
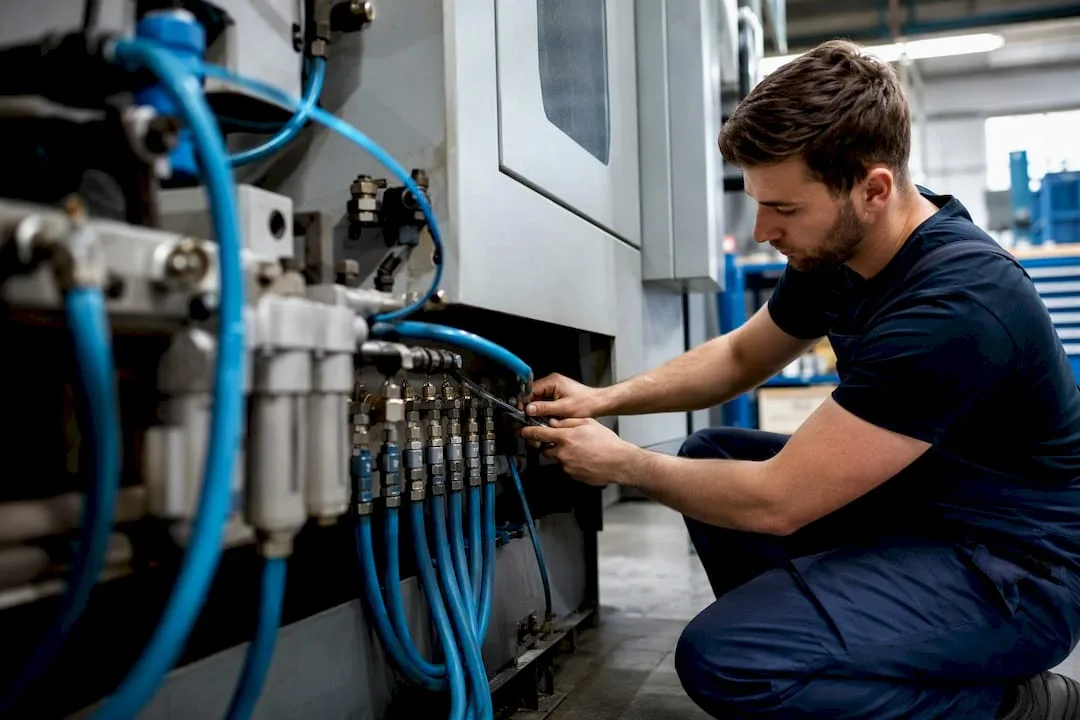
Für zuverlässige CNC-Bearbeitung benötigen Sie trockene, saubere und korrekt dimensionierte Druckluft. Ohne Trockner und mehrstufige Filtration gelangen Feuchtigkeit und Ölpartikel früher oder später in die pneumatischen Elemente, Sensoren und in die Schnittzone. Standard zur Beurteilung der Luftqualität ist die Norm ISO 8573, die Reinheitsklassen nach Gehalt an Feststoffpartikeln, Wasser und Öl definiert. Ein Schlüsselparameter ist der Drucktaupunkt, dessen kontinuierliche Überwachung (zum Beispiel mit dem Sensor SUTO S217) ein Problem erkennen lässt, bevor es sich am Werkstück zeigt.
Bevor Sie irgendetwas ändern, überprüfen Sie folgende vier Punkte:
- Druck – entspricht der aktuellen Einstellung der Maschinenspezifikation und ist auch unter Last stabil.
- Durchfluss – der Kompressor deckt den Spitzenverbrauch aller gleichzeitig laufenden Verbraucher ab.
- Drucktaupunkt – die Luft ist für die jeweilige ISO 8573-Klasse ausreichend trocken.
- Leckagen – das Leitungsnetz weist keine hörbaren oder messbaren Druckverluste auf.
Wichtige Erkenntnisse
Der zuverlässige Betrieb einer CNC-Maschine hängt von der Kombination aus trockener und sauberer Luft, einem korrekt dimensionierten Kompressor sowie der regelmäßigen Messung von Verbrauch und Leckagen ab.
| Punkt | Details |
|---|---|
| Luftqualität hat Priorität | Trockner und mehrstufige Filtration gemäß ISO 8573 beugen Schäden an Sensoren und Werkzeugen vor. |
| Überwachen Sie den Taupunkt dauerhaft | Ein Sensor wie der SUTO S217 mit Alarm erkennt das Problem, bevor Ausschuss entsteht. |
| Messen Sie vor dem Kauf eines Kompressors | Realer Verbrauch und Leckagen bestimmen die benötigte Leistung besser als eine Schätzung anhand der Maschinen. |
| VSD nur im effizienten Bereich | Eine stufenlose Drehzahlregelung lohnt sich bei einer Last im Bereich von 50 bis 80 % der Leistung. |
| Gehen Sie zuerst gegen Leckagen vor | Die Behebung von Undichtigkeiten und die Messung des Verbrauchs bringen Energieeinsparungen von bis zu etwa 35 %. |
| Komplettlösung von Kompresory-vzduchotechnika | Der E-Shop bietet Trockner, Filtration, Kompressoren sowie Schläuche zusammen mit der Dienstleistung von Planung, Montage und Energieaudit. |
Inhalt
- Welche Funktion hat Druckluft bei der CNC-Bearbeitung
- Welche Luftaufbereitung ist für CNC notwendig
- Wie der Kompressor für CNC-Maschinen richtig dimensioniert wird
- Wie die Druckluftverteilung dimensioniert und das Zubehör ausgewählt wird
- Wie Leckagen, Kondensat und Ölkontamination gelöst werden
- Wie die Energieeffizienz von Druckluft erhöht wird
- Checkliste für Installation und Betrieb nach Kompresory-vzduchotechnika
- Was ich bei der Modernisierung des Drucklufsystems als Erstes angehen würde
- Wo man Luftaufbereitung und Service für den CNC-Betrieb bestellen kann
- Häufige Fragen
Welche Funktion hat Druckluft bei der CNC-Bearbeitung
Druckluft erfüllt bei der CNC-Bearbeitung drei grundlegende Aufgaben: Sie führt Späne aus der Schnittzone ab, bläst das Werkzeug beim Wechsel aus und reinigt die Spannflächen vor dem Einspannen des Werkstücks. Jede dieser Funktionen hat direkten Einfluss auf das Ergebnis.
Eine unzureichende Spanabfuhr führt dazu, dass Bruchstücke in den Schnitt zurückgelangen, die Oberfläche zerkratzen und die Standzeit des Werkzeugs verkürzen. Bei Präzisionsoperationen (Gravieren, Mikrobearbeitung) ist zudem die Stabilität des Luftstroms entscheidend, nicht nur dessen Stärke.
- Das Abblasen von Spänen verbessert die Oberflächenqualität und verringert den Werkzeugverschleiß.
- Das Abblasen beim Werkzeugwechsel schützt Kegel und Spannfutter vor Verunreinigungen, die eine ungenaue Spannung verursachen würden.
- Die Reinigung der Spannflächen vor dem Werkstück beugt Fehlern beim Nullen und einer ungleichmäßigen Spannung vor.
Luft ersetzt die Flüssigkeitskühlung nicht bei Operationen mit hoher thermischer Belastung, Tiefbohrungen oder der Bearbeitung schwer zerspanbarer Materialien, bei denen die Wärme von einem Medium mit höherer Wärmekapazität abgeführt werden muss. Dort, wo jedoch die Spanabfuhr und die Oberflächenkühlung ausreichen, ist Luft die günstigere und schnellere Wahl.
Feuchtigkeit und Restöl in der Leitung wirken sich auf CNC-Maschinen stärker aus, als man erwarten würde: Sie verunreinigen Düsen, beschädigen elektropneumatische Ventile und verfälschen das Signal optischer und induktiver Sensoren. Hersteller von CNC-Maschinen geben daher in der technischen Dokumentation oft eine Anforderung an die Qualität der zugeführten Luft an, und wenn der Lieferant diese Spezifikation nicht einhält, kann es zu Problemen wie Reklamationen und ungeplanten Stillständen kommen.
Welche Luftaufbereitung ist für CNC-Maschinen unerlässlich
Die Luftaufbereitung besteht aus drei Ebenen: Trocknung, Filtration und kontinuierliche Qualitätskontrolle. Das Weglassen einer davon bedeutet in der Regel, dass das Problem später und teurer auftritt.
Kältetrockner senken den Drucktaupunkt auf Werte, die für übliche Pneumatikantriebe und das Abblasen geeignet sind. Adsorptionstrockner gehen tiefer und sind dort notwendig, wo der Prozess einen sehr niedrigen Drucktaupunkt erfordert, typischerweise bei der Präzisionsbearbeitung, bei Lackierlinien im Anschluss an die CNC-Fertigung oder bei Maschinen mit empfindlicher Optik.
Die Filtration sollte einen mehrstufigen Aufbau haben:
- Kondensatabscheider direkt hinter dem Kompressor,
- Grobfilter zum Auffangen von Feststoffpartikeln und Öltröpfchen,
- Feinstfilter für submikrone Partikel vor dem Eintritt in die Maschine.
Eine oft übersehene Statistik: Die Kombination aus Trockner und mehrstufiger Filtration gemäß dem Filtrationsprogramm nach ISO 8573 reduziert das Kontaminationsrisiko für empfindliche CNC-Komponenten erheblich – Abscheider, Grob- und Feinfilter zusammen mit dem Trockner bilden den Mindeststandard, keinen Zusatzstandard.
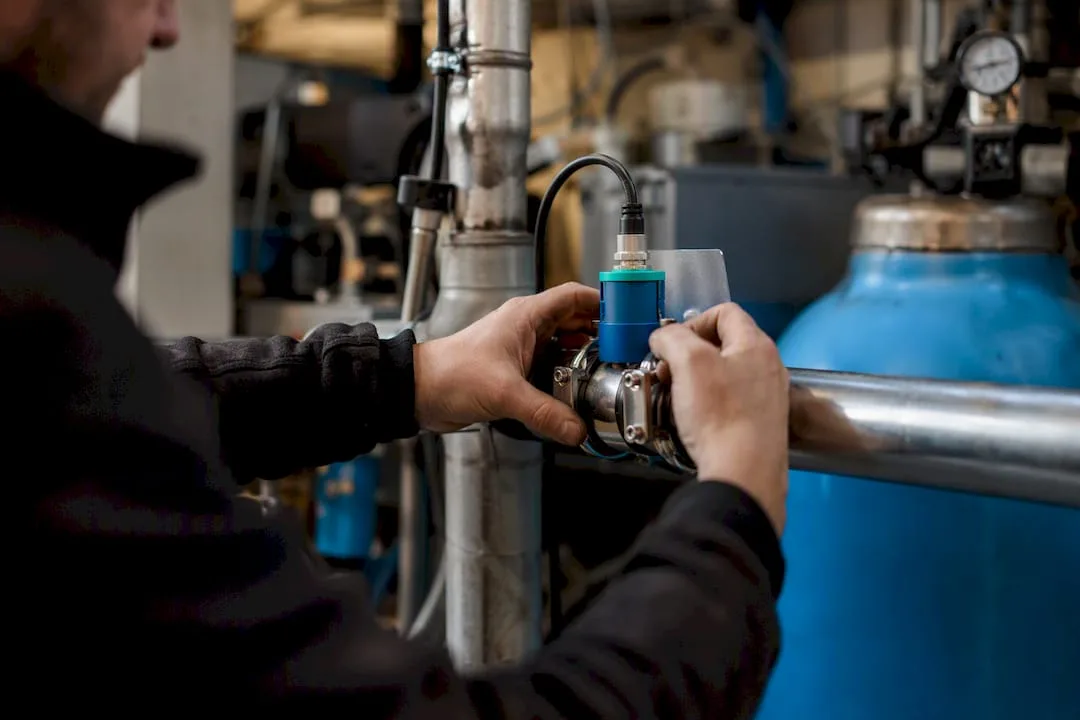
Die kontinuierliche Überwachung des Taupunkts ergänzt die Aufbereitung um eine Echtzeitkontrolle. Sensoren wie der SUTO S217 ermöglichen die Einstellung eines zweistufigen Alarms, der auf ein sich anbahnendes Problem hinweist und im Extremfall die Luftzufuhr automatisch abschaltet, bevor feuchte Luft das Werkzeug oder Werkstück beschädigt. Für einen Betrieb mit hohen Qualitätsanforderungen ist dies eine einfache Absicherung gegen Ausschuss.
Wie man den Kompressor für CNC-Maschinen richtig dimensioniert
Die Grundlage ist Messen, nicht Schätzen. Bevor Sie einen neuen Kompressor für CNC-Maschinen kaufen, ermitteln Sie den tatsächlichen Luftverbrauch, den Spitzendurchfluss und das Ausmaß der Leckagen im bestehenden Leitungsnetz. Ohne diesen Schritt kann es leicht passieren, dass der neue Kompressor entweder bei Spitzenlasten unterdimensioniert oder dauerhaft überdimensioniert und ineffizient ist.
- Messen Sie den tatsächlichen Verbrauch über einen typischen Arbeitszyklus, einschließlich der Spitzen beim gleichzeitigen Betrieb mehrerer Maschinen.
- Schätzen Sie den künftigen Anstieg des Verbrauchs ein, falls Sie eine Erweiterung der Produktion planen – die Unterschätzung dieses Schritts ist einer der häufigsten Fehler bei der Dimensionierung.
- Berücksichtigen Sie die Technologie: Ein Schraubenkompressor mit stufenloser Drehzahlregelung (VSD) eignet sich für den Dauerbetrieb mit variabler Last, eine ölfreie Lösung hingegen dort, wo Ölspuren die Prozessqualität gefährden würden.
- Legen Sie eine Leistungsreserve fest – üblicherweise 15 bis 25 % über der gemessenen Spitze, niemals das Doppelte „zur Sicherheit“.
Ein VSD-Kompressor ist dort sinnvoll, wo die Last schwankt und das Aggregat meistens im mittleren Leistungsbereich arbeitet. Außerhalb dieses Bereichs geht die Effizienz des Frequenzumrichters verloren, und die Investition in VSD amortisiert sich nicht so schnell wie erwartet.
Profi-Tipp: Planen Sie den Kompressor nicht nach der Typenschildleistung der Maschinen in der Halle. Der gemessene Verbrauch ist meist niedriger, da die Maschinen nicht während der gesamten Schicht gleichzeitig mit vollem Luftbedarf laufen.
Wie man die Luftverteilung dimensioniert und das Zubehör auswählt
Druckverluste im Leitungsnetz entstehen am häufigsten durch unterdimensionierte Schläuche und eine hohe Anzahl von Verbindungen, nicht durch die Leitungslänge selbst. Foren von Technikern bestätigen, dass die Wahl des Schlauchquerschnitts und die Anzahl der Schnellkupplungen einen realen und oft unterschätzten Einfluss auf den Druckverlust haben.
- Für gängige CNC-Anwendungen haben sich Schläuche der Dimension 8/6 mm bewährt, für längere Leitungen oder höheren Durchfluss 10/8 mm.
- Schläuche mit Textil- oder Metallgeflecht vertragen höhere Temperaturen und widerstehen Abrieb besser als glatte Profile.
- Platzieren Sie Schnellkupplungen so nah wie möglich am Verbraucher und wählen Sie Typen mit niedrigem Druckabfall.
- Jede Verbindung ist eine potenzielle Leckstelle – minimieren Sie deren Anzahl auf der Hauptleitung.
Wie man Undichtigkeiten, Kondensat und Ölkontamination löst
Ein Luftverlust wird in der Praxis eher gehört als gemessen, aber für eine genaue Auswertung hilft die Messung des Druckabfalls in einem außer Betrieb genommenen Leitungsabschnitt.
- Überprüfen Sie Undichtigkeiten mit einem Ultraschalldetektor oder einem einfachen Drucktest über Nacht.
- Sorgen Sie für die Kondensatableitung über automatische Kondensatableiter, niemals durch gelegentliches manuelles Öffnen eines Ventils.
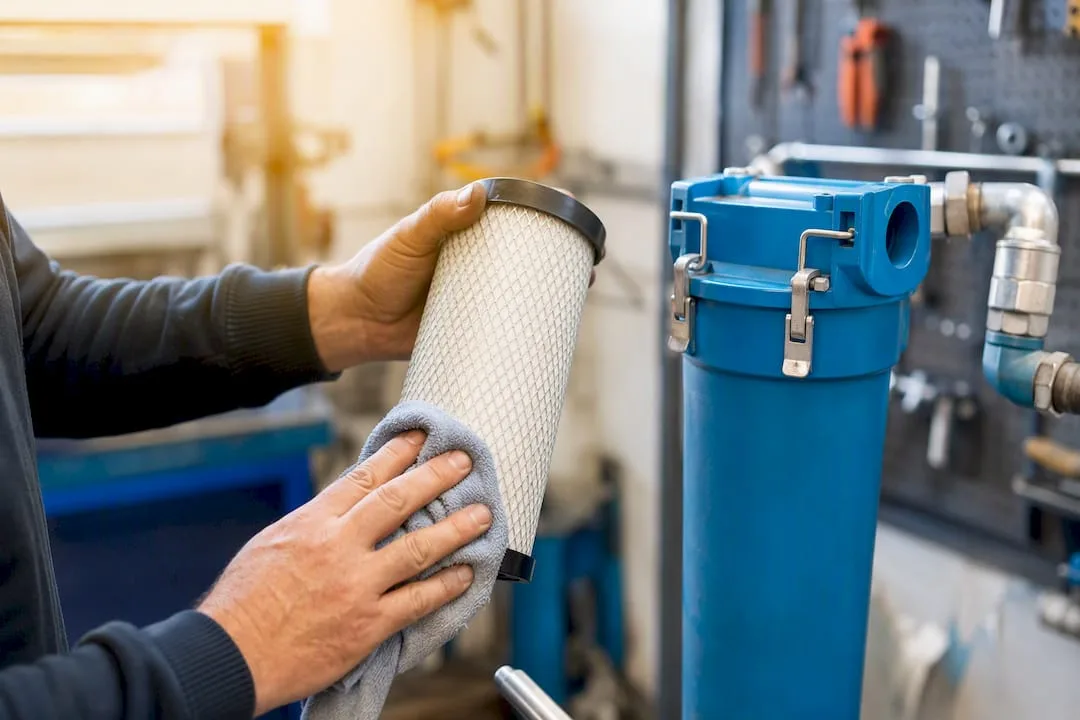
- Tauschen Sie Filter aus gemäß dem vom Hersteller empfohlenen Intervall, nicht erst nach sichtbarer Verschmutzung.
- Überprüfen Sie Magnetventile – eine verzögerte Reaktion oder Undichtigkeit deutet auf Verschleiß der Dichtung hin.
Profi-Tipp: Führen Sie ein tägliches Protokoll über den Druckabfall im System? Schon ein kleiner, aber anhaltender Druckabfall ohne erkennbare Ursache ist meist das erste Anzeichen für eine sich entwickelnde Undichtigkeit.
Wann ist es Zeit für den Austausch von Komponenten und nicht nur für Wartung: Wenn ein Filter nach der Reinigung schneller an Durchlässigkeit verliert als zuvor, oder wenn der Trockner auch nach einem Servicetermin den angegebenen Taupunkt nicht erreicht, ist es wirtschaftlicher, die Komponente auszutauschen, anstatt den Betrieb weiterhin mit Reparaturen zu subventionieren.
Wie man die Energieeffizienz von Druckluft steigert
Druckluft wird im Betrieb oft als „zischender Energiefresser“ beschrieben – und das zu Recht, wenn sich niemand darum kümmert, wie viel Luft durch Leckagen oder falsch eingestellten Druck verloren geht. Ein grundlegendes Energieaudit dauert einen Arbeitszyklus und misst drei Größen: den Gesamtverbrauch in kWh pro m³ Luft, den Anteil der Lecks an der Gesamtproduktion und die Druckstabilität über die Zeit.
- Messen Sie den Verbrauch mit einem Durchflussmesser an der Kompressorstation, nicht anhand der Typenschildleistung geschätzt.
- Beheben Sie Lecks als ersten Schritt – das ist meist der günstigste und schnellste Eingriff mit sofortiger Wirkung.
- Erwägen Sie einen VSD-Kompressor dort, wo die Last schwankt und das Gerät in einem effizienten Bereich läuft.
- Optimieren Sie den Betriebsdruck auf den tatsächlichen Bedarf der Maschinen, nicht auf „Sicherheit“ mit einem zusätzlichen Bar.
Das ist ein Unterschied, der sich auf der jährlichen Stromrechnung spürbar bemerkbar macht, besonders im Mehrschichtbetrieb.
Checkliste für Installation und Betrieb nach Kompressory-vzduchotechnika
Die Techniker von Kompressory-vzduchotechnika empfehlen für die CNC-Linie folgende Mindestausstattung zur Luftaufbereitung:
- Trockner (Kältetrockner oder Adsorptionstrockner je nach erforderlichem Taupunkt),
- mehrstufige Filtration mit Kondensatabscheider, Vor- und Feinfilter,
- automatischer Kondensatablass,
- Taupunktsensor mit Alarm zur kontinuierlichen Qualitätsüberwachung.
Vorgehensweise bei der Planung oder Modernisierung eines Systems:
- Überprüfen Sie die aktuelle Luftqualität anhand des Filtrationsprogramms gemäß ISO 8573.
- Schauen Sie sich die Liste der Aufgaben für Techniker an und planen Sie die Wartungsintervalle.
- Bestellen Sie ein Schlüsselfertig-Konzept, die Montage oder ein Energieaudit direkt bei Kompresory-vzduchotechnika.
Was ich bei der Modernisierung eines Drucklufsystems zuerst angehen würde
Wenn ich die Prioritäten ordnen müsste, stelle ich die Luftqualität an erste Stelle, nicht die Leistung des Kompressors. Ein fehlerhafter Taupunkt zerstört die Präzision schneller als ein fehlender bar Druck. Erst nach der Lösung von Trocknung und Filtration ist es sinnvoll, die Leistung zu berechnen und über VSD nachzudenken. Messen ist immer günstiger als Mutmaßungen, und eine regelmäßige Überwachung des Taupunkts zahlt sich langfristig mehr aus als eine einmalige Investition in einen größeren Kompressor.
Wo man die Luftaufbereitung und den Service für den CNC-Betrieb bestellen kann
Kompresory-vzduchotechnika bietet direkten Zugang zu den oben genannten Technologien, ohne dass Sie Trockner, Filtration und Taupunktsensor separat bei drei verschiedenen Lieferanten suchen müssen. Im Katalog finden Sie Druckluftaufbereitungseinheiten bis 18 bar sowie das vollständige Filtrationsprogramm gemäß ISO 8573, sodass Sie Trockner, Filter und Kondensatabscheider gleich nach derselben Reinheitsklasse auswählen können.
Für die Luftverteilung zu CNC-Maschinen sind im Angebot auch Schläuche für Druckluft in den für den Maschinenbetrieb üblichen Abmessungen erhältlich, einschließlich geflochtener Ausführungen für höhere thermische und mechanische Belastung. Falls Sie die Wahl oder den Austausch eines Kompressors klären müssen, umfasst der gesamte Katalog der Kolben- und Schraubenkompressoren auch VSD- und ölfreie Varianten, die für empfindliche Prozesse geeignet sind.
Kompresory-vzduchotechnika bietet auch fachkundige Beratung, die Erstellung von Schlüsselfertig-Lösungen, Montage und Energieaudits, die auf die Messung von Verbrauch und Leckagen ausgerichtet sind. Wenn Sie sich über den aktuellen Zustand Ihres Netzes nicht sicher sind, fordern Sie ein unverbindliches Angebot für eine Verbrauchsmessung oder eine Beratung zur Auswahl von Trockner und Filtration direkt beim Team von Kompresory-vzduchotechnika an.
Häufig gestellte Fragen
Welcher Drucktaupunkt ist für die CNC-Bearbeitung geeignet?
Der konkrete Wert hängt von der Reinheitsklasse nach ISO 8573 und den Anforderungen des Maschinenherstellers ab, daher wird er durch kontinuierliche Messung überprüft, nicht durch eine einmalige Kontrolle.
Reicht für CNC ein Kältetrockner, oder ist ein Adsorptionstrockner erforderlich?
Ein Kältetrockner deckt den üblichen Ausblasbedarf und pneumatische Antriebe ab, ein Adsorptionstrockner wird dort eingesetzt, wo der Prozess einen deutlich niedrigeren Drucktaupunkt erfordert, zum Beispiel bei der Präzisionsbearbeitung oder empfindlicher Optik.
Wie groß muss der Kompressor für eine CNC-Linie sein?
Wann lohnt sich ein Kompressor mit stufenloser Drehzahlregelung (VSD)?
Wie oft sollten Undichtigkeiten im Druckluftnetz kontrolliert werden?
Eine regelmäßige Kontrolle mittels Ultraschalldetektor oder Druckabfalltest außerhalb des Betriebs sollte Teil der regelmäßigen Wartung sein, idealerweise im Rahmen eines Programms, das Kompressory-vzduchotechnika anbietet.
Empfohlen
- Möglichkeiten der Druckluftspeicherung: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Aufgabenliste für Druckluft: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Druckluftaufbereitungseinheiten bis 18 bar