
BLOG
Liste der Artikel


Welcher Druck für die Spritzpistole je nach Typ und Farbe zu wählen
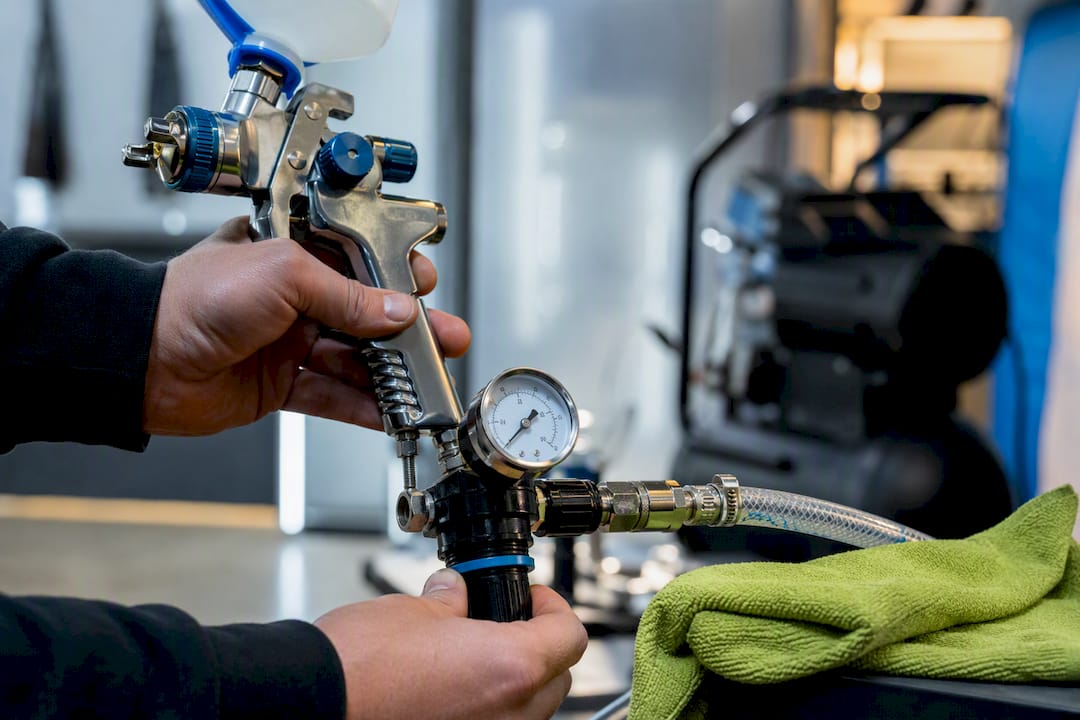
Für die meisten HVLP-Pistolen wird empfohlen, mit einem Eingangsdruck von etwa 2 bar zu beginnen, bei LVLP-Systemen mit etwas höherem Druck, und konventionelle (Hochdruck-)Pistolen arbeiten mit noch höherem Druck, der genaue Wert hängt vom jeweiligen Modell ab. Airless-Spritzen funktioniert nach einem anderen Prinzip, und diese Werte gelten dafür nicht. Messen Sie den Druck immer am Eingang der Pistole bei gezogenem Abzug und bestätigen Sie die Einstellung mit einem Probesprühen auf Karton. Überprüfen Sie außerdem, ob der Kompressor eine ausreichende Durchflussmenge liefert und ob die Luft sauber und entfeuchtet ist.
Kurz:
- Für HVLP-Pistolen wird empfohlen, einen Eingangsdruck von etwa 2 bar einzustellen, bei LVLP-Systemen ist ein etwas höherer Druck bei geringerer Durchflussmenge geeigneter.
- Der Druck muss direkt am Eingang der Pistole bei gezogenem Abzug gemessen und mit einem Probesprühen auf Karton überprüft werden, wobei der Kompressor eine ausreichende Luftdurchflussmenge liefern muss.
- Ein niedrigerer Druck an der Düse bedeutet weniger Farbverlust in die Luft, aber auch eine geringere Reichweite des Sprühstrahls, wobei dickflüssigere Farbe einen höheren Druck oder eine Verdünnung erfordert.
- Bei der Druckeinstellung empfiehlt sich die Verwendung eines kalibrierten Manometers sowie das Notieren der Ausgangswerte für eine künftige Wiederholung der Arbeit.
- Um einen stabilen Druck zu gewährleisten, sind ein hochwertiger Regler, eine Filtereinheit und ein ausreichend leistungsstarker Kompressor mit Durchflussreserve wichtig.
Inhalt
- Arten von Spritzpistolen und ihre empfohlenen Druckbereiche
- Wie man den Druck der Spritzpistole richtig misst und einstellt
- Wie viel Luft der Kompressor für einen stabilen Druck benötigt
- Diagnose häufiger Probleme beim Spritzen
- Erfahrungen aus der Praxis: Grundeinstellung und Wartung
- Wann man den Druck selbst nachjustieren und wann man den Service rufen sollte
- Ausrüstung für eine präzise Druckregelung und Luftreinheit
- Nützliche technische Quellen zum Thema
- Häufig gestellte Fragen
Arten von Spritzpistolen und ihre empfohlenen Druckbereiche
Die Wahl des Drucks für die Spritzpistole hängt vor allem von der Zerstäubungstechnologie ab. Jeder Pistolentyp zerstäubt die Farbe auf eine andere Weise, und das bestimmt, mit welchem Luftdruck für die Spritzpistole Sie arbeiten.
- HVLP (hohes Volumen, niedriger Druck) zerstäubt die Farbe mit einer großen Luftmenge bei niedrigem Druck an der Düse, oft um 2 bar.
- LVLP (niedriges Volumen, niedriger Druck) eignet sich für kleinere Kompressoren, bei einer Düse von 1,3 mm wird ein Arbeitsdruck ungefähr im Bereich mittlerer Drücke empfohlen, und der Luftverbrauch ist typischerweise niedriger als bei HVLP.
- RP/MP (mittlerer Druck, konventionelle Systeme) arbeiten mit höheren Drücken als HVLP und weisen eine höhere Auftragsgeschwindigkeit des Materials auf.
- HP (Hochdruck-Konventionalpistolen) werden für gröbere Arbeiten eingesetzt und zeichnen sich durch höheren Druck aus, was mit einem größeren Overspray verbunden ist.
- Airless nutzt hydraulischen Druck in der Größenordnung hoher Drücke, was nicht mit pneumatischen Werten vergleichbar ist.
Ein niedrigerer Düsendruck bei HVLP bedeutet weniger Farbverlust in die Umgebungsluft, aber auch eine geringere Strahlreichweite. Die Wahl der Düse und die Viskosität des Beschichtungsstoffes verschieben den Druck weiter, dickflüssigere Farbe erfordert in der Regel höheren Druck oder eine Verdünnung. Die konkrete Zahl prüfen Sie immer im technischen Datenblatt Ihrer Pistole, die Hersteller unterscheiden sich in den Details.
Wie man den Druck der Spritzpistole richtig misst und einstellt
Die Schlüsselregel lautet: Der Druck wird am Eingang der Pistole bei gedrücktem Abzug gemessen, denn der Betriebsdruck kann niedriger sein als der Ruhedruck, besonders bei einem längeren Schlauch oder unzureichendem Durchfluss.
- Schließen Sie das Manometer so nah wie möglich am Eingangsanschluss der Pistole an, idealerweise über ein T-Stück direkt hinter der Schnellkupplung.
- Öffnen Sie die Luftzufuhr und drücken Sie den Abzug bis zum vollen Durchgang, erst dann lesen Sie den Wert ab.
- Stellen Sie den Druck gemäß dem technischen Datenblatt der Pistole ein. Wenn die Pistole einen eigenen Regler unter dem Griff hat, nehmen Sie die Feineinstellung dort vor, der Hauptregler an der Druckluftleitung dient nur zur Grundeinstellung.
- Führen Sie einen Probesprühversuch auf einem Stück Karton aus einer Entfernung von 15 bis 20 Zentimetern durch, halten Sie die Pistole in einem Winkel von 0 Grad zur Oberfläche.
- Machen Sie mehrere Testdurchgänge und beobachten Sie die Form des Sprühstrahls sowie das Auftreten von trockenem Sprühnebel oder umgekehrt von Tropfen und Läufern.
- Passen Sie den Druck in kleinen Schritten von 0,2 bar an und wiederholen Sie den Test, bis der Sprühstrahl gleichmäßig ist.
Der Regler direkt unter dem Griff der Pistole reduziert den Einfluss von Druckschwankungen im Schlauch deutlich und hilft, einen konstanten Sprühstrahl auch bei längerem Einsatz aufrechtzuerhalten. Diese Empfehlung wiederholt sich bei praktisch allen Herstellern professioneller LVLP- und HVLP-Pistolen.
Profi-Tipp: Notieren Sie sich immer den Ausgangsdruck für eine bestimmte Kombination aus Pistole, Düse und Lacktyp in einer einfachen Tabelle. So sparen Sie sich das wiederholte Einstellen beim nächsten Auftrag und reduzieren Materialverschwendung.
Verwenden Sie für genaue Messwerte ein kalibriertes Manometer, günstige eingebaute Anzeigen an Reglern weichen oft um Zehntel Bar ab. Eine detailliertere Übersicht über Messmethoden und empfohlene Messgeräte finden Sie im Leitfaden zur Luftdruckmessung für Techniker.
Wie viel Luft ein Kompressor für stabilen Druck benötigt
Der Druck in Bar allein ist nur die halbe Gleichung. Die andere Hälfte ist der Luftdurchfluss, also wie viele Liter pro Minute (l/min) oder Kubikfuß pro Minute (CFM) der Kompressor bei einem bestimmten Druck tatsächlich liefert. Wenn der Kompressor die Luft nicht so schnell nachliefern kann, wie die Pistole sie verbraucht, sinkt der Druck an der Düse, auch wenn der Regler den richtigen Wert anzeigt.
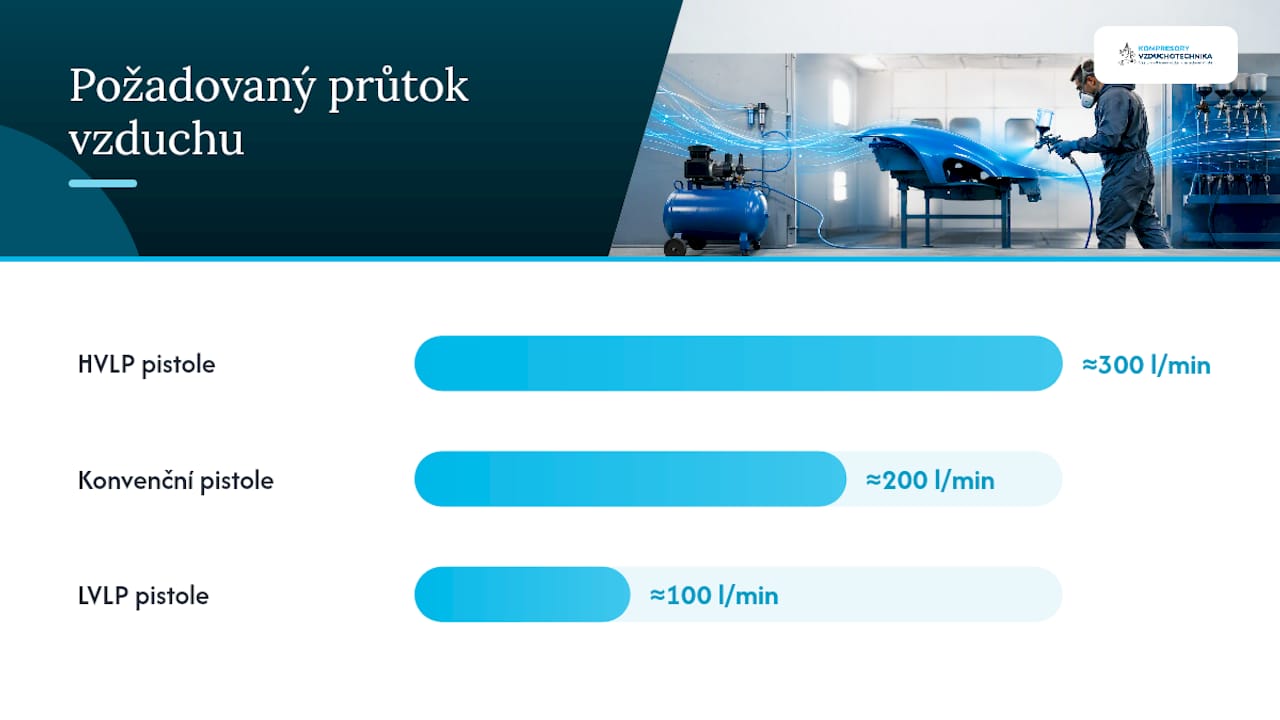
HVLP-Pistolen benötigen in der Regel einen hohen Luftdurchfluss, in der Größenordnung von mehreren hundert Litern pro Minute, während LVLP-Pistolen mit kleinerer Düse weniger Luft benötigen, etwa im Bereich von einigen hundert Litern pro Minute. Konventionelle Pistolen liegen mit ihrem Durchfluss zwischen diesen Werten.
Praktische Konsequenzen für die Wahl des Kompressors:
- Der Kompressor sollte den Durchfluss mit Reserve liefern, nicht nur knapp am geforderten Wert. Ein Motor, der dauerhaft an der Leistungsgrenze läuft, führt zu Druckschwankungen und ungleichmäßigem Lackauftrag.
- Ein größerer Druckluftbehälter hilft, Verbrauchsspitzen abzufedern und den Druck auch bei längeren Spritzzügen konstant zu halten, oft effektiver als die Jagd nach mehr Motorleistung.
- Filterung und ein Wasserabscheider in der Leitung sind unerlässlich. Feuchtigkeit oder Öl im Luftstrom zeigen sich als Blasen und Krater im Lack, unabhängig davon, wie genau der Druck eingestellt ist.
Bei der Auswahl der passenden Kompressorleistung für Lackierarbeiten lohnt es sich, die grundlegenden Anforderungen an den Kompressorraum durchzugehen, wo Sie auch eine orientierende Dimensionierung des Behälters je nach Betriebsart finden.
Diagnose häufiger Probleme beim Spritzen
Die meisten Probleme beim Auftrag lassen sich durch Anpassung des Drucks oder des Abstands lösen, ohne an der Nadelregulierung etwas zu verändern. Ein Probesprühen auf Karton bleibt die schnellste Diagnosemethode, die Sichtkontrolle des Strahls deckt den Fehler innerhalb weniger Sekunden auf, im Gegensatz zum Einstellen nach Gefühl.
- Eine trockene, körnige Oberfläche deutet auf zu niedrigen Druck oder zu hohe Viskosität der Farbe hin. Lösung: Druck um 0,2 bis 0,3 bar erhöhen oder die Farbe stärker verdünnen.
- Überspritzung und übermäßige Nebelbildung weisen auf zu hohen Druck oder einen falschen Abstand zur Oberfläche hin. Lösung: Druck reduzieren, Abstand auf 15 bis 20 Zentimeter verkürzen, gegebenenfalls den Winkel der Pistole anpassen.
- Ein ungleichmäßiger, achtförmiger Strahl bedeutet in der Regel eine falsch eingestellte Luftzufuhr an den Düsenflügeln oder eine falsch justierte Nadel. Lösung: Stellen Sie die Luftregulierung am Düsenkopf nach, und überprüfen Sie gegebenenfalls den Verschleiß von Nadel und Sitz.
- Druckschwankungen während des Spritzvorgangs entstehen häufig durch einen verstopften oder verschmutzten Schlauch, eine undichte Verschraubung oder eine verstopfte Düse, nicht durch eine fehlerhafte Reglereinstellung.
Prüfen Sie vor jeder Druckeinstellung die Schläuche, Verschraubungen und Dichtungen auf Luftaustritt. Ein Luftaustritt an der Spritzpistole äußert sich als kontinuierlicher Druckabfall selbst bei korrekt eingestelltem Regler und ist eine der häufigsten und am schnellsten übersehenen Ursachen für ein inkonsistentes Spritzbild.
Praxiserfahrung: Grundeinstellung und Wartung
Der Autor dieses Artikels, Zdeněk, beschäftigt sich seit Langem mit Pneumatik und der Wartung von Kompressoren und stützt sich bei der Beratung von Kunden auf bewährte Ausgangswerte, die je nach konkreter Farbe weiter angepasst werden können.
Für eine schnelle Ausbesserung mit einer HVLP-Pistole hat sich ein Start bei 1,8 bis 2,0 bar bewährt, bei einer Vollflächenlackierung mit einer konventionellen Pistole dagegen 2,5 bis 3,0 bar. Dies sind Ausgangspunkte für den Probespritzvorgang, niemals die endgültige Einstellung ohne Überprüfung auf einem Testkarton.
Nach jeder Arbeit lohnt es sich:
- Düse und Nadel unmittelbar nach dem Gebrauch zu reinigen, da angetrocknete Farbe die Strahlcharakteristik beim nächsten Einsatz verändert,
- den Filter und den Wasserabscheider in der Leitung zu überprüfen,
- den Zustand von Schläuchen und Verschraubungen auf einen möglichen Luftaustritt zu überprüfen.
Eine ausführliche Anleitung finden Sie im Leitfaden zur Wartung der Lackierpistole. Bei Unklarheiten hinsichtlich einer konkreten Kombination aus Pistole und Kompressor empfiehlt es sich, eine Beratung oder den Service bei einer spezialisierten Firma zu beauftragen.
Wann man den Druck selbst nachjustieren und wann man den Service rufen sollte
Kleinere Anpassungen, also eine Verschiebung um Zehntel-Bar je nach Ergebnis des Probespritzvorgangs, kann ein erfahrener Handwerker ebenso wie ein aufmerksamer Hobbynutzer ohne fremde Hilfe vornehmen. Dies gehört zur üblichen Vorbereitung vor jedem Auftrag.
Anders verhält es sich bei wiederholten Druckschwankungen, unzureichendem Durchfluss trotz scheinbar korrekter Einstellung oder häufiger Verschmutzung der Filter. Hier geht es nicht mehr um die Einstellung der Pistole, sondern um den Zustand des Kompressors, der Leitungen oder der Filtration, und die Lösung erfordert eine Durchflussmessung sowie einen Service-Eingriff. In diesem Fall ist es sinnvoll, eine Beratung oder Messung bei Kompresory-vzduchotechnika.cz zu beauftragen, anstatt weiter mit dem Regler zu experimentieren.
— Zdeněk
Ausrüstung für präzise Druckregelung und Luftreinheit
Wir bieten Ausrüstung, die aus der Theorie der Druckregelung verlässliche Praxis in der Werkstatt macht: hochwertige Regler, Filtration sowie Kompressoren mit ausreichender Durchflussreserve für HVLP- und konventionelle Pistolen.
Für einen stabilen Druck an der Düse lohnt es sich, die Leitung mit einer hochwertigen Druckluft-Aufbereitungseinheit bis 18 bar auszustatten, die eine präzise Regelung auch bei höheren Anforderungen konventioneller Pistolen bewältigt. Die Luftreinheit entscheidet über die Oberflächenqualität genauso wie der Druck selbst, daher lohnt sich auch ein Blick auf das Filtrationsprogramm nach der Norm ISO 8573, das Feuchtigkeit und Öl entfernt, bevor sie in die Pistole gelangen. Falls Sie auch die Auswahl der Druckluftquelle selbst klären möchten, deckt das Angebot an Kompressoren sowohl Kolben- als auch Schraubenmodelle mit einem Durchfluss ab, der anspruchsvolleren HVLP-Anwendungen entspricht. Zögern Sie nicht, den technischen Support von Kompresory-vzduchotechnika.cz mit den konkreten Parametern Ihrer Pistole zu kontaktieren, wir beraten Sie bei der Auswahl des Reglers und des Kompressors passend zu Ihrem Betrieb.
Nützliche technische Quellen zum Thema
Für ein vertiefendes Studium empfehlen wir, vom Konkreten auszugehen: zunächst das Datenblatt Ihrer Pistole, danach den Vergleich von Schrauben- und Kolbenkompressoren zur Auswahl der richtigen Druckluftquelle, und schließlich die Anleitung zur regelmäßigen Wartung der Pistole, die die Lebensdauer von Düse und Nadel verlängert.
Häufige Fragen
Wie verdünnt man Farbe für die Spritzpistole?
Das Verdünnungsverhältnis hängt von der konkreten Farbe und der vom Hersteller vorgeschriebenen Viskosität ab, allgemein richtet es sich nach dem Datenblatt des Beschichtungsstoffs. Die Verdünnung wird mit einem Viskositätsbecher überprüft, nicht nach Augenmaß, und wird zusammen mit dem Druck entsprechend dem Ergebnis eines Probesprühens auf Karton angepasst.
Welcher Kompressor für die Spritzpistole?
Der Kompressor muss einen ausreichenden Luftdurchfluss liefern, nicht nur Druck, bei HVLP-Pistolen rechnet man je nach Modell mit mehreren zehn bis hundert Litern pro Minute. Entscheidend ist auch die Größe des Druckluftbehälters, der Druckschwankungen beim längeren Führen der Pistole über die Fläche dämpft.
Wie stellt man die Spritzpistole richtig ein?
Der Druck wird am Eingang der Pistole bei gezogenem Abzug gemessen und gemäß Technischem Datenblatt eingestellt, üblicherweise 2,0 bar bei HVLP und 2,5 bis 3,0 bar bei konventionellen Pistolen. Die Richtigkeit wird durch einen Probesprühstoß auf Karton aus einer Entfernung von 15 bis 20 Zentimetern bestätigt.
Wie funktioniert eine Farbspritzpistole?
Die Pistole vermischt den Druckluftstrom mit dem Beschichtungsstoff und zerstäubt ihn in feine Tröpfchen, die als zusammenhängender Strahl auf die Oberfläche auftreffen. Der Grad der Zerstäubung hängt vom Luftdruck, der Düsengröße und der Viskosität der Farbe ab, was zusammen die Qualität und Gleichmäßigkeit des resultierenden Sprühbilds bestimmt.
Was ist der Unterschied zwischen dem Druck für eine HVLP- und eine konventionelle Pistole?
HVLP arbeitet mit einem niedrigeren Druck an der Düse von etwa 2,0 bar und einer größeren Luftmenge, während konventionelle Systeme einen höheren Druck von 2,5 bis 3,0 bar bei geringerer Luftmenge benötigen. Die unterschiedliche Druckregelung der Spritzpistole spiegelt sich auch in unterschiedlichen Anforderungen an den Kompressor wider.
Empfohlen


Drucktaupunkt +3 °C: was einsetzen und wo gegen Korrosion in der Druckluftverteilung
Korrosion im Druckluftnetz entsteht vor allem durch Kondensation von Feuchtigkeit im Inneren der Rohrleitung. Die schnellste Abhilfe ist der Einsatz eines geeigneten Trockners zusammen mit einem automatischen Kondensatableiter, der das Wasser auffängt, bevor es die Rohrwände angreift. Regelmäßige Inspektionen nach anerkannten Normen sowie die Wahl eines widerstandsfähigen Rohrmaterials reduzieren das Risiko langfristig auf ein Minimum.
Kurz gesagt:
- Korrosion im Druckluftnetz entsteht überwiegend durch Kondensation von Feuchtigkeit bei der Abkühlung der Luft, was Druckverluste erhöht und Verschleiß an der Anlage verursacht.
- Die wirksamste Vorbeugung ist die richtige Wahl von Trockner und automatischem Kondensatableiter, wobei Rohre aus Edelstahl oder Kunststoff das Korrosionsrisiko verringern.
- Kontrollen auf Rost und andere Anzeichen von Korrosion sollten regelmäßig durchgeführt werden, etwa wöchentlich oder monatlich, und eine jährliche Kamerainspektion hilft, verdeckte Schäden zu erkennen.
- Die Messung des Drucktaupunkts ermöglicht eine genauere Beurteilung des Kondensationsgrades und die Optimierung der Trocknungsparameter, wodurch das Risiko von Korrosionsprozessen deutlich verringert wird.
- Die langfristige Wartung umfasst die Kontrolle der Gefälle, den Austausch von Filtern sowie gegebenenfalls den Austausch des Rohrmaterials, um Risiko und Auswirkungen der Korrosion zu minimieren.
Inhalt
- Was ist Korrosion im Druckluftnetz und warum entsteht sie
- Wie sich Korrosion im Betrieb äußert und welche Auswirkungen sie hat
- Hauptursachen und Risikofaktoren der Korrosionsentstehung
- Prävention: technische Maßnahmen, Ausstattung und Konstruktionsempfehlungen
- Wartung, Inspektion und Normen: konkrete Intervalle und Aufzeichnungen
- Messung des Drucktaupunkts (PDP) und Überwachung für vorausschauende Wartung
- Was tun, wenn Sie Korrosion finden: sofortige und langfristige Maßnahmen
- Erfahrung des Autors Zdeněk: häufigste Fehler und bewährte Lösungen aus der Praxis
- Lösungen zur Korrosionsprävention von Kompresory-vzduchotechnika
- Häufige Fragen
Was ist Korrosion im Druckluftnetz und warum entsteht sie
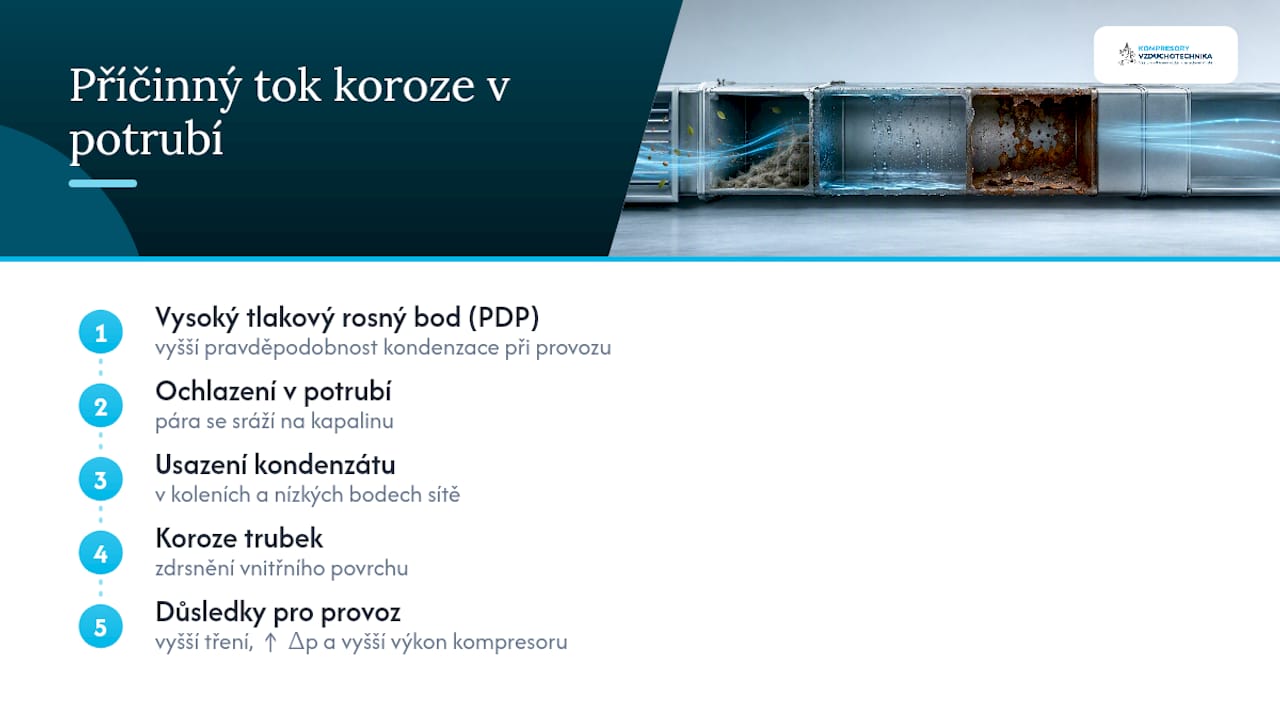
Die vom Kompressor angesaugte Luft enthält Wasserdampf. Bei der Verdichtung steigen Temperatur und Druck, doch sobald sich die Luft in der Rohrleitung abkühlt, beginnt der Dampf zu kondensieren und wird zu flüssigem Wasser. Diese Flüssigkeit setzt sich in Gefällen, Bögen und tiefliegenden Punkten des Netzes ab, wo sie nach und nach das Metall angreift.
Die Schlüsselgröße ist der Drucktaupunkt (PDP), die Temperatur, bei der sich der Dampf im unter Druck stehenden System zu kondensieren beginnt. Je höher der PDP, desto höher das Risiko, dass im Rohrnetz bei normalen Betriebstemperaturen Wasser auftritt. Korrosion bleibt dann nicht nur ein kosmetischer Mangel. Sie raut die Innenoberfläche der Rohre auf, was die Reibung der strömenden Luft und damit die Druckverluste (Δp) im gesamten Netz erhöht. Der Kompressor muss mit höherer Leistung arbeiten, um die gleiche Luftmenge bis zum Ende des Verteilnetzes zu liefern.
Wie sich Korrosion im Betrieb äußert und welche Auswirkungen sie hat
Rost im Rohrnetz lässt sich auch ohne Demontage des Systems erkennen. Die häufigsten Anzeichen finden Sie direkt an den Endelementen des Netzes.
- Rostflecken oder rostgefärbtes Kondensat am Austritt der Kondensatableiter.
- Metallpartikel, die sich im Filtereinsatz festsetzen, der sich schneller als gewöhnlich zusetzt.
- Steigender Druckabfall zwischen dem Kompressorraum und dem Endverbraucher bei unveränderter Entnahme.
- Vorzeitiger Verschleiß von Dichtungen und Zylindern von Druckluftwerkzeugen.
Korrosion kann die Lebensdauer der Anlage erheblich verkürzen, da gelöste Rostpartikel als Schleifmaterial im Inneren von Ventilen und Zylindern wirken. Die Folge ist eine Kettenreaktion von Störungen, bei der ein vernachlässigter Rohrabschnitt nach und nach teure Endgeräte beschädigt. Neben den Kosten steigt auch das Sicherheitsrisiko: Korrosion an den Innenwänden von Druckbehältern und Druckluftbehältern bleibt oft lange unsichtbar, da die Schwächung von innen erfolgt und nicht an der Oberfläche, wo sie der Techniker bei einem gewöhnlichen Rundgang sehen würde.
Hauptursachen und Risikofaktoren für die Entstehung von Korrosion
Hinter den meisten Korrosionsfällen steckt eine Kombination mehrerer Betriebsfehler, nicht ein einziger offensichtlicher Mangel.
- Unzureichende Trocknung oder Filterung, die den PDP des Systems für die jeweilige Anwendung zu hoch belassen.
- Luftstagnation in Sackgassen, Wasserfallen und schlecht ausgelegten Gefällen, in denen sich das Kondensat ansammelt.
- Ungeeignetes Rohrmaterial oder beschädigte Oberflächenbehandlung, die blankes Metall freilegt.
- Vernachlässigte Kondensatentleerung, ob manuell oder durch eine Störung des automatischen Kondensatableiters.
Profi-Tipp: Bevor Sie mit dem Austausch der Rohrleitungen beginnen, überprüfen Sie die Gefälle und die tiefsten Punkte des Netzes. Die meiste Korrosion, der wir begegnen, entsteht in demselben Abschnitt, in dem sich eine lange unbeachtete Wassertasche wiederholt füllt und entleert.
Prävention: technische Maßnahmen, Ausstattung und konstruktive Empfehlungen
Eine wirksame Korrosionsprävention im Druckluftverteilnetz beruht auf einer Kombination aus Trocknung, Feuchtigkeitsabscheidung und richtiger Materialwahl, geordnet danach, wo das größte Risiko entsteht.
- Trockner als erste Verteidigungslinie. Ein Kältetrockner genügt für übliche Werkstatt- und Produktionsbetriebe mit einem Ziel-PDP von etwa +3 °C. Ein Adsorptionstrockner ist dort notwendig, wo es sich um kritische Anwendungen, Lebensmittelindustrie, Pharmazie oder im Freien verlegte Leitungen handelt, die Frost ausgesetzt sind, da er einen PDP im Bereich von −40 °C bis −70 °C erreicht.
- Abscheider oder Zyklon direkt hinter dem Kompressor. Er fängt grobe Feuchtigkeit und Öltropfen ab, bevor sie weiter ins Netz gelangen, und reduziert die Belastung der nachfolgenden Filtration.
- Automatischer Kondensatableiter an jedem Tiefpunkt und hinter jedem Trockner, damit sich Wasser nicht unbeobachtet ansammelt.
- Koaleszenzfiltration zum Abfangen von Ölaerosolen, die sich sonst an den Wänden ablagern und Korrosionsprozesse begünstigen.
Die Wahl des Rohrmaterials entscheidet darüber, wie schnell selbst Restfeuchtigkeit zu einem Problem wird. Edelstahl und Aluminium verringern die Anfälligkeit für innere Korrosion im Vergleich zu klassischem Schwarzstahl deutlich. Moderne Rohre für Druckluftverteilnetze aus Aluminium oder hochwertigem Kunststoff bieten zudem einen geringeren Druckabfall, wenn auch mit einer Begrenzung des maximalen Betriebsdrucks, die bei höheren Druckstufen zu beachten ist.
| Maßnahmen | Wann einsetzen | Hauptvorteil |
|---|---|---|
| Kältetrockner | Normalbetrieb, Werkstätten, Produktion | Senkung des PDP auf ca. +3 °C |
| Adsorptionstrockner | Kritische und frostsichere Anwendungen | PDP bis −70 °C |
| Zyklonabscheider | Direkt nach dem Kompressor | Erfassung von grober Feuchtigkeit und Öl |
| Automatischer Kondensatableiter | Tiefpunkte, Trocknerausgang | Kontinuierliche Kondensatableitung |
| Koaleszenzfilter | Vor empfindlichen Verbrauchern | Entfernung von Ölaerosolen |
Beim Entwurf einer neuen Trasse denken Sie an Gefälle in Richtung der Entleerungspunkte, Revisionsöffnungen für die Kamerainspektion und einen leichten Zugang zu den Ableitern. Details zur Berechnung des Rohrdurchmessers und der Neigung finden Sie in der separaten Anleitung zur Dimensionierung von Druckluftnetzen.
Wartung, Inspektion und Normen: konkrete Intervalle und Aufzeichnungen
Der Wartungsplan für Luftverteilungsnetze stützt sich auf zwei technische Standards. ČSN EN 15780 definiert drei Reinheitsklassen für lufttechnische Systeme und empfiehlt das Vorgehen: zuerst visuelle Beurteilung, dann Messung der Verschmutzung. ČSN ISO 8573-1 hingegen klassifiziert die Qualität der Druckluft nach dem Gehalt an Partikeln, Wasser und Öl und dient somit als Referenzwert, mit dem die Messergebnisse verglichen werden.
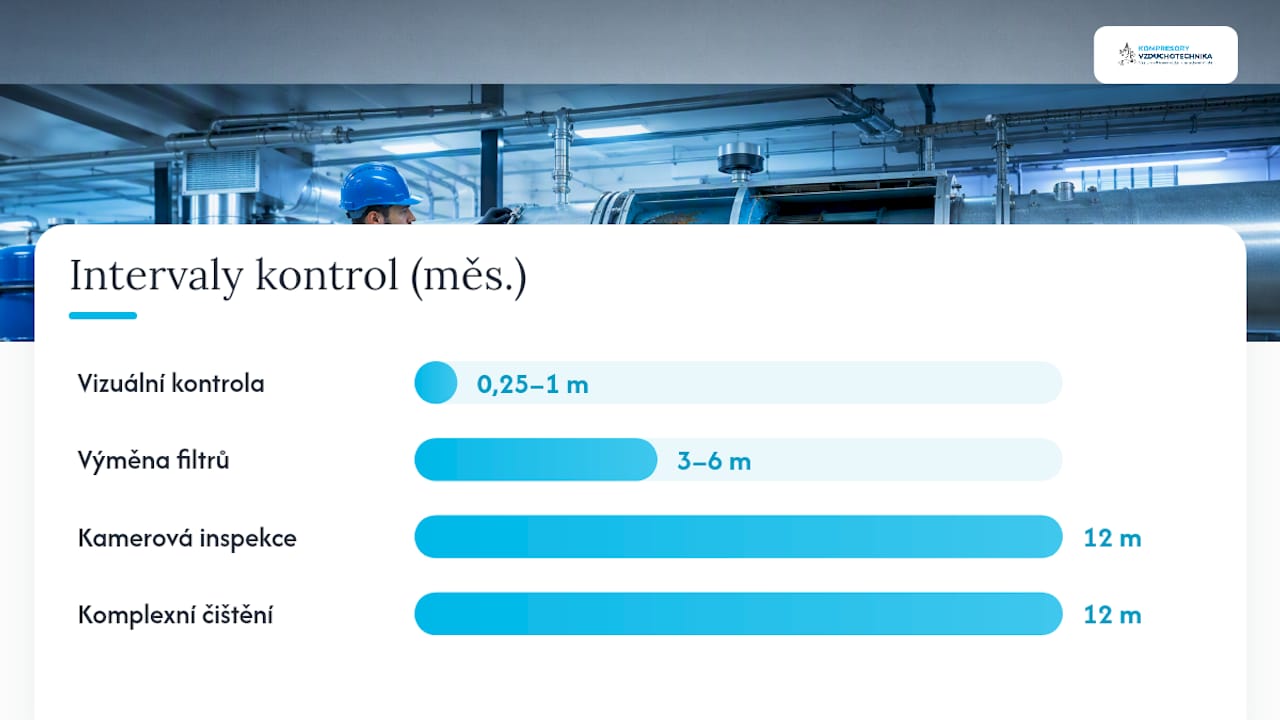
- Schnelle Sichtkontrolle kritischer Abschnitte: wöchentlich bis monatlich.
- Ausführliche jährliche Revision mit Kamerainspektion der Innenfläche von Rohrleitungen und Druckbehältern.
- Austausch der Filtereinsätze je nach Verschmutzungsgrad, üblicherweise alle drei bis sechs Monate.
- Bei Industriebetrieben hat sich eine komplette Reinigung der Verteilungsnetze mindestens einmal jährlich bewährt.
Profi-Tipp: Dokumentieren Sie jede Revision fotografisch, idealerweise denselben Abschnitt bei jeder Kontrolle aus demselben Blickwinkel. Der Vergleich der Aufnahmen im zeitlichen Verlauf zeigt die Geschwindigkeit des Korrosionsfortschritts weitaus genauer als einzelne isolierte Beobachtungen.
Zum Revisionsprotokoll gehören der gemessene Drucktaupunkt, das Datum des letzten Filterwechsels und die Fotodokumentation des Innenzustands. Diese Daten dienen dann als Grundlage für die Entscheidung, ob der Abschnitt nur gereinigt oder bereits ausgetauscht werden muss.
Messung des Drucktaupunkts (PDP) und Überwachung für vorausschauende Wartung
Die Messung des PDP ist die einzige zuverlässige Methode, um das Kondensationsrisiko in einem Drucksystem zu beurteilen. Die relative Feuchte (RH) verfälscht nämlich im Drucksystem das tatsächliche Bild, da sie anders gemessen wird als in atmosphärischer Luft. Der PDP-Sensor wird hinter dem Trockner platziert und gegebenenfalls auch am Ende des längsten oder kritischsten Verteilungszweigs.
| Anwendungstyp | Ziel-Drucktaupunkt |
|---|---|
| Normaler Werkstattbetrieb | etwa +3 °C |
| Feuchtigkeitsempfindliche Fertigung | +3 °C |
| Kritische und frostsichere Anwendungen | −40 °C bis −70 °C |
Die Steuerung der Trockner anhand des aktuell gemessenen PDP, statt nach einem starren Zeitzyklus, senkt den Energieverbrauch und schützt gleichzeitig das Netz besser vor einem unerwarteten Feuchtigkeitsanstieg. Ein Alarm, der knapp über dem Ziel-PDP eingestellt ist, gibt dem Techniker Zeit, einzugreifen, bevor sich in der Leitung die ersten Tropfen zeigen.
Was tun, wenn Korrosion gefunden wird: Sofort- und Langfristmaßnahmen
Gefundene Korrosion erfordert ein schnelles, aber strukturiertes Vorgehen, keinen panischen Austausch des gesamten Abschnitts.
- Isolieren Sie den betroffenen Abschnitt sofort, leiten Sie das angesammelte Kondensat ab und leiten Sie, sofern der Betrieb es zulässt, den Luftstrom über eine andere Route um.
- Führen Sie eine Sicht- und Kamerainspektion durch, um die Tiefe des Befalls abzuschätzen, und entscheiden Sie, ob eine lokale Reparatur ausreicht oder ein Austausch des Abschnitts erforderlich ist.
- Bei Druckbehältern und Druckluftbehältern konsultieren Sie den Schadensumfang mit einem Fachmann, da eine geschwächte Behälterwand ein Sicherheitsrisiko darstellt. Die Regeln für das Ablassen von Kondensat aus solchen Behältern fasst der Überblick Kondensat aus dem Kompressor und die Gesetze der Tschechischen Republik zusammen.
- Erwägen Sie langfristig eine Änderung des Rohrmaterials, eine Anpassung der Gefälle oder die Ergänzung eines Trockners, damit sich das gleiche Problem nicht wiederholt.
Erfahrung des Autors Zdeněk: häufigste Fehler und bewährte Lösungen aus der Praxis
In der Praxis kehrt die Korrosion am häufigsten dort zurück, wo aus Kostengründen auf einen automatischen Kondensatableiter verzichtet oder dieser durch manuelles Ablassen ersetzt wurde, das dann vergessen wird. Bewährt haben sich modulare Aluminium-Rohrleitungssysteme in Kombination mit regelmäßiger Messung des PDP und einer Beratungsstelle, an die man sich rechtzeitig wenden sollte, bevor sich das Problem von selbst löst.
— Zdeněk
Lösungen zur Korrosionsprävention von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet konkrete Ausrüstung, die Korrosion dort bekämpft, wo sie entsteht, nicht erst nach dem Schaden. Die kompakten Druckluftaufbereitungseinheiten Combibloc vereinen Trocknung, Filtration und Feuchtigkeitsabscheidung in einer kompakten Einheit für Betriebe bis 16 bar, sodass Sie das System nicht aus mehreren Einzelkomponenten zusammenstellen müssen.
Für Tiefpunkte im Netz empfehlen wir, sich mit dem Überblick Kondensatableiter, ihre Typen und Installation vertraut zu machen, der dabei hilft, den richtigen Typ je nach Betriebsgröße auszuwählen. Wenn Sie sich nicht sicher sind, wo genau in Ihrem Netz das Korrosionsrisiko entsteht, oder den aktuellen Druckluft-Taupunkt messen müssen, wenden Sie sich an Kompresory-vzduchotechnika und vereinbaren Sie eine Beratung oder einen Serviceeinsatz direkt zugeschnitten auf Ihren Betrieb.
Häufige Fragen
Wie äußert sich Korrosion im Druckluftnetz?
Am häufigsten durch rostbraune Verfärbung des Kondensats, metallische Partikel in den Filtern, schneller ansteigenden Druckabfall und vorzeitigen Verschleiß des Druckluftwerkzeugs.
Wie verhindert man Korrosion im Druckluftnetz?
Am wirksamsten ist die Kombination aus Trockner, Abscheider, Koaleszenzfilter und automatischem Kondensatableiter, ergänzt durch eine regelmäßige Revision gemäß ČSN EN 15780.
Worin unterscheiden sich Kälte- und Adsorptionstrockner?
Ein Kältetrockner erreicht einen Drucktaupunkt von etwa +3 °C und genügt für den normalen Betrieb, ein Adsorptionstrockner sinkt bis auf −70 °C und ist für kritische oder frostsichere Anwendungen erforderlich.
Wie oft sollte das Druckluftnetz auf Korrosion kontrolliert werden?
Kritische Abschnitte sollten wöchentlich bis monatlich visuell kontrolliert werden, eine detaillierte Revision mit Kamerainspektion und PDP-Messung mindestens einmal jährlich.
Warum ist der Drucktaupunkt wichtiger als die relative Luftfeuchtigkeit?
Die relative Luftfeuchtigkeit im druckbeaufschlagten System verfälscht das tatsächliche Kondensationsrisiko, während der PDP direkt die Temperatur anzeigt, bei der sich im Rohr Wasser niederzuschlagen beginnt.
Empfohlen


Zehntausende sparen: Servicevertrag für Kompressoren für Unternehmen

Ja, ein Servicevertrag für den Kompressor erhöht in der Regel die Verfügbarkeit der Anlage, reduziert unerwartete Ausfallzeiten und stabilisiert die Betriebskosten. Das Unternehmen zahlt einen vorab festgelegten Betrag und erhält regelmäßige Inspektionen, Ersatzteile sowie Notdienstbereitschaft, ohne jeden einzelnen Einsatz einzeln klären zu müssen. Ein Nebeneffekt ist oft ein geringerer Energieverbrauch und eine längere Lebensdauer der Anlage. Bei Schlüsselmaschinen lohnt es sich, ein Angebot und einen Energieaudit von einem Fachmann erstellen zu lassen.
Kurz gesagt:
- Ein Servicevertrag für den Kompressor erhöht die Verfügbarkeit der Anlage und ermöglicht regelmäßige Kontrollen, die Störungen vorbeugen und ungeplante Ausfallzeiten verkürzen.
- Neben dem grundlegenden Inspektionspaket kann er auch einen Vollservice anbieten, der vorbeugende Austausche und Energieoptimierung umfasst, oft eine Voraussetzung für die Herstellergarantie.
- Die größten Einsparungen und das geringste Ausfallrisiko liegen in der regelmäßigen Dichtheitskontrolle, der Überwachung der Betriebsparameter und der frühzeitigen Erkennung von Undichtigkeiten, was sowohl die Energie- als auch die Reparaturkosten senkt.
- Bei der Auswahl sollte der Schwerpunkt auf der Garantie für einen sofortigen Einsatz, der Verfügbarkeit von Ersatzteilen und klar definierten Bedingungen im Angebot liegen, nicht nur auf dem Preis.
- Bei Betrieben, bei denen der Kompressor eine Produktionslinie antreibt, ist der Vollservice oft wirtschaftlich vorteilhafter als grundlegende Kontrollen, da er das Risiko teurer ungeplanter Ausfallzeiten minimiert.
Inhalt
- Was ein Servicevertrag für Kompressoren in der Praxis beinhaltet und welche Vorteile er bietet
- Die wichtigsten Vorteile eines Servicevertrags für Kompressoren
- Wie ein Servicevertrag Betriebsrisiken und Kosten senkt
- Wie man einen Servicevertrag für Kompressoren auswählt und was man den Lieferanten fragen sollte
- Wartungsintervalle, die ein Servicevertrag abdecken sollte
- Warum wir Serviceverträge in der Praxis empfehlen
- Wie Ihnen Kompresory-vzduchotechnika.cz beim Servicevertrag hilft
- Nützliche Quellen und Unterlagen
- Häufig gestellte Fragen
Was ein Servicevertrag für Kompressoren in der Praxis beinhaltet und welche Vorteile er bietet
Ein Servicevertrag für Kompressoren vereint mehrere Arten von Tätigkeiten in einem Paket. Je nach Umfang reicht er von einer einfachen Inspektion bis hin zum sogenannten Full Service, bei dem der Lieferant praktisch die gesamte Sorge um den Betrieb des Geräts übernimmt.
Ein üblicher Vertrag umfasst:
- geplante Inspektionen in festgelegten Intervallen,
- vorbeugende Arbeiten (Ölwechsel, Filterwechsel, Dichtheitskontrolle),
- Ersatzteile, die im Preis enthalten sind oder zu einem vergünstigten Satz berechnet werden,
- eine Notfallhotline zur Störungsmeldung außerhalb der regulären Arbeitszeit,
- die Möglichkeit, bei längerem Stillstand ein Ersatzgerät auszuleihen,
- Empfehlungen zu energetischen Anpassungen des Systems.
Der Unterschied zwischen den einzelnen Stufen ist grundlegend. Inspektion bedeutet lediglich eine Zustandskontrolle ohne Eingriff. Wartung umfasst bereits den Austausch von Verschleißmaterial. Vollservice (zum Beispiel das Modell, das KAESER anbietet) kombiniert beides mit einer Verfügbarkeitsgarantie und oft auch mit energetischer Optimierung. Zudem ist der Vertrag häufig Voraussetzung für den Erhalt der Herstellergarantie, da diese oft an die Verwendung von Originalteilen und die Einhaltung der vorgeschriebenen Intervalle gebunden ist.
Die wichtigsten Vorteile eines Servicevertrags für Kompressoren
Der größte Nutzen eines Servicevertrags lässt sich direkt an den Betriebskennzahlen messen. Es geht nicht um eine abstrakte „Seelenruhe“, sondern um konkrete Einsparungen und ein geringeres Risiko eines Produktionsausfalls.
Profi-Tipp: Bevor Sie den Vertrag unterschreiben, rechnen Sie aus, wie viel Sie der letzte ungeplante Kompressorausfall gekostet hat. Diese Zahl ist das beste Argument für die Verhandlung der Konditionen mit dem Lieferanten.
Zu den wichtigsten Vorteilen eines Servicevertrags gehören:
- höhere Verfügbarkeit der Anlage — regelmäßige Inspektionen decken Verschleiß auf, bevor er zu einer Störung führt,
- geringerer Energieverbrauch — saubere Filter und beseitigte Undichtigkeiten reduzieren Energieverluste, die zu den häufigsten Ursachen für Verschwendung bei Druckluft gehören,
- längere Lebensdauer des Kompressors — eingehaltene Wartungsintervalle schützen den Schraubenblock und den Motor,
- höherer Restwert — Geräte mit dokumentierter Servicehistorie lassen sich besser verkaufen und werden beim Ankauf besser bewertet,
- geringeres Risiko von versicherungs- oder sicherheitstechnischen Komplikationen — die Einhaltung von Normen und regelmäßige Prüfungen reduzieren die Betriebsrisiken.
Die Leckageerkennung gehört dabei zu den Maßnahmen mit schneller Amortisation. Eine Undichtigkeit in der Druckluftleitung funktioniert wie ein ständig geöffneter Hahn, den man das ganze Jahr bezahlt, und der Servicetechniker findet sie bei einer routinemäßigen Inspektion schneller als das Betriebspersonal. Die Kombination aus geringerem Energieverbrauch und kostengünstigeren Reparaturen wirkt sich direkt auf die Kosten pro erzeugter Druckluftmenge aus — ein Kennwert, dessen Verfolgung auch für kleine Betriebe sinnvoll ist.
Wie ein Servicevertrag Betriebsrisiken und Kosten senkt
Der Nutzen eines Vertrags beruht nicht nur auf Versprechen auf dem Papier. Es handelt sich um konkrete Mechanismen, die der Servicetechniker wiederholt und systematisch durchführt.
- Geplanter Öl- und Filterwechsel gemäß vorgeschriebenen Intervallen, in der Regel alle etwa 500 Betriebsstunden beim Öl.
- Dichtheitskontrolle der Leitungen und Verbindungen, an denen die größten Energieverluste entstehen.
- Überwachung der Betriebsparameter — Druck, Temperatur und Feuchtigkeit, die ein bevorstehendes Problem anzeigen, bevor es zu einer Störung kommt.
- Fernüberwachung, dank der der Servicepartner auf eine Abweichung in den Daten reagiert, bevor sie vom Personal vor Ort bemerkt wird. Ausführlicher behandelt dieses Thema der Beitrag Diagnostik des Kompressors für einen effizienten Betrieb.
- Schnelle Verfügbarkeit von Ersatzteilen aus dem Lager sowie gegebenenfalls das Leihen eines Ersatzgeräts, falls die Reparatur länger dauert.
Die Amortisation der Investition in den Vertrag lässt sich einfach berechnen: Sie vergleichen die geschätzten Kosten pro Stunde Stillstand (verlorene Produktion, Überstunden, Vertragsstrafen für verspätete Lieferung) mit dem jährlichen Preis des Vertrags. Bei Betrieben, in denen der Kompressor eine ganze Produktionslinie antreibt, amortisiert sich der Vertrag oft schon nach einem vermiedenen schwerwiegenden Ausfall. Die Berechnung der Betriebskosten eines Kompressors finden Sie detailliert aufgeschlüsselt im 7-Tage-Audit der Betriebskosten eines Kompressors.
Wie Sie einen Servicevertrag für Ihren Kompressor auswählen und was Sie den Anbieter fragen sollten
Beim Vergleich von Angeboten sollten Sie nicht nur auf den Preis der Inspektion achten. Der Unterschied zwischen einem günstigen und einem teuren Vertrag liegt oft genau in dem, was „unter dem Strich“ steht und sich erst bei der ersten Störung zeigt.
Wichtige Auswahlkriterien:
- garantierte Reaktionszeit (SLA), ausgedrückt in Stunden, nicht nur mit den Worten „so schnell wie möglich“,
- Abdeckung der Verschleißteile und klar formulierte Ausnahmen,
- Ersatzteillager des Anbieters und die tatsächliche Verfügbarkeit des konkreten Modells,
- transparente Preisliste ohne versteckte Zuschläge für Anfahrt oder Arbeiten außerhalb der Arbeitszeit,
- Möglichkeit der Bereitstellung eines Ersatzgeräts bei längerer Reparatur,
- Referenzen und Erfahrung mit dem jeweiligen Kompressortyp und der jeweiligen Leistung.
Konkrete Fragen, die sich zu stellen lohnen: Was genau deckt der Vertrag ab und was ist davon ausgeschlossen? Wie lautet die garantierte Lieferfrist für Ersatzteile, falls diese nicht auf Lager sind? Lassen sich Serviceeinsätze außerhalb der Schichten planen, damit die Produktion nicht gestört wird? Und wie wird mit Situationen umgegangen, in denen die Störung die vereinbarte Reparaturzeit überschreitet? Die Antworten auf diese Fragen offenbaren oft mehr als der reine Preis im Angebot.
Wartungsintervalle, die ein Servicevertrag abdecken sollte
Ein guter Vertrag bildet den tatsächlichen Bedarf der Maschine ab, keine Universalvorlage. Die folgende Übersicht dient als Referenzrahmen zum Vergleich des angebotenen Leistungsumfangs.
| Intervall | Typische Tätigkeit | Wer führt sie üblicherweise aus |
|---|---|---|
| Täglich | Kontrolle des Ölstands, Ablassen des Kondensats | Betriebspersonal |
| Wöchentlich | Kontrolle und gegebenenfalls Austausch der Luftfilter | Betriebspersonal |
| Monatlich | Kontrolle der Riemen, der Dichtheit von Verbindungen und Leitungen | Betriebspersonal / Techniker |
| Alle 500 Stunden oder 3 Monate | Öl- und Ölfilterwechsel | Servicetechniker |
| Jährlich | Komplette Serviceinspektion, Kontrolle des Verdichterblocks | Servicetechniker |
Das Betriebspersonal übernimmt in der Regel die täglichen und wöchentlichen Kontrollen, während die fachlichen Arbeiten in die Hände des Servicetechnikers gehören. Ein guter Vertrag stimmt diese beiden Ebenen so aufeinander ab, dass die Stillstandszeiten für die jährliche Wartung außerhalb der Produktionsspitzen geplant werden. Häufige Fehler bei der eigenständigen Bedienung des Kompressors, die diese Abstimmung stören, beschreibt der Artikel über die häufigsten Fehler bei der Verwendung von Kompressoren.
Warum wir Servicevertrage in der Praxis empfehlen
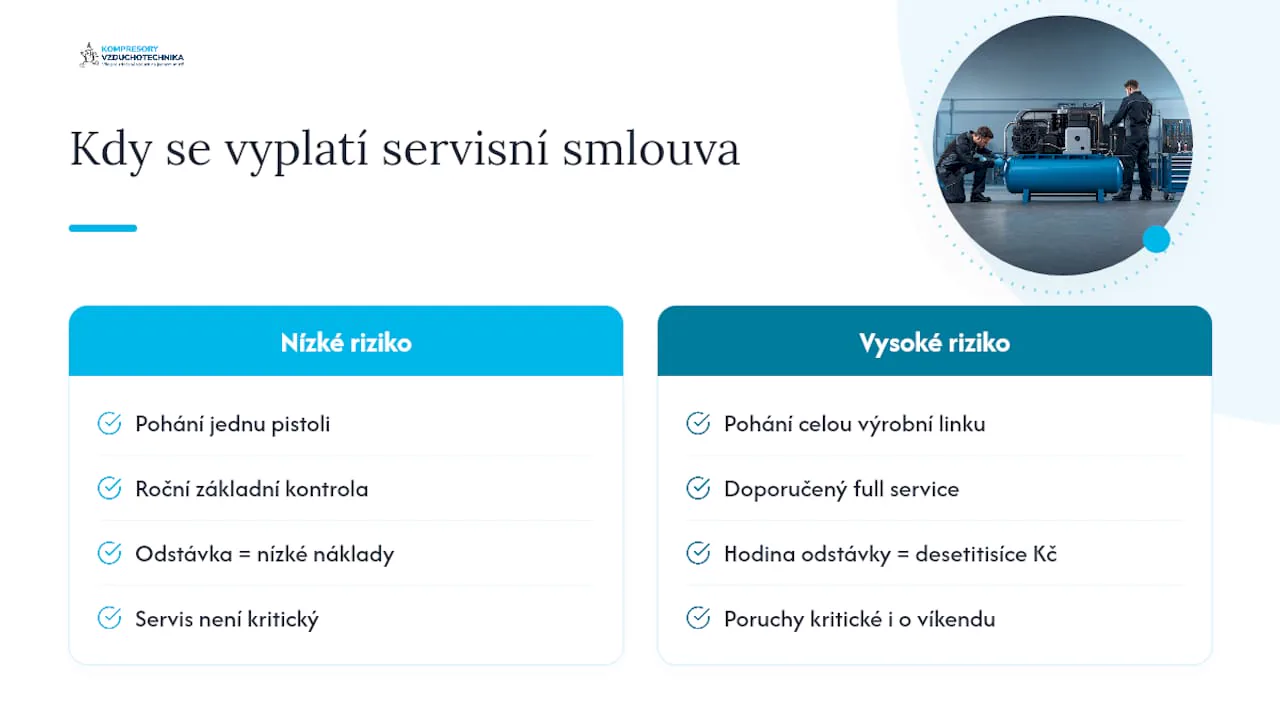
Ein Servicevertrag lohnt sich nicht für jeden gleichermaßen. Dort, wo der Kompressor nur eine einzelne pneumatische Pistole antreibt, genügt eine grundlegende Inspektion einmal pro Jahr. Dort, wo Druckluft eine ganze Produktionslinie antreibt und eine Stunde Stillstand Zehntausende Kronen kostet, ist Full Service die klare Wahl, unabhängig vom Preisunterschied gegenüber dem Basispaket.
Aus realen Serviceeinsätzen sehen wir wiederholt ein Muster: Firmen, die den Vertrag unterschätzt haben, lösen Störungen im ungünstigsten Moment, am Wochenende oder mitten in einem Auftrag mit Termindruck. Die Bereitstellung eines Ersatzgeräts und ein Ersatzteillager für Vertragspartner eliminieren dieses Szenario praktisch.
**
Wie Ihnen Kompresory-vzduchotechnika.cz bei der Servicevertragserstellung hilft
Es gibt konkrete Alternativen zu zufälligen Eingriffen ohne Vertrag: technischer Support, Ersatzteillager, Energieaudits sowie die Montage neuer Geräte, alles aus einer Hand.
Wenn Sie einen Kompressor betreiben, auf dem die Produktion beruht, lohnt es sich, zunächst ein Energieaudit erstellen zu lassen und erst danach den Umfang des Servicevertrags festzulegen, nicht umgekehrt. Teil des Angebots ist oft auch eine Beurteilung der Qualität der aufbereiteten Luft, die an das Filtrationsprogramm für Druckluft gemäß ISO 8573 anknüpft. Firmenkunden können zudem die Registrierung für Sonderpreise und eine schnellere Bearbeitung von Anfragen nutzen. Für konkrete Lösungen, einschließlich Druckluftaufbereitungseinheiten bis 18 bar, fordern Sie ein Angebot über die Produktseite mit technischen Parametern an und vereinbaren Sie eine unverbindliche Beratung.
Nützliche Ressourcen und Unterlagen
Für ein tieferes Verständnis des Themas empfehlen wir Materialien von Atlas Copco zur Energieeffizienz von Kompressoren, eine Übersicht der Wartungsintervalle von HQCompresor sowie Informationen zu Wartungsverträgen von den Herstellern ALMiG und KAESER, die die einzelnen Stufen der Servicepakete beschreiben.

Häufig gestellte Fragen
Wie hoch ist die Lebensdauer eines Kompressors?
Die Lebensdauer eines Kolbenkompressors liegt üblicherweise in der Größenordnung von zehn bis fünfzehn Betriebsjahren, bei einem Schraubenkompressor ist sie in der Regel länger, sofern die vorgeschriebenen Intervalle für den Öl- und Filterwechsel eingehalten werden. Die regelmäßige Wartung gemäß Servicevertrag ist einer der stärksten Faktoren, die diese Zeitspanne verlängern.
Wie hoch ist die Lebensdauer eines Schraubenkompressors?
Ein Schraubenkompressor hält bei eingehaltener Wartung in der Regel länger als ein Kolbenkompressor, da er weniger mechanisch verschleißende Teile in direktem Kontakt besitzt. Entscheidend ist vor allem der regelmäßige Ölwechsel etwa alle 500 Betriebsstunden sowie die Kontrolle des Schraubenblocks bei der jährlichen Inspektion.
Welches Öl wird in den Kompressor eingefüllt?
In den Kompressor wird ein Öl eingefüllt, das vom Hersteller direkt für den jeweiligen Maschinentyp vorgesehen ist, in der Regel ein synthetisches oder teilsynthetisches Öl mit Eigenschaften, die hohen Temperaturen und hohem Druck standhalten. Die Verwendung eines falschen Öls kann sowohl die Garantie als auch die Funktion des Schraubenblocks gefährden, weshalb ein Servicevertrag mit Originalteilen dieses Risiko ausschließt.
Was ist besser, Kompressor oder Turbo?
Kompressor und Turbolader erfüllen unterschiedliche Aufgaben und sind keine austauschbaren Alternativen: Ein stationärer Industriekompressor erzeugt Druckluft für Pneumatikwerkzeuge und Produktionsprozesse, während ein Turbolader Druckluft in den Verbrennungsmotor eines Fahrzeugs liefert. Die Frage „was ist besser“ hängt also davon ab, welches Problem Sie lösen möchten, und nicht von einer universellen Antwort.
Lohnt sich ein Servicevertrag auch für eine kleinere Werkstatt?
Ja, wenn der Ausfall eines Kompressors auch nur einen einzigen zentralen Arbeitsgang stoppt, spart selbst eine kleinere Werkstatt durch planbare Kosten und schnellere Verfügbarkeit von Ersatzteilen. Bei Betrieben mit minimaler Auslastung kann auch ein einfacher Vertrag mit jährlicher Inspektion anstelle eines vollen Serviceumfangs ausreichen.
Empfohlen
- 7-Tage-Audit für Unternehmen: So senken Sie die Betriebskosten des Kompressors
- Worauf beim Kauf eines Kompressors zu achten ist: Checkliste für Werkstatt und Unternehmen
- 5 Schritte zur Auswahl eines Industriekompressors für Unternehmen, mit 20–25 % Reserve
- Ölkompressor für Werkstatt und Betrieb: wie man auswählt


120.000–160.000 CZK pro Jahr: Betriebskosten des Trockners für Techniker und Einkäufer
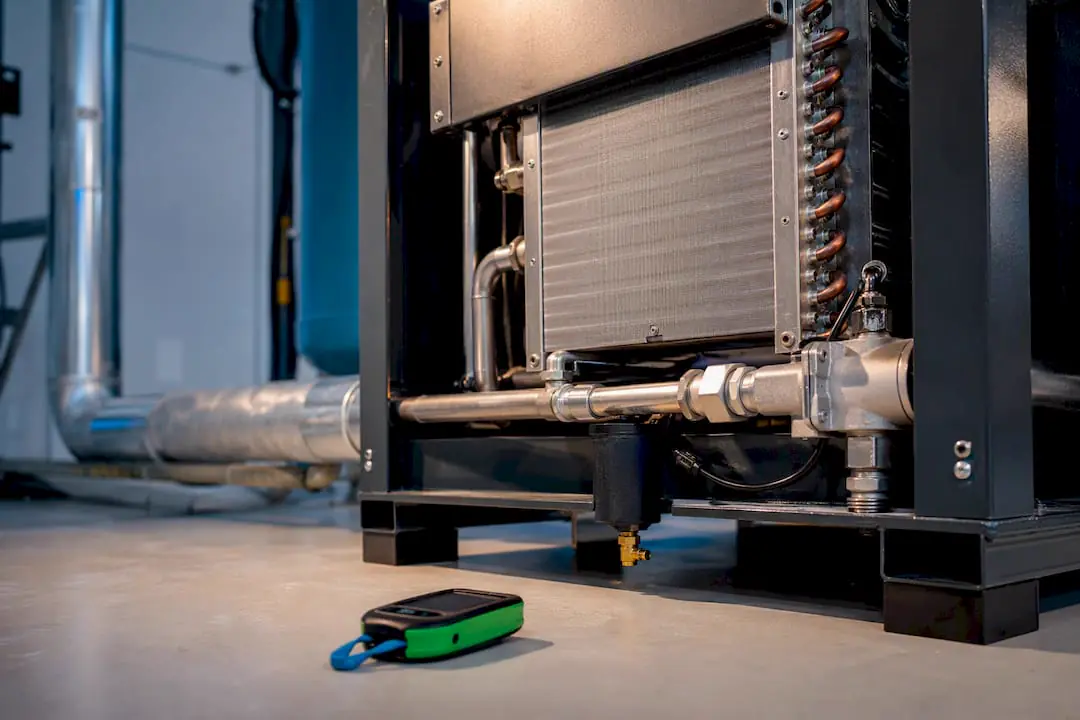
Die Betriebskosten des Drucklufttrockners bestehen größtenteils aus Strom, den Rest bilden Wartung, Ersatzteile und die Abschreibung der Anlage. Am meisten Geld kostet ein unnötig hoher Betriebsdruck, unzureichend gekühlte Zuluft und ein strengerer Drucktaupunkt, als die Anwendung tatsächlich erfordert. Die Norm ISO 8573-1 sollte hier nicht als Formalität betrachtet werden, da sie genau festlegt, wie viele Kronen der Leser für jeden Grad trockenerer Luft bezahlt.
Kurz gesagt:
- Eine Erhöhung des Betriebsdrucks über 7 bar führt zu einem deutlichen Anstieg der Energiekosten, wobei jede Erhöhung um 0,07 bar den Verbrauch um etwa 0,5 Prozent steigert.
- Die Energiekosten sind der größte Posten im Budget, bei Adsorptionstrocknern kommt zudem die Energie für die Regeneration des Trocknungsmittels hinzu, was sich in einem höheren Verbrauch niederschlägt.
- Service, der Austausch des Trocknungsmittels und die Kondensatableitung bilden einen bedeutenden Teil der Kosten, wobei vernachlässigte Wartung das Risiko teurer Ausfälle und Korrosion erhöht.
- Die Betriebstemperatur der Luft und die richtige Wahl des Trocknertyps entsprechend dem geforderten Drucktaupunkt beeinflussen den Energieverbrauch und die Gesamtkosten erheblich.
- Zu den Spartipps gehören die Senkung des Betriebsdrucks, die Überwachung von Druckluftlecks und die Zentralisierung der Anlagen, was bereits im ersten Betriebsjahr Einsparungen bringen kann.
Inhalt
- Betriebskosten des Trockners: woraus sie sich zusammensetzen
- Wie Druck und Temperatur die Betriebskosten beeinflussen
- Wie viel kostet der Betrieb eines Trockners: Berechnung und Beispiel
- Wartung des Trockners: Kosten und Serviceintervalle
- Wie man die Kosten des Trockners senkt: schnelle Maßnahmen mit Amortisation
- Wie Kompresory-vzduchotechnika die Kostenschätzung angeht
- Komplettlösung für die Luftaufbereitung an einem Ort
- Nützliche Ressourcen zum Thema
- Häufige Fragen
Betriebskosten des Trockners: woraus sie sich zusammensetzen
Energie ist bei einem Drucklufttrockner immer der schwerste Posten im Budget. Bei einem Kältetrockner handelt es sich um die Leistungsaufnahme des Kompressor-Kältekreislaufs und des Gebläses, bei einem Adsorptionstrockner zusätzlich um die Energie, die bei der Regeneration des Trocknungsmediums verbraucht wird, ob diese durch Erwärmung oder durch den Verlust eines Teils der Druckluft in den Regenerationszyklus erfolgt. Der Unterschied zwischen beiden Typen ist für das Gesamtbudget entscheidend und wird im Abschnitt zur Berechnung des Verbrauchs ausführlicher behandelt.
Das zweitgrößte Kapitel sind Service und Verbrauchsmaterial. Dazu gehören der Austausch des Trocknungsmediums (Silikagel oder Molekularsieb bei Adsorptionseinheiten), Filtereinsätze, Ventildichtungen und regelmäßige Kontrollen des Kältemittels bei Kältetrocknern.
Der dritte Posten sind die Kosten im Zusammenhang mit Störungen und der Kondensatableitung. Ein schlecht funktionierender oder unterdimensionierter Trockner lässt Feuchtigkeit in die Leitung gelangen, die Korrosion der Rohre, Beschädigung der pneumatischen Bauteile und Kontamination der Produktion verursacht. Die Kondensatableitung erfordert funktionierende Kondensatabscheider und deren regelmäßige Überprüfung, sonst verschieben sich die Kosten nur an eine andere Stelle im System.
Die letzte Komponente ist die Abschreibung. Ein Trockner hat bei entsprechender Wartung eine typische Lebensdauer von 10 bis 15 Jahren. Ins Budget fließt somit auch der Anschaffungspreis ein, umgelegt auf die Betriebsjahre, nicht nur der laufende Service.
Zusammenfassung der Hauptposten:
- Energie – Leistungsaufnahme des Trocknerkompressors, bei Adsorptionseinheiten auch die Regeneration des Mediums
- Service und Ersatzteile – Filter, Trocknungsmittel, Dichtungen, Taupunktsensoren
- Kondensatableitung – funktionsfähige Abscheider und deren Revision
- Ausfallkosten – Korrosion der Leitungen, Produktionsstillstände, Reparaturen nachgeschalteter Komponenten
- Amortisation – auf die geplante Lebensdauer umgelegter Anschaffungspreis
Wie Druck und Temperatur die Betriebskosten beeinflussen
Betriebsdruck und Eingangstemperatur der Luft gehören zu den Parametern, die am stärksten darüber entscheiden, wie viel der Trockner tatsächlich verbraucht. Eine Druckerhöhung über 7 bar erhöht den Energieverbrauch des Kompressors um etwa ein halbes Prozent pro zusätzlichen kleinen Schritt. Dieser Korrekturfaktor wird in der Praxis kumulativ berechnet, sodass ein System, das bei 8,5 bar statt der notwendigen 7 bar läuft, messbar mehr zahlt, ohne dass die Produktion einen Vorteil erhält.
Eine höhere Eingangstemperatur der Luft hat auf anderem Weg einen ähnlichen Effekt. Eine unterschätzte Umgebungs- oder Eingangstemperatur verringert die Kapazität des Trockners und erhöht das Risiko einer Kondensation in der Leitung, sodass der Trockner intensiver arbeiten muss, um den geforderten Taupunkt einzuhalten.
Die Wahl zwischen Kälte- und Adsorptionstrockner richtet sich gerade nach dem geforderten Taupunkt gemäß ISO 8573-1. Kältetrockner erreichen üblicherweise einen Taupunkt von etwa +3 °C und sind für gängige Anwendungen energetisch günstiger. Adsorptionstrockner schaffen einen Taupunkt weit unter dem Gefrierpunkt, was mehr Energie erfordert, aber für Lackierereien, die pharmazeutische Produktion oder die Lebensmittelindustrie notwendig ist.
Profi-Tipp: Lassen Sie vor dem Kauf eines neuen Trockners die tatsächliche Eingangstemperatur der Luft im Sommerbetrieb messen, nicht nur den Katalogwert des Kompressorraums – ein Unterschied von wenigen Grad kann selbst ein korrekt gewähltes Modell unterdimensionieren.
Was der Betrieb eines Trockners kostet: Berechnung und Beispiel
Die jährlichen Energiekosten des Trockners lassen sich mit einer einfachen Formel abschätzen: Leistungsaufnahme in Kilowatt multipliziert mit der Anzahl der Betriebsstunden pro Jahr und dem Strompreis pro Kilowattstunde, angepasst um Korrekturfaktoren für Druck und Temperatur.
- Ermitteln Sie die Leistungsaufnahme des Trockners – bei der Kältetrocknereinheit handelt es sich um die Typenschild-Leistungsaufnahme von Kompressor und Gebläse, bei der Adsorptionseinheit um die Leistungsaufnahme plus die Energie des Regenerationszyklus.
- Multiplizieren Sie mit den Betriebsstunden – ein typischer Dreischichtbetrieb bedeutet 6.000 bis 8.000 Stunden pro Jahr.
- Rechnen Sie den Strompreis hinzu – bei einem Preis von rund 4 bis 5 CZK/kWh für Industrieabnehmer ergeben sich bei einem mittelgroßen Kältetrockner (5 kW) im Dreischichtbetrieb jährliche Energiekosten von etwa 120.000 bis 160.000 CZK allein für Strom.
- Passen Sie den Wert mit dem Druckkorrekturfaktor an – ein Betrieb bei 0,5 bar über dem notwendigen Druck erhöht diesen Betrag um einige Prozent, bei größeren Systemen bedeutet das zehntausende CZK zusätzlich pro Jahr.
Ein Adsorptionstrockner mit gleichem Durchfluss verbraucht aufgrund der Regeneration üblicherweise mehr Energie, aber die Wärmerückgewinnung bei Trocknungssystemen kann diesen Unterschied deutlich verringern, da sie die Abwärme der Kompressorstation zur Erwärmung der Regenerationsluft nutzt.
Die Schlüsselzahl: Eine kleine Abweichung im Betriebsdruck, sagen wir 0,5 bar über dem erforderlichen Wert, zeigt sich in den Korrekturfaktoren als dauerhafter Anstieg des Kompressorverbrauchs im Bereich von einigen Prozent, der sich über die gesamte Betriebsdauer des Trockners summiert.
Das Ergebnis reagiert vor allem empfindlich auf Eingangstemperatur und -druck – zwei Parameter, die ein Betriebstechniker ohne Investition in eine neue Anlage beeinflussen kann.
Wartung des Trockners: Kosten und Serviceintervalle
Das Serviceintervall des Trockners variiert je nach Typ, aber das Ignorieren der empfohlenen Fristen gehört zu den teuersten Fehlern im Druckluftbetrieb. Kältetrockner erfordern ein- bis zweimal jährlich eine Kontrolle des Kältekreislaufs und eine Reinigung des Kondensators, Adsorptionseinheiten benötigen eine häufigere Kontrolle der Ventile und Taupunktsensoren, da deren zyklisches Umschalten der Kammern die mechanischen Bauteile wesentlich stärker belastet.
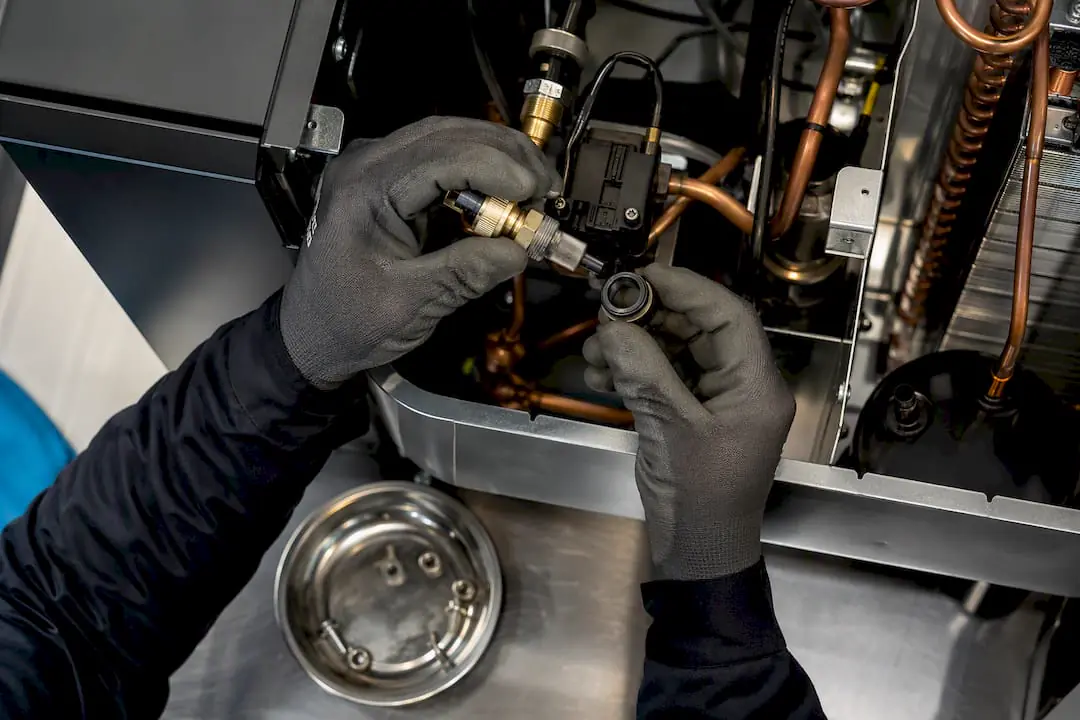
Der Austausch des Trocknungsmittels bei Adsorptionstrocknern erfolgt je nach Qualität der Zuluft und der Filtrierung vor dem Trockner alle 3 bis 5 Jahre. Vernachlässigte Filtration verkürzt die Lebensdauer des Trocknungsmittels und erzwingt einen früheren, teureren Austausch.
Zu den Warnsignalen, die einer kostspieligen Störung vorausgehen, gehören:
- Zunehmende Geräusche oder Vibrationen der Kompressoreinheit des Trockners
- Langsameres Erreichen des gewünschten Taupunkts
- Häufiges Takten der Ventile der Adsorptionseinheit außerhalb des üblichen Rhythmus
- Sichtbare Korrosion oder Feuchtigkeit hinter dem Kondensatabscheider
Es lohnt sich, die Gesamtbetriebskosten für die gesamte Lebensdauer zu berechnen, nicht nur für die ersten Betriebsjahre, denn vernachlässigte Wartung in den frühen Jahren rächt sich später in deutlich höheren Reparaturkosten.
Wie man die Trocknerkosten senkt: schnelle Maßnahmen mit Amortisation
Die Senkung der Betriebskosten des Trockners muss nicht auf eine neue Investition warten. Mehrere Schritte amortisieren sich bereits im ersten Betriebsjahr.
- Senken Sie den Betriebsdruck auf das tatsächlich notwendige Niveau – selbst eine Reduzierung um 0,3 bis 0,5 bar zeigt sich in einer messbaren Energieeinsparung sowohl beim Kompressor als auch beim Trockner.
- Erwägen Sie die Wärmerückgewinnung bei Adsorptionstrocknern – die Abwärme aus dem Kompressorraum senkt die für die Regeneration des Mediums benötigte Energie und verkürzt die Amortisationszeit der Investition in den Wärmetauscher.
- Führen Sie Monitoring und schnelle Leckageerkennung ein – ineffiziente Druckluftsysteme verlieren durch Leckagen bis zu 25 % Energie, und das gilt auch für getrocknete Luft, für die der Betrieb zusätzlich bezahlt hat.
- Zentralisieren Sie die Trocknungsquellen – die Zusammenlegung mehrerer kleinerer Trockner zu einem effizienteren System senkt sowohl die Energie- als auch die Servicebelastung.
Profi-Tipp: Planen Sie Messungen des Taupunkts und des Drucks vor und nach jedem Eingriff ins System – ohne Zahlen lässt sich die Einsparung nur schätzen, mit Messung lässt sie sich nachweisen und vor der Geschäftsführung begründen.
Wie Kompresory-vzduchotechnika an die Kostenschätzung herangeht
Es stehen technische Beratung und Energieaudits zur Verfügung, die sich direkt auf den Betrieb des Trockners im Kontext des gesamten Druckluftsystems konzentrieren, nicht isoliert. Für eine genaue Schätzung benötigen wir vom Kunden grundlegende Betriebsdaten: den gewünschten Durchfluss, den Betriebsdruck, die Lufteintrittstemperatur und den Betriebsmodus (ein, zwei oder drei Schichten).
Auf Grundlage dieser Angaben lässt sich der geeignete Trocknertyp sowie eine realistische Schätzung der jährlichen Betriebskosten empfehlen. Interessenten, die eine detailliertere Analyse wünschen, wird eine Beratung oder ein Energieaudit mit einem konkreten, auf den jeweiligen Betrieb zugeschnittenen Einsparvorschlag empfohlen.

Komplettlösung für die Luftaufbereitung an einem Ort
Es besteht direkter Zugang zu Technologien, die die Betriebskosten des Trockners tatsächlich beeinflussen, ohne dass die Lösung aus mehreren Lieferungen zusammengestellt werden muss. Das Sortiment umfasst Druckluftaufbereitungseinheiten bis 18 bar, die Filtration und Trocknung in einer kompakten Einheit vereinen.
Für Betriebe mit strengen Anforderungen an die Luftreinheit steht ein Programm zur Druckluftfiltration nach ISO 8573 zur Verfügung, das bei der Wahl der richtigen Reinheitsklasse hilft, ohne unnötig in einen niedrigeren Drucktaupunkt zu investieren, als die Anwendung tatsächlich benötigt. Neben dem Verkauf von Geräten steht ein Angebot an schlüsselfertigen Lösungen, Montage und Energieaudits zur Verfügung, die die tatsächlichen Reserven in der jeweiligen Kompressorstation aufdecken. Für eine individuelle Berechnung der Betriebskosten und eine Empfehlung des geeigneten Trockners kann der auf den Seiten der Spezialisten angegebene Kontakt über das Sortiment an pneumatischen Lösungen genutzt werden, um den eigenen Betriebsmodus zu beschreiben.
Nützliche Quellen zum Thema
- Die Bedeutung der Lufttrocknung in Industrie und Bauwesen
- 7-Tage-Audit für Unternehmen: So senken Sie die Betriebskosten des Kompressors
- Grundlegende Anforderungen an eine Kompressorstation: Leitfaden 2026
Häufig gestellte Fragen
Was beeinflusst die Betriebskosten eines Trockners am meisten?
Am stärksten wirkt sich der Energieverbrauch aus, der durch einen unnötig hohen Betriebsdruck und eine hohe Eingangstemperatur der Luft erhöht wird. Der zweitwichtigste Posten ist die regelmäßige Wartung und der Austausch des Trocknungsmediums.
Wie oft wird bei einem Adsorptionstrockner das Trocknungsmedium gewechselt?
Das Trocknungsmittel wird bei Adsorptionstrocknern typischerweise alle 3 bis 5 Jahre ausgetauscht, abhängig von der Qualität der Eingangsfiltration und der Belastung des Systems.
Ist ein Kältetrockner im Betrieb günstiger als ein Adsorptionstrockner?
Für übliche Drucktaupunkte um +3 °C ist der Kältetrockner energetisch vorteilhafter. Ein Adsorptionstrockner ist dort erforderlich, wo die Anwendung einen deutlich niedrigeren Drucktaupunkt gemäß ISO 8573-1 erfordert.
Wie viel spart eine Senkung des Betriebsdrucks?
Jede 0,07 bar über den benötigten 7 bar erhöht den Energieverbrauch des Kompressors um etwa 0,5 %, sodass sich selbst eine geringe Druckabsenkung in einer messbaren jährlichen Einsparung niederschlägt.
Wer hilft bei der Berechnung der Betriebskosten eines konkreten Trockners?
Es stehen technische Beratung und Energieaudits zur Verfügung, die auf Basis des tatsächlichen Durchflusses, Drucks und der Temperatur eine realistische Schätzung der Betriebskosten liefern.
Empfohlen

5 Schritte zur Berechnung und Überprüfung des Luftverbrauchs im Betrieb
Die Berechnung des Luftverbrauchs bedeutet, die Durchflussmengen aller angeschlossenen Verbraucher gewichtet nach ihrer tatsächlichen Auslastung zu addieren, das Ergebnis auf einen gemeinsamen Referenzzustand ANR oder FAD umzurechnen, Leckagen hinzuzufügen und eine Betriebsreserve einzuplanen. Der resultierende Wert wird in Litern pro Minute oder in Kubikmetern pro Stunde angegeben. Es wird empfohlen, ihn durch eine kurzfristige Durchflussmessung direkt im Betrieb zu überprüfen, da die Herstellerangaben in Katalogen oft zu optimistisch sind.
Kurz gesagt:
- Bei der Berechnung des Luftverbrauchs müssen die gemessenen Volumina auf einen einheitlichen Referenzzustand umgerechnet sowie Leckagen und eine Betriebsreserve berücksichtigt werden.
- Der resultierende Durchfluss wird in Litern pro Minute oder in Kubikmetern pro Stunde angegeben und sollte durch eine Messung direkt im Betrieb überprüft werden.
- Zur Abschätzung des Verbrauchs einzelner Geräte wird eine Formel verwendet, die auf der Anzahl der Hübe, dem Volumen pro Hub und dem Druck basiert, wobei der Auslastungsfaktor berücksichtigt wird.
- Der Gesamtverbrauch wird als Summe der Durchflussmengen aller Verbraucher unter Berücksichtigung ihrer Auslastung berechnet, wozu die Leckagen in den Leitungen hinzugerechnet werden, die am besten bei abgeschaltetem Betrieb gemessen werden.
- Kontinuierliche Messung und Echtzeit-Monitoring helfen, Leckagen genauer zu erkennen und die Dimensionierung der Kompressorstation an die tatsächlichen Betriebsbedingungen anzupassen.
Inhalt
- Grundlegende Formeln und Einheiten zur Berechnung des Luftverbrauchs
- Berechnung des Luftverbrauchs für einen Pneumatikzylinder
- Wie man den Verbrauch aller Geräte summiert und Leckagen einbezieht
- Messung in der Praxis: Durchflussmesser, Sensoren und kontinuierliches Monitoring
- Wie man den Kompressor anhand des berechneten Verbrauchs dimensioniert
- Schritt für Schritt: von der Berechnung zur Überprüfung durch Messung
- Praxiserfahrung mit der Überwachung des Luftverbrauchs
- Wie Ihnen Kompresory-vzduchotechnika bei der Berechnung und Dimensionierung helfen kann
- Häufig gestellte Fragen
Grundlegende Formeln und Einheiten zur Berechnung des Luftverbrauchs
Bevor Sie mit dem Addieren der Verbraucher beginnen, müssen Sie zwei Dinge beherrschen: die Umrechnung des Volumens in den Durchfluss und das Verständnis der Referenzbedingungen. Ohne diese lassen sich Zahlen aus verschiedenen Quellen nicht miteinander vergleichen.
Das Volumen, das ein Verbraucher pro Zyklus verbraucht, berechnet sich als Kolbenfläche (oder Membranfläche) multipliziert mit dem Hub. Bei einem Kolbenzylinder mit einem Kolbendurchmesser von 40 mm und einem Hub von 100 mm beträgt die Fläche etwa 12,57 cm², das Volumen pro Hub also 125,7 cm³.
Dieses Volumen rechnen Sie dann in l/min um, indem Sie es mit der Anzahl der Zyklen pro Minute multiplizieren. Zehn Zyklen pro Minute bei einem Volumen von 125,7 cm³ ergeben etwa 1,26 l/min beim Betriebsdruck, jedoch ohne Druckkorrektur.
Genau hier kommt die Normalisierung ins Spiel:
- ANR (Atmosphère Normale de Référence) ist ein Referenzzustand gemäß der französischen Norm, der üblicherweise von europäischen Kompressorherstellern verwendet wird.
- FAD (Free Air Delivery) gibt den Durchfluss umgerechnet auf die Bedingungen der Umgebungsluft beim Ansaugen an, also die tatsächliche Leistung des Kompressors „aus der Luft angesaugt“.
- Beide Standards behandeln dasselbe Problem: Das Volumen eines Gases ändert sich erheblich mit Druck und Temperatur, sodass man ohne Umrechnung auf eine einheitliche Basis den bei 6 bar gemessenen Verbrauch nicht mit dem bei 8 bar vergleichen kann.
- Die Methodik zur Messung und Prüfung von Kompressoren nach ISO 1217 definiert, wie der FAD-Wert sowohl unter Laborbedingungen als auch im Betrieb korrekt ermittelt wird, und ist der Referenzstandard, auf den sich die Typenschildwerte der meisten Industriekompressoren beziehen.
Berechnung des Luftverbrauchs für einen Pneumatikzylinder
Für einen einzelnen Pneumatikzylinder gibt es eine einfache und in der technischen Praxis etablierte Formel:
Q = Z · (qp + qz) · n · 0,1
- Z ist die Anzahl der Hübe des Zylinders pro Minute (Zyklusfrequenz).
- qp ist das für den Arbeitshub benötigte Luftvolumen (in Litern), qz ist das Volumen für den Rückhub.
- n stellt den absoluten Druck in bar dar (Überdruck plus atmosphärischer Druck).
- Die Konstante 0,1 rechnet das Ergebnis in die praktischen Einheiten l/min um.
Beispielmodell: ein Zylinder mit Arbeitshub qp = 0,05 l und Rückhub qz = 0,04 l, Frequenz Z = 20 Zyklen/min, bei einem Druck von n = 7 bar absolut. Berechnung: Q = 20 · (0,05 + 0,04) · 7 · 0,1 = 1,26 l/min. Auf den Stundenbetrieb umgerechnet ergibt das etwa 0,0756 m³/h.
Es besteht ein wesentlicher Unterschied zwischen einfachwirkenden Zylindern, die nur bei einem Hub Luft verbrauchen, und doppeltwirkenden, bei denen beide Bewegungsrichtungen berücksichtigt werden. Ein doppeltwirkender Zylinder hat daher bei gleicher Zyklusfrequenz praktisch immer einen höheren Verbrauch.
Wie man den Verbrauch aller Geräte summiert und Leckagen mit einbezieht
Einen Zylinder berechnen Sie einfach. Das Problem entsteht, wenn im Betrieb Dutzende Verbraucher gleichzeitig laufen und jeder eine andere Auslastung hat.
Die Grundformel für den Gesamtverbrauch sieht wie folgt aus: Σ(qi · di) + Q_leak, wobei qi den Nenndurchfluss des einzelnen Verbrauchers und di den Auslastungsfaktor (Duty Cycle) darstellt, ausgedrückt als Anteil der Zeit, in der das Gerät tatsächlich Luft abnimmt.
- Ein Verbraucher, der durchgehend läuft, hat di = 1,0, während ein Druckluftwerkzeug, das nur wenige Minuten pro Stunde verwendet wird, einen di-Wert von etwa 0,1 bis 0,2 haben kann.
- Bei Verbrauchern, die nie gleichzeitig mit voller Leistung laufen, verwenden Sie einen gewichteten Durchschnitt entsprechend dem tatsächlichen Betriebszyklus.
- Bei Verbrauchern, die gleichzeitig eingeschaltet sein können (typischerweise mehrere Stationen an einer Linie), rechnen Sie mit der Summe ihrer Maximalabnahmen im Moment der Gleichzeitigkeit.
- Das Leck (Q_leak) wird in der Berechnung als eigenständiger Posten berücksichtigt, da Undichtigkeiten in den Leitungen kontinuierlich Luft verbrauchen, unabhängig davon, ob die Produktion läuft.
Eine Schätzung der Lecks „am Schreibtisch“ ist meist ungenau. Die in der Praxis bewährte Vorgehensweise besteht darin, den Verbrauch bei stillgelegtem Betrieb zu messen, wenn die einzige Abnahme eben die Undichtigkeiten darstellen.
Profi-Tipp: Wenn Sie keine Messtechnik zur Verfügung haben, lassen Sie den Kompressor am Wochenende laufen, wenn die Produktion stillsteht, und beobachten Sie, wie oft er sich einschaltet. Jeder Start bedeutet, dass über ein Leck Luft verloren geht, für die Sie bezahlt haben.
Messung in der Praxis: Durchflussmesser, Sensoren und kontinuierliches Monitoring
Die Berechnung auf dem Papier ist ein Ausgangspunkt, kein Endwert. Das reale Verbrauchsprofil unterscheidet sich je nach Schicht, Saison und Zustand der Leitungen, weshalb in der industriellen Praxis die Berechnung mit der Messung kombiniert wird.
Im Wesentlichen stehen drei Technologiestufen zur Verfügung:
- Klassische Durchflussmesser, installiert am Hauptstrang oder an einzelnen Leitungsabschnitten, die einen sofortigen Überblick über die Abnahme geben.
- Intelligente Sensoren mit IO‑Link-Kommunikation, zum Beispiel die Baureihe MP‑F, die gleichzeitig Durchfluss, Druck, Temperatur und Feuchtigkeit messen und die Daten in Echtzeit an das Steuerungssystem übertragen.
- Cloud-Plattformen zur Datenerfassung, die aus den gemessenen Werten Grafiken, Berichte und Alarme bei Grenzwertüberschreitungen generieren, sodass Sie Anomalien erkennen, bevor sie sich auf der Energierechnung niederschlagen.
Für ein zuverlässiges Verbrauchsprofil wird empfohlen, mindestens eine Woche Betrieb zu messen, um alle Betriebsmodi zu erfassen, einschließlich Wochenenden und Schichtspitzen. Eine kürzere Messung kann den tatsächlichen Verbrauch leicht unter- oder überschätzen.
Eine kontinuierliche Überwachung ermöglicht zudem, ein sich entwickelndes Leck frühzeitig zu erkennen, bevor es auf mehrere Dutzend Prozent des Gesamtverbrauchs anwächst, und liefert dem Betriebsingenieur Auslastungsstatistiken, aus denen sich eine mögliche Erweiterung der Kompressorstation planen lässt.

Wie der Kompressor anhand des berechneten Verbrauchs dimensioniert wird
Der berechnete und gemessene Verbrauchswert ist eine Eingangsgröße, nicht die endgültige Zahl für die Kompressorauswahl. Zwischen Berechnung und Kauf steht noch die Entscheidung über Reserve und Steuerung.
- Der Zieldurchfluss des Kompressors wird als Durchschnittsverbrauch zuzüglich einer Reserve für Spitzenentnahmen und ein eventuelles künftiges Produktionswachstum festgelegt, üblicherweise um einige Dutzend Prozent über dem Durchschnitt.
- Die Größe des Druckluftbehälters (Speichers) dämpft kurze Entnahmespitzen und verringert die Anzahl der Schaltzyklen des Kompressors, was dessen Lebensdauer verlängert.
- Bei Betrieben mit schwankender Entnahme lohnt es sich, eine Drehzahlregelung oder eine Kombination aus einem kleineren und einem größeren Kompressor in Betracht zu ziehen, damit die Maschine bei geringer Entnahme nicht unnötig mit voller Leistung läuft.
Die Übersicht der Produktreihe Kompressoren hilft dabei, Leistungsklassen anhand des berechneten Durchflusses zu vergleichen und den Ihrem Betrieb entsprechenden Reservegrad zu wählen.
Schritt für Schritt: von der Berechnung zur Überprüfung durch Messung
Es ist sinnvoll, das gesamte Verfahren in fünf aufeinanderfolgende Schritte zu unterteilen, die sich in jedem Betrieb wiederholen lassen.
- Datenerfassung – notieren Sie die technischen Datenblätter aller Verbraucher, ihren Nenndurchfluss und die reale Anzahl der Zyklen pro Schicht.
- Berechnung Σ(qi · di) – für jeden Verbraucher bestimmen Sie den Auslastungsfaktor und multiplizieren ihn mit dem Nenndurchfluss.
- Hinzufügen von Leckagen und Reserve – zur Summe addieren Sie die geschätzte oder gemessene Leckage und erhöhen den Wert um eine Sicherheitsreserve.
- Einsatz von Messtechnik – Sie installieren einen Durchflussmesser oder Sensor und vergleichen das gemessene Profil mindestens eine Woche lang mit der Berechnung.
- Anpassung der Dimensionierung – anhand der Differenz zwischen Berechnung und Messung passen Sie die Kompressorgröße an oder identifizieren Leckagen zur Nachbesserung.
Profi-Tipp: Beginnen Sie mit einer groben Schätzung anhand der Nennwerte, aber die Dimensionierung sollte damit niemals enden. Eine kurze Messung an den wichtigsten Verteilungszweigen deckt Unterschiede auf, die Katalogwerte nie erfassen können.
Praktische Erfahrung mit der Überwachung des Luftverbrauchs
Aus Dutzenden Betriebsaudits, mit denen wir bei Kompresory-vzduchotechnika konfrontiert werden, zeigt sich eine wiederkehrende Sache: Firmen berechnen den Verbrauch anhand von Typenschildwerten und wundern sich dann, warum der Kompressor dreimal so lange läuft, wie er sollte. Die Diagnose und Beseitigung von Undichtigkeiten kann dabei erhebliche Energieeinsparungen bringen, ebenso wie die Einführung einer kontinuierlichen Verbrauchsmessung dank besserer Steuerung der Kompressorstation. Ein Fachaudit empfehle ich dort, wo der Betrieb keine eigene Messtechnik besitzt oder wo sich die Ergebnisse der DIY-Messung wesentlich von der Berechnung unterscheiden.
— Zdeněk
Wie Ihnen Kompresory-vzduchotechnika bei der Berechnung und Dimensionierung helfen kann
Eine Berechnung auf dem Papier ist ein guter erster Schritt, aber echte Sicherheit bringt nur die Kombination aus Messung und fachlicher Beurteilung des Zustands der Leitungen. Wir bieten die Kombination aus Messung, Lieferung von Komponenten und Service aus einer Hand, damit der Kunde diese Leistungen nicht bei mehreren Lieferanten beschaffen muss.
Wir übernehmen die Verbrauchsmessung direkt im Betrieb, die Auslegung der passenden Kompressorgröße auf Basis der gemessenen Daten, die Lieferung von Druckluftaufbereitungseinheiten bis 18 bar und Filtration gemäß dem Druckluftfiltrationsprogramm nach ISO 8573, Montage sowie den anschließenden Service. Wenn Ihre aktuellen Berechnungen nicht mit der realen Verbrauchssituation übereinstimmen oder Sie den Verdacht auf größere Leckagen haben, kontaktieren Sie uns mit einer Anfrage für eine Messung oder ein Energieaudit. Wir entwerfen gerne eine maßgeschneiderte Lösung für Ihr konkretes Betriebsprofil.
Häufig gestellte Fragen
Wie berechnet man den Luftverbrauch für den gesamten Betrieb?
Addieren Sie die Nenndurchflüsse aller Verbraucher gewichtet mit ihrem Einschaltfaktor, fügen Sie das gemessene Leck und eine Sicherheitsreserve hinzu, und rechnen Sie das Ergebnis auf einen gemeinsamen Referenzzustand ANR oder FAD um.
Wie berechnet man den Luftverbrauch aus der Kompressorleistung?
Die Motorleistung bestimmt den Luftdurchfluss nicht direkt, da dieser von Wirkungsgrad und Druck abhängt. Den tatsächlichen Durchfluss (FAD) finden Sie auf dem Typenschild des Kompressors oder ermitteln ihn durch Messung mit einem Durchflussmesser unter den gegebenen Betriebsbedingungen.
Wie ermittelt man den Luftverbrauch, wenn keine Datenblätter vorliegen?
Der schnellste Weg ist eine kurzfristige Messung mit einem tragbaren Durchflussmesser oder einem Sensor mit IO-Link-Technologie direkt am Hauptzweig der Verteilung, idealerweise über mindestens eine Woche Betriebszeit.
Was ist der Unterschied zwischen ANR und FAD bei der Berechnung des Luftverbrauchs?
ANR ist ein Referenzzustand, der die Standardbedingungen für Druck, Temperatur und Feuchtigkeit definiert, während FAD die tatsächliche Leistung des Kompressors ausdrückt, umgerechnet auf diese Ansaugbedingungen. Ohne diese Umrechnung lassen sich die bei unterschiedlichem Druck gemessenen Durchflüsse nicht vergleichen.
Empfohlen

Sparen Sie nicht an der Wirbelsäule: Auslegung einer Kunststoff-Druckluftverteilung für Techniker

Das Kunststoffrohrsystem auf Basis von PA12 und Steckverbindern (Push-Fit) eignet sich für Werkstätten sowie leichte bis mittelschwere Industrieanwendungen bis zu dem für diese Systeme typischen Betriebsdruck. Voraussetzung ist die korrekte Dimensionierung der Durchmesser entsprechend dem Luftverbrauch, eine hochwertige Filtration und Trocknung sowie die Installation gemäß den Herstellerangaben. Für anspruchsvollere Betriebe mit hohen Anforderungen an die mechanische Widerstandsfähigkeit bleibt das Aluminiumsystem die bessere Wahl. Wenn Sie sich nicht sicher sind, welchen Rohrleitungstyp Ihr Betrieb benötigt, prüft der technische Support von Kompresory-vzduchotechnika das Konzept noch vor dem Kauf.
Kurz zusammengefasst:
- Kunststoffrohrsysteme aus PA12 mit Push-Fit-Verbindungen bewältigen einen Betriebsdruck bis 16 bar, sind jedoch weniger widerstandsfähig gegenüber mechanischer Beschädigung und aggressiver Umgebung.
- Aluminiumsysteme eignen sich besser für anspruchsvollere Betriebe mit höheren Anforderungen an mechanische Widerstandsfähigkeit und langfristige Stabilität der Parameter.
- Bei der Dimensionierung der Rohrleitung ist es entscheidend, den tatsächlichen Luftverbrauch zu berechnen und eine Reserve für künftige Erweiterungen einzuplanen, anstatt den Durchmesser exakt zu bemessen.
- Die Montage von Kunststoffrohren erfordert Präzision, korrektes Entgraten, das Einschieben in die Verbindung und eine feste Befestigung, wobei die Druckprüfung Undichtigkeiten aufdeckt.
- Die Kombination aus einer Aluminium-Hauptleitung mit Kunststoff-Abzweigen ist die effizienteste Lösung, um Leistung, Widerstandsfähigkeit und Kosten in Werkstätten und mittelgroßen Betrieben auszubalancieren.
Inhalt
- Kunststoff oder Aluminium: wie man das Material der Druckluftverteilung auswählt
- Komponenten und Verbindungen: was ein komplettes Kunststoffrohrsystem umfasst
- Wie man ein Kunststoffrohrsystem dimensioniert: Vorgehen und Berechnungsbeispiele
- Wie die Montage eines Kunststoffrohrsystems Schritt für Schritt abläuft
- Anschluss an den Kompressor: Filterung und Trocknung der Luft
- Wartung der Luftleitung: was zu kontrollieren ist und wie Störungen behoben werden
- Fachempfehlung von Kompresory-vzduchotechnika für die Auslegung der Leitung
- Warum konventionelle Ratschläge zur Dimensionierung oft versagen
- Planung und Montage der Leitung mit Kompresory-vzduchotechnika
- Häufige Fragen
Kunststoff oder Aluminium: wie man das Material der Druckluftleitung auswählt
Die Wahl zwischen Kunststoff- und Aluminium-Druckluftleitung richtet sich nicht nach dem Preis, sondern nach den Betriebsbedingungen: Druck, Temperatur, mechanischer Belastung und der Umgebung, durch die die Rohrleitung verläuft.
Kunststoffrohre aus dem Material PA12 bewältigen Betriebsdrücke im üblichen Bereich, der bei diesen Produkten verwendet wird, sowie Betriebstemperaturen in dem Bereich, den die Hersteller in den technischen Datenblättern angeben, in der Regel von leichtem Frost bis +60 °C. Sie sind leicht, korrodieren nicht und werden ohne Löten oder Gewindeschneiden montiert. Das Push-fit-System funktioniert nach dem Prinzip einer Steckverbindung mit O-Ring, das Rohr wird einfach in die Formteil gesteckt und die Verbindung ist in Sekunden fertig. Gerade die Montagegeschwindigkeit ohne Spezialwerkzeug senkt die Arbeitskosten und die für die Installation benötigte Zeit, was sich vor allem bei größeren Leitungssystemen mit Dutzenden von Abzweigungen bemerkbar macht.
Die Einschränkungen von Kunststoff zeigen sich jedoch an anderer Stelle. Push-fit-Verbindungen haben eine geringere mechanische Stoß- und Schwingfestigkeit als geschweißte oder gepresste Aluminiumverbindungen, und in aggressiverer chemischer Umgebung (Lösungsmittel, bestimmte Öle) kann es zur Degradation des Rohrmaterials oder der Dichtung kommen. Deshalb eignet sich Kunststoff nicht für Betriebe mit intensivem Maschinenverkehr, bei dem eine mechanische Beschädigung der Leitung droht, noch für Umgebungen mit hoher Konzentration aggressiver Dämpfe.
Aluminiumsysteme, wie die modulare Lösung AIRnet, konstruiert nach der Norm EN 13480-3, bewältigen einen Betriebsdruck, der den üblichen Standards für diesen Systemtyp entspricht, und haben dank der glatten Innenoberfläche auch auf langen Strecken niedrige Druckverluste. Sie sind dort erforderlich, wo die Leitung höhere Durchflussmengen tragen muss, wo mechanische Beschädigung droht oder wo der Betrieb langfristig stabile Parameter ohne das Risiko der Materialalterung von Kunststoff erfordert.
In der Praxis bewährt sich oft eine Kombination beider Materialien. Die Hauptleitung, also die Hauptstrecke vom Kompressor zu den Verteilerpunkten, wird in Aluminium ausgeführt, um maximale Beständigkeit und niedrige Druckverluste zu erreichen. Die einzelnen Zweige zu den Arbeitsstationen werden dann mit einer Kunststoff-Luftleitung ergänzt, die schneller und kostengünstiger zu montieren ist.
Entscheidungskriterien bei der Materialauswahl:
- Betriebsdruck und seine Stabilität – nähert sich der Betrieb der Grenze von 16 bar, oder gibt es eine Reserve?
- Mechanisches Risiko – bewegt sich im Raum ein Gabelstapler, fallen Werkzeuge auf die Leitung, droht ein Anstoß?
- Chemische Umgebung – befinden sich in der Luft Lösungsmittel, Öle oder aggressive Dämpfe?
- Länge und Umfang des Verteilnetzes – handelt es sich um eine kleine Werkstatt oder um eine große Halle mit Dutzenden Entnahmestellen?
- Budget und Montagezeit – steht Zeit für eine aufwendigere Installation zur Verfügung, oder hat die schnelle Inbetriebnahme Priorität?
Die Kombination aus einer Aluminium-Hauptleitung und Kunststoff-Zweigleitungen stellt in der Praxis den effektivsten Kompromiss zwischen Leistung und Kosten dar, da sie die Investition in Beständigkeit dort konzentriert, wo sie tatsächlich benötigt wird, und an Stellen mit geringerem Risiko spart.
Komponenten und Verbindungen: was eine komplette Kunststoff-Druckluftverteilung enthält
Eine komplette Kunststoff-Druckluftverteilung besteht nicht nur aus Rohren. Sie funktioniert als ein System mehrerer Komponententypen, die sowohl druck- als auch materialtechnisch aufeinander abgestimmt sein müssen.
- Rohre PA12 – bilden sowohl die Hauptleitung als auch die Zweigleitungen. Typische Durchmesser für kleinere Werkstätten liegen im Bereich von 15 bis 28 Millimetern für Abzweigungen und bei etwa 32 Millimetern für die Hauptleitung. Bei größeren Betrieben mit höherem Verbrauch werden Rohre mit 32 bis 63 Millimetern verwendet.
- Steckfittings (Push-Fit) – Bögen, T-Stücke, Reduzierungen und Verbindungen, die eine werkzeuglose Montage ermöglichen. Hochwertige Fittings verfügen über integrierte O-Ringe, die gegenüber dem im Druckluftsystem enthaltenen Öl beständig sind.
- Verteilerkästen – lokale Sammelpunkte, von denen aus die Luft zu den einzelnen Arbeitsstationen verteilt wird. Sie erhöhen die Flexibilität des Arbeitsplatzes, da sie eine spätere Erweiterung um weitere Entnahmestellen ermöglichen, ohne in die Hauptleitung eingreifen zu müssen.
- Absperrungen und Schnellkupplungen – Kugelhähne zur Trennung einzelner Zweige bei Wartungsarbeiten sowie Schnellkupplungen zum Anschluss von Druckluftwerkzeugen oder Schläuchen.
- Kondensatabscheider und Kondensatablässe – angebracht an den tiefsten Punkten der Leitung, wo sich Feuchtigkeit absetzt, sowie an den Eingängen zu Verteilerkästen.
- Manometer – werden an Schlüsselstellen der Leitung montiert, in der Regel am Austritt aus der Kompressorstation und an weiter entfernten Endpunkten, um den Druckabfall überwachen zu können.
- Montagezubehör – Schellen, Konsolen und Halterungen zur Befestigung der Rohrleitung an Wand oder Decke gemäß den empfohlenen Abständen des Herstellers.
An kritischen Stellen, wie Übergängen zum Kompressor, Hauptabsperrungen oder Anschlüssen von Druckluftwerkzeugen, werden anstelle von Kunststoff-Formteilen oft Messing oder Stahl gewählt. Diese Materialien halten wiederholtem Verschrauben, Vibrationen des Kompressors und mechanischer Belastung beim Anschließen von Schläuchen besser stand. Die Kombination „Kunststoff auf der Strecke, Metall an den Verbindungsstellen“ ist eine gängige Vorgehensweise, die die Lebensdauer des gesamten Druckluftverteilsystems in der Werkstatt verlängert, ohne es unnötig zu verteuern.
Wie man den Kunststoffrohrleitung dimensioniert: Vorgehensweise und Berechnungsbeispiele
Die Dimensionierung der Druckluftleitung folgt einer einfachen Logik: Zunächst ermitteln Sie, wie viel Luft das System tatsächlich benötigt, dann wählen Sie den Durchmesser, der diesen Bedarf mit akzeptablem Druckverlust überträgt, und schließlich überprüfen Sie die Auslegung am entferntesten Endpunkt.

Schritt 1: Ermittlung des Gesamtdurchflusses. Addieren Sie den Verbrauch aller Druckluftwerkzeuge und Maschinen, die gleichzeitig in Betrieb sein können, nicht den theoretischen Verbrauch aller Geräte zusammen. Bei einer Werkstatt mit mehreren Pistolen ist es üblich, davon auszugehen, dass nicht alle ununterbrochen laufen, daher wird ein Gleichzeitigkeitsfaktor verwendet (üblicherweise 0,5 bis 0,7 je nach Betriebsart).
Schritt 2: Wahl des Hauptleitungsdurchmessers. Anhand der Katalogtabellen der Hersteller wird für die jeweilige Kombination aus Durchfluss und Leitungslänge der minimale Durchmesser gewählt, der einen Druckverlust innerhalb der empfohlenen Grenze gewährleistet.
Schritt 3: Berechnung der Druckverluste. Der Druckverlust steigt mit der Länge der Rohrleitung, der Anzahl der Biegungen und Formteile und sinkt mit größerem Durchmesser. Eine praktische Faustregel für Werkstatt- und kleinere Industrieleitungen ist, den Gesamtverlust an der Hauptleitung zwischen der Kompressorstation und der am weitesten entfernten Entnahmestelle unter 0,3 bar zu halten.
Schritt 4: Überprüfung am Endpunkt. Die am weitesten entfernte oder am höchsten gelegene Arbeitsstation ist die kritischste Stelle des gesamten Systems. Fällt dort der Druck unter den für den korrekten Betrieb des Werkzeugs erforderlichen Wert, muss die gesamte Auslegung mit einem größeren Durchmesser oder einer kürzeren Leitungslänge neu berechnet werden.
Beispielberechnung: kleine Werkstatt mit drei Pistolen
Die Werkstatt verwendet drei Druckluftpistolen, jede mit einem Verbrauch von rund 250 Litern pro Minute bei Spitzenlast. Bei einem Gleichzeitigkeitsfaktor von 0,6 ergibt sich ein realer Spitzenverbrauch von etwa 450 Litern pro Minute. Für einen solchen Verbrauch und eine Trassenlänge bis 20 Meter eignet sich in der Regel ein Hauptrohr mit einem Durchmesser von 32 Millimetern mit Abzweigungen von 15 bis 20 Millimetern zu den einzelnen Stationen.
Beispielrechnung: kleiner Fertigungsarbeitsplatz mit fünf Abnahmestellen
Ein Betrieb mit fünf Abnahmestellen (Kombination aus Pistolen und kleinerem Druckluftwerkzeug) und einem Gesamtspitzenverbrauch von rund 900 Litern pro Minute auf einer Trasse von über 40 Metern erfordert bereits eine Hauptleitung von 40 bis 50 Millimetern, damit der Druckverlust in einem akzeptablen Bereich bleibt. Hier lohnt es sich, eine Aluminium-Hauptleitung mit Kunststoffabzweigungen in Betracht zu ziehen.
Praktische Empfehlungen für eine zukunftsorientierte Planung:
- Planen Sie den Hauptleitungsdurchmesser mit einer Reserve von ein bis zwei Stufen über dem aktuellen Bedarf, nicht genau passend zum derzeitigen Verbrauch.
- Platzieren Sie Verteilerkästen so, dass der Anschluss weiterer Abnahmestellen ohne Eingriff in die Hauptleitung möglich ist.
- Berücksichtigen Sie, dass jede zukünftige Abzweigung den Druckverlust in der Hauptleitung erhöht, sodass sich eine Durchmesserreserve auch finanziell lohnt, da Sie einen kompletten Umbau des Rohrnetzes vermeiden.
- Bei Betrieben mit geplanter Produktionserweiterung sollten Sie lieber gleich bei der ersten Montage in eine um eine Stufe stärkere Hauptleitung investieren.
Eine detaillierte Vorgehensweise mit konkreten Tabellen zu Druckverlusten und empfohlenen Durchmessern für verschiedene Szenarien finden Sie in der separaten Anleitung zur Dimensionierung von Druckluftleitungen.
Wie die Montage einer Kunststoff-Druckluftleitung Schritt für Schritt abläuft
Die Installation von Druckluftleitungen aus Kunststoff ist schneller als bei geschweißten Systemen, doch die Genauigkeit der einzelnen Schritte entscheidet darüber, wie lange die Leitung ohne Undichtigkeiten hält.
- Vorbereitung der Trasse. Überprüfen Sie die Tragfähigkeit der Wände oder der Decke für die Befestigung, berechnen Sie die minimalen Biegeradien gemäß den Vorgaben des Rohrherstellers und planen Sie die Abstände der Halterungen, üblicherweise alle 50 bis 100 Zentimeter je nach Durchmesser.
- Schneiden und Entgraten. Schneiden Sie das Rohr rechtwinklig mit einer speziellen Zange oder einer für Kunststoff geeigneten Säge und entfernen Sie anschließend die Grate von der inneren und äußeren Kante. Grate sind die häufigste Ursache für Beschädigungen des O-Rings beim Einschieben in die Formstück.
- Reinigung des Rohrendes. Wischen Sie das Rohrende vor dem Einschieben in die Verschraubung mit einem trockenen Tuch ab, damit keine Späne oder Staub in die Verbindung gelangen.
- Einschieben in den Steckverbinder. Schieben Sie das Rohr mit gleichmäßigem Druck bis zum Anschlag ein, nicht schräg. Die meisten push-fit Systeme haben am Rohr oder am Formstück eine optische Markierung, die die korrekte Einschubtiefe bestätigt.
- Kontrolle der Verbindung. Versuchen Sie nach dem Einschieben, das Rohr leicht zurückzuziehen. Eine korrekt ausgeführte Verbindung sichert sich selbst und löst sich nicht. Eine zweifelhafte Verbindung sollten Sie lieber zerlegen und erneut ausführen.
- Befestigung der Rohrleitung. Befestigen Sie die Trasse mit Schellen und Halterungen in den empfohlenen Abständen, damit die Rohrleitung ihr Eigengewicht nicht auf die Verbindungen überträgt.
- Druckprüfung. Vor der Inbetriebnahme wird das Leitungssystem mit dem 1,5-fachen des nominalen Betriebsdrucks für 30 bis 60 Minuten geprüft. Beobachten Sie den Druckabfall am Manometer und kontrollieren Sie alle Verbindungen mit einer Schaumtestlösung.
Profi-Tipp: Eine Undichtigkeit einer push-fit Verbindung erkennt man am häufigsten an einem Zischen bei abgeschaltetem Kompressor und ruhigem Betrieb in der Halle. Wenn der Druck während der Prüfung trotz visueller Kontrolle aller Verbindungen weiter sinkt, konzentrieren Sie sich auf die Stellen, an denen das Rohr die Richtung ändert – dort ist das Einschieben am häufigsten unvollständig.
Der häufigste Montagefehler ist das unzureichende Einschieben des Rohres in das Formstück, sei es wegen Graten oder wegen Nichteinhaltung der Tiefenmarkierung. Der zweite typische Fehler ist eine zu starke Spannung des Rohres zwischen den Halterungen, die bei Temperaturänderungen zu mechanischer Belastung der Verbindungen führt. Eine detaillierte Checkliste für die Montage finden Sie in der Anleitung zur Einrichtung der Druckluftverteilung Schritt für Schritt.

Anschluss an den Kompressor: Filtration und Trocknung der Luft
Ein Druckluftverteilsystem aus Kunststoff ist empfindlicher gegenüber der Qualität der durchströmenden Luft als ein Aluminiumsystem, da Feuchtigkeit und Verunreinigungen die Dichtungen in den Steckverbindern schneller beschädigen. Filtration und Trocknung sind daher keine Ergänzung, sondern eine Voraussetzung für eine lange Lebensdauer.

Eine hochwertige Luftaufbereitung verhindert die Ablagerung von Kondensat und mechanischen Verunreinigungen, die sonst die Lebensdauer der Kunststoffrohre und -verbindungen verkürzen. Feuchte Luft fördert zudem die Korrosion der Metallformstücke im System und erhöht das Risiko des Einfrierens von Kondensat in den Wintermonaten in unbeheizten Hallen.
Für den Werkstattbetrieb reicht in der Regel eine Kombination aus einem Zyklonabscheider und einem Membran- oder Adsorptionstrockner mit einem erreichten Drucktaupunkt von etwa +3 bis +5 °C. Industriebetriebe mit höheren Anforderungen an die Trockenheit der Luft, beispielsweise Lackierereien oder Lebensmittelproduktionslinien, wählen Adsorptionstrockner mit niedrigerem Drucktaupunkt und mehrstufiger Filtration.
Empfohlene Platzierung der Aufbereitungskomponenten im Leitungssystem:
- Hauptfilter und Trockner direkt hinter dem Druckluftbehälter des Kompressors, noch vor der Aufteilung auf die Hauptleitung.
- Sekundärfilter an den Verteilerkästen, die zu empfindlichen Anwendungen führen (Spritzpistole, Messgeräte).
- Kondensatablässe an jedem tiefsten Punkt der Strecke und am Eingang zu senkrechten Abzweigungen.
- Druck-Sicherheitsreserve zwischen dem maximalen Betriebsdruck der Kunststoffrohrleitung (bis 16 bar) und dem eingestellten Druck des Kompressors, empfohlen wird ein Abstand von mindestens 1 bis 2 bar.
Die grundlegenden Funktionsprinzipien des gesamten Systems, einschließlich der Rolle des Kompressors und der Luftaufbereitung, beschreibt der Artikel darüber, wie Pneumatik in der Industrie funktioniert.
Wartung des Druckluftnetzes: was zu kontrollieren ist und wie Störungen zu beheben sind
Eine regelmäßige Kontrolle des Druckluftnetzes deckt kleinere Undichtigkeiten auf, bevor sie sich als Leistungsverlust des Kompressors oder unnötige Energiekosten bemerkbar machen.
Monatlich sollten lautere Verbindungen durch Abhören kontrolliert und die sichtbaren Leitungsstrecken visuell überprüft werden. Jährlich wird eine gründlichere Kontrolle empfohlen, einschließlich einer Druckprüfung des gesamten Systems sowie der Kontrolle des Zustands von Filtern und Trockner.
- Leckage-Diagnose – ein Ultraschall-Leckdetektor oder ein einfaches Lecksuchspray deckt auch kleine Undichtigkeiten auf, die beim normalen Abhören nicht hörbar sind.
- Messung der Druckverluste – ein tragbares Manometer am Anfang und Ende der Strecke zeigt, ob sich die Verluste gegenüber den geplanten Werten erhöhen.
- Häufigste Störungen – gelöste Push-Fit-Verbindung (Lösung: auseinandernehmen, O-Ring kontrollieren, erneut einstecken), durch Alterung beschädigter O-Ring (Austausch gegen ein Originalteil), verstopfter Kondensatablass (Reinigung oder Austausch).
- Wann der Service zu rufen ist – bei wiederholten Undichtigkeiten an derselben Stelle, Druckabfall auch nach Kontrolle der Verbindungen oder bei einer geplanten Revision des gesamten Druckluftsystems einschließlich der Kompressorstation.
Der Serviceeinsatz sollte nicht nur die Behebung des konkreten Defekts umfassen, sondern auch die Prüfung, ob ein systembedingtes Problem vorliegt, wie eine falsch dimensionierte Leitung oder eine unzureichende Luftaufbereitung.
Fachliche Empfehlung von Kompresory-vzduchotechnika zur Auslegung der Verteilung
Eine typische Anfrage, mit der sich kleinere Werkstätten an Kompresory-vzduchotechnika wenden, betrifft die Verteilung für drei bis fünf Arbeitsstationen mit einer Kombination aus Pistolen und manuellem Druckluftwerkzeug. Bei Produktionsbetrieben geht es häufig um die Erweiterung einer bestehenden Verteilung um eine neue Linie oder einen neuen Arbeitsplatz.
Vor der Beratung mit einem Techniker ist es sinnvoll, grundlegende Angaben bereitzuhalten: die erwartete Anzahl der Stationen und deren aktuellen Luftverbrauch, den geforderten Arbeitsdruck an den Endwerkzeugen sowie eine Schätzung der Leitungslänge ab dem Kompressor. Mit diesen Unterlagen lässt sich die Auslegung der Durchmesser sowie die Materialwahl bereits während einer einzigen Beratung überprüfen, anstatt Fehler erst nach der Installation zu beheben.
Zdeněk, der sich bei Kompresory-vzduchotechnika der technischen Beratung zu Druckluftsystemen widmet, stellt langfristig fest, dass die häufigste Ursache für Unzufriedenheit mit der Kunststoffverteilung nicht das Material selbst ist, sondern ein bereits bei der Planung unterdimensionierter Durchmesser der Hauptleitung.
Warum konventionelle Ratschläge zur Dimensionierung oft versagen
Die meisten Anleitungen zur Druckluftverteilung konzentrieren sich darauf, welches Material „besser“ ist, und unterschätzen dabei, dass neunzig Prozent der realen Probleme durch falsche Dimensionierung entstehen, nicht durch die Wahl von Kunststoff oder Aluminium. Ich habe Betriebe gesehen, in denen eine Kunststoff-Push-Fit-Verteilung zehn Jahre lang ohne eine einzige Störung funktioniert, weil sie mit Reserve ausgelegt wurde. Und ich habe Aluminiuminstallationen gesehen, bei denen die Investition in das teurere Material eine unterdimensionierte Hauptleitung nicht retten konnte.
Konventionelle Ratschläge übersehen zudem oft, dass Filtration und Trocknung keine kosmetische Ergänzung sind, sondern direkt beeinflussen, wie lange die Steckverbindungen halten. Kondensat in der Leitung lässt O-Ringe schneller altern als UV-Strahlung oder Temperaturschwankungen.
Wenn ich den Lesern eine einzige Priorität empfehlen sollte, dann diese: Bevor Sie sich mit dem Material befassen, berechnen Sie den realen Verbrauch mit dem Gleichzeitigkeitsfaktor und fügen Sie eine Reserve für zukünftige Erweiterungen hinzu. Das Material ist die zweite Entscheidung, nicht die erste.
— Zdeněk
Planung und Montage der Verteilung mit Kompresory-vzduchotechnika
Kompresory-vzduchotechnika löst Druckluftverteilungen umfassend, von der Berechnung der Durchmesser über die Lieferung der Komponenten bis hin zur Montage und zum Service, sodass Sie sich nicht auf Schätzungen verlassen oder Lieferungen von mehreren Anbietern kombinieren müssen. Wir bieten eine schlüsselfertige Planung einschließlich technischer Beratung, die Lieferung von Kunststoff- und Aluminiumkomponenten, ein Montageteam sowie einen Servicehintergrund für spätere Anpassungen oder Revisionen.
Bestandteil jeder funktionsfähigen Druckluftverteilung ist auch die richtige Luftaufbereitung. Im Angebot finden Sie Einheiten zur Aufbereitung von Druckluft und Entfernung von Verunreinigungen, ebenso wie Trockner zur Entfernung von Kondensat, die die Lebensdauer der gesamten Verteilung verlängern. Für Betriebe mit höherem Arbeitsdruck stehen auch robuste Aufbereitungseinheiten bis 18 bar zur Verfügung.
Wenn Sie sich nicht sicher sind, welchen Rohrdurchmesser und welche Art der Luftaufbereitung Ihre Werkstatt oder Ihr Betrieb benötigt, bitten Sie den technischen Support von Kompresory-vzduchotechnika noch vor der Bestellung des Materials um einen Entwurf oder ein Preisangebot.
Häufig gestellte Fragen
Bis zu welchem Druck ist eine Kunststoff-Druckluftverteilung sicher?
Kunststoffsysteme aus PA12 mit Steckverbindern vertragen einen Arbeitsdruck von bis zu etwa 16 bar, der konkrete Wert variiert jedoch je nach Hersteller und Fittingtyp, daher sollten Sie stets das technische Datenblatt des jeweiligen Produkts prüfen.
Welchen Rohrdurchmesser sollte man für eine kleine Werkstatt wählen?
Für kleinere Werkstätten mit mehreren Pistolen genügen in der Regel Rohre mit 15 bis 28 Millimetern für Abzweigungen und 32 Millimetern für die Hauptleitung, der genaue Durchmesser hängt jedoch von der Anzahl der Entnahmestellen und der Länge der Strecke ab.
Wie lange hält eine Kunststoff-Druckluftverteilung im Vergleich zu einer Aluminium-Verteilung?
Bei korrekter Installation, Filtration und Trocknung der Luft hält eine Kunststoff-Druckluftverteilung viele Jahre ohne Störungen, Aluminiumsysteme vertragen jedoch generell mechanische Belastungen und aggressivere Umgebungen besser, sodass sie in anspruchsvollen Industrieumgebungen hinsichtlich der Lebensdauer stabiler sind.
Wie wird die Dichtheit nach der Montage geprüft?
Die Verteilung wird mit dem 1,5-fachen Nenndruck für 30 bis 60 Minuten geprüft, wobei der Druckabfall am Manometer beobachtet und die Verbindungsstellen mit einem Schaumtestmittel kontrolliert werden.
Wann ist es besser, Kunststoff mit Aluminium zu kombinieren?
Die Kombination lohnt sich dort, wo die Hauptverteilerleitung eine höhere mechanische Beständigkeit und geringe Druckverluste benötigt, während die einzelnen Abzweigungen zu den Arbeitsstationen schneller und kostengünstiger mit einem Kunststoffrohrsystem gelöst werden können. Kompresory-vzduchotechnika empfiehlt diesen modularen Ansatz als gängigen Standard für mittelgroße Betriebe.
Empfohlen

Ohne häufiges Schalten: Einstellung des Druckschalters am Kompressor für die Werkstatt
Schalten Sie die Stromversorgung aus, lassen Sie den Druck aus dem Druckluftbehälter ab und schließen Sie ein Kontrollmanometer an. Stellen Sie zuerst den Einschaltdruck (Schaltdruck) mit der Hauptmutter ein, erst danach das Differential (den Unterschied zwischen Einschalten und Ausschalten) mit der Differentialmutter. Die minimale Hysterese liegt bei mechanischen Schaltern meist an der üblichen physikalischen Grenze, ein kleinerer Unterschied lässt sich bei den meisten Modellen nicht einstellen. Führen Sie nach der Einstellung drei bis vier Testzyklen durch und justieren Sie gegebenenfalls nach.
Kurz gesagt:
- Die minimal mögliche Einstellung des Differentials beträgt etwa 0,6 bar, und falls eine genauere Regelung erforderlich ist, muss auf einen elektronischen Druckregler umgestiegen werden.
- Nach der Einstellung müssen drei bis vier Testzyklen durchgeführt werden, um die Stabilität und Richtigkeit der Einstellung zu überprüfen, und bei Bedarf muss erneut nachjustiert werden.
- Bei der Einstellung ist die richtige Reihenfolge am wichtigsten: Zuerst wird der Einschaltdruck mit der Hauptmutter eingestellt, danach mit der Differentialmutter, und die Tests zeigen den tatsächlichen Unterschied zwischen ihnen.
- Fehlerhafte oder abgenutzte Kontakte im Schalter sind eine häufige Ursache für häufiges Schalten und können auch bei korrekter mechanischer Einstellung die Ursache sein.
- Die regelmäßige Kontrolle und Wartung des Schalters, einschließlich der Prüfung der Kontakte und Federn, verlängert seine Lebensdauer und verringert das Ausfallrisiko.
Inhalt
- Was ist ein Druckschalter und wie funktioniert er
- Werkzeuge, Sicherheit und Vorbereitung vor der Einstellung
- Wie man den Druckschalter des Kompressors Schritt für Schritt einstellt
- Kontrolle nach der Einstellung und häufigste Störungen
- Wartung der Druckschalter und Vorbeugung weiterer Probleme
- Warum Sie sich auf diese Anleitung verlassen können
- Redaktioneller Blick: Die Reihenfolge der Schritte zählt mehr als Genauigkeit
- Wenn die Einstellung nicht ausreicht, helfen Ausrüstung und Service
- Häufige Fragen
Was ist ein Druckschalter und wie funktioniert er
Der Druckschalter sitzt zwischen dem Druckluftbehälter und dem Kopf des Kompressors und entscheidet, wann der Motor läuft und wann er steht. Im Inneren befindet sich eine Membran oder ein Kolben, auf den die Luft aus dem Behälter drückt. Dagegen wirkt eine Feder, deren Spannung Sie mit der Einstellmutter bestimmen. Wenn der Druck den eingestellten Wert überschreitet, schaltet die Membran die Kontakte um und der Motor schaltet sich aus. Sobald der Druck um einen bestimmten Unterschied sinkt, schließen sich die Kontakte wieder und der Kompressor startet erneut.
Dieser Unterschied zwischen Ausschalt- und Einschaltdruck wird Differenzial oder Hysterese genannt. Ohne ihn würde der Schalter praktisch ständig um einen Wert herum klicken, was die Kontakte und den Motor innerhalb weniger Wochen zerstören würde. Genau deshalb wird der Schalter in zwei Schritten eingestellt, nicht mit einer einzigen Drehung des Schraubendrehers.

Werkzeuge, Sicherheit und Vorbereitung vor der Einstellung
Bevor Sie die Abdeckung des Schalters berühren, trennen Sie den Kompressor vom Stromnetz und schalten Sie den entsprechenden Leitungsschutzschalter aus. Entleeren Sie den Druckluftbehälter über das Ablassventil, damit auf die Bauteile kein Druck wirkt, mit dem Sie blind hantieren würden. Erst danach hat es Sinn, die Abdeckung zu öffnen und an den Muttern zu arbeiten.
Für die Einstellung selbst benötigen Sie nur ein paar Dinge:
- ein kalibriertes Kontrollmanometer, idealerweise an einem separaten Abzweig, nicht nur das im Schalter eingebaute,
- Ringschlüssel oder Maulschlüssel für die Einstellmuttern,
- Schraubendreher zum Abnehmen der Abdeckung,
- isoliertes Werkzeug, falls Sie unter der Abdeckung in der Nähe spannungsführender Kontakte arbeiten.
Beim Feinabstimmen der Zyklen müssen Sie das System unter Druck und die Stromversorgung eingeschaltet lassen, da Sie sonst nicht feststellen können, bei welchem Wert der Schalter tatsächlich reagiert. Tun Sie dies aber nur mit aufgesetzter Abdeckung oder zumindest mit den Händen außer Reichweite der Kontakte, und wenn Sie sich nicht sicher sind, überlassen Sie die Feinabstimmung lieber dem Service.
Profi-Tipp: Platzieren Sie das Kontrollmanometer so, dass Sie es auch beim Drehen der Mutter sehen können. So ersparen Sie sich das Hin- und Herlaufen und falsche Ablesewerte, die dadurch entstehen, dass Sie den Wert zwei Sekunden später erfasst haben, als er tatsächlich eingetreten ist.
Wie Sie ein geeignetes Gerät auswählen und platzieren, beschreibt ausführlicher der Leitfaden zur Luftdruckmessung.
Wie Sie den Druckschalter des Kompressors Schritt für Schritt einstellen
Die Einstellung des Druckschalters des Kompressors selbst hat eine feste Reihenfolge. Wenn Sie sie umkehren, gerät der Schalter leicht „aus der Abstimmung“ und Sie beginnen die Einstellung wieder bei null. Gehen Sie wie folgt vor:
- Nehmen Sie die Abdeckung des Schalters ab. Darunter finden Sie zwei Muttern oder Schrauben: die Hauptmutter (oft mit P oder „Main“ bezeichnet), die den Einschaltdruck bestimmt, und die Differenzialmutter (ΔP oder „Diff“), die den Unterschied zwischen Ein- und Ausschalten bestimmt.
- Stellen Sie zuerst den Einschaltdruck mit der Hauptmutter ein. Drehen im Uhrzeigersinn erhöht den Druck, gegen den Uhrzeigersinn senkt ihn. Beobachten Sie das Manometer und lassen Sie Luft aus dem Behälter ab, bis der Motor bei fallendem Druck wieder beim gewünschten Wert anspringt.
- Stellen Sie anschließend das Differenzial mit der Differenzialmutter ein. Hier bestimmen Sie, um wie viel der Druck über den Einschaltwert ansteigen muss, bevor der Schalter den Motor wieder ausschaltet. Auch hier gilt: Drehen im Uhrzeigersinn erhöht den Unterschied.
- Überprüfen Sie beide Punkte durch Messung. Lassen Sie den Behälter bis zum Abschalten füllen, lassen Sie dann Luft ab und notieren Sie, bei welchem Wert der Motor anspringt. Der Unterschied zwischen Ausschalt- und Einschaltwert ist Ihr tatsächliches Differenzial.
- Wenn der Differenzdruck die weitere Einstellung des Einschaltdrucks blockiert, lösen Sie die Mutter vollständig und beginnen Sie erneut bei Punkt 2. Der Versuch, beide Muttern gleichzeitig anzuziehen, führt nur dazu, dass Sie nicht wissen, welcher Wert wofür verantwortlich ist.
Bei einer typischen Werkstattanwendung ist die übliche Einstellung des Einschalt- und Ausschaltdrucks so gewählt, dass der Differenzdruck den Anforderungen des Geräts entspricht. Für empfindlichere Werkzeuge, bei denen ein stabilerer Druck gewünscht wird, hält man den Differenzdruck näher am Minimum, das der mechanische Schalter bewältigen kann.
Minimale Hysterese: Bei den meisten mechanischen Druckschaltern lässt sich der Differenzdruck nicht unter etwa 0,6 bar reduzieren. Der Versuch einer kleineren Differenz endet meist damit, dass der Schalter überhaupt nicht auf die Druckluftabgabe reagiert, da er sich physisch an der Grenze seines Mechanismus befindet.
Wenn Sie wirklich eine enge Hysterese benötigen, etwa im Bereich von 0,1 bis 0,2 bar für eine empfindliche pneumatische Automatisierung, reicht ein mechanischer Schalter dafür nicht aus, und die Lösung ist ein elektronischer Druckregler. Das ist jedoch eine andere Gerätekategorie als der oben beschriebene klassische Membranschalter.
Der gewählte Zielwert des Einschaltdrucks sollte sich danach richten, was für die Arbeit tatsächlich benötigt wird. Den Zusammenhang zwischen Arbeitsdruck und Werkzeugleistung erläutert der Artikel über den Einfluss des Drucks auf Werkzeuge, der dabei hilft einzuschätzen, ob 6 bar ausreichen oder ob mehr benötigt wird.

Kontrolle nach der Einstellung und häufigste Störungen
Lassen Sie den Kompressor nach Abschluss der Einstellung drei bis vier vollständige Zyklen durchlaufen, also das Befüllen des Behälters und dessen Entleerung bis zum Einschaltdruck. Beobachten Sie am Manometer, ob sich die Ein- und Ausschaltwerte stabil wiederholen und nicht mit jedem Zyklus um ein Zehntel bar verschieben.
Die häufigsten Anzeichen eines falsch eingestellten oder abgenutzten Schalters:
- Häufiges Umschalten – der Motor springt in kurzen Abständen an und aus, weil der Differenzdruck zu eng eingestellt ist oder die Feder ihre Elastizität verloren hat.
- Überhitzung des Motors – eine Folge des vorherigen Punkts; der Motor hat zwischen den Zyklen keine Zeit zum Abkühlen, wodurch sich seine Lebensdauer erheblich verkürzt.
- Stromspitzen beim Start – wiederholte häufige Starts belasten die Elektroinstallation und den Schutzschalter mehr, als diese ausgelegt sind.
- Der Schalter reagiert überhaupt nicht – in der Regel handelt es sich um eine festsitzende Feder, Korrosion an den Kontakten oder einen mechanischen Defekt im Inneren des Schalters, nicht um einen Einstellungsfehler.
Falls sich das Problem auch nach erneutem Nachjustieren des Differenzials wiederholt, prüfen Sie die elektrischen Kontakte unter der Abdeckung. Häufiges Umschalten wird nämlich ebenso oft durch verschlissene Kontakte wie durch eine tatsächlich fehlerhafte Einstellung verursacht, und das wird leicht mit einem „falsch eingestellten Schalter“ verwechselt. Die Zusammenhänge zwischen häufigem Umschalten, dem Leistungsschalter und Überhitzung werden ausführlicher in den Artikeln über Überhitzung des Schraubenkompressors und über den Kompressor, der den Leistungsschalter auslöst, behandelt.
Wartung von Druckschaltern und Vorbeugung weiterer Probleme
Der Druckschalter benötigt keine aufwändige Pflege, aber ein paar Minuten Kontrolle von Zeit zu Zeit ersparen späteres erneutes Einstellen. Empfohlener Rhythmus:
- Alle drei bis sechs Monate prüfen Sie die Abdeckung und die Kontakte auf Korrosion oder Verschmutzung durch Werkstattstaub.
- Bei jeder Kontrolle prüfen Sie mit der Hand oder einem Schlüssel, ob die Einstellmuttern nicht festsitzen und ob sich die Feder frei bewegt.
- Bei feuchtem oder staubigem Betrieb sollten Sie ein kürzeres Kontrollintervall in Betracht ziehen, da eine korrosive Umgebung den Schalter schneller verschleißt.
Wenn das Problem nach wiederholtem Nachjustieren des Differenzials und des Einschaltdrucks weiterhin besteht und die Kontakte in Ordnung aussehen, ist der Schalter wahrscheinlich mechanisch verschlissen, und eine weitere Einstellung wird nichts mehr bringen. In diesem Fall ist es günstiger und zuverlässiger, ihn auszutauschen, anstatt in der Werkstatt Zeit mit einem Werkzeug zu verlieren, das die Einstellung nur wenige Stunden hält.
Profi-Tipp: Es lohnt sich, ein einfaches Protokoll zu führen, wann Sie den Schalter erstmals eingestellt haben und welche Werte Sie gesetzt haben. Bei der nächsten Kontrolle erkennen Sie so sofort, ob sich die Werte von selbst verschoben haben oder ob das Problem woanders liegt. Einen praktischen Überblick über weitere Fehler im Kompressorbetrieb finden Sie im Artikel über die häufigsten Fehler bei der Nutzung von Kompressoren.
Warum Sie sich auf diese Anleitung verlassen können
Das Vorgehen beruht auf dem Prinzip, das alle mechanischen Schalter unabhängig vom Hersteller einhalten: zuerst der Einschaltdruck, dann das Differenzial, niemals umgekehrt. Autor des Textes ist Zdeněk, technischer Redakteur von Kompresory-vzduchotechnika, der sich langfristig mit dem Betrieb und der Wartung von Kompressorsystemen beschäftigt. Sollten Sie auf eine ungewöhnliche Verschaltung oder einen wiederkehrenden Defekt stoßen, den eine Einstellung nicht behebt, spart eine Konsultation mit dem technischen Service mehr Zeit als weitere Versuche ins Blaue hinein.
Redaktioneller Blick: Die Reihenfolge der Schritte entscheidet mehr als die Genauigkeit
Die meisten Anleitungen konzentrieren sich darauf, wie genau die Mutter um eine Vierteldrehung gedreht werden soll. Das ist jedoch ein zweitrangiges Detail. Entscheidend ist die Reihenfolge. Ich habe schon Beschreibungen gesehen, in denen empfohlen wird, zuerst das Differenzial einzustellen, weil „es die einfachere Zahl ist“. Es ist zwar die einfachere Zahl, aber das verkompliziert den gesamten Ablauf unnötig, denn das Differenzial wird immer ausgehend vom Einschaltdruck berechnet, nicht umgekehrt.
Zweitens wird oft unterschätzt: Eine Hysterese von rund 0,6 bar ist kein Mangel des konkret gekauften Schalters. Es ist die physikalische Grenze des Mechanismus als solchem. Wenn Sie eine genauere Regelung benötigen, besteht die Lösung nicht darin, einen „besseren“ mechanischen Schalter zu suchen, sondern auf eine elektronische Regelung umzusteigen. Drittens sind Testzyklen nach der Einstellung keine Formalität am Ende. Sie sind die einzige Möglichkeit herauszufinden, dass ein Problem, das Sie dem Schalter zugeschrieben haben, tatsächlich von abgenutzten Kontakten verursacht wird. Wer diesen Schritt auslässt, wird immer wieder nachjustieren, ohne jemals den Grund zu erfahren.
— Zdeněk
Wenn die Einstellung nicht ausreicht, helfen Ausrüstung und Service
Wenn Ihnen das Einstellen nicht liegt oder Sie Gewissheit bei der genauen Messung wünschen, bietet Kompresory-vzduchotechnika kalibrierte Manometer, Ersatz-Druckschalter sowie eine fachkundige Beratung, ohne dass Sie wegen einer einzigen Mutter gleich einen ganzen Servicetag bestellen müssen.
Passende Schläuche und Zubehör zur Ergänzung der Messstrecke finden Sie in der Kategorie Schläuche und Zubehör. Bei komplexeren Störungen, bei denen die Einstellung des Differenzials das Problem nicht löst, ist es schneller, den Schalter prüfen zu lassen, als ihn wiederholt zur Probe zu zerlegen.
Häufig gestellte Fragen
Wie stellt man den Druckschalter am Kompressor ein?
Trennen Sie den Kompressor vom Netz, lassen Sie den Druck ab, schließen Sie ein Manometer an und stellen Sie zuerst den Einschaltdruck über die Hauptmutter ein, erst danach das Differenzial über die Differenzialmutter. Führen Sie nach der Einstellung mehrere Testzyklen durch.
Wie reguliert man den Druck am Kompressor?
Der Betriebsdruck wird über den Druckschalter geregelt, der den Motor je nach den an der Haupt- und Differenzialmutter eingestellten Werten ein- und ausschaltet. Eine genauere Regelung über die Möglichkeiten eines mechanischen Schalters hinaus gewährleistet ein elektronischer Druckregler.
Wie groß ist der Mindestunterschied zwischen Einschalt- und Ausschaltdruck?
Bei den meisten mechanischen Schaltern liegt das minimal einstellbare Differenzial bei rund 0,6 bar. Unterhalb dieser Grenze lässt sich ein gewöhnlicher mechanischer Schalter in der Regel nicht einstellen.
Was tun, wenn das Differenzial die weitere Einstellung des Einschaltdrucks blockiert?
Lösen Sie die Differenzialmutter vollständig und beginnen Sie erneut mit der Einstellung des Einschaltdrucks. Das gleichzeitige Verstellen beider Muttern führt nur zu Verwirrung darüber, welcher Wert wofür gilt.
Was verursacht häufiges Schalten des Kompressors nach der Einstellung?
Am häufigsten ein zu enges Differenzial oder verschlissene elektrische Kontakte im Schalter. Wenn die Feinjustierung des Differenzials das Problem nicht löst, müssen die Kontakte überprüft oder der Schalter ausgetauscht werden.
Empfohlen

7-Tage-Audit für Unternehmen: Sie senken die Betriebskosten Ihres Kompressors

Der größte Posten im Betrieb eines Kompressors ist die Energie, die den Großteil der Gesamtkosten ausmacht. Durch die Behebung von Undichtigkeiten, die Senkung des Betriebsdrucks und die Leistungsregelung über Frequenzumrichter lassen sich die Betriebskosten des Kompressors typischerweise um mehrere Dutzend Prozent senken. Der erste Schritt ist immer die Messung, mindestens sieben Tage lang von Leistungsaufnahme und Durchfluss, und erst auf Basis der realen Zahlen über Investitionen zu entscheiden.
Kurz zusammengefasst:
- Der Energieverbrauch macht bis zu 75 % der Gesamtbetriebskosten eines Kompressors aus, während der Anschaffungspreis einen geringeren Einfluss auf die Rechnung hat.
- Die besten Ergebnisse erzielen Sie durch die Senkung des Betriebsdrucks und die Beseitigung von Undichtigkeiten, was oft mehrere Dutzend Prozent der Kosten einspart.
- Bei der Berechnung der Kosten pro 1 m³ Luft müssen auch Nebenlasten berücksichtigt werden, zum Beispiel Verluste in den Leitungen oder der Betrieb des Trockners.
- Die Wartung der Filter, die regelmäßige Kontrolle der Druckverluste und die Modernisierung der Anlage ermöglichen eine langfristig messbare Kostensenkung.
- Ein wichtiger Schritt ist die Durchführung eines Energieaudits, das unnötige Verschwendung aufdeckt und hilft, langfristige Einsparungen zu planen.
Inhalt
- Wie man die tatsächlichen Kosten für 1 m³ Druckluft berechnet
- Wo die größten Kosten anfallen: Aufschlüsselung der Hauptkostenpositionen
- Praktische Maßnahmen zur Senkung des Energieverbrauchs
- Wartung und Ersatzteilplan, die die TCO senken
- Wann modernisieren: Austausch des Kompressors, Wärmerückgewinnung und Filtration
- Wie man ein Audit des Systems durchführt und was man aus den Ergebnissen herauslesen kann
- Zusammenfassung: empfohlener Einsparplan Schritt für Schritt
- Was Unternehmen am häufigsten übersehen
- Wie Ihnen Kompresory-vzduchotechnika.cz hilft, Kosten zu senken
- Nützliche Quellen und Normen zum weiteren Studium
- Häufige Fragen
Wie man die tatsächlichen Kosten für 1 m³ Druckluft berechnet
Die Grundformel ist einfach: Der spezifische Energieverbrauch (SEC) entspricht der verbrauchten Elektrizität (E in kWh) geteilt durch das erzeugte Luftvolumen (V in Bezugs-m³) im gleichen Zeitintervall. Den Preis pro m³ erhalten Sie dann, indem Sie den SEC mit dem Strompreis pro kWh multiplizieren.
In die Berechnung müssen auch Nebenlasten einbezogen werden, nicht nur der Kompressor selbst:
- Der Trockner und der Kühlkreislauf, sofern diese kontinuierlich laufen.
- Druckverluste im Leitungsnetz, die den Verbrauch erhöhen, ohne dass zusätzliche nutzbare Luft entsteht.
- Betriebsstunden inklusive Leerlaufbetrieb.
- Abschreibungen der Anlage und Servicekosten, umgelegt auf das produzierte Volumen.
In der Praxis bewegt sich der Preis von 1 m³ Druckluft etwa zwischen 0,25 Kč und 0,80 Kč, je nach Zustand der Leitungen und Effizienz des Systems. Ein Betrieb mit undichtem Netz und altem Kompressor gelangt leicht an die obere Grenze der Spanne, während eine gut eingestellte Station mit VSD-Regelung bei der unteren Grenze bleibt.
Wo am meisten gezahlt wird: Aufschlüsselung der Hauptkostenpositionen
Die Aufteilung der Betriebskosten eines Kompressors ist relativ vorhersehbar und gilt für die meisten Maschinenräume unabhängig von der Größe:
- Energie: etwa 70 bis 75 % der Gesamtkosten über die Lebensdauer der Anlage.
- Anschaffungskosten: rund 10 bis 15 %, umgelegt in die Abschreibungen.
- Service und Ersatzteile: weitere 10 bis 15 %.
- Regiekosten und Verluste im System: der Rest, der mit der Länge der Leitungen und einem ungeeigneten Betriebsmodus zunimmt.
Energie macht 70 bis 75 % der Betriebskosten eines Kompressors aus über dessen gesamte Lebensdauer. Das bedeutet, dass die Entscheidung über den Anschaffungspreis der Maschine einen deutlich geringeren Einfluss auf die Endabrechnung hat als die tägliche Druckeinstellung und die Pflege der Leitungen.
Hohe Temperatur im Kompressorraum, lange oder unterdimensionierte Leitungen und Betrieb ohne Leistungsregelung entsprechend dem aktuellen Verbrauch gehören zu den häufigsten Ursachen dafür, dass der Preis pro m³ Druckluft über den üblichen Standard steigt.
Praktische Maßnahmen zur Senkung des Energieverbrauchs
Die Leckagenerkennung ist der schnellste Weg zur Einsparung. Ein Ultraschalldetektor deckt auch kleine Undichtigkeiten auf, die das menschliche Ohr in einer lauten Werkstatt überhaupt nicht wahrnimmt. Ein Drucktest bei geschlossenen Verbrauchern zeigt dann, um wie viel der Druck im Netz ohne Entnahme sinkt, und aus dem Druckabfall lässt sich der jährliche Verlust in kWh berechnen.
Weitere Maßnahmen mit schneller Auswirkung auf die Betriebskosten des Druckluftkompressors:
- Senkung des Betriebsdrucks: Jede 0,1 Bar mehr erhöht den Energieverbrauch, daher ist es sinnvoll, den Druck auf das tatsächliche Minimum einzustellen, das das Netz benötigt.
- Stufenlose Leistungsregelung (VSD): Im Gegensatz zur Zweipunktregelung (Start/Stopp) passt sie die Motordrehzahl an den aktuellen Verbrauch an und reduziert die Verluste im Leerlaufbetrieb.
- Steuerung der Betriebszeit: Abschalten des Kompressors außerhalb der Schichten und Vermeidung unnötiger Druckluftproduktion an Wochenenden oder in nächtlichen Pausen.
Profi-Tipp: Beheben Sie vor der Investition in einen neuen Kompressor zunächst die Leckagen und versuchen Sie, den Druck um 0,5 Bar zu senken. Bei vielen Betrieben wirkt sich das schneller und kostengünstiger auf den Verbrauch aus als jeder Technologiewechsel.
Wartung und Ersatzteilplan, die die TCO senken
Filter und Öl entscheiden darüber, wie lange der Kompressor seine niedrige spezifische Leistungsaufnahme beibehält. Ein verschmutzter Ansaugfilter zwingt den Motor, gegen einen höheren Widerstand zu arbeiten, was sich direkt im Stromverbrauch niederschlägt.
- Kontrollieren und wechseln Sie Luft- und Ölfilter in den vom Hersteller empfohlenen Intervallen, bei staubigen Betrieben häufiger.
- Überwachen Sie Vibrationen, Lagertemperatur und Durchfluss. Eine Abweichung vom Normalzustand geht einem Ausfall meist um Wochen voraus.
- Planen Sie den vorbeugenden Austausch von Verschleißteilen (Ventile, Dichtungen, Abscheider) noch vor dem Ausfall ein, nicht danach.
- Kombinieren Sie interne Kontrollen (tägliche/wöchentliche Sichtprüfung) mit regelmäßigem externem Service, der das erfasst, was das Betriebspersonal gewöhnlich übersieht.
Wirtschaftlich am vorteilhaftesten ist ein Modell, bei dem die regelmäßige Kontrolle vom eigenen Techniker nach dem Verfahren zur Entlüftung und Grundwartung durchgeführt wird, während der Fachservice in regelmäßigen Abständen zur tiefergehenden Diagnose anreist.
Wann modernisieren: Austausch des Kompressors, Wärmerückgewinnung und Filtration
Ein Austausch ist sinnvoll, wenn sich die spezifische Leistungsaufnahme langfristig verschlechtert, Störungen häufiger als einmal pro Saison auftreten oder die Maschine älter als ihre geplante Lebensdauer ist und die Servicekosten schneller steigen als ihre Leistung.
- Die Rückgewinnung der Abwärme aus der Kühlung des Kompressors kann bei Betrieben mit langer täglicher Laufzeit die Gesamtwirtschaftlichkeit deutlich verbessern, da die Wärme zur Beheizung von Hallen oder zur Warmwasserbereitung genutzt werden kann.
- Trockner und Filtration verringern das Risiko von Korrosion und Beschädigung von Druckluftwerkzeugen, was sich in niedrigeren Wartungskosten der nachgeschalteten Anlagen niederschlägt.
- Die Wahl des Kompressortyps (Schraubenkompressor, Kolbenkompressor, gegebenenfalls Turbokompressor bei Großbetrieben) beeinflusst die Betriebskosten anders als den Anschaffungspreis. Einen Überblick über die Unterschiede finden Sie im Vergleich von Schrauben- und Kolbenkompressoren.
Praktische Erfahrungen aus modernisierten Betrieben, in denen auf VSD-Regelung umgestellt oder eine Wärmerückgewinnung installiert wurde, zeigen Energieeinsparungen in der Größenordnung von mehreren Dutzend Prozent gegenüber dem ursprünglichen Zustand.
Wie man ein Audit des Systems durchführt und was sich aus den Ergebnissen ablesen lässt
Ein Audit ist kein komplexes Projekt, erfordert aber Disziplin bei der Messung. Ein Vorgehen, das zuverlässige Ergebnisse liefert:
- Installieren Sie Messpunkte für die elektrische Leistungsaufnahme (E) und den Luftdurchfluss (V) am selben Ort und im selben Intervall.
- Messen Sie mindestens 7 Tage, idealerweise einschließlich des Wochenendes, damit die Daten auch den Leerlaufbetrieb erfassen.
- Berechnen Sie den SEC (E/V) und vergleichen Sie ihn mit den Referenzkennwerten gemäß den Normen ISO 11011 und ISO 1217, die zur Bewertung der Energieeffizienz und für Abnahmeprüfungen von Kompressoren verwendet werden.
- Identifizieren Sie, wo in der Rohrleitung Druckverluste entstehen, und schätzen Sie deren Anteil am Gesamtverbrauch ab.
Laut technischen Analysen kann ein Druckabfall von 100 kPa bei einer größeren Anlage einen Leistungsverlust in der Größenordnung von mehreren Dutzend Kilowatt bedeuten. Schon eine kleine Verengung oder Verlängerung der Leitungsführung schlägt sich somit in der monatlichen Abrechnung nieder.
Nach dem Audit gilt stets dieselbe Prioritätenreihenfolge: zuerst Lecks beheben und den Druck optimieren, erst danach Investitionen mit klar berechneter Amortisation erwägen. Eine praktische Anleitung zur Diagnose finden Sie im Artikel über die Bedeutung der Kompressordiagnose für einen effizienten Betrieb.
Zusammenfassung: empfohlener Sparplan Schritt für Schritt
Die Betriebskosten eines Kompressors lassen sich systematisch steuern, wenn Sie in einer logischen Reihenfolge von den kostengünstigsten zu den kostenintensivsten Maßnahmen vorgehen.
- Sofort: Verbrauch und Durchfluss messen, Lecks beheben, den Betriebsdruck prüfen und gegebenenfalls senken, verschmutzte Filter austauschen.
- Mittelfristig: eine VSD-Regelung in Erwägung ziehen, eine permanente Überwachung der wichtigsten Parameter einführen, einen Ersatzteilplan erstellen.
- Langfristig: Modernisierung veralteter Anlagen, Installation einer Wärmerückgewinnung, Überprüfung der Dimensionierung des gesamten Leitungsnetzes.
| Zeithorizont | Maßnahme | Erwarteter Effekt |
|---|---|---|
| Sofort | Behebung von Leckagen, Druckreduzierung | Schnelle Einsparung ohne Investitionen |
| Mittelfristig | VSD-Regelung, Monitoring | Niedrigerer SEC, geplante Wartung |
| Langfristig | Modernisierung, Wärmerückgewinnung | Niedrigere TCO, längere Lebensdauer |
Was Unternehmen am häufigsten übersehen
Der häufigste Fehler ist nicht das Fehlen von Technologie, sondern das Aufschieben kleiner Reparaturen. Ein Leck, das hinter der Kompressorstation zischt, wird als kosmetischer Mangel betrachtet, bis die Kilowatt pro Jahr zusammengezählt werden. Ebenso wird der Filterwechsel „bis zum nächsten Stillstand“ verschoben, was die spezifische Leistungsaufnahme Monat für Monat unbemerkt erhöht.
Intern kann der Betrieb die routinemäßige Kontrolle und den Austausch von Verbrauchsmaterial bewältigen. Sobald es jedoch um die Diagnose von Druckverlusten im gesamten Netz oder um die Entscheidung zwischen Reparatur und Austausch der Maschine geht, lohnt es sich, einen Fachmann mit Messtechnik hinzuzuziehen. Kompresory-vzduchotechnika.cz bietet in solchen Fällen sowohl Audit als auch anschließenden Service an, sodass die Entscheidung auf gemessenen Zahlen beruht, nicht auf Schätzungen.
— Zdeněk
Wie Kompresory-vzduchotechnika.cz Ihnen hilft, Kosten zu senken
Kompresory-vzduchotechnika.cz ist für Ihren Betrieb ein Partner, der Verkauf mit echter technischer Unterstützung verbindet. Während ein gewöhnlicher Online-Shop Ihnen einen Kompressor verkauft und die Zusammenarbeit damit endet, erhalten Sie bei uns auch ein Energieaudit, Montage und Service, die sich direkt mit den oben beschriebenen Kosten befassen.
Wenn das Audit ein Problem mit Feuchtigkeit oder Luftverunreinigung aufdeckt, sind Druckluftaufbereitungseinheiten bis 18 bar oder eine industrielle Filtration nach der Norm ISO 8573 die Lösung, die nachgeschaltete Anlagen vor Korrosion und Verschleiß schützt. Stellt sich heraus, dass die bestehende Maschine den Anforderungen des Betriebs nicht mehr entspricht, finden Sie ein breites Angebot an Kolben- und Schraubenkompressoren im Kompressorenkatalog.
Bevor Sie in eine neue Anlage investieren, lassen Sie sich den tatsächlichen Zustand Ihres Systems berechnen. Kontaktieren Sie Kompresory-vzduchotechnika.cz mit einer Anfrage zur Messung oder Beratung, damit Sie genau wissen, wo das Geld verloren geht.

Nützliche Quellen und Normen zum weiteren Studium
Für eine vertiefte Überprüfung der Kennzahlen empfehlen wir die Normen ISO 11011 und ISO 1217, die die Verfahren zur Messung der Energieeffizienz und der Abnahmeprüfungen von Kompressoren definieren, sowie technische Rechner für Druckluftkosten.
Häufig gestellte Fragen
Was ist besser, Kompressor oder Turbo?
Es handelt sich um zwei unterschiedliche Technologien für unterschiedliche Zwecke. Der Druckluftkompressor sorgt für den Antrieb von Druckluftwerkzeugen und -systemen im Betrieb, der Turbolader erhöht die Leistung eines Verbrennungsmotors, sodass sie nicht direkt miteinander vergleichbar sind.
Wie hoch ist die Lebensdauer eines Kompressors?
Die Lebensdauer hängt vom Typ, der Belastung und der Qualität der Wartung ab, bei regelmäßig gewarteten Schraubenkompressoren rechnet man üblicherweise mit mehreren Tausend Betriebsstunden pro Jahr über viele Jahre hinweg. Der regelmäßige Austausch von Filtern und Öl hat einen direkten Einfluss auf die erreichte Lebensdauer.
Welcher Kompressor ist besser, ölgeschmiert oder ölfrei?
Ein ölgeschmierter Kompressor ist im Betrieb meist günstiger und für den industriellen Einsatz widerstandsfähiger, ein ölfreier Kompressor ist dort geeigneter, wo keine Kontamination der Luft mit Öl auftreten darf, zum Beispiel in der Lebensmittelindustrie oder in Lackierereien mit empfindlichen Beschichtungen. Die Wahl richtet sich nach den Anforderungen an die Luftqualität, nicht nach dem Preis allein.
Was ist die Ansaugleistung eines Kompressors und warum sollte man sie beobachten?
Die Ansaugleistung gibt an, wie viel Luft der Kompressor pro Zeiteinheit erzeugen kann, üblicherweise in m³/min. Wenn die Ansaugleistung gegenüber dem Nennwert absinkt, deutet dies auf Verschleiß, Undichtigkeit oder einen verstopften Filter hin und erhöht die Energiekosten des Kompressors.
Wie schnell erkennt man, dass der Preis pro m³ Druckluft steigt?
Am zuverlässigsten zeigt dies die regelmäßige Messung des SEC-Werts (Leistungsaufnahme geteilt durch Volumen) in wöchentlichen Intervallen. Wenn der Wert ohne ersichtlichen Grund steigt, handelt es sich fast immer um eine Kombination aus Undichtigkeiten, verschmutzten Filtern oder erhöhtem Netzdruck.
Empfohlen

5 Schritte zur Auswahl eines Industriekompressors für Ihr Unternehmen, mit einer Reserve von 20–25 %
Für eine stabile kontinuierliche Produktion wählen Sie einen Schraubenkompressor, für unterbrochenen Betrieb genügt ein Kolbenkompressor. Entscheidend sind vier Zahlen: der benötigte Durchfluss in m³/min, der Betriebsdruck in bar, die erforderliche Luftreinheitsklasse nach ISO 8573 und der Charakter der Last im Tagesverlauf. Bevor Sie Angebote einholen, ermitteln Sie die durchschnittliche sowie die Spitzenlast und erwägen Sie eine Drehzahlregelung (VSD) dort, wo der Luftbedarf schwankt.
Kurz zusammengefasst:
- Kolbenkompressoren eignen sich für unterbrochenen Betrieb, während Schraubenkompressoren die beste Wahl für den kontinuierlichen industriellen Einsatz sind.
- Eine höhere Luftreinheitsklasse nach der Norm ISO 8573 ist in der Lebensmittelindustrie, der Pharmazie und anderen sensiblen Branchen erforderlich, in denen Öl und Feuchtigkeit eliminiert werden müssen.
- Die richtige Dimensionierung des Kompressors hängt vom tatsächlichen Verbrauch in m³/min, dem erforderlichen Druck und einer Reserve von 20–25 % ab, wobei ein Vergleich mit den technischen Daten beim Betriebsdruck empfohlen wird.
- Die Drehzahlregelung (VSD) bringt größere Energieeinsparungen in schwankenden Betrieben, in denen sich der Luftbedarf ändert, während bei konstantem Betrieb eine Variante mit fester Drehzahl vorteilhafter ist.
- Bei der Auswahl des Kompressors ist es wichtig, nicht nur den Anschaffungspreis zu beachten, sondern auch die Betriebskosten und die regelmäßige Wartung, die das Risiko ungeplanter Ausfälle minimiert.
Inhalt
- Wie wählt man einen Industriekompressor: Kolben- oder Schraubenkompressor?
- Wie berechnet man den benötigten Durchfluss und Druck des Kompressors
- Wann lohnt sich die Drehzahlregelung (VSD)?
- Welche Luftqualität ist nach ISO 8573 erforderlich
- Wie viel kostet der Betrieb eines Kompressors pro Jahr?
- Welche Anforderungen gibt es an Installation und Geräuschentwicklung des Kompressors
- Checkliste: Schritte zur Auswahl des richtigen Kompressors
- Was sagt die Praxis: Blick auf die Auswahl des Kompressors
- Wählen Sie den Kompressor mit fachkundiger Beratung von Kompresory-Vzduchotechnika
- Empfohlene Quellen zum weiteren Studium
- Häufig gestellte Fragen
Wie wählt man einen Industriekompressor aus: Kolbenkompressor oder Schraubenkompressor?
Ein Kolbenkompressor verdichtet die Luft durch die Bewegung eines Kolbens im Zylinder. Es handelt sich um eine einfachere, günstigere Technologie mit niedrigerem Anschaffungspreis, aber höherem Verschleiß bei langem Betrieb. Ein Schraubenkompressor verdichtet die Luft zwischen zwei ineinandergreifenden Rotoren und verträgt den Dauerbetrieb wesentlich besser. Für kontinuierlichen Industriebetrieb sind daher in der Regel rotierende Schraubenaggregate besser geeignet, während sich Kolbenkompressoren bei unterbrochenem Betrieb und weniger anspruchsvollen Anwendungen bewähren, bei denen die Maschine nur einen Teil der Schicht läuft.
Die Wahl zwischen Öl- und ölfreier Ausführung hängt davon ab, was Sie mit dieser Luft vorhaben:
- Ölgeschmierte Kompressoren sind im Betrieb günstiger und geeignet, wenn die Luft nicht mit dem Endprodukt in Berührung kommt.
- Ölfreie Kompressoren sind in der Lebensmittelindustrie, Pharmazie oder Elektronik erforderlich, wo Ölspuren das Produkt wertlos machen würden.
- Ölfreie Technologie erfordert häufigere Wartung der Kompressorköpfe, erspart Ihnen aber zusätzliche Filterstufen.
- Die Ölvariante hingegen benötigt eine hochwertige Ölabscheidung und einen regelmäßigen Filterwechsel.
Die Wahl der Technologie beeinflusst auch die Installation: Schraubenkompressoren benötigen eine durchdachtere Kühlung und Wärmeabfuhr, Kolbenkompressoren sind anspruchsloser, aber bei längerem Betrieb lauter.
Wie man den benötigten Durchfluss und Druck des Kompressors berechnet
Die Dimensionierung ist Mathematik, keine Schätzung nach Augenmaß. Laut Herstellern ist es entscheidend, sowohl den täglichen als auch den Spitzenluftbedarf zu berücksichtigen, da eine überdimensionierte Einheit die Kosten erhöht und eine unterdimensionierte die Produktion einschränkt. Gehen Sie wie folgt vor:
- Erfassen Sie den Verbrauch jedes Werkzeugs in m³/min gemäß Typenschild, einschließlich des Drucks, bei dem der Verbrauch gilt (üblicherweise 6 oder 7 bar).
- Bestimmen Sie die Zyklusdauer – wie viel Prozent der Schicht das Werkzeug tatsächlich in Betrieb ist (Nutzungsfaktor).
- Summieren Sie den tatsächlichen Verbrauch aller gleichzeitig laufenden Geräte, nicht das theoretische Maximum aller Werkzeuge zusammen.
- Fügen Sie eine Reserve von 20 bis 25 % für Undichtigkeiten in den Leitungen, zukünftige Erweiterungen und Systemalterung hinzu.
- Vergleichen Sie das Ergebnis mit dem Druckverlust in den Leitungen – der Kompressor muss den Werkzeugdruck plus die Verluste in Rohrleitung und Filtration liefern.
Profi-Tipp: Dimensionieren Sie niemals nur nach der Nennleistung des Motors in kW – entscheidend ist der tatsächlich gelieferte Durchfluss bei Ihrem Betriebsdruck, den Sie im technischen Datenblatt finden, nicht auf dem Typenschild.
Bei kritischen Betrieben wird oft eine Haupteinheit mit einer Reserveeinheit kombiniert, damit Wartung oder Ausfall die Produktion nicht zum Stillstand bringen.
Wann lohnt sich die Drehzahlregelung (VSD)?
Ein Kompressor mit VSD (variable Drehzahl) passt die Motordrehzahl dem aktuellen Luftverbrauch an, anstatt mit voller Leistung zu laufen und den Überschuss abzublasen. Dort, wo der Luftbedarf schwankt – Mehrschichtbetriebe, saisonale Produktion, wechselnde Anzahl aktiver Werkzeuge – bringt dies spürbare Energieeinsparungen.
Laut Angaben des Herstellers Atlas Copco kann die Drehzahlregelung in Betrieben mit schwankendem Verbrauch im Vergleich zu einer Einheit mit fester Drehzahl erhebliche Energieeinsparungen bringen, abhängig vom konkreten Lastprofil.
Praktische Empfehlungen:
- Für einen Betrieb mit stark schwankender Nachfrage wählen Sie eine Kombination aus einem VSD-Kompressor und einem Kompressor mit fester Drehzahl – der VSD-Kompressor deckt Spitzen und Schwankungen ab, der andere hält die Grundlast.
- Bei stabilem, voll ausgelastetem Dauerbetrieb amortisiert sich die Investition in VSD langsamer – hier reicht ein Kompressor mit fester Drehzahl aus.
- Die Entscheidung sollte auf einer realen Verbrauchsmessung basieren, nicht auf einer Schätzung.
Welche Luftqualität wird gemäß ISO 8573 benötigt
Die Norm ISO 8573 definiert die Reinheitsklassen von Druckluft nach Gehalt an Feststoffpartikeln, Feuchtigkeit und Öl. Die Luftqualität ist besonders dort kritisch, wo die Luft mit dem Produkt oder präzisen Komponenten in Berührung kommt, und einige Anwendungen erfordern ölfreie Luft mit zusätzlicher Filtration und Trocknung.
- Niedrigere ISO-8573-Klasse (gängiges Druckluftwerkzeug, Werkstattbetrieb) – eine Basisfiltration und ein Kältetrockner genügen.
- Höhere ISO-8573-Klasse (Lackierung, Elektronik, Laboratorien) – notwendig ist die Kombination eines ölgeschmierten Kompressors mit mehrstufiger Filtration oder eine ölfreie Lösung.
- Lebensmittel- und Pharmaindustrie – praktisch ausnahmslos ein ölfreier Kompressor, ergänzt durch einen Trockner und eine Filtration gemäß den Hygieneanforderungen.
Trockner werden unterteilt in Kälte- (Refrigerations-) Trockner, geeignet für den allgemeinen Industrieeinsatz, und Adsorptionstrockner, die einen wesentlich niedrigeren Taupunkt für empfindliche Anwendungen erreichen. In der Praxis ist es üblich, das System um einen Trockner, Filter und einen Druckluftbehälter zu ergänzen, der die Luftversorgung auch bei Spitzenentnahme stabilisiert. Konkrete Druckluftaufbereitungseinheiten bis 18 bar lösen Filterung und Trocknung in einer kompakten Einheit.
Was kostet der Betrieb eines Kompressors pro Jahr?
Der Anschaffungspreis ist nur ein Bruchteil der Gesamtbetriebskosten (TCO). In die Berechnung gehören die Investition, der Energieverbrauch, Service, Ersatzteile und Verluste durch Stillstandszeiten. Die Energiekosten machen einen bedeutenden Teil der TCO aus, und Investitionen in die Effizienz, wie VSD oder die Optimierung der Verteilung, zahlen sich oft in Form niedrigerer Betriebskosten aus.
- Überwachen Sie die Betriebstemperatur, Druckschwankungen und den Ölzustand – Abweichungen signalisieren eine bevorstehende Störung, bevor es zum Stillstand der Linie kommt.
- Halten Sie die Serviceintervalle gemäß Herstellerangaben ein, bei Schraubenkompressoren üblicherweise den Öl- und Filterwechsel nach einer festgelegten Anzahl von Betriebsstunden.
- Ein Servicevertrag mit regelmäßigen Revisionen minimiert das Risiko eines ungeplanten Stillstands wesentlich besser als der reaktive Ansatz „warten wir ab, bis etwas kaputtgeht“.
Profi-Tipp: Führen Sie ein Betriebstagebuch mit Temperaturen und Drücken? Eine Abweichung von wenigen Grad über dem üblichen Wert ist meist das erste Signal, dass ein Serviceeingriff bevorsteht – nicht erst die Störung.
Welche Anforderungen gibt es an Installation und Geräuschentwicklung des Kompressors
Schraubenkompressoren ohne Schallschutzhaube erreichen üblicherweise einen Geräuschpegel, der in einer kleinen Werkstatt die normale Kommunikation erschwert. Die Lösung ist eine Schallschutzhaube, ausreichender Abstand zu Arbeitsplätzen oder ein separater Kompressorraum.
- Ein Kompressorraum benötigt eine wirksame Belüftung – die Wärmeabfuhr ist entscheidend, da ein überhitzter Kompressor an Leistung verliert und schneller verschleißt.
- Halten Sie den freien Zugang zu den Servicepaneelen frei, Filter und Öl müssen ohne Demontage umliegender Konstruktionen zugänglich sein.
- Die Aufstellung auf elastischen Unterlagen begrenzt die Übertragung von Vibrationen auf die Gebäudekonstruktion.
- Sicherheitsabstände und Kennzeichnung von Druckbehältern müssen den geltenden Normen für Druckgeräte entsprechen.
Eine ausführliche Übersicht finden Sie im Artikel über die grundlegenden Anforderungen an den Kompressorraum.
Checkliste: Schritte zur Auswahl des richtigen Kompressors
Bevor Sie Anbieter kontaktieren, gehen Sie die fünf Schritte durch, die das Grundgerüst jeder sinnvollen Anfrage bilden:
- Erfassen Sie den Verbrauch – notieren Sie die Leistung aller Druckluftwerkzeuge und deren tatsächlichen Nutzungsfaktor.
- Berechnen Sie den erforderlichen Durchfluss und Druck inklusive einer Reserve von 20 bis 25 %.
- Wählen Sie die Technologie – Schraubenkompressor für Dauerbetrieb, Kolbenkompressor für gelegentlichen Einsatz, ölfrei dort, wo es die Produktreinheit erfordert.
- Überprüfen Sie die Luftqualität gemäß ISO 8573 und ergänzen Sie gegebenenfalls Filtration oder Trockner.
- Berücksichtigen Sie VSD, Redundanz und Serviceunterstützung und bereiten Sie diese Zahlen als Unterlage für die Beratung mit dem Lieferanten vor.
Mit dieser Unterlage erhalten Sie vom Lieferanten ein maßgeschneidertes Angebot, keine Schätzung nach Katalog.
Was die Praxis sagt: der Blick auf die Kompressorauswahl
Die Empfehlungen in diesem Artikel basieren auf der gängigen Praxis industrieller Betriebe – Automobilwerke, Gießereien und Produktionslinien, wo ein unterdimensionierter Kompressor einen Produktionsausfall bedeutet und ein überdimensionierter unnötige Energiekosten. Der Autor der Artikel bei Kompresory-Vzduchotechnika, Zdeněk, widmet sich seit Langem der technischen Seite der Kompressorauswahl und der Druckluftaufbereitung.
Kompresory-Vzduchotechnika hilft Unternehmen dabei, diese Zahlen in eine reale Lösung umzusetzen – von der Messung des Verbrauchs über die Auslegung der Anlage bis hin zu Montage und Service. Wenn Sie Daten aus der obigen Checkliste haben, spart eine Beratung mit vorbereiteten Zahlen beiden Seiten Zeit.
— Zdeněk
Wählen Sie einen Kompressor mit fachkundiger Beratung von Kompresory-Vzduchotechnika
Kompresory-Vzduchotechnika bietet das, was ein Katalog allein nicht leisten kann: einen Techniker, der mit Ihnen die gemessenen Zahlen durchgeht und eine Anlage genau nach Maß für Ihren Betrieb auslegt, anstatt Ihnen den ersten Kompressor nach Motorleistung zu verkaufen.
Im Angebot finden Sie Kolbenkompressoren sowie Schraubenkompressoren in Öl- und ölfreier Ausführung, ergänzt um Filtration nach der Norm ISO 8573 und Trockner für die geforderte Luftreinheitsklasse. Die Beratung umfasst die Messung des tatsächlichen Verbrauchs, die Auslegung der geeigneten Technologie und Leistungsreserve, die Erstellung eines Angebots sowie anschließend Installation und Servicesupport. Falls Sie auch zugehörige pneumatische Ausrüstung benötigen, steht zudem das Sortiment an Druckluftwerkzeug zur Verfügung. Melden Sie sich mit den gemessenen Zahlen aus der obigen Checkliste und lassen Sie sich einen konkreten Vorschlag für eine Anlage nach Maß für Ihren Betrieb erstellen.
Empfohlene Quellen zum weiteren Studium
Tiefergehende technische Unterlagen finden Sie in den internen Artikeln über Faktoren für die Wahl eines Kompressors, den Vergleich von Schrauben- und Kolbenkompressoren sowie in der Checkliste zum Kauf eines Kompressors für Werkstatt und Unternehmen.
Häufige Fragen
Welchen Kompressor soll ich für mein Unternehmen wählen?
Für den kontinuierlichen Industriebetrieb wählen Sie einen rotierenden Schraubenkompressor, für den unterbrochenen oder gelegentlichen Betrieb genügt ein günstigerer Kolbenkompressor. Entscheidend sind der tatsächliche Verbrauch in m³/min, der benötigte Druck und die Art der Belastung.
Was ist die Ansaugleistung eines Kompressors und wie ermittelt man sie?
Die Ansaugleistung gibt die Luftmenge an, die der Kompressor pro Minute bei einem bestimmten Druck liefert, üblicherweise in m³/min. Sie ermitteln sie, indem Sie den Verbrauch aller gleichzeitig laufenden Werkzeuge addieren und eine Reserve von 20 bis 25 % hinzufügen.
Was ist besser, ein Öl- oder ein ölfreier Kompressor?
Ein Ölkompressor ist im Betrieb günstiger und für den üblichen Werkstatt- und Industrieeinsatz geeignet. Ein ölfreier Kompressor ist dort notwendig, wo die Luft mit dem Produkt in Kontakt kommt, beispielsweise in der Lebensmittel- oder Pharmaindustrie.
Welcher Kompressor eignet sich für die Heimwerkstatt oder einen kleinen Betrieb?
Für einen kleineren, unregelmäßigen Betrieb reicht ein kleinerer Kolbenkompressor mit ausreichender Reserve zum Nennverbrauch der Werkzeuge. Für eine regelmäßigere, ganztägige Nutzung lohnt es sich, auch eine kleinere Schraubeneinheit in Betracht zu ziehen.
Wann lohnt sich die Investition in eine VSD-Drehzahlregelung?
VSD rechnet sich vor allem in Betrieben mit schwankendem Luftverbrauch, beispielsweise bei mehreren Schichten oder unterschiedlicher Auslastung der Werkzeuge. Bei einem stabilen, voll ausgelasteten Dauerbetrieb ist die Amortisation langsamer, und eine feste Drehzahl reicht aus.
Empfohlen
Wählen Sie den mobilen Kompressor anhand des Durchflusses und einer Reserve von 2 bar aus
Für den Heim- und Werkstattgebrauch wählen Sie einen tragbaren Kolbenkompressor mit effektivem Durchfluss, der den gängigen Werkstattwerkzeugen entspricht, sowie einen Druckluftbehälter mit passender Größe. Zum Aufpumpen von Reifen und für leichtes Ausblasen genügt ein Modell mit geringerem Durchfluss, für Lackierarbeiten und anspruchsvolleres Werkzeug ist ein höherer Durchfluss erforderlich. Für den Geländeeinsatz und Sandstrahlen sollten Sie einen dieselbetriebenen Schraubenkompressor einplanen. Das konkrete Modell bestimmen Sie dann anhand der untenstehenden Checkliste.
Kurz gesagt:
- Ein transportabler Kolbenkompressor mit einem Durchfluss von 150–300 l/min und einem Behältervolumen von etwa 24 Litern eignet sich für die Heimwerkstatt oder den Hobbygebrauch.
- Für längere ununterbrochene Arbeiten oder Sandstrahlen eignen sich eher dieselbetriebene Anhängerkompressoren mit größerer Behälterkapazität und hohem Durchfluss.
- Bei der Auswahl sollten Sie auf den effektiven Durchfluss beim gewünschten Druck, eine Druckreserve von mindestens 2 bar sowie ein geeignetes Transportsystem je nach Untergrund und Gewicht der Maschine achten.
- Ölfreie Kompressoren sind besser für Lackierarbeiten oder medizinische Anwendungen geeignet, ölgeschmierte Kompressoren bewältigen besser den langfristigen und anspruchsvollen Dauerbetrieb.
- Bei elektrischen Modellen muss man mit einer begrenzten Leistung und der Abhängigkeit vom Stromnetz rechnen, beziehungsweise sollte man beim Geländeeinsatz auf Diesel- oder Akku-Lösungen zurückgreifen.
Inhalt
- Welche Arten von mobilen Kompressoren gibt es
- Was bedeuten Durchfluss, Druck, Leistung und Behältervolumen
- Welchen Antrieb für Mobilität im Gelände und in der Werkstatt wählen
- Ölgeschmierter oder ölfreier Kompressor
- Wie die Lautstärke die Wahl für Werkstatt und Haushalt beeinflusst
- Wofür sich die einzelnen Kompressoren je nach Aufgabe eignen
- Wie man Schritt für Schritt auswählt und was man den Verkäufer fragen sollte
- Persönliche Empfehlung zur Auswahl eines mobilen Kompressors
- Wo man einen passenden mobilen Kompressor und Zubehör findet
- Empfohlene Quellen zum Weiterlesen
- Häufige Fragen
Welche Typen mobiler Kompressoren gibt es
Ein mobiler Kompressor ist keine einheitliche Kategorie, sondern eine Gruppe von Maschinen mit unterschiedlicher Konstruktion und unterschiedlichem Zweck. Ein tragbarer Kolbenkompressor mit oder ohne Rollen ist der Klassiker für Werkstatt und Garage. Ein Gewicht von 20 bis 60 kg ermöglicht den Transport durch eine Person, die Stromversorgung erfolgt typischerweise mit 230 V aus einer Standardsteckdose.
Ein fahrbarer Kompressor auf einem Fahrgestell mit größeren Rädern und Deichsel ist für Baustellen und Werkstätten gedacht, bei denen die Maschine täglich zwischen verschiedenen Orten bewegt wird, jedoch nicht auf öffentlichen Straßen. Das Volumen des Druckluftbehälters beträgt meist 50 Liter und mehr.
Akku-Kompressoren lösen die Arbeit ohne Zugang zum Stromnetz, meist nur zum Aufpumpen von Reifen oder zum kurzen Nachfüllen von Luft. Die Leistung ist begrenzt und reicht nicht für einen längeren, ununterbrochenen Betrieb.
Diesel-(Anhänger-)Kompressoren werden hinter einem Fahrzeug gezogen oder haben ein eigenes Fahrgestell mit Bremse. Sie werden im Gelände, auf Baustellen ohne Stromanschluss oder beim Sandstrahlen eingesetzt, wo ein gewöhnlicher 230-V-Motor nicht ausreicht.
- Tragbarer Kolbenkompressor: Werkstatt, Garage, Hobby, Reifenservice
- Fahrbar (230 V/380 V): Baustelle, Autowerkstatt, längere Schichten
- Akku-betrieben: schnelles Aufpumpen, Geländeeinsätze, Servicefahrzeug
- Diesel-/Anhängerkompressor: Sandstrahlen, Baustellen ohne Strom, längerer ununterbrochener Betrieb
Was Durchfluss, Druck, Leistung und Behältervolumen bedeuten
Hersteller-Kataloge wie Airpress betonen die effektive Liefermenge in l/min, also das tatsächliche Luftvolumen, das der Kompressor bei einem bestimmten Druck liefert, nicht die theoretische Ansaugleistung des Motors. Diese Zahl entscheidet darüber, ob die Maschine Ihr Werkzeug versorgt, nicht die Motorleistung in kW.
Der Arbeitsdruck wird in bar angegeben und sollte eine Reserve von etwa 2 bar über der Mindestanforderung des Werkzeugs haben. Wenn ein Druckluftschleifer 6 bar benötigt, sollte der Kompressor 8 bar liefern. Diese Reserve verhindert einen Druckabfall bei gleichzeitiger Entnahme durch mehrere Werkzeuge und reduziert häufiges Ein- und Ausschalten des Motors, das dessen Lebensdauer verkürzt.
Das Volumen des Druckluftbehälters bestimmt, wie lange Sie arbeiten können, ohne den Motor einzuschalten. Kleinere mobile Kompressoren haben 6 bis 24 Liter, Werkstattbetriebe 24 bis 50 Liter und der professionelle Einsatz über 50 Liter.
Einfache Vorgehensweise zur Berechnung des benötigten Durchflusses:
- Addieren Sie den Luftverbrauch (l/min) aller Werkzeuge, die gleichzeitig laufen können.
- Fügen Sie eine Reserve von 20 bis 30 % für Undichtigkeiten in Leitungen und Schläuchen hinzu.
- Vergleichen Sie das Ergebnis mit der effektiven Liefermenge des Kompressors bei dem von Ihnen benötigten Druck, nicht mit dem Maximalwert aus dem Werbeblatt.
- Prüfen Sie, ob das Volumen des Druckluftbehälters der Dauer der ununterbrochenen Arbeit entspricht, die Sie benötigen.
Die ungefähre Motorleistung unterscheidet sich je nach Anwendung: Zum Beispiel erfordert das Aufpumpen von Reifen weniger Leistung als die Arbeit mit Schlagschraubern oder Schleifmaschinen, wobei der professionelle Einsatz eine höhere Motorleistung erfordert.
Profi-Tipp: Bevor Sie Preise vergleichen, berechnen Sie den tatsächlichen Luftverbrauch anhand der Angaben auf den Werkzeugen. Ein Kompressor mit höherem Druck, aber niedrigem Durchfluss, nützt Ihnen bei zwei gleichzeitig laufenden Werkzeugen trotzdem nichts.
Eine praktische Reserve von 2 bar zwischen der Mindestanforderung des Werkzeugs und dem eingestellten Druck des Kompressors hat sich in der Praxis als einfache Regel bewährt, die unnötigen Verschleiß des Motors verhindert.
Welchen Antrieb für Mobilität im Gelände und in der Werkstatt wählen
Das Modell mit 230 V ist die erschwinglichste Wahl für Haushalt und kleinere Werkstatt. Der Nachteil ist die Abhängigkeit vom Stromnetz und die begrenzte Leistung, da eine gewöhnliche Steckdose nur eine bestimmte Anschlussleistung verträgt.
Eine Akku-Lösung ist dort sinnvoll, wo keine Elektrizität verfügbar ist und eine kurze, unterbrochene Entnahme ausreicht, typischerweise beim Aufpumpen von Reifen im Gelände.
Diesel ist unverzichtbar beim Sandstrahlen, bei langwierigen Arbeiten auf der Baustelle ohne Stromanschluss oder wenn Sie während der gesamten Schicht einen hohen und konstanten Durchfluss benötigen. Diese Maschinen sind in der Regel schwerer und lauter, aber unabhängig vom Stromnetz.
Der Transport ist ebenso entscheidend wie der Motor:
- Räder und ein Griff bei kleinen Modellen ermöglichen den Transport durch eine Person auf ebenem Untergrund.
- Anhängerfahrgestelle mit Deichsel und Bremse sind bei Maschinen über 300 kg erforderlich, die hinter einem Fahrzeug transportiert werden.
- Befestigungspunkte und ein stabiler Rahmen verhindern das Verrutschen des Kompressors beim Transport auf einem Anhänger oder in einem Lieferwagen.
- Prüfen Sie, ob das Fahrgestell für den Untergrund geeignet ist, auf dem Sie den Kompressor tatsächlich bewegen werden, also Schotter, Beton oder unbefestigte Fläche auf der Baustelle.
Ölgeschmierter oder ölfreier Kompressor
Ein ölfreier Kompressor liefert sauberere Luft ohne Spuren von Schmiermittel, was entscheidend ist für Lackierarbeiten, den Lebensmittelbetrieb oder die Arbeit mit der Spritzpistole, wo ein Ölmikroschleier die Oberfläche zerstören würde. Nachteile sind meist eine kürzere Lebensdauer bei intensivem Einsatz und eine höhere Geräuschentwicklung bei günstigeren Modellen.
Ein ölgeschmierter Kompressor bewältigt lange und anspruchsvolle Zyklen besser, da die Schmierung Reibung und Verschleiß des Kolbens reduziert. Geeignet ist er für Werkstattwerkzeuge, Druckluftschrauber oder Schleifer, bei denen die Luftreinheit nicht kritisch ist.
- Ölfrei: Lackieren, Lebensmittelindustrie, Gesundheitswesen, kurze intensive Aufgaben
- Ölgeschmiert: Werkstattwerkzeuge, Service, Dauerbetrieb, niedrigere Betriebskosten pro Teil
- Ölfrei: keine Wartung erforderlich, aber die Kolbenringe verschleißen schneller
Profi-Tipp: Wenn Sie an einem Arbeitsplatz sowohl Lackierarbeiten als auch grobe Werkstattarbeiten planen, erwägen Sie zwei kleinere Kompressoren anstelle eines Kompromissmodells. Eine Kreuzkontamination der Lackierpistole mit Öl lässt sich nur schwer beheben.
Wie die Geräuschentwicklung die Auswahl für Werkstatt und Haushalt beeinflusst
Für den Betrieb in der Garage, Werkstatt oder in der Nähe eines Wohngebiets wählen Sie einen Kompressor mit einem Schallpegel von bis zu 70 bis 75 dB. Oberhalb dieser Grenze ist der Dauerbetrieb in geschlossenen Räumen unangenehm und kann die Umgebung stören.
Die wahrgenommene Geräuschentwicklung reduzieren Sie, indem Sie den Kompressor weiter vom Arbeitsplatz entfernt aufstellen, Antivibrationsunterlagen unter die Füße der Maschine legen oder ihn in einer separaten belüfteten Kabine installieren. Bei ölfreien Modellen ohne Schalldämmisolierung ist der Lärm meist ausgeprägter – berücksichtigen Sie dies bei der Auswahl für eine Wohnung oder ein Reihenhaus.
Wofür sich die einzelnen Kompressoren je nach Aufgabe eignen
Jede Anwendung hat eine andere erforderliche Kombination aus Durchfluss und Druck. Das Aufpumpen von Reifen erfordert nur eine kurze Luftentnahme, während Lackieren über einen längeren Zeitraum einen konstanten und sauberen Durchfluss benötigt.
Sandstrahlen hat einen spezifischen Anspruch an das Luftvolumen. Mobile Diesel-Schraubenkompressoren mit integriertem Nachkühler oder Trockner, wie sie beispielsweise beim Modell ATMOS PDP50 verwendet werden, bewältigen einen langen ununterbrochenen Betrieb mit hohem Durchfluss, den ein kleiner Kolbenkompressor nie bieten kann.
Für den schnellen Heimgebrauch, wie das Aufpumpen eines Reifens oder das Reinigen von Werkzeugen, reicht auch ein kleines Modell mit einem Druckluftbehälter von etwa 6 Litern aus. Bei regelmäßiger Werkstattarbeit lohnt es sich, in einen Druckluftbehälter von 24 Litern und mehr zu investieren, da der Motor seltener schaltet.
Wie Sie Schritt für Schritt auswählen und was Sie den Verkäufer fragen sollten
Bevor Sie einen mobilen Kompressor kaufen, überprüfen Sie beim Verkäufer oder Servicebetrieb die konkreten Zahlen, nicht nur die Werbeangaben.
- Wie hoch ist der garantierte effektive Durchfluss bei dem von Ihnen gewünschten Arbeitsdruck, nicht nur der Maximalwert bei Nullentnahme.
- Wie lange ist die Garantie und was genau deckt sie ab, einschließlich Motor, Kompressoreinheit und Druckluftbehälter.
- Ist ein Servicenetz und sind Ersatzteile in der Region verfügbar, in der Sie den Kompressor einsetzen werden.
- Wie hoch ist die Anzahl der Motorschaltzyklen pro Stunde bei üblicher Belastung.
- Wie hoch sind die Kosten für die laufende Wartung, Öl, Filter und eventuelle Reparaturen pro Betriebsjahr.
Fehlende Angaben zum effektiven Durchfluss oder zur Anzahl der Schaltzyklen sind ein erstes Warnsignal dafür, dass die Spezifikation der Maschine vereinfacht oder irreführend ist. Ebenso bedeutet eine unklare Garantiebedingung ohne klar angegebene Dauer und Umfang der Abdeckung oft ein Problem bei einer späteren Reklamation.
- Überprüfen Sie den Zustand der Ölfüllung und der Filter vor jedem längeren Einsatz.
- Bei Dieselmodellen beachten Sie die Wechselintervalle für Kraftstoff und Kühlflüssigkeit.
- Achten Sie auf die Gesamtbetriebskosten (TCO), nicht nur auf den Anschaffungspreis, denn ein günstiger Kompressor mit kurzer Motorlebensdauer kommt teurer.
Profi-Tipp: Bitten Sie den Händler um ein Datenblatt mit der Durchflusskurve bei verschiedenen Drücken, nicht nur eine einzelne Zahl. Der Unterschied zwischen dem Durchfluss bei 6 bar und bei 10 bar fällt bei günstigeren Modellen oft deutlich aus.
Eine fachliche Beratung zur Auswahl sowie den anschließenden Service bietet auch der technische Support von Kompresory-vzduchotechnika, an den sich Leser bei komplizierteren Fällen mit der Kombination mehrerer Werkzeuge in einem Netz wenden.
Persönliche Empfehlung zur Auswahl eines mobilen Kompressors
Der häufigste Fehler, den ich bei Kunden beobachte, ist die Entscheidung nach der Motorleistung in kW statt nach dem effektiven Durchfluss in l/min. Zwei Kompressoren mit demselben Motor können je nach Qualität der Kolbeneinheit eine unterschiedliche reale Leistung haben. Ich empfehle immer, mit einer Druckreserve von 2 bar zu rechnen und einen Druckluftbehälter zu wählen, der eine Stufe größer ist, als es nötig erscheint. Das spart Schaltzyklen und Nerven beim gleichzeitigen Arbeiten mit mehreren Werkzeugen.
— Zdeněk
Wo man einen geeigneten mobilen Kompressor und Zubehör findet
Kompresory-vzduchotechnika bietet tragbare Kompressoren mit mehreren Größen des Druckluftbehälters je nach tatsächlichem Betriebsbedarf, von kompakten Behältern mit 22 Litern Volumen für Hobby- und Servicearbeiten bis hin zu Druckluftbehältern mit 34 Litern Volumen für den Werkstattbetrieb mit längeren Zyklen.
Für anspruchsvollere Einsätze, bei denen ein längerer ununterbrochener Betrieb ohne häufiges Schalten des Motors erforderlich ist, lohnt es sich, zum Modell mit 128 Litern Druckluftbehälter zu greifen. Zum gewählten Kompressor ergänzen Sie hochwertige Schläuche und Zubehör, gegebenenfalls vereinbaren Sie einen Servicevertrag mit garantierter Reaktionszeit. Falls Sie nicht sicher sind, welches Volumen des Druckluftbehälters und welche Antriebsart Ihr Arbeitsplatz benötigt, hilft der technische Support von Kompresory-vzduchotechnika bei der Auswahl entsprechend den konkreten Werkzeugen und Betriebsbedingungen – beschreiben Sie einfach, welches Werkzeug und wie lange täglich Sie es betreiben möchten.
Empfohlene Quellen zum Weiterlesen
Für einen tieferen Vergleich der Antriebsarten lesen Sie den Vergleich von Schraubenkompressoren und Kolbenkompressoren oder die Checkliste beim Kompressorkauf. Allgemeine Empfehlungen zur Auswahl bieten auch Herstellerkataloge wie Atlas Copco oder Airpress.
Häufig gestellte Fragen
Welchen Kompressor soll ich für die Heimwerkstatt wählen?
Für die Heimwerkstatt ist ein tragbarer Kolbenkompressor mit einem effektiven Durchfluss von 150 bis 300 l/min und einem Druckluftbehälter ab 24 Litern am praktischsten, der sowohl übliche Werkzeuge als auch gelegentliches Aufpumpen bewältigt.
Was ist besser, ein Öl- oder ein ölfreier Kompressor?
Ein ölfreier Kompressor eignet sich besser zum Lackieren und für Arbeiten, die saubere Luft erfordern, während ein Ölmodell besser für den langen und intensiven Werkstattbetrieb mit niedrigeren Betriebskosten pro Einheit geeignet ist.
Welcher Kompressor eignet sich zum Aufpumpen von Reifen zu Hause?
Zum Aufpumpen von Reifen genügt ein kleiner tragbarer oder akkubetriebener Kompressor mit einem Durchfluss von bis zu 150 l/min, eine Investition in einen Druckluftbehälter über 24 Liter ist nicht nötig.
Was ist besser, Kompressor oder Turbo?
Es handelt sich um völlig unterschiedliche Geräte: Der mobile Kompressor liefert Druckluft für Werkzeuge und zum Aufpumpen, während der Turbolader ein Bestandteil des Fahrzeugmotors zur Leistungssteigerung ist, ein Vergleich betrifft also nicht dieselbe Anwendungskategorie.
Wie hoch ist der ungefähre Preis eines mobilen Kompressors?
Der Preis richtet sich nach der Antriebsart, dem Volumen des Druckluftbehälters und dem effektiven Durchfluss. Tragbare Kolbenmodelle für die Werkstatt sind preislich günstiger als fahrbare oder Dieselmaschinen für den Geländeeinsatz und das Sandstrahlen.
Empfohlen

25.000–200.000 CZK für ein Energieaudit von Kompressoren in Tschechien
Der Richtpreis für einen Energieaudit von Kompressoren für einen Industriebetrieb in Tschechien hängt vom Umfang der Messungen und der Anzahl der Maschinen ab und kann unterschiedlich ausfallen. Der Audit zahlt sich in den meisten Fällen durch Energieeinsparungen und die Möglichkeit, Fördermittel für die Modernisierung in Anspruch zu nehmen, aus. Bevor Sie sich für die Auswahl eines Anbieters entscheiden, lohnt es sich, den Umfang des Betriebs bei einer unverbindlichen Beratung zu besprechen, zum Beispiel bei Kompresory-vzduchotechnika.
Kurz zusammengefasst:
- Der Preis eines Energieaudits bewegt sich zwischen zehn und über zweihundert Tausend Kronen, je nach Umfang der Messungen und Anzahl der Maschinen, wobei kleinere Betriebe günstiger sind.
- Der Audit dauert in der Regel mehrere Wochen und umfasst eine Langzeitmessung, die auf der Grundlage der Anzahl der Kompressoren, ihres Typs und der benötigten Analysen berechnet wird.
- Die effektivsten Maßnahmen umfassen die Behebung von Undichtigkeiten, die Senkung des Betriebsdrucks und die Modernisierung der Steuerung mit dem Ziel einer schnellen Amortisation der Investitionen.
- Das Ergebnis ist ein Aktionsplan mit konkreten Schritten, der durch Förderprogramme unterstützt werden kann, wodurch die Kosten für Modernisierungsprojekte deutlich gesenkt werden können.
- Auch kleinere Betriebe können nach der Behebung von Undichtigkeiten und einer korrekten Optimierung deutlich bei den Energiekosten sparen, was sich oft bereits innerhalb eines Jahres amortisiert.
Inhalt
- Was der Audit einer Kompressorstation tatsächlich umfasst
- Preis des Energieaudits von Kompressoren: Spanne und Einflussfaktoren
- Welche Maßnahmen der Audit vorschlägt und wie schnell sich die Investition amortisiert
- Wie man die Tiefe des Audits je nach Betriebsgröße wählt
- Wie läuft das Audit Schritt für Schritt ab und wie lange dauert es
- Normen, Fördermittel und fachlicher Hintergrund der Empfehlungen
- Warum Firmen in Tschechien das Audit zu eng betrachten
- Beratung und weitere Schritte mit Kompresory-vzduchotechnika
- Geprüfte Quellen und Normen zum weiteren Studium
- Häufig gestellte Fragen
Was ein Audit der Druckluftstation tatsächlich umfasst
Ein Audit der Druckluftstation ist keine einmalige Besichtigung mit Stempel. Der Techniker misst konkrete Betriebsgrößen über einen längeren Zeitraum, um das tatsächliche Verhalten des Systems zu erfassen, nicht nur den momentanen Zustand beim Besuch.
Die gemessenen Parameter und Methoden unterscheiden sich je nach Art des Betriebs, die Grundlage ist jedoch meist ähnlich:
- Energieverbrauch der Kompressoren und deren Auslastung im Zeitverlauf.
- Durchfluss und Druck der Luft in den Hauptleitungen des Verteilnetzes.
- Leerlaufzeiten im Vergleich zum tatsächlichen Luftverbrauch.
- Leckageerkennung mittels Ultraschalldetektoren, die auch für das menschliche Ohr nicht hörbare Undichtigkeiten lokalisieren können.
- Kontrolle der Luftqualität, Filtration und des Taupunkts bei Trocknern.
Eine kontinuierliche Überwachung dauert in der Regel Tage bis Wochen, da eine einmalige Messung weder Spitzenlasten noch den nächtlichen Leerlaufbetrieb erfasst. Das Ergebnis ist ein Bericht mit Auslastungsdiagrammen, einer Liste der Leckagen sowie einer Schätzung des finanziellen Verlusts für jede davon, plus einem konkreten Maßnahmenplan, geordnet nach Amortisationszeit. Eine detaillierte Diagnostik des Kompressorzustands beschreibt auch die Bedeutung der Kompressordiagnostik für einen effizienten Betrieb.
Preis eines Energieaudits für Kompressoren: Spanne und Einflussfaktoren
Ein umfassendes Energieaudit eines Produktionsareals in Tschechien kann von niedrigeren Beträgen für kleinere Betriebe bis hin zu höheren Beträgen für umfangreiche Areale mit vielen Maschinen und einer ausführlicheren Analyse kosten.
Preisorientierung: Ein kleiner Betrieb mit einem Kompressor bewegt sich in der Regel im unteren zehntausend Kronen Bereich, während ein umfassendes Audit eines gesamten Werks mit Laboranalysen und langfristigem Monitoring bis zu 200 000 CZK kosten kann.
Mehrere Faktoren beeinflussen den Endpreis:
- Anzahl und Typ der Kompressoren, da ein Schraubenkompressor mit Frequenzumrichter eine andere Analyse erfordert als eine ältere Kolbenmaschine.
- Dauer der Überwachung, wobei eine Messung über zwei Wochen genauere Daten liefert als eine dreitägige Ablesung, den Auftrag jedoch verteuert.
- Notwendigkeit von Laboranalysen der Luft- oder Ölqualität.
- Standort des Betriebs und Verfügbarkeit von Technikern vor Ort.
- Arbeitsaufwand im Zusammenhang mit der Installation von Messfühlern in den Leitungen.
Für eine schnelle Orientierung gibt es auch eine günstigere Variante. Ein virtuelles Audit oder ein schnelles Screening ohne physische Messung ist zu einem niedrigen Preis erhältlich, bei einfachen Objekten ist der Preis eines Standardaudits höher. Dabei handelt es sich jedoch eher um eine Schätzung des Einsparpotenzials als um eine Unterlage, die für einen Förderantrag bestehen würde.
Welche Maßnahmen das Audit vorschlägt und wie schnell sich die Investition amortisiert
Der Auditbericht endet nicht mit der Diagnose, sondern mit einer konkreten Liste von Schritten, geordnet nach dem Verhältnis von Kosten und Nutzen. Am häufigsten treten folgende Maßnahmen auf:
- Behebung von Undichtigkeiten in den Leitungen, was meist der Posten mit der schnellsten Amortisation ist.
- Senkung des Arbeitsdrucks auf das Minimum, das der Betrieb tatsächlich benötigt.
- Modernisierung der Steuerung der Kompressorstation und Einsatz von Frequenzumrichtern.
- Rückgewinnung der Abwärme zur Beheizung der Halle oder zur Wassererwärmung.
- Austausch der Filtration und Anpassung der Lufttrocknung an den tatsächlichen Verbrauch, nicht an die ursprüngliche Überdimensionierung.
Die Optimierung des gesamten Druckluftsystems kann die Energiebetriebskosten erheblich senken, was bei Betrieben, bei denen Kompressoren einen wesentlichen Teil der Stromrechnung ausmachen, eine nützliche Einsparung bedeutet. Ein konkretes anschauliches Praxisbeispiel umfasst die Wärmerückgewinnung und den Austausch der Beleuchtung gegen LED mit einer Amortisationszeit von einigen Jahren; bei umfassenderen Maßnahmenpaketen ist die Amortisationszeit zwar länger, die Einsparungen sind jedoch höher.
Profi-Tipp: Bevor Sie in einen neuen Kompressor investieren, lassen Sie berechnen, wie viel die Undichtigkeiten in Ihrem Leitungsnetz tatsächlich kosten. Oft zeigt sich, dass die Behebung von Lecks eine kürzere Amortisationszeit hat als jede neue Technologie.
Die Ergebnisse hängen immer vom Ausgangszustand des Systems ab. Ein vernachlässigtes Leitungsnetz mit jahrzehntealter Steuerung spart nach den Maßnahmen deutlich mehr ein als eine Station, die bereits teilweise modernisiert wurde. Praktische Tipps zu konkreten Anpassungen finden Sie auch im Artikel wie man den Druckluftverbrauch optimiert und Kosten senkt.
Wie man die Tiefe des Audits je nach Betriebsgröße wählt
Die Wahl zwischen einem Basis- und einem umfassenden Audit sollte auf der Norm ČSN ISO 50002 basieren, die den Umfang und die Methodik von Energieaudits definiert, und vor allem auf dem tatsächlichen Betriebsprofil des Unternehmens, nicht auf dem Angebot des billigsten Anbieters.
- Ein kleiner Betrieb mit ein bis zwei Kompressoren kommt in der Regel mit einer gezielten Messung direkt an der Kompressorstation und einem kürzeren Monitoring aus.
- Ein mittlerer Betrieb mit mehreren Technologien und einem verzweigten Leitungsnetz benötigt bereits eine umfassendere Analyse, einschließlich der Druckverluste in den einzelnen Leitungssträngen.
- Ein großes Areal mit Dutzenden Verbrauchern erfordert ein vollständiges Betriebsmonitoring, das oft durch Laboranalysen der Luftqualität ergänzt wird.
Ein virtuelles Audit oder eine Schnellanalyse ist als erster Schritt sinnvoll, wenn Sie nur orientierend das Einsparpotenzial ermitteln möchten, bevor Sie einen vollständigen Auftrag erteilen.
Wie das Audit Schritt für Schritt abläuft und wie lange es dauert
Der Prozess hat eine feste Struktur, die von den meisten seriösen Anbietern eingehalten wird:
- Anfrage und einleitende Beratung, bei der die Größe des Betriebs und die Ziele des Audits besprochen werden.
- Erstellung eines Messplans entsprechend der Anzahl der Kompressoren und Leitungen.
- Installation der Messgeräte und das eigentliche Monitoring direkt im Betrieb.
- Analyse der gesammelten Daten und Identifizierung von Leckagen sowie ineffizienten Betriebsmodi.
- Übergabe des Abschlussberichts und Beratung zu den vorgeschlagenen Maßnahmen.
Das eigentliche Monitoring dauert je nach Umfang mehrere Tage bis Wochen, der gesamte Prozess von der Anfrage bis zur Übergabe des Berichts kann mehrere Wochen in Anspruch nehmen. Vor der ersten Konsultation lohnt es sich, eine Liste der Kompressoren und Verbraucher, Angaben zum Schichtbetrieb sowie ungefähre Stromrechnungen vorzubereiten, damit der Techniker den Umfang der Messung gleich abschätzen kann.
Normen, Fördermittel und fachliche Grundlage für Empfehlungen
Die Methodik der Audits von Kompressorstationen stützt sich auf die Norm ČSN ISO 50002, die Anforderungen an Energieaudits branchenübergreifend festlegt, und knüpft an die inländische Gesetzgebung zur Regelung von Pflicht- und freiwilligen Energieaudits an. Diese Fachtexte auf der Website Kompresory-vzduchotechnika vertiefen weiterführend Themen wie Energieeinsparung mit dem Kompressor oder die Nutzung von Abwärme.
Das Audit ist kein Dokument für die Schublade. Es dient als offizielle technische Grundlage für Förderanträge in den Programmen OP TAK oder OPŽP, was die Nettokosten der Umsetzung der vorgeschlagenen Maßnahmen erheblich senken kann.
Dadurch amortisiert sich die anfängliche Investition in das Audit oft noch bevor sich die eigentlichen Energieeinsparungen bemerkbar machen.
Warum Firmen in Tschechien das Audit zu eng betrachten
Der häufigste Fehler, den ich bei Industriebetrieben beobachte, ist, das Audit als notwendiges Übel vor dem Förderantrag zu betrachten. Der Betrag auf der Audit-Rechnung wird dann nur mit den Kosten für die Antragsstellung verglichen, nicht mit dem tatsächlichen Nutzen. Das ist kurzsichtig.
Der eigentliche Wert des Audits liegt im Aktionsplan, nicht im Bericht selbst. Ein Unternehmen, das ein Audit erstellen lässt und die Empfehlungen dann ein halbes Jahr lang ignoriert, hat das Geld umsonst ausgegeben. Umgekehrt deckt ein Betrieb, der innerhalb weniger Wochen die festgestellten Leckagen behebt und den Arbeitsdruck anpasst, die Kosten des Audits oft noch ab, bevor die erste Förderzahlung eintrifft.
Eine zweite Sache, die konventionelle Ratschläge unterschätzen: Der Preis des Audits sollte nicht nur an der Größe des Betriebs gemessen werden, sondern am Alter der Kompressorstation. Ein zehn Jahre altes, unverändertes Leitungssystem birgt mehr Reserven als eine kürzlich modernisierte Station, sodass sich dort auch ein teureres, umfassendes Audit schneller amortisiert. Priorität sollte haben, den Zustand der Undichtigkeiten und die Druckeinstellung zu ermitteln, erst dann sollte geklärt werden, ob neue Technik erforderlich ist.
— Zdeněk
Beratung und weitere Schritte mit Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet genau die Kombination, die ein Audit erfordert: ein technisches Team, das Messungen planen, Daten auswerten und die Lösung direkt liefern und installieren kann, ohne dass Sie einen weiteren Anbieter für die Umsetzung der Maßnahmen suchen müssen.
Nach der Auswertung des Audits folgt in der Regel die Behebung von Undichtigkeiten, die Anpassung der Filtration oder der Austausch von Trocknern. Das Angebot an Druckluftfiltration nach ISO 8573 deckt genau diesen Teil der Maßnahmen ab, und bei älteren Maschinen lohnt es sich oft, auch einen moderneren Kompressor mit geringerem Verbrauch in Betracht zu ziehen.
Wenn Sie sich einen orientierenden Preis maßgeschneidert für Ihren Betrieb berechnen lassen möchten, genügt es, Kompresory-vzduchotechnika mit einer Übersicht über die Anzahl der Kompressoren, deren Alter und den ungefähren jährlichen Energieverbrauch zu kontaktieren. Auf Basis dieser Unterlagen schlägt das Team den Umfang der Messung vor und vereinbart einen Termin für eine unverbindliche Beratung direkt bei Ihnen im Betrieb.
Geprüfte Quellen und Normen zum weiteren Studium
Zur Überprüfung der technischen Parameter des Audits dient die Norm ČSN ISO 50002, die das Vorgehen und den Umfang von Energieaudits definiert. Die Unterlagen zu den Förderprogrammen OP TAK und OPŽP enthalten konkrete Anforderungen daran, welche Angaben ein Audit enthalten muss, um als Bestandteil eines Antrags anerkannt zu werden. Fachartikel auf der Website Kompresory-vzduchotechnika, wie die Diagnostik eines Kompressors oder die Nutzung von Abwärme, ergänzen den praktischen Kontext zu den im Audit vorgeschlagenen Maßnahmen.
Häufige Fragen
Wie viel kostet ein Energieaudit von Kompressoren?
Ein umfassendes Audit einer Kompressorstation in einem Industriebetrieb in Tschechien kostet in der Regel 25.000 bis 200.000 Kč, je nach Umfang der Messung und Anzahl der Maschinen, während ein schnelles virtuelles Screening schon für ein paar Tausend Kronen zu haben ist.
Wie viel kostet ein energetisches Gutachten eines Gebäudes?
Ein energetisches Gutachten eines einfachen Objekts beginnt bei etwa 60.000 Kč, bei umfangreicheren Arealen mit mehreren Gebäuden steigt der Preis je nach Komplexität der Technologien und dem Bedarf an zusätzlichen Messungen.
Wie lange dauert das Audit einer Kompressorstation?
Die eigentliche Messung dauert Tage bis Wochen, der gesamte Prozess von der Anfrage bis zur Übergabe des Abschlussberichts nimmt in der Regel mehrere Wochen in Anspruch.
Lohnt sich das Audit auch für kleinere Betriebe?
Ja, auch bei einem Betrieb mit nur einem Kompressor deckt ein Audit häufig Undichtigkeiten und eine falsche Druckeinstellung auf, deren Behebung sich schneller amortisiert als bei großen Betriebsarealen, da die anfängliche Investition in das Audit in der Regel geringer ausfällt.
Kann das Audit als Unterlage für eine Förderung dienen?
Ein nach ČSN ISO 50002 erstelltes Audit dient als offizielle technische Unterlage für die Programme OP TAK und OPŽP, wodurch sich die Nettokosten für die Umsetzung der vorgeschlagenen Maßnahmen verringern.
Empfohlen

Lärmpegel des Schraubenkompressors: Was bedeuten die Zahlen auf dem Typenschild
Ein Schraubenkompressor erzeugt üblicherweise einen Schallleistungspegel (Lwa) im Bereich von 79 bis 90 dB(A), während der Schalldruckpegel (Lwp) am Arbeitsplatz meist bei 59 bis 70 dB(A) liegt. Diese beiden Werte sind nicht dasselbe, und ihre Verwechslung ist der häufigste Fehler beim Vergleich von Modellen. Der erste Schritt besteht daher darin, herauszufinden, welche Größe der Hersteller auf dem Typenschild angibt, und anschließend eine eigene Messung direkt im Betrieb durchzuführen, da Installation und Raumakustik den tatsächlichen Wert erheblich verändern können. Normen zur Lärmmessung sowie Fachberatung bietet dazu auch Kompresory-vzduchotechnika.
Kurz zusammengefasst:
- Der Hersteller gibt unterschiedliche Werte für Schallleistung (Lwa) und Schalldruck (Lwp) an, die durch eigene Messung unter Berücksichtigung des Installationsortes überprüft werden müssen.
- Die meisten Kompressoren erreichen im Betrieb eine Lautstärke von 59 bis 70 dB(A) beim Schalldruck und von 79 bis 90 dB(A) bei der Schallleistung, wobei der tatsächliche Wert im praktischen Einsatz meist um 5 bis 10 dB höher liegt.
- Der Einsatz von schalldichten Gehäusen, Antivibrationsunterlagen und korrekter Rohrbefestigung kann die Lärmausbreitung im Arbeitsbereich deutlich reduzieren.
- Beim Vergleich von Katalogangaben sollten die Messbedingungen und die Bestätigung der Ermittlungsmethode des Wertes angefordert werden, da ohne diese Angaben die tatsächliche Lautstärke nicht orientierend nachvollzogen werden kann.
- Sofortmaßnahmen bei hoher Lärmbelastung umfassen Messung, Wartung und Installation von Schallschutzelementen, wobei Investitionen in die Isolierung ohne vorherige Überprüfung des tatsächlichen Zustands meist überflüssig sind.
Inhalt
- Was bedeuten Lwa, Lwp und dB(A) beim Kompressor
- Wie hoch ist die typische Lautstärke von Schraubenkompressoren im Betrieb?
- Wie vergleicht man die Lautstärke von Kompressoren anhand von Katalogdaten?
- Wie Kompresory-vzduchotechnika die Lautstärke in der Praxis misst und löst
- Wann die Lautstärke sofort angehen und in welcher Reihenfolge vorgehen
- Lösungen für einen leiseren Betrieb von Kompressoren
- Nützliche Quellen zum Weiterlesen
- Häufig gestellte Fragen
Was bedeuten Lwa, Lwp und dB(A) beim Kompressor
Der Schallleistungspegel (Lwa) beschreibt die Gesamtmenge an Schallenergie, die eine Maschine an die Umgebung abgibt, unabhängig von der Entfernung. Der Schalldruckpegel (Lp, oft als Lwp geschrieben) gibt hingegen an, wie stark der Schall an einem bestimmten Ort auftrifft, typischerweise in einem Meter Entfernung vom Gehäuse des Kompressors. Es handelt sich um den Unterschied zwischen der Energiemenge, die die Quelle erzeugt, und dem, was eine Person, die neben der Maschine steht, tatsächlich hört.
Die Einheit dB(A) wird deshalb verwendet, weil der Bewertungsfilter „A“ die Empfindlichkeit des menschlichen Ohrs nachbildet, das nicht alle Frequenzen gleich intensiv wahrnimmt. Ohne diesen Filter würden die Zahlen nicht dem tatsächlichen subjektiven Lärmempfinden entsprechen.
Die Vergleichbarkeit der Daten hängt von den Messbedingungen ab:
- Abstand des Mikrofons von der Quelle (üblicherweise 1 Meter),
- konkreter Messpunkt (Vorder-, Seiten- oder Oberseite des Gehäuses),
- akustische Reflexionsfähigkeit des Raumes, in dem die Messung durchgeführt wird.
Zwei Kompressoren mit identischen Katalogangaben können sich in der Praxis daher unterschiedlich verhalten. Ein Gerät, das in einer kleinen Werkstatt mit glatten Wänden aufgestellt ist, klingt lauter als dasselbe Modell in einer größeren, schallgedämmten Halle, auch wenn in beiden Datenblättern derselbe Wert angegeben ist.
Wie hoch ist die typische Geräuschentwicklung von Schraubenkompressoren im Betrieb?
Die Richtwerte für größere geschlossene Schraubenaggregate liegen bei etwa Lwp 59 bis 70 dB(A) und Lwa 79 bis 90 dB(A). Die Streuung ist relativ groß, da sie von der Motorleistung, der Gehäusekonstruktion sowie der Drehzahl beeinflusst wird.
Praktische Messungen im Betrieb ergeben oft Werte, die um 5 bis 10 dB höher liegen als die Katalogdaten — der Grund dafür liegt meist in der Aufstellung der Maschine, der Nähe zu Wänden oder harten Böden, die den Schall reflektieren statt zu dämpfen.
Verkleidete Aggregate mit schallisoliertem Gehäuse zählen zu den leiseren Lösungen und eignen sich für Räume, in denen Personen in der Nähe der Maschine arbeiten. Offene Aufstellungen, wie sie in Industriehallen mit zentraler Kompressorstation üblich sind, begrenzen den Lärm nicht und verlassen sich auf Abstand oder die bauliche Isolierung des Raums. Mobile Ausführungen für den Baustelleneinsatz sind in der Regel lauter, da die kompakte Bauweise und das fehlende schalldichte Gehäuse die Übertragung von Vibrationen in die Umgebung erhöhen. Für das Arbeitsumfeld hat das direkte Auswirkungen. Ein Geräuschpegel, der die üblicherweise akzeptierten Grenzwerte bei ganzschichtiger Exposition überschreitet, erfordert einen Gehörschutz, während niedrigere Pegel in der Regel die normale Kommunikation in der Halle nicht beeinträchtigen.
Wie vergleicht man die Geräuschentwicklung von Kompressoren anhand von Katalogdaten?
Die Angabe „Geräuschpegel 70 dB“ ohne weiteren Kontext hat für einen Vergleich keinerlei Aussagekraft. Man weiß nicht, ob es sich um den Schallleistungspegel oder den Schalldruckpegel handelt, noch unter welchen Bedingungen die Messung durchgeführt wurde. Ebenso taucht in der Praxis häufig ein Referenzwert von rund 85 dB auf, der stets auf dieselbe Weise überprüft werden muss, da er allein nichts über die Art der Größe aussagt.
Bevor Sie zwei Modelle vergleichen, fordern Sie beim Lieferanten konkrete Unterlagen an:
- Art der angegebenen Größe (Lwa oder Lp),
- Messabstand und Messpunkt,
- Art des Gehäuses (offen, geschlossen, schallgedämmter Kasten),
- Motordrehzahl und Kühlart (luft- oder ölgekühlt),
- Messprotokoll gemäß der jeweiligen Norm.
Fordern Sie einen Messbericht an, der die Messbedingungen einschließlich der Raumgeometrie enthält. Ohne diesen lassen sich Modelle verschiedener Hersteller nicht direkt vergleichen, da jeder unter anderen Bedingungen getestet haben könnte. Eine Schätzung des tatsächlichen Pegels am Aufstellort kann mittels einer einfachen Berechnung unter Berücksichtigung der Wandreflexion erfolgen, genauer ist jedoch stets eine Betriebsmessung direkt in der Halle.
| Zu überprüfender Parameter | Warum er entscheidend ist |
|---|---|
| Größentyp (Lwa/Lp) | Unterscheidet die Leistung der Quelle von der Auswirkung an einem konkreten Ort |
| Messabstand | Beeinflusst den gemessenen Druckwert |
| Gehäusetyp | Ein geschlossenes Gehäuse dämpft den Lärm deutlich stärker als eine offene Konstruktion |
| Motordrehzahl | Höhere Drehzahlen erhöhen üblicherweise die Strömungsgeräusche |
| Messnorm | Gewährleistet die Vergleichbarkeit zwischen Herstellern |
Die Akustik des Betriebsraums selbst spielt eine Rolle, die der Katalog nie berücksichtigen kann. Eine Halle mit Betonwänden und hoher Decke reflektiert den Schall anders als eine Werkstatt mit Akustikdecken, und das sogar bei identischer Maschine. Eine ausführliche Übersicht der technischen Vorteile verschiedener Bauweisen finden Sie im Vergleich von Schraubenkompressoren für die Industrie.
Wie Kompresory-vzduchotechnika die Lärmbelastung in der Praxis misst und löst
Die interne Methodik basiert auf wiederholten Messungen an einem definierten Punkt (üblicherweise ein Meter vom Gehäuse entfernt, in einer der Bedienperson entsprechenden Höhe), mit mehreren Wiederholungen aufgrund der Schwankungen der Motorlast. Die gemessenen Daten werden mit dem Datenblatt des Herstellers sowie mit dem realen Verhalten im konkreten Betrieb verglichen.
Praktische Maßnahmen, die sich in der Praxis am häufigsten bewährt haben:
- Installation von Antivibrationsunterlagen unter die Füße des Kompressors,
- flexible Befestigung der Rohrleitungen, damit sich Vibrationen nicht auf das Verteilsystem übertragen,
- Schallschutzhauben und -boxen für Einheiten, die in Wohnnähe aufgestellt sind,
- Kontrolle und Austausch der Filter im Rahmen der regelmäßigen Wartung, die einen Anstieg des Strömungsgeräuschs verhindert.
Antivibrationsunterlagen und die korrekte Befestigung der Rohrleitungen gehören zu den schnellsten und günstigsten Maßnahmen, um die auf die Gebäudekonstruktion übertragene Lärmbelastung zu reduzieren. Für Techniker, die konkrete Servicearbeiten durchführen, ist die Anleitung zur Entlüftung des Kompressors sowie die Übersicht der Methoden zur Lärmminderung von Kompressoren, die technische Maßnahmen ausführlicher beschreibt, hilfreich.
Wann die Lärmbelastung sofort angegangen werden muss und in welcher Reihenfolge vorzugehen ist
Wenn der Lärmpegel das Gehör der Bedienperson gefährdet oder die Grenzwerte für die Arbeitsumgebung überschreitet, handeln Sie sofort. Es handelt sich nicht um ein ästhetisches Problem, sondern um die Arbeitssicherheit. Geht es nur um den Komfort in der Halle ohne Personen in der Nähe, kann systematisch und ohne Eile vorgegangen werden.
Die empfohlene Reihenfolge ist klar: zuerst den tatsächlichen Pegel vor Ort messen, dann die Wartung überprüfen (Filter, Schmierung, Lager), anschließend eine Antivibrations-Befestigung ergänzen und erst als letzten Schritt eine Schallschutzhaube oder eine Raumisolierung in Angriff nehmen. Das Überspringen der Messung und die direkte Investition in die Isolierung ist die häufigste unnötige Ausgabe, die wir bei Kunden immer wieder beobachtet haben.
— Zdeněk
Lösungen für einen leiseren Betrieb von Kompressoren
Eine geringere Lautstärke des Schraubenkompressors beginnt oft bei der Qualität der Luftaufbereitung und -verteilung, nicht nur beim Motor selbst. Kompressory-vzduchotechnika bietet konkrete Kategorien an, die helfen, den Betriebslärm sowie den Energieverbrauch des Systems zu senken.
Druckluftaufbereitungseinheiten bis 18 bar begrenzen turbulente Strömungen in der Leitung, die oft eine der Lärmquellen sind. Die Filtration nach der Norm ISO 8573 reduziert die Belastung des Kompressors und damit auch dessen Lautstärke bei längerem Betrieb. Für Betriebe, bei denen die Energieeinsparung Priorität hat, bieten wir die SCR-Regelung für Schraubenkompressoren an, die unnötigen Betrieb bei hoher Drehzahl begrenzt, und für die anspruchsvollsten Anwendungen auch Spiralkompressoren als leisere Alternative.
Wenn Sie eine Lärmmessung vor Ort oder eine Beratung zur Auswahl der geeigneten Einheit bestellen möchten, kontaktieren Sie Kompressory-vzduchotechnika und vereinbaren Sie einen Termin direkt im Betrieb.
Nützliche Quellen zum Weiterlesen
Einzelheiten zu den technischen Maßnahmen finden Sie in der Übersicht der Methoden zur Lärmreduzierung bei Kompressoren. Die Diagnose von Leckagen, die den Lärm verstärken, beschreibt die Anleitung zur Behebung von Luftlecks, und den weiteren Zusammenhang mit dem Gesundheitsschutz fasst der Artikel über Lärmreduzierung im Betrieb zusammen.
Häufig gestellte Fragen
Wie dämmt man einen Kompressor?
Den schnellsten Effekt bringen Antivibrationsunterlagen unter den Füßen, eine flexible Befestigung der Rohrleitungen und ein regelmäßiger Filterwechsel. Bei dauerhaft lauten Einheiten hilft dann eine Schallschutzhaube oder die Aufstellung in einem separaten, isolierten Raum.
Wie laut ist eine Lautstärke von 40 dB?
Der Pegel, der einem leisen Gespräch oder einem ruhigen Büro entspricht, liegt deutlich niedriger. Schraubenkompressoren bewegen sich üblicherweise deutlich höher, beim Schalldruck typischerweise zwischen 59 und 70 dB(A).
Wie funktioniert ein Schraubenkompressor im Prinzip?
Zwei ineinandergreifende Rotoren verdichten die Luft durch eine gleichmäßige Drehbewegung in einem geschlossenen Raum, ohne die pulsierende Bewegung eines Kolbens. Dieses Prinzip führt zu einem gleichmäßigeren Luftstrom sowie zu einem anderen Geräuschcharakter.
Was ist der Unterschied zwischen einem Kolbenkompressor und einem Schraubenkompressor hinsichtlich der Geräuschentwicklung?
Kolbenkompressoren erzeugen aufgrund der unterbrochenen Kolbenbewegung ausgeprägtere Impulsgeräusche, während Schraubenkompressoren gleichmäßigere, aber dauerhaftere Vibrationen erzeugen. Die Wahl zwischen beiden hängt daher auch davon ab, ob der Komfort des Bedienpersonals oder die langfristige Lärmexposition entscheidender ist.
Empfohlen
- Liste der Vorteile von Schraubenkompressoren für die Industrie - Kompresory-Vzduchotechnika.cz
- Schrauben- und Kolbenkompressoren mit einer Leistungsaufnahme von 63 kW - Kompresory-Vzduchotechnika.cz
- Kolben- und Schraubenkompressoren in Profi-Ausführung mit einer Leistungsaufnahme von 4,0 kW
- Schrauben- und Kolbenkompressoren mit einer Leistungsaufnahme von 132 kW - Kompresory-Vzduchotechnika.cz

Kondensatableiter: Typen, Auswahl und Installation in der Praxis
Für die meisten Werkstätten genügt ein mechanischer Schwimmer- oder ein verlustfreier elektronischer Kondensatableiter. Bei Anlagen mit öligem Kondensat kommt man um einen Öl-Wasser-Abscheider nicht herum, unabhängig davon, welchen Typ man wählt. Die Wahl des richtigen Kondensatableiters hängt von drei Faktoren ab: der Betriebsgröße, der Verschmutzung des Kondensats und der Verfügbarkeit einer Stromversorgung am Installationsort.
Schnelle Orientierung nach Betriebsart:
- Kleine Werkstätten und Servicebetriebe: Ein einfacher Schwimmer- oder Zeitablassventil bewältigt die übliche Kondensatmenge ohne Elektronik.
- Mittlere Betriebe: Elektronische verlustfreie Kondensatableiter sparen Energie, da sie das Kondensat nur je nach tatsächlichem Bedarf ablassen, nicht nach einem Zeitschalter.
- Große Industrieanlagen: Die Kombination aus robusten elektronischen oder magnetischen Kondensatableitern mit Zyklon-Wasserabscheidern vor den Trocknern schützt die nachgeschalteten Geräte.
- Öliges Kondensat: Bei ölgeschmierten Kompressoren muss unabhängig vom gewählten Ableitertyp immer ein Öl-Wasser-Abscheider ergänzt werden.
Wichtigste Erkenntnisse
Der richtige Kondensatableiter richtet sich immer nach der gemessenen Wasserproduktion, dem Vorhandensein von Öl und der Verfügbarkeit einer Stromversorgung, nicht nach dem Preis des günstigsten Modells.
| Punkt | Details |
|---|---|
| Kondensatproduktion messen | Gehen Sie von der Leistung des Kompressors und der relativen Luftfeuchtigkeit aus, nicht von einer Schätzung über den Daumen. |
| Ölgehalt überprüfen | Bei ölgeschmierten Kompressoren immer einen Öl-Wasser-Abscheider ergänzen. |
| Nach Betriebsgröße auswählen | Kleine Werkstätten kommen mit einem Schwimmerableiter aus, mittlere und große Betriebe benötigen einen verlustfreien elektronischen Typ. |
| An tiefen Punkten platzieren | Die Montage unter dem Druckluftbehälter und an den tiefsten Punkten der Rohrleitung verringert das Risiko einer Filterverstopfung. |
| Auswahl und Montage konsultieren | Kompresory-Vzduchotechnika.cz bietet Beratung, Montage sowie Revision des ausgewählten Ableiters. |
Inhalt
- Typen von Kondensatableitern und ihre Funktionsweise
- Wie man einen Ableiter auswählt: Schritte und Checkliste
- Wo im Druckluftsystem die Ableiter montiert werden sollten
- Wartung der Kondensatableiter und Lösung häufiger Störungen
- Fachliche Basis und Dienstleistungen von Kompresory-Vzduchotechnika.cz
- Einfluss von Temperatur und Feuchtigkeit auf die Wahl des Kondensatableiters
- Konkrete Anwendung je nach Betriebsart
- Was Sie bei Kondensatableitern nicht unterschätzen sollten
- Komplettlösungen für die Druckluftaufbereitung von Kompresory-Vzduchotechnika.cz
- Häufig gestellte Fragen
Typen von Kondensatableitern und ihre Funktionsweise
Kondensatableiter entfernen automatisch Wasser, Öl und Verunreinigungen aus dem Druckluftsystem und schützen damit die Anlage vor Korrosion und Effizienzverlust. Auf dem Markt gibt es fünf grundlegende Konstruktionsprinzipien, und jedes eignet sich für eine andere Betriebssituation.
Schwimmer-(mechanische) Kondensatableiter arbeiten ohne Strom. Der Schwimmer steigt mit dem Kondensatspiegel an und öffnet bei Erreichen eines bestimmten Niveaus das Auslassventil. Viele Modelle ermöglichen das Ablassen ohne Luftverlust bis zu einem Betriebsdruck von über 10 bar, sodass sie sich auch dort eignen, wo kein elektrischer Anschluss verfügbar ist. Nachteilig ist die Empfindlichkeit gegenüber mechanischen Verunreinigungen, die den Schwimmer oder den Ventilsitz verstopfen können.
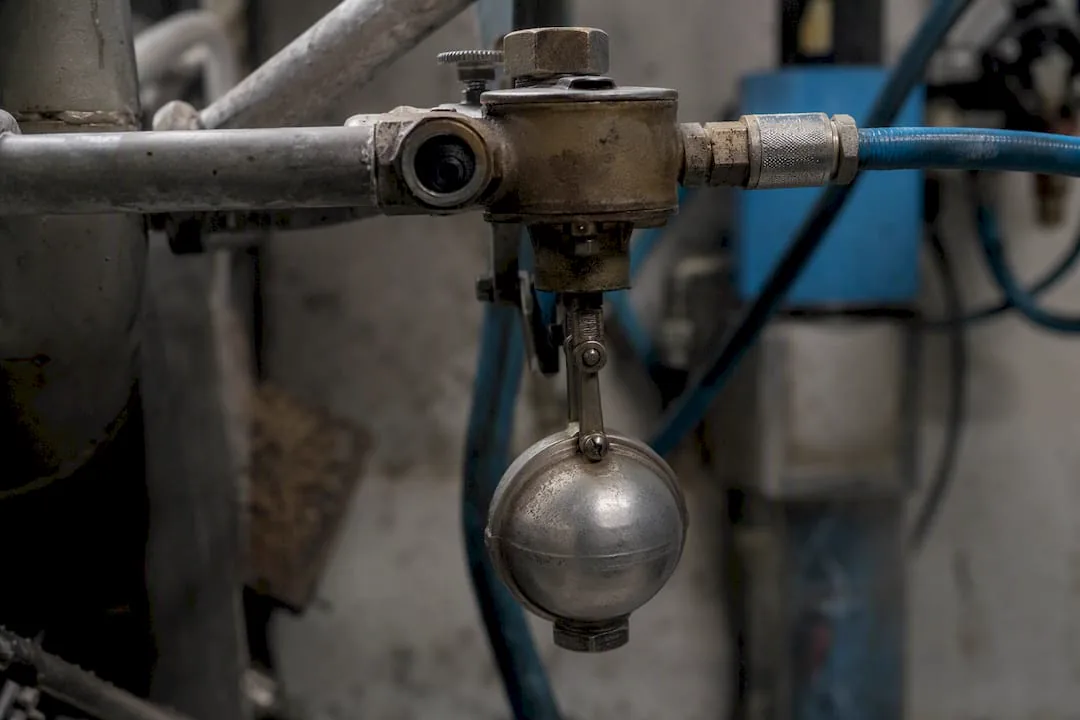
Zeitgesteuerte Kondensatableiter lassen das Kondensat in regelmäßigen, am Zeitschalter eingestellten Intervallen ab, unabhängig von der tatsächlich im Behälter vorhandenen Kondensatmenge. Sie sind kostengünstig und einfach zu montieren, lassen aber bei falsch eingestelltem Intervall unnötig auch Druckluft ab, was die Betriebskosten erhöht.
Elektronische verlustfreie Kondensatableiter (oft als IWD oder EWD bezeichnet) verwenden einen Sensor für den Kondensatspiegel und lassen nur so viel Kondensat ab, wie sich tatsächlich angesammelt hat. Dadurch minimieren sie den Druckluftverlust im Vergleich zu zeitgesteuerten Modellen erheblich. Die Kapazität moderner verlustfreier Kondensatableiter deckt einen breiten Bereich an Kondensatmengen ab, der sowohl für kleine Kompressoren als auch für große Kompressorstationen geeignet ist, sodass sie sowohl kleine Kompressoren als auch große Kompressorstationen abdecken.
Magnetische Kondensatableiter nutzen magnetisch gesteuerte Ventile, die auch bei schwankender Belastung schnell und zuverlässig reagieren. Sie eignen sich dort, wo die Kondensatproduktion während der Schicht stark schwankt.
Zyklon-Wasserabscheider sind keine Kondensatableiter im eigentlichen Sinne, sondern eine ergänzende Einrichtung. Durch Zentrifugalwirkung fangen sie Wasseraerosole aus dem Luftstrom ab und schützen so Trockner und Filter vor Überlastung.
Schlüsselparameter: Verlustfreie elektronische Kondensatableiter bringen die größte Einsparung bei den Betriebskosten gerade in mittleren und größeren Betrieben, wo das Volumen der abgelassenen Luft bei zeitgesteuerten Modellen die Energiebilanz spürbar verteuert.
Beim Vergleich der Typen sollten Sie vier technische Parameter beachten: den maximalen Betriebsdruck, den Durchfluss in m³/min, die Ableitkapazität in Litern pro Stunde und das Material des Ableitergehäuses. Eine Ausführung aus Gusseisen oder Aluminium genügt für gewöhnliches Kondensat, eine Edelstahlkonstruktion ist dort erforderlich, wo das Kondensat aggressiv ist.
Wie man einen Kondensatableiter auswählt: Schritte und Checkliste
Bei der Wahl des richtigen Kondensatableiters geht es nicht darum, welches Modell „am besten“ ist, sondern welches zu Ihrem Betrieb passt. Gehen Sie nach den folgenden Schritten vor.
- Schätzen Sie die Kondensatproduktion ab. Sie ergibt sich näherungsweise aus der Kompressorleistung, der Betriebszeit und der relativen Luftfeuchtigkeit am Installationsort. Feuchtere Umgebungen und höhere Leistung bedeuten ein größeres Kondensatvolumen und damit die Notwendigkeit eines Ableiters mit höherer Ableitkapazität.
- Stellen Sie fest, ob das Kondensat ölhaltig ist. Bei ölgeschmierten Kompressoren wird die Kombination eines Ableiters mit einem Öl-Wasser-Abscheider empfohlen. Kompakte Filtereinheiten können den Ölgehalt deutlich senken, was hilft, die Anforderungen an die umweltgerechte Entsorgung zu erfüllen.
- Berücksichtigen Sie den Betriebsdruck und die Luftverluste. Wenn für Sie die Energieeinsparung entscheidend ist, bevorzugen Sie eine verlustfreie elektronische Lösung gegenüber einem zeitgesteuerten Modell.
- Prüfen Sie die Verfügbarkeit der Stromversorgung. Dort, wo kein Strom zur Verfügung steht oder dessen Zuführung aufwendig wäre, bleibt ein mechanischer Schwimmerableiter eine praktische Wahl.
- Überprüfen Sie die Anschlüsse und das Material. Für aggressives Kondensat (zum Beispiel aus Ölkompressoren mit speziellen Additiven) wählen Sie eine Edelstahlausführung anstelle von Standard-Gusseisen.
- Überprüfen Sie den Servicezugang und die Verfügbarkeit von Ersatzteilen. Ein an schwer zugänglicher Stelle platzierter Ableiter erschwert die laufende Wartung und den Austausch verschlissener Teile.
Profi-Tipp: Für Systeme mit deutlich schwankender Last, typischerweise bei Mehrschichtbetrieben mit wechselndem Luftverbrauch, wählen Sie einen Kondensatableiter mit adaptiver elektronischer Steuerung. Er reagiert in Echtzeit auf die tatsächliche Kondensatmenge und minimiert Verluste auch bei stoßweiser Belastung.
Wo im Drucklufsystem Kondensatableiter montiert werden sollten
Die Platzierung des Kondensatableiters entscheidet darüber, ob er zuverlässig funktioniert oder zur Quelle wiederkehrender Störungen wird.
- Montieren Sie ihn unter dem Druckluftbehälter, an den Unterseiten von Filtern und Abscheidern sowie am Ausgang des Trockners, also an allen Stellen, an denen sich Kondensat natürlich sammelt.
- Platzieren Sie die Kondensatableiter an den tiefsten Punkten der Rohrleitung. Die Installation an tiefen Punkten verringert deutlich das Risiko einer Kondensatansammlung und einer anschließenden Verstopfung der Filterelemente.
- Sorgen Sie für ausreichenden Zugang für Servicearbeiten. Ein Kondensatableiter, der in einen engen Raum ohne Möglichkeit zur Trennung eingebaut ist, verzögert jede künftige Kontrolle.
- Achten Sie auf das richtige Gefälle der Rohrleitung in Richtung Ablauf, damit das Kondensat nicht stagniert und sich keine Taschen vor dem Kondensatableiter selbst bilden.
- Vermeiden Sie Orte mit starken Vibrationen (in der Nähe von Kolbeneinheiten) sowie nicht isolierte Rohrleitungen mit hoher Medientemperatur des Kondensats. Prüfen Sie vor der Montage auch das sichere Vorgehen gemäß der Anleitung zum Entlüften von druckbeaufschlagten Behältern.
Wartung der Kondensatableiter und Lösung häufiger Störungen
Der Kondensatableiter gehört zu den Komponenten, die leicht vergessen werden, bis sie zu versagen beginnen. Eine regelmäßige Kontrolle nimmt dabei nur wenige Minuten im Monat in Anspruch.
- Kontrollieren Sie Dichtungen, Sieb, Magnetventile und Schwimmer mindestens einmal im Monat, bei staubigen Betrieben häufiger.
- Testen Sie die Funktion der Entwässerung, indem Sie den Zyklus manuell auslösen und beobachten, ob der Kondensatableiter nach dem Ablassen des Kondensats tatsächlich schließt.
- Messen Sie Luftverluste durch Abhören oder mit einem Ultraschall-Detektor, ein Leck am Auslass deutet auf eine verschlissene Dichtung oder einen verschmutzten Ventilsitz hin.
- Beheben Sie Verstopfungen durch Reinigung des Siebs und der Ablauföffnung, häufig bei Betrieben mit höherem Anteil an Feststoffen im Kondensat.
- Kontrollieren Sie auf Einfrieren in nicht isolierten Außenleitungen im Winter, ein eingefrorener Kondensatableiter stellt seine Funktion vollständig ein.
- Überprüfen Sie die Sensorfunktion bei elektronischen Modellen, wenn der Kondensatableiter überhaupt nicht oder im Gegenteil ununterbrochen ablässt.
Arbeiten am unter Druck stehenden System müssen stets durch eine sichere Druckentlastung gemäß internem Verfahren vorbereitet werden, siehe Leitfaden zum Entlüftungsverfahren des Kompressors.
Profi-Tipp: Ein undichter Kondensatableiter wird oft fälschlicherweise für einen Defekt des Kompressors gehalten. Bevor Sie anfangen, das Leck anderswo im Leitungssystem zu suchen, prüfen Sie zuerst das Ablassventil des Kondensatableiters, es ist meist die günstigste und schnellste Reparatur im gesamten System.
Fachliche Unterstützung und Dienstleistungen von Kompresory-Vzduchotechnika.cz
Die Wahl des Kondensatableiters ist nur ein Teil der gesamten Pflege des Druckluftsystems. Kompresory-Vzduchotechnika.cz bietet:
- fachliche Beratung zur Auswahl des Kondensatableiter-Typs entsprechend dem konkreten Betrieb und der Art des Kondensats,
- Montage, Revisionen und Energieaudits von Kompressorstationen,
- Servicesupport zur Behebung von Undichtigkeiten und Störungen in Druckluftleitungen.
Für Betreiber, die sich mit der gesetzlichen Seite der Kondensatentsorgung befassen, ist eine Übersicht der gesetzlichen Pflichten für Betreiber in der Tschechischen Republik nützlich. Bei der Behebung von Luftlecks im System hilft der praktische Leitfaden zur Leckbehebung, und bei der Planung eines neuen Kompressorraums lohnt es sich, einen Blick in die Anforderungen an die Gestaltung des Kompressorraums zu werfen.
Einfluss von Temperatur und Luftfeuchtigkeit auf die Wahl des Kondensatableiters
Die Temperatur und relative Luftfeuchtigkeit am Ansaugort des Kompressors beeinflussen direkt die Menge an Kondensat, die der Ableiter bewältigen muss. Je wärmer und feuchter die Luft ist, die der Kompressor ansaugt, desto mehr Feuchtigkeit kondensiert bei der Verdichtung und anschließenden Abkühlung aus. In den Sommermonaten produziert derselbe Kompressor daher deutlich mehr Kondensat als im Winter, und ein für den Winterbetrieb dimensionierter Ableiter kann im Sommer an seine Grenzen stoßen.
In Betrieben mit hoher Luftfeuchtigkeit (zum Beispiel in der Nähe von Lackierereien, Waschanlagen oder Lebensmittelbetrieben mit Dampf) empfiehlt sich die Wahl eines Ableiters mit höherer Ableitkapazität, idealerweise eines elektronischen verlustfreien Typs, der sich an schwankende Kondensatmengen ohne manuelle Umstellung anpasst.
Niedrige Temperaturen bringen das entgegengesetzte Problem mit sich: das Risiko des Einfrierens von Kondensat in der Ablassleitung oder direkt im Gehäuse des Ableiters. Außeninstallationen und nicht isolierte Maschinenräume erfordern in den Wintermonaten entweder eine Beheizung der Leitung oder die Platzierung des Ableiters in einem beheizten Raum. Temperaturschwankungen zwischen Tag- und Nachtschicht beanspruchen zudem Dichtungen und Schwimmermechanismen, was deren Lebensdauer verkürzt.
Beurteilen Sie daher bei der Systemauslegung die Kondensatproduktion nicht anhand eines durchschnittlichen Jahreswerts, sondern anhand des anspruchsvollsten Szenarios, also eines heißen und feuchten Sommers. Ein Ableiter, der die Spitzenlast bewältigt, kommt auch mit dem normalen Betrieb problemlos zurecht.
Konkrete Anwendung je nach Betriebsart
Die Wahl des Ableiters unterscheidet sich in der Praxis je nach Branche und Produktionscharakter.
Autowerkstätten und Lackierereien arbeiten in der Regel mit kleineren Kolben- oder Schraubenkompressoren und Kondensat mit höherem Ölanteil aus geschmierten Einheiten. Hier bewährt sich die Kombination eines einfachen Schwimmerableiters mit einem kompakten Öl-Wasser-Abscheider direkt unter der Filtereinheit.
Lebensmittel- und Pharmabetriebe legen Wert auf Zuverlässigkeit und Hygiene. Ein elektronischer verlustfreier Ableiter mit Edelstahlgehäuse eliminiert hier das Kontaminationsrisiko und erfüllt gleichzeitig die strengeren Anforderungen an die Reinheit der Druckluft gemäß der nach ISO 8573 geregelten Filtration.
Maschinenbaubetriebe mit ölfreien Schraubenkompressoren benötigen in der Regel robustere Lösungen mit höherer Ableitkapazität, besonders dort, wo mehrere Kompressoren parallel in einen gemeinsamen Druckluftbehälter fördern. Hier lohnt sich ein magnetischer oder elektronischer Ableiter direkt unter dem Druckluftbehälter sowie ein zweiter hinter dem Trockner.
Bau- und mobile Anwendungen mit tragbaren Kompressoren kommen oft mit einer einfachen zeitgesteuerten oder manuellen Entleerung aus, da die Kondensatmenge gering ist und der Zugang zur Einheit leicht möglich ist.
Für Betriebe mit höheren Anforderungen an die Luftreinheit ergänzt eine passend dimensionierte Druckluftfiltration gemäß ISO 8573 die Wahl des Ableiters und reduziert die Belastung des Ableiters selbst.
Was Sie bei Kondensatableitern nicht unterschätzen sollten
Der häufigste Fehler, den ich in Betrieben beobachte, ist nicht die falsche Typwahl, sondern die Unterschätzung der Kombination mit dem Ölabscheider. Techniker wählen den Ableiter oft nur nach Druck und Durchfluss aus und vergessen den Ölgehalt im Kondensat völlig – bis die Kontrollbehörde oder der Entsorgungsbetrieb ein Protokoll mit hohem Kohlenwasserstoffgehalt zurückschickt.
Der zweite unterschätzte Punkt ist die Servicezugänglichkeit. Ein günstigerer Ableiter an einer schlecht zugänglichen Stelle kostet Sie am Ende mehr, weil der Techniker nur bei einem Stillstand und nicht bei einer routinemäßigen Begehung dorthin gelangt. Der konventionelle Rat „kauf das günstigste Schwimmermodell“ funktioniert nur dort, wo das Kondensat sauber und der Betrieb klein ist. Bei mittleren und größeren Anlagen amortisiert sich die Investition in einen verlustfreien elektronischen Ableiter gerade durch die Energieeinsparung, nicht durch den Preis des Geräts selbst.
Wenn ich eine Priorität nennen muss, dann diese: Messen Sie zuerst die tatsächliche Kondensatmenge und prüfen Sie das Vorhandensein von Öl, erst dann vergleichen Sie Typen und Preise. Ohne diesen Schritt wählen Sie blind aus.
— Zdeněk
Komplettlösungen zur Druckluftaufbereitung von Kompresory-Vzduchotechnika.cz
Kompresory-Vzduchotechnika.cz bietet ein umfassendes Sortiment zur Kondensatableitung und -aufbereitung, sodass Sie keine Teile verschiedener Lieferanten kombinieren und inkompatible Anschlüsse lösen müssen. Im Angebot finden Sie Druckluftaufbereitungseinheiten bis 18 bar für den Normalbetrieb sowie Metall-Aufbereitungseinheiten für anspruchsvollere Bedingungen, einschließlich automatischer Ableiter mit Öl-Wasser-Abscheidern.
Neben dem Verkauf von Einheiten bietet Kompresory-Vzduchotechnika.cz auch die Bestellung von Montage und Revision direkt über den Online-Shop oder die Service-Hotline an, sodass Auswahl, Installation und anschließende Funktionskontrolle von einem Partner übernommen werden. Falls Sie sich nicht sicher sind, welchen Ableitertyp Ihr Betrieb benötigt, spart Ihnen eine Beratung mit einem Techniker Zeit und mögliche Reklamationen. Sehen Sie sich das komplette Angebot an Aufbereitungseinheiten für Druckluft an und wählen Sie die Lösung passend zu Ihrem Betriebsdruck und Ihrer Kondensatmenge.
Häufig gestellte Fragen
Welcher Typ von Kondensatableiter ist am zuverlässigsten?
Der mechanische Schwimmerableiter ist dort am zuverlässigsten, wo keine Stromversorgung zur Verfügung steht, da er rein mechanisch ohne Elektronik funktioniert. In mittleren und großen Betrieben überwachen verlustfreie elektronische Ableiter jedoch die Betriebskosten besser, da sie Luftverluste minimieren.
Wie oft muss der Kondensatableiter gewartet werden?
Die Kontrolle von Dichtung, Sieb und Ablassmechanismus wird mindestens einmal monatlich empfohlen, bei staubigen oder feuchten Betrieben häufiger. Elektronische Sensoren sollten bei jeder regelmäßigen Revision der Kompressorstation getestet werden.
Muss ich immer einen Öl-Wasser-Abscheider verwenden?
Wenn der Kompressor mit Ölschmierung arbeitet, ist ein Öl-Wasser-Abscheider unabhängig vom gewählten Ablasstyp erforderlich. Kompakte Filtereinheiten können den Ölgehalt deutlich reduzieren und zur Erfüllung der Anforderungen an die umweltgerechte Entsorgung beitragen.
Wo wird der Kondensatableiter am häufigsten installiert?
Ableiter werden unter dem Druckluftbehälter, an den Unterseiten von Filtern und Abscheidern sowie am Ausgang des Trockners montiert, also an allen Stellen, an denen sich Kondensat naturgemäß sammelt. Die Installation an den tiefsten Punkten der Rohrleitung verringert zudem das Risiko einer Verstopfung der Filterelemente.
Wo erhalte ich fachliche Hilfe bei der Auswahl des Ableiters?
Kompresory-Vzduchotechnika.cz bietet eine Beratung zur Auswahl des geeigneten Typs je nach konkretem Betrieb, die Montage sowie anschließende Revisionen der Kompressorstation. Das Unternehmen gewährleistet auch technischen Support bei der Behebung üblicher Störungen an Ableitern und Druckluftleitungen.
Empfohlen
- Kondensat aus dem Kompressor: Gesetze der Tschechischen Republik für Betreiber - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Checkliste Zubehör für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
Dimensionierung der Druckluftverteilung: Vorgehensweise und Kennzahlen
Die Dimensionierung des Druckluftnetzes richtet sich nach einer Hauptregel, wonach der Druckabfall zwischen dem Kompressor und der entferntesten Entnahmestelle so gering wie möglich sein und auf einem niedrigen Niveau gehalten werden sollte. Die zweite Regel betrifft die Strömungsgeschwindigkeit; die Hauptleitungen werden so ausgelegt, dass die Geschwindigkeit innerhalb eines vernünftigen Grenzwerts bleibt, der das System vor dem Mitreißen von Wasser und Verunreinigungen schützt.
Das Vorgehen ist stets gleich. Man ermittelt den tatsächlichen Luftverbrauch (FAD) aller angeschlossenen Geräte, misst die Gesamtlänge der Rohrleitung einschließlich der äquivalenten Länge von Formstücken und Armaturen, wählt aus einer Tabelle oder einem Nomogramm einen orientierenden Durchmesser aus und überprüft das Ergebnis mit einer genaueren Berechnung nach der Darcy-Weisbach-Gleichung.
Schlüsselzahlen zur schnellen Orientierung:
- Der Druckabfall sollte zwischen dem Kompressorraum und dem entferntesten Verbraucher so gering wie möglich sein und auf einem niedrigen Niveau gehalten werden
- Die empfohlene Geschwindigkeit in den Hauptleitungen liegt in einem vernünftigen Bereich, üblicherweise bei einigen Metern pro Sekunde
- Die Geschwindigkeit in den Endzweigen und Anschlüssen sollte niedriger sein, angepasst an den jeweiligen Abschnitt
- Die obere Geschwindigkeitsgrenze ist so festgelegt, dass der Transport von Kondensat und Verunreinigungen in der Rohrleitung verhindert wird
Wichtige Erkenntnisse
Die korrekte Dimensionierung des Druckluftnetzes besteht darin, einen Druckabfall von bis zu 0,1 bar und eine Strömungsgeschwindigkeit von 6 bis 7 m/s in der Hauptleitung einzuhalten, bestätigt durch Berechnung und Messung nach der Installation.
| Punkt | Einzelheiten |
|---|---|
| Grenzwert des Druckabfalls | Halten Sie zwischen dem Kompressor und der entferntesten Entnahmestelle einen Abfall von bis zu 0,1 bar ein. |
| Auslegungsgeschwindigkeit | Hauptleitung 6–7 m/s, Anschlussleitungen 2–4 m/s, absolute Obergrenze 9 m/s. |
| Äquivalente Längen | Addieren Sie zur tatsächlichen Rohrlänge die Länge für jeden Bogen, jedes Ventil und jedes T-Stück. |
| Tabelle und Berechnung | Tabellen liefern eine schnelle Schätzung, die Darcy-Weisbach-Gleichung bestätigt die Genauigkeit bei komplexen Netzen. |
| Umsetzung mit einem Fachmann | Kompresory-vzduchotechnika sorgt für Planung, Montage, Messung und Service der Verteilung aus einer Hand. |
Inhalt
- Praktisches Vorgehen bei der Dimensionierung der Druckluftverteilung Schritt für Schritt
- Wann genügt eine Tabelle und wann ist eine genaue Berechnung nötig
- Welchen Einfluss hat die Luftgeschwindigkeit auf die Druckverluste
- Auswahl des Material für Rohrleitungen und Formstücke für die Druckluftverteilung
- Wie man die Dimensionierung der Verteilung nach der Installation durch Messung überprüft
- Was eine gute Dimensionierung wirklich gut macht
- Wie Ihnen Kompresory-vzduchotechnika bei der Umsetzung des Entwurfs hilft
- Häufig gestellte Fragen
Praktisches Vorgehen bei der Dimensionierung der Luftverteilung Schritt für Schritt
Die Dimensionierung der Luftverteilung ist keine Schätzung nach Augenmaß. Es handelt sich um eine Abfolge von fünf aufeinander aufbauenden Schritten, und das Überspringen eines Schrittes macht sich üblicherweise als Unterdruck am Ende der Leitung oder umgekehrt als unnötig teuer überdimensionierte Rohrleitung bemerkbar.
- Erstellen Sie eine Liste der Verbraucher. Ermitteln Sie für jedes pneumatische Gerät den tatsächlichen Verbrauch in l/s oder m³/h, nicht die Nennleistung aus dem Katalog. Bei größeren Betrieben wird mit der Gleichzeitigkeit des Verbrauchs gerechnet, da nicht alle Werkzeuge gleichzeitig laufen.
- Teilen Sie das Netz in Abschnitte auf. Hauptverteilung, Steigleitungen und Serviceanschlüsse haben unterschiedliche Anforderungen an die Geschwindigkeit sowie an den zulässigen Druckabfall, dimensionieren Sie diese daher nicht einheitlich.
- Berechnen Sie die Gesamt- und die äquivalente Länge. Addieren Sie zur Länge der geraden Rohrleitung die äquivalente Länge für jeden Bogen, jedes T-Stück, Ventil und jede Reduzierung. Bei kürzeren, stark armierten Abschnitten machen die Formstücke oft einen größeren Anteil des Druckverlustes aus als die gerade Strecke selbst.
- Wählen Sie einen groben Durchmesser. Dimensionierungstabellen, bei denen auf der einen Achse der Durchfluss und auf der anderen die Streckenlänge steht (typischerweise Spalten für 25, 50 und 100 Meter), liefern eine schnelle erste Schätzung des Durchmessers, ohne dass manuell etwas berechnet werden muss.
- Präzisieren Sie die Geschwindigkeit durch Berechnung und überprüfen Sie sie. Die Darcy‑Weisbach-Gleichung mit der Reynolds-Zahl und der Rohrwandrauheit liefert den genauen Druckverlust. Überprüfen Sie, dass die resultierende Strömungsgeschwindigkeit im empfohlenen Bereich für den jeweiligen Abschnitt bleibt.
Die konkrete Umsetzung der Hauptverteilung können Sie auch am Beispiel der Rohrleitungssysteme 50 mm für Industriebetriebe überprüfen, wo ersichtlich ist, wie sich die Dimensionierung auf die tatsächliche Leistung des Netzes auswirkt. Den gesamten Montageablauf von der Planung bis zur Installation beschreibt dann die Anleitung wie man die Druckluftverteilung Schritt für Schritt einrichtet.
Profi-Tipp: Führen Sie bei Schritt 3 für jede Formstück eine Tabelle der äquivalenten Längen separat. Bei kurzen Serviceanschlüssen mit mehreren Bögen und einem Kugelhahn kann diese Summe den resultierenden Druckabfall überraschend erhöhen, auch dort, wo eine gerade Strecke kein Problem zeigen würde.
Wann reicht eine Tabelle und wann ist eine genaue Berechnung erforderlich
Die Wahl der Methode hängt von der Größe des Projekts und davon ab, wie viel Spielraum Sie im Budget für einen Fehler haben. Für kleinere Werkstätten, Servicebetriebe oder eine einfache Ergänzung einer bestehenden Linie genügt in der Regel ein Tabellen- oder Nomogramm-Ansatz vollständig. Dimensionstabellen, wie sie beispielsweise tschechische Quellen wie EQOfluids anbieten, arbeiten mit dem Verhältnis von Durchfluss, Streckenlänge und empfohlenem Durchmesser und liefern innerhalb weniger Minuten ein verwendbares Ergebnis.
Bei umfangreicheren Industrienetzen, bei denen sich der Verbrauch Dutzender Maschinen summiert und die Strecke über mehrere Stockwerke oder Hallen führt, wird die Tabellenschätzung ungenau. Dort kommt die genaue Berechnung zum Einsatz:
- Die Darcy‑Weisbach-Gleichung berechnet den Druckverlust aus der Strömungsgeschwindigkeit, der Rohrlänge, dem Durchmesser und dem Reibungskoeffizienten.
- Die Reynolds-Zahl bestimmt, ob die Strömung laminar oder turbulent ist, was die Wahl des Reibungskoeffizienten beeinflusst.
- Die Rauheit der Innenoberfläche des Rohrs wird je nach Material in die Formel eingegeben, Stahlrohre haben eine andere Rauheit als Kunststoff- oder Aluminiumrohre.
Eine Tabelle gibt Ihnen eine schnelle Schätzung. Eine Berechnung gibt Ihnen die Gewissheit, dass die Schätzung auch für Ihr konkretes Material, die Streckenform und die Betriebsbedingungen gilt. Bei kritischen Betrieben kommen Sie um diesen Schritt nicht herum.
Zur Überprüfung des Ergebnisses lohnt es sich, einen Online-Rechner für den hydraulischen Widerstand von Rohrleitungen zu verwenden, der mit der Darcy‑Weisbach-Gleichung und einer Liste von Formstücken arbeitet. Ein solches Werkzeug bestätigt Ihnen innerhalb kurzer Zeit, ob die Tabellenschätzung des Durchmessers mit der genauen Berechnung übereinstimmt oder ob die Dimension vergrößert werden muss. Die Kombination beider Methoden, Tabelle für die erste Schätzung und Berechnung zur Bestätigung, ist in der Praxis der schnellste Weg zu einer zuverlässigen Auslegung.
Welchen Einfluss hat die Luftgeschwindigkeit auf die Druckverluste
Der Druckabfall wird in der Praxis nicht gleichmäßig über die gesamte Netzlänge verteilt. Eine sinnvolle Aufteilung sieht wie folgt aus:
- Hauptleitung ab dem Kompressorraum: geringster Anteil am Druckabfall, bei einigen Auslegungsverfahren wird empfohlen, diesen unter 0,03 bar zu halten
- Verteilerleitungen zu einzelnen Hallen oder Bereichen: mittlerer Anteil am Gesamtabfall
- Serviceanschlüsse zu einzelnen Maschinen: verbleibende Reserve bis zum Gesamtlimit von 0,1 bar
Eine hohe Strömungsgeschwindigkeit über 9 m/s bringt drei konkrete Probleme mit sich. Sie erhöht die Lautstärke des Rohrnetzes, was besonders bei Metallrohren entlang der Hallenwände spürbar ist. Sie ermöglicht die Mitführung von Kondensat und mechanischen Verunreinigungen weiter in das System, was Filter und Endgeräte belastet. Und schließlich erhöht sie den Druckverlust mit dem Quadrat der Geschwindigkeit, sodass sich selbst eine geringe Überlastung der Rohrleitung unverhältnismäßig stark als Druckabfall auswirkt und damit auch der Energieverbrauch des Kompressors steigt.
Bei der Auslegung der Hauptleitung zahlt es sich langfristig aus, einen Durchmesser eine Stufe größer zu wählen, als der aktuelle Bedarf zeigt. Eine Erweiterung der Produktion um weitere Maschinen ist üblich, und ein nachträglicher Austausch der Rohrleitung kommt immer teurer als die anfängliche Reserve. Den Zusammenhang zwischen Rohrdurchmesser und Betriebseffizienz beschreibt gut auch der Leitfaden zur industriellen Druckluftverteilung mit Fokus auf Betriebseffizienz.
Auswahl von Rohrmaterial und Formstücken für die Druckluftverteilung
Das Rohrmaterial beeinflusst die Rauheit der Innenoberfläche und geht damit direkt in die Berechnung des Druckverlusts ein. Gleichzeitig entscheidet es über die Korrosionsbeständigkeit und die Gesamtlebensdauer der Leitung.
- Stahlrohre sind mechanisch widerstandsfähig, unterliegen jedoch ohne Oberflächenbehandlung der Korrosion, was sich in der Oberflächenrauheit und mit der Zeit auch in höheren Druckverlusten äußert.
- Edelstahlrohre widerstehen der Korrosion am besten, eignen sich für Betriebe mit hoher Feuchtigkeit oder aggressiver Umgebung, der Preis ist jedoch höher.
- Aluminiumrohre vereinen geringes Gewicht, eine glatte Innenoberfläche und gute Korrosionsbeständigkeit, die Montage ist dank des geringeren Gewichts der Teile schneller.
- Kunststoffsysteme weisen eine sehr geringe Oberflächenrauheit auf und sind korrosionsbeständig, ihr Einsatz wird jedoch durch den maximalen Betriebsdruck und die Temperatur gemäß Herstellerangaben begrenzt.
Für Steck- und Schnellmontagesysteme empfiehlt sich ein Blick auf das Sortiment der Rohrleitungssysteme in Steckausführung, das die Auswahl von Material und Formstücken vereinfacht. Halten Sie die Anzahl der Bögen, T-Stücke und Ventile auf der Strecke minimal, denn jedes Formstück erhöht die äquivalente Länge bei der Berechnung des Druckverlusts, und bei kurzen Abschnitten kann das den Unterschied zwischen einer geeigneten und einer ungeeigneten Auslegung bedeuten.
Wie die Dimensionierung der Druckluftleitung nach der Installation durch Messung überprüft wird
Die Auslegung auf dem Papier ist eine Sache, der reale Betrieb eine andere. Die Überprüfung erfolgt in drei Schritten:
- Messen Sie den Druck an den Schlüsselstellen. Vergleichen Sie mit einem Manometer oder einem Differenzdrucksensor den Druck am Ausgang des Kompressorraums und an der entferntesten Entnahmestelle bei voller Betriebslast.
- Vergleichen Sie die gemessene Differenz mit dem Auslegungsgrenzwert von 0,1 bar. Liegt die Abweichung innerhalb einer Toleranz von wenigen Hundertstel bar, ist die Auslegung in Ordnung. Eine deutlichere Abweichung weist auf einen unterdimensionierten Abschnitt, ein verstopftes Formstück oder eine Undichtigkeit hin.
- Tragen Sie die Ergebnisse in das Übergabeprotokoll ein. Bei größeren Installationen lohnt es sich, die gemessenen Werte für Druck, Temperatur und gegebenenfalls auch Strömungsgeschwindigkeit in den einzelnen Abschnitten anzugeben, damit bei einer künftigen Erweiterung des Netzes auf diese Daten zurückgegriffen werden kann.
Profi-Tipp: Messen Sie immer bei realer Entnahme, nicht im Ruhezustand ohne Last. Eine Leitung, die ohne Last ausreichend ist, kann bei vollem Betrieb mehrerer Maschinen gleichzeitig den Grenzwert von 0,1 bar leicht überschreiten.
Erfahrungen des Autors Zdeněk: häufige Fehler und Montagetipps
Aus der Praxis wiederholen sich am häufigsten folgende Fehler: die Unterschätzung der äquivalenten Länge der Formstücke, die Dimensionierung nach der Nennleistung der Werkzeuge anstelle des tatsächlichen Verbrauchs und die Verwendung eines einheitlichen Durchmessers für das gesamte Netz, ohne die unterschiedlichen Anforderungen der Hauptleitung und der Anschlüsse zu berücksichtigen.
Überprüfen Sie vor der Bestellung der Rohrleitung diese Checkliste:
- Haben Sie den tatsächlichen Verbrauch aller Entnahmestellen unter Berücksichtigung der Gleichzeitigkeit zusammengerechnet?
- Haben Sie bei jedem Formstück auf der Strecke die äquivalente Länge berücksichtigt?
- Entspricht der gewählte Durchmesser der empfohlenen Geschwindigkeit von 6–7 m/s in der Hauptleitung?
- Haben Sie eine Durchmesserreserve für eine zukünftige Erweiterung des Betriebs?
Minimieren Sie bei der Montage die Anzahl unnötiger Bögen, befestigen Sie die Rohrleitung so, dass keine Spannungen an den Verbindungen entstehen, und überprüfen Sie nach der Inbetriebnahme alle Gewinde- und Pressverbindungen mit einem Lecksuchgerät.
Was eine gute Dimensionierung wirklich gut macht
Der häufigste Fehler, den ich bei Entwürfen von Verteilungen sehe, ist keine falsche Formel. Es ist die Unterschätzung der äquivalenten Länge von Formstücken und die Überschätzung der Genauigkeit von Tabellen bei komplexen Netzen mit vielen Abzweigungen. Eine Tabelle ist ein ausgezeichnetes Werkzeug für eine erste Abschätzung, aber bei einer Trasse mit zehn Bögen und fünf Ventilen auf zwanzig Metern liefert sie ein verzerrtes Ergebnis, wenn die Formstücke nicht gewissenhaft eingerechnet werden.

Eine zweite Sache, die konventionelle Ratschläge unterschätzen: Eine Durchmesserreserve zahlt sich fast immer aus. Die Investition in eine Rohrleitung mit einer Dimensionsstufe größer ist ein Bruchteil der Kosten für einen späteren Austausch der gesamten Leitung, wenn der Betrieb um weitere Maschinen erweitert wird. Wenn Sie zwischen „genau nach Berechnung“ und „mit kleiner Reserve für Erweiterung“ wählen müssen, wählen Sie bei der Hauptleitung die Reserve.
Die Priorität des Lesers sollte klar sein: zuerst den tatsächlichen Verbrauch korrekt ermitteln (nicht Katalogwerte), dann mit äquivalenten Längen rechnen, und erst am Ende klären, ob eine Tabelle ausreicht oder eine genaue Berechnung nach der Darcy-Weisbach-Gleichung erforderlich ist. Die umgekehrte Reihenfolge der Prioritäten ist der Grund, warum unterdimensionierte Verteilungen so häufig vorkommen.
— Zdeněk
Wie Ihnen Kompresory-vzduchotechnika bei der Umsetzung des Entwurfs hilft
Der Entwurf auf dem Papier ist die halbe Arbeit, die andere Hälfte ist die korrekte Umsetzung und die Luftqualität am Ende der Rohrleitung. Kompresory-vzduchotechnika bietet die schlüsselfertige Planung der Verteilung, die Messung der Druckverluste vor Ort, die Montage sowie den anschließenden Service, sodass Sie nicht mehrere Lieferanten für ein Projekt kombinieren müssen.
Mit dem berechneten Rohrdurchmesser hängt in der Regel auch die Wahl der Luftaufbereitung am Ende der Trasse zusammen. Im Angebot finden Sie Druckluftaufbereitungseinheiten bis 18 bar sowie ein Filtrationsprogramm nach der Norm ISO 8573, das die Luftqualität entsprechend den tatsächlichen Anforderungen der Endgeräte löst. Wenn Sie noch den passenden Kompressor für die geplante Verteilung auswählen, schauen Sie sich auch die Kategorie der Kolben- und Schraubenkompressoren an.
Für eine unverbindliche Anfrage bereiten Sie die Grunddaten aus der Checkliste vor: den Gesamtluftverbrauch (FAD) in l/s oder m³/h, die Längen der einzelnen Rohrleitungsabschnitte, die Anzahl und den Typ der Entnahmestellen sowie den ungefähren Plan für eine zukünftige Erweiterung des Betriebs. Mit diesen Angaben entwerfen die Techniker von Kompresory-vzduchotechnika die Dimensionierung der Verteilung sowie die passende Luftaufbereitung maßgeschneidert für Ihren Betrieb.
Häufig gestellte Fragen
Wie hoch ist der maximal zulässige Druckabfall im Leitungsnetz?
Der Zielwert liegt bei 0,1 bar zwischen Kompressor und der entferntesten Entnahmestelle, bei der Hauptleitung wird empfohlen, einen wesentlich geringeren Anteil dieses Grenzwerts einzuhalten.
Wie hoch ist die empfohlene Strömungsgeschwindigkeit in der Druckluftleitung?
Hauptleitungen werden für 6 bis 7 m/s ausgelegt, Endanschlüsse sind in der Regel langsamer, etwa 2 bis 4 m/s, und die Grenze von 9 m/s darf wegen der Gefahr der Kondensatmitnahme nicht überschritten werden.
Wann sollte man eine Tabelle verwenden und wann eine genaue Berechnung der Rohrdimension?
Bei kleineren und einfacheren Leitungsnetzen genügt eine Tabelle oder ein Nomogramm, bei umfangreichen industriellen Netzen mit vielen Abzweigungen muss das Ergebnis mit der Darcy-Weisbach-Gleichung überprüft werden.
Wie beeinflusst die äquivalente Länge von Formstücken die Berechnung?
Jeder Bogen, jedes Ventil oder T-Stück wird in der Berechnung als zusätzliche Länge gerader Rohrleitung berücksichtigt, bei kurzen, dicht armierten Abschnitten machen sie oft einen größeren Teil des Druckverlusts aus als die Trasse selbst.
Kann Kompresory-vzduchotechnika bei der Dimensionierung des Leitungsnetzes helfen?
Kompresory-vzduchotechnika bietet die schlüsselfertige Planung des Leitungsnetzes, die Messung von Druckverlusten sowie die Montage an, sodass sowohl die technische Berechnung als auch die Umsetzung bei einem einzigen Lieferanten erfolgen können.
Empfohlen
- Wie man die Druckluftverteilung Schritt für Schritt einrichtet - Kompresory-Vzduchotechnika.cz
- Vorgehensweise beim Aufbau der Luftverteilung: Montageanleitung - Kompresory-Vzduchotechnika.cz
- Leitfaden zur industriellen Luftverteilung: Betriebseffizienz - Kompresory-Vzduchotechnika.cz
- Vorteile einer zentralisierten Luftverteilung in der Industrie - Kompresory-Vzduchotechnika.cz
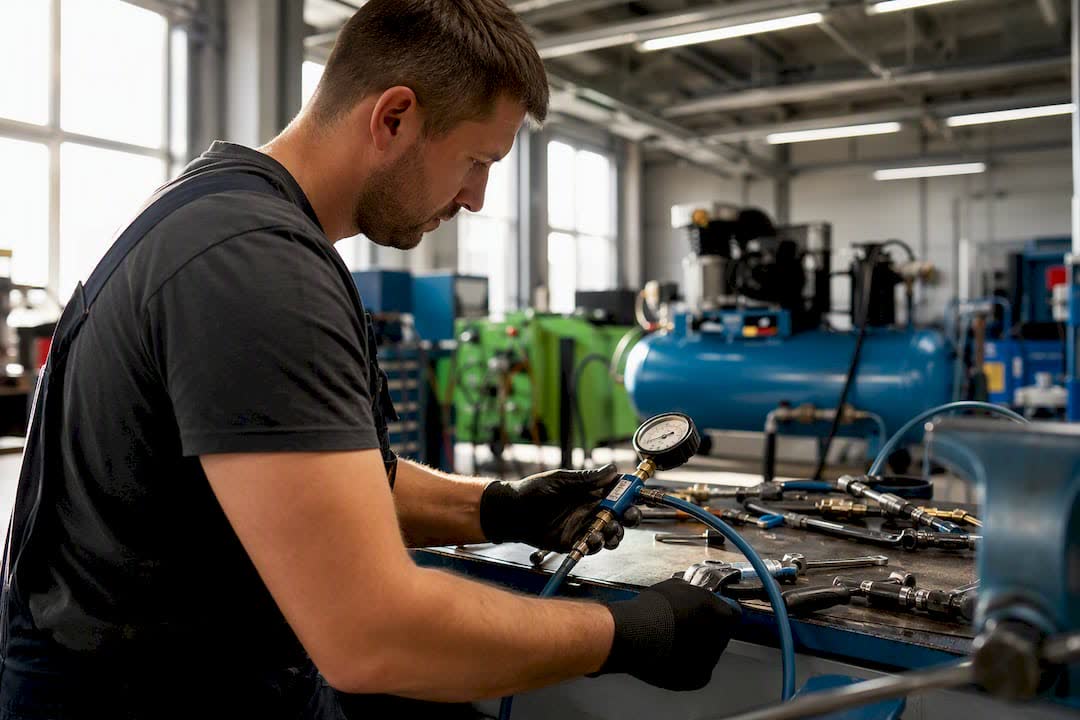
Erkennung von Druckluftlecks: schnelle Lokalisierung von Verlusten
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Fahren Sie hier fort: Wie man Luftleckagen beseitigt: ein Ratgeber für 42% Energieeinsparung.

Druckluft für CNC-Maschinen: Was sie für einen zuverlässigen Betrieb erfüllen muss
Für zuverlässige CNC-Bearbeitung benötigen Sie trockene, saubere und korrekt dimensionierte Druckluft. Ohne Trockner und mehrstufige Filtration gelangen Feuchtigkeit und Ölpartikel früher oder später in die pneumatischen Elemente, Sensoren und in die Schnittzone. Standard zur Beurteilung der Luftqualität ist die Norm ISO 8573, die Reinheitsklassen nach Gehalt an Feststoffpartikeln, Wasser und Öl definiert. Ein Schlüsselparameter ist der Drucktaupunkt, dessen kontinuierliche Überwachung (zum Beispiel mit dem Sensor SUTO S217) ein Problem erkennen lässt, bevor es sich am Werkstück zeigt.
Bevor Sie irgendetwas ändern, überprüfen Sie folgende vier Punkte:
- Druck – entspricht der aktuellen Einstellung der Maschinenspezifikation und ist auch unter Last stabil.
- Durchfluss – der Kompressor deckt den Spitzenverbrauch aller gleichzeitig laufenden Verbraucher ab.
- Drucktaupunkt – die Luft ist für die jeweilige ISO 8573-Klasse ausreichend trocken.
- Leckagen – das Leitungsnetz weist keine hörbaren oder messbaren Druckverluste auf.
Wichtige Erkenntnisse
Der zuverlässige Betrieb einer CNC-Maschine hängt von der Kombination aus trockener und sauberer Luft, einem korrekt dimensionierten Kompressor sowie der regelmäßigen Messung von Verbrauch und Leckagen ab.
| Punkt | Details |
|---|---|
| Luftqualität hat Priorität | Trockner und mehrstufige Filtration gemäß ISO 8573 beugen Schäden an Sensoren und Werkzeugen vor. |
| Überwachen Sie den Taupunkt dauerhaft | Ein Sensor wie der SUTO S217 mit Alarm erkennt das Problem, bevor Ausschuss entsteht. |
| Messen Sie vor dem Kauf eines Kompressors | Realer Verbrauch und Leckagen bestimmen die benötigte Leistung besser als eine Schätzung anhand der Maschinen. |
| VSD nur im effizienten Bereich | Eine stufenlose Drehzahlregelung lohnt sich bei einer Last im Bereich von 50 bis 80 % der Leistung. |
| Gehen Sie zuerst gegen Leckagen vor | Die Behebung von Undichtigkeiten und die Messung des Verbrauchs bringen Energieeinsparungen von bis zu etwa 35 %. |
| Komplettlösung von Kompresory-vzduchotechnika | Der E-Shop bietet Trockner, Filtration, Kompressoren sowie Schläuche zusammen mit der Dienstleistung von Planung, Montage und Energieaudit. |
Inhalt
- Welche Funktion hat Druckluft bei der CNC-Bearbeitung
- Welche Luftaufbereitung ist für CNC notwendig
- Wie der Kompressor für CNC-Maschinen richtig dimensioniert wird
- Wie die Druckluftverteilung dimensioniert und das Zubehör ausgewählt wird
- Wie Leckagen, Kondensat und Ölkontamination gelöst werden
- Wie die Energieeffizienz von Druckluft erhöht wird
- Checkliste für Installation und Betrieb nach Kompresory-vzduchotechnika
- Was ich bei der Modernisierung des Drucklufsystems als Erstes angehen würde
- Wo man Luftaufbereitung und Service für den CNC-Betrieb bestellen kann
- Häufige Fragen
Welche Funktion hat Druckluft bei der CNC-Bearbeitung
Druckluft erfüllt bei der CNC-Bearbeitung drei grundlegende Aufgaben: Sie führt Späne aus der Schnittzone ab, bläst das Werkzeug beim Wechsel aus und reinigt die Spannflächen vor dem Einspannen des Werkstücks. Jede dieser Funktionen hat direkten Einfluss auf das Ergebnis.
Eine unzureichende Spanabfuhr führt dazu, dass Bruchstücke in den Schnitt zurückgelangen, die Oberfläche zerkratzen und die Standzeit des Werkzeugs verkürzen. Bei Präzisionsoperationen (Gravieren, Mikrobearbeitung) ist zudem die Stabilität des Luftstroms entscheidend, nicht nur dessen Stärke.
- Das Abblasen von Spänen verbessert die Oberflächenqualität und verringert den Werkzeugverschleiß.
- Das Abblasen beim Werkzeugwechsel schützt Kegel und Spannfutter vor Verunreinigungen, die eine ungenaue Spannung verursachen würden.
- Die Reinigung der Spannflächen vor dem Werkstück beugt Fehlern beim Nullen und einer ungleichmäßigen Spannung vor.
Luft ersetzt die Flüssigkeitskühlung nicht bei Operationen mit hoher thermischer Belastung, Tiefbohrungen oder der Bearbeitung schwer zerspanbarer Materialien, bei denen die Wärme von einem Medium mit höherer Wärmekapazität abgeführt werden muss. Dort, wo jedoch die Spanabfuhr und die Oberflächenkühlung ausreichen, ist Luft die günstigere und schnellere Wahl.
Feuchtigkeit und Restöl in der Leitung wirken sich auf CNC-Maschinen stärker aus, als man erwarten würde: Sie verunreinigen Düsen, beschädigen elektropneumatische Ventile und verfälschen das Signal optischer und induktiver Sensoren. Hersteller von CNC-Maschinen geben daher in der technischen Dokumentation oft eine Anforderung an die Qualität der zugeführten Luft an, und wenn der Lieferant diese Spezifikation nicht einhält, kann es zu Problemen wie Reklamationen und ungeplanten Stillständen kommen.
Welche Luftaufbereitung ist für CNC-Maschinen unerlässlich
Die Luftaufbereitung besteht aus drei Ebenen: Trocknung, Filtration und kontinuierliche Qualitätskontrolle. Das Weglassen einer davon bedeutet in der Regel, dass das Problem später und teurer auftritt.
Kältetrockner senken den Drucktaupunkt auf Werte, die für übliche Pneumatikantriebe und das Abblasen geeignet sind. Adsorptionstrockner gehen tiefer und sind dort notwendig, wo der Prozess einen sehr niedrigen Drucktaupunkt erfordert, typischerweise bei der Präzisionsbearbeitung, bei Lackierlinien im Anschluss an die CNC-Fertigung oder bei Maschinen mit empfindlicher Optik.
Die Filtration sollte einen mehrstufigen Aufbau haben:
- Kondensatabscheider direkt hinter dem Kompressor,
- Grobfilter zum Auffangen von Feststoffpartikeln und Öltröpfchen,
- Feinstfilter für submikrone Partikel vor dem Eintritt in die Maschine.
Eine oft übersehene Statistik: Die Kombination aus Trockner und mehrstufiger Filtration gemäß dem Filtrationsprogramm nach ISO 8573 reduziert das Kontaminationsrisiko für empfindliche CNC-Komponenten erheblich – Abscheider, Grob- und Feinfilter zusammen mit dem Trockner bilden den Mindeststandard, keinen Zusatzstandard.
Die kontinuierliche Überwachung des Taupunkts ergänzt die Aufbereitung um eine Echtzeitkontrolle. Sensoren wie der SUTO S217 ermöglichen die Einstellung eines zweistufigen Alarms, der auf ein sich anbahnendes Problem hinweist und im Extremfall die Luftzufuhr automatisch abschaltet, bevor feuchte Luft das Werkzeug oder Werkstück beschädigt. Für einen Betrieb mit hohen Qualitätsanforderungen ist dies eine einfache Absicherung gegen Ausschuss.
Wie man den Kompressor für CNC-Maschinen richtig dimensioniert
Die Grundlage ist Messen, nicht Schätzen. Bevor Sie einen neuen Kompressor für CNC-Maschinen kaufen, ermitteln Sie den tatsächlichen Luftverbrauch, den Spitzendurchfluss und das Ausmaß der Leckagen im bestehenden Leitungsnetz. Ohne diesen Schritt kann es leicht passieren, dass der neue Kompressor entweder bei Spitzenlasten unterdimensioniert oder dauerhaft überdimensioniert und ineffizient ist.
- Messen Sie den tatsächlichen Verbrauch über einen typischen Arbeitszyklus, einschließlich der Spitzen beim gleichzeitigen Betrieb mehrerer Maschinen.
- Schätzen Sie den künftigen Anstieg des Verbrauchs ein, falls Sie eine Erweiterung der Produktion planen – die Unterschätzung dieses Schritts ist einer der häufigsten Fehler bei der Dimensionierung.
- Berücksichtigen Sie die Technologie: Ein Schraubenkompressor mit stufenloser Drehzahlregelung (VSD) eignet sich für den Dauerbetrieb mit variabler Last, eine ölfreie Lösung hingegen dort, wo Ölspuren die Prozessqualität gefährden würden.
- Legen Sie eine Leistungsreserve fest – üblicherweise 15 bis 25 % über der gemessenen Spitze, niemals das Doppelte „zur Sicherheit“.
Ein VSD-Kompressor ist dort sinnvoll, wo die Last schwankt und das Aggregat meistens im mittleren Leistungsbereich arbeitet. Außerhalb dieses Bereichs geht die Effizienz des Frequenzumrichters verloren, und die Investition in VSD amortisiert sich nicht so schnell wie erwartet.
Profi-Tipp: Planen Sie den Kompressor nicht nach der Typenschildleistung der Maschinen in der Halle. Der gemessene Verbrauch ist meist niedriger, da die Maschinen nicht während der gesamten Schicht gleichzeitig mit vollem Luftbedarf laufen.
Wie man die Luftverteilung dimensioniert und das Zubehör auswählt
Druckverluste im Leitungsnetz entstehen am häufigsten durch unterdimensionierte Schläuche und eine hohe Anzahl von Verbindungen, nicht durch die Leitungslänge selbst. Foren von Technikern bestätigen, dass die Wahl des Schlauchquerschnitts und die Anzahl der Schnellkupplungen einen realen und oft unterschätzten Einfluss auf den Druckverlust haben.
- Für gängige CNC-Anwendungen haben sich Schläuche der Dimension 8/6 mm bewährt, für längere Leitungen oder höheren Durchfluss 10/8 mm.
- Schläuche mit Textil- oder Metallgeflecht vertragen höhere Temperaturen und widerstehen Abrieb besser als glatte Profile.
- Platzieren Sie Schnellkupplungen so nah wie möglich am Verbraucher und wählen Sie Typen mit niedrigem Druckabfall.
- Jede Verbindung ist eine potenzielle Leckstelle – minimieren Sie deren Anzahl auf der Hauptleitung.
Wie man Undichtigkeiten, Kondensat und Ölkontamination löst
Ein Luftverlust wird in der Praxis eher gehört als gemessen, aber für eine genaue Auswertung hilft die Messung des Druckabfalls in einem außer Betrieb genommenen Leitungsabschnitt.
- Überprüfen Sie Undichtigkeiten mit einem Ultraschalldetektor oder einem einfachen Drucktest über Nacht.
- Sorgen Sie für die Kondensatableitung über automatische Kondensatableiter, niemals durch gelegentliches manuelles Öffnen eines Ventils.
- Tauschen Sie Filter aus gemäß dem vom Hersteller empfohlenen Intervall, nicht erst nach sichtbarer Verschmutzung.
- Überprüfen Sie Magnetventile – eine verzögerte Reaktion oder Undichtigkeit deutet auf Verschleiß der Dichtung hin.
Profi-Tipp: Führen Sie ein tägliches Protokoll über den Druckabfall im System? Schon ein kleiner, aber anhaltender Druckabfall ohne erkennbare Ursache ist meist das erste Anzeichen für eine sich entwickelnde Undichtigkeit.
Wann ist es Zeit für den Austausch von Komponenten und nicht nur für Wartung: Wenn ein Filter nach der Reinigung schneller an Durchlässigkeit verliert als zuvor, oder wenn der Trockner auch nach einem Servicetermin den angegebenen Taupunkt nicht erreicht, ist es wirtschaftlicher, die Komponente auszutauschen, anstatt den Betrieb weiterhin mit Reparaturen zu subventionieren.
Wie man die Energieeffizienz von Druckluft steigert
Druckluft wird im Betrieb oft als „zischender Energiefresser“ beschrieben – und das zu Recht, wenn sich niemand darum kümmert, wie viel Luft durch Leckagen oder falsch eingestellten Druck verloren geht. Ein grundlegendes Energieaudit dauert einen Arbeitszyklus und misst drei Größen: den Gesamtverbrauch in kWh pro m³ Luft, den Anteil der Lecks an der Gesamtproduktion und die Druckstabilität über die Zeit.
- Messen Sie den Verbrauch mit einem Durchflussmesser an der Kompressorstation, nicht anhand der Typenschildleistung geschätzt.
- Beheben Sie Lecks als ersten Schritt – das ist meist der günstigste und schnellste Eingriff mit sofortiger Wirkung.
- Erwägen Sie einen VSD-Kompressor dort, wo die Last schwankt und das Gerät in einem effizienten Bereich läuft.
- Optimieren Sie den Betriebsdruck auf den tatsächlichen Bedarf der Maschinen, nicht auf „Sicherheit“ mit einem zusätzlichen Bar.
Das ist ein Unterschied, der sich auf der jährlichen Stromrechnung spürbar bemerkbar macht, besonders im Mehrschichtbetrieb.
Checkliste für Installation und Betrieb nach Kompressory-vzduchotechnika
Die Techniker von Kompressory-vzduchotechnika empfehlen für die CNC-Linie folgende Mindestausstattung zur Luftaufbereitung:
- Trockner (Kältetrockner oder Adsorptionstrockner je nach erforderlichem Taupunkt),
- mehrstufige Filtration mit Kondensatabscheider, Vor- und Feinfilter,
- automatischer Kondensatablass,
- Taupunktsensor mit Alarm zur kontinuierlichen Qualitätsüberwachung.
Vorgehensweise bei der Planung oder Modernisierung eines Systems:
- Überprüfen Sie die aktuelle Luftqualität anhand des Filtrationsprogramms gemäß ISO 8573.
- Schauen Sie sich die Liste der Aufgaben für Techniker an und planen Sie die Wartungsintervalle.
- Bestellen Sie ein Schlüsselfertig-Konzept, die Montage oder ein Energieaudit direkt bei Kompresory-vzduchotechnika.
Was ich bei der Modernisierung eines Drucklufsystems zuerst angehen würde
Wenn ich die Prioritäten ordnen müsste, stelle ich die Luftqualität an erste Stelle, nicht die Leistung des Kompressors. Ein fehlerhafter Taupunkt zerstört die Präzision schneller als ein fehlender bar Druck. Erst nach der Lösung von Trocknung und Filtration ist es sinnvoll, die Leistung zu berechnen und über VSD nachzudenken. Messen ist immer günstiger als Mutmaßungen, und eine regelmäßige Überwachung des Taupunkts zahlt sich langfristig mehr aus als eine einmalige Investition in einen größeren Kompressor.
Wo man die Luftaufbereitung und den Service für den CNC-Betrieb bestellen kann
Kompresory-vzduchotechnika bietet direkten Zugang zu den oben genannten Technologien, ohne dass Sie Trockner, Filtration und Taupunktsensor separat bei drei verschiedenen Lieferanten suchen müssen. Im Katalog finden Sie Druckluftaufbereitungseinheiten bis 18 bar sowie das vollständige Filtrationsprogramm gemäß ISO 8573, sodass Sie Trockner, Filter und Kondensatabscheider gleich nach derselben Reinheitsklasse auswählen können.
Für die Luftverteilung zu CNC-Maschinen sind im Angebot auch Schläuche für Druckluft in den für den Maschinenbetrieb üblichen Abmessungen erhältlich, einschließlich geflochtener Ausführungen für höhere thermische und mechanische Belastung. Falls Sie die Wahl oder den Austausch eines Kompressors klären müssen, umfasst der gesamte Katalog der Kolben- und Schraubenkompressoren auch VSD- und ölfreie Varianten, die für empfindliche Prozesse geeignet sind.
Kompresory-vzduchotechnika bietet auch fachkundige Beratung, die Erstellung von Schlüsselfertig-Lösungen, Montage und Energieaudits, die auf die Messung von Verbrauch und Leckagen ausgerichtet sind. Wenn Sie sich über den aktuellen Zustand Ihres Netzes nicht sicher sind, fordern Sie ein unverbindliches Angebot für eine Verbrauchsmessung oder eine Beratung zur Auswahl von Trockner und Filtration direkt beim Team von Kompresory-vzduchotechnika an.
Häufig gestellte Fragen
Welcher Drucktaupunkt ist für die CNC-Bearbeitung geeignet?
Der konkrete Wert hängt von der Reinheitsklasse nach ISO 8573 und den Anforderungen des Maschinenherstellers ab, daher wird er durch kontinuierliche Messung überprüft, nicht durch eine einmalige Kontrolle.
Reicht für CNC ein Kältetrockner, oder ist ein Adsorptionstrockner erforderlich?
Ein Kältetrockner deckt den üblichen Ausblasbedarf und pneumatische Antriebe ab, ein Adsorptionstrockner wird dort eingesetzt, wo der Prozess einen deutlich niedrigeren Drucktaupunkt erfordert, zum Beispiel bei der Präzisionsbearbeitung oder empfindlicher Optik.
Wie groß muss der Kompressor für eine CNC-Linie sein?
Wann lohnt sich ein Kompressor mit stufenloser Drehzahlregelung (VSD)?
Wie oft sollten Undichtigkeiten im Druckluftnetz kontrolliert werden?
Eine regelmäßige Kontrolle mittels Ultraschalldetektor oder Druckabfalltest außerhalb des Betriebs sollte Teil der regelmäßigen Wartung sein, idealerweise im Rahmen eines Programms, das Kompressory-vzduchotechnika anbietet.
Empfohlen
- Möglichkeiten der Druckluftspeicherung: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Aufgabenliste für Druckluft: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Druckluftaufbereitungseinheiten bis 18 bar

Welches Material für die Druckluftverteilung in Betrieb und Werkstatt wählen
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Fahren Sie hier fort: Ratgeber zur industriellen Luftverteilung: Effizienz des Betriebs.

Druckbehälter: Gesetze der Tschechischen Republik und Pflichten des Betreibers im Jahr 2026
Ein Druckbehälter wird in Tschechien in dem Moment zu einer vorbehaltenen Druckanlage, in dem der höchste Betriebsdruck (PS) 0,5 bar übersteigt. Diese Grenze legt die tschechische Regierungsverordnung Nr. 192/2022 Sb. fest, und sobald der Behälter sie überschreitet, treffen den Betreiber eine ganze Reihe von Pflichten.
Er muss eine örtliche Betriebsvorschrift erarbeitet haben, einen Revisionsplan führen und sicherstellen, dass die Anlage von fachlich befähigten Personen bedient wird. Das tschechische Gesetz Nr. 250/2021 Sb. überträgt dabei die Verantwortung für die Betriebssicherheit klar auf den Betreiber, nicht auf den Hersteller oder den Revisionstechniker.
Die konkreten Fristen finden Sie in Anlage Nr. 4 der Regierungsverordnung Nr. 192/2022 Sb. und in der technischen Norm ČSN 69 0012:
- Erstrevision vor der Inbetriebnahme, erste Betriebskontrolle innerhalb von 14 Tagen.
- Betriebsrevisionen werden üblicherweise jährlich durchgeführt, bei LPG- und Kälteanlagen mit längeren Revisionsintervallen.
- Innere Revisionen werden nach den geltenden Regeln mit längeren Intervallen durchgeführt.
- Die Druckprobe wird gewöhnlich in längeren Zeitabständen durchgeführt, die die zuständigen Normen und Verordnungen festlegen.
Was das Inverkehrbringen einfacher Druckbehälter betrifft, entscheidet das Produkt PS·V. Übersteigt es 50 bar.L, muss der Behälter eine Konformitätsbewertung nach der Regierungsverordnung Nr. 119/2016 Sb. durchlaufen, einschließlich der EU-Baumusterprüfung im sogenannten Modul B.
Wichtigste Erkenntnisse
Der Betreiber eines Druckbehälters mit PS über 0,5 bar trägt die volle Verantwortung für die Betriebssicherheit und muss die Revisionen nach den tatsächlichen Betriebsbedingungen steuern, nicht nur nach dem gesetzlichen Maximum.
| Punkt | Einzelheiten |
|---|---|
| Einordnung der Anlage | Ein Behälter mit PS > 0,5 bar ist eine vorbehaltene Druckanlage nach der tschechischen RV 192/2022 Sb. |
| Wichtigste Unterlagen | Sorgen Sie vor der Inbetriebnahme für eine örtliche Betriebsvorschrift und einen Revisionsplan. |
| Revisionsfristen | Betriebsrevision jährlich, innere Revision nach 5 Jahren, Druckprobe nach 9 bis 10 Jahren. |
| Konformitätsbewertung | Behälter mit einem Produkt PS·V über 50 bar.L erfordern eine Konformitätsbewertung nach der tschechischen RV 119/2016 Sb. |
| Zertifizierte Lieferung | Kompresory-vzduchotechnika liefert Druckluftbehälter nach ČSN EN 286-1 einschließlich Montage und Service. |
Inhalt
- Warum der Stempel des Revisionstechnikers nicht genügt
- Wie Ihnen Kompresory-vzduchotechnika bei Druckbehältern hilft
- Wo Sie Vorschriften und technische Normen prüfen
- Häufige Fragen
Warum der Stempel des Revisionstechnikers nicht genügt
Die Gesetzgebung hat die Verantwortung für die Sicherheit eindeutig auf den Betreiber verlagert. Das bedeutet in der Praxis, dass der Revisionsplan nicht nur die gesetzlichen Höchstfristen abschreiben darf, sondern von der Dokumentation des Herstellers und von den tatsächlichen Betriebsbedingungen des jeweiligen Behälters ausgehen muss.
Ein Behälter, der mit einem aggressiven Medium oder in staubigem Betrieb arbeitet, braucht häufigere Kontrollen, als das gesetzliche Maximum zulässt. Dazu gehört eine nachweisbare Einweisung des Bedienpersonals und eine laufende Kommunikation mit dem Revisionstechniker, nicht nur ein einmaliger Kontakt einmal im Jahr.
Wie Ihnen Kompresory-vzduchotechnika bei Druckbehältern hilft
Die Lieferung eines zertifizierten Behälters ist nur der erste Schritt. Kompresory-vzduchotechnika bietet Druckbehälter mit einem Volumen von 725 Litern an, hergestellt in Übereinstimmung mit ČSN EN 286-1, ergänzt um Montage, Erstellung der örtlichen Betriebsvorschrift und anschließenden Service.
Das ist der Unterschied zum Kauf eines „nackten“ Behälters ohne Unterstützung. Unsere Techniker helfen, den Revisionsplan nach der realen Betriebsbelastung festzulegen, nicht nur nach Tabellenfristen, und sorgen auch für den Anschluss über Rohre für Druckluftleitungen, wenn Sie einen Kompressorraum von Grund auf aufbauen. Wenn Sie die Beschaffung eines neuen Behälters oder die Revision eines bestehenden Druckluftbehälters angehen, wenden Sie sich an unsere technische Abteilung und vereinbaren Sie eine Beratung direkt vor Ort.
Wo Sie Vorschriften und technische Normen prüfen
Den vollen Wortlaut der wichtigsten tschechischen Vorschriften finden Sie auf den Portalen ZákonyProLidi.cz oder ČeskéZákony.cz. Wir empfehlen, mit Anlage Nr. 4 der Regierungsverordnung Nr. 192/2022 Sb. zu beginnen, denn sie enthält die konkreten Revisionsfristen.
Für die Einordnung der Anlage und die Pflichten des Betreibers ist die Regierungsverordnung Nr. 192/2022 Sb. maßgeblich, für das Inverkehrbringen einfacher Druckbehälter die Regierungsverordnung Nr. 119/2016 Sb. und für die Verantwortung für die Arbeitssicherheit das Gesetz Nr. 250/2021 Sb. Die Konformitätsbewertung regelt allgemein das Gesetz Nr. 90/2016 Sb. Alle genannten Vorschriften sind tschechisches Recht. Die technische Praxis ergänzen die Normen ČSN 69 0012 und ČSN EN 286-1.
Praktische Schritte zu Wartung und Dokumentation finden Sie im Ratgeber zur Pflege des Kompressorbehälters und in der Checkliste der Sicherheitsregeln für die Kompressorbedienung.
Häufige Fragen
Wann ist ein Druckbehälter eine vorbehaltene Anlage?
Sobald der höchste Betriebsdruck (PS) 0,5 bar übersteigt, handelt es sich nach der tschechischen Regierungsverordnung Nr. 192/2022 Sb. um eine vorbehaltene Druckanlage mit vollständiger Revisionspflicht.
Wie oft muss die Revision eines Druckbehälters erfolgen?
Die Betriebsrevision erfolgt einmal jährlich, die innere Revision einmal in fünf Jahren und die Druckprobe etwa einmal in 9 bis 10 Jahren nach Anlage Nr. 4 der RV 192/2022 Sb.
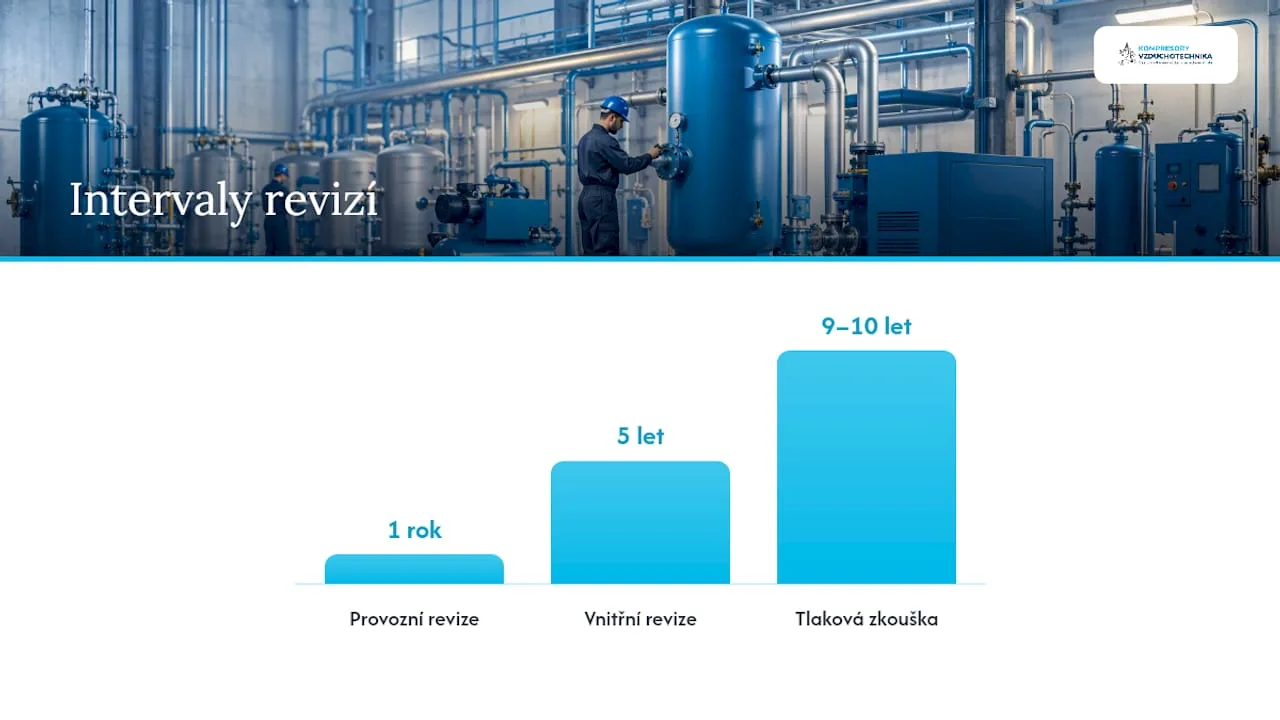
Wer haftet für die Betriebssicherheit des Behälters?
Die Verantwortung trägt der Betreiber, der nach dem tschechischen Gesetz Nr. 250/2021 Sb. die örtliche Betriebsvorschrift, den Revisionsplan und fachlich befähigtes Bedienpersonal sicherstellen muss.
Wann muss ein einfacher Druckbehälter eine Konformitätsbewertung durchlaufen?
Wenn das Produkt PS·V 50 bar.L übersteigt, erfordert der Behälter eine Konformitätsbewertung nach der tschechischen Regierungsverordnung Nr. 119/2016 Sb., einschließlich der EU-Baumusterprüfung.
Wo kauft man einen normgerechten Druckbehälter?
Kompresory-vzduchotechnika liefert Druckluftbehälter in Übereinstimmung mit ČSN EN 286-1 einschließlich Montage, Betriebsdokumentation und Service.
Empfohlen


Überhitzung des Schraubenkompressors: schnelles Eingreifen und Prävention
Die häufigsten Ursachen für Überhitzung eines Schraubenkompressors sind vier: ein verschmutzter Kühler, degradiertes oder unzureichendes Öl, ein Ausfall des Kühlgebläses und eine schlechte Belüftung des Kompressorraums. Eine fünfte, weniger offensichtliche Ursache ist die Überlastung über die projektierte Leistung hinaus.
Sobald die Steuereinheit eine hohe Temperatur meldet, tun Sie Folgendes:
- Entlasten Sie die Last oder schalten Sie auf Leerlauf um,
- überprüfen Sie den Ölstand und die Ölfarbe,
- entfernen Sie alles, was die Luftströmung um den Kühler behindert.
Wenn die Temperatur nach diesen Schritten innerhalb weniger Minuten nicht sinkt, stellen Sie die Einheit ab und rufen Sie den Service. Das Risiko einer Beschädigung des Schraubenblocks und der Lager steigt mit jeder Minute des Betriebs über der Grenztemperatur.
Wichtige Erkenntnisse
Überhitzung eines Schraubenkompressors wird am häufigsten durch eine Kombination aus verschmutztem Kühler, degradiertem Öl und unzureichender Belüftung verursacht, die sich größtenteils durch regelmäßige Messung und Reinigung erkennen lässt.
| Punkt | Details |
|---|---|
| Hauptursachen | Verschmutzter Kühler, schlechtes Öl, Ausfall des Kühlgebläses und unzureichende Belüftung des Kompressorraums machen die Mehrheit der Fälle von Überhitzung aus. |
| Sofortige Reaktion | Entlasten Sie den Kompressor, überprüfen Sie das Öl und beseitigen Sie Hindernisse im Luftstrom, anschließend beobachten Sie, ob die Temperatur sinkt. |
| Schwellenwerte | Die normale Öltemperatur liegt bei 60–85 °C, die Sicherheitsabschaltung ist meist bei etwa 95–105 °C eingestellt. |
| Diagnose vor der Reparatur | Eine multiparametrische Diagnose (Vibrationen, Thermografie, Ölanalyse) deckt innere Defekte früher auf als eine Sichtprüfung. |
| Prävention wirkt | Regelmäßiger Ölwechsel, Reinigung der Kühler und Überwachung der Betriebsdaten senken das Risiko eines ungeplanten Stillstands deutlich. |
| Fachliche Unterstützung | Kompresory-vzduchotechnika bietet Diagnose, Ölanalyse, Monitoring und die Lieferung von Ersatzteilen zur Lösung wiederkehrender Überhitzung. |
Inhalt
- Sofortige Checkliste bei festgestellter Überhitzung
- Hauptursachen für Überhitzung nach Subsystemen
- Wie man die Überhitzung des Kompressors Schritt für Schritt diagnostiziert
- Vorbeugende Wartung, die das Überhitzungsrisiko tatsächlich senkt
- Wann der Service zu rufen ist und wie man sicher auf den Einsatz wartet
- Häufige Fragen
Sofortige Checkliste bei festgestellter Überhitzung
Bevor Sie irgendetwas berühren, trennen Sie den Kompressor von der Stromversorgung und lassen Sie ihn abkühlen. Heiße Rohrleitungen und die Ölfüllung können auch nach dem Abschalten des Motors Verbrennungen verursachen.
Gehen Sie in dieser Reihenfolge vor:
- Notieren Sie die gemeldeten Alarme und den Zeitpunkt ihres Auftretens.
- Überprüfen Sie den Ölstand und dessen Farbe (dunkles oder trübes Öl weist auf Oxidation hin).
- Prüfen Sie, ob sich das Kühlgebläse dreht und ob der Riemen nicht rutscht oder gerissen ist.
- Überprüfen Sie die Kühlerrippen auf Verschmutzung durch Staub oder Fett.
- Überprüfen Sie die Temperatur und die Luftströmung im Kompressorraum.
Notieren Sie sich bei der Kontrolle vier Werte: die Öl-Austrittstemperatur, die Temperatur des Blockgehäuses, den Öldruck und die Betriebsstundenzahl.
Profi-Tipp: Die normale Öl-Austrittstemperatur liegt bei den meisten Schraubenkompressoren zwischen 60 und 85 °C. Die werkseitige Einstellung der Sicherheitsabschaltung liegt meist bei etwa 95 bis 105 °C – wenn das Gerät diese Grenze wiederholt meldet, handelt es sich nicht um Zufall, sondern um einen systembedingten Defekt.
Wenn die gemessenen Werte auch nach der Reinigung des Kühlers und dem Nachfüllen von Öl über dem üblichen Bereich liegen, liegt das Problem wahrscheinlich im Ölkreislauf oder im Thermostatventil.
Hauptursachen für Überhitzung nach Teilsystemen
Die Überhitzung eines Schraubenkompressors hat selten nur eine einzige Ursache. Meist handelt es sich um eine Kombination kleinerer Mängel, die sich zu einem großen Problem summieren. Die Aufteilung nach Teilsystemen hilft, den Übeltäter schneller zu finden als eine flächendeckende Kontrolle.
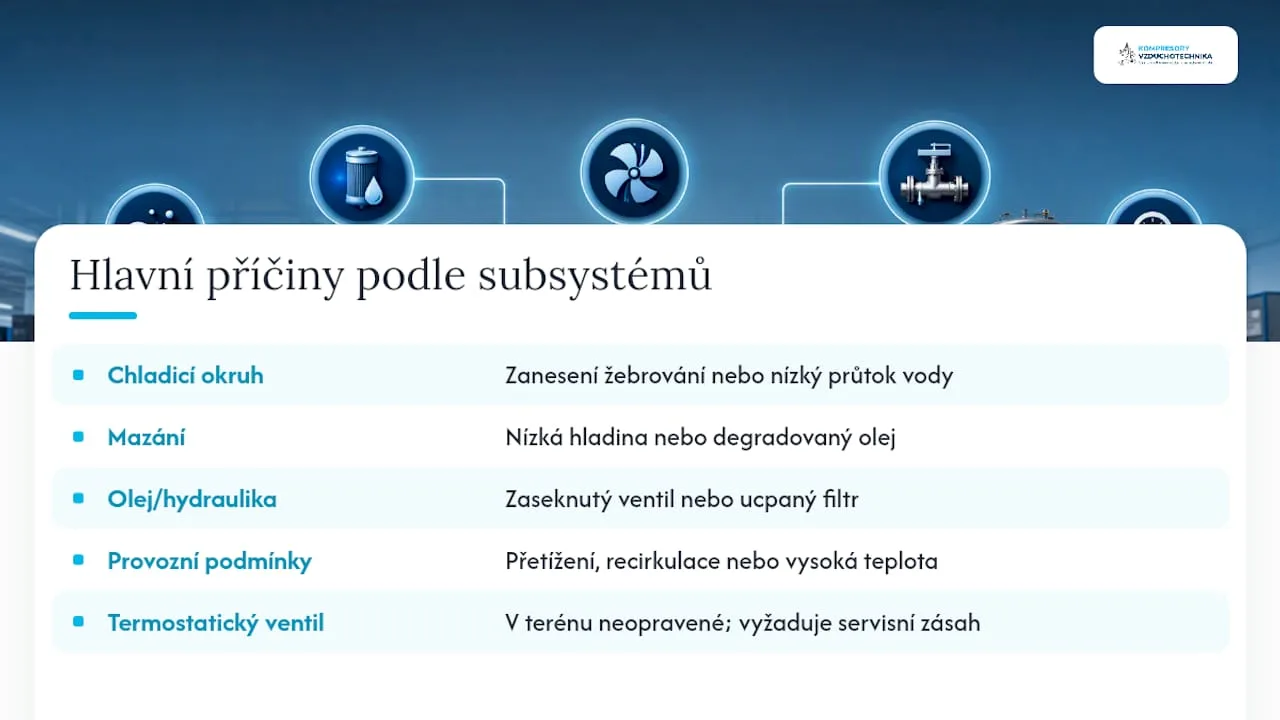
Kühlkreislauf. Verschmutzte Kühlerlamellen blockieren die Luftströmung und verringern die Effizienz der Wärmeübertragung. Bei luftgekühlten Geräten genügt eine wenige Millimeter dicke Schicht aus Staub und Fett, damit die Temperatur um Dutzende Grad ansteigt. Bei wassergekühlten Kompressoren verursacht ein geringer Kühlwasserdurchfluss oder Ablagerungen im Wasserkreislauf denselben Effekt. Typisches Symptom: Die Temperatur steigt allmählich an, auch bei normaler Last.
Schmierung. Ein niedriger Ölstand, oxidiertes Öl oder eine falsche Viskosität erhöhen die Reibung zwischen Rotoren und Lagern. Degradiertes Öl verliert gleichzeitig seine Schmier- und Kühleigenschaften, da das Öl im Schraubenkompressor nicht nur die Schmierfunktion erfüllt, sondern auch einen wesentlichen Teil der Wärme aus dem Schraubenblock abführt. Das Ergebnis ist ein steigender Energieverbrauch und beschleunigter Verschleiß.
Öl- und Hydraulikkomponenten. Ein festsitzendes Thermostatventil ist eine tückische Störung, da sie äußerlich wie ein Kühlungsproblem aussieht. Das Öl zirkuliert nur im kurzen Bypass und nutzt den Hauptkühler überhaupt nicht. Man erkennt es an einem einfachen Test: Die zum Kühler führende Leitung bleibt bei Berührung kalt, obwohl die Steuereinheit eine Überhitzung meldet. Ein verstopfter Ölfilter oder ein verschlissener Ölabscheider führt zu einem ähnlichen Effekt und zusätzlich kann Öl in die Ausgangsluft gelangen.
Betriebsbedingungen. Eine Überlastung über die ausgelegte Leistung hinaus, die Rezirkulation heißer Abluft zurück in die Ansaugung sowie eine Umgebungstemperatur über dem Herstellerlimit können auch einen technisch einwandfreien Kompressor überhitzen. Eine falsche Belüftung des Kompressorraums gehört zu den Ursachen, die Techniker vor Ort am häufigsten unterschätzen.
Ein festsitzendes Thermostatventil oder ein verschlissener Ölabscheider lassen sich vor Ort nicht reparieren. Dort endet die Prävention und beginnt der Serviceeinsatz.
Schritt-für-Schritt-Diagnose der Kompressorüberhitzung
Diagnose ohne Messung ist nur Raten. Viele Techniker empfehlen, zunächst externe Faktoren auszuschließen – Belüftung, Umgebungstemperatur, Sauberkeit des Kühlers – und erst danach nach einem internen Defekt zu suchen, etwa einem festsitzenden Thermostatventil oder einer verstopften Leitung.
Grundausstattung für die Diagnose:
- Kontakt- oder Infrarot-Thermometer, gegebenenfalls eine Wärmebildkamera zur schnellen Erfassung von Hotspots,
- Manometer zur Messung des Öldrucks und des Differenzdrucks am Separator,
- Set zur Entnahme einer Ölprobe,
- Ultraschallsonde zur Lagerkontrolle,
- Schwingungsanalysator zur Überwachung des Zustands des Schraubenblocks.
Die multiparametrische Diagnostik, die Vibrationen, Wärmebildanalyse, Ölanalyse und Ultraschall kombiniert, ermöglicht eine quantitative Bewertung des Kompressorzustands und die Vorhersage von Störungen, bevor sie sich visuell zeigen. Eine Studie zur Diagnostik von Schraubenkompressoren beschreibt den Einsatz dieser Methodenkombination an mehreren Einheiten mit eindeutigem Nutzen für die Fehlervorhersage.
Was konkret zu messen ist und wie die Ergebnisse zu interpretieren sind:
- Öltemperatur am Austritt – normalerweise 60 bis 85 °C; dauerhaft über 90 °C weist auf ein Problem mit Kühlung oder Schmierung hin.
- Temperatur des Blockgehäuses – vergleichen Sie diese mit früheren Messwerten, nicht nur mit einem einmaligen Grenzwert.
- Differenzdruck über dem Separator – ein steigender Wert deutet auf einen verschmutzten Separator hin.
- Motorspannung und -strom – Abweichungen können auf eine mechanische Überlastung hinweisen.
Sinkt die Temperatur nach der Reinigung des Kühlers und dem Nachfüllen von Öl nicht, senden Sie eine Ölprobe zur Laboranalyse ein. Das Ergebnis zeigt den Grad der Oxidation, den Gehalt an metallischen Verschleißpartikeln sowie eine eventuelle Kontamination – das ist eine genauere Grundlage für die Entscheidung über den Service als eine reine Sichtprüfung.
Vorbeugende Wartung, die das Risiko einer Überhitzung tatsächlich verringert
Regelmäßige Wartung – Öl- und Filterwechsel, Reinigung der Kühler und Überwachung der Betriebsparameter – gehört zu den wirksamsten Methoden, um das Risiko von Überhitzung und ungeplanten Stillständen zu senken. Das funktioniert jedoch nur, wenn der Wartungsplan eine klare Struktur hat.
Orientierungsplan der Tätigkeiten:
- Täglich – Kontrolle des Displays, der Alarme und des Ölstands.
- Wöchentlich – Sichtprüfung des Kühlers und des Bereichs um das Gebläse.
- Monatlich – Reinigung des Kühlers mit Druckluft und Kontrolle der Riemenspannung.
- Vierteljährlich – Kontrolle des Zustands des Ölfilters und des Separators.
- Jährlich – Ölwechsel gemäß Herstellerempfehlung und Entnahme einer Probe für die Laboranalyse.
Praktische Maßnahmen mit der größten Wirkung:
- Reinigung luftgekühlter Kühler durch Ausblasen entgegen der Richtung des Kühlluftstroms mit einem Druck von etwa 0,4 MPa – die entgegengesetzte Richtung würde die Verunreinigungen tiefer in die Lamellen drücken, statt sie zu entfernen.
- Öl- und Filterwechsel nach tatsächlichen Betriebsstunden, nicht nach Kalender.
- Kontrolle des Bereichs hinter dem Kühlgebläse und im Inneren des Gehäuses, der von Technikern vor Ort oft vernachlässigt wird, obwohl er die Wärmeabfuhr entscheidend beeinflusst.
Wo es sinnvoll ist, in eine Modernisierung zu investieren: Drehzahlregelung des Kühlgebläses je nach tatsächlicher Temperatur, verstärkte Belüftung des Kompressorraums, zusätzliche Absaugung der Warmluft oder Fernüberwachung wichtiger Parameter. Einen detaillierteren Überblick über die Vorteile und technischen Parameter finden Sie in der Übersicht der Vorteile von Schraubenkompressoren für die Industrie.
Profi-Tipp: Wählen Sie die Ölviskosität entsprechend der tatsächlichen Betriebstemperatur im Kompressorraum, nicht nach den Empfehlungen aus dem Handbuch einer anderen Klimazone. In heißen und staubigen Betrieben lohnt sich auch ein kürzeres Wechselintervall, als vom Hersteller angegeben.
Wann der Service zu rufen ist und wie man sicher auf den Einsatz wartet
Bestimmte Signale bedeuten, dass die Situation über den Rahmen der üblichen Wartung vor Ort hinausgeht. Dazu gehören wiederholtes automatisches Abschalten wegen Überhitzung, erhöhte Werte von Metallpartikeln in der Ölanalyse oder ungewöhnliche Vibrationen und Geräusche, die auf Verschleiß des Rotors oder der Lager hindeuten.
Bevor der Servicetechniker eintrifft:
- Stellen Sie den Kompressor sicher ab – trennen Sie ihn nicht unter Last, lassen Sie ihn 5 bis 10 Minuten im Leerlauf nachlaufen und stoppen Sie ihn erst danach.
- Sichern Sie den Ort gegen unbefugte Eingriffe und kennzeichnen Sie das Gerät als außer Betrieb.
- Bereiten Sie die Aufzeichnung der Alarme, der gemessenen Werte und der Wartungshistorie vor.
Für das Serviceteam bedeutet das eine schnellere Diagnose:
- Aufzeichnung der Betriebsstunden seit dem letzten Ölwechsel,
- Ölprobe, falls eine entnommen wurde,
- Beschreibung der Umstände, unter denen die Überhitzung aufgetreten ist.
Prädiktive Wartung als nächster Schritt
Moderne Steuerungen erfassen heute routinemäßig Temperaturen und erzeugen Servicesignale in Echtzeit, was den Übergang von reaktiven Reparaturen zu prädiktiver Wartung ermöglicht. Beobachten Sie drei Signale: den Trend der Öl-Austrittstemperatur, die Ölqualität und die Betriebsstunden unter Last. Für einen Pilotversuch genügt ein einfacher Sensorsatz und eine Datenerfassung über drei bis sechs Monate, bevor Sie genaue Alarmgrenzen festlegen.
Was ich aus eigener Praxis mitnehme
Firmen, die am Bedienpanel eine einfache Checkliste auf Papier oder digital führen, haben deutlich seltener mit Überhitzung zu kämpfen als jene, die sich nur auf das Gedächtnis des Bedienpersonals verlassen. Ich empfehle, regelmäßige Schulungen des Bedienpersonals zur Erkennung erster Anzeichen einzuführen und Teile nach Betriebsstunden statt erst nach einem Ausfall zu wechseln. Planen Sie die vorbeugende Wartung in dem Moment, in dem die gemessenen Werte langsam zu steigen beginnen, nicht erst, wenn der Alarm ertönt.
Wie Ihnen Kompresory-vzduchotechnika helfen kann
Eine wiederholte Überhitzung eines Schraubenkompressors lässt sich selten durch eine einzige Reparatur lösen. Kompresory-vzduchotechnika bietet eine Kombination, die ein einzelner Serviceeinsatz nicht leisten kann: fachkundige Diagnose vor Ort, Ölanalyse, Lieferung von Originalfiltern und Ersatzteilen sowie die Installation einer Überwachung der Betriebsparameter – alles aus einer Hand.
Falls sich die Überhitzung bei Ihrer Einheit auch nach der Grundwartung wiederholt, bieten wir eine Beratung und Diagnose direkt im Betrieb an, damit Sie die tatsächliche Ursache erkennen, bevor es zu einer Beschädigung des Schraubenblocks kommt. Einen umfassenden Überblick über unsere Service- und Beratungsleistungen finden Sie auf der Seite mit den Dienstleistungen. Wenn das Problem von einem verschlissenen Abscheider herrührt oder Ihre Einheit die Grenze der wirtschaftlichen Reparatur überschritten hat, werfen Sie einen Blick auf das Angebot der Schraubenkompressoren SCR und erfahren Sie, wie sich eine Modernisierung auf den Energieverbrauch des Betriebs auswirkt. Melden Sie sich über das Kontaktformular und vereinbaren Sie einen Termin für die Diagnose.
Häufige Fragen
Was ist die normale Betriebstemperatur eines Schraubenkompressors?
Die Öl-Austrittstemperatur liegt bei den meisten Schraubenkompressoren zwischen 60 und 85 °C; die werkseitig eingestellte Sicherheitsabschaltung liegt meist bei etwa 95 bis 105 °C.
Was ist als Erstes zu tun, wenn der Kompressor überhitzt?
Entlasten Sie die Last, überprüfen Sie Ölstand und Ölfarbe und entfernen Sie alles, was die Luftströmung um den Kühler herum behindert, und beobachten Sie anschließend, ob die Temperatur sinkt.
Wie erkenne ich ein festsitzendes Thermostatventil?
Die Leitung zum Hauptkühler bleibt kalt anfühlbar, obwohl die Steuerung eine hohe Temperatur meldet, weil das Öl nur in einem kurzen Bypass zirkuliert.
Wie oft sollte der Kühler eines Schraubenkompressors gereinigt werden?
Führen Sie wöchentlich eine Sichtkontrolle durch, eine gründliche Reinigung mit Druckluft entgegen der Kühlluftströmung sollte dann mindestens einmal monatlich oder je nach Staubbelastung im Betrieb erfolgen.
Wann muss der Service statt einer Eigenreparatur gerufen werden?
Rufen Sie den Service bei wiederholtem automatischem Abschalten, erhöhten Metallpartikelwerten in der Ölanalyse oder ungewöhnlichen Vibrationen, die auf Verschleiß von Lagern oder Rotor hindeuten. Kompresory-vzduchotechnika bietet in solchen Fällen eine Diagnose direkt vor Ort im Betrieb an.
Empfohlen
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Wie Sie eine Luftleckage am Kompressor beheben: Ratgeber 2026 - Kompresory-Vzduchotechnika.cz
- Warum die Kühlung des Kompressors für den Betrieb entscheidend ist - Kompresory-Vzduchotechnika.cz
- Energieeinsparungen beim Schraubenkompressor SCR

Nutzung der Abwärme des Kompressors für Betriebe und Technik
Die Abwärme des Kompressors ist eine unmittelbar verfügbare Energiequelle, die sich bei korrekter Auslegung für die Warmwasserbereitung, die Temperierung von Hallen oder als Eingangsenergie für eine Wärmepumpe nutzen lässt. Bei Schraubenkompressoren wird der Großteil der elektrischen Leistungsaufnahme in Wärme umgewandelt, wobei nur ein Bruchteil als Energie der Druckluft verbleibt.
Statistik: Bei Schraubenkompressoren wird üblicherweise der überwiegende Teil dieser Energie ungenutzt abgeführt, obwohl sie technisch leicht erfassbar wäre.
Drei Anwendungen bringen die schnellste Amortisation: die Bereitung von Warmwasser, die Temperierung von Produktionshallen und Lagerhallen sowie die Vorwärmung von Prozessmedien oder Luft für die Lüftungstechnik. Die folgenden Abschnitte zeigen, woher die Wärme ihr Potenzial bezieht, wie man es berechnet und welche technischen Varianten sich im Betrieb tatsächlich bewähren.
Wichtige Erkenntnisse
Die Wärmerückgewinnung aus dem Kompressor kann bei Zweischichtbetrieb die Investition innerhalb von drei Monaten zurückbringen und die Maschine von einem reinen Kostenfaktor zu einer Wärmequelle für den Betrieb machen.
| Punkt | Details |
|---|---|
| Hoher Wärmeanteil | Bei Schraubenkompressoren wird der Großteil der elektrischen Leistungsaufnahme in Wärme umgewandelt. |
| Drei Hauptnutzungen | Die Warmwasserbereitung, die Temperierung von Hallen und die Vorwärmung von Prozessmedien oder der Lüftungstechnik bringen den schnellsten Nutzen. |
| Schnelle Amortisation | Bei Zweischichtbetrieben mit ausreichenden Stunden liegt die Amortisation unter drei Monaten im Vergleich zur Elektroheizung. |
| Speicherung bei unregelmäßiger Entnahme | Wo die Wärmeentnahme stoßweise erfolgt, ist ein Speicher oder eine Wärmepumpe erforderlich, sonst geht das Potenzial verloren. |
| Unterstützung durch einen Fachmann | Kompresory-vzduchotechnika bietet die technische Begutachtung der Kompressorstation und die Lieferung von Komponenten für die Auslegung der Wärmerückgewinnung an. |
Empfohlene Quellen und weiterführende Lektüre
- Aktionsplan zur Entwicklung der Nutzung von niederpotenzieller erneuerbarer und Abwärme des Ministeriums für Umwelt
- Abschlussbericht über das Potenzial von Niedertemperatur-Wärmequellen in Wärmeversorgungssystemen
Beginnen Sie mit der Erfassung eigener Daten, indem Sie Temperatur und Durchfluss im Kühlkreislauf Ihres Kompressors mindestens eine Woche lang messen.
Inhalt
- Woher stammt die Abwärme des Kompressors
- Wie viel Wärme lässt sich tatsächlich zurückgewinnen?
- Welche technischen Varianten der Wärmerückgewinnung gibt es?
- Wo lässt sich die rückgewonnene Wärme im Betrieb am besten nutzen?
- Wie man die Amortisation der Investition in die Wärmerückgewinnung berechnet
- Installation und Betrieb: Worauf man sich vorbereiten sollte
- Wann sich die Wärmerückgewinnung nicht lohnt
- Wie ein fachlicher Audit der Wärmerückgewinnung abläuft
- Normen und gesetzliche Anforderungen für die Wärmerückgewinnung
- Häufige Fragen
Woher die Abwärme des Kompressors stammt
Die dem Kompressor zugeführte elektrische Energie wird in mechanische Arbeit und Wärme umgewandelt. Bei ölgeschmierten Schraubenkompressoren landet der Großteil der Wärme im Schmieröl, das die Wärme aus dem Verdichterblock abführt. Der Rest entweicht in die Kühlluft um Motor und Block, beziehungsweise ins Wasser, wenn die Maschine wassergekühlt ist.
Wärmequellen und ihre typischen Parameter:
- Ölkreislauf – Öltemperatur in der Regel 70–90 °C, hohe Wärmequalität, lässt sich leicht über einen Plattenwärmetauscher abführen.
- Kühlluft – Temperatur 30–50 °C über der Umgebungstemperatur, geringere Qualität, geeignet zur Temperierung von Räumen.
- Wasserkühlkreislauf – bei wassergekühlten Maschinen eine Temperatur ähnlich wie beim Öl, eine saubere Quelle ohne Risiko einer Ölkontamination.
- Trockner und Kondensat – niedrigeres Temperaturniveau, ergänzende Quelle, oft vernachlässigt.
Die wichtigsten Messstellen sind Ein- und Austritt des Kühlmediums, der Durchfluss sowie die Temperaturdifferenz zwischen diesen Punkten. Ohne diese Daten lässt sich das Potenzial nicht zuverlässig beurteilen und kein Wärmetauscher auslegen.
Wie viel Wärme lässt sich tatsächlich zurückgewinnen?
Eine exakte Berechnung erfordert eine Planungssoftware, eine orientierende Schätzung schaffen Sie jedoch innerhalb weniger Minuten. Vorgehensweise:
- Ermitteln Sie die Antriebsleistung des Kompressors in kW anhand des Typenschilds oder einer Verbrauchsmessung.
- Multiplizieren Sie mit dem Wärmeanteil – bei Schraubenkompressoren rechnen Sie mit der Umwandlung des Großteils der Antriebsleistung in Wärme.
- Multiplizieren Sie mit den jährlichen Betriebsstunden – bei Zweischichtbetrieb typischerweise rund 4.000 bis 6.000 Stunden.
- Ziehen Sie Verluste und eine Reserve ab – nicht die gesamte Wärme ist praktisch nutzbar, rechnen Sie mit einem Sicherheitsfaktor von 10 bis 20 %.
Beispiel: Ein Kompressor mit einer Antriebsleistung von 30 kW, Betrieb 5.500 Stunden pro Jahr, Umwandlung 90 % in Wärme. Das grobe Wärmepotenzial liegt bei rund 148 MWh pro Jahr, nach Abzug der Reserve wird realistisch mit einem Wert näher bei 120 MWh gerechnet.
Das Ergebnis schwankt stark je nach Auslastung der Maschine, Saisonalität und dem Unterschied zwischen Nenn- und tatsächlicher Leistung. Deshalb wird die Schätzung immer als Bandbreite angegeben, nicht als eine feste Zahl.
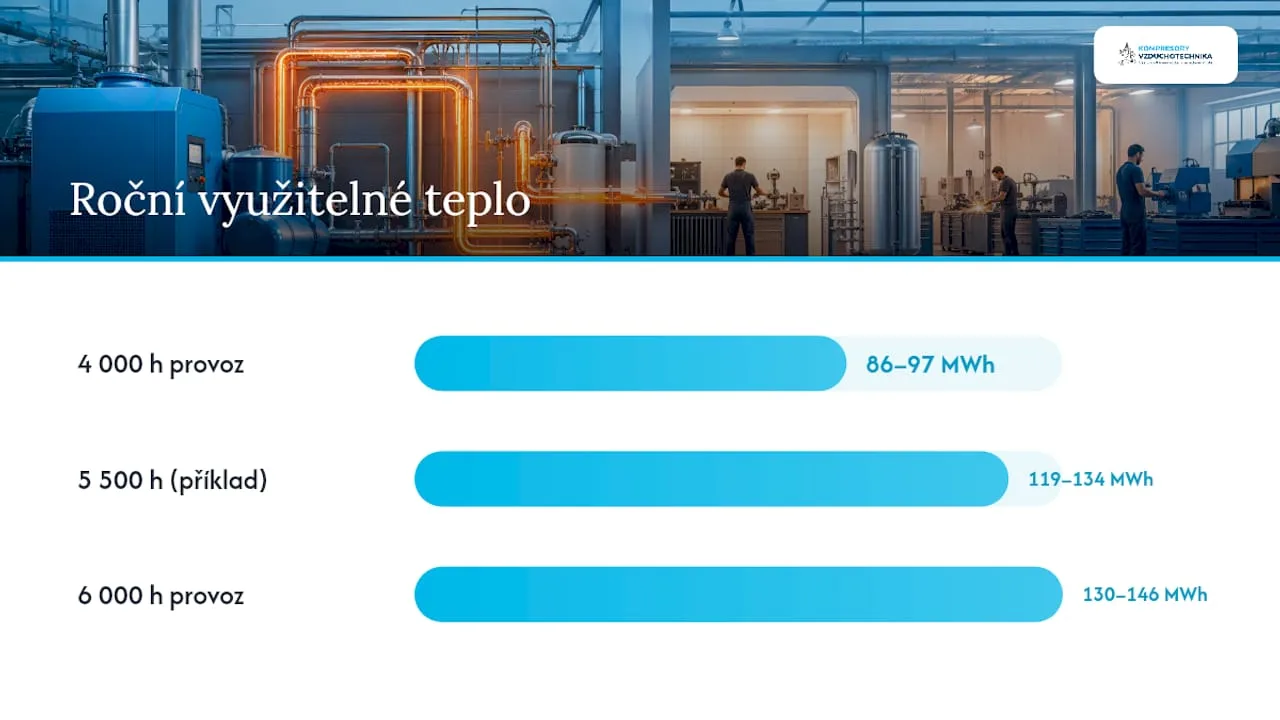
Welche technischen Varianten der Wärmerückgewinnung gibt es?
Die Wahl der Technologie hängt vom Kompressortyp, dem verfügbaren Temperaturniveau und dem Wärmeabnahmeprofil im Betrieb ab.
- Integrierter Plattenwärmetauscher im Ölkreislauf – die gängigste Lösung bei ölgeschmierten Schraubenkompressoren, kompakt, relativ kostengünstig, geeignet zur Erwärmung von Brauchwasser oder Heizwasser.
- Wassergekühlte Wärmetauscher – saubereres Medium, geringeres Kontaminationsrisiko, erfordern jedoch einen eigenen Wasserkreislauf und Wartung gegen Korrosion.
- Anschluss der Abluft an die Lüftungstechnik – einfache Integration bei luftgekühlten Maschinen, ideal zur Temperierung von Hallen in der Winterperiode.
- Verbindung mit einer Wärmepumpe – erhöht die Nutztemperatur von Niedertemperaturwärme, empfohlen vor allem dort, wo direkte Wärme nicht ausreicht, um das geforderte Temperaturniveau abzudecken.
- Pufferspeicher – gleicht die Diskrepanz zwischen der durch den Kompressor erzeugten Wärme und dem stoßweisen Verbrauch im Betrieb aus.
Ölfreie Kompressoren bieten saubere Wärme ohne Risiko einer Ölkontamination, jedoch meist mit niedrigerer verfügbarer Temperatur. Bei ölgeschmierten Maschinen muss dagegen mit Filtration und regelmäßiger Kontrolle des Ölzustands im Wärmetauscher gerechnet werden.
Jede Variante benötigt eine Umwälzpumpe, eine Regelung von Temperatur und Durchfluss sowie Sicherheitseinrichtungen gegen Überhitzung. Ohne eine ordnungsgemäß dimensionierte Regelung besteht die Gefahr von Temperaturschwankungen am Ausgang, was den Anschluss an die Brauchwassererwärmung oder Lüftungstechnik erschwert.
Profi-Tipp: Bevor Sie einen Wärmetauscher bestellen, lassen Sie das tatsächliche Temperaturprofil des Kompressors über eine Woche normalen Betriebs messen – die Nennwerte aus dem Katalog entsprechen nach Jahren des Betriebs und Verschleißes oft nicht der Realität.
Einzelheiten zur Kühlung und ihrem Einfluss auf die Lebensdauer des Kompressors finden Sie im Artikel über die Kühlung des Kompressors.
Wo lässt sich die zurückgewonnene Wärme im Betrieb am besten nutzen?
Die häufigste Anwendung findet sich dort, wo die Wärmeabnahme regelmäßig und vorhersehbar ist:
- Erwärmung von Trinkwarmwasser für Sozialräume, Waschräume oder zum Reinigen in der Produktion.
- Temperierung von Hallen und Lagern in den Wintermonaten, insbesondere bei luftgekühlten Kompressoren, die an die RLT angeschlossen sind.
- Vorwärmung der Luft in der Lüftungstechnik vor der weiteren Erwärmung, wodurch der Energieverbrauch der Haupt-Wärmequelle gesenkt wird.
- Regeneration von Adsorptionstrocknern für Druckluft, wobei die Wärme direkt in der Technologie genutzt wird.
- Prozessvorwärmung von Wasser oder Medien in der nachgelagerten Produktion.
Eine direkte Anbindung ohne Speicherung funktioniert dort gut, wo der Kompressor kontinuierlich läuft und die Wärmeabnahme seinem Betrieb entspricht, zum Beispiel bei Dreischicht-Fertigungslinien oder Rechenzentren. Dort, wo die Abnahme stoßweise erfolgt, ist fast immer eine Speicherung oder eine Wärmepumpe erforderlich, da sonst ein Großteil des Potenzials verloren geht.
Wie man die Amortisation der Investition in die Wärmerückgewinnung berechnet
Die Grundformel ist einfach:
- Berechnen Sie die jährliche Einsparung – die Menge der gewonnenen Wärme in MWh multipliziert mit dem Preis der alternativen Quelle (Strom, Gas).
- Summieren Sie die Investitionskosten – Wärmetauscher, Rohrleitungen, Pumpen, Regelung und Montage.
- Teilen Sie die Investition durch die jährliche Einsparung – das Ergebnis ist die Amortisationszeit in Jahren.
Bei standardmäßigen Zweischichtbetrieben mit ausreichenden Betriebsstunden wird bei einem gut ausgelegten System eine Amortisation der Investition in die Wärmerückgewinnung von unter drei Monaten angegeben, sofern man sie mit einer direkten elektrischen Beheizung vergleicht. Das ist eine extrem kurze Zeit, auch im Vergleich zu anderen Energiemaßnahmen in der Industrie.
Berücksichtigen Sie in der Kalkulation auch die Nebeneffekte – geringere CO2-Emissionen und eine geringere Belastung der Hauptwärmequelle. Als Risiko bleibt die Variabilität des Betriebs: Sinkt die Auslastung des Kompressors, sinkt auch die verfügbare Wärme und damit die reale Einsparung gegenüber der Berechnung.
Installation und Betrieb: Worauf Sie sich vorbereiten sollten
Bevor der Lieferant das System installiert, sollte das Projekt mehrere feste Punkte enthalten:
- Wärmeentnahmepunkt – genau festgelegte Stelle im Öl-, Wasser- oder Luftkreislauf.
- Plattenwärmetauscher, dimensioniert auf die tatsächliche Leistung, nicht nur auf den nominellen Typenschildwert.
- Umwälzpumpen und Ausdehnungsgefäß zur Aufrechterhaltung des Drucks im Heizkreislauf.
- Pufferspeicher, falls die Wärmeentnahme unregelmäßig erfolgt.
- Regelung mit Durchfluss- und Temperaturmessung am Ein- und Ausgang.
- Öl- oder Wasserfiltration, damit Verunreinigungen den Wärmetauscher nicht verschmutzen.
Zu den Betriebsrisiken zählen Ölüberhitzung bei Regelungsstörung, Korrosion auf der Wasserseite des Wärmetauschers und Einfrieren der Außenleitungen bei Luftsystemen im Winter. Der Zugang zu den Servicepunkten des Kompressors muss auch nach der Installation des Wärmetauschers erhalten bleiben, sonst verlängert sich die Zeit für die reguläre Wartung.
Profi-Tipp: Richten Sie mindestens einmal pro Quartal eine Kontrolle der Wärmetauscher-Effizienz ein – der Vergleich der Temperaturdifferenz am Ein- und Ausgang zeigt Verschmutzung oder Leistungsabfall schnell, bevor sich dies auf der Energieabrechnung bemerkbar macht.
Detaillierte Anforderungen an die Anordnung des Kompressorraums und den Zugang zu den Servicepunkten beschreibt der Artikel über Anforderungen an den Kompressorraum.
Wann sich Wärmerückgewinnung nicht lohnt
Das Projekt ergibt wirtschaftlich in der Regel keinen Sinn, wenn der Kompressor nur wenige Stunden täglich läuft, der Betrieb stark unregelmäßig ist ohne Möglichkeit der Wärmespeicherung, oder die verfügbare Temperatur so niedrig ist, dass eine kostenintensive Wärmepumpe ohne entsprechende Abnahme erforderlich wäre. Der externe Verkauf von Wärme an Nachbarn oder ein Heizwerk birgt zudem das Risiko einer Abhängigkeit vom Betrieb des eigenen Kompressors. Eine Produktionsunterbrechung bedeutet eine Unterbrechung der Wärmelieferung, was eine sorgfältige vertragliche Absicherung erfordert und die Wirtschaftlichkeit des Projekts fast immer stärker erschwert, als es auf den ersten Blick scheint.
Wie ein fachlicher Audit zur Wärmerückgewinnung abläuft
Ein qualifizierter Anbieter geht nach einer klaren Methodik vor, nicht nach Schätzung:
- Datenerfassung – Messung von Leistungsaufnahme, Temperaturen und Durchflüssen an den Kühlkreisläufen über einen repräsentativen Betriebszyklus.
- Erfassung des Wärmebedarfs im Betrieb – wo und wann Wärme tatsächlich benötigt wird.
- Entwurf von Lösungsvarianten – direkte Anbindung, Speicherung oder Kombination mit einer Wärmepumpe.
- Wirtschaftliche Analyse mit Prognose der Amortisation und Sensitivität gegenüber dem Energiepreis.
Der technische Bericht sollte ein Anschlussschema, die Dimensionierung des Wärmetauschers, einen Regelungsplan, einen Wartungsplan sowie eine Kostenschätzung enthalten. Der Standardprozess verläuft dann vom Angebot über die Pilotprüfung, Installation und Inbetriebnahme bis hin zur langfristigen Überwachung der Effizienz.
Normen und gesetzliche Anforderungen für die Wärmerückgewinnung
Die Wärmerückgewinnung bei Kompressoren wird in Tschechien vor allem im Kontext des Energiemanagements und der nationalen Politik zur Nutzung niederpotenzialer Wärme betrachtet. Der vom Umweltministerium ausgearbeitete Aktionsplan zur Entwicklung der Nutzung niederpotenzialer erneuerbarer und Abwärme empfiehlt, Abwärme vorrangig direkt am Entstehungsort zu nutzen, und bezeichnet Wärmepumpen als Schlüsseltechnologie für Quellen mit niedrigem Temperaturniveau.
Für Unternehmen, die regelmäßigen Energieaudits gemäß dem Energiewirtschaftsgesetz unterliegen, ist die Wärmerückgewinnung aus Kompressoren ein Standardposten, den der Auditor als Maßnahme mit festgelegter Amortisationszeit bewerten muss. Die Installation von Wärmetauschern und Druckbehältern unterliegt zudem den üblichen technischen Normen für Druckgeräte und Heizwasserleitungen, sodass das Projekt auch Prüfungen gemäß den geltenden ČSN-Normen für Heizungsanlagen und Druckbehälter berücksichtigen muss.
Wenn ein Unternehmen plant, Wärme extern zu verkaufen, zum Beispiel an einen benachbarten Betrieb oder in ein Fernwärmenetz, kommen vertragliche und energierechtliche Vorschriften für die Wärmelieferung an Dritte ins Spiel. Das bedeutet in der Regel einen komplexeren Verwaltungsaufwand sowie technische Anforderungen an die Messung und Abrechnung der gelieferten Wärme. In der Praxis wird daher empfohlen, die interne Nutzung dem externen Verkauf vorzuziehen, sofern dies wirtschaftlich möglich ist.
Empfehlungen des Autors für die Praxis
Priorisieren Sie die interne Wärmenutzung, beginnen Sie mit einem Pilotprojekt an der stabilsten Linie und messen Sie reale Daten, nicht Katalogwerte. Wo die Abnahme unregelmäßig ist, planen Sie die Speicherung von Anfang an ein. Der häufigste Fehler ist die Unterschätzung der Regelung, nicht die Wahl des Wärmetauschers.
Wie Ihnen Kompresory-vzduchotechnika.cz helfen kann
Kompresory-vzduchotechnika ist eine Alternative zur Beauftragung eines eigenständigen Planungsbüros für die Wärmerückgewinnung: Eine technische Beratung zu Ihrer Kompressorstation und die Empfehlung geeigneter Komponenten erhalten Sie direkt vom Lieferanten, der die Kompressoren und das Zubehör tatsächlich liefert und wartet.
Wir bieten eine energetische Bewertung der Kompressorstation, die Auslegung der Wärmetauscher-Einbindung, die Lieferung von Komponenten für Leitungen und Druckluftaufbereitung sowie einen Rund-um-die-Uhr-Service. Wenn Sie sich mit der Qualität des Mediums für den Wärmetauscher befassen, lohnt es sich, bei den Druckluftaufbereitungseinheiten zu beginnen, die das System vor Verunreinigungen schützen und seine Lebensdauer verlängern. Kontaktieren Sie uns mit den Parametern Ihrer Kompressorstation, und wir vereinbaren eine unverbindliche technische Beratung zur Auslegung der Wärmerückgewinnung.
Häufige Fragen
Wie viel Wärme lässt sich aus einem Kompressor tatsächlich gewinnen?
Bei Schraubenkompressoren wird der Großteil der elektrischen Anschlussleistung in Wärme umgewandelt, der tatsächlich nutzbare Anteil hängt von der Art des Mediums, dem Temperaturniveau und den Betriebsstunden ab.
Wie hoch ist die typische Amortisationszeit einer Investition in die Wärmerückgewinnung?
Bei standardmäßigen Zweischichtbetrieben mit ausreichender Auslastung wird eine Amortisationszeit von unter drei Monaten im Vergleich zur elektrischen Beheizung angegeben, bei weniger ausgelasteten Betrieben verlängert sich diese Zeit.
Eignet sich die Wärmerückgewinnung auch für ölfreie Kompressoren?
Ja, ölfreie Kompressoren liefern sauberere Wärme ohne Risiko einer Ölkontamination, in der Regel jedoch mit einer niedrigeren verfügbaren Temperatur als ölgeschmierte Maschinen.
Wann wird eine Wärmepumpe anstelle einer direkten Anbindung benötigt?
Eine Wärmepumpe eignet sich dort, wo die Temperatur der Abwärme für eine direkte Nutzung zu niedrig ist, typischerweise bei Kühlluft mit niedrigerem Temperaturniveau.
Wo erhält man eine technische Beurteilung für die Planung der Wärmerückgewinnung?
Kompresory-vzduchotechnika bietet technische Beratung und Begutachtung der Kompressorstation an, einschließlich Empfehlungen zu Komponenten für Wärmetauscher und Wärmeverteilung.
Empfohlen
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Wie man einen Kompressorraum richtig belüftet: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Energie sparen mit dem Kompressor: der Fachratgeber 2026 - Kompresory-Vzduchotechnika.cz

Der Kompressor löst den Leistungsschalter aus: Hauptursachen und Lösungsmöglichkeiten
Am häufigsten liegt die Ursache im Anlaufen des Motors unter Druck, wobei ein defektes Entlastungsventil den Motor zwingt, ein Vielfaches des für den Schalter vorgesehenen Stroms zu ziehen. Die zweithäufigste Ursache ist eine falsch gewählte Charakteristik des Schutzschalters. Typ B ist für Kompressoren oft ungeeignet, da er bereits bei einem kurzen Stromstoß auslöst, der bei diesen Motoren üblich ist.
Bevor Sie mit der Demontage beginnen, prüfen Sie drei Dinge:
- Entlastungsventil – lässt nach dem Abschalten den Druck aus dem Zylinderkopf ab, damit der nächste Start nicht „hart“ erfolgt.
- Typ des Schutzschalters – prüfen Sie im Schaltschrank den Buchstaben auf dem Schutzschalter (B, C oder D).
- Mechanik des Motors – Abhören ungewöhnlicher Geräusche beim Anlauf, erschwerter Lauf des Kolbens oder der Lager.
Der erste Schritt ist stets die sichere Trennung von der Stromversorgung und die Sichtprüfung des Entlastungsventils, denn genau dort liegt die kostengünstigste und schnellste Reparatur.
Wichtigste Erkenntnisse
Der Schutzschalter des Kompressors löst am häufigsten wegen eines Starts unter Druck aus, der durch ein defektes Entlastungsventil in Kombination mit einer ungeeigneten Charakteristik des Schutzschalters verursacht wird.
| Punkt | Details |
|---|---|
| Prüfen Sie zuerst das Ventil | Das Entlastungsventil am Druckschalter ist die häufigste und kostengünstigste Ursache für einen harten Start. |
| Der Anlaufstrom ist entscheidend | Der Motor kann beim Start unter Druck das 10- bis 12-fache des Nennstroms aufnehmen. |
| Wählen Sie die richtige Charakteristik | Ein Leitungsschutzschalter vom Typ C oder D verträgt den Stromstoß des Kompressors besser als der übliche Typ B. |
| Messen, bevor Sie Teile austauschen | Amperemeter und Megohmmeter unterscheiden eine elektrische Störung von mechanischem Klemmen. |
| Service bei anhaltender Störung | Kompresory-vzduchotechnika bietet Diagnose, Ventilreparatur sowie die Installation von Softstartern mit Techniker vor Ort. |
Nützliche Quellen und weiterführende Lektüre
Für ein tieferes Verständnis des Themas empfehlen wir:
- Funktionsprinzip des Kolbenkompressors – wo in der Konstruktion das Entlastungsventil und das Rückschlagventil sitzen.
- Ablauf der Entlüftung des Kompressors – eine Schritt-für-Schritt-Anleitung für Techniker.
- Sicherheitsregeln für die Arbeit mit einem Kompressor – bevor Sie mit der eigentlichen Diagnose beginnen.
Inhalt
- Schnelle Prüfungen, die Sie sofort ohne Werkzeug durchführen können
- Hauptursachen, warum der Sicherungsautomat den Kompressor abschaltet
- Diagnose: was messen und wie die Ergebnisse lesen
- Praktische Lösungen: von der schnellen Reparatur bis zur dauerhaften Absicherung
- Vorbeugung: wie man wiederholtes Abschalten vermeidet
- Wann es Zeit ist, den Service oder einen Elektriker zu rufen
- Service, Ersatzteile und Beratung von Kompresory-vzduchotechnika
- Häufig gestellte Fragen
Schnelle Prüfungen, die Sie sofort ohne Werkzeug durchführen können
Bevor Sie zum Multimeter greifen, schalten Sie die Hauptzuleitung aus und lassen Sie den Kompressor spannungsfrei. Arbeiten im Schaltschrank unter Spannung ohne entsprechende Fachqualifikation sind ein unnötiges Risiko, das Sie leicht vermeiden können.
Gehen Sie nach einer einfachen Reihenfolge vor:
- Hören Sie sich den Start an: Ein scharfes „Abbremsen“ des Motors beim Anlauf deutet auf einen harten Start unter Druck hin.
- Prüfen Sie, ob nach dem Abschalten des Kompressors Luft aus dem Entlastungsventil am Druckschalter entweicht (das sollte einige Sekunden dauern).
- Schauen Sie sich den Buchstaben auf dem Leitungsschutzschalter im Schaltschrank an. Typ B ist für die meisten Kompressoren ungeeignet.
- Notieren Sie, ob der Leitungsschutzschalter immer oder nur gelegentlich auslöst und zu welcher Tageszeit.
Profi-Tipp: Wenn der Leitungsschutzschalter beim ersten morgendlichen Start nicht auslöst, aber beim nächsten Start im Laufe des Tages fällt, liegt das Problem fast sicher nicht im Elektromotor. Das ist ein typisches Anzeichen für ein nicht funktionierendes Entlastungsventil oder ein undichtes Rückschlagventil, das den Druck im Zylinder zwischen den einzelnen Starts hält.
Ein wiederholtes „Auslösen des Leitungsschutzschalters“ ist in Wirklichkeit oft ein mechanisches Problem, das sich als elektrischer Fehler tarnt. Nutzer konzentrieren sich auf den Leitungsschutzschalter, dabei reicht es, ein kleines Ventil im Druckschalter zu reinigen oder auszutauschen.
Für ein detaillierteres Verständnis der inneren Mechanik der Maschine lohnt es sich, das Thema Funktionsprinzip des Kolbenkompressors durchzugehen, wo genau zu sehen ist, wo das Entlastungs- und das Rückschlagventil sitzen.
Die wichtigsten technischen Ursachen, warum der Leitungsschutzschalter den Kompressor abschaltet
Die wahrscheinlichste Ursache ist der Gegendruck beim Start. Wenn das Entlastungsventil den Druck aus dem Zylinderkopf nicht freigibt, muss der Motor gegen die volle Kompression anlaufen. Das erhöht das Anlaufdrehmoment und den benötigten Strom, um die Welle überhaupt zu drehen, dramatisch.
Der Anlaufstrom ist die Schlüsselzahl in der ganzen Gleichung. Ein gewöhnlicher Elektromotor nimmt beim Start etwa das 5- bis 8-fache des Nennstroms auf. Startet der Kompressor jedoch unter Druck, kann der Strom kurzzeitig auf das 10- bis 12-fache der Nennaufnahme ansteigen. Ein Leitungsschutzschalter mit Charakteristik B ist so ausgelegt, dass er bereits beim 3- bis 5-fachen auslöst, sodass dies bei einem Kompressor bei praktisch jedem Start zu einem Fehler führt.
Zu den weiteren häufigen elektrischen Ursachen gehören:
- Ausfall einer Phase bei Drehstrommotoren, wobei die verbleibenden zwei Phasen die Wicklung überlasten.
- Defekter Anlaufkondensator bei Einphasenmotoren, der die Anlaufzeit verlängert und die Stromaufnahme erhöht.
- Spannungsasymmetrie zwischen den Phasen, die den Motor ungleichmäßig belastet.
Mechanische Defekte bilden die zweite Gruppe. Ein festsitzender Kolben, verschlissene Lager oder eine beschädigte Pleuelstange erhöhen den mechanischen Widerstand, der sich sofort in der elektrischen Stromaufnahme niederschlägt. Die Diagnose eines defekten Kompressors stützt sich oft gerade auf die Kombination aus Geräusch, Temperatur und gemessenem Strom, da der Defekt selten rein konstruktiv bedingt ist. Dazu trägt auch häufiges zyklisches Schalten bei, bei dem der Motor in kurzen Intervallen startet und stoppt und keine Zeit hat, sich thermisch zu stabilisieren.
Diagnose: was man messen und wie man die Ergebnisse interpretieren sollte
Eine zuverlässige Diagnose erfordert drei grundlegende Werkzeuge: eine Stromzange, ein Megohmmeter (Megger) und ein Multimeter. Eine Wärmebildkamera ist eine nützliche Ergänzung, aber nicht notwendig.
- Messen Sie den Anlaufstrom mit der Stromzange direkt beim Start. Ein Wert über dem 10-fachen des Nennstroms bestätigt einen Start unter Druck.
- Überprüfen Sie den Isolationszustand der Wicklung mit dem Megohmmeter und vergleichen Sie die Widerstände zwischen den einzelnen Phasen. Ein deutlicher Unterschied zwischen den Phasen weist auf eine beschädigte Wicklung hin.
- Überprüfen Sie Spannung und Phasensymmetrie mit dem Multimeter an allen drei Leitern, sofern es sich um einen Drehstrommotor handelt.
- Beobachten Sie das Verhalten bei Druckentlastung – wenn das manuelle Öffnen des Entlastungsventils beim Start den Strom sichtbar senkt, haben Sie die Ursache bestätigt.
Wo man nach Warnsignalen suchen sollte:
- Eine hohe Stromaufnahme ohne erkennbaren Kurzschluss deutet oft auf ein mechanisches Festsitzen hin, nicht auf einen elektrischen Defekt.
- Um ein mechanisches Problem zu bestätigen, ist es sinnvoll, den Strom auch mit abgekoppelter mechanischer Last zu messen, sofern die Konstruktion dies zulässt, und mit einem normalen Start zu vergleichen.
- Unterschiedliche Widerstände zwischen den Phasen der Wicklung deuten auf einen bevorstehenden Motorschaden hin, auch wenn der Motor noch „funktioniert“.
Messungen unter Spannung sind stets mit isoliertem Werkzeug und in trockener Umgebung durchzuführen. Wenn Sie sich im Umgang mit elektrischen Geräten nicht sicher fühlen, überlassen Sie diesen Schritt einem Techniker.
Praktische Lösungen: von der schnellen Reparatur bis zur dauerhaften Absicherung
Die günstigste und meist wirksame Reparatur ist die Reinigung oder der Austausch des Entlastungsventils am Druckschalter. Bei einphasigen Motoren ist der Austausch des Anlaufkondensators ebenso wirksam, da dieser auch ohne sichtbare Anzeichen verschleißt.
Vorgehensweise bei der Reparatur:
- Überprüfen und reparieren Sie zuerst die Druckelemente – das Entlastungsventil und das Rückschlagventil.
- Besteht das Problem weiterhin, überprüfen Sie den Anlaufkondensator bei einphasigen Motoren und tauschen Sie ihn gegebenenfalls aus.
- Erst danach sollten Sie sich der Absicherung widmen und gegebenenfalls einen Softstarter oder Frequenzumrichter (VSD) installieren.
- Bei größeren Motoren mit herausgeführten Wicklungen sollten Sie eine Umschaltung des Anlaufs auf Stern-Dreieck in Betracht ziehen.
Dauerhaftere Lösungen umfassen:
- Den Austausch des Leitungsschutzschalters gegen die Charakteristik C, die den bei Kompressoren üblichen kurzen Stromstoß bewältigt; bei schwereren Maschinen oder sehr häufigem Start eignet sich der Typ D.
- Installation eines Softstarters oder VSD, der den Anlaufstrom schrittweise regelt und sowohl den Motor als auch das Stromnetz schützt.
- Umbau des Anlaufs auf Stern-Dreieck, sofern die Motorkonstruktion dies zulässt.
Zur Orientierung: Der Austausch des Kondensators kostet einige Hundert Kronen und ist innerhalb einer Stunde erledigt. Ein Softstarter oder VSD stellt je nach Motorleistung eine Investition in Höhe von Tausenden bis Zehntausenden Kronen dar, inklusive Arbeitsleistung.
Profi-Tipp: Lösen Sie immer zuerst die Mechanik und die Druckkomponenten, bevor Sie den Leitungsschutzschalter austauschen. Ein stärkerer Leitungsschutzschalter ohne Reparatur des Entlastungsventils verdeckt nur das Problem und riskiert eine Beschädigung des Motors.
Prävention: wie man wiederholtes Auslösen vermeidet
Die regelmäßige Wartung des Entlastungsventils und des Rückschlagventils ist die günstigste Absicherung gegen wiederholtes Auslösen des Leitungsschutzschalters. Die meisten Hersteller empfehlen eine Kontrolle bei jedem Öl- und Filterwechsel.
Außerdem hilfreich:
- Die Charakteristik des Leitungsschutzschalters nach dem tatsächlichen Anlaufstrom des Motors wählen, nicht nach der Nennleistung.
- Bei Kompressoren mit häufigen Startvorgängen einen Softstart bereits bei der Installation in Betracht ziehen, nicht erst als Reaktion auf ein Problem.
- Den Druck vor dem Abschalten allmählich abfallen lassen und wiederholte Starts kurz hintereinander vermeiden.
Profi-Tipp: Beobachten Sie, wie lange der Kompressor zwischen den einzelnen Zyklen läuft. Wenn er häufiger schaltet, als vom Hersteller angegeben, handelt es sich um einen zyklischen Betrieb, der die Lebensdauer des Motors und des Entlastungsventils verkürzt.
Wann es Zeit ist, den Service oder einen Elektriker zu rufen
Wenn der Schutzschalter auch nach der Reinigung des Entlastungsventils und der Kontrolle des Kondensators auslöst, handelt es sich wahrscheinlich um eine innere Beschädigung des Motors oder der Kompressoreinheit. Brandgeruch, Rauch oder ungewöhnliche mechanische Geräusche sind ein Signal zur sofortigen Stilllegung der Maschine.
- Dauerhaftes Abschalten auch nach den grundlegenden Kontrollen.
- Verdacht auf Beschädigung der Wicklung oder der Lager im Inneren des Kompressors.
- Unklare elektrische Störung, die Sie nicht sicher messen können.
Eine Änderung des Hauptschutzschalters im Schaltschrank ohne Zustimmung des Netzbetreibers oder eines Revisionstechnikers ist ein Risiko, das sich nicht lohnt. Arbeiten am Motor unter Spannung sollten Sie immer einem entsprechend qualifizierten Elektriker überlassen.
Kurze Empfehlung vom Techniker
Vor Ort beginne ich immer mit der Kontrolle des Entlastungsventils, da dies der häufigste Übeltäter ist und die Reparatur nur wenige Minuten dauert. Erst danach messe ich den Anlaufstrom und den Isolationszustand der Wicklung. Dieses Vorgehen spart dem Kunden Zeit und Geld für einen unnötigen Austausch des Schutzschalters.
Service, Teile und Beratung von Kompressory-vzduchotechnika
Kompressory-vzduchotechnika ist eine Alternative zur Beauftragung eines zufälligen Elektrikers ohne Kenntnisse der Pneumatik. Wir lösen Kompressoren umfassend, von Druckluftelementen bis zur elektrischen Absicherung, sodass Sie für ein Problem nicht zwei verschiedene Firmen kontaktieren müssen.
Wir bieten Vor-Ort-Diagnose, Reparatur und Reinigung von Entlastungsventilen, die Installation von Softstartern sowie die Lieferung von Ersatzteilen, einschließlich Kondensatoren und Komponenten für die Druckluftverteilung. Die genaue Diagnose und das Preisangebot erstellt Ihnen immer ein Techniker nach Messung der tatsächlichen Werte direkt an Ihrer Maschine, nicht nach einer telefonischen Schätzung. Wenn Sie Rohre austauschen oder die Druckluftverteilung ergänzen müssen, sehen Sie sich die Rohre für Druckluftverteilungen oder das gesamte Sortiment Pneumatik und Hydraulik an und bestellen Sie den Serviceeinsatz direkt über die Website.
Häufig gestellte Fragen
Wie äußert sich ein defekter Schutzschalter?
Ein defekter Leitungsschutzschalter löst auch ohne erkennbare Last aus oder reagiert umgekehrt überhaupt nicht auf einen Stromstoß, der ihn eigentlich abschalten sollte. Löst der Schalter regelmäßig nur beim Kompressor aus, während andere Verbraucher am selben Stromkreis problemlos funktionieren, liegt der Fehler meist beim Kompressor selbst, nicht beim Leitungsschutzschalter.
Wie erkennt man einen defekten Kompressor?
Ein defekter Kompressor äußert sich durch ungewöhnliche Geräusche beim Anlaufen, erhöhte Stromaufnahme, Überhitzung oder Leistungsabfall. Die Kombination aus hartem Start und wiederholtem Auslösen des Leitungsschutzschalters deutet fast immer auf ein Problem mit dem Entlastungsventil oder eine mechanische Belastung des Motors hin.
Wie erkennt man einen defekten Klimakompressor?
Beim Klimakompressor zeigen sich Störungen durch Undichtigkeit der Welle, mechanische Geräusche oder Verunreinigung des Kältekreislaufs. Bei schwerwiegender innerer Beschädigung muss der Kreislauf durchgespült oder der Kompressor komplett ausgetauscht werden.
Wie lässt sich ein lauter Kompressor dämpfen?
Die Geräuschentwicklung lässt sich durch die Aufstellung auf Gummiunterlagen, Schallisolierung des Raums und regelmäßige Kontrolle von losen Teilen und Lagern verringern. Hat sich die Lautstärke plötzlich erhöht, handelt es sich häufig um einen mechanischen Defekt, der zunächst diagnostiziert werden muss, statt nur gedämpft zu werden.
Welcher Leitungsschutzschalter eignet sich am besten für einen Kompressor?
Für die meisten Werkstattkompressoren hat sich die Charakteristik C bewährt, bei schwereren Maschinen oder sehr häufigem Start die Charakteristik D. Die Wahl hängt vom tatsächlichen Anlaufstrom des Motors ab, der sich mit einer Stromzange direkt beim Start messen lässt.
Empfohlen
- Wie Sie eine Luftleckage am Kompressor beheben: Ratgeber 2026 - Kompresory-Vzduchotechnika.cz
- Vermeiden Sie die häufigsten Fehler beim Einsatz von Kompressoren - Kompresory-Vzduchotechnika.cz
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Kompressordiagnostik für einen effizienten Betrieb - Kompresory-Vzduchotechnika.cz

Brandschutz im Kompressorraum: Vorgehensweise für den Betreiber
Stellen Sie bei einer eigenen Kontrolle ein Risiko fest, handeln Sie sofort: Unterbrechen Sie den Betrieb bei ernsthafter Gefährdung, isolieren Sie brennbare Flüssigkeiten vom Maschinenraum, überprüfen Sie die Funktion der Lüftung und der Sicherheitsventile und beauftragen Sie ein aktualisiertes Brandschutzkonzept (PBŘ). Die Brandsicherheit des Kompressorraums stützt sich nämlich nicht auf eine einzelne Maßnahme, sondern auf eine Gesamtheit baulicher, technischer und organisatorischer Schritte, die aufeinander abgestimmt sein müssen, und sobald ein Teil fehlt, deckt dies die Kontrolle der Feuerwehr (HZS) in der Regel als Erstes auf.
Bevor Sie den Projektanten für das Brandschutzkonzept (PBŘ) rufen, prüfen Sie selbst diese sechs Punkte:
- Werden brennbare Flüssigkeiten (Öle, Reinigungsmittel) außerhalb des Kompressorraums gelagert?
- Funktioniert die Notabschaltung der Lüftung, die sowohl vom Raum als auch von außen bedienbar ist?
- Sind zwischen dem Kompressor und der ersten Absperreinrichtung funktionsfähige Sicherheitsventile installiert?
- Entspricht die Einstufung und Widerstandsfähigkeit der Brandabschlüsse (Türen, Klappen) dem aktuellen Betriebszustand?
- Ist das Kondensatentsorgungssystem funktionsfähig und tritt kein Öl auf den Boden aus?
- Verfügen Sie über gültige Revisionsprotokolle der Elektroinstallation, der Druckbehälter und der Feuerlöscher?
Profi-Tipp: Wenn Sie sich nicht sicher sind, ob Ihr bestehendes Brandschutzkonzept (PBŘ) dem tatsächlichen Stand der Technik entspricht, verlassen Sie sich nicht auf eine Schätzung. Eine Änderung der Kompressorleistung, das Hinzufügen eines Trockners oder eine Anpassung der Leitungen kann die Brandlast über den Rahmen der ursprünglichen Beurteilung hinaus verschieben, und genau das ist die Art von Unstimmigkeit, die die Feuerwehr (HZS) bei einer Kontrolle als Erstes erfasst.
Inhalt
- Anforderungen an bauliche Konstruktionen und die Gliederung in Brandabschnitte
- Technische Maßnahmen im Kompressorraum: Lüftung, Armaturen, Elektro, Kondensat und Messung
- Organisatorische Maßnahmen und Betriebsregime im Kompressorraum
- Brandschutztechnische Lösung (PBŘ) und Risikobeurteilung: was sie enthalten muss
- Wichtige Normen und Rechtsvorschriften, die Sie kennen müssen
- Kontrollen, Revisionen und Anforderungen an die Fachkunde
- Praktische Checkliste für Betreiber: was Sie heute prüfen sollten
- Empfehlung des Betriebslieferanten: praktischer Blick auf häufige Fehler
- Wie Ihnen Kompresory-vzduchotechnika helfen kann
- Wichtige Schlussfolgerungen für die Entscheidungsfindung
- Nützliche Quellen und Normen zur Überprüfung
- Häufige Fragen
Anforderungen an Baukonstruktionen und Unterteilung in Brandabschnitte
Der Kompressorraum wird aus Sicht des Brandschutzes als eigenständiger oder zugeordneter Brandabschnitt beurteilt, und dies beeinflusst, welche Widerstandsfähigkeit die umliegenden Wände, die Decke sowie die Türen aufweisen müssen. Die methodische Anleitung für die Planung und Beurteilung der brandschutztechnischen Lösung ordnet den Kompressorraum den Betrieben zu, bei denen die Unterteilung in Brandabschnitte (PÚ) individuell bewertet wird, je nach Menge der brennbaren Stoffe, Leistung der installierten Anlage und Lage im Objekt.
Ein typischer Wert, auf den man in der Praxis stößt, ist eine Feuerwiderstandsfähigkeit der Konstruktionen auf dem Niveau F30, also eine mittelfristige Widerstandsfähigkeit von Wänden und Decken. Es handelt sich jedoch tatsächlich nur um einen Orientierungswert. Die konkrete Anforderung wird stets durch die Risikobeurteilung im Brandschutzkonzept festgelegt, und bei leistungsstärkeren Maschinen mit Öleinspritzung werden in der Praxis oft separate Brandschutzräume mit strengerer Trennung und widerstandsfähigerem Bodenaufbau empfohlen, da das Risiko der Brandausbreitung über Ölrückstände höher ist.
Brandschutzabschlüsse, also Türen, Klappen und Schachtverschlüsse, müssen eine Widerstandsfähigkeit aufweisen, die der Klasse des jeweiligen Brandabschnitts entspricht, und ihre Funktion (Selbstschließung, Dichtheit, gegebenenfalls Zustandssignalisierung) wird gesondert dokumentiert.
| Bauteil | Was wird beurteilt |
|---|---|
| Wände und Decken des Brandabschnitts | Feuerwiderstandsklasse je nach Risiko (oft orientierungsweise F30) |
| Türen und Klappen | Widerstandsfähigkeit, Selbstschließmechanismus, Dichtheit |
| Schächte und Durchführungen | Abdichtung, Brandschutzmanschetten, Kontrolle der Installationsdurchführungen |
| Boden | Nicht brennbare, ölbeständige Oberfläche bei Maschinen mit höherer Leistung |
Unterlagen, die dieser Teil des PBŘ enthalten muss, umfassen:
- Berechnung der Brandlast und Einstufung in den Brandgefährdungsgrad.
- Begründung der Größe und Grenzen des Brandabschnitts.
- Spezifikation des Typs und der Feuerwiderstandsfähigkeit der verwendeten Brandschutzverschlüsse.
- Beschreibung des Anschlusses an benachbarte Brandabschnitte und Fluchtwege.
Technische Maßnahmen im Kompressorraum: Belüftung, Armaturen, Elektro, Kondensat und Messung
Kompressorstationen gehören zu den Betrieben mit dem Risiko eines hohen Drucks, des Austritts von Medien und in manchen Fällen auch der Bildung einer explosionsfähigen Atmosphäre, und müssen daher einen separaten Raum mit wirksamer Belüftung und Ausrüstung zur Erkennung abnormaler Zustände haben. Die Belüftung wird durch eine Kombination aus natürlicher und maschineller Entlüftung gelöst, wobei der Havariemodus sowohl aus dem Bedienraum als auch von außen steuerbar sein muss, für den Fall, dass ein sicherer Zugang ins Innere nicht möglich ist.
Wenn im Raum die Gefahr der Bildung einer explosionsfähigen Atmosphäre besteht, zum Beispiel bei Gaskompressoren oder dort, wo mit brennbaren Gasen gearbeitet wird, erfordert die Regierungsverordnung Nr. 406/2004 Sb. eine formelle Risikobeurteilung und die Klassifizierung des Raums in Zonen. Diese Klassifizierung bestimmt dann, welche elektrischen Geräte und Installationen in dem jeweiligen Raum verwendet werden dürfen, da gewöhnliche Schalter und Motoren in einer Zone mit explosionsfähiger Atmosphäre nicht das erforderliche Schutzniveau erfüllen.
Zu den wichtigsten technischen Maßnahmen gehören:
- Ein Sicherheitsventil zwischen dem Kompressor und der ersten Absperreinrichtung, das einen Überdruck im System verhindert.
- Manometer an den einzelnen Verdichtungsstufen zur Überwachung des tatsächlichen Betriebszustands.
- Verbot der Installation von Absperrelementen zwischen den einzelnen Druckstufen, da die Gefahr einer unkontrollierten Überlastung bestehen würde.
- Signalisierung des Zustands von Absperrungen und Schlüsselarmaturen, idealerweise mit Anbindung an eine Leitstelle.
- Fernsteuerung der Elektromotoren bei Gaskompressoren, damit die Anlage stillgelegt werden kann, ohne den Gefahrenbereich betreten zu müssen.
Kondensat ist eine unterschätzte, aber reale Gefahrenquelle. Mit dem Kondensat austretendes Öl verteilt sich leicht auf dem Boden und erhöht die Brandlast des Raums. Die Lösung besteht in der Öl/Wasser-Trennung direkt an der Quelle und der Ableitung über zertifizierte Rohrleitungen, die den Betriebsdrücken standhalten und keine Ölreste in die Umgebung gelangen lassen. Die Materialausführung der Leitungen und deren Prüfungen sollten der ČSN EN 13480-5 entsprechen, was auch für Druckluftleitungen gilt, die unmittelbar an die Kompressorstation anschließen.
Profi-Tipp: Kontrollieren Sie den Kondensatabscheider visuell mindestens einmal wöchentlich, nicht erst bei der geplanten Revision. Ein verstopfter oder übergelaufener Abscheider ist einer der häufigsten Befunde bei Betriebskontrollen, und es genügen wenige Minuten, um das Problem zu erkennen, bevor das Öl auf den Boden gelangt.
Organisatorische Maßnahmen und Betriebsordnung in der Kompressorstation
Technische Maßnahmen funktionieren nur dann, wenn sie durch eine klar definierte Betriebsordnung mit konkreter Verantwortlichkeit ergänzt werden. Das Gesetz Nr. 133/1985 Sb. über den Brandschutz legt fest, dass für die Verhütung von Brandentstehung, die Verhinderung seiner Ausbreitung und die Sicherstellung der Evakuierung der Betreiber verantwortlich ist, in der Praxis also der gesetzliche Vertreter des Unternehmens in Zusammenarbeit mit dem Brandschutztechniker und dem Betriebstechniker der Kompressorstation. Die Feuerwehr (HZS) tritt als zuständige Behörde auf, die die Dokumentation prüft und bei Kontrollen überprüft, ob sie der tatsächlichen Betriebspraxis entspricht.
- Der gesetzliche Vertreter trägt die Gesamtverantwortung für die Übereinstimmung des Betriebs mit dem Brandschutzgesetz.
- Der Brandschutztechniker (fachlich befähigte Person für Brandschutz) erstellt oder koordiniert das PBŘ und schlägt Maßnahmen vor.
- Der Betriebstechniker der Kompressorstation ist für die tägliche Einhaltung der Betriebsvorschriften und die Meldung von Abweichungen verantwortlich.
- Die HZS als zuständige Behörde prüft die Dokumentation und führt Kontrollen der Umsetzung durch.
Zu den Betriebsvorschriften, die jeder Betreiber schriftlich festhalten sollte, gehören das Verbot der Lagerung brennbarer Flüssigkeiten im Bereich der Kompressorstation, festgelegte Kontrollintervalle durch das Bedienpersonal, die Kennzeichnung von Fluchtwegen und Zugangswegen sowie klar definierte Verfahren für das Bedienpersonal bei Abweichungen vom Normalbetrieb.
- Betriebsordnung der Kompressorstation mit Beschreibung der normalen sowie außergewöhnlichen Verfahren.
- Aufzeichnungen über Revisionen und Kontrollen technischer Anlagen.
- Betriebsdokumentation des Kompressorherstellers, einschließlich der empfohlenen Wartungsintervalle.
- Verfahren für die Notabschaltung und die Evakuierung von Personen aus dem gefährdeten Bereich.
- Pflicht, einen Brand oder eine Explosion unverzüglich der Feuerwehr (HZS) zu melden, auch wenn dieser mit eigenen Kräften gelöscht wurde.
Eine ausführliche Übersicht der Betriebsregeln für die Bedienung von Kompressoren finden Sie in der Liste der Sicherheitsregeln für die Arbeit mit einem Kompressor, die die interne Schulung der Mitarbeiter ergänzt.
Brandschutzkonzept (PBŘ) und Risikobewertung: was es enthalten muss
Das PBŘ ist ein Dokument, das bauliche, technische und organisatorische Maßnahmen zu einem von der Feuerwehr (HZS) geprüften Ganzen verbindet, und bei einer industriellen Kompressorstation kommt man ohne dieses nicht aus. Die methodische Anleitung für die Erstellung und Beurteilung des Brandschutzkonzepts legt fest, dass das Dokument die Stabilität der Konstruktionen im Brandfall, die Aufteilung des Objekts in Brandabschnitte, die Möglichkeiten der Personenevakuierung sowie die Art der Sicherstellung des Löschwassers beurteilen muss.
Konkret sollte das PBŘ für eine Kompressorstation Folgendes enthalten:
- Berechnung der Brandlast und Festlegung des Brandgefährdungsgrades des Bereichs.
- Beschreibung der Aufteilung in Brandabschnitte und Begründung der gewählten Feuerwiderstandsfähigkeiten der Konstruktionen.
- Vorschlag technischer Maßnahmen zur Brandbekämpfung, einschließlich Typ und Anordnung der Feuerlöscher.
- Beschreibung der internen und externen Einsatzwege sowie der Aufstellflächen für Feuerwehreinheiten.
- Sicherstellung des Löschwassers, d. h. die Platzierung der Entnahmestellen und deren Kapazität.
- Abstandsflächen zu umliegenden Objekten und Anlagen.
Die Brandschutzdokumentation (PBŘ) wird von einem fachlich qualifizierten Projektanten erstellt, üblicherweise in Zusammenarbeit mit dem Brandschutzbeauftragten des Betreibers. Die HZS prüft als zuständige Behörde die Dokumentation im Rahmen des Baugenehmigungsverfahrens oder bei Nutzungsänderungen und kontrolliert bei regulären Kontrollen, ob der tatsächliche Betriebszustand mit der Dokumentation übereinstimmt.
Die wichtigste Regel, gegen die in der Praxis am häufigsten verstoßen wird: Bei jeder baulichen Änderung oder der Installation neuer Anlagen darf das Brandschutzniveau des Objekts nicht gegenüber dem im ursprünglichen PBŘ genehmigten Zustand verringert werden. Die Installation eines leistungsstärkeren Kompressors, eines Trockners oder eine Änderung der Leitungen erfordert daher immer eine Überprüfung, ob die ursprüngliche Beurteilung weiterhin gültig ist.
Wenn Sie die Erweiterung der Kompressorstation planen, nehmen Sie bereits in der Entwurfsphase Kontakt mit dem Ersteller des PBŘ auf, nicht erst nach der Installation. Der nachträgliche Nachweis der Übereinstimmung ist immer teurer und zeitaufwendiger als die Anpassung der Dokumentation vor der Umsetzung.
Wichtige Normen und Rechtsvorschriften, die Sie kennen müssen
Der rechtliche Rahmen für die Brandsicherheit der Kompressorstation basiert auf dem Gesetz Nr. 133/1985 Sb. über den Brandschutz, den Durchführungsverordnungen zu den technischen Bedingungen des Brandschutzes von Bauwerken sowie der Regierungsverordnung Nr. 406/2004 Sb. über die näheren Anforderungen an die Sicherheit und den Gesundheitsschutz bei der Arbeit in explosionsgefährdeten Bereichen. Diese Vorschriften sind rechtlich verbindlich, und ihre Einhaltung wird von der HZS bei Kontrollen ausnahmslos verlangt.
Neben den Gesetzen wird eine Reihe von ČSN-Normen verwendet, die als technische Grundlage für die Erstellung des PBŘ und für die Beurteilung baulicher sowie betrieblicher Parameter dienen. Die Normen selbst sind nicht immer unmittelbar rechtlich durchsetzbar, ihre Einhaltung gilt in der Praxis jedoch als Standard, von dem nur mit einer sehr fundierten technischen Begründung abgewichen werden kann.
| Vorschrift / Norm | Was geregelt wird |
|---|---|
| Gesetz Nr. 133/1985 Sb. | Grundlegende Pflichten im Brandschutz, Prävention, Evakuierung, Löscheinsatz |
| Regierungsverordnung Nr. 406/2004 Sb. | Klassifizierung explosionsgefährdeter Bereiche, Zoneneinteilung |
| ČSN-Reihe 73 08xx | Brandschutz von Bauwerken, Brandabschnitte, Abstandsflächen |
| ČSN EN 1012-1 | Sicherheitsanforderungen an Kompressoren und Vakuumpumpen |
| ČSN 10 5004 | Konstruktion, Montage, Betrieb und Wartung von Luftkompressoren |
| Gesetz Nr. 250/2021 Sb. und Verordnungen Nr. 191/2022 Sb., 192/2022 Sb. | Zulassungspflichtige Druck- und Gasanlagen, Revisionen und Kontrollen |
Der empfohlene Vorgehensweise beim Studium ist, vom Allgemeinen zum Spezifischen vorzugehen: zunächst das Gesetz Nr. 133/1985 Sb. für den Rahmen der Pflichten, danach die Regierungsverordnung Nr. 406/2004 Sb. für die Beurteilung explosionsgefährdeter Zonen, weiter die ČSN-Reihe 73 08xx für den baulichen Teil und schließlich ČSN EN 1012-1 zusammen mit ČSN 10 5004 für die technische Anlage selbst. Die Norm ČSN EN 1012-1 behandelt dabei nicht nur die Sicherheit der Maschine, sondern dient auch als Grundlage für Revisionsprotokolle und für den Nachweis der Konformität bei Kontrollen.
Kontrollen, Revisionen und Anforderungen an die fachliche Qualifikation
Festgelegte Druck- und Gasgeräte im Kompressorraum unterliegen gemäß Gesetz Nr. 250/2021 Sb. und seinen Durchführungsverordnungen Nr. 191/2022 Sb. und Nr. 192/2022 Sb. der Pflichtrevision, die sowohl die Fristen als auch den Umfang der Prüfungen festlegen. Diese Geräte dürfen nur von einer Person mit entsprechender Berechtigung geprüft werden, nicht von einem internen Mitarbeiter ohne entsprechende Qualifikation, und dies gilt auch für die Prüfungen der Elektroinstallation und der Feuerlöscher, bei denen eine fachkundige Person mit gültigem Zertifikat erforderlich ist.
- Druckbehälter und Gasgeräte: Revisionen in Intervallen gemäß den Durchführungsverordnungen, durchgeführt von einer autorisierten Person.
- Elektroinstallation in Bereichen mit klassifizierter Zone: Prüfung durch einen Elektrorevisionstechniker mit Spezialisierung auf explosionsgefährdete Bereiche.
- Feuerlöscher: Überprüfung der Betriebsbereitschaft mindestens einmal jährlich, durchgeführt von einer Person mit Berechtigung des Herstellers oder einer Serviceorganisation.
- Sicherheitsventile: Funktionsprüfung in dem vom Hersteller empfohlenen Intervall, üblicherweise jährlich, siehe ausführliche Anleitung unter Sicherheitsventile.
Praxis aus der Branche: Sicherheitsventile, Kondensatabscheidung und fehlerhafte Lüftungssteuerung gehören zu den technischen Maßnahmen, die bei Betriebskontrollen am häufigsten als unzureichend festgestellt werden. Es handelt sich nicht um exotische Mängel, sondern um Dinge, die bereits bei einer routinemäßigen Sichtkontrolle entdeckt werden können, sofern der Betreiber dafür Zeit und eine klare Verantwortlichkeit vorgesehen hat.
Aufzeichnungen über alle Revisionen und Kontrollen müssen aufbewahrt werden und bei einer Kontrolle durch die HZS verfügbar sein. Bewährte Praxis ist es, ein zentrales Evidenzsystem für den gesamten Kompressorraum zu führen, statt verstreuter Papierprotokolle bei den einzelnen Geräten, denn ein fehlender oder nicht auffindbarer Nachweis wird bei einer Kontrolle genauso bewertet wie eine nicht durchgeführte Revision.
Praktische Checkliste für den Betreiber: Was heute zu überprüfen ist
Bevor Sie ein externes Audit beauftragen, führen Sie nach folgendem Verfahren, geordnet nach Risikopriorität, Ihre eigene interne Kontrolle durch.
- Überprüfen Sie die bauliche Widerstandsfähigkeit und Funktionsfähigkeit der Brandabschlüsse des Kompressorraums.
- Überprüfen Sie die Funktion der natürlichen und mechanischen Lüftung sowie die Notfallsteuerung von außen.
- Überprüfen Sie das Vorhandensein und die Funktionsfähigkeit der Sicherheitsventile zwischen Kompressor und Absperreinrichtung.
- Kontrollieren Sie die Kondensatabscheidung und -abfuhr, einschließlich des Zustands des Bodens unter der Maschine.
- Überprüfen Sie die Elektroinstallation hinsichtlich der Zonenklassifizierung, falls im Bereich eine explosionsfähige Atmosphäre droht.
- Kontrollieren Sie die Kennzeichnung der Flucht- und Rettungswege sowie deren Durchgängigkeit.
Die Priorität sollte stets zuerst auf Maßnahmen liegen, die die Entstehung und Ausbreitung eines Brandes direkt verhindern, also Sicherheitsventile, Belüftung und Kondensat, und erst danach auf den formalen Erfordernissen der Dokumentation.
- Sicherheitsventile und Manometer sind monatlich visuell zu kontrollieren, funktionell gemäß den Empfehlungen des Herstellers.
- Der Kondensatabscheider ist wöchentlich zu kontrollieren.
- Fluchtwege und deren Kennzeichnung sind bei jeder Schicht des Bedienpersonals zu kontrollieren.
- Die Gesamtübereinstimmung mit dem Brandschutzkonzept ist einmal jährlich oder bei jeder technologischen Änderung zu überprüfen.
Stellt die Kontrolle eine Abweichung zwischen dem tatsächlichen Zustand und dem genehmigten Brandschutzkonzept fest, lösen Sie dies nicht provisorisch. Beauftragen Sie ein technisches Audit und gegebenenfalls eine Aktualisierung der Dokumentation, denn provisorische Reparaturen ohne Anpassung des Brandschutzkonzepts sind genau das, was bei einer Kontrolle der Feuerwehr die meisten Fragen aufwirft. Eine Übersicht der grundlegenden Anforderungen an eine Kompressorstation finden Sie auch im separaten Leitfaden.
Empfehlung des Betriebslieferanten: ein praktischer Blick auf häufige Fehler
Der häufigste Fehler, den wir bei Betreibern von Kompressorstationen feststellen, ist nicht die fehlende Dokumentation, sondern der Widerspruch zwischen dem, was das Brandschutzkonzept beschreibt, und dem, was tatsächlich installiert ist. Die Firma fügt einen zweiten Kompressor hinzu, ändert die Leitungsführung oder ersetzt die alte Maschine durch ein leistungsstärkeres Modell, und niemand überprüft, ob die ursprüngliche Beurteilung der Brandlast noch gültig ist. Dabei ist genau diese kleine betriebliche Änderung der Moment, in dem das Brandschutzkonzept erneut geöffnet werden sollte, nicht erst bei der nächsten geplanten Kontrolle.
Die zweite Sache, die erstaunlich viele Betriebe unterschätzen, ist die Reihenfolge der Investitionen. Wenn der Betreiber ein begrenztes Budget hat, geht er oft zuerst in sichtbare bauliche Maßnahmen, während die günstigere und riskantere Lücke bei der Belüftung oder der Kondensatabfuhr bestehen bleibt. Im Hinblick auf das reale Brandrisiko verhindern dabei eine funktionierende Notbelüftung und eine zuverlässige Ölabscheidung aus dem Kondensat oft mehr Schäden als eine neue Brandschutztür, sofern die bestehende Konstruktion zumindest minimal den Anforderungen entspricht.
Ein Plan für die vorbeugende Instandhaltung, der wirklich funktioniert, ist nicht der komplizierteste, sondern derjenige, der eingehalten wird. Ein kurzer wöchentlicher Sichtkontrollgang entlang der Sicherheitsventile, des Abscheiders und des Bodenzustands deckt die meisten Probleme auf, bevor sie ernsthaft werden. Die jährlichen Revisionen gemäß Gesetz Nr. 250/2021 Sb. sind dann eine Absicherung, nicht die Hauptverteidigungslinie.
Wie Ihnen Kompresory-vzduchotechnika helfen kann
Kompresory-vzduchotechnika ist eine Alternative zur eigenständigen Suche nach einzelnen Komponenten bei verschiedenen Lieferanten: Wir bieten Sicherheitsventile mit der richtigen Kapazität, zertifizierte Druckluftleitungen sowie technische Beratung aus einer Hand, sodass Sie die Lösung nicht aus mehreren Quellen zusammenstellen und die Kompatibilität der Teile nicht selbst überprüfen müssen.
Für eine Kompressorstation, bei der die Kontrolle eine Diskrepanz zwischen dem PBŘ und dem tatsächlichen Zustand der Technologie festgestellt hat, ist es sinnvoll, bei den konkreten technischen Elementen anzusetzen. Wir bieten Sicherheitsventile mit Parametern, die der Leistung Ihres Kompressors entsprechen, Beratung bei der Wahl der geeigneten Kapazität sowie zertifizierte Rohrleitungen für Druckluftverteilungen, die den Anforderungen an die Ausführung gemäß ČSN EN 13480-5 entsprechen. Wenn Sie eine Anlage benötigen, die tatsächlich Ihrer Druckstufe und Ihrem Betriebsmodus entspricht, schauen Sie sich das Angebot Pneumatik und Hydraulik an und wählen Sie eine maßgeschneiderte Lösung für Ihre Kompressorstation. Unsere technischen Berater helfen Ihnen, die richtige Ventilkapazität sowie die anschließenden Leitungen auszuwählen, egal ob Sie eine Neuinstallation oder die Behebung festgestellter Mängel planen.
Wichtige Schlussfolgerungen für die Entscheidungsfindung
Die Brandsicherheit der Kompressorstation beruht auf der Übereinstimmung zwischen der konstruktiven Lösung, den funktionalen technischen Elementen (Sicherheitsventile, Belüftung, Kondensatabscheidung) und dem aktuellen PBŘ, wobei jede technologische Änderung dessen Überprüfung erfordert.
| Punkt | Details |
|---|---|
| Aktualisieren Sie das PBŘ bei jeder Änderung | Die Installation eines neuen Kompressors oder die Anpassung der Leitungen erfordert stets eine Überprüfung der Übereinstimmung mit dem PBŘ. |
| Kontrollieren Sie Sicherheitsventile und Kondensat am häufigsten | Diese Elemente gehören zu den häufigsten technischen Mängeln, die bei Betriebskontrollen festgestellt werden. |
| Halten Sie die Prüffristen gemäß dem Gesetz Nr. 250/2021 Sb. ein. | Bestimmte Druck- und Gasanlagen werden ausschließlich von einer autorisierten Person in den vorgeschriebenen Intervallen kontrolliert. |
| Beachten Sie die Klassifizierung der explosionsgefährdeten Zonen | Die Regierungsverordnung Nr. 406/2004 Sb. legt fest, welche elektrische Ausrüstung im Gefahrenbereich verwendet werden darf. |
| Klären Sie die technischen Maßnahmen mit einem Fachlieferanten | Kompresory-vzduchotechnika liefert Sicherheitsventile und zertifizierte Rohrleitungen, die Ihrem Betriebsdruck entsprechen. |
Nützliche Quellen und Normen zur Kontrolle
Bei der Erstellung oder Aktualisierung des Brandschutzkonzepts (PBŘ) empfiehlt es sich, systematisch vom allgemeinen gesetzlichen Rahmen zu den technischen Normen für konkrete Anlagen vorzugehen.
| Quelle | Was darin zu finden ist |
|---|---|
| Gesetz Nr. 133/1985 Sb. | Grundlegende Pflichten des Betreibers im Brandschutz |
| Methodische Anleitung der HZS für das Brandschutzkonzept (PBŘ) | Struktur und inhaltliche Anforderungen der Brandschutzlösung |
| Regierungsverordnung Nr. 406/2004 Sb. | Vorgehensweise bei der Klassifizierung von explosionsgefährdeten Bereichen |
| ČSN-Reihe 73 08xx | Konkrete Parameter der Feuerwiderstandsfähigkeit von Bauwerken und Brandabschnitten |
| ČSN EN 1012-1 und ČSN 10 5004 | Sicherheitsanforderungen an Konstruktion und Betrieb von Kompressoren |
| Gesetz Nr. 250/2021 Sb. und Verordnungen Nr. 191/2022, 192/2022 Sb. | Fristen und Umfang der Prüfungen von zulassungspflichtigen Druck- und Gasanlagen |
Empfohlene Lesereihenfolge: zunächst das Brandschutzgesetz für den allgemeinen Pflichtenrahmen, danach die methodische Anleitung der HZS für die Struktur der Brandschutzlösung (PBŘ), anschließend die Regierungsverordnung Nr. 406/2004 Sb. für die Zoneneinteilung und schließlich die konkreten ČSN-Normen entsprechend dem Typ Ihrer Anlage. Dieses Vorgehen entspricht der Logik, nach der auch die HZS selbst die Dokumentation bei einer Kontrolle beurteilt.
Häufige Fragen
Was bedeutet Brandschutz in der Kompressorstation in der Praxis?
Es handelt sich um die Übereinstimmung von baulichen, technischen und organisatorischen Maßnahmen, die in der Brandschutzlösung (PBŘ) nachgewiesen wird und die Entstehung und Ausbreitung eines Brandes verhindert sowie die Evakuierung und den Löscheinsatz sicherstellt.
Wie hoch ist die typische Feuerwiderstandsfähigkeit der Wände einer Kompressorstation?
In der Praxis wird oft der Richtwert F30 angegeben, die konkrete Anforderung legt jedoch immer die Risikobeurteilung im Brandschutzkonzept (PBŘ) je nach Leistung und Gerätetyp fest.
Wer erstellt das Brandschutzkonzept für den Kompressorraum?
Das Brandschutzkonzept (PBŘ) wird von einem Projektanten mit entsprechender Fachkompetenz erstellt, in der Regel in Zusammenarbeit mit dem Brandschutzbeauftragten des Betreibers, und von der Feuerwehr (HZS) als zuständiger Behörde geprüft.
Wie oft müssen Druckgeräte im Kompressorraum revidiert werden?
Die Fristen legen die Durchführungsverordnungen Nr. 191/2022 Sb. und Nr. 192/2022 Sb. zum Gesetz Nr. 250/2021 Sb. fest, die Revision muss von einer Person mit entsprechender Berechtigung durchgeführt werden.
Wo kann man Sicherheitsventile kaufen, die den Normen für Kompressoren entsprechen?
Sicherheitsventile mit der passenden Kapazität für den jeweiligen Kompressortyp bietet Kompresory-vzduchotechnika an, einschließlich Beratung bei der Auswahl des geeigneten Modells.
Empfohlen
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Vermeiden Sie die häufigsten Fehler beim Einsatz von Kompressoren - Kompresory-Vzduchotechnika.cz

Vorteile von Schnellkupplungen: was der Techniker wissen muss
Schnellkupplungen verkürzen die Anschlusszeit auf Sekunden, machen Werkzeug überflüssig und schließen die Leitung beim Trennen automatisch, wodurch Medienverluste auf ein Minimum reduziert werden. Für pneumatische wie hydraulische Systeme gilt dasselbe: überall dort, wo Schläuche oder Module angeschlossen und wiederholt getrennt werden, reduzieren Schnellkupplungen direkt Stillstandzeiten und Bedienfehler. Die Normen ISO 7241-1 (Profile A und B) und ISO 16028 (Flat-Face) definieren die Abmessungen der Nippel und die Betriebsdrücke, sodass die Kompatibilität zwischen Herstellern bereits vor dem Kauf überprüfbar ist. Kompresory-vzduchotechnika bietet technische Datenblätter und Beratung für die Auswahl der richtigen Baureihe.
Wann Schnellkupplungen einsetzen:
- Pneumatik: Werkzeugwechsel an Kompressorleitungen, automatisierte Fertigungslinien, Servicewerkstätten.
- Hydraulik: Wechselmodule an mobilen Maschinen, Landtechnik, Hochdrucksysteme mit empfindlichem Medium.
- Arbeiten mit Gasen: Sonderausführungen mit Rückschlagsicherungen.
Profi-Tipp: Beginnen Sie die Auswahl mit dem Betriebsdruck und dem Nippelprofil nach ISO. Erst danach klären Sie das Dichtungsmaterial und den Durchfluss. Dadurch verringert sich die Anzahl kompatibler Baureihen deutlich, und eine Fehlbestellung wird vermieden.
Wichtige Erkenntnisse
Eine richtig gewählte Schnellkupplung nach ISO-Profil, Betriebsdruck und Dichtungsmaterial verkürzt Servicearbeiten, verringert Medienverluste und verlängert die Lebensdauer des gesamten Hydraulik- oder Pneumatiksystems.
| Punkt | Details |
|---|---|
| Beginnen Sie mit Druck und Profil | Überprüfen Sie den maximalen Betriebsdruck und das ISO-Profil des Nippels, noch bevor Sie das Dichtungsmaterial auswählen. |
| Tropfenfreie Ausführung für empfindliche Medien | Flat-Face-Kupplungen nach ISO 16028 minimieren Lufteinschluss und Systemkontamination. |
| Regelmäßige Kontrolle der Dichtungen | Verschlissene O-Ringe sind die häufigste Ursache für Undichtigkeiten; halten Sie einen Vorrat an Ersatzteilen bereit. |
| Sicherheit vor dem Kuppeln | Reduzieren Sie vor jedem Kuppeln stets den Restdruck und reinigen Sie die Stirnflächen. |
| Kompressoren-Lufttechnik | Bietet technische Datenblätter, Beratung und Produkte für komplette Druckluftleitungssysteme. |
Inhalt
- Welche Arten von Schnellkupplungen gibt es für Pneumatik und Hydraulik?
- Wie sparen Schnellkupplungen Zeit und Geld und senken Risiken?
- Wie installiert und betreibt man Schnellkupplungen sicher?
- Wie wählt man die richtige Schnellkupplung Schritt für Schritt aus?
- Wie pflegt man Schnellkupplungen und erkennt Verschleiß?
- Was sind die Hauptunterschiede zwischen pneumatischen und hydraulischen Schnellkupplungen?
- Wo werden Schnellkupplungen in der Industrie und in Servicewerkstätten eingesetzt?
- Wo findet man technische Datenblätter und Produktbeispiele für Schnellkupplungen?
- Häufig gestellte Fragen
Welche Arten von Schnellkupplungen gibt es für Pneumatik und Hydraulik?
Schnellkupplungen werden je nach Medium und Betriebsdruck in zwei Hauptkategorien unterteilt. Jede Kategorie weist mehrere konstruktive Varianten mit unterschiedlichen Eigenschaften auf.
Pneumatische Schnellkupplungen
Der am weitesten verbreitete Typ sind Push-in-Kupplungen für Schläuche aus Polyurethan oder Nylon, bei denen es genügt, den Schlauch in das Gehäuse einzudrücken, und der Sicherungsring ihn erfasst. Für Schläuche mit größerem Durchmesser werden Bajonett- oder Kugelschnellkupplungen verwendet, bei denen Stahlkugeln in der Nut des Nippels die Verriegelung gewährleisten. Die Standardausführung besitzt ein Absperrventil (auf der Kupplungsseite), die tropffreie Ausführung schließt beide Seiten gleichzeitig und verhindert das Austreten des Mediums beim Trennen.
Hydraulische Schnellkupplungen
In der Hydraulik dominieren Kugelkupplungen nach ISO 7241-1 (Profile A und B) für Drücke üblicherweise bis 350 bar. Flat-Face-Kupplungen nach ISO 16028 besitzen flache Stirnflächen ohne inneres Ventil, wodurch der Lufteinschluss und die Verschmutzung des Systems minimiert werden. Sie werden für Hochdruck- und empfindliche Anwendungen empfohlen, bei denen Kavitation oder Verunreinigung einen vorzeitigen Verschleiß der Bauteile verursachen. Schraubkupplungen werden dort eingesetzt, wo die Festigkeit der Verbindung bei Vibrationen Priorität hat, und die Hochdruckausführung bewältigt Drücke über 400 bar für spezielle hydraulische Anwendungen.
| Kategorie | Typischer Betriebsdruck | Hauptvorteil | Risiko / Einschränkung |
|---|---|---|---|
| Pneumatische Push-in | niedriger Druck | Schnelle Montage ohne Werkzeug | Empfindlichkeit gegenüber Schlauchzug |
| Pneumatische Kugel | niedriger bis mittlerer Druck | Zuverlässige Verriegelung | Ein Absperrventil |
| Pneumatische tropffreie | niedriger bis mittlerer Druck | Null-Leckage beim Trennen | Höherer Anschaffungspreis |
| Hydraulik ISO 7241-1 | mittlerer Druck | Breite Kompatibilität | Lufteinschluss beim Verbinden |
| Hydraulik Flat-Face ISO 16028 | höherer Druck | Minimale Kontamination | Erfordert saubere Stirnflächen |
| Hydraulik Hochdruck | hoher Druck | Extreme Druckbelastung | Eingeschränkte Verfügbarkeit von Dichtungen |
Profi-Tipp: Flat-Face-Kupplungen nach ISO 16028 erfordern absolut saubere Stirnflächen. Schon die kleinste Verunreinigung auf der Fläche verursacht Undichtigkeit oder beschädigt die Dichtung. Wischen Sie die Flächen vor jeder Verbindung ab und verwenden Sie beim Transport Schutzkappen.
Wie Schnellkupplungen Zeit und Geld sparen und Risiken reduzieren?
Die Hauptvorteile von Schnellkupplungen zeigen sich messbar in den Betriebskosten und der Verfügbarkeit der Anlage. Der werkzeuglose Anschluss verkürzt die Zeit für den Wechsel von Werkzeug oder Modul von Minuten auf Sekunden, was sich besonders bei wiederholten Serviceeingriffen an der Produktionslinie oder in der Servicewerkstatt bemerkbar macht.
Automatische Absperrventile verhindern bei jeder Trennung den Austritt des Mediums. In der Hydraulik bedeutet das weniger Ölverluste, ein geringeres Risiko der Umweltverschmutzung und eine längere Lebensdauer der hydraulischen Komponenten. Tropffreie Ausführungen gehen noch weiter: Sie schließen beide Seiten der Verbindung gleichzeitig ab, sodass weder Luft noch Schmutz in das System gelangen. Die Reduzierung der Lufteinschlüsse verlängert direkt die Lebensdauer von Pumpen und Ventilen und senkt das Kavitationsrisiko.
Selbstverriegelnde Mechanismen und visuelle Positionsanzeigen reduzieren menschliche Fehler. Das Bedienpersonal muss nicht prüfen, ob die Verbindung gesichert ist, da der Mechanismus dies automatisch übernimmt. Die Konsistenz der Verbindung ist dann unabhängig davon, wer die Montage durchführt, immer gleich.
Hinsichtlich der Werkstoffe: Edelstahl widersteht der Korrosion in feuchter Umgebung, Messing ist der Standard für die Pneumatik, und thermoplastische Gehäuse reduzieren das Gewicht bei mobilen Anwendungen. Eine längere Materiallebensdauer bedeutet weniger Austausch der gesamten Kupplung und niedrigere Gesamtwartungskosten.
Profi-Tipp: Wählen Sie immer eine tropffreie oder Flat-Face-Ausführung, wenn das System ein empfindliches Hydraulikmedium enthält (biologisch abbaubare Öle, Lebensmittelschmierstoff) oder wenn eine Kontamination des Systems nicht akzeptabel ist. Bei Standardpneumatik in der Werkstatt genügt eine herkömmliche Kugelkupplung.
Wie installiert und betreibt man Schnellkupplungen sicher?
Die Sicherheit beim Arbeiten mit Schnellkupplungen hängt von der Einhaltung mehrerer konkreter Schritte ab. Die Vernachlässigung der Vorbereitung vor dem Verbinden ist die häufigste Ursache für Verletzungen und Geräteschäden.
Vor dem Verbinden:
- Überprüfen Sie die Kompatibilität der Betriebsdrücke beider Seiten der Verbindung. Verbinden Sie niemals Komponenten mit unterschiedlichen Maximaldrücken, ohne das schwächere Glied zu kennen.
- Überprüfen Sie, ob das Profil des Nippels dem Profil der Kupplung entspricht (ISO 7241-1 A/B, ISO 16028 oder ein anderer Standard).
- Reinigen Sie die Stirnflächen von Schmutz, Öl und Feuchtigkeit.
- Reduzieren Sie den Restdruck im System vor dem Anschließen. Verwenden Sie einen Statikdruck-Eliminator oder öffnen Sie langsam das Entlüftungsventil.
- Setzen Sie Schutzkappen auf nicht verwendete Anschlüsse.
Beim Trennen:
- Reduzieren Sie zunächst den Druck im System auf das Betriebsminimum oder auf null.
- Trennen Sie die Kupplung mit einer gleichmäßigen Bewegung entsprechend dem Konstruktionsprinzip (Push-Pull, Drehring).
- Setzen Sie sofort Schutzkappen auf beide Seiten.
- Überprüfen Sie, ob die Absperrventile den Durchfluss korrekt geschlossen haben.
Persönlicher Schutz:
- Schutzbrillen sind bei Arbeiten an Drucksystemen vorgeschrieben.
- Verwenden Sie bei der Arbeit mit brennbaren Gasen Schnellkupplungen mit Rückschlagsicherungen und halten Sie die Vorschriften für Arbeiten in explosionsgefährdeten Bereichen ein.
- Handschuhe schützen bei der Handhabung von heißen oder chemisch aggressiven Medien.
Der häufigste Fehler ist das Verbinden unter Druck ohne vorherige Entlüftung. Die Folge ist meist ein unkontrolliertes Herausschießen des Schlauchs oder eine Beschädigung der Dichtung beim ersten Verbinden.
Wie wählt man die richtige Schnellkupplung Schritt für Schritt aus?
Die Wahl der richtigen Schnellkupplung lässt sich auf sechs Kriterien in dieser Reihenfolge eingrenzen:
- Arbeitsdruck und Sicherheitsfaktor. Der maximale Betriebsdruck des Systems muss niedriger sein als der Nenndruck der Kupplung. Rechnen Sie mit Druckspitzen während des Arbeitszyklus des Kompressors.
- Nippelprofil und Kompatibilität. ISO 7241-1 A oder B, ISO 16028, oder ein herstellerspezifisches Profil. Unterschiedliche Profile sind nicht untereinander austauschbar.
- Durchfluss und Druckverlust (Cv). Eine zu kleine Nennweite verursacht Druckverlust und verringert die Leistung des Werkzeugs oder Aktuators.
- Medium und chemische Beständigkeit der Dichtung. NBR für Mineralöle und Luft, Viton für aggressive Flüssigkeiten und höhere Temperaturen, EPDM für Wasser und Dampf.
- Betriebstemperatur. Standarddichtungen aus NBR funktionieren etwa von -20 °C bis +100 °C. Extreme Temperaturen erfordern spezielle Materialien.
- Zyklische Belastung und Korrosionsbeständigkeit. Eine hohe Zyklenzahl pro Schicht erfordert ein widerstandsfähigeres Gehäusematerial und eine hochwertigere Oberflächenbehandlung.
Kontrollfragen zur schnellen Auswahl:
- Lässt sich die Kupplung mit einer Hand verbinden? (Erforderlich für mobile Maschinen und Arbeiten mit Handschuhen.)
- Wird eine tropffreie Ausführung benötigt? (Empfindliches Medium, Lebensmittelbetrieb, Hydraulik mit biologischen Ölen.)
- Welches Nippelprofil hat das bestehende System?
- Welche Dichtung erfordert das Medium?
- Treten im System Vibrationen oder dynamische Belastungen auf? (Erwägen Sie eine Schraub- oder Sicherungsausführung.)
Die Erweiterung der bestehenden pneumatischen Ausrüstung ist einfacher, wenn Sie von Anfang an Kupplungen aus standardisierten Baureihen mit verfügbaren Ersatzdichtungen wählen.
Wie wartet man Schnellkupplungen und erkennt Verschleiß?
Eine regelmäßige Kontrolle der Schnellkupplungen beugt ungeplanten Stillstandszeiten vor. Empfohlene Kontrollpunkte:
- Visuelle Kontrolle der Dichtung: Risse, Verformungen oder Verhärtung der O-Ringe signalisieren die Notwendigkeit eines Austauschs. Gummi, der seine Elastizität verloren hat, dichtet auch bei niedrigem Druck nicht zuverlässig ab.
- Dichtheitstest: Tragen Sie nach dem Verbinden eine Seifenlösung auf oder verwenden Sie einen Lecksuchdetektor. Blasen oder Druckabfall weisen auf eine Undichtigkeit hin.
- Kontrolle der Sicherungsringe und Kugeln: Verschlissene Kugeln oder ein verformter Sicherungsring verursachen ein selbständiges Trennen unter Druck.
- Sauberkeit der Stirnflächen: Verunreinigungen auf den Flächen von Flat-Face-Kupplungen verursachen Kratzer auf der Dichtung und eine dauerhafte Undichtigkeit.
- Korrosion des Gehäuses: Oberflächenkorrosion ist kosmetisch, Korrosion im Gewindebereich oder an der Stirnfläche ist ein funktionales Problem.
Die häufigste Störung sind verschlissene O-Ringe. Der Austausch ist einfach: System drucklos machen, Kupplung demontieren, O-Ring gegen ein identisches Teil austauschen (gleiches Material, gleicher Drahtdurchmesser und Innendurchmesser) und den O-Ring vor der Montage leicht mit kompatiblem Schmiermittel einfetten.
Profi-Tipp: Halten Sie einen Vorrat an Ersatz-O-Ringen für jeden im Betrieb verwendeten Kupplungstyp bereit. Ein Stillstand durch das Warten auf eine Dichtung im Wert weniger Kronen ist unnötig. Bestellen Sie bei der Bestellung einer neuen Kupplung immer auch einen Satz Ersatzdichtungen mit.
Verwenden Sie bei der Wartung Verschlusskappen auf beiden Seiten der getrennten Kupplung. Sie verhindern das Eindringen von Verunreinigungen in das System und verkürzen die Reinigungszeit vor dem erneuten Verbinden.
Was sind die Hauptunterschiede zwischen pneumatischen und hydraulischen Schnellkupplungen?
Die Wahl zwischen einer pneumatischen und einer hydraulischen Schnellkupplung ist nicht nur eine Frage des Mediums. Sie unterscheiden sich in Arbeitsdrücken, Durchflussmengen, Dichtheitsanforderungen und dem Kontaminationsrisiko.
Pneumatische Kupplungen tolerieren eine gewisse Menge an Feuchtigkeit und Verunreinigungen im Medium besser als hydraulische. Hydraulische Flat-Face-Kupplungen nach ISO 16028 sind konstruktiv am anspruchsvollsten: Die plane Stirnfläche ohne Innenventil minimiert den Lufteinschluss und verlängert die Lebensdauer hydraulischer Komponenten, erfordert jedoch bei jeder Verbindung absolute Sauberkeit.
Wann welchen Typ wählen:
- Flat-Face ISO 16028: Hochdruckhydraulik, empfindliche Medien, mobile Maschinen mit wechselbaren Arbeitswerkzeugen.
- ISO 7241-1 A/B: Standard-Hydraulikanwendungen, bei denen Kompatibilität und Verfügbarkeit von Ersatzteilen Priorität haben.
- Push-Pull pneumatisch: Servicewerkstätten, Produktionslinien, Druckluftverteilung bis 16 bar.
Wo werden Schnellkupplungen in der Industrie und in Servicewerkstätten eingesetzt?
Schnellkupplungen decken in der Industrie sehr unterschiedliche Anwendungen ab. Jede hat spezifische Anforderungen an die Ausführung.
Fertigungslinien und Automatisierung: Schneller Wechsel von Pneumatikwerkzeugen oder Aktuatoren beim Umrüsten der Linie. Entscheidend sind Verbindungskonsistenz und die Möglichkeit eines einhändigen Wechsels ohne Unterbrechung der Produktion. Die Integration in die pneumatische Automatisierung erfordert standardisierte Profile und eine zuverlässige Verriegelung.
Servicewerkstätten: Anschluss von Pneumatikwerkzeugen (Schrauber, Schleifer, Pistolen) an das Kompressornetz. Standard-Kugelkupplungen mit NBR-Dichtung sind ausreichend. Wichtig sind Ergonomie und die Möglichkeit eines einhändigen Werkzeugwechsels.
Mobile Maschinen und Landtechnik: Wechsel von hydraulischen Arbeitswerkzeugen (Schaufeln, Fräsen, Löffel) direkt an der Maschine. Priorität haben Sicherungen gegen versehentliches Lösen sowie Notentkupplungsmechanismen bei Zug am Schlauch. Push-Pull-Mechanismen oder automatische Entkupplung bei Überlastung schützen Bediener und Maschine.
Arbeiten mit brennbaren Gasen: Spezialausführungen mit Sicherungen gegen Rückschlag und antistatischen Materialien. Diese Kupplungen müssen die entsprechenden Sicherheitsnormen für explosionsgefährdete Bereiche erfüllen. Standard-Pneumatik- oder Hydraulikkupplungen sind für diese Anwendung nicht geeignet.
Labor- und Lebensmittelanwendungen: Tropffreie Ausführung aus Edelstahl mit EPDM-Dichtung für Medien, bei denen eine Kontamination durch Öl oder Verunreinigungen inakzeptabel ist.
Profi-Tipp: Für mobile Maschinen und Landtechnik sollte immer ein Push-Pull-Mechanismus oder eine automatische Notentkupplung bei Zug am Schlauch in Betracht gezogen werden. Diese Funktion schützt den Hydraulikkreislauf vor Beschädigung bei versehentlichem Überdehnen des Schlauchs.
Wo finden Sie technische Datenblätter und Produktbeispiele für Schnellkupplungen?
Technische Datenblätter sind das grundlegende Werkzeug zur Überprüfung der Parameter vor dem Kauf. Auf der Website Kompresory-vzduchotechnika sind Datenblätter für konkrete Produktreihen verfügbar, zum Beispiel Rychlospojky ES DN7,2 Lüdecke, wo der Nenndurchmesser (DN7,2), der maximale Betriebsdruck, der Durchflusskoeffizient Cv, das Gehäusematerial und der Dichtungstyp überprüft werden können.
Was ist im Datenblatt zuerst zu lesen:
- Maximaler Betriebsdruck (bar): muss den Betriebsdruck des Systems einschließlich Spitzen übersteigen.
- Nenndurchmesser / Durchfluss (Cv oder Qn): bestimmt, ob die Kupplung den Mediendurchfluss nicht einschränkt.
- Dichtungsmaterial: NBR, Viton oder EPDM je nach Medium und Temperatur.
- Nippelprofil: ISO-Bezeichnung oder herstellerspezifisches Profil zur Überprüfung der Kompatibilität.
- Betriebstemperaturbereich: entscheidend für Außen- oder Hochtemperaturanwendungen.
Die Normen ISO 7241-1 und ISO 16028 sind über nationale Normungsorganisationen öffentlich zugänglich. Hersteller wie Lüdecke veröffentlichen Maßzeichnungen und CAD-Dateien auf ihren Websites, die bei der Auslegung von Leitungssystemen hilfreich sind.
Prüfen Sie bei der Auswahl einer Schnellkupplung immer drei Parameter direkt im Datenblatt: maximalen Betriebsdruck, Nippelprofil gemäß ISO und Dichtungsmaterial. Diese drei Werte bestimmen die Kompatibilität und Sicherheit der Verbindung. Alles andere ist sekundär.
Für technische Anfragen, Kataloganforderungen oder Maßzeichnungen kontaktieren Sie den technischen Support von Kompresory-vzduchotechnika direkt über die Website.
Die Sicht des Fachhändlers und Servicetechnikers
Die Auswahl einer Schnellkupplung scheitert in der Praxis am häufigsten an einer Stelle: Der Techniker wählt die Kupplung nach dem Schlauchdurchmesser aus, vergisst aber, das Nippelprofil und den maximalen Druck zu überprüfen. Das Ergebnis ist entweder ein inkompatibles Paar oder eine Kupplung, die nur bis zur ersten Druckspitze hält. Priorisieren Sie Druck und Profil, die Dichtung klären Sie erst danach.
Die tropffreie Ausführung kostet mehr, aber bei empfindlichen Anwendungen zahlt sich diese Investition bereits beim ersten Serviceeinsatz aus, wenn das System sauber bleibt. Für die Standardpneumatik in der Werkstatt ist eine Standard-Kugelkupplung völlig ausreichend und verteuert den Betrieb nicht unnötig.
Schnellkupplungen und Zubehör für Pneumatik an einem Ort
Kompresory-vzduchotechnika bietet direkten Zugang zu technischen Produkten für Druckluftleitungen: von Rohren für Druckluftleitungen über Druckluftaufbereitungseinheiten bis hin zu Druckluftwerkzeugen. Der technische Support hilft bei der Auswahl der richtigen Schnellkupplung nach den Betriebsparametern, stellt das Datenblatt der jeweiligen Baureihe bereit und berät zur Kompatibilität der Dichtungen.
Für Bestellungen oder technische Anfragen besuchen Sie die Website von Kompresory-vzduchotechnika oder kontaktieren Sie den technischen Support direkt. Verfügbar sind Kataloge, Maßzeichnungen und Beratung für die maßgeschneiderte Auslegung von Leitungssystemen.
Häufig gestellte Fragen
Was sind die Hauptvorteile von Schnellkupplungen gegenüber festen Verbindungen?
Schnellkupplungen ermöglichen werkzeugloses Anschließen und Trennen innerhalb von Sekunden, verschließen die Leitung beim Trennen automatisch und reduzieren Leckagen des Mediums. Feste Verbindungen eignen sich für dauerhafte Installationen, Schnellkupplungen dort, wo Schläuche oder Module wiederholt ausgetauscht werden.
Was ist der Unterschied zwischen ISO 7241-1 und ISO 16028?
ISO 7241-1 definiert hydraulische Kugel-Schnellkupplungen mit Innenventil (Profile A und B), ISO 16028 beschreibt die Flat-Face-Ausführung ohne Innenventil mit planen Stirnflächen. Flat-Face minimiert Lufteinschluss und Kontamination, daher eignet sie sich für empfindliche und hydraulische Hochdruckanwendungen.
Woran erkenne ich, dass die Dichtung einer Schnellkupplung verschlissen ist?
Sichtbare Risse, Verformungen oder Verhärtung des O-Rings sind klare Signale. Ein funktioneller Test ist das Auftragen von Seifenlösung auf die unter Druck stehende Verbindung: Blasenbildung oder Druckabfall weisen auf Undichtigkeit und die Notwendigkeit eines Dichtungswechsels hin.
Können pneumatische und hydraulische Schnellkupplungen vertauscht werden?
Nein. Sie unterscheiden sich in Betriebsdrücken, Nippelprofilen, Dichtungsmaterialien und konstruktiver Ausführung. Eine Verwechslung kann zu Undichtigkeit, Systemschäden oder Verletzungen führen. Prüfen Sie immer das ISO-Profil und den maximalen Druck im Datenblatt.
Wo finde ich technische Datenblätter für Schnellkupplungen auf Tschechisch?
Technische Datenblätter für bestimmte Produktreihen sind auf der Website Kompresory-vzduchotechnika, direkt beim Hersteller (z. B. Lüdecke) oder über den technischen Support erhältlich. ISO-Normen sind über das Amt für technische Normung, Metrologie und staatliche Prüfwesen (ÚNMZ) erhältlich.
Empfohlen
- Schnellkupplungen und Nippel für schnelle und zuverlässige Verbindungen
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- D. h. pneumatische Verbindung: Typen, Funktion und Praxis - Kompresory-Vzduchotechnika.cz
- Vorteile pneumatischer Systeme: Warum sie in der Produktion einsetzen - Kompresory-Vzduchotechnika.cz

Heimwerkerprojekte mit Kompressor: Ideen und Parameter für Hobbybastler
Ein Luftkompressor kann in der Heimwerkstatt überraschend viel leisten: Airbrush und Modellbau-Lackierung, Lackieren von Möbeln oder Zäunen, Aufpumpen von Reifen und Matratzen, Ausblasen und Reinigen von Teilen, Arbeiten mit einem Nagler oder Druckluftschrauber, Zapfen von Bier zu Hause sowie Eiszubereitung. Für die meisten dieser Projekte genügt ein ölfreier Kolbenkompressor mit einer Fördermenge von 100–250 l/min, einem Arbeitsdruck von 6–8 bar und einem Druckluftbehälter von 24–50 l. Die Inspiration für Heimwerkerprojekte mit einem Kompressor ist also vielfältig, doch jedes Projekt stellt unterschiedliche Anforderungen, und genau diese entscheiden über die Wahl der Maschine.
- Airbrush / Modellbau-Lackierung: 20–50 l/min, 1,5–3 bar, Druckluftbehälter 6–24 l
- Lackieren von Möbeln oder Zäunen (HVLP-Pistole): 100–200 l/min, 2–4 bar, Druckluftbehälter 24–50 l
- Aufpumpen von Reifen und Matratzen: 30–80 l/min, 6–8 bar, Druckluftbehälter 6–24 l
- Ausblasen und Reinigen von Teilen: 50–150 l/min, 4–6 bar, Druckluftbehälter 24 l
- Nagler / Druckluftschrauber: 100–200 l/min, 6–8 bar, Druckluftbehälter 24–50 l
- Heim-Bierzapfanlage: integrierter Kompressor, Betriebsdruck im System
- Heim-Eismaschine mit Kompressor: eingebaute Einheit, ohne externe Luftzufuhr
- Leichte KFZ-Reparaturarbeiten (Druckluft-Schlagschrauber): 200–300 l/min, 6–8 bar, Druckluftbehälter 50 l+
Falls Sie sich bei der Auswahl nicht sicher sind, gehen Sie immer vom höchsten Verbrauch des Werkzeugs in der Zusammenstellung aus, fügen Sie eine Reserve von 20–30 % bei der Fördermenge hinzu und wählen Sie einen Druckluftbehälter, der mindestens 30 Sekunden ununterbrochene Entnahme ohne Motorstart abdeckt.
Wichtige Erkenntnisse
Ein Luftkompressor mit einer Fördermenge von 100–250 l/min, einem Druck von 6–8 bar und einem Druckluftbehälter von 24–50 l deckt die meisten gängigen Hobbyprojekte ab, von Airbrush bis zum Nagler.
| Punkt | Details |
|---|---|
| Der Durchfluss entscheidet über die Auswahl | Gehen Sie immer vom höchsten Verbrauch des Werkzeugs aus und fügen Sie 20–30 % Durchflussreserve hinzu. |
| Duty cycle ist ein kritischer Parameter | Tragbare Kompressoren mit einem Duty cycle von 50 % überhitzen bei kontinuierlicher Entnahme; für das Lackieren größerer Flächen wählen Sie eine höhere Kapazität. |
| Sicherheit von Druckbehältern | Verwenden Sie niemals modifizierte Behälter ohne Revision; ein Sicherheitsventil ist bei jeder Baugruppe Pflicht. |
| Zubehör ist nicht optional | Kondensatabscheider, Regler und Filter sind für ein qualitativ hochwertiges Ergebnis sowie zum Schutz des Werkzeugs unerlässlich. |
| Kompressoren-Lufttechnik | Bietet ölfreie und ölgeschmierte Kompressoren, Zubehör und Service mit technischer Beratung für die Auswahl entsprechend dem Projekt. |
Inhalt
- Welche Kompressortypen eignen sich für die Heimwerkstatt?
- Wie wählt man den Kompressor nach dem konkreten Projekt aus?
- Konkrete Heimwerkerprojekte mit dem Kompressor: Anleitungen und Sicherheit
- Welches Zubehör benötigen Sie für die sichere Arbeit mit dem Kompressor?
- Wie pflegt man den Kompressor und arbeitet sicher damit?
- Wann einen werksgefertigten Kompressor kaufen und wann auf eine DIY-Lösung setzen?
- Der häufigste Fehler von Heimwerkern: die Unterschätzung des Duty Cycle
- Kompresory-vzduchotechnika hilft Ihnen bei der Auswahl und beim Service
- Nützliche Ressourcen und weiterführende Lektüre
- Häufige Fragen
Welche Kompressortypen eignen sich für die Heimwerkstatt?
Die Wahl des richtigen Kompressortyps hängt von der Nutzungshäufigkeit, dem erforderlichen Durchfluss und der Art des Projekts ab.
Ölfreie Kolbenkompressoren sind die häufigste Wahl für Hobby-Heimwerker. Sie erfordern keinen Ölwechsel, die Luft ist sauberer und eignen sich daher für Airbrush, Lebensmittelanwendungen (Haushaltszapfanlage) sowie zum Aufpumpen. Für den unterbrochenen Einsatz in der Werkstatt ist das jedoch in der Regel kein Problem.
Ölgeschmierte Kolbenkompressoren haben eine längere Lebensdauer und vertragen häufige oder längere Arbeitszyklen besser. Sie eignen sich für die regelmäßige Arbeit mit Druckluftwerkzeugen, das Schleifen oder das Lackieren größerer Flächen. Sie erfordern einen regelmäßigen Ölwechsel und einen Kondensatabscheider, damit kein Öl in das Druckluftnetz gelangt.
Für den Hausgebrauch sind sie in der Regel überdimensioniert und kostspieliger, aber für eine gut ausgestattete Werkstatt mit höherem Luftverbrauch sind sie sinnvoll. Einen detaillierteren Vergleich der Parameter bietet der Leitfaden zur Auswahl eines Druckluftkompressors.
Tragbare Kompressoren und kleine Tischgeräte eignen sich für Arbeiten außerhalb der Werkstatt: Aufpumpen im Garten, Airbrush im Freien oder Reinigung von Möbeln vor dem Lackieren. Die Mobilität geht auf Kosten der Kapazität des Druckluftbehälters.
Eine besondere Kategorie bilden integrierte Kompressoren in Haushaltszapfanlagen und Eismaschinen. Diese sind nicht für den Anschluss von Druckluftwerkzeugen vorgesehen, sondern funktionieren als geschlossene Systeme für ein bestimmtes Gerät.
Für Hobbyzwecke genügen kleine ölfreie Geräte mit einer Fördermenge von 100–250 l/min und einem Druckluftbehälter von 24–50 l für gängige Anwendungen.
Wie wählt man einen Kompressor je nach konkretem Projekt aus?
Das richtige Vorgehen bei der Auswahl ist unkompliziert, wenn Sie es Schritt für Schritt durchgehen.
- Definieren Sie das Werkzeug oder Projekt. Jedes Druckluftwerkzeug hat auf dem Typenschild oder im Handbuch den erforderlichen Durchfluss (l/min oder CFM) und den Arbeitsdruck (bar oder PSI) angegeben. Beginnen Sie hier.
- Überprüfen Sie den Arbeitsdruck. Der Kompressor muss einen Druck erreichen, der mindestens 1–2 bar über dem Betriebsdruck des Werkzeugs liegt, damit der Regler einen Regelbereich hat.
- Berechnen Sie den benötigten Durchfluss. Wenn Sie planen, mehrere Werkzeuge gleichzeitig zu verwenden, addieren Sie deren Durchflussmengen. Fügen Sie eine Reserve von 20–30 % hinzu.
- Wählen Sie das Volumen des Druckluftbehälters und den Duty Cycle. Ein größerer Druckluftbehälter bedeutet längeres Arbeiten ohne Einschalten des Motors. Werkzeuge mit unterbrochenem Verbrauch (Nagelpistole) kommen mit einem kleineren Behälter aus; kontinuierlicher Verbrauch (Schleifer, Spritzpistole) erford
Richtwerte für gängige Hobbyprojekte:
| Werkzeug / Projekt | Durchfluss (l/min) | Arbeitsdruck (bar) | Empfohlener Druckluftbehälter (l) |
|---|---|---|---|
| Airbrush | 20–50 | 1,5–3 | 6–24 |
| HVLP-Spritzpistole | 100–200 | 2–4 | 24–50 |
| Reifenfüllen | 30–80 | 6–8 | 6–24 |
| Ausblaspistole | 50–150 | 4–6 | 24 |
| Nagler | 100–200 | 6–8 | 24–50 |
| Druckluftschrauber | 150–200 | 6–8 | 24–50 |
| Schlagschrauber | 200–300 | 6–8 | 50+ |
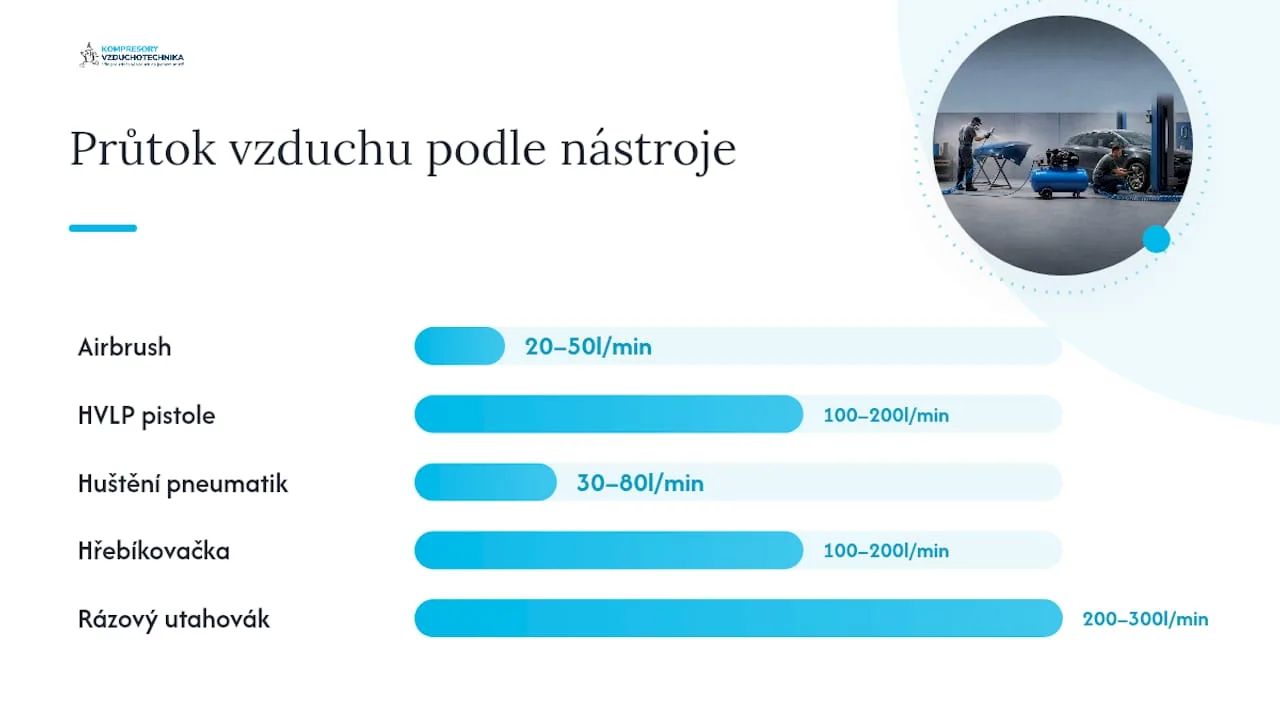
Für Airbrush und Reifenfüllen genügt ein kleiner ölfreier Kompressor bis 50 l/min. Sobald Sie einen Schlagschrauber oder eine HVLP-Pistole einsetzen, ist es Zeit, auf ein ölgeschmiertes oder größeres ölfreies Gerät mit einem Druckluftbehälter von mindestens 50 l umzusteigen. Detailliertere technische Faktoren für die Auswahl eines größeren Geräts beschreibt der Leitfaden zur Auswahl eines Industriekompressors.
Konkrete Heimwerkerprojekte mit Kompressor: Anleitungen und Sicherheit
Ideen für Heimwerkerprojekte mit Kompressor unterscheiden sich in Anforderungen und Risiko. Jede Karte unten zeigt, was Sie wirklich benötigen.
Airbrush und Modellbaulackierung
Parameter: 20–50 l/min, 1,5–3 bar, Druckluftbehälter 6–24 l. Zubehör: Feinfeuchtigkeitsfilter, Regler mit Manometer, Schlauch 6 mm. Zeit und Kosten: Anschaffungspreis eines Airbrush-Sets ab ca. 1.500 CZK, Kompressor ab 3.000 CZK. Arbeiten Sie in einem belüfteten Raum oder mit Atemschutzmaske, die Farben enthalten Lösungsmittel.
Lackieren von Möbeln oder Zäunen (HVLP-Pistole)
Parameter: 100–200 l/min, 2–4 bar, Druckluftbehälter 24–50 l. Zubehör: Kondensatabscheider, Regler, HVLP-Pistole, Schlauch 8–10 mm. Filtern Sie vor dem Lackieren immer die Feuchtigkeit heraus, sonst flockt der Lack aus. Arbeiten Sie im Freien oder in einer gut belüfteten Werkstatt, fern von offenem Feuer.
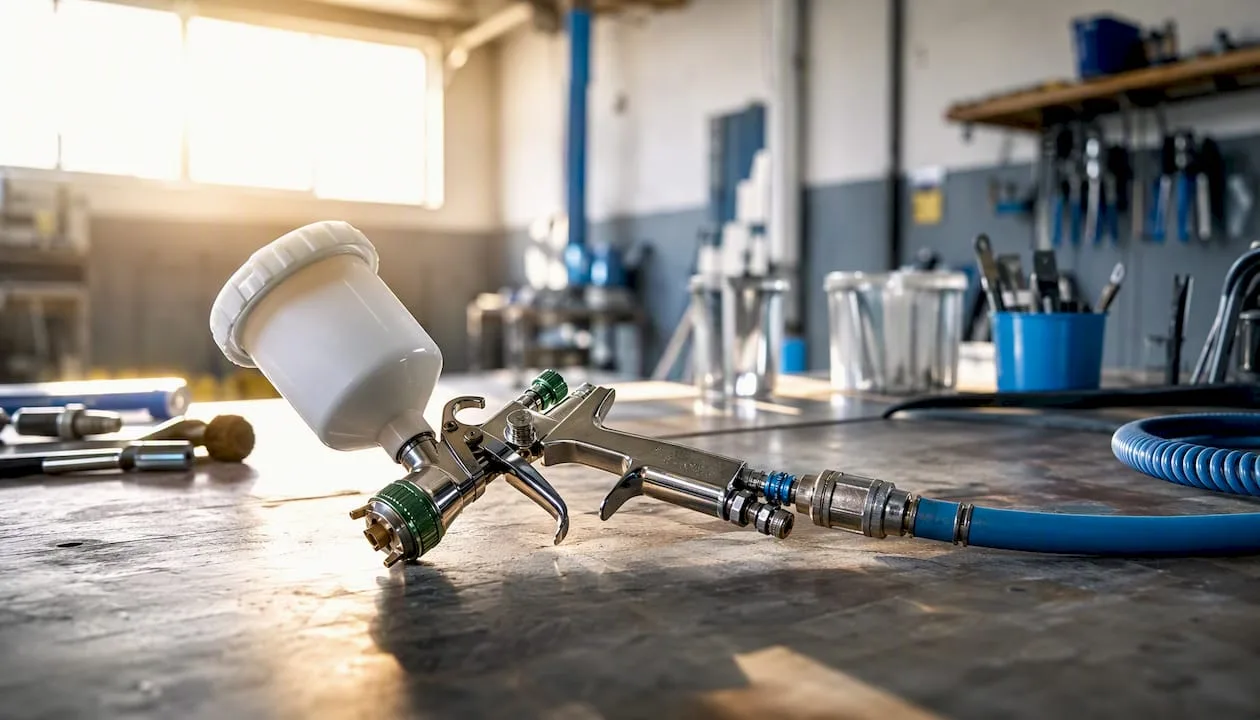
Aufpumpen von Reifen und Matratzen
Parameter: 30–80 l/min, 6–8 bar, Druckluftbehälter 6–24 l. Zubehör: Manometer, Reifenfüllpistole mit Adaptern. Überschreiten Sie niemals den auf der Reifenflanke angegebenen maximalen Reifendruck. Kontrollieren Sie den Druck im kalten Zustand, nicht nach der Fahrt.
Ausblasen und Reinigen von Teilen
Parameter: 50–150 l/min, 4–6 bar, Druckluftbehälter 24 l. Zubehör: Ausblaspistole, Schutzbrille. Richten Sie den Luftstrahl niemals auf die Haut oder in die Ohren. Verwenden Sie Gehörschutz, der Lärm beim Ausblasen übersteigt 85 dB.
Arbeiten mit Nagler oder Druckluftschrauber
Parameter: 100–200 l/min, 6–8 bar, Druckluftbehälter 24–50 l. Zubehör: Schnellkupplungen, Schlauch 8 mm, Schutzbrille. Entlüften Sie das System immer, bevor Sie den Schlauch abtrennen. Der Nagler schießt auch bei versehentlichem Drücken einen Nagel ab, zielen Sie daher niemals auf Personen.
Private-Bierzapfanlage
Private Zapfanlagen mit integriertem Kompressor halten das Bier unter optimalem Druck und verlängern bei korrekter Sanitation die Frische um mehrere Tage. Der Kompressor fungiert hier als primäre Druckquelle sowie als Reserve für Gassysteme. Modelle wie die Pygmy-Reihe kombinieren Zapfhahn, Kühlung und Kompressor in einem Gerät und ermöglichen das Zapfen ohne externes CO₂. Sicherheit: Reinigen Sie Leitung und Hahn regelmäßig, sonst vermehren sich Bakterien. Verwenden Sie nur Bauteile, die für den Kontakt mit Lebensmitteln zertifiziert sind.
Profi-Tipp: Damit das Bier beim Zapfen nicht schäumt, stellen Sie den Systemdruck genau nach Empfehlung des Fassherstellers ein, üblicherweise 0,5–1 bar, und halten Sie die Bierttemperatur unter 5 °C. Höhere Temperatur oder höherer Druck verursachen übermäßiges Schäumen.
Private Eismaschine mit Kompressor
Eismaschinen mit eingebautem Kompressor bereiten Eis innerhalb einer Stunde zu und schaffen Portionen bis zu anderthalb Litern, ohne dass der Behälter vorgefroren werden muss. Es handelt sich um ein geschlossenes System, das keine externe Luftzufuhr benötigt. Sicherheit: Stellen Sie das Gerät nicht in einem geschlossenen Raum ohne Belüftung auf, der Kompressor erzeugt Wärme.
Leichte Kfz-Reparaturarbeiten
Parameter: 200–300 l/min, 6–8 bar, Druckluftbehälter 50 l+. Zubehör: Schlagschrauber, Druckluftschleifer, Schlauch 10 mm, Schnellkupplungen, Schutzbrille und Gehörschutz. Dies ist die anspruchsvollste Hobby-Anwendung. Ein kleiner tragbarer Kompressor reicht hier nicht aus, Sie benötigen ein stationäres Öl- oder größeres ölfreies Aggregat.
Bei der Arbeit mit Druckluftwerkzeugen in der Werkstatt prüfen Sie stets die Dichtheit der Verbindungen vor dem Start. Ein Luftaustritt unter Druck kann Verletzungen verursachen und belastet den Kompressor unnötig.
Welches Zubehör benötigen Sie für das sichere Arbeiten mit dem Kompressor?
Das richtige Zubehör entscheidet über die Qualität des Ergebnisses und über die Sicherheit. Die Grundausstattung für die private Werkstatt umfasst:
- Eingangsluftfilter: fängt Staub und Verunreinigungen an der Ansaugung ab, verlängert die Lebensdauer des Kompressors.
- Kondensatabscheider (Feuchtigkeitsabscheider): trennt Wasser aus der Druckluft ab, unverzichtbar vor dem Spritzen und Airbrushen.
- Druckregler mit Manometer: ermöglicht die Einstellung des genauen Arbeitsdrucks für jedes Werkzeug. Einzelheiten zur richtigen Regulierung beschreibt der Leitfaden zur Anwendung von Druckreglern.
- Sicherheitsventil: schützt den Behälter vor Überschreitung des maximalen Drucks, ein Pflichtbestandteil jeder Anlage.
- Rückschlagventil: verhindert den Rückfluss der Luft aus dem Behälter in den Kompressor beim Ausschalten.
- Schläuche: PVC-Schläuche sind leicht und günstig, geeignet für Airbrush und Aufblasen. Gummischläuche vertragen Öl und höhere Temperaturen besser und werden für Ölkompressoren und Autowerkstätten empfohlen. Durchmesser 6 mm für Airbrush, 8–10 mm für Werkzeuge.
- Schnellkupplungen: ermöglichen den schnellen Austausch von Werkzeugen, ohne das gesamte System zu entlüften. Wählen Sie den Typ passend zum Durchmesser des Schlauchs und des Werkzeugs.
- Ölabscheider: bei Ölkompressoren vor Airbrush- oder Lebensmittelanwendungen notwendig, damit kein Öl in das Produkt gelangt.
- Gehörschutz und Schutzbrille: grundlegender persönlicher Schutz bei jeder Arbeit mit dem Kompressor.
Wie pflegt man den Kompressor und arbeitet sicher damit?
Regelmäßige Wartung verlängert die Lebensdauer des Kompressors und beugt Störungen vor. Kompressor und DIY-Projekte gehen Hand in Hand, aber nur dann, wenn die Maschine zuverlässig funktioniert.
Tägliche Kontrollen:
- Überprüfen Sie den Druck im Behälter vor dem Start.
- Überprüfen Sie Schläuche und Verbindungen visuell auf Beschädigungen.
- Lassen Sie nach Abschluss der Arbeit das Kondensat aus dem Behälter ab, indem Sie das Ablassventil öffnen. Wasser im Behälter verursacht Korrosion.
Wöchentliche und monatliche Arbeiten:
- Überprüfen Sie die Funktion des Sicherheitsventils durch manuelles Testen.
- Reinigen oder ersetzen Sie den Luftfilter an der Ansaugseite.
- Überprüfen Sie bei Ölkompressoren den Ölstand und die Ölfarbe. Dunkles oder trübes Öl austauschen. Das Vorgehen beim Entlüften und die Wartungsarbeiten beschreibt die Anleitung zum Entlüften des Kompressors.
Grundlegende Sicherheitsregeln:
- Überschreiten Sie niemals den auf dem Typenschild angegebenen maximalen Betriebsdruck des Behälters.
- Verwenden Sie keine umgebauten Behälter (zum Beispiel aus Feuerlöschern oder alten Kühlschränken) ohne fachgerechte Prüfung und Zertifizierung. Beim Bau einer DIY-Anlage aus einem Kühlschrank sind die Installation eines Sicherheitsventils und die Prüfung des Druckluftbehälters Voraussetzung für einen sicheren Betrieb, andernfalls besteht die Gefahr eines Berstens.
- Arbeiten Sie in einem belüfteten Raum, der Kompressor erzeugt Wärme und Lärm.
- Druckluftbehälter unterliegen regelmäßigen Prüfungen gemäß den geltenden Vorschriften. Die Pflege des Druckluftbehälters beschreibt ausführlich der Leitfaden zur Pflege des Kompressorbehälters.
Führen Sie niemals Schweißarbeiten oder mechanische Änderungen am Druckluftbehälter ohne fachliche Begutachtung durch. Ein beschädigter oder unsachgemäß umgebauter Behälter kann ohne Vorwarnung versagen.
Wann sollte man einen werksseitig gefertigten Kompressor kaufen und wann auf eine DIY-Lösung setzen?
Die Entscheidung zwischen einem Werkskompressor und einem Eigenbau hängt von mehreren konkreten Kriterien ab.
- Nutzungshäufigkeit. Airbrush einmal im Monat oder gelegentliches Aufpumpen bewältigt auch ein einfacher DIY-Aufbau aus einem Kühlschrankkompressor, der etwa 0,7–1 CFM liefert. Für regelmäßige Arbeit mit Druckluftwerkzeugen ist ein werksseitig zertifiziertes Gerät sicherer und im Hinblick auf den Service wirtschaftlicher.
- Erforderlicher Durchfluss und Duty Cycle. DIY-Aufbauten haben eine begrenzte Leistung und einen begrenzten Duty Cycle. Werkzeuge mit höherem Luftverbrauch (Schlagschrauber, Druckluftschleifer) benötigen einen Werkskompressor mit garantierten Parametern.
- Lebensmittelreinheit. Ein Hausschankgerät oder die Zubereitung von Eiscreme erfordern öl- und schmutzfreie Luft. Ein ölfreier Werkskompressor oder eine integrierte Einheit sind hier die einzige zuverlässige Wahl.
- Sicherheit von Druckbehältern. Eigene Behälter aus Kühlschränken oder Feuerlöschern ohne Prüfung stellen ein Risiko dar. Werkskompressoren verfügen über zertifizierte Behälter und vom Hersteller eingestellte Sicherheitsventile.
- Verfügbarkeit des Service. Eine Werksmaschine kann beim Lieferanten gewartet werden. Ein DIY-Aufbau ist von der Verfügbarkeit von Ersatzteilen und eigenen Kenntnissen abhängig.
Ein erfahrener Heimwerker empfiehlt einen kombinierten Ansatz: DIY für energiearme, einmalige Anwendungen, werksseitig zertifizierte Geräte für Werkzeuge mit hohem Luftverbrauch, und zwar aus Gründen der Sicherheit, Leistung und Serviceverfügbarkeit. Bei jeglichen Zweifeln hinsichtlich Sicherheit oder Leistung ist die werksseitige Lösung und die Beratung mit einem Fachmann die richtige Wahl.
Der häufigste Fehler von Heimwerkern: Unterschätzung des Duty Cycle
Der Duty Cycle ist der Parameter, den Heimwerker am häufigsten unterschätzen. Wenn Sie ihn mit kontinuierlichem Verbrauch belasten (Lackieren einer größeren Fläche, Schleifen), überhitzt er und die Thermosicherung schaltet ihn ab, oder die Motorwicklung wird beschädigt.
Einen praktischen Dichtheitstest können Sie einfach durchführen: Setzen Sie das System unter Druck, schließen Sie die Zufuhr und beobachten Sie das Manometer 5 Minuten lang. Wenn der Druck abfällt, suchen Sie mit Seifenwasser an Verbindungen und Schnellkupplungen nach Lecks. Lassen Sie nach jedem Gebrauch das Kondensat aus dem Behälter ab und lassen Sie den Kompressor im Leerlauf nachlaufen, bevor Sie ihn abschalten. Diese beiden Maßnahmen verlängern die Lebensdauer der Maschine erheblich.
Kompresory-vzduchotechnika hilft Ihnen bei der Auswahl und beim Service
Die Wahl des richtigen Kompressors für ein konkretes Projekt ist nicht immer eindeutig, besonders wenn Sie planen, mehrere Werkzeuge zu kombinieren oder die Werkstatt schrittweise zu erweitern. Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von ölfreien und ölgeschmierten Kompressoren, die Lieferung von Zubehör (Schläuche, Filter, Regler, Schnellkupplungen) sowie regelmäßigen Service einschließlich Prüfungen von Druckbehältern.
Der Ablauf ist einfach: Beschreiben Sie Ihr Projekt und die Werkzeuge, die Sie verwenden möchten, und das Team von Kompresory-vzduchotechnika schlägt eine geeignete Zusammenstellung mit konkreten Parametern vor. Das gesamte Sortiment an Pneumatik und Drucklufttechnik ist online verfügbar, mit der Möglichkeit einer Beratung vor dem Kauf. Falls Sie sich nicht sicher sind, ob Ihr vorhandener Kompressor das geplante Projekt bewältigt, genügt es, dessen technische Parameter zu senden, und das Serviceteam beurteilt, ob ein Upgrade nötig ist oder ob neues Zubehör ausreicht.
Nützliche Quellen und weiterführende Lektüre
- Heimgebrauch von Kompressoren: Möglichkeiten und wie man den richtigen auswählt — Kompresory-vzduchotechnika
- Anwendungsbeispiele für Kompressoren: Leitfaden für Werkstatt und Produktion — Kompresory-vzduchotechnika
- Leitfaden zur Pflege des Kompressorbehälters — Kompresory-vzduchotechnika
- Liste der besten Kompressoren 2026: Auswahlratgeber — Kompresory-vzduchotechnika
- Grundlegende Anforderungen an den Kompressorraum — Kompresory-vzduchotechnika
Häufig gestellte Fragen
Welcher Kompressor reicht für Airbrush zu Hause?
Für Airbrush genügt ein kleiner ölfreier Kompressor mit einer Fördermenge von 20–50 l/min und einem Arbeitsdruck von 1,5–3 bar; ein Druckluftbehälter mit 6–24 l sorgt für einen ruhigen und gleichmäßigen Druck ohne Pulsationen.
Wie stelle ich fest, ob der Kompressor für mein Werkzeug ausreicht?
Wie oft sollte das Kondensat aus dem Behälter abgelassen werden?
Lassen Sie das Kondensat nach jedem Gebrauch ab, indem Sie das Ablassventil am Boden des Behälters öffnen; Wasser im Behälter verursacht Korrosion und verkürzt die Lebensdauer des Kompressors.
Ist ein DIY-Kompressor aus einem Kühlschrank sicher?
Der DIY-Aufbau aus einem Kühlschrankkompressor funktioniert für Anwendungen mit geringem Energiebedarf, erfordert jedoch den Einbau eines Sicherheitsventils sowie eine fachgerechte Prüfung des Druckbehälters; ohne diese Maßnahmen besteht die Gefahr, dass der Behälter platzt.
Wo bekomme ich Zubehör und Beratung für die Heimwerkstatt?
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an Zubehör (Filter, Regler, Schläuche, Schnellkupplungen) sowie technische Beratung bei der Auswahl der richtigen Ausstattung für das jeweilige Projekt.
Empfohlen
- Heimgebrauch von Kompressoren: Möglichkeiten und wie man den richtigen auswählt - Kompresory-Vzduchotechnika.cz
- Liste kleiner Kompressoren und ihre Vorteile für Werkstatt und Baustelle - Kompresory-Vzduchotechnika.cz
- Anwendungsbeispiele für Kompressoren: Ratgeber für Werkstatt und Fertigung - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz

Diagnosewerkzeuge für Kompressoren: vollständige Liste für Techniker
Für die schnelle Diagnose eines Kompressors benötigt der Techniker folgende Grundwerkzeuge: Manometer, Durchflussmesser, Ultraschall-Leckdetektor, Vibrationsmessgerät, Wärmebildkamera, Set zur Ölentnahme und -analyse, digitales Multimeter mit Stromzangenfunktion, Datenlogger und Servicekit. Jedes davon deckt eine andere Fehlerebene ab und zusammen bilden sie die vollständige Liste der Diagnosewerkzeuge für Kompressoren, die eine schnelle Lokalisierung des Defekts ohne unnötige Demontage ermöglicht.
Warum gerade diese Werkzeuge? Jedes erkennt eine andere Art von Ausfall. Das Manometer deckt einen Leistungsabfall innerhalb von Sekunden auf, Ultraschall findet ein Leck, das sonst wochenlang unentdeckt bliebe, und die Ölanalyse warnt vor abrasivem Verschleiß, bevor er sich durch Temperatur oder Vibration bemerkbar macht.
Profi-Tipp: Prüfen Sie bei der Ankunft vor Ort in dieser Reihenfolge: Druck → Lecks → Vibration → Temperatur → Elektrik. Diese Abfolge spart Zeit und schließt die häufigsten Fehlerursachen von der günstigsten zur kostspieligsten Messung aus.
Wichtige Erkenntnisse
Eine richtig zusammengestellte Liste der Diagnosewerkzeuge für Kompressoren, regelmäßige Kalibrierung und ein multiparametrisches Messprotokoll sind die Grundlage für einen zuverlässigen Betrieb und eine vorausschauende Wartung.
| Punkt | Details |
|---|---|
| Pflichtwerkzeuge | Manometer, Durchflussmesser, Ultraschalldetektor, Vibrationsmessgerät, Wärmebildkamera, Multimeter und Datenlogger bilden die Grundlage jeder Werkstatt. |
| Messreihenfolge | Beginnen Sie mit Druck und Durchfluss, setzen Sie mit Ultraschall, Vibration, Temperatur, Ölentnahme und Elektrotests fort. |
| Kalibrierung | Kalibrieren Sie kritische Messgeräte alle 12 Monate in einer akkreditierten Stelle gemäß ISO 17025; archivieren Sie die Kalibrierprotokolle. |
| Ölanalyse | Die Tribodiagnostik erkennt abrasiven Verschleiß früher als Vibrationen oder Temperatur; standardisieren Sie die Entnahme aus dem Probenahmeport. |
| Kompressoren-Lufttechnik | Bietet Servicekits, pneumatisches Zubehör und fachkundige Beratung bei der Auswahl und dem Betrieb von Diagnosewerkzeugen. |
Inhalt
- Welche Werkzeuge messen Druck und Durchfluss am Kompressor?
- Wie lassen sich Luftlecks im Kompressor zuverlässig aufspüren?
- Was verraten Vibrationen des Kompressors und wie werden sie gemessen?
- Wann und wie wird eine Wärmebildkamera am Kompressor eingesetzt?
- Warum ist die Ölanalyse entscheidend für die vorausschauende Wartung?
- Welche elektrischen Geräte benötigen Sie für die Diagnose eines Kompressors?
- Wie sammelt man Langzeitdaten und warum ist Datalogging unverzichtbar?
- Was muss ein Service-Set für Kompressoren enthalten?
- Wie wählt man Diagnosewerkzeuge für die Werkstatt aus: Checkliste
- Wie erstellt man ein multiparametrisches Diagnoseprotokoll?
- Welche Anforderungen gelten für die Kalibrierung von Messgeräten in der Tschechischen Republik?
- Wo kann man Diagnosewerkzeuge in der Tschechischen Republik kaufen?
- Erfahrungen aus der Praxis: was Technikern wirklich hilft
- Kompresory-vzduchotechnika: Werkzeuge, Service und Beratung an einem Ort
- Nützliche Quellen und empfohlene Literatur
- Kompresory-vzduchotechnika: Diagnosewerkzeuge und Service für Ihren Betrieb
- Häufige Fragen
Welche Werkzeuge messen Druck und Durchfluss bei einem Kompressor?
Manometer und Differenzdruckmesser sind der Ausgangspunkt jeder Diagnose. Der Manometer prüft, ob der Kompressor den Nenndruck erreicht; der Differenzdruckmesser misst den Druckabfall über Filter oder Trockner und zeigt sofort eine Verschmutzung an. Der Durchflussmesser bestätigt dann, ob die tatsächliche Leistung den Typenschildwerten entspricht.
Wichtige Auswahlkriterien:
- Messbereich: muss den Betriebsdruck des Geräts mit Reserve abdecken (typischerweise 0–16 bar oder 0–25 bar für industrielle Anwendungen)
- Genauigkeitsklasse: für Servicemessungen Klasse 1,0 oder besser; für Betriebsanzeige genügt Klasse 2,5
- Anschluss: Standardgewinde G 1/4" oder G 1/2" für die meisten Industriekompressoren; NPT für importierte Geräte
- Robustheit: Edelstahlgehäuse oder Kunststoffgehäuse mit Schwingungsdämpfer für den Werkstatteinsatz
Der Durchflussmesser kommt zum Einsatz bei Verdacht auf Leistungsabfall oder bei einem Energieaudit. Vortex- oder Ultraschall-Durchflussmesser ermöglichen die Messung ohne Betriebsunterbrechung. Das genaue Vorgehen bei der Druckmessung beschreibt der Leitfaden zur Druckmessung.
Profi-Tipp: Schließen Sie den Differenzdruckmesser dauerhaft über die Filtereinheit an. Sobald der Druckabfall den vom Hersteller empfohlenen Wert überschreitet (üblicherweise 0,3–0,5 bar), tauschen Sie den Filter aus, ohne auf die geplante Inspektion zu warten.
Wie lassen sich Luftlecks am Kompressor zuverlässig aufspüren?
Luftlecks sind die häufigste Ursache für unnötigen Energieverbrauch. Ein Ultraschalldetektor erfasst das hochfrequente Rauschen entweichender Luft auch in lauten Betrieben, wo der Seifentest versagt. Empfindliche Geräte erkennen Lecks ab Bruchteilen von l/min und ermöglichen die Kartierung des gesamten Leitungsnetzes.
Wann Ultraschall einsetzen und wann ein Drucktest ausreicht:
- Ultraschalldetektor: laute Umgebung, schwer zugängliche Stellen, schnelles Absuchen der gesamten Rohrleitungstrasse
- Seifenlösung: Überprüfung einer bestimmten Verbindung nach der Reparatur, kostengünstige Kontrolle bei Stillstand
- Druckabfalltest: Gesamtbilanz des Systems; der Kompressor wird abgeschaltet, der Druckabfall über die Zeit wird erfasst
Praktische Tipps für die Arbeit mit dem Ultraschalldetektor:
- Stellen Sie die Empfindlichkeit auf einen mittleren Wert ein und erhöhen Sie sie schrittweise; eine zu hohe Empfindlichkeit erfasst auch mechanisches Lagergeräusch
- Erfassen Sie die Ergebnisse in einem Datenlogger oder in einer Fotodokumentation mit GPS-Position zur Kartierung von Leckagen im zeitlichen Verlauf
- Beachten Sie bei der Arbeit unter Druck stets die Arbeitssicherheit: Richten Sie den Luftstrom niemals auf Personen, tragen Sie eine Schutzbrille
Profi-Tipp: Führen Sie nach der Reparatur einer Leckage eine Kontrollmessung mit Ultraschall im Betrieb durch. Die reparierte Stelle kann weiterhin ein Restgeräusch von einer beschädigten Dichtfläche abgeben, das der Seifenlösungstest nicht erfasst.
Das Vorgehen zur Reparatur nach dem Auffinden einer Leckage beschreibt der Leitfaden zur Reparatur von Luftleckagen.
Was verraten die Vibrationen des Kompressors und wie misst man sie?
Die Vibrationsdiagnostik deckt Lagerverschleiß, Rotorunwucht und lockere Verbindungen auf, bevor sie eine Havarie verursachen. Die Kombination von vier Diagnosemethoden (Vibrodiagnostik, Tribodiagnostik, Thermodiagnostik und parametrische Messungen) ermöglicht eine umfassende Beurteilung des technischen Zustands des Kompressors, wie Untersuchungen der VŠB zeigen.
| Gerätetyp | Was wird gemessen | Frequenzbereich | Tragbarkeit | Kalibrierung |
|---|---|---|---|---|
| Hand-Vibrationsmessgerät | RMS-Geschwindigkeit, Beschleunigung | 10 Hz–1 kHz | Hoch | Jährlich |
| Beschleunigungssensor + Datenlogger | Spektrum, Zeitverlauf | 1 Hz–20 kHz | Mittel | Jährlich |
| Industrieanalysator | FFT-Spektrum, Hüllkurvenanalyse | 0,5 Hz–40 kHz | Niedrig | Halbjährlich |
Grundlegende Spektralmerkmale, die der Techniker kennen muss:
- Drehzahlharmonische (1×, 2×, 3× RPM): Unwucht, Wellenfluchtfehler
- Lagercharakteristiken (BPFI, BPFO, BSF): Beschädigung des Innen- oder Außenrings des Lagers
- Resonanzspitzen: gelockerte Rahmen- oder Grundplattenteile
Achten Sie bei der Auswahl des Geräts auf den dem Kompressordrehzahlbereich entsprechenden Frequenzbereich, die Möglichkeit der PC-Anbindung und die Verfügbarkeit von Software zur Archivierung von Spektren. Mehr zur Interpretation von Spektren finden Sie im Leitfaden zur Schwingungsüberwachung.
Profi-Tipp: Messen Sie immer an denselben Punkten und in derselben Richtung (axial, radial). Konsistente Messstellen sind wichtiger als die Genauigkeit des Geräts selbst — der Trend ist entscheidend.
Wann und wie wird eine Wärmebildkamera am Kompressor eingesetzt?
Eine Wärmebildkamera erfasst ein überhitztes Lager, eine Undichtigkeit im Ölweg oder eine unzureichende Kühlung innerhalb von Sekunden, ohne Kontakt mit dem Gerät. Ein Kontaktthermometer genügt für die einmalige Überprüfung eines bestimmten Punktes; die Wärmebildkamera ist bei der Kartierung der gesamten Station oder bei der Suche nach einer unbekannten Wärmequelle unverzichtbar.
Grundlegende Parameter für die Auswahl:
- Auflösung des Detektors: mindestens 160×120 px für die Werkstatt; 320×240 px und mehr für präzise Analyse
- Genauigkeit: ±2 °C oder ±2 % (der höhere Wert gilt)
- Emissionsgrad: einstellbar; für Metalloberflächen des Kompressors typischerweise 0,7–0,9; ein falscher Emissionsgrad verursacht einen systematischen Messfehler
- Temperaturbereich: mindestens −20 °C bis +350 °C für den industriellen Einsatz
Vorgehensweise zur Erstellung einer Wärmebildkarte der Kompressorstation:
- Messen Sie bei eingeschwungenem Betriebszustand (mindestens 30 Minuten nach dem Start)
- Erfassen Sie Referenzaufnahmen im Normalzustand für späteren Vergleich
- Überprüfen Sie Schaltschränke, Kühler, Ölfilter und Lagergehäuse
Profi-Tipp: Stellen Sie den Emissionsgrad vor jeder Messung ein. Eine glänzende Oberfläche des Kompressors kann eine um 20–30 °C niedrigere Temperatur anzeigen, als tatsächlich vorliegt.
Warum ist die Ölanalyse entscheidend für die vorausschauende Wartung?
Die Laboranalyse des Öls deckt abrasive Partikel aus dem Lagerverschleiß auf, bevor sich die Störung durch erhöhte Temperatur oder Vibrationen bemerkbar macht. Eine genaue Probenahme und Tribodiagnostik bilden somit das früheste verfügbare Warnsystem für Schraubenkompressoren und Kolbenkompressoren.
Überwachte Parameter bei der Analyse:
- Metallverschleiß (Fe, Cu, Al, Cr): zeigt Art und Ort des Verschleißes an
- Partikelkontamination: Anzahl und Größe fester Partikel (ISO 4406)
- Viskosität: eine Abweichung von der Spezifikation signalisiert Degradation oder Vermischung des Öls
- Vorhandensein von Wasser oder Kühlmittel: verursacht Korrosion und beschleunigten Verschleiß
Empfohlene Entnahmeintervalle: alle 500–1.000 Betriebsstunden oder bei Verdacht auf einen Defekt. Standardisieren Sie die Entnahme: immer aus demselben Probenahmeanschluss, im laufenden Betrieb, in saubere Probenflaschen. Die Wahl des richtigen Öls beeinflusst die Analyseergebnisse, daher empfehlen wir Ihnen, den Leitfaden zur Ölauswahl zu lesen.
Welche elektrischen Geräte benötigen Sie zur Diagnose eines Kompressors?
Die Elektrodiagnostik deckt Probleme in der Motorversorgung, Phasenasymmetrie und Störungen des Anlassers auf, bevor diese zu Überhitzung oder Ausfall führen. Die Grundausstattung umfasst vier Geräte:
- Digitales Multimeter: Messung von Spannung, Widerstand, Durchgang; unverzichtbare Grundausstattung jeder Werkstatt
- Stromzangenmessgerät: Messung des Betriebsstroms ohne Unterbrechung des Stromkreises; erkennt Überlastung oder Phasenasymmetrie
- Megohmmeter (Isolationswiderstand): Kontrolle der Isolation der Motorwicklung; ein Wert unter 1 MΩ signalisiert Durchschlagsgefahr
- Tragbares Oszilloskop: Analyse des Verlaufs der Anlaufströme und Erkennung von Oberschwingungsverzerrungen
Schnellprüfung der Stromversorgung: Messen Sie die Spannung an allen drei Phasen bei belastetem Kompressor.
Sicherheitshinweis: Bei Arbeiten mit Spannungen über 50 V AC immer persönliche Schutzausrüstung verwenden (isolierte Handschuhe, Schutzbrille), gemäß ČSN EN 50110 arbeiten und niemals allein ohne Unterstützung einer zweiten Person messen.
Wie sammelt man Langzeitdaten und warum ist Datalogging unverzichtbar?
Eine Einzelmessung erfasst den Zustand zu einem bestimmten Zeitpunkt; ein Datenlogger deckt wiederkehrende Ereignisse, Trends und Korrelationen zwischen Parametern auf. Für die Diagnose intermittierender Störungen oder die Überprüfung der Wirksamkeit einer Reparatur ist Datalogging unersetzlich.
Häufig verwendete Sensoren und ihre Konfiguration:
- Drucksonden: Bereich 0–16 bar, Genauigkeit ±0,5 %, Abtastfrequenz 1–10 Hz zur Überwachung von Pulsationen
- Temperatursonden (PT100, Thermoelemente): Bereich −50 °C bis +200 °C, Genauigkeit ±0,5 °C
- Drehzahlmesser (optisch oder magnetisch): Überwachung der RPM und Erkennung von Riemenschlupf
- Beschleunigungssensor für Datalogging: kontinuierliche Vibrationsaufzeichnung zur Trendanalyse
| Sensor | Typische Genauigkeit | Werkstatttauglichkeit | Abtastfrequenz |
|---|---|---|---|
| Drucksonde (Piezo) | ±0,5 % | IP65, Edelstahl | 1–100 Hz |
| PT100-Temperaturfühler | ±0,5 °C | IP67 | 0,1–10 Hz |
| Optischer Drehzahlmesser | ±1 U/min | IP54 | 1–1.000 Hz |
| MEMS-Beschleunigungssensor | ±5 % (RMS) | IP65 | 1–10 kHz |
Stellen Sie die Abtastfrequenz entsprechend dem zu überwachenden Phänomen ein: für Druckpulsationen genügen 10 Hz, für die Schwingungsanalyse benötigen Sie mindestens das 2-Fache der höchsten zu überwachenden Frequenz (Nyquist-Theorem). Wählen Sie die Aufzeichnungsdauer so, dass sie mindestens drei vollständige Arbeitszyklen des Kompressors abdeckt. Einen Vergleich der Durchflussmessmethoden im System beschreibt der Leitfaden zur Durchflussprüfung.
Was muss ein Servicekit für einen Kompressor enthalten?
Ein Servicekit für einen Schrauben- oder Kolbenkompressor ist die Grundlage jeder geplanten Inspektion. Die Verwendung minderwertiger Dichtungsersatzteile führt zu wiederkehrenden Undichtigkeiten, die schwer zu diagnostizieren sind und den Service verteuern.
Grundlegendes Servicekit für einen Schraubenkompressor:
- O-Ringe und Flachdichtungen (Satz für das jeweilige Modell und Baujahr)
- Öldichtung der Welle (Gleitringdichtung)
- Luft- und Ölfilter
- Ölabscheider
- Sicherheitsventil (sofern im Austauschplan enthalten)
Spezielle Servicewerkzeuge:
- Riemenscheibenabzieher: zur Demontage ohne Beschädigung der Welle oder der Nabe
- Montagevorrichtung für Wellendichtung: gewährleistet korrekten Sitz ohne Verformung
- Drehmomentschlüssel: Anziehen der Schrauben auf das im Servicehandbuch vorgeschriebene Drehmoment
Praktische Tipps für eine sichere Demontage: Entlüften Sie vor Arbeitsbeginn das System und trennen Sie die Stromzufuhr. Kennzeichnen Sie alle Teile und deren Position vor der Demontage. Ziehen Sie die Schrauben über Kreuz und in zwei Durchgängen auf das vorgeschriebene Drehmoment an.
Wie wählt man Diagnosewerkzeuge für die Werkstatt aus: Checkliste
Gehen Sie vor dem Kauf diese Checkliste durch. Sie erspart Ihnen die Enttäuschung über ein Gerät, das die Erwartungen im Betrieb nicht erfüllt.
- Messbereich vs. Betriebswerte: prüfen Sie, dass der Gerätebereich die maximalen Betriebswerte Ihres Kompressors mit 20 % Reserve abdeckt
- Genauigkeitsklasse und Auflösung: verlangen Sie für die Servicediagnostik die Genauigkeitsangabe in der Dokumentation, nicht nur in der Marketingbeschreibung
- Robustheit und IP-Schutzart: die Werkstatt erfordert mindestens IP54; bei feuchter oder staubiger Umgebung IP65 und höher
- Verfügbarkeit der Kalibrierung in der Tschechischen Republik: prüfen Sie, ob der Lieferant oder eine akkreditierte Stelle (ISO 17025) die Kalibrierung anbietet und in welcher Zeit
- Kompatibilität der Datenformate: Geräte mit USB- oder Bluetooth-Ausgang erleichtern die Archivierung und Analyse von Daten
Fragen an den Lieferanten:
- Sind Ersatzteile und Batterien für das Gerät in der Tschechischen Republik verfügbar?
- Liefern Sie mit jedem Gerät ein Kalibrierzertifikat?
- Bieten Sie Schulungen oder technischen Support nach dem Kauf an?
Warnsignale beim Kauf: fehlende Servicedokumentation, keine Möglichkeit zur Kalibrierung in der Tschechischen Republik, unklare Genauigkeitsangaben (z. B. „±5 dgt“ ohne Angabe des Messbereichs).
Wie erstellt man ein multiparametrisches Diagnoseprotokoll?
Eine Untersuchung von sechs Schraubenkompressoren an der VŠB hat gezeigt, dass ein kombinierter Ansatz das Risiko ungeplanter Ausfälle verringert und die Lebensdauer der Einheiten verlängert. Der Schlüssel liegt in der richtigen Reihenfolge der Messungen und der Kreuzkorrelation der Ergebnisse.
Empfohlene Reihenfolge bei der Standardinspektion:
- Druck und Durchfluss: Überprüfung der Grundleistung, Erkennung eines Kapazitätsabfalls
- Ultraschall-Leckortung: Durchsuchung des gesamten Leitungsnetzes im laufenden Betrieb
- Schwingungsdiagnostik: Messung an den Lagerstellen, Aufzeichnung des Spektrums
- Thermodiagnostik: Wärmebildkamera für Kühler, Lager, elektrische Schaltschränke
- Ölprobenentnahme: standardisierte Entnahme für die Laboranalyse
- Elektrotests: Messung der Stromversorgung, Phasenasymmetrie, Isolationswiderstand
Kreuzkorrelation der Ergebnisse: Erhöhte Lagertemperatur + Änderung des Schwingungsspektrums + Metallpartikel im Öl ergeben einen eindeutigen Nachweis eines Lagerschadens. Jeder Parameter für sich kann eine andere Erklärung haben; die Kombination der drei Signale eliminiert Fehlalarme.
Die multiparametrische Diagnostik kombiniert Vibrationsdiagnostik, Tribodiagnostik, Thermodiagnostik und parametrische Messungen (Druck, Durchfluss, Drehzahl). Diese Kombination ermöglicht eine umfassende Beurteilung des technischen Zustands und eine frühzeitige Erkennung von Ausfällen, bevor es zu einem ungeplanten Stillstand kommt.
Profi-Tipp: Tragen Sie die Ergebnisse jeder Messung in ein standardisiertes Protokoll mit Datum, Gerätenummer und Namen des Technikers ein. Ohne historische Daten lässt sich weder der Trend bewerten noch nachweisen, dass die Reparatur wirksam war.
Eine Übersicht der Vorteile einer systematischen Diagnostik fasst der Artikel über die Bedeutung der Kompressordiagnostik zusammen.
Welche Anforderungen gelten für die Kalibrierung von Messgeräten in der Tschechischen Republik?
Die Kalibrierung nach ISO 17025 gewährleistet, dass die Messergebnisse auf nationale Normale rückführbar sind. Für kritische Messgeräte im industriellen Betrieb ist eine akkreditierte Kalibrierung nicht nur empfehlenswert, sondern in vielen Fällen auch eine Anforderung des Kunden oder der Versicherung.
Empfohlene Kalibrierintervalle:
- Manometer: alle 12 Monate oder nach einem mechanischen Stoß
- Digitale Multimeter und Stromzangen: alle 12 Monate
- Vibrationsmessgeräte und Beschleunigungssensoren: alle 12–24 Monate, je nach Nutzungsintensität
- Wärmebildkameras: alle 24 Monate oder nach einem Sturz des Geräts
So überprüfen Sie das Kalibrierzertifikat: Kontrollieren Sie die Akkreditierungsnummer der Kalibrierstelle (ausgestellt vom ČIA, Český institut pro akreditaci) sowie das Gültigkeitsdatum. Das Kalibrierzertifikat muss die gemessenen Werte, die Messunsicherheit und die Kalibrierbedingungen angeben.
Archivierung der Protokolle: Bewahren Sie die Kalibrierzertifikate mindestens über die Lebensdauer des Geräts auf. Bei einem Audit oder einem Versicherungsfall sind die Kalibrierunterlagen ein wichtiger Nachweis.
Wo kann man Diagnosewerkzeuge in der Tschechischen Republik kaufen?
Diagnosegeräte für Kompressoren sind in der Tschechischen Republik über mehrere Kanäle erhältlich:
- Spezialisierte Händler für Messtechnik (z. B. TR-Instruments): umfangreicher Gerätekatalog mit technischem Support und Kalibriermöglichkeit
- Anbieter von Servicewerkzeug (z. B. Kovosluzba OTS): Service-Kits, Abzieher und Spezialwerkzeuge für die Reparatur von Kompressoren
- Akkreditierte Kalibrierstellen: HES, s.r.o. und weitere, vom ČIA akkreditierte Stellen bieten Kalibrierungen nach ISO 17025 an
- Kompressorhersteller und ihre Servicenetzwerke: Original-Service-Kits und empfohlene Messgeräte
Kompresory-vzduchotechnika bietet den Verkauf von Kompressoren, Pneumatikzubehör und Ersatzteilen einschließlich Service-Kits an. Zum Angebot gehören auch Beratung, Montage, Revisionen und Energieaudits. Für Pneumatik und Hydraulik einschließlich Messtechnik und Zubehör für Druckluftleitungen besuchen Sie die entsprechende Kategorie des Onlineshops. Die Produktseite Manometer 74 mm bietet konkrete Modelle mit technischen Parametern.
Profi-Tipp: Verlangen Sie beim Kauf eines Geräts immer ein Kalibrierzertifikat. Ein Gerät ohne nachgewiesene Kalibrierung darf nicht für Messungen verwendet werden, deren Ergebnisse Sie dem Kunden oder einem Auditor präsentieren werden.
Praxiserfahrung: Was Technikern tatsächlich hilft
Systematisches Messen rettet den Betrieb. Störungen werden am häufigsten durch eine Kombination aus Ultraschall-Leckortung und Schwingungsmessung erkannt; die Ölanalyse warnt dabei vor abrasivem Verschleiß, bevor sich dieser durch erhöhte Temperatur oder Schwingungen bemerkbar macht.
Die häufigsten Fehler aus der Praxis:
- Falsche Ölprobenahme: Eine Entnahme vom Behälterboden oder aus dem Ablasshahn erfasst Sediment, nicht eine repräsentative Probe; entnehmen Sie die Probe immer während des Betriebs über den dafür vorgesehenen Probenahmeanschluss
- Ignorieren des Emissionsgrads bei Wärmebildkameras: Eine glänzende Oberfläche des Kompressors zeigt scheinbar eine niedrigere Temperatur an; die Einstellung des korrekten Emissionsgrads ist Voraussetzung für ein verwertbares Ergebnis
- Nicht kalibrierte Geräte: Ergebnisse von einem nicht kalibrierten Manometer oder Multimeter lassen sich weder mit historischen Daten noch mit den Werten eines anderen Technikers vergleichen
Empfehlung für das Wartungsteam: Führen Sie regelmäßige Schulungen für die Bedienung von Diagnosegeräten ein. Hersteller wie Fluke oder Testo bieten Anwendungsschulungen direkt für den Industrieeinsatz an. Zertifizierungen im Bereich Schwingungsdiagnose (ISO 18436-2) oder Thermodiagnose (ISO 18436-7) erhöhen die Glaubwürdigkeit der Messergebnisse bei der Kommunikation mit dem Kunden.
Kompresory-vzduchotechnika: Werkzeuge, Service und Beratung an einem Ort
Ein Techniker, der Diagnosegeräte, Service-Kits oder komplette Lösungen für Druckluft sucht, findet bei Kompresory-vzduchotechnika eine konkrete Antwort, nicht nur einen Katalog. Das Angebot umfasst Kompressoren aller Typen, pneumatisches Zubehör, Ersatzteile und Service-Kits, wobei auch Fachdienstleistungen enthalten sind: Systemauslegung, Montage, Revisionen und Energieaudits.
Für Techniker und Betriebsleiter ist die Verfügbarkeit von technischem Support und Rund-um-die-Uhr-Service entscheidend. Kompresory-vzduchotechnika deckt den gesamten Lebenszyklus der Geräte ab – von der Auswahl über die Installation bis zum regelmäßigen Service. Die Kategorie Pneumatik und Hydraulik umfasst Messzubehör und Komponenten für Druckluftverteilungen. Kontaktieren Sie die technische Abteilung für eine Beratung bei der Auswahl von Diagnosewerkzeugen oder zur Bestellung eines Serviceeinsatzes.
Nützliche Quellen und empfohlene Literatur
Für ein vertieftes Studium der Kompressordiagnostik empfehlen wir folgende Quellen:
- TR-Instruments, Katalog der Messgeräte: — Übersicht über verfügbare Gerätetypen (Multimeter, Wärmebildkameras, Schwingungsanalysatoren, Datenlogger) mit technischen Spezifikationen
- ISO 17025: — internationale Norm für die Kompetenz von Prüf- und Kalibrierlaboratorien; Grundlage für die Auswahl einer Kalibrierstelle
Kompressoren-Drucklufttechnik: Diagnosewerkzeuge und Service für Ihren Betrieb
Kompressoren-Drucklufttechnik deckt das gesamte Spektrum der Anforderungen an Diagnose und Service von Kompressoren ab: vom Verkauf von Pneumatikzubehör und Service-Kits über Montage und Revisionen bis hin zu Energieaudits und rund um die Uhr verfügbaren Serviceeinsätzen. Techniker und Betriebsleiter schätzen den direkten Zugang zur technischen Unterstützung sowie die Möglichkeit, ein komplettes Service-Kit oder eine Beratung zur Auswahl der Messgeräte zu bestellen.
Schauen Sie sich die Kategorie Pneumatik und Hydraulik für Messzubehör und Komponenten von Rohrleitungssystemen an, oder kontaktieren Sie die technische Abteilung für ein individuelles Angebot zu Serviceeinsätzen und zur Lieferung von Diagnosewerkzeugen.
Häufig gestellte Fragen
Was ist die Ansaugleistung eines Kompressors und wie wird sie gemessen?
Die Ansaugleistung (Durchfluss) gibt das Luftvolumen an, das der Kompressor pro Minute ansaugt (l/min oder m³/h). Sie wird mit einem Durchflussmesser gemessen, der in die Druckleitung bei stabilem Betriebszustand eingebaut wird.
Welche Kompressortypen gibt es und unterscheiden sich die Anforderungen an die Diagnose?
Am weitesten verbreitet sind Kolbenkompressoren und Schraubenkompressoren; seltener sind Turbokompressoren und Scroll-Kompressoren. Schraubenkompressoren erfordern eine regelmäßige Tribodiagnostik und Ölanalyse für eine bessere Kontrolle des technischen Zustands, Kolbenkompressoren hingegen eine gründlichere Kontrolle der Ventile und Kolbenringe.
Welcher Kompressor eignet sich für eine Autowerkstatt?
Für eine Autowerkstatt genügt ein Kolbenkompressor mit geeigneter Leistung und Betriebsdruck. Bei höherer Auslastung oder der Anforderung an einen leisen Betrieb ist ein Schraubenkompressor besser geeignet.
Woran erkennt man, dass ein Kompressor Service benötigt?
Die häufigsten Anzeichen sind: Druck- oder Durchflussabfall, erhöhter Energieverbrauch, ungewöhnliche Vibrationen oder Geräusche, erhöhte Lagertemperatur sowie Farb- oder Geruchsveränderung des Öls. Diese Symptome werden bei regelmäßiger Kontrolle durch Diagnosewerkzeuge für Kompressoren aufgedeckt.
Wann lohnt sich die Investition in eine permanente Überwachung anstelle von Handmessgeräten?
Eine permanente Überwachung (Systeme wie Sigma Air Manager 4.0) lohnt sich bei Dauerbetrieb, hohen Ausfallkosten oder der Anforderung einer Fernüberwachung. Für kleinere Betriebe mit geplanten Inspektionen reichen tragbare Geräte und Datenlogger aus.
Empfohlen
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Bedeutung der Verdichtungsstufe: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Kompressordiagnostik für einen effizienten Betrieb - Kompresory-Vzduchotechnika.cz
- Übersicht der Methoden zur Lärmminderung von Kompressoren für Techniker - Kompresory-Vzduchotechnika.cz

Kondensat aus dem Kompressor: Gesetze der Tschechischen Republik für Betreiber
Kondensat aus ölgeschmierten Kompressoren dürfen Sie nicht unbehandelt in die öffentliche Kanalisation einleiten. Diese Pflicht ergibt sich aus dem Gesetz Nr. 254/2001 Sb. (Wassergesetz) in Verbindung mit der Kanalisationsordnung des Betreibers der öffentlichen Kanalisation sowie den technischen Normen ČSN EN 12056-1 und ČSN 75 6760. Das Kondensat enthält Spuren von Mineralöl, die es als verunreinigtes Abwasser qualifizieren, weshalb die direkte Einleitung verboten ist.
Was Sie sicherstellen müssen:
- Einen Öl-Wasser-Abscheider installieren oder eine andere zugelassene Methode zur Aufbereitung des Kondensats vor dessen Einleitung in die Kanalisation anwenden.
- Kondensat neutralisieren mit einem pH-Wert unter 6,5 (typischerweise Kondensat aus Brennwertkesseln oder bestimmten Kompressortypen) vor der Ableitung in gegenüber sauren Abwässern empfindliche Kanäle.
- Aufzeichnungen führen über die Kondensatmenge, Messergebnisse und Wartungseingriffe am Abscheider.
- Den Abtransport des abgeschiedenen Öls sicherstellen durch einen autorisierten Entsorger für gefährliche Abfälle.
Der erste Schritt besteht darin, die Kanalisationsordnung Ihres Betreibers der öffentlichen Kanalisation zu überprüfen und die Nachbesserung in das nächste Betriebsaudit aufzunehmen.
Wichtige Erkenntnisse
Der Betreiber des Kompressors muss die Aufbereitung des Kondensats durch einen Abscheider oder durch Neutralisation sicherstellen, Aufzeichnungen führen und das abgeschiedene Öl einem autorisierten Entsorger für gefährliche Abfälle übergeben.
| Punkt | Details |
|---|---|
| Verbot der direkten Einleitung | Unbehandeltes Kondensat aus ölgeschmierten Kompressoren darf nicht in die Kanalisation gelangen; diese Pflicht schreibt das Wassergesetz Nr. 254/2001 Sb. vor. |
| pH-Grenzwert und Neutralisation | Kondensat mit einem pH-Wert unter 6,5 muss vor der Einleitung in Kanäle ohne säurebeständigen Schutz neutralisiert werden. |
| Abscheider als Hauptlösung | Die physikalische Trennung (Adsorption, Filtration) erreicht einen Restölgehalt unter dem Betriebsziel von ~15 mg/l und ist die bevorzugte Methode. |
| Nachweisführung und gefährlicher Abfall | Die Ölfraktion ist gefährlicher Abfall; Aufzeichnungen über die Übergabe an den Entsorger müssen mindestens 5 Jahre aufbewahrt werden. |
| Kompresory-vzduchotechnika | Bietet Audit, Lieferung von Abscheidern, Installation und Serviceverträge zur Sicherstellung der Einhaltung der tschechischen Gesetzgebung. |
Inhalt
- Welche tschechischen Gesetze und Normen gelten für Kondensat aus Kompressoren?
- Welche konkreten Grenzwerte muss aufbereitetes Kondensat erfüllen?
- Welche technischen Lösungen zur Aufbereitung von Kondensat sind verfügbar?
- Welche Installations- und Betriebsanforderungen gelten für die Kondensatleitung?
- Wie geht man Schritt für Schritt vor, um die Einhaltung der Vorschriften sicherzustellen?
- Wie überwacht man die Qualität des Kondensats und wie geht man mit abgeschiedenem Öl um?
- Wann amortisiert sich die Investition in einen Abscheider?
- Redaktioneller Blick: Wo Betreiber am häufigsten Fehler machen
- Kompresory-vzduchotechnika unterstützt Sie beim gesamten Prozess
- Häufig gestellte Fragen
Welche tschechischen Gesetze und Normen gelten für Kondensat aus dem Kompressor?
Der rechtliche Rahmen besteht aus drei Ebenen: Gesetz, Durchführungsvorschriften und technische Normen.
Gesetz Nr. 254/2001 Sb. (Wassergesetz) legt die Grundregeln für die Einleitung von Abwasser fest. Die Wasserbehörde erteilt auf dieser Grundlage Genehmigungen zur Einleitung und kann Auflagen oder Sanktionen festlegen. Kondensat aus ölgeschmierten Kompressoren enthält Mineralöle und fällt daher in die Kategorie der verschmutzten Abwässer, deren Einleitung ohne vorherige Aufbereitung das Gesetz untersagt.
Gesetz Nr. 274/2001 Sb. über Wasserversorgungs- und Kanalisationsanlagen führt die Kanalisationsordnung als Institut ein. Jeder Betreiber einer öffentlichen Kanalisation erlässt seine eigene Kanalisationsordnung, die konkret die zulässigen Verschmutzungsgrenzwerte, zugelassenen Stoffe und technischen Anschlussbedingungen festlegt. Die Kanalisationsordnung hat für Sie als Erzeuger von Abwasser verbindliche Kraft. Ohne deren Studium wissen Sie nicht, welche konkreten Grenzwerte für Ihren Anschluss gelten.
ČSN 75 6760 regelt die innere Kanalisation und die technischen Anforderungen an die Kondensatableitung, einschließlich der Anforderung zur Neutralisation bei einem pH-Wert unter 6,5. ČSN EN 12056-1 legt dann die Grundsätze der Schwerkraftentwässerung innerhalb von Gebäuden fest. Beide Normen sind bei der Planung und Installation von Kondensatleitungen verbindlich.
Wichtige Tatsache: Kondensat aus ölgeschmierten Kompressoren wird technisch als Abfall eingestuft, der Mineralöle enthält. Ohne Abscheider oder eine andere Aufbereitung stellt dies einen direkten Verstoß gegen das Wassergesetz dar, nicht nur einen technischen Mangel.
Die Regierungsverordnung Nr. 401/2015 Sb. ergänzt das Wassergesetz und legt Emissionsstandards für die Abwassereinleitung fest. Für industrielle Betriebe sind insbesondere die Grenzwerte für unpolare extrahierbare Stoffe (NEL) relevant, unter die das aufbereitete Kondensat fallen muss.
Welche konkreten Grenzwerte muss das aufbereitete Kondensat erfüllen?
Drei Parameter entscheiden darüber, ob Sie das Kondensat nach der Aufbereitung direkt in die Kanalisation einleiten dürfen.
| Parameter | Typischer Wert des unbehandelten Kondensats | Anforderung für die Einleitung |
|---|---|---|
| Ölgehalt (NEL) | Spurenmenge bis einige mg/l | Üblicherweise ≤ 15 mg/l (gemäß Kanalisationsordnung) |
| pH-Wert | Brennwertkessel, einige Kompressoren | ≥ 6,5 für Abwasserkanäle ohne säurebeständigen Schutz |
| Temperatur | Je nach Betrieb | Gemäß Kanalisationsordnung (üblicherweise ≤ 40 °C) |
Der Wert von 15 mg/l für den Restölgehalt ist ein betrieblicher Richtwert, den die Hersteller von Abscheidern angeben und der den üblichen Anforderungen der Kanalisationsordnungen entspricht. Ihr konkreter Grenzwert kann strenger sein, prüfen Sie daher stets die Kanalisationsordnung.
Kondensat aus Brennwertkesseln und einigen Kompressortypen hat üblicherweise einen sauren pH-Wert unter 6,5. Die Norm ČSN 75 6760 legt fest, dass bei einem pH-Wert unter 6,5 eine Neutralisation erfolgen muss, sofern die Abwasserkanäle nicht aus säurebeständigem Material bestehen. Beton- und Steinzeugkanäle werden durch saures Kondensat beschädigt, Kunststoffkanäle (PVC, PP) sind beständiger, aber auch hier entscheidet die Kanalisationsordnung.
Die minimale Dimensionierung der Kondensatleitung hängt vom Durchfluss und der Länge der Strecke ab. Für die Ableitung von Kondensat aus Kompressoren wird üblicherweise DN 32 oder DN 40 verwendet; der konkrete Wert wird durch das Projekt oder gemäß ČSN EN 12056-1 auf Grundlage einer Durchflussberechnung bestimmt.
Welche technischen Lösungen zur Aufbereitung von Kondensat sind verfügbar?
Vier Haupttechnologien decken die meisten Betriebssituationen ab.
Öl-Wasser-Abscheider sind die am weitesten verbreitete Lösung für ölgeschmierte Kompressoren. Sie funktionieren nach dem Prinzip der physikalischen Trennung: Das Kondensat durchläuft zunächst eine Sedimentationskammer, in der sich grobe Öltropfen abscheiden, und anschließend eine Filterschicht aus Adsorptionsmedium (Aktivkohle oder spezielle Polypropylenfasern). Das Ergebnis ist Wasser mit einem Ölgehalt unter dem Betriebsgrenzwert sowie eine konzentrierte Ölfraktion, die in einen Sammelbehälter abgeleitet wird. Die physikalische Trennung ist die bevorzugte Methode, da sie keine chemischen Stoffe in den Prozess einbringt und stabile Ergebnisse liefert.
Neutralisationsboxen lösen das Problem des sauren pH-Werts. Das Kondensat durchfließt eine Schicht aus Neutralisationsgranulat (üblicherweise Calcium- oder Magnesiumcarbonat), das den pH-Wert auf einen akzeptablen Wert anhebt. Sie werden eigenständig bei Brennwertkesseln eingesetzt oder in Kombination mit einem Abscheider dort, wo das Kondensat gleichzeitig sauer und ölhaltig ist.
Kombinierte Systeme verbinden Abscheider und Neutralisation in einem Gerät. Für Betriebe mit mehreren Kondensatquellen (Kompressor, Brennwertkessel, Drucklufttrockner) ist dies die praktischste Wahl.
Automatische Kondensatableiter sind keine Aufbereitungstechnologie, sondern ein zentrales Betriebselement. Sie sorgen für die regelmäßige und kontrollierte Ableitung des Kondensats aus dem Druckbehälter, Druckluftbehälter oder Abscheider zum Ölabscheider. Ohne funktionierenden Ableiter läuft das Kondensat über oder staut sich an, was zu Leckagen außerhalb des Systems führt. Ableiter benötigen eine regelmäßige Durchgangskontrolle sowie die Sauberkeit des Schwimmer- oder Elektronikmechanismus.
Profi-Tipp: Wählen Sie den Abscheider immer anhand des maximalen stündlichen Kondensatvolumens, nicht anhand des Durchschnittswerts. Ein Kompressor im Sommerbetrieb bei hoher Luftfeuchtigkeit produziert deutlich mehr Kondensat als im Winter. Ein unterdimensionierter Abscheider kann den gesamten Durchfluss nicht filtern und lässt Öl in die Kanalisation durch.
Welche Installations- und Betriebsanforderungen gelten für die Kondensatleitung?
Eine korrekte Installation ist die Voraussetzung für die Funktionsfähigkeit des gesamten Systems. Fehler in der Leitung verursachen Leckagen, Geruchsbildung oder das Rücksaugen von Kanalisationsgasen.
-
Rohrdimension: Für die Kondensatableitung aus Kompressoren wird mindestens DN 32 verwendet, bei größeren Betrieben DN 40 oder mehr. Die Rohrleitung muss für den maximalen Kondensatdurchfluss mit Reserve dimensioniert sein.
-
Rohrgefälle: Ein Mindestgefälle von 1 % (1 cm auf 1 m Länge) gewährleistet den gravitativen Abfluss ohne Kondensatstau. Bei längeren Strecken oder unzureichendem Gefälle muss eine Pumpstation eingesetzt werden.
-
Geruchsverschluss (Siphon): Jeder Anschluss an die Kanalisation muss mit einem Siphon mit Wasserverschluss ausgestattet sein. Bei unterbrochenem Kondensatabfluss besteht die Gefahr des Austrocknens des Siphons und des Eindringens von Kanalisationsgasen in den Betrieb. Die Lösung ist eine regelmäßige Wassernachfüllung oder die Installation eines Siphons mit Verdunstungsschutz (Glycerinfüllung oder mechanische Klappe).
-
Kelch (offener Ablaufring): Der Anschluss der Kondensatleitung an die Kanalisation erfolgt über einen Kelch, nicht durch direkte Einmündung. Der Kelch ermöglicht die visuelle Durchflusskontrolle und verhindert einen Rückstau.
-
Rohrmaterial: Für saures Kondensat (pH < 6,5) wird eine Rohrleitung aus PP oder HDPE verwendet. Stahl- oder Gussrohre werden durch saures Kondensat korrodiert.
-
Reinigungsformstücke: An jedem längeren Leitungsabschnitt und vor jeder Richtungsänderung muss ein Reinigungsformstück für den Zugang bei Verstopfung oder Kontrolle eingebaut werden.
-
Regelmäßige Wartung des Abscheiders: Das Filtermedium des Abscheiders wird gemäß den Herstellerangaben gewechselt, üblicherweise einmal jährlich oder nach Erreichen der maximalen Kapazität. Der Ölsammelbehälter wird nach Bedarf entleert, mindestens jedoch einmal pro Quartal. Jeder Serviceeinsatz wird im Betriebsbuch dokumentiert.
Wie geht man Schritt für Schritt vor, um die Einhaltung der Vorschriften sicherzustellen?
Ein systematisches Vorgehen minimiert das Risiko von Versäumnissen und unnötigen Kosten.
-
Audit der Kondensatquellen: Erfassen Sie alle Anlagen, die Kondensat erzeugen (Kompressoren, Trockner, Brennwertkessel). Ermitteln Sie für jede Quelle das geschätzte stündliche Kondensatvolumen und die Art der derzeitigen Ableitung.
-
Probenahme und Messung: Lassen Sie eine Laboranalyse des Kondensats durchführen: Ölgehalt (NEL), pH-Wert und Temperatur. Vergleichen Sie die Ergebnisse mit den Grenzwerten der Kanalisationsordnung Ihres Betreibers der öffentlichen Kanalisation.
-
Studium der Kanalisationsordnung: Fordern Sie die Kanalisationsordnung beim Betreiber der öffentlichen Kanalisation an oder suchen Sie diese auf dessen Website. Achten Sie dabei auf die Grenzwerte für NEL, pH-Wert, Temperatur sowie auf die Bedingungen für den Anschluss von industriellem Abwasser.
-
Wahl der Technologie: Entscheiden Sie anhand der Messungen und Grenzwerte, ob ein Öl-Wasser-Abscheider ausreicht oder ob zusätzlich eine Neutralisation erforderlich ist. Bei kleinen Betrieben mit geringem Kondensatvolumen sollten Sie erwägen, das gesamte Kondensat als Gefahrstoff abtransportieren zu lassen, ohne einen Abscheider zu installieren.
-
Installation und Inbetriebnahme: Sorgen Sie für eine Montage gemäß ČSN EN 12056-1 und ČSN 75 6760. Führen Sie nach der Inbetriebnahme eine Kontrollmessung des ausgeleiteten Wassers durch und dokumentieren Sie die Ergebnisse.
-
Kommunikation mit dem Kanalisationsbetreiber: Wenn Ihr Betrieb die Grenzwerte überschreitet oder es sich um einen neuen Anschluss handelt, klären Sie die Bedingungen vorab mit dem Kanalisationsbetreiber ab. In manchen Fällen ist eine Meldung oder die Zustimmung der Wasserrechtsbehörde erforderlich.
-
Einrichtung eines regelmäßigen Monitorings und einer Dokumentation: Legen Sie Messintervalle, eine verantwortliche Person und die Art der Aufbewahrung der Aufzeichnungen fest.
Wie überwacht man die Qualität des Kondensats und wie geht man mit dem abgeschiedenen Öl um?
Eine kontinuierliche Überwachung und eine ordnungsgemäße Dokumentation sind ebenso wichtig wie die Aufbereitungstechnologie selbst.
Was und wie oft gemessen werden sollte:
- Ölgehalt (NEL) im Ablaufwasser des Abscheiders: mindestens einmal jährlich, bei Betriebsänderung oder nach Austausch des Filtermediums sofort.
- pH-Wert des Ablaufwassers: bei jedem Austausch des Neutralisationsgranulats und einmal jährlich als Kontrolle.
- Kondensatmenge: fortlaufend überwachen mittels automatischem Kondensatableiter oder Durchflussmesser.
Dokumentation und Aufzeichnungen:
- Betriebstagebuch des Abscheiders: Datum des Serviceeinsatzes, Zustand des Filtermediums, entnommene Ölmenge, Name der verantwortlichen Person.
- Aufzeichnungen zur Übergabe der Ölfraktion: Datum, Menge, Name des zugelassenen Entsorgers, Nummer des Belegs über die Übergabe von gefährlichem Abfall.
- Ergebnisse der Laboranalysen: mindestens 5 Jahre für eventuelle Kontrollen archivieren.
Umgang mit abgeschiedenem Öl:
Die Ölfraktion aus dem Sammelbehälter des Abscheiders ist gefährlicher Abfall (Abfallkatalognummer 13 05 07 oder 13 05 08 gemäß Abfallkatalog). Sie müssen diese in gekennzeichneten, auslaufsicheren Behältern lagern, ausschließlich an einen zugelassenen Entsorger übergeben und die Aufzeichnungen gemäß dem Gesetz Nr. 541/2020 Sb. über Abfälle führen.
Sanktionen und Vorgehen im Havariefall:
Das Ableiten von unbehandeltem Kondensat kann zu einer Geldbuße durch die Wasserbehörde oder den Kanalisationsbetreiber führen. Bei einer Havarie (Austritt von Kondensat außerhalb des Systems) stellen Sie sofort die Quelle ab, fangen Sie die ausgetretene Flüssigkeit auf, informieren Sie den Kanalisationsbetreiber und die Wasserbehörde und dokumentieren Sie den gesamten Vorfall einschließlich der getroffenen Maßnahmen.
Wann amortisiert sich die Investition in einen Abscheider?
Die Entscheidung zwischen eigener Aufbereitung und externer Entsorgung des Kondensats ist in erster Linie wirtschaftlich.
Der Großteil des Volumens des Kondensats aus dem Kompressor ist Wasser. Das gesamte Volumen als gefährlichen Abfall abtransportieren zu lassen, ist daher kostspielig und unnötig. Ein Abscheider trennt die Ölfraktion ab, die nur einen kleinen Teil des Gesamtvolumens ausmacht, und das saubere Wasser kann in die Kanalisation abgeleitet werden. Dadurch wird das zu entsorgende Volumen an gefährlichem Abfall radikal reduziert.
Die Zahlen in der Tabelle sind Richtwerte und hängen von der Preisliste Ihres Entsorgungsunternehmens, der Ölsorte und den örtlichen Gegebenheiten ab. Die entscheidenden Variablen sind das jährliche Kondensatvolumen und der Preis der externen Entsorgung pro Liter. Je höher das Volumen und der Entsorgungspreis sind, desto schneller amortisiert sich der Abscheider.
Für sehr kleine Betriebe mit einem Kondensatvolumen von unter 200 l jährlich kann der Abtransport des gesamten Volumens als gefährlicher Abfall wirtschaftlich vorteilhafter sein als die Anschaffung und der Betrieb eines Abscheiders. Bei mittleren und größeren Betrieben ist die dezentrale Aufbereitung vor Ort fast immer die günstigere Variante.
Profi-Tipp: Fragen Sie vor dem Kauf eines Abscheiders beim Entsorgungsunternehmen die aktuelle Preisliste pro Liter Kondensat an. Dieser eine Wert entscheidet über die Amortisationszeit mehr als der Preis des Geräts selbst.
Redaktionelle Einschätzung: Wo Betreiber am häufigsten Fehler machen
Das größte rechtliche Risiko entsteht nicht aus Unkenntnis des Gesetzes, sondern aus Untätigkeit. Betreiber, die von der Pflicht wissen, die Behebung jedoch auf „nächstes Jahr“ verschieben, befinden sich bei einer Kontrolle in derselben Lage wie diejenigen, die davon nie gehört haben.
Der zweite typische Fehler ist das Fehlen einer Dokumentation. Ein Abscheider, der ohne Betriebstagebuch, ohne Aufzeichnung über den Wechsel des Filtermediums und ohne Nachweise über die Übergabe der Ölfraktion installiert wurde, bietet bei einer Kontrolle keinerlei Schutz. Die Behörde sieht kein funktionierendes System, sondern ein Gerät ohne nachweisbare Historie.
Das dritte Problem ist die Unterschätzung der saisonalen Schwankungen. Der Kompressor produziert im Sommer bei hoher Luftfeuchtigkeit deutlich mehr Kondensat als im Winter. Ein auf den durchschnittlichen Durchfluss ausgelegter Abscheider kann im Sommer überlaufen und Öl durchlassen. Die korrekte Auslegung nach dem Spitzendurchfluss ist eine technische, keine rechtliche Frage, doch ihre Vernachlässigung hat direkte rechtliche Folgen.
Betreiber, die einen Ölkompressor für Werkstatt oder Industriebetrieb haben, sollten die Ölsorte und -menge bei der Auswahl des Abscheiders berücksichtigen. Die Zusammensetzung des Kondensats hängt von der Art des Kompressors und dem verwendeten Öl ab, wie im Leitfaden zur Auswahl des Öls für den Kompressor ausführlich beschrieben wird.
Einfache Maßnahmen, die das Risiko minimieren: ein regelmäßiges jährliches Audit des Zustands des Abscheiders und der Dokumentation, eine vertragliche Absicherung der Entsorgung der Ölfraktion mit einem autorisierten Entsorgungsunternehmen sowie eine grundlegende Schulung des Bedienpersonals darüber, was nicht in die Kanalisation gelangen darf. Technische Unterstützung und Beratung zur Auswahl und Installation von Abscheidern bietet Kompresory-vzduchotechnika über seine Serviceabteilung an.
Kompresory-vzduchotechnika hilft Ihnen beim gesamten Prozess
Die Erfüllung der gesetzlichen Anforderungen an Kondensat aus dem Kompressor erfordert geeignete Geräte, fachgerechte Installation und laufenden Service. Kompresory-vzduchotechnika bietet eine komplette Lösung aus einer Hand: Beurteilung des Betriebs und der Kondensatmenge, Lieferung und Installation von Öl-Wasser-Abscheidern und Neutralisationsboxen, Einstellung automatischer Kondensatableiter sowie Serviceverträge einschließlich regelmäßiger Messung der Qualität des austretenden Wassers.
Der Auftrag läuft in drei Schritten ab: Audit des Betriebs und Messung des Kondensats, Entwurf einer konkreten Lösung mit Berechnung der Amortisation, Installation und Inbetriebnahme einschließlich Übergabe der Betriebsdokumentation. Für die Installation der Kondensatleitung stehen auch Rohre für Druckluftleitungen in verschiedenen Abmessungen und Materialien zur Verfügung, die für saures Kondensat geeignet sind. Kontaktieren Sie Kompresory-vzduchotechnika für eine kostenlose Beratung und erfahren Sie, welche Lösung zu Ihrem Betrieb und Ihrer Kanalisationsordnung passt.
Häufige Fragen
Darf Kondensat aus dem Kompressor direkt in die Kanalisation abgelassen werden?
Nein. Kondensat aus ölgeschmierten Kompressoren enthält Mineralöle und darf ohne Aufbereitung nicht in die öffentliche Kanalisation abgelassen werden. Es erfordert eine vorherige Aufbereitung durch einen Öl-Wasser-Abscheider.
Welcher Grenzwert für den Ölgehalt im abgeleiteten Kondensat ist zulässig?
Den konkreten Grenzwert legt die Kanalisationsordnung des Betreibers der öffentlichen Kanalisation fest. Hersteller von Abscheidern geben als Betriebsziel einen Wert von ~15 mg/l (NEL) an; Ihre Kanalisationsordnung kann strenger sein.
Was passiert, wenn ich das Kondensat aus dem Kompressor nicht reinige?
Es droht eine Geldstrafe durch die Wasserbehörde oder den Kanalisationsbetreiber wegen Verstoßes gegen das Wassergesetz Nr. 254/2001 Sb. und die Bedingungen der Kanalisationsordnung. Bei einem Störfall muss das Ereignis sofort gemeldet und die getroffenen Maßnahmen dokumentiert werden.
Wie ist mit dem im Abscheider abgetrennten Öl zu verfahren?
Die Ölfraktion ist gefährlicher Abfall. Lagern Sie sie in gekennzeichneten Behältern und übergeben Sie sie ausschließlich an einen autorisierten Entsorger. Bewahren Sie die Übergabeprotokolle mindestens 5 Jahre lang auf.
Benötige ich eine Genehmigung der Wasserbehörde für die Einleitung des aufbereiteten Kondensats?
Es hängt vom Volumen und den Bedingungen der Kanalisationsordnung ab. Neue Anschlüsse oder die Überschreitung von Grenzwerten sollten vorab mit dem Betreiber der Kanalisation und der örtlich zuständigen Wasserbehörde abgestimmt werden.
Empfohlen
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Warum die Kühlung des Kompressors für den Betrieb entscheidend ist - Kompresory-Vzduchotechnika.cz
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz
- Worauf beim Kompressorkauf achten: Checkliste für Werkstatt und Firma - Kompresory-Vzduchotechnika.cz

Parallelsteuerung von Kompressoren: Leitfaden für Techniker 2026
Die Parallelsteuerung von Kompressoren hält den gewünschten Druck bei geringstmöglichem Energieverbrauch aufrecht. Die bevorzugte Lösung ist eine übergeordnete intelligente Steuerung mit Rotation der Einheiten und Steuerung nach tatsächlichem Verbrauch.
Sofortmaßnahmen:
- Überprüfen Sie die Einstellung des Druckbands an jeder Steuereinheit und stellen Sie sicher, dass sich die Bänder nicht überlappen oder in Konflikt stehen.
- Überprüfen Sie die Mindestlaufzeiten (typischerweise 3–5 Minuten) und ob die Rotationslogik aktiv ist.
- Überprüfen Sie den Status der Kommunikation zwischen den Einheiten: Eine fehlende Datenverbindung bedeutet, dass die Kompressoren unabhängig voneinander ohne Koordination arbeiten.
Profi-Tipp: Wenn die Station keinen Datenbus oder keine prädiktive Diagnostik besitzt, kontaktieren Sie vor jedem Eingriff in die Einstellungen einen Fachmann für ein Energieaudit.
Wichtige Erkenntnisse
| Punkt | Details |
|---|---|
| Druckband als Grundlage | Jeder unnötige bar Überdruck erhöht den Verbrauch um 6–8 %; stellen Sie den Sollwert auf das Minimum ein, das die Technologie abdeckt. |
| Rotation ist Pflicht | Ohne aktive Rotation trägt ein Kompressor eine unverhältnismäßige Last, und die Wartungsintervalle verkürzen sich. |
| Kommunikation als Voraussetzung | Ohne Datenbus (MODBUS, Profinet) kann keine prädiktive übergeordnete Steuerung eingesetzt werden. |
| Audit vor der Implementierung | Die Messung des Ausgangszustands über einen Zeitraum von einer Woche ist notwendig, um die Vorteile nach der Implementierung zu bewerten. |
| Kompressoren-Lufttechnik | Bietet Audit, Lieferung von Komponenten, Integration von Steuerungssystemen und einen Rund-um-die-Uhr-Service für Parallelstationen. |
Inhalt
- Wie unterscheiden sich die einzelnen Steuerungsmodi von Kompressoren?
- Welche Methoden der Parallelsteuerung von Kompressoren gibt es?
- Welche Komponenten und Protokolle benötigen Sie für eine zuverlässige Integration?
- Wie entwirft und nimmt man eine Parallelstation richtig in Betrieb?
- Welche Metriken und Alarme sollten an einer Parallelstation überwacht werden?
- Was sind die häufigsten Fehler bei der Parallelsteuerung und wie können sie behoben werden?
- Welche Einsparungen und betrieblichen Vorteile bringt die Parallelsteuerung?
- Wann genügt eine einfache Steuerung und wann lohnt sich die Investition in ein übergeordnetes System?
- Kompresory-vzduchotechnika bietet Entwurf und Service der Parallelsteuerung
- Empfohlene technische Quellen zum Weiterlesen
- Häufige Fragen
Wie unterscheiden sich die einzelnen Steuerungsmodi von Kompressoren?
Die Wahl des richtigen Steuerungsmodus hängt vom Druckluftverbrauchsprofil und dem akzeptablen Druckband ab. Jeder Modus wirkt sich unterschiedlich auf den Energieverbrauch und die Druckstabilität aus.
| Steuerungsmodus | Prinzip | Geeignet für | Auswirkung auf die Energie |
|---|---|---|---|
| Start/Stopp | Der Kompressor startet und stoppt je nach Druck | Kleinbetriebe, niedrige Taktfrequenz | Hoher Verschleiß bei häufigem Wechsel |
| Last/Leerlauf | Der Kompressor läuft bei geringem Verbrauch im Leerlauf | Mittelgroße Betriebe mit schwankendem Verbrauch | Der Leerlaufbetrieb verbraucht einen erheblichen Teil der Nennaufnahmeleistung |
| Modulation (Bypass) | Drosselung des Austritts zur Durchflussregelung | Betriebe mit kontinuierlicher Verbrauchsänderung | Geringere Effizienz bei Teillast |
| VSD (variable Drehzahl) | Der Frequenzumrichter passt die Drehzahl an die Abnahme an | Betriebe mit starken Lastschwankungen | Höchste Effizienz bei variabler Last |
| Übergeordnete Netzwerksteuerung | Eine zentrale Einheit koordiniert mehrere Kompressoren | Stationen mit zwei oder mehr Einheiten | Niedrigster Gesamtverbrauch bei korrekter Einstellung |
Eine Konfiguration mit mehreren Kompressoren, die mit VSD ausgestattet sind, bietet einen niedrigeren spezifischen Energieverbrauch und eine bessere Druckstabilität als gemischte Systeme, die VSD mit fester Drehzahl kombinieren. Der Wechsel zu mehreren VSD-Einheiten verringert die Regelbandbreite und hält den Druck in einem engeren Bereich, was die Gesamtbetriebskosten direkt senkt.
Welche Methoden der Parallelsteuerung von Kompressoren gibt es?
Der Parallelbetrieb mehrerer Kompressoren erfordert eine Koordinationslogik. Vier grundlegende Ansätze unterscheiden sich in Komplexität, Kosten und erzielter Effizienz.
Master/Slave: Ein Kompressor (Master) steuert den Druck und sendet Befehle an untergeordnete Einheiten (Slave). Geeignet für einfache Installationen mit zwei bis drei Kompressoren und begrenzter Kommunikationsinfrastruktur. Nachteil: Der Master trägt einen unverhältnismäßig großen Anteil der Betriebsstunden, sofern keine Rotation ergänzt wird.
Lastverteilung und Rotation: Die Steuerungslogik verteilt die Last entsprechend den aktuellen Betriebsstunden jeder Einheit. Der Kompressor mit der niedrigsten Stundenzahl erhält beim nächsten Start den Vorrang. Das Ergebnis ist ein gleichmäßiger Verschleiß und längere Wartungsintervalle in der gesamten Station.
Kaskadensteuerung: Die Einheiten werden sequenziell gemäß fest eingestellten Druckgrenzen gestartet. Einfach einzurichten, aber weniger effizient: Bei einem Druckabfall startet der zweite Kompressor mit voller Leistung, was Übergangsdruckstöße und unnötigen Leerlauf verursacht.
Prädiktive übergeordnete Steuerung (verbrauchsgesteuerte Regelung): Die zentrale Einheit überwacht den Druck am Verbrauchspunkt als primären Eingangswert und optimiert den Betrieb der Maschinen entsprechend dem tatsächlichen Verbrauch. Systeme wie ARCHON von ARDAT Systems oder GD Connect 12 können bis zu 12 Kompressoren verschiedener Hersteller über einen Datenbus steuern. Diese Methode erreicht das engste Druckband und den niedrigsten Gesamtverbrauch.
- Platzieren Sie die Drucksensoren so nah wie möglich am Verbrauchspunkt, nicht nur am Druckluftaustritt des Kompressors.
- Stellen Sie den Sollwert (Setpoint) auf den niedrigsten akzeptablen Druck in der Anlage ein, nicht auf den Maximalwert.
- Stellen Sie bei der Kaskadensteuerung die Druckschwellenwerte mit ausreichendem Abstand (mindestens 0,3–0,5 bar) zwischen den Einheiten ein.
Welche Komponenten und Protokolle benötigen Sie für eine zuverlässige Integration?
Eine zuverlässige Parallelsteuerung erfordert konkrete Hardware und eine Dateninfrastruktur. Ein fehlendes Glied in der Kette verursacht in der Regel Druckinstabilität oder unkontrollierte Starts.
Erforderliche Komponenten:
- Steuereinheit (SPS oder dediziertes HMI der Kompressorstation) mit ausreichender Anzahl digitaler und analoger Ein-/Ausgänge für alle Einheiten.
- Drucksensoren am Verbrauchspunkt (4–20 mA oder digitaler Ausgang) sowie am Druckluftaustritt jedes Kompressors.
- Durchflusssensoren zur Messung des tatsächlichen Luftverbrauchs (Grundlage für die prädiktive Steuerung).
- Frequenzumrichter (VSD) bei Einheiten, die für die stufenlose Regelung vorgesehen sind.
- Druckluftbehälter (Receiver) mit ausreichendem Volumen zur Dämpfung von Druckspitzen und Übergangszuständen.
- Trockner und Filter, die in die Steuerungslogik integriert sind: Ihr Zustand (Differenzdruck an den Filtern) muss zentral überwacht werden.
Kommunikationsprotokolle und Datenbus:
- MODBUS RTU oder MODBUS TCP/IP: das am weitesten verbreitete Protokoll für Industriekompressoren, von den meisten Herstellern unterstützt.
- Profinet oder Profibus: geeignet für die Integration in bestehende Industrienetzwerke auf Siemens-Basis.
- RS485: physikalische Schicht für MODBUS RTU, kostengünstig und zuverlässig für Entfernungen bis 1.200 m.
Eine zentrale Steuerung mit Datenbus ermöglicht die Ferndiagnose, die prädiktive Trendanalyse und die Reduzierung von Stillstandszeiten. Ohne Datenanbindung ist die übergeordnete Steuerung auf analoge Signale beschränkt, was prädiktive Funktionen unmöglich macht.
Prüfliste für die Installation:
- Die Anzahl der I/O-Punkte der Steuereinheit im Verhältnis zur Anzahl der angeschlossenen Kompressoren und Sensoren prüfen.
- Eine Notstromversorgung (USV) für die Steuereinheit und die Kommunikationsinfrastruktur sicherstellen.
- Watchdog-Funktion einstellen: Bei einem Kommunikationsausfall wechselt jeder Kompressor in den autonomen Load/Unload-Betrieb.
- Die Isolation jeder Einheit testen, ohne den Rest der Station zu beeinträchtigen.
Wie plant und nimmt man eine Parallelstation korrekt in Betrieb?
Die Auslegung der Parameter und der Ablauf der Inbetriebnahme bestimmen unmittelbar, ob die Station die geplanten Einsparungen erreicht oder unnötige Kosten verursacht. Detaillierte Anforderungen an die Auslegung des Kompressorraums, die Leitungen und die Sicherheit beschreibt der Leitfaden zu den grundlegenden Anforderungen an einen Kompressorraum.
- Legen Sie den Druckbereich fest. Jeder Bar unnötigen Überdrucks erhöht den Energieverbrauch um etwa 6–8 %. Stellen Sie den maximalen Druck auf den niedrigsten Wert ein, der alle Verbrauchspunkte mit Reserve abdeckt.
- Stellen Sie die minimalen Laufzeiten ein. Typischerweise 3–5 Minuten für Schraubenkompressoren. Kürzere Zeiten verursachen übermäßigen Verschleiß der Startkomponenten und verkürzen die Lebensdauer des Öls.
- Definieren Sie Priorität und Rotation. Weisen Sie jeder Einheit eine Priorität zu (1 = Grundlast, 2 = Spitzenlastabdeckung) und aktivieren Sie die automatische Rotation anhand der Betriebsstunden.
- Dimensionieren Sie den Receiver. Das Volumen des Druckluftbehälters muss die Übergangszustände beim Start/Stopp der Spitzenlasteinheit dämpfen. Ein unzureichender Receiver verursacht häufige Zyklen und einen instabilen Druck.
- Führen Sie Inbetriebnahmetests durch:
- Drucktabilitätstest: Simulieren Sie den maximalen Verbrauch und prüfen Sie, dass der Druck nicht unter den minimal zulässigen Wert fällt.
- Test der Übergangszustände: Trennen Sie eine Einheit ab und beobachten Sie, in welcher Zeit die verbleibenden Kompressoren den Verbrauch abdecken.
- Überprüfung der Alarme: Simulieren Sie einen Kommunikationsausfall und kontrollieren Sie, ob jede Einheit in den Notbetrieb wechselt.
- Rotationstest: Überprüfen Sie, ob nach Ablauf des eingestellten Betriebsintervalls tatsächlich ein Prioritätswechsel erfolgt.
Profi-Tipp: Zeichnen Sie beim ersten Start den Druckverlauf und die Leistungsaufnahme jeder Einheit mindestens 24 Stunden lang auf. Diese Daten sind der Ausgangspunkt für eine spätere Optimierung und ein Energieaudit.
Welche Kennzahlen und Alarme sollten an einer Parallelstation überwacht werden?
Ein korrekt eingerichtetes Monitoring deckt Ineffizienzen auf, bevor sie sich als Störung oder Ausfall äußern. Praktische Vorgehensweisen zur Diagnose und Einstellung von KPIs sind ausführlich im Artikel über Kompressordiagnostik für effizienten Betrieb beschrieben.
Wichtige Kennzahlen:
- Druck am Verbrauchsort (bar): primärer Indikator für die Steuerungsqualität.
- Differenzdruck an Filtern und Trocknern: zeigt Verschmutzung und die Notwendigkeit eines Austauschs an.
- Leistungsaufnahme jeder Einheit (kW) und spezifischer Energieverbrauch (kWh/m³).
- Betriebsstunden und Anzahl der Start/Stopp-Zyklen für jeden Kompressor.
- Luftdurchsatz (m³/min oder m³/h): Grundlage für die Berechnung des spezifischen Verbrauchs.
Typische Alarme und ihre Interpretation:
- Häufige Starts (mehr als 6 pro Stunde): zu enges Druckband oder unzureichender Receiver.
- Unterschiedliche Leistungsaufnahmen bei gleicher Einstellung: unausgeglichene Last, fehlerhafte Priorität oder mechanischer Defekt.
- Kommunikationsausfall: Der Kompressor ist in den autonomen Modus gewechselt, die übergeordnete Steuerung funktioniert nicht.
- Hoher Differenzdruck am Filter: Verschmutzung, Austausch vor der nächsten Verbrauchsmessung erforderlich.
Empfohlene KPIs für das Energieaudit:
- Spezifischer Energieverbrauch (kWh/m³ Druckluft).
- Anteil des Leerlaufbetriebs an den gesamten Betriebsstunden (Ziel: unter 10 %).
- Durchschnittsdruck am Verbrauchsort vs. eingestellter Sollwert (Abweichung bis ±0,1 bar).
Profi-Tipp: Exportieren Sie die Daten der Steuereinheit mindestens einmal wöchentlich in eine Tabelle oder in ein SCADA-System. Der Trend der Leistungsaufnahme bei gleichem Durchfluss ist der schnellste Indikator für eine Zustandsverschlechterung.
Was sind die häufigsten Fehler bei der Parallelsteuerung und wie werden sie behoben?
Praktische Erfahrungen aus dem Betrieb zeigen, dass die meisten Probleme bei der Parallelschaltung von Kompressoren auf eine fehlerhafte Einstellung zurückzuführen sind, nicht auf einen Hardwaredefekt.
- Überlappende Druckschwellen: Zwei Kompressoren haben gleiche oder zu nahe beieinander liegende Schaltdrücke eingestellt. Ergebnis: Beide versuchen gleichzeitig zu regeln, der Druck oszilliert. Lösung: Stellen Sie die Schwellen mit einem Abstand von mindestens 0,3 bar ein.
- Fehlende Rotation: Ein Kompressor trägt die gesamte Grundlast, der andere steht still. Die Betriebsstunden summieren sich ungleichmäßig, die Wartungsintervalle verkürzen sich bei einer Einheit. Lösung: Aktivieren Sie die automatische Rotation in der Steuereinheit.
- Falsche Priorität: Die leistungsstärkere Einheit ist als Reserve statt als Grundlasteinheit eingestellt. Lösung: Weisen Sie der Einheit mit den niedrigsten Betriebskosten pro m³ die Priorität 1 zu.
- Kommunikationsausfall ohne Backup: Bei einem Ausfall des Bussystems funktioniert die übergeordnete Steuerung nicht mehr und die Kompressoren verhalten sich unkontrolliert. Lösung: Richten Sie einen Watchdog und einen autonomen Lauf/Stopp-Backup-Modus für jede Einheit ein.
- Unzureichender Receiver: Der Druck schwankt bei jedem Start der Spitzenlasteinheit. Lösung: Erhöhen Sie das Volumen des Druckluftbehälters oder verlangsamen Sie die Reaktion der Steuerlogik durch Verlängerung der Mindestlaufzeit.
Überprüfen Sie bei der Grunddiagnose vor dem Anfordern des Services in dieser Reihenfolge: den Druckverlauf der letzten 24 Stunden, die Anzahl der Start/Stopp-Zyklen, den Status der Kommunikation und die Leistungsaufnahme jeder Einheit bei gleichem Verbrauch.
Welche Einsparungen und betrieblichen Vorteile bringt die Parallelsteuerung?
Eine korrekt eingesetzte übergeordnete intelligente Steuerung bringt messbare Ergebnisse. Dieses Ergebnis beruht auf der Kombination von drei Effekten: Einhaltung eines engeren Druckbandes, Vermeidung des Leerlaufbetriebs und gleichmäßiger Lastverteilung.
Der größte Vorteil der übergeordneten Steuerung liegt nicht nur in der Energieeinsparung, sondern auch in der Verlängerung der Serviceintervalle durch intelligente Rotation und gleichmäßige Verteilung der Betriebsstunden. Die Integration von Trocknern, Ölabscheidern und Durchflussmessgeräten in die Steuerlogik ermöglicht eine vollständige Automatisierung und einen effizienten unbeaufsichtigten Betrieb, wie Referenzen aus realisierten Installationen belegen.
Empfohlene Schritte zur Maximierung des Nutzens:
- Führen Sie vor dem Einsatz der übergeordneten Steuerung eine Messung des Ausgangszustands (Leistungsaufnahme, Durchfluss, Druck) über mindestens eine Woche durch.
- Bewahren Sie die Datenhistorie für den Vergleich vor/nach der Implementierung auf.
- Stimmen Sie die Einstellungen schrittweise ab: zuerst das Druckband, dann die Rotation, zuletzt die prädiktiven Funktionen.
- Integrieren Sie Trockner und Filter in die Steuerlogik für eine vollständige Automatisierung der Luftqualität. Geeignete Druckluftaufbereitungseinheiten sind für verschiedene Durchflussmengen und Druckklassen verfügbar.
Detaillierte Techniken zur Berechnung der Amortisation und zum Energieaudit beschreibt der Fachratgeber zu Energieeinsparungen mit Kompressor.
Wann genügt eine einfache Steuerung und wann lohnt sich die Investition in ein übergeordnetes System?
Die Entscheidung hängt von vier Variablen ab: Schwankung des Verbrauchs, Anzahl der Einheiten, Betriebsstunden und Energiepreis.
Eine einfache Kaskaden- oder Master/Slave-Steuerung ist für Stationen mit zwei Kompressoren, stabiler Abnahme und einem Betrieb von weniger als 2.000 Stunden pro Jahr ausreichend. Die Kosten für ein übergeordnetes System amortisieren sich in diesem Fall nicht in einem vernünftigen Zeitrahmen.
Empfohlenes Vorgehen: Energieaudit als erster Schritt, Pilotinstallation an einer Station, Auswertung der Daten nach drei Monaten, danach Entscheidung über die vollständige Implementierung.
Kompresory-vzduchotechnika bietet Planung und Service der Parallelsteuerung an
Kompresory-vzduchotechnika stellt die Komplettlieferung für Parallelstationen sicher: von der Auswahl und Lieferung der Schraubenkompressoren SCR über die Auslegung der Steuerungslogik bis zur Inbetriebnahme und dem Rund-um-die-Uhr-Service. Die Zusammenarbeit erfolgt in vier Phasen: Audit des aktuellen Zustands und Verbrauchsmessung, Entwurf der Konfiguration und Auswahl der Komponenten, Montage und Integration der Steuerungssysteme, Commissioning und Übergabe mit Protokoll.
Für Betriebe, denen eine Datenvernetzung oder prädiktive Diagnostik fehlt, bietet Kompresory-vzduchotechnika eine kostenlose Beratung sowie Druck- und Verbrauchsmessung direkt vor Ort an. Kontaktieren Sie das technische Team über Kompresory-vzduchotechnika und vereinbaren Sie einen Audittermin.
Empfohlene technische Ressourcen zum Weiterlesen
- Technische Datenblätter der Hersteller von Steuerungssystemen — (ARDAT Systems ARCHON, GD Connect 12): enthalten Spezifikationen zu I/O, unterstützten Protokollen und Konfigurationsbeispielen für verschiedene Anzahlen von Einheiten.
- Technische Dokumentation von Atlas Copco zur VSD-Konfiguration — Analyse der Vorteile mehrerer VSD-Einheiten gegenüber gemischten Systemen hinsichtlich spezifischem Energieverbrauch und Druckstabilität.
Häufig gestellte Fragen
Was ist die Parallelsteuerung von Kompressoren und wie funktioniert sie?
Die Parallelsteuerung von Kompressoren koordiniert den Betrieb von zwei oder mehr Kompressoren, damit diese gemeinsam den gewünschten Druck bei minimalem Energieverbrauch aufrechterhalten. Die zentrale Steuereinheit verteilt die Last auf die einzelnen Kompressoren entsprechend dem aktuellen Verbrauch und den Betriebsstunden.
Welche Energieeinsparung ist bei einer übergeordneten Steuerung realistisch?
Das konkrete Ergebnis hängt vom Verbrauchsprofil, der Einstellung des Druckbandes und der Anzahl der Einheiten ab.
Welches Kommunikationsprotokoll wird am häufigsten zur Steuerung mehrerer Kompressoren verwendet?
MODBUS RTU oder MODBUS TCP/IP ist das am weitesten verbreitete Protokoll für Industriekompressoren und wird von den meisten Herstellern unterstützt. Für die Integration in Siemens-Netzwerke wird Profinet oder Profibus verwendet.
Ab wie vielen Kompressoren lohnt sich der Einsatz einer übergeordneten Steuerung?
Eine übergeordnete Steuerung rechnet sich wirtschaftlich bei einer größeren Anzahl von Einheiten oder einer höheren Anzahl von Betriebsstunden mit deutlichen Schwankungen im Verbrauch. Für zwei Einheiten mit stabilem Verbrauch genügt in der Regel eine Kaskaden- oder Master/Slave-Steuerung.
Was verursacht einen instabilen Druck im Parallelbetrieb?
Die häufigsten Ursachen sind überlappende Druckschwellen der Einheiten, ein unzureichendes Volumen des Druckluftbehälters oder ein Ausfall der Kommunikation zwischen den Kompressoren. Die grundlegende Diagnose umfasst die Überprüfung des Druckverlaufs der letzten 24 Stunden und der Anzahl der Start/Stopp-Zyklen.
Empfohlen
- Liste der besten Kompressoren 2026: Leitfaden zur Auswahl - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Definition des Arbeitszyklus eines Kompressors: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz

Reinigung des Wärmetauschers des Kompressors: Leitfaden für Techniker
Bei Industriekompressoren funktioniert am zuverlässigsten die Kombination aus CIP (chemische Zirkulation) für die Innenflächen und mechanischer Spülung für Lamellen-Luftkühler. Die Wahl der Methode hängt von drei Variablen ab: Art des Wärmetauschers, Art der Ablagerungen und verfügbare Stillstandsdauer.
Sofortige Schritte bei Feststellung eines Problems:
- Messen Sie die Ausgangs-∆T (Temperaturdifferenz zwischen Eintritt und Austritt) und den Druckverlust.
- Isolieren Sie den Kreislauf, schließen Sie die Serviceabsperrungen und setzen Sie das System drucklos.
- Überprüfen Sie visuell die Lamellen oder Platten auf mechanische Beschädigungen.
- Wählen Sie die Reinigungschemie entsprechend dem Material des Wärmetauschers (Aluminium, Kupfer, Edelstahl).
- Entscheiden Sie, ob vor Ort gereinigt wird (CIP) oder ob zur externen Bearbeitung demontiert wird.
Eine Demontage ist bei starker Verschmutzung, sichtbarer Beschädigung der Dichtungen oder Korrosion erforderlich. Eine Reinigung vor Ort genügt bei regelmäßig gewarteten Wärmetauschern mit leichter Ablagerung.
Bei einer 300-kW-Maschine mit 5.000 Betriebsstunden pro Jahr bedeutet dies eine geschätzte Einsparung von 45.000 kWh/Jahr nach einer Senkung der ∆T um 1 °C.*
Wichtigste Erkenntnisse
Die regelmäßige Reinigung des Kompressor-Wärmetauschers senkt die Leistungsaufnahme, verlängert die Lebensdauer der Maschine und beugt ungeplanten Stillständen vor, wobei der Rückgang der ∆T nach dem Eingriff das wichtigste Maß für die Wirkung ist.
| Punkt | Details |
|---|---|
| Auswahl der Methode nach Typ | Lamellenkühler: Druckspülung + Chemie; Plattenkühler: CIP; Rohrkühler: CIP + Bürsten. |
| Wichtige Effektmetrik | Eine Senkung der ∆T um 1 °C entspricht einer Verringerung der Kompressorleistungsaufnahme um etwa 3 %. |
| Mindesthäufigkeit | Lamellenkühler: 1× jährlich; Plattenkühler im offenen Kreislauf mit hartem Wasser: alle 6 Monate. |
| Sicherheit der Chemie | Nach der Säurereinigung immer neutralisieren; Aluminium verträgt keine stark alkalischen Mittel. |
| Kompressoren-Lufttechnik | Gewährleistet CIP, mechanische Reinigung, Messungen vor/nach sowie ein Serviceprotokoll für Betriebe in der Tschechischen Republik. |
Inhalt
- Welchen Wärmetauschertyp haben Sie und welche Reinigungsmethode passt dazu?
- Wie geht man bei der Reinigung des Wärmetauschers Schritt für Schritt vor?
- Wann lohnt sich die automatische Reinigung des Wärmetauschers?
- Welche Sicherheitsregeln gelten bei der Arbeit mit Reinigungschemikalien?
- Wie erstellt man einen Plan für die vorbeugende Wartung von Wärmetauschern?
- Wie misst man den Reinigungseffekt und berechnet die Energieeinsparungen?
- Was umfasst der Wärmetauscher-Service von Kompresory-vzduchotechnika?
- Wie überprüft man die Qualität des durchgeführten Service?
- Welche Reinigungsmittel sind in Tschechien erhältlich?
- Service von Kompressor-Wärmetauschern von Kompresory-vzduchotechnika
- Empfohlene Quellen zum Weiterlesen
- Häufige Fragen
Welchen Typ Wärmetauscher haben Sie und welche Reinigungsmethode ist dafür geeignet?
Kompressoren verwenden drei grundlegende Typen von Wärmetauschern. Jeder hat eine andere Konstruktion, ein anderes Material und eine andere Empfindlichkeit gegenüber Reinigungsmethoden.
Lamellen-Luftkühler sind bei Kolbenkompressoren und Schraubenkompressoren am weitesten verbreitet. Aluminiumlamellen mit Kupfer- oder Aluminiumrohren sind anfällig für mechanische Beschädigungen bei unsachgemäßem Wasserdruck. Die Außenfläche wird durch Auftragen einer Reinigungslösung und anschließendes Abspülen mit Druckwasser oder Druckluft senkrecht zu den Lamellen gereinigt. Die Innenseite der Rohre kann mittels CIP-Methode durchgespült werden.

Plattenwärmetauscher (Alfa Laval und ähnliche Konstruktionen) haben eine große Übertragungsfläche auf kleinem Volumen. Kalk- oder Ölrückstandsablagerungen werden durch CIP-Zirkulation einer sauren Lösung entfernt. Das Zerlegen der Platten für die mechanische Reinigung mit Bürsten ist bei starker Verschmutzung oder beschädigten Dichtungen geeignet.
Rohrbündelwärmetauscher sind robust und vertragen sowohl mechanische Reinigung mit Stangenbürsten als auch CIP. Sie werden bei größeren Maschinen und industriellen Kühlkreisläufen eingesetzt.
| Typ des Wärmetauschers | Typische Verschmutzung | Empfohlene Methode | Hauptrisiken |
|---|---|---|---|
| Lamellen-Luftkühler | Staub, Öl, biologische Ablagerungen | Außen: Druckspülung + Chemie; innen: CIP | Beschädigung der Lamellen durch Druck, Korrosion von Aluminium durch starke Säure |
| Platten (Edelstahl/Titan) | Kesselstein, Biofilm, Öl | CIP mit saurer Lösung; Demontage bei starker Verschmutzung | Beschädigung der Dichtungen durch ungeeignete Chemikalien oder Temperatur |
| Rohr (Stahl/Kupfer) | Kesselstein, Korrosion, Sedimente | CIP + mechanische Bürsten | Korrosion von Kupfer durch alkalische Lösungen |
Profi-Tipp: Verwenden Sie bei Aluminium-Lamellenkühlern niemals stark alkalische Mittel (pH über 11). Aluminium korrodiert in alkalischer Umgebung schneller als in saurer.
Wie geht man beim Reinigen des Wärmetauschers Schritt für Schritt vor?
Das Verfahren gilt sowohl für die Vor-Ort-CIP-Reinigung als auch für die Reinigung nach Demontage. Die Schritte sind so angeordnet, dass das Risiko einer Beschädigung minimiert und die Stillstandszeit verkürzt wird.
Vorbereitung und Messung der Ausgangsparameter
- Erfassen Sie die aktuelle ∆T, den Druckverlust am Wärmetauscher und den Mediendurchfluss.
- Entlüften Sie das System drucklos, schließen Sie die Serviceabsperrungen und stellen Sie die elektrische Trennung sicher.
- Überprüfen Sie den Zustand der Kompressorfilter — ein verschmutzter Filter erhöht die Verschmutzung des Wärmetauschers.
- Bereiten Sie die PSA vor: säurebeständige Handschuhe, Schutzbrille, Schürze.
Vor-Ort-CIP (chemische Zirkulation)
- Schließen Sie die Spülpumpe an Eingang und Ausgang des Wärmetauschers an.
- Wählen Sie die Reinigungslösung entsprechend dem Material und der Art der Ablagerungen (siehe Abschnitt zur Chemie unten).
- Starten Sie die Zirkulation und überwachen Sie den pH-Wert der Lösung sowie deren Verfärbung alle 15–20 Minuten.
- Beenden Sie die Zirkulation, sobald ein stabiler pH-Wert und eine klare Lösung erreicht sind.
- Spülen Sie mit klarem Wasser, bis der pH-Wert des Abwassers 6,5–8,5 erreicht.
- Tragen Sie den Neutralisator (alkalisches Mittel) in der empfohlenen Konzentration auf und spülen Sie erneut.
Demontage und mechanische Reinigung
- Trennen Sie die Anschlüsse sicher, markieren Sie die Position der Platten oder Rohre.
- Überprüfen Sie die Dichtung — eine rissige oder verformte Dichtung vor der Montage austauschen.
- Reinigen Sie die Flächen mechanisch mit Bürsten oder einem Hochdruckwasserstrahl.
- Überprüfen Sie nach der Montage die Dichtheit mittels Drucktest.
Kontrolle nach der Reinigung
- Messen Sie ∆T, Druckverlust und Durchfluss unter denselben Betriebsbedingungen wie vor der Reinigung.
- Tragen Sie die Ergebnisse einschließlich Fotodokumentation in das Serviceprotokoll ein.
Service-Checkliste für den Einsatz: Messgeräte (Thermometer, Manometer, Durchflussmesser), Spülpumpe, Vorräte an Chemikalien und Neutralisator, Ersatzdichtungen für den jeweiligen Wärmetauschertyp, pH-Papier oder digitales pH-Messgerät.
Wann lohnt sich die automatische Reinigung des Wärmetauschers?
Automatische Systeme halten die Wärmeübertragung kontinuierlich aufrecht, ohne dass planmäßige Stillstände erforderlich sind. Trane bietet für große HVAC- und Industrieanlagen Systeme mit anpassbarer Dosierung und periodischen Spülungen an, die den Wärmetauscher kontinuierlich funktionsfähig halten.
Die Automatisierung lohnt sich in folgenden Situationen:
- Anlagen mit einer Leistung über 200 kW, bei denen jede Stunde Stillstand einen messbaren Produktionsverlust bedeutet.
- Betriebe mit hohem Verschmutzungsgrad des Mediums (hartes Wasser, biologische Ablagerungen).
- Produktionslinien, bei denen eine Unterbrechung der Kühlung die Produktqualität oder die Prozesssicherheit gefährdet.
- Betriebe mit begrenzter Kapazität des Servicepersonals für die regelmäßige manuelle Reinigung.
Wichtigste Betriebsanforderungen automatischer Systeme: konstante Zufuhr von Wasser und Chemie, automatische pH-Regelung, Notstromversorgung für die Steuereinheit und regelmäßige Kontrolle der Dosierpumpen.
Profi-Tipp: Berechnen Sie vor der Investition in ein automatisches System die jährlichen Kosten der manuellen Reinigung (Arbeit + Chemie + Stillstandszeiten) und vergleichen Sie diese mit dem Anschaffungspreis und den Betriebskosten der Automatik. Bei mittelgroßen Anlagen liegt die Amortisationszeit in der Größenordnung von 2–4 Jahren.
Welche Sicherheitsregeln gelten bei der Arbeit mit Reinigungschemikalien?
Die Wahl der Chemie hängt vom Material des Wärmetauschers ab. Säurehaltige Mittel (Zitronensäure, Phosphorsäure oder Schwefelsäure in industriellen Konzentrationen) entfernen Kesselstein und Metalloxide. Alkalische Mittel zersetzen Öl- und biologische Ablagerungen. Die Kombination beider Typen in einem Zyklus ohne gründliche Zwischenspülung verursacht exotherme Reaktionen und beschädigt die Dichtungen.
Neutralisationsgrundsatz: Nach der Anwendung einer sauren Lösung muss die Restsäure zunächst mit klarem Wasser verdünnt werden, bevor der Neutralisator (alkalisches Mittel) angewendet wird. Das direkte Vermischen von konzentrierter Säure mit dem Neutralisator kann eine heftige Reaktion sowie Schäden am Wärmetauscher und am Bediener verursachen. Entsorgen Sie die Abfalllösung erst nach Erreichen eines pH-Werts von 6,5–8,5 und in Übereinstimmung mit den örtlichen Vorschriften in die Kanalisation.
Regeln für die Auswahl der Chemie je nach Material:
- Aluminium: schwach saure Mittel (pH 3–5), niemals stark alkalische.
- Kupfer: vermeiden Sie stark alkalische Lösungen, geeignet sind leicht saure oder neutrale Mittel.
- Edelstahl und Titan: vertragen einen breiteren pH-Bereich, aber Chloridverbindungen verursachen Lochfraßkorrosion.
- Stahl: Säurehaltige Mittel mit Korrosionsinhibitor.
Sicherheitsmaßnahmen für Techniker: säurebeständige Handschuhe der Klasse EN 374, Schutzbrille oder Gesichtsschutz, chemikalienbeständige Arbeitskleidung, ausreichende Belüftung des Arbeitsbereichs sicherstellen. Sicherheitsdatenblätter (SDS) müssen am Arbeitsort stets verfügbar sein.
Profi-Tipp: Die pH-Kontrolle während der Spülung ist zuverlässiger als pauschale Zeitschätzungen. Die Echtzeit-Überwachung des pH-Werts reduziert das Risiko von Materialschäden und unnötig langen Reinigungszeiten.
Wie erstellt man einen Plan für die vorbeugende Wartung von Wärmetauschern?
Die Serviceintervalle des Kompressors werden anhand zweier Kriterien festgelegt: Betriebsstunden (Motorstunden) und die Art des Mediums im Kreislauf. Die Steuerungen moderner Schraubenkompressoren zeigen den Servicetermin automatisch an, bei älteren Maschinen oder Kolbenkompressoren müssen die Aufzeichnungen jedoch manuell geführt werden.
Empfohlene Mindesthäufigkeiten:
- Lamellen-Luftkühler: Sichtkontrolle alle 500 Motorstunden, Reinigung mindestens 1× jährlich, bei staubigem Betrieb alle 6 Monate.
- Plattenwärmetauscher im geschlossenen Kreislauf: CIP mindestens 1× jährlich, ∆T-Messung alle 1.000 Motorstunden.
- Plattenwärmetauscher im offenen Kreislauf (hartes Wasser): CIP alle 6 Monate oder bei einem Anstieg von ∆T um mehr als 2 °C gegenüber dem Ausgangswert.
- Rohrbündelwärmetauscher: mechanische Kontrolle und CIP 1× jährlich, bei aggressivem Medium alle 6 Monate.
Integration in den Wartungsplan: Erfassen Sie ∆T bei jedem Servicebesuch und verfolgen Sie den Trend. Ein Anstieg von ∆T um 2 °C gegenüber dem Referenzwert ist ein Signal für eine außerplanmäßige Reinigung. Beziehen Sie den Plan für vorbeugende Kontrollen in den Gesamtzeitplan für die Revisionen von Druckbehältern ein.
| Parameter | Empfohlene Maßnahme |
|---|---|
| ∆T-Anstieg um 1–2 °C | Reinigung im nächsten Servicefenster einplanen |
| ∆T-Anstieg über 3 °C | Sofortige Reinigung, Dichtheitsprüfung |
| Druckverlust +20 % | Demontage und mechanische Reinigung |
| Durchflussrückgang um 15 % | Prüfung auf Verschmutzung und Dichtheit |
Wie misst man die Wirkung der Reinigung und berechnet die Energieeinsparung?
Die Messung vor und nach der Reinigung ist die einzige Möglichkeit, den Nutzen des Eingriffs objektiv nachzuweisen. Die wichtigsten Messgrößen sind ∆T, der Druckverlust am Wärmetauscher, der Durchfluss und die Leistungsaufnahme des Kompressors in kW.
Messablauf
- Erfassen Sie alle Parameter bei stabilem Betrieb vor der Reinigung (gleiche Last, gleiche Umgebungstemperatur).
- Nach der Reinigung wiederholen Sie die Messung unter identischen Bedingungen.
- Berechnen Sie die Differenz ∆T und die entsprechende Änderung der Leistungsaufnahme.
Beispielrechnung für Einsparungen
Für eine 300-kW-Maschine mit 5.000 Betriebsstunden pro Jahr und einem Strompreis von 4 CZK/kWh:
Diese Berechnung ist orientierend und hängt vom tatsächlichen Betriebsprofil der Maschine ab. Für das Management empfehlen wir die Überwachung folgender KPIs: durchschnittliches ∆T pro Quartal, jährlicher kWh-Verbrauch pro Produktionseinheit und Anzahl ungeplanter Stillstände durch Überhitzung.
Was umfasst der Wärmetauscher-Service von Kompresory-vzduchotechnika?
Kompresory-vzduchotechnika gewährleistet den kompletten Service von Wärmetauschern für Kompressorstationen in der Tschechischen Republik. Das Angebot umfasst:
- Eingangsinspektion mit Messung von ∆T, Druckverlust und Durchfluss.
- CIP-Reinigung mit Auswahl der Chemie je nach Material des Wärmetauschers.
- Mechanische Reinigung von Lamellenkühlern und Rohrbündelwärmetauschern.
- Demontage, Austausch der Dichtungen und erneute Montage von Plattenwärmetauschern (einschließlich Alfa Laval Typen).
- Neutralisation und umweltgerechte Entsorgung der Abfallchemikalien.
- Serviceprotokoll mit Fotodokumentation und gemessenen Werten vor/nach.
Bestellvorgang: Bereiten Sie das technische Datenblatt des Kompressors vor (Leistung, Typ des Wärmetauschers, Betriebsmedium) sowie Angaben zum verfügbaren Servicefenster. Ein typischer Einsatz dauert 4–8 Stunden, abhängig vom Umfang der Verschmutzung und dem Typ des Wärmetauschers.
Profi-Tipp: Teilen Sie den Technikern bei der Servicebestellung den zuletzt gemessenen ∆T-Wert und das Datum der letzten Reinigung mit. Das verkürzt die Diagnosephase und ermöglicht es, die passende Chemie im Voraus vorzubereiten.
| Art des Einsatzes | Typische Dauer | Was ist enthalten |
|---|---|---|
| CIP vor Ort | 4–6 Stunden | Chemie, Pumpe, Protokoll, Neutralisation |
| Demontage + mechanische Reinigung | 6–8 Stunden | Demontage, Bürsten, Dichtungen, Protokoll |
| Eingangsinspektion | 1–2 Stunden | Messung ∆T, Druckverlust, Empfehlungen |
Langfristige Servicevereinbarungen umfassen geplante Reinigungsintervalle, bevorzugten Einsatz bei Störungen und die Verfolgung von ∆T-Trends in der gesamten Kompressorstation. Kontaktieren Sie uns über den Service-Bereich für eine unverbindliche Beratung.
Wie überprüft man die Qualität der durchgeführten Wartung?
Die Standardmethodik CIP umfasst vier Phasen: Vorspülung mit sauberem Wasser, Zirkulation der Reinigungslösung, Neutralisation und abschließende Spülung. Jede Phase wird durch Messung von pH-Wert und Durchfluss dokumentiert.
Qualitätsmaßstab: Der Wärmetauscher gilt als gereinigt, wenn der ∆T-Wert nach dem Eingriff auf einen Wert nahe dem vom Hersteller angegebenen Referenzwert für die jeweilige Leistung und den jeweiligen Durchfluss sinkt. Der Druckverlust sollte im Vergleich zum Wert vor der Reinigung um 15–30 % sinken. Werden diese Werte nicht erreicht, ist eine Demontage und mechanische Reinigung oder ein Austausch der Dichtungen erforderlich.
Die Fotodokumentation umfasst den Zustand des Wärmetauschers vor der Reinigung, den Verlauf des CIP-Prozesses (Verfärbung der Lösung) und den Zustand nach der Reinigung. Das pH-Protokoll erfasst die Werte zu Beginn und am Ende jeder Phase.
Anonymisiertes Beispiel: Schraubenkompressor 132 kW in einem Lebensmittelbetrieb, Plattenwärmetauscher Alfa Laval, Medium hartes Wasser (Härte 25 °dH). Vor der Reinigung ∆T 8 °C gegenüber einem Referenzwert von 4 °C.
Profi-Tipp: Bewahren Sie Serviceprotokolle mindestens 5 Jahre lang auf. Der ∆T-Trend über die Aufzeichnungen hinweg zeigt, ob der Wärmetauscher schneller verschmutzt als zuvor, was auf eine Verschlechterung der Medienqualität oder eine Beschädigung der Filtration hinweisen kann.
Welche Reinigungsmittel sind in der Tschechischen Republik erhältlich?
Für die industrielle Reinigung von Wärmetauschern sind in der Tschechischen Republik Präparate aus mehreren Kategorien verfügbar. Die Auswahl hängt vom Material des Wärmetauschers, der Art der Ablagerungen und den Sicherheitsanforderungen ab.
Saure Präparate für Kesselstein und Oxide:
Die Präparate der Reihe Boiler Cleaner von IVAR CS sind in verschiedenen Konzentrationen für Platten- und Rohrwärmetauscher verfügbar. Sie enthalten Phosphorsäure oder Zitronensäure mit Korrosionsinhibitor. Sicherheitsdatenblätter (SDS) sind direkt beim Distributor IVAR CS erhältlich und geben den pH-Wert der Arbeitslösung, die empfohlene Konzentration und Hinweise zur Neutralisation an.
Zitronensäure in technischer Reinheit (erhältlich bei Chemikaliendistributoren wie Penta oder Lach-Ner) eignet sich für leichte Verschmutzung von Plattenwärmetauschern aus Edelstahl oder Titan. Für industrielle Konzentrationen und wiederholte Anwendung ist stets ein zertifiziertes Präparat mit Sicherheitsdatenblatt gegenüber selbstgemischten Lösungen vorzuziehen.
Alkalische Präparate für Öl und Biofilm:
Industrielle Entfetter auf Basis von Natrium- oder Kaliumhydroxid sind bei Distributoren für Industriechemikalien (Brenntag, Univar) erhältlich. Für Wärmetauscher aus Aluminium sind sie ungeeignet. Überprüfen Sie stets die Materialverträglichkeit im Sicherheitsdatenblatt.
Neutralisatoren:
Nach der sauren Reinigung wird ein alkalischer Neutralisator verwendet (z. B. Natriumbicarbonat in technischer Reinheit oder spezialisierte Präparate von IVAR CS). Korrektes Vorgehen: Zuerst den sauren Rückstand mit klarem Wasser verdünnen, anschließend den Neutralisator zugeben und den pH-Wert kontrollieren. Der Abfall ist nach Erreichen eines pH-Werts von 6,5–8,5 gemäß den örtlichen Vorschriften zur Entsorgung chemischer Abfälle zu entsorgen.
Fordern Sie bei der Auswahl des Präparats stets das aktuelle Sicherheitsdatenblatt (SDS) an und prüfen Sie, ob das Präparat die Anforderungen der Norm für den jeweiligen Betriebstyp erfüllt (Lebensmittelindustrie, Pharmaindustrie, allgemeine Industrie).
Warum vernachlässigte Reinigung den Betrieb teurer macht, als es scheint
Die finanziellen Auswirkungen verschmutzter Wärmetauscher zeigen sich allmählich und werden deshalb häufig unterschätzt.
Betriebsleiter, die den ∆T-Trend vierteljährlich verfolgen, erkennen das Problem früher, bevor es sich in einem ungeplanten Stillstand niederschlägt. Eine reaktive Reparatur nach einem Ausfall des Wärmetauschers kommt in der Regel dreimal teurer als eine geplante Reinigung, da sie Eilservice, eventuellen Austausch beschädigter Dichtungen und Produktionsausfall mit einschließt. Die Investition in Monitoring und regelmäßige Wartung pneumatischer Systeme macht sich schneller bezahlt, als die meisten Betriebe annehmen.
Herausforderung für Betriebsleiter: Legen Sie den Referenzwert ∆T für jeden Wärmetauscher direkt nach der nächsten Reinigung fest und verfolgen Sie Abweichungen. Dieser eine KPI gibt Ihnen ein frühzeitiges Signal, bevor sich ein Problem zu einem Ausfall entwickelt.
Service von Wärmetauschern des Kompressors von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika sorgt für Inspektion, CIP-Reinigung, mechanische Reinigung sowie Demontage von Wärmetauschern für Kompressorstationen in der gesamten Tschechischen Republik. Das Serviceteam kommt mit der kompletten Ausrüstung, führt Messungen vor und nach dem Eingriff durch und übergibt ein Protokoll mit den gemessenen Werten. Keine Vermutungen, nur messbare Ergebnisse.
Für Unternehmen mit mehreren Kompressoren stehen langfristige Servicevereinbarungen mit geplanten Reinigungsintervallen, priorisierter Anfahrt und Verfolgung der ∆T-Trends zur Verfügung. Bestellen Sie eine Inspektion oder Beratung über den Katalog der Servicelösungen und erfahren Sie, wie viel sich noch dieses Jahr an Leistungsaufnahme einsparen lässt.
Empfohlene Quellen zum Weiterlesen
Für ein tieferes Studium und die Vorbereitung eines Serviceauftrags sind folgende Dokumente und Quellen nützlich:
- Sicherheitsdatenblätter (SDS) der Produkte IVAR CS Boiler Cleaner: — enthalten genaue Konzentrationen, den pH-Wert der Arbeitslösung, Anweisungen zur Neutralisierung und Entsorgung. Fordern Sie diese vor jeder Reinigung direkt beim Distributor IVAR CS an.
- Technische Dokumentation des Wärmetauscherherstellers (Alfa Laval, Trane): — enthält Referenzwerte für ∆T und Druckverluste für das jeweilige Modell, empfohlene Reinigungsmethoden und kompatible Chemikalien.
- Hinweise des Kompressorherstellers zur vorbeugenden Wartung: — jeder Hersteller (Atlas Copco, Kaeser, CompAir) gibt ein Servicehandbuch mit empfohlenen Reinigungsintervallen für Kühler und Kondensatoren heraus.
Profi-Tipp: Bei der Vorbereitung eines Serviceauftrags fordern Sie immer das SDS für jedes verwendete Produkt an. Der Techniker muss das SDS vor Ort physisch verfügbar haben, nicht nur per E-Mail.
Häufige Fragen
Wie oft sollte der Wärmetauscher des Kompressors gereinigt werden?
Lamellen-Luftkühler müssen mindestens 1× jährlich gereinigt werden, bei staubigem Betrieb alle 6 Monate. Plattenwärmetauscher im offenen Kreislauf mit hartem Wasser reinigen Sie alle 6 Monate oder bei einem Anstieg von ∆T um mehr als 2 °C gegenüber dem Referenzwert.
Wie reinigt man den Wärmetauscher des Kompressors vor Ort?
Schließen Sie eine Spülpumpe an, lassen Sie eine mit dem Material des Wärmetauschers kompatible saure Lösung zirkulieren, überwachen Sie den pH-Wert alle 15–20 Minuten und spülen Sie nach Erreichen eines stabilen pH-Werts mit klarem Wasser nach. Schließen Sie den Vorgang mit einer Neutralisation durch ein alkalisches Mittel ab und überprüfen Sie den pH-Wert des Abwassers (Zielwert 6,5–8,5).
Wie pflegt man den Kompressor, damit der Wärmetauscher länger hält?
Wechseln Sie regelmäßig die Luftfilter, verfolgen Sie den ∆T-Trend und halten Sie die Umgebung des Kompressors sauber. Ein verschmutzter Filter erhöht die Menge an Verunreinigungen, die in den Wärmetauscher gelangen, und verkürzt die Intervalle zwischen den Reinigungen.
Womit reinigt man den Wärmetauscher eines Gaskessels oder eines kleineren Plattenwärmetauschers?
Für den Hausgebrauch oder kleinere industrielle Anwendungen werden Lösungen aus Zitronensäure oder Milchsäure verwendet. Für Industriekompressoren und größere Wärmetauscher sind immer zertifizierte Mittel mit Sicherheitsdatenblatt geeigneter, wie etwa die Produkte der Reihe Boiler Cleaner von IVAR CS, die eine definierte Konzentration und Anweisungen zur Neutralisation aufweisen.
Woran erkenne ich, dass der Wärmetauscher des Kompressors eine Reinigung benötigt?
Die wichtigsten Anzeichen sind ein Anstieg von ∆T gegenüber dem Referenzwert, ein erhöhter Druckverlust am Wärmetauscher, ein Rückgang des Kühlmediumdurchflusses oder wiederholtes Auslösen des Temperaturschutzes des Kompressors. Die Steuerung eines modernen Schraubenkompressors kann den Wartungstermin automatisch anzeigen.
Empfohlen
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Wie Sie eine Luftleckage am Kompressor beheben: Ratgeber 2026 - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Leitfaden zur Pflege des Kompressordruckbehälters: 2026 - Kompresory-Vzduchotechnika.cz

Erweiterungsmöglichkeiten der pneumatischen Ausstattung: Plan für Techniker

Der schnellste Weg, die pneumatische Ausstattung zu erweitern, besteht darin, eine Bedarfsanalyse für Luft durchzuführen, den Behälter zu ergänzen und eine grundlegende Luftaufbereitung hinzuzufügen. Konkret: Messen Sie den Gesamtdurchfluss (FAD in Nm³/h), ermitteln Sie die Gleichzeitigkeit der Entnahme und ergänzen Sie einen Kältetrockner mit einem Ziel-Drucktaupunkt (DTP) von +3 °C. Erst danach ist es sinnvoll, sich mit einem neuen Kompressor oder einer Erweiterung der Rohrleitungen zu befassen.
Schlüsselkomponenten bei der Erweiterung eines Druckluftsystems:
- Kompressor: Schraubenkompressor für kontinuierlichen Bedarf, Kolbenkompressor für unregelmäßigen oder Hobbybetrieb
- Behälter (Druckluftbehälter): die erste und schnellste Möglichkeit, die Anzahl der Kompressorzyklen zu reduzieren
- Kältetrockner: Drucktaupunkt (DTP) von rund +3 °C als übliches Ziel für Werkstattbetriebe
- Zyklonabscheider: mechanische Abscheidung von Kondensattropfen vor der Filtration
- Mikrofilter: Kaskade aus 0,1 µm und 0,01 µm gemäß DIN ISO 8573
- Elektronische verlustfreie Kondensatableiter (ECD): automatische Ableitung ohne Druckluftverlust
- Rohrleitungen: Aluminiumrohre mit Polymerverbindungen, übliche Durchmesser im Bereich mehrerer Dutzend Millimeter für Industrieabzweigungen
In diesem Artikel verwendete Normen und Werte: DIN ISO 8573 für Luftreinheitsklassen, ein DTP von rund +3 °C als Zielwert für den Drucktaupunkt sowie die empfohlene Konstruktionsgeschwindigkeit der Luft in der Rohrleitung im Bereich mehrerer Meter pro Sekunde.
Wichtigste Erkenntnisse
Die richtige Erweiterung der pneumatischen Ausstattung beginnt mit einer Bedarfsanalyse für Luft, setzt sich mit dem Behälter und der Luftaufbereitung fort und befasst sich erst danach mit dem Kompressor oder den Rohrleitungen.
| Punkt | Details |
|---|---|
| Audit als Grundlage | Messen Sie FAD und Gleichzeitigkeit der Entnahme vor jeder Investition in neue Ausrüstung. |
| Druckluftbehälter als erste Maßnahme | Ein größerer Druckluftbehälter reduziert sofort die Anzahl der Kompressorzyklen und gleicht Druckspitzen aus. |
| Trocknung und Filtration | Ein Kältetrockner mit Drucktaupunkt +3 °C und eine Filterkaskade von 0,1–0,01 µm schützen die Werkzeuge und verlängern deren Lebensdauer. |
| Rohrleitungsdimensionierung | Halten Sie die Luftgeschwindigkeit ≤6–7 m/s und den Druckabfall ≤0,1 bar zum entferntesten Punkt ein. |
| Kompresory-vzduchotechnika | Bietet Energieaudits, schlüsselfertige Planung, Lieferung von Komponenten und Rund-um-die-Uhr-Service für die gesamte Modernisierung. |
Inhalt
- Was sind die schnellsten Möglichkeiten zur Erweiterung der pneumatischen Ausstattung?
- Wie wählt man einen Kompressor nach der Art des Verbrauchs aus?
- Wie bereitet man Druckluft richtig auf: Trocknung, Filtration und Abscheidung?
- Wie verlegt man Rohrleitungen und führt Kondensat ab?
- Wie steuert und überwacht man eine Kompressorstation?
- Wie berechnet man die Kapazität und dimensioniert das Rohrleitungsnetz?
- Welche Anforderungen gelten für Installation und Sicherheit?
- Wie plant man Kosten und Zeitplan der Modernisierung?
- Checkliste für die Modernisierung der pneumatischen Ausstattung
- Die häufigsten Fehler, die die Modernisierung verteuern
- Kompresory-vzduchotechnika: Planung, Lieferung und Service nach Maß
- Nützliche Ressourcen für ein vertieftes Studium
- Häufig gestellte Fragen
Welche Möglichkeiten zur Erweiterung der pneumatischen Ausstattung sind am schnellsten umsetzbar?
Ein Behälter mit größerem Volumen ist der einfachste Eingriff mit sofortiger Wirkung. Er verringert die Anzahl der Starts des Kompressors, verlängert dessen Lebensdauer und gleicht Druckspitzen bei stoßweiser Entnahme aus.
Ein Kondensationstrockner mit TRB +3 °C schützt Werkzeuge und Anlagen vor Feuchtigkeit. Die Installation in das bestehende Leitungsnetz dauert in der Regel einen Arbeitstag und erfordert keinen Eingriff in den elektrischen Anschluss des Kompressors.
Ein Zyklonabscheider und automatische verlustfreie Kondensatableiter entfernen freies Wasser aus dem Leitungsnetz ohne manuelle Bedienung. ECD-Ableiter arbeiten nach dem Prinzip der zeit- oder kapazitätsgesteuerten Schaltung und leiten die Druckluft nicht unnötig ab, im Gegensatz zu Schwimmerventilen.
Schnelle Anpassungen des Leitungsnetzes umfassen das Hinzufügen eines lokalen Zweigs aus Aluminiumrohren mit Steckverbindern aus Polymer. Ein solches Leitungsnetz lässt sich ohne Schweißen zusammenbauen, während des Betriebs verkürzen oder verlängern und leicht an Änderungen der Werkstattaufteilung anpassen.
Wie wählt man einen Kompressor entsprechend der Art der Entnahme aus?
Die Wahl richtet sich nach der Art der Entnahme: ein stabiler kontinuierlicher Betrieb erfordert einen Schraubenkompressor, eine unregelmäßige Entnahme oder Hobbybetrieb bewältigt ein Kolbenkompressor.
Schraubenkompressoren arbeiten mit niedrigen Vibrationen und können ununterbrochen laufen. Ihre Wirtschaftlichkeit im Betrieb macht sich bei hoher Auslastung bezahlt. Kolbenkompressoren sind in der Anschaffung günstiger und eignen sich dort, wo der Kompressor nur einen Teil der Arbeitszeit läuft.
VSD (Frequenzregelung) passt die Motordrehzahl an den aktuellen Luftbedarf an. In Betrieben mit variabler Auslastung senkt VSD den Energieverbrauch deutlich im Vergleich zu einem Kompressor mit fester Drehzahl, der sonst zwischen Volllast und Leerlauf wechselt.
Ölgeschmierter vs. ölfreier Betrieb:
- Ölkompressor: niedrigere Anschaffungskosten, erfordert Ölfiltration im Leitungssystem
- Ölfreier Kompressor: notwendig für Lebensmittelindustrie, Pharmazie, Elektronik und Lackierung ohne Kontaminationsrisiko
- Betriebskosten: ölfreie Maschinen haben einen höheren Anschaffungspreis, aber niedrigere Kosten für Filtration und Wartung der Ölwirtschaft
Ein detaillierter Vergleich von Schraubenkompressoren und Kolbenkompressoren hilft bei der Auswahl eines konkreten Modells.
Profi-Tipp: Messen Sie vor der Entscheidung über den Kompressortyp die Gleichzeitigkeit der Entnahme: notieren Sie, wie viele Werkzeuge oder Geräte tatsächlich zur gleichen Zeit laufen. Das Ergebnis kann deutlich niedriger sein als die Summe der Nenndurchflüsse, und damit auch die erforderliche Leistung des Kompressors.
Wie bereitet man Druckluft richtig auf: Trocknung, Filtration und Abscheidung?
Trocknung und Filtrationskaskade sind Voraussetzung für die Zuverlässigkeit von Werkzeugen und Anlagen. Feuchtigkeit im Leitungssystem verursacht Korrosion, Störungen der Pneumatikventile und beeinträchtigt die Oberflächenbehandlung.
Der Kältetrockner senkt den Drucktaupunkt auf TRB +3 °C, was das Standardziel für Werkstatt- und Industriebetriebe ist. Er wird nach dem Kompressor und Behälter, vor der Filtrationskaskade installiert.
| Filtrationsstufe | Funktion | Klasse nach DIN ISO 8573 |
|---|---|---|
| Zyklonabscheider | Mechanische Abscheidung von Tropfen und Feststoffpartikeln | Vorbereitungsstufe |
| Mikrofilter 0,1 µm | Rückhaltung feiner Feststoffpartikel und Ölaerosole | Klasse 2–3 |
| Mikrofilter 0,01 µm | Ultrafeine Filtration für empfindliche Anwendungen | Klasse 1 |
| Aktivkohlefilter | Absorption von Öldämpfen | Klasse 1 (Öl) |
Für empfindliche Anwendungen (Lackierung, Elektronik, Lebensmittelindustrie) wird nach den Mikrofiltern eine Diffusions- oder Absorptionsreinigung hinzugefügt. Elektronische verlustfreie Kondensatableiter (ECD) sorgen für die automatische Ableitung des Kondensats aus jeder Filterstufe ohne Verlust von Druckluft. Wasser-Öl-Abscheider verarbeiten anschließend das Kondensat vor dessen Entsorgung gemäß der geltenden Gesetzgebung.
Wie sollten Leitungen verlegt und das Kondensat abgeführt werden?
Die Wahl des Materials und des Durchmessers der Rohrleitung beeinflusst maßgeblich die Druckverluste und die Zuverlässigkeit des gesamten Systems. Für dauerhafte Industriebetriebe sind Aluminiumrohre mit Steckverbindungen aus Polymer am besten geeignet.
Die Projektdokumentation industrieller Kompressorstationen gibt als typische Durchmesser der Hauptleitungen 50 mm und 63 mm an. Die Rohre werden mit Gummischellen befestigt, die Vibrationen dämpfen und die Übertragung von Lärm auf die Gebäudekonstruktion verhindern. Für die Kondensatableitung wird ein PPR-Rohrsystem mit Gefälle zu den Ablassstellen verwendet, die Sammel-PU-Schläuche leiten das Kondensat dann zum Abscheider.
Regeln für die Leitungsführung:
- Halten Sie die Luftgeschwindigkeit in der Leitung bei ≤6–7 m/s; eine höhere Geschwindigkeit erhöht die Druckverluste und die Lärmentwicklung
- Bevorzugen Sie eine Ringleitung (Schleife), die den Druck bei Entnahme aus verschiedenen Stellen ausgleicht
- Minimieren Sie die Anzahl der Bögen und Formstücke; jedes Formstück erhöht die äquivalente Rohrlänge
- Der Druckabfall zur entferntesten Entnahmestelle sollte 0,1 bar nicht überschreiten
Aluminiumrohre und Steckverbinder für Druckluftleitungen sind in verschiedenen Durchmessern und Längen erhältlich.
Wie steuert und überwacht man eine Kompressorstation?
Zentrale Steuerung und Überwachung sparen Energie und reduzieren die Anzahl unnötiger Anlaufvorgänge der Geräte. Setzen Sie bei mehreren Kompressoren eine Sequenzsteuerung ein, die die Maschinen je nach Belastung abwechseln lässt und die Betriebsstunden gleichmäßig verteilt.
Was gemessen und überwacht werden sollte:
- FAD (Nm³/h): tatsächlicher Durchfluss des Kompressors beim Betriebsdruck
- Druck in der Hauptleitung: eine kontinuierliche Aufzeichnung deckt Druckabfälle bei Spitzenentnahme auf
- Differenzdruck über Filter: Signal für den Wechsel der Filterpatrone
- Energieverbrauch und Laufzeiten: Grundlage für ein Energieaudit
Zu den empfohlenen Alarmen gehören die Anzeige des Taupunkts (Überschreitung TRB), ein Signal für den Service bei Erreichen der Betriebsstunden und die automatische Abschaltung eines defekten Zweigs. Der VSD-Regler passt die Leistung an die aktuelle Nachfrage an und eliminiert den Leerlauf.
Profi-Tipp: Verbinden Sie das Steuerungssystem mit einem einfachen Datenlogger oder einer industriellen SPS mit Datenexport. Eine wöchentliche Aufzeichnung von Verbrauch und Drücken liefert Grundlagen für ein Energieaudit und deckt Luftlecks auf, die sonst unsichtbar bleiben.
Wie berechnet man die Kapazität und dimensioniert das Rohrleitungsnetz?
Beginnen Sie mit einer Liste aller Entnahmestellen und ihres Nennluftverbrauchs (FAD in Nm³/h oder l/min).
- Inventarisierung der Verbraucher: Erfassen Sie jedes Werkzeug, Ventil oder Verbrauchsgerät mit seinem Nenndurchfluss
- Umrechnung auf Nm³/h: Addieren Sie die Durchflüsse aller gleichzeitig arbeitenden Verbraucher
- Bestimmung der Gleichzeitigkeit: nicht alle Verbraucher laufen gleichzeitig; der Gleichzeitigkeitsfaktor liegt meist bei 0,5–0,8
- Wahl der Kompressorkapazität: resultierender FAD × Gleichzeitigkeitsfaktor + Reserve von 20–30 %
- Dimensionierung des Behälters: das Volumen des Behälters in Litern entspricht ungefähr der Leistung des Kompressors in l/min
Beispiel für eine Werkstatt mit drei Werkzeugen: Winkelschleifer (400 l/min), Druckluftschrauber (200 l/min) und Gebläse (300 l/min). Maximale gleichzeitige Entnahme bei einem Faktor von 0,7 = (400 + 200 + 300) × 0,7 = 630 l/min = 37,8 Nm³/h. Ein Kompressor mit einem FAD von 45 Nm³/h und ein Behälter mit 200–270 l decken diesen Betrieb mit ausreichender Reserve ab.
| Parameter | Wert | Anmerkung |
|---|---|---|
| Gesamter Nenndurchfluss | 400 l/min | Summe der drei Werkzeuge |
| Gleichzeitigkeitsfaktor | 0,7 | Typischer Wert für die Werkstatt |
| Erforderlicher FAD | 37,8 Nm³/h | Grundlage für die Kompressorauswahl |
| Empfohlene Reserve | 20–30 % | Ergebnis: Kompressor min. 45 Nm³/h |
| Empfohlener Behälter | 200–270 l | Entspricht der Kompressorleistung |
Der ausführliche Leitfaden zur Auswahl eines Industriekompressors enthält praktische Kontrollfragen zur Dimensionierung.

Welche Anforderungen gibt es an Installation und Sicherheit?
Die Installation muss Belüftung, Wärmeabfuhr und eine sichere Aufstellung des Kompressors unter Berücksichtigung von Lärmentwicklung und Zugänglichkeit für die Wartung gewährleisten.
Der Kompressorraum benötigt eine Frischluftzufuhr und eine Abfuhr der Warmluft. Ein Schraubenkompressor mit einer Leistung von 15 kW erzeugt Wärme, die ohne Abfuhr die Raumtemperatur über die Betriebsgrenzen hinaus ansteigen lässt und die Lebensdauer der Maschine verkürzt. Die Rückgewinnung dieser Wärme zum Heizen oder zur Warmwasserbereitung ist technisch machbar und wirtschaftlich interessant.
Checkliste vor der Inbetriebnahme:
- Verankerung des Kompressors auf Antivibrationsunterlagen oder einem Rahmen
- Dichtheit aller Verbindungen nach der Montage (Drucktest mit Seifenwasser oder Detektor)
- Elektrische Absicherung: Leitungsschutzschalter, Erdung, Motorschutz
- Wasser-Öl-Abscheider außerhalb des direkten Abflusses zur Kanalisation installiert
- Zugang zu Filtern, Kondensatableitern und Trockner für regelmäßige Wartung
- Prüfung des Druckluftbehälters gemäß ČSN EN 286 und örtlichen Vorschriften
Die Messung von Taupunkt und Differenzdruck über die Filter sollte unmittelbar nach der Inbetriebnahme erfolgen, und die Ergebnisse sollten als Ausgangswerte für zukünftige Vergleiche dokumentiert werden.
Wie plant man Kosten und Zeitplan der Modernisierung?
Einfache Maßnahmen wie das Hinzufügen eines Behälters oder eines Zyklonabscheiders lassen sich innerhalb von Tagen bis zu einer Woche installieren. Größere Modernisierungen mit Austausch des Kompressors, neuen Rohrleitungen und Luftaufbereitung dauern Wochen bis Monate, und die Kosten entsprechen dem.
- Kleine Investition: Behälter, Abscheider, ECD-Kondensatableiter, lokaler Leitungsabzweig
- Mittlere Modernisierung: Kondenstrockner, Filterkaskade, Erweiterung der Rohrleitungen
- Komplette Modernisierung: neuer Schraubenkompressor mit VSD, komplette Rohrleitung, Steuerungssystem, Luftaufbereitung
Projektphasen: Audit → Entwurf → Genehmigung → Beschaffung → Montage → Inbetriebnahme und Messung.
Bei der Planung ist Zeit für Dichtheitsprüfungen und die Einstellung der Regelung einzuplanen. Eine Betriebsunterbrechung ist mindestens beim Anschließen neuer Abzweige an das bestehende Rohrnetz unter Druck erforderlich.
Checkliste für die Modernisierung der pneumatischen Ausstattung
- Audit: Messen Sie FAD, die Gleichzeitigkeit der Entnahme und die bestehenden Druckverluste im Verteilernetz
- Berechnung: Ermitteln Sie die erforderliche Kompressorleistung, das Behältervolumen und die Rohrdurchmesser
- Komponentenauswahl: Kompressor (Typ, VSD), Behälter, Trockner, Filterkaskade, ECD-Kondensatableiter
- Installationsplan: Zeitplan, Isolierung des Kompressorraums, Belüftung, Verankerung, Kondensatableitung
- Montage und Verteilung: Aluminiumrohre, Polymerverbinder, PPR für Kondensat, PU-Schläuche
- Inbetriebnahme: Drucktest, Messung des Taupunkts, Kontrolle des Differenzdrucks über die Filter
- Aufzeichnungen: Ausgangswerte von FAD, Druck, Taupunkt und Energieverbrauch für künftige Vergleiche
Die häufigsten Fehler, die eine Modernisierung verteuern
Audit als erster Schritt, Behälter als zweiter und Trocknung mit Filterung als dritter. Diese Prioritätsreihenfolge gilt ohne Ausnahme.
Der häufigste Fehler ist das Auslassen des Audits und der direkte Kauf eines größeren Kompressors. Das Ergebnis ist oft eine überdimensionierte Maschine, die im Leerlauf taktet, oder umgekehrt eine unterdimensionierte Rohrleitung, die die neue Kompressorleistung nicht übertragen kann. Unterdimensionierte Rohrleitungen verursachen Druckverluste, erhöhte Geräuschentwicklung und eine verkürzte Lebensdauer der Werkzeuge.
Der zweithäufigste Fehler ist die Vernachlässigung der Kondensatableiter. Schwimmerventile ohne Kontrolle funktionieren nicht mehr, und das Kondensat sammelt sich im Verteilernetz an. ECD-verlustfreie Ableiter beseitigen dieses Problem, erfordern jedoch eine Stromversorgung und gelegentliche Kontrolle.
Der dritte Fehler ist die Entscheidungsfindung ohne Daten.
Kompresory-vzduchotechnika bietet fachkundige Beratung für Planung und Umsetzung.
Kompresory-vzduchotechnika: maßgeschneiderte Planung, Lieferung und Service
Kompresory-vzduchotechnika deckt den gesamten Umfang der Modernisierung ab – vom Energieaudit über die schlüsselfertige Planung bis hin zu Montage, Inbetriebnahme und rund um die Uhr verfügbarem Service. Die Lieferung umfasst Schraubenkompressoren und Kolbenkompressoren, Kältetrockner, Filterkaskaden, ECD-Kondensatableiter, Behälter und komplette Rohrleitungssysteme.
Die technische Beratung ist Bestandteil des Standardangebots: Spezialisten helfen bei der Berechnung des FAD, der Dimensionierung der Rohrleitungen sowie der Wahl der richtigen Filtrationsklasse gemäß DIN ISO 8573. Das gesamte Sortiment an pneumatischem Zubehör und Verteilungskomponenten ist online verfügbar, mit der Möglichkeit einer Beratung vor der Bestellung. Für die Planung der Verteilung stehen außerdem Rohre und Verbindungen für Druckluftleitungen in Durchmessern zur Verfügung, die industriellen Projekten entsprechen. Kontaktieren Sie das Team von Kompresory-vzduchotechnika für eine kostenlose Beratung und Lösungsplanung.
Nützliche Ressourcen zur weiteren Vertiefung
Für die technische Dimensionierung und Projektierung sind folgende Unterlagen relevant:
DIN ISO 8573 definiert die Reinheitsklassen der Druckluft (Feststoffpartikel, Feuchtigkeit, Öl) und ist die grundlegende Norm für die Planung der Filterkaskade. Jedes Projekt zur Luftaufbereitung sollte die erforderliche Reinheitsklasse für die jeweilige Anwendung festlegen.
Die Projektdokumentation industrieller Kompressorstationen (zum Beispiel Aufträge von VOP CZ) führt konkrete technische Werte an: Rohrleitungsdurchmesser von 50 mm und 63 mm, TRB +3 °C für Kältetrockner, Filtration von 0,1–0,01 µm sowie den Einsatz von verlustfreien ECD-Kondensatableitern. Diese Werte dienen als Referenzpunkt für eigene Projekte.
Die BCAS-Empfehlungen für die Luftgeschwindigkeit in Rohrleitungen (≤6–7 m/s) sowie die Regel für den maximalen Druckabfall (≤0,1 bar) sind Standardprojektwerte bei der Dimensionierung der Verteilung.
Häufig gestellte Fragen
Was ist der erste Schritt bei der Erweiterung der pneumatischen Ausstattung?
Verbrauchsaudit für Luft: Messen Sie den FAD aller Verbraucher, ermitteln Sie die Gleichzeitigkeit des Verbrauchs und planen Sie erst danach neue Komponenten.
Wann ist ein Schraubenkompressor anstelle eines Kolbenkompressors erforderlich?
Ein Schraubenkompressor eignet sich für stabile kontinuierliche Entnahme; ein Kolbenkompressor genügt für unregelmäßigen oder Hobbybetrieb mit kürzerer Laufzeit.
Welchen Drucktaupunkt soll der Kondensationstrockner gewährleisten?
Der Standardzielwert für Werkstatt- und Industriebetriebe ist TRB +3 °C; empfindliche Anwendungen erfordern niedrigere Werte, die mit Adsorptionstrocknern erreichbar sind.
Welche Luftgeschwindigkeit wird im Verteilungsrohrnetz empfohlen?
Die empfohlene Auslegungsgeschwindigkeit beträgt ≤6–7 m/s; eine höhere Geschwindigkeit erhöht die Druckverluste und die Lärmentwicklung des Leitungsnetzes.
Wann sollte man einen Fachmann für die Modernisierung der Kompressorstation kontaktieren?
Beim Austausch des Kompressors, bei der Planung neuer Rohrleitungen oder bei Unklarheiten in den Berechnungen von FAD und Dimensionierung ist die Konsultation mit einem Fachmann, zum Beispiel über Kompresory-vzduchotechnika, der schnellste Weg zur richtigen Lösung.
Empfohlen
- Pneumatikwerkzeuge im Jahr 2025: Trends und Innovationen - Kompresory-Vzduchotechnika.cz
- Pneumatische Systeme erklärt: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026

Übersicht der wichtigen Normen für Kompressoren in der Tschechischen Republik
Für den Betrieb eines Kompressors in Tschechien gelten sechs maßgebliche Normen: ČSN EN 1012-1 (Luftkompressoren mit einem Druck über 0,5 bar), ČSN EN 1012-2 (Vakuumpumpen), ČSN EN 1012-3 (Prozesskompressoren und Gase), ČSN 10 5004 (stationäre und tragbare Luftkompressoren, Sicherheitsvorschriften), ČSN EN ISO 10439-1 (Axial- und Radialkompressoren in Petrochemie und Gaswirtschaft) sowie EN ISO 12100 (allgemeine Grundsätze der Maschinensicherheit). Die tschechischen Fassungen gibt das Amt für technische Normung, Metrologie und staatliche Prüfung (ÚNMZ) heraus.
Kurzer Überblick über den Anwendungsbereich jeder Norm:
- ČSN EN 1012-1 deckt Konstruktion, Installation, Betrieb, Wartung und Demontage von Luftkompressoren ab; sie gilt auch für Stickstoff und inerte Gase.
- ČSN EN 1012-2 legt die Sicherheitsanforderungen für Vakuumpumpen fest.
- ČSN EN 1012-3 bezieht sich ausschließlich auf Prozesskompressoren; sie gilt seit Juli 2014 und ist eine Norm des Typs C nach EN ISO 12100. Die Trennung von Teil 1 erlaubt es, die Anforderungen für Prozessgase zu ändern, ohne in die Regeln für Luftkompressoren eingreifen zu müssen.
- ČSN 10 5004 umfasst Montage, Betrieb, Wartung, Arbeitsorganisation und Lärmschutzkriterien; genehmigt im Juli 1988, wirksam ab 1. 8. 1989.
- ČSN EN ISO 10439-1 und die Teile 2–4 gelten für schwere Industrieanwendungen (Petrochemie, Gaswirtschaft); wirksam ab 1. 9. 2015.
- EN ISO 12100 bildet die Grundlage der Maschinensicherheit, und die übrigen Normen verweisen auf sie als übergeordnete Norm des Typs A.
Profi-Tipp: Prüfen Sie vor der Anwendung einer Norm immer ihre aktuelle Gültigkeit im Katalog des ÚNMZ. Die älteren Fassung der ČSN EN 1012-1 aus dem Jahr 1998 wurde aufgehoben und durch die ab 1. 5. 2011 wirksame Fassung ersetzt. Die Verwendung einer aufgehobenen Fassung bei der Revision ist ein unmittelbarer Grund für eine Nichtkonformität.
Wichtigste Erkenntnisse
Die Konformität mit den Normen für Kompressoren steht auf drei Säulen: die richtige Norm für den jeweiligen Anlagentyp, aktuelle Revisionsprotokolle und eine nachweisbare Schulung des Bedienpersonals.
| Punkt | Einzelheiten |
|---|---|
| Wahl der richtigen Norm | ČSN EN 1012-1 für Luft über 0,5 bar; ČSN EN 1012-3 für Prozessgase. |
| Gültigkeit der Norm | Prüfen Sie immer das Datum der Wirksamkeit im Katalog des ÚNMZ; die ältere Fassung aus dem Jahr 1998 gilt nicht mehr. |
| Organisatorische Anforderungen | Das Führen von Betriebsaufzeichnungen, die Schulung des Bedienpersonals und verfügbare Revisionsberichte sind verpflichtend. |
| Schwerindustrie | Für Petrochemie und Gaswirtschaft gelten ČSN EN ISO 10439-1 und die Teile 2–4. |
| Kompresory-vzduchotechnika | Lieferung von Druckbehältern, Leitungsnetzen und Serviceunterstützung zur Erfüllung der Normanforderungen. |
Inhalt
- Wo die praktische Umsetzung der Normen am häufigsten scheitert
- Wie Ihnen Kompresory-vzduchotechnika hilft, die Normanforderungen zu erfüllen
- Nützliche Quellen zum Studium und zur Prüfung der Normen
- Häufige Fragen
Wo die praktische Umsetzung der Normen am häufigsten scheitert
Der technische Zustand der Maschine ist meist in Ordnung. Das Problem entsteht bei den organisatorischen Anforderungen: fehlende Revisionsprotokolle, unzureichende Schulung des Bedienpersonals und nicht verfügbare Betriebsdokumentation. Der Betreiber muss das Bedienpersonal nachweisbar mit der Betriebsanleitung und den örtlichen Sicherheitsanweisungen bekannt machen; das ist ein üblicher Prüfpunkt bei Revisionen von Druckbehältern.
Bei einem Konformitätsaudit bewährt es sich, die Prüfpunkte nach dem Lebenszyklus der Anlage zu ordnen: Konstruktion, Installation, Betrieb, Wartung, Demontage. Eine solche Ordnung vereinfacht das Schreiben der Protokolle und erleichtert die Vorbereitung auf die Revision. Kompresory-vzduchotechnika bietet technische Beratung zur Beurteilung der Konformität des Betriebs mit den geltenden Normen.
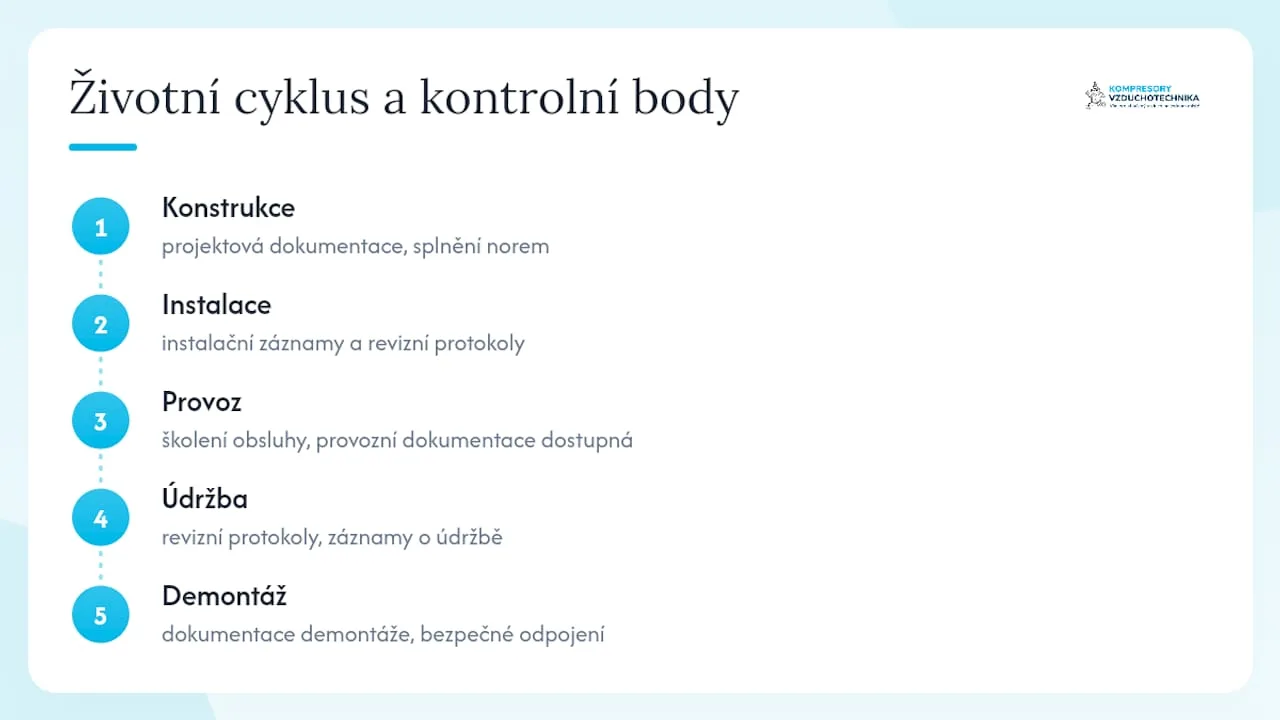
Wie Ihnen Kompresory-vzduchotechnika hilft, die Normanforderungen zu erfüllen
Die Erfüllung der Normanforderungen für Luftkompressoren verlangt richtig entworfene Leitungsnetze, zertifizierte Druckbehälter und eine dokumentierte Wartung.
Kompresory-vzduchotechnika sorgt für konkrete Schritte zur Konformität: Entwurf und Installation von Druckluftleitungen, Lieferung von Druckbehältern mit einem Volumen von 725 l und größeren industriellen Kapazitäten, Montage von Luftaufbereitungseinheiten (Filtration, Wasserabscheidung) und regelmäßige Serviceverträge. Für die Beurteilung der Konformität eines konkreten Betriebs wenden Sie sich an die technische Abteilung über die Website kompresory-vzduchotechnika.cz.
Nützliche Quellen zum Studium und zur Prüfung der Normen
Wo man die Normen findet und ihre Gültigkeit in Tschechien prüft:
- ÚNMZ / ČSN online — (csnonline.agentura-cas.cz): der offizielle Katalog der geltenden ČSN, einschließlich der Daten der Wirksamkeit und der Ersetzungen; hier prüfen Sie, ob eine Norm noch gilt.
- seznam.normy.biz — das ČSN-Klassifikationsverzeichnis, die Klasse 10 deckt Kompressoren, Vakuumtechnik und pneumatische Einrichtungen ab (Gruppen 1050, 1051 und weitere).
- shop.normy.biz — Kauf der Normtexte ČSN EN 1012-1, ČSN EN 1012-3, ČSN 10 5004 und ČSN EN ISO 10439-1 auf Tschechisch.
- Katalog MZK — Prüfung des Herausgebers und der Harmonisierung der ČSN EN 1012-1 mit der europäischen Norm EN 1012.
- Ratgeber zur Pflege des Kompressorbehälters: praktische Informationen zu Revisionen von Druckbehältern in Übereinstimmung mit den Normen.
- Grundanforderungen an einen Kompressorraum: ein Leitfaden zum Entwurf des Raums für den Kompressor nach den Installationsanforderungen der Normen.
Häufige Fragen
Welche Normen gelten für einen gewöhnlichen Luftkompressor in der Werkstatt?
Für stationäre und tragbare Luftkompressoren gelten ČSN EN 1012-1 (Druck über 0,5 bar) und ČSN 10 5004. Beide Normen decken Installation, Betrieb und Wartung ab.
Welche Hauptparameter des Kompressors werden bei der Revision verfolgt?
Die Revision verfolgt den Betriebsdruck, den Zustand des Druckbehälters, die Funktion der Sicherheitsventile und die Verfügbarkeit der Betriebsdokumentation einschließlich der Aufzeichnung über die Schulung des Bedienpersonals.
Was ist die Ansaugleistung bei einem Kompressor und wie berücksichtigen die Normen sie?
Die Ansaugleistung (Durchfluss der angesaugten Luft in m³/min) ist ein maßgeblicher Parameter für die Dimensionierung; die Normen ČSN EN 1012-1 und ČSN EN ISO 10439-1 legen fest, wie dieser Parameter gemessen und in der technischen Dokumentation angegeben wird.
Wann ČSN EN ISO 10439 statt ČSN EN 1012 anwenden?
ČSN EN ISO 10439-1 und ihre Teile 2–4 gelten für Axial- und Radial-Prozesskompressoren in der petrochemischen und der Gasindustrie. Für gewöhnliche Luftkompressoren genügt ČSN EN 1012-1.
Empfohlen
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Worauf beim Kompressorkauf achten: Checkliste für Werkstatt und Firma - Kompresory-Vzduchotechnika.cz
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz

Worauf beim Kompressorkauf achten: Checkliste für Werkstatt und Firma
Bei der Auswahl eines Kompressors entscheiden drei Parameter in dieser Reihenfolge: Förderleistung (Liefermenge) FAD, Arbeitsdruck und Volumen des Druckluftbehälters. Alles Weitere leitet sich davon ab.
Worauf beim Kompressorkauf zu achten ist — kurzer Überblick:
- Förderleistung (FAD): tatsächlich gelieferter Durchfluss in l/min oder m³/h beim Betriebsdruck
- Arbeitsdruck: üblicherweise 8–10 bar für die Werkstatt, bis zu 15 bar für Sonderanwendungen
- Volumen des Druckluftbehälters: 6–24 l für den Hobbybereich, 100 l+ für anspruchsvolleren Betrieb
- Typ: ölgeschmiert vs. ölfrei; tragbar vs. stationär
- Duty cycle: Prozentsatz der Zeit, während der der Kompressor ununterbrochen laufen darf
- Luftqualität: Filterung, Kondensatabscheider, Trockner (nach ISO 8573)
- Geräuschpegel und Mobilität: dB-Wert, Räder, Ausrichtung des Behälters
- Leistungsaufnahme und Stromanschluss: Spannung (230/400 V), maximale Leistungsaufnahme, Absicherung des Stromkreises
- Zubehör: Manometer, Druckminderventil, Schläuche, Schnellkupplungen
Dimensionieren Sie immer mit einer angemessenen Reserve über dem Spitzenverbrauch des leistungsstärksten Werkzeugs. Ein Kompressor, der dauerhaft an der Leistungsgrenze arbeitet, verschleißt schneller und verkürzt seine Lebensdauer.
Wichtige Erkenntnisse
| Punkt | Details |
|---|---|
| Liefermenge (FAD) | Fordern Sie die FAD bei 6,2–7 bar an; die Ansaugleistung liegt um 30–40 % höher als die tatsächlich gelieferte Menge. |
| Leistungsreserve | Dimensionieren Sie 30–50 % über dem Spitzenverbrauch für eine längere Lebensdauer und stabilen Druck. |
| Volumen des Druckluftbehälters | Hobby: 24–50 l; Autowerkstatt: 100–200 l; Dauerbetrieb: Schraubenkompressor. |
| Wartung und Kondensat | Lassen Sie das Kondensat regelmäßig ab; zurückgehaltenes Wasser verursacht Korrosion des Behälters. |
| Kompressoren-Lufttechnik | Bietet Kolben- und Schraubenkompressoren, Lösungskonzeption, Montage und Rund-um-die-Uhr-Service. |
Inhalt
- 1. Wie man die Förderleistung liest und berechnet, was Ihr Werkzeug tatsächlich benötigt
- 2. Welches Volumen des Druckluftbehälters je nach Verwendungszweck gewählt werden sollte
- 3. Arbeitsdruck und Kompatibilität mit Druckluftwerkzeugen
- 4. Ölgeschmierter oder ölfreier Kompressor? Duty Cycle und Wartung
- 5. Luftqualität: Filtration, Abscheider und die Norm ISO 8573
- 6. Geräuschpegel, Mobilität und Betriebssicherheit
- 7. Leistungsaufnahme und elektrischer Anschluss
- 8. Welches Zubehör bei jedem Kompressor dabei sein muss
- 9. Wie man einen Kompressor in der Praxis dimensioniert
- 10. Richtpreise und Betriebskosten
- 11. Kontroll-Checkliste vor dem Kauf und bei der Übernahme
- Praxiserfahrungen: Was wir am häufigsten empfehlen
1. Wie man die Förderleistung richtig liest und berechnet, was Ihr Werkzeug tatsächlich benötigt
Die Förderleistung (FAD, aus dem Englischen Free Air Delivery) gibt an, wie viel Luft der Kompressor bei einem bestimmten Betriebsdruck tatsächlich liefert. Die Ansaugleistung (displacement) ist ein theoretischer Wert ohne Verluste — und genau diesen geben die Hersteller am häufigsten an. Der Unterschied zwischen beiden Werten ist oft erheblich, da ein Kompressor mit einer angegebenen Ansaugleistung von 300 l/min in der Praxis deutlich weniger Luft liefern kann.
In der Praxis werden die Einheiten gemischt: l/min, m³/h und CFM (cubic feet per minute). Umrechnung: 1 CFM ≈ 28,3 l/min; 1 m³/h ≈ 16,7 l/min.
| Werkzeug | Typischer Verbrauch (l/min) | Arbeitsdruck (bar) |
|---|---|---|
| Druckluftschrauber | 100–150 | 6–7 |
| Schlagschrauber | 150–200 | 6–7 |
| Nietpistole | 80–100 | 6 |
| Spritzpistole (Lack) | 200–400 | 2–4 |
| Druckluftschleifer | 150–300 | 6–7 |
Berechnungsvorgang: Erstellen Sie eine Liste aller Werkzeuge mit ihrem Verbrauch. Addieren Sie den Verbrauch der Werkzeuge, die Sie gleichzeitig betreiben werden. Fügen Sie etwa 20 % Reserve für zukünftige Erweiterungen oder unvorhergesehenen Einsatz hinzu. So erhalten Sie den minimalen FAD-Wert des Kompressors, den Sie suchen.
Beispiel: Schlagschrauber (200 l/min) + Druckluftschleifer (200 l/min) = 400 l/min.
Profi-Tipp: Fordern Sie vom Händler eine FAD-Tabelle bei einem konkreten Betriebsdruck an — meistens 6,2 oder 7 bar. Das ist der einzige vergleichbare Wert zwischen verschiedenen Herstellern.
2. Welches Volumen des Druckluftbehälters je nach Einsatzart wählen
Der Druckluftbehälter erfüllt zwei Funktionen: Er gleicht den pulsierenden Verbrauch der Werkzeuge aus und reduziert die Anzahl der Start/Stopp-Zyklen des Motors. Je größer der Behälter, desto länger arbeitet das Werkzeug, ohne dass der Kompressor anläuft. Ein zu kleiner Druckluftbehälter verursacht eine instabile Luftversorgung, Druckschwankungen und erhöht die Belastung des Kompressors durch übermäßiges Schalten.
- Ohne Behälter oder 6–10 l: Reifenaufpumpen, gelegentlicher Einsatz
- 24–50 l: Hobbywerkstatt, gelegentliches Schleifen oder Schrauben
- 50–100 l: Halbprofessionelle Werkstatt, regelmäßiger Einsatz mehrerer Werkzeuge
- 100–270 l und mehr: Autowerkstatt, Kleinproduktion, Dauerbetrieb
Ein größerer Druckluftbehälter bedeutet keinen höheren FAD-Wert. Wenn das Werkzeug schneller Luft verbraucht, als der Kompressor sie liefert, löst auch ein 500-Liter-Behälter die Situation nicht. Sie benötigen einen höheren FAD-Wert, nicht nur einen größeren Speicher.
| Szenario | Empfohlenes Volumen des Druckluftbehälters |
|---|---|
| Reifen aufpumpen, Hobby | 24–50 l |
| Werkstatt, gelegentlicher Betrieb | 50–100 l |
| Autowerkstatt, regelmäßiger Betrieb | 100–200 l |
| Kleinproduktion, Dauerbetrieb | 200 l+ oder Schraubenkompressor |
Vertikale Behälter sparen Stellfläche in der Werkstatt; horizontale Ausführungen sind bei der Montage auf ein mobiles Fahrgestell meist stabiler.
3. Arbeitsdruck und Kompatibilität mit Druckluftwerkzeugen
Der Arbeitsdruck des Kompressors muss den maximal erforderlichen Druck des Werkzeugs übersteigen — mit ausreichender Reserve für den Druckabfall bei Entnahme. Standard-Druckluftwerkzeuge arbeiten bei 6–7 bar (87–102 PSI). Kompressoren für die Werkstatt erreichen üblicherweise 8–10 bar, industrielle Modelle 12–15 bar.
Nach dem Förderdruck werden Kompressoren in drei Kategorien unterteilt:
- Niederdruck: bis 2,5 MPa (25 bar)
- Mitteldruck: bis 10 MPa (100 bar)
- Hochdruck: über 10 MPa
- Überprüfen Sie den Einschalt- und Ausschaltdruck: Der Kompressor schaltet sich bei einem niedrigeren Druck ein und bei einem höheren Druck aus; das Werkzeug muss im gesamten Bereich funktionieren.
- Das Reduzierventil (Druckregler) ist ein Pflichtbestandteil jeder Installation — es stellt den Ausgangsdruck auf den vom Werkzeug geforderten Wert ein.
- Eine Lackierpistole arbeitet bei 2–4 bar; ein Schlagschrauber benötigt 6–7 bar. Das Reduzierventil ermöglicht es, einen Kompressor für beide Anwendungen zu nutzen.
- Hochdruckkompressoren (über 15 bar) sind für spezielle Anwendungen bestimmt: Befüllen von Druckflaschen, pneumatische Pressen. Für eine gewöhnliche Werkstatt sind sie überflüssig und im Betrieb teurer.
Profi-Tipp: Simulieren Sie bei der Vorführung die reale Belastung durch das Werkzeug und beobachten Sie, wie schnell der Druck im Behälter sinkt und wie lange das Nachfüllen dauert. Sinkt der Druck unter den Arbeitsdruck des Werkzeugs, bevor der Behälter nachgefüllt ist, ist der Kompressor unterdimensioniert.
4. Ölgeschmierter oder ölfreier Kompressor? Einschaltdauer und Wartung
Die Wahl zwischen einem ölgeschmierten und einem ölfreien Kompressor hängt von der Anwendung, der Betriebshäufigkeit und den Anforderungen an die Luftreinheit ab. Der ausführliche Vergleich von Schraubenkompressoren und Kolbenkompressoren hilft bei der Entscheidung für die konkreten Produktionsbedingungen.
Ölfreier Kompressor:
- Saubere Luft ohne Risiko einer Ölkontamination
- Geeignet für Lackieren, Lebensmittelindustrie, Pharmazie, Zahnarztpraxen, Elektronik
- Geringere Wartungsanforderungen, leichtere Konstruktion, aber kürzere Lebensdauer des Verdichterblocks bei intensivem Betrieb
Ölkompressor:
- Längere Lebensdauer und höhere Zuverlässigkeit bei anspruchsvoller und dauerhafter Belastung
- Höhere FAD-Effizienz bei gleicher Leistungsaufnahme
- Niedrigere Anschaffungskosten
- Erfordert regelmäßigen Ölwechsel und Kontrolle des Ölstands
Duty cycle gibt an, welchen Prozentsatz der Zeit der Kompressor ununterbrochen arbeiten darf. Ein zu klein dimensionierter Kompressor mit niedrigem Duty cycle überhitzt bei Dauerbetrieb, verkürzt seine Lebensdauer und erhöht den Energieverbrauch.
Checkliste für Wartung bei Übernahme und im Betrieb:
- Kontrollieren Sie den Ölstand (bei Ölmodellen) vor der ersten Inbetriebnahme.
- Lassen Sie das Kondensat vor jedem Gebrauch oder nach jeder Schicht aus dem Behälter ab.
- Überprüfen Sie die Dichtheit der Verbindungen und Schläuche visuell und akustisch.
- Wechseln Sie den Luftfilter gemäß dem Wartungsintervall des Herstellers.
- Führen Sie den Ölwechsel nach den ersten 50 Betriebsstunden durch, danach gemäß Vorschrift.
- Überprüfen Sie die Funktionsfähigkeit des Sicherheitsventils einmal alle 3 Monate.
| Zubehör / Maßnahme | Empfohlene Häufigkeit |
|---|---|
| Luftfilter (Eingang) | Kontrolle monatlich, Austausch alle 3–6 Monate (bei Staub auch häufiger) |
| Ölfilter | Austausch alle 500–1.000 Betriebsstunden |
| Koaleszenzfilter | Austausch alle 2.000–4.000 Stunden |
| Sicherheitsventil | Funktionstest alle 6 Monate |
| Ablassventil | Tägliche Kontrolle, monatliche Reinigung |
| Manometer | Jährliche Kalibrierung |
| Kühlgebläse | Monatliche Reinigung |
Profi-Tipp: Zurückgehaltenes Wasser im Behälter führt zu innerer Korrosion und Schwächung der Wände. Lassen Sie das Kondensat regelmäßig ab — bei häufig genutzten Kompressoren nach jeder Schicht.
5. Luftqualität: Filtration, Abscheider und Norm ISO 8573
Die Norm ISO 8573 definiert Reinheitsklassen für Druckluft anhand von drei Parametern: Gehalt an festen Partikeln, Ölgehalt und Feuchtigkeit. Je niedriger die Klassenzahl, desto reiner die Luft. Für Lackierungen, die Lebensmittelindustrie oder Pharmazie gelten strenge Anforderungen; für gewöhnliches Druckluftwerkzeug in der Werkstatt genügt eine Standardfiltration.
- Klasse 1–2 (ISO 8573): Pharmaindustrie, Elektronik, Lebensmittel — erfordert einen ölfreien Kompressor oder eine fortschrittliche Filtration
- Klasse 3–4: Lackierung, Präzisionsmontage — Ölabscheider und Trockner
- Klasse 5–6: Standardwerkstatt, Druckluftwerkzeug — Grundfilter und Kondensatabscheider
Für saubere Anwendungen ist die Anschaffung eines ölfreien Kompressors oft einfacher und günstiger als die Installation einer fortschrittlichen Filtration und Adsorptionstrockner hinter einer ölgeschmierten Maschine. Ölkontamination der Luft beschädigt lackierte Oberflächen, verstopft Ventile und verkürzt die Lebensdauer von Werkzeugen.
Filtrationsarten:
- Kondensatabscheider (Zyklon- oder mechanisch): Grundlage jeder Installation
- Koaleszenzfilter: fängt Ölaerosole ab
- Adsorptionstrockner (mit Aktivkohle oder Silikagel): für feuchtigkeitsempfindliche Anwendungen
- Sterilfilter: für die Lebensmittel- und Pharmaindustrie
In feuchter Umgebung (Lackierereien, Lebensmittelbetriebe) ist ein Kältetrockner oder Adsorptionstrockner ein verpflichtender Bestandteil der Installation. In staubigen Betrieben, wie Holzverarbeitungs- oder Steinmetzwerkstätten, wählen Sie Eingangsfilter mit höherer Rückhaltekapazität und verkürzen Sie die Intervalle für deren Austausch; auch ein vorgeschalteter Zyklonabscheider vor dem Eingangsfilter hilft.
6. Lärmentwicklung, Mobilität und Betriebssicherheit
Die Lärmentwicklung des Kompressors wird in Dezibel (dB) angegeben. Hobby-Modelle mit ölfreiem Kolben liegen bei etwa 60–70 dB; leistungsstarke ölgeschmierte Kolbenkompressoren für die Werkstatt erreichen 85–95 dB. Schraubenkompressoren sind bei gleicher Leistung in der Regel leiser.
- Ein Wert von 85 dB und mehr erfordert bei Dauerbetrieb in geschlossenen Räumen das Tragen eines Gehörschutzes.
- Ein Kompressor, der in einem separaten Raum oder einem Außenunterstand aufgestellt ist, verringert die Lärmbelastung der Mitarbeiter deutlich.
- Die Lärmentwicklung kann zusätzlich durch schalldämmende Abdeckungen und Schwingungsdämpfer reduziert werden.
- Stehender Druckluftbehälter spart Stellfläche; geeignet für die stationäre Installation in einer Ecke der Werkstatt.
- Liegender Druckluftbehälter mit Rollen und Griff ermöglicht einen einfachen Transport auf der Baustelle oder zwischen Arbeitsplätzen.
- Beim Betrieb in geschlossenen Räumen sorgen Sie für ausreichende Belüftung — der Motor benötigt die Zufuhr von kühler Luft und die Abfuhr von Wärme.
7. Anschlussleistung und elektrischer Anschluss
Die elektrischen Parameter des Kompressors entscheiden über seine Kompatibilität mit dem bestehenden Stromnetz sowie über die Betriebskosten. Prüfen Sie vor dem Kauf:
- Spannung: Hobby- und kleinere Modelle laufen mit 230 V, leistungsstärkere stationäre Maschinen benötigen einen dreiphasigen Anschluss mit 400 V
- Maximale Anschlussleistung und entsprechende Absicherung des Stromkreises
- Stromart und ausreichende Dimensionierung des Anschlusskabels
Bei dreiphasigen Maschinen und bei anspruchsvolleren Installationen konsultieren Sie den Anschluss mit einem Elektrotechniker, um Probleme mit der Kompatibilität und der sicheren Installation zu vermeiden. Ein unterdimensionierter Stromkreis führt zu Sicherungsausfällen, ein überdimensionierter erhöht unnötig die Kosten.
8. Welches Zubehör muss bei jedem Kompressor dabei sein
Ein Kompressor ohne das richtige Zubehör ist kein funktionsfähiges Gesamtsystem.
Grundzubehör:
- Manometer: zeigt den Druck im Behälter sowie am Ausgang an; prüfen Sie die Genauigkeit bei der Übernahme
- Druckminderer: stellt den Ausgangsdruck für das jeweilige Werkzeug ein
- Sicherheitsventil: vorgeschriebenes Element; lässt bei Überschreitung des Grenzwerts automatisch Druck ab
- Schlauch: der Durchmesser muss dem Durchfluss entsprechen; für leistungsstarke Werkzeuge mindestens 10 mm Innendurchmesser
- Schnellkupplungen: standardisierter Typ (meist EURO- oder japanischer Standard) für die Kompatibilität mit dem Werkzeug
- Ablassventil am Druckluftbehälter: kontrollieren Sie bei der Übernahme dessen Vorhandensein und Funktion
Zubehör für höhere Luftqualität:
- Öl- und Kondensatabscheider
- Trockner (Kälte- oder Adsorptionstrockner)
- Feiner Koaleszenzfilter
Denken Sie bei der Wahl des Zubehörs auch an die künftige Erweiterung des Arbeitsplatzes — kompatible und hochwertige Komponenten sorgen für mehr Flexibilität des Systems.
9. Wie man den Kompressor in der Praxis dimensioniert
Die Dimensionierung erfolgt in drei Schritten:
- Erstellen Sie eine Liste der Werkzeuge mit Angaben zu FAD (l/min) und Betriebsdruck (bar).
- Ermitteln Sie den gleichzeitigen Verbrauch: addieren Sie den Verbrauch der Werkzeuge, die gleichzeitig laufen.
- Fügen Sie eine Reserve von 30–50 % hinzu und wählen Sie einen Kompressor mit einem FAD-Wert oberhalb dieses Wertes beim Betriebsdruck.
Für eine Autowerkstatt rechnen Sie mit Spitzen beim Anlauf von Schlagschraubern – diese haben einen kurzzeitigen Verbrauch, der deutlich höher ist als der Dauerverbrauch. Eine größere FAD-Reserve und ein ausreichendes Behältervolumen sind hier entscheidend.
Profi-Tipp: Fragen Sie den Lieferanten nach dem technischen Datenblatt des Kompressors mit einer FAD-Tabelle bei verschiedenen Drücken. Die Energieeffizienz hängt nicht nur von der Motorleistung ab, sondern von der Auslegung des Verdichterteils – vergleichen Sie den Wert FAD/kW bei mehreren Maschinen.
10. Richtpreise und Betriebskosten
Der Anschaffungspreis hängt vom Kompressortyp, der Leistung, dem Behältervolumen, der Schmierungsart und der Verfügbarkeit des Service ab. Richtwerte auf dem tschechischen Markt:
- Hobby-Kolbenkompressoren (bis 50 l, FAD bis 150 l/min): etwa 3 000–8 000 CZK
- Halbprofessionelle Kolbenkompressoren (50–100 l, FAD 150–300 l/min): etwa 8 000–25 000 CZK
- Professionelle Kolbenkompressoren (100–270 l, FAD 300–600 l/min): etwa 20 000–60 000 CZK
- Schraubenkompressoren (für den durchgehenden industriellen Betrieb): ab 60 000 CZK aufwärts
Die Betriebskosten setzen sich aus dem Stromverbrauch, den Serviceintervallen und den Ersatzteilen zusammen. Die Energieeffizienz wird im Verhältnis FAD/kW gemessen — ein höherer Wert bedeutet mehr Luft bei weniger Energie. Kompressoren mit variabler Drehzahl (VSD) erzielen Energieeinsparungen von bis zu 35–50 % gegenüber Maschinen mit fester Drehzahl; die Einsparung erhöht sich zusätzlich durch einen richtig dimensionierten Trockner und Filter, die den Durchfluss nicht durch unnötigen Widerstand verringern.
Beim Firmenkauf kalkulieren Sie die Gesamtbetriebskosten (TCO): Anschaffungspreis, jährlicher Energieverbrauch, Kosten für Öl und Filter, Servicevertrag und voraussichtliche Lebensdauer. Die Übersicht der Kompressoren für die Werkstatt hilft Ihnen, konkrete Modelle in den einzelnen Preisklassen zu vergleichen.
11. Kontrollcheckliste vor dem Kauf und bei der Übernahme
Prüfen Sie vor der Unterzeichnung der Bestellung und bei der physischen Übernahme des Kompressors folgende Punkte:
- FAD beim Betriebsdruck: fordern Sie den Wert im Datenblatt an, nicht nur die Ansaugleistung
- Arbeitsdruck: entspricht mit Reserve den Anforderungen Ihrer Werkzeuge
- Elektrische Parameter: Spannung, Leistungsaufnahme und Absicherung entsprechen Ihrem Netz
- Funktionsfähigkeit der Manometer: beide Anzeigen (Behälter und Ausgang) müssen ablesbar und genau sein
- Zustand des Behälters: visuelle Kontrolle auf Korrosion, Verformungen oder Reparaturen; bei älteren Maschinen fordern Sie ein Protokoll der Druckprüfung an
- Vorhandensein eines Ablassventils: muss funktionsfähig und leicht zugänglich sein
- Lärmangaben: vergleichen Sie mit dem angegebenen Wert bei realer Belastung
- Verfügbarkeit von Service und Ersatzteilen: prüfen Sie die Servicebasis, die garantierte Verfügbarkeit von Teilen und die Klarheit der Servicehandbücher
- Komplettes Zubehör: Manometer, Druckminderventil, Sicherheitsventil, Schlauch, Bedienungs- und Wartungsanleitung
- Serviceaufzeichnungen: Bei gebrauchten Maschinen sollten Sie ein Servicebuch verlangen
Profi-Tipp: Schließen Sie bei der Vorführung ein Werkzeug an und beobachten Sie den Druckabfall bei Entnahme sowie die Nachladezeit des Behälters. Wenn der Kompressor den Arbeitsdruck bei dauerhafter Entnahme nicht halten kann, ist er für Ihre Anwendung unterdimensioniert.
Praxiserfahrungen: Was wir am häufigsten empfehlen
Bei Beratungen mit Heimwerkern und Firmeneinkäufern wiederholt sich immer derselbe Fehler: die Wahl des Kompressors nach Preis oder Behältergröße statt nach FAD und Einschaltdauer (Duty Cycle). Ein zu kleiner Kompressor mit häufigem Start/Stopp-Betrieb verschleißt schneller und kommt letztlich teurer als eine von Anfang an korrekt dimensionierte Maschine.
Der zweite häufige Fehler besteht darin, die Wartungscheckliste als bloße Formalität zu behandeln. Ein verstopfter Filter, den niemand gewechselt hat, oder Kondensat im Behälter, das Korrosion verursacht, gehören zu den häufigsten Ursachen vorzeitiger Ausfälle. Die Kombination aus einem korrekt dimensionierten Trockner und einem Koaleszenzfilter kann dabei die Lebensdauer von Druckluftwerkzeugen um mehr als ein Drittel verlängern. Ein nützlicher Hinweis: Steigt die Leistungsaufnahme, während die Leistung gleich bleibt, suchen Sie nach einem verstopften Filter oder einer Luftleckage — dieser einfache Zusammenhang deckt das Problem auf, bevor es sich als Störung bemerkbar macht.
Für eine Hobbywerkstatt mit gelegentlichem Betrieb reicht ein ölgeschmierter Kolbenkompressor mit einem Behälter von 50–100 l und einem FAD von etwa 200 l/min. Für eine Autowerkstatt oder eine kleine Fertigung empfehlen wir eine Beratung zur Dimensionierung noch vor dem Kauf — die richtige Wahl des Typs (Kolben- vs. Schraubenkompressor) und der Leistung spart über die gesamte Lebensdauer der Maschine Betriebs- und Servicekosten.
Kompresory-vzduchotechnika bietet kostenlose technische Beratung sowohl für Firmenkunden als auch für anspruchsvollere Hobbyprojekte. Wir liefern Kolben- und Schraubenkompressoren, ölgeschmiert und ölfrei, tragbar und stationär — für Werkstatt, Autoservice und Industriebetrieb. Zum Angebot gehören Druckluftleitungen, Filtration, Trockner, Druckbehälter und sämtliches Zubehör sowie die Erstellung von Komplettlösungen, Montage, Revisionen, Energieaudits und ein rund um die Uhr verfügbarer Service.
Das gesamte Sortiment an Pneumatikprodukten finden Sie in der Kategorie Pneumatik und Hydraulik. Kontaktieren Sie uns für eine unverbindliche Beratung bei der Auswahl des Kompressors genau für Ihre Anwendung.

Liste der Trockner für Kompressoren: Auswahlleitfaden für den Betrieb in der Tschechischen Republik
Für die meisten Industriebetriebe in der Tschechischen Republik ist der Kältetrockner (Kondensationstrockner) die Standardlösung und wirtschaftlich vorteilhafteste Wahl. Einen Adsorptionstrockner wählen Sie, wenn die Anwendung einen Drucktaupunkt unter 0 °C erfordert. Membrantrockner decken spezifische Fälle mit niedrigem Durchfluss und der Anforderung nach null elektrischem Energieverbrauch ab.
Kurzer Überblick über die drei Haupttechnologien:
- Kältetrockner: kühlt die Luft ab, scheidet das Kondensat ab und führt es ab; erreicht einen Drucktaupunkt von etwa +3 °C; niedrige Anschaffungs- und Betriebskosten.
- Adsorptionstrockner: die Luft durchläuft ein Adsorptionsmittel (Silikagel, Aktivtonerde oder Molekularsiebe); erreicht einen PDP von bis zu −40 °C oder −70 °C; höherer Energieverbrauch.
- Membrantrockner: die Feuchtigkeit tritt durch eine Membran; benötigt keine elektrische Versorgung; der typisch erreichbare PDP liegt zwischen +3 °C und −40 °C, abhängig von der konkreten Ausführung und den Betriebsbedingungen; beschränkt auf niedrigere Durchflussmengen.
Grundregel für die Auswahl: Bestimmen Sie zunächst den erforderlichen Drucktaupunkt, dann wählen Sie die Technologie. Dimensionieren Sie den Durchfluss des Trockners mit einer Reserve von 10–20 % über der Nennleistung des Kompressors, wobei die Nennleistung stets mit Korrekturfaktoren für Druck und Temperatur umgerechnet werden muss.
Inhalt
- Welche Typen von Drucklufttrocknern für Kompressoren gibt es?
- Was ist der Drucktaupunkt und welche Werte sollte man wählen?
- Wie dimensioniert man einen Trockner: Vorgehensweise mit Korrekturfaktoren
- Energieeffizienz und Lebenszykluskosten von Trocknern
- Wie wartet man einen Trockner richtig und integriert ihn in das Druckluftnetz?
- Worauf man bei der Auswahl eines Trockners achten sollte und wie man eine Anfrage vorbereitet
- Wie wir bei Kompresory-vzduchotechnika die Lösung auswählen
- Wichtige Erkenntnisse
- Trockner und Zubehör für Ihren Kompressor von Kompresory-vzduchotechnika
- Nützliche Quellen und technische Datenblätter
- Häufig gestellte Fragen
Welche Typen von Drucklufttrocknern für Kompressoren gibt es?
Kondensations- (Kälte-)Trockner
Ein Kondensationstrockner kühlt die Druckluft unter die Taupunkttemperatur ab, wodurch die Kondensation der Feuchtigkeit erzwungen wird. Das Kondensat sammelt sich im Abscheider und wird automatisch abgeführt. Der typisch erreichbare Drucktaupunkt liegt bei etwa +3 °C, was für die überwiegende Mehrheit der industriellen Anwendungen ausreicht.
Vorteile: niedrige Anschaffungskosten, einfache Bedienung, geringer Energieverbrauch, minimaler Wartungsaufwand.
Nachteile: der PDP kann nicht unter 0 °C gesenkt werden (Gefahr des Einfrierens des Kondensats im Trockner), ungeeignet für Anwendungen mit extremen Anforderungen an die Trockenheit der Luft.
Kondensationstrockner unterteilen sich in nicht-zyklische (der Kompressor des Kältekreislaufs läuft dauerhaft) und zyklische (der Kompressor schaltet sich je nach Bedarf ein). Zyklische Varianten sparen bei Teillast Energie.
Typischer Einsatz: Werkstätten, Autowerkstätten, Fertigungslinien, Druckluftwerkzeuge, allgemeine Industrieproduktion.
Membrantrockner
Der Membrantrockner nutzt eine selektiv durchlässige Membran: Die Wassermoleküle treten durch die Membranwand nach außen, während die trockene Luft weiterströmt. Es wird weder eine elektrische Stromversorgung noch bewegliche Teile benötigt.
Vorteile: kein Stromverbrauch, kompakte Abmessungen, keine Wartung beweglicher Teile, geeignet für explosionsgefährdete Umgebungen.
Nachteile: begrenzte Durchflusskapazität, erreicht typischerweise einen PDP zwischen Kälte- und Adsorptionswerten (üblicherweise im Bereich von +3 °C bis −40 °C), der erreichbare PDP hängt von Durchfluss und Druck ab, höherer Preis pro Durchflusseinheit.
Typischer Einsatz: Analysegeräte, kleine industrielle Anwendungen, mobile Geräte, explosionsgefährdete Umgebungen.
Kombinierte Systeme
Die Kombination aus Kälte- und Adsorptionstrockner ist sinnvoll, wenn der geforderte PDP sehr niedrig ist, der Betrieb jedoch große Durchflussmengen erzeugt. Die Kältestufe entfernt den Großteil der Feuchtigkeit und reduziert die Belastung der Adsorptionsstufe, wodurch die Lebensdauer des Adsorptionsmittels verlängert und der Gesamtenergieverbrauch gesenkt wird.
Profi-Tipp: Prüfen Sie bei der Auswahl eines Adsorptionstrockners immer, ob der Hersteller den PDP bei Nenndurchfluss und Referenzbedingungen angibt. Ein PDP von −40 °C bei 50 % Durchfluss bedeutet nicht, dass der Trockner diesen Wert auch bei Volllast erreicht.
Was ist der Drucktaupunkt und welche Werte sollte man wählen?
Der Drucktaupunkt (PDP) ist die Temperatur, bei der die Luft bei einem gegebenen Betriebsdruck zu kondensieren beginnt. Liegt der PDP bei +3 °C und kühlt sich die Luft in der Leitung auf +2 °C ab, entsteht Kondensat. In unbeheizten Räumen oder bei Außenleitungen besteht bei einem PDP über 0 °C Einfriergefahr.
Der Bezug zur Norm ISO 8573-1 ist direkt: Diese Norm definiert Qualitätsklassen für Druckluft hinsichtlich Feststoffgehalt, Wasser und Öl. Klasse 4 entspricht einem PDP von +3 °C (Kältetrockner), Klasse 2 entspricht einem PDP von −40 °C (Adsorptionstrockner). Geben Sie bei der Systemspezifikation immer die geforderte Klasse nach ISO 8573-1 an, nicht nur eine verbale Beschreibung.
| Anwendung | Empfohlener PDP | Klasse ISO 8573-1 (Wasser) | Geeigneter Trocknertyp |
|---|---|---|---|
| Allgemeine Werkstatt, Druckluftwerkzeuge | +3 °C | Klasse 4 | Kondensations- |
| Autowerkstatt, Montagelinie | +3 °C | Klasse 4 | Kondensations- |
| Lackiererei (Standard) | 0 bis −10 °C | Klasse 3 | Kondensations- oder Adsorptionstrockner |
| Lackiererei (hohe Anforderungen) | −20 °C | Klasse 2–3 | Adsorptionstrockner |
| Lebensmittelindustrie, Getränkeindustrie | −20 °C | Klasse 2 | Adsorptionstrockner |
| Pharmazie, Laborgeräte | −40 °C | Klasse 1–2 | Adsorptionstrockner |
| Elektronikfertigung, Reinräume | −40 bis −70 °C | Klasse 1 | Adsorptionstrockner |
Dimensionierung des Trockners: Vorgehen mit Korrekturfaktoren
Die Nennleistung des Trockners gibt der Hersteller für Referenzbedingungen an, üblicherweise 25 °C Umgebungstemperatur, 35 °C Eingangslufttemperatur und 7 bar Betriebsdruck. Bei abweichenden Betriebsbedingungen muss die Nennleistung umgerechnet werden, andernfalls droht eine Unterdimensionierung und das Nichterreichen des geforderten PDP.
Korrekturfaktoren: Richtwerttabellen
Korrektur nach Betriebsdruck:
| Betriebsdruck (bar) | Druckkorrekturfaktor |
|---|---|
| 8 bar | 1,08 |
Korrektur nach Eingangslufttemperatur:
| Eingangslufttemperatur | Temperaturkorrekturfaktor |
|---|---|
| 40 °C | 0,84 |
Berechnungsbeispiel
Der Kompressor liefert 80 m³/h bei einem Betriebsdruck von 8 bar. Die Eintrittsluft in den Trockner hat eine Temperatur von 40 °C (typischer Sommer in einem unbelüfteten Kompressorraum). Der Korrekturfaktor für 8 bar beträgt 1,08; der Korrekturfaktor für 40 °C beträgt 0,84.
Die tatsächlich benötigte Kapazität des Trockners = 80 ÷ (1,08 × 0,84) = 80 ÷ 0,907 = ungefähr 88 m³/h.
Mit einer Reserve von 15 % beträgt die minimale Nennleistung des Trockners 101 m³/h. Das Modell Remeza RFD81 mit einer Nennleistung von 81 m³/h würde in diesem Fall nicht ausreichen; es ist notwendig, ein größeres Modell zu wählen. Detaillierte Faktoren für die Auswahl eines Industriekompressors beschreibt der Leitfaden auf der Website Kompresory-vzduchotechnika.
Energieeffizienz und Lebenszykluskosten von Trocknern
Der Anschaffungspreis des Trockners stellt nur einen Teil der Gesamtkosten dar. Bei Kältetrocknern bildet der Stromverbrauch des Kältekompressors typischerweise den größten Posten der Betriebskosten. Bei Adsorptionstrocknern mit kalter Regeneration ist es der Verlust an Druckluft für die Regeneration, der 15–20 % des Gesamtdurchflusses erreichen kann.
Wichtige Faktoren, die die gesamten Lebenszykluskosten (TCO) beeinflussen:
- Verfügbarkeit von Ersatzteilen: — Atlas Copco und Kaeser unterhalten Servicenetze in der Tschechischen Republik mit Verfügbarkeit von Originalteilen; bei der Wahl einer weniger bekannten Marke überprüfen Sie die Verfügbarkeit des Service.
Praktische Schätzung: Ein Kältetrockner mit einer Leistungsaufnahme von 1 kW verbraucht bei kontinuierlichem Betrieb (8.760 Stunden/Jahr) ungefähr 8.760 kWh pro Jahr. Bei durchschnittlichen Industriestrompreisen in der Tschechischen Republik stellt dies einen nicht unerheblichen Posten dar, der über eine Lebensdauer von 10 Jahren den Anschaffungspreis des Trockners um ein Mehrfaches übersteigen kann. Ein Adsorptionstrockner mit kalter Regeneration und einem Durchfluss von 100 m³/h verliert bei der Regeneration 15–20 m³/h Druckluft, die der Kompressor zusätzlich liefern muss.
Zusammenfassung für TCO: Vergleichen Sie immer die Gesamtkosten über 5–10 Jahre, nicht nur den Anschaffungspreis. Bei Adsorptionstrocknern mit hohem Durchfluss amortisiert sich die Variante mit Beheizung oder Wärmerückgewinnung in der Regel innerhalb von 2–3 Jahren.
Wie man den Trockner richtig wartet und in das Druckluftnetz integriert
Empfohlene Reihenfolge der Elemente in der Aufbereitungsstation
Die richtige Einbindung des Trockners in die Druckluftleitung ist genauso wichtig wie seine Auswahl. Empfohlene Reihenfolge: Kompressor, Druckluftbehälter (Speicherung und Vorkühlung), Öl- und Kondensatabscheider, Trockner, Feinfiltration, Verbraucher. Ein Druckluftbehälter vor dem Trockner reduziert Temperaturspitzen und Durchflusspulsationen und schützt dadurch den Trockner vor Überlastung. Detaillierte Anforderungen an die Gestaltung des Kompressorraums beschreibt der Leitfaden zu den Grundanforderungen an einen Kompressorraum.
Wartungsanforderungen nach Trocknertyp
Kältetrockner:
- Reinigung oder Austausch des Eingangsfilters (in der Regel alle 3–6 Monate).
- Kontrolle und Reinigung des Kondensators (luft- oder wassergekühlt).
- Kontrolle der Funktion des automatischen Kondensatablasses.
Adsorptionstrockner:
- Austausch des Adsorptionsmittels gemäß Herstellerempfehlung (typischerweise alle 2–4 Jahre, abhängig von der Qualität der Zuluft).
- Austausch der Vor- und Nachfilter (alle 3–12 Monate).
- Kontrolle der Umschaltventile der Trocknertürme.
Membrantrockner:
- Austausch des Vorfilters (Kondensat vor der Membran beschädigt diese).
- Visuelle Kontrolle der Membran.
Kondensatableitung
Automatische Schwimmer- oder elektronische Kondensatableiter sind zuverlässiger als manuelle. Elektronische Zeitableiter sind günstig, führen jedoch auch einen Teil der Druckluft ab. Schwimmerableiter leiten das Kondensat kontinuierlich ohne Luftverlust ab, erfordern jedoch eine regelmäßige Kontrolle der Durchgängigkeit.
Profi-Tipp: Beim Start des Betriebs nach einem längeren Stillstand oder morgens im Winter kann es zu einem Wasserschlag kommen, wenn sich im Leitungssystem Kondensat angesammelt hat. Lassen Sie den Kompressor vor dem Einschalten der Verbraucher 5–10 Minuten mit geöffnetem manuellem Ablassventil an der tiefsten Stelle des Verteilernetzes laufen.
Worauf bei der Auswahl des Trockners zu achten ist und wie man eine Anfrage vorbereitet
Zuordnung der Anwendungen zum Trocknertyp
Unterschiedliche Branchen haben unterschiedliche Anforderungen an PDP und Durchfluss. Eine Werkstatt oder Autowerkstatt kommt mit einem Kältetrockner und einem PDP von +3 °C aus. Eine Lackiererei mit hohen Anforderungen an die Oberflächenqualität benötigt einen PDP von −20 °C oder niedriger. Lebensmittel- und Pharmaindustrie erfordern adsorptive Lösungen mit einem PDP von −40 °C und die Einhaltung der Klasse ISO 8573-1 Klasse 1 oder 2. Elektronikfertigung und Reinräume arbeiten in der Regel mit einem PDP von −40 bis −70 °C. Der Überblick Beispiele für den Einsatz von Kompressoren in Werkstatt und Produktion bietet eine weitere Zuordnung von Technologien nach Branche.
Checkliste der Parameter für die Anfrage
Bevor Sie die Anfrage an den Lieferanten senden, halten Sie folgende Werte bereit:
- Nennförderstrom des Kompressors (m³/h oder l/min) und tatsächlicher Betriebsdruck (bar).
- Temperatur der in den Trockner eintretenden Luft (°C) und Umgebungstemperatur am Installationsort.
- Geforderter Drucktaupunkt (PDP) und entsprechende Klasse ISO 8573-1.
- Verfügbare elektrische Anschlussleistung (kW, Phasen) und Platzbedarf für die Installation (Abmessungen, Ausrichtung).
- Art der Kondensatableitung (Kanalisation, Sammelbehälter, Vorschriften zur Entsorgung).
- Anforderungen an den Servicevertrag und Verfügbarkeit von Ersatzteilen.
- Ob eine PDP-Messung nach der Installation gefordert wird.
Fragen an den Lieferanten
Fragen Sie den Lieferanten konkret:
- Stellt er Korrekturtabellen für Druck und Temperatur für das jeweilige Modell zur Verfügung?
- Wie sind die Serviceintervalle und Preise für Ersatzteile (Adsorbens, Filter)?
- Bietet er eine Messung des tatsächlichen PDP nach der Installation an?
- Wie ist die Verfügbarkeit des Serviceeinsatzes in der Tschechischen Republik (Reaktionszeit, Entfernung zum Servicestandort)?
Wie man eine Anfrage Schritt für Schritt stellt
- Füllen Sie die oben genannte Checkliste der Parameter aus.
- Rechnen Sie den Durchfluss anhand der Korrekturfaktoren um (siehe Abschnitt Dimensionierung).
- Fügen Sie eine Reserve von 10–20 % zur resultierenden Kapazität hinzu.
- Geben Sie die geforderte Klasse nach ISO 8573-1 an (nicht nur eine verbale Beschreibung).
- Legen Sie einen Anschlussplan oder eine Beschreibung des Kompressorraums bei.
- Fordern Sie ein Datenblatt mit Referenzbedingungen und Korrekturfaktoren an.
Eine praktische Checkliste für Kompressorzubehör hilft Ihnen zu überprüfen, ob Sie den Druckluftbehälter, die Filter oder den Ölabscheider nicht vergessen haben.
Wie wir bei Kompresory-vzduchotechnika die Lösung auswählen
Kompresory-vzduchotechnika bietet technische Beratung, maßgeschneiderte Dimensionierung und Service für das gesamte System der Druckluftaufbereitung. Die Vorgehensweise bei der Auswahl des Trockners basiert auf den konkreten Betriebsdaten des Kunden, nicht auf Katalogwerten.
Das Standardvorgehen bei der Auslegung einer Lösung umfasst:
- Die Ermittlung des tatsächlichen Durchflusses und Drucks im Betrieb (Messung oder Berechnung aus den Kompressorparametern).
- Die Überprüfung der Eingangslufttemperatur und der Umgebungsbedingungen im Kompressorraum.
- Die Berechnung der tatsächlich benötigten Kapazität des Trockners mit Korrekturfaktoren.
- Empfehlung eines konkreten Modells mit Datenblatt und Referenzbedingungen.
- Angebot für Montage, Anschluss der Kondensatableitung und Kontrollmessung des PDP nach Inbetriebnahme.
Für Anwendungen mit der Anforderung an einen PDP unter 0 °C empfiehlt Kompresory-vzduchotechnika Adsorptionslösungen und prüft gleichzeitig, ob eine Kombination aus Kältetrockner und Adsorptionstrockner nicht zu niedrigeren TCO führt. Ersatzteilbestand und Servicesupport stehen Kunden in der gesamten Tschechischen Republik zur Verfügung.
Der interne Leitfaden Trocknung von Druckluft und Kondensatentfernung enthält praktische Empfehlungen, eine Übersicht der Produktreihen und Links zu Datenblättern für die am häufigsten gelieferten Modelle.
Eine technische Beratung oder Anfrage kann direkt über die Website von Kompresory-vzduchotechnika eingereicht werden.
Wichtige Erkenntnisse
Die richtige Auswahl eines Trockners hängt von drei Parametern ab: dem geforderten Drucktaupunkt, dem tatsächlichen, mit Korrekturfaktoren umgerechneten Durchfluss und den gesamten Lebenszykluskosten.
| Punkt | Details |
|---|---|
| Kältetrockner für den Normalbetrieb | Erreicht einen PDP von etwa +3 °C; geeignet für Werkstätten, Autowerkstätten und allgemeine Produktion. |
| Adsorptionstrockner für kritische Anwendungen | Erreicht PDP bis zu sehr niedrigen Werten unter null; erforderlich für Lackierereien mit hohen Anforderungen, Pharmazie und Elektronik. |
| Korrekturfaktoren sind verpflichtend | Die Nennleistung des Trockners gilt für Referenzbedingungen (7 bar, 35 °C Eingang); bei abweichenden Bedingungen umrechnen. |
| Reserve von 10–20 % bei der Kapazität | Dimensionieren Sie den Trockner stets mit Reserve über dem umgerechneten Durchfluss des Kompressors. |
| Kompressoren-Lufttechnik | Bietet maßgeschneiderte Dimensionierung, Montage und PDP-Messung nach der Installation für Betriebe in ganz Tschechien. |
Persönliche Anmerkung zur Auswahl des Trockners
Der häufigste Fehler, den ich bei der Auswahl eines Trockners sehe, ist nicht die Wahl der falschen Technologie. Es ist das Ignorieren der Korrekturfaktoren. Der Kunde wählt den Trockner nach dem Nenndurchfluss des Kompressors aus, vergisst aber, dass die Eingangslufttemperatur in einem unbelüfteten Kompressorraum im Sommer bis zu 45 °C erreichen kann. Bei 45 °C sinkt die tatsächliche Kapazität eines Kältetrockners auf etwa 68 % des Nennwerts. Der Trockner kommt dann nicht mehr hinterher, der PDP steigt, und das Kondensat gelangt genau dorthin ins Leitungsnetz, wo Sie es nicht haben wollen.
Die zweite Sache, die unterschätzt wird: die TCO von Adsorptionstrocknern mit kaltregenerierender Regeneration. Ein Verlust von 15–20 % der Druckluft für die Regeneration bedeutet, dass der Kompressor dauerhaft mit höherer Leistung arbeiten muss. Bei größeren Durchflüssen amortisiert sich die Variante mit Beheizung oder Wärmerückgewinnung schnell. Die Zahlen aus dem technischen Datenblatt liegen vor; man muss sie nur vergleichen.
Trockner und Zubehör für Ihren Kompressor von Kompressoren-Lufttechnik
Kompressoren-Lufttechnik liefert Kältetrockner sowie Adsorptionstrockner, Aufbereitungseinheiten und Zubehör für die Kondensatableitung. Das Angebot deckt Betriebe von kleinen Werkstätten bis zu Industrieanlagen mit hohen Durchflussraten ab.
Das Produktangebot umfasst Druckluftaufbereitungseinheiten für Standardanwendungen bis 10 bar sowie Metall-Aufbereitungseinheiten bis 18 bar für anspruchsvollere Betriebe. Zum Angebot gehören außerdem pneumatische Komponenten und Zubehör für den kompletten Aufbau einer Aufbereitungsstation.
Zu jeder Bestellung steht eine technische Beratung zur Verfügung: Umrechnung der Trocknerkapazität anhand von Korrekturfaktoren, Empfehlung eines konkreten Modells und Unterstützung bei der Montage. Technische Anfragen oder Fragen zur Dimensionierung senden Sie bitte über das Kontaktformular auf der Website Kompresory-vzduchotechnika.
Nützliche Quellen und technische Datenblätter
Zur Überprüfung der Spezifikationen und zur Vorbereitung einer Anfrage empfehlen wir, direkt mit den technischen Datenblättern der Hersteller zu arbeiten. Suchen Sie im Datenblatt nach folgenden Angaben:
- Drucktaupunkt (PDP): unter welchen Referenzbedingungen er angegeben ist.
- Nominaldurchfluss (m³/h oder l/min): und der entsprechende Referenzdruck sowie die Referenztemperaturen.
- Korrekturtabellen: für Druck und Temperatur der Eingangsluft.
- Serviceintervalle: Wechsel von Filtern, Adsorptionsmittel, Kühlmedium.
- Klasse ISO 8573-1: die das Modell unter Nennbedingungen erfüllt.
Relevante Quellen und interner Leitfaden:
- Trocknung von Druckluft und Kondensatentfernung — praktische Empfehlungen und Produktübersicht von Kompresory-vzduchotechnika.
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 — Dimensionierung und Korrekturfaktoren für das gesamte System.
- Die technischen Datenblätter der Hersteller Atlas Copco und Kaeser sind auf deren offiziellen Webseiten verfügbar; prüfen Sie stets, ob das Datenblatt dem jeweiligen Modell und der jeweiligen Serie entspricht.
- Die Norm ČSN EN ISO 8573-1 definiert die Qualitätsklassen für Druckluft; verfügbar über die Tschechische Agentur für Normung (ČAS).
Häufig gestellte Fragen
Welcher Trocknertyp eignet sich für eine gewöhnliche Werkstatt oder Autowerkstatt?
Für eine Werkstatt oder Autowerkstatt genügt ein Kältetrockner mit einem Drucktaupunkt von etwa +3 °C. Dimensionieren Sie ihn mit einer Reserve über dem Durchfluss des Kompressors und rechnen Sie die Kapazität mit Korrekturfaktoren für Betriebsdruck und Temperatur um.
Worin unterscheiden sich Kälte- und Adsorptionstrockner?
Der Kältetrockner kühlt die Luft ab und scheidet das Kondensat ab; er erreicht einen PDP von etwa +3 °C und hat einen niedrigen Energieverbrauch. Der Adsorptionstrockner leitet die Luft durch ein Adsorptionsmittel und erreicht sehr niedrige PDP-Werte unter null; er ist energieintensiver, aber für Anwendungen mit kritischen Trockenheitsanforderungen unverzichtbar.
Worauf sollte man bei der Auswahl eines Trockners für den Kompressor achten?
Am wichtigsten ist es, die Nennleistung des Trockners mit Korrekturfaktoren für den tatsächlichen Betriebsdruck und die Eintrittstemperatur der Luft umzurechnen. Die Nennwerte gelten für Referenzbedingungen; bei abweichenden Temperaturen oder Drücken unterscheidet sich die tatsächliche Kapazität.
Was ist die Ansaugleistung eines Kompressors und wie beeinflusst sie die Wahl des Trockners?
Die Ansaugleistung (Durchfluss) des Kompressors gibt die Luftmenge an, die der Kompressor pro Zeiteinheit ansaugt und verdichtet, üblicherweise in m³/h oder l/min. Der Trockner muss eine Kapazität aufweisen, die diesem Durchfluss nach Umrechnung mit Korrekturfaktoren entspricht oder diesen übersteigt; ein unterdimensionierter Trockner erreicht den geforderten PDP nicht.
Wie oft muss die Wartung eines Lufttrockners durchgeführt werden?
Bei Kältetrocknern wird der Eingangsfilter alle 3–6 Monate gereinigt oder ausgetauscht, und die Funktion des automatischen Kondensatablasses wird regelmäßig überprüft. Bei Adsorptionstrocknern wird das Adsorptionsmittel je nach Qualität der Eintrittsluft typischerweise alle 2–4 Jahre ausgetauscht, die Vorfilter alle 3–12 Monate.
Empfohlen
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Liste der besten Kompressoren 2026: Leitfaden zur Auswahl - Kompresory-Vzduchotechnika.cz
- Vergleich von Schrauben- und Kolbenkompressoren: ein Leitfaden zur Auswahl - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz

Übersicht über Methoden zur Geräuschreduzierung von Kompressoren für Techniker
Kurz gesagt:
- Am schnellsten senken Sie die Lautstärke des Kompressors durch den Austausch des Ansaugfilters, Antivibrationsunterlagen und einen Ansaugschalldämpfer.
- Die korrekte Identifizierung der Lärmquelle ist der Schlüssel zu einer effektiven Reduzierung, wobei Ansaugung, Abluft, Mechanik und Vibrationen die Hauptursachen sind.
Die schnellste und zuverlässigste Lärmreduzierung beim Kompressor erreichen Sie mit drei Schritten: dem sofortigen Austausch des Ansaugfilters, der Installation von Antivibrationsunterlagen unter der Maschine und der Montage eines Ansaugschalldämpfers. Diese Maßnahmen lassen sich innerhalb einer Schicht durchführen, erfordern kein Spezialwerkzeug und zeigen eine messbare Wirkung. Mittelfristige Schritte wie Schallschutzhauben und Rohrleitungsdämpfer planen Sie über Tage bis Wochen ein. Investitionsentscheidungen, etwa der Umstieg auf einen Schraubenkompressor mit VSD-Antrieb, treffen Sie dann, wenn die bestehende Maschine die Betriebs- oder Sicherheitsanforderungen nicht mehr erfüllt.
Schnelle Schritte für sofortige Wirkung:
- Überprüfen und ersetzen Sie den Ansaugfilter. Ein verschmutzter Filter erhöht den Unterdruck in der Ansaugung, verändert den Frequenzcharakter des Geräuschs und beschleunigt den Verschleiß der Komponenten.
- Ergänzen oder ersetzen Sie das Schmiermittel in den Lagern. Unzureichende Schmierung ist eine der häufigsten Ursachen für mechanischen Lärm.
- Ziehen Sie alle Montageschrauben und Befestigungselemente fest. Lose Teile verursachen Resonanzen und verstärken den übertragenen Lärm.
- Unterlegen Sie den Kompressor mit Gummi-Antivibrationsunterlagen oder Silentblocks.
- Überprüfen Sie die flexiblen Verbindungen zwischen Kompressor und Rohrleitung.
Wann Sie einen Spezialisten rufen sollten: Bei Verdacht auf beschädigte Lager (metallisches Kreischen, unregelmäßiger Lauf), bei Resonanz der gesamten Konstruktion oder des Bodens sowie bei Bedarf an einer baulichen schalldichten Haube mit gesteuerter Belüftung.
Profi-Tipp: Messen Sie vor jedem Eingriff den Ausgangslärmpegel mit einem Schallpegelmessgerät. Ohne Ausgangswert lässt sich nicht objektiv überprüfen, ob die Maßnahme wirkt.
Inhalt
- Was sind die Hauptlärmquellen bei Kompressoren und wie lassen sie sich schnell identifizieren?
- Wie misst man den Lärmpegel am Arbeitsplatz und welche Richtwerte gelten für Kompressoren?
- Welche Sofortmaßnahmen lassen sich innerhalb einer Schicht durchführen?
- Wie plant man eine Schallschutzhaube oder Kabine für den Kompressor?
- Welche Ansaug- und Auspuffschalldämpfer sollte man wählen und wie beeinflussen sie den Gegendruck?
- Wie isoliert man Vibrationen richtig und wählt die passenden Silentblocks?
- Wie wählt man die Kompressortechnologie unter Berücksichtigung der Lärmentwicklung?
- Wie geht man bei der Umsetzung vor: von der Diagnose bis zur Ergebnisüberprüfung?
- Wichtigste Erkenntnisse
- Fachliche Anmerkung aus der Praxis
- Häufige Fragen
Was sind die Hauptquellen des Kompressorlärms und wie lassen sie sich schnell identifizieren?
Der Kompressorlärm stammt aus vier grundlegenden Quellen: Ansaugung, Abluft, mechanischen Teilen und konstruktionsübertragenen Vibrationen. Die korrekte Identifizierung der Quelle entscheidet darüber, welche Maßnahme zuerst eingesetzt wird.
Übersicht der Lärmquellen:
- Ansaugung: Die pulsierende Luftströmung in den Kompressor erzeugt niederfrequenten Lärm. Ein verschmutzter Filter verschlimmert die Situation.
- Abluft und Pulsationen: Die Druckseite erzeugt Druckimpulse, insbesondere bei Kolbenkompressoren.
- Mechanische Teile: Lager, Zahnräder und der Kolbenmechanismus erzeugen bei Verschleiß oder unzureichender Schmierung Lärm.
- Motor: Der Elektromotor fügt elektromagnetischen Lärm und Lüftungslärm hinzu.
- Rohrleitungen und Luftströmung: Scharfe Biegungen, Verengungen und ungeeignete Rohrleitungslängen verursachen aerodynamischen Lärm und Resonanz.
- Konstruktionsübertragene Vibrationen: Der Kompressor überträgt Vibrationen über den Rahmen, den Boden und fest angeschlossene Rohrleitungen auf das gesamte Gebäude.
Die Unterscheidung zwischen luftübertragenem Lärm und konstruktionsübertragenem Lärm ist entscheidend, da jeder Typ eine andere Maßnahme erfordert. Verwenden Sie Schallisolierung (Abdeckungen, Paneele) gegen luftübertragenen Lärm. Antivibrationselemente lösen konstruktionsübertragenen Lärm.
Vorgehensweise zur schnellen Identifizierung:
- Legen Sie die Hand (oder ein Vibrationsmessgerät) im Betrieb an den Rahmen und die Rohrleitungen an. Starke Vibrationen im Rahmen signalisieren eine strukturelle Übertragung.
- Trennen Sie vorübergehend den Ansaugfilter ab und vergleichen Sie das Geräusch. Eine deutliche Veränderung bestätigt die Ansaugseite als dominante Quelle.
- Überprüfen Sie die Auslassseite und den Druckluftbehälter. Metallisches Klopfen oder Zischen deutet auf Auslasspulsationen oder Undichtigkeiten hin.
- Hören Sie die Lager im Leerlauf ohne Last ab. Quietschen oder unregelmäßige Geräusche signalisieren mechanischen Verschleiß.
Profi-Tipp: Wenn sich das Geräusch im belasteten und unbelasteten Betrieb unterscheidet, handelt es sich überwiegend um eine aerodynamische oder auslassbedingte Quelle. Bleibt der Charakter unverändert, suchen Sie nach einer mechanischen oder vibrationsbedingten Ursache.
Wie misst man den Geräuschpegel am Arbeitsplatz und welche Richtwerte gelten für Kompressoren?
Die Messung des Geräuschpegels vor und nach dem Eingriff ist Voraussetzung, um die Wirkung der Maßnahme nachzuweisen. Ohne dokumentierte Werte kann weder eine Verbesserung noch die Erfüllung der Arbeitsschutzanforderungen nachgewiesen werden.
Richtwerte für Geräuschpegel nach Kompressortyp
| Kompressortyp | Richtwert für Geräuschpegel |
|---|---|
| Kolbenkompressor (Standard) | 75–85 dB(A) |
| Schraubenkompressor | 65–75 dB(A) |
| Leises/ölfreies Modell (Scroll, Spezialausführung) | 60–70 dB(A) |
Diese Werte sind Richtwerte und hängen von der Leistung, dem Alter der Maschine und den Installationsbedingungen ab. Einen detaillierteren Überblick über den Einfluss von Lärm auf die Arbeitsumgebung bietet der Artikel über den leisen Betrieb des Kompressors.
Messverfahren Schritt für Schritt
- Verwenden Sie ein kalibriertes Schallpegelmessgerät der Klasse 2 oder höher. Mobile Apps sind nur als Orientierung geeignet, nicht ausreichend für die Dokumentation im Arbeitsschutz.
- Platzieren Sie das Mikrofon in einer Höhe von 1,5 m über dem Boden, 1 m von der Oberfläche des Kompressors entfernt.
- Führen Sie die Messung bei Volllast, im Leerlauf und beim Start durch.
- Erfassen Sie die Werte von vier Seiten der Maschine und berechnen Sie den Durchschnitt.
- Wiederholen Sie die Messung nach jedem Eingriff und dokumentieren Sie die Ergebnisse.
Sicherheitshinweis: Bei dauerhafter Exposition über 80 dB(A) ist die Verwendung von persönlichem Gehörschutz vorgeschrieben. Über 85 dB(A) muss der Arbeitgeber ein Gehörschutzprogramm einführen und die Exposition der Mitarbeiter gemäß der Regierungsverordnung Nr. 272/2011 Sb. erfassen. Einen Überblick über Methoden zur Lärmreduzierung im Kontext des Arbeitsschutzes finden Sie auch im Artikel über die Lärmreduzierung im Betrieb.
Welche Sofortmaßnahmen lassen sich innerhalb einer Schicht durchführen?
Die meisten kostengünstigen Maßnahmen erfordern keine Abschaltung der Maschine für mehr als eine Stunde. Nachfolgend sind die Schritte nach ihrer typischen Auswirkung auf den Geräuschpegel geordnet.
Checkliste für die Schicht:
- Überprüfen und tauschen Sie den Ansaugfilter aus. Ein verschmutzter Filter verändert den Geräuschcharakter und erhöht die Belastung der Komponenten.
- Füllen Sie Schmierstoff in Lager und Getriebe gemäß Wartungsvorschrift nach.
- Ziehen Sie alle Befestigungsschrauben, Schellen und Rohrbefestigungen fest.
- Überprüfen Sie den Zustand der Gummiunterlagen unter dem Kompressor. Verhärtete oder gerissene Unterlagen dämpfen nicht mehr.
- Installieren Sie flexible Verbindungen (Kompensatoren) zwischen Kompressor und fester Rohrleitung.
- Entfernen oder ersetzen Sie scharfe Rohrbögen durch Bogenformstücke mit größerem Radius.
- Überprüfen Sie Druckluftbehälter und Rohrleitung auf Undichtigkeiten. Zischen bedeutet entweichende Luft und zusätzlichen Lärm.
Die richtige Druckluftfiltrierung schützt sowohl den Kompressor als auch die nachgeschaltete Technologie und trägt gleichzeitig zu einem stabileren und leiseren Betrieb bei.
Reihenfolge der Maßnahmen nach Priorität
- Austausch des Ansaugfilters (sofortige Wirkung, geringe Kosten).
- Kontrolle der Schmierung und Nachfüllen des Öls.
- Nachziehen der Befestigungen und Beseitigung loser Teile.
- Installation von Antivibrationsunterlagen oder Silentblocks.
- Montage flexibler Verbindungen an der Druckleitung.
Profi-Tipp: Messen Sie nach jedem Eingriff den Geräuschpegel und notieren Sie das Ergebnis. Wenn ein bestimmter Schritt keine messbare Veränderung gebracht hat, gehen Sie zum nächsten über. So erkennen Sie schnell die dominante Lärmquelle und verschwenden keinen unnötigen Aufwand auf Nebenursachen.
Wie entwirft man eine Schallschutzhaube oder Kabine für den Kompressor?
Eine Schallschutzhaube kann den Geräuschpegel um 10–20 dB(A) senken, jedoch nur, wenn sie richtig konzipiert ist. Der häufigste Fehler ist die Vernachlässigung der Belüftung, was zu Überhitzung und Störungen der Maschine führt.
Grundsätze für die Gestaltung einer Schallschutzhaube:
- Kombinieren Sie Schallabsorption (Mineralwolle, Akustikschaumstoff) mit einem starren Dämmmantel (Stahlblech, Sandwichpaneel).
- Sorgen Sie für Zugangstüren oder abnehmbare Paneele für den Service. Eine Haube ohne Zugang macht die Wartung unmöglich.
- Statten Sie jede Kühlöffnung mit Strömungsdämpfern (Kulissen- oder Absorptionsschalldämpfer) aus, damit sie die Schallschutzwirkung der Haube nicht zunichtemachen.
- Dimensionieren Sie die Lüftungsöffnungen so, dass die Temperatur im Inneren der Haube das Betriebslimit des Kompressors nicht überschreitet.
- Verkleiden Sie die Innenflächen mit schallabsorbierendem Material, um Reflexionen zu reduzieren.
- Dichten Sie Rohrdurchführungen akustisch ab, nicht nur mechanisch.
Detaillierte Anforderungen an die Planung des Kompressorraums, einschließlich Belüftung und Schallschutz, fasst der Leitfaden Grundanforderungen an den Kompressorraum zusammen.
Checkliste für den Planer:
- Zugangstüren mit akustischer Abdichtung
- Schalldämpfer sowohl an der Ansaug- als auch an der Auslassöffnung des Gehäuses
- Wärmeabfuhr mit geregeltem Luftstrom
- Innenseitige Schallabsorptionsverkleidung auf allen Flächen
- Akustisch abgedichtete Durchführungen für Rohrleitungen und Kabel
- Temperaturfühler mit Alarm bei Überhitzung
Profi-Tipp: Integrieren Sie die Belüftung von Anfang an in die Planung, nicht als nachträgliche Maßnahme. Nachträglich hinzugefügte Öffnungen ohne Schalldämpfer heben den Großteil der Schallschutzwirkung des Gehäuses wieder auf.
Welche Ansaug- und Auslassschalldämpfer sollte man wählen und wie beeinflussen sie den Gegendruck?
Schalldämpfer sind die effektivste Maßnahme gegen mittel- und hochfrequenten Lärm an Ansaug- und Auspuffleitungen. Jeder Typ funktioniert nach einem anderen Prinzip und eignet sich für einen anderen Frequenzbereich.
Schalldämpfertypen und ihre Anwendung:
- Resistive (Absorptions-)Schalldämpfer: Absorbieren Schall mittels porösem Material. Wirksam bei mittleren und hohen Frequenzen, geringer Druckverlust.
- Reaktive (Impedanz-)Schalldämpfer: Funktionieren nach dem Prinzip der Wellenreflexion und -interferenz. Geeignet für niedrige Frequenzen und Auspuffpulsationen.
- Kombinierte (Impedanz-Mix): Verbinden beide Prinzipien, breitere Frequenzabdeckung.
- Mikroperforierte Schalldämpfer: Dünne perforierte Platten ohne Absorptionsmaterial. Geeignet dort, wo faseriges Material nicht verwendet werden kann (saubere Betriebe).
Vergleich der Schalldämpfertypen
| Schalldämpfertyp | Hauptvorteil | Nachteil |
|---|---|---|
| Absorptiv (resistiv) | Geringer Druckverlust, einfache Montage | Weniger wirksam bei niedrigen Frequenzen |
| Reaktiv (Impedanz) | Wirksam bei niedrigen Frequenzen und Pulsationen | Höherer Druckverlust, größere Abmessungen |
| Kombiniert | Breitere Frequenzabdeckung | Höherer Preis, komplexere Auslegung |
| Mikroperforiert | Geeignet für saubere Betriebe | Geringerer Gesamtwirkungsgrad |
Der Gegendruck ist ein entscheidender Kompromiss: Jeder Schalldämpfer erhöht den Widerstand in der Rohrleitung. Wählen Sie bei der Dimensionierung einen Schalldämpfer mit Druckverlusten von bis zu 0,5 % des Betriebsdrucks des Kompressors, da sonst die Leistung sinkt und der Energieverbrauch steigt.
Installationsgrundsätze: Platzieren Sie den Schalldämpfer so nah wie möglich an der Lärmquelle. Vermeiden Sie resonierende Rohrlängen (Längen, die einem Viertel der Wellenlänge der dominanten Frequenz entsprechen). Flexible Verbindungen vor und nach dem Schalldämpfer verhindern die Übertragung von Vibrationen auf die Rohrleitung.
Wie isoliert man Vibrationen richtig und wählt Silentblöcke aus?
Konstruktionsübertragene Vibrationen sind die zweithäufigste Lärmquelle in Kompressorräumen. Fest angeschlossene Rohrleitungen und Rahmen wirken als akustische Brücken und verbreiten den Lärm im gesamten Gebäude.
Arten von Antivibrationslösungen:
- Gummiunterlagen: Die einfachste und günstigste Lösung für kleinere Kompressoren. Geeignet für Frequenzen über 20 Hz.
- Federfundamente: Effektiver für schwerere Maschinen und niedrige Vibrationsfrequenzen. Ermöglichen eine präzise Einstellung der Steifigkeit.
- Flexible Verbindungen und Wellschläuche: Unterbrechen die Übertragung von Vibrationen vom Kompressor auf die feste Rohrleitung. Verpflichtender Bestandteil jeder Installation.
- Flexible Rohraufhängungen: Verhindern die Übertragung von Vibrationen von der Rohrleitung auf die Decken- oder Wandkonstruktion.
Die Dimensionierung des Silentblocks hängt vom Gewicht der Maschine und der Frequenz der dominanten Vibrationen ab. Ein zu steifer Silentblock federt nicht, ein zu weicher verursacht Instabilität. Die Hersteller geben die Tragfähigkeit und den Frequenzbereich im Datenblatt an.
Diagnose-Checkliste für die Montage:
- Sind alle vier (oder mehr) Unterlagen gleichmäßig belastet? Überprüfen Sie die Ausrichtung der Maschine.
- Befinden sich flexible Verbindungen sowohl an der Druck- als auch an der Saugleitung?
- Ist die Rohrleitung an flexiblen Aufhängungen aufgehängt und nicht starr an der Wand verschraubt?
- Werden Wärmedehnungen der Rohrleitung ausgeglichen?
- Gibt es keine starren Kontakte zwischen dem Kompressor und der umgebenden Konstruktion (Schrauben, Rohre, Kabel ohne Tüllen verlegt)?
Profi-Tipp: Die häufigste akustische Brücke entsteht dort, wo der Installateur die Rohrleitung direkt hinter der flexiblen Kupplung fest an der Wand verschraubt. Die flexible Kupplung hat dann keinerlei Wirkung mehr. Die Rohrleitung muss über ihre gesamte Länge an flexiblen Aufhängungen befestigt sein, nicht nur an der Anschlussstelle zum Kompressor.
Wie wählt man die Kompressortechnologie unter Berücksichtigung der Geräuschentwicklung aus?
Die Wahl der Technologie ist die wichtigste Entscheidung bei der Planung einer neuen Installation oder beim Ersatz einer bestehenden Maschine. Die Geräuschentwicklung ist neben Leistung, Druck und Betriebskosten einer der Schlüsselparameter.
Vergleich der Technologien nach Geräuschentwicklung:
- Kolbenkompressoren: Höchste Geräuschentwicklung, typischerweise 75–85 dB(A). Geeignet für unterbrochenen Betrieb und niedrigere Leistungen. Bei dauerhaftem Betrieb in geschlossenen Räumen ist eine Schallisolierung erforderlich.
- Schraubenkompressoren: Mittlere Geräuschentwicklung, 65–75 dB(A). Geeignet für kontinuierlichen Betrieb. Geringere Auspuffpulsation im Vergleich zu Kolbenkompressoren.
- Scroll-Kompressoren und spezielle leise Modelle: Niedrigste Geräuschentwicklung, 60–70 dB(A). Geeignet für empfindliche Umgebungen (Labore, Gesundheitswesen, Büros). Höherer Anschaffungspreis.
- VSD (Frequenzgesteuerter Antrieb): Reduziert die Motordrehzahl bei geringerem Luftbedarf. Das Ergebnis ist eine niedrigere Geräuschentwicklung bei Teillast und ein niedrigerer Energieverbrauch. Bei Betrieb mit veränderlicher Last kann ein VSD-Kompressor die Notwendigkeit eines separaten schallisolierten Maschinenraums entfallen lassen.
Praktische Parameter für die Auswahl eines Industriekompressors, einschließlich der Geräuschentwicklung, fasst der Leitfaden zur Auswahl eines Industriekompressors zusammen.
Wann in eine neue Technologie investieren statt die bestehende Maschine schallzudämmen:
- Der vorhandene Kompressor ist älter als 10 Jahre und erfordert häufige Reparaturen.
- Das Betriebsprofil hat sich auf kontinuierliche oder variable Last geändert.
- Die Lärmbelastung der vorhandenen Maschine überschreitet auch nach Durchführung aller Maßnahmen 80 dB(A).
- Die Kosten für die Schalldämmung übersteigen 30–40 % des Wertes einer neuen Maschine.
Wie geht man bei der Umsetzung vor: von der Diagnose bis zur Überprüfung der Ergebnisse?
Ein systematischer Ansatz verkürzt die Umsetzungszeit und verhindert die Verschwendung von Mitteln für Maßnahmen, die keine Wirkung zeigen.
Phasen der Umsetzung
- Vorbereitung und Messung (Stunden): Messen Sie den Ausgangslärmpegel von vier Seiten der Maschine bei Volllast. Identifizieren Sie die dominante Quelle (Ansaugung, Abluft, Mechanik, Vibrationen). Dokumentieren Sie die Ergebnisse.
- Schnelle Eingriffe (Stunden bis 1 Tag): Filterwechsel, Nachfüllen von Schmiermittel, Nachziehen der Befestigungen, Installation von Antivibrationsunterlagen und flexiblen Kupplungen. Richtwert der Kosten: niedrig (Hunderte bis niedrige Tausende CZK).
- Mittelfristige Maßnahmen (Tage bis 2 Wochen): Montage von Ansaug- und Abluftschalldämpfern, Anpassung der Rohrleitungstrassen, Installation flexibler Aufhängungen. Richtwert der Kosten: mittel (Tausende bis Zehntausende CZK).
- Langfristige Investitionen (Wochen bis Monate): Bau eines Schallschutzgehäuses oder einer Kabine, Umstieg auf eine leisere Technologie (VSD, Schraubenkompressor oder Scroll-Kompressor). Richtwert der Kosten: höher (Zehntausende bis Hunderttausende CZK).
Checkliste zur Überprüfung der Wirkung:
- Messen Sie den Geräuschpegel nach jeder Phase, an denselben Stellen wie bei der Ausgangsmessung.
- Vergleichen Sie die Werte vor und nach der Maßnahme. Eine erfolgreiche Maßnahme bringt eine messbare Verringerung.
- Dokumentieren Sie jeden Eingriff: Datum, Beschreibung, gemessene Werte.
- Sinkt der Lärmpegel nach den Sofortmaßnahmen nicht, gehen Sie ohne Verzögerung zu mittelfristigen Maßnahmen über.
- Eine integrierte Lösung bei der Planung des Kompressorraums (Schallabsorption, Isolierung, Rohrleitungsisolierung) senkt die Gesamtkosten und erhöht die Wirksamkeit im Vergleich zu schrittweisen Einzelmaßnahmen.
Wann der Service Kompresory-vzduchotechnika zu kontaktieren ist: Bei Verdacht auf beschädigte Lager oder schwerwiegende mechanische Defekte, bei Bedarf an der Konstruktion einer Schallschutzhaube mit geregelter Belüftung, bei der Auswahl einer neuen Technologie oder bei der Anforderung von Lärmmessung und -dokumentation für Zwecke des Arbeitsschutzes. Das Team von Kompresory-vzduchotechnika bietet technische Beratung, Serviceeinsätze und schlüsselfertige Lösungsvorschläge.
Wichtige Erkenntnisse
Die schnellste und zuverlässigste Verringerung der Kompressorlautstärke erreichen Sie durch eine Kombination aus sofortiger Wartung, antivibrierender Lagerung und Ansaugschalldämpfern, wobei jede Maßnahme durch Messung vor und nach dem Eingriff überprüft werden sollte.
| Punkt | Einzelheiten |
|---|---|
| Sofortmaßnahmen | Der Austausch des Filters, die Schmierung und das Nachziehen der Befestigungen können innerhalb einer Schicht mit minimalen Kosten durchgeführt werden. |
| Schwingungsdämpfende Lagerung | Silentblöcke und flexible Verbindungen unterbrechen die Übertragung von Vibrationen auf die Konstruktion und die Rohrleitungen. |
| Ansaug- und Ausblasschalldämpfer | Absorptionsschalldämpfer reduzieren mittel- und hochfrequenten Lärm bei geringem Druckverlust. |
| Schallschutzhaube | Eine korrekt ausgelegte Haube mit Belüftungsschalldämpfern senkt den Geräuschpegel um 10–20 dB(A). |
| Wahl der Technologie | VSD- und Schraubenkompressoren erreichen 65–75 dB(A), leise Modelle und Scroll-Kompressoren 60–70 dB(A). |
Praxishinweis von Fachleuten
Techniker im Betrieb konzentrieren sich meist zuerst auf die Schallschutzhaube als erste Lösung, da sie sichtbar ist und umfassend wirkt. Die Praxis zeigt jedoch, dass eine über der Maschine errichtete Haube mit gelockerten Schrauben, verhärteten Unterlegscheiben und einem verschmutzten Filter nur einen Bruchteil der erwarteten Wirkung bringt. Der Lärm wird einfach über die Rohrleitungen weiter ins Gebäude übertragen.
Die richtige Reihenfolge ist umgekehrt: Beseitigen Sie zunächst die Lärmursachen an der Quelle, und isolieren Sie erst danach das, was übrig bleibt. Dieser Ansatz ist kostengünstiger, und die Ergebnisse sind nachhaltiger. Eine Investition in eine Haube ist erst dann sinnvoll, wenn die Maschine in gutem technischem Zustand läuft und der verbleibende Lärm von nicht behebbaren konstruktiven Eigenschaften des Kompressors herrührt.
Eine Sache, die Techniker regelmäßig übersehen: eine Rohrleitung, die direkt hinter der flexiblen Verbindung fest an der Wand verschraubt ist. Die Verbindung erfüllt dann keine Funktion mehr, und die Vibrationen breiten sich weiter aus. Es genügt, auf flexible Aufhängungen entlang der gesamten Rohrleitungslänge umzustellen, und das Ergebnis zeigt sich sofort.
Häufig gestellte Fragen
Wie kann man einen Kompressor in Eigenregie schalldämmen?
Beginnen Sie mit dem Austausch des Ansaugfilters, dem Nachfüllen von Schmiermittel und der Installation von Gummi-Antivibrationsunterlagen unter der Maschine. Fügen Sie flexible Verbindungen an der Druckleitung hinzu. Diese Maßnahmen lassen sich innerhalb einer Schicht ohne Spezialwerkzeug durchführen.
Wie viel dB entsprechen 40 dB(A) in der Praxis?
Ein Pegel von 40 dB(A) entspricht einem leisen Büro oder einem ruhigen Wohnraum. Ein Standard-Kolbenkompressor erreicht 75–85 dB(A), ein Schraubenkompressor 65–75 dB(A) und leise Modelle 60–70 dB(A).
Wie funktioniert ein Scroll-Kompressor und warum ist er leiser?
Ein Scroll-Kompressor verdichtet die Luft mithilfe zweier spiralförmiger Elemente ohne Kolben und Ventile. Das Ergebnis ist eine gleichmäßige, pulsationsfreie Verdichtung mit einem Geräuschpegel von typischerweise 60–70 dB(A), also deutlich niedriger als bei Kolbenmaschinen.
Wie reguliert man den Druck des Kompressors zur Lärmreduzierung?
Ein niedrigerer Betriebsdruck bedeutet eine geringere Belastung der Maschine und weniger Lärm. Stellen Sie den Druck auf den niedrigsten Wert ein, der die Anforderungen der Anwendung noch erfüllt. Der VSD-Antrieb passt zudem die Drehzahl automatisch an den aktuellen Bedarf an, wodurch der Lärm bei Teillast reduziert wird.
Wann ist es notwendig, einen Fachmann für Lärmmessung hinzuzuziehen?
Eine fachgerechte Messung ist bei dauerhafter Exposition der Mitarbeiter über 80 dB(A), bei der Dokumentation für den Arbeitsschutz sowie bei der Planung einer Schallschutzhaube oder eines Kompressorraums erforderlich. Kompresory-vzduchotechnika bietet technische Beratung und Messungen im Rahmen der Serviceleistungen an.
Empfohlen
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Lärmreduzierung im Betrieb: Methoden, Normen und Gesundheitsschutz - Kompresory-Vzduchotechnika.cz
- Definition des Arbeitszyklus eines Kompressors: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Kompressordiagnostik für einen effizienten Betrieb - Kompresory-Vzduchotechnika.cz


Ölkompressor für Werkstatt und Betrieb: wie man ihn auswählt
Diesen Artikel haben wir mit einem ausführlicheren und aktuelleren Ratgeber zum gleichen Thema zusammengelegt. Fahren Sie hier fort: Wie man das richtige Öl für den Kompressor wählt: der Ratgeber 2026.

Kompressoren für die Werkstatt: Testberichte und Empfehlungen 2026
Für eine Hobbywerkstatt genügt ein ölfreier Kompressor mit einem Tank in kleinerem Bereich und einer für Grundarbeiten bei üblichem Druck geeigneten Liefermenge. Für eine Autowerkstatt oder zum Lackieren eignet sich besser eine ölgeschmierte Kolbenmaschine mit größerem Druckluftbehälter und höherer Liefermenge. Anspruchsvoller Industriebetrieb mit Dauerbetrieb erfordert einen Schraubenkompressor. Der entscheidende Parameter bei der Auswahl ist nicht die auf der Verpackung angegebene Ansaugleistung, sondern die Liefermenge (geförderte Menge) bei 6–7 bar — das ist der Wert, der darüber entscheidet, ob das Werkzeug tatsächlich läuft.
Schneller Überblick nach primärem Einsatzzweck:
- Reifenaufpumpen und kleinere Arbeiten: ölfreier Kompressor, Tank 24–30 l, Liefermenge ab 100 l/min, Geräuschpegel unter 75 dB
- Schlagschrauber und Druckluftschleifer: ölgeschmierter Kolbenkompressor, Tank 50 l, Liefermenge 200–300 l/min bei 6 bar
- Lackieren und Spritzlackierung: ölgeschmierter Kompressor mit Wasserabscheider und Filterung, Tank 50–100 l, Liefermenge 300+ l/min, stabiler Druck 6–8 bar
- Industriebetrieb, mehrere Werkzeuge gleichzeitig: Schraubenkompressor mit Frequenzumrichter, dimensioniert mit einer Reserve von 20–30 % über der Summe des Werkzeugverbrauchs
Profi-Tipp: Notieren Sie sich vor dem Kauf immer aus dem Datenblatt den Wert der Liefermenge (l/min) bei 6 oder 7 bar — nicht die Ansaugleistung. Wenn der Verkäufer diesen Wert nicht belegen kann, suchen Sie anderswo. Kompressory-vzduchotechnika bietet kostenlose technische Beratung und hilft Ihnen zu prüfen, ob das gewählte Modell Ihren Anforderungen entspricht.
Inhalt
- Welchen Kompressor benötigen Sie? Richtwerte je nach Einsatzzweck
- Wie Sie den richtigen Kompressor für Ihre Werkstatt wählen: Checkliste und Fragen an den Verkäufer
- Technische Parameter, die Sie kennen müssen: Ansaugleistung vs. Liefermenge, Durchfluss und Duty Cycle
- Ölgeschmierter vs. ölfreier Kompressor: Vor- und Nachteile sowie Wartungsplan
- Wie Sie den Kompressor in der Werkstatt richtig aufstellen und einen sicheren Betrieb gewährleisten
- Welche Kompressortypen bietet Kompresory-vzduchotechnika für Ihre Werkstatt?
- Wie viel kostet ein Kompressor und wo kann man ihn in der Tschechischen Republik kaufen?
- Wichtige Erkenntnisse
- Warum ein billiger Kompressor ohne Service teuer zu stehen kommt
- Kompresory-vzduchotechnika: Beratung, Service und Komplettlösungen für Ihre Werkstatt
- Nützliche Quellen zur Überprüfung der Parameter und weiterführende Lektüre
- Häufig gestellte Fragen
Welchen Kompressor benötigen Sie? Richtwerte je nach Anwendung
Die richtige Dimensionierung beginnt beim konkreten Werkzeug, nicht beim Preis des Kompressors. Jedes Druckluftwerkzeug hat seine Anforderung an den Luftdurchfluss und den Mindestdruck — und der Kompressor muss diese Werte mit Reserve abdecken.
Ein Schlagschrauber verbraucht während des Betriebs Luft in einem Bereich, der den üblichen Durchschnittswerten entspricht. Ein Druckluftschleifer und eine Spritzpistole haben ebenfalls Anforderungen an die Luftleistung, die vom jeweiligen Werkzeug und der Anwendung abhängen. Beim gleichzeitigen Betrieb mehrerer Geräte muss der Gesamtluftverbrauch berücksichtigt werden.
| Anwendung | Ungefähre Förderleistung beim üblichen Arbeitsdruck | Druck (bar) | Ungefähre Behältergröße |
|---|---|---|---|
| Reifenfüllen und kleinere Arbeiten | Förderleistung ab 100 l/min | Standarddruck | Behälter 24–30 l |
| Schlagschrauber und Druckluftwerkzeuge | Förderleistung 200–300 l/min bei 6 bar | üblicher Arbeitsdruck | Behälter 50 l |
| Lackieren und Farbspritzen | Fülleistung 300+ l/min, stabiler Druck 6–8 bar | empfohlener Druck im Bereich | Behälter 50–100 l |
| Anspruchsvolle Werkstatt und mehrere Werkzeuge | hohe Fülleistung ausgelegt auf die Summe der Verbräuche, Reserve 20–30 % | höherer Arbeitsdruck | Behälter 90–100 l |
Das Behältervolumen beeinflusst, wie oft der Motor einschaltet. Ein Behälter mit 50 l eignet sich für Hobbygebrauch sowie das Lackieren kleinerer Flächen; 90–100 l werden für anspruchsvollere und semiprofessionelle Anwendungen empfohlen, bei denen häufiges Takten des Motors stört und die Lebensdauer des Geräts verkürzt.
Die Lautstärke ist in einer geschlossenen Werkstatt oder Garage in Wohngebieten ein entscheidender Parameter. Leise ölfreie Kompressoren erreichen 69–74 dB, standardmäßige Kolbenmaschinen überschreiten 90 dB. Ein Unterschied von 20 dB bedeutet in der Praxis, dass die Standardmaschine etwa viermal lauter klingt. Wenn Sie in einem bewohnten Gebiet arbeiten oder den Raum mit anderen Personen teilen, ist eine Lautstärke unter 75 dB eine reale Voraussetzung und nicht nur Komfort.
Praktische Anwendungsbeispiele von Kompressoren in Werkstatt und Produktion finden Sie im Anwendungsleitfaden.
Wie Sie den richtigen Kompressor für Ihre Werkstatt auswählen: Checkliste und Fragen an den Verkäufer
Die Auswahl eines Kompressors wird einfacher, wenn Sie systematisch vorgehen. Im Folgenden finden Sie eine Vorgehensweise, die die häufigsten Fehler ausschließt.
- Erstellen Sie eine Liste der Werkzeuge und ihres Luftverbrauchs. Ermitteln Sie die Förderleistung (l/min) jedes Werkzeugs aus dem Datenblatt oder beim Hersteller. Addieren Sie die Verbrauchswerte und rechnen Sie eine Reserve von 20–30 % hinzu.
- Bestimmen Sie den Kompressortyp. Ölgeschmierter Kolbenkompressor für anspruchsvolleren und längeren Betrieb; ölfrei für saubere Umgebungen, gelegentlichen Einsatz oder dort, wo es auf die Geräuschentwicklung ankommt; Schraubenkompressor für durchgehenden industriellen Betrieb.
- Legen Sie die maximal zulässige Geräuschentwicklung fest. Geschlossene Werkstatt in Wohngebiet: streben Sie unter 75 dB an. Industriehalle: 85–95 dB sind akzeptabel.
- Prüfen Sie den verfügbaren Platz und den Stromanschluss. Größere ölgeschmierte Maschinen benötigen einen Drehstromanschluss (400 V); Hobby-Modelle laufen mit 230 V.
- Prüfen Sie die Verfügbarkeit von Service und Ersatzteilen. Ein günstiger Kompressor ohne Servicenetz in der Tschechischen Republik ist eine schlechte Investition.
Fragen, die Sie dem Verkäufer stellen sollten:
- Wie hoch ist die Förderleistung bei 6 und 7 bar (nicht die Ansaugleistung)?
- Wie hoch ist der empfohlene Arbeitszyklus (Duty Cycle) — wie viele Minuten pro Stunde darf die Maschine laufen?
- Wo befindet sich die nächste autorisierte Servicestelle und wie ist die Verfügbarkeit von Ersatzteilen?
- Wie lang ist die Garantie und erstreckt sie sich auch auf den Kompressorkopf?
- Ist eine Bedienungsanleitung in Tschechisch und ein Serviceplan im Lieferumfang enthalten?
Warnsignale beim Kauf: Der Verkäufer gibt nur die Ansaugleistung ohne die Förderleistung an; es fehlt die Angabe der Geräuschentwicklung in dB; die Maschine hat keinen Kondensatablass oder kein Manometer; die Dokumentation liegt nur in einer Fremdsprache ohne Übersetzung vor.
Reale Tests zeigen, dass der Unterschied zwischen Ansaug- und Förderleistung bei Hobby-Kompressoren sehr ausgeprägt sein kann. Bei dem getesteten Zweikolbenkompressor wurde beispielsweise eine Förderleistung von 148 l/min bei 7 bar gemessen, während die angegebene Ansaugleistung 412 l/min betrug. Würden Sie das Werkzeug nach der Ansaugleistung dimensionieren, würde der Kompressor nicht ausreichen.
Technische Parameter, die Sie kennen müssen: Ansaug- vs. Förderleistung, Durchfluss und Duty Cycle
Die Ansaugleistung beschreibt, wie viel Luft der Kompressorkopf unter idealen Bedingungen pro Minute ansaugt. Die Förderleistung (abgegebene Leistung) gibt an, wie viel Druckluft tatsächlich bei Betriebsdruck ins Netz geliefert wird. Für die Auswahl des Werkzeugs ist ausschließlich die Förderleistung bei 6–7 bar entscheidend.
Bei Hobby-Kompressoren kann die Ansaugleistung um mehrere Dutzend Prozent höher sein als die tatsächliche Förderleistung. Die Hersteller geben diesen Wert an, weil er auf der Verpackung besser aussieht. Das Ergebnis ist Frustration: Das Werkzeug funktioniert nicht richtig, der Motor überhitzt und die Maschine taktet zu häufig.
Wie man den Duty Cycle liest
Der Arbeitszyklus (Duty Cycle) gibt an, welchen Anteil der Betriebszeit der Kompressor ohne Unterbrechung laufen kann. Ein Wert von 50 % bedeutet 30 Minuten Betrieb und 30 Minuten Abkühlung pro Stunde. Ölfreie Kompressoren haben in der Regel einen Duty Cycle von 50–70 %, ölgeschmierte Kolbenkompressoren 60–80 %, Schraubenkompressoren schaffen einen durchgehenden Betrieb von 100 %. Eine ausführliche technische Referenz zum Arbeitszyklus bietet der Leitfaden für Techniker.
Rechenbeispiel für eine Werkzeugkombination
Schlagschrauber: 180 l/min + Druckluft-Schleifer: 250 l/min = 430 l/min. Mit einer Reserve von 25 % benötigen Sie einen Kompressor mit einer Förderleistung von mindestens 540 l/min bei 6 bar. Das ist eine Leistung, die ein Hobby-Gerät für 4.000 CZK nicht liefern kann.
Übersicht des Luftverbrauchs gängiger Werkzeuge
| Werkzeug | Luftverbrauch (l/min) | Min. Druck (bar) |
|---|---|---|
| Reifenfüller | 30–80 | 8 |
| Schlagschrauber | 100–200 | 6 |
| Druckluftschleifer | 200–300 | 6 |
| Spritzpistole | 200–400 | 4–6 |
| Drucklufthammer | 300 | 6 |
| Sandstrahlen | 400 | 6–8 |
Für das Lackieren und für feine Arbeiten ist es unerlässlich, den Wasserabscheider und die Filtration so nah wie möglich an der Entnahmestelle zu installieren. Feuchtigkeit kondensiert im Behälter sowie in den Schläuchen und beschädigt ohne Filtration sowohl die Oberfläche als auch das Werkzeug.
Schraubenkompressoren haben einen höheren Anschaffungspreis, bei Dauerbetrieb jedoch niedrigere Betriebskosten dank geringerem Energieverbrauch und längerer Lebensdauer. Für den industriellen Betrieb mit mehreren Entnahmestellen ist die Investition in eine Schraubenmaschine wirtschaftlich vorteilhafter als der Betrieb mehrerer Kolbenkompressor-Einheiten.
Ölgeschmierter vs. ölfreier Kompressor: Vor- und Nachteile sowie Wartungsplan
Die Wahl zwischen einer ölgeschmierten und einer ölfreien Maschine hängt von der Betriebsintensität, den Anforderungen an die Luftreinheit und der Bereitschaft ab, Zeit für die Wartung aufzuwenden.
Ölgeschmierte Kompressoren:
- Längere Lebensdauer des Kompressorkopfes dank Schmierung
- Geeignet für intensive und lange Arbeitszyklen
- Geringere Geräuschentwicklung bei vergleichbarer Leistung
- Erfordern regelmäßigen Ölwechsel und Füllstandskontrolle
- Risiko der Übertragung von Ölnebel in die Luft (ungeeignet für die Lebensmittelindustrie oder präzise Lackierarbeiten ohne Filterung)
Ölfreie Kompressoren:
- Saubere Luft ohne Risiko einer Ölkontamination
- Keine oder minimale Wartung des Schmiersystems
- Höhere Geräuschentwicklung bei Standardmodellen; leise Varianten (69–74 dB) sind erhältlich
- Kürzere Lebensdauer des Verdichterkopfes bei intensivem Betrieb
- Geeignet für gelegentlichen Einsatz, saubere Betriebe und lärmempfindliche Umgebungen
Wartungsplan für Ölkompressor
| Vorgang | Häufigkeit |
|---|---|
| Ölstandkontrolle | Vor jeder Inbetriebnahme |
| Ablassen des Kondensats aus dem Behälter | Nach jedem Gebrauch oder täglich |
| Reinigung des Luftfilters | Alle 50–100 Betriebsstunden |
| Erster Ölwechsel | Nach ca. 100 Betriebsstunden |
| Weitere Ölwechsel | Alle 6 Monate |
| Kontrolle der Ventile und Dichtungen | Jährlich oder nach Herstellerangabe |
Regelmäßiger Ölwechsel, Filterkontrolle und Kondensatablass sind grundlegende vorbeugende Maßnahmen. Werden sie vernachlässigt, kommt es zum Festfressen und vorzeitigen Ausfall des Kompressors. Halten Sie stets einen Ersatz-Luftfilter sowie Öl mit der vom Hersteller vorgeschriebenen Viskosität bereit — Universalöle können bei hohen Temperaturen ihre Schmierfähigkeit verlieren.
In staubiger Umgebung altert das Öl schneller. Verkürzen Sie die Wechselintervalle auf die Hälfte und kontrollieren Sie den Filter alle 25–50 Betriebsstunden. Den Nutzen regelmäßiger Diagnose für die Verlängerung der Lebensdauer der Maschine beschreibt der Leitfaden zur Kompressordiagnose.
Profi-Tipp: Lassen Sie Kondensat nicht ohne Prüfung der örtlichen Vorschriften in die Kanalisation ab — Ölkondensat gilt als gefährlicher Abfall und seine Entsorgung unterliegt bestimmten Regeln.
Wie man den Kompressor in der Werkstatt richtig platziert und einen sicheren Betrieb gewährleistet
Die Aufstellung des Kompressors beeinflusst unmittelbar die Lärmentwicklung, die Lebensdauer der Maschine sowie die Betriebssicherheit. Einige Grundsätze sollten dabei beachtet werden.
- Stabiler, ebener Boden: Der Kompressor darf nicht vibrieren oder sich bewegen; bei größeren Maschinen Antivibrationsunterlagen oder Bodenschrauben verwenden
- Abstand zu Arbeitsplätzen: Je weiter vom Arbeitsplatz entfernt, desto geringer die wahrgenommene Lärmbelastung; idealerweise ein separater Raum oder eine Ecklösung
- Zugang zum Kondensatablassventil: muss frei zugänglich sein, nicht hinter einem Regal versteckt
- Belüftung: Der Kompressor benötigt die Zufuhr kühler Luft und die Abfuhr von Wärme; ein geschlossenes Gehäuse ohne Belüftung führt zu Überhitzung und verkürzter Lebensdauer
- Elektrischer Anschluss: Sorgen Sie für die richtige Absicherung und Erdung; leistungsstarke 400-V-Maschinen erfordern eine fachgerechte Installation
Eine Lärmbelastung von 65–75 dB entspricht der Lautstärke eines gewöhnlichen Gesprächs oder einer Büroumgebung. Werte von 85–95 dB sind mit dem Betrieb eines Rasenmähers vergleichbar — bei längerer Exposition ist Gehörschutz erforderlich. Lässt sich der Kompressor nicht in einem separaten Raum unterbringen, hilft eine Schallisolierung der Wände oder eine tragbare Schallschutzbox.
Die grundlegenden Anforderungen an die Installation eines Kompressorraums, einschließlich Belüftung und Sicherheitsvorschriften, fasst der Leitfaden zum Kompressorraum zusammen.
Sicherheitsregeln für den täglichen Betrieb:
- Überschreiten Sie niemals den auf dem Behälter angegebenen maximalen Betriebsdruck
- Lassen Sie vor der Wartung immer den Druck aus dem Behälter ab und trennen Sie die Stromversorgung
- Überprüfen Sie regelmäßig das Sicherheitsventil — es muss sich bei Überdruck öffnen
- Lassen Sie den Druckluftbehälter regelmäßig gemäß den geltenden Vorschriften prüfen (in der Tschechischen Republik gemäß ČSN EN 286 und Regierungsverordnung Nr. 26/2003 Sb.)
Profi-Tipp: Unterlegen Sie den Kompressor mit einer Antivibrations-Gummimatte mit einer Dicke von mindestens 10 mm. Die Übertragung von Vibrationen auf den Betonboden verstärkt den Lärm im gesamten Raum — diese einfache Maßnahme reduziert die wahrgenommene Lautstärke ohne bauliche Eingriffe.
Welche Kompressortypen bietet Kompresory-vzduchotechnika für Ihre Werkstatt an?
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für Hobby- und Industrieeinsatz. Die Wahl der Kategorie hängt von der Nutzungsintensität und dem konkreten Einsatzzweck ab.
- Mobile ölfreie Kompressoren (Behälter 24–30 l): geeignet zum Reifenaufpumpen, für kleinere Druckluftarbeiten und den Einsatz an mehreren Orten; geringes Gewicht, einfacher Transport, Geräuschpegel bei leisen Modellen unter 75 dB
- Ölgeschmierte Kolbenkompressoren (Behälter 50–100 l): Grundausstattung für Autowerkstatt, Werkstatt und Lackierarbeiten; längerer Arbeitszyklus, niedrigere Betriebskosten als bei ölfreien Modellen bei intensivem Einsatz
- Zweizylinder-Ölkompressoren: höhere Fülleistung für anspruchsvollere Werkzeuge und mehrere Abnahmestellen; geeignet für halbprofessionelle und handwerkliche Betriebe
- Schraubenkompressoren: für Dauerbetrieb in der Industrie; geringerer Energieverbrauch im Langzeitbetrieb, leiser als Kolbenmaschinen vergleichbarer Leistung; einen Überblick über die Vorteile von Schraubenkompressor-Einheiten bietet dieser Leitfaden
Neben den Kompressoren selbst übernimmt Kompresory-vzduchotechnika die Planung von Druckluftverteilungen, die Montage von Filtration und Abscheidern, Servicearbeiten sowie Energieaudits. Für Firmenkunden steht eine Registrierung mit individuellen Preisen und priorisiertem Service zur Verfügung.
Die Verfügbarkeit von Ersatzteilen und die Garantiebedingungen sind Bestandteil jeder Lieferung. Vor dem Kauf einer größeren Lösung kann eine kostenlose technische Beratung sowie eine Überprüfung der Dimensionierung direkt mit den Fachleuten von Kompresory-vzduchotechnika vereinbart werden.
Wie viel kostet ein Kompressor und wo kann man ihn in der Tschechischen Republik kaufen?
Die Preise für Kompressoren in der Tschechischen Republik bewegen sich je nach Leistung, Typ und Einsatzzweck in einer breiten Spanne. Orientierungsbereiche helfen Ihnen, realistische Erwartungen zu setzen.
| Preisspanne | Typ / Verwendung | Was Sie für den Preis bekommen |
|---|---|---|
| Bis 4.000 CZK | Hobby, Aufpumpen, kleinere Arbeiten | Ölfreier Kompressor, Behälter 24–30 l, Förderleistung 80–150 l/min, 230 V |
| — | Mittelklasse, Werkstatt | Ölgeschmierter Kolbenkompressor, Behälter 50 l, Förderleistung 200–300 l/min, robustere Konstruktion |
| — | Halbprofessionell, Autowerkstatt | Ölgeschmierter Zweikolben-Kompressor, Behälter 90–100 l, Fülleistung 250–400 l/min |
| — | Professionell, Industrie | Schraubenkompressor, Dauerbetrieb, Invertersteuerung, niedrigere Betriebskosten |
Prüfen Sie beim Kauf: ob Öl im Lieferumfang enthalten ist, welche Garantiebedingungen für den Kompressorkopf gelten (nicht nur für den Behälter), ob der Verkäufer einen Service in der Tschechischen Republik gewährleistet und wie schnell Ersatzteile geliefert werden.
Schraubenkompressoren haben einen höheren Anschaffungspreis, aber bei Dauerbetrieb niedrigere Betriebskosten. Niedrigtourige Motoren und Invertersteuerung senken den Energieverbrauch bei Teillast — das macht sich besonders bei Maschinen bemerkbar, die mehr als 4 Stunden täglich laufen, auf der Stromrechnung bemerkbar. Eine Übersicht der Einsparungen bei Schraubenaggregaten finden Sie auf der Seite Energieeinsparungen SCR.
Der Kauf über den E-Shop Kompresory-vzduchotechnika sichert direkten Zugang zu technischer Beratung, Servicenetz und Ersatzteilen in der Tschechischen Republik. Geschäftskunden können eine Registrierung beantragen und individuelle Preiskonditionen erhalten.
Wichtige Erkenntnisse
Ein richtig dimensionierter Kompressor mit nachgewiesener Fülleistung bei 6–7 bar, entsprechender Wartung und verfügbarem Service in der Tschechischen Republik ist eine Investition, die sich über Jahre hinweg in einem zuverlässigen Betrieb auszahlt.
| Punkt | Details |
|---|---|
| Die Fülleistung ist entscheidend | Fordern Sie immer die Fülleistung bei 6–7 bar an, nicht die Ansaugleistung — der Unterschied kann mehrere zehn Prozent betragen. |
| Dimensionieren Sie mit Reserve | Addieren Sie den Verbrauch aller Werkzeuge und fügen Sie 20–30 % Reserve für einen zuverlässigen Betrieb hinzu. |
| Geräuschpegel unter 75 dB für geschlossene Räume | Leise ölfreie Modelle erreichen 69–74 dB; Standard-Kolbenmaschinen überschreiten 90 dB. |
| Wartung verlängert die Lebensdauer | Erster Ölwechsel nach ~100 Stunden; Kondensat täglich ablassen. |
| Kompressoren-Drucklufttechnik | Bietet ölgeschmierte, ölfreie sowie Schraubenkompressoren, schlüsselfertige Planung, Montage und Service in der Tschechischen Republik. |
Warum ein billiger Kompressor ohne Service teuer zu stehen kommt
Der häufigste Fehler, den ich in der Praxis sehe, ist die Dimensionierung des Kompressors nach der Ansaugleistung oder nach dem Preis. Das Ergebnis ist eine Maschine, die für das Werkzeug nicht ausreicht, sich überhitzt und nach zwei Jahren im Service landet — oder gleich im Müll.
Die zweite Sache, die sich wiederholt: vernachlässigte Wartung. Eine kleine Investition in einen geeigneten Filter und regelmäßige Ölwechsel verlängert die Lebensdauer des Kompressors wesentlich mehr als die Wahl des „billigsten" Modells. Eine Maschine für 8.000 CZK mit regelmäßigem Service hält länger als eine Maschine für 12.000 CZK ohne jegliche Pflege.
Das dritte Problem ist das Fehlen einer Filtration beim Lackieren. Feuchtigkeit und Ölnebel in den Schläuchen zerstören sowohl die Oberfläche als auch teures Werkzeug. Ein Wasserabscheider und ein Filter, möglichst nahe an der Spritzpistole montiert, sind Pflichtausstattung, kein optionales Zubehör.
Wenn Sie sich bei der Dimensionierung oder Auswahl nicht sicher sind, wenden Sie sich an Fachleute. Die richtige Wahl am Anfang ist günstiger als die Korrektur einer falschen Entscheidung nach einem Jahr.
Kompresory-vzduchotechnika: Beratung, Service und Komplettlösungen für Ihre Werkstatt
Kompresory-vzduchotechnika deckt den gesamten Prozess von der Auswahl bis zum Betrieb ab. Das Angebot umfasst ölgeschmierte Kolbenkompressoren, ölfreie sowie Schraubenkompressoren für Hobby- und Industrieeinsatz, ergänzt durch komplettes Zubehör: Filtration, Wasserabscheider, Druckluftleitungen und Druckluftwerkzeuge.
Die Dienstleistungen umfassen die Planung von Komplettlösungen, die Montage von Rohrleitungen, die Installation der Filtration, Servicearbeiten und Energieaudits. Für Firmenkunden steht ein Rund-um-die-Uhr-Service sowie eine bevorzugte Ersatzteillieferung zur Verfügung. Beim Kauf einer größeren Lösung kann eine kostenlose technische Beratung sowie eine Überprüfung der Dimensionierung vereinbart werden.
Sehen Sie sich die Schraubenkompressoren SCR für den industriellen Einsatz an oder kontaktieren Sie das Team von Kompresory-vzduchotechnika für einen konkreten Lösungsvorschlag genau für Ihre Werkstatt.
Nützliche Ressourcen zur Überprüfung der Parameter und weiterführende Lektüre
- Faktoren für die Auswahl eines Industriekompressors — Dimensionierung und technische Faktoren für den industriellen Einsatz
- Übersicht der Kompressorfilter — Filtertypen und Abscheider für verschiedene Anwendungen
- Zweistufiger Kompressor: höhere Effizienz für die Industrie — technischer Vergleich für anspruchsvolle Betriebe
- Liste der besten Kompressoren 2026 — Übersicht der Kategorien und Empfehlungen, die in der Tschechischen Republik verfügbar sind
- Zur Überprüfung der Geräuschentwicklung: Suchen Sie nach dem dB(A)-Wert sowohl im Leerlauf als auch unter Last — Hersteller geben manchmal nur den günstigeren der beiden Werte an
- Zur Überprüfung der Füllleistung: Vergleichen Sie den Wert l/min bei 6 oder 7 bar aus dem Datenblatt mit den Anforderungen Ihres Werkzeugs
Häufig gestellte Fragen
Was ist der Unterschied zwischen Ansaugleistung und Füllleistung eines Kompressors?
Die Ansaugleistung beschreibt, wie viel Luft der Kompressorkopf unter idealen Bedingungen ansaugt; die Füllleistung gibt das tatsächlich gelieferte Volumen beim Betriebsdruck (6–7 bar) an. Für die Werkzeugauswahl ist ausschließlich die Füllleistung maßgeblich.
Wie laut darf ein Kompressor für eine Werkstatt in bebautem Gebiet sein?
Für eine geschlossene Werkstatt oder Garage in einem bewohnten Gebiet empfehlen wir Modelle mit einer Lautstärke unter 75 dB. Leise ölfreie Kompressoren erreichen 69–74 dB, Standard-Kolbenmaschinen überschreiten 90 dB.
Wie groß sollte der Behälter für das Spritzlackieren sein?
Zum Lackieren kleinerer Flächen genügt ein Behälter mit 50 l; für anspruchsvolleres und semiprofessionelles Spritzen werden 90–100 l empfohlen, damit der Motor nicht zu häufig taktet und der Druck stabil bleibt.
Wann lohnt sich ein Schraubenkompressor anstelle eines Kolbenkompressors?
Ein Schraubenkompressor lohnt sich bei Dauerbetrieb von mehr als 4–6 Stunden täglich oder beim gleichzeitigen Betrieb mehrerer Werkzeuge. Niedrigere Betriebskosten und ein leiserer Lauf gleichen den höheren Anschaffungspreis aus.
Wo finde ich in der Tschechischen Republik Service und Ersatzteile für meinen Kompressor?
Kompresory-vzduchotechnika sorgt für Serviceeinsätze, Ersatzteile und technische Beratung in der gesamten Tschechischen Republik, einschließlich eines Nonstop-Services für Firmenkunden.
Empfohlen
- Liste der besten Kompressoren 2026: Leitfaden zur Auswahl - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz


Die Rolle von Druckluftbehältern: ein Leitfaden für Techniker
Der Druckluftbehälter (Druckluftbehälter) ist ein Ausgleichs- und Speicherelement des Druckluftsystems, das den Druck im Netz stabilisiert, kurzzeitige Verbrauchsspitzen abdeckt und die Anzahl der Schaltzyklen des Kompressors reduziert. Ein korrekt dimensionierter Behälter schützt den Kompressor vor übermäßigem Verschleiß, entlastet den Trockner und verbessert die Qualität der gelieferten Druckluft. Die entscheidenden Parameter für die Auswahl sind der Druckbereich, der erforderliche Durchfluss und die Versorgungsdauer in Minuten. Prüfen Sie vor der Inbetriebnahme die Dimensionierung des Behälters und seine Anbindung an den Trockner.
- Hauptfunktionen: Druckausgleich, Speicherung für Verbrauchsspitzen, Reduzierung der Schaltzyklen
- Kennzahlen: Druckbereich (bar), Durchfluss (l/s oder m³/min), Versorgungsdauer (min)
- Empfehlung: Dimensionierung und Reihenfolge der Geräte in der Leitung überprüfen (Kompressor → Druckluftbehälter → Trockner oder Kompressor → Trockner → Druckluftbehälter, je nach Typ)
Inhalt
- Wie arbeitet der Behälter im Rahmen des Kompressorkreislaufs?
- Welche Hauptfunktionen und Vorteile hat ein Druckluftbehälter?
- Wie dimensioniert man einen Druckluftbehälter?
- Welche Typen von Druckluftbehältern sind verfügbar?
- Wie installiert und platziert man den Behälter richtig?
- Wie pflegt man den Behälter und gewährleistet seinen sicheren Betrieb?
- Wie beeinflusst der Behälter die Betriebskosten?
- Kompresory-vzduchotechnika hilft Ihnen bei der Auswahl und Wartung des Behälters
- Wichtige Erkenntnisse
- Der Behälter, den Techniker unterschätzen
- Nützliche Ressourcen und weiterführende Lektüre
- Häufig gestellte Fragen
Wie arbeitet der Behälter innerhalb des Kompressorkreislaufs?
Die Luft strömt aus der Druckleitung des Kompressors unter Druck in den Behälter ein. Im Inneren des Behälters beruhigt sich die Luft, wird langsamer und beginnt sich abzukühlen. Dadurch erfüllt der Behälter die Funktion eines sekundären Wärmetauschers: Die in der Luft enthaltene Feuchtigkeit kondensiert an den Wänden des Behälters und fließt zum Boden ab, wo sie über das Ablassventil abgeführt wird.

Der Ausgang des Behälters führt zum Verteilernetz oder direkt zum Trockner. Der Behälter gleicht dadurch die durch den Arbeitszyklus des Kompressors verursachten Druckimpulse aus und hält den Druck am Ausgang stabil. Die Schaltsteuerung des Kompressors reagiert über einen Druckschalter oder Regler auf den Druck im Behälter.
Hauptkomponenten des Behälters und ihre Funktion:
- Ein-/Ausgangsflansch: Anschluss an die Leitungen des Kompressors und des Verteilernetzes
- Ablassventil (Ablasshahn oder automatischer Kondensatablass): Ableitung des Kondensats vom Boden des Behälters
- Manometer: Überwachung des aktuellen Drucks im Behälter
- Sicherheitsventil: Schutz vor Überschreitung des maximalen Betriebsdrucks
- Revisionsöffnung (bei größeren Behältern): Zugang für die Innenprüfung
Die Reihenfolge der Geräte in der Rohrleitung hängt vom Behältertyp ab. Ein Nassbehälter wird vor dem Trockner installiert und fängt das Kondensat aus dem Kompressor auf. Ein Trockenbehälter wird nach dem Trockner platziert und bewahrt bereits aufbereitete Luft auf.
Welches sind die Hauptfunktionen und Vorteile eines Druckluftbehälters?
Der Druckluftbehälter erfüllt im Druckluftsystem vier wesentliche Rollen, die sich gegenseitig ergänzen.
Druckausgleich und Abdeckung von Spitzen. Bei kurzfristigem Anstieg des Verbrauchs liefert der Druckluftbehälter Luft aus seiner eigenen Reserve, ohne dass der Kompressor sofort anlaufen muss. Der Druck im Netz bleibt stabil, was für Druckluftwerkzeuge, Spritzpistolen und automatisierte Linien entscheidend ist, bei denen Druckschwankungen zu fehlerhaften Produkten oder Störungen führen.
Reduzierung der Schaltvorgänge des Kompressors. Jeder Start des Kompressors belastet den Motor, den Starter und die Ventile. Der Druckluftbehälter verlängert die Intervalle zwischen den Startvorgängen, indem er den Verbrauch aus der angesammelten Reserve deckt. Das Ergebnis ist ein geringerer Verschleiß und eine längere Lebensdauer der Maschine. Eine korrekte Dimensionierung des Druckluftbehälters zusammen mit der Beseitigung von Luftlecks kann erhebliche Energieeinsparungen bringen, wie der Leitfaden zu Energieeinsparungen im Blog von Kompresory-vzduchotechnika zeigt.
Abkühlung und Kondensation der Feuchtigkeit. Die Luft kühlt sich im Druckluftbehälter ab, und die Feuchtigkeit kondensiert noch vor dem Eintritt in den Trockner. Der Trockner verarbeitet somit Luft mit geringerem Wassergehalt, arbeitet effizienter, und seine Sorptions- oder Kühlkapazität wird weniger beansprucht.
Sicherheitsreserve. Bei einem Ausfall des Kompressors stellt der Druckluftbehälter eine Luftreserve für ein kontrolliertes Abschalten der Maschinen oder den Abschluss einer Sicherheitssequenz bereit.
Der Druckluftbehälter ist kein passiver Tank. Ein korrekt dimensionierter Druckluftbehälter reduziert die Schaltvorgänge des Kompressors und die Betriebskosten, während er gleichzeitig den Trockner entlastet und die Luftqualität im gesamten Netz stabilisiert.
Wie dimensioniert man einen Druckluftbehälter?
Die Dimensionierung des Druckluftbehälters basiert auf vier Eingangsparametern: dem erforderlichen Durchfluss, dem Betriebsdruck, dem zulässigen Druckabfall und der Versorgungsdauer.
Eingangsparameter:
- Durchfluss des Kompressors: Q (l/s oder m³/min)
- Maximaler Betriebsdruck: P₁ (bar absolut)
- Minimal zulässiger Druck im Netz: P₂ (bar absolut)
- Geforderte Versorgungsdauer ohne Kompressor: t (min)
Grundformel für das Behältervolumen:
V = (Q × t × P₀) / (P₁ P₂)
wobei P₀ = 1 bar (atmosphärischer Druck als Referenzwert), Q der Durchfluss in l/min, t die Zeit in Minuten, P₁ und P₂ die absoluten Drücke in bar sind. Die Formel basiert auf einer isothermen Vereinfachung; in der Praxis sollten Sie eine Reserve von 10–20 % für Temperaturabweichungen und Leckagen einplanen.
Berechnungsbeispiel für einen typischen Betrieb:
Der Kompressor liefert Q = 300 l/min. Betriebsdruck P₁ = 8 bar abs., minimal zulässiger Druck P₂ = 6 bar abs. Der Druckluftbehälter muss die Spitze für die Dauer t = 1 min abdecken.
V = (300 × 1 × 1) / (8 6) = 300 / 2 = 150 Liter
Mit einer Reserve von 15 % ergibt sich ein empfohlenes Volumen von etwa 170 Litern. Für eine detailliertere Einstellung der Schaltzyklen empfehlen wir auch den Leitfaden zum Arbeitszyklus des Kompressors.
Orientierungstabelle: Kompressordurchfluss vs. empfohlenes Behältervolumen
| Kompressordurchfluss (l/min) | Empfohlenes Behältervolumen (l) |
|---|---|
| bis 100 | 24 |
| 100–300 | 150–170 |
| 300 | 150–170 |
| über 1000 | 1.000 und mehr |
Die Werte sind Richtwerte für einen Betriebsdruck von 7–10 bar und eine Versorgungsdauer von 1 min. Konkrete Anwendungen können eine abweichende Dimensionierung erfordern.
Welche Typen von Druckluftbehältern sind erhältlich?
Die Behälter unterscheiden sich in Ausrichtung, Funktion in der Rohrleitung, Druckklassen und Material.
Stehende vs. liegende Ausführung. Stehende Druckluftbehälter benötigen weniger Stellfläche, und das Kondensat fließt von selbst zum Boden zum Ablassventil. Liegende Druckluftbehälter eignen sich für Räume mit niedriger Deckenhöhe oder für mobile Anwendungen, erfordern jedoch eine sorgfältige Platzierung des Ablassventils am tiefsten Punkt.
Nasse und trockene Behälter. Ein nasser Behälter wird direkt hinter dem Kompressor, vor dem Trockner installiert. Er fängt Kondensat und Wärme aus dem Kompressor auf und verringert die Feuchtigkeitsbelastung des Trockners. Ein trockener Behälter steht hinter dem Trockner und bewahrt die bereits aufbereitete Luft ohne Risiko einer Rückkondensation.
Druckklassen und Material:
- Standardbehälter: bis 11 bar, geeignet für die meisten Werkstatt- und Industrieanwendungen
- Hochdruckbehälter: 15–40 bar, für spezielle Industrie- oder Befüllanwendungen
- Material: Baustahl mit Epoxid- oder Zinkbeschichtung (Standard), Edelstahl für Lebensmittel-, Pharma- oder Umgebungen mit aggressiven Medien
- Anschlüsse: standardmäßig Gewindeanschlüsse (BSP oder NPT), bei größeren Behältern Flanschanschlüsse
Prüfen Sie bei der Auswahl eines Druckluftbehälters für den Anschluss an einen Trockner die Kompatibilität der Anschlussdurchmesser sowie die Position des Ein- und Austrittsstutzens.
Wie installiert und platziert man den Druckluftbehälter richtig?
Die Installation des Druckluftbehälters wirkt sich direkt auf dessen Zuverlässigkeit und die Zugänglichkeit für die Wartung aus.
Installations-Checkliste:
- Fester Beton- oder Stahlsockel mit ausreichender Tragfähigkeit
- Verankerung des Druckluftbehälters gemäß Herstellerangaben (bei stehenden Druckluftbehältern insbesondere bei einer Höhe über 1 m)
- Mindestabstand von 0,5 m zu Wänden und Maschinen für den Zugang zu den Armaturen
- Kondensatablassventil am tiefsten Punkt des Behälters, zugänglich ohne Demontage der Rohrleitung
- Manometer in einer für das Bedienpersonal ablesbaren Höhe angebracht
- Sicherheitsventil am Druckstutzen, nicht abgedeckt und nicht blockiert
Anschluss an Verteilung und Trockner. Die Rohrleitung zwischen Kompressor und Druckluftbehälter sollte so kurz wie möglich sein, um Druckverluste zu minimieren. Installieren Sie hinter dem Druckluftbehälter (bzw. hinter dem Trockner bei einem trockenen Druckluftbehälter) einen Filter zum Abscheiden verbleibender Verunreinigungen. Automatische Kondensatablassventile mit Zeitschaltuhr oder Schwimmerableiter sorgen für eine regelmäßige Entleerung des Kondensats ohne manuellen Eingriff.
Profi-Tipp: In Umgebungen mit hoher Luftfeuchtigkeit (Lackiererei, Lebensmittelbetrieb) installieren Sie an der Eintrittsleitung des Druckluftbehälters flexible Kompensatoren. So begrenzen Sie die Übertragung von Vibrationen vom Kompressor und verringern zugleich das Risiko von Korrosionsschäden an den Flanschen durch mechanische Beanspruchung.
Die Anforderungen an den Kompressorraum, die Belüftung und die Sicherheitsabstände fasst der Leitfaden zum Kompressorraum auf der Website Kompresory-vzduchotechnika zusammen.
Wie pflegt man den Druckluftbehälter und gewährleistet seinen sicheren Betrieb?
Regelmäßige Wartung verlängert die Lebensdauer des Druckluftbehälters und ist Voraussetzung für die Gültigkeit der Revision gemäß den tschechischen Vorschriften.
Empfohlene Prüfintervalle:
- Täglich oder vor jeder Schicht: Sichtkontrolle des Manometers, des Zustands des Sicherheitsventils und der Dichtheit der Anschlüsse
- Monatlich: Sichtkontrolle der Außenfläche des Behälters (Korrosion, mechanische Beschädigung, Anstrich), Funktion des Kondensatablassventils
- Jährlich: Innere Inspektion des Behälters (Korrosion, Ablagerungen, Zustand der Schweißnähte), Prüfung des Sicherheitsventils, Kontrolle des Manometers, Eintrag ins Betriebstagebuch
- Gemäß den Vorschriften der Tschechischen Republik: Druckbehälter unterliegen Revisionen gemäß den geltenden technischen Normen und Regierungsverordnungen; Intervall und Umfang der Revision werden vom Revisionstechniker auf Grundlage der Behälterkategorie festgelegt
Sicherheitshinweis: Bei Verdacht auf Korrosion der Behälterwände, Verformung oder Luftaustritt aus dem Gehäuse des Druckluftbehälters nehmen Sie den Druckluftbehälter sofort außer Betrieb, senken Sie den Druck auf null und rufen Sie einen Revisionstechniker. Schweißen oder bohren Sie niemals am Druckbehälter ohne fachliche Begutachtung.
Das Ablassen des Kondensats ist der am häufigsten vernachlässigte Teil der Wartung. Das Kondensat enthält Öl, Rost und Mikroorganismen; seine Ansammlung beschleunigt das Durchrosten des Behälterbodens und verschlechtert die Luftqualität. Ein automatischer Schwimmer- oder elektronischer Kondensatablass macht das manuelle Ablassen überflüssig und gewährleistet eine regelmäßige Abführung auch bei Dauerbetrieb.
Wie beeinflusst der Druckluftbehälter die Betriebskosten?
Der Druckluftbehälter senkt die Kosten durch drei Mechanismen: weniger Schaltzyklen des Kompressors, längerer Betrieb unter Last und geringerer Verschleiß der Komponenten.
Einsparmechanismen:
- Jeder unnötige Start des Kompressors verbraucht ein Vielfaches mehr Energie als der Betrieb im eingeschwungenen Zustand; der Druckluftbehälter eliminiert diese Starts
- Ein stabiler Druck im Leitungsnetz senkt den Luftverbrauch der Druckluftwerkzeuge und verhindert eine Überdruckbildung
- Weniger Schaltvorgänge bedeuten weniger Verschleiß an Ventilen, Lagern und Anlasser, also geringere Kosten für Ersatzteile
Einfaches ROI-Beispiel. Ein Kompressor mit einer Leistungsaufnahme von 7,5 kW startet ohne Druckluftbehälter durchschnittlich 20× pro Stunde. Nach der Installation eines Druckluftbehälters mit der richtigen Größe sinkt die Anzahl der Starts auf 4–6 pro Stunde. Bei einem Strompreis von 5 Kč/kWh und 2.000 Betriebsstunden pro Jahr zeigen sich die Einsparungen durch die optimierte Schaltung und die Verringerung der Verluste sowohl auf der Stromrechnung als auch bei den Servicekosten. Die Eliminierung von Luftlecks in Kombination mit der richtigen Dimensionierung des Druckluftbehälters kann Energieeinsparungen im Bereich von mehreren Dutzend Prozent bringen, wie eine interne Analyse von Kompresory-vzduchotechnika dokumentiert.
Bei der Entscheidung zwischen einem größeren Druckluftbehälter und einem weiteren Kompressor oder einer gesteuerten Schaltung hilft der Überblick über die Automatisierung der Druckluft und die Optimierung des Verbrauchs.
Kompresory-vzduchotechnika hilft Ihnen bei der Auswahl und dem Service des Druckluftbehälters
Kompresory-vzduchotechnika bietet Druckluftbehälter von kleinen Servicebehältern (24–100 l) bis hin zu stationären Industriedruckluftbehältern über 1.000 l, einschließlich Edelstahlausführungen für anspruchsvolle Umgebungen. Zu jeder Lieferung gehört eine technische Beratung: Wir helfen bei der Berechnung des Volumens, der Auswahl der Druckklasse und der Planung der Reihenfolge der Geräte in der Rohrleitung.
Die Dienstleistungen umfassen die schlüsselfertige Systemplanung, Montage, Revisionen von Druckbehältern und Energieaudits von Kompressorräumen. Das gesamte Sortiment an Pneumatik und Drucklufttechnik ist im E-Shop verfügbar. Für eine kostenlose Beratung zur Dimensionierung kontaktieren Sie die technische Abteilung von Kompresory-vzduchotechnika direkt über die Website.
Wichtige Erkenntnisse
Der Druckluftbehälter ist ein aktives Element des Drucklufsystems, dessen korrekte Dimensionierung und Wartung sich direkt auf den Energieverbrauch, die Lebensdauer des Kompressors und die Qualität der gelieferten Luft auswirken.
| Punkt | Details |
|---|---|
| Rolle des Behälters | Gleicht den Druck aus, deckt Verbrauchsspitzen ab und reduziert die Anzahl der Schaltungen des Kompressors. |
| Dimensionierung | Das Volumen des Behälters wird aus Durchfluss, Druckband und erforderlicher Versorgungsdauer berechnet; fügen Sie eine Reserve von 10–20 % hinzu. |
| Typen von Behältern | Der nasse Behälter gehört vor den Trockner, der trockene Behälter hinter den Trockner; wählen Sie die stehende oder liegende Ausführung je nach Platz. |
| Wartung | Monatliche Sichtprüfung, jährliche Innenprüfung, Revision gemäß den tschechischen Vorschriften je nach Behälterkategorie. |
| Kompressoren-Lufttechnik | Bietet Druckluftbehälter, Dimensionierungsplanung, Montage und Revisionen; Beratung über den E-Shop verfügbar. |
Der Druckluftbehälter, den Techniker unterschätzen
Der Druckluftbehälter ist in Druckluftprojekten oft ein übersehener Posten. Techniker befassen sich mit der Leistung des Kompressors, dem Trocknertyp und der Filtration, betrachten den Druckluftbehälter jedoch als „zusätzlichen Tank“. Dabei entscheidet gerade der Druckluftbehälter darüber, wie oft der Kompressor pro Stunde startet, und bestimmt damit direkt, wie schnell Motor und Ventile verschleißen.
Der häufigste Fehler, den ich in Betrieben sehe, ist ein unterdimensionierter Druckluftbehälter bei Kompressoren mit Frequenzumrichter. Techniker gehen davon aus, dass der Umrichter das Schalten allein löst. Doch ohne ausreichenden Druckluftbehälter oszilliert der Umrichter in einem engen Druckbereich, und der Kompressor erreicht nie den optimalen Arbeitspunkt. Das Ergebnis ist ein höherer Verbrauch, als es bei einem korrekt dimensionierten Druckluftbehälter mit fester Drehzahl der Fall wäre.
Messen Sie vor jeder Entscheidung über die Größe des Druckluftbehälters den tatsächlichen Durchfluss und den Druckbereich im Betrieb. Katalogwerte des Kompressors und der tatsächliche Verbrauch der Anwendung unterscheiden sich, manchmal erheblich. Ein Audit des Druckluftverbrauchs ist der schnellste Weg zu einer Zahl, aus der die Berechnung Sinn ergibt.
Nützliche Quellen und weiterführende Lektüre
Für ein vertiefendes Studium des Themas empfehlen wir diese Seiten von Kompresory-vzduchotechnika:
- Optimierung des Druckluftverbrauchs — praktische Vorgehensweisen zur Senkung des Energiebedarfs im Betrieb
- Arbeitszyklus des Kompressors — technischer Leitfaden zur Einstellung von Schaltstrategien
- Grundanforderungen an den Kompressorraum — Installations- und Sicherheitsanforderungen einschließlich Belüftung
- Auswahl eines Industriekompressors — Kriterien zum Vergleich von Leistung und Kapazität
Hinweis zu Prüfungen und Gesetzgebung: Druckbehälter (einschließlich Druckluftbehälter) unterliegen in der Tschechischen Republik technischen Normen und den entsprechenden Regierungsverordnungen. Die konkreten Anforderungen an Prüfungen, Kategorisierung und Dokumentation sind bei einem zertifizierten Prüftechniker oder der zuständigen Inspektionsstelle zu überprüfen. Die technischen Datenblätter der Anlagen sind regelmäßig zu aktualisieren, und Aufzeichnungen über alle Servicearbeiten sind aufzubewahren.
Häufige Fragen
Welche Hauptrolle spielt der Druckluftbehälter im System?
Der Druckluftbehälter gleicht den Druck im Netz aus, deckt kurzfristige Verbrauchsspitzen ab und reduziert die Anzahl der Schaltvorgänge des Kompressors, wodurch sich dessen Lebensdauer verlängert.
Wie groß muss der Druckluftbehälter für einen Kompressor mit 300 l/min sein?
Eine typische Anwendung erfordert einen Druckluftbehälter mit einem Volumen von 150–170 Litern für einen Kompressor mit einem Durchfluss von 300 l/min, einem Druckbereich von 6–8 bar und einer Versorgungsdauer von 1 min, unter Berücksichtigung einer Reserve für Temperaturschwankungen und Leckagen.
Wo im Leitungssystem sollte der Druckluftbehälter installiert werden, vor oder nach dem Trockner?
Der Nassbehälter gehört vor den Trockner (er fängt das Kondensat aus dem Kompressor auf), der Trockenbehälter nach dem Trockner (er speichert die aufbereitete Luft).
Wie oft sollte der Druckluftbehälter kontrolliert werden?
Die äußere Sichtprüfung erfolgt monatlich, die innere Inspektion jährlich. Die Prüfung gemäß den tschechischen Vorschriften hängt von der Kategorie des Druckbehälters ab und wird vom Prüftechniker festgelegt.
Hilft Kompresory-vzduchotechnika bei der Auswahl des Druckluftbehälters?
Ja. Kompresory-vzduchotechnika bietet technische Beratung, Dimensionierungsberechnungen, die Lieferung von Druckluftbehältern sowie Servicesupport; eine Beratung kann direkt über den Online-Shop vereinbart werden.
Empfohlen
- Aufgabenliste für Druckluft: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Möglichkeiten der Druckluftspeicherung: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Leitfaden zur industriellen Druckluftverteilung: Effizienz im Betrieb - Kompresory-Vzduchotechnika.cz
- Druckluftschläuche richtig lagern: Ratgeber für Handwerker - Kompresory-Vzduchotechnika.cz


Wartungsanleitung für Spritzpistolen: für Profis und Heimwerker
Kurz zusammengefasst:
- Regelmäßige Wartung und sofortige Reinigung nach dem Gebrauch verlängern die Lebensdauer der Spritzpistole. Vor der Demontage muss die Pistole von der Luftzufuhr getrennt, der Druck abgelassen und Schutzausrüstung verwendet werden.
Die beste Methode, um die Spritzpistole funktionsfähig und sicher zu halten, ist die sofortige Reinigung nach jedem Gebrauch, die regelmäßige Kontrolle der Dichtungen und die Sicherstellung sauberer Druckluft mit 3-stufiger Filterung. Eine korrekte Wartung kann die Lebensdauer der Pistole deutlich verlängern und dauerhaft gleichmäßige Spritzergebnisse gewährleisten.
Drei Schritte, die nach jeder Arbeit nicht fehlen dürfen:
- Sofort den Behälter entleeren und das System mit Wasser (wasserverdünnbare Farben) oder dem entsprechenden Verdünner (synthetische Farben und Lösungsmittelfarben) spülen.
- Trennen Sie die Pistole von der Druckluftquelle und lassen Sie vor jeder Demontage den Restdruck ab.
- Sicherstellen Sie saubere Druckluft: 3-stufiger Filter mit Druckregler und Schlauch mit einem Innendurchmesser von mindestens 9 mm.
Inhalt
- Sicherheit an erster Stelle: was vor der Demontage zu tun ist
- Welche Werkzeuge und Reinigungsmittel benötigen Sie?
- Ausführliche Anleitung zur Reinigung und Wartung der Spritzpistole
- Wie oft sollte die Pistole kontrolliert werden und worauf ist zu achten?
- Wie lassen sich Verstopfungen und andere häufige Fehler der Spritzpistole beheben?
- Warum entscheidet saubere Druckluft über die Qualität des Spritzbilds?
- Wie lagert man die Pistole nach der Wartung richtig?
- Welche Ersatzteile sollte man immer griffbereit haben?
- Wichtigste Erkenntnisse
- Wartung der Pistole: was wirklich über das Ergebnis entscheidet
- Wo bekommt man Teile und Zubehör für die Spritzpistole?
- Nützliche Quellen und Handbücher
- Häufige Fragen
Sicherheit an erster Stelle: was vor der Demontage zu tun ist
Die Vernachlässigung der Sicherheitsschritte vor der Reinigung ist die häufigste Ursache für Verletzungen bei der Arbeit mit Druckluftwerkzeugen. Der Druck im System kann schwere Verletzungen verursachen, daher ist die Reihenfolge der Schritte verbindlich, keine Empfehlung.
Schutzausrüstung bei Reinigung und Wartung:
- Atemschutzmaske geeignet für das verwendete Lösungsmittel oder die verwendete Farbe (mindestens FFP2 für organische Dämpfe).
- Schutzbrille mit Seitenschutz, nicht nur eine Arbeitsbrille.
- Nitrilhandschuhe, beständig gegen Lösungsmittel; Latexhandschuhe reichen nicht aus.
- Lange Ärmel oder ein Arbeitsoverall zum Schutz der Haut vor Spritzern.
Tauchen Sie die gesamte Pistole niemals in ein aggressives Lösungsmittel. Längeres Eintauchen beschädigt die inneren Dichtungen und die Oberflächenbehandlung des Pistolenkörpers unwiderruflich. Reinigen Sie nur die Teile, die direkt mit der Farbe in Kontakt kommen.
Welche Werkzeuge und Reinigungsmittel benötigen Sie?
Alles im Voraus vorzubereiten spart Zeit und verhindert Improvisation, die zu Beschädigungen der Teile führt.
Grundwerkzeug:
- Schlitz- und Kreuzschlitzschraubendreher (Größe abhängig vom Pistolenmodell).
- Ringschlüssel oder Maulschlüssel für die Düsenmuttern und Luftkappen.
- Satz feiner Bürstchen für Düsen und Kanäle (Durchmesser 1–4 mm).
- Nadelreiniger oder dünne Drähte zur Überprüfung der Durchgängigkeit der Düsenöffnungen.
- Saubere Lappen oder fusselfreie Papiertücher.
Reinigungsmittel je nach Lacktyp:
- Wasserverdünnbare Lacke (Acryl-, Latexlacke): klares Wasser, gegebenenfalls ein mildes Reinigungsmittel.
- Synthetische und Alkydlacke: im technischen Datenblatt des Lackherstellers angegebenes Verdünnungsmittel (meist technisches Benzin oder Lackbenzin).
- Zweikomponenten- und Epoxidlacke: vom Hersteller empfohlener Spezialreiniger, Arbeiten innerhalb des Zeitlimits vor dem Gelieren.
Ersatzteile auf Vorrat:
- Satz O-Ringe und Dichtungen für das jeweilige Pistolenmodell.
- Ersatznadel und -düse (mindestens ein Komplettsatz).
- Filter für den Behälter oder Eingangsfilter der Pistole.
- Silikonfett oder vom Hersteller empfohlenes Schmiermittel zur Schmierung der Nadel und beweglicher Teile.
Ausführliche Anleitung zur Reinigung und Wartung der Spritzpistole
Der gesamte Vorgang dauert bei routinierter Praxis 15–25 Minuten. Nehmen Sie sich bei der ersten Reinigung mehr Zeit und halten Sie das Handbuch zu Ihrem Modell bereit.
1. Sicherheitsvorbereitung Trennen Sie den Schlauch von der Pistole. Betätigen Sie den Abzug, gerichtet auf einen Auffangbehälter, bis die gesamte Luft und der Druck entwichen sind. Legen Sie Schutzausrüstung an.
2. Entleerung des Behälters und Spülung des Systems Schrauben Sie den Behälter ab und gießen Sie die verbleibende Farbe zurück in den Originalbehälter. Füllen Sie Reinigungsmittel (Wasser oder Verdünner) in den Behälter, schrauben Sie ihn wieder an und sprühen Sie in einen Auffangbehälter, bis eine klare Flüssigkeit austritt. Wiederholen Sie dies je nach Verschmutzungsgrad ein- oder zweimal.
3. Demontage und Reinigung von Düse, Nadel und Luftkappe Schrauben Sie die Luftkappe und die Düse ab. Ziehen Sie die Nadel nach dem Lösen der Sicherungsmutter heraus. Tauchen Sie alle Teile in Reinigungsmittel in einem kleinen Behälter (nicht die gesamte Pistole). Reinigen Sie die Kanäle der Düse mit einer Bürste und einem Faden; verwenden Sie niemals einen Metalldraht, der die Öffnung erweitern und die Geometrie der Düse dauerhaft beschädigen würde.
4. Kontrolle der O-Ringe, Dichtungen und Schmierung Überprüfen Sie jeden O-Ring und jede Dichtung bei guter Beleuchtung. Risse, Abflachungen oder Verhärtungen sind ein Signal für den Austausch. Bestreichen Sie die Nadel und die beweglichen Teile leicht mit Silikonfett. Wischen Sie überschüssiges Fett ab, damit es nicht in die Farbe gelangt.
5. Ausblasen, Kontrolle und Zusammenbau Blasen Sie die Kanäle der Pistole kurz mit Druckluft (ohne Farbe) aus. Setzen Sie die Pistole in umgekehrter Reihenfolge der Demontage zusammen: Nadel, Düse, Luftkappe. Ziehen Sie die Muttern fest an, jedoch ohne übermäßige Kraft, die das Gewinde beschädigen würde.
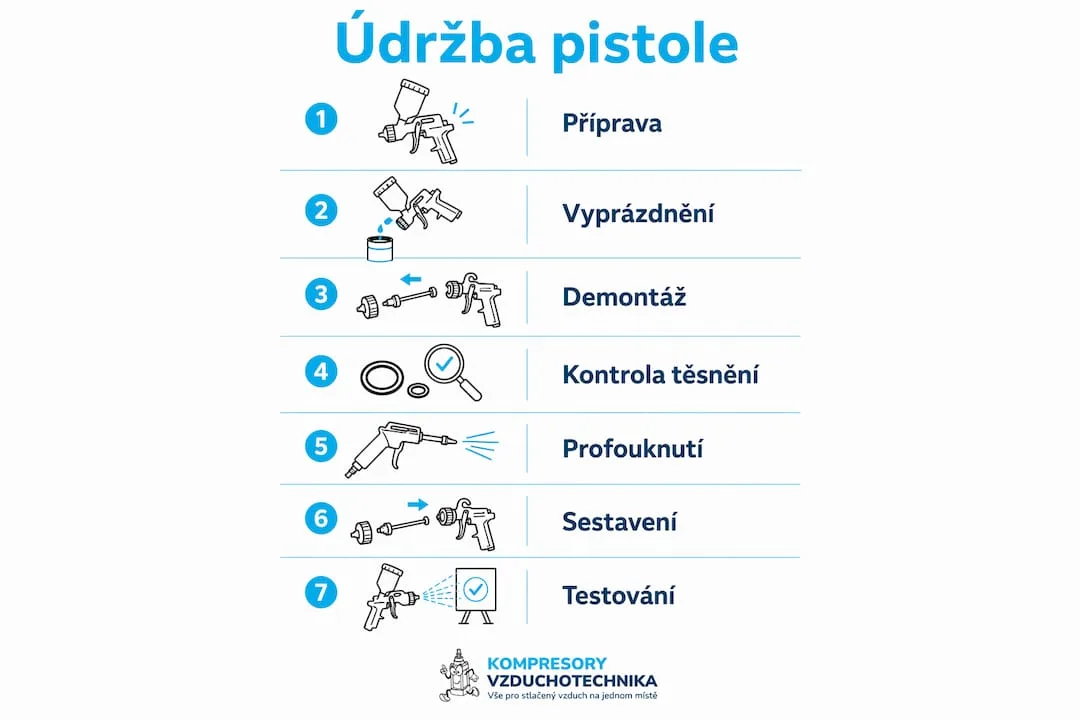
6. Kontrolle des Spritzbildes Schließen Sie den Schlauch an, stellen Sie den Druck ein und sprühen Sie eine Testprobe auf ein Stück Karton. Ein korrektes Spritzbild ist ein symmetrisches Ellipsoid ohne Streifen, Tropfen oder trockene Ränder.
| Spritzbild | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Symmetrische Ellipse | Alles in Ordnung | Arbeit fortsetzen |
| Auf einer Seite schwerer | Verstopfte Öffnung der Luftkappe | Mit Bürste reinigen |
| Tropfen in der Mitte | Abgenutzte Nadel oder Düse | Teil austauschen |
| Trockener, ausgefranster Rand | Niedriger Druck oder verstopfter Filter | Druck erhöhen, Filter prüfen |
| Zu großer Sprühkegel | Zu hoher Druck | Druck schrittweise verringern |
Profi-Tipp: Beginnen Sie immer mit niedrigerem Druck und erhöhen Sie ihn schrittweise in kleinen Schritten, bis Sie das richtige Sprühbild erreichen. Ein Test auf Karton vor jeder Arbeit deckt Verschleiß der Düse auf, bevor er sich auf der lackierten Oberfläche zeigt.
Wie oft sollte die Spritzpistole kontrolliert werden und worauf ist zu achten?
Eine regelmäßige vorbeugende Kontrolle ist günstiger als eine Reparatur infolge vernachlässigter Wartung. Die Häufigkeit hängt von der Nutzungsintensität ab.
| Intervall | Was zu kontrollieren ist |
|---|---|
| Nach jedem Gebrauch | Sauberkeit der Düse, der Nadel und des Behälters; Spülung des Systems |
| Täglich / nach jeder Schicht | Zustand der Dichtungen, Durchlässigkeit der Filter, Dichtheit der Verbindungen |
| Monatlich | Komplette Demontage, Kontrolle der O-Ringe, Schmierung, Zustand des Schlauchs |
| Jährlich | Serviceinspektion, Kalibrierung des Druckreglers, Austausch von Verschleißteilen |
Konkrete Kontrollpunkte bei der monatlichen Inspektion:
- Düse: Sichtprüfung auf Verschleiß der Lochkante; eine Veränderung des Spritzbilds ist das erste Anzeichen.
- Nadel: Geradheit, Oberfläche ohne Kratzer oder Korrosion.
- Dichtungen und O-Ringe: Elastizität, Unversehrtheit, keine Risse.
- Luftfilter der Pistole: Sauberkeit des Einsatzes, kein Kondensat.
- Druckregler: Stabilität des eingestellten Werts bei Durchfluss.
- Schläuche und Verbindungen: keine Risse, korrekter Anzug, Dichtheit.
Das Führen eines einfachen Wartungsprotokolls (Datum, durchgeführte Arbeiten, ausgetauschte Teile) beschleunigt die Diagnose bei einem Defekt erheblich und erleichtert die Bestellung der richtigen Ersatzteile. Eine Tabelle im Telefon oder ein Papierformular bei der Pistole genügt dafür.
Wie lassen sich Verstopfungen und andere häufige Defekte der Spritzpistole beheben?
Die meisten Probleme lassen sich direkt in der Werkstatt lösen. Der Schlüssel liegt in der richtigen Diagnose vor dem Austausch von Teilen.
| Defekt | Ursache | Schnelle Reparatur |
|---|---|---|
| Verstopfte Düse | Angetrocknete Farbe in der Öffnung | In Reinigungsmittel einweichen, mit Reinigungsnadel säubern |
| Unregelmäßiger oder streifiger Spritzbild | Verschleiß von Nadel/Düse, falscher Druck | Teile überprüfen, Abstand und Überlappung einstellen — |
| Tropfen aus der Pistole | Beschädigte Dichtung oder lockere Mutter | Dichtung austauschen, Materialdurchfluss-Mutter festziehen |
| Verunreinigungen im Lack | Kondensat oder Verunreinigungen in der Luft | Filter prüfen und austauschen, Trockner kontrollieren |
| Ungleichmäßige Deckung | Zu schnelle Bewegung oder zu geringer Druck | Bewegung verlangsamen (ca. 1 m in 3 s), Druck erhöhen |
Anzeichen dafür, dass ein Fachservice erforderlich ist:
- Risse oder Verformungen am Pistolenkörper.
- Beschädigte Gewinde der Düse oder der Luftkappe.
- Der Druckregler hält den eingestellten Wert nicht.
- Wiederkehrender Defekt nach dem Austausch von Dichtung und Düse.
Airless-Pistolen (druckluftlos) haben andere Anforderungen an Druckeinstellung und Düse. Richten Sie sich bei deren Wartung immer nach dem Handbuch des jeweiligen Modells, da die Arbeitsdrücke deutlich höher sind als bei konventionellen Druckluftpistolen.
Warum ist saubere Druckluft entscheidend für die Qualität des Sprühbilds?
Kondensat, Öl und feste Verunreinigungen in der Druckluft wirken sich direkt auf die Lackqualität aus: Sie verursachen Krater, Verunreinigungen und eine ungleichmäßige Abdeckung. Die Luftfiltration ist kein optionales Zubehör, sondern eine Voraussetzung für einen zuverlässigen Betrieb.
Empfohlene Luftaufbereitungskombination:
- 1. Stufe: Grobfilter zum Abscheiden fester Partikel und Wassertropfen.
- 2. Stufe: Feinfilter für Ölaerosole und feine Verunreinigungen.
- 3. Stufe: Druckregler mit Präzisionsmanometer für einen stabilen Arbeitsdruck.
Für Industriebetriebe ist die Norm ISO 8573 relevant, die die Reinheitsklassen der Druckluft definiert und die Auswahl von Filtern und Trocknern bestimmt. Die Übersicht der Kompressorfilter für die Industrie hilft bei der Auswahl der richtigen Kombination für den jeweiligen Betrieb.
| Parameter | Mindestanforderung | Hinweis |
|---|---|---|
| Innendurchmesser des Schlauches | ≥ 9 mm | Ein kleinerer Durchmesser verursacht einen Druckabfall |
| Schlauchausführung | Antistatisch | Vermeidung elektrostatischer Entladung beim Spritzen |
| Filtration | 3-stufig | Filter + Druckregler |
| Kondensatablass | Automatisch oder manuell | Regelmäßig entleeren |
Verwenden Sie auch für Hobbyanwendungen keinen Schlauch mit einem Innendurchmesser kleiner als 9 mm. Der Druckabfall am Schlauchende führt zu einem instabilen Spritzbild und erhöhtem Farbverbrauch. Die Wahl des richtigen Schlauchs für die Luftverteilung ist daher ebenso wichtig wie die Einstellung des Reglers.
Wie lagert man die Pistole nach der Wartung richtig?
Die richtige Lagerung verlängert die Lebensdauer der Dichtungen und schützt Präzisionsteile vor Verformung oder Korrosion.
Grundsätze der kurz- und langfristigen Lagerung:
- Die Pistole sauber, trocken und bei angemessener Temperatur (5–40 °C) lagern, geschützt vor direkter Sonneneinstrahlung und Wärmequellen.
- Vor einer längeren Lagerung (mehr als 2–3 Wochen) die Nadel und die beweglichen Teile leicht mit Silikonfett einschmieren.
- Empfindliche Dichtungen entnehmen und, sofern vom Hersteller empfohlen, getrennt in einer trockenen, luftdichten Verpackung aufbewahren.
- Düse und Luftkappe mit einer Schutzkappe abdecken oder in ein sauberes Tuch einwickeln.
- Die Pistole niemals mit Farbe im Behälter lagern; eingetrocknete Farbe beschädigt die Dichtungen und verstopft das System.
Beim Transport:
- Düse und Nadel vor mechanischer Beschädigung schützen (feste Hülle oder Schutzverpackung).
- Bewegliche Teile sichern, damit keine unbeabsichtigte Bewegung entsteht.
- Die Pistole nicht mit angeschlossenem, unter Druck stehendem Schlauch transportieren.
Profi-Tipp: Wenn Sie die Pistole längere Zeit nicht benutzen, geben Sie einige Tropfen Silikonöl in den Behälter, lassen Sie es kurz durchlaufen und anschließend ausfließen. Die Innenflächen bleiben so geschützt und die Dichtungen trocknen nicht aus.
Welche Ersatzteile sollte man immer griffbereit haben?
Verschleißteile verändern sich vorhersehbar. Sie auf Lager zu haben bedeutet, dass ein Defekt die Arbeit nicht für Stunden oder Tage durch Wartezeit auf eine Lieferung unterbricht.
Am häufigsten verschleißende Teile:
- Düse: Der Verschleiß der Lochkante zeigt sich durch eine Veränderung des Spritzbilds; tauschen Sie die Düse bei den ersten Anzeichen aus.
- Nadel: Riefen oder Korrosion auf der Oberfläche verursachen Tropfen und einen unregelmäßigen Materialdurchfluss.
- O-Ringe und Dichtungen: Risse oder der Verlust der Elastizität führen zu Undichtigkeiten und Tropfen.
- Eingangsfilter der Pistole: Eine Verstopfung verursacht einen Durchflussabfall und einen instabilen Druck.
Wie wählt man das richtige Teil aus:
- Suchen Sie die Teilenummer im Handbuch oder auf dem Typenschild der Pistole.
- Vergleichen Sie diese mit dem Katalog des Herstellers oder Lieferanten.
- Bevorzugen Sie Original-Sets oder hochwertige Ersatzteile mit technischer Spezifikation (Dichtungsmaterial, Düsendurchmesser).
Kompresory-vzduchotechnika bietet pneumatische Spritzpistolen und Zubehör einschließlich technischer Unterstützung bei der Auswahl des richtigen Teils an. Bereiten Sie vor der Bestellung das Modell der Pistole und die Teilenummer aus dem Handbuch vor.
Wichtige Erkenntnisse
Regelmäßige Wartung der Spritzpistole, sofortige Reinigung nach der Verwendung und saubere Druckluft mit 3-stufiger Filtration sind die drei Bedingungen, die über die Zuverlässigkeit und Lebensdauer der Pistole entscheiden.
| Punkt | Details |
|---|---|
| Sofortige Reinigung | Das System sofort nach Gebrauch durchspülen; getrocknete Farbe verstopft Düsen und beschädigt Dichtungen. |
| Sicherheit vor der Demontage | Immer zuerst die Luftzufuhr trennen und den Druck ablassen, ohne Ausnahme. |
| Qualität der Druckluft | Ein 3-stufiger Filter mit Regler und ein Schlauch mit Innendurchmesser ≥ 9 mm sind Voraussetzung für einen gleichmäßigen Sprühauftrag. |
| Vorbeugender Teileaustausch | Einen Satz Dichtungen, eine Nadel und eine Düse auf Lager halten; bei ersten Anzeichen von Verschleiß austauschen. |
| Kompresory-vzduchotechnika | Bietet Filter, Schläuche, Ersatzteilsätze und technische Beratung zur Auswahl der richtigen Lösung. |
Pflege der Pistole: Was wirklich über das Ergebnis entscheidet
Die meisten Probleme mit Spritzpistolen entstehen nicht durch Verschleiß, sondern durch vernachlässigte Reinigung. Eine Pistole, die nach der Arbeit mit Farbe im System stehen gelassen wird, verstopft, bevor sich irgendein mechanischer Verschleiß bemerkbar macht. Das gilt gleichermaßen für Hobbyanwender wie für professionelle Lackierereien.
Die zweite Sache, die unterschätzt wird, ist die Luftqualität. Eine noch so gut eingestellte Pistole mit sauberen Düsen liefert kein gutes Ergebnis, wenn Luft mit Kondensat oder Öl in sie gelangt. Die Investition in eine 3-stufige Filtration macht sich bereits beim ersten Auftrag bezahlt, bei dem nicht nachgeschliffen und nachlackiert werden muss.
Für den professionellen Betrieb empfehle ich, über jeden Servicevorgang Aufzeichnungen zu führen. Bei einem wiederkehrenden Defekt ist die Aufzeichnung der schnellste Weg zur Diagnose und zugleich Grundlage für eine Reklamation oder die Bestellung von Ersatzteilen. Für Hobbyanwender genügt ein einfaches Datum und ein Vermerk über das ausgetauschte Teil.
Wann die Pistole einem Fachmann anvertrauen: Wenn sich der Defekt nach dem Austausch von Dichtung und Düse wiederholt oder wenn der Druckregler den eingestellten Wert nicht hält, ist es Zeit für eine Serviceinspektion. Eine frühzeitige Reparatur ist immer günstiger als der Austausch der gesamten Pistole.
Wo bekommt man Teile und Zubehör für die Spritzpistole?
Kompresory-vzduchotechnika deckt die gesamte Kette von der Luftquelle bis zur Pistole ab. Für Spritzanwendungen bedeutet das konkret: Druckluftaufbereitungseinheiten, Filter, Schläuche und Ersatzteile für Pneumatikpistolen.
Für Hobbywerkstätten und den leichten professionellen Einsatz eignen sich kompakte Druckluftaufbereitungseinheiten bis 10 bar, die Filtration und Druckregelung in einer kompakten Einheit kombinieren. Industriebetriebe schätzen Schraubenkompressoren SCR mit integrierter Luftaufbereitung für stabile und saubere Luft während der gesamten Schicht.
Bereiten Sie vor dem Kontakt mit dem technischen Support Folgendes vor: Modell der Pistole, Teilenummer aus dem Handbuch und eine kurze Beschreibung des Defekts oder der Anfrage. Dadurch verkürzt sich die Beratungszeit und die Genauigkeit der Empfehlung erhöht sich. Der technische Support von Kompresory-vzduchotechnika ist online und telefonisch erreichbar.
Nützliche Quellen und Handbücher
Die Herstellerdokumentation ist bei Servicearbeiten unersetzlich. Allgemeine Anleitungen können als Orientierung dienen, aber konkrete Drehmomentwerte, Düsendurchmesser und Dichtungstypen sind immer modellspezifisch.
Empfohlene Quellen:
- Pistolenhersteller-Handbuch: von der Website des Herstellers herunterladen oder beim Kauf anfordern; beim Gerät oder in digitaler Form aufbewahren.
- Technisches Datenblatt der Farbe oder des Lacks: bestimmt das richtige Verdünnungs- und Reinigungsmittel; bei jeder neuen Charge aktualisieren.
- Norm ISO 8573: Referenzdokument für Industriebetriebe bei der Auslegung der Luftfiltration.
- Interner Leitfaden Kompressory-vzduchotechnika: Schritt für Schritt Wartung der Lackierpistole mit Fotos der Demontage und praktischen Tipps.
| Quelle | Typ | Verwendung |
|---|---|---|
| Pistolenhersteller-Handbuch | PDF / gedruckt | Drehmomentwerte, Demontageschema, Teilenummern |
| Technisches Datenblatt der Farbe | PDF des Farbherstellers | Richtiges Verdünnungsmittel, Reinigungsmittel, Arbeitsdruck |
| ISO 8573 | Norm | Luftreinheitsklassen für Industriebetriebe |
| Blog Kompresory-vzduchotechnika | Interner Artikel | Praktische Vorgehensweisen, empfohlenes Zubehör |
Bewahren Sie das Handbuch zu jeder im Betrieb eingesetzten Spritzpistole direkt am Gerät oder in digitaler Form zugänglich auf. Bei der Bestellung von Ersatzteilen ist die Teilenummer aus dem Handbuch der schnellste Weg zur richtigen Komponente.
Häufige Fragen
Wie stellt man die Spritzpistole vor dem Gebrauch richtig ein?
Beginnen Sie mit niedrigem Druck und erhöhen Sie ihn schrittweise in kleinen Schritten. Überprüfen Sie die richtige Einstellung mit einem Testspritzbild auf Karton: Das Bild sollte eine symmetrische Ellipse ohne Tropfen oder trockene Ränder ergeben.
Womit reinigt man die Spritzpistole nach der Arbeit?
Wasserverdünnbare Farben reinigen Sie mit Wasser, synthetische und Alkydfarben mit dem im technischen Datenblatt des Farbherstellers angegebenen Verdünner. Tauchen Sie niemals die gesamte Pistole in das Lösungsmittel; reinigen Sie nur die Teile, die mit der Farbe in Kontakt kommen.
Welcher Druck sollte für die Spritzpistole eingestellt werden?
Der Arbeitsdruck hängt vom Pistolenmodell und der Viskosität der Farbe ab; richten Sie sich stets nach den Empfehlungen des Pistolen- und Farbherstellers. Generell gilt, mit einem niedrigeren Wert zu beginnen und schrittweise zu erhöhen, bis das Spritzbild gleichmäßig ist.
Wie wird die Farbe für die Spritzpistole verdünnt?
Verdünnen Sie die Farbe mit dem vom Farbhersteller empfohlenen Verdünner auf die im technischen Datenblatt angegebene Viskosität. Die richtige Viskosität lässt sich mit einem Auslaufbecher überprüfen (meist Ford Cup Nr. 4); zu dickflüssige Farbe verstopft die Düsen, zu dünnflüssige Farbe führt zum Ablaufen.
Wie entfernt man eine verstopfte Düse der Spritzpistole?
Bauen Sie die Düse aus, weichen Sie sie im entsprechenden Reinigungsmittel ein und reinigen Sie die Kanäle mit einer weichen Bürste oder einem Reinigungsdraht. Verwenden Sie niemals einen Metalldraht, da dieser die Düsenöffnung erweitern und das Spritzbild dauerhaft verändern würde.
Empfohlen
- Schritt für Schritt Wartung der Lackierpistole: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Liste der Profi-Spritzpistolen 2026: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Wie man Druckluftwerkzeuge sicher verwendet: Leitfaden - Kompresory-Vzduchotechnika.cz
- Ausblaspistole – Verwendung, Vorteile und Düsentypen

Warum der Druckschlauch wichtig ist: ein Ratgeber für Techniker
Der Druckluftschlauch bestimmt die Sicherheit, Zuverlässigkeit und Effizienz des gesamten Druckluftsystems. Ein ungeeigneter oder beschädigter Schlauch verursacht Druckverluste, schädigt Werkzeuge und kann im Extremfall zum Platzen führen, mit Verletzungsrisiko für die Bedienperson. Prüfen Sie vor jedem Betrieb das Typenschild mit dem Betriebsdruck und wählen Sie den Schlauch nach der STAMP-Methodik aus.
Die wichtigsten Gründe, warum die Wahl des Schlauches entscheidend ist:
- Sicherheit: Platzen oder Austreten des Mediums unter Druck gefährdet die Bedienperson und die Umgebung
- Druckverluste: ein ungeeigneter Durchmesser oder eine ungeeignete Länge verringern den verfügbaren Druck am Werkzeug; eine falsche Länge und ein falscher Durchmesser können Druckverluste im Bereich von 5 bis 10 % verursachen
- Werkzeugschutz: ein stabiler Durchfluss verlängert die Lebensdauer des Druckluftwerkzeugs
- Betriebszuverlässigkeit: ein hochwertiger Schlauch reduziert Stillstandzeiten und Servicekosten
Inhalt
- Was ist ein Druckluftschlauch und welche grundlegenden Typen gibt es für Werkstatt und Baustelle?
- Wie beeinflusst der Druckluftschlauch die Betriebssicherheit?
- Wie beeinflusst der Druckluftschlauch die Effizienz und Leistung des Systems?
- Welche technischen Parameter entscheiden über die richtige Wahl des Schlauches?
- Wie wählt man Schritt für Schritt den richtigen Druckluftschlauch aus (STAMP-Methodik)
- Wie installiert, verwendet und wartet man den Druckluftschlauch richtig?
- Wie lagert man Druckluftschläuche richtig?
- Welche Normen und Zertifizierungen gelten für Druckluftschläuche in der Tschechischen Republik und der EU?
- Praktische Empfehlungen für drei typische Betriebsszenarien
- Wichtige Erkenntnisse
- Fachliche Stellungnahme zur Auswahl und Wartung von Druckluftschläuchen
- Wo finden Sie den richtigen Druckluftschlauch und fachliche Unterstützung?
- Welche Dokumente und technische Datenblätter sollten Sie vom Lieferanten verlangen?
- Häufige Fragen
Was ist ein Druckluftschlauch und welche grundlegenden Typen gibt es für Werkstatt und Baustelle?
Ein Druckluftschlauch ist konstruktiv für die Übertragung von Medien unter Druck ausgelegt, also für Druckluft, Flüssigkeiten oder technische Gase. Vom Saugschlauch (Absaugschlauch) unterscheidet er sich durch die Verstärkung und die Wandstärke: Der Saugschlauch ist für Unterdruck dimensioniert, der Druckschlauch für Überdruck. Die Verwechslung dieser beiden Typen ist eine der häufigsten Unfallursachen.
Hauptypen nach Material und Verstärkung:
- Gummischläuche mit Textil- oder Stahlgeflecht: hohe Abriebfestigkeit, beständig gegen Öle, Lösungsmittel und extreme Temperaturen; geeignet für Bau und Industrie
- Polyurethan-Schläuche (PU): leicht, flexibel, beständig gegen Öle und Abrieb; bleiben auch bei niedrigen Temperaturen flexibel (etwa bis zu ca. −40 °C), beliebt im Werkstattbetrieb
- PTFE-Schläuche: chemische Beständigkeit und Temperaturstabilität; geeignet für aggressive Medien und hohe Temperaturen
- PVC-Schläuche: preislich am günstigsten, leicht, jedoch geringere Beständigkeit und werden in der Kälte steif; nur für gelegentlichen und weniger anspruchsvollen Einsatz
- Schläuche mit Stahlgeflecht (mehrlagig): maximale Druckbeständigkeit bei erhaltener Flexibilität; für Hochdruck-Industrieanwendungen
| Material | Hauptvorteile | Nachteile | Typischer Einsatz |
|---|---|---|---|
| Gummi mit Geflecht | Beständigkeit gegen Abrieb, Öle und Lösungsmittel, Flexibilität | Höheres Gewicht | Bau, Industrie |
| Polyurethan (PU) | Leichtigkeit, Flexibilität auch bei Kälte, Beständigkeit gegen Öle und Abrieb | Höherer Preis, Empfindlichkeit gegenüber bestimmten Chemikalien | Werkstatt, Autowerkstatt |
| PVC | Niedriger Preis, Leichtigkeit | Geringere Beständigkeit, versteift bei Kälte | Gelegentlicher Gebrauch, leichtere Werkzeuge |
| PTFE | Chemische Beständigkeit, hohe Temperaturen | Höherer Preis, steifer | Chemische Industrie, Lebensmittelindustrie |
| Stahlgeflecht | Höchste Druckbeständigkeit | Geringere Flexibilität, Gewicht | Industrielle Hochdrucksysteme |
Die Materialkompatibilität mit dem geförderten Medium ist entscheidend. Verwenden Sie den Schlauch ausschließlich für das Medium, für das er zertifiziert ist. PTFE, Nitril oder EPDM werden dort gewählt, wo ein Kontakt mit Chemikalien oder hohen Temperaturen droht. Prüfen Sie stets das technische Datenblatt des Herstellers, da die Druckbeständigkeit mit steigender Temperatur abnimmt.
Wie beeinflusst der Druckschlauch die Betriebssicherheit?
Ein ungeeigneter oder beschädigter Schlauch ist eine direkte Ursache für Betriebsunfälle. Das Bersten eines Schlauchs unter Druck setzt eine Energie frei, die einem Schuss vergleichbar ist: ausgespritztes Medium, ein wegschleudernder Schlauch oder Bruchstücke der Armatur können schwere Verletzungen verursachen. Austretendes Medium führt zudem zu einem unkontrollierten Druckabfall im System, was die Funktion weiterer Anlagen in der Linie gefährdet.
Faktoren, die das Ausfallrisiko erhöhen:
- Alterung und Materialabbau (UV-Strahlung, Ozon, Chemikalien)
- Abrieb und mechanische Beschädigung der Oberfläche (Überfahren durch Wagen, scharfe Kanten)
- Knicken des Schlauchs an einer Stelle mit kleinem Biegeradius
- Überschreitung des Nenndrucks
- Druckstöße bei plötzlichem Schließen von Ventilen oder Werkzeugen
Druckstöße sind in der Praxis ein unterschätzter Faktor. Spitzenwerte können den Nenndruck kurzzeitig um ein Vielfaches übersteigen und zu Materialermüdung oder zum sofortigen Platzen des Schlauchs ohne ausreichende Sicherheitsreserve führen. Die mechanische Belastung führt zudem häufig zu Mikroschäden, die mit bloßem Auge nicht sichtbar sind, sodass der Schlauch in Ordnung erscheinen kann, bis er plötzlich unter vollem Druck versagt.
Checkliste für die Sicht- und Funktionsprüfung vor dem Gebrauch:
- Schlauchoberfläche: Risse, Schnitte, Scheuerstellen, Ausbeulungen oder Blasen
- Endstücke und Armaturen: Korrosion, Verformung, Lockerung
- Gesamtlänge: ohne unnötige Schlaufen oder Knicke
- Typenschild: lesbarer Betriebsdruck und Herstellungsdatum
- Dichtheit: kein Zischen oder Feuchtigkeit im Bereich der Verbindungen
Profi-Tipp: Verborgene Schäden (innere Delamination oder Ermüdung der Verstärkung) sind von außen nicht sichtbar. Unterziehen Sie Schläuche, die älter als 5 Jahre sind oder unter anspruchsvollen Bedingungen betrieben werden, einer Druckprüfung. Legen Sie die Prüfintervalle entsprechend der Betriebsbelastung fest: bei Einschichtbetrieb wöchentliche Sichtprüfung, bei Dreischichtbetrieb tägliche Prüfung vor Schichtbeginn.
Wie beeinflusst der Druckluftschlauch die Effizienz und Leistung des Systems?
Der richtige Schlauch ist die Voraussetzung für die volle Leistung des Druckluftwerkzeugs. Der Innendurchmesser (DN) und die Länge des Schlauchs bestimmen direkt die Druckverluste: Je kleiner der Durchmesser und je länger der Schlauch, desto größer der Druckabfall zwischen Kompressor und Werkzeug. Ein für 6 bar ausgelegtes Druckluftwerkzeug kann bei einem ungeeigneten Schlauch nur mit 4,5–5 bar arbeiten, was die Leistung verringert, den Verschleiß erhöht und die Lebensdauer verkürzt. Eine falsche Länge oder ein falscher Durchmesser kann die Leistung des Druckluftwerkzeugs um bis zu 10 % verringern.
Einfluss der Parameter auf die Leistung:
- Innendurchmesser: kleinerer DN = höhere Strömungsgeschwindigkeit = größerer Druckverlust; für die meisten Werkstattwerkzeuge genügt DN 9–13 mm
- Länge: jeder zusätzliche Meter erhöht den Druckverlust; ideale Länge für eine Autowerkstatt sind 10–15 m, bei Schläuchen über 15 m sollte ein größerer DN in Betracht gezogen werden
- Minderwertige Verbindungen und Undichtigkeiten: verursachen dauerhafte Leckagen, die der Kompressor durch längere Laufzeit ausgleichen muss, was den Energieverbrauch erhöht
Orientierungshilfe zur Durchmesserwahl je nach Werkzeug:
| Werkzeugtyp | Empfohlener Innendurchmesser | Mindestdruck | Hinweis |
|---|---|---|---|
| Reifenfüller, Ausblaspistole | 6 mm | 6 bar | Leichte Werkzeuge, geringer Durchfluss |
| Schlagschrauber, Schleifer, Bohrmaschine | 8–9 mm | 6,5 bar | Standardwerkzeuge |
| Schlagschrauber, Sandstrahlen | 10 mm | 6,5 bar | Werkzeuge mit hohem Durchfluss |
| Lackieren, schwere Schleifmaschinen | 13 mm | 7 bar | Hochleistungsanwendungen |
Ein einfaches Beispiel: Ein Schlauch DN 6 mm mit einer Länge von 20 m verursacht bei gleichem Durchfluss einen deutlich größeren Druckverlust als ein Schlauch DN 10 mm mit einer Länge von 10 m. Das Werkzeug am Ende des längeren und engeren Schlauchs erhält weniger Druck, obwohl der Kompressor mit voller Leistung arbeitet. Eine praktische Kontrolle führen Sie mit einem Manometer am Ausgang des Schlauchs durch: Wenn der Unterschied zwischen dem Druck am Kompressor und am Ausgang größer als 0,5 bar ist, sollten Sie einen kürzeren Schlauch oder einen größeren Durchmesser in Betracht ziehen.
Grundregel: Bei der Auslegung sollten Sie mit einer Reserve von mindestens 1–2 bar über dem Nenn-Arbeitsdruck des Werkzeugs rechnen, damit Druckstöße und Verluste in der Leitung die Leistung nicht einschränken.
Ein hochwertiger Schlauch mit ausreichendem Durchmesser sorgt für einen gleichmäßigen Durchfluss und verhindert Undichtigkeiten, die sonst die Laufzeit des Kompressors verlängern und die Betriebskosten erhöhen würden. Wenn Sie eine größere Reichweite benötigen, ist es vorteilhafter, eine feste Druckluftverrohrung mit Anschlussstellen zu installieren, als einen einzelnen extrem langen Schlauch zu verwenden. Mehr zur Auswahl des Kompressors im Hinblick auf die Schlauchleitung finden Sie im Leitfaden zur Auswahl eines Industriekompressors.
Welche technischen Parameter entscheiden über die richtige Wahl des Schlauchs?
Das Etikett oder Datenblatt des Schlauchs enthält mehrere Werte, die Sie lesen und richtig interpretieren können müssen.
Arbeitsdruck, Berstdruck und Sicherheitsfaktor:
- WP (Working Pressure / Nenn-Arbeitsdruck): maximal zulässiger Betriebsdruck bei Nenntemperatur
- BP (Burst Pressure / Berstdruck): Druck, bei dem der Schlauch versagt; immer deutlich höher als WP
- S.F. (Safety Factor / Sicherheitsfaktor): Verhältnis von BP zu WP; bei Industrieschläuchen typischerweise 3:1 bis 4:1, bei Hochdruckanwendungen auch höher
Innendurchmesser (DN): bestimmt den Durchfluss und die Druckverluste. Größerer DN = geringere Verluste, aber höheres Gewicht und höherer Preis. Bei der Wahl des richtigen DN gehen Sie von den Durchflussanforderungen des Werkzeugs (l/min) und der Leitungslänge aus.
Temperaturbereich: Mit steigender Temperatur sinkt die Druckbeständigkeit des Schlauchs. Der auf dem Etikett angegebene WP-Wert gilt für die Nenntemperatur (üblicherweise 20 °C). Beim Betrieb bei höheren Temperaturen müssen Sie die Derating-Kurve im technischen Datenblatt des Herstellers prüfen.
Biegeradius und Armaturen:
| Parameter | Worauf zu achten ist | Warum es wichtig ist |
|---|---|---|
| Mindestbiegeradius | Wert in mm auf dem Typenschild | Ein Knick unterhalb dieses Radius beschädigt die Verstärkung |
| Anschlusstyp (Armatur) | BSP, NPT, metrisches Gewinde | Kompatibilität mit Leitungen und Schnellkupplungen |
| Verstärkungstyp | Geflecht vs. Spirale | Die Spirale hält höherem Druck und Druckstößen stand |
| Prüfdruck | Im technischen Datenblatt angegeben | Überprüfung der Fertigungsqualität |
Schnellkupplungen müssen dem Nenndurchmesser des Schlauchs sowie dem Betriebsdruck des Systems entsprechen. Der Industrie- und der Automobilstandard für Schnellkupplungen sind nicht gegeneinander austauschbar; wählen Sie beim Aufbau des Systems einen Standard für den gesamten Betrieb und halten Sie sich konsequent daran. Billige oder inkompatible Kupplungen sind eine Quelle für Undichtigkeiten und erhöhten Verschleiß der Anschlussstücke. Die Sauberkeit der Schnellkupplungen und ihrer Haltekugeln beeinflusst die Dichtheit des gesamten Systems maßgeblich und ist eine häufige, aber oft übersehene Ursache von Leckagen.
Wie man den richtigen Druckluftschlauch Schritt für Schritt auswählt (STAMP-Methodik)
Die STAMP-Methodik (Size, Temperature, Application, Material, Pressure) bietet ein systematisches Vorgehen, das Dimensionierungsfehler minimiert. In der Praxis eliminiert sie die häufigsten Ausfallursachen: Unterschätzung von Druckstößen, Materialverwechslung oder ungeeigneten Durchmesser.
Auswahlverfahren:
- Size (Größe): den erforderlichen Durchfluss (l/min) und die Leitungslänge messen; DN so wählen, dass der Druckverlust die zulässige Grenze nicht überschreitet
- Temperature (Temperatur): den Betriebstemperaturbereich ermitteln; Derating im technischen Datenblatt überprüfen
- Application (Anwendung): den Medientyp (Luft, Öl, Chemikalien, Heißwasser) und die mechanische Beanspruchung (Abrieb, Biegung, Druckstöße) bestimmen
- Material (Material): ein mit dem Medium und den Betriebsbedingungen kompatibles Material wählen (Gummi, PU, PTFE, EPDM)
- Pressure (Druck): den WP des Schlauchs gegenüber dem maximalen Betriebsdruck des Systems einschließlich Reserve für Druckstöße überprüfen
Checkliste für die Bestellung:
- Schlauchlänge und Anschlusstyp (BSP, NPT, metrisches Gewinde)
- Innendurchmesser (DN) und Außendurchmesser
- Nennarbeitsdruck (WP) und Sicherheitsfaktor (S.F.)
- Verstärkungstyp: Geflecht (niedrigere Drücke, höhere Flexibilität) oder Spirale (Hochdruck, Druckstöße)
- Zertifizierungen und Prüfprotokoll des Herstellers
- Temperaturbereich und Medienverträglichkeit
Profi-Tipp: Wählen Sie immer einen Schlauch mit einem höheren Nennarbeitsdruck als Ihrem aktuellen Betriebsdruck. Druckstöße beim plötzlichen Schließen von Ventilen oder Werkzeugen können den Nenndruck kurzzeitig um ein Vielfaches überschreiten. Eine Sicherheitsreserve von 30–50 % über dem Betriebsdruck ist im industriellen Betrieb Standard.
Eine vollständige Übersicht über das Zubehör, das die Schlauchauswahl beeinflusst, finden Sie in der Zubehör-Checkliste für Kompressoren.
Wie installiert, verwendet und wartet man einen Druckschlauch richtig?
Eine korrekte Installation verlängert die Lebensdauer des Schlauchs und beugt Havarien vor. Der häufigste Montagefehler ist das Verdrehen des Schlauchs oder dessen Führung über scharfe Kanten.
Installationsablauf:
- Schalten Sie den Kompressor aus und senken Sie den Druck im System; schließen Sie den Schlauch niemals unter Druck an und trennen Sie ihn niemals unter Druck
- Prüfen Sie Sauberkeit und Zustand der Endstücke und Schnellkupplungen vor der Montage
- Verlegen Sie den Schlauch ohne unnötige Schlaufen, Knicke oder Kontakt mit scharfen Kanten; vermeiden Sie eine scharfe Biegung unmittelbar hinter dem Endstück, wo die Belastung am größten ist
- Schließen Sie die Armaturen mit einem Drehmomentschlüssel gemäß Herstellerangaben an; ziehen Sie die Gewinde nicht zu fest an und verwenden Sie Dichtband an den Gewindeverbindungen
- Erhöhen Sie den Druck schrittweise und prüfen Sie die Verbindungen durch Hören (Zischen) und Fühlen (Feuchtigkeit)
- Führen Sie vor der Inbetriebnahme eine Druckprüfung mit dem 1,5-fachen Betriebsdruck durch
- Kennzeichnen Sie den Schlauch mit einem Schild mit Montagedatum und Nenndruck
Grundsätze des ordnungsgemäßen Betriebs:
- Überschreiten Sie niemals den maximalen Betriebsdruck des Schlauchs
- Fahren Sie nicht mit Fahrzeugen oder schweren Maschinen über den Schlauch; verwenden Sie an stark frequentierten Stellen Schutzabdeckungen für Schläuche
- Ziehen Sie den Schlauch nicht durch Zug an den Endstücken oder am angeschlossenen Werkzeug heraus
- Verwenden Sie den Schlauch nicht als Aufhängemittel oder Seil
- Trennen Sie den Schlauch unter Druck niemals ohne Sicherheitsabsperrventil ab
Profi-Tipp: In Werkstätten mit mehreren Technikern sollten die Schläuche je nach Nennweite oder Verwendungszweck farblich gekennzeichnet werden (z. B. rot für größere Durchmesser, blau für kleinere). Dies verhindert Verwechslungen und falsche Anschlüsse.
Intervalle für regelmäßige Kontrollen:
- Vor jeder Schicht / Verwendung: Sichtprüfung der Oberfläche, Endstücke und Verbindungen
- Wöchentlich: Dichtheitsprüfung bei Betriebsdruck, Kontrolle der Befestigung
- Monatlich (oder je nach Betriebsbelastung): Druckprüfung, Kontrolle des Biegeradius
- Alle 6 Monate: umfassende Kontrolle der Elastizität, der Gewinde und der Verbindungsfestigkeit
Wann der Schlauch sofort ausgetauscht werden muss:
- Sichtbare Risse, Ausbeulungen oder Ablösungen des äußeren Mantels
- Dauerhafte Verformung des Querschnitts durch unsachgemäßes Aufwickeln
- Verformung oder Korrosion der Armaturen
- Wiederholte Undichtigkeiten an den Verbindungen auch nach dem Nachziehen oder Austausch des Anschlussstücks
- Schläuche ohne lesbares Etikett oder älter als 5 Jahre im anspruchsvollen Betrieb (oder bei Einwirkung von Chemikalien und UV-Strahlung)
Keine Reparatur mit Klebeband oder ein improvisierter Flicken ist eine akzeptable Lösung für unter Druck stehende pneumatische Systeme. Der Preis eines neuen Schlauchs ist immer niedriger als die Kosten eines ungeplanten Ausfalls oder eines Unfalls.
Wie werden Druckschläuche richtig gelagert?
Die Art der Lagerung hat entscheidenden Einfluss auf die Lebensdauer des Schlauchs. Schlecht gewartete Schläuche haben in der Praxis eine Lebensdauer von 1 bis 2 Jahren, während korrekt gelagerte Schläuche aus demselben Material 5 bis 8 Jahre halten. Der Unterschied liegt nicht in der Produktqualität, sondern im täglichen Umgang.
Lagerungsgrundsätze:
- Vor der Einlagerung den Schlauch drucklos machen, visuell prüfen, von Schmutz und Ölen reinigen und trocknen lassen
- Schläuche locker auf Haspeln aufwickeln, ohne überlappende Schlaufen und ohne Spannung; niemals auf dem Boden lagern
- Das freie Ende mit einem Klettverschluss oder einer Kunststoffschelle sichern, niemals mit Draht oder einer Metallschelle
- An Haken aufhängen oder im Regal außerhalb der Reichweite scharfer Kanten lagern; Schutzkappen auf die Anschlüsse aufsetzen
- Trocken, dunkel, vor direkter UV-Strahlung und Wärmequellen geschützt lagern, empfohlene Temperatur 5–25 °C
- Schläuche von Ölen, Schmierstoffen, Lösungsmitteln und aggressiven Chemikalien getrennt halten
Empfohlener Haspeldurchmesser je nach Schlauchdurchmesser:
| Schlauchdurchmesser (mm) | Empfohlener Trommeldurchmesser (cm) | Max. Länge pro Trommel (m) |
|---|---|---|
| 6 | 25 | 50 |
| 8 | 30 | 40 |
| 10 | 35 | 30 |
| 13 | 40 | 20 |
| 16 und mehr | 45 | 15 |
Eine zu kleine Trommel verursacht dauerhafte Verformungen des Innenquerschnitts, verringert den Durchfluss und schwächt das Material an den Biegestellen. Hadiče auf Trommeln oder Haken sind zudem in Verkehrswegen nicht im Weg und verringern das Stolperrisiko. Neben der Verlängerung der Lebensdauer spart die richtige Lagerung also auch die Zeit des Technikers, die er sonst mit dem Entwirren von Schläuchen oder der Suche nach der richtigen Länge im Lager verbringen würde.
Welche Normen und Zertifizierungen gelten für Druckluftschläuche in der Tschechischen Republik und der EU?
Druckluftschläuche, die in der EU in Verkehr gebracht werden, müssen die Anforderungen der entsprechenden europäischen Normen erfüllen und, sofern relevant, die CE-Kennzeichnung tragen. Für Betreiber in der Tschechischen Republik besteht die Pflicht, die Konformität des Produkts zu überprüfen und die Dokumentation für den Fall einer Kontrolle oder eines Versicherungsfalls aufzubewahren.
Wichtige Normen für Druckluftschläuche:
- EN ISO 6945: Schläuche für Druckluft; Anforderungen an Konstruktion, Prüfung und Kennzeichnung
- EN ISO 1307: Maßanforderungen für Gummi- und Kunststoffschläuche
- EN 14423: Schläuche für die Flüssigkeitsübertragung; Sicherheitsanforderungen
- CE-Kennzeichnung: verpflichtend für Schläuche, die unter die Druckgeräterichtlinie (PED 2014/68/EU) fallen, wenn die festgelegten Druckgrenzen überschritten werden
Profi-Tipp: Prüfen Sie beim Lesen des Zertifikats, ob sich die Norm auf den konkreten Schlauchtyp (Material, Verstärkung, Durchmesser) bezieht und ob der Prüfdruck Ihrem Betriebsdruck entspricht. Eine allgemeine Aussage „erfüllt EN-Normen“ ohne Angabe der konkreten Norm und der Prüfwerte ist nicht ausreichend.
Der Betreiber trägt die Verantwortung für die regelmäßige Kontrolle und Dokumentation des Zustands der Schläuche. Bei einer Havarie, die durch vernachlässigte Wartung oder die Verwendung eines ungeeigneten Schlauchs verursacht wurde, kann die Versicherung die Leistung verweigern. Bewahren Sie Aufzeichnungen über Kontrollen und Austausche mindestens für die Dauer der Betriebslebensdauer des Geräts auf.
Praktische Empfehlungen für drei typische Einsatzszenarien
Die konkrete Wahl des Schlauchs hängt von der Anwendung ab. Nachfolgend finden Sie drei Szenarien mit empfohlenen Parametern.
Szenario 1: Werkstatt für Druckluftwerkzeuge
- Material: Polyurethan- oder Gummischlauch mit Textilgeflecht
- DN: 9–13 mm je nach Durchflussanforderungen des Werkzeugs
- Betriebsdruck: 8–12 bar; wählen Sie einen Schlauch mit einem Nennbetriebsdruck von mindestens 15 bar als Sicherheitsreserve
- Anschlüsse: Schnellkupplungen kompatibel mit dem Werkstattstandard (BSP 1/4")
- Länge: bis 10 m; bei längerer Leitung wechseln Sie zu DN 13 mm oder mehr
Szenario 2: Bauspritzarbeiten und hoher Verschleiß
- Material: Gummischlauch mit Stahlgeflecht oder mehrschichtiger Schlauch mit Schutzmantel
- Verstärkung: Stahlgeflecht erhöht die Abriebfestigkeit beim Ziehen über die Oberfläche
- Betriebsdruck: üblicherweise 10–15 bar; UV- und Witterungsbeständigkeit prüfen
- Schutz der Anschlussenden: Schutzhülsen oder Spiralschutz verwenden
Szenario 3: Industrielle Anlage mit häufigen Druckstößen
- Material: mehrschichtiger Schlauch mit Spiraleinlage aus Stahldraht
- Die Spiraleinlage erhöht die Beständigkeit gegenüber Druckstößen im Vergleich zu einfacher Geflechtverstärkung deutlich
- Betriebsdruck: 15–20 bar und mehr; Sicherheitsfaktor S.F. mindestens 4:1
- Prüfintervalle: tägliche Sichtprüfung, monatliche Druckprüfung
Richtwerte: Für die Werkstatt rechnen Sie mit einem Betriebsdruck von 8–12 bar, für industrielle Anwendungen 15–20 bar und mehr. Eine Sicherheitsreserve von 30–50 % über dem Betriebsdruck ist im anspruchsvollen Betrieb Standard.
Wichtigste Erkenntnisse
Ein geeigneter Druckschlauch schützt das Bedienpersonal, erhält die Systemleistung und senkt die Betriebskosten; ein ungeeigneter oder beschädigter Schlauch ist eine direkte Ursache für Havarien und Stillstandszeiten.
| Punkt | Details |
|---|---|
| Auswahl nach STAMP | Ein systematisches Vorgehen eliminiert Fehler bei der Dimensionierung und Materialverwechslungen. |
| Sicherheitsfaktor S.F. | Industrieschläuche haben einen S.F. von 3:1 bis 4:1; überprüfen Sie dies immer auf dem Typenschild oder im technischen Datenblatt. |
| Druckstöße | Spitzenwerte können den Nenndruck kurzzeitig überschreiten; wählen Sie eine Reserve von 30–50 % über dem Betriebsdruck. |
| Lagerung | Eine Spule mit einem Durchmesser von 30–45 cm und eine Lagerung über dem Boden verlängert die Lebensdauer von 1–2 Jahren auf 5–8 Jahre. |
| Regelmäßige Kontrollen | Sichtprüfung vor jeder Schicht, Druckprüfung monatlich oder je nach Betriebsbelastung. |
Fachliche Stellungnahme zur Auswahl und Wartung von Druckschläuchen
Der häufigste Fehler, den ich in Betrieben sehe, ist nicht der falsche Schlauch. Es ist der richtige Schlauch am falschen Ort. Techniker wählen den Schlauch nach dem Preis oder danach aus, was gerade auf Lager ist, anstatt von den Systemparametern auszugehen. Das Ergebnis ist ein Schlauch mit zu kleinem Durchmesser, der Druckverluste verursacht, oder ein Schlauch ohne ausreichende Sicherheitsreserve, der beim ersten größeren Druckstoß versagt.
Das zweite übersehene Detail sind nicht die Schläuche selbst, sondern die Schnellkupplungen und Anschlüsse. Staub, Metallspäne oder Reste von Dichtband im Inneren der Kupplung verursachen Undichtigkeiten, die Techniker vergeblich am Schlauch selbst suchen. Schnellkupplungen müssen regelmäßig gereinigt und ihre Haltekugeln kontrolliert werden.
Das dritte unterschätzte Problem ist die Dokumentation. Betreiber tauschen Schläuche aus, erfassen aber weder das Austauschdatum noch den Grund. Bei einem Schadensfall oder Versicherungsfall können sie dann nicht nachweisen, dass sie die Pflichten der regelmäßigen Wartung erfüllt haben. Ein einfaches Protokollblatt mit Montagedatum, Nenndruck und Datum der nächsten Kontrolle kostet eine Minute Arbeit und kann über die Versicherungsleistung entscheiden.
Die Investition in einen Schlauch mit höherem Nenndruck, hochwertigen Armaturen und einem Trommelsystem amortisiert sich schneller, als es scheint. Weniger Stillstandszeiten, weniger Servicemaßnahmen, geringerer Energieverbrauch des Kompressors. Die Qualität des Schlauchs ist keine Kostenposition, sondern Teil der Systemauslegung.
Wo finden Sie den richtigen Druckluftschlauch und fachliche Unterstützung?
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an Druckluftschläuchen, Zubehör und Luftaufbereitungseinheiten für Werkstätten und Industriebetriebe. Vor dem Kauf bieten wir eine technische Beratung: Wir helfen bei der Bestimmung des richtigen DN, Materials, Verstärkungstyps und kompatibler Armaturen gemäß den Parametern Ihres Systems.
Für Werkstätten und Autoservicebetriebe empfehlen wir den Einstieg mit Luftaufbereitungseinheiten, die saubere und trockene Luft für Werkzeuge und Schläuche gewährleisten. Industriebetriebe mit höheren Druckanforderungen werden das Angebot an Schraubenkompressoren SCR schätzen, die für den Dauerbetrieb ausgelegt sind. Wir übernehmen auch die Montage, Parametermessung und Revisionen der gesamten Schlauchleitung direkt vor Ort. Kontaktieren Sie uns mit den Parametern Ihres Systems, und wir erstellen eine konkrete Empfehlung.
Welche Dokumente und technischen Datenblätter sollten Sie vom Lieferanten verlangen?
Die richtige Dokumentation ist Voraussetzung für einen sicheren Betrieb und die Erfüllung der gesetzlichen Pflichten. Verlangen Sie bei der Bestellung eines Schlauchs immer:
- Technisches Datenblatt des Herstellers (Datasheet): WP, BP, S.F., Temperaturbereich, Biegeradius, kompatible Medien
- Konformitätserklärung (Declaration of Conformity): Verweis auf die konkrete EN-Norm und Gültigkeitsbereich
- Testprotokoll: Ergebnisse der Druckprüfung aus der Produktion, Testdatum
- Empfohlene Betriebsgrenzen und Austauschintervall: vom Hersteller, nicht nur vom Verkäufer
| Dokument | Was zu überprüfen ist | Wie zu verwenden |
|---|---|---|
| Technisches Datenblatt | WP, BP, S.F., Temperaturabhängigkeit | Vergleich mit den Betriebsbedingungen |
| Konformitätszertifikat | Konkrete EN-Norm, Geltungsbereich | Konformitätsnachweis für internes Audit |
| Testprotokoll | Prüfdruck, Datum, Produktionscharge | Qualitätsnachweis bei Reklamation oder Havarie |
| Empfohlenes Austauschintervall | Jahre oder Betriebsstunden | Planung der vorbeugenden Wartung |
Verwenden Sie diese Dokumente beim Vergleich von Angeboten verschiedener Lieferanten: Ein Schlauch ohne Datenblatt oder mit einem allgemeinen Zertifikat ohne Verweis auf eine konkrete Norm bietet keine ausreichende Sicherheitsgarantie. Bei der internen Sicherheitsprüfung bewahren Sie die Dokumentation zusammen mit den Aufzeichnungen über Installation und regelmäßige Kontrollen auf.
Häufige Fragen
Welchen Schlauch sollte man für einen Werkstattkompressor wählen?
Für den Werkstattbetrieb mit Druckluftwerkzeugen wählen Sie einen Polyurethan- oder Gummischlauch mit Textilgeflecht, DN 9–13 mm und einem Nenndruck von mindestens 15 bar. Begrenzen Sie die Länge auf 10 m; bei längeren Leitungen gehen Sie zu einem größeren Durchmesser über.
Wie kann man den an Druckluftwerkzeugen verfügbaren Druck erhöhen?
Die effektivste Methode ist, den Schlauch zu verkürzen oder seinen Innendurchmesser zu vergrößern. Die Druckverluste steigen mit der Länge und sinken mit dem Durchmesser; der Übergang von DN 6 mm auf DN 10 mm bei gleicher Länge verringert den Druckabfall zwischen Kompressor und Werkzeug erheblich.
Welchem Druck hält ein gewöhnlicher Schlauch für einen Kompressor stand?
Standardmäßige Werkstattschläuche haben einen Nenndruck von 8–12 bar; professionelle und industrielle Schläuche 15–20 bar und mehr. Der Berstdruck (BP) ist stets deutlich höher, typischerweise das 3- bis 4-Fache des WP, aber ein Betrieb über dem WP ist unzulässig.
Was ist der Unterschied zwischen PU- und PVC-Schläuchen?
PU-Schläuche zeichnen sich durch hohe Flexibilität auch bei niedrigen Temperaturen sowie Beständigkeit gegen Abrieb und Öle aus und eignen sich für anspruchsvolle Betriebe. PVC-Schläuche sind weniger flexibel und werden bei Kälte steif, sind jedoch kostengünstiger für we

Was ist modulare Pneumatik: Industrie und Motorsport
Kurz:
- Modulare Pneumatik bezeichnet in der Industrie verbundene FRL-Baugruppen, die sich einfach erweitern oder reparieren lassen. Im Motorsport bezeichnet sie Einlagen oder schlauchlose Systeme, die klassische Reifen ersetzen und das Risiko einer Panne verringern. Beide Ansätze ermöglichen den Austausch nur des defekten Segments anstelle der gesamten Baugruppe, was Zeit und Kosten spart.
Modulare Pneumatik bezeichnet zwei unterschiedliche Konzepte. In der Industrie handelt es sich um ein konfigurierbares FRL-System (Filter, Regler, Schmierstoffgeber) zur Aufbereitung von Druckluft, bei dem die einzelnen Module miteinander verbunden werden, ohne in die Gesamtinfrastruktur einzugreifen. Im Motorsport und Offroad-Bereich bezeichnet derselbe Begriff modulare Einlagen oder schlauchlose Lösungen, die den klassischen Schlauch ersetzen. Das System Mr. Wolf Mousse Balls arbeitet beispielsweise mit 24–30 Segmenten für den Hinterreifen, wobei die Anzahl der Segmente die Fahrsteifigkeit direkt beeinflusst. Beide Ansätze folgen derselben Logik: Statt das Ganze auszutauschen, genügt es, den defekten Teil zu ersetzen.
- Industrielles FRL-System: Filter, Regler, Schmierstoffgeber, verbunden zu einer modularen Baugruppe; es können Druckschalter, Soft-Start-Ventile oder weitere Filter hinzugefügt werden.
- Motorsport-Einlagen: segmentierte Mousse- oder Ballon-Einlagen (24–30 Segmente für den Hinterreifen) ersetzen den Schlauch und eliminieren das Risiko einer Panne.
- Gemeinsames Prinzip: Die Modularität ermöglicht Service oder Anpassung, ohne die gesamte Baugruppe austauschen zu müssen.
Inhalt
- Wie genau funktioniert ein modulares FRL-System und woraus besteht es?
- Modulare Einlagen im Motorsport: Wie funktionieren sie und was sagen die Zahlen aus?
- Welche Vorteile bieten sie wirklich und wo liegen die Grenzen?
- Wie wählt man die richtige modulare Lösung?
- Wie sieht die Wartung aus und was beeinflusst die Betriebskosten?
- Wo kann man modulare Lösungen in Tschechien beziehen?
- Wann sollte man sich für eine modulare Lösung entscheiden und wann besser nicht?
- Wichtige Erkenntnisse
- Modulare Lösungen in der Praxis: Was Techniker übersehen
- Kompresory-vzduchotechnika hilft Ihnen bei der Auswahl
- Empfohlene Quellen und weiterführende Lektüre
- Häufige Fragen
Wie funktioniert ein modulares FRL-System genau und woraus besteht es?
Eine modulare FRL-Baugruppe besteht aus drei Grundmodulen. Der Filter entfernt Feuchtigkeit, Öl und feste Verunreinigungen aus der Druckluft. Der Regler hält den Arbeitsdruck unabhängig von Schwankungen im Netz konstant. Der Schmierstoffgeber dosiert Öl in den Luftstrom für pneumatische Werkzeuge und Antriebe, die eine Schmierung benötigen.
Die Module werden über eine gemeinsame Schnittstelle verbunden, sogenannte Push-together-Steckverbinder oder Blockverteiler. Diese Verbindungsart eliminiert unnötige Gewindeverbindungen, die andernfalls die Druckverluste erhöhen würden. Eine richtig ausgelegte modulare Baugruppe weist daher einen geringeren Gesamtdruckverlust auf als drei separate, in Reihe geschaltete Einheiten. Außerdem reduziert ein gemeinsamer Verteiler die Anzahl der Dichtungen und damit auch die Anzahl potenzieller Leckstellen.
- Filter: Abscheidung von Kondensat und festen Partikeln, Austausch der Patrone ohne Demontage der Rohrleitung.
- Regler: Einstellung des Arbeitsdrucks, optional mit Manometer oder digitalem Display.
- Schmierstoffgeber: Nebel- oder Tropfenschmierung; kann bei Anwendungen mit ölfreier Anforderung entfallen.
- Erweiterungsmodule: Druckschalter, Soft-Start-Ventile, Durchflussmesser, Zusatzfilter.
Profi-Tipp: Wählen Sie die modulare Schnittstelle immer dann, wenn Sie eine Erweiterung der Linie planen oder mehrere Zonen mit unterschiedlichen Druckanforderungen betreiben. Eine Einzeleinheit ist in der Anschaffung günstiger, erfordert aber bei jeder Konfigurationsänderung den Austausch des gesamten Blocks.
Mehr über die Integration von FRL in Fertigungslinien finden Sie in der Übersicht pneumatische Automatisierung in der Industrie.
Modulare Einlagen im Motorsport: Wie funktionieren sie und was sagen die Zahlen aus?
Schlauchlose Systeme und Einlagensysteme ersetzen den klassischen Schlauch, indem der Reifenwulst direkt auf einer speziellen Felge abdichtet oder der Innenraum mit einer festen Einlage ausgefüllt wird. Das Ergebnis ist die Eliminierung des klassischen Defekts: Bei Beschädigung der Reifendecke verliert das Fahrzeug nicht sofort den Druck, und der Fahrer behält die Kontrolle.
Systeme wie Mr. Wolf Mousse Balls arbeiten nach dem Prinzip von Ballonsegmenten. Die Standardpackung enthält eine Reihe von Segmenten für den Hinterreifen; durch Hinzufügen oder Entfernen von Segmenten stimmt der Fahrer die Steifigkeit je nach Streckenoberfläche ab. Weniger Segmente bedeuten weicheres Verhalten, geeignet für Schlamm, mehr Segmente erhöhen die Steifigkeit für harten Untergrund.
| Parameter | Typischer Wert |
|---|---|
| Anzahl der Segmente, Hinterreifen | 24–30 Segmente |
| Montageart | Spezialfelge oder schlauchlose Felge |
| Hauptvorteil | Eliminierung von Defekten, einstellbare Steifigkeit |
Wichtige technische Erkenntnis: Beschädigte Ballons können nicht sicher wiederverwendet werden. Bei jedem Mantelwechsel muss der Zustand aller Segmente überprüft werden. Ein übersehenes beschädigtes Segment ist die häufigste Ursache für Systemausfälle im Gelände.
Die Montage erfordert Montagepaste am Felgenhorn. Eine Trockenmontage erhöht das Risiko eines langsamen Lecks am Felgenhorn erheblich und ist einer der häufigsten Fehler bei der Installation schlauchloser Systeme.
Welche Vorteile gibt es tatsächlich und wo liegen die Grenzen?
Modulare Lösungen bringen konkrete betriebliche Vorteile mit sich, haben aber auch reale Einschränkungen, die man vor dem Kauf kennen sollte.
Vorteile:
- Flexible Konfiguration ohne Austausch der gesamten Baugruppe.
- Geringere Druckverluste dank optimiertem internen Durchfluss und weniger Gewindeverbindungen.
- Kürzere Stillstandszeiten: ein defektes Modul wird in Minuten statt Stunden ausgetauscht.
- Platzersparnis gegenüber drei separaten, in Reihe geschalteten Einheiten.
- Bei Motorsport-Einsätzen: Eliminierung von Defekten und einstellbare Steifigkeit.
Nachteile:
- Höhere Anfangsinvestition im Vergleich zu einer einzelnen Einheit.
- Der Service erfordert Kenntnisse des konkreten Systems; eine fehlerhafte Montage macht die Vorteile zunichte.
- Lagerbestände an Ersatzmodulen erhöhen das gebundene Kapital.
Schlauchlose und modulare Einsatzlösungen erhöhen die Widerstandsfähigkeit gegen Defekte, können jedoch in den leistungsstärksten Rennsportanwendungen klassische Reifen noch immer nicht vollständig ersetzen. Die eingeschränkte Fähigkeit, mit dem Fahrwerk im Grenzbereich der Fahreigenschaften zusammenzuwirken, bleibt ein technisch ungelöster Kompromiss.
Einen Überblick über die Vorteile pneumatischer Systeme im industriellen Betrieb bietet der Artikel über die Effizienz pneumatischer Systeme.
Wie wählt man die richtige modulare Lösung?
Die Wahl hängt von den konkreten Betriebsparametern ab. Gehen Sie diese Checkliste durch, bevor Sie einen Lieferanten kontaktieren.
- Bestimmen Sie den erforderlichen Durchfluss (l/min oder m³/h) und den Betriebsdruck (bar).
- Berechnen Sie die Anzahl der Zonen mit unterschiedlichen Druckanforderungen.
- Schätzen Sie die Servicehäufigkeit und die Verfügbarkeit eines Technikers ab.
- Prüfen Sie den Erweiterungsplan der Linie im Zeithorizont von 2–3 Jahren.
- Erkundigen Sie sich beim Lieferanten in der Tschechischen Republik nach der Verfügbarkeit von Ersatzmodulen und -teilen.
Fragen an den Lieferanten:
- Sind die Module mit anderen Herstellern kompatibel, oder handelt es sich um ein geschlossenes System?
- Wie lange dauert der Austausch eines Moduls im laufenden Betrieb?
- Wie lange ist die Garantiezeit und wie sind die Servicebedingungen in der Tschechischen Republik geregelt?
Zusätzlich für den Motorsport:
- Kompatibilität der Einlage mit Durchmesser und Breite der Felge.
- Empfohlene Anzahl der Segmente für den jeweiligen Streckentyp.
- Verfügbarkeit von Montagepaste und Servicewerkzeug.
Profi-Tipp: Berechnen Sie die Gesamtbetriebskosten (TCO) als Summe aus Anschaffungspreis, jährlichen Servicekosten und geschätzten Ausfallkosten. Bei Anwendungen mit mehr als zwei Serviceeinsätzen pro Jahr ist ein modulares FRL-System in der Regel innerhalb von drei Betriebsjahren günstiger.
Wie sieht die Wartung aus und was beeinflusst die Betriebskosten?
Modulare FRL-Systeme erfordern einen regelmäßigen Austausch der Filtereinsätze, die Kontrolle des Ölstands im Schmierstoffgeber und die Kalibrierung des Reglers. Die Häufigkeit hängt von der Qualität der Eingangsluft und der Betriebsintensität ab. Der entscheidende Vorteil gegenüber einer Einzeleinheit: Bei einem Defekt des Reglers muss nur das Reglermodul ausgetauscht werden, nicht die gesamte Baugruppe.
Hauptkostenfaktoren:
- Anschaffungspreis der Baugruppe und der einzelnen Module.
- Preis der Filtereinsätze und des Öls für den Schmierstoffgeber.
- Kosten für den Serviceeinsatz und die Anfahrt des Technikers in der Tschechischen Republik.
- Verluste durch Stillstandszeiten bei einer ungeplanten Störung.
Bei Motorsport-Einsätzen gilt eine andere Logik. Die Segmente werden bei jedem Mantelwechsel kontrolliert; beschädigte Stücke werden entsorgt. Die regelmäßige Kontrolle verlängert die Lebensdauer des Systems und beugt einem Ausfall im Gelände vor.
Praktische Empfehlung: Halten Sie mindestens ein Ersatzmodul jedes im Betrieb befindlichen Typs auf Lager. Der Modulaustausch vor Ort dauert Minuten; das Warten auf die Lieferung eines Ersatzteils kann Stunden oder Tage Stillstand bedeuten.
Wo kann man die modulare Lösung in Tschechien beziehen?
Industrielle modulare FRL-Baugruppen sind in der Tschechischen Republik über spezialisierte E-Shops und technische Großhändler erhältlich. Kompresory-vzduchotechnika bietet Druckluftaufbereitungseinheiten einschließlich fachkundiger Beratung, Auslegung der Baugruppe und Servicesupport an.
- Industrielle FRL: Prüfen Sie den Herstellerkatalog, das technische Datenblatt mit den Durchflusskennwerten und die Verfügbarkeit von Ersatzmodulen in der Tschechischen Republik.
- Motorsport-Einsätze: Händler für Enduro- und Motorradausrüstung; prüfen Sie vor der Bestellung die Kompatibilität mit der Felge.
- Service und Montage: Kompresory-vzduchotechnika übernimmt die schlüsselfertige Planung, Montage, Revisionen und den Rund-um-die-Uhr-Service von Kompressor- und Pneumatiksystemen in der Tschechischen Republik.
Beim Kauf fordern Sie immer das Datenblatt mit den Durchflusscharakteristiken, dem Druckbereich und den Anschlussmaßen an. Die Kompatibilität von Modulen verschiedener Hersteller ist nicht garantiert.
Wann sollte man sich für eine modulare Lösung entscheiden und wann eher nicht?
Modulare FRL-Einheiten sind dort sinnvoll, wo der Betrieb mehrere Zonen mit unterschiedlichen Druckanforderungen umfasst, wo die Wartungsfrequenz zweimal jährlich überschreitet oder wo eine Erweiterung der Linie geplant ist. Eine eigenständige Einheit ist besser geeignet für Einzonenanwendungen mit niedrigem Durchfluss und minimalen Wartungsanforderungen.
- Industrie, modulare FRL-Einheit: mehrere Zonen, hohe Wartungsfrequenz, Erweiterungsplan.
- Industrie, eigenständige Einheit: einfache Anwendung, niedriger Durchfluss, begrenztes Budget.
- Motorsport, modulare Einsätze: Hobby-Enduro, Off-Road, Trail-Rennen.
- Motorsport, klassische Pneumatik: extremer Renneinsatz mit höchsten Anforderungen an die Fahreigenschaften.
Vergleichen Sie die erwarteten Wartungsintervalle und den Preis der Ersatzteile, bevor Sie die endgültige Entscheidung treffen.
Wichtige Erkenntnisse
Modulare Pneumatik bietet in ihren beiden Hauptbedeutungen Flexibilität und niedrigere TCO im intensiven Betrieb, erfordert jedoch eine höhere Anfangsinvestition und eine korrekt ausgelegte Konfiguration.
| Punkt | Details |
|---|---|
| Zwei Hauptbedeutungen | FRL-Systeme in der Industrie und segmentierte Einlagen im Motorsport sind unterschiedliche Konzepte mit einer gemeinsamen Modularitätslogik. |
| Anzahl der Einlagensegmente | Eine Standardpackung für einen Hinterreifen enthält 24–30 Segmente; die Anzahl der Segmente bestimmt die Steifigkeit. |
| TCO vs. Anschaffungskosten | Ein modulares FRL hat einen höheren Anschaffungspreis, senkt aber bei mehreren Serviceeinsätzen pro Jahr die Gesamtkosten, da nur das defekte Modul ausgetauscht wird. |
| Leistungsgrenzen | Luftlose Systeme und Einlagensysteme ersetzen klassische Reifen in Rennanwendungen mit extremen Anforderungen an das Fahrverhalten nicht. |
| Kompresory-vzduchotechnika | Bietet Konzeption, Lieferung und Service modularer FRL-Baugruppen in der Tschechischen Republik einschließlich fachkundiger Beratung an. |
Modulare Lösungen in der Praxis: Was Techniker übersehen
Der häufigste Fehler bei der Spezifikation eines modularen FRL liegt nicht in der Auswahl der Module selbst, sondern im unterschätzten Durchfluss. Der Projektant legt die Baugruppe für den aktuellen Bedarf aus, und wenn nach einem Jahr eine weitere Maschine hinzukommt, reicht das System nicht mehr aus. Die modulare Architektur löst dieses Problem leichter als eine eigenständige Einheit, aber nur dann, wenn die Erweiterung von Anfang an eingeplant wird und eine ausreichend dimensionierte Schnittstelle gewählt wird.
Bei Motorsport-Einsätzen überspringen Techniker am häufigsten die Kontrolle der Segmente beim Wechsel des Mantels. Eine beschädigte Blase sieht harmlos aus, verursacht aber im Gelände einen Ausfall des gesamten Systems. Ebenso unterschätzt wird die Montagepaste: die trockene Montage des Wulstes auf die Felge ist der direkte Weg zu einem langsamen Leck.
Die Empfehlung ist einfach: Besprechen Sie die Baugruppe vor der Finalisierung der Spezifikation mit einem Spezialisten, der die konkreten Betriebsbedingungen kennt.
Kompresory-vzduchotechnika hilft Ihnen bei der Auswahl
Eine richtig ausgelegte modulare Baugruppe spart Zeit und Geld, aber nur dann, wenn sie den tatsächlichen Betriebsparametern entspricht. Kompresory-vzduchotechnika bietet die schlüsselfertige Auslegung der FRL-Baugruppe, die Lieferung der Module, Montage, Revisionen und einen Non-Stop-Service in der Tschechischen Republik.
Die technische Abteilung beurteilt Ihre bestehende Druckluftleitung, empfiehlt eine geeignete Konfiguration und sorgt für die Kompatibilität der Module. Das gesamte Sortiment Pneumatik und Hydraulik ist online verfügbar, mit der Möglichkeit einer fachlichen Beratung. Senden Sie die technischen Parameter Ihres Betriebs und erhalten Sie eine konkrete Empfehlung unverbindlich.
Empfohlene Quellen und weiterführende Lektüre
- Datenblätter der Hersteller von FRL-Baugruppen: fordern Sie diese direkt beim Lieferanten an; sie enthalten Durchflusscharakteristiken, Druckbereich und Anschlussmaße.
- Die Normen ETRTO und UNECE R30 legen die technischen Anforderungen an schlauchlose Systeme fest; verfügbar auf den Websites der zuständigen Normungsorganisationen.
- Montage eines Pneumatiksystems Schritt für Schritt auf Kompresory-vzduchotechnika: praktische Anleitung für die Installation von FRL und Rohrleitungen.
- Wie Pneumatik in der Industrie funktioniert: eine tiefere technische Erklärung für Leser, die den breiteren Kontext verstehen möchten.
- Hersteller von Mousse-Einlagen (Mr. Wolf, Tannus): Die Produktseiten enthalten Kompatibilitätstabellen mit Reifen- und Felgengrößen.
Häufig gestellte Fragen
Was ist modulare Pneumatik in der Industrie?
Modulare Pneumatik in der Industrie bezeichnet eine konfigurierbare FRL-Baugruppe (Filter, Regler, Schmierstoffgeber), bei der die einzelnen Module über eine gemeinsame Schnittstelle verbunden werden und ohne Eingriff in die gesamte Installation ausgetauscht oder erweitert werden können.
Wie viele Segmente haben modulare Einlagen für den Hinterreifen?
Eine Standardverpackung modularer Einlagen vom Typ Mousse Balls enthält 24–30 Segmente für den Hinterreifen; die Anzahl der Segmente beeinflusst direkt die Steifigkeit und das Fahrverhalten.
Sind schlauchlose Einlagen für den Renneinsatz geeignet?
Für Hobby-Enduro und Offroad sind sie geeignet, bei Renneinsätzen mit extremen Anforderungen an das Fahrverhalten können sie klassische Reifen jedoch nicht vollständig ersetzen, da das Zusammenspiel mit dem Fahrwerk an der Leistungsgrenze eingeschränkt ist.
Wie lassen sich die Betriebskosten eines modularen FRL-Systems senken?
Halten Sie einen Vorrat an Ersatzmodulen und beachten Sie die Serviceintervalle für den Austausch der Filtereinsätze. Der Austausch eines defekten Moduls vor Ort eliminiert Stillstandskosten, die in der Regel höher sind als der Preis des Moduls selbst.
Wo kann man in Tschechien modulare FRL-Baugruppen beziehen?
Kompresory-vzduchotechnika bietet modulare Einheiten zur Druckluftaufbereitung einschließlich Auslegung der Baugruppe, Montage und Serviceunterstützung in der Tschechischen Republik.
Empfohlen
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Was ist Pneumatiklogik: ein Leitfaden für die Industrie - Kompresory-Vzduchotechnika.cz
- Die Rolle der Automatisierung in der Pneumatik in Fertigungsprozessen - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Automatisierung: Leitfaden für die Industrie - Kompresory-Vzduchotechnika.cz

Was ist ein Druckluftbehälter und wie wählt man ihn richtig aus
Kurz gesagt:
- Ein Druckluftbehälter ist ein geschlossenes Druckgerät, das zur sicheren Aufbewahrung von Flüssigkeiten oder Gasen unter einem höheren Druck als dem atmosphärischen Druck bestimmt ist. Er wird zur Akkumulation von Druckluft, zum Ausgleich von Druckpulsationen und zur Verringerung der Schaltzyklen des Kompressors verwendet, wodurch sich dessen Lebensdauer verlängert. Die Gesetzgebung legt fest, dass Behälter über 0,5 bar zu den überwachungsbedürftigen Druckgeräten gehören, die einer strengen Kontrolle unterliegen.
Was ist ein Druckluftbehälter und wozu dient er
Ein Druckluftbehälter ist ein geschlossenes Druckgefäß, das zur sicheren Aufbewahrung von Flüssigkeiten oder Gasen unter einem höheren Druck als dem atmosphärischen Druck ausgelegt ist. Gemäß § 2 der Regierungsverordnung Nr. 192/2022 Sb. handelt es sich um einen Druckkörper einschließlich der direkt daran befestigten Bauteile bis zur Verbindungsstelle mit der Druckanlage.
In Druckluftsystemen erfüllt der Druckluftbehälter mehrere Schlüsselfunktionen:
- Akkumulation von Druckluft zur Deckung kurzfristiger Verbrauchsspitzen, ohne dass der Kompressor sofort anlaufen muss
- Ausgleich von Druckpulsationen, die bei der Verdichtung entstehen, wodurch angeschlossene Werkzeuge und Geräte geschützt werden
- Abscheidung von Kondensat aus der Druckluft vor deren weiterer Verteilung
- Verringerung der Schaltzyklen des Kompressors, was dessen Lebensdauer verlängert
Der Betriebsdruck (PS) gibt den höchstzulässigen Betriebsüberdruck des Behälters an. Die Sicherheitsausrüstung, insbesondere das Sicherheitsventil, stellt sicher, dass der Druck diese Grenze niemals überschreitet. Druckluftbehälter mit einem höchsten Betriebsdruck über 0,5 bar werden gemäß der Regierungsverordnung Nr. 192/2022 Sb. zu den überwachungsbedürftigen Druckgeräten gezählt und unterliegen einer strengen gesetzlichen Kontrolle.
Kompresory-vzduchotechnika bietet zertifizierte Druckluftbehälter für industrielle und private Druckluftsysteme an, einschließlich fachkundiger Beratung bei der Auswahl.
Inhalt
- Welche Arten von Druckbehältern werden am häufigsten verwendet?
- Welche Rechtsvorschriften und Normen gelten für Druckbehälter in der Tschechischen Republik?
- Wie wählt man den richtigen Druckbehälter für Ihr Druckluftsystem aus?
- Wie wartet man Druckbehälter richtig und wann sollten sie geprüft werden?
- Druckbehälter und Druckluftbehälter von Kompresory-vzduchotechnika
- Wichtige Erkenntnisse
- Häufige Fragen
Welche Arten von Druckbehältern werden am häufigsten verwendet?
Druckbehälter werden nach Konstruktion, Verwendungszweck und gesetzlicher Einstufung unterteilt. Jeder Typ hat spezifische Eigenschaften, die seine Eignung für die jeweilige Anwendung bestimmen.
- Stationäre Druckbehälter sind fest am Installationsort verankert. Die Norm ČSN 69 0010-1-1 legt für sie die technischen Regeln fest und definiert den Betriebsüberdruck sowie den höchsten Betriebsüberdruck. Typischerweise handelt es sich um industrielle Druckluftbehälter mit Volumina von einigen zehn Litern bis zu mehreren tausend Litern.
- Tragbare Druckbehälter sind für den mobilen Einsatz konzipiert. Das geringere Volumen und das niedrigere Gewicht ermöglichen ihren Transport auf Baustellen oder in Werkstätten.
- Einfache Druckbehälter sind serienmäßig hergestellte Behälter gemäß NV 175/1997 Sb., die zur Aufnahme von Luft oder Stickstoff bis 30 bar bestimmt sind. Ihre Herstellung unterliegt einer vereinfachten Konformitätsbewertung.
Werkstoffe von Druckbehältern beeinflussen die Arbeitstemperaturen, den maximalen Druck und die Beständigkeit gegenüber der Umgebung:
- Unlegierter Stahl: am weitesten verbreiteter Werkstoff, geeignet für Standard-Industrieanwendungen
- Unlegiertes Aluminium und seine Legierungen: geringeres Gewicht, geeignet für tragbare Behälter und die Lebensmittelindustrie
- Edelstahl: Korrosionsbeständigkeit, geeignet für aggressive Umgebungen oder Flüssigkeiten der Gruppe 1
Typische Kapazitäten und ihr Einsatz:
| Behältervolumen | Übliche Anwendungen |
|---|---|
| kleinere Volumina geeignet für Heimwerkstätten und Hobby-Kompressoren | |
| mittlere Volumina, verwendet in Autowerkstätten und kleineren Produktionsbetrieben | |
| — | Leichtindustrie, Druckluftbehälter — |
| größere Volumina, üblich für mittlere Industriesysteme | |
| große Volumina, geeignet für große Produktionshallen und Industriekompressoren |
Welche Rechtsvorschriften und Normen gelten für Druckbehälter in der Tschechischen Republik?
Der Betrieb von Druckbehältern in der Tschechischen Republik wird durch mehrere verbindliche Vorschriften geregelt. Ihre Kenntnis ist sowohl für Hersteller als auch für Betreiber unerlässlich.
- NV č. 192/2022 Sb. ist die grundlegende Vorschrift für Druckgeräte. Sie definiert überwachungsbedürftige Druckgeräte, die Bedingungen für deren Sicherheit und die Anforderungen an die Sicherheitsausrüstung. Behälter mit einem PS über 0,5 bar werden entsprechend der Kombination aus Betriebsdruck und Volumen in Klasse I oder II eingestuft.
- NV č. 175/1997 Sb. regelt einfache Druckbehälter und legt die technischen Grenzwerte für deren Serienfertigung fest.
- ČSN 69 0010-1-1 definiert technische Begriffe und Regeln für ortsfeste Druckbehälter, einschließlich des Betriebsüberdrucks und des höchstzulässigen Betriebsüberdrucks.
- Vyhláška č. 18/1979 Sb. und ČSN 69 0012 legen die Fristen und Verfahren für Revisionen und Druckprüfungen von in Betrieb befindlichen Behältern fest.
Zu den Anforderungen an die Sicherheitsausrüstung gehören Sicherheitsventile, Manometer und Absperrarmaturen. Jeder Behälter muss mit einem Schild gekennzeichnet sein, das die technischen Parameter, das Herstellungsjahr und die Identifikation des Herstellers enthält.
Ausführlichere Informationen zu den Sicherheitsgrundsätzen beim Umgang mit Druckgeräten bietet der Artikel über pneumatische Sicherheit in der Industrie.
Wie wählt man den richtigen Druckbehälter für Ihr Druckluftsystem aus?
Die richtige Wahl des Druckbehälters hängt von den Kompressorparametern, den Anforderungen der Entnahmestellen und den Betriebsbedingungen ab. Eine falsche Wahl führt zu unzureichender Systemleistung oder unnötig hohen Kosten.
- Das Behältervolumen wird je nach Leistung des Kompressors und Art der Entnahme gewählt. Grundsätzlich gilt: Ein größerer Druckluftbehälter reduziert die Schaltzyklen des Kompressors und verlängert dessen Lebensdauer.
- Der Betriebsdruck muss dem maximalen Druck des Kompressors und den Anforderungen der angeschlossenen Werkzeuge entsprechen. Die Norm ČSN EN 286-1 spezifiziert Druckluftbehälter nach europäischer Norm mit genau definierten Parametern.
- Material und Ausführung hängen von der Umgebung der Installation ab. Im Außenbereich oder in feuchter Umgebung ist ein Oberflächenschutz oder eine Edelstahlausführung erforderlich.
- Zertifizierung und Konformität mit der NV 192/2022 Sb. sind Voraussetzung für den legalen Betrieb. Prüfen Sie beim Kauf immer das Vorhandensein der CE-Kennzeichnung und der Begleitdokumentation.
- Zubehör: Sicherheitsventil, Manometer, Kondensatablasshahn und eine geeignete Befestigung gehören zu einer kompletten Lösung.
Profi-Tipp: Das Volumen des Druckluftbehälters in Litern sollte ungefähr dem Zehnfachen der Minutenleistung des Kompressors in Litern pro Minute entsprechen, um einen effizienten Betrieb bei unterbrochener Entnahme zu gewährleisten.
Kompresory-vzduchotechnika bietet Druckluftbehälter in einer breiten Palette von Volumina an, von kompakten Behältern für Heimwerkstätten bis hin zu Druckluftbehältern mit einem Volumen von 725 l für mittlere Industrieanlagen.
Wie wartet man Druckluftbehälter richtig und wann müssen sie geprüft werden?
Regelmäßige Wartung verlängert die Lebensdauer des Druckluftbehälters und beugt Havarien vor. Die Gesetzgebung schreibt konkrete Fristen vor, die nicht ignoriert werden dürfen.
- Regelmäßige Sichtkontrollen sind mindestens einmal jährlich durchzuführen. Achten Sie auf den Zustand der Oberfläche, der Schweißnähte, der Flansche und der Dichtungen. Korrosion, Verformungen oder Undichtigkeiten sind ein Signal für die sofortige Außerbetriebnahme des Behälters.
- Die Prüfung erfolgt in den durch die Verordnung Nr. 18/1979 Sb. und die ČSN 69 0012 festgelegten Fristen. Die Standardfrist für die Prüfung beträgt ein Jahr.
- Die Druckprüfung wird in der Regel nach neun Betriebsjahren durchgeführt. Die Prüfung überprüft die Festigkeit und Dichtheit des Behälters bei einem Druck, der über dem Betriebsdruck liegt.
- Kondensatablass sollten Sie regelmäßig durchführen, idealerweise täglich bei intensivem Betrieb. Angesammeltes Wasser beschleunigt die Korrosion der Innenwand des Behälters.
- Reinigung und Schutz: Schützen Sie die Außenfläche mit einem Anstrich oder einem Korrosionsschutzmittel, besonders in Umgebungen mit erhöhter Feuchtigkeit.
- Anzeichen von Beschädigung: Zischen oder Luftaustritt im Bereich der Flansche, sichtbare Korrosion, Deformation des Mantels oder ein nicht funktionierendes Sicherheitsventil erfordern einen sofortigen Serviceeingriff.
Kompresory-vzduchotechnika bietet technischen Support, Serviceeinsätze und Beratung bei Revisionen von Druckluftbehältern.
Druckluftbehälter von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet zertifizierte Druckluftbehälter für industrielle und private Druckluftsysteme mit Betriebsdrücken und Volumina, die das gesamte Spektrum gängiger Anwendungen abdecken. Das Sortiment umfasst ortsfeste Druckluftbehälter von kleinen Volumina für den Hobbygebrauch bis hin zu großvolumigen Behältern für industrielle Betriebe, einschließlich Behältern für Fluide der Gruppe 1 und Behältern gemäß ČSN EN 286-1.
Jedes Produkt wird mit der entsprechenden Dokumentation geliefert und erfüllt die Anforderungen der NV 192/2022 Sb. Es steht eine fachkundige Beratung bei der Auswahl des richtigen Volumens, Drucks und Materials entsprechend der jeweiligen Anwendung zur Verfügung. Für ein komplettes Druckluftsystem bietet Kompresory-vzduchotechnika auch Luftaufbereitungseinheiten sowie sämtliches Zubehör für Verteilung und Filtration.
Sehen Sie sich das aktuelle Angebot an Druckluftbehältern mit 720 l Volumen an oder kontaktieren Sie die technische Abteilung für eine individuelle Lösungsplanung.
Wichtige Erkenntnisse
Ein Druckluftbehälter ist ein überwachungsbedürftiges Druckgerät, das der NV 192/2022 Sb. unterliegt, wobei die richtige Wahl von Volumen, Material und Zertifizierung die Grundlage für einen sicheren und langfristigen Betrieb des Druckluftsystems bildet.
| Punkt | Details |
|---|---|
| Definition und Gesetzgebung | Ein Druckluftbehälter ist ein Druckbehälter gemäß NV 192/2022 Sb.; Behälter über 0,5 bar gelten als überwachungsbedürftige Druckgeräte. |
| Typen und Materialien | Ortsfeste, tragbare und einfache Behälter; zu den Materialien zählen Stahl, Aluminium und deren Legierungen. |
| Auswahl nach Parametern | Das Volumen sollte etwa dem Zehnfachen der Minutenliefermenge des Kompressors entsprechen; der Druck muss sowohl zum Kompressor als auch zu den Werkzeugen passen. |
| Prüfungen und Tests | Die Prüfungen erfolgen jährlich, die Druckprüfung wird nach neun Betriebsjahren durchgeführt. |
| Kompressoren-Drucklufttechnik | Bietet zertifizierte Druckluftbehälter im gesamten Volumenbereich mit fachkundiger Beratung und Servicesupport. |
Häufige Fragen
Was ist ein Druckluftbehälter gemäß der tschechischen Gesetzgebung?
Ein Druckluftbehälter ist ein geschlossenes Druckgefäß zur Aufbewahrung von Flüssigkeiten oder Gasen unter Druck, definiert in § 2 der Regierungsverordnung Nr. 192/2022 Sb. Behälter mit einem Betriebsdruck über 0,5 bar gehören zu den überwachungsbedürftigen Druckgeräten.
Wie funktioniert ein Druckluftbehälter im Druckluftsystem?
Der Behälter speichert die Druckluft, gleicht Druckschwankungen aus und reduziert die Anzahl der Schaltvorgänge des Kompressors. Dadurch schützt er sowohl den Kompressor als auch die angeschlossenen Werkzeuge und sorgt für einen stabilen Druck im Leitungsnetz.
Wie oft muss ein Druckluftbehälter geprüft werden?
Die Prüfung erfolgt in der Regel einmal jährlich, die Druckprüfung nach neun Betriebsjahren, gemäß der Verordnung Nr. 18/1979 Sb. und der Norm ČSN 69 0012.
Welches Volumen des Druckluftbehälters benötige ich für meinen Kompressor?
Das Volumen des Druckluftbehälters in Litern sollte ungefähr dem Zehnfachen der Minutenliefermenge des Kompressors in Litern pro Minute entsprechen. Kompressory-vzduchotechnika bietet Behälter von kleinen Volumina für den Hobbygebrauch bis hin zu industriellen Druckluftbehältern mit großen Volumina an.
Welche Zertifizierungen muss ein Druckluftbehälter aufweisen?
Der Behälter muss die CE-Kennzeichnung tragen und die Anforderungen der Regierungsverordnung Nr. 192/2022 Sb. bzw. Nr. 175/1997 Sb. für einfache Druckbehälter erfüllen. Dem Lieferumfang muss eine Begleitdokumentation mit technischen Parametern und der Identifikation des Herstellers beiliegen.
Empfohlen

Druckeinfluss auf Werkzeuge: Leistung, Lebensdauer und Einstellung
Wie der Druck Leistung und Lebensdauer von Druckluftwerkzeugen beeinflusst
Druckluftwerkzeuge arbeiten richtig bei dem dynamischen Betriebsdruck, der für den jeweiligen Typ üblich ist. Ein Druckabfall senkt die Leistung deutlich, während ein überhöhter Druck den Verschleiß der inneren Bauteile beschleunigt. Der Einfluss des Drucks auf das Werkzeug zeigt sich also in beide Richtungen.
Die entscheidenden Faktoren, die den tatsächlichen Druck am Verbrauchsort bestimmen:
- Der Betriebsdruck des Kompressors muss die Druckverluste des gesamten Netzes abdecken, nicht nur den Nenndruck des Werkzeugs.
- Rohrleitungen, Schläuche und Kupplungen verursachen Verluste; moderne Schnellkupplungen senken die Druckverluste deutlich.
- FRL-Wartungseinheiten (Filter, Regler, Schmierstoffgeber) direkt am Werkzeug installiert stabilisieren den Druck, reinigen die Luft und sorgen für die Schmierung.
- Druckschwankungen senken die Effizienz und erhöhen den Verschleiß; regelmäßiges Messen direkt am Werkzeug ist eine Notwendigkeit.
- Sicherheit: Druck über dem empfohlenen Wert verursacht gehörschädigenden Lärm und erhöht die Unfallgefahr.
Jedes bar über dem notwendigen Wert erhöht den Energieverbrauch des Kompressors deutlich. Den Druck höher einzustellen, als das Werkzeug verlangt, zahlt sich also auch energetisch nicht aus.
Inhalt
- Wie man den Druck im ganzen System richtig einstellt und hält
- Kompresory-vzduchotechnika hilft Ihnen, das System richtig einzustellen
- Wichtigste Erkenntnisse
- Häufige Fragen
Wie man den Druck im ganzen System richtig einstellt und hält
Der Betriebsdruck ist nicht nur eine Zahl auf dem Manometer des Kompressors. Er ist das Ergebnis des gesamten Netzes vom Kompressor bis zum Werkzeug selbst.
Auswirkung von zu geringem Druck auf die Produktivität
Eine Senkung des Drucks um 0,5 bar verlängert die Bohrzeit um etwa 60 %, was sich direkt in höheren Lohnkosten niederschlägt. Diese Verlängerung der Arbeitszeit kann die Kosten monatlich um mehr als 240 Euro erhöhen. Bei längerer Arbeitszeit für denselben Arbeitsgang wächst auch der Verschleiß des Werkzeugs. Der richtige Arbeitsdruck ist deshalb die Grundvoraussetzung für einen effizienten Betrieb.
Dimensionierung von Schläuchen und Kupplungen
Durchmesser und Länge des Schlauchs bestimmen direkt die Druckverluste auf der Strecke. Ein kurzer Schlauch mit großem Durchmesser verliert weniger Druck als ein langer Schlauch mit kleinem Durchmesser. Alte Kupplungen mit hohem Widerstand ersetzen Sie durch moderne Schnellkupplungen, die den Druckverlust unter 0,2 bar halten.
FRL-Wartungseinheiten am Verbrauchsort
Eine FRL-Einheit unmittelbar vor dem Werkzeug erfüllt drei Funktionen gleichzeitig: sie entfernt Feuchtigkeit und Verunreinigungen, regelt den Druck auf den Wert, den das Werkzeug wirklich braucht, und gibt Schmiermittel in den Luftstrom. Ohne FRL-Einheit arbeitet das Werkzeug mit minderwertiger Luft und schwankendem Druck, was seine Lebensdauer verkürzt.
Profi-Tipp: Installieren Sie ein Manometer direkt am Eingang des Werkzeugs und messen Sie den Druck unter Vollast. Der Unterschied zwischen dem Druck am Kompressor und dem Druck am Werkzeug offenbart die tatsächlichen Verluste im Netz und zeigt, wo eingegriffen werden muss.
Messen und Überwachen des Drucks
Messen Sie den Druck direkt am Werkzeug, nicht nur am Ausgang des Kompressors. Druckschwankungen während des Betriebs signalisieren entweder einen unterdimensionierten Kompressor oder Verluste in den Leitungen. Eine regelmäßige Dichtheitsprüfung und das Reinigen der Filter halten die Druckverluste auf einem Minimum und verlängern die Lebensdauer des ganzen Systems.

Sicherheitsaspekte
Druck über dem empfohlenen Wert erzeugt Lärm, der bei langfristiger Belastung das Gehör schädigt. Falsch geführte oder abgenutzte Schläuche unter hohem Druck stellen das Risiko eines plötzlichen Losreißens dar. Schlauchaufroller und eine regelmäßige Sichtprüfung der Zuleitungen sind grundlegende Sicherheitsmaßnahmen in jeder Werkstatt.
Kompresory-vzduchotechnika hilft Ihnen, das System richtig einzustellen
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für industrielle und werkstattbezogene Druckluftsysteme: Kompressoren, Druckluftwerkzeuge und Zubehör, FRL-Wartungseinheiten, Manometer, Schläuche und Schnellkupplungen. Die technischen Spezialisten von Kompresory-vzduchotechnika beraten bei der richtigen Dimensionierung des gesamten Netzes, bei der Auswahl der FRL-Einheit und beim Einstellen des Betriebsdrucks. Die Leistungen umfassen Systementwurf, Installation, Revisionen und Energieaudits. Schauen Sie sich das Angebot im Online-Shop an und wenden Sie sich an die Fachberatung direkt auf der Website kompresory-vzduchotechnika.cz.
Wichtigste Erkenntnisse
Der richtige Betriebsdruck von etwa 6,3 bar, stabilisiert durch eine FRL-Wartungseinheit direkt am Werkzeug, ist die Grundvoraussetzung für Leistung, Lebensdauer und Sicherheit von Druckluftwerkzeugen. Sinkt der Druck um 0,5 bar, verlängert sich die Arbeitszeit um bis zu 60 %.
| Punkt | Einzelheiten |
|---|---|
| Optimaler Arbeitsdruck | Druckluftwerkzeuge arbeiten richtig bei dem empfohlenen dynamischen Druck, der für das Werkzeug typisch ist. |
| Auswirkung des Druckabfalls | Ein Druckabfall senkt die Leistung und verlängert die Arbeitszeit, was die Effizienz beeinflusst. |
| Energieeinsparung | Unnötiges Erhöhen des Drucks steigert den Energieverbrauch des Kompressors. |
| FRL-Wartungseinheit | Die am Werkzeug installierte FRL stabilisiert den Druck, filtert die Luft und schützt durch Schmierung die inneren Bauteile. |
| Kompresory-vzduchotechnika | Bietet ein komplettes Sortiment, Fachberatung und den Entwurf von Drucksystemen für Industrie und Werkstätten. |
Häufige Fragen
Welcher Druck ist für Druckluftwerkzeuge richtig?
Die meisten Druckluftwerkzeuge arbeiten bei einem dynamischen Druck von etwa 6,3 bar. Den konkreten Wert prüfen Sie immer in der technischen Dokumentation des jeweiligen Werkzeugs.
Was verursacht Druckschwankungen im System?
Druckschwankungen verursachen Druckverluste in den Rohrleitungen, abgenutzte Kupplungen, verstopfte Filter oder ein unterdimensionierter Kompressor. Das Messen direkt am Werkzeug offenbart die Quelle des Problems.
Warum die FRL-Einheit direkt am Werkzeug installieren?
Die FRL-Einheit am Verbrauchsort regelt den Druck auf den genauen Wert, entfernt Feuchtigkeit und Verunreinigungen und gibt Schmiermittel zu. Ohne sie arbeitet das Werkzeug mit minderwertiger Luft und nutzt sich schneller ab.
Ist hoher Druck für das Bedienpersonal gefährlich?
Druck über dem empfohlenen Wert erhöht die Lautstärke des Werkzeugs auf ein gehörschädigendes Maß und erhöht das Risiko eines Schlauch- oder Kupplungsversagens. Die richtige Druckregelung schützt sowohl das Werkzeug als auch das Bedienpersonal.
Empfohlen
- Wie veränderlicher Druck die Effizienz pneumatischer Systeme beeinflusst - Kompresory-Vzduchotechnika.cz
- Stufenlose Druckregelung: präzise Steuerung in der Pneumatik - Kompresory-Vzduchotechnika.cz
- Möglichkeiten der Druckluftmessung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Druckregler für Kompressoren
Warum Drucklufttechnik in Industrie und Produktion eingesetzt werden sollte
Lüftungstechnik ist für moderne Industrie- und Produktionsbetriebe eine Notwendigkeit, kein optionales Extra. Eine kontrollierte Lüftung mit Wärmerückgewinnung sorgt für eine konstante Zufuhr von Frischluft, senkt die Heizkosten erheblich und entfernt Feuchtigkeit, CO2, Staub sowie Allergene aus der Arbeitsumgebung. Das Ergebnis ist eine gesündere Luft, ein geringerer Krankenstand der Mitarbeiter und eine nachweislich höhere Arbeitsleistung. Kompresory-vzduchotechnika bietet in diesem Bereich sowohl technische Beratung als auch konkrete Produktlösungen für Industrie- und Gewerbeobjekte.
Die wichtigsten Vorteile der Lüftungstechnik im Überblick:
- Kontrollierte Lüftung sorgt für einen konstanten Luftaustausch unabhängig von geöffneten Fenstern
- Wärmerückgewinnung gibt bis zu 90 % der Energie aus der Abluft an das Gebäude zurück
- Filtration entfernt Staub, Pollen, Allergene und schädliche Partikel
- Schimmelprävention dank aktiver Abführung von überschüssiger Feuchtigkeit
- Schallisolierung bei geschlossenen Fenstern in lauten Industriegebieten
- Integration mit Wärmepumpen und CO2-Sensoren für automatisierte Steuerung
Inhalt
- Wie spart die Wärmerückgewinnung Energie und senkt die Heizkosten?
- Wie verbessert die Lüftungstechnik die Gesundheit der Mitarbeiter?
- Geschlossene Fenster, saubere Luft: Wie erhöht die Lüftungstechnik den Komfort?
- Warum ist die regelmäßige Wartung der Lüftungstechnik entscheidend?
- Warum funktionieren moderne Gebäude ohne Lüftungstechnik nicht richtig?
- Wie arbeitet die Lüftungstechnik mit Wärmepumpen und Sensoren zusammen?
- Welche Typen von Lüftungssystemen gibt es?
- Welche Folgen hat eine schlechte Belüftung für Gesundheit und Leistung?
- Welche Normen und Vorschriften regeln die Lüftungstechnik in Gebäuden?
- Kompressoren-Lüftungstechnik: technische Lösungen für Luftsysteme
- Wichtigste Erkenntnisse
- Häufig gestellte Fragen
Wie spart die Wärmerückgewinnung Energie und senkt die Heizkosten?
Die Wärmerückgewinnung ist ein Prinzip, bei dem die Lüftungsanlage Wärme aus der Abluft über einen Wärmetauscher an die eintretende Frischluft überträgt. Die Effizienz moderner Wärmerückgewinner ist hoch, wobei die Einsparungen bei der Heizung im Vergleich zu Gebäuden ohne kontrollierte Lüftung deutlich sind.
Die Wärmerückgewinnung kann bis zu 90 % der Wärme aus der Abluft nutzen, was die Wärmeverluste erheblich reduziert und die Heizkosten um bis zu 85 % senkt.
Die Systeme unterteilen sich in zentrale und dezentrale. Zentrale Einheiten versorgen das gesamte Objekt über Luftverteilungen, dezentrale Einheiten arbeiten eigenständig in jedem Raum ohne die Notwendigkeit einer Rohrleitung. Die automatische Zweizonen-Steuerung unterscheidet zwischen Tag- und Nachtbetrieb und senkt dadurch sowohl den Energieverbrauch als auch die Geräuschentwicklung des Systems. Die Sensorsteuerung passt zudem die Leistung an den aktuellen Bedarf an, sodass das System in leeren Räumen nicht unnötig mit voller Leistung läuft.
- Zentrale Systeme: geeignet für neue Industriehallen und größere Gewerbeobjekte
- Dezentrale Einheiten: ideal für Sanierungen oder Räume ohne Möglichkeit für Rohrleitungen
- Zweizonen-Regelung: getrennte Steuerung von Produktion und Verwaltung in einem Objekt
Wie verbessert Lüftungstechnik die Gesundheit der Mitarbeiter?
Die Qualität der Innenraumluft beeinflusst direkt den Gesundheitszustand und die Leistungsfähigkeit der Mitarbeiter. Die Lüftungstechnik entfernt aktiv überschüssige Feuchtigkeit, CO2, Staub und Allergene, wodurch das Risiko der Schimmelbildung verringert und zu einem gesunden Innenraumklima beigetragen wird.
Eine hohe CO2-Konzentration verursacht Müdigkeit, Kopfschmerzen und nachlassende Konzentration. In Produktionshallen, in denen viele Menschen auf engem Raum arbeiten, steigt der CO2-Spiegel ohne kontrollierte Lüftung schnell an. Die Luftqualität in der Produktion hat direkte Auswirkungen auf die Produktivität sowie auf die Anzahl der Krankschreibungen.
Wichtige Erkenntnis: Eine richtig ausgelegte Lüftungstechnik verringert das Auftreten von Atemwegserkrankungen und Allergien bei Mitarbeitern in geschlossenen Betrieben.
Die Schimmelprävention ist besonders wichtig in gedämmten und luftdichten Gebäuden, in denen der natürliche Luftaustausch nicht ausreicht, um Feuchtigkeit aus der Produktion, von Duschen oder Küchen abzuführen. Ohne kontrollierte Lüftung sammelt sich die Feuchtigkeit in den Baukonstruktionen an und verursacht dauerhafte Schäden am Gebäude sowie gesundheitliche Probleme.
Geschlossene Fenster, saubere Luft: Wie steigert Lüftungstechnik den Komfort?
Geschlossene Fenster in lauten Lagen minimieren das Eindringen von Lärm, während die Lüftungstechnik eine kontinuierliche Zufuhr von frischer, gefilterter Luft gewährleistet. Für Produktionsbetriebe in Industriegebieten oder an stark befahrenen Straßen ist dies eine praktische Lösung, die zwei ansonsten gegensätzliche Bedürfnisse miteinander vereint.
Die Luftfiltration fängt Staub, Pollen und feine Partikel ab, bevor sie in den Arbeitsbereich gelangen. Die industrielle Luftfiltration ist besonders wichtig in Betrieben mit Zerspanung, Schweißen oder Lackieren, wo die Luft Schadstoffe enthält. Die Mitarbeiter atmen so saubere Luft, ohne ständig durch Fenster lüften zu müssen, was den thermischen Komfort oder die Betriebssicherheit beeinträchtigen würde.
Warum ist die regelmäßige Wartung der Lüftungstechnik entscheidend?
Die Lüftungstechnik funktioniert nur dann zuverlässig, wenn der Betreiber sie regelmäßig wartet. Vernachlässigte Wartung führt zu schlechterer Luftqualität, höherem Energieverbrauch und Lärmentwicklung des Systems.
Grundlegende Wartungsmaßnahmen:
- Filterwechsel gemäß Herstellerempfehlung, in der Regel alle 3–6 Monate
- Reinigung des Wärmetauschers zur Erhaltung der Wärmerückgewinnungseffizienz
- Desinfektion der Leitungen beim Auftreten von Schimmel oder Bakterien
- Dichtheitskontrolle der Rohrleitungen und Verbindungen zur Vermeidung von Luftverlust
- Überprüfung der Regelungselektronik und der CO2- oder Feuchtigkeitssensoren
Profi-Tipp: Erstellen Sie einen Wartungsplan bereits bei der Installation des Systems. Notieren Sie die Intervalle für den Filterwechsel direkt im Betriebstagebuch des Objekts. Ein System ohne Wartungsplan verliert an Effizienz und kann zur Quelle von Verunreinigungen werden, anstatt diese zu beseitigen.
Tomáš Sysel vom Institut für gesundes Wohnen weist darauf hin, dass die Lüftungstechnik regelmäßige Pflege benötigt, insbesondere den Filterwechsel, da sie sonst ihren Zweck nicht mehr erfüllt. Die Wärmerückgewinnung ist kein Allheilmittel. Ein schlecht gewartetes System kann Schadstoffe verbreiten, anstatt sie zu entfernen.
Warum funktionieren moderne Gebäude ohne Lüftungstechnik nicht richtig?
Moderne Gebäude sind aufgrund energetischer Normen dichter als ältere Bauten. Die natürliche Luftinfiltration durch Fenster- und Türfugen, die früher den grundlegenden Luftaustausch gewährleistete, existiert in Neubauten praktisch nicht mehr. Ohne kontrollierte Lüftung sammeln sich Feuchtigkeit, CO2 und Schadstoffe ohne Entweichungsmöglichkeit an.
Gesetzgebung und fachliche Empfehlungen verlangen daher die Installation einer kontrollierten Lüftung in Niedrigenergie- und Passivgebäuden. Für Industrieobjekte gelten Hygienenormen, die die Mindestmenge an zugeführter Frischluft pro Person und je nach Betriebsart festlegen. Diese Anforderungen erfüllt die Lüftungstechnik automatisch und messbar, während die Fensterlüftung vom Nutzerverhalten und vom Wetter abhängt.
Wie arbeitet die Lüftungstechnik mit Wärmepumpen und Sensoren zusammen?
Die Integration von Lüftungstechnik mit Wärmepumpen und CO2-Sensoren ermöglicht eine automatisierte Lüftungssteuerung, die Optimierung des Energieverbrauchs und eine Steigerung des Komforts der Mitarbeiter. Der CO2-Sensor misst die aktuelle Kohlendioxidkonzentration und regelt danach die Leistung des Ventilators. Das Ergebnis ist eine Lüftung genau dort, wo sie benötigt wird, ohne unnötiges Überheizen oder Überkühlen.
Die Verbindung mit Wärmepumpensystemen senkt den ökologischen Fußabdruck des Betriebs, da die Abwärme aus der Lüftung in den Heizkreislauf zurückgeführt wird. Die Zweizonenregelung trennt den Betrieb der Produktionshalle vom Verwaltungsbereich, wobei jede Zone auf eigene Sensoren reagiert. Die Automatisierung der Druckluft in der Industrie zeigt, wie eine ähnliche Steuerungslogik auch in pneumatischen Systemen funktioniert.
Welche Arten von Lüftungssystemen gibt es?
Die Wahl des Systems hängt vom Gebäudetyp, der Betriebsgröße und den Installationsmöglichkeiten ab.
Zentrale Lüftungssysteme versorgen das gesamte Objekt mit einer Einheit, die an ein Leitungsnetz angeschlossen ist. Sie eignen sich für neue Industriehallen, Produktionsbetriebe und größere Gewerbebauten, bei denen die Leitungen in die Baukonstruktion integriert werden können.
Dezentrale Einheiten arbeiten ohne Leitungen und werden direkt in die Außenwand oder ins Fenster eingebaut. Dezentrale Lüftungssysteme ermöglichen die Installation auch in Räumen ohne Leitungsmöglichkeiten, weshalb sie sich für Sanierungen oder Wohnungen eignen. Für Industriebetriebe sind sie dort geeignet, wo eine zentrale Lösung technisch oder wirtschaftlich nicht umsetzbar ist.
Deckeneinheiten und Kanaleinheiten kombinieren Lüftung mit Klimatisierung oder Heizung und sind in Gewerberäumen, Serverräumen und Reinräumen üblich.
Überdruck- und Unterdrucksysteme werden in speziellen Betrieben eingesetzt, zum Beispiel in Lackierereien oder in der Lebensmittelindustrie, wo die Richtung der Luftströmung kontrolliert und eine Kontamination verhindert werden muss.
Welche Folgen hat eine schlechte Lüftung für Gesundheit und Leistungsfähigkeit?
Unzureichende Lüftung verursacht messbare Probleme. Eine hohe CO2-Konzentration senkt die kognitive Leistungsfähigkeit der Mitarbeiter, erhöht die Anzahl der Fehler und verlangsamt die Entscheidungsfindung. Feuchte Luft begünstigt das Wachstum von Schimmel und Bakterien auf Oberflächen sowie in Baukonstruktionen.
Mitarbeiter in Räumen mit schlechter Belüftung leiden häufiger unter Kopfschmerzen, Müdigkeit und Atemwegsbeschwerden. Eine langfristige Exposition gegenüber Staub oder chemischen Dämpfen ohne ausreichende Entlüftung führt zu Berufskrankheiten. Neben den gesundheitlichen Auswirkungen steigen auch die Mitarbeiterfluktuation und die Kosten für Krankenstände. Investitionen in Vzduchotechnika zahlen sich daher nicht nur durch Energieeinsparungen aus, sondern auch durch die Reduzierung dieser indirekten Kosten.
Welche Normen und Vorschriften regeln die Vzduchotechnika in Gebäuden?
Die tschechische Gesetzgebung und europäische Normen legen konkrete Anforderungen an die Belüftung je nach Gebäudetyp und Betrieb fest. Die Regierungsverordnung Nr. 361/2007 Sb. bestimmt die Mindestmenge an zugeführter Luft am Arbeitsplatz. Die Norm ČSN EN 16798 behandelt die Energieeffizienz von Gebäuden und die Anforderungen an die Innenraumumgebung einschließlich der Belüftung.
Für Industriebetriebe gelten Hygienegrenzwerte für Schadstoffkonzentrationen, Staubbelastung und Temperatur der Arbeitsumgebung. Diese Grenzwerte werden von der Krajská hygienická stanice kontrolliert, und deren Nichteinhaltung kann zu Bußgeldern oder zur Schließung des Betriebs führen. Eine richtig konzipierte und betriebene Vzduchotechnika erfüllt diese Anforderungen automatisch und liefert dem Betreiber messbare Nachweise über die Qualität der Innenraumumgebung.
Kompresory-vzduchotechnika: technische Lösungen für Luftsysteme
Kompresory-vzduchotechnika liefert Komponenten und Systeme für industrielle Luftverteilungssysteme, von Luftaufbereitungseinheiten über Schraubenkompressoren SCR bis hin zu Druckbehältern und Zubehör. Für Betriebe, die sowohl die Vzduchotechnika als auch Druckluft für pneumatische Werkzeuge benötigen, handelt es sich um einen einzigen Lieferanten mit einem kompletten Angebot.
Das technische Team von Kompresory-vzduchotechnika berät bei der richtigen Auswahl von Kompressoren, Filtern und Verteilungskomponenten für den jeweiligen Betriebstyp. Ob es sich um eine Neuinstallation oder die Modernisierung eines bestehenden Systems handelt, das Angebot umfasst Produkte für kleine Werkstätten ebenso wie für große Industriebetriebe. Sehen Sie sich das aktuelle Sortiment auf kompresory-vzduchotechnika.cz an und finden Sie heraus, welche Komponenten Ihren Betriebsanforderungen entsprechen.
Wichtige Erkenntnisse
Vzduchotechnika mit Wärmerückgewinnung ist für Industrie- und Gewerbebetriebe die effektivste Methode, um gleichzeitig Luftqualität, Energieeinsparungen und die Einhaltung gesetzlicher Vorgaben zu gewährleisten.
| Punkt | Details |
|---|---|
| Energieeinsparungen | Die Wärmerückgewinnung gibt bis zu 90 % der Wärme aus der Abluft zurück. |
| Gesundheit der Mitarbeiter | Eine kontrollierte Lüftung entfernt CO2, Feuchtigkeit und Staub, wodurch der Krankenstand gesenkt und die Leistungsfähigkeit gesteigert wird. |
| Regelmäßige Wartung | Der Filterwechsel alle 3–6 Monate ist Voraussetzung für den Erhalt der Systemeffizienz. |
| Gesetzliche Konformität | Die Normen ČSN EN 16798 und die Regierungsverordnung Nr. 361/2007 Sb. legen verbindliche Lüftungsgrenzwerte fest. |
| Kompressoren-Lüftungstechnik | Liefert Kompressoren, Luftaufbereitungsgeräte und Zubehör für industrielle Luftsysteme. |
Häufig gestellte Fragen
Warum Lüftungstechnik anstelle von Fensterlüftung verwenden?
Die Lüftungstechnik sorgt für eine kontrollierte, gefilterte Luftzufuhr unabhängig von Wetter oder Nutzerverhalten. Dabei gibt die Wärmerückgewinnung die Wärme zurück, die bei der Fensterlüftung nach außen verloren ginge.
Wie effizient ist die Wärmerückgewinnung?
Moderne Wärmetauscher erreichen eine Effizienz von bis zu 90 % und ermöglichen eine Einsparung der Heizkosten von bis zu 85 % im Vergleich zu Gebäuden ohne kontrollierte Lüftung.
Wie oft müssen die Filter in der Lüftungstechnik gewechselt werden?
Die Filter werden in der Regel alle 3–6 Monate gewechselt, abhängig von der Betriebsintensität und den Empfehlungen des Herstellers. Ein vernachlässigter Filterwechsel verringert die Effizienz des Systems und verschlechtert die Luftqualität.
Ist Lüftungstechnik in Industriegebäuden vorgeschrieben?
Ja, die Regierungsverordnung Nr. 361/2007 Sb. und die Hygienenormen legen die Mindestanforderungen an die Belüftung von Arbeitsplätzen fest. Ihre Nichteinhaltung kann zu Sanktionen seitens der Kreishygienestation führen.
Kann die Lüftungstechnik mit einer Wärmepumpe verbunden werden?
Ja, die Integration der Lüftungstechnik mit einer Wärmepumpe und CO2-Sensoren ermöglicht eine automatisierte Lüftungssteuerung und senkt den Gesamtenergieverbrauch des Betriebs.
Empfohlen
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Wie beeinflusst die Luftqualität die Leistung in der Industrie - Kompresory-Vzduchotechnika.cz
- Wie Sie Lufttechnik richtig installieren: praktisches Vorgehen - Kompresory-Vzduchotechnika.cz
- Aufgabenliste für Druckluft: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Luftdurchflussmesser: Was ist das und wie wählt man ihn aus
Ein Luftdurchflussmesser ist ein Messgerät, das die Menge oder Masse der Luft bestimmt, die durch eine Rohrleitung oder ein lufttechnisches System strömt. In der industriellen Praxis handelt es sich um ein grundlegendes Werkzeug zur Kontrolle des Druckluftverbrauchs, zur Erkennung von Leckagen und zur Erfüllung der Anforderungen des Energiemanagements gemäß der Norm ISO 50001. Ohne eine präzise Durchflussmessung lässt sich der Betrieb der Kompressorstation weder zuverlässig steuern noch lassen sich Energieeinsparungen nachweisen.
Luftdurchflussmesser werden in mehrere Hauptkategorien unterteilt:
- Thermische Massendurchflussmesser (kalorimetrisch)
- Differenzdruck-Durchflussmesser
- Wirbel-Durchflussmesser (Vortex)
- Turbinendurchflussmesser
- Ultraschalldurchflussmesser
- Elektromagnetische (induktive) Durchflussmesser
- Coriolisdurchflussmesser
Welche physikalischen Prinzipien stehen hinter der Messung des Luftdurchflusses?
Jeder Typ von Durchflussmesser nutzt ein anderes physikalisches Phänomen. Das Verständnis dieser Prinzipien erleichtert die Auswahl des richtigen Geräts für die jeweilige Anwendung.
Wärmeübertragung ist die Grundlage kalorimetrischer Durchflussmesser. Das Gerät erwärmt einen Sensor und beobachtet, wie die strömende Luft Wärme vom beheizten Sensor zum Referenzsensor abführt. Je schneller die Luft strömt, desto größer ist die Wärmeübertragung. Diese Methode misst den Massendurchfluss direkt, sodass das Ergebnis weder von der Temperatur noch vom Druck der Luft abhängt.
Die Bernoulli-Gleichung bildet die Grundlage für Differenzdruck-Durchflussmesser. Vor und hinter dem Drosselelement (Blende, Düse oder Venturirohr) entsteht ein Druckunterschied, dessen Größe der Strömungsgeschwindigkeit entspricht. Diese Methode ist in der Industrie weit verbreitet und zuverlässig, erfordert jedoch eine präzise Installation und regelmäßige Kontrolle.
Die Wirbelfrequenz treibt Vortex-Durchflussmesser an. Hinter einem im Rohr platzierten dreieckigen Generator entstehen Wirbel, deren Frequenz direkt proportional zur Strömungsgeschwindigkeit ist. Die Genauigkeit von Vortex-Durchflussmessern liegt in der Regel im Bereich weniger Prozent, die Lebensdauer ist auch unter anspruchsvolleren Bedingungen gut.
Die wichtigsten technischen Parameter jedes Durchflussmessers sind Messgenauigkeit, Druckverlust, Messbereich und Reaktion auf Durchflussänderungen. Ein geringerer Druckverlust des Durchflussmessers senkt den Energiebedarf des gesamten Systems und verlängert die Lebensdauer des Kompressors.
Welche Typen von Luftdurchflussmessern sind erhältlich?
| Typ des Durchflussmessers | Prinzip | Vorteile | Einschränkungen |
|---|---|---|---|
| Thermischer Massendurchflussmesser | Wärmeübertragung | Geringer Druckverlust, misst den Massendurchfluss | Empfindlich gegenüber Feuchtigkeit und Verunreinigungen |
| Differenzdruck | Bernoulli-Gleichung | Robust, industriell bewährt | Höherer Druckverlust, präzise Installation erforderlich |
| Wirbeldurchflussmesser | Wirbelfrequenz | Genauigkeit im niedrigen Prozentbereich, gute Lebensdauer | Ungeeignet für sehr niedrige Durchflussmengen |
| Turbinenrad | Mechanische Rotation | Einfache Konstruktion | Höherer Druckverlust, Verschleiß beweglicher Teile |
| Ultraschall | Akustische Übertragung | Berührungslos, ohne Druckverlust | Höherer Anschaffungspreis |
| Elektromagnetisch | Elektromagnetische Induktion | Geeignet für leitfähige Medien | Nicht geeignet für reine Luft |
| Coriolis | Corioliskraft | Sehr hohe Genauigkeit | Hoher Preis, große Abmessungen |
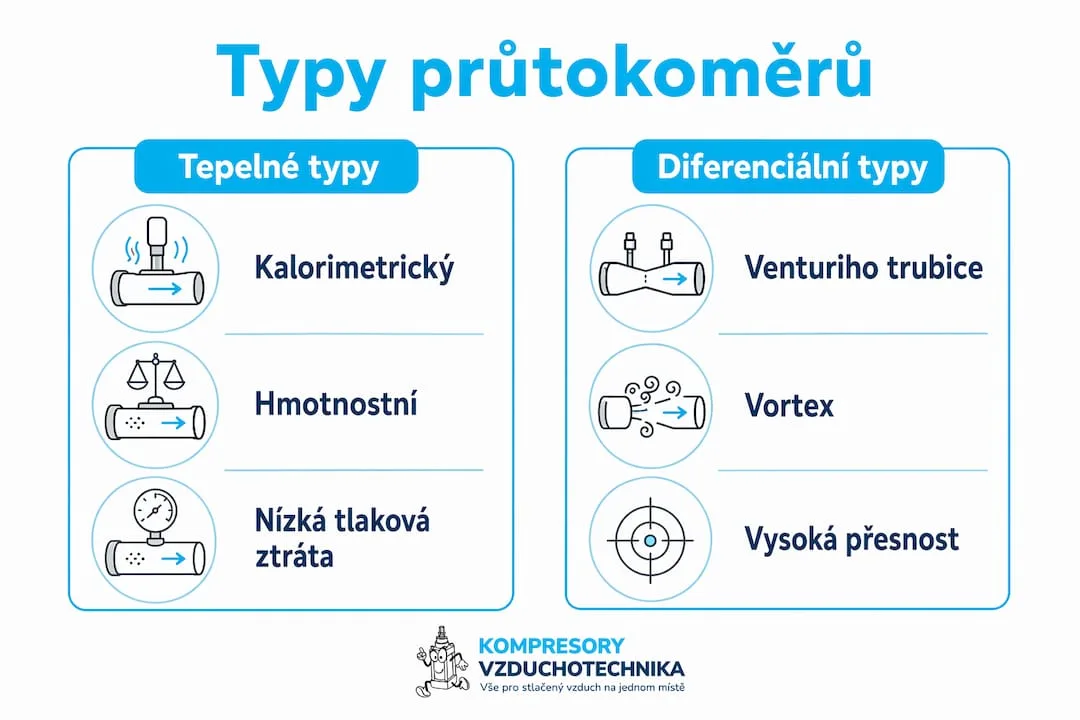
Testo 6454 ist ein kompakter thermischer Massendurchflussmesser zur Messung von Druckluft direkt in der Rohrleitung. Er misst Durchfluss, Druck und Temperatur in einem einzigen Gerät und ermöglicht die Datenübertragung an übergeordnete Systeme. Er eignet sich für Industriebetriebe, in denen eine kontinuierliche Überwachung des Verbrauchs erforderlich ist.
CS Instruments GmbH bietet kompakte Durchflussmesser für Druckluft mit digitalem Display und Ausgängen zur Fernüberwachung an. Die Geräte dieser Baureihe sind für den Direkteinbau in die Rohrleitung konzipiert und erfüllen die Anforderungen an ein Energieaudit.
Profi-Tipp: Prüfen Sie vor dem Kauf, ob der Durchflussmesser den Volumenstrom oder den Massestrom misst. Für Energieaudits und Verbrauchsberechnungen ist der Massestrom genauer, da er weder vom Betriebsdruck noch von der Temperatur abhängt.
Wie wählt man den richtigen Luftdurchflussmesser für die Industrie aus?
Die Auswahl des Durchflussmessers hängt von mehreren konkreten Parametern der Anwendung ab. Keiner davon sollte unterschätzt werden.
- Betriebsdruck und Temperatur: Das Gerät muss auf den maximalen Betriebsdruck des Systems ausgelegt sein. Thermische Durchflussmesser arbeiten zuverlässig bei den in industriellen Kompressorstationen üblichen Drücken.
- Reinheit und Feuchtigkeit der Luft: Thermische Sensoren reagieren empfindlich auf Kondensat und Ölaerosole. Wenn die Luft nicht ausreichend trocken und sauber ist, ist ein Differenzdruck- oder Vortex-Durchflussmesser besser geeignet. Die Vernachlässigung von Feuchtigkeit und Verunreinigungen gehört zu den häufigsten Fehlern bei der Auswahl.
- Messbereich: Der Durchflussmesser muss den gesamten erwarteten Durchflussbereich abdecken, einschließlich der Spitzenwerte. Ein zu kleiner Bereich führt zur Überlastung des Sensors, ein zu großer verringert die Genauigkeit bei niedrigen Durchflussmengen.
- Druckverlust: Ältere Turbinenmodelle weisen höhere Druckverluste auf als moderne thermische oder Ultraschallsensoren. Ein geringerer Druckverlust bedeutet niedrigere Energiekosten und eine geringere Belastung des Kompressors.
- Kalibrierung und Zertifizierung: Um die Anforderungen von ISO 50001 und Energieaudits zu erfüllen, ist eine nachweisbare Kalibrierung des Geräts erforderlich. Durchflussmesser sollten über einen gültigen Kalibrierschein einer akkreditierten Prüfstelle verfügen.
- Integration in Leitsysteme: Moderne Durchflussmesser bieten digitale Ausgänge (4–20 mA, Modbus, M-Bus) zum Anschluss an Fernüberwachungssysteme und industrielle Automatisierung.
Die Investition in einen hochwertigeren Durchflussmesser mit geringerem Druckverlust und präziserer Messung zahlt sich durch Energieeinsparungen und einen zuverlässigeren Betrieb aus. Die detaillierten Kriterien für die Auswahl eines Industriekompressors gelten sinngemäß auch für die Wahl von Messgeräten im System.
Profi-Tipp: Überprüfen Sie die Kompatibilität des Sensors mit dem Rohrdurchmesser und der erforderlichen Länge der geraden Strecke vor und nach dem Durchflussmesser. Die Nichteinhaltung der Installationsabstände ist die häufigste Ursache für ungenaue Messungen.
Wie funktionieren Luftdurchflussmesser in der Praxis?
Luftdurchflussmesser finden in einer Vielzahl industrieller Anwendungen Verwendung. Am häufigsten handelt es sich um folgende Bereiche:
- Die Echtzeit-Überwachung des Druckluftverbrauchs ermöglicht es, zu verfolgen, wie viel Luft jeder Betriebsknoten tatsächlich verbraucht. Diese Daten bilden die Grundlage für das Energieaudit und die Einsparungsplanung.
- Die Leckageerkennung ist eine der wertvollsten Funktionen eines Durchflussmessers. Durch den Vergleich des Durchflusses am Eingang und Ausgang des Systems lassen sich Lecks, die sonst verborgen bleiben, schnell identifizieren. Der Einsatz von Durchflussmessern in Druckluftsystemen trägt direkt zur Senkung der Betriebskosten bei. Mehr über die Eliminierung von Luftlecks finden Sie in einem separaten Leitfaden.
- Das Energiemanagement nach ISO 50001 erfordert messbare Verbrauchsdaten. Ein Durchflussmesser mit Datenausgang ermöglicht automatische Aufzeichnungen und Berichte ohne manuelles Ablesen.
- Produktion und Qualität: In Prozessen, bei denen die Produktqualität von einer präzisen Luftdosierung abhängt (Lackieren, Blasen, pneumatischer Transport), sorgt der Durchflussmesser für die Wiederholbarkeit des Prozesses.
Eine korrekte Installation ist die Voraussetzung für eine genaue Messung. Der Durchflussmesser muss auf einem geraden Rohrabschnitt angebracht werden, ausreichend weit entfernt von Krümmern, Ventilen und anderen Elementen, die Turbulenzen verursachen. Eine regelmäßige Kalibrierung der Geräte ist notwendig, um die Genauigkeit über die Zeit zu erhalten. Ohne sie können die gemessenen Werte allmählich sinken und betriebliche Entscheidungen beeinflussen. Das empfohlene Kalibrierintervall hängt vom Hersteller und den Betriebsbedingungen ab und liegt in der Regel bei etwa einem Jahr.
Zu den häufigen Fehlern gehören die Montage des Durchflussmessers zu nahe hinter einem Rohrkrümmer, die Vernachlässigung der Luftkonditionierung vor dem Sensor oder die Verwendung eines Geräts außerhalb seines Messbereichs. All diese Situationen führen zu systematischen Messfehlern, die sich erst beim Vergleich mit dem abgerechneten Energieverbrauch zeigen.
Kompresory-vzduchotechnika bietet Luftaufbereitungseinheiten an, die sich für die Aufbereitung von Druckluft vor Messsensoren eignen. Richtig aufbereitete Luft verlängert die Lebensdauer des Durchflussmessers und gewährleistet genaue Ergebnisse.
Wichtige Erkenntnisse
Der Luftdurchflussmesser ist ein unverzichtbares Werkzeug für jedes industrielle Druckluftsystem, bei dem es auf den Energieverbrauch, die Prozessqualität oder die Erfüllung von Auditanforderungen ankommt.
| Punkt | Details |
|---|---|
| Messungsart | Thermische Durchflussmesser messen den Massendurchfluss unabhängig von Druck und Temperatur. |
| Druckverlust | Ein geringerer Druckverlust des Durchflussmessers senkt die Energiekosten und die Belastung des Kompressors. |
| Auswahl der Technologie | Feuchtigkeit und Verunreinigungen in der Luft entscheiden über den geeigneten Sensortyp. |
| Genauigkeit von Vortex-Geräten | Vortex-Durchflussmesser erreichen eine Genauigkeit von 0,5–2 % bei guter Lebensdauer. |
| Kalibrierung | Eine regelmäßige Kalibrierung ist Voraussetzung für zuverlässige Daten im Energiemanagement. |
Häufige Fragen
Was ist ein Luftdurchflussmesser und wozu dient er?
Ein Luftdurchflussmesser ist ein Messgerät, das die Menge oder Masse der durch eine Leitung strömenden Luft bestimmt. Er dient zur Überwachung des Druckluftverbrauchs, zur Erkennung von Undichtigkeiten und zur Erfüllung der Anforderungen eines Energieaudits.
Wie funktioniert ein thermischer Luftdurchflussmesser?
Ein thermischer Durchflussmesser erhitzt einen Sensor und misst, wie viel Wärme die strömende Luft an einen Referenzsensor abführt. Die Intensität der Wärmeübertragung entspricht dem Massendurchfluss der Luft, wobei das Ergebnis unabhängig vom Betriebsdruck und von der Temperatur ist.
Wie wird der Luftdurchfluss mit einem Differenzdruck-Durchflussmesser gemessen?
Ein Differenzdruck-Durchflussmesser misst den Druckunterschied vor und hinter einem Drosselelement. Gemäß der Bernoulli-Gleichung besteht ein direkter Zusammenhang zwischen dem Druckunterschied und der Strömungsgeschwindigkeit, aus dem der Durchfluss berechnet wird.
Wie funktioniert ein induktiver Durchflussmesser und eignet er sich für Luft?
Ein induktiver Durchflussmesser nutzt die elektromagnetische Induktion und erfordert ein elektrisch leitfähiges Medium. Für reine Luft ist er nicht geeignet; sein typischer Einsatzbereich sind Flüssigkeiten, zum Beispiel Wasser oder Kühlmedien.
Wie wählt man einen Luftdurchflussmesser für ein industrielles System aus?
Die Auswahl hängt vom Betriebsdruck, von der Temperatur, von der Reinheit der Luft, vom erforderlichen Messbereich und von der Art der Datenintegration ab. Thermische Durchflussmesser eignen sich für trockene und saubere Luft, Differenzdruck- oder Wirbeldurchflussmesser vertragen Feuchtigkeit und Verunreinigungen besser.
Empfohlen
- Methoden zur Prüfung des Luftdurchflusses: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Warum die Luftfeuchtigkeit überwachen: ein Leitfaden für ein gesundes Zuhause - Kompresory-Vzduchotechnika.cz
- Möglichkeiten der Luftdruckmessung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Wie funktioniert ein Zyklonabscheider: ein Leitfaden für die Praxis - Kompresory-Vzduchotechnika.cz

Was bedeutet automatische Luftsteuerung: ein Leitfaden zu Systemen
Wie die automatische Luftsteuerung funktioniert und warum sie wichtig ist
Die automatische Luftsteuerung ist eine Technologie, die Luftstrom, Druck, Temperatur und Luftqualität in einem geschlossenen Raum selbstständig reguliert, ohne dass ein manueller Eingriff erforderlich ist. Das System sammelt kontinuierlich Daten von Sensoren, wertet sie anhand einer vordefinierten Regelungslogik aus und passt automatisch die Betriebsparameter von Lüftungs- oder Klimaanlagen an. Das Ergebnis ist ein stabiles Mikroklima, ein geringerer Energieverbrauch und die Eliminierung von Fehlern, die durch den menschlichen Faktor verursacht werden.
Wichtige Funktionen und Einsatzbereiche der automatischen Luftsteuerung:
- Regulierung des Luftstroms in Wohnraum-Lüftungsgeräten mit Wärmerückgewinnung sowie in industriellen Lüftungssystemen
- Aufrechterhaltung des Druckgleichgewichts zwischen Zu- und Abluft, wodurch Wärmeverluste minimiert werden
- Kontrolle der Luftqualität durch Messung von CO2, Feuchtigkeit und Temperatur mit automatischer Umschaltung der Betriebsmodi
- Integration mit Gebäudeleitsystemen zur Koordination von Lüftung, Heizung und Brandschutz
- Industrielle Anwendungen von Produktionshallen bis zu Kompressorstationen
Der Experte Libor Štorec vom Portal TZB-info betont, dass ein korrekt eingestelltes automatisches System die Durchflussmengen schnell und präzise reguliert, was den Technikern Zeit bei der Inbetriebnahme spart. Die Firma Brink Climate Systems hat nachgewiesen, dass die automatische Regelung eines konstanten Luftstroms das Druckgleichgewicht aufrechterhält und die Effizienz des Wärmetauschers maximiert. Kompresory-vzduchotechnika bietet zu diesen Systemen Komponenten sowie fachliche Beratung an.
Welche Sensoren und Daten treiben die automatische Luftsteuerung an?
Das gesamte System basiert auf präziser Messung. Ohne zuverlässige Sensoren hat die Regelungslogik keine Grundlage, auf der sie arbeiten kann, und die Ergebnisse sind dann ungenau oder irreführend.
Am häufigsten verwendete Sensortypen:
- Temperatursensoren überwachen die Temperatur der zugeführten und abgeführten Luft und reagieren in Echtzeit auf Schwankungen
- Feuchtigkeitssensoren verhindern Kondensation und Schimmelbildung, indem sie einen Entfeuchtungs- oder Lüftungszyklus auslösen
- CO2-Sensoren messen die Kohlendioxidkonzentration und signalisieren den Bedarf an intensiverer Belüftung
- Drucksensoren überwachen den Differenzdruck in der Rohrleitung und erkennen verschmutzte Filter oder verstopfte Leitungen
- Eingebaute Anemometer messen den genauen Luftvolumenstrom und ermöglichen es dem System, die eingestellten Werte einzuhalten
Die Datenübertragung erfolgt entweder über analoge Signale (0–10 V, 4–20 mA) oder über digitale Bussysteme wie Modbus oder KNX. Die Steuerzentrale verarbeitet die Daten in Echtzeit und aktiviert die entsprechenden Lüftungsmodule oder die Abschaltung. Die Genauigkeit der Sensoren beeinflusst direkt, wie schnell und zuverlässig das System auf Veränderungen im Raum reagiert.
Profi-Tipp: Platzieren Sie CO2-Sensoren in einer Höhe von 1,5 m über dem Boden, so weit wie möglich von der Luftzuführungsöffnung entfernt. Eine Messung in der Nähe der Zuführung unterschätzt die tatsächliche Konzentration im Aufenthaltsbereich, und das System lüftet dann weniger als nötig.
Das Wärmerückgewinnungssystem priorisiert zudem die Daten des Konstantvolumenstromsensors gegenüber den Benutzereinstellungen. Wenn die Filter verschmutzt oder die Leitungen verstopft sind, reduziert das System automatisch den Durchfluss oder meldet eine Störung, selbst wenn der Benutzer eine höhere Leistung eingestellt hat.
Wie automatisiert die Steuerungslogik lufttechnische Systeme?
Die Sensoren liefern Daten, aber der Steuerungsalgorithmus entscheidet, was damit geschieht. Moderne lufttechnische Systeme verwenden speicherprogrammierbare Steuerungen (SPS) oder eingebaute Mikrocontroller, die die gemessenen Werte mit den vorgegebenen Sollwerten vergleichen und Befehle an Frequenzumrichter, Klappen oder Ventilatoren ausgeben.
| Regelungstyp | Prinzip | Typische Anwendung |
|---|---|---|
| Konstantvolumenstromregelung | Hält den eingestellten Luftvolumenstrom unabhängig vom Leitungswiderstand aufrecht | Wohnraumlüftungsgeräte mit Wärmerückgewinnung |
| Druckregelung | Hält einen konstanten Druck im Leitungsnetz aufrecht | Industrielle Kompressorstationen |
| Bedarfsabhängige Regelung | Ändert den Sollwert in Abhängigkeit von der Raumbelegung | Bürogebäude, Produktionshallen |
| Temperaturregelung | Steuert die Erwärmung oder Kühlung der Zuluft | Klimaanlagen AHU |
| Feuchtigkeitsregelung | Aktiviert den Luftbefeuchter oder Luftentfeuchter | Krankenhäuser, Lager für empfindliche Waren |
Die Schleppregelung ist in industriellen Systemen besonders effektiv. Das System ändert dynamisch den Sollwert je nach aktueller Belegung des Raums, sodass in einer leeren Produktionshalle die Lüftung auf Minimum läuft und bei Vollbetrieb auf maximale Leistung umschaltet. Das Ergebnis sind nachweisbare Energieeinsparungen ohne Kompromisse bei der Luftqualität.
Die Systemsicherheit umfasst die Notabschaltung bei Überschreitung der Temperaturgrenzwerte, Branderkennung oder Stromausfall. Das Steuerungssystem schaltet dann in einen sicheren Zustand und blockiert den Wiederanlauf ohne Autorisierung durch einen Techniker.
Profi-Tipp: Stellen Sie bei der SPS-Programmierung die Hysterese des Reglers auf mindestens 5 % des Messbereichs ein. Eine zu enge Hysterese verursacht ein schnelles Schalten der Aktoren, das sogenannte Hunting, was deren Lebensdauer verkürzt.
Welche Vorteile bringt die automatische Luftregelung in der Praxis?
Die automatische Luftregelung bringt messbare Vorteile gegenüber der manuellen Steuerung, sowohl in Haushalten als auch in Industriebetrieben.
Die präzise Durchflussmessung mittels eingebautem Anemometer hält den eingestellten Luftdurchfluss konstant und minimiert gleichzeitig den Stromverbrauch. Die Druckausgleichslüftung, bei der Zu- und Abluft ausgeglichen werden, verhindert Kondensation an kalten Oberflächen und Schimmelbildung. Vergleichsmessungen von CO2 und Wärmeverlusten bestätigen, dass Wohnungen mit kontrollierter Lüftung eine bessere Luftqualität und einen geringeren Energieverbrauch erreichen als Räume, die nur durch Fenster gelüftet werden.
Hauptvorteile der automatischen Luftregelung:
- Energieeinsparungen durch Optimierung der Ventilatorgeschwindigkeit und des Durchflusses je nach aktuellem Bedarf
- Vermeidung von Kondensation und Schimmel durch Gleichdruckbelüftung mit präziser Feuchtigkeitsregelung
- Eliminierung des menschlichen Faktors: Das System lüftet auch dann richtig, wenn der Nutzer das Lüften vergisst
- Gesündere Raumluft durch Einhaltung der CO2-Konzentration unter kritischen Werten
- Geringere Betriebskosten in unregelmäßig genutzten Räumen dank bedarfsgeführter Regelung
Systeme mit automatischer Regelung bieten ein komfortables Mikroklima und ökologische Vorteile in modernen Häusern. Die automatische Lüftung unterscheidet sich dabei von der Klimatisierung: Ihr primäres Ziel ist der kontinuierliche Luftaustausch und die Feuchtigkeitsregelung, nicht die Kühlung des Raumes.
Wo wird die automatische Luftregelung tatsächlich eingesetzt?
Die automatische Luftregelung findet Anwendung in einer Vielzahl von Umgebungen, von Einfamilienhäusern bis hin zu großen Industriehallen. Der konkrete Einsatz unterscheidet sich je nach Anforderungen an Durchfluss, Druck und Luftqualität.
- Wohnraum-Lüftungsgeräte mit Wärmerückgewinnung (z. B. Systeme von Brink) halten automatisch den Gleichdruck aufrecht und maximieren die Effizienz des Wärmetauschers, wodurch Wärmeverluste beim Lüften reduziert werden
- Produktionshallen und Lagerhallen nutzen die bedarfsgeführte Regelung, die die Lüftungsintensität an die Belegung des Raumes anpasst und die Betriebsanforderungen in unbesetzten Zonen senkt
- Kompressorstationen regeln den Druck im Leitungsnetz und schützen angeschlossene Werkzeuge vor Druckstößen; die Druckregelung in der Pneumatik ist dabei ein Schlüsselelement für einen zuverlässigen Betrieb
- Bürogebäude und Schulen kombinieren CO2-Sensoren mit dem Gebäudeleitsystem (BMS), um nach der tatsächlichen Belegung zu lüften
- Krankenhäuser und Reinräume erfordern eine präzise Regelung des Über- oder Unterdrucks, um eine Kontamination zwischen den Abteilungen zu verhindern
- Automobile steuern nicht nur die Temperatur, sondern auch die Luftverteilung je nach Jahreszeit, wodurch das Beschlagen der Scheiben verhindert und die Fahrsicherheit erhöht wird
| Umgebung | Regelungstyp | Hauptnutzen |
|---|---|---|
| Wohnraumlüftung mit Wärmerückgewinnung | Konstanter Durchfluss | Druckausgleich, minimale Wärmeverluste |
| Produktionshalle | Bedarfsabhängige Regelung | Energieeinsparung bei geringer Auslastung |
| Kompressorstation | Druckregelung | Werkzeugschutz, stabile Leistung |
| Krankenhaus | Regelung von Über-/Unterdruck | Vermeidung von Kontamination |
| Büro | CO2-Regelung | Luftqualität, Komfort der Mitarbeiter |
Die Integration mit Smart-Home-Systemen erfolgt über die Protokolle KNX, Modbus oder herstellerspezifische proprietäre Gateways. Das System koordiniert dann die Lüftung mit Heizung, Beschattung und Brandschutz als eine Gesamtheit. Einen detaillierteren Einblick in die industrielle Lüftung zeigt, wie sich diese Prinzipien in Produktionsbetrieben anwenden lassen.
Wie stellt man ein automatisches Luftsteuerungssystem richtig ein und wartet es?
Die richtige Einstellung des Systems entscheidet darüber, ob es jahrelang zuverlässig funktioniert oder bereits ab dem ersten Betriebsmonat Probleme verursacht. Die Kalibrierung der Sensoren, die Einstellung der Sollwerte und die regelmäßige Wartung sind die drei Säulen der langfristigen Stabilität.
Empfohlenes Vorgehen bei der Inbetriebnahme des Systems:
- Messen Sie die tatsächlichen Durchflussmengen an allen Auslässen und vergleichen Sie sie vor der Aktivierung der Automatik mit den Projektwerten
- Kalibrieren Sie die Sensoren anhand eines Referenzgeräts, nicht nur anhand der werkseitigen Kalibrierung
- Stellen Sie die Sollwerte für Durchfluss, Temperatur und Feuchtigkeit entsprechend der tatsächlichen Nutzung des Raums ein, nicht nach allgemeinen Empfehlungen
- Überprüfen Sie die Funktion der Notabschaltung durch Simulation eines Störungszustands vor der Übergabe in den Betrieb
- Dokumentieren Sie die Einstellungen im Betriebstagebuch, damit ein späterer Servicetechniker weiß, wovon er abweicht
Typische Einstellungsfehler umfassen eine zu enge Hysterese des Reglers, eine falsche Platzierung der Sensoren oder eine vernachlässigte Kalibrierung nach dem Filterwechsel. Regelmäßige Filterkontrollen, Sensorkalibrierungen und die Auswertung von Betriebsdaten verlängern die Lebensdauer des Systems und beugen Störungen vor, bevor sie sich bemerkbar machen.
Profi-Tipp: Überprüfen Sie nach jedem Filterwechsel, ob das System die Durchflüsse korrekt neu geregelt hat. Ein neuer Filter hat einen geringeren Widerstand als ein verschmutzter, wodurch sich die Durchflüsse ändern und die Automatik neue Arbeitspunkte einstellen muss.
Die Rolle eines professionellen Technikers ist bei der Ersteinstellung unersetzlich. Die Automatisierung eliminiert im laufenden Betrieb durch den menschlichen Faktor verursachte Fehler, doch die Einstellung selbst erfordert Fachwissen über die Sensorkalibrierung, die korrekte Verschaltung der Regelelemente und das Verständnis der Hydraulik des Rohrleitungsnetzes.
Welche Normen und Rechtsvorschriften gelten für die automatische Luftsteuerung in der Tschechischen Republik?
Die automatische Luftsteuerung unterliegt in der Tschechischen Republik mehreren technischen Normen und Rechtsvorschriften, die die Mindestanforderungen an den Luftaustausch, die Energieeffizienz sowie die Sicherheit der Systeme festlegen.
Den grundlegenden normativen Rahmen bilden ČSN EN 16798 (Energieeffizienz von Gebäuden, Lüftung von Nichtwohngebäuden) und ČSN EN 15251 (Eingangsparameter des Innenraumklimas für die Planung und Bewertung der Energieeffizienz von Gebäuden). Diese Normen definieren die Mindestluftmengen pro Person und pro Fläche sowie die Kategorien der Innenraumluftqualität, von denen sich die Einstellung der Regelsysteme ableitet.
Für die industrielle Lüftung gilt die Regierungsverordnung Nr. 361/2007 Sb., die die Bedingungen des Gesundheitsschutzes bei der Arbeit einschließlich der Anforderungen an das Mikroklima am Arbeitsplatz festlegt. Der Mindestluftaustausch, zulässige CO2-Konzentrationen und Temperaturbereiche sind hier verbindlich, nicht nur empfohlen.
Die Energieeffizienz von Gebäuden richtet sich nach dem Gesetz Nr. 406/2000 Sb. über die Energiewirtschaft und der Durchführungsverordnung Nr. 264/2020 Sb. Die automatische Luftsteuerung ist eines der Instrumente, mit denen Planer die geforderten Energieeffizienzklassen von Gebäuden (ENB) erreichen. Rekuperationseinheiten mit automatischer Durchflussregelung tragen zur Senkung des spezifischen Heizwärmebedarfs bei, was ein überwachter Parameter bei der Gebäudezertifizierung ist.
Die Installation von lufttechnischen Anlagen muss außerdem ČSN 73 0872 (Brandschutz von Bauwerken, lufttechnische Anlagen) erfüllen und mit dem Brandschutzkonzept des Bauwerks koordiniert werden. Automatische Klappen und Regelsysteme müssen im Falle eines Brandalarms gemäß einem vordefinierten Szenario reagieren.
Wichtigste Erkenntnisse
Die automatische Luftsteuerung kombiniert präzise Messung, Regelalgorithmen und Aktoren zu einem System, das eine optimale Luftqualität, Druckausgleich und Energieeinsparung ohne manuellen Eingriff gewährleistet.
| Punkt | Details |
|---|---|
| Sensoren als Grundlage des Systems | Temperatur, Feuchtigkeit, CO2, Druck und Durchfluss sind Eingangsdaten für jede Entscheidung der Regelungslogik. |
| Druckausgleich verhindert Schimmelbildung | Der Ausgleich von Zuluft- und Abluftstrom eliminiert Kondensation und Schimmelbildung an den Umfassungskonstruktionen. |
| Bedarfsgeführte Regelung spart Energie | Die dynamische Anpassung des Sollwerts je nach Belegung des Raums senkt den Betriebsaufwand in unbesetzten Zonen. |
| Normen sind verbindlich | ČSN EN 16798, die Regierungsverordnung Nr. 361/2007 Sb. und das Gesetz Nr. 406/2000 Sb. legen die Mindestanforderungen für Planung und Betrieb fest. |
| Kalibrierung entscheidet über die Zuverlässigkeit | Regelmäßige Kalibrierung der Sensoren und Kontrolle der Filter sind Voraussetzung für die präzise Funktion der Automatik. |
Häufig gestellte Fragen
Was bedeutet automatische Luftsteuerung genau?
Die automatische Luftsteuerung ist ein System, das mithilfe von Sensoren und Regelalgorithmen Luftstrom, Druck, Temperatur und Luftfeuchtigkeit im Raum selbstständig regelt, ohne manuellen Eingriff des Benutzers.
Wie wird der Luftstrom in automatischen Systemen gemessen?
Der Luftstrom wird durch ein eingebautes Anemometer oder einen Differenzdrucksensor im Kanal gemessen. Der gemessene Wert wird mit dem Sollwert verglichen, und der Frequenzumrichter des Ventilators regelt den Luftstrom automatisch nach.
Wie viel Luft pro Person schreiben die tschechischen Normen vor?
ČSN EN 16798 und die Regierungsverordnung Nr. 361/2007 Sb. legen Mindestluftströme pro Person sowie pro Raumfläche fest, abhängig von der Kategorie des Raums und seiner Nutzung; die konkreten Werte unterscheiden sich je nach Gebäudetyp und Belegung.
Was drückt die Luftfeuchtigkeit aus und warum überwacht sie das System?
Die relative Luftfeuchtigkeit gibt an, wie viel Prozent der maximal möglichen Menge an Wasserdampf die Luft bei der gegebenen Temperatur enthält. Das automatische System überwacht sie, da zu hohe Feuchtigkeit das Wachstum von Schimmel begünstigt und zu niedrige Feuchtigkeit zum Austrocknen der Schleimhäute führt.
Wie arbeitet die Luft-Luft-Klimaanlage mit der automatischen Steuerung zusammen?
Die Luft-Luft-Klimaanlage überträgt Wärme zwischen Außen- und Innenluft; die automatische Steuerung koordiniert ihren Betrieb mit der Belüftung, um Wärmeverluste zu minimieren und die gewünschte Temperatur sowie Luftfeuchtigkeit im Raum aufrechtzuerhalten.
Empfohlen
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Aufgabenliste für Druckluft: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Pneumatische Systeme erklärt: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Die Rolle der Automatisierung in der Pneumatik in Fertigungsprozessen - Kompresory-Vzduchotechnika.cz

Lärmreduzierung im Betrieb: Methoden, Normen und Gesundheitsschutz
Dieser Artikel ist nicht mehr aktuell. Gehen Sie bitte auf die Startseite oder schauen Sie in unseren Ratgeber.

Trends bei pneumatischen Systemen 2026: Überblick über Innovationen
Kurz gesagt:
- Die Trends bei Pneumatiksystemen 2026 sind mit der Integration intelligenter Steuerung, Magnetschwebetechnik und der Norm ISO 8573-1 verbunden. Die Implementierung dieser Technologien erhöht die Effizienz, senkt den Energieverbrauch und verbessert die Zuverlässigkeit von Produktionslinien. Eine solide Grundlage in Form von Druckluftqualitätskontrolle und energiesparenden Kompressoren ist der Schlüssel zu einer erfolgreichen Modernisierung.
Die Trends bei Pneumatiksystemen 2026 werden durch drei Kräfte definiert: die Integration intelligenter Steuerung mit dem IO-Link-Protokoll, Magnetschwebetechnik bei stangenlosen Zylindern und strengere Anforderungen der Norm ISO 8573-1 an die Druckluftqualität. 35 % der neuen Pneumatikprodukte verfügen bereits über eine eingebaute Zustandsüberwachung. Diese Zahlen zeigen, dass intelligente Funktionen aufhören, eine optionale Ergänzung zu sein, und zum Industriestandard werden. Produktionsbetriebe, die diese Neuerungen in der Pneumatik 2026 ignorieren, sehen sich einem wachsenden Nachteil bei Kosten und Zuverlässigkeit gegenüber.
Wie transformieren intelligente Steuerung und IoT Pneumatiksysteme?
Pneumatiksysteme wurden lange Zeit als „Black Boxes“ ohne Datenausgabe wahrgenommen. Der Übergang zu intelligenten Knoten mit IO-Link verändert diese Architektur grundlegend. Jedes Ventil, jeder Drucksensor oder Durchflussmesser wird zu einer Datenquelle, die dem übergeordneten Steuerungssystem in Echtzeit zur Verfügung steht.
IO-Link ist ein standardisiertes Kommunikationsprotokoll gemäß der Norm IEC 61131-9. Es arbeitet über ein standardmäßiges dreiadriges Kabel und benötigt keinen speziellen Bus. Dadurch ist seine Implementierung in die bestehende Infrastruktur deutlich kostengünstiger als der Umstieg auf Industrial Ethernet.
Edge Computing ergänzt IO-Link, indem es Daten direkt an der Quelle verarbeitet und nicht in einer zentralen Cloud. Die Latenz sinkt auf Millisekunden, was eine sofortige Reaktion auf Druck- oder Durchflussabweichungen ermöglicht. Vorausschauende Wartung wird so von einer Theorie zur betrieblichen Praxis.

Intelligente Pneumatiksysteme reduzieren ungeplante Stillstandszeiten um bis zu 45 % und erhöhen die Gesamtanlageneffektivität (OEE) um 12 %. Diese Zahlen entsprechen den Erfahrungen aus Produktionslinien, bei denen Sensordaten Luftlecks oder Dichtungsverschleiß erkennen, bevor es zu einem Ausfall kommt.
Zu den konkreten Vorteilen intelligenter Steuerung gehören:
- Kontinuierliche Drucküberwachung an jedem Knoten mit automatischer Benachrichtigung bei Überschreitung des eingestellten Grenzwerts
- Automatische Durchflusskorrektur entsprechend dem aktuellen Bedarf der Produktionslinie ohne Eingriff des Bedieners
- Digitale Verbrauchsaufzeichnungen für eine präzise Energieabrechnung je Maschine oder Arbeitsplatz
- Ferndiagnose über eine industrielle Standardschnittstelle ohne physische Anwesenheit eines Technikers
Profi-Tipp: Beginnen Sie bei der Einführung von IO-Link mit der Druckkontrolle am stärksten ausgelasteten Knoten. Die Daten aus einem Monat Betrieb zeigen, wo die größten Verluste liegen, und rechtfertigen die Investition in eine weitere Erweiterung.
Die Integration von Piezotechnologie und Software geht noch weiter. Ein programmierbares Terminal ersetzt bis zu 50 einzelne Komponenten, wodurch die Einrichtung des gesamten Systems deutlich vereinfacht und kostengünstiger wird. Dieses Maß an Konsolidierung verringert die Anzahl potenzieller Fehlerstellen und verkürzt die Zeit, die für die Umstellung der Linie bei einer Änderung des Produktionsprogramms benötigt wird. Mehr über die Rolle der Automatisierung in der Praxis beschreibt der Leitfaden zur pneumatischen Automatisierung.
Wie verändert die Magnetschwebetechnik stangenlose Zylinder?
Die Magnetschwebetechnik bei stangenlosen Zylindern eliminiert den mechanischen Kontakt zwischen dem beweglichen Element und dem Zylinderkörper. Das Ergebnis ist null Reibung, kein Verschleiß der Dichtungen und eine deutlich höhere Positioniergenauigkeit. Die Genauigkeit erreicht ±1 µm, ein Parameter, der zuvor nur elektrischen Linearantrieben vorbehalten war.
Die energetische Seite ist ebenso überzeugend. Magnetschwebende Zylinder erreichen eine um 40 % höhere Energieeffizienz im Vergleich zu konventionellen Pneumatikzylindern. Diese Einsparung resultiert aus der Eliminierung von Reibungsverlusten und der Rückgewinnung kinetischer Energie über in den Antrieb integrierte Superkondensatoren.
Die Betriebslebensdauer übersteigt 100 Millionen Zyklen, das ist 5- bis 10-mal mehr als bei konventionellen Ausführungen. Diese Lebensdauer verändert grundlegend die Wirtschaftlichkeit des Komponentenaustauschs und senkt die Kosten für die geplante Wartung.
| Parameter | Konventioneller Zylinder | Magnetschwebender Zylinder |
|---|---|---|
| Positioniergenauigkeit | ±50–100 µm | ±1 µm |
| Energieeffizienz | Grundniveau | +40 % |
| Lebensdauer (Zyklen) | 10–20 Millionen | über 100 Millionen |
| Reibung | mechanisch | null |
| Energierückgewinnung | nein | ja (Superkondensator) |
Die Implementierung magnetschwebender Zylinder erfordert Kenntnisse sowohl im Bereich der Bewegungssteuerung als auch der Integration von Superkondensatoren. Es handelt sich nicht um einen einfachen Ersatz eines mechanischen Zylinders. Der Systemintegrator muss einen Regelkreis entwerfen, der die Dynamik der Levitation beherrscht und gleichzeitig ein sicheres Stoppen bei Stromausfall gewährleistet.
Profi-Tipp: Prüfen Sie vor dem Einsatz der magnetischen Levitation die Kompatibilität des Steuerungssystems mit der geforderten Dynamik. Eine Standard-SPS mit einer Zykluszeit von 10 ms reicht möglicherweise nicht für Anwendungen aus, die eine Genauigkeit von ±1 µm bei hohen Geschwindigkeiten erfordern.
Spezialkonstruktionen für anspruchsvolle Umgebungen, etwa für den Betrieb mit Wasserstoff, erreichen eine Zuverlässigkeit von 99,999 % und eine um 300–400 % längere Lebensdauer als Standardausführungen. Diese Parameter zeigen, wohin sich die Zukunft pneumatischer Systeme in energieintensiven Branchen entwickelt.
Warum ist die Qualität der Druckluft im Jahr 2026 entscheidend?
Die Norm ISO 8573-1 definiert die Reinheitsklassen der Druckluft nach Gehalt an Feststoffpartikeln, Feuchtigkeit und Öl. Die Qualitätsklasse ISO 8573-1:2010 [1:2:1] wird zum Standard für Produktionsbetriebe mit hohen Anforderungen an die Zuverlässigkeit. Die Nichteinhaltung dieser Klassen verursacht vorzeitigen Verschleiß von Ventilen, Verstopfung von Düsen und Kontamination von Produkten.
Die richtige Auswahl und Installation der FRL-Einheiten (Filter, Regler, Schmierstoffgeber) bestimmt direkt, ob das System diese Norm erfüllt. Eine falsche Reihenfolge der Komponenten oder eine unterdimensionierte Auslegung erhöht die Druckverluste auf über 10 %, was sich direkt in einem höheren Energieverbrauch des Kompressors niederschlägt. Die optimale Dimensionierung basiert auf den tatsächlichen Durchflussmengen in l/min, nicht auf den Nennwerten auf dem Typenschild des Geräts.
Richtiges Vorgehen bei der Auswahl und Installation von FRL-Einheiten:
- Messen Sie den tatsächlichen Durchfluss am betreffenden Knotenpunkt in l/min bei maximaler Belastung der Linie, nicht nur den geschätzten Wert.
- Wählen Sie einen Filter mit einem Durchflusskoeffizienten, der mindestens 20 % über dem gemessenen Wert liegt, damit der Druckverlust bei vollem Durchfluss 0,1 bar nicht überschreitet.
- Installieren Sie die Komponenten in der richtigen Reihenfolge: zuerst den Filter, danach den Regler, den Schmierstoffgeber als Letztes vor dem Verbraucher.
- Stellen Sie den Regler auf den niedrigsten Druck ein, bei dem der Verbraucher zuverlässig arbeitet. Jedes zusätzliche Bar belastet den Kompressor unnötig.
- Überwachen Sie das Druckdifferential am Filter. Eine Überschreitung von 0,5 bar signalisiert eine Verschmutzung des Filtereinsatzes und die Notwendigkeit eines Austauschs.
Die richtige Reihenfolge der FRL-Einheiten beeinflusst die Lebensdauer des gesamten Systems erheblich. Viele Betriebstechniker unterschätzen diese Reihenfolge und installieren den Schmierstoffgeber vor dem Regler, wodurch das Regelventil durch Öl verunreinigt wird und sich dessen Lebensdauer verkürzt. Die Filtration von Druckluft gemäß internationalen Standards wird ausführlich im Filtrationsprogramm ISO 8573 beschrieben.
Wie senken moderne Kompressoren die Energiekosten?
Schraubenkompressoren mit Permanentmagnetmotoren und Antrieb mit variabler Drehzahl (VSD) sparen 15–20 % Energie gegenüber Kompressoren mit Festdrehzahlmotoren. Diese Einsparung ergibt sich aus der dynamischen Anpassung der Kompressorleistung an die aktuelle Druckluftnachfrage. Der Kompressor läuft nicht mit voller Leistung, wenn die Linie nur 60 % der Kapazität benötigt.
Permanentmagnetmotoren weisen über den gesamten Drehzahlbereich eine höhere Effizienz auf, nicht nur in einem einzigen Arbeitspunkt. Diese Eigenschaft ist entscheidend für Betriebe mit schwankender Nachfrage, in denen ein herkömmlicher Festdrehzahlmotor die meiste Betriebszeit außerhalb des optimalen Punktes arbeitet.
Zu den Vorteilen moderner Kompressoren mit VSD und Permanentmagneten gehören:
- Reduzierung der Wärmeverluste im Motorraum, wodurch die Anforderungen an die Klimatisierung des Maschinenraums sinken
- Leiserer Betrieb bei Teillast dank niedrigerer Drehzahl des Schraubenblocks
- Längere Lebensdauer des Schraubenblocks dank niedrigerer Spitzentemperaturen bei variabler Last
- Direkte Integration mit intelligenten pneumatischen Systemen über IO-Link oder industrielles Ethernet zur zentralen Verbrauchssteuerung
Die Integration des Kompressors mit einem intelligenten pneumatischen System schließt den Regelkreis vom Verbraucher bis zur Quelle. Das Steuerungssystem kennt die aktuelle Nachfrage jedes Knotens und übermittelt diese Information an den Kompressor, der seine Leistung anpasst, bevor der Netzdruck unter den eingestellten Grenzwert fällt. Das Ergebnis ist ein stabilerer Netzdruck und eine geringere Energiespitze beim Anlauf. Die technischen Parameter der Schraubenkompressoren für den Dauerbetrieb sind direkt im Katalog Kompresory-vzduchotechnika verfügbar.
Wichtige Erkenntnisse
Die Trends in der industriellen Pneumatik für das Jahr 2026 erfordern die gleichzeitige Umsetzung von intelligenter Steuerung, korrekter Filtration gemäß ISO 8573-1 und energieeffizienten Kompressoren mit VSD, damit Betriebe messbare Einsparungen und höhere Zuverlässigkeit erzielen.
| Punkt | Details |
|---|---|
| Intelligente Steuerung mit IO-Link | Reduziert ungeplante Stillstandszeiten um 45 % und erhöht die OEE um 12 % dank Echtzeitdaten. |
| Magnetschwebetechnik | Präzision von ±1 µm und eine Lebensdauer von über 100 Millionen Zyklen verändern die Wirtschaftlichkeit der Wartung von stangenlosen Zylindern. |
| Norm ISO 8573-1 | Die richtige Luftreinheitsklasse und die korrekte Reihenfolge der FRL-Einheiten verhindern Druckverluste von über 10 %. |
| Kompressoren mit VSD | Motoren mit Permanentmagneten und variabler Drehzahl sparen 15–20 % Energie gegenüber Festdrehzahlmotoren. |
| Zustandsüberwachung | 35 % der neuen pneumatischen Produkte verfügen über eine integrierte Überwachung, die den Energieverbrauch um 25–35 % senkt. |
Erfahrungen aus der Praxis: Was wirklich funktioniert und was nicht
Ich arbeite schon lange genug mit pneumatischen Systemen, um zu sehen, wie sich vielversprechende Technologien in betriebliche Realität verwandeln. Magnetschwebetechnik und IO-Link sind echte Fortschritte, keine Marketingbegriffe. Aber der Einsatz ohne Vorbereitung bringt Probleme mit sich, die Hersteller in ihren Prospekten nicht erwähnen.
Der größte Fehler, den ich immer wieder sehe, ist die Unterschätzung der Druckluftqualität. Ein Betrieb investiert in intelligente Ventile mit IO-Link und reklamiert sie dann nach sechs Monaten, weil niemand die Filter gewechselt oder die Feuchtigkeitsklasse kontrolliert hat. Die Norm ISO 8573-1 ist keine bürokratische Formalität. Sie ist der Schutz der Investition in das gesamte System.
Die zweite Sache, die mich überrascht: Kompressoren mit VSD werden eingesetzt, aber das Steuerungssystem kommuniziert nicht mit ihnen. Der Kompressor läuft autonom, und das intelligente pneumatische System ebenfalls autonom. Die Energieeinsparung, die 30 % betragen könnte, bleibt bei 10 %, weil die Datenverbindung fehlt. Die Integration ist nicht optional, sie ist Voraussetzung, um die angegebenen Parameter zu erreichen.
Digitale Zwillinge pneumatischer Systeme sind ein weiteres Thema, bei dem die Erwartungen der Realität vorauseilen. Das Modell muss mit der je nach Anwendung geforderten Genauigkeit spezifiziert werden: ±2 % für die Steuerung, ±5 % für die Energieoptimierung und ±10 % für die vorausschauende Wartung. Ein Betrieb, der einen „digitalen Zwilling“ möchte, aber die Genauigkeit nicht spezifiziert, erhält ein Werkzeug, das keinen dieser Zwecke gut erfüllt.
Die Empfehlung für 2026 ist einfach: Beginnen Sie bei den Grundlagen. Messen Sie den tatsächlichen Luftverbrauch, überprüfen Sie die Qualität gemäß ISO 8573-1, und fügen Sie erst danach die intelligente Ebene hinzu. Die Technologie funktioniert. Aber nur auf einer soliden Grundlage.
— Zdeněk
Pneumatische Komponenten und Beratung von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für die Modernisierung pneumatischer Leitungen sowie für die Aufbereitung von Druckluft. Für neue Leitungen stehen Rohre des Steckverbindersystems in Durchmessern von 15–28 mm zur Verfügung, geeignet für Industrieinstallationen mit der Anforderung an geringe Druckverluste und einfache Montage. Für die Aufbereitung der Luftqualität gemäß der Norm ISO 8573-1 bietet Kompresory-vzduchotechnika Luftaufbereitungseinheiten bis 10 bar mit verschiedenen Filtrationsstufen.
Das Fachteam von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von Komponenten sowie beim Entwurf des gesamten Systems. Die Beratung umfasst die Beurteilung des aktuellen Zustands der Leitung, die Empfehlung der Filtrationsklasse sowie die Dimensionierung der FRL-Einheiten entsprechend den tatsächlichen Durchflussmengen. Kontakt und technischer Support sind direkt auf der Website Kompresory-vzduchotechnika.cz verfügbar.
Häufig gestellte Fragen
Was sind die Trends in pneumatischen Systemen 2026?
Zu den wichtigsten Trends zählen intelligente Steuerung mit IO-Link, Magnetschwebetechnik bei stangenlosen Zylindern, strengere Anforderungen der Norm ISO 8573-1 und Kompressoren mit VSD-Antrieben. Diese Technologien senken gemeinsam den Energieverbrauch und erhöhen die Zuverlässigkeit von Produktionslinien.
Wie senkt IO-Link die Betriebskosten der Pneumatik?
IO-Link ermöglicht die kontinuierliche Echtzeitüberwachung jedes Knotens sowie vorausschauende Wartung. Intelligente Systeme mit IO-Link reduzieren ungeplante Stillstandzeiten um bis zu 45 % und steigern die Gesamtanlageneffektivität um 12 %.
Wie hoch ist die Lebensdauer magnetisch schwebender Zylinder?
Magnetisch schwebende stangenlose Zylinder erreichen eine Lebensdauer von über 100 Millionen Zyklen, was 5- bis 10-mal mehr ist als bei konventionellen Ausführungen. Die Eliminierung von Reibung beseitigt die Hauptursache für Verschleiß bei Standard-Pneumatikzylindern.
Warum ist die Norm ISO 8573-1 wichtig für die Auswahl von FRL-Einheiten?
ISO 8573-1 definiert die Reinheitsklassen für Druckluft, die das System für einen zuverlässigen Betrieb erfüllen muss. Richtig dimensionierte und angeordnete FRL-Einheiten verhindern Druckverluste von über 10 % und schützen Ventile sowie Verbraucher vor Kontamination.
Wie viel Energie spart ein Kompressor mit VSD im Vergleich zu einem Standardkompressor?
Schraubenkompressoren mit Permanentmagnetmotoren und VSD-Antrieb sparen 15–20 % Energie im Vergleich zu Kompressoren mit Motoren mit fester Drehzahl. Die Einsparung ist am höchsten in Betrieben mit schwankendem Druckluftbedarf.
Empfohlen
- Pneumatikwerkzeuge im Jahr 2025: Trends und Innovationen - Kompresory-Vzduchotechnika.cz
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Übersicht über den Einsatz pneumatischer Ventile in der Industrie 2026 - Kompresory-Vzduchotechnika.cz
- Warum Pneumatik einsetzen: Effizienz, Geschwindigkeit und Sicherheit - Kompresory-Vzduchotechnika.cz

So belüften Sie den Kompressorraum richtig: ein Leitfaden für Techniker
Kurz gesagt:
- Eine korrekte Belüftung des Kompressorraums hält die Temperatur bei 18–27 °C und die Luftfeuchtigkeit bei 40–60 %, was für eine lange Lebensdauer der Anlage entscheidend ist. Unzureichende Klimaregelung führt zu Überhitzung, Korrosion und höherem Energieverbrauch. Die richtige Platzierung der Öffnungen, die Wahl des Gebläses und regelmäßige Wartung sind für einen effizienten Betrieb von grundlegender Bedeutung.
Eine korrekte Belüftung des Kompressorraums wird definiert als die geregelte Zufuhr von Frischluft und die Abfuhr von Wärme, sodass die Raumtemperatur im Bereich von 18–27 °C bleibt und die relative Luftfeuchtigkeit auf einem Niveau von 40–60 % liegt. Diese Parameter bestimmen unmittelbar, wie effizient der Kompressor arbeitet und wie lange er ohne schwerwiegende Störung hält. Überhitzte oder feuchte Luft verkürzt die Lebensdauer von Filtern, Ölen und mechanischen Bauteilen. Techniker, die die Belüftung unterschätzen, lösen teure Reparaturen dort, wo es genügt hätte, die Luftwege von Anfang an richtig zu planen. Dieser Leitfaden beschreibt konkrete technische Maßnahmen, die einen stabilen und zuverlässigen Betrieb des Kompressorraums sicherstellen.
Wie man einen Kompressorraum korrekt belüftet: optimale klimatische Bedingungen
Die Temperatur im Kompressorraum muss im Bereich von 18–27 °C bleiben, die Luftfeuchtigkeit bei 40–60 %. Diese Werte sind keine unverbindlichen Empfehlungen, sondern Betriebsgrenzen, deren Überschreitung direkte Auswirkungen auf Leistung und Verschleiß der Anlage hat.
Eine Überschreitung der oberen Temperaturgrenze erhöht die Leistungsaufnahme des Kompressors, da die Maschine wärmere und weniger dichte Luft verdichten muss. Das Ergebnis ist ein höherer Energieverbrauch bei geringerer Leistung. Umgekehrt verursacht eine zu niedrige Temperatur, besonders in den Wintermonaten, Kondensation von Feuchtigkeit im Inneren des Druckluftbehälters und der Rohrleitungen, was die Korrosion beschleunigt.
Luftfeuchtigkeit über 60 % beschleunigt den Abbau des Kompressoröls und verkürzt die Lebensdauer der Luftfilter. Sauberkeit und Stabilität des Klimas beeinflussen die Lebensdauer von Filtern und Bauteilen erheblich. Ein durch Feuchtigkeit und Verunreinigungen verstopfter Filter erhöht den Druckverlust, was sich direkt in einem höheren Energieverbrauch niederschlägt.
Eine stabile Umgebung im Kompressorraum ist kein Luxus. Sie ist die grundlegende Voraussetzung dafür, dass die Anlage gemäß den Herstellerspezifikationen arbeitet und die Wartungsintervalle dem geplanten Zeitplan entsprechen.
Auswirkungen einer instabilen Umgebung auf den Betrieb
- Temperatur über 27 °C: höhere Leistungsaufnahme, Risiko des Thermoschutzes des Kompressors, verkürzte Öllebensdauer
- Temperatur unter 18 °C: Kondensation von Feuchtigkeit, Korrosion des Druckluftbehälters und der Rohrleitungen, Startprobleme bei Frost
- Luftfeuchtigkeit über 60 %: schnellere Verstopfung der Filter, Ölabbau, Korrosion der inneren Bauteile
- Luftfeuchtigkeit unter 40 %: erhöhtes Risiko elektrostatischer Entladung bei empfindlichen Steuereinheiten
Wie gewährleistet man eine korrekte Luftströmung im Kompressorraum?
Die korrekte Luftströmung im Kompressorraum hängt von der Position der Ansaug- und Abluftöffnungen ab. Niedrig angeordnete Ansaugöffnungen saugen kühlere Luft in Bodennähe an, während hoch angeordnete Abluftöffnungen die erwärmte Luft nach außen abführen. Diese Anordnung nutzt die natürlichen physikalischen Eigenschaften der Luft und minimiert den Energiebedarf für die Belüftung.
Ein zentrales Problem ist der Strömungskurzschluss. Dieser tritt auf, wenn Ansaug- und Abluftöffnung nahe beieinander oder auf derselben Gebäudeseite liegen. Der Kompressor saugt dann die Luft an, die gerade erwärmt und nach außen ausgeblasen wurde. Wird der Strömungskurzschluss unterschätzt, führt dies zum Ansaugen erwärmter Luft und zu einer Verringerung der Effizienz des gesamten Systems.
Die Abluftleitung muss so kurz wie möglich sein und so wenige Biegungen wie möglich aufweisen. Jeder 90°-Bogen erhöht den Strömungswiderstand, den das Gebläse überwinden muss. Übersteigt die Länge der Abluftleitung mehrere Meter, muss die Leistung des Gebläses neu berechnet werden, um den entstehenden Widerstand auszugleichen.
Profi-Tipp: Führen Sie bei der Sanierung eines bestehenden Kompressorraums zunächst eine Visualisierung der Strömung mittels Rauchtest oder Wärmebildaufnahme durch. So erkennen Sie Stellen, an denen sich warme Luft staut, und können Anpassungen mit minimalen baulichen Eingriffen planen.
Grundsätze der korrekten Öffnungsplatzierung
- Ansaugöffnungen: so niedrig wie möglich platzieren, idealerweise 0,3–0,5 m über dem Boden, auf der dem Abluftbereich abgewandten Seite
- Abluftöffnungen: so hoch wie möglich platzieren, am besten unter dem Dach oder in der Dachebene
- Abstand zwischen Ansaug- und Abluftöffnung: so groß wie möglich, idealerweise an gegenüberliegenden Seiten des Raums
- Schutzgitter: mit Filtereinsätzen ausstatten, die das Eindringen von Staub und Insekten verhindern
- Rückschlagklappen an der Abluft: verhindern bei abgeschaltetem Gebläse im Winter das Zurückströmen kalter Luft
Welcher Ventilator sollte für die Belüftung des Kompressorraums gewählt werden?
Die Wahl des Ventilators hängt von der Beschaffenheit der Luftführung ab. Axialventilatoren eignen sich für offene Räume mit geringem Druckwiderstand, Radialventilatoren hingegen für Rohrsysteme, in denen die Luft längere Strecken und mehr Formstücke überwinden muss. Die Verwechslung dieser Typen führt zu einer Unter- oder Überdimensionierung der Belüftung.
Ein direkt in eine Wandöffnung installierter Axialventilator ist die einfachste und günstigste Lösung. Er funktioniert zuverlässig dort, wo die Austrittsöffnung direkt ins Freie mündet, ohne Rohrleitung. Sobald die Luft über eine Rohrleitung von mehr als 1–2 m Länge oder über mehrere Bögen geführt werden muss, reicht ein Axialventilator nicht mehr aus, und es muss auf eine Radialausführung zurückgegriffen werden.
Ventilatoren mit Alarmausgang sind im Dauerbetrieb 24/7 unverzichtbar. Der Alarmausgang signalisiert einen Motorausfall oder eine Lagerüberhitzung, bevor es zu einem Ausfall der Belüftung und einer anschließenden Überhitzung des Kompressors kommt. Diese Funktion ist bei industriellen Installationen Standard und sollte auch in kleineren Betrieben mit kontinuierlichem Betrieb nicht fehlen.

Profi-Tipp: Dimensionieren Sie die Belüftung stets auf die maximal zu erwartende Sommertemperatur, nicht auf den Jahresdurchschnitt. Eine unterdimensionierte Belüftung führt gerade dann zu einer ineffizienten Kühlung, wenn die thermische Belastung am höchsten ist.
Vergleich von Axial- und Radialventilatoren
| Parameter | Axialventilator | Radialventilator |
|---|---|---|
| Druckwiderstand | Niedrig | Hoch |
| Geeignete Anwendung | Wandöffnung, kurze Strecke | Rohrleitungssystem, längere Leitung |
| Geräuschpegel | Niedriger | Höher |
| Anschaffungskosten | Niedriger | Höher |
| Alarmausgang | Optional | Standard bei Industrieausführungen |
Umsetzung und Wartung des Lüftungssystems im Kompressorraum
Ein richtig ausgelegtes Lüftungssystem erfordert eine regelmäßige Wartung, da sonst seine Leistung allmählich sinkt. Überdruck im Raum und mangelhafte Wartung der Lüftung erhöhen die Betriebskosten und das Risiko einer Beschädigung der Anlage. Der Wartungsplan muss ab dem ersten Betriebstag Bestandteil der Betriebsdokumentation des Kompressorraums sein.
Vorgehensweise bei der Installation oder Anpassung der Belüftung:
- Berechnung der Wärmelast: Addieren Sie die Leistungsaufnahme aller Kompressoren und sonstigen Wärmequellen im Raum. Das Ergebnis bestimmt die minimal erforderliche Luftleistung der Belüftung in m³/h.
- Planung der Öffnungspositionen: Markieren Sie die Position der Ansaug- und Abluftöffnungen im Grundriss. Prüfen Sie, dass der Abstand zwischen ihnen maximal ist und kein Kurzschluss der Strömung droht.
- Auswahl des Ventilators: Wählen Sie je nach Länge und Form der Abluftleitung einen Axial- oder Radialtyp. Fügen Sie eine Leistungsreserve von mindestens 20 % für den Sommerbetrieb hinzu.
- Installation der Sensoren: Platzieren Sie Temperatur- und Feuchtigkeitssensoren in der Raummitte, außerhalb der direkten Reichweite der Ansaugöffnung des Kompressors. Ein Sensor im Kaltluftstrom liefert verfälschte Werte.
- Einstellung der Regelung: Verbinden Sie die Sensoren mit dem Ventilatorregler. Stellen Sie die Einschalttemperatur des Ventilators so ein, dass er aktiviert wird, bevor die Temperatur 25 °C überschreitet.
- Regelmäßige Filterreinigung: Reinigen oder ersetzen Sie die Filter an den Ansaugöffnungen gemäß den Herstellerangaben, mindestens jedoch alle drei Monate. Ein verschmutzter Filter verringert den Luftdurchsatz und erhöht den Strömungswiderstand.
- Strömungskontrolle: Führen Sie einmal jährlich eine Kontrolle des tatsächlichen Luftdurchsatzes mit einem Anemometer durch. Ein Abfall des Durchsatzes unter den projektierten Wert deutet auf verschmutzte Filter oder einen Ventilatorfehler hin.
- Aufzeichnung der Werte: Führen Sie ein Betriebstagebuch mit monatlichen Aufzeichnungen zu Temperatur, Feuchtigkeit und Filterzustand. Ein Trend steigender Temperatur bei gleicher Belüftungseinstellung weist frühzeitig auf ein Problem hin, bevor es sich als Störung äußert.
Die regelmäßige Diagnostik des Kompressorraums, einschließlich der Kontrolle des Belüftungssystems, ist die zuverlässigste Methode, um ungeplante Stillstände zu vermeiden.
Typische Fehler bei der Belüftung des Kompressorraums und wie man sie vermeidet
Die ungeeignete Platzierung der Ansaug- und Abluftöffnungen ist die häufigste Ursache für die Überhitzung des Kompressorraums. Techniker machen diesen Fehler bei Rekonstruktionen, wenn sie bestehende bauliche Öffnungen berücksichtigen, anstatt eine neue Platzierung nach den physikalischen Prinzipien der Strömung zu planen.
Das Fehlen regelmäßiger Kontrollen und Überwachung verringert kontinuierlich die Zuverlässigkeit des Systems. Eine vernachlässigte Belüftung macht sich nicht sofort bemerkbar. Die Temperatur im Raum steigt allmählich an, der Kompressor wechselt immer häufiger in den Thermoschutz, und erst dann stellt der Techniker fest, dass die Filter seit anderthalb Jahren nicht gereinigt wurden.
Übersicht der häufigsten Fehler:
- Strömungskurzschluss: Ansaug- und Auslassöffnung an derselben Wand oder zu nah beieinander; Lösung: eine der Öffnungen versetzen oder Leitbleche installieren
- Unterdimensioniertes Gebläse: die Leistung des Gebläses entspricht der durchschnittlichen Temperatur, nicht dem sommerlichen Maximum; Lösung: neu berechnen und durch einen leistungsstärkeren Typ ersetzen oder ein zweites Gebläse hinzufügen
- Fehlende Filter an den Ansaugöffnungen: Staub und Schmutz setzen sich an den Kühlrippen des Kompressors ab; Lösung: Filtereinsätze der Klasse G3 oder G4 einbauen
- Fehlendes Alarmsystem: ein Ausfall des Gebläses bleibt bis zur Überhitzung des Kompressors unbemerkt; Lösung: ein Gebläse mit Alarmausgang installieren oder einen Temperaturalarm hinzufügen
- Falsche Platzierung der Sensoren: ein Sensor im Kaltluftstrom zeigt eine niedrigere Temperatur an, als tatsächlich im Raum herrscht; Lösung: den Sensor in die Mitte des Raums versetzen
Die Übersicht der häufigsten Fehler beim Betrieb von Kompressoren zeigt, dass die Belüftung zu den drei am häufigsten unterschätzten Bereichen gehört.
Wichtigste Erkenntnisse
Eine korrekte Belüftung des Kompressorraums erfordert eine Kombination aus richtig platzierten Öffnungen, einem richtig dimensionierten Gebläse und regelmäßiger Wartung, wobei die Vernachlässigung eines dieser drei Elemente zu Überhitzung und verkürzter Lebensdauer der Anlage führt.
| Punkt | Einzelheiten |
|---|---|
| Temperatur- und Feuchtigkeitsbereich | Halten Sie eine Temperatur von 18–27 °C und eine Feuchtigkeit von 40–60 % für den optimalen Betrieb des Kompressors ein. |
| Platzierung der Öffnungen | Platzieren Sie die Ansaugöffnungen niedrig, die Auslassöffnungen hoch und auf der gegenüberliegenden Seite des Raums. |
| Auswahl des Gebläses | Axialtyp für direkte Wandöffnungen, Radialtyp für Rohrsysteme mit höherem Widerstand. |
| Dimensionierung auf das Maximum | Planen Sie die Belüftung für die sommerliche Temperaturspitze, nicht für die durchschnittliche Jahrestemperatur. |
| Regelmäßige Wartung | Reinigen Sie die Filter mindestens alle drei Monate und führen Sie ein Betriebstagebuch mit gemessenen Werten. |
Praxiserfahrungen: Was wirklich über die Qualität der Belüftung entscheidet
Nach jahrelanger Arbeit mit Kompressorräumen unterschiedlicher Größe habe ich festgestellt, dass die größten Probleme nicht aus Unkenntnis der Prinzipien entstehen, sondern aus Kompromissen bei der Umsetzung. Der Techniker weiß, dass die Ansaugöffnung niedrig sein sollte, aber der Bauingenieur sagt, dass sich dort eine tragende Wand befindet. Das Ergebnis ist eine Öffnung in falscher Höhe und ein Kompressor, der im Juli überhitzt.
Die zweite Sache, die mich immer wieder überrascht, ist das Fehlen einer Überwachung. Eine Kompressorstation ohne Temperaturalarm ist wie ein Auto ohne Öl-Kontrollleuchte. Man fährt weiter, bis es kaputtgeht. Die Installation eines einfachen Temperaturfühlers mit Alarm kostet einen Bruchteil des Preises einer Reparatur eines überhitzten Kompressors.
Persönlich empfehle ich, bei jeder neuen Installation oder Sanierung nach dem ersten Sommerbetrieb eine Wärmebildaufnahme der Kompressorstation zu machen. Die Wärmebildkamera zeigt genau, wo sich warme Luft staut und wo die Strömung unzureichend ist. Diese Information ist wertvoller als jede am Schreibtisch durchgeführte Berechnung. Die richtigen Grundanforderungen an eine Kompressorstation sind die Basis, aber die Praxis bringt immer Details, die kein Handbuch abdeckt.
— Zdeněk
Kompressoren und Fachunterstützung von Kompresory-vzduchotechnika
Eine gut geplante Belüftung der Kompressorstation hat nur dann Sinn, wenn ein zuverlässiger Kompressor dahintersteht. Kompresory-vzduchotechnika bietet Schraubenkompressoren SCR für Industriebetriebe an, bei denen die Anforderungen an stabile Temperatur und Dauerbetrieb am höchsten sind.
Das Team von Kompresory-vzduchotechnika bietet technische Beratung zur Auswahl der Geräte sowie zur Planung des Belüftungssystems der Kompressorstation. Wenn Sie die Sanierung einer bestehenden Kompressorstation planen oder eine Neuinstallation vorbereiten, umfasst die fachliche Unterstützung die Beurteilung der Raumbedingungen, Empfehlungen zu Ventilatoren und die Prüfung der Projektdokumentation. Kontaktieren Sie uns direkt über die Website und beschreiben Sie Ihren Betrieb. Wir antworten mit einer konkreten technischen Empfehlung, nicht mit einem allgemeinen Angebot.
Häufig gestellte Fragen
Welche Temperatur ist optimal für eine Kompressorstation?
Die optimale Temperatur in der Kompressorstation liegt bei 18–27 °C. Eine Überschreitung der oberen Grenze erhöht die Leistungsaufnahme des Kompressors und verkürzt die Lebensdauer des Öls.
Wie verhindert man einen Kurzschluss der Luftströmung?
Platzieren Sie die Ansaug- und Auslassöffnungen auf gegenüberliegenden Seiten des Raumes und so weit wie möglich voneinander entfernt. Ein Strömungskurzschluss tritt auf, wenn der Kompressor Luft ansaugt, die gerade erst nach außen geblasen wurde.
Wann sollte man einen Radialventilator statt eines Axialventilators wählen?
Wählen Sie immer einen Radialventilator, wenn die Abluftleitung eine Länge von 1–2 m überschreitet oder mehrere Bögen enthält. Ein Axialventilator erreicht in einem solchen System nicht den erforderlichen Luftdurchsatz.
Wie oft sollten die Filter an den Ansaugöffnungen des Kompressorraums gereinigt werden?
Reinigen oder ersetzen Sie die Filter mindestens alle drei Monate. In staubiger Umgebung verkürzen Sie das Intervall auf sechs Wochen und beobachten Sie den Druckabfall am Filter als Indikator für die Verschmutzung.
Warum ist die Temperaturüberwachung im Kompressorraum notwendig?
Der Temperaturalarm erfasst einen Ausfall des Ventilators oder eine Verschmutzung der Filter, bevor der Kompressor in den Übertemperaturschutz übergeht. Ohne Überwachung bemerken Sie das Problem erst bei einem ungeplanten Stillstand.
Empfohlen
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Bedeutung der Verdichtungsstufe: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz

Einsatz von Kompressoren im Haushalt: Möglichkeiten und wie man den richtigen auswählt
Kurz gesagt:
- Ein Kompressor für den Haushalt erleichtert verschiedene Arbeiten vom Reifenaufpumpen bis zum Lackieren von Möbeln. Die Wahl des richtigen Modells hängt von der Ansaugleistung, dem Volumen des Druckluftbehälters und der Art der Schmierung ab. Leise ölfreie Kompressoren mit einer Leistung von etwa 150–200 l/min und einem Druckluftbehälter von 50 Litern sind für die meisten Hausarbeiten geeignet.
Ein Kompressor für den Haushalt ist ein Gerät, das Dutzende praktischer Aufgaben abdeckt, vom Reifenaufpumpen über die Staubreinigung bis hin zum Lackieren von Möbeln. Die richtige Wahl hängt von drei Schlüsselparametern ab: Ansaugleistung, Volumen des Druckluftbehälters und Art der Schmierung. Moderne Haushaltskompressoren sind für eine einfache Bedienung ohne Notwendigkeit einer fachlichen Schulung konzipiert. Der Hausgebrauch von Kompressoren bietet Möglichkeiten, die früher ausschließlich professionellen Werkstätten vorbehalten waren. Die Wahl des richtigen Modells entscheidet über Effizienz, Geräuschentwicklung und Gesamtlebensdauer des Geräts.
1. Welche Kompressortypen sind für den Haushalt geeignet?
Die grundlegende Unterteilung der Kompressoren für den Hausgebrauch erfolgt in ölgeschmierte und ölfreie. Jeder Typ hat andere Anforderungen an die Bedienung und eignet sich für andere Situationen.
Ölfreie Kompressoren sind die erste Wahl für Einsteiger. Ölfreie Kompressoren erfordern minimale Wartung und schließen das Risiko eines Ölaustritts in die Druckluft aus. Das ist besonders beim Lackieren oder bei der Arbeit mit Lebensmitteln von Vorteil. Der Anschaffungspreis ist niedriger und die Bedienung einfach.
Ölgeschmierte Kompressoren bewältigen anspruchsvollere und länger andauernde Arbeiten. Sie haben bei intensivem Betrieb eine längere Lebensdauer und eine geringere Geräuschentwicklung im Vergleich zu vergleichbaren ölfreien Modellen. Sie erfordern jedoch einen regelmäßigen Ölwechsel und eine Kontrolle des Ölstands.
- Ölfreier Kompressor: geeignet zum Aufpumpen, Reinigen, gelegentlichem Lackieren
- Ölgeschmierter Kompressor: geeignet für Druckluftwerkzeuge, längere Arbeitszyklen, Renovierungen
- Kolbenkompressor: der am weitesten verbreitete Typ für Hauswerkstätten
- Schraubenkompressor: leise und leistungsstark, aber preislich anspruchsvoller
Profi-Tipp: Wenn du den Kompressor weniger als einmal pro Woche für leichtere Arbeiten einsetzen möchtest, spart dir ein ölfreies Modell Zeit bei der Wartung und Kosten für den Service.
2. Praktische Einsatzmöglichkeiten eines Kompressors im Haushalt und im Garten
Haushaltskompressoren werden zur Reifenpflege, Staubreinigung, Möbelrenovierung mit Druckluftwerkzeugen und zur Gartenpflege eingesetzt. Jede dieser Anwendungen stellt unterschiedliche Anforderungen an Druck und Luftdurchsatz.
Aufpumpen und Befüllen
Das Aufpumpen von Reifen eines PKW, Fahrrads, Gartentraktors oder von Luftmatratzen gehört zu den häufigsten Aufgaben im Haushalt. PKW-Reifen benötigen einen Druck von etwa 2,0–2,5 Bar, Sportfahrräder bis zu 8 Bar. Ein Kompressor erledigt diese Arbeit in einem Bruchteil der Zeit im Vergleich zu einer Handpumpe.
Staubreinigung und Entfernen von Verunreinigungen
Druckluft reinigt Klimaanlagenfilter, Computergehäuse, Gartenwerkzeuge oder Fugen in Pflasterungen. Ausblaspistolen mit einem Druck von 3–6 Bar entfernen Staub aus Stellen, die mit einer Bürste nicht erreichbar sind. Diese Anwendung spart Zeit bei der regelmäßigen Pflege von Werkstatt oder Garage.
Druckluftwerkzeuge für Renovierung und Instandhaltung
- Druckluftbohrmaschine und -schrauber: schneller und leichter als elektrische Alternativen
- Druckluftschleifer: ideal zum Schleifen von Karosserien oder Möbeln
- Nagelpistole: Montage von Böden, Verkleidungen, Tischlerarbeiten
- Druckluft-Schlagschrauber: Radwechsel oder Fahrwerksreparaturen
Farbspritzen und Lackieren
Zum Lackieren mit der Spritzpistole ist ein Druck von 30–50 PSI (ca. 2–3,5 bar) und ein gleichmäßiger Luftstrom erforderlich. Eine Spritzpistole trägt die Farbe gleichmäßiger auf als ein Pinsel und beschleunigt die Arbeit erheblich. Für das Lackieren von Möbeln oder Zäunen ist ein Kompressor mit einem Druckluftbehälter von mindestens 50 Litern unerlässlich.
3. Wie wählt man die richtige Leistung und die richtigen Parameter des Kompressors
Die Leistung des Kompressors wird durch die Ansaugleistung in Litern pro Minute (l/min) und den maximalen Druck in bar angegeben. Diese beiden Werte entscheiden darüber, welches Werkzeug und welche Anwendungen der Kompressor bewältigen kann.
Für Arbeiten im Haushalt ist eine Ansaugleistung zwischen 80 und 270 l/min erforderlich. Hobby-Modelle bis 150 l/min bewältigen grundlegende Aufgaben wie Reifenfüllen oder Reinigen. Für Druckluftwerkzeuge oder Lackierarbeiten ist eine Leistung von mindestens 180–200 l/min notwendig.
| Anwendung | Erforderlicher Druck | Empfohlener Durchfluss |
|---|---|---|
| Reifenfüllen | 7–10 bar (100–150 PSI) | 30–50 l/min |
| Lackieren mit der Spritzpistole | 2–3,5 bar (30–50 PSI) | 100–200 l/min |
| Nagelpistole | 5–6 bar (70–90 PSI) | 30–60 l/min |
| Pneumatischer Schleifer | 6–7 bar | 150–250 l/min |
| Staub ausblasen | 3–6 bar | 20–40 l/min |
Das empfohlene Volumen des Druckluftbehälters beträgt mindestens 50 Liter für einen effizienten Betrieb von Haushaltskompressoren. Ein größerer Druckluftbehälter bedeutet längere Arbeitszyklen, ohne auf den Druckaufbau warten zu müssen. Für gelegentliches Reifenaufpumpen reichen 24 Liter, für Lackieren oder Druckluftwerkzeuge sind 50–100 Liter die richtige Wahl.
Eine Kompressorleistung mit einer Reserve von mindestens 50 % gegenüber dem aktuellen Bedarf verhindert eine Überlastung und verlängert die Lebensdauer des Geräts. Wenn das Werkzeug also 100 l/min verbraucht, wähle einen Kompressor mit einer Leistung von mindestens 150 l/min.
Profi-Tipp: Berücksichtige bei der Auswahl immer, dass du in Zukunft weiteres Werkzeug hinzufügst. Ein Kompressor mit Leistungsreserve lohnt sich mehr als ein Modell, das „genau auf die heutigen Bedürfnisse zugeschnitten" ist.
Eine detaillierte Übersicht der Auswahlfaktoren findest du im Ratgeber zur Kompressorauswahl im Blog Kompresory-vzduchotechnika.
4. Praktische Tipps für Betrieb und Wartung eines Heimkompressors
Die richtige Bedienung verlängert die Lebensdauer des Kompressors und verhindert unnötige Reparaturen. Die meisten Probleme entstehen durch Vernachlässigung einfacher regelmäßiger Tätigkeiten.
-
Lass nach jedem Gebrauch das Kondensat ab. Regelmäßiges Ablassen des Kondensats verhindert Korrosion des Druckluftbehälters und erhöht die Betriebssicherheit. Öffne das Ablassventil am Boden des Druckluftbehälters, bis das gesamte Wasser abgelaufen ist.
-
Schalte den Kompressor niemals durch Ziehen des Netzsteckers aus. Schalte den Kompressor immer über den Schalter am Druckschalter aus. Das Ziehen des Steckers unter Last beschädigt den Motor und erhöht das Verletzungsrisiko.
-
Dichte die Gewinde des Zubehörs mit PTFE-Band ab. Fehlende Gewindeabdichtung mit PTFE-Band ist die häufigste Ursache für Luftaustritt. Undichtigkeiten erhöhen die Lärmbelastung, verschwenden Energie und verkürzen die Lebensdauer des Kompressors.
-
Kontrolliere bei Ölmodellen den Ölstand. Kontrolliere den Ölstand vor jedem längeren Gebrauch. Der Betrieb ohne ausreichende Ölmenge verursacht irreversible Schäden am Kompressor.
-
Reinige den Luftfilter regelmäßig. Ein verschmutzter Filter verringert die Leistung und verursacht Überhitzung. Reinige oder ersetze den Filter gemäß den Herstellerangaben, in der Regel nach jeweils 50–100 Betriebsstunden.
-
Lagere den Kompressor trocken und frostfrei. Feuchtigkeit und Frost beschädigen Dichtungen und Metallteile. Eine Garage oder trockene Werkstatt sind ideale Lagerorte.
Eine Übersicht der häufigsten Bedienungsfehler findest du im Artikel Fehler bei der Verwendung von Kompressoren im Blog Kompresory-vzduchotechnika.
5. Vorteile leiser Kompressoren für den Hausgebrauch
Leise Kompressoren erweitern die Einsatzmöglichkeiten im Haushalt erheblich. Einige Modelle arbeiten unter 50 dB, was der Lautstärke eines normalen Gesprächs entspricht. Das ermöglicht Arbeiten in der Wohnung, in der Nähe von Nachbarn oder während der Abendstunden.
| Kompressortyp | Typische Geräuschentwicklung | Geeigneter Aufstellort |
|---|---|---|
| Standard-Kolbenkompressor | 70–85 dB | Außenwerkstatt, Garage |
| Leiser ölfreier Kompressor | 45–60 dB | Wohnung, Wohnraum |
| Leiser ölgeschmierter Kompressor | 50–65 dB | Werkstatt im Haus, Keller |
Antivibrationsunterlagen und ausreichende Belüftung verlängern die Lebensdauer des Kompressors und senken zudem die Lärmbelastung im Betrieb. Die Platzierung des Kompressors auf einer Antivibrationsunterlage verhindert die Übertragung von Vibrationen auf den Boden und die umliegenden Wände. Die Anforderungen an die richtige Aufstellung des Kompressors im Haushalt beschreibt der Leitfaden zum Kompressorraum im Blog von Kompresory-vzduchotechnika.
Leise Kompressoren sind besonders vorteilhaft für Wohnungen und Einfamilienhäuser, wo ein lauter Betrieb andere stören würde. Ihr Anschaffungspreis ist höher, aber der Komfort im täglichen Gebrauch rechtfertigt diese Investition.
Wichtige Erkenntnisse
Die richtige Wahl des Kompressors für den Haushalt hängt von der Kombination aus Ansaugleistung, Volumen des Druckluftbehälters und Art der Schmierung ab, wobei ölfreie Modelle mit einer Leistung von 150–200 l/min und einem 50-Liter-Druckluftbehälter die meisten Haushaltsbedürfnisse abdecken.
| Punkt | Details |
|---|---|
| Kompressortyp | Ölfreie Modelle eignen sich für Anfänger und gelegentliche Arbeiten, ölgeschmierte für anspruchsvolleren Betrieb. |
| Leistung und Druckluftbehälter | Eine Ansaugleistung von 150–200 l/min und ein Druckluftbehälter von mindestens 50 Litern deckt sowohl das Lackieren als auch den Einsatz von Druckluftwerkzeugen ab. |
| Leistungsreserve | Wähle einen Kompressor mit einer Leistung, die mindestens 50 % über dem aktuellen Bedarf der Werkzeuge liegt. |
| Regelmäßige Wartung | Lass das Kondensat nach jedem Gebrauch ab und dichte die Gewinde mit PTFE-Band ab, um Undichtigkeiten zu vermeiden. |
| Leise Modelle | Kompressoren unter 50 dB ermöglichen das Arbeiten in der Wohnung oder abends, ohne die Umgebung zu stören. |
Erfahrungen aus der Praxis: was in Anleitungen nicht steht
Der häufigste Fehler, den ich bei Heimanwendern sehe, ist die Unterschätzung der Leistung. Sie kaufen einen Kompressor „gerade zum Reifenaufpumpen" und stellen dann fest, dass sie den Zaun lackieren oder die Karosserie schleifen möchten. Das Ergebnis ist eine überlastete Maschine, die sich überhitzt und nach zwei Saisons in der Werkstatt landet.
Das Zweite, was mich überrascht, ist die Vernachlässigung des Kondensats. Die Leute schalten den Kompressor ein, benutzen ihn und stellen ihn weg. Das Wasser im Tank korrodiert dann das Metall von innen. Ein Druckluftbehälter, der zwanzig Jahre halten würde, ist nach fünf Jahren hinüber. Dabei genügt es, nach jedem Gebrauch das Ventil für dreißig Sekunden zu öffnen.
Ich empfehle auch, die Lärmbelästigung nicht zu unterschätzen. Wenn du in einer Garage neben einem Wohnraum oder in einer Wohnung arbeitest, wird dich ein standardmäßiger Kolbenkompressor sehr schnell nerven. Ein leises Modell zu einem höheren Preis lohnt sich, weil du es tatsächlich benutzen wirst, anstatt es wegen des Lärms beiseitezulegen.
Und noch eine letzte Sache: Das Zubehör entscheidet über das Ergebnis genauso wie der Kompressor selbst. Eine hochwertige Spritzpistole, ein richtig dimensionierter Schlauch und ein Luftreiniger machen aus einem durchschnittlichen Kompressor ein zuverlässiges Werkzeug. Eine billige Pistole verdirbt auch die beste Farbe.
— Zdeněk
Kompressoren für den Haushalt von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet Kompressoren für den Hausgebrauch an, von kompakten ölfreien Modellen bis hin zu leistungsstärkeren Ölkompressoren, die sich für Renovierungen und Druckluftwerkzeuge eignen. Zum Angebot gehört auch Zubehör zur Druckluftaufbereitung, das saubere und trockene Luft für Lackierarbeiten und Feinarbeiten gewährleistet.
Für Lackierarbeiten und die Reinigung von Oberflächen findest du im Angebot Spritz- und Ausblaspistolen verschiedener Leistungsklassen. Zum ordnungsgemäßen Betrieb des Kompressors gehören auch Druckluftaufbereitungseinheiten, die Feuchtigkeit und Verunreinigungen aus der Druckluft entfernen. Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl sowie nach dem Kauf des Geräts.
Häufig gestellte Fragen
Welcher Kompressor ist für den Hausgebrauch am besten geeignet?
Ein ölfreier Kolbenkompressor mit einem Druckluftbehälter-Volumen von 24–50 Litern und einer Ansaugleistung von 100–150 l/min deckt die meisten Aufgaben im Haushalt ab. Für anspruchsvollere Arbeiten wie Lackieren oder den Betrieb von Druckluftwerkzeugen eignet sich ein Modell mit einer Leistung von mindestens 180 l/min.
Wie oft soll man das Kondensat aus dem Kompressor ablassen?
Das Kondensat sollte nach jedem Gebrauch des Kompressors abgelassen werden. Regelmäßiges Ablassen verhindert die Korrosion des Druckluftbehälters und verlängert die Lebensdauer des Geräts.
Wie viele Bar benötige ich zum Aufpumpen von Reifen?
Zum Aufpumpen von Pkw-Reifen ist ein Druck von 7–10 Bar (100–150 PSI) erforderlich. Die meisten Haushaltskompressoren erreichen diesen Druck problemlos.
Sind leise Kompressoren für die Wohnung geeignet?
Leise Kompressoren, die unter 50 dB arbeiten, eignen sich für den Einsatz in der Wohnung oder in der Nähe von Wohnräumen. Ihre Lautstärke entspricht einer normalen Unterhaltung und stört die Nachbarn auch bei abendlicher Arbeit nicht.
Woran erkenne ich, dass der Kompressor ausreichend Leistung hat?
Der Kompressor hat ausreichend Leistung, wenn seine Ansaugleistung den Verbrauch des Werkzeugs um mindestens 50 % übersteigt. Läuft der Motor des Kompressors ununterbrochen ohne Pause, ist das Gerät überlastet, und es sollte ein leistungsstärkeres Modell gewählt werden.
Empfohlen
- Anwendungsbeispiele für Kompressoren: Ratgeber für Werkstatt und Fertigung - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Liste kleiner Kompressoren und ihre Vorteile für Werkstatt und Baustelle - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz

Liste der besten Kompressoren 2026: Ratgeber zur Auswahl
Kurz gesagt:
- Der beste Kompressor für das Jahr 2026 entspricht in Leistung, Schmierungsart und Volumen des Druckluftbehälters dem jeweiligen Einsatzzweck.
- Für den Haushalt eignen sich ölfreie Modelle mit niedriger Geräuschentwicklung und einfacher Wartung, während für die Industrie Schraubenkompressoren mit größerer Kapazität gelten.
Der beste Kompressor für das Jahr 2026 ist derjenige, der genau der erforderlichen Leistung, der Schmierungsart und dem Volumen des Druckluftbehälters entspricht. Die Leistungsspanne reicht von 1,5 kW für den Hausgebrauch bis zu 55 kW und mehr für industrielle Betriebe, wobei das Volumen des Druckluftbehälters über die Druckstabilität und die Anzahl der Motorstarts entscheidet. Der entscheidende Unterschied zwischen ölgeschmierten und ölfreien Modellen liegt in der Reinheit der Ausgangsluft und den Wartungsanforderungen. Diese Liste der besten Kompressoren 2026 deckt alle wichtigen Kategorien vom Haushalt über die Werkstatt bis zur Industrie ab, damit jeder Nutzer ein seinen Bedürfnissen entsprechendes Modell findet.
1. Wie man einen Kompressor für den Haushalt und Hobbygebrauch auswählt
Ölfreie Kompressoren mit einer Leistung von 1,5–3,7 kW sind die beste Wahl für Heimanwender und Hobbynutzer. Sie bewältigen das Aufpumpen von Reifen, das Lackieren kleiner Flächen, die Reinigung mit Druckluft sowie die Versorgung von Druckluftwerkzeugen für kleinere Arbeiten. Ein Druckluftbehälter mit einem Volumen von 50–100 l reicht für den intermittierenden Betrieb aus, der für eine Heimwerkstatt typisch ist.
Moderne Haushaltsmodelle bieten eine digitale Steuerung und automatische Abschaltung nach Erreichen des eingestellten Drucks. Diese Funktion senkt den Energieverbrauch und schützt den Motor vor Überlastung. Mit einer Ansaugleistung im Bereich von 36,5–528 l/min und einem maximalen Druck von bis zu 8 bar decken ölfreie Modelle den Großteil der Hausaufgaben ab.
Vorteile eines ölfreien Kompressors für den Haushalt:
- Kein Ölwechsel und kein Risiko einer Kontamination der Ausgangsluft
- Niedrigere Geräuschentwicklung im Vergleich zu ölgeschmierten Kolbenkompressoren
- Kompakte Abmessungen und geringes Gewicht für einfachen Transport
- Minimaler Wartungsaufwand, geeignet für unregelmäßigen Gebrauch
- Schnelle Inbetriebnahme ohne Aufwärmzeit
Profi-Tipp: Prüfen Sie vor dem Kauf, ob der Hersteller die tatsächliche Ansaugleistung (l/min) angibt und nicht nur die theoretische. Der Unterschied ist oft erheblich und beeinflusst direkt, welche Werkzeuge der Kompressor versorgen kann.
2. Die besten Kompressoren für Werkstätten und kleine bis mittlere Betriebe
Werkstätten und kleine Betriebe benötigen Kompressoren mit einer Leistung von 5,5–11 kW als üblichen Standard. Dieser Leistungsbereich deckt den gleichzeitigen Betrieb mehrerer Druckluftwerkzeuge wie Schleifer, Schrauber oder Spritzpistolen ab. Ein Druckluftbehälter mit einem Volumen von 200–500 l sorgt für einen stabilen Betriebsdruck und reduziert die Anzahl der Motorstarts, was die Lebensdauer verlängert.
Der Kolbenkompressor ist in der Anschaffung günstiger und eignet sich für den intermittierenden Betrieb. Der Schraubenkompressor arbeitet leise, kontinuierlich und mit höherer Energieeffizienz bei Dauerbelastung. Für eine Werkstatt mit achtstündiger Arbeitszeit und mehreren Nutzern ist das Schraubenmodell wirtschaftlicher.
Wichtige Parameter für die Auswahl eines Werkstattkompressors:
- Motorleistung 5,5–11 kW je nach Anzahl der angeschlossenen Werkzeuge
- Druckluftbehälter 200–500 l für stabilen Druck ohne Ausfälle
- Schmierungsart je nach Anwendung: ölgeschmiert für die Werkstatt, ölfrei für Lackierarbeiten
- Maximaler Arbeitsdruck 8–10 bar für standardmäßige Druckluftwerkzeuge
- Geräuschpegel unter 70 dB für eine komfortable Arbeitsumgebung
Die regelmäßige Wartung umfasst die Ölkontrolle, den Austausch der Luftfilter und die Erkennung von Luftlecks. Werden diese Schritte vernachlässigt, führt dies zu Leistungsverlust und höheren Betriebskosten. Bei ölgeschmierten Kompressoren muss das Öl in der Regel alle 500 Betriebsstunden gewechselt werden.
Profi-Tipp: Der häufigste Fehler in Werkstätten ist die Unterschätzung des benötigten Druckluftbehältervolumens. Wenn der Kompressor mehr als zweimal pro Minute startet, ist der Druckluftbehälter zu klein. Fügen Sie einen zusätzlichen Druckluftbehälter hinzu, anstatt den gesamten Kompressor auszutauschen.
3. Industriekompressoren: Schraubentechnologie für stabile Produktion
Industriebetriebe benötigen Kompressoren mit einer Leistung von 15–55 kW und Druckluftbehältern mit einem Volumen von 1.000 l und mehr für den Dauerbetrieb. Die Schraubentechnologie ist in diesem Segment dank niedriger Geräuschentwicklung, hoher Zuverlässigkeit und Energieeffizienz bei Dauerbelastung der Standard. Die richtige Dimensionierung des Industriekompressors senkt die Betriebskosten und Produktionsausfälle erheblich.
Moderne Industriekompressoren sind mit digitalen Steuerungssystemen mit automatischer Druckregelung und Fernüberwachung der Leistung ausgestattet. Undichtigkeiten in Druckluftleitungen können den Energieverbrauch um bis zu 20 % erhöhen. Regelmäßige Diagnose und Leckage-Erkennung sind daher wirtschaftlich entscheidend.
| Betriebskategorie | Kompressorleistung | Druckluftbehältervolumen | Empfohlener Typ |
|---|---|---|---|
| Kleinbetrieb / Werkstatt | 1,5–5,5 kW | 50–200 l | Ölgeschmierter Kolbenkompressor |
| Mittlerer Betrieb | 5,5–15 kW | 200–500 l | Kolbenkompressor oder Schraubenkompressor |
| Großer Industriebetrieb | 15–55 kW | 500–1.000 l | Ölgeschmierter Schraubenkompressor |
| Kontinuierliche Produktion | über 55 kW | über 1.000 l | Schraubenkompressor, gegebenenfalls ölfrei |
Die Installation des Kompressors erfordert eine geeignete Umgebung mit ausreichender Belüftung, stabiler Temperatur und Schutz vor Staub. Eine ungeeignete Umgebung verkürzt die Lebensdauer des Kompressors und erhöht die Wartungskosten. Industrielle Betriebe sollten eine regelmäßige Diagnose mindestens einmal jährlich einplanen.
Profi-Tipp: Ein leistungsstarker Kompressor ohne geeignetes Druckluftbehälter-Volumen und passendes Zubehör gewährleistet keinen optimalen Betrieb. Filter, Kondensatabscheider und Druckluftaufbereitungseinheiten sind genauso wichtig wie der Kompressor selbst.
4. Ölfreie vs. ölgeschmierte Kompressoren: Was wählen im Jahr 2026?
Ölfreie Kompressoren sind der Standard in Bereichen, die hohe Luftreinheit erfordern, wie Lackierung, Lebensmittelindustrie oder Medizintechnik. Sie eliminieren das Risiko der Übertragung von Ölpartikeln in die Ausgangsluft, was eine Voraussetzung für zertifizierte Prozesse ist. Für saubere Anwendungen ist ein ölfreier Kompressor mit hochwertiger Kondensatabscheidung die einzig richtige Wahl.
Ölgeschmierte Kompressoren haben eine längere Lagerlebensdauer und einen niedrigeren Anschaffungspreis bei vergleichbarer Leistung. Sie erfordern regelmäßigen Ölwechsel und Kontrolle des Schmierstoffstands, aber ihre Betriebskosten sind bei richtiger Wartung niedriger als bei ölfreien Modellen. Für Werkstätten und Industriebetriebe ohne Anforderungen an die Luftreinheit bleiben ölgeschmierte Kompressoren die wirtschaftlich vorteilhaftere Wahl.
| Parameter | Ölfreier Kompressor | Ölgeschmierter Kompressor |
|---|---|---|
| Sauberkeit der Ausgangsluft | Hoch, ohne Ölpartikel | Standard, erfordert Filterung |
| Lagerlebensdauer | Kürzer | Länger |
| Wartung | Geringere Anforderungen an die Schmierung | Regelmäßiger Ölwechsel |
| Lautstärke | In der Regel niedriger | Höher bei Kolbenmodellen |
| Anschaffungspreis | Höher | Niedriger |
| Geeignete Anwendungen | Lackierung, Lebensmittelindustrie, Gesundheitswesen | Werkstätten, Baugewerbe, Industrie |
Die Wahl zwischen beiden Typen hängt von der konkreten Anwendung ab. Wenn der Produktionsprozess eine Zertifizierung der Luftreinheit erfordert oder Sie mit Lebensmitteln arbeiten, ist ein ölfreier Kompressor keine wählbare Alternative. Für andere Betriebe entscheidet das Verhältnis von Anschaffungspreis, Betriebskosten und erforderlicher Lebensdauer.
5. Arbeitszyklus und sein Einfluss auf die Modellwahl
Der Arbeitszyklus eines Kompressors gibt an, wie groß der Anteil der Betriebszeit ist, in dem die Maschine tatsächlich arbeitet. Kolbenkompressoren haben in der Regel einen Arbeitszyklus von 50–70 %, Schraubenkompressoren arbeiten bei 100 % Auslastung ohne Pause. Die Nichtbeachtung des Arbeitszyklus führt zu einer Überhitzung des Motors und vorzeitigem Verschleiß.
Für den Unterbrechungsbetrieb in einer Hobbywerkstatt oder bei saisonalem Einsatz genügt ein Kolbenkompressor mit einem Zyklus von 50 %. Betriebe mit dauerhaftem Luftbedarf, zum Beispiel Fertigungslinien oder Autowerkstätten mit mehreren Arbeitsplätzen, benötigen einen Schraubenkompressor mit einem Zyklus von 100 %. Die richtige Zuordnung des Kompressors zum Arbeitszyklus verlängert die Lebensdauer der Maschine und senkt die Reparaturkosten.
6. Zubehör und Druckluftverteilung
Selbst ein leistungsstarker Kompressor gewährleistet ohne das richtige Zubehör keinen zuverlässigen Betrieb. Filter, Druckregler, Kondensatabscheider und Schmierstoffgeber bilden die Grundlage jedes funktionierenden Druckluftsystems. Hochwertige Druckluftverteilungen aus Aluminium- oder Stahlrohren minimieren Druckverluste und Leckagen.
Druckregler ermöglichen die präzise Einstellung des Arbeitsdrucks für jedes Werkzeug einzeln. Der Kondensatabscheider schützt Druckluftwerkzeuge vor Feuchtigkeit, die Korrosion verursacht und die Lebensdauer verkürzt. Die regelmäßige Entlüftung des Druckluftbehälters und die Kontrolle auf Undichtigkeiten gehören zu den grundlegenden Betriebsabläufen.
7. Sicherheit beim Betrieb des Kompressors
Der sichere Betrieb eines Kompressors erfordert die Einhaltung der Druckgrenzwerte und eine regelmäßige Kontrolle der Sicherheitsventile. Der Druckluftbehälter muss über eine gültige Druckprüfung verfügen, gemäß den geltenden Vorschriften, andernfalls drohen behördliche Sanktionen sowie ein Sicherheitsrisiko. Überdruck infolge eines defekten Sicherheitsventils gehört zu den schwerwiegendsten Betriebsrisiken.
Beim Arbeiten mit einem Kompressor im Automotive- oder Industriebetrieb gelten spezifische Sicherheitsregeln, die den Gehörschutz, die ordnungsgemäße Befestigung der Schläuche und die regelmäßige Kontrolle des Zustands der Druckbehälter umfassen. Schläuche und Kupplungen müssen dem maximalen Arbeitsdruck des Kompressors entsprechen. Die Missachtung dieser Regeln erhöht das Risiko von Arbeitsunfällen.
8. Wie man die häufigsten Fehler beim Betrieb vermeidet
Der häufigste Fehler beim Betrieb eines Kompressors ist die Vernachlässigung der regelmäßigen Wartung. Die Kontrolle des Öls, der Austausch der Filter und die Erkennung von Luftundichtigkeiten sind der Schlüssel zur Verlängerung der Lebensdauer und zum Erhalt der Leistung. Die Vernachlässigung dieser Schritte führt zu Leistungsverlust und höheren Betriebskosten.
Der zweite häufige Fehler ist die Wahl eines Kompressors mit unzureichender Leistung oder einem zu kleinen Druckluftbehälter. Die Unterschätzung der benötigten Leistung führt zu einer Überlastung des Motors und verkürzt die Lebensdauer der Maschine. Die Übersicht der häufigsten Fehler bei der Nutzung von Kompressoren hilft, kostspielige Reparaturen zu vermeiden.
Der dritte Fehler ist die Installation des Kompressors in einer ungeeigneten Umgebung. Staub, hohe Luftfeuchtigkeit und unzureichende Belüftung verkürzen die Lebensdauer des Kompressors und erhöhen das Ausfallrisiko. Die richtige Platzierung und regelmäßige Diagnose des Kompressors sind eine Investition, die sich in Form niedrigerer Servicekosten auszahlt.
Wichtige Erkenntnisse
Der beste Kompressor für das Jahr 2026 ist derjenige, der hinsichtlich Leistung, Volumen des Druckluftbehälters und Schmierungsart genau der jeweiligen Anwendung entspricht, wobei die regelmäßige Wartung über seine tatsächliche Lebensdauer und die Betriebskosten entscheidet.
| Punkt | Details |
|---|---|
| Leistung je nach Betrieb | Haushalt 1,5–3,7 kW, Werkstatt 5,5–11 kW, Industrie 15–55 kW und mehr. |
| Druckluftbehältervolumen | 50–100 l für den Haushalt, 200–500 l für Werkstätten, 1.000 l und mehr für die Industrie. |
| Art der Schmierung | Ölfrei für Lackierarbeiten und die Lebensmittelindustrie, ölgeschmiert für Werkstätten und Industrie. |
| Regelmäßige Wartung | Ölkontrolle, Filterwechsel und Lecksuche verlängern die Lebensdauer und senken die Kosten. |
| Zubehör | Filter, Druckregler und Kondensatabscheider sind ein notwendiger Bestandteil jedes Systems. |
Praxiserfahrungen: was im Katalog nicht steht
Ich habe Jahre in Werkstätten und Industriebetrieben verbracht, und eine Sache überrascht mich immer wieder. Anwender investieren in einen leistungsstarken Kompressor, sparen aber beim Druckluftbehälter und Zubehör. Das Ergebnis ist vorhersehbar: Der Kompressor startet zu häufig, der Motor überhitzt, und nach zwei Jahren steht die erste größere Reparatur an.
Das zweite Problem, das ich immer wieder sehe, ist die Unterschätzung der Umgebung. Ein in einem staubigen Raum ohne Belüftung installierter Kompressor altert dreimal schneller als dieselbe Maschine in einem sauberen Kompressorraum. Dabei kostet eine richtige Platzierung nichts, sie erfordert nur vorausschauende Planung.
Ölfreie Kompressoren sind heute marketingtechnisch sehr attraktiv, aber ihre kürzere Lagerlebensdauer ist ein realer Nachteil. Für Lackierarbeiten oder die Lebensmittelindustrie gibt es keine Alternative. Für eine gewöhnliche Werkstatt ist ein ölgeschmiertes Modell bei regelmäßiger Wartung nach wie vor die wirtschaftlich sinnvollere Wahl.
Meine Empfehlung ist einfach: Kaufen Sie einen Kompressor mit 20 % höherer Leistung, als Sie glauben zu benötigen. Die Betriebsanforderungen steigen, und eine ausreichende Leistungsreserve verlängert die Lebensdauer der Maschine. Und sparen Sie nicht bei Filtration und Druckregelung. Sie entscheiden über die Qualität der Ausgangsluft genauso wie der Kompressor selbst.
— Zdeněk
Kompresory-vzduchotechnika: technischer Support und komplettes Sortiment
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an Kompressoren für Haushalt, Werkstätten und Industriebetriebe, einschließlich fachkundiger Beratung bei der Auswahl.
Für Industriebetriebe, die einen stabilen Druck benötigen, stehen Schraubenkompressoren SCR mit hoher Zuverlässigkeit und niedrigem Energieverbrauch zur Verfügung. Das Sortiment umfasst auch Druckbehälter mit einem Volumen von 725 l zur Stabilisierung industrieller Druckluftsysteme. Das Team von Kompresory-vzduchotechnika bietet technische Beratung, Service und Unterstützung bei der Auswahl des richtigen Modells für jede Anwendung. Weitere Informationen zu den verfügbaren Dienstleistungen finden Sie auf der Seite Dienstleistungen Kompresory-vzduchotechnika.
Häufig gestellte Fragen
Welche Kompressorleistung benötige ich für die Hobbywerkstatt?
Für die Hobbywerkstatt genügt ein Kompressor mit einer Leistung von 1,5–3,7 kW und einem Druckluftbehälter von 50–100 l. Diese Leistung deckt das Reifenaufpumpen, das Ausblasen mit Druckluft sowie kleinere Druckluftwerkzeuge ab.
Wann sollte man einen ölfreien Kompressor statt eines ölgeschmierten wählen?
Ein ölfreier Kompressor ist beim Lackieren sowie in der Lebensmittel- und Gesundheitsbranche notwendig, wo die austretende Luft keine Ölpartikel enthalten darf. Für gewöhnliche Werkstätten ist ein ölgeschmiertes Modell wirtschaftlich vorteilhafter.
Wie groß muss der Druckluftbehälter für einen stabilen Betrieb sein?
Das Volumen des Druckluftbehälters hängt von der Nutzungsintensität ab: 50–100 l für den Haushalt, 200–500 l für Werkstätten und 1.000 l und mehr für industrielle Betriebe mit kontinuierlichem Luftverbrauch.
Wie oft muss man die Wartung eines Kompressors durchführen?
Bei ölgeschmierten Kompressoren muss das Öl etwa alle 500 Betriebsstunden gewechselt werden. Luftfilter sowie die Kontrolle auf Undichtigkeiten sollten bei allen Kompressortypen mindestens einmal jährlich erfolgen.
Was ist der Unterschied zwischen einem Kolbenkompressor und einem Schraubenkompressor?
Der Kolbenkompressor ist günstiger und für den Aussetzbetrieb mit einem Arbeitszyklus von 50–70 % geeignet. Der Schraubenkompressor arbeitet kontinuierlich bei 100 % Auslastung und ist für Betriebe mit dauerhaftem Luftverbrauch wirtschaftlicher.
Empfohlen
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Tipps für leise Kompressorsysteme: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Wie man das richtige Öl für den Kompressor auswählt: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz

Schritt-für-Schritt-Wartung der Lackierpistole: Leitfaden 2026
Kurz gesagt:
- Die regelmäßige Wartung der Lackierpistole ist die grundlegende Voraussetzung für den Erhalt der Sprühqualität und eine lange Lebensdauer. Richtige Reinigung, Demontage, trockene Lagerung und die Verwendung geeigneter Hilfsmittel verhindern Beschädigungen und Leistungsverluste des Werkzeugs. Nachlässigkeit und falsches Vorgehen führen zum Garantieverlust und zur Entstehung von Störungen.
Die richtige Wartung der Lackierpistole ist definiert als ein regelmäßiger Zyklus aus Reinigung, Kontrolle und Schutz aller Funktionsteile des Werkzeugs nach jedem Gebrauch. Die Vernachlässigung dieses Prozesses führt direkt zu einer Verschlechterung der Sprühqualität, vorzeitigem Verschleiß der Bauteile und zum Garantieverlust. Schon eine kleine Verschmutzung in der Düse verursacht ein ungleichmäßiges Sprühbild mit unerwünschter Körnigkeit oder Farbablauf. Die Schritt-für-Schritt-Wartung der Lackierpistole ist daher keine optionale Routine, sondern eine technische Voraussetzung für eine zuverlässige Leistung des Werkzeugs.
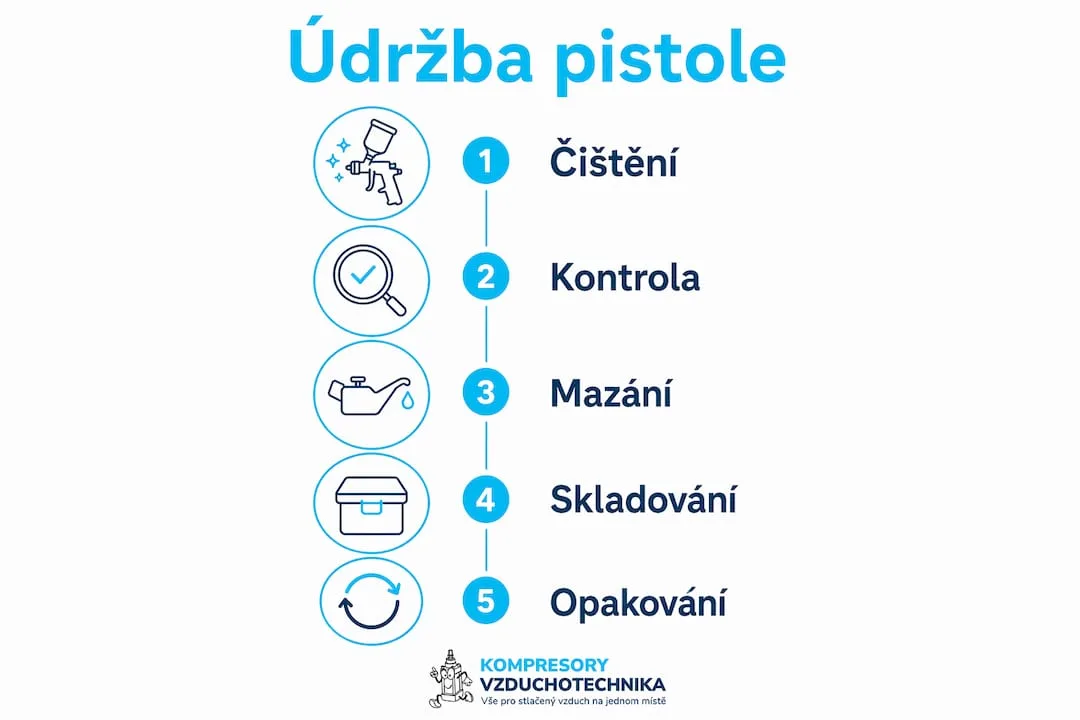
Welche Werkzeuge und Hilfsmittel benötigst du für die Wartung der Pistole?
Die richtige Vorbereitung der Ausrüstung vor der Reinigung spart Zeit und schützt die Bauteile der Pistole vor Beschädigung. Ohne die richtigen Hilfsmittel besteht die Gefahr, dass die Reinigung mehr Schaden als Nutzen verursacht.
Grundlegende Werkzeuge für die Reinigung
- Weiche Bürsten in verschiedenen Größen zur Reinigung der Düse, der Luftkappe und der inneren Kanäle
- Zahnstocher aus Kunststoff oder Holz zum Lösen von Ablagerungen aus kleinen Öffnungen
- Saubere Tücher oder Papiertücher zum Abwischen des äußeren Gehäuses der Pistole
- Behälter oder Schalen zum Einweichen der Teile in Verdünner
- Druckluftpistole oder Ausblaspistole zum Ausblasen von Verdünnerresten und Feuchtigkeit
Die Wahl des richtigen Verdünners
Die Wahl des Verdünners hängt von der Art der verwendeten Farbe ab. Für wasserverdünnbare Farben genügt warmes Wasser mit einem Zusatz von Reinigungsmittel. Für Farben auf Ölbasis muss ein Mineralverdünner oder Waschbenzin verwendet werden. Verdünner für Materialien auf Ölbasis sollten für einen sicheren Betrieb einen Flammpunkt von mindestens 38 °C aufweisen. Aggressive Lösungsmittel wie Aceton oder chlorierte Verdünner beschädigen Gummidichtungen und verkürzen die Lebensdauer der Pistole.
Sicherheitsausrüstung
Bei der Arbeit mit Verdünnern immer Nitrilhandschuhe und eine Schutzbrille tragen. Die Reinigung in einem gut belüfteten Raum oder im Freien durchführen, da die Dämpfe von Verdünnern gesundheitsschädlich sind. Brennbare Verdünner in den originalen, verschlossenen Behältern aufbewahren, außerhalb der Reichweite von Wärmequellen.
Profi-Tipp: Den Reinigungsverdünner nach der ersten Verwendung nicht wegschütten. Die Verunreinigungen setzen sich am Boden des Behälters ab, und die obere Flüssigkeitsschicht kann für die Vorreinigung wiederverwendet werden.
Wie man eine Lackierpistole reinigt: genaue Schritt-für-Schritt-Anleitung
Die Reinigung der Lackierpistole besteht aus mehreren aufeinanderfolgenden Schritten. Das Überspringen eines beliebigen Schritts erhöht das Risiko einer Störung oder einer Leistungsminderung.
Vorbereitung vor der Demontage
- Trenne die Pistole von der Luftzufuhr. Reinige die Pistole niemals mit angeschlossenem Schlauch unter Druck. Verbleibender Druck im System kann zu einem unkontrollierten Herausspritzen von Farbe oder Verdünner führen.
- Entleere den Behälter mit Farbe. Gieße überschüssige Farbe zurück in die Originalverpackung. Spüle die Farbreste im Behälter mit einer kleinen Menge Verdünner aus und entsorge diese Lösung gemäß den örtlichen Vorschriften.
- Spüle die Pistole mit Verdünner durch. Gieße eine kleine Menge sauberen Verdünners in den Behälter und lasse ihn durch Betätigen des Abzugs durch die Pistole fließen. Wiederhole dies, bis aus der Pistole sauberer Verdünner austritt.
Demontage der Pistole
- Entferne die Luftkappe. Die Luftkappe wird üblicherweise von Hand oder mit Hilfe eines Schlüssels abgeschraubt. Lege sie zum Einweichen in den Behälter mit Verdünner.
- Schraube die Düse ab. Die Düse ist ein empfindliches Bauteil. Halte sie bei der Demontage fest, aber vorsichtig, damit sie nicht herunterfällt oder sich verformt.
- Ziehe die Nadel heraus. Ziehe die Nadel langsam in einer geraden Bewegung nach hinten heraus. Kontrolliere sie visuell auf Verbiegungen oder Beschädigungen.
- Demontiere die übrigen zugänglichen Teile gemäß der Anleitung des Herstellers. Nicht alle Pistolen lassen sich vollständig zerlegen. Gehe nur so weit, wie es der Hersteller empfiehlt.
Profi-Tipp: Fotografiere die Pistole vor der Demontage aus mehreren Blickwinkeln. So weißt du beim Zusammenbau genau, wohin welches Teil gehört.
Reinigung der einzelnen Teile
Lasse die eingeweichten Teile (Luftkappe, Düse) 10–15 Minuten im Verdünner liegen. Reinige sie anschließend mit einer weichen Bürste. Verwende zur Reinigung der Düse niemals metallische Gegenstände. Kratzer auf der Oberfläche der Düse führen zu einer dauerhaften Verschlechterung des Farbsprühbilds und können nicht repariert werden.
- Reinige die Öffnungen der Luftkappe mit einer dünnen, weichen Bürste oder einem Zahnstocher aus Kunststoff
- Wische die Nadel mit einem in Verdünner getränkten Tuch ab, bewege dich dabei von der Basis zur Spitze
- Spüle die inneren Kanäle des Pistolenkörpers mit Verdünner mithilfe einer kleinen Bürste oder einer Spritze durch
- Wische den äußeren Pistolenkörper mit einem in Verdünner getränkten Tuch ab
Zum Entfernen hartnäckiger Ablagerungen aus den inneren Kanälen eignen sich Ultraschallreiniger. Diese Methode entfernt Verunreinigungen aus unzugänglichen Stellen ohne abrasive Beschädigung und wird bei professionellen Lackierern immer beliebter.
Trocknung und Zusammenbau
- Trockne alle Teile gründlich ab. Verwende Druckluft oder ein sauberes Tuch. Restfeuchtigkeit zusammen mit den Metallteilen der Pistole erzeugt ein Korrosionsrisiko in den Kanälen der Pistole.
- Überprüfe den Zustand der Dichtung. Ersetze rissige oder verhärtete Dichtungen vor dem Zusammenbau. Beschädigte Dichtungen verursachen Luft- und Farbaustritte.
- Baue die Pistole in umgekehrter Reihenfolge zusammen. Gehe genau nach der Anleitung des Herstellers vor. Ziehe die Teile nicht mit übermäßiger Kraft an.
- Überprüfe die Funktionsfähigkeit. Schließe die Pistole nach dem Zusammenbau an die Luftquelle an und überprüfe, ob Undichtigkeiten auftreten. Führe einen Probesprühversuch auf Papier durch.
Reinige nach jedem Gebrauch auch den Luftfilter, um einen korrekten Luftdurchfluss zu gewährleisten und Störungen vorzubeugen.
Welche sind die häufigsten Fehler bei der Reinigung einer Lackierpistole?
Fehler bei der Wartung der Pistole wirken sich direkt auf die Qualität des Sprühauftrags und die Lebensdauer des Werkzeugs aus. Die meisten Probleme entstehen durch Nachlässigkeit oder mangelnde Kenntnis des richtigen Vorgehens.
Ungeeignete Verdünner und ihre Folgen
Die Verwendung aggressiver oder nicht kompatibler Verdünner beschädigt die Gummidichtungen im Inneren der Pistole. Eine beschädigte Dichtung verursacht Luftaustritte, ungleichmäßigen Druck und unkontrolliertes Tropfen der Farbe. Verwende immer den vom Farb- oder Pistolenhersteller empfohlenen Verdünner.
Metallgegenstände in der Düse
Die Verwendung scharfer Metallgegenstände zur Reinigung der Düse führt zu einer dauerhaften Beschädigung der Düsenoberfläche und damit zu einer schlechten Farbzerstäubung. Eine zerkratzte Düse erzeugt einen ungleichmäßigen oder ausgefransten Farbstrahl, der sich nicht durch Kalibrierung beheben lässt. Die einzig richtige Wahl sind weiche Bürsten oder Kunststoff-Wattestäbchen.
Unzureichende Trocknung vor der Lagerung
Eine mit feuchten Teilen zusammengebaute Pistole korrodiert von innen. Korrosion in den Kanälen der Pistole kontaminiert die Farbe bei der nächsten Verwendung und verursacht Oberflächendefekte. Jedes Teil muss vor dem Zusammenbau und der Lagerung vollständig trocken sein.
Die Hersteller weisen darauf hin, dass eine unsachgemäße Wartung zur Ablehnung von Garantiereparaturen führen kann. Die Wartung der Pistole ist keine Option, sondern eine technische Verpflichtung zur Aufrechterhaltung der Garantie und der Zuverlässigkeit des Werkzeugs.
Übersicht der häufigsten Fehler
- Verwendung von Aceton oder chlorierten Verdünnern bei Pistolen mit Gummidichtungen
- Reinigung der Düse mit Metallgegenständen (Schraubendreher, Draht, Nadeln)
- Zusammenbau der Pistole ohne gründliches Trocknen aller Teile
- Auslassen der Reinigung des Luftfilters nach jedem Gebrauch
- Lagerung der Pistole ohne montierte Düse
Wie wird die Pistole nach der Wartung richtig gelagert?
Die richtige Lagerung verlängert die Lebensdauer der Pistole und schützt empfindliche Bauteile zwischen den einzelnen Einsätzen. Eine falsche Lagerung kann selbst eine perfekt gereinigte Pistole beschädigen.
Schutz von Nadel und Düse
Die Hersteller empfehlen, die Pistole niemals ohne befestigte Düse zu lagern. Die Düse schützt die Nadel vor Verbiegen und mechanischer Beschädigung. Eine verbogene Nadel verursacht ein asymmetrisches Sprühbild und kann nicht ohne Bruchgefahr gerichtet werden.
Schmierung der beweglichen Teile
Bewegliche Teile der Pistole, insbesondere Nadel und Abzugsmechanismus, leicht mit Silikonöl oder speziellem Öl für Druckluftwerkzeuge einölen. Regelmäßiges Schmieren der beweglichen Teile erhält die Funktionsfähigkeit der Bauteile und verhindert deren Festsetzen. Das äußere Gehäuse der Pistole leicht mit Silikonöl zum Schutz vor Korrosion einreiben.
Profi-Tipp: Für die Langzeitlagerung die Pistole zerlegen, reinigen und die beweglichen Teile einölen. Die Teile in einem sauberen Beutel oder einer Box aufbewahren, damit sich kein Staub darauf absetzt.
Lagerungsbedingungen
- Trockene Umgebung mit niedriger Luftfeuchtigkeit
- Temperatur ohne extreme Schwankungen (keinem Frost oder direkter Sonneneinstrahlung aussetzen)
- Schutz vor Staub durch ein geschlossenes Etui oder einen Beutel
- Lagerung außerhalb der Reichweite von aggressiven Chemikalien und Lösungsmitteln
Die Pistole niemals mit Farbe im Behälter lagern. Die Farbe trocknet ein, verstopft die Kanäle und verursacht Probleme, die eine kostspielige Reparatur oder den Austausch von Teilen erfordern.
Wichtige Erkenntnisse
Regelmäßige und korrekt durchgeführte Wartung der Lackierpistole ist die einzige Möglichkeit, eine hochwertige Lackierung und eine lange Lebensdauer des Werkzeugs sicherzustellen.
| Punkt | Einzelheiten |
|---|---|
| Reinigung nach jedem Gebrauch | Spüle die Pistole sofort nach Arbeitsende mit Verdünner durch, solange die Farbe noch nicht getrocknet ist. |
| Richtige Verdünner | Verwende immer einen Verdünner, der mit dem Farbtyp kompatibel ist und einen Flammpunkt von mindestens 38 °C für ölhaltige Materialien aufweist. |
| Schutz der Düse | Reinige die Düse niemals mit Metallgegenständen, Kratzer sind dauerhaft und können nicht repariert werden. |
| Trocknen vor der Lagerung | Alle Teile müssen vollständig trocken sein, sonst entsteht Korrosion in den Kanälen der Pistole. |
| Lagerung mit Düse | Die Düse schützt die Nadel vor Verbiegung, lagere die Pistole niemals ohne sie. |
Was ich nach Jahren der Arbeit mit Lackierpistolen gelernt habe
Die meisten Anwender unterschätzen die Reinigung der Düse im normalen Betrieb. Dabei ist gerade eine verstopfte Düse die häufigste Ursache für Spritzprobleme, die man fälschlicherweise schlechter Farbe oder dem Kompressor zuschreibt. Ich habe das selbst erlebt: Die Pistole funktionierte „fast gut“, der Sprühstrahl war etwas körnig, und ich habe Farbe, Druck und Abstand geändert. Das Problem lag an der Düse, die auch nach einer scheinbaren Durchspülung nicht sauber war.
Das zweite, was mich überrascht hat, ist, wie wenige Anwender die Nadel schmieren. Die Nadel bewegt sich bei jedem Abzug des Auslösers, und ohne Schmierung setzt sie sich nach und nach fest. Das Ergebnis ist ein schwergängiger Auslöser und eine ungenaue Farbdosierung. Ein paar Tropfen Silikonöl nach jeder Reinigung beseitigen dieses Problem vollständig.
Ich empfehle auch, die Spritzpistolen HVLP oder LVLP auszuprobieren, falls du noch mit einem älteren Typ arbeitest. Diese Pistolen sind so konstruiert, dass sie leichter zu reinigen sind, und haben weniger versteckte Kanäle, in denen sich Farbe ablagert. Die Wartung dauert dann kürzer, und die Ergebnisse sind konsistenter.
Letzter Tipp: Führe ein einfaches Wartungsprotokoll. Notiere das Reinigungsdatum, die verwendete Farbart und den Zustand der Dichtungen. Beim nächsten Problem mit dem Spritzbild weißt du sofort, wann du die Pistole zuletzt gereinigt und was du ausgetauscht hast. Diese Kleinigkeit erspart Stunden der Fehlersuche.
— Zdeněk
Ausrüstung und Zubehör für die Wartung von Spritzpistolen
Kompresory-vzduchotechnika bietet ein Sortiment an Pneumatikzubehör und Ersatzteilen, die für die regelmäßige Wartung von Spritzpistolen geeignet sind.
Auf der Website Kompresory-vzduchotechnika findest du pneumatische Komponenten und Zubehör für Service und Wartung von Pistolen, einschließlich Schmierölen, Ersatzfiltern und Dichtungen. Das technische Support-Team berät bei der Auswahl des richtigen Zubehörs für den jeweiligen Pistolentyp. Wenn du eine neue Pistole oder Ersatzteile suchst, hilft der Leitfaden zur Pistolenauswahl bei der Entscheidung je nach Art der Arbeit und des Materials. Kompresory-vzduchotechnika bietet technische Beratung sowohl für Profis als auch für Hobbyanwender.
Häufige Fragen
Wie oft sollte die Wartung der Spritzpistole durchgeführt werden?
Reinige die Pistole nach jedem Gebrauch, solange die Farbe noch frisch ist. Für die Langzeitlagerung führe eine vollständige Demontage, Reinigung und Schmierung aller beweglichen Teile durch.
Welches Verdünnungsmittel sollte man zur Reinigung der Pistole verwenden?
Verwende ein Verdünnungsmittel, das mit der Farbart kompatibel ist, die du gespritzt hast. Für ölbasierte Farben wähle Verdünner mit einem Flammpunkt von mindestens 38 °C, für wasserverdünnbare Farben genügt warmes Wasser.
Kann man die Düse mit einer Metallnadel oder einem Schraubendreher reinigen?
Nein. Metallgegenstände zerkratzen die Düse dauerhaft und verschlechtern die Farbzerstäubung. Verwende ausschließlich weiche Bürsten oder Kunststoff-Zahnstocher.
Warum sollte die Pistole mit montierter Düse gelagert werden?
Die Düse schützt die Nadel während der Lagerung vor Verbiegen und mechanischer Beschädigung. Eine verbogene Nadel verursacht ein asymmetrisches Spritzbild, und ihr Austausch ist kostspielig.
Kann eine falsche Wartung die Garantie der Pistole erlöschen lassen?
Ja. Die Hersteller geben ausdrücklich an, dass eine falsche Wartung ein Grund für die Ablehnung einer Garantiereparatur sein kann. Eine regelmäßige und korrekt durchgeführte Wartung ist Voraussetzung für die Inanspruchnahme der Garantie.
Empfohlen
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Wie man Druckluftwerkzeuge sicher verwendet: Leitfaden - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Liste der Profi-Spritzpistolen 2026: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Wie die Luftqualität die Leistung in der Industrie beeinflusst
Kurz gesagt:
- Die Luftqualität beeinflusst sowohl die Leistung der Mitarbeiter als auch die Zuverlässigkeit technischer Anlagen. Schadstoffe und Partikel verringern die kognitiven Fähigkeiten, erhöhen die Krankheitsrate und die Störanfälligkeit. Eine korrekte Filtration und Überwachung der Luftqualität bringen eine messbare Verbesserung der Effizienz und eine Senkung der Kosten.
Die Luftqualität ist definiert als das Maß der Anwesenheit von Schadstoffen, Feuchtigkeit und Partikeln in der Arbeitsumgebung, wobei sie direkt die Leistungsfähigkeit der Mitarbeiter sowie die Zuverlässigkeit technischer Anlagen bestimmt. Die WHO-Normen legen den empfohlenen Grenzwert für PM2.5 auf 5 µg/m³ im Jahresdurchschnitt fest, während die Standards RESET und WELL strenge Grenzwerte für flüchtige organische Verbindungen (VOC) in Innenräumen definieren. In der Industrie, im Bauwesen und in der Automobilbranche werden diese Werte jedoch regelmäßig überschritten. Das Ergebnis ist ein messbarer Rückgang der Produktivität, eine höhere Störanfälligkeit der Anlagen und eine erhöhte Abwesenheit der Mitarbeiter. Wie die Luftqualität die Leistung beeinflusst, ist keine theoretische Frage. Es ist eine betriebliche Realität mit direkten wirtschaftlichen Auswirkungen.
Wie beeinflusst die Luftqualität die Leistung der Mitarbeiter?
Verschmutzte Luft verringert nachweislich und messbar die kognitiven Fähigkeiten der Mitarbeiter. Bei hoher VOC-Konzentration sinken die kognitiven Fähigkeiten um bis zu 61 %, während bei optimierter Belüftung der Leistungswert um 101 % steigt. Jeder Anstieg von TVOC um 500 µg/m³ korreliert mit einem Rückgang des Werts in den Bereichen Entscheidungsfindung, Reaktion und Konzentration um 13 %. Das sind Zahlen, die sich direkt auf die Fehlerquote am Fließband oder auf die Qualität der Entscheidungen des Baustellenleiters auswirken.
Die körperliche Leistungsfähigkeit und die Atmung werden vor allem durch feine Staubpartikel PM2.5 beeinflusst. Diese Partikel dringen tief in die Lunge ein und verursachen Entzündungen der Atemwege. Eine italienische Studie aus dem Jahr 2024 bestätigte, dass Regionen mit höherer Luftverschmutzung bis zu 30 % mehr Krankenhausaufenthalte aufgrund von Atemwegserkrankungen aufweisen. Für Industriebetriebe bedeutet das eine höhere Abwesenheit und eine geringere körperliche Ausdauer der Mitarbeiter bei anspruchsvollen Tätigkeiten.
Der Einfluss der Luftverschmutzung zeigt sich auch auf mentaler Ebene. Hohe VOC-Konzentrationen führen zu Müdigkeit, Kopfschmerzen, verminderter Konzentration und schnelleren Fehlern bei der Arbeit. Das Sick-Building-Syndrom (SBS) betrifft Mitarbeiter in Räumen mit unzureichender Belüftung und hoher Konzentration von Emissionen aus Farben, Klebstoffen oder Reinigungsmitteln. Diese Symptome sind keine subjektiven Beschwerden. Sie sind ein messbares Ergebnis schlechter Luftqualität.
Die Luftqualität am Arbeitsplatz beeinflusst direkt das strategische Denken. Unter schlechteren Bedingungen verringern sich die kognitiven Fähigkeiten ähnlich wie nach Alkoholkonsum. Für Techniker und Führungskräfte in der Industrie bedeutet das, dass die Luft in der Halle nicht nur eine hygienische Angelegenheit ist, sondern ein Faktor für Sicherheit und Produktionsqualität.
Der globale Kontext ist alarmierend. Nur 13 von 143 untersuchten Ländern erfüllten die durchschnittlichen PM2.5-Konzentrationen unter dem von der WHO empfohlenen Grenzwert. Die Tschechische Republik bewegt sich auf einem durchschnittlichen Niveau, aber Industriehallen und Baustellen weisen in der Regel deutlich schlechtere Werte auf als die Außenluft. Warum saubere Luft für die Leistung wichtig ist, zeigt auch die Tatsache, dass eine Senkung der Schadstoffkonzentrationen zu weniger Abwesenheiten und höherer Produktivität führt.
Die wichtigsten Auswirkungen von VOC und PM2.5 auf die Mitarbeiter:
- Entscheidungsfindung und Reaktion: Rückgang des Werts um 13 % bei jedem Anstieg von TVOC um 500 µg/m³
- Körperliche Ausdauer: PM2.5 verursacht Entzündungen der Atemwege und verringert die aerobe Kapazität
- Abwesenheit: höhere Schadstoffkonzentrationen korrelieren mit höherer Krankheitsrate und Fluktuation
- Sicherheit: verminderte Konzentration erhöht das Risiko von Arbeitsunfällen
- Moral: chronische gesundheitliche Beschwerden verringern die Motivation und Loyalität der Mitarbeiter
Wie schädigt minderwertige Luft technische Anlagen und HVAC-Systeme?
Verunreinigungen in der Luft schädigen technische Anlagen physisch und chemisch. Eine Staubschicht von 1 mm Dicke auf einem Wärmetauscher verringert dessen Wirkungsgrad um bis zu 15 %. Das bedeutet, dass der Kompressor oder die FCU-Einheit mit einer höheren Leistungsaufnahme arbeiten muss, um die gleiche Leistung zu erreichen. Die Folge sind höhere Betriebskosten und eine kürzere Lebensdauer der Anlage.

Ablagerungen verursachen Vibrationen und vorzeitigen Verschleiß von Motoren und Ventilatoren. Ungleichmäßige Ablagerungen auf den Ventilatorflügeln stören die Rotorwucht. Dieses Phänomen äußert sich in erhöhter Geräuschentwicklung, höherer thermischer Belastung der Lager und schließlich in einem Ausfall. In der Automobillackierung oder bei der Industriemontage kann ein solcher Ausfall die gesamte Produktionslinie zum Stillstand bringen.
Die Luftfeuchtigkeit stellt eine eigenständige Risikokategorie dar. Hohe Luftfeuchtigkeit schafft ein Umfeld für Schimmelbildung in FCU-Einheiten, was zu Luftverschmutzung und Gesundheitsrisiken führt. Trockene Luft wiederum erhöht den Verschleiß der Ventilatoren und verringert die Effizienz der Kompressoren. Die optimale Luftfeuchtigkeit für industrielle Bedingungen liegt im Bereich von 40–50 %, wo beide Risiken minimiert werden.
VOCs verursachen eine chemische Zersetzung von Dichtungen und Isoliermaterialien. Aggressive organische Verbindungen aus industriellen Prozessen greifen Gummidichtungen in Kompressoren und Ventilen an. Die Folgen sind Kältemittellecks, Druckabfall in Pneumatikkreisläufen und die Notwendigkeit eines vorzeitigen Komponentenaustauschs. Regelmäßige industrielle Luftfiltration verlangsamt diese Prozesse und verlängert die Wartungsintervalle.
Profi-Tipp: Filter mit einer MERV-13-Bewertung oder höher fangen Partikel ab 0,3 µm ab und verhindern die Staubablagerung auf Wärmetauschern. Die regelmäßige Reinigung und der Austausch dieser Filter verlängert die Lebensdauer der Anlage und senkt die Energiekosten durch den Erhalt der Wirkungsgrade der Wärmetauscher.
| Art der Verschmutzung | Auswirkung auf die Anlage | Empfohlene Maßnahme |
|---|---|---|
| Staubpartikel (PM2.5, PM10) | Verringerung der Wärmetauscherleistung um bis zu 15 %, Vibrationen der Rotoren | Filter MERV 13+, HEPA, regelmäßige Reinigung |
| Flüchtige organische Verbindungen (VOC) | Degradation von Dichtungen, Kältemittellecks, Korrosion | Aktivkohlefilter, kontrollierte Belüftung |
| Hohe Luftfeuchtigkeit (über 60 %) | Schimmelbildung in FCU, Korrosion der Kontakte | Entfeuchter, Feuchtigkeitsüberwachung |
| Niedrige Luftfeuchtigkeit (unter 30 %) | Elektrostatische Entladungen, Verschleiß der Ventilatoren | Befeuchter, Regelung auf 40–50 % |
Wie misst und überwacht man die Luftqualität in Industriebetrieben?
Die Messung der Luftqualität in der Industrie erfordert eine Kombination von Sensoren für verschiedene Arten von Schadstoffen. TVOC-Sensoren erfassen die Gesamtkonzentration flüchtiger organischer Verbindungen in Echtzeit. PM2.5-Sensoren messen die Massenkonzentration von Feinstaubpartikeln. Beide Sensortypen sind heute als kompakte Industriemodule mit Ausgang zu Steuerungssystemen erhältlich.
Datengesteuerte automatisierte Lüftungssysteme sind das effektivste Mittel zur Aufrechterhaltung der Luftqualität. TVOC-Sensoren ermöglichen die Echtzeit-Aktivierung einer gesteuerten Lüftung, die die Schadstoffkonzentrationen unter den empfohlenen Grenzwerten hält. Dieser Ansatz, bekannt als demand-controlled ventilation, aktiviert die Lüftung nur dann, wenn sie tatsächlich benötigt wird. Das Ergebnis ist ein geringerer Energieverbrauch bei gleichbleibender Luftqualität.
Die Zertifizierungsstandards WELL, LEED und RESET definieren konkrete Grenzwerte für Innenraumluftparameter und bieten einen Rahmen für deren Überprüfung. Der RESET-Standard erfordert beispielsweise eine kontinuierliche Überwachung mit zertifizierten Sensoren und eine regelmäßige Datenberichterstattung. Für Industriebetriebe, die an den Automotive- oder Pharmasektor liefern, kann die Erfüllung dieser Standards eine Voraussetzung für den Auftragserhalt sein.
Vorgehensweise bei der Implementierung der Luftqualitätsüberwachung im Betrieb:
- Erfassung der Verschmutzungsquellen: Identifizierung von Prozessen, die VOC, Staub oder Feuchtigkeit erzeugen (Schweißen, Lackieren, Schleifen, chemische Reinigung)
- Auswahl der Sensoren: Einsatz einer Kombination aus TVOC-, PM2.5- und Feuchtigkeitssensoren an Schlüsselstellen in der Halle
- Integration in das Steuerungssystem: Verbindung der Sensoren mit dem Lüftungssystem zur automatischen Aktivierung der Lüftung
- Einstellung von Alarmen: Festlegung von Schwellenwerten für eine sofortige Reaktion des Bedienpersonals bei Überschreitung der Grenzwerte
- Regelmäßige Kalibrierung: Kalibrierung der Sensoren mindestens einmal jährlich gemäß Herstellerempfehlung
- Berichterstattung und Analyse: Verfolgung von Trends und Identifizierung wiederkehrender Probleme zur Ableitung von Präventivmaßnahmen
| Parameter | Empfohlener Grenzwert (WHO/WELL) | Messmethode |
|---|---|---|
| PM2.5 | 5 µg/m³ (Jahresdurchschnitt) | Optische Sensoren, Gravimetrie |
| TVOC | unter 300 µg/m³ | Photoionisationsdetektor (PID) |
| CO2 | unter 1.000 ppm | Infrarotsensoren (NDIR) |
| Relative Luftfeuchtigkeit | 40–50 % | Kapazitive Sensoren |
| Temperatur | 18–24 °C | Thermistoren, PT100 |
Praktische Schritte zur Verbesserung der Luftleistung in Betrieben
Die Verbesserung der Luftqualität in einem Industriebetrieb beginnt mit der richtigen Filtration. Filter der Klasse F7 bis F9 erfassen mittlere und grobe Partikel und schützen Wärmetauscher vor Ablagerungen. Für Umgebungen mit hoher Staubbelastung oder chemischen Emissionen sind HEPA-Filter oder Aktivkohlefilter unerlässlich. Die Wahl der richtigen Filtrationsklasse hängt vom konkreten Produktionsprozess und den Parametern der Luftqualität ab.
Die regelmäßige Wartung der Lüftungstechnik ist eine Voraussetzung für die Aufrechterhaltung der Leistung. Ein verschmutzter Filter erhöht den Druckverlust im System und zwingt den Ventilator, mit höherer Leistungsaufnahme zu arbeiten. Der Filterwechsel nach tatsächlichem Zustand, nicht nur nach Zeitplan, spart Energie und beugt Störungen vor. Die Reinigung von Wärmetauschern und Ventilatorflügeln sollte Teil des regelmäßigen Wartungsplans sein.
Die Reduzierung von VOC-Emissionen im Betrieb erfordert die Wahl geeigneter Materialien und Prozesse. Beschichtungsstoffe mit niedrigem VOC-Gehalt, wasserverdünnbare Klebstoffe und geschlossene Systeme für chemische Prozesse senken die Schadstoffkonzentrationen an der Quelle. Diese Maßnahmen sind wirksamer als eine nachträgliche Filtration, da sie das Problem vor seiner Entstehung beseitigen.
Wichtige Maßnahmen zur Verbesserung der Luftleistung:
- Wärmerückgewinnung: Die Rückgewinnung von Wärme aus der Abluft senkt die Heizkosten bei Beibehaltung einer intensiven Belüftung
- Filtration der Druckluft: Für Druckluftwerkzeuge und Lackierarbeiten ist die Reinheit der Druckluft gemäß ISO 8573 eine Voraussetzung für die Qualität des Ergebnisses
- Feuchtigkeitsmanagement: Die Aufrechterhaltung der Luftfeuchtigkeit im Bereich von 40–50 % schützt sowohl die Anlagen als auch die Mitarbeiter
- Zonale Belüftung: Eine getrennte Belüftung für verschiedene Produktionszonen verhindert die Übertragung von Verunreinigungen
- Schulung des Bedienpersonals: Die Mitarbeiter müssen die Anzeichen einer Verschlechterung der Luftqualität sowie das Meldeverfahren kennen
Profi-Tipp: Führen Sie bei der Sanierung der Lüftungstechnik in einer Automotive-Lackiererei oder Industriehalle immer zuerst ein Audit der Luftqualität mit Messung von TVOC und PM2.5 durch. Ohne Ausgangsdaten lässt sich das Filter- und Belüftungssystem weder korrekt dimensionieren noch die Verbesserung nach der Installation nachweisen.
Investitionen in Systeme zur Luftqualitätsregelung amortisieren sich durch geringere Störanfälligkeit der Anlagen, höhere Produktivität und niedrigere Fehlzeiten der Mitarbeiter. Die Qualität der Innenraumluft ist ebenso wichtig wie die Qualität des Trinkwassers. Eine richtige Belüftung und Filtration sind kein Luxus, sondern die technische Grundlage für eine gesunde und leistungsfähige Arbeitsumgebung.
Wichtige Erkenntnisse
Die Luftqualität bestimmt unmittelbar die Leistung der Mitarbeiter sowie die Zuverlässigkeit der technischen Anlagen, wobei eine Verbesserung der Filtration und Belüftung eine messbare Steigerung der Produktivität und eine Senkung der Betriebskosten mit sich bringt.
| Punkt | Details |
|---|---|
| VOC und kognitive Leistung | Ein Anstieg von TVOC um 500 µg/m³ senkt die Werte für Entscheidungsfindung und Konzentration um 13 %. |
| Staub und Anlageneffizienz | Eine Staubschicht von 1 mm auf dem Wärmetauscher senkt dessen Effizienz um bis zu 15 %. |
| Optimale Luftfeuchtigkeit | Die Einhaltung einer Luftfeuchtigkeit von 40–50 % schützt die Geräte vor Schimmel und Verschleiß. |
| Echtzeit-Monitoring | TVOC- und PM2.5-Sensoren ermöglichen eine automatische Steuerung der Belüftung ohne manuelle Eingriffe. |
| Filtration MERV 13+ und HEPA | Der regelmäßige Filterwechsel verlängert die Lebensdauer der Geräte und senkt die Energiekosten. |
Luft in der Industrie: was ich in all den Jahren im Betrieb gelernt habe
Ich habe in Hallen gearbeitet, in denen sich niemand um die Luftqualität gekümmert hat, bis Kompressoren auszufallen begannen oder Techniker über Kopfschmerzen klagten. Damals wurde die Ursache rückwirkend gesucht, auf Kosten von Stillstandszeiten und teuren Reparaturen. Dieser reaktive Ansatz ist in der Industrie noch immer zu verbreitet.
Was mich am meisten überrascht hat, war festzustellen, wie schnell sich die Situation nach der Installation der richtigen Filtration und Sensoren verbessert. Techniker arbeiten konzentrierter, die Geräte laufen leiser, und die Wartungsintervalle verlängern sich. Das ist kein Placebo-Effekt. Es ist physikalische Realität: weniger Verunreinigungen im System bedeuten weniger Reibung, weniger Wärme und weniger Störungen.
Die konventionelle Meinung besagt, dass Filtration ein Kostenfaktor ist. Ich betrachte sie als eine Investition mit einer der kürzesten Amortisationszeiten im industriellen Betrieb. Wenn Sie wissen, dass ein verschmutzter Wärmetauscher den Energieverbrauch um 15 % erhöht, dann ist ein Filterwechsel für 500 CZK, der dies verhindert, eine triviale Entscheidung.
Ich empfehle jedem Betriebstechniker, mit einem einfachen Audit zu beginnen: Messen Sie TVOC und PM2.5 an drei Stellen in der Halle, vergleichen Sie die Werte mit den Grenzwerten von WHO und WELL, und prüfen Sie, wann Sie die Filter zuletzt gewechselt haben. Die Ergebnisse werden Sie wahrscheinlich überraschen. Und falls nicht, haben Sie Daten, die bestätigen, dass Ihr Betrieb richtig funktioniert.
— Zdeněk
Lösungen für saubere Luft von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet technische Lösungen für die Filtration und Aufbereitung von Luft in Industrie-, Bau- und Automotive-Betrieben. Das Sortiment umfasst Filtereinheiten für Druckluft, Zubehör für Leitungssysteme und Komponenten zur Steuerung der Luftqualität gemäß der Norm ISO 8573.
Für Betriebe, in denen die Luftqualität die Leistung von Anlagen und Mitarbeitern direkt beeinflusst, bietet Kompresory-vzduchotechnika Luftaufbereitungseinheiten zur Sicherstellung der Sauberkeit und Stabilität der Druckluft. Das komplette Sortiment an Pneumatik und Lufttechnik inklusive fachkundiger Beratung ist unter pneumatics & hydraulics verfügbar. Das technische Team von Kompresory-vzduchotechnika bietet Beratung bei der Auswahl der richtigen Lösung für konkrete Betriebsbedingungen.
Häufige Fragen
Wie beeinflusst die Luftqualität die Leistung der Mitarbeiter?
Verschmutzte Luft mit hoher VOC-Konzentration verringert die kognitiven Fähigkeiten um bis zu 61 % und verursacht Müdigkeit, Kopfschmerzen und eine höhere Fehlerquote. Eine optimierte Belüftung erhöht dagegen den Leistungsscore um 101 %.
Welche Auswirkungen hat PM2.5 auf industrielle Anlagen?
Feine Staubpartikel setzen sich an Wärmetauschern ab und verringern deren Wirkungsgrad um bis zu 15 %. Dies erhöht die Leistungsaufnahme von Kompressoren und Ventilatoren und verkürzt deren Lebensdauer.
Welche Luftfeuchtigkeit ist für den Industriebetrieb optimal?
Die optimale relative Luftfeuchtigkeit für industrielle Bedingungen liegt bei 40–50 %. Höhere Luftfeuchtigkeit begünstigt das Wachstum von Schimmel in HVAC-Systemen, niedrigere erhöht den Verschleiß der Ventilatoren und das Risiko elektrostatischer Entladungen.
Wie beeinflussen Smog und Außenluftverschmutzung die Leistung in Hallen?
Verschmutzte Außenluft dringt über die Lufttechnik in Hallen ein und erhöht die Innenkonzentrationen von PM2.5 und VOC. Ohne hochwertige Zuluftfiltration überträgt sich der Einfluss der Außenluftverschmutzung direkt auf Mitarbeiter und Anlagen im Inneren.
Welche Filter eignen sich für die industrielle Luftfiltration?
Für Industriebetriebe werden Filter der Klasse MERV 13 und höher empfohlen, bei Umgebungen mit hoher Staubbelastung oder chemischen Emissionen gegebenenfalls HEPA-Filter. Die Filtration von Druckluft richtet sich nach der Norm ISO 8573, die Reinheitsklassen für verschiedene Anwendungen definiert.
Empfohlen
- Luftaufbereitung: maximale Effizienz für Industrie und Bau - Kompresory-Vzduchotechnika.cz
- Definition von Luftqualität: Parameter, Normen und Messung - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Warum die Luftreinheit gemessen wird: Methoden und Gesundheit - Kompresory-Vzduchotechnika.cz

Was ist Pneumatiklogik: ein Leitfaden für die Industrie
Kurz gesagt:
- Die Pneumatiklogik nutzt Druckluft zur Steuerung von Funktionen ohne elektrische Energie. Sie kommt in der industriellen Automatisierung zum Einsatz, wo Zuverlässigkeit und Einfachheit im Vordergrund stehen. Eine korrekte Auslegung und Dokumentation nach Normen steigern ihre Effizienz und die Lebensdauer der Systeme.
Pneumatiklogik ist ein Steuerungssystem, das Druckluft zur Realisierung logischer Funktionen wie AND, OR und NOT nutzt, ohne dass elektrische Energie benötigt wird. Dieser Ansatz findet Anwendung in der industriellen Automatisierung, in Fertigungslinien sowie im Bauwesen, wo Zuverlässigkeit und Einfachheit des Systems Vorrang vor komplexer Elektronik haben. Normen wie ISO 1219-2 und ANSI/JIC definieren standardisierte Methoden für die Auslegung und Dokumentation dieser Systeme. Die Pneumatiklogik verbindet Thermodynamik, Strömungsmechanik und Regelungstheorie zu einem funktionalen Ganzen, das Zylinderbewegungen, Bewegungssequenzen sowie sicherheitstechnische Verriegelungsfunktionen steuern kann.
Was ist Pneumatiklogik und wie funktioniert sie?
Pneumatiklogik wird definiert als die Nutzung von Druckluft zur Übertragung und Verarbeitung von Steuersignalen in technischen Systemen. Im Gegensatz zur elektrischen Logik, die mit Spannung und Strom arbeitet, arbeitet die Pneumatiklogik mit Druckimpulsen, die durch Ventile und Leitungen fließen. Das Ergebnis ist ein System, das widerstandsfähig gegenüber elektromagnetischen Störungen, explosionsgefährdeten Umgebungen sowie hoher Luftfeuchtigkeit ist.
Die Pneumatiktheorie besagt, dass Pneumatik nicht nur Luft in Rohren ist, sondern eine gesteuerte Energieübertragung unter Nutzung von Thermodynamik, Strömungsmechanik und Regelungstheorie. Diese Kombination von Disziplinen ermöglicht die Auslegung von Systemen, die auch unter anspruchsvollen Betriebsbedingungen präzise und wiederholgenau reagieren.
Grundlegende Komponenten eines pneumatischen Logiksystems
Jedes pneumatische Logiksystem besteht aus mehreren Schlüsselelementen:
- Pneumatische Logikventile realisieren die logischen Funktionen AND, OR und NOT mithilfe von Drucksignalen. Der Eingangsdruck öffnet oder schließt den Luftstrom am Ausgang.
- Druckregler halten den Betriebsdruck im gewünschten Bereich. Integrierte Logikregler arbeiten typischerweise in einem Bereich von 2–8 bar und bei Temperaturen von -15 °C bis +60 °C.
- Pneumatische Zeitgeber sorgen für eine zeitliche Verzögerung zwischen den einzelnen Schritten einer Sequenz. Ihre Genauigkeit und Wiederholgenauigkeit müssen vor dem Einsatz im Betrieb überprüft werden.
- Pneumatische Zähler erfassen die Anzahl der Zyklen oder Impulse und ermöglichen eine bedingte Steuerung von Prozessen.
- Sperrelemente verhindern die gleichzeitige Aktivierung gegenläufiger Signale und schützen Ventile sowie Aktuatoren vor Beschädigung.
Profi-Tipp: Überprüfen Sie beim Systementwurf immer, ob der Betriebsdruck den Spezifikationen jedes einzelnen Logikelements entspricht. Eine Druckabweichung außerhalb des zulässigen Bereichs führt zu unzuverlässigem Schalten der Ventile.
Die logische Funktion AND erfordert in der Pneumatik das gleichzeitige Vorhandensein eines Drucksignals an beiden Eingängen, damit sich der Ausgang öffnet. Die Funktion OR lässt Luft durch, wenn mindestens einer der Eingänge aktiv ist. Die Funktion NOT invertiert das Eingangssignal. Diese drei Grundfunktionen bilden die Bausteine komplexerer Steuerungssequenzen.
Welche Normen gelten für den Entwurf pneumatischer Systeme?
Der Entwurf und die Dokumentation pneumatischer Logiksysteme richten sich nach mehreren international anerkannten Normen. Deren Einhaltung ist nicht nur eine formale Anforderung. Die Normen beeinflussen direkt die Zuverlässigkeit, die Verständlichkeit der Dokumentation und die Geschwindigkeit der Fehlerdiagnose bei Störungen.
Sequenzdiagramme nach ISO 1219-2 visualisieren die zeitlichen Zusammenhänge zwischen den einzelnen Schritten einer Sequenz und ermöglichen sowohl einen präzisen Entwurf als auch eine effiziente Wartung. Die Vernachlässigung der Dokumentation erschwert Reparaturen erheblich und verlängert Produktionsausfälle.
| Norm | Anwendungsbereich |
|---|---|
| ISO 1219-2 | Grafische Symbole und Sequenzdiagramme für pneumatische Schaltungen |
| ANSI/JIC | Amerikanischer Standard für Schaltpläne hydraulischer und pneumatischer Systeme |
| IEC 60848 | GRAFCET-Sprache zur Beschreibung sequenzieller Steuerungssysteme |
| VDI 3260 | Deutscher Standard für pneumatische Schaltungen und deren Dokumentation |
Jede dieser Normen betrachtet die Dokumentation aus einem anderen Blickwinkel. ISO 1219-2 konzentriert sich auf grafische Symbole und Ablaufdiagramme. IEC 60848 definiert die GRAFCET-Sprache, die Schritt- und Übergangsfolgen in Form eines Zustandsdiagramms beschreibt. VDI 3260 ist vor allem im deutschsprachigen Raum und in der mitteleuropäischen Industrie verbreitet.
Profi-Tipp: Beginnen Sie beim Entwurf eines neuen Systems mit einem Ablaufdiagramm nach ISO 1219-2, noch bevor Sie die Komponenten auswählen. Das Diagramm deckt potenzielle Signalkonflikte auf, bevor Kosten für physische Prototypen entstehen.
Die genaue Erfassung der Zeitkonstanten der Ventile in der Dokumentation ist für die Stabilität des Systems entscheidend. Die Zeitkonstante eines Ventils bestimmt, wie schnell das Ventil auf ein Steuersignal reagiert. Fehlt dieser Wert in der Dokumentation, hat der Techniker im Störungsfall keine Vergleichsgrundlage, und die Diagnose dauert deutlich länger.
Wo wird pneumatische Logik in der Industrie und im Bauwesen eingesetzt?
Pneumatische Logik findet überall dort Anwendung, wo Bewegungen, Sequenzen oder bedingte Funktionen gesteuert werden müssen, ohne von der elektrischen Infrastruktur abhängig zu sein. Industrie und Bauwesen bieten dutzende konkrete Anwendungen.
Die häufigsten Einsatzbereiche umfassen:
- Steuerung von Pneumatikzylindern in Montagelinien, bei denen Bewegungssequenzen in genau festgelegter Reihenfolge ablaufen müssen. Die pneumatische Logik stellt sicher, dass sich Zylinder B erst bewegt, nachdem die Bewegung von Zylinder A abgeschlossen ist.
- Handhabungssysteme zum Transport von Teilen zwischen Arbeitsstationen. Pneumatische Logikschaltungen koordinieren Greifer, Drehtische und Förderbänder.
- Fertigungslinien in der Lebensmittel- und Pharmaindustrie, wo elektrische Geräte ein Risiko für Kontamination oder Explosion darstellen. Rein pneumatische Steuerung eliminiert dieses Risiko.
- Baumaschinen und Hebevorrichtungen, wo die Pneumatiklogik Sicherheitssequenzen und Verriegelungsfunktionen steuert.
- Teststationen zur Überprüfung der Dichtheit oder Festigkeit von Produkten mittels Drucktests.
Automatisierung in der Pneumatik in Produktionsprozessen zeigt, dass ein korrekt konzipiertes pneumatisches Logiksystem die Abhängigkeit von der Bedienung verringert und die Wiederholbarkeit der Produktion erhöht. Moderne intelligente Pneumatiksteuerung in Kombination mit IoT und Edge Computing kann die Energiekosten um 25–35 % senken. Diese Einsparung entsteht durch präzise Steuerung des Luftverbrauchs und die Eliminierung unnötiger Lecks oder Überdrucks.
Die Pneumatiklogik kommt auch in Sortier- und Verpackungssystemen von Waren zum Einsatz. Logikschaltungen entscheiden hier über die Weiterleitung von Produkten anhand von Drucksignalen von Sensoren. Das Ergebnis ist eine schnelle und zuverlässige Sortierung ohne komplexe Elektronik.
Wie erhöht ein korrektes Design die Zuverlässigkeit eines pneumatischen Systems?
Die Zuverlässigkeit eines pneumatischen Logiksystems hängt direkt von der Qualität seines Designs ab. Fehler im Design äußern sich als zufällige Störungen, falsche Sequenzen oder Beschädigung von Komponenten.
Das empfohlene Vorgehen bei der Konzeption umfasst folgende Schritte:
- Erstellung eines Sequenzdiagramms vor der Auswahl jeglicher Komponenten. Das Diagramm deckt Signalkonflikte auf und ermöglicht die Überprüfung der Sequenzlogik auf dem Papier.
- Auswahl der Komponenten gemäß den Betriebsbedingungen. Druck, Temperatur, Zyklusfrequenz und Medientyp müssen den Spezifikationen jedes Elements entsprechen. Die richtige Auswahl der Komponenten kann bis zu 90 % der Steuerungsstörungen eliminieren. Diese Zahl zeigt, dass die meisten Störungen nicht durch Verschleiß, sondern durch fehlerhaftes Design entstehen.
- Validierung von Timern und Verriegelungselementen. Pneumatische Timer müssen Genauigkeit und Wiederholbarkeit bei unterschiedlichen Temperaturen und Drücken nachweisen. Die Prüfung erfolgt vor der Inbetriebnahme, nicht erst bei der ersten Störung.
- Implementierung eines Verriegelungsschutzes. Der Verriegelungsschutz verhindert das gleichzeitige Senden widersprüchlicher Signale. Ohne ihn droht eine mechanische Beschädigung von Zylindern oder Ventilen bei gleichzeitiger Aktivierung widersprüchlicher Befehle.
- Einrichtung der vorbeugenden Wartung. Die regelmäßige Kontrolle der Filter, Schmierstoffgeber und Dichtungen verlängert die Lebensdauer des Systems. Die Überwachung von Betriebsdruck und Durchfluss deckt Undichtigkeiten auf, bevor sie eine Störung verursachen.
Sicherheitselemente sind ein fester Bestandteil jedes zuverlässigen Systems. Pneumatische Sicherheit in der Industrie umfasst nicht nur den Schutz gegen Blockierung, sondern auch Sicherheitsventile, Positionssensoren und Notentlastungskreise. Diese Elemente schützen sowohl die Anlage als auch das Bedienpersonal.
Die moderne pneumatische Automatisierung integriert zunehmend IoT-Kommunikationsprotokolle und Edge Computing für die vorausschauende Wartung. Sensoren überwachen Druck, Durchfluss und Temperatur in Echtzeit. Das System macht auf eine Abweichung vom Normalzustand aufmerksam, bevor es zu einer Störung kommt.
Wichtige Erkenntnisse
Pneumatische Logik ist eine zuverlässige Grundlage der industriellen Automatisierung, deren Leistung von der richtigen Auslegung, standardisierter Dokumentation und regelmäßiger Validierung der Komponenten abhängt.
| Punkt | Details |
|---|---|
| Definition der pneumatischen Logik | Ein Steuerungssystem, das Druckluft zur Realisierung der logischen Funktionen AND, OR und NOT nutzt. |
| Betriebsparameter | Logikregler arbeiten in einem Bereich von 2–8 bar und bei Temperaturen von -15 °C bis +60 °C. |
| Einfluss der Auslegung auf die Zuverlässigkeit | Die richtige Auswahl der Komponenten eliminiert bis zu 90 % der Störungen in der Steuerung pneumatischer Systeme. |
| Wichtige Normen | ISO 1219-2, ANSI/JIC, IEC 60848 und VDI 3260 definieren die Standards für Entwurf und Dokumentation. |
| Energieeinsparung | Intelligente Steuerung der Pneumatik senkt die Energiekosten im Vergleich zu konventionellen Systemen um 25–35 %. |
Pneumatische Logik in der Praxis: Was Techniker übersehen
Ich arbeite seit vielen Jahren mit pneumatischen Systemen und stoße immer wieder auf dasselbe Problem. Techniker widmen der Auswahl von Ventilen und Zylindern große Aufmerksamkeit, der Dokumentation und den Ablaufdiagrammen hingegen nur minimale Zeit. Das Ergebnis zeigt sich bei der ersten größeren Störung. Niemand weiß, welche Zeitkonstanten bei der Inbetriebnahme eingestellt wurden, und die Diagnose dauert Tage statt Stunden.
Die zweite Sache, die mich überrascht, ist die Unterschätzung des Schutzes vor Blockierung. Ich habe Systeme gesehen, bei denen diese Funktion völlig fehlte. Bei gleichzeitiger Aktivierung gegensätzlicher Signale wurden sowohl Ventile als auch mechanische Teile des Zylinders beschädigt. Die Reparatur kostete ein Vielfaches dessen, was ein von Anfang an korrekter Entwurf gekostet hätte.
Die Trends in der Automatisierung gehen klar in Richtung der Integration von Pneumatik mit IoT-Sensoren und vorausschauender Wartung. Diese Kombination ist sinnvoll, aber die grundlegende Voraussetzung ist ein korrekt entworfener und dokumentierter Pneumatikkreis. Ohne eine solide Grundlage hilft kein noch so intelligenter Aufbau.
Technikern und Konstrukteuren empfehle ich eine Regel: Ein Ablaufdiagramm nach ISO 1219-2 ist ein verpflichtender Bestandteil jedes Projekts, keine optionale Ergänzung. Systeme mit qualitativ hochwertiger Dokumentation werden schneller, kostengünstiger und mit geringerem Fehlerrisiko bei der Reparatur instand gesetzt.
— Zdeněk
Pneumatische Komponenten und fachliche Unterstützung an einem Ort
Kompresory-vzduchotechnika bietet ein Sortiment an Pneumatikkomponenten für industrielle und baugewerbliche Anwendungen, von Druckreglern und Logikventilen bis hin zu Zubehör für Druckluftleitungen.
Der technische Support von Kompresory-vzduchotechnika hilft bei der Auswahl der richtigen Komponenten für die jeweilige Anwendung. Ob es um die Auslegung eines neuen Systems oder den Ersatz bestehender Elemente geht, eine fachkundige Beratung verkürzt die Zeit von der Auswahl bis zur funktionierenden Lösung. Das gesamte Sortiment an Pneumatik und Hydraulik ist online verfügbar, mit der Möglichkeit einer Beratung. Für Druckluftleitungen stehen außerdem Rohre des Steckverbindersystems in Durchmessern von 15–28 mm zur Verfügung.
Häufige Fragen
Was ist Pneumatiklogik und wozu dient sie?
Pneumatiklogik ist ein Steuerungssystem, das Druckluft nutzt, um logische Funktionen AND, OR und NOT ohne elektrische Energie zu realisieren. Sie dient der Automatisierung von Bewegungssequenzen, der Steuerung von Zylindern und sicherheitstechnischen Verriegelungsfunktionen in Industrie und Baugewerbe.
Welchen Druck benötigen pneumatische Logikelemente?
Integrierte pneumatische Logikregler arbeiten im Bereich von 2–8 bar und bei Temperaturen von -15 °C bis +60 °C. Die genauen Werte hängen vom jeweiligen Elementtyp und Hersteller ab.
Was ist der Unterschied zwischen pneumatischer und elektrischer Logik?
Pneumatiklogik arbeitet mit Drucksignalen und benötigt keine elektrische Energie, wodurch sie sich für explosionsgefährdete oder feuchte Umgebungen eignet. Elektrische Logik bietet höhere Schaltgeschwindigkeit und einfachere Integration in digitale Steuerungssysteme.
Warum ist die Dokumentation von Pneumatiksystemen so wichtig?
Sequenzdiagramme nach ISO 1219-2 visualisieren die zeitlichen Zusammenhänge und die Logik von Sequenzen. Ohne eine hochwertige Dokumentation dauert die Fehlerdiagnose deutlich länger, und das Risiko von Fehlern bei der Reparatur steigt.
Wie spart Pneumatiklogik Energie?
Intelligente Steuerung pneumatischer Systeme in Kombination mit IoT-Sensoren senkt die Energiekosten um 25–35 % durch präzise Steuerung des Luftverbrauchs und die Beseitigung von Leckagen. Die Pneumatiklogik selbst spart Energie, da sie keine Stromversorgung für die Steuerelemente benötigt.
Empfohlen
- Was ist pneumatische Automatisierung: Leitfaden für die Industrie - Kompresory-Vzduchotechnika.cz
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Die Rolle der Automatisierung in der Pneumatik in Fertigungsprozessen - Kompresory-Vzduchotechnika.cz

Vorteile der zentralisierten Druckluftverteilung in der Industrie
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Fahren Sie hier fort: Ratgeber zur industriellen Luftverteilung: Effizienz des Betriebs.

Speichermöglichkeiten für Druckluft: ein Leitfaden für Techniker
Kurz gesagt:
- Eine richtig ausgelegte Speicherung von Druckluft reduziert das Takten des Kompressors und verlängert dessen Lebensdauer. Der nasse Druckluftbehälter wird vor dem Trockner installiert, der trockene dahinter, was die Qualität der Luft im System beeinflusst. UCAES ist eine Langzeit-Energiespeicherung unter der Erde mit einem Wirkungsgrad von etwa 70 Prozent, geeignet für große Energieprojekte.
Die Speicherung von Druckluft ist definiert als ein kontrolliert gehaltener Vorrat an Druckluft in einem Druckbehälter oder einem unterirdischen Speicher, der den Unterschied zwischen der Leistung des Kompressors und dem momentanen Verbrauch ausgleicht. Ein richtig ausgelegtes Speichersystem reduziert die Anzahl der Kompressorstarts, stabilisiert den Betriebsdruck und verlängert die Lebensdauer der gesamten Anlage. Die Möglichkeiten zur Speicherung von Druckluft reichen von einfachen Druckluftbehältern über Mehrzweck-Druckbehälter bis hin zu industriellen CAES-Systemen (Compressed Air Energy Storage). Die Wahl der richtigen Lösung beeinflusst direkt die Energieeffizienz des Betriebs und die Betriebskosten.
1. Was sind die grundlegenden Typen von Druckbehältern zur Speicherung von Druckluft?
Der Druckbehälter, in der Praxis als Druckluftbehälter oder Luftspeicher bezeichnet, bildet die Grundlage jedes Systems zur Speicherung von Druckluft. Druckluftbehälter werden nach ihrer Position im System in nasse und trockene unterteilt, wobei diese Unterteilung die Luftqualität und die Funktion des Trockners grundlegend beeinflusst.
Nasser Druckluftbehälter
Der nasse Druckluftbehälter wird vor dem Lufttrockner installiert, also direkt hinter dem Kompressor. Die Luft darin enthält Feuchtigkeit und Kondensat, die sich hier absetzen und vom Luftstrom trennen. Der nasse Druckluftbehälter erfüllt somit die Funktion eines primären Kondensatabscheiders und senkt gleichzeitig die Lufttemperatur vor dem Eintritt in den Trockner. Die Wahl des nassen Druckluftbehälters beeinflusst grundlegend die Funktion des Trockners und die Qualität der Druckluft im gesamten System.
Trockener Druckluftbehälter
Der trockene Druckluftbehälter wird hinter dem Lufttrockner platziert. Die Luft, die in ihn eintritt, ist bereits von Feuchtigkeit befreit, sodass der Behälter rein eine Ausgleichsfunktion erfüllt. Er stabilisiert den Druck im Verteilernetz und dämpft Druckstöße, die durch plötzliche Entnahmen verursacht werden. Für Anwendungen, bei denen eine hohe Luftqualität erforderlich ist, beispielsweise im Maschinenbau oder in der Lebensmittelindustrie, ist der trockene Druckluftbehälter ein unverzichtbarer Bestandteil des Systems.
Wichtige Parameter bei der Wahl des Druckluftbehälters:
- Das Volumen des Behälters entspricht der Leistung des Kompressors und dem Spitzenverbrauch; ein unterdimensionierter Druckluftbehälter verursacht häufiges Takten und Überhitzung des Motors.
- Der maximale Betriebsdruck muss mit dem Druck des Kompressors kompatibel sein. Ein höherer Druck im Behälter bedeutet keinen größeren Durchfluss, sondern dessen Verringerung.
- Material und Oberflächenbehandlung beeinflussen die Korrosionsbeständigkeit, insbesondere bei nassen Druckluftbehältern.
- Sicherheitsausstattung umfasst Sicherheitsventil, Manometer und Kondensatablassventil.
Profi-Tipp: Ein automatischer Kondensatablass ist zuverlässiger als die manuelle Entleerung. Bei nassen Druckluftbehältern sammelt sich Kondensat schnell an, und regelmäßiges Ablassen verhindert Korrosion und Schäden am Behälter.
2. Moderne CAES-Systeme und ihre industriellen Anwendungen
CAES (Compressed Air Energy Storage) ist eine Technologie zur langfristigen Energiespeicherung in Form von Druckluft in unterirdischen Speichern wie Salzkavernen, ausgedienten Bergwerken oder porösen Gesteinsformationen. Das System funktioniert so, dass überschüssige elektrische Energie Kompressoren antreibt, die die Luft verdichten und speichern. Bei Bedarf wird die Luft freigesetzt, erwärmt und treibt eine Turbine oder Expansionsmaschine an, die Strom erzeugt.
CAES-Systeme erreichen einen Gesamtwirkungsgrad von etwa 70 % und eine Lebensdauer von über 30 Jahren. Diese Leistung ist vergleichbar mit Pumpspeicherkraftwerken, die heute die am weitesten verbreitete Technologie zur Energiespeicherung im Netzmaßstab sind.
Die drei grundlegenden CAES-Konzepte unterscheiden sich in der Art und Weise, wie sie mit der bei der Kompression entstehenden Wärme umgehen:
- Diabatisches CAES leitet die bei der Verdichtung entstehende Wärme an die Umgebung ab und erwärmt die Luft bei der Expansion mit Erdgas. Es handelt sich um das älteste und einfachste Konzept, bei dem jedoch ein Teil der Energie verloren geht.
- Adiabatisches CAES erfasst die Wärme und speichert sie in einem Wärmespeicher (TES). Bei der Expansion wird sie wieder an die Luft abgegeben, wodurch der Bedarf an fossilen Brennstoffen entfällt. Fortschrittliche CAES-Systeme mit TES erreichen einen höheren Gesamtwirkungsgrad.
- Isothermes CAES hält die Lufttemperatur während der gesamten Kompression und Expansion konstant. Dies ist theoretisch der effizienteste Ansatz, dessen praktische Umsetzung jedoch technisch anspruchsvoll ist.
CAES-Systeme fungieren als Ausgleichsspeicher für erneuerbare Energiequellen. Überschüssiger Strom aus Wind- und Solarkraftwerken wird in Form von Druckluft gespeichert und freigesetzt, wenn die Erzeugung den Verbrauch nicht decken kann. Diese Fähigkeit zur schnellen Reaktion macht sie zu einem Schlüsselelement moderner Energienetze.
Typische Komponenten eines industriellen CAES-Systems umfassen mehrstufige Kompressoren, Kühler, einen unterirdischen Speicher, ein Wärmemanagementsystem und eine Expansionsturbine. Die größte Herausforderung bleibt der Wärmeverlust bei der Kompression, der den Gesamtwirkungsgrad des Systems verringert, sofern die Wärme nicht aktiv erfasst und wiederverwendet wird.
3. Wichtige Faktoren bei der Dimensionierung des Druckluftbehälters
Die richtige Dimensionierung des Druckluftbehälters ist der häufigste Fehler bei der Auslegung von Druckluftsystemen. Ein unterdimensionierter Druckluftbehälter verursacht häufiges Takten des Kompressors, Überhitzung des Motors und vorzeitigen Ausfall der Anlage. Ein überdimensionierter Behälter hingegen erhöht unnötig die Investitionskosten und benötigt mehr Platz.
Faktoren, die das richtige Volumen des Druckluftbehälters bestimmen:
- Die Leistung des Kompressors gibt den maximalen Luftdurchsatz in Litern pro Minute oder m³/h an. Das Volumen des Druckluftbehälters sollte für Standardanwendungen mindestens dem Vierfachen dieses Durchsatzes entsprechen.
- Der Spitzenbedarf ist der maximale momentane Luftverbrauch im Betrieb. Die Berücksichtigung des Spitzenbedarfs bei der Dimensionierung senkt die Betriebskosten und erhöht die Effizienz des gesamten Systems.
- Der erforderliche Betriebsdruck muss sowohl dem Druck des Kompressors als auch der angeschlossenen Geräte entsprechen. Eine Nichtübereinstimmung der Druckparameter führt zu verringertem Durchsatz und Instabilität des Systems.
- Die Länge des Rohrleitungsnetzes beeinflusst die Druckverluste. Längere Leitungen erfordern ein größeres Speichervolumen, um an den Endverbrauchsstellen einen stabilen Druck aufrechtzuerhalten.
Ein richtig dimensionierter Druckluftbehälter verlängert die Lebensdauer der Kompressoren, indem er unerwünschtes Takten und mechanische Belastung minimiert. Jeder unnötige Start des Kompressors verkürzt die Lebensdauer von Motor, Ventilen und Dichtungen.
Zusatzgeräte zur Erhöhung der Systemzuverlässigkeit:
- Trockner (Kälte- oder Adsorptionstrockner) entfernen Feuchtigkeit und verhindern Korrosion im Verteilernetz.
- Filter erfassen Öl, Feststoffpartikel und Mikroorganismen gemäß der Reinheitsklasse ISO 8573-1.
- Automatische Kondensatableiter sorgen für eine regelmäßige Entleerung ohne erforderliche Bedienung.
Profi-Tipp: Planen Sie bei der Systemauslegung immer eine Reserve von 20 % über dem Spitzenbedarf ein. Diese Reserve deckt zukünftige Betriebserweiterungen ab, ohne dass der Druckluftbehälter ausgetauscht werden muss. Ausführlicher widmet sich diesem Thema der Leitfaden zur Auswahl eines Industriekompressors.
4. Vergleich von Druckluftspeichersystemen nach Parametern
Die Wahl des richtigen Systems hängt vom Betriebsszenario, dem verfügbaren Platz, der geforderten Luftqualität und dem Investitionsbudget ab. Die nachstehende Tabelle fasst die wichtigsten Merkmale der einzelnen Typen zusammen.
| Parameter | Nasser Druckluftbehälter | Trockener Druckluftbehälter | CAES-System |
|---|---|---|---|
| Position im System | Vor dem Trockner | Nach dem Trockner | Unterirdischer Speicher |
| Funktion | Kondensatabscheider, Kühlung | Druckausgleich, Speicher | Langzeitige Energiespeicherung |
| Luftqualität | Niedriger (feuchte Luft) | Hoch (trockene Luft) | Abhängig von der Aufbereitung |
| Typisches Volumen | 50–5.000 l | 50–5.000 l | Tausende m³ |
| Lebensdauer | 15–25 Jahre | 15–25 Jahre | Über 30 Jahre |
| Investitionskosten | Niedrig bis mittel | Niedrig bis mittel | Sehr hoch |
| Typische Anwendung | Werkstatt, Fertigung | Produktion, Lebensmittelindustrie | Energienetz, Industrie |
| Energieeffizienz | Abhängig von der Dimensionierung | Abhängig von der Dimensionierung | Rund 70 % |
Ein nasser Druckluftbehälter ist die richtige Wahl für die meisten Standard-Industriebetriebe, bei denen ein Lufttrockner Teil des Systems ist. Ein trockener Druckluftbehälter ist dort unerlässlich, wo die Luftqualität das Produkt oder den Prozess direkt beeinflusst, zum Beispiel in der Pharmaindustrie oder beim Lackieren. CAES-Systeme sind wirtschaftlich nur für großvolumige Anwendungen in der Energiewirtschaft oder Schwerindustrie gerechtfertigt, wo mit Leistungen im Megawattbereich gearbeitet wird.
Für die Optimierung des Druckluftverbrauchs in kleineren Betrieben genügt ein richtig dimensionierter Druckluftbehälter in Kombination mit einem Trockner und Filtern. Die Investition in CAES rechnet sich in diesen Fällen nicht.
5. Installation, Wartung und Sicherheit von Druckbehältern
Die richtige Installation des Druckluftbehälters entscheidet über die Sicherheit und Effizienz des gesamten Systems. Der Druckbehälter muss die Anforderungen der Richtlinie PED 2014/68/EU erfüllen und mit der CE-Kennzeichnung versehen sein. Die regelmäßige Revision gemäß ČSN 69 0012 ist eine gesetzliche Pflicht für Behälter oberhalb der festgelegten Druck- und Volumengrenze.
Grundsätze der ordnungsgemäßen Installation und des Betriebs:
- Installieren Sie den Druckluftbehälter auf einem ebenen, festen Untergrund mit ausreichendem Zugang für Revisionen und Wartung.
- Das Sicherheitsventil muss auf den maximalen Betriebsdruck des Behälters eingestellt sein und darf nicht blockiert werden.
- Zuleitungs- und Ableitungsrohre so dimensionieren, dass an den Verbindungen keine Druckverluste entstehen.
- Entleeren Sie das Kondensat regelmäßig. Bei nassen Druckluftbehältern wird eine tägliche Kontrolle oder die Installation einer automatischen Ableitung empfohlen.
Der Einsatz von Trocknern und Filtern erhöht deutlich die Qualität der gespeicherten Luft und verlängert die Lebensdauer der Ausrüstung. Feuchtigkeit und Verunreinigungen in der Luft beschleunigen die Korrosion des Druckluftbehälters von innen und beschädigen Druckluftwerkzeuge sowie Steuerelemente.
Die Revisionsprüfungen umfassen die Sichtprüfung des Außenmantels, die Kontrolle des Sicherheitsventils, die Messung der Wandstärke mittels Ultraschall und die Überprüfung der Sicherheitsausstattung. Die Vernachlässigung von Revisionen erhöht das Unfallrisiko und kann rechtliche Folgen für den Betreiber haben.
6. Energieeffizienz und Einsparungen bei korrekter Speicherung
Die korrekte Speicherung von Druckluft senkt die Betriebskosten direkt. Ein Kompressor, der in regelmäßigen Zyklen arbeitet, verbraucht weniger Energie als eine Maschine, die unnötig an- und abgeschaltet wird. Die korrekte Speicherung der Luft gewährleistet regelmäßige Kompressorzyklen und reduziert unnötige Einschaltvorgänge.
Druckverluste im System sind eine weitere Quelle der Energieverschwendung. Jeder Bar Druckverlust im Verteilnetz entspricht etwa 7 % höherem Energieverbrauch des Kompressors. Ein korrekt dimensionierter Druckluftbehälter in Kombination mit hochwertigen Rohrleitungen und Dichtungen minimiert die Druckverluste.
CAES-Systeme helfen, Schwankungen bei Wind- und Solarenergie auszugleichen, indem überschüssiger Strom in Form von Druckluft gespeichert wird, mit der Möglichkeit einer schnellen Freisetzung. Für Industriebetriebe, die an erneuerbare Energiequellen angeschlossen sind, stellt CAES eine Möglichkeit dar, die Abhängigkeit vom Netz in Zeiten von Spitzenstrompreisen zu verringern.
Die Echtzeitüberwachung von Druck und Durchfluss ermöglicht es, Luftlecks und ineffiziente Entnahmen zu identifizieren. Luftlecks machen in Industriebetrieben einen nicht unerheblichen Teil des gesamten Druckluftverbrauchs aus. Ein regelmäßiges Systemaudit ist daher Bestandteil eines effizienten Betriebs. Mehr zu diesem Thema bietet der Überblick zur Luftaufbereitung für die Industrie.
Wichtige Erkenntnisse
Die richtige Dimensionierung und Auswahl des Druckluftbehältertyps sind ein entscheidender Faktor für die Energieeffizienz, die Lebensdauer des Kompressors und die Druckstabilität im gesamten Druckluftsystem.
| Punkt | Details |
|---|---|
| Druckluftbehältertyp nach Einbauort | Der nasse Druckluftbehälter gehört vor den Trockner, der trockene nach dem Trockner, um die Luftqualität sicherzustellen. |
| Dimensionierung nach Spitzenbedarf | Das Behältervolumen muss den Spitzenverbrauch mit Reserve abdecken, sonst kommt es zum Takten des Kompressors. |
| CAES für Großanwendungen | CAES-Systeme erreichen einen Wirkungsgrad von etwa 70 % und eine Lebensdauer von über 30 Jahren, geeignet für die Energiewirtschaft. |
| Regelmäßige Wartung und Prüfung | Tägliches Ablassen des Kondensats und regelmäßige Prüfungen verhindern Korrosion und Havarien. |
| Zusatzgeräte erhöhen die Zuverlässigkeit | Trockner und Filter verlängern die Lebensdauer des Druckluftbehälters sowie der angeschlossenen Geräte. |
Erfahrungen aus der Praxis: Was wirklich entscheidend ist
Ich arbeite seit vielen Jahren mit Drucklufsystemen, und der häufigste Fehler, den ich sehe, ist die Unterdimensionierung des Druckluftbehälters. Techniker konzentrieren sich auf die Leistung des Kompressors und denken erst nachträglich an den Behälter. Das Ergebnis ist ein Kompressor, der alle paar Minuten anläuft, überhitzt und vorzeitig ausfällt.
Die zweite Sache, die mich immer wieder überrascht, ist die Unterschätzung des Wärmemanagements. Bei CAES-Systemen ist der Wärmeverlust bei der Kompression ein zentrales Problem. Adiabatische Konzepte mit TES-Speichern sind technisch anspruchsvoller, aber energetisch deutlich vorteilhafter. Wer ein großvolumiges System ohne Lösung für die Wärme plant, verschwendet unnötig Energie.
Aus praktischer Sicht empfehle ich, immer mit einer Analyse des tatsächlichen Luftverbrauchs im Betrieb zu beginnen, nicht nur mit einer Berechnung auf dem Papier. Der reale Spitzenbedarf ist meist höher als angenommen. Ein richtig ausgelegtes System amortisiert sich durch Energieeinsparungen innerhalb weniger Jahre.
— Zdeněk
Lösungen für die Druckluftspeicherung von Kompressory-vzduchotechnika
Kompressory-vzduchotechnika bietet ein komplettes Sortiment an Produkten für effiziente Drucklufsysteme, von Kompressoren über Zubehör bis hin zu Komponenten für Rohrleitungen.
Zur Sicherstellung der Luftqualität stehen Luftaufbereitungseinheiten bis 10 bar zur Verfügung, die Feuchtigkeit, Öl und Feststoffpartikel entfernen. Druckluftleitungen lassen sich mit Rohren des Steckverbindersystems in Durchmessern von 15–28 mm aufbauen, geeignet für industrielle und Werkstattanwendungen. Das Team von Kompressory-vzduchotechnika bietet technische Beratung bei der Auswahl der richtigen Lösung für den jeweiligen Betrieb, einschließlich der Dimensionierung des Druckluftbehälters und der Planung des Leitungsnetzes.
Häufig gestellte Fragen
Was ist ein Druckluftbehälter und wozu dient er?
Der Druckluftbehälter ist ein Druckbehälter, der Druckluft speichert und den Unterschied zwischen der Leistung des Kompressors und dem momentanen Verbrauch ausgleicht. Er stabilisiert den Druck im System und verringert die Anzahl der Startvorgänge des Kompressors.
Was ist der Unterschied zwischen einem feuchten und einem trockenen Druckluftbehälter?
Der feuchte Druckluftbehälter wird vor dem Trockner installiert und dient als Kondensatabscheider. Der trockene Druckluftbehälter wird nach dem Trockner platziert und sorgt für die Versorgung des Leitungsnetzes mit trockener Luft.
Wie dimensioniert man einen Druckluftbehälter für den industriellen Betrieb?
Das Volumen des Druckluftbehälters sollte mindestens dem vierfachen Minutenvolumenstrom des Kompressors entsprechen und die Spitzennachfrage des Betriebs berücksichtigen. Ein unterdimensionierter Druckluftbehälter verursacht häufiges Takten und verkürzt die Lebensdauer der Anlage.
Was ist CAES und für wen ist es geeignet?
CAES (Compressed Air Energy Storage) ist ein System zur langfristigen Speicherung von Energie in Form von Druckluft in unterirdischen Speichern. Es eignet sich für großvolumige industrielle und energietechnische Anwendungen, bei denen ein Wirkungsgrad von rund 70 % und eine Lebensdauer von über 30 Jahren erreicht wird.
Wie oft sollte das Kondensat aus dem Druckluftbehälter abgelassen werden?
Das Kondensat aus dem feuchten Druckluftbehälter muss täglich abgelassen werden, oder es ist ein automatischer Kondensatablass zu installieren. Regelmäßiges Ablassen verhindert Korrosion und verlängert die Lebensdauer des Behälters.
Empfohlen
- Aufgabenliste für Druckluft: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Druckluftschläuche richtig lagern: Ratgeber für Handwerker - Kompresory-Vzduchotechnika.cz
- Möglichkeiten der Luftdruckmessung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Methoden zur Prüfung des Luftdurchflusses: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Veralteter Artikel: Kauf eines Industriekompressors
Dieser Artikel ist nicht mehr aktuell. Weiter geht es hier: 5 Schritte zur Auswahl eines Industriekompressors für Ihr Unternehmen.

Leitfaden zur Pflege von Kompressorbehältern: 2026
Kurz gesagt:
- Der Kompressorbehälter ist ein druckführender Speicherbehälter, der Druckspitzen ausgleicht und das System vor Überlastung schützt. Eine ordnungsgemäße Wartung und regelmäßige Kontrollen mit Dokumentation gewährleisten die Sicherheit und verlängern seine Lebensdauer. Nachlässigkeit führt zu unnötigen Kosten, Korrosion und dem Risiko einer Havarie des Druckbehälters.
Der Kompressorbehälter, fachlich als Druckluftbehälter oder Druckbehälter bezeichnet, ist ein Speicher für Druckluft, der Druckspitzen ausgleicht und den Kompressor schützt vor einer übermäßigen Anzahl von Starts. Ein korrekter Leitfaden zur Pflege des Kompressorbehälters ist eine grundlegende Voraussetzung für den sicheren Betrieb und die Verlängerung der Lebensdauer des gesamten Kompressorsystems. Vernachlässigte Wartung des Druckluftbehälters führt zu Energieverlusten, Korrosionsschäden und im Extremfall zur Havarie des Druckbehälters. Die geltenden Normen für Druckbehälter schreiben Technikern verpflichtende Revisionen und regelmäßige Kontrollen vor, deren Vernachlässigung direkte Auswirkungen auf die Betriebssicherheit sowie die Versicherungsbedingungen hat. Dieser Leitfaden deckt alles ab, von der Vorbereitung der Werkzeuge über das schrittweise Kontrollverfahren bis zur Planung der langfristigen vorbeugenden Wartung.
Was ist für die Pflege des Kompressorbehälters notwendig?
Die richtige Vorbereitung vor der eigentlichen Wartung des Druckluftbehälters entscheidet über die Genauigkeit und Sicherheit des gesamten Vorgangs. Eine korrekte Vorbereitung erhöht die Sicherheit und Genauigkeit der durchgeführten Kontrollen erheblich. Ohne vollständige Ausrüstung und Dokumentation riskiert der Techniker, einen Defekt zu übersehen oder gesetzliche Anforderungen zu verletzen.
Notwendige Werkzeuge und Messgeräte
Die grundlegende Ausstattung für die Pflege des Druckluftbehälters umfasst folgende Positionen:
- Kalibriertes Manometer zur Messung des Betriebsdrucks und des Druckabfalls beim Dichtheitstest
- Ultraschall-Leckdetektor zur Lokalisierung von Undichtigkeiten an Schweißnähten, Flanschen und Ventilen
- Drehmomentschlüssel zum Anziehen der Flanschverbindungen auf das vorgeschriebene Drehmoment
- Endoskop oder Inspektionskamera zur visuellen Kontrolle der inneren Oberfläche des Behälters
- Multimeter zur Kontrolle der elektrischen Verdrahtung von Druckschaltern und Sicherheitselementen
- Persönliche Schutzausrüstung: Schutzbrille, druckbeständige Arbeitshandschuhe, Schutzhelm bei Arbeiten über Kopfhöhe
Pflichtdokumentation
Für jeden Druckluftbehälter muss eine vollständige Dokumentation vorliegen. Ohne diese kann weder die gesetzliche Revision durchgeführt noch die Normenkonformität nachgewiesen werden.

| Dokument | Zweck |
|---|---|
| Konformitätserklärung (CE) | Bestätigt die Erfüllung der Anforderungen der Richtlinie PED 2014/68/EU |
| Revisionsbericht der vorherigen Prüfung | Grundlage für die Beurteilung des aktuellen Zustands des Behälters |
| Betriebshandbuch des Herstellers | Definiert den maximal zulässigen Betriebsdruck (MAWP) und die Wartungsintervalle |
| Protokoll der Druckprüfung | Dokumentiert die Ergebnisse der Hydraulik- oder Pneumatikprüfung |
| Servicetagebuch | Chronologische Aufzeichnung aller durchgeführten Arbeiten und Reparaturen |
Profi-Tipp: Bewahren Sie die gesamte Dokumentation in digitaler Form in einem CMMS-System auf. Physische Ausdrucke gehen verloren oder werden beschädigt; digitale Aufzeichnungen sind bei einer unangekündigten Revision sofort verfügbar.
Wie pflegt und kontrolliert man den Druckluftbehälter eines Kompressors richtig?
Das Verfahren zur Pflege des Druckluftbehälters besteht aus mehreren aufeinanderfolgenden Schritten. Das Überspringen eines davon erhöht das Risiko, einen Defekt zu übersehen. Druckluftbehälter unterliegen als Teil der gesetzlichen Verpflichtung und der technischen Normen verpflichtenden wiederkehrenden Revisionen.
Schritt 1: Sicheres Trennen und Druckentlastung
- Schalten Sie den Kompressor aus und trennen Sie ihn vom Stromnetz (Lockout/Tagout-Verfahren).
- Öffnen Sie langsam das Ablassventil und entlasten Sie den Behälter auf null Überdruck.
- Überprüfen Sie mit einem Manometer, dass der Druck im Behälter tatsächlich null ist.
- Sperren Sie die Druckluftzufuhr aus dem Netz, damit keine Rückbefüllung erfolgt.
- Lassen Sie das Kondensat aus dem unteren Ablasshahn in einen bereitgestellten Behälter ab.
Schritt 2: Visuelle und physische Kontrolle
Überprüfen Sie die Außenfläche des Behälters auf Korrosion, mechanische Beschädigungen und Verformungen. Achten Sie besonders auf Schweißnähte, die Füße des Behälters und Stellen, an denen sich Feuchtigkeit ansammelt. Prüfen Sie den Zustand der Lackierung; eine beschädigte Lackierung beschleunigt die Korrosion und zeigt Stellen mit erhöhtem Risiko an. Falls der Behälter mit einem Mannloch ausgestattet ist, führen Sie eine endoskopische Kontrolle der Innenfläche durch.
Schritt 3: Dichtheitsprüfung
Das standardisierte Verfahren umfasst das Aufpumpen des Behälters auf Betriebsdruck, das Trennen aller Verbraucher und die Messung des Druckabfalls über einen definierten Zeitraum. Der Druckabfall darf 20 % des Betriebsdrucks innerhalb des festgelegten Intervalls nicht überschreiten. Legen Sie einen Ultraschall-Lecksucher an alle Flansche, Ventile und Schweißnähte an; das Gerät erkennt Lecks auch dort, wo eine Seifenlösung nicht ausreicht. Dokumentieren Sie jedes gefundene Leck mit genauer Lokalisierung im Servicebuch.
Schritt 4: Kontrolle und Wartung der Ventile
Das Sicherheitsventil ist das wichtigste Sicherheitselement des Druckluftbehälters. Das Sicherheitsventil muss auf mindestens 110 % des MAWP eingestellt und mindestens einmal jährlich getestet werden. Die manuelle Prüfung des Sicherheitsventils erfolgt durch kurzes Drehen des Prüfrings bei Betriebsdruck. Wenn das Ventil keine Luft freigibt oder nach dem Auslösen undicht bleibt, tauschen Sie es sofort aus. Überprüfen Sie das Rückschlagventil auf Durchgängigkeit und korrekte Funktion; ein beschädigtes Rückschlagventil verursacht einen Rücklauf des Kompressors und dessen vorzeitigen Verschleiß.
Schritt 5: Filterwechsel und Reinigung
Tauschen Sie den Luftfilter am Kompressoreinlass gemäß den Empfehlungen des Herstellers oder bei sichtbarer Verschmutzung aus. Die Übersicht der Kompressorfilter zeigt, dass die richtige Filterwahl die Luftreinheit im Behälter und die Lebensdauer der Dichtungen direkt beeinflusst. Reinigen Sie den Kondensatabscheider und überprüfen Sie die Funktion der automatischen Entwässerung. Ein vernachlässigter Abscheider führt zur Ansammlung von Wasser im Behälter, was die Korrosion von innen beschleunigt.
Profi-Tipp: Der häufigste Fehler von Technikern ist das Auslassen des Sicherheitsventiltests mit der Begründung „es hat letztes Mal funktioniert“. Sicherheitsventile korrodieren und klemmen auch ohne sichtbare Beschädigung. Testen Sie sie bei jeder regelmäßigen Inspektion ohne Ausnahme.
Wie löst man häufige Störungen an Kompressorbehältern?
Die Diagnose von Störungen des Druckluftbehälters basiert auf der Überwachung der Betriebskennzahlen. Die Beobachtung der Anzahl der Kompressorstarts und der Höhe der Undichtigkeiten hilft, Störungen zu erkennen, bevor sie ernsthafte Probleme verursachen. Eine erhöhte Anzahl von Kompressorstarts pro Stunde ist das erste Anzeichen dafür, dass der Behälter oder die Leitung undicht ist.
Übersicht der häufigsten Störungen
| Defekt | Ursache | Empfohlene Lösung |
|---|---|---|
| Erhöhte Anzahl der Kompressorstarts | Undichtigkeit im Behälter oder in den Leitungen | Dichtheitsprüfung, Leckortung mittels Ultraschall |
| Abfall des Betriebsdrucks | Beschädigtes Rückschlagventil, verstopfter Filter | Austausch des Ventils oder Filters |
| Korrosion an der Außenoberfläche | Beschädigter Anstrich, feuchte Umgebung | Abschleifen, Korrosionsschutzanstrich, Kontrolle der Entwässerung |
| Sicherheitsventil bläst bei normalem Druck ab | Überdruck im Netz oder defektes Ventil | Kontrolle des Druckschalters, Austausch des Ventils |
| Wasser im Luftauslass | Kondensatabscheider funktioniert nicht | Reinigung oder Austausch des Abscheiders |
Regelmäßige Kontrollen und die sofortige Behebung kleinerer Undichtigkeiten verhindern größere Störungen und Leistungseinbußen. Eine kleine Undichtigkeit, die ein Techniker „auf später“ verschiebt, wächst sich innerhalb von drei Betriebsmonaten zu einem Riss aus, der den Austausch des gesamten Behälters erfordert.
Wie auf eine Warnung des Sicherheitsventils reagieren
Wenn das Sicherheitsventil bei normalem Betriebsdruck abbläst, stellen Sie den Kompressor sofort ab. Die Ursache ist entweder ein Überdruck durch einen defekten Druckschalter oder ein defektes Ventil selbst. Überprüfen Sie zunächst die Einstellung des Druckschalters und vergleichen Sie sie mit dem auf dem Behälterschild angegebenen MAWP-Wert. Wenn die Einstellung korrekt ist, tauschen Sie das Sicherheitsventil gegen ein zertifiziertes Ersatzteil mit derselben Druckeinstellung aus.
Profi-Tipp: Das CMMS-System ermöglicht es, automatische Benachrichtigungen einzurichten, wenn die Schwellenanzahl der Kompressorstarts pro Stunde überschritten wird. Diese Funktion ersetzt die manuelle Überwachung und erkennt das Problem, bevor es einem Techniker bei einem Rundgang auffällt.
Wie plant man Revisionen und die langfristige Pflege des Druckluftbehälters?
Die vorbeugende Wartung des Druckluftbehälters folgt einem festen Zeitplan, nicht dem Gefühl „sieht gut aus“. Die Implementierung eines CMMS-Systems ermöglicht den Übergang von der reaktiven zur prädiktiven Wartung von Kompressoranlagen. Der reaktive Ansatz, bei dem auf eine Störung gewartet wird, erhöht die Betriebskosten und gefährdet die Betriebssicherheit.
Der empfohlene Zeitplan für die vorbeugende Wartung umfasst folgende Intervalle:
- Täglich: Sichtkontrolle des Drucks, Kontrolle auf Kondensataustritt, Abhören auf ungewöhnliche Geräusche
- Wöchentlich: manuelles Ablassen des Kondensats (falls keine automatische Entwässerung vorhanden ist), Kontrolle des Filterzustands
- Monatlich: Test des Sicherheitsventils, Dichtheitskontrolle mit Seifenlauge an den Flanschen
- Jährlich: komplette Behandlung gemäß diesem Leitfaden, gesetzliche Druckbehälterprüfung, Austausch von Filtern und Dichtungen
Die Umgebung, in der der Druckluftbehälter betrieben wird, beeinflusst direkt die Häufigkeit der Kontrollen. Druckluftbehälter in staubiger oder feuchter Umgebung erfordern kürzere Intervalle als solche in sauberen, klimatisierten Räumen. Grundlegende Anforderungen an den Kompressorraum definieren Umgebungsbedingungen, die die Lebensdauer von Druckbehältern verlängern und die Häufigkeit notwendiger Eingriffe verringern.
Die Archivierung der Wartungsdokumentation muss systematisch erfolgen. Jeder Eintrag im Servicetagebuch enthält das Datum, den Namen des Technikers, die Beschreibung der durchgeführten Tätigkeit und das Messergebnis. Digitale CMMS-Tools zentralisieren diese Daten und automatisieren die Kontrolle von Undichtigkeiten sowie den Austausch von Teilen. Bei einer unangekündigten Prüfung oder einem Versicherungsfall ist die vollständige digitale Historie ein unschätzbarer Nachweis ordnungsgemäßer Pflege.
Vernachlässigte Wartung des Druckluftbehälters erhöht die Betriebskosten um 6–8 % durch höheren Energieverbrauch infolge von Leckagen und Druckabfall. Diese Zahl beinhaltet nicht die Kosten für ungeplante Stillstände oder den Austausch eines beschädigten Behälters. Eine systematische vorbeugende Wartung macht sich daher sowohl durch Energieeinsparungen als auch durch eine verlängerte Lebensdauer der Anlage bezahlt.
Wichtige Erkenntnisse
Die ordnungsgemäße Behandlung eines Kompressor-Druckluftbehälters erfordert eine Kombination aus regelmäßigen Dichtheitskontrollen, Funktionstests der Sicherheitsventile und digitaler Wartungsplanung im CMMS-System.
| Punkt | Einzelheiten |
|---|---|
| Vorbereitung und Dokumentation | Halten Sie vor jeder Prüfung die CE-Erklärung, den Prüfbericht und das Betriebshandbuch bereit. |
| Dichtheitsprüfung | Der Druckabfall darf 20 % des MAWP innerhalb des festgelegten Messintervalls nicht überschreiten. |
| Sicherheitsventil | Prüfen Sie mindestens einmal jährlich und stellen Sie es auf mindestens 110 % des MAWP ein. |
| Digitale Planung | Das CMMS-System automatisiert Benachrichtigungen und verringert das Risiko übersehener Mängel. |
| Präventiver Zeitplan | Tägliche, wöchentliche, monatliche und jährliche Prüfintervalle schützen den Behälter vor Korrosion und Leckagen. |
Prädiktiver Ansatz als Grundlage sicherer Wartung
Nach Jahren der Arbeit mit Kolbenkompressor- und Schraubenkompressor-Systemen bin ich zu einem klaren Schluss gekommen: Die größten Schäden entstehen nicht durch große Havarien, sondern durch kleine, vernachlässigte Details. Ein Techniker, der die Prüfung des Sicherheitsventils überspringt, weil „das fünf Minuten extra dauert“, schafft ein Risiko, dessen Beseitigung dann Tage dauert und das Zehnfache kostet.
Der Übergang von reaktiver zu prädiktiver Wartung ist keine Frage der Technologie, sondern der Disziplin. Ein CMMS-System ist nur ein Werkzeug. Wenn der Techniker keine korrekten Daten eingibt, hilft das System nicht. Ich habe Betriebe mit modernster Software gesehen, in denen Aufzeichnungen nachträglich „nach Gefühl“ ergänzt wurden. Das ist keine prädiktive Wartung, das ist digitalisierte Nachlässigkeit.
Ich empfehle jedem Techniker, einmal im Jahr den gesamten Ablauf der Wartung des Druckluftbehälters von Anfang bis Ende durchzugehen, auch wenn der Behälter „gut aussieht“. Die Diagnostik des Kompressors deckt Probleme auf, die bei einer gewöhnlichen Begehung nicht sichtbar sind. Die Sichtkontrolle erkennt Korrosion an der Oberfläche, aber ein Ultraschalldetektor deckt ein Leck auf, das sonst monatelang unsichtbar bliebe.
Die Sicherheit eines Druckluftbehälters ist keine Angelegenheit einer jährlichen Wartung. Sie ist das Ergebnis kleiner täglicher Entscheidungen: Kondensat ablassen, Messwerte notieren, Ventil testen. Ein Techniker, der diese Entscheidungen systematisch trifft, erlebt nie einen ungeplanten Stillstand aufgrund eines Ausfalls des Druckluftbehälters.
— Zdeněk
Ausrüstung und Zubehör für die Pflege des Druckluftbehälters
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an Produkten für die richtige Pflege von Druckluftbehältern und Druckluftleitungen.
Für sichere und dichte Druckluftleitungen stehen Rohre des Steckverbindersystems in Durchmessern von 15–28 mm zur Verfügung, geeignet für industrielle und Werkstattinstallationen. Eine hochwertige Leitung reduziert direkt die Anzahl der Stellen, an denen Druckverluste auftreten können. Zur Sicherstellung der Sauberkeit und des korrekten Luftdrucks am Eingang zum Behälter dienen Aufbereitungseinheiten bis 18 bar, die Feuchtigkeit und Verunreinigungen vor dem Eintritt in den Druckluftbehälter entfernen. Der technische Support von Kompresory-vzduchotechnika steht für Beratung bei der Auswahl des richtigen Zubehörs sowie für die Lösung konkreter Betriebssituationen zur Verfügung.
Häufig gestellte Fragen
Was ist ein Druckluftbehälter und warum erfordert er eine regelmäßige Wartung?
Der Druckluftbehälter ist ein Druckbehälter, der Druckluft speichert und Druckschwankungen im System ausgleicht. Regelmäßige Wartung verhindert Korrosion, Druckverluste und das Versagen von Sicherheitselementen.
Wie oft wird die gesetzliche Prüfung des Kompressorbehälters durchgeführt?
Die gesetzlichen Prüfungen von Druckbehältern erfolgen in regelmäßigen Abständen, die von geltenden Normen festgelegt sind, in der Regel einmal jährlich oder nach jeder größeren Reparatur.
Wie erkenne ich, dass der Druckluftbehälter undicht ist?
Das Hauptsignal ist eine erhöhte Anzahl der Kompressorstarts pro Stunde bei unverändertem Luftverbrauch. Die genaue Lokalisierung der Leckage erfolgt mit einem Ultraschalldetektor.
Auf welchen Wert wird das Sicherheitsventil des Druckluftbehälters eingestellt?
Das Sicherheitsventil wird mindestens auf 110 % des maximal zulässigen Betriebsdrucks (MAWP) des Behälters eingestellt und mindestens einmal jährlich getestet.
Was ist CMMS und wie hilft es bei der Wartung des Druckluftbehälters?
CMMS ist ein Softwaresystem zur Wartungsverwaltung, das Servicedatensätze zentralisiert, Benachrichtigungen zu geplanten Kontrollen automatisiert und den Übergang von reaktiver zu prädiktiver Wartung ermöglicht.
Empfohlen
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Tipps für leise Kompressorsysteme: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Wie Sie eine Luftleckage am Kompressor beheben: Ratgeber 2026 - Kompresory-Vzduchotechnika.cz

Veralteter Artikel: Pneumatikventile
Dieser Artikel ist nicht mehr aktuell. Weiter geht es hier: Übersicht über den Einsatz von Pneumatikventilen in der Industrie 2026.

Der Trocknungsprozess der Druckluft: ein Leitfaden für Techniker
Kurz gesagt:
- Der Prozess des Trocknens von Druckluft entfernt Feuchtigkeit, was Geräte und Produkte vor Korrosion und Schäden schützt. Die Wahl der Technologie, ob Kondensations- oder Adsorptionstrocknung, hängt von der erforderlichen Trockenheit der Luft und den Umgebungsbedingungen ab. Die richtige Installation und regelmäßige Wartung sind der Schlüssel zu einem effizienten und zuverlässigen Betrieb des Systems.
Der Prozess des Trocknens von Druckluft wird definiert als die kontrollierte Entfernung von Feuchtigkeit aus der Druckluft, bevor diese in ein pneumatisches System oder einen Produktionsprozess eintritt. Feuchtigkeit in der Druckluft verursacht Korrosion und Gerätestörungen, die zu ungeplanten Stillständen und Produktschäden führen. Der Schlüsselparameter des gesamten Prozesses ist der Drucktaupunkt (PDP), also die Temperatur, bei der die Luft bei einem bestimmten Druck die Sättigung mit Wasserdampf erreicht. Der Industriestandard für gängige Anwendungen entspricht einem PDP-Wert von +3 bis +10 °C, während anspruchsvolle Betriebe einen PDP von bis zu −40 °C und niedriger erfordern. Die richtige Trocknung der Luft in der Industrie schützt Rohrleitungen, Ventile, Werkzeuge sowie Endprodukte und beeinflusst direkt die Zuverlässigkeit des gesamten Luftsystems.
Welche grundlegenden Methoden zur Trocknung von Druckluft gibt es und wie funktionieren sie?

Die Industrie nutzt zwei Haupttechnologien zur Trocknung: Kondensationstrockner und Adsorptionstrockner. Jede arbeitet nach einem anderen physikalischen Prinzip und erreicht unterschiedliche PDP-Werte. Die Wahl der richtigen Methode hängt von der erforderlichen Luftqualität und der konkreten Anwendung ab.
Kondensationstrockner
Kondensationstrockner kühlen die Druckluft auf eine Temperatur nahe dem Gefrierpunkt ab und erzwingen dadurch die Kondensation des Wasserdampfs. Das entstehende Kondensat wird über einen automatischen Kondensatableiter abgeführt. Kondensationstrockner erreichen einen PDP im Bereich von +3 bis +10 °C. Dieses Ergebnis genügt für die überwiegende Mehrheit der industriellen Anwendungen, vom Antrieb pneumatischer Werkzeuge bis zur Lackierung in der Automobilindustrie. Moderne Kondensationstrockner kombinieren einen niedrigen Energieverbrauch mit minimalem Wartungsaufwand, weshalb sie zu den am weitesten verbreiteten Lösungen in Industriebetrieben gehören.
Adsorptionstrockner
Adsorptionstrockner entfernen Feuchtigkeit, indem die Luft durch ein Trocknungsmittel geleitet wird, meist aktiviertes Aluminiumoxid oder Silikagel. Adsorptionstrockner erreichen einen PDP von mindestens −40 °C, bei einigen Ausführungen bis zu −70 °C. Derart niedrige Werte sind in der Pharmaindustrie, der Elektronikfertigung oder bei hochwertiger Lackierung erforderlich, wo bereits eine minimale Spur Feuchtigkeit das Produkt oder den Prozess beschädigt. Adsorptionstrockner unterscheiden sich in der Art der Regeneration des Trocknungsmittels: die kalte Regeneration verbraucht einen Teil der trockenen Luft, die beheizte Regeneration nutzt elektrische Heizer, die Vakuumregeneration arbeitet ohne Luftverbrauch. Die Wahl der Regenerationsmethode beeinflusst direkt die Betriebskosten und die gesamte Energiebilanz des Systems.
Vergleich beider Technologien

| Parameter | Kondensationstrockner | Adsorptionstrockner |
|---|---|---|
| Erreichbarer PDP | +3 bis +10 °C | −40 °C und niedriger |
| Energieverbrauch | Niedrig | Mittel bis hoch |
| Wartungskosten | Niedrig | Mittel |
| Typische Anwendungen | Industriewerkzeuge, Lackierung | Pharmazie, Elektronik, Lebensmittelindustrie |
| Anschaffungspreis | Niedriger | Höher |
Profi-Tipp: Legen Sie vor der Auswahl eines Trockners immer den erforderlichen PDP entsprechend dem anspruchsvollsten Verbraucher im System fest, nicht entsprechend dem durchschnittlichen Bedarf. Eine Unterdimensionierung des Trockners führt zu Störungen, eine Überdimensionierung erhöht unnötig die Betriebskosten.
Wie man das System für eine effiziente Trocknung der Luft richtig dimensioniert und vorbereitet
Die richtige Vorbereitung des Systems vor dem eigentlichen Trockner entscheidet darüber, wie effizient und wirtschaftlich der gesamte Prozess abläuft. Techniker, die diesen Schritt unterschätzen, sehen sich mit höheren Betriebskosten und einer kürzeren Lebensdauer der Trockner konfrontiert.
Wichtige Schritte bei der Vorbereitung des Systems
-
Installation eines Nachkühlers. Der Nachkühler senkt die Temperatur der Luft hinter dem Kompressor und entfernt 40–60 % des Wasserdampfs noch vor dem Eintritt in den Trockner. Eine geringere Feuchtigkeitsmenge am Eingang bedeutet eine geringere Belastung des Trockners und einen niedrigeren Energieverbrauch.
-
Richtige Dimensionierung des Druckluftbehälters. Der Druckluftbehälter (Druckbehälter) übernimmt die Funktion eines Nassbehälters, in dem sich die Luft beruhigt und ein Teil der Feuchtigkeit kondensiert. Der Druckluftbehälter muss regelmäßig entleert werden, idealerweise täglich, um die Ansammlung von Kondensat sowie Korrosion des Behälters und der anschließenden Rohrleitung zu verhindern.
-
Einstellung des Drucktaupunkts. Der PDP muss der anspruchsvollsten Anwendung im System entsprechen. Ein zu niedriger PDP erhöht unnötig die Betriebskosten, ein zu hoher PDP birgt die Gefahr der Kondensation von Feuchtigkeit in der Rohrleitung.
-
Installation von Filtern vor und nach dem Trockner. Die Filterung der Druckluft entfernt feste Partikel und Ölaerosole, die sonst das Trocknungsmaterial verschmutzen oder den Kühlkreislauf des Kondensationstrockners beschädigen würden.
-
Regelmäßige Kontrolle der Kondensatableiter. Ein defekter Ableiter ist die häufigste Ursache für das Eindringen von Feuchtigkeit in die getrocknete Luft. Die Funktionskontrolle der Ableiter gehört zu jedem Plan der vorbeugenden Wartung.
Profi-Tipp: Platzieren Sie den Druckluftbehälter immer vor dem Trockner, nicht dahinter. Hinter dem Trockner akkumuliert der Druckluftbehälter trockene Luft und fungiert als Speicher für Spitzenentnahmen. Vor dem Trockner dient er als Feuchtigkeitsabscheider und schützt den Trockner vor Überlastung.
Die Funktion des Nachkühlers wird dabei mehr unterschätzt, als sie sollte. Ein richtig dimensionierter Nachkühler ermöglicht den Einsatz eines kleineren Trockners, was sowohl die Anschaffungskosten als auch die Betriebskosten über die gesamte Lebensdauer des Systems senkt. Die Investition in einen Nachkühler amortisiert sich daher schneller, als Techniker üblicherweise erwarten.
Welche häufigen Probleme und Fehler treten im Prozess der Drucklufttrocknung auf?
Probleme bei der Lufttrocknung haben in den meisten Fällen einen gemeinsamen Nenner: falsche Dimensionierung oder vernachlässigte Wartung. Die Ursache lässt sich dabei schnell identifizieren, wenn man weiß, wo man suchen muss.
Zu den häufigsten Betriebsproblemen gehören:
- Feuchtigkeitsdurchbruch hinter dem Trockner. Die Ursache ist meist ein überlasteter Trockner, ein defekter Kondensatableiter oder ein unterdimensionierter Nachkühler. Das Ergebnis sind Korrosion der Rohrleitungen und Ausfälle von Pneumatikgeräten.
- Vereisung des Kältetrockners. Dies tritt auf, wenn die Eintrittstemperatur der Luft unter das Betriebsminimum des Trockners sinkt oder bei übermäßigem Durchfluss. Ein vereister Trockner stellt die Kondensatableitung ein, und Feuchtigkeit gelangt in das System.
- Übermäßige Trocknung. Übermäßige Trocknung erhöht die Betriebskosten und den Energieverbrauch, ohne einen Mehrwert für den Produktionsprozess zu bieten. Sie entsteht typischerweise durch den Einsatz eines Adsorptionstrockners dort, wo ein Kältetrockner völlig ausreicht.
- Verunreinigung des Trockenmittels durch Öl. Öl aus dem Kompressor, das vom Eingangsfilter nicht aufgefangen wird, degradiert schnell aktiviertes Aluminiumoxid oder Silikagel. Das Ergebnis ist eine verkürzte Lebensdauer der Füllung und eine Verschlechterung des PDP.
- Defekte automatische Kondensatableiter. Kondensatableiter verstopfen oder versagen mechanisch. Ohne regelmäßige Kontrolle bleibt der Defekt unbemerkt, und Kondensat sammelt sich im System an.
Ungetrocknete Druckluft führt zu Korrosion der Rohrleitungen, Ausfällen von Pneumatikgeräten, Produktkontamination und ungeplanten Stillständen. Die richtige Luftaufbereitung ist keine optionale Funktion des Systems, sondern eine Voraussetzung für dessen zuverlässigen Betrieb.
Die zuverlässigste Diagnose des Trocknungszustands erfolgt mittels kontinuierlicher PDP-Messung direkt in der Rohrleitung hinter dem Trockner. Eine Abweichung vom eingestellten Wert von mehr als 2–3 °C signalisiert ein Problem, das eine sofortige Kontrolle erfordert. Die Überwachung der Druckluftqualität in Echtzeit verkürzt die Reaktionszeit auf Störungen erheblich und senkt die Kosten für ungeplante Reparaturen.
Wie wählt man die geeignete Technologie zur Lufttrocknung aus?
Die Wahl zwischen Kältetrockner und Adsorptionstrockner hängt von drei Faktoren ab: dem geforderten PDP, dem Charakter der Anwendung und den Betriebskosten. Techniker, die diese Wahl unterschätzen, zahlen entweder zu viel für unnötig hohe Luftqualität oder riskieren Ausfälle durch unzureichende Trocknung.
Wann die Kältetrocknung ausreicht
Ein Kältetrockner ist die richtige Wahl für Anwendungen, bei denen ein PDP von +3 bis +10 °C voll ausreicht. Dazu gehören der Antrieb von Druckluftwerkzeugen im Maschinenbau, der Betrieb von Pneumatikzylindern und Ventilen, die Lackierung in der Automobilindustrie oder der Betrieb von Druckluftleitungen im Bauwesen. Kältetrockner sind energiesparend und erfordern minimale Wartung, weshalb sie die häufigste Wahl für Industriebetriebe ohne extreme Anforderungen an die Lufttrockenheit sind.
Wann ein Adsorptionstrockner erforderlich ist
Ein Adsorptionstrockner ist überall dort unerlässlich, wo bei niedrigen Temperaturen Feuchtigkeitskondensation droht oder wo Feuchtigkeit das Produkt direkt gefährdet. Typische Anwendungen umfassen die pharmazeutische Produktion, die Herstellung und Montage von Elektronik, die Lebensmittelindustrie und Anwendungen in Umgebungen mit Temperaturen unter dem Gefrierpunkt, beispielsweise Außenleitungen im Winterbetrieb.
| Kriterium | Kältetrocknung | Adsorptionstrocknung |
|---|---|---|
| Geforderter PDP | +3 bis +10 °C | −40 °C und niedriger |
| Betriebsumgebungstemperatur | Über 0 °C | Unter 0 °C und darüber |
| Feuchtigkeitsempfindlichkeit des Produkts | Niedrig bis mittel | Hoch |
| Betriebskosten | Niedrig | Mittel bis hoch |
Profi-Tipp: Wenn das System Außenleitungen enthält oder durch Bereiche mit Temperaturen unter 0 °C verläuft, wählen Sie immer einen Adsorptionstrockner, unabhängig vom Charakter des Produktionsprozesses. Kondensat gefriert in frostiger Umgebung und verursacht mechanische Schäden an Rohrleitungen und Armaturen.
Energetische und betriebliche Aspekte der Technologiewahl sind dabei entscheidend für die Gesamtwirtschaftlichkeit des Betriebs. Die Optimierung des Drucktaupunkts ist eine der schnellsten Möglichkeiten, die Betriebskosten ohne Investition in neue Anlagen zu senken. Eine um 5 °C höhere PDP-Einstellung, sofern die Anwendung dies zulässt, kann bei einem Kältetrockner den Kältemittel- und Stromverbrauch spürbar senken.
Wichtigste Erkenntnisse
Die richtige Trocknung von Druckluft erfordert eine Kombination aus geeigneter Trocknungstechnologie, einem korrekt dimensionierten Nachkühler und regelmäßiger Wartung der Kondensatableiter.
| Punkt | Details |
|---|---|
| Wahl der Technologie nach PDP | Kältetrockner genügen für einen PDP von +3 bis +10 °C, Adsorptionstrockner sind für einen PDP von −40 °C und darunter erforderlich. |
| Der Nachkühler spart Energie | Ein richtig dimensionierter Nachkühler entfernt 40–60 % der Feuchtigkeit vor dem Trockner und reduziert dessen Belastung. |
| Der Druckluftbehälter erfordert regelmäßige Entleerung | Die tägliche Kondensatableitung aus dem Druckluftbehälter verhindert Korrosion und sorgt für eine stabile Luftqualität. |
| Übermäßiges Trocknen erhöht die Kosten | Eine Einstellung des PDP niedriger als von der Anwendung benötigt, erhöht den Energieverbrauch unnötig, ohne einen Nutzen für die Produktion zu bringen. |
| Die Überwachung des PDP deckt Störungen frühzeitig auf | Die kontinuierliche Messung des PDP hinter dem Trockner ermöglicht eine schnelle Reaktion auf Abweichungen und beugt ungeplanten Stillständen vor. |
Drucklufttrocknung in der Praxis: was ich nach Jahren im Betrieb gelernt habe
Ich arbeite seit vielen Jahren mit pneumatischen Systemen, und eine Beobachtung wiederholt sich ausnahmslos: Techniker lösen Probleme mit der Drucklufttrocknung erst, nachdem sie sich als Störung gezeigt haben. Korrosion in der Rohrleitung, ein eingefrorener Kondensatableiter oder eine verdorbene Produktcharge sind immer teurer als vorbeugende Maßnahmen.
Der häufigste Fehler, den ich sehe, ist die Auswahl des Trockners nach dem Anschaffungspreis statt nach den Gesamtbetriebskosten. Ein Adsorptionstrockner mit kalter Regeneration verbraucht einen Teil der getrockneten Luft zur Regenerierung der Füllung. Bei großen Systemen stellt dieser Verlust nicht zu vernachlässigende Betriebskosten dar. Der Umstieg auf eine beheizte Regeneration oder eine Vakuumregeneration amortisiert sich in einem solchen Fall innerhalb von zwei Jahren.
Die zweite Sache, die mich immer wieder überrascht, ist die Unterschätzung des Nachkühlers. Techniker investieren in einen leistungsstarken Trockner, installieren aber einen unterdimensionierten Nachkühler. Der Trockner arbeitet dann an der Kapazitätsgrenze, verbraucht mehr Energie und verschleißt schneller. Ein korrekt dimensionierter Nachkühler ist günstiger als ein überdimensionierter Trockner.
Ich empfehle jedem Techniker, regelmäßige PDP-Messungen einzuführen, mindestens einmal im Monat, idealerweise kontinuierlich. Eine Abweichung vom eingestellten Wert ist das erste Signal für ein Problem, das noch keinen Schaden verursacht hat. Eine Beratung durch Experten für pneumatische Sicherheit in der Industrie vor der Systemplanung spart mehr Geld, als die Beratung selbst kostet.
— Zdeněk
Trockner und Druckluftaufbereitung von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von Trocknern und Geräten zur Aufbereitung von Druckluft für industrielle und handwerkliche Betriebe. Die Experten von Kompresory-vzduchotechnika helfen bei der richtigen Dimensionierung des Systems vom Kompressor über den Nachkühler bis hin zum Trockner und zur Filtration.
Für industrielle Kunden stehen Druckluftaufbereitungseinheiten zur Verfügung, die Filter, Druckregler und Kondensatableiter umfassen. Kompresory-vzduchotechnika sorgt auch für die Lieferung von Rohren für Druckluftleitungen, die für die Installation hinter dem Trockner geeignet sind. Technischer Support steht sowohl für die Planung als auch für den Service des gesamten Luftaufbereitungssystems zur Verfügung.
Häufige Fragen
Was ist der Drucktaupunkt und warum ist er wichtig?
Der Drucktaupunkt (PDP) ist die Temperatur, bei der die Druckluft bei einem gegebenen Druck die Sättigung mit Wasserdampf erreicht. Je niedriger der PDP, desto trockener die Luft und desto geringer das Risiko einer Feuchtigkeitskondensation im System.
Welchen PDP benötige ich für den normalen industriellen Betrieb?
Für die meisten industriellen Anwendungen genügt ein PDP im Bereich von +3 bis +10 °C, den ein Kältetrockner gewährleistet. Anspruchsvolle Anwendungen wie Pharmazie oder Elektronik erfordern einen PDP von −40 °C und niedriger.
Wie oft muss das Kondensat aus dem Druckluftbehälter abgelassen werden?
Der Druckluftbehälter muss täglich entleert werden, oder es ist ein automatischer Kondensatableiter zu installieren. Regelmäßiges Entleeren verhindert Korrosion des Behälters und das Eindringen von Feuchtigkeit in die nachfolgende Rohrleitung.
Warum funktioniert der Kältetrockner nicht mehr richtig?
Die häufigsten Ursachen sind eine Überlastung des Trockners bei Spitzenentnahme, ein defekter Kondensatableiter oder eine unzureichende Vorkühlung der Luft durch den Nachkühler. Die regelmäßige Kontrolle dieser Komponenten beugt Störungen vor.
Wann lohnt sich der Wechsel von einem Kältetrockner zu einem Adsorptionstrockner?
Der Wechsel ist notwendig, wenn ein PDP unter 0 °C gefordert ist, bei Betrieb in Räumen mit Frosttemperaturen oder bei Produktionen, die empfindlich auf jegliche Spuren von Feuchtigkeit in der Luft reagieren.
Empfohlen
- Leitfaden zur industriellen Druckluftverteilung: Effizienz im Betrieb - Kompresory-Vzduchotechnika.cz
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Wie Sie Luftleckagen beseitigen: Ratgeber für 42 % Energieersparnis - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Die Rolle der Automatisierung in der Pneumatik in Produktionsprozessen
Kurz gesagt:
- Automatisierung in der Pneumatik steuert Antriebe und Ventile mittels programmierbarer Systeme ohne menschlichen Eingriff. Sie nutzt Thermodynamik, Fluidmechanik und digitale Steuerung für einen effizienten Betrieb von Fertigungslinien. Moderne Trends umfassen IoT-Sensoren, digitale Zwillinge und softwaregesteuerte Ventile, die die Umrüstzeit verkürzen.
Automatisierung in der Pneumatik ist definiert als die Steuerung von pneumatischen Antrieben, Ventilen und Komponenten mittels programmierbarer Steuerungssysteme ohne direkten menschlichen Eingriff. Diese Technologie verbindet thermodynamische Prinzipien der Druckluft mit moderner Steuerungselektronik, wie SPS- und SCADA-Systemen, und verändert dadurch die Funktionsweise industrieller Fertigungslinien. Das Ergebnis sind eine höhere Wiederholgenauigkeit der Bewegungen, ein geringerer Energieverbrauch und reduzierte Stillstandszeiten. Für Techniker und Ingenieure, die im Bereich der industriellen Automatisierung tätig sind, bildet das Verständnis der Rolle der Automatisierung in der Pneumatik die Grundlage für die Entwicklung zuverlässiger und effizienter Fertigungsprozesse.
Wie funktioniert Automatisierung in der Pneumatik?
Die pneumatische Automatisierung beruht auf drei wissenschaftlichen Grundlagen: Thermodynamik, Fluidmechanik und Regelungstheorie. Druckluft entsteht durch die Umwandlung mechanischer Energie des Kompressors in Druckenergie des Gases. Diese Energie wird anschließend über Rohrleitungen zu Verbrauchern wie Pneumatikzylindern oder Drehantrieben übertragen, wo sie wieder in mechanische Bewegung umgewandelt wird.
Die Fluidmechanik bestimmt, wie die Luft durch die Rohrleitungen strömt, wie sie sich beim Durchgang durch Drosselventile verhält und welcher Druck auf die Kolbenstange des Zylinders wirkt. Die korrekte Auslegung der Rohrquerschnitte und die Wahl der Ventile beeinflussen unmittelbar die Geschwindigkeit und die Kraft der Bewegung. Eine fehlerhafte Auslegung führt zu Druckverlusten und unvorhersehbarem Verhalten der Aktuatoren.
Die Regelungstheorie verbindet dann die physikalische Ebene mit der digitalen Logik. Die SPS empfängt Signale von Sensoren, wertet Bedingungen aus und erteilt Befehle an Magnetventile. Sicherheitsanalyse und Druckoptimierung sind notwendige Schritte beim Entwurf zuverlässiger pneumatischer Systeme. Ohne richtig eingestellte Sicherheitsgrenzen droht Überdruck oder eine unkontrollierte Bewegung.
Industriestandards wie ISO 4414 legen Anforderungen an den sicheren Betrieb pneumatischer Systeme fest, einschließlich der maximalen Betriebsdrücke und der Anforderungen an die Entlüftung. Die Einhaltung dieser Normen ist nicht optional. Sie ist eine Voraussetzung für den Betrieb in regulierten industriellen Umgebungen.
Profi-Tipp: Berechnen Sie vor dem Entwurf eines Pneumatikkreislaufs immer den tatsächlichen Luftverbrauch aller Aktuatoren im ungünstigsten Fall der gleichzeitigen Bewegung. Ein unterdimensionierter Kompressor verursacht einen Druckabfall und Instabilität der gesamten Linie.
- Thermodynamik: Umwandlung der Kompressorenergie in Druckluft
- Fluidmechanik: Strömung, Druckverluste und Durchflussmengen in Rohrleitungen
- Regelungstheorie: SPS-Logik, Rückmeldung von Sensoren, Ventilsteuerung
- Sicherheitsnormen: ISO 4414, EN 983 und Anforderungen an die Entlüftung
- Druckoptimierung: Einstellung der Druckregler für minimalen Energieverbrauch
Welche Haupttypen automatisierter pneumatischer Systeme gibt es?
Pneumatik als industrielle Technologie bietet Zuverlässigkeit, Einfachheit und niedrige Kosten bei der Automatisierung sich wiederholender Aufgaben. Die Systemtypen unterscheiden sich nach der Komplexität der Steuerungslogik und dem Grad der Integration mit digitalen Plattformen.
Grundlegende pneumatische Antriebe mit Magnetventilen
Den am weitesten verbreiteten Typ bilden pneumatische Zylinder, die von Magnetventilen gesteuert werden. Die SPS schaltet die Spule des Ventils, Luft strömt in den Zylinder und der Kolben führt die Bewegung aus. Dieser Ansatz deckt die meisten einfachen Handhabungs- und Pressanwendungen ab.
Intelligente Ventilterminals
Eine fortschrittlichere Kategorie stellen Ventilterminals mit integrierter Elektronik dar. Das Motion Terminal von Festo ersetzt mehr als 50 physische Komponenten durch ein einziges intelligentes Ventil, wobei Änderungen der Systemfunktionen softwareseitig über Apps gelöst werden. Ein einziges Steuerungsterminal kann bis zu acht Bewegungen steuern, bei bis zu 65 % geringerem Energieverbrauch im Vergleich zu konventionellen elektrischen Antrieben. Diese Einsparung wirkt sich direkt auf die Betriebskosten des Produktionswerks aus.
Systeme mit IoT-Sensorik
Die dritte Kategorie bilden pneumatische Systeme, die mit IoT-Sensoren zur Messung von Druck, Durchfluss, Temperatur und Position ausgestattet sind. Die Integration von IoT-Sensoren mit SPS und SCADA ermöglicht die Programmierung fortschrittlicher Steuerungslogik und die Synchronisation der Produktionsprozesse in Echtzeit. Diese Datenebene eröffnet den Weg zu vorausschauender Wartung und Fernüberwachung.
| Systemtyp | Steuerungslogik | Geeignete Anwendungen |
|---|---|---|
| Magnetventile mit SPS | Sequenzlogik | Handhabung, Pressen, Verpackung |
| Ventilterminals | Softwareanwendungen | Flexible Fertigungszellen |
| IoT-Sensorsysteme | Datenanalyse in Echtzeit | Prädiktive Wartung, Energieüberwachung |
| SCADA-Integration | Zentralisierte Steuerung | Komplexe Fertigungslinien |
Wie verändern Digitalisierung und IoT die Pneumatik in der Automatisierung?
Die Digitalisierung wandelt die Pneumatik von einer passiven Komponente zu einem aktiv gesteuerten Element mit vorausschauender Instandhaltung, die auf dem tatsächlichen Zustand basiert, anstatt auf einem festen Zeitplan. Dieser Wandel wirkt sich direkt auf die Betriebskosten und die Verfügbarkeit der Fertigungslinie aus.
Die vorausschauende Instandhaltung funktioniert so, dass Sensoren kontinuierlich Druck, Durchfluss und Vibrationen messen. Die Steuerungssoftware vergleicht die gemessenen Werte mit Referenzmodellen und erkennt Abweichungen, bevor sie zu einer Störung führen. Das Ergebnis ist ein geplanter Austausch von Komponenten anstelle eines ungeplanten Stillstands.
Softwaresysteme können Daten aus bestehenden CAN- und ABS-Bussen analysieren und den Zustand von Komponenten vorhersagen, ohne dass zusätzliche Sensoren installiert werden müssen. Diese Fähigkeit senkt die Investitionskosten für die Digitalisierung bestehender Systeme.
Die Digitalisierung und Vereinheitlichung von Datenumgebungen verbessert die teamübergreifende Zusammenarbeit erheblich und beschleunigt die Projektumsetzung. Plattformen wie 3DEXPERIENCE zeigen, dass die Verknüpfung von Konstruktions-, Produktions- und Servicedaten in einer gemeinsamen Umgebung die Zeit von der Konstruktion bis zur Produktion verkürzt und die Anzahl der durch veraltete Unterlagen verursachten Fehler reduziert.
Die Rolle der Digitalisierung in der Pneumatik zeigt sich auch im Bereich der Energieeinsparung. Intelligente Druckregler senken den Arbeitsdruck auf den tatsächlich erforderlichen Wert für jede Phase des Fertigungszyklus. Unnötig hoher Druck erhöht den Energieverbrauch des Kompressors und beschleunigt den Verschleiß der Dichtungen.
- Die kontinuierliche Messung von Druck und Durchfluss deckt Luftundichtigkeiten in Echtzeit auf
- Die Fernüberwachung über SCADA verringert den Bedarf an physischen Kontrollgängen
- Die Datenanalyse erkennt Verschleißmuster, bevor eine Komponente ausfällt
- Software-Updates von Ventilterminals verändern die Funktion, ohne dass die Hardware ausgetauscht werden muss
- Energieberichte zeigen den tatsächlichen Druckluftverbrauch je Fertigungsvorgang
Wie integriert man Pneumatik in automatisierte Fertigungslinien?
Die erfolgreiche Integration von Pneumatik in eine automatisierte Fertigungslinie erfordert einen systematischen Ansatz von der Planung bis zur Inbetriebnahme. Improvisation in dieser Phase verursacht Probleme, die sich nach Produktionsbeginn nur schwer beheben lassen.
- Anforderungsanalyse: Definieren Sie Kräfte, Geschwindigkeiten, Hübe und Taktfrequenzen für jeden Aktuator. Diese Parameter bestimmen die Zylinderdurchmesser, die Durchflussmengen der Ventile und die Kompressorkapazität.
- Planung der Druckluftverteilung: Entwerfen Sie Rohrleitungssysteme mit minimalen Druckverlusten. Rohre für Druckluftverteilungen des Steckverbindersystems ermöglichen eine schnelle Montage und einfache Erweiterung des Netzes ohne Spezialwerkzeug.
- Luftaufbereitung: Jeder Pneumatikkreislauf benötigt Filtration, Druckregelung und Schmierung. Zentralisierte Schmiersysteme versorgen kritische Stellen automatisch mit Schmierstoff, wodurch die Zuverlässigkeit erhöht und der manuelle Wartungsaufwand reduziert wird.
- Auswahl des Steuerungssystems: Wählen Sie eine SPS mit ausreichender Anzahl an Ein- und Ausgängen für alle Sensoren und Ventile. Stellen Sie die Kompatibilität mit dem übergeordneten SCADA-System des Werks sicher.
- Testen und Einstellen: Überprüfen Sie die Funktion jeder Bewegung einzeln, dann in Kombination. Stellen Sie die Drosselventile auf die gewünschten Geschwindigkeiten ein und überprüfen Sie die Sicherheitsfunktionen.
Profi-Tipp: Platzieren Sie bei der Planung die Luftaufbereitungseinheiten so nah wie möglich an den Verbrauchern. Lange Rohrleitungsabschnitte ohne Filtration und Regelung verursachen Druckinstabilität und verkürzen die Lebensdauer der Dichtungen in den Zylindern.
Die Optimierung des Energieverbrauchs erfolgt durch Einstellung des niedrigsten Drucks, bei dem das System zuverlässig arbeitet. Jedes Bar unnötigen Überdrucks erhöht den Kompressorverbrauch um etwa 7 %. Dieser Wert macht sich in einem größeren Werk schnell auf der jährlichen Stromrechnung bemerkbar.
Welche aktuellen Trends gibt es in der Automatisierung pneumatischer Systeme?
Die moderne Pneumatikautomatisierung bewegt sich in Richtung softwaredefinierter Systeme, bei denen die Hardware standardisiert bleibt und die Funktionen durch das Programm geändert werden. Dieser Ansatz verkürzt die Umrüstzeit der Fertigungslinie von Stunden auf Minuten.
Digitale Zwillinge pneumatischer Systeme ermöglichen es, das Verhalten der Linie vor der physischen Installation zu simulieren. Der Ingenieur überprüft Bewegungssequenzen, identifiziert Kollisionen und optimiert das Timing der Zyklen in einer virtuellen Umgebung. Erst nach der Validierung erfolgt die physische Montage.
- Intelligente, softwaregesteuerte Ventile: Eine einzige physische Plattform ersetzt Dutzende spezialisierter Komponenten, und die Funktionen werden per Anwendung umgeschaltet
- Digitale Zwillinge: Ein virtuelles Modell des Systems ermöglicht das Testen von Änderungen, ohne die Produktion zu stoppen
- Modulare Systeme: Standardisierte Blöcke werden schnell für neue Produktionsaufgaben rekonfiguriert
- Energiemanagement: Die automatische Druckabsenkung in Produktionspausen spart Kosten für den Kompressor
| Trend | Nutzen | Einsatzstand |
|---|---|---|
| Softwaredefinierte Ventile | Flexibilität ohne Hardwarewechsel | In der Industrie verfügbar |
| Digitale Zwillinge | Testen ohne Stillstandszeiten | Erweiterter Einsatz |
| Prädiktive Wartung | Beseitigung ungeplanter Stillstandszeiten | Standard bei neuen Installationen |
| Modulare Pneumatikblöcke | Schnelle Umrüstung der Produktionslinie | Verfügbar für neue Projekte |
Die Automatisierungsmöglichkeiten in pneumatischen Systemen werden durch die Vernetzung mit dem industriellen Internet der Dinge weiter erweitert. Jedes Ventil, jeder Sensor und jeder Kompressor wird zu einer Datenquelle für übergeordnete Analyseplattformen. Das Ergebnis ist eine Produktionsumgebung, die sich selbst überwacht und das Bedienpersonal auf Abweichungen hinweist, bevor diese einen Stillstand verursachen.
Wichtige Erkenntnisse
Die Automatisierung pneumatischer Systeme bringt messbare Ergebnisse, wenn technische Auslegung, Steuerungslogik und digitale Überwachung ein miteinander verbundenes Ganzes bilden.
| Punkt | Details |
|---|---|
| Wissenschaftliche Grundlagen | Thermodynamik, Strömungsmechanik und Regelungstheorie bilden die Grundlage jedes pneumatischen Systems. |
| Systemtypen | Von elektromagnetischen Ventilen bis zu intelligenten Terminals mit bis zu 65 % Energieeinsparung. |
| Digitalisierung und IoT | Vorausschauende Wartung ersetzt feste Zeitpläne und reduziert ungeplante Stillstandszeiten. |
| Praktische Integration | Die richtige Druckluftaufbereitung und zentralisierte Schmierung erhöhen die Zuverlässigkeit der gesamten Linie. |
| Zukünftige Trends | Softwaredefinierte Ventile und digitale Zwillinge verkürzen die Umrüstzeit der Produktionslinie. |
Praxiserfahrungen: Was tatsächlich über den Erfolg entscheidet
Bei der Einführung von pneumatischer Automatisierung in Industriebetrieben bin ich wiederholt auf dasselbe Problem gestoßen. Das technische Team widmet der Auswahl von Zylindern und Ventilen große Aufmerksamkeit, unterschätzt aber die Qualität der Druckluft und deren korrekte Aufbereitung. Das Ergebnis sind vorzeitige Dichtungsausfälle, instabile Bewegungen und unnötige Stillstandszeiten.
Das zweite wiederkehrende Problem ist die Unterschätzung der Datenebene. Das System wird installiert, in Betrieb genommen und dann bis zur ersten Störung vergessen. Dabei besteht die Rolle von IoT in pneumatischen Systemen gerade darin, dass fortlaufende Daten ein Problem Wochen vor dem Ausfall aufdecken. Die Investition in Sensorik amortisiert sich bereits bei der ersten erkannten Stillstandzeit.
Meine Empfehlung ist, einfach zu beginnen. Setzen Sie an den Schlüsselstellen des Kreislaufs Druck- und Durchflussmessungen ein. Beobachten Sie die Trends über einen Monat. Erst danach sollten Sie über weitere Digitalisierungsschritte entscheiden. Dieser Ansatz ist sowohl für Neuinstallationen als auch für die Modernisierung bestehender Systeme sinnvoll.
Die Verbindung von Pneumatik mit digitalen Plattformen ist kein einmaliges Projekt. Es ist ein fortlaufender Prozess, der schrittweise Ergebnisse bringt. Jeder hinzugefügte Sensor und jede analysierte Dateneinheit erhöhen die Fähigkeit, den Produktionsprozess vorherzusagen und zu steuern. Die Vorteile der Automatisierung der Pneumatiktechnologie zeigen sich erst vollständig, wenn die physische und die digitale Ebene des Systems als Ganzes zusammenarbeiten.
— Zdeněk
Pneumatische Komponenten für die industrielle Automatisierung von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an pneumatischen Komponenten für die industrielle Automatisierung, von grundlegenden Ventilen und Zylindern bis hin zu Druckluftaufbereitungseinheiten und Zubehör für Druckluftleitungen. Jedes Produkt wird im Hinblick auf Zuverlässigkeit unter industriellen Bedingungen und Kompatibilität mit gängigen Steuerungssystemen ausgewählt.
Für Industriekunden steht technischer Support sowohl bei der Auswahl von Komponenten als auch bei der Auslegung pneumatischer Kreisläufe zur Verfügung. Das Sortiment an pneumatischen und hydraulischen Komponenten umfasst alles Notwendige für den Aufbau und die Modernisierung automatisierter Produktionslinien. Das Fachteam von Kompresory-vzduchotechnika berät bei der Auswahl der richtigen Druckluftaufbereitungseinheit sowie bei der Dimensionierung des gesamten Pneumatiksystems entsprechend den konkreten Produktionsanforderungen.
Häufig gestellte Fragen
Was ist die Rolle der Automatisierung in der Pneumatik?
Automatisierung in der Pneumatik bezeichnet die Steuerung pneumatischer Antriebe und Ventile mittels PLC, SCADA oder intelligenter Ventilterminals ohne direkten menschlichen Eingriff. Ziel ist es, die Wiederholgenauigkeit zu erhöhen, den Energieverbrauch zu senken und Stillstandzeiten zu verkürzen.
Welche Arten automatisierter pneumatischer Systeme gibt es?
Zu den grundlegenden Typen gehören elektromagnetische, PLC-gesteuerte Ventile, intelligente Ventilterminals mit Softwaresteuerung sowie Systeme mit IoT-Sensorik für die vorausschauende Wartung. Jeder Typ entspricht einem anderen Grad an Komplexität und unterschiedlichen Anforderungen an die Flexibilität der Produktion.
Wie tragen IoT-Sensoren zur pneumatischen Automatisierung bei?
IoT-Sensoren messen Druck, Durchfluss und Temperatur in Echtzeit und übermitteln die Daten an Steuerungssysteme. Diese Daten ermöglichen vorausschauende Wartung, Energiemonitoring und die Fernsteuerung des Pneumatiksystems.
Wie integriert man Pneumatik in eine bestehende Fertigungslinie?
Die Integration beginnt mit der Analyse der Anforderungen an Kräfte und Geschwindigkeiten, gefolgt von der Auslegung der Verrohrung und der Auswahl des Steuerungssystems. Entscheidend ist die korrekte Druckluftaufbereitung sowie die Kompatibilität der pneumatischen Komponenten mit dem vorhandenen PLC- oder SCADA-System des Werks.
Welche Vorteile bietet die Automatisierung der Pneumatiktechnologie gegenüber elektrischen Antrieben?
Pneumatische Antriebe sind einfacher aufgebaut, widerstandsfähiger in staubiger und feuchter Umgebung und haben niedrigere Anschaffungskosten. Intelligente Ventilterminals erreichen zudem bis zu 65 % niedrigeren Energieverbrauch im Vergleich zu konventionellen elektrischen Antrieben bei vergleichbarer Leistung.
Empfohlen
- Was ist pneumatische Automatisierung: Leitfaden für die Industrie - Kompresory-Vzduchotechnika.cz
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Die Bedeutung der Druckluftautomatisierung in der Industrie - Kompresory-Vzduchotechnika.cz
- Stufenlose Druckregelung: präzise Steuerung in der Pneumatik - Kompresory-Vzduchotechnika.cz

Veralteter Artikel: Was ist ein Kompressor
Dieser Artikel ist nicht mehr aktuell. Weiter geht es hier: Was ist ein Kompressor? Der komplette Überblick über Prinzipien und Typen.

Checkliste für Druckluft: ein Leitfaden für Techniker
Kurz gesagt:
- Druckluft ist teure Energie und macht bis zu 80 % der Betriebskosten von Kompressoren aus.
- Richtige Planung und Überwachung des Verbrauchs hilft, unnötige Leckagen zu vermeiden und Kosten zu senken.
Druckluft wird definiert als Luft, die über den atmosphärischen Druck verdichtet und in einem Behälter oder Rohrleitungssystem zum Zweck der Energieübertragung gespeichert wird. Sie gehört zu den teuersten Energieformen in der Industrie. Bis zu 80 % der Betriebskosten eines Kompressors entfallen auf den Stromverbrauch. Dennoch arbeiten Techniker in Autowerkstätten, Produktionshallen und auf Baustellen täglich mit Druckluft, ohne einen strukturierten Überblick über ihre Aufgaben zu haben. Eine gut zusammengestellte Aufgabenliste für Druckluft ändert diesen Ansatz. Sie hilft dabei, die richtige Ausrüstung auszuwählen, den Druck einzustellen und unnötige Energieverluste zu vermeiden.
Wie Druckluft funktioniert und ihre grundlegenden Aufgaben
Ein Luftkompressor saugt die Umgebungsluft an, verdichtet sie und liefert sie unter Druck an pneumatische Geräte. Dieser Vorgang beschreibt das thermodynamische Prinzip der Umwandlung mechanischer Energie in pneumatische Energie. Das Ergebnis ist übertragbare Energie, die über Rohrleitungen an jeden beliebigen Ort im Betrieb verteilt werden kann.
Zu den grundlegenden Aufgaben von Druckluft in industriellen Systemen gehören:
- Antrieb von Druckluftwerkzeugen (Schleifmaschinen, Bohrmaschinen, Schlagschrauber)
- Ausblasen und Reinigen von Oberflächen, Bauteilen und Formen
- Kühlen von Produktionsformen durch einen schnellen Luftstrom
- Antrieb und Steuerung von Automatisierungselementen (Zylinder, Ventile, Aktuatoren)
- Lackieren und Auftragen von Beschichtungen mit Spritzpistolen
- Reifenfüllung und Dichtheitsprüfung
Das thermodynamische Prinzip ermöglicht die Umwandlung von mechanischer Energie in pneumatische Energie in Form von Druckluft. Das bedeutet, dass jedes Kilowatt elektrischer Energie, das in den Kompressor eingebracht wird, als Druckenergie an Werkzeuge und Maschinen übertragen wird.
Profi-Tipp: Ermitteln Sie vor der Auswahl eines Kompressors immer den gesamten Luftdurchfluss aller angeschlossenen Werkzeuge in Litern pro Minute. Eine Unterschätzung des Durchflusses verursacht einen Druckabfall und verringert die Leistung des gesamten Systems.
1. Antrieb von Druckluftwerkzeugen
Der Antrieb von Druckluftwerkzeugen ist die am weitesten verbreitete Anwendung von Druckluft in der Industrie und in Kfz-Werkstätten. Luftkompressoren ermöglichen den Einsatz von Schlagschraubern, Schleifmaschinen, Bohrmaschinen, Lackierpistolen und weiteren Werkzeugen. Pneumatische Werkzeuge bieten eine höhere Leistung bei geringerem Gewicht als elektrische Äquivalente, was die Ermüdung des Bedieners bei langfristiger Arbeit verringert.
Ein Schlagschrauber mit einem Betriebsdruck von 6,3 bar und einem Durchfluss von 200 l/min bewältigt die Demontage von Pkw-Rädern in einem Bruchteil der Zeit im Vergleich zu Handwerkzeugen. Pneumatisch angetriebene Schleifmaschinen und Feilen kommen bei der Bearbeitung von Schweißnähten und Oberflächen in Karosseriewerkstätten zum Einsatz.
2. Ausblasen und Reinigen von Arbeitsflächen
Das Ausblasen mit Druckluft entfernt Späne, Staub und Verunreinigungen von Werkstücken, Formen und Maschinenteilen. Diese Aufgabe ist schnell, erfordert keine chemischen Lösungsmittel und hinterlässt keine Feuchtigkeit auf empfindlichen Oberflächen. Luftpistolen mit regulierbarem Durchfluss ermöglichen eine präzise Reinigung auch an schwer zugänglichen Stellen.
Profi-Tipp: Verwenden Sie beim Ausblasen immer Luftpistolen mit Sicherheitsdüse gemäß der Norm EN 13463. Ein direkter Luftstrahl mit einem Druck über 0,5 bar kann bei Hautkontakt schwere Verletzungen verursachen.
Das Ausblasen kommt in Bearbeitungszentren, Kunststoffpressen sowie Montagelinien zum Einsatz. Die richtige Wahl der Düse und des Betriebsdrucks verlängert die Lebensdauer der Werkzeuge und senkt den Luftverbrauch.
3. Schnelle Kühlung von Produktionsformen
Druckluft wird zur schnellen Kühlung von Formen in Kunststoffpressen und Druckgießereien eingesetzt. Luft mit Umgebungstemperatur oder durch ein Wirbelrohr gekühlte Luft senkt die Temperatur der Form zwischen den Zyklen. Ein kürzerer Kühlzyklus erhöht die Produktivität der Linie ohne Investition in eine Flüssigkeitskühlung.
Das Wirbelrohr (Ranque-Hilsch-Rohr) kann aus gewöhnlicher Druckluft einen Luftstrom mit einer Temperatur von bis zu 50 °C unter der Temperatur der Eingangsluft erzeugen. Diese Lösung benötigt kein Kühlmedium und keine Stromversorgung, sondern lediglich eine Druckluftzufuhr.
4. Antrieb und Steuerung in der industriellen Automatisierung
Pneumatikzylinder, Ventile und Aktuatoren bilden die Grundlage von Automatisierungssystemen in der Fertigung. Druckluft treibt lineare und rotierende Bewegungen mit schneller Reaktionszeit und einfacher Regelung an. Pneumatische Systeme sind unempfindlich gegenüber elektromagnetischen Störungen und arbeiten zuverlässig in staubiger oder feuchter Umgebung.
Automatisierung und Luftaufbereitung sind entscheidend für die Zuverlässigkeit und Effizienz pneumatischer Systeme. Richtig eingestellter Druck und saubere Luft verlängern die Lebensdauer pneumatischer Komponenten und verringern die Anzahl der Störungen. Die Industriestandards ISO 8573 definieren Reinheitsklassen für Druckluft für verschiedene Anwendungen.
5. Lackieren und Auftragen von Beschichtungen
Mit Druckluft betriebene Spritzpistolen sorgen für ein gleichmäßiges Auftragen von Farben, Lacken und Grundbeschichtungen. Die Qualität der Oberflächenbehandlung hängt von der Druckstabilität, der Luftreinheit und der richtigen Viskosität des Materials ab. Druckschwankungen von mehr als 0,2 bar führen zu ungleichmäßigem Auftrag und erhöhen den Farbverbrauch.
Karosseriewerkstätten und Industrielackierereien verwenden HVLP-Pistolen (High Volume Low Pressure), die mit einem Druck von 0,7 bar an der Düse arbeiten. Dieses System reduziert den Farbabfall und die Emissionen flüchtiger organischer Verbindungen im Vergleich zu herkömmlichen Hochdruckpistolen.
6. Montage und Demontage in der Kfz-Werkstatt
Pneumatikwerkzeuge in der Kfz-Werkstatt verkürzen die Dauer von Servicearbeiten und verringern die körperliche Belastung der Mechaniker. Schlagschrauber, pneumatische Hebebühnen und Druckluftbohrer gehören zur Standardausrüstung jeder professionellen Werkstatt. Der richtige Arbeitsdruck für die meisten Servicewerkzeuge liegt im Bereich von 6–8 bar.
Zu den spezifischen Aufgaben in der Kfz-Werkstatt gehören:
- Demontage und Montage von Rädern mit dem Schlagschrauber (Drehmoment 500–1.500 Nm)
- Befüllen von Reifen auf den vom Fahrzeughersteller vorgeschriebenen Druck
- Reinigung von Vergasern und Einspritzdüsen durch Ausblasen
- Schleifen und Polieren der Karosserie mit pneumatischen Exzenterschleifern
- Dichtheitsprüfung des Kühlsystems und der Klimaanlage mit Druckluft
Pneumatische Werkzeuge benötigen keine elektrische Versorgung direkt am Werkzeug, wodurch das Risiko eines Kurzschlusses bei Arbeiten in der Nähe von Kraftstoff oder Elektrolyten entfällt.
7. Pneumatische Werkzeuge und Technologien im Bauwesen
Auf Baustellen treibt Druckluft Abbauhämmer, Pressluftmeißel, Nagler und Spritzgeräte an. Tragbare Kompressoren mit einem Druckluftbehältervolumen von 50–200 Litern versorgen mehrere Werkzeuge gleichzeitig. Pneumatische Abbauhämmer mit einer Schlagenergie von 40–80 J bewältigen den Abbruch von Beton, Asphaltbelägen und Mauerwerk.
Mit Druckluft betriebene Nagler und Tacker arbeiten mit einer Geschwindigkeit von 2–3 Nägeln pro Sekunde. Das ist eine Leistung, die Handwerkzeuge nicht erreichen. Baufirmen entscheiden sich auch deshalb für pneumatische Werkzeuge, weil diese staubige und feuchte Bedingungen besser vertragen als elektrische Geräte.
8. Befüllen und Prüfen von Druckbehältern
Druckluft dient zum Befüllen von Fahrzeugreifen, Industrierädern und Druckbehältern. Die Dichtheitsprüfung von Schweißnähten, Rohrleitungen und Druckbehältern erfolgt durch Zuführen von Luft auf den Prüfdruck und Beobachten des Druckabfalls. Diese Methode ist sicherer als die hydraulische Prüfung, da Luft bei einem Leck keinen Flüssigkeitsschlag erzeugt.
Die Industrienormen ČSN EN 13445 und ČSN EN 286 legen die Verfahren für Druckprüfungen von Druckbehältern fest. Die korrekte Durchführung der Prüfung erfordert ein kalibriertes Manometer und einen genau definierten Prüfdruck.
9. Transport und Handhabung von Material
Die pneumatische Förderung von Schüttgütern transportiert Staub, Granulat oder Pulver durch Rohrleitungen ohne mechanische Förderer. Luft bewegt das Material nach dem Druck- oder Saugprinzip über Entfernungen von mehreren zehn Metern. Diese Anwendung kommt in der Lebensmittelindustrie, der chemischen Industrie und der Kunststoffherstellung zum Einsatz.
Pneumatische Ejektoren und Sauggreifer handhaben empfindliche oder glatte Gegenstände ohne mechanische Beschädigung. Roboterarbeitsplätze verwenden Vakuum-Sauggreifer, die mit Druckluft versorgt werden, für die präzise Handhabung von Teilen.
10. Optimierung und Überwachung des Druckluftverbrauchs
Die Kontrolle und Beseitigung von Druckluftlecks bringt die größten unmittelbaren Einsparungen. Lecks erreichen 10–30 % der erzeugten Luftmenge, in extremen Fällen sogar 50–60 %. Die regelmäßige Kontrolle und Beseitigung von Lecks bringt eine Einsparung von bis zu 42 % der vom Druckluftsystem verbrauchten Energie.
Wichtige Schritte zur Reduzierung von Verlusten und Kosten:
- Leckerkennung mit einem Ultraschalldetektor in regelmäßigen Abständen (empfohlen vierteljährlich)
- Überwachung des Druckregimes durch kontinuierliche Messung an mehreren Stellen des Verteilersystems
- Reinigung und Austausch von Filtern der Kondensatabscheider und Luftfilter gemäß Wartungsplan
- Einstellung des minimalen Arbeitsdrucks für jede Anwendung separat
- Kontrolle des Kondensats und dessen regelmäßige Ableitung aus dem Druckluftbehälter und den Verteilleitungen
Profi-Tipp: Jedes Bar unnötigen Überdrucks erhöht den Energieverbrauch des Kompressors um etwa 7 %. Stellen Sie den Druck immer auf den niedrigsten Wert ein, bei dem das Werkzeug oder die Maschine zuverlässig arbeitet.
Die richtige Verlegung der Verteilleitungen und die Qualität der Druckluft beeinflussen direkt die Lebensdauer der pneumatischen Komponenten. Feuchtigkeit und Verunreinigungen in der Luft verursachen Korrosion der Ventile, Verstopfung der Düsen und vorzeitigen Verschleiß der Dichtungen.
| Bereich der Optimierung | Auswirkung auf den Betrieb |
|---|---|
| Erkennung und Behebung von Leckagen | Einsparung von 10–42 % der Systemenergie |
| Reduzierung des Betriebsdrucks um 1 bar | Rückgang des Energieverbrauchs um ca. 7 % |
| Regelmäßiger Filterwechsel | Verlängerung der Lebensdauer von Werkzeugen und Ventilen |
| Automatische Regelung des Kompressors | Beseitigung des Leerlaufbetriebs und unnötigen Verbrauchs |
Wichtige Erkenntnisse
Die effiziente Nutzung von Druckluft erfordert einen strukturierten Überblick über die Aufgaben, regelmäßige Wartung und Verbrauchsüberwachung, da unkontrollierte Verluste und ein falsch eingestellter Druck die Betriebskosten direkt erhöhen.
| Punkt | Details |
|---|---|
| Druckluft ist teure Energie | Bis zu 80 % der Kosten entfallen auf Strom, daher erhöht jeder Verlust direkt die Betriebsausgaben. |
| Lecks sind die größte Verlustquelle | Die Erkennung und Behebung von Lecks bringt eine Einsparung von bis zu 42 % der Systemenergie. |
| Stellen Sie den Druck auf das Minimum ein | Jedes unnötige Bar erhöht den Energieverbrauch um etwa 7 %. |
| Luftreinheit schützt die Komponenten | Feuchtigkeit und Verunreinigungen verkürzen die Lebensdauer von Ventilen, Dichtungen und Düsen. |
| Regelmäßige Wartung senkt die Kosten | Eine vierteljährliche Leckagekontrolle und der Filterservice halten das System in optimalem Zustand. |
Praxiserfahrung: Was Technikern tatsächlich hilft
Ich arbeite seit vielen Jahren mit pneumatischen Systemen und sehe immer wieder denselben Fehler. Techniker bauen eine Druckluftverteilung auf, schließen Werkzeuge an und nehmen das System in Betrieb. Niemand hält jedoch fest, welche Aufgaben das System abdeckt, welchen Druck jede davon erfordert und wo die kritischen Stellen der Verteilung liegen. Das Ergebnis ist, dass der Kompressor mit höherem Druck läuft, als nötig wäre, Leckagen niemand behebt und die Kosten steigen.
Eine gut erstellte Aufgabenliste für Druckluft ist keine bürokratische Formalität. Sie ist ein Arbeitswerkzeug. Wenn der Techniker weiß, dass der Nagler 5,5 bar und der Schlagschrauber 6,3 bar benötigt, kann er den Regler genau und konsequent einstellen. Der Kompressor arbeitet dann nicht unnötig mit 8 bar für die gesamte Verteilung.
Ein zweiter Punkt, der in der Praxis unterschätzt wird, ist die Automatisierung der Kompressorregelung. Ein Frequenzumrichter oder ein Druckschalter mit einer Hysterese von 0,5 bar kann den Energieverbrauch im Vergleich zu einem Kompressor mit fester Drehzahl um mehrere zehn Prozent senken. Die Investition amortisiert sich schnell, besonders im Zwei- oder Dreischichtbetrieb.
Ich empfehle jedem Betrieb, einmal jährlich die gesamte Aufgabenliste durchzugehen, den tatsächlichen Luftverbrauch an jeder Entnahmestelle zu messen und ihn mit den Werten vom Zeitpunkt der Inbetriebnahme des Systems zu vergleichen. Abweichungen weisen auf Leckagen oder Änderungen in der Technologie hin, die Aufmerksamkeit verdienen.
— Zdeněk
Produkte für Druckluftverteilung und -aufbereitung
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für den Aufbau und Betrieb von Druckluftsystemen in Industrie, Bauwesen und Autowerkstätten.
Für zuverlässige Verteilungen stehen Rohre des Steckverbindersystems in Durchmessern von 15–28 mm zur Verfügung, geeignet für die schnelle Montage ohne Spezialwerkzeug. Für saubere und trockene Luft an den Entnahmestellen dienen Druckluftaufbereitungseinheiten mit Filtern, Kondensatabscheidern und Schmierstoffgebern bis 10 bar. Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Planung der Verteilung sowie bei der Auswahl geeigneter Komponenten für die jeweilige Anwendung.
Häufig gestellte Fragen
Was ist eine Aufgabenliste für Druckluft?
Eine Aufgabenliste für Druckluft ist eine Übersicht konkreter Anwendungen und Arbeitsabläufe, bei denen Druckluft in der Industrie, in Autowerkstätten oder im Bauwesen eingesetzt wird. Sie dient als praktisches Hilfsmittel für Techniker bei der Auswahl von Geräten, der Druckeinstellung und der Wartungsplanung.
Wie funktioniert Druckluft in einem pneumatischen System?
Der Kompressor saugt Umgebungsluft an, verdichtet sie und speichert sie unter Druck im Druckluftbehälter. Die Druckluft wird anschließend über Rohrleitungen zu Werkzeugen und Geräten geleitet, wo die Druckenergie in mechanische Bewegung oder einen Luftstrom umgewandelt wird.
Was sind die häufigsten Druckluftlecks und wie werden sie erkannt?
Lecks entstehen am häufigsten an Rohrverbindungen, Schlauchanschlüssen und verschlissenen Dichtungen. Die Erkennung erfolgt mit einem Ultraschalldetektor oder einer Seifenlösung bei Überdruck im System.
Welcher Druckluftdruck eignet sich für Druckluftwerkzeuge?
Die meisten Druckluftwerkzeuge arbeiten bei einem Druck von 6–8 bar. Den genauen Arbeitsdruck gibt der Werkzeughersteller vor, eingestellt wird er mit einem Regler direkt an der Entnahmestelle.
Wie lassen sich die Druckluftkosten im Betrieb senken?
Die größten Einsparungen bringen die regelmäßige Erkennung und Behebung von Lecks, die Reduzierung des Arbeitsdrucks auf das für die jeweilige Anwendung notwendige Minimum sowie die Installation eines Frequenzumrichters am Kompressor zur Leistungsregelung entsprechend dem aktuellen Verbrauch.
Empfohlen
- Bedeutung der Verdichtungsstufe: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Methoden zur Prüfung des Luftdurchflusses: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Übersicht über den Einsatz von Pneumatikventilen in der Industrie 2026
Kurz gesagt:
- Pneumatische Ventile steuern den Durchfluss von Druckluft und bestimmen die Bewegung und Geschwindigkeit pneumatischer Geräte. Die Wahl des richtigen Typs, die Dimensionierung nach dem Cv-Wert und regelmäßige Wartung sind der Schlüssel zur Zuverlässigkeit des Systems. Am häufigsten werden 5/2-Wege-Magnetventile in der Automatisierung von Industrielinien eingesetzt.
Ein pneumatisches Ventil ist ein Steuerelement, das den Durchfluss von Druckluft in automatisierten Systemen regelt und direkt die Bewegung, Geschwindigkeit und Position pneumatischer Antriebe bestimmt. Der Überblick über die Anwendung pneumatischer Ventile zeigt, dass die richtige Wahl des Ventiltyps, seine Dimensionierung und Wartung über die Zuverlässigkeit der gesamten Produktionslinie entscheiden. Der am weitesten verbreitete Typ sind 5/2-Wege-Magnetventile, die sich dank ihrer Geschwindigkeit, Wiederholgenauigkeit und direkten Integration mit SPS-Systemen zum Industriestandard für die Steuerung doppeltwirkender Zylinder entwickelt haben. Ein Techniker, der die funktionalen Unterschiede zwischen den einzelnen Ventiltypen kennt und sie richtig anzuwenden versteht, beugt Störungen vor und verkürzt Stillstandszeiten.
Welche Typen pneumatischer Ventile werden am häufigsten eingesetzt?
Die industrielle Praxis unterscheidet mehrere Grundtypen von Ventilen, wobei jeder Typ einer anderen Funktion dient und sich für eine andere Anwendung eignet. Die Wahl des falschen Typs verlängert die Zyklen, erhöht den Luftverbrauch und gefährdet im Extremfall die Sicherheit des Bedieners.
5/2-Wege-Magnetventile
Dieser Typ ist der Standard für die Steuerung doppeltwirkender Pneumatikzylinder. Das Ventil hat fünf Anschlüsse und zwei Stellungen, wobei der Elektromagnet die Luft zwischen den beiden Zylinderkammern umschaltet. Elektromagnetventile sind schnell, wiederholgenau und lassen sich leicht in SPS-Steuerungssysteme integrieren. Typische Anwendungen umfassen Pressmaschinen, Montageautomaten und Verpackungslinien.
3/2-Wege-Ventile
Drei Anschlüsse und zwei Stellungen. Das Ventil leitet entweder Druck zum Ausgang oder entlüftet den Ausgang. Es wird zur Steuerung von Einzylinderantrieben mit Federrückstellung eingesetzt, zum Beispiel für Spannvorrichtungen oder pneumatische Klappen. Die einfache Konstruktion bedeutet einen niedrigeren Anschaffungspreis und einen geringeren Einbauraum.
5/3-Wege-Ventile
Fünf Anschlüsse und drei Stellungen, wobei die Mittelstellung das Verhalten des Systems bei Signalverlust bestimmt. Dieser Typ wird gewählt, wenn eine Bewegung in zwei Richtungen gesteuert werden muss und gleichzeitig ein sicherer Zustand bei Stromausfall definiert werden soll. Den Mittelstellungen widmet sich ausführlicher ein eigener Abschnitt weiter unten.
Überblick über die häufigsten Typen und ihre typischen Anwendungen:
- 5/2-Wege-Magnetventil: Steuerung von doppeltwirkenden Zylindern, Montageautomaten, Pressmaschinen
- 3/2-Wege-Ventil: Einzelzylinderantriebe mit Federrückstellung, Spannvorrichtungen, Klappen
- 5/3-Wege-Ventil mit geschlossener Mittelstellung: vertikale Achsen, Lasthaltung, sicherheitsrelevante Anwendungen
- 5/3-Wege-Ventil mit entlüfteter Mittelstellung: horizontale Achsen mit Anforderung an freie Bewegung bei Ausfall
- 5/3-Wege-Ventil mit druckbeaufschlagter Mittelstellung: Anwendungen, die Druck in beiden Zylinderkammern in Ruhestellung erfordern
- Proportionalventile: stufenlose Regelung von Durchfluss oder Druck, Roboteranwendungen, Prüfstände
Mehrwegeventile in der Industrie bilden die Grundlage jedes automatisierten Pneumatiksystems. Moderne Fertigungslinien setzen zudem zunehmend Ventilinseln ein, die mehrere Ventile auf einer gemeinsamen Schiene mit gemeinsamer Druckluftzufuhr und Datenbus für die SPS zusammenfassen. Das Ergebnis ist eine kompaktere Verschaltung, eine einfachere Verkabelung und ein schnellerer Austausch eines defekten Ventils, ohne dass die gesamte Leitung getrennt werden muss.
Wie wählt man die Mittelstellung bei 5/3-Wege-Ventilen?
Die Wahl der Mittelstellung ist eine sicherheitsrelevante Entscheidung und keine rein technische Vorliebe. Das Verhalten des Ventils bei Stromausfall oder Signalverlust bestimmt direkt, was mit dem Antrieb und einer eventuellen Last daran geschieht.
Die drei verfügbaren Varianten der Mittelstellung unterscheiden sich grundlegend:
- Geschlossene Mittelstellung: Alle Anschlüsse sind geschlossen, der Zylinder bleibt in seiner aktuellen Position. Erforderlich für vertikale Achsen und Anwendungen, bei denen die Last bei Stromausfall nicht absinken darf.
- Entlüftete Mittelstellung: Beide Zylinderkammern werden entlüftet, der Kolben kann sich frei bewegen. Geeignet für horizontale Achsen, bei denen das Bedienpersonal den Antrieb bei Wartungsarbeiten manuell verschieben muss.
- Druckbeaufschlagte Mittelstellung: Beide Kammern stehen unter Druck, der Zylinder wird durch die Kraft der Luft blockiert. Wird dort eingesetzt, wo eine starre Befestigung ohne mechanische Bremse erforderlich ist.
Profi-Tipp: Führen Sie vor der Auswahl der Mittelstellung stets eine Risikoanalyse nach ISO 13849 durch. Eine ungeeignete Mittelstellung auf der vertikalen Achse mit geschlossener Entlüftungsmitte kann bei Stromausfall zu einem unkontrollierten Absturz der Last führen.
Der häufigste Fehler ist die Verwendung einer Entlüftungsmitte auf der vertikalen Achse. Bei Stromausfall entlüften sich beide Kammern, und die Schwerkraft bewegt den Kolben unkontrolliert. Eine geschlossene Mitte ist für jede Anwendung unverzichtbar, bei der bei Signalverlust ein Absturz oder eine unkontrollierte Bewegung droht. Die Druckmitte eignet sich hingegen für Spannvorrichtungen, bei denen die Spannkraft auch ohne aktives Signal aufrechterhalten werden muss. Die richtige Auswahl schützt sowohl die Maschine als auch das Bedienpersonal.
Wie dimensioniert man ein pneumatisches Ventil richtig?
Die Dimensionierung eines Ventils beginnt mit dem Wert des Durchflusskoeffizienten Cv. Dieser Wert gibt an, welchen Luftdurchfluss das Ventil bei einem bestimmten Druckgefälle zulässt. Ein unterdimensioniertes Ventil erzeugt eine Engstelle im System und verlangsamt die Bewegung des Zylinders selbst dann, wenn alle anderen Komponenten korrekt ausgelegt sind.
Das Vorgehen bei der korrekten Dimensionierung umfasst folgende Schritte:
- Durchmesser und Hub des Zylinders festlegen, aus denen der Luftverbrauch pro Zyklus berechnet wird
- Die erforderliche Zykluszeit bestimmen und daraus den benötigten Durchfluss in Litern pro Minute ableiten
- Ein Ventil mit einem Cv-Wert wählen, der den berechneten Durchfluss mit einer Reserve von etwa 20 % abdeckt
- Prüfen, ob das Anschlussgewinde des Ventils dem Durchmesser der Zuleitung entspricht
- Den maximalen Betriebsdruck des Ventils gegenüber dem Betriebsdruck des Systems überprüfen
Profi-Tipp: Vergessen Sie bei der Berechnung des Cv-Werts nicht den Druckabfall in der Zuleitung und an den Fittings. Der tatsächliche Druck am Ventileingang ist meist um 0,5–1 bar niedriger als der Druck am Kompressorausgang, insbesondere bei langen Leitungen.
Der Cv-Wert ist entscheidend für die resultierende Bewegungsgeschwindigkeit und die Zuverlässigkeit des Zyklus. Techniker, die das Ventil nur nach dem Gewindedurchmesser ohne Durchflussberechnung auslegen, stellen regelmäßig fest, dass der Zylinder auch bei vollem Betriebsdruck nicht die geforderte Geschwindigkeit erreicht. Das Testen der Ventilparameter direkt an der Maschine vor der endgültigen Montage spart Zeit bei der Inbetriebnahme. Die Messung der Zykluszeit bei verschiedenen Einstellungen der Drosselventile zeigt, ob das Ventil tatsächlich nicht der Engpass des Systems ist.
Wie pflegt man Pneumatikventile und beugt Störungen vor?
Die häufigste Ursache für Ventilausfälle ist eine schmutzige oder feuchte Luftzufuhr mit festen Partikeln. Verunreinigungen verursachen Korrosion der Dichtungen, Klemmen des Steuerschiebers und Kurzschluss der Magnetspule. Vorbeugung ist unkompliziert und kostengünstig im Vergleich zu den Kosten für einen Ventilaustausch oder einen ungeplanten Stillstand der Linie.
Die regelmäßige Wartung von Pneumatikventilen umfasst folgende Punkte:
- Kontrolle und Reinigung des Filters der FRL-Einheit jede Woche oder gemäß den Herstellerangaben. Ein verschmutzter Filter senkt den Druck und lässt Verunreinigungen weiter ins System gelangen.
- Ablassen des Kondensats aus dem Filter und dem Druckluftbehälter täglich oder automatisch mittels eines automatischen Entlüftungsventils.
- Kontrolle des Ölstands im Schmierstoffgeber der FRL-Einheit. Unzureichende Schmierung beschleunigt den Verschleiß der Schieberdichtungen.
- Sichtprüfung der Dichtheit der Zuluftleitung und der Anschlussfittinge. Ein Luftaustritt erhöht den Verbrauch und senkt den Druck am Ventileingang.
- Überprüfung der Funktion der manuellen Betätigung des Ventils. Das manuelle Schalten ohne elektrisches Signal zeigt sofort, ob das Problem mechanischer oder elektrischer Natur ist.
Die manuelle Betätigung des Ventils ist bei der Fehlerdiagnose ein entscheidendes Werkzeug. Ein Techniker, der das Ventil manuell schaltet und der Antrieb sich bewegt, weiß, dass das Problem nicht mechanisch, sondern elektrisch oder im Steuerungssystem liegt. Dieser einfache Test verkürzt die Diagnosezeit auf ein Minimum. Die Diagnose von Ventilproblemen dauert bei korrekter Wartung und Systemkenntnis weniger als 2 Stunden. Die Investition in eine hochwertige FRL-Einheit zahlt sich durch eine verlängerte Lebensdauer der Ventile und eine geringere Anzahl ungeplanter Stillstände aus.
Profi-Tipp: Prüfen Sie beim Austausch eines Ventils immer den Zustand der Zuluftleitung und der Fittinge. Ein neues Ventil in einem verschmutzten System versagt genauso schnell wie das ursprüngliche.
Service und Reinigung von Pneumatiksystemen sollten Bestandteil der geplanten vorbeugenden Wartung jeder Fertigungslinie sein. Ein Techniker, der das System kennt und die FRL-Einheiten regelmäßig kontrolliert, beugt den meisten Ventilstörungen vor, bevor sie einen Stillstand verursachen.
Wichtige Erkenntnisse
Die richtige Auswahl des Ventiltyps, die Dimensionierung nach dem Cv-Wert und die regelmäßige Wartung der FRL-Einheiten sind die drei Voraussetzungen für einen zuverlässigen Betrieb eines Pneumatiksystems.
| Punkt | Details |
|---|---|
| Häufigster Ventiltyp | Das 5/2-Wege-Magnetventil ist der Standard für die Steuerung von doppeltwirkenden Zylindern in der Automatisierung. |
| Mittelstellung als Sicherheitsoption | Die geschlossene Mittelstellung ist für vertikale Achsen unerlässlich, die Entlüftungsstellung ermöglicht eine freie Bewegung bei Servicearbeiten. |
| Dimensionierung nach Cv | Ein unterdimensioniertes Ventil verlangsamt den Zyklus auch bei korrektem Druck; eine Reserve von 20 % über dem berechneten Durchfluss ist das Minimum. |
| Störungsprävention | Eine hochwertige FRL-Einheit mit regelmäßiger Kontrolle von Filter und Schmierstoffgeber beugt den meisten Ventilausfällen vor. |
| Manuelle Betätigung | Das manuelle Schalten des Ventils bei der Diagnose trennt sofort den mechanischen Defekt von einem elektrischen oder steuerungstechnischen. |
Erfahrungen aus der Praxis: was Techniker am häufigsten übersehen
In den Jahren der Arbeit mit pneumatischen Systemen habe ich festgestellt, dass die meisten Ventilstörungen nicht durch ein defektes Bauteil, sondern durch schlechte Auslegung oder vernachlässigte Wartung verursacht werden. Techniker, die zu einem nicht funktionierenden Ventil kommen, greifen sofort zum Multimeter und prüfen die Spannungsversorgung der Spule. Dabei würde es genügen, die manuelle Betätigung zu versuchen. Funktioniert das Ventil auch manuell nicht mechanisch, liegt das Problem an Verschmutzung oder Verschleiß des Schiebers, nicht an der Elektrik.
Der zweithäufigste Fehler ist die Unterschätzung des Cv-Werts bei der Systemauslegung. Ich sehe es immer wieder: Zylinder mit korrektem Durchmesser, korrekter Druck, aber das Ventil wird nach dem Gewindedurchmesser ausgewählt, ohne den Durchfluss zu berechnen. Das Ergebnis ist ein langsamer Zyklus, den der Techniker dann unnötigerweise durch Druckerhöhung oder Zylinderwechsel zu lösen versucht. Dabei genügt es, das Ventil gegen einen Typ mit höherem Cv-Wert zu tauschen.
Der dritte Bereich, in dem Fehler gemacht werden, ist die Wahl der Mittelstellung bei 5/3-Wege-Ventilen. Die Mittelstellung mit Entlüftung auf der vertikalen Achse sieht auf dem Papier wie eine vernünftige Wahl für eine einfache manuelle Verstellung aus. In der Praxis bedeutet das, dass bei einem Stromausfall die Last nach unten fällt. Die pneumatische Sicherheit in der Industrie erfordert, dass die Wahl der Mittelstellung stets auf einer Risikoanalyse basiert, nicht auf Intuition oder Gewohnheit.
Meine Empfehlung ist einfach: Beantworten Sie vor jeder Ventilinstallation drei Fragen. Welche Bewegung steuert das Ventil? Was passiert bei einem Stromausfall? Ist der Durchfluss des Ventils für die geforderte Zyklusgeschwindigkeit ausreichend? Diese drei Fragen eliminieren die meisten Probleme noch vor der Inbetriebnahme der Maschine.
— Zdeněk
Pneumatikventile und Komponenten für industrielle Anwendungen
Kompresory-vzduchotechnika bietet Technikern in der Industrie ein komplettes Sortiment an pneumatischen Komponenten, von Ventilen und FRL-Einheiten bis hin zu Druckluftschläuchen und Zubehör für Druckluftleitungen.
Das gesamte Sortiment Pneumatik und Hydraulik umfasst Ventile für Standard- sowie anspruchsvolle industrielle Anwendungen. Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl des Ventils entsprechend der konkreten Anwendung, hilft bei der Dimensionierung und empfiehlt geeignetes Zubehör. Techniker, die sich bei der Auswahl nicht sicher sind, können den Kundensupport direkt auf der Website kontaktieren und eine Antwort auf eine konkrete technische Frage ohne unnötige Wartezeit erhalten.
Häufige Fragen
Was ist ein 5/2-Wege-Magnetventil?
Ein 5/2-Wege-Magnetventil verfügt über fünf Anschlüsse und zwei Stellungen. Der Elektromagnet schaltet die Luftzufuhr zwischen beiden Kammern eines doppeltwirkenden Zylinders um und ist der Standardtyp für die industrielle Automatisierung.
Wie funktionieren Pneumatikventile in SPS-Systemen?
Das Magnetventil wandelt das elektrische Signal der SPS in eine mechanische Bewegung des Schiebers um. Die SPS steuert so direkt Richtung, Geschwindigkeit und Position des pneumatischen Antriebs.
Welche Mittelstellung eignet sich für vertikale Achsen?
Für vertikale Achsen ist die geschlossene Mittelstellung die richtige Wahl. Bei einem Stromausfall schließt sie alle Anschlüsse und der Zylinder bleibt in seiner aktuellen Position, ohne dass die Last herabfällt.
Warum verlangsamt das Ventil den Zyklus, obwohl der Druck stimmt?
Die häufigste Ursache ist ein unterdimensioniertes Ventil mit unzureichendem Cv-Wert. Das Ventil bildet einen Engpass im System und begrenzt den Luftdurchfluss unabhängig vom Betriebsdruck.
Wie oft sollten FRL-Einheiten kontrolliert werden?
Der Filter der FRL-Einheit wird wöchentlich kontrolliert, das Kondensat wird täglich oder automatisch abgelassen. Eine regelmäßige Kontrolle des Schmierstoffgebers und der Dichtheit der Leitungen beugt den meisten Ventilstörungen vor.
Empfohlen
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Pneumatikwerkzeuge im Jahr 2025: Trends und Innovationen - Kompresory-Vzduchotechnika.cz
- Vorteile von Druckluftwerkzeugen 2026: 40 % längere Lebensdauer - Kompresory-Vzduchotechnika.cz
- Wie Druckluftventile funktionieren: entscheidende Rolle und effiziente Lösungen - Kompresory-Vzduchotechnika.cz

Wie man das richtige Öl für den Kompressor wählt: der Ratgeber 2026
Kurz zusammengefasst:
- Die richtige Auswahl des Kompressoröls hängt vom Gerätetyp, den Betriebsbedingungen und der chemischen Zusammensetzung des Schmiermittels ab. Synthetische Öle bieten längere Wechselintervalle und einen geringeren Energieverbrauch im Vergleich zu Mineralöl.
Das Kompressoröl erfüllt vier grundlegende Funktionen: Es schmiert die beweglichen Teile, führt die Wärme ab, dichtet das Spiel ab und fängt Verunreinigungen auf. Eine falsche Wahl des Schmiermittels verkürzt die Lebensdauer der Lager, erhöht den Energieverbrauch und kann im Extremfall zum Festfressen der Rotoren oder Kolben führen. Die Auswahl des Öls für einen Luftkompressor richtet sich nach drei Schlüsselparametern: der Art der Grundölbasis des Schmiermittels, der Viskositätsklasse ISO VG und den Betriebsbedingungen des jeweiligen Geräts. Dieser Leitfaden erklärt, wie man das richtige Öl für einen Kompressor auswählt, und deckt alles ab – von der chemischen Zusammensetzung bis zu den Wechselintervallen und der Probenanalyse.
Was sind die wichtigsten Öltypen für Kompressoren?
Öle zur Schmierung von Kompressoren werden nach der chemischen Zusammensetzung ihrer Grundölbasis in vier grundlegende Kategorien eingeteilt. Jede Kategorie hat andere Eigenschaften, andere Wechselintervalle und andere Betriebskosten.
Mineralöl ist die am weitesten verbreitete und günstigste Wahl. Es wird durch Raffination von Erdöl hergestellt und enthält natürliche Beimengungen, die die Oxidation bei höheren Temperaturen beschleunigen. Das Wechselintervall von Mineralöl liegt im Bereich von 1.000–2.000 Betriebsstunden. Das bedeutet eine deutlich höhere Häufigkeit von Serviceeinsätzen im Vergleich zu synthetischen Alternativen.
Synthetisches Öl auf PAO-Basis (Polyalphaolefin) bietet eine deutlich bessere thermische Stabilität und Oxidationsbeständigkeit. Die Wechselintervalle erreichen 4.000–12.000 Stunden, und synthetische Öle senken den Reibungswiderstand des Kompressors um 5–8 %. Der geringere Reibungswiderstand wirkt sich direkt auf den Stromverbrauch aus.
Synthetisches Öl auf POE-Basis (Polyolester) wird vor allem in Kältekompressoren und Geräten eingesetzt, die mit Kältemitteln arbeiten. POE-Öle besitzen hervorragende Schmiereigenschaften bei niedrigen Temperaturen und sind mit den meisten Elastomeren kompatibel. Ihr Nachteil ist die höhere Hygroskopizität, also die Neigung, Luftfeuchtigkeit aufzunehmen.
Esteröle kombinieren die Eigenschaften von PAO und POE. Sie werden in anspruchsvollen industriellen Anwendungen mit extremen Temperaturschwankungen eingesetzt. Sie sind biologisch besser abbaubar als andere synthetische Basen, was in umweltsensiblen Betrieben von Vorteil ist.
| Öltyp | Wechselintervall | Reibungswiderstand | Typische Anwendung |
|---|---|---|---|
| Mineralisch | 1.000–2.000 h | Höher | Leichtindustrie, DIY |
| Synthetisch PAO | 4.000–8.000 h | Niedriger um 5–8 % | Schraubenkompressoren |
| Synthetisch POE | 4.000–12.000 h | Niedrig | Kühlkompressoren |
| Esteröl | 6.000–12.000 h | Sehr niedrig | Anspruchsvolle Industrie |
Neben der chemischen Basis richten sich Öle für Kolbenkompressoren auch nach der Spezifikation DIN 51506 VDL. Aschefreie Öle der Klasse VDL (zum Beispiel Paramo Mogul Komprimo VDL 100) begrenzen die Bildung von Kohlenstoffablagerungen an den Ventilen, verlängern die Wartungsintervalle und verringern das Risiko einer Reinigung des Kompressorkopfes. Für Betriebe mit hoher täglicher Auslastung handelt es sich um eine wirtschaftlich vorteilhafte Lösung.
Wichtigste Eigenschaften, die bei der Auswahl des Öls verglichen werden müssen:
- Viskositätsklasse ISO VG (am häufigsten ISO VG 46 oder ISO VG 68 für Schraubenkompressoren)
- Flammpunkt (mindestens 200 °C für sicheren Betrieb)
- Viskositätsindex (je höher, desto stabiler die Viskosität bei Temperaturänderungen)
- Gehalt an Antioxidations- und Korrosionsschutzadditiven
- Kompatibilität mit Dichtungen und Elastomeren im jeweiligen Kompressor
Übersichtliche Darstellung der Viskositätsklassen für Kolbenkompressoren:
| Viskosität ISO VG | Typische Anwendung | Anmerkung |
|---|---|---|
| ISO VG 32 | Leichte Kolbenkompressoren, niedrige Temperaturen | Geeignet für kalte Umgebungen |
| ISO VG 46 | Standard-Kolbenkompressoren, Hobby- und Werkstattbereich | Am häufigsten empfohlene Klasse |
| ISO VG 68 | Leistungsstärkere Kolben- und zweistufige Kompressoren | Höhere Betriebstemperaturen |
| ISO VG 100 | Schwere Industriekompressoren, hohe Belastung | Gemäß Herstellerspezifikation |
Profi-Tipp: Bevor Sie von Mineralöl auf synthetisches PAO-Öl umsteigen, überprüfen Sie die Filter und Ölkanäle. Synthetische Öle haben eine stärkere Reinigungswirkung und lösen alte Ablagerungen, die in den ersten 200–500 Betriebsstunden die Filter verstopfen können.
Günstige Mineralöle verursachen versteckte Kosten in Form häufigerer Ölwechsel und geringerer Energieeffizienz. Bei der Berechnung der Gesamtbetriebskosten müssen Arbeitskosten, Anlagenstillstand und Energieverbrauch berücksichtigt werden, nicht nur der Preis des Schmierstoffs selbst.
Wie beeinflussen die Betriebsbedingungen die Ölwahl?
Die Austrittstemperatur des Kompressors, die Qualität der Ansaugluft und die Luftfeuchtigkeit sind drei Faktoren, die die Wahl des geeigneten Öls stärker bestimmen als Preis oder Marke. Jeder dieser Faktoren beeinflusst die Geschwindigkeit der Schmierstoffdegradation und die Häufigkeit des Ölwechsels.
Einfluss der Temperatur auf die Öldegradation
Die Temperatur ist der entscheidende Faktor für die Oxidation des Öls und seine Schmiereigenschaften. Generell gilt, dass jede 10 °C über der empfohlenen Betriebstemperatur die Oxidationsgeschwindigkeit des Schmierstoffs verdoppelt. Kompressoren, die bei einer Austrittstemperatur über 90 °C arbeiten, benötigen ein synthetisches Öl mit hohem Viskositätsindex und starker Antioxidationsadditivierung.
Moderne Kompressoren verfügen zudem über eine Sicherheitsabschaltung: Bei Erreichen einer Schmieröltemperatur von 93 °C schaltet sich die Maschine automatisch ab, um Schäden zu vermeiden. Ein wiederholtes Erreichen dieser Grenze ist kein Zeichen dafür, dass die Maschine in Ordnung ist, sondern ein Symptom eines Problems. Die häufigsten Ursachen sind ein verschmutzter Ölkühler, ein verstopfter Luftfilter oder eine zu hohe Temperatur im Maschinenraum.
Luftqualität und Staubbelastung der Umgebung
Eine staubige Umgebung beschleunigt die Kontamination des Öls durch Feststoffpartikel. Abrasive Verunreinigungen verursachen Verschleiß an Lagern und Kolbenringen. Unter solchen Bedingungen müssen die Ölwechselintervalle verkürzt und die Kontrollhäufigkeit der Luftfilter erhöht werden.
Qualitätsfaktoren der Luft, die die Wahl des Schmiermittels beeinflussen:
- Konzentration von Staub und Feststoffpartikeln in der angesaugten Luft
- Vorhandensein chemischer Dämpfe oder aggressiver Gase
- Temperatur der angesaugten Luft (höhere Temperatur bedeutet geringere Luftdichte und höhere thermische Belastung)
- Betriebshöhe über dem Meeresspiegel (beeinflusst die Kühlleistung)
Feuchtigkeit und Oxidation des Öls
Hohe Feuchtigkeit der angesaugten Luft verursacht eine Emulgierung des Öls. Wasser im Öl verringert dessen Schmierfähigkeit und beschleunigt die Korrosion von Metalloberflächen. POE-Öle sind feuchtigkeitsempfindlicher als PAO, daher werden in Betrieben mit hoher Luftfeuchtigkeit PAO- oder Mineralöle mit guten hydrophoben Eigenschaften empfohlen. Emulgiertes, milchig weißes Öl deutet auf eine Wasserkontamination hin und erfordert einen sofortigen Wechsel, unabhängig von den gefahrenen Stunden.
Profi-Tipp: Wenn der Kompressor in einer Umgebung mit Temperaturen unter 5 °C arbeitet, wählen Sie ein Öl mit niedrigerer ISO-VG-Klasse oder eine spezielle Winterformulierung. Zu dickflüssiges Öl beim Kaltstart verursacht Kavitation der Ölpumpe und unzureichende Schmierung der Lager in den ersten Sekunden des Betriebs.
Die Anpassung der Viskosität an die Betriebsbedingungen ist eine direkte Prävention gegen vorzeitigen Verschleiß. Die Viskosität nach ISO VG ist der wichtigste Parameter bei der Ölauswahl. Zu niedrige Viskosität führt zum Ausfall der Lager, zu hohe verursacht Startprobleme und erhöht den Energieverbrauch.
Vorgehensweise bei der richtigen Auswahl und dem Wechsel des Öls im Kompressor
Ein korrekter Ölwechsel erfordert Vorbereitung, Einhaltung des Verfahrens und Kontrolle der Kompatibilität. Improvisation in diesem Schritt verursacht mehr Störungen als die Vernachlässigung des Ölwechsels selbst.
Schritt für Schritt: Ölwechsel
- Erwärmen Sie den Kompressor auf Betriebstemperatur. Warmes Öl ist dünnflüssiger und läuft besser ab. Kaltes Öl hinterlässt bis zu 15 % des alten Schmiermittels im Behälter.
- Stellen Sie den Kompressor ab und lassen Sie den Druck ab. Öffnen Sie niemals den Ölbehälter unter Druck.
- Lassen Sie das Altöl über den Ablasshahn ab. Lassen Sie es mindestens 10 Minuten lang ablaufen.
- Überprüfen Sie den Zustand des Altöls. Dunkle Farbe, Trübung oder Schaum weisen auf Kontamination oder Oxidation hin.
- Wechseln Sie den Ölfilter. Die Verwendung eines alten Filters mit neuem Öl macht den Nutzen des Wechsels zunichte. Ein verstopfter Filter schränkt den Ölfluss ein und erhöht das Risiko unzureichender Schmierung bei Kaltstarts.
- Füllen Sie das neue Öl bis zur Markierung am Messstab ein. Überfüllung verursacht Schaumbildung und Ölaustritt in die Druckluft.
- Lassen Sie den Kompressor 5 Minuten laufen und prüfen Sie die Dichtheit. Kontrollieren Sie den Ölstand nach dem ersten Aufwärmen.
Kompatibilität von Ölen und Mischrisiko
Das Mischen inkompatibler Öle, zum Beispiel PAG mit POE, kann Gel oder Schlamm bilden. Dieser Schlamm zerstört die Lager des Kompressors schnell. Mischen Sie auch keine synthetischen und mineralischen Öle in einem System — ihre Additivpakete können reagieren, Schlamm bilden und die Ölkanäle verstopfen. Beim Wechsel von einem Typ zum anderen spülen Sie das System gründlich mit sauberem Öl gemäß dem Verfahren des Herstellers durch. Vorsicht auch beim Mischen von Ölen verschiedener Marken mit gleicher Viskosität: Die resultierenden Eigenschaften nähern sich dem schwächeren der beiden Öle an, was im anspruchsvollen Betrieb zum Ausfall führen kann.
Die häufigsten Fehler beim Ölwechsel:
- Auslassen des Ölfilterwechsels beim Schmiermittelwechsel
- Nachfüllen eines anderen Öltyps in den Rest des alten Öls (Mischen der Basen)
- Überfüllung des Öltanks über die maximale Markierung
- Verwendung von Öl mit falscher ISO-VG-Klasse
Eine Analyse der Ölprobe alle 2.000 Betriebsstunden ist eine effektive Prävention gegen Lagerausfall und Festfressen des Kompressors. Die Laboranalyse deckt den Gehalt an Metallpartikeln, Wasser, Oxidationsprodukten und Verunreinigungen auf, bevor sie eine Havarie verursachen. Diese Methode wird als zustandsbasierte prädiktive Wartung anhand des Öls bezeichnet.
Profi-Tipp: Prüfen Sie bei der Auswahl eines Industriekompressors immer, welchen Öltyp der Hersteller vorschreibt. Die Verwendung eines anderen Schmiermittels kann die Garantie ungültig machen, auch wenn das Öl technisch vergleichbar ist.
Was sind die häufigsten Fehler bei der Auswahl des Kompressoröls?
Die falsche Wahl des Schmiermittels ist eine der häufigsten Ursachen für vorzeitigen Verschleiß von Kompressoren. Die meisten Fehler entstehen durch Kosteneinsparungen oder mangelnde Information.
Die häufigsten Irrtümer in der Praxis:
- Verwendung von Automobil-Motoröl. Motoröl enthält Additive, die für Verbrennungsmotoren bestimmt sind, nicht für Kompressoren. Automobilöl verursacht Kohlenstoffablagerungen und Festfressen der Rotoren nach 500–800 Betriebsstunden. Dieser Fehler ist in der Praxis sehr verbreitet, insbesondere bei Anwendern von Kolbenkompressoren.
- Mischen verschiedener Öltypen. Das Nachfüllen eines anderen Schmiermittels in den Rest des alten Öls ohne Überprüfung der Kompatibilität ist ein direkter Weg zur Bildung von Gel oder Schlamm im Ölkreislauf.
- Nichteinhaltung der Wechselintervalle. Die Verlängerung des Wechselintervalls von Mineralöl über 2.000 Stunden führt zur Oxidation des Schmiermittels und zur Bildung von Lacken auf den inneren Oberflächen.
- Auswahl des Öls nur nach Preis. Das günstigste Öl auf dem Markt erfüllt möglicherweise nicht die Anforderungen des Kompressorherstellers an Viskosität oder Additivierung.
„Das richtige Kompressoröl ist weder das billigste noch das teuerste. Es ist jenes, das den Spezifikationen des Geräteherstellers entspricht, den Betriebsbedingungen gerecht wird und dessen Wechselintervalle tatsächlich eingehalten werden. Jede Einsparung beim Schmiermittel kommt als Reparaturkosten zurück."
Die Auswahl des Öls für den Luftkompressor gemäß den Empfehlungen des Geräteherstellers ist eine grundlegende Voraussetzung für den Erhalt der Garantie und einen zuverlässigen Betrieb. Die Einhaltung der Empfehlungen des Ölherstellers sowie des Kompressorherstellers gewährleistet langfristige Zuverlässigkeit und vorhersehbare Betriebskosten.
Wie überwacht man den Ölzustand und wann plant man den Ölwechsel?
Die Überwachung des Ölzustands ist die wirksamste Methode, um ungeplante Stillstände zu vermeiden. Die regelmäßige Kontrolle des Ölstands und des Ölzustands, einschließlich der Reinigung der Filter, verlängert nachweislich die Lebensdauer des Kompressors. Kontrollieren Sie vor jedem Start den Ölstand mit dem Messstab oder Schauglas und überprüfen Sie die Öldichtungen und Schläuche auf sichtbare Undichtigkeiten. Wechseln Sie alle 250–500 Betriebsstunden den Ölfilter und führen Sie eine visuelle Beurteilung der Ölqualität durch.
Die Laboranalyse einer Ölprobe erfasst folgende Parameter:
| Parameter | Was es anzeigt | Grenzwert |
|---|---|---|
| Wassergehalt | Kondensation, Undichtigkeit des Kühlers | Über 0,1 % |
| Viskosität bei 40 °C | Verschlechterung oder Verdünnung des Öls | Abweichung von mehr als 10 % vom Neuwert |
| Gehalt an Fe, Cu, Al | Verschleiß von Lagern und Kolben | Gemäß Herstellernorm |
| Säurezahl (TAN) | Oxidation und Säurebildung | Über 2,0 mg KOH/g |
| Gehalt an Feststoffpartikeln | Kontamination durch die Umgebung | Klasse ISO 4406 |
Eine regelmäßige Ölanalyse ermöglicht es, Materialermüdung oder Kältemitteleintrag zu erkennen, bevor es zu einem Ausfall kommt. Die Analyseergebnisse dienen als Grundlage für die Entscheidung über eine Verlängerung oder Verkürzung des Wechselintervalls. Neben der Laboranalyse ist das zuverlässigste Diagnosewerkzeug stets griffbereit: das Gehör. Ein korrekt geschmierter und eingestellter Kompressor arbeitet leise und gleichmäßig, jede Veränderung des Klangbilds verdient sofortige Aufmerksamkeit. Wir empfehlen, ein Protokoll über den Ölwechsel mit Angaben zu Betriebsstunden, verwendetem Schmierstoff und Ölzustand beim Wechsel zu führen — bei einer späteren Diagnose spart dies mehr Zeit als jedes andere Hilfsmittel.
Die Verlängerung der Wechselintervalle spart erheblich Betriebskosten und minimiert Stillstandszeiten, sofern der richtige Typ Synthetiköl verwendet wird. Der Wechsel von Mineralöl zu synthetischem PAO-Öl in Kombination mit einer regelmäßigen Probenanalyse kann die Anzahl der Ölwechsel pro Jahr um mehr als die Hälfte reduzieren. Das wirkt sich direkt auf die Kosten für Arbeit, Schmierstoff und Anlagenstillstand aus. Die richtige Wahl des Schmierstoffs und die Energieeinsparung beim Kompressor gehen Hand in Hand — ein Schraubenkompressor mit abgebautem Öl verbraucht bei gleicher Leistung um mehrere Prozent mehr elektrische Energie als dieselbe Maschine mit frischem Schmierstoff.
Wichtigste Erkenntnisse
Die richtige Auswahl des Kompressoröls erfordert Kenntnisse über den Gerätetyp, die Betriebsbedingungen und die chemische Zusammensetzung des Schmiermittels, wobei synthetische Öle auf PAO- oder POE-Basis deutlich niedrigere Gesamtbetriebskosten bieten als mineralische Alternativen.
| Punkt | Details |
|---|---|
| Der Öltyp bestimmt die Wechselintervalle | Synthetisches PAO hält 4.000–12.000 h, mineralisches Öl nur 1.000–2.000 h. |
| Die Viskosität nach ISO VG ist der entscheidende Parameter | ISO VG 46 ist die gängigste Klasse für Standard-Kolbenkompressoren; eine falsche Klasse verursacht Lagerausfälle oder Startprobleme. |
| Motorenöl gehört nicht in den Kompressor | Es verursacht Kohlenstoffablagerungen und ein Festfressen der Rotoren nach 500–800 Stunden. |
| Das Mischen von Ölen ist verboten | PAG mit POE bildet ein Gel, das die Lager innerhalb weniger Betriebsstunden zerstört. |
| Eine Temperatur von 93 °C ist die kritische Grenze | Moderne Kompressoren schalten sich dabei automatisch ab; wiederholtes Abschalten signalisiert ein Problem im Schmier- oder Kühlsystem. |
| Eine Probenanalyse alle 2.000 h beugt Havarien vor | Eine Laboranalyse deckt Metallverschleiß und Kontamination auf, bevor es zu einem Ausfall kommt. |
Erfahrungen aus der Praxis: Was ich über die Ölauswahl gelernt habe
In all den Jahren der Arbeit mit verschiedenen Kompressortypen bin ich zu einer Erkenntnis gelangt, die sich ausnahmslos wiederholt. Den größten Schaden verursacht nicht das falsche Öl, sondern das richtige Öl, das zum falschen Zeitpunkt verwendet oder mit einem anderen Schmierstofftyp vermischt wird.
In der Praxis habe ich beschädigte Maschinen gesehen, bei denen der letzte Ölwechsel vor drei Jahren stattfand, obwohl die Maschine in der Zwischenzeit tausende Stunden gelaufen war. Das Argument war immer dasselbe: Der Ölstand war in Ordnung. Dabei gehört die Überhitzung des Schmieröls zu den am häufigsten wiederkehrenden Ursachen ungeplanter Reparaturen. Die automatische Abschaltung bei 93 °C ist ein funktionierender Schutzmechanismus, aber ein wiederholtes Erreichen dieser Grenze bedeutet, dass das System an seiner Leistungsgrenze arbeitet. Ich suche immer nach der Ursache: ein verschmutzter Ölkühler, ein verstopfter Luftfilter oder eine zu hohe Umgebungstemperatur im Maschinenraum.
Ich verlasse mich nie darauf, dass „die gleiche Viskosität ausreicht". Kompressorhersteller testen ihre Maschinen mit konkreten Ölen und Zertifizierungen. Ein Ersatzöl einer anderen Marke mit der gleichen Viskosität muss nicht die gleichen Antioxidations- oder Korrosionsschutzadditive aufweisen. Im anspruchsvollen Betrieb, wo der Kompressor 20 Stunden täglich läuft, zeigt sich dieser Unterschied innerhalb weniger Monate.
Meine Empfehlung für Betreiber von Schraubenkompressoren ist eindeutig: Investieren Sie in synthetisches PAO-Öl und richten Sie regelmäßige Probenentnahmen ein. Die Anfangskosten sind höher, aber die Gesamtbetriebskosten sind niedriger und Ausfallzeiten sind vorhersehbar. Für Kolbenkompressoren in der Leichtindustrie oder in Werkstätten ist ein hochwertiges Mineralöl bei konsequenter Einhaltung des Wechselintervalls eine ausreichende Wahl.
Ein praktisches Detail, das in Anleitungen selten erwähnt wird: Führen Sie beim Wechsel von Mineralöl zu synthetischem Öl den ersten Wechsel des Synthetiköls bereits nach 500 Stunden durch, nicht nach dem Standardintervall. Synthetisches Öl löst alte Ablagerungen, und die erste Füllung wird schneller kontaminiert, als es das Standardintervall vermuten lässt.
— Zdeněk
Öle und Schmierstoffe für Kompressoren auf Kompresory-vzduchotechnika.cz
Die Auswahl des richtigen Schmierstoffs ist mit fachkundiger Unterstützung einfacher. Kompresory-vzduchotechnika.cz bietet technische Beratung zur Ölauswahl je nach Kompressortyp, Betriebsbedingungen und gewünschten Wechselintervallen.
Das Sortiment umfasst Schmierstoffe für Kolbenkompressoren und Schraubenkompressoren, Mineralöle sowie Syntheteöle der Klassen ISO VG 46 und ISO VG 68 und Zubehör für Ölwechsel und Ölanalyse. Das Fachteam von Kompresory-vzduchotechnika bietet Beratung für Industriebetriebe und Einzelanwender. Das gesamte Sortiment an Pneumatik und Hydraulik ist online verfügbar, mit der Möglichkeit einer technischen Beratung vor der Bestellung.
Häufig gestellte Fragen
Welches Öl sollte man für einen Schraubenkompressor verwenden?
Für Schraubenkompressoren wird ein synthetisches Öl auf PAO-Basis der Klasse ISO VG 46 oder ISO VG 68 gemäß Herstellerspezifikation empfohlen. Synthetische Öle bieten Wechselintervalle von 4.000–12.000 Stunden und reduzieren den Reibungswiderstand um 5–8 %.
Kann man anstelle von Kompressorenöl Motoröl verwenden?
Motoröl gehört nicht in einen Kompressor. Es enthält Additive für Verbrennungsmotoren, die nach 500–800 Betriebsstunden zu Kohlenstoffablagerungen und zum Festfressen der Rotoren führen.
Woran erkennt man, dass es Zeit für einen Ölwechsel im Kompressor ist?
Das Öl muss gewechselt werden, wenn das vom Hersteller empfohlene Intervall erreicht ist, wenn der Schmierstoff trübe oder dunkel wird, wenn er schäumt oder wenn bei der Analyse einer Probe ein erhöhter Anteil an Metallpartikeln festgestellt wird. Milchig-weißes (emulgiertes) Öl weist auf eine Wasserkontamination hin und erfordert einen sofortigen Wechsel.
Kann man verschiedene Arten von Kompressorenölen mischen?
Das Mischen verschiedener Öltypen ist verboten. Die Kombination von PAG- und POE-Ölen bildet ein Gel, das die Lager des Kompressors innerhalb weniger Betriebsstunden zerstört. Mischen Sie auch keine Syntheteöle mit Mineralölen.
Wie oft sollte eine Ölanalyse am Kompressor durchgeführt werden?
Die Analyse einer Ölprobe alle 2.000 Betriebsstunden ist die Standardfrequenz für Industriekompressoren. Die Laboranalyse deckt Kontamination, Oxidation und Metallverschleiß auf, bevor es zu einem Ausfall kommt.
Empfohlen
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Energie sparen mit dem Kompressor: der Fachratgeber 2026 - Kompresory-Vzduchotechnika.cz
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz

Übersicht der Kompressorfilter für Industrie und Bau
Kurz gesagt:
- Kompressorfilter entfernen Verunreinigungen aus der Druckluft und schützen Anlagen sowie Produktionsprozesse. Am häufigsten sind koaleszierende Filter, Vorfilter, Nachfilter, Aktivkohlefilter und Sterilfilter, wobei ihre Auswahl von der Art der Verunreinigung und den Betriebsbedingungen abhängt. Eine korrekte Filtration gemäß der Norm ISO 8573-1 erfordert ein mehrstufiges System mit Überwachung des Druckabfalls für einen effizienten Betrieb und Energieeinsparung.
Ein Kompressorfilter ist ein Gerät zur Entfernung von Verunreinigungen aus der Druckluft, wobei jeder Typ eine andere Art der Verunreinigung behandelt. Eine korrekte Filtration schützt Druckluftwerkzeuge, Produktionslinien sowie Endprodukte vor Öl, Feuchtigkeit, Staub und Gasen. Die Norm ISO 8573-1 definiert Reinheitsklassen für Druckluft und legt messbare Grenzwerte für Feststoffpartikel, Wasser und Öl fest. Der Überblick über Kompressorfilter ist daher keine bloße Katalogaufzählung, sondern eine praktische Grundlage für die Auswahl der richtigen Lösung für den jeweiligen Betrieb.
1. Überblick über Kompressorfilter: Haupttypen und ihre Funktion
Filtersysteme für Kompressoren werden nach dem Reinigungsmechanismus und der Position im System in mehrere Grundkategorien unterteilt.
Mechanische (Partikel-)Filter sind die am weitesten verbreitete und zugänglichste Technologie. Die Luft durchströmt ein Faser- oder Membranmedium, das Feststoffpartikel oberhalb einer bestimmten Größe zurückhält. Sie werden in grobe Vorfilter (Rückhaltung von Partikeln über 5–40 Mikron) und Feinfilter (ab 1 Mikron, bei manchen Ausführungen sogar ab 0,01 Mikron) unterteilt. Sie lösen jedoch keinen Ölnebel, keine Öldämpfe oder Feuchtigkeit. Der Ansaugfilter des Kompressors ist dabei die erste Schutzlinie des gesamten Systems, und sein Austausch ist die kostengünstigste vorbeugende Maßnahme in der gesamten Kompressorstation, da ein verschmutzter Ansaugfilter direkt die Leistungsaufnahme des Kompressors erhöht.
Koaleszenzfilter sind der am weitesten verbreitete Typ der Feinfiltration in der industriellen Praxis. Sie funktionieren nach dem Prinzip der Koaleszenz (Zusammenschluss) feiner Öl- oder Wassertröpfchen: Kleine Tröpfchen werden am Fasermedium zurückgehalten, verbinden sich zu größeren Tropfen und fließen durch die Schwerkraft in einen Sammelbehälter. Die Filtrationseffizienz liegt bei 0,01–1 Mikron, was für den Schutz von Druckluftwerkzeugen und empfindlichen Produktionsprozessen entscheidend ist. Sie erfüllen die Anforderungen der ISO 8573-1 für Klasse 1 oder 2 bezüglich Öl.
Vorfilter werden vor dem Kältetrockner eingebaut. Sie schützen den Trockner, indem sie Feuchtigkeit, Öl und gröbere Verunreinigungen entfernen, bevor die Luft in empfindlichere Teile des Systems gelangt. Ohne Vorfilter verschmutzt der Trockner schneller und seine Lebensdauer sinkt.
Nachfilter arbeiten hinter dem Trockner. Sie fangen feine Verunreinigungen ein, die der Trockner freisetzt oder die die vorherige Stufe passieren. Die Effizienz der Nachfilter erreicht denselben Bereich von 0,01–1 Mikron wie bei Koaleszenzfiltern, ihre Rolle ist jedoch ergänzend.
Aktivkohlefilter entfernen gasförmige Schadstoffe, Öldämpfe und Gerüche. Sie arbeiten nach dem Prinzip der Adsorption, bei dem sich Schmutzmoleküle an die Oberfläche der Aktivkohle binden. Sie werden dort eingesetzt, wo Koaleszenzfilter nicht ausreichen, zum Beispiel in der Lebensmittelindustrie, Pharmazie oder beim Lackieren. Ihre Effizienz hängt von der Temperatur und Luftfeuchtigkeit der Umgebung ab. Eine gesättigte Aktivkohlefüllung stellt die Filtration ohne sichtbare Warnung ein, daher müssen die Austauschintervalle unabhängig vom optischen Zustand des Filters eingehalten werden.
Spezielle Sterilfilter kommen in Anwendungen mit höchsten Anforderungen an die Luftreinheit zum Einsatz, wie zum Beispiel in der Arzneimittel- oder Lebensmittelproduktion. Sie fangen Bakterien und Mikroorganismen ein und erfüllen strenge Hygienenormen.
2. Effizienz und technische Parameter der Filter
Die Filtrationseffizienz wird in Mikron angegeben und bezeichnet die kleinste Partikelgröße, die der Filter zurückhält. Koaleszenzfilter decken einen Bereich von 0,01–1 Mikron ab, Vorfilter die gröbere Fraktion über 1 Mikron, und sterile Filter erfassen Partikel unter 0,01 Mikron.
Die Betriebstemperatur beeinflusst die Leistung von Aktivkohlefiltern erheblich. Bei Temperaturen über 35–40 °C sinkt ihre Effizienz stark, was zum Durchdringen von Öldämpfen in das System führt. Aktivkohlefilter erfordern daher eine Aufstellung an einem kühlen und gut belüfteten Ort.
Der Druckabfall ist der zuverlässigste Indikator für den Zustand des Filters. Die Überwachung des Druckabfalls ermöglicht den Austausch des Filtereinsatzes zum richtigen Zeitpunkt, noch bevor er vollständig zugesetzt ist. Ein zugesetzter Filter erhöht den Energieverbrauch des Kompressors und verringert den Luftdurchsatz.
Profi-Tipp: Installieren Sie ein Manometer vor und nach jedem Filter. Eine Druckdifferenz über 0,5 bar zeigt an, dass der Einsatz ausgetauscht werden muss. Warten Sie weder auf sichtbare Verschmutzung noch auf ein festes Zeitintervall.
| Filtertyp | Effizienz (Mikron) | Typische Anwendung | Temperaturempfindlichkeit |
|---|---|---|---|
| Vorfilter | 1–40 | Schutz des Trockners, grobe Verunreinigungen | Niedrig |
| Koaleszenzfilter | 0,01–1 | Öl, Feuchtigkeit, feine Aerosole | Mittel |
| Nachfilter | 0,01–1 | Nachreinigung nach dem Trockner | Niedrig |
| Aktivkohle | Gasförmige Stoffe | Gerüche, Öldämpfe | Hoch (über 35–40 °C) |
| Steril | Unter 0,01 | Pharmazie, Lebensmittelindustrie | Mittel |
3. Vergleich der wichtigsten Filtereigenschaften
Die Auswahl des richtigen Filters hängt von der Kombination vier Parameter ab: Filtrationseffizienz, Beständigkeit gegenüber Betriebsbedingungen, Wartungskosten und empfohlener Anwendung.
| Eigenschaft | Vorfilter | Koaleszenzfilter | Aktivkohle | Steril |
|---|---|---|---|---|
| Filtrationseffizienz | Grob (über 1 µm) | Fein (0,01–1 µm) | Gasförmige Stoffe | Sehr fein (unter 0,01 µm) |
| Feuchtigkeitsbeständigkeit | Hoch | Hoch | Niedrig | Mittel |
| Temperaturbeständigkeit | Hoch | Mittel | Niedrig (über 35–40 °C) | Mittel |
| Kosten für den Einsatzaustausch | Niedrig | Mittel | Mittel bis hoch | Hoch |
| Wechselintervalle | Nach Druckabfall | Nach Druckabfall | Nach Temperatur und Belastung | Je nach Anwendung |
| Empfohlene Verwendung | Alle Betriebe | Industrie, Lackierung, Pneumatik | Lebensmittelindustrie, Pharmazie | Pharmazie, Medizin |
Die folgende Übersicht zeigt, welche Verunreinigungen die einzelnen Filtertypen tatsächlich zurückhalten und welche Ölreinheitsklassen nach ISO 8573-1 damit erreicht werden können:
| Filtertyp | Feste Partikel | Öl/Aerosole | Gerüche | ISO 8573 Klasse (Öl) |
|---|---|---|---|---|
| Mechanisch (grob) | Ja | Nein | Nein | 4–5 |
| Mechanisch (fein) | Ja | Teilweise | Nein | 3–4 |
| Koaleszenzfilter | Ja | Ja | Nein | 1–2 |
| Aktivkohle | Nein | Ja (Dämpfe) | Ja | 1 |
Der Druckabfall und die Verschmutzung des Filters beeinflussen die Betriebseffizienz und den Energieverbrauch des Kompressors erheblich. Ein verschmutzter Filter wirkt nicht als Sicherung, sondern als Bremse für das gesamte System.
Ein effektives Filtersystem reduziert den Ausschuss und erhöht die Zuverlässigkeit der Produktion. Dies gilt besonders in Branchen, in denen die Luftkontamination die Qualität des Endprodukts direkt beeinflusst.
4. Wie wählt man den richtigen Filter für industrielle oder Bauanwendungen aus
Die Filterauswahl beginnt mit einer Analyse der Verschmutzung im konkreten Betrieb. Ein Lackierbetrieb erfordert einen anderen Ansatz als ein Betonwerk oder ein pharmazeutischer Betrieb.
Grundlegende Auswahlkriterien:
- Art der Verschmutzung: Öl und Feuchtigkeit erfordern einen Koaleszenzfilter. Staub und grobe Verunreinigungen werden durch einen Vorfilter gelöst. Gerüche und gasförmige Stoffe werden durch einen Aktivkohlefilter entfernt.
- Betriebstemperatur: Aktivkohlefilter können in Räumen mit einer Temperatur über 35–40 °C ohne zusätzliche Kühlung nicht eingesetzt werden.
- Geforderte Reinheitsklasse: Die Norm ISO 8573-1 definiert die Klassen 0–6 für feste Partikel, Wasser und Öl. Klasse 1 für Öl bedeutet einen Gehalt unter 0,01 mg/m³, Klasse 4 unter 5 mg/m³.
- Luftdurchfluss (l/min oder m³/h): Der Filter muss dem Nenndurchfluss des Kompressors entsprechen. Ein unterdimensionierter Filter erhöht den Druckabfall und verringert die Leistung des gesamten Systems.
- Einbauposition: Der Vorfilter gehört vor den Trockner, der Nachfilter hinter den Trockner, der Aktivkohlefilter ans Ende der Reihe.
- Verfügbarkeit von Ersatzeinsätzen und Servicesupport: Ein günstiger Filter mit einem teuren oder schwer erhältlichen Einsatz kann sich über einen Zeitraum von 3–5 Jahren als teurer erweisen als eine Premiumlösung mit verfügbaren Teilen.
Die mehrstufige Filtration kombiniert Vorfilter, Haupt-Koaleszenzfilter und gegebenenfalls Aktivkohlefilter. Dieser Ansatz erfüllt die strengen Normen ISO 8573-1 und minimiert das Risiko des Eindringens von Verunreinigungen in sensible Anwendungen.
Empfehlungen nach Betriebstyp:
- Maschinenbau und Automotive (allgemein): Vorfilter + Feinmechanikfilter, ausreichend zum Schutz von Druckluftwerkzeugen und Ventilen.
- Lackierereien und Oberflächenbehandlung: Vorfilter + Koaleszenzfilter + Aktivkohle, erfüllt die Anforderungen der Klasse 1 nach ISO 8573.
- Lebensmittel- und Pharmaindustrie: mehrstufige Filtration mit Koaleszenz- und Kohlenstoffstufe, gegebenenfalls Sterilfilter.
- Schweißen und Gießereiwesen: robuste Vorfilter mit hoher Rückhaltekapazität für Feststoffpartikel.
Profi-Tipp: Planen Sie bei der Auslegung des Filtersystems eine Durchflussreserve von mindestens 20 % ein. Die Betriebsbedingungen ändern sich, und ein unterdimensionierter Filter verursacht einen Druckabfall, der den Betrieb der gesamten Anlage verteuert. Wählen Sie bei hohem Staubgehalt Filtermedien aus Polyestergewebe oder Faltenkassetten, die wiederholt mit Druckluft oder Wasser gereinigt werden können.
Die häufigsten Fehler bei der Filterauswahl:
- Verwendung eines einzigen Filters dort, wo eine mehrstufige Filtration erforderlich ist.
- Unterschätzung des Einflusses der Temperatur auf Aktivkohlefilter.
- Auswahl des Filters ohne Berücksichtigung von Durchfluss und Druckverlusten.
- Vernachlässigung der regelmäßigen Kontrolle des Druckabfalls.
Die Investition in eine hochwertige mehrstufige Filtration amortisiert sich in der Regel innerhalb von 12–24 Monaten durch Einsparungen bei der Wartung und die Reduzierung von Stillstandszeiten. Das ist ein messbares wirtschaftliches Argument, nicht nur eine technische Empfehlung.
Bei der Auswahl eines Kompressors für anspruchsvolle Industriebetriebe sollten auch die Auswahlkriterien für Industriekompressoren berücksichtigt werden, bei denen die Filtration eine Schlüsselrolle in der Gesamtauslegung des Systems spielt.
5. Wartung von Kompressorfiltern und Störungsprävention
Die regelmäßige Wartung der Filter bestimmt direkt die Lebensdauer des gesamten Pneumatiksystems. Ein vernachlässigter Filter verursacht nicht nur eine schlechtere Luftqualität, sondern beschädigt auch Ventile, Zylinder und nachgeschaltete Werkzeuge.
Die Wartung von Filtersystemen anhand des aktuellen Druckabfalls beugt kostspieligen Reparaturen deutlich vor. Feste zeitliche Intervalle für den Wechsel der Filterelemente sind weniger präzise als die Überwachung des tatsächlichen Zustands des Filters.
Empfohlenes Wartungsvorgehen:
- Tägliche Sichtkontrolle des Sammelbehälters für Kondensat und Öl.
- Wöchentliches Ablesen des Druckabfalls an den Manometern vor und nach dem Filter. Ein Anstieg über 0,2 bar signalisiert eine beginnende Verschmutzung, ein Unterschied über 0,5 bar die Notwendigkeit, das Filterelement zu wechseln.
- Regelmäßiges Entleeren des Kondensats aus den Sammelbehältern, idealerweise mit einem automatischen Kondensatableiter.
- Wechsel des Filterelements bei Überschreitung des empfohlenen Druckabfalls oder spätestens einmal jährlich; standardmäßig alle 6 bis 12 Monate, in staubiger Umgebung entsprechend kürzer.
- Serviceaufzeichnungen: Datum des Wechsels, Typ des Filterelements, gemessene Werte des Druckabfalls.
- Verwenden Sie Original-Ersatzteile. Nicht originale Filterelemente erfüllen möglicherweise nicht die angegebene Filterklasse und können zu Reklamationen oder Störungen führen.
Aktivkohlefilter erfordern besondere Aufmerksamkeit. Bei langfristiger Einwirkung von Temperaturen über 35–40 °C verlieren sie an Wirksamkeit, ohne dass dies sichtbar wäre. Der regelmäßige Wechsel des Filterelements gemäß dem vom Hersteller empfohlenen Intervall ist daher verpflichtend, nicht optional.
Profi-Tipp: Berücksichtigen Sie bei der Wartungsplanung saisonale Schwankungen. Im Winter kondensiert in den Leitungen mehr Feuchtigkeit und die Filter verschmutzen schneller, passen Sie daher die Kontrollintervalle an die Jahreszeit an, insbesondere bei Ansaugfiltern und Kondensatableitern.
Eine Übersicht der häufigsten Fehler bei der Wartung von Filtern finden Sie auch im Artikel über die häufigsten Fehler bei der Verwendung von Kompressoren, in dem die konkreten Auswirkungen vernachlässigter Filtration auf den Betrieb beschrieben werden.
Wichtigste Erkenntnisse
Die korrekte Filtration von Druckluft gemäß der Norm ISO 8573-1 erfordert ein mehrstufiges System mit Vorfilter, Koaleszenzfilter und gegebenenfalls Aktivkohlefilter, wobei der Druckabfall der wichtigste Indikator für den Zustand jeder Stufe ist.
| Punkt | Details |
|---|---|
| Mehrstufige Filtration | Die Kombination aus Vorfilter, Koaleszenzfilter und Aktivkohlefilter erfüllt die Norm ISO 8573-1. |
| Druckabfall als Indikator | Ein Druckunterschied von mehr als 0,5 bar zeigt an, dass der Filtereinsatz gewechselt werden muss. |
| Temperaturgrenze für Aktivkohle | Aktivkohlefilter verlieren ihre Wirksamkeit bei Temperaturen über 35–40 °C. |
| Durchflussreserve | Bei der Auslegung ist eine Durchflussreserve von mindestens 20 % einzuplanen. |
| Kapitalrendite | Eine hochwertige mehrstufige Filtration amortisiert sich durch Einsparungen bei der Wartung innerhalb von 12–24 Monaten. |
| Auswahl nach Anwendung | Der Filtertyp muss der Art der Verschmutzung, dem Durchfluss und der geforderten Reinheitsklasse nach ISO 8573-1 entsprechen. |
Erfahrungen aus der Praxis: Was bei der Filtration wirklich entscheidend ist
Ich arbeite seit Jahren mit Kompressorsystemen und sehe immer wieder dasselbe Muster. Der Betrieb investiert in einen hochwertigen Schraubenkompressor, behandelt die Filter aber als Nebensache. Das Ergebnis ist vorhersehbar: beschädigte Ventile, kontaminierte Produkte und ungeplante Stillstände. Probleme mit der Produktionsqualität oder Reklamationen lassen sich im Nachhinein oft auf ein vernachlässigtes Filtersystem zurückführen.
Der größte Fehler, den ich sehe, ist das Vertrauen auf ein festes Zeitintervall für den Einsatzwechsel. Ein Filter in einer staubigen Lackiererei setzt sich dreimal schneller zu als ein Filter in einem Maschinenraum mit sauberer Luft. Der Druckabfall zeigt die Wahrheit, ein Zeitplan nicht.
Aktivkohlefilter sind eine unterschätzte Kategorie. In der Lebensmittel- oder Pharmaindustrie sind sie unverzichtbar, aber in den Sommermonaten in einem unbelüfteten Kompressorraum funktionieren sie nicht mehr, ohne dass es jemand bemerkt. Die Platzierung des Filters an einem kühlen Ort ist kein Detail, sondern eine Funktionsvoraussetzung.
Ich empfehle jedem Betrieb, ein einfaches Protokoll der Druckabfälle mit Datum der Ablesung zu führen. Eine Tabelle auf Papier oder in Excel reicht aus. Nach einem halben Jahr haben Sie Daten, die den tatsächlichen Lebenszyklus der Einsätze unter Ihren Bedingungen zeigen. Das ist genauer als jede allgemeine Anleitung.
— Zdeněk
Filter und Zubehör zur Aufbereitung von Druckluft von Kompressory-vzduchotechnika
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an Filtern und Zubehör zur Aufbereitung von Druckluft, von einfachen Vorfiltern bis hin zu mehrstufigen Filterkombinationen für anspruchsvolle Industriebetriebe.
Für standardmäßige Industrieanwendungen eignen sich Druckluftaufbereitungseinheiten, die Filtration, Druckregelung und Schmierung in einer kompakten Einheit vereinen. Für Betriebe, die die Einhaltung der Norm ISO 8573 benötigen, bietet Kompresory-vzduchotechnika ein Filterprogramm nach ISO 8573 mit zertifizierten Komponenten. Das technische Team steht für eine Beratung zur Auswahl der richtigen Filterlösung entsprechend den konkreten Betriebsbedingungen zur Verfügung.
Empfohlen
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Grundanforderungen an einen Kompressorraum: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Liste der Vorteile von Schraubenkompressoren für die Industrie - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Was ist eine pneumatische Dichtung und wie funktioniert sie in der Praxis
Kurz gefasst:
- Eine pneumatische Dichtung erzeugt eine undurchlässige Barriere im System durch elastische Verformung und Kontaktdruck. Eine korrekt ausgelegte Dichtung verhindert das Entweichen von Druckluft und hält den Druck über die gesamte Lebensdauer der Anlage aufrecht. Ein Schlüsselparameter ist das Kompressionsverhältnis, das dem Dichtungstyp und der Betriebsbelastung entsprechen muss.
Eine pneumatische Dichtung ist ein Elastomerelement, das durch kontrollierte Verformung und Kontaktdruck eine undurchlässige Barriere im Druckluftsystem erzeugt. Eine korrekt ausgelegte Dichtung verhindert das Entweichen von Druckluft und hält den Druck über die gesamte Lebensdauer der Anlage auf Betriebsniveau. Ein Schlüsselparameter ist das Kompressionsverhältnis: Für statische Verbindungen gilt ein Bereich von 15–30 %, für dynamische Rücklaufdichtungen 10–15 % und für rotierende Anwendungen 3–8 %. Diese Werte sind keine Empfehlung, sondern eine technische Anforderung. Eine Abweichung davon führt zu vorzeitigem Verschleiß oder Undichtigkeit. Kompresory-vzduchotechnika bietet fachkundige Beratung bei der Auswahl der Dichtung für konkrete Betriebsbedingungen.
Was ist eine pneumatische Dichtung und wie funktioniert sie?
Eine pneumatische Dichtung funktioniert nach dem Prinzip der elastischen Verformung des Materials unter Druck. Bei der Montage wird die Dichtung um einen definierten Anteil ihres Querschnitts zusammengedrückt. Diese Verformung erzeugt einen Kontaktdruck auf die angrenzenden Flächen, der den Durchtritt von Druckluft verhindert. Die Dichtung ist dabei kein passives Element. Sie reagiert aktiv auf Änderungen des Systemdrucks und des konstruktiven Spiels, sodass ihr Verhalten dynamisch ist.
Der Unterschied zwischen statischer und dynamischer Dichtung liegt in der Bewegung der Kontaktflächen. Statische Dichtungen arbeiten zwischen feststehenden Bauteilen, zum Beispiel in Rohrverbindungen oder Zylinderdeckeln. Dynamische Dichtungen dichten bewegliche Bauteile ab, wie Kolbenstangen oder Rotationswellen. Jeder Typ erfordert ein anderes Kompressionsverhältnis sowie ein anderes Material. Die Verwechslung dieser Kategorien ist eine der häufigsten Ursachen für vorzeitiges Versagen.
Die Poisson-Zahl des Elastomers beeinflusst direkt, wie sich die Dichtung bei Kompression verhält. Bei NBR erreicht sie einen Wert von etwa 0,47, was eine radiale Expansion von 4,7 % bei einer axialen Kompression von 10 % bedeutet. Diese radiale Ausdehnung sorgt für die Dichtkraft im Zylinder oder in der Nut. Die Kenntnis dieses Parameters ist bei der Auslegung einer Dichtung unerlässlich.
Wie beeinflussen Materialien die Eigenschaften pneumatischer Dichtungen?
Die Wahl des Elastomers bestimmt die Temperaturbeständigkeit, die chemische Verträglichkeit und die Lebensdauer der Dichtung. Ein falsches Material bedeutet schnelles Versagen und höhere Wartungskosten. Nachfolgend finden Sie eine Übersicht der gebräuchlichsten Materialien und ihrer wichtigsten Eigenschaften.
| Material | Temperaturbereich | Hauptvorteil | Typische Anwendung |
|---|---|---|---|
| NBR (Nitrilkautschuk) | –30 bis +100 °C | Beständigkeit gegen Öle und Kraftstoffe | Hydraulik, Pneumatik, Automotive |
| PU (Polyurethan) | 0 bis +60 °C | Hohe Verschleißfestigkeit | Kolbenstangen, Linearantriebe |
| HNBR (hydrierter NBR) | –30 bis +150 °C | Beständigkeit gegen Temperatur und Chemikalien | Industriemaschinen, Kompressortechnik |
| FKM (Viton) | –20 bis +200 °C | Beständigkeit gegenüber aggressiven Medien | Chemische Industrie, Hochtemperaturanwendungen |
NBR ist der am weitesten verbreitete Werkstoff für pneumatische Standardanwendungen. Polyurethan eignet sich für Temperaturen im Bereich von 0–60 °C und zeichnet sich durch Verschleißbeständigkeit aus, weshalb es in Linearantrieben mit hoher Hubfrequenz eingesetzt wird. HNBR ersetzt NBR dort, wo Temperaturen über 80 °C liegen oder aggressivere Stoffe vorhanden sind. FKM ist die Wahl für chemisch anspruchsvolle Umgebungen und Temperaturen über 150 °C.
Die Geometrie der Dichtung beeinflusst die Dichtkraft und Reibung ebenso stark wie das Material. Der O-Ring ist die einfachste Form, doch für hohe Drücke oder abrasive Umgebungen werden X-Ringe, U-Manschetten oder spezielle Profildichtungen verwendet. Asymmetrische Profile reduzieren die Reibung bei gleichbleibender Dichtkraft. Integrierte Abstreifer entfernen Verunreinigungen von der Kolbenstange und verlängern die Lebensdauer des gesamten Systems.
Profi-Tipp: Gehen Sie bei der Materialauswahl immer von der höchsten Betriebstemperatur und dem aggressivsten Medium im System aus. Die Dichtung muss die schlechtesten Bedingungen bewältigen, nicht die durchschnittlichen.
Was sind die Hauptursachen für das Versagen von pneumatischen Dichtungen?
Das Versagen von Dichtungen hat in den meisten Fällen eine konkrete technische Ursache und keinen zufälligen Charakter. Der häufigste Schadensmechanismus ist das Herausdrücken des Materials in das konstruktive Spiel, auf Englisch als Nibbling bezeichnet. Dieses Phänomen entsteht durch die Kombination aus Systemdruck und dem Spalt zwischen Kolben und Zylinder.
Eine für einen Druck von 100 PSI und ein Spiel von 0,005" ausgelegte Dichtung versagt schnell, wenn der Druck auf 150 PSI erhöht oder das Spiel auf 0,010" erweitert wird. Das Dichtungsmaterial wird wiederholt in den Spalt gedrückt und mechanisch abgerieben. Das Ergebnis sind Undichtigkeiten, Elastomerfragmente im System und eine verkürzte Lebensdauer.
Hauptursachen für das Versagen von pneumatischen Dichtungen:
- Nibbling (Extrusion in den Spalt): Kombination aus hohem Druck und übermäßigem konstruktivem Spiel; häufigste Ursache für Ausfälle in dynamischen Anwendungen
- Übermäßige Kompression: Überschreitung des empfohlenen Kompressionsverhältnisses führt zu Überhitzung und Degradation des Elastomers
- Falsches Material: Verwendung von NBR in Umgebungen mit Temperaturen über 100 °C oder im Kontakt mit aggressiven Chemikalien
- Unzureichende Schmierung: Trockenreibung an der Kolbenstange beschleunigt den Verschleiß der Dichtung auch bei korrektem Material
- Beschädigung bei der Montage: Einschneiden oder Verdrehen der Dichtung bei der Installation verursacht sofortiges oder frühzeitiges Versagen
- Kontamination: Feste Partikel im System verursachen abrasiven Verschleiß der Dichtflächen
Dynamische Druckstöße sind gefährlicher als statische Überdruckbelastung. Wiederholte Druckimpulse versetzen die Dichtung in der Nut in Schwingung und beschleunigen das Nibbling. Der Einfluss von variablem Druck auf die Dichtung muss daher bereits bei der Systemauslegung berücksichtigt werden, nicht erst beim ersten Ausfall.
Profi-Tipp: Messen Sie bei der Analyse beschädigter Dichtungen stets das tatsächliche Spiel zwischen Kolben und Zylinder. Der Verschleiß der Gleitflächen vergrößert das Spiel allmählich, sodass eine für eine neue Maschine ausgelegte Dichtung nach zwei Betriebsjahren möglicherweise nicht mehr geeignet ist.
Wie werden pneumatische Dichtungen richtig montiert und gewartet?
Die richtige Montage und regelmäßige Wartung verlängern die Lebensdauer der Dichtung deutlich stärker als die Wahl eines teureren Materials allein. Die genaue Einhaltung der Kompressionsverhältnisse ist bei dynamischen Anwendungen wichtiger als das Material selbst. Übermäßige Kompression führt zu Überhitzung und Degradation des Elastomers, unzureichende Kompression zu Undichtigkeit.
Vorgehensweise für die richtige Montage und Wartung:
- Messen Sie die Nut und den Querschnitt der Dichtung vor der Montage. Überprüfen Sie, ob das Kompressionsverhältnis dem Anwendungstyp entspricht: 15–30 % für statische, 10–15 % für dynamische Hin- und Herdichtungen.
- Tragen Sie ein geeignetes Schmiermittel auf die Dichtung und die Kontaktflächen auf. Für pneumatische Anwendungen werden Silikon- oder Mineralschmierstoffe verwendet, die mit dem Elastomer kompatibel sind. Das Schmieren bei der Montage reduziert die Reibung und verhindert Beschädigungen beim ersten Start.
- Installieren Sie die Dichtung ohne Verdrehung. Prüfen Sie bei O-Ringen, ob die Dichtung in der Nut nicht überlappt oder verdreht ist. Eine Verdrehung von 5° verringert die Dichtkraft und verursacht ungleichmäßigen Verschleiß.
- Überprüfen Sie das Spiel zwischen den beweglichen Teilen. Das Spiel muss dem Konstruktionswert entsprechen. Verschlissene Gleitflächen müssen vor der Montage einer neuen Dichtung repariert oder ausgetauscht werden.
- Stellen Sie den Betriebsdruck auf den Konstruktionswert ein. Der Betrieb über dem Nenndruck beschleunigt das Nibbling und verkürzt die Lebensdauer der Dichtung.
- Legen Sie Kontrollintervalle fest. Bei Standardanwendungen überprüfen Sie die Dichtung bei jedem geplanten Stillstand. Bei kritischen Baugruppen legen Sie kürzere Intervalle fest oder nutzen Sie eine Zustandsüberwachung.
Die Schmierung hat in der Pneumatik spezifische Anforderungen. Zu viel Schmiermittel kontaminiert das System und kann Ventile oder Sensoren beschädigen. Zu wenig Schmiermittel verursacht Trockenreibung. Einen detaillierten Überblick über Schmierverfahren für pneumatische Systeme bietet der Schmierleitfaden für Techniker. Das richtige Serviceverfahren umfasst auch die Reinigung der Nuten von Resten der alten Dichtung und die Kontrolle der Kolbenstangenoberfläche auf Riefen oder Korrosion.
Wo werden pneumatische Dichtungen in der Industrie eingesetzt?
Pneumatische Dichtungen in der Industrie sind praktisch in jeder Branche vorhanden, in der mit Druckluft gearbeitet wird. Die Automobilindustrie ist einer der größten Anwender: Pneumatikzylinder steuern Klemmen, Vorrichtungen und Montagelinien, wo die Dichtungen Millionen von Hüben standhalten müssen. Die Lebensmittelindustrie erfordert für den Lebensmittelkontakt zugelassene Materialien, typischerweise Silikon- oder EPDM-Elastomere. Der Maschinenbau und die Automatisierung nutzen Dichtungen in Linearantrieben, Drehantrieben und pneumatischen Ventilen.
Modernisierte pneumatische Dichtungen erhöhen unter anspruchsvollen Bedingungen die Zuverlässigkeit der Maschine um 40–70 % und verlängern die Serviceintervalle von ursprünglich 3–6 Monaten auf 2–3 Jahre. Diese Verlängerung der Lebensdauer senkt die Wartungskosten und ungeplante Stillstände direkt. Fortschrittliche Dichtungen mit asymmetrischen Profilen und integrierten Abstreifern bewältigen Drücke bis zu 16 bar, ohne die Stützstrukturen zu beschädigen.
| Branche | Typische Anwendung | Empfohlenes Material | Nutzen der Modernisierung |
|---|---|---|---|
| Automotive | Montagelinien, Klemmen | NBR, PU | Verlängerung der Intervalle auf 2 Jahre |
| Lebensmittelindustrie | Füll- und Verpackungsmaschinen | Silikon, EPDM | Einhaltung der Hygienenormen |
| Chemische Industrie | Ventile, Pumpen | FKM (Viton) | Beständigkeit gegenüber aggressiven Medien |
| Maschinenbau | Linearantriebe, Zylinder | PU, HNBR | Reduzierung von Reibung und Verschleiß |
| Energietechnik | Pneumatische Armaturenantriebe | HNBR, FKM | Zuverlässigkeit bei hohen Temperaturen |
Die zukünftige Entwicklung geht in Richtung Integration von Dichtungen mit Zustandsüberwachung. Druck- und Vibrationssensoren erkennen beginnende Undichtigkeiten, bevor sie einen Ausfall verursachen. Dieser Ansatz wandelt die Wartung von reaktiv zu prädiktiv und verlängert zusätzlich die Serviceintervalle. Den effektiven Service von pneumatischen Systemen, einschließlich der richtigen Pflege von Dichtungen, beschreibt der Serviceleitfaden auf der Website Kompresory-vzduchotechnika.
Wichtige Erkenntnisse
Eine pneumatische Dichtung funktioniert nur dann zuverlässig, wenn Material, Kompressionsverhältnis und Konstruktionsspiel den konkreten Betriebsbedingungen entsprechen.
| Punkt | Details |
|---|---|
| Kompressionsverhältnis | Statische Dichtungen erfordern 15–30 %, dynamische hin- und hergehende 10–15 %, rotierende 3–8 %. |
| Materialauswahl | PU für 0–60 °C, HNBR für Temperaturen über 80 °C, FKM für aggressive chemische Umgebungen. |
| Nibbling als Hauptrisiko | Die Kombination aus Druck über dem Konstruktionswert und vergrößertem Spiel verursacht mechanisches Herausdrücken und Dichtungsversagen. |
| Nutzen der Modernisierung | Fortschrittliche Dichtungen erhöhen die Zuverlässigkeit der Maschine um 40–70 % und verlängern die Serviceintervalle auf 2–3 Jahre. |
| Schmierung und Montage | Die richtige Schmierung bei der Montage und die Kontrolle des Spiels sind ebenso wichtig wie die Materialauswahl. |
Praxiserfahrungen: Was in der technischen Dokumentation nicht steht
Ich arbeite seit vielen Jahren mit pneumatischen Systemen und stoße immer wieder auf dasselbe Problem. Techniker widmen der Auswahl des Dichtungsmaterials große Aufmerksamkeit, unterschätzen aber das Kompressionsverhältnis und das konstruktive Spiel. Dabei entscheiden gerade diese beiden Parameter darüber, ob eine Dichtung ein Jahr oder drei Monate hält.
Der häufigste Fehler, den ich in der Praxis sehe, ist die Verwendung einer Dichtung aus einer neuen Maschine als Ersatzteil nach zwei Jahren Betrieb. Die Gleitflächen verschleißen, das Spiel vergrößert sich, und die ursprünglich richtig ausgelegte Dichtung beginnt zu nibbeln. Das Ergebnis ist eine rätselhafte Undichtigkeit ohne erkennbare Ursache. Die Lösung ist einfach: Messen Sie bei jedem Dichtungswechsel das tatsächliche Spiel und vergleichen Sie es mit dem Konstruktionswert.
Die zweite Sache, die mich überrascht, ist die Unterschätzung der Schmierung. Silikonschmierstoff bei der Montage kostet nichts im Vergleich zu den Kosten eines ungeplanten Stillstands. Trotzdem lassen Techniker ihn weg, weil „es früher auch ohne funktioniert hat." Es hat funktioniert, aber kürzer.
Die Modernisierung von Dichtungen auf fortschrittliche Typen mit asymmetrischen Profilen oder integrierten Abstreifern lohnt sich immer dann, wenn die Maschine Teil einer kritischen Produktionslinie ist. Die Investition in eine bessere Dichtung amortisiert sich bereits beim ersten eingesparten Stillstand. Die Zukunft sehe ich in der prädiktiven Überwachung, aber die Grundlage bleibt die richtige Auswahl und Montage. Ohne das hilft kein Sensor.
— Zdeněk
Pneumatisches Zubehör und Rohre von Kompresory-vzduchotechnika
Eine richtig gewählte Dichtung benötigt ein hochwertiges Druckluft-Verteilersystem. Undichte oder ungeeignete Rohrleitungen machen selbst die beste Dichtung im Zylinder zunichte.
Kompresory-vzduchotechnika bietet ein komplettes Sortiment an Druckluftrohren in Durchmessern von 15–28 mm, geeignet für industrielle Verteilungen sowie kleinere Werkstätten. Zum Angebot gehören auch Druckluftaufbereitungseinheiten für Drücke bis 10 bar, die die Luftqualität aufrechterhalten und die Dichtung vor Kontamination schützen. Das Fachteam von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von Zubehör für konkrete Anwendungen. Kontaktieren Sie uns für eine Beratung zu Ihrem Pneumatiksystem.
Häufige Fragen
Was ist eine pneumatische Dichtung und wozu dient sie?
Eine pneumatische Dichtung ist ein Elastomerelement, das durch kontrollierte Verformung und Kontaktdruck eine undurchlässige Barriere im Pneumatiksystem bildet. Sie verhindert das Entweichen von Druckluft und hält den Betriebsdruck in Pneumatikzylindern, Ventilen und Antrieben aufrecht.
Welches Kompressionsverhältnis ist für dynamische Dichtungen richtig?
Für dynamische Hubdichtungen gilt ein Kompressionsverhältnis von 10–15 %, für rotierende Anwendungen 3–8 %. Eine Überschreitung dieser Werte führt zu Überhitzung und vorzeitigem Verschleiß des Elastomers.
Was verursacht Nibbling der Dichtung?
Nibbling entsteht durch die Kombination aus hohem Systemdruck und übermäßigem konstruktivem Spiel zwischen Kolben und Zylinder. Das Dichtungsmaterial wird wiederholt in den Spalt gedrückt und mechanisch abgerieben, was zu Undichtigkeiten und Ausfall führt.
Welches Dichtungsmaterial sollte für Temperaturen über 100 °C gewählt werden?
Für Temperaturen über 80 °C eignet sich HNBR, für Temperaturen über 150 °C oder für aggressive chemische Umgebungen wird FKM (Viton) verwendet. NBR ist für diese Bedingungen nicht geeignet.
Wie wirkt sich die Modernisierung der Dichtungen auf die Zuverlässigkeit der Maschine aus?
Modernisierte pneumatische Dichtungen erhöhen die Zuverlässigkeit der Maschine um 40–70 % und verlängern die Wartungsintervalle von 3–6 Monaten auf 2–3 Jahre. Fortschrittliche Typen mit asymmetrischen Profilen bewältigen Drücke bis zu 16 bar ohne Beschädigung.
Empfohlen
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- D. h. pneumatische Verbindung: Typen, Funktion und Praxis - Kompresory-Vzduchotechnika.cz
- Wie schwankender Druck die Effizienz pneumatischer Systeme beeinflusst - Kompresory-Vzduchotechnika.cz

Die Rolle des IoT in pneumatischen Systemen: ein Leitfaden für Techniker
Kurz gesagt:
- IoT in der Pneumatik vernetzt Komponenten mittels Sensoren und Protokollen, um Überwachung und Wartung zu automatisieren. Der Einsatz von IIoT erhöht die Zuverlässigkeit der Systeme um 40 bis 60 Prozent und senkt den Energieverbrauch um 25 bis 35 Prozent. Der Schlüssel zum Erfolg liegt in der richtigen Protokollwahl, einem präzisen Datenmodell und der schrittweisen Integration in die Produktion.
Die Rolle von IoT in pneumatischen Systemen ist definiert als die Vernetzung physischer Komponenten über intelligente Sensoren, Kommunikationsprotokolle und Edge Computing zur automatisierten Überwachung, Steuerung und vorausschauenden Wartung. In der industriellen Praxis wird diese Technologie als IIoT (Industrial Internet of Things) bezeichnet, wobei sich IIoT vom Consumer-IoT vor allem durch Skalierbarkeit, Interoperabilität und niedrige Latenz unterscheidet. Der Einsatz von IIoT in der Pneumatik bringt nachweisbare Ergebnisse: Die Energieeinsparung erreicht 25–35 %, und die Systemzuverlässigkeit steigt um 40–60 %. Diese Zahlen sind nicht theoretisch. Sie stammen aus realen industriellen Einsätzen, bei denen Sensoren, digitale Zwillinge und richtig gewählte Protokolle die reaktive Wartung durch eine systematische Steuerung ersetzt haben.
Wie IoT-Sensoren und -Protokolle in pneumatischen Systemen funktionieren
Die Grundlage jedes intelligenten pneumatischen Systems bilden drei Sensortypen: Druck-, Durchfluss- und Temperatursensoren. Jeder Typ erfüllt eine andere Funktion und erzeugt einen anderen Datenstrom.
- Drucksensoren messen den Betriebsdruck in Rohrleitungen und Ventilblöcken. Eine Abweichung vom eingestellten Wert signalisiert ein Leck oder Dichtungsverschleiß.
- Durchflusssensoren überwachen den Luftverbrauch in Echtzeit. Moderne Durchflusssensoren speichern Daten lokal bis zu 8 Tage und übertragen sie über die Protokolle MQTT und OPC UA. Diese Funktion gewährleistet die Datenkontinuität auch bei einem Netzwerkausfall.
- Temperatursensoren erkennen die Überhitzung von Kompressoren und Antrieben. Eine übermäßige Temperatur kündigt einen Ausfall an, bevor er sich mechanisch zeigt.
Die Wahl des Kommunikationsprotokolls entscheidet über die Kosten
Die Wahl eines falschen Kommunikationsprotokolls erhöht die Kosten und verringert die Effizienz des gesamten Systems. IO-Link eignet sich besser für einfache Anwendungen, bei denen eine direkte Kommunikation zwischen Sensor und Steuerungssystem mit minimaler Infrastruktur ausreicht. OPC UA hingegen gewährleistet Interoperabilität bei Unternehmensintegrationen, bei denen das pneumatische System mit MES- oder ERP-Plattformen kommuniziert. MQTT zeichnet sich wiederum bei Anwendungen mit hohem Datenvolumen und der Anforderung niedriger Latenz aus, typischerweise bei der Synchronisierung mehrerer Produktionslinien.
Die Echtzeit-Visualisierung von Daten erfolgt über industrielle SCADA-Systeme oder Cloud-Dashboards. Der Techniker sieht aktuellen Druck, Durchfluss und Temperatur auf einem Bildschirm und kann sofort auf Anomalien reagieren.
Digitale Zwillinge und die Genauigkeit von Simulationen
Der digitale Zwilling eines pneumatischen Systems ist ein virtuelles Modell, das das Verhalten des physischen Geräts nachbildet. Die Simulation muss die Kompressibilität der Luft und die Dichtungsreibung berücksichtigen, damit die Ergebnisse mit einer Genauigkeit von über 95 % der Realität entsprechen. Diese Genauigkeit ermöglicht es, Konfigurationsänderungen virtuell zu testen, bevor ein physischer Eingriff erfolgt. Das Ergebnis ist eine Verkürzung der Entwicklungs- und Integrationszeit von Projekten um bis zu 50 %.
Profi-Tipp: Messen Sie vor dem Einsatz des digitalen Zwillings die tatsächlichen Systemparameter unter verschiedenen Betriebsbedingungen. Eine Simulation, die auf realen Daten kalibriert ist, erreicht eine deutlich höhere Genauigkeit als ein Modell, das nur auf Katalogwerten basiert.
Eine Übersicht der Möglichkeiten der Luftdruckmessung und der Auswahl geeigneter Sensoren für intelligente Systeme finden Sie in einem separaten Leitfaden.
Welche Vorteile bietet IoT für Energieeinsparung und Wartung?
IoT-Technologien verändern die Art und Weise, wie Industrieunternehmen Energieeffizienz und Wartungsplanung angehen. Die Ergebnisse sind messbar und reproduzierbar.
| Nutzenbereich | Ergebnis des IoT-Einsatzes | Mechanismus |
|---|---|---|
| Energieverbrauch | Reduzierung um 25–35 % | Präzise Steuerung von Druck und Durchfluss je nach aktuellem Bedarf |
| Wartungskosten | Reduzierung um 30–50 % | Übergang von zeitbasierter zu zustandsabhängiger Instandhaltung |
| Zuverlässigkeit des Systems | Steigerung um 40–60 % | Frühzeitige Erkennung von Anomalien und prädiktive Eingriffe |
| Integrationsdauer von Projekten | Verkürzung um bis zu 50 % | Digitale Zwillinge und thermodynamische Simulationen |
Die traditionelle zeitbasierte Instandhaltung funktioniert nach dem Prinzip fester Intervalle, unabhängig vom tatsächlichen Zustand der Anlage. Der Techniker tauscht den Filter oder die Dichtung nach Ablauf einer festgelegten Anzahl von Betriebsstunden aus, auch wenn die Komponente noch funktionsfähig ist. IoT ersetzt diesen Ansatz durch zustandsabhängige Instandhaltung: Der Eingriff erfolgt erst dann, wenn Sensordaten tatsächlichen Verschleiß anzeigen.
„Der Übergang zur zustandsbasierten Instandhaltung dank IoT senkt die Instandhaltungskosten um 30–50 % und erhöht die Zuverlässigkeit des Systems um 40–60 %.“
Die prädiktive Diagnostik geht noch weiter. Algorithmen analysieren Trends in den Daten und sagen ein Versagen voraus, bevor es eintritt. Beispielsweise signalisiert ein allmählicher Rückgang des Durchflusses bei konstantem Druck eine Filterverschmutzung oder ein beginnendes Leck. Der Techniker erhält eine Benachrichtigung mit ausreichendem Vorlauf für einen geplanten Eingriff außerhalb der Produktionsspitzenzeiten. Das Ergebnis ist eine höhere Verfügbarkeit der Produktionslinie und niedrigere Kosten für ungeplante Reparaturen.
Der langfristige ROI des IIoT-Einsatzes in der Pneumatik hängt von der korrekten Kalibrierung der Alarmschwellenwerte und der Qualität des Datenmodells ab. Ein System, das zu viele Fehlalarme erzeugt, verliert das Vertrauen des Bedienpersonals. Ein System mit zu nachsichtigen Schwellenwerten übersieht dagegen echte Störungen.
Wie lässt sich IoT erfolgreich in pneumatische Systeme integrieren?
Die erfolgreiche Integration von IIoT in pneumatische Systeme erfordert einen systematischen Ansatz. Die häufigsten Fehler entstehen durch die Unterschätzung der Kompatibilität der bestehenden Infrastruktur und durch die falsche Wahl der Kommunikationsprotokolle.
-
Die Beurteilung der Kompatibilität ist der erste Schritt. Prüfen Sie, ob die bestehenden SPS- und Steuerungssysteme industrielle Kommunikationsprotokolle unterstützen. Ältere Geräte ohne IO-Link- oder OPC-UA-Schnittstelle benötigen Protokollkonverter. Die richtige Wahl der Konverter verkürzt die Integrationszeit und senkt die Wartungskosten.
-
Definition des Anwendungsfalls vor der Wahl der Technologie. Legen Sie zunächst fest, was Sie messen wollen und welche Entscheidung Sie auf Basis der Daten treffen werden. Datenerfassung ohne klaren Zweck bringt keinen Mehrwert. Ohne den richtigen Kontext sind IoT-Daten für die Optimierung von Produktionsprozessen nur begrenzt nutzbar.
-
IT/OT-Konvergenz und Sicherheit. Die Verbindung von Betriebstechnik (OT) mit Informationssystemen (IT) eröffnet neue Vektoren für Cyberbedrohungen. Netzwerksegmentierung, Verschlüsselung der Kommunikation und regelmäßige Firmware-Updates sind grundlegende Anforderungen, keine optionalen Ergänzungen.
-
Pilotprojekt an einer Linie. Beginnen Sie mit einem Produktionsknoten, überprüfen Sie die Funktionalität und skalieren Sie erst danach. IIoT ist ein kontinuierlicher Prozess, der von Anfang an Datenmanagement und Skalierbarkeit erfordert, kein einmaliges Projekt.
-
Datenmanagement und Datenmodell. Rohdaten ohne Kontext haben keinen Wert. Jeder Datenpunkt muss einer konkreten Maschine, einem Auftrag und einem Betriebszustand zugeordnet werden. Erst dann können die Daten zur Prozessoptimierung genutzt werden.
-
Skalierungsplan. Die Systemarchitektur muss von Anfang an auf Erweiterbarkeit ausgelegt sein. Das Hinzufügen weiterer Sensoren oder Produktionsknoten darf keine vollständige Überarbeitung der Infrastruktur erfordern.
Profi-Tipp: Beginnen Sie bei der Wahl des Kommunikationsprotokolls nicht bei der Technologie, sondern bei den Anforderungen an Latenz und Datenvolumen. Für einfache Sensoren auf Maschinenebene reicht IO-Link aus. Für die Integration mit dem Unternehmens-ERP wählen Sie OPC UA. Die Kombination beider Protokolle in einer Architektur ist üblich und funktioniert.
Die Grundlagen der pneumatischen Automatisierung und die Prinzipien der Steuerung pneumatischer Systeme in der Produktion werden ausführlich in einem separaten Leitfaden beschrieben.
Praktische Anwendungen von IoT in der industriellen Pneumatik
Intelligente pneumatische Systeme finden Anwendung in konkreten Betriebsszenarien, in denen die direkte Verbindung von Sensoren mit der Steuerungsebene messbare Ergebnisse liefert.
- Die Echtzeitüberwachung des Luftverbrauchs ermöglicht es, Leckagen und ineffizienten Verbrauch auf der Ebene einzelner Maschinen zu identifizieren. Ein Durchflusssensor mit lokaler Datenspeicherung erkennt den nächtlichen Verbrauch bei stillstehender Produktion, der typischerweise auf ein Leck in den Rohrleitungen hinweist.
- Prädiktive Wartung von Antrieben und Ventilen funktioniert auf Basis der Analyse von Druck- und Durchflusstrends. Das System weist auf Verschleiß von Dichtungen oder Ventilen hin, bevor es zu einem Ausfall der Produktionslinie kommt.
- Synchronisation pneumatischer Bewegungen mit der Produktionslinie ist in Anwendungen mit präzisem Timing von entscheidender Bedeutung, etwa bei der Montage oder Verpackung. Die IoT-Schicht sorgt dafür, dass der Pneumatikantrieb mit minimaler Latenz auf das Signal des Produktionssystems reagiert.
- Integration mit MES- und ERP-Systemen verbindet Daten von Pneumatiksensoren mit der Produktionsplanung. Der Produktionsleiter sieht die tatsächliche Verfügbarkeit der Maschinen und kann die Kapazitäten präziser planen.
- Fernwartung und Fernverwaltung von Anlagen ermöglicht es dem Techniker, den Zustand des Systems zu überprüfen, ohne physisch an der Maschine anwesend zu sein. Diese Funktion senkt die Kosten für Servicefahrten und verkürzt die Reaktionszeit bei Störungen.
Der Trend für 2026 geht in Richtung direkter Kommunikation der Sensoren mit der intelligenten Steuerung zur Synchronisation mit der Produktion und zur Minimierung von Stillstandszeiten. Diese Architektur, als intelligente Pneumatik bezeichnet, eliminiert Zwischenschichten und reduziert die Latenz auf ein Minimum.
Einen Überblick über aktuelle Trends bei Pneumatikwerkzeugen und deren Auswirkungen auf die Produktionseffizienz bietet ein eigener Artikel.
Wichtige Erkenntnisse
IoT in pneumatischen Systemen bringt nachweisbare Energieeinsparungen, senkt die Wartungskosten und erhöht die Zuverlässigkeit, sofern die Integration auf einem geeigneten Datenmodell und passend gewählten Kommunikationsprotokollen aufbaut.
| Punkt | Details |
|---|---|
| Energieeinsparung | Der Einsatz von IoT senkt den Energieverbrauch pneumatischer Systeme dank präziser Drucksteuerung um 25–35 %. |
| Zustandsorientierte Instandhaltung | Der Übergang von der zeitbasierten zur zustandsorientierten Instandhaltung senkt die Kosten um 30–50 % und erhöht die Zuverlässigkeit um 40–60 %. |
| Protokollauswahl | IO-Link dient für einfache Anwendungen, OPC UA für unternehmensweite Integrationen mit MES- und ERP-Systemen. |
| Datenkontext | Rohdaten ohne Bezug zum Maschinenzustand und Auftrag haben für die Prozessoptimierung keinen Wert. |
| Pilotansatz | Die Integration von IIoT beginnt an einer Linie mit einem klaren Use-Case und wird erst danach auf den gesamten Betrieb skaliert. |
Praxiserfahrungen: Was funktioniert und was nicht
Bei der Arbeit mit pneumatischen Systemen in Industriebetrieben habe ich wiederholt dasselbe Muster gesehen. Ein Unternehmen investiert in Sensoren und Kommunikationsinfrastruktur, startet die Datenerfassung und stellt nach drei Monaten fest, dass niemand die Daten nutzt. Das Problem liegt nicht in der Technologie. Das Problem ist das Fehlen eines Datenmodells und einer klaren Verantwortlichkeit für die Interpretation der Ergebnisse.
Die erfolgreichsten Implementierungen, die ich beobachtet habe, hatten eines gemeinsam: Sie begannen mit einer konkreten Fragestellung. Zum Beispiel: „Wo verlieren wir in den Leitungen über Nacht Druckluft?" Diese Frage definierte, welche Sensoren benötigt werden, wo sie platziert werden und wie die Ergebnisse zu interpretieren sind. Erst nach der Beantwortung der ersten Frage wurde das System auf vorausschauende Instandhaltung und die Integration mit MES erweitert.
Der zweite typische Fehler ist die Unterschätzung der IT/OT-Konvergenz. Betriebstechniker und IT-Abteilung haben unterschiedliche Prioritäten und unterschiedliches Vokabular. Ohne Koordination entstehen Sicherheitslücken oder doppelte Infrastruktur. Ich empfehle, einen einzigen Projektkoordinator zu benennen, der beide Welten versteht.
Investitionen in IIoT rentieren sich, aber nicht automatisch. Sie rentieren sich dann, wenn die Daten richtig kontextualisiert, die Protokolle richtig gewählt und das Team auf die kontinuierliche Systemverwaltung vorbereitet ist. Pneumatik ist eine physische Technologie mit präzise messbaren Parametern. IoT macht daraus ein System, das lernt und sich verbessert. Das ist ein realer Mehrwert, kein Marketingversprechen.
— Zdeněk
Pneumatische Komponenten für IoT-fähige Systeme
Eine hochwertige physische Infrastruktur ist die Voraussetzung für jede erfolgreiche IoT-Integration. Sensoren messen nur dann präzise, wenn die Leitungen dicht, die Luft aufbereitet und die Komponenten in gutem Zustand sind.
Kompresory-vzduchotechnika bietet ein Sortiment an Komponenten, die direkt für industrielle IoT-Anwendungen geeignet sind. Rohre für Druckluftleitungen des Stecksystems gewährleisten dichte und leicht erweiterbare Leitungen, die die Grundlage für eine zuverlässige Durchflussmessung bilden. Druckluftaufbereitungseinheiten halten die Qualität der Druckluft auf einem Niveau, das Sensoren und Antriebe vor vorzeitigem Verschleiß schützt. Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von Komponenten für konkrete Betriebsbedingungen und Anforderungen an die Integration mit IoT-Systemen.
Häufige Fragen
Was ist IIoT und wie unterscheidet es sich von IoT in der Pneumatik?
IIoT (Industrial Internet of Things) ist die industrielle Variante des IoT mit höherer Skalierbarkeit, Zuverlässigkeit und niedriger Latenz. In der Pneumatik gewährleistet es eine sichere Echtzeitsteuerung, die das Verbraucher-IoT nicht bietet.
Welche Sensoren sind für die Überwachung pneumatischer Systeme unerlässlich?
Das Grundset umfasst Druck-, Durchfluss- und Temperatursensoren. Durchflusssensoren mit lokaler Datenspeicherung und Übertragung über MQTT oder OPC UA decken die meisten Betriebsanforderungen ab.
Welches Kommunikationsprotokoll sollte für ein pneumatisches IoT-System gewählt werden?
IO-Link eignet sich für einfache Anwendungen auf Sensorebene. OPC UA gewährleistet die Interoperabilität bei der Integration mit betrieblichen MES- und ERP-Systemen. Die Wahl hängt von der Komplexität der Architektur und den Anforderungen an den Datenfluss ab.
Wie schnell amortisiert sich die Investition in IoT in der Pneumatik?
Die genaue Amortisationszeit hängt vom Umfang der Implementierung und dem Ausgangszustand des Systems ab. Die zustandsabhängige Wartung senkt die Kosten um 30–50 %, und die Energieeinsparung erreicht 25–35 %, was bei mittelgroßen Betrieben in der Regel eine Amortisation innerhalb von zwei Jahren gewährleistet.
Wie beginnt man mit der Integration von IoT in ein bestehendes pneumatisches System?
Beginnen Sie mit einem Pilotprojekt an einer einzelnen Produktionslinie mit einem klar definierten Use-Case. Überprüfen Sie die Kompatibilität der bestehenden Steuerungssysteme, wählen Sie ein geeignetes Kommunikationsprotokoll und skalieren Sie erst nach Überprüfung der Ergebnisse auf den gesamten Betrieb.
Empfohlen
- Pneumatische Systeme erklärt: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Automatisierung: Leitfaden für die Industrie - Kompresory-Vzduchotechnika.cz
- Warum Pneumatik einsetzen: Effizienz, Geschwindigkeit und Sicherheit - Kompresory-Vzduchotechnika.cz
- Wie man Druckluftwerkzeuge sicher verwendet: Leitfaden - Kompresory-Vzduchotechnika.cz

Die Bedeutung der Druckluftleckage-Kontrolle: ein Leitfaden für 2026
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Fahren Sie hier fort: Wie man Luftleckagen beseitigt: ein Ratgeber für 42% Energieeinsparung.

Methoden zur Prüfung des Luftdurchflusses: ein Leitfaden für Techniker
Kurz gefasst:
- Die korrekte Messung des Luftstroms ist entscheidend für die Systemdiagnose und die Einhaltung von Normen.
- Methoden wie Absaughauben und Anemometer ermöglichen eine präzise Bestimmung des Volumenstroms, sofern sie korrekt positioniert und kalibriert sind.
Die Luftstrommessung ist definiert als die Quantifizierung des Volumens oder der Masse der Luft, die pro Zeiteinheit einen Rohrquerschnitt oder eine Öffnung durchströmt. Korrekte Methoden zur Luftstrommessung bilden die Grundlage für die Diagnose von pneumatischen Systemen, Lüftungs- und Klimaanlagen. Normen wie LEED und BREEAM verlangen eine Messgenauigkeit innerhalb von ±10 % des Messwerts. Das bedeutet, dass eine Abweichung von mehr als 10 % die Zertifizierung eines Gebäudes oder einer Industrieanlage unmittelbar gefährdet. Die tschechische technische Norm ČSN EN legt vergleichbare Anforderungen für industrielle Anwendungen fest. Ohne validierte Messung lässt sich weder die Leistung des Kompressors noch die des Ventilators oder der Regelarmaturen zuverlässig einstellen.
Welche sind die wichtigsten Methoden zur Luftstrommessung?
Die direkte Messung des Volumenstroms mittels Erfassungshauben, auch Balometer genannt, zählt zu den zuverlässigsten Methoden für Lüftungssysteme. HVAC-Hauben decken einen Bereich von 25–4.000 m³/h mit einer Genauigkeit von ±3 % ab. Diese Genauigkeit ist für Zertifizierungsmessungen gemäß LEED und BREEAM ausreichend. Hauben mit integrierter Druckkompensation eliminieren zudem Fehler durch ungleichmäßige Strömung, die bei Design-Diffusoren und Gittern typisch sind.
Anemometer bilden die zweite große Gruppe der Messgeräte. Sie werden nach dem physikalischen Messprinzip in Flügelrad- und Thermoanemometer unterteilt.
- Flügelradanemometer messen die Luftgeschwindigkeit im Bereich von 0,5–30 m/s mit einer Genauigkeit von ±1,5 % + 0,3 m/s. Sie eignen sich für übliche Kanalmessungen und Schornsteinzüge.
- Thermoanemometer eignen sich für niedrige Geschwindigkeiten im Bereich von 0,01–2 m/s. Ihre hohe Empfindlichkeit ist von Vorteil bei der Messung der Zuluft in Reinräumen oder Laboren.
- Pitotrohre arbeiten nach dem Prinzip der Differenzdruckmessung gemäß der Bernoulli-Gleichung. Sie sind günstig und robust, erfordern jedoch ein gleichmäßiges Strömungsprofil.
- Mehrpunkt-Drucksonden ermöglichen die Mittelung der Geschwindigkeiten über den gesamten Rohrquerschnitt. Techniker empfehlen sie für Online-Messungen in modernen HVAC-Anwendungen.
Die Wahl der Methode hängt vom Geschwindigkeitsbereich und der Art der Strömung ab. Thermoanemometer sind bei niedrigen Geschwindigkeiten überlegen, während Flügelradanemometer für standardmäßige Industrierohrleitungen robuster sind.
Profi-Tipp: Wenn Sie den Luftstrom an einem Design-Diffusor oder einem Gitter mit unregelmäßiger Form messen, verwenden Sie immer eine Messhaube mit Druckkompensation. Eine punktuelle Messung mit dem Anemometer an einem solchen Element liefert systematisch verfälschte Ergebnisse.
Wie wählt man das Messgerät richtig aus und positioniert es korrekt?
Die Auswahl des Messgeräts richtet sich nach drei Kriterien: dem Durchflussbereich, der geforderten Genauigkeit und der Art der Anwendung. Für industrielle Druckluftsysteme mit höheren Durchflüssen und Drücken eignen sich Flügelrad-Anemometer oder Pitot-Rohre. Für Niedriggeschwindigkeitsmessungen in Laboren oder Reinräumen ist das thermische Anemometer die richtige Wahl.

Die Positionierung der Sonde entscheidet über die Qualität des Ergebnisses in gleichem Maße wie der Gerätetyp. Die korrekte Sondenposition ist entscheidend. Empfohlen wird ein Mindestabstand zu turbulenzerzeugenden Elementen, der einem Mehrfachen des Rohrdurchmessers entspricht. Bögen, Ventilatoren, Verengungen und T-Stücke erzeugen Turbulenzen, die das Ergebnis verfälschen. Steht keine ausreichende gerade Strecke zur Verfügung, löst eine Mehrpunktmessung die Situation.
Vorgehensweise bei Auswahl und Installation:
- Legen Sie den Durchflussbereich und die geforderte Genauigkeit gemäß Norm oder Projektdokumentation fest.
- Wählen Sie den Gerätetyp entsprechend dem Geschwindigkeitsbereich und der Umgebung (Temperatur, Feuchtigkeit, Staubbelastung).
- Identifizieren Sie die Messstelle mit ausreichender gerader Strecke vor und hinter der Sonde.
- Planen Sie bei ungleichmäßigem Strömungsprofil eine Mehrpunktmessung und die Berechnung des Durchschnitts.
- Überprüfen Sie die Dichtheit des Sondenanschlusses und die Luftdichtheit der Schläuche.
- Überprüfen Sie die Gültigkeit der Kalibrierung des Geräts vor Beginn der Messung.
Die Kalibrierung ist die Grundlage der technischen Validität jeder Messung. Die Standardkalibrierung erfolgt in aerodynamischen Kanälen gemäß ISO 17025 an mindestens 5 Punkten des Bereichs. Bei intensiver professioneller Nutzung wird eine Kalibrierfrequenz von etwa einmal jährlich empfohlen.
- Bewahren Sie die Kalibrierprotokolle bei jedem Gerät auf.
- Bei Zweifeln am Ergebnis führen Sie eine Vergleichsmessung mit zwei Geräten durch.
- Kalibrieren Sie beschädigte oder verschmutzte Sonden sofort, nicht erst zum geplanten Termin.
Profi-Tipp: Wählen Sie bei der Installation von luftdichten Schläuchen für die Messung kleiner Durchflüsse stets einen Innendurchmesser des Schlauchs, der der Düse des zu messenden Geräts entspricht. Ein ungeeigneter Durchmesser erzeugt einen Gegendruck, der das Ergebnis bei kleinen Pneumatikpumpen und Kompressoren verfälscht.
Wie führt man eine Luftdurchflussmessung Schritt für Schritt durch?
Das richtige Messverfahren gewährleistet Wiederholbarkeit und Vergleichbarkeit der Ergebnisse. Jeder Schritt hat seinen Zweck, und ein Auslassen wirkt sich auf die Qualität der Daten aus.
- Vorbereitung der Messstelle. Prüfen Sie, ob sich das System in einem stabilen Betriebszustand befindet. Vergewissern Sie sich, dass Ventilatoren, Kompressoren und Regelarmaturen mit den projektierten Werten arbeiten.
- Kontrolle des Geräts. Überprüfen Sie die Gültigkeit der Kalibrierung, den Zustand der Sonde und der Batterie. Bei digitalen Geräten kontrollieren Sie die Einstellung der Einheiten und der Kompensationsfaktoren für Temperatur und Druck.
- Platzierung der Sonde. Setzen Sie die Sonde entsprechend den Herstellerangaben in die Messstelle ein. Halten Sie die Mindestabstände zu turbulenten Elementen ein.
- Durchführung der Messung. Lassen Sie bei Anemometern das Gerät mindestens 30 Sekunden stabilisieren, bevor Sie den Wert ablesen. Bei Abzugshauben legen Sie den Rand dicht an das zu messende Element an und warten Sie, bis sich der Wert stabilisiert.
- Mehrpunktmessung. Messen Sie bei ungleichmäßigem Strömungsprofil die Geschwindigkeit an mehreren Punkten des Querschnitts und berechnen Sie den Durchschnitt. Ungleichmäßige Strömung zwingt Techniker dazu, Mehrpunktmessungen und Druckkompensationen anzuwenden, um die erforderliche Genauigkeit zu erreichen.
- Datenaufzeichnung. Zeichnen Sie die gemessenen Werte einschließlich Temperatur, Druck und Luftfeuchtigkeit zum Zeitpunkt der Messung auf. Diese Parameter sind für die Umrechnung auf genormte Bedingungen erforderlich.
- Überprüfung der Ergebnisse. Wiederholen Sie die Messung mindestens dreimal und vergleichen Sie die Werte. Eine Abweichung zwischen den Wiederholungen von mehr als 5 % weist auf instabile Bedingungen oder einen Messfehler hin.
Die Grundformel zur Berechnung des Durchflusses ist das Produkt aus Querschnittsfläche und Geschwindigkeit. Reale Bedingungen erfordern jedoch eine Kompensation entsprechend der aktuellen Temperatur und des Drucks, da sich die Luftdichte mit diesen Größen ändert. Ohne Korrektur kann das Ergebnis irreführend sein, insbesondere bei Messungen in den Sommermonaten oder in Höhen über 500 m ü. M.
| Messmethode | Typischer Bereich | Genauigkeit | Geeignete Anwendung |
|---|---|---|---|
| Abzugshaube (Balometer) | 25–4.000 m³/h | ±3 % | Lüftungsgitter, Diffusoren |
| Flügelrad-Anemometer | 0,5–30 m/s | ±1,5 % + 0,3 m/s | Rohre, Schornsteine |
| Thermoanemometer | 0,01–2 m/s | hohe Empfindlichkeit | Reinräume, Labore |
| Pitotrohr | mittlere und hohe Geschwindigkeiten | abhängig von der Kalibrierung | Industrierohrleitungen |
| Mehrpunkt-Drucksonde | breiter Bereich | abhängig von der Kalibrierung | HVAC-Online-Überwachung |

Was sind die häufigsten Fehler beim Testen des Luftstroms?
Die falsche Positionierung der Sonde ist die häufigste Ursache für ungenaue Ergebnisse. Eine Sonde, die zu nah an einem Bogen, einem Ventilator oder einer Verengung platziert ist, erfasst Turbulenzen, die nicht die tatsächliche Strömung in der Rohrleitung widerspiegeln.
Zu den weiteren häufigen Fehlern gehören:
- Ungültige Kalibrierung des Geräts. Ein Gerät ohne aktuellen Kalibrierschein liefert Ergebnisse, die technisch nicht nachweisbar sind. Die Kalibrierung nach ISO 17025 ist eine Voraussetzung für Messungen in Zertifizierungsprojekten.
- Ungeeigneter Schlauch für die Messung kleiner Durchflussmengen. Ein Schlauch mit zu kleinem Innendurchmesser erzeugt einen Gegendruck, der das Ergebnis bei kleinen pneumatischen Anlagen verfälscht.
- Vernachlässigung der Temperatur- und Druckkorrektur. Die Berechnung des Durchflusses ohne Berücksichtigung der aktuellen Bedingungen führt zu einem systematischen Fehler. Der Einfluss des veränderlichen Drucks auf die Messgenauigkeit ist in industriellen Anwendungen gut dokumentiert.
- Einpunktmessung bei ungleichmäßigem Profil. Eine einzelne Messung in der Mitte der Rohrleitung erfasst nicht den gesamten Querschnitt. Das Ergebnis kann um mehrere Dutzend Prozent höher oder niedriger sein als der tatsächliche durchschnittliche Durchfluss.
- Unzureichende Stabilisierung des Systems. Eine Messung beim Anlaufen oder Auslaufen des Ventilators erfasst den Übergangszustand, nicht den Betriebswert.
Die direkte Messung des Volumenstroms mittels Abzugshauben ist entscheidend für die Zertifizierung und die Überprüfung der ordnungsgemäßen Funktion von Lüftung und Klimatisierung im Bauwesen und in der Industrie.
Die Beseitigung dieser Fehler erfordert keine teure Ausrüstung. Sie erfordert ein diszipliniertes Vorgehen, eine gültige Kalibrierung und Kenntnisse über das Strömungsverhalten im jeweiligen System. Eine regelmäßige Kontrolle der Luftströme und die Archivierung der Ergebnisse ermöglichen es, eine Degradation des Systems rechtzeitig zu erkennen.
Wichtige Erkenntnisse
Die zuverlässigsten Ergebnisse bei der Messung des Luftstroms liefert die Kombination aus der richtig gewählten Methode, einer gültigen Kalibrierung und einer Mehrpunktmessung bei ungleichmäßigem Strömungsprofil.
| Punkt | Details |
|---|---|
| Auswahl der Methode nach Geschwindigkeit | Thermische Anemometer für 0,01–2 m/s, Flügelradanemometer für 0,5–30 m/s, Abzugshauben für Lüftungselemente. |
| Platzierung der Sonde außerhalb der Turbulenz | Halten Sie den Mindestabstand zu Bögen und Ventilatoren ein oder verwenden Sie eine Mehrpunktmessung. |
| Kalibrierung nach ISO 17025 | Kalibrieren Sie die Geräte mindestens einmal jährlich an mindestens 5 Punkten des Messbereichs. |
| Korrektur von Temperatur und Druck | Ergänzen Sie jede Durchflussmessung um die aktuellen Werte von Temperatur und Druck zur Umrechnung auf Normbedingungen. |
| Archivierung der Ergebnisse | Protokollieren Sie alle Messungen einschließlich der Bedingungen zum späteren Vergleich und zur Validierung des Systems. |
Praxiserfahrungen: Was wirklich über die Messgenauigkeit entscheidet
Nach Jahren der Arbeit mit pneumatischen Systemen habe ich festgestellt, dass die größten Fehler nicht durch ein falsches Gerät entstehen. Sie entstehen durch ein falsches Vorgehen mit einem guten Gerät. Ein Techniker mit einem günstigen, aber frisch kalibrierten Flügelrad-Anemometer und einer korrekt gewählten Messstelle erzielt ein besseres Ergebnis als ein Kollege mit einem teuren Thermikgerät, das 20 cm hinter einem Knie platziert ist.
Das Zweite, was mich in der Praxis überrascht hat, ist die Unterschätzung des Temperatureinflusses. Ich habe den Durchfluss in einer Produktionshalle im Januar und im Juli gemessen. Ohne Temperaturkorrektur hätte der Unterschied bei den Messwerten wie eine Systemstörung ausgesehen. Tatsächlich handelte es sich nur um einen Unterschied in der Luftdichte. Die Umrechnung auf genormte Bedingungen hat dieses scheinbare Problem sofort beseitigt.
Ein Trend, den ich in den letzten Jahren beobachte, ist der Einsatz von mehrpunktigen Drucksonden für die kontinuierliche Online-Überwachung des Durchflusses in industriellen HVAC-Systemen. Diese Sonden erfordern keinen regelmäßigen manuellen Eingriff und übermitteln die Daten direkt an die Leitsysteme. Ihr Nachteil ist die Notwendigkeit einer Kalibrierung auf die konkrete Rohrkonfiguration, was die Anfangskosten erhöht. Bei großen Installationen amortisiert sich diese Investition jedoch schnell durch die frühzeitige Erkennung von Lecks und Leistungseinbußen.
Ich empfehle jedem Techniker, sich eine eigene Checkliste für jede Art der Messung zusammenzustellen. Ein standardisiertes Vorgehen eliminiert vergessene Schritte und erleichtert den Vergleich der Ergebnisse im Zeitverlauf. Messgenauigkeit ist keine Frage des Talents. Sie ist eine Frage der Disziplin und des richtigen Werkzeugs.
— Zdeněk
Pneumatische Systeme und Durchflussmessung: Was Kompresory-vzduchotechnika bietet
Eine präzise Luftdurchflussmessung beginnt bei einem korrekt eingestellten und gewarteten pneumatischen System. Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von Messgeräten, Zubehör und Komponenten, die für die konkrete Anwendung geeignet sind.
Für stabile und reproduzierbare Messergebnisse sind hochwertige Druckluftaufbereitungseinheiten entscheidend, die einen konstanten Druck und eine konstante Reinheit der Luft im System gewährleisten. Kompresory-vzduchotechnika bietet klassische Einheiten zur Aufbereitung von Druckluft bis 10 bar sowie Metall-Aufbereitungseinheiten bis 18 bar für anspruchsvollere industrielle Anwendungen. Korrekt dimensionierte und gewartete Komponenten sind die Voraussetzung für Messergebnisse, denen man vertrauen kann.
Häufig gestellte Fragen
Was sind Methoden zur Testung des Luftdurchflusses?
Methoden zur Testung des Luftdurchflusses sind technische Verfahren zur Quantifizierung des Volumens oder der Geschwindigkeit der Luft in einer Rohrleitung oder einer Öffnung. Sie umfassen den Einsatz von Abzugshauben, Anemometern, Pitotrohren und mehrpunktigen Drucksonden.
Wie misst man den Luftdurchfluss in einem Pneumatiksystem?
Der Luftdurchfluss wird mit einem Anemometer oder einem Pitot-Rohr gemessen, das in einem geraden Rohrabschnitt außerhalb von Turbulenzzonen platziert wird. Das Ergebnis muss entsprechend der aktuellen Lufttemperatur und des Luftdrucks korrigiert werden.
Welche Messgenauigkeit des Luftdurchflusses wird von den Normen gefordert?
Die Normen LEED und BREEAM verlangen eine Messgenauigkeit von unter ±10 % des Messwerts. Dunstabzugshauben für HVAC erreichen eine Genauigkeit von ±3 %, womit diese Anforderung mit Reserve erfüllt wird.
Wie oft sollten Messgeräte für den Luftdurchfluss kalibriert werden?
Für intensive professionelle Nutzung wird eine Kalibrierung etwa einmal jährlich gemäß der Norm ISO 17025 empfohlen. Die Kalibrierung erfolgt an mindestens 5 Punkten des Messbereichs in einem Windkanal.
Warum ist eine Mehrpunktmessung des Luftdurchflusses wichtig?
Ein ungleichmäßiges Strömungsprofil führt dazu, dass eine Einpunktmessung nicht den gesamten Rohrquerschnitt erfasst. Die Mehrpunktmessung mittelt die Geschwindigkeiten über den gesamten Querschnitt und liefert ein Ergebnis, das dem tatsächlichen Durchfluss entspricht.
Empfohlen
- Möglichkeiten der Luftdruckmessung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Leitfaden zur industriellen Druckluftverteilung: Effizienz im Betrieb - Kompresory-Vzduchotechnika.cz
- Warum die Luftreinheit gemessen wird: Methoden und Gesundheit - Kompresory-Vzduchotechnika.cz
- Wie Sie Luftleckagen beseitigen: Ratgeber für 42 % Energieersparnis - Kompresory-Vzduchotechnika.cz

Warum die Vibrationen des Kompressors überwacht werden sollten: ein Leitfaden für Techniker
Kurz gesagt:
- Die regelmäßige Überwachung der Vibrationen des Kompressors ermöglicht es, technische Störungen rechtzeitig zu erkennen und die Reparaturkosten zu senken. Die Schwingungsdiagnostik identifiziert Veränderungen im Vibrationsprofil, die ein bevorstehendes Versagen von Bauteilen bereits vor dem Ausfall signalisieren. Moderne Sensoren und automatisches Monitoring erhöhen die Zuverlässigkeit und Effizienz der Maschinenwartung.
Die Überwachung der Vibrationen des Kompressors ist eine grundlegende Diagnosemethode zur frühzeitigen Erkennung technischer Probleme und zur Gewährleistung eines effizienten Betriebs. In der industriellen Praxis wird diese Methode als Schwingungsdiagnostik bezeichnet. Es handelt sich um eine zerstörungsfreie Methode gemäß Industriestandards, die es ermöglicht, Störungen zu lokalisieren, ohne die Produktion anzuhalten. Vibrationen signalisieren dabei nicht nur Geräusche oder Erschütterungen. Jede Veränderung im Vibrationsprofil des Kompressors spiegelt den konkreten technischen Zustand eines Bauteils, Lagers oder der Welle wider. Techniker, die Vibrationen regelmäßig überwachen, wechseln von der reaktiven Reparatur zur geplanten Wartung und senken dadurch die Reparaturkosten und ungeplante Stillstandszeiten.
Warum man die Vibrationen des Kompressors überwachen sollte und was sie uns sagen
Die Vibrationen des Kompressors sind ein direktes Abbild seines technischen Zustands. Jedes Bauteil, von den Lagern über die Welle bis zur Kolbengruppe, erzeugt im Betrieb ein charakteristisches Vibrationsmuster. Ändert sich dieses Muster, signalisiert es ein konkretes Problem, noch bevor es zu einer Störung oder Havarie kommt.
Jedes Bauteil des Kompressors hat eine einzigartige Vibrationssignatur, deren Überwachung den Übergang zur präventiven Wartung ermöglicht, die Zeit und Kosten spart. Das bedeutet in der Praxis, dass der Techniker nicht auf sichtbare Anzeichen eines Defekts warten muss. Eine Änderung der Amplitude oder Frequenz der Vibration an einer bestimmten Stelle der Maschine zeigt genau, welches Bauteil beginnt zu versagen.
Vibrationen werden in zwei Grundtypen unterteilt:
- Freie Schwingung entsteht nach einem einmaligen Impuls, zum Beispiel beim Start oder einem Stoß. Sie klingt von selbst ab, ohne externe Energiequelle.
- Erzwungene Schwingung ist dauerhaft und wird durch eine sich wiederholende Kraft verursacht, zum Beispiel durch eine Unwucht des Rotors, ein verschlissenes Lager oder eine gelockerte Verbindung.
Die erzwungene Schwingung ist für die Diagnostik entscheidend. Ihre Frequenz entspricht der Drehzahl der Maschine oder Vielfachen der Drehzahl, sodass die Frequenzanalyse die Problemquelle direkt aufzeigt. Eine Unwucht des Rotors zeigt sich bei der Grunddrehfrequenz, ein beschädigtes Lager bei höheren harmonischen Komponenten. Kompressoren fallen am häufigsten aufgrund eines Betriebs außerhalb der Spezifikationen aus, wobei Vibrationen diesen Verschleiß früher signalisieren als andere Methoden.
Die Betriebsbedingungen und die Umgebung haben einen direkten Einfluss auf die Vibrationen. Eine ungeeignete Aufstellung des Kompressors auf dem Boden, fehlende Dämpfungsunterlagen oder die Nähe zu anderen Maschinen können die Vibrationen verstärken und den tatsächlichen Zustand der Anlage verschleiern. Deshalb müssen Vibrationsdaten immer im Kontext der gesamten Betriebsumgebung bewertet werden.
Wie man die Vibrationen des Kompressors misst: Methoden und Technologien
Die Messung der Kompressorvibrationen erfolgt in der Praxis mit Beschleunigungssensoren. Dabei handelt es sich um Sensoren, die die Beschleunigung der Vibrationen erfassen und in ein elektrisches Signal umwandeln. Das Ergebnis ist ein Zeitverlauf oder ein Frequenzspektrum, aus dem der Techniker den Zustand der einzelnen Bauteile ablesen kann.
Moderne Sensoren ermöglichen die Vibrationsmessung in Echtzeit sowie eine Fernüberwachung, sodass Störungen vorhergesagt werden können, bevor es zu einem Stillstand der Maschine kommt. Die Fernüberwachung ist besonders wertvoll bei Kompressoren im Dauerbetrieb oder an schwer zugänglichen Standorten.
Bei der Messung werden zwei grundlegende Parameter beobachtet:
- Die Amplitude der Vibrationen gibt die Intensität der Schwingung an. Eine steigende Amplitude signalisiert einen sich verschlechternden Zustand des Bauteils.
- Die Frequenz der Vibrationen bestimmt, welches Bauteil das Problem verursacht. Die Frequenzanalyse (FFT, also schnelle Fourier-Transformation) zerlegt das zusammengesetzte Vibrationssignal in einzelne Komponenten.
Neben Beschleunigungssensoren werden auch Schwinggeschwindigkeitssensoren und berührungslose Sensoren zur Erfassung der Wellenposition (Wirbelstromsonden) eingesetzt. Die Wahl des Sensors hängt vom Kompressortyp, dem Frequenzbereich und der geforderten Messgenauigkeit ab.
Profi-Tipp: Platzieren Sie die Sensoren immer so nah wie möglich an den Lagern. Je länger der Übertragungsweg der Vibrationen ist, desto stärker wird das Signal verzerrt und desto geringer wird der diagnostische Wert der Daten.
Die Datenerfassung in Echtzeit ermöglichen Systeme zur kontinuierlichen Überwachung. Diese Systeme erfassen die Vibrationswerte in regelmäßigen Intervallen und alarmieren das Bedienpersonal automatisch bei Überschreitung der eingestellten Grenzwerte. Der Vorteil besteht darin, dass der Techniker den Entwicklungstrend der Vibrationen über die Zeit sieht, nicht nur den momentanen Zustand. Der Trend ist dabei für die Diagnose wertvoller als eine einmalige Messung.
Die Interpretation der gemessenen Werte erfordert eine Referenzbasis. Bei der Inbetriebnahme des Kompressors wird das Ausgangsvibrationsprofil gemessen, der sogenannte Vibrations-Fingerabdruck. Alle nachfolgenden Messungen werden mit diesem Referenzzustand verglichen. Eine Abweichung um einen vorab festgelegten Wert löst einen Alarm oder eine geplante Inspektion aus.
Wie die Vibrationsüberwachung hilft, Störungen vorzubeugen
Der Übergang von reaktiver zu präventiver Instandhaltung ist der Hauptnutzen der Vibrationsdiagnostik. Der reaktive Ansatz bedeutet, den Kompressor erst nach einer Störung zu reparieren. Der präventive Ansatz bedeutet, in dem Moment einzugreifen, in dem die Vibrationen ein sich anbahnendes Problem anzeigen, und die Reparatur ohne ungeplanten Stillstand zu planen.
Das praktische Vorgehen bei der Einführung einer vibrationsbasierten präventiven Instandhaltung sieht wie folgt aus:
- Messen Sie das Ausgangsvibrationsprofil eines neuen oder frisch reparierten Kompressors. Dieses Profil dient als Referenzpunkt für alle zukünftigen Messungen.
- Legen Sie Alarmgrenzwerte fest. Industriestandards, zum Beispiel ISO 10816, definieren zulässige Vibrationswerte für verschiedene Maschinentypen und Leistungsklassen.
- Messen Sie regelmäßig und erfassen Sie Trends. Eine einmalige Messung hat nur begrenzten Wert. Erst eine Reihe von Messungen im Zeitverlauf zeigt, ob sich der Zustand der Maschine verschlechtert.
- Verknüpfen Sie Vibrationsdaten mit weiteren Parametern. Lagertemperatur, Öldruck und Energieverbrauch ergänzen das Vibrationsbild um eine Gesamtsicht auf den Zustand des Kompressors.
- Planen Sie Reparaturen anhand von Daten, nicht anhand eines Zeitplans. Ein Kompressor mit stabilen Vibrationen benötigt keinen vorzeitigen Lageraustausch. Im Gegensatz dazu braucht eine Maschine mit zunehmender Amplitude einen Eingriff früher, als es der Plan vorschreibt.
Investitionen in Systeme zur Steigerung der Effizienz von Kompressoren amortisieren sich bei Zweischichtbetrieb mit bis zu 6.000 Motorstunden pro Jahr innerhalb von 3 bis 6 Monaten. Die Vibrationsdiagnostik als Bestandteil eines Systems der vorbeugenden Wartung trägt zu dieser Amortisation bei, indem sie die Kosten für ungeplante Reparaturen senkt und die Lebensdauer von Bauteilen verlängert.
Die frühzeitige Erkennung von Problemen hat direkte wirtschaftliche Auswirkungen. Der Austausch eines Lagers zum geplanten Zeitpunkt kostet nur einen Bruchteil der Kosten im Vergleich zu einem Ausfall, bei dem die Welle oder das Gehäuse des Kompressors beschädigt wird. Ein ungeplanter Stillstand stoppt zudem die Produktion, was die Kosten weiter vervielfacht. Kompressoren mit Frequenzumrichter reduzieren die Anzahl der Start-Stopp-Zyklen, wodurch die Betriebsstabilität erhöht und der Wartungsbedarf gesenkt wird. Vibrationsdiagnostik und die richtige Wahl der Kompressortechnologie ergänzen sich somit gegenseitig.
Eine korrekte Diagnostik des Kompressors umfasst die Vibrationsanalyse als eines der Schlüsselwerkzeuge zur Aufrechterhaltung eines effizienten Betriebs.
Häufige Fehler bei der Vibrationsüberwachung und wie man sie vermeidet
Der häufigste Fehler in der Vibrationsdiagnostik ist die Konzentration nur auf Symptome anstatt auf Ursachen. Eine falsche Interpretation von Vibrationen führt zum unnötigen Austausch funktionsfähiger Bauteile und zu unnötigen Kosten. Ein Techniker, der erhöhte Vibrationen am Lager feststellt, muss zunächst herausfinden, ob die Ursache Lagerverschleiß oder eine Rotorunwucht ist, die die Belastung gerade auf dieses Lager überträgt.
Weitere häufige Fehler sind:
- Verwechslung von Vibrationen mit Geräuschen. Geräusch ist die akustische Erscheinungsform von Vibrationen, doch seine Intensität entspricht nicht der Schwere des mechanischen Problems. Ein leiser Kompressor kann kritische Vibrationen auf Frequenzen außerhalb des hörbaren Bereichs aufweisen.
- Messung unter ungeeigneten Bedingungen. Vibrationen von umliegenden Maschinen, Stöße aus der Produktion oder eine instabile Stromversorgung verfälschen die gemessenen Daten. Die Messung sollte unter ruhigen Bedingungen ohne äußere Störungen erfolgen, damit die Daten möglichst genau sind.
- Überwachung nur eines Parameters. Die Vibrationsamplitude ohne Frequenzanalyse sagt nicht aus, welches Bauteil problematisch ist. Umgekehrt zeigt ein Frequenzspektrum ohne Verfolgung des Amplitudentrends nicht, ob sich der Zustand verschlechtert.
- Vernachlässigung von Umgebungs- und Konstruktionseinflüssen. Die Vibrationsdiagnostik deckt nicht nur den inneren Zustand der Maschine auf, sondern auch externe Einflüsse auf die Konstruktion und den Boden, die die Lebensdauer des Kompressors beeinflussen. Eine ungeeignete Aufstellung oder fehlende Dämpfungselemente verursachen Vibrationen auch bei einer ansonsten einwandfrei gewarteten Maschine.
- Fehlende Referenzmessung. Ohne ein anfängliches Vibrationsprofil lässt sich nicht beurteilen, ob die gemessenen Werte normal oder alarmierend sind.
Profi-Tipp: Vergleichen Sie Vibrationsdaten immer mit der Lagertemperatur und dem Öldruck. Die Kombination dieser drei Parameter ergibt ein zuverlässigeres Bild vom Zustand des Kompressors als jeder Parameter für sich allein.
Ein Gesamtüberblick über den Zustand der Maschine ist Voraussetzung für eine korrekte Diagnostik. Vibrationen sind eines der Diagnosewerkzeuge, nicht das einzige. Techniker, die die häufigsten Fehler im Betrieb kennen und ihnen aktiv vorbeugen, erzielen eine deutlich geringere Ausfallrate ihrer Kompressoren.
Wichtigste Erkenntnisse
Die regelmäßige Überwachung der Kompressorvibrationen mittels Vibrationsdiagnostik ist die zuverlässigste Methode, um ungeplante Ausfälle zu vermeiden, Reparaturkosten zu senken und die Lebensdauer der Anlage zu verlängern.
| Punkt | Details |
|---|---|
| Vibrationssignaturen der Bauteile | Jedes Bauteil hat ein einzigartiges Vibrationsprofil, dessen Veränderung auf eine konkrete Störung hinweist. |
| Diagnose ohne Demontage | Die Schwingungsdiagnose deckt Störungen auf, ohne die Produktion zu stoppen, gemäß Industriestandards. |
| Referenzmessung als Grundlage | Das anfängliche Schwingungsprofil beim Start ist für die korrekte Auswertung aller weiteren Messungen unerlässlich. |
| Datenverknüpfung für Genauigkeit | Kombinieren Sie Schwingungsdaten mit Lagertemperatur und Öldruck für eine zuverlässige Diagnose. |
| Wirtschaftliche Rentabilität | Vorbeugende Wartung auf Basis von Schwingungsmessungen senkt die Reparaturkosten und verkürzt die Stillstandszeiten. |
Schwingungsdiagnose in der Praxis: was ich über die Jahre bei Kompressoren gelernt habe
Zdeněk teilt hier seine Sichtweise.
In den Jahren der Arbeit mit Industriekompressoren habe ich festgestellt, dass der größte Fehler weder ein schlechter Sensor noch eine schlechte Software ist. Der größte Fehler ist, mit dem Messen aufzuhören, sobald der Kompressor „gut läuft“. Genau dann wird nämlich die Referenzbasis aufgebaut, ohne die alle späteren Messungen nur Zahlen ohne Kontext sind.
Die Schwingungsdiagnose hat mir mehrmals die Produktion gerettet. Ich erinnere mich konkret an einen Fall, bei dem die Frequenzanalyse eine steigende Amplitude bei der Frequenz zeigte, die dem Außenring des Lagers entspricht. Der Kompressor funktionierte normal, das Geräusch war wie immer. Ohne Schwingungsmessung hätten wir das Lager erst bei einer Havarie ausgetauscht, wahrscheinlich mit einer Beschädigung der Welle.
Ich empfehle jedem Unternehmen, die Vibrationsüberwachung als Bestandteil des Standardbetriebsprotokolls einzuführen, nicht als Instrument für Krisensituationen. Systeme zur kontinuierlichen Überwachung mit automatischen Alarmen sind heute auch für mittelständische Unternehmen verfügbar, und ihre Anschaffungskosten sind ein Bruchteil der Kosten eines einzigen ungeplanten Ausfalls.
Moderne Technologien wie drahtlose Beschleunigungssensoren und Cloud-Plattformen zur Datenerfassung senken den Betreuungsaufwand erheblich. Der Techniker muss nicht bei jeder Messung physisch anwesend sein. Die Daten kommen automatisch an, und der Trend wird fortlaufend ausgewertet. Das ist genau der Wandel von der reaktiven zur prädiktiven Instandhaltung, über den in der Branche seit Jahren gesprochen wird, der aber erst jetzt für gewöhnliche Betriebe zugänglich wird.
— Zdeněk
Technische Grundlagen für den korrekten Betrieb des Kompressors
Die Vibrationsdiagnostik ist nur ein Teil der gesamten Pflege des Kompressors. Ebenso wichtig ist die richtige Druckluftverteilung und eine hochwertige Luftaufbereitung vor dem Eintritt in das pneumatische System.
Kompresory-vzduchotechnika bietet ein komplettes Sortiment zur Aufbereitung der Druckluft, einschließlich Filtern, Reglern und Schmierstoffgebern für den korrekten Betrieb pneumatischer Systeme. Für anspruchsvollere Anwendungen stehen Metall-Aufbereitungseinheiten bis 18 bar zur Verfügung. Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl der Ausrüstung sowie bei der Lösung konkreter Betriebsprobleme. Ein richtig ausgelegtes und gewartetes Druckluftsystem reduziert die in die Rohrleitungen übertragenen Vibrationen und verlängert die Lebensdauer der gesamten Installation.
Häufig gestellte Fragen
Was ist die Vibrationsdiagnostik eines Kompressors?
Die Vibrationsdiagnostik ist eine zerlegungsfreie Methode zur Messung und Analyse der Vibrationen eines Kompressors im laufenden Betrieb. Sie ermöglicht die Lokalisierung von Defekten an Bauteilen, wie Lagern oder dem Rotor, ohne die Produktion zu unterbrechen.
Wie oft sollten die Vibrationen eines Kompressors gemessen werden?
Die Messhäufigkeit hängt von der Betriebsintensität und der Kritikalität der Anlage ab. Bei Kompressoren im Dauerbetrieb wird eine kontinuierliche Überwachung empfohlen, bei weniger ausgelasteten Maschinen monatliche oder vierteljährliche Messungen mit Trendvergleich.
Welche Sensoren werden zur Messung von Vibrationen verwendet?
Am häufigsten werden Beschleunigungssensoren eingesetzt, die die Schwingbeschleunigung messen. Für eine präzise Diagnose von Lagern werden sie durch Temperatursensoren ergänzt, in manchen Anwendungen auch durch berührungslose Wellenpositionssonden.
Woran erkennt man, dass die Vibrationen des Kompressors alarmierend sind?
Alarmierend sind Vibrationen, deren Amplitude den Referenzwert aus der Erstmessung oder die in der Norm ISO 10816 definierten Grenzwerte überschreitet. Entscheidend ist der Trend: eine im Laufe der Zeit zunehmende Amplitude ist immer ein Warnsignal.
Kann die Schwingungsdiagnose auch Probleme außerhalb des Kompressors selbst aufdecken?
Ja. Die Schwingungsdiagnose deckt auch Umgebungseinflüsse auf, wie eine ungeeignete Aufstellung des Kompressors oder fehlende Dämpfungsunterlagen, die selbst bei einer ansonsten einwandfrei gewarteten Maschine Vibrationen verursachen.
Empfohlen
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Definition des Arbeitszyklus eines Kompressors: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Bedeutung der Verdichtungsstufe: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Definition von Qualitätsluft: Parameter, Normen und Messung
Kurz gesagt:
- Qualitativ hochwertige Luft weist optimale Konzentrationen von Schadstoffen sowie physikalische Parameter auf. Für eine korrekte Bewertung werden sowohl die Außen- als auch die Innenraumluft gemessen, einschließlich PM-Partikel, CO2, Luftfeuchtigkeit und Temperatur. Die kontinuierliche Überwachung dieser Parameter ist der Schlüssel zum Schutz der Gesundheit und der Leistungsfähigkeit.
Qualitativ hochwertige Luft ist Luft mit optimalen Konzentrationen von Schadstoffen und physikalischen Parametern, die eine gesunde und komfortable Umgebung für den Menschen gewährleisten. Der Fachbegriff für diesen Bereich ist Luftqualität (englisch air quality), wobei in der Praxis sowohl die Außen- als auch die Innenraumluft bewertet wird. Zu den wichtigsten Parametern gehören die Staubpartikel PM10 und PM2.5, Kohlendioxid (CO2), relative Luftfeuchtigkeit und Temperatur. Die tschechische Gesetzgebung, konkret das Gesetz Nr. 201/2012 Sb. über den Schutz der Luft, legt verbindliche Grenzwerte für Schadstoffe fest und bildet die Grundlage für die Bewertung mittels des Luftqualitätsindex (IKO). Das richtige Verständnis dieser Parameter ist der erste Schritt zum Schutz der Gesundheit und der Leistungsfähigkeit.
Was ist die Definition qualitativ hochwertiger Luft und welche Parameter sind entscheidend?
Qualitativ hochwertige Luft erfüllt genau festgelegte Werte für Schadstoffkonzentrationen und physikalische Größen. Es reicht nicht aus, nur einen einzigen Indikator zu überwachen. Erst die Kombination aller Parameter ergibt ein vollständiges Bild vom Zustand der Umgebung.
Staubpartikel PM10 und PM2.5
PM10 sind Partikel mit einem Durchmesser von bis zu 10 Mikrometern, PM2.5 bis zu 2,5 Mikrometern. Kleinere Partikel dringen tiefer in die Atemwege ein und verursachen schwerwiegendere gesundheitliche Probleme. Die Europäische Union legt den jährlichen Grenzwert für PM2.5 auf 25 µg/m³ und für PM10 auf 40 µg/m³ fest. Eine Überschreitung dieser Grenzwerte erhöht das Risiko für Herz- und Lungenerkrankungen.
Kohlendioxid als Indikator für die Belüftung
CO2 ist der beste Indikator für die Qualität der Innenraumbelüftung. Werte über 1.000 ppm signalisieren einen unzureichenden Luftaustausch und führen zu Müdigkeit und einer verminderten Konzentrationsfähigkeit. Der optimale CO2-Wert in Wohn- und Arbeitsräumen liegt unter 1.000 ppm. Die Überwachung von CO2 ist daher ein grundlegendes Instrument für jeden, der eine gesunde Innenraumumgebung aufrechterhalten möchte.
Relative Luftfeuchtigkeit und Temperatur
Die optimale Luftfeuchtigkeit im Innenraum liegt bei 40–60 %. Bei einer Luftfeuchtigkeit unter 30 % trocknen die Schleimhäute aus und die Anfälligkeit für Atemwegsinfektionen steigt. Umgekehrt begünstigt eine Luftfeuchtigkeit über 60 % das Wachstum von Schimmel und Milben. Die Lufttemperatur steht in engem Zusammenhang mit dem thermischen Komfortempfinden und beeinflusst auch die Wahrnehmung der Luftfeuchtigkeit.
Die gemeinsame Überwachung aller Parameter ist unerlässlich. Luft mit niedriger PM2.5-Konzentration, aber übermäßiger Luftfeuchtigkeit stellt weiterhin ein Gesundheitsrisiko dar.
Profi-Tipp: Schaffen Sie sich einen kombinierten Sensor an, der CO2, Luftfeuchtigkeit und Temperatur gleichzeitig misst. Solche Geräte sind von Herstellern wie Aranet oder CO2Meter erhältlich und bieten einen umfassenden Überblick über den Zustand der Luft in einem einzigen Gerät.
Welche Normen und Methoden zur Messung der Luftqualität gelten in der Tschechischen Republik?
Die Tschechische Republik richtet sich nach dem Gesetz Nr. 201/2012 Sb. über den Schutz der Luft, das Schadstoffe definiert und deren Grenzwerte festlegt. Das Gesetz setzt europäische Richtlinien um und legt sowohl Industriebetrieben als auch staatlichen Verwaltungsorganen Pflichten auf.
Der Luftqualitätsindex und seine Methodik
Die neue IKO-Methodik in der Tschechischen Republik verwendet dreistündige gleitende Durchschnitte der Konzentrationen von PM10, NO2 und SO2. Diese Änderung bringt eine genauere und realistischere Beurteilung der aktuellen Situation im Vergleich zu den älteren Tagesdurchschnitten. Der IKO bewegt sich auf einer Skala von 1 bis 7, wobei eine niedrigere Zahl eine bessere Luftqualität bedeutet. Die Ergebnisse sind öffentlich über das Informationssystem für Luftqualität zugänglich.
Methoden zur Messung der Innenraumluft
Für die Messung des Innenraumklimas gibt es mehrere Technologien:
- CO2-Sensoren auf Basis der NDIR-Technologie (nichtdispersive Infrarotspektroskopie) sind die genaueste Methode zur Messung von Kohlendioxid in Innenräumen.
- Sensoren für relative Luftfeuchtigkeit arbeiten nach dem kapazitiven oder resistiven Prinzip und sind Bestandteil der meisten kombinierten Messgeräte.
- Laser-Partikelzähler erkennen PM2,5 und PM10 in Echtzeit und eignen sich sowohl für den industriellen als auch für den häuslichen Einsatz.
- Elektrochemische Sensoren messen Konzentrationen von Gasen wie CO, NO2 oder VOC (flüchtige organische Verbindungen).
| Parameter | Messmethode | Empfohlenes Gerät |
|---|---|---|
| CO2 | NDIR-Sensor | Aranet4, CO2Meter |
| Feuchtigkeit | Kapazitiver Sensor | Kombinierte Messgeräte |
| PM2.5 / PM10 | Laser-Partikelzähler | Industrielle Detektoren |
| NO2, CO | Elektrochemischer Sensor | Multifunktionsanalysatoren |
Profi-Tipp: Wählen Sie für industrielle Anwendungen Messgeräte mit Zertifizierung nach EN 14211 oder EN 14907. Diese Normen garantieren Messgenauigkeit und Vergleichbarkeit der Ergebnisse mit Referenzmethoden staatlicher Stationen.
Das staatliche Überwachungsnetz in der Tschechischen Republik wird vom Tschechischen Hydrometeorologischen Institut (ČHMÚ) betrieben, das Dutzende Messstationen im ganzen Land verwaltet. Private Firmen und Industriebetriebe schaffen sich eigene Messsysteme zur internen Kontrolle an. Die Wahl des geeigneten Geräts hängt von der geforderten Genauigkeit, der Umgebung und dem Budget ab.
Wie lässt sich die Luftqualität im Innen- und Außenbereich verbessern?
Die Innenraumluft ist meist zwei- bis fünfmal stärker verschmutzt als die Außenluft. Ursache sind Emissionen aus dem Kochen, Putzen, von Möbeln und Baumaterialien. Ohne regelmäßiges Lüften und Filtern sammeln sich Schadstoffe im geschlossenen Raum an und verschlechtern den Gesundheitszustand der Bewohner.
Lüften als Grundlage
Kurzes, intensives Stoßlüften für 3–5 Minuten ist effektiver als dauerhafte Spaltlüftung. Durch Stoßlüften wird die Luft im gesamten Raum schnell ausgetauscht und gleichzeitig werden Heizkosten gespart, da die Wände nicht auskühlen. Lüften ist die günstigste und zugänglichste Methode zur Verbesserung der Luftqualität im Haushalt.
Luftfiltration und Reinigungstechnologien
Luftreiniger mit HEPA-Filtern senken die Krankheitsrate, indem sie Staubpartikel, Allergene und Bakterien auffangen. Die Weltgesundheitsorganisation (WHO) bringt die Verschmutzung der Innenraumluft mit Millionen vorzeitiger Todesfälle pro Jahr in Verbindung. Neben HEPA-Filtern gibt es Aktivkohlefilter zum Auffangen flüchtiger organischer Verbindungen und UV-Lampen zur Vernichtung von Mikroorganismen.
Begrenzung der Verschmutzungsquellen
Zu den Hauptquellen der Innenraumverschmutzung gehören:
- Rauchen in Innenräumen, das PM2,5 und Hunderte toxischer Stoffe erzeugt.
- Chemische Reinigungsmittel mit hohem VOC-Gehalt, die bei der Anwendung in die Luft freigesetzt werden.
- Milben und Schimmel in Teppichen, Polstermöbeln und feuchten Bereichen, die Allergene produzieren.
- Drucker und Kopierer in Büros, die Ozon und feine Tonerpartikel emittieren.
- Neue Möbel und Böden aus Spanplatte oder Laminat, die Formaldehyd freisetzen.
Profi-Tipp: Achten Sie bei der Auswahl eines Luftreinigers auf den CADR-Wert (Clean Air Delivery Rate). Dieser Wert gibt das Volumen der gereinigten Luft pro Stunde an und ermöglicht den Vergleich der Leistung verschiedener Geräte unabhängig von den Marketingangaben des Herstellers.
Feuchtigkeitsregulierung und Außenluft
Die richtige Luftfeuchtigkeit stärkt das Immunsystem und senkt das Risiko von Atemwegserkrankungen. Luftbefeuchter sind im Winter sinnvoll, wenn die Heizung die Luftfeuchtigkeit unter 30 % senkt. Luftentfeuchter helfen dagegen in den Sommermonaten oder in Kellerräumen. Die Außenluftqualität hängt vom Verkehr, der Industrie und den meteorologischen Bedingungen ab, wobei Inversionswetterlagen und Windstille den größten Einfluss haben.
Vergleich der Methoden zur Gewährleistung gesunder Luft
Die Wahl der richtigen Methode hängt von der konkreten Umgebung, den Anforderungen und dem verfügbaren Budget ab. Verschiedene Luftfiltertechnologien unterscheiden sich in Wirksamkeit, Betriebskosten und Wartungsaufwand.
| Methode | Vorteile | Nachteile | Geeignete Umgebung |
|---|---|---|---|
| Fensterlüftung | Keine Kosten, einfach | Abhängig von der Außenluft, Wärmeverluste | Haushalte, Büros |
| Kontrollierte Lüftung mit Wärmerückgewinnung | Energieeinsparung, ständiger Luftaustausch | Hohe Anschaffungskosten, Montage erforderlich | Neubauten, Industrie |
| HEPA-Filtration | Hohe Wirksamkeit bei Partikeln | Entfernt keine Gase, Filterwechsel notwendig | Allergiker, Krankenhäuser, Labore |
| Aktivkohlefilter | Erfasst VOC und Gerüche | Geringe Wirksamkeit bei Partikeln | Büros, Produktionshallen |
| Kombiniertes System | Umfassender Schutz | Höherer Preis und höhere Komplexität | Industrie, Gesundheitswesen |
Lüften über Fenster ist für gewöhnliche Haushalte mit geringer Belastung der Außenluft ausreichend. Industriebetriebe und medizinische Einrichtungen erfordern eine Kombination aus kontrollierter Lüftung und mehrstufiger Filtration. Die Gesetzgebung der EU und Tschechiens legt strenge Grenzwerte für SO2, NO2, PM10 und CO fest, wobei Gebiete mit Grenzwertüberschreitungen Pläne zur Erreichung der Grenzwerte erarbeiten müssen. Die Wahl der Technologie beginnt daher stets mit der Analyse der konkreten Umgebung und der geltenden Normen.
Wichtigste Erkenntnisse
Luftqualität ist ein System miteinander verbundener Parameter, das eine kontinuierliche Überwachung sowie eine Kombination aus Lüftung, Filterung und Begrenzung der Verschmutzungsquellen erfordert.
| Punkt | Details |
|---|---|
| Definition hochwertiger Luft | Luft, die die Grenzwerte für PM2,5, PM10, CO2 und Luftfeuchtigkeit für eine gesunde Umgebung einhält. |
| Wichtige Parameter | CO2 unter 1.000 ppm, Luftfeuchtigkeit 40–60 %, PM2,5 unter 25 µg/m³ sind die grundlegenden Maßstäbe. |
| Gesetzlicher Rahmen | Das Gesetz Nr. 201/2012 Sb. und der IKO bilden die verbindliche Grundlage für die Bewertung der Luftqualität in der Tschechischen Republik. |
| Effektivste Lüftung | Kurze, intensive Durchzüge von 3–5 Minuten sind effektiver als dauerhafte Mikroventilation. |
| Auswahl der Technologie | Die Kombination aus Belüftung und HEPA-Filtration bietet den besten Schutz in industrieller und häuslicher Umgebung. |
Luftqualität in der Praxis: Was wirklich funktioniert
Ich beschäftige mich seit Langem mit Fragen der Luftqualität in industrieller und häuslicher Umgebung, und eine Sache überrascht mich immer wieder. Die meisten Menschen kümmern sich erst dann um die Luftqualität, wenn gesundheitliche Probleme oder unangenehmer Geruch auftreten. Dabei kostet Prävention nur einen Bruchteil der Kosten, die zur Beseitigung der Folgen nötig sind.
Der häufigste Fehler, den ich sehe, ist das Verlassen auf eine einzige Methode. Manch einer kauft einen Luftreiniger und hört auf zu lüften. Ein anderer lüftet regelmäßig, ignoriert aber die Luftfeuchtigkeit, die im Winter auf 20 % sinkt. Beide Situationen führen zu einer Verschlechterung der Raumqualität, nur aus unterschiedlichen Gründen.
Der zweite Punkt, der in der Praxis unterschätzt wird, ist die Messung der Luftreinheit. Ohne Daten wissen Sie nicht, ob Ihre Maßnahmen funktionieren. Ein CO2-Sensor für wenige hundert Kronen zeigt Ihnen sofort, ob die Belüftung ausreicht. Das ist eine Information, die Sie sonst nicht erhalten.
Ich empfehle, zunächst zu messen und erst dann in Technologien zu investieren. So erfahren Sie, was tatsächlich fehlt, und kaufen keine unnötigen Geräte. Luftqualität ist kein einmaliges Projekt. Sie erfordert laufende Pflege, genau wie die Wartung jedes technischen Systems.
— Zdeněk
Lösungen für Luftqualität von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet technische Lösungen für die industrielle und betriebliche Luftaufbereitung, von Filtern und Druckreglern bis hin zu kompletten Systemen zur Aufbereitung von Druckluft. Das Sortiment umfasst Komponenten für die industrielle Filtration und Zubehör für die präzise Regelung der Luftqualität in anspruchsvollen Betrieben.
Für industrielle Anwendungen stehen Systeme zur Verfügung, die der Norm ISO 8573 entsprechen, welche die Reinheitsklassen von Druckluft definiert. Der technische Support von Kompresory-vzduchotechnika hilft bei der Auswahl der passenden Lösung entsprechend der konkreten Umgebung und Anforderungen. Das gesamte Sortiment an pneumatischen Komponenten ist online verfügbar, mit der Möglichkeit einer fachlichen Beratung.
Häufig gestellte Fragen
Was bedeutet qualitativ hochwertige Luft nach der tschechischen Gesetzgebung?
Qualitativ hochwertige Luft erfüllt die gesetzlich festgelegten Grenzwerte für Schadstoffe gemäß Gesetz Nr. 201/2012 Sb. über den Schutz der Luft. Die Bewertung erfolgt mittels des Luftqualitätsindex (IKO), der auf gleitenden Durchschnittswerten der Konzentrationen von PM10, NO2 und SO2 basiert.
Wie hoch ist die optimale CO2-Konzentration im Innenraum?
Die CO2-Konzentration sollte unter 1.000 ppm liegen. Höhere Werte signalisieren eine unzureichende Belüftung und verursachen Müdigkeit sowie eine verminderte Konzentrationsfähigkeit.
Wie misst man die Luftqualität zu Hause?
Die am leichtesten zugängliche Methode ist ein kombinierter Sensor, der CO2, Luftfeuchtigkeit und Temperatur misst. Zur Erkennung von PM2.5-Staubpartikeln dienen Laserpartikelzähler, die auch für den Hausgebrauch erhältlich sind.
Welche Luftfeuchtigkeit ist gesund?
Eine relative Luftfeuchtigkeit von 40–60 % ist für ein gesundes Innenraumklima optimal. Eine Luftfeuchtigkeit unter 30 % trocknet die Schleimhäute aus, eine Luftfeuchtigkeit über 60 % fördert das Wachstum von Schimmel und Milben.
Warum ist die Innenraumluft oft stärker belastet als die Außenluft?
Die Innenraumluft ist in der Regel zwei- bis fünfmal stärker belastet als die Außenluft, bedingt durch Emissionen beim Kochen, durch Reinigungsmittel, Möbel und Baumaterialien. Ohne regelmäßiges Lüften und Filtern reichern sich die Schadstoffe im geschlossenen Raum an.
Empfohlen
- Warum die Luftreinheit gemessen wird: Methoden und Gesundheit - Kompresory-Vzduchotechnika.cz
- Warum die Luftfeuchtigkeit überwachen: ein Leitfaden für ein gesundes Zuhause - Kompresory-Vzduchotechnika.cz
- Druckluftaufbereitungseinheiten bis 18 bar
- Möglichkeiten der Luftdruckmessung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Was ist industrielle Lüftung: ein Leitfaden für Produktionsbetriebe
Kurz zusammengefasst:
- Die industrielle Lüftung sorgt für einen kontrollierten Luftaustausch in Produktionshallen und schützt die Gesundheit der Mitarbeiter. Das System umfasst Ventilatoren, Filter, Rohrleitungen und Regelelemente, wobei die richtige Dimensionierung entscheidend für die Effizienz ist. Oft werden die richtige Auswahl des Ventilators, die Wartung der Filter oder die korrekte Auslegung der Rohrleitungen vernachlässigt, was die Leistung des Systems verringert.
Die industrielle Lüftung ist definiert als kontrollierter Luftaustausch in Produktions- und Industrieräumen, dessen Ziel es ist, Frischluft zuzuführen und mit Staub, chemischen Stoffen oder Wärme belastete Luft abzuführen. Der Fachbegriff für diesen Bereich ist industrielle Lufttechnik. Das System besteht aus Ventilatoren, Filtereinheiten, Rohrleitungssystemen und Regelelementen. Eine korrekt ausgelegte industrielle Lüftung schützt die Gesundheit der Mitarbeiter, erfüllt die Anforderungen des Arbeitsschutzes und hält stabile Bedingungen für die Produktionsprozesse aufrecht. Ohne funktionierende Belüftung sammeln sich in den Hallen Schadstoffe an, die Temperatur steigt und die Produktivität sinkt.
Was ist industrielle Lüftung und wie funktioniert sie als System?
Die industrielle Lufttechnik ist eine Gesamtheit von Technologien, die einen kontrollierten Luftaustausch unter anspruchsvollen Produktionsbedingungen gewährleisten. Sie sorgt für die Zufuhr von Frischluft, die Abfuhr von belasteter Luft und stabile Bedingungen auch bei hoher Staubbelastung, dem Vorhandensein chemischer Stoffe oder Wärmebelastung.
Das Grundprinzip ist einfach. Der Ventilator erzeugt einen Unterdruck, der die Luft von der Schadstoffquelle über die Rohrleitungssysteme zu den Filtereinheiten und aus der Halle zieht. Diese gesteuerte Luftbewegung ist das Schlüsselprinzip der industriellen Lüftung. Ohne eine korrekt ausgelegte Luftführung folgt die Luft nicht dem Weg von der Schadstoffquelle zur Abluft, und die Schadstoffe verteilen sich im gesamten Raum.
Das System besteht aus mehreren miteinander verbundenen Teilen. Jeder Teil erfüllt eine konkrete Funktion, und der Ausfall eines Teils verringert die Leistung des gesamten Systems:
- Ventilatoren sorgen für die Luftbewegung und überwinden den Widerstand von Rohrleitungen und Filtern.
- Rohrleitungssysteme führen die Luft von den Absaugpunkten zur Filtration und zum Auslass.
- Filtereinheiten erfassen feste Partikel, Aerosole oder gasförmige Stoffe.
- Regelelemente (Klappen, Ventile) ermöglichen die Steuerung des Durchflusses in verschiedenen Systemzweigen.
- Zusätzliche Abscheider wie Zyklone dienen als Vorfiltration vor den Feinfiltern.
Profi-Tipp: Platzieren Sie die Absaugpunkte so nah wie möglich an der Quelle der Verunreinigung. Je kürzer der Abstand zwischen der Staub- oder Dampfquelle und dem Eintritt in die Absaugleitung, desto geringer ist der erforderliche Luftstrom zum Erfassen der Schadstoffe und desto kleiner kann das Gebläse dimensioniert werden.
Die Effizienz der industriellen Ventilation hängt von einer komplexen Beurteilung des gesamten Systems ab, nicht nur von einzelnen Komponenten. Ein leistungsstarkes Gebläse mit ungeeignet dimensionierter Rohrleitung oder einem verstopften Filter bringt nicht die erwarteten Ergebnisse.
Was ist der Unterschied zwischen einem Axial- und einem Radialventilator?
Die Wahl des richtigen Ventilators gehört zu den wichtigsten Entscheidungen bei der Planung der industriellen Ventilation. Axial- und Radialventilatoren unterscheiden sich in Konstruktion, Leistung und geeignetem Einsatzbereich.
Der Axialventilator bewegt die Luft parallel zur Rotationsachse. Er bewältigt große Luftströme bei geringem Systemwiderstand. Typische Anwendungen umfassen die Belüftung großer Produktionshallen, Lagerhallen oder die Zufuhr von Frischluft in Bereiche ohne lange Leitungswege. Der Radialventilator (Zentrifugalventilator) bewegt die Luft durch Zentrifugalkraft senkrecht zur Rotationsachse. Er erzeugt einen höheren Druck und überwindet den Widerstand langer Rohrleitungsstrecken und Filtereinheiten.
| Parameter | Axialventilator | Radialventilator |
|---|---|---|
| Luftstrom | Hoch | Mittel bis hoch |
| Statischer Druck | Niedrig | Hoch |
| Typischer Einsatz | Hallenbelüftung, Zuluftversorgung | Absaugung mit Filterung, lange Rohrleitungen |
| Geräuschpegel | Niedriger | Höher |
| Energieverbrauch | Niedriger bei geringem Widerstand | Höher, aber effizient bei Widerstand |
Der statische Druck des Ventilators ist ein entscheidender Parameter, der den tatsächlichen Luftdurchsatz im installierten System mit Rohrleitungen und Filtern beeinflusst. Die Hersteller geben den Durchsatz in m³/h bei Nullwiderstand an. In einem realen System mit Rohrleitungen, Klappen und Filtern ist der tatsächliche Durchsatz stets niedriger.
Bei der Wahl des Ventilators müssen nicht nur der Durchsatz, sondern vor allem der statische Druck des Systems und der Widerstand der Filterelemente berücksichtigt werden. Eine Unterschätzung dieses Parameters führt zu einer Unterdimensionierung des gesamten Systems.
Profi-Tipp: Berechnen Sie vor der Auswahl des Ventilators stets den Gesamtwiderstand des Systems. Addieren Sie die Verluste in den Rohrleitungen, an den Klappen, Gittern und Filtern. Wählen Sie erst dann den Ventilator aus, dessen Arbeitspunkt auf seiner Leistungskurve beim gewünschten Durchsatz liegt.
Industrieventilatoren für spezifische Anwendungen, beispielsweise die Kühlung von Schaltschränken, nutzen eine konkrete Stromversorgung und eine Leistung, die als Luftdurchsatz in m³/h angegeben wird. Jede Anwendung erfordert einen anderen Gerätetyp und eine andere Dimensionierung.
Welche Filtertypen werden in der Industrieventilation eingesetzt?
Die Filtration ist ein integraler Bestandteil jedes industriellen Lüftungssystems. Die industrielle Lüftungstechnik nutzt in anspruchsvollen Betrieben Zyklone, Textilfilter, Elektrofilter sowie Adsorptionsfilter. Die Wahl der Filtration hängt von der Art und Zusammensetzung der Schadstoffe ab.
Die richtige Filtration der industriellen Luft beeinflusst direkt die Gesundheit der Mitarbeiter und die Sicherheit der Produktionsbetriebe. Unzureichende Filtration verursacht Berufskrankheiten und verkürzt die Lebensdauer der Maschinen.
Überblick über die wichtigsten Filtertypen und ihre Anwendung:
- Zyklone erfassen schwerere Feststoffpartikel durch Zentrifugalkraft ohne Verbrauch eines Filtermediums. Sie dienen als erste Vorfilterstufe vor Feinfiltern.
- Textilfilter (Gewebefilter) erfassen Feinstaub mit hoher Effizienz. Sie werden in der Holzverarbeitung, beim Metallschleifen oder in der Lebensmittelindustrie eingesetzt.
- Patronenfilter bieten eine große Filterfläche in kompakter Bauweise. Geeignet für Dauerbetrieb mit automatischer Reinigung mit Druckluft.
- Elektrofilter erfassen Aerosole, Ölnebel und Feinpartikel durch elektrostatische Aufladung. Typischer Einsatz in Bearbeitungszentren und Lackierereien.
- Adsorptionsfilter (mit Aktivkohle oder Zeolith) entfernen gasförmige Stoffe, Lösungsmitteldämpfe und Gerüche. Unverzichtbar überall dort, wo Textilfilter nicht ausreichen.
| Filtertyp | Erfasst | Typischer Betrieb |
|---|---|---|
| Zyklon | Grobe Feststoffpartikel | Holzverarbeitende Industrie, Landwirtschaft |
| Textilfilter | Feinstaub | Schleifen, Holz, Lebensmittelindustrie |
| Patronenfilter | Feinstaub, Dauerbetrieb | Schweißen, Metalle, Keramik |
| Elektrostatischer Abscheider | Aerosole, Ölnebel | Bearbeitung, Lackieren |
| Adsorptionsfilter | Gasförmige Stoffe, Dämpfe | Chemische Industrie, Lackierereien |
Die mehrstufige Abscheidung unter Einsatz von Zyklonen und spezialisierten Filtern erhöht die Zuverlässigkeit und Lebensdauer von Industrieventilationssystemen erheblich. Der Zyklon fängt schwerere Partikel ab und reduziert die Belastung der Feinfilter, wodurch sich die Intervalle zwischen dem Austausch der Filtereinsätze verlängern.
Ein detaillierter Überblick über die Arten von Luftfiltersystemen für die Produktion hilft bei der Auswahl der richtigen Kombination für den konkreten Betrieb.
Wie plant man die Industrieventilation für eine Produktionshalle?
Die Planung der Industrieventilation beginnt mit der Berechnung der erforderlichen Luftmenge. Diese Berechnung hängt von der Art der Arbeit, der Anzahl der Mitarbeiter, der Art der Verschmutzung und der thermischen Belastung des Raums ab. Ohne eine korrekte Berechnung entsteht entweder ein unterdimensioniertes System, das seine Funktion nicht erfüllt, oder ein überdimensioniertes System mit unnötig hohen Betriebskosten.
Vorgehensweise bei der Planung des Lüftungssystems für eine Produktionshalle:
- Bestimmen Sie die Verschmutzungsquellen. Erfassen Sie alle Stellen, an denen Staub, Dämpfe, Wärme oder Lärm entstehen. Jede Quelle erfordert einen eigenen Absaugpunkt oder zumindest eine Berücksichtigung im Gesamtdurchfluss.
- Berechnen Sie den erforderlichen Luftdurchfluss. Der Luftaustausch am Arbeitsplatz muss der Art der Arbeit entsprechen. Bei Arbeiten ohne Staub und Chemikalien gilt die Norm von 25 m³/h pro Mitarbeiter. Bei höherer thermischer Belastung oder Geruchsbildung erhöht sich diese Menge um 10 m³/h pro Person.
- Planen Sie die Leitungsführung. Rohrleitungssysteme führen die Luft von den Absaugpunkten zur Filterung und zum Auslass. Ungeeignete Biegungen und Klappen erhöhen die hydraulischen Verluste und verringern die Effizienz des gesamten Systems. Planen Sie die Trassen so direkt wie möglich mit möglichst wenigen Bögen.
- Wählen Sie die Filtration entsprechend der Art der Verunreinigung. Der Filtertyp muss den abzuscheidenden Stoffen entsprechen. Für Staub genügt ein Textil- oder Patronenfilter, für Aerosole ist ein Elektroabscheider erforderlich, für Dämpfe ein Adsorptionsfilter.
- Dimensionieren Sie das Gebläse nach dem Gesamtwiderstand des Systems. Addieren Sie die Verluste in Rohrleitungen, Filtern und sonstigen Elementen. Wählen Sie ein Gebläse mit einem Arbeitspunkt, der dem geforderten Durchfluss bei diesem Widerstand entspricht.
- Berücksichtigen Sie Temperatur und Feuchtigkeit. Hohe Temperatur oder Feuchtigkeit verändern die Luftdichte und damit die tatsächliche Leistung des Gebläses. Diese Parameter beeinflussen sowohl die Wahl des Gebläses als auch das Material der Rohrleitungen und Filter.
Profi-Tipp: Rechnen Sie bei der Planung von Rohrleitungssystemen mit einer Luftgeschwindigkeit im Rohr von 5–10 m/s für Hauptleitungen und 3–6 m/s für Abzweigungen. Höhere Geschwindigkeiten erhöhen Lärm und hydraulische Verluste, niedrigere Geschwindigkeiten führen zu Staubablagerungen in der Rohrleitung.
Richtig dimensionierte Luftverteilungsrohrleitungen sind die Grundlage einer effizienten Luftverteilung in großflächigen Industrieobjekten. Der Rohrdurchmesser bestimmt direkt die Strömungsgeschwindigkeit und damit die hydraulischen Verluste des gesamten Systems.
Das thermische Wohlbefinden der Mitarbeiter ist Bestandteil des Arbeitsschutzes und beeinflusst die Produktivität. Eine überhitzte oder schlecht belüftete Halle erhöht die Fehlerquote und den Krankenstand. Die Lüftung muss nicht nur die Schadstoffe abführen, sondern auch eine akzeptable Temperatur und Luftfeuchtigkeit am Arbeitsplatz gewährleisten.
Wichtige Erkenntnisse
Die industrielle Lüftung funktioniert als System miteinander verbundener Komponenten, bei dem die Gesamtleistung von der richtigen Dimensionierung jedes einzelnen Teils abhängt – vom Gebläse über die Rohrleitungen bis zur Filtration.
| Punkt | Details |
|---|---|
| Definition des Systems | Industrielle Lüftung ist ein gesteuerter Luftaustausch, der die Zufuhr von Frischluft und die Abfuhr von verunreinigter Luft in Produktionsräumen gewährleistet. |
| Auswahl des Ventilators | Axialventilatoren eignen sich für große Räume mit geringem Widerstand, Radialventilatoren für Systeme mit Filterung und langen Leitungen. |
| Mehrstufige Filterung | Ein Zyklon als Vorfilterung verlängert die Lebensdauer der Feinfilter und verringert den Wartungsaufwand. |
| Dimensionierung des Durchflusses | Die Norm schreibt mindestens 25 m³/h pro Mitarbeiter bei staubfreier Arbeit vor, bei thermischer Belastung kommen 10 m³/h pro Person hinzu. |
| Rohrleitungen | Ungeeignete Bögen und Klappen erhöhen die hydraulischen Verluste und verringern den tatsächlichen Luftdurchfluss im System. |
Praxiserfahrungen: Was bei der industriellen Belüftung am häufigsten unterschätzt wird
Der größte Fehler, den ich in der Praxis sehe, ist die Unterdimensionierung des Ventilators. Der Planer oder Betreiber wählt den Ventilator nach dem im Katalog angegebenen Durchfluss bei Nullwiderstand aus. Doch ein reales System mit Rohrleitungen, Filtern und Klappen weist immer einen Widerstand auf. Das Ergebnis ist ein Ventilator, der nur ein Drittel des versprochenen Durchflusses liefert, und die Halle bleibt weiterhin voller Staub oder Dämpfe.
Der zweithäufigste Fehler ist die vernachlässigte Wartung. Die Filtereinsätze verstopfen nach und nach und verringern den Luftdurchfluss. Die regelmäßige Kontrolle des Filterzustands und deren rechtzeitiger Austausch sind entscheidend für den Erhalt der Lüftungsleistung und der Lebensdauer der Anlage. Ich habe Betriebe gesehen, in denen der Filter zwei Jahre lang nicht gewechselt wurde. Der Ventilator lief auf Volllast, aber durch den verstopften Filter strömte kaum Luft.
Das dritte Problem ist der Ansatz „Ich kaufe einen großen Ventilator und löse damit alles". Industrielle Belüftung funktioniert als System. Ein leistungsstarker Ventilator ohne richtig ausgelegte Absaugpunkte, Rohrleitungen und Filterung hilft nicht. Die Schadstoffe müssen direkt an der Quelle erfasst werden, nicht erst, wenn sie sich in der ganzen Halle verteilt haben.
Ich empfehle jedem Betreiber einer Produktionshalle, einmal jährlich eine Revision des Lüftungssystems durchzuführen. Überprüfen Sie den Zustand der Filter, messen Sie den tatsächlichen Luftdurchsatz an den Absaugpunkten und vergleichen Sie ihn mit den Projektwerten. Eine Abweichung von mehr als 20 % weist auf ein Problem hin, das gelöst werden muss, bevor es sich auf die Gesundheit der Mitarbeiter oder die Qualität der Produktion auswirkt.
— Zdeněk
Industrielle Lüftung von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet technische Beratung und die Lieferung von Komponenten für industrielle Lüftungssysteme an. Das Sortiment umfasst Ventilatoren, Filtereinheiten, Rohrleitungszubehör und Regelelemente für Produktionsbetriebe unterschiedlicher Größe.
Das Fachteam von Kompresory-vzduchotechnika hilft bei der Auswahl der richtigen Ausrüstung entsprechend den konkreten Betriebsparametern, der Art der Verschmutzung und dem erforderlichen Luftdurchsatz. Die technische Unterstützung umfasst die Beratung bei der Systemauslegung sowie den Service nach der Installation. Das gesamte Sortiment an Pneumatik, Lufttechnik und Zubehör finden Sie im Bereich Industriepneumatik und Hydraulik auf der Website von Kompresory-vzduchotechnika.
Häufige Fragen
Was ist industrielle Lüftung und wozu dient sie?
Industrielle Lüftung ist ein System für den gesteuerten Luftaustausch in Produktionsräumen. Sie sorgt für die Zufuhr von Frischluft, die Abfuhr verschmutzter Luft und erhält sichere Arbeitsbedingungen für die Mitarbeiter.
Was ist der Unterschied zwischen einem Axial- und einem Radialventilator?
Ein Axialventilator bewegt eine große Luftmenge bei geringem Systemwiderstand und eignet sich für die Belüftung von Hallen. Ein Radialventilator erzeugt einen höheren Druck und überwindet den Widerstand von Filtern und langen Rohrleitungssystemen.
Wie oft müssen die Filter in der industriellen Lüftung gewechselt werden?
Das Austauschintervall hängt von der Betriebsintensität und der Art der Verschmutzung ab. Der Zustand der Filter muss regelmäßig überprüft werden, da verstopfte Filter den Luftdurchsatz verringern und den Ventilator belasten.
Wie viel Luft benötigt ein Mitarbeiter in einer Produktionshalle?
Die Norm schreibt mindestens 25 m³/h pro Mitarbeiter bei Arbeiten ohne Staub und Chemikalien vor. Bei höherer thermischer Belastung oder Geruchsbelästigung erhöht sich diese Menge um 10 m³/h pro Person.
Was ist ein Industrieventilator und wie unterscheidet er sich von einem Haushaltsventilator?
Ein Industrieventilator ist für den Dauerbetrieb, hohe Luftdurchsätze und die Überwindung des Widerstands von Rohrleitungssystemen und Filtern ausgelegt. Ein Haushaltsventilator arbeitet bei geringem Widerstand und kurzzeitigem Betrieb ohne Anforderungen an Filtration oder Staubbeständigkeit.
Empfohlen
- Die Bedeutung von Mehrwegeventilen in industriellen Systemen - Kompresory-Vzduchotechnika.cz
- Wie Druckluftventile funktionieren: entscheidende Rolle und effiziente Lösungen - Kompresory-Vzduchotechnika.cz
- Warum Sicherheitsventile in Industrie und Bauwesen verwenden - Kompresory-Vzduchotechnika.cz
- Sicherheitsventile: Funktion, Auswahl und richtige Kapazität - Kompresory-Vzduchotechnika.cz

Was ist ein Ausblasventil: ein Leitfaden für Techniker
Kurz zusammengefasst:
- Das Ausblasventil steuert den Durchfluss und Druck von Druckluft in pneumatischen Systemen.
- Es wird zwischen Handpistolen und automatisierten, elektrisch angesteuerten Ventilen unterschieden.
Ein Ausblasventil ist eine Vorrichtung zur Steuerung von Durchfluss, Druck und Richtung der Druckluft in pneumatischen Systemen. Der Begriff umfasst zwei unterschiedliche Kategorien: handbetätigte Ausblaspistolen zum manuellen Reinigen und Trocknen sowie automatisierte, elektrisch angesteuerte Ventile für präzise industrielle Anwendungen. In der Fachpraxis werden die automatisierten Varianten als Magnetventil oder Wegeventil bezeichnet. Die richtige Wahl zwischen diesen Typen beeinflusst direkt die Effizienz des gesamten Pneumatikkreises, den Luftverbrauch sowie die Betriebssicherheit.
Was ist ein Ausblasventil und wie funktioniert es?

Das Ausblasventil steuert, wann und wohin die Druckluft im Pneumatikkreis strömt. Handbetätigte Ausblaspistolen arbeiten nach einem einfachen Prinzip: Das Drücken des Abzugs öffnet den Luftstrom durch die Düse. Automatisierte Magnetventile empfangen elektrische Signale von einer SPS und schalten den Durchfluss mit hoher Präzision und Wiederholgenauigkeit. Diese Fähigkeit zur präzisen Luftdosierung ist in automatisierten Fertigungslinien entscheidend, wo eine manuelle Bedienung nicht ausreicht.
Der grundlegende technische Parameter jedes Ventils ist die Anzahl der Wege und Stellungen, die als X/Y angegeben wird. Die Zahl vor dem Schrägstrich bezeichnet die Anzahl der Anschlüsse (Wege), die Zahl danach die Anzahl der Arbeitsstellungen. Die gängigsten Konfigurationen sind:
- 3/2-Wege-Ventil: drei Anschlüsse, zwei Stellungen. Wird zum einfachen Schalten der Luftzufuhr zu einem Verbraucher verwendet, zum Beispiel zu einem Pneumatikzylinder mit einseitiger Bewegung.
- 5/2-Wege-Ventil: fünf Anschlüsse, zwei Stellungen. Standardwahl für doppeltwirkende Pneumatikzylinder, bei denen sowohl die Vorwärts- als auch die Rückwärtsbewegung gesteuert werden muss.
- 5/3-Wege-Ventil: fünf Anschlüsse, drei Stellungen. Bietet zusätzlich eine Mittelstellung, die das Verhalten des Antriebs bei Signal- oder Stromausfall definiert.
Handbetätigte Ausblaspistolen arbeiten bei einem Druck von etwa 6 bar und verbrauchen je nach verwendeter Düse und eingestelltem Druck 110–300 l/min Luft. Dieser Verbrauch ist deutlich höher als bei automatisierten Ventilen, bei denen der Durchfluss exakt nach Bedarf des Prozesses gesteuert wird.
Profi-Tipp: Geben Sie bei der Auslegung eines Pneumatikkreises stets den erforderlichen Durchfluss in l/min bei einem bestimmten Betriebsdruck an. Eine Unterdimensionierung des Durchflusses führt zu einem Druckabfall am Verbrauchsort und zum Leistungsverlust des gesamten Systems.
Was sind die häufigsten Ursachen für Störungen bei Ausblasventilen?
Störungen bei Ausblasventilen haben in der Regel vier Hauptursachen: mechanischen Verschleiß der Dichtungen, Verunreinigungen in der Luft, fehlerhafte Installation und falsche Wahl der Neutralstellung bei 5/3-Wege-Ventilen. Jede dieser Ursachen äußert sich anders und erfordert eine unterschiedliche Herangehensweise an die Prävention.
Übliches Vorgehen bei der Fehlerdiagnose:
- Die Qualität der Druckluft überprüfen. Feuchtigkeit, Öl und feste Partikel zerstören die Dichtungen der Ventile. Filter und Kondensatabscheider vor dem Ventil sind eine Notwendigkeit, kein optionales Zubehör.
- Die Ausrichtung des Ventils bei der Installation überprüfen. Eine falsche Ausrichtung führt zu Funktionsstörungen. Bei einer Reihe von Ventilen ist die vertikale Installation Voraussetzung für die korrekte Funktion und verhindert unerwünschte Leckagen.
- Dichtungen und O-Ringe überprüfen. Mechanischer Verschleiß der Dichtungen äußert sich durch Luftverlust, der als hörbares Zischen oder als Druckabfall im Kreislauf erkennbar ist.
- Die Wahl der Neutralstellung bei 5/3-Wege-Ventilen beurteilen. Eine falsche Neutralstellung verursacht bei Stromausfall eine unkontrollierte Bewegung des Antriebs, was ein Sicherheitsrisiko darstellt.
- Eine regelmäßige Funktionsprüfung durchführen. Das Ventil sollte gleichmäßig schalten, ohne zu klemmen. Eine erhöhte Schaltkraft oder eine verzögerte Reaktion signalisiert Verschleiß oder Verschmutzung.
Die Neutralstellung eines 5/3-Wege-Ventils ist ein kritischer Sicherheitsparameter. Die geschlossene Mittelstellung blockiert den Antrieb bei Stromausfall in seiner Position. Die Abluft-Mittelstellung entlastet den Druck auf beiden Seiten des Zylinders und ermöglicht eine freie Bewegung. Die Druck-Mittelstellung hält den Antrieb auf beiden Seiten unter Druck. Eine Verwechslung dieser Varianten beim Entwurf des Kreislaufs verursacht ein gefährliches Verhalten der Maschine.
Profi-Tipp: Überprüfen Sie bei jedem Ventilwechsel den Zustand des Filters und des Kondensatabscheiders. Verschmutzte Luft ist die häufigste Ursache für ein vorzeitiges Versagen eines neuen Ventils.
Handpistole vs. automatisiertes Ventil: Vergleich der Typen
Die Wahl zwischen einer manuellen und einer automatisierten Lösung hängt von der Anwendung, der geforderten Genauigkeit und der Art der Bedienung ab. Die folgende Tabelle fasst die wichtigsten Unterschiede zusammen:
| Parameter | Handbetätigte Ausblaspistole | Magnetventil |
|---|---|---|
| Steuerung | Manuell, durch Bedienperson | Elektrisches Signal, SPS |
| Betriebsdruck | Bis 6,2 bar | Typisch 2–10 bar |
| Luftverbrauch | 110–300 l/min | Prozessgesteuert |
| Dosiergenauigkeit | Niedrig | Hoch, wiederholbar |
| Typische Anwendung | Reinigung, Trocknung, Wartung | Automatisierung, Fertigung |
| Konfiguration | Einfach (1 Weg) | 3/2, 5/2, 5/3 |
| Sicherheitsmerkmale | Luftsieb | Wahl der Neutralstellung |
Handpistolen, wie zum Beispiel die Modelle SAM mit einem Arbeitsdruck von 6,2 bar und einem Sicherheits-Luftsieb, eignen sich für Servicewerkstätten, Autowerkstätten und Werkstätten. Magnetventile sind überall dort unerlässlich, wo die Bewegung von Pneumatikantrieben automatisch, ohne Anwesenheit eines Bedieners, gesteuert werden muss.
Vorteile von Magnetventilen in der Automatisierung:
- Präzises und wiederholbares Schalten unabhängig vom Bediener
- Integration in SPS-Steuerungssysteme und industrielle Automatisierung
- Möglichkeit der Fernsteuerung und Diagnose
- Wahl der neutralen Stellung für sicheres Verhalten bei Stromausfall
- Geringerer Luftverbrauch durch gesteuerten Durchfluss
Pistolen mit langer Düse ermöglichen die Reinigung enger und schwer zugänglicher Stellen bei einem Druck bis zu 6 bar. Diese Variante ist Standard in der Automobilindustrie und in Maschinenbauwerkstätten, wo Hohlräume und Kanäle ohne Demontage gereinigt werden müssen.
Wie wählt man ein Ausblasventil aus und integriert es richtig?
Die richtige Ventilauswahl beginnt mit der Definition der Anwendung. Der Techniker muss drei grundlegende Parameter kennen: den erforderlichen Betriebsdruck, den benötigten Luftdurchfluss und die Art der Steuerung. Erst auf Grundlage dieser Werte kann der richtige Typ und die richtige Konfiguration gewählt werden.
Kriterien für die Ventilauswahl:
- Betriebsdruck: Das Ventil muss dem maximalen Druck im System mit Reserve standhalten. Der Betrieb an der Grenze des Nenndrucks verkürzt die Lebensdauer der Dichtungen.
- Durchfluss (Kv-Wert): Ein zu kleiner Durchflusskoeffizient verursacht einen Druckabfall. Ein zu großes Ventil erhöht unnötig die Kosten und kann Druckstöße im Kreislauf verursachen.
- Konfiguration der Wege und Stellungen: Für einfaches Schalten genügt 3/2, für bidirektionale Antriebe 5/2, für Anwendungen mit Anforderung an definiertes Verhalten bei Ausfall 5/3.
- Mittelstellung bei 5/3-Ventilen: Die Wahl der Mittelstellung beeinflusst die Betriebssicherheit und den Energieverbrauch. Diese Entscheidung muss Teil der Schaltungsauslegung sein, nicht eine nachträgliche Wahl.
- Medium und Luftqualität: Ventile für geölte Luft können nicht in Systemen ohne Schmierung eingesetzt werden und umgekehrt. Die Herstellerspezifikation ist verbindlich.
- Einbaulage: Eine Reihe von Ventilen erfordert eine bestimmte Ausrichtung für die korrekte Funktion. Horizontale Montage dort, wo der Hersteller vertikale vorschreibt, führt zu Störungen.
Die technische Beratung ist bei der Auswahl eines Ventils für nicht standardmäßige Anwendungen entscheidend. Das Gleichgewicht zwischen Dichtheit, Strömungswiderstand, Regelung und Kosten ist aus Katalogblättern nicht immer ersichtlich. Ein erfahrener Techniker oder Lieferant kann verborgene Risiken der Auslegung erkennen, bevor sie sich als Störung im Betrieb zeigen.
Die Installation des Ventils muss die am Gehäuse markierte Durchflussrichtung beachten. Die Vertauschung von Eingangs- und Ausgangsport führt zu Funktionsstörung oder Beschädigung des Ventils. Nach der Installation ist eine Funktionsprüfung beim Betriebsdruck durchzuführen und die Dichtheit aller Verbindungen zu kontrollieren.
Profi-Tipp: Prüfen Sie bei der Integration eines Magnetventils in ein SPS-System immer die Versorgungsspannung der Spule und den Ausgangstyp des Steuerungssystems. Die Vertauschung der Spannung oder die Verwendung eines falschen Ausgangsmoduls führt zur sofortigen Beschädigung der Spule.
Die Effizienz eines Pneumatiksystems hängt von der gesamten Komponentenkette ab, vom Kompressor über Druckluftbehälter und Luftaufbereitung bis zu Ventilen und Antrieben. Das Ventil ist nur ein Glied. Unterdimensionierte Rohrleitung oder unzureichende Luftaufbereitung entwerten auch ein richtig gewähltes Ventil.
Wichtige Erkenntnisse
Das Ausblasventil funktioniert nur dann zuverlässig, wenn es der Anwendung entspricht, korrekt installiert ist und mit sauberer Luft des entsprechenden Drucks versorgt wird.
| Punkt | Details |
|---|---|
| Definition und Typen | Das Ausblasventil umfasst sowohl Handpistolen als auch Magnetventile; die Wahl hängt von der Anwendung und der geforderten Genauigkeit ab. |
| Konfigurationen 3/2, 5/2, 5/3 | Die Anzahl der Wege und Stellungen bestimmt die Funktion des Ventils im Kreislauf; 5/3 definiert zusätzlich das Verhalten bei Stromausfall. |
| Neutralstellung | Eine fehlerhafte Wahl der Neutralstellung bei einem 5/3-Ventil verursacht Sicherheitsrisiken und eine unkontrollierte Bewegung des Antriebs. |
| Luftqualität | Feuchtigkeit und Verunreinigungen sind die Hauptursache für vorzeitigen Ventilausfall; ein Filter vor dem Ventil ist unerlässlich. |
| Auswahl und Beratung | Die richtige Ventilwahl erfordert Kenntnisse über Druck, Durchfluss und Anwendung; eine technische Beratung verringert das Risiko einer Fehlentscheidung. |
Praxiserfahrungen: Was Techniker übersehen
Zdeněk, Techniker für Pneumatiksysteme
In den Jahren der Arbeit mit pneumatischen Schaltkreisen habe ich festgestellt, dass die größten Probleme nicht durch schlechte Ventile, sondern durch falsche Entscheidungen bei der Auslegung verursacht werden. Der am häufigsten übersehene Parameter ist die Mittelstellung eines 5/3-Wegeventils. Techniker wählen sie danach aus, was auf Lager ist, nicht danach, was die Anwendung erfordert. Das Ergebnis ist ein Antrieb, der sich bei einem Stromausfall unkontrolliert bewegt oder umgekehrt genau dort blockiert bleibt, wo er den Druck entlasten sollte.
Das zweite wiederkehrende Problem ist die Luftqualität. Ich habe Installationen gesehen, bei denen ein neues Ventil innerhalb von drei Monaten ausfiel, weil davor kein Filter vorhanden war. Das Datenblatt des Ventils gibt Anforderungen an die Reinheit des Mediums an, aber kaum jemand liest sie vor der Montage. Dabei kostet ein Filter mit Kondensatabscheider nur einen Bruchteil des Ventilpreises und verlängert dessen Lebensdauer um ein Vielfaches.
Ich empfehle jedem Techniker, bei der Auslegung des Schaltkreises vom Ende her zu beginnen: Was soll bei einem Stromausfall geschehen? Diese Frage bestimmt die Wahl der Mittelstellung und damit auch den Ventiltyp. Erst danach ist es sinnvoll, Durchfluss, Druck und Montageart zu klären. Ein umgekehrtes Vorgehen führt zu einer Überarbeitung der Auslegung oder, im schlimmsten Fall, zu einem Ausfall an der Produktionslinie.
Mehrwegeventile sind in der Industrie Standard, aber ihre korrekte Funktion in Systemen hängt von Details ab, die in den Katalogen nicht aufgeführt sind. Eine Beratung mit dem Lieferanten vor dem Kauf ist eine Investition, keine Zeitverschwendung.
— Zdeněk
Ausblasventile und Pneumatikzubehör bei Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für Pneumatiksysteme, von Ausblaspistolen und Magnetventilen bis hin zu Leitungssystemen, Luftaufbereitung und Kompressoren. Techniker finden hier Produkte für Servicewerkstätten ebenso wie für die industrielle Automatisierung, einschließlich technischer Unterstützung bei der Auswahl der richtigen Lösung.
Für manuelle Anwendungen stehen Ausblas- und Spritzpistolen für die Arbeit mit Druckluft zur Verfügung. Pneumatische Leitungssysteme lassen sich mit Druckluftrohren des Stecksystems in Durchmessern von 15–28 mm ergänzen. Die Luftaufbereitung vor den Ventilen übernehmen Wartungseinheiten für klassische Anwendungen bis 10 bar. Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl von Ventilen, Komponenten sowie kompletten Pneumatikanlagen.
Häufige Fragen
Was ist ein Ausblasventil in der Pneumatik?
Ein Ausblasventil ist ein Gerät zur Steuerung von Durchfluss, Druck und Richtung der Druckluft. Dazu gehören sowohl manuelle Ausblaspistolen als auch automatisierte Magnetventile für industrielle Anwendungen.
Wie funktioniert ein Magnet-Ausblasventil?
Das Magnetventil empfängt ein elektrisches Signal von der SPS und schaltet mechanisch den Luftstrom zwischen den Anschlüssen um. Es ermöglicht eine präzise und wiederholbare Luftdosierung ohne manuelle Bedienung.
Was ist der Unterschied zwischen einem 5/2-Wege-Ventil und einem 5/3-Wege-Ventil?
Das 5/2-Wege-Ventil hat zwei Arbeitsstellungen und wird für doppeltwirkende Antriebe verwendet. Das 5/3-Wege-Ventil fügt eine Neutralstellung hinzu, die das Verhalten des Antriebs bei Ausfall der Stromversorgung oder des Signals definiert.
Was sind die häufigsten Ursachen für Störungen bei Ausblasventilen?
Die Hauptursachen sind verschmutzte Luft mit Feuchtigkeit und Feststoffpartikeln, Verschleiß der Dichtungen, falsche Einbaulage sowie eine fehlerhafte Wahl der Neutralstellung bei 5/3-Wege-Ventilen.
Wo kann man ein Ausblasventil für industrielle Anwendungen kaufen?
Ausblasventile und komplettes Pneumatikzubehör bietet Kompresory-vzduchotechnika, ein spezialisierter Lieferant mit technischer Unterstützung bei der Auswahl der richtigen Lösung für die jeweilige Anwendung.
Empfohlen
- Die Bedeutung von Mehrwegeventilen in industriellen Systemen - Kompresory-Vzduchotechnika.cz
- Was ist ein Absperrventil und wie wird es richtig verwendet - Kompresory-Vzduchotechnika.cz
- Rückschlagventil in Kompressoren: technische Funktion und Anwendung - Kompresory-Vzduchotechnika.cz
- Warum Sicherheitsventile in Industrie und Bauwesen verwenden - Kompresory-Vzduchotechnika.cz

Die Rolle der Schmierung in der Pneumatik: ein Leitfaden für Techniker
Diesen Artikel haben wir mit einem ausführlicheren und aktuelleren Ratgeber zum gleichen Thema zusammengelegt. Fahren Sie hier fort: Wie man das richtige Öl für den Kompressor wählt: der Ratgeber 2026.

Bedeutung der Verdichtungsstufe: ein Leitfaden für Techniker
Kurz gesagt:
- Die Verdichterstufe ist die grundlegende Funktionalität eines Kompressors, die die druckwirksame Verdichtung der Luft bestimmt. Die richtige Konfiguration und regelmäßige Wartung verlängern die Lebensdauer und erhöhen die Effizienz des gesamten Systems. Die Wahl zwischen einer einfacheren und einer mehrstufigen Lösung hängt vom erforderlichen Druck und den Betriebsbedingungen ab.
Die Verdichterstufe ist definiert als eine funktionale Einheit des Kompressors, in der die Luft einen Verdichtungszyklus von niedrigerem zu höherem Druck durchläuft. Dieser Parameter bestimmt, wie effizient das Gerät die Luft verdichtet, welchen Enddruck es erreicht und wie lange es störungsfrei läuft. Für Techniker und Fachleute im Bereich der Druckluft ist das Verständnis der Verdichterstufe die Grundlage für die richtige Auswahl, den Betrieb und die Wartung des gesamten Systems. Einstufige und mehrstufige Konfigurationen unterscheiden sich in Leistung, Energiebedarf und Eignung für bestimmte industrielle Anwendungen.
Wie funktioniert die Verdichterstufe und welche konstruktive Bedeutung hat sie?
Die Verdichterstufe arbeitet nach dem Prinzip der Volumenverringerung der Luft im Arbeitsraum, wodurch der Druck steigt. Bei Kolbenkompressoren verdichtet der Kolben bei seiner Bewegung die Luft im Zylinder, Ventile steuern den Ein- und Austritt der Luft, und jeder Zyklus entspricht einer Verdichtungsstufe. Schraubenkompressoren nutzen rotierende Schraubenrotoren, die die Luft schrittweise entlang der Maschinenachse verdichten.
Die konstruktive Anordnung der Stufen beeinflusst direkt die Kraftbelastung der Kurbelwelle, Vibrationen und Leistungsabfall. Die W-förmige Konfiguration bei dreistufigen Kolbenkompressoren minimiert Torsionsschwingungen und verlängert die Lebensdauer der Lager. Techniker, die diesen Zusammenhang unterschätzen, sehen sich mit vorzeitigen Ausfällen und höheren Reparaturkosten konfrontiert.
Grundlegende Anordnungstypen von Kolbenkompressoren:
- Reihenanordnung (Inline): einfach, geeignet für einstufige Maschinen mit niedrigerem Druck
- V-Konfiguration: zwei Zylinder bilden einen Winkel, bessere Kräfteausgleichung als bei der Reihenanordnung
- W-Konfiguration: drei Zylinder, deutlich geringere Vibrationen, typisch für mehrstufige Industriekompressoren
- Sternanordnung: mehrere Zylinder gleichmäßig um die Kurbelwelle verteilt, maximaler Ausgleich
Jede Anordnung beeinflusst die Lebensdauer der Lager, den Geräuschpegel und die Häufigkeit der Wartungseingriffe. Die richtige Konfiguration der Stufen verringert Vibrationen und Torsionsschwingungen, was direkt die Lebensdauer des Geräts verlängert und Wartungskosten spart.
Profi-Tipp: Überprüfen Sie bei der Auswahl eines Kompressors für den Dauerbetrieb immer die Konfiguration der Zylinder. Die W-Konfiguration oder die Sternanordnung sind für den 24-Stunden-Betrieb deutlich zuverlässiger als eine einfache Reihenbauweise.
Das Funktionsprinzip des Kolbenkompressors wird ausführlicher in der technischen Analyse der Kolbenkompressoren beschrieben, wo Sie auch den Einfluss der Konfiguration auf Betrieb und Wartung finden.
Was ist das Verdichtungsverhältnis und warum entscheidet es über die Leistung?
Das Verdichtungsverhältnis ist eine Zahl, die das Verhältnis des Volumens des Arbeitsraums vor der Verdichtung zum Volumen nach der Verdichtung ausdrückt. Bei Verbrennungsmotoren wird es als Verdichtungsverhältnis des Motors bezeichnet und bestimmt direkt die thermodynamische Effizienz des gesamten Zyklus. Bei Industriekompressoren gilt die gleiche Logik: Ein höheres Verhältnis bedeutet eine stärkere Verdichtung der Luft in einer Stufe.
Ein höheres Verdichtungsverhältnis bringt eine höhere Energieeffizienz und Leistung, erfordert jedoch die Kontrolle der Empfindlichkeit des Kraftstoffs gegenüber Selbstzündung sowie der Materialeigenschaften. Bei Kompressoren bedeutet dies eine höhere thermische Belastung der Komponenten und die Notwendigkeit einer hochwertigen Kühlung. Ohne ausreichende Kühlung steigt die Temperatur der verdichteten Luft auf Werte, die Dichtungen, Schmiermittel sowie die Zylinder selbst beschädigen.
Die strengen Vorschriften zu Verdichtungsverhältnissen im Motorsport zeigen, wie kritisch die genaue Überwachung und Steuerung des Kompressionsgrades ist, um optimale Leistungen zu erzielen, ohne die festgelegten Grenzwerte zu überschreiten.
Ein Beispiel aus der Praxis ist der Motorsport. Die FIA misst ab dem 1. Juni 2026 das Verdichtungsverhältnis von Motoren bei einer Erwärmung auf 130 °C, um illegale Erhöhungen der Verdichtung über den Grenzwert von 16:1 zu verhindern. Diese Maßnahme entstand, weil der Unterschied des Verdichtungsverhältnisses zwischen kaltem und betriebswarmem Zustand des Motors erheblich sein kann und die Energieausnutzung beeinflusst. Industrietechniker sollten sich aus diesem Ansatz eine Lehre ziehen: Die Messung des Verdichtungsverhältnisses nur im kalten Zustand reicht nicht aus.
| Parameter | Niedriges Verdichtungsverhältnis | Hohes Verdichtungsverhältnis |
|---|---|---|
| Ausgangsdruck | Niedriger | Höher |
| Energieeffizienz | Niedriger | Höher |
| Wärmebelastung | Niedriger | Höher |
| Kühlanforderungen | Minimal | Hoch |
| Selbstentzündungsrisiko | Niedrig | Höher |
| Eignung | Leichte Anwendungen | Industriebetrieb |
Einstufige vs. mehrstufige Kompressoren: Was entscheidet über die Wahl?
Die Wahl zwischen einem einstufigen und einem mehrstufigen Kompressor hängt vom erforderlichen Druck, dem Luftvolumen und dem Betriebsprofil ab. Jeder Typ hat klar definierte Stärken und Einschränkungen.
Einstufige Kompressoren
Ein einstufiger Kompressor verdichtet die Luft in einem einzigen Schritt direkt auf den Enddruck. Einstufige Kompressoren erreichen einen Druckbereich von 100–150 psi und eignen sich für leichte bis mittelschwere Anwendungen. Typische Einsatzbereiche umfassen Autowerkstätten, Werkstätten, Bauarbeiten und Druckluftwerkzeuge mit geringerem Luftverbrauch.

Der Vorteil einstufiger Maschinen liegt in der einfachen Konstruktion, den niedrigeren Anschaffungskosten und der einfachen Wartung. Der Nachteil ist die höhere Temperatur der Druckluft und die geringere Energieeffizienz bei höheren Drücken.
Mehrstufige Kompressoren
Ein mehrstufiger Kompressor teilt die Verdichtung in zwei oder mehr Schritte mit Zwischenkühlung zwischen den Stufen auf. Die Zwischenkühlung senkt die Lufttemperatur zwischen den Stufen, erhöht die Luftdichte und steigert dadurch die Effizienz der gesamten Verdichtung. Der Enddruck mehrstufiger Maschinen übersteigt 200 psi, was für industrielle Anwendungen, Lackierung, Fertigung oder die Lebensmittelindustrie notwendig ist.
Bei der Zwischenkühlung geht es nicht nur um die Senkung der Temperatur. Die höhere Luftdichte nach der Kühlung ermöglicht es der nächsten Stufe, mit geringerem Energieverlust zu arbeiten. Die regelmäßige Wartung des Zwischenkühlers ist daher entscheidend für einen stabilen Langzeitbetrieb.
- Kontrollieren Sie den Zwischenkühler bei jeder planmäßigen Wartung. Verschmutzung verringert die Effizienz und erhöht die Austrittstemperatur.
- Überwachen Sie die Druckdifferenz zwischen den Stufen. Eine Abweichung von der Herstellerspezifikation signalisiert Verschleiß an Ventilen oder Kolbenringen.
- Messen Sie die Temperatur der Austrittsluft jeder Stufe einzeln. Ungleichmäßige Werte decken ein Problem auf, bevor es zu einem Ausfall führt.
- Wechseln Sie die Luftfilter nach Betriebsstunden, nicht nur nach Kalender. Staubige Umgebungen verkürzen die Lebensdauer des Filters erheblich.
| Kompressortyp | Druckbereich | Typische Anwendung | Wartungskosten |
|---|---|---|---|
| Einstufig | 100–150 psi | Werkstatt, Autowerkstatt, Baustelle | Niedrig |
| Zweistufig | 150–200 psi | Industrie, Lackiererei, Produktion | Mittel |
| Mehrstufig (3+) | über 200 psi | Schwerindustrie, Spezialanwendungen | Höher |
Profi-Tipp: Ein zweistufiger Kompressor mit Zwischenkühlung verbraucht bei gleicher Leistung weniger Energie als eine einstufige Maschine, die an der Grenze ihres Druckbereichs arbeitet. Wenn Ihr Betrieb dauerhaft einen Druck über 10 bar erfordert, amortisiert sich die zweistufige Lösung durch Energieeinsparungen innerhalb von zwei Jahren.
Einen detaillierten Vergleich und die Vorteile zweistufiger Maschinen finden Sie im Artikel über die Effizienz zweistufiger Kompressoren.
Praktische Anwendungen und Empfehlungen für Techniker im Betrieb
Die richtige Wahl der Verdichtungsstufe für eine konkrete Anwendung beugt den meisten Betriebsproblemen vor. Ein Techniker, der die Anforderungen seines Betriebs kennt, wählt die richtige Maschine aus und stellt sie so ein, dass sie im optimalen Bereich arbeitet.
Häufigste Fehler bei Auswahl und Betrieb:
- Unterschätzung des erforderlichen Drucks: ein Kompressor, der dauerhaft an der oberen Grenze seines Bereichs arbeitet, verschleißt schneller und verbraucht mehr Energie
- Ignorieren des Betriebszyklus: eine für den Aussetzbetrieb ausgelegte Maschine versagt im Dauerbetrieb vorzeitig
- Vernachlässigung der Kühlung: unzureichende Kühlung des Kompressorraums erhöht die Ansaugtemperatur und verringert die Effizienz
- Falsche Schmierstoffwahl: ein ungeeignetes Schmiermittel verkokt bei hohen Temperaturen und verschmutzt die Ventile
- Vernachlässigung der Zylinderkonfiguration: die Wahl einer einstufigen Maschine dort, wo eine mehrstufige erforderlich ist, führt zu Überlastung und verkürzter Lebensdauer
Die Wahl des richtigen Kompressors für den industriellen Einsatz umfasst mehr Parameter als nur Druck und Durchfluss. Die Faktoren für die Auswahl eines Industriekompressors umfassen das Betriebsprofil, die Netzqualität, die Anforderungen an die Luftreinheit sowie den Wartungsplan.
Die richtige Einstellung der Verdichtungsstufe bringt messbare Ergebnisse. Sie senkt den Energieverbrauch, verlängert die Intervalle zwischen Serviceeinsätzen und erhöht die Zuverlässigkeit der Druckluftversorgung. Techniker, die regelmäßig die Druckparameter und Temperaturen der einzelnen Stufen kontrollieren, erkennen Verschleiß früher, bevor er einen ungeplanten Stillstand verursacht. Tipps zur Energieeinsparung mit dem Kompressor zeigen, wie die richtige Einstellung der Verdichtungsstufe die Betriebskosten direkt beeinflusst.
Wichtigste Erkenntnisse
Eine richtig gewählte und eingestellte Verdichtungsstufe bildet die Grundlage für einen energieeffizienten, zuverlässigen und langfristig nachhaltigen Betrieb jedes Verdichtungssystems.
| Punkt | Details |
|---|---|
| Definition der Verdichtungsstufe | Eine funktionale Einheit des Kompressors, die einen Verdichtungszyklus der Luft von einem niedrigeren auf einen höheren Druck gewährleistet. |
| Einfluss der Konfiguration auf die Lebensdauer | W-Konfiguration und Sternanordnung minimieren Vibrationen und verlängern die Lebensdauer der Lager. |
| Verdichtungsverhältnis und Leistung | Ein höheres Verdichtungsverhältnis erhöht die Effizienz, erfordert jedoch eine hochwertige Kühlung und Kontrolle der thermischen Belastung. |
| Vorteil der Zwischenkühlung | Die Zwischenkühlung bei mehrstufigen Kompressoren erhöht die Luftdichte und verringert Energieverluste. |
| Wartung als Prävention | Die regelmäßige Kontrolle des Zwischenkühlers, der Ventile und der Druckunterschiede zwischen den Stufen beugt ungeplanten Stillständen vor. |
Die Verdichtungsstufe in der Praxis: was ich in Jahren im Feld gelernt habe
Techniker machen am häufigsten den Fehler, wenn sie einen Kompressor nach dem Katalogdruck und -durchfluss auswählen und dabei die Stufenkonfiguration übersehen. Ich habe Werkstätten gesehen, in denen eine einstufige Maschine dauerhaft bei 10 bar arbeitete, weil „das schon immer so war“. Das Ergebnis waren überhitzte Ventile, verkürzte Lebensdauer des Schmiermittels und ein Serviceeinsatz alle drei Monate statt einmal im Jahr.
Die zweite Sache, die mich in der Praxis überrascht hat, ist die Unterschätzung der Zwischenkühlung. Techniker reinigen den Zwischenkühler oft erst dann, wenn der Kompressor zu überhitzen beginnt. Richtig wäre es, den Zwischenkühler bei jeder geplanten Inspektion zu berücksichtigen, denn schon eine Verschmutzung von lediglich 20 % verringert die Effizienz der gesamten zweiten Stufe erheblich.
Die Zukunft der Verdichtungssysteme geht in Richtung integrierter Sensoren, die Druck und Temperatur jeder Stufe in Echtzeit überwachen. Maschinen mit dieser Funktion ermöglichen eine vorausschauende Wartung und vermeiden ungeplante Stillstände. Für Techniker bedeutet das, dass die Kenntnis der Verdichtungsstufe nicht mehr nur mechanisch, sondern auch datenbasiert wird.
Ich empfehle jedem Techniker: Lernen Sie, das Druckdiagramm Ihres Kompressors zu lesen. Eine Abweichung vom normalen Verlauf zwischen den Stufen ist das erste Warnsignal für ein Problem, lange bevor es sich als Störung zeigt.
— Zdeněk
Technische Lösungen für Verdichtungssysteme von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet technische Ausrüstung für Fachleute, die zuverlässige Werkzeuge für den Betrieb und die Wartung von Verdichtungssystemen benötigen. Das Sortiment umfasst pneumatische und hydraulische Komponenten, die sowohl für einstufige als auch für mehrstufige Anwendungen geeignet sind.
Für Techniker, die mit Druckluft arbeiten, steht das Professional KIT Pistolen für Druckluft zur Verfügung, das Werkzeuge für den täglichen Betrieb von Verdichtungssystemen enthält. Ergänzende pneumatische und hydraulische Komponenten decken die Bedürfnisse industrieller Betriebe ab, von der Grundwartung bis zu anspruchsvollen Anwendungen. Das Team von Kompresory-vzduchotechnika bietet technische Unterstützung bei der Auswahl der richtigen Ausrüstung für das jeweilige Verdichtungssystem.
Häufig gestellte Fragen
Was ist eine Kompressionsstufe bei einem Kompressor?
Eine Kompressionsstufe ist eine funktionale Einheit des Kompressors, in der die Luft einen Verdichtungszyklus von einem niedrigeren zu einem höheren Druck durchläuft. Jede Stufe arbeitet mit eigenen Ventilen, einem Kolben oder Rotor und einem Kühlsystem.
Was ist der Unterschied zwischen einem einstufigen und einem zweistufigen Kompressor?
Ein einstufiger Kompressor verdichtet die Luft in einem Schritt auf einen Druck von 100–150 psi, ein zweistufiger teilt die Verdichtung in zwei Schritte mit Zwischenkühlung auf und erreicht einen Druck über 200 psi. Die zweistufige Maschine ist bei höheren Drücken energieeffizienter.
Warum ist die Zwischenkühlung bei mehrstufigen Kompressoren wichtig?
Die Zwischenkühlung senkt die Temperatur der Luft zwischen den Stufen und erhöht ihre Dichte, was es der nächsten Stufe ermöglicht, mit geringerem Energieverlust zu arbeiten. Ein vernachlässigter Zwischenkühler verringert die Verdichtungseffizienz und verkürzt die Lebensdauer der Komponenten.
Wie beeinflusst das Kompressionsverhältnis die Leistung des Kompressors?
Ein höheres Kompressionsverhältnis erhöht die Energieeffizienz und den Ausgangsdruck, erhöht aber gleichzeitig die thermische Belastung der Komponenten. Ohne ausreichende Kühlung kommt es zu Schäden an Dichtungen, Schmiermittel und Zylindern.
Woran erkennt man, dass eine Kompressionsstufe gewartet werden muss?
Ein Signal dafür ist eine Abweichung der Druckdifferenz zwischen den Stufen von den vom Hersteller angegebenen Werten, eine erhöhte Temperatur der Ausgangsluft oder ungewöhnliche Vibrationen. Die regelmäßige Kontrolle dieser Parameter ermöglicht es, Verschleiß zu erkennen, bevor er einen Ausfall verursacht.
Empfohlen
- Definition des Arbeitszyklus eines Kompressors: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Checkliste des Zubehörs für Kompressoren: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Die Rolle der Schmierung im Kompressor: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Was bedeutet pneumatische Sicherheit in der Industrie
Kurz gesagt:
- Die richtige pneumatische Sicherheit kombiniert schnelle Notventile, SIL-Kreise und physische Verriegelungen, was das Risiko schwerer Verletzungen erheblich reduziert. Die Schlüsselelemente sind Notventile mit einer Reaktionszeit von bis zu 50 ms, die Überwachung ihres Zustands und robuste Verriegelungsmechanismen, die nicht verwechselt werden dürfen. Wichtig ist auch die Analyse gemeinsamer Fehlerursachen sowie die Einhaltung von Normen, um einen echten Schutz der Mitarbeiter zu gewährleisten.
Pneumatische Sicherheit ist definiert als eine Reihe technischer Maßnahmen und Systeme, die zur Unfallverhütung und zum Schutz der Mitarbeiter beim Betrieb pneumatischer Anlagen in der Industrie entwickelt wurden. Sie umfasst drei Schlüsselkomponenten: Notabschaltventile mit einer Reaktionszeit von 15–50 ms, Sicherheitskreise mit SIL-Level und Zweidruck-Verriegelungen, die ein versehentliches Entweichen von Druck verhindern. Richtig implementierte pneumatische Sicherheitssysteme reduzieren das Risiko schwerer Verletzungen um 96–99 %. Für Techniker und Manager in der Fertigung bedeutet dies einen klaren Rahmen: Ohne diese Elemente können weder die gesetzlichen Anforderungen erfüllt noch ein echter Schutz der Bediener gewährleistet werden.
Was bedeutet pneumatische Sicherheit und wie funktionieren ihre Schlüsselkomponenten?
Pneumatische Sicherheit basiert auf drei funktionalen Ebenen: schnellem Abschalten des Kreises, physischer Druckverriegelung und kontrollierter Überwachung des Systemzustands. Jede Ebene erfüllt eine andere Funktion und ergänzt sich gegenseitig.
Notabschaltventile
Notabschaltventile müssen den pneumatischen Kreis innerhalb von 15–50 ms schließen. Diese Geschwindigkeit ist entscheidend: Die menschliche Reaktion dauert etwa 200 ms, sodass das Ventil handeln muss, bevor der Bediener die Gefahr überhaupt wahrnimmt. Standardkonstruktionen nutzen doppelte Magnetspulen mit dynamischer Überwachung der Spulenposition. Diese Anordnung gewährleistet eine automatische Diagnose und Fehlertoleranz innerhalb von Sicherheitskreisen mit SIL-Stufe.
Die Zustandsüberwachung des Ventils ist keine optionale Ergänzung. Ohne kontinuierliche Rückmeldung über die Position des Schiebers kann nicht bestätigt werden, dass das Ventil den Kreis nach Aktivierung des Nothalts tatsächlich geschlossen hat. Ein korrektes Design des Sicherheitskreises umfasst daher redundante Positionssensoren und automatische Testzyklen.
Pneumatische Verriegelung versus Sicherheitsschalter
Diese beiden Elemente erfüllen grundlegend unterschiedliche Funktionen, werden jedoch von Technikern in der Praxis oft verwechselt. Die pneumatische Verriegelung bildet eine physische Barriere gegen das versehentliche Entweichen von Druck. Sie isoliert mechanisch die Energiequelle und verhindert einen erneuten Start des Systems ohne bewussten Eingriff des Bedieners.
Der Sicherheitsschalter hingegen steuert den Systembetrieb im Start/Stopp-Modus. Er verhindert nicht physisch das versehentliche Entweichen von Druck und kann daher nicht als Ersatz für die Verriegelung bei Wartungsarbeiten oder beim Betreten des Gefahrenbereichs verwendet werden. Beide Elemente sind notwendig und ergänzen sich gegenseitig.
Die Rolle von Sicherheitskreisen mit SIL-Level
Sicherheitskreise mit SIL-Stufe (Safety Integrity Level) bestimmen, wie zuverlässig ein System seine Sicherheitsfunktion bei einer Anforderung zum Stillstand erfüllt. Eine höhere SIL-Stufe bedeutet eine geringere Wahrscheinlichkeit eines Ausfalls bei Anforderung (PFDavg). Redundanz im Kreis, also die Verdopplung von Ventilen oder Sensoren, erhöht direkt die erreichte SIL-Stufe. Ohne einen korrekt ausgelegten Kreis kann nicht garantiert werden, dass die Sicherheitsfunktion genau dann funktioniert, wenn sie am dringendsten benötigt wird.
Profi-Tipp: Prüfen Sie bei der Auslegung eines Sicherheitskreises stets, ob der Ventilhersteller zertifizierte Werte für PFDavg und B10d bereitstellt. Ohne diese Daten kann keine Validierung der SIL-Stufe durchgeführt werden.
Wie reduziert pneumatische Sicherheit Risiken in Produktionsbetrieben?
Ein umfassender Ansatz zur Sicherheit pneumatischer Systeme reduziert das Risiko schwerer Verletzungen um 96–99 %. Diese Zahl gilt für Systeme, die schnelle Ventile, SIL-Kreise und korrekt dimensionierte Verriegelungen kombinieren. Ein einzelnes Notventil ohne Redundanz und Überwachung erreicht dieses Ergebnis nicht.
Die Reaktionsgeschwindigkeit des Ventils beeinflusst direkt das Ausmaß der Verletzung. Ein Ventil, das in 50 ms reagiert, schließt den Kreis, bevor das bewegliche Maschinenteil in Kontakt mit der Bedienperson kommt. Ein Ventil mit einer Reaktionszeit von 200 ms oder mehr bietet diesen Schutz nicht. Eine korrekte Dimensionierung umfasst daher die Berechnung der Stillstandszeit des gesamten Bewegungssystems, nicht nur des Ventils selbst.
Sicherheitsmaßnahmen in der Pneumatik wirken sich auch direkt auf die Betriebszuverlässigkeit aus. Ein System mit automatischer Diagnose erkennt die Verschlechterung eines Ventils, bevor sie einen ungeplanten Produktionsausfall verursacht. Der präventive Ansatz senkt somit die Kosten für ungeplante Stillstände und hält gleichzeitig die Sicherheitsfunktionen betriebsbereit.
Der gesetzliche Rahmen in der Tschechischen Republik und der EU verlangt von Maschinenherstellern den Nachweis der Konformität mit den Normen der Reihe EN ISO 13849 oder EN 62061. Diese Normen verweisen direkt auf Performance Level (PL) und SIL-Stufen, die Sicherheitskreise erfüllen müssen. Die Nichteinhaltung dieser Anforderungen bedeutet nicht nur eine rechtliche Haftung, sondern auch höhere Versicherungsprämien und das Risiko einer Produktionsstilllegung bei einer Kontrolle.
Profi-Tipp: Berücksichtigen Sie bei der Konformitätsbewertung nach EN ISO 13849 die gesamte Sicherheitskette: Sensor, Logik und Aktor. Ein Fehler in einem Glied senkt die Gesamt-Performance-Level des Systems.
Welche Gefahren bergen pneumatische Systeme und wie beugt man ihnen vor?
Pneumatische Systeme bergen vier Hauptrisikokategorien: unkontrollierten Luftaustritt, nach der Abschaltung verbleibenden Druck, Energiefreisetzung und mechanisches Versagen durch Verunreinigung.
Gefahr durch unkontrollierten Luftaustritt
Austretende Abluft kann mechanische Verletzungen, Gehörschäden und Bauteilversagen verursachen. Der Lärm bei direktem Luftaustritt überschreitet 100 dB, wobei eine kumulative Exposition über 85 dB bei langfristiger Einwirkung das Gehör schädigt. Die kinetische Energie von mit der Luft mitgerissenen Partikeln bei einer Geschwindigkeit von 100 m/s reicht aus, um die Haut zu durchdringen oder das Auge zu verletzen.
Austrittsgeschwindigkeiten über 30 m/s an zugänglichen Stellen gelten als Risikofaktor. Die Norm ISO 4414 empfiehlt daher die Durchflussregulierung als Standardmaßnahme. Schalldämpfer, Durchflussregler und spezielle Abluftleitungen sind konkrete technische Lösungen, die dieses Risiko beseitigen.
Übersicht der wichtigsten Gefahren und Schutzmaßnahmen
| Gefahrenart | Ursache | Schutzmaßnahme |
|---|---|---|
| Austrittslärm | Direkter Austritt über 85 dB | Schalldämpfer, Abluftleitung |
| Kinetische Energie von Partikeln | Luftgeschwindigkeit über 30 m/s | Durchflussregler, Austrittsschutz |
| Angesammelter Druck | Restenergie nach dem Abschalten | Verriegelung, Entlüftungsventil |
| Luftkontamination | Schmutz, Feuchtigkeit, Öl | Filtration, regelmäßiger Filterwechsel |
Verfahren zum sicheren Abschalten des Systems
- Schließen Sie die Druckluftzufuhr mit dem Hauptabsperrventil.
- Aktivieren Sie die Verriegelung (Lockout) an der Energiezufuhr.
- Entlüften Sie das System über das Entlüftungsventil oder den manuellen Auslass mit Schalldämpfer.
- Überprüfen Sie mit einem Manometer, dass der Druck im gesamten Kreislauf auf null gefallen ist.
- Erst danach dürfen Sie den Gefahrenbereich betreten oder mit Servicearbeiten beginnen.
Der in Pneumatikzylindern oder Speichern angesammelte Druck bleibt auch nach dem Schließen der Zufuhr bestehen. Diese Tatsache ist die Ursache zahlreicher Arbeitsunfälle bei Servicearbeiten. Die Entlüftung muss alle Zweige des Kreislaufs umfassen, nicht nur die Hauptzufuhr.
Regelmäßige Wartung und Prüfung der Sicherheitseinrichtungen sind Voraussetzung für den Erhalt der Funktionsfähigkeit. Die Prüfintervalle werden anhand des PFDavg-Werts und der geforderten SIL-Stufe festgelegt. Die in moderne Ventile integrierte automatische Diagnose vereinfacht diesen Prozess, ersetzt jedoch nicht die periodische physische Überprüfung.
Wie wählt man pneumatische Sicherheitsmaßnahmen aus und implementiert sie?
Die Auswahl der Sicherheitskomponenten beginnt mit einer Risikobeurteilung. Ohne eine formale Risikobeurteilung gemäß EN ISO 12100 lässt sich nicht bestimmen, welche SIL-Stufe oder Performance-Level PL die Sicherheitsfunktion erfüllen muss. Die Risikobeurteilung ist somit eine Ausgangsbedingung, keine Formalität.
Auswahl von Verriegelungseinrichtungen gemäß ČSN EN 1088
Die Wahl der Verriegelungseinrichtungen muss auf der Risikobeurteilung, der Kompatibilität mit dem Steuerungssystem der Maschine und den Anforderungen der Norm ČSN EN 1088 basieren. Ein zentraler Fehler in der Praxis besteht darin, dass die Verriegelungseinrichtung als Zusatz hinzugefügt wird, statt als integrierter Sicherheitsbestandteil des Steuerungssystems. Dieser Fehler verringert das insgesamt erreichte SIL-Niveau.
Vergleich der Typen von Verriegelungseinrichtungen
| Gerätetyp | Funktion | Geeignete Anwendung |
|---|---|---|
| Mechanische Verriegelung | Physische Isolierung der Druckquelle | Servicearbeiten, Zutritt zur Zone |
| Elektropneumatische Verriegelung | Gesteuertes Schließen mit Rückmeldung | Automatisierte Anlagen, SIL 2–3 |
| Sicherheitsschalter | Start/Stopp-Steuerung | Betriebssteuerung, keine Trennung |
| Not-Absperrventil | Schnelles Abschalten des Kreislaufs | Schutz bei Gefahrenerkennung |
Empfohlene Umsetzungsschritte
- Führen Sie eine Risikobeurteilung gemäß EN ISO 12100 durch und bestimmen Sie den erforderlichen PL- oder SIL-Wert für jede Sicherheitsfunktion.
- Wählen Sie Ventile mit vom Hersteller zertifizierten PFDavg- und B10d-Werten.
- Überprüfen Sie die Kompatibilität der Verriegelungseinrichtungen mit dem Steuerungssystem der Maschine vor dem Kauf.
- Entwerfen Sie einen redundanten Stromkreis mit Zustandsüberwachung für Funktionen ab SIL 2.
- Dokumentieren Sie die Installation und führen Sie vor der Inbetriebnahme einen Validierungstest durch.
- Legen Sie die Intervalle der periodischen Prüfung anhand des geforderten PFDavg-Werts fest.
Die Norm ČSN EN 1088 definiert die Prinzipien für die Gestaltung und Auswahl von Verriegelungseinrichtungen an Schutzeinrichtungen. Ihr praktischer Nutzen besteht darin, dass sie konkrete Kriterien für die Auswahl liefert: Antriebsart, Verriegelungsmethode und Anforderungen an die Überwachung. Ein Techniker, der diese Norm kennt, kann die Wahl einer bestimmten Einrichtung bei einem Audit oder bei der Kommunikation mit der Versicherung begründen.
Bei der Montage eines pneumatischen Systems gilt, dass Sicherheitselemente vor der ersten Inbetriebnahme installiert werden müssen und nicht nachträglich. Eine nachträgliche Installation erhöht die Kosten und beeinträchtigt oft das erreichbare SIL-Niveau aufgrund von Einschränkungen in der Verdrahtung.
Eine unzureichende Berücksichtigung von Ausfällen mit gemeinsamer Ursache (CCF) kann das Sicherheitsniveau des Systems um ein Vielfaches senken. CCF umfasst Druckschwankungen, Luftverunreinigung oder ungünstige Umgebungsbedingungen, die den gleichzeitigen Ausfall mehrerer redundanter Elemente verursachen können. Eine korrekte Auslegung umfasst daher die CCF-Analyse als Bestandteil der Validierung des Sicherheitsstromkreises.
Wichtigste Erkenntnisse
Pneumatische Sicherheit erfordert eine Kombination aus schnellen Notventilen, SIL-Stromkreisen und physischer Verriegelung, wobei eine korrekte Implementierung das Risiko schwerer Verletzungen um 96–99 % senkt.
| Punkt | Details |
|---|---|
| Reaktionszeit der Ventile | Not-Aus-Ventile müssen den Kreislauf innerhalb von 15–50 ms absperren, damit der Schutz wirksam ist. |
| Verriegelung vs. Schalter | Die Verriegelung isoliert den Druck physisch; der Schalter steuert den Betrieb. Sie können sich nicht gegenseitig ersetzen. |
| CCF-Analyse | Ausfälle mit gemeinsamer Ursache können die Redundanz zunichtemachen; die CCF-Analyse ist verpflichtend. |
| Norm ČSN EN 1088 | Sie definiert die Auswahlkriterien für Verriegelungseinrichtungen; die Risikobeurteilung ist eine Eingangsvoraussetzung. |
| Abluft | Geschwindigkeiten über 30 m/s und Lärm über 85 dB erfordern Schalldämpfer und Durchflussregler. |
Praxisblick: Wo pneumatische Sicherheit am häufigsten versagt
Ich arbeite seit vielen Jahren mit pneumatischen Systemen und sehe immer wieder dasselbe Muster: Das Unternehmen erfüllt die gesetzlichen Mindestanforderungen, lässt sich eine Konformitätserklärung ausstellen und betrachtet die Angelegenheit als erledigt. Das Problem ist, dass Mindestkonformität und tatsächliche Sicherheit zwei verschiedene Dinge sind.
Der häufigste Fehler, den ich sehe, ist das Fehlen einer CCF-Analyse. Techniker installieren redundante Ventile und gehen davon aus, damit SIL 2 erreicht zu haben. Wenn jedoch beide Ventile dieselbe Druckluftzufuhr mit schwankendem Druck teilen oder derselben Kontamination ausgesetzt sind, ist die Redundanz illusorisch. Ein einziger gemeinsamer Faktor kann den gleichzeitigen Ausfall beider Elemente verursachen.
Der zweite wiederkehrende Fehler ist die Verwechslung von Sicherheitsschalter und Verriegelung. Ich habe Betriebe gesehen, in denen der Techniker vor dem Betreten der Gefahrenzone nur den Schalter ausgeschaltet hat. Ein Schalter kann versehentlich oder absichtlich wieder eingeschaltet werden. Eine Verriegelung nicht. Diese Verwechslung hat in der Vergangenheit Menschenleben gekostet.
Ich empfehle jedem Produktionsleiter, einmal jährlich ein internes Audit der Sicherheitsfunktionen durchzuführen. Kein Papieraudit, sondern eine physische Überprüfung: Aktivieren Sie den Not-Halt und messen Sie die Reaktionszeit. Überprüfen Sie, ob Verriegelungseinrichtungen bei Wartungsarbeiten tatsächlich in Betrieb sind. Die Schulung der Techniker im Bereich sichere Nutzung von Druckluftwerkzeugen ist eine Investition, die sich schneller auszahlt, als man denkt.
Ein umfassendes Sicherheitskonzept in Hochrisikoanwendungen darf nicht nur auf der minimalen Einhaltung von Vorschriften basieren. Die Kombination mehrerer Technologien erhöht die Sicherheit und die Betriebszuverlässigkeit deutlich. Das ist keine Theorie, das ist Praxis.
— Zdeněk
Sichere Druckluftsysteme von Kompresory-vzduchotechnika
Kompresory-vzduchotechnika bietet technisches Know-how und ein Produktsortiment für den Aufbau sicherer Druckluftsysteme in der Produktion. Von Druckluftaufbereitungseinheiten über Rohrleitungssysteme bis hin zu Schraubenkompressoren für industrielle Anwendungen – alles mit Schwerpunkt auf zuverlässigem Betrieb und Übereinstimmung mit den Sicherheitsnormen.
Techniker und Manager, die die Umsetzung von Sicherheitsmaßnahmen oder die Auswahl von Komponenten für eine konkrete Anwendung klären müssen, können direkt auf der Website eine fachliche Beratung in Anspruch nehmen. Kompresory-vzduchotechnika bietet technische Unterstützung bei der Auswahl von Kompressoren, Rohrleitungssystemen und Zubehör für einen sicheren und effizienten Betrieb der Pneumatik. Das Sortiment der Schraubenkompressoren SCR deckt industrielle Anwendungen mit hohen Anforderungen an Zuverlässigkeit und Kontinuität der Druckluftversorgung ab.
Häufig gestellte Fragen
Was bedeutet pneumatische Sicherheit in der Industrie?
Pneumatische Sicherheit ist eine Reihe technischer Maßnahmen zum Schutz der Mitarbeiter vor Risiken pneumatischer Systeme, insbesondere vor unkontrolliertem Druckablass, Abluft und mechanischen Bewegungen. Sie umfasst Notventile, Verriegelungen, SIL-Sicherheitskreise und regelmäßige Tests.
Was ist der Unterschied zwischen einer pneumatischen Verriegelung und einem Sicherheitsschalter?
Eine pneumatische Verriegelung isoliert physisch die Druckquelle und verhindert ein erneutes Starten ohne bewussten Eingriff. Ein Sicherheitsschalter steuert lediglich den Start/Stopp-Betrieb und bietet bei Wartungsarbeiten keinen physischen Schutz.
Wie schnell muss ein Not-Absperrventil reagieren?
Das Not-Absperrventil muss den pneumatischen Kreislauf innerhalb von 15–50 ms absperren. Diese Reaktionszeit ist kürzer als die menschliche Reaktionszeit, wodurch der Schutz greift, bevor das Bedienpersonal die Gefahr überhaupt wahrnimmt.
Welche Normen regeln die pneumatischen Sicherheitsmaßnahmen?
Die wichtigsten Normen sind EN ISO 13849 und EN 62061 für Sicherheitsfunktionen von Steuerungssystemen, ČSN EN 1088 für Verriegelungseinrichtungen und ISO 4414 für allgemeine Anforderungen an pneumatische Systeme. Die Risikobeurteilung nach EN ISO 12100 ist die Grundvoraussetzung für die Auswahl der richtigen Maßnahmen.
Warum ist die CCF-Analyse für pneumatische Sicherheitssysteme wichtig?
Ausfälle mit gemeinsamer Ursache (CCF) können dazu führen, dass mehrere redundante Elemente gleichzeitig versagen, zum Beispiel bei Druckschwankungen oder Luftverunreinigung. Ohne eine CCF-Analyse kann ein scheinbar redundantes System als Ganzes ausfallen und das angegebene SIL-Niveau nicht erreichen.
Empfohlen
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Warum Pneumatik einsetzen: Effizienz, Geschwindigkeit und Sicherheit - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Pneumatikwerkzeuge im Jahr 2025: Trends und Innovationen - Kompresory-Vzduchotechnika.cz

Warum die Luftfeuchtigkeit überwacht werden sollte: ein Leitfaden für ein gesundes Zuhause
Dieser Artikel ist nicht mehr aktuell. Gehen Sie bitte auf die Startseite oder schauen Sie in unseren Ratgeber.
Warum die Luftreinheit gemessen wird: Methoden und Gesundheit
Dieser Artikel ist nicht mehr aktuell. Gehen Sie bitte auf die Startseite oder schauen Sie in unseren Ratgeber.

Vorgehensweise beim Aufbau der Druckluftverteilung: Montageanleitung
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Fahren Sie hier fort: Ratgeber zur industriellen Luftverteilung: Effizienz des Betriebs.

Checkliste für Kompressorzubehör: Leitfaden für Techniker
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Weiter geht es hier: Worauf beim Kauf eines Kompressors zu achten ist: Checkliste für Werkstatt und Firma.

Grundlegende Anforderungen an den Kompressorraum: Leitfaden 2026
Kurz gesagt:
- Die korrekte Auslegung eines Kompressorraums hängt von der detaillierten Bestimmung von Durchfluss und Druck entsprechend dem tatsächlichen Verbrauch ab.
- Wichtig sind auch konstruktive und räumliche Absicherungen, beispielsweise die Tragfähigkeit des Bodens und eine geregelte Belüftung, die die Anlage vor Überhitzung und Vibrationen schützt.
Die grundlegenden Anforderungen an einen Kompressorraum sind eine Gesamtheit technischer, konstruktiver und betrieblicher Kriterien, die für einen sicheren und wirtschaftlichen Betrieb des Drucklufterzeugungssystems in einer industriellen Umgebung erfüllt sein müssen. Ein korrekt ausgelegter Kompressorraum gewährleistet eine stabile Versorgung mit Druckluft, minimiert Energieverluste und verlängert die Lebensdauer der Anlage. Dieser Leitfaden behandelt die wichtigsten Bereiche – von der Dimensionierung von Durchfluss und Druck über konstruktive Standards bis hin zur Steuerung von Mehrkompressorsystemen. Er basiert auf den Empfehlungen von Atlas Copco und den Normen IEC 61511, sodass Sie einen Überblick erhalten, den Sie direkt bei der Planung oder Modernisierung eines Kompressorraums anwenden können.
1. Grundlegende Anforderungen an einen Kompressorraum: Durchfluss und Druck als Ausgangspunkt
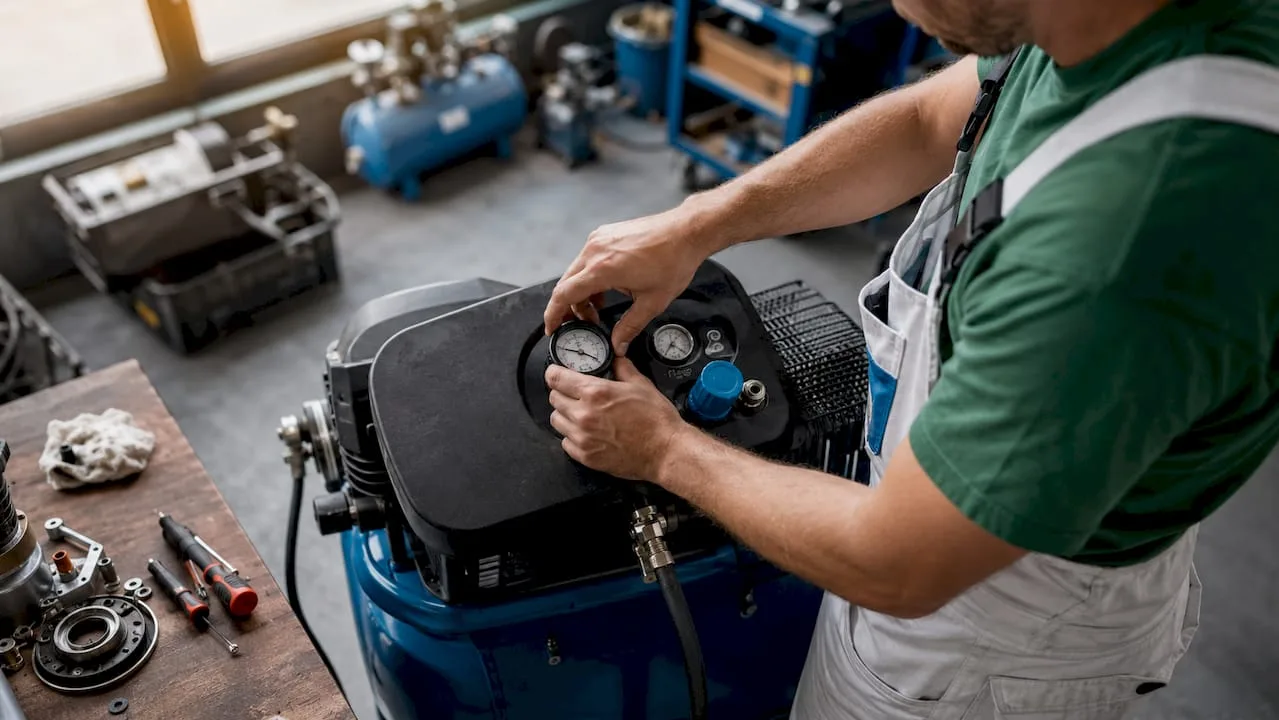
Die korrekte Planung eines Kompressorraums beginnt stets mit dem Luftdurchfluss (CFM) und dem Betriebsdruck (PSI oder bar). Diese beiden Parameter bestimmen, welche Leistung eines Kompressors tatsächlich benötigt wird, und erst daraus wird die Leistungsaufnahme in kW oder HP abgeleitet. Der umgekehrte Weg, also die Auswahl eines Kompressors anhand der Leistung ohne Kenntnis des tatsächlichen Verbrauchs, führt zu einer Unter- oder Überdimensionierung des Systems.
Atlas Copco empfiehlt, eine detaillierte Liste aller Werkzeuge und Anwendungen mit deren Anforderungen an CFM und PSI zu erstellen. Diese Liste muss den gleichzeitigen Betrieb der Anlagen berücksichtigen, also wie viele Werkzeuge gleichzeitig arbeiten werden und wie hoch deren Spitzenverbrauch ist.
Wichtige Schritte bei der Erstellung der technischen Anforderungen:
- Listen Sie alle Abnahmestellen mit ihrem Nenndurchfluss und Nenndruck auf.
- Bestimmen Sie den Gleichzeitigkeitsfaktor (nicht alle Anlagen laufen gleichzeitig).
- Fügen Sie eine Reserve von 10–20 % für künftige Erweiterungen hinzu.
- Berücksichtigen Sie Druckverluste in den Leitungen, Filtern und Trocknern.
Druckverluste sind der am häufigsten unterschätzte Faktor. Atlas Copco weist darauf hin, dass Verluste in Trocknern und Filtern so erheblich sein können, dass ein Kompressor mit katalogmäßig korrektem Druck den geforderten Druck am Entnahmepunkt nicht liefert. In der Praxis bedeutet das: Wenn am Entnahmepunkt 6 bar benötigt werden, muss der Kompressor mit 7 oder 7,5 bar arbeiten, um die Verluste im System auszugleichen.
Profi-Tipp: Gehen Sie bei der Dimensionierung immer von den Anforderungen an CFM und PSI aus und wählen Sie erst danach die Leistung des Kompressors. Dieses Vorgehen minimiert Energieverluste und verhindert eine unnötige Überdimensionierung.
Die Kompressorleistung in kW ist ein ergänzender Parameter, kein Ausgangspunkt. Praktische Anwendungsbeispiele für Kompressoren zeigen, dass dieselbe Anschlussleistung je nach Kompressortyp und dessen Wirkungsgrad sehr unterschiedlichen Fördermengen entsprechen kann.
2. Konstruktive und räumliche Anforderungen an den Kompressorraum
Der Raum des Kompressorraums muss konkrete bauliche und physikalische Bedingungen erfüllen. Ein freier Raum allein genügt nicht. Boden, Belüftung, Isolierung und die Lösung von Vibrationen sind ebenso wichtig wie die Auswahl des Kompressors selbst.
Tragfähigkeit des Bodens und Isolierung
Industriekompressoren sind schwere Geräte. Bei Industriekompressoren in Containern wird der Boden standardmäßig auf eine Tragfähigkeit von mindestens 1.000 kg/m² verstärkt. Dieser Wert gilt auch als Ausgangsminimum für feste Kompressorräume in Produktionshallen. Eine unzureichende Tragfähigkeit des Bodens verursacht Vibrationen, die den Verschleiß von Verbindungen und Rohrleitungen beschleunigen.
Die Isolierung muss die Brandschutzklasse A1 erfüllen und eine 0,2 mm starke Dampfsperre gegen Kondensation enthalten. Kondensation in der Konstruktion des Kompressorraums verursacht Korrosion an tragenden Elementen sowie am Gerät selbst und verkürzt dessen Lebensdauer.
Belüftung und Kühlung
| Parameter | Mindestanforderung | Empfohlener Wert |
|---|---|---|
| Zufuhr von Frischluft | Natürliche Belüftung | Zwangsbelüftung mit Lamellen |
| Abfuhr von Warmluft | Öffnung an der Decke | Ventilator mit Thermostat |
| Raumtemperatur | Max. 40 °C | 20–30 °C |
| Luftfeuchtigkeit | Max. 85 % RH | Unter 60 % RH |
Kompressoren erzeugen große Mengen an Abwärme. Ohne ausreichende Belüftung steigt die Temperatur im Kompressorraum schnell über die Betriebsgrenzen der Anlage, was Wärmeschutzschalter auslöst und zu ungeplanten Stillständen führt.
Vibrationen und Lärm
Kompressoren erzeugen Vibrationen, die sich auf die Gebäudekonstruktion und die Rohrleitungen übertragen. Antivibrationsunterlagen unter dem Kompressor sind eine grundlegende Maßnahme. Bei größeren Anlagen werden flexible Verbindungen am Kompressorausgang sowie Schallschutzverkleidungen an den Wänden eingesetzt. Der Lärmpegel im Kompressorraum erreicht üblicherweise 70–85 dB, daher muss der Raum von Arbeitsbereichen mit geringeren Lärmanforderungen getrennt werden.
Profi-Tipp: Modulare Container-Kompressorstationen von Herstellern wie CubeCont lösen Tragfähigkeit, Isolierung und Belüftung als Gesamtkonzept. Bei der Produktionserweiterung sparen sie Zeit und Kosten, da die gesamte Station ohne Bauarbeiten verlegt werden kann.
3. Steuerung von Mehrkompressorsystemen: Führungs- und Folgebetrieb
Mehrkompressorsysteme erfordern ein korrekt eingestelltes Steuerungssystem. Ohne dieses arbeiten die Kompressoren unkoordiniert, verschleißen ungleichmäßig und verbrauchen mehr Energie als nötig.
Das Prinzip des Führungs- und Folgebetriebs (Lead-Lag) besteht darin, dass ein Kompressor (Führungskompressor) die Grundlast abdeckt und der andere (Folgekompressor) erst dann startet, wenn die Kapazität des Führungskompressors überschritten wird. Diese Anordnung verlängert die Lebensdauer beider Maschinen und senkt die Energiekosten.
Typische Einstellparameter
| Parameter | Typischer Wert |
|---|---|
| Startverzögerung des Folgekompressors | 30–60 s |
| Stoppverzögerung des Folgekompressors | 60–120 s |
| Regeldruck | 80–100 psig (5,5–6,9 bar) |
| Totzone (Deadband) | 10–20 psig (0,7–1,4 bar) |
Die typische Einstellung für den Führungs- und Folgebetrieb sieht eine Startverzögerung von 30–60 s und eine Stoppverzögerung von 60–120 s vor. Diese Verzögerungen verhindern Kurzzyklen, die zu übermäßigem Verschleiß der Startmechanismen führen.
Eine falsche Einstellung der Parameter führt zu häufigem Schalten der Kompressoren, erhöhtem Verschleiß und höherem Energieverbrauch. Eine zu eng eingestellte Totzone bewirkt, dass die Kompressoren in kurzen Intervallen starten und stoppen, was die häufigste Ursache für vorzeitigen Ausfall der Elektromotoren ist.
Sicherheitsabschaltung
Sicherheitsfunktionen wie Abschaltung bei hoher Öltemperatur, Motorüberlastung oder Überdruck sind gemäß den Normen IEC 61511 und OSHA 1910.169 vorgeschrieben. Diese Schutzeinrichtungen müssen unabhängig von der SPS, also direkt in der Hardware, verdrahtet sein, damit sie auch bei einem Ausfall des Steuerungssystems funktionieren.
Profi-Tipp: Die Einstellung der Totzone sollten Sie mit dem Kompressorhersteller oder einem Servicetechniker abstimmen. Eine zu breite Zone verursacht Druckschwankungen im Netz, eine zu enge belastet die Kompressoren übermäßig. Der richtige Wert hängt vom Volumen des Druckluftbehälters und der Art der Entnahme ab.
Die Auswahl des richtigen Kompressortyps für Mehrkompressorsysteme beschreibt der Vergleich von Schrauben- und Kolbenkompressoren, in dem auch die typischen Betriebsparameter beider Technologien aufgeführt sind.
4. Druckluftverteilung: Planung und Materialqualität
Druckluftverteilungen sind Bestandteil der Kompressorstation, die die tatsächliche Leistung des gesamten Systems an den Abnahmestellen am stärksten beeinflussen. Schlecht ausgelegte Verteilungen verursachen Druckverluste, Wasserkondensation im Rohrleitungssystem und erhöhte Wartungskosten.
Hochwertige Druckluftverteilungen umfassen die richtige Materialauswahl, die Minimierung der Rohrleitungslängen und Druckverluste sowie die Integration von Elementen wie Abscheidern, Filtern und Trocknern. Jedes dieser Elemente fügt einen Druckverlust hinzu, der bei der Dimensionierung des Kompressors berücksichtigt werden muss.
Grundlegende Anforderungen an Druckluftverteilungen:
- Rohrmaterial: Zertifizierte Rohre für Druckluft (Stahl, Aluminium oder Kunststoff je nach Druck und Umgebung). Minderwertige Materialien korrodieren und verunreinigen die Luft.
- Rohrdurchmesser: Auf den maximalen Durchfluss mit Reserve dimensionieren. Zu enge Rohrleitungen verursachen Druckverluste selbst bei richtig gewähltem Kompressor.
- Minimierung der Länge: Kürzere Verteilungen bedeuten geringere Verluste. Die Kompressorstation sollte so nah wie möglich an den Hauptabnahmestellen platziert werden.
- Zugänglichkeit für die Wartung: Jeder Filter, Trockner und Abscheider muss für regelmäßige Kontrolle und den Austausch der Einsätze zugänglich sein.
- Erweiterbarkeit: Verteilungen sollten mit Anschlüssen für zukünftige Abnahmestellen geplant werden. Nachträgliches Bohren in die Druckleitung ist kostspielig und riskant.
- Rohrgefälle: Horizontale Zweige müssen ein Gefälle von 1–2 % in Strömungsrichtung aufweisen, um das Kondensat zu den Abscheidern abzuleiten.
Die Integration von Steuerungssystemen und Drucküberwachung in den Verteilungen ermöglicht es, Luftlecks rechtzeitig zu erkennen. Lecks sind die häufigste Ursache für unnötigen Energieverbrauch in industriellen Kompressorstationen. Die kontinuierliche Drucküberwachung an Schlüsselstellen des Netzes zeigt einen Abfall an, der ein Leck oder einen verstopften Filter signalisiert.
Bei der Auswahl eines Industriekompressors ist es ratsam, auch die geplanten Verteilungen zu berücksichtigen, da der Kompressortyp die Luftqualität und damit auch die Anforderungen an die Filtration im Netz beeinflusst.
Wichtigste Erkenntnisse
Eine korrekt ausgelegte Kompressorstation erfordert die gleichzeitige Erfüllung technischer, konstruktiver und betrieblicher Anforderungen, wobei der Ausgangspunkt stets die Bestimmung von Durchfluss und Druck gemäß den tatsächlichen Anforderungen des Betriebs ist.
| Punkt | Details |
|---|---|
| Durchfluss und Druck als Grundlage | Dimensionieren Sie den Kompressor anhand von CFM und PSI, nicht anhand der Leistung in kW. |
| Druckverluste im System | Berücksichtigen Sie die Verluste in Trocknern und Filtern bei der Berechnung, da der Kompressor sonst nicht den geforderten Druck liefert. |
| Baustandards | Boden min. 1.000 kg/m², Dämmung der Klasse A1, Dampfsperre 0,2 mm und Zwangsbelüftung sind grundlegende Voraussetzungen. |
| Steuerung von Lead-Lag-Systemen | Stellen Sie eine Verzögerung von 30–60 s für den Start und 60–120 s für den Stopp des nachfolgenden Kompressors ein. |
| Sicherheitsschutz | Die Abschaltung bei Ölübertemperatur, Motorüberlastung und Überdruck muss unabhängig von der PLC verschaltet sein. |
Erfahrungen aus der Praxis: Was in Projekten am häufigsten übersehen wird
Ich arbeite seit vielen Jahren mit Kompressorsystemen und sehe immer wieder dieselben Fehler. Techniker achten auf die Auswahl des Kompressors, unterschätzen aber die Leitungsführung. Das Ergebnis: Ein neuer Kompressor mit einer Leistung von 11 kW liefert am Ende von 80 Metern Rohrleitung nicht einmal 5 bar, weil niemand die Verluste in einem veralteten Filter und einer zu engen Rohrleitung berücksichtigt hat.
Der zweithäufigste Fehler ist die Belüftung des Kompressorraums. Ich habe Installationen gesehen, bei denen der Kompressor in einem geschlossenen Raum ohne Frischluftzufuhr aufgestellt war. Die Thermosicherung löste jeden Sommer aus, und die Techniker hielten das für einen Defekt des Kompressors. Die Ursache lag im Raum, nicht in der Maschine.
Der dritte übersehene Bereich sind die Sicherheitsabschaltungen bei Mehrkompressoranlagen. Viele Installationen verlassen sich ausschließlich auf die PLC, ohne Hardware-Sicherungen. Fällt das Steuerungssystem aus, stoppt nichts einen Kompressor, der außerhalb der sicheren Parameter arbeitet.
Ich empfehle, jedes Kompressorraum-Projekt mit einer detaillierten Bedarfsanalyse zu beginnen, den physischen Raum mit Messungen zu begehen und erst danach die Geräte auszuwählen. Die durch richtige Dimensionierung und Einstellung des Systems erzielte Energieeinsparung amortisiert sich innerhalb von zwei Jahren. Ausführlicher widmet sich dem Thema der Leitfaden Energieeinsparungen mit Kompressor, der konkrete Beispiele aus Produktionsbetrieben enthält.
— Zdeněk
Kompresory-vzduchotechnika hilft Ihnen bei Planung und Ausstattung
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für den Bau und Betrieb von Kompressorräumen. Von Schraubenkompressoren SCR für den Industriebetrieb über Druckbehälter von 270–2.000 l bis hin zu zertifizierten Rohren für Druckluftleitungen des Steckverbindersystems.
Das Team von Kompresory-vzduchotechnika bietet technische Beratung bei der Auswahl der Geräte, der Dimensionierung des Systems sowie der Planung der Leitungen. Wenn Sie einen neuen Kompressorraum planen oder einen bestehenden modernisieren möchten, kontaktieren Sie uns direkt über die Website. Wir beraten Sie bei der Auswahl von Kompressor, Druckluftbehälter und Zubehör zur Luftaufbereitung, sowohl für industrielle als auch für baubezogene Anwendungen.
Häufig gestellte Fragen
Was sind die Grundanforderungen an einen Kompressorraum?
Die grundlegenden Anforderungen an einen Kompressorraum umfassen die korrekte Dimensionierung von Durchfluss und Druck, eine Bodentragfähigkeit von min. 1.000 kg/m², Zwangsbelüftung, Isolierung der Klasse A1 und Sicherheitsabschaltung gemäß den Normen IEC 61511.
Wie wählt man einen Kompressor für einen industriellen Kompressorraum aus?
Die Auswahl eines Kompressors beginnt mit der Erstellung einer Liste der Abnahmestellen mit den Anforderungen an CFM und PSI, der Addition der Druckverluste im System und der Hinzufügung einer Reserve von 10–20 % für künftige Erweiterungen.
Welche Druckverluste muss ich in die Planung des Kompressorraums einbeziehen?
Zur Berechnung gehören Verluste in Trocknern, Filtern, Abscheidern und im Verteilungsrohrnetz. Atlas Copco gibt an, dass diese Verluste so erheblich sein können, dass der Kompressor um 1–1,5 bar höher arbeiten muss als der an der Abnahmestelle erforderliche Druck.
Wie stellt man den Führungs- und Folgebetrieb bei der Kompressorsteuerung ein?
Stellen Sie die Startverzögerung des Folgekompressors auf 30–60 s, die Stoppverzögerung auf 60–120 s und die Unempfindlichkeitszone auf 10–20 psig ein. Diese Einstellungen minimieren den Verschleiß durch kurze Taktzyklen.
Welche Sicherheitselemente sind in einem Kompressorraum vorgeschrieben?
Vorgeschrieben sind Hardwareabschaltungen bei hoher Öltemperatur, Motorüberlastung und Überdruck. Gemäß den Normen IEC 61511 und OSHA 1910.169 muss dieser Schutz unabhängig von der SPS verdrahtet sein, damit er auch bei einem Ausfall des Steuerungssystems funktioniert.
Empfohlen
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz
- Was ist der zyklische Betrieb eines Kompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Energie sparen mit dem Kompressor: der Fachratgeber 2026 - Kompresory-Vzduchotechnika.cz


Scroll- vs. Membrankompressor: die wichtigsten Unterschiede
Kurz gesagt:
- Spiralkompressoren arbeiten nach dem Prinzip zweier orbital bewegter Spiralen, was eine kontinuierliche und leise Luftverdichtung gewährleistet. Sie eignen sich für den kontinuierlichen industriellen Einsatz mit langer Lebensdauer und niedriger Geräuschentwicklung, vorwiegend in Wärmepumpen oder Klimaanlagen. Membrankompressoren nutzen eine schwingende elastische Membran, liefern saubere Luft und sind ideal für sensible Anwendungen, beispielsweise in Laboren oder im Gesundheitswesen.
Der Unterschied zwischen Spiralkompressor und Membrankompressor liegt im Verdichtungsprinzip, im erreichbaren Druck und in der Eignung für bestimmte Betriebsbedingungen. Der Spiralkompressor (englisch scroll compressor) nutzt zwei exzentrisch bewegte Spiralen zur kontinuierlichen Luftverdichtung, während der Membrankompressor mit einer elastischen Membran arbeitet, die schwingt und die Luft ohne Ölkontakt verdichtet. Beide Typen gehören zur Kategorie der ölfreien Kompressoren, dienen jedoch unterschiedlichen Anwendungen. Die richtige Wahl hängt vom erforderlichen Druck, Durchfluss, der Reinheit der Ausgangsluft und dem Betriebsprofil der Anlage ab.
Wie funktioniert ein Spiralkompressor und worin liegt sein Vorteil?
Der Spiralkompressor arbeitet nach dem Prinzip zweier Spiralen: Eine ist feststehend, die andere bewegt sich exzentrisch auf einer kreisförmigen Bahn. Die bewegliche Spirale führt keine Rotation aus, sondern eine Orbitalbewegung. Die Luft wird am Umfang der Spiralen angesaugt und schrittweise zur Mitte hin verdichtet, wo sie durch die Auslassöffnung ausgestoßen wird. Dieser Mechanismus gewährleistet eine kontinuierliche Verdichtung ohne Stöße und Pulsationen , die typisch für Kolbenkompressoren sind.
Wichtige Betriebseigenschaften von Spiralkompressoren:
- Niedrige Geräusch- und Schwingungsentwicklung: Das Fehlen einer hin- und hergehenden Bewegung sowie die geringere Anzahl beweglicher Teile führen zu einem leisen Betrieb, geeignet für Büro- und Gewerbeumgebungen.
- Lange Lebensdauer: Bei richtiger Wartung erreichen Spiralkompressoren eine projektierte Lebensdauer von bis zu 15 Jahren. Dieser Wert liegt deutlich über dem vergleichbarer Kolbenmaschinen.
- Beständigkeit gegen Flüssigkeitsschläge: Spiralkompressoren weisen eine hohe Toleranz gegenüber Flüssigkeitsrückfluss auf, was in Kälteanwendungen und Wärmepumpen ein entscheidender Vorteil ist.
- Kontinuierlicher Betrieb: Geeignet für Anwendungen mit hoher Auslastung und Anforderung an einen stabilen Luftdurchfluss.
- Keine Ventilausfälle: Die Spiraltechnologie eliminiert Saug- und Druckventile, die bei Kolbenkompressoren eine typische Fehlerquelle darstellen.
Typische industrielle und gewerbliche Anwendungen umfassen Wärmepumpen, Klimaanlagen, industrielle Kühlkreisläufe sowie die Erzeugung sauberer Druckluft für die Lebensmittel- oder Pharmaindustrie. Spiralkompressoren haben Kolbenkompressoren in Wohn- und Gewerbewärmepumpen aufgrund ihrer hohen Effizienz und Zuverlässigkeit fast vollständig verdrängt. Diese Dominanz ist kein Zufall: Die Scroll-Technologie bietet ein besseres Verhältnis von Leistung zu Geräuschentwicklung als jeder andere Rotationstyp in dieser Leistungsklasse.
Profi-Tipp: Wenn Sie einen Spiralkompressor in einem Kältekreislauf betreiben, überprüfen Sie regelmäßig die Dichtheit des Systems. Kältemittellecks führen zu einer verringerten Schmierung der Spiralen und beschleunigen deren Verschleiß.
Wie funktioniert ein Membrankompressor und wo liegt sein Einsatzbereich?
Der Membrankompressor nutzt eine flexible Membran als zentrales Verdichtungselement. Die Membran wird über ein Pleuel oder hydraulisch angetrieben und schwingt zwischen zwei Positionen. Bei der Abwärtsbewegung saugt sie Luft in den Verdichtungsraum, bei der Aufwärtsbewegung verdichtet sie diese und drückt sie durch das Auslassventil hinaus. Die Luft kommt dabei weder mit Öl noch mit beweglichen Metallteilen in Berührung. Das Ergebnis ist eine ölfreie Luftausgabe, ideal für empfindliche Anwendungen.
Konstruktive Merkmale und Vorteile von Membrankompressoren:
- Absolute Luftreinheit: Kein Kontakt mit Maschinenölen oder Metallen. Die Ausgangsluft erfüllt die Anforderungen von Labors, medizinischen Einrichtungen und Analysegeräten.
- Niedriger Betriebsdruck: Membrankompressoren arbeiten bis zu etwa 10 bar. Dieser Wert ist für die meisten Labor- und medizinischen Anwendungen ausreichend, reicht jedoch nicht für industrielle Prozesse mit höheren Anforderungen.
- Leiser Lauf: Der Membrankompressor arbeitet mit geringen Vibrationen und einem ruhigen Lauf, geeignet für lärmempfindliche Umgebungen.
- Einfache Wartung: Die Membran ist das am häufigsten gewartete Teil. Ihr Austausch geht schnell und erfordert weder Spezialwerkzeug noch eine Demontage der gesamten Maschine.
- Niedrige Durchflussmengen: Membrankompressoren sind nicht für hohe Volumenströme ausgelegt. Sie eignen sich für Anwendungen mit geringem Luftverbrauch und unterbrochenem Betrieb.
Typische Einsatzbereiche umfassen Labor-Analysegeräte, zahnärztliche Einheiten, medizinische Beatmungsgeräte, das Abfüllen von Spezialgasen sowie Anwendungen in der Lebensmittelindustrie, wo eine Ölkontamination inakzeptabel ist. Wenn Sie einen Überblick über ölfreie Kompressoren für verschiedene Anwendungen suchen, ist der Membrantyp eine der saubersten verfügbaren Technologien.
Profi-Tipp: Tauschen Sie die Membran vorbeugend gemäß den Empfehlungen des Herstellers aus, nicht erst nach einem Defekt. Eine gerissene Membran führt zu einem sofortigen Betriebsstopp und kann angeschlossene Geräte kontaminieren.
Vergleich von Spiral- und Membrankompressoren anhand zentraler Parameter
Die Auswahl des richtigen Kompressortyps erfordert die gleichzeitige Bewertung mehrerer Parameter. Techniker sollten die Luftqualität, die Betriebsart und die Geräuschentwicklung als primäre Kriterien berücksichtigen. Die nachstehende Tabelle fasst die wichtigsten technischen und betrieblichen Unterschiede zusammen.
| Parameter | Scrollkompressor | Membrankompressor |
|---|---|---|
| Verdichtungsprinzip | Zwei exzentrische Spiralen, kontinuierlicher Durchfluss | Schwingende Membran, unterbrochener Durchfluss |
| Maximaldruck | 15–30 bar (industrielle Typen) | Etwa 10 bar |
| Luftdurchsatz | Mittel bis hoch | Niedrig bis mittel |
| Luftreinheit | Ölfrei (oil-free Version) | Absolut ölfrei |
| Geräuschpegel | Niedrig | Sehr niedrig |
| Lebensdauer | Bis zu 15 Jahre bei ordnungsgemäßer Wartung | Abhängig von der Häufigkeit des Membranwechsels |
| Wichtigstes Serviceteil | Lager, Dichtungen der Spiralen | Membrane |
| Anschaffungskosten | Höher | Niedriger bis mittel |
| Typische Anwendungen | Wärmepumpen, Industrie, Klimatisierung | Labore, Gesundheitswesen, Analytik |

Spiralkompressoren haben höhere Anschaffungs- und Servicekosten, daher ist die richtige Dimensionierung nach den Volumenanforderungen und CAGI-Parametern für einen wirtschaftlichen Betrieb entscheidend. Membrankompressoren sind preislich günstiger, aber ihr geringer Durchfluss und begrenzter Druck schließen sie von industriellen Prozessen mit kontinuierlicher Luftentnahme aus.
Die Grenzen beider Technologien sind ebenso wichtig wie ihre Vorzüge. Ein Spiralkompressor ist nicht für Anwendungen mit sehr niedriger Entnahme und unterbrochenem Betrieb geeignet, da es dort zu unnötigem Verschleiß kommen würde. Ein Membrankompressor wiederum kann weder Druckluftwerkzeuge versorgen noch Produktionslinien mit hohem Luftverbrauch bedienen. Ein Überblick über weitere Kompressortypen für die Industrie hilft, das Gesamtbild bei der Wahl der Technologie zu vervollständigen.
Installation, Wartung und häufigste Betriebsfehler
Die richtige Installation und regelmäßige Wartung entscheiden über die Lebensdauer beider Kompressortypen. Techniker, die von Kolbenkompressoren auf Spiral- oder Membrankompressoren umsteigen, stoßen auf unterschiedliche Serviceanforderungen. Die Kenntnis dieser Besonderheiten beugt unnötigen Ausfällen und kostspieligen Reparaturen vor.
Spiralkompressoren: kritische Installationsanforderungen
- Überprüfen Sie die Drehrichtung vor dem Start. Spiralkompressoren reagieren empfindlich auf die Drehrichtung, und eine falsche Phasenverschaltung kann in kurzer Zeit zur Beschädigung des Kompressors führen. Installieren Sie einen Phasenschutz als Standardbestandteil der elektrischen Verschaltung.
- Sorgen Sie für die richtige Schmierung. Bei hermetischen Spiralkompressoren ist das Öl im Inneren der Maschine eingeschlossen. Kontrollieren Sie den Ölstand bei jeder regelmäßigen Inspektion und verwenden Sie nur das vom Hersteller empfohlene Öl.
- Begrenzen Sie die Übertragung von Vibrationen auf die Konstruktion. Obwohl Spiralkompressoren leise arbeiten, montieren Sie sie auf schwingungsdämpfenden Unterlagen. Die Übertragung von Vibrationen auf die Rohrleitung beschleunigt die Materialermüdung der Verbindungen.
- Dimensionieren Sie korrekt nach CAGI-Parametern. Eine Überlastung des Spiralkompressors über den Nennvolumenstrom hinaus verkürzt die Lebensdauer der Lager und der Spiraldichtungen. Nutzen Sie bei der Auswahl den Leitfaden zur Auswahl eines Kompressors.
- Überwachen Sie die Austrittstemperatur. Eine übermäßige Temperatur der austretenden Druckluft signalisiert eine unzureichende Kühlung oder ein Kältemittelleck bei Kälteanwendungen.
Membrankompressoren: Grundsätze der Wartung
- Planen Sie den vorbeugenden Austausch der Membran. Die Membran ist das am stärksten beanspruchte Bauteil des Membrankompressors, und Ermüdungsschäden sind häufig. Der Austausch geht schnell, muss aber erfolgen, bevor es zum Bruch kommt.
- Lagern Sie Ersatzmembranen vor Ort. Eine gerissene Membran stoppt den Betrieb sofort. Die Verfügbarkeit des Ersatzteils direkt im Betrieb verkürzt den Ausfall auf ein Minimum.
- Kontrollieren Sie die Dichtheit der Saug- und Druckventile. Die Ventile von Membrankompressoren sind klein und empfindlich gegenüber Verunreinigungen. Regelmäßige Kontrolle und Reinigung verlängert ihre Lebensdauer.
- Betreiben Sie den Membrankompressor nicht über seinem Nenndruck. Eine Überschreitung des maximalen Drucks beschleunigt die Ermüdung der Membran und verkürzt das Intervall zwischen den Austauschen.
- Vermeiden Sie die häufigsten Fehler im Betrieb. Die Übersicht der Betriebsfehler bei Kompressoren gilt für beide Typen und hilft, unnötige Störungen zu vermeiden.
Wichtigste Erkenntnisse
Der Spiralkompressor ist die Wahl für den kontinuierlichen industriellen Betrieb mit der Anforderung an geringe Geräuschentwicklung und lange Lebensdauer, der Membrankompressor ist überall dort unersetzlich, wo absolute Reinheit der austretenden Luft eine Betriebsbedingung ist.
| Punkt | Details |
|---|---|
| Verdichtungsprinzip | Der Spiralkompressor nutzt die Orbitalbewegung zweier Spiralen, der Membrankompressor ein schwingendes elastisches Element. |
| Druck und Durchfluss | Spiralkompressoren erreichen höhere Drücke und Durchflussmengen als Membrankompressoren, die auf etwa 10 bar begrenzt sind. |
| Luftreinheit | Der Membrankompressor gewährleistet absolut ölfreie Luft, der Spiralkompressor in ölfreier Ausführung erfüllt industrielle Reinheitsnormen. |
| Lebensdauer und Wartung | Spiralkompressoren erreichen eine Lebensdauer von bis zu 15 Jahren, Membrankompressoren erfordern den regelmäßigen Austausch der Membran als wichtigstes Verschleißteil. |
| Auswahl nach Anwendung | Der Spiralkompressor gehört in die Industrie und zu Wärmepumpen, der Membrankompressor in Labore, das Gesundheitswesen und Analysegeräte. |
Praxiserfahrungen: Was bei der Auswahl entscheidet
Bei Beratungsgesprächen mit Technikern begegne ich immer wieder demselben Irrtum: Die Wahl des Kompressors erfolgt nach Preis oder Verfügbarkeit, nicht nach dem Betriebsprofil. Ein Spiralkompressor, der für eine Laboranwendung mit unterbrochener Entnahme gekauft wird, funktioniert zwar, aber sein Potenzial bleibt ungenutzt und die Anschaffungskosten sind unnötig hoch. Umgekehrt versagt ein Membrankompressor, der in einer Produktion mit kontinuierlicher Luftentnahme eingesetzt wird, sehr schnell.
Das zweite wiederkehrende Problem ist die Unterschätzung der Drehrichtung bei Spiralkompressoren. Ich habe Maschinen gesehen, die bereits in den ersten Betriebsminuten beschädigt wurden, nur weil der Elektriker die Phasen in der falschen Reihenfolge angeschlossen hatte und kein Phasenschutz installiert war. Dieser Fehler kostet mehr als die gesamte Installation des Phasenschutzes.
Bei Membrankompressoren vernachlässigen Techniker am häufigsten den vorbeugenden Austausch der Membran. Die Membran hält Hunderte von Betriebsstunden, aber eine gerissene Membran stoppt die gesamte Anlage oder das Gerät sofort. Ich empfehle, das Austauschintervall um 20 % kürzer anzusetzen, als vom Hersteller angegeben, insbesondere in Betrieben mit höherer Temperatur oder aggressivem Medium.
Bei der Wahl zwischen beiden Technologien stelle ich immer drei Fragen: Welcher Druck und Durchfluss sind erforderlich? Ist absolute Luftreinheit kritisch? Handelt es sich um Dauerbetrieb oder Intervallbetrieb? Die Antworten auf diese drei Fragen bestimmen den richtigen Typ ohne unnötiges Zögern.
— Zdeněk
Kompressoren und Zubehör für Ihre Anwendung
Kompresory-vzduchotechnika bietet technische Beratung bei der Wahl des richtigen Kompressors für die jeweilige Anwendung. Ob Sie die Installation eines Scroll-Kompressors für einen Industriebetrieb planen oder einen Membrankompressor für ein Laborgerät suchen, unsere Spezialisten helfen Ihnen bei der Dimensionierung und Auswahl.
Für die komplette Druckluftinstallation finden Sie im Angebot Rohre für Luftleitungen mit Durchmessern von 15–28 mm für Steckverbindersysteme. Wenn Sie die Luftqualität aus dem Membrankompressor anpassen müssen, sorgen Druckluftaufbereitungseinheiten bis 10 bar an einem Ort für Filtration, Druckregelung und Entwässerung. Für Industrieanwendungen mit höherem Luftverbrauch bieten wir außerdem Schraubenkompressoren SCR als Alternative zu Scroll-Typen an.
Häufige Fragen
Was ist der Hauptunterschied zwischen einem Scroll- und einem Membrankompressor?
Der Scroll-Kompressor nutzt zwei exzentrische Spiralen für eine kontinuierliche Verdichtung und erreicht höhere Drücke sowie Durchflüsse. Der Membrankompressor arbeitet mit einer oszillierenden Membran, gewährleistet absolut ölfreie Luft und ist auf einen Druck von etwa 10 bar begrenzt.
Wann sollte ein Membrankompressor statt eines Scroll-Kompressors eingesetzt werden?
Der Membrankompressor ist überall dort die richtige Wahl, wo die Reinheit der Ausgangsluft ohne Ölspuren entscheidend ist, zum Beispiel in Laboren, medizinischen Einrichtungen oder beim Abfüllen spezieller Gase. Der Scroll-Kompressor eignet sich besser für den kontinuierlichen Industriebetrieb mit höherem Durchfluss.
Wie lange hält ein Scroll-Kompressor?
Bei richtiger Wartung erreichen Scroll-Kompressoren eine geplante Lebensdauer von bis zu 15 Jahren. Entscheidend ist die regelmäßige Kontrolle des Öls, der Dichtheit des Systems und der richtigen Drehrichtung.
Wie oft wird die Membran in einem Membrankompressor ausgetauscht?
Das Austauschintervall der Membran hängt von den Betriebsbedingungen und den Empfehlungen des Herstellers ab. Ein vorsorglicher Austausch vor Erreichen des maximalen Intervalls verringert das Risiko eines ungeplanten Betriebsausfalls.
Ist der Spiralkompressor ölfrei?
Spiralkompressoren gibt es sowohl in ölgeschmierter als auch in ölfreier Ausführung. Ölfreie (oil-free) Spiralkompressoren eignen sich für Anwendungen mit Anforderungen an saubere Luft, doch absolute Ölfreiheit erreichen nur Membrankompressoren, bei denen die Luft mit keinerlei geschmierten Teilen in Berührung kommt.
Empfohlen
- Vergleich von Schrauben- und Kolbenkompressoren: ein Leitfaden zur Auswahl - Kompresory-Vzduchotechnika.cz
- Liste der Vorteile von Schraubenkompressoren für die Industrie - Kompresory-Vzduchotechnika.cz
- Rückschlagventil in Kompressoren: technische Funktion und Anwendung - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz

Definition des Arbeitszyklus des Kompressors: Leitfaden für Techniker
TL;DR:
- Der Arbeitszyklus eines Kompressors ist der Anteil der Zeit, während der das Gerät unter Last arbeitet, ausgedrückt in Prozent. Kolbenkompressoren sollten einen Arbeitszyklus von maximal 50 % haben, Schraubenkompressoren können jedoch bis zu 100 % arbeiten. Eine korrekte Steuerung und Überwachung des Arbeitszyklus verlängern die Lebensdauer und erhöhen die Effizienz des Geräts.
Der Arbeitszyklus eines Kompressors wird definiert als der maximale Anteil der Zeit, während der der Kompressor innerhalb eines bestimmten Zeitraums unter Last arbeiten kann, ohne dass es zu einer Überhitzung oder einem mechanischen Schaden kommt. Dieser Parameter wird in Prozent ausgedrückt und bestimmt direkt, wie lange das Gerät im Verhältnis zur Ruhezeit laufen darf. Der empfohlene Arbeitszyklus für Kolbenkompressoren beträgt in der Regel 50 %, also maximal 30 Minuten Betrieb pro Stunde. Die Missachtung dieser Grenze führt zu vorzeitigem Verschleiß, erhöhten Wartungskosten und im Extremfall zu einem Ausfall des Geräts.
Was ist die Definition des Arbeitszyklus eines Kompressors und wie ist sie richtig zu verstehen
Die Definition des Arbeitszyklus eines Kompressors unterscheidet zwei verschiedene Konzepte, die Techniker in der Praxis oft verwechseln. Das erste ist der mechanische Zyklus, der die physikalischen Phasen der Luftverdichtung innerhalb des Kompressors beschreibt. Das zweite ist der Belastungs- (Betriebs-) Zyklus, der das Verhältnis der Betriebszeit unter Last zur Gesamtzyklusdauer einschließlich des Ruhezustands ausdrückt.
Der Arbeitszyklus eines Kompressors ist von der reinen Betriebsdauer zu unterscheiden. Ein Kolbenkompressor mit einem Arbeitszyklus von über 50 % kann für die jeweilige Anwendung unterdimensioniert sein, auch wenn er technisch weiterhin funktioniert. Das Ergebnis ist eine allmähliche thermische Belastung der Motorwicklung, der Lager und der Kolbenringe, die sich erst bei längerem Betrieb zeigt.
Der Industriestandard basiert auf einer einfachen Formel: Arbeitszyklus (%) = (Betriebszeit / Gesamtzyklusdauer) × 100. Wenn ein Kompressor 20 Minuten arbeitet und anschließend 20 Minuten ruht, beträgt sein Arbeitszyklus 50 %. Diese Berechnung ist die Grundlage für die richtige Auswahl des Geräts entsprechend den Betriebsanforderungen einer bestimmten Fertigungslinie oder Werkstatt.
Wie ein Kompressor funktioniert und aus welchen Phasen sich sein Zyklus zusammensetzt
Der Arbeitszyklus umfasst drei Hauptphasen: Ansaugen, Verdichten und Ausstoßen der Luft. Diese Phasen wiederholen sich bei jeder Umdrehung der Kurbelwelle bei Kolbenkompressoren oder bei jeder Umdrehung der Rotoren bei Schraubenkompressoren. Das Verständnis dieser Phasen ist Voraussetzung für die korrekte Diagnose von Störungen sowie für die Optimierung des Betriebs.
Phasen des Arbeitszyklus eines Kolbenkompressors:
- Ansaugen: Der Kolben bewegt sich nach unten, der Unterdruck öffnet das Saugventil und die Luft strömt in den Zylinder.
- Verdichten: Der Kolben bewegt sich nach oben, beide Ventile sind geschlossen, die Luft wird auf den gewünschten Druck verdichtet.
- Druckluftausstoß: Bei Erreichen des eingestellten Drucks öffnet sich das Druckventil und die Druckluft strömt in den Druckluftbehälter.
- Ruhephase: Der Kompressor stoppt nach Erreichen des oberen Schaltdrucks und wartet, bis der Druck unter die untere Grenze fällt.
Der Unterschied zwischen mechanischem Zyklus und Lastzyklus wirkt sich direkt auf die Qualität der Druckluft aus. Bei zu kurzen Ruhephasen reicht die Zeit nicht aus, damit die Luft in der Leitung abkühlt und die Feuchtigkeit kondensiert, was den Wassergehalt in der Druckluft erhöht. Dies ist ein kritischer Faktor besonders in Lackierbetrieben, in der Lebensmittelindustrie oder bei der Elektronikfertigung, wo Feuchtigkeit direkte Schäden an den Produkten verursacht.
Schraubenkompressoren arbeiten nach einem anderen Prinzip. Zwei Schraubenrotoren drehen sich gegenläufig, und die Luft wird entlang ihrer Länge kontinuierlich ohne Unterbrechung verdichtet. Dieser kontinuierliche Prozess eliminiert die für Kolbenkompressoren typischen Druckpulsationen und ermöglicht einen Betrieb mit höherem Arbeitszyklus ohne thermische Belastung.

Profi-Tipp: Prüfen Sie bei der Diagnose einer Überhitzung des Kompressors immer zuerst den tatsächlichen Arbeitszyklus der letzten 8 Betriebsstunden. Eine durch Überschreitung des empfohlenen Zyklus verursachte Überhitzung zeigt sich früher als ein durch einen mechanischen Defekt verursachter Ausfall.
Wie unterscheidet sich der Arbeitszyklus zwischen den Kompressortypen?
Die Wahl des richtigen Kompressors hängt direkt vom im Betrieb erforderlichen Arbeitszyklus ab. Schraubenkompressoren sind für den Dauerbetrieb mit einem Arbeitszyklus von bis zu 100 % ausgelegt, während Kolbenkompressoren für den Aussetzbetrieb konzipiert sind. Wird dieser Unterschied ignoriert, führt dies zu erhöhtem Verschleiß und höheren Wartungskosten.
| Kompressortyp | Empfohlener Arbeitszyklus | Typische Anwendungen | Kühlung |
|---|---|---|---|
| Kolbenkompressor, einstufig | 25–50 % | Werkstätten, Service, Aussetzbetrieb | Luftgekühlt |
| Kolbenkompressor zweistufig | 50–75 % | Mittlere Fertigung, anspruchsvollere Anwendungen | Luftgekühlt oder ölgekühlt |
| Rotierender Schraubenkompressor | 75–100 % | Industrielle Fertigung, Dauerbetrieb | Ölgekühlt oder wassergekühlt |
| Ölfreier Schraubenkompressor | 75–100 % | Lebensmittelindustrie, Pharmazie, Elektronik | Luftgekühlt oder wassergekühlt |
Kolbenkompressoren mit einem Arbeitszyklus von über 50 % überhitzen, weil ihre Luftkühlung nicht ausreicht, um die bei der Verdichtung entstehende Wärme abzuführen. Die Folge ist eine Degradation des Schmieröls, eine verkürzte Lebensdauer der Kolbenringe und in extremen Fällen ein Kolbenfresser. Schraubenkompressoren verfügen über eine integrierte Ölkühlung mit Thermostatventil, das die Betriebstemperatur unabhängig von der Betriebsdauer im optimalen Bereich hält.
Profi-Tipp: Wenn Ihre Produktion mehr als 6 Stunden täglich Druckluft benötigt oder der Arbeitszyklus über 60 % liegt, amortisiert sich der Umstieg auf einen Schraubenkompressor durch Einsparungen bei Wartung und Energie typischerweise innerhalb von 2 bis 3 Jahren. Einen detaillierten Parametervergleich finden Sie in der Übersicht Schrauben- und Kolbenkompressoren im Vergleich.
Bei der Auswahl des Geräts nach dem Arbeitszyklus sollte eine Reserve eingeplant werden. Wenn die Anwendung einen 40%-Zyklus erfordert, wählen Sie einen Kompressor mit einem empfohlenen Maximum von 50 % oder höher. Der Betrieb an der Grenze des maximalen Arbeitszyklus verkürzt die Lebensdauer des Geräts auch bei Einhaltung der technischen Grenzwerte, da sich die thermische Belastung kumuliert.
Wie steuert die Automatisierung den Arbeitszyklus und schützt das Gerät?
Der Druckschalter steuert den Arbeitszyklus des Kompressors automatisch über eingestellte Ein- und Ausschaltdrücke, typischerweise im Bereich von 0,6 bis 0,8 MPa. Der Kompressor startet, wenn der Druck unter die untere Grenze fällt, und stoppt, wenn die obere Grenze erreicht wird. Die korrekte Einstellung dieses Bereichs beeinflusst direkt die Anzahl der Starts pro Stunde und damit den gesamten Arbeitszyklus.
Die Optimierung des Arbeitszyklus durch Automatisierung umfasst vier Schlüsselschritte:
- Einstellung des Druckbereichs des Schalters: Ein größerer Unterschied zwischen Ein- und Ausschaltdruck verlängert die Ruhephasen und verringert die Anzahl der Starts pro Stunde. Der empfohlene Unterschied beträgt mindestens 1,5 bar.
- Installation eines Frequenzumrichters (VSD): Der Frequenzumrichter passt die Motordrehzahl an den aktuellen Luftverbrauch an. Der Kompressor muss nicht zyklisch starten und stoppen, sondern regelt die Leistung kontinuierlich. Die Installation eines VSD verbessert die Effizienz und Zuverlässigkeit erheblich.
- Überwachung der Betriebsstunden und der Anzahl der Starts: Moderne Steuereinheiten erfassen die Anzahl der Zyklen pro Stunde, die gesamten Betriebsstunden und die Temperaturprofile. Diese Daten bilden die Grundlage für die vorausschauende Wartung.
- Einstellung des Mindestdrucks am Auslass: Ein zu niedriger Mindestdruck verursacht unnötig häufige Starts. Die richtige Einstellung verringert den Arbeitszyklus und verlängert die Lebensdauer des Motors.
Häufige Start- und Stoppzyklen erhöhen den Verschleiß und verringern die Betriebseffizienz. Jeder Motorstart erzeugt einen Stromstoß, der um ein Vielfaches höher ist als der Nennstrom, was die Wicklungen und Startkondensatoren belastet. Die Begrenzung der Anzahl der Starts auf maximal 10 pro Stunde ist eine gängige Industrieempfehlung für Kolbenkompressoren.
Profi-Tipp: Prüfen Sie bei der Installation eines VSD die Kompatibilität mit dem vorhandenen Druckschalter. Einige ältere Schalter sind nicht für eine kontinuierliche Regelung ausgelegt und können Druckinstabilitäten im Netz verursachen.
Praktische Methoden zur Überwachung und Optimierung des Arbeitszyklus
Die Überwachung des Arbeitszyklus im realen Betrieb erfordert konkrete Werkzeuge und eine Methodik. Ohne gemessene Daten lässt sich nicht unterscheiden, ob der Kompressor im optimalen Modus arbeitet oder sich einer kritischen Überlastung nähert.
Werkzeuge und Methoden zur Messung des Arbeitszyklus:
- Betriebsstunden und Laststunden: Die meisten Industriekompressoren verfügen über separate Zähler für die Gesamtbetriebsstunden und die Betriebsstunden unter Last. Das Verhältnis dieser Werte gibt den tatsächlichen Arbeitszyklus über den betrachteten Zeitraum an.
- Temperatur-Datenlogger: Eine kontinuierliche Aufzeichnung der Temperatur von Druckluft und Öl deckt Überhitzungstrends auf, bevor es zu einem Ausfall kommt. Die kritische Drucklufttemperatur bei Kolbenkompressoren liegt in der Regel bei 160 °C.
- Analysator für Druckluftnetze: Geräte wie der Fluke 721 oder Systeme von Kaeser Kompressoren zeichnen Druckprofile auf und identifizieren Luftlecks, die den Arbeitszyklus erhöhen.
- Wärmebildkamera: Eine Infrarot-Wärmebildkamera deckt überhitzte Motor-, Lager- oder Ventilteile auf, ohne dass der Kompressor abgeschaltet werden muss.
| Parameter | Normalbereich | Kritischer Wert | Empfohlene Maßnahme |
|---|---|---|---|
| Temperatur der Druckluft | bis 120 °C | über 160 °C | Kühlung und Öl überprüfen |
| Anzahl der Starts pro Stunde | max. 10 | über 15 | Druckschalter oder Druckluftbehälter anpassen |
| Arbeitszyklus | bis 50 % (Kolbenkompressor) | über 65 % | Austausch gegen einen Schraubenkompressor in Erwägung ziehen |
| Öltemperatur | 70–90 °C | über 100 °C | Thermostat und Kühler überprüfen |
Die durch die Kompression entstehende Wärme ist ein entscheidender Faktor für die Lebensdauer und die Betriebseffizienz von Kompressoren. In großen Industrieanlagen kann diese Wärme durch Wärmerückgewinnungssysteme zur Wassererwärmung oder zur Beheizung von Betriebsräumen genutzt werden, was messbare Einsparungen bei den Betriebskosten bringt. Die Wärmerückgewinnung ist ein Standardbestandteil moderner Schraubenkompressoren von Herstellern wie Atlas Copco oder Kaeser.
Bei der Optimierung des Arbeitszyklus in einer Produktionsumgebung müssen auch saisonale Einflüsse berücksichtigt werden. In den Sommermonaten steigt die Temperatur der angesaugten Luft, der Kompressor muss mehr Wärme abführen, und der Arbeitszyklus verlängert sich bei gleichem Luftverbrauch. Die präventive Kontrolle des Kühlsystems vor der Sommersaison ist ein Standardbestandteil der geplanten Wartung.
Wichtige Erkenntnisse
Der Arbeitszyklus des Kompressors ist ein kritischer Parameter, der die maximale sichere Belastung des Geräts bestimmt und direkt dessen Lebensdauer, Effizienz und Wartungskosten beeinflusst.
| Punkt | Details |
|---|---|
| Definition des Arbeitszyklus | Das Verhältnis der Betriebszeit unter Last zur gesamten Zyklusdauer, ausgedrückt in Prozent. |
| Grenzwert für Kolbenkompressoren | Das empfohlene Maximum beträgt 50 %, also 30 Minuten Betrieb pro Stunde. |
| Schraubenkompressoren | Konstruiert für den Betrieb bei bis zu 100 % Einschaltdauer, geeignet für die Serienproduktion. |
| Automatisierung und VSD | Frequenzumrichter und korrekt eingestellte Druckschalter reduzieren die Anzahl der Starts und verlängern die Lebensdauer. |
| Überwachung und prädiktive Wartung | Die Überwachung von Temperatur, Startanzahl und Betriebsstunden ermöglicht eine frühzeitige Erkennung von Problemen. |
Praxiserfahrungen: Was Techniker unterschätzen
Ich arbeite seit vielen Jahren mit Kompressoren im industriellen Umfeld und stoße immer wieder auf dasselbe Problem. Techniker überwachen Druck und Durchfluss, aber die Einschaltdauer ignorieren sie bis zu dem Moment, in dem der Kompressor ausfällt. Dabei ist gerade dieser Parameter der einfachste Indikator dafür, ob das Gerät für die jeweilige Anwendung richtig dimensioniert ist.
Der häufigste Fehler, den ich sehe, ist die Installation eines Kolbenkompressors in einem Betrieb, in dem Luft kontinuierlich verbraucht wird. Der Kompressor arbeitet mit 70 oder 80 % Einschaltdauer, überhitzt, das Öl zersetzt sich schneller und die Wartungsintervalle verkürzen sich. Der Betreiber löst das mit wiederholten Reparaturen, anstatt einmalig in einen Schraubenkompressor mit Vorteilen für den Industriebetrieb zu investieren.
Die zweite Sache, die mich überrascht, ist die Unterschätzung der Daten aus den Steuereinheiten. Moderne Kompressoren erfassen Hunderte von Betriebsparametern, aber die meisten Betreiber lesen nur die Stunden bis zur nächsten Wartung ab. Die Analyse der Trends der Einschaltdauer der letzten 30 Tage kann einen Ausfall eine Woche im Voraus vorhersagen. Das ist der Unterschied zwischen einem geplanten Stillstand und einem ungeplanten Ausfall mitten in der Produktion.
Ich empfehle jedem Techniker, eine monatliche Kontrolle der tatsächlichen Einschaltdauer als festen Bestandteil der vorbeugenden Wartung einzuführen. Es genügt, die Lastbetriebsstunden mit den gesamten Betriebsstunden zu vergleichen und das Ergebnis mit der Empfehlung des Herstellers abzugleichen. Wenn sich die Zahlen dem Maximum nähern, ist es Zeit zu handeln. Der Umstieg auf einen zweistufigen Kompressor oder die Installation eines VSD sind konkrete Schritte, die sich in der Praxis wiederholt bewährt haben.
— Zdeněk
Produkte für die optimale Steuerung der Einschaltdauer
Kompresory-vzduchotechnika bietet technische Lösungen für jede Phase der Optimierung der Einschaltdauer, von der grundlegenden Regelung bis zur komplexen Aufbereitung der Druckluft.
Für eine stabile und saubere Druckluft sind Druckluftaufbereitungseinheiten entscheidend, die den Druck regulieren, Kondensat filtern und pneumatische Elemente schmieren. Eine korrekte Luftaufbereitung reduziert Druckstöße, die den Arbeitszyklus des Kompressors verlängern. Kompresory-vzduchotechnika bietet fachkundige Beratung bei der Auswahl von Regelelementen und Zubehör für industrielle und Werkstattanwendungen. Das gesamte Sortiment an Kompressoren und Pneumatiktechnik finden Sie auf kompresory-vzduchotechnika.cz.
FAQ
Was ist der Arbeitszyklus eines Kompressors?
Der Arbeitszyklus eines Kompressors ist der maximale Anteil der Betriebszeit unter Last innerhalb eines bestimmten Zeitraums, ausgedrückt in Prozent. Ein 50%-Zyklus bedeutet beispielsweise maximal 30 Minuten Betrieb pro Stunde.
Welcher Arbeitszyklus wird für einen Kolbenkompressor empfohlen?
Der empfohlene Arbeitszyklus für Kolbenkompressoren liegt in der Regel bei 50 %. Eine Überschreitung dieses Grenzwerts führt zu Überhitzung, schnellerer Ölalterung und einer verkürzten Lebensdauer des Geräts.
Können Schraubenkompressoren im Dauerbetrieb arbeiten?
Ja, Schraubenkompressoren sind für den Dauerbetrieb mit einem Arbeitszyklus von bis zu 100 % ausgelegt. Ihre integrierte Ölkühlung sorgt unabhängig von der Betriebsdauer für eine stabile Betriebstemperatur.
Wie beeinflusst ein Frequenzumrichter (VSD) den Arbeitszyklus?
Der Frequenzumrichter passt die Motordrehzahl an den aktuellen Luftverbrauch an, sodass der Kompressor nicht zyklisch starten und stoppen muss. Das Ergebnis ist eine geringere Anzahl von Starts pro Stunde, eine geringere thermische Belastung und eine längere Lebensdauer des Geräts.
Woran erkenne ich, dass der Kompressor mit einem zu hohen Arbeitszyklus läuft?
Der zuverlässigste Indikator ist der Vergleich der Laststunden mit den gesamten Betriebsstunden im untersuchten Zeitraum. Wenn das resultierende Verhältnis die Empfehlung des Herstellers übersteigt oder der Kompressor mehr als 10-mal pro Stunde startet, ist der Arbeitszyklus zu hoch.
Empfohlen
- Was ist der zyklische Betrieb eines Kompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Vorgehensweise beim Entlüften des Kompressors: Anleitung für Techniker - Kompresory-Vzduchotechnika.cz
- Faktoren für die Auswahl eines Industriekompressors: Leitfaden 2026 - Kompresory-Vzduchotechnika.cz
- Die Rolle der Schmierung im Kompressor: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Druckluftwerkzeuge im Jahr 2025: Trends und Innovationen
TL;DR:
- Im Jahr 2025 zeichnen sich pneumatische Werkzeuge durch kompaktes Design, leichtere Materialien und IoT-Sensoren aus, die vorausschauende Wartung ermöglichen. Zu den wichtigsten Innovationen gehören flexible Gelenkkonstruktionen, fortschrittliche Materialien und die Integration von IoT-Technologien zur Steigerung von Effizienz und Zuverlässigkeit. Die richtige Auswahl und regelmäßige Wartung sichern eine lange Lebensdauer und optimale Leistung der Systeme in Industrie und Service.
Pneumatische Werkzeuge im Jahr 2025 werden durch drei zentrale Veränderungen geprägt: kompakte Konstruktion für den Einsatz in beengten Räumen, Integration intelligenter Sensoren für vorausschauende Wartung und fortschrittliche Materialien, die das Gewicht bei gleichbleibender Leistung reduzieren. Modelle wie ZIW340FA und ZIW410FA von China Pneumatic Corporation zeigen, wohin sich die Entwicklung pneumatischer Werkzeuge in Industrie, Baugewerbe und Automobilservice bewegt. Die IoT-Integration ermöglicht die Echtzeitüberwachung des Werkzeugzustands, wodurch ungeplante Ausfallzeiten reduziert und die Lebensdauer des gesamten Systems verlängert werden. Die neue Generation des Druckluftwerkzeugs bringt messbare Vorteile für die Betriebseffizienz, weshalb ein Überblick über aktuelle Technologien für jeden Fachmann unerlässlich ist, der die Wettbewerbsfähigkeit seines Betriebs erhalten möchte.
Welche wichtigsten Innovationen beeinflussen pneumatische Werkzeuge im Jahr 2025?
Die Entwicklung pneumatischer Werkzeuge in den letzten zwei Jahren hat mehrere technologische Veränderungen mit sich gebracht, die sich direkt auf die Produktivität in Industriebetrieben auswirken. Es handelt sich nicht um kosmetische Änderungen, sondern um eine grundlegende konstruktive Überarbeitung der Werkzeuge.
Zu den wichtigsten Innovationen gehören:
- Dual-Flex-Gelenkkonstruktion. China Pneumatic Corporation stellte die Winkelschlagschrauber ZIW340FA und ZIW410FA mit zwei flexiblen Gelenken vor. Diese Modelle ermöglichen den Zugang zu Stellen, die mit Standardschlagschraubern physisch nicht erreichbar sind, beispielsweise hinter Fahrzeugmotoren oder innerhalb von Karosserieprofilen.
- Fortschrittliche Materialien. Kompositgehäuse aus Aluminiumlegierungen und technischen Kunststoffen reduzieren das Gewicht im Vergleich zu älteren Stahlkonstruktionen um 15 bis 25 %. Das geringere Gewicht verringert direkt die Ermüdung des Bedieners bei wiederholten Arbeiten.
- Intelligente Sensoren und IoT. Die Integration von IoT-Sensoren in pneumatische Werkzeuge ermöglicht die Überwachung von Druck, Temperatur und Anzahl der Arbeitszyklen. Die vorausschauende Wartung auf Grundlage dieser Daten verringert das Risiko unerwarteter Ausfälle in kritischen Fertigungslinien.
- Ergonomie und Sicherheit. Neue Modelle umfassen rutschfeste Oberflächen, Vibrationsdämpfung und ergonomisch geformte Griffe. Diese Merkmale wirken sich direkt auf die Einhaltung der Arbeitsschutznormen aus und verringern das Risiko vibrationsbedingter Berufskrankheiten.
- Energieeinsparung. Moderne pneumatische Technologien des Jahres 2025 arbeiten mit optimierten Luftströmen, die den Druckluftverbrauch bei gleichbleibender Leistung senken.
Profi-Tipp: Prüfen Sie beim Kauf neuer Werkzeuge mit IoT-Funktionen die Kompatibilität ihres Kommunikationsprotokolls mit Ihrem bestehenden Produktionsmanagementsystem. Inkompatible Systeme bedeuten, dass die Sensordaten ungenutzt bleiben.
Die Trends bei Pneumatikwerkzeugen zeigen deutlich, dass die Zukunft Werkzeugen gehört, die nicht nur leistungsfähiger, sondern auch „intelligenter“ und besser an konkrete Anwendungen angepasst sind. Die Automatisierung von Pneumatikwerkzeugen ist nicht mehr nur großen Produktionsbetrieben vorbehalten, sondern wird auch für mittelgroße Servicebetriebe und Werkstätten zugänglich.

Wie wählt man die richtigen Pneumatikwerkzeuge für Industrie und Service aus?
Die Auswahl von Pneumatikwerkzeugen ohne die richtige technische Grundlage führt zu unter- oder überdimensionierten Werkzeugen, was in beiden Fällen negative Auswirkungen auf den Betrieb hat. Der richtige Auswahlprozess stützt sich auf konkrete Berechnungen und Kenntnis der Anwendung.
- Berechnen Sie die erforderliche Kraft. Die Berechnung der Kraft F = P × A ist der grundlegende Schritt bei der Dimensionierung eines Pneumatikantriebs. Fügen Sie zum Ergebnis einen Sicherheitsfaktor von 25 bis 30 % hinzu, um Reibung und Systemverluste zu berücksichtigen. Dieses Vorgehen stellt sicher, dass das Werkzeug im optimalen Leistungsbereich arbeitet und nicht an der Grenze seiner Möglichkeiten.
- Definieren Sie den Anwendungstyp. Leichte Montage in der Elektronik erfordert andere Parameter als schwere Industriemontage oder der Service von Nutzfahrzeugen. Drehmoment, Drehzahl und Abmessungen des Werkzeugs müssen der konkreten Arbeitsaufgabe entsprechen.
- Wählen Sie den richtigen Antriebstyp. Zylinder ohne Kolbenstange sparen Platz und ermöglichen längere Hübe in kompakten Automaten, haben jedoch eine geringere seitliche Belastbarkeit. Für Anwendungen mit hoher seitlicher Belastung eignen sich konventionelle Zylinder mit Profilstangen oder externen Führungssystemen besser.
- Vergleichen Sie die Parameter der Modelle. Achten Sie bei der Auswahl zwischen Modellen auf Drehmoment, Luftverbrauch in l/min, Arbeitsdruck in bar und Abmessungen des Werkzeugs. Diese vier Parameter bilden die Grundlage des Vergleichs.
- Berücksichtigen Sie Zugänglichkeit und Ergonomie. Für die Arbeit in beengten Räumen, zum Beispiel in Fahrzeugfahrgestellen oder im Inneren von Maschinen, sind kompakte Abmessungen und eine gelenkige Konstruktion entscheidend.
Profi-Tipp: Die Leistung eines Pneumatikwerkzeugs kann nicht allein anhand des Preises beurteilt werden. Die richtige Kraftberechnung mit Sicherheitsreserve ist entscheidend für die Effizienz und Lebensdauer des gesamten Systems.
Vergleich der Werkzeuge nach Anwendung
| Anwendungstyp | Empfohlenes Werkzeug | Schlüsselparameter |
|---|---|---|
| Kfz-Werkstatt, schwere Montage | Winkel-Schlagschrauber ZIW410FA | Hohes Drehmoment, Gelenkkopf |
| Oberflächenvorbereitung, Renovierung | Pneumatische Sandstrahlpistole | Düsentyp, Luftverbrauch |
| Schleifen und Trennen in der Werkstatt | Pneumatischer Stabschleifer MSW | Drehzahl bis 25.000 U/min |
| Industrielle Automatisierung | Pneumatikzylinder ohne Kolbenstange | Hublänge, Seitenbelastung |
| Leichte Montage, Elektronik | Kompakter Druckluftschrauber | Drehmoment, Präzision |

Die richtige Wahl der Werkzeuge je nach Anwendung wirkt sich direkt auf die Arbeitsgeschwindigkeit, die Qualität des Ergebnisses und die Wartungskosten aus. Eine Übersicht der verfügbaren Modelle und ihrer technischen Daten finden Sie im Leitfaden zur Auswahl der Antriebe.
Wo kommen die neuesten Druckluftwerkzeuge in der Praxis zum Einsatz?
Der praktische Einsatz neuer Druckluftwerkzeuge in der Industrie, im Baugewerbe und im Kfz-Service zeigt, dass technologische Innovationen einen messbaren Einfluss auf die Produktivität und die Arbeitsqualität haben.
- Kfz-Service. Winkelschlagschrauber mit Dual-Flex-Konstruktion, wie die Modelle ZIW340FA und ZIW410FA von China Pneumatic Corporation, ermöglichen das Anziehen von Schrauben an Stellen, die mit Standardwerkzeugen nicht erreichbar sind. Ein typisches Beispiel ist die Montage von Fahrwerkskomponenten oder Arbeiten im Motorraum kompakter Fahrzeuge, wo der Zugang auf wenige Zentimeter begrenzt ist.
- Oberflächenvorbereitung und Renovierung. Pneumatische Sandstrahlpistolen verwenden verschiedene Düsen und Strahlmittel zur effektiven Entfernung von Rost, altem Lack und Verschmutzungen. Leistung und Luftverbrauch hängen von der Art der Pistole und dem gewählten Strahlmittel ab, wobei die richtige Kombination direkten Einfluss auf die Geschwindigkeit und Qualität der Oberflächenvorbereitung vor weiteren Bearbeitungsschritten hat.
- Industrielles Schleifen und Trennen. Der pneumatische Stabschleifer MSW mit einer Drehzahl von bis zu 25.000 U/min sowie einem Set aus Schleifsteinen und Trennscheiben deckt ein breites Anwendungsspektrum ab, vom feinen Schleifen von Schweißnähten bis zum groben Trennen in der Metallbearbeitung. Das ergonomische Design und der schnelle Werkzeugwechsel erhöhen den Komfort bei langandauernder Arbeit.
- Baugewerbe und Konstruktionsmontage. Pneumatische Nagler und Tacker bleiben auf Baustellen Standard, wo Wert auf Geschwindigkeit und Zuverlässigkeit gelegt wird. Neue Modelle mit geringerem Gewicht und besserer Rückschlagdämpfung verringern die Ermüdung der Arbeiter beim ganztägigen Einsatz.
- Industrielle Automatisierung. Stangenlose Pneumatikzylinder finden Anwendung in kompakten automatisierten Linien, wo der Platz begrenzt ist und längere Hübe gefordert werden. Ihr Einsatz in Verpackungs- und Montageautomaten nimmt zu, da Hersteller nach Platzeinsparungen bei gleichbleibender Leistung suchen.
Die neuen Pneumatikwerkzeuge 2025 bringen den Anwendern in diesen Branchen konkrete Vorteile: kürzere Zeit pro Arbeitsvorgang, geringere körperliche Belastung der Bedienperson und höhere Wiederholgenauigkeit der Ergebnisse. Diese Faktoren wirken sich direkt auf die Betriebskosten und die Wettbewerbsfähigkeit des Betriebs aus.
Wie verlängert man die Lebensdauer von Pneumatikwerkzeugen und sorgt für einen zuverlässigen Betrieb?
Die richtige Wartung und Dimensionierung des Systems sind entscheidend für die Lebensdauer von Pneumatikwerkzeugen. Die meisten vorzeitigen Ausfälle entstehen nicht durch Verschleiß, sondern durch Fehler in der Betriebspraxis, die sich leicht beheben lassen.
- Überdimensionieren Sie die Leistung des Kompressors. Die Leistung des Kompressors muss um mindestens 20 % gegenüber dem theoretischen Verbrauch der Werkzeuge überdimensioniert werden. Ein Druckabfall durch einen überlasteten Kompressor verringert die Leistung der Werkzeuge und führt zu ungeplanten Stillstandszeiten. Ein Schraubenkompressor mit Leistungsreserve ist für einen Industriebetrieb mit mehreren Werkzeugen Standard.
- Kontrollieren und ersetzen Sie regelmäßig Dichtungen. Undichtigkeiten in der Druckluftverteilung verursachen einen Druckabfall und erhöhen die Energiekosten. Die Kontrolle der Dichtungen sollte Bestandteil der regelmäßigen monatlichen Inspektion sein.
- Schmieren Sie die beweglichen Teile. Pneumatikwerkzeuge mit beweglichen Metallteilen erfordern eine regelmäßige Schmierung mit speziell für Pneumatikwerkzeuge bestimmtem Öl. Unzureichende Schmierung ist die häufigste Ursache für vorzeitigen Verschleiß von Rotationswerkzeugen.
- Reinigen und trocknen Sie die Druckluft. Feuchtigkeit und Verunreinigungen in der Druckluft beschädigen die inneren Komponenten der Werkzeuge. Die Installation von Wasserabscheidern und Filtern im Leitungsnetz ist eine Grundvoraussetzung für einen zuverlässigen Betrieb.
- Überwachen Sie die Betriebsparameter mithilfe von Sensoren. Nutzen Sie bei Werkzeugen mit IoT-Sensoren die Daten zu Zyklenzahl und Temperatur zur Planung der vorbeugenden Wartung. Der prädiktive Ansatz ist deutlich kostengünstiger als reaktive Reparaturen nach einem Ausfall.
- Wählen Sie das richtige Zubehör. Bei der Auswahl eines Zylinders mit Verdrehschutz müssen Belastung, Platzbeschränkungen und die geforderte Genauigkeit berücksichtigt werden. Ungeeignetes Zubehör verkürzt die Lebensdauer des gesamten Systems.
Profi-Tipp: Der am häufigsten übersehene Schritt bei der Wartung ist die Kontrolle der sicheren Verwendung der Werkzeuge und des Zustands der Luftschläuche. Ein gerissener oder abgenutzter Schlauch verursacht Druckverluste, die sich als „schwache Werkzeugleistung" äußern, obwohl das Werkzeug selbst in Ordnung ist.
Die Effizienz von Pneumatikwerkzeugen hängt vom gesamten System ab, nicht nur vom Werkzeug selbst. Kompressor, Leitungsnetz, Luftaufbereitung und regelmäßige Wartung bilden eine Einheit, deren jedes Glied die resultierende Leistung beeinflusst.
Wichtigste Erkenntnisse
Pneumatikwerkzeuge erreichen im Jahr 2025 dann die höchste Effizienz, wenn sie korrekt dimensioniert, regelmäßig gewartet und anwendungsspezifisch unter Nutzung aktueller Technologien ausgewählt werden.
| Punkt | Details |
|---|---|
| Dimensionierung des Kompressors | Überdimensionieren Sie die Leistung des Kompressors um mindestens 20 % gegenüber dem Nennverbrauch des Werkzeugs. |
| Berechnung der Antriebskraft | Verwenden Sie die Formel F = P × A und fügen Sie einen Sicherheitsfaktor von 25 bis 30 % für einen zuverlässigen Betrieb hinzu. |
| Werkzeugauswahl je nach Anwendung | Gelenkschrauber für beengte Räume, Stabschleifer zum Schleifen, Sandstrahlpistolen zur Oberflächenvorbereitung. |
| IoT und vorausschauende Wartung | Sensoren in den Werkzeugen ermöglichen es, die Wartung vor einem Ausfall zu planen, nicht danach. |
| Regelmäßige Wartung des Systems | Die Kontrolle von Dichtungen, Schmierung und Luftreinheit ist entscheidend für die Lebensdauer der Werkzeuge. |
Pneumatik in der Praxis: Was wirklich über die Leistung entscheidet
Ich arbeite seit Jahren mit pneumatischen Werkzeugen und Systemen und stoße immer wieder auf das gleiche Problem: Betreiber investieren in hochwertiges Werkzeug, vernachlässigen aber das System, das es versorgt. Sie kaufen einen leistungsstarken Schlagschrauber, aber der Kompressor reicht nicht aus, um den Spitzenverbrauch bei gleichzeitigem Betrieb mehrerer Werkzeuge abzudecken. Das Ergebnis ist vorhersehbar. Das Werkzeug arbeitet unter Leistung, die Bediener beschweren sich über „schwaches Werkzeug“ und der Fehler wird an der falschen Stelle gesucht.
Das zweite wiederkehrende Problem ist die Unterschätzung der Ergonomie. Neue Modelle mit Kompositgehäusen und Vibrationsdämpfung sind kein reines Marketingmerkmal. Es sind Werkzeuge, die das Risiko von Berufskrankheiten senken und die Produktivität des Bedieners während der gesamten Schicht aufrechterhalten, nicht nur in den ersten zwei Stunden. Die Investition in ergonomisch besseres Werkzeug zahlt sich durch geringere Krankheitsraten und höhere Arbeitsqualität aus.
Was mich an der aktuellen Entwicklung der Pneumatiktechnologien 2025 wirklich interessiert, ist die Integration von IoT. Vorausschauende Wartung auf Basis von Sensordaten ist ein Ansatz, den die Industrie von großen Maschinen her kennt. Ihn in Handwerkzeuge zu übertragen, ist ein logischer Schritt, erfordert aber, dass Betreiber über ein System zur Datenerfassung und -auswertung verfügen. Ohne das sind Sensoren nutzlos. Ich empfehle, einfach anzufangen: die Anzahl der Arbeitszyklen zu verfolgen und den Austausch von Verschleißteilen anhand von Daten zu planen, nicht nach Schätzung.
Die Zukunft des Pneumatikwerkzeugs gehört Werkzeugen, die intelligenter, leichter und anpassungsfähiger sind. Aber die Grundlagen bleiben gleich. Richtige Dimensionierung, saubere und trockene Luft, regelmäßige Wartung. Die Technologie hat diese Grundlagen nicht aufgehoben. Sie hat sie nur um neue Möglichkeiten ergänzt.
— Zdeněk
Statten Sie Ihren Betrieb mit Kompresory-vzduchotechnika aus
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für professionelle Pneumatikbetriebe: von Schraubenkompressoren SCR mit Leistungsreserve für Industrieanwendungen bis hin zu Luftaufbereitungseinheiten, die saubere und trockene Luft für einen zuverlässigen Werkzeugbetrieb gewährleisten.
Das Sortiment umfasst auch Druckluftleitungen, Pneumatikpistolen M7 zur Oberflächenvorbereitung und komplettes Zubehör für Montage und Service. Das Team von Kompresory-vzduchotechnika bietet fachkundige technische Beratung bei der Auswahl von Komponenten und der Dimensionierung von Systemen. Kontaktieren Sie uns oder besuchen Sie die Website für eine Übersicht des aktuellen Angebots und die technischen Spezifikationen der Produkte.
FAQ
Was sind Pneumatikwerkzeuge im Jahr 2025?
Pneumatikwerkzeuge im Jahr 2025 sind druckluftbetriebene Werkzeuge, ausgestattet mit fortschrittlichen Materialien, kompakter Konstruktion und in neuen Modellen auch mit IoT-Sensoren zur Überwachung des Betriebs. Im Vergleich zu älteren Generationen bieten sie geringeres Gewicht, bessere Ergonomie und höhere Leistung bei geringerem Luftverbrauch.
Wie wählt man das richtige Druckluftwerkzeug für den Industriebetrieb aus?
Die Auswahl basiert auf der Berechnung der erforderlichen Kraft nach der Formel F = P × A mit einem Sicherheitsfaktor von 25 bis 30 %, der Art der Anwendung sowie den geforderten Parametern wie Drehmoment und Abmessungen des Werkzeugs. Ein Vergleich der Modelle nach Luftverbrauch und Arbeitsdruck ist vor jedem Kauf unerlässlich.
Warum muss der Kompressor um 20 % überdimensioniert werden?
Ein überlasteter Kompressor verursacht einen Abfall des Betriebsdrucks, der die Leistung der Werkzeuge verringert und zu ungeplanten Stillständen führt. Eine Überdimensionierung von mindestens 20 % gegenüber dem Nennverbrauch der Werkzeuge gewährleistet einen stabilen Druck auch bei Spitzenbelastung.
Welche Vorteile bieten kolbenstangenlose Zylinder in der industriellen Automatisierung?
Kolbenstangenlose Zylinder sparen Platz und ermöglichen längere Hübe in kompakten automatisierten Anlagen, weisen jedoch eine geringere Seitenlastkapazität als herkömmliche Zylinder auf. Für Anwendungen mit hoher Seitenbelastung eignen sich Zylinder mit Profilstangen oder externen Führungssystemen besser.
Wie verbessern IoT-Sensoren den Betrieb von Druckluftwerkzeugen?
In Druckluftwerkzeuge integrierte IoT-Sensoren überwachen Druck, Temperatur und die Anzahl der Arbeitszyklen in Echtzeit. Diese Daten ermöglichen eine vorausschauende Wartung, die das Risiko unerwarteter Ausfälle senkt und die Lebensdauer der Werkzeuge unter kritischen industriellen Bedingungen verlängert.
Empfohlen
- Wie Pneumatik funktioniert: der komplette Leitfaden für die Industrie 2026
- Was ist pneumatische Automatisierung: Leitfaden für die Industrie - Kompresory-Vzduchotechnika.cz
- Pneumatischer Federzylinder: Prinzip, Spezifikation und Einsatz - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Liste der Profi-Spritzpistolen 2026: Leitfaden für Techniker
TL;DR:
- Eine professionelle Spritzpistole ist dafür bestimmt, Farben, Lacke und Lasuren gleichmäßig auf große Flächen aufzutragen, und hängt vom Düsendurchmesser, dem Behältervolumen und dem Arbeitsdruck ab. Die Wahl des richtigen Typs, zum Beispiel HVLP oder Airless, beeinflusst die Arbeitseffizienz und den Materialverbrauch bei verschiedenen Oberflächentypen. Hochwertige Pistolen von Marken wie DeVilbiss, Sata, Iwata oder Walther Pilot gewährleisten Präzision, lange Lebensdauer und professionelle Ergebnisse.
Eine Profi-Spritzpistole ist definiert als ein pneumatisches oder elektrisches Gerät, das für den gleichmäßigen Auftrag von Farben, Lacken und Lasuren auf große Flächen mit kontrolliertem Materialdurchfluss bestimmt ist. Die richtige Wahl aus der verfügbaren Liste professioneller Spritzpistolen hängt von drei Schlüsselparametern ab: dem Düsendurchmesser, dem Behältervolumen und dem Arbeitsdruck. Marken wie DeVilbiss, Sata, Iwata oder Walther Pilot gehören zu den Referenzherstellern in dieser Branche. Dieser Überblick bietet einen technisch fundierten Vergleich von Modellen und Typen für professionelle Handwerker und Lackierer, die ein zuverlässiges Gerät für die tägliche Arbeit benötigen.
1. Wichtige Typen von Spritzpistolen und ihre technischen Parameter
Professionelle Spritzgeräte werden in vier Hauptkategorien unterteilt: HVLP, LVLP, APS und Airless. Jede Technologie stellt unterschiedliche Anforderungen an den Kompressor und erzielt unterschiedliche Ergebnisse auf der Oberfläche. Die richtige Wahl der Technologie ist die Grundlage für effizientes Arbeiten ohne unnötige Materialverluste.
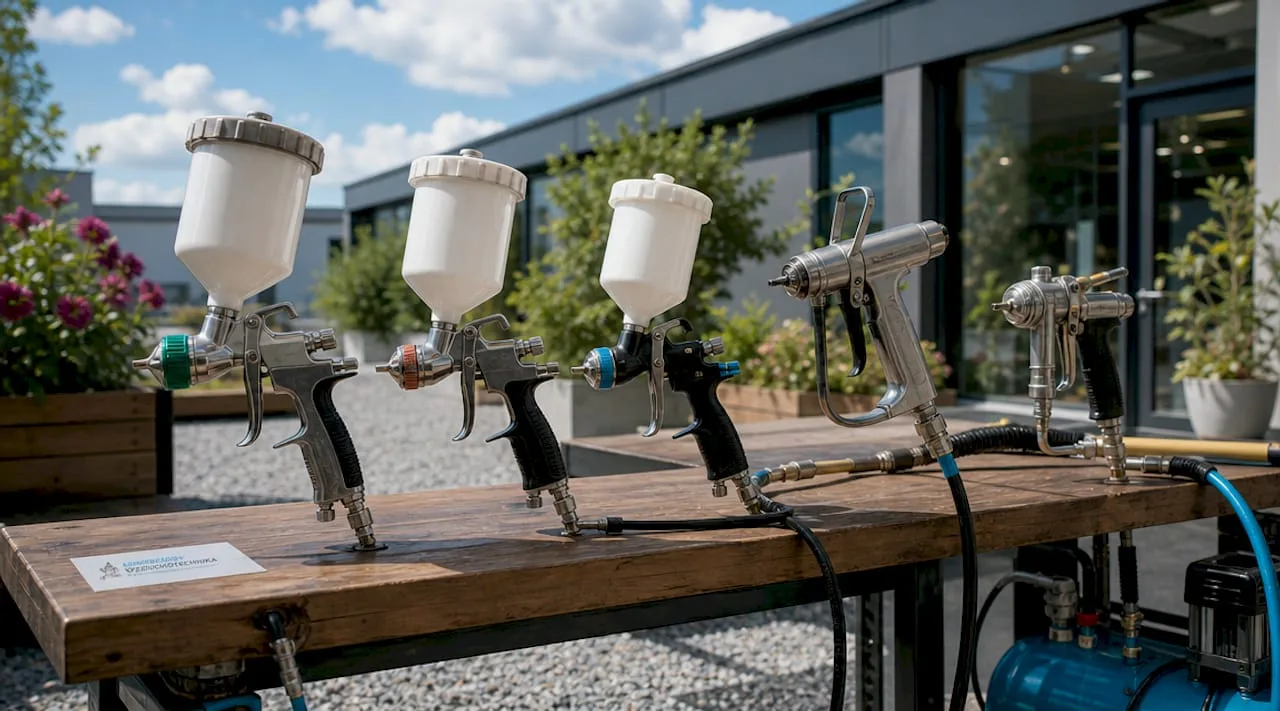
HVLP (High Volume Low Pressure) arbeitet mit hohem Luftvolumen und niedrigem Ausgangsdruck. Diese Technologie erreicht eine hohe Materialübertragungseffizienz von typischerweise 65 bis 85 % und minimiert den Sprühverlust. HVLP-Pistolen sind Standard in Autolackierereien und Tischlerbetrieben.
LVLP (Low Volume Low Pressure) kombiniert ein geringes Luftvolumen mit niedrigem Druck. Der Vorteil ist ein geringerer Luftverbrauch im Vergleich zu HVLP, sodass diese Pistolen auch mit weniger leistungsstarken Kompressoren funktionieren. Sie eignen sich für feine Lackierarbeiten und den Einsatz in kleineren Betrieben.
APS (Air Pressure Spray) ist eine konventionelle Technologie mit höherem Arbeitsdruck. Sie liefert eine sehr feine Zerstäubung und schnellen Materialauftrag, jedoch mit höherem Materialverlust. Sie wird dort eingesetzt, wo Geschwindigkeit und eine feine Oberfläche Priorität haben.
Airless-Pistolen arbeiten ohne Druckluft. Das Material wird von einer Pumpe direkt durch die Düse unter hohem Druck gedrückt. Sie sind ideal für große Flächen und dickflüssige Materialien wie Fassadenfarben oder Grundierungen.
Profi-Spritzpistolen HVLP, LVLP, APS haben einen Arbeitsdruck von 3 bis 6 bar und einen Luftverbrauch von 160 bis 300 l/min. Das bedeutet, dass Sie für einen stabilen Sprühstrahl einen Kompressor mit einer Leistung von mindestens 200 l/min und einem Behälter von mindestens 50 Litern benötigen.
| Technologie | Arbeitsdruck | Luftverbrauch | Typischer Einsatzbereich |
|---|---|---|---|
| HVLP | 1,5 bis 3 bar | 200 bis 300 l/min | Lacke, Lasuren, Autolackierereien |
| LVLP | 1,5 bis 2,5 bar | 160 bis 220 l/min | Feinlacke, kleinere Betriebe |
| APS | 3 bis 6 bar | 200 bis 350 l/min | Schnelle Auftragung, Industrie |
| Airless | ohne Luft | Pumpe | Fassaden, Grundierungen |
Profi-Tipp: Für die Wahl des Düsendurchmessers gilt eine einfache Regel: Düsen von 0,5 bis 1,4 mm sind für Lacke und dünnflüssige Materialien geeignet, Düsen von 1,7 bis 2,5 mm hingegen für dickflüssige Malerfarben und Grundierungen. Ein Behältervolumen von 0,5 bis 0,8 l ist der optimale Kompromiss für die meisten professionellen Arbeiten.
2. Die zehn besten Profi-Spritzpistolen: Modellvergleich
Die folgende Übersicht umfasst Modelle, die sich im professionellen Betrieb bewährt haben. Jedes Modell wird nach technischen Parametern, typischem Einsatzbereich und Preis-Leistungs-Verhältnis bewertet.
DeVilbiss GTi Pro Lite
Die DeVilbiss GTi Pro Lite ist eine HVLP-Pistole für Autolackierereien und Feinlackierungen. Die Düse ist in den Durchmessern 1,2, 1,3 und 1,4 mm erhältlich. Der Pistolenkörper besteht aus eloxiertem Aluminium, das Gewicht beträgt etwa 490 g. Die Pistole ist beliebt für ihr außergewöhnlich gleichmäßiges Sprühbild und den niedrigen Lackverbrauch.
Sata Jet 5000 B HVLP
Die Sata Jet 5000 B ist das Referenzmodell für professionelle Lackierer. Sie bietet Düsen von 1,2 bis 1,8 mm und einen ergonomischen Korpus mit präziser Durchflussregulierung. Der Luftverbrauch beträgt etwa 220 l/min bei einem Druck von 2 bar. Sata steht für Präzision und lange Lebensdauer im anspruchsvollen Einsatz.
Iwata LPH-400
Die Iwata LPH-400 ist eine HVLP-Pistole japanischer Fertigung mit einer Düse von 1,3 oder 1,4 mm. Sie zeichnet sich durch eine außerordentlich feine Zerstäubung des Materials und einen niedrigen Lackverbrauch aus. Die Pistole ist sowohl in Autolackierereien als auch in der Industrielackierung beliebt, dank der präzisen Regulierung der Luftkappe.
Walther Pilot WA 500
Die Walther Pilot WA 500 ist eine industrielle HVLP-Pistole mit einer Düse von 1,4 bis 2,0 mm. Sie eignet sich für die Lackierung von Möbeln, Metallkonstruktionen und Industrieteilen. Der Korpus besteht aus widerstandsfähigem Aluminium, der Behälter hat ein Volumen von 600 ml. Die Pistole bewältigt sowohl verdünnte Lacke als auch dickere Grundierungen.
Kinekus Profi Jet S
Die Kinekus Profi Jet S ist eine HVLP-Pistole mit einer Düse von 1,4 mm, einem Arbeitsdruck von 3 bis 6 bar und einem Behälter mit 600 ml. Der Luftverbrauch von 160 bis 300 l/min ordnet sie in die Kategorie der Pistolen für leistungsstarke Kompressoren ein. Sie ist eine preisgünstige Wahl für Handwerker, die eine zuverlässige Grundlage für die tägliche Arbeit suchen.
Graco Finishline 4 FLX
Die Graco Finishline 4 FLX ist eine HVLP-Pistole mit einer verstellbaren Düse von 1,0 bis 1,8 mm. Sie ermöglicht das Spritzen von wasserverdünnbaren sowie lösungsmittelhaltigen Materialien. Der Behälter hat ein Volumen von 1 Liter, der Korpus besteht aus widerstandsfähigem Polymer. Graco ist in Tischlerwerkstätten und bei der Möbellackierung beliebt.
Wagner Control Pro 350 M
Die Wagner Control Pro 350 M ist eine elektrische Airless-Pistole für Fassadenfarben und Grundierungen. Sie arbeitet ohne Kompressor, die Pumpe erzeugt einen Druck von bis zu 210 bar. Die Düse mit 0,023 Zoll (etwa 0,58 mm) sorgt für eine feine Zerstäubung auch bei dickflüssigen Materialien. Die Pistole eignet sich für große Flächen und schnellen Auftrag.
Elektrische HVLP-Pistole 1200 W
Die elektrische HVLP-Pistole von einer der weltweiten Premiummarken hat eine Leistungsaufnahme von 1200 W. Die Düse ist von 1,8 bis 3,0 mm verstellbar, der Behälter hat ein Volumen von 1,5 l. Die Pistole bewältigt Farben, Lacke und Lasuren ohne Kompressor. Das ist eine praktische Wahl für Handwerker, die nicht mit einem pneumatischen System arbeiten.
Akku-Pistole HIGH-END Z10507
Die Akku-Pistole Z10507 mit 36V-Li-Ion-Akku, einem Behältervolumen von 800 ml und einer Leistung von 800 W bietet Bewegungsfreiheit ohne Einschränkung durch Kabel oder Schlauch. Diese Technologie eignet sich für Arbeiten auf Gerüsten, Dächern oder in Räumen ohne Luftzufuhr. Das gleichmäßige Spritzbild ist mit pneumatischen Pistolen der unteren Klasse vergleichbar.
Fuji Semi-PRO 2 HVLP
Die Fuji Semi-PRO 2 ist eine Turbinen-HVLP-Pistole mit eigener Turbine anstelle eines Kompressors. Der Arbeitsdruck ist unabhängig von der Schlauchlänge stabil. Die Düse ist in Durchmessern von 1,0 bis 1,8 mm erhältlich, der Behälter hat ein Volumen von 400 ml. Die Pistole ist beliebt für die Möbellackierung und Detailarbeiten, bei denen Präzision entscheidend ist.
Profi-Tipp: Prüfen Sie bei der Wahl einer Pistole für die Autolackiererei immer die Kompatibilität der Luftkappe mit der Düse. Eine falsche Kombination verursacht ein asymmetrisches Spritzbild, das sich als Streifen auf der Oberfläche zeigt.
3. Wie man eine Profi-Spritzpistole je nach Arbeitstyp auswählt
Die Wahl der Pistole hängt in erster Linie vom zu verarbeitenden Material und vom Arbeitsumfang ab. Es gibt kein Universalmodell für alle Situationen.
Für Autolackierereien und feine Lacke wählen Sie HVLP-Pistolen mit einer Düse von 1,2 bis 1,4 mm. Diese Pistolen bieten das feinste Spritzbild und minimale Materialverluste. Die Marken DeVilbiss, Sata und Iwata sind in diesem Segment der Standard.
Für Malerarbeiten und Fassadenfarben eignen sich Pistolen mit einer Düse von 1,7 bis 2,5 mm oder Airless-Systeme. Die richtige Viskosität der Farbe ist dabei entscheidend für ein einwandfreies Spritzbild. Profi-Lackierer messen die Viskosität vor jedem Spritzvorgang mit einem Viskosimeter.
Berücksichtigen Sie bei der Auswahl auch die Arbeitshäufigkeit. Pistolen für den täglichen professionellen Einsatz müssen ein leicht zerlegbares Gehäuse und verfügbare Ersatzteile haben. Billige Pistolen ohne Service können teurer sein als ein teureres Modell mit vollem Herstellersupport.
Luftpistolen benötigen einen leistungsstarken Kompressor. Für eine stabile Arbeit mit einer HVLP-Pistole benötigen Sie einen Kompressor mit einem Mindestluftverbrauch, der den Parametern der Pistole entspricht. Informationen zur Optimierung des Luftverbrauchs helfen dabei, das System effizient einzustellen und die Betriebskosten zu senken.
Vorgehensweise zur richtigen Einstellung der Pistole vor der Arbeit:
- Überprüfen Sie den Düsendurchmesser und wählen Sie die entsprechende Luftkappe.
- Stellen Sie den Arbeitsdruck am Kompressor gemäß den Empfehlungen des Pistolenherstellers ein.
- Messen Sie die Viskosität der Farbe mit einem Viskosimeter und passen Sie die Konsistenz gegebenenfalls mit Verdünner an.
- Stellen Sie die Breite des Sprühkegels und den Materialdurchfluss an der Pistole ein.
- Führen Sie einen Testspritzvorgang auf Karton durch und überprüfen Sie die Gleichmäßigkeit des Sprühbilds.
- Stellen Sie den Abstand der Pistole zur Oberfläche auf 20 bis 25 cm ein und halten Sie einen rechten Winkel ein.
4. Vergleich von Spritzpistole und Farbwalze: wann was verwenden
Die Spritzpistole ist für große Flächen effizienter als die Farbwalze. Die Farbwalze hingegen ist für kleine oder unübersichtliche Bereiche schneller und praktischer. Diese Entscheidung wirkt sich direkt auf die Arbeitszeit sowie auf die resultierende Oberflächenqualität aus.
Die Pistole trägt das Material gleichmäßig und ohne Werkzeugspuren auf. Die resultierende Oberfläche ist glatter und professioneller, insbesondere bei Lacken und Emaillen. Die Vorbereitung vor dem Spritzen ist jedoch zeitaufwendiger: das Abdecken umliegender Flächen, die Vorbereitung der Farbe und die Reinigung der Pistole nach der Arbeit dauern länger als bei der Farbwalze.
| Parameter | Spritzpistole | Walze |
|---|---|---|
| Geschwindigkeit auf großer Fläche | Hoch | Mittel |
| Oberflächenqualität | Sehr glatt | Leichte Textur |
| Vorbereitung und Reinigung | Aufwendiger | Einfach |
| Eignung für gegliederte Flächen | Begrenzt | Hoch |
| Materialverbrauch | Niedriger (HVLP) | Höher |
| Anschaffungskosten | Höher | Niedrig |
Die Wahl zwischen Pistole und Walze hängt vom Arbeitsumfang ab. Für Flächen über 50 m² lohnt sich die Pistole immer. Für kleine Reparaturen oder Arbeiten in Ecken und hinter Heizkörpern ist eine Walze oder ein Pinsel praktischer.
Wichtige Erkenntnisse
Eine professionelle Spritzpistole erfordert die richtige Kombination aus Düsendurchmesser, Arbeitsdruck und Viskosität des Materials, um ein professionelles Ergebnis ohne Streifen und Flecken zu erzielen.
| Punkt | Details |
|---|---|
| Düsendurchmesser | Düsen von 0,5 bis 1,4 mm für Lacke, 1,7 bis 2,5 mm für dickflüssige Farben und Grundierungen. |
| Pistolentechnologie | HVLP ist der Standard für Autolackierereien, Airless für Fassaden und große Flächen. |
| Arbeitsdruck | Profi-Pistolen benötigen einen Kompressor mit einer Leistung von 160 bis 300 l/min und einem Druck von 3 bis 6 bar. |
| Viskosität des Materials | Das Messen der Viskosität mit einem Viskosimeter vor jedem Spritzvorgang verhindert Streifen und Unebenheiten. |
| Abstand und Winkel | Ein optimaler Abstand von 20 bis 25 cm und ein senkrechter Winkel von 90° sind Voraussetzung für einen gleichmäßigen Auftrag. |
Praxiserfahrungen: Was über die Qualität des Spritzauftrags entscheidet
Ich arbeite seit Jahren mit Profi-Spritzpistolen und kann sagen, dass die größten Fehler von Handwerkern nicht bei der Auswahl der Pistole gemacht werden, sondern bei der Vorbereitung der Farbe und der Einstellung des Geräts. Eine Pistole für mehrere Tausend Kronen hilft nicht, wenn die Farbe falsch verdünnt oder der Druck nach Gefühl eingestellt ist.
Die Nichteinhaltung des Abstands von 20 bis 25 cm und des senkrechten Winkels zur Oberfläche ist die häufigste Ursache für Streifen und ungleichmäßigen Auftrag. Ich sehe das immer wieder auch bei erfahrenen Handwerkern, die auf ein neues Pistolenmodell umsteigen. Jede Pistole verhält sich etwas anders, und der erste Spritzauftrag sollte immer ein Probeauftrag auf Karton sein.
Der zweite Punkt, der oft unterschätzt wird, ist die Wartung. Eine Pistole, die nach jeder Arbeit nicht gründlich gereinigt wird, beginnt die Düse und die Luftkanäle zu verstopfen. Die Folge sind Tropfen, ungleichmäßige Zerstäubung und schließlich eine beschädigte Dichtung. Das Reinigen der Pistole dauert 10 Minuten und verlängert die Lebensdauer des Geräts um Jahre.
Was die Wahl eines konkreten Modells betrifft, empfehle ich, mit einer Pistole zu beginnen, für die es ein Servicenetz und verfügbare Ersatzteile in der Tschechischen Republik gibt. Sata, DeVilbiss und Iwata erfüllen diese Anforderung. Günstigere Modelle ohne Service können preislich verlockend sein, bei einem Defekt in der Saison bringen sie jedoch die Arbeit für Tage zum Stillstand.
— Zdeněk
Profi-Pistolensets und Zubehör bei Kompresory-vzduchotechnika.cz
Kompresory-vzduchotechnika bietet professionellen Handwerkern und Lackierern ein komplettes Sortiment an Spritzpistolen und Pneumatikzubehör. Die Auswahl umfasst Pistolen für Autolackierereien, Tischlereibetriebe sowie industrielle Anwendungen.
Auf der Website Kompresory-vzduchotechnika.cz sind professionelle Pistolensets verfügbar, die direkt für den anspruchsvollen Betrieb bestimmt sind. Das Sortiment umfasst HVLP- und LVLP-Pistolen sowie Zubehör für die korrekte Luftaufbereitung. Das Team technischer Berater bietet Unterstützung bei der Auswahl des richtigen Modells entsprechend den konkreten Arbeitsbedingungen. Für einen Überblick über das gesamte Sortiment an Pneumatikwerkzeugen besuchen Sie die Website oder kontaktieren Sie direkt den technischen Support.
FAQ
Was ist eine HVLP-Pistole und warum wird sie von Profis verwendet?
Die HVLP-Pistole (High Volume Low Pressure) arbeitet mit hohem Luftvolumen und niedrigem Ausgangsdruck, wodurch sie eine hohe Materialübertragungseffizienz und minimalen Abfall erreicht. Profis bevorzugen sie für feine Lackierarbeiten, Autolackierereien und Arbeiten, bei denen die Oberflächenqualität entscheidend ist.
Welchen Kompressor benötige ich für eine Profi-Spritzpistole?
Profi-Druckluftpistolen haben einen Luftverbrauch von 160 bis 300 l/min und einen Arbeitsdruck von 3 bis 6 bar. Für eine stabile Beschichtung benötigen Sie einen Kompressor mit einer Leistung von mindestens 200 l/min und einem Luftbehälter von mindestens 50 Litern.
Welchen Düsendurchmesser sollte man für die Möbellackierung wählen?
Für die Möbellackierung und feine Lacke eignen sich Düsen von 1,0 bis 1,4 mm. Düsen von 1,7 bis 2,5 mm sind für dickflüssige Malerfarben und Grundanstriche auf größeren Flächen bestimmt.
Wann ist eine Walze besser als eine Spritzpistole?
Die Walze ist praktischer für kleine Flächen, verwinkelte Bereiche und schnelle Reparaturen. Die Spritzpistole lohnt sich bei Flächen über 50 m², wo sie Zeitersparnis und ein glatteres Endergebnis bringt.
Wie wird eine Profi-Spritzpistole richtig gewartet?
Nach jedem Gebrauch die Pistole komplett zerlegen und alle Teile mit Verdünner oder einem vom Hersteller empfohlenen Reinigungsmittel reinigen. Regelmäßige Wartung verhindert eine Verstopfung der Düse und verlängert die Lebensdauer der Dichtungen sowie des gesamten Geräts.
Empfohlen
- Leitfaden zur Auswahl von Druckluftschläuchen für Autowerkstätten 2026 - Kompresory-Vzduchotechnika.cz
- Was ist pneumatische Schmierung: Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz
- Pneumatische Wasch-, Spritz- und Sandstrahlpistolen M7 – Oberflächenvorbereitung vom Waschen bis zum Sandstrahlen
- Die Rolle der Schmierung im Kompressor: ein Leitfaden für Techniker - Kompresory-Vzduchotechnika.cz

Wie man die Druckluftverteilung Schritt für Schritt einrichtet
Wir haben diesen Artikel mit einem ausführlicheren und aktuelleren Ratgeber zum selben Thema zusammengeführt. Fahren Sie hier fort: Ratgeber zur industriellen Luftverteilung: Effizienz des Betriebs.

Veralteter Artikel: Rabattportale
Dieser Artikel ist nicht mehr aktuell. Weiter geht es hier: Blog über Druckluft.

Entlüftung des Kompressors: Anleitung für Techniker
TL;DR:
- Das Entlüften des Kompressors ist vor jeder Wartung notwendig, um Schäden und Risiken zu vermeiden. Techniker müssen eine schrittweise Druckentlastung, das Ablassen von Kondensat und eine Dichtheitsprüfung des Systems durchführen. Regelmäßige Wartung verlängert die Lebensdauer des Geräts und minimiert die Reparaturkosten.
Das Entlüften des Kompressors ist ein Prozess der kontrollierten Freisetzung des Restdrucks aus dem Druckluftbehälter und dem Rohrleitungssystem, der mechanischen Schäden, Korrosion und Sicherheitsrisiken bei der Wartung vorbeugt. Das richtige Vorgehen beim Entlüften des Kompressors ist kein optionaler Schritt. Es ist eine Voraussetzung für jeden Wartungseingriff, Filterwechsel oder jede Ventilkontrolle. Techniker, die diesen Schritt überspringen oder falsch durchführen, riskieren eine Beschädigung der Dichtungen, Druckstöße in der Rohrleitung oder schwere Verletzungen. Diese Anleitung behandelt die Vorbereitung, das eigentliche Vorgehen Schritt für Schritt, typische Probleme sowie Empfehlungen für die regelmäßige Wartung nach dem Entlüften.
Was benötigen Sie vor dem Entlüften des Kompressors?
Die richtige Vorbereitung entscheidet darüber, ob das Entlüften ohne Komplikationen verläuft. Sicherheitsmaßnahmen wie die schrittweise Druckentlastung und das Abschalten der Stromversorgung sind notwendig, um Verletzungen und Geräteschäden vorzubeugen. Stellen Sie vor Arbeitsbeginn die folgende Ausrüstung bereit und beachten Sie die unten aufgeführten Regeln.
Benötigte Werkzeuge und Ausrüstung:
- Flacher oder Sechskantschlüssel für die Entlüftungsventile (Größe abhängig vom Kompressortyp)
- Druckmanometer zur Kontrolle des Restdrucks im System
- Satz Entlüftungsschlüssel oder spezieller Entlüfter für Schraubenkompressoren
- Schutzbrille und Arbeitshandschuhe
- Behälter oder Schlauch zum Auffangen des Kondensats aus dem Druckluftbehälter
- Serviceunterlagen des Herstellers für das jeweilige Kompressormodell
Sicherheitsregeln ohne Ausnahme:
- Trennen Sie die Stromversorgung und stellen Sie sicher, dass sich der Kompressor nicht selbstständig einschalten kann.
- Beginnen Sie niemals mit der Entlüftung bei vollem Betriebsdruck. Lassen Sie den Druck schrittweise ab, damit es nicht zu einem plötzlichen Ausfall und einer Beschädigung von Bauteilen kommt.
- Wenn Sie an einem Kompressor der Luftfederung eines Fahrzeugs arbeiten, stützen Sie das Fahrzeug vor Beginn der Arbeiten ab, damit weder die Federn noch der Kompressor beschädigt werden.
- Überprüfen Sie, ob sich alle Luftleitungen und Armaturen in gutem Zustand befinden, bevor Sie die Ventile öffnen.
Profi-Tipp: Prüfen Sie vor jeder Entlüftung den aktuellen Druckwert am Manometer. Wenn das Manometer null anzeigt, Sie aber ein Zischen von Luft hören, dichtet das Ventil nicht richtig ab und das System hält noch einen Restdruck. Verlassen Sie sich niemals nur auf die visuelle Kontrolle.
Die richtige Werkzeugwahl und die Kenntnis der Besonderheiten der einzelnen Kompressortypen sind entscheidend für eine effiziente Entlüftung und die Auswahl eines geeigneten Kompressors für die jeweilige Anwendung.
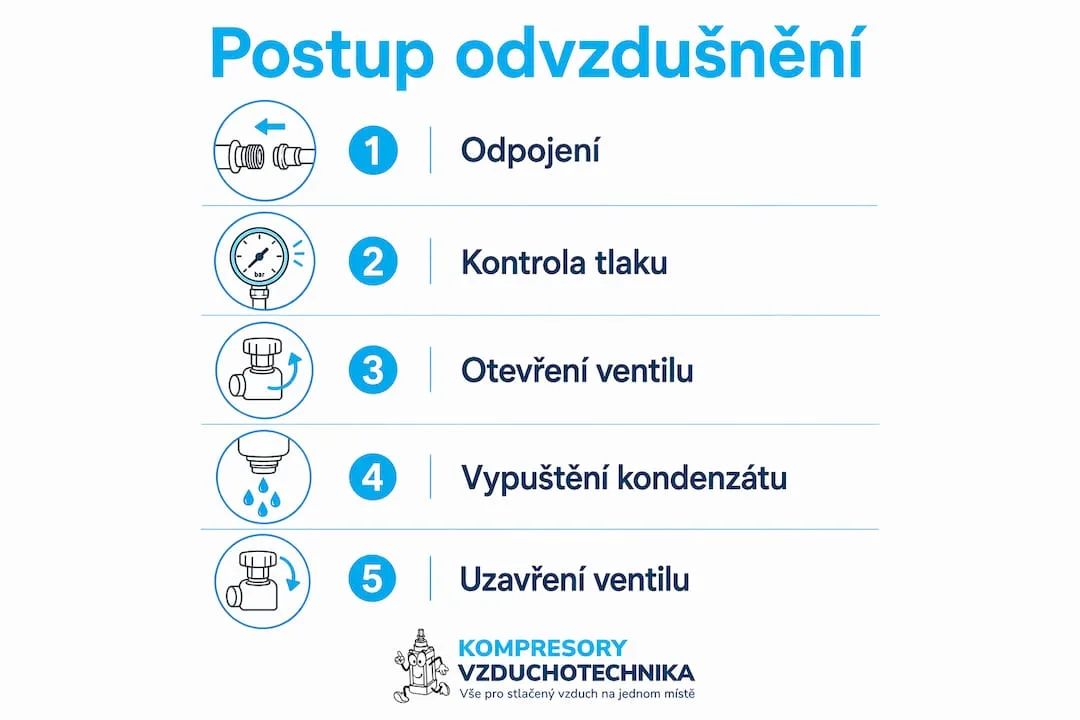
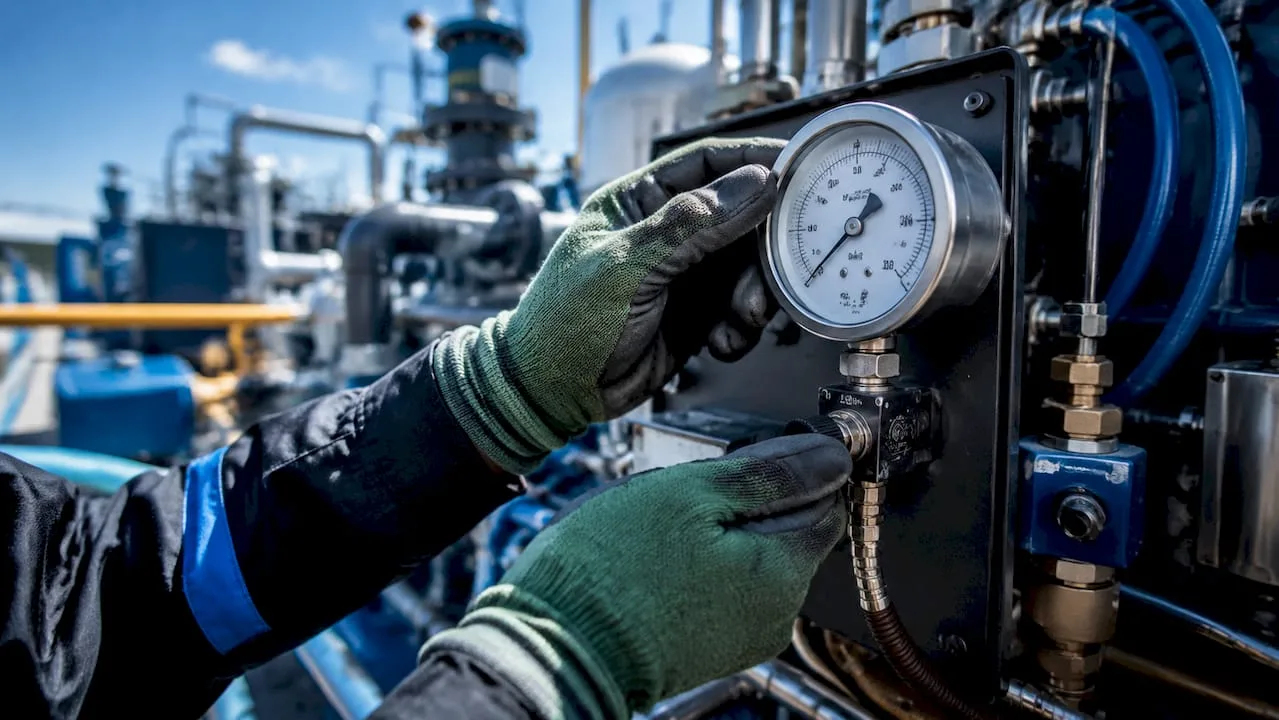
Wie entlüftet man einen Kompressor Schritt für Schritt?
Das Vorgehen unterscheidet sich je nach Kompressortyp. Kolbenkompressoren mit Druckluftbehälter haben ein anderes Entlüftungsventil als Schraubenkompressoren mit integriertem Ölabscheider. Das folgende Vorgehen gilt als allgemeine Grundlage. Ergänzen Sie immer die Besonderheiten aus der Herstellerdokumentation.
Allgemeines Vorgehen zur Entlüftung eines Luftkompressors:
- Schalten Sie den Kompressor aus und ziehen Sie das Netzkabel aus der Steckdose oder sichern Sie den Hauptschalter in der Stellung OFF.
- Warten Sie, bis der Kompressor abgekühlt ist, falls er in Betrieb war. Heiße Oberflächen und heißes Kondensat erhöhen das Verbrennungsrisiko.
- Überprüfen Sie das Manometer und notieren Sie den aktuellen Druck im System. Der Betriebsdruck von Kolbenkompressoren liegt typischerweise zwischen 8 und 10 bar, bei Schraubenkompressoren zwischen 7 und 13 bar.
- Öffnen Sie das Entlüftungsventil des Druckluftbehälters langsam und schrittweise. Drehen Sie das Ventil jeweils maximal um eine Viertelumdrehung und beobachten Sie dabei den Druckabfall am Manometer. Ein plötzliches Öffnen des Ventils verursacht Druckstöße in der Leitung und kann Dichtungen beschädigen.
- Lassen Sie das Kondensat aus dem Druckluftbehälter ab. Das Kondensat enthält Wasser und Öl. Fangen Sie es in einem Behälter auf und entsorgen Sie es gemäß den örtlichen Vorschriften zur Entsorgung von Altöl.
- Prüfen Sie, ob das Manometer null anzeigt und das Zischen der Luft aufgehört hat. Erst danach setzen Sie die Servicearbeit fort.
- Bei Schraubenkompressoren prüfen Sie, ob auch der Ölabscheider und der Ölkreislauf drucklos sind. Schraubenkompressoren verfügen über ein separates Entlüftungsventil am Ölabscheider, das gesondert geöffnet werden muss.
- Nach Abschluss der Servicearbeit schließen Sie alle Entlüftungsventile, überprüfen Sie die Dichtheit der Verbindungen und schalten Sie erst danach die Stromversorgung ein.
Profi-Tipp: Bei Schraubenkompressoren SCR und ähnlichen Industriemaschinen entlüften Sie immer auch die Rohrleitung hinter dem Druckventil. In den Leitungen eingeschlossene Luft verursacht beim erneuten Start einen Rückschlag und verkürzt die Lebensdauer des Druckventils.
Vergleich des Vorgehens für verschiedene Kompressortypen
| Kompressortyp | Entlüftungsventil | Besonderheiten des Vorgangs |
|---|---|---|
| Kolbenkompressor mit Druckluftbehälter | Handhahn oder Kugelhahn am Druckluftbehälter | Kondensat ablassen, Rückschlagventil prüfen |
| Schraubenkompressor rotierend | Ventil am Ölabscheider und an der Druckleitung | Ölkreislauf und Luftkreislauf getrennt entlüften |
| Ölfreier Kolbenkompressor | Entlüftungsventil am Druckluftbehälter | Ohne Ölkondensat, aber Feuchtigkeitskontrolle verpflichtend |
| Kompressor der Luftfederung | Ventil an den Luftbälgen oder am Verteiler | Fahrzeug abstützen, jeden Balg einzeln entlüften |
Regelmäßige und systematische Entlüftung sowie vierteljährliche Wartung verlängern die Lebensdauer des Kompressors deutlich und senken die Betriebskosten.
Welche Probleme können beim Entlüften auftreten?
Das Entlüften eines Kompressors wirkt einfach, in der Praxis treten jedoch mehrere typische Fehler auf, die zu Geräteschäden oder Verletzungen führen. Die häufigsten Fehler bei der Wartung können zu einer deutlichen Leistungsminderung und erhöhten Reparaturkosten führen.
Typische Fehler und ihre Folgen:
- Zu schnelles Öffnen des Ventils. Der plötzliche Druckabfall verursacht einen Druckstoß in der Leitung, beschädigt die Dichtungen und kann Armaturen aus den Gewinden reißen.
- Entlüften ohne Trennung von der Stromversorgung. Der Kompressor kann sich selbstständig einschalten und das System sofort wieder unter Druck setzen, wodurch das Bedienpersonal gefährdet wird.
- Ignorieren des Restdrucks. Das Manometer kann null anzeigen, doch im Ölabscheider oder in den Luftkammern bleibt ein Restdruck erhalten. Überprüfen Sie immer physisch das Zischen der Luft.
- Wasser im Druckluftbehälter verursacht Korrosion, verunreinigt die Luft und verkürzt die Lebensdauer des Kompressors.
- Vernachlässigung des Ölkreislaufs bei Schraubenkompressoren. Der Druck im Ölkreislauf verursacht beim Öffnen des Abscheiderdeckels ein Herausspritzen des Öls.
Ein durchgebrannter Kompressor signalisiert schwerwiegende Probleme im System. Zu den typischen Anzeichen eines Defekts gehören Brandgeruch, Verfärbung des Metallgehäuses und Beschädigung der Luftleitungen. Diese Anzeichen können eine direkte Folge eines schlechten Entlüftens oder einer Luftleckage sein.
Bei der Installation eines neuen Kompressors oder nach einer Reparatur ist es ratsam, auch das Startrelais zu ersetzen. Übermäßiger oder ununterbrochener Betrieb des Kompressors verursacht einen vorzeitigen Ausfall, dem durch den Austausch der Schutzelemente bei jeder größeren Serviceaktion vorgebeugt werden kann.
Die Diagnose des Kompressors vor und nach dem Entlüften trägt dazu bei, die Betriebssicherheit zu erhöhen und Leckagen oder andere Defekte frühzeitig zu erkennen. Techniker, die die Diagnose systematisch durchführen, erfassen Probleme, bevor sie kostspielige Störungen verursachen.
Empfohlenes Vorgehen für die regelmäßige Wartung nach dem Entlüften
Die Entlüftung ist Teil eines umfassenderen Wartungsverfahrens des Kompressors. Das bloße Ablassen des Drucks reicht nicht aus. Nach jeder Entlüftung und jedem Serviceeingriff müssen Kontrollmaßnahmen durchgeführt werden, die den einwandfreien Betrieb des Geräts bis zum nächsten Service sicherstellen.
Vierteljährliche Wartungsmaßnahmen nach der Entlüftung:
- Tauschen Sie die Filterpatrone des Öl-Wasser-Abscheiders aus. Der Austausch der Filterpatrone und die regelmäßige Kontrolle des Öl-Wasser-Abscheiders beeinflussen die Qualität der Druckluft und die Zuverlässigkeit des Kompressors erheblich.
- Reinigen Sie das Sieb des Ansaugfilters. Ein verschmutztes Sieb erhöht die Leistungsaufnahme des Kompressors und verringert den Luftdurchfluss.
- Überprüfen und justieren Sie das Bypassventil. Ein falsch eingestelltes Bypassventil verursacht eine Überdruckbildung oder einen unzureichenden Druck im System.
- Überprüfen Sie die Dichtheit aller Verbindungen und Armaturen nach der Entlüftung. Verwenden Sie dazu eine Seifenlösung oder einen elektronischen Lecksuchdetektor.
- Vermerken Sie das Servicedatum, die gemessenen Druckwerte und den Zustand der Filter im Servicetagebuch des Kompressors.
Vergleich der vierteljährlichen und jährlichen Wartung des Kompressors
| Tätigkeit | Vierteljährliches Intervall | Jährliches Intervall |
|---|---|---|
| Austausch der Filterpatrone des Abscheiders | Pflicht | Pflicht |
| Kontrolle des Bypassventils | Sichtprüfung und Einstellung | Komplette Revision oder Austausch |
| Ölwechsel (Schraubenkompressoren) | Kontrolle von Füllstand und Qualität | Vollständiger Ölwechsel |
| Kontrolle von Riemen und Kupplungen | Sichtprüfung der Spannung | Verschleißmessung, ggf. Austausch |
| Kontrolle des Sicherheitsventils | Funktionstest | Kalibrierungstest oder Austausch |
| Kühlerreinigung | Ausblasen mit Druckluft | Chemische Reinigung oder Austausch |
Eine regelmäßige Wartung nach diesem Schema verlängert die Lebensdauer des Kompressors und verringert das Risiko ungeplanter Stillstände. Techniker, die ein Servicetagebuch führen, haben einen Überblick über die Historie der Anlage und können den Bedarf an einem Teileaustausch frühzeitig erkennen, bevor es zu einer Störung kommt.
Wichtigste Erkenntnisse
Das korrekte Vorgehen beim Entlüften des Kompressors erfordert das Trennen der Stromversorgung, das schrittweise Ablassen des Drucks, das Entleeren des Kondensats sowie die anschließende Kontrolle der Dichtheit und des Zustands der Filter.
| Punkt | Details |
|---|---|
| Sicherheit an erster Stelle | Trennen Sie vor dem Entlüften stets die Stromversorgung und lassen Sie den Druck langsam ab, jeweils eine Vierteldrehung des Ventils. |
| Der Kompressortyp bestimmt das Vorgehen | Schraubenkompressoren erfordern eine separate Entlüftung des Öl- und Luftkreislaufs. |
| Das Kondensat muss abgelassen werden | Wasser im Druckluftbehälter verursacht Korrosion und Kontamination der Luft. Fangen Sie es auf und entsorgen Sie es fachgerecht. |
| Diagnose vor und nach | Die Kontrolle von Luftundichtigkeiten und Druckwerten nach der Entlüftung deckt Fehler auf, bevor sie eine Störung verursachen. |
| Vierteljährliche Wartung verlängert die Lebensdauer | Der Austausch von Filtern, die Kontrolle von Ventilen und die Einstellung von Bypässen senken die Betriebskosten und erhöhen die Zuverlässigkeit. |
Erfahrungen aus der Praxis: was Techniker am häufigsten übersehen
Ich arbeite seit vielen Jahren mit Kompressoren verschiedener Typen und Leistungen, und ein Muster wiederholt sich immer wieder. Techniker beherrschen die Entlüftung, unterschätzen aber die Kontrolle danach. Sie öffnen das Ventil, warten auf den Druckabfall und gehen direkt zur Servicearbeit über. Dabei verursacht der Restdruck im Ölabscheider oder in den Leitungen hinter dem Druckventil ein Ausspritzen von Öl oder einen Rückschlag beim erneuten Start.
Die zweite Sache, die mich in der Praxis überrascht, ist das Fehlen eines Servicetagebuchs. Ohne Aufzeichnung der letzten Entlüftung und des letzten Filterwechsels entscheidet der Techniker bei jedem Service blind. Er weiß nicht, wann der Filter des Abscheiders zuletzt gewechselt wurde, noch ob das Sicherheitsventil getestet wurde. Das ist keine fachgerechte Arbeit. Das ist Improvisation.
Ich empfehle außerdem, die Diagnose vor der Entlüftung nicht zu unterschätzen. Wenn der Kompressor vor dem Service ungewöhnliche Geräusche, erhöhte Temperatur oder Leistungsabfall zeigt, ist das ein Signal, dass das Problem nicht nur mit der Notwendigkeit der Entlüftung zusammenhängt. Eine systematische Diagnose des Kompressors deckt Undichtigkeiten, verschlissene Ventile oder verstopfte Filter auf, bevor sie eine kostspielige Störung verursachen. Die Entlüftung ist dann Teil der Lösung, kein Ersatz für die Diagnose.
Letzter Ratschlag: Verwenden Sie niemals improvisierte Werkzeuge zum Öffnen der Entlüftungsventile. Ein beschädigtes Ventil oder ein falsch angesetzter Schlüssel verursacht einen Luftaustritt außerhalb der vorgesehenen Richtung. Das richtige Werkzeug ist eine Investition, die sich beim ersten Serviceeinsatz ohne Komplikationen auszahlt.
— Zdeněk
Kompressoren und Zubehör für einfache Wartung bei Kompresory-vzduchotechnika.cz
Kompresory-vzduchotechnika bietet ein komplettes Sortiment für Techniker und Handwerker, die zuverlässige Maschinen mit einfacher Wartung benötigen.
Für industrielle Anwendungen stehen Schraubenkompressoren SCR mit integrierten Entlüftungsventilen und Servicestellen zur Verfügung, die für einfachen Zugang konzipiert sind. Für die Sauberkeit der Druckluft nach der Entlüftung und dem Filterwechsel bieten wir Druckluftaufbereitungseinheiten an, die Feuchtigkeits- und Ölreste aus den Leitungen entfernen. Das Team von Kompresory-vzduchotechnika bietet zudem technische Beratung bei der Auswahl des geeigneten Kompressors und Zubehörs für die jeweilige Anwendung.
FAQ
Was bedeutet die Entlüftung des Kompressors?
Die Entlüftung des Kompressors ist das kontrollierte Ablassen des Restdrucks aus dem Druckluftbehälter, den Leitungen und dem Ölkreislauf vor einem Serviceeingriff. Ziel ist es, sichere Arbeitsbedingungen zu gewährleisten und mechanische Schäden beim Öffnen des Systems zu vermeiden.
Wann muss der Kompressor entlüftet werden?
Der Kompressor muss vor jeder Servicearbeit, jedem Filterwechsel, jeder Ventilkontrolle oder Rohrleitungsreparatur entlüftet werden. Die Entlüftung ist auch Bestandteil der regelmäßigen vierteljährlichen Wartung beim Ablassen des Kondensats aus dem Druckluftbehälter.
Wie lange dauert die Entlüftung des Kompressors?
Die eigentliche Entlüftung dauert typischerweise 5 bis 15 Minuten, abhängig vom Volumen des Druckluftbehälters und dem Ausgangsdruck. Bei Schraubenkompressoren mit größerem Ölkreislauf kann der Vorgang länger dauern, da mehrere Kreisläufe separat entlüftet werden müssen.
Welche Anzeichen deuten auf eine unzureichende Entlüftung hin?
Zu den Anzeichen gehören Brandgeruch, ungewöhnliche Geräusche beim Start, Ölspritzer beim Öffnen des Abscheiderdeckels oder ein Rückschlag in der Rohrleitung. Diese Anzeichen weisen darauf hin, dass im System noch Restdruck vorhanden war oder der Ölkreislauf nicht entlüftet wurde.
Wie oft sollte die Entlüftung des Luftkompressors durchgeführt werden?
Die Entlüftung im Rahmen der Kondensatableitung erfolgt täglich oder nach jedem Arbeitszyklus bei Kompressoren im intensiven Betrieb. Die vollständige Entlüftung vor der Wartung erfolgt vierteljährlich oder bei jedem geplanten Wartungseingriff.
Empfohlen
- Die Bedeutung der Kompressordiagnostik für einen effizienten Betrieb - Kompresory-Vzduchotechnika.cz
- Vermeiden Sie die häufigsten Fehler beim Einsatz von Kompressoren - Kompresory-Vzduchotechnika.cz
- Warum die Kühlung des Kompressors für den Betrieb entscheidend ist - Kompresory-Vzduchotechnika.cz
- Liste der Sicherheitsregeln für die Arbeit mit dem Kompressor im Automotive-Bereich 2026 - Kompresory-Vzduchotechnika.cz