BLOG

Výpis článků

Kompresor se nespouští: diagnostika krok za krokem pro techniky

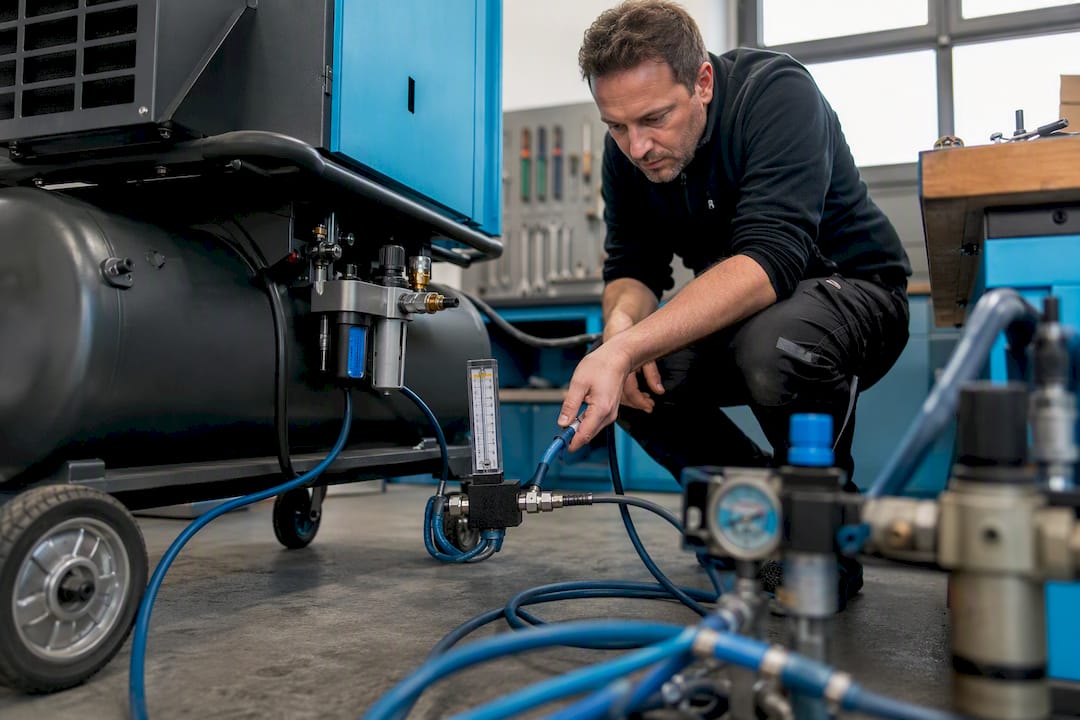
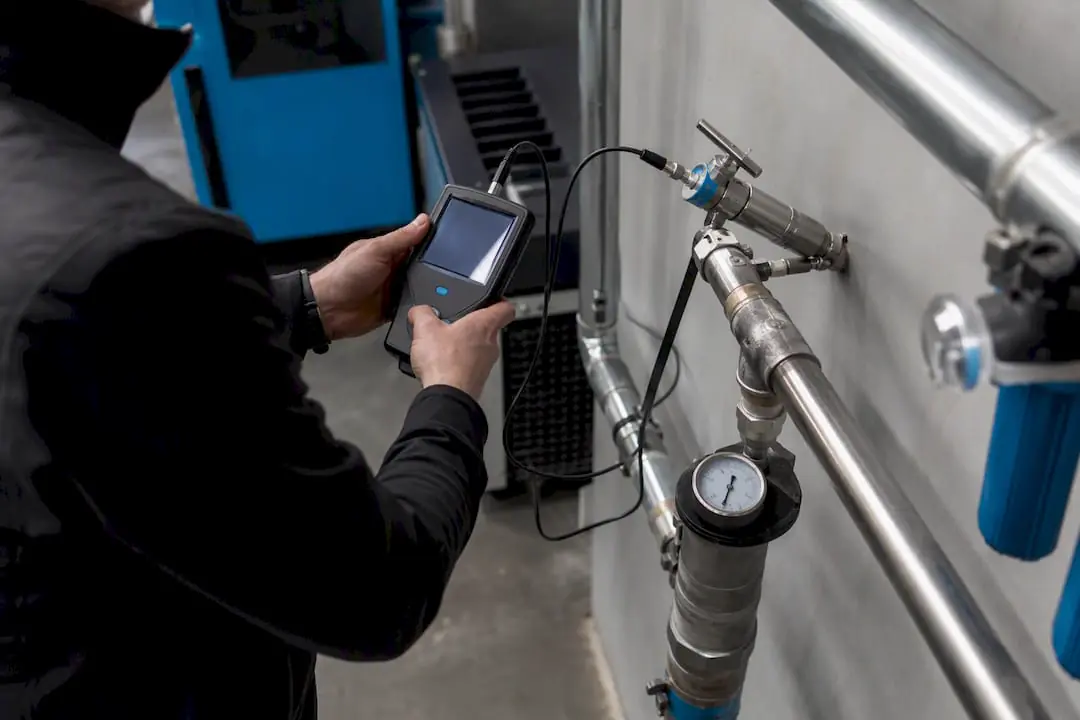
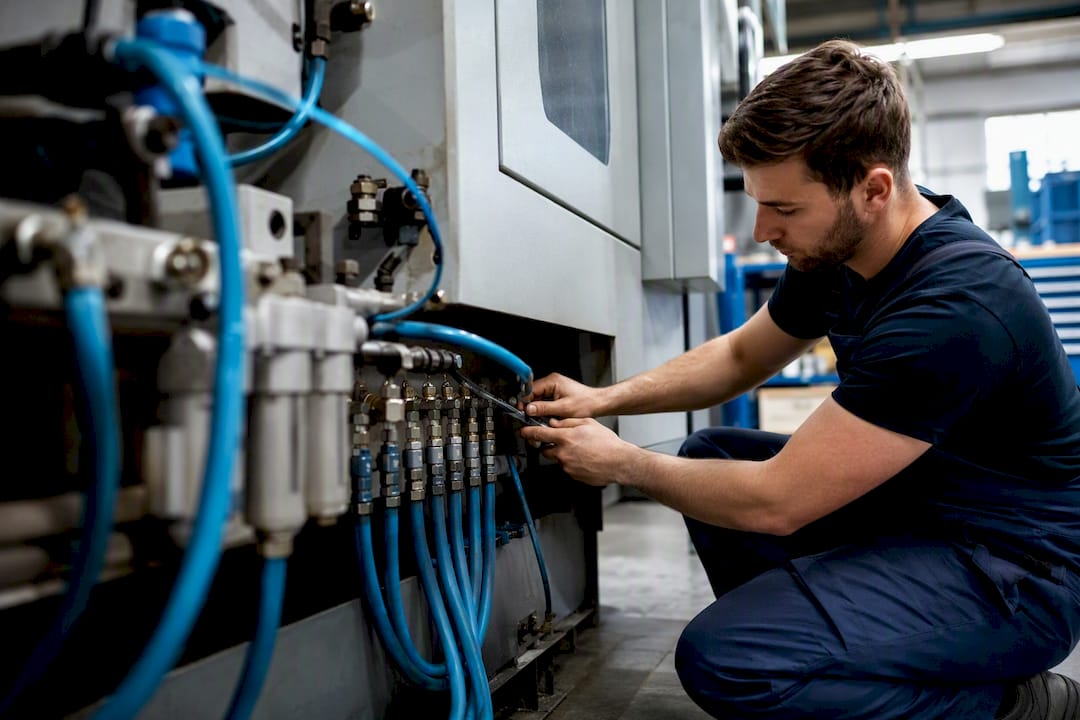
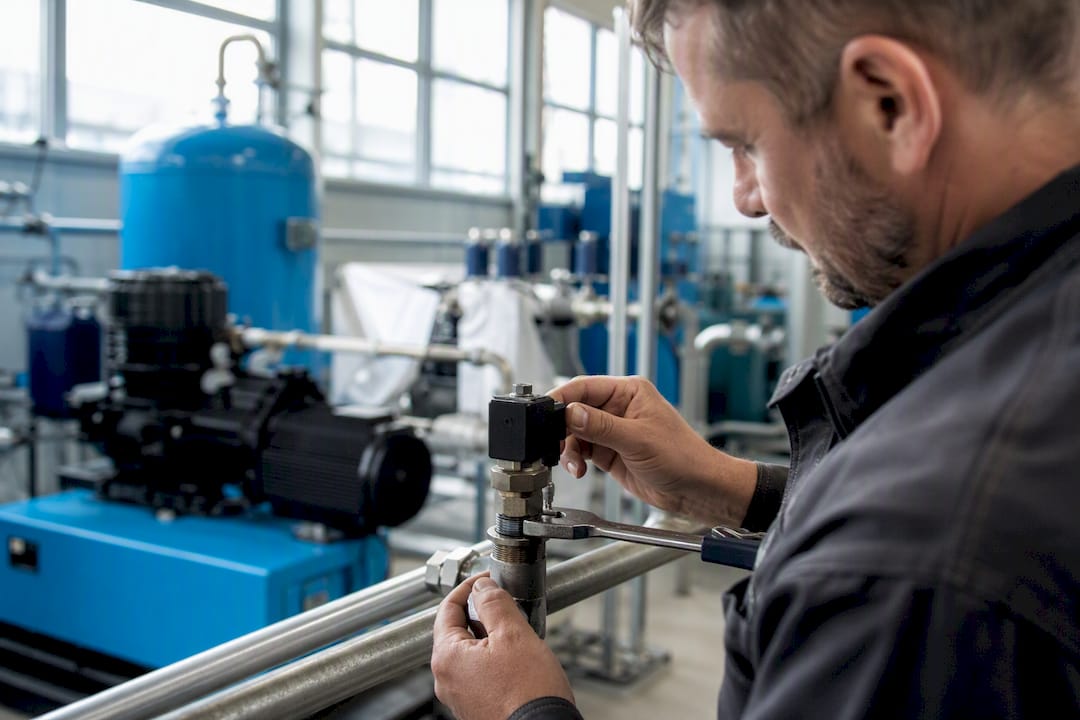
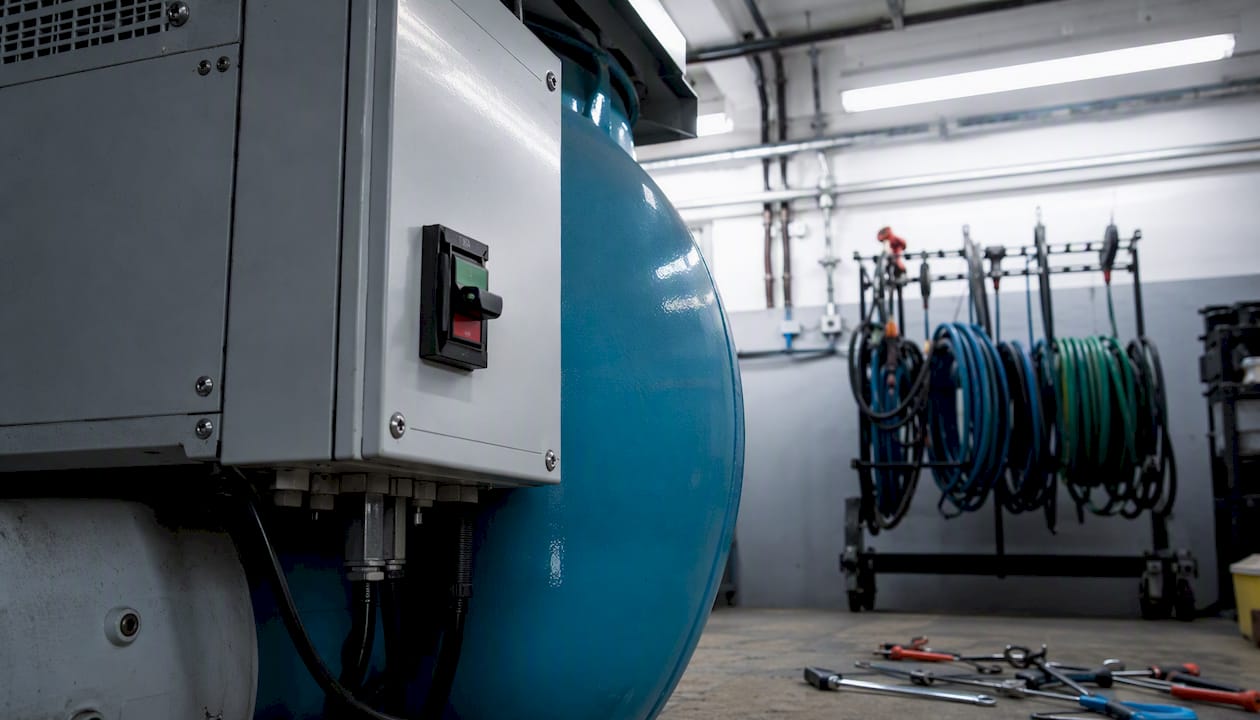
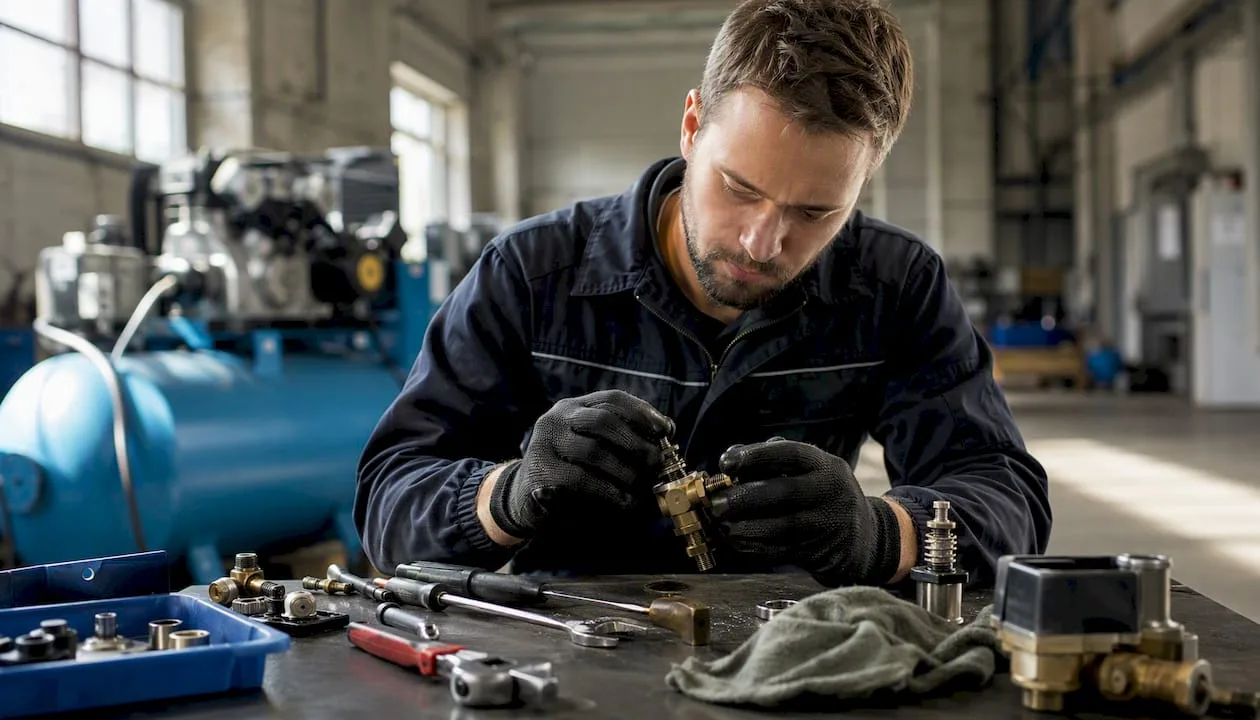
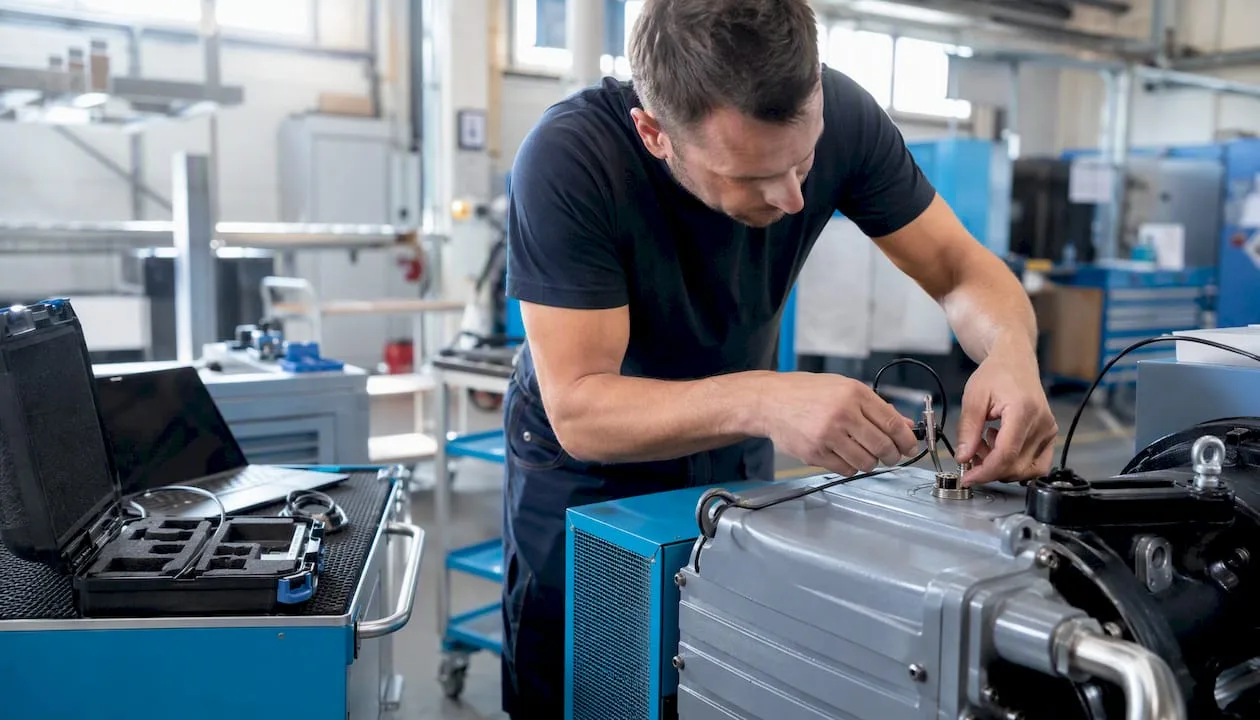
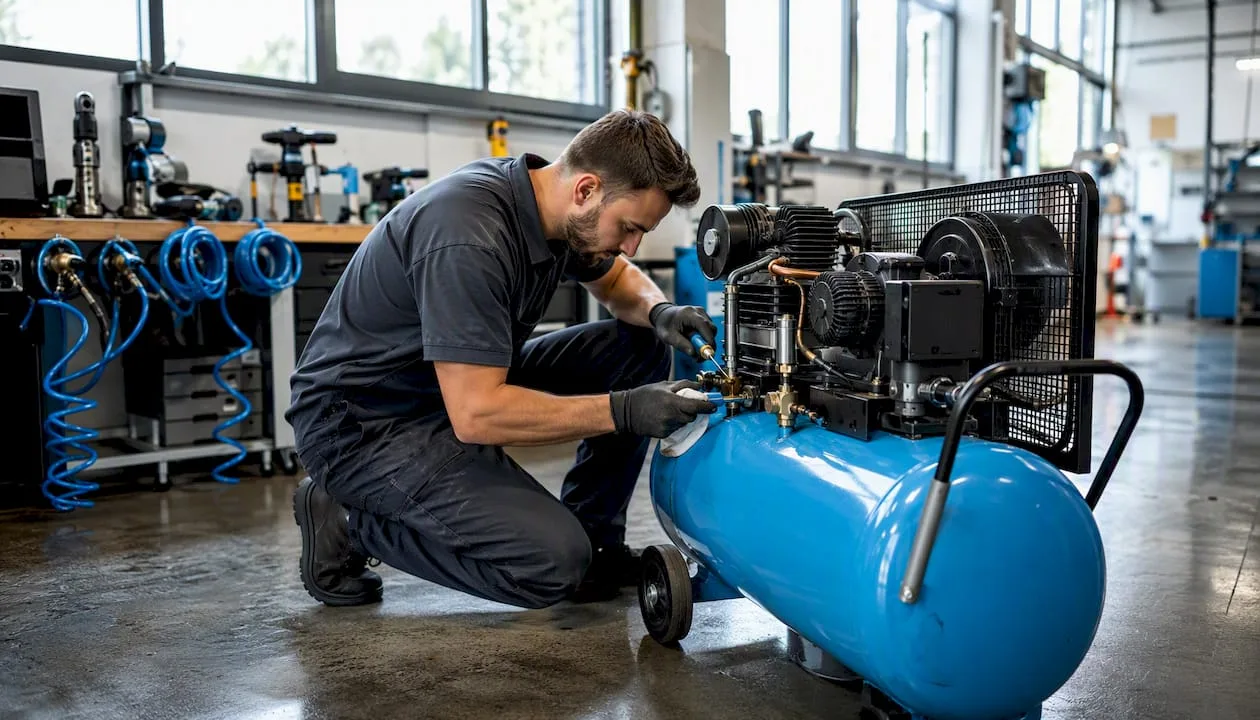
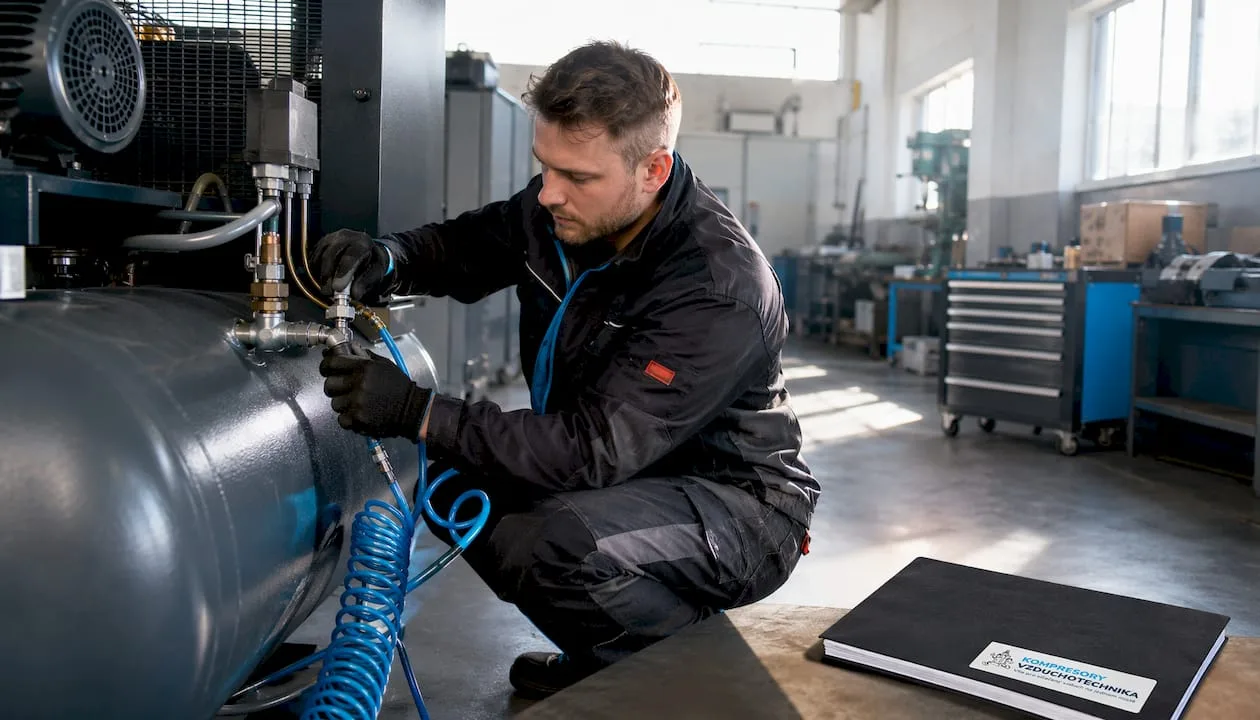
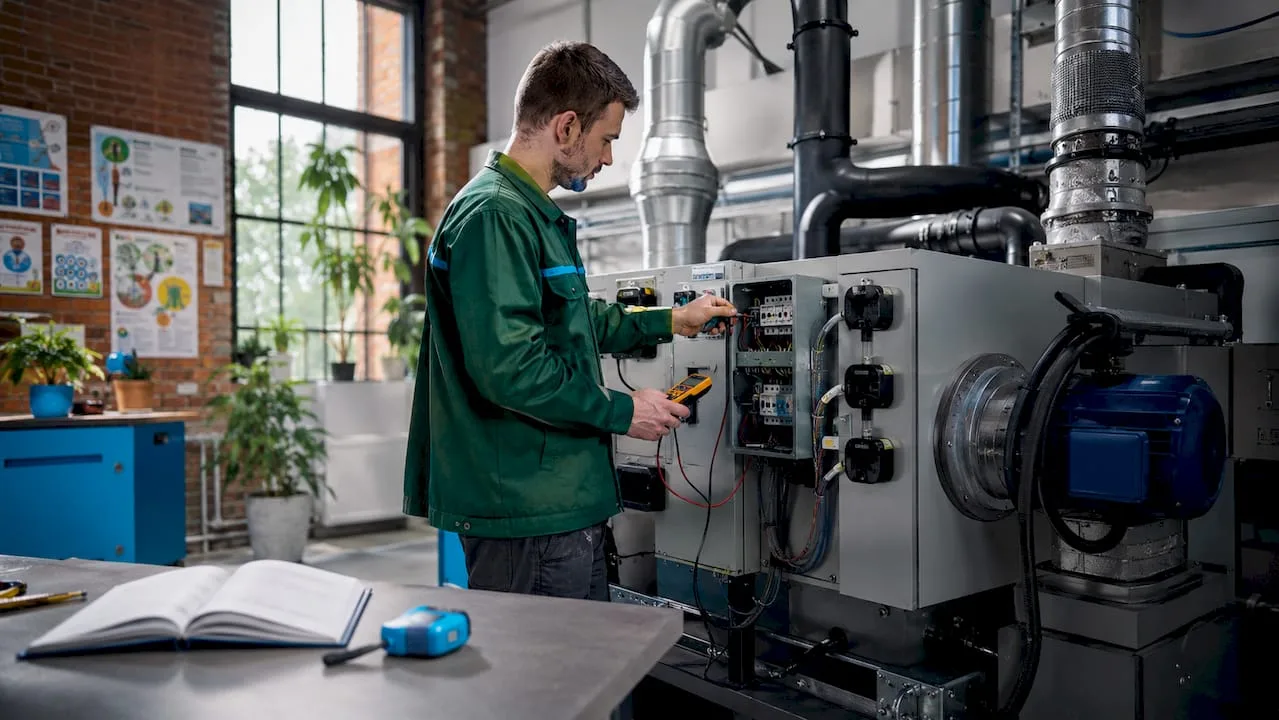
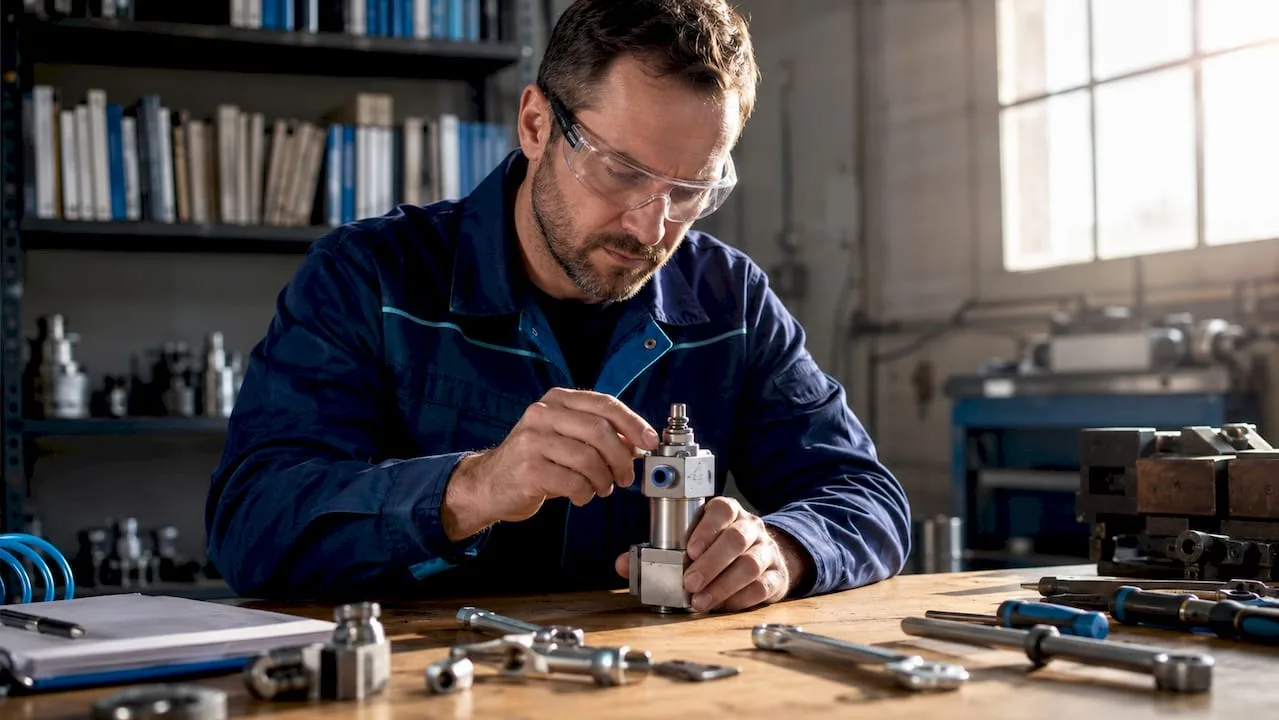
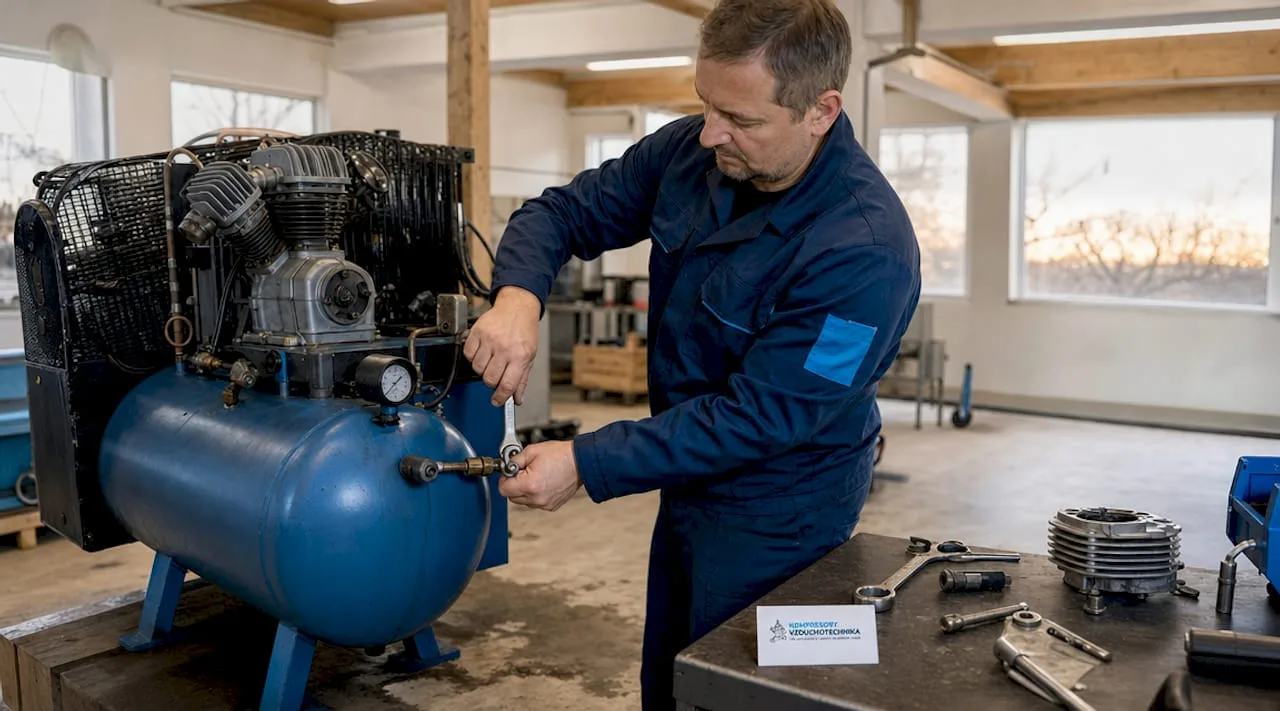
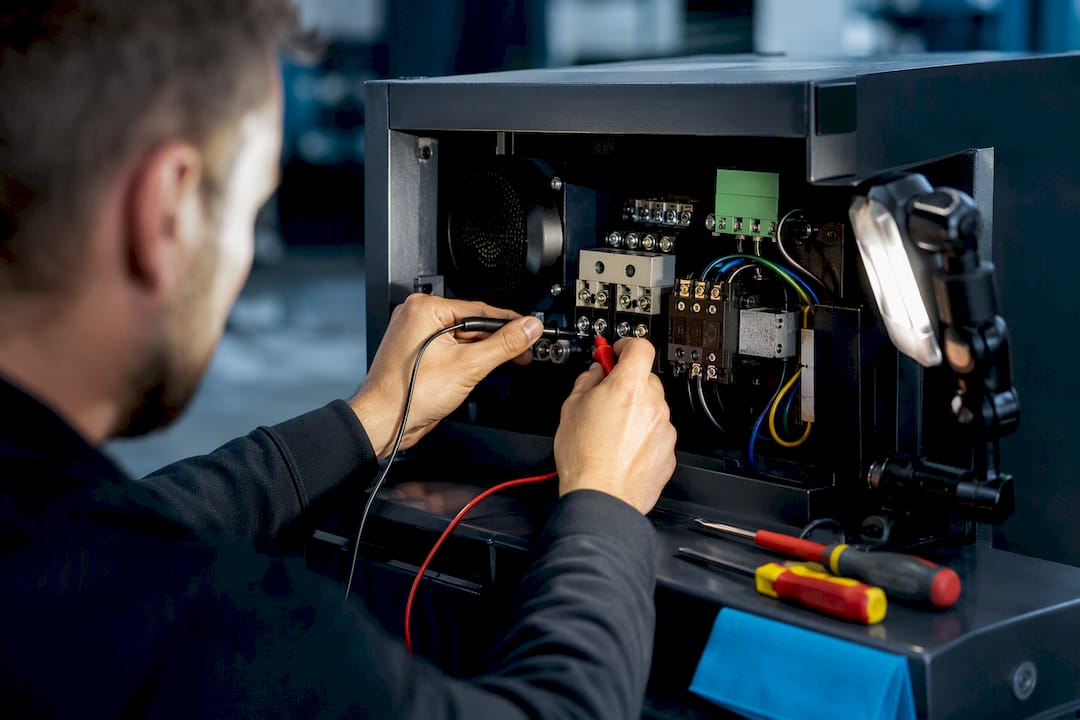
Technik kontroluje svorky elektrického kompresoru

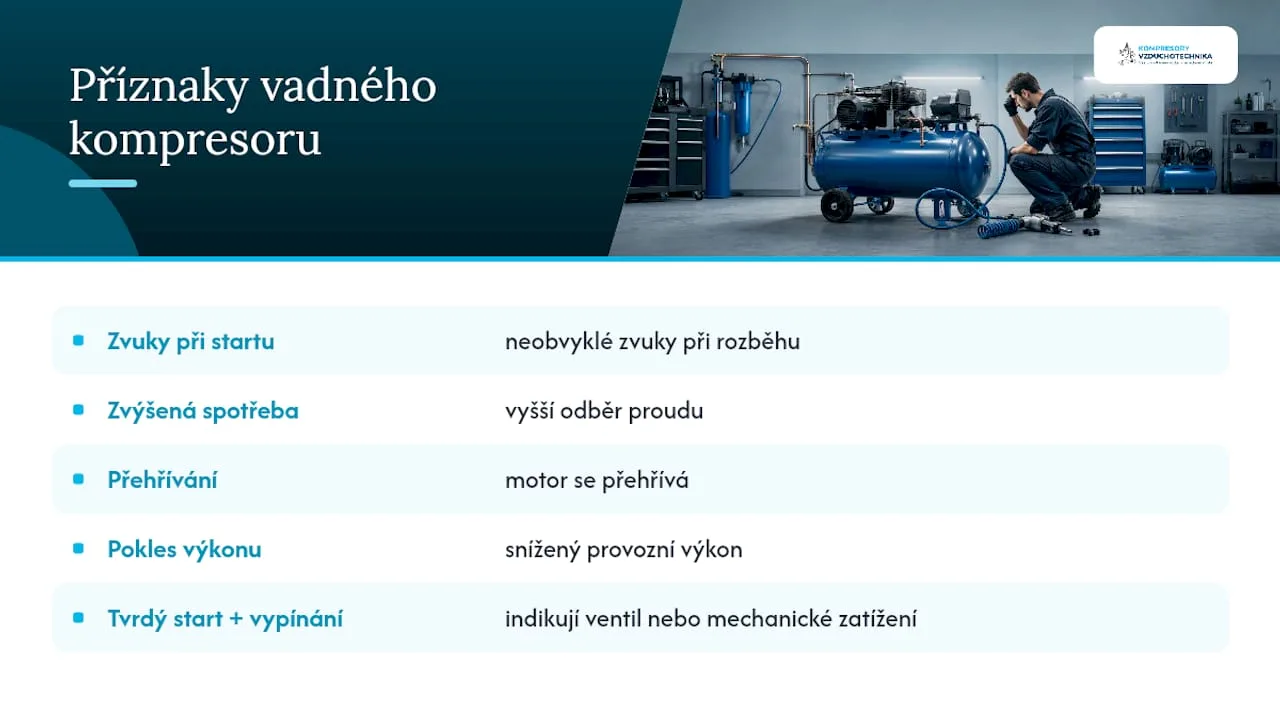
Neopakujte start, pokud motor jen hučí. Nejprve zkontrolujte hlavní přívod, jistič, tlak v zásobníku a hlášení na řídicím panelu. Pokud příčina není zřejmá, postupujte systematicky od přívodu přes řídicí vstupy až k mechanice stroje. Zápach spáleniny, pevné zablokování hřídele nebo opakované okamžité vybavení jističe znamenají, že je čas zavolat servis.


Stručně:

  • Nerovnováha napětí mezi fázemi nad 3 % často signalizuje nutnost zásahu elektrikáře.
  • Časté závady u jednofázových kompresorů souvisejí s vadným startovacím kondenzátorem, který je třeba vizuálně zkontrolovat a změřit.
  • Start šroubových strojů může být zablokován kvůli nesplněným bezpečnostním podmínkám nebo alarmům v řídicí jednotce.
  • Při úplném zablokování hřídele nebo poškození vinutí je nejvyšší čas kontaktovat servis a nevykonávat pokusy o start.
  • Před zavoláním technika je vhodné mít připravené údaje o typu stroje, chybových kódech a datum poslední údržby.

Kompresory-vzduchotechnika
Najděte správné řešení pro kompresor
Kompresory-vzduchotechnika nabízí kompresory, pneumatické příslušenství a odborné poradenství pro průmysl, řemesla i dílny.
Prohlédnout nabídku kompresorů

Obsah

Kontrolní seznam před diagnostikou: co ověřit za 5 až 10 minut

Než sáhnete po šroubováku nebo multimetru, projděte deset bodů, které vyloučí nejběžnější externí příčiny. Technici doporučují postupovat vždy od nejjednodušších a nejvíce vnějších příčin k těm vnitřním, protože to šetří čas a omezuje riziko zbytečné demontáže.

  1. Zkontrolujte hlavní vypínač a jeho polohu.
  2. Ověřte stav jističe a případných HRC pojistek.
  3. U třífázových jednotek zkontrolujte přítomnost a vyrovnání všech tří fází.
  4. Prohlédněte svorky na motoru a spínací skříni, zda jsou utažené.
  5. Vizuálně zkontrolujte kabeláž, zda nejeví známky poškození nebo ohořelé izolace.
  6. Podívejte se na displej řídicí jednotky, jestli nesvítí aktivní alarm.
  7. Zjistěte, zda alarm nevyžaduje manuální reset i po odstranění příčiny.
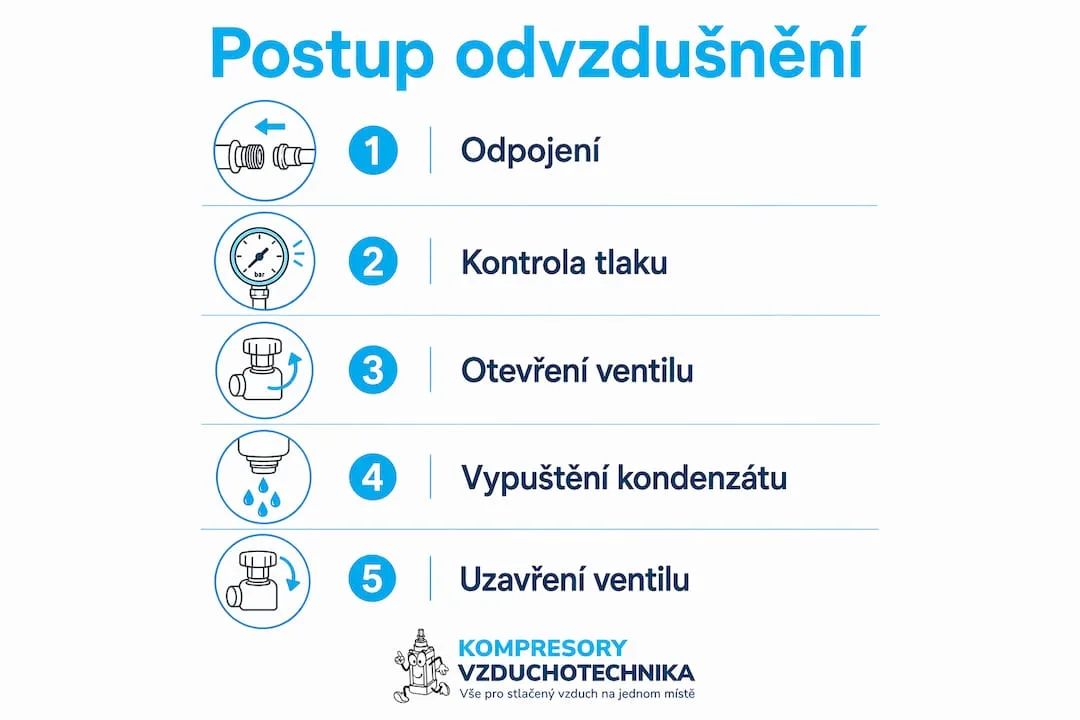
  8. Vypusťte zbytkový tlak z nádrže přes odvodňovací ventil.
  9. Ověřte funkci unloaderu, tedy zda po zastavení uslyšíte charakteristické uvolnění tlaku.
  10. Zkontrolujte, zda stroj nemá aktivní omezení počtu startů za hodinu.

Profesionální tip: Poslouchejte stroj ještě předtím, než sáhnete po nářadí. Tupé hučení bez roztočení hřídele obvykle ukazuje na vadný startovací kondenzátor nebo mechanické zablokování, zatímco úplné ticho signalizuje problém s napájením nebo řídicím vstupem.

Jak postupovat při diagnostice elektriky, řízení a mechaniky
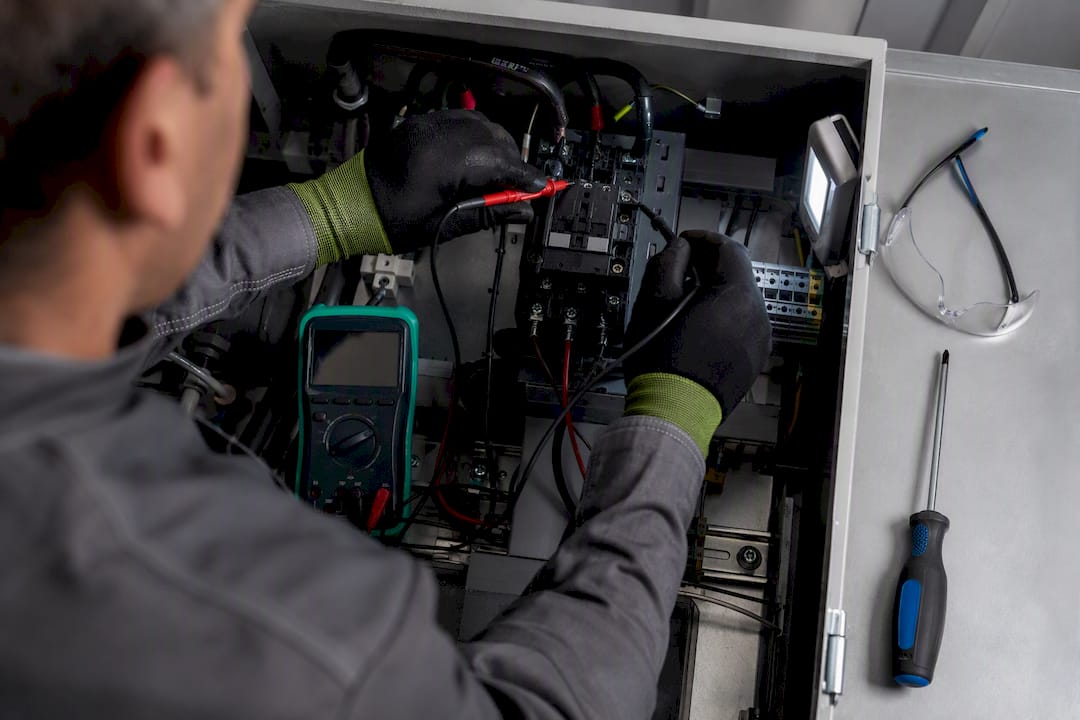
Testování svorek stykače multimetrem

Systematický postup šetří čas i riziko dalšího poškození. Diagnostiku dělte na tři vrstvy: napájení, řídicí logiku a mechanickou funkčnost. Než sáhnete na svorkovnici pod napětím, odpojte stroj od zdroje a zajistěte ho proti neúmyslnému zapnutí (LOTO, tedy vypnutí a zablokování hlavního přívodu). Měření napětí naživo nechte na kvalifikovaného elektrikáře.

Elektrická část

  • Změřte napětí mezi jednotlivými fázemi. Nerovnováha nad přibližně 3 % je praktickým signálem, že je potřeba přivolat elektrikáře.
  • Ztráta jedné fáze, takzvané single phasing, nebo špatné pořadí fází zabrání motoru roztočit se a ochranné relé start automaticky zablokuje.
  • Zkontrolujte fázové relé a u větších strojů i funkci star delta spouštěče nebo softstarteru.
  • Ověřte termickou ochranu motoru, zda není vybavená kvůli přehřátí z předchozího provozu.

Řídicí vstupy Displej řídicí jednotky často ukazuje přesný důvod, proč stroj odmítá naskočit. Než cokoliv demontujete, přečtěte si aktivní chybový kód a zjistěte, zda nejde jen o alarm čekající na potvrzení. U mnoha moderních šroubových jednotek totiž řídicí logika vyžaduje manuální reset i poté, co byla příčina odstraněna, což zbytečně prodlužuje odstávku, pokud technik tento krok přehlédne.

Mechanická kontrola Test volné rotace prověří, zda se hřídel točí bez odporu. Proveďte ho výhradně po úplném odpojení napájení a zajištění proti spuštění, ručním otočením hřídele nebo řemenice. Drhnutí nebo pevné zablokování signalizuje problém s ložisky nebo pístní skupinou. U pístových kompresorů zkontrolujte unloader ventil a zpětný ventil, protože pokus o start proti plnému tlaku v hlavě válce je jednou z nejčastějších příčin, proč motor jen hučí a nerozběhne se.

Klíčové číslo: nerovnováha napětí mezi fázemi nad zhruba 3 % je hranice, kterou technici běžně používají jako signál pro kontrolu elektrikářem.

Jednofázové kompresory: kondenzátor a tepelná ochrana

U jednofázových strojů je nejčastějším viníkem startovací kondenzátor. Motor, který se pouze snaží roztočit a hučí, aniž by se rozeběhl, často trpí právě touto poruchou.

  1. Vizuálně zkontrolujte kondenzátor, zda kryt není zboulený nebo prasklý.
  2. Odpojte napájení, vybijte kondenzátor přes odpor a teprve poté ho vyjměte ke kontrole.
  3. Změřte kapacitu multimetrem s touto funkcí a porovnejte s hodnotou uvedenou na štítku kondenzátoru.
  4. Pokud je kapacita mimo toleranci nebo kondenzátor vykazuje viditelné poškození, vyměňte ho za typ se stejným napětím a kapacitou, jaký předepisuje výrobce.

Nikdy nenahrazujte startovací kondenzátor běžným provozním typem. Mají odlišnou konstrukci a záměna může motor trvale poškodit.

Šroubové kompresory: co blokuje start v řídicí jednotce

Šroubové stroje mají zabudovanou řadu bezpečnostních podmínek, takzvaných permissives, které musí být splněny, než řídicí jednotka vůbec povolí start motoru.

  • Dveřní spínač skříně musí být sepnutý, jinak stroj odmítne naskočit.
  • Tlačítko nouzového zastavení (E-stop) nesmí zůstat aktivované ani po vizuálním uvolnění.
  • Nízká hladina oleje nebo nepotvrzený servisní alarm zablokuje start, dokud technik stav neresetuje v menu.
  • Dálkový vstup z nadřazeného systému (BMS) nebo signál remote stop může blokovat start, i když je lokální panel v pořádku.

Profesionální tip: Než voláte servis, projděte menu řídicí jednotky typu Elektronikon nebo obdobné a zkontrolujte historii alarmů. Často stačí potvrdit již odstraněnou závadu a stroj naskočí bez jakéhokoliv zásahu technika.

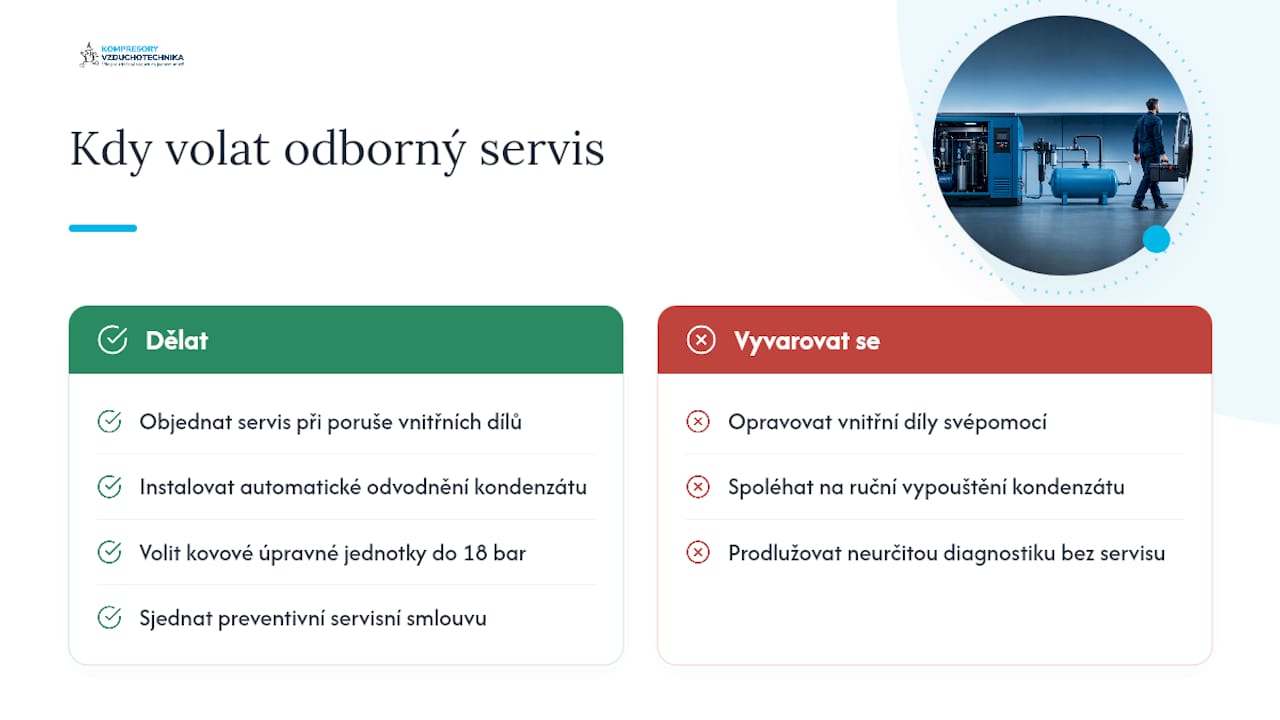
Kdy přestat a zavolat odborný servis

Některé signály znamenají, že další pokusy o vlastní zásah jsou zbytečné, nebo dokonce riskantní.

  • Hřídel je pevně zablokovaná a nejde protočit ani ručně.
  • Ze skříně motoru je cítit spálenina nebo je vinutí viditelně poškozené.
  • Jistič vybavuje okamžitě při každém pokusu o start.
  • Test volné rotace odhalil drhnutí nebo trvalý odpor.

Pro rychlé vyřízení mějte připravený typ a výrobní číslo stroje, zobrazené chybové kódy a datum poslední servisní prohlídky.

Preventivní kontroly, které omezí opakované problémy se startem

Pravidelná údržba je levnější než neplánovaná odstávka. Zkontrolujte utažení svorek, naměřené napětí a izolační odpor motoru minimálně jednou za čtvrt roku, u provozů s vyšší zátěží raději měsíčně.

  1. Kontrolujte funkci unloaderu a zpětného ventilu při každé pravidelné servisní prohlídce.
  2. V zimním období udržujte minimální teplotu v prostoru kompresoru a zvažte předehřev oleje. Nízká teplota ztuhne olej a zvyšuje rozběhový moment potřebný k roztočení bloku.
  3. Veďte servisní záznamy včetně dat výměny oleje, filtrů a spínacích prvků.
  4. Naplánujte pravidelné testovací starty i u záložních jednotek, které stojí delší dobu bez provozu.
  5. Vyměňujte opotřebované součásti jako tlakový spínač nebo startovací kondenzátor preventivně, ne až po jejich úplném selhání.

Profesionální tip: U strojů v nevytápěných halách zvažte syntetický olej s nízkým bodem tuhnutí. Snížíte tím riziko, že mráz zablokuje start hned první ráno po víkendu.

Jak postupuji při nespouštění kompresoru já

Vlastní checklist začínám poslechem stroje a kontrolou displeje, teprve pak sahám na svorkovnici, vždy po odpojení napájení. Nikdy neopakuji start nechráněně, pokud motor jen hučí, protože riziko poškození vinutí roste s každým dalším pokusem. Detailní postupy k odvzdušnění nebo k řešení vypnutého jističe najdete v interních návodech ke kontrole kompresoru, na které se v praxi sám vracím.

— Zdeněk

Servis, náhradní díly a technická podpora od Kompresory-vzduchotechnika

Nabízíme rychlý přístup k náhradním dílům, technickou konzultaci a servisní zásah, aniž byste museli hledat po několika dodavatelích najednou.
Kompresory-vzduchotechnika

Než se ozvete, připravte si typ stroje, sériové číslo, zobrazené chybové kódy a datum poslední údržby, přesně jak popisuje sekce o volání servisu výše. Ušetříte tím čas sobě i technikovi na druhé straně telefonu. V sortimentu najdete i úpravu a filtraci stlačeného vzduchu, která často souvisí s příčinou opakovaných poruch unloaderu a zpětných ventilů. Pokud řešíte výběr nové jednotky místo opravy staré, podívejte se na šroubové kompresory pro nepřetržitý provoz. Kontaktujte tým přes hlavní stránku sortimentu a služeb a domluvte si konkrétní termín servisního zásahu nebo konzultace.

Kde ověřit další postupy

Časté dotazy

Proč se kompresor nespouští a jen hučí?

Nejčastěji jde o vadný startovací kondenzátor u jednofázových strojů nebo o start proti plnému tlaku kvůli nefunkčnímu unloaderu. Opakované pokusy o start v tomto stavu riskují přehřátí a poškození vinutí motoru.

Jak zjistím, že za problémem stojí elektrické připojení?

Změřte napětí mezi jednotlivými fázemi a hledejte nerovnováhu vyšší než přibližně 3 %, případně chybějící fázi. Kontrolu napětí naživo svěřte kvalifikovanému elektrikáři.

Co znamená alarm na panelu, který nezmizí ani po opravě?

Řídicí jednotky u šroubových kompresorů často vyžadují manuální potvrzení alarmu i po odstranění příčiny. Projděte menu jednotky a alarm ručně resetujte, než voláte servis.

Kdy už nemá smysl zkoušet kompresor spustit sám?

Pokud hřídel nejde protočit ani ručně, cítíte spáleninu nebo jistič vybavuje okamžitě při každém pokusu, přestaňte a kontaktujte servis. Diagnostika kompresoru v tomto stavu už vyžaduje odborný zásah.

Jaké informace si připravit před voláním servisu?

Mějte po ruce typ a sériové číslo stroje, zobrazené chybové kódy a datum poslední údržby. S těmito údaji lze rychleji určit pravděpodobnou příčinu ještě před příjezdem technika.

Doporučené

Venkovní instalace kompresoru: technický postup pro profesionály

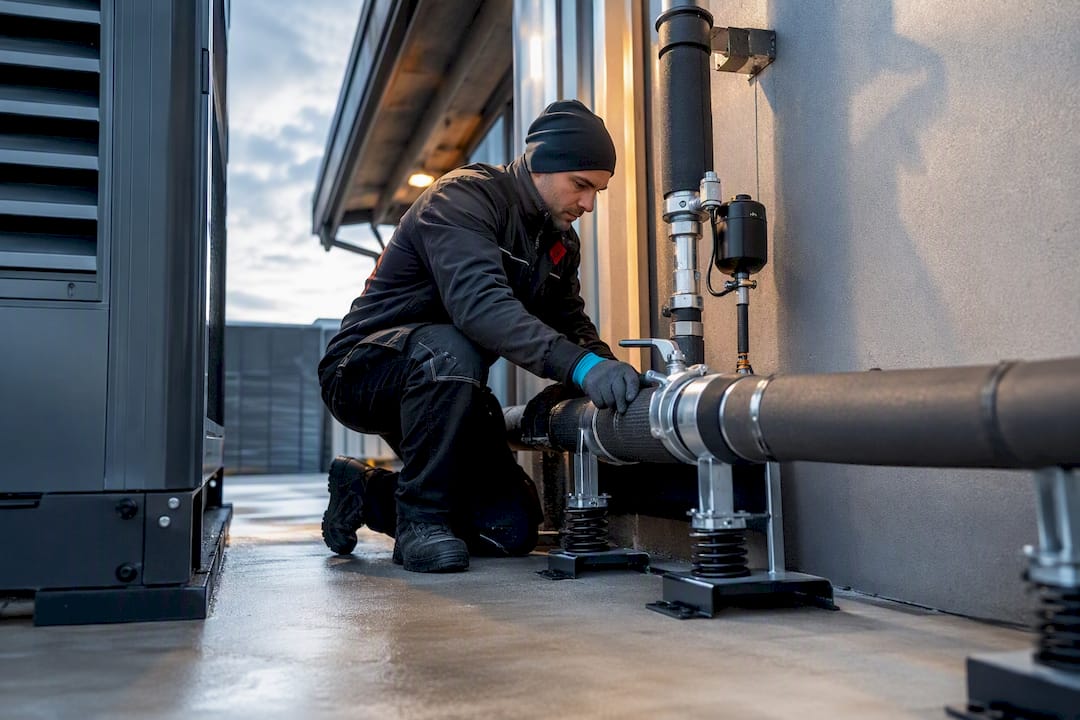
Venkovní montáž kompresoru s rozvodem potrubí

Ano, průmyslový kompresor lze bez problémů instalovat venku, pokud splníte tři podmínky. Potřebujete pevný a rovný základ s kotvením, dostatečné větrání pro chlazení sacího i výfukového vzduchu a funkční ochranu proti dešti, prachu a zamrznutí kondenzátu. Čtvrtou podmínkou je volný servisní přístup, bez kterého se každá revize nebo oprava prodraží.


Stručně:

  • Venkovní instalaci kompresoru lze realizovat pouze při správném základu, dostatečném větrání a ochraně před počasím a zamrznutím.
  • Vyberte místo s minimálně 0,5 metru od zdí a alespoň 1,5 metru od výfuku pro správné proudění vzduchu.
  • Podklad musí být rovný a pevný, u větších jednotek je vhodná betonová deska s antivibračními prvky.
  • K kompresoru je nutný volný servisní přístup, ideálně s možností provádět revize a údržbu bez demontáže okolních konstrukcí.
  • Elektrické připojení musí provádět odborník s revizí a správným jištěním, přičemž je důležité správné odvodnění kondenzátu a jeho odtok mimo pozemky.

Kompresory-vzduchotechnika
Vyberte správný kompresor pro instalaci
Kompresory-vzduchotechnika.cz nabízí kompresory, hadice, armatury a odbornou podporu pro průmyslové i řemeslné použití.
Prohlédnout nabídku kompresorů

Obsah

Volba místa pro venkovní instalaci kompresoru

Umístění rozhoduje o životnosti kompresoru víc než samotný výkon jednotky. Atlas Copco ve svých instalačních doporučeních zdůrazňuje, že venkovní instalace vyžaduje ochranu sacích vstupů, pevný rovný podklad a pozornost k prachu, vlhkosti a neautorizovanému přístupu. To znamená, že místo musíte volit stejně pečlivě jako u instalace v kompresorovně.

Při výběru pozice zvažte tyto body:

  • Minimální vzdálenost 0,5 až 1 metr od zdí a překážek, aby vzduch mohl volně cirkulovat kolem chladicích žeber.
  • Před výfukem chladicího vzduchu ponechte volný prostor alespoň 1,5 metru, jinak se horký vzduch vrací zpět do sání.
  • Servisní technik musí mít přístup ke všem panelům bez nutnosti lešení nebo demontáže okolních konstrukcí.
  • Vyhněte se místům s celodenním přímým sluncem a takzvaným mrtvým zónám, kde se vzduch nehýbe, například rohům mezi třemi zdmi.
  • U instalace poblíž sousedních pozemků nebo ve společenství vlastníků jednotek počítejte s požadavky na hluk a vzhled zařízení.

Kompromis mezi ideálním prouděním vzduchu a snadným servisním přístupem je běžný. V praxi se vyplatí dát přednost dostupnosti pro techniky, protože špatně větraný, ale dobře přístupný kompresor se dá doladit přídavným ventilátorem. Nepřístupný kompresor vás bude stát čas při každém zásahu.

Základ, kotvení a antivibrační řešení

Typ podkladu volíte podle hmotnosti a výkonu jednotky. Menší pístové kompresory do 400 kg zvládne zhutněné štěrkové lože s betonovými dlaždicemi, u šroubových kompresorů a větších jednotek se však bez betonové desky neobejdete. Deska by měla mít tloušťku alespoň 100 až 150 milimetrů a rovinnost v toleranci do 2 milimetrů na metr, jinak dochází k nerovnoměrnému zatížení rámu a předčasnému opotřebení ložisek.

Kotvení řešte chemickými nebo mechanickými kotvami odpovídajícími zatížení jednotky, utahovacím momentem podle doporučení výrobce daného kotevního systému. Mezi kompresor a základovou desku vždy vložte silentbloky nebo antivibrační patky, které oddělí vibrace od konstrukce budovy.

  • Ověřte rovinnost základu vodováhou před osazením rámu.
  • Použijte antivibrační podložky i u menších pístových jednotek, ne jen u šroubových kompresorů.
  • U kotev kontrolujte moment utažení po prvních týdnech provozu, materiál základu se sesedá.

Profesionální tip: U větších šroubových kompresorů nad 15 kW počítejte s vyztuženou základovou deskou navrženou statikem. Ušetříte si tak zásah do podkladu při budoucí výměně za výkonnější model.

Větrání, chlazení a proudění vzduchu kolem kompresoru

Kompresor generuje značné množství tepla a bez volného proudění vzduchu klesá jeho účinnost rychleji, než by čekal i zkušený technik. Sací i výfukové otvory musí mít volný prostor bez zábran, jinak se horký vzduch vrací do sání a kompresor pracuje s vyšší teplotou oleje a kratšími servisními intervaly.

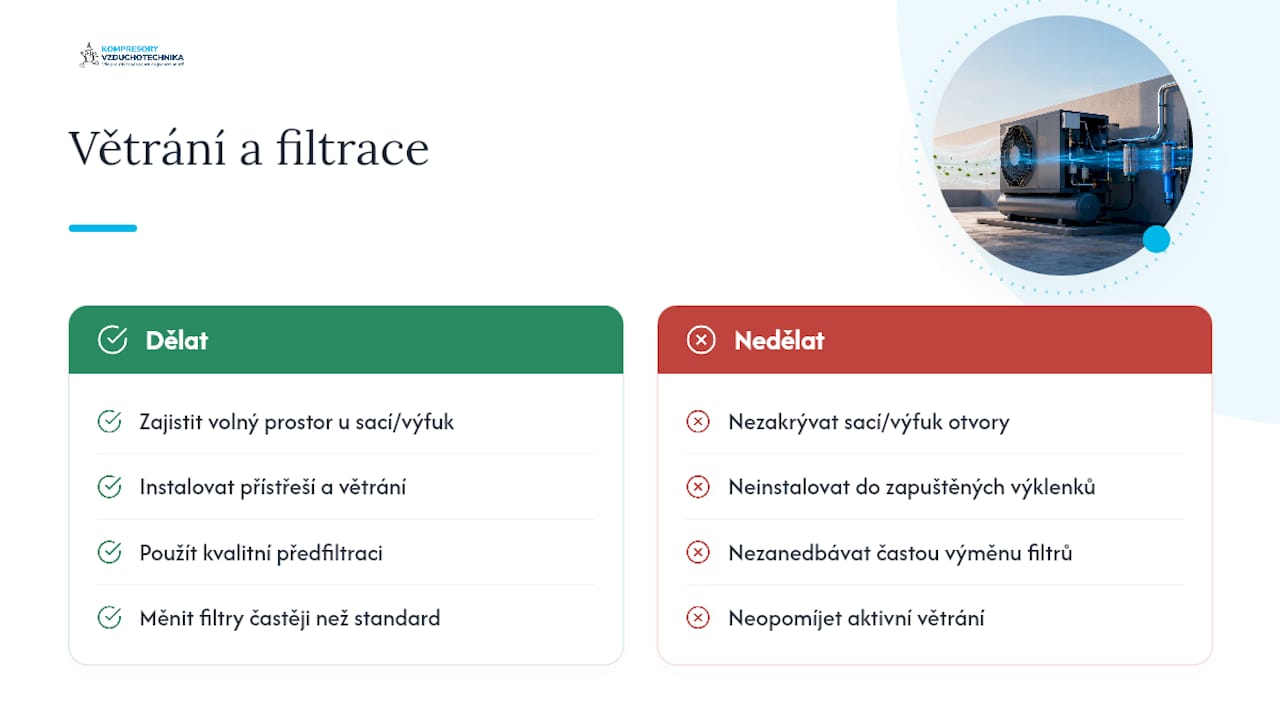
V omezených prostorech, jako jsou zapuštěné výklenky nebo prostor mezi budovami, doporučuje výrobce Alup doplnit ochranné přístřeší spolu s aktivním odvětráním, tedy přídavným ventilátorem nebo krátkým odvodním kanálem. Bez tohoto opatření teplota v okolí jednotky rychle stoupá a výkon kompresoru klesá.

V prašných lokalitách, u stavebních dvorů nebo dřevozpracujících provozů, se investice do kvalitní předfiltrace vyplácí víc než opakované servisní zásahy. Filtry v takovém prostředí vyměňujte častěji, než udává standardní servisní plán pro vnitřní instalace.

Větrání, chlazení a proudění vzduchu kolem kompresoru — overview diagram

Ochrana proti počasí a prevence zamrznutí kondenzátu

Alup doporučuje, pokud instalace uvnitř budovy není možná, vybudovat alespoň jednoduché ochranné přístřeší a chránit jednotku před přímým sluncem a extrémními teplotami. Na výběr máte tři úrovně řešení: otevřený přístřešek se stříškou, uzavřený větraný kontejner nebo plnou zástavbu s ventilací. Otevřený přístřešek je nejlevnější, ale nechrání proti bočnímu dešti a sněhu. Uzavřený kontejner ochrání kompresor komplexně, vyžaduje ale vlastní řešení větrání a odvodu tepla.

Kondenzát musí odtékat mimo chodníky a sousední pozemky, ideálně hadičkou do dešťové kanalizace nebo do odlučovače oleje a vody. V mrazivém klimatu izolujte rozvody a u citlivých míst použijte topné pásky, jinak zamrzlý kondenzát poškodí armatury.

  • Otevřený přístřešek: nízká cena, nedostatečná ochrana proti bočnímu dešti.
  • Uzavřený kontejner: plná ochrana, vlastní nároky na větrání.
  • Topné pásky na vypouštěcích trasách v oblastech s mrazy.

Antihluková opatření pro venkovní instalace

Hluk je nejčastější důvod stížností u venkovních instalací, zejména v obytné zástavbě. U menších pístových kompresorů obvykle postačí kvalitní antivibrační patky a správné umístění mimo osu k sousedním oknům. U šroubových kompresorů s vyšším výkonem se vyplatí akustický kryt, který sníží hladinu hluku o citelnou hodnotu bez omezení chlazení.

Výfuk chlazeného vzduchu směrujte mimo obytné části a citlivé objekty, doporučená vzdálenost od oken sousedních budov je alespoň 3 metry. Pokud dojde na reklamaci, měření hladiny hluku v deklarované vzdálenosti vám poskytne podklad pro řešení se sousedy nebo úřadem. Kombinace akustického krytu a směrovaného výfuku bývá nejrychlejší cesta k vyřešení stížnosti bez nutnosti přemisťovat celou jednotku.

Elektrické připojení, jištění a uzemnění

Elektrická přípojka pro venkovní kompresor musí odpovídat příkonu motoru i rozběhovým proudům. Orientačně platí, že s rostoucím výkonem roste i požadovaný průřez kabelu a hodnota jističe, přesnou dimenzi vždy určuje elektroprojektant podle skutečného zatížení a délky přívodu. U výkonnějších šroubových kompresorů se softstart nebo frekvenční měnič vyplatí, protože omezí rázový proud při startu a šetří jak síť, tak samotný motor.

  • Přívodní kabel musí odpovídat venkovnímu prostředí, tedy krytí alespoň IP44 a UV odolná izolace.
  • Jistič a proudový chránič dimenzujte podle skutečného odběru, ne podle štítkového výkonu.
  • Uzemnění a ochrana proti přepětí jsou povinnou součástí instalace, ne doplňkem.

Elektrické zapojení venkovního kompresoru svěřte vždy odborné firmě s revizní zprávou. Bez platné revize výrobce běžně neuzná záruku na motor ani na elektroniku řízení.

Potrubí, filtrace a odvod kondenzátu ve venkovním prostředí

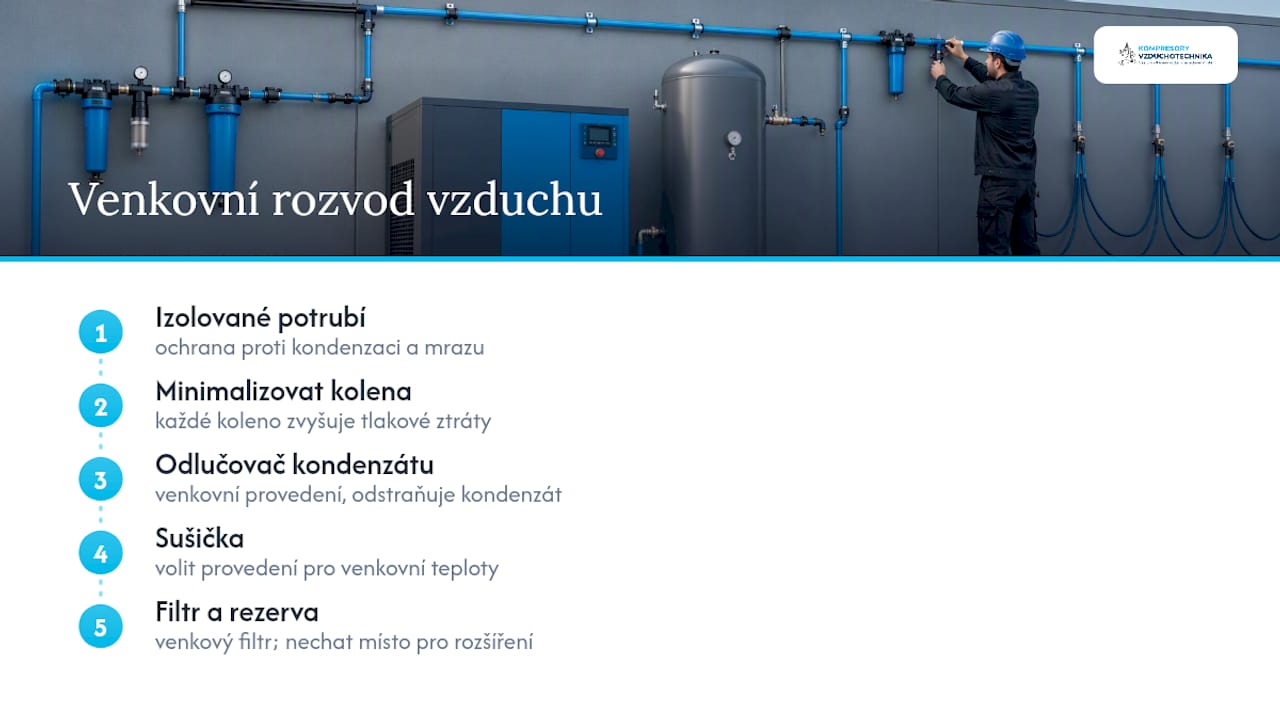
Rozvody stlačeného vzduchu vedené v exteriéru izolujte proti kondenzaci a mrazu, a počet kolen omezte na minimum, každé koleno znamená tlakovou ztrátu a další místo pro únik. Odlučovače kondenzátu, sušičky a filtry volte v provedení určeném pro venkovní teplotní rozsah, standardní vnitřní filtry v mrazu praskají nebo ztrácejí funkci.

Schéma venkovního rozvodu stlačeného vzduchu

U větších instalací se vyplatí už při návrhu počítat s místem pro budoucí přidání sušičky nebo dodatečné filtrace. Ušetříte si tak rozsáhlý zásah do rozvodů o pár let později. Návod na správné vedení potrubí a montáž filtrací popisuje konkrétní postup krok za krokem.

Zprovoznění a údržba po instalaci

Po dopravě kompresoru na místo nechte jednotku stát minimálně 24 hodin, než ji spustíte. Olej a maziva se během přepravy rozvrství a potřebují čas na stabilizaci, jinak hrozí poškození ložisek při prvním startu.

  1. Zkontrolujte hladinu oleje, stav filtrů a pevnost všech kotevních šroubů.
  2. Provedete odvzdušnění systému podle postupu doporučeného výrobcem.
  3. Zkontrolujte těsnost všech spojů tlakovou zkouškou.
  4. Ověřte funkci pojistného ventilu a správné nastavení tlakového spínače.
  5. Zaznamenejte výchozí hodnoty do servisní dokumentace pro pozdější reklamace v rámci záruky.

Podrobný postup najdete v návodu na odvzdušnění kompresoru, který popisuje jednotlivé kroky detailně.

Kontrolní checklist před předáním kompresoru

Rychlá kontrola před předáním zákazníkovi nebo do provozu:

  • Volný prostor kolem jednotky minimálně 0,5 až 1 metr, před výfukem 1,5 metru.
  • Kotvení pevné, antivibrační patky funkční, základ bez trhlin.
  • Elektrická revize provedená a zdokumentovaná, uzemnění ověřeno.
  • Odvod kondenzátu funkční, bez odkapu na sousední pozemek.
  • Servisní přístup k panelům bez nutnosti demontáže okolních konstrukcí.

Interní manuály zaměřené na modelové řady prodávané v Česku obsahují detailnější checklisty pro kotvení, antivibrace a servisní vzdálenosti přizpůsobené konkrétním typům kompresorů, což usnadňuje předávací protokol i budoucí servisní zásahy.

Autorská poznámka od technika

Nejčastější chyba, kterou v praxi vídám, je podcenění odvodu kondenzátu. Druhá je špatné antivibrační kotvení, které se projeví až po měsících provozu. Třetí je poddimenzované napájení, které zkrátí životnost motoru dřív, než čekáte. Věnujte pozornost těmto třem věcem už při návrhu a ušetříte si zbytečné návraty na místo instalace.

— Zdeněk

Kompresory-vzduchotechnika.cz vám s instalací pomůže

Specializované firmy nabízí komplexní služby pro návrh, montáž a servis kompresorů, což eliminuje potřebu koordinace různých dodavatelů. Nabízíme návrh řešení na klíč, montáž, měření, revize i nonstop servis kompresorů, takže neřešíte koordinaci mezi elektrikářem, stavební firmou a dodavatelem zařízení zvlášť.

Kompresory-vzduchotechnika

Pokud si nejste jistí, jaký výkon a typ kompresoru pro venkovní instalaci potřebujete, vyzkoušejte kalkulačku výběru kompresoru podle nářadí. Pro dílenské a lehčí průmyslové nasazení se často osvědčí jednopístové kompresory, u nichž je venkovní instalace při dodržení uvedených zásad bezproblémová. V případě zájmu o montáž a technický posudek místa instalace se obraťte na specialisty, kteří vám rádi poradí s konkrétním řešením pro váš provoz.

Odkazy na normy a odborné zdroje

Pro technické detaily doporučujeme instalační pokyny výrobců kompresorů a interní návody Kompresory-vzduchotechnika.cz, například požadavky na kompresorovnu a ventilaci kompresorovny. Elektrické zapojení vždy ověřte s revizním technikem.

Časté dotazy

Je venkovní instalace kompresoru bezpečná po celý rok?

Ano, pokud zajistíte ochranu proti mrazu, odvod kondenzátu a odpovídající kotvení. V mrazivém klimatu jsou nutné izolace potrubí a topné pásky na kritických místech.

Jak daleko musí být kompresor od zdi budovy?

Orientačně 0,5 až 1 metr od zdí pro proudění vzduchu a alespoň 1,5 metru volného prostoru před výfukem chladicího vzduchu.

Musí venkovní instalaci provádět odborná firma?

Elektrické připojení a revize musí provést odborná firma, jinak výrobce obvykle neuzná záruku. Kompresory-vzduchotechnika nabízí montáž na klíč včetně revizí.

Jak dlouho po dopravě musí kompresor stát před spuštěním?

Doporučuje se čekat alespoň 24 hodin, aby se olej a maziva stabilizovaly a nedošlo k poškození ložisek při startu.

Co dělat s kondenzátem u venkovní instalace?

Kondenzát odveďte hadičkou do dešťové kanalizace nebo přes odlučovač oleje a vody, nikdy nesmí odkapávat na sousední pozemek nebo chodník.

Doporučené

Jaký tlak pro stříkací pistoli zvolit podle typu a barvy

Manometr a tryska stříkací pistole

Pro většinu HVLP pistolí se doporučuje začít u vstupního tlaku kolem 2 bar, u LVLP systémů s mírně vyšším tlakem a konvenční (vysokotlaké) pistole pracují na ještě vyšším tlaku, přesná hodnota závisí na konkrétním modelu. Airless stříkání funguje na jiném principu a tyto hodnoty se na něj nevztahují. Tlak vždy měřte na vstupu do pistole při stisknuté spoušti a nastavení potvrďte zkušebním nástřikem na karton. Zkontrolujte také, zda kompresor dodává dostatečný průtok a zda je vzduch čistý a odvlhčený.


Stručně:

  • Pro HVLP pistole se doporučuje nastavit vstupní tlak kolem 2 bar, u LVLP systémů je vhodnější mírně vyšší tlak s menším průtokem.
  • Tlak je třeba měřit přímo na vstupu do pistole při stisknuté spoušti a ověřit zkušebním nástřikem na karton, přičemž kompresor musí dodávat dostatečný průtok vzduchu.
  • Nižší tlak na trysce znamená méně odpadu barvy do ovzduší, ale také omezenější dosah paprsku, přičemž hustší barva vyžaduje vyšší tlak nebo naředění.
  • Při nastavení tlaku je vhodné používat kalibrovaný manometr a zaznamenat si výchozí hodnoty pro budoucí opakování práce.
  • K zajištění stabilního tlaku je důležité mít kvalitní regulátor, filtrační jednotku a dostatečně výkonný kompresor s rezervou průtoku.

Kompresory-vzduchotechnika
kompresory-vzduchotechnika.cz
Vyberte správné vybavení pro stříkání
Najdete u nás kompresory, stříkací pistole, hadice i pneumatické příslušenství pro přesné nastavení vzduchu.
Prohlédnout nabídku

Obsah

Typy stříkacích pistolí a jejich doporučené tlakové rozsahy

Volba tlaku pro stříkací pistoli závisí především na technologii atomizace. Každý typ pistole rozprašuje barvu jiným způsobem a to určuje, s jakým tlakem vzduchu pro stříkací pistoli pracujete.

  • HVLP (vysoký objem, nízký tlak) atomizuje barvu velkým množstvím vzduchu při nízkém tlaku na trysce, často kolem 2 bar.
  • LVLP (nízký objem, nízký tlak) je vhodný pro menší kompresory, u trysky 1,3 mm se doporučuje pracovní tlak přibližně v rozmezí středních tlaků a spotřeba vzduchu je typicky nižší než u HVLP.
  • RP/MP (střední tlak, konvenční systémy) pracují s vyššími tlaky než HVLP a mají vyšší rychlost nanesení materiálu.
  • HP (vysokotlaké konvenční pistole) se používají pro hrubší práce a vyznačují se vyšším tlakem, což je spojeno s větším přestřikem.
  • Airless používá hydraulický tlak v řádu vysokých tlaků, což nelze srovnávat s pneumatickými hodnotami.

Nižší tlak na trysce u HVLP znamená méně odpadu barvy do ovzduší, ale i menší dosah paprsku. Volba trysky a viskozita nátěrové hmoty tlak dále posouvají, hustší barva obvykle vyžaduje vyšší tlak nebo naředění. Konkrétní číslo vždy ověřte v technickém listu vaší pistole, výrobci se v detailech liší.

Jak správně měřit a nastavovat tlak stříkací pistole

Klíčové pravidlo zní: tlak se měří na vstupu do pistole při stisknuté spoušti, protože tlak v provozu může být nižší než klidový tlak, zejména při delší hadici nebo nedostatečném průtoku.

  1. Připojte manometr co nejblíže vstupní přípojce pistole, ideálně přes T kus přímo za rychlospojku.
  2. Otevřete přívod vzduchu a stiskněte spoušť do plného chodu, teprve pak odečtěte hodnotu.
  3. Nastavte tlak podle technického listu pistole. Pokud má pistole vlastní regulátor pod rukojetí, doladění provádějte tam, hlavní regulátor na rozvodu slouží jen k základnímu nastavení.
  4. Proveďte zkušební nástřik na kus kartonu ze vzdálenosti 15 až 20 centimetrů, pistoli držte v úhlu 0 stupňů k povrchu.
  5. Udělejte několik zkušebních přechodů a sledujte tvar paprsku, výskyt suchého zrnění nebo naopak kapek a stékání.
  6. Upravujte tlak v malých krocích po 0,2 baru a test opakujte, dokud paprsek nebude rovnoměrný.

Regulátor přímo pod rukojetí pistole výrazně omezuje vliv kolísání tlaku v hadici a pomáhá udržet konstantní paprsek i při delším zásahu. Toto doporučení se opakuje u prakticky všech výrobců profesionálních LVLP a HVLP pistolí.

Profesionální tip: Vždy si zapište výchozí tlak pro konkrétní kombinaci pistole, tryska a typ barvy do jednoduché tabulky. Ušetříte si tak opakované ladění při další zakázce a omezíte plýtvání materiálem.

Pro přesné odečty používejte kalibrovaný manometr, levné vestavěné ukazatele na regulátorech často odbíhají o desetiny baru. Podrobnější přehled metod měření a doporučených měřidel najdete v průvodci měřením tlaku vzduchu pro techniky.

Kolik vzduchu potřebuje kompresor pro stabilní tlak

Samotný tlak v barech je jen polovina rovnice. Druhá polovina je průtok vzduchu, tedy kolik litrů za minutu (l/min) nebo kubických stop za minutu (CFM) kompresor skutečně dodá při daném tlaku. Pokud kompresor nestíhá doplňovat vzduch tak rychle, jak ho pistole spotřebovává, tlak na trysce klesá i přesto, že regulátor ukazuje správnou hodnotu.

Vztah mezi tlakem, průtokem a kompresorem

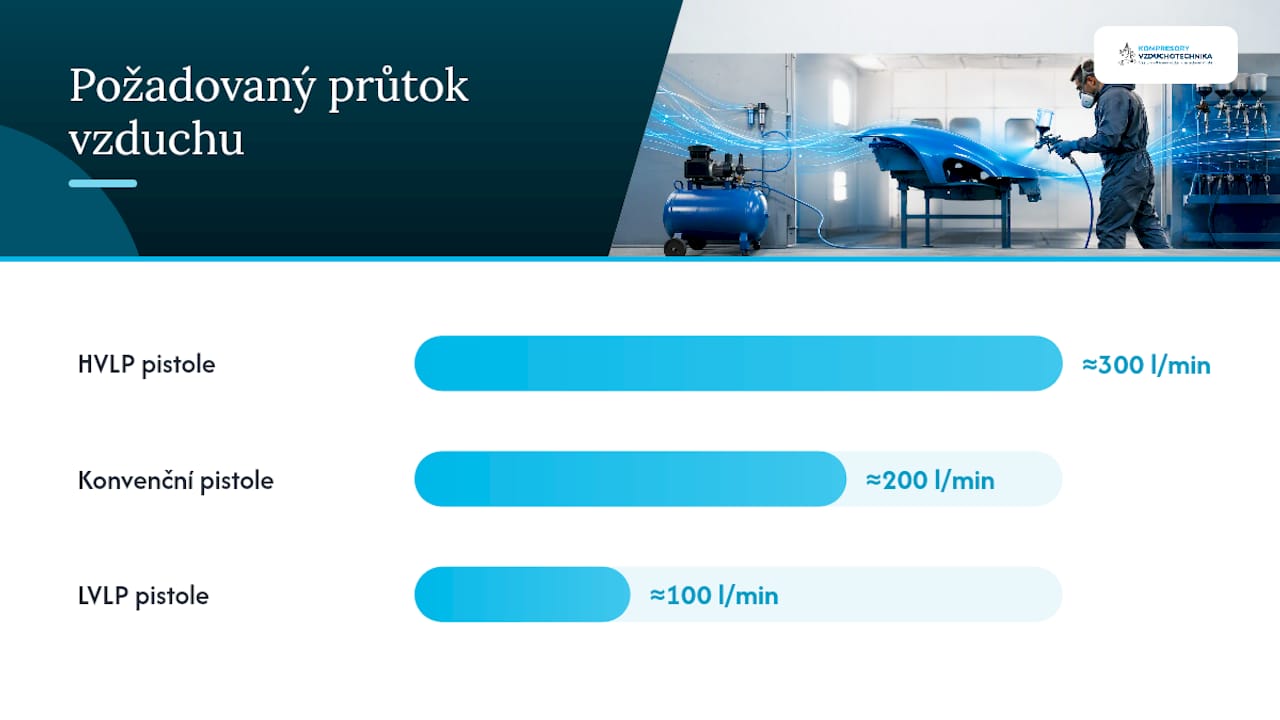
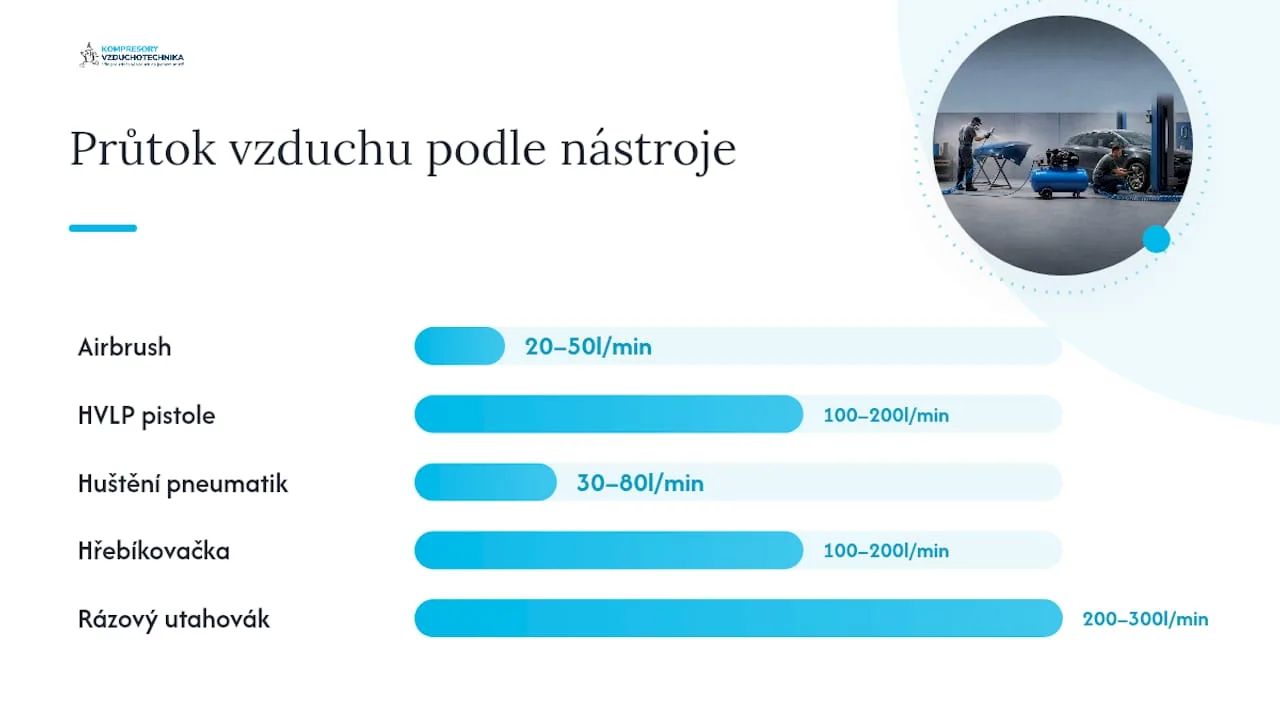
HVLP pistole obvykle vyžadují vysoký průtok vzduchu, v řádu několika stovek litrů za minutu, zatímco LVLP pistole s menší tryskou potřebují méně vzduchu, kolem stovek litrů za minutu, konvenční pistole mají průtok mezi těmito hodnotami.

Praktické důsledky pro výběr kompresoru:

  • Kompresor by měl dodávat průtok s rezervou, ne jen na hraně požadované hodnoty. Motor běžící trvale na limitu výkonu vede ke kolísání tlaku a nerovnoměrnému nástřiku.
  • Větší vzdušník (nádrž) pomáhá tlumit špičky spotřeby a udržet konstantní tlak i při delších tazích štětcem vzduchu, často je efektivnější než honba za vyšším výkonem motoru.
  • Filtrace a odlučovač vody na rozvodu jsou nutností. Vlhkost nebo olej v proudu vzduchu se projeví jako bubliny a krátery v laku bez ohledu na to, jak přesně máte nastavený tlak.

Při výběru vhodné kapacity kompresoru pro lakovací práce se vyplatí projít si základní požadavky na kompresorovnu, kde najdete i orientační dimenzování nádrže podle typu provozu.

Diagnostika běžných problémů při stříkání

Většina problémů s nástřikem se dá vyřešit úpravou tlaku nebo vzdálenosti, aniž byste sahali na regulaci jehly. Zkušební nástřik na karton zůstává nejrychlejší diagnostickou metodou, vizuální kontrola paprsku odhalí chybu za pár sekund, na rozdíl od ladění podle pocitu.

  • Suchý, zrnitý povrch signalizuje nízký tlak nebo příliš vysokou viskozitu barvy. Řešení: zvýšit tlak o 0,2 až 0,3 baru nebo barvu více naředit.
  • Přestřik a nadměrná mlha ukazují na příliš vysoký tlak nebo špatnou vzdálenost od povrchu. Řešení: snížit tlak, zkrátit vzdálenost na 15 až 20 centimetrů, případně upravit úhel pistole.
  • Nerovnoměrný paprsek ve tvaru osmičky obvykle znamená špatně nastavený přívod vzduchu na křídlech trysky nebo nesprávně seřízenou jehlu. Řešení: dolaďte regulaci vzduchu na hlavě trysky, případně zkontrolujte opotřebení jehly a sedla.
  • Kolísání tlaku během tahu často pramení z ucpané nebo znečištěné hadice, netěsné spojky nebo zanesené trysky, ne z chybného nastavení regulátoru.

Před každým laděním tlaku zkontrolujte hadice, spojky a těsnění na únik vzduchu. Únik vzduchu u stříkací pistole se projeví jako neustálý pokles tlaku i při správně nastaveném regulátoru a je jednou z nejčastějších a nejrychleji přehlédnutých příčin nekonzistentního nástřiku.

Zkušenosti z praxe: výchozí nastavení a údržba

Autor tohoto článku, Zdeněk, se dlouhodobě věnuje pneumatice a servisu kompresorů a při poradenství klientům vychází z ověřených výchozích hodnot, které lze dále doladit podle konkrétní barvy.

Pro rychlou opravu dílu s HVLP pistolí se osvědčuje start na 1,8 až 2,0 bar, u celoplošného lakování konvenční pistolí pak 2,5 až 3,0 bar. Jde o výchozí body pro zkušební nástřik, nikdy ne finální nastavení bez ověření na kartonu.

Po každé práci se vyplatí:

  • vyčistit trysku a jehlu ihned po použití, zaschlá barva mění charakteristiku paprsku při dalším nasazení,
  • zkontrolovat filtr a odlučovač vody na rozvodu,
  • ověřit stav hadic a spojek kvůli případnému úniku vzduchu.

Podrobný postup najdete v průvodci údržbou lakovací pistole. Při nejasnostech ohledně konkrétní kombinace pistole a kompresoru je vhodné konzultaci nebo servis objednat u specializované firmy.

Kdy tlak doladit sám a kdy zavolat servis

Drobné úpravy, tedy posun o desetiny baru podle výsledku zkušebního nástřiku, zvládne zkušený řemeslník i pozorný hobby uživatel bez cizí pomoci. Jde o běžnou součást přípravy před každou zakázkou.

Jiná situace nastává u opakovaného kolísání tlaku, nedostatečného průtoku i při zdánlivě správném nastavení nebo častého zanášení filtrů. Tady už nejde o nastavení pistole, ale o stav kompresoru, rozvodu nebo filtrace, a řešení vyžaduje měření průtoku a servisní zásah. V takovém případě je rozumné objednat konzultaci nebo měření u Kompresory-vzduchotechnika.cz místo dalšího experimentování s regulátorem.

— Zdeněk

Vybavení pro přesnou regulaci tlaku a čistotu vzduchu

Nabízíme vybavení, které z teorie tlakové regulace udělá spolehlivou praxi v dílně: kvalitní regulátory, filtraci i kompresory s dostatečnou rezervou průtoku pro HVLP i konvenční pistole.

Kompresory-vzduchotechnika

Pro stabilní tlak na trysce se vyplatí vybavit rozvod kvalitní jednotkou úpravy stlačeného vzduchu do 18 bar, která zvládne přesnou regulaci i při vyšších nárocích konvenčních pistolí. Čistota vzduchu rozhoduje o kvalitě povrchu stejně jako samotný tlak, proto se hodí projít i program filtrace podle normy ISO 8573, který odstraní vlhkost a olej dřív, než se dostanou do pistole. Pokud řešíte i výběr samotného zdroje vzduchu, nabídka kompresorů pokrývá pístové i šroubové modely s průtokem odpovídajícím náročnějším HVLP aplikacím. Neváhejte kontaktovat technickou podporu Kompresory-vzduchotechnika.cz s konkrétními parametry vaší pistole, poradíme s výběrem regulátoru i kompresoru na míru vašemu provozu.

Užitečné technické zdroje k tématu

Pro hlubší studium doporučujeme postupovat od konkrétního: nejprve technický list vaší pistole, poté srovnání šroubových a pístových kompresorů pro výběr správného zdroje vzduchu, a nakonec návod na pravidelnou údržbu pistole, který prodlouží životnost trysky i jehly.

Užitečné technické zdroje k tématu — overview diagram

Časté dotazy

Jak naředit barvu do stříkací pistole?

Poměr ředění závisí na konkrétní barvě a viskozitě předepsané výrobcem, obecně se řídí technickým listem nátěrové hmoty. Ředění se ověřuje viskozimetrickým pohárkem, ne odhadem, a upravuje se společně s tlakem podle výsledku zkušebního nástřiku na karton.

Jaký kompresor na stříkací pistoli?

Kompresor musí dodávat dostatečný průtok vzduchu, ne jen tlak, u HVLP pistolí se počítá s desítkami až stovkami litrů za minutu podle modelu. Rozhodující je i velikost vzdušníku, který tlumí výkyvy tlaku při delším tažení pistole po ploše.

Jak správně nastavit stříkací pistoli?

Tlak se měří na vstupu do pistole při stisknuté spoušti a nastavuje podle technického listu, obvykle 2,0 bar u HVLP a 2,5 až 3,0 bar u konvenčních pistolí. Správnost se potvrzuje zkušebním nástřikem na karton ze vzdálenosti 15 až 20 centimetrů.

Jak funguje stříkací pistole na barvu?

Pistole míchá proud stlačeného vzduchu s nátěrovou hmotou a rozbíjí ji na jemné kapky, které dopadají na povrch jako souvislý paprsek. Míra atomizace závisí na tlaku vzduchu, velikosti trysky a viskozitě barvy, což společně určuje kvalitu a rovnoměrnost výsledného nástřiku.

Jaký je rozdíl mezi tlakem pro HVLP a konvenční pistoli?

HVLP pracuje s nižším tlakem na trysce kolem 2,0 bar a větším objemem vzduchu, zatímco konvenční systémy potřebují vyšší tlak 2,5 až 3,0 bar při nižším objemu. Rozdílná tlaková regulace stříkací pistole se odráží i v odlišných nárocích na kompresor.

Doporučené

Zamrzání kondenzátu v rozvodu stlačeného vzduchu: co dělat hned

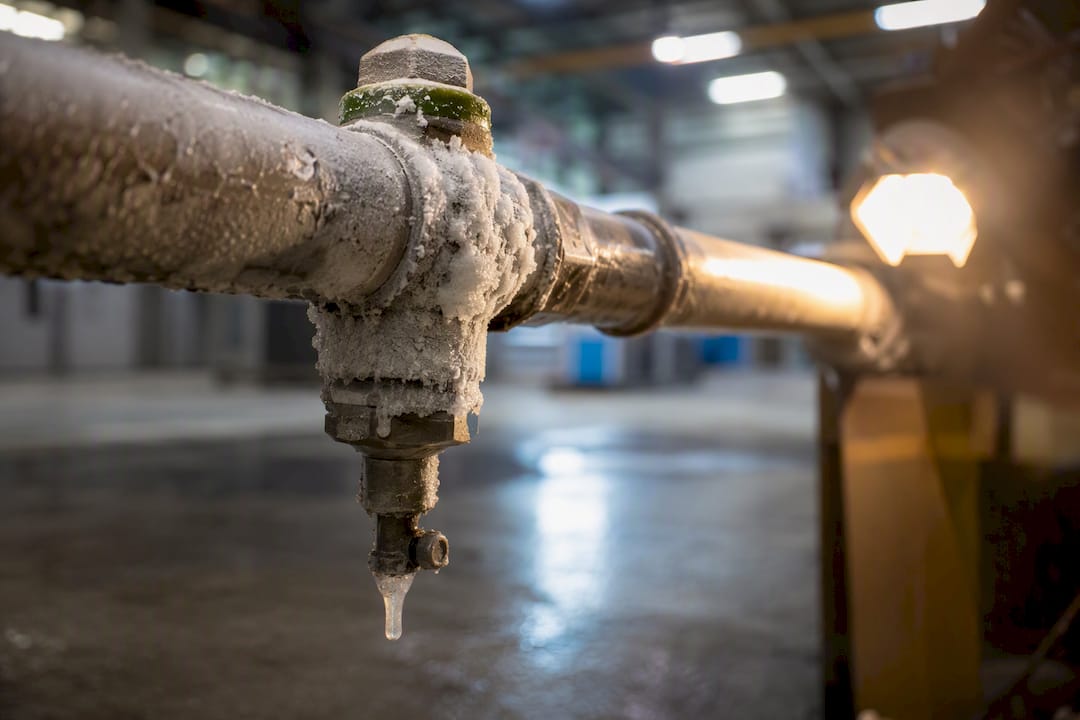
Námraza na potrubí s tlakovaným vzduchem

Zamrzání kondenzátu v rozvodu vyřešíte třemi kroky: nastavte si tlakový rosný bod jako sledovaný ukazatel, ověřte, že odvaděče kondenzátu skutečně odvádějí vodu, a izolujte nebo aktivně vyhřejte úseky potrubí v nevytápěných prostorách. Bez těchto tří opatření se vám v mrazech potrubí ucpe ledovou zátkou bez varování. Kvalitu vzduchu popisuje norma ČSN ISO 8573-1 a při vážnějších problémech se vyplatí konzultace se servisní firmou, jako je Kompresory-vzduchotechnika.


Stručně:

  • Pokud je teplota v nejchladnějších místech rozvodu nižší než nastavený PDP, hrozí zamrznutí a ledová zátka v potrubí.
  • Při venkovním nebo nevytápěném vedení je nutné použít sušičku s hlubší rosné bodovou rezervou, například adsorpční, a instalovat topný kabel.
  • Odvaděče kondenzátu by měly být správně dimenzovány, pravidelně kontrolovány a opatřeny izolací nebo topným vedením, aby se zabránilo zamrznutí.
  • Měřit tlakový rosný bod na strategických místech umožňuje včasné upozornění na riziko zamrznutí a usnadňuje preventivní údržbu.
  • Oprava prasklé trubky je krátkodobé řešení, dlouhodobě se vyplatí investice do izolace, výkonnější sušičky nebo systému s vhodným PDP.

Kompresory-vzduchotechnika
Najděte vhodné řešení pro stlačený vzduch
Prohlédněte si nabídku kompresorů, pneumatického vybavení, hadic a příslušenství pro průmysl, dílny i domácí použití.

Obsah

Proč kondenzát v potrubí vzniká a kdy hrozí zamrznutí

Stlačený vzduch obsahuje vodní páru, kterou do systému natáhne kompresor ze savého vzduchu. Jakmile se vzduch stlačí a následně zchladí, pára kondenzuje na kapalnou vodu. Rozhoduje o tom tlakový rosný bod (PDP), teplota, při které se za daného provozního tlaku začne vodní pára měnit na kondenzát. PDP je jiná veličina než atmosférický rosný bod, který popisuje chování vzduchu za normálního tlaku, a proto se s ním nesmí zaměňovat při návrhu systému.

Čím vyšší je přetlak v potrubí a čím nižší teplota povrchu trubky, tím dřív se pára srazí do kapek. V praxi to znamená, že kritická místa nejsou náhodná:

  • venkovní úseky potrubí a přípojky bez tepelné izolace,
  • nejnižší body sítě, kde se voda gravitačně hromadí,
  • odbočky a slepá ramena s nízkým průtokem vzduchu,
  • výstupy odvaděčů kondenzátu vedoucí do nevytápěných šachet.

Právě v těchto bodech se z obyčejné kapky vody stane ledová zátka, která omezí nebo úplně zastaví průtok vzduchu k výrobním strojům.

Kde měřit tlakový rosný bod a jak nastavit varování

Senzor PDP má smysl umístit tam, kde se rozhoduje o kvalitě vzduchu pro celou síť nebo pro citlivou část výroby. Standardně se osazuje:

  • na výstupu ze sušičky, aby se ověřilo, že zařízení skutečně dosahuje deklarovaného výkonu,
  • na hlavních rozvodných větvích před rozdělením do dílčích okruhů,
  • u kritických spotřebičů, kde vlhkost ve vzduchu ohrožuje kvalitu výroby nebo bezpečnost provozu.

Pro dlouhodobý provoz v mrazivých podmínkách se lépe osvědčují polymerové kapacitní senzory než starší senzory na bázi Al2O3. Polymerové čidla lépe odolávají kondenzátu a olejovým parám a spolehlivě měří i hluboké rosné body kolem minus 60 °C, což starší technologie často nezvládala bez časté kalibrace.

Profesionální tip: Alarm nastavujte podle účelu vzduchu, ne univerzálně. Pro běžný pneumatický pohon obvykle stačí PDP v teplotním rozsahu určeném výrobcem sušičky, ale pro citlivé procesy, kde vlhkost nesmí ovlivnit kvalitu produktu, se doporučuje výrazně nižší PDP odpovídající požadavkům na kvalitu vzduchu.

Průběžné sledování PDP navíc umožňuje prediktivní údržbu: filtr nebo sušičku vyměníte dřív, než vlhkost pronikne do sítě a napáchá škody na nástrojích a ventilech.

Jak dimenzovat sušičku a filtraci na mrazivé provozní podmínky

Sušička musí dávat rezervu proti nejchladnějšímu místu v rozvodu, ne proti průměrné teplotě v hale. Praktické pravidlo zní: cílový PDP nastavte výrazně níže než nejnižší očekávaná teplota potrubí, aby se minimalizovalo riziko kondenzace a zamrznutí. Pokud tedy vede trubka venkovní stěnou, kde teplota v lednu klesá k minus 10 °C, potřebujete sušičku s PDP kolem minus 20 až minus 30 °C, ne kondenzační jednotku navrženou na +3 °C.

Výběr mezi typy sušiček se odvíjí od tohoto cíle:

  • kondenzační (chladicí) sušička pokryje běžné vnitřní rozvody s PDP kolem +3 °C,
  • adsorpční sušička zvládne hluboké rosné body potřebné pro venkovní trasy a mrazivé haly.

Sebelepší sušička ale nevyřeší nic, pokud kondenzát není z potrubí odváděn. Před odvaděčem proto patří filtr zachycující pevné částice a koalescenční separátor, který z proudu vzduchu strhává olejové kapky. Bez této filtrace se odvaděče rychleji zanášejí a jejich ventily se v mrazu zadírají v poloze, kdy voda zůstává uvnitř trubky.

Profesionální tip: Před sezonou porovnejte skutečně naměřený PDP s hodnotou, kterou sušička deklaruje na výrobním štítku. Odchylka o víc než pár stupňů signalizuje opotřebené sorpční médium nebo netěsnost, kterou stojí za to řešit dřív, než přijdou mrazy.

Odvaděče kondenzátu: instalace, spád a kontrolní intervaly

Nefunkční odvaděč je nejčastější příčinou zamrzání v provozech, které jinak mají sušičku dimenzovanou správně. Vybírat lze mezi několika principy, každý s jinými slabinami:

  1. Ruční odvaděč vyžaduje obsluhu, která ventil pravidelně otevře. Bez disciplíny obsluhy voda v potrubí zůstává.
  2. Časový odvaděč vypouští kondenzát v pevných intervalech bez ohledu na to, kolik vody se skutečně nahromadilo, takže při vyšší vlhkosti nestačí a při nízké plýtvá vzduchem.
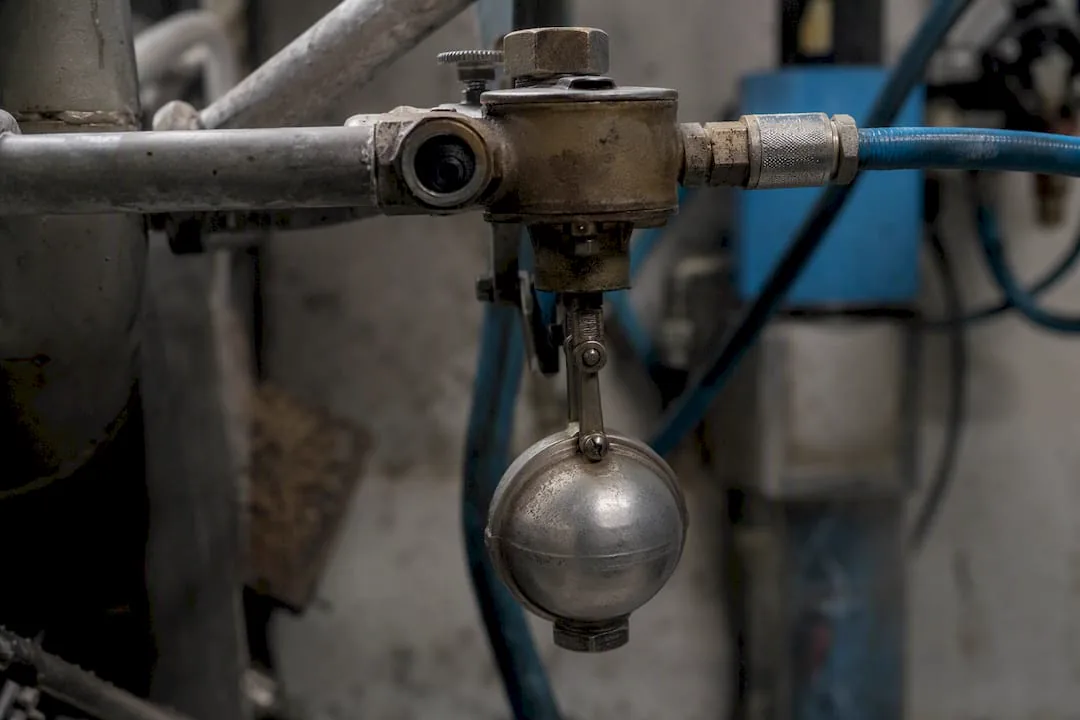
  3. Plovákový odvaděč reaguje na hladinu vody, ale sítko a mechanismus se zanáší usazeninami a olejem.
  4. Elektronický (kapacitní) odvaděč vypouští kondenzát podle skutečné potřeby a bývá nejspolehlivější volbou pro provozy s proměnlivou vlhkostí.

Bez ohledu na typ platí stejná montážní pravidla: vedení k odvaděči musí mít dostatečný spád, sifon musí být trvale zaplněný vodou a všechny spoje utěsněné, jinak přisává vzduch a mechanismus falešně signalizuje prázdné potrubí. V nevytápěných prostorách patří k sifonu izolace nebo topný kabel, jinak zamrzne jako první.

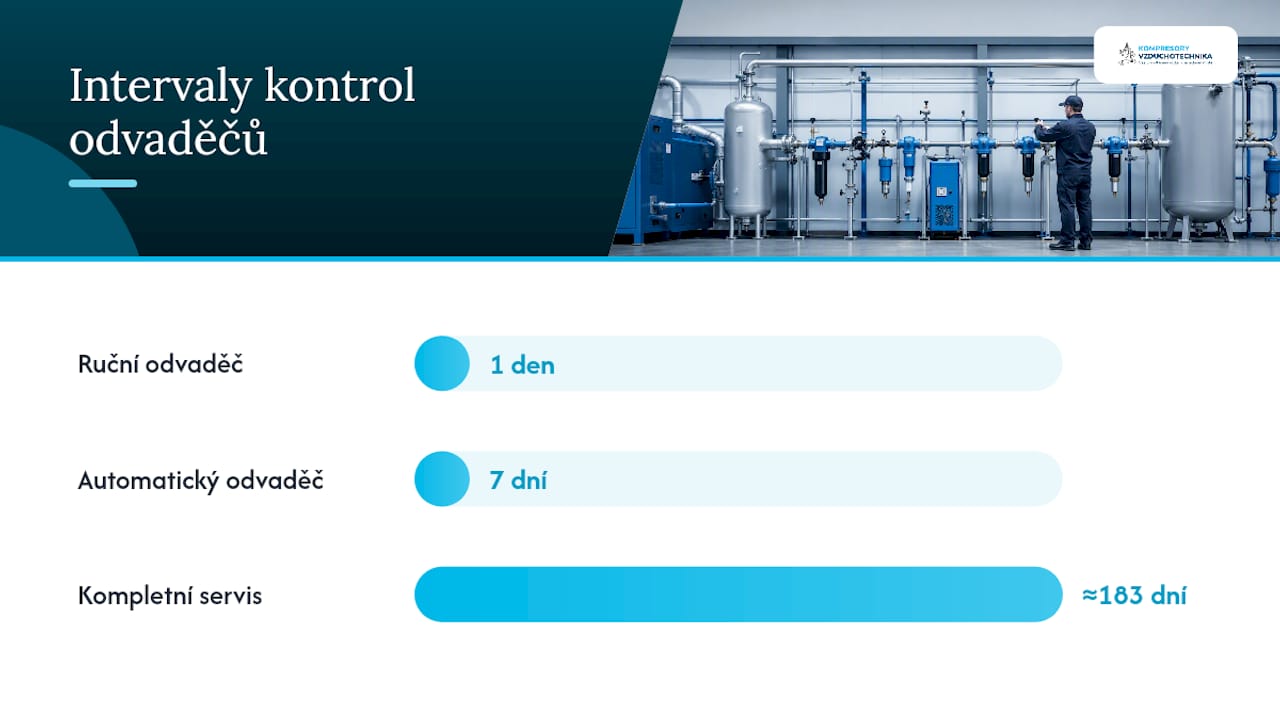
Kontrolní intervaly se liší podle typu zařízení: ruční odvaděče je vhodné kontrolovat denně, automatické týdně, kompletní servis se sítkem a ventilem pak provádět minimálně dvakrát ročně. Víc o volbě a montáži jednotlivých typů najdete v průvodci odvaděči kondenzátu.

Četnost kontrol kondenzátních odlučovačů

Izolace a vyhřívání potrubí v exponovaných úsecích

Pasivní izolace řeší většinu vnitřních rozvodů, kde teplota jen tak neklesne k bodu mrazu. Jakmile ale potrubí vede venkovní zdí, střechou nebo nevytápěnou halou, izolace samotná nestačí, protože jen zpomaluje ztrátu tepla, nezastaví ji. Tam patří topný kabel navinutý podél trubky nebo elektrický plášť s termostatem, který udrží povrch trubky nad bodem mrazu i při dlouhotrvajících mrazech.

Při montáži topného kabelu platí několik zásad:

  • kabel vést podél spodní strany trubky, kde se kondenzát hromadí nejdřív,
  • elektrické připojení chránit proti vlhkosti krytím alespoň IP65,
  • sifony a odvaděče zahrnout do vyhřívané trasy, ne jen rovné úseky potrubí.

Profesionální tip: Náklady na topný kabel a izolaci se vrátí při první odstávce, kterou zabrání. Hodina prostoje výroby kvůli ucpanému rozvodu obvykle převýší cenu vyhřívání celé rizikové větve na sezonu.

Provozní postupy pro zimní režim

Časové spínání sušičky je v mrazech nespolehlivé, protože nereaguje na skutečnou vlhkost vzduchu. Lepší výsledky dává řízení podle aktuálního rosného bodu, známé jako spínání závislé na rosném bodu, které sušičku aktivuje jen tehdy, když to PDP skutečně vyžaduje.

Do zimního provozního plánu patří:

  • reakce na alarm PDP do stejné směny, ne až druhý den,
  • záznam každého zásahu u odvaděčů a sušičky pro zpětnou kontrolu trendu,
  • předsezonní test všech odvaděčů a topných kabelů ještě před prvními mrazy.

Tento přístup zároveň šetří energii, protože sušička neběží zbytečně na plný výkon, když PDP naznačuje, že vzduch je dostatečně suchý.

Jak bezpečně rozmrazit zamrzlý úsek rozvodu

Zjištění zamrzlé zátky obvykle začíná poklesem tlaku za daným úsekem nebo tichým výstupem, kde dřív syčel unikající vzduch. Postup rozmrazení:

  1. Odtlakujte postižený úsek a uzavřete ho od zbytku sítě, aby náhlé uvolnění zátky nevytvořilo tlakovou špičku.
  2. Zkontrolujte senzory a odvaděče v okolí, ledová zátka často souvisí s předchozí poruchou odvodu.
  3. Aplikujte místní kontrolovaný ohřev, například teplovzdušnou pistolí nebo přiloženým topným kabelem, a teplotu zvyšujte postupně.
  4. Po rozmrazení znovu pomalu natlakujte úsek a ověřte, že voda skutečně odtéká.

Otevřený plamen na potrubí nepatří, hrozí poškození těsnění i vznícení olejových zbytků. Stejně tak se nevyplácí prudké přetlakování zamrzlého úseku ani hrubé mechanické odstraňování zátky, obě metody riskují prasknutí trubky nebo poškození armatur.

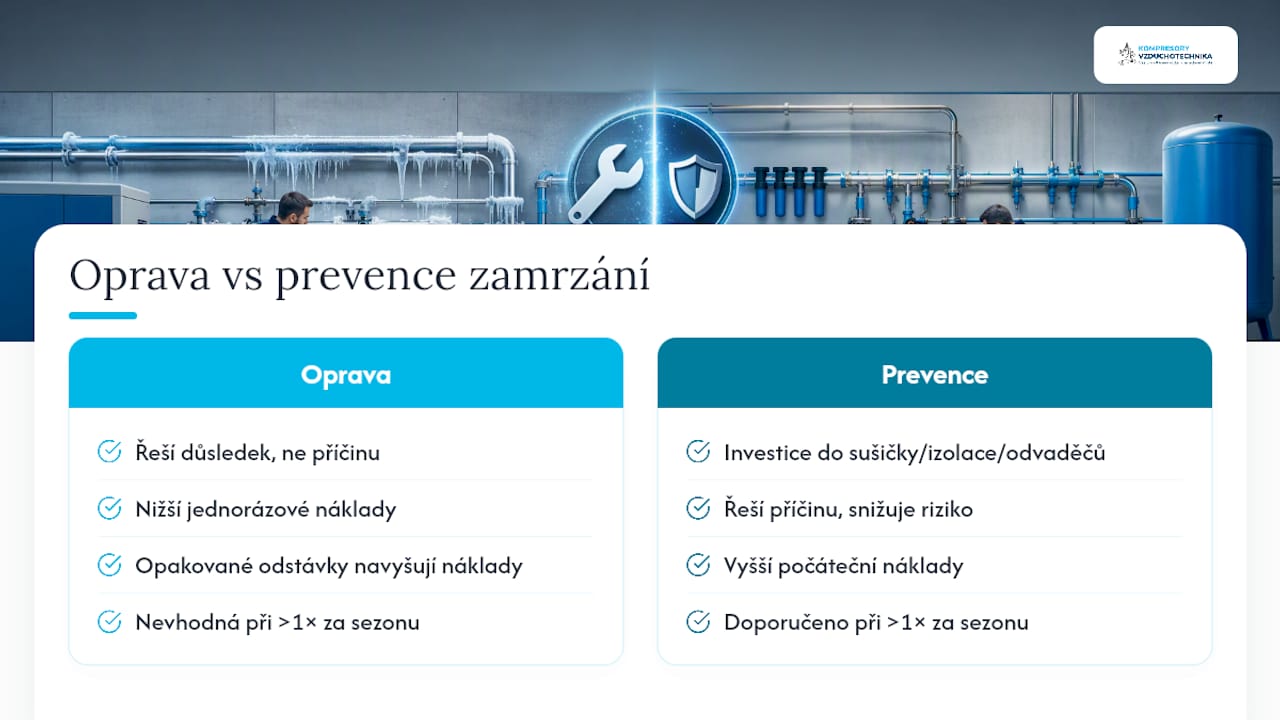
Kdy oprava nestačí: provozní rozhodnutí a ekonomika prevence

Kdy oprava nestačí: provozní rozhodnutí a ekonomika prevence — overview diagram

Oprava praskle trubky nebo výměna poškozeného ventilu řeší jen důsledek, ne příčinu. Pokud se zamrzání opakuje na stejném místě víc než jednou za sezonu, je to signál, že systém potřebuje investici do sušičky, izolace nebo kvalitnějších odvaděčů, ne další záplatu. Jednorázová oprava vyjde levněji na papíře, ale opakované odstávky výroby ji rychle převáží.

Signálem k objednání odborného zásahu je i situace, kdy naměřený PDP dlouhodobě neodpovídá parametrům sušičky nebo když se odvaděče musí čistit častěji, než ukazuje harmonogram. V takovém případě dává smysl nechat si udělat odborný energetický audit rozvodu, který odhalí, kde systém ztrácí výkon a kde vzniká riziko zamrznutí. Nabízí se možnost odborného auditu pro provozy, kde se prevence vyplatí víc než opakované hašení problémů.

— Zdeněk

Jak vám Kompresory-vzduchotechnika pomůže snížit riziko zamrzání

Kompresory-vzduchotechnika je pro váš provoz alternativou k nahodilým opravám: místo řešení jednotlivých ledových zátek dodá kompletní řešení úpravy vzduchu, které riziko zamrznutí odstraní u zdroje. V nabídce najdete jednotky úpravy stlačeného vzduchu do 18 bar pro dimenzování PDP podle vaší nejchladnější trasy i program filtrace podle normy ISO 8573, který chrání odvaděče kondenzátu před zanášením.

Kompresory-vzduchotechnika

Kromě prodeje zařízení nabízí Kompresory-vzduchotechnika i montáž, revize a servisní zásahy popsané v přehledu služeb. Pokud se vám zamrzání kondenzátu v rozvodu opakuje nebo si nejste jistí správným dimenzováním sušičky před zimou, objednejte si technickou kontrolu systému a nechte si spočítat konkrétní řešení pro vaši síť.

Doporučené technické zdroje a normy

Časté dotazy

Co je tlakový rosný bod a proč rozhoduje o zamrzání?

Tlakový rosný bod je teplota, při které se za provozního tlaku vzduchu začíná srážet vodní pára na kapalinu. Čím níž ho udržíte pod bodem mrazu v nejchladnějším úseku potrubí, tím menší je riziko ledové zátky.

Jak často kontrolovat odvaděče kondenzátu v zimě?

Ruční odvaděče je vhodné kontrolovat denně, automatické týdně a kompletní servis se sítkem provádět minimálně dvakrát ročně, s důrazem na kontrolu před nástupem mrazů.

Jaký PDP zvolit pro venkovní potrubí?

Cílový PDP by měl být o 10 až 20 °C nižší než nejnižší očekávaná teplota potrubí, což u venkovních tras v zimě obvykle znamená volbu adsorpční sušičky místo kondenzační.

Je bezpečné rozmrazit zamrzlé potrubí otevřeným plamenem?

Ne. Otevřený plamen poškozuje těsnění a hrozí vznícením olejových zbytků. Bezpečná metoda je kontrolovaný místní ohřev s postupným natlakováním po odtlakování úseku.

Kdo pomůže s auditem a servisem rozvodu proti zamrzání?

Technické poradenství, montáž izolace a topných kabelů i servis odvaděčů a sušiček, včetně energetického auditu, lze zajistit u specializovaných firem pro provozy s opakovaným problémem se zamrzáním.

Doporučené

Voda ve stlačeném vzduchu: příčiny, rizika a řešení pro provoz

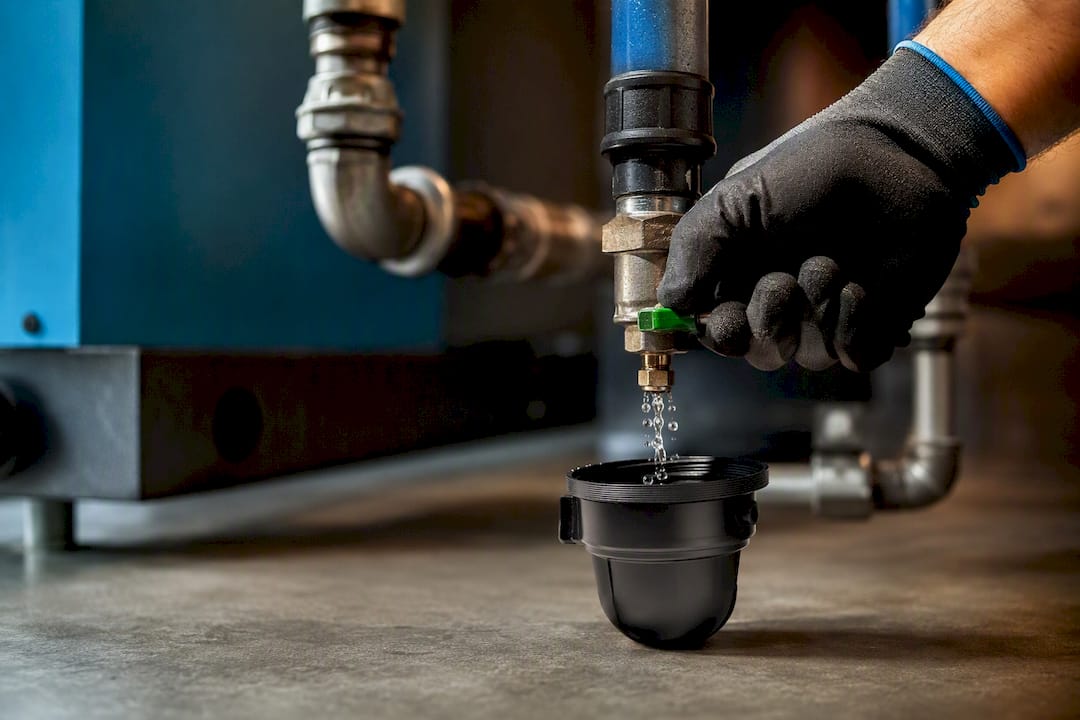
Odvod kondenzátu z potrubí stlačeného vzduchu

Voda ve stlačeném vzduchu vzniká kondenzací vlhkosti, kterou kompresor nasaje z okolní atmosféry a při stlačení a následném ochlazení se z ní stane kapalný kondenzát. Řešení je vždy dvoustupňové: kondenzát je nutné z rozvodu odvádět odlučovači a odváděči a zbytkovou vlhkost dosušit sušičkou na požadovaný rosný bod. Pokud tuto dvojici zanedbáte, dřív nebo později přijde koroze potrubí, poruchy pneumatického nářadí a vadné výstupy z výroby. Prvním krokem je proto zkontrolovat funkčnost odváděčů a ověřit, zda má systém osazený dochlazovač a sušičku odpovídající provozu.


Stručně:

  • Pokud systém neobsahuje funkční odlučovače a sušičky odpovídající provoznímu tlaku, hrozí koroze a poruchy v rozvodu i nářadí.
  • Nízký tlakový rosný bod snižuje riziko kondenzace, ale zvyšuje investiční a provozní náklady na úpravu vzduchu.
  • Nadměrná vlhkost pramení především z atmosférické vlhkosti, nesprávné funkce dochlazovače nebo chybějících odlučovačů.
  • Měření tlakového rosného bodu na vhodných místech pomůže včas odhalit zhoršení kvality vzduchu a předejít škodám.
  • Správné řešení zahrnuje komplexní systém s kontinuální kontrolou, pravidelným čištěním a správnými parametry podle typu provozu.

Kompresory-vzduchotechnika
Najděte vhodné řešení pro vlhký vzduch
Kompresory, hadice, příslušenství a odborná podpora pomohou vybrat pneumatické vybavení podle potřeb vašeho provozu.
Prohlédnout nabídku

Obsah

Co je rosný bod a proč rozhoduje o kondenzaci ve vašem systému

Tlakový rosný bod (PDP, z anglického pressure dew point) je teplota, při které se vodní pára ve stlačeném vzduchu začne srážet na kapalinu za daného provozního tlaku. Čím nižší PDP vzduch dosahuje, tím sušší je a tím menší je riziko kondenzace dál v potrubí, ve ventilech i v nástrojích. Rozdíl mezi relativní a absolutní vlhkostí je tu klíčový: relativní vlhkost udává, jak blízko je vzduch bodu sytosti, absolutní vlhkost pak reálné množství vody v kilogramech na metr krychlový.

Komprese tento problém výrazně zhoršuje. Při tlaku 10 barů potřebuje kompresor nasát přibližně jedenáct kubických metrů okolního vzduchu na výrobu jednoho kubického metru stlačeného vzduchu, a veškerá vlhkost obsažená v tomto objemu se tak koncentruje do mnohem menšího prostoru. Kvalitu vzduchu z hlediska obsahu vody proto popisuje mezinárodní norma ISO 8573-1, která definuje třídy kvality podle tlakového rosného bodu a je referenčním standardem pro měření a klasifikaci.

Praktické dopady rosného bodu na provoz:

  • nízký PDP znamená sušší vzduch, ale i vyšší investiční a provozní náklady na úpravu,
  • vysoký PDP je levnější řešení, ale nese riziko kondenzace v chladnějších částech rozvodu,
  • volba třídy podle ISO 8573-1 se vždy odvíjí od konkrétní aplikace, ne od univerzálního standardu.

Hlavní příčiny nadměrné vlhkosti v praxi

Většina problémů s vodou v rozvodu má jen několik opakujících se zdrojů, a technik je zpravidla dokáže odhalit během jedné kontroly.

  • Nasátá atmosférická vlhkost – kompresor nasává vzduch z okolí a jeho vlhkost se kompresí koncentruje, jak popisuje výpočet výše.
  • Nedostatečné mezichlazení nebo porucha dochlazovače – pokud dochlazovač nefunguje správně, horký vzduch putuje dál a kondenzuje až v potrubí, ne v místě, kde to lze bezpečně odvést.
  • Zanesené nebo chybějící odlučovače – bez funkčního odlučovače kondenzát prochází dál do rozvodu.
  • Vadné automatické odpouštěče – zaseknutý nebo netěsný odváděč buď kondenzát nevypustí, nebo naopak zbytečně ztrácí vzduch.
  • Nesprávné dimenzování systému – poddimenzovaná sušička nebo špatně navržený spád potrubí vedou k trvalé vlhkosti i při funkčním zařízení.

Venkovní podmínky hrají roli především v létě, kdy vyšší teplota a vlhkost vzduchu zvyšují nároky na chladicí výkon celého systému úpravy.

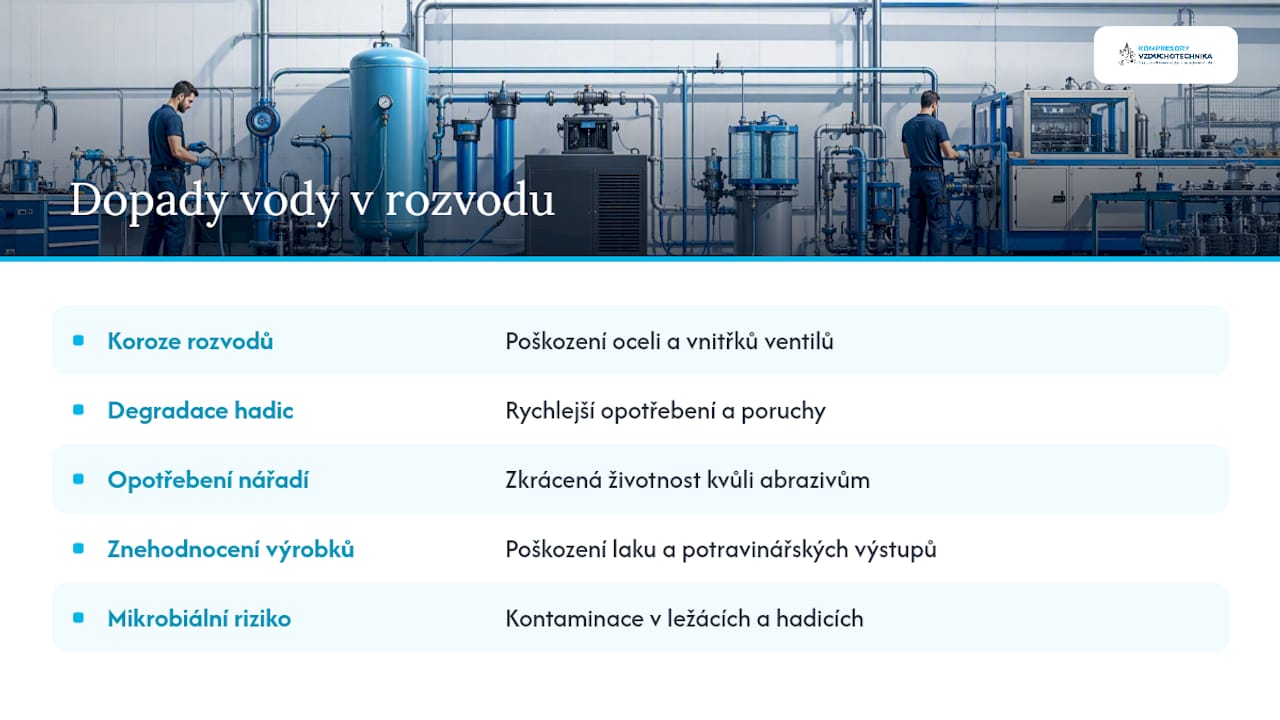
Dopady vody v rozvodu: co se pokazí a jaké jsou provozní náklady

Voda v potrubí není kosmetický problém, je to přímá cesta k opotřebení a poruchám. Koroze napadá ocelové rozvody i vnitřní součásti ventilů, hadice degradují rychleji a pneumatické nářadí ztrácí životnost kvůli abrazivním částicím unášeným vlhkým vzduchem. V provozech, jako je lakování nebo potravinářská výroba, vlhkost přímo znehodnocuje výstupní produkt, a k tomu se přidává riziko mikrobiální kontaminace v ležácích a hadicích, kde voda stagnuje.

Důsledky přítomnosti vody v systémech stlačeného vzduchu

Kondenzát z kompresoru navíc obsahuje olej a pevné částice, takže ho nelze bez úpravy vypustit do kanalizace. Provozovatel proto potřebuje separátor oleje a vody, jinak riskuje porušení vodohospodářské legislativy. Podrobnosti k povinnostem v Česku shrnuje přehled o zákonech pro likvidaci kondenzátu. Náklady na tuto úpravu jsou zpravidla zlomkem toho, co stojí oprava zkorodovaného rozvodu nebo výměna poškozeného kompresoru po havárii způsobené vodou v mazacím systému.

Diagnostika a měření: kde měřit, co měřit a kdy zasáhnout

Měření rosného bodu má smysl jen tam, kde reálně hrozí kondenzace nebo kde na kvalitu vzduchu závisí kvalita výstupu. Sonda PDP patří za sušičku, případně přímo u kritických odběrných míst, jako je lakovací kabina nebo měřicí přístroj.

  1. Umístěte sondu za sušičku a případně druhou u nejcitlivějšího spotřebiče v systému.
  2. Sledujte hodnotu PDP proti požadované třídě ISO 8573-1 pro danou aplikaci. Pokud naměřený rosný bod trvale převyšuje hranici zvolené třídy, jde o alarmový stav, který vyžaduje okamžitý zásah.
  3. Zaveďte kontrolní protokol – denní vizuální kontrolu odváděčů, týdenní odečet PDP a měsíční záznam trendu, který odhalí pomalu narůstající problém dřív, než způsobí škodu.

Profesionální tip: Zapisujte hodnotu PDP do jednoduché tabulky každý týden ve stejnou denní dobu. Pomalý, ale trvalý nárůst rosného bodu je nejčastěji první příznak stárnoucího sušicího média nebo začínající poruchy kompresoru, a všimnete si ho měsíce před tím, než se projeví jako viditelná voda v potrubí.

Řešení: výběr mezi odlučovači, dochlazovači, sušičkami a filtry

Správně navržený systém úpravy vzduchu pracuje ve stupních, ne jako jediné univerzální zařízení. Kombinace dochlazovače, cyklónového odlučovače a filtrace dokáže odstranit většinu kondenzátu ještě dřív, než se dostane k vzdušníku. Zbylou vlhkost pak dořeší sušička podle požadovaného rosného bodu.

  • Kondenzační (chlazené) sušičky ochladí vzduch a vodu vysráží; dosahují výstupního PDP kolem +3 °C a na nižší hodnoty nejsou konstrukčně schopné. Pro běžnou dílnu s pneumatickým nářadím to obvykle stačí.
  • Adsorpční sušičky zvládnou PDP od −20 °C až do −70 °C v závislosti na typu regenerace (studená, teplá nebo s ohřevem), a proto se používají tam, kde nesmí vlhkost prakticky vůbec zůstat, například v lakovnách nebo farmaceutické výrobě.
  • Membránové sušičky jsou konstrukčně nejjednodušší a bez pohyblivých částí, ale mají omezenou kapacitu a hodí se spíš pro menší průtoky a specifické aplikace, ne pro celozávodní rozvod.

Ekonomicky nejvýhodnější řešení pro většinu provozů často není nejvýkonnější sušička, ale správná kombinace dochlazovače, cyklónového odlučovače a mikrofiltru tam, kde provoz nevyžaduje PDP pod bodem mrazu. Předimenzovaná adsorpční sušička zbytečně zvyšuje investiční i provozní náklady, pokud aplikace nepotřebuje extrémně nízký rosný bod.

Detailní přehled konkrétních modelů podle výstupního PDP najdete v seznamu sušiček pro kompresory, kde lze porovnat parametry podle typu provozu.

Kontrolní seznam údržby a rychlé opravy krok za krokem

Údržba systému úpravy vzduchu nemusí být komplikovaná, pokud má jasný harmonogram a někdo ho skutečně dodržuje.

  1. Denně – ruční nebo kontrola automatického odpouštění vzdušníku, vizuální kontrola odlučovačů na netěsnosti.
  2. Týdně – ověření funkce sušičky, odečet PDP na kontrolním místě, kontrola stavu filtrů a případné zanesení.
  3. Měsíčně až čtvrtletně – výměna filtračních vložek, servisní kontrola separátoru oleje a vody, test těsnosti celého rozvodu tlakovou zkouškou.
  4. Při výpadku sušičky – dočasně přesměrujte tok vzduchu mimo kritické spotřebiče, zvyšte frekvenci ručního odpouštění kondenzátu a u citlivých aplikací zvažte krátkodobé omezení provozu, než se sušička opraví.

Volba a instalace odváděčů kondenzátu má přímý vliv na to, jak dobře tento harmonogram funguje v praxi – podrobný návod nabízí článek o typech a výběru odvaděčů kondenzátu.

Odborné potvrzení od Kompresory-Vzduchotechnika.cz a autora Zdeňka

Tento postup vychází z běžné praxe v provozech, kde vlhkost dlouho unikala pozornosti. Typický scénář: dílna s pneumatickým nářadím řešila opakované poruchy ventilů, dokud se neukázalo, že dochlazovač byl podhodnocený pro reálný výkon kompresoru a sušička nikdy nedostávala vzduch v požadované teplotě. Po doplnění správně dimenzovaného dochlazovače a servisu sušičky problém zmizel.

Pro techniky, kteří chtějí problém vyřešit systematicky, doporučujeme:

  • projít proces sušení stlačeného vzduchu pro pochopení principů regenerace,
  • ověřit stav odváděčů podle návodu na jejich výběr a instalaci,
  • při nejasnostech ohledně dimenzování konzultovat konkrétní parametry provozu přímo s techniky Kompresory-vzduchotechnika, kteří navrhují řešení na míru podle naměřeného PDP a požadované třídy ISO 8573-1.

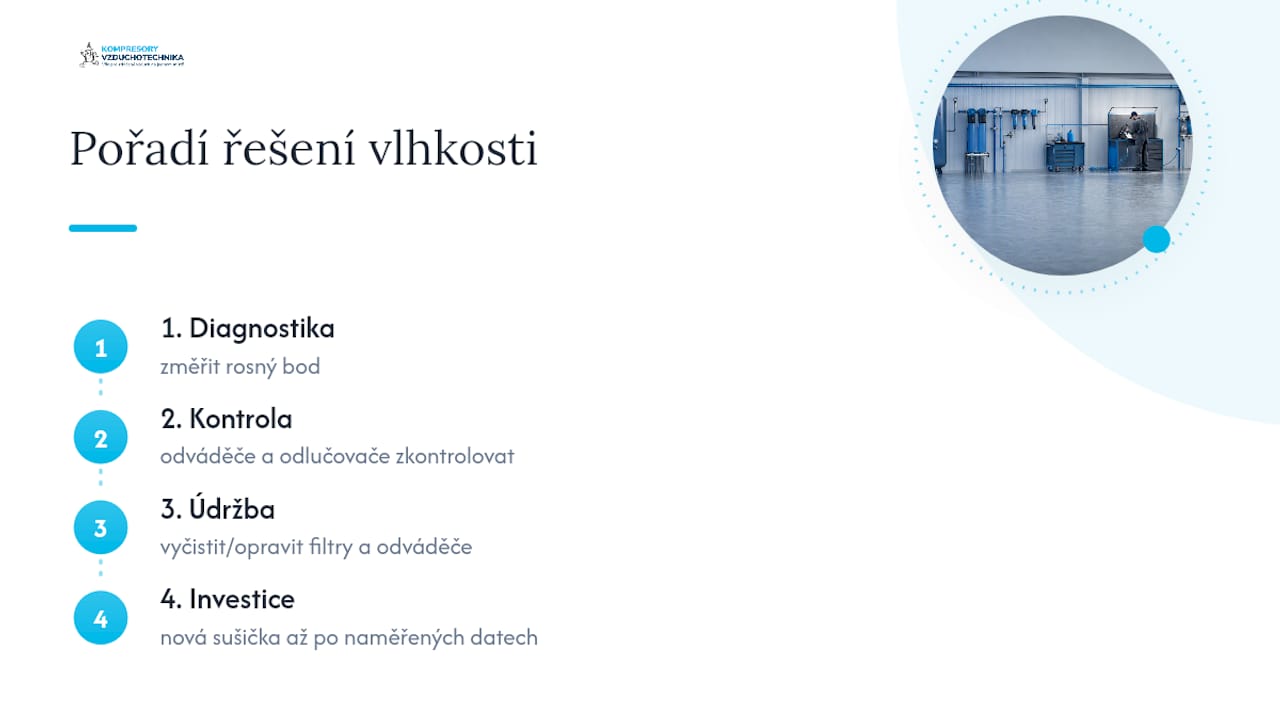
Editorial pohled: proč teorie sušičky nestačí a co skutečně rozhoduje

Většina textů o vodě ve stlačeném vzduchu se soustředí na parametry sušiček, jako by výběr správného zařízení byl to hlavní. Realita v dílnách je jiná: nejčastější příčinou problému nebývá špatně zvolená sušička, ale zanedbaná údržba odváděčů a odlučovačů, které jsou levné, nenápadné a snadno se na ně zapomene. Drahá adsorpční sušička s ucpaným předfiltrem funguje hůř než levná kondenzační sušička se správně fungujícím odlučovačem.

Editorial pohled: proč teorie sušičky nestačí a co skutečně rozhoduje — overview diagram

Konvenční rady často doporučují „investujte do lepší sušičky“ jako univerzální řešení. Ve skutečnosti první krok by měl vždy být diagnostický – změřit rosný bod, zkontrolovat odváděče a až potom uvažovat o výměně technologie. Bez tohoto pořadí riskujete, že zaplatíte za výkonnější zařízení a problém zůstane, protože příčina byla jinde.

Priorita čtenáře by tedy měla být jasná: nejdřív pravidelné měření a kontrolní protokol, až potom investice do nové sušičky nebo filtrace. Bez naměřených dat se návrh řešení stává odhadem, a odhad v tomto oboru bývá drahý.

— Zdeněk

Dodávka a servis řešení proti vodě v systému

Existují možnosti komplexní dodávky od návrhu po servis, takže se vlhkost v rozvodu neřeší po jednotlivých komponentách, ale jako celý systém. V nabídce jsou sušičky, odlučovače, filtrační jednotky i kompaktní jednotky úpravy stlačeného vzduchu do 13 barů vhodné pro menší provozy a dílny.

Kompresory-vzduchotechnika

Spolupráce může probíhat ve čtyřech krocích: posouzení stávajícího stavu a naměřeného rosného bodu, návrh vhodné kombinace zařízení, dodávka a montáž, a následně pravidelný servis včetně kontroly separátorů a filtrů. Pro rozvody, které potřebují výměnu nebo doplnění potrubí, existuje možnost využít trubky pro rozvody stlačeného vzduchu v nástrčném systému. Pokud chcete zjistit, kde přesně váš systém ztrácí vzduch nebo produkuje nadměrný kondenzát, doporučuje se využít odbornou konzultaci s návrhem řešení na míru vašemu provozu.

Časté dotazy

Jak zabránit kondenzaci vody ve stlačeném vzduchu?

Kondenzaci omezíte kombinací dochlazovače, odlučovače a sušičky nastavené na rosný bod odpovídající vaší aplikaci podle ISO 8573-1. Klíčová je i pravidelná kontrola a odpouštění odváděčů kondenzátu, ideálně denně.

Jak se voda dostane do stlačeného vzduchu?

Kompresor nasává atmosférický vzduch, který vždy obsahuje vodní páru. Kompresí a následným ochlazením se vzduch zahustí a přebytečná vlhkost se srazí do kapalného kondenzátu.

Jak zjistit, že má systém problém s vlhkostí?

Nejspolehlivější metodou je měření tlakového rosného bodu za sušičkou a u kritických odběrů. Pokud naměřená hodnota trvale převyšuje hranici požadované třídy podle ISO 8573-1, jde o alarmový stav vyžadující zásah.

Jaký typ sušičky je pro běžnou dílnu dostatečný?

Pro většinu dílen a provozů s pneumatickým nářadím postačí kondenzační sušička s výstupním rosným bodem přibližně tři stupně Celsia v kombinaci se správně dimenzovaným odlučovačem. Náročnější aplikace, jako je lakování, vyžadují adsorpční sušičku s nižším rosným bodem.

Lze kondenzát z kompresoru vypustit do odpadu bez úpravy?

Ne, kondenzát obsahuje olej a pevné částice, a proto ho nelze vypouštět do kanalizace bez předchozí separace. Provoz potřebuje separátor oleje a vody, aby splnil vodohospodářské požadavky.

Doporučené

Havárie kompresoru: postup, který zachrání stroj i provoz

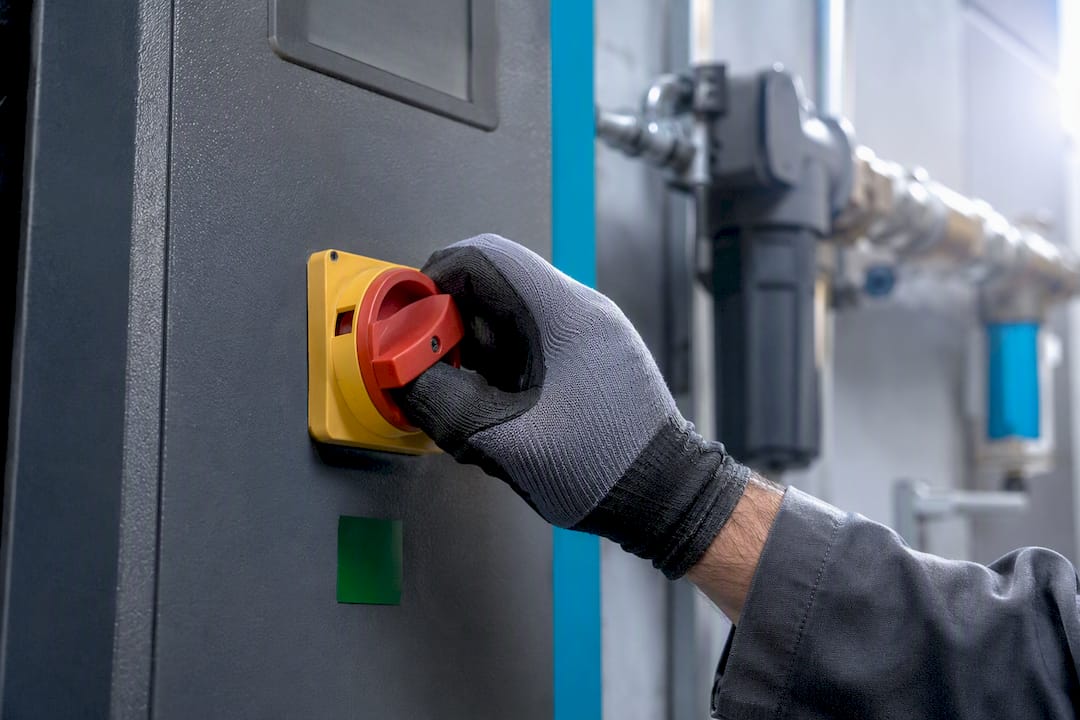
Ruka vypíná kompresor po poruše

Při havárii kompresoru okamžitě odpojte hlavní napájení a uvolněte tlak ve vzdušníku. Teprve poté zkontrolujte manometry, teplotu oleje a viditelné netěsnosti. Pokud hrozí zranění osob, únik oleje do okolí nebo rozsáhlé mechanické poškození, přivolejte odborný servis a stroj do jeho příjezdu nezapínejte.


Stručně:

  • Kontrolu kompresoru je nutné provádět podle přesného pořadí: nejdřív vypnout, pak odpojit napájení a teprve odtlakovat systém, jinak hrozí popálení nebo úraz.
  • Při havárii je třeba okamžitě odtlakovat vzdušník postupným otevřením bezpečnostního ventilu a při kontrole kondenzátu odebraným vzorkem sledovat možné kontaminace.
  • Po opravě je důležité provést pečlivou kontrolu elektrických částí, tlakových parametrů, oleje, netěsností a řídicí diagnostiky, aby se předešlo opakované závadě.
  • Některé závady, například únik vzduchu nebo zanesený filtr, lze dočasně řešit, ale vážnější poruchy vyžadují zásah odborného servisu, zvláště pokud se jedná o vnitřní části stroje.
  • Správná preventivní údržba v pravidelných intervalech s automatickým vypouštěním kondenzátu výrazně snižuje riziko havárie a prodlužuje životnost zařízení.

Kompresory-vzduchotechnika
Najděte správné řešení pro kompresor
Prohlédněte si kompresory, pneumatické nářadí a příslušenství, nebo využijte odborné technické poradenství při výběru.
Prohlédnout nabídku

Obsah

Havárie kompresoru: postup prvních minut po vypnutí

První pětiminutovka rozhoduje, jestli z havárie zůstane drobná odstávka, nebo se z ní stane nákladná oprava. Manuály výrobců jako Atlas Copco opakovaně zdůrazňují stejné pořadí kroků: nejdřív vypnout, pak odpojit napájení, teprve poté odtlakovat systém. Kdo tohle pořadí obrátí, riskuje popálení párou horkého oleje nebo náraz uvolněného tlaku do rukou.

Než se k panelu vůbec přiblížíte, nasaďte si ochranné brýle a rukavice odolné vůči teplu. Pokud kompresor stojí v uzavřené místnosti a je cítit spálenina nebo olej, zajistěte větrání a vykažte z prostoru všechny nepovolané osoby.

Praktický postup vypadá takto:

  1. Zajistěte přístup ke stroji – odstraňte překážky, oznamte kolegům, že se u kompresoru pracuje, a případně místo vizuálně oddělte páskou.

  2. Vypněte kompresor hlavním spínačem na ovládacím panelu, ne jen tlačítkem stop v aplikaci nebo na dálkovém ovladači.

  3. Odpojte napájení na rozvaděči nebo vytáhněte zástrčku, pokud je to fyzicky možné. U třífázových strojů vypněte příslušný jistič.

  4. Odtlakujte vzdušník pomalým otevřením bezpečnostního nebo vypouštěcího ventilu. Ventil otvírejte postupně, ne naráz, jinak hrozí trhavý únik tlaku a rozstřik kondenzátu.

  5. Otevřete vypouštěcí body kondenzátu a nechte systém zcela odtlakovat, než sáhnete na jakoukoli přírubu nebo hadici.

Kondenzát, který při odtlakování vyteče, není jen odpadní voda. Pokud havárie souvisela s korozí, netěsností nebo podezřením na kontaminaci olejem, odeberte vzorek do čisté nádoby a označte ho časem a stavem stroje. Běžný provozní kondenzát bez zápachu nebo zabarvení můžete bez obav vypustit podle interních postupů provozovny, ideálně v souladu s pokyny popsanými v průvodci nakládání s kondenzátem. Zanedbané vypouštění kondenzátu patří mezi nejčastější skryté příčiny havárií, protože hromadící se vlhkost postupně napadá potrubí a hadice zevnitř, aniž je to na první pohled vidět.

Diagnostický checklist po odtlakování stroje

Jakmile je stroj bezpečně vypnutý a odtlakovaný, nastupuje systematická kontrola. Cíl je jasný: najít pravděpodobnou příčinu dřív, než sáhnete po náhradních dílech nebo zavoláte servis.

Postupujte podle pevného pořadí, ne nahodile:

  • Elektrická část – zkontrolujte jističe, relé a kabelové koncovky. Vypadlý jistič bez zjevné příčiny signalizuje přetížení motoru nebo zkrat, ne náhodnou závadu.
  • Tlakové parametry – porovnejte hodnotu na manometru s nastavením tlakového spínače. Pokud spínač vypíná mimo výrobcem daný rozsah, je to signál k jeho seřízení nebo výměně.
  • Olej a filtrace – kontrolujte hladinu oleje na měrce, barvu a případný zápach spáleniny. Zanesený olejový filtr nebo poškozený odlučovač oleje bývá běžnou příčinou poklesu výkonu i přehřívání.
  • Netěsnosti – prohlédněte hadice, šroubení a ventily. Syčení vzduchu nebo mastné skvrny kolem spojů ukazují přesně na místo úniku.
  • Alarmy a diagnostika řídicí jednotky – u novějších strojů s elektronickým ovládáním vždy nejprve přečtěte poslední zaznamenaný alarm. Kód chyby obvykle zúží hledání na konkrétní podsystém.

Troubleshooting manuály od výrobců jako Atlas Copco mapují většinu poruch, přehřívání, nízký výkon i časté odezvy pojistných ventilů, na stejnou skupinu příčin: ucpaný filtr, nízká hladina oleje, nedostatečné chlazení nebo netěsnost v rozvodu. Tahle znalost šetří čas, protože nemusíte hledat exotické vysvětlení tam, kde stačí zkontrolovat základy.

Profesionální tip: Vždy si při kontrole poznamenejte přesný čas a naměřené hodnoty, i pokud se vám zdají v pořádku. Pokud se závada za pár hodin vrátí, budete mít srovnávací bod, který ukáže, jak rychle se stav zhoršoval.

Pro hlubší pochopení diagnostických postupů a doporučeného vybavení pro techniky se vyplatí nahlédnout do podrobného průvodce diagnostikou kompresorů, kde jsou popsané konkrétní diagnostické nástroje i postup jejich použití v provozu.

Jaké příznaky ukazují na konkrétní příčinu poruchy

Rychlá orientace podle chování stroje šetří desítky minut zbytečného hledání. Následující přehled shrnuje nejčastější symptomy, jejich typické příčiny a prioritu, kterou byste měli při kontrole dodržet.

Kompresor nenastartuje. Nejčastější příčinou je vypadlý jistič, poškozená pojistka nebo vadný startovací kondenzátor u pístových strojů. Zkontrolujte napájení, poté motorovou ochranu a teprve pak elektroniku. Pokud stroj po resetu jističe naskočí a znovu vypadne, jde pravděpodobně o zkrat nebo přetížený motor, a v tom případě dál nezkoušejte startovat opakovaně, riskujete jeho poškození.

Tlak klesá i při běžícím kompresoru. Typicky za tím stojí netěsnost v rozvodu, opotřebené ventily nebo poškozené těsnění hlavy. Nejdřív poslechem a mýdlovým roztokem najděte místo úniku na hadicích a spojích. Pokud únik nenajdete vně a tlak přesto klesá, problém bývá uvnitř, ve ventilové desce nebo v pístních kroužcích, a tam už patří odborný servis.

Kompresor se přehřívá nebo vypíná tepelnou ochranou. Nejčastěji jde o nedostatečné chlazení, ucpaný filtr sání, nízkou hladinu oleje nebo špatné umístění stroje bez proudění vzduchu. Zkontrolujte prostor kolem kompresoru, hladinu oleje a stav chladicích žeber, než začnete uvažovat o vážnější poruše motoru.

Nadměrný hluk nebo vibrace. Bývá signálem uvolněného upevnění, opotřebených ložisek nebo poškozeného řemenu u pístových kompresorů. Zkontrolujte dotažení šroubů základny a stav řemenového převodu, protože prasklý nebo prokluzující řemen dokáže vyvolat i sekundární přehřívání.

Kompresor běží, ale nedosahuje jmenovitého výkonu. Typická kombinace: zanesený sací filtr, netěsný zpětný ventil nebo opotřebené pístní kroužky. Nejdřív vyměňte filtr, protože je to nejlevnější a nejrychlejší krok, a teprve pak řešte vnitřní opotřebení.

Rozlišení mezi tím, co zvládnete na místě, a tím, co vyžaduje servis, je jednoduché pravidlo: pokud oprava vyžaduje demontáž vnitřních dílů, jako je vložka odlučovače oleje nebo sací ventily, patří to do rukou autorizovaného servisu. Manuály výrobců to zdůrazňují ne z opatrnosti, ale proto, že nesprávná montáž těchto částí ovlivňuje záruku i výkon stroje na měsíce dopředu.

Provizorní opravy pro udržení provozu do příjezdu servisu

Ne každá havárie znamená okamžitou odstávku na několik dní. Řada situací se dá dočasně stabilizovat tak, aby provoz pokračoval, alespoň v omezeném režimu, do doby, kdy dorazí servisní technik nebo náhradní díl.

Postupujte v tomto pořadí:

  1. Zajistěte drobné úniky na hadicích hadicovou spojkou nebo dočasnou stahovací páskou s vysokou pevností. Jde o nouzové řešení, ne o trvalou opravu, a takto ošetřené místo si poznačte k výměně při nejbližší odstávce.
  2. Vyměňte filtr nebo dolijte olej jen pokud máte jistotu o typu a viskozitě oleje předepsané výrobcem. Smíchání nevhodných olejů dokáže způsobit horší škodu než samotná původní závada.
  3. Provedťe bezpečný reset řídicí jednotky podle postupu v manuálu, obvykle vypnutím na 60 sekund a novým startem. Pokud se stejný alarm vrátí okamžitě po startu, dál stroj neresetujte a přejděte k servisnímu zásahu.
  4. Omezte provozní zatížení, tedy snižte odběr vzduchu na nezbytné minimum, pokud stroj běží v nouzovém režimu. Nižší zátěž prodlouží čas do skutečné opravy a snižuje riziko druhé havárie ve stejný den.

Profesionální tip: Než provedete jakýkoli dočasný zákrok, vyfotografujte poškozené místo a poznamenejte si přesný stav manometrů. Servisní technik díky tomu rychleji pochopí, co se stalo, a ušetříte mu čas při diagnostice na místě.

Dočasné řešení nikdy nenahrazuje skutečnou opravu. Je to způsob, jak udržet výrobu v chodu, ne způsob, jak se problému vyhnout.

Jak ověřit, že oprava skutečně zabrala

Po jakémkoli zásahu, ať šlo o výměnu filtru nebo jen dotažení spoje, musí následovat řízený test. Bez něj nevíte, jestli je stroj v pořádku, nebo jen dočasně tichý.

  • Nejprve nastartujte kompresor bez zátěže a sledujte, jestli náběh tlaku probíhá plynule, bez trhaných skoků na manometru.
  • Poslechem a mýdlovým roztokem znovu zkontrolujte místo předchozí netěsnosti, i když vypadá opraveně.
  • Ponechte stroj běžet zkušebně alespoň 15 až 20 minut při běžném zatížení a zaznamenávejte tlak, teplotu oleje a proudový odběr motoru v pravidelných intervalech.
  • Pokud se objeví nový alarm nebo teplota oleje stoupá nad obvyklou provozní hodnotu, zásah okamžitě zastavte a vyhodnoťte, jestli příčina havárie skutečně souvisela s tím, co jste opravili.
  • Zapište výsledek testu, naměřené hodnoty a čas do provozního deníku stroje.

Zápis o zásahu má smysl i dlouho po tom, co je stroj zase v provozu. Podle poznatků z oblasti údržby šroubových kompresorů výrazně usnadňuje jednoduchý protokol, obsahující příznaky, provedené kroky a naměřené hodnoty, identifikaci opakujících se problémů a zkracuje dobu nápravy při další havárii. Bez záznamu se stejná diagnostika za tři měsíce opakuje od nuly.

Plán preventivní údržby, který snižuje riziko další havárie

Většina havárií, se kterými se technik v provozu setká, nepřijde jako blesk z čistého nebe. Vzniká postupně, z nedodržené údržby, o které se ví, ale odkládá se. Harmonogramy pro šroubové i pístové kompresory jsou dobře popsané a jejich dodržování měřitelně zkracuje neplánované odstávky.

Interval Kontrolní úkony
Denně Kontrola hladiny oleje, vypuštění kondenzátu, rychlá vizuální kontrola hadic a spojů
Týdně Kontrola napnutí řemenů, čištění chladicích žeber a okolí sání
Měsíčně Kontrola nebo výměna vzduchového filtru, kontrola funkce tlakového spínače
Každých 500 provozních hodin Výměna oleje podle doporučení výrobce, kontrola olejového filtru
Ročně Kontrola odlučovače oleje, hloubková revize elektroinstalace a bezpečnostních ventilů

Doporučený interval výměny oleje u olejových kompresorů je běžně uváděn jako přibližný čas provozu, ale konkrétní hodnota se může lišit podle typu stroje a podmínek provozu, takže vždy dodržujte údaj v servisní knize konkrétního modelu.

Kromě harmonogramu rozhoduje i způsob, jakým řešíte kondenzát. Ruční vypouštění funguje, pokud ho někdo skutečně dělá každý den, v praxi se ale často vynechává kvůli časové tísni. Automatický vypouštěč kondenzátu tohle riziko odstraňuje, protože pracuje bez ohledu na to, jestli si na něj obsluha vzpomene. Pro provozy s vícesměnným nasazením kompresoru je to prakticky bezúdržbová jistota proti jedné z nejčastějších skrytých příčin havárií.

  • Vizuální kontrola vzdušníku a jeho úchytů by měla být součástí každé měsíční revize, nejen roční.
  • Zaznamenávejte teplotu okolí u kompresoru, protože horké a špatně větrané prostory zkracují životnost oleje i elektroniky.
  • Kontrolujte i stav podlahy a základny stroje, uvolněné kotvení způsobuje vibrace, které se přenášejí na celý systém.

Praktické zkušenosti a doporučené interní zdroje pro techniky

Technici, kteří se kompresorům věnují dlouhodobě, se shodují na jedné věci: naprostá většina takzvaných havárií je ve skutečnosti důsledek zanedbaného jednoduchého úkonu, ne skryté konstrukční vady. Odpouštění kondenzátu a kontrola hladiny oleje patří mezi úkony, které se zdají triviální, a přesně proto se nejčastěji vynechávají.

Statistika k zapamatování: zanedbaný kondenzát patří mezi opakovaně zmiňované příčiny skrytého poškození kompresorových systémů, protože koroze a poškození hadic vlivem vlhkosti nejsou vidět, dokud nedojde k úniku nebo prasknutí.

Pro techniky, kteří chtějí postup zvládnout do detailu, doporučujeme tři interní zdroje:

Tyto materiály se dobře hodí i jako podklad pro krátké interní školení nových techniků, protože kombinují technický postup s vysvětlením, proč jednotlivé kroky mají smysl.

Co bych řekl každému technikovi před výjezdem k havárii

Nejčastější chyba, kterou vídám u zásahů na místě, není technická neznalost. Je to spěch. Technik chce stroj co nejrychleji rozjet, přeskočí odtlakování nebo diagnostiku a spoléhá na to, že „to bude ono“. Výsledkem je druhá, horší havárie o týden později, protože skutečná příčina zůstala nezjištěná.

Druhá věc, kterou podceňuje skoro každý provoz, je komunikace v týmu. Když k havárii dojde, měl by být od první minuty jasný jeden člověk, který velí zásahu, a jeden, kdo zapisuje naměřené hodnoty a čas. Bez téhle jednoduché dělby se stejná kontrola opakuje dvakrát a jiná se úplně vynechá.

Pokud jde o vybavení, mít v servisní skříňce vždy náhradní těsnění, sadu hadicových spojek, mýdlový roztok na hledání úniků a rezervní olej předepsané viskozity ušetří víc času, než by se zdálo. Improvizace na místě, kde chybí správný díl, prodlužuje odstávku daleko víc než samotná diagnostika.

— Zdeněk

Kdy má smysl objednat odborný servis místo vlastního zásahu

Vlastní diagnostika a dočasné opravy mají své meze. Ve chvíli, kdy porucha souvisí s vnitřními díly kompresoru, jako je ventilová deska, odlučovač oleje nebo elektronika řídicí jednotky, přestává jít o otázku zručnosti a začíná jít o otázku záruky a bezpečnosti. Odborný servisní zásah zajistí zásahy tam, kde vlastní tým narazí na limit svých možností, bez zdlouhavého hledání náhradního dodavatele.

Kompresory-vzduchotechnika

Řešení kondenzátu jako opakované příčiny havárií nemusí zůstat na ručním vypouštění. Jednotky úpravy stlačeného vzduchu s automatickým odvodněním odstraňují riziko lidské chyby při každodenní obsluze. U náročnějších průmyslových provozů se hodí i robustnější kovové úpravné jednotky do 18 bar, které zvládnou vyšší průtok vzduchu bez častější údržby. Pro doplnění spotřebního materiálu a nářadí při vlastních zásazích slouží katalog pneumatického nářadí.

Pokud váš tým řeší opakovanou havárii, nejasnou diagnostiku nebo potřebuje preventivní servisní smlouvu, ozvěte se přes servisní stránku Kompresory-vzduchotechnika a domluvte si konkrétní termín zásahu nebo revize dřív, než se z drobné odchylky stane další odstávka.

Kdy má smysl objednat odborný servis místo vlastního zásahu — overview diagram

Užitečné zdroje pro hlubší ověření postupu

Kromě interních návodů Kompresory-vzduchotechnika se vyplatí sledovat i troubleshooting manuály přímo od výrobců kompresorů, které obvykle obsahují podrobné tabulky symptom → řešení specifické pro konkrétní modelovou řadu. Tyto materiály jsou nezastupitelné ve chvíli, kdy řešíte poruchu u konkrétního typu stroje s vlastní elektronikou a diagnostickými kódy.

Pro obecný přehled o harmonogramu preventivní údržby doporučujeme začít u průvodce diagnostikou kompresorů a průvodce ošetřením vzdušníku, které rozvádějí kontrolní body zmíněné výše. Servisní knihu konkrétního stroje ale nic nenahradí, protože obsahuje přesné intervaly a hodnoty platné pro daný model.

Časté dotazy

Jak poznat, že je kompresor vadný?

Nejčastější signály jsou pokles tlaku při běžícím motoru, neobvyklý hluk, vibrace nebo časté vypínání tepelnou ochranou. Kombinace nízké hladiny oleje a přehřívání bývá jedním z nejjasnějších varovných příznaků blížící se havárie.

Jaký je princip fungování kompresoru?

Kompresor stlačuje vzduch nasátý z okolí do menšího objemu, čímž zvyšuje jeho tlak, a ukládá ho do vzdušníku. U pístových typů to zajišťuje pohyb pístu v cylindru, u šroubových dvě do sebe zapadající rotory.

Jak zvýšit tlak kompresoru, když nedosahuje jmenovité hodnoty?

Nejdřív zkontrolujte a případně vyměňte zanesený sací filtr, protože to je nejčastější a nejlevnější příčina poklesu výkonu. Pokud to nepomůže, prověřte netěsnosti v rozvodu a stav zpětného ventilu, případně opotřebení pístních kroužků.

Jaká je životnost kompresoru?

Životnost se výrazně liší podle typu stroje a intenzity provozu, ale pravidelná preventivní údržba, včetně výměny oleje přibližně po 500 provozních hodinách a denního vypouštění kondenzátu, ji prokazatelně prodlužuje. Zanedbaná údržba naopak vede k předčasným haváriím a zkrácené provozní době stroje.

Jak často se má vypouštět kondenzát z kompresoru?

Kondenzát by se měl vypouštět denně, ideálně na konci každé provozní směny. Provozy s vícesměnným nasazením kompresoru řeší tuto povinnost automatickým vypouštěčem, který riziko zanedbání zcela odstraňuje.

Doporučené

PDP +3 °C: co nasadit a kam proti korozi v rozvodu vzduchu

Koroze a kondenzát uvnitř vzduchového potrubí

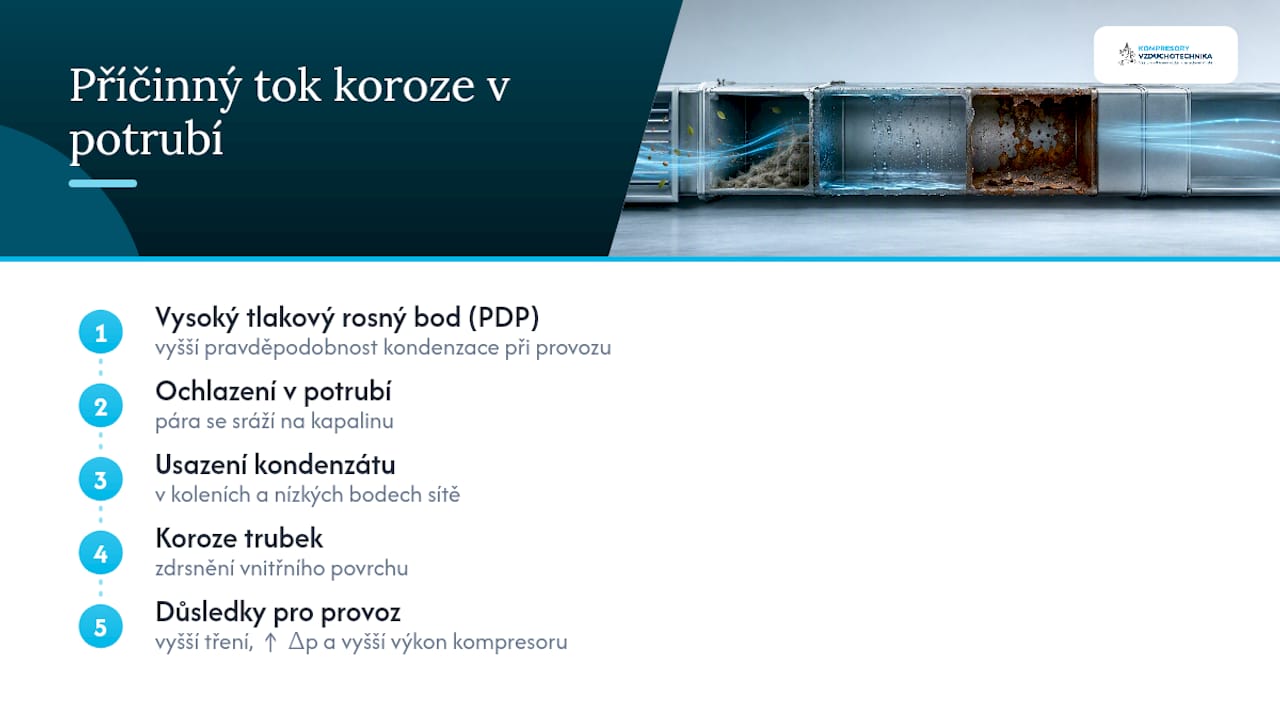
Koroze v rozvodu vzduchu vzniká primárně kondenzací vlhkosti uvnitř potrubí. Nejrychlejší obranou je nasazení vhodné sušičky spolu s automatickým odvaděčem kondenzátu, který zachycuje vodu dřív, než začne napadat stěny trubek. Pravidelné inspekce podle uznávaných norem a volba odolného materiálu potrubí pak riziko dlouhodobě omezí na minimum.


Stručně:

  • Koroze v rozvodu vzduchu vzniká převážně kondenzací vlhkosti při ochlazení vzduchu, což zvyšuje tlakové ztráty a způsobuje opotřebení zařízení.
  • Nejefektivnější prevencí je správná volba sušičky a automatického odvaděče kondenzátu, přičemž nerezová ocel nebo plastové trubky snižují riziko koroze.
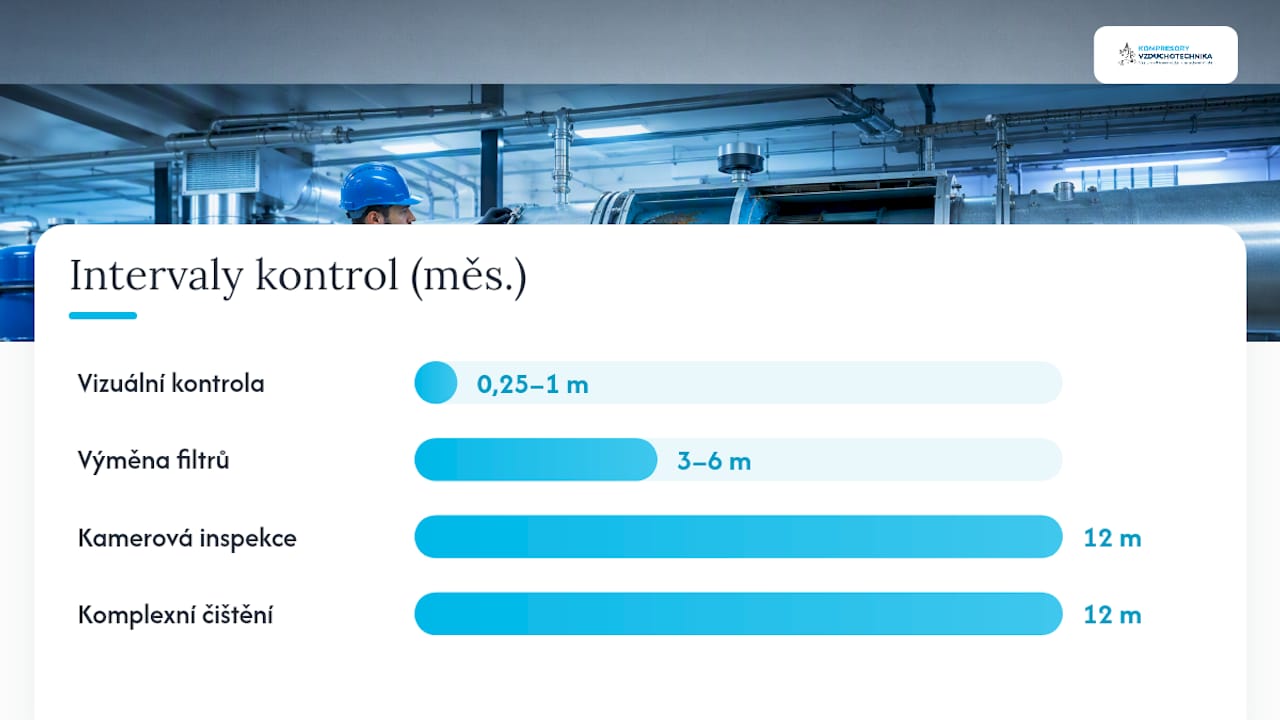
  • Kontroly na rez a další známky koroze by měly být prováděny pravidelně, například týdně nebo měsíčně, a roční kamerová inspekce pomáhá odhalit skrytá poškození.
  • Měření tlakového rosného bodu umožňuje přesněji vyhodnotit míru kondenzace a optimalizovat parametry sušení, čímž se výrazně snižuje riziko korozivních procesů.
  • Dlouhodobá údržba zahrnuje kontrolu spádů, výměnu filtrů a případnou výměnu materiálu potrubí, aby se minimalizovalo riziko a dopady koroze.

Kompresory-vzduchotechnika
Omezte vlhkost v rozvodu vzduchu
Vyberte vhodné kompresory, hadice a pneumatické příslušenství s podporou odborníků pro váš provoz nebo dílnu.
Prohlédnout nabídku

Obsah

Co je koroze v rozvodu stlačeného vzduchu a proč vzniká

Vzduch nasávaný kompresorem obsahuje vodní páru. Při kompresi stoupá teplota i tlak, ale jakmile se vzduch v potrubí ochladí, pára začne kondenzovat na kapalnou vodu. Tahle kapalina se usazuje ve spádech, koleních a nízkých bodech sítě, kde postupně napadá kov.

Klíčovou veličinou je tlakový rosný bod (PDP), teplota, při které se pára v systému pod tlakem začne srážet. Čím vyšší PDP, tím vyšší riziko, že se voda v potrubí objeví za běžných provozních teplot. Koroze poté nezůstává jen kosmetickou vadou. Zdrsňuje vnitřní povrch trubek, což zvyšuje tření proudícího vzduchu a tím i tlakové ztráty (Δp) v celé síti. Kompresor musí pracovat s vyšším výkonem, aby dodal stejné množství vzduchu na konec rozvodu.

Vztah mezi PDP, kondenzací, korozí a tlakových ztrát

Jak se koroze projevuje v provozu a jaké jsou dopady

Rez v potrubí se dá odhalit i bez rozebírání systému. Nejčastější signály najdete přímo na koncových prvcích sítě.

  • Rezavé skvrny nebo rzí zabarvený kondenzát na výstupu z odvaděčů.
  • Kovové částečky zachycené ve filtrační vložce, která se ucpává rychleji než obvykle.
  • Rostoucí tlakový spád mezi kompresorovnou a koncovým spotřebičem při nezměněném odběru.
  • Předčasné opotřebení těsnění a válců pneumatického nářadí.

Koroze může výrazně zkrátit životnost zařízení, protože uvolněné částice rzi fungují jako brusný materiál uvnitř ventilů a válců. Následkem je řetězová poruchovost, kdy jedna zanedbaná sekce potrubí postupně poškozuje drahé koncové vybavení. Vedle nákladů roste i bezpečnostní riziko: koroze vnitřních stěn tlakových nádob a vzdušníků bývá dlouho neviditelná, protože k oslabení dochází zevnitř, ne na povrchu, kde by ji technik uviděl při běžné obchůzce.

Hlavní příčiny a rizikové faktory vzniku koroze

Za většinou případů koroze stojí kombinace několika provozních chyb, ne jediná zjevná závada.

  • Nedostatečné sušení nebo filtrace, které nechávají PDP systému příliš vysoký pro danou aplikaci.
  • Stagnace vzduchu ve slepých úsecích, vodní pasti a špatně navržené spády, kde se kondenzát hromadí.
  • Nevhodný materiál potrubí nebo poškozená povrchová úprava, která odkryje holý kov.
  • Zanedbané vypouštění kondenzátu, ať manuální nebo poruchou automatického odvaděče.

Profesionální tip: Než začnete měnit potrubí, zkontrolujte spády a nejnižší body sítě. Většina koroze, se kterou se setkáváme, vzniká ve stejném úseku, kde se dlouho neřešená vodní kapsa opakovaně naplňuje a vyprazdňuje.

Prevence: technická opatření, vybavení a konstrukční doporučení

Účinná prevence koroze v rozvodu vzduchu stojí na kombinaci sušení, separace vlhkosti a správné volby materiálu, seřazené podle toho, kde vzniká největší riziko.

  1. Sušička jako první linie obrany. Kondenzační sušička stačí pro běžné dílenské a výrobní provozy s cílovým PDP kolem +3 °C. Adsorpční sušička je nutná tam, kde jde o kritické aplikace, potravinářství, farmacii nebo venkovní rozvody vystavené mrazu, protože dosahuje PDP v rozsahu −40 °C až −70 °C.
  2. Odlučovač nebo cyklón hned za kompresorem. Zachytí hrubou vlhkost a olejové kapky dřív, než postoupí dál do sítě, a snižuje zátěž na navazující filtraci.
  3. Automatický odvaděč kondenzátu na každém nízkém bodě a za každou sušičkou, aby se voda neshromažďovala bez dozoru.
  4. Koalescenční filtrace pro zachycení olejových aerosolů, které se jinak usazují na stěnách a podporují korozní procesy.

Volba materiálu potrubí rozhoduje o tom, jak rychle se i zbytková vlhkost promění v problém. Nerezová ocel a hliník výrazně snižují náchylnost k vnitřní korozi oproti klasické černé oceli. Moderní trubky pro rozvody stlačeného vzduchu z hliníku nebo kvalitního plastu navíc nabízí nižší tlakový spád, byť s omezením maximálního provozního tlaku, které je třeba respektovat u vyšších tlakových hladin.

Opatření Kdy nasadit Hlavní přínos
Kondenzační sušička Běžný provoz, dílny, výroba Snížení PDP na cca +3 °C
Adsorpční sušička Kritické a mrazuvzdorné aplikace PDP až −70 °C
Cyklónový odlučovač Ihned za kompresorem Zachycení hrubé vlhkosti a oleje
Automatický odvaděč Nízké body, výstup sušičky Nepřetržité odvádění kondenzátu
Koalescenční filtr Před citlivými spotřebiči Odstranění olejových aerosolů

Při navrhování nové trasy nezapomeňte na spády směrem k vypouštěcím bodům, revizní otvory pro kamerovou kontrolu a snadný přístup k odvaděčům. Detaily k výpočtu průměru a sklonu potrubí najdete v samostatném postupu dimenzování rozvodu stlačeného vzduchu.

Údržba, inspekce a normy: konkrétní intervaly a záznamy

Plán údržby vzduchových rozvodů se opírá o dva technické standardy. ČSN EN 15780 definuje tři třídy čistoty vzduchotechnických systémů a doporučuje postup: nejprve vizuální posouzení, poté měření znečištění. ČSN ISO 8573-1 naopak klasifikuje kvalitu stlačeného vzduchu podle obsahu částic, vody a oleje, takže slouží jako referenční hodnota, ke které se výsledky měření porovnávají.

  • Rychlá vizuální kontrola kritických úseků: týdně až měsíčně.
  • Podrobná roční revize s kamerovou inspekcí vnitřního povrchu potrubí a tlakových nádob.
  • Výměna filtračních vložek podle stupně znečištění, obvykle každé tři až šest měsíců.
  • U průmyslových provozů se osvědčilo kompletní čištění rozvodů alespoň jednou ročně.

Profesionální tip: Každou revizi fotograficky zdokumentujte, ideálně stejný úsek při každé kontrole ze stejného úhlu. Porovnání snímků v čase ukáže rychlost postupu koroze mnohem přesněji než jednotlivá izolovaná pozorování.

Do zápisu z revize patří naměřený tlakový rosný bod, datum poslední výměny filtrů a fotodokumentace vnitřního stavu. Tato data pak slouží jako podklad pro rozhodnutí, zda úsek jen vyčistit, nebo už vyměnit.

Údržba, inspekce a normy: konkrétní intervaly a záznamy — overview diagram

Měření rosného bodu (PDP) a monitorování pro prediktivní údržbu

Měření PDP je jediný spolehlivý způsob, jak posoudit riziko kondenzace v systému pod tlakem. Relativní vlhkost (RH) totiž v tlakovém prostředí zkresluje skutečný stav, protože se měří jinak než v atmosférickém vzduchu. Snímač PDP se umísťuje za sušičku a případně i na konci nejdelší nebo nejkritičtější větve rozvodu.

Typ aplikace Cílový PDP
Běžný dílenský provoz přibližně +3 °C
Výroba citlivá na vlhkost +3 °C
Kritické a mrazuvzdorné aplikace −40 °C až −70 °C

Řízení sušiček podle aktuálně naměřeného PDP, místo pevného časového cyklu, snižuje spotřebu energie a zároveň lépe chrání síť před neočekávaným nárůstem vlhkosti. Alarm nastavený těsně nad cílovou hodnotou PDP dá technikovi čas zasáhnout dřív, než se v potrubí objeví první kapky.

Co dělat, když najdete korozi: okamžité a dlouhodobé kroky

Nalezená koroze vyžaduje rychlý, ale strukturovaný postup, ne panickou výměnu celé sekce.

  1. Postižený úsek okamžitě izolujte, odveďte nahromaděný kondenzát a pokud to provoz umožní, přesměrujte tok vzduchu jinou trasou.
  2. Proveďte vizuální a kamerovou inspekci, abyste odhadli hloubku napadení, a rozhodněte, zda stačí lokální oprava, nebo je nutná výměna úseku.
  3. U tlakových nádob a vzdušníků konzultujte rozsah poškození s odborníkem, protože oslabená stěna nádoby představuje bezpečnostní riziko. Pravidla pro vypouštění kondenzátu z takových nádob shrnuje přehled kondenzátu z kompresoru a zákonů ČR.
  4. Dlouhodobě zvažte změnu materiálu potrubí, úpravu spádů nebo doplnění sušičky, aby se stejný problém neopakoval.

Zkušenost autora Zdeňka: nejčastější chyby a ověřená řešení z praxe

V praxi se koroze nejčastěji vrací tam, kde byl automatický odvaděč vynechán kvůli úspoře nebo nahrazen ručním vypouštěním, které se pak zapomíná. Osvědčily se hliníkové modulární rozvody v kombinaci s pravidelným měřením PDP a poradnou, kam je vhodné se obrátit dřív, než se problém vyřeší sám za vás.

— Zdeněk

Řešení pro prevenci koroze od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí konkrétní vybavení, které řeší korozi v místě jejího vzniku, ne až po škodě. Kompaktní jednotky úpravy stlačeného vzduchu Combibloc spojují sušení, filtraci a separaci vlhkosti do jednoho kompaktního celku pro provozy do 16 barů, takže nemusíte skládat systém z několika samostatných komponent.

Kompresory-vzduchotechnika

Pro nízké body sítě doporučujeme se seznámit s přehledem odvaděčů kondenzátu, jejich typů a instalace, který pomůže vybrat správný typ podle velikosti provozu. Pokud si nejste jistí, kde přesně ve vaší síti vzniká riziko koroze, nebo potřebujete změřit aktuální tlakový rosný bod, obraťte se na Kompresory-vzduchotechnika a domluvte si konzultaci nebo servisní zásah přímo na míru vašemu provozu.

Časté dotazy

Jak se koroze v rozvodu vzduchu projevuje?

Nejčastěji rezavým zabarvením kondenzátu, kovovými částicemi ve filtrech, rychleji rostoucím tlakovým spádem a předčasným opotřebením pneumatického nářadí.

Jak zabránit korozi v rozvodu stlačeného vzduchu?

Nejúčinnější je kombinace sušičky, odlučovače, koalescenčního filtru a automatického odvaděče kondenzátu doplněná pravidelnou revizí podle ČSN EN 15780.

Jaký je rozdíl mezi kondenzační a adsorpční sušičkou?

Kondenzační sušička dosáhne tlakového rosného bodu kolem +3 °C a stačí pro běžný provoz, adsorpční sušička klesá až na −70 °C a je nutná pro kritické nebo mrazuvzdorné aplikace.

Jak často kontrolovat rozvod vzduchu na korozi?

Kritické úseky vizuálně kontrolujte týdně až měsíčně, podrobnou revizi s kamerovou inspekcí a měřením PDP provádějte alespoň jednou ročně.

Proč je tlakový rosný bod důležitější než relativní vlhkost?

Relativní vlhkost v systému pod tlakem zkresluje skutečné riziko kondenzace, zatímco PDP přímo ukazuje teplotu, při které se v potrubí začne srážet voda.

Doporučené

Revize tlakové nádoby od 1 210 Kč: konkrétní ceny a lhůty pro Česko

Technická kontrola svarů tlakových nádob

Revize tlakové nádoby vyjde orientačně v rozmezí podle objemu nádoby a rozsahu prací, s cenovými relacemi, které se pohybují v rámcích několika tisíc korun. Konečnou částku vždy určí objem nádrže, typ revize a doprava technika na místo. Přesné srovnání cen podle objemu najdete v tabulce níže.


Stručně:

  • Vyšší objem tlakové nádoby znamená delší a náročnější kontrolu, což se přímo promítá do vyšších cen revizí.
  • Vnitřní revize jsou dražší než provozní, protože vyžadují otevření a důkladnější kontrolu stěn nádoby.
  • Cena revize se zvyšuje v případě nutnosti otevření izolace, tlakové zkoušky vodou nebo pokud je potřeba školení obsluhy.
  • Největší vliv na cenu mají velikost nádoby, typ revize a vzdálenost technika od sídla objednatele.
  • Předem zaslané údaje o objemu, typu zařízení a přístupu výrazně zrychlí a zpřesní cenovou nabídku od revizní firmy.

Kompresory-vzduchotechnika
Vyberte správné řešení stlačeného vzduchu
Pro kompresory, hadice, armatury i pneumatické příslušenství získáte odbornou podporu při výběru vhodného vybavení.

Obsah

Kolik stojí revize tlakové nádoby podle objemu

Ceny revizí tlakových nádob se v Česku odvíjejí hlavně od objemu nádoby a typu prováděné kontroly. Reálné ceníky revizních firem ukazují, že provozní revize malé nádoby do 200 litrů vyjde přibližně na 1 210 Kč s DPH, zatímco u objemu 200 až 800 litrů se částka pohybuje kolem 1 331 Kč s DPH. Vnitřní revize bývá o něco dražší, protože technik musí nádobu otevřít a zkontrolovat stěny zevnitř.

Typ revize Do 200 l 200–800 l 800–1500 l 1500–5000 l Nad 5000 l
Provozní revize orientační ceny v řádu tisícikorun podle objemu cenové rozmezí podle objemu a typu revize podobně, s růstem ceny podle velikosti cenové rozsahy narůstají s objemem ceny nad rámec menších objemů
Vnitřní revize přibližné ceny podle rozsahu a objemu vyšší ceny související s náročností kontroly různé cenové hladiny dle objemu vyšší částky vzhledem k rozsahu práce ceny podle nabídky
Výchozí revize orientační ceny podle objemu ceny přizpůsobené rozsahu služby různé podle velikosti nádoby vyšší ceny u největších objemů cena stanovena individuálně
Zkouška těsnosti ceny v řádu stovek korun dle objemu přibližné cenové hranice upravené ceny podle potřeby stanovuje se dle nabídky dle nabídky

Ceny jsou orientační a bez dopravy technika, pokud dodavatel neuvádí jinak. U menších tlakových lahví, například do 5 litrů, se ceny pohybují kolem 1 000 Kč bez DPH, protože revize je rychlá a nevyžaduje speciální vybavení.

Základní cena revize obvykle zahrnuje kontrolu stavu nádoby, svárů a armatur, ověření funkčnosti pojistného ventilu a manometru a vystavení revizní zprávy s razítkem revizního technika.

Kalibrace manometru, otevření izolace, nebo tlaková zkouška vodou se často účtují zvlášť a obvykle nejsou součástí základní ceny, proto je vhodné se na ně předem zeptat.

Technik kalibruje manometr před revizí

Co nejvíc ovlivňuje cenu revize tlakové nádoby

Cena kontroly tlakových nádob kolísá hlavně podle šesti faktorů: objemu a typu nádoby, druhu revize, nutnosti vnitřního přístupu, stavu zařízení, dopravní vzdálenosti technika a počtu revidovaných kusů najednou.

  • Objem a typ nádoby – větší nádrž znamená delší kontrolu a vyšší cenu.
  • Druh revize – vnitřní a výchozí revize trvají déle než běžná provozní kontrola.
  • Přístup dovnitř – pokud je nutné otevřít izolaci nebo demontovat příslušenství, cena roste.
  • Stav nádoby – koroze nebo poškození prodlužuje kontrolu a může vyžadovat opakovanou návštěvu.
  • Doprava technika – vzdálenost od sídla revizní firmy se často promítá do výsledné faktury.
  • Počet kusů – firmy s více nádobami na jednom místě obvykle dostanou nižší jednotkovou cenu.

Dlouhodobé smlouvy a opakované objednávky snižují jednotkové náklady, protože technik plánuje trasu efektivněji a odpadá první návštěva jen kvůli zjištění stavu. Mezi časté příplatky patří otevření izolace, tlaková zkouška vodou nebo školení obsluhy, které obvykle stojí v řádu několika stovek až tisícikorun na osobu.

Profesionální tip: Pokud provozujete více tlakových nádob na jednom místě nebo v blízkých provozovnách, domluvte revize na stejný den. Ušetříte na dopravě a často dostanete lepší cenu za celý balík služeb.

Jak získat přesnou cenovou nabídku na revizi

Přesnou cenu revize tlakové nádoby vám dodavatel spočítá jen na základě konkrétních údajů. Čím víc informací pošlete dopředu, tím rychleji a přesněji firma nacení zakázku, bez nutnosti první návštěvy jen kvůli průzkumu.

  1. Uveďte objem a rozměry nádoby, případně výrobní štítek vyfoťte.
  2. Popište provozní médium (vzduch, pára, jiný plyn).
  3. Přiložte poslední revizní protokol, pokud existuje.
  4. Upřesněte přístup k nádobě (izolace, umístění, výška).
  5. Napište počet nádob a jejich umístění, pokud jde o víc kusů.
  6. Uveďte preferovaný termín revize.

Firma na základě těchto podkladů obvykle do pár dnů pošle cenovou nabídku i s odhadem termínu. Nezapomeňte, že první provozní revize by měla proběhnout brzy po uvedení nádoby do provozu, což může zúžit termínové možnosti a mírně zvýšit cenu za urychlené vyřízení.

Lhůty revizí podle ČSN 69 0012 a vyhlášky č. 18/1979 Sb.

Revize tlakových zařízení se v Česku řídí normou ČSN 69 0012 a vyhláškou č. 18/1979 Sb., které stanovují lhůty i rozsah jednotlivých kontrol. Provozovatel nese odpovědnost za dodržení termínů vůči Technické inspekci ČR (TIČR) i pojišťovnám, a zanedbaná lhůta může zkomplikovat likvidaci pojistné události.

  • Výchozí revize – provádí se před prvním uvedením nádoby do provozu.
  • První provozní revize – musí proběhnout do 14 dnů od uvedení do provozu.
  • Provozní revize – opakuje se zpravidla jednou ročně.
  • Vnitřní revize – nejméně jednou za 5 let.
  • Zkouška těsnosti – navazuje na vnitřní revizi.
  • Tlaková zkouška – provádí se v delších intervalech podle typu nádoby.

Do rozpočtu se vyplatí zanést nejen roční provozní revizi, ale i pětiletý cyklus vnitřní revize, který bývá finančně náročnější a často se s ním nepočítá dopředu.

Jak ušetřit na revizích tlakových nádob

Naplánované revize vždy vyjdou levněji než revize řešené na poslední chvíli. Sloučení termínů více nádob, servisní smlouva s revizní firmou a pravidelná údržba podle průvodce ošetřením kompresorové nádoby omezují riziko koroze, která revizi prodražuje.

Čtyři způsoby, jak ušetřit náklady na revizích

Vedení archivu protokolů usnadní každou další kontrolu, protože technik nemusí dohledávat historii nádoby. Před objednávkou revize také ověřte, že technik má platnou certifikaci a vystaví protokol v souladu s ČSN 69 0012. Řádně vedená evidence se hodí i při plánování podle základních požadavků na kompresorovnu, kde revize tlakových nádob tvoří jednu z povinných položek.

Profesionální tip: Založte si jednoduchý harmonogram revizí v kalendáři firmy s předstihem alespoň dva měsíce před termínem. Předejdete tak situaci, kdy revize propadne a musíte řešit urgentní termín za příplatek.

Odborný pohled na plánování revizí tlakových nádob

Revize tlakové nádoby není administrativní formalita, ale reálná pojistka proti provozní havárii. V Kompresory-vzduchotechnika denně řešíme dotazy na tlakové nádoby, vzdušníky a jejich příslušenství, a vidíme, že firmy nejvíc tratí na neplánovaných revizích těsně před kontrolou TIČR. Kdo si revize rozvrhne dopředu a vede pasport zařízení, ušetří na dopravě i na příplatcích za urgentní termín. Pokud řešíte výběr nové nádoby nebo potřebujete poradit s technickým stavem stávající, obraťte se na náš tým k technické konzultaci.

— Zdeněk

Poptávka revize a servisu tlakové nádoby přes Kompresory-vzduchotechnika

Nabízíme komplexní služby zahrnující prodej tlakových nádob a příslušenství spolu s podporou při plánování servisu a revizí. Na jednom místě tak můžete vyřešit nákup nádoby, příslušenství i konzultaci k technickému stavu zařízení.

Kompresory-vzduchotechnika

Než revizní firmu oslovíte, připravte si údaje podle checklistu ze sekce o přesné cenové nabídce, objem nádoby, provozní médium a poslední protokol. Pokud zvažujete výměnu nádoby, prohlédněte si nabídku tlakových nádob podle ČSN EN 286-1 nebo celý sortiment kompresorů a příslušenství. Napište poptávku s parametry provozu a můžete získat doporučení řešení odpovídající skutečnému využití stlačeného vzduchu.

Časté dotazy

Kolik stojí revize tlakových nádob?

Provozní revize vyjde přibližně na cenu v řádu tisícikorun a vnitřní revize bývá o něco dražší, podle objemu nádoby. Konečnou cenu vždy upřesní nabídka konkrétní revizní firmy.

Jak často se dělá revize tlakových nádob?

Provozní revize probíhá zpravidla jednou ročně, vnitřní revize nejméně jednou za 5 let. První provozní revize musí proběhnout do 14 dnů od uvedení nádoby do provozu.

Kolik stojí tlaková zkouška?

Tlaková zkouška se pohybuje řádově ve stovkách až tisících korun podle objemu nádoby a bývá dražší než běžná zkouška těsnosti, která u menších objemů vychází přibližně na cenu v řádu stovek korun.

Kolik stojí tlaková zkouška vodovodního potrubí?

Cena tlakové zkoušky potrubí se odvíjí od délky a průměru testovaného úseku a stanovuje ji individuální nabídka revizní firmy, podobně jako u tlakových nádob.

Co ovlivňuje výslednou cenu revize tlakové nádoby nejvíc?

Nejvíc cenu ovlivňuje objem nádoby, typ revize a dopravní vzdálenost technika. Firmy s více nádobami na jednom místě nebo s dlouhodobou smlouvou obvykle dosáhnou nižší jednotkové ceny.

Doporučené

Ušetříte desetitisíce: servisní smlouva na kompresor pro firmy

Technik zkoumá armaturu kompresorového systému

Ano, servisní smlouva na kompresor obvykle zvyšuje dostupnost zařízení, snižuje neočekávané odstávky a stabilizuje provozní náklady. Firma platí předem definovanou částku a dostává pravidelné prohlídky, náhradní díly i asistenční pohotovost bez nutnosti řešit každý zásah samostatně. Vedlejším efektem bývá nižší spotřeba energie a delší životnost zařízení. U klíčových strojů se vyplatí nechat si zpracovat nabídku a energetický audit od odborníka.


Stručně:

  • Servisní smlouva na kompresor zvyšuje dostupnost zařízení a umožňuje pravidelné kontroly, které předcházejí poruchám a zkracují neplánované odstávky.
  • Kromě základního inspekčního balíčku může nabízet plný servis, který zahrnuje preventivní výměny a energetickou optimalizaci, často podmínku pro záruku výrobce.
  • Největší úspory a nižší riziko výpadku spočívají v pravidelné kontrole těsností, sledování provozních parametrů a včasném odhalení netěsností, což snižuje náklady na energii i opravy.
  • Při výběru je třeba klást důraz na garanci okamžitého zásahu, dostupnost náhradních dílů a jasně definované podmínky v nabídce, nikoliv pouze na cenu.
  • U provozů, kde kompresor pohání výrobní linku, je plný servis často ekonomicky výhodnější než základní kontroly, neboť minimalizuje riziko drahých neplánovaných odstávek.

Kompresory-vzduchotechnika
Vyberte správný kompresor pro provoz
Kompresory-vzduchotechnika nabízí průmyslové i menší kompresory, pneumatické příslušenství a odbornou podporu při výběru řešení.
Prohlédnout nabídku kompresorů

Obsah

Co servisní smlouva na kompresor v praxi obsahuje a jaké výhody přináší

Servisní smlouva na kompresor spojuje několik typů činností do jednoho balíčku. Podle rozsahu se pohybuje od základní inspekce až po takzvaný full service, kde dodavatel převezme prakticky veškerou starost o chod zařízení.

Běžná smlouva zahrnuje:

  • plánované prohlídky v pevně daných intervalech,
  • preventivní práce (výměna oleje, filtrů, kontrola těsnosti),
  • náhradní díly zahrnuté v ceně nebo se zvýhodněnou sazbou,
  • asistenční linku pro nahlášení poruchy mimo běžnou pracovní dobu,
  • možnost zapůjčení náhradní jednotky při delší odstávce,
  • doporučení k energetickým úpravám systému.

Rozdíl mezi jednotlivými úrovněmi je zásadní. Inspekce znamená jen kontrolu stavu bez zásahu. Údržba už řeší výměnu spotřebního materiálu. Plný servis (například model, který nabízí KAESER) kombinuje obojí s garancí dostupnosti a často i s energetickou optimalizací. Smlouva navíc bývá podmínkou pro udržení záruky výrobce, protože ta se často váže na použití originálních dílů a dodržení předepsaných intervalů.

Hlavní výhody servisní smlouvy na kompresor

Největší přínos servisní smlouvy je měřitelný přímo v provozních číslech. Nejde o abstraktní „klid v duši“, ale o konkrétní úspory a nižší riziko výpadku výroby.

Profesionální tip: Než podepíšete smlouvu, spočítejte si, kolik vás stála poslední neplánovaná odstávka kompresoru. Toto číslo je nejlepší argument pro vyjednávání podmínek s dodavatelem.

Mezi hlavní výhody servisní smlouvy patří:

  • vyšší dostupnost zařízení — pravidelné prohlídky odhalí opotřebení dřív, než způsobí poruchu,
  • nižší spotřeba energie — čisté filtry a odstraněné netěsnosti snižují energetické ztráty, které jsou jedním z nejčastějších zdrojů plýtvání ve stlačeném vzduchu,
  • delší životnost kompresoru — dodržené intervaly údržby chrání kompresní blok a motor,
  • vyšší zůstatková hodnota — zařízení se zdokumentovanou servisní historií se lépe prodává i posuzuje při odkupu,
  • snížené riziko pojistných či bezpečnostních komplikací — dodržování norem a pravidelné revize omezují provozní rizika.

Detekce netěsností přitom patří k rychle návratným opatřením. Únik na rozvodu vzduchu funguje jako neustále otevřený kohoutek, který platíte celý rok, a servisní technik ho při běžné prohlídce najde dřív než provozní personál. Kombinace nižší spotřeby energie a méně nákladných oprav se pak promítá přímo do nákladů na jednotku vyrobeného vzduchu, což je ukazatel, který dává smysl sledovat i malým provozům.

Jak servisní smlouva snižuje provozní rizika a náklady

Přínos smlouvy nestojí jen na papírových slibech. Jde o konkrétní mechanismy, které servisní technik provádí opakovaně a systematicky.

  1. Plánované výměny oleje a filtrů podle předepsaných intervalů, obvykle kolem 500 provozních hodin u oleje.
  2. Kontrola těsnosti rozvodů a spojů, kde vznikají největší energetické ztráty.
  3. Sledování provozních parametrů — tlaku, teploty a vlhkosti, které signalizují blížící se problém dřív, než dojde k poruše.
  4. Vzdálená diagnostika, díky které servisní partner reaguje na odchylku v datech dřív, než ji zaznamená obsluha na místě. Podrobněji se tématu věnuje diagnostika kompresoru pro efektivní provoz.
  5. Rychlá dostupnost dílů ze skladu a případné zapůjčení náhradní jednotky, pokud oprava trvá déle.

Návratnost investice do smlouvy se počítá jednoduše: porovnáte odhadované náklady na hodinu odstávky (ztracená produkce, přesčasy, penalizace za pozdní dodávku) s roční cenou smlouvy. U provozu, kde kompresor pohání celou výrobní linku, se smlouva často zaplatí už po jedné vyhnuté vážnější poruše. Výpočet nákladů na provoz kompresoru najdete rozepsaný v 7denním auditu nákladů na provoz kompresoru.

Jak vybrat servisní smlouvu na kompresor a co se ptát dodavatele

Při porovnávání nabídek se nedívejte jen na cenu za prohlídku. Rozdíl mezi levnou a drahou smlouvou bývá právě v tom, co je „pod čarou“ a co se ukáže až při první poruše.

Klíčová kritéria pro výběr:

  • garantovaná doba zásahu (SLA) vyjádřená v hodinách, ne jen slovy „co nejdříve“,
  • krytí opotřebitelných dílů a jasně napsané výjimky,
  • sklad náhradních dílů dodavatele a reálná dostupnost konkrétního modelu,
  • transparentní ceník bez skrytých příplatků za výjezd nebo práci mimo pracovní dobu,
  • možnost zapůjčení náhradní jednotky při delší opravě,
  • reference a zkušenost s daným typem a výkonem kompresoru.

Konkrétní otázky, které stojí za to položit: Co přesně smlouva pokrývá a co je z ní vyloučeno? Jaká je garantovaná dodací lhůta náhradních dílů, pokud nejsou skladem? Je možné servisní zásahy naplánovat mimo směny, aby nenarušily výrobu? A jak se řeší situace, kdy porucha přesáhne dohodnutou dobu opravy? Odpovědi na tyto otázky často odhalí víc než samotná cena v nabídce.

Intervaly údržby, které by servisní smlouva měla pokrývat

Kvalitní smlouva kopíruje reálné potřeby stroje, ne univerzální šablonu. Následující přehled slouží jako referenční rámec pro porovnání nabízeného rozsahu služeb.

Interval Typický úkon Kdo obvykle provádí
Denně Kontrola hladiny oleje, vypuštění kondenzátu Provozní personál
Týdně Kontrola a případná výměna vzduchových filtrů Provozní personál
Měsíčně Kontrola řemenů, těsnosti spojů a rozvodů Provozní personál / technik
Každých 500 h nebo 3 měsíce Výměna oleje a olejových filtrů Servisní technik
Ročně Kompletní servisní prohlídka, kontrola kompresního bloku Servisní technik

Provozní personál typicky zajišťuje denní a týdenní kontroly, zatímco odborné úkony patří do rukou servisního technika. Dobrá smlouva tyto dvě úrovně sladí tak, aby se odstávky pro roční servis plánovaly mimo špičku výroby. Časté chyby při vlastní obsluze kompresoru, které tento soulad narušují, popisuje článek o nejčastějších chybách při používání kompresorů.

Proč servisní smlouvy v praxi doporučujeme

Proč servisní smlouvy v praxi doporučujeme — overview diagram

Servisní smlouva se nevyplatí každému stejně. Tam, kde kompresor pohání jednu vedlejší pneumatickou pistoli, stačí základní inspekce jednou za rok. Tam, kde stlačený vzduch pohání celou výrobní linku a hodina odstávky stojí desetitisíce korun, je full service jasná volba bez ohledu na cenový rozdíl oproti základnímu balíčku.

Z reálných servisních zásahů opakovaně vidíme jeden vzorec: firmy, které smlouvu podcenily, řeší poruchy v nejhorší možný moment, o víkendu nebo uprostřed zakázky s termínem. Zapůjčení náhradní jednotky a sklad dílů pro smluvní partnery tento scénář prakticky eliminují.

**

Jak vám Kompresory-vzduchotechnika.cz pomůže se servisní smlouvou

Existují konkrétní alternativy k nahodilým zásahům bez smlouvy: technická podpora, sklad náhradních dílů, energetické audity i montáž nových jednotek pod jednou střechou.

Kompresory-vzduchotechnika

Pokud provozujete kompresor, na kterém stojí výroba, vyplatí se nechat si nejprve zpracovat energetický audit a teprve podle něj navrhnout rozsah servisní smlouvy, ne naopak. Součástí nabídky bývá i posouzení kvality upraveného vzduchu, které navazuje na program filtrace stlačeného vzduchu dle ISO 8573. Firemní zákazníci navíc mohou využít registraci pro speciální ceny a rychlejší zpracování poptávek. Pro konkrétní řešení, včetně jednotek úpravy stlačeného vzduchu do 18 bar, si vyžádejte nabídku přes produktovou stránku s technickými parametry a domluvte si nezávaznou konzultaci.

Užitečné zdroje a podklady

Pro hlubší pochopení tématu doporučujeme materiály od Atlas Copco k energetické efektivitě kompresorů, přehled intervalů údržby od HQCompresor a informace o smlouvách o údržbě od výrobců ALMiG a KAESER, které popisují jednotlivé úrovně servisních balíčků.

Užitečné zdroje a podklady — overview diagram

Časté dotazy

Jaká je životnost kompresoru?

Životnost pístového kompresoru se běžně pohybuje v řádu deseti až patnácti let provozu, u šroubového kompresoru bývá delší, pokud jsou dodržené předepsané intervaly výměny oleje a filtrů. Pravidelná údržba podle servisní smlouvy je jedním z nejsilnějších faktorů, které tuto dobu prodlužují.

Jaká je životnost šroubového kompresoru?

Šroubový kompresor při dodržené údržbě obvykle vydrží déle než pístový, protože má méně mechanicky opotřebovaných dílů v přímém kontaktu. Rozhodující je zejména pravidelná výměna oleje přibližně každých 500 provozních hodin a kontrola kompresního bloku při roční prohlídce.

Co se leje za olej do kompresoru?

Do kompresoru se lije olej určený přímo výrobcem pro daný typ stroje, obvykle syntetický nebo polosyntetický olej s vlastnostmi odolnými vysokým teplotám a tlaku. Použití nesprávného oleje může ohrozit záruku i funkci kompresního bloku, proto servisní smlouva s originálními díly toto riziko odstraňuje.

Co je lepší, kompresor nebo turbo?

Kompresor a turbodmychadlo řeší různé úlohy a nejde o zaměnitelné alternativy: stacionární průmyslový kompresor vyrábí stlačený vzduch pro pneumatické nářadí a výrobní procesy, zatímco turbodmychadlo dodává tlakový vzduch do spalovacího motoru vozidla. Otázka „co je lepší“ tedy závisí na tom, jaký problém řešíte, ne na univerzální odpovědi.

Vyplatí se servisní smlouva i menší dílně?

Ano, pokud výpadek kompresoru zastaví byť jen jednu klíčovou operaci, i menší dílna ušetří na předvídatelných nákladech a rychlejší dostupnosti dílů. U provozů s minimální zátěží může stačit i základní smlouva s roční inspekcí místo plného servisu.

Doporučené

Kolísání tlaku v systému: rychlé zásahy i trvalá řešení pro provozy

Technik kontroluje manometr stlačeného vzduchu

Kolísání tlaku v systému stlačeného vzduchu znamená nepravidelné výkyvy, poklesy nebo krátké přetlaky v rozvodech mezi kompresorem a spotřebiči. Prvních 15 minut řešte třemi kroky: zkontrolujte diferenciální tlak na filtrech, ověřte odtok kondenzátu z odlučovačů a zkontrolujte nastavení redukčního ventilu u problémového odběru.


Stručně:

  • Pokud se kolísání tlaku opakuje i po výměně filtrů a kontrole netěsností, je vhodné provést energetický audit systému.
  • Poddimenzované potrubí a nesprávná volba průměru trubek mohou způsobovat významné tlakové výkyvy, které je nutné správně navrhnout.
  • Zanesené filtry, odlučovače a netěsnosti tvoří hlavní příčiny trvalých deficitů tlaku ve systému.
  • Rychlé diagnostické kroky zahrnují instalaci trvalých manometrů, uzavírací testy a sledování reakce systému, což odhalí zdroj kolísání za jednu směnu.
  • Pravidelná údržba včetně kontroly filtrů, odváděčů a spojek je klíčová k dlouhodobému předcházení problémům s tlakem.

Obsah

Hlavní technické příčiny kolísání tlaku

Většina případů kolísání tlaku má jednu ze pěti opakujících se příčin. Rozpoznat tu svou je první krok k opravě, ne k výměně kompresoru.

  • Poddimenzované potrubí. Tlaková ztráta roste s průtokem exponenciálně, takže i mírné podhodnocení průměru trubky při rozšíření výroby vyvolá citelné výkyvy tlaku na konci větve. Atlas Copco doporučuje u hlavních rozvodů udržet pokles tlaku maximálně 0,1 baru vůči nejvzdálenějšímu bodu spotřeby.
  • Zanesené filtry a odlučovače. Ucpaná filtrační vložka nebo přeplněný odlučovač oleje dokážou samy o sobě způsobit okamžitý propad tlaku o výraznou hodnotu, která může dosáhnout až jednotek barů.
  • Netěsnosti v rozvodu. Jednotlivá netěsnost na spojce vypadá nevýznamně, ale desítky drobných úniků na starším rozvodu se sčítají a projeví se jako trvalý deficit tlaku ve špičce.
  • Pulzace kompresoru a chybějící akumulace. Pístový kompresor dodává vzduch v rázech. Bez dostatečně velkého vzdušníku se tyto rázy přenášejí přímo do rozvodu a projeví se jako cyklické kolísání tlaku na manometru.
  • Nevhodné armatury. Rychlospojky s malým průřezem, ostré devadesátistupňové ohyby a přebytečné odbočky zvyšují místní odpor a vytvářejí tlakovou ztrátu v hadici i v pevném potrubí, kde by ji čistě podle délky trasy nikdo nečekal.

Diplomová práce FSI VUT věnovaná projektování rozvodů stlačeného vzduchu potvrzuje, že kombinace netěsností, chybějící akumulace a nedostatečného odvádění kondenzátu je nejčastější příčinou energetických ztrát v provozech, kde se kolísání tlaku řeší až po letech provozu.

Jak rychle a systematicky diagnostikovat kolísání tlaku

Diagnostika kolísání tlaku v systému nemusí trvat dny. Systematický postup s levnými manometry odhalí zdroj problému během jedné směny.

  1. Osaďte trvalé manometry na klíčových bodech — u výstupu kompresoru, na vstupu do vzdušníku a na konci nejdelší nebo nejvytíženější větve rozvodu.
  2. Přidejte diferenční manometry na filtrační stupně, aby bylo vidět rozdíl tlaku před a za filtrem, ne jen absolutní hodnotu.
  3. Proveďte uzavírací test větví — postupně uzavírejte jednotlivé odběry a sledujte, zda se tlak v hlavním rozvodu vrátí do normy.
  4. Odpojte podezřelé spotřebiče jeden po druhém a zaznamenejte reakci tlaku, čímž izolujete zdroj kolísání od zbytku sítě.
  5. Porovnejte čas reakce regulátoru se specifikací výrobce. Zpomalená reakce často ukazuje na opotřebenou membránu nebo ucpaný pilotní vzduch.

Měření bez záznamu je jen momentka. Vedení jednoduchého provozního logu s časem, tlakem a poznámkou o stavu výroby ukáže trend, který jediné odečtení manometru neodhalí.

Profesionální tip: Zapište si tlak vždy ve stejnou denní dobu a při srovnatelném zatížení výroby. Kolísání tlaku vypadá jinak při plném chodu linky a jinak při ranním rozjezdu, a bez tohoto kontextu snadno porovnáte nesrovnatelné hodnoty.

Podrobnější postup diagnostiky kompresoru a interpretace naměřených hodnot najdete v návodu na diagnostiku kompresoru pro efektivní provoz.

Rychlá opatření, která problém často vyřeší ještě během směny

Než sáhnete po investici do nového potrubí, prověřte šest kroků, které nevyžadují odstávku ani nákup.

  • Vyměňte nebo vyčistěte filtrační vložky a znovu ověřte diferenciální tlak. Pokud po výměně klesne na normální hodnotu, byl to filtr, ne rozvod.
  • Zkontrolujte a přeseřiďte redukční ventily. Po dlouhém provozu regulační pružina často povolí a ventil pak kolísá kolem nastavené hodnoty místo aby ji držel stabilně.
  • Po seřízení pružinu na chvíli uvolněte a znovu dotáhněte na požadovanou hodnotu, aby se odstranila mechanická hystereze.
  • Vyčistěte nebo opravte odváděče kondenzátu a vadné ventily rovnou vyměňte. Zanedbaný odváděč je jedna z nejčastějších praktických příčin postupného omezování průtoku, protože se v systému hromadí kondenzát bez varování.
  • U kritického odběru dočasně přidejte přenosný vzdušník. Vyrovná krátkodobé špičky bez zásahu do centrální kompresorové stanice.
  • Odstraňte zbytečné rychlospojky a snižte počet armatur na trase. Výměna rychlospojek za trvalé šroubení bývá jedním z nejlevnějších zásahů s nejviditelnějším dopadem na celkovou tlakovou ztrátu v systému.

Kompletní přehled typů odváděčů a jejich údržby najdete v článku o odváděčích kondenzátu.

Trvalá řešení pro stabilní tlak v rozvodu

Pokud rychlá opatření problém jen zmírní, ale nevyřeší, je čas na konstrukční úpravu rozvodu. Čtyři oblasti mají největší dopad na dlouhodobou stabilitu tlaku.

  • Dimenzování potrubí a kruhové rozvody. Okružní (kruhové) potrubí rozděluje odběr z obou stran a výrazně tlumí lokální propady tlaku oproti slepé větvi. Výpočet ekvivalentních délek metodou Darcy-Weisbach nebo pomocí nomogramů patří ke standardním nástrojům při návrhu průměru trubek.
  • Vzdušník podle FAD. Objem vzdušníku se volí podle skutečné dodávky vzduchu kompresoru (FAD) a podle charakteru odběru, ne podle výkonu motoru. Vzdušník umístěný blízko kritického spotřebiče často nahradí dražší úpravu celé kompresorové stanice.
  • Filtrace a sušení podle ISO 8573. Volba filtračních stupňů a sušičky se odvíjí od požadované třídy čistoty vzduchu podle normy ISO 8573. Podhodnocená filtrace vede k opakovanému kolísání tlaku kvůli rychlému zanášení.
  • Modernizace armatur a obtoky pro údržbu. Komponenty s vyšším průtokovým koeficientem Cv snižují místní ztráty, a obtok kolem filtrů umožní servis bez odstavení celé linky.

Pokles tlaku v síti může znamenat citelně vyšší energetické náklady, protože kompresor musí dohánět ztrátu vyšším výkonem. Cílová celková tlaková ztráta v systému by měla zůstat na nízké úrovni vstupního tlaku pro zachování účinnosti.

Při plánování rozšíření výroby má smysl navrhnout potrubí s rezervou průtoku, protože dodatečné zvětšení průměru trubek je v provozu mnohem nákladnější než správný návrh napoprvé. Konkrétní postup výběru výkonu s rezervou popisuje průvodce výběrem průmyslového kompresoru.

Program údržby, který kolísání tlaku odhalí dřív než výroba

Pravidelná údržba je jediný způsob, jak zachytit kolísání tlaku v systému dřív, než ovlivní kvalitu výstupu.

  1. Filtry a diferenciální manometry – kontrola jednou týdně, výměna vložky při dosažení hraničního rozdílu tlaku doporučeného výrobcem.
  2. Odváděče kondenzátu – funkční test měsíčně, elektronické odváděče s automatickou diagnostikou snižují riziko přehlédnutí poruchy.
  3. Těsnění a spojky – ultrazvuková kontrola netěsností při plánovaných odstávkách, minimálně jednou za čtvrtletí.
  4. Trvalé manometry a záznam trendu – denní odečet a zápis do provozního logu, se zaměřením na postupný pokles tlaku v čase a na počet startů a zastavení kompresoru.

Sledujte hlavně trend, ne jednotlivé hodnoty. Postupně klesající tlak nebo rostoucí frekvence cyklování kompresoru signalizuje problém dřív, než se projeví na hotových výrobcích. Pro automatizovaný sběr dat a alarmy má smysl podívat se na možnosti automatizace stlačeného vzduchu.

Zkušenost z praxe: kdy řešit sám a kdy zavolat servis

Kompresory-vzduchotechnika řeší dotazy na kolísání tlaku v systému denně, od drobných provozů po výrobní haly s desítkami pneumatických stanic. Vzorec je vždy podobný: technik nejdřív zkontroluje filtry a odvod kondenzátu, a teprve když se tlak nevrátí do normy, hledá se dál.

Interní zásah dává smysl tam, kde diagnostika ukáže jasnou, lokální příčinu, například jeden zanesený filtr nebo jednu netěsnou spojku. Jakmile se ale kolísání objevuje na více místech rozvodu současně, nebo se opakuje i po výměně filtrů, vyplatí se energetický audit. Odhalí, jestli je vinen podhodnocený průměr potrubí, špatně zvolený vzdušník, nebo souběh několika drobných příčin, které se navzájem zesilují.

Provozy, které po opravném zásahu doplnily akumulaci a přeřešily filtraci, obvykle hlásí výrazně klidnější chod pneumatických válců a méně zmetků na přesných operacích. Nejde o univerzální zázrak, ale o logický důsledek stabilnějšího přívodu vzduchu.

— Zdeněk

Řešení kolísání tlaku od úpravy vzduchu po servisní zásah

Nabízí se komponenty popisované v článku jako trvalé řešení kolísání tlaku, ne obecný katalog kompresorů.

Kompresory-vzduchotechnika

V kategorii úpravy vzduchu najdete regulační ventily, filtrační stupně a vzdušníky navržené přesně pro stabilizaci tlaku v rozvodu, ne jen pro základní odstranění vlhkosti. Filtrace podle normy ISO 8573 zajistí, že vybraný stupeň skutečně odpovídá požadované třídě čistoty vzduchu ve vaší výrobě, a ne odhadu od oka. Pro provozy s vyššími nároky na korozní odolnost jsou k dispozici i nerezové úpravné jednotky řady A1X.

Pokud si nejste jistí, kde přesně kolísání tlaku v systému vzniká, je možné si objednat diagnostiku nebo konzultaci u specializované firmy. Technik projde rozvod, změří kritické body a navrhne konkrétní úpravu, ne obecné doporučení z internetu.

Časté dotazy

Co přesně znamená kolísání tlaku v systému stlačeného vzduchu?

Jde o nepravidelné výkyvy, poklesy nebo krátkodobé přetlaky v rozvodu mezi kompresorem a spotřebiči, obvykle způsobené netěsnostmi, zanesenými filtry nebo chybějící akumulací.

Pomůže vzdušník vyřešit kolísání tlaku?

Vzdušník tlumí pulzace z kompresoru a kryje krátkodobé špičky odběru, ale musí být dimenzován podle skutečné dodávky vzduchu (FAD), jinak problém jen částečně zmírní.

Jak často kontrolovat filtry, aby nezpůsobily pokles tlaku?

Diferenciální tlak na filtrech kontrolujte alespoň jednou týdně a vložku vyměňte při dosažení hraničního rozdílu doporučeného výrobcem, protože zanesený filtr může způsobit propad tlaku o 0,7 až 1 bar.

Kdy má smysl objednat energetický audit místo vlastní opravy?

Pokud se kolísání tlaku opakuje na více místech rozvodu i po výměně filtrů a kontrole netěsností, audit odhalí systémovou příčinu, kterou lokální zásah nevyřeší.

Doporučené

120 000–160 000 Kč ročně: provozní náklady sušičky pro techniky a nákupčí

Detail sušičky stlačeného vzduchu v technické místnosti

Provozní náklady sušičky stlačeného vzduchu tvoří většinu elektřina, zbytek tvoří údržba, náhradní díly a amortizace zařízení. Nejvíc peněz sežere zbytečně vysoký provozní tlak, nedostatečně chlazený vstupní vzduch a přísnější rosný bod, než aplikace skutečně vyžaduje. Normu ISO 8573-1 tu není radno brát jako formalitu, protože přesně určuje, za kolik korun čtenář kupuje každý stupeň sušší vzduch.


Stručně:

  • Zvýšení provozního tlaku nad 7 barů vede k výraznému nárůstu energetických nákladů, přičemž každé zvýšení o 0,07 baru spotřebu zvýší přibližně o 0,5 procenta.
  • Náklady na energii jsou největší položkou v rozpočtu, u adsorpčních sušiček navíc i energie na regeneraci vysoušecího média, což se odráží v vyšší spotřebě.
  • Servis, výměna vysoušecího média a odvod kondenzátu tvoří významnou část nákladů, přičemž zanedbání údržby zvyšuje riziko drahých poruch a koroze.
  • Provozní teplota vzduchu a správná volba typu sušičky podle požadovaného rosného bodu výrazně ovlivňují spotřebu energie a celkové náklady.
  • Rady pro úspory zahrnují snižování provozního tlaku, monitoring úniků stlačeného vzduchu a centralizaci zařízení, což může přinést úspory již během prvního roku provozu.

Obsah

Provozní náklady sušičky: z čeho se skládají

Energie je u sušičky stlačeného vzduchu vždy nejtěžší položkou v rozpočtu. U chladicí sušičky jde o příkon kompresorového chladicího okruhu a ventilátoru, u adsorpční sušičky navíc o energii spotřebovanou při regeneraci vysoušecího média, ať probíhá ohřevem, nebo ztrátou části stlačeného vzduchu do regeneračního cyklu. Rozdíl mezi oběma typy je zásadní pro celkový rozpočet a probereme ho podrobněji v sekci o výpočtu spotřeby.

Druhou největší kapitolou je servis a spotřební materiál. Sem patří výměna vysoušecího média (silikagel nebo molekulární síto u adsorpčních jednotek), filtrační vložky, těsnění ventilů a pravidelné kontroly chladiva u chladicích sušiček.

Třetí položkou jsou náklady spojené s poruchou a odvodem kondenzátu. Špatně fungující nebo poddimenzovaná sušička nechá do rozvodu proniknout vlhkost, která způsobuje korozi potrubí, poškození pneumatických prvků a kontaminaci výroby. Odvod kondenzátu vyžaduje funkční kondenzátní odlučovače a jejich pravidelnou revizi, jinak se náklady jen přesunou jinam v systému.

Poslední složkou je amortizace. Sušička má typickou životnost 10 až 15 let, pokud dostane odpovídající údržbu. Do rozpočtu se tedy promítá i pořizovací cena rozpočítaná na roky provozu, nejen běžný servis.

Souhrn hlavních položek:

  • Energie – příkon kompresoru sušičky, u adsorpčních jednotek i regenerace média
  • Servis a náhradní díly – filtry, vysoušecí médium, těsnění, senzory rosného bodu
  • Odvod kondenzátu – funkční odlučovače a jejich revize
  • Náklady na poruchu – koroze rozvodů, prostoje výroby, opravy navazujících komponent
  • Amortizace – rozpočítaná pořizovací cena na plánovanou dobu životnosti

Jak tlak a teplota ovlivňují náklady na provoz

Provozní tlak a vstupní teplota vzduchu patří mezi parametry, které nejvíc rozhodují o tom, kolik sušička skutečně spotřebuje. Zvýšení tlaku nad 7 barů zvyšuje spotřebu energie kompresoru přibližně o půl procenta na malé kroky navíc. Tento korekční faktor se v praxi počítá kumulativně, takže systém běžící na 8,5 barech místo nutných 7 barů zaplatí měřitelně víc, aniž by výroba získala jakoukoli výhodu.

Vyšší vstupní teplota vzduchu má podobný efekt jinou cestou. Podceněná okolní nebo vstupní teplota snižuje kapacitu sušičky a zvyšuje riziko kondenzace v rozvodu, takže sušička musí pracovat intenzivněji, aby udržela požadovaný rosný bod.

Volba mezi chladicí a adsorpční sušičkou se odvíjí právě od požadovaného rosného bodu podle ISO 8573-1. Chladicí sušičky obvykle dosahují rosného bodu kolem +3 °C a jsou energeticky výhodnější pro běžné aplikace. Adsorpční sušičky zvládnou rosný bod hluboko pod bodem mrazu, což vyžaduje víc energie, ale je nutné pro lakovny, farmaceutickou výrobu nebo potravinářství.

Profesionální tip: Před nákupem nové sušičky si nechte změřit reálnou vstupní teplotu vzduchu v letním provozu, nikoli jen katalogovou hodnotu kompresorovny – rozdíl několika stupňů dokáže poddimenzovat i správně vybraný model.

Kolik stojí provoz sušičky: výpočet a příklad

Roční náklady na energii sušičky se dají odhadnout jednoduchým vzorcem: příkon v kilowattech vynásobený počtem provozních hodin za rok a cenou elektřiny za kilowatthodinu, upravený korekčními faktory za tlak a teplotu.

  1. Zjistěte příkon sušičky – u chladicí jednotky jde o štítkový příkon kompresoru a ventilátoru, u adsorpční o příkon plus energii regeneračního cyklu.
  2. Vynásobte provozními hodinami – typický třísměnný provoz znamená 6 000 až 8 000 hodin ročně.
  3. Připočtěte cenu elektřiny – při ceně kolem 4 až 5 Kč/kWh pro průmyslové odběratele vychází roční náklad na energii u středně velké chladicí sušičky (5 kW) v třísměnném provozu na přibližně 120 000 až 160 000 Kč jen za elektřinu.
  4. Upravte korekčním faktorem tlaku – provoz o 0,5 baru výš než nutné navýší tuto částku o jednotky procent, u větších systémů to znamená desetitisíce korun ročně navíc.

Adsorpční sušička se stejným průtokem obvykle spotřebuje víc energie díky regeneraci, ale rekuperace tepla u vysoušecích systémů dokáže tento rozdíl výrazně stáhnout, protože využívá odpadní teplo z kompresorového stanoviště k ohřevu regeneračního vzduchu.

Klíčové číslo: malá odchylka v provozním tlaku, řekněme 0,5 baru nad požadovanou hodnotu, se v korekčních faktorech projeví jako trvalý přírůstek spotřeby kompresoru v řádu jednotek procent, který se sčítá po celou dobu provozu sušičky.

Výsledek je citlivý především na vstupní teplotu a tlak – dva parametry, které provozní technik ovlivní bez investice do nového zařízení.

Údržba sušičky: náklady a servisní intervaly

Servisní interval sušičky se liší podle typu, ale ignorování doporučených lhůt patří k nejdražším chybám v provozu stlačeného vzduchu. Chladicí sušičky vyžadují kontrolu chladicího okruhu a čištění kondenzátoru jednou až dvakrát ročně, adsorpční jednotky potřebují častější kontrolu ventilů a senzorů rosného bodu, protože jejich cyklické přepínání komor namáhá mechanické součásti mnohem víc.

Technik prohlíží kondenzátor a ventily sušičky

Výměna vysoušecího média se u adsorpčních sušiček řeší jednou za 3 až 5 let, podle kvality vstupního vzduchu a kvality filtrace před sušičkou. Zanedbaná filtrace zkracuje životnost média a nutí k dřívější, dražší výměně.

Mezi varovné signály, které předchází nákladné poruše, patří:

  • Rostoucí hluk nebo vibrace kompresorové jednotky sušičky
  • Pomalejší dosažení požadovaného rosného bodu
  • Časté cyklování ventilů u adsorpční jednotky mimo běžný rytmus
  • Viditelná koroze nebo vlhkost za odlučovačem kondenzátu

Celkové náklady vlastnictví se vyplatí počítat na celou dobu životnosti, nejen na první roky provozu, protože zanedbaná údržba v raných letech se vrátí ve výrazně vyšších opravách později.

Jak snížit náklady sušičky: rychlá opatření s návratností

Snížení provozních nákladů sušičky nemusí čekat na novou investici. Několik kroků se vrátí už během prvního roku provozu.

  1. Snižte provozní tlak na skutečně nutnou úroveň – i pokles o 0,3 až 0,5 baru se projeví měřitelnou úsporou energie kompresoru i sušičky.
  2. Zvažte rekuperaci tepla u adsorpčních sušiček – odpadní teplo z kompresorovny snižuje energii potřebnou na regeneraci média a zkracuje návratnost investice do tepelného výměníku.
  3. Zaveďte monitoring a rychlou detekci úniků – neefektivní systémy stlačeného vzduchu ztrácí únikem až 25 % energie, a to platí i pro sušený vzduch, za který provoz zaplatil navíc.
  4. Centralizujte zdroje sušení – agregace více menších sušičů do jednoho efektivnějšího systému snižuje jak energetickou, tak servisní zátěž.

Profesionální tip: Naplánujte měření rosného bodu a tlaku před i po jakémkoli zásahu do systému – bez čísel se úspora jen odhaduje, s měřením se dá dokázat a obhájit před vedením firmy.

Jak k odhadu nákladů přistupuje Kompresory-vzduchotechnika

Jsou dostupné technické poradenství a energetické audity zaměřené přímo na provoz sušičky v kontextu celého systému stlačeného vzduchu, nikoli izolovaně. Pro přesný odhad potřebujeme od klienta základní provozní data: požadovaný průtok, provozní tlak, vstupní teplotu vzduchu a režim provozu (jedna, dvě nebo tři směny).

Na základě těchto údajů lze doporučit vhodný typ sušičky i realistický odhad ročních provozních nákladů. Zájemcům o podrobnější rozbor doporučujeme konzultaci nebo energetický audit s konkrétním návrhem úspor na míru danému provozu.

Jak k odhadu nákladů přistupuje Kompresory-vzduchotechnika — overview diagram

Kompletní řešení pro úpravu vzduchu na jednom místě

Je k dispozici přímý přístup k technologiím, které provozní náklady sušičky skutečně ovlivňují, bez nutnosti skládat řešení od několika dodavatelů. Sortiment zahrnuje jednotky úpravy stlačeného vzduchu do 18 bar, které kombinují filtraci a sušení do jednoho kompaktního celku.

Kompresory-vzduchotechnika

Pro provozy s přísnými požadavky na čistotu vzduchu je k dispozici program filtrace stlačeného vzduchu podle ISO 8573, který pomáhá zvolit správnou třídu čistoty bez zbytečného přeinvestování do nižšího rosného bodu, než aplikace potřebuje. Kromě prodeje zařízení je možné využít nabídku návrhů řešení na klíč, montáže a energetických auditů, které odhalí skutečné rezervy v konkrétní kompresorovně. Pro individuální kalkulaci provozních nákladů a doporučení vhodné sušičky lze využít kontakt uvedený na stránkách specialistů přes sortiment pneumatických řešení a popsat svůj provozní režim.

Užitečné zdroje k tématu

Časté dotazy

Co nejvíc ovlivňuje provozní náklady sušičky?

Nejvíc rozhoduje spotřeba energie, kterou zvyšuje zbytečně vysoký provozní tlak a vysoká vstupní teplota vzduchu. Druhou nejvýznamnější položkou je pravidelný servis a výměna vysoušecího média.

Jak často se u adsorpční sušičky mění vysoušecí médium?

Vysoušecí médium se u adsorpčních sušiček typicky vyměňuje jednou za 3 až 5 let, v závislosti na kvalitě vstupní filtrace a zatížení systému.

Je chladicí sušička levnější na provoz než adsorpční?

Pro běžné rosné body kolem +3 °C je chladicí sušička energeticky výhodnější. Adsorpční sušička je nutná tam, kde aplikace vyžaduje výrazně nižší rosný bod podle ISO 8573-1.

Jak moc ušetří snížení provozního tlaku?

Každých 0,07 baru nad potřebných 7 barů zvyšuje spotřebu kompresoru přibližně o 0,5 %, takže i malé snížení tlaku se projeví měřitelnou roční úsporou.

Kdo pomůže s výpočtem provozních nákladů konkrétní sušičky?

Jsou dostupné technické poradenství a energetické audity, které na základě reálného průtoku, tlaku a teploty stanoví realistický odhad provozních nákladů.

Doporučené

5 kroků jak spočítat a ověřit spotřebu vzduchu v provozu

Technik kontroluje snímač průtoku stlačeného vzduchu

Spočítat spotřebu vzduchu znamená sečíst průtoky všech připojených spotřebičů vážené jejich reálným vytížením, převést výsledek na společný referenční stav ANR nebo FAD, přičíst úniky a doplnit provozní rezervu. Výsledná hodnota se udává v litrech za minutu nebo v metrech kubických za hodinu. Doporučuje se ji ověřit krátkodobým měřením průtoku přímo v provozu, protože katalogové údaje výrobců bývají optimistické.


Stručně:

  • Při výpočtu spotřeby vzduchu je nutné převést naměřené objemy na jednotný referenční stav a zohlednit úniky a provozní rezervu.
  • Výsledný průtok se udává v litrech za minutu nebo v metrech kubických za hodinu a je vhodné jej ověřit měřením přímo v provozu.
  • Pro odhad spotřeby u jednotlivých zařízení se používá vzorec založený na počtu zdvihů, objemu na zdvih a tlaku s přihlédnutím k faktoru vytížení.
  • Celková spotřeba se vypočítá jako součet průtoků všech spotřebičů s jejich vytížením a k tomu se přičítají úniky v rozvodech, které je vhodné změřit při odstaveném provozu.
  • Kontinuální měření a monitoring v reálném čase pomáhají přesněji odhalit úniky a přizpůsobit dimenzování kompresorové stanice skutečným provozním podmínkám.

Obsah

Základní vzorce a jednotky pro výpočet spotřeby vzduchu

Než začnete sčítat spotřebiče, potřebujete zvládnout dvě věci: přepočet objemu na průtok a pochopení referenčních podmínek. Bez nich se čísla z různých zdrojů nedají srovnávat.

Objem, který spotřebič spotřebuje za jeden cyklus, se počítá jako plocha pístu (nebo membrány) vynásobená zdvihem. U pístového válce s průměrem pístu 40 mm a zdvihem 100 mm je plocha přibližně 12,57 cm², objem na zdvih tedy 125,7 cm³.

Tento objem pak přepočítáte na l/min vynásobením počtem cyklů za minutu. Deset cyklů za minutu při objemu 125,7 cm³ dá zhruba 1,26 l/min při provozním tlaku, ale bez korekce na tlak.

Právě tady vstupuje do hry normalizace:

  • ANR (Atmosphère Normale de Référence) je referenční stav podle francouzské normy, běžně používaný evropskými výrobci kompresorů.
  • FAD (Free Air Delivery) vyjadřuje průtok přepočtený na podmínky okolního vzduchu při sání, tedy skutečný výkon kompresoru „nasátý ze vzduchu“.
  • Oba standardy řeší stejný problém: objem plynu se výrazně mění s tlakem a teplotou, takže bez převodu na jednotný základ nelze porovnávat spotřebu naměřenou při 6 barech se spotřebou při 8 barech.
  • Metodika měření a zkoušek kompresorů podle ISO 1217 definuje, jak se FAD správně stanovuje v laboratorních i provozních podmínkách, a je referenčním standardem, ke kterému se vztahují štítkové hodnoty většiny průmyslových kompresorů.

Výpočet spotřeby vzduchu pro pneumatický válec

Pro jednotlivý pneumatický válec existuje jednoduchý a v technické praxi zavedený vzorec:

Q = Z · (qp + qz) · n · 0,1

  1. Z je počet zdvihů válce za minutu (frekvence cyklů).
  2. qp je objem vzduchu potřebný na pracovní zdvih (v litrech), qz je objem na zpětný zdvih.
  3. n představuje absolutní tlak v barech (přetlak plus atmosférický tlak).
  4. Konstanta 0,1 převádí výsledek do praktických jednotek l/min.

Modelový příklad: válec s pracovním zdvihem qp = 0,05 l a zpětným zdvihem qz = 0,04 l, frekvencí Z = 20 cyklů/min, při tlaku n = 7 bar absolutních. Výpočet: Q = 20 · (0,05 + 0,04) · 7 · 0,1 = 1,26 l/min. Na hodinový provoz to dá přibližně 0,0756 m³/h.

Zásadní rozdíl je mezi jednočinnými válci, které spotřebovávají vzduch jen na jednom zdvihu, a dvojčinnými, kde se počítá s oběma směry pohybu. Dvojčinný válec má tedy prakticky vždy vyšší spotřebu při stejné frekvenci cyklů.

Jak sečíst spotřebu všech zařízení a započítat úniky

Jeden válec spočítáte snadno. Problém nastává, když v provozu běží desítky spotřebičů najednou a každý má jiné vytížení.

Základní vzorec pro celkovou spotřebu vypadá takto: Σ(qi · di) + Q_leak, kde qi je jmenovitý průtok jednotlivého spotřebiče a di faktor vytížení (duty cycle) vyjádřený jako podíl času, kdy zařízení skutečně odebírá vzduch.

  • Spotřebič běžící nepřetržitě má di = 1,0, zatímco pneumatický nástroj používaný jen pár minut za hodinu může mít di kolem 0,1 až 0,2.
  • U spotřebičů, které nikdy neběží současně na plný výkon, použijte vážený průměr podle skutečného provozního cyklu.
  • U spotřebičů, které mohou být zapnuté současně (typicky víc stanic na jedné lince), počítejte se součtem jejich maximálních odběrů v okamžiku souběhu.
  • Únik (Q_leak) se do výpočtu započítává jako samostatná položka, protože netěsnosti v rozvodech spotřebovávají vzduch nepřetržitě, bez ohledu na to, zda výroba běží.

Odhad úniků „od stolu“ bývá nepřesný. Praxí ověřený postup je změřit spotřebu při odstaveném provozu, kdy jediný odběr představují právě netěsnosti.

Profesionální tip: Pokud nemáte k dispozici měřicí techniku, nechte kompresor běžet o víkendu, kdy je výroba odstavená, a sledujte, jak často se spíná. Každý start znamená, že se do systému přes únik ztrácí vzduch, který jste zaplatili.

Měření v praxi: průtokoměry, senzory a kontinuální monitoring

Výpočet na papíře je startovní bod, ne konečná hodnota. Reálný profil spotřeby se liší podle směny, sezóny i stavu rozvodů, a proto se v průmyslové praxi kombinuje výpočet s měřením.

K dispozici jsou v zásadě tři úrovně technologie:

  • Klasické průtokoměry instalované na hlavní větev nebo na jednotlivé úseky rozvodu, které dávají okamžitý přehled o odběru.
  • Inteligentní senzory s komunikací IO‑Link, například řada MP‑F, které měří současně průtok, tlak, teplotu a vlhkost a předávají data do řídicího systému v reálném čase.
  • Cloudové platformy pro sběr dat, které z naměřených hodnot generují grafy, reporty a alarmy při překročení limitů, takže anomálii odhalíte dřív, než se projeví na faktuře za energie.

Pro spolehlivý profil spotřeby se doporučuje měřit minimálně jeden týden provozu, aby se zachytily všechny provozní režimy, včetně víkendů a směnových špiček. Kratší měření snadno podhodnotí nebo nadhodnotí skutečnou spotřebu.

Kontinuální monitoring navíc umožňuje včasně odhalit rozvíjející se únik dřív, než naroste na desítky procent celkové spotřeby, a dává provoznímu inženýrovi statistiku vytížení, ze které lze plánovat případné rozšíření kompresorové stanice.

Technik nastavuje průmyslový snímač monitorování vzduchu

Jak dimenzovat kompresor podle vypočtené spotřeby

Vypočtená a naměřená hodnota spotřeby je vstupem, ne finálním číslem pro výběr kompresoru. Mezi výpočtem a nákupem stojí ještě rozhodnutí o rezervě a řízení.

  • Cílový průtok kompresoru se stanovuje jako průměrná spotřeba navýšená o rezervu na špičkové odběry a případný budoucí růst výroby, obvykle o desítky procent nad průměr.
  • Velikost vzdušníku (zásobníku) tlumí krátké špičky odběru a snižuje počet spínacích cyklů kompresoru, což prodlužuje jeho životnost.
  • U provozů s proměnlivým odběrem se vyplatí zvážit řízení otáčkami nebo kombinaci menšího a většího kompresoru, aby stroj neběžel zbytečně na plný výkon při nízkém odběru.

Přehled produktové řady kompresorů pomáhá porovnat výkonové třídy podle vypočteného průtoku a zvolit stupeň rezervy odpovídající vašemu provozu.

Krok za krokem: od výpočtu ke ověření měřením

Celý postup má smysl rozdělit do pěti kroků, které na sebe navazují a dají se zopakovat v jakémkoli provozu.

  1. Sběr dat – vypište technické listy všech spotřebičů, jejich jmenovitý průtok a reálný počet cyklů za směnu.
  2. Výpočet Σ(qi · di) – u každého spotřebiče určíte faktor vytížení a vynásobíte jmenovitý průtok.
  3. Přidání úniků a rezervy – k součtu přičtete odhadnutý nebo naměřený únik a navýšíte hodnotu o bezpečnostní rezervu.
  4. Nasazení měření – instalujete průtokoměr nebo senzor a porovnáte naměřený profil s výpočtem po dobu alespoň týdne provozu.
  5. Úprava dimenzování – podle rozdílu mezi výpočtem a měřením upravíte velikost kompresoru, nebo naopak identifikujete úniky ke zpětné opravě.

Profesionální tip: Začněte hrubým odhadem podle jmenovitých hodnot, ale nikdy jím dimenzování nekončí. Krátké měření na klíčových větvích rozvodu odhalí rozdíly, které katalogová čísla nikdy nezachytí.

Zkušenost s monitoringem spotřeby vzduchu v praxi

Z desítek provozních auditů, se kterými se v Kompresory-vzduchotechnika setkáváme, vyplývá jedna opakující se věc: firmy počítají spotřebu na základě štítkových hodnot a pak se diví, proč kompresor běží třikrát déle, než by měl. Diagnostika a odstranění netěsností přitom může přinést významné úspory energie, stejně jako zavedení průběžného měření spotřeby díky lepšímu řízení kompresorové stanice. Odborný audit doporučuji tam, kde provoz nemá vlastní měřicí techniku nebo kde se výsledky DIY měření zásadně liší od výpočtu.

— Zdeněk

Jak vám může Kompresory-vzduchotechnika pomoct s výpočtem a dimenzováním

Výpočet na papíře je dobrý první krok, ale skutečnou jistotu dá jen kombinace měření a odborného posouzení stavu rozvodů. Nabízíme kombinaci měření, dodávky komponent a servisu na jednom místě, aby zákazník nemusel tyto služby řešit u více dodavatelů.

Kompresory-vzduchotechnika

Zajišťujeme měření spotřeby přímo v provozu, návrh vhodné velikosti kompresoru na základě naměřených dat, dodávku jednotek úpravy stlačeného vzduchu do 18 bar a filtrace podle programu filtrace stlačeného vzduchu dle ISO 8573, montáž i následný servis. Pokud vaše aktuální výpočty nesedí s realitou spotřeby, nebo řešíte podezření na velké úniky, kontaktujte nás s poptávkou na měření nebo energetický audit. Rádi navrhneme řešení na míru konkrétnímu provoznímu profilu.

Časté dotazy

Jak spočítat spotřebu vzduchu pro celý provoz?

Sečtěte jmenovité průtoky všech spotřebičů vážené jejich faktorem vytížení, přidejte naměřený únik a bezpečnostní rezervu, výsledek převeďte na společný referenční stav ANR nebo FAD.

Jak z příkonu kompresoru vypočítat spotřebu vzduchu?

Příkon motoru přímo neurčuje průtok vzduchu, protože závisí na účinnosti a tlaku. Skutečný průtok (FAD) najdete na štítku kompresoru nebo ho ověříte měřením průtokoměrem za daných provozních podmínek.

Jak zjistit spotřebu vzduchu, pokud nemám technické listy?

Nejrychlejší cestou je krátkodobé měření pomocí přenosného průtokoměru nebo senzoru s technologií IO‑Link přímo na hlavní větvi rozvodu, ideálně po dobu alespoň jednoho týdne provozu.

Jaký je rozdíl mezi ANR a FAD při výpočtu spotřeby vzduchu?

ANR je referenční stav definující standardní podmínky tlaku, teploty a vlhkosti, zatímco FAD vyjadřuje skutečný výkon kompresoru přepočtený na tyto podmínky sání. Bez tohoto přepočtu nelze srovnávat průtoky naměřené při různém tlaku.

Doporučené

Nešetřete na páteři: návrh plastového rozvodu vzduchu pro techniky

Plastové hlavní vzduchové potrubí v hale

Plastový rozvod na bázi PA12 a nástrčných spojek (push‑fit) je vhodný pro dílny a lehký až středně náročný průmysl do pracovního tlaku typického pro tyto systémy. Podmínkou je správné dimenzování průměrů podle spotřeby vzduchu, kvalitní filtrace a sušení a instalace podle pokynů výrobce. Pro těžší provozy s vysokými nároky na mechanickou odolnost zůstává lepší volbou hliníkový systém. Pokud si nejste jistí, jaký typ rozvodu vaše provozy potřebují, technická podpora Kompresory-vzduchotechnika ověří návrh ještě před nákupem.


Stručně:

  • Plastové rozvody PA12 s push‑fit spoji zvládají pracovní tlak do 16 barů, ale jsou méně odolné vůči mechanickému poškození a agresivnímu prostředí.
  • Hliníkové systémy jsou vhodnější pro náročnější provozy s vyššími nároky na mechanickou odolnost a dlouhodobou stabilitu parametrů.
  • Při dimenzování rozvodu je klíčové spočítat skutečnou spotřebu vzduchu a přidat rezervu na budoucí rozšíření místo přesného naplánování průměru.
  • Montáž plastových trubek vyžaduje přesnost, správné odjehlení, zasunutí do spojky a pevné upevnění, přičemž tlaková zkouška odhalí netěsnosti.
  • Kombinace hliníkové páteře s plastovými větvemi je nejefektivnější řešení pro vyvážení výkonu, odolnosti a nákladů v dílnách a středně velkých provozech.

Obsah

Plast, nebo hliník: jak vybrat materiál rozvodu vzduchu

Volba mezi plastovým a hliníkovým rozvodem stlačeného vzduchu se neřídí cenou, ale provozními podmínkami: tlakem, teplotou, mechanickým zatížením a prostředím, ve kterém potrubí povede.

Plastové trubky z materiálu PA12 zvládají pracovní tlaky v obvyklém rozsahu používaném u těchto produktů a pracovní teploty v rozsahu, který výrobci uvádějí v technických listech, obvykle od mírného mrazu do +60 °C. Jsou lehké, nepodléhají korozi a montují se bez pájení nebo řezání závitů. Systém push‑fit funguje na principu zásuvného spoje s O‑kroužkem, trubka se jednoduše zasune do tvarovky a spoj je hotový během vteřin. Právě rychlost montáže bez speciálního nářadí snižuje náklady na pracovní sílu a čas potřebný k instalaci, což se projeví hlavně u větších rozvodů s desítkami odboček.

Omezení plastu se ale projeví jinde. Push‑fit spoje mají nižší mechanickou odolnost proti nárazům a vibracím než svařované nebo lisované hliníkové spoje, a v agresivnějším chemickém prostředí (rozpouštědla, některé oleje) může docházet k degradaci materiálu trubky nebo těsnění. Proto se plast nehodí do provozů s intenzivní strojní dopravou, kde hrozí mechanické poškození vedení, ani do prostředí s vysokou koncentrací agresivních par.

Hliníkové systémy, jako je modulární řešení AIRnet navržené podle normy EN 13480‑3, zvládají pracovní tlak odpovídající běžným standardům pro tento typ systémů a díky hladkému vnitřnímu povrchu mají nízké tlakové ztráty i na dlouhých trasách. Jsou nutné tam, kde rozvod musí unést vyšší průtoky, kde hrozí mechanické poškození nebo kde provoz vyžaduje dlouhodobě stabilní parametry bez rizika stárnutí plastu.

V praxi se často osvědčí kombinace obou materiálů. Páteřní vedení, tedy hlavní trasa od kompresoru k rozvodným bodům, se řeší v hliníku pro maximální odolnost a nízké tlakové ztráty. Jednotlivé větve k pracovním stanicím se pak dotahují plastovým rozvodem vzduchu, který je rychlejší a levnější na montáž.

Rozhodovací kritéria při výběru materiálu:

  • Pracovní tlak a jeho stabilita – blíží se provoz hranici 16 barů, nebo má rezervu?
  • Mechanické riziko – pohybuje se v prostoru vysokozdvižný vozík, padají na vedení nářadí, hrozí náraz?
  • Chemické prostředí – jsou v ovzduší rozpouštědla, oleje nebo agresivní páry?
  • Délka a rozsah rozvodu – jde o malou dílnu, nebo o rozsáhlou halu s desítkami odběrných míst?
  • Rozpočet a čas montáže – je k dispozici čas na složitější instalaci, nebo je priorita rychlé zprovoznění?

Kombinace hliníková páteř plus plastové větve je v praxi nejefektivnějším kompromisem mezi výkonem a náklady, protože soustředí investici do odolnosti tam, kde je skutečně potřeba, a šetří na místech s nižším rizikem.

Komponenty a spojky: co obsahuje kompletní plastový rozvod

Kompletní plastový rozvod stlačeného vzduchu se neskládá jen z trubek. Funguje jako soustava několika typů komponent, které musí spolu ladit tlakově i materiálově.

  1. Trubky PA12 – tvoří páteř i větve rozvodu. Typické průměry pro menší dílny se pohybují v rozsahu 15 až 28 milimetrů pro odbočky a kolem 32 milimetrů pro hlavní vedení. U rozsáhlejších provozů s vyšší spotřebou se používají trubky 32 až 63 milimetrů.
  2. Nástrčné tvarovky (push‑fit) – kolena, T‑kusy, redukce a spojky, které umožňují montáž bez nářadí. Kvalitní tvarovky mají integrované O‑kroužky odolné vůči oleji obsaženému v systému stlačeného vzduchu.
  3. Rozdělovací krabice – místní sběrné body, ze kterých se rozvádí vzduch k jednotlivým pracovním stanicím. Zvyšují flexibilitu pracoviště, protože umožňují dodatečné rozšíření o další odběrné místo bez zásahu do hlavního vedení.
  4. Uzávěry a rychlospojky – kulové kohouty pro oddělení jednotlivých větví při servisu a rychlospojky pro připojení pneumatického nářadí nebo hadic.
  5. Odlučovače kondenzátu a kondenzátní výpusti – umístěné v nejnižších bodech rozvodu, kde se sráží vlhkost, a u vstupů do rozdělovacích krabic.
  6. Tlakoměry – montují se na klíčová místa rozvodu, obvykle u výstupu z kompresorové stanice a u vzdálenějších koncových bodů, aby bylo možné sledovat pokles tlaku.
  7. Montážní příslušenství – spony, konzoly a úchyty pro upevnění potrubí ke stěně nebo stropu podle doporučeného rozestupu výrobce.

U kritických míst, jako jsou přechody na kompresor, hlavní uzávěry nebo připojení pneumatického nářadí, se místo plastových tvarovek často volí mosaz nebo ocel. Tyto materiály lépe snášejí opakované šroubování, vibrace od kompresoru a mechanické zatížení při připojování hadic. Kombinace „plast na trase, kov na styčných bodech“ je běžný přístup, který prodlužuje životnost celého systému rozvodu vzduchu v dílně bez zbytečného prodražení.

Jak dimenzovat plastový rozvod: postup a příklady výpočtu

Dimenzování rozvodu stlačeného vzduchu se řídí jednoduchou logikou: nejprve zjistíte, kolik vzduchu systém skutečně potřebuje, potom zvolíte průměr, který tuto spotřebu přenese s přijatelnou tlakovou ztrátou, a nakonec návrh ověříte na nejvzdálenějším koncovém bodě.

Čtyři kroky pro dimenzování vzduchového rozvodu

Krok 1: Stanovení celkového průtoku. Sečtete spotřebu všech pneumatických nástrojů a strojů, které mohou být v provozu současně, ne teoretickou spotřebu všech zařízení najednou. U dílny s více pistolemi je běžné počítat s tím, že ne všechny běží nepřetržitě, takže se používá koeficient současnosti (obvykle 0,5 až 0,7 podle typu provozu).

Krok 2: Volba páteřního průměru. Podle katalogových tabulek výrobců se pro danou kombinaci průtoku a délky trasy vybírá minimální průměr, který zajistí tlakovou ztrátu do doporučené hranice.

Krok 3: Výpočet tlakových ztrát. Tlaková ztráta roste s délkou potrubí, počtem ohybů a tvarovek a klesá s větším průměrem. Praktické pravidlo pro dílenské a menší průmyslové rozvody je udržet celkovou ztrátu na páteřním vedení pod 0,3 baru mezi kompresorovou stanicí a nejvzdálenějším odběrným místem.

Krok 4: Ověření na koncovém bodě. Nejvzdálenější nebo nejvýše umístěná pracovní stanice je nejkritičtější místo celého systému. Pokud tam tlak klesne pod hodnotu potřebnou pro správný chod nástroje, celý návrh je třeba přepočítat s větším průměrem nebo kratší trasou.

Ukázkový výpočet: malá dílna se třemi pistolemi

Dílna používá tři pneumatické pistole, každá se spotřebou kolem 250 litrů za minutu při špičkovém zatížení. Při koeficientu současnosti 0,6 vychází reálná špičková spotřeba na přibližně 450 litrů za minutu. Pro takovou spotřebu a trasu do 20 metrů obvykle vyhovuje páteřní trubka o průměru 32 milimetrů s odbočkami 15 až 20 milimetrů k jednotlivým stanicím.

Ukázkový výpočet: malé výrobní pracoviště s pěti odběry

Provoz s pěti odběrnými místy (kombinace pistolí a menšího pneumatického nářadí) a celkovou špičkovou spotřebou kolem 900 litrů za minutu na trase přesahující 40 metrů už vyžaduje páteř 40 až 50 milimetrů, aby tlaková ztráta zůstala v přijatelném rozmezí. Zde se vyplatí zvážit hliníkovou páteř s plastovými odbočkami.

Praktická doporučení pro návrh s výhledem do budoucna:

  • Navrhujte páteřní průměr s rezervou na jeden až dva stupně nad aktuální potřebou, ne přesně na míru současné spotřeby.
  • Umisťujte rozdělovací krabice tak, aby umožňovaly připojení dalších odběrů bez zásahu do hlavního vedení.
  • Počítejte s tím, že každá budoucí odbočka zvýší tlakovou ztrátu na páteři, takže rezerva v průměru se vyplatí i finančně, protože se vyhnete kompletní přestavbě rozvodu.
  • U provozů s výhledem na rozšíření výroby raději investujte do o jeden stupeň silnější páteře hned při první montáži.

Podrobný postup s konkrétními tabulkami tlakových ztrát a doporučenými průměry pro různé scénáře najdete v samostatném návodu na dimenzování rozvodu stlačeného vzduchu.

Jak probíhá montáž plastového rozvodu krok za krokem

Instalace stlačeného vzduchu s plastovým potrubím je rychlejší než u svařovaných systémů, ale přesnost jednotlivých kroků rozhoduje o tom, jak dlouho rozvod vydrží bez netěsností.

  1. Příprava trasy. Zkontrolujte pevnost stěn nebo stropu pro upevnění, vypočítejte minimální poloměry ohybu podle specifikace výrobce trubky a naplánujte rozestupy úchytů, obvykle každých 50 až 100 centimetrů podle průměru.
  2. Řezání a odjehlení. Trubku řežte pravoúhle speciálními kleštěmi nebo pilkou určenou pro plast, poté odstraňte otřepy z vnitřní i vnější hrany. Otřepy jsou nejčastější příčinou poškození O‑kroužku při zasouvání do tvarovky.
  3. Čištění konce trubky. Před zasunutím do spojky otřete konec trubky suchým hadříkem, aby se do spoje nedostaly piliny nebo prach.
  4. Zasunutí do nástrčné spojky. Trubku zasunujte rovnoměrným tlakem až na doraz, ne šikmo. Většina systémů push‑fit má na trubce nebo tvarovce vizuální značku, která potvrzuje správnou hloubku zasunutí.
  5. Kontrola spoje. Po zasunutí zkuste trubku lehce zatáhnout zpět. Správně provedený spoj se zajistí a nepovolí. Pochybný spoj raději rozeberte a proveďte znovu.
  6. Upevnění potrubí. Trasu upevněte pomocí spon a úchytů v doporučených rozestupech, aby potrubí nepřenášelo vlastní váhu na spoje.
  7. Tlaková zkouška. Před uvedením do provozu se rozvod testuje na tlak 1,5násobku jmenovitého pracovního tlaku po dobu 30 až 60 minut. Sledujte pokles tlaku na manometru a zkontrolujte všechny spoje pomocí pěnového testovacího roztoku.

Profesionální tip: Netěsnost push‑fit spoje se nejčastěji pozná podle sykotu při odstaveném kompresoru a tichém provozu v hale. Pokud tlak během zkoušky klesá i po vizuální kontrole všech spojů, zaměřte se na místa, kde trubka mění směr, tam bývá zasunutí nejčastěji nedokonalé.

Nejčastější montážní chybou je nedostatečné zasunutí trubky do tvarovky, ať kvůli otřepům, nebo kvůli nedodržení značky hloubky. Druhou typickou chybou je přílišné napnutí trubky mezi úchyty, které při teplotních změnách vede k mechanickému namáhání spojů. Detailní kontrolní seznam pro montáž najdete v návodu na nastavení rozvodu stlačeného vzduchu krok za krokem.

Technik zasouvá trubku do nasouvací spojky

Napojení na kompresor: filtrace a sušení vzduchu

Plastový rozvod stlačeného vzduchu je citlivější na kvalitu procházejícího vzduchu než hliníkový systém, protože vlhkost a nečistoty rychleji poškozují těsnění v nástrčných spojkách. Filtrace a sušení proto nejsou doplněk, ale podmínka dlouhé životnosti.

Kontrola filtru a kondenzátu ve vzduchovém potrubí

Kvalitní úprava vzduchu předchází usazování kondenzátu a mechanických nečistot, které jinak zkracují životnost plastových trubek i spojů. Vlhký vzduch navíc podporuje korozi kovových tvarovek v systému a zvyšuje riziko zamrznutí kondenzátu v zimních měsících u nevytápěných hal.

Pro dílenský provoz obvykle stačí kombinace cyklónového odlučovače a membránové nebo adsorpční sušičky s dosaženým rosným bodem kolem +3 až +5 °C. Průmyslové provozy s vyššími nároky na suchost vzduchu, například lakovny nebo potravinářské linky, volí adsorpční sušičky s nižším rosným bodem a vícestupňovou filtrací.

Doporučené umístění úpravných prvků v rozvodu:

  • Hlavní filtr a sušička hned za vzdušníkem kompresoru, ještě před rozdělením na páteřní vedení.
  • Sekundární filtry u rozdělovacích krabic, které vedou k citlivým aplikacím (stříkací pistole, měřicí přístroje).
  • Kondenzátní výpusti v každém nejnižším bodě trasy a u vstupu do svislých odboček.
  • Bezpečnostní rezerva tlaku mezi maximálním pracovním tlakem plastového potrubí (do 16 barů) a nastaveným tlakem kompresoru, doporučuje se odstup alespoň 1 až 2 bary.

Základní principy fungování celého systému, včetně role kompresoru a úpravy vzduchu, popisuje článek o tom, jak funguje pneumatika v průmyslu.

Údržba rozvodu vzduchu: co kontrolovat a jak řešit závady

Pravidelná kontrola rozvodu stlačeného vzduchu odhalí drobné netěsnosti dřív, než se projeví jako ztráta výkonu kompresoru nebo zbytečné náklady na energii.

Měsíčně je vhodné poslechem zkontrolovat hlučnější spoje a vizuálně projít viditelné trasy potrubí. Ročně se doporučuje provést důkladnější kontrolu včetně tlakové zkoušky celého systému a kontroly stavu filtrů a sušičky.

  • Diagnostika úniků – ultrazvukový detektor netěsností nebo jednoduchý pěnový sprej odhalí i malé úniky, které jsou při běžném poslechu neslyšitelné.
  • Měření tlakových ztrát – přenosný manometr umístěný na začátku a konci trasy ukáže, zda se ztráty zvyšují oproti projektovaným hodnotám.
  • Nejčastější závady – uvolněný push‑fit spoj (řešení: rozebrat, zkontrolovat O‑kroužek, znovu zasunout), poškozený O‑kroužek stárnutím (výměna za originální díl), ucpaná kondenzátní výpusť (vyčištění nebo výměna).
  • Kdy volat servis – při opakovaných netěsnostech na stejném místě, poklesu tlaku i po kontrole spojů, nebo při plánované revizi celého systému stlačeného vzduchu včetně kompresorové stanice.

Servisní zásah by měl zahrnovat nejen opravu konkrétní závady, ale i kontrolu, zda nedošlo k systémovému problému, jako je špatně dimenzovaná trasa nebo nedostatečná úprava vzduchu.

Odborné doporučení Kompresory-vzduchotechnika pro návrh rozvodu

Typická poptávka, se kterou se na Kompresory-vzduchotechnika obracejí menší dílny, se týká rozvodu pro tři až pět pracovních stanic s kombinací pistolí a ručního pneumatického nářadí. U výrobních provozů jde často o rozšíření stávajícího rozvodu o novou linku nebo pracoviště.

Před konzultací s technikem má smysl mít připravené základní údaje: očekávaný počet stanic a jejich současnou spotřebu vzduchu, požadovaný pracovní tlak u koncových nástrojů a odhad délky trasy od kompresoru. S těmito podklady lze návrh průměrů i volbu materiálu ověřit během jedné konzultace, místo aby se chyby řešily až po instalaci.

Zdeněk, který se v Kompresory-vzduchotechnika věnuje technickému poradenství k systémům stlačeného vzduchu, dlouhodobě sleduje, že nejčastější příčinou nespokojenosti s plastovým rozvodem není samotný materiál, ale podhodnocený průměr páteře už při návrhu.

Proč konvenční rady o dimenzování často selhávají

Většina návodů k rozvodu stlačeného vzduchu se soustředí na to, jaký materiál je „lepší“, a přitom podceňuje, že devadesát procent reálných problémů vzniká špatným dimenzováním, ne volbou plastu nebo hliníku. Viděl jsem provozy, kde plastový push‑fit rozvod funguje bez jediné závady deset let, protože byl navržen s rezervou. A viděl jsem hliníkové instalace, kde investice do dražšího materiálu nezachránila podhodnocenou páteř.

Konvenční rady navíc často opomíjejí, že filtrace a sušení nejsou kosmetický doplněk, ale přímo ovlivňují, jak dlouho vydrží nástrčné spoje. Kondenzát v potrubí stárne O‑kroužky rychleji než UV záření nebo teplotní výkyvy.

Pokud bych měl čtenářům doporučit jedinou priorku, je to tato: než řešíte materiál, spočítejte si reálnou spotřebu s koeficientem současnosti a přidejte k ní rezervu na budoucí rozšíření. Materiál je druhé rozhodnutí, ne první.

— Zdeněk

Kompresory-vzduchotechnika řeší rozvody stlačeného vzduchu komplexně, od výpočtu průměrů přes dodávku komponent až po montáž a servis, takže se nemusíte spoléhat na odhad a spojovat dodávky od více prodejců. Nabízíme návrh na klíč včetně technického poradenství, dodávku plastových i hliníkových komponent, montážní tým a servisní zázemí pro případ pozdějších úprav nebo revizí.

Kompresory-vzduchotechnika

Součástí každého funkčního rozvodu je i správná úprava vzduchu. V nabídce najdete jednotky pro úpravu stlačeného vzduchu a odstranění nečistot, stejně jako sušičky pro odstranění kondenzátu, které prodlužují životnost celého rozvodu. Pro provozy s vyšším pracovním tlakem jsou k dispozici i robustní úpravné jednotky do 18 barů.

Pokud si nejste jistí, jaký průměr potrubí a jaký typ úpravy vzduchu vaše dílna nebo provoz potřebuje, požádejte technickou podporu Kompresory-vzduchotechnika o návrh nebo cenovou nabídku ještě před objednáním materiálu.

Časté dotazy

Do jakého tlaku je plastový rozvod stlačeného vzduchu bezpečný?

Plastové systémy z materiálu PA12 s nástrčnými spojkami zvládají pracovní tlak do přibližně 16 barů, konkrétní hodnota se ale liší podle výrobce a typu tvarovky, proto vždy ověřte technický list konkrétního produktu.

Jaký průměr trubky vybrat pro malou dílnu?

Pro menší dílny s několika pistolemi obvykle stačí trubky 15 až 28 milimetrů pro odbočky a 32 milimetrů pro hlavní vedení, přesný průměr ale závisí na počtu odběrných míst a délce trasy.

Jak dlouho vydrží plastový rozvod ve srovnání s hliníkovým?

Při správné instalaci, filtraci a sušení vzduchu vydrží plastový rozvod řadu let bez závad, hliníkové systémy ale obecně snášejí lépe mechanické zatížení a agresivnější prostředí, takže v náročném průmyslu bývají životnostně stabilnější.

Jak se testuje netěsnost po montáži?

Rozvod se zkouší tlakem 1,5násobku jmenovitého pracovního tlaku po dobu 30 až 60 minut, přičemž se sleduje pokles na manometru a spoje se kontrolují pěnovým testovacím roztokem.

Kdy je lepší kombinovat plast s hliníkem?

Kombinace se vyplatí tam, kde hlavní páteřní vedení potřebuje vyšší mechanickou odolnost a nízké tlakové ztráty, zatímco jednotlivé větve k pracovním stanicím lze rychleji a levněji vyřešit plastovým rozvodem. Kompresory-vzduchotechnika tento modulární přístup doporučuje jako běžný standard u středně velkých provozů.

Doporučené

Bez častého přeřazování: nastavení tlakového spínače kompresoru pro dílnu

Technik ladí tlakový spínač kompresoru

Vypněte napájení, vypusťte tlak ze vzdušníku a připojte kontrolní manometr. Nejprve nastavte spínací (zapínací) tlak hlavní maticí, teprve potom diferenciál (rozdíl mezi zapnutím a vypnutím) diferenciální maticí. Minimální hystereze bývá u mechanických spínačů na běžné fyzické hranici, menší rozdíl se u většiny modelů nedá nastavit. Po seřízení proveďte tři až čtyři testovací cykly a případně dolaďte.


Stručně:

  • Minimální možné nastavení diferenciálu je přibližně 0,6 baru a v případě potřeby přesnější regulace je nutné přejít na elektronický regulátor tlaku.
  • Po seřízení je nutné provést tři až čtyři testovací cykly, aby se ověřila stabilita a správnost nastavení, a v případě potřeby je třeba doladit opět.
  • Při nastavování je nejdůležitější správné pořadí: nejprve se nastaví zapínací tlak hlavní maticí, následně diferenciální maticí a testy ukáží skutečný rozdíl mezi nimi.
  • Chybné nebo opotřebované kontakty ve spínači jsou častou příčinou častého přeřazování a mohou být příčinou i při správném mechanickém nastavení.
  • Pravidelná kontrola a údržba spínače, včetně kontroly kontaktů a pružin, prodlužuje jeho životnost a snižuje riziko poruch.

Obsah

Co je tlakový spínač a jak funguje

Tlakový spínač sedí mezi vzdušníkem a hlavou kompresoru a rozhoduje, kdy motor běží a kdy stojí. Uvnitř je membrána nebo píst, na který tlačí vzduch z nádoby. Proti němu působí pružina, jejíž napětí určujete nastavovací maticí. Když tlak překročí nastavenou hranici, membrána přepne kontakty a motor se vypne. Jakmile tlak klesne o určitý rozdíl, kontakty se spojí zpět a kompresor znovu naskočí.

Tenhle rozdíl mezi vypínacím a zapínacím tlakem se nazývá diferenciál nebo hystereze. Bez ní by spínač cvakal prakticky nepřetržitě kolem jedné hodnoty, což by zničilo kontakty i motor během pár týdnů. Právě proto se spínač nastavuje ve dvou krocích, ne jedním otočením šroubováku.

Schéma zapnutí tlaku, rozdílu a vypnutí

Nástroje, bezpečnost a příprava před seřizováním

Než sáhnete na kryt spínače, kompresor odpojte od elektrické sítě a vypněte příslušný jistič. Vzdušník vypusťte přes vypouštěcí ventil, ať na součástky nepůsobí tlak, se kterým byste manipulovali naslepo. Teprve poté má smysl otevírat kryt a hýbat s maticemi.

Na samotné seřízení potřebujete jen pár věcí:

  • kalibrovaný kontrolní manometr, ideálně na samostatné odbočce, ne pouze ten vestavěný ve spínači,
  • oček nebo plochý klíč na nastavovací matice,
  • šroubovák na sejmutí krytu,
  • izolované nářadí, pokud budete pod krytem pracovat v blízkosti kontaktů pod napětím.

Během doostřování cyklů budete muset systém nechat pod tlakem a napájení zapnuté, jinak nezjistíte, při jaké hodnotě spínač skutečně reaguje. Dělejte to ale jen s krytem nasazeným nebo alespoň s rukama mimo dosah kontaktů, a pokud si nejste jistí, raději svěřte doladění servisu.

Profesionální tip: Kontrolní manometr umístěte tak, abyste na něj viděli i při otáčení maticí. Ušetříte si přebíhání a nesprávné odečty způsobené tím, že jste hodnotu zaznamenali o dvě sekundy později, než reálně nastala.

Podrobněji, jak vybrat a umístit vhodný přístroj, popisuje průvodce měřením tlaku vzduchu.

Jak nastavit tlakový spínač kompresoru krok za krokem

Samotné nastavení tlakového spínače kompresoru má pevné pořadí. Pokud ho obrátíte, spínač se snadno „rozladí“ a začnete nastavovat od nuly. Postupujte takto:

  1. Sejměte kryt spínače. Pod ním najdete dvě matice nebo šrouby: hlavní (často označenou P nebo „Main“), která určuje zapínací tlak, a diferenciální (ΔP nebo „Diff“), která určuje rozdíl mezi zapnutím a vypnutím.
  2. Nejprve nastavte zapínací tlak hlavní maticí. Otáčení ve směru hodinových ručiček tlak zvyšuje, proti směru ho snižuje. Sledujte manometr a vypouštějte vzduch z nádoby, dokud motor při klesajícím tlaku znovu nenaskočí na požadované hodnotě.
  3. Poté seřiďte diferenciál diferenciální maticí. Tady určujete, o kolik musí tlak stoupnout nad zapínací hodnotu, než spínač motor zase vypne. I tady platí, že otočení po směru hodinových ručiček rozdíl zvyšuje.
  4. Ověřte oba body měřením. Nechte nádobu naplnit až po vypnutí, pak vypouštějte vzduch a zaznamenejte, při jaké hodnotě motor naskočí. Rozdíl mezi vypínací a zapínací hodnotou je váš skutečný diferenciál.
  5. Pokud diferenciál blokuje další úpravu zapínacího tlaku, matici úplně povolte a začněte znovu od bodu 2. Snažit se dotahovat obě matice současně vede jen k tomu, že nevíte, která hodnota za co odpovídá.

U běžné dílenské aplikace bývá typické nastavení zapínacího a vypínacího tlaku tak, aby diferenciál odpovídal potřebám zařízení. Pro citlivější nářadí, kde chcete stabilnější tlak, se diferenciál drží blíž minimu, které mechanický spínač zvládne.

Minimální hystereze: u většiny mechanických tlakových spínačů se diferenciál nedá stáhnout pod přibližně 0,6 baru. Pokus o menší rozdíl obvykle skončí tak, že spínač vůbec nezareaguje na vypuštěný vzduch, protože je fyzicky u limitu svého mechanismu.

Pokud potřebujete opravdu úzkou hysterezi, třeba kolem 0,1 až 0,2 baru pro citlivou pneumatickou automatizaci, mechanický spínač na to nestačí a řešením je elektronický regulátor tlaku. To je ale jiná kategorie zařízení než klasický membránový spínač popsaný výše.

Zvolená cílová hodnota zapínacího tlaku by měla vycházet z toho, co k práci skutečně potřebujete. Souvislost mezi pracovním tlakem a výkonem nářadí rozebírá článek o vlivu tlaku na nářadí, který pomůže odhadnout, zda vám 6 barů stačí, nebo potřebujete víc.

Jak nastavit tlakový spínač kompresoru krok za krokem — overview diagram

Kontrola po nastavení a nejčastější závady

Po dokončení seřízení nechte kompresor odběhnout tři až čtyři celé cykly, tedy naplnění nádoby a její vypuštění na spouštěcí tlak. Sledujte na manometru, jestli se hodnoty zapnutí a vypnutí opakují stabilně, a ne že se s každým cyklem posouvají o desetinu baru jinam.

Nejčastější příznaky špatně nastaveného nebo opotřebovaného spínače:

  • Časté přeřazování – motor naskakuje a vypíná v krátkých intervalech, protože diferenciál je nastavený příliš úzce nebo pružina ztratila pružnost.
  • Přehřívání motoru – důsledek předchozího bodu; motor nemá čas se mezi cykly ochladit a jeho životnost se výrazně zkracuje.
  • Proudové špičky při startu – opakované časté starty zatěžují elektroinstalaci i jistič víc, než na kolik je dimenzovaná.
  • Spínač nereaguje vůbec – obvykle jde o zaseklou pružinu, korozi na kontaktech nebo mechanickou závadu uvnitř spínače, ne o chybu seřízení.

Pokud se problém opakuje i po opětovném doladění diferenciálu, zkontrolujte elektrické kontakty pod krytem. Časté přeřazování bývá totiž stejně často způsobené opotřebovanými kontakty jako skutečně chybným nastavením, a to se snadno zamění za „špatně seřízený spínač“. Souvislosti mezi přeřazováním, jističem a přehříváním rozebírají podrobněji články o přehřívání šroubového kompresoru a o kompresoru, který vypíná jistič.

Údržba tlakových spínačů a prevence dalších problémů

Tlakový spínač si nevyžaduje složitou péči, ale pár minut kontroly jednou za čas ušetří pozdější seřizování nanovo. Doporučený rytmus:

  • Jednou za tři až šest měsíců zkontrolujte kryt a kontakty, zda nejsou zkorodované nebo zanesené prachem z dílny.
  • Při každé kontrole zkuste rukou nebo klíčem ověřit, že se nastavovací matice nezasekly a pružina se pohybuje volně.
  • U vlhkého nebo prašného provozu zvažte kratší interval kontroly, korozivní prostředí spínač opotřebovává rychleji.

Pokud po opakovaném doladění diferenciálu i zapínacího tlaku problém přetrvává a kontakty vypadají v pořádku, spínač je pravděpodobně mechanicky opotřebovaný a další seřizování už nic nevyřeší. V tu chvíli je levnější a spolehlivější ho vyměnit, než ztrácet čas na dílně s nástrojem, který drží nastavení jen pár hodin.

Profesionální tip: Vyplatí se vést si jednoduchý záznam, kdy jste spínač poprvé seřídili a jaké hodnoty jste nastavili. Při další kontrole tak hned poznáte, jestli se hodnoty samovolně posunuly, nebo je problém jinde. Praktický přehled dalších chyb v provozu kompresoru najdete v článku o nejčastějších chybách při používání kompresorů.

Proč se na tento návod spolehnout

Postup vychází z principu, který dodržují všechny mechanické spínače bez ohledu na výrobce: nejprve zapínací tlak, pak diferenciál, nikdy naopak. Autorem textu je Zdeněk, technický redaktor Kompresory-vzduchotechnika, který se dlouhodobě věnuje provozu a servisu kompresorových systémů. Pokud narazíte na nestandardní zapojení nebo opakovanou závadu, kterou seřízení nevyřeší, konzultace s technickým servisem ušetří víc času než další pokusy naslepo.

Editorský pohled: pořadí kroků rozhoduje víc než přesnost

Většina návodů se soustředí na to, jak přesně otočit maticí o čtvrt otáčky. To je ale druhořadý detail. Klíčové je pořadí. Viděl jsem popisy, kde se doporučuje nastavit diferenciál první, protože „je to jednodušší číslo“. Je to jednodušší číslo, ale zbytečně komplikuje celý postup, protože diferenciál se počítá vždy od zapínacího tlaku, ne naopak.

Druhá věc, kterou lidé podceňují: hystereze kolem 0,6 baru není nedostatek konkrétního spínače, který jste si koupili. Je to fyzická hranice mechanismu jako takového. Pokud potřebujete přesnější regulaci, řešením není hledat „lepší“ mechanický spínač, ale přejít na elektronickou regulaci. Za třetí, testovací cykly po nastavení nejsou formalita na konci. Jsou to jediný způsob, jak odhalit, že problém, který jste přičítali spínači, ve skutečnosti způsobují opotřebované kontakty. Kdo tento krok vynechá, bude seřizovat pořád znovu a nikdy nezjistí proč.

— Zdeněk

Když seřízení nestačí, pomůže vybavení i servis

Pokud vám seřizování nesedí nebo chcete jistotu přesného měření, Kompresory-vzduchotechnika nabízí kalibrované manometry, náhradní tlakové spínače i odbornou konzultaci, aniž byste museli objednávat servis na celý den kvůli jedné maticce.

Kompresory-vzduchotechnika

Vhodné hadice a příslušenství pro doplnění měřicí trasy najdete v kategorii hadic a příslušenství. U složitějších závad, kde seřízení diferenciálu problém neřeší, je rychlejší nechat si spínač zkontrolovat, než ho rozebírat opakovaně na zkoušku.

Časté dotazy

Jak seřídit tlakový spínač na kompresoru?

Odpojte kompresor od sítě, vypusťte tlak, připojte manometr a nejprve nastavte zapínací tlak hlavní maticí, teprve poté diferenciál diferenciální maticí. Po nastavení proveďte několik testovacích cyklů.

Jak regulovat tlak na kompresoru?

Provozní tlak se řídí přes tlakový spínač, který zapíná a vypíná motor podle nastavených hodnot na hlavní a diferenciální matici. Přesnější regulaci nad rámec mechanického spínače zajistí elektronický regulátor tlaku.

Jaký je minimální rozdíl mezi zapínacím a vypínacím tlakem?

U většiny mechanických spínačů je minimální nastavitelný diferenciál kolem 0,6 baru. Pod tuto hranici se běžný mechanický spínač obvykle nedá seřídit.

Co dělat, když diferenciál blokuje další nastavení zapínacího tlaku?

Diferenciální matici úplně povolte a začněte znovu od nastavení zapínacího tlaku. Nastavování obou matic současně vede jen ke zmatku v tom, která hodnota odpovídá čemu.

Co způsobuje časté přeřazování kompresoru po seřízení?

Nejčastěji příliš úzký diferenciál nebo opotřebované elektrické kontakty ve spínači. Pokud dolazení diferenciálu problém nevyřeší, je potřeba zkontrolovat kontakty nebo spínač vyměnit.

Doporučené

7denní audit pro firmy: snížíte náklady na provoz kompresoru

Analýza energetické náročnosti průmyslového vzduchového systému

Největší položkou v provozu kompresoru je energie, která tvoří většinu celkových nákladů. Opravou úniků, snížením provozního tlaku a řízením výkonu přes frekvenční regulaci lze náklady na provoz kompresoru typicky snížit o desítky procent. Prvním krokem je vždy měření, minimálně sedm dní příkonu a průtoku, a teprve na základě reálných čísel rozhodovat o investicích.


Stručně:

  • Energetická spotřeba tvoří až 75 % celkových nákladů na provoz kompresoru, zatímco pořizovací cena má na účet menší vliv.
  • Nejlepší výsledky dosáhnete snížením provozního tlaku a odstraněním úniků, což často ušetří desítky procent nákladů.
  • Při výpočtu nákladů na 1 m³ vzduchu je třeba zahrnout i vedlejší zátěže, například ztráty v rozvodech nebo provoz sušičky.
  • Údržba filtrů, pravidelná kontrola tlakových ztrát a modernizace zařízení umožňují dlouhodobě měřitelně snižovat náklady.
  • Důležitým krokem je provedení energetického auditu, který odhalí zbytečné plýtvání a pomůže naplánovat dlouhodobé úspory.

Obsah

Jak vypočítat skutečné náklady na 1 m³ stlačeného vzduchu

Základní vzorec je jednoduchý: měrný příkon (SEC) se rovná spotřebované elektřině (E v kWh) dělené vyrobeným objemem vzduchu (V v referenčních m³) za stejný časový interval. Cenu za m³ pak dostanete vynásobením SEC cenou elektřiny za kWh.

Do výpočtu je potřeba zahrnout i vedlejší zátěže, ne jen samotný kompresor:

  1. Sušičku a chladicí okruh, pokud běží nepřetržitě.
  2. Tlakové ztráty v rozvodu, které zvyšují spotřebu, aniž by přibylo užitečného vzduchu.
  3. Provozní hodiny včetně chodu naprázdno.
  4. Odpisy zařízení a náklady na servis rozpočítané na vyrobený objem.

V praxi se cena 1 m³ stlačeného vzduchu pohybuje přibližně od 0,25 Kč do 0,80 Kč, podle stavu rozvodů a účinnosti systému. Provoz s netěsnou sítí a starým kompresorem se snadno dostane na horní hranici rozpětí, zatímco dobře seřízená stanice s VSD regulací zůstává u dolní hranice.

Kde se platí nejvíc: rozpis hlavních nákladových položek

Rozdělení nákladů na provoz kompresoru je poměrně předvídatelné a platí pro většinu strojoven bez ohledu na velikost:

  • Energie: přibližně 70 až 75 % celkových nákladů za životnost zařízení.
  • Pořizovací náklady: zhruba 10 až 15 %, rozpočítané do odpisů.
  • Servis a náhradní díly: dalších 10 až 15 %.
  • Režie a ztráty v soustavě: zbytek, který roste s délkou rozvodů a nevhodným provozním režimem.

Energie tvoří 70 až 75 % nákladů na provoz kompresoru za celou dobu jeho života. To znamená, že rozhodnutí o pořizovací ceně stroje má na konečný účet mnohem menší vliv než každodenní nastavení tlaku a péče o rozvody.

Vysoká teplota v kompresorovně, dlouhé nebo poddimenzované rozvody a provoz bez regulace výkonu podle aktuální spotřeby patří k nejčastějším příčinám, proč cena m³ stlačeného vzduchu roste nad běžný standard.

Praktická opatření na snížení spotřeby energie

Detekce úniků je nejrychlejší cesta k úspoře. Ultrazvukový detektor odhalí i drobné netěsnosti, které lidské ucho v hlučné dílně vůbec nezaznamená. Tlakový test se zavřenými spotřebiči pak ukáže, o kolik klesá tlak v síti bez odběru, a z poklesu lze dopočítat roční ztrátu v kWh.

Další opatření s rychlým dopadem na provozní náklady vzduchového kompresoru:

  • Snížení provozního tlaku: každých 0,1 baru navíc zvyšuje spotřebu energie, proto má smysl nastavit tlak na skutečné minimum, které síť potřebuje.
  • Plynulá regulace výkonu (VSD): na rozdíl od dvoupolohové regulace (start/stop) přizpůsobuje otáčky motoru aktuální spotřebě a omezuje ztráty při chodu naprázdno.
  • Řízení provozní doby: vypínání kompresoru mimo směny a eliminace zbytečné výroby vzduchu o víkendech nebo v nočních přestávkách.

Profesionální tip: Před investicí do nového kompresoru nejdřív opravte úniky a zkuste snížit tlak o 0,5 baru. U řady provozů se to promítne do spotřeby rychleji a levněji než jakákoli výměna technologie.

Údržba a plán náhradních dílů, které snižují TCO

Filtry a olej rozhodují o tom, jak dlouho si kompresor udrží nízký měrný příkon. Zanesený sací filtr nutí motor pracovat proti vyššímu odporu, což se přímo projeví na spotřebě elektřiny.

  1. Kontrolujte a měňte vzduchové a olejové filtry v intervalech doporučených výrobcem, u prašných provozů častěji.
  2. Sledujte vibrace, teplotu ložisek a průtok. Odchylka od normálu obvykle předchází poruchu o týdny.
  3. Naplánujte preventivní výměnu opotřebitelných dílů (ventily, těsnění, separátory) ještě před poruchou, ne po ní.
  4. Kombinujte interní kontroly (denní/týdenní vizuální prohlídka) s pravidelným externím servisem, který zachytí to, co provozní personál obvykle přehlédne.

Ekonomicky nejvýhodnější je model, kde běžnou kontrolu dělá vlastní technik podle postupu odvzdušnění a základní údržby, a odborný servis přijíždí v pravidelných intervalech na hlubší diagnostiku.

Kdy modernizovat: výměna kompresoru, rekuperace tepla a filtrace

Výměna dává smysl, když se měrný příkon dlouhodobě zhoršuje, poruchy se opakují víc než jednou za sezónu, nebo je stroj starší než jeho plánovaná životnost a náklady na servis rostou rychleji než jeho výkon.

  • Rekuperace odpadního tepla z chlazení kompresoru dokáže u provozů s dlouhým denním chodem výrazně zlepšit celkovou ekonomiku, protože teplo lze využít na vytápění hal nebo přípravu teplé vody.
  • Sušičky a filtrace snižují riziko koroze a poškození pneumatického nářadí, což se promítá do nižších nákladů na údržbu navazujícího zařízení.
  • Volba typu kompresoru (šroubový, pístový, případně odstředivý u velkých provozů) ovlivňuje provozní náklady jinak než pořizovací cenu. Přehled rozdílů najdete ve srovnání šroubových a pístových kompresorů.

Praktické zkušenosti z modernizovaných provozů, kde došlo k přechodu na VSD regulaci nebo instalaci rekuperace, ukazují úspory energie v řádu desítek procent oproti původnímu stavu.

Jak provést audit systému a co z výsledků vyčíst

Audit není složitý projekt, ale vyžaduje disciplínu při měření. Postup, který dává spolehlivé výsledky:

  1. Nainstalujte měřicí body pro elektrický příkon (E) a průtok vzduchu (V) na stejném místě a ve stejném intervalu.
  2. Měřte minimálně 7 dní, ideálně včetně víkendu, aby data zahrnula i chod naprázdno.
  3. Vypočítejte SEC (E/V) a porovnejte ho s referenčními metrikami podle norem ISO 11011 a ISO 1217, které se používají pro hodnocení energetické účinnosti a přejímací zkoušky kompresorů.
  4. Identifikujte, kde v potrubí vznikají tlakové ztráty, a odhadněte jejich podíl na celkové spotřebě.

Podle technických analýz může pokles tlaku o 100 kPa u větší stanice znamenat ztrátu příkonu v řádu desítek kilowattů. I malé zúžení nebo prodloužení trasy rozvodu se tak promítne do měsíčního vyúčtování.

Po auditu vždy platí stejné pořadí priorit: nejdřív opravit úniky a optimalizovat tlak, teprve potom uvažovat o investicích s jasně spočítanou návratností. Praktický návod na diagnostiku najdete v článku o významu diagnostiky kompresoru pro efektivní provoz.

Shrnutí: doporučený plán úspor krok za krokem

Náklady na provoz kompresoru se dají řídit systematicky, pokud postupujete v logickém pořadí od nejlevnějších opatření k nejnákladnějším.

  • Okamžitě: změřit spotřebu a průtok, opravit úniky, zkontrolovat a případně snížit provozní tlak, vyměnit zanesené filtry.
  • Střednědobě: zvážit VSD regulaci, zavést trvalý monitoring klíčových parametrů, sestavit plán náhradních dílů.
  • Dlouhodobě: modernizace zastaralého zařízení, instalace rekuperace tepla, revize dimenzování celého rozvodu.
Horizont Opatření Očekávaný efekt
Okamžitě Oprava úniků, snížení tlaku Rychlá úspora bez investic
Střednědobě VSD regulace, monitoring Nižší SEC, plánovaná údržba
Dlouhodobě Modernizace, rekuperace tepla Nižší TCO, delší životnost

Co firmy nejčastěji přehlížejí

Nejběžnější chybou není chybějící technologie, ale odklad drobných oprav. Únik, který syčí za kompresorovnou, se považuje za kosmetickou vadu, dokud se nesečtou kilowatty za rok. Podobně se odkládá výměna filtru „do další odstávky“, což tiše zvyšuje měrný příkon měsíc po měsíci.

Interně zvládne provoz běžnou kontrolu a výměnu spotřebního materiálu. Jakmile ale jde o diagnostiku tlakových ztrát v celé síti nebo o rozhodnutí mezi opravou a výměnou stroje, vyplatí se přizvat odborníka s měřicí technikou. Kompresory-vzduchotechnika.cz v takových případech nabízí audit i následný servis, takže rozhodnutí stojí na naměřených číslech, ne na odhadu.

— Zdeněk

Jak vám Kompresory-vzduchotechnika.cz pomůže snížit náklady

Kompresory-vzduchotechnika.cz je pro váš provoz partnerem, který spojuje prodej se skutečnou technickou podporou. Zatímco běžný e-shop vám prodá kompresor a tím spolupráce končí, u nás dostanete i energetický audit, montáž a servis, které přímo řeší náklady popsané výše.

Kompresory-vzduchotechnika

Pokud audit odhalí problém s vlhkostí nebo znečištěním vzduchu, řešením jsou jednotky úpravy stlačeného vzduchu do 18 barů nebo průmyslová filtrace podle normy ISO 8573, která chrání navazující zařízení před korozí a opotřebením. Pokud vyjde najevo, že stávající stroj už neodpovídá potřebám provozu, širokou nabídku pístových i šroubových kompresorů najdete v katalogu kompresorů.

Než investujete do nového zařízení, nechte si spočítat skutečný stav vašeho systému. Kontaktujte Kompresory-vzduchotechnika.cz s poptávkou na měření nebo konzultaci, ať víte přesně, kde peníze utíkají.

Jak vám Kompresory-vzduchotechnika.cz pomůže snížit náklady — overview diagram

Užitečné zdroje a standardy pro další studium

Pro hlubší ověření metrik doporučujeme normy ISO 11011 a ISO 1217, které definují postupy měření energetické účinnosti a přejímacích zkoušek kompresorů, a technické kalkulačky nákladů na stlačený vzduch.

Užitečné zdroje a standardy pro další studium — overview diagram

Časté dotazy

Co je lepší, kompresor nebo turbo?

Jde o dvě odlišné technologie pro jiné účely. Kompresor stlačeného vzduchu zajišťuje pohon pneumatického nářadí a systémů v provozu, turbodmychadlo zvyšuje výkon spalovacího motoru, takže se přímo nesrovnávají.

Jaká je životnost kompresoru?

Životnost závisí na typu, zatížení a kvalitě údržby, u pravidelně servisovaných šroubových kompresorů se běžně počítá v řádu tisíců provozních hodin za rok po dobu mnoha let. Pravidelná výměna filtrů a oleje má na dosaženou životnost přímý vliv.

Jaký je lepší kompresor, olejový nebo bezolejový?

Olejový kompresor bývá provozně levnější a odolnější pro průmyslové nasazení, bezolejový je vhodnější tam, kde nesmí dojít ke kontaminaci vzduchu olejem, například v potravinářství nebo lakovnách s citlivými nátěry. Volba se odvíjí od požadavků na kvalitu vzduchu, ne od ceny samotné.

Jaký je sací výkon kompresoru a proč ho sledovat?

Sací výkon udává, kolik vzduchu je kompresor schopen vytvořit za jednotku času, obvykle v m³/min. Pokud se sací výkon vůči jmenovité hodnotě propadá, signalizuje to opotřebení, netěsnost nebo zanesený filtr a zvyšuje se tím náklad na energii kompresoru.

Jak rychle se pozná, že roste cena m³ stlačeného vzduchu?

Nejspolehlivěji to ukáže pravidelné měření SEC (příkon dělený objemem) v týdenních intervalech. Pokud hodnota bez zjevného důvodu roste, jde téměř vždy o kombinaci úniků, znečištění filtrů nebo zvýšeného tlaku v síti.

Doporučené

5 kroků k výběru průmyslového kompresoru pro firmu, s rezervou 20–25 %

Technik sleduje stav tlakoměrů v technické místnosti

Pro stabilní kontinuální výrobu volte rotační šroubový kompresor, pro přerušovaný provoz stačí pístový. Rozhodují čtyři čísla: potřebný průtok v m³/min, provozní tlak v bar, požadovaná třída čistoty vzduchu podle ISO 8573 a charakter zátěže během dne. Než začnete poptávat nabídky, zjistěte průměrné i špičkové zatížení a zvažte regulaci otáček (VSD) tam, kde poptávka po vzduchu kolísá.


Stručně:

  • Pístové kompresory jsou vhodné pro přerušovaný provoz, zatímco rotační šroubové jsou nejlepší volbou pro kontinuální průmyslové použití.
  • Vyšší třída čistoty vzduchu podle normy ISO 8573 je nutná v potravinářství, farmacii a dalších citlivých odvětvích, kde je nutné eliminovat olej a vlhkost.
  • Správné dimenzování kompresoru závisí na skutečné spotřebě v m³/min, požadovaném tlaku a rezervě 20–25 %, přičemž doporučuje se porovnání s technickými daty při provozním tlaku.
  • Regulace otáček (VSD) přináší větší úspory energie v kolísavých provozech, kde se mění poptávka po vzduchu, zatímco v stálém provozu je výhodnější volba s pevnými otáčkami.
  • Při výběru kompresoru je důležité sledovat nejen pořizovací cenu, ale i provozní náklady a pravidelný servis, který minimalizuje riziko neplánovaných odstávek.

Obsah

Jak vybrat průmyslový kompresor: pístový, nebo šroubový?

Pístový kompresor stlačuje vzduch pohybem pístu v cylindru. Je to jednodušší, levnější technologie s nižší pořizovací cenou, ale vyšším opotřebením při dlouhém běhu. Šroubový kompresor stlačuje vzduch mezi dvěma do sebe zapadajícími rotory a snáší nepřetržitý provoz podstatně lépe. Pro kontinuální průmyslový provoz jsou proto obvykle vhodnější rotační šroubové jednotky, zatímco pístové kompresory se osvědčují u přerušovaného provozu a méně náročných aplikací, kde stroj běží jen část směny.

Volba mezi olejovým a bezolejovým provedením závisí na tom, co s tím vzduchem plánujete dělat:

  • Olejové kompresory jsou levnější na provoz a vhodné, kde vzduch nepřichází do styku s finálním produktem.
  • Bezolejové kompresory jsou nutné v potravinářství, farmacii nebo elektronice, kde by stopy oleje znehodnotily výrobek.
  • Bezolejová technologie vyžaduje častější servis kompresorových hlav, ale ušetří vám filtrační stupně navíc.
  • Olejové řešení naopak potřebuje kvalitní separaci oleje a pravidelnou výměnu filtrů.

Volba technologie ovlivňuje i instalaci: šroubové kompresory potřebují promyšlenější chlazení a odvod tepla, pístové jsou nenáročnější, ale hlučnější při delším chodu.

Jak spočítat potřebný průtok a tlak kompresoru

Dimenzování je matematika, ne odhad od oka. Podle výrobců je klíčové zohlednit denní i špičkové potřeby vzduchu, protože předimenzovaná jednotka zvyšuje náklady a poddimenzovaná omezuje výrobu. Postupujte takto:

  1. Sepište spotřebu každého nástroje v m³/min podle výrobního štítku, včetně tlaku, při kterém spotřeba platí (obvykle 6 nebo 7 bar).
  2. Určete dobu cyklu – kolik procent směny je nástroj skutečně v provozu (faktor využití).
  3. Sečtěte reálnou spotřebu všech zařízení, která běží současně, ne teoretické maximum všech nástrojů najednou.
  4. Přidejte rezervu 20 až 25 % na netěsnosti rozvodů, budoucí rozšíření a stárnutí systému.
  5. Porovnejte výsledek s tlakovou ztrátou v rozvodech – kompresor musí dodat tlak nástroje plus ztráty na potrubí a filtraci.

Profesionální tip: Nikdy nedimenzujte jen podle jmenovitého výkonu motoru v kW – rozhodující je skutečný dodávaný průtok při vašem provozním tlaku, který najdete v technickém listu, ne na typovém štítku.

U kritických provozů se často kombinuje jedna hlavní jednotka se zálohou, aby servis nebo výpadek nezastavil výrobu.

Kdy se vyplatí regulace otáček (VSD)?

Kompresor s VSD (variabilní otáčky) přizpůsobuje otáčky motoru aktuální spotřebě vzduchu, místo aby běžel na plný výkon a přebytek odpouštěl. Tam, kde poptávka po vzduchu kolísá – vícesměnné provozy, sezónní výroba, proměnlivý počet aktivních nástrojů – přináší citelné úspory energie.

Podle údajů výrobce Atlas Copco může regulace otáček v provozech s kolísající spotřebou přinést podstatné úspory energie oproti jednotce s pevnými otáčkami, v závislosti na konkrétním profilu zátěže.

Praktická doporučení:

  • Pro provoz s výraznými výkyvy poptávky volte kombinaci jednoho VSD kompresoru a jednoho s pevnými otáčkami – VSD pokrývá špičky a výkyvy, druhý drží základní zátěž.
  • Pro stabilní, plně vytížený nepřetržitý provoz se investice do VSD vrací pomaleji – tam si vystačíte s pevnými otáčkami.
  • Rozhodnutí by mělo vycházet z reálného měření spotřeby, ne z odhadu.

Jaká kvalita vzduchu je potřeba podle ISO 8573

Norma ISO 8573 definuje třídy čistoty stlačeného vzduchu podle obsahu pevných částic, vlhkosti a oleje. Kvalita vzduchu je kritická zejména tam, kde se vzduch dotýká výrobku nebo přesných komponent, a některé aplikace vyžadují bezolejový vzduch s dodatečnou filtrací a sušením.

  • Nižší třída ISO 8573 (běžné pneumatické nářadí, dílenský provoz) – stačí základní filtrace a chlazená sušička.
  • Vyšší třída ISO 8573 (lakování, elektronika, laboratoře) – nutná kombinace olejového kompresoru s vícestupňovou filtrací, nebo bezolejové řešení.
  • Potravinářství a farmacie – bezolejový kompresor prakticky bez výjimky, doplněný sušičkou a filtrací dle hygienických požadavků.

Sušičky se dělí na chladicí (refrigerační), vhodné pro běžný průmysl, a adsorpční, které dosahují mnohem nižšího rosného bodu pro citlivé aplikace. V praxi je běžné doplnit systém o sušičku, filtry a vzdušník, který stabilizuje dodávku vzduchu i při špičkovém odběru. Konkrétní jednotky úpravy stlačeného vzduchu do 18 bar řeší filtraci i sušení v jednom kompaktním celku.

Kolik stojí provoz kompresoru za rok?

Pořizovací cena je jen zlomek celkových nákladů na vlastnictví (TCO). Do výpočtu patří investice, spotřeba energie, servis, náhradní díly a ztráty způsobené odstávkami. Energetické náklady tvoří významnou část TCO a investice do efektivity, jako je VSD nebo optimalizace rozvodů, se často vrátí v podobě nižších provozních výdajů.

  • Sledujte provozní teplotu, tlakové výkyvy a stav oleje – odchylky signalizují blížící se poruchu dřív, než dojde k odstavení linky.
  • Dodržujte servisní intervaly podle výrobce, u šroubových kompresorů obvykle výměna oleje a filtrů po stanoveném počtu provozních hodin.
  • Servisní smlouva s pravidelnými revizemi minimalizuje riziko neplánované odstávky výrazně lépe než reaktivní přístup „počkejme, až se něco porouchá“.

Profesionální tip: Vedete si provozní deník s teplotami a tlaky? Odchylka o pár stupňů nad běžnou hodnotu bývá první signál, že se blíží servisní zásah – ne až porucha.

Jaké jsou požadavky na instalaci a hlučnost kompresoru

Šroubové kompresory bez akustického krytu běžně dosahují hladiny hluku, která v malé dílně komplikuje běžnou komunikaci. Řešením je akustický kryt, dostatečná vzdálenost od pracovních míst, nebo samostatná kompresorovna.

  • Kompresorovna potřebuje účinné větrání – odvod tepla je zásadní, protože přehřátý kompresor ztrácí výkon a rychleji se opotřebovává.
  • Zachovejte volný přístup ke servisním panelům, filtry a olej musí být dostupné bez demontáže okolních konstrukcí.
  • Umístění na pružné podložky omezuje přenos vibrací do konstrukce budovy.
  • Bezpečnostní odstupy a značení tlakových nádob musí odpovídat platným normám pro tlaková zařízení.

Podrobný přehled najdete v článku o základních požadavcích na kompresorovnu.

Checklist: kroky k výběru správného kompresoru

Než osloví dodavatele, projděte si pět kroků, které tvoří kostru každé rozumné poptávky:

  1. Sepište spotřebu – zapište výkon všech pneumatických nástrojů a jejich reálný faktor využití.
  2. Spočítejte požadovaný průtok a tlak včetně rezervy 20 až 25 %.
  3. Vyberte technologii – šroubový pro kontinuální provoz, pístový pro příležitostné použití, bezolejový tam, kde to vyžaduje čistota produktu.
  4. Ověřte kvalitu vzduchu podle ISO 8573 a doplňte filtraci nebo sušičku.
  5. Zvažte VSD, redundanci a servisní podporu a připravte tato čísla jako podklad pro konzultaci s dodavatelem.

S tímto podkladem dostanete od dodavatele nabídku na míru, ne odhad podle katalogu.

Co říká praxe: pohled na výběr kompresoru

Doporučení v tomto článku vychází z běžné praxe průmyslových provozů – automobilek, sléváren i výrobních linek, kde poddimenzovaný kompresor znamená ztracenou produkci a předimenzovaný zbytečné náklady na energii. Autor článků na Kompresory-Vzduchotechnika, Zdeněk, se dlouhodobě věnuje technické stránce výběru kompresorů a úpravy vzduchu.

Kompresory-Vzduchotechnika pomáhá firmám převést tato čísla do reálného řešení – od změření spotřeby přes návrh sestavy až po montáž a servis. Pokud máte data z checklistu výše, konzultace s připravenými čísly ušetří čas oběma stranám.

— Zdeněk

Vyberte kompresor s odborným poradenstvím Kompresory-Vzduchotechnika

Kompresory-Vzduchotechnika nabízí to, co samotný katalog nedá: technika, který s vámi projde naměřená čísla a navrhne sestavu přesně na míru vašemu provozu, místo aby vám prodal první kompresor podle výkonu motoru.

Kompresory-vzduchotechnika

V nabídce najdete pístové i šroubové kompresory v olejovém i bezolejovém provedení, doplněné o filtraci podle normy ISO 8573 a sušičky pro požadovanou třídu čistoty vzduchu. Konzultace zahrnuje změření skutečné spotřeby, návrh vhodné technologie a výkonové rezervy, přípravu nabídky a následně instalaci a servisní podporu. Pokud řešíte i navazující pneumatické vybavení, k dispozici je také sortiment pneumatického nářadí. Ozvěte se s naměřenými čísly ze checklistu výše a nechte si připravit konkrétní návrh sestavy na míru vašemu provozu.

Doporučené zdroje k dalšímu studiu

Hlubší technické podklady najdete v interních článcích o faktorech pro výběr kompresoru, srovnání šroubových a pístových kompresorů a checklistu o nákupu kompresoru pro dílnu i firmu.

Doporučené zdroje k dalšímu studiu — overview diagram

Časté dotazy

Jaký kompresor si mám vybrat pro firmu?

Pro kontinuální průmyslový provoz volte rotační šroubový kompresor, pro přerušovaný nebo příležitostný provoz stačí levnější pístový. Rozhodující jsou reálná spotřeba v m³/min, požadovaný tlak a charakter zátěže.

Jaký je sací výkon kompresoru a jak ho zjistit?

Sací výkon udává množství vzduchu, které kompresor dodá za minutu při daném tlaku, obvykle v m³/min. Zjistíte ho sečtením spotřeby všech současně běžících nástrojů a přidáním rezervy 20 až 25 %.

Co je lepší, olejový nebo bezolejový kompresor?

Olejový kompresor je levnější na provoz a vhodný pro běžné dílenské a průmyslové použití. Bezolejový je nutný tam, kde vzduch přichází do styku s produktem, například v potravinářství nebo farmacii.

Jaký kompresor do domácí dílny nebo malé provozovny?

Pro menší přerušovaný provoz stačí menší pístový kompresor s dostatečnou rezervou k jmenovité spotřebě nářadí. Pro pravidelnější celodenní použití se vyplatí zvážit i menší šroubovou jednotku.

Kdy se vyplatí investice do VSD regulace otáček?

VSD se vrací především v provozech s kolísající spotřebou vzduchu, například při více směnách nebo proměnlivém vytížení nástrojů. U stabilního, plně vytíženého nepřetržitého provozu je návratnost pomalejší a vystačí pevné otáčky.

Doporučené

Vyberte mobilní kompresor podle průtoku a 2 bar rezervy

Průtokoměr měřící průtok vzduchu kompresoru

Pro domácí a dílenské použití volte přenosný pístový kompresor s efektivním průtokem odpovídajícím běžným dílenským nástrojům a vzdušníkem vhodné velikosti. Pro huštění pneumatik a drobné ofukování dostačuje model s nižším průtokem, pro lakování a náročnější nářadí je potřeba vyšší průtok. Pro terénní nasazení a pískování počítejte s dieselovým šroubovým kompresorem. Konkrétní model potom doladíte podle checklistu níže.


Stručně:

  • Přepravitelný pístový kompresor s průtokem 150–300 l/min a objemem vzdušníku kolem 24 litrů je vhodný pro domácí dílnu nebo hobby použití.
  • Pro delší nepřerušované práce nebo pískování jsou vhodnější dieselové vlečné kompresory s větší kapacitou vzdušníku a vysokým průtokem.
  • Při výběru je třeba sledovat efektivní průtok při požadovaném tlaku, rezervu tlaku alespoň 2 bar a odpovídající systém přepravy podle povrchu a hmotnosti stroje.
  • Bezolejové kompresory jsou vhodnější pro lakování nebo zdravotnické práce, olejové lépe zvládají dlouhodobý a náročný provoz.
  • U elektrických modelů je třeba počítat s omezeným výkonem a závislostí na elektrické síti, případně u terénního nasazení zvolit diesel nebo akumulátorové řešení.

Obsah

Jaké typy mobilních kompresorů existují

Mobilní kompresor není jedna kategorie, ale skupina strojů s odlišnou konstrukcí a účelem. Přenosný pístový kompresor s kolečky nebo bez nich je klasika pro dílnu i garáž. Váha 20 až 60 kg umožňuje přesun po jedné osobě, napájení je typicky 230 V ze standardní zásuvky.

Přenosný pístový kompresor s nářadím

Pojízdný kompresor na podvozku s většími koly a ojí míří na stavby a servisy, kde se stroj přesouvá mezi místy denně, ale ne po veřejné komunikaci. Objem vzdušníku bývá 50 litrů a více.

Mobilní kompresor s velkými koly na staveništi

Akumulátorové kompresory řeší práci bez přístupu k elektrice, obvykle jen pro huštění pneumatik nebo drobné doplnění vzduchu. Výkon je omezený a nevydrží delší nepřerušovaný provoz.

Dieselové (vlečné) kompresory se táhnou za vozidlem nebo mají vlastní podvozek s brzdou. Nasazují se v terénu, na stavbách bez elektrické přípojky nebo při pískování, kde běžný 230V motor nestačí.

  • Přenosný pístový: dílna, garáž, hobby, servis pneumatiky
  • Pojízdný (230 V/380 V): stavba, autoservis, delší směny
  • Akumulátorový: rychlé huštění, terénní výjezdy, servisní vozidlo
  • Dieselový/vlečný: pískování, stavby bez elektřiny, delší nepřerušovaný provoz

Co znamenají průtok, tlak, výkon a objem vzdušníku

Katalogy výrobců jako Airpress zdůrazňují efektivní kapacitu v l/min, tedy skutečný objem vzduchu, který kompresor dodá při daném tlaku, ne papírový sací výkon motoru. Tohle číslo rozhoduje o tom, jestli stroj utáhne vaše nářadí, ne výkon motoru v kW.

Pracovní tlak se udává v barech a měl by mít rezervu přibližně 2 bar nad minimálním požadavkem nářadí. Pokud pistolová bruska potřebuje 6 bar, kompresor by měl dodávat 8 bar. Tahle rezerva zabrání poklesu tlaku při současném odběru více nástrojů a omezí časté spínání motoru, které zkracuje jeho životnost.

Diagram porovnání průtoku vzduchu a tlakového rezervy

Objem vzdušníku určuje, jak dlouho můžete pracovat bez zapnutí motoru. Menší mobilní kompresory mají 6 až 24 litrů, dílenské provozy 24 až 50 litrů a profesionální nasazení přes 50 litrů.

Jednoduchý postup, jak spočítat potřebný průtok:

  1. Sečtěte spotřebu vzduchu (l/min) všech nástrojů, které mohou běžet současně.
  2. Přidejte rezervu 20 až 30 % na netěsnosti v rozvodech a hadicích.
  3. Porovnejte výsledek s efektivní kapacitou kompresoru při vámi požadovaném tlaku, ne s maximální hodnotou z reklamního listu.
  4. Zkontrolujte, jestli objem vzdušníku odpovídá délce nepřerušované práce, kterou potřebujete.

Orientační výkon motoru se liší podle použití: například huštění pneumatik vyžaduje méně výkonu než práce s rázovými utahováky nebo brusky, přičemž profesionální provoz vyžaduje vyšší výkon motoru.

Profesionální tip: Než porovnáte ceny, spočítejte si skutečnou spotřebu vzduchu podle štítků na nářadí. Kompresor s vyšším tlakem, ale nízkým průtokem, vám u dvou souběžně běžících nástrojů stejně nepomůže.

Praktická rezerva 2 bar mezi minimálním požadavkem nářadí a nastaveným tlakem kompresoru se v terénu osvědčuje jako jednoduché pravidlo, které zabrání zbytečnému opotřebení motoru.

Jaký pohon zvolit pro mobilitu v terénu i dílně

Model na 230 V je nejdostupnější volba pro domácnost a menší dílnu. Nevýhodou je závislost na elektrické síti a omezený výkon, protože běžná zásuvka unese jen určitý příkon.

Akumulátorové řešení dává smysl tam, kde elektřina není k dispozici a stačí krátký, přerušovaný odběr, typicky u huštění pneumatik v terénu.

Diesel je nezbytný při pískování, dlouhotrvající práci na stavbě bez přípojky nebo když potřebujete vysoký a stálý průtok po celou směnu. Tyto stroje bývají těžší a hlučnější, ale nezávislé na síti.

Přeprava rozhoduje stejně jako motor:

  • Kolečka a rukojeť u malých modelů umožňují přesun jednou osobou po rovném povrchu.
  • Vlečné podvozky s ojí a brzdou jsou nutné u strojů nad 300 kg, které se přepravují za vozidlem.
  • Upevňovací body a stabilní rám omezí posun kompresoru při přepravě na valníku nebo v dodávce.
  • Zkontrolujte, jestli podvozek odpovídá povrchu, na kterém budete kompresor reálně přesouvat, tedy štěrk, beton nebo nezpevněná plocha na stavbě.

Olejový, nebo bezolejový kompresor

Bezolejový kompresor dodává čistší vzduch bez stopy maziva, což je klíčové pro lakování, potravinářský provoz nebo práci se stříkací pistolí, kde by olejová mikroskvrna zničila povrch. Nevýhodou bývá kratší životnost při intenzivním nasazení a vyšší hlučnost u levnějších modelů.

Olejový kompresor zvládá dlouhé a náročné cykly lépe, protože mazání snižuje tření a opotřebení pístu. Vhodný je pro dílenské nářadí, pneumatické utahováky nebo brusky, kde čistota vzduchu není kritická.

  • Bezolejový: lakování, potravinářství, zdravotnictví, krátké intenzivní úkoly
  • Olejový: dílenské nářadí, servisy, dlouhý provoz, nižší provozní náklady na díl
  • Bezolejový: údržba odpadá, ale rychleji se opotřebí pístní kroužky

Profesionální tip: Pokud plánujete lakování i hrubé dílenské práce na jednom pracovišti, zvažte dva menší kompresory místo jednoho kompromisního modelu. Křížová kontaminace oleje do lakovací pistole se těžko napravuje.

Jak hlučnost ovlivňuje výběr pro dílnu i domácnost

Pro provoz v garáži, dílně nebo blízko obytné zóny volte kompresor s hladinou hluku do 70 až 75 dB. Nad touto hranicí je dlouhodobá práce v uzavřeném prostoru nepříjemná a může rušit okolí.

Tichá sestava kompresoru v dílně

Vnímanou hlučnost snížíte umístěním kompresoru dál od pracovního místa, použitím antivibračních podložek pod nohy stroje nebo instalací do samostatné budky s ventilací. U bezolejových modelů bez tlumicí izolace bývá hluk výraznější, počítejte s tím při výběru pro byt nebo řadový dům.

Na co se hodí jednotlivé kompresory podle úlohy

Každá aplikace má jinou nárokovanou kombinaci průtoku a tlaku. Huštění pneumatik vyžaduje jen krátký odběr vzduchu, zatímco lakování potřebuje stálý a čistý průtok po delší dobu.

Pískování má specifický nárok na objem vzduchu. Mobilní dieselové šroubové kompresory s integrovaným dochlazovačem nebo sušičem, jaké se používají třeba u modelu ATMOS PDP50, zvládají dlouhý nepřerušovaný provoz s vysokým průtokem, který malý pístový kompresor nikdy nedokáže nabídnout.

Pro rychlé domácí použití, jako je dofouknutí pneumatiky nebo vyčištění nářadí, postačí i malý model s vzdušníkem kolem 6 litrů. U pravidelné dílenské práce se vyplatí investovat do vzdušníku 24 litrů a víc, protože motor spíná méně často.

Jak vybrat krok za krokem a na co se ptát prodejce

Než mobilní kompresor koupíte, ověřte si u prodejce nebo servisu konkrétní čísla, ne jen reklamní popisky.

  1. Jaký je garantovaný efektivní průtok při vašem požadovaném pracovním tlaku, ne jen maximální hodnota při nulovém odběru.
  2. Jak dlouhá je záruka a co konkrétně kryje, včetně motoru, kompresorové jednotky a vzdušníku.
  3. Je dostupná servisní síť a náhradní díly v regionu, kde budete kompresor používat.
  4. Jaký je počet spínacích cyklů motoru za hodinu při běžném zatížení.
  5. Jaké jsou náklady na běžnou údržbu, olej, filtry a případné opravy za rok provozu.

Chybějící údaje o efektivním průtoku nebo počtu spínacích cyklů jsou první varovný signál, že specifikace stroje je zjednodušená nebo zavádějící. Podobně nejasná záruční podmínka bez jasně uvedené délky a rozsahu krytí často znamená problém při pozdější reklamaci.

  • Zkontrolujte stav olejové náplně a filtrů před každým delším nasazením.
  • U dieselových modelů sledujte intervaly výměny paliva a chladicí kapaliny.
  • Sledujte celkové provozní náklady (TCO), ne jen pořizovací cenu, protože levný kompresor s krátkou životností motoru vyjde dráž.

Profesionální tip: Požádejte prodejce o technický list s křivkou průtoku při různých tlacích, ne jen jedno číslo. Rozdíl mezi průtokem při 6 bar a při 10 bar bývá u levnějších modelů výrazný.

Odbornou konzultaci k výběru i následný servis nabízí i technická podpora Kompresory-vzduchotechnika, kam se čtenáři obracejí u složitějších případů s kombinací více nástrojů na jedné síti.

Osobní doporučení k výběru mobilního kompresoru

Nejčastější chyba, kterou vidím u zákazníků, je rozhodování podle výkonu motoru v kW, ne podle efektivního průtoku v l/min. Dva kompresory se stejným motorem mohou mít odlišný reálný výkon podle kvality pístní jednotky. Vždy doporučuji počítat s rezervou tlaku 2 bar a vzdušníkem o stupeň větším, než se zdá nutné. Ušetří to spínací cykly i nervy při souběžné práci s více nástroji.

— Zdeněk

Kde najít vhodný mobilní kompresor a příslušenství

Kompresory-vzduchotechnika nabízí přenosné kompresory s několika velikostmi vzdušníku podle skutečné potřeby provozu, od kompaktních nádob o objemu 22 litrů pro hobby a servisní práce až po vzdušníky s objemem 34 litrů pro dílenský provoz s delšími cykly.

Kompresory-vzduchotechnika

Pro náročnější nasazení, kde je potřeba delší nepřerušovaný provoz bez častého spínání motoru, má smysl sáhnout po modelu se vzdušníkem 128 litrů. K vybranému kompresoru doplníte kvalitní hadice a příslušenství, případně sjednáte servisní smlouvu s garantovanou reakční dobou. Pokud si nejste jistí, jaký objem vzdušníku a jaký typ pohonu vaše pracoviště potřebuje, technická podpora Kompresory-vzduchotechnika pomůže s výběrem podle konkrétních nástrojů a provozních podmínek, stačí popsat, jaké nářadí a jak dlouho denně plánujete provozovat.

Doporučené zdroje pro další čtení

Pro hlubší porovnání pohonů si přečtěte srovnání šroubových a pístových kompresorů nebo checklist při nákupu kompresoru. Obecná doporučení k výběru nabízí i katalogy výrobců jako Atlas Copco nebo Airpress.

Časté dotazy

Jaký kompresor si mám vybrat pro domácí dílnu?

Pro domácí dílnu je nejpraktičtější přenosný pístový kompresor s efektivním průtokem 150 až 300 l/min a vzdušníkem od 24 litrů, který zvládne běžné nářadí i drobné huštění.

Co je lepší, olejový nebo bezolejový kompresor?

Bezolejový kompresor je lepší pro lakování a práce vyžadující čistý vzduch, olejový model naopak lépe snáší dlouhý a intenzivní dílenský provoz s nižšími provozními náklady na díl.

Jaký kompresor je vhodný na huštění pneumatik doma?

Na huštění pneumatik postačí malý přenosný nebo akumulátorový kompresor s průtokem do 150 l/min, není potřeba investovat do vzdušníku nad 24 litrů.

Co je lepší, kompresor nebo turbo?

Jde o zcela odlišná zařízení: mobilní kompresor dodává stlačený vzduch pro nářadí a huštění, zatímco turbodmychadlo je součást motoru vozidla pro zvýšení jeho výkonu, srovnání se tedy netýká stejné kategorie použití.

Jaká je orientační cena mobilního kompresoru?

Cena se odvíjí od typu pohonu, objemu vzdušníku a efektivního průtoku, přenosné pístové modely pro dílnu jsou cenově dostupnější než pojízdné nebo dieselové stroje pro terén a pískování.

Doporučené

25 000–200 000 Kč za energetický audit kompresorů v Česku

Technik kontroluje průmyslový systém stlačeného vzduchu

Orientační cena energetického auditu kompresorů pro průmyslový provoz v Česku závisí na rozsahu měření a počtu strojů a může být různá. Audit se ve většině případů zaplatí díky úsporám energie a možnosti čerpat dotace na modernizaci. Než se pustíte do výběru dodavatele, vyplatí se probrat rozsah provozu na nezávazné konzultaci, například u Kompresory-vzduchotechnika.


Stručně:

  • Cena energetického auditu se pohybuje od deseti do přes dvě stě tisíc korun, podle rozsahu měření a počtu strojů, přičemž menší provozy jsou levnější.
  • Audit obvykle trvá několik týdnů a zahrnuje dlouhodobé měření vypočítané na základě počtu kompresorů, jejich typu a potřebných rozborů.
  • Nejefektivnější opatření zahrnují opravu netěsností, snížení pracovního tlaku a modernizaci řízení s cílem rychlé návratnosti investic.
  • Výsledkem je akční plán s konkrétními kroky, který lze podpořit dotačními programy, a tím výrazně snížit náklady na projekty modernizace.
  • I menší provozy mohou výrazně ušetřit na energiích po provedení opravy netěsností a správné optimalizaci, což se často zaplatí již během jednoho roku.

Obsah

Co audit kompresorové stanice skutečně zahrnuje

Audit kompresorové stanice není jednorázová prohlídka s razítkem. Technik měří konkrétní provozní veličiny po delší dobu, aby zachytil skutečné chování systému, nejen okamžitý stav při návštěvě.

Měřené parametry a metody se liší podle typu provozu, ale základ bývá podobný:

  • Spotřeba energie kompresorů a jejich vytížení v čase.
  • Průtok a tlak vzduchu v hlavních větvích rozvodu.
  • Doby chodu naprázdno versus reálný odběr vzduchu.
  • Detekce úniků pomocí ultrazvukových detektorů, které dokážou lokalizovat i netěsnosti neslyšitelné pro lidské ucho.
  • Kontrola kvality vzduchu, filtrace a rosného bodu u sušičů.

Kontinuální monitoring obvykle trvá dny až týdny, protože jednorázový odečet nezachytí špičky ani noční provoz naprázdno. Výstupem je zpráva s grafy vytížení, seznamem úniků a odhadem finanční ztráty u každého z nich, plus konkrétní akční plán opatření seřazený podle návratnosti. Detailní diagnostiku stavu kompresoru popisuje i význam diagnostiky kompresoru pro efektivní provoz.

Cena energetického auditu kompresorů: rozpětí a co ho ovlivňuje

Komplexní energetický audit výrobního areálu v Česku může stát od nižších částek za menší provozy až po vyšší částky za rozsáhlé areály s mnoha stroji a podrobnější analýzou.

Cenový orientátor: malá provozovna s jedním kompresorem se obvykle vejde do nižších desítek tisíc korun, zatímco komplexní audit celého závodu s laboratorními rozbory a dlouhodobým monitoringem se může vyšplhat až ke 200 000 Kč.

Na výslednou cenu působí několik faktorů:

  • Počet a typ kompresorů, protože šroubový kompresor s frekvenčním měničem vyžaduje jinou analýzu než starší pístový stroj.
  • Délka monitoringu, kdy měření přes dva týdny přinese přesnější data než třídenní odečet, ale prodraží zakázku.
  • Nutnost laboratorních rozborů kvality vzduchu nebo oleje.
  • Lokalita provozu a dostupnost techniků na místě.
  • Rozsah práce spojené s instalací měřicích čidel do rozvodů.

Pro rychlou orientaci existuje i levnější varianta. Virtuální audit nebo rychlý screening bez fyzického měření lze pořídit za nízkou cenu, u jednoduchých objektů je cena standardního auditu vyšší. Jde ale spíše o odhad potenciálu úspor než o podklad, který obstojí u dotační žádosti.

Jaká opatření audit navrhne a jak rychle se vrátí investice

Zpráva z auditu nekončí diagnózou, ale konkrétním seznamem kroků seřazených podle poměru nákladů a přínosu. Nejčastěji se objevují tato opatření:

  1. Oprava netěsností v rozvodech, která bývá nejrychleji návratnou položkou.
  2. Snížení pracovního tlaku na minimum, které provoz skutečně potřebuje.
  3. Modernizace řízení kompresorové stanice a nasazení frekvenčních měničů.
  4. Rekuperace odpadního tepla pro vytápění haly nebo ohřev vody.
  5. Výměna filtrace a úprava sušení vzduchu podle skutečné spotřeby, ne podle původního předimenzování.

Optimalizace celého systému stlačeného vzduchu může významně snížit provozní náklady na energii, což u provozů, kde kompresory tvoří výraznou část účtu za elektřinu, znamená užitečnou úsporu. Konkrétní ilustrativní příklad z praxe zahrnuje rekuperaci tepla a výměnu osvětlení za LED s návratností investice v řádu několika let; u komplexnějších balíčků opatření bývá návratnost delší, ale úspory jsou vyšší.

Profesionální tip: Než investujete do nového kompresoru, nechte si spočítat, kolik reálně stojí netěsnosti ve vašem rozvodu. Často se ukáže, že oprava úniků má kratší návratnost než jakákoli nová technologie.

Výsledky se vždy odvíjí od výchozího stavu systému. Zanedbaný rozvod s desítkami let starým řízením ušetří po opatřeních výrazně víc než stanice, která už prošla částečnou modernizací. Praktické tipy na konkrétní úpravy najdete i v článku jak optimalizovat spotřebu stlačeného vzduchu a snížit náklady.

Jak vybrat hloubku auditu podle velikosti provozu

Volba mezi základním a komplexním auditem by měla vycházet z normy ČSN ISO 50002, která definuje rozsah a metodiku energetických auditů, a hlavně z reálného provozního profilu podniku, ne z toho, co nabízí nejlevnější dodavatel.

  • Malý provoz s jedním až dvěma kompresory obvykle vystačí s cíleným měřením přímo na kompresorové stanici a kratším monitoringem.
  • Střední provoz s více technologiemi a rozvětveným rozvodem už potřebuje širší analýzu včetně tlakových ztrát v jednotlivých větvích.
  • Velký areál s desítkami spotřebičů vyžaduje plný provozní monitoring, často doplněný o laboratorní rozbory kvality vzduchu.

Virtuální audit nebo rychlé šetření dává smysl jako první krok, když chcete jen orientačně zjistit potenciál úspor, než objednáte plnou zakázku.

Jak probíhá audit krok za krokem a jak dlouho trvá

Proces má pevnou strukturu, kterou dodržuje většina seriózních dodavatelů:

  1. Poptávka a úvodní konzultace, kde se probere velikost provozu a cíle auditu.
  2. Sestavení plánu měření podle počtu kompresorů a rozvodů.
  3. Instalace měřicích přístrojů a samotný monitoring přímo v provozu.
  4. Analýza nasbíraných dat a identifikace úniků i neefektivních režimů.
  5. Předání závěrečné zprávy a konzultace navržených opatření.

Samotný monitoring trvá několik dní až týdnů podle rozsahu, celý proces od poptávky po předání zprávy může trvat několik týdnů. Před první konzultací se vyplatí připravit seznam kompresorů a spotřebičů, údaje o směnném provozu a přibližné faktury za elektřinu, aby technik mohl rovnou odhadnout rozsah měření.

Normy, dotace a odborné zázemí za doporučeními

Metodika auditů kompresorových stanic se opírá o normu ČSN ISO 50002, která stanovuje požadavky na energetické audity napříč obory, a navazuje na tuzemskou legislativu upravující povinné a dobrovolné energetické audity. Tyto odborné texty na webu Kompresory-vzduchotechnika dál rozvíjí témata jako úspora energie s kompresorem nebo využití odpadního tepla.

Audit není jen dokument do šuplíku. Slouží jako oficiální technický podklad pro dotační žádosti v programech OP TAK nebo OPŽP, což může výrazně snížit čisté náklady na realizaci navržených opatření.

Díky tomu se počáteční investice do auditu často vrátí ještě dříve, než se stihnou projevit samotné úspory energie.

Proč se firmy v Česku na audit dívají příliš úzce

Nejčastější chyba, kterou u průmyslových provozů vídám, je vnímání auditu jako nutného zla před žádostí o dotaci. Číslo na faktuře za audit se pak porovnává jen s náklady na papírování, ne s tím, co skutečně přinese. To je krátkozraké.

Ruce měří energetickou účinnost kompresoru

Skutečná hodnota auditu leží v akčním plánu, ne ve zprávě samotné. Firma, která si nechá audit zpracovat a pak doporučení půl roku ignoruje, vyhodila peníze zbytečně. Naopak provoz, který během pár týdnů opraví identifikované úniky a upraví pracovní tlak, často pokryje náklady na audit ještě dřív, než dorazí první dotační platba.

Druhá věc, kterou konvenční rady podceňují: cena auditu se nemá poměřovat jen k velikosti provozu, ale k stáří kompresorové stanice. Desetiletý rozvod bez úprav skryje víc rezerv než nedávno modernizovaná stanice, takže i dražší komplexní audit se tam vrátí rychleji. Prioritou by mělo být zjistit stav netěsností a nastavení tlaku, teprve pak řešit, jestli je potřeba nová technologie.

— Zdeněk

Konzultace a další kroky s Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí přesně to spojení, které si audit žádá: technický tým, který dokáže navrhnout měření, vyhodnotit data i rovnou dodat a namontovat řešení, aniž byste hledali dalšího dodavatele na realizaci opatření.

Kompresory-vzduchotechnika

Po vyhodnocení auditu obvykle následuje oprava netěsností, úprava filtrace nebo výměna sušičů. Nabídka filtrace stlačeného vzduchu podle ISO 8573 pokrývá právě tuto část opatření a u starších strojů se často vyplatí zvážit i modernější kompresor s nižší spotřebou.

Chcete-li si nechat spočítat orientační cenu na míru vašemu provozu, stačí kontaktovat Kompresory-vzduchotechnika s přehledem počtu kompresorů, jejich stáří a přibližné roční spotřeby energie. Na základě těchto podkladů tým navrhne rozsah měření a domluví termín nezávazné konzultace přímo u vás v provozu.

Technik nastavuje měřicí přístroj v komoře kompresoru

Ověřené zdroje a normy k dalšímu studiu

Pro ověření technických parametrů auditu slouží norma ČSN ISO 50002, která definuje postup a rozsah energetických auditů. Podklady k dotačním programům OP TAK a OPŽP obsahují konkrétní požadavky na to, jaké náležitosti musí audit splňovat, aby byl uznán jako součást žádosti. Odborné články na webu Kompresory-vzduchotechnika, jako diagnostika kompresoru nebo využití odpadního tepla, doplňují praktický kontext k opatřením navrhovaným v auditu.

Časté dotazy

Kolik stojí energetický audit kompresorů?

Komplexní audit kompresorové stanice v průmyslovém provozu v Česku vyjde obvykle na 25 000 až 200 000 Kč podle rozsahu měření a počtu strojů, zatímco rychlý virtuální screening lze pořídit už za pár tisíc korun.

Kolik stojí energetický posudek budovy?

Energetický posudek jednoduchého objektu začíná zhruba na 60 000 Kč, u rozsáhlejších areálů s více budovami cena roste podle složitosti technologií a potřeby doplňkových měření.

Jak dlouho trvá audit kompresorové stanice?

Samotné měření trvá dny až týdny, celý proces od poptávky po předání závěrečné zprávy zabere obvykle několik týdnů.

Vyplatí se audit i menším provozům?

Ano, i provoz s jedním kompresorem díky auditu často odhalí netěsnosti a špatné nastavení tlaku, jejichž oprava se zaplatí rychleji než u velkých areálů, protože počáteční investice do auditu bývá nižší.

Může audit sloužit jako podklad pro dotaci?

Audit zpracovaný podle ČSN ISO 50002 slouží jako oficiální technický podklad pro programy OP TAK a OPŽP, což snižuje čisté náklady na realizaci navržených opatření.

Doporučené

Hlučnost šroubového kompresoru: co znamenají čísla na štítku

Technik měří hlučnost u šroubového kompresoru

Šroubový kompresor obvykle produkuje hladinu akustického výkonu (Lwa) v rozsahu 79 až 90 dB(A), zatímco hladina akustického tlaku (Lwp) na pracovišti bývá 59 až 70 dB(A). Tyto dva údaje nejsou totéž a jejich záměna je nejčastější chyba při porovnávání modelů. Prvním krokem je proto zjistit, kterou veličinu výrobce uvádí na štítku, a následně provést vlastní měření přímo v provozu, protože instalace a akustika prostoru dokážou reálnou hodnotu výrazně posunout. Normy pro měření hluku a odborné konzultace k tomu nabízí i Kompresory-vzduchotechnika.


Stručně:

  • Výrobce uvádí různé hodnoty akustického výkonu (Lwa) a tlaku (Lwp), které je nutné ověřit vlastním měřením s ohledem na místo instalace.
  • Většina kompresorů při provozu dosahuje hlučnosti od 59 do 70 dB(A) u tlaku a od 79 do 90 dB(A) u výkonu, přičemž reálná hodnota bývá při použití v praxi o 5 až 10 dB vyšší.
  • Použití zvukotěsných krytů, antivibračních podložek a správného upevnění potrubí může výrazně snížit šíření hluku v pracovním prostoru.
  • Při porovnávání katalogových údajů je třeba požadovat podmínky měření a potvrzení způsobu stanovení hodnoty, protože bez toho nelze s orientací sledovat skutečnou hlučnost.
  • Okamžitá opatření při vysoké hlučnosti zahrnují měření, údržbu a instalaci protihlukových prvků, přičemž investice do izolace bez ověření skutečného stavu bývá zbytečná.

Obsah

Co znamenají Lwa, Lwp a dB(A) u kompresoru

Hladina akustického výkonu (Lwa) popisuje celkové množství zvukové energie, kterou stroj vyzařuje do okolí, bez ohledu na vzdálenost. Hladina akustického tlaku (Lp, často psaná jako Lwp) naopak udává, jak silně zvuk dopadá na konkrétní místo, typicky metr od pláště kompresoru. Jde o rozdíl mezi tím, kolik energie zdroj vyprodukuje, a tím, co skutečně uslyší člověk stojící vedle stroje.

Detailní záběr na akustický štítek šroubového kompresoru

Jednotka dB(A) se používá proto, že váhový filtr „A“ napodobuje citlivost lidského ucha, které nevnímá všechny frekvence stejně intenzivně. Bez tohoto filtru by čísla neodpovídala reálnému subjektivnímu vjemu hluku.

Porovnatelnost dat závisí na podmínkách měření:

  • vzdálenost mikrofonu od zdroje (obvykle 1 metr),
  • konkrétní měřicí bod (přední, boční nebo horní část skříně),
  • akustická odrazivost místnosti, kde měření probíhá.

Dva kompresory se shodným údajem v katalogu se tak v praxi mohou chovat odlišně. Jednotka umístěná v malé dílně s hladkými stěnami bude znít hlasitěji než stejný model ve větší hale s odhlučněním, i když katalogový list obou uvádí totožnou hodnotu.

Jaká je typická hlučnost šroubových kompresorů v provozu?

Orientační rozsahy pro větší uzavřené šroubové jednotky se pohybují kolem Lwp 59 až 70 dB(A) a Lwa 79 až 90 dB(A). Rozptyl je poměrně široký, protože ho ovlivňuje výkon motoru, konstrukce krytu i rychlost otáček.

Praktické měření v provozu často odhalí hodnoty o 5 až 10 dB vyšší než katalogová data — důvodem bývá umístění stroje, blízkost stěn nebo tvrdé podlahy, které zvuk odrážejí místo tlumení.

Kryté jednotky s izolovaným pláštěm patří k tišším řešením a hodí se do prostor, kde lidé pracují v blízkosti stroje. Otevřená stanoviště, běžná u průmyslových hal s centrální kompresorovnou, hluk nijak neomezují a spoléhají na vzdálenost či stavební izolaci místnosti. Mobilní verze určené na stavby bývají hlučnější, protože kompaktní konstrukce a chybějící zvukotěsný kryt zvyšují přenos vibrací do okolí. Pro pracovní prostředí to má přímý dopad. Hodnota hluku přesahující běžně akceptované limity již při celosměnné expozici vyžaduje ochranu sluchu, zatímco nižší hladiny obvykle nenarušují běžnou komunikaci v hale.

Jak porovnávat hlučnost kompresorů podle katalogových dat?

Údaj „hlučnost 70 dB“ bez dalšího kontextu nemá pro srovnání žádnou hodnotu. Nevíte, jde-li o akustický výkon, nebo tlak, ani za jakých podmínek bylo měření provedeno. Stejně tak se v praxi často objevuje referenční hodnota kolem 85 dB, kterou je nutné vždy ověřit stejným způsobem, protože sama o sobě nic nevypovídá o typu veličiny.

Než porovnáte dva modely, vyžádejte si od dodavatele konkrétní podklady:

  • typ uváděné veličiny (Lwa, nebo Lp),
  • vzdálenost a bod měření,
  • typ krytu (uzavřený, otevřený, zvukotěsný box),
  • otáčky motoru a způsob chlazení (vzduchem, olejem),
  • měřicí protokol podle příslušné normy.

Požadujte měřicí zprávu, která obsahuje podmínky měření včetně geometrie prostoru. Bez ní nelze modely od různých výrobců přímo srovnávat, protože každý mohl testovat za jiných podmínek. Odhad reálné hladiny na místě instalace se dá provést jednoduchým výpočtem s ohledem na odrazivost stěn, ale přesnější je vždy provozní měření přímo v hale.

Parametr k ověření Proč je klíčový
Typ veličiny (Lwa/Lp) Rozlišuje výkon zdroje od dopadu na konkrétní místo
Vzdálenost měření Ovlivňuje naměřenou hodnotu tlaku
Typ krytu Uzavřený kryt tlumí hluk výrazněji než otevřená konstrukce
Otáčky motoru Vyšší otáčky obvykle zvyšují hlučnost proudění
Norma měření Zajišťuje srovnatelnost mezi výrobci

Akustika samotné provozovny hraje roli, kterou katalog nikdy nezohlední. Hala s betonovými stěnami a vysokým stropem zvuk odráží jinak než dílna s akustickými podhledy, a to i při identickém stroji. Podrobný přehled technických výhod různých konstrukcí najdete v porovnání šroubových kompresorů pro průmysl.

Jak Kompresory-vzduchotechnika měří a řeší hlučnost v praxi

Interní metodika vychází z opakovaného měření na definovaném bodě (obvykle metr od pláště, ve výšce odpovídající obsluze), s několika opakováními kvůli kolísání zátěže motoru. Naměřená data se porovnávají s katalogovým listem výrobce a s reálným chováním v konkrétním provozu.

Praktické zásahy, které se v terénu osvědčily nejčastěji:

  • instalace antivibračních podložek pod patky kompresoru,
  • pružné uchycení potrubí, aby se vibrace nepřenášely do rozvodu,
  • akustické kryty a boxy pro jednotky umístěné v obytné blízkosti,
  • kontrola a výměna filtrů v rámci pravidelné údržby, která brání nárůstu hluku z proudění.

Antivibrační podložky a správné upevnění potrubí patří mezi nejrychlejší a nejlevnější kroky, jak omezit přenášený hluk do konstrukce budovy. Pro techniky, kteří řeší konkrétní servisní úkony, je užitečný návod na odvzdušnění kompresoru i přehled metod snižování hluku kompresoru, který popisuje technická opatření podrobněji.

Kdy řešit hlučnost okamžitě a v jakém pořadí postupovat

Pokud hladina hluku ohrožuje sluch obsluhy nebo překračuje limity pro pracovní prostředí, jednejte hned. Nejde o estetický problém, ale o bezpečnost práce. Pokud jde jen o komfort v hale bez lidí nablízko, lze postupovat systematicky bez spěchu.

Doporučené pořadí je jasné: nejprve změřit skutečnou hladinu na místě, pak zkontrolovat údržbu (filtry, mazání, ložiska), následně doplnit antivibrační uchycení a teprve jako poslední krok řešit akustický kryt nebo izolaci prostoru. Přeskočení měření a rovnou investice do izolace bývá nejčastější zbytečný výdaj, který jsme u klientů opakovaně viděli.

— Zdeněk

Řešení pro tišší provoz kompresorů

Nižší hlučnost šroubového kompresoru často začíná u kvality úpravy a rozvodu vzduchu, ne jen u samotného motoru. Kompresory-vzduchotechnika nabízí konkrétní kategorie, které pomáhají snížit provozní hluk i energetickou náročnost systému.

Kompresory-vzduchotechnika

Jednotky úpravy stlačeného vzduchu do 18 bar omezují turbulentní proudění v rozvodu, které bývá jedním ze zdrojů hluku. Filtrace podle normy ISO 8573 snižuje zátěž na kompresor a tím i jeho hlučnost při delším provozu. Pro provozy, kde je energetická úspora prioritou, nabízíme regulaci SCR pro šroubové kompresory, která omezuje zbytečný chod na vysoké otáčky, a pro nejnáročnější aplikace i spirálové kompresory jako tišší alternativu.

Pokud potřebujete objednat měření hluku na místě nebo konzultaci k výběru vhodné jednotky, kontaktujte Kompresory-vzduchotechnika a domluvte si termín přímo v provozu.

Řešení pro tišší provoz kompresorů — overview diagram

Užitečné zdroje pro další čtení

Podrobnosti k technickým zásahům najdete v přehledu metod snižování hluku kompresoru. Diagnostiku netěsností, které hluk zesilují, popisuje návod na opravu úniku vzduchu, a širší souvislosti s ochranou zdraví shrnuje článek o redukci hluku v provozu.

Časté dotazy

Jak odhlučnit kompresor?

Nejrychlejší efekt mají antivibrační podložky pod patkami, pružné uchycení potrubí a pravidelná výměna filtrů. U trvale hlučných jednotek pak pomáhá akustický kryt nebo umístění do odděleného, izolovaného prostoru.

Kolik je hlučnost 40 dB?

Hladina odpovídající tichému rozhovoru nebo klidné kanceláři je výrazně nižší. Šroubové kompresory se běžně pohybují výrazně výše, u akustického tlaku typicky mezi 59 a 70 dB(A).

Jaký je princip fungování šroubového kompresoru?

Dva do sebe zapadající rotory stlačují vzduch plynulým otáčivým pohybem v uzavřeném prostoru, bez pulzujícího pohybu pístu. Tento princip vede k rovnoměrnějšímu proudu vzduchu i k odlišnému charakteru hluku.

Jaký je rozdíl mezi pístovým a šroubovým kompresorem z hlediska hluku?

Pístové kompresory generují výraznější impulsní hluk kvůli přerušovanému pohybu pístu, zatímco šroubové kompresory produkují plynulejší, ale trvalejší vibrace. Volba mezi nimi proto závisí i na tom, zda je citlivější komfort obsluhy, nebo dlouhodobá expozice hluku.

Doporučené

Odvaděče kondenzátu: typy, výběr a instalace v praxi

Technik instaluje odvod kondenzátu v kompresorové místnosti

Pro většinu dílen stačí mechanický plovákový nebo bezztrátový elektronický odvaděč. U systémů s olejnatým kondenzátem se bez odlučovače olej/voda neobejdete, ať zvolíte jakýkoli typ. Volba správného odvaděče kondenzátu závisí na třech věcech: velikosti provozu, kontaminaci kondenzátu a dostupnosti napájení u místa instalace.

Rychlá orientace podle typu provozu:

  • Malé dílny a servisy: jednoduchý plovákový nebo časový odvaděč zvládne obvyklé množství kondenzátu bez nutnosti elektroniky.
  • Střední provozy: elektronické bezztrátové odvaděče šetří energii tím, že vypouštějí kondenzát jen podle skutečné potřeby, ne podle časovače.
  • Velké průmyslové instalace: kombinace robustních elektronických nebo magnetických odvaděčů s cyklónovými odlučovači vody před sušičkami chrání navazující zařízení.
  • Olejnatý kondenzát: u kompresorů s olejovým mazáním vždy doplňte odlučovač olej/voda bez ohledu na typ zvoleného odvaděče.

Klíčové poznatky

Správný odvaděč kondenzátu vychází vždy z naměřené produkce vody, přítomnosti oleje a dostupnosti napájení, ne z ceny nejlevnějšího modelu.

Bod Podrobnosti
Změřte produkci kondenzátu Vycházejte z výkonu kompresoru a relativní vlhkosti, ne z odhadu od oka.
Ověřte obsah oleje U olejem mazaných kompresorů vždy doplňte odlučovač olej/voda.
Vyberte podle velikosti provozu Malé dílny zvládne plovákový odvaděč, střední a velké provozy potřebují bezztrátový elektronický typ.
Umístěte do nízkých bodů Montáž pod vzdušník a v nejnižších bodech potrubí snižuje riziko ucpání filtrů.
Konzultujte výběr i montáž Kompresory-Vzduchotechnika.cz nabízí poradenství, montáž i revizi vybraného odvaděče.

Obsah

Typy odvaděčů kondenzátu a jak fungují

Odvaděče kondenzátu automaticky odstraňují vodu, olej a nečistoty ze systému stlačeného vzduchu a chrání tak zařízení před korozí a ztrátou účinnosti. Na trhu existuje pět základních konstrukčních principů a každý se hodí do jiné provozní situace.

Plovákové (mechanické) odvaděče pracují bez elektřiny. Plovák stoupá s hladinou kondenzátu a při dosažení určité úrovně otevře výpustní ventil. Řada modelů zvládá vypouštění bez ztráty vzduchu až do provozního tlaku vyššího než 10 barů, takže jsou vhodné i tam, kde není k dispozici elektrická přípojka. Nevýhodou je citlivost na mechanické nečistoty, které mohou plovák nebo sedlo ventilu zanést.

Detail mechanického plovákového ventilu pro odvod kondenzátu

Časové odvaděče vypouštějí kondenzát v pravidelných intervalech nastavených na časovači, bez ohledu na skutečné množství kondenzátu v nádobě. Jsou levné a jednoduché na montáž, ale při špatném nastavení intervalu zbytečně vypouštějí i stlačený vzduch, což zvyšuje provozní náklady.

Elektronické bezztrátové odvaděče (často označované jako IWD nebo EWD) používají senzor hladiny kondenzátu a vypouštějí pouze tolik kondenzátu, kolik se skutečně nahromadilo. Tím výrazně minimalizují plýtvání stlačeného vzduchu oproti časovým modelům. Kapacita moderních bezztrátových odvaděčů pokrývá široký rozsah odvodů kondenzátu vhodný pro malé i velké kompresorovny, takže pokrývají malé kompresory i velké kompresorovny.

Magnetické odvaděče využívají magneticky ovládané ventily, které reagují rychle a spolehlivě i při kolísavém zatížení. Hodí se tam, kde produkce kondenzátu silně kolísá v průběhu směny.

Cyklónové odlučovače vody nejsou odvaděče v pravém slova smyslu, ale doplňkové zařízení. Odstřeďováním zachytávají vodní aerosoly z proudu vzduchu a chrání tak sušičky a filtry před přetížením.

Klíčový parametr: bezztrátové elektronické odvaděče přinášejí největší úsporu provozních nákladů právě ve středních a větších provozech, kde objem vypouštěného vzduchu u časových modelů citelně prodražuje energetickou bilanci.

Při srovnávání typů sledujte čtyři technické parametry: maximální provozní tlak, průtok v m³/min, kapacitu odvodu v litrech za hodinu a materiál těla odvaděče. Litinové nebo hliníkové provedení stačí na běžný kondenzát, nerezová konstrukce je nutná tam, kde je kondenzát agresivní.

Jak vybrat odvaděč: kroky a kontrolní seznam

Výběr správného odvaděče kondenzátu není o tom, který model je „nejlepší“, ale který odpovídá vašemu provozu. Postupujte podle následujících kroků.

  1. Odhadněte produkci kondenzátu. Orientačně vychází z výkonu kompresoru, provozní doby a relativní vlhkosti vzduchu v místě instalace. Vlhčí prostředí a vyšší výkon znamenají větší objem kondenzátu, a tedy i potřebu odvaděče s vyšší kapacitou odvodu.
  2. Zjistěte, zda je kondenzát olejnatý. U olejem mazaných kompresorů se doporučuje kombinace odvaděče s odlučovačem olej/voda. Kompaktní filtrační jednotky dokážou výrazně snížit obsah oleje, což pomáhá splnit požadavky na ekologickou likvidaci.
  3. Zohledněte provozní tlak a ztráty vzduchu. Pokud je pro vás klíčová energetická úspora, dejte přednost bezztrátovému elektronickému řešení před časovým modelem.
  4. Ověřte dostupnost napájení. Tam, kde elektřina k dispozici není nebo je její přivedení nákladné, zůstává mechanický plovákový odvaděč praktickou volbou.
  5. Zkontrolujte přípojky a materiál. Pro agresivní kondenzát (například z olejových kompresorů se specifickými přísadami) volte nerezové provedení místo standardní litiny.
  6. Ověřte servisní přístup a dostupnost náhradních dílů. Odvaděč umístěný na těžko přístupném místě zkomplikuje běžnou údržbu i výměnu opotřebených dílů.

Profesionální tip: Pro systémy s výrazně kolísajícím zatížením, typicky u vícesměnných provozů s proměnlivou spotřebou vzduchu, volte odvaděč s adaptivním elektronickým řízením. Reaguje na skutečný objem kondenzátu v reálném čase a minimalizuje ztráty i při nárazovém zatížení.

Kde v systému stlačeného vzduchu odvaděče montovat

Umístění odvaděče rozhoduje o tom, jestli bude fungovat spolehlivě, nebo se stane zdrojem opakovaných poruch.

  • Montujte pod vzdušník, na spodky filtrů a separátorů a na výstup ze sušičky, tedy ve všech bodech, kde se kondenzát přirozeně hromadí.
  • Umístěte odvaděče v nejnižších bodech potrubní trasy. Instalace v nízkých bodech výrazně snižuje riziko hromadění kondenzátu a následného ucpání filtračních prvků.
  • Zajistěte dostatečný přístup pro servis. Odvaděč zabudovaný do těsného prostoru bez možnosti odpojení zpomalí každou budoucí kontrolu.
  • Dbejte na správný sklon potrubí směrem k odtoku, aby kondenzát nestagnoval a netvořil kapsy před samotným odvaděčem.
  • Vyhněte se místům se silnými vibracemi (blízko pístových jednotek) a nezateplenému potrubí s vysokou teplotou kondenzátu. Před montáží zkontrolujte i bezpečný postup podle návodu pro odvzdušnění natlakovaných nádob.

Údržba odvaděčů a řešení běžných poruch

Odvaděč kondenzátu patří mezi komponenty, na které se snadno zapomíná, dokud nezačne selhávat. Pravidelná kontrola přitom zabere jen několik minut měsíčně.

  1. Kontrolujte těsnění, sítko, solenoidy a plovák minimálně jednou za měsíc, u prašných provozů častěji.
  2. Testujte funkčnost vypouštění ručním spuštěním cyklu a sledujte, zda odvaděč skutečně uzavře po vypuštění kondenzátu.
  3. Měřte ztráty vzduchu poslechem nebo ultrazvukovým detektorem, únik na výpusti signalizuje opotřebené těsnění nebo zanesené sedlo ventilu.
  4. Řešte ucpání vyčištěním sítka a výpustního otvoru, časté u provozů s vyšším podílem pevných nečistot v kondenzátu.
  5. Kontrolujte zamrzání v neizolovaných venkovních rozvodech během zimy, zamrzlý odvaděč přestává plnit svou funkci úplně.
  6. Prověřte funkci senzoru u elektronických modelů, pokud odvaděč nevypouští vůbec nebo naopak nepřetržitě.

Práci na natlakovaném systému vždy předchází bezpečné odtlakování podle interního postupu, viz průvodce postupem odvzdušnění kompresoru.

Profesionální tip: Netěsný odvaděč často mylně považujete za poruchu kompresoru. Než začnete hledat únik jinde v rozvodu, zkontrolujte právě výpustní ventil odvaděče, bývá to nejlevnější a nejrychlejší oprava v celém systému.

Odborné zázemí a služby Kompresory-Vzduchotechnika.cz

Výběr odvaděče je jen část celkové péče o systém stlačeného vzduchu. Kompresory-Vzduchotechnika.cz poskytuje:

  • odbornou konzultaci k volbě typu odvaděče podle konkrétního provozu a druhu kondenzátu,
  • montáž, revize a energetické audity kompresorových stanic,
  • servisní podporu pro řešení netěsností a poruch v rozvodech stlačeného vzduchu.

Pro provozovatele, kteří řeší legislativní stránku likvidace kondenzátu, je užitečný přehled zákonných povinností pro provozovatele v ČR. Při řešení úniků vzduchu v systému pomůže praktický průvodce opravou úniků, a při plánování nové kompresorovny se vyplatí nahlédnout do požadavků na uspořádání kompresorovny.

Vliv teploty a vlhkosti na výběr odvaděče

Teplota a relativní vlhkost vzduchu v místě nasávání kompresoru přímo ovlivňují množství kondenzátu, které musí odvaděč zvládnout. Čím teplejší a vlhčí vzduch kompresor nasává, tím více vlhkosti se při stlačení a následném ochlazení vysráží. V letních měsících proto stejný kompresor produkuje výrazně více kondenzátu než v zimě, a odvaděč dimenzovaný na zimní provoz může v létě zaostávat.

V provozech s vysokou vlhkostí (například v blízkosti lakoven, myček nebo potravinářských provozů s parou) se vyplatí volit odvaděč s vyšší kapacitou odvodu, ideálně elektronický bezztrátový typ, který se přizpůsobí kolísající produkci bez ručního přenastavování.

Nízké teploty přinášejí opačný problém: riziko zamrznutí kondenzátu ve výpustním potrubí nebo přímo v tělese odvaděče. Venkovní instalace a neizolované strojovny v zimních měsících vyžadují buď temperaci potrubí, nebo umístění odvaděče do vytápěného prostoru. Kolísání teploty mezi denní a noční směnou také namáhá těsnění a plovákové mechanismy, což zkracuje jejich životnost.

Při návrhu systému proto neposuzujte produkci kondenzátu podle jednoho průměrného čísla za rok, ale podle nejnáročnějšího scénáře, tedy horkého a vlhkého léta. Odvaděč, který zvládne špičku, zvládne bez problémů i běžný provoz.

Vliv teploty a vlhkosti na výběr odvaděče — overview diagram

Konkrétní použití podle typu provozu

Volba odvaděče se v praxi liší podle odvětví a charakteru výroby.

Autoservisy a lakovny obvykle pracují s menšími pístovými nebo šroubovými kompresory a kondenzátem s vyšším podílem oleje z mazaných jednotek. Zde se osvědčuje kombinace jednoduchého plovákového odvaděče s kompaktním odlučovačem olej/voda přímo pod filtrační jednotkou.

Potravinářské a farmaceutické provozy kladou důraz na spolehlivost a hygienu. Elektronický bezztrátový odvaděč s nerezovým tělem zde eliminuje riziko kontaminace a zároveň splňuje přísnější požadavky na čistotu stlačeného vzduchu podle filtrace řízené normou ISO 8573.

Strojírenské provozy s bezolejovými šroubovými kompresory obvykle potřebují robustnější řešení s vyšší kapacitou odvodu, zejména tam, kde jede několik kompresorů paralelně do společného vzdušníku. Zde se vyplatí magnetický nebo elektronický odvaděč umístěný přímo pod vzdušníkem a druhý za sušičkou.

Stavební a mobilní aplikace s přenosnými kompresory často vystačí s jednoduchým časovým nebo ručním vypouštěním, protože objem kondenzátu bývá nízký a přístup k jednotce je snadný.

Pro provozy s vyššími nároky na čistotu vzduchu doplňuje volbu odvaděče vhodně dimenzovaná filtrace stlačeného vzduchu podle ISO 8573, která snižuje zátěž kladenou na samotný odvaděč.

Co byste u odvaděčů neměli podceňovat

Nejčastější chyba, kterou v provozech vídám, není špatný výběr typu, ale podcenění kombinace s odlučovačem oleje. Technici často vybírají odvaděč jen podle tlaku a průtoku a na obsah oleje v kondenzátu zapomenou úplně, dokud jim kontrolní orgán nebo dodavatel odpadu nevrátí protokol s vysokým obsahem uhlovodíků.

Druhá podceňovaná věc je servisní přístupnost. Levnější odvaděč umístěný na špatně přístupném místě vás ve výsledku stojí víc, protože se k němu technik dostane jen při odstávce, ne během běžné obchůzky. Konvenční rada „kup nejlevnější plovákový model“ funguje jen tam, kde je kondenzát čistý a provoz malý. U středních a větších instalací se investice do bezztrátového elektronického odvaděče vrátí právě přes úsporu energie, ne přes cenu samotné jednotky.

Pokud musím dát jednu prioritu, je to tato: nejdřív změřte skutečnou produkci kondenzátu a ověřte přítomnost oleje, teprve pak srovnávejte typy a ceny. Bez tohoto kroku vybíráte poslepu.

— Zdeněk

Kompletní řešení pro úpravu stlačeného vzduchu od Kompresory-Vzduchotechnika.cz

Kompresory-Vzduchotechnika.cz nabízí ucelený sortiment pro odvod a úpravu kondenzátu, takže nemusíte kombinovat díly od několika dodavatelů a řešit nekompatibilní přípojky. V nabídce najdete jednotky úpravy stlačeného vzduchu do 18 barů pro běžný provoz i kovové úpravné jednotky pro náročnější podmínky, včetně automatických odvaděčů s odlučovači olej/voda.

Kompresory-vzduchotechnika

Vedle prodeje jednotek nabízí Kompresory-Vzduchotechnika.cz i objednání montáže a revize přímo přes e-shop nebo servisní linku, takže výběr, instalaci i následnou kontrolu funkčnosti zajistí jeden partner. Pokud si nejste jistí, který typ odvaděče váš provoz potřebuje, konzultace s technikem vám ušetří čas i případné reklamace. Prohlédněte si kompletní nabídku úpravných jednotek pro stlačený vzduch a vyberte řešení odpovídající vašemu provoznímu tlaku a objemu kondenzátu.

Časté dotazy

Jaký typ odvaděče kondenzátu je nejspolehlivější?

Mechanický plovákový odvaděč je nejspolehlivější tam, kde není k dispozici napájení, protože funguje čistě mechanicky bez elektroniky. Ve středních a velkých provozech ale bezztrátové elektronické odvaděče lépe hlídají provozní náklady díky minimalizaci ztrát vzduchu.

Jak často se musí odvaděč kondenzátu servisovat?

Kontrola těsnění, sítka a vypouštěcího mechanismu se doporučuje minimálně jednou měsíčně, u prašných nebo vlhkých provozů častěji. Elektronické senzory je vhodné testovat při každé pravidelné revizi kompresorové stanice.

Musím vždy použít odlučovač olej/voda?

Pokud kompresor pracuje s olejovým mazáním, odlučovač olej/voda je nutný bez ohledu na typ zvoleného odvaděče. Kompaktní filtrační jednotky dokážou významně snížit obsah oleje a přispět k plnění požadavků na ekologickou likvidaci.

Kam se odvaděč kondenzátu nejčastěji instaluje?

Odvaděče se montují pod vzdušník, na spodky filtrů a separátorů a na výstup ze sušičky, tedy do všech míst, kde se kondenzát přirozeně hromadí. Instalace v nejnižších bodech potrubí zároveň snižuje riziko ucpání filtračních prvků.

Kde získám odbornou pomoc s výběrem odvaděče?

Kompresory-Vzduchotechnika.cz nabízí konzultaci výběru vhodného typu podle konkrétního provozu, montáž i následné revize kompresorové stanice. Firma zajišťuje i technickou podporu pro řešení běžných poruch odvaděčů a rozvodů stlačeného vzduchu.

Doporučené

Dimenzování rozvodu stlačeného vzduchu: postup a klíčová čísla

Technik měří trubky stlačeného vzduchu

Dimenzování rozvodu stlačeného vzduchu se řídí jedním hlavním pravidlem, že pokles tlaku mezi kompresorem a nejvzdálenějším odběrným místem by měl být co nejnižší a udržován na nízké úrovni. Druhé pravidlo se týká rychlosti proudění; hlavní rozvody se navrhují tak, aby byla rychlost v rozumném limitu, který chrání systém před unášením vody a nečistot.

Postup je vždy stejný. Zjistíte skutečnou spotřebu vzduchu (FAD) u všech připojených zařízení, změříte celkovou délku potrubí včetně ekvivalentní délky tvarovek a armatur, z tabulky nebo nomogramu vyberete orientační průměr a výsledek ověříte přesnějším výpočtem podle Darcy‑Weisbachovy rovnice.

Klíčová čísla pro rychlou orientaci:

  • Pokles tlaku by měl být co nejnižší a udržován na nízké úrovni mezi kompresorovnou a nejvzdálenějším spotřebičem
  • Doporučená rychlost v hlavních vedeních je v rozumném rozsahu, obvykle kolem několika metrů za sekundu
  • Rychlost v koncových větvích a přípojkách by měla být nižší, přizpůsobená danému úseku
  • Horní hranice rychlosti je stanovena tak, aby se zabránilo přenosu kondenzátu a nečistot v potrubí

Klíčové poznatky

Správné dimenzování rozvodu stlačeného vzduchu spočívá v dodržení poklesu tlaku do 0,1 bar a rychlosti proudění 6 až 7 m/s v hlavním vedení, potvrzeném výpočtem i měřením po instalaci.

Bod Podrobnosti
Limit poklesu tlaku Mezi kompresorem a nejvzdálenějším odběrem udržujte pokles do 0,1 bar.
Návrhová rychlost Hlavní vedení 6–7 m/s, přípojky 2–4 m/s, absolutní strop 9 m/s.
Ekvivalentní délky Ke skutečné délce potrubí přičtěte délku za každé koleno, ventil a T-kus.
Tabulka i výpočet Tabulky dají rychlý odhad, Darcy‑Weisbachova rovnice potvrdí přesnost u složitých sítí.
Realizace s odborníkem Kompresory-vzduchotechnika zajistí návrh, montáž, měření i servis rozvodu na jednom místě.

Obsah

Praktický postup dimenzování rozvodu vzduchu krok za krokem

Dimenzování rozvodu vzduchu není odhad od oka. Je to sled pěti kroků, které na sebe navazují, a přeskočení kterého kroku se obvykle projeví jako podtlak na konci linky nebo naopak jako zbytečně drahé předdimenzované potrubí.

  1. Sestavte seznam odběrů. Pro každé pneumatické zařízení zjistěte skutečnou spotřebu v l/s nebo m³/h, ne jmenovitý výkon z katalogu. U větších provozů se počítá se souběžností odběru, ne všechny nástroje běží najednou.
  2. Rozdělte síť na úseky. Hlavní rozvod, stoupačky a servisní přípojky mají odlišné nároky na rychlost i na přípustný pokles tlaku, proto je nedimenzujte jednotně.
  3. Spočítejte celkovou a ekvivalentní délku. K délce rovného potrubí přičtěte ekvivalentní délku za každé koleno, T-kus, ventil a redukci. U kratších, hustě armovaných úseků tvoří tvarovky často větší část tlakové ztráty než rovná trasa samotná.
  4. Zvolte hrubý průměr. Tabulky dimenzí, kde na jedné ose je průtok a na druhé délka trasy (typicky sloupce pro 25, 50 a 100 metrů), dají rychlý první odhad průměru bez nutnosti počítat cokoliv ručně.
  5. Upřesněte výpočtem a ověřte rychlost. Darcy‑Weisbachova rovnice s Reynoldsovým číslem a drsností stěny potrubí dá přesnou tlakovou ztrátu. Zkontrolujte, že vyšlá rychlost proudění zůstává v doporučeném rozsahu pro daný úsek.

Konkrétní realizaci hlavního rozvodu si můžete ověřit i na příkladu potrubních rozvodů 50 mm pro průmyslové provozy, kde je vidět, jak se dimenze promítá do reálného výkonu sítě. Celý montážní sled od návrhu po instalaci pak popisuje návod jak nastavit rozvod stlačeného vzduchu krok za krokem.

Profesionální tip: Při kroku 3 si veďte tabulku ekvivalentních délek pro každou tvarovku samostatně. U krátkých servisních přípojek s několika koleny a kulovým ventilem dokáže tento součet překvapivě zvednout výsledný pokles tlaku i tam, kde by rovná trasa problém neukázala.

Kdy stačí tabulka a kdy je nutný přesný výpočet

Volba metody závisí na velikosti projektu a na tom, kolik rezervy máte v rozpočtu na chybu. Pro menší dílny, servisní provozy nebo jednoduché doplnění stávající linky obvykle plně stačí tabulkový nebo nomogramový přístup. Tabulky dimenzí, které uvádí například české zdroje jako EQOfluids, pracují se vztahem průtok, délka trasy a doporučený průměr a dají použitelný výsledek během pár minut.

U rozsáhlejších průmyslových sítí, kde se sčítá spotřeba desítek strojů a trasa vede přes více pater nebo hal, se tabulkový odhad stává nepřesným. Tam nastupuje přesný výpočet:

  • Darcy‑Weisbachova rovnice počítá tlakovou ztrátu z rychlosti proudění, délky potrubí, průměru a součinitele tření.
  • Reynoldsovo číslo určuje, jestli je proudění laminární nebo turbulentní, což ovlivňuje volbu součinitele tření.
  • Drsnost vnitřního povrchu potrubí se do vzorce zadává podle materiálu, ocelové potrubí má jinou drsnost než plastové nebo hliníkové.

Tabulka vám dá rychlý odhad. Výpočet vám dá jistotu, že odhad platí i pro váš konkrétní materiál, tvar trasy a provozní podmínky. U kritických provozů se tomuto kroku nevyhnete.

Pro ověření výsledku se vyplatí použít online kalkulačku hydraulického odporu potrubí, která pracuje s Darcy‑Weisbachovou rovnicí a se seznamem tvarovek. Takový nástroj vám během chvíle potvrdí, jestli se tabulkový odhad průměru shoduje s přesným výpočtem, nebo jestli je potřeba dimenzi zvětšit. Kombinace obou metod, tabulka pro první odhad a výpočet pro potvrzení, je v praxi nejrychlejší cesta k spolehlivému návrhu.

Jaký vliv má rychlost vzduchu na tlakové ztráty

Pokles tlaku se v praxi nerozděluje rovnoměrně po celé délce sítě. Rozumné rozdělení vypadá takto:

  • Hlavní vedení od kompresorovny: nejnižší podíl poklesu, u některých návrhových postupů se doporučuje udržet pod 0,03 bar
  • Rozvodné větve k jednotlivým halám nebo úsekům: střední podíl celkového poklesu
  • Servisní přípojky k jednotlivým strojům: zbývající rezerva do celkového limitu 0,1 bar

Vysoká rychlost proudění nad 9 m/s přináší tři konkrétní problémy. Zvyšuje hlučnost rozvodu, což je citelné zejména u kovových potrubí vedených podél stěn hal. Umožňuje unášení kondenzátu a mechanických nečistot dál do systému, což zatěžuje filtry a koncová zařízení. A nakonec zvyšuje tlakovou ztrátu s druhou mocninou rychlosti, takže i malé přeplnění potrubí se projeví nepřiměřeně velkým poklesem tlaku a tím i vyšší spotřebou energie kompresoru.

Při návrhu hlavního rozvodu se dlouhodobě vyplácí zvolit průměr o stupeň větší, než ukazuje aktuální spotřeba. Rozšíření výroby o další stroje je běžné a dodatečná výměna potrubí vyjde vždy dráž než počáteční rezerva. Souvislost mezi průměrem potrubí a provozní efektivitou dobře popisuje i průvodce průmyslovým rozvodem vzduchu zaměřený na efektivitu provozu.

Vzduchovod s různými průměry

Výběr materiálu potrubí a tvarovek pro rozvod stlačeného vzduchu

Materiál potrubí ovlivňuje drsnost vnitřního povrchu, a tím přímo vstupuje do výpočtu tlakové ztráty. Zároveň rozhoduje o odolnosti proti korozi a o celkové životnosti rozvodu.

  • Ocelové potrubí je odolné mechanicky, ale bez povrchové úpravy podléhá korozi, což se projeví na drsnosti povrchu a časem i na vyšších tlakových ztrátách.
  • Nerezové potrubí korozi odolává nejlépe, hodí se pro provozy s vysokou vlhkostí nebo agresivním prostředím, cena je ale vyšší.
  • Hliníkové potrubí kombinuje nízkou hmotnost, hladký vnitřní povrch a dobrou odolnost proti korozi, montáž je rychlejší díky nižší váze dílů.
  • Plastové systémy mají velmi nízkou drsnost povrchu a jsou odolné proti korozi, jejich použití ale limituje maximální provozní tlak a teplota podle údajů výrobce.

Pro nástrčné a rychle montovatelné systémy je vhodné podívat se na sortiment potrubních rozvodů v nástrčném provedení, který výběr materiálu i tvarovek zjednodušuje. Počet kolen, T-kusů a ventilů na trase držte na minimu, každá tvarovka totiž přidává ekvivalentní délku k výpočtu tlakové ztráty, a u krátkých úseků to může znamenat rozdíl mezi vyhovujícím a nevyhovujícím návrhem.

Jak ověřit dimenzování rozvodu měřením po instalaci

Návrh na papíře je jedna věc, reálný provoz druhá. Ověření provedete ve třech krocích:

  1. Změřte tlak na klíčových místech. Manometrem nebo diferenčním tlakovým snímačem porovnejte tlak na výstupu z kompresorovny a na nejvzdálenějším odběrném místě při plném provozním zatížení.
  2. Porovnejte naměřený rozdíl s návrhovým limitem 0,1 bar. Pokud je odchylka v toleranci několika setin baru, návrh je v pořádku. Výraznější odchylka signalizuje poddimenzovaný úsek, ucpanou tvarovku nebo netěsnost.
  3. Zapište výsledky do předávacího protokolu. U větších instalací se vyplatí uvést naměřené hodnoty tlaku, teploty a případně i rychlosti proudění na jednotlivých úsecích, aby bylo možné k datům se vrátit při budoucím rozšíření sítě.

Profesionální tip: Měřte vždy při reálném odběru, ne v klidovém stavu bez zátěže. Rozvod, který vyhovuje bez zatížení, může při plném provozu více strojů najednou snadno překročit limit 0,1 bar.

Zkušenosti autora Zdeňka: časté chyby a montážní tipy

Z praxe se nejčastěji opakují tyto chyby: podcenění ekvivalentní délky tvarovek, dimenzování podle jmenovitého výkonu nástrojů místo skutečné spotřeby a použití jednoho průměru pro celou síť bez ohledu na rozdílné nároky hlavního vedení a přípojek.

Před objednávkou potrubí si ověřte tento checklist:

  • Máte sečtenou skutečnou spotřebu všech odběrů se zohledněním souběžnosti?
  • Počítali jste s ekvivalentní délkou u každé tvarovky na trase?
  • Odpovídá zvolený průměr doporučené rychlosti 6–7 m/s v hlavním vedení?
  • Máte rezervu v průměru pro budoucí rozšíření provozu?

Při montáži minimalizujte počet zbytečných kolen, upevňujte potrubí tak, aby nevznikalo pnutí ve spojích, a všechny závitové i lisované spoje po zprovoznění zkontrolujte detektorem úniků.

Co dělá dobré dimenzování skutečně dobrým

Nejčastější chyba, kterou vídám u návrhů rozvodů, není špatný vzorec. Je to podcenění ekvivalentní délky tvarovek a přeceňování přesnosti tabulek u složitých sítí s mnoha odbočkami. Tabulka je vynikající nástroj pro první odhad, ale u trasy s deseti koleny a pěti ventily na dvaceti metrech dá zkreslený výsledek, pokud se tvarovky nezapočítají poctivě.

Co dělá dobré dimenzování skutečně dobrým — overview diagram

Druhá věc, kterou konvenční rady podceňují: rezerva v průměru se skoro vždy vyplatí. Investice do potrubí o jeden stupeň větší dimenze je zlomek nákladů na pozdější výměnu celé linky, když se provoz rozšíří o další stroje. Pokud musíte volit mezi „přesně podle výpočtu“ a „s malou rezervou pro rozšíření“, u hlavního vedení volte rezervu.

Priorita čtenáře by měla být jasná: nejdřív správně zjistit skutečnou spotřebu (ne katalogové hodnoty), pak počítat s ekvivalentními délkami, a teprve na konci řešit, jestli stačí tabulka nebo je nutný přesný výpočet podle Darcy‑Weisbachovy rovnice. Obrácené pořadí priorit je důvod, proč se poddimenzované rozvody objevují tak často.

— Zdeněk

Jak vám Kompresory-vzduchotechnika pomůže s realizací návrhu

Návrh na papíře je polovina práce, druhá polovina je správná realizace a kvalita vzduchu na konci potrubí. Kompresory-vzduchotechnika nabízí návrh rozvodu na klíč, měření tlakových ztrát na místě, montáž i následný servis, takže nemusíte kombinovat několik dodavatelů pro jeden projekt.

Kompresory-vzduchotechnika

K vypočtenému průměru potrubí se obvykle váže i volba úpravy vzduchu na konci trasy. V nabídce najdete jednotky úpravy stlačeného vzduchu do 18 bar i program filtrace podle normy ISO 8573, která řeší kvalitu vzduchu podle skutečných nároků koncových zařízení. Pokud teprve vybíráte vhodný kompresor k navrženému rozvodu, projděte si i kategorii pístových a šroubových kompresorů.

Pro nezávaznou poptávku si připravte základní data z checklistu: celkovou spotřebu vzduchu (FAD) v l/s nebo m³/h, délky jednotlivých úseků potrubí, počet a typ odběrných míst a orientační plán budoucího rozšíření provozu. S těmito údaji vám technici Kompresory-vzduchotechnika navrhnou dimenzi rozvodu i vhodnou úpravu vzduchu na míru vašemu provozu.

Časté dotazy

Jaký je maximální přípustný pokles tlaku v rozvodu?

Cílová hodnota je 0,1 bar mezi kompresorem a nejvzdálenějším odběrným místem, u hlavního vedení se doporučuje udržet podstatně nižší podíl z tohoto limitu.

Jaká je doporučená rychlost proudění v potrubí stlačeného vzduchu?

Hlavní rozvody se navrhují na 6 až 7 m/s, koncové přípojky bývají pomalejší, kolem 2 až 4 m/s, a hranice 9 m/s se nesmí překročit kvůli riziku unášení kondenzátu.

Kdy použít tabulku a kdy přesný výpočet dimenze potrubí?

Tabulka nebo nomogram stačí u menších a jednodušších rozvodů, u rozsáhlých průmyslových sítí s mnoha odbočkami je nutné výsledek ověřit Darcy‑Weisbachovou rovnicí.

Jak ekvivalentní délka tvarovek ovlivňuje výpočet?

Každé koleno, ventil nebo T-kus se do výpočtu započítává jako dodatečná délka rovného potrubí, u krátkých hustě armovaných úseků často tvoří větší část tlakové ztráty než samotná trasa.

Může s dimenzováním rozvodu pomoci Kompresory-vzduchotechnika?

Kompresory-vzduchotechnika nabízí návrh rozvodu na klíč, měření tlakových ztrát a montáž, takže technický výpočet i realizaci lze zajistit u jednoho dodavatele.

Doporučené

Detekce úniků stlačeného vzduchu: rychlá lokalizace ztrát

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Jak eliminovat únik vzduchu: průvodce pro 42% úsporu energie.

Stlačený vzduch pro CNC: co musí splňovat pro spolehlivý provoz

Detail pneumatických vzduchových rozvodů v CNC dílně

Pro spolehlivé CNC obrábění potřebujete suchý, čistý a správně dimenzovaný stlačený vzduch. Bez sušičky a vícestupňové filtrace se vlhkost a olejové částice dříve nebo později dostanou do pneumatických prvků, senzorů i do řezné zóny. Standardem pro posouzení kvality vzduchu je norma ISO 8573, která definuje třídy čistoty podle obsahu pevných částic, vody a oleje. Klíčovým parametrem je rosný bod, jehož trvalé sledování (například snímačem SUTO S217) odhalí problém dřív, než se projeví na obrobku.

Než začnete cokoliv měnit, zkontrolujte tyto čtyři věci:

  • Tlak – odpovídá aktuální nastavení specifikaci stroje a je stabilní i při zátěži.
  • Průtok – kompresor pokryje špičkovou spotřebu všech současně běžících spotřebičů.
  • Rosný bod – vzduch je dostatečně suchý pro danou třídu ISO 8573.
  • Úniky – rozvod nevykazuje slyšitelné ani měřitelné ztráty tlaku.

Klíčové poznatky

Spolehlivý provoz CNC stroje závisí na kombinaci suchého a čistého vzduchu, správně dimenzovaného kompresoru a pravidelného měření spotřeby i úniků.

Bod Podrobnosti
Kvalita vzduchu má prioritu Sušička a vícestupňová filtrace podle ISO 8573 předchází poškození senzorů a nástrojů.
Sledujte rosný bod trvale Snímač jako SUTO S217 s alarmem odhalí problém dřív, než vznikne zmetek.
Měřte před nákupem kompresoru Reálná spotřeba a úniky určují potřebný výkon lépe než odhad podle strojů.
VSD jen v efektivním pásmu Plynulá regulace otáček se vyplatí při zátěži v rozsahu 50 až 80 % výkonu.
Řešte úniky jako první krok Oprava netěsností a měření spotřeby přináší úspory energie až kolem 35 %.
Komplexní řešení od Kompresory-vzduchotechnika E-shop nabízí sušičky, filtraci, kompresory i hadice spolu se službou návrhu, montáže a energetického auditu.

Obsah

Jakou funkci má stlačený vzduch při CNC obrábění

Stlačený vzduch v CNC obrábění dělá tři základní věci: odvádí třísky z řezné zóny, ofukuje nástroj při výměně a čistí upínací plochy před uchycením obrobku. Každá z nich má přímý dopad na výsledek.

Nedostatečný odvod třísek znamená, že se úlomky vrací do řezu, poškrábou povrch a zkrátí životnost nástroje. U přesných operací (gravírování, mikroobrábění) rozhoduje i stabilita proudu vzduchu, ne jen jeho síla.

  • Ofuk třísek zlepšuje kvalitu povrchu a snižuje opotřebení nástroje.
  • Ofuk při výměně nástroje chrání kužel i upínač před nečistotami, které by způsobily nepřesné upnutí.
  • Čištění upínacích ploch před obrobkem předchází chybám v nulování a nerovnoměrnému upnutí.

Vzduch nenahradí kapalinové chlazení u operací s vysokým tepelným zatížením, hlubokého vrtání nebo obrábění těžkoobrobitelných materiálů, kde teplo potřebuje odvádět médium s vyšší tepelnou kapacitou. Tam kde ale stačí odvod třísek a chlazení povrchu, je vzduch levnější a rychlejší volbou.

Vlhkost a zbytkový olej v rozvodu mají na CNC stroje horší dopad, než se čeká: zanáší trysky, poškozují elektropneumatické ventily a zkreslují signál optických a indukčních senzorů. Výrobci CNC strojů proto v technické dokumentaci často uvádějí požadavek na kvalitu přiváděného vzduchu, a pokud dodavatel tuto specifikaci nedodrží, může dojít k problémům jako reklamace a neplánované odstávky.

Jaká úprava vzduchu je pro CNC nezbytná

Úprava vzduchu má tři vrstvy: sušení, filtraci a kontinuální kontrolu kvality. Vynechání jedné z nich obvykle znamená, že problém se objeví později a dráž.

Kondenzační sušičky snižují rosný bod na hodnoty vhodné pro běžné pneumatické pohony a ofuk. Adsorpční sušičky jdou hlouběji a jsou nutné tam, kde proces vyžaduje velmi nízký rosný bod, typicky u přesného obrábění, lakovacích linek navazujících na CNC výrobu nebo u strojů s citlivou optikou.

Filtrace by měla mít víceúrovňovou strukturu:

  • separátor kondenzátu hned za kompresorem,
  • hrubý filtr zachytávající pevné částice a kapky oleje,
  • finální filtr pro submikronové částice před vstupem do stroje.

Statistika, která se často přehlíží: kombinace sušičky a vícestupňové filtrace podle programu filtrace dle ISO 8573 výrazně snižuje riziko kontaminace citlivých prvků v CNC – separátor, hrubý a finální filtr spolu se sušičkou tvoří minimální standard, ne nadstandard.

Kontinuální sledování rosného bodu doplňuje úpravu o kontrolu v reálném čase. Snímače jako SUTO S217 umožňují nastavit dvouúrovňový alarm, který upozorní na blížící se problém a v krajním případě automaticky odpojí přívod vzduchu, než vlhký vzduch poškodí nástroj nebo obrobek. Pro provoz s vysokými nároky na kvalitu je to jednoduchá pojistka proti zmetkovitosti.

Instalace vlhkostního senzoru na vzduchovou trubku

Jak správně dimenzovat kompresor pro CNC stroje

Základem je změřit, ne odhadovat. Než koupíte nový kompresor pro CNC stroje, zjistěte skutečnou spotřebu vzduchu, špičkový průtok a míru úniků v současném rozvodu. Bez tohoto kroku se snadno stane, že nový kompresor bude buď poddimenzovaný ve špičkách, nebo trvale předimenzovaný a neefektivní.

  1. Změřte reálnou spotřebu za typický pracovní cyklus, včetně špiček při současném běhu více strojů.
  2. Odhadněte budoucí nárůst spotřeby, pokud plánujete rozšíření výroby – podcenění tohoto kroku je jedna z nejčastějších chyb při dimenzování.
  3. Zvažte technologii: šroubový kompresor s plynulou regulací otáček (VSD) se hodí pro nepřetržitý provoz s proměnnou zátěží, bezolejové řešení pak tam, kde by stopy oleje ohrozily kvalitu procesu.
  4. Nastavte rezervu výkonu – obvykle 15 až 25 % nad naměřenou špičkou, nikdy ne dvojnásobek „pro klid“.

VSD kompresor dává smysl tam, kde zátěž kolísá a jednotka bude nejčastěji pracovat ve středním pásmu svého výkonu. Mimo toto pásmo se efektivita měniče ztrácí a investice do VSD se nevrátí tak rychle, jak se očekávalo.

Profesionální tip: Neplánujte kompresor podle štítkového výkonu strojů v hale. Naměřená spotřeba bývá nižší, protože stroje neběží na plný odběr vzduchu současně po celou dobu směny.

Jak dimenzovat rozvod vzduchu a vybrat příslušenství

Ztráty tlaku v rozvodu vznikají nejčastěji na poddimenzovaných hadicích a na množství spojů, ne na samotné délce vedení. Fóra techniků potvrzují, že volba průřezu hadice a počet rychlospojek mají na tlakovou ztrátu reálný a často podceňovaný vliv.

  • Pro běžné CNC aplikace se osvědčují hadice dimenze 8/6 mm, pro delší vedení nebo vyšší průtok 10/8 mm.
  • Hadice s textilním nebo kovovým opletem zvládnou vyšší teploty a odolávají oděru lépe než hladké profily.
  • Rychlospojky umístěte co nejblíže spotřebiči a vybírejte typy s nízkým tlakovým spádem.
  • Každý spoj je potenciální místo úniku – minimalizujte jejich počet na hlavní trase.

Jak řešit úniky, kondenzát a olejovou kontaminaci

Únik vzduchu se v praxi pozná dřív sluchem než přístrojem, ale pro přesné vyhodnocení pomůže měření poklesu tlaku v odstaveném úseku rozvodu mimo provoz.

  1. Zkontrolujte úniky ultrazvukovým detektorem nebo jednoduchým testem poklesu tlaku přes noc.
  2. Zajistěte odvod kondenzátu přes automatické odkalovače, nikdy manuálním otevíráním ventilu jednou za čas.
  3. Vyměňte filtry podle intervalu doporučeného výrobcem, ne až po vizuálním zanesení.
  4. Prověřte solenoidové ventily – zpomalená reakce nebo netěsnost signalizuje opotřebení těsnění.

Profesionální tip: Vedete si denní záznam o poklesu tlaku v systému? I malý, ale trvalý pokles bez zjevné příčiny je nejčastější první signál rozvíjejícího se úniku.

Kdy je čas na výměnu komponent, a ne jen na servis: pokud filtr po vyčištění ztrácí propustnost rychleji než dřív, nebo pokud sušička nedosahuje deklarovaného rosného bodu i po servisním zásahu, je ekonomičtější komponentu vyměnit než dál dotovat provoz opravami.

Technik čistí filtr stlačeného vzduchu

Jak zvýšit energetickou efektivitu stlačeného vzduchu

Stlačený vzduch bývá v provozu popisován jako „syčící žrout energie“ – a právem, pokud se nikdo nezajímá o to, kolik vzduchu se ztrácí netěsnostmi nebo špatně nastaveným tlakem. Základní energetický audit zabere jeden pracovní cyklus a měří tři veličiny: celkovou spotřebu kWh na m³ vzduchu, podíl úniků na celkové produkci a stabilitu tlaku v čase.

  • Měřte spotřebu průtokoměrem u kompresorové stanice, ne odhadem podle štítkového výkonu.
  • Opravte úniky jako první krok – bývá to nejlevnější a nejrychlejší zásah s okamžitým efektem.
  • Zvažte VSD kompresor tam, kde zátěž kolísá a jednotka poběží v efektivním pásmu.
  • Optimalizujte provozní tlak na skutečnou potřebu strojů, ne na „jistotu“ o bar navíc.

To je rozdíl, který se na roční faktuře za elektřinu projeví citelně, zvlášť u vícesměnného provozu.

Kontrolní seznam instalace a provozu podle Kompresory-vzduchotechnika

Technici Kompresory-vzduchotechnika doporučují k CNC lince tuto minimální sestavu úpravy vzduchu:

  • sušička (kondenzační nebo adsorpční podle požadovaného rosného bodu),
  • vícestupňová filtrace se separátorem kondenzátu, hrubým a finálním filtrem,
  • automatický odkalovač,
  • snímač rosného bodu s alarmem pro trvalou kontrolu kvality.

Postup při plánování nebo modernizaci systému:

  1. Prověřte aktuální kvalitu vzduchu proti programu filtrace dle ISO 8573.
  2. Projděte si seznam úloh pro techniky a naplánujte údržbové intervaly.
  3. Objednejte návrh na klíč, montáž nebo energetický audit přímo u Kompresory-vzduchotechnika.

Co bych řešil jako první při modernizaci vzduchového systému

Kdybych měl seřadit priority, na první místo dám kvalitu vzduchu, ne výkon kompresoru. Vadný rosný bod zničí přesnost dřív, než chybějící bar tlaku. Teprve po vyřešení sušení a filtrace má smysl počítat výkon a uvažovat o VSD. Měření je vždy levnější než dohady, a pravidelný monitoring rosného bodu se dlouhodobě vyplatí více než jednorázová investice do většího kompresoru.

Kde objednat úpravu vzduchu a servis pro CNC provoz

Kompresory-vzduchotechnika nabízí přímý přístup k technologiím, o kterých je řeč výše, bez nutnosti hledat samostatně sušičku, filtraci a snímač rosného bodu od tří různých dodavatelů. V katalogu najdete jednotky úpravy stlačeného vzduchu do 18 bar i kompletní program filtrace podle ISO 8573, takže sušičku, filtry i separátor kondenzátu vybíráte podle stejné třídy čistoty najednou.

Kompresory-vzduchotechnika

Pro rozvod vzduchu k CNC strojům jsou v nabídce také hadice pro stlačený vzduch v dimenzích běžných pro strojní provoz, včetně provedení s opletem pro vyšší tepelnou a mechanickou zátěž. Pokud řešíte volbu nebo výměnu kompresoru, celý katalog pístových a šroubových kompresorů zahrnuje i VSD a bezolejové varianty vhodné pro citlivé procesy.

Kompresory-vzduchotechnika poskytuje také odborné poradenství, návrh řešení na klíč, montáž a energetické audity zaměřené na měření spotřeby a úniků. Pokud si nejste jistí aktuálním stavem svého rozvodu, vyžádejte si nezávazný návrh měření spotřeby nebo konzultaci k výběru sušičky a filtrace přímo u týmu Kompresory-vzduchotechnika.

Časté dotazy

Jaký rosný bod je vhodný pro CNC obrábění?

Konkrétní hodnota závisí na třídě čistoty podle ISO 8573 a na požadavcích výrobce stroje, proto se ověřuje trvalým měřením, ne jednorázovou kontrolou.

Stačí pro CNC kondenzační sušička, nebo je nutná adsorpční?

Kondenzační sušička pokryje běžný ofuk a pneumatické pohony, adsorpční se používá tam, kde proces vyžaduje výrazně nižší rosný bod, například u přesného obrábění nebo citlivé optiky.

Jak velký kompresor potřebuji pro CNC linku?

Kdy se vyplatí kompresor s plynulou regulací otáček (VSD)?

Jak často kontrolovat úniky v rozvodu stlačeného vzduchu?

Pravidelná kontrola pomocí ultrazvukového detektoru nebo testu poklesu tlaku mimo provoz by měla být součástí běžné údržby, ideálně v rámci programu, který nabízí Kompresory-vzduchotechnika.

Doporučené

Jaký materiál zvolit pro rozvod vzduchu ve firmě i dílně

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Průvodce průmyslovým rozvodem vzduchu: efektivita provozu.

Tlakové nádoby: zákony ČR a povinnosti provozovatele v roce 2026

Technik kontroluje bok tlakové nádoby v dílně

Tlaková nádoba se v Česku stává vyhrazeným tlakovým zařízením ve chvíli, kdy nejvyšší pracovní tlak (PS) přesáhne 0,5 bar. Tuto hranici stanoví nařízení vlády č. 192/2022 Sb. a jakmile ji nádoba překročí, na provozovatele dopadá celá řada povinností.

Musí mít zpracovaný místní provozní předpis, vést plán revizí a zajistit, aby zařízení obsluhovaly odborně způsobilé osoby. Zákon č. 250/2021 Sb. přitom jasně přenáší odpovědnost za bezpečnost provozu na provozovatele, ne na výrobce nebo revizního technika.

Konkrétní lhůty najdete v příloze č. 4 nařízení vlády č. 192/2022 Sb. a v technické normě ČSN 69 0012:

  • Výchozí revize před uvedením do provozu, první provozní kontrola do 14 dnů.
  • Provozní revize se běžně provádějí ročně, u LPG a chladicích zařízení s delšími intervaly revizí.
  • Vnitřní revize se provádějí podle platných pravidel s delšími intervaly.
  • Tlaková zkouška se obvykle provádí v delších časových intervalech, které stanoví příslušné normy a vyhlášky.

Pokud jde o uvádění jednoduchých tlakových nádob na trh, rozhoduje součin PS·V. Přesáhne-li 50 bar.L, musí nádoba projít posouzením shody podle nařízení vlády č. 119/2016 Sb., včetně EU přezkoušení typu v takzvaném modulu B.

Klíčové poznatky

Provozovatel tlakové nádoby s PS nad 0,5 bar nese plnou odpovědnost za bezpečnost provozu a musí řídit revize podle skutečných provozních podmínek, nejen podle zákonného maxima.

Bod Podrobnosti
Zařazení zařízení Nádoba s PS > 0,5 bar je vyhrazené tlakové zařízení podle NV 192/2022 Sb.
Klíčové dokumenty Zajistěte místní provozní předpis a plán revizí před uvedením do provozu.
Lhůty revizí Provozní revize ročně, vnitřní revize za 5 let, tlaková zkouška za 9 až 10 let.
Posouzení shody Nádoby se součinem PS·V nad 50 bar.L vyžadují posouzení shody podle NV 119/2016 Sb.
Certifikovaná dodávka Kompresory-vzduchotechnika dodává vzdušníky podle ČSN EN 286-1 včetně montáže a servisu.

Obsah

Proč razítko revizního technika nestačí

Legislativa posunula odpovědnost za bezpečnost jednoznačně na provozovatele. To v praxi znamená, že plán revizí nesmí kopírovat jen zákonné maximální lhůty, ale musí vycházet z dokumentace výrobce a ze skutečných provozních podmínek dané nádoby.

Nádoba pracující s agresivním médiem nebo v prašném provozu potřebuje častější kontroly, než jaké připouští zákonné maximum. K tomu patří průkazné zaškolení obsluhy a průběžná komunikace s revizním technikem, ne jen jednorázový kontakt jednou za rok.

Ruce nastavují ventil v zaprášené průmyslové kompresorovně

Jak vám s tlakovými nádobami pomůže Kompresory-vzduchotechnika

Dodávka certifikované nádoby je jen první krok. Kompresory-vzduchotechnika nabízí tlakové nádoby vzdušníky o objemu 725 litrů vyrobené v souladu s ČSN EN 286-1, doplněné o montáž, sestavení místního provozního předpisu a navazující servis.

Kompresory-vzduchotechnika

To je rozdíl oproti nákupu „holé“ nádoby bez podpory. Naši technici pomohou nastavit plán revizí podle reálné zátěže provozu, ne jen podle tabulkových lhůt, a zajistí i připojení přes trubky pro rozvody stlačeného vzduchu, pokud budujete kompresorovnu od základu. Pokud řešíte pořízení nové nádoby nebo revizi stávajícího vzdušníku, kontaktujte naše technické oddělení a domluvte si konzultaci přímo na místě.

Kde ověřit předpisy a technické normy

Plné znění hlavních předpisů najdete na portálech ZákonyProLidi.cz nebo ČeskéZákony.cz. Doporučujeme začít přílohou č. 4 nařízení vlády č. 192/2022 Sb., protože obsahuje konkrétní lhůty revizí.

Pro klasifikaci zařízení a povinnosti provozovatele je klíčové nařízení vlády č. 192/2022 Sb., pro uvádění jednoduchých tlakových nádob na trh nařízení vlády č. 119/2016 Sb. a pro odpovědnost za bezpečnost práce zákon č. 250/2021 Sb. Posuzování shody obecně upravuje zákon č. 90/2016 Sb. Technickou praxi doplňují normy ČSN 69 0012 a ČSN EN 286-1.

Praktické kroky k údržbě a dokumentaci najdete v průvodci ošetřením kompresorové nádoby a v checklistu bezpečnostních pravidel pro obsluhu kompresoru.

Časté dotazy

Kdy je tlaková nádoba vyhrazeným zařízením?

Jakmile nejvyšší pracovní tlak (PS) přesáhne 0,5 bar, jde podle nařízení vlády č. 192/2022 Sb. o vyhrazené tlakové zařízení s plnou revizní povinností.

Jak často musí probíhat revize tlakové nádoby?

Provozní revize se dělá jednou ročně, vnitřní revize jednou za pět let a tlaková zkouška přibližně jednou za 9 až 10 let podle přílohy č. 4 NV 192/2022 Sb.

Časový přehled kontrolních intervalů tlakových nádob

Kdo odpovídá za bezpečnost provozu nádoby?

Odpovědnost nese provozovatel, který musí zajistit místní provozní předpis, plán revizí a odborně způsobilou obsluhu podle zákona č. 250/2021 Sb.

Kdy musí jednoduchá tlaková nádoba projít posouzením shody?

Pokud součin PS·V přesáhne 50 bar.L, vyžaduje nádoba posouzení shody podle nařízení vlády č. 119/2016 Sb., včetně EU přezkoušení typu.

Kde koupit tlakovou nádobu odpovídající normám?

Kompresory-vzduchotechnika dodává vzdušníky v souladu s ČSN EN 286-1 včetně montáže, provozní dokumentace a servisu.

Doporučené

Dálkové monitorování kompresoru: plán nasazení pro techniky

Technik právě montuje snímač tlaku na potrubí kompresoru.

Dálkové monitorování kompresoru zajišťuje nepřetržité měření tlaku, průtoku, teploty a vibrací a vysílá varování dřív, než dojde k poruše. Průmyslové odhady uvádí, že běžný provoz ztrácí kvůli netěsnostem až přibližně jednu pětinu stlačeného vzduchu. Systémy postavené na protokolech jako OPC UA nebo Modbus tuto ztrátu odhalí během dnů, ne měsíců. Kompresory-vzduchotechnika.cz nabízí lokální podporu při návrhu i instalaci takového řešení.

Hlavní přínosy shrnují tři body:

  • nižší spotřeba energie díky včasné detekci úniků a přetížení,
  • méně havarijních oprav, protože odchylky se řeší dřív, než přerostou v poruchu,
  • plánovaná údržba podle skutečného stavu stroje, ne podle kalendáře.

Profesionální tip: Než začnete vybírat senzory, změřte si aktuální spotřebu energie kompresoru za týden. Bez výchozí hodnoty nepoznáte, jestli monitoring skutečně něco ušetřil.

Klíčové poznatky

Dálkové monitorování funguje jen tehdy, když kombinuje správné metriky, spolehlivou konektivitu a jasně definovaný pilotní krok před plným nasazením.

Bod Podrobnosti
Hlavní přínos Kombinace tlaku, průtoku a vibrací odhalí únik nebo poruchu dřív, než způsobí odstávku.
Ztráty netěsností Odborné odhady uvádí ztrátu až 20 % stlačeného vzduchu kvůli neřešeným únikům.
Volba protokolu Modbus TCP a OPC UA se hodí pro kabelové sítě, NB‑IoT a LoRaWAN pro odlehlé lokality.
Pilot před škálováním Ověření na 1 až 3 strojích po dobu 4 až 6 týdnů ukáže reálnou návratnost investice.
Výběr dodavatele Kompresory-vzduchotechnika.cz nabízí audit, montáž, integraci a nepřetržitý servis jako jeden celek.

Obsah

Co přesně znamená dálkové monitorování kompresoru

Dálkové monitorování kompresoru je systém, který snímá provozní veličiny stroje pomocí senzorů, přenáší data přes bránu do cloudové nebo lokální platformy a vyhodnocuje je proti nastaveným limitům. Řídicí jednotka jako Elektronikon Nano umí sledovat tlak, teplotu i provozní režimy v reálném čase a zpřístupnit je přes aplikaci typu SMARTLINK, odkudkoli má technik přístup k internetu.

Systém funguje ve dvou režimech:

  • aktivní monitoring – technik si data sám prochází a hledá odchylky,
  • pasivní monitoring – systém sám posílá upozornění, jen když hodnota překročí prahovou hranici.

Nasazení se dělí na cloudové řešení, kde data putují na vzdálený server, a na lokální síť (LAN), která data integruje přímo do SCADA přes Modbus TCP, OPC UA nebo Profinet. Volba závisí na tom, jestli firma preferuje vzdálený přístup z více lokalit, nebo uzavřenou síť s plnou kontrolou nad daty.

Které veličiny sledovat a jaké prahy nastavit

Sledování jedné veličiny samo o sobě nic neřekne. Skutečnou diagnostickou hodnotu má kombinace tlaku, průtoku a vibrací, protože ukáže, jestli problém pramení z netěsnosti, opotřebení ložiska, nebo přetížení kompresoru.

Technik provádí měření vibrací na ložisku kompresoru.

Veličina Proč ji sledovat Typ senzoru Příklad prahové hodnoty
Tlak Odhalí netěsnosti a poddimenzované rozvody Piezoelektrický snímač tlaku Pokles o více než 0,5 bar oproti provoznímu tlaku
Průtok Ukazuje reálnou spotřebu vzduchu vs. výkon stroje Průtokoměr (termální nebo vírový) Odchylka nad plánovanou spotřebu
Teplota Signalizuje přehřívání oleje nebo motoru Termočlánek / odporový snímač Nad provozní teplotu u olejových kompresorů
Vibrace Odhalí opotřebení ložisek a nevyváženost Akcelerometr Nad hodnotu vibrací typickou pro daný stroj
Proud motoru Ukazuje mechanické přetížení Proudový transformátor Odchylka nad jmenovitou hodnotu
Provozní hodiny Plánování servisních intervalů Čítač v řídicí jednotce Blížící se servisní interval výrobce
Úniky vzduchu Přímá ztráta energie Akustický detektor úniků Odhad ztráty nad 5 % celkového výkonu

Odhad, že netěsnosti stojí za ztrátou až přibližně jednu pětinu stlačeného vzduchu, platí pro celý sortiment průmyslových rozvodů, ne jen pro samotný kompresor. Trvalá odchylka delší než jedna směna už není šum, ale signál k zásahu. Více o tom, jak vibrace prakticky vyhodnocovat, popisuje průvodce sledováním vibrací kompresoru.

Profesionální tip: Kombinujte tlak, průtok a vibrace v jednom grafu. Pokles tlaku bez poklesu průtoku obvykle znamená únik, pokles obojího s rostoucími vibracemi ukazuje na mechanickou poruchu.

Ze kterých komponent se skládá monitorovací systém

Systém tvoří čtyři vrstvy, a pokud jedna chybí, celé řešení ztrácí smysl.

  • Senzory – měří tlak, teplotu, vibrace a proud přímo na stroji; při výběru rozhoduje krytí IP65 a výše, přesnost a odolnost proti vibracím.
  • Brána (gateway) – agreguje data ze senzorů a převádí je z průmyslových protokolů do formátu čitelného pro cloud nebo SCADA.
  • Cloudová nebo softwarová platforma – ukládá historii, vytváří přehledy a spouští alarmy; systém jako SMARTLINK umí data zaznamenávat i v intervalu několika minut, což dává technikovi rychlou reakční dobu.
  • Notifikační modul – rozesílá upozornění e-mailem, SMS nebo do aplikace, jakmile hodnota překročí nastavený práh.

Nad těmito čtyřmi vrstvami stojí centrální řídicí jednotka, takzvaný optimizer, která u více kompresorů rozděluje zatížení podle aktuální poptávky.

Rovnoměrné rozložení provozních hodin mezi stroje prodlužuje životnost celého parku kompresorů a zároveň snižuje spotřebu energie, protože systém vypíná stroje, které v danou chvíli nejsou potřeba.

Princip centrálního řízení a jeho výhody v praxi rozebírá článek o paralelním řízení kompresorů.

Jaký protokol a připojení zvolit pro váš provoz

Volba konektivity rozhoduje o spolehlivosti celého systému, ne jen o rychlosti přenosu dat.

  • Modbus TCP – standard pro integraci do stávajícího SCADA, nízká latence, ale omezená bezpečnost bez dodatečného šifrování.
  • OPC UA – moderní náhrada Modbusu s vestavěnou bezpečnostní vrstvou, vhodný pro rozsáhlejší provozy s více systémy.
  • MQTT – lehký protokol ideální pro cloudové přenosy z odlehlých lokalit s omezenou šířkou pásma.
  • NB-IoT a LoRaWAN – bezdrátové technologie pro místa bez kabelové infrastruktury, například venkovní kompresorové stanice.

Pro halu s desítkami měřicích bodů a existujícím SCADA systémem dává smysl Modbus TCP nebo OPC UA přes kabelovou síť. Pro odlehlou lokalitu, kde je vedení kabelů nákladné, se vyplatí NB-IoT nebo LoRaWAN. U kritických provozů doporučujeme zálohovanou síťovou trasu a edge computing, který filtruje šum přímo u zdroje, než data putují do cloudu.

Jak nasadit dálkové monitorování krok za krokem

Nasazení má smysl rozdělit na pět fází, které na sebe navazují a každá ověřuje, jestli má pokračování ekonomický smysl.

  1. Audit systému stlačeného vzduchu – zmapujte stávající kompresory, rozvody a známá slabá místa.
  2. Výběr metrik a senzorů – podle typu provozu určíte, které veličiny z předchozí tabulky mají prioritu.
  3. Pilotní nasazení na 1 až 3 strojích – ověří funkčnost senzorů, přenosu dat i notifikací v reálném provozu.
  4. Vyhodnocení klíčových ukazatelů (KPI) – porovnáte spotřebu energie, počet poruch a délku odstávek před a po nasazení.
  5. Škálování na celý provoz – po potvrzení přínosů rozšíříte systém na zbylé stroje.

Před spuštěním pilotu si ověřte tento kontrolní seznam:

  • kalibrace všech senzorů proti referenčnímu měřidlu,
  • synchronizace časových razítek mezi senzory a platformou,
  • test notifikací na simulované odchylce,
  • záloha konfigurace před ostrým spuštěním.

Pilot má smysl vést minimálně čtyři až šest týdnů, aby zahrnul běžné výkyvy provozu i alespoň jeden servisní zásah. Kratší období obvykle nedá dost dat pro spolehlivé porovnání. Postup po instalaci, včetně odvzdušnění systému, popisuje návod na odvzdušnění kompresoru.

Kolik dálkové monitorování stojí a kdy se vrátí

Kolik dálkové monitorování stojí a kdy se vrátí — overview diagram

Cenu ovlivňuje pět položek: senzory, brána, instalace, licence softwarové platformy a datová konektivita. K tomu se často přidává servisní smlouva na pravidelnou kontrolu a kalibraci.

Jednoduchý vzorec pro odhad návratnosti vypadá takto:

  • ROI = (úspora energie + snížené náklady na opravy − náklady řešení) / náklady řešení

Pokud monitoring odhalí a opraví únik, který stál firmu přibližně jednu pětinu výkonu kompresoru, úspora na energii sama často pokryje část investice do jednoho roku. Přidejte k tomu nižší počet havarijních výjezdů servisu díky plánované údržbě podle skutečného stavu stroje, ne podle fixního kalendáře, a návratnost se zkracuje ještě víc. Konkrétní výpočty úspor u konkrétních typů kompresorů najdete v průvodci úsporami energie.

Jak zabezpečit data mezi provozní a IT sítí

Propojení provozní sítě (OT) s IT infrastrukturou je nejčastější slabina celého nasazení, pokud se podcení hned na začátku.

  1. Segmentace sítě – monitoring kompresorů má vlastní VLAN oddělenou od zbytku výrobní sítě.
  2. Šifrování přenosu – VPN tunel nebo TLS šifrování mezi bránou a cloudovou platformou.
  3. Správa přístupových práv – každý technik má vlastní přihlašovací údaje, ne sdílený účet.
  4. Pravidelné aktualizace firmwaru – brány i senzory potřebují záplaty stejně jako počítače.

K tomu patří jasná pravidla pro data samotná:

  • doba uchování historických dat (retention) odpovídá potřebám servisu, obvykle 12 až 24 měsíců,
  • vlastnictví dat zůstává jasně u provozovatele, ne u dodavatele softwaru,
  • servisní týmy mají čtecí přístup, ne administrátorská práva, pokud to není nutné,
  • auditní logy zaznamenávají každý zásah do konfigurace alarmů.

Podle čeho vybrat dodavatele dálkového monitorování

Dodavatel rozhoduje o tom, jestli systém po instalaci skutečně funguje, nebo jen sbírá data, která nikdo nevyhodnocuje.

  1. Ověřte, jestli dodavatel nabízí lokální servisní podporu, ne jen prodej hardwaru.
  2. Zjistěte, jaké průmyslové protokoly dodavatel běžně integruje a jestli má referenční instalace podobného rozsahu.
  3. Požadujte jasně definovanou SLA na servisní zásahy, včetně reakční doby při výpadku.
  4. Ptejte se na dostupnost náhradních dílů a dobu jejich doručení.

Kompresory-vzduchotechnika.cz tyto požadavky pokrývá kompletní nabídkou od návrhu řešení na klíč přes montáž až po energetické audity a nepřetržitý servis.

Dobrý dodavatel vám před nabídkou navrhne pilotní ověření na jednom nebo dvou strojích, ne rovnou dodávku senzorů na celý provoz. Pokud tuto možnost nenabízí, jde spíš o prodej hardwaru než o skutečné řešení.

Při poptávce se ptejte konkrétně: jak dlouho trvá kalibrace po instalaci, jaký formát mají výstupní data a kdo řeší servis, když senzor přestane komunikovat.

Poznámka technika Zdeňka: co se v praxi nejčastěji podcení

Nejčastější chyba při instalaci senzorů je jejich umístění příliš blízko vibračního zdroje, což zkresluje naměřené hodnoty a vede k falešným alarmům. Kalibraci nikdy nedělejte hned po spuštění stroje, ale až po zahřátí na provozní teplotu. Jeden pilot na dvou strojích mi jednou ukázal únik, který provozovatel měsíce přehlížel, protože ho žádný manometr na panelu nezobrazoval.

Jak vám Kompresory-vzduchotechnika.cz pomůže s nasazením

Kompresory-vzduchotechnika.cz řeší dálkové monitorování jinak než dodavatel, který jen odešle krabici se senzory. Nabízíme kompletní proces od auditu stávajícího systému stlačeného vzduchu přes návrh senzorů a brány, montáž, integraci do vaší SCADA sítě až po energetický audit, který spočítá reálnou návratnost před tím, než padne rozhodnutí o investici.

Kompresory-vzduchotechnika

Standardní spolupráce začíná nezávazným kontaktem, po kterém následuje technický audit provozu, návrh pilotního řešení na jednom až třech strojích a až po jeho vyhodnocení dodávka na celý provoz. Díky lokální servisní síti řešíme poruchy senzorů i brány bez týdnů čekání na náhradní díl.

Pokud chcete zjistit, kde váš provoz nejvíc ztrácí stlačený vzduch, prohlédněte si nabídku pneumatiky a hydrauliky a vyžádejte si nezávaznou konzultaci k energetickému auditu vašeho kompresorového parku.

Doporučené zdroje a další čtení

Časté dotazy

Co je dálkové monitorování kompresoru?

Je to systém senzorů, brány a softwarové platformy, který nepřetržitě sleduje tlak, teplotu, vibrace a další veličiny kompresoru a upozorňuje na odchylky přes internet.

Jaký protokol je pro monitoring nejspolehlivější?

Záleží na provozu: OPC UA a Modbus TCP se hodí pro kabelové sítě a integraci do SCADA, NB‑IoT a LoRaWAN pro odlehlé lokality bez kabelové infrastruktury.

Jak dlouho trvá pilotní nasazení monitoringu?

Pilotní fáze na 1 až 3 strojích obvykle trvá 4 až 6 týdnů, což pokryje běžné provozní výkyvy i alespoň jeden servisní zásah.

Kolik lze ušetřit odhalením netěsností?

Průmyslové odhady uvádí, že neřešené netěsnosti stojí provoz až přibližně jednu pětinu vyrobeného stlačeného vzduchu, takže jejich včasná detekce se často promítne do úspor už během prvního roku.

Kde poptat instalaci a servis systému?

Kompresory-vzduchotechnika.cz zajišťuje audit, návrh, montáž i nepřetržitý servis dálkového monitorování včetně energetického auditu vašeho provozu.

Doporučené

Přehřívání šroubového kompresoru: rychlý zásah a prevence

Technik provádí čištění chladicích žeber kompresoru.

Nejčastější příčiny přehřívání šroubového kompresoru jsou čtyři: zanesený chladič, degradovaný nebo nedostatečný olej, porucha ventilátoru a špatné větrání kompresorovny. Pátým, méně zjevným viníkem bývá přetížení nad projektovaný výkon.

Jakmile řídicí jednotka nahlásí vysokou teplotu, udělejte tohle:

  • odlehčete zátěž nebo přepněte na volnoběh,
  • zkontrolujte hladinu a barvu oleje,
  • odstraňte cokoliv, co brání proudění vzduchu kolem chladiče.

Pokud teplota po těchto krocích neklesá do několika minut, jednotku odstavte a volejte servis. Riziko poškození šroubového bloku a ložisek roste s každou minutou provozu nad limitní teplotou.

Klíčové poznatky

Přehřívání šroubového kompresoru nejčastěji způsobuje kombinace zaneseného chladiče, degradovaného oleje a nedostatečného větrání, kterou lze z velké části odhalit pravidelným měřením a čištěním.

Bod Podrobnosti
Hlavní příčiny Zanesený chladič, špatný olej, porucha ventilátoru a nedostatečné větrání kompresorovny tvoří většinu případů přehřátí.
Okamžitá reakce Odlehčete zátěž, zkontrolujte olej a odstraňte překážky proudění vzduchu, pak sledujte, zda teplota klesá.
Prahové hodnoty Normální teplota oleje je 60–85 °C, bezpečnostní vypnutí bývá nastaveno kolem 95–105 °C.
Diagnostika před opravou Multiparametrická diagnostika (vibrace, termální mapování, analýza oleje) odhalí vnitřní závady dřív než vizuální kontrola.
Prevence funguje Pravidelná výměna oleje, čištění chladičů a monitoring provozních dat výrazně snižují riziko neplánované odstávky.
Odborná podpora Kompresory-vzduchotechnika nabízí diagnostiku, analýzu oleje, monitoring a dodávky náhradních dílů pro řešení opakovaného přehřívání.

Obsah

Okamžitý kontrolní seznam při zjištěném přehřátí

Než se čehokoliv dotknete, kompresor odpojte od napájení a nechte ho vychladnout. Horké potrubí a olejová náplň dokážou způsobit popáleniny i po vypnutí motoru.

Postupujte v tomto pořadí:

  1. Zaznamenejte hlášené alarmy a čas jejich vzniku.
  2. Zkontrolujte hladinu oleje a jeho barvu (tmavý nebo zakalený olej signalizuje oxidaci).
  3. Ověřte, zda se točí ventilátor a zda řemen není prokluzující nebo prasklý.
  4. Prohlédněte žebra chladiče, zda nejsou zanesená prachem nebo mastnotou.
  5. Zkontrolujte teplotu a proudění vzduchu v kompresorovně.

Při kontrole si opište čtyři hodnoty: teplotu výstupu oleje, teplotu tělesa bloku, tlak oleje a počet provozních hodin.

Profesionální tip: Normální teplota vypouštění oleje se u většiny šroubových kompresorů pohybuje mezi 60 a 85 °C. Tovární nastavení bezpečnostního vypnutí bývá kolem 95 až 105 °C – pokud jednotka tuto hranici hlásí opakovaně, nejde o náhodu, ale o systémovou závadu.

Ruční kontrola teploty oleje v kompresoru

Pokud naměřené hodnoty přesahují běžný rozsah i po vyčištění chladiče a doplnění oleje, problém leží pravděpodobně uvnitř olejového okruhu nebo termostatického ventilu.

Hlavní technické příčiny přehřívání podle subsystémů

Přehřívání šroubového kompresoru málokdy má jedinou příčinu. Obvykle jde o kombinaci menších nedostatků, které se sečtou do jednoho velkého problému. Rozdělení podle subsystémů pomáhá najít viníka rychleji než plošná kontrola.

Schéma nejčastějších příčin přehřívání kompresoru podle jednotlivých subsystémů

Chladicí okruh. Zanesená žebra chladiče blokují proudění vzduchu a snižují účinnost přenosu tepla. U vzduchem chlazených jednotek stačí vrstva prachu a mastnoty silná pár milimetrů, aby teplota vystoupala o desítky stupňů. U vodou chlazených kompresorů způsobuje stejný efekt nízký průtok chladicí vody nebo usazeniny ve vodním okruhu. Typický příznak: teplota roste postupně, i při běžné zátěži.

Mazání. Nízká hladina oleje, oxidovaný olej nebo špatná viskozita zvyšují tření mezi rotory a ložisky. Degradovaný olej ztrácí mazací i chladicí vlastnosti současně, protože olej v šroubovém kompresoru neplní jen mazací funkci, ale odvádí i podstatnou část tepla ze šroubového bloku. Výsledkem je rostoucí spotřeba energie a zrychlené opotřebení.

Olejové a hydraulické komponenty. Zaseknutý termostatický ventil je zákeřná porucha, protože navenek vypadá jako problém s chlazením. Olej cirkuluje pouze v krátkém obchvatu a hlavní chladič vůbec nevyužívá. Poznáte to podle jednoduchého testu: potrubí vedoucí k chladiči zůstává na dotek studené, přestože řídicí jednotka hlásí přehřátí. Ucpaný olejový filtr nebo opotřebený odlučovač oleje vede k podobnému efektu a navíc se olej může dostávat do výstupního vzduchu.

Provozní podmínky. Přetížení nad projektovaný výkon, recirkulace horkého vzduchu z výfuku zpět do sání a okolní teplota nad limitem výrobce dokážou přehřát i technicky bezvadný kompresor. Nesprávné větrání kompresorovny patří mezi příčiny, které technici v terénu nejčastěji podceňují.

Přehled systému větrání kompresorové místnosti

Zaseknutý termostatický ventil nebo opotřebený odlučovač oleje se v terénu neopraví. Tam končí prevence a začíná servisní zásah.

Jak diagnostikovat přehřívání kompresoru krok za krokem

Diagnostika bez měření je jen hádání. Řada techniků doporučuje nejprve vyloučit vnější faktory – ventilaci, okolní teplotu, čistotu chladiče – a teprve poté hledat vnitřní závadu, jako je zaseknutý termostatický ventil nebo ucpané potrubí.

Základní diagnostická výbava:

  • kontaktní nebo bezkontaktní teploměr, případně termokamera pro rychlé mapování horkých míst,
  • manometr pro měření tlaku oleje a diferenčního tlaku na separátoru,
  • souprava pro odběr vzorku oleje,
  • ultrazvuková sonda pro kontrolu ložisek,
  • vibrační analyzátor pro sledování stavu šroubového bloku.

Multiparametrická diagnostika kombinující vibrace, termální mapování, analýzu oleje a ultrazvuk umožňuje kvantitativně vyhodnotit stav kompresoru a předpovídat poruchy dřív, než se projeví vizuálně. Studie věnovaná diagnostice šroubových kompresorů popisuje nasazení této kombinace metod na několika jednotkách s jasným přínosem pro predikci poruch.

Co konkrétně měřit a jak výsledky číst:

  • Teplota výstupu oleje – běžně 60 až 85 °C; hodnoty trvale nad 90 °C signalizují problém s chlazením nebo mazáním.
  • Teplota tělesa bloku – porovnávejte s hodnotou z předchozích měření, ne jen s jednorázovým limitem.
  • Diferenční tlak přes separátor – rostoucí hodnota ukazuje na zanesený separátor.
  • Napětí a proud motoru – odchylky mohou prozrazovat mechanické přetížení.

Pokud teplota po vyčištění chladiče a doplnění oleje neklesá, odešlete vzorek oleje na laboratorní analýzu. Výsledek ukáže míru oxidace, obsah kovových částic z opotřebení a případnou kontaminaci, což je přesnější podklad pro rozhodnutí o servisu než jen vizuální kontrola.

Preventivní údržba, která riziko přehřátí skutečně sníží

Pravidelná údržba – výměna oleje a filtrů, čištění chladičů a sledování provozních parametrů – patří mezi nejúčinnější způsoby, jak snížit riziko přehřívání i neplánovaných odstávek. Funguje to ale jen tehdy, když má harmonogram jasnou strukturu.

Orientační rozvržení činností:

  1. Denně – kontrola displeje, alarmů a hladiny oleje.
  2. Týdně – vizuální kontrola chladiče a prostoru kolem ventilátoru.
  3. Měsíčně – čištění chladiče stlačeným vzduchem a kontrola napnutí řemenů.
  4. Čtvrtletně – kontrola stavu olejového filtru a separátoru.
  5. Ročně – výměna oleje podle doporučení výrobce a odběr vzorku pro laboratorní rozbor.

Praktické zásahy, které mají největší dopad:

  • Čištění vzduchem chlazených chladičů foukáním proti směru proudění chladicího vzduchu, s tlakem přibližně 0,4 MPa – opačný směr zatlačí nečistoty hlouběji do žeber místo aby je odstranil.
  • Výměna oleje a filtrů podle skutečných provozních hodin, ne podle kalendáře.
  • Kontrola prostoru za ventilátorem a uvnitř skříně, který technici v terénu často opomíjejí, přestože zásadně ovlivňuje odvod tepla.

Kde má smysl investovat do modernizace: řízení otáček ventilátoru podle skutečné teploty, posílení větrání kompresorovny, přídavné odsávání horkého vzduchu nebo vzdálený monitoring klíčových parametrů. Podrobnější přehled výhod a technických parametrů najdete v přehledu výhod šroubových kompresorů pro průmysl.

Profesionální tip: Viskozitu oleje volte podle skutečné provozní teploty v kompresorovně, ne podle doporučení z manuálu jiné klimatické zóny. V horkém a prašném provozu se vyplatí i kratší interval výměny, než uvádí výrobce.

Kdy volat servis a jak bezpečně počkat na zásah

Některé signály znamenají, že situace přesahuje rámec běžné údržby na místě. Patří mezi ně opakované automatické vypínání kvůli přehřátí, zvýšené hodnoty kovových částic v analýze oleje nebo neobvyklé vibrace a hluk naznačující opotřebení rotoru či ložisek.

Než dorazí servisní technik:

  1. Kompresor bezpečně odstavte – neodpojujte ho ve zátěži, nechte doběhnout naprázdno 5 až 10 minut a teprve pak zastavte.
  2. Zabezpečte místo proti neoprávněné manipulaci a označte jednotku jako mimo provoz.
  3. Připravte záznam alarmů, naměřených hodnot a historie údržby.

Pro servisní tým to znamená rychlejší diagnostiku:

  • záznam provozních hodin od poslední výměny oleje,
  • vzorek oleje, pokud byl odebrán,
  • popis okolností, za kterých k přehřátí došlo.

Prediktivní údržba jako další krok

Moderní řídicí jednotky dnes běžně sbírají teploty a generují servisní signály v reálném čase, což umožňuje přechod z reaktivních oprav k prediktivní údržbě. Sledujte tři signály: trend teploty výstupu oleje, kvalitu oleje a počet hodin pod zátěží. Pro pilotní nasazení stačí základní sada senzorů a sběr dat po dobu tří až šesti měsíců, než nastavíte přesné alarmové hranice.

Co si z vlastní praxe odnáším

Firmy, které mají u ovládacího panelu jednoduchý papírový nebo digitální checklist, řeší přehřátí výrazně méně často než ty, co spoléhají jen na paměť obsluhy. Doporučuji zavést pravidelné školení obsluhy k rozpoznání prvních příznaků a měnit díly podle provozních hodin, ne až po poruše. Preventivní servis plánujte v okamžiku, kdy naměřené hodnoty začnou pomalu růst, ne až když se ozve alarm.

Jak vám pomůže Kompresory-vzduchotechnika

Opakované přehřívání šroubového kompresoru málokdy vyřeší jedna oprava. Kompresory-vzduchotechnika nabízí kombinaci, kterou samostatný servisní zásah nedává: odbornou diagnostiku na místě, analýzu oleje, dodávky originálních filtrů a náhradních dílů i instalaci monitoringu provozních parametrů pod jednou střechou.

Kompresory-vzduchotechnika

Pokud se přehřátí u vaší jednotky opakuje i po základní údržbě, nabízíme konzultaci a diagnostiku přímo v provozu, abyste zjistili skutečnou příčinu dřív, než dojde k poškození šroubového bloku. Široký přehled servisních a poradenských služeb najdete na stránce se službami. Pokud problém pramení z opotřebeného odlučovače nebo je vaše jednotka za hranicí ekonomické opravy, podívejte se na nabídku šroubových kompresorů SCR a zjistěte, jak modernizace ovlivní energetickou náročnost provozu. Ozvěte se přes kontaktní formulář a domluvte si termín diagnostiky.

Časté dotazy

Jaká je normální provozní teplota šroubového kompresoru?

Teplota výstupu oleje se u většiny šroubových kompresorů pohybuje mezi 60 a 85 °C; bezpečnostní vypnutí bývá tovární nastaveno okolo 95 až 105 °C.

Co dělat jako první, když se kompresor přehřeje?

Odlehčete zátěž, zkontrolujte hladinu a barvu oleje a odstraňte vše, co brání proudění vzduchu kolem chladiče, poté sledujte, jestli teplota klesá.

Jak poznám zaseknutý termostatický ventil?

Potrubí vedoucí k hlavnímu chladiči zůstává studené na dotek, přestože řídicí jednotka hlásí vysokou teplotu, protože olej cirkuluje jen v krátkém obchvatu.

Jak často čistit chladič šroubového kompresoru?

Vizuální kontrolu proveďte týdně, důkladné čištění stlačeným vzduchem proti směru proudění chladicího vzduchu pak alespoň jednou měsíčně nebo podle prašnosti provozu.

Kdy je nutné zavolat servis místo vlastní opravy?

Volejte servis při opakovaném automatickém vypínání, zvýšených hodnotách kovových částic v analýze oleje nebo neobvyklých vibracích signalizujících opotřebení ložisek či rotoru. Kompresory-vzduchotechnika v takových případech nabízí diagnostiku přímo v provozu.

Doporučené

Využití odpadního tepla kompresoru pro provozy a techniky

Výměníková jednotka napojená na průmyslový kompresor

Odpadní teplo kompresoru je bezprostředně dostupný zdroj energie, který lze při správném návrhu využít pro ohřev TUV, temperování hal nebo jako vstup pro tepelné čerpadlo. U šroubových kompresorů se přemění na teplo většina elektrického příkonu, přičemž jen zlomek zbývá jako energie stlačeného vzduchu.

Statistika: u šroubových kompresorů se běžně vypouští bez využití drtivá většina této energie, i když technicky je snadno zachytitelná.

Tři aplikace přinášejí návratnost nejrychleji: příprava teplé užitkové vody, temperování výrobních hal a skladů a předehřev procesních médií nebo vzduchu pro vzduchotechniku. Následující sekce ukazují, odkud teplo bere svůj potenciál, jak ho spočítat a jaké technické varianty se v provozu skutečně osvědčují.

Klíčové poznatky

Rekuperace tepla z kompresoru dokáže při dvousměnném provozu vrátit investici do tří měsíců a proměnit stroj z čistého nákladu na zdroj tepla pro provoz.

Bod Podrobnosti
Vysoký podíl tepla U šroubových kompresorů se přemění na teplo většina elektrického příkonu.
Tři hlavní využití Ohřev TUV, temperování hal a předehřev procesních médií nebo VZT přinášejí nejrychlejší přínos.
Rychlá návratnost U dvousměnných provozů s dostatečnými hodinami se návratnost pohybuje pod tři měsíce oproti elektrickému topení.
Akumulace u nepravidelného odběru Kde je odběr tepla nárazový, je potřeba zásobník nebo tepelné čerpadlo, jinak se potenciál ztrácí.
Podpora od odborníka Kompresory-vzduchotechnika nabízí technické posouzení kompresorové stanice a dodávku komponent pro návrh rekuperace tepla.

Doporučené zdroje a další čtení

  • Akční plán rozvoje využití nízkopotenciálního obnovitelného a odpadního tepla od Ministerstva životního prostředí
  • Závěrečná zpráva o potenciálu nízkoteplotních zdrojů tepla v soustavách zásobování teplem

Sběr vlastních dat začněte měřením teploty a průtoku na chladicím okruhu vašeho kompresoru po dobu alespoň jednoho týdne.

Obsah

Odkud pochází odpadní teplo kompresoru

Elektrická energie přivedená do kompresoru se mění na mechanickou práci a teplo. U olejem mazaných šroubových kompresorů skončí většina tepla v mazacím oleji, který odvádí teplo z kompresního bloku. Zbytek unikne do chladicího vzduchu kolem motoru a bloku, případně do vody, pokud je stroj vodou chlazený.

Zdroje tepla a jejich typické parametry:

  • Olejový okruh – teplota oleje obvykle 70–90 °C, vysoká kvalita tepla, snadno se odvádí přes deskový výměník.
  • Chladicí vzduch – teplota 30–50 °C nad okolím, nižší kvalita, vhodné pro temperování prostor.
  • Vodní chladicí okruh – u vodou chlazených strojů teplota podobná oleji, čistý zdroj bez rizika kontaminace olejem.
  • Sušičky a kondenzát – nižší teplotní hladina, doplňkový zdroj, často opomíjený.

Klíčová měřicí místa jsou vstup a výstup chladicího média, průtok a teplotní rozdíl mezi nimi. Bez těchto dat nelze potenciál spolehlivě posoudit ani navrhnout výměník.

Kolik tepla lze reálně získat zpět?

Přesný výpočet vyžaduje projekční software, ale orientační odhad zvládnete během několika minut. Postup:

  1. Zjistěte příkon kompresoru v kW ze štítku nebo z měření spotřeby.
  2. Vynásobte podílem tepla – u šroubových kompresorů počítejte s přeměnou většiny příkonu na teplo.
  3. Vynásobte ročními provozními hodinami – u dvousměnného provozu typicky kolem 4 000 až 6 000 hodin.
  4. Odečtěte ztráty a rezervu – ne všechno teplo je prakticky zachytitelné, počítejte s bezpečnostním faktorem 10 až 20 %.

Příklad: kompresor s příkonem 30 kW, provoz 5 500 hodin ročně, přeměna 90 % na teplo. Hrubý tepelný potenciál vychází kolem 148 MWh ročně, po odečtení rezervy se reálně počítá s hodnotou blíže 120 MWh.

Výsledek silně kolísá podle zatížení stroje, sezónnosti a rozdílu mezi jmenovitým a skutečným výkonem. Proto se odhad vždy dělá jako rozpětí, ne jako jedno pevné číslo.

Schéma změn účinnosti zpětného získávání tepla

Jaké technické varianty rekuperace tepla existují?

Volba technologie závisí na typu kompresoru, dostupné teplotní úrovni a profilu odběru tepla v provozu.

  • Integrovaný deskový výměník v olejovém okruhu – nejběžnější řešení u olejových šroubových kompresorů, kompaktní, relativně levné, vhodné pro ohřev TUV nebo topné vody.
  • Vodou chlazené výměníky – čistší médium, nižší riziko kontaminace, ale vyžadují vlastní vodní okruh a údržbu proti korozi.
  • Napojení odtahu do vzduchotechniky – jednoduchá integrace u vzduchem chlazených strojů, ideální pro temperování hal v zimním období.
  • Propojení s tepelným čerpadlem – zvyšuje užitnou teplotu nízkopotenciálního tepla, doporučuje se hlavně tam, kde přímé teplo nestačí pokrýt požadovanou teplotní hladinu.
  • Akumulační zásobník – vyrovnává nesoulad mezi výrobou tepla kompresorem a nárazovým odběrem v provozu.

Bezolejové kompresory nabízejí čistší teplo bez rizika kontaminace olejem, ale obvykle s nižší dostupnou teplotou. U olejových strojů je naopak nutné počítat s filtrací a pravidelnou kontrolou stavu oleje ve výměníku.

Každá varianta potřebuje oběhové čerpadlo, regulaci teploty a průtoku a bezpečnostní pojistky proti přehřátí. Bez řádně nadimenzované regulace hrozí kolísání teploty na výstupu, což komplikuje napojení na TUV nebo VZT.

Regulační ventily a čerpadla v systému zpětného získávání tepla

Profesionální tip: Než objednáte výměník, nechte si změřit skutečný teplotní profil kompresoru za týden běžného provozu – jmenovité hodnoty z katalogu často neodpovídají realitě po letech provozu a opotřebení.

Podrobnosti k chlazení a jeho vlivu na životnost kompresoru najdete v článku o chlazení kompresoru.

Kde se rekuperované teplo v provozu nejlépe uplatní?

Nejčastější uplatnění najdete tam, kde je odběr tepla pravidelný a předvídatelný:

  • Ohřev teplé užitkové vody pro sociální zázemí, umývárny nebo mytí ve výrobě.
  • Temperování hal a skladů v zimních měsících, zejména u vzduchem chlazených kompresoru napojených do VZT.
  • Předehřev vzduchu ve vzduchotechnice před dalším ohřevem, což snižuje spotřebu hlavního topného zdroje.
  • Regenerace adsorpčních sušiček stlačeného vzduchu, kde se teplo využije přímo v technologii.
  • Procesní předehřevy vody nebo médií v navazující výrobě.

Přímé napojení bez akumulace funguje dobře tam, kde kompresor běží kontinuálně a odběr tepla kopíruje jeho provoz, například u třísměnných výrobních linek nebo datacenter. Tam, kde je odběr nárazový, je téměř vždy nutná akumulace nebo tepelné čerpadlo, jinak se velká část potenciálu ztratí.

Jak spočítat návratnost investice do rekuperace tepla

Základní vzorec je jednoduchý:

  1. Spočítejte roční úsporu – množství získaného tepla v MWh vynásobené cenou alternativního zdroje (elektřina, plyn).
  2. Sečtěte investiční náklady – výměník, potrubí, čerpadla, regulace a montáž.
  3. Vydělte investici roční úsporou – výsledkem je doba návratnosti v letech.

U standardních dvousměnných provozů s dostatečnými provozními hodinami se u kvalitně navrženého systému uvádí návratnost investice do zpětného zisku tepla pod tři měsíce, pokud se porovnává s přímotopným elektrickým vytápěním. To je extrémně krátká doba i ve srovnání s jinými energetickými opatřeními v průmyslu.

Do kalkulace zahrňte i vedlejší přínosy – nižší emise CO2 a menší zatížení hlavního zdroje tepla. Rizikem zůstává variabilita provozu: pokud se sníží vytížení kompresoru, klesá i dostupné teplo, a s ním i reálná úspora oproti propočtu.

Instalace a provoz: na co se připravit

Než dodavatel systém nainstaluje, měl by projekt obsahovat několik pevných bodů:

  • Bod odběru tepla – přesně určené místo na olejovém, vodním nebo vzduchovém okruhu.
  • Deskový výměník dimenzovaný na skutečný výkon, ne jen na jmenovitý štítkový údaj.
  • Oběhová čerpadla a expanzní nádoba pro udržení tlaku v topném okruhu.
  • Akumulační zásobník, pokud je odběr tepla nepravidelný.
  • Regulace s měřením průtoku a teploty na vstupu i výstupu.
  • Filtrace oleje nebo vody, aby nečistoty nezanášely výměník.

Mezi provozní rizika patří přehřívání oleje při poruše regulace, koroze na vodní straně výměníku a zamrznutí venkovních rozvodů u vzduchových systémů v zimě. Přístup k servisním bodům kompresoru musí zůstat zachovaný i po instalaci výměníku, jinak se prodlužuje čas běžné údržby.

Profesionální tip: Nastavte kontrolu účinnosti výměníku alespoň jednou za čtvrt roku – porovnání teplotního rozdílu na vstupu a výstupu rychle odhalí zanesení nebo pokles výkonu dřív, než se projeví na vyúčtování energie.

Detailní požadavky na uspořádání kompresorovny a přístup k servisním bodům popisuje článek o požadavcích na kompresorovnu.

Kdy se rekuperace tepla nevyplatí

Projekt obvykle nedává ekonomický smysl, pokud kompresor běží jen několik hodin denně, provoz je vysoce nepravidelný bez možnosti akumulace tepla, nebo je dostupná teplota tak nízká, že by vyžadovala nákladné tepelné čerpadlo bez odpovídajícího odběru. Externí prodej tepla sousedům nebo teplárně navíc nese riziko závislosti na provozu vlastního kompresoru. Přerušení výroby znamená přerušení dodávky tepla, což vyžaduje pečlivé smluvní ošetření a téměř vždy komplikuje ekonomiku projektu víc, než se na první pohled zdá.

Jak probíhá odborný audit rekuperace tepla

Kvalitní dodavatel postupuje podle jasné metodiky, ne podle odhadu:

  1. Sběr dat – měření příkonu, teplot a průtoků na chladicích okruzích po dobu reprezentativního provozního cyklu.
  2. Mapování odběrů tepla v provozu – kde a kdy je teplo skutečně potřeba.
  3. Návrh variant řešení – přímé napojení, akumulace, nebo kombinace s tepelným čerpadlem.
  4. Ekonomická analýza s predikcí návratnosti a citlivostí na cenu energie.

Technická zpráva by měla obsahovat schéma zapojení, dimenzování výměníku, plán regulace, harmonogram údržby a odhad nákladů. Standardní proces pak probíhá od nabídky přes pilotní ověření, instalaci a uvedení do provozu až po dlouhodobý monitoring účinnosti.

Normy a legislativní požadavky pro rekuperaci tepla

Rekuperace tepla u kompresorů se v Česku posuzuje především v kontextu energetického managementu a národní politiky nízkopotenciálního tepla. Akční plán rozvoje využití nízkopotenciálního obnovitelného a odpadního tepla, který zpracovalo Ministerstvo životního prostředí, doporučuje využívat odpadní teplo přednostně přímo v místě vzniku a označuje tepelná čerpadla za klíčovou technologii pro zdroje s nízkou teplotní úrovní.

Pro firmy podléhající pravidelným energetickým auditům podle zákona o hospodaření energií je zpětný zisk tepla z kompresorů standardní položkou, kterou auditor musí posoudit jako opatření se stanovenou návratností. Instalace výměníků a tlakových nádob navíc podléhá běžným technickým normám pro tlaková zařízení a rozvody topné vody, takže projekt musí řešit i revize podle platných norem ČSN pro otopné soustavy a tlakové nádoby.

Pokud firma plánuje teplo prodávat externě, například sousednímu provozu nebo do soustavy zásobování teplem, vstupuje do hry smluvní a energetická legislativa upravující dodávky tepla třetím stranám. To obvykle znamená složitější administrativu i technické požadavky na měření a fakturaci dodaného tepla, proto se v praxi doporučuje upřednostnit interní využití před externím prodejem, kde je to ekonomicky možné.

Autorská doporučení pro praxi

Prioritizujte interní využití tepla, začněte pilotem na nejstabilnější lince a měřte reálná data, ne katalogové hodnoty. Tam, kde je odběr nepravidelný, naplánujte akumulaci hned od začátku. Nejčastější chybou bývá podcenění regulace, ne výběr výměníku.

Jak vám může pomoci Kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika je alternativou k najímání samostatného projekčního studia pro rekuperaci tepla: technickou konzultaci k vaší kompresorové stanici a doporučení vhodných komponent získáte přímo od dodavatele, který kompresory i příslušenství skutečně dodává a servisuje.

Kompresory-vzduchotechnika

Nabízíme energetické posouzení kompresorové stanice, návrh zapojení výměníku, dodávku komponent pro rozvody a úpravu vzduchu i nonstop servis. Pokud řešíte kvalitu média pro výměník, vyplatí se začít u jednotek úpravy stlačeného vzduchu, které chrání systém před kontaminací a prodlužují jeho životnost. Ozvěte se nám s parametry vaší kompresorové stanice a domluvíme si nezávaznou technickou konzultaci k návrhu rekuperace tepla.

Časté dotazy

Kolik tepla lze z kompresoru reálně získat?

U šroubových kompresorů se na teplo přemění většina elektrického příkonu, reálně využitelný podíl závisí na typu média, teplotní hladině a provozních hodinách.

Jaká je typická návratnost investice do rekuperace tepla?

U standardních dvousměnných provozů s dostatečným vytížením se uvádí návratnost pod tři měsíce ve srovnání s elektrickým vytápěním, u méně vytížených provozů se doba prodlužuje.

Hodí se rekuperace tepla i pro bezolejové kompresory?

Ano, bezolejové kompresory poskytují čistší teplo bez rizika kontaminace olejem, obvykle ale s nižší dostupnou teplotou než olejové stroje.

Kdy je potřeba tepelné čerpadlo místo přímého napojení?

Tepelné čerpadlo se hodí tam, kde je teplota odpadního tepla příliš nízká pro přímé využití, typicky u chladicího vzduchu s nižší teplotní úrovní.

Kde získat technické posouzení pro návrh rekuperace tepla?

Kompresory-vzduchotechnika nabízí technickou konzultaci a posouzení kompresorové stanice, včetně doporučení komponent pro výměník a rozvody tepla.

Doporučené

Kompresor vypíná jistič: hlavní příčiny a jak je opravit

V rozvaděči průmyslového kompresoru vypadl jistič.

Nejčastěji za tím stojí rozběh motoru pod tlakem, kdy nefunkční odlehčovací ventil nutí motor táhnout mnohonásobně vyšší proud, než na jaký je jistič dimenzovaný. Druhou nejčastější příčinou je špatně zvolená charakteristika jističe. Typ B je pro kompresory často nevhodný, protože vypíná už při krátkém proudovém rázu, který je u těchto motorů běžný.

Než začnete cokoliv rozebírat, projděte tři věci:

  • Odlehčovací ventil – vypustí tlak z hlavy válce po zastavení, aby další start nebyl “na tvrdo”.
  • Typ jističe – v rozvaděči zkontrolujte písmeno na jističi (B, C, nebo D).
  • Mechanika motoru – poslech neobvyklých zvuků při rozběhu, ztížený chod pístu nebo ložisek.

Prvním krokem je vždy bezpečné odpojení od napájení a vizuální kontrola odlehčovacího ventilu, protože právě tam se skrývá nejlevnější a nejrychlejší oprava.

Klíčové poznatky

Kompresor nejčastěji vypíná jistič kvůli startu pod tlakem způsobenému nefunkčním odlehčovacím ventilem v kombinaci s nevhodnou charakteristikou jističe.

Bod Podrobnosti
Zkontrolujte ventil první Odlehčovací ventil u tlakového spínače je nejčastější a nejlevnější příčina tvrdého startu.
Rozběhový proud je klíč Motor může při startu pod tlakem odebírat 10 až 12násobek jmenovitého proudu.
Volte správnou charakteristiku Jistič typu C nebo D lépe snese proudový ráz kompresoru než běžný typ B.
Měřte, než měníte díly Ampérmetr a megohmmetr odliší elektrickou poruchu od mechanického přidření.
Servis při přetrvávající poruše Kompresory-vzduchotechnika nabízí diagnostiku, opravu ventilů i instalaci softstarterů s technikem na místě.

Užitečné zdroje a další čtení

Pro hlubší pochopení tématu doporučujeme:

Obsah

Rychlé kontroly, které zvládnete hned bez nářadí

Než sáhnete po multimetru, vypněte hlavní přívod a nechte kompresor bez napětí. Práce v rozvaděči pod napětím bez odborné kvalifikace je zbytečné riziko, kterému se snadno vyhnete.

Postupujte podle jednoduchého pořadí:

  • Poslechněte si start: ostré “zabrzdění” motoru při rozběhu ukazuje na tvrdý start pod tlakem.
  • Zkontrolujte, zda po vypnutí kompresoru uniká vzduch z odlehčovacího ventilku u tlakového spínače (mělo by to trvat pár sekund).
  • Podívejte se na písmeno na jističi v rozvaděči. Typ B je pro většinu kompresorů nevhodný.
  • Zaznamenejte, jestli jistič padá vždy, nebo jen občas, a v jakou denní dobu.

Profesionální tip: Pokud jistič nevypadne při prvním ranním startu, ale spadne při dalším spuštění během dne, problém skoro jistě není v elektromotoru. Je to typický otisk nefunkčního odlehčovacího ventilu nebo netěsného zpětného ventilu, který nechá tlak ve válci mezi jednotlivými starty.

Opakované “vyhazování jističe” bývá ve skutečnosti mechanický problém v přestrojení za elektrickou závadu. Uživatelé se soustředí na jistič, přitom stačí vyčistit nebo vyměnit malý ventil v tlakovém spínači.

Pro podrobnější představu o tom, jak funguje vnitřní mechanika stroje, se vyplatí projít si princip práce pístového kompresoru, kde je vidět, kde přesně odlehčovací a zpětný ventil sedí.

Hlavní technické příčiny, proč jistič vypíná kompresor

Nejpravděpodobnější příčinou je protitlak při startu. Když odlehčovací ventil neuvolní tlak z hlavy válce, motor se musí rozeběhnout proti plné kompresi. To dramaticky zvedá rozběhový moment i proud potřebný k tomu, aby se hřídel vůbec pootočila.

Rozběhový proud je klíčové číslo v celé rovnici. Běžný elektromotor si při startu bere přibližně 5 až 8násobek jmenovitého proudu. Pokud ale kompresor startuje pod tlakem, může proud krátkodobě vyskočit až na 10 až 12násobek jmenovitého odběru. Jistič s charakteristikou B je navržený vypnout už při 3 až 5násobku, takže u kompresoru je to prakticky jistá porucha při každém startu.

Mezi další časté elektrické příčiny patří:

  • Ztráta jedné fáze u třífázových motorů, kdy zbylé dvě fáze přetěžují vinutí.
  • Vadný startovací kondenzátor u jednofázových motorů, který prodlužuje dobu rozběhu a zvyšuje odběr.
  • Nesymetrie napětí mezi fázemi, která motor zatěžuje nerovnoměrně.

Mechanické závady tvoří druhou skupinu. Přidřený píst, opotřebená ložiska nebo poškozená ojnice zvyšují mechanický odpor, který se okamžitě promítne do elektrického odběru. Diagnostika vadného kompresoru se často opírá právě o kombinaci zvuku, teploty a naměřeného proudu, protože porucha zřídka bývá čistě konstrukční. Přispívá k tomu i časté cyklické spínání, kdy se motor rozbíhá a zastavuje v krátkých intervalech a nemá čas se tepelně ustálit.

Diagnostika: co měřit a jak výsledky číst

Spolehlivá diagnostika vyžaduje tři základní nástroje: svěrný ampérmetr, megohmmetr (megger) a multimetr. Termokamera je užitečný doplněk, ale není nutná.

  1. Změřte rozběhový proud svěrným ampérmetrem přímo při startu. Hodnota nad 10násobkem jmenovitého proudu potvrzuje start pod tlakem.
  2. Zkontrolujte izolační stav vinutí megohmmetrem a porovnejte odpory mezi jednotlivými fázemi. Výrazný rozdíl mezi fázemi signalizuje poškozené vinutí.
  3. Ověřte napětí a symetrii fází multimetrem na všech třech vodičích, pokud jde o třífázový motor.
  4. Sledujte chování při odlehčení tlaku – pokud ruční otevření odlehčovacího ventilu při startu proud viditelně sníží, máte potvrzenou příčinu.

Kde hledat varovné signály:

  • Vysoký odběr bez zjevného zkratu často ukazuje na mechanické přidření, ne na elektrickou poruchu.
  • Pro potvrzení mechanického problému je vhodné změřit proud i s odpojenou mechanickou zátěží, pokud to konstrukce dovoluje, a porovnat s běžným startem.
  • Rozdílné odpory mezi fázemi u vinutí signalizují blížící se poruchu motoru, i když ještě “funguje”.

Měření pod napětím vždy provádějte s izolovanými pomůckami a v suchém prostředí. Pokud nemáte jistotu v práci s elektrickými přístroji, přenechte tento krok technikovi.

Praktická řešení: od rychlé opravy po trvalé zajištění

Nejlevnější a nejčastěji funkční oprava je vyčištění nebo výměna odlehčovacího ventilu na tlakovém spínači. U jednofázových motorů bývá stejně účinná výměna startovacího kondenzátoru, který se opotřebovává i bez viditelných příznaků.

Postup, jak k opravě přistoupit:

  1. Nejdřív ověřte a opravte tlakové prvky – odlehčovací ventil a zpětný ventil.
  2. Pokud problém přetrvává, zkontrolujte a případně vyměňte startovací kondenzátor u jednofázových motorů.
  3. Teprve poté řešte jištění a případně instalaci softstarteru nebo frekvenčního měniče (VSD).
  4. U větších motorů s vyvedenými vinutími zvažte přepnutí rozběhu na hvězda/trojúhelník.

Trvalejší řešení zahrnují:

  • Výměnu jističe za charakteristiku C, která zvládne krátký proudový ráz běžný u kompresorů; u těžších strojů nebo velmi častého spouštění se hodí typ D.
  • Instalaci softstarteru nebo VSD, které rozběhový proud řídí postupně a chrání jak motor, tak elektrickou síť.
  • Přestavbu rozběhu na hvězda/trojúhelník, pokud to konstrukce motoru umožňuje.

Orientačně: výměna kondenzátoru vyjde na několik stovek korun a zvládne se do hodiny. Softstarter nebo VSD představuje investici v řádu tisíců až desítek tisíc korun podle výkonu motoru, včetně práce.

Profesionální tip: Vždy řešte mechaniku a tlakové prvky dřív, než měníte jistič. Silnější jistič bez opravy odlehčovacího ventilu jen skryje problém a riskuje poškození motoru.

Servisní technik provádí ruční opravu ventilu kompresoru.

Prevence: jak se vyhnout opakovanému vypínání

Pravidelná údržba odlehčovacího ventilu a zpětného ventilu je nejlevnější pojistka proti opakovanému vypínání jističe. Většina výrobců doporučuje kontrolu při každé výměně oleje a filtru.

Dále pomáhá:

  • Zvolit charakteristiku jističe podle skutečného rozběhového proudu motoru, ne podle jmenovitého příkonu.
  • U kompresorů se častým spouštěním zvážit softstart už při instalaci, ne až jako reakci na problém.
  • Nechávat tlak před vypnutím postupně klesnout a vyhýbat se opakovanému startu krátce po sobě.

Profesionální tip: Sledujte, jak dlouho kompresor běží mezi jednotlivými cykly. Pokud se spíná častěji, než udává výrobce, jde o cyklický provoz, který zkracuje životnost motoru i odlehčovacího ventilu.

Kdy je čas zavolat servis nebo elektrikáře

Pokud jistič padá i po vyčištění odlehčovacího ventilu a kontrole kondenzátoru, jde pravděpodobně o vnitřní poškození motoru nebo kompresorové jednotky. Zápach spáleniny, kouř nebo neobvyklé mechanické zvuky jsou signál k okamžitému odstavení stroje.

  • Trvalé vypínání i po základních kontrolách.
  • Podezření na poškození vinutí nebo ložisek uvnitř kompresoru.
  • Nejasná elektrická závada, kterou nedokážete bezpečně změřit.

Úprava hlavního jističe v rozvaděči bez souhlasu provozovatele sítě nebo revizního technika je riziko, které se nevyplácí. Práci na motoru pod napětím vždy svěřte elektrikáři s odpovídající kvalifikací.

Krátké doporučení od technika

Na místě vždy začínám kontrolou odlehčovacího ventilu, protože to je nejčastější viník a oprava trvá minuty. Teprve pak měřím rozběhový proud a izolační stav vinutí. Tento postup ušetří zákazníkovi čas i peníze za zbytečnou výměnu jističe.

Servis, díly a poradenství od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika je alternativa k dojednávání zásahu přes náhodného elektrikáře bez znalosti pneumatiky. Řešíme kompresory komplexně, od tlakových prvků po elektrické jištění, takže nemusíte kontaktovat dvě různé firmy pro jeden problém.

Kompresory-vzduchotechnika

Nabízíme diagnostiku na místě, opravu a čištění odlehčovacích ventilů, instalaci softstarterů i dodávku náhradních dílů, včetně kondenzátorů a komponent pro rozvody vzduchu. Přesnou diagnózu a cenovou nabídku vám vždy zpracuje technik po naměření skutečných hodnot přímo na vašem stroji, ne odhadem po telefonu. Pokud potřebujete vyměnit potrubí nebo doplnit rozvody stlačeného vzduchu, prohlédněte si trubky pro rozvody stlačeného vzduchu nebo celý sortiment pneumatiky a hydrauliky a objednejte si servisní zásah přímo přes web.

Časté dotazy

Jak se projevuje vadný jistič?

Vadný jistič vypíná i bez zjevné zátěže nebo naopak vůbec nereaguje na proudový ráz, který by měl odpojit. Pokud jistič vypíná pravidelně jen u kompresoru a jiné spotřebiče na stejném okruhu bez problémů, chyba bývá v kompresoru samotném, ne v jističi.

Jak poznat vadný kompresor?

Vadný kompresor se projevuje neobvyklými zvuky při rozběhu, zvýšenou spotřebou proudu, přehříváním nebo poklesem výkonu. Kombinace tvrdého startu a opakovaného vypínání jističe téměř vždy ukazuje na problém s odlehčovacím ventilem nebo mechanickou zátěží motoru.

Jak poznat vadný kompresor? — overview diagram

Jak poznat vadný klimakompresor?

U klimakompresoru signalizuje poruchu netěsnost hřídele, mechanický hluk nebo kontaminace chladicího okruhu. Při závažném vnitřním poškození bývá nutné okruh propláchnout nebo kompresor vyměnit celý.

Jak utlumit hlučný kompresor?

Hluk snižuje umístění na pryžové podložky, zvuková izolace prostoru a pravidelná kontrola uvolněných dílů a ložisek. Pokud se hlasitost zvýšila náhle, jde často o mechanickou závadu, kterou je potřeba nejdřív diagnostikovat, ne jen ztišit.

Jaký jistič je pro kompresor nejvhodnější?

Pro většinu dílenských kompresorů se osvědčuje charakteristika C, u těžších strojů nebo velmi častého spouštění charakteristika D. Volba závisí na skutečném rozběhovém proudu motoru, který lze změřit svěrným ampérmetrem přímo při startu.

Doporučené

Požární bezpečnost kompresorovny: postup pro provozovatele

Větrací systém pro kompresorovnu v průmyslovém provozu

Zjistíte-li při vlastní kontrole riziko, jednejte hned: přerušte provoz při vážném ohrožení, izolujte hořlavé kapaliny od strojovny, prověřte funkci větrání a pojistných ventilů a objednejte aktualizované požárně bezpečnostní řešení (PBŘ). Požární bezpečnost kompresorovny se totiž neopírá o jedno opatření, ale o soubor konstrukčních, technických a organizačních kroků, které musí navzájem sedět, a jakmile jedna část chybí, kontrola HZS to obvykle odhalí jako první.

Než zavoláte projektanta PBŘ, prověřte sami těchto šest bodů:

  • Jsou hořlavé kapaliny (oleje, čistící prostředky) skladovány mimo prostor kompresorovny?
  • Funguje havarijní vypínání větrání ovladatelné jak z místnosti, tak zvenčí?
  • Jsou mezi kompresorem a prvním uzavíracím zařízením instalovány funkční pojistné ventily?
  • Odpovídá zařazení a odolnost požárních uzávěrů (dveře, klapky) aktuálnímu stavu provozu?
  • Je systém likvidace kondenzátu funkční a nedochází k úniku oleje na podlahu?
  • Máte platné revizní protokoly elektroinstalace, tlakových nádob a hasicích přístrojů?

Profesionální tip: Pokud si nejste jistí, zda váš stávající PBŘ odpovídá skutečnému stavu technologie, nespoléhejte na odhad. Změna výkonu kompresoru, přidání sušičky nebo úprava rozvodů může posunout požární zatížení mimo rámec původního posouzení, a to je přesně ten typ nesouladu, který HZS při kontrole zachytí jako první.

Obsah

Požadavky na stavební konstrukce a dělení do požárních úseků

Kompresorovna se z hlediska požární bezpečnosti posuzuje jako samostatný nebo přidružený požární úsek, a to ovlivňuje, jakou odolnost musí mít okolní stěny, strop i dveře. Metodický návod pro navrhování a posuzování požárně bezpečnostního řešení řadí kompresorovnu mezi provozy, u kterých se rozdělení do požárních úseků (PÚ) hodnotí individuálně, podle množství hořlavých látek, výkonu instalovaného zařízení a umístění v objektu.

Požárně odolné stěny a dveře v průmyslových provozech

Typickou hodnotou, se kterou se v praxi setkáte, je odolnost konstrukcí na úrovni F30, tedy střednědobá odolnost stěn a stropů. Jde ale skutečně jen o orientační hodnotu. Konkrétní požadavek vždy stanoví posouzení rizika v PBŘ, a u výkonnějších strojů s vstřikováním oleje se v praxi často doporučují samostatné protipožární místnosti s přísnějším oddělením a odolnější podlahovou skladbou, protože riziko šíření požáru přes olejové zbytky je vyšší.

Požární uzávěry, tedy dveře, klapky a šachtové uzávěry, musí mít odolnost odpovídající třídě daného požárního úseku a jejich funkce (samozavírání, těsnost, případně signalizace stavu) se dokumentuje samostatně.

Prvek konstrukce Co se posuzuje
Stěny a stropy PÚ Třída požární odolnosti podle rizika (často orientačně F30)
Dveře a klapky Odolnost, samozavírací mechanismus, těsnost
Šachty a prostupy Utěsnění, protipožární manžety, kontrola prostupů instalací
Podlaha Nehořlavý, olejivzdorný povrch u strojů s vyšším výkonem

Podklady, které PBŘ musí pro tuto část obsahovat, zahrnují:

  • Výpočet požárního zatížení a zařazení do stupně požárního nebezpečí.
  • Zdůvodnění velikosti a hranic požárního úseku.
  • Specifikaci typu a odolnosti použitých požárních uzávěrů.
  • Popis návaznosti na sousední požární úseky a únikové cesty.

Technická opatření v kompresorovně: větrání, armatury, elektro, kondenzát a měření

Kompresorové stanice patří mezi provozy s rizikem vysokého tlaku, úniku médií a v některých případech i vzniku výbušné atmosféry, a proto musí mít oddělený prostor s účinným větráním a vybavením pro detekci abnormálních stavů. Větrání se řeší kombinací přirozeného a nuceného odvětrávání, přičemž havarijní režim musí být ovladatelný jak z místnosti obsluhy, tak zvenčí, pro případ, že se dovnitř nelze bezpečně dostat.

Pokud v prostoru hrozí vznik výbušné atmosféry, například u plynových kompresorů nebo tam, kde se pracuje s hořlavými plyny, nařízení vlády č. 406/2004 Sb. vyžaduje formální posouzení rizika a klasifikaci prostoru do zón. Tato klasifikace pak určuje, jaké elektrické přístroje a instalace se v daném prostoru smí použít, protože běžné spínače a motory v zóně s výbušnou atmosférou nesplňují požadovanou úroveň ochrany.

Mezi klíčová technická opatření patří:

  • Pojistný ventil mezi kompresorem a prvním uzavíracím zařízením, který zabraňuje přetlaku v systému.
  • Tlakoměry na jednotlivých stupních komprese pro sledování skutečného provozního stavu.
  • Zákaz instalace uzavíracích prvků mezi jednotlivými tlakovými stupni, protože by hrozilo neřízené přetížení.
  • Signalizace stavu uzávěrů a klíčových armatur, ideálně napojená na dozorčí stanoviště.
  • Ovládání elektromotorů na dálku u plynových kompresorů, aby bylo možné zařízení odstavit bez vstupu do rizikového prostoru.

Kondenzát je podceňovaný, ale reálný zdroj rizika. Olej unikající s kondenzátem se snadno šíří po podlaze a zvyšuje požární zatížení prostoru. Řešením je separace olej/voda přímo u zdroje a odvod přes certifikované potrubí, které odolá provozním tlakům a nepropouští olejové zbytky do okolí. Materiálové provedení rozvodů a jejich zkoušky by měly odpovídat ČSN EN 13480-5, což platí i pro rozvody stlačeného vzduchu navazující přímo na kompresorovnu.

Profesionální tip: Kontrolujte separátor kondenzátu vizuálně minimálně jednou týdně, ne až při plánované revizi. Ucpaný nebo přetečený separátor je jeden z nejčastějších nálezů při provozních kontrolách a stačí pár minut, aby se problém objevil dřív, než se olej dostane na podlahu.

Péče o odlučovač kondenzátu u vzduchového kompresoru

Organizační opatření a provozní režim v kompresorovně

Technická opatření fungují jen tehdy, když je doplní jasně definovaný provozní režim s konkrétní odpovědností. Zákon č. 133/1985 Sb. o požární ochraně stanoví, že za prevenci vzniku požáru, zamezení jeho šíření a zajištění evakuace odpovídá provozovatel, v praxi tedy statutární zástupce firmy ve spolupráci s technikem požární ochrany a provozním technikem kompresorovny. Hasičský záchranný sbor (HZS) vystupuje jako dotčený orgán, který dokumentaci posuzuje a při kontrolách prověřuje, zda odpovídá realitě provozu.

  1. Statutární zástupce nese celkovou odpovědnost za soulad provozu se zákonem o požární ochraně.
  2. Technik požární ochrany (odborně způsobilá osoba v PO) zpracovává nebo koordinuje PBŘ a navrhuje opatření.
  3. Provozní technik kompresorovny odpovídá za denní dodržování provozních pravidel a hlášení odchylek.
  4. HZS jako dotčený orgán posuzuje dokumentaci a provádí kontroly plnění.

Provozní pravidla, která by měl mít každý provozovatel písemně zafixovaná, zahrnují zákaz skladování hořlavých kapalin v prostoru kompresorovny, stanovené intervaly kontrol obsluhou, značení únikových cest a přístupových tras a jasně definované postupy pro obsluhu při odchylkách od standardního provozu.

  • Provozní řád kompresorovny s popisem běžných i mimořádných postupů.
  • Záznamy o revizích a kontrolách technických zařízení.
  • Provozní dokumentace výrobce kompresoru, včetně doporučených intervalů údržby.
  • Postup pro havarijní odstavení a evakuaci osob z ohroženého prostoru.
  • Povinnost neprodleně oznámit požár nebo výbuch HZS, i pokud byl uhašen vlastními silami.

Podrobný přehled provozních pravidel pro obsluhu kompresorů najdete v seznamu bezpečnostních pravidel pro práci s kompresorem, který doplňuje interní školení zaměstnanců.

Požárně bezpečnostní řešení (PBŘ) a posouzení rizik: co musí obsahovat

PBŘ je dokument, který propojuje stavební, technická a organizační opatření do jednoho celku posuzovaného HZS, a bez něj se u průmyslové kompresorovny neobejdete. Metodický návod pro navrhování a posuzování požárně bezpečnostního řešení stanovuje, že dokument musí posoudit stabilitu konstrukcí při požáru, rozdělení objektu do požárních úseků, možnosti evakuace osob a způsob zabezpečení požární vodou.

Konkrétně by PBŘ pro kompresorovnu mělo obsahovat:

  • Výpočet požárního zatížení a stanovení stupně požárního nebezpečí prostoru.
  • Popis rozdělení do požárních úseků a zdůvodnění zvolených konstrukčních odolností.
  • Návrh technických opatření pro hašení, včetně typu a rozmístění hasicích přístrojů.
  • Popis vnitřních i vnějších zásahových cest a nástupních ploch pro hasičské jednotky.
  • Zajištění požární vody, tedy umístění odběrních míst a jejich kapacitu.
  • Odstupové vzdálenosti od okolních objektů a technologií.

PBŘ zpracovává projektant s odbornou způsobilostí, obvykle ve spolupráci s technikem požární ochrany provozovatele. HZS jako dotčený orgán dokumentaci posuzuje v rámci stavebního řízení nebo při změně užívání, a při běžných kontrolách prověřuje, zda skutečný stav provozu s dokumentací souhlasí.

Zásadní pravidlo, které se v praxi nejčastěji porušuje: při jakékoli stavební změně nebo instalaci nového zařízení nesmí dojít ke snížení úrovně požární bezpečnosti objektu oproti stavu schválenému v původním PBŘ. Přidání výkonnějšího kompresoru, sušičky nebo změna rozvodů proto vždy vyžaduje ověření, zda původní posouzení stále platí.

Pokud projektujete rozšíření kompresorovny, komunikujte se zpracovatelem PBŘ už ve fázi návrhu, ne až po instalaci. Dodatečné prokazování souladu je vždy dražší a časově náročnější než úprava dokumentace před realizací.

Klíčové normy a právní předpisy, které musíte znát

Právní rámec pro požární bezpečnost kompresorovny stojí na zákonu č. 133/1985 Sb. o požární ochraně, prováděcích vyhláškách o technických podmínkách požární ochrany staveb a nařízení vlády č. 406/2004 Sb. o bližších požadavcích na bezpečnost a ochranu zdraví při práci v prostředí s nebezpečím výbuchu. Tyto předpisy jsou právně závazné a jejich dodržení HZS při kontrole vyžaduje bez výjimky.

Vedle zákonů se používá řada norem ČSN, které mají charakter technického podkladu pro zpracování PBŘ a pro posouzení konstrukčních i provozních parametrů. Normy samy o sobě nejsou vždy přímo právně vymáhané, ale jejich dodržení se v praxi považuje za standard, od kterého se lze odklonit jen s velmi dobrým technickým zdůvodněním.

Předpis / norma Co upravuje
Zákon č. 133/1985 Sb. Základní povinnosti v požární ochraně, prevence, evakuace, hasební zásah
Nařízení vlády č. 406/2004 Sb. Klasifikace prostor s nebezpečím výbuchu, zónování
ČSN řady 73 08xx Požární bezpečnost staveb, požární úseky, odstupové vzdálenosti
ČSN EN 1012-1 Bezpečnostní požadavky na kompresory a vývěvy
ČSN 10 5004 Konstrukce, montáž, provoz a údržba vzduchových kompresorů
Zákon č. 250/2021 Sb. a nařízení č. 191/2022 Sb., 192/2022 Sb. Vyhrazená tlaková a plynová zařízení, revize a kontroly

Doporučený postup studia je jít od obecného k specifickému: nejprve zákon č. 133/1985 Sb. pro rámec povinností, poté nařízení vlády č. 406/2004 Sb. pro posouzení výbušných zón, dále ČSN řady 73 08xx pro stavební část a nakonec ČSN EN 1012-1 s ČSN 10 5004 pro samotné technické zařízení. Norma ČSN EN 1012-1 přitom neřeší jen bezpečnost stroje, ale slouží i jako podklad pro revizní protokoly a pro dokládání souladu při kontrolách.

Kontroly, revize a požadavky na odbornou způsobilost

Vyhrazená tlaková a plynová zařízení v kompresorovně podléhají povinným revizím podle zákona č. 250/2021 Sb. a jeho prováděcích nařízení č. 191/2022 Sb. a č. 192/2022 Sb., která stanovují lhůty i rozsah kontrol. Tato zařízení může revidovat pouze osoba s odpovídajícím oprávněním, nikoli interní pracovník bez příslušné kvalifikace, a to platí i pro kontroly elektroinstalace a hasicích přístrojů, kde je vyžadována odborně způsobilá osoba s platným osvědčením.

  • Tlakové nádoby a plynová zařízení: revize v intervalech podle prováděcích nařízení, provádí autorizovaná osoba.
  • Elektroinstalace v prostorech s klasifikovanou zónou: kontrola revizním technikem elektro se specializací na prostředí s nebezpečím výbuchu.
  • Hasicí přístroje: kontrola provozuschopnosti minimálně jednou ročně, provádí osoba s oprávněním od výrobce nebo servisní organizace.
  • Pojistné ventily: funkční zkouška v intervalu doporučeném výrobcem, obvykle ročně, viz podrobný návod na pojistné ventily.

Praxe z oboru: pojistné ventily, separace kondenzátu a nesprávné řízení větrání patří mezi technická opatření, která se při provozních kontrolách zjišťují jako nedostatečná nejčastěji. Nejde o exotické závady, ale o věci, které se dají odhalit už při rutinní vizuální kontrole, pokud na ni má provozovatel vyhrazený čas a jasnou odpovědnost.

Záznamy o všech revizích a kontrolách musí být uchovávány a dostupné při kontrole HZS. Osvědčeným postupem je vést jeden centrální evidenční systém pro celou kompresorovnu, ne roztříštěné papírové protokoly u jednotlivých zařízení, protože chybějící nebo nedohledatelný záznam se při kontrole hodnotí stejně jako neprovedená revize.

Praktický kontrolní seznam pro provozovatele: co zkontrolovat dnes

Než objednáte externí audit, projděte si vlastní interní kontrolu podle tohoto postupu, seřazeného podle priority rizika.

  1. Zkontrolujte konstrukční odolnost a funkčnost požárních uzávěrů kompresorovny.
  2. Prověřte funkci přirozeného i nuceného větrání a havarijní ovládání zvenčí.
  3. Ověřte přítomnost a funkčnost pojistných ventilů mezi kompresorem a uzavíracím zařízením.
  4. Zkontrolujte separaci a odvod kondenzátu, včetně stavu podlahy pod strojem.
  5. Prověřte elektroinstalaci vůči klasifikaci zóny, pokud v prostoru hrozí výbušná atmosféra.
  6. Zkontrolujte značení únikových a zásahových cest a jejich průchodnost.

Priorita by měla vždy směřovat nejdřív k opatřením, která přímo brání vzniku a šíření požáru, tedy pojistným ventilům, větrání a kondenzátu, a teprve poté k formálním náležitostem dokumentace.

  • Pojistné ventily a tlakoměry kontrolujte měsíčně vizuálně, funkčně podle doporučení výrobce.
  • Separátor kondenzátu kontrolujte týdně.
  • Únikové cesty a značení kontrolujte při každé směně obsluhy.
  • Celkový soulad s PBŘ prověřte jednou ročně nebo při každé technologické změně.

Pokud kontrola odhalí nesoulad mezi skutečným stavem a schváleným PBŘ, neřešte to provizorně. Objednejte technický audit a případnou aktualizaci dokumentace, protože provizorní opravy bez úpravy PBŘ jsou přesně to, co při kontrole HZS vyvolává nejvíc otázek. Přehled základních požadavků na kompresorovnu najdete i v samostatném průvodci.

Doporučení provozního dodavatele: praktický pohled na časté chyby

Nejčastější chybou, se kterou se u provozovatelů kompresoroven setkáváme, není chybějící dokumentace, ale rozpor mezi tím, co PBŘ popisuje, a tím, co je skutečně instalováno. Firma přidá druhý kompresor, změní trasu rozvodů nebo nahradí starý stroj výkonnějším modelem, a nikdo neověří, jestli původní posouzení požárního zatížení ještě platí. Přitom právě tato drobná provozní úprava je moment, kdy se má PBŘ znovu otevřít, ne až při další plánované kontrole.

Druhá věc, kterou podceňuje překvapivě hodně provozů, je pořadí investic. Když má provozovatel omezený rozpočet, často jde nejdřív do viditelných konstrukčních úprav, zatímco levnější a rizikovější mezera zůstává v ventilaci nebo v odvodu kondenzátu. Z hlediska reálného rizika požáru přitom funkční havarijní větrání a spolehlivá separace oleje z kondenzátu často zabrání víc škodám než nová protipožární dvířka, pokud stávající konstrukce alespoň minimálně vyhovuje.

Plán preventivní údržby, který skutečně funguje, není ten nejsložitější, ale ten, který se dodržuje. Krátký týdenní vizuální okruh po pojistných ventilech, separátoru a stavu podlahy odhalí většinu problémů dřív, než se stanou závažnými. Roční revize podle zákona č. 250/2021 Sb. jsou pak pojistkou, ne hlavní obrannou linií.

Jak vám může pomoct Kompresory-vzduchotechnika

Kompresory-vzduchotechnika je alternativou k samostatnému hledání jednotlivých komponent u různých dodavatelů: nabízíme pojistné ventily se správnou kapacitou, certifikované rozvody stlačeného vzduchu i technické poradenství v jednom místě, takže nemusíte skládat řešení z několika zdrojů a ověřovat kompatibilitu dílů sami.

Kompresory-vzduchotechnika

Pro kompresorovnu, kde kontrola odhalila nesoulad mezi PBŘ a skutečným stavem technologie, má smysl začít u konkrétních technických prvků. Nabízíme pojistné ventily s parametry odpovídajícími výkonu vašeho kompresoru, poradenství při výběru vhodné kapacity a certifikované potrubí pro rozvody stlačeného vzduchu, které splňuje požadavky na provedení podle ČSN EN 13480-5. Pokud potřebujete zařízení, které skutečně odpovídá vašemu tlakovému stupni a provoznímu režimu, projděte si nabídku pneumatiky a hydrauliky a vyberte řešení na míru vaší kompresorovně. Naši techničtí poradci vám pomohou zvolit správnou kapacitu ventilu i navazující rozvody, ať už řešíte novou instalaci nebo nápravu zjištěných nedostatků.

Klíčové závěry pro rozhodování

Požární bezpečnost kompresorovny stojí na souladu mezi konstrukčním řešením, funkčními technickými prvky (pojistné ventily, větrání, separace kondenzátu) a aktuálním PBŘ, přičemž jakákoli technologická změna vyžaduje jeho přezkoumání.

Bod Podrobnosti
Aktualizujte PBŘ při každé změně Instalace nového kompresoru nebo úprava rozvodů vždy vyžaduje ověření souladu s PBŘ.
Kontrolujte pojistné ventily a kondenzát nejčastěji Tyto prvky patří mezi nejčastější technické nedostatky zjišťované při provozních kontrolách.
Dodržujte revizní lhůty podle zákona č. 250/2021 Sb. Vyhrazená tlaková a plynová zařízení kontroluje pouze autorizovaná osoba v předepsaných intervalech.
Respektujte klasifikaci výbušných zón Nařízení vlády č. 406/2004 Sb. určuje, jaká elektrická výbava se v rizikovém prostoru smí použít.
Řešte technická opatření s odborným dodavatelem Kompresory-vzduchotechnika dodává pojistné ventily a certifikované rozvody odpovídající vašemu provoznímu tlaku.

Užitečné zdroje a normy ke kontrole

Při přípravě nebo aktualizaci PBŘ se vyplatí postupovat systematicky od obecného zákonného rámce k technickým normám pro konkrétní zařízení.

Zdroj Co v něm hledat
Zákon č. 133/1985 Sb. Základní povinnosti provozovatele v požární ochraně
Metodický návod HZS pro PBŘ Strukturu a obsahové náležitosti požárně bezpečnostního řešení
Nařízení vlády č. 406/2004 Sb. Postup klasifikace prostor s nebezpečím výbuchu
ČSN řady 73 08xx Konkrétní parametry požární odolnosti staveb a úseků
ČSN EN 1012-1 a ČSN 10 5004 Bezpečnostní požadavky na konstrukci a provoz kompresorů
Zákon č. 250/2021 Sb. a nařízení č. 191/2022, 192/2022 Sb. Lhůty a rozsah revizí vyhrazených tlakových a plynových zařízení

Doporučené pořadí čtení: nejprve zákon o požární ochraně pro obecný rámec povinností, poté metodický návod HZS pro strukturu PBŘ, následně nařízení vlády č. 406/2004 Sb. pro zónování a nakonec konkrétní normy ČSN podle typu vašeho zařízení. Tento postup odpovídá logice, podle které dokumentaci posuzuje i samotný HZS při kontrole.

Časté dotazy

Co znamená požární bezpečnost kompresorovny v praxi?

Jde o soulad stavebních, technických a organizačních opatření, doložený v PBŘ, který zabraňuje vzniku a šíření požáru a zajišťuje evakuaci i hasební zásah.

Jaká je typická požární odolnost stěn kompresorovny?

V praxi se často uvádí orientační hodnota F30, ale konkrétní požadavek vždy stanoví posouzení rizika v PBŘ podle výkonu a typu zařízení.

Kdo zpracovává požárně bezpečnostní řešení pro kompresorovnu?

PBŘ zpracovává projektant s odbornou způsobilostí, obvykle ve spolupráci s technikem požární ochrany provozovatele, a posuzuje ho HZS jako dotčený orgán.

Jak často se musí revidovat tlaková zařízení v kompresorovně?

Lhůty stanovují prováděcí nařízení č. 191/2022 Sb. a č. 192/2022 Sb. k zákonu č. 250/2021 Sb., revizi musí provést osoba s odpovídajícím oprávněním.

Kde koupit pojistné ventily odpovídající normám pro kompresory?

Pojistné ventily se správnou kapacitou pro daný typ kompresoru nabízí Kompresory-vzduchotechnika, včetně poradenství při výběru vhodného modelu.

Doporučené

Výhody rychlospojek: co technik potřebuje vědět

Ruce spojují rychlospojku na pneumatickém vedení přímo v dílně.

Rychlospojky zkracují dobu připojení na sekundy, eliminují potřebu nářadí a automaticky uzavírají vedení při odpojení, čímž snižují úniky média na minimum. Pro pneumatické i hydraulické systémy platí totéž: tam, kde se hadice nebo moduly připojují a odpojují opakovaně, rychlospojky přímo snižují prostoje a chyby obsluhy. Normy ISO 7241-1 (profily A a B) a ISO 16028 (flat-face) definují rozměry vsuvek a pracovní tlaky, takže kompatibilita mezi výrobci je ověřitelná ještě před nákupem. Kompresory-vzduchotechnika nabízí technické listy a poradenství pro výběr správné řady.

Kdy rychlospojky nasadit:

  • Pneumatika: výměna nářadí na kompresorových rozvodech, automatizované výrobní linky, servisní dílny.
  • Hydraulika: výměnné moduly na mobilních strojích, zemědělská technika, vysokotlaké systémy s citlivým médiem.
  • Práce s plyny: speciální provedení s pojistkami proti zpětnému šlehnutí.

Profesionální tip: Začněte výběr od provozního tlaku a profilu vsuvky podle ISO. Teprve poté řešte materiál těsnění a průtok. Tím se výrazně zúží počet kompatibilních řad a vyhnete se chybné objednávce.

Klíčové poznatky

Správně zvolená rychlospojka podle ISO profilu, pracovního tlaku a materiálu těsnění zkracuje servisní zásahy, snižuje úniky média a prodlužuje životnost celého hydraulického nebo pneumatického systému.

Bod Podrobnosti
Začněte od tlaku a profilu Ověřte maximální pracovní tlak a ISO profil vsuvky ještě před výběrem materiálu těsnění.
Bezodkapové provedení pro citlivá média Flat-face spojky podle ISO 16028 minimalizují inkluzi vzduchu a kontaminaci systému.
Pravidelná kontrola těsnění Opotřebené O-kroužky jsou nejčastější příčinou netěsnosti; udržujte sklad náhradních dílů.
Bezpečnost před spojením Vždy snižte zbytkový tlak a očistěte čelní plochy před každým spojením.
Kompresory-vzduchotechnika Nabízí technické listy, poradenství a produkty pro kompletní rozvody stlačeného vzduchu.

Obsah

Jaké typy rychlospojek existují pro pneumatiku a hydrauliku?

Rychlospojky se dělí do dvou hlavních kategorií podle média a pracovního tlaku. Každá kategorie má několik konstrukčních variant s odlišnými vlastnostmi.

Pneumatické rychlospojky

Nejrozšířenějším typem jsou push-in spojky pro trubičky z polyuretanu nebo nylonu, kde stačí zatlačit trubičku do tělesa a pojistný kroužek ji zachytí. Pro hadice s větším průměrem se používají bajonetové nebo kuličkové rychlospojky, kde uzamčení zajišťují ocelové kuličky v drážce vsuvky. Standardní provedení má jeden uzavírací ventil (na zásuvce), bezodkapové provedení uzavírá obě strany současně a zabraňuje úniku média při odpojení.

Hydraulické rychlospojky

V hydraulice dominují kuličkové spojky podle ISO 7241-1 (profily A a B) pro tlaky běžně do 350 bar. Flat-face spojky podle ISO 16028 mají ploché čelní plochy bez vnitřního ventilu, díky čemuž minimalizují inkluzi vzduchu a kontaminaci systému. Jsou doporučeny pro vysokotlaké a citlivé aplikace, kde kavitace nebo znečištění způsobují předčasné opotřebení prvků. Šroubovací spojky se používají tam, kde je prioritou pevnost spoje při vibracích, a vysokotlaké provedení zvládá tlaky nad 400 bar pro speciální hydraulické aplikace.

Hydraulická rychlospojka s plochým čelem položená na pracovním stole

Kategorie Typický pracovní tlak Hlavní výhoda Riziko / omezení
Pneumatická push-in nízký tlak Rychlá montáž bez nářadí Citlivost na tah hadice
Pneumatická kuličková nízký až střední tlak Spolehlivé uzamčení Jeden uzavírací ventil
Pneumatická bezodkapová nízký až střední tlak Nulový únik při odpojení Vyšší pořizovací cena
Hydraulická ISO 7241-1 střední tlak Široká kompatibilita Inkluze vzduchu při spojení
Hydraulická flat-face ISO 16028 vyšší tlak Minimální kontaminace Vyžaduje čisté čelní plochy
Hydraulická vysokotlaká vysoký tlak Extrémní tlakové zatížení Omezená dostupnost těsnění

Profesionální tip: Flat-face spojky podle ISO 16028 vyžadují absolutně čisté čelní plochy. Jediná nečistota na ploše způsobí netěsnost nebo poškrábání těsnění. Před každým spojením plochy otřete a použijte ochranná víčka při přepravě.

Jak rychlospojky šetří čas, peníze a snižují rizika?

Hlavní výhody rychlospojek jsou měřitelné v provozních nákladech a dostupnosti zařízení. Beznástrojové připojení zkracuje dobu výměny nářadí nebo modulu z minut na sekundy, což se projeví zejména při opakovaných servisních zásazích na výrobní lince nebo v servisní dílně.

Automatické uzavírací ventily zabraňují úniku média při každém odpojení. V hydraulice to znamená méně ztrát oleje, nižší riziko znečištění okolí a delší životnost hydraulických prvků. Bezodkapová provedení jdou ještě dál: uzavírají obě strany spoje současně, takže do systému nevstoupí vzduch ani nečistoty. Snížení inkluze vzduchu přímo prodlužuje životnost čerpadel a ventilů a snižuje riziko kavitace.

Samouzamykací mechanismy a vizuální indikátory polohy snižují lidskou chybu. Obsluha nemusí kontrolovat, zda je spoj zajištěn, protože mechanismus to udělá automaticky. Konzistence spojení je pak stejná bez ohledu na to, kdo montáž provádí.

Z hlediska materiálů: nerezová ocel odolává korozi v mokrém prostředí, mosaz je standardem pro pneumatiku a termoplastová tělesa snižují hmotnost u mobilních aplikací. Delší životnost materiálu znamená méně výměn celé spojky a nižší celkové náklady na údržbu.

Profesionální tip: Bezodkapové nebo flat-face provedení volte vždy, když systém obsahuje citlivé hydraulické médium (biologicky odbouratelné oleje, potravinářské mazivo) nebo když je kontaminace systému nepřijatelná. U standardní pneumatiky na dílně standardní kuličková spojka postačí.

Jak bezpečně instalovat a provozovat rychlospojky?

Bezpečnost při práci s rychlospojkami závisí na dodržení několika konkrétních kroků. Podcenění přípravy před spojením je nejčastější příčinou úrazů i poškození zařízení.

Před spojením:

  1. Zkontrolujte kompatibilitu pracovních tlaků obou stran spoje. Nikdy nespojujte komponenty s odlišnými maximálními tlaky bez znalosti slabšího článku.
  2. Ověřte, že profil vsuvky odpovídá profilu zásuvky (ISO 7241-1 A/B, ISO 16028 nebo jiný standard).
  3. Očistěte čelní plochy od nečistot, oleje a vlhkosti.
  4. Snižte zbytkový tlak v systému před připojením. Použijte eliminátor statického tlaku nebo pomalu otevřete odvzdušňovací ventil.
  5. Nasaďte ochranná víčka na nepoužívané přípojky.

Při odpojení:

  1. Nejprve uvolněte tlak v systému na provozní minimum nebo na nulu.
  2. Odpojte spojku plynulým pohybem podle konstrukčního principu (push-pull, otočení prstence).
  3. Okamžitě nasaďte ochranná víčka na obě strany.
  4. Zkontrolujte, zda uzavírací ventily správně uzavřely průtok.

Osobní ochrana:

  • Ochranné brýle při práci s tlakovými systémy jsou povinné.
  • Při práci s hořlavými plyny používejte rychlospojky s pojistkami proti zpětnému šlehnutí a dodržujte předpisy pro práci v prostředí s nebezpečím výbuchu.
  • Rukavice chrání při manipulaci s horkými nebo chemicky agresivními médii.

Nejčastější chybou je spojování pod tlakem bez předchozího odvzdušnění. Výsledkem bývá nekontrolované vystřelení hadice nebo poškození těsnění při prvním spojení.

Jak vybrat správnou rychlospojku krok za krokem?

Výběr správné rychlospojky se zúží na šest kritérií v tomto pořadí:

  1. Pracovní tlak a bezpečnostní faktor. Maximální provozní tlak systému musí být nižší než jmenovitý tlak spojky. Počítejte s tlakovými špičkami při pracovním cyklu kompresoru.
  2. Profil vsuvky a kompatibilita. ISO 7241-1 A nebo B, ISO 16028, nebo výrobcem specifický profil. Různé profily nejsou vzájemně zaměnitelné.
  3. Průtok a tlaková ztráta (Cv). Příliš malá jmenovitá světlost způsobuje tlakovou ztrátu a snižuje výkon nářadí nebo aktuátoru.
  4. Médium a chemická odolnost těsnění. NBR pro minerální oleje a vzduch, Viton pro agresivní kapaliny a vyšší teploty, EPDM pro vodu a páru.
  5. Provozní teplota. Standardní těsnění NBR funguje přibližně od -20 °C do +100 °C. Extrémní teploty vyžadují speciální materiály.
  6. Cyklické zatížení a odolnost korozi. Vysoký počet cyklů za směnu vyžaduje odolnější materiál tělesa a kvalitnější povrchovou úpravu.

Kontrolní otázky pro rychlou selekci:

  • Lze spojovat jednou rukou? (Nutné pro mobilní stroje a práci v rukavicích.)
  • Je potřeba bezodkapové provedení? (Citlivé médium, potravinářský provoz, hydraulika s biologickými oleji.)
  • Jaký profil vsuvky má stávající systém?
  • Jaké těsnění vyžaduje médium?
  • Jsou v systému vibrace nebo dynamické zatížení? (Zvažte šroubovací nebo pojistné provedení.)

Rozšíření stávající pneumatické výbavy je jednodušší, pokud od začátku volíte spojky ze standardizovaných řad s dostupnými náhradními těsněními.

Jak udržovat rychlospojky a poznat opotřebení?

Pravidelná kontrola rychlospojek předchází neplánovaným prostojům. Doporučené kontrolní body:

  • Vizuální kontrola těsnění: praskliny, deformace nebo tvrdnutí O-kroužků signalizují nutnost výměny. Guma, která ztratila pružnost, netěsní spolehlivě ani při nízkém tlaku.
  • Test těsnosti: po spojení naneste mýdlový roztok nebo použijte detektor úniku. Bubliny nebo pokles tlaku indikují netěsnost.
  • Kontrola pojistných prstenců a kuliček: opotřebené kuličky nebo deformovaný pojistný prsten způsobují samovolné odpojení pod tlakem.
  • Čistota čelních ploch: nečistoty na plochách flat-face spojek způsobují škrábance na těsnění a trvalou netěsnost.
  • Koroze tělesa: povrchová koroze je kosmetická, koroze v závitové části nebo na čelní ploše je funkční problém.

Nejčastější poruchou jsou opotřebené O-kroužky. Výměna je jednoduchá: odtlakujte systém, demontujte spojku, vyměňte O-kroužek za identický díl (stejný materiál, stejný průměr drátu a vnitřní průměr) a před montáží O-kroužek lehce namažte kompatibilním mazivem.

Profesionální tip: Udržujte sklad náhradních O-kroužků pro každý typ spojky v provozu. Prostoj způsobený čekáním na těsnění v hodnotě několika korun je zbytečný. Při objednávce nové spojky si vždy objednejte i sadu náhradních těsnění.

Při servisu používejte záslepky na obou stranách odpojené spojky. Zabraňují vniknutí nečistot do systému a zkracují dobu čištění před opětovným spojením.

Jaké jsou hlavní rozdíly mezi pneumatickými a hydraulickými rychlospojkami?

Volba mezi pneumatickou a hydraulickou rychlospojkou není jen otázka média. Liší se pracovní tlaky, průtoky, požadavky na těsnost a riziko kontaminace.

Pneumatické spojky tolerují určité množství vlhkosti a nečistot v médiu lépe než hydraulické. Hydraulické flat-face spojky podle ISO 16028 jsou konstrukčně nejnáročnější: ploché čelo bez vnitřního ventilu minimalizuje inkluzi vzduchu a prodlužuje životnost hydraulických prvků, ale vyžaduje absolutní čistotu při každém spojení.

Kdy zvolit jaký typ:

  • Flat-face ISO 16028: vysokotlaká hydraulika, citlivá média, mobilní stroje s výměnnými pracovními nástroji.
  • ISO 7241-1 A/B: standardní hydraulické aplikace, kde je prioritou kompatibilita a dostupnost náhradních dílů.
  • Push-pull pneumatické: servisní dílny, výrobní linky, rozvody stlačeného vzduchu do 16 bar.

Kde se rychlospojky používají v průmyslu a servisních dílnách?

Rychlospojky v průmyslu pokrývají velmi různorodé aplikace. Každá má specifické požadavky na provedení.

Výrobní linky a automatizace: Rychlá výměna pneumatického nářadí nebo aktuátorů při přestavbě linky. Klíčová vlastnost je konzistence spoje a možnost výměny jednou rukou bez přerušení výroby. Integrace do pneumatické automatizace vyžaduje standardizované profily a spolehlivé uzamčení.

Ruka odpojuje pneumatické nářadí pomocí rychlospojky.

Servisní dílny: Připojení pneumatického nářadí (utahováky, brusky, pistole) ke kompresorovému rozvodu. Standardní kuličkové spojky s NBR těsněním jsou dostačující. Důraz na ergonomii a možnost výměny nářadí jednou rukou.

Mobilní stroje a zemědělská technika: Výměna hydraulických pracovních nástrojů (lopaty, frézy, lžíce) přímo na stroji. Prioritou jsou pojistky proti náhodnému odpojení a mechanismy havárijního rozpojení při natažení hadice. Push-pull nebo automatické odpojení při přetížení chrání obsluhu i stroj.

Hydraulická rychlospojka s bezpečnostní pojistkou pro zemědělské stroje

Práce s hořlavými plyny: Speciální provedení s pojistkami proti zpětnému šlehnutí a antistatickými materiály. Tyto spojky musí splňovat příslušné bezpečnostní normy pro prostředí s nebezpečím výbuchu. Standardní pneumatické nebo hydraulické spojky pro tuto aplikaci nejsou vhodné.

Laboratorní a potravinářské aplikace: Bezodkapové provedení z nerezové oceli s EPDM těsněním pro média, kde kontaminace olejem nebo nečistotami je nepřijatelná.

Profesionální tip: Pro mobilní stroje a zemědělskou techniku vždy zvažte push-pull mechanismus nebo automatické havárijní odpojení při natažení hadice. Tato funkce chrání hydraulický okruh před poškozením při neúmyslném přetažení hadice.

Kde najít technické listy a příklady produktů pro rychlospojky?

Technické listy jsou základním nástrojem pro ověření parametrů před nákupem. Na webu Kompresory-vzduchotechnika jsou dostupné datasheety pro konkrétní produktové řady, například Rychlospojky ES DN7,2 Lüdecke, kde lze ověřit jmenovitý průměr (DN7,2), maximální pracovní tlak, průtokový koeficient Cv, materiál tělesa a typ těsnění.

Co číst v datasheetu jako první:

  • Maximální pracovní tlak (bar): musí převyšovat provozní tlak systému včetně špiček.
  • Jmenovitý průměr / průtok (Cv nebo Qn): určuje, zda spojka neomezí průtok média.
  • Materiál těsnění: NBR, Viton nebo EPDM podle média a teploty.
  • Profil vsuvky: ISO označení nebo výrobcem specifický profil pro ověření kompatibility.
  • Rozsah provozních teplot: kritické pro venkovní nebo vysokoteplotní aplikace.

Normy ISO 7241-1 a ISO 16028 jsou veřejně dostupné přes národní normalizační orgány. Výrobci jako Lüdecke publikují rozměrové výkresy a CAD soubory na svých webech, které jsou užitečné při návrhu rozvodů.

Při výběru rychlospojky vždy ověřte tři parametry přímo v datasheetu: maximální pracovní tlak, profil vsuvky podle ISO a materiál těsnění. Tyto tři hodnoty rozhodují o kompatibilitě a bezpečnosti spoje. Vše ostatní je sekundární.

Pro technické dotazy, žádosti o katalogy nebo rozměrové výkresy kontaktujte technickou podporu Kompresory-vzduchotechnika přímo přes web.

Pohled odborného prodejce a servisního technika

Výběr rychlospojky se v praxi nejčastěji pokazí na jednom místě: technik vybere spojku podle průměru hadice, ale zapomene ověřit profil vsuvky a maximální tlak. Výsledkem je buď nekompatibilní pár, nebo spojka, která vydrží jen do první tlakové špičky. Prioritizujte tlak a profil, těsnění řešte až poté.

Bezodkapové provedení stojí více, ale v citlivých aplikacích se tato investice vrátí na první servisní zásah, kdy systém zůstane čistý. Pro standardní pneumatiku na dílně je standardní kuličková spojka plně dostačující a zbytečně neprodražuje provoz.

Rychlospojky a příslušenství pro pneumatiku na jednom místě

Kompresory-vzduchotechnika nabízí přímý přístup k technickým produktům pro rozvody stlačeného vzduchu: od trubek pro rozvody stlačeného vzduchu přes jednotky úpravy vzduchu až po pneumatické nářadí. Technická podpora pomůže s výběrem správné rychlospojky podle provozních parametrů, zajistí datasheet konkrétní řady a poradí s kompatibilitou těsnění.

Kompresory-vzduchotechnika

Pro objednávku nebo technický dotaz navštivte web Kompresory-vzduchotechnika nebo kontaktujte technickou podporu přímo. Dostupné jsou katalogy, rozměrové výkresy a poradenství pro návrh rozvodů na míru.

Časté dotazy

Co jsou hlavní výhody rychlospojek oproti pevným spojením?

Rychlospojky umožňují beznástrojové připojení a odpojení během sekund, automaticky uzavírají vedení při odpojení a snižují úniky média. Pevná spojení jsou vhodná pro trvalé instalace, rychlospojky tam, kde se hadice nebo moduly vyměňují opakovaně.

Jaký je rozdíl mezi ISO 7241-1 a ISO 16028?

ISO 7241-1 definuje kuličkové hydraulické rychlospojky s vnitřním ventilem (profily A a B), ISO 16028 popisuje flat-face provedení bez vnitřního ventilu s plochými čelními plochami. Flat-face minimalizuje inkluzi vzduchu a kontaminaci, proto je vhodná pro citlivé a vysokotlaké hydraulické aplikace.

Jak poznám, že je těsnění rychlospojky opotřebené?

Viditelné praskliny, deformace nebo tvrdnutí O-kroužku jsou jasné signály. Funkčním testem je nanesení mýdlového roztoku na spoj pod tlakem: bubliny nebo pokles tlaku indikují netěsnost a nutnost výměny těsnění.

Lze pneumatické a hydraulické rychlospojky zaměnit?

Ne. Liší se pracovními tlaky, profily vsuvek, materiály těsnění a konstrukčním provedením. Záměna může způsobit netěsnost, poškození systému nebo úraz. Vždy ověřte ISO profil a maximální tlak v datasheetu.

Kde sehnat technické listy pro rychlospojky v češtině?

Technické listy pro konkrétní produktové řady jsou dostupné na webu Kompresory-vzduchotechnika, přímo u výrobce (např. Lüdecke) nebo přes technickou podporu. Normy ISO jsou dostupné přes Úřad pro technickou normalizaci, metrologii a státní zkušebnictví (ÚNMZ).

Doporučené

Domácí projekty s kompresorem: nápady a parametry pro kutily

Servisní technik připojuje pneumatické nářadí v dílně.

Vzduchový kompresor zvládne v domácí dílně překvapivě mnoho: airbrush a modelářské lakování, stříkání nábytku nebo plotu, huštění pneumatik a matrací, ofukování a čištění dílů, práce s hřebíkovačkou nebo pneumatickým šroubovákem, domácí výčep piva i příprava zmrzliny. Pro většinu těchto projektů stačí bezolejový pístový kompresor s průtokem 100–250 l/min, pracovním tlakem 6–8 bar a vzdušníkem 24–50 l. Inspirace pro domácí projekty s kompresorem je tedy široká, ale každý projekt má jiné nároky, a právě ty rozhodují o výběru stroje.

  • Airbrush / modelářské lakování: 20–50 l/min, 1,5–3 bar, vzdušník 6–24 l
  • Stříkání nábytku nebo plotu (HVLP pistole): 100–200 l/min, 2–4 bar, vzdušník 24–50 l
  • Huštění pneumatik a matrací: 30–80 l/min, 6–8 bar, vzdušník 6–24 l
  • Ofukování a čištění dílů: 50–150 l/min, 4–6 bar, vzdušník 24 l
  • Hřebíkovačka / pneumatický šroubovák: 100–200 l/min, 6–8 bar, vzdušník 24–50 l
  • Domácí výčep piva: integrovaný kompresor, provozní tlak v systému
  • Domácí zmrzlinovač s kompresorem: vestavěná jednotka, bez externího přívodu vzduchu
  • Lehké autoopravářské práce (pneumatický rázový utahovák): 200–300 l/min, 6–8 bar, vzdušník 50 l+

Pokud si nejste jisti výběrem, vždy vycházejte z nejvyšší spotřeby nástroje v sestavě, přidejte 20–30 % rezervu průtoku a zvolte vzdušník, který pokryje alespoň 30 sekund nepřetržitého odběru bez spuštění motoru.


Klíčové poznatky

Vzduchový kompresor s průtokem 100–250 l/min, tlakem 6–8 bar a vzdušníkem 24–50 l pokryje většinu běžných hobby projektů od airbrush po hřebíkovačku.

Bod Podrobnosti
Průtok rozhoduje o výběru Vždy vycházejte z nejvyšší spotřeby nástroje a přidejte 20–30 % rezervu průtoku.
Duty cycle je kritický parametr Přenosné kompresory s duty cycle 50 % se přehřejí při kontinuálním odběru; pro stříkání větších ploch volte vyšší kapacitu.
Bezpečnost tlakových nádob Nikdy nepoužívejte upravené nádrže bez revize; pojistný ventil je povinný u každé sestavy.
Příslušenství není volitelné Odlučovač kondenzátu, regulátor a filtr jsou nezbytné pro kvalitní výsledek i ochranu nářadí.
Kompresory-vzduchotechnika Nabízí bezolejové i olejové kompresory, příslušenství a servis s technickým poradenstvím pro výběr podle projektu.

Obsah

Jaké typy kompresorů se hodí pro domácí dílnu?

Výběr správného typu kompresoru závisí na frekvenci použití, požadovaném průtoku a druhu projektu.

Bezolejové pístové kompresory jsou nejčastější volbou pro hobby kutily. Nevyžadují výměnu oleje, vzduch je čistší, a proto se hodí pro airbrush, potravinářské aplikace (domácí výčep) i nafukování. Pro přerušovanou práci v dílně to ale zpravidla nevadí.

Olejové pístové kompresory mají delší životnost a lépe snášejí časté nebo delší pracovní cykly. Hodí se pro pravidelnou práci s pneumatickými nářadím, broušení nebo stříkání větších ploch. Vyžadují pravidelnou výměnu oleje a odlučovač kondenzátu, aby olej nevstupoval do vzduchového rozvodu.

Pro domácí hobby jsou zpravidla předimenzované a finančně náročnější, ale pro vybavenou dílnu s vyšší spotřebou vzduchu dávají smysl. Podrobnější srovnání parametrů nabízí průvodce výběrem vzduchového kompresoru.

Přenosné kompresory a malé stolní jednotky jsou vhodné pro práce mimo dílnu: huštění na zahradě, airbrush na plein air nebo čištění nábytku před lakováním. Mobilita jde na úkor kapacity vzdušníku.

Speciální kategorií jsou integrované kompresory v domácích výčepních zařízeních a zmrzlinovačích. Ty nejsou určeny pro připojení pneumatického nářadí, fungují jako uzavřené systémy pro konkrétní spotřebič.

Pro hobby stačí malé bezolejové jednotky s průtokem 100–250 l/min a vzdušníkem 24–50 l pro běžné aplikace.


Jak vybrat kompresor podle konkrétního projektu?

Správný postup výběru je přímočarý, pokud ho projdete krok za krokem.

  1. Definujte nástroj nebo projekt. Každý pneumatický nástroj má na štítku nebo v manuálu uvedený požadovaný průtok (l/min nebo CFM) a pracovní tlak (bar nebo PSI). Začněte tady.
  2. Ověřte pracovní tlak. Kompresor musí dosáhnout alespoň o 1–2 bar vyššího tlaku, než je provozní tlak nástroje, aby regulátor měl kde regulovat.
  3. Spočítejte potřebný průtok. Pokud plánujete používat více nástrojů současně, sečtěte jejich průtoky. Přidejte 20–30 % rezervu.
  4. Zvolte objem vzdušníku a duty cycle. Větší vzdušník znamená delší práci bez spínání motoru. Nástroje s přerušovaným odběrem (hřebíkovačka) vystačí s menší nádrží; kontinuální odběr (bruska, stříkací pistole) vyžaduje větší.

Orientační parametry pro běžné hobby projekty:

Nástroj / projekt Průtok (l/min) Pracovní tlak (bar) Doporučený vzdušník (l)
Airbrush 20–50 1,5–3 6–24
HVLP stříkací pistole 100–200 2–4 24–50
Huštění pneumatik 30–80 6–8 6–24
Ofukovací pistole 50–150 4–6 24
Hřebíkovačka 100–200 6–8 24–50
Pneumatický šroubovák 150–200 6–8 24–50
Rázový utahovák 200–300 6–8 50+

Přehledné srovnání parametrů kompresorů pro různé nářadí

Pro airbrush a nafukování stačí malý bezolejový kompresor do 50 l/min. Jakmile přidáte rázový utahovák nebo HVLP pistoli, je čas přejít na olejovou nebo větší bezolejovou jednotku s vzdušníkem alespoň 50 l. Detailnější technické faktory pro výběr větší jednotky popisuje průvodce výběrem průmyslového kompresoru.


Konkrétní domácí projekty s kompresorem: návody a bezpečnost

Nápady na domácí projekty s kompresorem se liší nároky i rizikem. Každá karta níže uvádí, co skutečně potřebujete.

Airbrush a modelářské lakování

Parametry: 20–50 l/min, 1,5–3 bar, vzdušník 6–24 l. Příslušenství: jemný filtr vlhkosti, regulátor s manometrem, hadice 6 mm. Čas a náklady: pořizovací cena airbrush setu od cca 1 500 Kč, kompresor od 3 000 Kč. Pracujte ve větrané místnosti nebo s respirátorem, barvy obsahují rozpouštědla.

Na pracovním stole v dílně jsou připravené airbrush vybavení a barvy.

Stříkání nábytku nebo plotu (HVLP pistole)

Parametry: 100–200 l/min, 2–4 bar, vzdušník 24–50 l. Příslušenství: odlučovač kondenzátu, regulátor, HVLP pistole, hadice 8–10 mm. Před stříkáním vždy odfiltrujte vlhkost, jinak se lak sráží. Pracujte venku nebo v dobře větrané dílně, daleko od otevřeného ohně.

Na ponku v dílně leží HVLP stříkací pistole spolu s hadicí na vzduch.

Huštění pneumatik a matrací

Parametry: 30–80 l/min, 6–8 bar, vzdušník 6–24 l. Příslušenství: manometr, nafukovací pistole s adaptéry. Nikdy nepřekračujte maximální tlak pneumatiky uvedený na bočnici. Kontrolujte tlak za studena, ne po jízdě.

Ofukování a čištění dílů

Parametry: 50–150 l/min, 4–6 bar, vzdušník 24 l. Příslušenství: ofukovací pistole, ochranné brýle. Nikdy nemiřte proudem vzduchu na kůži ani do uší. Používejte chrániče sluchu, hluk ofukování přesahuje 85 dB.

Na pracovním stole v dílně leží pneumatická ofukovací pistole a ochranné brýle.

Práce s hřebíkovačkou nebo pneumatickým šroubovákem

Parametry: 100–200 l/min, 6–8 bar, vzdušník 24–50 l. Příslušenství: rychlospojky, hadice 8 mm, ochranné brýle. Před odpojením hadice vždy odvzdušněte systém. Hřebíkovačka vystřelí hřebík i při neúmyslném stisku, proto nikdy nemiřte na osoby.

Domácí výčep piva

Domácí výčepní zařízení s integrovaným kompresorem udržují pivo pod optimálním tlakem a prodlužují čerstvost na několik dní při správné sanitaci. Kompresor zde funguje jako primární zdroj tlaku i jako záložní zdroj pro plynové systémy. Modely jako řada Pygmy kombinují pípu, chlazení a kompresor v jednom zařízení a umožňují čepování bez externího CO₂. Bezpečnost: pravidelně čistěte vedení a kohout, jinak se množí bakterie. Používejte pouze součástky certifikované pro potravinářský kontakt.

Profesionální tip: Aby se pivo při čepování nepěnilo, nastavte tlak v systému přesně podle doporučení výrobce sudu, obvykle 0,5–1 bar, a udržujte teplotu piva pod 5 °C. Vyšší teplota nebo tlak způsobí nadměrné pěnění.

Domácí zmrzlinovač s kompresorem

Zmrzlinovače s vestavěným kompresorem připraví zmrzlinu během hodiny a zvládnou porce do jednoho a půl litru bez předchozího mražení nádoby. Jde o uzavřený systém, který nevyžaduje žádný externí přívod vzduchu. Bezpečnost: neumísťujte přístroj do uzavřeného prostoru bez větrání, kompresor produkuje teplo.

Lehké autoopravářské práce

Parametry: 200–300 l/min, 6–8 bar, vzdušník 50 l+. Příslušenství: rázový utahovák, pneumatická bruska, hadice 10 mm, rychlospojky, ochranné brýle a chrániče sluchu. Toto je nejnáročnější hobby aplikace. Malý přenosný kompresor zde nestačí, potřebujete stacionární olejovou nebo větší bezolejovou jednotku.

Při práci s pneumatickými nářadím v dílně vždy kontrolujte těsnost spojů před spuštěním. Únik vzduchu pod tlakem může způsobit zranění a zbytečně zatěžuje kompresor.


Jaké příslušenství potřebujete pro bezpečnou práci s kompresorem?

Správné příslušenství rozhoduje o kvalitě výsledku i o bezpečnosti. Základní sestava pro domácí dílnu zahrnuje:

  • Vstupní vzduchový filtr: zachycuje prach a nečistoty na sání, prodlužuje životnost kompresoru.
  • Odlučovač kondenzátu (separátor vlhkosti): odděluje vodu ze stlačeného vzduchu, nezbytný před stříkáním a airbrushem.
  • Regulátor tlaku s manometrem: umožňuje nastavit přesný pracovní tlak pro každý nástroj. Podrobnosti o správné regulaci popisuje průvodce aplikací regulátorů tlaku.
  • Pojistný ventil: chrání nádrž před překročením maximálního tlaku, povinná součást každé sestavy.
  • Zpětný ventil: zabraňuje zpětnému toku vzduchu z nádrže do kompresoru při vypnutí.
  • Hadice: PVC hadice jsou lehké a levné, vhodné pro airbrush a nafukování. Gumové hadice lépe snášejí olej a vyšší teploty, doporučují se pro olejové kompresory a autoopravny. Průměr 6 mm pro airbrush, 8–10 mm pro nářadí.
  • Rychlospojky: umožňují rychlou výměnu nástrojů bez odvzdušnění celého systému. Zvolte typ odpovídající průměru hadice a nářadí.
  • Olejový separátor: nutný u olejových kompresorů před airbrushem nebo potravinářskými aplikacemi, aby olej nevstupoval do výrobku.
  • Chrániče sluchu a ochranné brýle: základní osobní ochrana při každé práci s kompresorem.

Jak pečovat o kompresor a pracovat s ním bezpečně?

Pravidelná údržba prodlužuje životnost kompresoru a předchází poruchám. Kompresor a DIY projekty jdou ruku v ruce, ale jen tehdy, když stroj funguje spolehlivě.

Každodenní kontroly:

  • Zkontrolujte tlak v nádrži před spuštěním.
  • Vizuálně zkontrolujte hadice a spoje, zda nejsou poškozené.
  • Po skončení práce vypusťte kondenzát z nádrže otevřením vypouštěcího ventilu. Voda v nádrži způsobuje korozi.

Týdenní a měsíční úkony:

  • Zkontrolujte funkci pojistného ventilu ručním otestováním.
  • Vyčistěte nebo vyměňte vzduchový filtr na sání.
  • U olejových kompresorů zkontrolujte hladinu oleje a jeho barvu. Tmavý nebo zakalený olej vyměňte. Postup odvzdušnění a servisní úkony popisuje návod pro odvzdušnění kompresoru.

Základní bezpečnostní pravidla:

  • Nikdy nepřekračujte maximální pracovní tlak nádrže uvedený na štítku.
  • Nepoužívejte upravené nádrže (například z hasicích přístrojů nebo starých chladniček) bez odborné revize a certifikace. Při stavbě DIY sestavy z chladničky je instalace pojistného ventilu a revize tlakové nádoby podmínkou bezpečného provozu, jinak hrozí prasknutí.
  • Pracujte ve větrané místnosti, kompresor produkuje teplo a hluk.
  • Tlakové nádoby podléhají pravidelné revizi podle platných předpisů. Péči o tlakovou nádobu podrobně popisuje průvodce ošetřením kompresorové nádoby.

Nikdy neprovádějte svařování ani mechanické úpravy tlakové nádoby bez odborného posouzení. Poškozená nebo nevhodně upravená nádoba může selhat bez varování.


Kdy koupit tovární kompresor a kdy vsadit na DIY řešení?

Rozhodnutí mezi továrním kompresorem a vlastní sestavou závisí na několika konkrétních kritériích.

  1. Frekvence použití. Airbrush jednou za měsíc nebo občasné nafukování zvládne i jednoduchá DIY sestava z kompresoru chladničky, která dodá přibližně 0,7–1 CFM. Pro pravidelnou práci s pneumatickými nářadím je tovární certifikovaná jednotka bezpečnější a ekonomičtější z hlediska servisu.
  2. Požadovaný průtok a duty cycle. DIY sestavy mají omezený výkon a duty cycle. Nástroje s vyšší spotřebou vzduchu (rázový utahovák, pneumatická bruska) potřebují tovární kompresor s garantovanými parametry.
  3. Potravinářská čistota. Domácí výčep nebo příprava zmrzliny vyžadují vzduch bez oleje a nečistot. Bezolejový tovární kompresor nebo integrovaná jednotka jsou zde jedinou spolehlivou volbou.
  4. Bezpečnost tlakových nádob. Vlastní nádrže z chladniček nebo hasicích přístrojů bez revize jsou rizikem. Tovární kompresory mají nádrže certifikované a pojistné ventily nastavené výrobcem.
  5. Dostupnost servisu. Tovární stroj lze servisovat u dodavatele. DIY sestava závisí na dostupnosti náhradních dílů a vlastních znalostech.

Zkušený kutil doporučuje kombinovaný přístup: DIY pro nízkoenergetické jednorázové aplikace, tovární certifikované jednotky pro nástroje s vysokou spotřebou vzduchu, a to z důvodu bezpečnosti, výkonu a dostupnosti servisu. Při jakýchkoli pochybnostech o bezpečnosti nebo výkonu je správnou volbou tovární řešení a konzultace s odborníkem.


Nejčastější chyba kutilů: podcenění duty cycle

Duty cycle je parametr, který kutilové podceňují nejčastěji. Pokud ho zatížíte kontinuálním odběrem (stříkání větší plochy, broušení), přehřeje se a tepelná pojistka ho odstaví, nebo se poškodí vinutí motoru.

Praktický test těsnosti zvládnete jednoduše: natlakujte systém, uzavřete přívod a sledujte manometr po dobu 5 minut. Pokud tlak klesá, hledejte únik mýdlovou vodou na spojích a rychlospojkách. Po každém použití vypusťte kondenzát z nádrže a nechte kompresor doběhnout naprázdno, než ho vypnete. Tato dvě opatření prodlouží životnost stroje výrazně.


Kompresory-vzduchotechnika vám pomůže s výběrem i servisem

Vybrat správný kompresor pro konkrétní projekt není vždy přímočaré, zvláště pokud plánujete kombinovat více nástrojů nebo rozšiřovat dílnu postupně. Kompresory-vzduchotechnika nabízí technické poradenství pro výběr bezolejových i olejových kompresorů, dodávku příslušenství (hadice, filtry, regulátory, rychlospojky) a pravidelný servis včetně revizí tlakových nádob.

Kompresory-vzduchotechnika

Postup je jednoduchý: popište svůj projekt a nástroje, které plánujete používat, a tým Kompresory-vzduchotechnika navrhne vhodnou sestavu s konkrétními parametry. Celý sortiment pneumatiky a vzduchové techniky je dostupný online, s možností konzultace před nákupem. Pokud si nejste jisti, zda váš stávající kompresor zvládne plánovaný projekt, stačí zaslat jeho technické parametry a servisní tým posoudí, zda je nutný upgrade nebo postačí nové příslušenství.


Užitečné zdroje a další čtení


Časté dotazy

Jaký kompresor stačí pro airbrush doma?

Pro airbrush postačí malý bezolejový kompresor s průtokem 20–50 l/min a pracovním tlakem 1,5–3 bar; vzdušník 6–24 l zajistí klidný a rovnoměrný tlak bez pulzací.

Jak zjistím, zda kompresor zvládne můj nástroj?

Jak často vypouštět kondenzát z nádrže?

Kondenzát vypouštějte po každém použití otevřením vypouštěcího ventilu na dně nádrže; voda v nádrži způsobuje korozi a zkracuje životnost kompresoru.

Je DIY kompresor z chladničky bezpečný?

DIY sestava z kompresoru chladničky je funkční pro nízkoenergetické aplikace, ale vyžaduje instalaci pojistného ventilu a odbornou revizi tlakové nádoby; bez těchto opatření hrozí prasknutí nádrže.

Kde seženu příslušenství a poradenství pro domácí dílnu?

Kompresory-vzduchotechnika nabízí kompletní sortiment příslušenství (filtry, regulátory, hadice, rychlospojky) i technické poradenství pro výběr správné sestavy podle konkrétního projektu.

Doporučené

Diagnostické nástroje pro kompresory: kompletní seznam pro techniky

Servisní technik hledá úniky pomocí ultrazvukového detektoru v dílně.

Pro rychlou diagnostiku kompresoru potřebuje technik tyto základní nástroje: manometr, průtokoměr, ultrazvukový detektor úniků, měřič vibrací, termokameru, sadu pro odběr a analýzu oleje, digitální multimetr s klešťovým ampérmetrem, datalogger a servisní kit. Každý z nich pokrývá jinou vrstvu poruchy a společně tvoří kompletní seznam diagnostických nástrojů ke kompresoru, který umožňuje rychlou lokalizaci závady bez zbytečného demontování.

Proč právě tyto nástroje? Každý zachytí jiný typ selhání. Manometr odhalí pokles výkonu za sekundy, ultrazvuk najde únik, který by jinak zůstal skrytý týdny, a analýza oleje varuje před abrazivním opotřebením dříve, než se projeví teplotou nebo vibracemi.

Profesionální tip: Při příjezdu na místo kontrolujte v tomto pořadí: tlak → úniky → vibrace → teplota → elektrika. Tato sekvence šetří čas a vylučuje nejčastější příčiny závad od nejlevnějšího měření k nejnákladnějšímu.


Klíčové poznatky

Správně sestavený seznam diagnostických nástrojů ke kompresoru, pravidelná kalibrace a multiparametrický protokol měření je základem spolehlivého provozu a prediktivní údržby.

Bod Podrobnosti
Povinné nástroje Manometr, průtokoměr, ultrazvukový detektor, měřič vibrací, termokamera, multimetr a datalogger tvoří základ každé dílny.
Pořadí měření Začněte tlakem a průtokem, pokračujte ultrazvukem, vibracemi, teplotou, odběrem oleje a elektrotesty.
Kalibrace Kritická měřidla kalibrujte každých 12 měsíců v akreditovaném středisku podle ISO 17025; archivujte kalibrační listy.
Analýza oleje Tribodiagnostika odhalí abrazivní opotřebení dříve než vibrace nebo teplota; standardizujte odběr ze vzorkovacího portu.
Kompresory-vzduchotechnika Nabízí servisní kity, pneumatické příslušenství a odborné poradenství pro výběr a provoz diagnostických nástrojů.

Obsah

Jaké nástroje měří tlak a průtok u kompresoru?

Manometr a diferenční tlakoměr jsou výchozím bodem každé diagnostiky. Manometr ověří, zda kompresor dosahuje jmenovitého tlaku; diferenční tlakoměr změří tlakový spád přes filtr nebo sušičku a okamžitě ukáže zanesení. Průtokoměr pak potvrdí, zda skutečný výkon odpovídá štítkovým hodnotám.

Klíčová kritéria při výběru:

  • Měřicí rozsah: musí pokrýt provozní tlak zařízení s rezervou (typicky 0–16 bar nebo 0–25 bar pro průmyslové aplikace)
  • Třída přesnosti: pro servisní měření třída 1,0 nebo lepší; pro provozní indikaci postačí třída 2,5
  • Připojení: standardní závit G 1/4" nebo G 1/2" pro většinu průmyslových kompresorů; NPT pro importovaná zařízení
  • Robustnost: nerezové pouzdro nebo plastový kryt s tlumičem vibrací pro dílnu

Průtokoměr se nasazuje při podezření na pokles výkonu nebo při energetickém auditu. Vortexové nebo ultrazvukové průtokoměry zvládají měření bez přerušení provozu. Podrobný postup měření tlaku popisuje průvodce měřením tlaku.

Profesionální tip: Diferenční tlakoměr zapojte trvale přes filtrační jednotku. Jakmile spád překročí výrobcem doporučenou hodnotu (obvykle 0,3–0,5 bar), filtr vyměňte bez čekání na plánovanou prohlídku.


Jak spolehlivě odhalit úniky vzduchu v kompresoru?

Úniky vzduchu jsou nejčastější příčinou zbytečné spotřeby energie. Ultrazvukový detektor zachytí vysokofrekvenční šum unikajícího vzduchu i v hlučném provozu, kde mýdlový test selže. Citlivé přístroje detekují úniky od zlomků l/min a umožňují mapování celého rozvodu.

Kdy použít ultrazvuk a kdy stačí tlakový test:

  • Ultrazvukový detektor: hlučné prostředí, těžko přístupná místa, rychlé prohledání celé trasy potrubí
  • Mýdlový roztok: ověření konkrétního spoje po opravě, nízkonákladová kontrola při odstavení
  • Tlakový poklesový test: celková bilance systému; kompresor odstaví, zaznamená se pokles tlaku za čas

Praktické tipy pro práci s ultrazvukovým detektorem:

  • Citlivost nastavte na střední hodnotu a postupně zvyšujte; příliš vysoká citlivost zachytí i mechanický hluk ložisek
  • Výsledky zaznamenejte do dataloggeru nebo fotodokumentace s GPS polohou pro mapování úniků v čase
  • Při práci pod tlakem vždy dodržujte BOZP: nikdy nesměrujte proud vzduchu na osoby, používejte ochranné brýle

Profesionální tip: Po opravě úniku proveďte kontrolní ultrazvukové měření za provozu. Opravené místo může stále vydávat reziduální šum z poškozené těsnící plochy, který mýdlový test nezachytí.

Postup opravy po nalezení úniku popisuje průvodce opravou úniků vzduchu.


Co prozradí vibrace kompresoru a jak je měřit?

Vibrodiagnostika odhaluje opotřebení ložisek, nevyváženost rotoru a uvolněné spoje dříve, než způsobí havárii. Kombinace čtyř diagnostických metod (vibrodiagnostika, tribodiagnostika, termodiagnostika a parametrická měření) umožňuje komplexní posouzení technického stavu kompresoru, jak ukazují výzkumy VŠB.

Technik kontroluje vibrace kompresoru pomocí měřicího přístroje.

Typ přístroje Co měří Frekvenční rozsah Přenosnost Kalibrace
Ruční měřič vibrací RMS rychlost, zrychlení 10 Hz–1 kHz Vysoká Roční
Akcelerometr + datalogger Spektrum, časový průběh 1 Hz–20 kHz Střední Roční
Průmyslový analyzátor FFT spektrum, obálková analýza 0,5 Hz–40 kHz Nízká Půlroční

Základní spektrální znaky, které technik musí znát:

  • Harmonické otáček (1×, 2×, 3× RPM): nevyváženost, nesouosost hřídele
  • Ložiskové charakteristiky (BPFI, BPFO, BSF): poškození vnitřního nebo vnějšího kroužku ložiska
  • Rezonanční píky: uvolněné části rámu nebo základové desky

Při výběru přístroje sledujte frekvenční rozsah odpovídající otáčkám kompresoru, možnost připojení k PC a dostupnost softwaru pro archivaci spekter. Více o interpretaci spekter najdete v průvodci sledování vibrací.

Profesionální tip: Měřte vždy na stejných bodech a ve stejném směru (axiálně, radiálně). Konzistentní měřicí místa jsou důležitější než přesnost samotného přístroje — trend je klíčový.


Kdy a jak použít termokameru na kompresoru?

Termokamera zachytí přehřívající se ložisko, netěsnost olejové cesty nebo nedostatečné chlazení za sekundy, bez kontaktu se zařízením. Kontaktní teploměr postačí pro jednorázové ověření konkrétního bodu; termokamera je nezbytná při mapování celé stanice nebo při hledání neznámého zdroje tepla.

Základní parametry pro výběr:

  • Rozlišení detektoru: minimálně 160×120 px pro dílnu; 320×240 px a více pro přesnou analýzu
  • Přesnost: ±2 °C nebo ±2 % (vyšší hodnota platí)
  • Emisivita: nastavitelná; pro kovové povrchy kompresoru typicky 0,7–0,9; nesprávná emisivita způsobí systematickou chybu měření
  • Teplotní rozsah: alespoň −20 °C až +350 °C pro průmyslové použití

Postup vytvoření tepelné mapy kompresorové stanice:

  • Měřte za ustáleného provozního stavu (minimálně 30 minut po spuštění)
  • Zaznamenejte referenční snímky při normálním stavu pro pozdější srovnání
  • Zkontrolujte elektrické rozvaděče, chladiče, olejové filtry a ložiskové domečky

Profesionální tip: Nastavte emisivitu před každým měřením. Lesklý povrch kompresoru může ukazovat teplotu o 20–30 °C nižší, než je skutečná.


Proč je analýza oleje klíčová pro prediktivní údržbu?

Laboratorní rozbor oleje odhalí abrazivní částice z opotřebení ložisek dříve, než se porucha projeví zvýšenou teplotou nebo vibracemi. Přesný odběr vzorku a tribodiagnostika tak tvoří nejrannější varovný systém dostupný pro šroubové i pístové kompresory.

Sledované parametry při analýze:

  • Kovové opotřebení (Fe, Cu, Al, Cr): indikuje typ a místo opotřebení
  • Částicová kontaminace: počet a velikost pevných částic (ISO 4406)
  • Viskozita: odchylka od specifikace signalizuje degradaci nebo záměnu oleje
  • Přítomnost vody nebo chladiva: způsobuje korozi a zrychlené opotřebení

Doporučené intervaly odběru: každých 500–1 000 provozních hodin nebo při podezření na závadu. Odběr standardizujte: vždy ze stejného vzorkovacího portu, za provozu, do čistých vzorkovacích lahviček. Výběr správného oleje ovlivňuje výsledky analýzy, proto doporučujeme prostudovat průvodce výběrem oleje.


Jaké elektrické přístroje potřebujete pro diagnostiku kompresoru?

Elektrodiagnostika odhalí problémy v napájení motoru, asymetrii fází a poruchy spouštěče dříve, než způsobí přehřátí nebo výpadek. Základní sada zahrnuje čtyři přístroje:

  • Digitální multimetr: měření napětí, odporu, kontinuity; nezbytný základ každé dílny
  • Klešťový ampérmetr: měření provozního proudu bez přerušení obvodu; odhalí přetížení nebo asymetrii fází
  • Megometr (izolační odpor): kontrola izolace vinutí motoru; hodnota pod 1 MΩ signalizuje riziko průrazu
  • Přenosný osciloskop: analýza průběhu spouštěcích proudů a detekce harmonického zkreslení

Rychlá kontrola napájení: změřte napětí na všech třech fázích při zatíženém kompresoru.

Bezpečnostní upozornění: Při práci s napětím nad 50 V AC vždy používejte osobní ochranné pomůcky (izolované rukavice, ochranné brýle), pracujte podle ČSN EN 50110 a nikdy neměřte sami bez asistence druhé osoby.

Na pracovním stole leží ochranné pomůcky pro práci s elektřinou a digitální multimetr, připravené na bezpečné měření.


Jak sbírat dlouhodobá data a proč je datalogging nezbytný?

Jednorázové měření zachytí stav v daném okamžiku; datalogger odhalí opakující se události, trendy a korelace mezi parametry. Pro diagnostiku přerušovaných poruch nebo ověření účinnosti opravy je datalogging nenahraditelný.

Běžně používané senzory a jejich konfigurace:

  • Tlakové sondy: rozsah 0–16 bar, přesnost ±0,5 %, vzorkovací frekvence 1–10 Hz pro sledování pulzací
  • Teplotní sondy (PT100, termočlánky): rozsah −50 °C až +200 °C, přesnost ±0,5 °C
  • Otáčkoměr (optický nebo magnetický): sledování RPM a detekce prokluzu řemene
  • Akcelerometr pro datalogging: kontinuální záznam vibrací pro trendování
Senzor Typická přesnost Odolnost pro dílnu Vzorkovací frekvence
Tlaková sonda (piezo) ±0,5 % IP65, nerez 1–100 Hz
PT100 teplotní sonda ±0,5 °C IP67 0,1–10 Hz
Optický otáčkoměr ±1 RPM IP54 1–1 000 Hz
MEMS akcelerometr ±5 % (RMS) IP65 1–10 kHz

Vzorkovací frekvenci nastavte podle sledovaného jevu: pro tlakové pulzace stačí 10 Hz, pro vibrační analýzu potřebujete minimálně 2× nejvyšší sledovanou frekvenci (Nyquistův teorém). Délku záznamu volte tak, aby pokryla minimálně tři kompletní pracovní cykly kompresoru. Srovnání metod měření průtoku v systému popisuje průvodce testováním průtoku.


Co musí obsahovat servisní sada pro kompresor?

Servisní kit pro šroubový nebo pístový kompresor je základ každé plánované prohlídky. Použití nekvalitních náhrad těsnění vede k opakovaným netěsnostem, které se obtížně diagnostikují a prodražují servis.

Základní servisní kit pro šroubový kompresor:

  • O-kroužky a plochá těsnění (sada pro daný model a výrobní rok)
  • Olejové těsnění hřídele (mechanická ucpávka)
  • Vzduchový a olejový filtr
  • Separátor oleje
  • Pojistný ventil (pokud je součástí výměnného plánu)

Speciální servisní nástroje:

  • Stahovák řemenice: pro demontáž bez poškození hřídele nebo náboje
  • Přípravek pro montáž těsnění hřídele: zajistí správné dosednutí bez deformace
  • Momentový klíč: utahování šroubů na předepsaný moment podle servisního manuálu

Praktické tipy pro bezpečnou demontáž: před zahájením práce odtlakujte systém a odpojte přívod elektrické energie. Označte všechny díly a jejich polohu před demontáží. Šrouby utahujte křížem a ve dvou průchodech na předepsaný moment.


Jak vybrat diagnostické nástroje pro dílnu: checklist

Před nákupem projděte tento checklist. Ušetří vám zklamání z přístroje, který nesplní očekávání v provozu.

  1. Měřicí rozsah vs. provozní hodnoty: ověřte, že rozsah přístroje pokryje maximální provozní hodnoty vašeho kompresoru s 20% rezervou
  2. Třída přesnosti a rozlišení: pro servisní diagnostiku vyžadujte specifikaci přesnosti v dokumentaci, ne jen v marketingovém popisu
  3. Robustnost a krytí IP: dílna vyžaduje minimálně IP54; vlhké nebo prašné prostředí IP65 a výše
  4. Dostupnost kalibrace v ČR: ověřte, zda dodavatel nebo akreditované středisko (ISO 17025) kalibraci nabízí a za jak dlouho
  5. Kompatibilita datových formátů: přístroje s USB nebo Bluetooth výstupem usnadní archivaci a analýzu dat

Otázky pro dodavatele:

  • Jsou k dispozici náhradní díly a baterie pro přístroj v ČR?
  • Dodáváte kalibrační list s každým přístrojem?
  • Nabízíte školení nebo technickou podporu po nákupu?

Červené vlajky při nákupu: chybějící servisní dokumentace, nemožnost kalibrace v ČR, neurčité specifikace přesnosti (např. „±5 dgt“ bez uvedení rozsahu).


Jak sestavit multiparametrický diagnostický protokol?

Výzkum šesti šroubových kompresorů na VŠB prokázal, že kombinovaný přístup snižuje riziko neplánovaných výpadků a prodlužuje životnost jednotek. Klíčem je správné pořadí měření a křížová korelace výsledků.

Doporučené pořadí při standardní prohlídce:

  1. Tlak a průtok: ověření základního výkonu, detekce poklesu kapacity
  2. Ultrazvuková detekce úniků: prohledání celého rozvodu za provozu
  3. Vibrodiagnostika: měření na ložiskových místech, záznam spektra
  4. Termodiagnostika: termokamera na chladiče, ložiska, elektrické rozvaděče
  5. Odběr vzorku oleje: standardizovaný odběr pro laboratorní analýzu
  6. Elektrotesty: měření napájení, asymetrie fází, izolačního odporu

Křížová korelace výsledků: zvýšená teplota ložiska + změna vibračního spektra + kovové částice v oleji tvoří jednoznačný důkaz poruchy ložiska. Každý parametr sám o sobě může mít jiné vysvětlení; kombinace tří signálů eliminuje falešné poplachy.

Multiparametrická diagnostika kombinuje vibrodiagnostiku, tribodiagnostiku, termodiagnostiku a parametrická měření (tlak, průtok, otáčky). Tato kombinace umožňuje komplexní posouzení technického stavu a včasnou detekci selhání dříve, než dojde k neplánovanému výpadku.

Profesionální tip: Výsledky každého měření zapište do standardizovaného protokolu s datem, číslem zařízení a jménem technika. Bez historických dat nelze vyhodnotit trend ani prokázat, že oprava byla účinná.

Přehled přínosů systematické diagnostiky shrnuje článek o významu diagnostiky kompresoru.


Jaké jsou požadavky na kalibraci měřidel v ČR?

Kalibrace podle ISO 17025 je zárukou, že výsledky měření jsou sledovatelné k národním etalonům. Pro kritická měřidla v průmyslovém provozu je akreditovaná kalibrace nejen doporučením, ale v mnoha případech i požadavkem zákazníka nebo pojišťovny.

Doporučené kalibrační intervaly:

  • Manometry: každých 12 měsíců nebo po mechanickém nárazu
  • Digitální multimetry a klešťové ampérmetry: každých 12 měsíců
  • Měřiče vibrací a akcelerometry: každých 12–24 měsíců podle intenzity používání
  • Termokamery: každých 24 měsíců nebo po pádu přístroje

Jak ověřit kalibrační listinu: zkontrolujte číslo akreditace kalibračního střediska (vydává ČIA, Český institut pro akreditaci) a datum platnosti. Kalibrační list musí uvádět naměřené hodnoty, nejistotu měření a podmínky kalibrace.

Archivace protokolů: uchovávejte kalibrační listy minimálně po dobu životnosti přístroje. Při auditu nebo pojistné události jsou kalibrační záznamy klíčovým dokladem.


Kde koupit diagnostické nástroje v ČR?

Diagnostické přístroje pro kompresory jsou v ČR dostupné přes několik kanálů:

  • Specializovaní distributoři měřicí techniky (např. TR-Instruments): široký katalog přístrojů s technickou podporou a možností kalibrace
  • Dodavatelé servisního nářadí (např. Kovosluzba OTS): servisní kity, stahováky a speciální přípravky pro opravy kompresorů
  • Akreditovaná kalibrační střediska: HES, s.r.o. a další střediska akreditovaná ČIA nabízejí kalibrace podle ISO 17025
  • Výrobci kompresorů a jejich servisní sítě: originální servisní kity a doporučené měřicí přístroje

Kompresory-vzduchotechnika nabízí prodej kompresorů, pneumatického příslušenství a náhradních dílů včetně servisních kitů. Součástí nabídky jsou také poradenství, montáž, revize a energetické audity. Pro pneumatiku a hydrauliku včetně měřicí techniky a příslušenství pro rozvody stlačeného vzduchu navštivte příslušnou kategorii e-shopu. Produktová stránka manometrů 74 mm nabízí konkrétní modely s technickými parametry.

Profesionální tip: Při nákupu přístroje vždy požadujte kalibrační list. Přístroj bez doložené kalibrace nelze použít pro měření, jehož výsledky budete prezentovat zákazníkovi nebo auditoru.


Zkušenosti z praxe: co technikům skutečně pomáhá

Systematické měření zachraňuje provoz. Nejčastěji se poruchy odhalí kombinací ultrazvukového vyhledání úniků a měření vibrací; analýza oleje přitom varuje před abrazivním opotřebením dříve, než se projeví zvýšenou teplotou nebo vibracemi.

Nejčastější chyby z praxe:

  • Špatný odběr vzorku oleje: odběr ze dna nádrže nebo z odkalovacího kohoutu zachytí sediment, ne reprezentativní vzorek; vždy odebírejte ze vzorkovacího portu za provozu
  • Ignorování emisivity u termokamer: lesklý povrch kompresoru ukazuje zdánlivě nižší teplotu; nastavení správné emisivity je podmínkou použitelného výsledku
  • Nekalibrované přístroje: výsledky z nekalibrovaného manometru nebo multimetru nelze porovnat s historickými daty ani s hodnotami jiného technika

Doporučení pro tým údržby: zaveďte pravidelné školení pro obsluhu diagnostických přístrojů. Výrobci jako Fluke nebo Testo nabízejí aplikační školení přímo pro průmyslové prostředí. Certifikace v oblasti vibrodiagnostiky (ISO 18436-2) nebo termodiagnostiky (ISO 18436-7) zvyšují důvěryhodnost výsledků měření při komunikaci se zákazníkem.


Kompresory-vzduchotechnika: nástroje, servis a poradenství na jednom místě

Technik, který hledá diagnostické přístroje, servisní kity nebo kompletní řešení pro stlačený vzduch, najde u Kompresory-vzduchotechnika konkrétní odpověď, ne jen katalog. Nabídka zahrnuje kompresory všech typů, pneumatické příslušenství, náhradní díly a servisní kity, přičemž součástí jsou i odborné služby: návrh systému, montáž, revize a energetické audity.

Kompresory-vzduchotechnika

Pro techniky a provozní manažery je klíčová dostupnost technické podpory a nonstop servisu. Kompresory-vzduchotechnika pokrývá celý životní cyklus zařízení od výběru přes instalaci až po pravidelný servis. Kategorie pneumatiky a hydrauliky zahrnuje měřicí příslušenství a komponenty rozvodů stlačeného vzduchu. Kontaktujte technické oddělení pro konzultaci výběru diagnostických nástrojů nebo objednávku servisního zásahu.


Užitečné zdroje a doporučená literatura

Pro hlubší studium diagnostiky kompresorů doporučujeme tyto zdroje:

  • TR-Instruments, katalog měřicích přístrojů: — přehled dostupných typů přístrojů (multimetry, termokamery, analyzátory vibrací, dataloggery) s technickými specifikacemi
  • ISO 17025: — mezinárodní norma pro způsobilost zkušebních a kalibračních laboratoří; základ pro výběr kalibračního střediska

Kompresory-vzduchotechnika: diagnostické nástroje a servis pro váš provoz

Kompresory-vzduchotechnika pokrývá celý rozsah potřeb pro diagnostiku a servis kompresorů: od prodeje pneumatického příslušenství a servisních kitů přes montáž a revize až po energetické audity a nonstop servisní zásahy. Technici a provozní manažeři ocení přímý přístup k technické podpoře a možnost objednat kompletní servisní kit nebo konzultaci výběru měřicích přístrojů.

Kompresory-vzduchotechnika

Prohlédněte si kategorii pneumatiky a hydrauliky pro měřicí příslušenství a komponenty rozvodů, nebo kontaktujte technické oddělení pro individuální nabídku servisního zásahu a dodávky diagnostických nástrojů.


Časté dotazy

Co je sací výkon u kompresoru a jak ho změřit?

Sací výkon (průtok) udává objem vzduchu, který kompresor nasaje za minutu (l/min nebo m³/h). Měří se průtokoměrem zapojeným do výtlačného potrubí za ustáleného provozního stavu.

Jaké typy kompresorů existují a liší se nároky na diagnostiku?

Nejrozšířenější jsou pístové a šroubové kompresory; méně časté jsou turbokompresory a scroll kompresory. Šroubové kompresory vyžadují pravidelnou tribodiagnostiku a analýzu oleje pro lepší kontrolu technického stavu, pístové pak důkladnější kontrolu ventilů a pístních kroužků.

Jaký kompresor je vhodný pro autoservis?

Pro autoservis postačí pístový kompresor s vhodným výkonem a provozním tlakem. Při vyšším vytížení nebo požadavku na tichý provoz je vhodnější šroubový kompresor.

Jak poznat, že kompresor potřebuje servis?

Nejčastější znaky jsou: pokles tlaku nebo průtoku, zvýšená spotřeba energie, neobvyklé vibrace nebo hluk, zvýšená teplota ložisek a změna barvy nebo zápachu oleje. Tyto příznaky odhalí diagnostické nástroje pro kompresory při pravidelné kontrole.

Kdy investovat do permanentního monitoringu místo ručních přístrojů?

Permanentní monitoring (systémy jako Sigma Air Manager 4.0) se vyplatí při nepřetržitém provozu, vysoké ceně výpadku nebo požadavku na vzdálený dohled. Pro menší provozy s plánovanými prohlídkami postačí přenosné přístroje a dataloggery.

Doporučené

Kondenzát z kompresoru: zákony ČR pro provozovatele

Oddělování oleje od vody v průmyslové dílně

Kondenzát z olejem mazaných kompresorů nesmíte bez úpravy vypouštět do veřejné kanalizace. Tuto povinnost ukládá zákon č. 254/2001 Sb. (vodní zákon) ve spojení s kanalizačním řádem provozovatele veřejné kanalizace a technickými normami ČSN EN 12056-1 a ČSN 75 6760. Kondenzát obsahuje stopové množství minerálního oleje, které ho kvalifikují jako znečištěnou odpadní vodu, a proto platí zákaz přímého vypouštění.

Co musíte zajistit:

  • Instalovat odlučovač olej–voda nebo jiný schválený způsob úpravy kondenzátu před jeho vypuštěním do kanalizace.
  • Neutralizovat kondenzát s pH nižším než 6,5 (typicky kondenzát z kondenzačních kotlů nebo určitých typů kompresorů) před odvodem do stok citlivých na kyselé vody.
  • Vést evidenci o množství kondenzátu, výsledcích měření a servisních zásazích na odlučovači.
  • Zajistit odvoz separovaného oleje autorizovaným zpracovatelem nebezpečného odpadu.

Prvním krokem je ověřit kanalizační řád vašeho provozovatele veřejné kanalizace a zahrnout nápravu do nejbližšího provozního auditu.


Klíčové poznatky

Provozovatel kompresoru musí zajistit úpravu kondenzátu odlučovačem nebo neutralizací, vést evidenci a separovaný olej předat autorizovanému zpracovateli nebezpečného odpadu.

Bod Podrobnosti
Zákaz přímého vypouštění Neupravený kondenzát z olejem mazaných kompresorů nesmí do kanalizace; povinnost ukládá vodní zákon č. 254/2001 Sb.
Limit pH a neutralizace Kondenzát s pH nižším než 6,5 vyžaduje neutralizaci před vypuštěním do stok bez kyselinovzdorné ochrany.
Odlučovač jako hlavní řešení Fyzikální separace (adsorpce, filtrace) dosahuje zbytkového obsahu oleje pod provozní cíl ~15 mg/l a je preferovanou metodou.
Evidence a nebezpečný odpad Olejová frakce je nebezpečný odpad; záznamy o předání zpracovateli archivujte minimálně 5 let.
Kompresory-vzduchotechnika Nabízí audit, dodávku odlučovačů, instalaci a servisní smlouvy pro zajištění souladu s českou legislativou.

Obsah

Jaké české zákony a normy se vztahují na kondenzát z kompresoru?

Právní rámec tvoří tři vrstvy: zákon, prováděcí předpisy a technické normy.

Zákon č. 254/2001 Sb. (vodní zákon) stanoví základní pravidla pro vypouštění odpadních vod. Vodoprávní úřad na jeho základě vydává povolení k vypouštění a může uložit podmínky nebo sankce. Kondenzát z olejem mazaných kompresorů obsahuje minerální oleje, a proto spadá do kategorie znečištěných odpadních vod, jejichž vypouštění bez předchozí úpravy zákon zakazuje.

Zákon č. 274/2001 Sb. o vodovodech a kanalizacích zavádí institut kanalizačního řádu. Každý provozovatel veřejné kanalizace vydává vlastní kanalizační řád, který konkrétně vymezuje přípustné limity znečištění, povolené látky a technické podmínky napojení. Kanalizační řád má pro vás jako producenta odpadní vody závaznou sílu. Bez jeho prostudování nevíte, jaké konkrétní limity platí pro vaši přípojku.

ČSN 75 6760 řeší vnitřní kanalizaci a technické požadavky na odvod kondenzátu, včetně požadavku na neutralizaci při pH nižším než 6,5. ČSN EN 12056-1 pak stanoví zásady gravitačního odvodnění uvnitř budov. Obě normy jsou závazné při projektování a instalaci kondenzátního potrubí.

Klíčový fakt: Kondenzát z olejem mazaných kompresorů je technicky klasifikován jako odpad obsahující minerální oleje. Bez odlučovače nebo jiné úpravy jde o přímé porušení vodního zákona, nikoli jen o technický nedostatek.

Nařízení vlády č. 401/2015 Sb. doplňuje vodní zákon a stanoví emisní standardy pro vypouštění odpadních vod. Pro průmyslové provozy jsou relevantní zejména limity pro nepolární extrahovatelné látky (NEL), pod které musí upravený kondenzát spadat.


Jaké konkrétní limity musí upravený kondenzát splňovat?

Tři parametry rozhodují o tom, zda smíte kondenzát odvést do kanalizace přímo po úpravě.

Parametr Typická hodnota neupraveného kondenzátu Požadavek pro vypouštění
Obsah oleje (NEL) Stopové množství až jednotky mg/l Obvykle ≤ 15 mg/l (dle kanalizačního řádu)
pH kondenzační kotle, některé kompresory ≥ 6,5 pro stoky bez kyselinovzdorné ochrany
Teplota Dle provozu Dle kanalizačního řádu (obvykle ≤ 40 °C)

Hodnota 15 mg/l pro zbytkový obsah oleje je provozní referenční cíl, který uvádějí výrobci odlučovačů a který odpovídá běžným požadavkům kanalizačních řádů. Váš konkrétní limit může být přísnější, proto vždy ověřte kanalizační řád.

Kondenzát z kondenzačních kotlů a některých typů kompresorů má obvykle kyselé pH nižší než 6,5. Norma ČSN 75 6760 stanoví, že při pH nižším než 6,5 musí být provedena neutralizace, pokud stoky nejsou z materiálu odolného vůči kyselinám. Betonové a kameninové stoky kyselý kondenzát poškozují, plastové (PVC, PP) jsou odolnější, ale i zde rozhoduje kanalizační řád.

Minimální dimenze kondenzátního potrubí závisí na průtoku a délce trasy. Pro odvod kondenzátu z kompresorů se běžně používá DN 32 nebo DN 40; konkrétní hodnotu určuje projekt nebo ČSN EN 12056-1 na základě výpočtu průtoku.


Jaká technická řešení pro úpravu kondenzátu jsou dostupná?

Čtyři hlavní technologie pokrývají většinu provozních situací.

Odlučovače olej–voda jsou nejrozšířenějším řešením pro kompresory mazané olejem. Fungují na principu fyzikální separace: kondenzát nejprve prochází sedimentační komorou, kde se oddělí hrubé kapky oleje, a poté filtrační vrstvou z adsorpčního média (aktivní uhlí nebo speciální polypropylenová vlákna). Výsledkem je voda s obsahem oleje pod provozní limit a koncentrovaná olejová frakce, která se odvádí do sběrné nádoby. Fyzikální separace je preferovaná metoda, protože nevnáší do procesu chemické látky a poskytuje stabilní výsledky.

Detailní pohled na fungování odlučovače ropných látek

Neutralizační boxy řeší problém kyselého pH. Kondenzát protéká vrstvou neutralizačního granulátu (obvykle uhličitan vápenatý nebo hořečnatý), který zvýší pH na přijatelnou hodnotu. Používají se samostatně u kondenzačních kotlů nebo v kombinaci s odlučovačem tam, kde je kondenzát zároveň kyselý i olejový.

Kombinované systémy spojují odlučovač a neutralizaci do jednoho zařízení. Pro provozy s více zdroji kondenzátu (kompresor, kondenzační kotel, sušička stlačeného vzduchu) jde o nejpraktičtější volbu.

Automatické odpouštěče kondenzátu nejsou úpravnou technologií, ale klíčovým provozním prvkem. Zajišťují pravidelné a řízené odvádění kondenzátu z tlakové nádoby, vzdušníku nebo separátoru do odlučovače. Bez funkčního odpouštěče kondenzát přetéká nebo se hromadí, což vede k průsakům mimo systém. Odpouštěče vyžadují pravidelnou kontrolu průchodnosti a čistotu plovákového nebo elektronického mechanismu.

Automatický odvod kondenzátu v potrubí stlačeného vzduchu

Profesionální tip: Při výběru odlučovače vždy vycházejte z maximálního hodinového objemu kondenzátu, nikoli z průměru. Kompresor v letním provozu při vysoké vlhkosti vzduchu produkuje výrazně více kondenzátu než v zimě. Poddimenzovaný odlučovač nestačí filtrovat celý průtok a propouští olej do kanalizace.


Jaké jsou instalační a provozní požadavky na kondenzátní potrubí?

Správná instalace je podmínkou funkčnosti celého systému. Chyby v potrubí způsobují průsaky, zápachy nebo zpětné nasávání kanalizačních plynů.

  1. Dimenze potrubí: Pro odvod kondenzátu z kompresorů se používá minimálně DN 32, u větších provozů DN 40 nebo více. Potrubí musí být dimenzováno na maximální průtok kondenzátu s rezervou.

  2. Sklon potrubí: Minimální sklon 1 % (1 cm na 1 m délky) zajišťuje gravitační odtok bez hromadění kondenzátu. U delších tras nebo při nedostatečném spádu je nutné použít čerpací stanici.

  3. Vodní zápachová uzávěrka (sifon): Každé napojení na kanalizaci musí být opatřeno sifonem s vodní uzávěrkou. U přerušovaného odtoku kondenzátu hrozí vyschnutí sifonu a průnik kanalizačních plynů do provozu. Řešením je pravidelné doplňování vody nebo instalace sifonu s protivysychací ochranou (glycerinová náplň nebo mechanická klapka).

  4. Kalich (otevřený věnec): Napojení kondenzátního potrubí na kanalizaci se provádí přes kalich, nikoli přímým zaústěním. Kalich umožňuje vizuální kontrolu průtoku a zabraňuje zpětnému vzdutí.

  5. Materiál potrubí: Pro kyselý kondenzát (pH < 6,5) se používá potrubí z PP nebo HDPE. Ocelové nebo litinové potrubí kyselý kondenzát koroduje.

  6. Čisticí tvarovky: Na každém delším úseku potrubí a před každou změnou směru je nutné osadit čisticí tvarovku pro přístup při ucpání nebo kontrole.

  7. Pravidelná údržba odlučovače: Filtrační médium odlučovače se vyměňuje dle pokynů výrobce, obvykle jednou ročně nebo po dosažení maximální kapacity. Sběrná nádoba na olej se vyprazdňuje podle potřeby, nejméně však jednou za čtvrtletí. Každý servisní zásah se zapisuje do provozního deníku.


Jak postupovat krok za krokem při zajišťování souladu s předpisy?

Systematický postup minimalizuje riziko opomenutí a zbytečných nákladů.

  1. Audit zdrojů kondenzátu: Zmapujte všechna zařízení produkující kondenzát (kompresory, sušičky, kondenzační kotle). Pro každý zdroj zjistěte odhadovaný hodinový objem kondenzátu a způsob jeho současného odvodu.

  2. Odběr vzorků a měření: Nechte provést laboratorní analýzu kondenzátu: obsah oleje (NEL), pH a teplota. Výsledky porovnejte s limity kanalizačního řádu vašeho provozovatele veřejné kanalizace.

  3. Prostudování kanalizačního řádu: Kanalizační řád si vyžádejte od provozovatele veřejné kanalizace nebo ho vyhledejte na jeho webových stránkách. Zaměřte se na limity NEL, pH, teploty a na podmínky pro napojení průmyslových odpadních vod.

  4. Volba technologie: Na základě měření a limitů rozhodněte, zda postačí odlučovač olej–voda, nebo je nutná i neutralizace. U malých provozů s nízkým objemem kondenzátu zvažte odvoz celého kondenzátu jako nebezpečný odpad bez instalace odlučovače.

  5. Instalace a zprovoznění: Zajistěte montáž dle ČSN EN 12056-1 a ČSN 75 6760. Po zprovoznění proveďte kontrolní měření výstupní vody a výsledky zdokumentujte.

  6. Komunikace s provozovatelem kanalizace: Pokud váš provoz přesahuje limity nebo se jedná o nové napojení, konzultujte podmínky s provozovatelem kanalizace předem. V některých případech je nutné ohlášení nebo souhlas vodoprávního úřadu.

  7. Nastavení pravidelného monitoringu a evidence: Stanovte intervaly měření, odpovědnou osobu a způsob archivace záznamů.


Jak monitorovat kvalitu kondenzátu a nakládat se separovaným olejem?

Průběžný monitoring a správná evidence jsou stejně důležité jako samotná technologie úpravy.

Co a jak často měřit:

  • Obsah oleje (NEL) ve výstupní vodě z odlučovače: minimálně jednou ročně, při změně provozu nebo po výměně filtračního média ihned.
  • pH výstupní vody: při každé výměně neutralizačního granulátu a jednou ročně jako kontrola.
  • Objem kondenzátu: průběžně sledovat prostřednictvím automatického odpouštěče nebo průtokoměru.

Evidence a záznamy:

  • Provozní deník odlučovače: datum servisního zásahu, stav filtračního média, objem odebraného oleje, jméno odpovědné osoby.
  • Záznamy o předání olejové frakce: datum, množství, název autorizovaného zpracovatele, číslo dokladu o předání nebezpečného odpadu.
  • Výsledky laboratorních analýz: archivovat minimálně 5 let pro případ kontroly.

Nakládání se separovaným olejem:

Olejová frakce ze sběrné nádoby odlučovače je nebezpečný odpad (katalogové číslo odpadu 13 05 07 nebo 13 05 08 dle katalogu odpadů). Musíte ji skladovat v označených nádobách odolných vůči úniku, předat výhradně autorizovanému zpracovateli a vést evidenci v souladu se zákonem č. 541/2020 Sb. o odpadech.

Sankce a havarijní postup:

Vypouštění neupraveného kondenzátu může vést k pokutě od vodoprávního úřadu nebo provozovatele kanalizace. Při havárii (únik kondenzátu mimo systém) okamžitě zastavte zdroj, zachyťte uniklou kapalinu, informujte provozovatele kanalizace a vodoprávní úřad a celou událost zdokumentujte včetně přijatých opatření.


Kdy se investice do odlučovače vrátí?

Rozhodnutí mezi vlastní úpravou a externím odvozem kondenzátu je primárně ekonomické.

Většina objemu kondenzátu z kompresoru je voda. Odvážet celý objem jako nebezpečný odpad je proto nákladné a zbytečné. Odlučovač oddělí olejovou frakci, která tvoří jen malou část celkového objemu, a čistou vodu lze odvést do kanalizace. Tím se objem nebezpečného odpadu k likvidaci radikálně sníží.

Čísla v tabulce jsou orientační a závisí na ceníku vašeho zpracovatele odpadu, typu oleje a místních podmínkách. Klíčové proměnné jsou roční objem kondenzátu a cena externího odvozu za litr. Čím vyšší je objem a cena odvozu, tím rychleji se odlučovač zaplatí.

Pro velmi malé provozy s objemem kondenzátu pod 200 l ročně může být odvoz celého objemu jako nebezpečný odpad ekonomicky výhodnější než pořízení a provoz odlučovače. U středních a větších provozů je decentralizovaná úprava na místě téměř vždy levnější varianta.

Profesionální tip: Před nákupem odlučovače si od zpracovatele odpadu vyžádejte aktuální ceník za litr kondenzátu. Tato jediná hodnota rozhodne o době návratnosti více než cena samotného zařízení.


Redakční pohled: kde provozovatelé nejčastěji chybují

Největší právní riziko nepramení z neznalosti zákona, ale z pasivity. Provozovatelé, kteří vědí o povinnosti, ale odkládají nápravu na „příští rok“, jsou při kontrole ve stejné pozici jako ti, kteří o ní nikdy neslyšeli.

Druhá typická chyba je absence evidence. Odlučovač nainstalovaný bez provozního deníku, bez záznamu o výměně filtračního média a bez dokladů o předání olejové frakce neposkytuje při kontrole žádnou ochranu. Úřad nevidí funkční systém, vidí zařízení bez doložitelné historie.

Třetí problém je podceňování sezónní variability. Kompresor produkuje v létě při vysoké vlhkosti vzduchu výrazně více kondenzátu než v zimě. Odlučovač dimenzovaný na průměrný průtok může v létě přetékat a propouštět olej. Správné dimenzování podle špičkového průtoku je technická, nikoli legislativní otázka, ale její zanedbání má přímý právní dopad.

Provozovatelé, kteří mají olejový kompresor pro dílnu nebo průmyslový provoz, by měli typ a množství oleje zohlednit při výběru odlučovače. Složení kondenzátu závisí na druhu kompresoru a použitém oleji, jak podrobně popisuje průvodce výběrem oleje do kompresoru.

Jednoduchá opatření, která minimalizují riziko: pravidelný roční audit stavu odlučovače a evidence, smluvní pokrytí pro odvoz olejové frakce s autorizovaným zpracovatelem a základní školení obsluhy o tom, co do kanalizace nesmí. Technickou podporu a konzultaci k výběru a instalaci odlučovačů poskytuje Kompresory-vzduchotechnika na svém servisním oddělení.


Kompresory-vzduchotechnika vám pomůže s celým procesem

Splnění zákonných požadavků na kondenzát z kompresoru vyžaduje správné zařízení, odbornou instalaci a průběžný servis. Kompresory-vzduchotechnika nabízí kompletní řešení na klíč: posouzení provozu a objemu kondenzátu, dodávku a instalaci odlučovačů olej–voda a neutralizačních boxů, nastavení automatických odpouštěčů a servisní smlouvy včetně pravidelného měření výstupní kvality vody.

Kompresory-vzduchotechnika

Zakázka probíhá ve třech krocích: audit provozu a měření kondenzátu, návrh konkrétního řešení s kalkulací návratnosti, instalace a zprovoznění včetně předání provozní dokumentace. Pro instalaci kondenzátního potrubí jsou k dispozici také trubky pro rozvody stlačeného vzduchu v různých dimenzích a materiálech vhodných pro kyselý kondenzát. Kontaktujte Kompresory-vzduchotechnika pro bezplatnou konzultaci a zjistěte, jaké řešení odpovídá vašemu provozu a kanalizačnímu řádu.


Časté dotazy

Smí se kondenzát z kompresoru vypouštět přímo do kanalizace?

Ne. Kondenzát z olejem mazaných kompresorů obsahuje minerální oleje a nesmí být bez úpravy vypouštěn do veřejné kanalizace. Vyžaduje předchozí úpravu odlučovačem olej–voda.

Jaký je povolený limit obsahu oleje ve vypouštěném kondenzátu?

Konkrétní limit stanoví kanalizační řád provozovatele veřejné kanalizace. Výrobci odlučovačů uvádějí jako provozní cíl hodnotu ~15 mg/l (NEL); váš kanalizační řád může být přísnější.

Co se stane, když kondenzát z kompresoru nevyčistím?

Hrozí pokuta od vodoprávního úřadu nebo provozovatele kanalizace za porušení vodního zákona č. 254/2001 Sb. a podmínek kanalizačního řádu. Při havárii je nutné událost okamžitě nahlásit a zdokumentovat přijatá opatření.

Jak nakládat s olejem odděleným v odlučovači?

Olejová frakce je nebezpečný odpad. Skladujte ji v označených nádobách a předejte výhradně autorizovanému zpracovateli. Záznamy o předání archivujte minimálně 5 let.

Potřebuji povolení vodoprávního úřadu pro vypouštění upraveného kondenzátu?

Závisí na objemu a podmínkách kanalizačního řádu. Nové napojení nebo překročení limitů konzultujte s provozovatelem kanalizace a místně příslušným vodoprávním úřadem předem.

Doporučené

Paralelní řízení kompresorů: průvodce pro techniky 2026

Technik nastavuje ovládání průmyslového vzduchového kompresoru.

Paralelní řízení kompresorů udržuje požadovaný tlak při nejnižší možné spotřebě energie. Preferované řešení je nadřazené inteligentní řízení s rotací jednotek a řízením podle skutečné spotřeby.

Okamžité kroky:

  • Zkontrolujte nastavení tlakového pásma na každé řídicí jednotce a ověřte, zda se pásma nepřekrývají nebo nekonflikují.
  • Ověřte minimální doby běhu (typicky 3–5 minut) a zda je aktivní logika rotace.
  • Zkontrolujte stav komunikace mezi jednotkami: chybějící datové propojení znamená, že kompresory pracují nezávisle bez koordinace.

Profesionální tip: Pokud stanice postrádá datovou sběrnici nebo prediktivní diagnostiku, kontaktujte odborníka pro energetický audit před jakýmkoliv zásahem do nastavení.

Klíčové poznatky

Bod Podrobnosti
Tlakové pásmo jako základ Každý zbytečný bar přetlaku zvyšuje spotřebu o 6–8 %; nastavte setpoint na minimum pokrývající technologii.
Rotace je povinná Bez aktivní rotace nese jeden kompresor neúměrnou zátěž a servisní intervaly se zkracují.
Komunikace jako podmínka Bez datové sběrnice (MODBUS, Profinet) nelze nasadit prediktivní nadřazené řízení.
Audit před nasazením Měření výchozího stavu po dobu jednoho týdne je nezbytné pro vyhodnocení přínosů po implementaci.
Kompresory-vzduchotechnika Nabízí audit, dodávku komponent, integraci řídicích systémů a nonstop servis pro paralelní stanice.

Obsah

Jak se liší jednotlivé režimy řízení kompresorů?

Výběr správného režimu řízení závisí na profilu spotřeby vzduchu a přijatelném tlakovém pásmu. Každý režim má jiný dopad na spotřebu energie a stabilitu tlaku.

Režim řízení Princip Vhodné pro Dopad na energii
Start/stop Kompresor se spouští a zastavuje podle tlaku Malé provozy, nízká frekvence cyklů Vysoké opotřebení při časté změně
Load/unload Kompresor běží naprázdno při nízkém odběru Středně velké provozy s kolísavým odběrem Chod naprázdno spotřebuje značnou část jmenovitého příkonu
Modulace (by-pass) Škrcení výtlaku pro regulaci průtoku Provozy s plynulou změnou odběru Nižší účinnost při částečném zatížení
VSD (variabilní otáčky) Frekvenční měnič přizpůsobuje otáčky odběru Provozy s výraznou fluktuací zatížení Nejvyšší účinnost při proměnném zatížení
Nadřazené síťové řízení Centrální jednotka koordinuje více kompresorů Stanice se dvěma a více jednotkami Nejnižší celková spotřeba při správném nastavení

Konfigurace s více kompresory vybavenými VSD poskytuje nižší specifickou spotřebu energie a lepší tlakovou stabilitu než smíšené systémy kombinující VSD s pevnými otáčkami. Přechod na více VSD jednotek snižuje regulační mezeru a udržuje tlak v užším pásmu, což přímo snižuje celkové náklady na provoz.

Jaké metody paralelního řízení kompresorů existují?

Paralelní provoz více kompresorů vyžaduje koordinační logiku. Čtyři základní přístupy se liší složitostí, náklady a dosaženou efektivitou.

Master/slave: Jeden kompresor (master) řídí tlak a vysílá povely podřízeným jednotkám (slave). Vhodné pro jednoduché instalace se dvěma až třemi kompresory a omezenou komunikační infrastrukturou. Nevýhoda: master nese neúměrnou část provozních hodin, pokud není doplněn rotací.

Load sharing a rotace: Řídicí logika přiděluje zatížení podle aktuálních provozních hodin každé jednotky. Kompresor s nejnižším počtem hodin dostane přednost při dalším startu. Výsledkem je rovnoměrné opotřebení a prodloužení servisních intervalů napříč celou stanicí.

Technik nastavuje sdílení zátěže u kompresoru.

Kaskádové řízení: Jednotky se spouštějí sekvenčně podle pevně nastavených tlakových hranic. Jednoduché na nastavení, ale méně efektivní: při poklesu tlaku se spustí druhý kompresor s plným výkonem, což způsobuje přechodové tlakové rázy a zbytečný chod naprázdno.

Prediktivní nadřazené řízení (řízení podle spotřeby): Centrální jednotka sleduje tlak v místě spotřeby jako primární vstup a optimalizuje chod strojů podle reálné spotřeby. Systémy jako ARCHON od ARDAT Systems nebo GD Connect 12 dokáže řídit až 12 kompresorů různých výrobců přes datovou sběrnici. Tato metoda dosahuje nejužšího tlakového pásma a nejnižší celkové spotřeby.

  • Senzory tlaku umístěte co nejblíže k místu spotřeby, ne jen na výtlak kompresoru.
  • Řídicí bod (setpoint) nastavte na nejnižší přijatelný tlak v technologii, ne na maximální.
  • Při kaskádovém řízení nastavte tlakové prahy s dostatečným odstupem (minimálně 0,3–0,5 bar) mezi jednotkami.

Jaké komponenty a protokoly potřebujete pro spolehlivou integraci?

Spolehlivé paralelní řízení vyžaduje konkrétní hardware a datovou infrastrukturu. Chybějící článek v řetězci zpravidla způsobuje nestabilitu tlaku nebo nekontrolované starty.

Povinné komponenty:

  1. Řídicí jednotka (PLC nebo dedikovaný HMI kompresorové stanice) s dostatečným počtem digitálních a analogových vstupů/výstupů pro všechny jednotky.
  2. Tlakové senzory v místě spotřeby (4–20 mA nebo digitální výstup) a na výtlaku každého kompresoru.
  3. Průtokové senzory pro měření skutečné spotřeby vzduchu (základ pro prediktivní řízení).
  4. Frekvenční měniče (VSD) u jednotek určených pro plynulou regulaci.
  5. Vzdušník (receiver) s dostatečným objemem pro tlumení tlakových špiček a přechodových stavů.
  6. Sušičky a filtry integrované do řídicí logiky: jejich stav (diferenční tlak na filtrech) musí být monitorován centrálně.

Komunikační protokoly a datová sběrnice:

  • MODBUS RTU nebo MODBUS TCP/IP: nejrozšířenější protokol pro průmyslové kompresory, podporovaný většinou výrobců.
  • Profinet nebo Profibus: vhodné pro integraci do stávajících průmyslových sítí na bázi Siemens.
  • RS485: fyzická vrstva pro MODBUS RTU, nízkonákladová a spolehlivá pro vzdálenosti do 1 200 m.

Centrální řízení s datovou sběrnicí umožňuje vzdálenou diagnostiku, prediktivní analýzu trendů a snížení prostojů. Bez datového propojení je nadřazené řízení omezeno na analogové signály, což znemožňuje prediktivní funkce.

Kontrolní checklist při instalaci:

  • Ověřit počet I/O bodů řídicí jednotky vůči počtu připojených kompresorů a senzorů.
  • Zajistit záložní napájení (UPS) pro řídicí jednotku a komunikační infrastrukturu.
  • Nastavit watchdog funkci: při výpadku komunikace přejde každý kompresor do autonomního load/unload režimu.
  • Otestovat izolaci každé jednotky bez dopadu na zbytek stanice.

Jak správně navrhnout a uvést do provozu paralelní stanici?

Návrh parametrů a postup při uvádění do provozu přímo určují, zda stanice dosáhne projektovaných úspor nebo bude generovat zbytečné náklady. Podrobné požadavky na návrh kompresorovny, rozvody a bezpečnost popisuje průvodce základními požadavky na kompresorovnu.

  1. Stanovte tlakové pásmo. Každý bar zbytečného přetlaku zvyšuje spotřebu energie přibližně o 6–8 %. Nastavte maximální tlak na nejnižší hodnotu, která pokryje všechny odběrné body s rezervou.
  2. Nastavte minimální doby běhu. Typicky 3–5 minut pro šroubové kompresory. Kratší doby způsobují nadměrné opotřebení spouštěcích prvků a zkracují životnost oleje.
  3. Definujte prioritu a rotaci. Přiřaďte každé jednotce prioritu (1 = základní zatížení, 2 = špičkové pokrytí) a aktivujte automatickou rotaci podle provozních hodin.
  4. Dimenzujte receiver. Objem vzdušníku musí tlumit přechodové stavy při startu/stopu špičkové jednotky. Nedostatečný receiver způsobuje časté cykly a nestabilní tlak.
  5. Proveďte commissioning testy:
    • Test stability tlaku: simulujte maximální odběr a ověřte, že tlak neklesne pod minimální přijatelnou hodnotu.
    • Test přechodových stavů: odpojte jednu jednotku a sledujte dobu, za kterou zbývající kompresory pokryjí odběr.
    • Ověření alarmů: simulujte výpadek komunikace a zkontrolujte, zda každá jednotka přejde do záložního režimu.
    • Test rotace: ověřte, že po uplynutí nastaveného intervalu provozu dojde ke skutečné změně priority.

Profesionální tip: Při prvním spuštění zaznamenejte tlakový průběh a příkon každé jednotky po dobu minimálně 24 hodin. Tato data jsou výchozím bodem pro pozdější optimalizaci a energetický audit.

Jaké metriky a alarmy sledovat na paralelní stanici?

Správně nastavený monitoring odhalí neefektivitu dříve, než se projeví jako porucha nebo výpadek. Praktické postupy diagnostiky a nastavení KPI jsou podrobně popsány v článku o diagnostice kompresoru pro efektivní provoz.

Klíčové metriky:

  • Tlak v místě spotřeby (bar): primární ukazatel kvality řízení.
  • Diferenční tlak na filtrech a sušičkách: signalizuje zanesení a nutnost výměny.
  • Příkon každé jednotky (kW) a specifická spotřeba energie (kWh/m³).
  • Provozní hodiny a počet start/stop cyklů pro každý kompresor.
  • Průtok vzduchu (m³/min nebo m³/h): základ pro výpočet specifické spotřeby.

Typické alarmy a jejich interpretace:

  • Časté starty (více než 6 za hodinu): příliš úzké tlakové pásmo nebo nedostatečný receiver.
  • Rozdílné příkony při stejném nastavení: nevyvážené zatížení, chybná priorita nebo mechanická závada.
  • Výpadek komunikace: kompresor přešel do autonomního režimu, nadřazené řízení nefunguje.
  • Vysoký diferenční tlak na filtru: zanesení, nutná výměna před dalším měřením spotřeby.

Doporučené KPI pro energetický audit:

  • Specifická spotřeba energie (kWh/m³ stlačeného vzduchu).
  • Podíl chodu naprázdno na celkových provozních hodinách (cíl: pod 10 %).
  • Průměrný tlak v místě spotřeby vs. nastavený setpoint (odchylka do ±0,1 bar).

Profesionální tip: Exportujte data z řídicí jednotky do tabulky nebo SCADA systému alespoň jednou týdně. Trend příkonu při stejném průtoku je nejrychlejší indikátor zhoršení stavu.

Jaké jsou nejčastější chyby při paralelním řízení a jak je opravit?

Praktické zkušenosti z provozu ukazují, že většina problémů při paralelním zapojení kompresorů pochází z chybného nastavení, nikoliv z hardwarové závady.

  • Překrývající se tlakové prahy: Dva kompresory mají nastavené stejné nebo příliš blízké spínací tlaky. Výsledek: oba se snaží regulovat současně, tlak osciluje. Oprava: nastavte prahy s odstupem minimálně 0,3 bar.
  • Chybějící rotace: Jeden kompresor nese veškeré základní zatížení, druhý stojí. Provozní hodiny se hromadí nerovnoměrně, servisní intervaly se zkracují na jedné jednotce. Oprava: aktivujte automatickou rotaci v řídicí jednotce.
  • Nesprávná priorita: Výkonnější jednotka je nastavena jako záložní místo základní. Oprava: přiřaďte prioritu 1 jednotce s nejnižšími provozními náklady na m³.
  • Ztráta komunikace bez zálohy: Při výpadku sběrnice přestane nadřazené řízení fungovat a kompresory se chovají nekontrolovaně. Oprava: nastavte watchdog a záložní autonomní load/unload režim pro každou jednotku.
  • Nedostatečný receiver: Tlak kolísá při každém startu špičkové jednotky. Oprava: přidejte objem vzdušníku nebo zpomalte reakci řídicí logiky prodloužením minimální doby běhu.

Při základní diagnostice před přivoláním servisu zkontrolujte v tomto pořadí: tlakový průběh za posledních 24 hodin, počet start/stop cyklů, stav komunikace a příkon každé jednotky při stejném odběru.

Jaké úspory a provozní přínosy paralelní řízení přináší?

Správně nasazené nadřazené inteligentní řízení přináší měřitelné výsledky. Tento výsledek vychází z kombinace tří efektů: udržení tlaku v užším pásmu, eliminace chodu naprázdno a rovnoměrného rozložení zatížení.

Manometry ukazují bezproblémový chod průmyslového kompresoru.

Největší přínos nadřazeného řízení je nejen úspora energie, ale i prodloužení servisních intervalů díky inteligentní rotaci a rovnoměrnému rozložení provozních hodin. Integrace sušiček, separátorů oleje a průtokových měřidel do řídicí logiky umožňuje plnou automatizaci a efektivní bezobslužný provoz, jak dokládají reference z realizovaných instalací.

Doporučené kroky pro maximalizaci přínosu:

  • Před nasazením nadřazeného řízení proveďte měření výchozího stavu (příkon, průtok, tlak) po dobu minimálně jednoho týdne.
  • Uchovávejte datovou historii pro srovnání před/po implementaci.
  • Laďte nastavení postupně: nejprve tlakové pásmo, pak rotaci, nakonec prediktivní funkce.
  • Zahrňte do řídicí logiky sušičky a filtry pro plnou automatizaci kvality vzduchu. Vhodné jednotky úpravy stlačeného vzduchu jsou dostupné pro různé průtoky a tlakové třídy.

Podrobné techniky výpočtu návratnosti a energetického auditu popisuje odborný průvodce úsporami energie s kompresorem.

Kdy stačí jednoduché řízení a kdy se vyplatí investovat do nadřazeného systému?

Rozhodnutí závisí na čtyřech proměnných: fluktuaci spotřeby, počtu jednotek, provozních hodinách a ceně energie.

Jednoduché kaskádové nebo master/slave řízení je dostatečné pro stanice se dvěma kompresory, stabilním odběrem a provozem méně než 2 000 hodin ročně. Náklady na nadřazený systém se v takovém případě nevrátí v rozumném horizontu.

Doporučený postup: energetický audit jako první krok, pilotní nasazení na jedné stanici, vyhodnocení dat po třech měsících, pak rozhodnutí o plném nasazení.

Kompresory-vzduchotechnika nabízí návrh i servis paralelního řízení

Kompresory-vzduchotechnika zajišťuje kompletní dodávku pro paralelní stanice: od výběru a dodávky šroubových kompresorů SCR přes návrh řídicí logiky až po uvedení do provozu a nonstop servis. Spolupráce probíhá ve čtyřech fázích: audit stávajícího stavu a měření spotřeby, návrh konfigurace a výběr komponent, montáž a integrace řídicích systémů, commissioning a předání s protokolem.

Kompresory-vzduchotechnika

Pro provozy, kde chybí datové propojení či prediktivní diagnostika, Kompresory-vzduchotechnika nabízí bezplatnou konzultaci a měření tlaku a spotřeby přímo na místě. Kontaktujte technický tým přes Kompresory-vzduchotechnika a domluvte si termín auditu.

Doporučené technické zdroje pro další čtení

  • Technické letáky výrobců řídicích systémů — (ARDAT Systems ARCHON, GD Connect 12): obsahují specifikace I/O, podporované protokoly a příklady konfigurace pro různé počty jednotek.
  • Atlas Copco technická dokumentace k VSD konfiguraci — analýza výhod více VSD jednotek oproti smíšeným systémům z hlediska specifické spotřeby energie a tlakové stability.

Časté dotazy

Co je paralelní řízení kompresorů a jak funguje?

Paralelní řízení kompresorů koordinuje provoz dvou a více kompresorů tak, aby společně udržovaly požadovaný tlak při minimální spotřebě energie. Centrální řídicí jednotka přiděluje zatížení jednotlivým kompresorům podle aktuální spotřeby a provozních hodin.

Jaká úspora energie je při nadřazeném řízení reálná?

Konkrétní výsledek závisí na profilu spotřeby, nastavení tlakového pásma a počtu jednotek.

Jaký komunikační protokol je nejčastěji používaný pro řízení více kompresorů?

MODBUS RTU nebo MODBUS TCP/IP je nejrozšířenější protokol pro průmyslové kompresory a podporuje ho většina výrobců. Pro integraci do sítí Siemens se používá Profinet nebo Profibus.

Od kolika kompresorů se vyplatí nasadit nadřazené řízení?

Nadřazené řízení se ekonomicky ospravedlní při větším počtu jednotek nebo vyšším počtu provozních hodin s výraznou fluktuací odběru. Pro dvě jednotky se stabilním odběrem bývá dostatečné kaskádové nebo master/slave řízení.

Co způsobuje nestabilní tlak při paralelním provozu?

Nejčastější příčiny jsou překrývající se tlakové prahy jednotek, nedostatečný objem vzdušníku nebo výpadek komunikace mezi kompresory. Základní diagnostika zahrnuje kontrolu tlakového průběhu za posledních 24 hodin a počtu start/stop cyklů.

Doporučené

Čištění výměníku kompresoru: průvodce pro techniky

Servisní technik provádí čištění výměníku tepla kompresoru venku

Pro průmyslové kompresory nejspolehlivěji funguje kombinace CIP (chemická cirkulace) pro vnitřní plochy a mechanického proplachu pro lamelové vzduchové chladiče. Výběr metody závisí na třech proměnných: typ výměníku, druh usazenin a dostupná délka odstávky.

Okamžité kroky při zjištění problému:

  • Změřte výchozí ∆T (rozdíl teplot na vstupu a výstupu) a tlakovou ztrátu.
  • Izolujte okruh, uzavřete servisní uzávěry a odtlakujte systém.
  • Vizuálně zkontrolujte lamely nebo desky, zda nejsou mechanicky poškozeny.
  • Zvolte čisticí chemii podle materiálu výměníku (hliník, měď, nerez).
  • Rozhodněte, zda čistit na místě (CIP) nebo demontovat pro off-site zpracování.

Demontáž je nutná při silném zanesení, viditelném poškození těsnění nebo korozi. Čištění na místě postačí u pravidelně udržovaných výměníků s mírným usazením.

U 300 kW stroje s 5 000 provozních hodin ročně to představuje orientační úsporu 45 000 kWh/rok po snížení ∆T o 1 °C.*

Klíčové poznatky

Pravidelné čištění výměníku kompresoru snižuje příkon, prodlužuje životnost stroje a předchází neplánovaným odstávkám, přičemž klíčovým měřítkem efektu je pokles ∆T po zásahu.

Bod Podrobnosti
Volba metody podle typu Lamelové chladiče: tlakový proplach + chemie; deskové: CIP; trubkové: CIP + kartáče.
Klíčová metrika efektu Snížení ∆T o 1 °C odpovídá přibližně 3 % poklesu příkonu kompresoru.
Minimální frekvence Lamelové chladiče: 1× ročně; deskové v otevřeném okruhu s tvrdou vodou: každých 6 měsíců.
Bezpečnost chemie Po kyselém čištění vždy neutralizovat; hliník nesnáší silně alkalické přípravky.
Kompresory-vzduchotechnika Zajišťuje CIP, mechanické čištění, měření před/po a servisní protokol pro provozy v ČR.

Obsah

Jaký typ výměníku máte a která metoda čištění mu odpovídá?

Kompresory používají tři základní typy výměníků tepla. Každý má jinou konstrukci, materiál a citlivost na čisticí metody.

Lamelové vzduchové chladiče jsou nejrozšířenější u pístových a šroubových kompresorů. Hliníkové lamely s měděnými nebo hliníkovými trubkami jsou náchylné na mechanické poškození při nevhodném tlaku vody. Vnější povrch se čistí nanesením čisticího roztoku a následným oplachem tlakovou vodou nebo vzduchem ve směru kolmém na lamely. Vnitřní stranu trubek lze propláchnout CIP metodou.

Detailní pohled na hliníkový výměník tepla s lamelami

Deskové výměníky (Alfa Laval a podobné konstrukce) mají velkou přenosovou plochu na malém objemu. Usazeniny vodního kamene nebo olejových zbytků se odstraňují CIP cirkulací kyselého roztoku. Demontáž desek pro mechanické čištění kartáči je vhodná při silném zanesení nebo poškozených těsněních.

Na pracovním stole jsou rozložené jednotlivé díly deskového výměníku tepla.

Trubkové výměníky jsou robustní a snášejí mechanické čištění tyčovými kartáči i CIP. Používají se u větších strojů a průmyslových chladicích okruhů.

Typ výměníku Typické znečištění Doporučená metoda Hlavní rizika
Lamelový vzduchový Prach, olej, biologické usazeniny Vnější: tlakový proplach + chemie; vnitřní: CIP Poškození lamel tlakem, koroze hliníku silnou kyselinou
Deskový (nerez/titan) Vodní kámen, biofilm, olej CIP kyselým roztokem; demontáž při silném zanesení Poškození těsnění nevhodnou chemií nebo teplotou
Trubkový (ocel/měď) Vodní kámen, koroze, sedimenty CIP + mechanické kartáče Koroze mědi alkalickými roztoky

Profesionální tip: U hliníkových lamelových chladičů nikdy nepoužívejte silně alkalické přípravky (pH nad 11). Hliník v alkalickém prostředí koroduje rychleji než v kyselém.

Jak postupovat při čištění výměníku krok za krokem?

Postup platí pro on-site CIP i pro demontážní čištění. Kroky jsou seřazeny tak, aby minimalizovaly riziko poškození a zkrátily dobu odstávky.

Příprava a měření výchozích parametrů

  1. Zaznamenejte aktuální ∆T, tlakovou ztrátu na výměníku a průtok média.
  2. Odtlakujte systém, uzavřete servisní uzávěry a zajistěte elektrické odpojení.
  3. Zkontrolujte stav filtrů kompresoru — zanesený filtr zvyšuje zanášení výměníku.
  4. Připravte OOPP: kyselinovzdorné rukavice, ochranné brýle, zástěra.

On-site CIP (chemická cirkulace)

  1. Připojte proplachovací čerpadlo na vstup a výstup výměníku.
  2. Zvolte čisticí roztok podle materiálu a typu usazenin (viz sekce o chemii níže).
  3. Spusťte cirkulaci a sledujte pH roztoku a jeho zbarvení každých 15–20 minut.
  4. Po dosažení stabilního pH a čirého roztoku ukončete cirkulaci.
  5. Proplachujte čistou vodou, dokud pH odpadní vody nedosáhne hodnoty 6,5–8,5.
  6. Aplikujte neutralizátor (zásaditý přípravek) v doporučené koncentraci a znovu proplachujte.

Demontáž a mechanické čištění

  1. Bezpečně odpojte přípojky, označte polohu desek nebo trubek.
  2. Zkontrolujte těsnění — popraskané nebo deformované těsnění vyměňte před montáží.
  3. Mechanicky očistěte plochy kartáči nebo vysokotlakým vodním paprskem.
  4. Zkontrolujte těsnost po montáži tlakovým testem.

Kontrola po čištění

  1. Změřte ∆T, tlakovou ztrátu a průtok za stejných provozních podmínek jako před čištěním.
  2. Výsledky zapište do servisního protokolu včetně fotodokumentace.

Servisní checklist pro výjezd: měřicí přístroje (teploměr, manometr, průtokoměr), proplachovací čerpadlo, zásoby chemie a neutralizátoru, náhradní těsnění pro daný typ výměníku, pH papírky nebo digitální pH metr.

Kdy se vyplatí automatické čištění výměníku?

Automatické systémy udržují přenos tepla průběžně bez nutnosti plánovaných odstávek. Trane nabízí pro velké HVAC a průmyslové instalace systémy s přizpůsobitelným dávkováním a periodickými proplachy, které udržují výměník v provozuschopném stavu kontinuálně.

Automatizace se vyplatí v těchto situacích:

  • Instalace s výkonem nad 200 kW, kde každá hodina odstávky znamená měřitelnou ztrátu produkce.
  • Provozy s vysokou mírou znečištění média (tvrdá voda, biologické usazeniny).
  • Výrobní linky, kde přerušení chlazení ohrožuje kvalitu produktu nebo bezpečnost procesu.
  • Provozy s omezenou kapacitou servisního personálu pro pravidelné ruční čištění.

Hlavní provozní požadavky automatických systémů: stálá dodávka vody a chemie, automatické řízení pH, záložní zdroj pro řídicí jednotku a pravidelná kontrola dávkovacích čerpadel.

Profesionální tip: Před investicí do automatického systému spočítejte roční náklady na ruční čištění (práce + chemie + prostoje) a porovnejte je s pořizovací cenou a provozními náklady automatiky. U středních instalací se návratnost pohybuje v řádu 2–4 let.

Jaká bezpečnostní pravidla platí při práci s čisticí chemií?

Výběr chemie závisí na materiálu výměníku. Kyselé přípravky (kyselina citronová, fosforečná nebo sírová v průmyslových koncentracích) odstraňují vodní kámen a oxidy kovů. Alkalické přípravky rozkládají olejové a biologické usazeniny. Kombinace obou typů v jednom cyklu bez důkladného meziproplachu způsobuje exotermické reakce a poškozuje těsnění.

Zásada neutralizace: Po aplikaci kyselého roztoku je nutné nejprve zředit zbytkovou kyselinu čistou vodou a teprve poté aplikovat neutralizátor (zásaditý přípravek). Přímé smíchání koncentrované kyseliny s neutralizátorem může způsobit prudkou reakci a poškození výměníku i obsluhy. Odpadní roztok likvidujte do kanalizace až po dosažení pH 6,5–8,5 a v souladu s místními předpisy.

Pravidla pro výběr chemie podle materiálu:

  • Hliník: slabě kyselé přípravky (pH 3–5), nikdy silně alkalické.
  • Měď: vyhněte se silně alkalickým roztoky, vhodné jsou mírně kyselé nebo neutrální přípravky.
  • Nerez a titan: snáší širší rozsah pH, ale chloridové sloučeniny způsobují bodovou korozi.
  • Ocel: kyselé přípravky s inhibitorem koroze.

Bezpečnostní opatření pro techniky: kyselinovzdorné rukavice třídy EN 374, ochranné brýle nebo štít, pracovní oděv odolný chemikáliím, zajištění dostatečného větrání prostoru. Bezpečnostní listy (SDS) mějte vždy k dispozici na místě práce.

Profesionální tip: Kontrola pH během proplachu je spolehlivější než paušální časové odhady. Sledování pH v reálném čase snižuje riziko poškození materiálu a zbytečně dlouhé doby čištění.

Jak sestavit plán preventivní údržby výměníků?

Intervaly servisu kompresoru se stanovují podle dvou kritérií: provozní hodiny (motohodiny) a typ média v okruhu. Řídicí jednotky moderních šroubových kompresorů signalizují servisní termín automaticky, ale u starších strojů nebo pístových kompresorů je nutné vést záznamy ručně.

Doporučené minimální frekvence:

  1. Lamelové vzduchové chladiče: vizuální kontrola každých 500 motohodin, čištění minimálně 1× ročně, při prašném provozu každých 6 měsíců.
  2. Deskové výměníky v uzavřeném okruhu: CIP minimálně 1× ročně, měření ∆T každých 1 000 motohodin.
  3. Deskové výměníky v otevřeném okruhu (tvrdá voda): CIP každých 6 měsíců nebo při nárůstu ∆T o více než 2 °C oproti výchozí hodnotě.
  4. Trubkové výměníky: mechanická kontrola a CIP 1× ročně, při agresivním médiu každých 6 měsíců.

Integrace do plánu údržby: zaznamenávejte ∆T při každé servisní návštěvě a sledujte trend. Nárůst ∆T o 2 °C oproti referenční hodnotě je signál pro neplánované čištění. Plán preventivních kontrol zahrnujte do celkového harmonogramu revizí tlakových nádob.

Parametr Doporučená akce
∆T nárůst o 1–2 °C Plánovat čištění v nejbližším servisním okně
∆T nárůst nad 3 °C Okamžité čištění, kontrola těsnosti
Tlaková ztráta +20 % Demontáž a mechanické čištění
Průtok pokles o 15 % Kontrola zanesení a těsnosti

Jak změřit efekt čištění a spočítat úspory energie?

Měření před a po čištění je jediný způsob, jak objektivně prokázat přínos zásahu. Klíčové metriky jsou ∆T, tlaková ztráta na výměníku, průtok a příkon kompresoru v kW.

Postup měření

  1. Zaznamenejte všechny parametry za stabilního provozu před čištěním (stejná zátěž, stejná teplota okolí).
  2. Po čištění opakujte měření za identických podmínek.
  3. Vypočítejte rozdíl ∆T a odpovídající změnu příkonu.

Příklad kalkulace úspor

Pro 300 kW stroj s 5 000 provozními hodinami ročně a cenou elektřiny 4 Kč/kWh:

Tato kalkulace je orientační a závisí na skutečném provozním profilu stroje. Pro management doporučujeme sledovat KPI: průměrný ∆T za kvartál, roční spotřeba kWh na jednotku produkce a počet neplánovaných odstávek způsobených přehříváním.

Co zahrnuje servis výměníků od Kompresory-vzduchotechnika?

Kompresory-vzduchotechnika zajišťuje kompletní servis výměníků tepla pro kompresorové stanice v České republice. Nabídka zahrnuje:

  • Vstupní inspekci s měřením ∆T, tlakové ztráty a průtoku.
  • CIP čištění s volbou chemie podle materiálu výměníku.
  • Mechanické čištění lamelových chladičů a trubkových výměníků.
  • Demontáž, výměnu těsnění a opětovnou montáž deskových výměníků (včetně Alfa Laval typů).
  • Neutralizaci a ekologickou likvidaci odpadní chemie.
  • Servisní protokol s fotodokumentací a naměřenými hodnotami před/po.

Proces objednání: připravte technický list kompresoru (výkon, typ výměníku, provozní médium) a informaci o dostupném servisním okně. Typický zásah trvá 4–8 hodin podle rozsahu zanesení a typu výměníku.

Profesionální tip: Při objednání servisu sdělte technikům poslední naměřenou hodnotu ∆T a datum posledního čištění. Zkrátí to diagnostickou fázi a umožní připravit správnou chemii předem.

Typ zásahu Typická délka Co je zahrnuto
CIP on-site 4–6 hodin Chemie, čerpadlo, protokol, neutralizace
Demontáž + mechanické čištění 6–8 hodin Demontáž, kartáče, těsnění, protokol
Vstupní inspekce 1–2 hodiny Měření ∆T, tlaková ztráta, doporučení

Dlouhodobé servisní smlouvy zahrnují plánované intervaly čištění, prioritní výjezd při poruše a sledování trendů ∆T napříč celou kompresorovou stanicí. Kontaktujte nás přes servisní sekci pro nezávaznou konzultaci.

Jak ověřit kvalitu provedeného servisu?

Standardní metodika CIP zahrnuje čtyři fáze: předběžný proplach čistou vodou, cirkulaci čisticího roztoku, neutralizaci a závěrečný proplach. Každá fáze je dokumentována měřením pH a průtoku.

Měřítko kvality: Výměník je považován za vyčištěný, pokud ∆T po zásahu klesne na hodnotu blízkou výrobcem udávané referenční hodnotě pro daný výkon a průtok. Tlaková ztráta by měla klesnout o 15–30 % oproti hodnotě před čištěním. Pokud tyto hodnoty nejsou dosaženy, je nutná demontáž a mechanické čištění nebo výměna těsnění.

Fotodokumentace zahrnuje stav výměníku před čištěním, průběh CIP (zbarvení roztoku) a stav po čištění. Protokol o pH zachycuje hodnoty na začátku a konci každé fáze.

Anonymizovaný příklad: šroubový kompresor 132 kW v potravinářském provozu, deskový výměník Alfa Laval, médium tvrdá voda (tvrdost 25 °dH). Před čištěním ∆T 8 °C oproti referenční hodnotě 4 °C.

Profesionální tip: Uchovávejte servisní protokoly minimálně 5 let. Trend ∆T napříč záznamy odhalí, zda se výměník zanáší rychleji než dříve, což může signalizovat zhoršení kvality média nebo poškození filtrace.

Jaké čisticí přípravky jsou dostupné v ČR?

Pro průmyslové čištění výměníků jsou v České republice dostupné přípravky z několika kategorií. Výběr závisí na materiálu výměníku, typu usazenin a požadavcích na bezpečnost.

Kyselé přípravky pro vodní kámen a oxidy:

Přípravky řady Boiler Cleaner od IVAR CS jsou dostupné v různých koncentracích pro deskové a trubkové výměníky. Obsahují kyselinu fosforečnou nebo citronovou s inhibitorem koroze. Bezpečnostní listy (SDS) jsou dostupné přímo od distributora IVAR CS a uvádějí pH pracovního roztoku, doporučenou koncentraci a pokyny pro neutralizaci.

Kyselina citronová v technické čistotě (dostupná od chemických distributorů jako Penta nebo Lach-Ner) je vhodná pro mírné zanesení deskových výměníků z nerezu nebo titanu. Pro průmyslové koncentrace a opakované použití je vždy vhodnější certifikovaný přípravek s bezpečnostním listem než domácí směsi.

Alkalické přípravky pro olej a biofilm:

Průmyslové odmašťovače na bázi hydroxidu sodného nebo draselného jsou dostupné od distributorů průmyslové chemie (Brenntag, Univar). Pro hliníkové výměníky jsou nevhodné. Vždy ověřte kompatibilitu s materiálem výměníku v bezpečnostním listu.

Neutralizátory:

Po kyselém čištění se používá zásaditý neutralizátor (např. soda bicarbona v technické čistotě nebo specializované přípravky IVAR CS). Správný postup: nejprve zředit kyselý zbytek čistou vodou, poté přidat neutralizátor a zkontrolovat pH. Odpad likvidovat po dosažení pH 6,5–8,5 v souladu s místními předpisy o nakládání s chemickými odpady.

Při výběru přípravku vždy vyžádejte aktuální bezpečnostní list (SDS) a ověřte, zda přípravek splňuje požadavky normy pro daný typ provozu (potravinářství, farmaceutika, obecný průmysl).

Proč zanedbání čištění prodražuje provoz víc, než se zdá

Finanční dopad zanesených výměníků se projevuje postupně, a proto bývá podceňován.

Provozní manažeři, kteří sledují trend ∆T čtvrtletně, zachytí problém dříve, než se promítne do neplánované odstávky. Reaktivní oprava po poruše výměníku vyjde zpravidla třikrát dražší než plánované čištění, protože zahrnuje expresní servis, případnou výměnu poškozených těsnění a ztrátu produkce. Investice do monitoringu a pravidelného servisu pneumatických systémů se vrátí rychleji, než většina provozů předpokládá.

Výzva pro provozní manažery: stanovte referenční hodnotu ∆T pro každý výměník hned po příštím čištění a sledujte odchylky. Tento jediný KPI vám dá včasný signál dřív, než problém přeroste v poruchu.

Servis výměníků kompresoru od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika

Kompresory-vzduchotechnika zajišťuje inspekci, CIP čištění, mechanické čištění i demontáž výměníků pro kompresorové stanice po celé České republice. Servisní tým přijede s kompletním vybavením, provede měření před a po zásahu a předá protokol s naměřenými hodnotami. Žádné dohady, jen měřitelné výsledky.

Pro firmy s více kompresory jsou k dispozici dlouhodobé servisní smlouvy s plánovanými intervaly čištění, prioritním výjezdem a sledováním trendů ∆T. Objednejte inspekci nebo konzultaci přes katalog servisních řešení a zjistěte, kolik lze ušetřit na příkonu ještě letos.

Doporučené zdroje k dalšímu čtení

Pro hlubší studium a přípravu servisní zakázky jsou užitečné tyto dokumenty a zdroje:

  • Bezpečnostní listy (SDS) přípravků IVAR CS Boiler Cleaner: — obsahují přesné koncentrace, pH pracovního roztoku, pokyny pro neutralizaci a likvidaci. Vyžádejte je přímo od distributora IVAR CS před každým čištěním.
  • Technická dokumentace výrobce výměníku (Alfa Laval, Trane): — uvádí referenční hodnoty ∆T a tlakové ztráty pro daný model, doporučené čisticí metody a kompatibilní chemie.
  • Pokyny výrobce kompresoru k preventivní údržbě: — každý výrobce (Atlas Copco, Kaeser, CompAir) vydává servisní příručku s doporučenými intervaly čištění chladičů a kondenzátorů.

Profesionální tip: Při přípravě servisní zakázky si vždy vyžádejte SDS pro každý přípravek, který bude použit. Technik musí mít SDS fyzicky k dispozici na místě práce, nikoli jen v e-mailu.

Časté dotazy

Jak často čistit výměník kompresoru?

Lamelové vzduchové chladiče vyžadují čištění minimálně 1× ročně, při prašném provozu každých 6 měsíců. Deskové výměníky v otevřeném okruhu s tvrdou vodou čistěte každých 6 měsíců nebo při nárůstu ∆T o více než 2 °C oproti referenční hodnotě.

Jak vyčistit výměník tepla kompresoru na místě?

Připojte proplachovací čerpadlo, cirkulujte kyselý roztok kompatibilní s materiálem výměníku, sledujte pH každých 15–20 minut a po dosažení stabilního pH proplachujte čistou vodou. Zakončete neutralizací zásaditým přípravkem a zkontrolujte pH odpadní vody (cílová hodnota 6,5–8,5).

Jak se starat o kompresor, aby výměník vydržel déle?

Pravidelně měňte vzduchové filtry, sledujte trend ∆T a udržujte čistotu okolí kompresoru. Zanesený filtr zvyšuje množství nečistot procházejících do výměníku a zkracuje intervaly mezi čištěními.

Čím vyčistit výměník plynového kotle nebo menšího deskového výměníku?

Pro domácí nebo menší průmyslové aplikace se používají roztoky kyseliny citronové nebo mléčné. Pro průmyslové kompresory a větší výměníky jsou vždy vhodnější certifikované přípravky s bezpečnostním listem, jako jsou přípravky řady Boiler Cleaner od IVAR CS, které mají definovanou koncentraci a pokyny pro neutralizaci.

Jak poznám, že výměník kompresoru potřebuje čištění?

Hlavní signály jsou nárůst ∆T oproti referenční hodnotě, zvýšená tlaková ztráta na výměníku, pokles průtoku chladicího média nebo opakované spouštění teplotní ochrany kompresoru. Řídicí jednotka moderního šroubového kompresoru může signalizovat servisní termín automaticky.

Doporučené

Možnosti rozšíření pneumatické výbavy: plán pro techniky

Vzdušníková tlaková nádoba a rozvody stlačeného vzduchu v průmyslové dílně

Nejrychlejší způsob, jak rozšířit pneumatickou výbavu, je provést audit potřeby vzduchu, doplnit zásobník a přidat základní úpravu vzduchu. Konkrétně: změřte celkový průtok (FAD v Nm³/h), určete simultánnost odběru a přidejte kondenzační sušičku s cílovým tlakovým rosným bodem (TRB) +3 °C. Teprve pak má smysl řešit nový kompresor nebo rozšíření rozvodů.

Klíčové komponenty při rozšíření systému stlačeného vzduchu:

  • Kompresor: šroubový pro kontinuální odběr, pístový pro nepravidelný nebo hobby provoz
  • Zásobník (vzdušník): první a nejrychlejší způsob snížení počtu cyklů kompresoru
  • Kondenzační sušička: tlakový rosný bod TRB kolem +3 °C jako běžný cíl pro dílenské provozy
  • Cyklónový odlučovač: mechanická separace kapek kondenzátu před filtrací
  • Mikrofiltry: kaskáda 0,1 µm a 0,01 µm dle DIN ISO 8573
  • Elektronické bezeztrátové odpouštěče kondenzátu (ECD): automatický odvod bez ztráty stlačeného vzduchu
  • Rozvody: hliníkové trubky s polymerovými spojkami, běžné průměry v řádu několika desítek milimetrů pro průmyslové větve

Normy a hodnoty použité v tomto článku: DIN ISO 8573 pro třídy čistoty vzduchu, TRB kolem +3 °C jako cílový rosný bod a doporučená konstrukční rychlost vzduchu v potrubí v řádu několika metrů za sekundu.

Klíčové poznatky

Správné rozšíření pneumatické výbavy začíná auditem spotřeby vzduchu, pokračuje zásobníkem a úpravou vzduchu a teprve pak řeší kompresor nebo rozvody.

Bod Podrobnosti
Audit jako základ Změřte FAD a simultánnost odběru před jakoukoliv investicí do nového vybavení.
Zásobník jako první zásah Větší vzdušník okamžitě sníží počet cyklů kompresoru a vyrovná tlakové špičky.
Sušení a filtrace Kondenzační sušička s TRB +3 °C a kaskáda filtrů 0,1–0,01 µm chrání nástroje a prodlužuje jejich životnost.
Dimenzování potrubí Udržujte rychlost vzduchu ≤6–7 m/s a úbytek tlaku ≤0,1 bar k nejvzdálenějšímu bodu.
Kompresory-vzduchotechnika Nabízí energetické audity, návrh na klíč, dodávku komponentů a nonstop servis pro celou modernizaci.

Obsah

Jaké jsou nejrychlejší možnosti rozšíření pneumatické výbavy?

Zásobník s větším objemem je nejjednodušší zásah s okamžitým efektem. Snižuje počet startů kompresoru, prodlužuje jeho životnost a vyrovnává tlakové špičky při nárazovém odběru.

Kondenzační sušička s TRB +3 °C chrání nástroje a technologie před vlhkostí. Instalace do stávajícího rozvodu trvá zpravidla jeden pracovní den a nevyžaduje zásah do elektrické přípojky kompresoru.

Cyklónový odlučovač a automatické bezeztrátové odpouštěče kondenzátu odstraní volnou vodu z rozvodu bez manuální obsluhy. ECD odpouštěče pracují na principu časového nebo kapacitního spínání a neodvádějí stlačený vzduch zbytečně, na rozdíl od plovákových ventilů.

Cyklónový odlučovač a automatické odvaděče kondenzátu na potrubí

Rychlé úpravy rozvodů zahrnují přidání lokální větve z hliníkových trubek s nástrčnými polymerovými spojkami. Takový rozvod lze sestavit bez svařování, zkrátit nebo prodloužit za provozu a snadno přizpůsobit změnám dispozice dílny.

Jak vybrat kompresor podle charakteru odběru?

Volbu určuje charakter odběru: stabilní kontinuální provoz vyžaduje šroubový kompresor, nepravidelný nebo hobby odběr zvládne pístový.

Šroubové kompresory pracují s nízkými vibracemi a mohou běžet nepřetržitě. Jejich ekonomika provozu se vrací při vysokém využití. Pístové kompresory jsou levnější na pořízení a vhodné tam, kde kompresor běží jen část pracovní doby.

VSD (frekvenční regulace) přizpůsobuje otáčky motoru aktuální poptávce po vzduchu. V provozech s proměnným zatížením VSD výrazně snižuje spotřebu energie oproti kompresoru s pevnými otáčkami, který jinak cykluje mezi plným výkonem a prázdným chodem.

Olejový vs. bezolejový provoz:

  • Olejový kompresor: nižší pořizovací náklady, vyžaduje filtraci oleje v rozvodu
  • Bezolejový kompresor: nutný pro potravinářství, farmacie, elektroniku a lakování bez rizika kontaminace
  • Provozní náklady: bezolejové stroje mají vyšší cenu pořízení, ale nižší náklady na filtraci a servis olejového hospodářství

Podrobné srovnání šroubových a pístových kompresorů pomůže při výběru konkrétního modelu.

Profesionální tip: Před rozhodnutím o typu kompresoru změřte simultánnost odběru: zapište, kolik nástrojů nebo spotřebičů běží skutečně ve stejnou dobu. Výsledek může být výrazně nižší než součet jmenovitých průtoků, a tím pádem i požadovaný výkon kompresoru.

Jak správně upravit stlačený vzduch: sušení, filtrace a separace?

Sušení a kaskáda filtrace jsou podmínkou spolehlivosti nástrojů i technologií. Vlhkost v rozvodu způsobuje korozi, poruchy pneumatických ventilů a znehodnocuje povrchové úpravy.

Kondenzační sušička snižuje tlakový rosný bod na TRB +3 °C, což je standardní cíl pro dílenské a průmyslové provozy. Instaluje se za kompresor a zásobník, před filtrační kaskádu.

Stupeň filtrace Funkce Třída dle DIN ISO 8573
Cyklónový odlučovač Mechanická separace kapek a pevných částic Přípravný stupeň
Mikrofiltr 0,1 µm Záchyt jemných pevných částic a aerosoly oleje Třída 2–3
Mikrofiltr 0,01 µm Ultrajemná filtrace pro citlivé aplikace Třída 1
Aktivní uhlíkový filtr Absorpce olejových par Třída 1 (olej)

Pro citlivé aplikace (lakování, elektronika, potravinářství) se za mikrofiltry přidává difuzní nebo absorpční čištění. Elektronické bezeztrátové odpouštěče kondenzátu (ECD) zajišťují automatický odvod kondenzátu z každého filtračního stupně bez ztráty stlačeného vzduchu. Separátory voda–olej pak zpracují kondenzát před jeho likvidací v souladu s platnou legislativou.

Jak vést rozvody a odvádět kondenzát?

Volba materiálu a průměru potrubí zásadně ovlivní tlakové ztráty a spolehlivost celého systému. Pro stálé průmyslové provozy jsou nejvhodnější hliníkové trubky s polymerovými nástrčnými spojkami.

Projektová dokumentace průmyslových kompresorových stanic uvádí jako typické průměry hlavních větví 50 mm a 63 mm. Trubky se kotví s pryžovými objímkami, které tlumí vibrace a zabraňují přenosu hluku do konstrukce budovy. Pro odvod kondenzátu se používá PPR potrubí se spádem k odpouštěcím bodům, sběrné PU hadičky pak vedou kondenzát do separátoru.

Pravidla pro vedení rozvodů:

  • Rychlost vzduchu v potrubí udržujte ≤6–7 m/s; vyšší rychlost zvyšuje tlakové ztráty a hlučnost
  • Preferujte okružní vedení (smyčka), které vyrovnává tlak při odběru z různých míst
  • Minimalizujte počet kolen a tvarovek; každá tvarovka přidává ekvivalentní délku potrubí
  • Úbytek tlaku k nejvzdálenějšímu odběrnému místu by neměl překročit 0,1 bar

Hliníkové trubky a nástrčné spojky pro rozvody stlačeného vzduchu jsou dostupné v různých průměrech a délkách.

Jak řídit a monitorovat kompresorovou stanici?

Centrální řízení a monitoring šetří energii a snižují počet zbytečných nájezdů zařízení. Při více kompresorech nasaďte sekvenční řízení, které střídá stroje podle zatížení a rovnoměrně opotřebovává provozní hodiny.

Co měřit a sledovat:

  • FAD (Nm³/h): skutečný průtok kompresoru při provozním tlaku
  • Tlak na hlavní větvi: kontinuální záznam odhalí tlakové propady při špičkovém odběru
  • Diferenční tlak přes filtry: signál pro výměnu filtrační vložky
  • Spotřeba energie a doby chodu: základ pro energetický audit

Doporučené alarmy zahrnují indikaci rosného bodu (překročení TRB), signál pro servis při dosažení provozních hodin a automatické odpojení vadné větve. VSD regulátor přizpůsobuje výkon aktuální poptávce a eliminuje prázdný chod.

Profesionální tip: Připojte řídicí systém k jednoduchému datalogeru nebo průmyslovému PLC s exportem dat. Týdenní záznam spotřeby a tlaků poskytne podklady pro energetický audit a odhalí úniky vzduchu, které jinak zůstanou neviditelné.

Jak spočítat kapacitu a dimenzovat potrubní síť?

Začněte seznamem všech odběrných míst a jejich jmenovitou spotřebou vzduchu (FAD v Nm³/h nebo l/min).

  1. Inventarizace spotřebičů: zapište každý nástroj, ventil nebo spotřebič s jeho jmenovitým průtokem
  2. Přepočet na Nm³/h: sečtěte průtoky všech současně pracujících spotřebičů
  3. Určení simultánnosti: ne všechny spotřebiče běží najednou; koeficient simultánnosti bývá 0,5–0,8
  4. Volba kapacity kompresoru: výsledný FAD × koeficient simultánnosti + rezerva 20–30 %
  5. Dimenzování zásobníku: objem zásobníku v litrech přibližně odpovídá výkonu kompresoru v l/min

Příklad pro dílnu se třemi nástroji: úhlová bruska (400 l/min), pneumatický šroubovák (200 l/min) a dmychadlo (300 l/min). Maximální simultánní odběr při koeficientu 0,7 = (400 + 200 + 300) × 0,7 = 630 l/min = 37,8 Nm³/h. Kompresor s FAD 45 Nm³/h a zásobník 200–270 l pokryje tento provoz s dostatečnou rezervou.

Parametr Hodnota Poznámka
Celkový jmenovitý průtok 400 l/min Součet tří nástrojů
Koeficient simultánnosti 0,7 Typická hodnota pro dílnu
Požadovaný FAD 37,8 Nm³/h Základ pro volbu kompresoru
Doporučená rezerva 20–30 % Výsledek: kompresor min. 45 Nm³/h
Doporučený zásobník 200–270 l Odpovídá výkonu kompresoru

Podrobný průvodce výběrem průmyslového kompresoru obsahuje praktické kontrolní otázky pro dimenzování.

Jak spočítat kapacitu a dimenzovat potrubní síť? — overview diagram

Jaké jsou požadavky na instalaci a bezpečnost?

Instalace musí zajistit větrání, odvod tepla a bezpečné umístění kompresoru s ohledem na hlučnost a přístup pro údržbu.

Kompresorovna potřebuje přívod čerstvého vzduchu a odtah teplého vzduchu. Šroubový kompresor o výkonu 15 kW produkuje teplo, které bez odtahu zvýší teplotu místnosti nad provozní limity a zkrátí životnost stroje. Rekuperace tohoto tepla pro vytápění nebo ohřev vody je technicky proveditelná a ekonomicky zajímavá.

Kontrolní seznam před uvedením do provozu:

  • Kotvení kompresoru na antivibrační podložky nebo rám
  • Těsnost všech spojů po montáži (tlakový test mýdlovou vodou nebo detektorem)
  • Elektrické zajištění: jistič, uzemění, ochrana motoru
  • Separátor voda–olej umístěn mimo přímý odtok do kanalizace
  • Přístup k filtrům, odpouštěčům a sušičce pro pravidelnou údržbu
  • Revize tlakové nádoby (zásobníku) dle ČSN EN 286 a místních předpisů

Měření rosného bodu a diferenčního tlaku přes filtry by mělo proběhnout ihned po uvedení do provozu a výsledky zaznamenat jako výchozí hodnoty pro budoucí srovnání.

Jak naplánovat náklady a harmonogram modernizace?

Jednoduché zásahy jako přidání zásobníku nebo cyklónového odlučovače lze instalovat za dny až týden. Větší modernizace zahrnující výměnu kompresoru, nové rozvody a úpravu vzduchu trvá týdny až měsíce a náklady tomu odpovídají.

  • Drobná investice: zásobník, odlučovač, ECD odpouštěče, lokální větev rozvodu
  • Střední modernizace: kondenzační sušička, filtrační kaskáda, rozšíření rozvodů
  • Kompletní modernizace: nový šroubový kompresor s VSD, celý rozvod, řídicí systém, úprava vzduchu

Fáze projektu: audit → návrh → schválení → nákup → montáž → uvedení do provozu a měření.

Při plánování počítejte s časem na zkoušky těsnosti a seřízení regulace. Přerušení provozu je nutné minimálně při napojování nových větví na stávající rozvod pod tlakem.

Kontrolní seznam pro modernizaci pneumatické výbavy

  1. Audit: změřte FAD, simultánnost odběru a stávající tlakové ztráty v rozvodu
  2. Výpočet: určete požadovaný výkon kompresoru, objem zásobníku a průměry potrubí
  3. Volba komponentů: kompresor (typ, VSD), zásobník, sušička, filtrační kaskáda, ECD odpouštěče
  4. Plán instalace: harmonogram, izolace kompresorovny, ventilace, kotvení, odvod kondenzátu
  5. Montáž a rozvody: hliníkové trubky, polymerové spojky, PPR pro kondenzát, PU hadičky
  6. Uvedení do provozu: tlakový test, měření rosného bodu, kontrola diferenčního tlaku přes filtry
  7. Záznamy: výchozí hodnoty FAD, tlaku, rosného bodu a spotřeby energie pro budoucí srovnání

Nejčastější chyby, které prodražují modernizaci

Audit jako první krok, zásobník jako druhý a sušení s filtrací jako třetí. Toto pořadí priority platí bez výjimky.

Nejčastější chybou je vynechání auditu a přímý nákup většího kompresoru. Výsledkem bývá předimenzovaný stroj, který cykluje na prázdno, nebo naopak poddimenzované potrubí, které nový výkon kompresoru nedokáže přenést. Poddimenzované potrubí způsobuje tlakové ztráty, zvýšenou hlučnost a zkrácení životnosti nástrojů.

Druhá nejčastější chyba je zanedbání odpouštěčů kondenzátu. Plovákové ventily bez kontroly přestávají fungovat a kondenzát se hromadí v rozvodu. ECD bezeztrátové odpouštěče tento problém eliminují, ale vyžadují napájení a občasnou kontrolu.

Třetí chybou je rozhodování bez dat.

Kompresory-vzduchotechnika nabízí odborné poradenství pro návrh i realizaci.

Kompresory-vzduchotechnika: návrh, dodávka a servis na míru

Kompresory-vzduchotechnika pokrývá celý rozsah modernizace od energetického auditu přes návrh na klíč až po montáž, uvedení do provozu a nonstop servis. Dodávka zahrnuje šroubové i pístové kompresory, kondenzační sušičky, filtrační kaskády, ECD odpouštěče, zásobníky a kompletní rozvody.

Kompresory-vzduchotechnika

Technické poradenství je součástí standardní nabídky: specialisté pomohou s výpočtem FAD, dimenzováním potrubí i volbou správné třídy filtrace dle DIN ISO 8573. Celý sortiment pneumatického příslušenství a rozvodových komponentů je dostupný online s možností konzultace před objednávkou. Pro plánování rozvodů jsou k dispozici také trubky a spojky pro rozvody stlačeného vzduchu v průměrech odpovídajících průmyslovým projektům. Kontaktujte tým Kompresory-vzduchotechnika pro bezplatnou konzultaci a návrh řešení.

Užitečné zdroje pro hlubší studium

Pro technické dimenzování a projektování jsou relevantní tyto podklady:

DIN ISO 8573 definuje třídy čistoty stlačeného vzduchu (pevné částice, vlhkost, olej) a je základní normou pro návrh filtrační kaskády. Každý projekt úpravy vzduchu by měl specifikovat požadovanou třídu čistoty pro danou aplikaci.

Projektová dokumentace průmyslových kompresorových stanic (například zakázky VOP CZ) uvádí konkrétní technické hodnoty: průměry rozvodů 50 mm a 63 mm, TRB +3 °C pro kondenzační sušičky, filtraci 0,1–0,01 µm a použití ECD bezeztrátových odpouštěčů. Tyto hodnoty slouží jako referenční bod pro vlastní projekty.

Doporučení BCAS pro rychlost vzduchu v potrubí (≤6–7 m/s) a pravidlo pro maximální úbytek tlaku (≤0,1 bar) jsou standardními projektovými hodnotami při dimenzování rozvodů.

Časté dotazy

Co je první krok při rozšíření pneumatické výbavy?

Audit spotřeby vzduchu: změřte FAD všech spotřebičů, určete simultánnost odběru a teprve pak navrhujte nové komponenty.

Kdy je nutný šroubový kompresor místo pístového?

Šroubový kompresor je vhodný pro stabilní kontinuální odběr; pístový postačí pro nepravidelný nebo hobby provoz s kratší dobou chodu.

Jaký tlakový rosný bod má zajistit kondenzační sušička?

Standardní cíl pro dílenské a průmyslové provozy je TRB +3 °C; citlivé aplikace vyžadují nižší hodnoty dosažitelné adsorpčními sušičkami.

Jaká rychlost vzduchu je doporučená v potrubí rozvodu?

Doporučená konstrukční rychlost je ≤6–7 m/s; vyšší rychlost zvyšuje tlakové ztráty a hlučnost rozvodu.

Kdy oslovit odborníka pro modernizaci kompresorové stanice?

Při výměně kompresoru, návrhu nových rozvodů nebo nejasnostech ve výpočtech FAD a dimenzování je konzultace s odborníkem, například přes Kompresory-vzduchotechnika, nejrychlejší cestou k správnému řešení.

Doporučené

Přehled důležitých norem pro kompresory v ČR

Servisní technik provádí údržbu průmyslového kompresoru.

Pro provoz kompresoru v Česku platí šest klíčových norem: ČSN EN 1012-1 (vzduchové kompresory s tlakem nad 0,5 baru), ČSN EN 1012-2 (vývěvy), ČSN EN 1012-3 (procesní kompresory a plyny), ČSN 10 5004 (stacionární a přenosné vzduchové kompresory, bezpečnostní předpisy), ČSN EN ISO 10439-1 (axiální a odstředivé kompresory v petrochemii a plynárenství) a EN ISO 12100 (obecné zásady strojní bezpečnosti). Vydavatelem českých verzí je Úřad pro technickou normalizaci, metrologii a státní zkušebnictví (ÚNMZ).

Stručný přehled rozsahu každé normy:

  • ČSN EN 1012-1 pokrývá konstrukci, instalaci, provoz, údržbu a demontáž vzduchových kompresorů; platí také pro dusík a inertní plyny.
  • ČSN EN 1012-2 stanovuje bezpečnostní požadavky pro vývěvy.
  • ČSN EN 1012-3 se vztahuje výhradně na procesní kompresory; platí od července 2014 a je normou typu C podle EN ISO 12100. Oddělení od části 1 umožňuje měnit požadavky pro procesní plyny bez zásahu do pravidel pro vzduchové kompresory.
  • ČSN 10 5004 zahrnuje montáž, provoz, údržbu, organizaci prací a protihluková kritéria; schválena v červenci 1988, účinná od 1. 8. 1989.
  • ČSN EN ISO 10439-1 a díly 2–4 platí pro těžké průmyslové aplikace (petrochemie, plynárenství); účinná od 1. 9. 2015.
  • EN ISO 12100 tvoří základ strojní bezpečnosti a na ni odkazují ostatní normy jako nadřazená norma typu A.

Profesionální tip: Před aplikací normy vždy ověřte její aktuální platnost v katalogu ÚNMZ. Starší verze ČSN EN 1012-1 z roku 1998 byla zrušena a nahrazena verzí účinnou od 1. 5. 2011. Použití zrušené verze při revizi je přímý důvod k neshoda.

Klíčové poznatky

Shoda s normami pro kompresory stojí na třech pilířích: správná norma pro daný typ zařízení, aktuální revizní protokoly a prokazatelné školení obsluhy.

Bod Podrobnosti
Volba správné normy ČSN EN 1012-1 pro vzduch nad 0,5 baru; ČSN EN 1012-3 pro procesní plyny.
Platnost normy Vždy ověřte datum účinnosti v katalogu ÚNMZ; starší verze z roku 1998 již neplatí.
Organizační požadavky Vedení provozních záznamů, školení obsluhy a dostupné revizní zprávy jsou povinné.
Těžký průmysl Pro petrochemii a plynárenství platí ČSN EN ISO 10439-1 a díly 2–4.
Kompresory-vzduchotechnika Dodávka tlakových nádob, rozvodů a servisní podpora pro splnění požadavků norem.

Obsah

Kde nejčastěji selhává praktická implementace norem

Technický stav stroje bývá v pořádku. Problém nastává u organizačních požadavků: chybějící revizní protokoly, nedostatečné školení obsluhy a nedostupná provozní dokumentace. Provozovatel musí prokazatelně seznámit obsluhu s návodem k obsluze a místními bezpečnostními pokyny; toto je standardní kontrolní bod při revizích tlakových nádob.

V dílně mechanik utahuje šroub pomocí pneumatické ráčny.

Při auditu shody se osvědčuje třídit kontrolní body podle životního cyklu zařízení: konstrukce, instalace, provoz, údržba, demontáž. Takové třídění zjednodušuje psaní protokolů a usnadňuje přípravu na revizi. Kompresory-vzduchotechnika nabízí technické konzultace pro posouzení shody provozu s platnými normami.

Schéma znázorňující jednotlivé fáze životního cyklu kompresoru pro účely auditování souladu s předpisy.

Jak vám Kompresory-vzduchotechnika pomůže splnit požadavky norem

Splnění požadavků norem pro vzduchové kompresory vyžaduje správně navržené rozvody, certifikované tlakové nádoby a dokumentovanou údržbu.

Kompresory-vzduchotechnika

Kompresory-vzduchotechnika zajišťuje konkrétní kroky ke shodě: návrh a instalaci rozvodů stlačeného vzduchu, dodávku tlakových nádob s objemem 725 l i větších průmyslových kapacit, montáž jednotek úpravy vzduchu (filtrace, separace vody) a pravidelné servisní smlouvy. Pro posouzení shody konkrétního provozu kontaktujte technické oddělení přes web kompresory-vzduchotechnika.cz.

Užitečné zdroje pro studium a ověření norem

Kde normy najít a ověřit jejich platnost v ČR:

  • ÚNMZ / ČSN online — (csnonline.agentura-cas.cz): oficiální katalog platných ČSN, včetně dat účinnosti a náhrad; zde ověříte, zda norma stále platí.
  • seznam.normy.biz — třídník ČSN, třída 10 pokrývá kompresory, vakuovou techniku a pneumatická zařízení (skupiny 1050, 1051 a další).
  • shop.normy.biz — zakoupení textů norem ČSN EN 1012-1, ČSN EN 1012-3, ČSN 10 5004 a ČSN EN ISO 10439-1 v češtině.
  • Katalog MZK — ověření vydavatele a harmonizace ČSN EN 1012-1 s evropskou normou EN 1012.
  • Průvodce ošetřením kompresorové nádoby: praktické informace o revizích tlakových nádob v souladu s normami.
  • Základní požadavky na kompresorovnu: průvodce návrhem prostoru pro kompresor podle instalačních požadavků norem.

Časté dotazy

Jaké normy platí pro běžný vzduchový kompresor v dílně?

Pro stacionární i přenosné vzduchové kompresory platí ČSN EN 1012-1 (tlak nad 0,5 baru) a ČSN 10 5004. Obě normy pokrývají instalaci, provoz a údržbu.

Jaké jsou hlavní parametry kompresoru sledované při revizi?

Revize sleduje provozní tlak, stav tlakové nádoby, funkci pojistných ventilů a dostupnost provozní dokumentace včetně záznamu o školení obsluhy.

Co je sací výkon u kompresoru a jak ho normy zohledňují?

Sací výkon (průtok nasávaného vzduchu v m³/min) je klíčový parametr pro dimenzování; normy ČSN EN 1012-1 a ČSN EN ISO 10439-1 stanovují, jak se tento parametr měří a uvádí v technické dokumentaci.

Kdy použít ČSN EN ISO 10439 místo ČSN EN 1012?

ČSN EN ISO 10439-1 a její díly 2–4 platí pro axiální a odstředivé procesní kompresory v petrochemickém a plynárenském průmyslu. Pro běžné vzduchové kompresory postačuje ČSN EN 1012-1.

Doporučené

Co sledovat při nákupu kompresoru: checklist pro dílnu i firmu

Profesionální kompresor a pneumatické nářadí jako nedílná součást každé dílny

Při výběru kompresoru rozhodují tři parametry v tomto pořadí: výtlačný (dodávaný) výkon FAD, pracovní tlak a objem vzdušníku. Všechno ostatní se odvíjí od nich.

Co sledovat při nákupu kompresoru — rychlý přehled:

  • Výtlačný výkon (FAD): skutečně dodávaný průtok v l/min nebo m³/h při provozním tlaku
  • Pracovní tlak: běžně 8–10 bar pro dílnu, až 15 bar pro speciální aplikace
  • Objem vzdušníku: 6–24 l pro hobby, 100 l+ pro náročnější provoz
  • Typ: olejový vs. bezolejový; přenosný vs. stacionární
  • Duty cycle: procento doby, po kterou kompresor smí nepřetržitě pracovat
  • Kvalita vzduchu: filtrace, odlučovač kondenzátu, sušička (dle normy ISO 8573)
  • Hlučnost a mobilita: dB hodnota, kolečka, orientace nádrže
  • Příkon a elektrické připojení: napětí (230/400 V), maximální příkon, jištění okruhu
  • Příslušenství: manometr, redukční ventil, hadice, rychlospojky

Dimenzujte vždy s přiměřenou rezervou nad špičkovou spotřebou nejvýkonnějšího nářadí. Kompresor pracující trvale na hranici výkonu se rychleji opotřebuje a zkracuje svou životnost.


Klíčové poznatky

Bod Podrobnosti
Výtlačný výkon (FAD) Požadujte FAD při 6,2–7 bar; sací výkon je o 30–40 % vyšší než reálně dodávaný.
Rezerva výkonu Dimenzujte o 30–50 % nad špičkovou spotřebou pro delší životnost a stabilní tlak.
Objem vzdušníku Hobby: 24–50 l; autoservis: 100–200 l; nepřetržitý provoz: šroubový kompresor.
Údržba a kondenzát Vypouštějte kondenzát pravidelně; zadržená voda způsobuje korozi nádrže.
Kompresory-vzduchotechnika Nabízí pístové i šroubové kompresory, návrh řešení, montáž a nonstop servis.

Obsah

1. Jak číst výtlačný výkon a spočítat, co vaše nářadí skutečně potřebuje

Výtlačný výkon (FAD, z anglického Free Air Delivery) udává, kolik vzduchu kompresor skutečně dodá při daném provozním tlaku. Sací výkon (displacement) je teoretická hodnota bez ztrát — a právě tu výrobci uvádějí nejčastěji. Rozdíl mezi oběma hodnotami bývá značný, protože kompresor s udávaným sacím výkonem 300 l/min může dodávat výrazně méně vzduchu reálně.

Jednotky se v praxi míchají: l/min, m³/h a CFM (cubic feet per minute). Přepočet: 1 CFM ≈ 28,3 l/min; 1 m³/h ≈ 16,7 l/min.

Nářadí Typická spotřeba (l/min) Pracovní tlak (bar)
Pneumatický šroubovák 100–150 6–7
Rázový utahovák 150–200 6–7
Pistole na nýty 80–100 6
Stříkací pistole (lak) 200–400 2–4
Pneumatická bruska 150–300 6–7

Postup výpočtu: Sestavte si seznam veškerého nářadí s jeho spotřebou. Sečtěte spotřebu nářadí, která budete provozovat současně. Přidejte přibližně 20 % rezervu pro budoucí rozšíření nebo nepředvídané použití. Takto získáte minimální FAD kompresoru, který hledáte.

Příklad: Rázový utahovák (200 l/min) + pneumatická bruska (200 l/min) = 400 l/min.

Profesionální tip: Požadujte od prodejce tabulku FAD při konkrétním provozním tlaku — nejčastěji 6,2 nebo 7 bar. Jde o jediný srovnatelný údaj mezi různými výrobci.


2. Jaký objem vzdušníku zvolit podle způsobu použití

Vzdušník (tlaková nádoba) plní dvě funkce: vyrovnává pulzní odběr nářadí a snižuje počet start/stop cyklů motoru. Čím větší nádoba, tím déle nářadí pracuje bez spuštění kompresoru. Příliš malý vzdušník způsobuje nestabilní dodávku vzduchu, kolísání tlaku a zvyšuje namáhání kompresoru nadměrným spínáním.

  • Bez nádrže nebo 6–10 l: nafouknutí pneumatik, občasné použití
  • 24–50 l: hobby dílna, příležitostné broušení nebo šroubování
  • 50–100 l: poloprofesionální dílna, pravidelné použití více nástrojů
  • 100–270 l a více: autoservis, malá výroba, nepřetržitý provoz

Větší vzdušník neznamená vyšší FAD. Pokud nářadí spotřebovává vzduch rychleji, než ho kompresor dodává, ani 500litrová nádrž situaci nevyřeší. Potřebujete vyšší FAD, ne jen větší zásobník.

Scénář Doporučený objem vzdušníku
Nafouknutí kol, hobby 24–50 l
Dílna, příležitostný provoz 50–100 l
Autoservis, pravidelný provoz 100–200 l
Malá výroba, nepřetržitý provoz 200 l+ nebo šroubový kompresor

Ve vaší dílně můžete narazit na kompresory s různými typy tlakových nádob – některé jsou postavené vertikálně, jiné leží vodorovně. Každé provedení má své výhody podle toho, jaký máte prostor a jak s kompresorem pracujete.

Vertikální nádrže šetří podlahovou plochu v dílně; horizontální provedení bývá stabilnější při montáži na mobilní podvozek.


3. Pracovní tlak a kompatibilita s pneumatickým nářadím

Pracovní tlak kompresoru musí překročit maximální požadovaný tlak nářadí — a to s dostatečnou rezervou pro pokles při odběru. Standardní pneumatické nářadí pracuje při 6–7 barech (87–102 PSI). Kompresory pro dílnu obvykle dosahují 8–10 barů, průmyslové modely 12–15 barů.

Podle výtlačného tlaku se kompresory dělí do tří kategorií:

  • Nízkotlaké: do 2,5 MPa (25 bar)
  • Středotlaké: do 10 MPa (100 bar)
  • Vysokotlaké: nad 10 MPa
  • Ověřte switch-on a switch-off tlak: kompresor se zapíná při nižším tlaku a vypíná při vyšším; nářadí musí fungovat v celém tomto rozsahu.
  • Redukční ventil (regulátor tlaku) je povinnou součástí každé instalace — nastavuje výstupní tlak na hodnotu požadovanou nářadím.
  • Stříkací pistole na lak pracuje při 2–4 barech; rázový utahovák potřebuje 6–7 barů. Redukční ventil umožňuje jeden kompresor používat pro obě aplikace.
  • Vysokotlaké kompresory (nad 15 barů) jsou určeny pro speciální aplikace: plnění tlakových lahví, pneumatické lisy. Pro běžnou dílnu jsou zbytečné a dražší na provoz.

Profesionální tip: Při předváděcí zkoušce simulujte reálné zatížení nářadím a sledujte, jak rychle tlak v nádrži klesá a jak dlouho trvá dobití. Pokud tlak klesne pod pracovní hodnotu nářadí dříve, než se nádrž dobije, kompresor je poddimenzovaný.


4. Olejový nebo bezolejový kompresor? Duty cycle a údržba

Volba mezi olejovým a bezolejovým kompresorem závisí na aplikaci, frekvenci provozu a požadavcích na čistotu vzduchu. Podrobné srovnání šroubových a pístových kompresorů pomůže při rozhodování pro konkrétní výrobní podmínky.

Bezolejový kompresor:

  • Čistší vzduch bez rizika olejové kontaminace
  • Vhodný pro lakování, potravinářství, farmacii, dentální praxe, elektroniku
  • Nižší nároky na údržbu, lehčí konstrukce, ale kratší životnost kompresní části při intenzivním provozu

Olejový kompresor:

  • Delší životnost a vyšší spolehlivost při náročném a trvalém zatížení
  • Vyšší FAD efektivita při stejném příkonu
  • Nižší pořizovací náklady
  • Vyžaduje pravidelnou výměnu oleje a kontrolu hladiny

Duty cycle udává, jaké procento času smí kompresor nepřetržitě pracovat. Příliš malý kompresor s nízkým duty cycle v trvalém provozu se přehřívá, zkracuje svou životnost a zvyšuje spotřebu energie.

Checklist údržby při převzetí a provozu:

  1. Zkontrolujte hladinu oleje (u olejových modelů) před prvním spuštěním.
  2. Vypusťte kondenzát z nádrže před každým použitím nebo po každé směně.
  3. Zkontrolujte těsnost spojů a hadic vizuálně i poslechem.
  4. Vyměňte vzduchový filtr podle servisního intervalu výrobce.
  5. Proveďte výměnu oleje po prvních 50 provozních hodinách, pak dle předpisu.
  6. Zkontrolujte funkčnost bezpečnostního ventilu jednou za 3 měsíce.
Příslušenství / úkon Doporučená frekvence
Vzduchový filtr (vstupní) Kontrola měsíčně, výměna každé 3–6 měsíců (v prašnu i častěji)
Olejový filtr Výměna každých 500–1 000 provozních hodin
Koalescenční filtr Výměna každých 2 000–4 000 hodin
Pojistný ventil Funkční test každých 6 měsíců
Vypouštěcí ventil Kontrola denně, čištění měsíčně
Manometr Kalibrace ročně
Chladicí ventilátor Čištění měsíčně

Profesionální tip: Zadržená voda v nádrži vede k vnitřní korozi a oslabení stěn. Vypouštějte kondenzát pravidelně — u frekventovaně používaných kompresorů po každé směně.


5. Kvalita vzduchu: filtrace, odlučovače a norma ISO 8573

Norma ISO 8573 definuje třídy čistoty stlačeného vzduchu podle tří parametrů: obsah pevných částic, obsah oleje a vlhkost. Čím nižší číslo třídy, tím čistší vzduch. Pro lakování, potravinářství nebo farmacii platí přísné požadavky; pro běžné pneumatické nářadí v dílně postačí standardní filtrace.

  • Třída 1–2 (ISO 8573): farmaceutický průmysl, elektronika, potraviny — vyžaduje bezolejový kompresor nebo pokročilou filtraci
  • Třída 3–4: lakování, přesná montáž — odlučovač oleje a sušička
  • Třída 5–6: standardní dílna, pneumatické nářadí — základní filtr a odlučovač kondenzátu

Pro čisté aplikace je pořízení bezolejového kompresoru často jednodušší a levnější než instalace pokročilé filtrace a adsorpční sušičky za olejový stroj. Olejová kontaminace vzduchu poškozuje lakované povrchy, ucpává ventily a zkracuje životnost nářadí.

Typy filtrace:

  • Odlučovač kondenzátu (cyklónový nebo mechanický): základ každé instalace
  • Koalescenční filtr: zachytí olejové aerosoly
  • Adsorpční sušička (s aktivním uhlím nebo silikagelem): pro aplikace citlivé na vlhkost
  • Sterilní filtr: pro potravinářství a farmacii

Ve vlhkém prostředí (lakovny, potravinářské provozy) je refrigerační nebo adsorpční sušička povinnou součástí instalace. V prašných provozech, jako jsou dřevozpracující nebo kamenické dílny, volte vstupní filtry s vyšší záchytnou kapacitou a zkraťte intervaly jejich výměny; pomáhá i cyklonový odlučovač předřazený před vstupní filtr.


6. Hlučnost, mobilita a bezpečnost v provozu

Hlučnost kompresoru se uvádí v decibelech (dB). Hobby modely s bezolejovým pístem se pohybují kolem 60–70 dB; výkonné olejové pístové kompresory pro dílnu dosahují 85–95 dB. Šroubové kompresory bývají tišší při stejném výkonu.

  • Hodnota 85 dB a více vyžaduje při trvalém provozu v uzavřeném prostoru použití chrániče sluchu.
  • Kompresor umístěný v oddělené místnosti nebo venkovním přístřešku výrazně snižuje hlukovou zátěž pracovníků.
  • Hlučnost lze dále snížit protihlukovými kryty a tlumiči vibrací.
  • Vertikální nádrž šetří podlahovou plochu; vhodná pro stacionární instalaci v rohu dílny.
  • Horizontální nádrž s kolečky a madlem umožňuje snadný přesun na stavbě nebo mezi pracovišti.
  • Při provozu v uzavřeném prostoru zajistěte dostatečné větrání — motor potřebuje přívod chladného vzduchu a odvod tepla.

7. Příkon a elektrické připojení

Elektrické parametry kompresoru rozhodují o jeho kompatibilitě se stávajícím rozvodem i o provozních nákladech. Před nákupem ověřte:

  • Napětí: hobby a menší modely běží na 230 V, výkonnější stacionární stroje vyžadují třífázové připojení 400 V
  • Maximální příkon a odpovídající jištění okruhu
  • Typ proudu a dostatečnou dimenzi přívodního kabelu

U třífázových strojů a při náročnějších instalacích konzultujte připojení s elektrotechnikem, abyste předešli problémům s kompatibilitou a bezpečnou instalací. Poddimenzovaný okruh vede k výpadkům jištění, předimenzovaný zbytečně navyšuje náklady.


8. Jaké příslušenství musí být součástí každého kompresoru

Kompresor bez správného příslušenství není funkční celek.

Základní příslušenství:

  • Manometr: zobrazuje tlak v nádrži i na výstupu; ověřte přesnost při převzetí
  • Redukční ventil: nastavuje výstupní tlak pro konkrétní nářadí
  • Bezpečnostní ventil: povinný prvek; automaticky uvolní tlak při překročení limitu
  • Hadice: průměr musí odpovídat průtoku; pro výkonné nářadí minimálně 10 mm vnitřní průměr
  • Rychlospojky: standardizovaný typ (nejčastěji EURO nebo japonský standard) pro kompatibilitu s nářadím
  • Vypouštěcí ventil na vzdušníku: kontrolujte jeho přítomnost a funkčnost při převzetí

Doplňky pro vyšší kvalitu vzduchu:

  • Odlučovač oleje a kondenzátu
  • Sušička (chladivová nebo adsorpční)
  • Jemný koalescenční filtr

Při výběru příslušenství myslete i na budoucí rozšíření pracoviště — kompatibilní a kvalitní komponenty zajistí větší flexibilitu systému.


9. Jak dimenzovat kompresor v praxi

Dimenzování probíhá ve třech krocích:

  1. Sestavte seznam nářadí s hodnotami FAD (l/min) a pracovního tlaku (bar).
  2. Určete simultánní odběr: sečtěte spotřebu nástrojů, které jedou najednou.
  3. Přidejte rezervu 30–50 % a vyberte kompresor s FAD nad touto hodnotou při provozním tlaku.

Pro autoservis počítejte se špičkami při rozběhu rázových utahováků — ty mají krátkodobou spotřebu výrazně vyšší než trvalý odběr. Větší rezerva FAD a dostatečný objem nádrže jsou zde klíčové.

Profesionální tip: Požádejte dodavatele o technickou kartu kompresoru s tabulkou FAD při různých tlacích. Energetická účinnost se neodvíjí jen od příkonu motoru, ale od návrhu kompresní části — porovnejte hodnotu FAD/kW u více strojů.


10. Orientační ceny a provozní náklady

Pořizovací cena závisí na typu kompresoru, výkonu, objemu nádrže, způsobu mazání a dostupnosti servisu. Orientační rozmezí na českém trhu:

  • Hobby pístové kompresory (do 50 l, FAD do 150 l/min): přibližně 3 000–8 000 Kč
  • Poloprofesionální pístové kompresory (50–100 l, FAD 150–300 l/min): přibližně 8 000–25 000 Kč
  • Profesionální pístové kompresory (100–270 l, FAD 300–600 l/min): přibližně 20 000–60 000 Kč
  • Šroubové kompresory (pro nepřetržitý průmyslový provoz): od 60 000 Kč výše

Provozní náklady tvoří spotřeba elektrické energie, servisní intervaly a náhradní díly. Energetická efektivita se měří poměrem FAD/kW — vyšší hodnota znamená více vzduchu za méně energie. Kompresory s proměnlivými otáčkami (VSD) dosahují úspory energie až 35–50 % oproti strojům s pevnými otáčkami; úspora se dále zvyšuje se správně dimenzovanou sušičkou a filtry, které nesnižují průtok zbytečným odporem.

Při firemním nákupu kalkulujte celkové náklady vlastnictví (TCO): pořizovací cena, roční spotřeba energie, náklady na olej a filtry, servisní smlouva a předpokládaná životnost. Přehled kompresorů pro dílnu pomůže porovnat konkrétní modely v jednotlivých cenových třídách.


11. Kontrolní checklist před koupí a při převzetí

Před podpisem objednávky a při fyzickém převzetí kompresoru ověřte tyto body:

  • FAD při provozním tlaku: požadujte hodnotu v technické kartě, ne jen sací výkon
  • Pracovní tlak: odpovídá požadavkům vašeho nářadí s rezervou
  • Elektrické parametry: napětí, příkon a jištění odpovídají vašemu rozvodu
  • Funkčnost manometrů: oba ukazatele (nádrž i výstup) musí být čitelné a přesné
  • Stav nádrže: vizuální kontrola na koroze, deformace nebo opravy; u starších strojů požadujte protokol o tlakovém testu
  • Přítomnost vypouštěcího ventilu: musí být funkční a snadno přístupný
  • Hlučnostní údaje: porovnejte s udávanou hodnotou při reálném zatížení
  • Dostupnost servisu a náhradních dílů: ověřte servisní zázemí, garantovanou dostupnost dílů a jasnost servisních manuálů
  • Kompletní příslušenství: manometr, redukční ventil, bezpečnostní ventil, hadice, návod k obsluze a údržbě
  • Záznamy o servisu: u použitých strojů vyžadujte servisní knihu

Profesionální tip: Při předváděcí zkoušce připojte nářadí a sledujte pokles tlaku při odběru a dobu dobití nádrže. Pokud kompresor nedokáže udržet pracovní tlak při trvalém odběru, je poddimenzovaný pro vaši aplikaci.


Zkušenosti z praxe: co doporučujeme nejčastěji

Při konzultacích s kutily i firemními nákupčími se opakuje stejná chyba: volba kompresoru podle ceny nebo velikosti nádrže místo podle FAD a duty cycle. Malý kompresor s častým start/stop režimem se rychleji opotřebuje a v konečném důsledku vyjde dráž než správně dimenzovaný stroj od začátku.

Druhá častá chyba je záměna údržbového checklistu za pouhou formalitu. Zanesený filtr, který nikdo nevyměnil, nebo kondenzát v nádobě způsobující korozi patří mezi nejčastější příčiny předčasných poruch. Kombinace správně dimenzované sušičky a koalescenčního filtru přitom dokáže prodloužit životnost pneumatického nářadí i o více než třetinu. Užitečná pomůcka: pokud příkon roste, ale výkon zůstává stejný, hledejte zanesený filtr nebo únik vzduchu — tato jednoduchá korelace odhalí problém dřív, než se projeví jako porucha.

Pro hobby dílnu s příležitostným provozem postačí olejový pístový kompresor s nádrží 50–100 l a FAD kolem 200 l/min. Pro autoservis nebo malou výrobu doporučujeme konzultaci dimenzování ještě před nákupem — správná volba typu (pístový vs. šroubový) a výkonu ušetří náklady na provoz i servis po celou dobu životnosti stroje.

Automechanik v dílně utahuje šrouby pomocí pneumatické utahovačky.

Kompresory-vzduchotechnika nabízí bezplatnou technickou konzultaci pro firemní zákazníky i pro náročnější hobby projekty. Dodáváme pístové i šroubové kompresory, olejové i bezolejové, přenosné i stacionární — pro dílnu, autoservis i průmyslový provoz. Součástí nabídky jsou rozvody stlačeného vzduchu, filtrace, sušičky, tlakové nádoby a veškeré příslušenství, dále návrh řešení na klíč, montáž, revize, energetické audity a nonstop servis.

Kompresory-vzduchotechnika

Celý sortiment pneumatických produktů najdete v kategorii pneumatika a hydraulika. Kontaktujte nás pro nezávaznou konzultaci výběru kompresoru přímo pro vaši aplikaci.

Seznam sušiček pro kompresory: průvodce výběrem pro provoz v ČR

V dílně jsme nově nainstalovali sušičku stlačeného vzduchu.

Pro většinu průmyslových provozů v ČR je kondenzační (chlazená) sušička standardní a ekonomicky nejvýhodnější volbou. Adsorpční sušičku volte tehdy, když aplikace vyžaduje tlakový rosný bod pod 0 °C. Membránové sušičky pokrývají specifické případy s nízkým průtokem a požadavkem na nulovou spotřebu elektrické energie.

Stručný přehled tří hlavních technologií:

  • Kondenzační sušička: ochlazuje vzduch, kondenzát odloučí a odvede; dosahuje tlakového rosného bodu přibližně +3 °C; nízké pořizovací i provozní náklady.
  • Adsorpční sušička: vzduch prochází adsorbentem (silikagel, aktivní alumina nebo molekulová síta); dosahuje PDP až −40 °C nebo −70 °C; vyšší energetická náročnost.
  • Membránová sušička: vlhkost prostupuje přes membránu; nevyžaduje elektrické napájení; typický dosažitelný PDP je mezi +3 °C a −40 °C v závislosti na konkrétním provedení a provozních podmínkách; omezena na nižší průtoky.

Základní pravidlo pro výběr: nejprve určete požadovaný tlakový rosný bod, pak vyberte technologii. Průtok sušičky dimenzujte s rezervou 10–20 % nad nominálním výkonem kompresoru, přičemž nominální výkon vždy přepočítejte korekčními faktory pro tlak a teplotu.

Obsah

Jaké typy sušiček vzduchu pro kompresory existují?

Kondenzační (chlazené) sušičky

Kondenzační sušička ochlazuje stlačený vzduch pod teplotu rosného bodu, čímž vynutí kondenzaci vlhkosti. Kondenzát se shromáždí v odlučovači a automaticky odvede. Typický dosažitelný tlakový rosný bod je přibližně +3 °C, což postačuje pro drtivou většinu průmyslových aplikací.

Výhody: nízká pořizovací cena, jednoduchá obsluha, nízká spotřeba energie, minimální nároky na údržbu.

Nevýhody: PDP nelze snížit pod 0 °C (riziko zamrznutí kondenzátu uvnitř sušičky), nevhodná pro aplikace s extrémními požadavky na suchost vzduchu.

Kondenzační sušičky se dělí na necyklické (kompresor chladicího okruhu běží trvale) a cyklické (kompresor se zapíná podle potřeby). Cyklické varianty šetří energii při částečném zatížení.

Typické použití: dílny, autoservisy, výrobní linky, pneumatické nářadí, obecná průmyslová výroba.

Membránové sušičky

Membránová sušička využívá selektivně propustnou membránu: molekuly vody procházejí stěnou membrány ven, zatímco suchý vzduch pokračuje dál. Nevyžaduje elektrické napájení ani pohyblivé části.

Membránová sušička vzduchu v systému stlačeného vzduchu

Výhody: žádná spotřeba elektrické energie, kompaktní rozměry, nulová údržba pohyblivých dílů, vhodná pro výbušné prostředí.

Nevýhody: omezená kapacita průtoku, typicky dosahuje PDP mezi kondenzačními a adsorpčními hodnotami (obvykle v rozmezí +3 °C až −40 °C), dosažitelný PDP závisí na průtoku a tlaku, vyšší cena na jednotku průtoku.

Typické použití: analytické přístroje, malé průmyslové aplikace, mobilní zařízení, prostředí s rizikem výbuchu.

Kombinované systémy

Kombinace kondenzační a adsorpční sušičky dává smysl tehdy, když je požadovaný PDP velmi nízký, ale provoz generuje velké průtoky. Kondenzační stupeň odstraní většinu vlhkosti a sníží zátěž adsorpčního stupně, čímž prodlouží životnost adsorbentu a sníží celkovou spotřebu energie.

Profesionální tip: Při výběru adsorpční sušičky vždy ověřte, zda výrobce uvádí PDP při jmenovitém průtoku a referenčních podmínkách. PDP −40 °C dosažený při 50 % průtoku neznamená, že sušička splní tento parametr při plném zatížení.

Co je tlakový rosný bod a jaké hodnoty vybírat?

Tlakový rosný bod (PDP) je teplota, při které začne vzduch při daném provozním tlaku kondenzovat. Pokud je PDP +3 °C a vzduch v potrubí se ochladí na +2 °C, vznikne kondenzát. V nevytápěných prostorách nebo venkovních rozvodech hrozí při PDP nad 0 °C zamrznutí.

Vztah k normě ISO 8573-1 je přímý: tato norma definuje třídy kvality stlačeného vzduchu podle obsahu pevných částic, vody a oleje. Třída 4 odpovídá PDP +3 °C (kondenzační sušička), třída 2 odpovídá PDP −40 °C (adsorpční sušička). Při specifikaci systému vždy uveďte požadovanou třídu ISO 8573-1, nikoli jen slovní popis.

Aplikace Doporučený PDP Třída ISO 8573-1 (voda) Vhodný typ sušičky
Obecná dílna, pneumatické nářadí +3 °C Třída 4 Kondenzační
Autoservis, montážní linka +3 °C Třída 4 Kondenzační
Lakovna (standardní) 0 až −10 °C Třída 3 Kondenzační či adsorpční
Lakovna (vysoké nároky) −20 °C Třída 2–3 Adsorpční
Potravinářství, nápojový průmysl −20 °C Třída 2 Adsorpční
Farmacie, laboratorní přístroje −40 °C Třída 1–2 Adsorpční
Výroba elektroniky, čisté prostory −40 až −70 °C Třída 1 Adsorpční

Jak dimenzovat sušičku: postup s korekčními faktory

Nominální výkon sušičky výrobce uvádí pro referenční podmínky, obvykle 25 °C okolní teplota, 35 °C teplota vstupního vzduchu a 7 bar provozní tlak. Při odlišných provozních podmínkách je nutné nominální výkon přepočítat, jinak hrozí poddimenzování a nedosažení požadovaného PDP.

Korekční faktory: orientační tabulky

Korekce podle provozního tlaku:

Provozní tlak (bar) Korekční faktor tlaku
8 bar 1,08

Korekce podle teploty vstupního vzduchu:

Teplota vstupního vzduchu Korekční faktor teploty
40 °C 0,84

Výpočetní příklad

Kompresor dodává 80 m³/h při provozním tlaku 8 bar. Vstupní vzduch do sušičky má teplotu 40 °C (typické léto v nevětrané kompresorovně). Korekční faktor pro 8 bar je 1,08; korekční faktor pro 40 °C je 0,84.

Skutečná potřebná kapacita sušičky = 80 ÷ (1,08 × 0,84) = 80 ÷ 0,907 = přibližně 88 m³/h.

S rezervou 15 % je minimální jmenovitý výkon sušičky 101 m³/h. Model Remeza RFD81 s nominálním výkonem 81 m³/h by v tomto případě nestačil; je třeba zvolit vyšší model. Podrobné faktory pro výběr průmyslového kompresoru popisuje průvodce na webu Kompresory-vzduchotechnika.

Energetická účinnost a náklady životního cyklu sušiček

Energetická účinnost a náklady životního cyklu sušiček — overview diagram

Pořizovací cena sušičky tvoří jen část celkových nákladů. U kondenzačních sušiček tvoří spotřeba elektrické energie chladicího kompresoru typicky největší položku provozních nákladů. U adsorpčních sušiček s bezohřevnou regenerací je to ztráta stlačeného vzduchu na regeneraci, která může dosáhnout 15–20 % celkového průtoku.

Klíčové faktory ovlivňující celkové náklady životního cyklu (TCO):

  • Dostupnost náhradních dílů: — Atlas Copco a Kaeser udržují servisní sítě v ČR s dostupností originálních dílů; při výběru méně známé značky ověřte dostupnost servisu.

Praktický odhad: kondenzační sušička s příkonem 1 kW při nepřetržitém provozu (8 760 hodin/rok) spotřebuje přibližně 8 760 kWh ročně. Při průměrné ceně průmyslové elektřiny v ČR to představuje nezanedbatelnou položku, která za 10 let životnosti může několikanásobně převýšit pořizovací cenu sušičky. Adsorpční sušička s bezohřevnou regenerací a průtokem 100 m³/h ztratí na regeneraci 15–20 m³/h stlačeného vzduchu, který musí kompresor dodat navíc.

Shrnutí pro TCO: Vždy porovnejte celkové náklady za 5–10 let, ne jen pořizovací cenu. U adsorpčních sušiček s vysokým průtokem se varianta s ohřevem nebo rekuperací tepla zpravidla vrátí do 2–3 let.

Jak správně udržovat sušičku a integrovat ji do rozvodu vzduchu

Doporučené pořadí prvků v úpravné stanici

Správné zapojení sušičky do rozvodu je stejně důležité jako její výběr. Doporučené pořadí: kompresor, vzdušník (akumulace a předchlazení), odlučovač oleje a kondenzátu, sušička, jemná filtrace, spotřebiče. Vzdušník před sušičkou snižuje teplotní špičky a pulzace průtoku, čímž chrání sušičku před přetížením. Podrobné požadavky na uspořádání kompresorovny popisuje průvodce základními požadavky na kompresorovnu.

Servisní požadavky podle typu sušičky

Kondenzační sušičky:

  • Čištění nebo výměna vstupního filtru (zpravidla každých 3–6 měsíců).
  • Kontrola a čištění kondenzátoru (vzduchový nebo vodní chlazený).
  • Kontrola funkce automatického vypouštěče kondenzátu.

Adsorpční sušičky:

  • Výměna adsorbentu podle doporučení výrobce (typicky každé 2–4 roky, závisí na kvalitě vstupního vzduchu).
  • Výměna předfiltrů a dofiltrů (každých 3–12 měsíců).
  • Kontrola ventilů přepínání věží.

Membránové sušičky:

  • Výměna předfiltru (kondenzát před membránou ji poškodí).
  • Vizuální kontrola membrány.

Odvod kondenzátu

Automatické plovákové nebo elektronické vypouštěče kondenzátu jsou spolehlivější než ruční. Elektronické časové vypouštěče jsou levné, ale odvádějí i část stlačeného vzduchu. Plovákové vypouštěče odvádějí kondenzát průběžně bez ztráty vzduchu, ale vyžadují pravidelnou kontrolu průchodnosti.

Profesionální tip: Při spuštění provozu po delší odstávce nebo ráno v zimě může dojít k vodnímu rázu, pokud se v potrubí nahromadil kondenzát. Před spuštěním spotřebičů nechte kompresor běžet 5–10 minut s otevřeným ručním vypouštěčem na nejnižším místě rozvodu.

Na co si dát pozor při výběru sušičky a jak připravit poptávku

Mapování aplikací na typ sušičky

Různé obory mají různé požadavky na PDP a průtok. Dílna nebo autoservis vystačí s kondenzační sušičkou a PDP +3 °C. Lakovna s vysokými nároky na kvalitu povrchu potřebuje PDP −20 °C nebo nižší. Potravinářství a farmacie vyžadují adsorpční řešení s PDP −40 °C a splnění třídy ISO 8573-1 třídy 1 nebo 2. Výroba elektroniky a čisté prostory zpravidla pracují s PDP −40 až −70 °C. Přehled příkladů použití kompresoru pro dílnu i výrobu nabízí další mapování technologií podle oboru.

Kontrolní seznam parametrů pro poptávku

Před odesláním poptávky dodavateli mějte připraveny tyto hodnoty:

  • Nominální průtok kompresoru (m³/h nebo l/min) a skutečný provozní tlak (bar).
  • Teplota vstupního vzduchu do sušičky (°C) a okolní teplota v místě instalace.
  • Požadovaný tlakový rosný bod (PDP) a odpovídající třída ISO 8573-1.
  • Dostupný elektrický příkon (kW, fáze) a prostor pro instalaci (rozměry, orientace).
  • Způsob odvodu kondenzátu (kanalizace, sběrná nádrž, předpisy pro likvidaci).
  • Požadavky na servisní smlouvu a dostupnost náhradních dílů.
  • Zda je požadováno měření PDP po instalaci.

Otázky pro dodavatele

Při výběru dodavatele se ptejte konkrétně:

  • Poskytuje korekční tabulky pro tlak a teplotu pro daný model?
  • Jaké jsou servisní intervaly a ceny náhradních dílů (adsorbent, filtry)?
  • Nabízí měření skutečného PDP po instalaci?
  • Jaká je dostupnost servisního zásahu v ČR (čas odezvy, vzdálenost servisu)?

Jak zadat poptávku krok za krokem

  1. Vyplňte kontrolní seznam parametrů výše.
  2. Přepočítejte průtok korekčními faktory (viz sekce dimenzování).
  3. Přidejte 10–20 % rezervu na výslednou kapacitu.
  4. Uveďte požadovanou třídu ISO 8573-1 (nejen slovní popis).
  5. Přiložte schéma zapojení nebo popis kompresorovny.
  6. Požádejte o technický list s referenčními podmínkami a korekčními faktory.

Praktický checklist příslušenství pro kompresory pomůže zkontrolovat, zda jste nezapomněli na vzdušník, filtry nebo odlučovač oleje.

Jak volíme řešení u Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technické konzultace, dimenzování na míru a servis pro celý systém úpravy stlačeného vzduchu. Přístup k výběru sušičky vychází z konkrétních provozních dat zákazníka, nikoli z katalogových hodnot.

Standardní postup při návrhu řešení zahrnuje:

  • Zjištění skutečného průtoku a tlaku v provozu (měření nebo výpočet z parametrů kompresoru).
  • Ověření teploty vstupního vzduchu a okolních podmínek v kompresorovně.
  • Výpočet skutečné potřebné kapacity sušičky s korekčními faktory.
  • Doporučení konkrétního modelu s technickým listem a referenčními podmínkami.
  • Nabídka montáže, zapojení odvodu kondenzátu a ověřovacího měření PDP po spuštění.

Pro aplikace s požadavkem na PDP pod 0 °C Kompresory-vzduchotechnika doporučuje adsorpční řešení a zároveň vyhodnotí, zda kombinace kondenzační a adsorpční sušičky nepřinese nižší TCO. Zázemí náhradních dílů a servisní podpora jsou dostupné pro zákazníky v celé ČR.

Interní průvodce sušení stlačeného vzduchu a odstranění kondenzátu obsahuje praktická doporučení, přehled produktových řad a odkazy na technické listy pro nejčastěji dodávané modely.

Technickou konzultaci nebo poptávku lze zadat přímo přes web Kompresory-vzduchotechnika.

Klíčové poznatky

Správný výběr sušičky vzduchu závisí na třech parametrech: požadovaném tlakovém rosném bodu, skutečném průtoku přepočteném korekčními faktory a celkových nákladech životního cyklu.

Bod Podrobnosti
Kondenzační sušička pro běžný provoz Dosahuje PDP přibližně +3 °C; vhodná pro dílny, autoservisy a obecnou výrobu.
Adsorpční sušička pro kritické aplikace Dosahuje PDP až velmi nízkých hodnot pod nulou; nutná pro lakovny s vysokými nároky, farmacii a elektroniku.
Korekční faktory jsou povinné Nominální výkon sušičky platí pro referenční podmínky (7 bar, 35 °C vstup); při jiných podmínkách přepočítejte.
Rezerva 10–20 % na kapacitě Vždy dimenzujte sušičku s rezervou nad přepočteným průtokem kompresoru.
Kompresory-vzduchotechnika Nabízí dimenzování na míru, montáž a měření PDP po instalaci pro provozy v celé ČR.

Osobní poznámka k výběru sušičky

Nejčastější chyba, kterou vidím při výběru sušičky, není volba špatné technologie. Je to ignorování korekčních faktorů. Zákazník si vybere sušičku podle nominálního průtoku kompresoru, ale zapomene, že v nevětrané kompresorovně v létě může teplota vstupního vzduchu dosáhnout 45 °C. Při 45 °C klesá skutečná kapacita kondenzační sušičky na přibližně 68 % nominální hodnoty. Sušička pak nestíhá, PDP stoupne a kondenzát se dostane do rozvodu přesně tam, kde ho nechcete.

Druhá věc, která se podceňuje: TCO adsorpčních sušiček s bezohřevnou regenerací. Ztráta 15–20 % stlačeného vzduchu na regeneraci znamená, že kompresor musí trvale pracovat s vyšším výkonem. U větších průtoků se varianta s ohřevem nebo rekuperací tepla vrátí rychle. Čísla z technického listu jsou k dispozici; stačí je porovnat.

Sušičky a příslušenství pro váš kompresor od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika dodává kondenzační i adsorpční sušičky vzduchu, úpravné jednotky a příslušenství pro odvod kondenzátu. Nabídka pokrývá provozy od malých dílen po průmyslové linky s vysokými průtoky.

Kompresory-vzduchotechnika

Produktová nabídka zahrnuje úpravné jednotky stlačeného vzduchu pro standardní aplikace do 10 bar i kovové úpravné jednotky do 18 bar pro náročnější provozy. Součástí nabídky jsou také pneumatické komponenty a příslušenství pro kompletní sestavení úpravné stanice.

Ke každé objednávce je k dispozici technická konzultace: přepočet kapacity sušičky podle korekčních faktorů, doporučení konkrétního modelu a podpora při montáži. Technickou poptávku nebo dotaz k dimenzování zašlete přes kontaktní formulář na webu Kompresory-vzduchotechnika.

Užitečné zdroje a technické listy

Pro ověření specifikací a přípravu poptávky doporučujeme pracovat přímo s technickými listy výrobců. V datasheetu hledejte tyto údaje:

  • Tlakový rosný bod (PDP): při jakých referenčních podmínkách je udáván.
  • Nominální průtok (m³/h nebo l/min): a odpovídající referenční tlak a teploty.
  • Korekční tabulky: pro tlak a teplotu vstupního vzduchu.
  • Servisní intervaly: výměna filtrů, adsorbentu, chladicího média.
  • Třída ISO 8573-1: kterou model splňuje při jmenovitých podmínkách.

Relevantní zdroje a interní průvodce:

Časté dotazy

Jaký typ sušičky je vhodný pro běžnou dílnu nebo autoservis?

Pro dílnu nebo autoservis postačí kondenzační sušička s tlakovým rosným bodem přibližně +3 °C. Dimenzujte ji s rezervou nad průtokem kompresoru a přepočítejte kapacitu korekčními faktory pro provozní tlak a teplotu.

Jaký je rozdíl mezi kondenzační a adsorpční sušičkou?

Kondenzační sušička ochlazuje vzduch a odloučí kondenzát; dosahuje PDP přibližně +3 °C a má nízkou spotřebu energie. Adsorpční sušička prohání vzduch adsorbentem a dosahuje PDP velmi nízkých hodnot pod nulou; je energeticky náročnější, ale nezbytná pro aplikace s kritickými požadavky na suchost.

Na co si dát pozor při výběru sušičky pro kompresor?

Nejdůležitější je přepočítat nominální výkon sušičky korekčními faktory pro skutečný provozní tlak a teplotu vstupního vzduchu. Nominální hodnoty platí pro referenční podmínky; při odlišných teplotách nebo tlacích se skutečná kapacita liší.

Co je sací výkon u kompresoru a jak ovlivňuje výběr sušičky?

Sací výkon (průtok) kompresoru udává množství vzduchu, které kompresor nasaje a stlačí za jednotku času, obvykle v m³/h nebo l/min. Sušička musí mít kapacitu rovnou nebo vyšší než tento průtok po přepočtu korekčními faktory; poddimenzovaná sušička nedosáhne požadovaného PDP.

Jak často je třeba provádět údržbu sušičky vzduchu?

U kondenzačních sušiček se vstupní filtr čistí nebo vyměňuje každých 3–6 měsíců a funkce automatického vypouštěče kondenzátu se kontroluje pravidelně. U adsorpčních sušiček se adsorbent vyměňuje typicky každé 2–4 roky podle kvality vstupního vzduchu a předfiltry každých 3–12 měsíců.

Doporučené

Přehled metod snižování hluku kompresoru pro techniky

Technik kontroluje hlučnost vzduchového kompresoru pomocí měřicího přístroje.


Stručně:

  • Nejrychleji snížíte hlučnost kompresoru výměnou sacího filtru, antivibračními podložkami a tlumičem sání.
  • Správná identifikace zdroje hluku je klíčem k efektivní redukci, přičemž hlavní jsou sání, výfuk, mechanika a vibrace.

Nejrychlejší a nejspolehlivější snížení hlučnosti kompresoru dosáhnete třemi kroky: okamžitou výměnou sacího filtru, instalací antivibračních podložek pod stroj a montáží tlumiče sání. Tato opatření lze provést během jedné směny, nevyžadují specializované nářadí a přinášejí měřitelný efekt. Střednědobé kroky, jako jsou akustické kryty a potrubní tlumiče, plánujte na dny až týdny. Investiční rozhodnutí, například přechod na šroubový kompresor s VSD pohonem, řešte tehdy, kdy stávající stroj přestane vyhovovat provozním nebo bezpečnostním požadavkům.

Rychlé kroky pro okamžitý efekt:

  • Zkontrolujte a vyměňte sací filtr. Zanesený filtr zvyšuje podtlak v sání, mění frekvenční charakter hluku a urychluje opotřebení komponent.
  • Doplňte nebo vyměňte mazivo v ložiscích. Nedostatečné mazání je jednou z nejčastějších příčin mechanického hluku.
  • Utáhněte všechny montážní šrouby a upevňovací prvky. Uvolněné díly rezonují a zesilují přenášený hluk.
  • Podložte kompresor pryžovými antivibrační podložkami nebo silentbloky.
  • Zkontrolujte pružné spojky mezi kompresorem a potrubím.

Kdy volat specialistu: Při podezření na poškozená ložiska (kovový skřípot, nerovnoměrný chod), při rezonanci celé konstrukce nebo podlahy a při potřebě stavebního zvukotěsného krytu s řízeným větráním.

Profesionální tip: Před jakýmkoliv zásahem změřte výchozí hladinu hluku zvukoměrem. Bez výchozí hodnoty nelze objektivně ověřit, zda opatření funguje.


Obsah

Jaké jsou hlavní zdroje hluku u kompresoru a jak je rychle identifikovat?

Hluk kompresoru pochází ze čtyř základních zdrojů: sání, výfuku, mechanických částí a vibrací přenášených konstrukcí. Správná identifikace zdroje rozhoduje o tom, které opatření nasadit jako první.

Přehled zdrojů hluku:

  • Sání: Pulzující proudění vzduchu do kompresoru generuje nízkofrekvenční hluk. Zanesený filtr situaci zhoršuje.
  • Výfuk a pulsace: Výtlačná strana produkuje tlakové pulzy, zejména u pístových kompresorů.
  • Mechanické části: Ložiska, ozubená kola a pístní mechanismus vydávají hluk při opotřebení nebo nedostatečném mazání.
  • Motor: Elektromotor přidává elektromagnetický a ventilační hluk.
  • Potrubí a proudění vzduchu: Ostré kolena, zúžení a nevhodné délky potrubí způsobují aerodynamický hluk a rezonanci.
  • Vibrace přenášené konstrukcí: Kompresor přenáší vibrace přes rám, podlahu a pevně připojené potrubí do celé budovy.

Rozlišení mezi vzduchem šířeným hlukem a hlukem přenášeným konstrukcí je klíčové, protože každý typ vyžaduje jiné opatření. Zvukovou izolaci (kryty, panely) použijte proti vzduchem šířenému hluku. Antivibrační prvky řeší hluk přenášený konstrukcí.

Postup rychlé identifikace:

  1. Přiložte ruku (nebo vibrace měřič) k rámu a potrubí při chodu. Silné vibrace v rámu signalizují strukturální přenos.
  2. Dočasně odpojte sací filtr a porovnejte hluk. Výrazná změna potvrzuje sání jako dominantní zdroj.
  3. Zkontrolujte výfukovou stranu a vzdušník. Kovové klepání nebo syčení ukazuje na výfukové pulsace nebo netěsnosti.
  4. Poslechněte ložiska při volnoběhu bez zatížení. Skřípot nebo nepravidelný zvuk signalizuje mechanické opotřebení.

Profesionální tip: Pokud hluk zní jinak při zatíženém a nezatíženém chodu, jde převážně o aerodynamický nebo výfukový zdroj. Pokud se charakter nemění, hledejte mechanický nebo vibrační původ.


Jak měřit hladinu hluku na pracovišti a jaké jsou orientační hodnoty pro kompresory?

Měření hluku před zásahem a po něm je podmínkou pro ověření účinku opatření. Bez dokumentovaných hodnot nelze prokázat zlepšení ani splnění požadavků BOZP.

Orientační hladiny hluku podle typu kompresoru

Typ kompresoru Orientační hladina hluku
Pístový kompresor (standardní) 75–85 dB(A)
Šroubový kompresor 65–75 dB(A)
Tichý/bezolejový model (scroll, speciální) 60–70 dB(A)

Tyto hodnoty jsou orientační a závisí na výkonu, stáří stroje a podmínkách instalace. Podrobnější přehled vlivu hluku na pracovní prostředí nabízí článek o tichém provozu kompresoru.

Postup měření krok za krokem

  1. Použijte kalibrovaný zvukoměr třídy 2 nebo vyšší. Mobilní aplikace jsou orientační, ne dostatečné pro dokumentaci BOZP.
  2. Umístěte mikrofon ve výšce 1,5 m nad podlahou, 1 m od povrchu kompresoru.
  3. Proveďte měření při plném zatížení, při volnoběhu a při startu.
  4. Zaznamenejte hodnoty ze čtyř stran stroje a vypočítejte průměr.
  5. Opakujte měření po každém zásahu a výsledky zdokumentujte.

Bezpečnostní upozornění: Při trvalé expozici nad 80 dB(A) je povinné používat osobní ochranné prostředky sluchu. Nad 85 dB(A) musí zaměstnavatel zavést program ochrany sluchu a evidovat expozici zaměstnanců podle nařízení vlády č. 272/2011 Sb. Přehled metod redukce hluku v kontextu BOZP najdete také v článku o redukci hluku v provozu.


Jaká okamžitá opatření lze provést během jedné směny?

Většina nízkonákladových opatření nevyžaduje odstavení stroje na více než hodinu. Níže jsou kroky seřazeny podle typického dopadu na hladinu hluku.

Checklist pro směnu:

  • Zkontrolujte a vyměňte sací filtr. Zanesený filtr mění charakter hluku a zvyšuje namáhání komponent.
  • Doplňte mazivo do ložisek a převodů podle servisního předpisu.
  • Utáhněte všechny montážní šrouby, svorky a upevnění potrubí.
  • Zkontrolujte stav pryžových podložek pod kompresorem. Ztvrdlé nebo prasknuté podložky přestávají tlumit.
  • Nainstalujte pružné spojky (kompenzátory) mezi kompresor a pevné potrubí.
  • Odstraňte nebo nahraďte ostré kolena v potrubí za obloukové tvarovky s větším poloměrem.
  • Zkontrolujte vzdušník a potrubí na netěsnosti. Syčení uniká vzduch a přidává hluk.

Správná filtrace stlačeného vzduchu chrání kompresor i navazující technologii a zároveň přispívá ke stabilnějšímu a tišší provozu.

Pořadí zásahů podle priority

  1. Výměna sacího filtru (okamžitý efekt, nízké náklady).
  2. Kontrola mazání a doplnění oleje.
  3. Dotažení upevnění a odstranění volných dílů.
  4. Instalace antivibračních podložek nebo silentbloků.
  5. Montáž pružných spojek na výtlačném potrubí.

Profesionální tip: Po každém zásahu změřte hladinu hluku a zapište výsledek. Pokud konkrétní krok nepřinesl měřitelnou změnu, přejděte k dalšímu. Takto rychle odhalíte dominantní zdroj hluku a nesplýváte zbytečné úsilí na vedlejší příčiny.


Jak navrhnout akustický kryt nebo kabinu pro kompresor?

Akustický kryt dokáže snížit hladinu hluku o 10–20 dB(A), ale pouze tehdy, je-li správně navržen. Nejčastější chybou je zanedbání větrání, které vede k přehřívání a poruchám stroje.

Zásady návrhu akustického krytu:

  • Kombinujte absorpci zvuku (minerální vata, akustická pěna) s tuhým izolačním pláštěm (ocelový plech, sendvičový panel).
  • Zajistěte přístupové dveře nebo odnímatelné panely pro servis. Kryt bez přístupu znemožňuje údržbu.
  • Každý otvor pro chlazení opatřete tlumiči průtoku (kulisové nebo absorpční tlumiče), aby nezrušily akustický efekt krytu.
  • Větrací otvory dimenzujte tak, aby teplota uvnitř krytu nepřekročila provozní limit kompresoru.
  • Vnitřní povrchy obložte absorpčním materiálem pro omezení odrazů.
  • Potrubní průchodky těsněte akusticky, ne jen mechanicky.

Podrobné požadavky na návrh kompresorovny, včetně větrání a odhlučnění, shrnuje průvodce základními požadavky na kompresorovnu.

Checklist pro projektanta:

  • Přístupové dveře s akustickým těsněním
  • Tlumiče na sacím i výfukovém otvoru krytu
  • Odvod tepla s řízeným průtokem vzduchu
  • Vnitřní absorpční obložení na všech plochách
  • Akusticky těsněné průchodky pro potrubí a kabely
  • Teplotní čidlo s alarmem pro případ přehřátí

Profesionální tip: Integrujte větrání do návrhu od začátku, ne jako dodatečnou úpravu. Dodatečně přidané otvory bez tlumičů zruší většinu akustického efektu krytu.


Jaké tlumiče sání a výfuku vybrat a jak ovlivňují zpětný tlak?

Tlumiče jsou nejefektivnější opatření proti středně a vysokofrekvenčnímu hluku na sacím a výfukovém potrubí. Každý typ pracuje na jiném principu a hodí se pro jiný frekvenční rozsah.

Typy tlumičů a jejich použití:

  • Odporové (absorpční) tlumiče: Pohlcují zvuk pomocí porézního materiálu. Účinné pro střední a vysoké frekvence, nízká tlaková ztráta.
  • Reaktivní (impedanční) tlumiče: Pracují na principu odrazu a interference vln. Vhodné pro nízké frekvence a pulsace výfuku.
  • Kombinované (impedance mix): Spojují oba principy, širší frekvenční pokrytí.
  • Mikroperforované tlumiče: Tenké perforované desky bez absorpčního materiálu. Vhodné tam, kde nelze použít vláknitý materiál (čisté provozy).

Porovnání typů tlumičů

Typ tlumiče Hlavní výhoda Nevýhoda
Absorpční (odporový) Nízká tlaková ztráta, snadná montáž Méně účinný pro nízké frekvence
Reaktivní (impedanční) Účinný pro nízké frekvence a pulsace Vyšší tlaková ztráta, větší rozměry
Kombinovaný Širší frekvenční pokrytí Vyšší cena, složitější návrh
Mikroperforovaný Vhodný pro čisté provozy Nižší celková účinnost

Zpětný tlak je klíčový kompromis: každý tlumič zvyšuje odpor v potrubí. Při dimenzování vybírejte tlumič s tlakovými ztrátami do 0,5 % provozního tlaku kompresoru, jinak se snižuje výkon a zvyšuje spotřeba energie.

Instalační zásady: Tlumič umístěte co nejblíže ke zdroji hluku. Vyhněte se rezonujícím délkám potrubí (délky odpovídající čtvrtině vlnové délky dominantní frekvence). Pružné spojky před a za tlumičem zabraňují přenosu vibrací do potrubí.

Průmyslové potrubní systémy vybavené tlumiči hluku a pružnými spojkami


Jak správně izolovat vibrace a vybrat silentbloky?

Vibrace přenášené konstrukcí jsou druhým nejčastějším zdrojem hluku v kompresorovnách. Pevně připojené potrubí a rámy fungují jako akustické mosty a šíří hluk do celé budovy.

Typy antivibračních řešení:

  • Pryžové podložky: Nejjednodušší a nejlevnější řešení pro menší kompresory. Vhodné pro frekvence nad 20 Hz.
  • Pružinové podstavce: Účinnější pro těžší stroje a nízké frekvence vibrací. Umožňují přesné nastavení tuhosti.
  • Pružné spojky a vlnité hadice: Přerušují přenos vibrací z kompresoru do pevného potrubí. Povinná součást každé instalace.
  • Pružné závěsy potrubí: Zabraňují přenosu vibrací z potrubí do stropní nebo stěnové konstrukce.

Dimenzování silentbloku závisí na hmotnosti stroje a frekvenci dominantních vibrací. Příliš tuhý silentblok nepruží, příliš měkký způsobuje nestabilitu. Výrobci uvádějí nosnost a frekvenční rozsah v technickém listu.

Diagnostický checklist pro montáž:

  • Jsou všechny čtyři (nebo více) podložky rovnoměrně zatíženy? Zkontrolujte vyrovnání stroje.
  • Jsou pružné spojky na výtlačném i sacím potrubí?
  • Je potrubí zavěšeno na pružných závěsech, ne pevně přišroubováno ke stěně?
  • Jsou kompenzovány tepelné dilatace potrubí?
  • Neexistují žádné pevné kontakty mezi kompresorem a okolní konstrukcí (šrouby, trubky, kabely vedené bez průchodek)?

Profesionální tip: Nejčastější akustický most vzniká tam, kde instalatér pevně přišroubuje potrubí ke stěně hned za pružnou spojkou. Pružná spojka pak nemá žádný efekt. Potrubí musí být zavěšeno na pružných závěsech po celé délce, ne jen v místě napojení na kompresor.


Jak vybrat technologii kompresoru s ohledem na hlučnost?

Volba technologie je nejdůležitějším rozhodnutím při plánování nové instalace nebo náhrady stávajícího stroje. Hlučnost je jedním z klíčových parametrů vedle výkonu, tlaku a provozních nákladů.

Porovnání technologií podle hlučnosti:

  • Pístové kompresory: Nejvyšší hlučnost, typicky 75–85 dB(A). Vhodné pro přerušovaný provoz a nižší výkony. Při trvalém provozu v uzavřených prostorách vyžadují odhlučnění.
  • Šroubové kompresory: Střední hlučnost, 65–75 dB(A). Vhodné pro kontinuální provoz. Nižší pulsace výfuku oproti pístovým.
  • Scroll kompresory a speciální tiché modely: Nejnižší hlučnost, 60–70 dB(A). Vhodné pro citlivá prostředí (laboratoře, zdravotnictví, kanceláře). Vyšší pořizovací cena.
  • VSD (frekvenčně řízený pohon): Snižuje otáčky motoru při nižší poptávce po vzduchu. Výsledkem je nižší hlučnost při částečném zatížení a nižší spotřeba energie. V provozu s proměnnou zátěží může VSD kompresor eliminovat potřebu samostatné odhlučněné strojovny.

Praktické parametry pro výběr průmyslového kompresoru, včetně hlučnosti, shrnuje průvodce výběrem průmyslového kompresoru.

Kdy investovat do nové technologie místo odhlučnění stávajícího stroje:

  • Stávající kompresor je starší než 10 let a vyžaduje časté opravy.
  • Provozní profil se změnil na kontinuální nebo proměnnou zátěž.
  • Hlučnost stávajícího stroje přesahuje 80 dB(A) i po provedení všech opatření.
  • Náklady na odhlučnění přesahují 30–40 % hodnoty nového stroje.

Jak postupovat při implementaci: od diagnostiky po ověření výsledků?

Systematický přístup zkracuje dobu realizace a zabraňuje plýtvání prostředky na opatření, která nepřinesou efekt.

Fáze implementace

  1. Příprava a měření (hodiny): Změřte výchozí hladinu hluku ze čtyř stran stroje při plném zatížení. Identifikujte dominantní zdroj (sání, výfuk, mechanika, vibrace). Zdokumentujte výsledky.
  2. Rychlé zásahy (hodiny až 1 den): Výměna filtru, doplnění maziva, dotažení upevnění, instalace antivibračních podložek a pružných spojek. Orientační náklady: nízké (stovky až nízké tisíce Kč).
  3. Střednědobá opatření (dny až 2 týdny): Montáž tlumičů sání a výfuku, úprava potrubních tras, instalace pružných závěsů. Orientační náklady: střední (tisíce až desítky tisíc Kč).
  4. Dlouhodobé investice (týdny až měsíce): Stavba akustického krytu nebo kabiny, přechod na tišší technologii (VSD, šroubový nebo scroll kompresor). Orientační náklady: vyšší (desítky až stovky tisíc Kč).

Kontrolní seznam pro ověření účinku:

  • Změřte hladinu hluku po každé fázi, ze stejných míst jako při výchozím měření.
  • Porovnejte hodnoty před a po. Úspěšné opatření přinese měřitelný pokles.
  • Zdokumentujte každý zásah: datum, popis, naměřené hodnoty.
  • Pokud hluk po rychlých zásazích neklesne, přejděte k střednědobým opatřením bez prodlení.
  • Integrované řešení v návrhu kompresorovny (pohlcování, izolace, izolace potrubí) snižuje celkové náklady a zvyšuje účinnost oproti postupným samostatným zásahům.

Kdy kontaktovat servis Kompresory-vzduchotechnika: Při podezření na poškozená ložiska nebo závažné mechanické závady, při potřebě návrhu akustického krytu s řízeným větráním, při výběru nové technologie nebo při požadavku na měření a dokumentaci hluku pro účely BOZP. Tým Kompresory-vzduchotechnika poskytuje technické poradenství, servisní zásahy a návrhy řešení na klíč.


Klíčové poznatky

Nejrychlejší a nejspolehlivější snížení hlučnosti kompresoru dosáhnete kombinací okamžité údržby, antivibračního uložení a tlumičů sání, přičemž každé opatření ověřte měřením před a po zásahu.

Bod Podrobnosti
Okamžitá opatření Výměna filtru, mazání a dotažení upevnění lze provést během jedné směny s minimálními náklady.
Antivibrační uložení Silentbloky a pružné spojky přeruší přenos vibrací do konstrukce a potrubí.
Tlumiče sání a výfuku Absorpční tlumiče snižují středně a vysokofrekvenční hluk při nízké tlakové ztrátě.
Akustický kryt Správně navržený kryt s tlumiči větrání sníží hladinu hluku o 10–20 dB(A).
Volba technologie VSD a šroubové kompresory dosahují 65–75 dB(A), tiché modely a scroll kompresory 60–70 dB(A).

Odborná poznámka z praxe

Technici v provozu se nejčastěji zaměří na akustický kryt jako první řešení, protože je viditelné a působí komplexně. Praxe ale ukazuje, že kryt postavený nad strojem s uvolněnými šrouby, ztvrdlými podložkami a zaneseným filtrem přinese jen zlomek očekávaného efektu. Hluk se jednoduše přenese potrubím dál do budovy.

Správné pořadí je opačné: nejprve odstraňte příčiny hluku u zdroje, pak teprve izolujte to, co zbyde. Tento přístup je levnější a výsledky jsou trvalejší. Investice do krytu dává smysl až tehdy, kdy stroj běží v dobrém technickém stavu a zbývající hluk pochází z neodstranitelných konstrukčních vlastností kompresoru.

Jedna věc, kterou technici pravidelně přehlížejí: potrubí přišroubované pevně ke stěně hned za pružnou spojkou. Spojka pak neplní žádnou funkci a vibrace se šíří dál. Stačí přejít na pružné závěsy po celé délce potrubí a výsledek je okamžitý.

Potrubí pro kompresor je zavěšeno na pružných závěsech, které tlumí vibrace a zabraňují jejich přenosu do konstrukce budovy.


Časté dotazy

Jak odhlučnit kompresor svépomocí?

Začněte výměnou sacího filtru, doplněním maziva a instalací pryžových antivibračních podložek pod stroj. Přidejte pružné spojky na výtlačné potrubí. Tato opatření lze provést během jedné směny bez specializovaného nářadí.

Kolik dB odpovídá 40 dB(A) v praxi?

Hladina 40 dB(A) odpovídá tiché kanceláři nebo klidné obytné místnosti. Standardní pístový kompresor dosahuje 75–85 dB(A), šroubový 65–75 dB(A) a tiché modely 60–70 dB(A).

Jak funguje scroll kompresor a proč je tišší?

Scroll kompresor stlačuje vzduch pomocí dvou spirálových elementů bez pístů a ventilů. Výsledkem je plynulé, pulzace prosté stlačování s hladinou hluku typicky 60–70 dB(A), tedy výrazně nižší než u pístových strojů.

Jak regulovat tlak kompresoru pro snížení hluku?

Nižší provozní tlak znamená nižší zatížení stroje a nižší hluk. Nastavte tlak na nejnižší hodnotu, která ještě splňuje požadavky aplikace. VSD pohon navíc automaticky přizpůsobuje otáčky aktuální poptávce, čímž snižuje hluk při částečném zatížení.

Kdy je nutné přivolat odborníka na měření hluku?

Odborné měření je nutné při trvalé expozici zaměstnanců nad 80 dB(A), při dokumentaci pro BOZP a při návrhu akustického krytu nebo kompresorovny. Kompresory-vzduchotechnika zajišťuje technické poradenství a měření v rámci servisních služeb.

Doporučené

Seznam využití redukčních ventilů: průmysl, svařování, plynárenství

Servisní technik kontroluje stav kompresoru přímo v dílně.


Stručně:

  • Redukční ventily snižují vysoký tlak z lahve nebo sítě na bezpečnou pracovní hodnotu. Používají se při svařování, průmyslové distribuci plynů, vodovodních a medicínských systémech a vyžadují správný výběr, instalaci a pravidelnou údržbu. Dodává je specializovaný prodejce s certifikací a technickou podporou v České republice.

Redukční ventil snižuje vysoký vstupní tlak z tlakové láhve nebo potrubní sítě na stabilní pracovní tlak. Použití redukčních ventilů pokrývá svařování a řezání, průmyslové rozvody stlačeného vzduchu, distribuci technických plynů, vodovodní a hydraulické systémy i medicínské a laboratorní aplikace. Před prvním použitím vždy zkontrolujte, zda je ventil určen pro daný plyn, ověřte čistotu závitů a povolte regulační šroub dříve, než otevřete láhvový ventil.

Okamžité bezpečnostní kroky:

  • Ověřte typ ventilu: každý plyn (kyslík, acetylen, argon, CO2) vyžaduje ventil s odpovídajícím závitem a vnitřním nastavením.
  • Zkontrolujte závity a těsnění na čistotu, bez stop oleje nebo mastnoty, zvláště u kyslíku.
  • Povolte regulační šroub před otevřením láhvového ventilu, otevírejte pomalu a sledujte manometr.

Profesionální tip: Pro svařování, laboratorní práci nebo jinou aplikaci vyžadující stabilní výstupní tlak při klesající hladině v láhvi volte dvoustupňový ventil. Jednostupňový model je vhodný pro méně náročné průmyslové rozvody, kde kolísání tlaku nevadí.


Obsah

Kde se redukční ventily používají?

Redukční ventily se nasazují všude tam, kde je třeba snížit vstupní tlak na bezpečnou a funkční pracovní hodnotu. Níže je přehled hlavních oblastí s konkrétními příklady.

Svařování a řezání:

  • MIG/MAG a TIG svařování: regulace průtoku a tlaku ochranných plynů (argon, CO2, směsi ArCO2).
  • Plazmové řezání: přesné nastavení tlaku plazmového a ochranného plynu.
  • Autogenní svařování a řezání: acetylenové a kyslíkové ventily s oddělenými závity a tlakovými limity.

Plynárenství a rozvody technických plynů:

  • Snížení tlaku z lahví na pracovní tlak spotřebiče.
  • Centrální rozvody v průmyslových halách: jeden redukční ventil na vstupu sítě, individuální regulace u každého odběrného místa.
  • Distribuce inertních plynů (dusík, argon) pro potravinářství, chemii a elektroniku.

Průmysl a výroba:

Vodovodní a hydraulické systémy:

  • Ochrana domácích spotřebičů (pračky, myčky, bojlery) před přetlakem z vodovodní sítě.
  • Snížení hluku a vibrací v potrubí, prodloužení životnosti armatur.
  • Hydraulické obvody strojů: stabilizace pracovního tlaku v okruhu.

Medicínské a laboratorní aplikace:

  • Přesná regulace tlaku medicinálních plynů (kyslík, oxid dusný) v nemocnicích.
  • Laboratorní přístroje: konstantní tlak pro chromatografy, spektrometry a reaktory.

Jaké typy redukčních ventilů existují a kdy který zvolit?

Výběr správného typu závisí na médiu, požadované přesnosti regulace a provozních podmínkách.

Průmyslové redukční ventily pro plynové potrubí

Jednostupňové vs. dvoustupňové ventily

Jednostupňový ventil sníží tlak v jednom kroku. Výstupní tlak mírně kolísá s klesajícím tlakem v láhvi, což je přijatelné pro méně náročné průmyslové rozvody nebo krátkodobé práce. Dvoustupňový ventil redukuje tlak ve dvou stupních a udržuje výstupní tlak stabilní i při výrazném poklesu tlaku v zásobníku. Pro profesionální svařování, TIG nebo laboratorní práci je dvoustupňový ventil standardem.

Membránové vs. pístové provedení

Membránový ventil reaguje rychleji na změny průtoku a nabízí citlivější regulaci. Hodí se pro nízké až střední tlaky a čisté plyny. Pístový ventil snáší vyšší tlaky a mechanické namáhání, ale jeho odezva je pomalejší. Profesionální svářečské sady pro svařování využívají dvojitou nerezovou membránu s pojistkou proti přetlaku.

Ventily podle média

Médium Typický závit Max. vstupní tlak Poznámka
Kyslík W 21 × 1/14" LH (pravý) 200–300 bar Bez oleje a mastnoty
Acetylen W 19 × 1/14" LH (levý) — Max. výstup ≤ 1,5 bar
Argon / CO2 W 21 × 1/14" 200–300 bar Standardní závit
Stlačený vzduch G 1/4" – G 1/2" do 16 bar Mosaz nebo nerez
Dusík / inertní plyny W 21 × 1/14" 200–300 bar Dle čistoty plynu

Acetylenové ventily mají maximální výstupní přetlak omezený na bezpečnou hodnotu; starší typy s vyšším nastavením představují bezpečnostní riziko a měly by být vyměněny.

Materiálové provedení

Mosazné ventily jsou standardem pro většinu technických plynů a stlačený vzduch. Nerezové provedení se volí pro korozní prostředí, agresivní média nebo aplikace s požadavkem na čistotu (potravinářství, farmaceutika). Kyslíkové ventily nesmí obsahovat žádné stopy maziv ani organických materiálů v těsnění.


Jak vybrat redukční ventil pro konkrétní použití?

Správný výběr se odvíjí od čtyř základních parametrů. Projděte je před každým nákupem.

Tlakové rozsahy:

  • Vstupní tlak: ventil musí být dimenzován na maximální plnící tlak láhve nebo sítě (200 nebo 300 bar pro lahve, 6–16 bar pro průmyslové rozvody).
  • Výstupní tlak: nastavte na hodnotu požadovanou spotřebičem; u acetylenu nepřekračujte 1,5 bar.

Průtok a přesnost regulace:

  • Určete požadovaný průtok v l/min nebo m³/h podle spotřebiče.
  • Pro aplikace s proměnlivým odběrem (více svářecích stanic) ověřte, zda ventil pokryje špičkový průtok bez poklesu tlaku.

Materiál a těsnění:

  • Kyslík: výhradně ventily označené „O2 čistý“, bez maziv.
  • Acetylen: ventily s levotočivým závitem, nikdy nezaměňovat s kyslíkovými.
  • Agresivní média nebo vlhkost: nerezové provedení nebo speciální těsnění (PTFE, EPDM).

Připojení a certifikace:

Postup výběru krok za krokem:

  1. Zjistěte typ plynu a maximální tlak zdroje (láhev, síť).
  2. Určete požadovaný výstupní tlak a průtok spotřebiče.
  3. Ověřte závit láhvového ventilu nebo potrubní přípojky.
  4. Zkontrolujte certifikaci ventilu (ČSN EN ISO 2503 pro svářečské ventily, případně EN 13175 pro lahvové armatury).
  5. Vyberte materiál těsnění a tělesa podle média a prostředí.
  6. U náročných aplikací (svařování, laboratorní práce) zvolte dvoustupňové provedení.

Profesionální tip: Záměna ventilů pro různé plyny je častá a nebezpečná. Závity mohou fyzicky pasovat, ale vnitřní nastavení tlaků a materiály těsnění jsou jiné. Vždy kontrolujte označení na tělese ventilu, ne jen tvar matice.


Jak správně nainstalovat redukční ventil?

Správná instalace předchází nejčastějším příčinám poškození. Nejčastější příčinou zničení redukčního ventilu je otevření láhve při dotaženém regulačním šroubu, kdy membrána praskne a ventil vyžaduje odborný servis nebo výměnu.

  1. Vizuální kontrola: Zkontrolujte závity ventilu i láhvového kohoutku na čistotu, poškození a nepřítomnost mastnoty. U kyslíkových ventilů platí nulová tolerance k olejům.
  2. Upevnění láhve: Umístěte láhev do vertikální polohy a zajistěte ji řetězem nebo svorkou ke stěně nebo vozíku.
  3. Povolení regulačního šroubu: Před připojením k láhvi povolte regulační šroub (otočte doleva) až na doraz, aby byl ventil v klidové poloze.
  4. Připojení k láhvi: Našroubujte matici ventilu na láhvový kohoutek rukou, pak dotáhněte klíčem. Levotočivé závity (acetylen) dotahujte opačným směrem.
  5. Pomalé otevření láhve: Otevírejte láhvový kohoutek pomalu, maximálně o půl otáčky, a sledujte vstupní manometr. Náhlý skok tlaku signalizuje problém.
  6. Nastavení pracovního tlaku: Otáčejte regulačním šroubem doprava, dokud výstupní manometr nezobrazí požadovanou hodnotu.
  7. Kontrola těsnosti: Naneste mýdlový roztok na spoje a sledujte případné bubliny. Nikdy nepoužívejte otevřený oheň.

Umístění ventilu v rozvodu: Redukční ventil umístěte co nejblíže ke zdroji tlaku (láhev, kompresor). V centrálních rozvodech se instaluje na vstupu sítě; individuální regulace u spotřebičů se řeší sekundárními ventily nebo jednotkami úpravy vzduchu. Ventil musí být přístupný pro kontrolu a servis.

Po instalaci ověřte funkci obou manometrů, správné nastavení pojistky proti přetlaku a těsnost všech spojů.

Mechanik právě montuje redukční ventil do systému vzduchového kompresoru.


Jak pečovat o redukční ventil a kdy ho vyměnit?

Pravidelná údržba prodlužuje životnost ventilu a předchází neočekávaným poruchám.

Kontrolní checklist před každým použitím:

  • Čistota závitů a těsnění, žádné stopy koroze nebo mastnoty.
  • Integrita membrány: ventil nesmí propouštět plyn při zavřeném spotřebiči.
  • Funkčnost pojistky: ověřte, že pojistný ventil není zablokovaný nebo přetěsněný.
  • Správné zobrazení obou manometrů (vstupní i výstupní).

Doporučený plán údržby:

  1. Před každým použitím: vizuální kontrola závitů, těsnění a manometrů.
  2. Měsíčně: kontrola těsnosti mýdlovým roztokem na všech spojích.
  3. Jednou ročně: detailní servis podle pokynů výrobce, výměna těsnění a membrány při sebemenší pochybnosti.
  4. Po každém pádu nebo mechanickém nárazu: okamžitá kontrola nebo výměna.

Kdy ventil vyměnit:

  • Poškozená nebo prasklá membrána (nejčastěji po otevření láhve s dotaženým regulačním šroubem).
  • Netěsnosti, které nelze odstranit výměnou těsnění.
  • Koroze na tělese nebo závitu.
  • Neschopnost udržet nastavený výstupní tlak.
  • Manometr ukazuje nulový nebo nestabilní tlak při otevřené láhvi.

Ventily skladujte v suchu, chraňte závity plastovými krytkami a nikdy je neukládejte s připojenou hadicí pod tlakem.


Co nabízí Kompresory-vzduchotechnika pro servis a montáž?

Kompresory-vzduchotechnika poskytuje odborné poradenství, dodávky a servis redukčních ventilů a příslušenství pro průmyslové provozy v celé ČR. Služby zahrnují návrh na klíč, montáž, revize a energetické audity systémů stlačeného vzduchu.

Praktické příklady z provozu:

  • Výměna poškozené membrány po nesprávném otevření kyslíkové láhve s dotaženým regulačním šroubem.
  • Odmaštění a čištění závitů kyslíkových ventilů kontaminovaných mazivem z kompresoru.
  • Záměna acetylenového ventilu za kyslíkový: fyzicky pasující závit, ale nesprávné nastavení tlaku a materiál těsnění. Taková záměna vede k nekontrolovanému přetlaku nebo úniku plynu.
  • Výměna zastaralých acetylenových ventilů za certifikované modely s limitem 1,5 bar.

Jak Kompresory-vzduchotechnika pomůže při výběru:

  • Změří skutečný průtok a tlak ve vašem provozu.
  • Doporučí konkrétní typ a provedení ventilu podle média, tlaku a průtoku.
  • Zajistí dodávku certifikovaného zboží a montáž na klíč.
  • Poskytne technickou podporu a nonstop servis.

Nejčastější chyba, kterou vidíme v terénu, je otevření láhve bez předchozího povolení regulačního šroubu. Membrána praskne okamžitě a ventil je neopravitelný. Druhá nejčastější chyba je záměna ventilů pro různé plyny — závity sedí, ale tlakové nastavení a materiály těsnění jsou jiné. Obě chyby jsou 100% preventabilní správným postupem a výběrem certifikovaného zařízení.

Profesionální tip: Při objednávce montáže nebo revize mějte připravené tyto informace: typ plynu nebo média, maximální vstupní tlak zdroje, požadovaný výstupní tlak a průtok, typ závitu a rozměr přípojky. Servisní technik pak přijede připravený a práce proběhne bez zbytečných prodlev.


Klíčové poznatky

Správný výběr, instalace a pravidelná údržba redukčního ventilu jsou základem bezpečného a spolehlivého provozu v průmyslu, svařování i plynárenství.

Bod Podrobnosti
Typ ventilu podle média Každý plyn vyžaduje ventil s odpovídajícím závitem, tlakovým limitem a materiálem těsnění.
Bezpečnostní postup instalace Povolte regulační šroub před otevřením láhve; otevírejte pomalu a sledujte manometr.
Acetylenový limit Maximální výstupní přetlak acetylenového ventilu je 1,5 bar; starší typy s vyšším limitem vyměňte.
Pravidelná údržba Vizuální kontrola před každým použitím, detailní servis jednou ročně podle pokynů výrobce.
Kompresory-vzduchotechnika Dodávka, montáž a servis redukčních ventilů na klíč pro průmyslové provozy v ČR.

Zkušenosti z provozu mluví jasně

Technická literatura o redukčních ventilech je obsáhlá, ale praxe ukazuje, že většina problémů pramení ze dvou zdrojů: ze spěchu při instalaci a z podceňování záměny ventilů. Obě chyby jsou přitom snadno preventabilní.

Co mě na tom překvapuje nejvíce: záměna ventilů pro různé plyny není záležitostí neznalosti. Technici, kteří pracují s plyny roky, ji dělají proto, že závit fyzicky pasuje a ventil „funguje“. Jenže acetylenový ventil na kyslíkové láhvi není jen nesprávný, je to časovaná bomba. Vnitřní nastavení tlaků, materiály těsnění a odolnost vůči oxidaci jsou zásadně odlišné.

Druhý problém, povolení regulačního šroubu, se zdá triviální. Přesto je to nejčastější příčina zničení ventilu v terénu. Membrána praskne okamžitě a ventil je neopravitelný. Přitom stačí jeden krok navíc před otevřením láhve.

Doporučuji každému provozu zavést písemný postup pro práci s tlakovými lahvemi, včetně kontrolního seznamu před každým použitím. Není to byrokracie, je to prevence výpadku výroby a úrazu. Certifikace podle ČSN EN ISO 2503 není jen formalita, je to záruka, že ventil byl testován na podmínky, ve kterých ho budete používat.


Kde koupit a nechat namontovat redukční ventil v ČR

Kompresory-vzduchotechnika nabízí kompletní sortiment pro rozvody stlačeného vzduchu, včetně úpravných jednotek do 18 bar a příslušenství pro průmyslové instalace. Pro náročnější rozvody jsou k dispozici také tlakové nádoby a vzdušníky, které se v kombinaci s redukčními ventily používají ke stabilizaci tlaku v celém systému.

Kompresory-vzduchotechnika

Objednávka montáže nebo revize probíhá přes e-shop nebo přímo kontaktem technického oddělení. Před objednávkou si připravte: typ média, vstupní a výstupní tlak, požadovaný průtok a rozměr přípojky. Firemní zákazníci mohou využít registraci pro speciální ceny a prioritní technickou podporu. Kompresory-vzduchotechnika zajistí dodávku certifikovaného zboží, montáž na klíč a nonstop servis v celé ČR.


Užitečné zdroje a normy

Technické normy pro redukční ventily:

Doporučené zdroje pro technické ověření:

  • GCE Group: technické příručky a katalogy lahvových redukčních ventilů, bezpečnostní listy pro kyslík a acetylen
  • KOWAX: návody k obsluze redukčních ventilů, bezpečnostní pokyny pro kyslíkové aplikace
  • Svarbazar: zásady obsluhy redukčních ventilů, přehled rizik záměny ventilů

Stránky Kompresory-vzduchotechnika pro servis a nákup:


Časté dotazy

Na co se redukční ventil používá?

Redukční ventil snižuje vysoký vstupní tlak z tlakové láhve nebo potrubní sítě na stabilní pracovní tlak požadovaný spotřebičem. Používá se ve svařování, průmyslových rozvodech plynů, vodovodních systémech, medicíně a laboratořích.

Kam se redukční ventil umísťuje?

Redukční ventil se instaluje co nejblíže ke zdroji tlaku, tedy přímo na láhvový kohoutek nebo na vstup potrubní sítě. V centrálních rozvodech se doplňuje sekundárními regulátory nebo úpravnými jednotkami u jednotlivých spotřebičů.

Jak se redukční ventil správně připojuje?

Povolte regulační šroub, našroubujte matici ventilu na láhvový kohoutek a dotáhněte klíčem. Poté pomalu otevřete láhvový kohoutek a teprve pak nastavte výstupní tlak otáčením regulačního šroubu doprava.

Jaké jsou dva základní druhy redukčních ventilů?

Jednostupňové ventily sníží tlak v jednom kroku a jsou vhodné pro méně náročné aplikace. Dvoustupňové ventily redukují tlak ve dvou stupních a udržují výstupní tlak stabilní i při klesajícím tlaku v zásobníku, proto jsou standardem pro svařování a laboratorní práci.

Proč nesmí být olej na kyslíkovém ventilu?

Kyslíkové ventily jsou extrémně citlivé na kontaminaci oleji a mazivy. I malé množství mastnoty může při kontaktu s kyslíkem pod tlakem způsobit výbuch. Při podezření na kontaminaci odstavte zařízení a kontaktujte distributora pro odborné čištění.

Doporučené

Olejový kompresor pro dílnu i provoz: jak vybrat

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Jak správně vybrat olej do kompresoru: průvodce 2026.

Kompresory pro dílnu: recenze a doporučení 2026

V dílně pro průmyslovou výrobu se běžně používají vzduchové kompresory a pneumatické nářadí.

Pro hobby dílnu stačí bezolejový kompresor s nádrží v menším rozsahu a plnícím výkonem vhodným pro základní práci při běžném tlaku. Pro autoservis nebo lakování je vhodnější olejový pístový stroj s větším vzdušníkem a vyšším plnícím výkonem. Náročný průmyslový provoz s nepřetržitým chodem si žádá šroubový kompresor. Klíčový parametr při výběru není sací výkon uvedený na obalu, ale plnící (dodávaný) výkon při 6–7 bar — to je číslo, které rozhoduje, zda nářadí skutečně poběží.

Rychlý přehled podle primárního použití:

  • Huštění pneumatik a drobné práce: bezolejový kompresor, nádrž 24–30 l, plnící výkon od 100 l/min, hlučnost pod 75 dB
  • Rázový utahovák a pneumatická bruska: olejový pístový kompresor, nádrž 50 l, plnící výkon 200–300 l/min při 6 bar
  • Stříkání barev a lakování: olejový kompresor s odlučovačem vody a filtrací, nádrž 50–100 l, plnící výkon 300+ l/min, stabilní tlak 6–8 bar
  • Průmyslový provoz, více nástrojů současně: šroubový kompresor s invertorem, dimenzovaný s rezervou 20–30 % nad součtem spotřeb nářadí

Profesionální tip: Před nákupem si z technického listu vždy opište hodnotu plnícího výkonu (l/min) při 6 nebo 7 bar — ne sací výkon. Pokud prodejce tuto hodnotu nedokáže doložit, hledejte jinde. Kompresory-vzduchotechnika nabízí bezplatné technické poradenství a pomůže vám ověřit, zda vybraný model odpovídá vašim nárokům.


Obsah

Jaký kompresor potřebujete? Orientační parametry podle použití

Správné dimenzování začíná u konkrétního nářadí, ne u cenovky kompresoru. Každý pneumatický nástroj má svůj požadavek na průtok vzduchu a minimální tlak — a kompresor musí tyto hodnoty pokrýt s rezervou.

Řemeslník pracuje s pneumatickým nářadím, které pohání kompresor.

Rázový utahovák spotřebuje během provozu vzduch v rozsahu odpovídajícím běžným průměrným hodnotám. Pneumatická bruska a stříkací pistole mají rovněž požadavky na plnící výkon vzduchu, které závisí na konkrétním nástroji a použití. Při provozu více zařízení současně je potřeba vzít v úvahu souhrnnou spotřebu vzduchu.

Použití Plnící výkon přibližný při běžném pracovním tlaku Tlak (bar) Velikost nádrže přibližná
Huštění a drobné práce plnící výkon od 100 l/min standardní tlak nádrž 24–30 l
Rázový utahovák a pneumatické nářadí plnící výkon 200–300 l/min při 6 bar obvyklý pracovní tlak nádrž 50 l
Lakování a stříkání barev plnící výkon 300+ l/min, stabilní tlak 6–8 bar doporučený tlak v rozsahu nádrž 50–100 l
Náročná dílna a více nástrojů vysoký plnící výkon dimenzovaný na součet spotřeb, rezerva 20–30 % vyšší pracovní tlak nádrž 90–100 l

Přehledná infografika, která ukazuje rozdíly mezi hobby a profesionálními kompresory

Objem nádrže ovlivňuje, jak často se motor zapíná. Nádrž 50 l je vhodná pro hobby i stříkání menších ploch; 90–100 l se doporučuje pro náročnější a poloprofesionální použití, kde časté cyklování motoru ruší a zkracuje životnost stroje.

Hlučnost je v uzavřené dílně nebo garáži v zástavbě zásadní parametr. Tiché bezolejové kompresory dosahují 69–74 dB, standardní pístové stroje přesahují 90 dB. Rozdíl 20 dB v praxi znamená, že standardní stroj zní přibližně čtyřikrát hlasitěji. Pokud pracujete v obydlené oblasti nebo sdílíte prostor s jinými lidmi, hlučnost pod 75 dB je reálná podmínka, ne jen komfort.

Praktické příklady použití kompresorů v dílně i výrobě najdete v průvodci aplikacemi.


Jak vybrat kompresor pro vaši dílnu: checklist a otázky pro prodejce

Výběr kompresoru se zjednodušuje, když postupujete systematicky. Níže je postup, který eliminuje nejčastější chyby.

  1. Sestavte seznam nářadí a jejich spotřeb vzduchu. Zjistěte plnící výkon (l/min) každého nástroje z technického listu nebo od výrobce. Sečtěte spotřeby a přidejte rezervu 20–30 %.
  2. Určete typ kompresoru. Olejový pístový pro náročnější a delší provoz; bezolejový pro čisté prostředí, občasné použití nebo tam, kde záleží na hlučnosti; šroubový pro nepřetržitý průmyslový chod.
  3. Stanovte maximální přípustnou hlučnost. Uzavřená dílna v zástavbě: hledejte pod 75 dB. Průmyslová hala: 85–95 dB je přijatelné.
  4. Změřte dostupný prostor a elektrické připojení. Větší olejové stroje vyžadují třífázové napájení (400 V); hobby modely běží na 230 V.
  5. Ověřte dostupnost servisu a náhradních dílů. Levný kompresor bez servisní sítě v ČR je špatná investice.

Otázky, které položte prodejci:

  • Jaký je plnící výkon při 6 a 7 bar (ne sací výkon)?
  • Jaký je doporučený pracovní cyklus (duty cycle) — kolik minut z každé hodiny může stroj běžet?
  • Kde je nejbližší autorizovaný servis a jaká je dostupnost náhradních dílů?
  • Jaká je délka záruky a vztahuje se na kompresorovou hlavu?
  • Je součástí dodávky návod v češtině a servisní plán?

Varovné signály při nákupu: prodejce uvádí pouze sací výkon bez plnícího; chybí údaj o hlučnosti v dB; stroj nemá kondenzátní vypouštěč nebo manometr; dokumentace je pouze v cizím jazyce bez překladu.

Reálné testy ukazují, že rozdíl mezi sacím a plnícím výkonem může být u hobby kompresorů velmi výrazný. Například u testovaného dvoupístového kompresoru byl naměřen plnící výkon 148 l/min při 7 bar, zatímco deklarovaný sací výkon dosahoval 412 l/min. Pokud byste dimenzovali nářadí podle sacího výkonu, kompresor by nestačil.


Technické parametry, které musíte znát: sací vs. plnící výkon, průtok a duty cycle

Sací výkon popisuje, kolik vzduchu kompresorová hlava nasaje za minutu za ideálních podmínek. Plnící (dodávaný) výkon udává, kolik stlačeného vzduchu skutečně dodá do sítě při pracovním tlaku. Pro výběr nářadí je rozhodující výhradně plnící výkon při 6–7 bar.

Průmyslové šroubové kompresory ve výrobním provozu

U hobby kompresorů může být sací výkon o desítky procent vyšší než reálný plnící výkon. Výrobci toto číslo uvádějí, protože vypadá lépe na obalu. Výsledkem je frustrace: nářadí nefunguje správně, motor se přehřívá a stroj cykluje příliš často.

Jak číst duty cycle

Pracovní cyklus (duty cycle) vyjadřuje, jakou část provozního času může kompresor běžet bez přestávky. Hodnota 50 % znamená 30 minut chodu a 30 minut chlazení z každé hodiny. Bezolejové kompresory mívají duty cycle 50–70 %, olejové pístové 60–80 %, šroubové kompresory zvládají 100 % nepřetržitý chod. Podrobnou technickou referenci k pracovnímu cyklu nabízí průvodce pro techniky.

Výpočetní příklad pro kombinaci nářadí

Rázový utahovák: 180 l/min + pneumatická bruska: 250 l/min = 430 l/min. S rezervou 25 % potřebujete kompresor s plnícím výkonem alespoň 540 l/min při 6 bar. To je výkon, který hobby stroj za 4 000 Kč nedodá.

Přehled spotřeby vzduchu pro běžné nástroje

Nástroj Spotřeba vzduchu (l/min) Min. tlak (bar)
Hustič pneumatik 30–80 8
Rázový utahovák 100–200 6
Pneumatická bruska 200–300 6
Stříkací pistole 200–400 4–6
Pneumatické kladivo 300 6
Pískování 400 6–8

Pro stříkání barev a jemné práce je nezbytné instalovat odlučovač vody a filtraci co nejblíže místu odběru. Vlhkost kondenzuje v nádrži i hadicích a bez filtrace poškodí povrch i nářadí.

Šroubové kompresory mají vyšší pořizovací cenu, ale při nepřetržitém provozu nižší provozní náklady díky nižší spotřebě energie a delší životnosti. Pro průmyslový provoz s více odběrnými místy je investice do šroubového stroje ekonomicky výhodnější než provoz několika pístových jednotek.


Olejový vs. bezolejový kompresor: výhody, nevýhody a plán údržby

Volba mezi olejovým a bezolejovým strojem závisí na intenzitě provozu, požadavcích na čistotu vzduchu a ochotě věnovat čas údržbě.

Olejové kompresory:

  • Delší životnost kompresorové hlavy díky mazání
  • Vhodné pro intenzivní a dlouhé pracovní cykly
  • Nižší hlučnost při srovnatelném výkonu
  • Vyžadují pravidelnou výměnu oleje a kontrolu hladiny
  • Riziko přenosu olejové mlhy do vzduchu (nevhodné pro potravinářství nebo přesné lakování bez filtrace)

Bezolejové kompresory:

  • Čistý vzduch bez rizika olejové kontaminace
  • Nulová nebo minimální údržba mazacího systému
  • Vyšší hlučnost u standardních modelů; tiché varianty (69–74 dB) jsou dostupné
  • Kratší životnost kompresorové hlavy při intenzivním provozu
  • Vhodné pro občasné použití, čisté provozy a prostředí citlivá na hluk

Servisní plán pro olejový kompresor

Úkon Frekvence
Kontrola hladiny oleje Před každým spuštěním
Vypouštění kondenzátu z nádrže Po každém použití nebo denně
Čištění vzduchového filtru Každých 50–100 provozních hodin
První výměna oleje Po ~100 provozních hodinách
Další výměny oleje Každých 6 měsíců
Kontrola ventilů a těsnění Ročně nebo dle výrobce

Pravidelná výměna oleje, kontrola filtru a vypouštění kondenzátu jsou zásadní preventivní postupy. Zanedbání vede k zadření a předčasnému selhání kompresoru. Mějte vždy po ruce náhradní vzduchový filtr a olej s viskozitou podle výrobce — univerzální oleje mohou při vysokých teplotách ztratit mazací schopnost.

V prašném prostředí olej degraduje rychleji. Zkraťte intervaly výměny na polovinu a filtr kontrolujte po každých 25–50 hodinách. Přínos pravidelné diagnostiky pro prodloužení životnosti stroje popisuje průvodce diagnostikou kompresoru.

Profesionální tip: Kondenzát nevypouštějte do kanalizace bez ověření místních předpisů — olejový kondenzát je nebezpečný odpad a jeho likvidace podléhá pravidlům.


Jak správně umístit kompresor v dílně a zajistit bezpečný provoz

Umístění kompresoru přímo ovlivňuje hlučnost, životnost stroje i bezpečnost provozu. Několik zásad, které se vyplatí dodržet.

  • Stabilní, rovná podlaha: kompresor nesmí vibrovat ani se pohybovat; pro větší stroje použijte antivibrační podložky nebo šrouby do podlahy
  • Vzdálenost od pracovních míst: čím dál od místa práce, tím nižší vnímaná hlučnost; ideálně oddělená místnost nebo rohové umístění
  • Přístup k vypouštěcímu ventilu kondenzátu: musí být volně přístupný, ne schovaný za regálem
  • Větrání: kompresor potřebuje přívod chladného vzduchu a odvod tepla; uzavřená skříň bez větrání vede k přehřátí a zkrácení životnosti
  • Elektrické připojení: zajistěte správné jištění a uzemnění; výkonné stroje na 400 V vyžadují odbornou instalaci

Hlučnost 65–75 dB odpovídá hlasitosti běžného rozhovoru nebo kancelářského prostředí. Hodnoty 85–95 dB jsou srovnatelné s provozem sekačky na trávu — při delší expozici vyžadují ochranu sluchu. Pokud kompresor nelze umístit do oddělené místnosti, pomůže akustická izolace stěn nebo přenosná protihlukový box.

Základní požadavky na instalaci kompresorovny, včetně větrání a bezpečnostních pravidel, shrnuje průvodce kompresorovnou.

Bezpečnostní pravidla pro každodenní provoz:

  • Nikdy nepřekračujte maximální provozní tlak uvedený na nádrži
  • Před servisem vždy odpusťte tlak z nádrže a odpojte napájení
  • Pravidelně kontrolujte pojistný ventil — musí se otevřít při přetlaku
  • Tlakovou nádobu nechte pravidelně revidovat dle platných předpisů (v ČR dle ČSN EN 286 a nařízení vlády č. 26/2003 Sb.)

Profesionální tip: Podložte kompresor antivibrační gumovou podložkou tloušťky alespoň 10 mm. Přenos vibrací do betonové podlahy zesiluje hluk v celé místnosti — tato jednoduchá úprava sníží vnímanou hlučnost bez jakýchkoli stavebních zásahů.


Jaké typy kompresorů nabízí Kompresory-vzduchotechnika pro vaši dílnu?

Kompresory-vzduchotechnika nabízí kompletní sortiment pro hobby i průmyslové nasazení. Výběr kategorie závisí na intenzitě provozu a konkrétním použití.

  • Mobilní bezolejové kompresory (nádrž 24–30 l): vhodné pro huštění, drobné pneumatické práce a práci na více místech; nízká hmotnost, snadná přeprava, hlučnost u tichých modelů pod 75 dB
  • Olejové pístové kompresory (nádrž 50–100 l): základ pro autoservis, dílnu a stříkání; delší pracovní cyklus, nižší provozní náklady než bezolejové při intenzivním provozu
  • Dvoupístové olejové kompresory: vyšší plnící výkon pro náročnější nářadí a více odběrných míst; vhodné pro poloprofesionální a řemeslné provozy
  • Šroubové kompresory: pro nepřetržitý průmyslový provoz; nižší energetická náročnost při dlouhodobém chodu, tišší než pístové stroje srovnatelného výkonu; přehled výhod šroubových jednotek nabízí tento průvodce

Kromě samotných kompresorů Kompresory-vzduchotechnika zajišťuje návrh rozvodů stlačeného vzduchu, montáž filtrace a odlučovačů, servisní zásahy a energetické audity. Pro firemní zákazníky je dostupná registrace s individuálními cenami a prioritním servisem.

Dostupnost náhradních dílů a záruční podmínky jsou součástí každé dodávky. Před nákupem většího řešení je možné domluvit bezplatnou technickou konzultaci a ověření dimenzování přímo s odborníky Kompresory-vzduchotechnika.


Kolik kompresor stojí a kde ho koupit v ČR?

Ceny kompresorů v ČR se pohybují v širokém rozsahu podle výkonu, typu a určení. Orientační pásma vám pomohou nastavit realistická očekávání.

Cenové pásmo Typ / použití Co za cenu dostanete
Do 4 000 Kč Hobby, huštění, drobné práce Bezolejový kompresor, nádrž 24–30 l, plnící výkon 80–150 l/min, 230 V
— Střední třída, dílna Olejový pístový, nádrž 50 l, plnící výkon 200–300 l/min, robustnější konstrukce
— Poloprofesionální, autoservis Olejový dvoupístový, nádrž 90–100 l, plnící výkon 250–400 l/min
— Profesionální, průmysl Šroubový kompresor, nepřetržitý provoz, invertorové řízení, nižší provozní náklady

Při nákupu ověřte: zda je olej součástí dodávky, jaké jsou záruční podmínky na kompresorovou hlavu (ne jen na nádrž), zda prodejce zajišťuje servis v ČR a jak rychle dodá náhradní díly.

Šroubové kompresory mají vyšší pořizovací cenu, ale při nepřetržitém provozu nižší provozní náklady. Nízkootáčkové motory a invertorové řízení snižují spotřebu energie při částečném zatížení — to se projeví na faktuře za elektřinu zejména u strojů běžících více než 4 hodiny denně. Přehled úspor u šroubových jednotek najdete na stránce energetické úspory SCR.

Nákup přes e-shop Kompresory-vzduchotechnika zajišťuje přímý přístup k technickému poradenství, servisní síti a náhradním dílům v ČR. Firemní zákazníci mohou požádat o registraci a získat individuální cenové podmínky.


Klíčové poznatky

Správně dimenzovaný kompresor s doloženým plnícím výkonem při 6–7 bar, odpovídající údržbou a dostupným servisem v ČR je investice, která se vrátí v spolehlivém provozu na roky dopředu.

Bod Podrobnosti
Plnící výkon je rozhodující Vždy požadujte plnící výkon při 6–7 bar, ne sací výkon — rozdíl může být desítky procent.
Dimenzujte s rezervou Sečtěte spotřeby všech nástrojů a přidejte 20–30 % rezervu pro spolehlivý provoz.
Hlučnost pod 75 dB pro uzavřené prostory Tiché bezolejové modely dosahují 69–74 dB; standardní pístové stroje přesahují 90 dB.
Údržba prodlužuje životnost První výměna oleje po ~100 hodinách; kondenzát vypouštět denně.
Kompresory-vzduchotechnika Nabízí olejové, bezolejové i šroubové kompresory, návrh na klíč, montáž a servis v ČR.

Proč levný kompresor bez servisu vyjde draho

Nejčastější chyba, kterou vidím v praxi, je dimenzování kompresoru podle sacího výkonu nebo podle ceny. Výsledkem je stroj, který nestačí nářadí, přehřívá se a za dva roky skončí v servisu — nebo rovnou v odpadu.

Druhá věc, která se opakuje: zanedbání údržby. Malá investice do správného filtru a pravidelné výměny oleje prodlouží životnost kompresoru výrazně více než volba „nejlevnějšího“ modelu. Stroj za 8 000 Kč s pravidelným servisem vydrží déle než stroj za 12 000 Kč bez jakékoli péče.

Třetí problém je absence filtrace při lakování. Vlhkost a olejová mlha v hadicích zničí povrch i drahé nářadí. Odlučovač vody a filtr namontovaný co nejblíže stříkací pistoli jsou povinná výbava, ne volitelné příslušenství.

Pokud si nejste jistí dimenzováním nebo výběrem, obraťte se na odborníky. Správný výběr na začátku je levnější než oprava špatného rozhodnutí za rok.


Kompresory-vzduchotechnika: poradenství, servis a kompletní řešení pro vaši dílnu

Kompresory-vzduchotechnika pokrývá celý proces od výběru po provoz. Nabídka zahrnuje olejové pístové, bezolejové i šroubové kompresory pro hobby i průmyslové nasazení, doplněné o kompletní příslušenství: filtrace, odlučovače vody, rozvody stlačeného vzduchu a pneumatické nástroje.

Kompresory-vzduchotechnika

Služby zahrnují návrh řešení na klíč, montáž rozvodů, instalaci filtrace, servisní zásahy a energetické audity. Pro firemní zákazníky je dostupný nonstop servis a prioritní dodávka náhradních dílů. Při nákupu většího řešení je možné domluvit bezplatnou technickou konzultaci a ověření dimenzování.

Prohlédněte si šroubové kompresory SCR pro průmyslové nasazení nebo kontaktujte tým Kompresory-vzduchotechnika pro konkrétní návrh řešení přesně pro vaši dílnu.


Užitečné zdroje pro ověření parametrů a další čtení


Časté dotazy

Jaký je rozdíl mezi sacím a plnícím výkonem kompresoru?

Sací výkon popisuje, kolik vzduchu kompresorová hlava nasaje za ideálních podmínek; plnící výkon udává reálný dodávaný objem při pracovním tlaku (6–7 bar). Pro výběr nářadí je rozhodující výhradně plnící výkon.

Jak hlučný kompresor je vhodný pro dílnu v zástavbě?

Pro uzavřenou dílnu nebo garáž v obydlené oblasti doporučujeme modely s hlučností pod 75 dB. Tiché bezolejové kompresory dosahují 69–74 dB, standardní pístové stroje přesahují 90 dB.

Jak velkou nádrž potřebuji pro stříkání barev?

Pro lakování menších ploch postačí nádrž 50 l; pro náročnější a poloprofesionální stříkání se doporučuje 90–100 l, aby motor necykloval příliš často a tlak zůstával stabilní.

Kdy se vyplatí šroubový kompresor místo pístového?

Šroubový kompresor se vyplatí při nepřetržitém provozu více než 4–6 hodin denně nebo při provozu více nástrojů současně. Nižší provozní náklady a tišší chod kompenzují vyšší pořizovací cenu.

Kde v ČR seženu servis a náhradní díly ke kompresoru?

Kompresory-vzduchotechnika zajišťuje servisní zásahy, náhradní díly a technické poradenství pro celou ČR, včetně nonstop servisu pro firemní zákazníky.

Doporučené

Vzduchový kompresor: jak vybrat správný pro hobby i provoz

V dílně nesmí chybět kvalitní průmyslový kompresor na vzduch – je to nepostradatelný pomocník při práci s pneumatickým nářadím i při dalších řemeslných činnostech.

Pro hobby a domácí dílnu postačí pístový kompresor na 230 V s dostatečně velkým vzdušníkem vhodným pro hobby a domácí použití. Pro autoservis nebo nepřetržitý provoz volte šroubový kompresor na 400 V se vzdušníkem 100 l a více. Toto základní pravidlo platí v drtivé většině případů a ušetří vám zbytečné přeplácení nebo naopak poddimenzování.

Rychlý přehled podle účelu:

  • Hobby a huštění: pístový olejový nebo bezolejový, 230 V, vzdušník 24–50 l, průtok 50–160 l/min
  • Dílna a autoservis: pístový dvouválec nebo šroubový, 400 V, vzdušník 50–100 l, průtok 160–260 l/min
  • Průmysl a nepřetržitý provoz: šroubový kompresor 400 V, vzdušník 100 l a více, průtok od 260 l/min

Pokud si nejste jisti, jaký výkon váš provoz skutečně potřebuje, Kompresory-vzduchotechnika nabízí technické poradenství a návrh řešení na klíč.

Obsah

Jaké typy vzduchových kompresorů existují a kdy který zvolit?

Základní dělení je jednoduché: pístové a šroubové. Každý typ má jiný provozní profil a jiné náklady na pořízení i provoz.

Pístové kompresory jsou nejrozšířenější pro hobby a dílny. Mají nižší pořizovací cenu, jednodušší údržbu a zvládají přerušovaný provoz. Nevýhodou je vyšší hlučnost, u standardních modelů 80–90 dB, a omezený pracovní cyklus. Pro pravidelné krátkodobé odběry vzduchu jsou ale plně dostačující.

Pístový kompresor jako nepostradatelný pomocník v autoservisu

Šroubové kompresory jsou určeny pro stabilní, dlouhodobý nebo nepřetržitý provoz. Nabízejí plynulý průtok vzduchu, nižší hlučnost a vyšší provozní cyklus. U stálého zatížení přinášejí také úspory energie. Podrobnější přehled výhod šroubových kompresorů pro průmysl ukazuje, proč se tato investice vyplatí i pro menší provozy s vyšší frekvencí odběrů.

Šroubový kompresor umístěný v technické místnosti

Olejový nebo bezolejový?

Olejové kompresory mají delší životnost a nižší provozní teploty. Bezolejové modely dodávají čistý vzduch bez rizika olejové mlhy, což je podmínka pro lakování, airbrush, potravinářství nebo zdravotnictví. Bezmazné pístové kompresory s certifikací ISO 8573-1 třídy 0 garantují nulový obsah oleje ve vzduchu a jsou vhodné pro aplikace s přísnými požadavky na čistotu.

Mobilní vs. stacionární

  • 230 V mobilní: vhodné pro terén, stavbu, domácí dílnu
  • 400 V stacionární: pro dílny, autoservisy, výrobu; vyžaduje pevné připojení a revizi elektroinstalace
  • Akumulátorové: pro práci bez přívodu elektřiny; omezený výkon a kapacita

Profesionální tip: Šroubový kompresor se vyplatí i pro menší provoz, pokud kompresor spíná více než 10–15krát za hodinu. Časté spínání pístového kompresoru zkracuje jeho životnost a zvyšuje spotřebu energie.

Které technické parametry jsou v technickém listu skutečně důležité?

Technický list obsahuje řadu čísel, ale ne všechna mají stejnou váhu. Klíčové parametry pro porovnání modelů jsou tyto:

  1. Maximální pracovní tlak (bar): nejčastěji 8–10 bar pro hobby, 10–13 bar pro průmysl
  2. Průtok (l/min nebo m³/h): vždy sledujte výstupní průtok při konkrétním tlaku, ne sací výkon
  3. Příkon (kW): ovlivňuje provozní náklady a požadavky na přívod elektřiny
  4. Objem vzdušníku (l): větší vzdušník = delší intervaly spínání a stabilnější tlak
  5. Pracovní cyklus (%): kolik procent času může kompresor běžet bez přehřátí
  6. Hlučnost (dB): kritické pro instalaci v obytné zóně nebo sdílené dílně

Výstupní výkon je v praxi obvykle o 30–50 % nižší než sací výkon uváděný výrobcem, proto je třeba počítat s rezervou právě v tomto rozsahu. Pokud vaše nářadí spotřebuje určité množství vzduchu, potřebujete kompresor s odpovídajícím sacím výkonem vyšším o 30–50 % než je požadovaný výstupní průtok. Bez této rezervy bude kompresor spínat příliš často a nebude schopen udržet požadovaný tlak.

Parametr Typická hodnota Co to znamená v praxi
Sací výkon Typická teoretická hodnota výrobce
Výstupní výkon při 7 bar O 30–50 % nižší než sací výkon Reálný průtok pro nářadí
Objem vzdušníku Dostatečný pro krátkodobé špičky odběru
Pracovní cyklus Typická hodnota pro hobby stroje Kompresor může běžet část času z určitého intervalu
Hlučnost Okolo 80–90 dB a více Vhodné pro dílnu, méně vhodné pro obytnou zónu

Přehledná infografika, která srovnává jednotlivé druhy vzduchových kompresorů

Pro hobby použití stačí nižší průtok vzduchu. Lakování a náročnější pneumatické nářadí vyžaduje vyšší průtok. Profesionální provoz začíná od ještě vyššího průtoku. Podrobnější kritéria pro průmyslové aplikace najdete v průvodci výběrem průmyslového kompresoru.

Jaký výkon a velikost kompresoru potřebujete pro svůj účel?

Použití Průtok (l/min) Tlak (bar) Vzdušník (l) Napájení
Huštění, foukání 50–100 6–8 10–24 230 V
Hobby dílna, vrtačka, bruska 100–160 8 24–50 230 V
Lakování, stříkání 160–260 6–8 50–100 230 V / 400 V
Autoservis, rázové utahováky 260 a více 8–10 100–260 400 V
Menší výroba, nepřetržitý provoz 260 a více 8–13 260 a více 400 V
Průmysl 500+ 10–13 260 a více 400 V

Pro stříkání a lakování se doporučuje využití většího vzdušníku, aby bylo možné zajistit stabilní dodávku vzduchu; pro nepřetržitý provoz je vhodný ještě objemnější vzdušník. Menší vzdušník vede k častému dotlakování, což může negativně ovlivnit plynulost práce a zatěžovat motor kompresoru.

Tiché modely s nízkou hlučností jsou vhodné pro instalaci v obytné zóně nebo sdílených dílnách, zatímco běžné pístové kompresory jsou výrazně hlučnější, což může omezovat komfort práce bez zvukové izolace.

Profesionální tip: Při výběru výkonu počítejte s rezervou 30–50 % nad skutečnou spotřebou nářadí. Kompresor pracující trvale na hranici výkonu se přehřívá, rychleji opotřebovává a zkracuje svou životnost.

Kolik stojí vzduchový kompresor v ČR a kde ho koupit?

Cenová pásma se liší podle kategorie a výkonu:

  • Kompaktní a akumulátorové modely: 1 000–5 000 Kč
  • Hobby pístové (230 V, 24–50 l): 5 000–20 000 Kč
  • Větší pístové a dvouválcové: 20 000–60 000 Kč
  • Šroubové a průmyslové: od 100 000 Kč výše

Poměr cena/výkon závisí hlavně na reálném výstupním průtoku v l/min a velikosti vzdušníku, ne na výkonu motoru v kW. Dva modely se stejným příkonem mohou mít výrazně odlišný výstupní průtok.

Nové vs. použité: Nový kompresor přináší záruku, dostupnost náhradních dílů a servisní podporu. U bazarového stroje hrozí nejasná provozní historie, opotřebení pístů nebo ventilů a chybějící dokumentace. Pokud přesto uvažujete o koupi z druhé ruky, ověřte:

  • Počet provozních hodin a záznamy o údržbě
  • Stav oleje a těsnění (u olejových modelů)
  • Funkčnost bezpečnostního ventilu a manometru
  • Dostupnost náhradních dílů pro daný model v ČR

Kompresory-vzduchotechnika nabízí kompresory skladem i na objednávku s dodáním po celé ČR.

Jaký servis a záruku vyžadovat při nákupu kompresoru?

Servisní podmínky jsou stejně důležité jako technické parametry. Při nákupu vyžadujte:

  • Délku záruky a rozsah záručního servisu (minimálně 24 měsíců)
  • Dostupnost náhradních dílů pro daný model v ČR
  • Reakční dobu servisního zásahu (pro průmyslové provozy max. 24–48 hodin)
  • Možnost smluvního servisu s pravidelnými prohlídkami

Pravidelná údržba prodlužuje životnost kompresoru a předchází neplánovaným odstávkám. Základní servisní intervaly:

  • Denně: odvádění kondenzátu ze vzdušníku
  • Každých 500 hodin: výměna oleje (u olejových modelů), kontrola vzduchového filtru
  • Každých 1 000–2 000 hodin: výměna olejového filtru, kontrola ventilů a těsnění
  • Ročně: kontrola bezpečnostního ventilu, revize tlakové nádoby dle ČSN

Před uvedením kompresoru do provozu zajistěte revizi tlakové nádoby, připojení na 400 V elektrikářem s oprávněním a instalaci filtrace a sušičky vzduchu. Požadavky na prostory a revize popisuje průvodce základními požadavky na kompresorovnu.

Profesionální tip: Servisní smlouvu strukturujte tak, aby zahrnovala preventivní prohlídky 2krát ročně a garantovala dostupnost náhradních dílů do 48 hodin. Tím minimalizujete riziko neplánované odstávky výroby.

Jaké příslušenství k vzduchovému kompresoru skutečně potřebujete?

Samotný kompresor bez příslušenství nestačí. Základní vybavení pro funkční systém:

  • Hadice: gumové nebo PVC, průměr 6–10 mm podle průtoku a délky rozvodu
  • Rychlospojky: standardizované (typ Euro nebo Foster) pro rychlé připojení nářadí
  • Tlakový reduktor s manometrem: nastavení pracovního tlaku pro konkrétní nářadí
  • Filtr a odlučovač kondenzátu: chrání nářadí před vlhkostí a nečistotami
  • Sušička vzduchu: nutná pro lakování, airbrush a citlivé pneumatické systémy

Pro výběr filtrace platí jednoduché pravidlo podle normy ISO 8573-1: pro běžné použití (huštění, nářadí) postačí třída 4–5, pro lakování a stříkání vyžadujte třídu 2–3, pro potravinářství nebo zdravotnictví třídu 0–1. Jednotky úpravy vzduchu pro aplikace do 10 bar jsou dostupné přímo v e-shopu Kompresory-vzduchotechnika.

Rozvod stlačeného vzduchu trubkami (hliník, nerez) je výrazně efektivnější než hadice pro delší trasy. Hadice mají vyšší tlakové ztráty a jsou náchylnější k poškození. Pro stálé instalace v dílně nebo výrobě volte trubkový rozvod.

Kontrolní seznam: co si ověřit před koupí kompresoru

Než podepíšete objednávku, projděte tento postup:

  1. Spočítejte celkovou spotřebu vzduchu všeho nářadí, které poběží současně, a přidejte 30–50 % rezervu.
  2. Ověřte výstupní průtok při pracovním tlaku (7 nebo 10 bar), ne sací výkon.
  3. Zkontrolujte pracovní cyklus (%) a porovnejte s plánovanou frekvencí odběrů.
  4. Zjistěte dostupnost náhradních dílů pro daný model v ČR a reakční dobu servisu.
  5. Vyžádejte si kompletní technický list s hlučností v dB a hmotností.
  6. Potvrďte termín dodání, instalace a revize tlakové nádoby.

Otázky pro prodejce:

  • Jaký je reálný výstupní průtok při 7 bar?
  • Jaký je pracovní cyklus při plném zatížení?
  • Kde je nejbližší servisní středisko a jaká je reakční doba?
  • Jsou náhradní díly skladem v ČR?
  • Zahrnuje cena instalaci a revizi?

Varovné signály: chybějící nebo neúplný technický list, neuvedená hlučnost, žádný servis v ČR, nejasné podmínky záruky, odmítnutí smluvního servisu. Nejčastější chyby při výběru a provozu kompresoru popisuje praktický průvodce chybami při používání kompresorů.

Klíčové poznatky

Správný vzduchový kompresor se vybírá podle reálného výstupního průtoku při pracovním tlaku, ne podle příkonu motoru, a vždy s rezervou 30–50 % nad skutečnou spotřebou nářadí.

Bod Podrobnosti
Rezerva výkonu Plánujte výstupní průtok o 30–50 % vyšší, než je spotřeba nářadí.
Typ podle provozu Pístový pro přerušovaný provoz, šroubový pro nepřetržitý nebo průmyslový.
Vzdušník a průtok Pro stříkání min. 50 l vzdušník; pro nepřetržitý provoz 100 l a více.
Servis a záruky Vyžadujte záruční dobu min. 24 měsíců a dostupnost náhradních dílů v ČR.
Kompresory-vzduchotechnika Nabízí prodej, instalaci, revize a smluvní servis kompresorů po celé ČR.

Proč zákazníci kupují nevhodný kompresor

Nejčastější chyba, kterou vidím opakovaně, je výběr kompresoru podle příkonu motoru místo podle výstupního průtoku. Zákazník koupí stroj s motorem 2,2 kW a vzdušníkem 50 l, spustí rázový utahováku a za minutu čeká, než se kompresor dotlakuje. Výsledkem je frustrace, opotřebení motoru a nakonec nákup druhého, správného stroje.

Druhá chyba je podceňování hlučnosti. Pístový kompresor 85 dB v garáži sousedící s obytnou místností je problém, který se řeší zvukovou izolací za desítky tisíc korun nebo výměnou za tichý model. Obojímu se dá předejít správným výběrem na začátku.

Třetí chyba je ignorování servisní dostupnosti. Průmyslový kompresor bez smluvního servisu a bez zásoby náhradních dílů v ČR může při poruše stát výrobu na týdny. Energetické úspory a provozní náklady šroubových řešení podrobně rozebírá průvodce úsporami energie s kompresorem. Doporučuji konzultaci před nákupem, ne po něm.

Kompresory-vzduchotechnika: prodej, montáž a servis v ČR

Kompresory-vzduchotechnika dodává vzduchové kompresory pro hobby, dílny, autoservisy i průmyslové provozy s kompletním zázemím pro instalaci a servis v ČR. Nabídka zahrnuje řadu MARK COMPRESSORS pro dílny a střední provozy a šroubové kompresory SCR pro průmyslové a nepřetržité aplikace.

Kompresory-vzduchotechnika

Součástí dodávky je možnost onsite měření spotřeby vzduchu, návrh kompresorovny, montáž, revize tlakové nádoby a smluvní servis s garantovanou reakční dobou. Dostupné jsou také filtry, sušičky, rozvody a veškeré příslušenství k vzduchovému kompresoru. Pro cenovou nabídku nebo technické poradenství kontaktujte Kompresory-vzduchotechnika přímo přes e-shop nebo telefonicky.

Užitečné zdroje pro výběr a provoz kompresoru

  • Technický list výrobce: vždy si vyžádejte kompletní dokumentaci s výstupním průtokem při konkrétním tlaku, pracovním cyklem a hlučností
  • Průvodce kompresorovnou: požadavky na prostory, větrání, revize a připojení na 400 V
  • Blog Kompresory-vzduchotechnika: technické články o výběru, diagnostice a provozu kompresorů pro různé aplikace
  • Norma ČSN EN ISO 8573-1: třídy čistoty stlačeného vzduchu pro výběr filtrace a sušiček

Při nákupu vždy trvejte na předání kompletního technického listu, servisní dokumentace a podmínek záruky v písemné podobě.

Časté dotazy

Jaký vzduchový kompresor je vhodný pro hobby dílnu?

Pro hobby dílnu postačí pístový kompresor na 230 V s dostatečně velkým vzdušníkem vhodným pro hobby a domácí použití a průtokem 100–160 l/min. Olejový model nabídne delší životnost, bezolejový je vhodný pro lakování.

Jaký je rozdíl mezi sacím a výstupním výkonem kompresoru?

Sací výkon je teoretická hodnota výrobce; výstupní výkon při pracovním tlaku je o 30–50 % nižší. Pro výběr kompresoru vždy sledujte výstupní průtok při 7 nebo 10 bar.

Kdy se vyplatí šroubový kompresor místo pístového?

Šroubový kompresor se vyplatí při nepřetržitém nebo velmi frekventovaném provozu, kdy pístový kompresor spíná více než 10–15krát za hodinu. Šroubový kompresor přináší nižší hlučnost, vyšší pracovní cyklus a úspory energie při stálém zatížení.

Jaký objem vzdušníku potřebuji pro stříkání a lakování?

Pro stříkání a lakování je doporučen vzdušník minimálně 50 l. Menší vzdušník způsobuje časté dotlakování, které přerušuje práci a může způsobit nerovnoměrné nanášení barvy.

Kde koupit vzduchový kompresor v ČR se servisem?

Kompresory-vzduchotechnika nabízí prodej kompresorů skladem i na objednávku, včetně montáže, revize a smluvního servisu po celé ČR. Technické poradenství je dostupné přímo přes e-shop.

Doporučené

Role vzduchových zásobníků: průvodce pro techniky

V dílně je umístěna průmyslová tlaková nádoba na stlačený vzduch.

Vzduchový zásobník (vzdušník) je vyrovnávací a akumulační prvek systému stlačeného vzduchu, který stabilizuje tlak v rozvodu, pokrývá krátkodobé špičky odběru a snižuje počet spínání kompresoru. Správně dimenzovaný zásobník chrání kompresor před nadměrným opotřebením, odlehčuje sušičce a zlepšuje kvalitu dodávaného vzduchu. Klíčové parametry pro rozhodnutí jsou tlakové pásmo, požadovaný průtok a doba zásobování v minutách. Před uvedením do provozu zkontrolujte dimenzování zásobníku a jeho napojení na sušičku.

  • Hlavní funkce: vyrovnání tlaku, akumulace pro špičkový odběr, snížení cyklů spínání
  • Klíčové metriky: tlakové pásmo (bar), průtok (l/s nebo m³/min), doba zásobování (min)
  • Doporučení: ověřit dimenzování a pořadí zařízení v potrubí (kompresor → zásobník → sušička nebo kompresor → sušička → zásobník dle typu)

Obsah

Jak zásobník pracuje v rámci kompresorového okruhu?

Vzduch vstupuje do zásobníku z výtlačného potrubí kompresoru pod tlakem. Uvnitř nádrže se vzduch uklidní, zpomalí a začne se ochlazovat. Tím zásobník plní funkci sekundárního výměníku tepla: vlhkost obsažená ve vzduchu kondenzuje na stěnách nádrže a stéká ke dnu, kde ji odvede odkalovací ventil.

Přehledná infografika ukazuje, k čemu všemu slouží vzduchový zásobník.

Výstup ze zásobníku vede do rozvodu nebo přímo k sušičce. Zásobník tak vyrovnává tlakové pulzy způsobené pracovním cyklem kompresoru a udržuje stabilní tlak na výstupu. Řízení spínání kompresoru reaguje na tlak v zásobníku prostřednictvím tlakového spínače nebo regulátoru.

Hlavní komponenty zásobníku a jejich funkce:

  • Příruba vstupu/výstupu: napojení na potrubí kompresoru a rozvodu
  • Odkalovací ventil (vypouštěcí kohout nebo automatický odvod): odvod kondenzátu ze dna nádrže
  • Manometr: sledování aktuálního tlaku v nádrži
  • Pojistný ventil: ochrana před překročením maximálního provozního tlaku
  • Revizní otvor (u větších nádrží): přístup pro vnitřní inspekci

Pořadí zařízení v potrubí závisí na typu zásobníku. Mokrý zásobník se instaluje před sušičku a zachycuje kondenzát z kompresoru. Suchý zásobník se umísťuje za sušičku a uchovává již upravený vzduch.

Jaké jsou hlavní funkce a přínosy vzduchového zásobníku?

Zásobník plní v systému stlačeného vzduchu čtyři zásadní role, které se vzájemně doplňují.

Horizontální tlaková nádoba s kompresorem – uspořádání

Vyrovnání tlaku a pokrytí špiček. Při krátkodobém nárůstu odběru zásobník dodá vzduch z vlastní rezervy, aniž by kompresor musel okamžitě naskočit. Tlak v rozvodu zůstane stabilní, což je kritické pro pneumatické nástroje, stříkací pistole a automatizované linky, kde tlakové výkyvy způsobují neshodné výrobky nebo poruchy.

Snížení počtu spínání kompresoru. Každé spuštění kompresoru zatěžuje motor, startér a ventily. Zásobník prodlužuje intervaly mezi spuštěními tím, že pokryje odběr z akumulované zásoby. Výsledkem je nižší opotřebení a delší životnost stroje. Správné dimenzování zásobníku spolu s eliminací úniků vzduchu může přinést výrazné energetické úspory, jak ukazuje průvodce úsporami energie na blogu Kompresory-vzduchotechnika.

Ochlazování a kondenzace vlhkosti. Vzduch se v zásobníku ochlazuje a vlhkost kondenzuje ještě před vstupem do sušičky. Sušička tak zpracovává vzduch s nižším obsahem vody, pracuje efektivněji a její sorpční nebo chladicí kapacita se méně zatěžuje.

Bezpečnostní rezerva. Při výpadku kompresoru zásobník poskytne zásobu vzduchu pro řízené odstavení strojů nebo dokončení bezpečnostní sekvence.

Zásobník není pasivní nádrž. Správně dimenzovaný zásobník snižuje spínání kompresoru a provozní náklady, přičemž zároveň odlehčuje sušičce a stabilizuje kvalitu vzduchu v celém rozvodu.

Jak dimenzovat vzduchový zásobník?

Dimenzování zásobníku vychází ze čtyř vstupních parametrů: požadovaného průtoku, provozního tlaku, přípustného poklesu tlaku a doby zásobování.

Vstupní parametry:

  • Průtok kompresoru: Q (l/s nebo m³/min)
  • Maximální provozní tlak: P₁ (bar absolutní)
  • Minimální přípustný tlak v rozvodu: P₂ (bar absolutní)
  • Požadovaná doba zásobování bez kompresoru: t (min)

Základní vzorec pro objem zásobníku:

V = (Q × t × P₀) / (P₁ P₂)

kde P₀ = 1 bar (atmosférický tlak jako referenční hodnota), Q je průtok v l/min, t je čas v minutách, P₁ a P₂ jsou absolutní tlaky v barech. Vzorec vychází z izotermického zjednodušení; v praxi přidejte rezervu 10–20 % na teplotní odchylky a úniky.

Příklad výpočtu pro typický provoz:

Kompresor dodává Q = 300 l/min. Provozní tlak P₁ = 8 bar abs., minimální přípustný tlak P₂ = 6 bar abs. Zásobník musí pokrýt špičku po dobu t = 1 min.

V = (300 × 1 × 1) / (8 6) = 300 / 2 = 150 litrů

S rezervou 15 % vychází doporučený objem na přibližně 170 litrů. Pro podrobnější nastavení spínacích cyklů doporučujeme také průvodce pracovním cyklem kompresoru.

Orientační tabulka: průtok kompresoru vs. doporučený objem zásobníku

Průtok kompresoru (l/min) Doporučený objem zásobníku (l)
do 100 24
100–300 150–170
300 150–170
nad 1000 1 000 a více

Hodnoty jsou orientační pro provozní tlak 7–10 bar a dobu zásobování 1 min. Konkrétní aplikace mohou vyžadovat odlišné dimenzování.

Jaké typy vzduchových zásobníků jsou dostupné?

Zásobníky se liší orientací, funkcí v potrubí, tlakovými třídami a materiálem.

Svislé vs. horizontální provedení. Svislé zásobníky zabírají méně podlahové plochy a kondenzát přirozeně stéká ke dnu k odkalovacímu ventilu. Horizontální zásobníky se hodí do prostor s nízkým stropem nebo pro mobilní aplikace, vyžadují ale pečlivé umístění odkalovacího ventilu v nejnižším bodě.

Mokré a suché zásobníky. Mokrý zásobník se instaluje přímo za kompresor, před sušičku. Zachycuje kondenzát a teplo z kompresoru a snižuje vlhkostní zátěž sušičky. Suchý zásobník stojí za sušičkou a uchovává již upravený vzduch bez rizika zpětné kondenzace.

Tlakové třídy a materiál:

  • Standardní zásobníky: do 11 bar, vhodné pro většinu dílenských a průmyslových aplikací
  • Vysokotlaké zásobníky: 15–40 bar, pro speciální průmyslové nebo plnicí aplikace
  • Materiál: konstrukční ocel s epoxidovým nebo zinkovým nátěrem (standardní), nerezová ocel pro potravinářství, farmacii nebo prostředí s agresivními médii
  • Přípojky: standardně závitové (BSP nebo NPT), u větších nádrží přírubové

Při výběru zásobníku pro napojení na sušičku ověřte kompatibilitu průměrů přípojek a umístění vstupního a výstupního hrdla.

Jak správně nainstalovat a umístit zásobník?

Instalace zásobníku přímo ovlivňuje jeho spolehlivost a přístupnost pro servis.

Instalační checklist:

  • Pevný betonový nebo ocelový základ s dostatečnou nosností
  • Kotvení zásobníku dle pokynů výrobce (svislé zásobníky zejména při výšce nad 1 m)
  • Minimální vzdálenost 0,5 m od stěn a strojů pro přístup k armaturám
  • Odkalovací ventil v nejnižším bodě nádrže, přístupný bez demontáže potrubí
  • Manometr umístěný ve výšce čitelné obsluhou
  • Pojistný ventil na výtlačném hrdle, nezakrytý a nezablokovaný

Napojení na rozvod a sušičku. Potrubí mezi kompresorem a zásobníkem by mělo být co nejkratší, aby se minimalizovaly tlakové ztráty. Za zásobníkem (nebo za sušičkou v případě suchého zásobníku) instalujte filtr pro zachycení zbývajících nečistot. Automatické odkalovací ventily s časovačem nebo plovákové odvody zajistí pravidelné vypouštění kondenzátu bez nutnosti ručního zásahu.

Profesionální tip: V prostředích s vysokou vlhkostí vzduchu (lakovna, potravinářský provoz) instalujte pružné kompenzátory na vstupní potrubí zásobníku. Omezíte přenos vibrací z kompresoru a zároveň snížíte riziko korozního poškození přírub způsobeného mechanickým namáháním.

Požadavky na kompresorovnu, ventilaci a bezpečnostní vzdálenosti shrnuje průvodce kompresorovnou na webu Kompresory-vzduchotechnika.

Jak pečovat o zásobník a zajistit jeho bezpečný provoz?

Pravidelná údržba prodlužuje životnost zásobníku a je podmínkou pro platnost revize dle českých předpisů.

Doporučené intervaly kontrol:

  • Denně nebo před každou směnou: vizuální kontrola manometru, stavu pojistného ventilu a těsnosti přípojek
  • Měsíčně: vizuální kontrola vnějšího povrchu nádrže (koroze, mechanické poškození, nátěr), funkce odkalovacího ventilu
  • Ročně: vnitřní inspekce nádrže (koroze, usazeniny, stav svarů), test pojistného ventilu, kontrola tlakoměru, zápis do provozního deníku
  • Dle předpisů ČR: tlakové nádoby podléhají revizím dle platných technických norem a nařízení vlády; interval a rozsah revize stanoví revizní technik na základě kategorie nádoby

Bezpečnostní upozornění: Při podezření na korozi stěn nádrže, deformaci nebo únik vzduchu z tělesa zásobníku okamžitě odstavte zásobník z provozu, snižte tlak na nulu a přivolejte revizního technika. Nikdy nesvařujte ani nevrtejte do tlakové nádoby bez odborného posouzení.
Vypouštění kondenzátu je nejčastěji zanedbávaná část údržby. Kondenzát obsahuje olej, rez a mikroorganismy; jeho hromadění urychluje korozi dna nádrže a zhoršuje kvalitu vzduchu. Automatický plovákový nebo elektronický odvod kondenzátu eliminuje nutnost ručního vypouštění a zajistí pravidelný odvod i při nepřetržitém provozu.

Jak zásobník ovlivňuje provozní náklady?

Zásobník snižuje náklady třemi mechanismy: méně spínacích cyklů kompresoru, delší provoz na zatížení a nižší opotřebení komponent.

Mechanismy úspor:

  • Každé zbytečné spuštění kompresoru spotřebuje násobně více energie než provoz v ustáleném stavu; zásobník tyto starty eliminuje
  • Stabilní tlak v rozvodu snižuje spotřebu vzduchu u pneumatických nástrojů a zabraňuje přetlakování
  • Méně spínání znamená méně opotřebení ventilů, ložisek a startéru, tedy nižší náklady na náhradní díly

Jednoduchý ROI příklad. Kompresor s příkonem 7,5 kW startuje průměrně 20× za hodinu bez zásobníku. Po instalaci zásobníku správné velikosti klesne počet startů na 4–6 za hodinu. Při ceně elektřiny 5 Kč/kWh a 2 000 provozních hodinách ročně se úspory z optimalizovaného spínání a snížení ztrát projeví na faktuře za elektřinu i na nákladech servisu. Eliminace úniků vzduchu v kombinaci se správným dimenzováním zásobníku může přinést úspory energie v řádu desítek procent, jak dokumentuje interní analýza Kompresory-vzduchotechnika.
Při rozhodování mezi větším zásobníkem a dalším kompresorem nebo řízeným spínáním pomůže přehled automatizace stlačeného vzduchu a optimalizace spotřeby.

Kompresory-vzduchotechnika vám pomůže s výběrem i servisem zásobníku

Kompresory-vzduchotechnika nabízí zásobníky od malých servisních nádrží (24–100 l) až po stacionární průmyslové zásobníky nad 1 000 l, včetně nerezových provedení pro náročná prostředí. Ke každé dodávce patří technické poradenství: pomůžeme s výpočtem objemu, výběrem tlakové třídy a návrhem pořadí zařízení v potrubí.

Kompresory-vzduchotechnika

Služby zahrnují návrh systému na klíč, montáž, revize tlakových nádob a energetické audity kompresoroven. Celý sortiment pneumatiky a vzduchové techniky je dostupný v e-shopu. Pro bezplatnou konzultaci dimenzování kontaktujte technické oddělení Kompresory-vzduchotechnika přímo přes web.

Klíčové poznatky

Vzduchový zásobník je aktivní prvek systému stlačeného vzduchu, jehož správné dimenzování a údržba přímo ovlivňují spotřebu energie, životnost kompresoru a kvalitu dodávaného vzduchu.

Bod Podrobnosti
Role zásobníku Vyrovnává tlak, pokrývá špičky odběru a snižuje počet spínání kompresoru.
Dimenzování Objem zásobníku se počítá z průtoku, tlakového pásma a požadované doby zásobování; přidejte rezervu 10–20 %.
Typy zásobníků Mokrý zásobník patří před sušičku, suchý za sušičku; volte svislé nebo horizontální provedení podle prostoru.
Údržba Vizuální kontrola měsíčně, vnitřní inspekce ročně, revize dle českých předpisů dle kategorie nádoby.
Kompresory-vzduchotechnika Nabízí zásobníky, návrh dimenzování, montáž a revize; konzultace dostupná přes e-shop.

Zásobník, který technici podceňují

Zásobník bývá v projektech stlačeného vzduchu přehlíženou položkou. Technici řeší výkon kompresoru, typ sušičky a filtrace, ale zásobník berou jako „nádrž navíc“. Přitom právě zásobník rozhoduje o tom, kolikrát za hodinu kompresor nastartuje, a tím přímo určuje, jak rychle se motor a ventily opotřebí.

Nejčastější chyba, kterou vidím v provozech, je poddimenzovaný zásobník u kompresorů s frekvenčním měničem. Technici předpokládají, že měnič spínání vyřeší sám. Jenže bez dostatečného zásobníku měnič osciluje v úzkém tlakové pásmu a kompresor nikdy nedosáhne optimálního pracovního bodu. Výsledkem je vyšší spotřeba, než by byla při správně dimenzovaném zásobníku s pevnými otáčkami.

Před každým rozhodnutím o velikosti zásobníku změřte skutečný průtok a tlakové pásmo v provozu. Katalogové hodnoty kompresoru a skutečná spotřeba aplikace se liší, někdy výrazně. Audit spotřeby stlačeného vzduchu je nejrychlejší cesta k číslu, ze kterého výpočet dává smysl.

Užitečné zdroje a další čtení

Pro hlubší studium tématu doporučujeme tyto stránky Kompresory-vzduchotechnika:

  • Optimalizace spotřeby stlačeného vzduchu — praktické postupy pro snížení energetické náročnosti provozu
  • Pracovní cyklus kompresoru — technický průvodce pro nastavení spínacích strategií
  • Základní požadavky na kompresorovnu — instalační a bezpečnostní požadavky včetně ventilace
  • Výběr průmyslového kompresoru — kritéria pro porovnání výkonu a kapacity

Poznámka k revizím a legislativě: Tlakové nádoby (včetně vzduchových zásobníků) podléhají v České republice technickým normám a příslušným nařízením vlády. Konkrétní požadavky na revize, kategorizaci a dokumentaci ověřte u certifikovaného revizního technika nebo u příslušného inspekčního orgánu. Technické listy zařízení pravidelně aktualizujte a uchovávejte záznamy o všech servisních zásazích.

Časté dotazy

Co je hlavní role vzduchového zásobníku v systému?

Zásobník vyrovnává tlak v rozvodu, pokrývá krátkodobé špičky odběru a snižuje počet spínání kompresoru, čímž prodlužuje jeho životnost.

Jak velký zásobník potřebuji pro kompresor 300 l/min?

Typická aplikace vyžaduje zásobník o objemu 150–170 litrů pro kompresor s průtokem 300 l/min, tlakové pásmo 6–8 bar a dobu zásobování 1 min, při započtení rezervy na teplotní odchylky a úniky.

Kde v potrubí zásobník instalovat, před nebo za sušičku?

Mokrý zásobník patří před sušičku (zachycuje kondenzát z kompresoru), suchý zásobník za sušičku (uchovává upravený vzduch).

Jak často kontrolovat vzduchový zásobník?

Vizuální kontrola vnějšku se provádí měsíčně, vnitřní inspekce ročně. Revize dle českých předpisů závisí na kategorii tlakové nádoby a stanoví ji revizní technik.

Pomůže Kompresory-vzduchotechnika s výběrem zásobníku?

Ano. Kompresory-vzduchotechnika nabízí technické poradenství, výpočet dimenzování, dodávku zásobníků a servisní podporu; konzultaci lze objednat přímo přes e-shop.

Doporučené

Role průtokoměru v pneumatice: technický průvodce

Moderně vybavená průmyslová dílna s vlastním průtokoměrem a pneumatickým rozvodem

Průtokoměr v pneumatickém systému plní jednu zásadní funkci: ověřuje, že systém skutečně dodává objem stlačeného vzduchu, který pohony a procesy potřebují. Bez tohoto měření pracujete se systémem naslepo. Nedostatečný průtok snižuje tlak přímo u spotřebiče, zpomaluje pohyb válců a snižuje jejich sílu. Naopak přebytek průtoku bez měření znamená zbytečné náklady na energii. Průtokoměr nasaďte nejdříve na hlavní přívod a do větvení k výrobním strojům, kde odhalíte největší ztráty.

  • Diagnostika spotřeby: sledování skutečné spotřeby na stroj nebo linku
  • Detekce úniků: porovnání průtoku v klidovém a provozním režimu odhalí úniky vzduchu
  • Ověření výkonu pohonů: kontrola, zda válce dostávají požadovaný průtok pro správnou rychlost a sílu

Průtokoměr není jen měřicí přístroj. Je to diagnostický nástroj, který rozhoduje o tom, zda váš pneumatický systém pracuje podle návrhu, nebo jen přibližně.

Profesionální tip: Při prvním nasazení průtokoměru změřte spotřebu v klidovém stavu (bez výroby). Jakýkoli nenulový průtok signalizuje úniky, které přímo zvyšují náklady na kompresor.

Obsah

Proč měřit průtok stlačeného vzduchu?

Měření průtoku přináší konkrétní provozní a ekonomické výsledky. Bez dat o skutečné spotřebě nelze efektivně řídit energetiku stlačeného vzduchu ani plánovat kapacitu kompresoru.

  • Úspora energie: identifikace ztrát a optimalizace pracovních cyklů snižuje příkon kompresoru; optimalizace spotřeby vzduchu začíná právě měřením
  • Kvantifikace úniků: kontinuální měření na hlavních větvích s porovnávací analýzou klidového a provozního průtoku spolehlivě odhalí a vyčíslí úniky
  • Ověření výkonu pohonů: správná rychlost a síla válců závisí na dodaném průtoku, nikoli jen na nastaveném tlaku
  • Energetické audity a reporting: průtokoměr poskytuje data pro sledování spotřeby na oddělení, stroj nebo produkt, která jsou nezbytná pro interní i externí audity
  • Výpočet návratnosti investice: měření spotřeby před a po optimalizaci dává přesné číslo úspory; typickým příkladem jsou balicí linky, kde izolované měření každé stanice odhalí, která spotřebovává neúměrně

Vztah mezi průtokem a výkonem pohonů je přímý. Pokud válec nedostane dostatečný průtok, pohyb se zpomalí nebo síla klesne pod požadovanou hodnotu. Tlakový manometr tuto situaci neodhalí, protože tlak může být na přívodu v pořádku, zatímco průtok je omezený úzkým místem v rozvodu.

Jaké principy a typy průtokoměrů jsou vhodné pro pneumatiku?

Pro stlačený vzduch přichází v úvahu několik měřicích principů. Každý má jiné silné stránky a jiná omezení.

Montáž průtokoměru v moderně vybaveném autoservisu

Tepelné (kalorimetrické) hmotnostní průtokoměry fungují na principu vyhřívaného senzoru: sonda měří ztrátu tepla z vyhřátého prvku způsobenou proudícím plynem. Výsledek je přímo v hmotnostních nebo normovaných jednotkách (Nm³/h) bez nutnosti přepočtů na aktuální tlak a teplotu. Proto jsou pro stlačený vzduch nejčastěji preferovanou volbou, zejména pro nízké průtoky a aplikace s proměnlivým tlakem.

Diferenční tlakové průtokoměry (clony, dýzy, Venturiho trubice) patří k nejrozšířenějším v průmyslu. Jsou robustní a osvědčené, ale vyžadují přesnou instalaci, protože turbulence výrazně ovlivňuje přesnost. Výsledek závisí na tlaku a teplotě, takže je nutný přepočet na normované podmínky.

Turbínové a lopatkové průtokoměry jsou citlivé na čistotu média. Kondenzát nebo olej v potrubí rychle poškodí rotující části. Vyžadují přímé úseky potrubí před a za měřidlem.

Ultrazvukové průtokoměry umožňují neinvazivní měření z vnější strany potrubí bez přerušení provozu. Minimalizují tlakové ztráty a hodí se tam, kde nelze zasahovat do potrubí.

Coriolisovy průtokoměry měří hmotnostní průtok a hustotu s vysokou přesností, nezávisle na tlaku, teplotě i viskozitě. Jsou však nákladnější a nasazují se tam, kde přesnost přímo ovlivňuje proces nebo fakturaci.

Elektromagnetické (indukční) průtokoměry jsou určeny výhradně pro elektricky vodivé kapaliny, pro stlačený vzduch tedy nejsou vhodné.

Princip Výhody Nevýhody Typické použití
Tepelný hmotnostní Nezávislost na PT, přímé Nm³/h, nízké průtoky Citlivost na olej a kondenzát Hlavní rozvody, detekce úniků
Diferenční tlak Robustní, osvědčený, nízká cena Závislost na PT, nutnost přepočtů Průmyslové rozvody, velké průtoky
Turbínový Dobrá přesnost, rychlá odezva Citlivost na nečistoty, nutné přímé úseky Čistý vzduch, střední průtoky
Ultrazvukový Neinvazivní, bez tlakové ztráty Vyšší cena, vliv profilu proudění Retrofit, nelze zasahovat do potrubí
Coriolis Nejvyšší přesnost, hmotnostní měření Vysoká cena, větší rozměry Kritické procesy, fakturace

Přehledná infografika srovnává klady a zápory různých typů průtokoměrů vhodných pro použití v pneumatice.

Profesionální tip: Pokud rozvod obsahuje kondenzát nebo stopy oleje, dejte přednost tepelnému hmotnostnímu průtokoměru s předřazeným odlučovačem oleje a kondenzátu. Turbínové a lopatkové typy se v takovém prostředí rychle poškodí.

Jak vybrat průtokoměr pro stlačený vzduch?

Výběr průtokoměru závisí na kombinaci provozních parametrů. Žádné jedno kritérium nestačí.

Klíčová kritéria výběru:

  • Rozsah měření (rangeability): poměr maximálního a minimálního měřitelného průtoku; pro systémy s proměnlivou spotřebou volte průtokoměr s rangeability alespoň 10:1
  • Přesnost a opakovatelnost: pro energetické audity postačí ±2–3 %, pro fakturaci nebo kritické procesy vyžadujte ±0,5–1 %
  • Tlaková ztráta: diferenční tlakové typy způsobují vyšší tlakovou ztrátu než ultrazvukové nebo tepelné
  • Odolnost vůči kontaminantům: olej a kondenzát poškodí turbínové typy; tepelné senzory vyžadují čistý vzduch nebo předřazenou filtraci
  • Provozní tlak a teplota: ověřte, zda přístroj pokryje celý rozsah provozních podmínek
  • Materiály a připojení: závitové nebo přírubové připojení, materiál těla a těsnění musí odpovídat provoznímu médiu
  • Certifikace a kalibrační stopa: pro audity a metrologické požadavky vyžadujte kalibrační certifikát s návazností na národní etalon

Vliv tlaku a teploty na měření je zásadní u objemových průtokoměrů. Průtok naměřený při provozním tlaku 7 bar se výrazně liší od hodnoty při atmosférickém tlaku. Tepelné hmotnostní průtokoměry tento přepočet provádějí automaticky. U ostatních typů je nutné přepočítat naměřenou hodnotu na normované podmínky (Nm³/h při 0 °C a 101,325 kPa) nebo použít teplotní a tlakovou kompenzaci.

Příklad výpočtu průtoku pro válec:

  1. Zjistěte objem válce (průměr pístu, zdvih): např. průměr 63 mm, zdvih 200 mm → objem jednoho zdvihu ≈ 0,624 l
  2. Přičtěte objem pro zpětný pohyb (menší plocha pístu kvůli tyči)
  3. Vynásobte frekvencí cyklů: 20 cyklů/min × 0,624 l = 12,5 l/min při provozním tlaku
  4. Přepočítejte na normované podmínky: při 7 bar (abs) ≈ 87,5 Nl/min = 5,25 Nm³/h

Tento výpočet určuje minimální průtok, který musí průtokoměr spolehlivě měřit. Přidejte rezervu pro ostatní spotřebiče na větvi.

Koeficient průtoku Cv u ventilů přímo ovlivňuje, kolik vzduchu může projít regulačním ventilem. Poddimenzovaný ventil vytvoří úzké místo, které nelze kompenzovat vyšším tlakem kompresoru. Cv se musí přepočítat pro stlačitelný plyn, nikoli jen pro kapaliny. Průtokoměr umístěný za ventilem odhalí, zda ventil skutečně propouští požadovaný průtok. Více o vztahu ventilů a průtoku najdete v samostatném článku.

Jak správně nainstalovat průtokoměr v pneumatickém rozvodu?

Instalace rozhoduje o přesnosti měření stejně jako kvalita samotného přístroje. Chyby instalace jsou v praxi častější příčinou odchylek než chyby senzorů.

Požadavky na přímé úseky:

  • Turbínové a lopatkové průtokoměry: minimálně 10× průměr potrubí před měřidlem a 5× za ním
  • Tepelné hmotnostní průtokoměry: obvykle 5–10× průměr před, 3–5× za (dle výrobce)
  • Diferenční tlakové typy: 20× průměr před a 5× za pro clony; méně pro Venturiho trubice

Nedodržení těchto úseků způsobuje turbulenci, která vede k nelineárnímu měření a chybám procentního řádu.

Postup instalace:

  1. Naplánujte trasu potrubí a ověřte dostupnost požadovaných přímých úseků
  2. Předřaďte filtr, odlučovač kondenzátu a odlučovač oleje bezprostředně před měřidlo
  3. Nainstalujte průtokoměr ve správné orientaci (horizontálně nebo vertikálně dle specifikace výrobce)
  4. Zkontrolujte těsnění a utažení spojů; použijte těsnění kompatibilní s tlakovým médiem
  5. Nainstalujte souběžné měření tlaku a teploty, pokud průtokoměr neprovádí kompenzaci automaticky
  6. Zprovozněte bypass nebo uzavírací ventily pro možnost výměny bez odstavení linky
  7. Ověřte nulový průtok při uzavřeném systému (kontrola nulového bodu)

Doporučení pro umístění: hlavní přívod zachytí celkovou spotřebu, větvení k jednotlivým strojům umožní lokalizaci úniků, měření blízko spotřebiče ověří výkon konkrétního pohonu.

Profesionální tip: Navrhněte bypass s uzavíracími ventily na obou stranách průtokoměru. Při kalibraci nebo výměně senzoru tak nemusíte odstavovat celou linku. Tato drobná investice do instalace ušetří hodiny prostojů při každé údržbě.

Jak kalibrovat a udržovat průtokoměr?

Přesnost průtokoměru se v čase mění. Pravidelná kalibrace a údržba jsou podmínkou pro data použitelná v energetických auditech.

Doporučené intervaly a postupy:

  1. Vstupní kontrola po instalaci: ověřte nulový bod a porovnejte s referenčním měřidlem nebo se známým objemem
  2. Roční kalibrace pro kritické aplikace: pro průtokoměry používané v energetickém reportingu nebo fakturaci; pro méně kritické aplikace postačí kalibrace každé dva roky
  3. Sledování driftu: pravidelné porovnání s přenosným referenčním měřidlem nebo s výsledky tlakových zkoušek odhalí drift před tím, než způsobí chyby v datech
  4. Čištění senzoru: tepelné senzory jsou citlivé na usazeniny oleje; čistěte dle doporučení výrobce, obvykle při každé roční prohlídce
  5. Kontrola těsnění: při každé prohlídce zkontrolujte těsnost spojů a stav těsnění

Ověření po servisu:

  • Uzavřete systém a ověřte nulový průtok
  • Otevřete na kontrolní průtok a porovnejte s referenčním přístrojem nebo s kalkulovanou hodnotou
  • Zaznamenejte výsledek do evidenční karty přístroje

Evidenční stopa kalibrací je povinným podkladem pro energetické audity podle ČSN EN ISO 50001. Bez ní nelze prokázat věrohodnost naměřených dat.

Praktické aplikace a příklady výpočtů

Průtokoměry v průmyslových provozech plní tři hlavní role: měření spotřeby, detekce úniků a ověření výkonu pohonů.

Měření spotřeby strojní linky: průtokoměr na přívodu k lince zaznamená celkovou spotřebu v Nm³/cyklus nebo Nm³/h. Porovnání s projektovanou hodnotou odhalí, zda linka pracuje efektivně nebo zda došlo ke změně spotřeby (opotřebení těsnění, změna procesu).

Detekce úniku na větvícím rozvodu: průtokoměry na hlavní větvi a na výstupech do jednotlivých sekcí umožňují bilanční měření. Rozdíl mezi přítokem a součtem odtoků odpovídá úniku. Měření v klidovém stavu (bez výroby) pak úniky přímo kvantifikuje.

Ukázkový výpočet úspory při odstranění úniku:

  1. Naměřený průtok v klidovém stavu: 15 Nm³/h
  2. Provozní tlak: 7 bar, příkon kompresoru: přibližně 0,1 kWh/Nm³
  3. Roční ztráta: 15 Nm³/h × 8 000 h × 0,1 kWh/Nm³ = 12 000 kWh/rok
  4. Při ceně elektřiny 4 Kč/kWh: 48 000 Kč/rok pouze na únicích

Interpretace dat: špičky průtoku při rozběhu strojů jsou normální. Anomálie nastane, pokud průtok v klidovém stavu neklesne k nule nebo pokud špičky přesahují projektovanou hodnotu. Obojí signalizuje buď úniky, nebo poddimenzovaný rozvod.

Doporučené metriky pro reporting: Nm³/h (okamžitý průtok), Nm³/cyklus (spotřeba na výrobní cyklus), specifická spotřeba na produkt (Nm³/ks).

Varování: kondenzát nebo olej v potrubí způsobí chybné výsledky u tepelných senzorů (usazeniny na sondě) i u turbínových typů (mechanické poškození). Diagnostika: pokud průtokoměr ukazuje nenulový průtok při uzavřeném systému nebo výrazně kolísající hodnoty bez zjevné příčiny, zkontrolujte předřazenou filtraci a stav senzoru.

Dostupné technologie a podpora pro český trh

Na českém trhu jsou dostupné všechny hlavní technologie průtokoměrů pro stlačený vzduch: tepelné hmotnostní, diferenční tlakové, turbínové i ultrazvukové. Pro průmyslové aplikace v ČR jsou nejčastěji nasazovány tepelné hmotnostní průtokoměry pro rozvody a diferenční tlakové typy pro větší průměry potrubí.

  • Tepelné hmotnostní průtokoměry: dostupné od řady dodavatelů, vhodné pro rozsah DN15–DN100, typické provozní tlaky do 16 bar
  • Ultrazvukové typy: vhodné pro retrofit existujících rozvodů bez nutnosti zásahu do potrubí
  • Diferenční tlakové typy: standardní řešení pro větší průměry a vysoké průtoky

Kompresory-vzduchotechnika nabízí kompletní podporu od výběru průtokoměru přes návrh instalace až po kalibraci a servis. Služby zahrnují měření spotřeby a reporting, návrh řešení na klíč, dodávku přístrojů, montáž, kalibraci a nonstop servis. Pro pilotní měření doporučujeme začít s jedním průtokoměrem na hlavním přívodu nebo na nejproblematičtější větvi.

Profesionální tip: Před poptávkou připravte schéma rozvodu s vyznačenými průměry potrubí, provozními tlaky a požadovanými místy měření. Doplňte požadovanou přesnost a cíle (detekce úniků, energetický audit, ověření výkonu). S těmito podklady dostanete konkrétní nabídku místo obecného katalogu.

Klíčové poznatky

Průtokoměr v pneumatickém systému je nezbytný nástroj pro diagnostiku spotřeby, detekci úniků a ověření výkonu pohonů, přičemž správný výběr technologie a instalace přímo určuje spolehlivost naměřených dat.

Bod Podrobnosti
Hlavní role průtokoměru Diagnostika spotřeby, detekce úniků a ověření průtoku pro pohony jsou tři klíčové funkce.
Výběr technologie Pro stlačený vzduch jsou tepelné hmotnostní průtokoměry nejčastěji preferovanou volbou díky nezávislosti na tlaku a teplotě.
Instalace a přímé úseky Turbínové typy vyžadují 10× průměr před a 5× za měřidlem; nedodržení způsobuje chyby procentního řádu.
Kalibrace a audit Roční kalibrace s evidenční stopou je podmínkou pro data použitelná v energetických auditech dle ČSN EN ISO 50001.
Kompresory-vzduchotechnika Nabízí výběr, dodávku, montáž a kalibraci průtokoměrů včetně energetických auditů a nonstop servisu.

Průtokoměr jako první krok energetického auditu

Průtokoměr bývá v praxi podceňován. Technici řeší tlak, výkon kompresoru, stav filtrů, ale průtok měří až tehdy, když se problém projeví naplno. To je chyba, která prodražuje provoz.

Nejčastější omyl, který se v provozu opakuje: instalace průtokoměru na nesprávné místo bez předřazené filtrace. Senzor se zanáší olejem nebo kondenzátem, data jsou nespolehlivá, a technik usoudí, že průtokoměr „nefunguje“. Přitom problém není v přístroji, ale v instalaci. Správné pořadí je vždy: filtrace, odlučovač kondenzátu, odlučovač oleje, teprve pak průtokoměr.

Druhý opakující se problém je nedodržení přímých úseků. Potrubí v průmyslovém provozu bývá vedeno s ohledem na prostor, nikoli na metrologii. Koleno těsně před měřidlem způsobí turbulenci, která zkreslí výsledek. Plánování trasy potrubí s ohledem na instalační požadavky průtokoměru musí proběhnout v projekční fázi, ne při montáži.

Doporučení pro techniky: začněte s jedním průtokoměrem na hlavním přívodu, změřte klidový průtok a porovnejte ho s projektovanou hodnotou. Výsledek prvního měření téměř vždy odhalí buď úniky, nebo poddimenzovaný rozvod. Teprve na základě těchto dat rozhodněte o dalším rozšíření měřicí infrastruktury.

Kompresory-vzduchotechnika: měření, návrh a servis na jednom místě

Pokud chcete průtok stlačeného vzduchu skutečně změřit a ne jen odhadovat, Kompresory-vzduchotechnika nabízí přímou cestu od výběru přístroje po zprovoznění a kalibraci.

Kompresory-vzduchotechnika

Služby zahrnují měření spotřeby a zpracování reportů, návrh měřicích míst podle schématu rozvodu, dodávku průtokoměrů pro všechny běžné průměry a tlaky, montáž s dodržením instalačních požadavků, kalibraci s vydáním certifikátu a nonstop servis. Pro energetické audity zajistíme kompletní měřicí kampaň včetně dokumentace.

Pilotní měření lze objednat jako samostatnou službu: přivezeme přenosný průtokoměr, změříme spotřebu na vytipovaných místech a předáme report s doporučeními. Celý sortiment průtokoměrů a příslušenství pro pneumatické systémy je dostupný online. Pro konzultaci výběru nebo objednávku pilotního měření kontaktujte technické oddělení Kompresory-vzduchotechnika přímo přes web.

Vybrané zdroje a další čtení

Pro hlubší studium a ověření technických parametrů doporučujeme tyto zdroje:

  • ČSN EN ISO 5167 (měření průtoku tekutin diferenčním tlakem): normativní základ pro clony, dýzy a Venturiho trubice
  • ČSN EN ISO 50001 (systémy managementu hospodaření s energií): požadavky na měření a evidenci spotřeby energie včetně stlačeného vzduchu
  • TZB-info, sekce Průmyslová technika: přehledové články o principech průtokoměrů a instalačních požadavcích
  • Jak vybrat průtokoměr vzduchu na Kompresory-vzduchotechnika.cz: technické srovnání technologií s praktickými doporučeními
  • Metody testování průtoku vzduchu: průvodce měřicími technikami pro techniky
  • Postup řešení úniku vzduchu: krok za krokem od detekce po nápravu

Při přípravě poptávky nebo pilotního měření doporučujeme nejdříve prostudovat normativní požadavky ČSN EN ISO 50001 na měřicí body a přesnost, poté konzultovat výběr technologie s dodavatelem na základě konkrétního schématu rozvodu.

Časté dotazy

Jak funguje průtokoměr ve stlačeném vzduchu?

Průtokoměr měří objem nebo hmotnost vzduchu procházejícího potrubím za jednotku času. Princip závisí na technologii: tepelný senzor měří ochlazování vyhřátého prvku, diferenční tlakový typ měří pokles tlaku přes primární prvek, turbínový typ počítá otáčky rotoru.

Jak funguje hmotnostní průtokoměr?

Tepelný hmotnostní průtokoměr zahřívá senzorový prvek a měří, kolik tepla proudící plyn odebere. Větší průtok způsobí větší ochlazení. Výsledek je přímo v hmotnostních nebo normovaných jednotkách (Nm³/h) bez závislosti na aktuálním tlaku a teplotě.

Jak funguje indukční (elektromagnetický) průtokoměr?

Elektromagnetický průtokoměr měří průtok elektricky vodivých kapalin na základě Faradayova zákona elektromagnetické indukce. Pro stlačený vzduch není vhodný, protože vzduch není elektricky vodivý.

Jaký typ průtokoměru je nejlepší pro detekci úniků?

Pro detekci úniků jsou nejvhodnější tepelné hmotnostní průtokoměry: měří přímo v Nm³/h bez přepočtů, mají dobrou citlivost při nízkých průtocích a umožňují kontinuální monitoring s porovnávací analýzou klidového a provozního stavu.

Jak často je třeba kalibrovat průtokoměr?

Pro průtokoměry v energetickém reportingu nebo auditech se doporučuje roční kalibrace s vydáním certifikátu s návazností na národní etalon. Pro méně kritické aplikace postačí kalibrace každé dva roky, doplněná průběžným sledováním driftu pomocí přenosného referenčního měřidla.

Doporučené

Co znamená integrovaná vzduchotechnika: průvodce pro techniky

Průmyslová dílna vybavená moderním systémem větrání


Stručně:

  • Integrovaná vzduchotechnika spojuje komponenty a potrubí do jednoho celku, zvyšuje energetickou účinnost a snižuje prostorové nároky. Tento systém je vhodný především pro novostavby, NZEB a objekty s omezeným instalačním prostorem. Firma Kompresory-vzduchotechnika nabízí návrh, dodávku, montáž i servis těchto systémů v Česku.

Integrovaná vzduchotechnika je systém, kde jsou vzduchotechnické komponenty a potrubní trasy navrženy a realizovány jako jeden kompaktní celek. Cílem je minimalizovat prostorové nároky, dosáhnout vyšší těsnosti potrubí (například třída D) a maximalizovat energetickou účinnost budovy. Tento přístup má smysl především u novostaveb, budov s požadavkem NZEB a projektů s omezeným instalačním prostorem. Lindab patří k výrobcům, kteří integrovaná potrubní řešení pro český trh aktivně nabízejí. Pro implementační podporu, dodávku zařízení a servis se na českém trhu osvědčil Kompresory-vzduchotechnika.

Detailní pohled na vzduchový kompresor a pneumatické rozvody ve výrobní hale.

Pojem „integrovaná vzduchotechnika“ má přitom dvě roviny: technologickou integraci komponent v jedné výrobní sestavě a systémovou integraci potrubí přímo do konstrukce budovy. Obě roviny mají odlišné důsledky pro návrh i servis.

Obsah

Z čeho se integrovaný vzduchotechnický systém skládá?

Integrované řešení tvoří několik vzájemně provázaných celků. Každý musí být dimenzován s ohledem na ostatní, jinak systém jako celek nedosáhne projektovaných parametrů.

  • Vzduchotechnická jednotka s rekuperací zajišťuje výměnu vzduchu a zpětné získávání tepla. Účinnost výměníků u domovních systémů může dosáhnout velmi vysokých hodnot, u průmyslových aplikací závisí na typu rekuperátoru.
  • Integrované tepelné čerpadlo nebo výměník využívá entalpii odváděného vzduchu, která je pro tepelné čerpadlo výhodnější než venkovní vzduch. Kompaktní jednotky s integrovaným tepelným čerpadlem (typ VTS) kombinují rotační regenerátor a čerpadlo v jedné výrobní sestavě, čímž odpadá potřeba externích chillerů.
  • Potrubní trasy zabudované do konstrukce jsou součástí podlah, stěn nebo podhledů. Lindab popisuje tento přístup jako konstrukční propojení potrubí s prvky budovy s cílem dosáhnout třídy těsnosti D a snížit prostorové nároky instalace.
  • Filtrace a ventilační prvky regulují kvalitu přiváděného vzduchu, zachycují prach a alergeny a přispívají k ochraně interních komponent.
  • MaR a řídicí jednotka koordinuje chod celého systému. PI regulace (proporcionálně-integrační) je prakticky nezbytná pro minimalizaci regulačních odchylek a omezení počtu sepnutí topných a chladicích prvků.

Pro projektanta je vhodné zpracovat blokový diagram celého systému ještě před zahájením výkresové dokumentace. Přehledné schéma odhalí kolize v trasách a usnadní koordinaci s ostatními profesemi na stavbě.

Jaké přínosy a kompromisy integrované řešení přináší?

Hlavní přínosy:

  • Úspora místa: potrubí integrované do konstrukce eliminuje potřebu samostatného technického podlaží nebo rozsáhlých podhledů.
  • Vyšší těsnost: správně navržené a provedené integrované potrubí dosahuje třídy těsnosti D, což je podmínka pro splnění energetických požadavků nových budov.
  • Lepší energetická bilance: rekuperace snižuje tepelné ztráty větráním a integrované tepelné čerpadlo využívá odváděný vzduch s vyšším energetickým potenciálem než vzduch venkovní.
  • Rychlejší montáž: integrovanost eliminuje přípravu základových rámů a rozsáhlých externích rozvodů, což zkracuje dobu instalace a zjednodušuje stavební koordinaci.
  • Zjednodušená koordinace profesí: jeden kompaktní celek nahrazuje více samostatných subdodávek.

Kompromisy a rizika:

  • Servisní přístup ke kompaktním jednotkám bývá obtížnější než u klasických sestav. Mnoho investorů tuto skutečnost při specifikaci podceňuje.
  • Vyšší nároky na řídicí algoritmy: PI regulace vyžaduje správné nastavení a pravidelnou kontrolu parametrů.
  • Počáteční investice může být vyšší u plně integrovaných konfigurací s tepelným čerpadlem.

Profesionální tip: Při zadávání projektu výslovně specifikujte servisní přístup ke každé interní komponentě. Modulární upevnění výměníků a kompresoru ušetří hodiny práce při první větší opravě.

Kontrolní seznam pro projektanta a technika

Před odevzdáním zadávacích podkladů ověřte každý bod:

  1. Třída těsnosti potrubí — stanovte požadovanou třídu (typicky D pro NZEB) a zvolte odpovídající průřezy a spoje. Třída těsnosti přímo ovlivňuje výběr potrubního systému.
  2. Servisní přístup — zakreslete přístupové otvory ke každé interní komponentě. Ověřte, zda lze výměník a kompresor demontovat bez zásahu do stavební konstrukce.
  3. Komunikační protokoly MaR — specifikujte Modbus nebo jiný požadovaný protokol, rozsah logování dat a diagnostické funkce. Automatické řízení vzduchu je klíčovým prvkem celého systému.
  4. PI regulace — zadejte požadované regulační parametry a ověřte, zda řídicí jednotka podporuje integrační složku pro stabilní chod bez kmitání.
  5. Testy po montáži — naplánujte měření průtoku, zkoušku těsnosti potrubí, ověření rekuperace, validaci volného chlazení a ověření režimů tepelného čerpadla.
  6. Entalpická výkonnost — zahrňte do zadání test entalpické výkonnosti tepelného čerpadla při využití odváděného vzduchu.

Profesionální tip: Ověřte dostupnost náhradních dílů pro zvolenou kompaktní jednotku ještě před finální specifikací. Nedostupnost dílu v záruční době prodlouží odstávku a zvýší náklady na servis.

Kdy zvolit integrované řešení a kdy decentralizaci?

Rozhodnutí závisí na kombinaci požadavků na těsnost, dostupném prostoru a servisní dostupnosti.

Integrované řešení je vhodné, když:

  • Jde o novostavbu nebo rekonstrukci s cílem splnit NZEB nebo pasivní standard.
  • Projekt má omezený instalační prostor a nelze vyčlenit samostatnou strojovnu.
  • Požadavek na těsnost potrubí dosahuje třídy D.
  • Objekt vyžaduje centralizované řízení klimatu (průmyslové haly, kancelářské budovy).

Decentralizované nebo modulární řešení je lepší volbou, když:

  • Jde o malou rekonstrukci s omezeným rozpočtem, kde by integrovaná instalace vyžadovala rozsáhlé stavební zásahy.
  • Objekt má obtížný přístup pro servis a prioritou je snadná výměna komponent.
  • Požadavky na těsnost jsou nižší a energetická bilance není klíčovým kritériem.

Praktické rozhodovací pravidlo: pokud požadavek na těsnost a úsporu plochy převyšuje požadavek na snadnou servisovatelnost, integrované řešení je správná volba. Více o přínosech centralizovaného rozvodu vzduchu v průmyslu najdete v samostatném článku.

Jak probíhá realizace, uvedení do provozu a servis?

Instalace integrovaného systému probíhá v několika navazujících fázích:

  1. Příprava stavebních průchodů — koordinace s ostatními profesemi, zaměření tras, provedení prostupů a osazení lůžek pro potrubí v konstrukci.
  2. Osazení kompaktní jednotky — uložení vzduchotechnické jednotky s rekuperací a tepelným čerpadlem na připravené místo, napojení na vzduchovody.
  3. Napojení na vnitřní sítě — připojení k elektroinstalaci, MaR, případně k topné nebo chladicí soustavě budovy.
  4. Integrace řídicí jednotky — nastavení komunikace (Modbus), parametrizace PI regulace, konfigurace logování a alarmů.
  5. Zkušební provoz — měření průtoku na každém vyústění, zkouška těsnosti potrubí, ověření rekuperace, validace volného chlazení a tepelného čerpadla.
  6. Předání dokumentace — protokoly zkoušek, schémata zapojení, servisní manuál s plánem pravidelných kontrol.

Pravidelná údržba zahrnuje výměnu filtrů (zpravidla každých 6–12 měsíců), kontrolu výměníku rekuperace, přístup ke kompresoru a expanznímu ventilu a revizi řídicích parametrů. Kompaktní jednotky šetří náklady na externí infrastrukturu, ale servisní zásahy u vnitřních komponent mohou být časově náročnější než u klasických sestav.

Jak vám může Kompresory-vzduchotechnika pomoci s integrovaným řešením?

Kompresory-vzduchotechnika nabízí komplexní podporu od návrhu po servis:

  • Technické poradenství a návrh na klíč — posouzení dispozice objektu, výkresové řešení integrovaných tras, kontrola servisního přístupu.
  • Dodávka zařízení — kompresory, jednotky úpravy vzduchu, potrubní rozvody, filtrace a příslušenství pro automatizaci.
  • Montáž a uvedení do provozu — instalace, nastavení řídicích parametrů, zkušební provoz a předání dokumentace.
  • Energetické audity — ověření energetické bilance systému a identifikace úspor.
  • Nonstop servis — servisní zásahy, revize, dodávka náhradních dílů.

Konzultaci nebo technickou nabídku lze vyžádat přímo přes Kompresory-vzduchotechnika.cz. Stačí zaslat dispozice objektu a základní požadavky na výkon a těsnost.

Klíčové poznatky

Infografika znázorňující jednotlivé kroky fungování integrovaného systému větrání vzduchu

Integrovaná vzduchotechnika je praktická volba pro novostavby a NZEB projekty, kde těsnost potrubí a úspora prostoru převažují nad požadavkem na snadný servis.

Bod Podrobnosti
Definice a roviny integrace Systém spojuje technologickou integraci komponent a systémovou integraci potrubí do konstrukce budovy.
Třída těsnosti nejvyšší úrovně používaná u NZEB Integrované potrubí splňuje třídu těsnosti D, která je podmínkou pro NZEB a pasivní budovy.
PI regulace jako základ Řídicí algoritmus s integrační složkou minimalizuje sepnutí komponent a zajišťuje stabilní provoz.
Servisní přístup od začátku Přístupové otvory a modulární upevnění komponent musí být součástí zadávacích podkladů, ne dodatečnou úpravou.
Kompresory-vzduchotechnika Nabízí návrh na klíč, dodávku zařízení, montáž, energetické audity a nonstop servis pro integrovaná řešení.

Proč servisní přístup rozhoduje víc než výkon na papíře

Technické parametry integrovaných jednotek jsou dnes srovnatelné napříč výrobci. Skutečný rozdíl se ukáže až při první větší servisní události. Kompaktní sestava s výměníkem zabudovaným hluboko v podhledu bez přístupového otvoru dokáže proměnit standardní výměnu filtru v půldenní stavební akci.

Praxe ukazuje, že investoři a projektanti věnují servisní dostupnosti pozornost až tehdy, když ji potřebují. Správný přístup je opačný: servisní scénáře je třeba promyslet ještě před výběrem konkrétní jednotky. Ověřte, zda výrobce dodává servisní dokumentaci s rozměry přístupových otvorů, a zda jsou náhradní díly dostupné na českém trhu bez dlouhých dodacích lhůt.

Lokální dodavatel s vlastním servisním týmem, jako je Kompresory-vzduchotechnika, dokáže zajistit kontinuitu provozu i v případě nestandardní poruchy, protože nezávisí výhradně na importním řetězci výrobce.

Kompresory-vzduchotechnika: technická podpora pro váš projekt

Integrovaná vzduchotechnika vyžaduje přesnou specifikaci od prvního výkresu. Kompresory-vzduchotechnika nabízí technické konzultace, dodávku komponent a servis pro průmyslové i stavební projekty v České republice.

Kompresory-vzduchotechnika

Pro rozvody stlačeného vzduchu v integrovaných instalacích jsou k dispozici trubky pro rozvody v průměrech 15–28 mm s nástrčným systémem pro rychlou montáž. Pro filtraci a úpravu vzduchu nabízí e-shop jednotky úpravy vzduchu do 10 bar s klasickým i kompaktním provedením. Zákaznický servis a nonstop podpora jsou dostupné pro provozní týmy po celou dobu životnosti systému. Zašlete dispozice objektu přes Kompresory-vzduchotechnika.cz a získejte předběžné posouzení zdarma.

Užitečné zdroje k dalšímu studiu

  • Lindab — technické listy integrovaných potrubních systémů: podrobná dokumentace k třídám těsnosti, rozměrům a montážním postupům; vhodné pro projektanty při výběru potrubního systému.
  • TZB-info — články o integrovaných tepelných čerpadlech a řízení VZT: odborné texty o PI regulaci, entalpické výkonnosti a volném chlazení; vhodné pro techniky navrhující řídicí schémata.
  • TZB-info — vzduchotechnika pro zdravé prostředí: přehled principů rekuperace, filtrace a vlivu kvality vzduchu na provoz; vhodné jako podklad pro energetické audity.
  • Blog Kompresory-vzduchotechnika.cz: praktické články o instalaci vzduchotechniky, automatizaci a provozu systémů stlačeného vzduchu; vhodné pro řemeslníky a provozní techniky.

Časté dotazy

Co přesně znamená integrovaná vzduchotechnika?

Integrovaná vzduchotechnika je systém, kde jsou vzduchotechnické komponenty a potrubní trasy navrženy jako jeden celek zabudovaný do konstrukce budovy. Cílem je dosáhnout vyšší těsnosti potrubí, ušetřit instalační prostor a zlepšit energetickou bilanci.

Jaká třída těsnosti potrubí je u integrovaných systémů požadována?

Pro novostavby a budovy s požadavkem NZEB se standardně vyžaduje třída těsnosti D. Tato třída je podmínkou pro splnění energetických norem platných pro nové budovy v České republice.

Proč je PI regulace důležitá pro integrovanou vzduchotechniku?

PI regulace minimalizuje regulační odchylky a omezuje počet sepnutí topných a chladicích prvků. Bez integrační složky systém kmitá a komponenty se zbytečně opotřebovávají.

Kdy je lepší zvolit decentralizované řešení místo integrovaného?

Decentralizované řešení je vhodnější u malých rekonstrukcí s omezeným rozpočtem nebo tam, kde stavební dispozice neumožňuje integraci potrubí do konstrukce bez rozsáhlých zásahů.

Jak může Kompresory-vzduchotechnika pomoci s návrhem integrovaného systému?

Kompresory-vzduchotechnika nabízí technické poradenství, návrh na klíč, dodávku zařízení včetně potrubních rozvodů a jednotek úpravy vzduchu, montáž, uvedení do provozu a nonstop servis.

Doporučené

Návod na údržbu stříkací pistole: pro profesionály i kutily

Na pracovním stole v dílně leží rozebraná stříkací pistole, připravená k čištění nebo opravě.


Stručně:

  • Pravidelná údržba a okamžité čištění po použití prodlužují životnost stříkací pistole. Před demontáží je nutné odpojit pistoli od vzduchu, uvolnit tlak a používat ochranné pomůcky.

Nejlepší způsob, jak uchovat stříkací pistoli funkční a bezpečnou, je okamžité vyčištění po každém použití, pravidelná kontrola těsnění a zajištění čistého stlačeného vzduchu se 3-stupňovou filtrací. Správná údržba dokáže životnost pistole výrazně prodloužit a trvale zajistit rovnoměrné nástřiky.

Tři kroky, které nesmí chybět po každé práci:

  • Okamžitě vyprázdnit nádobku a propláchnout systém vodou (vodouředitelné barvy) nebo příslušným ředidlem (syntetické a rozpouštědlové barvy).
  • Odpojit pistoli od zdroje stlačeného vzduchu a uvolnit zbytkový tlak před jakoukoliv demontáží.
  • Zajistit čistý stlačený vzduch: 3-stupňový filtr s regulátorem tlaku a hadice s vnitřním průměrem alespoň 9 mm.

Obsah

Bezpečnost na prvním místě: co udělat před demontáží

Zanedbání bezpečnostních kroků před čištěním je nejčastější příčinou úrazů při práci s pneumatickým nářadím. Tlak v systému může způsobit vážné zranění, proto je pořadí kroků závazné, ne doporučené.

Ochranné pomůcky při čištění a údržbě:

  • Respirátor vhodný pro použité rozpouštědlo nebo barvu (minimálně FFP2 pro organické výpary).
  • Ochranné brýle s bočním krytem, nikoliv pouze pracovní brýle.
  • Nitrilové rukavice odolné vůči rozpouštědlům; latexové nestačí.
  • Dlouhé rukávy nebo pracovní kombinéza pro ochranu kůže před postřikem.

Celou pistoli nikdy neponořujte do agresivního rozpouštědla. Dlouhodobé ponoření nenávratně poškodí vnitřní těsnění a povrchovou úpravu těla pistole. Čistěte pouze díly, které přicházejí do přímého kontaktu s barvou.


Jaké nástroje a čisticí prostředky budete potřebovat?

Připravit si vše předem šetří čas a zabraňuje improvizaci, která vede k poškození dílů.

Základní nářadí:

  • Plochý a křížový šroubovák (velikost závisí na modelu pistole).
  • Očkové klíče nebo stranové klíče pro matice trysky a vzduchové čepičky.
  • Sada jemných kartáčků na trysky a kanálky (průměry 1–4 mm).
  • Nitěnky nebo tenké dráty pro průchodnost otvorů trysky.
  • Čisté hadry nebo papírové utěrky bez chuchvalců.

Čisticí prostředky podle typu barvy:

  • Vodouředitelné barvy (akrylové, latexové): čistá voda, případně mírný mycí přípravek.
  • Syntetické a alkydové barvy: ředidlo uvedené v technickém listu výrobku barvy (nejčastěji technický benzín nebo lakový benzín).
  • Dvousložkové a epoxidové barvy: speciální čistič doporučený výrobcem, práce s časovým limitem před gelací.

Náhradní díly k zásobě:

  • Sada O-kroužků a těsnění pro daný model pistole.
  • Náhradní jehla a tryska (alespoň jeden komplet).
  • Filtry do nádobky nebo vstupní filtr pistole.
  • Silikonový tuk nebo mazivo doporučené výrobcem pro mazání jehly a pohyblivých částí.

Podrobný návod na čištění a údržbu stříkací pistole

Celý postup trvá při rutinní praxi 15–25 minut. Při prvním čištění si vyhraďte více času a mějte po ruce manuál ke svému modelu.

1. Bezpečnostní příprava Odpojte hadici od pistole. Zmáčkněte spoušť namířenou do odpadní nádoby, dokud neunikne veškerý vzduch a tlak. Nasaďte ochranné pomůcky.

2. Vyprázdnění nádobky a proplach systému Odšroubujte nádobku, přelijte zbývající barvu zpět do originálního obalu. Nalijte do nádobky čisticí prostředek (voda nebo ředidlo), přišroubujte zpět a přestříkejte do odpadní nádoby, dokud nevychází čirá tekutina. Opakujte jednou nebo dvakrát podle znečištění.

3. Demontáž a čištění trysky, jehly a vzduchové čepičky Odšroubujte vzduchovou čepičku a trysku. Jehlu vytáhněte po povolení zajišťovací matice. Všechny díly ponořte do čisticího prostředku v malé nádobce (ne celou pistoli). Kanálky trysky vyčistěte kartáčkem a nitěnkou; nikdy nepoužívejte kovový drát, který by rozšířil otvor a trvale poškodil geometrii trysky.

Přehled trysky a jehly u stříkací pistole

4. Kontrola O-kroužků, těsnění a mazání Prohlédněte každý O-kroužek a těsnění pod dobrým osvětlením. Praskliny, zploštění nebo tvrdost jsou signálem pro výměnu. Jehlu a pohyblivé části lehce potřete silikonovým tukem. Přebytečný tuk otřete, aby se nedostal do barvy.

Na stole leží O-kroužky a těsnění, vedle nich je lupa pro detailní kontrolu.

5. Vyfoukání, kontrola a sestavení Krátce profoukte kanálky pistole stlačeným vzduchem (bez barvy). Sestavte pistoli v opačném pořadí demontáže: jehla, tryska, vzduchová čepička. Dotáhněte matice pevně, ale bez přílišné síly, která by poškodila závity.

Přehledná infografika: jak správně udržovat stříkací pistoli krok za krokem

6. Kontrola obrazu stříkání Připojte hadici, nastavte tlak a přestříkejte testovací vzorek na kus kartonu. Správný obraz je symetrický elipsoid bez pruhů, kapek nebo suchých okrajů.

Obraz stříkání Pravděpodobná příčina Řešení
Symetrická elipsa Vše v pořádku Pokračovat v práci
Těžší na jedné straně Ucpaný otvor vzduchové čepičky Vyčistit kartáčkem
Kapky uprostřed Opotřebená jehla nebo tryska Vyměnit díl
Suchý, roztřepený okraj Nízký tlak nebo ucpaný filtr Zvýšit tlak, zkontrolovat filtr
Příliš velký kužel Příliš vysoký tlak Snížit tlak po krocích

Profesionální tip: Vždy začínejte s nižším tlakem a zvyšujte ho postupně po malých krocích, dokud nedosáhnete správného obrazu. Test na kartonu před každou prací odhalí opotřebení trysky dříve, než se projeví na lakovaném povrchu.


Jak často pistoli kontrolovat a co sledovat?

Pravidelná preventivní kontrola je levnější než oprava způsobená zanedbanou údržbou. Frekvence závisí na intenzitě provozu.

Interval Co kontrolovat
Po každém použití Čistota trysky, jehly a nádobky; proplach systému
Denně / po každé směně Stav těsnění, průchodnost filtrů, těsnost spojů
Měsíčně Kompletní demontáž, kontrola O-kroužků, mazání, stav hadice
Ročně Servisní prohlídka, kalibrace regulátoru tlaku, výměna preventivních dílů

Konkrétní kontrolní body při měsíční prohlídce:

  • Tryska: vizuální kontrola opotřebení hrany otvoru; změna obrazu stříkání je první příznak.
  • Jehla: rovnost, povrch bez rýh nebo koroze.
  • Těsnění a O-kroužky: pružnost, celistvost, absence prasklin.
  • Vzduchový filtr pistole: čistota vložky, absence kondenzátu.
  • Regulátor tlaku: stabilita nastavené hodnoty při průtoku.
  • Hadice a spojky: bez trhlin, správné dotažení, těsnost.

Vedení jednoduchého záznamu o údržbě (datum, provedené úkony, vyměněné díly) výrazně urychlí diagnostiku při závadě a usnadní objednávku správných náhradních dílů. Stačí tabulka v telefonu nebo papírový formulář u pistole.


Jak odstranit ucpání a jiné běžné závady stříkací pistole?

Většinu problémů lze vyřešit přímo v dílně. Klíčem je správná diagnostika před výměnou dílů.

Závada Příčina Rychlá oprava
Ucpaná tryska Zaschlá barva v otvoru Namočit do čisticího prostředku, vyčistit nitěnkou
Nepravidelný nebo pruhovaný nástřik Opotřebení jehly/trysky, špatný tlak Zkontrolovat díly, nastavit vzdálenost a překrytí —
Kapání z pistole Poškozené těsnění nebo uvolněná matice Vyměnit těsnění, dotáhnout matici průtoku materiálu
Nečistoty v laku Kondenzát nebo nečistoty ve vzduchu Zkontrolovat a vyměnit filtry, zkontrolovat sušičku
Nerovnoměrné pokrytí Příliš rychlý pohyb nebo malý tlak Zpomalit pohyb (cca 1 m za 3 s), zvýšit tlak

Signály, kdy je nutný odborný servis:

  • Trhliny nebo deformace těla pistole.
  • Poškozené závity trysky nebo vzduchové čepičky.
  • Regulátor tlaku nedrží nastavenou hodnotu.
  • Opakující se závada po výměně těsnění a trysky.

Airless (bezvzduchové) pistole mají odlišné požadavky na nastavení tlaku a trysky. Při jejich údržbě vždy postupujte podle manuálu konkrétního modelu, protože pracovní tlaky jsou výrazně vyšší než u konvenčních pneumatických pistolí.


Proč čistý stlačený vzduch rozhoduje o kvalitě nástřiku?

Kondenzát, olej a pevné nečistoty ve stlačeném vzduchu se přímo promítají do kvality laku: způsobují krátery, nečistoty a nerovnoměrné pokrytí. Filtrace vzduchu není volitelný doplněk, ale podmínka spolehlivého provozu.

Doporučená sestava úpravy vzduchu:

  • 1. stupeň: hrubý filtr pro zachycení pevných částic a kapek vody.
  • 2. stupeň: jemný filtr pro aerosoly oleje a jemné nečistoty.
  • 3. stupeň: regulátor tlaku s přesným manometrem pro stabilní pracovní tlak.

Pro průmyslové provozy je relevantní norma ISO 8573, která definuje třídy čistoty stlačeného vzduchu a určuje volbu filtrů a sušiček. Přehled kompresorových filtrů pro průmysl pomůže vybrat správnou kombinaci pro konkrétní provoz.

Parametr Minimální požadavek Poznámka
Vnitřní průměr hadice ≥ 9 mm Menší průměr způsobuje pokles tlaku
Provedení hadice Antistatické Prevence elektrostatického výboje při stříkání
Filtrace 3-stupňová Filtr + regulátor tlaku
Odvod kondenzátu Automatický nebo ruční Pravidelně vypouštět

Hadici s vnitřním průměrem menším než 9 mm nepoužívejte ani pro hobby aplikace. Pokles tlaku na konci hadice vede k nestabilnímu obrazu stříkání a zvýšené spotřebě barvy. Výběr správné hadice pro rozvod vzduchu je proto stejně důležitý jako nastavení regulátoru.


Jak pistoli správně uskladnit po údržbě?

Správné uskladnění prodlouží životnost těsnění a ochrání přesné díly před deformací nebo korozí.

Zásady krátkodobého i dlouhodobého skladování:

  • Pistoli ukládat čistou, suchou a v přiměřené teplotě (5–40 °C), mimo přímé sluneční záření a zdroje tepla.
  • Před dlouhodobým uložením (více než 2–3 týdny) lehce namazat jehlu a pohyblivé části silikonovým tukem.
  • Citlivá těsnění vyjmout a uložit odděleně v suchém, vzduchotěsném obalu, pokud výrobce doporučuje.
  • Trysku a vzduchovou čepičku zakrýt ochranným krytem nebo zabalit do čisté tkaniny.
  • Pistoli nikdy neukládat s barvou v nádobce; zaschlá barva poškodí těsnění a ucpe systém.

Při přepravě:

  • Trysku a jehlu chránit před mechanickým poškozením (pevné pouzdro nebo ochranný obal).
  • Pohyblivé části zajistit, aby nedošlo k samovolnému pohybu.
  • Pistoli nepřepravovat s připojenou hadicí pod tlakem.

Profesionální tip: Pokud pistoli delší dobu nepoužíváte, vložte do nádobky několik kapek silikonového oleje, krátce protočte a nechte vytéct. Vnitřní povrchy zůstanou chráněné a těsnění nepřeschnou.


Které náhradní díly mít vždy po ruce?

Opotřebitelné díly se mění předvídatelně. Mít je skladem znamená, že závada nezastaví práci na hodiny nebo dny čekání na dodávku.

Nejčastěji opotřebitelné díly:

  • Tryska: opotřebení hrany otvoru se projeví změnou obrazu stříkání; vyměňte při prvních příznacích.
  • Jehla: rýhy nebo koroze na povrchu způsobují kapání a nepravidelný průtok materiálu.
  • O-kroužky a těsnění: praskliny nebo ztráta pružnosti vedou k netěsnostem a kapání.
  • Vstupní filtr pistole: ucpání způsobuje pokles průtoku a nestabilní tlak.

Jak vybrat správný díl:

  1. Najděte číslo dílu v manuálu nebo na výrobním štítku pistole.
  2. Porovnejte s katalogem výrobce nebo dodavatele.
  3. Upřednostněte originální sady nebo kvalitní náhradní díly s technickou specifikací (materiál těsnění, průměr trysky).

Kompresory-vzduchotechnika nabízí pneumatické stříkací pistole a příslušenství včetně technické podpory pro výběr správného dílu. Před objednávkou si připravte model pistole a číslo dílu z manuálu.


Klíčové poznatky

Pravidelná údržba stříkací pistole, okamžité čištění po použití a čistý stlačený vzduch se 3-stupňovou filtrací jsou tři podmínky, které rozhodují o spolehlivosti a životnosti pistole.

Bod Podrobnosti
Okamžité čištění Propláchnout systém ihned po použití; zaschlá barva ucpává trysky a poškozuje těsnění.
Bezpečnost před demontáží Vždy odpojit od vzduchu a uvolnit tlak jako první krok, bez výjimky.
Kvalita stlačeného vzduchu 3-stupňový filtr s regulátorem a hadice s vnitřním průměrem ≥ 9 mm jsou podmínkou rovnoměrného nástřiku.
Preventivní výměna dílů Mít skladem sadu těsnění, jehlu a trysku; vyměnit při prvních příznacích opotřebení.
Kompresory-vzduchotechnika Nabízí filtry, hadice, sady náhradních dílů a technickou konzultaci pro výběr správného řešení.

Údržba pistole: co skutečně rozhoduje o výsledku

Většina problémů se stříkacími pistolemi nevzniká z opotřebení, ale ze zanedbaného čištění. Pistole, která se po práci nechá stát s barvou v systému, se ucpe dříve, než se projeví jakékoliv mechanické opotřebení. To platí pro hobby uživatele i profesionální lakovny stejnou měrou.

Druhá věc, která se podceňuje, je kvalita vzduchu. Sebelépe seřízená pistole s čistými tryskami nedá dobrý výsledek, pokud do ní vstupuje vzduch s kondenzátem nebo olejem. Investice do 3-stupňové filtrace se vrátí v první zakázce, kde se nemusí přebrušovat a přelakovat.

Pro profesionální provoz doporučuji vést záznamy o každém servisním zásahu. Při opakující se závadě je záznam nejrychlejší cesta k diagnóze a zároveň podklad pro reklamaci nebo objednávku náhradních dílů. Pro hobby uživatele stačí jednoduché datum a poznámka o vyměněném dílu.

Kdy svěřit pistoli odborníkovi: pokud se závada opakuje po výměně těsnění a trysky nebo pokud regulátor tlaku nedrží nastavenou hodnotu, je čas na servisní prohlídku. Oprava v zárodku je vždy levnější než výměna celé pistole.


Kde sehnat díly a příslušenství pro stříkací pistoli?

Kompresory-vzduchotechnika pokrývá celý řetězec od zdroje vzduchu po pistoli. Pro stříkací aplikace to znamená konkrétně: jednotky úpravy vzduchu, filtry, hadice a náhradní díly pro pneumatické pistole.

Kompresory-vzduchotechnika

Pro hobby dílny a lehký profesionální provoz jsou vhodné kompaktní jednotky úpravy vzduchu do 10 bar, které kombinují filtraci a regulaci tlaku v jednom kompaktním celku. Průmyslové provozy ocení šroubové kompresory SCR s integrovanou úpravou vzduchu pro stabilní a čistý vzduch po celou směnu.

Před kontaktem s technickou podporou si připravte: model pistole, číslo dílu z manuálu a stručný popis závady nebo požadavku. Tím se zkrátí čas konzultace a zvýší přesnost doporučení. Technická podpora Kompresory-vzduchotechnika je dostupná online i telefonicky.


Užitečné zdroje a manuály

Dokumentace výrobce je při servisní práci nenahraditelná. Obecné návody mohou posloužit jako orientace, ale konkrétní momentové hodnoty, průměry trysek a typy těsnění jsou vždy specifické pro daný model.

Doporučené zdroje:

  • Manuál výrobce pistole: stáhnout z webu výrobce nebo vyžádat při nákupu; uložit k zařízení nebo v digitálním záznamu.
  • Technický list barvy nebo laku: určuje správné ředidlo a čisticí prostředek; měnit podle každé nové šarže.
  • Norma ISO 8573: referenční dokument pro průmyslové provozy při návrhu filtrace vzduchu.
  • Interní průvodce Kompresory-vzduchotechnika: krok za krokem údržba lakovací pistole s fotografiemi demontáže a praktickými tipy.
Zdroj Typ Využití
Manuál výrobce pistole PDF / tištěný Momentové hodnoty, schéma demontáže, čísla dílů
Technický list barvy PDF výrobce barvy Správné ředidlo, čisticí prostředek, pracovní tlak
ISO 8573 Norma Třídy čistoty vzduchu pro průmyslové provozy
Blog Kompresory-vzduchotechnika Interní článek Praktické postupy, doporučené příslušenství

Manuál ke každé pistoli v provozu uchovávejte přístupný přímo u zařízení nebo v digitálním záznamu. Při objednávce náhradních dílů je číslo dílu z manuálu nejrychlejší cesta ke správnému komponentu.


Časté dotazy

Jak správně nastavit stříkací pistoli před použitím?

Začněte s nízkým tlakem a zvyšujte ho postupně po malých krocích. Správné nastavení ověřte testovacím nástřikem na kartonu: obraz má být symetrická elipsa bez kapek nebo suchých okrajů.

Čím vyčistit stříkací pistoli po práci?

Vodouředitelné barvy čistěte vodou, syntetické a alkydové barvy ředidlem uvedeným v technickém listu výrobce barvy. Nikdy neponořujte celou pistoli do rozpouštědla; čistěte pouze díly v kontaktu s barvou.

Jaký tlak nastavit pro stříkací pistoli?

Pracovní tlak závisí na modelu pistole a viskozitě barvy; vždy vycházejte z doporučení výrobce pistole i barvy. Obecně platí začít níže a zvyšovat po krocích, dokud obraz stříkání není rovnoměrný.

Jak se ředí barva do stříkací pistole?

Barvu ředěte ředidlem doporučeným výrobcem barvy na viskozitu uvedenou v technickém listu. Správnou viskozitu lze ověřit výtokovým pohárkem (nejčastěji Ford Cup č. 4); příliš hustá barva ucpává trysky, příliš řídká způsobuje stékání.

Jak odstranit ucpání trysky stříkací pistole?

Odmontujte trysku, namočte ji do příslušného čisticího prostředku a vyčistěte kanálky jemným kartáčkem nebo nitěnkou. Nikdy nepoužívejte kovový drát, který by rozšířil otvor trysky a trvale změnil obraz stříkání.

Doporučené

Proč je tlaková hadice důležitá: průvodce pro techniky

Průmyslová dílna vybavená pneumatickými hadicemi

Tlaková hadice určuje bezpečnost, spolehlivost a efektivitu celého pneumatického systému. Nevhodná nebo poškozená hadice způsobuje tlakové ztráty, poškozuje nářadí a v krajním případě vede k prasknutí s rizikem zranění obsluhy. Před každým provozem zkontrolujte štítek s pracovním tlakem a vyberte hadici podle metodiky STAMP.

Hlavní důvody, proč na volbě hadice záleží:

  • Bezpečnost: prasknutí nebo únik média pod tlakem ohrožuje obsluhu i okolí
  • Tlakové ztráty: nevhodný průměr nebo délka snižují dostupný tlak u nástroje; nesprávná délka a průměr mohou způsobit tlakové ztráty v rozsahu 5 až 10 %
  • Ochrana nářadí: stabilní průtok prodlužuje životnost pneumatického nářadí
  • Provozní spolehlivost: kvalitní hadice snižuje prostoje a servisní náklady

Obsah

Co je tlaková hadice a jaké jsou základní typy pro dílnu a stavbu?

Tlaková hadice je konstrukčně navržena pro přenos médií pod tlakem, tedy stlačeného vzduchu, kapalin nebo technických plynů. Od sací (odsávací) hadice se liší výztuží a tloušťkou stěny: sací hadice je dimenzována na podtlak, tlaková na přetlak. Záměna těchto dvou typů je jednou z nejčastějších příčin havárií.

Hlavní typy podle materiálu a výztuže:

  • Gumové hadice s textilním nebo ocelovým opletením: vysoká odolnost vůči oděru, odolávají olejům, rozpouštědlům a extrémním teplotám; vhodné pro stavbu a průmysl
  • Polyuretanové (PU) hadice: lehké, pružné, odolné vůči olejům a oděru; udržují pružnost i za nízkých teplot (řádově až kolem −40 °C), oblíbené v dílenském provozu
  • PTFE hadice: chemická odolnost a teplotní stabilita; vhodné pro agresivní média a vysoké teploty
  • PVC hadice: cenově nejdostupnější, lehké, ale nižší odolnost a tuhnou v chladu; jen pro občasné a méně náročné použití
  • Hadice s ocelovým opletením (vícevrstvé): maximální tlaková odolnost, zachovaná flexibilita; pro vysokotlaké průmyslové aplikace
Materiál Hlavní výhody Nevýhody Typické použití
Guma s opletením Odolnost vůči oděru, olejům a rozpouštědlům, flexibilita Vyšší hmotnost Stavba, průmysl
Polyuretan (PU) Lehkost, pružnost i v chladu, odolnost vůči olejům a oděru Vyšší cena, citlivost na některé chemikálie Dílna, autoservis
PVC Nízká cena, lehkost Nižší odolnost, tuhne v chladu Občasné použití, lehčí nářadí
PTFE Chemická odolnost, vysoké teploty Vyšší cena, tužší Chemický průmysl, potravinářství
Ocelové opletení Nejvyšší tlaková odolnost Nižší flexibilita, hmotnost Průmyslové vysokotlaké systémy

Kompatibilita materiálu s přepravovaným médiem je zásadní. Hadici používejte výhradně pro médium, pro které je certifikována. PTFE, nitril nebo EPDM se volí tam, kde hrozí kontakt s chemikáliemi nebo vysokými teplotami. Vždy ověřte technický list výrobce, protože tlaková odolnost klesá se stoupající teplotou.


Přehled klíčových technických parametrů pro správný výběr hadice

Jak tlaková hadice ovlivňuje bezpečnost provozu?

Nevhodná nebo poškozená hadice je přímou příčinou provozních nehod. Prasknutí hadice pod tlakem uvolní energii srovnatelnou s výstřelem: vystříknuté médium, úlet hadice nebo úlomky armatury mohou způsobit vážné zranění. Úniky média navíc vedou k nekontrolovanému poklesu tlaku v systému, což ohrožuje funkci dalších zařízení na lince.

Faktory, které zvyšují riziko selhání:

  • Stárnutí a degradace materiálu (UV záření, ozón, chemikálie)
  • Oděry a mechanické poškození povrchu (přejíždění vozíky, ostré hrany)
  • Zalomení hadice v místě s malým rádiusem ohybu
  • Překročení jmenovitého pracovního tlaku
  • Tlakové rázy při náhlém uzavření ventilů nebo nářadí

Tlakové rázy jsou v praxi podceňovaným faktorem. Špičkové hodnoty mohou krátkodobě několikanásobně překročit jmenovitý tlak a způsobit únavu materiálu nebo okamžité prasknutí hadice bez dostatečné bezpečnostní rezervy. Mechanické namáhání navíc často vede k mikropoškozením, která nejsou viditelná pouhým okem a hadice se může zdát v pořádku, dokud náhle neselže pod plným tlakem.

Kontrolní seznam pro vizuální a funkční inspekci před použitím:

  • Povrch hadice: praskliny, řezy, otěry, vydutiny nebo bubliny
  • Koncovky a armatury: koroze, deformace, uvolnění
  • Celková délka: bez zbytečných smyček nebo zalomení
  • Štítek: čitelný pracovní tlak a datum výroby
  • Těsnost: žádný sykot nebo vlhkost v okolí spojů

Profesionální tip: Skrytá poškození (vnitřní delaminace nebo únava výztuže) nejsou viditelná zvenku. Hadice starší než 5 let nebo provozované v náročných podmínkách podrobte tlakové zkoušce. Intervaly kontrol nastavte podle provozní zátěže: při jednosměnném provozu týdenní vizuální kontrola, při třísměnném provozu denní kontrola před směnou.


Technik kontroluje tlakovou hadici v dílně.

Jak tlaková hadice ovlivňuje efektivitu a výkon systému?

Správná hadice je podmínkou plného výkonu pneumatického nářadí. Vnitřní průměr (DN) a délka hadice přímo určují tlakové ztráty: čím menší průměr a čím delší hadice, tím větší pokles tlaku mezi kompresorem a nástrojem. Pneumatické nářadí dimenzované na 6 bar může při nevhodné hadici pracovat na 4,5–5 bar, což snižuje výkon, zvyšuje opotřebení a zkracuje životnost. Nesprávná délka či průměr může snížit výkon pneumatického nástroje až o 10 %.

Vliv parametrů na výkon:

  • Vnitřní průměr: menší DN = vyšší rychlost proudění = větší tlaková ztráta; pro většinu dílenského nářadí postačuje DN 9–13 mm
  • Délka: každý metr navíc přidává tlakovou ztrátu; ideální délka pro autoservis je 10–15 m, u hadic nad 15 m zvažte větší DN
  • Nekvalitní spoje a netěsnosti: způsobují trvalé úniky, které kompresor musí kompenzovat delším chodem, což zvyšuje spotřebu energie

Orientační volba průměru podle nářadí:

Typ nářadí Doporučený vnitřní průměr Min. tlak Poznámka
Hustilka, foukací pistole 6 mm 6 bar Lehké nástroje, nízký průtok
Utahovák, bruska, vrtačka 8–9 mm 6,5 bar Standardní nářadí
Rázový utahovák, pískování 10 mm 6,5 bar Nástroje s vysokým průtokem
Lakování, těžké brusky 13 mm 7 bar Vysokovýkonné aplikace

Jednoduchý příklad: hadice DN 6 mm o délce 20 m způsobí výrazně větší tlakovou ztrátu než hadice DN 10 mm o délce 10 m při stejném průtoku. Nářadí na konci delší a užší hadice dostane méně tlaku, přestože kompresor pracuje na plný výkon. Praktickou kontrolu provedete tlakoměrem na výstupu hadice: pokud je rozdíl mezi tlakem na kompresoru a na výstupu větší než 0,5 bar, zvažte kratší hadici nebo větší průměr.

Klíčové pravidlo: při návrhu počítejte s rezervou minimálně 1–2 bar nad jmenovitým pracovním tlakem nářadí, aby tlakové rázy a ztráty ve vedení neomezily výkon.

Kvalitní hadice s dostatečným průměrem udržuje konzistentní průtok a zabraňuje netěsnostem, které by jinak prodlužovaly chod kompresoru a zvyšovaly provozní náklady. Pokud potřebujete delší dosah, je výhodnější instalovat pevný rozvod stlačeného vzduchu se zásuvkami než používat jednu extrémně dlouhou hadici. Více o výběru kompresoru vzhledem k hadicovému vedení najdete v průvodci výběrem průmyslového kompresoru.


Jaké technické parametry rozhodují o správné volbě hadice?

Štítek nebo technický list hadice obsahuje několik hodnot, které musíte umět přečíst a správně interpretovat.

Pracovní tlak, poruchový tlak a bezpečnostní faktor:

  • WP (Working Pressure / jmenovitý pracovní tlak): maximální dovolený provozní tlak při jmenovité teplotě
  • BP (Burst Pressure / praskový tlak): tlak, při kterém hadice selže; vždy výrazně vyšší než WP
  • S.F. (Safety Factor / bezpečnostní faktor): poměr BP k WP; u průmyslových hadic typicky 3:1 až 4:1, u vysokotlakých aplikací i vyšší

Vnitřní průměr (DN): určuje průtok a tlakové ztráty. Větší DN = nižší ztráty, ale vyšší hmotnost a cena. Pro výběr správného DN vycházejte z průtokových požadavků nářadí (l/min) a délky vedení.

Teplotní rozsah: s rostoucí teplotou klesá tlaková odolnost hadice. Hodnota WP na štítku platí pro jmenovitou teplotu (obvykle 20 °C). Při provozu za vyšších teplot musíte ověřit derating křivku v technickém listu výrobce.

Systém stlačeného vzduchu s tlakovými hadicemi v provozu

Rádius ohybu a armatury:

Parametr Co sledovat Proč záleží
Minimální rádius ohybu Hodnota v mm na štítku Zalomení pod tímto rádiusem poškodí výztuž
Typ koncovky (armatury) BSP, NPT, metrický závit Kompatibilita s rozvody a rychlospojkami
Typ výztuže Opletení vs. spirála Spirála snese vyšší tlak a rázy
Testovací tlak Uveden v technickém listu Ověření kvality výroby

Rychlospojky musí odpovídat jmenovitému průměru hadice i pracovnímu tlaku systému. Průmyslový a automobilový standard rychlospojek nejsou vzájemně zaměnitelné; při budování systému zvolte jeden standard pro celý provoz a důsledně ho dodržujte. Levné nebo nekompatibilní spojky jsou zdrojem netěsností a zvýšeného opotřebení koncovek. Čistota rychlospojek a jejich záchytných kuliček zásadně ovlivňuje těsnost celého systému a je častým, ale opomíjeným zdrojem úniků.


Jak vybrat správnou tlakovou hadici krok za krokem (metodika STAMP)

Metodika STAMP (Size, Temperature, Application, Material, Pressure) poskytuje systematický postup, který minimalizuje chyby při dimenzování. V praxi eliminuje nejčastější příčiny selhání: podcenění tlakových rázů, záměnu materiálu nebo nevhodný průměr.

Postup výběru:

  1. Size (velikost): změřte požadovaný průtok (l/min) a délku vedení; zvolte DN tak, aby tlaková ztráta nepřekročila přípustnou mez
  2. Temperature (teplota): zjistěte rozsah provozních teplot; ověřte derating v technickém listu
  3. Application (aplikace): určete typ média (vzduch, olej, chemikálie, horká voda) a mechanické namáhání (oděr, ohyb, tlakové rázy)
  4. Material (materiál): zvolte materiál kompatibilní s médiem a provozními podmínkami (guma, PU, PTFE, EPDM)
  5. Pressure (tlak): ověřte WP hadice vůči maximálnímu provoznímu tlaku systému včetně rezervy pro rázy

Checklist pro objednávku:

  • Délka hadice a typ koncovek (BSP, NPT, metrický závit)
  • Vnitřní průměr (DN) a vnější průměr
  • Jmenovitý pracovní tlak (WP) a bezpečnostní faktor (S.F.)
  • Typ výztuže: opletení (nižší tlaky, vyšší flexibilita) nebo spirála (vysoký tlak, rázy)
  • Certifikace a testovací protokol výrobce
  • Teplotní rozsah a kompatibilita s médiem

Profesionální tip: Vždy volte hadici s jmenovitým pracovním tlakem vyšším, než je váš aktuální provozní tlak. Tlakové rázy při náhlém uzavření ventilů nebo nářadí mohou krátkodobě několikanásobně překročit jmenovitý tlak. Bezpečnostní rezerva 30–50 % nad provozním tlakem je v průmyslovém provozu standardem.

Kompletní přehled příslušenství, které ovlivňuje výběr hadice, najdete v checklistu příslušenství pro kompresory.


Jak správně instalovat, používat a udržovat tlakovou hadici?

Správná instalace prodlužuje životnost hadice a předchází haváriím. Nejčastější chybou při montáži je kroucení hadice nebo její přepnutí přes ostré hrany.

Postup instalace:

  1. Vypněte kompresor a snižte tlak v systému; nikdy nepřipojujte ani neodpojujte hadici pod tlakem
  2. Zkontrolujte čistotu a stav koncovek a rychlospojek před montáží
  3. Hadici veďte bez zbytečných smyček, zalomení nebo kontaktu s ostrými hranami; vyhněte se ostrému ohybu ihned za koncovkou, kde je namáhání největší
  4. Připojte armatury momentovým klíčem podle specifikace výrobce; nepřetahujte závity a použijte těsnicí pásku na závitových spojích
  5. Postupně zvyšujte tlak a zkontrolujte spoje poslechem (syčení) i pohmatem (vlhkost)
  6. Před uvedením do provozu proveďte tlakovou zkoušku na 1,5násobek provozního tlaku
  7. Označte hadici štítkem s datem montáže a jmenovitým tlakem

Zásady správného provozu:

  • Nikdy nepřekračujte maximální provozní tlak hadice
  • Nepřejíždějte přes hadici vozidly ani těžkými stroji; na frekventovaných místech použijte ochranné kryty hadic
  • Nevytahujte hadici tahem za koncovky nebo připojený nástroj
  • Nepoužívejte hadici jako závěsný prostředek nebo lano
  • Neodpojujte hadici pod tlakem bez bezpečnostního uzavíracího ventilu

Profesionální tip: V dílnách s více techniky barevně označte hadice podle jmenovitého průměru nebo použití (např. červená pro větší průměry, modrá pro menší). Předchází to záměně a nesprávnému zapojení.

Intervaly pravidelných kontrol:

  • Před každou směnou / použitím: vizuální kontrola povrchu, koncovek a spojů
  • Týdně: kontrola těsnosti při provozním tlaku, kontrola upevnění
  • Měsíčně (nebo dle provozní zátěže): tlaková zkouška, kontrola rádiusu ohybu
  • Každých 6 měsíců: komplexní kontrola elasticity, závitů a pevnosti spojů

Kdy hadici okamžitě vyměnit:

  • Viditelné praskliny, vydutiny nebo odloupnutí vnějšího pláště
  • Trvalá deformace průřezu způsobená nevhodným navíjením
  • Deformace nebo koroze armatur
  • Opakované netěsnosti ve spojích i po dotažení či výměně konektoru
  • Hadice bez čitelného štítku nebo starší než 5 let v náročném provozu (nebo při expozici chemikáliím a UV)

Žádná oprava páskou ani improvizovaná záplata není přijatelným řešením pro pneumatické systémy pod tlakem. Cena nové hadice je vždy nižší než náklady na neplánovaný výpadek nebo úraz.


Jak správně skladovat tlakové hadice?

Způsob skladování má zásadní dopad na životnost hadice. Špatně udržované hadice mají v praxi životnost 1 až 2 roky, zatímco správně skladované hadice ze stejného materiálu vydrží 5 až 8 let. Rozdíl není v kvalitě produktu, ale v každodenní manipulaci.

Zásady skladování:

  • Před uskladněním hadici odtlakujte, vizuálně zkontrolujte, očistěte od nečistot a olejů a nechte uschnout
  • Navíjejte hadice volně na cívky, bez překrývání smyček a bez napínání; nikdy neskladujte na zemi
  • Volný konec zajistěte suchým zipem nebo plastovým svorníkem, nikdy drátem nebo kovovou sponou
  • Zavěšte na háky nebo uložte do regálu mimo dosah ostrých hran; na konektory nasaďte ochranné krytky
  • Skladujte v suchu, temnu, mimo přímé UV záření a zdroje tepla, doporučená teplota 5–25 °C
  • Oddělte hadice od olejů, maziv, rozpouštědel a agresivních chemikálií

Doporučený průměr navíjecí cívky podle průměru hadice:

Průměr hadice (mm) Doporučený průměr cívky (cm) Max. délka na cívku (m)
6 25 50
8 30 40
10 35 30
13 40 20
16 a více 45 15

Příliš malá cívka způsobuje trvalé deformace vnitřního průřezu, snižuje průtok a oslabuje materiál v místech ohybu. Hadice na cívkách nebo hácích navíc nezavazí v pochozích koridorech a snižují riziko zakopnutí. Kromě prodloužení životnosti tak správné skladování šetří i čas technika, který by jinak strávil rozmotáváním hadic nebo hledáním správné délky ve skladu.


Jaké normy a certifikace platí pro tlakové hadice v ČR a EU?

Tlakové hadice uváděné na trh v EU musí splňovat požadavky příslušných evropských norem a v relevantních případech nést označení CE. Pro provozovatele v ČR platí povinnost ověřit shodu produktu a uchovávat dokumentaci pro případ kontroly nebo pojistné události.

Klíčové normy pro tlakové hadice:

  • EN ISO 6945: hadice pro stlačený vzduch; požadavky na konstrukci, zkoušení a označení
  • EN ISO 1307: rozměrové požadavky na pryžové a plastové hadice
  • EN 14423: hadice pro přenos kapalin; bezpečnostní požadavky
  • CE označení: povinné pro hadice spadající pod směrnici o tlakovém zařízení (PED 2014/68/EU) při překročení stanovených tlakových limitů

Profesionální tip: Při čtení certifikátu ověřte, zda se norma vztahuje na konkrétní typ hadice (materiál, výztuž, průměr) a zda testovací tlak odpovídá vašemu provoznímu tlaku. Obecné prohlášení „splňuje EN normy“ bez specifikace konkrétní normy a testovacích hodnot není dostatečné.

Provozovatel nese odpovědnost za pravidelnou kontrolu a dokumentaci stavu hadic. Při havárii způsobené zanedbáním údržby nebo použitím nevhodné hadice může pojišťovna odmítnout plnění. Záznamy o kontrolách a výměnách uchovávejte minimálně po dobu provozní životnosti zařízení.


Praktická doporučení pro tři typické scénáře z provozu

Konkrétní volba hadice závisí na aplikaci. Níže jsou tři scénáře s doporučenými parametry.

Scénář 1: Dílna pro pneumatické nářadí

  • Materiál: polyuretanová nebo gumová hadice s textilním opletením
  • DN: 9–13 mm podle průtokových požadavků nářadí
  • Pracovní tlak: 8–12 bar; volte hadici s jmenovitým pracovním tlakem alespoň 15 bar pro bezpečnostní rezervu
  • Koncovky: rychlospojky kompatibilní s dílenským standardem (BSP 1/4")
  • Délka: do 10 m; při delším vedení přejděte na DN 13 mm nebo více

Scénář 2: Stavební stříkací práce a vysoké opotřebení

  • Materiál: gumová hadice s ocelovým opletením nebo vícevrstvá hadice s ochranným pláštěm
  • Výztuž: ocelové opletení zvyšuje odolnost vůči oděru při tažení po povrchu
  • Pracovní tlak: obvykle 10–15 bar; ověřte odolnost vůči UV záření a povětrnostním vlivům
  • Ochrana koncovek: použijte ochranné objímky nebo spirálové chrániče

Scénář 3: Průmyslová linka s častými tlakovými rázy

  • Materiál: vícevrstvá hadice se spirálovou výztuží z ocelového drátu
  • Spirálová výztuž výrazně zvyšuje odolnost vůči tlakovým rázům oproti jednoduchému opletení
  • Pracovní tlak: 15–20 bar a více; bezpečnostní faktor S.F. minimálně 4:1
  • Intervaly kontrol: denní vizuální kontrola, měsíční tlaková zkouška

Orientační hodnoty: pro dílnu počítejte s provozním tlakem 8–12 bar, pro průmyslové aplikace 15–20 bar a více. Bezpečnostní rezerva 30–50 % nad provozním tlakem je v náročném provozu standardem.


Klíčové poznatky

Správná tlaková hadice chrání obsluhu, udržuje výkon systému a snižuje provozní náklady; nevhodná nebo poškozená hadice je přímou příčinou havárií a prostojů.

Bod Podrobnosti
Volba podle STAMP Systematický postup eliminuje chyby v dimenzování a záměnu materiálu.
Bezpečnostní faktor S.F. Průmyslové hadice mají S.F. 3:1 až 4:1; vždy ověřte na štítku nebo v technickém listu.
Tlakové rázy Špičkové hodnoty mohou krátkodobě překročit jmenovitý tlak; volte rezervu 30–50 % nad provozním tlakem.
Skladování Cívka o průměru 30–45 cm a uložení mimo zem prodlouží životnost z 1–2 let na 5–8 let.
Pravidelné kontroly Vizuální kontrola před každou směnou, tlaková zkouška měsíčně nebo dle provozní zátěže.

Odborné stanovisko k volbě a údržbě tlakových hadic

Nejčastější chyba, kterou vidím v provozech, není špatná hadice. Je to správná hadice na špatném místě. Technici vybírají hadici podle ceny nebo toho, co mají na skladě, místo aby vycházeli z parametrů systému. Výsledkem je hadice s příliš malým průměrem, která způsobuje tlakové ztráty, nebo hadice bez dostatečné bezpečnostní rezervy, která selže při prvním výraznějším tlakovém rázu.

Druhý přehlížený detail nejsou samotné hadice, ale rychlospojky a koncovky. Prach, kovové třísky nebo zbytky těsnicí pásky uvnitř spojky způsobují úniky, které technici marně hledají na hadici samotné. Rychlospojky je nutné pravidelně čistit a kontrolovat jejich záchytné kuličky.

Třetí podceňovaný problém je dokumentace. Provozovatelé vyměňují hadice, ale nezaznamenávají datum výměny ani důvod. Při havárii nebo pojistné události pak nemohou prokázat, že plnili povinnosti pravidelné údržby. Jednoduchý záznamový list s datem montáže, jmenovitým tlakem a datem příští kontroly stojí minutu práce a může rozhodnout o pojistném plnění.

Investice do hadice s vyšším jmenovitým tlakem, kvalitními armaturami a systémem cívek se vrátí rychleji, než se zdá. Méně prostojů, méně servisních zásahů, nižší spotřeba energie kompresoru. Kvalita hadice není náklad, je to součást návrhu systému.


Kde najdete správnou tlakovou hadici a odbornou podporu?

Kompresory-vzduchotechnika nabízí kompletní sortiment hadic pro stlačený vzduch, příslušenství a jednotky úpravy vzduchu pro dílny i průmyslové provozy. Před nákupem poskytujeme technickou konzultaci: pomůžeme určit správný DN, materiál, typ výztuže a kompatibilní armatury podle parametrů vašeho systému.

Kompresory-vzduchotechnika

Pro dílny a autoservisy doporučujeme začít s jednotkami úpravy vzduchu, které zajistí čistý a suchý vzduch pro nářadí i hadice. Průmyslové provozy s vyššími tlakovými požadavky ocení nabídku šroubových kompresorů SCR dimenzovaných pro kontinuální provoz. Zajišťujeme také montáž, měření parametrů a revize celého hadicového vedení přímo na místě. Kontaktujte nás s parametry vašeho systému a připravíme konkrétní doporučení.


Jaké dokumenty a technické listy požadovat od dodavatele?

Správná dokumentace je podmínkou bezpečného provozu i splnění zákonných povinností. Při objednávce hadice si vždy vyžádejte:

  • Technický list výrobce (datasheet): WP, BP, S.F., teplotní rozsah, rádius ohybu, kompatibilní média
  • Certifikát shody (Declaration of Conformity): odkaz na konkrétní EN normu a rozsah platnosti
  • Testovací protokol: výsledky tlakové zkoušky z výroby, datum testu
  • Doporučené provozní limity a interval výměny: od výrobce, ne jen od prodejce
Dokument Co ověřit Jak použít
Technický list WP, BP, S.F., teplotní závislost Porovnání s provozními podmínkami
Certifikát shody Konkrétní EN norma, rozsah platnosti Ověření shody pro interní audit
Testovací protokol Testovací tlak, datum, výrobní šarže Doklad kvality při reklamaci nebo havárii
Doporučený interval výměny Roky nebo provozní hodiny Plánování preventivní údržby

Tyto dokumenty použijte při porovnání nabídek od různých dodavatelů: hadice bez technického listu nebo s obecným certifikátem bez odkazu na konkrétní normu neposkytuje dostatečnou záruku bezpečnosti. Při interní kontrole bezpečnosti archivujte dokumentaci spolu se záznamy o instalaci a pravidelných kontrolách.


Časté dotazy

Jakou hadici vybrat ke kompresoru pro dílnu?

Pro dílenský provoz s pneumatickým nářadím volte polyuretanovou nebo gumovou hadici s textilním opletením, DN 9–13 mm a jmenovitým pracovním tlakem alespoň 15 bar. Délku omezte na 10 m; při delším vedení přejděte na větší průměr.

Jak zvýšit tlak dostupný u pneumatického nářadí?

Nejúčinnější způsob je zkrátit hadici nebo zvětšit její vnitřní průměr. Tlakové ztráty rostou s délkou a klesají s průměrem; přechod z DN 6 mm na DN 10 mm při stejné délce výrazně sníží pokles tlaku mezi kompresorem a nástrojem.

Jaký tlak vydrží běžná hadice ke kompresoru?

Standardní dílenské hadice mají jmenovitý pracovní tlak 8–12 bar; profesionální a průmyslové hadice 15–20 bar a více. Praskový tlak (BP) je vždy výrazně vyšší, typicky 3–4násobek WP, ale provoz nad WP je nepřípustný.

Jaký je rozdíl mezi PU a PVC hadicemi?

PU hadice se vyznačují vysokou flexibilitou i za nízkých teplot a odolností vůči oděru a olejům, vhodné pro náročné provozy. PVC hadice jsou méně flexibilní a tuhnou v chladu, ale jsou cenově dostupnější pro mé

Co je modulární pneumatika: průmysl i motorsport

Technik právě skládá modulární pneumatickou sestavu FRL.


Stručně:

  • Modulární pneumatika v průmyslu představuje propojené sestavy FRL, které se dají jednoduše rozšiřovat nebo opravovat. V motorsportu označuje vložky nebo bezdušové systémy, které nahrazují klasické pneumatiky a snižují riziko defektu. Oba přístupy umožňují výměnu jen vadného segmentu místo celé sestavy, čímž šetří čas a náklady.

Modulární pneumatika označuje dva odlišné koncepty. V průmyslu jde o konfigurovatelný systém FRL (filtr, regulátor, maznice) pro úpravu stlačeného vzduchu, kde se jednotlivé moduly vzájemně propojují bez zásahu do celkové infrastruktury. V motorsportu a off-roadu označuje tentýž pojem modulární vložky nebo bezdušová řešení, která nahrazují klasickou duši. Systém Mr. Wolf Mousse Balls například pracuje s 24–30 segmenty pro zadní pneumatiku, přičemž počet segmentů přímo ovlivňuje tuhost jízdy. Oba přístupy sdílejí jednu logiku: místo výměny celku stačí vyměnit vadnou část.

  • Průmyslový FRL systém: filtr, regulátor, maznice propojené do modulární sestavy; lze přidávat tlakové spínače, soft-start ventily nebo další filtry.
  • Motorsportové vložky: segmentované mousse nebo balónkové vložky (24–30 segmentů pro zadní pneumatiku) nahrazují duši a eliminují riziko defektu.
  • Společný princip: modularita umožňuje servis nebo úpravu bez výměny celé sestavy.

Obsah

Jak přesně funguje modulární FRL systém a co ho tvoří?

Modulární FRL sestava se skládá ze tří základních modulů. Filtr odstraňuje vlhkost, olej a pevné nečistoty ze stlačeného vzduchu. Regulátor udržuje konstantní pracovní tlak bez ohledu na výkyvy v síti. Maznice dávkuje olej do proudu vzduchu pro pneumatické nástroje a pohony, které mazání vyžadují.

Moduly se spojují přes společné rozhraní, tzv. push-together konektory nebo blokové rozdělovače. Tento způsob propojení eliminuje zbytečné závitové spoje, které by jinak zvyšovaly tlakové ztráty. Správně navržená modulární sestava proto vykazuje nižší celkovou tlakovou ztrátu než tři samostatné jednotky zapojené v sérii. Navíc společný rozdělovač snižuje počet těsnění, a tím i počet potenciálních míst úniku.

  • Filtr: separace kondenzátu a pevných částic, výměna vložky bez demontáže potrubí.
  • Regulátor: nastavení pracovního tlaku, volitelně s manometrem nebo digitálním displejem.
  • Maznice: mlhové nebo kapkové mazání; lze vynechat u aplikací s bezolejovým požadavkem.
  • Rozšiřující moduly: tlakové spínače, soft-start ventily, měřiče průtoku, přídavné filtry.

Profesionální tip: Modulární rozhraní volte vždy, když plánujete rozšíření linky nebo provozujete více zón s různými tlakovými požadavky. Samostatná jednotka je levnější na pořízení, ale při každé změně konfigurace vyžaduje výměnu celého bloku.

Více o integraci FRL do výrobních linek najdete v přehledu pneumatické automatizace v průmyslu.

Přehledná infografika: srovnání modulárních pneumatických systémů v průmyslu a motorsportu


Modulární vložky v motorsportu: jak fungují a co říkají čísla?

Bezdušové a vložkové systémy nahrazují klasickou duši tím, že patka pneumatiky těsní přímo na speciálním ráfku nebo je vnitřní prostor vyplněn pevnou vložkou. Výsledkem je eliminace klasického defektu: při poškození pláště vozidlo neztrácí okamžitě tlak a jezdec udržuje kontrolu.

Montáž vložky do pneumatiky pro motorsport na speciálním stojanu

Systémy jako Mr. Wolf Mousse Balls pracují na principu balónkových segmentů. Standardní balení obsahuje řadu segmentů pro zadní pneumatiku; přidáním nebo odebráním segmentů jezdec ladí tuhost podle povrchu tratě. Méně segmentů znamená měkčí chování vhodné pro bahno, více segmentů zvyšuje tuhost pro tvrdý terén.

Parametr Typická hodnota
Počet segmentů, zadní pneumatika 24–30 segmentů
Typ montáže Speciální ráfek nebo bezdušový ráfek
Hlavní výhoda Eliminace defektu, laditelná tuhost

Klíčový technický poznatek: Poškozené balónky nelze bezpečně znovu použít. Při každé výměně pláště je nutné zkontrolovat stav všech segmentů. Přehlédnutý poškozený segment je nejčastější příčinou selhání systému v terénu.

Montáž vyžaduje montážní pastu na patku ráfku. Suchá montáž výrazně zvyšuje riziko pomalého úniku v místě patky a je jednou z nejčastějších chyb při instalaci bezdušových systémů.


Jaké jsou skutečné výhody a kde jsou limity?

Modulární řešení přináší konkrétní provozní výhody, ale má i reálná omezení, která je třeba znát před nákupem.

Výhody:

  • Flexibilní konfigurace bez výměny celé sestavy.
  • Nižší tlakové ztráty díky optimalizovanému vnitřnímu průtoku a méně závitovým spojům.
  • Kratší prostoje: vadný modul se vymění za minuty, ne hodiny.
  • Prostorová úspora oproti třem samostatným jednotkám v sérii.
  • U motorsportových vložek: eliminace defektu a laditelná tuhost.

Nevýhody:

  • Vyšší počáteční investice oproti samostatné jednotce.
  • Servis vyžaduje znalost konkrétního systému; nesprávná montáž anuluje výhody.
  • Zásoby náhradních modulů zvyšují vázaný kapitál.

Bezdušová a modulární vložková řešení zvyšují odolnost proti defektu, ale v nejvýkonnějších závodních aplikacích stále nemohou plně nahradit klasické pneumatiky. Omezená schopnost spolupracovat s podvozkem na hraně jízdních vlastností zůstává inženýrsky nevyřešeným kompromisem.

Přehled výhod pneumatických systémů v průmyslovém provozu rozebírá článek o efektivitě pneumatických systémů.


Jak vybrat správné modulární řešení?

Výběr závisí na konkrétních provozních parametrech. Projděte tento kontrolní seznam před oslovením dodavatele.

  1. Stanovte požadovaný průtok (l/min nebo m³/h) a pracovní tlak (bar).
  2. Spočítejte počet zón s různými tlakovými požadavky.
  3. Odhadněte servisní frekvenci a dostupnost technika.
  4. Ověřte plán rozšíření linky v horizontu 2–3 let.
  5. Zjistěte dostupnost náhradních modulů a dílů u dodavatele v ČR.

Otázky pro dodavatele:

  • Jsou moduly kompatibilní s jinými výrobci, nebo jde o uzavřený systém?
  • Jak dlouho trvá výměna jednoho modulu za provozu?
  • Jaká je záruční doba a podmínky servisu v ČR?

Pro motorsport navíc:

  • Kompatibilita vložky s průměrem a šířkou ráfku.
  • Doporučený počet segmentů pro konkrétní typ tratě.
  • Dostupnost montážní pasty a servisního nářadí.

Profesionální tip: Celkové náklady na vlastnictví (TCO) spočítejte jako součet pořizovací ceny, ročních nákladů na servis a odhadnutých nákladů na prostoje. U aplikací s více než dvěma servisními zásahy ročně modulární FRL zpravidla vychází levněji do tří let provozu.


Jak vypadá údržba a co ovlivňuje provozní náklady?

Modulární FRL systémy vyžadují pravidelnou výměnu filtračních vložek, kontrolu hladiny oleje v maznici a kalibraci regulátoru. Frekvence závisí na kvalitě vstupního vzduchu a intenzitě provozu. Klíčová výhoda oproti samostatné jednotce: při poruše regulátoru stačí vyměnit jen regulátorový modul, nikoliv celou sestavu.

Hlavní nákladové faktory:

  • Pořizovací cena sestavy a jednotlivých modulů.
  • Cena filtračních vložek a oleje pro maznici.
  • Náklady na servisní zásah a dopravu technika v ČR.
  • Ztráty z prostojů při neplánované poruše.

U motorsportových vložek platí jiná logika. Segmenty se kontrolují při každé výměně pláště; poškozené kusy se likvidují. Pravidelná kontrola prodlužuje životnost systému a předchází selhání v terénu.

Praktické doporučení: Udržujte sklad alespoň jednoho náhradního modulu každého typu, který je v provozu. Výměna modulu na místě trvá minuty; čekání na dodávku náhradního dílu může znamenat hodiny nebo dny prostoje.


Kde modulární řešení v Česku pořídit?

Průmyslové modulární FRL sestavy jsou v ČR dostupné přes specializované e-shopy a technické velkoobchody. Kompresory-vzduchotechnika nabízí jednotky úpravy stlačeného vzduchu včetně odborného poradenství, návrhu sestavy a servisní podpory.

  • Průmyslové FRL: ověřte katalog výrobce, technický list s průtokovými charakteristikami a dostupnost náhradních modulů v ČR.
  • Motorsportové vložky: prodejci enduro a motocyklového vybavení; ověřte kompatibilitu s ráfkem před objednávkou.
  • Servis a montáž: Kompresory-vzduchotechnika zajišťuje návrh na klíč, montáž, revize a nonstop servis kompresorových a pneumatických systémů v ČR.

Při nákupu si vždy vyžádejte technický list s průtokovými charakteristikami, tlakovým rozsahem a rozměry připojení. Kompatibilita modulů různých výrobců není zaručena.


Kdy zvolit modulární řešení a kdy raději ne?

Modulární FRL dává smysl tam, kde provoz zahrnuje více zón s různými tlakovými požadavky, kde servisní frekvence přesahuje dvakrát ročně nebo kde se plánuje rozšíření linky. Samostatná jednotka je vhodnější pro jednozónové aplikace s nízkým průtokem a minimálními servisními nároky.

  • Průmysl, modulární FRL: více zón, vysoká servisní frekvence, plán rozšíření.
  • Průmysl, samostatná jednotka: jednoduchá aplikace, nízký průtok, omezený rozpočet.
  • Motorsport, modulární vložky: hobby enduro, off-road, trailové závody.
  • Motorsport, klasická pneumatika: extrémní závodní nasazení s nejvyššími nároky na jízdní vlastnosti.

Porovnejte očekávané servisní intervaly a cenu náhradních dílů ještě před finálním rozhodnutím.


Klíčové poznatky

Modulární pneumatika ve dvou hlavních významech nabízí flexibilitu a nižší TCO v intenzivním provozu, ale vyžaduje vyšší počáteční investici a správně navrženou konfiguraci.

Bod Podrobnosti
Dva hlavní významy FRL systémy v průmyslu a segmentované vložky v motorsportu jsou odlišné koncepty se společnou logikou modularity.
Počet segmentů vložek Standardní balení pro zadní pneumatiku obsahuje 24–30 segmentů; počet segmentů určuje tuhost.
TCO vs. počáteční náklady Modulární FRL má vyšší pořizovací cenu, ale při více servisních zásazích ročně snižuje celkové náklady výměnou jen vadného modulu.
Limity výkonu Bezdušové a vložkové systémy nenahrazují klasické pneumatiky v závodních aplikacích s extrémními nároky na jízdní vlastnosti.
Kompresory-vzduchotechnika Nabízí návrh, dodávku a servis modulárních FRL sestav v ČR včetně odborného poradenství.

Modulární řešení v praxi: co technici přehlížejí

Nejčastější chyba při specifikaci modulárního FRL není v samotném výběru modulů, ale v podhodnoceném průtoku. Projektant navrhne sestavu na aktuální potřebu a za rok, když přibude další stroj, systém nestačí. Modulární architektura tento problém řeší snáze než samostatná jednotka, ale jen tehdy, když se s rozšířením počítá od začátku a zvolí se dostatečně dimenzované rozhraní.

U motorsportových vložek technici nejčastěji přeskočí kontrolu segmentů při výměně pláště. Poškozený balónek vypadá nevinně, ale v terénu způsobí selhání celého systému. Stejně podceňovaná je montážní pasta: suchá montáž patky na ráfek je přímá cesta k pomalému úniku.

Doporučení je jednoduché: před finalizací specifikace konzultujte sestavu se specialistou, který zná konkrétní provozní podmínky.


Kompresory-vzduchotechnika vám s výběrem pomůže

Správně navržená modulární sestava ušetří čas i peníze, ale jen tehdy, když odpovídá skutečným provozním parametrům. Kompresory-vzduchotechnika nabízí návrh FRL sestavy na klíč, dodávku modulů, montáž, revize a nonstop servis v ČR.

Kompresory-vzduchotechnika

Technické oddělení posoudí váš stávající rozvod stlačeného vzduchu, doporučí vhodnou konfiguraci a zajistí kompatibilitu modulů. Celý sortiment pneumatiky a hydrauliky je dostupný online s možností odborné konzultace. Pošlete technické parametry vašeho provozu a získejte konkrétní doporučení bez závazku.


Doporučené zdroje a další čtení

  • Technické listy výrobců FRL sestav: vyžádejte si je přímo od dodavatele; obsahují průtokové charakteristiky, tlakový rozsah a rozměry připojení.
  • Normy ETRTO a UNECE R30 stanovují technické požadavky na bezdušové systémy; dostupné na webech příslušných normalizačních orgánů.
  • Montáž pneumatického systému krok za krokem na Kompresory-vzduchotechnika: praktický návod pro instalaci FRL a potrubí.
  • Jak funguje pneumatika v průmyslu: hlubší technické vysvětlení pro čtenáře, kteří chtějí pochopit širší kontext.
  • Výrobci mousse vložek (Mr. Wolf, Tannus): produktové stránky obsahují tabulky kompatibility s rozměry pneumatik a ráfků.

Časté dotazy

Co je modulární pneumatika v průmyslu?

Modulární pneumatika v průmyslu označuje konfigurovatelnou sestavu FRL (filtr, regulátor, maznice), kde se jednotlivé moduly propojují přes společné rozhraní a lze je vyměňovat nebo rozšiřovat bez zásahu do celé instalace.

Kolik segmentů mají modulární vložky pro zadní pneumatiku?

Standardní balení modulárních vložek typu Mousse Balls obsahuje 24–30 segmentů pro zadní pneumatiku; počet segmentů přímo ovlivňuje tuhost a jízdní chování.

Jsou bezdušové vložky vhodné pro závodní použití?

Pro hobby enduro a off-road jsou vhodné, ale v závodních aplikacích s extrémními nároky na jízdní vlastnosti nemohou plně nahradit klasické pneumatiky kvůli omezené spolupráci s podvozkem na hraně výkonu.

Jak snížit provozní náklady modulárního FRL systému?

Udržujte sklad náhradních modulů a dodržujte servisní intervaly výměny filtračních vložek. Výměna vadného modulu na místě eliminuje náklady na prostoje, které jsou zpravidla vyšší než cena samotného modulu.

Kde v ČR pořídit modulární FRL sestavy?

Kompresory-vzduchotechnika nabízí modulární jednotky úpravy stlačeného vzduchu včetně návrhu sestavy, montáže a servisní podpory v ČR.

Doporučené

Co je tlaková nádoba a jak ji správně vybrat

Průmyslová dílna vybavená certifikovanými tlakový́mi nádobami a pneumatickým nářadím.


Stručně:

  • Tlaková nádoba je uzavřené tlakové zařízení určené k bezpečnému uchovávání kapalin nebo plynů pod vyšším tlakem než atmosférický. Používá se k akumulaci stlačeného vzduchu, vyrovnávání tlakových pulzací a snižování počtu spínání kompresoru, čímž prodlužuje jeho životnost. Legislativa stanoví, že nádoby nad 0,5 baru jsou vyhrazená tlaková zařízení podléhající přísné kontrole.

Co je tlaková nádoba a k čemu slouží

Tlaková nádoba je uzavřené tlakové těleso navržené k bezpečnému uchovávání kapalin nebo plynů pod tlakem vyšším, než je atmosférický tlak. Podle § 2 nařízení vlády č. 192/2022 Sb. jde o tlakové těleso včetně součástí připevněných k němu přímo až k místu spojení s tlakovým zařízením.

V systémech stlačeného vzduchu plní tlaková nádoba několik klíčových funkcí:

  • Akumulace stlačeného vzduchu pro pokrytí krátkodobých špiček odběru bez nutnosti okamžitého spuštění kompresoru
  • Vyrovnávání tlakových pulzací vzniklých při kompresi, čímž chrání připojené nástroje a zařízení
  • Oddělování kondenzátu ze stlačeného vzduchu před jeho dalším rozvodem
  • Snížení četnosti spínání kompresoru, což prodlužuje jeho životnost

Pracovní tlak (PS) udává nejvyšší přípustný provozní přetlak nádoby. Bezpečnostní výstroj, zejména pojistný ventil, zajišťuje, že tlak nikdy nepřekročí tuto mez. Tlakové nádoby s nejvyšším pracovním tlakem nad 0,5 bar jsou podle NV 192/2022 Sb. zařazeny mezi vyhrazená tlaková zařízení a podléhají přísné legislativní kontrole.

Kompresory-vzduchotechnika nabízí certifikované tlakové nádoby pro průmyslové i domácí systémy stlačeného vzduchu, včetně odborného poradenství při výběru.

Přehledný grafický průvodce výběrem tlakové nádoby – krok za krokem


Obsah

Jaké typy tlakových nádob se nejčastěji používají?

Tlakové nádoby se dělí podle konstrukce, způsobu použití a legislativního zařazení. Každý typ má specifické vlastnosti, které určují jeho vhodnost pro konkrétní aplikaci.

  • Stabilní tlakové nádoby jsou pevně ukotveny na místě instalace. Norma ČSN 69 0010-1-1 pro ně stanovuje technická pravidla, definuje pracovní přetlak a nejvyšší pracovní přetlak. Typicky jde o průmyslové vzdušníky s objemy od desítek litrů po několik tisíc litrů.
  • Přenosné tlakové nádoby jsou konstruovány pro mobilní použití. Menší objem a nižší hmotnost umožňují jejich přemísťování na stavbách nebo v dílnách.
  • Jednoduché tlakové nádoby jsou sériově vyráběné nádoby podle NV 175/1997 Sb., určené k jímání vzduchu nebo dusíku do 30 bar. Jejich výroba podléhá zjednodušenému posuzování shody.

Materiály tlakových nádob ovlivňují pracovní teploty, maximální tlak a odolnost vůči prostředí:

  • Nelegovaná ocel: nejrozšířenější materiál, vhodný pro standardní průmyslové aplikace
  • Nelegovaný hliník a jeho slitiny: nižší hmotnost, vhodný pro přenosné nádoby a potravinářství
  • Nerezová ocel: odolnost vůči korozi, vhodná pro agresivní prostředí nebo tekutiny skupiny 1

Typické kapacity a jejich použití:

Objem nádoby Obvyklé aplikace
menší objemy vhodné pro domácí dílny a hobby kompresory
střední objemy používané v autoservisech a menších výrobních provozech
— Lehký průmysl, vzdušníky —
větší objemy obvyklé pro střední průmyslové systémy
velké objemy vhodné pro rozsáhlé výrobní haly a průmyslové kompresory

Jaká legislativa a normy platí pro tlakové nádoby v ČR?

Provoz tlakových nádob v České republice upravuje několik závazných předpisů. Jejich znalost je nezbytná jak pro výrobce, tak pro provozovatele.

  • NV č. 192/2022 Sb. je základním předpisem pro tlaková zařízení. Definuje vyhrazená tlaková zařízení, podmínky jejich bezpečnosti a požadavky na bezpečnostní výstroj. Nádoby s PS nad 0,5 bar jsou zařazeny do I. nebo II. třídy podle kombinace pracovního tlaku a objemu.
  • NV č. 175/1997 Sb. upravuje jednoduché tlakové nádoby a stanovuje technické limity pro jejich sériovou výrobu.
  • ČSN 69 0010-1-1 definuje technické pojmy a pravidla pro stabilní tlakové nádoby, včetně pracovního přetlaku a nejvyššího pracovního přetlaku.
  • Vyhláška č. 18/1979 Sb. a ČSN 69 0012 stanovují lhůty a postupy pro revize a tlakové zkoušky provozovaných nádob.

Požadavky na bezpečnostní výstroj zahrnují pojistné ventily, tlakoměry a uzavírací armatury. Každá nádoba musí být označena štítkem s technickými parametry, rokem výroby a identifikací výrobce.

Podrobnější informace o bezpečnostních zásadách práce s tlakovými zařízeními přináší článek o pneumatické bezpečnosti v průmyslu.


Jak vybrat tlakovou nádobu pro váš systém stlačeného vzduchu?

Správný výběr tlakové nádoby závisí na parametrech kompresoru, požadavcích odběrných míst a provozních podmínkách. Chybný výběr vede k nedostatečnému výkonu systému nebo zbytečně vysokým nákladům.

  • Objem nádoby se volí podle výkonu kompresoru a charakteru odběru. Obecně platí, že větší vzdušník snižuje počet spínání kompresoru a prodlužuje jeho životnost.
  • Pracovní tlak musí odpovídat maximálnímu tlaku kompresoru a požadavkům připojených nástrojů. Normy ČSN EN 286-1 specifikují vzdušníky podle evropské normy s přesně definovanými parametry.
  • Materiál a provedení závisí na prostředí instalace. Venkovní nebo vlhké prostředí vyžaduje povrchovou ochranu nebo nerezové provedení.
  • Certifikace a shoda s NV 192/2022 Sb. jsou podmínkou pro legální provoz. Při nákupu vždy ověřte přítomnost CE označení a průvodní dokumentace.
  • Příslušenství: pojistný ventil, tlakoměr, vypouštěcí kohout kondenzátu a vhodné uchycení jsou součástí kompletního řešení.

Profesionální tip: Objem vzdušníku v litrech by měl být přibližně roven desetinásobku minutového výkonu kompresoru v litrech za minutu, aby byl zajištěn efektivní provoz při přerušovaném odběru.

Kompresory-vzduchotechnika nabízí tlakové nádoby v celé řadě objemů, od kompaktních nádob pro domácí dílny až po vzdušníky s objemem 725 l pro střední průmyslové systémy.

Ruce kontrolují tlakový manometr na tlakové nádobě.


Jak správně udržovat tlakové nádoby a kdy je revidovat?

Pravidelná údržba prodlužuje životnost tlakové nádoby a předchází haváriím. Legislativa stanovuje konkrétní lhůty, které nelze ignorovat.

  • Pravidelné vizuální kontroly provádějte minimálně jednou ročně. Sledujte stav povrchu, svarů, přírub a těsnění. Koroze, deformace nebo netěsnosti jsou signálem k okamžitému odstavení nádoby.
  • Revize se provádí v lhůtách stanovených vyhláškou č. 18/1979 Sb. a ČSN 69 0012. Standardní lhůta pro revizi je jeden rok.
  • Tlaková zkouška se provádí zpravidla po devíti letech provozu. Zkouška ověřuje pevnost a těsnost nádoby při tlaku vyšším, než je pracovní tlak.
  • Vypouštění kondenzátu provádějte pravidelně, ideálně denně při intenzivním provozu. Nahromaděná voda urychluje korozi vnitřní stěny nádoby.
  • Čištění a ochrana: vnější povrch chraňte nátěrem nebo antikorozním přípravkem, zejména v prostředích se zvýšenou vlhkostí.
  • Příznaky poškození: sykot nebo únik vzduchu v okolí přírub, viditelná koroze, deformace pláště nebo nefunkční pojistný ventil vyžadují okamžitý servisní zásah.

Kompresory-vzduchotechnika poskytuje technickou podporu, servisní zásahy a poradenství při revizích tlakových nádob.


Tlakové nádoby a vzdušníky z Kompresory-vzduchotechnika

Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí certifikované tlakové nádoby pro průmyslové i domácí systémy stlačeného vzduchu s pracovními tlaky a objemy pokrývajícími celé spektrum běžných aplikací. Sortiment zahrnuje stabilní vzdušníky od malých objemů pro hobby použití až po velkokapacitní nádoby pro průmyslové provozy, včetně nádob pro tekutiny skupiny 1 a nádob dle ČSN EN 286-1.

Každý produkt je dodáván s příslušnou dokumentací a splňuje požadavky NV 192/2022 Sb. K dispozici je odborné poradenství při výběru správného objemu, tlaku a materiálu podle konkrétní aplikace. Pro kompletní systém stlačeného vzduchu nabízí Kompresory-vzduchotechnika také jednotky úpravy vzduchu a veškeré příslušenství pro rozvod a filtraci.

Prohlédněte si aktuální nabídku vzdušníků s objemem 720 l nebo kontaktujte technické oddělení pro individuální návrh řešení.


Klíčové poznatky

Tlaková nádoba je vyhrazené tlakové zařízení podléhající NV 192/2022 Sb., přičemž správný výběr objemu, materiálu a certifikace je základem bezpečného a dlouhodobého provozu systému stlačeného vzduchu.

Bod Podrobnosti
Definice a legislativa Tlaková nádoba je tlakové těleso dle NV 192/2022 Sb.; nádoby nad 0,5 bar jsou vyhrazená tlaková zařízení.
Typy a materiály Stabilní, přenosné a jednoduché nádoby; materiály zahrnují ocel, hliník a jejich slitiny.
Výběr podle parametrů Objem volte přibližně jako desetinásobek minutového výkonu kompresoru; tlak musí odpovídat kompresoru i nástrojům.
Revize a zkoušky Revize probíhají ročně, tlaková zkouška se provádí po devíti letech provozu.
Kompresory-vzduchotechnika Nabízí certifikované tlakové nádoby v celém rozsahu objemů s odborným poradenstvím a servisní podporou.

Časté dotazy

Co je tlaková nádoba podle české legislativy?

Tlaková nádoba je uzavřené tlakové těleso určené k uchovávání kapalin nebo plynů pod tlakem, definované v § 2 NV č. 192/2022 Sb. Nádoby s pracovním tlakem nad 0,5 bar jsou zařazeny mezi vyhrazená tlaková zařízení.

Jak funguje tlaková nádoba v systému stlačeného vzduchu?

Nádoba akumuluje stlačený vzduch, vyrovnává tlakové pulzace a snižuje počet spínání kompresoru. Tím chrání kompresor i připojené nástroje a zajišťuje stabilní tlak v rozvodu.

Jak často se musí revidovat tlaková nádoba?

Revize se provádí zpravidla jednou ročně, tlaková zkouška pak po devíti letech provozu, v souladu s vyhláškou č. 18/1979 Sb. a ČSN 69 0012.

Jaký objem tlakové nádoby potřebuji ke kompresoru?

Objem vzdušníku v litrech by měl přibližně odpovídat desetinásobku minutového výkonu kompresoru v litrech za minutu. Kompresory-vzduchotechnika nabízí nádoby od malých objemů pro hobby použití až po průmyslové vzdušníky s velkými objemy.

Jaké certifikace musí mít tlaková nádoba?

Nádoba musí nést označení CE a splňovat požadavky NV 192/2022 Sb. nebo NV 175/1997 Sb. pro jednoduché tlakové nádoby. Součástí dodávky musí být průvodní dokumentace s technickými parametry a identifikací výrobce.

Doporučené

Vliv tlaku na nářadí: výkon, životnost a nastavení

Průmyslová dílna vybavená pneumatickým nářadím a kompresorem

Jak tlak ovlivňuje výkon a životnost pneumatického nářadí

Pneumatické nářadí pracuje správně při dynamickém provozním tlaku obvyklém pro daný typ. Pokles tlaku snižuje výkon výrazně, zatímco nadměrný tlak urychluje opotřebení vnitřních komponent. Vliv tlaku na nářadí se tedy projevuje oběma směry.

Klíčové faktory, které určují skutečný tlak v místě spotřeby:

  • Pracovní tlak kompresoru musí pokrýt tlakové ztráty celé sítě, ne jen jmenovitý tlak nářadí.
  • Potrubí, hadice a spojky způsobují ztráty; moderní rychlospojky výrazně snižují tlakové ztráty.
  • Servisní jednotky FRL (filtr, regulátor, maznice) instalované přímo u nářadí stabilizují tlak, čistí vzduch a zajišťují mazání.
  • Kolísání tlaku snižuje efektivitu a zvyšuje opotřebení; pravidelné měření přímo na nářadí je nutností.
  • Bezpečnost: tlak nad doporučenou hodnotu způsobuje hluk škodlivý pro sluch a zvyšuje riziko úrazu.

Každý bar navíc nad nutnou hodnotu zvyšuje spotřebu energie kompresoru výrazně. Nastavovat tlak výše, než nářadí vyžaduje, se tedy nevyplácí ani energeticky.

Obsah

Jak správně nastavit a udržet tlak v celém systému

Provozní tlak není jen číslo na manometru kompresoru. Je to výsledek celé sítě od kompresoru až po samotné nářadí.

Dopad nedostatečného tlaku na produktivitu

Snížení tlaku o 0,5 baru prodlouží dobu vrtání přibližně o 60 %, což se přímo promítá do vyšších mzdových nákladů. Toto prodloužení pracovní doby může zvýšit náklady měsíčně o více než 240 eur. Při delší pracovní době na stejný úkon roste i opotřebení nářadí. Správný pracovní tlak je proto základní podmínkou efektivního provozu.

Dimenzování hadic a spojek

Průměr a délka hadice přímo určují tlakové ztráty na trase. Krátká hadice velkého průměru ztrácí méně tlaku než dlouhá hadice malého průměru. Staré spojky s vysokým odporem nahraďte moderními rychlospojkami, které tlakovou ztrátu drží pod 0,2 baru.

Různé typy vzduchových hadic napojených na pneumatické nářadí

Servisní jednotky FRL v místě spotřeby

FRL jednotka umístěná těsně před nářadím plní tři funkce najednou: odstraňuje vlhkost a nečistoty, reguluje tlak na hodnotu, kterou nářadí skutečně potřebuje, a přidává mazivo do vzduchového proudu. Bez FRL jednotky nářadí pracuje s nekvalitním vzduchem a kolísajícím tlakem, což zkracuje jeho životnost.

Profesionální tip: Nainstalujte manometr přímo na vstup nářadí a změřte tlak při plném zatížení. Rozdíl mezi tlakem na kompresoru a tlakem u nářadí odhalí skutečné ztráty v síti a ukáže, kde je třeba zasáhnout.

Měření a monitorování tlaku

Tlak měřte přímo na nářadí, ne jen na výstupu kompresoru. Kolísání tlaku během provozu signalizuje buď poddimenzovaný kompresor, nebo ztráty v rozvodech. Pravidelná kontrola těsnosti a čištění filtrů udržují tlakové ztráty na minimu a prodlužují životnost celého systému.

Přehledný návod: jak správně nastavit tlak u pneumatického nářadí

Bezpečnostní aspekty

Tlak nad doporučenou hodnotu generuje hluk, který při dlouhodobé expozici poškozuje sluch. Nesprávně vedené nebo opotřebované hadice pod vysokým tlakem představují riziko prudkého uvolnění. Navíječky hadic a pravidelná vizuální kontrola přívodů jsou základní bezpečnostní opatření v každé dílně.

Kompresory-vzduchotechnika vám pomůže nastavit systém správně

Kompresory vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment pro průmyslové i dílenské systémy stlačeného vzduchu: kompresory, pneumatické nářadí a příslušenství, servisní jednotky FRL, manometry, hadice a rychlospojky. Techničtí specialisté Kompresory-vzduchotechnika poradí se správným dimenzováním celé sítě, výběrem FRL jednotky i nastavením provozního tlaku. Služby zahrnují návrh systému, instalaci, revize i energetické audity. Prohlédněte si nabídku v e-shopu a kontaktujte odborné poradenství přímo na webu kompresory-vzduchotechnika.cz.

Klíčové poznatky

Správný provozní tlak kolem 6,3 baru, stabilizovaný servisní jednotkou FRL přímo u nářadí, je základní podmínkou výkonu, životnosti a bezpečnosti pneumatického nářadí. Pokud se tlak sníží o 0,5 baru, doba práce se prodlouží až o 60 %.

Bod Podrobnosti
Optimální pracovní tlak Pneumatické nářadí pracuje správně při doporučeném dynamickém tlaku typickém pro nářadí.
Dopad poklesu tlaku Pokles tlaku snižuje výkon a prodlužuje dobu práce, což ovlivňuje efektivitu.
Energetická úspora Zbytečné navyšování tlaku zvyšuje spotřebu energie kompresoru.
Servisní jednotka FRL FRL instalovaná u nářadí stabilizuje tlak, filtruje vzduch a mazáním chrání vnitřní komponenty.
Kompresory-vzduchotechnika Nabízí kompletní sortiment, odborné poradenství a návrh tlakových systémů pro průmysl i dílny.

Časté dotazy

Jaký tlak je správný pro pneumatické nářadí?

Většina pneumatického nářadí pracuje při dynamickém tlaku kolem 6,3 baru. Konkrétní hodnotu vždy ověřte v technické dokumentaci daného nářadí.

Co způsobuje kolísání tlaku v systému?

Kolísání tlaku způsobují tlakové ztráty v potrubí, opotřebené spojky, ucpané filtry nebo poddimenzovaný kompresor. Měření přímo na nářadí odhalí zdroj problému.

Proč instalovat FRL jednotku přímo u nářadí?

FRL jednotka v místě spotřeby reguluje tlak na přesnou hodnotu, odstraňuje vlhkost a nečistoty a přidává mazivo. Bez ní nářadí pracuje s nekvalitním vzduchem a rychleji se opotřebovává.

Je vysoký tlak nebezpečný pro obsluhu?

Tlak nad doporučenou hodnotu zvyšuje hlučnost nářadí na úroveň škodlivou pro sluch a zvyšuje riziko poruchy hadice nebo spojky. Správná regulace tlaku chrání jak nářadí, tak obsluhu.

Doporučené

Proč používat vzduchotechniku v průmyslu a výrobě

Vzduchotechnika pro průmyslovou halu

Vzduchotechnika je pro moderní průmyslové a výrobní provozy nezbytností, nikoliv volitelným doplňkem. Řízené větrání s rekuperací tepla zajišťuje stálý přísun čerstvého vzduchu, výrazně snižuje náklady na vytápění a odstraňuje vlhkost, CO2, prach i alergeny z pracovního prostředí. Výsledkem je zdravější vzduch, nižší nemocnost zaměstnanců a prokazatelně vyšší pracovní výkon. Kompresory-vzduchotechnika nabízí v této oblasti technické poradenství i konkrétní produktová řešení pro průmyslové i komerční objekty.

Hlavní přínosy vzduchotechniky přehledně:

  • Řízené větrání zajišťuje konstantní výměnu vzduchu bez závislosti na otevřených oknech
  • Rekuperace tepla vrací až 90 % energie z odpadního vzduchu zpět do budovy
  • Filtrace odstraňuje prach, pyl, alergeny a škodlivé částice
  • Prevence plísní díky aktivnímu odvodu přebytečné vlhkosti
  • Hluková izolace při uzavřených oknech v hlučných průmyslových lokalitách
  • Integrace s tepelnými čerpadly a senzory CO2 pro automatizované řízení

Obsah

Jak rekuperace šetří energii a snižuje náklady na vytápění?

Rekuperace tepla je princip, při němž vzduchotechnická jednotka předává teplo z odváděného vzduchu příchozímu čerstvému vzduchu přes výměník. Účinnost moderních rekuperátorů je vysoká, přičemž úspory na vytápění jsou výrazné oproti budovám bez řízeného větrání.

Rekuperace dokáže využít až 90 % tepla z odpadního vzduchu, což výrazně snižuje tepelné ztráty a náklady na vytápění až o 85 %.

Systémy se dělí na centrální a decentralizované. Centrální jednotky obsluhují celý objekt prostřednictvím rozvodů vzduchu, decentralizované pracují samostatně v každé místnosti bez nutnosti potrubí. Automatické dvouzónové řízení rozlišuje denní a noční provoz, čímž snižuje spotřebu energie i hlučnost systému. Senzorové řízení navíc přizpůsobuje výkon aktuální potřebě, takže systém neběží zbytečně na plný výkon v prázdných prostorách.

  • Centrální systémy: vhodné pro nové průmyslové haly a větší komerční objekty
  • Decentralizované jednotky: ideální pro rekonstrukce nebo prostory bez možnosti rozvodů
  • Dvouzónová regulace: oddělené řízení výroby a administrativy v jednom objektu

Jak vzduchotechnika zlepšuje zdraví pracovníků?

Kvalita vnitřního ovzduší přímo ovlivňuje zdravotní stav a výkonnost zaměstnanců. Vzduchotechnika aktivně odstraňuje nadbytečnou vlhkost, CO2, prach a alergeny, čímž snižuje riziko vzniku plísní a přispívá ke zdravému vnitřnímu prostředí.

Dílna vybavená kompresory a pneumatickým nářadím

Vysoká koncentrace CO2 způsobuje únavu, bolesti hlavy a pokles soustředění. Ve výrobních halách, kde pracuje více lidí na malém prostoru, se hladina CO2 bez řízeného větrání rychle zvyšuje. Kvalita vzduchu ve výrobě má přímý dopad na produktivitu i počet pracovních neschopností.

Klíčový poznatek: Správně navržená vzduchotechnika snižuje výskyt respiračních onemocnění a alergií u pracovníků v uzavřených provozech.

Prevence plísní je zvláště důležitá v zateplených a vzduchotěsných budovách, kde přirozená výměna vzduchu nestačí odvádět vlhkost z výroby, sprch nebo kuchyní. Bez řízeného větrání se vlhkost hromadí ve stavebních konstrukcích a způsobuje trvalé poškození budovy i zdravotní problémy.

Uzavřená okna, čistý vzduch: jak vzduchotechnika zvyšuje komfort?

Uzavřená okna v hlučných lokalitách minimalizují průnik hluku, zatímco vzduchotechnika zajišťuje kontinuální přívod čerstvého, filtrovaného vzduchu. Pro výrobní provozy v průmyslových zónách nebo u frekventovaných komunikací jde o praktické řešení, které spojuje dvě jinak protichůdné potřeby.

Filtrace vzduchu zachytává prach, pyl a jemné částice dříve, než se dostanou do pracovního prostoru. Průmyslová filtrace vzduchu je zvláště důležitá v provozech s obráběním, svařováním nebo lakováním, kde vzduch obsahuje škodlivé látky. Pracovníci tak dýchají čistý vzduch bez nutnosti neustálého větrání okny, které by narušovalo tepelnou pohodu nebo bezpečnost provozu.

Proč je pravidelná údržba vzduchotechniky zásadní?

Vzduchotechnika funguje spolehlivě jen tehdy, když ji provozovatel pravidelně udržuje. Zanedbaná údržba vede ke zhoršené kvalitě vzduchu, vyšší spotřebě energie a hlučnosti systému.

Základní úkony údržby:

  • Výměna filtrů podle doporučení výrobce, zpravidla každé 3–6 měsíců
  • Čištění výměníku tepla pro zachování účinnosti rekuperace
  • Dezinfekce rozvodů při výskytu plísní nebo bakterií
  • Kontrola těsnosti potrubí a spojů pro zamezení úniku vzduchu
  • Revize regulační elektroniky a senzorů CO2 nebo vlhkosti

Profesionální tip: Sestavte si servisní plán hned při instalaci systému. Zapište si intervaly výměny filtrů přímo do provozního deníku objektu. Systém bez plánu údržby ztrácí účinnost a může se stát zdrojem znečištění místo jeho řešení.

Tomáš Sysel z Institutu zdravého bydlení upozorňuje, že vzduchotechnika vyžaduje pravidelnou péči, zejména výměnu filtrů, jinak přestává plnit svůj účel. Rekuperace není samospásná. Špatně udržovaný systém může šířit škodliviny místo jejich odstraňování.

Proč moderní budovy bez vzduchotechniky nefungují správně?

Moderní budovy jsou kvůli energetickým normám těsnější než starší zástavba. Přirozená infiltrace vzduchu přes spáry oken a dveří, která dříve zajišťovala základní výměnu vzduchu, v nových stavbách prakticky neexistuje. Bez řízeného větrání se vlhkost, CO2 a škodliviny hromadí bez možnosti úniku.

Legislativa i odborná doporučení proto vyžadují instalaci řízeného větrání v nízkoenergetických a pasivních budovách. Pro průmyslové objekty platí hygienické normy stanovující minimální množství přiváděného čerstvého vzduchu na osobu a na typ provozu. Tyto požadavky vzduchotechnika plní automaticky a měřitelně, zatímco větrání okny závisí na chování uživatelů a počasí.

Jak vzduchotechnika spolupracuje s tepelnými čerpadly a senzory?

Integrace vzduchotechniky s tepelnými čerpadly a senzory CO2 umožňuje automatizované řízení větrání, optimalizaci spotřeby energie a zvýšení komfortu pracovníků. Senzor CO2 měří aktuální koncentraci oxidu uhličitého a podle ní reguluje výkon ventilátoru. Výsledkem je větrání přesně tam, kde je potřeba, bez zbytečného přetápění nebo přechlazování.

Spojení se systémy tepelného čerpadla snižuje ekologickou stopu provozu, protože odpadní teplo z větrání se vrací zpět do topného okruhu. Dvouzónová regulace odděluje provoz výrobní haly od administrativní části, přičemž každá zóna reaguje na vlastní senzory. Automatizace stlačeného vzduchu v průmyslu ukazuje, jak podobná logika řízení funguje i v pneumatických systémech.

Jaké typy vzduchotechnických systémů existují?

Výběr systému závisí na typu budovy, velikosti provozu a možnostech instalace.

Přehledná infografika o různých typech vzduchotechniky používané ve výrobních provozech

Centrální vzduchotechnické systémy obsluhují celý objekt jednou jednotkou napojenou na síť potrubí. Jsou vhodné pro nové průmyslové haly, výrobní závody a větší komerční budovy, kde lze rozvody integrovat do stavební konstrukce.

Decentralizované jednotky pracují bez rozvodů a instalují se přímo do obvodové stěny nebo okna. Decentralizované vzduchotechnické systémy umožňují instalaci i v prostorách bez možností rozvodů, takže jsou vhodné pro rekonstrukce nebo byty. Pro průmyslové provozy se hodí tam, kde centrální řešení není technicky nebo ekonomicky proveditelné.

Podstropní a kanálové jednotky kombinují větrání s klimatizací nebo vytápěním a jsou běžné v komerčních prostorách, serverovnách a čistých provozech.

Přetlakové a podtlakové systémy se používají ve speciálních provozech, například v lakovárnách nebo potravinářském průmyslu, kde je nutné kontrolovat směr proudění vzduchu a zabránit kontaminaci.

Jaké jsou důsledky špatné ventilace pro zdraví a výkon?

Nedostatečná ventilace způsobuje měřitelné problémy. Vysoká koncentrace CO2 snižuje kognitivní výkon pracovníků, zvyšuje počet chyb a zpomaluje rozhodování. Vlhký vzduch podporuje růst plísní a bakterií na površích i ve stavebních konstrukcích.

Pracovníci v prostorách se špatnou ventilací trpí častěji bolestmi hlavy, únavou a respiračními potížemi. Dlouhodobá expozice prachu nebo chemickým výparům bez dostatečného odvětrání vede k profesionálním onemocněním. Kromě zdravotních dopadů roste i fluktuace zaměstnanců a náklady na nemocenské. Investice do vzduchotechniky se proto vrací nejen v úsporách energie, ale i ve snížení těchto nepřímých nákladů.

Jaké normy a předpisy upravují vzduchotechniku v budovách?

Česká legislativa a evropské normy stanovují konkrétní požadavky na větrání podle typu budovy a provozu. Nařízení vlády č. 361/2007 Sb. určuje minimální množství přiváděného vzduchu na pracovišti. Norma ČSN EN 16798 řeší energetickou náročnost budov a požadavky na vnitřní prostředí včetně větrání.

Pro průmyslové provozy platí hygienické limity pro koncentrace škodlivin, prašnost a teplotu pracovního prostředí. Tyto limity kontroluje Krajská hygienická stanice a jejich nedodržení může vést k pokutám nebo uzavření provozu. Správně navržená a provozovaná vzduchotechnika tyto požadavky splňuje automaticky a poskytuje provozovateli měřitelné doklady o kvalitě vnitřního prostředí.

Kompresory-vzduchotechnika: technická řešení pro vzduchové systémy

Kompresory-vzduchotechnika dodává komponenty a systémy pro průmyslové vzduchové rozvody, od jednotek úpravy vzduchu přes šroubové kompresory SCR až po tlakové nádoby a příslušenství. Pro provozy, které řeší jak vzduchotechniku, tak stlačený vzduch pro pneumatické nástroje, jde o jednoho dodavatele s kompletní nabídkou.

Kompresory vzduchotechnika

Technický tým Kompresory-vzduchotechnika poradí se správným výběrem kompresorů, filtrů a rozvodových komponent pro konkrétní typ provozu. Ať jde o novou instalaci nebo modernizaci stávajícího systému, nabídka zahrnuje produkty pro malé dílny i velké průmyslové závody. Prohlédněte si aktuální sortiment na kompresory-vzduchotechnika.cz a zjistěte, které komponenty odpovídají vašim provozním požadavkům.

Klíčové poznatky

Vzduchotechnika s rekuperací tepla je pro průmyslové a komerční provozy nejúčinnějším způsobem, jak současně zajistit kvalitu vzduchu, energetické úspory a splnění legislativních požadavků.

Bod Podrobnosti
Energetické úspory Rekuperace vrací až 90 % tepla z odpadního vzduchu.
Zdraví pracovníků Řízené větrání odstraňuje CO2, vlhkost a prach, čímž snižuje nemocnost a zvyšuje výkon.
Pravidelná údržba Výměna filtrů každé 3–6 měsíců je podmínkou pro zachování účinnosti systému.
Legislativní soulad Normy ČSN EN 16798 a nařízení vlády č. 361/2007 Sb. stanovují závazné limity větrání.
Kompresory-vzduchotechnika Dodává kompresory, jednotky úpravy vzduchu a příslušenství pro průmyslové vzduchové systémy.

Časté dotazy

Proč používat vzduchotechniku místo větrání okny?

Vzduchotechnika zajišťuje řízený, filtrovaný přísun vzduchu bez závislosti na počasí nebo chování uživatelů. Rekuperace přitom vrací teplo, které by větráním okny uniklo ven.

Jak účinná je rekuperace tepla?

Moderní rekuperátory dosahují účinnosti až 90 % a umožňují úsporu nákladů na vytápění až o 85 % oproti budovám bez řízeného větrání.

Jak často se musí měnit filtry ve vzduchotechnice?

Filtry se zpravidla vyměňují každé 3–6 měsíců podle intenzity provozu a doporučení výrobce. Zanedbaná výměna snižuje účinnost systému a zhoršuje kvalitu vzduchu.

Je vzduchotechnika povinná v průmyslových budovách?

Ano, nařízení vlády č. 361/2007 Sb. a hygienické normy stanovují minimální požadavky na větrání pracovišť. Jejich nedodržení může vést k sankcím ze strany Krajské hygienické stanice.

Lze vzduchotechniku propojit s tepelným čerpadlem?

Ano, integrace vzduchotechniky s tepelným čerpadlem a senzory CO2 umožňuje automatizované řízení větrání a snižuje celkovou spotřebu energie provozu.

Doporučené

Průtokoměr vzduchu: co to je a jak ho vybrat

Průmyslová dílna vybavená průtokoměry na stlačený vzduch

Průtokoměr vzduchu je měřicí přístroj, který určuje množství nebo hmotnost vzduchu procházejícího potrubím nebo vzduchotechnickým systémem. V průmyslové praxi jde o základní nástroj pro kontrolu spotřeby stlačeného vzduchu, odhalování netěsností a plnění požadavků energetického managementu podle normy ISO 50001. Bez přesného měření průtoku nelze spolehlivě řídit provoz kompresorovny ani prokazovat úspory energie.

Průtokoměry vzduchu se dělí do několika hlavních kategorií:

  • Tepelné hmotnostní (kalorimetrické) průtokoměry
  • Tlakové diferenční průtokoměry
  • Vířivé (vortexové) průtokoměry
  • Turbínové průtokoměry
  • Ultrazvukové průtokoměry
  • Elektromagnetické (indukční) průtokoměry
  • Coriolisovy průtokoměry

Jaké fyzikální principy stojí za měřením průtoku vzduchu?

Každý typ průtokoměru využívá jiný fyzikální jev. Pochopení těchto principů usnadní výběr správného zařízení pro konkrétní aplikaci.

Tepelný přenos je základem kalorimetrických průtokoměrů. Přístroj ohřívá jedno čidlo a sleduje, jak proudící vzduch odvádí teplo od vyhřívaného senzoru k referenčnímu. Čím rychleji vzduch proudí, tím větší je přenos tepla. Tato metoda měří přímo hmotnostní průtok, takže výsledek nezávisí na teplotě ani tlaku vzduchu.

Bernoulliho rovnice je základem diferenčních tlakových průtokoměrů. Před škrtícím prvkem (clonou, dýzou nebo Venturiho trubicí) a za ním vzniká rozdíl tlaků, jehož velikost odpovídá rychlosti proudění. Tato metoda je v průmyslu rozšířená a spolehlivá, vyžaduje však přesnou instalaci a pravidelnou kontrolu.

Vírová frekvence pohání vortexové průtokoměry. Za trojúhelníkovým generátorem umístěným v potrubí vznikají víry, jejichž frekvence je přímo úměrná rychlosti proudění. Přesnost vortexových průtokoměrů se obvykle pohybuje v řádu nízkých jednotek procent, životnost bývá dobrá i v náročnějších podmínkách.

Klíčové technické parametry každého průtokoměru jsou přesnost měření, tlaková ztráta, měřicí rozsah a odezva na změnu průtoku. Nižší tlaková ztráta průtokoměru snižuje energetickou náročnost celého systému a prodlužuje životnost kompresoru.

Jaké typy průtokoměrů vzduchu jsou dostupné?

Typ průtokoměru Princip Výhody Omezení
Tepelný hmotnostní Přenos tepla Nízká tlaková ztráta, měří hmotnostní průtok Citlivý na vlhkost a nečistoty
Diferenční tlakový Bernoulliho rovnice Robustní, průmyslově ověřený Vyšší tlaková ztráta, nutná přesná instalace
Vortexový Vírová frekvence Přesnost nízkých jednotek procent, dobrá životnost Nevhodný pro velmi nízké průtoky
Turbínový Mechanická rotace Jednoduchá konstrukce Vyšší tlaková ztráta, opotřebení pohyblivých částí
Ultrazvukový Akustický přenos Bezdotykový, bez tlakové ztráty Vyšší pořizovací cena
Elektromagnetický Elektromagnetická indukce Vhodný pro vodivá média Nevhodný pro čistý vzduch
Coriolisův Coriolisova síla Velmi vysoká přesnost Vysoká cena, velké rozměry

Přehledná infografika: Jaké existují typy průtokoměrů na měření vzduchu?

Testo 6454 je kompaktní tepelný hmotnostní průtokoměr určený pro měření stlačeného vzduchu přímo v potrubí. Měří průtok, tlak i teplotu v jednom přístroji a umožňuje přenos dat do nadřazených systémů. Hodí se pro průmyslové provozy, kde je potřeba kontinuální monitorování spotřeby.

CS Instruments GmbH nabízí kompaktní průtokoměry pro stlačený vzduch s digitálním displejem a výstupy pro vzdálené sledování. Přístroje této řady jsou navrženy pro přímou montáž do potrubí a splňují požadavky na energetický audit.

Kompaktní průtokoměr na vzduchovém potrubí v autodílně

Profesionální tip: Před nákupem ověřte, zda průtokoměr měří objemový nebo hmotnostní průtok. Pro energetické audity a výpočty spotřeby je hmotnostní průtok přesnější, protože nezávisí na provozním tlaku ani teplotě.

Jak vybrat správný průtokoměr vzduchu pro průmysl?

Výběr průtokoměru závisí na několika konkrétních parametrech aplikace. Podceňovat žádný z nich se nevyplácí.

  • Provozní tlak a teplota: Přístroj musí být dimenzován na maximální provozní tlak systému. Tepelné průtokoměry pracují spolehlivě při tlacích běžných v průmyslových kompresorových stanicích.
  • Čistota a vlhkost vzduchu: Tepelné senzory jsou citlivé na kondenzát a olejové aerosoly. Pokud vzduch není dostatečně suchý a čistý, je vhodnější diferenční nebo vortexový průtokoměr. Ignorování vlhkosti a nečistot patří k nejčastějším chybám při výběru.
  • Měřicí rozsah: Průtokoměr musí pokrýt celý očekávaný rozsah průtoků, včetně špičkových hodnot. Příliš malý rozsah způsobuje přetížení senzoru, příliš velký snižuje přesnost při nízkých průtocích.
  • Tlaková ztráta: Starší turbínové modely mají vyšší tlakové ztráty než moderní tepelné nebo ultrazvukové senzory. Nižší tlaková ztráta znamená nižší energetické náklady a menší zátěž kompresoru.
  • Kalibrace a certifikace: Pro splnění požadavků ISO 50001 a energetických auditů je nutná doložitelná kalibrace přístroje. Průtokoměry by měly mít platný kalibrační list od akreditované laboratoře.
  • Integrace do řídicích systémů: Moderní průtokoměry nabízejí digitální výstupy (4–20 mA, Modbus, M-Bus) pro připojení k systémům vzdáleného monitoringu a průmyslové automatizaci.

Investice do kvalitnějšího průtokoměru s nižší tlakovou ztrátou a přesnějším měřením se vrátí prostřednictvím úspor energie a spolehlivějšího provozu. Podrobná kritéria pro výběr průmyslového kompresoru platí obdobně i pro volbu měřicích přístrojů v systému.

Profesionální tip: Zkontrolujte kompatibilitu senzoru s průměrem potrubí a požadovanou délkou přímého úseku před a za průtokoměrem. Nedodržení instalačních vzdáleností je nejčastější příčinou nepřesného měření.

Jak průtokoměry vzduchu fungují v praxi?

Průtokoměry vzduchu nacházejí uplatnění v celé řadě průmyslových aplikací. Nejčastěji jde o tyto oblasti:

  • Monitorování spotřeby stlačeného vzduchu v reálném čase umožňuje sledovat, kolik vzduchu každý provozní uzel skutečně spotřebuje. Tato data jsou základem pro energetický audit a plánování úspor.
  • Detekce netěsností je jednou z nejhodnotnějších funkcí průtokoměru. Porovnáním průtoku na vstupu a výstupu systému lze rychle identifikovat úniky, které jinak zůstávají skryté. Nasazení průtokoměrů ve stlačených vzduchových systémech přímo přispívá ke snížení provozních nákladů. Více o eliminaci úniků vzduchu najdete v samostatném průvodci.
  • Energetický management podle ISO 50001 vyžaduje měřitelná data o spotřebě. Průtokoměr s datovým výstupem umožňuje automatické záznamy a reporty bez manuálního odečítání.
  • Výroba a kvalita: V procesech, kde závisí kvalita výrobku na přesném dávkování vzduchu (lakování, foukání, pneumatická doprava), průtokoměr zajišťuje opakovatelnost procesu.

Správná instalace je podmínkou přesného měření. Průtokoměr musí být umístěn na rovném úseku potrubí, dostatečně daleko od kolen, ventilů a dalších prvků způsobujících turbulence. Pravidelná kalibrace přístrojů je nezbytná pro zachování přesnosti v čase. Bez ní mohou naměřené hodnoty postupně klesat a ovlivnit provozní rozhodnutí. Doporučený interval kalibrace závisí na výrobci a podmínkách provozu, obvykle se pohybuje v rozsahu jednoho roku.

Mezi časté chyby patří montáž průtokoměru příliš blízko za kolenem potrubí, zanedbání kondicionování vzduchu před senzorem nebo použití přístroje mimo jeho měřicí rozsah. Všechny tyto situace vedou k systematickým chybám měření, které se projeví až při porovnání s fakturovanou spotřebou energie.

Systém pro měření proudění vzduchu v průmyslových provozech


Kompresory-vzduchotechnika nabízí jednotky úpravy vzduchu vhodné pro přípravu stlačeného vzduchu před měřicími senzory. Správně upravený vzduch prodlužuje životnost průtokoměru a zajišťuje přesné výsledky.

Kompresory vzduchotechnika

Klíčové poznatky

Průtokoměr vzduchu je nezbytný nástroj pro každý průmyslový systém stlačeného vzduchu, kde záleží na spotřebě energie, kvalitě procesu nebo splnění auditních požadavků.

Bod Podrobnosti
Typ měření Tepelné průtokoměry měří hmotnostní průtok nezávisle na tlaku a teplotě.
Tlaková ztráta Nižší tlaková ztráta průtokoměru snižuje energetické náklady a zatížení kompresoru.
Výběr technologie Vlhkost a nečistoty ve vzduchu rozhodují o vhodném typu senzoru.
Přesnost vortexových přístrojů Vortexové průtokoměry dosahují přesnosti 0,5–2 % při dobré životnosti.
Kalibrace Pravidelná kalibrace je podmínkou spolehlivých dat pro energetický management.

Časté dotazy

Co je průtokoměr vzduchu a k čemu slouží?

Průtokoměr vzduchu je měřicí přístroj, který určuje množství nebo hmotnost vzduchu procházejícího potrubím. Slouží ke sledování spotřeby stlačeného vzduchu, detekci netěsností a plnění požadavků energetického auditu.

Jak funguje tepelný průtokoměr vzduchu?

Tepelný průtokoměr ohřívá jedno čidlo a měří, kolik tepla proudící vzduch odvede k referenčnímu senzoru. Intenzita přenosu tepla odpovídá hmotnostnímu průtoku vzduchu, přičemž výsledek nezávisí na provozním tlaku ani teplotě.

Jak se měří průtok vzduchu diferenčním průtokoměrem?

Diferenční průtokoměr měří rozdíl tlaků před škrtícím prvkem a za ním. Podle Bernoulliho rovnice platí přímá závislost mezi tlakovým rozdílem a rychlostí proudění, z níž se vypočítá průtok.

Jak funguje indukční průtokoměr a hodí se pro vzduch?

Indukční průtokoměr využívá elektromagnetickou indukci a vyžaduje elektricky vodivé médium. Pro čistý vzduch se nehodí; jeho typickým použitím jsou kapaliny, například voda nebo chladicí média.

Jak vybrat průtokoměr vzduchu pro průmyslový systém?

Výběr závisí na provozním tlaku, teplotě, čistotě vzduchu, požadovaném měřicím rozsahu a způsobu integrace dat. Tepelné průtokoměry jsou vhodné pro suchý a čistý vzduch, diferenční nebo vortexové přístroje lépe snášejí vlhkost a nečistoty.

Doporučené

Co znamená automatické řízení vzduchu: průvodce systémy

Pneumatické řídicí systémy pro průmyslové dílny

Jak funguje automatické řízení vzduchu a proč na něm záleží

Automatické řízení vzduchu je technologie, která samostatně reguluje průtok, tlak, teplotu a kvalitu vzduchu v uzavřeném prostoru bez potřeby manuálního zásahu. Systém průběžně sbírá data ze senzorů, vyhodnocuje je podle přednastavené řídicí logiky a automaticky upravuje provozní parametry větracích nebo klimatizačních jednotek. Výsledkem je stabilní mikroklima, nižší spotřeba energie a eliminace chyb způsobených lidským faktorem.

Klíčové funkce a oblasti použití automatického řízení vzduchu:

  • Regulace průtoku vzduchu v bytových rekuperačních jednotkách i průmyslových vzduchotechnických systémech
  • Udržení rovnotlaku mezi přívodem a odvodem vzduchu, čímž se minimalizují tepelné ztráty
  • Kontrola kvality vzduchu měřením CO2, vlhkosti a teploty s automatickým přepínáním provozních režimů
  • Integrace s řídicími systémy budov pro koordinaci větrání, vytápění a požární ochrany
  • Průmyslové aplikace od výrobních hal po kompresorové stanice

Odborník Libor Štorec ze serveru TZB-info zdůrazňuje, že správně nastavený automatický systém zareguluje průtoky rychle a přesně, což technikům šetří čas při uvádění do provozu. Firma Brink Climate Systems prokázala, že automatická regulace konstantního průtoku udržuje rovnotlak a maximalizuje účinnost výměníku tepla. Kompresory-vzduchotechnika nabízí k těmto systémům komponenty i odborné poradenství.


Jaké senzory a data pohánějí automatické řízení vzduchu?

Celý systém stojí na přesném měření. Bez spolehlivých senzorů řídicí logika nemá na čem pracovat, a výsledky jsou pak nepřesné nebo zavádějící.

Nejčastěji používané typy senzorů:

  • Teplotní čidla sledují teplotu přiváděného i odváděného vzduchu a reagují na výkyvy v reálném čase
  • Senzory vlhkosti zabraňují kondenzaci a vzniku plísní tím, že spouštějí odvlhčovací nebo větrací cyklus
  • Senzory CO2 měří koncentraci oxidu uhličitého a signalizují potřebu intenzivnějšího větrání
  • Tlakové snímače hlídají diferenční tlak v potrubí a detekují zanesené filtry nebo ucpané rozvody
  • Vestavěné anemometry měří přesný objemový průtok vzduchu a umožňují systému udržet nastavené hodnoty

Přenos dat probíhá buď analogovými signály (0–10 V, 4–20 mA), nebo digitálními sběrnicemi jako Modbus či KNX. Řídicí centrum data zpracovává v reálném čase a aktivuje odpovídající moduly větrání nebo vypnutí. Přesnost senzorů přímo ovlivňuje, jak rychle a spolehlivě systém reaguje na změny v prostoru.

Profesionální tip: Senzory CO2 umísťujte do výšky 1,5 m nad podlahou, nejdále od přívodního otvoru vzduchu. Měření v blízkosti přívodu podhodnocuje skutečnou koncentraci v pobytové zóně a systém pak větrá méně, než je potřeba.

Detailní pohled na senzory umístěné na pneumatickém potrubí

Systém rekuperace navíc prioritizuje data ze senzoru konstantního průtoku před uživatelskými nastaveními. Pokud jsou filtry zanesené nebo rozvody ucpané, systém automaticky omezí průtok nebo upozorní na poruchu, i kdyby uživatel nastavil vyšší výkon.

Přehledná infografika, která krok za krokem ukazuje, jak funguje automatická regulace vzduchu.


Jak řídicí logika automatizuje vzduchotechnické systémy?

Senzory dodávají data, ale řídicí algoritmus rozhoduje, co se s nimi stane. Moderní vzduchotechnické systémy používají programovatelné logické automaty (PLC) nebo vestavěné mikrokontroléry, které porovnávají naměřené hodnoty se zadanými setpointy a vydávají příkazy frekvenčním měničům, klapkám nebo ventilátorům.

Pneumatické rozvody a ovládání v autoservisu: jak správně nastavit a připravit dílnu pro efektivní práci s tlakovým vzduchem

Typ regulace Princip Typická aplikace
Regulace konstantního průtoku Udržuje nastavený průtok vzduchu bez ohledu na odpor potrubí Bytové rekuperační jednotky
Regulace tlaku Udržuje konstantní tlak v potrubní síti Průmyslové kompresorové stanice
Vlečná regulace Mění setpoint podle obsazenosti prostoru Kancelářské budovy, výrobní haly
Regulace teploty Řídí ohřev nebo chlazení přiváděného vzduchu Klimatizační jednotky AHU
Regulace vlhkosti Aktivuje zvlhčovač nebo odvlhčovač Nemocnice, sklady citlivého zboží

Vlečná regulace je v průmyslových systémech zvlášť účinná. Systém dynamicky mění parametr nastavení podle aktuální obsazenosti prostoru, takže v prázdné výrobní hale větrá na minimum a při plném provozu přechází na maximální výkon. Výsledkem jsou prokazatelné úspory energie bez kompromisu v kvalitě vzduchu.

Zabezpečení systému zahrnuje nouzové vypínání při překročení teplotních limitů, detekci požáru nebo výpadku napájení. Řídicí systém pak přepne do bezpečného stavu a zablokuje zpětné spuštění bez autorizace technika.
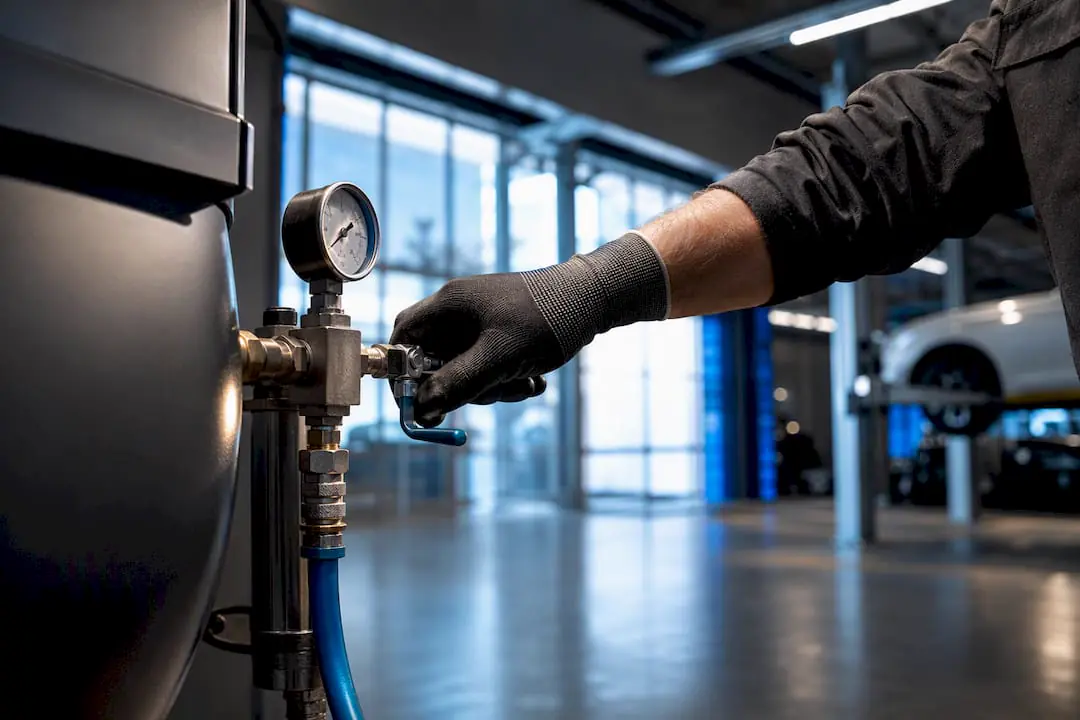
Profesionální tip: Při programování PLC nastavte hysterezi regulátoru alespoň na 5 % rozsahu měřené veličiny. Příliš úzká hystereze způsobuje rychlé přepínání aktuátorů, tzv. hunting, které zkracuje jejich životnost.


Jaké výhody přináší automatické řízení vzduchu v praxi?

Automatické řízení vzduchu přináší měřitelné výhody oproti manuálnímu ovládání, a to jak v domácnostech, tak v průmyslových provozech.

Přesné měření průtoku vestavěným anemometrem udržuje nastavený průtok vzduchu a zároveň minimalizuje spotřebu elektřiny. Rovnotlaké větrání, kde se přívod a odvod vzduchu vyrovnávají, zabraňuje kondenzaci na studených površích a vzniku plísní. Srovnávací měření CO2 a tepelných ztrát potvrzují, že byty s řízeným větráním dosahují lepší kvality vzduchu i nižší spotřeby energie než prostory větrané pouze okny.

Hlavní přínosy automatického řízení vzduchu:

  • Energetické úspory díky optimalizaci rychlosti ventilátorů a průtoku podle aktuální potřeby
  • Prevence kondenzace a plísní rovnotlakovým větráním s přesnou regulací vlhkosti
  • Eliminace lidského faktoru: systém větrá správně i tehdy, když uživatel na větrání zapomene
  • Zdravější vnitřní prostředí díky udržení koncentrace CO2 pod kritickými hodnotami
  • Nižší provozní náklady v nepravidelně využívaných prostorách díky vlečné regulaci

Systémy s automatickou regulací poskytují komfortní mikroklima a ekologické výhody v moderních domech. Automatické větrání se přitom liší od klimatizace: jeho primárním cílem je kontinuální obměna vzduchu a regulace vlhkosti, nikoliv chlazení prostoru.


Kde se automatické řízení vzduchu reálně používá?

Automatické řízení vzduchu nachází uplatnění v celé řadě prostředí, od rodinných domů po velké průmyslové haly. Konkrétní nasazení se liší podle požadavků na průtok, tlak a kvalitu vzduchu.

  • Bytové rekuperační jednotky (např. systémy Brink) automaticky udržují rovnotlak a maximalizují účinnost výměníku tepla, čímž snižují tepelné ztráty při větrání
  • Výrobní haly a sklady využívají vlečnou regulaci, která přizpůsobuje intenzitu větrání obsazenosti prostoru a snižuje provozní nároky v neobsazených zónách
  • Kompresorové stanice regulují tlak v potrubní síti a chrání připojené nástroje před tlakovými rázy; regulace tlaku v pneumatice je přitom klíčovým prvkem spolehlivého provozu
  • Kancelářské budovy a školy kombinují senzory CO2 s řídicím systémem budovy (BMS) pro větrání podle skutečné obsazenosti
  • Nemocnice a čisté prostory vyžadují přesnou regulaci přetlaku nebo podtlaku, aby se zabránilo kontaminaci mezi odděleními
  • Automobily řídí nejen teplotu, ale i distribuci vzduchu podle ročního období, čímž zabraňují mlžení oken a zvyšují bezpečnost jízdy
Prostředí Typ regulace Hlavní přínos
Bytová rekuperace Konstantní průtok Rovnotlak, minimální tepelné ztráty
Výrobní hala Vlečná regulace Úspora energie při nízké obsazenosti
Kompresorová stanice Regulace tlaku Ochrana nástrojů, stabilní výkon
Nemocnice Regulace přetlaku/podtlaku Prevence kontaminace
Kancelář CO2 regulace Kvalita vzduchu, komfort pracovníků

Integrace s chytrými domácnostmi probíhá přes protokoly KNX, Modbus nebo proprietární brány výrobců. Systém pak koordinuje větrání s vytápěním, stíněním a požární ochranou jako jeden celek. Podrobnější pohled na průmyslovou ventilaci ukazuje, jak se tyto principy uplatňují ve výrobních provozech.


Jak správně nastavit a udržovat automatický systém řízení vzduchu?

Správné nastavení systému rozhoduje o tom, zda bude fungovat spolehlivě roky, nebo způsobovat problémy od prvního měsíce provozu. Kalibrace senzorů, nastavení setpointů a pravidelná údržba jsou tři pilíře dlouhodobé stability.

Doporučený postup při uvádění systému do provozu:

  • Změřte skutečné průtoky na všech vyústkách a porovnejte je s projektovými hodnotami před spuštěním automatiky
  • Kalibrujte senzory podle referenčního přístroje, nikoli pouze podle výrobní kalibrace z továrny
  • Nastavte setpointy pro průtok, teplotu a vlhkost podle skutečného využití prostoru, ne podle obecných doporučení
  • Ověřte funkci nouzového vypínání simulací poruchového stavu před předáním do provozu
  • Zdokumentujte nastavení do provozního deníku, aby pozdější servisní technik věděl, od čeho se odchýlit

Typické chyby při nastavení zahrnují příliš úzkou hysterezi regulátoru, špatné umístění senzorů nebo zanedbání kalibrace po výměně filtru. Pravidelné kontroly filtrů, kalibrace senzorů a vyhodnocování provozních dat prodlužují životnost systému a předcházejí poruchám dříve, než se projeví.

Profesionální tip: Po každé výměně filtrů zkontrolujte, zda systém správně přereguloval průtoky. Nový filtr má nižší odpor než zanesený, takže průtoky se změní a automatika musí nastavit nové pracovní body.

Role profesionálního technika je při prvním nastavení nenahraditelná. Automatizace eliminuje chyby způsobené lidským faktorem za provozu, ale samotné nastavení vyžaduje odborné znalosti o kalibraci senzorů, správném zapojení řídicích prvků a pochopení hydrauliky potrubní sítě.


Jaké normy a legislativa platí pro automatické řízení vzduchu v ČR?

Automatické řízení vzduchu v České republice podléhá několika technickým normám a právním předpisům, které stanovují minimální požadavky na výměnu vzduchu, energetickou náročnost i bezpečnost systémů.

Základní normativní rámec tvoří ČSN EN 16798 (energetická náročnost budov, větrání nebytových budov) a ČSN EN 15251 (vstupní parametry vnitřního prostředí pro návrh a hodnocení energetické náročnosti budov). Tyto normy definují minimální průtoky vzduchu na osobu i na plochu a kategorie kvality vnitřního prostředí, od nichž se odvíjí nastavení řídicích systémů.

Pro průmyslové větrání platí nařízení vlády č. 361/2007 Sb., které stanovuje podmínky ochrany zdraví při práci včetně požadavků na mikroklima pracovišť. Minimální výměna vzduchu, přípustné koncentrace CO2 a teplotní rozsahy jsou zde závazné, nikoli doporučené.

Energetická náročnost budov se řídí zákonem č. 406/2000 Sb. o hospodaření energií a prováděcí vyhláškou č. 264/2020 Sb. Automatické řízení vzduchu je jedním z nástrojů, jimiž projektanti dosahují požadovaných tříd energetické náročnosti budov (ENB). Rekuperační jednotky s automatickou regulací průtoku přispívají ke snížení měrné potřeby tepla na vytápění, což je sledovaný parametr při certifikaci budov.

Instalace vzduchotechnických systémů musí splňovat také ČSN 73 0872 (požární bezpečnost staveb, vzduchotechnická zařízení) a být koordinována s požárně bezpečnostním řešením stavby. Automatické klapky a řídicí systémy musí při požárním poplachu reagovat podle předem definovaného scénáře.


Klíčové poznatky

Automatické řízení vzduchu kombinuje přesné měření, řídicí algoritmy a aktuátory do systému, který zajišťuje optimální kvalitu vzduchu, rovnotlak a energetickou úspornost bez manuálního zásahu.

Bod Podrobnosti
Senzory jako základ systému Teplota, vlhkost, CO2, tlak a průtok jsou vstupní data pro každé rozhodnutí řídicí logiky.
Rovnotlak zabraňuje plísním Vyrovnání přívodního a odvodního průtoku eliminuje kondenzaci a vznik plísní na obvodových konstrukcích.
Vlečná regulace šetří energii Dynamická změna setpointu podle obsazenosti prostoru snižuje provozní nároky v neobsazených zónách.
Normy jsou závazné ČSN EN 16798, nařízení vlády č. 361/2007 Sb. a zákon č. 406/2000 Sb. stanovují minimální požadavky pro návrh i provoz.
Kalibrace rozhoduje o spolehlivosti Pravidelná kalibrace senzorů a kontrola filtrů jsou podmínkou přesné funkce automatiky.

Časté dotazy

Co přesně znamená automatické řízení vzduchu?

Automatické řízení vzduchu je systém, který pomocí senzorů a řídicích algoritmů samostatně reguluje průtok, tlak, teplotu a vlhkost vzduchu v prostoru bez manuálního zásahu uživatele.

Jak se měří průtok vzduchu v automatických systémech?

Průtok vzduchu měří vestavěný anemometr nebo diferenční tlakový snímač umístěný v potrubí. Naměřená hodnota se porovnává se setpointem a frekvenční měnič ventilátoru průtok automaticky doreguluje.

Kolik vzduchu na osobu vyžadují české normy?

ČSN EN 16798 a nařízení vlády č. 361/2007 Sb. stanovují minimální průtoky vzduchu na osobu i na plochu místnosti v závislosti na kategorii prostoru a jeho využití; konkrétní hodnoty se liší podle typu budovy a obsazenosti.

Co vyjadřuje vlhkost vzduchu a proč ji systém hlídá?

Relativní vlhkost vzduchu udává, kolik procent z maximálního možného množství vodní páry vzduch při dané teplotě obsahuje. Automatický systém ji hlídá, protože příliš vysoká vlhkost podporuje růst plísní a nízká vlhkost způsobuje vysychání sliznic.

Jak klimatizace vzduch-vzduch spolupracuje s automatickým řízením?

Klimatizace vzduch-vzduch přenáší teplo mezi venkovním a vnitřním vzduchem; automatické řízení koordinuje její chod s větráním tak, aby se minimalizovaly tepelné ztráty a udržela požadovaná teplota i vlhkost v prostoru.

Doporučené

Redukce hluku v provozu: metody, normy a ochrana zdraví

Tento článek už není aktuální. Přejděte prosím na úvodní stránku nebo se podívejte do naší poradny.

Trendy v pneumatických systémech 2026: přehled inovací

V dílně se právě jeden z pracovníků chystá na práci s pneumatickým nářadím.


Stručně:

  • Trendy Pneumatických systémů 2026 jsou spojeny s integrací inteligentního řízení, magnetickou levitací a normou ISO 8573-1. Implementace těchto technologií zvyšuje efektivitu, snižuje spotřebu energie a zlepšuje spolehlivost výrobních linek. Správný základ v podobě kontroly kvality vzduchu a energeticky úsporných kompresorů je klíčový pro úspěšnou modernizaci.

Trendy v pneumatických systémech 2026 jsou definovány třemi silami: integrací inteligentního řízení s protokolem IO-Link, magnetickou levitací u beztyčových válců a přísnějšími požadavky normy ISO 8573-1 na kvalitu stlačeného vzduchu. 35 % nových pneumatických produktů již obsahuje vestavěné monitorování stavu. Tato čísla ukazují, že inteligentní funkce přestávají být volitelným doplňkem a stávají se průmyslovým standardem. Výrobní provozy, které tyto novinky v pneumatice 2026 ignorují, čelí rostoucí nevýhodě v nákladech i spolehlivosti.

Jak inteligentní řízení a IoT transformují pneumatické systémy?

Pneumatické systémy byly dlouho vnímány jako „černé skříňky" bez datového výstupu. Přechod na inteligentní uzly s IO-Link mění tuto architekturu zásadním způsobem. Každý ventil, snímač tlaku nebo průtokoměr se stává zdrojem dat dostupných nadřazenému řídicímu systému v reálném čase.

Moderní výrobní hala vybavená chytrým pneumatickým systémem řízení

IO-Link je standardizovaný komunikační protokol dle normy IEC 61131-9. Pracuje po standardním třížilovém kabelu a nevyžaduje speciální sběrnici. Díky tomu je jeho nasazení do stávající infrastruktury výrazně levnější než přechod na průmyslový Ethernet.

Edge computing doplňuje IO-Link tím, že zpracovává data přímo u zdroje, nikoli v centrálním cloudu. Latence klesá na milisekundy, což umožňuje okamžitou reakci na odchylky tlaku nebo průtoku. Prediktivní údržba tak přestává být teorií a stává se provozní praxí.

Přehledná infografika představuje dvě klíčové novinky, které v roce 2026 zásadně promění pneumatické systémy.

Inteligentní pneumatické systémy snižují neplánované prostoje až o 45 % a zvyšují celkovou efektivitu zařízení (OEE) o 12 %. Tato čísla odpovídají zkušenostem z výrobních linek, kde senzorická data odhalí únik vzduchu nebo opotřebení těsnění dříve, než způsobí výpadek.

Konkrétní přínosy inteligentního řízení zahrnují:

  • Průběžný monitoring tlaku na každém uzlu s automatickým upozorněním při odchylce nad nastavenou mez
  • Automatická korekce průtoku podle aktuální poptávky výrobní linky bez zásahu obsluhy
  • Digitální záznamy o spotřebě pro přesné vyúčtování energie na jednotlivé stroje nebo pracoviště
  • Vzdálená diagnostika přes standardní průmyslové rozhraní bez nutnosti fyzické přítomnosti technika

Profesionální tip: Při nasazení IO-Link začněte s monitoringem tlaku na nejvytíženějším uzlu. Data z jednoho měsíce provozu ukáží, kde jsou největší ztráty, a odůvodní investici do dalšího rozšíření.

Integrace piezotechnologie a softwaru jde ještě dál. Jeden programovatelný terminál nahrazuje až 50 samostatných komponent, čímž výrazně zjednodušuje a zlevňuje nastavení celého systému. Tato úroveň konsolidace snižuje počet potenciálních míst selhání a zkracuje čas potřebný na přenastavení linky při změně výrobního programu. Více o roli automatizace v praxi popisuje průvodce pneumatickou automatizací.

Jak magnetická levitace mění beztyčové válce?

Magnetická levitace u beztyčových válců eliminuje mechanický kontakt mezi pohyblivým členem a tělem válce. Výsledkem je nulové tření, žádné opotřebení těsnění a výrazně vyšší přesnost polohování. Přesnost dosahuje ±1 µm, což je parametr dříve vyhrazený pouze pro elektrické lineární pohony.

Energetická stránka je stejně přesvědčivá. Magneticky levitované válce dosahují o 40 % vyšší energetické účinnosti oproti konvenčním pneumatickým válcům. Tato úspora pochází z eliminace třecích ztrát a z rekuperace kinetické energie přes superkondenzátory integrované do pohonu.

Provozní životnost překračuje 100 milionů cyklů, což je 5 až 10krát více než u konvenčních provedení. Tato životnost zásadně mění ekonomiku náhrady komponent a snižuje náklady na plánovanou údržbu.

Parametr Konvenční válec Magneticky levitovaný válec
Přesnost polohování ±50–100 µm ±1 µm
Energetická účinnost základní úroveň +40 %
Životnost (cykly) 10–20 milionů přes 100 milionů
Tření mechanické nulové
Rekuperace energie ne ano (superkondenzátor)

Implementace magneticky levitovaných válců vyžaduje znalosti v oblasti řízení pohybu i integrace superkondenzátorů. Nejde o prostou náhradu mechanického válce. Systémový integrátor musí navrhnout řídicí smyčku, která zvládne dynamiku levitace a zároveň zajistí bezpečné zastavení při výpadku napájení.

Profesionální tip: Před nasazením magnetické levitace ověřte kompatibilitu řídicího systému s požadovanou dynamikou. Standardní PLC s dobou cyklu 10 ms nemusí stačit pro aplikace vyžadující přesnost ±1 µm při vysokých rychlostech.

Speciální konstrukce pro náročná prostředí, například pro provoz s vodíkem, dosahují spolehlivosti 99,999 % a životnosti o 300–400 % delší než standardní provedení. Tyto parametry ukazují, kam směřuje budoucnost pneumatických systémů v energeticky náročných odvětvích.

Proč je kvalita stlačeného vzduchu klíčová v roce 2026?

Norma ISO 8573-1 definuje třídy čistoty stlačeného vzduchu podle obsahu pevných částic, vlhkosti a oleje. Třída kvality ISO 8573-1:2010 [1:2:1] se stává standardem pro výrobní provozy s vysokými nároky na spolehlivost. Nedodržení těchto tříd způsobuje předčasné opotřebení ventilů, ucpání trysek a kontaminaci výrobků.

Správný výběr a instalace jednotek FRL (filtr, regulátor, maznice) přímo určuje, zda systém tuto normu splní. Chybné pořadí komponent nebo podhodnocené dimenzování zvyšuje tlakové ztráty nad 10 %, což se přímo promítá do vyšší spotřeby energie kompresoru. Optimální dimenzování vychází z reálných průtoků v l/min, nikoli z nominálních hodnot na štítku zařízení.

Správný postup výběru a instalace jednotek FRL:

  1. Změřte skutečný průtok na daném uzlu v l/min při maximálním zatížení linky, ne pouze odhadovanou hodnotu.
  2. Zvolte filtr s průtokovým koeficientem minimálně o 20 % vyšším, než je naměřená hodnota, aby tlaková ztráta nepřekročila 0,1 bar při plném průtoku.
  3. Instalujte komponenty ve správném pořadí: filtr jako první, za ním regulátor, maznici jako poslední před spotřebičem.
  4. Nastavte regulátor na nejnižší tlak, při kterém spotřebič spolehlivě pracuje. Každý bar navíc zbytečně zatěžuje kompresor.
  5. Sledujte tlakový diferenciál na filtru. Překročení hodnoty 0,5 bar signalizuje zanesení filtračního vložky a nutnost výměny.

Správné pořadí jednotek FRL výrazně ovlivňuje životnost celého systému. Mnozí provozní technici toto pořadí podceňují a instalují maznici před regulátor, čímž způsobují kontaminaci regulačního ventilu olejem a zkracují jeho životnost. Filtraci stlačeného vzduchu dle mezinárodních standardů podrobně popisuje program filtrace ISO 8573.

Jak moderní kompresory snižují náklady na energii?

Šroubové kompresory s motory s permanentními magnety a pohonem s proměnnými otáčkami (VSD) šetří 15–20 % energie oproti kompresorům s motory na pevné otáčky. Tato úspora pochází z dynamické adaptace výkonu kompresoru podle aktuální poptávky po stlačeném vzduchu. Kompresor neběží na plný výkon, když linka potřebuje jen 60 % kapacity.

Motory s permanentními magnety mají vyšší účinnost v celém rozsahu otáček, nikoli jen v jednom pracovním bodě. Tato vlastnost je klíčová pro provozy s proměnlivou poptávkou, kde tradiční motor s pevnými otáčkami pracuje mimo optimální bod většinu provozní doby.

Přínosy moderních kompresorů s VSD a permanentními magnety zahrnují:

  • Snížení tepelných ztrát v motorovém prostoru, což snižuje nároky na klimatizaci strojovny
  • Tišší provoz při částečném zatížení díky nižším otáčkám šroubového bloku
  • Delší životnost šroubového bloku díky nižším špičkovým teplotám při proměnlivém zatížení
  • Přímá integrace s inteligentními pneumatickými systémy přes IO-Link nebo průmyslový Ethernet pro centrální řízení spotřeby

Integrace kompresoru s inteligentním pneumatickým systémem uzavírá smyčku řízení od spotřebiče až po zdroj. Řídicí systém zná aktuální poptávku každého uzlu a předává tuto informaci kompresoru, který upraví výkon dříve, než tlak v síti poklesne pod nastavenou mez. Výsledkem je stabilnější tlak v síti a nižší energetická špička při rozběhu. Technické parametry šroubových kompresorů pro nepřetržitý provoz jsou dostupné přímo v katalogu Kompresory-vzduchotechnika.

Klíčové poznatky

Trendy v průmyslové pneumatice pro rok 2026 vyžadují současnou implementaci inteligentního řízení, správné filtrace dle ISO 8573-1 a energeticky účinných kompresorů s VSD, aby provozy dosáhly měřitelných úspor i vyšší spolehlivosti.

Bod Podrobnosti
Inteligentní řízení s IO-Link Snižuje neplánované prostoje o 45 % a zvyšuje OEE o 12 % díky datům v reálném čase.
Magnetická levitace Přesnost ±1 µm a životnost přes 100 milionů cyklů mění ekonomiku údržby beztyčových válců.
Norma ISO 8573-1 Správná třída čistoty vzduchu a pořadí jednotek FRL zabraňuje tlakovým ztrátám nad 10 %.
Kompresory s VSD Motory s permanentními magnety a proměnnými otáčkami šetří 15–20 % energie oproti pevným otáčkám.
Monitorování stavu 35 % nových pneumatických produktů má vestavěné monitorování, které snižuje spotřebu energie o 25–35 %.

Zkušenosti z praxe: co skutečně funguje a co ne

Pracuji s pneumatickými systémy dostatečně dlouho na to, abych viděl, jak se slibné technologie mění v provozní realitu. Magnetická levitace a IO-Link jsou skutečné posuny, nikoli marketingové pojmy. Ale nasazení bez přípravy přináší problémy, které výrobci v prospektech nezmiňují.

Největší chyba, kterou vidím opakovaně, je podceňování kvality stlačeného vzduchu. Provoz investuje do inteligentních ventilů s IO-Link a pak je za šest měsíců reklamuje, protože nikdo nezměnil filtry ani nezkontroloval třídu vlhkosti. Norma ISO 8573-1 není byrokratická formalita. Je to ochrana investice do celého systému.

Druhá věc, která mě překvapuje: kompresory s VSD se nasazují, ale řídicí systém s nimi nekomunikuje. Kompresor běží autonomně a inteligentní pneumatický systém také autonomně. Úspora energie, která by mohla být 30 %, zůstane na 10 %, protože chybí datové propojení. Integrace není volitelná, je podmínkou pro dosažení deklarovaných parametrů.

Digitální dvojčata pneumatických systémů jsou dalším tématem, kde očekávání předbíhají realitu. Model musí být specifikován s požadovanou přesností dle použití: ±2 % pro řízení, ±5 % pro energetickou optimalizaci a ±10 % pro prediktivní údržbu. Provoz, který chce „digitální dvojče", ale nespecifikuje přesnost, dostane nástroj, který nesplní žádný z těchto účelů dobře.

Doporučení pro rok 2026 je jednoduché: začněte od základů. Změřte skutečnou spotřebu vzduchu, zkontrolujte kvalitu dle ISO 8573-1, pak teprve přidávejte inteligentní vrstvu. Technologie funguje. Ale jen na solidním základě.

— Zdeněk

Pneumatické komponenty a poradenství od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment pro modernizaci pneumatických rozvodů i úpravu stlačeného vzduchu. Pro nové rozvody jsou k dispozici trubky nástrčného systému v průměrech 15–28 mm, vhodné pro průmyslové instalace s požadavkem na nízké tlakové ztráty a snadnou montáž. Pro úpravu kvality vzduchu dle normy ISO 8573-1 nabízí Kompresory-vzduchotechnika jednotky úpravy vzduchu do 10 bar s různými stupni filtrace.

https://kompresory-vzduchotechnika.cz

Odborný tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru komponent i při návrhu celého systému. Konzultace zahrnuje posouzení aktuálního stavu rozvodu, doporučení třídy filtrace a dimenzování jednotek FRL podle skutečných průtoků. Kontakt a technická podpora jsou dostupné přímo na webu Kompresory-vzduchotechnika.cz.

Časté dotazy

Co jsou trendy v pneumatických systémech 2026?

Hlavní trendy zahrnují inteligentní řízení s IO-Link, magnetickou levitaci u beztyčových válců, přísnější požadavky normy ISO 8573-1 a kompresory s pohony VSD. Tyto technologie společně snižují energetickou spotřebu a zvyšují spolehlivost výrobních linek.

IO-Link umožňuje průběžný monitoring každého uzlu v reálném čase a prediktivní údržbu. Inteligentní systémy s IO-Link snižují neplánované prostoje až o 45 % a zvyšují celkovou efektivitu zařízení o 12 %.

Jaká je životnost magneticky levitovaných válců?

Magneticky levitované beztyčové válce dosahují životnosti přes 100 milionů cyklů, což je 5 až 10krát více než u konvenčních provedení. Eliminace tření odstraňuje hlavní příčinu opotřebení u standardních pneumatických válců.

Proč je norma ISO 8573-1 důležitá pro výběr jednotek FRL?

ISO 8573-1 definuje třídy čistoty stlačeného vzduchu, které musí systém splnit pro spolehlivý provoz. Správně dimenzované a seřazené jednotky FRL zabraňují tlakovým ztrátám nad 10 % a chrání ventily i spotřebiče před kontaminací.

Kolik energie ušetří kompresor s VSD oproti standardnímu?

Šroubové kompresory s motory s permanentními magnety a pohonem VSD šetří 15–20 % energie oproti kompresorům s motory na pevné otáčky. Úspora je nejvyšší v provozech s proměnlivou poptávkou po stlačeném vzduchu.

Doporučené

Jak správně ventilovat kompresorovnu: průvodce pro techniky

Průmyslová kompresorovna vybavená vzduchotechnickými rozvody


Stručně:

  • Správná ventilace kompresorovny udržuje teplotu 18–27 °C a vlhkost 40–60 %, což je klíčové pro dlouhou životnost zařízení. Nedostatečné řízení klimatu vede k přehřívání, korozi a vyšší spotřebě energie. Správná umístění otvorů, výběr ventilátoru a pravidelná údržba jsou zásadní pro efektivní provoz.

Správná ventilace kompresorovny je definována jako řízené přivádění čerstvého vzduchu a odvod tepla tak, aby teplota v místnosti zůstávala v rozsahu 18–27 °C a relativní vlhkost na úrovni 40–60 %. Tyto parametry přímo určují, jak efektivně kompresor pracuje a jak dlouho vydrží bez závažné poruchy. Přehřátý nebo vlhký vzduch zkracuje životnost filtrů, olejů i mechanických součástí. Technici, kteří ventilaci podceňují, řeší drahé opravy tam, kde stačilo správně navrhnout vzduchové cesty od začátku. Tento průvodce popisuje konkrétní technická opatření, která zajistí stabilní a spolehlivý provoz kompresorovny.

Jak správně ventilovat kompresorovnu: optimální klimatické podmínky

Ve stěně kompresorovny je zabudován axiální ventilátor pro účinné větrání prostoru.

Teplota v kompresorovně musí zůstat v rozsahu 18–27 °C a vlhkost na 40–60 %. Tyto hodnoty nejsou orientační doporučení, jsou to provozní hranice, jejichž překročení má přímý dopad na výkon a opotřebení zařízení.

Překročení horní teplotní hranice zvyšuje příkon kompresoru, protože stroj musí stlačovat teplejší a méně hustý vzduch. Výsledkem je vyšší spotřeba energie při nižším výkonu. Naopak příliš nízká teplota, zejména v zimních měsících, způsobuje kondenzaci vlhkosti uvnitř vzdušníku a potrubí, což urychluje korozi.

Vlhkost nad 60 % urychluje degradaci kompresorového oleje a zkracuje životnost vzduchových filtrů. Čistota a stabilita klimatu výrazně ovlivňují životnost filtrů a součástek. Filtr zanesený vlhkostí a nečistotami zvyšuje tlakovou ztrátu, která se přímo promítá do vyšší spotřeby energie.

Stabilní prostředí v kompresorovně není luxus. Je to základní podmínka pro to, aby zařízení pracovalo podle specifikací výrobce a servisní intervaly odpovídaly plánovanému harmonogramu.

Dopady nestabilního prostředí na provoz

  • Teplota nad 27 °C: vyšší příkon, riziko tepelné ochrany kompresoru, zkrácení životnosti oleje
  • Teplota pod 18 °C: kondenzace vlhkosti, koroze vzdušníku a potrubí, problémy se startem za mrazu
  • Vlhkost nad 60 %: rychlejší zanášení filtrů, degradace oleje, koroze vnitřních součástí
  • Vlhkost pod 40 %: zvýšené riziko elektrostatického výboje u citlivých řídicích jednotek

Jak zajistit správné proudění vzduchu v kompresorovně?

Správné proudění vzduchu v kompresorovně závisí na umístění sacích a výfukových otvorů. Sací otvory umístěné nízko nasávají chladnější vzduch u podlahy, zatímco výfukové otvory umístěné vysoko odvádějí ohřátý vzduch ven. Toto uspořádání využívá přirozené fyzikální vlastnosti vzduchu a minimalizuje energetické nároky na ventilaci.

Klíčovým problémem je zkrat proudění. Nastane tehdy, když sací a výfukový otvor leží blízko sebe nebo na stejné straně budovy. Kompresor pak nasává vzduch, který byl právě ohřát a vyfouknut ven. Podcenění zkratu proudění vede k nasávání ohřátého vzduchu a snížení účinnosti celého systému.

Výfukové potrubí musí být co nejkratší a s minimálním počtem ohybů. Každý 90° oblouk zvyšuje tlakový odpor, který musí ventilátor překonat. Pokud délka výfukového potrubí přesáhne několik metrů, je nutné přepočítat výkon ventilátoru tak, aby pokryl vzniklý odpor.

Profesionální tip: Při rekonstrukci stávající kompresorovny proveďte nejprve vizualizaci proudění pomocí kouřové zkoušky nebo termosnímku. Odhalíte místa, kde se teplý vzduch hromadí, a navrhnete úpravy s minimálními stavebními zásahy.

Zásady správného umístění otvorů

  • Sací otvory: umístit na nejnižší možnou výšku, ideálně do 0,3–0,5 m nad podlahou, na straně odvrácené od výfuku
  • Výfukové otvory: umístit co nejvýše, nejlépe pod střechu nebo do střešní roviny
  • Vzdálenost mezi sacím a výfukovým otvorem: co největší, ideálně na protilehlých stranách místnosti
  • Ochranné mřížky: osadit filtračními vložkami, které zabrání vniknutí prachu a hmyzu
  • Zpětné klapky na výfuku: zabrání zpětnému proudění studeného vzduchu v zimě při odstavení ventilátoru

Jaký ventilátor zvolit pro ventilaci kompresorovny?

Výběr ventilátoru závisí na charakteru vzduchového vedení. Axiální ventilátory jsou vhodné pro otevřené prostory s nízkým tlakovým odporem, radiální ventilátory pak pro potrubní systémy, kde vzduch překonává delší trasy a více tvarovek. Záměna těchto typů vede k poddimenzování nebo předimenzování ventilace.

Axiální ventilátor instalovaný přímo do stěnového otvoru je nejjednodušší a nejlevnější řešení. Funguje spolehlivě tam, kde výfukový otvor ústí přímo ven bez potrubí. Jakmile je nutné vzduch vést potrubím delším než 1–2 m nebo přes více oblouků, axiální ventilátor nestačí a je třeba sáhnout po radiálním provedení.

Ventilátory s alarmovým výstupem jsou nezbytné v nepřetržitém provozu 24/7. Alarmový výstup signalizuje selhání motoru nebo přehřátí ložisek dříve, než dojde k výpadku ventilace a následnému přehřátí kompresoru. Tato funkce je standardem u průmyslových instalací a neměla by chybět ani v menších provozech s kontinuálním chodem.

Přehledná infografika, která ukazuje rozdíly mezi axiálními a radiálními ventilátory.

Profesionální tip: Dimenzujte ventilaci vždy na maximální očekávanou letní teplotu, ne na roční průměr. Poddimenzování ventilace vede k neefektivnímu chlazení právě tehdy, kdy je tepelná zátěž nejvyšší.

Srovnání axiálních a radiálních ventilátorů

Parametr Axiální ventilátor Radiální ventilátor
Tlakový odpor Nízký Vysoký
Vhodné použití Stěnový otvor, krátká trasa Potrubní systém, delší vedení
Hlučnost Nižší Vyšší
Pořizovací náklady Nižší Vyšší
Alarmový výstup Volitelný Standardní u průmyslových typů

Realizace a údržba ventilačního systému v kompresorovně

Správně navržený ventilační systém vyžaduje pravidelnou údržbu, jinak jeho výkon postupně klesá. Přetlak v místnosti a špatná údržba ventilace zvyšují provozní náklady a riziko poškození zařízení. Plán údržby musí být součástí provozní dokumentace kompresorovny od prvního dne provozu.

Postup při instalaci nebo úpravě ventilace:

  1. Výpočet tepelné zátěže: Sečtěte příkon všech kompresorů a dalších zdrojů tepla v místnosti. Výsledek určuje minimální potřebný vzduchový výkon ventilace v m³/h.
  2. Návrh umístění otvorů: Zaznačte polohu sacích a výfukových otvorů do půdorysu. Ověřte, že vzdálenost mezi nimi je maximální a nehrozí zkrat proudění.
  3. Výběr ventilátoru: Podle délky a tvarování výfukového potrubí zvolte axiální nebo radiální typ. Přidejte rezervu výkonu minimálně 20 % pro letní provoz.
  4. Instalace čidel: Umístěte teplotní a vlhkostní čidla do středu místnosti, mimo přímý dosah sacího otvoru kompresoru. Čidlo v proudu studeného vzduchu dává zkreslené hodnoty.
  5. Nastavení regulace: Propojte čidla s regulátorem ventilátoru. Nastavte spouštěcí teplotu ventilátoru tak, aby se aktivoval dříve, než teplota překročí 25 °C.
  6. Pravidelné čištění filtrů: Filtry na sacích otvorech čistěte nebo vyměňujte podle pokynů výrobce, minimálně však každé tři měsíce. Zanesený filtr snižuje průtok vzduchu a zvyšuje tlakový odpor.
  7. Kontrola proudění: Jednou ročně proveďte kontrolu skutečného průtoku vzduchu anemometrem. Pokles průtoku pod projektovanou hodnotu signalizuje zanesení filtrů nebo poruchu ventilátoru.
  8. Záznam hodnot: Veďte provozní deník s měsíčními záznamy teploty, vlhkosti a stavu filtrů. Trend rostoucí teploty při stejném nastavení ventilace upozorní na problém dříve, než se projeví poruchou.

Pravidelná diagnostika kompresorovny, včetně kontroly ventilačního systému, je nejspolehlivější způsob, jak předejít neplánovaným odstávkám.

Typické chyby ve ventilaci kompresorovny a jak se jim vyhnout

Nevhodné umístění sacích a výfukových otvorů je nejčastější příčinou přehřívání kompresorovny. Technici tuto chybu dělají při rekonstrukcích, kdy respektují stávající stavební otvory místo toho, aby navrhli nové umístění podle fyzikálních principů proudění.

Nedostatek pravidelných kontrol a monitoring kontinuálně snižují spolehlivost systému. Zanedbaná ventilace se neprojeví okamžitě. Teplota v místnosti roste postupně, kompresor přechází do tepelné ochrany stále častěji a teprve pak technik zjistí, že filtry nebyly čištěny rok a půl.

Přehled nejčastějších chyb:

  • Zkrat proudění: sací a výfukový otvor na stejné stěně nebo příliš blízko sebe; řešení: přemístit jeden z otvorů nebo instalovat usměrňovací deflektory
  • Poddimenzovaný ventilátor: výkon ventilátoru odpovídá průměrné teplotě, ne letnímu maximu; řešení: přepočítat a vyměnit za silnější typ nebo přidat druhý ventilátor
  • Chybějící filtry na sacích otvorech: prach a nečistoty se usazují na chladicích žebrech kompresoru; řešení: osadit filtračními vložkami třídy G3 nebo G4
  • Absence alarmového systému: selhání ventilátoru zůstane bez povšimnutí až do přehřátí kompresoru; řešení: instalovat ventilátor s alarmovým výstupem nebo přidat teplotní alarm
  • Nesprávné umístění čidel: čidlo v proudu studeného vzduchu ukazuje nižší teplotu, než je skutečná teplota v místnosti; řešení: přemístit čidlo do středu prostoru

Přehled nejčastějších chyb při provozu kompresorů ukazuje, že ventilace patří mezi tři nejčastěji podceňované oblasti.

Klíčové poznatky

Správná ventilace kompresorovny vyžaduje kombinaci správně umístěných otvorů, správně dimenzovaného ventilátoru a pravidelné údržby, přičemž zanedbání kteréhokoli z těchto tří prvků vede k přehřívání a zkrácení životnosti zařízení.

Bod Podrobnosti
Teplotní a vlhkostní rozsah Udržujte teplotu 18–27 °C a vlhkost 40–60 % pro optimální provoz kompresoru.
Umístění otvorů Sací otvory umístěte nízko, výfukové vysoko a na protilehlé straně místnosti.
Výběr ventilátoru Axiální typ pro přímé stěnové otvory, radiální pro potrubní systémy s vyšším odporem.
Dimenzování na maximum Navrhujte ventilaci na letní teplotní špičku, ne na průměrnou roční teplotu.
Pravidelná údržba Čistěte filtry minimálně každé tři měsíce a veďte provozní deník s měřenými hodnotami.

Zkušenosti z praxe: co skutečně rozhoduje o kvalitě ventilace

Za léta práce s kompresorovnami různých velikostí jsem zjistil, že největší problémy nevznikají z neznalosti principů, ale z kompromisů při realizaci. Technik ví, že sací otvor má být nízko, ale stavař řekne, že tam je nosná zeď. Výsledkem je otvor ve špatné výšce a kompresor, který v červenci přehřívá.

Druhá věc, která mě opakovaně překvapuje, je absence monitoringu. Kompresorovna bez teplotního alarmu je jako auto bez kontrolky oleje. Jedete, dokud se nerozbije. Instalace jednoduchého teplotního čidla s alarmem stojí zlomek ceny jedné opravy kompresoru po přehřátí.

Osobně doporučuji při každé nové instalaci nebo rekonstrukci udělat tepelný snímek kompresorovny po prvním letním provozu. Termokamera ukáže přesně, kde se teplý vzduch hromadí a kde je proudění nedostatečné. Tato informace je cennější než jakýkoli výpočet prováděný od stolu. Správné základní požadavky na kompresorovnu jsou základ, ale realita provozu vždy přinese detaily, které žádná příručka nepokryje.

— Zdeněk

Kompresory a odborná podpora od Kompresory-vzduchotechnika

Dobře navržená ventilace kompresorovny má smysl jen tehdy, když za ní stojí spolehlivý kompresor. Kompresory-vzduchotechnika nabízí šroubové kompresory SCR pro průmyslové provozy, kde jsou nároky na stabilní teplotu a nepřetržitý chod nejvyšší.

https://kompresory-vzduchotechnika.cz

Tým Kompresory-vzduchotechnika poskytuje technické konzultace k výběru zařízení i k návrhu ventilačního systému kompresorovny. Pokud řešíte rekonstrukci stávající kompresorovny nebo plánujete novou instalaci, odborná podpora zahrnuje posouzení prostorových podmínek, doporučení ventilátorů a kontrolu projektové dokumentace. Kontaktujte nás přímo přes web a popište svůj provoz. Odpovíme s konkrétním technickým doporučením, ne s obecnou nabídkou.

Časté dotazy

Jaká teplota je optimální pro kompresorovnu?

Optimální teplota v kompresorovně je 18–27 °C. Překročení horní hranice zvyšuje příkon kompresoru a zkracuje životnost oleje.

Jak zabránit zkratu proudění vzduchu?

Sací a výfukové otvory umístěte na protilehlé strany místnosti a co nejdál od sebe. Zkrat proudění nastane, když kompresor nasává vzduch, který byl právě vyfouknut ven.

Kdy zvolit radiální ventilátor místo axiálního?

Radiální ventilátor zvolte vždy, když výfukové potrubí přesahuje délku 1–2 m nebo obsahuje více oblouků. Axiální ventilátor v takovém systému nedosáhne potřebného průtoku vzduchu.

Jak často čistit filtry na sacích otvorech kompresorovny?

Filtry čistěte nebo vyměňujte minimálně každé tři měsíce. V prašném prostředí zkraťte interval na šest týdnů a sledujte tlakový spád na filtru jako indikátor zanášení.

Proč je monitoring teploty v kompresorovně nutný?

Teplotní alarm zachytí selhání ventilátoru nebo zanesení filtrů dříve, než kompresor přejde do tepelné ochrany. Bez monitoringu zjistíte problém až při neplánované odstávce.

Doporučené

Domácí použití kompresorů: možnosti a jak vybrat správný

Profesionální kompresory pro průmyslové dílny


Stručně:

  • Kompresor pro domácnost usnadňuje různé práce od huštění pneumatik po lakování nábytku. Výběr správného modelu závisí na sacím výkonu, objemu vzdušníku a typu mazání. Tiché bezolejové kompresory s výkonem kolem 150–200 l/min a vzdušníkem 50 litrů jsou vhodné pro většinu domácích úkolů.

Kompresor pro domácnost je zařízení, které pokrývá desítky praktických úkolů od huštění pneumatik přes čištění prachu až po lakování nábytku. Správná volba závisí na třech klíčových parametrech: sacím výkonu, objemu vzdušníku a typu mazání. Moderní domácí kompresory jsou navrženy pro jednoduchou obsluhu bez nutnosti odborného školení. Domácí použití kompresorů nabízí možnosti, které dříve patřily výhradně profesionálním dílnám. Výběr správného modelu rozhoduje o efektivitě, hlučnosti a celkové životnosti zařízení.

1. Jaké typy kompresorů jsou vhodné pro domácnost?

V autoservisu patří kompresor a pneumatické nářadí mezi základní vybavení, které výrazně usnadňuje opravy vozidel.

Základní dělení kompresorů pro domácí použití je na olejové a bezolejové. Každý typ má jiné nároky na obsluhu a hodí se pro jiné situace.

Bezolejové kompresory jsou první volbou pro začátečníky. Bezolejové kompresory vyžadují minimální servis a eliminují riziko úniku oleje do stlačeného vzduchu. To je výhoda zejména při lakování nebo práci s potravinami. Pořizovací cena je nižší a obsluha jednoduchá.

Olejové kompresory zvládají náročnější a déletrvající práce. Mají delší životnost při intenzivním provozu a nižší hlučnost oproti srovnatelným bezolejovým modelům. Vyžadují však pravidelnou výměnu oleje a kontrolu jeho hladiny.

  • Bezolejový kompresor: vhodný pro huštění, čištění, občasné lakování
  • Olejový kompresor: vhodný pro pneumatické nářadí, delší pracovní cykly, renovace
  • Pístový kompresor: nejrozšířenější typ pro domácí dílny
  • Šroubový kompresor: tichý a výkonný, ale cenově náročnější

Profesionální tip: Pokud plánuješ kompresor používat méně než jednou týdně na lehčí práce, bezolejový model ti ušetří čas na údržbě i peníze za servis.

2. Praktické možnosti využití kompresoru v domácnosti a na zahradě

Domácí kompresory se využívají pro údržbu pneumatik, čištění prachu, renovaci nábytku pneumatickým nářadím a péči o zahradu. Každá z těchto aplikací má jiné nároky na tlak a průtok vzduchu.

Huštění a nafukování

Huštění pneumatik osobního auta, jízdního kola, zahradního traktoru nebo nafukovacích matrací patří k nejčastějším domácím úkolům. Pneumatiky osobního auta vyžadují tlak přibližně 2,0–2,5 baru, sportovní kola až 8 barů. Kompresor tuto práci zvládne za zlomek času oproti ruční pumpě.

Čištění prachu a odstraňování nečistot

Stlačený vzduch vyčistí filtry klimatizace, počítačové skříně, zahradní nářadí nebo spáry v dlažbě. Ofukovací pistole s tlakem 3–6 barů odstraní prach z míst, kam se kartáč nedostane. Tato aplikace šetří čas při pravidelné údržbě dílny nebo garáže.

Pneumatické nářadí pro renovaci a údržbu

  • Pneumatická vrtačka a šroubovák: rychlejší a lehčí než elektrické alternativy
  • Pneumatická bruska: ideální pro broušení karoserie nebo nábytku
  • Hřebíkovačka: montáž podlah, obložení, truhlářské práce
  • Pneumatická pistole na utahování matic: výměna kol nebo opravy podvozku

Stříkání barev a lakování

Stříkání barev vyžaduje tlak 30–50 PSI (přibližně 2–3,5 baru) a rovnoměrný průtok vzduchu. Stříkací pistole nanáší barvu rovnoměrněji než štětec a práci výrazně urychlí. Pro lakování nábytku nebo plotů je kompresor s objemem vzdušníku alespoň 50 litrů nezbytný.

3. Jak zvolit správný výkon a parametry kompresoru

Výkon kompresoru se udává sacím výkonem v litrech za minutu (l/min) a maximálním tlakem v barech. Tyto dvě hodnoty rozhodují o tom, jaké nářadí a aplikace kompresor zvládne.

Domácí práce vyžadují sací výkon mezi 80 a 270 l/min. Hobby modely do 150 l/min zvládnou základní úkoly jako huštění nebo čištění. Pro pneumatické nářadí nebo lakování je potřeba výkon alespoň 180–200 l/min.

Aplikace Potřebný tlak Doporučený průtok
Huštění pneumatik 7–10 barů (100–150 PSI) 30–50 l/min
Stříkání barev 2–3,5 baru (30–50 PSI) 100–200 l/min
Hřebíkovačka 5–6 barů (70–90 PSI) 30–60 l/min
Pneumatická bruska 6–7 barů 150–250 l/min
Ofukování prachu 3–6 barů 20–40 l/min

Doporučený objem vzdušníku je alespoň 50 litrů pro efektivní provoz domácích kompresorů. Větší vzdušník znamená delší pracovní cykly bez nutnosti čekat na doplnění tlaku. Pro příležitostné huštění stačí 24 litrů, pro lakování nebo pneumatické nářadí je 50–100 litrů správná volba.

Výkon kompresoru s rezervou alespoň 50 % oproti aktuálním potřebám zabraňuje přetížení a prodlužuje životnost zařízení. Pokud tedy nářadí spotřebuje 100 l/min, vyber kompresor s výkonem alespoň 150 l/min.

Profesionální tip: Při výběru vždy počítej s tím, že v budoucnu přidáš další nářadí. Kompresor s výkonovou rezervou se ti vyplatí víc než model „přesně na míru" dnešním potřebám.

Podrobný přehled faktorů pro výběr najdeš v průvodci výběrem kompresoru na blogu Kompresory-vzduchotechnika.
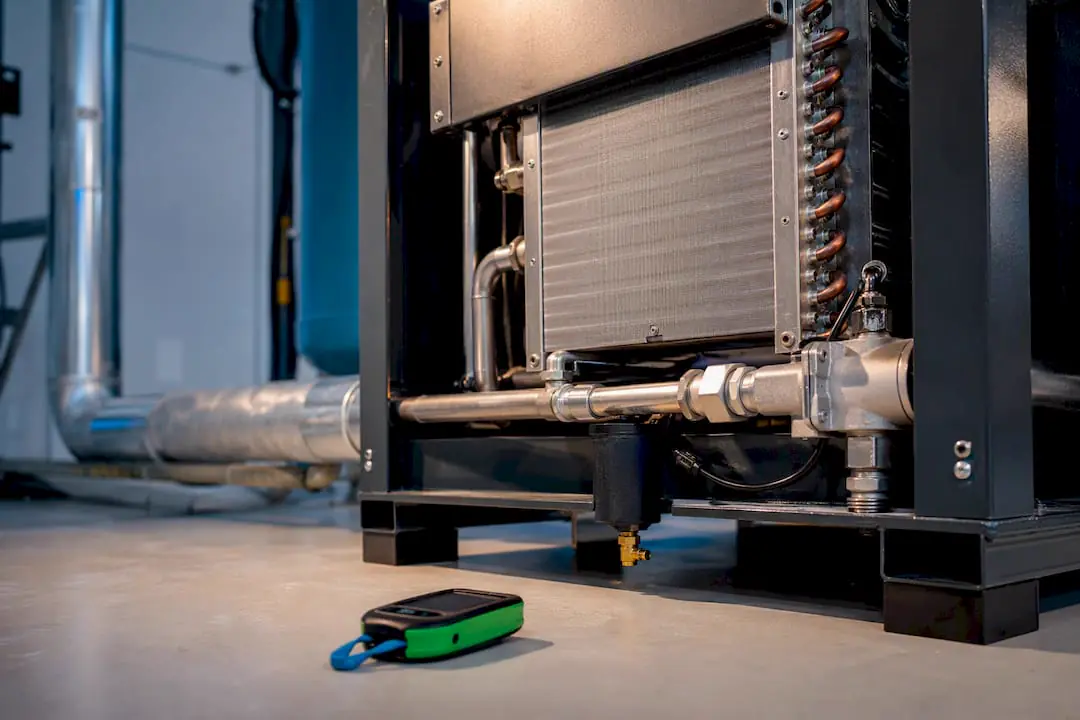
4. Praktické rady pro provoz a údržbu domácího kompresoru

Správná obsluha prodlužuje životnost kompresoru a předchází zbytečným opravám. Většina problémů vzniká zanedbáním jednoduchých pravidelných úkonů.

  1. Vypouštěj kondenzát po každém použití. Pravidelné vypouštění kondenzátu zabraňuje korozi tlakové nádoby a zvyšuje bezpečnost provozu. Otevři vypouštěcí ventil na dně vzdušníku, dokud nevyteče veškerá voda.

  2. Nikdy nevypínej kompresor vytažením ze zásuvky. Kompresor vypínej vždy vypínačem na tlakovém spínači. Vytažení zástrčky pod zátěží poškozuje motor a zvyšuje riziko úrazu.

  3. Těsni závity příslušenství PTFE páskou. Chybějící těsnění závitů PTFE páskou je nejčastější příčina úniku vzduchu. Úniky zvyšují hlučnost, plýtvají energií a zkracují životnost kompresoru.

  4. Kontroluj hladinu oleje u olejových modelů. Hladinu oleje kontroluj před každým delším použitím. Provoz bez dostatečného množství oleje způsobí nevratné poškození kompresoru.

  5. Čisti vzduchový filtr pravidelně. Zanesený filtr snižuje výkon a způsobuje přehřívání. Filtr vyčisti nebo vyměň podle pokynů výrobce, zpravidla po každých 50–100 hodinách provozu.

  6. Ukládej kompresor v suchu a bez mrazu. Vlhkost a mráz poškozují těsnění a kovové části. Garáž nebo suchá dílna jsou ideální místa pro uložení.

Přehled nejčastějších chyb při obsluze najdeš v článku chyby při používání kompresorů na blogu Kompresory-vzduchotechnika.
5. Výhody tichých kompresorů pro domácí použití

Tiché kompresory výrazně rozšiřují možnosti práce v domácnosti. Některé modely pracují pod 50 dB, což odpovídá hlasitosti běžné konverzace. To umožňuje práci v bytě, v blízkosti sousedů nebo během večerních hodin.

Typ kompresoru Typická hlučnost Vhodné umístění
Standardní pístový 70–85 dB Venkovní dílna, garáž
Tichý bezolejový 45–60 dB Byt, obytná místnost
Tichý olejový 50–65 dB Dílna v domě, sklep

Antivibrační podložky a dostatečné větrání prodlužují životnost kompresoru a dále snižují hlučnost při provozu. Umístění kompresoru na antivibrační podložku zabrání přenosu vibrací do podlahy a okolních stěn. Požadavky na správné umístění kompresoru v domácnosti popisuje průvodce kompresorovnou na blogu Kompresory-vzduchotechnika.

Tiché kompresory jsou výhodné zejména pro byty a rodinné domy, kde by hlučný provoz rušil ostatní. Jejich pořizovací cena je vyšší, ale komfort při každodenním použití tuto investici ospravedlní.
Klíčové poznatky

Správná volba kompresoru pro domácnost závisí na kombinaci sacího výkonu, objemu vzdušníku a typu mazání, přičemž bezolejové modely s výkonem 150–200 l/min a vzdušníkem 50 litrů pokryjí většinu domácích potřeb.

Bod Podrobnosti
Typ kompresoru Bezolejové modely jsou vhodné pro začátečníky a občasné práce, olejové pro náročnější provoz.
Výkon a vzdušník Sací výkon 150–200 l/min a vzdušník alespoň 50 litrů pokryje lakování i pneumatické nářadí.
Výkonová rezerva Vyber kompresor s výkonem alespoň o 50 % vyšším, než jsou aktuální potřeby nářadí.
Pravidelná údržba Vypouštěj kondenzát po každém použití a těsni závity PTFE páskou pro prevenci úniků.
Tiché modely Kompresory pod 50 dB umožňují práci v bytě nebo večer bez rušení okolí.

Zkušenosti z praxe: co se v návodech nedočteš

Nejčastější chyba, kterou vidím u domácích uživatelů, je podceňování výkonu. Koupí kompresor „akorát na huštění" a pak zjistí, že chtějí lakovat plot nebo brousit karoserii. Výsledkem je přetížený stroj, který se přehřívá a po dvou sezónách skončí v opravně.

Druhá věc, která mě překvapuje, je ignorování kondenzátu. Lidé kompresor zapnou, použijí a odloží. Voda v nádrži pak koroduje kov zevnitř. Vzdušník, který by vydržel dvacet let, skončí za pět. Přitom stačí otevřít ventil na třicet sekund po každém použití.

Doporučuji také nepodceňovat hlučnost. Pokud pracuješ v garáži vedle obytné místnosti nebo v bytě, standardní pístový kompresor tě přestane bavit velmi rychle. Tichý model za vyšší cenu se vyplatí, protože ho budeš skutečně používat, místo abys ho odkládal kvůli hluku.

A poslední věc: příslušenství rozhoduje o výsledku stejně jako samotný kompresor. Kvalitní stříkací pistole, správně dimenzovaná hadice a čistič vzduchu udělají z průměrného kompresoru spolehlivý nástroj. Levná pistole zkazí i nejlepší barvu.

— Zdeněk

Kompresory pro domácnost od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompresory pro domácí použití od kompaktních bezolejových modelů po výkonnější olejové stroje vhodné pro renovace a pneumatické nářadí. Součástí nabídky je také příslušenství pro úpravu stlačeného vzduchu, které zajistí čistý a suchý vzduch pro lakování i jemné práce.

https://kompresory-vzduchotechnika.cz

Pro lakování a čištění povrchů najdeš v nabídce stříkací a ofukovací pistole různých výkonových tříd. Ke správnému provozu kompresoru patří také jednotky úpravy vzduchu, které odstraní vlhkost a nečistoty ze stlačeného vzduchu. Tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru i po zakoupení zařízení.

Časté dotazy

Jaký kompresor je nejlepší pro domácí použití?

Bezolejový pístový kompresor s objemem vzdušníku 24–50 litrů a sacím výkonem 100–150 l/min pokryje většinu domácích úkolů. Pro náročnější práce jako lakování nebo pneumatické nářadí je vhodný model s výkonem alespoň 180 l/min.

Jak často vypouštět kondenzát z kompresoru?

Kondenzát vypouštěj po každém použití kompresoru. Pravidelné vypouštění zabraňuje korozi tlakové nádoby a prodlužuje životnost zařízení.

Kolik barů potřebuji pro huštění pneumatik?

Huštění pneumatik osobního auta vyžaduje tlak 7–10 barů (100–150 PSI). Většina domácích kompresorů tento tlak bez problémů dosáhne.

Jsou tiché kompresory vhodné pro byt?

Tiché kompresory pracující pod 50 dB jsou vhodné pro použití v bytě nebo v blízkosti obytných místností. Jejich hlučnost odpovídá běžné konverzaci a neruší sousedy ani při večerní práci.

Jak poznat, že kompresor má dostatečný výkon?

Kompresor má dostatečný výkon, pokud jeho sací výkon převyšuje spotřebu nářadí alespoň o 50 %. Pokud motor kompresoru běží nepřetržitě bez přestávky, je zařízení přetíženo a je třeba zvolit výkonnější model.

Doporučené

Seznam nejlepších kompresorů 2026: průvodce výběrem

Současná průmyslová dílna vybavená moderními vzduchovými kompresory


Stručně:

  • Nejlepší kompresor pro rok 2026 odpovídá výkonu, typu mazání a objemu vzdušníku podle použití.
  • Pro domácnost jsou vhodné bezolejové modely s nízkou hlučností a jednoduchou údržbou, zatímco pro průmysl platí šroubové kompresory s větší kapacitou.

Nejlepší kompresor pro rok 2026 je ten, který přesně odpovídá požadovanému výkonu, typu mazání a objemu vzdušníku. Výkonová řada sahá od 1,5 kW pro domácí použití až po 55 kW a více pro průmyslové provozy, přičemž objem vzdušníku rozhoduje o stabilitě tlaku a počtu startů motoru. Klíčový rozdíl mezi olejovými a bezolejovými modely spočívá v čistotě výstupního vzduchu a nárocích na údržbu. Tento seznam nejlepších kompresorů 2026 pokrývá všechny hlavní kategorie od domácnosti přes dílnu až po průmysl, aby každý uživatel našel model odpovídající svým potřebám.

1. Jak vybrat kompresor pro domácnost a hobby použití

Bezolejové kompresory s výkonem 1,5–3,7 kW jsou nejlepší volbou pro domácí uživatele a hobbyisty. Zvládají huštění pneumatik, lakování malých ploch, čištění vzduchem i napájení pneumatického nářadí pro drobné práce. Vzdušník o objemu 50–100 l postačí pro přerušovaný provoz typický pro domácí dílnu.

Autodílna vybavená pneumatickým nářadím a kompresorem

Moderní domácí modely nabízejí digitální ovládání a automatické vypnutí po dosažení nastaveného tlaku. Tato funkce snižuje spotřebu energie a chrání motor před přetížením. Sacím výkonem v rozsahu 36,5–528 l/min a maximálním tlakem do 8 bar pokryjí bezolejové modely naprostou většinu domácích úkolů.

Výhody bezolejového kompresoru pro domácnost:

  • Žádná výměna oleje ani riziko kontaminace výstupního vzduchu
  • Nižší hlučnost oproti olejovým pístovým modelům
  • Kompaktní rozměry a nízká hmotnost pro snadné přemístění
  • Minimální nároky na údržbu, vhodné pro nepravidelné použití
  • Rychlé uvedení do provozu bez nutnosti zahřívání

Profesionální tip: Před koupí zkontrolujte, zda výrobce uvádí skutečný sací výkon (l/min) a ne jen teoretický. Rozdíl bývá výrazný a přímo ovlivňuje, jaké nářadí kompresor unese.

2. Nejlepší kompresory pro dílny a malé až střední provozy

Dílny a malé provozy vyžadují kompresory s výkonem 5,5–11 kW jako běžný standard. Tento výkonový rozsah pokryje souběžný provoz více pneumatických nástrojů, jako jsou brusky, šroubováky nebo stříkací pistole. Vzdušník o objemu 200–500 l zajišťuje stabilitu provozního tlaku a snižuje počet startů motoru, čímž prodlužuje jeho životnost.

Pístový kompresor je levnější na pořízení a vhodný pro přerušovaný provoz. Šroubový kompresor pracuje tiše, kontinuálně a s vyšší energetickou účinností při trvalém zatížení. Pro dílnu s osmihodinovou pracovní dobou a více uživateli je šroubový model ekonomicky výhodnější.

Klíčové parametry pro výběr dílenského kompresoru:

  • Výkon motoru 5,5–11 kW podle počtu připojených nástrojů
  • Vzdušník 200–500 l pro stabilní tlak bez výpadků
  • Typ mazání podle aplikace: olejový pro dílnu, bezolejový pro lakování
  • Maximální pracovní tlak 8–10 bar pro standardní pneumatické nářadí
  • Hlučnost pod 70 dB pro komfortní pracovní prostředí

Pravidelná údržba zahrnuje kontrolu oleje, výměnu vzduchových filtrů a detekci úniků vzduchu. Zanedbání těchto kroků vede ke ztrátě výkonu a vyšším provozním nákladům. Olejové kompresory vyžadují výměnu oleje zpravidla každých 500 provozních hodin.

Profesionální tip: Nejčastější chybou v dílnách je podhodnocení potřebného objemu vzdušníku. Pokud kompresor startuje více než dvakrát za minutu, vzdušník je příliš malý. Přidejte přídavnou tlakovou nádobu místo výměny celého kompresoru.

3. Průmyslové kompresory: šroubové technologie pro stabilní výrobu

Průmyslové provozy vyžadují kompresory s výkonem 15–55 kW a vzdušníky o objemu 1 000 l a více pro nepřetržitý provoz. Šroubová technologie je v tomto segmentu standardem díky nízké hlučnosti, vysoké spolehlivosti a energetické účinnosti při trvalém zatížení. Správná dimenzace průmyslového kompresoru zásadně snižuje provozní náklady a výpadky v produkci.

Moderní průmyslové kompresory jsou vybaveny digitálními řídicími systémy s automatickou regulací tlaku a vzdáleným monitorováním výkonu. Netěsnosti v rozvodech stlačeného vzduchu mohou spotřebu energie zvýšit až o 20 %. Pravidelná diagnostika a detekce úniků jsou proto ekonomicky klíčové.

Kategorie provozu Výkon kompresoru Objem vzdušníku Doporučený typ
Malý provoz / dílna 1,5–5,5 kW 50–200 l Pístový olejový
Střední provoz 5,5–15 kW 200–500 l Pístový nebo šroubový
Velký průmyslový provoz 15–55 kW 500–1 000 l Šroubový olejový
Kontinuální výroba nad 55 kW nad 1 000 l Šroubový, případně bezolejový

Instalace kompresoru vyžaduje vhodné prostředí s dostatečným větráním, stabilní teplotou a ochranou před prachem. Nevhodné prostředí zkracuje životnost kompresoru a zvyšuje náklady na servis. Průmyslové provozy by měly plánovat pravidelnou diagnostiku minimálně jednou ročně.

Profesionální tip: Výkonný kompresor bez vhodného objemu vzdušníku a správného příslušenství nezajistí optimální provoz. Filtry, odlučovače kondenzátu a úpravné jednotky vzduchu jsou stejně důležité jako samotný kompresor.

4. Bezolejové vs. olejové kompresory: co zvolit v roce 2026

Bezolejové kompresory jsou standardem v oborech vyžadujících vysokou čistotu vzduchu, jako je lakování, potravinářství nebo zdravotnictví. Eliminují riziko přenosu olejových částic do výstupního vzduchu, což je podmínkou pro certifikované procesy. Pro čisté aplikace je bezolejový kompresor s kvalitní separací kondenzátu jedinou správnou volbou.

Olejové kompresory mají delší životnost ložisek a nižší pořizovací cenu při srovnatelném výkonu. Vyžadují pravidelnou výměnu oleje a kontrolu hladiny maziva, ale jejich provozní náklady jsou při správné údržbě nižší než u bezolejových modelů. Pro dílny a průmyslové provozy bez nároků na čistotu vzduchu zůstávají olejové kompresory ekonomicky výhodnější volbou.

Parametr Bezolejový kompresor Olejový kompresor
Čistota výstupního vzduchu Vysoká, bez olejových částic Standardní, vyžaduje filtraci
Životnost ložisek Kratší Delší
Údržba Nižší nároky na mazání Pravidelná výměna oleje
Hlučnost Zpravidla nižší Vyšší u pístových modelů
Pořizovací cena Vyšší Nižší
Vhodné aplikace Lakování, potraviny, zdravotnictví Dílny, stavebnictví, průmysl

Volba mezi oběma typy závisí na konkrétní aplikaci. Pokud výrobní proces vyžaduje certifikaci čistoty vzduchu nebo pracujete s potravinami, bezolejový kompresor není volitelnou alternativou. Pro ostatní provozy rozhoduje poměr pořizovací ceny, provozních nákladů a požadované životnosti.

5. Pracovní cyklus a jeho vliv na výběr modelu

Pracovní cyklus kompresoru udává, jak velkou část provozní doby stroj skutečně pracuje. Pístové kompresory mají zpravidla pracovní cyklus 50–70 %, šroubové kompresory pracují při 100% zatížení bez přestávky. Nerespektování pracovního cyklu vede k přehřívání motoru a předčasnému opotřebení.

Pro přerušovaný provoz v domácí dílně nebo při sezónním použití postačí pístový kompresor s cyklem 50 %. Provozy s trvalým odběrem vzduchu, například výrobní linky nebo autoservisy s více pracovišti, potřebují šroubový kompresor s cyklem 100 %. Správné přiřazení kompresoru k pracovnímu cyklu prodlužuje životnost stroje a snižuje náklady na opravy.

6. Příslušenství a rozvody stlačeného vzduchu

Ani výkonný kompresor nezajistí spolehlivý provoz bez správného příslušenství. Filtry, regulátory tlaku, odlučovače kondenzátu a maznice tvoří základ každého funkčního systému stlačeného vzduchu. Kvalitní rozvody stlačeného vzduchu z hliníkových nebo ocelových trubek minimalizují tlakové ztráty a úniky.

Regulátory tlaku umožňují přesné nastavení pracovního tlaku pro každý nástroj zvlášť. Odlučovač kondenzátu chrání pneumatické nářadí před vlhkostí, která způsobuje korozi a zkracuje životnost. Pravidelné odvzdušnění vzdušníku a kontrola netěsností patří mezi základní provozní postupy.

7. Bezpečnost při provozu kompresoru

Bezpečný provoz kompresoru vyžaduje dodržování tlakových limitů a pravidelnou kontrolu pojistných ventilů. Vzdušník musí mít platnou tlakovou zkoušku podle platných předpisů, jinak hrozí správní postih i bezpečnostní riziko. Přetlak způsobený nefunkčním pojistným ventilem patří mezi nejzávažnější provozní rizika.

Při práci s kompresorem v automotive nebo průmyslovém provozu platí specifická bezpečnostní pravidla, která zahrnují ochranu sluchu, správné upevnění hadic a pravidelnou kontrolu stavu tlakových nádob. Hadice a spojky musí odpovídat maximálnímu pracovnímu tlaku kompresoru. Podceňování těchto pravidel zvyšuje riziko pracovních úrazů.

8. Jak předejít nejčastějším chybám při provozu

Nejčastější chybou při provozu kompresoru je zanedbání pravidelné údržby. Kontrola oleje, výměna filtrů a detekce úniků vzduchu jsou klíčem k prodloužení životnosti a udržení výkonu. Zanedbání těchto kroků vede ke ztrátě výkonu a vyšším provozním nákladům.

Druhou častou chybou je výběr kompresoru s nedostatečným výkonem nebo příliš malým vzdušníkem. Podhodnocení potřebného výkonu způsobuje přetěžování motoru a zkracuje životnost stroje. Přehled nejčastějších chyb při používání kompresorů pomáhá předejít nákladným opravám.

Třetí chybou je instalace kompresoru v nevhodném prostředí. Prach, vysoká vlhkost a nedostatečné větrání zkracují životnost kompresoru a zvyšují riziko poruchy. Správné umístění a pravidelná diagnostika kompresoru jsou investicí, která se vrátí v podobě nižších nákladů na servis.


Klíčové poznatky

Nejlepší kompresor pro rok 2026 je ten, který přesně odpovídá výkonu, objemu vzdušníku a typu mazání pro konkrétní aplikaci, přičemž pravidelná údržba rozhoduje o jeho skutečné životnosti a provozních nákladech.

Bod Podrobnosti
Výkon podle provozu Domácnost 1,5–3,7 kW, dílna 5,5–11 kW, průmysl 15–55 kW a více.
Objem vzdušníku 50–100 l pro domácnost, 200–500 l pro dílny, 1 000 l a více pro průmysl.
Typ mazání Bezolejový pro lakování a potravinářství, olejový pro dílny a průmysl.
Pravidelná údržba Kontrola oleje, výměna filtrů a detekce úniků prodlužují životnost a snižují náklady.
Příslušenství Filtry, regulátory tlaku a odlučovače kondenzátu jsou nezbytnou součástí každého systému.

Zkušenosti z praxe: co se v katalogu nedočtete

Strávil jsem roky v dílnách i průmyslových provozech a jedna věc mě stále překvapuje. Uživatelé investují do výkonného kompresoru, ale šetří na vzdušníku a příslušenství. Výsledek je předvídatelný: kompresor startuje příliš často, motor se přehřívá a po dvou letech přichází první větší oprava.

Druhý problém, který vidím opakovaně, je podcenění prostředí. Kompresor instalovaný v prašné místnosti bez větrání stárne třikrát rychleji než stejný stroj v čisté kompresorovně. Přitom správné umístění nic nestojí, jen vyžaduje plánování předem.

Bezolejové kompresory jsou dnes marketingově velmi atraktivní, ale jejich kratší životnost ložisek je reálná nevýhoda. Pro lakování nebo potravinářství neexistuje alternativa. Pro běžnou dílnu je olejový model stále ekonomicky rozumnější volbou, pokud se pravidelně udržuje.

Moje doporučení je jednoduché: kupte kompresor s o 20 % vyšším výkonem, než si myslíte, že potřebujete. Provozní nároky rostou a dostatečná rezerva výkonu prodlužuje životnost stroje. A nešetřete na filtraci a regulaci tlaku. Ty rozhodují o kvalitě výstupního vzduchu stejně jako samotný kompresor.

— Zdeněk


Kompresory-vzduchotechnika: technická podpora a kompletní sortiment

Kompresory-vzduchotechnika nabízí kompletní sortiment kompresorů pro domácnost, dílny i průmyslové provozy, včetně odborného poradenství při výběru.

https://kompresory-vzduchotechnika.cz

Pro průmyslové provozy vyžadující stabilní tlak jsou k dispozici šroubové kompresory SCR s vysokou spolehlivostí a nízkou spotřebou energie. Sortiment zahrnuje také tlakové nádoby s objemem 725 l pro stabilizaci průmyslových vzduchových systémů. Tým Kompresory-vzduchotechnika poskytuje technické konzultace, servis a pomoc s výběrem správného modelu pro každou aplikaci. Více informací o dostupných službách najdete na stránce služby Kompresory-vzduchotechnika.

Časté dotazy

Jaký výkon kompresoru potřebuji pro domácí dílnu?

Pro domácí dílnu postačí kompresor s výkonem 1,5–3,7 kW a vzdušníkem 50–100 l. Tento výkon pokryje huštění pneumatik, čištění vzduchem i drobné pneumatické nářadí.

Kdy zvolit bezolejový kompresor místo olejového?

Bezolejový kompresor je nutností při lakování, v potravinářství a zdravotnictví, kde výstupní vzduch nesmí obsahovat olejové částice. Pro běžné dílny je olejový model ekonomicky výhodnější.

Jak velký vzdušník potřebuji pro stabilní provoz?

Objem vzdušníku závisí na intenzitě provozu: 50–100 l pro domácnost, 200–500 l pro dílny a 1 000 l a více pro průmyslové provozy s nepřetržitým odběrem vzduchu.

Jak často je nutné provádět údržbu kompresoru?

Olejové kompresory vyžadují výměnu oleje přibližně každých 500 provozních hodin. Vzduchové filtry a kontrola netěsností by měly probíhat minimálně jednou ročně u všech typů kompresorů.

Jaký je rozdíl mezi pístovým a šroubovým kompresorem?

Pístový kompresor je levnější a vhodný pro přerušovaný provoz s pracovním cyklem 50–70 %. Šroubový kompresor pracuje kontinuálně při 100% zatížení a je ekonomičtější pro provozy s trvalým odběrem vzduchu.

Doporučené

Krok za krokem údržba lakovací pistole: průvodce 2026

Na pracovním stole v dílně leží připravená stříkací pistole na lakování.


Stručně:

  • Pravidelná údržba lakovací pistole je základní podmínkou pro zachování kvality nástřiku a dlouhé životnosti. Správné čištění, demontáž, suché skladování a používání vhodných pomůcek zabraňují poškození a zhoršení výkonu nástroje. Nedbalost a nesprávný postup vedou ke ztrátě záruky a vzniku poruch.

Správná údržba lakovací pistole je definována jako pravidelný cyklus čištění, kontroly a ochrany všech funkčních dílů nástroje po každém použití. Zanedbání tohoto procesu vede přímo ke zhoršení kvality nástřiku, předčasnému opotřebení součástí a ztrátě záruky. I malá nečistota v trysce způsobuje nerovnoměrný nástřik s nežádoucí zrnitostí nebo stečením barvy. Krok za krokem údržba lakovací pistole proto není volitelná rutina, ale technická podmínka pro spolehlivý výkon nástroje.

Přehledná infografika: Jak správně vyčistit lakovací pistoli v 5 krocích

Jaké nástroje a přípravky potřebuješ pro údržbu pistole?

Na pracovním stole v dílně se to hemží různým nářadím a pomůckami, které jsou vždy po ruce.

Správná příprava vybavení před čištěním šetří čas a chrání součásti pistole před poškozením. Bez správných pomůcek hrozí, že čištění způsobí více škody než užitku.

Základní nástroje pro čištění

  • Měkké kartáčky různých velikostí pro čištění trysky, vzduchové krytky a vnitřních kanálků
  • Plastová nebo dřevěná párátka pro uvolnění usazenin z drobných otvorů
  • Čisté hadříky nebo papírové utěrky pro otírání vnějšího těla pistole
  • Nádoby nebo misky pro namáčení dílů v ředidlu
  • Vzduchová pistole nebo ofukovač pro vyfouknutí zbytků ředidla a vlhkosti

Volba správného ředidla

Volba ředidla závisí na typu barvy, kterou jsi používal. Pro vodou ředitelné barvy stačí teplá voda s přídavkem čisticího prostředku. Pro barvy na olejové bázi je nutné použít minerální ředidlo nebo lakový benzín. Ředidla pro materiály na bázi oleje by měla mít bod vzplanutí minimálně 38 °C pro bezpečný provoz. Agresivní rozpouštědla jako aceton nebo chlorovaná ředidla poškozují gumová těsnění a zkracují životnost pistole.

Bezpečnostní pomůcky

Při práci s ředidly vždy používej nitrilové rukavice a ochranné brýle. Čistění prováděj v dobře větraném prostoru nebo venku, protože výpary ředidel jsou zdraví škodlivé. Hořlavá ředidla uchovávej v originálních uzavřených nádobách, mimo dosah zdrojů tepla.

Profesionální tip: Čisticí ředidlo po prvním použití nevylévej. Nečistoty se usadí na dně nádoby a horní vrstva kapaliny je znovu použitelná pro předčištění.

Jak vyčistit lakovací pistoli: přesný postup krok za krokem

Čištění lakovací pistole se skládá z několika na sebe navazujících kroků. Přeskočení kteréhokoli z nich zvyšuje riziko poruchy nebo zhoršení výkonu.

Příprava před demontáží

  1. Odpoj pistoli od zdroje vzduchu. Nikdy nečisti pistoli s připojenou hadicí pod tlakem. Zbývající tlak v systému může způsobit nekontrolované vystříknutí barvy nebo ředidla.
  2. Vyprázdni nádobku s barvou. Přebytečnou barvu přelij zpět do originálního obalu. Zbytky barvy v nádobce propláchni malým množstvím ředidla a tento roztok zlikviduj podle místních předpisů.
  3. Proplachni pistoli ředidlem. Nalijte do nádobky malé množství čistého ředidla a nechej ho protéct pistolí stisknutím spouště. Opakuj, dokud z pistole nevychází čisté ředidlo.

Demontáž pistole

  1. Sejmi vzduchovou krytku. Vzduchová krytka se obvykle odšroubuje ručně nebo s pomocí klíče. Vlož ji do nádoby s ředidlem k namáčení.
  2. Vyšroubuj trysku. Tryska je citlivá součást. Při demontáži ji drž pevně, ale opatrně, aby nedošlo k jejímu pádu nebo deformaci.
  3. Vytáhni jehlu. Jehlu vytáhni pomalu přímým pohybem dozadu. Zkontroluj ji vizuálně, zda není ohnutá nebo poškozená.
  4. Demontuj ostatní přístupné díly podle návodu výrobce. Ne všechny pistole umožňují úplnou demontáž. Postupuj pouze tak daleko, jak výrobce doporučuje.

Profesionální tip: Před demontáží si vyfotografuj pistoli z více úhlů. Při zpětném sestavení tak přesně víš, kam který díl patří.

Čištění jednotlivých dílů

Namočené díly (vzduchová krytka, tryska) nech v ředidlu 10–15 minut. Poté je vyčisti měkkým kartáčkem. Kovové předměty k čištění trysky nikdy nepoužívej. Poškrábání povrchu trysky způsobuje trvalé zhoršení rozptylu barvy a nelze ho opravit.

  • Otvory vzduchové krytky čisti tenkým měkkým kartáčkem nebo plastovým párátkem
  • Jehlu otři hadříkem namočeným v ředidlu, pohybuj se od základny ke špičce
  • Vnitřní kanálky těla pistole propláchni ředidlem pomocí malého kartáčku nebo stříkačky
  • Vnější tělo pistole otři hadříkem namočeným v ředidlu

Pro odstranění tvrdých usazenin z vnitřních kanálků jsou vhodné ultrazvukové čističky. Tato metoda odstraní nečistoty z nepřístupných míst bez abrazivního poškození a je čím dál oblíbenější mezi profesionálními lakýrníky.

Sušení a sestavení

  1. Všechny díly důkladně osuš. Použij stlačený vzduch nebo čistý hadřík. Zbytková vlhkost spolu s kovovými částmi pistole vytváří korozní riziko v kanálcích pistole.
  2. Zkontroluj stav těsnění. Popraskané nebo ztvrdlé těsnění vyměň před sestavením. Poškozené těsnění způsobuje úniky vzduchu a barvy.
  3. Sestav pistoli v opačném pořadí. Postupuj přesně podle návodu výrobce. Díly neutahuj nadměrnou silou.
  4. Zkontroluj funkčnost. Po sestavení připoj pistoli ke zdroji vzduchu a zkontroluj, zda nevznikají úniky. Proveď zkušební nástřik na papír.

Po každém použití vyčisti také filtr vzduchu, aby se zajistil správný průtok vzduchu a předešlo se poruchám.

Jaké jsou nejčastější chyby při čištění lakovací pistole?

Chyby při údržbě pistole mají přímý dopad na kvalitu nástřiku a životnost nástroje. Většina problémů vzniká z nedbalosti nebo neznalosti správného postupu.

Nevhodná ředidla a jejich důsledky

Použití agresivních nebo nekompatibilních ředidel poškozuje gumová těsnění uvnitř pistole. Poškozené těsnění způsobuje úniky vzduchu, nerovnoměrný tlak a nekontrolované kapání barvy. Vždy používej ředidlo doporučené výrobcem barvy nebo pistole.

Kovové předměty v trysce

Použití ostrých kovových předmětů pro čištění trysky vede k nenávratnému poškození povrchu trysky a tím ke špatnému rozptylu barvy. Poškrábaná tryska produkuje nerovnoměrný nebo roztřepený paprsek barvy, který nelze kalibrací napravit. Jedinou správnou volbou jsou měkké kartáčky nebo plastová párátka.

Nedostatečné sušení před skladováním

Pistole složená s vlhkými díly koroduje zevnitř. Koroze v kanálcích pistole kontaminuje barvu při dalším použití a způsobuje defekty na povrchu. Každý díl musí být před sestavením a uložením zcela suchý.

Výrobci upozorňují, že nesprávná údržba může vést k zamítnutí záručních oprav. Údržba pistole není volitelná, ale technická povinnost pro udržení záruky a spolehlivosti nástroje.

Přehled nejčastějších chyb

  • Použití acetonu nebo chlorovaných ředidel na pistole s gumovými těsněními
  • Čištění trysky kovovými předměty (šroubováky, drátky, jehlami)
  • Složení pistole bez důkladného osušení všech dílů
  • Přeskočení čištění vzduchového filtru po každém použití
  • Skladování pistole bez namontované trysky

Jak správně skladovat pistoli po údržbě?

Správné skladování prodlužuje životnost pistole a chrání citlivé součásti mezi jednotlivými použitími. Špatné uložení může znehodnotit i perfektně vyčištěnou pistoli.

Ochrana jehly a trysky

Výrobci doporučují nikdy neskladovat pistoli bez připevněné trysky. Tryska chrání jehlu před ohnutím a mechanickým poškozením. Ohnutá jehla způsobuje asymetrický nástřik a nelze ji narovnat bez rizika prasknutí.

Mazání pohyblivých částí

Pohyblivé části pistole, zejména jehlu a spouštěcí mechanismus, lehce promaž silikonovým olejem nebo speciálním olejem pro pneumatické nářadí. Pravidelné mazání pohyblivých částí zachovává funkčnost dílů a brání jejich zaseknutí. Vnější tělo pistole lehce potři silikonovým olejem pro ochranu před korozí.

Profesionální tip: Pro dlouhodobé skladování pistoli rozmontuj, vyčisti a promaž pohyblivé části. Díly ulož do čistého sáčku nebo krabičky, aby se na ně neusazoval prach.

Podmínky skladování

  • Suché prostředí s nízkou vlhkostí vzduchu
  • Teplota bez extrémních výkyvů (nevystavuj mrazu ani přímému slunečnímu záření)
  • Ochrana před prachem pomocí uzavřeného pouzdra nebo sáčku
  • Uložení mimo dosah agresivních chemikálií a rozpouštědel

Pistoli nikdy neskladuj s barvou v nádobce. Barva zasychá, ucpává kanálky a způsobuje problémy, které vyžadují nákladnou opravu nebo výměnu dílů.

Klíčové poznatky

Pravidelná a správně provedená údržba lakovací pistole je jediný způsob, jak zajistit kvalitní nástřik a dlouhou životnost nástroje.

Bod Podrobnosti
Čistění po každém použití Proplachuj pistoli ředidlem ihned po skončení práce, dokud barva nezaschla.
Správná ředidla Vždy používej ředidlo kompatibilní s typem barvy a s bodem vzplanutí min. 38 °C pro olejové materiály.
Ochrana trysky Nikdy nečisti trysku kovovými předměty, poškrábání je trvalé a nelze ho opravit.
Sušení před skladováním Všechny díly musí být zcela suché, jinak vzniká koroze v kanálcích pistole.
Skladování s tryskou Tryska chrání jehlu před ohnutím, pistoli nikdy neskladuj bez ní.

Co jsem se naučil po letech práce s lakovacími pistolemi

Většina uživatelů podceňuje čištění trysky při běžném provozu. Přitom právě zanesená tryska je nejčastější příčinou problémů s nástřikem, které lidé mylně přičítají špatné barvě nebo kompresoru. Sám jsem to zažil: pistole fungovala „skoro dobře", nástřik byl trochu zrnitý, a já jsem měnil barvu, tlak i vzdálenost. Problém byl v trysce, která nebyla čistá ani po zdánlivém propláchnutí.

Druhá věc, která mě překvapila, je jak málo uživatelů maže jehlu. Jehla se pohybuje při každém stisknutí spouště a bez mazání se postupně zadírá. Výsledkem je tuhá spoušť a nepřesné dávkování barvy. Pár kapek silikonového oleje po každém čištění tento problém zcela eliminuje.

Doporučuji také vyzkoušet stříkací pistole HVLP nebo LVLP, pokud ještě pracuješ se starším typem. Tyto pistole jsou konstruovány s ohledem na snadnější čištění a mají méně skrytých kanálků, kde se barva usazuje. Údržba pak trvá kratší dobu a výsledky jsou konzistentnější.

Poslední rada: veď si jednoduchý zápisník o údržbě. Zapiš datum čištění, typ použité barvy a stav těsnění. Při příštím problému s nástřikem tak okamžitě víš, kdy jsi naposledy pistoli čistil a co jsi měnil. Tato drobnost ušetří hodiny hledání příčiny.

— Zdeněk

Vybavení a příslušenství pro údržbu lakovacích pistolí

Kompresory-vzduchotechnika nabízí sortiment pneumatického příslušenství a náhradních dílů vhodných pro pravidelnou údržbu lakovacích pistolí.

https://kompresory-vzduchotechnika.cz

Na webu Kompresory-vzduchotechnika najdeš pneumatické komponenty a příslušenství pro servis a údržbu pistolí, včetně mazacích olejů, náhradních filtrů a těsnění. Tým technické podpory poradí s výběrem správného příslušenství pro konkrétní typ pistole. Pokud hledáš novou pistoli nebo náhradní díly, průvodce výběrem pistolí pomůže s rozhodnutím podle typu práce a materiálu. Kompresory-vzduchotechnika zajišťuje technické poradenství pro profesionály i hobby uživatele.

Časté dotazy

Jak často provádět údržbu lakovací pistole?

Pistoli čisti po každém použití, dokud je barva ještě čerstvá. Pro dlouhodobé skladování proveď úplnou demontáž, vyčistění a promazání všech pohyblivých částí.

Jaké ředidlo použít pro čištění pistole?

Použij ředidlo kompatibilní s typem barvy, kterou jsi stříkal. Pro olejové barvy volí ředidla s bodem vzplanutí minimálně 38 °C, pro vodou ředitelné barvy postačí teplá voda.

Lze čistit trysku kovovou jehlou nebo šroubovákem?

Ne. Kovové předměty trysku trvale poškrábají a zhorší rozptyl barvy. Používej výhradně měkké kartáčky nebo plastová párátka.

Proč pistoli skladovat s namontovanou tryskou?

Tryska chrání jehlu před ohnutím a mechanickým poškozením během skladování. Ohnutá jehla způsobuje asymetrický nástřik a její výměna je nákladná.

Může nesprávná údržba zrušit záruku na pistoli?

Ano. Výrobci výslovně uvádějí, že nesprávná údržba může být důvodem k zamítnutí záruční opravy. Pravidelná a správně provedená údržba je podmínkou pro uplatnění záruky.

Doporučené

Jak ovlivňuje kvalita vzduchu výkon v průmyslu

Průmyslová dílna vybavená pneumatickým nářadím a kompresory


Stručně:

  • Kvalita vzduchu ovlivňuje výkon zaměstnanců i spolehlivost technických zařízení. Škodlivé látky a částice snižují kognitivní schopnosti, zvyšují nemocnost a poruchovost. Správná filtrace a monitoring kvality vzduchu přinášejí měřitelné zlepšení efektivity a snížení nákladů.

Kvalita vzduchu je definována jako míra přítomnosti škodlivých látek, vlhkosti a částic v pracovním prostředí, přičemž přímo určuje výkonnost zaměstnanců i spolehlivost technických zařízení. Normy WHO stanovují doporučený limit PM2.5 na 5 µg/m³ pro roční průměr, zatímco standardy RESET a WELL definují přísné limity pro těkavé organické látky (VOC) v interiérech. V průmyslu, stavebnictví a automotive přitom tyto hodnoty bývají pravidelně překračovány. Výsledkem je měřitelný pokles produktivity, vyšší poruchovost zařízení a zvýšená absence pracovníků. Jak ovlivňuje kvalita vzduchu výkon, není otázka teorie. Je to provozní realita s přímými ekonomickými dopady.

Jak ovlivňuje kvalita vzduchu výkon zaměstnanců?

Znečištěný vzduch snižuje kognitivní schopnosti pracovníků prokazatelně a měřitelně. Při vysoké koncentraci VOC kognitivní schopnosti klesají až o 61 %, zatímco při optimalizované ventilaci výkonnostní skóre roste o 101 %. Každý nárůst TVOC o 500 µg/m³ koreluje s poklesem skóre v oblastech rozhodování, reakce a soustředění o 13 %. To jsou čísla, která se přímo promítají do chybovosti na výrobní lince nebo do kvality rozhodnutí stavbyvedoucího.

Fyzický výkon a dýchání jsou ovlivněny zejména jemnými prachovými částicemi PM2.5. Tyto částice pronikají hluboko do plic a způsobují záněty dýchacích cest. Italská studie z roku 2024 potvrdila, že regiony s vyšší mírou znečištění vzduchu vykazují až o 30 % vyšší hospitalizace z důvodu respiračních onemocnění. Pro průmyslové provozy to znamená vyšší absenci a nižší fyzickou výdrž pracovníků při náročných operacích.

Vliv znečištění vzduchu se projevuje také na mentální úrovni. Vysoké koncentrace VOC vedou k únavě, bolestem hlavy, snížené koncentraci a rychlejším chybám v práci. Syndrom nemocných budov (SBS) postihuje pracovníky v prostorách s nedostatečným větráním a vysokou koncentrací emisí z nátěrů, lepidel nebo čisticích prostředků. Tyto příznaky nejsou subjektivní stížnosti. Jsou měřitelným výsledkem špatné kvality vzduchu.

Kvalita vzduchu na pracovišti přímo ovlivňuje strategické myšlení. V horších podmínkách se kognitivní schopnosti snižují podobně jako po požití alkoholu. Pro techniky a vedoucí pracovníky v průmyslu to znamená, že vzduch v hale není jen hygienická záležitost, ale faktor bezpečnosti a kvality výroby.

Globální kontext je alarmující. Pouze 13 ze 143 sledovaných zemí splnilo průměrné koncentrace PM2.5 pod doporučenou hranicí WHO. Česká republika se pohybuje na průměrné úrovni, ale průmyslové haly a staveniště mají zpravidla výrazně horší hodnoty než venkovní ovzduší. Proč je čistý vzduch důležitý pro výkon, ukazuje i fakt, že snížení koncentrací znečišťujících látek vede ke snížení absencí a zvýšení produktivity.

Klíčové dopady VOC a PM2.5 na pracovníky:

  • Rozhodování a reakce: pokles skóre o 13 % při každém nárůstu TVOC o 500 µg/m³
  • Fyzická výdrž: PM2.5 způsobuje záněty dýchacích cest a snižuje aerobní kapacitu
  • Absence: vyšší koncentrace škodlivin korelují s vyšší nemocností a fluktuací
  • Bezpečnost: zhoršená koncentrace zvyšuje riziko pracovních úrazů
  • Morálka: chronické zdravotní obtíže snižují motivaci a loajalitu pracovníků

Jak nekvalitní vzduch poškozuje technická zařízení a HVAC systémy?

Nečistoty v ovzduší poškozují technická zařízení fyzicky i chemicky. Vrstva prachu o tloušťce 1 mm na tepelném výměníku snižuje jeho účinnost až o 15 %. To znamená, že kompresor nebo FCU jednotka musí pracovat s vyšším příkonem, aby dosáhla stejného výkonu. Výsledkem jsou vyšší provozní náklady a kratší životnost zařízení.

Průmyslová filtrace vzduchu a systémy vytápění, větrání a klimatizace ve výrobních provozech

Usazeniny způsobují vibrace a předčasné opotřebení motorů a ventilátorů. Nerovnoměrné nánosy na lopatkách ventilátoru narušují vyvážení rotoru. Tento jev se projevuje zvýšenou hlučností, vyšším tepelným namáháním ložisek a nakonec poruchou. V automotive lakování nebo průmyslové montáži může taková porucha zastavit celou výrobní linku.

Vlhkost vzduchu představuje samostatnou kategorii rizik. Vysoká vlhkost vytváří prostředí pro růst plísní v jednotkách FCU, což vede ke znečištění vzduchu a zdravotním rizikům. Suchý vzduch naopak zvyšuje opotřebení ventilátorů a snižuje efektivitu kompresorů. Optimální vlhkost pro průmyslové podmínky leží v rozmezí 40–50 %, kde jsou obě rizika minimalizována.

VOC způsobují chemickou degradaci těsnění a izolačních materiálů. Agresivní organické sloučeniny z průmyslových procesů napadají pryžová těsnění v kompresorech a ventilech. Výsledkem jsou úniky chladiv, pokles tlaku v pneumatických obvodech a nutnost předčasné výměny komponent. Pravidelná průmyslová filtrace vzduchu tyto procesy zpomaluje a prodlužuje servisní intervaly.

Profesionální tip: Filtry s hodnocením MERV 13 a vyšším zachycují částice od 0,3 µm a zabraňují usazování prachu na výměnících. Pravidelné čištění a výměna těchto filtrů prodlužuje životnost zařízení a snižuje energetické náklady díky udržení účinnosti výměníků.

Typ znečištění Dopad na zařízení Doporučené opatření
Prachové částice (PM2.5, PM10) Snížení účinnosti výměníku až o 15 %, vibrace rotorů Filtry MERV 13+, HEPA, pravidelné čištění
Těkavé organické látky (VOC) Degradace těsnění, úniky chladiv, koroze Aktivní uhlíkové filtry, řízené větrání
Vysoká vlhkost (nad 60 %) Růst plísní v FCU, koroze kontaktů Odvlhčovače, monitorování vlhkosti
Nízká vlhkost (pod 30 %) Elektrostatické výboje, opotřebení ventilátorů Zvlhčovače, regulace na 40–50 %

Jak měřit a monitorovat kvalitu vzduchu v průmyslových provozech?

Měření kvality vzduchu v průmyslu vyžaduje kombinaci čidel pro různé typy znečišťujících látek. Čidla TVOC detekují celkovou koncentraci těkavých organických látek v reálném čase. Senzory PM2.5 měří hmotnostní koncentraci jemných částic. Oba typy čidel jsou dnes dostupné jako kompaktní průmyslové moduly s výstupem do řídicích systémů.

Automatizované systémy větrání řízené podle dat jsou nejúčinnějším nástrojem pro udržení kvality vzduchu. Čidla TVOC umožňují v reálném čase spouštět řízené větrání, které udržuje koncentrace škodlivin pod doporučenými limity. Tento přístup, označovaný jako demand-controlled ventilation, spouští větrání pouze tehdy, kdy je skutečně potřeba. Výsledkem je nižší spotřeba energie při zachování kvality vzduchu.

Certifikační standardy WELL, LEED a RESET definují konkrétní limity pro parametry vnitřního vzduchu a poskytují rámec pro jejich ověřování. Standard RESET například vyžaduje kontinuální monitoring s certifikovanými senzory a pravidelné reportování dat. Pro průmyslové provozy, které dodávají do automotive nebo farmaceutického sektoru, může splnění těchto standardů být podmínkou pro získání zakázky.

Postup implementace monitoringu kvality vzduchu v provozu:

  1. Zmapování zdrojů znečištění: identifikovat procesy produkující VOC, prach nebo vlhkost (svařování, lakování, broušení, chemické čištění)
  2. Výběr čidel: nasadit kombinaci TVOC, PM2.5 a čidel vlhkosti na klíčová místa v hale
  3. Integrace do řídicího systému: propojit čidla s ventilačním systémem pro automatické spouštění větrání
  4. Nastavení alarmů: definovat prahové hodnoty pro okamžitou reakci obsluhy při překročení limitů
  5. Pravidelná kalibrace: kalibrovat čidla minimálně jednou ročně podle doporučení výrobce
  6. Reportování a analýza: sledovat trendy a identifikovat opakující se problémy pro preventivní opatření
Parametr Doporučený limit (WHO/WELL) Metoda měření
PM2.5 5 µg/m³ (roční průměr) Optická čidla, gravimetrie
TVOC pod 300 µg/m³ Fotoionizační detektor (PID)
CO2 pod 1 000 ppm Infračervená čidla (NDIR)
Relativní vlhkost 40–50 % Kapacitní čidla
Teplota 18–24 °C Termistory, PT100

Praktické kroky pro zlepšení výkonu vzduchem v provozech

Zlepšení kvality vzduchu v průmyslovém provozu začíná správnou filtrací. Filtry třídy F7 až F9 zachycují střední a hrubé částice a chrání výměníky tepla před usazováním. Pro prostředí s vysokou prašností nebo chemickými emisemi jsou nezbytné filtry HEPA nebo aktivní uhlíkové filtry. Výběr správné třídy filtrace závisí na konkrétním výrobním procesu a parametrech kvality vzduchu.

Infografika: Jak postupovat pro čistší ovzduší ve výrobě

Pravidelná údržba vzduchotechniky je podmínkou pro udržení výkonu. Zanesený filtr zvyšuje tlakovou ztrátu v systému a nutí ventilátor pracovat s vyšším příkonem. Výměna filtrů podle skutečného stavu, nikoli pouze podle časového plánu, šetří energii a předchází poruchám. Čištění výměníků tepla a lopatek ventilátorů by mělo být součástí pravidelného servisního plánu.

Snížení emisí VOC v provozu vyžaduje volbu vhodných materiálů a procesů. Nátěrové hmoty s nízkým obsahem VOC, vodou ředitelné lepidla a uzavřené systémy pro chemické procesy snižují koncentrace škodlivin u zdroje. Tato opatření jsou účinnější než dodatečná filtrace, protože eliminují problém před jeho vznikem.

Klíčová opatření pro zlepšení výkonu vzduchem:

  • Rekuperace tepla: zpětné získávání tepla z odpadního vzduchu snižuje náklady na vytápění při zachování intenzivního větrání
  • Filtrace stlačeného vzduchu: pro pneumatické nástroje a lakování je čistota stlačeného vzduchu podle ISO 8573 podmínkou kvality výstupu
  • Vlhkostní management: udržení vlhkosti v rozmezí 40–50 % chrání zařízení i pracovníky
  • Zonální větrání: oddělené větrání pro různé výrobní zóny zabraňuje přenosu znečištění
  • Školení obsluhy: pracovníci musí znát příznaky zhoršení kvality vzduchu a postup hlášení

Profesionální tip: Při rekonstrukci vzduchotechniky v automotive lakovně nebo průmyslové hale vždy nejprve proveďte audit kvality vzduchu s měřením TVOC a PM2.5. Bez vstupních dat nelze správně dimenzovat filtrační a větrací systém ani prokázat zlepšení po instalaci.

Investice do systémů řízení kvality vzduchu se vrátí prostřednictvím nižší poruchovosti zařízení, vyšší produktivity a nižší absence pracovníků. Kvalita vnitřního vzduchu je stejně důležitá jako kvalita pitné vody. Správné větrání a filtrace nejsou luxus, ale technický základ pro zdravé a výkonné pracovní prostředí.

Klíčové poznatky

Kvalita vzduchu přímo určuje výkon zaměstnanců i spolehlivost technických zařízení, přičemž zlepšení filtrace a větrání přináší měřitelné zvýšení produktivity a snížení provozních nákladů.

Bod Podrobnosti
VOC a kognitivní výkon Nárůst TVOC o 500 µg/m³ snižuje skóre rozhodování a soustředění o 13 %.
Prach a účinnost zařízení Vrstva prachu 1 mm na výměníku snižuje jeho účinnost až o 15 %.
Optimální vlhkost Udržení vlhkosti na 40–50 % chrání zařízení před plísněmi i opotřebením.
Monitoring v reálném čase Čidla TVOC a PM2.5 umožňují automatické řízení větrání bez ručních zásahů.
Filtrace MERV 13+ a HEPA Pravidelná výměna filtrů prodlužuje životnost zařízení a snižuje energetické náklady.

Vzduch v průmyslu: co jsem se naučil za léta v provozu

Pracoval jsem v halách, kde nikdo neřešil kvalitu vzduchu, dokud se nezačaly kazit kompresory nebo dokud technici nezačali hlásit bolesti hlavy. Tehdy se hledala příčina zpětně, za cenu prostojů a nákladných oprav. Tento reaktivní přístup je v průmyslu stále příliš běžný.

Co mě překvapilo nejvíce, bylo zjištění, jak rychle se situace zlepší po instalaci správné filtrace a čidel. Technici pracují soustředěněji, zařízení běží tišeji a servisní intervaly se prodlužují. Nejde o placebo efekt. Jde o fyzikální realitu: méně nečistot v systému znamená méně tření, méně tepla a méně poruch.

Konvenční moudrost říká, že filtrace je náklad. Já ji považuji za investici s jedním z nejkratších dob návratnosti v průmyslovém provozu. Pokud víte, že zanesený výměník zvyšuje spotřebu energie o 15 %, pak výměna filtru za 500 Kč, která tomu zabrání, je triviální rozhodnutí.

Doporučuji každému provoznímu technikovi začít s jednoduchým auditem: změřte TVOC a PM2.5 na třech místech v hale, porovnejte s limity WHO a WELL a podívejte se, kdy jste naposledy měnili filtry. Výsledky vás pravděpodobně překvapí. A pokud ne, máte data, která potvrzují, že váš provoz funguje správně.

— Zdeněk

Řešení pro čistý vzduch od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technická řešení pro filtraci a úpravu vzduchu v průmyslových, stavebních a automotive provozech. Sortiment zahrnuje filtrační jednotky pro stlačený vzduch, příslušenství pro rozvody a komponenty pro řízení kvality vzduchu podle normy ISO 8573.

https://kompresory-vzduchotechnika.cz

Pro provozy, kde kvalita vzduchu přímo ovlivňuje výkon zařízení i pracovníků, nabízí Kompresory-vzduchotechnika jednotky úpravy vzduchu pro zajištění čistoty a stability stlačeného vzduchu. Kompletní sortiment pneumatiky a vzduchotechniky včetně odborného poradenství je dostupný na pneumatics & hydraulics. Technický tým Kompresory-vzduchotechnika poskytuje konzultace k výběru správného řešení pro konkrétní provozní podmínky.

Časté dotazy

Jak ovlivňuje kvalita vzduchu výkon zaměstnanců?

Znečištěný vzduch s vysokou koncentrací VOC snižuje kognitivní schopnosti až o 61 % a způsobuje únavu, bolesti hlavy a vyšší chybovost. Optimalizovaná ventilace naopak zvyšuje výkonnostní skóre o 101 %.

Jaký je dopad PM2.5 na průmyslová zařízení?

Jemné prachové částice se usazují na tepelných výměnících a snižují jejich účinnost až o 15 %. To zvyšuje příkon kompresorů a ventilátorů a zkracuje jejich životnost.

Jaká vlhkost vzduchu je optimální pro průmyslový provoz?

Optimální relativní vlhkost pro průmyslové podmínky je 40–50 %. Vyšší vlhkost podporuje růst plísní v HVAC systémech, nižší zvyšuje opotřebení ventilátorů a riziko elektrostatických výbojů.

Jak smog a znečištění venkovního vzduchu ovlivňují výkon v halách?

Znečištěný venkovní vzduch proniká do hal přes vzduchotechniku a zvyšuje vnitřní koncentrace PM2.5 a VOC. Bez kvalitní vstupní filtrace se vliv znečištění vzduchu z exteriéru přímo přenáší na pracovníky i zařízení uvnitř.

Jaké filtry jsou vhodné pro průmyslovou filtraci vzduchu?

Pro průmyslové provozy jsou doporučeny filtry třídy MERV 13 a vyšší, případně HEPA filtry pro prostředí s vysokou prašností nebo chemickými emisemi. Filtrace stlačeného vzduchu se řídí normou ISO 8573, která definuje třídy čistoty pro různé aplikace.

Doporučené

Co je pneumatická logika: průvodce pro průmysl

Průmyslová dílna, kde se pracuje s pneumatickým nářadím


Stručně:

  • Pneumatická logika využívá stlačený vzduch k řízení funkcí bez elektrické energie. Uplatňuje se v průmyslové automatizaci, kde klade důraz na spolehlivost a jednoduchost. Správný návrh a dokumentace podle norem zvyšují její efektivitu a životnost systémů.

Pneumatická logika je systém řízení, který využívá stlačený vzduch k realizaci logických funkcí, jako jsou AND, OR a NOT, bez potřeby elektrické energie. Tento přístup nachází uplatnění v průmyslové automatizaci, na výrobních linkách i ve stavebnictví, kde spolehlivost a jednoduchost systému mají přednost před složitou elektronikou. Normy jako ISO 1219-2 a ANSI/JIC definují standardizované způsoby návrhu a dokumentace těchto systémů. Pneumatická logika propojuje termodynamiku, mechaniku tekutin a teorii řízení do jednoho funkčního celku, který zvládne řídit pohyby válců, sekvence pohybů i bezpečnostní blokovací funkce.

Co je pneumatická logika a jak funguje?

Pneumatická logika je definována jako použití stlačeného vzduchu k přenosu a zpracování řídicích signálů v technických systémech. Na rozdíl od elektrické logiky, která pracuje s napětím a proudem, pracuje pneumatická logika s tlakovými impulzy procházejícími ventily a potrubím. Výsledkem je systém odolný vůči elektromagnetickému rušení, výbušnému prostředí i vysoké vlhkosti.

Pneumatická teorie říká, že pneumatika není jen vzduch v trubkách, ale řízený přenos energie s využitím termodynamiky, mechaniky tekutin a teorie řízení. Tato kombinace disciplín umožňuje navrhovat systémy, které reagují přesně a opakovatelně i v náročných provozních podmínkách.

Základní komponenty pneumatického logického systému

Každý pneumatický logický systém se skládá z několika klíčových prvků:

  • Pneumatické logické ventily realizují logické funkce AND, OR a NOT pomocí tlakových signálů. Vstupní tlak otevírá nebo uzavírá průtok vzduchu na výstupu.
  • Regulátory tlaku udržují provozní tlak v požadovaném rozsahu. Integrované logické regulátory pracují typicky v rozsahu 2–8 barů a teplotách od -15 °C do +60 °C.
  • Pneumatické časovače zajišťují časové zpoždění mezi jednotlivými kroky sekvence. Jejich přesnost a opakovatelnost je nutné ověřit před nasazením do provozu.
  • Pneumatická počítadla sledují počet cyklů nebo impulsů a umožňují podmíněné řízení procesů.
  • Blokovací prvky zabraňují současné aktivaci protichůdných signálů a chrání ventily i aktuátory před poškozením.

Profesionální tip: Při návrhu systému vždy ověřte, zda provozní tlak odpovídá specifikacím každého logického prvku zvlášť. Odchylka tlaku mimo povolený rozsah způsobuje nespolehlivé přepínání ventilů.

Logická funkce AND v pneumatice vyžaduje přítomnost tlakového signálu na obou vstupech současně, aby se otevřel výstup. Funkce OR propouští vzduch, pokud je aktivní alespoň jeden ze vstupů. Funkce NOT invertuje vstupní signál. Tyto tři základní funkce tvoří stavební kameny složitějších řídicích sekvencí.

Přehledná infografika s ukázkou základních prvků pneumatické logiky

Jaké normy platí pro návrh pneumatických systémů?

Návrh a dokumentace pneumatických logických systémů se řídí několika mezinárodně uznávanými normami. Jejich dodržování není jen formální požadavek. Normy přímo ovlivňují spolehlivost, srozumitelnost dokumentace a rychlost diagnostiky při poruchách.

Sekvenční diagramy podle ISO 1219-2 vizualizují časové vztahy mezi jednotlivými kroky sekvence a umožňují přesný návrh i efektivní údržbu. Podceňování dokumentace výrazně komplikuje opravy a prodlužuje odstávky výroby.

Norma Oblast použití
ISO 1219-2 Grafické symboly a sekvenční diagramy pro pneumatické obvody
ANSI/JIC Americký standard pro schémata hydraulických a pneumatických systémů
IEC 60848 Jazyk GRAFCET pro popis sekvenčních řídicích systémů
VDI 3260 Německý standard pro pneumatické obvody a jejich dokumentaci

Každá z těchto norem přistupuje k dokumentaci z jiného úhlu. ISO 1219-2 se zaměřuje na grafické symboly a sekvenční diagramy. IEC 60848 definuje jazyk GRAFCET, který popisuje sekvence kroků a přechodů ve formě stavového diagramu. VDI 3260 je rozšířen zejména v německy mluvících zemích a v průmyslu střední Evropy.

Profesionální tip: Při návrhu nového systému začněte sekvenčním diagramem podle ISO 1219-2 ještě před výběrem komponent. Diagram odhalí potenciální konflikty signálů dříve, než vzniknou náklady na fyzické prototypy.

Přesné zaznamenání časových konstant ventilů v dokumentaci je zásadní pro stabilitu systému. Časová konstanta ventilu určuje, jak rychle ventil reaguje na řídicí signál. Pokud tato hodnota chybí v dokumentaci, technik při poruše nemá základ pro srovnání a diagnostika trvá výrazně déle.

Kde se pneumatická logika využívá v průmyslu a stavebnictví?

Pneumatická logika nachází uplatnění všude tam, kde je potřeba řídit pohyby, sekvence nebo podmíněné funkce bez závislosti na elektrické infrastruktuře. Průmysl a stavebnictví nabízejí desítky konkrétních aplikací.

Nejčastější využití zahrnuje:

  • Řízení pneumatických válců v montážních linkách, kde sekvence pohybů musí probíhat v přesném pořadí. Pneumatická logika zajistí, že válec B se pohne až po dokončení pohybu válce A.
  • Manipulační systémy pro přesun dílů mezi pracovišti. Pneumatické logické obvody koordinují chapadla, otočné stoly a dopravníkové pásy.
  • Výrobní linky v potravinářství a farmacii, kde elektrická zařízení představují riziko kontaminace nebo výbuchu. Čistě pneumatické řízení eliminuje toto riziko.
  • Stavební stroje a zvedací zařízení, kde pneumatická logika řídí bezpečnostní sekvence a blokovací funkce.
  • Testovací stanice pro ověřování těsnosti nebo pevnosti výrobků pomocí tlakových testů.

Automatizace v pneumatice ve výrobních procesech ukazuje, že správně navržený pneumatický logický systém snižuje závislost na obsluze a zvyšuje opakovatelnost výroby. Moderní inteligentní řízení pneumatiky kombinované s IoT a edge computingem může snížit náklady na energii o 25–35 %. Tato úspora vzniká přesným řízením spotřeby vzduchu a eliminací zbytečných úniků nebo přetlakování.

Pneumatická logika se také uplatňuje v systémech pro třídění a balení zboží. Logické obvody zde rozhodují o směrování výrobků na základě tlakových signálů ze snímačů. Výsledkem je rychlé a spolehlivé třídění bez složité elektroniky.

Automechanici v dílně pracují s pneumatickým nářadím

Jak správný návrh zvyšuje spolehlivost pneumatického systému?

Spolehlivost pneumatického logického systému závisí přímo na kvalitě jeho návrhu. Chyby v návrhu se projeví jako náhodné poruchy, nesprávné sekvence nebo poškození komponent.

Doporučený postup při návrhu zahrnuje tyto kroky:

  1. Sestavení sekvenčního diagramu před výběrem jakýchkoliv komponent. Diagram odhalí konflikty signálů a umožní ověřit logiku sekvence na papíře.
  2. Výběr komponent podle provozních podmínek. Tlak, teplota, frekvence cyklů a typ média musí odpovídat specifikacím každého prvku. Správný výběr komponent může eliminovat až 90 % poruch řízení. Toto číslo ukazuje, že většina poruch nevzniká opotřebením, ale chybným návrhem.
  3. Validace časovačů a blokovacích prvků. Pneumatické časovače musí prokázat přesnost a opakovatelnost při různých teplotách a tlacích. Testování probíhá před spuštěním do provozu, nikoliv až při první poruše.
  4. Implementace ochrany proti blokování. Ochrana proti blokování zabraňuje současnému vysílání protichůdných signálů. Bez ní hrozí mechanické poškození válců nebo ventilů při souběžné aktivaci protichůdných povelů.
  5. Nastavení preventivní údržby. Pravidelná kontrola filtrů, maznic a těsnění prodlužuje životnost systému. Monitorování provozního tlaku a průtoku odhalí úniky dříve, než způsobí poruchu.

Bezpečnostní prvky tvoří nedílnou součást každého spolehlivého systému. Pneumatická bezpečnost v průmyslu zahrnuje nejen ochranu proti blokování, ale také pojistné ventily, snímače polohy a nouzové odlehčovací obvody. Tyto prvky chrání jak zařízení, tak obsluhu.

Moderní pneumatická automatizace stále více integruje komunikační protokoly IoT a edge computing pro prediktivní údržbu. Senzory sledují tlak, průtok a teplotu v reálném čase. Systém upozorní na odchylku od normálního stavu dříve, než dojde k poruše.

Klíčové poznatky

Pneumatická logika je spolehlivý základ průmyslové automatizace, jehož výkon závisí na správném návrhu, standardizované dokumentaci a pravidelné validaci komponent.

Bod Podrobnosti
Definice pneumatické logiky Systém řízení využívající stlačený vzduch k realizaci logických funkcí AND, OR a NOT.
Provozní parametry Logické regulátory pracují v rozsahu 2–8 barů a teplotách od -15 °C do +60 °C.
Vliv návrhu na spolehlivost Správný výběr komponent eliminuje až 90 % poruch řízení pneumatických systémů.
Klíčové normy ISO 1219-2, ANSI/JIC, IEC 60848 a VDI 3260 definují standardy pro návrh a dokumentaci.
Úspora energie Inteligentní řízení pneumatiky snižuje náklady na energii o 25–35 % oproti konvenčním systémům.

Pneumatická logika v praxi: co technici přehlížejí

Pracuji s pneumatickými systémy řadu let a opakovaně narážím na stejný problém. Technici věnují velkou pozornost výběru ventilů a válců, ale dokumentaci a sekvenčním diagramům věnují minimum času. Výsledek se projeví při první větší poruše. Nikdo neví, jaké časové konstanty byly nastaveny při spuštění, a diagnostika trvá dny místo hodin.

Druhá věc, která mě překvapuje, je podceňování ochrany proti blokování. Viděl jsem systémy, kde tato funkce chyběla úplně. Při souběžné aktivaci protichůdných signálů se poškodily ventily i mechanické části válce. Oprava stála mnohonásobně více než správný návrh od začátku.

Trendy v automatizaci jdou jasně směrem k integraci pneumatiky s IoT senzory a prediktivní údržbou. Tato kombinace dává smysl, ale základní podmínkou je mít správně navržený a zdokumentovaný pneumatický obvod. Bez solidního základu nepomůže žádná chytrá nadstavba.

Technikům a návrhářům doporučuji jedno pravidlo: sekvenční diagram podle ISO 1219-2 je povinný výstup každého projektu, ne volitelný doplněk. Systémy s kvalitní dokumentací se opravují rychleji, levněji a s menším rizikem chyby při opravě.

— Zdeněk

Pneumatické prvky a odborná podpora na jednom místě

Kompresory-vzduchotechnika nabízí sortiment pneumatických prvků pro průmyslové i stavební aplikace, od regulátorů tlaku a logických ventilů až po příslušenství pro rozvody stlačeného vzduchu.

https://kompresory-vzduchotechnika.cz

Technická podpora Kompresory-vzduchotechnika pomáhá s výběrem správných komponent pro konkrétní aplikaci. Ať jde o návrh nového systému nebo náhradu stávajících prvků, odborné poradenství zkrátí čas od výběru k funkčnímu řešení. Celý sortiment pneumatiky a hydrauliky je dostupný online s možností konzultace. Pro rozvody stlačeného vzduchu jsou k dispozici také trubky nástrčného systému v průměrech 15–28 mm.

Časté dotazy

Co je pneumatická logika a k čemu slouží?

Pneumatická logika je systém řízení, který využívá stlačený vzduch k realizaci logických funkcí AND, OR a NOT bez elektrické energie. Slouží k automatizaci sekvencí pohybů, řízení válců a bezpečnostním blokovacím funkcím v průmyslu a stavebnictví.

Jaký tlak potřebují pneumatické logické prvky?

Integrované pneumatické logické regulátory pracují v rozsahu 2–8 barů a teplotách od -15 °C do +60 °C. Přesné hodnoty závisí na konkrétním typu prvku a výrobci.

Jaký je rozdíl mezi pneumatickou a elektrickou logikou?

Pneumatická logika pracuje s tlakovými signály a nevyžaduje elektrickou energii, což ji činí vhodnou pro výbušná nebo vlhká prostředí. Elektrická logika nabízí vyšší rychlost přepínání a snadnější integraci s digitálními řídicími systémy.

Proč je dokumentace pneumatických systémů tak důležitá?

Sekvenční diagramy podle ISO 1219-2 vizualizují časové vztahy a logiku sekvencí. Bez kvalitní dokumentace trvá diagnostika poruch výrazně déle a riziko chyby při opravě roste.

Jak pneumatická logika šetří energii?

Inteligentní řízení pneumatických systémů kombinované s IoT senzory snižuje náklady na energii o 25–35 % díky přesnému řízení spotřeby vzduchu a eliminaci úniků. Samotná pneumatická logika šetří energii tím, že nevyžaduje napájení řídicích prvků.

Doporučené

Přínosy centralizovaného rozvodu vzduchu v průmyslu

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Průvodce průmyslovým rozvodem vzduchu: efektivita provozu.

Možnosti skladování stlačeného vzduchu: průvodce pro techniky

Pohled na celou dílnu, kde jsou vzduchové kompresory a zásobníky na stlačený vzduch.


Stručně:

  • Správně navržené skladování stlačeného vzduchu snižuje cyklení kompresoru a prodlužuje jeho životnost. Mokrý vzdušník se instaluje před sušičem, suchý za něj, což ovlivňuje kvalitu vzduchu v systému. UCAES je dlouhodobé skladování energie v podzemí s účinností kolem 70 procent, vhodné pro velké energetické projekty.

Skladování stlačeného vzduchu je definováno jako řízeně udržovaná zásoba stlačeného vzduchu v tlakové nádobě nebo podzemním zásobníku, která vyrovnává rozdíl mezi výkonem kompresoru a okamžitou spotřebou. Správně navržený systém skladování snižuje počet spouštění kompresoru, stabilizuje provozní tlak a prodlužuje životnost celého zařízení. Možnosti skladování stlačeného vzduchu sahají od jednoduchých vzdušníků přes víceúčelové tlakové nádoby až po průmyslové systémy CAES (Compressed Air Energy Storage). Volba správného řešení přímo ovlivňuje energetickou účinnost provozu a provozní náklady.

1. Jaké jsou základní typy tlakových nádob pro skladování stlačeného vzduchu?

Tlaková nádoba, v praxi označovaná jako vzdušník nebo vzduchový zásobník, tvoří základ každého systému skladování stlačeného vzduchu. Vzdušníky se dělí podle umístění v systému na mokré a suché, přičemž toto rozdělení zásadně ovlivňuje kvalitu vzduchu i funkci sušičky.

Pneumatický lis a nářadí ve výrobní hale

Mokrý vzdušník

Mokrý vzdušník se instaluje před sušičem vzduchu, tedy přímo za kompresorem. Vzduch v něm obsahuje vlhkost a kondenzát, které se zde usazují a oddělují od proudu vzduchu. Mokrý vzdušník tak plní funkci primárního odlučovače kondenzátu a zároveň snižuje teplotu vzduchu před vstupem do sušičky. Volba mokrého vzdušníku zásadně ovlivňuje fungování sušičky a kvalitu stlačeného vzduchu v celém systému.

Suchý vzdušník

Suchý vzdušník se umísťuje za sušičem vzduchu. Vzduch, který do něj vstupuje, je již zbaven vlhkosti, takže zásobník plní čistě vyrovnávací funkci. Stabilizuje tlak v rozvodné síti a tlumí tlakové rázy způsobené náhlými odběry. Pro aplikace, kde je vyžadována vysoká kvalita vzduchu, například ve strojírenství nebo potravinářství, je suchý vzdušník nezbytnou součástí systému.

Klíčové parametry při výběru vzdušníku:

  • Objem nádrže odpovídá výkonu kompresoru a špičkové spotřebě; poddimenzovaný vzdušník způsobuje časté cyklování a přehřívání motoru.
  • Maximální pracovní tlak musí být kompatibilní s tlakem kompresoru. Vyšší tlak v nádrži neznamená větší průtok, ale jeho snížení.
  • Materiál a povrchová úprava ovlivňují odolnost vůči korozi, zejména u mokrých vzdušníků.
  • Bezpečnostní výbava zahrnuje pojistný ventil, manometr a odtokový ventil kondenzátu.

Profesionální tip: Automatický odtok kondenzátu je spolehlivější než ruční vypouštění. U mokrých vzdušníků se kondenzát hromadí rychle a pravidelné vypouštění zabraňuje korozi a poškození zásobníku.

2. Moderní systémy CAES a jejich průmyslové aplikace

CAES (Compressed Air Energy Storage) je technologie dlouhodobého skladování energie ve formě stlačeného vzduchu v podzemních zásobnících, jako jsou solné kaverny, vytěžené doly nebo porézní horninové formace. Systém funguje tak, že přebytečná elektrická energie pohání kompresory, které vzduch stlačí a uloží. Při potřebě se vzduch uvolní, ohřeje a pohání turbínu nebo expanzní stroj vyrábějící elektřinu.

CAES systémy dosahují celkové účinnosti kolem 70 % a životnosti přesahující 30 let. Tento výkon je srovnatelný s přečerpávacími vodními elektrárnami, které jsou dnes nejrozšířenější technologií pro skladování energie v síťovém měřítku.

Tři základní koncepty CAES se liší způsobem nakládání s teplem vzniklým při kompresi:

  1. Diabatický CAES teplo vzniklé při stlačování odvádí do okolí a při expanzi vzduch ohřívá zemním plynem. Jde o nejstarší a nejjednodušší koncept, ale ztrácí část energie.
  2. Adiabatický CAES teplo zachycuje a ukládá v zásobníku tepelné energie (TES). Při expanzi ho vrací zpět do vzduchu, čímž eliminuje potřebu fosilních paliv. Pokročilé CAES systémy s TES dosahují vyšší celkové energetické účinnosti.
  3. Izotermický CAES udržuje teplotu vzduchu konstantní po celou dobu komprese i expanze. Jde o teoreticky nejúčinnější přístup, jehož praktická realizace je technicky náročná.

CAES systémy fungují jako vyrovnávací zásobník pro obnovitelné zdroje energie. Přebytečnou elektřinu z větrných a solárních elektráren ukládají ve formě stlačeného vzduchu a uvolňují ji tehdy, kdy výroba nestačí pokrýt spotřebu. Tato schopnost rychlé odezvy z nich dělá klíčový prvek moderních energetických sítí.

Typické komponenty průmyslového CAES systému zahrnují vícestupňové kompresory, chladiče, podzemní zásobník, systém řízení tepla a expanzní turbínu. Hlavní výzvou zůstává ztráta tepla při kompresi, která snižuje celkovou účinnost systému, pokud není teplo aktivně zachycováno a znovu využíváno.

3. Klíčové faktory ovlivňující dimenzování vzdušníku

Správné dimenzování vzdušníku je nejčastější chybou při návrhu systémů stlačeného vzduchu. Poddimenzovaný vzdušník způsobuje časté cyklování kompresoru, přehřívání motoru a předčasné selhání zařízení. Naopak předimenzovaný zásobník zbytečně zvyšuje investiční náklady a zabírá prostor.

Faktory, které určují správný objem vzdušníku:

  • Výkon kompresoru udává maximální průtok vzduchu v litrech za minutu nebo m³/hod. Objem vzdušníku by měl odpovídat alespoň čtyřnásobku tohoto průtoku pro standardní aplikace.
  • Špičková poptávka je maximální okamžitá spotřeba vzduchu v provozu. Zohlednění špičkové poptávky při dimenzování snižuje provozní náklady a zvyšuje efektivitu celého systému.
  • Požadovaný provozní tlak musí odpovídat tlaku kompresoru i připojených zařízení. Nesoulad tlakových parametrů vede ke snížení průtoku a nestabilitě systému.
  • Délka potrubní sítě ovlivňuje tlakové ztráty. Delší rozvody vyžadují větší zásobní objem pro udržení stabilního tlaku na koncových odběrných místech.

Správně dimenzovaný vzdušník prodlužuje životnost kompresorů tím, že minimalizuje nežádoucí cyklování a mechanické zatížení. Každé zbytečné spuštění kompresoru zkracuje životnost motoru, ventilů a těsnění.

Doplňková zařízení zvyšující spolehlivost systému:

  • Sušičky vzduchu (chladicí nebo adsorpční) odstraňují vlhkost a zabraňují korozi v rozvodné síti.
  • Filtry zachycují olej, pevné částice a mikroorganismy podle třídy čistoty ISO 8573-1.
  • Automatické odtoky kondenzátu zajišťují pravidelné vypouštění bez nutnosti obsluhy.

Profesionální tip: Při návrhu systému vždy počítejte s 20% rezervou nad špičkovou poptávkou. Tato rezerva pokryje budoucí rozšíření provozu bez nutnosti výměny vzdušníku. Podrobněji se tématu věnuje průvodce výběrem průmyslového kompresoru.

4. Srovnání systémů skladování stlačeného vzduchu podle parametrů

Výběr správného systému závisí na provozním scénáři, dostupném prostoru, požadované kvalitě vzduchu a investičním rozpočtu. Níže uvedená tabulka shrnuje klíčové vlastnosti jednotlivých typů.

Parametr Mokrý vzdušník Suchý vzdušník CAES systém
Umístění v systému Před sušičem Za sušičem Podzemní zásobník
Funkce Odlučovač kondenzátu, chlazení Vyrovnání tlaku, zásobník Dlouhodobé skladování energie
Kvalita vzduchu Nižší (vlhký vzduch) Vysoká (suchý vzduch) Závisí na úpravě
Typický objem 50–5 000 l 50–5 000 l Tisíce m³
Životnost 15–25 let 15–25 let Přes 30 let
Investiční náklady Nízké až střední Nízké až střední Velmi vysoké
Typické použití Dílna, výroba Výroba, potravinářství Energetická síť, průmysl
Energetická účinnost Závisí na dimenzování Závisí na dimenzování Kolem 70 %

Mokrý vzdušník je správnou volbou pro většinu standardních průmyslových provozů, kde je sušič vzduchu součástí systému. Suchý vzdušník je nezbytný tam, kde kvalita vzduchu přímo ovlivňuje produkt nebo proces, například ve farmaceutickém průmyslu nebo při lakování. CAES systémy jsou ekonomicky opodstatněné pouze pro velkokapacitní aplikace v energetice nebo těžkém průmyslu, kde se pracuje s výkony v řádu megawattů.

Pro optimalizaci spotřeby stlačeného vzduchu v menších provozech postačí správně dimenzovaný vzdušník v kombinaci se sušičkou a filtry. Investice do CAES se v těchto případech nevrátí.

5. Instalace, údržba a bezpečnost tlakových nádob

Správná instalace vzdušníku rozhoduje o bezpečnosti i efektivitě celého systému. Tlaková nádoba musí splňovat požadavky směrnice PED 2014/68/EU a být označena značkou CE. Pravidelná revize podle ČSN 69 0012 je zákonnou povinností pro nádoby nad stanovenou hranici tlaku a objemu.

Zásady správné instalace a provozu:

  • Vzdušník instalujte na rovný, pevný podklad s dostatečným přístupem pro revize a údržbu.
  • Pojistný ventil musí být nastaven na maximální pracovní tlak nádoby a nesmí být blokován.
  • Přívodní a odtokové potrubí dimenzujte tak, aby nevznikaly tlakové ztráty na spojích.
  • Kondenzát vypouštějte pravidelně. U mokrých vzdušníků se doporučuje denní kontrola nebo instalace automatického odtoku.

Použití sušiček vzduchu a filtrů výrazně zvyšuje kvalitu skladovaného vzduchu a prodlužuje životnost vybavení. Vlhkost a nečistoty ve vzduchu urychlují korozi vzdušníku zevnitř a poškozují pneumatické nářadí i řídicí prvky.

Revizní prohlídky zahrnují vizuální kontrolu vnějšího pláště, kontrolu pojistného ventilu, měření tloušťky stěny ultrazvukem a přezkoušení bezpečnostní výbavy. Zanedbání revizí zvyšuje riziko havárie a může mít právní důsledky pro provozovatele.

6. Energetická efektivita a úspory při správném skladování

Správné skladování stlačeného vzduchu přímo snižuje provozní náklady. Kompresor pracující v pravidelných cyklech spotřebuje méně energie než stroj, který se zbytečně spouští a zastavuje. Správné skladování vzduchu zajišťuje pravidelné cykly kompresoru a snižuje zbytečné spouštění.

Tlakové ztráty v systému jsou dalším zdrojem plýtvání energií. Každý bar tlakové ztráty v rozvodné síti odpovídá přibližně 7 % vyšší spotřebě energie kompresoru. Správně dimenzovaný vzdušník v kombinaci s kvalitním potrubím a těsněními tlakové ztráty minimalizuje.

CAES systémy pomáhají vyrovnávat kolísání větrné a solární energie uložením přebytečné elektřiny do stlačeného vzduchu s možností rychlého uvolnění. Pro průmyslové provozy napojené na obnovitelné zdroje představuje CAES způsob, jak snížit závislost na síti v době špičkových cen elektřiny.

Monitorování tlaku a průtoku v reálném čase umožňuje identifikovat úniky vzduchu a neefektivní odběry. Úniky vzduchu v průmyslových provozech tvoří nezanedbatelnou část celkové spotřeby stlačeného vzduchu. Pravidelný audit systému je proto součástí efektivního provozu. Více o tématu přináší přehled úpravy vzduchu pro průmysl.

Klíčové poznatky

Správné dimenzování a volba typu vzdušníku jsou rozhodujícím faktorem energetické účinnosti, životnosti kompresoru a stability tlaku v celém systému stlačeného vzduchu.

Bod Podrobnosti
Typ vzdušníku podle umístění Mokrý vzdušník patří před sušič, suchý za sušič pro zajištění kvality vzduchu.
Dimenzování podle špičkové poptávky Objem zásobníku musí pokrýt špičkovou spotřebu s rezervou, jinak dochází k cyklování kompresoru.
CAES pro velkokapacitní aplikace Systémy CAES dosahují účinnosti kolem 70 % a životnosti přes 30 let, vhodné pro energetiku.
Pravidelná údržba a revize Denní vypouštění kondenzátu a pravidelné revize zabraňují korozi a haváriím.
Doplňková zařízení zvyšují spolehlivost Sušičky a filtry prodlužují životnost vzdušníku i připojených zařízení.

Zkušenosti z praxe: co skutečně rozhoduje

Pracuji se systémy stlačeného vzduchu řadu let a nejčastější chyba, kterou vidím, je poddimenzování vzdušníku. Technici se soustředí na výkon kompresoru a na zásobník myslí až dodatečně. Výsledkem je kompresor, který se spouští každých pár minut, přehřívá se a předčasně doslouží.

Druhá věc, která mě opakovaně překvapuje, je podcenění tepelného managementu. U CAES systémů je ztráta tepla při kompresi klíčový problém. Adiabatické koncepty s TES zásobníky jsou technicky složitější, ale energeticky výrazně výhodnější. Kdo navrhuje velkokapacitní systém bez řešení tepla, zbytečně plýtvá energií.

Z praktického hlediska doporučuji vždy začít auditem skutečné spotřeby vzduchu v provozu, nikoliv jen výpočtem na papíře. Reálná špičková poptávka bývá vyšší, než se předpokládá. Správně navržený systém se zaplatí na úsporách energie do několika let.

— Zdeněk

Řešení pro skladování stlačeného vzduchu od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment produktů pro efektivní systémy stlačeného vzduchu, od kompresorů přes příslušenství až po komponenty pro rozvody.

https://kompresory-vzduchotechnika.cz

Pro zajištění kvality vzduchu jsou k dispozici jednotky úpravy vzduchu do 10 bar, které odstraňují vlhkost, olej a pevné částice. Rozvody stlačeného vzduchu lze budovat pomocí trubek nástrčného systému v průměrech 15–28 mm, vhodných pro průmyslové i dílenské aplikace. Tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru správného řešení pro konkrétní provoz, včetně dimenzování vzdušníku a návrhu rozvodné sítě.

Časté dotazy

Co je vzdušník a k čemu slouží?

Vzdušník je tlaková nádoba, která ukládá stlačený vzduch a vyrovnává rozdíl mezi výkonem kompresoru a okamžitou spotřebou. Stabilizuje tlak v systému a snižuje počet spouštění kompresoru.

Jaký je rozdíl mezi mokrým a suchým vzdušníkem?

Mokrý vzdušník se instaluje před sušičem a slouží jako odlučovač kondenzátu. Suchý vzdušník se umísťuje za sušičem a zajišťuje zásobu suchého vzduchu pro rozvodnou síť.

Jak dimenzovat vzdušník pro průmyslový provoz?

Objem vzdušníku by měl odpovídat alespoň čtyřnásobku minutového výkonu kompresoru a zohledňovat špičkovou poptávku provozu. Poddimenzovaný vzdušník způsobuje časté cyklování a zkracuje životnost zařízení.

Co je CAES a pro koho je vhodný?

CAES (Compressed Air Energy Storage) je systém dlouhodobého skladování energie ve stlačeném vzduchu v podzemních zásobnících. Je vhodný pro velkokapacitní průmyslové a energetické aplikace, kde dosahuje účinnosti kolem 70 % a životnosti přes 30 let.

Jak často vypouštět kondenzát z vzdušníku?

Kondenzát z mokrého vzdušníku je nutné vypouštět denně nebo instalovat automatický odtok. Pravidelné vypouštění zabraňuje korozi a prodlužuje životnost zásobníku.

Doporučené

Průvodce ošetřením kompresorové nádoby: 2026

Technik provádí kontrolu tlakového vzduchového zásobníku v průmyslovém provozu.


Stručně:

  • Kompresorová nádoba je tlaková zásobníková nádoba, která vyrovnává tlakové špičky a chrání systém před přetěžováním. Správná údržba a pravidelné kontroly s dokumentací zajišťují bezpečnost a prodlužují její životnost. Nedbalost vede ke zbytečným nákladům, korozím a riziku havárie tlakové nádoby.

Kompresorová nádoba, odborně označovaná jako vzdušník nebo tlaková nádoba, je zásobník stlačeného vzduchu, který vyrovnává tlakové špičky a chrání kompresor před nadměrným počtem startů. Správný průvodce ošetřením kompresorové nádoby je základním předpokladem bezpečného provozu a prodloužení životnosti celého kompresorového systému. Zanedbaná údržba vzdušníku vede k energetickým ztrátám, koroznímu poškození a v krajním případě k havárii tlakové nádoby. Platné normy pro tlakové nádoby ukládají technikům povinné revize a pravidelné kontroly, jejichž zanedbání má přímý dopad na bezpečnost provozu i pojistné podmínky. Tento průvodce pokrývá vše od přípravy nástrojů přes krok za krokem postup kontroly až po plánování dlouhodobé preventivní údržby.

Co je nezbytné pro ošetření kompresorové nádoby?

Správná příprava před samotnou údržbou vzdušníku rozhoduje o přesnosti a bezpečnosti celé operace. Správná příprava výrazně zvyšuje bezpečnost a přesnost provedených kontrol. Bez kompletního vybavení a dokumentace technik riskuje přehlédnutí závady nebo porušení zákonných požadavků.

Nezbytné nástroje a měřicí přístroje

Základní výbava pro ošetření vzdušníku zahrnuje tyto položky:

  • Kalibrovaný tlakoměr pro měření provozního tlaku a poklesu tlaku při testu těsnosti
  • Ultrazvukový detektor úniků pro lokalizaci netěsností ve svárech, přírubách a ventilech
  • Momentový klíč pro dotažení přírubových spojů na předepsaný moment
  • Endoskop nebo inspekční kamera pro vizuální kontrolu vnitřního povrchu nádoby
  • Multimetr pro kontrolu elektrického zapojení tlakových spínačů a pojistných prvků
  • Osobní ochranné pomůcky: ochranné brýle, pracovní rukavice odolné vůči tlaku, ochranná přilba při práci nad hlavou

Povinná dokumentace

Každá tlaková nádoba musí mít k dispozici úplnou dokumentaci. Bez ní nelze provést zákonnou revizi ani prokázat shodu s normami.

Přehledná infografika s postupem pravidelné údržby tlakové nádoby kompresoru

Dokument Účel
Prohlášení o shodě (CE) Potvrzuje splnění požadavků směrnice PED 2014/68/EU
Revizní zpráva z předchozí kontroly Základ pro posouzení aktuálního stavu nádoby
Provozní manuál výrobce Definuje maximální provozní tlak (MAWP) a servisní intervaly
Protokol o tlakové zkoušce Dokládá výsledky hydraulické nebo pneumatické zkoušky
Servisní deník Chronologický záznam všech provedených úkonů a oprav

Profesionální tip: Uchovávejte veškerou dokumentaci v digitální podobě v systému CMMS. Fyzické výtisky se ztrácejí nebo poškozují; digitální záznamy jsou okamžitě dostupné při neohlášené revizi.

Jak správně ošetřit a zkontrolovat kompresorovou nádobu?

Postup ošetření vzdušníku se skládá z několika navazujících kroků. Přeskočení kteréhokoli z nich zvyšuje riziko přehlédnutí závady. Kompresorové nádoby podléhají povinným opakovaným revizím jako součást zákonné povinnosti a technických standardů.

Krok 1: Bezpečné odpojení a odtlakování

  1. Vypněte kompresor a odpojte jej od elektrické sítě (lockout/tagout procedura).
  2. Pomalu otevřete vypouštěcí ventil a odtlakujte nádobu na nulový přetlak.
  3. Ověřte tlakoměrem, že tlak v nádobě je skutečně nulový.
  4. Uzavřete přívod stlačeného vzduchu ze sítě, aby nedošlo k zpětnému naplnění.
  5. Vypusťte kondenzát ze spodního vypouštěcího kohoutu do připravené nádoby.

Krok 2: Vizuální a fyzická kontrola

Zkontrolujte vnější povrch nádoby na přítomnost koroze, mechanického poškození a deformací. Zvláštní pozornost věnujte svárovým spojům, nohám nádoby a místům, kde se hromadí vlhkost. Zkontrolujte stav nátěru; poškozený nátěr urychluje korozi a signalizuje místa s vyšším rizikem. Pokud je nádoba vybavena průlezem, proveďte endoskopickou kontrolu vnitřního povrchu.

Technici kontrolují stav kompresoru v dílně.

Krok 3: Test těsnosti

Standardizovaný postup zahrnuje natlakování nádoby na provozní tlak, odpojení všech spotřebičů a měření poklesu tlaku po definovaný čas. Pokles tlaku nesmí překročit 20 % provozního tlaku za stanovený interval. Ultrazvukový detektor úniků přiložte ke všem přírubám, ventilům a svárům; přístroj detekuje únik i tam, kde mýdlový roztok nestačí. Každý nalezený únik zaznamenejte do servisního deníku s přesnou lokalizací.

Krok 4: Kontrola a údržba ventilů

Pojistný ventil je nejdůležitější bezpečnostní prvek vzdušníku. Pojistný ventil musí být nastaven minimálně na 110 % MAWP a testován minimálně jednou ročně. Ruční otestování pojistného ventilu provedete krátkým pootočením testovacího kroužku při provozním tlaku. Pokud ventil neuvolní vzduch nebo po uvolnění netěsní, vyměňte jej okamžitě. Zpětný ventil zkontrolujte na průchodnost a správnou funkci; poškozený zpětný ventil způsobuje zpětný chod kompresoru a jeho předčasné opotřebení.

Krok 5: Výměna filtrů a čištění

Vzduchový filtr na vstupu kompresoru vyměňte podle doporučení výrobce nebo při viditelném znečištění. Přehled kompresorových filtrů ukazuje, že správný výběr filtru přímo ovlivňuje čistotu vzduchu v nádobě a životnost těsnění. Odlučovač kondenzátu vyčistěte a zkontrolujte funkci automatického odvodnění. Zanedbaný odlučovač způsobuje hromadění vody v nádobě, které urychluje korozi zevnitř.

Profesionální tip: Nejčastější chybou techniků je přeskočení testu pojistného ventilu s odůvodněním „fungoval minule". Pojistné ventily korodují a zasekávají se i bez viditelného poškození. Testujte je při každé pravidelné prohlídce bez výjimky.

Jak řešit běžné závady kompresorových nádob?

Diagnostika závad vzdušníku vychází ze sledování provozních ukazatelů. Sledování počtu startů kompresoru a míry netěsností pomáhá detekovat poruchy dříve, než způsobí závažné problémy. Zvýšený počet startů kompresoru za hodinu je první signál, že nádoba nebo rozvod netěsní.

Přehled nejčastějších závad

Závada Příčina Doporučené řešení
Zvýšený počet startů kompresoru Netěsnost v nádobě nebo rozvodech Test těsnosti, lokalizace úniku ultrazvukem
Pokles provozního tlaku Poškozený zpětný ventil, ucpaný filtr Výměna ventilu nebo filtru
Koroze na vnějším povrchu Poškozený nátěr, vlhké prostředí Obroušení, antikorozní nátěr, kontrola odvodnění
Pojistný ventil fouká při normálním tlaku Přetlak v síti nebo vadný ventil Kontrola tlakového spínače, výměna ventilu
Voda ve výstupu vzduchu Nefunkční odlučovač kondenzátu Čištění nebo výměna odlučovače

Pravidelné kontroly a okamžitá oprava drobných úniků zabraňuje rozsáhlejším poruchám a snížení výkonu. Malý únik, který technik odloží „na příště", se za tři měsíce provozu rozroste v trhlinu vyžadující výměnu celé nádoby.

Jak reagovat na výstrahu pojistného ventilu

Pokud pojistný ventil fouká při normálním provozním tlaku, okamžitě odstavte kompresor. Příčinou je buď přetlak způsobený vadným tlakovým spínačem, nebo samotný vadný ventil. Nejprve zkontrolujte nastavení tlakového spínače a porovnejte jej s hodnotou MAWP uvedenou na štítku nádoby. Pokud je nastavení správné, vyměňte pojistný ventil za certifikovaný náhradní díl se stejným tlakovým nastavením.

Profesionální tip: Systém CMMS umožňuje nastavit automatické upozornění při překročení prahového počtu startů kompresoru za hodinu. Tato funkce nahrazuje manuální sledování a zachytí problém dříve, než si ho technik všimne při obchůzce.

Jak plánovat revize a dlouhodobou péči o vzdušník?

Preventivní údržba vzdušníku se řídí pevným harmonogramem, nikoli pocitem „vypadá to dobře". Implementace systému CMMS umožňuje přechod od reaktivní k prediktivní údržbě kompresorových zařízení. Reaktivní přístup, kdy se čeká na poruchu, zvyšuje provozní náklady a ohrožuje bezpečnost provozu.

Doporučený harmonogram preventivní údržby zahrnuje tyto intervaly:

  • Denně: vizuální kontrola tlaku, kontrola úniku kondenzátu, poslech neobvyklých zvuků
  • Týdně: ruční vypuštění kondenzátu (pokud není automatické odvodnění), kontrola stavu filtru
  • Měsíčně: test pojistného ventilu, kontrola těsnosti mýdlovým roztokem na přírubách
  • Ročně: kompletní ošetření dle tohoto průvodce, zákonná revize tlakové nádoby, výměna filtrů a těsnění

Prostředí, ve kterém nádoba pracuje, přímo ovlivňuje frekvenci kontrol. Nádoby v prašném nebo vlhkém prostředí vyžadují kratší intervaly než nádoby v čistých klimatizovaných prostorách. Základní požadavky na kompresorovnu definují podmínky prostředí, které prodlužují životnost tlakových nádob a snižují frekvenci nutných zásahů.

Archivace servisní dokumentace musí být systematická. Každý záznam v servisním deníku obsahuje datum, jméno technika, popis provedeného úkonu a výsledek měření. Digitální nástroje CMMS centralizují tato data a automatizují kontroly netěsností i výměnu dílů. Při neohlášené revizi nebo pojistné události je kompletní digitální historie neocenitelným důkazem řádné péče.

Zanedbaná údržba vzdušníku zvyšuje provozní náklady o 6–8 % díky vyšší spotřebě energie způsobené úniky a poklesem tlaku. Toto číslo nezahrnuje náklady na neplánované odstávky nebo výměnu poškozené nádoby. Systematická preventivní údržba se proto vrátí v úsporách energie i v prodloužené životnosti zařízení.

Klíčové poznatky

Správné ošetření kompresorové nádoby vyžaduje kombinaci pravidelných kontrol těsnosti, funkčního testování pojistných ventilů a digitálního plánování údržby v systému CMMS.

Bod Podrobnosti
Příprava a dokumentace Před každou kontrolou mějte k dispozici CE prohlášení, revizní zprávu a provozní manuál.
Test těsnosti Pokles tlaku nesmí překročit 20 % MAWP za stanovený měřicí interval.
Pojistný ventil Testujte minimálně jednou ročně a nastavte na minimálně 110 % MAWP.
Digitální plánování Systém CMMS automatizuje upozornění a snižuje riziko přehlédnuté závady.
Preventivní harmonogram Denní, týdenní, měsíční a roční intervaly kontrol chrání nádobu před korozí a únikem.

Prediktivní přístup jako základ bezpečné údržby

Za léta práce s kompresorovými systémy jsem dospěl k jednomu jasnému závěru: největší škody nepůsobí velké havárie, ale malé zanedbané detaily. Technik, který přeskočí test pojistného ventilu, protože „to trvá pět minut navíc", vytváří riziko, jehož odstranění pak trvá dny a stojí desetinásobek.

Přechod od reaktivní k prediktivní údržbě není otázka technologie, ale disciplíny. CMMS systém je jen nástroj. Pokud do něj technik nezadá správná data, systém nepomůže. Viděl jsem provozy s nejmodernějším softwarem, kde se záznamy doplňovaly zpětně „od oka". To není prediktivní údržba, to je digitalizovaná nedbalost.

Doporučuji každému technikovi, aby si jednou za rok prošel celý postup ošetření vzdušníku od začátku do konce, i když nádoba „vypadá dobře". Diagnostika kompresoru odhalí problémy, které nejsou vidět při běžné obchůzce. Vizuální kontrola zachytí korozi na povrchu, ale ultrazvukový detektor odhalí únik, který by jinak zůstal neviditelný měsíce.

Bezpečnost kompresorové nádoby není záležitost jednoho ročního servisu. Je to výsledek každodenních malých rozhodnutí: vypustit kondenzát, zapsat odečet, otestovat ventil. Technik, který tato rozhodnutí dělá systematicky, nikdy nezažije neplánovanou odstávku kvůli selhání vzdušníku.

— Zdeněk

Vybavení a příslušenství pro péči o vzdušník

Kompresory-vzduchotechnika nabízí kompletní sortiment produktů pro správnou péči o kompresorové nádoby a rozvody stlačeného vzduchu.

https://kompresory-vzduchotechnika.cz

Pro bezpečné a těsné rozvody stlačeného vzduchu jsou k dispozici trubky nástrčného systému v průměrech 15–28 mm, vhodné pro průmyslové i dílenské instalace. Kvalitní rozvod přímo snižuje počet míst, kde může docházet k úniku tlaku. Pro zajištění čistoty a správného tlaku vzduchu na vstupu do nádoby slouží úpravné jednotky do 18 bar, které odstraňují vlhkost a nečistoty před vstupem do vzdušníku. Technická podpora Kompresory-vzduchotechnika je k dispozici pro konzultaci výběru správného příslušenství i pro řešení konkrétních provozních situací.

Časté dotazy

Co je vzdušník a proč vyžaduje pravidelnou údržbu?

Vzdušník je tlaková nádoba, která ukládá stlačený vzduch a vyrovnává tlakové výkyvy v systému. Pravidelná údržba zabraňuje korozi, únikům tlaku a selhání bezpečnostních prvků.

Jak často se provádí zákonná revize kompresorové nádoby?

Zákonné revize tlakových nádob se provádějí v pravidelných intervalech stanovených platnými normami, zpravidla jednou ročně nebo po každé větší opravě.

Jak poznám, že vzdušník netěsní?

Hlavním signálem je zvýšený počet startů kompresoru za hodinu při nezměněném odběru vzduchu. Přesnou lokalizaci úniku provede ultrazvukový detektor.

Na jakou hodnotu se nastavuje pojistný ventil vzdušníku?

Pojistný ventil se nastavuje minimálně na 110 % maximálního povoleného pracovního tlaku (MAWP) nádoby a testuje se minimálně jednou ročně.

Co je CMMS a jak pomáhá při údržbě vzdušníku?

CMMS je softwarový systém pro správu údržby, který centralizuje servisní záznamy, automatizuje upozornění na plánované kontroly a umožňuje přechod od reaktivní k prediktivní údržbě.

Doporučené

Proces sušení stlačeného vzduchu: průvodce pro techniky

Odborník v dílně používá pneumatické nářadí při své práci.


Stručně:

  • Proces sušení stlačeného vzduchu odstraňuje vlhkost, což chrání zařízení a výrobky před korozí a poškozením. Volba technologie, ať už kondenzační nebo adsorpční, závisí na požadované suchosti vzduchu a podmínkách okolí. Správná instalace a pravidelná údržba jsou klíčem k efektivnímu a spolehlivému provozu systému.

Proces sušení stlačeného vzduchu je definován jako řízené odstraňování vlhkosti ze stlačeného vzduchu před jeho vstupem do pneumatického systému nebo výrobního procesu. Vlhkost ve stlačeném vzduchu způsobuje korozi a poruchy zařízení, které vedou k neplánovaným prostojům a poškození výrobků. Klíčovým parametrem celého procesu je tlakový rosný bod (PDP), tedy teplota, při níž vzduch za daného tlaku dosáhne nasycení vodní párou. Průmyslový standard pro běžné aplikace odpovídá hodnotě PDP +3 až +10 °C, zatímco náročné provozy vyžadují PDP až −40 °C a nižší. Správné sušení vzduchu v průmyslu chrání potrubí, ventily, nástroje i finální výrobky a přímo ovlivňuje spolehlivost celého vzduchového systému.

Jaké jsou základní metody sušení stlačeného vzduchu a jak fungují?

Kondenzační odvlhčovač pro průmyslové prostory

Průmysl využívá dvě hlavní technologie sušení: kondenzační sušičky a adsorpční sušičky. Každá pracuje na jiném fyzikálním principu a dosahuje jiných hodnot PDP. Výběr správné metody závisí na požadované kvalitě vzduchu a konkrétní aplikaci.

Kondenzační sušičky

Kondenzační sušičky ochlazují stlačený vzduch na teplotu blízkou bodu mrazu, čímž vynutí kondenzaci vodní páry. Vzniklý kondenzát se odvede přes automatický odvaděč. Kondenzační sušičky dosahují PDP v rozsahu +3 až +10 °C. Tento výsledek postačuje pro drtivou většinu průmyslových aplikací, od pohonu pneumatických nástrojů po lakování v automobilovém průmyslu. Moderní kondenzační sušičky kombinují nízkou spotřebu energie s minimální údržbou, proto patří k nejrozšířenějším řešením v průmyslových provozech.

Adsorpční sušičky

Adsorpční sušičky odstraňují vlhkost průchodem vzduchu přes vysoušecí materiál, nejčastěji aktivovaný oxid hlinitý nebo silikagel. Adsorpční sušičky dosahují PDP minimálně −40 °C, v některých provedeních až −70 °C. Takto nízké hodnoty jsou nezbytné ve farmacii, výrobě elektroniky nebo při lakování vysoké kvality, kde i minimální stopa vlhkosti poškodí výrobek nebo proces. Adsorpční sušičky se liší způsobem regenerace vysoušecího materiálu: bezteplotní regenerace spotřebuje část suchého vzduchu, vyhřívaná regenerace využívá elektrické ohřívače, vakuová regenerace pracuje bez spotřeby vzduchu. Volba metody regenerace přímo ovlivňuje provozní náklady a celkovou energetickou bilanci systému.

Srovnání obou technologií

Přehledová infografika: rozdíly mezi kondenzačními a adsorpčními sušičkami vzduchu

Parametr Kondenzační sušička Adsorpční sušička
Dosažitelný PDP +3 až +10 °C −40 °C a nižší
Spotřeba energie Nízká Střední až vysoká
Náklady na údržbu Nízké Střední
Typické aplikace Průmyslové nástroje, lakování Farmacie, elektronika, potravinářství
Cena pořízení Nižší Vyšší

Profesionální tip: Před výběrem sušičky vždy stanovte požadovaný PDP podle nejnáročnějšího spotřebiče v systému, nikoli podle průměrné potřeby. Poddimenzování sušičky vede k poruchám, předimenzování zbytečně zvyšuje provozní náklady.

Jak správně dimenzovat a připravit systém pro efektivní sušení vzduchu

Správná příprava systému před samotnou sušičkou rozhoduje o tom, jak efektivně a hospodárně bude celý proces probíhat. Technici, kteří tento krok podceňují, čelí vyšším nákladům na provoz a kratší životnosti sušiček.

Klíčové kroky při přípravě systému

  1. Instalace dochlazovače. Dochlazovač snižuje teplotu vzduchu za kompresorem a odstraní 40–60 % vodní páry ještě před vstupem do sušičky. Menší množství vlhkosti na vstupu znamená menší zatížení sušičky a nižší spotřebu energie.

  2. Správné dimenzování vzdušníku. Vzdušník (tlaková nádoba) plní funkci mokré nádrže, kde se vzduch uklidní a část vlhkosti zkondenzuje. Vzdušník je nutné pravidelně vypouštět, ideálně denně, aby se zabránilo hromadění kondenzátu a korozi nádrže i navazujícího potrubí.

  3. Nastavení tlakového rosného bodu. PDP musí odpovídat nejnáročnější aplikaci v systému. Příliš nízký PDP zbytečně zvyšuje provozní náklady, příliš vysoký PDP vytváří riziko kondenzace vlhkosti v potrubí.

  4. Instalace filtrů před sušičkou i za ní. Filtrace stlačeného vzduchu odstraňuje pevné částice a aerosoly oleje, které by jinak zanášely vysoušecí materiál nebo poškozovaly chladící okruh kondenzační sušičky.

  5. Pravidelná kontrola odvaděčů kondenzátu. Nefunkční odvaděč je nejčastější příčinou průniku vlhkosti do sušeného vzduchu. Kontrola funkce odvaděčů patří do každého plánu preventivní údržby.

Profesionální tip: Umístěte vzdušník vždy před sušičku, nikoli za ni. Za sušičkou vzdušník akumuluje suchý vzduch a funguje jako zásobník pro špičkové odběry. Před sušičkou slouží jako separátor vlhkosti a chrání sušičku před přetížením.

Funkce dochlazovače je přitom podceňována více, než by měla být. Správně dimenzovaný dochlazovač umožňuje použití menší sušičky, což snižuje jak pořizovací cenu, tak provozní náklady po celou dobu životnosti systému. Investice do dochlazovače se proto vrátí rychleji, než technici obvykle očekávají.

Jaké jsou běžné problémy a chyby v procesu sušení stlačeného vzduchu?

Problémy se sušením vzduchu mají ve většině případů společného jmenovatele: špatné dimenzování nebo zanedbání údržby. Identifikace příčiny je přitom rychlá, pokud víte, kde hledat.

Nejčastější provozní problémy zahrnují:

  • Průnik vlhkosti za sušičku. Příčinou bývá přetížená sušička, nefunkční odvaděč kondenzátu nebo poddimenzovaný dochlazovač. Výsledkem je koroze potrubí a selhání pneumatických zařízení.
  • Zamrzání kondenzační sušičky. Nastává při poklesu teploty vzduchu na vstupu pod provozní minimum sušičky nebo při nadměrném průtoku. Zamrzlá sušička přestane odvádět kondenzát a vlhkost proniká do systému.
  • Nadměrné sušení. Nadměrné sušení zvyšuje provozní náklady a spotřebu energie bez přidané hodnoty pro výrobní proces. Typicky vzniká použitím adsorpční sušičky tam, kde kondenzační sušička plně postačuje.
  • Zanášení vysoušecího materiálu olejem. Olej z kompresoru, který neodchytí vstupní filtr, rychle degraduje aktivovaný oxid hlinitý nebo silikagel. Výsledkem je zkrácená životnost náplně a zhoršení PDP.
  • Nefunkční automatické odvaděče. Odvaděče kondenzátu se ucpávají nebo selhávají mechanicky. Bez pravidelné kontroly zůstane závada nepovšimnuta a kondenzát se hromadí v systému.

Nesušený stlačený vzduch vede ke korozi potrubí, selhání pneumatických zařízení, kontaminaci výrobků a neplánovaným prostojům. Správná úprava vzduchu není volitelnou funkcí systému, ale podmínkou jeho spolehlivého provozu.

Diagnostika stavu sušení je nejspolehlivější pomocí kontinuálního měření PDP přímo v potrubí za sušičkou. Odchylka od nastavené hodnoty o více než 2–3 °C signalizuje problém, který vyžaduje okamžitou kontrolu. Sledování kvality stlačeného vzduchu v reálném čase výrazně zkracuje dobu reakce na poruchy a snižuje náklady na neplánované opravy.

Jak vybrat vhodnou technologii sušení vzduchu?

Výběr mezi kondenzační a adsorpční sušičkou závisí na třech faktorech: požadovaném PDP, charakteru aplikace a provozních nákladech. Technici, kteří tento výběr podceňují, buď přeplácejí za zbytečně vysokou kvalitu vzduchu, nebo riskují poruchy z nedostatečného sušení.

Kdy postačuje kondenzační sušení

Kondenzační sušička je správnou volbou pro aplikace, kde PDP +3 až +10 °C plně vyhovuje. Patří sem pohon pneumatických nástrojů ve strojírenství, provoz pneumatických válců a ventilů, lakování v automobilovém průmyslu nebo provoz vzduchových rozvodů ve stavebnictví. Chlazené sušičky jsou energeticky hospodárné a vyžadují minimální údržbu, proto jsou nejčastější volbou pro průmyslové provozy bez extrémních nároků na suchost vzduchu.

Kdy je nutná adsorpční sušička

Adsorpční sušička je nezbytná všude tam, kde hrozí kondenzace vlhkosti při nízkých teplotách nebo kde vlhkost přímo ohrožuje výrobek. Typické aplikace zahrnují farmaceutickou výrobu, výrobu a montáž elektroniky, potravinářský průmysl a aplikace v prostředí s teplotami pod bodem mrazu, například venkovní rozvody v zimním provozu.

Kritérium Kondenzační sušení Adsorpční sušení
Požadovaný PDP +3 až +10 °C −40 °C a nižší
Provozní teplota okolí Nad 0 °C Pod 0 °C i výše
Citlivost výrobku na vlhkost Nízká až střední Vysoká
Provozní náklady Nízké Střední až vysoké

Profesionální tip: Pokud systém obsahuje venkovní rozvody nebo prochází prostory s teplotami pod 0 °C, vždy zvolte adsorpční sušičku bez ohledu na charakter výrobního procesu. Kondenzát v mrazivém prostředí zamrzá a způsobuje mechanické poškození potrubí i armatur.

Energetické a provozní aspekty volby technologie jsou přitom klíčové pro celkovou ekonomiku provozu. Optimalizace rosného bodu je jedním z nejrychlejších způsobů, jak snížit provozní náklady bez investice do nového zařízení. Nastavení PDP o 5 °C výše, pokud to aplikace dovolí, může u kondenzační sušičky znatelně snížit spotřebu chladiva a elektrické energie.

Klíčové poznatky

Správné sušení stlačeného vzduchu vyžaduje kombinaci vhodné technologie sušení, správně dimenzovaného dochlazovače a pravidelné údržby odvaděčů kondenzátu.

Bod Podrobnosti
Volba technologie podle PDP Kondenzační sušičky postačují pro PDP +3 až +10 °C, adsorpční sušičky jsou nutné pro PDP −40 °C a nižší.
Dochlazovač šetří energii Správně dimenzovaný dochlazovač odstraní 40–60 % vlhkosti před sušičkou a snižuje její zatížení.
Vzdušník vyžaduje pravidelné vypouštění Denní odvod kondenzátu ze vzdušníku zabraňuje korozi a udržuje stabilní kvalitu vzduchu.
Nadměrné sušení zvyšuje náklady Nastavení PDP nižšího, než aplikace vyžaduje, zbytečně zvyšuje spotřebu energie bez přínosu pro výrobu.
Monitoring PDP odhalí poruchy včas Kontinuální měření PDP za sušičkou umožňuje rychlou reakci na odchylky a předchází neplánovaným prostojům.

Sušení vzduchu v praxi: co jsem se naučil po letech v provozu

Pracuji s pneumatickými systémy řadu let a jedno pozorování se opakuje bez výjimky: technici řeší problémy se sušením vzduchu až poté, co se projeví jako porucha. Koroze v potrubí, zamrzlý odvaděč nebo znehodnocená šarže výrobku jsou vždy dražší než preventivní opatření.

Nejčastější chyba, kterou vidím, je výběr sušičky podle ceny pořízení, nikoli podle celkových nákladů na provoz. Adsorpční sušička s bezteplotní regenerací spotřebuje část suchého vzduchu na regeneraci náplně. U velkých systémů tato ztráta představuje nezanedbatelné provozní náklady. Přechod na vyhřívanou regeneraci nebo vakuovou regeneraci se v takovém případě vrátí do dvou let.

Druhá věc, která mě stále překvapuje, je podceňování dochlazovače. Technici investují do výkonné sušičky, ale instalují podrozměrný dochlazovač. Sušička pak pracuje na hranici kapacity, spotřebuje více energie a dříve se opotřebí. Správný dochlazovač je levnější než předimenzovaná sušička.

Doporučuji každému technikovi zavést pravidelné měření PDP minimálně jednou za měsíc, ideálně kontinuálně. Odchylka od nastavené hodnoty je první signál problému, který ještě nezpůsobil škodu. Konzultace s odborníky na pneumatickou bezpečnost v průmyslu před návrhem systému ušetří více peněz, než kolik stojí samotná konzultace.

— Zdeněk

Sušičky a úprava vzduchu od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technické poradenství při výběru sušiček a zařízení na úpravu stlačeného vzduchu pro průmyslové i řemeslné provozy. Odborníci Kompresory-vzduchotechnika pomohou správně dimenzovat systém od kompresoru přes dochlazovač až po sušičku a filtraci.

https://kompresory-vzduchotechnika.cz

Pro průmyslové zákazníky jsou k dispozici jednotky úpravy vzduchu zahrnující filtry, regulátory tlaku a odvaděče kondenzátu. Kompresory-vzduchotechnika zajišťuje také dodávku trubek pro rozvody stlačeného vzduchu vhodných pro instalaci za sušičkou. Technická podpora je dostupná pro návrh i servis celého systému úpravy vzduchu.

Časté dotazy

Co je tlakový rosný bod a proč je důležitý?

Tlakový rosný bod (PDP) je teplota, při níž stlačený vzduch za daného tlaku dosáhne nasycení vodní párou. Čím nižší PDP, tím sušší vzduch a nižší riziko kondenzace vlhkosti v systému.

Jaký PDP potřebuji pro běžný průmyslový provoz?

Pro většinu průmyslových aplikací postačuje PDP v rozsahu +3 až +10 °C, který zajistí kondenzační sušička. Náročné aplikace jako farmacie nebo elektronika vyžadují PDP −40 °C a nižší.

Jak často je nutné vypouštět kondenzát ze vzdušníku?

Vzdušník je nutné vypouštět denně, nebo instalovat automatický odvaděč kondenzátu. Pravidelné vypouštění zabraňuje korozi nádrže a průniku vlhkosti do navazujícího potrubí.

Proč kondenzační sušička přestane správně fungovat?

Nejčastější příčiny jsou přetížení sušičky při špičkovém odběru, nefunkční odvaděč kondenzátu nebo nedostatečné předchlazení vzduchu dochlazovačem. Pravidelná kontrola těchto komponent předchází poruchám.

Kdy se vyplatí přejít z kondenzační na adsorpční sušičku?

Přechod je nutný při požadavku na PDP nižší než 0 °C, při provozu v prostorách s mrazivými teplotami nebo při výrobě citlivé na jakékoli stopy vlhkosti ve vzduchu.

Doporučené

Role automatizace v pneumatice ve výrobních procesech

Současná výrobní hala vybavená pokročilými pneumatickými systémy pro automatizaci


Stručně:

  • Automatizace v pneumatice řídí pohony a ventily pomocí programovatelných systémů bez lidského zásahu. Využívá termodynamiku, mechaniku tekutin a digitální řízení k efektivnímu provozu výrobních linek. Moderní trendy zahrnují IoT senzory, digitální dvojčata a softwarově řízené ventily, které zkracují dobu přestavby.

Automatizace v pneumatice je definována jako řízení pneumatických pohonů, ventilů a komponent prostřednictvím programovatelných řídicích systémů bez přímého lidského zásahu. Tato technologie spojuje termodynamické principy stlačeného vzduchu s moderní řídicí elektronikou, jako jsou PLC a SCADA systémy, a tím mění způsob, jakým průmyslové výrobní linky fungují. Výsledkem je vyšší opakovatelnost pohybů, nižší spotřeba energie a zkrácení prostojů. Pro techniky a inženýry pracující v průmyslové automatizaci představuje pochopení role automatizace v pneumatice základ pro navrhování spolehlivých a efektivních výrobních procesů.

Jak funguje automatizace v pneumatice?

Pneumatická automatizace stojí na třech vědeckých základech: termodynamice, mechanice tekutin a teorii řízení. Stlačený vzduch vzniká přeměnou mechanické energie kompresoru na tlakovou energii plynu. Tato energie se pak přenáší potrubím ke spotřebičům, jako jsou pneumatické válce nebo rotační pohony, kde se zpět mění na mechanický pohyb.

Použití pneumatických válců a ventilů v průmyslu

Mechanika tekutin určuje, jak vzduch proudí potrubím, jak se chová při průchodu škrtícími ventily a jaký tlak působí na pístnici válce. Správný návrh průřezů potrubí a volba ventilů přímo ovlivňují rychlost a sílu pohybu. Chybný návrh vede ke ztrátám tlaku a nepředvídatelnému chování aktuátorů.

Teorie řízení pak propojuje fyzikální vrstvu s digitální logikou. PLC přijímá signály ze senzorů, vyhodnocuje podmínky a vydává povely elektromagnetickým ventilům. Bezpečnostní analýza a optimalizace tlaku jsou nezbytnými kroky při navrhování spolehlivých pneumatických systémů. Bez správně nastavených bezpečnostních limitů hrozí přetlak nebo nekontrolovaný pohyb.

Průmyslové normy jako ISO 4414 stanovují požadavky na bezpečný provoz pneumatických systémů, včetně maximálních pracovních tlaků a požadavků na odvzdušnění. Dodržení těchto norem není volitelné. Je to podmínka pro provoz v regulovaných průmyslových prostředích.

Profesionální tip: Před návrhem pneumatického okruhu vždy spočítejte skutečnou spotřebu vzduchu všech aktuátorů v nejhorším možném scénáři souběžného pohybu. Poddimenzovaný kompresor způsobuje pokles tlaku a nestabilitu celé linky.

  • Termodynamika: přeměna energie kompresoru na tlakový vzduch
  • Mechanika tekutin: proudění, tlakové ztráty a průtoky v potrubí
  • Teorie řízení: PLC logika, zpětná vazba ze senzorů, řízení ventilů
  • Bezpečnostní normy: ISO 4414, EN 983 a požadavky na odvzdušnění
  • Optimalizace tlaku: nastavení regulátorů tlaku pro minimální spotřebu energie

Jaké jsou hlavní typy automatizovaných pneumatických systémů?

Pneumatika jako průmyslová technologie nabízí spolehlivost, jednoduchost a nízké náklady při automatizaci opakujících se úkolů. Typy systémů se liší podle složitosti řídicí logiky a míry integrace s digitálními platformami.

Přehled nejčastějších typů pneumatických systémů v infografice

Základní pneumatické pohony s elektromagnetickými ventily

Nejrozšířenější typ tvoří pneumatické válce řízené elektromagnetickými ventily. PLC spíná cívku ventilu, vzduch vstoupí do válce a píst vykoná pohyb. Tento přístup pokrývá většinu jednoduchých manipulačních a lisovacích aplikací.

Inteligentní ventilové terminály

Pokročilejší kategorii představují ventilové terminály s integrovanou elektronikou. Motion Terminal Festo nahrazuje více než 50 fyzických komponent jediným inteligentním ventilem, přičemž změny funkcí systému řeší softwarově přes aplikace. Jeden řídicí terminál dokáže ovládat až osm pohybů s až 65% nižší energetickou spotřebou ve srovnání s konvenčními elektrickými pohony. Tato úspora se přímo promítá do provozních nákladů výrobního závodu.

Systémy s IoT senzorikou

Třetí kategorii tvoří pneumatické systémy vybavené IoT senzory pro měření tlaku, průtoku, teploty a polohy. Integrace IoT senzorů s PLC a SCADA umožňuje programování pokročilé řídicí logiky a synchronizaci výrobních procesů v reálném čase. Tato vrstva dat otevírá cestu k prediktivní údržbě a vzdálenému monitoringu.

Typ systému Řídicí logika Vhodné aplikace
Elektromagnetické ventily s PLC Sekvenční logika Manipulace, lisování, balení
Ventilové terminály Softwarové aplikace Flexibilní výrobní buňky
IoT senzorické systémy Datová analýza v reálném čase Prediktivní údržba, energetický monitoring
SCADA integrace Centralizované řízení Komplexní výrobní linky

Jak digitalizace a IoT mění pneumatiku v automatizaci?

Digitalizace mění pneumatiku z pasivního komponentu na aktivně řízený prvek s prediktivní údržbou založenou na skutečném stavu namísto fixního harmonogramu. Tento posun má přímý dopad na provozní náklady a dostupnost výrobní linky.

Prediktivní údržba funguje tak, že senzory průběžně měří tlak, průtok a vibrace. Řídicí software porovnává naměřené hodnoty s referenčními modely a identifikuje odchylky dříve, než způsobí poruchu. Výsledkem je plánovaná výměna komponent místo neplánovaného prostoje.

Softwarové systémy dokážou analyzovat data z existujících sběrnic CAN a ABS a předpovědět stav komponent bez nutnosti instalovat další senzory. Tato schopnost snižuje investiční náklady na digitalizaci stávajících systémů.

Digitalizace a sjednocení datových prostředí výrazně zlepšuje spolupráci napříč týmy a zrychluje realizaci projektů. Platformy jako 3DEXPERIENCE ukazují, že propojení konstrukčních, výrobních a servisních dat do jednoho prostředí zkracuje čas od návrhu k výrobě a snižuje počet chyb způsobených neaktuálními podklady.

Role digitalizace v pneumatice se projevuje také v oblasti úspor energie. Chytré regulátory tlaku snižují pracovní tlak na skutečně potřebnou hodnotu pro každou fázi výrobního cyklu. Zbytečně vysoký tlak zvyšuje spotřebu kompresoru a urychluje opotřebení těsnění.

  • Průběžné měření tlaku a průtoku odhaluje úniky vzduchu v reálném čase
  • Vzdálený monitoring přes SCADA snižuje potřebu fyzických obchůzek
  • Datová analýza identifikuje vzory opotřebení před selháním komponentu
  • Softwarové aktualizace ventilových terminálů mění funkci bez výměny hardwaru
  • Energetické reporty ukazují skutečnou spotřebu stlačeného vzduchu na výrobní operaci

Jak integrovat pneumatiku do automatizovaných výrobních linek?

Úspěšná integrace pneumatiky do automatizované výrobní linky vyžaduje systematický přístup od návrhu po spuštění. Improvizace v této fázi způsobuje problémy, které se obtížně odstraňují po zahájení výroby.

  1. Analýza požadavků: Definujte síly, rychlosti, zdvihy a cyklovací frekvence pro každý aktuátor. Tyto parametry určují průměry válců, průtoky ventilů a kapacitu kompresoru.
  2. Návrh rozvodů stlačeného vzduchu: Navrhněte potrubní rozvody s minimálními tlakovými ztrátami. Trubky pro rozvody stlačeného vzduchu nástrčného systému umožňují rychlou montáž a snadné rozšíření sítě bez speciálního nářadí.
  3. Úprava vzduchu: Každý pneumatický okruh potřebuje filtraci, regulaci tlaku a mazání. Centralizované mazací systémy automaticky dodávají mazivo do kritických míst, čímž zvyšují spolehlivost a snižují nároky na ruční údržbu.
  4. Výběr řídicího systému: Zvolte PLC s dostatečným počtem vstupů a výstupů pro všechny senzory a ventily. Zajistěte kompatibilitu s nadřazeným SCADA systémem závodu.
  5. Testování a ladění: Ověřte funkci každého pohybu samostatně, pak v kombinaci. Nastavte škrticí ventily pro požadované rychlosti a zkontrolujte bezpečnostní funkce.

Profesionální tip: Při návrhu umístěte jednotky úpravy vzduchu co nejblíže ke spotřebičům. Dlouhé úseky potrubí bez filtrace a regulace způsobují nestabilitu tlaku a zkracují životnost těsnění ve válcích.

Optimalizace spotřeby energie probíhá nastavením nejnižšího tlaku, při kterém systém spolehlivě pracuje. Každý bar zbytečného přetlaku zvyšuje spotřebu kompresoru přibližně o 7 %. Tato hodnota se rychle projeví na ročním účtu za elektřinu ve větším závodě.

Jaké jsou současné trendy v automatizaci pneumatických systémů?

Moderní pneumatická automatizace se posouvá směrem k softwarově definovaným systémům, kde hardware zůstává standardizovaný a funkce se mění programem. Tento přístup zkracuje dobu přestavby výrobní linky z hodin na minuty.

Digitální dvojčata pneumatických systémů umožňují simulovat chování linky před fyzickou instalací. Inženýr ověří sekvence pohybů, identifikuje kolize a optimalizuje časování cyklů v virtuálním prostředí. Teprve po validaci se přistoupí k fyzické montáži.

  • Inteligentní ventily řízené softwarem: Jedna fyzická platforma nahrazuje desítky specializovaných komponent a funkce se přepínají aplikací
  • Digitální dvojčata: Virtuální model systému umožňuje testování změn bez zastavení výroby
  • Modulární systémy: Standardizované bloky se rychle rekonfigurují pro nové výrobní úkoly
  • Energetický management: Automatické snižování tlaku v přestávkách výroby šetří náklady na kompresor
Trend Přínos Stav nasazení
Softwarově definované ventily Flexibilita bez výměny hardwaru Dostupné v průmyslu
Digitální dvojčata Testování bez prostojů Rozšiřující se nasazení
Prediktivní údržba Eliminace neplánovaných prostojů Standardní v nových instalacích
Modulární pneumatické bloky Rychlá přestavba linky Dostupné pro nové projekty

Možnosti automatizace v pneumatických systémech se dále rozšiřují propojením s průmyslovým internetem věcí. Každý ventil, senzor a kompresor se stává zdrojem dat pro nadřazené analytické platformy. Výsledkem je výrobní prostředí, které se samo monitoruje a upozorňuje obsluhu na odchylky dříve, než způsobí prostoj.

Klíčové poznatky

Automatizace pneumatických systémů přináší měřitelné výsledky tehdy, když technický návrh, řídicí logika a digitální monitoring tvoří jeden propojený celek.

Bod Podrobnosti
Vědecké základy Termodynamika, mechanika tekutin a teorie řízení tvoří základ každého pneumatického systému.
Typy systémů Od elektromagnetických ventilů po inteligentní terminály s až 65% úsporou energie.
Digitalizace a IoT Prediktivní údržba nahrazuje fixní harmonogramy a snižuje neplánované prostoje.
Praktická integrace Správná úprava vzduchu a centralizované mazání zvyšují spolehlivost celé linky.
Budoucí trendy Softwarově definované ventily a digitální dvojčata zkracují dobu přestavby výrobní linky.

Zkušenosti z praxe: co skutečně rozhoduje o úspěchu

Při nasazování pneumatické automatizace v průmyslových provozech jsem opakovaně narážel na stejný problém. Technický tým věnuje velkou pozornost výběru válců a ventilů, ale podceňuje kvalitu stlačeného vzduchu a správnost jeho úpravy. Výsledkem jsou předčasná selhání těsnění, nestabilní pohyby a zbytečné prostoje.

Druhý opakující se problém je podcenění datové vrstvy. Systém se nainstaluje, spustí a pak se na něj zapomene až do první poruchy. Přitom role IoT v pneumatických systémech spočívá právě v tom, že průběžná data odhalí problém týdny před selháním. Investice do senzoriky se vrátí při prvním zachyceném prostoji.

Moje doporučení je začít jednoduše. Nasaďte měření tlaku a průtoku na klíčových místech okruhu. Sledujte trendy po dobu jednoho měsíce. Teprve pak rozhodujte o dalších krocích digitalizace. Tento přístup dává smysl jak pro nové instalace, tak pro modernizaci stávajících systémů.

Propojení pneumatiky s digitálními platformami není jednorázový projekt. Je to průběžný proces, který přináší výsledky postupně. Každý přidaný senzor a každá analyzovaná data zvyšují schopnost předvídat a řídit výrobní proces. Výhody automatizace pneumatické technologie se plně projeví až tehdy, když fyzická a digitální vrstva systému spolupracují jako celek.

— Zdeněk

Pneumatické komponenty pro průmyslovou automatizaci od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment pneumatických komponent pro průmyslovou automatizaci, od základních ventilů a válců po jednotky úpravy vzduchu a příslušenství pro rozvody stlačeného vzduchu. Každý produkt je vybrán s ohledem na spolehlivost v průmyslových podmínkách a kompatibilitu s běžnými řídicími systémy.

https://kompresory-vzduchotechnika.cz

Pro průmyslové zákazníky je k dispozici technická podpora při výběru komponent i při návrhu pneumatických okruhů. Sortiment pneumatických a hydraulických komponent zahrnuje vše potřebné pro stavbu i modernizaci automatizovaných výrobních linek. Odborný tým Kompresory-vzduchotechnika poradí s výběrem správné jednotky úpravy vzduchu i s dimenzováním celého pneumatického systému podle konkrétních výrobních požadavků.

Časté dotazy

Co je role automatizace v pneumatice?

Automatizace v pneumatice označuje řízení pneumatických pohonů a ventilů pomocí PLC, SCADA nebo inteligentních ventilových terminálů bez přímého lidského zásahu. Cílem je zvýšit opakovatelnost, snížit spotřebu energie a zkrátit prostoje.

Jaké typy automatizovaných pneumatických systémů existují?

Základní typy zahrnují elektromagnetické ventily řízené PLC, inteligentní ventilové terminály se softwarovým řízením a systémy s IoT senzorikou pro prediktivní údržbu. Každý typ odpovídá jiné úrovni složitosti a požadavkům na flexibilitu výroby.

Jak IoT senzory přispívají k pneumatické automatizaci?

IoT senzory měří tlak, průtok a teplotu v reálném čase a předávají data do řídicích systémů. Tato data umožňují prediktivní údržbu, energetický monitoring a vzdálené řízení pneumatického systému.

Jak integrovat pneumatiku do existující výrobní linky?

Integrace začíná analýzou požadavků na síly a rychlosti, pokračuje návrhem rozvodů a výběrem řídicího systému. Klíčová je správná úprava vzduchu a kompatibilita pneumatických komponent s existujícím PLC nebo SCADA systémem závodu.

Jaké jsou výhody automatizace pneumatické technologie oproti elektrickým pohonům?

Pneumatické pohony jsou jednodušší, odolnější v prašném a vlhkém prostředí a mají nižší pořizovací náklady. Inteligentní ventilové terminály navíc dosahují až 65% nižší energetické spotřeby ve srovnání s konvenčními elektrickými pohony při srovnatelném výkonu.

Doporučené

Seznam úloh pro stlačený vzduch: průvodce pro techniky

Průmyslová dílna vybavená vzduchovými nástroji a kompresory


Stručně:

  • Stlačený vzduch je drahá energie, tvořící až 80 % nákladů na provoz kompresorů.
  • Správná plánování a sledování spotřeby pomáhá předcházet zbytečným únikům a snižovat náklady.

Stlačený vzduch je definován jako vzduch stlačený nad atmosférický tlak a uložený v nádobě nebo potrubním systému za účelem přenosu energie. Jde o jednu z nejdražších forem energie v průmyslu. Až 80 % nákladů na provoz kompresoru tvoří spotřeba elektrické energie. Přesto technici v autoservisech, výrobních halách i na stavbách denně pracují se stlačeným vzduchem bez strukturovaného přehledu jeho úloh. Dobře sestavený seznam úloh pro stlačený vzduch mění tento přístup. Pomáhá vybrat správné zařízení, nastavit tlak a předejít zbytečným ztrátám energie.

Jak funguje stlačený vzduch a jeho základní úlohy

Vzduchový kompresor nasává okolní vzduch, stlačuje jej a dodává pod tlakem k pneumatickým zařízením. Tento proces popisuje termodynamický princip přeměny mechanické energie na pneumatickou energii. Výsledkem je přenositelná energie, kterou lze rozvést potrubím na libovolné místo v provozu.

Základní úlohy stlačeného vzduchu v průmyslových systémech zahrnují:

  • Pohon pneumatického nářadí (brusky, vrtačky, rázové utahováky)
  • Ofukování a čištění povrchů, součástek a forem
  • Chlazení výrobních forem rychlým proudem vzduchu
  • Pohon a řízení automatizačních prvků (válce, ventily, aktuátory)
  • Lakování a nanášení nátěrů stříkacími pistolemi
  • Plnění pneumatik a testování těsnosti

Termodynamický princip umožňuje přeměnu mechanické energie na pneumatickou energii ve formě stlačeného vzduchu. To znamená, že každý kilowatt elektrické energie vložený do kompresoru se přenáší jako tlaková energie do nástrojů a strojů.

Profesionální tip: Před výběrem kompresoru vždy zjistěte celkový průtok vzduchu všech připojených nástrojů v litrech za minutu. Podhodnocení průtoku způsobuje pokles tlaku a snižuje výkon celého systému.

1. Pohon pneumatického nářadí

Pohon pneumatického nářadí je nejrozšířenější úlohou stlačeného vzduchu v průmyslu i autoservisech. Vzduchové kompresory umožňují použití rázových utahováků, brusky, vrtaček, lakovacích pistolí a dalších nástrojů. Pneumatické nářadí nabízí vyšší výkon při nižší hmotnosti než elektrické ekvivalenty, což snižuje únavu obsluhy při dlouhodobé práci.

Pneumatická výbava dílny pro opravy aut

Rázový utahovák s pracovním tlakem 6,3 baru a průtokem 200 l/min zvládne demontáž kol osobního automobilu za zlomek času oproti ručnímu nářadí. Brusky a pilníky s pneumatickým pohonem se uplatňují při opracování svárů a povrchů v karosárnách.

2. Ofukování a čištění pracovních ploch

Ofukování stlačeným vzduchem odstraňuje třísky, prach a nečistoty z obrobků, forem a strojních součástí. Tato úloha je rychlá, nevyžaduje chemická rozpouštědla a nezanechává vlhkost na citlivých površích. Vzduchové pistole s regulovatelným průtokem umožňují přesné čištění i v těžko dostupných místech.

Profesionální tip: Při ofukování vždy používejte vzduchové pistole s bezpečnostní tryskou dle normy EN 13463. Přímý proud vzduchu pod tlakem vyšším než 0,5 baru může způsobit vážné zranění při kontaktu s kůží.

Ofukování se uplatňuje v obráběcích centrech, lisovnách plastů i montážních linkách. Správná volba trysky a pracovního tlaku prodlužuje životnost nástrojů a snižuje spotřebu vzduchu.

3. Rychlé chlazení výrobních forem

Stlačený vzduch se využívá pro rychlé chlazení forem v lisovnách plastů a tlakových slévárnách. Vzduch o teplotě okolí nebo chlazený vírovou trubicí snižuje teplotu formy mezi cykly. Kratší chladicí cyklus zvyšuje produktivitu linky bez investice do kapalinového chlazení.

Vírová trubice (Ranque-Hilschova trubice) dokáže z běžného stlačeného vzduchu vyrobit proud o teplotě až 50 °C pod teplotou vstupního vzduchu. Toto řešení nevyžaduje žádné chladicí médium ani elektrické napájení, pouze přívod stlačeného vzduchu.

4. Pohon a řízení v průmyslové automatizaci

Pneumatické válce, ventily a aktuátory tvoří základ automatizačních systémů ve výrobě. Stlačený vzduch pohání lineární i rotační pohyby s rychlou odezvou a jednoduchou regulací. Pneumatické systémy jsou odolné vůči elektromagnetickému rušení a pracují spolehlivě v prašném nebo vlhkém prostředí.

Automatizace a úprava vzduchu jsou klíčové pro spolehlivost a efektivitu pneumatických systémů. Správně nastavený tlak a čistota vzduchu prodlužují životnost pneumatických komponent a snižují počet poruch. Průmyslové standardy ISO 8573 definují třídy čistoty stlačeného vzduchu pro různé aplikace.

5. Lakování a nanášení nátěrů

Stříkací pistole napájené stlačeným vzduchem zajišťují rovnoměrné nanášení barev, laků a základních nátěrů. Kvalita povrchové úpravy závisí na stabilitě tlaku, čistotě vzduchu a správné viskozitě materiálu. Kolísání tlaku o více než 0,2 baru způsobuje nerovnoměrné nanášení a zvyšuje spotřebu barvy.

Karosárny a průmyslové lakovny používají HVLP (High Volume Low Pressure) pistole, které pracují při tlaku 0,7 baru u trysky. Tento systém snižuje odpad barvy a emise těkavých organických látek oproti konvenčním vysokotlakým pistolím.

6. Montáž a demontáž v autoservisu

Pneumatické nářadí v autoservisu zkracuje dobu servisních úkonů a snižuje fyzickou zátěž mechaniků. Rázové utahováky, pneumatické zvedáky a vzduchové vrtačky patří ke standardnímu vybavení každé profesionální dílny. Správný pracovní tlak pro většinu servisního nářadí leží v rozsahu 6–8 barů.

Specifické úlohy v autoservisu zahrnují:

  • Demontáž a montáž kol rázovým utahovákem (moment 500–1 500 Nm)
  • Plnění pneumatik na předepsaný tlak dle výrobce vozidla
  • Čištění karburátorů a vstřikovačů ofukováním
  • Broušení a leštění karoserie pneumatickými excentrickými brouskami
  • Testování těsnosti chladicího systému a klimatizace tlakovým vzduchem

Pneumatické nářadí nevyžaduje elektrické napájení přímo u nástroje, což eliminuje riziko zkratu při práci v blízkosti paliva nebo elektrolytů.

7. Stavební pneumatické nářadí a technologie

Na stavbách stlačený vzduch pohání sbíječky, pneumatické kladiva, hřebíkovačky a stříkací zařízení. Přenosné kompresory s objemem vzdušníku 50–200 litrů zásobují více nástrojů současně. Pneumatické sbíječky s energií úderu 40–80 J zvládají demolici betonu, asfaltových povrchů i zdiva.

Hřebíkovačky a sponkovačky napájené stlačeným vzduchem pracují rychlostí 2–3 hřebíků za sekundu. To je výkon, který ruční nářadí nedosáhne. Stavební firmy volí pneumatické nářadí také proto, že snáší prašné a vlhké podmínky lépe než elektrické přístroje.

8. Plnění a testování tlakových nádob

Stlačený vzduch slouží k plnění pneumatik vozidel, průmyslových kol a tlakových nádob. Testování těsnosti svarů, potrubí a tlakových nádob probíhá přivedením vzduchu na zkušební tlak a sledováním poklesu. Tato metoda je bezpečnější než hydraulické zkoušení, protože vzduch při úniku nevytváří kapalinový ráz.

Průmyslové normy ČSN EN 13445 a ČSN EN 286 stanovují postupy tlakových zkoušek pro tlakové nádoby. Správné provedení zkoušky vyžaduje kalibrovaný manometr a přesně definovaný zkušební tlak.

9. Přeprava a manipulace materiálu

Pneumatická doprava sypkých materiálů přesouvá prach, granulát nebo prášek potrubím bez mechanických dopravníků. Vzduch pohání materiál tlakovým nebo sacím principem na vzdálenosti desítek metrů. Tato úloha se uplatňuje v potravinářství, chemickém průmyslu a výrobě plastů.

Pneumatické ejektory a přísavky manipulují s křehkými nebo hladkými předměty bez mechanického poškození. Robotická pracoviště používají vakuové přísavky napájené stlačeným vzduchem pro přesnou manipulaci s díly.

10. Optimalizace a monitoring spotřeby stlačeného vzduchu

Kontrola a eliminace úniků stlačeného vzduchu přináší největší okamžité úspory. Úniky dosahují 10–30 % vyrobeného množství vzduchu, v extrémních případech i 50–60 %. Pravidelná kontrola a odstranění úniků přináší úsporu až 42 % energie spotřebované systémem stlačeného vzduchu.

Klíčové kroky pro snížení ztrát a nákladů:

  • Detekce úniků ultrazvukovým detektorem v pravidelných intervalech (doporučeno čtvrtletně)
  • Sledování tlakového režimu průběžným měřením na více místech rozvodu
  • Čištění a výměna filtrů odlučovačů kondenzátu a vzduchových filtrů dle servisního plánu
  • Nastavení minimálního pracovního tlaku pro každou aplikaci zvlášť
  • Kontrola kondenzátu a jeho pravidelné odvádění z vzdušníku a rozvodů

Profesionální tip: Každý bar zbytečného přetlaku zvyšuje spotřebu energie kompresoru přibližně o 7 %. Nastavte tlak vždy na nejnižší hodnotu, při které nástroj nebo stroj spolehlivě pracuje.

Správné vedení rozvodů a kvalita stlačeného vzduchu přímo ovlivňují životnost pneumatických komponent. Vlhkost a nečistoty ve vzduchu způsobují korozi ventilů, ucpání trysek a předčasné opotřebení těsnění.

Oblast optimalizace Dopad na provoz
Detekce a oprava úniků Úspora 10–42 % energie systému
Snížení pracovního tlaku o 1 bar Pokles spotřeby energie o cca 7 %
Pravidelná výměna filtrů Prodloužení životnosti nástrojů a ventilů
Automatická regulace kompresoru Eliminace chodu naprázdno a zbytečné spotřeby

Klíčové poznatky

Efektivní využití stlačeného vzduchu vyžaduje strukturovaný přehled úloh, pravidelnou údržbu a sledování spotřeby, protože nekontrolované ztráty a špatně nastavený tlak přímo zvyšují provozní náklady.

Bod Podrobnosti
Stlačený vzduch je drahá energie Až 80 % nákladů tvoří elektřina, proto každá ztráta přímo zvyšuje provozní výdaje.
Úniky jsou největší zdroj ztrát Detekce a oprava úniků přináší úsporu až 42 % energie systému.
Tlak nastavujte na minimum Každý zbytečný bar zvyšuje spotřebu energie o přibližně 7 %.
Čistota vzduchu chrání komponenty Vlhkost a nečistoty zkracují životnost ventilů, těsnění a trysek.
Pravidelná údržba snižuje náklady Čtvrtletní kontrola úniků a servis filtrů udržují systém v optimálním stavu.

Zkušenosti z praxe: co technikům skutečně pomáhá

Pracuji s pneumatickými systémy řadu let a opakovaně vidím stejnou chybu. Technici sestaví rozvod, připojí nářadí a systém spustí. Nikdo ale nesepíše, které úlohy systém pokrývá, jaký tlak každá z nich vyžaduje a kde jsou kritická místa rozvodu. Výsledkem je, že kompresor běží na vyšším tlaku, než je nutné, úniky nikdo neřeší a náklady rostou.

Dobře sestavený seznam úloh pro stlačený vzduch není byrokratická formalita. Je to pracovní nástroj. Když technik ví, že hřebíkovačka potřebuje 5,5 baru a rázový utahovák 6,3 baru, může nastavit regulátor přesně a nekompromisně. Kompresor pak nepracuje zbytečně na 8 barech pro celý rozvod.

Druhá věc, která se v praxi podceňuje, je automatizace regulace kompresoru. Frekvenční měnič nebo tlakový spínač s hysterezí 0,5 baru dokáže snížit spotřebu energie o desítky procent oproti kompresoru s pevnými otáčkami. Investice se vrátí rychle, zejména při dvousměnném nebo třísměnném provozu.

Doporučuji každému provozu jednou ročně projít celý seznam úloh, změřit skutečnou spotřebu vzduchu na každém odběrném místě a porovnat ji s hodnotami z doby spuštění systému. Odchylky ukazují na úniky nebo změny v technologii, které si zaslouží pozornost.

— Zdeněk

Produkty pro rozvody a úpravu stlačeného vzduchu

Kompresory-vzduchotechnika nabízí kompletní sortiment pro budování a provoz systémů stlačeného vzduchu v průmyslu, stavebnictví i autoservisech.

https://kompresory-vzduchotechnika.cz

Pro spolehlivé rozvody jsou k dispozici trubky nástrčného systému v průměrech 15–28 mm, vhodné pro rychlou montáž bez speciálního nářadí. Pro čistý a suchý vzduch na odběrných místech slouží jednotky pro úpravu vzduchu s filtry, odlučovači kondenzátu a maznicemi do 10 barů. Tým Kompresory-vzduchotechnika poskytuje technické poradenství při návrhu rozvodu i výběru vhodných komponent pro konkrétní aplikaci.

Časté dotazy

Co je seznam úloh pro stlačený vzduch?

Seznam úloh pro stlačený vzduch je přehled konkrétních aplikací a pracovních postupů, při kterých se stlačený vzduch využívá v průmyslu, autoservisech nebo stavebnictví. Slouží jako praktická pomůcka pro techniky při výběru zařízení, nastavení tlaku a plánování údržby.

Jak funguje stlačený vzduch v pneumatickém systému?

Kompresor nasaje okolní vzduch, stlačí jej a uloží do vzdušníku pod tlakem. Stlačený vzduch se pak rozvede potrubím k nástrojům a zařízením, kde se tlaková energie přemění na mechanický pohyb nebo proud vzduchu.

Jaké jsou nejčastější úniky stlačeného vzduchu a jak je odhalit?

Úniky vznikají nejčastěji na spojích potrubí, hadicových přípojkách a opotřebených těsněních. Detekce probíhá ultrazvukovým detektorem nebo mýdlovým roztokem při přetlaku v systému.

Jaký tlak stlačeného vzduchu je vhodný pro pneumatické nářadí?

Většina pneumatického nářadí pracuje při tlaku 6–8 barů. Přesný pracovní tlak udává výrobce nářadí a nastavuje se regulátorem přímo u odběrného místa.

Jak snížit náklady na stlačený vzduch v provozu?

Největší úspory přináší pravidelná detekce a oprava úniků, snížení pracovního tlaku na minimum nutné pro danou aplikaci a instalace frekvenčního měniče na kompresor pro regulaci výkonu podle aktuální spotřeby.

Doporučené

Přehled použití pneumatických ventilů v průmyslu 2026

Technik kontroluje sestavu pneumatických ventilů v dílně.


Stručně:

  • Pneumatické ventily řídí průtok stlačeného vzduchu a určují pohyb a rychlost pneumatických zařízení. Výběr správného typu, dimenzování podle hodnoty Cv a pravidelná údržba jsou klíčem k spolehlivosti systému. Nejčastěji se používají 5/2cestné solenoidové ventily v automatizaci průmyslových linek.

Pneumatický ventil je řídicí prvek, který reguluje průtok stlačeného vzduchu v automatizovaných systémech a přímo určuje pohyb, rychlost a polohu pneumatických pohonů. Přehled použití pneumatických ventilů ukazuje, že správný výběr typu ventilu, jeho dimenzování a údržba rozhodují o spolehlivosti celé výrobní linky. Nejrozšířenějším typem jsou 5/2cestné solenoidové ventily, které se staly průmyslovým standardem pro řízení dvojčinných válců díky rychlosti, opakovatelnosti a přímé integraci s PLC. Technik, který zná funkční rozdíly mezi jednotlivými typy ventilů a umí je správně aplikovat, předchází poruchám a zkracuje prostoje.

Které typy pneumatických ventilů se používají nejčastěji?

Průmyslová praxe rozlišuje několik základních typů ventilů, přičemž každý typ slouží jiné funkci a hodí se pro jinou aplikaci. Volba špatného typu prodlužuje cykly, zvyšuje spotřebu vzduchu a v krajním případě ohrožuje bezpečnost obsluhy.

5/2cestné solenoidové ventily

Tento typ je standardem pro řízení dvojčinných pneumatických válců. Ventil má pět portů a dvě polohy, přičemž elektromagnet přepíná vzduch mezi oběma komorami válce. Elektromagnetické ventily jsou rychlé, opakovatelné a snadno integrovatelné s PLC řídicími systémy. Typické aplikace zahrnují lisovací stroje, montážní automaty a balicí linky.

3/2cestné ventily

Ruce v rukavicích upravují nastavení 3/2-cestných pneumatických ventilů na ovládacím panelu.

Tři porty a dvě polohy. Ventil buď přivádí tlak na výstup, nebo výstup odvzdušňuje. Používá se pro řízení jednoválcových pohonů s pružinovým návratem, například pro upínací přípravky nebo pneumatické klapky. Jednoduchost konstrukce znamená nižší pořizovací cenu a menší zástavbový prostor.

5/3cestné ventily

Pět portů a tři polohy, přičemž střední poloha definuje chování systému při ztrátě signálu. Tento typ se volí tehdy, kdy je třeba řídit pohyb ve dvou směrech a zároveň definovat bezpečný stav při výpadku napájení. Podrobněji se středovým polohám věnuje samostatná sekce níže.

Přehled nejčastějších typů a jejich typických aplikací:

  • 5/2cestný solenoidový ventil: řízení dvojčinných válců, montážní automaty, lisovací stroje
  • 3/2cestný ventil: jednoválcové pohony s pružinovým návratem, upínací přípravky, klapky
  • 5/3cestný ventil s uzavřeným středem: svislé osy, držení nákladu, bezpečnostní aplikace
  • 5/3cestný ventil s výfukovým středem: horizontální osy s požadavkem volného pohybu při výpadku
  • 5/3cestný ventil s tlakovým středem: aplikace vyžadující tlak v obou komorách válce v klidové poloze
  • Proporcionální ventily: plynulá regulace průtoku nebo tlaku, robotické aplikace, testovací stanice

Vícecestné ventily v průmyslu tvoří základ každé automatizované pneumatické soustavy. Moderní výrobní linky navíc stále častěji používají ventilové ostrůvky, které sdružují více ventilů na společné liště se sdíleným přívodem vzduchu a datovou sběrnicí pro PLC. Výsledkem je kompaktnější zapojení, jednodušší kabeláž a rychlejší výměna vadného ventilu bez nutnosti odpojovat celý rozvod.

Jak vybrat středovou polohu u 5/3cestných ventilů?

Volba středové polohy je bezpečnostní rozhodnutí, nikoli jen technická preference. Chování ventilu při ztrátě napájení nebo signálu přímo určuje, co se stane s pohonem a s případným nákladem na něm.

Tři dostupné varianty středové polohy se liší zásadně:

  • Uzavřený střed: všechny porty jsou uzavřeny, válec zůstane v aktuální poloze. Nezbytný pro svislé osy a aplikace, kde nesmí dojít k poklesu nákladu při výpadku napájení.
  • Výfukový střed: obě komory válce jsou odvzdušněny, píst se může volně pohybovat. Vhodné pro horizontální osy, kde obsluha potřebuje ručně posunout pohon při servisním zásahu.
  • Tlakový střed: obě komory jsou pod tlakem, válec je zablokován silou vzduchu. Používá se tam, kde je třeba udržet tuhé uchycení bez mechanické brzdy.

Profesionální tip: Před výběrem středové polohy vždy proveďte analýzu rizik podle normy ISO 13849. Nevhodná středová poloha na svislé ose s uzavřeným výfukovým středem může způsobit nekontrolovaný pád nákladu při výpadku napájení.

Nejčastější chybou je použití výfukového středu na svislé ose. Při výpadku napájení se obě komory odvzdušní a gravitace pohne s pístem nekontrolovaně. Uzavřený střed je nezbytný pro každou aplikaci, kde hrozí pád nebo nekontrolovaný pohyb při ztrátě signálu. Tlakový střed se naopak hodí pro svěrné přípravky, kde je třeba udržet upínací sílu i bez aktivního signálu. Správný výběr chrání jak stroj, tak obsluhu.

Jak správně dimenzovat pneumatický ventil?

Dimenzování ventilu začíná hodnotou průtokového koeficientu Cv. Tato hodnota vyjadřuje, kolik průtoku vzduchu ventil propustí při daném tlakovém spádu. Poddimenzovaný ventil vytváří úzké místo v systému a zpomaluje pohyb válce i tehdy, kdy jsou všechny ostatní komponenty správně navrženy.

Postup správného dimenzování zahrnuje tyto kroky:

  • Stanovit průměr a zdvih válce, z nichž se vypočítá spotřeba vzduchu na jeden cyklus
  • Určit požadovanou dobu cyklu a z ní odvodit potřebný průtok v litrech za minutu
  • Zvolit ventil s hodnotou Cv, která pokryje vypočtený průtok s rezervou přibližně 20 %
  • Ověřit, zda připojovací závit ventilu odpovídá průměru přívodního potrubí
  • Zkontrolovat maximální pracovní tlak ventilu vůči provoznímu tlaku systému

Profesionální tip: Při výpočtu Cv nezapomínejte na tlakový spád na přívodním potrubí a fitinkách. Reálný tlak na vstupu ventilu bývá o 0,5–1 bar nižší než tlak na výstupu kompresoru, zejména u dlouhých rozvodů.

Hodnota Cv je kritická pro výslednou rychlost pohybu a spolehlivost cyklu. Technici, kteří dimenzují ventil pouze podle průměru závitu bez výpočtu průtoku, se pravidelně setkávají s tím, že válec nedosahuje požadované rychlosti ani při plném provozním tlaku. Testování parametrů ventilu přímo na stroji před finální montáží ušetří čas při uvádění do provozu. Měření doby cyklu při různých nastaveních škrticích ventilů odhalí, zda ventil skutečně není úzkým místem systému.

Jak pečovat o pneumatické ventily a předcházet poruchám?

Nejčastější příčinou selhání ventilů je špinavý nebo vlhký přívod vzduchu s pevnými částicemi. Nečistoty způsobují korozi těsnění, zasekávání šoupátka a zkrat cívky elektromagnetu. Prevence je přímočará a levná ve srovnání s náklady na výměnu ventilu nebo neplánovanou odstávku linky.

Pravidelná údržba pneumatických ventilů zahrnuje tyto body:

  1. Kontrola a čištění filtru FRL jednotky každý týden nebo podle pokynů výrobce. Zanesený filtr snižuje tlak a propouští nečistoty dál do systému.
  2. Vypouštění kondenzátu z filtru a vzdušníku denně nebo automaticky pomocí automatického odvzdušňovacího ventilu.
  3. Kontrola hladiny oleje v maznici FRL jednotky. Nedostatečné mazání urychluje opotřebení těsnění šoupátka.
  4. Vizuální kontrola těsnosti přívodního potrubí a připojovacích fitinků. Únik vzduchu zvyšuje spotřebu a snižuje tlak na vstupu ventilu.
  5. Ověření funkce manuálního ovládání ventilu. Ruční sepnutí bez elektrického signálu okamžitě ukáže, zda je problém mechanický nebo elektrický.

Manuální ovládání ventilu je při diagnostice poruch klíčovým nástrojem. Technik, který ručně sepne ventil a pohon se pohne, ví, že problém není mechanický, ale elektrický nebo v řídicím systému. Tato jednoduchá zkouška zkracuje dobu diagnostiky na minimum. Diagnostika problémů ventilů trvá méně než 2 hodiny při správné údržbě a znalosti systému. Investice do kvalitní FRL jednotky se vrátí v prodloužené životnosti ventilů a nižším počtu neplánovaných odstávek.

Profesionální tip: Při záměně ventilu vždy zkontrolujte stav přívodního potrubí a fitinků. Nový ventil v zaneseném systému selže stejně rychle jako ten původní.

Servis a čištění pneumatických systémů by měl být součástí plánované preventivní údržby každé výrobní linky. Technik, který zná systém a pravidelně kontroluje FRL jednotky, předchází většině poruch ventilů dříve, než způsobí prostoj.

Klíčové poznatky

Správný výběr typu ventilu, dimenzování podle hodnoty Cv a pravidelná údržba FRL jednotek jsou tři podmínky spolehlivého provozu pneumatického systému.

Bod Podrobnosti
Nejčastější typ ventilu 5/2cestný solenoidový ventil je standardem pro řízení dvojčinných válců v automatizaci.
Středová poloha jako bezpečnostní volba Uzavřený střed je nezbytný pro svislé osy, výfukový umožňuje volný pohyb při servisním zásahu.
Dimenzování podle Cv Poddimenzovaný ventil zpomaluje cyklus i při správném tlaku; rezerva 20 % nad vypočteným průtokem je minimum.
Prevence poruch Kvalitní FRL jednotka s pravidelnou kontrolou filtru a maznice předchází většině selhání ventilů.
Manuální ovládání Ruční sepnutí ventilu při diagnostice okamžitě oddělí mechanickou závadu od elektrické nebo řídicí.

Zkušenosti z praxe: co technici přehlíží nejčastěji

Za roky práce s pneumatickými systémy jsem zjistil, že většina poruch ventilů není způsobena vadou součástky, ale špatným návrhem nebo zanedbáním údržby. Technici, kteří přijdou k nefunkčnímu ventilu, okamžitě sahají po multimetru a kontrolují napájení cívky. Přitom by stačilo zkusit manuální ovládání. Pokud ventil mechanicky nefunguje ani ručně, problém je v nečistotách nebo opotřebení šoupátka, nikoli v elektrice.

Druhá nejčastější chyba je podceňování hodnoty Cv při návrhu systému. Vidím to opakovaně: válec správného průměru, správný tlak, ale ventil vybraný podle průměru závitu bez výpočtu průtoku. Výsledkem je pomalý cyklus, který technik pak zbytečně řeší zvyšováním tlaku nebo výměnou válce. Přitom stačí vyměnit ventil za typ s vyšším Cv.

Třetí oblast, kde se chybuje, je volba středové polohy u 5/3cestných ventilů. Výfukový střed na svislé ose vypadá na papíře jako rozumná volba pro snadný ruční posuv. V praxi to znamená, že při výpadku napájení sjede náklad dolů. Pneumatická bezpečnost v průmyslu vyžaduje, aby volba středové polohy vždy vycházela z analýzy rizik, nikoli z intuice nebo zvyku.

Moje doporučení je jednoduché: před každou instalací ventilu si odpovězte na tři otázky. Jaký pohyb ventil řídí? Co se stane při výpadku napájení? Je průtok ventilu dostatečný pro požadovanou rychlost cyklu? Tyto tři otázky eliminují většinu problémů ještě před spuštěním stroje.

— Zdeněk

Pneumatické ventily a komponenty pro průmyslové aplikace

Kompresory-vzduchotechnika nabízí technikům v průmyslu kompletní sortiment pneumatických komponent, od ventilů a FRL jednotek po vzduchové hadice a příslušenství pro rozvody stlačeného vzduchu.

https://kompresory-vzduchotechnika.cz

Celý sortiment pneumatiky a hydrauliky zahrnuje ventily pro standardní i náročné průmyslové aplikace. Tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru ventilu podle konkrétní aplikace, pomáhá s dimenzováním a doporučuje vhodné příslušenství. Technici, kteří si nejsou jisti výběrem, mohou kontaktovat zákaznickou podporu přímo na webu a získat odpověď na konkrétní technický dotaz bez zbytečného čekání.

Časté dotazy

Co je 5/2cestný solenoidový ventil?

5/2cestný solenoidový ventil má pět portů a dvě polohy. Elektromagnet přepíná přívod vzduchu mezi oběma komorami dvojčinného válce a je standardním typem pro průmyslovou automatizaci.

Jak fungují pneumatické ventily v PLC systémech?

Elektromagnetický ventil převádí elektrický signál z PLC na mechanický pohyb šoupátka. PLC tak přímo řídí směr, rychlost a polohu pneumatického pohonu.

Jaká středová poloha je vhodná pro svislé osy?

Pro svislé osy je správnou volbou uzavřený střed. Při výpadku napájení uzavře všechny porty a válec zůstane v aktuální poloze bez rizika pádu nákladu.

Proč ventil zpomaluje cyklus i při správném tlaku?

Příčinou je nejčastěji poddimenzovaný ventil s nedostatečnou hodnotou Cv. Ventil tvoří úzké místo v systému a omezuje průtok vzduchu bez ohledu na provozní tlak.

Jak často se mají kontrolovat FRL jednotky?

Filtr FRL jednotky se kontroluje týdně, kondenzát se vypouští denně nebo automaticky. Pravidelná kontrola maznice a těsnosti potrubí předchází většině poruch ventilů.

Doporučené

Jak správně vybrat olej do kompresoru: průvodce 2026

Průmyslová dílna vybavená kompresorem a pneumatickým nářadím


Stručně:

  • Správný výběr oleje do kompresoru závisí na typu zařízení, provozních podmínkách a chemickém složení maziva. Syntetické oleje nabízí delší intervaly výměny a nižší spotřebu energie oproti minerálnímu oleji.

Olej do kompresoru plní čtyři základní funkce: maže pohyblivé části, odvádí teplo, těsní vůle a zachycuje nečistoty. Nesprávný výběr maziva zkracuje životnost ložisek, zvyšuje spotřebu energie a v krajním případě způsobí zadření rotorů nebo pístů. Výběr oleje pro vzduchový kompresor se řídí třemi klíčovými parametry: typem základové báze maziva, třídou viskozity ISO VG a provozními podmínkami konkrétního zařízení. Tento průvodce vysvětluje, jak správně vybrat olej do kompresoru, a pokrývá vše od chemického složení až po intervaly výměny a analýzu vzorků.

Infografika: jak správně vybrat olej do kompresoru – krok za krokem

Jaké jsou hlavní typy olejů pro kompresory?

Oleje pro mazání kompresoru se dělí do čtyř základních kategorií podle chemického složení základové báze. Každá kategorie má jiné vlastnosti, jiné intervaly výměny a jiné náklady na provoz.

Minerální olej je nejrozšířenější a nejlevnější volbou. Vyrábí se rafinací ropy a obsahuje přírodní příměsi, které urychlují oxidaci při vyšších teplotách. Interval výměny minerálního oleje se pohybuje v rozsahu 1 000–2 000 provozních hodin. To znamená výrazně vyšší frekvenci servisních zásahů oproti syntetickým alternativám.

Syntetický olej na bázi PAO (polyalfaolefin) nabízí výrazně lepší tepelnou stabilitu a odolnost vůči oxidaci. Intervaly výměny dosahují 4 000–12 000 hodin a syntetické oleje snižují třecí odpor kompresoru o 5–8 %. Nižší tření se přímo projevuje na spotřebě elektrické energie.

Syntetický olej na bázi POE (polyolester) se používá zejména v chladicích kompresorech a zařízeních pracujících s chladivy. POE oleje mají vynikající mazací vlastnosti při nízkých teplotách a jsou kompatibilní s většinou elastomerů. Jejich nevýhodou je vyšší hygroskopicita, tedy sklon absorbovat vzdušnou vlhkost.

Esterové oleje kombinují vlastnosti PAO a POE. Používají se v náročných průmyslových aplikacích s extrémními teplotními výkyvy. Jsou biologicky rozložitelnější než ostatní syntetické báze, což je výhodou v environmentálně citlivých provozech.

Typ oleje Interval výměny Třecí odpor Typické použití
Minerální 1 000–2 000 h Vyšší Lehký průmysl, DIY
Syntetický PAO 4 000–8 000 h Nižší o 5–8 % Šroubové kompresory
Syntetický POE 4 000–12 000 h Nízký Chladicí kompresory
Esterový 6 000–12 000 h Velmi nízký Náročný průmysl

Kromě chemické báze se oleje pro pístové kompresory řídí i specifikací DIN 51506 VDL. Bezpopelné oleje třídy VDL (například Paramo Mogul Komprimo VDL 100) omezují tvorbu karbonových usazenin na ventilech, prodlužují servisní intervaly a snižují riziko čištění hlavy kompresoru. Pro provozy s vysokým denním zatížením jde o ekonomicky výhodné řešení.

Klíčové vlastnosti, které je třeba porovnat při výběru oleje:

  • Třída viskozity ISO VG (nejčastěji ISO VG 46 nebo ISO VG 68 pro šroubové kompresory)
  • Bod vzplanutí (minimálně 200 °C pro bezpečný provoz)
  • Index viskozity (čím vyšší, tím stabilnější viskozita při změnách teploty)
  • Obsah antioxidačních a antikorozních aditiv
  • Kompatibilita s těsněními a elastomery v konkrétním kompresoru

Orientační přehled viskozitních tříd pro pístové kompresory:

Viskozita ISO VG Typické použití Poznámka
ISO VG 32 Lehké pístové kompresory, nízké teploty Vhodné pro studené prostředí
ISO VG 46 Standardní pístové kompresory, hobby i dílenské Nejčastěji doporučovaná třída
ISO VG 68 Výkonnější pístové a dvoustupňové kompresory Vyšší pracovní teploty
ISO VG 100 Těžké průmyslové kompresory, vysoké zatížení Dle specifikace výrobce

Profesionální tip: Před přechodem z minerálního na syntetický PAO olej zkontrolujte filtry a olejové kanály. Syntetické oleje mají vyšší detergentní účinek a uvolňují staré usazeniny, které mohou ucpat filtry během prvních 200–500 hodin provozu.

Levné minerální oleje mají skryté náklady v podobě vyšší frekvence výměn a nižší energetické účinnosti. Při kalkulaci celkových provozních nákladů je třeba zahrnout cenu práce, prostoj zařízení a spotřebu energie, ne jen cenu samotného maziva.

Jak provozní podmínky ovlivňují výběr oleje?

Výstupní teplota kompresoru, kvalita nasávaného vzduchu a vlhkost jsou tři faktory, které rozhodují o vhodném oleji více než cena nebo značka. Každý z nich ovlivňuje rychlost degradace maziva a frekvenci výměny.

Technik provádí kontrolu kompresoru a stav oleje v něm.

Vliv teploty na degradaci oleje

Teplota je rozhodující faktor ovlivňující oxidaci oleje a jeho mazací vlastnosti. Obecně platí, že každých 10 °C nad doporučenou provozní teplotu zdvojnásobuje rychlost oxidace maziva. Kompresory pracující při výstupní teplotě nad 90 °C vyžadují syntetický olej s vysokým indexem viskozity a silnou antioxidační aditivací.

Moderní kompresory mají navíc bezpečnostní pojistku: při dosažení teploty mazacího oleje 93 °C se stroj automaticky odpojí, aby předešel poškození. Opakované dosahování této hranice není známkou toho, že je stroj v pořádku, ale symptom problému. Nejčastější příčiny jsou zanesený chladič oleje, ucpaný vzduchový filtr nebo příliš vysoká teplota ve strojovně.

Kvalita vzduchu a prašnost prostředí

Prašné prostředí urychluje kontaminaci oleje pevnými částicemi. Abrazivní nečistoty způsobují opotřebení ložisek a pístních kroužků. V takových podmínkách je třeba zkrátit intervaly výměny oleje a zvýšit frekvenci kontroly vzduchových filtrů.

Faktory kvality vzduchu, které ovlivňují výběr maziva:

  • Koncentrace prachu a pevných částic v nasávaném vzduchu
  • Přítomnost chemických výparů nebo agresivních plynů
  • Teplota nasávaného vzduchu (vyšší teplota znamená nižší hustotu vzduchu a vyšší tepelnou zátěž)
  • Nadmořská výška provozu (ovlivňuje chladicí účinnost)

Vlhkost a oxidace oleje

Vysoká vlhkost nasávaného vzduchu způsobuje emulgaci oleje. Voda v oleji snižuje jeho mazací schopnost a urychluje korozi kovových povrchů. POE oleje jsou na vlhkost citlivější než PAO, proto se v provozech s vysokou vlhkostí doporučují PAO nebo minerální oleje s dobrými hydrofobními vlastnostmi. Emulgovaný, mléčně bílý olej signalizuje kontaminaci vodou a vyžaduje okamžitou výměnu bez ohledu na nalétané hodiny.

Profesionální tip: Pokud kompresor pracuje v prostředí s teplotami pod 5 °C, zvolte olej s nižší třídou ISO VG nebo speciální zimní formulaci. Příliš hustý olej při startu za studena způsobuje kavitaci olejového čerpadla a nedostatečné mazání ložisek v prvních sekundách provozu.

Přizpůsobení viskozity provozním podmínkám je přímou prevencí předčasného opotřebení. Viskozita ISO VG je nejdůležitějším parametrem při výběru oleje. Příliš nízká viskozita vede k selhání ložisek, příliš vysoká způsobuje problémy se startováním a zvyšuje spotřebu energie.

Postup správného výběru a výměny oleje v kompresoru

Správná výměna oleje vyžaduje přípravu, dodržení postupu a kontrolu kompatibility. Improvizace v tomto kroku způsobuje více poruch než samotné zanedbání výměny.

Krok za krokem: výměna oleje

  1. Zahřejte kompresor na provozní teplotu. Teplý olej je řidší a lépe odtéká. Studený olej zanechává v nádrži až 15 % starého maziva.
  2. Odstavte kompresor a odpusťte tlak. Nikdy neotevírejte olejovou nádrž pod tlakem.
  3. Vypusťte starý olej přes výpustný kohout. Nechte odtékat minimálně 10 minut.
  4. Zkontrolujte stav starého oleje. Tmavá barva, zákal nebo pěna signalizují kontaminaci nebo oxidaci.
  5. Vyměňte olejový filtr. Použití starého filtru s novým olejem neguje přínos výměny. Ucpaný filtr omezuje průtok oleje a zvyšuje riziko nedostatečného mazání při studených startech.
  6. Naplňte nový olej po rysku na měrce. Přeplnění způsobuje pěnění a únik oleje do stlačeného vzduchu.
  7. Spusťte kompresor na 5 minut a zkontrolujte těsnost. Zkontrolujte hladinu oleje po prvním zahřátí.

Kompatibilita olejů a riziko míchání

Míchání nekompatibilních olejů, například PAG s POE, může vytvořit gel nebo kal. Tento kal rychle zničí ložiska kompresoru. Nesměšujte ani syntetické a minerální oleje v jednom systému — jejich aditivové balíčky mohou reagovat, tvořit kaly a ucpávat olejové kanálky. Při přechodu z jednoho typu na druhý systém důkladně propláchněte čistým olejem podle postupu výrobce. Pozor i na míchání olejů různých značek se shodnou viskozitou: výsledné vlastnosti se přiblíží slabšímu z obou olejů, což může v náročném provozu znamenat selhání.

Nejčastější chyby při výměně oleje:

  • Přeskočení výměny olejového filtru při výměně maziva
  • Doplnění jiného typu oleje do zbytku starého (míchání bází)
  • Přeplnění olejové nádrže nad maximální rysku
  • Použití oleje s nesprávnou třídou ISO VG

Analýza vzorku oleje každých 2 000 hodin provozu je efektivní prevencí selhání ložisek a zadření kompresoru. Laboratorní analýza odhalí obsah kovových částic, vody, oxidační produkty a kontaminanty dříve, než způsobí havárii. Tato metoda se označuje jako prediktivní údržba na základě stavu oleje.

Profesionální tip: Při výběru průmyslového kompresoru vždy ověřte, jaký typ oleje výrobce předepisuje. Použití jiného maziva může zneplatnit záruku, i když je olej technicky srovnatelný.

Jaké jsou nejčastější chyby při výběru oleje do kompresoru?

Nesprávný výběr maziva je jednou z nejčastějších příčin předčasného opotřebení kompresorů. Většina chyb pramení z úspory nákladů nebo z nedostatku informací.

Nejčastější omyly v praxi:

  • Použití automobilového motorového oleje. Motorový olej obsahuje aditiva určená pro spalovací motory, nikoli pro kompresory. Automobilový olej způsobuje karbonové usazeniny a zadření rotorů po 500–800 hodinách provozu. Tato chyba je v praxi velmi rozšířená, zejména u uživatelů pístových kompresorů.
  • Míchání různých typů olejů. Přilití jiného maziva do zbytku starého oleje bez ověření kompatibility je přímou cestou k tvorbě gelu nebo kalu v olejovém okruhu.
  • Nedodržení intervalů výměny. Prodloužení intervalu výměny minerálního oleje nad 2 000 hodin vede k oxidaci maziva a tvorbě laků na vnitřních površích.
  • Výběr oleje pouze podle ceny. Nejlevnější olej na trhu nemusí splňovat požadavky výrobce kompresoru na viskozitu nebo aditivaci.

„Správný olej do kompresoru není ten nejlevnější ani ten nejdražší. Je to ten, který splňuje specifikace výrobce zařízení, odpovídá provozním podmínkám a jehož intervaly výměny jsou skutečně dodržovány. Každá úspora na mazivu se vrátí jako náklad na opravu."

Výběr oleje pro vzduchový kompresor podle doporučení výrobce zařízení je základní podmínkou pro zachování záruky a spolehlivého provozu. Dodržování doporučení výrobce oleje i kompresoru zajišťuje dlouhodobou spolehlivost a předvídatelné provozní náklady.

Jak monitorovat stav oleje a kdy plánovat výměnu?

Monitorování stavu oleje je nejúčinnější způsob, jak předejít neplánovaným odstávkám. Pravidelná kontrola hladiny a stavu oleje, včetně čištění filtrů, prokazatelně prodlužuje životnost kompresoru. Před každým spuštěním zkontrolujte hladinu oleje měrkou nebo průhledítkem a prohlédněte olejová těsnění a hadice na viditelné úniky. Každých 250–500 provozních hodin vyměňte olejový filtr a proveďte vizuální posouzení kvality oleje.

Laboratorní analýza vzorku oleje sleduje tyto parametry:

Parametr Co indikuje Mezní hodnota
Obsah vody Kondenzace, netěsnost chladiče Nad 0,1 %
Viskozita při 40 °C Degradace nebo ředění oleje Odchylka nad 10 % od nové hodnoty
Obsah Fe, Cu, Al Opotřebení ložisek a pístů Dle normy výrobce
Číslo kyselosti (TAN) Oxidace a tvorba kyselin Nad 2,0 mg KOH/g
Obsah pevných částic Kontaminace prostředím Třída ISO 4406

Pravidelná analýza oleje umožňuje odhalit únavu kovu nebo průnik chladiva dříve, než dojde k havárii. Výsledky analýzy slouží jako podklad pro rozhodnutí o prodloužení nebo zkrácení intervalu výměny. Vedle laboratorního rozboru je nejspolehlivějším diagnostickým nástrojem při ruce sluch: správně namazaný a seřízený kompresor pracuje tiše a rovnoměrně, jakákoli změna zvukového profilu si zaslouží okamžitou pozornost. Doporučujeme vést protokol výměny oleje s evidencí provozních hodin, použitého maziva a stavu oleje při výměně — při pozdější diagnostice ušetří více času než jakýkoli jiný nástroj.

Prodloužení intervalů výměny výrazně šetří provozní náklady a minimalizuje prostoj, pokud je používán správný typ syntetického oleje. Přechod z minerálního na syntetický PAO olej v kombinaci s pravidelnou analýzou vzorků může snížit počet výměn oleje za rok o více než polovinu. To se přímo projevuje na nákladech za práci, mazivo a prostoj zařízení. Správný výběr maziva a úspora energie s kompresorem jdou ruku v ruce — šroubový kompresor s degradovaným olejem spotřebuje na stejný výkon o několik procent více elektrické energie než tentýž stroj s čerstvým mazivem.

Klíčové poznatky

Správný výběr oleje do kompresoru vyžaduje znalost typu zařízení, provozních podmínek a chemického složení maziva, přičemž syntetické oleje na bázi PAO nebo POE nabízejí výrazně nižší celkové provozní náklady než minerální alternativy.

Bod Podrobnosti
Typ oleje rozhoduje o intervalech výměny Syntetický PAO vydrží 4 000–12 000 h, minerální jen 1 000–2 000 h.
Viskozita ISO VG je klíčový parametr ISO VG 46 je nejčastější třída pro standardní pístové kompresory; nesprávná třída způsobuje selhání ložisek nebo problémy se startováním.
Automobilový olej do kompresoru nepatří Způsobuje karbonové usazeniny a zadření rotorů po 500–800 hodinách.
Míchání olejů je zakázáno PAG s POE tvoří gel, který zničí ložiska během několika hodin provozu.
Teplota 93 °C je kritická hranice Moderní kompresory se při ní automaticky odpojují; opakované odpojení signalizuje problém v mazacím nebo chladicím systému.
Analýza vzorku každých 2 000 h předchází haváriím Laboratorní rozbor odhalí opotřebení kovů a kontaminaci dříve, než dojde k poruše.

Zkušenosti z praxe: co jsem se naučil o výběru oleje

Za léta práce s kompresory různých typů jsem dospěl k jednomu závěru, který se opakuje bez výjimky. Největší škody nezpůsobuje špatný olej, ale správný olej použitý ve špatný čas nebo smíchaný s jiným typem maziva.

V praxi jsem viděl poškozené stroje, u kterých poslední výměna oleje proběhla před třemi lety, i když stroj mezitím nalétal tisíce hodin. Argument byl vždy stejný: hladina oleje byla v normě. Přehřátí mazacího oleje přitom patří k nejopakovanějším příčinám neplánovaných oprav. Automatické odpojení při 93 °C je ochrana, která funguje, ale opakované dosahování té hranice znamená, že systém pracuje na hranici svých možností. Vždy hledám příčinu: zanesený chladič oleje, ucpaný vzduchový filtr nebo příliš vysoká okolní teplota ve strojovně.

Nikdy nespoléhám na to, že „stejná viskozita postačí". Výrobci kompresorů testují své stroje s konkrétními oleji a certifikacemi. Náhradní olej jiné značky se stejnou viskozitou nemusí mít stejné antioxidační nebo antikorozní přísady. V náročném provozu, kde kompresor běží 20 hodin denně, se tento rozdíl projeví během několika měsíců.

Moje doporučení pro provozovatele šroubových kompresorů je jednoznačné: investujte do syntetického PAO oleje a nastavte pravidelné odběry vzorků. Počáteční náklady jsou vyšší, ale celkové provozní náklady jsou nižší a prostoje jsou předvídatelné. Pro pístové kompresory v lehkém průmyslu nebo dílnách je kvalitní minerální olej s důsledným dodržením intervalu výměny dostačující volbou.

Jeden praktický detail, který se v návodech málokdy uvádí: při přechodu z minerálního na syntetický olej proveďte první výměnu syntetiku po 500 hodinách, nikoli po standardním intervalu. Syntetický olej uvolní staré usazeniny a první náplň bude kontaminovaná rychleji, než by naznačoval standardní interval.

— Zdeněk

Oleje a maziva pro kompresory na Kompresory-vzduchotechnika.cz

Výběr správného maziva je jednodušší s odbornou podporou. Kompresory-vzduchotechnika.cz nabízí technické poradenství pro výběr oleje podle typu kompresoru, provozních podmínek a požadovaných intervalů výměny.

https://kompresory-vzduchotechnika.cz

Sortiment zahrnuje maziva pro pístové i šroubové kompresory, minerální i syntetické oleje tříd ISO VG 46 a ISO VG 68 a příslušenství pro výměnu a analýzu oleje. Odborný tým Kompresory-vzduchotechnika poskytuje konzultace pro průmyslové provozy i individuální uživatele. Celý sortiment pneumatiky a hydrauliky je dostupný online s možností technické konzultace před objednávkou.

Časté dotazy

Jaký olej použít do šroubového kompresoru?

Pro šroubové kompresory se doporučuje syntetický olej na bázi PAO třídy ISO VG 46 nebo ISO VG 68 podle specifikace výrobce. Syntetické oleje nabízejí intervaly výměny 4 000–12 000 hodin a snižují třecí odpor o 5–8 %.

Lze použít motorový olej místo kompresového oleje?

Motorový olej do kompresoru nepatří. Obsahuje aditiva pro spalovací motory, která způsobují karbonové usazeniny a zadření rotorů po 500–800 hodinách provozu.

Jak poznám, že je čas vyměnit olej v kompresoru?

Olej je třeba vyměnit při dosažení doporučeného intervalu výrobce, při zákalení nebo tmavnutí maziva, při pěnění nebo při zjištění zvýšeného obsahu kovových částic v analýze vzorku. Mléčně bílý (emulgovaný) olej signalizuje kontaminaci vodou a vyžaduje okamžitou výměnu.

Lze míchat různé typy kompresových olejů?

Míchání různých typů olejů je zakázáno. Kombinace PAG a POE olejů tvoří gel, který zničí ložiska kompresoru během několika hodin provozu. Nesměšujte ani syntetiku s minerálem.

Jak často provádět analýzu oleje v kompresoru?

Analýza vzorku oleje každých 2 000 provozních hodin je standardní frekvencí pro průmyslové kompresory. Laboratorní rozbor odhalí kontaminaci, oxidaci a opotřebení kovů dříve, než dojde k havárii.

Doporučené

Přehled kompresorových filtrů pro průmysl a stavby

Moderní průmyslová dílna s kvalitním vzduchotechnickým vybavením, kompresory a filtry, kde je kladen důraz na čistotu a pořádek.


Stručně:

  • Kompresorové filtry odstraňují nečistoty ze stlačeného vzduchu a chrání zařízení i výrobní procesy. Nejčastější jsou koalescenční, předfiltry, postfiltry, aktivní uhlíkové a sterilní filtry, přičemž jejich výběr závisí na druhu znečištění a provozních podmínkách. Správná filtrace podle normy ISO 8573-1 vyžaduje vícestupňový systém s monitoringem tlakového spádu pro efektivní chod a úsporu energie.

Kompresorový filtr je zařízení určené k odstraňování nečistot ze stlačeného vzduchu, přičemž každý typ řeší jiný druh znečištění. Správná filtrace chrání pneumatické nástroje, výrobní linky i finální produkty před olejem, vlhkostí, prachem a plyny. Norma ISO 8573-1 definuje třídy čistoty stlačeného vzduchu a stanovuje měřitelné limity pro pevné částice, vodu a olej. Přehled kompresorových filtrů proto není jen katalogový seznam, ale praktický základ pro výběr správného řešení v konkrétním provozu.

1. Přehled kompresorových filtrů: hlavní typy a jejich funkce

Detailní pohled na koalescenční filtr průmyslového kompresoru

Filtrační systémy pro kompresory se dělí do několika základních kategorií podle mechanismu čištění a místa zařazení v systému.

Mechanické (částicové) filtry jsou nejrozšířenější a nejdostupnější technologie. Vzduch prochází vláknitým nebo membránovým médiem, které zachytí pevné částice nad určitou velikostí. Dělí se na hrubé předfiltry (záchyt částic nad 5–40 mikronů) a jemné filtry (od 1 mikronu, v některých provedeních až od 0,01 mikronu). Neřeší však olejovou mlhu, olejové páry ani vlhkost. Sací filtr kompresoru je přitom první linií ochrany celého systému a jeho výměna je nejlevnějším preventivním opatřením v celé kompresorové stanici, protože zanesený sací filtr přímo zvyšuje příkon kompresoru.

Koalescenční filtry jsou nejrozšířenějším typem jemné filtrace v průmyslové praxi. Fungují na principu shlukování (koalescence) drobných kapének oleje nebo vody: malé kapénky se zachytí na vláknitém médiu, spojí se do větších kapek a gravitací stékají do sběrné nádoby. Filtrační účinnost je 0,01–1 mikronu, což je zásadní pro ochranu pneumatických nástrojů a citlivých výrobních procesů. Splňují požadavky ISO 8573-1 na třídu 1 nebo 2 pro olej.

Předfiltry se zařazují před chlazenou sušičku. Chrání sušičku odstraňováním vlhkosti, oleje a větších nečistot dříve, než vzduch vstoupí do citlivějších částí systému. Bez předfiltru se sušička zanáší rychleji a její životnost klesá.

Postfiltry pracují za sušičkou. Zachycují jemné nečistoty, které sušička uvolní nebo které projdou předchozím stupněm. Účinnost postfiltrů dosahuje stejného rozsahu 0,01–1 mikronu jako koalescenční filtry, ale jejich role je doplňková.

Aktivní uhlíkové filtry odstraňují plynné znečišťující látky, olejové páry a pachy. Pracují na principu adsorpce, kdy se molekuly nečistot váží na povrch aktivního uhlí. Používají se tam, kde koalescenční filtry nestačí, například v potravinářství, farmacii nebo při lakování. Jejich účinnost závisí na teplotě a vlhkosti prostředí. Saturovaná uhlíková náplň přestane filtrovat bez viditelného varování, proto je nutné dodržovat výměnné intervaly bez ohledu na vizuální stav filtru.

Speciální sterilní filtry se uplatňují v aplikacích s nejvyššími požadavky na čistotu vzduchu, jako je výroba léčiv nebo potravin. Zachycují bakterie a mikroorganismy a splňují přísné hygienické normy.

2. Účinnost a technické parametry filtrů

Filtrační účinnost se vyjadřuje v mikronech a udává nejmenší velikost částice, kterou filtr zachytí. Koalescenční filtry pokrývají rozsah 0,01–1 mikronu, předfiltry hrubší frakci nad 1 mikronem a sterilní filtry zachycují částice pod 0,01 mikronu.

Teplota provozu zásadně ovlivňuje výkon aktivních uhlíkových filtrů. Při teplotách nad 35–40 °C jejich účinnost prudce klesá, což způsobuje průnik olejových par do systému. Aktivní uhlíkové filtry proto vyžadují umístění v chladném a větraném prostoru.

Tlakový spád je nejspolehlivější ukazatel stavu filtru. Sledování tlakového spádu umožňuje výměnu filtrační vložky ve správný čas, ještě před úplným zanesením. Zanešený filtr zvyšuje energetickou spotřebu kompresoru a snižuje průtok vzduchu.

Profesionální tip: Nainstalujte manometr před a za každý filtr. Rozdíl tlaku nad 0,5 bar signalizuje nutnost výměny vložky. Nečekejte na viditelné znečištění ani na pevný časový interval.

Typ filtru Účinnost (mikrony) Typická aplikace Citlivost na teplotu
Předfiltr 1–40 Ochrana sušičky, hrubé nečistoty Nízká
Koalescenční 0,01–1 Olej, vlhkost, jemné aerosoly Střední
Postfiltr 0,01–1 Dočištění za sušičkou Nízká
Aktivní uhlíkový Plynné látky Pachy, olejové páry Vysoká (nad 35–40 °C)
Sterilní Pod 0,01 Farmacie, potravinářství Střední

3. Porovnání klíčových charakteristik filtrů

Výběr správného filtru závisí na kombinaci čtyř parametrů: účinnosti filtrace, odolnosti vůči provozním podmínkám, nákladech na údržbu a doporučeném použití.

Charakteristika Předfiltr Koalescenční Aktivní uhlíkový Sterilní
Účinnost filtrace Hrubá (nad 1 µm) Jemná (0,01–1 µm) Plynné látky Velmi jemná (pod 0,01 µm)
Odolnost vůči vlhkosti Vysoká Vysoká Nízká Střední
Odolnost vůči teplotě Vysoká Střední Nízká (nad 35–40 °C) Střední
Náklady na výměnu vložky Nízké Střední Střední až vysoké Vysoké
Frekvence výměny Dle tlakového spádu Dle tlakového spádu Dle teploty a zatížení Dle aplikace
Doporučené použití Všechny provozy Průmysl, lakování, pneumatika Potravinářství, farmacie Farmacie, medicína

Následující přehled ukazuje, které nečistoty jednotlivé typy filtrů skutečně zachytí a jaké třídy čistoty oleje podle ISO 8573-1 tím lze dosáhnout:

Typ filtru Pevné částice Olej/aerosoly Pachy Třída ISO 8573 (olej)
Mechanický (hrubý) Ano Ne Ne 4–5
Mechanický (jemný) Ano Částečně Ne 3–4
Koalescenční Ano Ano Ne 1–2
Aktivní uhlík Ne Ano (páry) Ano 1

Tlakový spád a zanesení filtru výrazně ovlivňují provozní efektivitu a energetickou spotřebu kompresoru. Zanešený filtr nepracuje jako pojistka, ale jako brzda celého systému.

Účinný filtrační systém snižuje zmetkovitost a zvyšuje spolehlivost výroby. To platí zejména v odvětvích, kde kontaminace vzduchu přímo ovlivňuje kvalitu finálního produktu.

4. Jak správně vybrat filtr pro průmyslové nebo stavební použití

Výběr filtru začíná analýzou znečištění v konkrétním provozu. Jiný přístup vyžaduje lakovna, jiný betonárna a jiný farmaceutický provoz.

Základní kritéria výběru:

  • Typ znečištění: Olej a vlhkost vyžadují koalescenční filtr. Prach a hrubé nečistoty řeší předfiltr. Pachy a plynné látky odstraní aktivní uhlíkový filtr.
  • Provozní teplota: Aktivní uhlíkové filtry nelze použít v prostorách s teplotou nad 35–40 °C bez dodatečného chlazení.
  • Požadovaná třída čistoty: Norma ISO 8573-1 definuje třídy 0–6 pro pevné částice, vodu a olej. Třída 1 pro olej znamená obsah pod 0,01 mg/m³, třída 4 pak pod 5 mg/m³.
  • Průtok vzduchu (l/min nebo m³/hod): Filtr musí odpovídat jmenovitému průtoku kompresoru. Poddimenzovaný filtr zvyšuje tlakový spád a snižuje výkon celého systému.
  • Místo zařazení: Předfiltr patří před sušičku, postfiltr za sušičku, aktivní uhlíkový filtr na konec řady.
  • Dostupnost náhradních vložek a servisní podpora: Levný filtr s drahou nebo těžko dostupnou vložkou může být v horizontu 3–5 let nákladnější než prémiové řešení s dostupnými díly.

Vícestupňová filtrace kombinuje předfiltr, hlavní koalescenční filtr a případně aktivní uhlíkový filtr. Tento přístup splňuje přísné normy ISO 8573-1 a minimalizuje riziko průniku nečistot do citlivých aplikací.

Doporučení podle typu provozu:

  • Strojírenství a automotive (obecné): předfiltr + jemný mechanický filtr, dostačuje pro ochranu pneumatických nástrojů a ventilů.
  • Lakovny a povrchové úpravy: předfiltr + koalescenční filtr + aktivní uhlík, splňuje požadavky na třídu 1 dle ISO 8573.
  • Potravinářství a farmacie: víceúrovňová filtrace s koalescenčním a uhlíkovým stupněm, případně sterilní filtr.
  • Svařování a slévárenství: robustní předfiltry s vysokou záchytnou kapacitou pevných částic.

Profesionální tip: Při návrhu filtračního systému počítejte s rezervou průtoku minimálně 20 %. Provozní podmínky se mění a poddimenzovaný filtr způsobí tlakový spád, který prodraží provoz celé linky. Při vysokém obsahu prachu volte filtrační média z polyesterové tkaniny nebo skládané kazety, které lze opakovaně čistit stlačeným vzduchem nebo vodou.

Nejčastější chyby při výběru filtru:

  • Použití jediného filtru tam, kde je nutná vícestupňová filtrace.
  • Podceňování vlivu teploty na aktivní uhlíkové filtry.
  • Výběr filtru bez ohledu na průtok a tlakové ztráty.
  • Zanedbání pravidelné kontroly tlakového spádu.

Investice do kvalitní vícestupňové filtrace se zpravidla vrátí do 12–24 měsíců díky úsporám na údržbě a snížení prostojů. Jde o měřitelný ekonomický argument, ne jen o technické doporučení.

Při výběru kompresoru pro náročné průmyslové provozy je vhodné zohlednit i kritéria výběru průmyslového kompresoru, kde filtrace hraje klíčovou roli v celkovém návrhu systému.

5. Údržba kompresorových filtrů a prevence poruch

Pravidelná údržba filtrů přímo určuje životnost celého pneumatického systému. Zanedbaný filtr nezpůsobuje jen horší kvalitu vzduchu, ale také poškozuje ventily, válce a nástroje za ním.

Údržba filtračních systémů podle aktuálního tlakového spádu výrazně předchází nákladným opravám. Pevné časové intervaly výměny vložek jsou méně přesné než sledování skutečného stavu filtru.

Doporučený postup údržby:

  1. Denní vizuální kontrola sběrné nádoby na kondenzát a olej.
  2. Týdenní odečet tlakového spádu z manometrů před a za filtrem. Nárůst nad 0,2 bar signalizuje počínající zanášení, rozdíl nad 0,5 bar nutnost výměny vložky.
  3. Pravidelné vypouštění kondenzátu ze sběrných nádob, ideálně automatickým odvaděčem kondenzátu.
  4. Výměna filtrační vložky při překročení doporučeného tlakového spádu nebo nejpozději jednou ročně; standardně každých 6 až 12 měsíců, v prašném prostředí kratší.
  5. Servisní záznamy: datum výměny, typ vložky, naměřené hodnoty tlakového spádu.
  6. Používejte originální náhradní díly. Neoriginální vložky nemusí splňovat deklarovanou filtrační třídu a mohou způsobit reklamace nebo poruchy.

Aktivní uhlíkové filtry vyžadují zvláštní pozornost. Při dlouhodobém vystavení teplotám nad 35–40 °C ztrácejí účinnost, aniž by to bylo viditelné. Pravidelná výměna vložky podle výrobcem doporučeného intervalu je proto povinná, ne volitelná.

Profesionální tip: Při plánování údržby zohledněte sezónní výkyvy. V zimě kondenzuje v potrubí více vlhkosti a filtry se zanáší rychleji, proto přizpůsobte intervaly kontrol ročnímu období, zejména u sacích filtrů a odvaděčů kondenzátu.

Přehled nejčastějších chyb při údržbě filtrů naleznete také v článku o nejčastějších chybách při používání kompresorů, kde jsou popsány konkrétní dopady zanedbání filtrace na provoz.

Klíčové poznatky

Správná filtrace stlačeného vzduchu podle normy ISO 8573-1 vyžaduje vícestupňový systém s předfiltrem, koalescenčním filtrem a případně aktivním uhlíkovým filtrem, přičemž tlakový spád je hlavním ukazatelem stavu každého stupně.

Bod Podrobnosti
Vícestupňová filtrace Kombinace předfiltru, koalescenčního a aktivního uhlíkového filtru splňuje normu ISO 8573-1.
Tlakový spád jako indikátor Rozdíl tlaku nad 0,5 bar signalizuje nutnost výměny filtrační vložky.
Teplotní limit aktivního uhlí Aktivní uhlíkové filtry ztrácejí účinnost při teplotách nad 35–40 °C.
Rezerva průtoku Při návrhu počítejte s rezervou průtoku minimálně 20 %.
Návratnost investice Kvalitní vícestupňová filtrace se vrátí do 12–24 měsíců úsporami na údržbě.
Výběr podle aplikace Typ filtru musí odpovídat druhu znečištění, průtoku a požadované třídě čistoty ISO 8573-1.

Zkušenosti z praxe: co filtrace skutečně rozhoduje

Pracuji s kompresorovými systémy řadu let a opakovaně vidím stejný vzorec. Provoz investuje do kvalitního šroubového kompresoru, ale filtry bere jako vedlejší položku. Výsledek je předvídatelný: poškozené ventily, kontaminované produkty a neplánované odstávky. Problémy s kvalitou výroby nebo reklamacemi se zpětně dohledají právě k zanedbanému filtračnímu systému.

Největší chyba, kterou vidím, je spoléhání na pevný časový interval výměny vložek. Filtr v prašné lakovně se zanáší třikrát rychleji než filtr ve strojovně s čistým vzduchem. Tlakový spád říká pravdu, časový plán ne.

Aktivní uhlíkové filtry jsou podceňovaná kategorie. V potravinářství nebo farmacii jsou nenahraditelné, ale v letních měsících v nevětrané kompresorovně přestávají fungovat, aniž by to kdokoli zaznamenal. Umístění filtru v chladném místě není detail, je to podmínka funkčnosti.

Doporučuji každému provozu zavést jednoduchý záznam tlakových spádů s datem odečtu. Stačí tabulka na papíře nebo v Excelu. Za půl roku máte data, která ukážou skutečný životní cyklus vložek ve vašich podmínkách. To je přesnější než jakýkoli obecný návod.

— Zdeněk

Filtry a příslušenství pro úpravu stlačeného vzduchu od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment filtrů a přípravků pro úpravu stlačeného vzduchu, od jednoduchých předfiltrů až po vícestupňové filtrační sestavy pro náročné průmyslové provozy.

https://kompresory-vzduchotechnika.cz

Pro standardní průmyslové aplikace jsou vhodné jednotky úpravy vzduchu, které kombinují filtraci, regulaci tlaku a mazání v jednom kompaktním celku. Pro provozy vyžadující splnění normy ISO 8573 nabízí Kompresory-vzduchotechnika filtrační program dle ISO 8573 s certifikovanými komponenty. Technický tým je k dispozici pro konzultaci výběru správného filtračního řešení podle konkrétních provozních podmínek.

Doporučené

Co je pneumatické těsnění a jak funguje v praxi

V dílně průmyslového podniku leží na pracovním stole různé pneumatické těsnicí prvky připravené k montáži.


Stručně:

  • Pneumatické těsnění vytváří nepropustnou bariéru v systému pomocí elastické deformace a kontaktního tlaku. Správně navržené těsnění zabraňuje úniku stlačeného vzduchu a udržuje tlak po celou dobu životnosti zařízení. Klíčovým parametrem je kompresní poměr, který musí odpovídat typu těsnění a provoznímu zatížení.

Pneumatické těsnění je elastomerový prvek vytvářející nepropustnou bariéru v pneumatickém systému pomocí řízené deformace a kontaktního tlaku. Správně navržené těsnění zabraňuje úniku stlačeného vzduchu a udržuje tlak na provozní úrovni po celou dobu životnosti zařízení. Klíčovým parametrem je kompresní poměr: pro statická spojení platí rozsah 15–30 %, pro dynamická vratná těsnění 10–15 % a pro rotační aplikace 3–8 %. Tyto hodnoty nejsou doporučením, ale technickým požadavkem. Odchylka od nich vede k předčasnému opotřebení nebo netěsnosti. Kompresory-vzduchotechnika nabízí odborné poradenství při výběru těsnění pro konkrétní provozní podmínky.

Co je pneumatické těsnění a jaký je princip jeho funkce?

V továrně pracovník nasazuje pneumatické těsnění na válcovou součást.

Pneumatické těsnění funguje na principu elastické deformace materiálu pod tlakem. Při montáži se těsnění stlačí o definovaný podíl svého průřezu. Tato deformace vytváří kontaktní tlak na přilehlé plochy, který brání průchodu stlačeného vzduchu. Těsnění přitom není pasivním prvkem. Aktivně reaguje na změny systémového tlaku a konstrukční vůle, takže jeho chování je dynamické.

Rozdíl mezi statickým a dynamickým těsněním spočívá v pohybu kontaktních ploch. Statická těsnění pracují mezi pevnými díly, například ve spojích potrubí nebo víkách válců. Dynamická těsnění těsní pohybující se součásti, jako jsou pístnice nebo rotační hřídele. Každý typ vyžaduje jiný kompresní poměr i jiný materiál. Záměna těchto kategorií je jednou z nejčastějších příčin předčasného selhání.

Poissonův poměr elastomeru přímo ovlivňuje, jak se těsnění chová při stlačení. U materiálu NBR dosahuje hodnoty přibližně 0,47, což znamená 4,7% radiální expanzi při 10% axiálním stlačení. Tato radiální roztažnost zajišťuje těsnicí sílu ve válci nebo drážce. Znalost tohoto parametru je při návrhu těsnění nezbytná.

Jak materiály ovlivňují vlastnosti pneumatických těsnění?

Výběr elastomeru určuje teplotní odolnost, chemickou kompatibilitu a životnost těsnění. Špatný materiál znamená rychlé selhání a vyšší náklady na údržbu. Níže je přehled nejpoužívanějších materiálů a jejich klíčových vlastností.

Materiál Teplotní rozsah Hlavní výhoda Typická aplikace
NBR (nitrilový kaučuk) –30 až +100 °C Odolnost vůči olejům a palivům Hydraulika, pneumatika, automotive
PU (polyuretan) 0 až +60 °C Vysoká odolnost vůči opotřebení Pístnice, lineární pohony
HNBR (hydrogenovaný NBR) –30 až +150 °C Odolnost vůči teplotě a chemikáliím Průmyslové stroje, kompresorová technika
FKM (Viton) –20 až +200 °C Odolnost vůči agresivním médiím Chemický průmysl, vysokoteplotní aplikace

Přehledná infografika srovnávající vlastnosti různých materiálů používaných pro pneumatická těsnění

NBR je nejrozšířenějším materiálem pro standardní pneumatické aplikace. Polyuretan se hodí pro teploty v rozsahu 0–60 °C a vyniká odolností vůči opotřebení, proto se používá v lineárních pohonech s vysokou frekvencí zdvihů. HNBR nahrazuje NBR tam, kde teploty překračují 80 °C nebo kde jsou přítomny agresivnější látky. FKM je volbou pro chemicky náročná prostředí a teploty přesahující 150 °C.

Geometrie těsnění ovlivňuje těsnicí sílu a tření stejnou měrou jako materiál. O-kroužek je nejjednodušší tvar, ale pro vysoké tlaky nebo abrazivní prostředí se používají X-kroužky, U-manžety nebo speciální profilová těsnění. Asymetrické profily snižují tření při zachování těsnicí síly. Integrované škrabky odstraňují nečistoty z pístnice a prodlužují životnost celého systému.

Profesionální tip: Při výběru materiálu vždy vycházejte z nejvyšší provozní teploty a nejagresivnějšího média v systému. Těsnění musí zvládnout nejhorší podmínky, ne průměrné.

Jaké jsou hlavní příčiny selhání pneumatických těsnění?

Selhání těsnění má ve většině případů konkrétní technickou příčinu, nikoli náhodný charakter. Nejčastějším mechanismem poškození je vytlačování materiálu do konstrukční vůle, anglicky označované jako nibbling. Tento jev vzniká kombinací systémového tlaku a mezery mezi pístem a válcem.

Těsnění navržené pro tlak 100 PSI a vůli 0,005" selže rychle při zvýšení tlaku na 150 PSI nebo rozšíření vůle na 0,010". Materiál těsnění se opakovaně vtlačuje do mezery a mechanicky se odírá. Výsledkem jsou netěsnosti, fragmenty elastomeru v systému a zkrácená životnost.

Hlavní příčiny selhání pneumatických těsnění:

  • Nibbling (vytlačování do vůle): kombinace vysokého tlaku a nadměrné konstrukční vůle; nejčastější příčina selhání v dynamických aplikacích
  • Nadměrná komprese: překročení doporučeného kompresního poměru vede k přehřátí a degradaci elastomeru
  • Špatný materiál: použití NBR v prostředí s teplotami nad 100 °C nebo v kontaktu s agresivními chemikáliemi
  • Nedostatečné mazání: suché tření na pístnici urychluje opotřebení těsnění i při správném materiálu
  • Poškození při montáži: přeříznutí nebo zkroucení těsnění při instalaci způsobuje okamžité nebo brzké selhání
  • Kontaminace: pevné částice v systému způsobují abrazivní opotřebení těsnicích ploch

Dynamické tlakové rázy jsou nebezpečnější než statické přetlakování. Opakované tlakové pulzy rozkmitávají těsnění v drážce a urychlují nibbling. Vliv proměnlivého tlaku na těsnění je proto nutné zohlednit již při návrhu systému, ne až při první poruše.

Profesionální tip: Při analýze poškozených těsnění vždy změřte skutečnou vůli mezi pístem a válcem. Opotřebení kluzných ploch zvyšuje vůli postupně, takže těsnění navržené pro nový stroj nemusí vyhovovat po dvou letech provozu.

Jak správně montovat a udržovat pneumatická těsnění?

Správná montáž a pravidelná údržba prodlužují životnost těsnění výrazně více než samotná volba dražšího materiálu. Přesné dodržení kompresních poměrů je v dynamických aplikacích důležitější než materiál samotný. Nadměrná komprese vede k přehřátí a degradaci elastomeru, nedostatečná komprese k netěsnosti.

Postup správné montáže a údržby:

  1. Změřte drážku a průřez těsnění před montáží. Ověřte, že kompresní poměr odpovídá typu aplikace: 15–30 % pro statická, 10–15 % pro dynamická vratná těsnění.
  2. Naneste vhodné mazivo na těsnění i na kontaktní plochy. Pro pneumatické aplikace se používají silikonové nebo minerální maziva kompatibilní s elastomerem. Mazání při montáži snižuje tření a zabraňuje poškození při prvním spuštění.
  3. Instalujte těsnění bez zkroucení. U O-kroužků zkontrolujte, zda není těsnění přeloženo nebo zkrouceno v drážce. Zkroucení o 5° snižuje těsnicí sílu a způsobuje nerovnoměrné opotřebení.
  4. Zkontrolujte vůli mezi pohyblivými díly. Vůle musí odpovídat projektové hodnotě. Opotřebené kluzné plochy je nutné opravit nebo vyměnit před montáží nového těsnění.
  5. Nastavte provozní tlak na projektovou hodnotu. Provoz nad jmenovitým tlakem urychluje nibbling a zkracuje životnost těsnění.
  6. Stanovte intervaly kontroly. U standardních aplikací kontrolujte těsnění při každé plánované odstávce. U kritických uzlů nastavte kratší intervaly nebo použijte monitorování stavu.

Mazání má v pneumatice specifické požadavky. Příliš mnoho maziva kontaminuje systém a může poškodit ventily nebo senzory. Příliš málo maziva způsobuje suché tření. Podrobný přehled mazacích postupů pro pneumatické systémy nabízí průvodce mazáním pro techniky. Správný servisní postup zahrnuje také čištění drážek od zbytků starého těsnění a kontrolu povrchu pístnice na rýhy nebo koroze.

Kde se pneumatická těsnění v průmyslu používají?

Pneumatická těsnění v průmyslu jsou přítomna prakticky v každém odvětví, kde se pracuje se stlačeným vzduchem. Automotive průmysl je jedním z největších uživatelů: pneumatické válce ovládají svěrky, přípravky a montážní linky, kde těsnění musí vydržet miliony zdvihů. Potravinářský průmysl vyžaduje materiály schválené pro kontakt s potravinami, typicky silikonové nebo EPDM elastomery. Strojírenství a automatizace využívají těsnění v lineárních pohonech, rotačních aktuátorech a pneumatických ventilech.

Modernizovaná pneumatická těsnění v náročných podmínkách zvyšují spolehlivost stroje o 40–70 % a prodlužují servisní intervaly z původních 3–6 měsíců na 2–3 roky. Toto prodloužení životnosti přímo snižuje náklady na údržbu a neplánované odstávky. Pokročilá těsnění s asymetrickými profily a integrovanými škrabky zvládají tlaky až 16 barů bez poškození záložních struktur.

Odvětví Typická aplikace Doporučený materiál Přínos modernizace
Automotive Montážní linky, svěrky NBR, PU Prodloužení intervalů na 2 roky
Potravinářství Plnicí a balicí stroje Silikon, EPDM Splnění hygienických norem
Chemický průmysl Ventily, čerpadla FKM (Viton) Odolnost vůči agresivním médiím
Strojírenství Lineární pohony, válce PU, HNBR Snížení tření a opotřebení
Energetika Pneumatické pohony armatur HNBR, FKM Spolehlivost při vysokých teplotách

Budoucí vývoj směřuje k integraci těsnění s monitorováním stavu. Senzory tlaku a vibrace detekují počínající netěsnost dříve, než způsobí poruchu. Tento přístup mění údržbu z reaktivní na prediktivní a dále prodlužuje servisní intervaly. Efektivní servis pneumatických systémů, včetně správné péče o těsnění, popisuje průvodce servisem na webu Kompresory-vzduchotechnika.
Klíčové poznatky

Pneumatické těsnění funguje spolehlivě pouze tehdy, když materiál, kompresní poměr a konstrukční vůle odpovídají konkrétním provozním podmínkám.

Bod Podrobnosti
Kompresní poměr Statická těsnění vyžadují 15–30 %, dynamická vratná 10–15 %, rotační 3–8 %.
Volba materiálu PU pro 0–60 °C, HNBR pro teploty nad 80 °C, FKM pro agresivní chemické prostředí.
Nibbling jako hlavní riziko Kombinace tlaku nad projektovou hodnotu a zvětšené vůle způsobuje mechanické vytlačování a selhání těsnění.
Přínos modernizace Pokročilá těsnění zvyšují spolehlivost stroje o 40–70 % a prodlužují servisní intervaly na 2–3 roky.
Mazání a montáž Správné mazání při montáži a kontrola vůle jsou stejně důležité jako volba materiálu.

Zkušenosti z praxe: co se v technické dokumentaci nepíše

Pracuji s pneumatickými systémy řadu let a opakovaně narážím na stejný problém. Technici věnují výběru materiálu těsnění velkou pozornost, ale kompresní poměr a konstrukční vůli podceňují. Přitom právě tyto dva parametry rozhodují o tom, zda těsnění vydrží rok nebo tři měsíce.

Nejčastější chyba, kterou vidím v praxi, je použití těsnění z nového stroje jako náhradního dílu po dvou letech provozu. Kluzné plochy se opotřebují, vůle se zvětší a původně správně navržené těsnění začne nibblovat. Výsledek je záhadná netěsnost bez zjevné příčiny. Řešení je prosté: při každé výměně těsnění změřte skutečnou vůli a porovnejte ji s projektovou hodnotou.

Druhá věc, která mě překvapuje, je podcenění mazání. Silikonové mazivo při montáži nestojí nic ve srovnání s náklady na neplánovanou odstávku. Přesto ho technici vynechávají, protože „to dřív také fungovalo bez toho." Fungovalo, ale kratší dobu.

Modernizace těsnění za pokročilé typy s asymetrickými profily nebo integrovanými škrabky se vyplatí vždy, když je stroj v kritické výrobní lince. Investice do lepšího těsnění se vrátí při první ušetřené odstávce. Budoucnost vidím v prediktivním monitorování, ale základem zůstává správný výběr a montáž. Bez toho žádný senzor nepomůže.

— Zdeněk

Pneumatická příslušenství a trubky od Kompresory-vzduchotechnika

Správně zvolené těsnění potřebuje kvalitní systém rozvodu stlačeného vzduchu. Netěsné nebo nevhodné potrubí neguje i to nejlepší těsnění ve válci.

https://kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika nabízí kompletní sortiment trubek pro stlačený vzduch v průměrech 15–28 mm, vhodných pro průmyslové rozvody i menší dílny. Součástí nabídky jsou také jednotky úpravy vzduchu pro tlaky do 10 bar, které udržují kvalitu vzduchu a chrání těsnění před kontaminací. Odborný tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru příslušenství pro konkrétní aplikaci. Kontaktujte nás pro konzultaci vašeho pneumatického systému.

Časté dotazy

Co je pneumatické těsnění a k čemu slouží?

Pneumatické těsnění je elastomerový prvek, který vytváří nepropustnou bariéru v pneumatickém systému pomocí řízené deformace a kontaktního tlaku. Zabraňuje úniku stlačeného vzduchu a udržuje provozní tlak v pneumatických válcích, ventilech a pohonech.

Jaký kompresní poměr je správný pro dynamické těsnění?

Pro dynamická vratná těsnění platí kompresní poměr 10–15 %, pro rotační aplikace 3–8 %. Překročení těchto hodnot vede k přehřátí a předčasnému opotřebení elastomeru.

Co způsobuje nibbling těsnění?

Nibbling vzniká kombinací vysokého systémového tlaku a nadměrné konstrukční vůle mezi pístem a válcem. Materiál těsnění se opakovaně vtlačuje do mezery a mechanicky se odírá, což vede k netěsnostem a selhání.

Jaký materiál těsnění zvolit pro teploty nad 100 °C?

Pro teploty nad 80 °C je vhodný HNBR, pro teploty přesahující 150 °C nebo pro agresivní chemické prostředí se používá FKM (Viton). NBR není pro tyto podmínky vhodný.

Jak modernizace těsnění ovlivní spolehlivost stroje?

Modernizovaná pneumatická těsnění zvyšují spolehlivost stroje o 40–70 % a prodlužují servisní intervaly z 3–6 měsíců na 2–3 roky. Pokročilé typy s asymetrickými profily zvládají tlaky až 16 barů bez poškození.

Doporučené

Role IoT v pneumatických systémech: průvodce pro techniky

Průmyslová dílna vybavená pneumatickými systémy s podporou IoT technologií


Stručně:

  • IoT v pneumatice propojuje komponenty prostřednictvím senzorů a protokolů k automatizaci monitorování a údržby. Nasazení IIoT zvyšuje spolehlivost systémů o 40 až 60 procent a snižuje energetickou spotřebu o 25 až 35 procent. Klíčem k úspěchu je správný výběr protokolu, přesný datový model a postupná integrace do výroby.

Role IoT v pneumatických systémech je definována jako propojení fyzických komponent přes inteligentní senzory, komunikační protokoly a edge computing pro automatizované monitorování, řízení a prediktivní údržbu. V průmyslové praxi se tato technologie označuje jako IIoT (Industrial Internet of Things), přičemž IIoT se od spotřebitelského IoT liší zejména škálovatelností, interoperabilitou a nízkou latencí. Nasazení IIoT v pneumatice přináší prokazatelné výsledky: úspora energie dosahuje 25–35 % a spolehlivost systémů roste o 40–60 %. Tyto čísla nejsou teoretické. Vycházejí z reálných průmyslových nasazení, kde senzory, digitální dvojčata a správně zvolené protokoly nahradily reaktivní údržbu systematickým řízením.

Jak IoT senzory a protokoly fungují v pneumatických systémech

Základ každého inteligentního pneumatického systému tvoří tři typy senzorů: tlakové, průtokové a teplotní. Každý typ plní jinou funkci a generuje jiný datový tok.

  • Tlakové senzory měří provozní tlak v potrubí a ventilových blocích. Odchylka od nastavené hodnoty signalizuje únik nebo opotřebení těsnění.
  • Průtokové senzory sledují spotřebu vzduchu v reálném čase. Moderní průtokové senzory ukládají data lokálně až 8 dní a přenášejí je protokoly MQTT a OPC UA. Tato funkce zajišťuje kontinuitu dat i při výpadku sítě.
  • Teplotní senzory detekují přehřívání kompresorů a pohonů. Nadměrná teplota předchází poruše dříve, než se projeví mechanicky.

Výběr komunikačního protokolu rozhoduje o nákladech

Výběr nesprávného komunikačního protokolu zvyšuje náklady a snižuje efektivitu celého systému. IO-Link je vhodnější pro jednoduché aplikace, kde postačuje přímá komunikace senzor–řídicí systém s minimální infrastrukturou. OPC UA naopak zajišťuje interoperabilitu v podnikových integracích, kde pneumatický systém komunikuje s MES nebo ERP platformami. MQTT pak vyniká v aplikacích s vysokým objemem dat a požadavkem na nízkou latenci, typicky při synchronizaci více výrobních linek.

Detailní pohled na nainstalované IoT senzory pro pneumatiku a ovládací panel

Vizualizace dat v reálném čase probíhá přes průmyslové SCADA systémy nebo cloudové dashboardy. Technik vidí aktuální tlak, průtok a teplotu na jedné obrazovce a může okamžitě reagovat na anomálie.

Digitální dvojčata a přesnost simulací

Digitální dvojče pneumatického systému je virtuální model, který replikuje chování fyzického zařízení. Simulace musí počítat se stlačitelností vzduchu a třením těsnění, aby výsledky odpovídaly realitě s přesností přes 95 %. Tato přesnost umožňuje testovat změny konfigurace virtuálně před fyzickým zásahem. Výsledkem je zkrácení doby vývoje a integrace projektů až o 50 %.

Přehled největších výhod IoT pro pneumatické technologie v jedné infografice

Profesionální tip: Před nasazením digitálního dvojčete změřte skutečné parametry systému za různých provozních podmínek. Simulace kalibrovaná na reálných datech dosahuje výrazně vyšší přesnosti než model postavený pouze na katalogových hodnotách.

Přehled možností měření tlaku vzduchu a výběru správných senzorů pro inteligentní systémy najdete v samostatném průvodci.

Jaké jsou přínosy IoT pro úsporu energie a údržbu?

IoT technologie mění způsob, jakým průmyslové podniky přistupují k energetické efektivitě a plánování údržby. Výsledky jsou měřitelné a opakovatelné.

Oblast přínosu Výsledek nasazení IoT Mechanismus
Spotřeba energie Snížení o 25–35 % Přesné řízení tlaku a průtoku podle aktuální potřeby
Náklady na údržbu Snížení o 30–50 % Přechod z časové na podmínkovou údržbu
Spolehlivost systému Zvýšení o 40–60 % Včasná detekce anomálií a prediktivní zásahy
Doba integrace projektů Zkrácení až o 50 % Digitální dvojčata a termodynamické simulace

Tradiční časová údržba funguje na principu pevných intervalů bez ohledu na skutečný stav zařízení. Technik vymění filtr nebo těsnění po uplynutí stanoveného počtu provozních hodin, i když je komponenta stále funkční. IoT tento přístup nahrazuje podmínkovou údržbou: zásah nastane tehdy, když senzorová data indikují skutečné opotřebení.

„Přechod na údržbu založenou na stavu díky IoT snižuje náklady na údržbu o 30–50 % a zvyšuje spolehlivost systému o 40–60 %."

Prediktivní diagnostika jde ještě dál. Algoritmy analyzují trendy v datech a předpovídají selhání dříve, než k němu dojde. Například postupný pokles průtoku při konstantním tlaku signalizuje zanášení filtru nebo počínající únik. Technik dostane upozornění s dostatečným předstihem pro plánovaný zásah mimo výrobní špičku. Výsledkem je vyšší dostupnost výrobní linky a nižší náklady na neplánované opravy.

Dlouhodobý ROI nasazení IIoT v pneumatice závisí na správné kalibraci prahových hodnot alarmů a na kvalitě datového modelu. Systém, který generuje příliš mnoho falešných poplachů, ztrácí důvěru obsluhy. Systém s příliš benevolentními prahy naopak propásne skutečné závady.

Jak úspěšně integrovat IoT do pneumatických systémů?

Úspěšná integrace IIoT do pneumatických systémů vyžaduje systematický přístup. Nejčastější chyby vznikají při podceňování kompatibility stávající infrastruktury a při nesprávném výběru komunikačních protokolů.

  1. Posouzení kompatibility je prvním krokem. Zkontrolujte, zda stávající PLC a řídicí systémy podporují průmyslové komunikační protokoly. Starší zařízení bez IO-Link nebo OPC UA rozhraní vyžadují převodníky protokolů. Správný výběr převodníků zkracuje dobu integrace a snižuje náklady na údržbu.

  2. Definice use-case před výběrem technologie. Nejprve určete, co chcete měřit a jaké rozhodnutí budete na základě dat přijímat. Sběr dat bez jasného účelu nepřináší hodnotu. Bez správného kontextu jsou IoT data pro optimalizaci výrobních procesů jen málo využitelná.

  3. IT/OT konvergence a bezpečnost. Propojení provozní technologie (OT) s informačními systémy (IT) otevírá nové vektory kybernetických hrozeb. Segmentace sítě, šifrování komunikace a pravidelné aktualizace firmware jsou základní požadavky, nikoliv volitelné doplňky.

  4. Pilotní projekt na jedné lince. Začněte s jedním výrobním uzlem, ověřte funkčnost a teprve poté škálujte. IIoT je kontinuální proces vyžadující správu dat a škálovatelnost od začátku, nikoliv jednorázový projekt.

  5. Správa dat a datový model. Surová data bez kontextu nemají hodnotu. Každý datový bod musí být vztažen ke konkrétnímu stroji, zakázce a provoznímu stavu. Teprve pak lze data využít pro optimalizaci procesů.

  6. Plán škálování. Architektura systému musí od začátku počítat s rozšiřováním. Přidání dalších senzorů nebo výrobních uzlů nesmí vyžadovat kompletní přepracování infrastruktury.

Profesionální tip: Při výběru komunikačního protokolu nezačínejte od technologie, ale od požadavků na latenci a objem dat. Pro jednoduché senzory na úrovni stroje postačí IO-Link. Pro integraci s podnikovým ERP zvolte OPC UA. Kombinace obou protokolů v jedné architektuře je běžná a funkční.

Základy pneumatické automatizace a principy řízení pneumatických systémů ve výrobě jsou podrobně popsány v samostatném průvodci.

Praktické aplikace IoT v průmyslové pneumatice

Inteligentní pneumatické systémy nacházejí uplatnění v konkrétních provozních scénářích, kde přímé propojení senzorů s řídicí vrstvou přináší měřitelné výsledky.

  • Monitorování spotřeby vzduchu v reálném čase umožňuje identifikovat úniky a neefektivní spotřebu na úrovni jednotlivých strojů. Průtokový senzor s lokálním uložením dat detekuje noční spotřebu při nečinné výrobě, která typicky signalizuje únik v rozvodech.
  • Prediktivní údržba pohonů a ventilů funguje na základě analýzy trendů tlaku a průtoku. Systém upozorní na opotřebení těsnění nebo ventilu dříve, než dojde k výpadku výrobní linky.
  • Synchronizace pneumatických pohybů s výrobní linkou je klíčová v aplikacích s přesným časováním, například při montáži nebo balení. IoT vrstva zajišťuje, že pneumatický pohon reaguje na signál z výrobního systému s minimální latencí.
  • Integrace s MES a ERP systémy propojuje data z pneumatických senzorů s výrobním plánováním. Manažer výroby vidí skutečnou dostupnost strojů a může přesněji plánovat kapacity.
  • Vzdálená diagnostika a správa zařízení umožňuje technikovi zkontrolovat stav systému bez fyzické přítomnosti u stroje. Tato funkce snižuje náklady na servisní výjezdy a zkracuje dobu reakce na závady.

Trend roku 2026 směřuje k přímé komunikaci senzorů s inteligentním řízením pro synchronizaci s výrobou a minimalizaci odstávek. Tato architektura, označovaná jako chytrá pneumatika, eliminuje mezivrstvy a snižuje latenci na minimum.

Přehled aktuálních trendů v pneumatických nástrojích a jejich dopadu na výrobní efektivitu nabízí samostatný článek.

Klíčové poznatky

IoT v pneumatických systémech přináší prokazatelné úspory energie, snižuje náklady na údržbu a zvyšuje spolehlivost, pokud je integrace postavena na správném datovém modelu a vhodně zvolených komunikačních protokolech.

Bod Podrobnosti
Úspora energie Nasazení IoT snižuje spotřebu energie pneumatických systémů o 25–35 % díky přesnému řízení tlaku.
Podmínková údržba Přechod z časové na podmínkovou údržbu snižuje náklady o 30–50 % a zvyšuje spolehlivost o 40–60 %.
Výběr protokolu IO-Link slouží pro jednoduché aplikace, OPC UA pro podnikové integrace s MES a ERP systémy.
Datový kontext Surová data bez vztahu ke stavu stroje a zakázce nemají pro optimalizaci procesů žádnou hodnotu.
Pilotní přístup Integrace IIoT začíná na jedné lince s jasným use-case a teprve poté se škáluje na celý provoz.

Zkušenosti z praxe: co funguje a co ne

Při práci s pneumatickými systémy v průmyslových provozech jsem opakovaně viděl stejný vzorec. Podnik investuje do senzorů a komunikační infrastruktury, spustí sběr dat a po třech měsících zjistí, že data nikdo nevyužívá. Problém není v technologii. Problém je v absenci datového modelu a jasné odpovědnosti za interpretaci výsledků.

Nejúspěšnější implementace, které jsem sledoval, měly jedno společné: začaly s jednou konkrétní otázkou. Například: „Kde v rozvodech ztrácíme stlačený vzduch přes noc?" Tato otázka definovala, jaké senzory jsou potřeba, kde je umístit a jak interpretovat výsledky. Teprve po zodpovězení první otázky se systém rozšířil na prediktivní údržbu a integraci s MES.

Druhá typická chyba je podcenění IT/OT konvergence. Provozní technici a IT oddělení mají různé priority a různý slovník. Bez koordinace vznikají bezpečnostní mezery nebo duplicitní infrastruktura. Doporučuji jmenovat jednoho koordinátora projektu, který rozumí oběma světům.

Investice do IIoT se vrátí, ale ne automaticky. Vrátí se tehdy, když jsou data správně kontextualizována, protokoly správně zvoleny a tým připraven na kontinuální správu systému. Pneumatika je fyzická technologie s přesně měřitelnými parametry. IoT z ní dělá systém, který se učí a zlepšuje. To je reálná hodnota, nikoliv marketingový příslib.

— Zdeněk

Pneumatické komponenty pro IoT připravené systémy

Kvalitní fyzická infrastruktura je předpokladem každé úspěšné IoT integrace. Senzory měří přesně jen tehdy, když jsou rozvody těsné, vzduch upravený a komponenty v dobrém stavu.

https://kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika nabízí sortiment komponent přímo vhodných pro průmyslové IoT aplikace. Trubky pro rozvody stlačeného vzduchu nástrčného systému zajišťují těsné a snadno rozšiřitelné rozvody, které jsou základem spolehlivého měření průtoku. Jednotky úpravy vzduchu udržují kvalitu stlačeného vzduchu na úrovni, která chrání senzory i pohony před předčasným opotřebením. Tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru komponent pro konkrétní provozní podmínky a požadavky na integraci s IoT systémy.

Časté dotazy

Co je IIoT a jak se liší od IoT v pneumatice?

IIoT (Industrial Internet of Things) je průmyslová varianta IoT s vyšší škálovatelností, spolehlivostí a nízkou latencí. V pneumatice zajišťuje bezpečné řízení v reálném čase, které spotřebitelský IoT neposkytuje.

Jaké senzory jsou nezbytné pro monitorování pneumatických systémů?

Základní sada zahrnuje tlakové, průtokové a teplotní senzory. Průtokové senzory s lokálním uložením dat a přenosem přes MQTT nebo OPC UA pokrývají většinu provozních požadavků.

Který komunikační protokol zvolit pro pneumatický IoT systém?

IO-Link je vhodný pro jednoduché aplikace na úrovni senzoru. OPC UA zajišťuje interoperabilitu při integraci s podnikovými systémy MES a ERP. Výběr závisí na složitosti architektury a požadavcích na datový tok.

Jak rychle se vrátí investice do IoT v pneumatice?

Přesná doba návratnosti závisí na rozsahu nasazení a výchozím stavu systému. Podmínková údržba snižuje náklady o 30–50 % a úspora energie dosahuje 25–35 %, což u středně velkých provozů zpravidla zajistí návratnost do dvou let.

Jak začít s integrací IoT do stávajícího pneumatického systému?

Začněte pilotním projektem na jedné výrobní lince s jasně definovaným use-case. Ověřte kompatibilitu stávajících řídicích systémů, zvolte vhodný komunikační protokol a teprve po ověření výsledků škálujte na celý provoz.

Doporučené

Význam kontroly úniku vzduchu: průvodce pro 2026

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Jak eliminovat únik vzduchu: průvodce pro 42% úsporu energie.

Metody testování průtoku vzduchu: průvodce pro techniky

Odborník provádějící měření s přístroji v prostředí výrobní haly


Stručně:

  • Správné měření průtoku vzduchu je klíčové pro diagnostiku systémů a splnění norem.
  • Metody jako digestoře a anemometry umožňují přesné stanovení objemového průtoku, pokud jsou správně umístěny a kalibrovány.

Měření průtoku vzduchu je definováno jako kvantifikace objemu nebo hmotnosti vzduchu procházejícího průřezem potrubí nebo otvorem za jednotku času. Správné metody testování průtoku vzduchu jsou základem diagnostiky pneumatických systémů, ventilace i klimatizace. Normy jako LEED a BREEAM vyžadují přesnost měření pod ±10 % z měřené hodnoty. To znamená, že chyba větší než 10 % přímo ohrožuje certifikaci budovy nebo průmyslového zařízení. Česká technická norma ČSN EN stanovuje obdobné požadavky pro průmyslové aplikace. Bez validovaného měření nelze spolehlivě nastavit výkon kompresoru, ventilátoru ani řídicí armatury.

Jaké jsou hlavní metody měření průtoku vzduchu?

Přímé měření objemového průtoku pomocí zachycovacích digestoří, označovaných také jako balometry, patří k nejspolehlivějším metodám pro ventilační systémy. Digestoře pro HVAC pokrývají rozsah 25–4.000 m³/h s přesností ±3 %. Tato přesnost je dostatečná pro certifikační měření podle LEED i BREEAM. Digestoře s vestavěnou tlakovou kompenzací navíc eliminují chyby nerovnoměrného proudění, které jsou typické u designových difuzorů a mřížek.

Anemometry tvoří druhou velkou skupinu měřicích přístrojů. Dělí se na vrtulkové a termické podle fyzikálního principu měření.

  • Vrtulkové anemometry měří rychlost vzduchu v rozsahu 0,5–30 m/s s přesností ±1,5 % + 0,3 m/s. Hodí se pro běžná potrubní měření a komínové průduchy.
  • Termické anemometry jsou vhodné pro nízké rychlosti v rozsahu 0,01–2 m/s. Jejich vysoká citlivost je výhodou při měření přiváděcího vzduchu v čistých prostorách nebo laboratořích.
  • Pitotovy trubice pracují na principu diferenčního tlaku podle Bernoulliho rovnice. Jsou levné a odolné, ale vyžadují rovnoměrný profil proudění.
  • Vícebodové tlakové sondy umožňují průměrování rychlostí přes celý průřez potrubí. Technici je doporučují pro online měření v moderních HVAC aplikacích.

Volba metody závisí na rychlostním rozsahu a charakteru proudění. Termické anemometry vedou při nízkých rychlostech, vrtulkové jsou robustnější pro standardní průmyslová potrubí.

Profesionální tip: Pokud měříte průtok na designovém difuzoru nebo mřížce s nepravidelným tvarem, vždy použijte digestoř s tlakovou kompenzací. Bodové měření anemometrem na takovém prvku dává systematicky zkreslené výsledky.

Jak správně vybrat a umístit měřicí přístroj?

Výběr měřicího zařízení se řídí třemi kritérii: rozsahem průtoku, požadovanou přesností a typem aplikace. Pro průmyslové pneumatické systémy s vyššími průtoky a tlaky jsou vhodné vrtulkové anemometry nebo Pitotovy trubice. Pro nízkorychlostní měření v laboratořích nebo čistých prostorách je správnou volbou termický anemometr.

Technik právě montuje měřicí zařízení na vzduchové potrubí.

Umístění sondy rozhoduje o kvalitě výsledku stejnou měrou jako typ přístroje. Správná pozice sondy je kritická. Doporučuje se minimální vzdálenost od turbulentních prvků odpovídající několikanásobku průměru potrubí. Kolena, ventilátory, zúžení a T-kusy vytvářejí turbulenci, která zkresluje výsledek. Pokud není dostatečný přímý úsek k dispozici, řeší situaci vícebodové měření.

Postup výběru a instalace:

  1. Stanovte rozsah průtoku a požadovanou přesnost podle normy nebo projektové dokumentace.
  2. Zvolte typ přístroje odpovídající rychlostnímu rozsahu a prostředí (teplota, vlhkost, prašnost).
  3. Identifikujte měřicí místo s dostatečným přímým úsekem před sondou i za ní.
  4. Při nerovnoměrném profilu proudění naplánujte vícebodové měření a výpočet průměru.
  5. Zkontrolujte těsnost připojení sondy a vzduchotěsnost hadic.
  6. Ověřte platnost kalibrace přístroje před zahájením měření.

Kalibrace je základem technické validity každého měření. Standardní kalibrace se provádí v aerodynamických tunelech podle normy ISO 17025 na nejméně 5 bodech rozsahu. Pro intenzivní profesionální využití se doporučuje frekvence kalibrace přibližně jednou ročně.

  • Uchovávejte kalibrační listy u každého přístroje.
  • Při pochybnostech o výsledku proveďte porovnávací měření dvěma přístroji.
  • Poškozené nebo znečištěné sondy kalibrujte ihned, ne až při plánovaném termínu.

Profesionální tip: Při instalaci vzduchotěsných hadic pro měření malých průtoků vždy volte vnitřní průměr hadice odpovídající trysce měřeného zařízení. Nevhodný průměr vytváří protitlak, který zkresluje výsledek u malých pneumatických čerpadel a kompresorů.

Jak provést měření průtoku vzduchu krok za krokem?

Správný postup měření zajišťuje opakovatelnost a srovnatelnost výsledků. Každý krok má svůj účel a jeho vynechání se projeví na kvalitě dat.

  1. Příprava měřicího místa. Zkontrolujte, zda je systém v ustáleném provozním stavu. Ověřte, že ventilátory, kompresory a regulační armatury pracují na projektovaných hodnotách.
  2. Kontrola přístroje. Ověřte platnost kalibrace, stav sondy a baterie. U digitálních přístrojů zkontrolujte nastavení jednotek a kompenzačních faktorů pro teplotu a tlak.
  3. Umístění sondy. Vložte sondu do měřicího místa v souladu s pokyny výrobce. Dodržte minimální vzdálenosti od turbulentních prvků.
  4. Provedení měření. U anemometrů nechte přístroj stabilizovat po dobu alespoň 30 sekund před odečtem. U digestoří přiložte okraj těsně k měřenému prvku a počkejte na ustálení hodnoty.
  5. Vícebodové měření. Při nerovnoměrném profilu proudění změřte rychlost ve více bodech průřezu a vypočítejte průměr. Nerovnoměrné proudění nutí techniky používat vícebodová měření a tlakové kompenzace pro dosažení přesnosti.
  6. Záznam dat. Zaznamenejte naměřené hodnoty včetně teploty, tlaku a vlhkosti vzduchu v době měření. Tyto parametry jsou nutné pro přepočet na normované podmínky.
  7. Ověření výsledků. Opakujte měření minimálně třikrát a porovnejte hodnoty. Odchylka mezi opakováními větší než 5 % signalizuje nestabilní podmínky nebo chybu měření.

Základní vzorec pro výpočet průtoku je součin průřezu a rychlosti. Reálné podmínky ale vyžadují kompenzaci podle aktuální teploty a tlaku, protože hustota vzduchu se s těmito veličinami mění. Bez korekce může být výsledek zavádějící, zejména při měření v letních měsících nebo ve výškách nad 500 m n. m.

Metoda měření Typický rozsah Přesnost Vhodná aplikace
Digestoř (balometr) 25–4.000 m³/h ±3 % Ventilační mřížky, difuzory
Vrtulkový anemometr 0,5–30 m/s ±1,5 % + 0,3 m/s Potrubí, komíny
Termický anemometr 0,01–2 m/s vysoká citlivost Čisté prostory, laboratoře
Pitotova trubice střední a vysoké rychlosti závisí na kalibraci Průmyslová potrubí
Vícebodová tlaková sonda široký rozsah závisí na kalibraci HVAC online monitoring

Přehledná infografika, která vás provede hlavními způsoby měření průtoku vzduchu krok po kroku.

Jaké jsou nejčastější chyby při testování průtoku vzduchu?

Špatné umístění sondy je nejčastější příčinou nepřesných výsledků. Sonda umístěná příliš blízko kolena, ventilátoru nebo zúžení zachytí turbulentní proudění, které nereprezentuje skutečný průtok v potrubí.

Mezi další časté chyby patří:

  • Neplatná kalibrace přístroje. Přístroj bez aktuálního kalibračního listu dává výsledky, které nelze technicky obhájit. Kalibrace podle ISO 17025 je podmínkou pro měření v certifikačních projektech.
  • Nevhodná hadice pro měření malých průtoků. Hadice s příliš malým vnitřním průměrem vytváří protitlak, který zkresluje výsledek u malých pneumatických zařízení.
  • Opomenutí korekce teploty a tlaku. Výpočet průtoku bez zohlednění aktuálních podmínek vede k systematické chybě. Vliv proměnlivého tlaku na přesnost měření je dobře zdokumentován v průmyslových aplikacích.
  • Jednobodové měření při nerovnoměrném profilu. Jeden odečet uprostřed potrubí nepostihne celý průřez. Výsledek může být o desítky procent vyšší nebo nižší než skutečný průměrný průtok.
  • Nedostatečná stabilizace systému. Měření při rozběhu nebo doběhu ventilátoru zachytí přechodový stav, ne provozní hodnotu.

Přímé měření objemového průtoku pomocí digestoří je klíčové pro certifikaci a ověřování správné funkce ventilace a klimatizace ve stavebnictví i průmyslu.

Eliminace těchto chyb nevyžaduje drahé vybavení. Vyžaduje disciplinovaný postup, platnou kalibraci a znalost chování proudění v konkrétním systému. Pravidelná kontrola vzduchových toků a archivace výsledků umožňují včas odhalit degradaci systému.

Klíčové poznatky

Nejspolehlivější výsledky měření průtoku vzduchu přináší kombinace správně zvolené metody, platné kalibrace a vícebodového měření při nerovnoměrném profilu proudění.

Bod Podrobnosti
Volba metody podle rychlosti Termické anemometry pro 0,01–2 m/s, vrtulkové pro 0,5–30 m/s, digestoře pro ventilační prvky.
Umístění sondy mimo turbulenci Dodržte minimální vzdálenost od kolen a ventilátorů nebo použijte vícebodové měření.
Kalibrace podle ISO 17025 Kalibrujte přístroje nejméně jednou ročně na minimálně 5 bodech rozsahu.
Korekce teploty a tlaku Každé měření průtoku doplňte o aktuální hodnoty teploty a tlaku pro přepočet na normované podmínky.
Archivace výsledků Zaznamenávejte všechna měření včetně podmínek pro pozdější srovnání a validaci systému.

Zkušenosti z praxe: co skutečně rozhoduje o přesnosti měření

Za roky práce s pneumatickými systémy jsem zjistil, že největší chyby nevznikají špatným přístrojem. Vznikají špatným postupem s dobrým přístrojem. Technik s levným, ale čerstvě kalibrovaným vrtulkovým anemometrem a správně zvoleným měřicím místem dostane lepší výsledek než kolega s drahým termickým přístrojem umístěným 20 cm za kolenem.

Druhá věc, která mě v praxi překvapila, je podceňování vlivu teploty. Měřil jsem průtok ve výrobní hale v lednu a v červenci. Bez teplotní korekce by rozdíl v naměřených hodnotách vypadal jako porucha systému. Ve skutečnosti šlo jen o rozdíl hustoty vzduchu. Přepočet na normované podmínky tento zdánlivý problém okamžitě odstranil.

Trendem, který sleduji v posledních letech, je nasazování vícebodových tlakových sond pro trvalý online monitoring průtoku v průmyslových HVAC systémech. Tyto sondy nevyžadují pravidelný ruční zásah a data předávají přímo do řídicích systémů. Jejich nevýhodou je nutnost kalibrace na konkrétní konfiguraci potrubí, což zvyšuje počáteční náklady. Pro velké instalace se ale tato investice vrátí rychle díky včasnému odhalení úniků a poklesu výkonu.

Doporučuji každému technikovi, aby si sestavil vlastní kontrolní seznam pro každý typ měření. Standardizovaný postup eliminuje zapomenuté kroky a usnadňuje srovnání výsledků v čase. Přesnost měření není otázka talentu. Je to otázka disciplíny a správného nářadí.

— Zdeněk

Pneumatické systémy a měření průtoku: co nabízí Kompresory-vzduchotechnika

Přesné měření průtoku vzduchu začíná u správně nastaveného a udržovaného pneumatického systému. Kompresory-vzduchotechnika nabízí technické poradenství pro výběr měřicích přístrojů, příslušenství a komponent vhodných pro konkrétní aplikaci.

https://kompresory-vzduchotechnika.cz

Pro stabilní a opakovatelné výsledky měření jsou zásadní kvalitní jednotky úpravy vzduchu, které udržují konstantní tlak a čistotu vzduchu v systému. Kompresory-vzduchotechnika nabízí klasické jednotky pro úpravu stlačeného vzduchu do 10 barů i kovové úpravné jednotky do 18 barů pro náročnější průmyslové aplikace. Správně dimenzované a udržované komponenty jsou předpokladem pro měření, jehož výsledkům lze věřit.

Časté dotazy

Co jsou metody testování průtoku vzduchu?

Metody testování průtoku vzduchu jsou technické postupy pro kvantifikaci objemu nebo rychlosti vzduchu v potrubí nebo otvoru. Zahrnují použití digestoří, anemometrů, Pitotových trubic a vícebodových tlakových sond.

Jak měřit průtok vzduchu v pneumatickém systému?

Průtok vzduchu se měří anemometrem nebo Pitotovou trubicí umístěnou v přímém úseku potrubí mimo turbulentní zóny. Výsledek je nutné korigovat podle aktuální teploty a tlaku vzduchu.

Jaká přesnost měření průtoku vzduchu je vyžadována normami?

Normy LEED a BREEAM vyžadují přesnost měření pod ±10 % z měřené hodnoty. Digestoře pro HVAC dosahují přesnosti ±3 %, což tento požadavek splňuje s rezervou.

Jak často kalibrovat měřicí přístroje pro průtok vzduchu?

Pro intenzivní profesionální využití se doporučuje kalibrace přibližně jednou ročně podle normy ISO 17025. Kalibrace se provádí na nejméně 5 bodech rozsahu v aerodynamickém tunelu.

Proč je vícebodové měření průtoku vzduchu důležité?

Nerovnoměrný profil proudění způsobuje, že jednobodové měření nepostihne celý průřez potrubí. Vícebodové měření průměruje rychlosti přes celý průřez a dává výsledek odpovídající skutečnému průtoku.

Doporučené

Proč sledovat vibrace kompresoru: průvodce pro techniky

V moderní dílně dnes najdete průmyslový kompresor vybavený vibračními čidly, která hlídají jeho stav a včas upozorní na případné problémy.


Stručně:

  • Pravidelné sledování vibrací kompresoru umožňuje včas odhalit technické poruchy a snížit náklady na opravy. Vibrodiagnostika identifikuje změny ve vibračním profilu, které signalizují blížící se selhání součástek ještě před poruchou. Moderní senzory a automatický monitoring zvyšují spolehlivost a efektivitu údržby strojů.

Sledování vibrací kompresoru je základní diagnostická metoda pro včasné odhalení technických problémů a zajištění efektivního provozu. V průmyslové praxi se tato metoda označuje jako vibrodiagnostika. Jde o bezdemontážní metodu podle průmyslových standardů, která umožňuje lokalizovat poruchy bez zastavení výroby. Vibrace přitom nesignalizují jen hluk nebo chvění. Každá změna ve vibračním profilu kompresoru odráží konkrétní technický stav součástky, ložiska nebo hřídele. Technici, kteří vibrace pravidelně sledují, přecházejí od reaktivní opravy k plánované údržbě, čímž snižují náklady na opravy a neplánované odstávky.

Proč sledovat vibrace kompresoru a co nám říkají

Vibrace kompresoru jsou přímým odrazem jeho technického stavu. Každá součástka, od ložisek přes hřídel až po pístní skupinu, vytváří při provozu charakteristický vibrační vzor. Pokud se tento vzor změní, signalizuje to konkrétní problém ještě předtím, než dojde k poruše nebo havárii.

Každá součástka kompresoru má unikátní vibrační signaturu, jejíž sledování umožňuje přechod k preventivní údržbě šetřící čas i náklady. To v praxi znamená, že technik nemusí čekat na viditelné příznaky poruchy. Změna amplitudy nebo frekvence vibrace na konkrétním místě stroje přesně ukáže, která součástka začíná selhávat.

Vibrace se dělí na dva základní typy:

  • Volné kmitání vzniká po jednorázovém impulzu, například při spuštění nebo rázu. Odeznívá samo bez vnějšího zdroje energie.
  • Vynucené kmitání je trvalé a způsobuje ho opakující se síla, například nevyvážení rotoru, opotřebené ložisko nebo uvolněný spoj.

Vynucené kmitání je pro diagnostiku klíčové. Jeho frekvence odpovídá otáčkám stroje nebo násobkům otáček, takže frekvenční analýza přímo ukáže zdroj problému. Nevyvážení rotoru se projeví na základní otáčkové frekvenci, poškozené ložisko na vyšších harmonických složkách. Kompresory selhávají nejčastěji kvůli provozu mimo specifikace, přičemž vibrace toto opotřebení signalizují dříve než jiné metody.

Provozní podmínky a okolí mají na vibrace přímý vliv. Nevhodné uložení kompresoru na podlaze, chybějící tlumicí podložky nebo blízkost jiných strojů mohou vibrace zesilovat a maskovat skutečný stav zařízení. Proto je nutné vždy hodnotit vibrační data v kontextu celého provozního prostředí.

Infografika: pět základních kroků, jak správně změřit vibrace kompresoru

Jak měřit vibrace kompresoru: metody a technologie

Měření vibrací kompresoru se v praxi provádí akcelerometry. Jde o senzory, které snímají zrychlení vibrací a převádějí je na elektrický signál. Výsledkem je časový průběh nebo frekvenční spektrum, ze kterého technik vyčte stav jednotlivých součástí.

Na kompresoru umístěném v průmyslové hale je instalován akcelerometr, který slouží k monitorování vibrací.

Moderní senzory umožňují měření vibrací v reálném čase a vzdálený monitoring, takže poruchy lze předpovídat dříve, než dojde k odstavení stroje. Vzdálený monitoring je zvláště cenný u kompresorů v nepřetržitém provozu nebo na těžko dostupných místech.

Při měření sledujeme dva základní parametry:

  • Amplituda vibrací udává intenzitu kmitání. Rostoucí amplituda signalizuje zhoršující se stav součástky.
  • Frekvence vibrací určuje, která součástka problém způsobuje. Frekvenční analýza (FFT, tedy rychlá Fourierova transformace) rozkládá složený vibrační signál na jednotlivé složky.

Kromě akcelerometrů se používají také snímače rychlosti vibrací a bezdotykové snímače polohy hřídele (eddy current sondy). Volba senzoru závisí na typu kompresoru, rozsahu frekvencí a požadované přesnosti měření.

Profesionální tip: Senzory umísťujte vždy co nejblíže k ložiskům. Čím delší je přenosová cesta vibrací, tím více se signál zkresluje a diagnostická hodnota dat klesá.

Sběr dat v reálném čase umožňují systémy průběžného monitoringu. Tyto systémy zaznamenávají vibrační hodnoty v pravidelných intervalech a automaticky upozorní obsluhu při překročení nastavených mezí. Výhodou je, že technik vidí trend vývoje vibrací v čase, nikoli jen okamžitý stav. Trend je přitom pro diagnostiku cennější než jednorázové měření.

Interpretace naměřených hodnot vyžaduje referenční základnu. Při uvádění kompresoru do provozu se změří výchozí vibrační profil, takzvaný vibrační podpis. Všechna následující měření se porovnávají s tímto referenčním stavem. Odchylka o předem stanovenou hodnotu spouští alarm nebo plánovanou prohlídku.

Jak sledování vibrací pomáhá předcházet poruchám

Přechod od reaktivní k preventivní údržbě je hlavním přínosem vibrodiagnostiky. Reaktivní přístup znamená opravit kompresor až po poruše. Preventivní přístup znamená zasáhnout ve chvíli, kdy vibrace ukáží blížící se problém, a naplánovat opravu bez neplánované odstávky.

Praktický postup zavedení preventivní údržby na základě vibrací vypadá takto:

  1. Změřte výchozí vibrační profil nového nebo čerstvě opraveného kompresoru. Tento profil je referenčním bodem pro všechna budoucí měření.
  2. Nastavte alarmní meze. Průmyslové normy, například ISO 10816, definují přípustné hodnoty vibrací pro různé typy strojů a výkonové třídy.
  3. Měřte pravidelně a zaznamenávejte trendy. Jednorázové měření má omezenou hodnotu. Teprve série měření v čase odhalí, zda se stav stroje zhoršuje.
  4. Propojte vibrační data s dalšími parametry. Teplota ložisek, tlak oleje a spotřeba energie doplňují vibrační obraz o celkový pohled na stav kompresoru.
  5. Plánujte opravy na základě dat, ne na základě časového plánu. Kompresor, jehož vibrace jsou stabilní, nevyžaduje předčasnou výměnu ložisek. Naopak stroj s rostoucí amplitudou potřebuje zásah dříve, než to plán předepisuje.

Investice do systémů zvyšujících efektivitu kompresorů se při dvousměnném provozu do 6.000 motohodin za rok vrací za 3 až 6 měsíců. Vibrodiagnostika jako součást systému preventivní údržby přispívá k této návratnosti tím, že snižuje náklady na neplánované opravy a prodlužuje životnost součástek.

Včasná detekce problémů má přímý ekonomický dopad. Výměna ložiska v plánovaném termínu stojí zlomek nákladů oproti havárii, při které dojde k poškození hřídele nebo skříně kompresoru. Neplánovaná odstávka navíc zastavuje výrobu, což náklady dále násobí. Kompresory s frekvenčním měničem snižují počet cyklů zastavení a spuštění, čímž zvyšují stabilitu provozu a snižují potřebu údržby. Vibrodiagnostika a správná volba technologie kompresoru se tak vzájemně doplňují.

Správná diagnostika kompresoru zahrnuje vibrační analýzu jako jeden z klíčových nástrojů pro udržení efektivního provozu.

Časté chyby při sledování vibrací a jak se jim vyhnout

Nejčastější chybou v diagnostice vibrací je zaměření pouze na symptomy místo příčin. Špatná interpretace vibrací vede ke zbytečné výměně funkčních součástek a zbytečným nákladům. Technik, který vidí zvýšené vibrace na ložisku, musí nejprve zjistit, zda je příčinou opotřebení ložiska, nebo nevyvážení rotoru přenášející zatížení právě na toto ložisko.

Další běžné chyby zahrnují:

  • Záměna vibrací za hluk. Hluk je akustický projev vibrací, ale jeho intenzita neodpovídá závažnosti mechanického problému. Tichý kompresor může mít kritické vibrace na frekvencích mimo slyšitelné pásmo.
  • Měření za nevhodných podmínek. Vibrace okolních strojů, rázy z výroby nebo nestabilní napájení zkreslují naměřená data. Měření by mělo probíhat v klidných podmínkách bez vnějšího rušení, aby byla data co nejpřesnější.
  • Sledování pouze jednoho parametru. Amplituda vibrací bez frekvenční analýzy neřekne, která součástka je problematická. Naopak frekvenční spektrum bez sledování trendu amplitudy neodhalí, zda se stav zhoršuje.
  • Ignorování vlivů prostředí a konstrukce. Vibrodiagnostika odhaluje nejen vnitřní stav stroje, ale i externí vlivy na konstrukci a podlahu, které ovlivňují životnost kompresoru. Nevhodné uložení nebo chybějící tlumicí prvky způsobují vibrace i u jinak bezchybně servisovaného stroje.
  • Absence referenčního měření. Bez výchozího vibračního profilu nelze posoudit, zda naměřené hodnoty jsou normální nebo alarmující.

Profesionální tip: Vždy porovnávejte vibrační data s teplotou ložisek a tlakem oleje. Kombinace těchto tří parametrů dává spolehlivější obraz stavu kompresoru než každý parametr samostatně.

Celkový pohled na stav stroje je podmínkou správné diagnostiky. Vibrace jsou jedním z diagnostických nástrojů, nikoli jediným. Technici, kteří nejčastější chyby při provozu znají a aktivně jim předcházejí, dosahují výrazně nižší poruchovosti svých kompresorů.

Klíčové poznatky

Pravidelné sledování vibrací kompresoru metodou vibrodiagnostiky je nejspolehlivější způsob, jak předcházet neplánovaným poruchám, snižovat náklady na opravy a prodlužovat životnost zařízení.

Bod Podrobnosti
Vibrační signatury součástek Každá součástka má unikátní vibrační profil, jehož změna signalizuje konkrétní poruchu.
Bezdemontážní diagnostika Vibrodiagnostika odhaluje poruchy bez zastavení výroby podle průmyslových standardů.
Referenční měření jako základ Výchozí vibrační profil při spuštění je nezbytný pro správné vyhodnocení všech dalších měření.
Propojení dat pro přesnost Vibrační data kombinujte s teplotou ložisek a tlakem oleje pro spolehlivou diagnózu.
Ekonomická návratnost Preventivní údržba na základě vibrací snižuje náklady na opravy a zkracuje dobu odstávek.

Vibrodiagnostika v praxi: co jsem se naučil za léta u kompresorů

Zdeněk zde sdílí svůj pohled.

Za roky práce s průmyslovými kompresory jsem zjistil, že největší chybou není špatný senzor ani špatný software. Největší chybou je přestat měřit ve chvíli, kdy kompresor “jede dobře”. Právě tehdy se totiž buduje referenční základna, bez které jsou všechna pozdější měření jen čísla bez kontextu.

Vibrodiagnostika mi několikrát zachránila výrobu. Konkrétně si pamatuji případ, kdy frekvenční analýza ukázala rostoucí amplitudu na frekvenci odpovídající vnějšímu kroužku ložiska. Kompresor fungoval normálně, hluk byl stejný jako vždy. Bez vibračního měření bychom ložisko vyměnili až při havárii, pravděpodobně s poškozením hřídele.

Doporučuji každé firmě zavést monitoring vibrací jako součást standardního provozního protokolu, nikoli jako nástroj pro krizové situace. Systémy průběžného monitoringu s automatickými alarmy jsou dnes dostupné i pro střední podniky a jejich pořizovací náklady jsou zlomkem ceny jediné neplánované havárie.

Moderní technologie, jako jsou bezdrátové akcelerometry a cloudové platformy pro sběr dat, výrazně snižují nároky na obsluhu. Technik nemusí být fyzicky přítomen u každého měření. Data přicházejí automaticky a trend se vyhodnocuje průběžně. To je přesně ten posun od reaktivní k prediktivní údržbě, o kterém se v oboru mluví roky, ale který se teprve nyní stává dostupným pro běžné provozovny.

— Zdeněk

Technické zázemí pro správný provoz kompresoru

Vibrodiagnostika je jen jednou částí celkové péče o kompresor. Stejně důležitý je správný rozvod stlačeného vzduchu a kvalitní úprava vzduchu před vstupem do pneumatického systému.

https://kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika nabízí kompletní sortiment pro úpravu stlačeného vzduchu, včetně filtrů, regulátorů a maznic pro správný provoz pneumatických systémů. Pro náročnější aplikace jsou k dispozici kovové úpravné jednotky do 18 bar. Tým Kompresory-vzduchotechnika poskytuje technické poradenství při výběru vybavení i při řešení konkrétních provozních problémů. Správně navržený a udržovaný systém stlačeného vzduchu snižuje vibrace přenášené do rozvodů a prodlužuje životnost celé instalace.

Časté dotazy

Co je vibrodiagnostika kompresoru?

Vibrodiagnostika je bezdemontážní metoda měření a analýzy vibrací kompresoru za provozu. Umožňuje lokalizovat poruchy součástek, jako jsou ložiska nebo rotor, bez zastavení výroby.

Jak často měřit vibrace kompresoru?

Frekvence měření závisí na intenzitě provozu a kritičnosti zařízení. U kompresorů v nepřetržitém provozu se doporučuje průběžný monitoring, u méně vytížených strojů měsíční nebo čtvrtletní měření s porovnáním trendů.

Jaké senzory se používají pro měření vibrací?

Nejběžnější jsou akcelerometry, které měří zrychlení vibrací. Pro přesnou diagnostiku ložisek se doplňují snímači teploty a v některých aplikacích bezdotykovými sondami polohy hřídele.

Jak poznat, že vibrace kompresoru jsou alarmující?

Alarmující jsou vibrace, jejichž amplituda překročí referenční hodnotu z výchozího měření nebo limity definované normou ISO 10816. Rozhodující je trend: rostoucí amplituda v čase je vždy varovným signálem.

Může vibrodiagnostika odhalit i problémy mimo samotný kompresor?

Ano. Vibrodiagnostika odhaluje i vlivy prostředí, jako je nevhodné uložení kompresoru nebo chybějící tlumicí podložky, které způsobují vibrace i u jinak bezchybně servisovaného stroje.

Doporučené

Definice kvalitního vzduchu: parametry, normy a měření

Muž si prohlíží aktuální informace o kvalitě ovzduší.


Stručně:

  • Kvalitní vzduch má optimální koncentrace škodlivin a fyzikální parametry. Pro správné hodnocení se měří venkovní i vnitřní prostředí, včetně PM částic, CO2, vlhkosti a teploty. Kontinuální sledování těchto parametrů je klíčem k ochraně zdraví a výkonu.

Kvalitní vzduch je vzduch s optimálními koncentracemi škodlivin a fyzikálních parametrů, které zajišťují zdravé a komfortní prostředí pro člověka. Odborný termín pro tuto oblast je kvalita ovzduší (anglicky air quality), přičemž v praxi se hodnotí jak venkovní, tak vnitřní prostředí. Klíčové parametry zahrnují prachové částice PM10 a PM2.5, oxid uhličitý (CO2), relativní vlhkost a teplotu. Česká legislativa, konkrétně zákon č. 201/2012 Sb. o ochraně ovzduší, stanovuje závazné limity pro znečišťující látky a tvoří základ pro hodnocení pomocí Indexu kvality ovzduší (IKO). Správné pochopení těchto parametrů je prvním krokem k ochraně zdraví i výkonu.

Co je definice kvalitního vzduchu a jaké parametry rozhodují?

Kvalitní vzduch splňuje přesně stanovené hodnoty koncentrací škodlivin a fyzikálních veličin. Nestačí sledovat jediný ukazatel. Teprve kombinace všech parametrů dává úplný obraz o stavu prostředí.

Venku někdo v ruce drží přístroj na měření prachu.

Prachové částice PM10 a PM2.5

PM10 jsou částice s průměrem do 10 mikrometrů, PM2.5 pak do 2,5 mikrometru. Menší částice pronikají hlouběji do dýchacích cest a způsobují závažnější zdravotní problémy. Evropská unie stanovuje roční limitní hodnotu PM2.5 na 25 µg/m³ a PM10 na 40 µg/m³. Překročení těchto limitů zvyšuje riziko srdečních a plicních onemocnění.

Oxid uhličitý jako indikátor větrání

CO2 je nejlepším indikátorem kvality větrání v interiéru. Hodnoty nad 1.000 ppm signalizují nedostatečnou výměnu vzduchu a vedou k únavě a snížení schopnosti soustředění. Optimální hladina CO2 v obytných a pracovních prostorách leží pod 1.000 ppm. Monitorování CO2 je proto základním nástrojem každého, kdo chce udržet zdravé vnitřní prostředí.

Relativní vlhkost a teplota

Optimální vlhkost v interiéru je 40–60 %. Při vlhkosti pod 30 % se vysušují sliznice a zvyšuje se náchylnost k respiračním infekcím. Naopak vlhkost nad 60 % podporuje růst plísní a roztočů. Teplota vzduchu úzce souvisí s pocitem tepelné pohody a ovlivňuje i vnímání vlhkosti.

Přehled nejdůležitějších ukazatelů kvality ovzduší ve formě infografiky

Sledování všech parametrů společně je nezbytné. Vzduch s nízkou koncentrací PM2.5, ale nadměrnou vlhkostí stále představuje zdravotní riziko.

Profesionální tip: Pořiďte kombinovaný senzor, který měří CO2, vlhkost i teplotu najednou. Takové přístroje jsou dostupné od výrobců jako Aranet nebo CO2Meter a poskytují komplexní přehled o stavu vzduchu v jednom zařízení.

Jaké normy a metody měření kvality vzduchu platí v České republice?

Česká republika se řídí zákonem č. 201/2012 Sb. o ochraně ovzduší, který definuje znečišťující látky a stanovuje jejich limitní hodnoty. Zákon implementuje evropské směrnice a ukládá povinnosti jak průmyslovým provozům, tak orgánům státní správy.

Index kvality ovzduší a jeho metodika

Nová metodika IKO v České republice používá tříhodinové klouzavé průměry koncentrací PM10, NO2 a SO2. Tato změna přináší přesnější a reálnější posouzení aktuální situace oproti starším denním průměrům. IKO se pohybuje na stupnici od 1 do 7, přičemž nižší číslo znamená lepší kvalitu ovzduší. Výsledky jsou veřejně dostupné prostřednictvím Informačního systému kvality ovzduší.

Metody měření vnitřního vzduchu

Pro měření vnitřního prostředí existuje několik technologií:

  1. Senzory CO2 na bázi NDIR technologie (nedisperzní infračervená spektroskopie) jsou nejpřesnější metodou pro měření oxidu uhličitého v interiéru.
  2. Senzory relativní vlhkosti pracují na kapacitním nebo odporovém principu a jsou součástí většiny kombinovaných měřičů.
  3. Laserové čítače částic detekují PM2.5 a PM10 v reálném čase a jsou vhodné pro průmyslové i domácí použití.
  4. Elektrochemické senzory měří koncentrace plynů jako CO, NO2 nebo VOC (těkavé organické sloučeniny).
Parametr Metoda měření Doporučené zařízení
CO2 NDIR senzor Aranet4, CO2Meter
Vlhkost Kapacitní senzor Kombinované měřiče
PM2.5 / PM10 Laserový čítač částic Průmyslové detektory
NO2, CO Elektrochemický senzor Víceúčelové analyzátory

Profesionální tip: Pro průmyslové aplikace vybírejte měřicí přístroje s certifikací dle EN 14211 nebo EN 14907. Tyto normy zaručují přesnost měření a srovnatelnost výsledků s referenčními metodami státních stanic.

Státní monitorovací síť v ČR provozuje Český hydrometeorologický ústav (ČHMÚ), který spravuje desítky měřicích stanic po celé republice. Soukromé firmy a průmyslové podniky si pořizují vlastní měřicí systémy pro interní kontrolu. Výběr vhodného zařízení závisí na požadované přesnosti, prostředí a rozpočtu.

Jak zlepšit kvalitu vzduchu v interiéru i exteriéru?

Vnitřní ovzduší bývá dvakrát až pětkrát znečištěnější než venkovní vzduch. Příčinou jsou emise z vaření, úklidu, nábytku a stavebních materiálů. Bez pravidelného větrání a filtrace se škodliviny v uzavřeném prostoru hromadí a zhoršují zdravotní stav obyvatel.

Větrání jako základ

Krátké intenzivní větrání průvanem po dobu 3–5 minut je efektivnější než dlouhodobé mikroventilace. Průvan rychle vymění vzduch v celé místnosti a zároveň šetří náklady na vytápění, protože stěny nestihnou vychladnout. Větrání je nejlevnější a nejdostupnější metoda zlepšení kvality vzduchu v domácnosti.

Filtrace vzduchu a technologie čištění

Čističky vzduchu s HEPA filtry snižují nemocnost zachycením prachových částic, alergenů a bakterií. Světová zdravotnická organizace (WHO) spojuje znečištění vnitřního vzduchu s miliony předčasných úmrtí ročně. Vedle HEPA filtrů existují aktivní uhlíkové filtry pro zachycení těkavých organických sloučenin a UV lampy pro ničení mikroorganismů.

Omezení zdrojů znečištění

Hlavní zdroje znečištění v interiéru zahrnují:

  • Kouření uvnitř budov, které produkuje PM2.5 a stovky toxických látek.
  • Chemické čisticí prostředky s vysokým obsahem VOC, které se uvolňují do vzduchu při použití.
  • Roztoči a plísně v koberci, čalounění a vlhkých místech, které produkují alergeny.
  • Tiskárny a kopírky v kancelářích, které emitují ozón a jemné částice toneru.
  • Nový nábytek a podlahy z dřevotřísky nebo laminátů, které uvolňují formaldehyd.

Profesionální tip: Při výběru čističky vzduchu sledujte hodnotu CADR (Clean Air Delivery Rate). Tato hodnota udává objem vyčištěného vzduchu za hodinu a umožňuje porovnat výkon různých přístrojů bez ohledu na marketingové popisy výrobce.

Regulace vlhkosti a venkovní vzduch

Správná vlhkost vzduchu posiluje imunitu a snižuje riziko onemocnění dýchacích cest. Zvlhčovače vzduchu jsou vhodné v zimním období, kdy topení snižuje vlhkost pod 30 %. Odvlhčovače naopak pomáhají v letních měsících nebo ve sklepních prostorách. Venkovní kvalita ovzduší závisí na dopravě, průmyslu a meteorologických podmínkách, přičemž největší vliv mají inverze a bezvětří.

Srovnání metod pro zajištění zdravého vzduchu

Výběr správné metody závisí na konkrétním prostředí, požadavcích a dostupném rozpočtu. Různé technologie filtrace vzduchu se liší účinností, náklady na provoz i náročností údržby.

Metoda Výhody Nevýhody Vhodné prostředí
Větrání okny Nulové náklady, jednoduché Závislé na venkovním vzduchu, tepelné ztráty Domácnosti, kanceláře
Řízené větrání s rekuperací Úspora energie, stálá výměna vzduchu Vysoké pořizovací náklady, nutnost montáže Novostavby, průmysl
HEPA filtrace Vysoká účinnost na částice Neodstraňuje plyny, nutná výměna filtrů Alergici, nemocnice, laboratoře
Aktivní uhlíkový filtr Zachycuje VOC a pachy Nízká účinnost na částice Kanceláře, výrobní haly
Kombinovaný systém Komplexní ochrana Vyšší cena a složitost Průmysl, zdravotnictví

Větrání okny je dostačující pro běžné domácnosti s nízkým znečištěním venkovního vzduchu. Průmyslové provozy a zdravotnická zařízení vyžadují kombinaci řízeného větrání a vícestupňové filtrace. Legislativa EU a ČR stanovuje přísné limity pro SO2, NO2, PM10 a CO, přičemž překračující oblasti musí zpracovat plány na dosažení limitních hodnot. Výběr technologie proto vždy začíná analýzou konkrétního prostředí a platných norem.

Klíčové poznatky

Kvalita ovzduší je systém vzájemně propojených parametrů, který vyžaduje kontinuální sledování a kombinaci větrání, filtrace a omezení zdrojů znečištění.

Bod Podrobnosti
Definice kvalitního vzduchu Vzduch splňující limitní hodnoty PM2.5, PM10, CO2 a vlhkosti pro zdravé prostředí.
Klíčové parametry CO2 pod 1.000 ppm, vlhkost 40–60 %, PM2.5 pod 25 µg/m³ jsou základní měřítka.
Legislativní rámec Zákon č. 201/2012 Sb. a IKO tvoří závazný základ pro hodnocení kvality ovzduší v ČR.
Nejefektivnější větrání Krátké intenzivní průvany 3–5 minut jsou účinnější než trvalá mikroventilace.
Výběr technologie Kombinace větrání a HEPA filtrace poskytuje nejlepší ochranu v průmyslovém i domácím prostředí.

Kvalita vzduchu v praxi: co skutečně funguje

Pracuji s otázkami kvality vzduchu v průmyslovém i domácím prostředí dlouhodobě a jedna věc mě stále překvapuje. Většina lidí řeší kvalitu vzduchu až tehdy, když se objeví zdravotní problémy nebo nepříjemný zápach. Prevence přitom stojí zlomek nákladů na řešení následků.

Nejčastější chyba, kterou vidím, je spoléhání na jedinou metodu. Někdo koupí čističku vzduchu a přestane větrat. Jiný větí pravidelně, ale ignoruje vlhkost, která v zimě klesá na 20 %. Obě situace vedou ke zhoršení kvality prostředí, jen z jiného důvodu.

Druhá věc, která se v praxi podceňuje, je měření čistoty vzduchu. Bez dat nevíte, zda vaše opatření fungují. CO2 senzor za několik set korun vám okamžitě ukáže, zda větrání stačí. To je informace, kterou jinak nezískáte.

Doporučuji začít měřením, pak teprve investovat do technologií. Zjistíte, co skutečně chybí, a nekoupíte zbytečné přístroje. Kvalita vzduchu není jednorázový projekt. Je to průběžná péče, stejně jako údržba jakéhokoli technického systému.

— Zdeněk

Řešení pro kvalitu vzduchu od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technická řešení pro průmyslovou i provozní úpravu vzduchu, od filtrů a regulátorů tlaku až po kompletní systémy úpravy stlačeného vzduchu. Sortiment zahrnuje komponenty pro průmyslovou filtraci a příslušenství pro přesné řízení kvality vzduchu v náročných provozech.

https://kompresory-vzduchotechnika.cz

Pro průmyslové aplikace jsou k dispozici systémy splňující normu ISO 8573, která definuje třídy čistoty stlačeného vzduchu. Technická podpora Kompresory-vzduchotechnika pomůže vybrat správné řešení podle konkrétního prostředí a požadavků. Celý sortiment pneumatických komponentů je dostupný online s možností odborné konzultace.

Časté dotazy

Co znamená kvalitní vzduch podle české legislativy?

Kvalitní vzduch splňuje limitní hodnoty znečišťujících látek stanovené zákonem č. 201/2012 Sb. o ochraně ovzduší. Hodnocení probíhá pomocí Indexu kvality ovzduší (IKO), který vychází z klouzavých průměrů koncentrací PM10, NO2 a SO2.

Jaká je optimální koncentrace CO2 v interiéru?

Koncentrace CO2 by měla být pod 1.000 ppm. Vyšší hodnoty signalizují nedostatečné větrání a způsobují únavu a pokles schopnosti soustředění.

Jak měřit kvalitu vzduchu doma?

Nejdostupnější metodou je kombinovaný senzor měřící CO2, vlhkost a teplotu. Pro detekci prachových částic PM2.5 slouží laserové čítače částic, které jsou dostupné i pro domácí použití.

Jaká vlhkost vzduchu je zdravá?

Relativní vlhkost 40–60 % je optimální pro zdravé vnitřní prostředí. Vlhkost pod 30 % vysušuje sliznice, vlhkost nad 60 % podporuje růst plísní a roztočů.

Proč je vnitřní vzduch často znečištěnější než venkovní?

Vnitřní ovzduší bývá dvakrát až pětkrát znečištěnější než venkovní kvůli emisím z vaření, čisticích prostředků, nábytku a stavebních materiálů. Bez pravidelného větrání a filtrace se škodliviny v uzavřeném prostoru hromadí.

Doporučené

Co je průmyslová ventilace: průvodce pro výrobní provozy

Technik kontroluje vzduchotechniku ve výrobní hale.


Stručně:

  • Průmyslová ventilace zajišťuje řízenou výměnu vzduchu v výrobních halách a chrání zdraví pracovníků. Systém obsahuje ventilátory, filtry, potrubí a regulační prvky, přičemž správné dimenzování je klíčové pro efektivitu. Často se podceňuje správný výběr ventilátoru, údržba filtrů nebo správné navržení rozvodů, což snižuje výkon systému.

Průmyslová ventilace je definována jako řízená výměna vzduchu ve výrobních a průmyslových prostorách, jejímž cílem je přivádět čerstvý vzduch a odvádět vzduch znečištěný prachem, chemickými látkami nebo teplem. Odborný termín pro tento obor je průmyslová vzduchotechnika. Systém tvoří ventilátory, filtrační jednotky, potrubní rozvody a regulační prvky. Správně navržená průmyslová ventilace chrání zdraví pracovníků, splňuje požadavky BOZP a udržuje stabilní podmínky pro výrobní procesy. Bez funkčního větrání se v halách hromadí škodliviny, roste teplota a klesá produktivita.

Co je průmyslová ventilace a jak funguje jako systém?

Průmyslová vzduchotechnika je soubor technologií zajišťujících řízenou výměnu vzduchu v náročných výrobních podmínkách. Zajišťuje přívod čerstvého vzduchu, odvod znečištěného a stabilní podmínky i při vysoké prašnosti, přítomnosti chemických látek nebo tepelné zátěži.

Technik právě nastavuje ovládací panel průmyslové vzduchotechniky.

Základní princip je přímočarý. Ventilátor vytváří podtlak, který táhne vzduch od zdroje znečištění přes potrubní rozvody do filtračních jednotek a ven z haly. Tento řízený pohyb vzduchu je klíčovým principem průmyslové ventilace. Bez správně navrženého toku vzduch nekopíruje cestu od zdroje znečištění k odvodu a škodliviny se šíří do celého prostoru.

Systém se skládá z několika vzájemně propojených částí. Každá část plní konkrétní funkci a výpadek jedné snižuje výkon celého systému:

  • Ventilátory zajišťují pohyb vzduchu a překonávají odpor potrubí a filtrů.
  • Potrubní rozvody vedou vzduch od odsávacích bodů k filtraci a výfuku.
  • Filtrační jednotky zachycují pevné částice, aerosoly nebo plynné látky.
  • Regulační prvky (klapky, ventily) umožňují řídit průtok v různých větvích systému.
  • Doplňkové odlučovače jako cyklony slouží jako předfiltrace před jemnými filtry.

Profesionální tip: Odsávací body umísťujte co nejblíže ke zdroji znečištění. Čím kratší vzdálenost mezi zdrojem prachu nebo výparů a vstupem do odsávacího potrubí, tím nižší průtok vzduchu stačí k zachycení škodlivin a tím menší ventilátor potřebujete.

Efektivita průmyslové ventilace závisí na komplexním posouzení celého systému, ne jen na jednotlivých součástech. Výkonný ventilátor s nevhodně dimenzovaným potrubím nebo ucpaným filtrem nepřinese očekávané výsledky.

Jaký je rozdíl mezi axiálním a radiálním ventilátorem?

Přehledná infografika s hlavními kroky při návrhu průmyslového větracího systému

Volba správného ventilátoru patří k nejdůležitějším rozhodnutím při návrhu průmyslové ventilace. Axiální a radiální ventilátory se liší konstrukcí, výkonem i vhodným použitím.

Axiální ventilátor pohání vzduch rovnoběžně s osou rotace. Zvládá velké průtoky vzduchu při nízkém odporu systému. Typické použití zahrnuje větrání velkých výrobních hal, skladů nebo přívod čerstvého vzduchu do prostoru bez dlouhých rozvodů. Radiální ventilátor (centrifugální) pohání vzduch odstředivou silou kolmo k ose rotace. Generuje vyšší tlak a překonává odpor dlouhých potrubních tras a filtračních jednotek.

Parametr Axiální ventilátor Radiální ventilátor
Průtok vzduchu Vysoký Střední až vysoký
Statický tlak Nízký Vysoký
Typické použití Větrání hal, přívod vzduchu Odsávání s filtrací, dlouhé rozvody
Hlučnost Nižší Vyšší
Energetická náročnost Nižší při nízkém odporu Vyšší, ale efektivní při odporu

Statický tlak ventilátoru je klíčový parametr, který ovlivňuje skutečný průtok vzduchu v instalovaném systému s rozvody a filtry. Výrobci udávají průtok v m³/h při nulovém odporu. V reálném systému s potrubím, klapkami a filtry je skutečný průtok vždy nižší.

Volba ventilátoru musí respektovat nejen průtok, ale především statický tlak systému a odpor filtračních prvků. Podcenění tohoto parametru vede k poddimenzování celého systému.

Profesionální tip: Před výběrem ventilátoru vždy spočítejte celkový odpor systému. Sečtěte ztráty v potrubí, na klapkách, mřížkách a filtrech. Teprve pak vyberte ventilátor, jehož pracovní bod leží na jeho výkonové křivce v požadovaném průtoku.

Průmyslové ventilátory pro specifické aplikace, například chlazení rozvaděčů, využívají konkrétní napájení a výkon vyjádřený průtokem vzduchu v m³/h. Každá aplikace vyžaduje jiný typ a dimenzování zařízení.

Jaké typy filtrů se používají v průmyslové ventilaci?

Filtrace je nedílnou součástí každého průmyslového ventilačního systému. Průmyslová vzduchotechnika využívá v náročných provozech cyklony, textilní filtry, elektrostatické odlučovače i adsorpční filtry. Výběr filtrace závisí na typu a složení znečišťujících látek.

Správná filtrace průmyslového vzduchu přímo ovlivňuje zdraví zaměstnanců a bezpečnost výrobních provozů. Nedostatečná filtrace způsobuje profesionální onemocnění a zkracuje životnost strojů.

Přehled hlavních typů filtrů a jejich použití:

  • Cyklony zachycují těžší pevné částice odstředivou silou bez spotřeby filtračního média. Slouží jako první stupeň předfiltrace před jemnými filtry.
  • Textilní (látkové) filtry zachycují jemný prach s vysokou účinností. Používají se v dřevozpracujícím průmyslu, při broušení kovů nebo v potravinářství.
  • Patronové filtry nabízejí velkou filtrační plochu v kompaktním provedení. Vhodné pro kontinuální provoz s automatickým čištěním stlačeným vzduchem.
  • Elektrostatické odlučovače zachycují aerosoly, olejové mlhy a jemné částice elektrostatickým nábojem. Typické použití je v obráběcích centrech a lakovnách.
  • Adsorpční filtry (s aktivním uhlím nebo zeolitem) odstraňují plynné látky, výpary rozpouštědel a pachy. Nezbytné všude tam, kde textilní filtry nestačí.
Typ filtru Zachycuje Typický provoz
Cyklon Hrubé pevné částice Dřevozpracující průmysl, zemědělství
Textilní filtr Jemný prach Broušení, dřevo, potravinářství
Patronový filtr Jemný prach, kontinuální provoz Svařování, kovy, keramika
Elektrostatický odlučovač Aerosoly, olejové mlhy Obrábění, lakování
Adsorpční filtr Plynné látky, výpary Chemický průmysl, lakovny

Vícestupňové odlučování s využitím cyklonů a specializovaných filtrů významně zvyšuje spolehlivost a životnost systémů průmyslové ventilace. Cyklon zachytí těžší částice a snižuje zátěž jemných filtrů, čímž prodlužuje intervaly mezi výměnou filtračních vložek.

Podrobný přehled typů vzduchových filtračních systémů pro výrobu pomůže při výběru správné kombinace pro konkrétní provoz.

Jak navrhnout průmyslovou ventilaci pro výrobní halu?

Návrh průmyslové ventilace začíná výpočtem požadovaného množství vzduchu. Tento výpočet závisí na typu práce, počtu pracovníků, druhu znečištění a tepelné zátěži prostoru. Bez správného výpočtu vzniká buď poddimenzovaný systém, který neplní svou funkci, nebo předimenzovaný systém s zbytečně vysokými provozními náklady.

Postup návrhu ventilačního systému pro výrobní halu:

  1. Určete zdroje znečištění. Zmapujte všechna místa, kde vzniká prach, výpary, teplo nebo hluk. Každý zdroj vyžaduje vlastní odsávací bod nebo alespoň zohlednění v celkovém průtoku.
  2. Vypočítejte požadovaný průtok vzduchu. Výměna vzduchu na pracovišti musí odpovídat typu práce. Při práci bez prachu a chemikálií platí norma 25 m³/h na zaměstnance. Při vyšší tepelné zátěži nebo zápachu se toto množství zvyšuje o 10 m³/h na osobu.
  3. Navrhněte trasy potrubí. Potrubní rozvody vedou vzduch od odsávacích bodů k filtraci a výfuku. Nevhodné ohyby a klapky přidávají hydraulické ztráty a snižují účinnost celého systému. Trasy navrhujte co nejpřímější s minimem kolen.
  4. Vyberte filtraci podle typu znečištění. Typ filtru musí odpovídat zachycovaným látkám. Pro prach stačí textilní nebo patronový filtr, pro aerosoly je nutný elektrostatický odlučovač, pro výpary adsorpční filtr.
  5. Dimenzujte ventilátor podle celkového odporu systému. Sečtěte ztráty v potrubí, na filtrech a ostatních prvcích. Vyberte ventilátor s pracovním bodem odpovídajícím požadovanému průtoku při tomto odporu.
  6. Zohledněte teplotu a vlhkost. Vysoká teplota nebo vlhkost mění hustotu vzduchu a tím i skutečný výkon ventilátoru. Tyto parametry ovlivňují jak výběr ventilátoru, tak materiál potrubí a filtrů.

Profesionální tip: Při návrhu potrubních rozvodů počítejte s rychlostí vzduchu v potrubí v rozmezí 5–10 m/s pro hlavní větve a 3–6 m/s pro odbočky. Vyšší rychlosti zvyšují hluk a hydraulické ztráty, nižší rychlosti způsobují usazování prachu v potrubí.

Správně dimenzované potrubní rozvody vzduchu jsou základem efektivní distribuce vzduchu v rozsáhlých průmyslových objektech. Průměr potrubí přímo určuje rychlost proudění a tím i hydraulické ztráty celého systému.

Tepelný komfort pracovníků je součástí BOZP a ovlivňuje produktivitu. Přehřátá nebo špatně větraná hala zvyšuje chybovost a nemocnost. Ventilace musí zajistit nejen odvod škodlivin, ale i udržení přijatelné teploty a vlhkosti na pracovišti.

Klíčové poznatky

Průmyslová ventilace funguje jako systém propojených komponent, kde výkon celku závisí na správném dimenzování každé části od ventilátoru přes potrubí až po filtraci.

Bod Podrobnosti
Definice systému Průmyslová ventilace je řízená výměna vzduchu zajišťující přívod čerstvého a odvod znečištěného vzduchu ve výrobních prostorách.
Volba ventilátoru Axiální ventilátory slouží pro velké prostory s nízkým odporem, radiální pro systémy s filtrací a dlouhými rozvody.
Vícestupňová filtrace Cyklon jako předfiltrace prodlužuje životnost jemných filtrů a snižuje nároky na jejich údržbu.
Dimenzování průtoku Norma stanovuje minimálně 25 m³/h na zaměstnance při práci bez prachu, při tepelné zátěži se přidává 10 m³/h na osobu.
Potrubní rozvody Nevhodné ohyby a klapky zvyšují hydraulické ztráty a snižují skutečný průtok vzduchu v systému.

Zkušenosti z praxe: co se v průmyslové ventilaci nejčastěji podceňuje

Největší chyba, kterou v praxi vídám, je poddimenzování ventilátoru. Projektant nebo provozovatel vybere ventilátor podle průtoku uvedeného v katalogu při nulovém odporu. Jenže reálný systém s potrubím, filtry a klapkami má vždy odpor. Výsledkem je ventilátor, který dodává třetinu slibovaného průtoku a hala je stále plná prachu nebo výparů.

Druhá nejčastější chyba je zanedbání údržby. Filtrační vložky se postupně ucpávají a snižují průtok vzduchu. Pravidelná kontrola stavu filtrů a jejich včasná výměna jsou zásadní pro zachování výkonnosti ventilace a životnosti zařízení. Viděl jsem provozy, kde filtr nebyl vyměněn dva roky. Ventilátor běžel naplno, ale vzduch přes ucpaný filtr téměř neprocházel.

Třetí problém je přístup „koupím jeden velký ventilátor a vyřeším vše". Průmyslová ventilace funguje jako systém. Jeden výkonný ventilátor bez správně navržených odsávacích bodů, potrubí a filtrace nepomůže. Škodliviny se musí zachytit přímo u zdroje, ne až když se rozptýlí po celé hale.

Doporučuji každému provozovateli výrobní haly jednou ročně provést revizi ventilačního systému. Zkontrolujte stav filtrů, změřte skutečný průtok vzduchu na odsávacích bodech a porovnejte ho s projektovými hodnotami. Odchylka větší než 20 % signalizuje problém, který je třeba řešit dříve, než se projeví na zdraví pracovníků nebo kvalitě výroby.

— Zdeněk

Průmyslová ventilace od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technické poradenství a dodávky komponentů pro průmyslové ventilační systémy. Sortiment zahrnuje ventilátory, filtrační jednotky, potrubní příslušenství a regulační prvky pro výrobní provozy různých velikostí.

https://kompresory-vzduchotechnika.cz

Odborný tým Kompresory-vzduchotechnika pomůže s výběrem správného zařízení podle konkrétních parametrů provozu, typu znečištění a požadovaného průtoku vzduchu. Technická podpora zahrnuje konzultaci při návrhu systému i servis po instalaci. Celý sortiment pneumatiky, vzduchotechniky a příslušenství najdete v sekci průmyslové pneumatiky a hydrauliky na webu Kompresory-vzduchotechnika.
Časté dotazy

Co je průmyslová ventilace a k čemu slouží?

Průmyslová ventilace je systém pro řízenou výměnu vzduchu ve výrobních prostorách. Zajišťuje přívod čerstvého vzduchu, odvod znečištěného a udržuje bezpečné pracovní podmínky pro zaměstnance.

Jaký je rozdíl mezi axiálním a radiálním ventilátorem?

Axiální ventilátor přesouvá velké množství vzduchu při nízkém odporu systému a hodí se pro větrání hal. Radiální ventilátor generuje vyšší tlak a překonává odpor filtrů a dlouhých potrubních rozvodů.

Jak často se mají měnit filtry v průmyslové ventilaci?

Interval výměny závisí na intenzitě provozu a typu znečištění. Stav filtrů je třeba pravidelně kontrolovat, protože ucpané filtry snižují průtok vzduchu a zatěžují ventilátor.

Kolik vzduchu potřebuje jeden pracovník ve výrobní hale?

Norma stanovuje minimálně 25 m³/h na zaměstnance při práci bez prachu a chemikálií. Při vyšší tepelné zátěži nebo zápachu se toto množství zvyšuje o 10 m³/h na osobu.

Co je průmyslový ventilátor a jak se liší od domácího?

Průmyslový ventilátor je navržen pro kontinuální provoz, vysoké průtoky vzduchu a překonání odporu potrubních rozvodů a filtrů. Domácí ventilátor pracuje při nízkém odporu a krátkodobém provozu bez nároků na filtraci nebo odolnost vůči prachu.

Doporučené

Co je ofukovací ventil: průvodce pro techniky

Technik provádí kontrolu ofukovacího ventilu přímo v provozu dílny.


Stručně:

  • Ofukovací ventil řídí tok a tlak stlačeného vzduchu v pneumatických systémech.
  • Rozlišují se ruční pistole a automatizované ventily ovládané elektrickým signálem.

Ofukovací ventil je zařízení pro řízení průtoku, tlaku a směru stlačeného vzduchu v pneumatických systémech. Termín zahrnuje dvě odlišné kategorie: ruční ofukovací pistole pro manuální čištění a sušení, a automatizované ventily ovládané elektrickým signálem pro přesné průmyslové aplikace. V odborné praxi se pro automatizované varianty používá označení solenoidový ventil nebo směrový ventil. Správný výběr mezi těmito typy přímo ovlivňuje efektivitu celého pneumatického obvodu, spotřebu vzduchu i bezpečnost provozu.

Co je ofukovací ventil a jak funguje?

Detailní záběr na ruce, které právě drží ruční ofukovací pistoli.

Ofukovací ventil řídí, kdy a kudy proudí stlačený vzduch v pneumatickém obvodu. Ruční ofukovací pistole pracují na jednoduchém principu: stisk spouště otevře průtok vzduchu tryskou. Automatizované solenoidové ventily přijímají elektrické signály z PLC a spínají průtok s vysokou přesností a opakovatelností. Tato schopnost přesného dávkování vzduchu je klíčová v automatizovaných výrobních linkách, kde ruční obsluha nestačí.

Základní technický parametr každého ventilu je počet cest a poloh, který se zapisuje jako X/Y. Číslo před lomítkem označuje počet přípojek (cest), číslo za lomítkem počet pracovních poloh. Nejběžnější konfigurace jsou:

  • 3/2 cestný ventil: tři přípojky, dvě polohy. Používá se pro jednoduché spínání přívodu vzduchu k jednomu spotřebiči, například k pneumatickému válci s jednostranným pohybem.
  • 5/2 cestný ventil: pět přípojek, dvě polohy. Standardní volba pro obousměrné pneumatické válce, kde je třeba řídit pohyb vpřed i vzad.
  • 5/3 cestný ventil: pět přípojek, tři polohy. Nabízí navíc neutrální polohu, která definuje chování pohonu při výpadku signálu nebo napájení.

Ruční ofukovací pistole pracují při tlaku okolo 6 bar a spotřebují 110–300 l/min vzduchu podle použité trysky a nastaveného tlaku. Tato spotřeba je výrazně vyšší než u automatizovaných ventilů, kde je průtok řízen přesně dle potřeby procesu.

Profesionální tip: Při návrhu pneumatického obvodu vždy specifikujte požadovaný průtok v l/min při konkrétním pracovním tlaku. Podhodnocení průtoku vede k poklesu tlaku v místě spotřeby a ztrátě výkonu celého systému.

Jaké jsou nejčastější příčiny poruch ofukovacích ventilů?

Poruchy ofukovacích ventilů mají zpravidla čtyři hlavní příčiny: mechanické opotřebení těsnění, nečistoty ve vzduchu, nesprávnou instalaci a chybnou volbu neutrální polohy u 5/3 cestných ventilů. Každá z těchto příčin se projevuje jinak a vyžaduje jiný přístup k prevenci.

Nejčastější postup při diagnostice poruch:

  1. Zkontrolovat kvalitu stlačeného vzduchu. Vlhkost, olej a pevné částice ničí těsnění ventilů. Filtr a odlučovač kondenzátu před ventilem jsou nutností, ne volitelným příslušenstvím.
  2. Ověřit orientaci ventilu při instalaci. Nesprávná orientace vede k poruchám funkce. Vertikální instalace je u řady ventilů podmínkou správné funkce a zabraňuje nežádoucím únikům.
  3. Zkontrolovat těsnění a O-kroužky. Mechanické opotřebení těsnění se projevuje únikem vzduchu slyšitelným syčením nebo poklesem tlaku v obvodu.
  4. Posoudit volbu neutrální polohy u 5/3 cestných ventilů. Chybná neutrální poloha způsobuje nekontrolovaný pohyb pohonu při výpadku napájení, což je bezpečnostní riziko.
  5. Provést pravidelnou funkční zkoušku. Ventil by měl přepínat plynule bez zadrhávání. Zvýšená spínací síla nebo zpomalená reakce signalizuje opotřebení nebo znečištění.

Neutrální poloha 5/3 cestného ventilu je kritickým parametrem pro bezpečnost. Uzavřený střed zablokuje pohon v poloze při výpadku. Výfukový střed uvolní tlak z obou stran válce a umožní volný pohyb. Tlakový střed udrží pohon pod tlakem z obou stran. Záměna těchto variant při návrhu obvodu způsobuje nebezpečné chování stroje.

Profesionální tip: Při každé výměně ventilu zkontrolujte stav filtru a odlučovače kondenzátu. Znečištěný vzduch je nejčastější příčinou předčasného selhání nového ventilu.

Ruční pistole vs. automatizovaný ventil: srovnání typů

Výběr mezi ručním a automatizovaným řešením závisí na aplikaci, požadované přesnosti a způsobu obsluhy. Následující tabulka shrnuje klíčové rozdíly:

Parametr Ruční ofukovací pistole Solenoidový ventil
Ovládání Manuální, obsluhou Elektrický signál, PLC
Pracovní tlak Do 6,2 bar Typicky 2–10 bar
Spotřeba vzduchu 110–300 l/min Řízená dle procesu
Přesnost dávkování Nízká Vysoká, opakovatelná
Typické použití Čištění, sušení, servis Automatizace, výroba
Konfigurace Jednoduchá (1 cesta) 3/2, 5/2, 5/3
Bezpečnostní prvky Vzduchové sítko Volba neutrální polohy

Ruční pistole, jako například modely SAM s pracovním tlakem 6,2 bar a bezpečnostním vzduchovým sítkem, jsou vhodné pro servisní pracoviště, autoservisy a dílny. Solenoidové ventily jsou nezbytné všude tam, kde je třeba řídit pohyb pneumatických pohonů automaticky, bez přítomnosti obsluhy.

Výhody solenoidových ventilů v automatizaci:

  • Přesné a opakovatelné spínání bez závislosti na obsluze
  • Integrace do PLC řídicích systémů a průmyslové automatizace
  • Možnost vzdáleného ovládání a diagnostiky
  • Volba neutrální polohy pro bezpečné chování při výpadku napájení
  • Nižší spotřeba vzduchu díky řízenému průtoku

Pistole s dlouhou tryskou umožňují čištění úzkých a hůře přístupných míst při tlaku do 6 bar. Tato varianta je standardem v automobilovém průmyslu a strojírenských dílnách, kde je třeba čistit dutiny a kanály bez demontáže.

Jak vybrat a správně integrovat ofukovací ventil?

Správný výběr ventilu začíná definicí aplikace. Technik musí znát tři základní parametry: požadovaný pracovní tlak, potřebný průtok vzduchu a způsob ovládání. Teprve na základě těchto hodnot lze zvolit správný typ a konfiguraci.

Kritéria pro výběr ventilu:

  • Pracovní tlak: Ventil musí zvládat maximální tlak v systému s rezervou. Provoz na hranici jmenovitého tlaku zkracuje životnost těsnění.
  • Průtok (Kv hodnota): Příliš malý průtokový koeficient způsobuje tlakový pokles. Příliš velký ventil zbytečně zvyšuje náklady a může způsobit rázy v obvodu.
  • Konfigurace cest a poloh: Pro jednoduché spínání postačí 3/2, pro obousměrné pohony 5/2, pro aplikace s požadavkem na definované chování při výpadku 5/3.
  • Neutrální poloha u 5/3 ventilů: Volba neutrální polohy ovlivňuje bezpečnost provozu a spotřebu energie. Toto rozhodnutí musí být součástí návrhu obvodu, ne dodatečnou volbou.
  • Médium a kvalita vzduchu: Ventily pro mazaný vzduch nelze použít v systémech bez mazání a naopak. Specifikace výrobce je závazná.
  • Montážní poloha: Řada ventilů vyžaduje konkrétní orientaci pro správnou funkci. Horizontální montáž tam, kde výrobce předepisuje vertikální, vede k poruchám.

Technická konzultace je klíčová při výběru ventilu pro nestandardní aplikace. Rovnováha mezi těsností, průtokovým odporem, regulací a náklady není vždy zřejmá z katalogových listů. Zkušený technik nebo dodavatel dokáže identifikovat skrytá rizika návrhu dříve, než se projeví jako porucha v provozu.

Instalace ventilu musí respektovat směr průtoku vyznačený na tělese. Záměna vstupního a výstupního portu způsobuje nefunkčnost nebo poškození ventilu. Po instalaci je nutné provést funkční zkoušku při provozním tlaku a zkontrolovat těsnost všech spojů.

Přehledová infografika srovnávající různé typy ofukovacích ventilů

Profesionální tip: Při integraci solenoidového ventilu do PLC systému vždy ověřte napájecí napětí cívky a typ výstupu řídicího systému. Záměna napětí nebo použití nesprávného výstupního modulu způsobuje okamžité poškození cívky.

Efektivita pneumatického systému závisí na celém řetězci komponent, od kompresoru přes vzdušník a úpravu vzduchu až po ventily a pohony. Ventil je pouze jedním článkem. Poddimenzovaný rozvod nebo nedostatečná úprava vzduchu znehodnotí i správně zvolený ventil.

Klíčové poznatky

Ofukovací ventil funguje spolehlivě pouze tehdy, když odpovídá aplikaci, je správně nainstalován a zásobován čistým vzduchem odpovídajícího tlaku.

Bod Podrobnosti
Definice a typy Ofukovací ventil zahrnuje ruční pistole i solenoidové ventily; volba závisí na aplikaci a požadované přesnosti.
Konfigurace 3/2, 5/2, 5/3 Počet cest a poloh určuje funkci ventilu v obvodu; 5/3 navíc definuje chování při výpadku napájení.
Neutrální poloha Chybná volba neutrální polohy u 5/3 ventilu způsobuje bezpečnostní rizika a nekontrolovaný pohyb pohonu.
Kvalita vzduchu Vlhkost a nečistoty jsou hlavní příčinou předčasného selhání ventilu; filtr před ventilem je nutností.
Výběr a konzultace Správný výběr ventilu vyžaduje znalost tlaku, průtoku a aplikace; technická konzultace snižuje riziko chybné volby.

Zkušenosti z praxe: co technici přehlížejí

Zdeněk, technik pneumatických systémů

Za roky práce s pneumatickými obvody jsem zjistil, že největší problémy nepůsobí špatné ventily, ale špatná rozhodnutí při návrhu. Nejčastěji přehlíženým parametrem je neutrální poloha 5/3 cestného ventilu. Technici ji volí podle toho, co mají na skladě, ne podle toho, co aplikace vyžaduje. Výsledkem je pohon, který se při výpadku napájení nekontrolovaně pohybuje nebo naopak zůstane zablokovaný tam, kde by měl uvolnit tlak.

Druhý opakující se problém je kvalita vzduchu. Viděl jsem instalace, kde nový ventil selhal do tří měsíců, protože za ním nebyl žádný filtr. Katalogový list ventilu uvádí požadavky na čistotu média, ale málokdo je čte před montáží. Přitom filtr s odlučovačem kondenzátu stojí zlomek ceny ventilu a prodlouží jeho životnost několikanásobně.

Doporučuji každému technikovi, aby při návrhu obvodu začal od konce: co se má stát při výpadku napájení? Tato otázka určí volbu neutrální polohy, a tím i typ ventilu. Teprve pak má smysl řešit průtok, tlak a způsob montáže. Přístup opačným směrem vede k přepracování návrhu nebo, v horším případě, k havárii na výrobní lince.

Vícecestné ventily jsou v průmyslu standardem, ale jejich správná funkce v systémech závisí na detailech, které se v katalozích neobjevují. Konzultace s dodavatelem před nákupem je investice, ne ztráta času.

— Zdeněk

Ofukovací ventily a pneumatické příslušenství na Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment pro pneumatické systémy, od ofukovacích pistolí a solenoidových ventilů po rozvody, úpravu vzduchu a kompresory. Technici zde najdou produkty pro servisní dílny i průmyslovou automatizaci, včetně technické podpory při výběru správného řešení.

https://kompresory-vzduchotechnika.cz

Pro ruční aplikace jsou k dispozici ofukovací a stříkací pistole pro práci se stlačeným vzduchem. Pneumatické rozvody lze doplnit o trubky pro stlačený vzduch nástrčného systému v průměrech 15–28 mm. Úpravu vzduchu před ventily zajistí jednotky úpravy vzduchu pro klasické aplikace do 10 bar. Tým Kompresory-vzduchotechnika poskytuje technické poradenství pro výběr ventilů, komponent i celých pneumatických sestav.

Časté dotazy

Co je ofukovací ventil v pneumatice?

Ofukovací ventil je zařízení pro řízení průtoku, tlaku a směru stlačeného vzduchu. Zahrnuje ruční ofukovací pistole i automatizované solenoidové ventily pro průmyslové aplikace.

Jak funguje solenoidový ofukovací ventil?

Solenoidový ventil přijímá elektrický signál z PLC a mechanicky přepíná průtok vzduchu mezi přípojkami. Umožňuje přesné a opakovatelné dávkování vzduchu bez manuální obsluhy.

Jaký je rozdíl mezi 5/2 a 5/3 cestným ventilem?

5/2 cestný ventil má dvě pracovní polohy a používá se pro obousměrné pohony. 5/3 cestný ventil přidává neutrální polohu, která definuje chování pohonu při výpadku napájení nebo signálu.

Jaké jsou nejčastější příčiny poruch ofukovacích ventilů?

Hlavními příčinami jsou znečištěný vzduch s vlhkostí a pevnými částicemi, opotřebení těsnění, nesprávná instalační orientace a chybná volba neutrální polohy u 5/3 ventilů.

Kde koupit ofukovací ventil pro průmyslové použití?

Ofukovací ventily a kompletní pneumatické příslušenství nabízí Kompresory-vzduchotechnika, specializovaný dodavatel s technickou podporou pro výběr správného řešení podle konkrétní aplikace.

Doporučené

Úloha mazání v pneumatice: průvodce pro techniky

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Jak správně vybrat olej do kompresoru: průvodce 2026.

Význam kompresního stupně: průvodce pro techniky

Technik provádí kontrolu kompresního poměru u kompresoru.


Stručně:

  • Kompresní stupeň je základní funkcionalita kompresoru, která určuje tlakově efektivní stlačení vzduchu. Správná konfigurace a pravidelná údržba prodlužují životnost a zvyšují účinnost celého systému. Výběr mezi jednoduším a vícestupňovým řešením závisí na požadovaném tlaku a provozních podmínkách.

Kompresní stupeň je definován jako jeden funkční celek kompresoru, ve kterém vzduch projde jedním cyklem stlačení z nižšího tlaku na vyšší. Tento parametr určuje, jak efektivně zařízení vzduch stlačuje, jaký výstupní tlak dosáhne a jak dlouho vydrží bez poruch. Pro techniky a odborníky v oblasti stlačeného vzduchu je pochopení kompresního stupně základem správného výběru, provozu i údržby celého systému. Jednostupňové i vícestupňové konfigurace se liší výkonem, energetickou náročností a vhodností pro konkrétní průmyslové aplikace.

Jak funguje kompresní stupeň a jaký je jeho konstrukční význam?

Kompresní stupeň pracuje na principu zmenšení objemu vzduchu v pracovním prostoru, čímž roste jeho tlak. U pístových kompresorů píst při pohybu stlačuje vzduch v cylindru, ventily řídí vstup a výstup vzduchu a každý cyklus odpovídá jednomu stupni komprese. Šroubové kompresory využívají rotující šroubové rotory, které vzduch postupně stlačují podél osy stroje.

Konstrukční uspořádání stupňů přímo ovlivňuje silové zatížení klikové hřídele, vibrace a propad výkonu. Konfigurace ve tvaru W u trojstupňových pístových kompresorů minimalizuje torzní kmity a prodlužuje životnost ložisek. Technici, kteří tuto závislost podceňují, čelí předčasným poruchám a vyšším nákladům na opravy.

Základní typy uspořádání pístových kompresorů:

  • Řadové uspořádání (inline): jednoduché, vhodné pro jednostupňové stroje s nižším tlakem
  • V-konfigurace: dva válce svírají úhel, lepší vyvážení sil než řadové uspořádání
  • W-konfigurace: tři válce, výrazně nižší vibrace, typické pro vícestupňové průmyslové kompresory
  • Hvězdicové uspořádání: více válců rovnoměrně rozložených kolem klikové hřídele, maximální vyvážení

Každé uspořádání ovlivňuje životnost ložisek, úroveň hluku a frekvenci servisních zásahů. Správná konfigurace stupňů snižuje vibrace a torzní kmitání, což přímo prodlužuje životnost zařízení a šetří náklady na údržbu.

Profesionální tip: Při výběru kompresoru pro nepřetržitý provoz vždy ověřte konfiguraci válců. W-konfigurace nebo hvězdicové uspořádání jsou pro 24hodinový provoz výrazně spolehlivější než jednoduchá řadová konstrukce.

Princip práce pístového kompresoru podrobněji popisuje technický rozbor pístových kompresorů, kde najdete i vliv konfigurace na chod a údržbu.

Jaký je kompresní poměr a proč rozhoduje o výkonu?

Kompresní poměr je číslo vyjadřující poměr objemu pracovního prostoru před kompresí k objemu po kompresi. Ve spalovacích motorech se označuje jako kompresní poměr motoru a přímo určuje termodynamickou účinnost celého cyklu. U průmyslových kompresorů platí stejná logika: vyšší poměr znamená větší stlačení vzduchu v jednom stupni.

Vyšší kompresní poměr přináší vyšší energetickou účinnost a výkon, ale vyžaduje kontrolu citlivosti paliva k samovznícení a materiálových vlastností. U kompresorů to znamená vyšší tepelné zatížení komponent a nutnost kvalitního chlazení. Bez dostatečného chlazení roste teplota stlačeného vzduchu na hodnoty, které poškozují těsnění, mazivo i samotné válce.

Přísné regulace kompresních poměrů v motorsportu ukazují, jak kritický je přesný monitoring a řízení kompresního stupně pro dosažení optimálních výkonů bez překročení stanovených limitů.

Příkladem z praxe je motorsport. FIA od 1. června 2026 měří kompresní poměr motorů při zahřátí na 130 °C, aby zabránila nelegálním nárůstům komprese nad limit 16:1. Toto opatření vzniklo proto, že rozdíl kompresního poměru mezi studeným a provozním stavem motoru může být výrazný a ovlivňuje využití energie. Průmysloví technici by si z tohoto přístupu měli vzít poučení: měření kompresního poměru pouze za studena nestačí.

Parametr Nízký kompresní poměr Vysoký kompresní poměr
Výstupní tlak Nižší Vyšší
Energetická účinnost Nižší Vyšší
Tepelné zatížení Nižší Vyšší
Nároky na chlazení Minimální Vysoké
Riziko samovznícení Nízké Vyšší
Vhodnost Lehké aplikace Průmyslový provoz

Jednostupňové vs. vícestupňové kompresory: co rozhoduje o volbě?

Výběr mezi jednostupňovým a vícestupňovým kompresorem závisí na požadovaném tlaku, objemu vzduchu a provozním profilu. Každý typ má jasně definované silné stránky a omezení.

Jednostupňové kompresory

Jednostupňový kompresor stlačuje vzduch v jediném kroku přímo na výstupní tlak. Jednostupňové kompresory dosahují tlakového rozsahu 100–150 psi a jsou vhodné pro lehké až středně náročné aplikace. Typické použití zahrnuje autoservisy, dílny, stavební práce a pneumatické nářadí s nižší spotřebou vzduchu.

Jednostupňový pístový kompresor – podrobný popis konstrukce a principu fungování

Výhodou jednostupňových strojů je jednoduchá konstrukce, nižší pořizovací cena a snadná údržba. Nevýhodou je vyšší teplota stlačeného vzduchu a nižší energetická účinnost při vyšších tlacích.

Vícestupňové kompresory

Vícestupňový kompresor rozděluje kompresi do dvou nebo více kroků s mezichlazením mezi stupni. Mezichlazení snižuje teplotu vzduchu mezi stupni, zvyšuje hustotu vzduchu a tím účinnost celé komprese. Výstupní tlak vícestupňových strojů přesahuje 200 psi, což je nezbytné pro průmyslové aplikace, lakování, výrobu nebo potravinářství.

Mezichlazení není jen o snížení teploty. Vyšší hustota vzduchu po ochlazení umožňuje dalšímu stupni pracovat s menší energetickou ztrátou. Pravidelná údržba mezichladiče je proto klíčová pro stabilní dlouhodobý provoz.

  1. Zkontrolujte mezichladič při každé plánované údržbě. Zanesení snižuje účinnost a zvyšuje teplotu výstupu.
  2. Sledujte tlakový rozdíl mezi stupni. Odchylka od specifikace výrobce signalizuje opotřebení ventilů nebo pístních kroužků.
  3. Měřte teplotu výstupního vzduchu z každého stupně zvlášť. Nerovnoměrné hodnoty odhalí problém dříve, než způsobí poruchu.
  4. Vyměňujte vzduchové filtry podle provozních hodin, ne jen podle kalendáře. Prašné prostředí zkracuje životnost filtru výrazně.
Typ kompresoru Tlakový rozsah Typické použití Náklady na údržbu
Jednostupňový 100–150 psi Dílna, autoservis, stavba Nízké
Dvoustupňový 150–200 psi Průmysl, lakovna, výroba Střední
Vícestupňový (3+) nad 200 psi Těžký průmysl, speciální aplikace Vyšší

Profesionální tip: Dvoustupňový kompresor s mezichlazením spotřebuje při stejném výkonu méně energie než jednostupňový stroj pracující na hranici svého tlakového limitu. Pokud váš provoz vyžaduje tlak nad 10 bar trvale, dvoustupňové řešení se vrátí v úsporách energie do dvou let.

Přehledná infografika, která ukazuje rozdíly mezi jednotlivými typy kompresorů

Podrobné srovnání a výhody dvoustupňových strojů najdete v článku o efektivitě dvoustupňových kompresorů.

Praktické aplikace a doporučení pro techniky v provozu

Správný výběr kompresního stupně pro konkrétní aplikaci předchází většině provozních problémů. Technik, který zná požadavky svého provozu, vybere správný stroj a nastaví ho tak, aby pracoval v optimálním rozsahu.

Nejčastější chyby při výběru a provozu:

  • Podhodnocení požadovaného tlaku: kompresor pracující trvale na horní hranici svého rozsahu se opotřebovává rychleji a spotřebuje více energie
  • Ignorování provozního cyklu: stroj dimenzovaný na přerušovaný provoz v nepřetržitém provozu selhává předčasně
  • Zanedbání chlazení: nedostatečné chlazení prostoru kompresoru zvyšuje teplotu sání a snižuje účinnost
  • Chybná volba maziva: nevhodné mazivo při vysokých teplotách karbonizuje a zanáší ventily
  • Opomíjení konfigurace válců: výběr jednostupňového stroje tam, kde je potřeba vícestupňový, vede k přetížení a zkrácení životnosti

Výběr správného kompresoru pro průmyslové použití zahrnuje více parametrů než jen tlak a průtok. Faktory pro výběr průmyslového kompresoru zahrnují provozní profil, kvalitu sítě, nároky na čistotu vzduchu i plán údržby.

Správné nastavení kompresního stupně přináší měřitelné výsledky. Snižuje spotřebu energie, prodlužuje intervaly mezi servisními zásahy a zvyšuje spolehlivost dodávky stlačeného vzduchu. Technici, kteří pravidelně kontrolují tlakové parametry a teploty jednotlivých stupňů, odhalí opotřebení dříve, než způsobí neplánovanou odstávku. Tipy pro úsporu energie s kompresorem ukazují, jak správné nastavení kompresního stupně přímo ovlivňuje provozní náklady.

Klíčové poznatky

Správně zvolený a nastavený kompresní stupeň je základem energeticky účinného, spolehlivého a dlouhodobě udržitelného provozu každého kompresního systému.

Bod Podrobnosti
Definice kompresního stupně Jeden funkční celek kompresoru zajišťující jeden cyklus stlačení vzduchu z nižšího na vyšší tlak.
Vliv konfigurace na životnost W-konfigurace a hvězdicové uspořádání minimalizují vibrace a prodlužují životnost ložisek.
Kompresní poměr a výkon Vyšší kompresní poměr zvyšuje účinnost, ale vyžaduje kvalitní chlazení a kontrolu tepelného zatížení.
Výhoda mezichlazení Mezichlazení u vícestupňových kompresorů zvyšuje hustotu vzduchu a snižuje energetické ztráty.
Údržba jako prevence Pravidelná kontrola mezichladiče, ventilů a tlakových rozdílů mezi stupni předchází neplánovaným odstávkám.

Kompresní stupeň v praxi: co jsem se naučil za roky v terénu

Technici nejčastěji chybují ve chvíli, kdy vybírají kompresor podle katalogového tlaku a průtoku a přehlédnou konfiguraci stupňů. Viděl jsem dílny, kde jednostupňový stroj pracoval trvale na 10 bar, protože „to tak bylo vždy". Výsledkem byly přehřáté ventily, zkrácená životnost maziva a servisní zásah každé tři měsíce místo jednou ročně.

Druhá věc, která mě v praxi překvapila, je podcenění mezichlazení. Technici mezichladič čistí jen tehdy, když kompresor začne přehřívat. Správně by měl být mezichladič součástí každé plánované prohlídky, protože zanesení o pouhých 20 % výrazně snižuje účinnost celého druhého stupně.

Budoucnost kompresních systémů směřuje k integrovaným senzorům, které sledují tlak a teplotu každého stupně v reálném čase. Stroje s touto funkcí umožňují prediktivní údržbu a eliminují neplánované odstávky. Pro techniky to znamená, že znalost kompresního stupně přestává být jen mechanická a stává se i datová.

Doporučuji každému technikovi: naučte se číst tlakový diagram svého kompresoru. Odchylka od normálního průběhu mezi stupni je první signál problému, dlouho předtím, než se projeví poruchou.

— Zdeněk

Technická řešení pro kompresní systémy od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technické vybavení pro odborníky, kteří potřebují spolehlivé nástroje k obsluze a údržbě kompresních systémů. Sortiment zahrnuje pneumatické a hydraulické komponenty vhodné pro jednostupňové i vícestupňové aplikace.

https://kompresory-vzduchotechnika.cz

Pro techniky pracující se stlačeným vzduchem je k dispozici Professional KIT pistolí pro stlačený vzduch, který obsahuje nástroje pro každodenní obsluhu kompresních systémů. Doplňkové pneumatické a hydraulické komponenty pokrývají potřeby průmyslových provozů od základní údržby po náročné aplikace. Tým Kompresory-vzduchotechnika poskytuje technickou podporu při výběru správného vybavení pro konkrétní kompresní systém.

Časté dotazy

Co je kompresní stupeň u kompresoru?

Kompresní stupeň je jeden funkční celek kompresoru, ve kterém vzduch projde jedním cyklem stlačení z nižšího na vyšší tlak. Každý stupeň pracuje s vlastními ventily, pístem nebo rotorem a chladicím systémem.

Jaký je rozdíl mezi jednostupňovým a dvoustupňovým kompresorem?

Jednostupňový kompresor stlačuje vzduch v jednom kroku na tlak 100–150 psi, dvoustupňový rozděluje kompresi do dvou kroků s mezichlazením a dosahuje tlaku nad 200 psi. Dvoustupňový stroj je energeticky účinnější při vyšších tlacích.

Proč je mezichlazení u vícestupňových kompresorů důležité?

Mezichlazení snižuje teplotu vzduchu mezi stupni a zvyšuje jeho hustotu, což umožňuje dalšímu stupni pracovat s nižší energetickou ztrátou. Zanedbaný mezichladič snižuje účinnost komprese a zkracuje životnost komponent.

Jak kompresní poměr ovlivňuje výkon kompresoru?

Vyšší kompresní poměr zvyšuje energetickou účinnost a výstupní tlak, ale zároveň zvyšuje tepelné zatížení komponent. Bez dostatečného chlazení dochází k poškození těsnění, maziva a válců.

Jak poznat, že kompresní stupeň potřebuje servis?

Signálem je odchylka tlakového rozdílu mezi stupni od hodnot uvedených výrobcem, zvýšená teplota výstupního vzduchu nebo neobvyklé vibrace. Pravidelná kontrola těchto parametrů umožňuje odhalit opotřebení dříve, než způsobí poruchu.

Doporučené

Co znamená pneumatická bezpečnost v průmyslu

Inženýr provádí kontrolu bezpečnostního seznamu pro pneumatické systémy.


Stručně:

  • Správná pneumatická bezpečnost kombinuje rychlé nouzové ventily, SIL obvody a fyzické blokování, což výrazně snižuje riziko vážných úrazů. Klíčové prvky jsou nouzové ventily s reakční dobou do 50 ms, monitorování jejich stavu a odolné blokovací mechanismy, které se nesmí zaměňovat. Důležitá je také analýza společných poruchových příčin a dodržování norem, aby byla zajištěna skutečná ochrana pracovníků.

Pneumatická bezpečnost je definována jako soubor technických opatření a systémů navržených k prevenci nehod a ochraně pracovníků při provozu pneumatických zařízení v průmyslu. Zahrnuje tři klíčové komponenty: nouzové uzavírací ventily s reakční dobou 15–50 ms, bezpečnostní obvody s úrovní SIL a dvoutlaková blokování zabraňující náhodnému uvolnění tlaku. Správně implementované pneumatické bezpečnostní systémy snižují riziko vážných úrazů o 96–99 %. Pro techniky a manažery ve výrobě to znamená jasný rámec: bez těchto prvků nelze splnit ani legislativní požadavky, ani zajistit skutečnou ochranu obsluhy.

Co znamená pneumatická bezpečnost a jak fungují její klíčové komponenty?

Pneumatická bezpečnost stojí na třech funkčních vrstvách: rychlém uzavírání obvodu, fyzickém blokování tlaku a řízeném monitorování stavu systému. Každá vrstva plní jinou funkci a vzájemně se doplňují.

Ruce nastavují pneumatický nouzový ventil

Nouzové uzavírací ventily

Nouzové uzavírací ventily musí uzavřít pneumatický okruh během 15–50 ms. Tato rychlost je rozhodující: lidská reakce trvá přibližně 200 ms, takže ventil musí jednat dříve, než obsluha vůbec zaregistruje nebezpečí. Standardní konstrukce využívají dvojité solenoidy s dynamickým monitorováním polohy cívky. Toto uspořádání zajišťuje automatickou diagnostiku a odolnost vůči poruchám v rámci bezpečnostních obvodů se stupněm SIL.

Monitorování stavu ventilu není volitelný doplněk. Bez průběžné zpětné vazby o poloze šoupátka nelze potvrdit, že ventil skutečně uzavřel obvod po aktivaci nouzového zastavení. Správný návrh bezpečnostního obvodu proto zahrnuje redundantní snímače polohy a automatické testovací cykly.

Pneumatické blokování versus bezpečnostní spínač

Tyto dva prvky plní zásadně odlišné funkce, přesto je technici v praxi často zaměňují. Pneumatické blokování tvoří fyzickou bariéru proti náhodnému uvolnění tlaku. Mechanicky izoluje zdroj energie a znemožňuje opětovné spuštění systému bez vědomého zásahu obsluhy.

Infografika srovnávající pneumatické blokování a bezpečnostní spínače

Bezpečnostní spínač naproti tomu řídí provoz systému v režimu start/stop. Nebrání fyzicky náhodnému uvolnění tlaku, proto ho nelze použít jako náhradu za blokování při servisních pracích nebo při vstupu do nebezpečné zóny. Oba prvky jsou nutné a vzájemně se doplňují.

Role bezpečnostních obvodů s úrovní SIL

Bezpečnostní obvody s úrovní SIL (Safety Integrity Level) určují, jak spolehlivě systém splní svou bezpečnostní funkci při požadavku na zastavení. Vyšší úroveň SIL znamená nižší pravděpodobnost selhání na vyžádání (PFDavg). Redundance v obvodu, tedy zdvojení ventilů nebo snímačů, přímo zvyšuje dosaženou úroveň SIL. Bez správně navrženého obvodu nelze garantovat, že bezpečnostní funkce bude fungovat právě tehdy, kdy je to nejpotřebnější.

Profesionální tip: Při návrhu bezpečnostního obvodu vždy ověřte, zda výrobce ventilu poskytuje certifikované hodnoty PFDavg a B10d. Bez těchto dat nelze provést validaci SIL úrovně.

Jak pneumatická bezpečnost snižuje rizika ve výrobních provozech?

Komplexní přístup k bezpečnosti pneumatických systémů snižuje riziko vážných zranění o 96–99 %. Toto číslo platí pro systémy kombinující rychlé ventily, SIL obvody a správně dimenzovaná blokování. Samotný nouzový ventil bez redundance a monitorování takového výsledku nedosáhne.

Rychlost reakce ventilu přímo ovlivňuje rozsah poranění. Ventil reagující za 50 ms uzavře obvod dříve, než se pohyblivá část stroje dostane do kontaktu s obsluhou. Ventil s reakční dobou 200 ms nebo více tuto ochranu neposkytuje. Správné dimenzování proto zahrnuje výpočet doby zastavení celého pohybového systému, nejen samotného ventilu.

Bezpečnostní opatření v pneumatice také přímo ovlivňují provozní spolehlivost. Systém s automatickou diagnostikou odhalí degradaci ventilu dříve, než způsobí neplánovaný výpadek výroby. Preventivní přístup tak snižuje náklady na neplánované odstávky a zároveň udržuje bezpečnostní funkce v provozuschopném stavu.

Legislativní rámec v České republice a EU vyžaduje, aby výrobci strojů prokázali shodu s normami řady EN ISO 13849 nebo EN 62061. Tyto normy přímo odkazují na výkonnostní úrovně (PL) a úrovně SIL, které musí bezpečnostní obvody splňovat. Nedodržení těchto požadavků znamená nejen právní odpovědnost, ale také vyšší pojistné a riziko odstavení výroby při kontrole.

Profesionální tip: Při posuzování shody s EN ISO 13849 nezapomeňte zahrnout celý bezpečnostní řetězec: snímač, logiku i akční člen. Chyba v jednom článku sníží celkovou výkonnostní úroveň systému.

Jaká nebezpečí přináší pneumatické systémy a jak jim předcházet?

Pneumatické systémy skrývají čtyři hlavní kategorie rizik: nekontrolovaný výfuk vzduchu, nakumulovaný tlak po odstavení, únik energie a mechanická selhání způsobená kontaminací.

Nebezpečí nekontrolovaného výfuku

Výfukový vzduch může způsobit mechanická zranění, poškození sluchu a selhání součástí. Hluk při přímém výfuku přesahuje 100 dB, přičemž kumulativní expozice nad 85 dB poškozuje sluch při dlouhodobém působení. Kinetická energie částic unášených vzduchem při rychlosti 100 m/s je dostatečná k průniku kůží nebo poškození oka.

Rychlosti výfuku nad 30 m/s v přístupných místech jsou považovány za rizikové. Norma ISO 4414 proto doporučuje regulaci průtoku jako standardní opatření. Tlumiče hluku, regulátory průtoku a speciální výfukové potrubí jsou konkrétní technická řešení, která toto riziko eliminují.

Přehled hlavních nebezpečí a ochranných opatření

Typ nebezpečí Příčina Ochranné opatření
Hluk při výfuku Přímý výfuk nad 85 dB Tlumič hluku, výfukové potrubí
Kinetická energie částic Rychlost vzduchu nad 30 m/s Regulátor průtoku, kryt výfuku
Nakumulovaný tlak Zbytková energie po odstavení Blokování, odvzdušňovací ventil
Kontaminace vzduchu Nečistoty, vlhkost, olej Filtrace, pravidelná výměna filtrů

Postup bezpečného odstavení systému

  1. Uzavřete přívod stlačeného vzduchu hlavním uzavíracím ventilem.
  2. Aktivujte blokování (lockout) na přívodu energie.
  3. Odvzdušněte systém přes odvzdušňovací ventil nebo manuální výfuk s tlumičem.
  4. Ověřte tlakoměrem, že tlak v celém obvodu klesl na nulu.
  5. Teprve poté vstupte do nebezpečné zóny nebo zahajte servisní práce.

Nakumulovaný tlak v pneumatických válcích nebo zásobnících přetrvává i po uzavření přívodu. Tento fakt je příčinou řady pracovních úrazů při servisních pracích. Odvzdušnění musí zahrnout všechny větve obvodu, nejen hlavní přívod.

Pravidelná údržba a testování bezpečnostních zařízení jsou podmínkou pro zachování funkčnosti. Intervaly testování se stanovují na základě hodnoty PFDavg a požadované úrovně SIL. Automatická diagnostika zabudovaná do moderních ventilů tento proces zjednodušuje, ale nenahrazuje periodické fyzické ověření.

Jak vybrat a implementovat pneumatická bezpečnostní opatření?

Výběr bezpečnostních komponent začíná posouzením rizik. Bez formálního hodnocení rizik podle EN ISO 12100 nelze určit, jakou úroveň SIL nebo výkonnostní úroveň PL musí bezpečnostní funkce splňovat. Posouzení rizik je tedy vstupní podmínkou, nikoli formalitou.

Výběr blokovacích zařízení podle ČSN EN 1088

Volba blokovacích zařízení musí vycházet z posouzení rizik, kompatibility s řídicím systémem stroje a požadavků normy ČSN EN 1088. Klíčová chyba v praxi spočívá v tom, že blokovací zařízení se přidává jako doplněk, nikoli jako integrovaná bezpečnostní část řídicího systému. Tato chyba snižuje celkovou dosaženou úroveň SIL.

Srovnání typů blokovacích zařízení

Typ zařízení Funkce Vhodné použití
Mechanické blokování Fyzická izolace zdroje tlaku Servisní práce, vstup do zóny
Elektropneumatické blokování Řízené uzavření s potvrzením Automatizované linky, SIL 2–3
Bezpečnostní spínač Řízení start/stop Provozní ovládání, nikoli izolace
Nouzový uzavírací ventil Rychlé zastavení obvodu Ochrana při detekci nebezpečí

Doporučené kroky implementace

  • Proveďte posouzení rizik podle EN ISO 12100 a určete požadovanou úroveň PL nebo SIL pro každou bezpečnostní funkci.
  • Vyberte ventily s certifikovanými hodnotami PFDavg a B10d od výrobce.
  • Ověřte kompatibilitu blokovacích zařízení s řídicím systémem stroje před nákupem.
  • Navrhněte redundantní obvod s monitorováním stavu pro funkce SIL 2 a vyšší.
  • Zdokumentujte instalaci a proveďte validační test před uvedením do provozu.
  • Stanovte intervaly periodického testování na základě požadované hodnoty PFDavg.

Norma ČSN EN 1088 definuje principy pro návrh a volbu blokovacích zařízení ochranných krytů. Její praktický přínos spočívá v tom, že poskytuje konkrétní kritéria pro výběr: typ pohonu, způsob uzamčení a požadavky na monitorování. Technik, který tuto normu zná, dokáže zdůvodnit výběr konkrétního zařízení při auditu nebo při komunikaci s pojišťovnou.

Při montáži pneumatického systému platí, že bezpečnostní prvky musí být instalovány před prvním spuštěním, nikoli dodatečně. Dodatečná instalace zvyšuje náklady a často kompromituje dosažitelnou úroveň SIL kvůli omezením v zapojení.

Nedostatečné zohlednění poruch se společnou příčinou (CCF) může snížit bezpečnostní úroveň systému i několikanásobně. CCF zahrnuje kolísání tlaku, kontaminaci vzduchu nebo nepříznivé prostředí, které mohou způsobit selhání více redundantních prvků současně. Správný návrh proto zahrnuje analýzu CCF jako součást validace bezpečnostního obvodu.

Klíčové poznatky

Pneumatická bezpečnost vyžaduje kombinaci rychlých nouzových ventilů, SIL obvodů a fyzického blokování, přičemž správná implementace snižuje riziko vážných úrazů o 96–99 %.

Bod Podrobnosti
Reakční doba ventilů Nouzové ventily musí uzavřít obvod za 15–50 ms, aby ochrana byla účinná.
Blokování vs. spínač Blokování fyzicky izoluje tlak; spínač řídí provoz. Nelze je vzájemně nahradit.
Analýza CCF Poruchy se společnou příčinou mohou znehodnotit redundanci; analýza CCF je povinná.
Norma ČSN EN 1088 Definuje kritéria výběru blokovacích zařízení; posouzení rizik je vstupní podmínkou.
Výfukový vzduch Rychlosti nad 30 m/s a hluk nad 85 dB vyžadují tlumiče a regulátory průtoku.

Pohled z praxe: kde pneumatická bezpečnost nejčastěji selhává

Pracuji s pneumatickými systémy řadu let a opakovaně vidím stejný vzorec: firma splní minimální legislativní požadavky, nechá si vystavit prohlášení o shodě a považuje věc za uzavřenou. Problém je, že minimální shoda a skutečná bezpečnost jsou dvě různé věci.

Nejčastější chyba, kterou vidím, je absence analýzy CCF. Technici nainstalují redundantní ventily a předpokládají, že tím dosáhli SIL 2. Jenže pokud oba ventily sdílejí stejný přívod vzduchu s kolísavým tlakem nebo jsou vystaveny stejné kontaminaci, redundance je iluzorní. Jeden společný faktor může způsobit selhání obou prvků současně.

Druhá opakující se chyba je záměna bezpečnostního spínače za blokování. Viděl jsem provozy, kde technik před vstupem do nebezpečné zóny pouze vypnul spínač. Spínač lze omylem nebo záměrně znovu zapnout. Blokování nikoli. Tato záměna stála v minulosti životy.

Doporučuji každému manažerovi výroby, aby jednou ročně provedl interní audit bezpečnostních funkcí. Ne papírový audit, ale fyzické ověření: aktivujte nouzové zastavení a změřte reakční dobu. Zkontrolujte, zda jsou blokovací zařízení skutečně v provozu při servisních pracích. Vzdělávání techniků v oblasti bezpečného používání pneumatického nářadí je investice, která se vrátí dříve, než si myslíte.

Komplexní bezpečnostní řešení ve vysokorizikových aplikacích nestačí stavět na minimální shodě s předpisy. Kombinace více technologií výrazně zvyšuje bezpečnost i provozní spolehlivost. To není teorie, to je praxe.

— Zdeněk

Bezpečné pneumatické systémy od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí technické zázemí i produktový sortiment pro budování bezpečných pneumatických systémů ve výrobě. Od jednotek úpravy stlačeného vzduchu přes rozvody až po šroubové kompresory pro průmyslové aplikace, vše s důrazem na spolehlivý provoz a shodu s bezpečnostními normami.

https://kompresory-vzduchotechnika.cz

Technici a manažeři, kteří řeší implementaci bezpečnostních opatření nebo výběr komponent pro konkrétní aplikaci, mohou využít odborné konzultace přímo na webu. Kompresory-vzduchotechnika poskytuje technickou podporu při výběru kompresorů, rozvodů a příslušenství pro bezpečný a efektivní provoz pneumatiky. Sortiment šroubových kompresorů SCR pokrývá průmyslové aplikace s vysokými nároky na spolehlivost a kontinuitu dodávky stlačeného vzduchu.

Časté dotazy

Co znamená pneumatická bezpečnost v průmyslu?

Pneumatická bezpečnost je soubor technických opatření chránících pracovníky před riziky pneumatických systémů, zejména nekontrolovaným uvolněním tlaku, výfukovým vzduchem a mechanickými pohyby. Zahrnuje nouzové ventily, blokování, bezpečnostní obvody SIL a pravidelné testování.

Jaký je rozdíl mezi pneumatickým blokováním a bezpečnostním spínačem?

Pneumatické blokování fyzicky izoluje zdroj tlaku a znemožňuje opětovné spuštění bez vědomého zásahu. Bezpečnostní spínač pouze řídí provoz start/stop a neposkytuje fyzickou ochranu při servisních pracích.

Jak rychle musí reagovat nouzový uzavírací ventil?

Nouzový uzavírací ventil musí uzavřít pneumatický obvod za 15–50 ms. Tato reakční doba je kratší než lidská reakce, což zajišťuje ochranu dříve, než obsluha zaregistruje nebezpečí.

Jaké normy upravují pneumatická bezpečnostní opatření?

Klíčové normy jsou EN ISO 13849 a EN 62061 pro bezpečnostní funkce řídicích systémů, ČSN EN 1088 pro blokovací zařízení a ISO 4414 pro obecné požadavky na pneumatické systémy. Posouzení rizik podle EN ISO 12100 je vstupní podmínkou pro výběr správných opatření.

Proč je analýza CCF důležitá pro pneumatické bezpečnostní systémy?

Poruchy se společnou příčinou (CCF) mohou způsobit selhání více redundantních prvků současně, například při kolísání tlaku nebo kontaminaci vzduchu. Bez analýzy CCF může zdánlivě redundantní systém selhat jako celek a nedosáhnout deklarované úrovně SIL.

Doporučené

Proč monitorovat vlhkost vzduchu: průvodce pro zdravý domov

Tento článek už není aktuální. Přejděte prosím na úvodní stránku nebo se podívejte do naší poradny.

Proč se měří čistota vzduchu: metody a zdraví

Tento článek už není aktuální. Přejděte prosím na úvodní stránku nebo se podívejte do naší poradny.

Postup sestavení rozvodu vzduchu: průvodce montáží

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Průvodce průmyslovým rozvodem vzduchu: efektivita provozu.

Checklist příslušenství pro kompresory: průvodce pro techniky

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Co sledovat při nákupu kompresoru: checklist pro dílnu i firmu.

Základní požadavky na kompresorovnu: průvodce 2026

Inženýr si prohlíží plány místnosti s kompresory.


Stručně:

  • Správné navržení kompresorovny závisí na detailním stanovení průtoku a tlaku podle skutečné spotřeby.
  • Důležitá je také konstrukční a prostorová zabezpečení, například nosnost podlahy a řízené větrání, které chrání zařízení před přehřátím a vibracemi.

Základní požadavky na kompresorovnu jsou souborem technických, konstrukčních a provozních kritérií, která musí být splněna pro bezpečný a hospodárný provoz kompresorového systému v průmyslovém prostředí. Správně navržená kompresorovna zajišťuje stabilní dodávku stlačeného vzduchu, minimalizuje energetické ztráty a prodlužuje životnost zařízení. Tento průvodce pokrývá klíčové oblasti od dimenzování průtoku a tlaku přes konstrukční standardy až po řízení vícekompresorových systémů. Vychází z doporučení Atlas Copco a norem IEC 61511, takže získáte přehled, který přímo použijete při návrhu nebo modernizaci kompresorovny.

1. základní požadavky na kompresorovnu: průtok a tlak jako výchozí bod

Technik právě nastavuje tlak na manometru.

Správný návrh kompresorovny začíná vždy u průtoku vzduchu (CFM) a pracovního tlaku (PSI nebo bar). Tyto dva parametry určují, jaký výkon kompresoru je skutečně potřeba, a teprve z nich se odvozuje příkon v kW nebo HP. Opačný postup, tedy výběr kompresoru podle výkonu bez znalosti skutečné spotřeby, vede k poddimenzování nebo předimenzování systému.

Atlas Copco doporučuje sestavit podrobný seznam všech nástrojů a aplikací s jejich požadavky na CFM a PSI. Tento seznam musí zahrnovat souběžný provoz zařízení, tedy kolik nástrojů bude pracovat současně a jaký je jejich špičkový odběr.

Klíčové kroky při sestavování technických požadavků:

  • Vypište všechna odběrná místa s jmenovitým průtokem a tlakem.
  • Určete koeficient souběžnosti (ne všechna zařízení běží najednou).
  • Přičtěte rezervu 10–20 % na budoucí rozšíření.
  • Zahrňte tlakové ztráty v rozvodech, filtrech a sušičkách.

Tlakové ztráty jsou nejčastěji podceňovaný faktor. Atlas Copco upozorňuje, že ztráty v sušičkách a filtrech mohou být natolik významné, že kompresor s katalogově správným tlakem nedodá požadovaný tlak na místě odběru. Prakticky to znamená, že pokud potřebujete na odběrném místě 6 bar, musí kompresor pracovat na 7 nebo 7,5 bar, aby pokryl ztráty v systému.

Profesionální tip: Při dimenzování vždy začněte od požadavků na CFM a PSI a teprve poté volte výkon kompresoru. Tento postup minimalizuje energetické ztráty a zabraňuje zbytečnému předimenzování.

Výkon kompresoru v kW je doplňkový parametr, nikoli výchozí bod. Praktické příklady použití kompresorů ukazují, že stejný příkon může odpovídat velmi různým průtokům podle typu kompresoru a jeho účinnosti.

2. konstrukční a prostorové požadavky na kompresorovnu

Prostor kompresorovny musí splňovat konkrétní stavební a fyzikální podmínky. Nestačí mít volnou místnost. Podlaha, větrání, izolace a řešení vibrací jsou stejně důležité jako výběr samotného kompresoru.

Nosnost podlahy a izolace

Průmyslové kompresory jsou těžká zařízení. Pro průmyslové kompresory v kontejnerech se standardně vyztužuje podlaha na nosnost minimálně 1.000 kg/m². Tato hodnota platí jako výchozí minimum i pro pevné kompresorovny ve výrobních halách. Nedostatečná nosnost podlahy způsobuje vibrace, které urychlují opotřebení spojů a potrubí.

Izolace musí splňovat třídu hořlavosti A1 a obsahovat parozábrana 0,2 mm proti kondenzaci. Kondenzace v konstrukci kompresorovny způsobuje korozi nosných prvků i samotného zařízení a zkracuje jeho životnost.

Větrání a chlazení

Parametr Minimální požadavek Doporučená hodnota
Přívod čerstvého vzduchu Přirozené větrání Nucené větrání s žaluziemi
Odvod teplého vzduchu Otvor u stropu Ventilátor s termostatem
Teplota v místnosti Max. 40 °C 20–30 °C
Vlhkost vzduchu Max. 85 % RH Pod 60 % RH

Kompresory produkují velké množství odpadního tepla. Bez dostatečného větrání teplota v kompresorovně rychle stoupá nad provozní limity zařízení, což spouští tepelné pojistky a způsobuje neplánované odstávky.

Vibrace a hluk

Kompresory generují vibrace, které se přenášejí do konstrukce budovy a rozvodů. Antivibrační podložky pod kompresorem jsou základní opatření. Pro větší instalace se používají pružné spoje na výstupu kompresoru a akustické obložení stěn. Hluk v kompresorovně běžně dosahuje 70–85 dB, proto musí být prostor oddělen od pracovišť s požadavkem na nižší hlučnost.

Profesionální tip: Modulární kontejnerové kompresorovny od výrobců jako CubeCont řeší nosnost, izolaci i větrání jako celek. Při rozšiřování výroby šetří čas i náklady, protože celou stanici lze přemístit bez stavebních úprav.

3. řízení vícekompresorových systémů: vedoucí a následný režim

Vícekompresorové systémy vyžadují správně nastavený řídicí systém. Bez něj kompresory pracují nekoordinovaně, opotřebovávají se nerovnoměrně a spotřebovávají více energie, než je nutné.

Princip vedoucí a následný (lead-lag) režim řízení spočívá v tom, že jeden kompresor (vedoucí) pokrývá základní zatížení a druhý (následný) se spouští pouze při překročení kapacity vedoucího kompresoru. Toto uspořádání prodlužuje životnost obou strojů a snižuje energetické náklady.

Typické parametry nastavení

Parametr Typická hodnota
Zpoždění spuštění následného kompresoru 30–60 s
Zpoždění zastavení následného kompresoru 60–120 s
Regulační tlak 80–100 psig (5,5–6,9 bar)
Pásmo necitlivosti (deadband) 10–20 psig (0,7–1,4 bar)

Typické nastavení vedoucí a následný režim uvádí zpoždění spuštění 30–60 s a zpoždění zastavení 60–120 s. Tato zpoždění zabraňují krátkodobým cyklům, které způsobují nadměrné opotřebení spouštěcích mechanismů.

Nesprávné nastavení parametrů vede k častému spínání kompresorů, zvýšenému opotřebení a vyšší spotřebě energie. Příliš úzké pásmo necitlivosti způsobuje, že kompresory se spouštějí a zastavují v krátkých intervalech, což je nejčastější příčina předčasného selhání elektromotorů.

Bezpečnostní odpojení

Bezpečnostní prvky jako odpojení při vysoké teplotě oleje, přetížení motoru nebo nadtlaku jsou povinné podle norem IEC 61511 a OSHA 1910.169. Tyto ochrany musí být zapojeny mimo PLC, tedy přímo v hardwaru, aby fungovaly i při poruše řídicího systému.

Profesionální tip: Nastavení pásma necitlivosti konzultujte s výrobcem kompresoru nebo servisním technikem. Příliš široké pásmo způsobuje výkyvy tlaku v síti, příliš úzké opotřebovává kompresory. Správná hodnota závisí na objemu vzdušníku a charakteru odběru.

Výběr správného typu kompresoru pro vícekompresorové systémy popisuje srovnání šroubových a pístových kompresorů, kde jsou uvedeny i typické provozní parametry obou technologií.

4. rozvody stlačeného vzduchu: plánování a kvalita materiálů

Rozvody stlačeného vzduchu jsou součástí kompresorovny, která nejvíce ovlivňuje skutečný výkon celého systému na odběrných místech. Špatně navržené rozvody způsobují tlakové ztráty, kondenzaci vody v potrubí a zvýšené náklady na údržbu.

Kvalitní rozvody stlačeného vzduchu zahrnují správný výběr materiálů, minimalizaci délek potrubí a tlakových ztrát a integraci prvků jako jsou odlučovače, filtry a sušičky vzduchu. Každý z těchto prvků přidává tlakovou ztrátu, která musí být zahrnuta do dimenzování kompresoru.

Základní požadavky na rozvody stlačeného vzduchu:

  • Materiál potrubí: Certifikované trubky pro stlačený vzduch (ocel, hliník nebo plast dle tlaku a prostředí). Nekvalitní materiály korodují a znečišťují vzduch.
  • Průměr potrubí: Dimenzovat na maximální průtok s rezervou. Příliš úzké potrubí způsobuje tlakové ztráty i při správně zvoleném kompresoru.
  • Minimalizace délky: Kratší rozvody znamenají nižší ztráty. Kompresorovna by měla být umístěna co nejblíže hlavním odběrným místům.
  • Přístupnost pro údržbu: Každý filtr, sušička a odlučovač musí být přístupný pro pravidelnou kontrolu a výměnu náplní.
  • Rozšiřitelnost: Rozvody navrhujte s přípojkami pro budoucí odběrná místa. Dodatečné vrtání do tlakového potrubí je nákladné a rizikové.
  • Spád potrubí: Horizontální větve musí mít spád 1–2 % ve směru toku pro odvod kondenzátu do odlučovačů.

Integrace řídicích systémů a monitorování tlaku v rozvodech umožňuje včas odhalit úniky vzduchu. Úniky jsou nejčastější příčinou zbytečné spotřeby energie v průmyslových kompresorovnách. Průběžné monitorování tlaku na klíčových místech sítě odhalí pokles, který signalizuje únik nebo ucpání filtru.

Při výběru průmyslového kompresoru je vhodné zohlednit i plánované rozvody, protože typ kompresoru ovlivňuje kvalitu vzduchu a tím i požadavky na filtraci v síti.

Klíčové poznatky

Správně navržená kompresorovna vyžaduje souběžné splnění technických, konstrukčních a provozních požadavků, přičemž výchozím bodem je vždy stanovení průtoku a tlaku podle skutečných potřeb provozu.

Bod Podrobnosti
Průtok a tlak jako základ Dimenzujte kompresor od CFM a PSI, nikoli od výkonu v kW.
Tlakové ztráty v systému Zahrňte ztráty v sušičkách a filtrech do výpočtu, jinak kompresor nedodá požadovaný tlak.
Konstrukční standardy Podlaha min. 1.000 kg/m², izolace třídy A1, parozábrana 0,2 mm a nucené větrání jsou základní podmínky.
Řízení lead-lag systémů Nastavte zpoždění 30–60 s pro spuštění a 60–120 s pro zastavení následného kompresoru.
Bezpečnostní ochrana Odpojení při přeteplení oleje, přetížení motoru a nadtlaku musí být zapojeno mimo PLC.

Zkušenosti z praxe: co se v projektech nejčastěji přehlíží

Pracuji s kompresorovými systémy řadu let a opakovaně vidím stejné chyby. Technici věnují pozornost výběru kompresoru, ale podcení rozvody. Výsledkem je, že nový kompresor s výkonem 11 kW nedodá na konci 80 metrů potrubí ani 5 bar, protože nikdo nezapočítal ztráty v zastaralém filtru a příliš úzkém potrubí.

Druhá nejčastější chyba je větrání kompresorovny. Viděl jsem instalace, kde byl kompresor umístěn v uzavřené místnosti bez přívodu čerstvého vzduchu. Tepelná pojistka se spouštěla každé léto a technici to považovali za závadu kompresoru. Příčina byla v místnosti, ne ve stroji.

Třetí přehlížená oblast jsou bezpečnostní odpojení ve vícekompresorových systémech. Mnoho instalací spoléhá výhradně na PLC, bez hardwarových pojistek. Při poruše řídicího systému pak nic nezastaví kompresor pracující mimo bezpečné parametry.

Doporučuji každý projekt kompresorovny začít podrobnou analýzou odběru, projít fyzický prostor s měřením a teprve poté vybírat zařízení. Úspora energie dosažená správným dimenzováním a nastavením systému se vrátí do dvou let. Podrobněji se tématu věnuje průvodce úsporami energie s kompresorem, kde jsou uvedeny konkrétní příklady z výrobních provozů.

— Zdeněk

Kompresory-vzduchotechnika vám pomůže s návrhem i vybavením

Kompresory-vzduchotechnika nabízí kompletní sortiment pro výstavbu a provoz kompresoroven. Od šroubových kompresorů SCR pro průmyslový provoz přes tlakové nádoby 270–2.000 l až po certifikované trubky pro rozvody stlačeného vzduchu nástrčného systému.

https://kompresory-vzduchotechnika.cz

Tým Kompresory-vzduchotechnika poskytuje technické konzultace při výběru zařízení, dimenzování systému i plánování rozvodů. Pokud řešíte novou kompresorovnu nebo modernizaci stávající, kontaktujte nás přímo přes web. Poradíme s výběrem kompresoru, vzdušníku i příslušenství pro úpravu vzduchu, a to pro průmyslové i stavební aplikace.

Časté dotazy

Co jsou základní požadavky na kompresorovnu?

Základní požadavky na kompresorovnu zahrnují správné dimenzování průtoku a tlaku, nosnost podlahy min. 1.000 kg/m², nucené větrání, izolaci třídy A1 a bezpečnostní odpojení podle norem IEC 61511.

Jak vybrat kompresor pro průmyslovou kompresorovnu?

Výběr kompresoru začíná sestavením seznamu odběrných míst s požadavky na CFM a PSI, přičtením tlakových ztrát v systému a přidáním rezervy 10–20 % na budoucí rozšíření.

Jaké tlakové ztráty musím zahrnout do návrhu kompresorovny?

Do výpočtu patří ztráty v sušičkách, filtrech, odlučovačích a rozvodném potrubí. Atlas Copco uvádí, že tyto ztráty mohou být natolik významné, že kompresor musí pracovat o 1–1,5 bar výše, než je požadovaný tlak na odběrném místě.

Jak nastavit vedoucí a následný režim řízení kompresorů?

Zpoždění spuštění následného kompresoru nastavte na 30–60 s, zpoždění zastavení na 60–120 s a pásmo necitlivosti na 10–20 psig. Tato nastavení minimalizují opotřebení způsobené krátkými cykly.

Jaké bezpečnostní prvky jsou povinné v kompresorovně?

Povinná jsou hardwarová odpojení při vysoké teplotě oleje, přetížení motoru a nadtlaku. Podle norem IEC 61511 a OSHA 1910.169 musí být tato ochrana zapojena mimo PLC, aby fungovala i při poruše řídicího systému.

Doporučené

Tipy pro tiché kompresorové systémy: průvodce 2026

Technik kontroluje hlučnost v blízkosti tichého kompresoru.


Stručně:

  • Správný výběr, dimenzování a kvalitní instalace jsou klíčem k tichému a efektivnímu provozu kompresoru. Pravidelná údržba a vhodné antivibrační opatření výrazně snižují hluk a prodlužují životnost zařízení. Bezolejové modely jsou vhodné pro přesné aplikace, zatímco olejové jsou spolehlivé pro náročnější průmyslové použití.

Tichý kompresor je definován jako zařízení s hladinou akustického tlaku pod 60 dB, což odpovídá úrovni běžné konverzace. Správné tipy pro tiché kompresorové systémy zahrnují výběr vhodného typu, přesné dimenzování, instalaci na antivibračních podložkách a pravidelnou údržbu. Například model s 24litrovou nádrží a motorem 750 W dosahuje hlučnosti 57,5 dB. Tichý provoz umožňuje umístit kompresor přímo u pracovní stanice, čímž se eliminují tlakové ztráty v dlouhých rozvodech a zvyšuje se celková efektivita práce. Tento průvodce poskytuje konkrétní technická doporučení pro odborníky, kteří chtějí snížit hluk a zlepšit provozní podmínky.

Tipy pro tiché kompresorové systémy: typy a jejich výběr

Výběr správného typu tichého kompresoru je první a nejdůležitější krok. Každá kategorie má jiné hlučností charakteristiky, nároky na údržbu a vhodné aplikace.

Olejové vs. bezolejové tiché kompresory

Olejové tiché kompresory využívají mazání pro snížení tření, což jim umožňuje pracovat tišeji při vyšším výkonu. Jejich nevýhodou je nutnost pravidelné výměny oleje a riziko olejové mlhy ve stlačeném vzduchu. Bezolejové tiché kompresory používají speciální materiály pístů, které minimalizují tření bez mazání. Jsou nezbytné pro medicínské, laboratorní a potravinářské provozy, kde je vyžadována 100% čistota vzduchu. Navíc odpadá nutnost výměny oleje a likvidace olejových kondenzátů, což snižuje provozní náklady.

Portabilní a vertikální modely

Portabilní tiché kompresory s menší nádrží (do 24 l) jsou vhodné pro mobilní aplikace, autoservisy a dílny. Vertikální modely s nádrží 50–100 l nabízejí stabilnější tlak a jsou určeny pro trvalé umístění v provozu. Moderní pístové tiché kompresory s nízkootáčkovými motory dokáže dodat průtok až 295 l/min při hlučnosti kolem 50 dB. Tento výkon vyvrací rozšířený mýtus, že tichý kompresor nutně znamená slabý kompresor.

Přehled typů tichých kompresorů

Typ kompresoru Typická hlučnost Doporučené použití
Bezolejový pístový (do 24 l) 55–60 dB Dílna, autoservis, domácnost
Olejový pístový (50–100 l) 58–65 dB Výroba, stavebnictví
Bezolejový vertikální (50–100 l) 50–58 dB Laboratoř, medicína, potravinářství
Šroubový tichý kompresor 62–72 dB Průmysl, nepřetržitý provoz

Přehledné srovnání olejových vs. bezolejových kompresorů v infografice

Profesionální tip: Při výběru pro průmyslové prostředí vždy porovnejte nejen hodnotu dB, ale také typ hluku. Šroubové kompresory mají vyšší dB, ale rovnoměrnější a méně rušivý zvuk než pístové modely.

Bezolejové modely jsou pro průmyslové aplikace s požadavkem na čistotu vzduchu jedinou správnou volbou. Podrobnější kritéria výběru podle aplikace najdete v průvodci výběru průmyslového kompresoru.

Jak správně dimenzovat tichý kompresor?

Chybné dimenzování je nejčastější příčina nadměrné hlučnosti a zkrácené životnosti kompresoru. Příliš malý kompresor pracuje na hranici výkonu, přehřívá se a hlučí. Příliš velký zbytečně zvyšuje pořizovací náklady.

Klíčová pravidla pro dimenzování

Podle doporučení Atlas Copco platí dvě základní pravidla. Za prvé, pracovní tlak kompresoru musí být o 2 bary vyšší než maximální požadovaný tlak v aplikaci. Za druhé, průtok vzduchu musí mít rezervu 15–20 % nad součtem spotřeby všech připojených nástrojů. Tato rezerva zajišťuje, že kompresor nepracuje na 100 % výkonu trvale, čímž se snižuje hluk i opotřebení.

Postup správného dimenzování:

  1. Sečtěte spotřebu vzduchu všech nástrojů a zařízení (v l/min).
  2. Přidejte 15–20 % rezervu na neočekávané špičky spotřeby.
  3. Stanovte maximální požadovaný pracovní tlak a přičtěte 2 bary.
  4. Zvolte velikost nádrže: větší vzdušník stabilizuje tlak a snižuje počet spuštění motoru.
  5. Ověřte, zda vybraný model zvládne provozní cyklus vaší aplikace.

Vliv kapacity nádrže na hlučnost

Větší vzdušník přímo snižuje hlučnost provozu. Kompresor s malou nádrží se spouští a zastavuje mnohem častěji, přičemž každé spuštění motoru je hlučnější než samotný chod. Nádrž o objemu 50 l a více výrazně prodlužuje intervaly mezi spuštěními a stabilizuje tlak v rozvodech.

Aplikace Průtok (l/min) Doporučený tlak (bar) Minimální objem nádrže (l)
Pneumatický šroubovák 100–150 6 bar + 2 = 8 bar 24 l
Stříkací pistole 200–250 4 bar + 2 = 6 bar 50 l
Pneumatické brusky 250–300 6 bar + 2 = 8 bar 100 l
Více nástrojů současně 400+ 8 bar + 2 = 10 bar 200 l+

Jak instalovat tichý kompresor pro minimální hluk?

Samotná hodnota dB na štítku kompresoru neříká vše. Strukturální hluk přenášený vibracemi do podlahy, stěn a pracovních stolů může být v praxi rušivější než přímý zvuk stroje. Správná instalace tento problém řeší.

Zásady pro instalaci tichého kompresoru:

  • Antivibrační podložky: Umístění kompresoru na gumové antivibrační podložky výrazně snižuje přenos vibrací do podlahy a okolních konstrukcí. Používejte podložky s tloušťkou minimálně 20 mm a tvrdostí Shore A 40–60.
  • Vzdálenost od stěn: Kompresor umístěte minimálně 30 cm od stěn a překážek. Blízkost stěn zesiluje odraz zvuku a zvyšuje vnímanou hlučnost.
  • Větrání prostoru: Nedostatečné větrání způsobuje přehřívání, které zvyšuje hluk motoru. Zajistěte přívod čerstvého vzduchu a odvod teplého vzduchu z místnosti.
  • Pevné potrubní rozvody: Flexibilní hadice přenášejí vibrace do celého rozvodu. Tam, kde je to možné, použijte pevné trubky pro rozvody vzduchu s pružnými kompenzátory u přípojky ke kompresoru.
  • Oddělená místnost nebo kabina: Pro průmyslové provozy je nejúčinnějším řešením umístění kompresoru do oddělené strojovny s akustickým obložením.

Profesionální tip: Pokud nelze kompresor oddělit do strojovny, pořiďte akustický kryt z minerální vlny a perforovaného plechu. Správně navržený kryt sníží hlučnost o 5–10 dB bez omezení větrání.

Tichý provoz navíc umožňuje umístit kompresor blíže k pracovní stanici. Kratší rozvody znamenají nižší tlakové ztráty a vyšší efektivitu celého systému. Více o tom, proč je tichý provoz klíčový pro produktivitu, popisuje samostatný článek na blogu Kompresory-vzduchotechnika.
Ruce při montáži akustické izolace z minerální vlny

Jak pečovat o tichý kompresor pro dlouhodobý tichý provoz?

Správná údržba je podmínkou pro zachování nízké hlučnosti po celou dobu životnosti kompresoru. Zanedbání údržby vede k postupnému nárůstu hluku, vibracím a nakonec k poruše.

Pravidelná údržba krok za krokem

  1. Kontrola vzduchového filtru (každých 50 provozních hodin): Zanesený filtr zvyšuje sací odpor, motor pracuje s vyšší zátěží a hlučí. Filtr vyčistěte nebo vyměňte.
  2. Odvzdušnění nádrže (každý týden): Kondenzát v nádrži způsobuje korozi a snižuje efektivní objem vzdušníku. Postup odvzdušnění popisuje návod pro techniky.
  3. Kontrola a dotažení spojů (každých 100 hodin): Uvolněné šrouby a příruby jsou zdrojem vibrací a hluku. Projděte všechny přístupné spoje.
  4. Výměna oleje u olejových modelů (dle výrobce, typicky každých 500 hodin): Degradovaný olej zvyšuje tření a teplotu, což se projevuje vyšším hlukem.
  5. Diagnostika komponent snižujících hluk (jednou ročně): Pravidelná diagnostika prodlužuje životnost a udržuje nízkou hlučnost kompresoru.

Provozní cyklus a přehřívání

Pístové tiché kompresory jsou konstruovány pro přerušovaný provoz. Doporučený provozní cyklus je přibližně 30 % celkového času, tedy poměr 1:3 (1 minuta chodu, 3 minuty klidu). Překročení tohoto limitu vede k přehřívání motoru, které se okamžitě projeví nárůstem hluku a vibracemi. Šroubové kompresory jsou naopak konstruovány pro nepřetržitý provoz a v průmyslových aplikacích s vysokou spotřebou vzduchu jsou správnou volbou.

Bezolejové tiché kompresory mají nižší nároky na údržbu. Odpadá výměna oleje a čištění olejových kondenzátů, což šetří čas i náklady na likvidaci odpadů. Přesto vyžadují pravidelnou kontrolu pístních kroužků a ventilů, jejichž opotřebení se projevuje poklesem výkonu a nárůstem hluku.

Nejčastější chyby, které vedou k hlučnějšímu provozu, jsou: provoz s nedostatečným větráním, přetěžování nad doporučený provozní cyklus, zanedbání výměny vzduchového filtru a absence antivibračního uložení. Přehled dalších provozních chyb a jejich prevenci najdete v článku o nejčastějších chybách při používání kompresorů.

Klíčové poznatky

Tichý a efektivní provoz kompresorového systému vyžaduje správný výběr typu, přesné dimenzování, antivibrační instalaci a pravidelnou údržbu bez výjimky.

Bod Podrobnosti
Výběr typu kompresoru Bezolejové modely jsou nutností pro medicínu a potravinářství, olejové pro náročný průmyslový provoz.
Dimenzování s rezervou Průtok dimenzujte s 15–20 % rezervou a tlak o 2 bary nad požadovanou hodnotu.
Antivibrační instalace Gumové podložky a pevné rozvody eliminují strukturální hluk přenášený do budovy.
Provozní cyklus Pístové tiché kompresory neprovozujte nad 30 % celkového času, aby nedocházelo k přehřívání.
Pravidelná diagnostika Roční diagnostika komponent udržuje nízkou hlučnost a prodlužuje životnost kompresoru.

Tichý kompresor v praxi: co jsem se naučil za léta v provozu

Pracuji s kompresory dlouho a musím říct, že největší chyba, kterou vidím opakovaně, je zaměňování hodnoty dB na štítku za záruku tichého provozu. Kompresor s hodnotou 58 dB umístěný přímo na betonové podlaze bez antivibračních podložek a přišroubovaný k ocelovému stolu vytvoří v dílně nesnesitelný hluk. Stejný stroj na správném uložení a s krátkými pevnými rozvody pracuje skutečně tiše.

Druhá věc, která mě stále překvapuje: odborníci podceňují výkon tichých kompresorů. Setkal jsem se s provozy, kde odmítali tichý kompresor pro “nedostatečný výkon”, přestože vertikální pístový model s nízkootáčkovým motorem zvládne průtok přes 295 l/min. To je výkon, který pokryje většinu středně náročných průmyslových aplikací.

Třetí poznatek se týká bezolejových modelů. Jejich nižší nároky na údržbu jsou reálnou výhodou, ne jen marketingovou frází. V provozech, kde jsem sledoval přechod z olejových na bezolejové kompresory, se provozní náklady na údržbu snížily měřitelně. Zároveň odpadly problémy s kontaminací vzduchu v lakovárnách a montážních halách.

Doporučuji každému, kdo řeší výběr tichého kompresoru, začít od aplikace a teprve pak hledat stroj. Opačný postup, tedy koupit “tichý kompresor” a pak zjistit, co s ním lze dělat, vede k frustraci a zbytečným nákladům.

— Zdeněk

Tiché kompresory a příslušenství od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment tichých kompresorových systémů pro průmyslové i profesionální aplikace. Od bezolejových pístových modelů pro laboratoře a autoservisy až po šroubové kompresory SCR s nízkým provozním hlukem pro nepřetržitý průmyslový provoz.

https://kompresory-vzduchotechnika.cz

Součástí nabídky jsou také jednotky úpravy vzduchu pro čistý a stabilní provoz, trubkové rozvody a veškeré příslušenství pro správnou instalaci. Tým Kompresory-vzduchotechnika poskytuje technické poradenství pro výběr správného modelu podle vaší aplikace, dimenzování systému i servisní podporu. Kontaktujte nás pro bezplatnou technickou konzultaci a zjistěte, který tichý kompresor nejlépe odpovídá vašim provozním požadavkům.

Časté dotazy

Co znamená tichý kompresor a jaká je jeho hlučnost?

Tichý kompresor je zařízení s hladinou akustického tlaku pod 60 dB. Například bezolejový model s 24litrovou nádrží a motorem 750 W dosahuje hlučnosti 57,5 dB, což odpovídá úrovni běžné konverzace.

Jak vybrat správný tichý kompresor pro průmysl?

Výběr závisí na požadovaném průtoku vzduchu, pracovním tlaku a typu aplikace. Průtok dimenzujte s 15–20 % rezervou a tlak volte o 2 bary vyšší, než je maximální požadavek vaší aplikace.

Proč bezolejový tichý kompresor pro medicínu a laboratoře?

Bezolejové kompresory dodávají 100% čistý vzduch bez olejové mlhy, což je podmínkou pro medicínské, laboratorní a potravinářské provozy. Navíc nevyžadují výměnu oleje ani likvidaci olejových kondenzátů.

Jak snížit hluk kompresoru instalací?

Umístění kompresoru na antivibrační gumové podložky výrazně snižuje přenos strukturálního hluku do podlahy a stěn. Doplňte pevné potrubní rozvody s pružnými kompenzátory u přípojky ke kompresoru.

Jak dlouho může tichý pístový kompresor pracovat bez přestávky?

Pístové tiché kompresory jsou určeny pro přerušovaný provoz s doporučeným cyklem přibližně 1:3, tedy maximálně 30 % celkového času. Překročení tohoto limitu vede k přehřívání a nárůstu hluku. Pro nepřetržitý provoz jsou vhodné šroubové kompresory.

Doporučené

Spirálový vs. membránový kompresor: klíčové rozdíly

Odborník pracuje ve své dílně na spirálovém kompresoru.


Stručně:

  • Spirálové kompresory pracují na principu dvou orbitálně se pohybujících spirál, což zajišťuje nepřetržitou a tichou kompresi vzduchu. Jsou vhodné pro kontinuální průmyslové využití s dlouhou životností a nízkou hlučností, převážně v tepelných čerpadlech nebo klimatizacích. Membránové kompresory využívají kmitající pružnou membránu, poskytují čistý vzduch a jsou ideální pro citlivé aplikace, například v laboratořích nebo zdravotnictví.

Rozdíl mezi spirálovým a membránovým kompresorem spočívá v principu komprese, dosažitelném tlaku a vhodnosti pro konkrétní provozní podmínky. Spirálový kompresor (anglicky scroll compressor) využívá dvě excentricky se pohybující spirály k nepřetržité kompresi vzduchu, zatímco membránový kompresor pracuje s pružnou membránou, která kmitá a stlačuje vzduch bez kontaktu s olejem. Oba typy patří do kategorie bezolejových kompresorů, ale slouží odlišným aplikacím. Správná volba závisí na požadovaném tlaku, průtoku, čistotě výstupního vzduchu a provozním profilu zařízení.

Jak funguje spirálový kompresor a v čem spočívá jeho přednost?

Spirálový kompresor pracuje na principu dvou spirál: jedna je pevná, druhá se excentricky pohybuje po kruhové dráze. Pohyblivá spirála nevykonává rotaci, ale orbitální pohyb. Vzduch je nasáván na obvodu spirál a postupně stlačován směrem ke středu, kde je vytlačen výstupním otvorem. Tento mechanismus zajišťuje nepřetržitou kompresi bez rázů a pulzací typických pro pístové kompresory.

Klíčové provozní vlastnosti spirálových kompresorů:

  • Nízká hlučnost a vibrace: Absence vratného pohybu a menší počet pohyblivých částí vedou k tichému chodu, vhodnému pro kancelářská a komerční prostředí.
  • Dlouhá životnost: Při správné údržbě dosahují spirálové kompresory projektované životnosti až 15 let. Tato hodnota je výrazně vyšší než u srovnatelných pístových strojů.
  • Odolnost vůči kapalným rázům: Spirálové kompresory mají vysokou toleranci vůči návratu kapaliny, což je zásadní výhoda v chladírenských aplikacích a tepelných čerpadlech.
  • Kontinuální provoz: Vhodné pro aplikace s vysokým vytížením a požadavkem na stabilní průtok vzduchu.
  • Bez poruch ventilů: Spirálová technologie eliminuje sací a výtlačné ventily, které jsou u pístových kompresorů typickým místem poruchy.

Typická průmyslová a komerční použití zahrnují tepelná čerpadla, klimatizační systémy, průmyslové chladicí okruhy a výrobu čistého stlačeného vzduchu pro potravinářství nebo farmacii. Spirálové kompresory téměř nahradily pístové v rezidenčních a komerčních tepelných čerpadlech díky vysoké účinnosti a spolehlivosti. Tato dominance není náhodná: scroll technologie nabízí lepší poměr výkonu k hlučnosti než jakýkoli jiný rotační typ v dané výkonové třídě.

Profesionální tip: Pokud provozujete spirálový kompresor v chladírenském okruhu, pravidelně kontrolujte těsnost systému. Úniky chladiva vedou ke snížení mazání spirál a urychlují jejich opotřebení.

V laboratoři technik provádí úpravy na membránovém kompresoru.

Jak funguje membránový kompresor a kde je jeho místo?

Membránový kompresor využívá pružnou membránu jako hlavní kompresní prvek. Membrána je poháněna ojnicí nebo hydraulicky a kmitá mezi dvěma polohami. Při pohybu dolů nasává vzduch do kompresního prostoru, při pohybu nahoru ho stlačuje a vytlačuje výstupním ventilem. Vzduch přitom nepřichází do kontaktu s olejem ani s pohyblivými kovovými částmi. Výsledkem je bezolejový výstup vzduchu ideální pro citlivé aplikace.

Konstrukční vlastnosti a výhody membránových kompresorů:

  • Absolutní čistota vzduchu: Žádný kontakt se strojními oleji ani kovy. Výstupní vzduch splňuje požadavky laboratoří, zdravotnických zařízení a analytických přístrojů.
  • Nízký pracovní tlak: Membránové kompresory pracují do přibližně 10 barů. Tato hodnota je dostačující pro většinu laboratorních a zdravotnických aplikací, ale nestačí pro průmyslové procesy s vyššími nároky.
  • Tichý chod: Membránový kompresor pracuje s nízkými vibracemi a hladkým chodem, vhodným pro prostředí citlivá na hluk.
  • Jednoduchá údržba: Membrána je nejčastějším servisním dílem. Její výměna je rychlá a nevyžaduje specializované nářadí ani demontáž celého stroje.
  • Nízké průtoky: Membránové kompresory nejsou určeny pro vysoké objemové průtoky. Hodí se pro aplikace s nízkou spotřebou vzduchu a přerušovaným provozem.

Typická použití zahrnují laboratorní analytické přístroje, zubní soupravy, zdravotnické ventilátory, plnění speciálních plynů a aplikace v potravinářství, kde je kontaminace olejem nepřijatelná. Pokud hledáte přehled bezolejových kompresorů pro různé aplikace, membránový typ je jednou z nejčistších dostupných technologií.

Profesionální tip: Membránu vyměňujte preventivně podle doporučení výrobce, nikoli až po poruše. Prasklá membrána způsobí okamžité zastavení provozu a může kontaminovat připojené zařízení.

Srovnání spirálových a membránových kompresorů podle klíčových parametrů

Výběr správného typu kompresoru vyžaduje hodnocení více parametrů současně. Technici by měli posuzovat kvalitu vzduchu, typ provozu a hlučnost jako primární kritéria. Níže uvedená tabulka shrnuje klíčové technické a provozní rozdíly.

Parametr Spirálový kompresor Membránový kompresor
Princip komprese Dvě excentrické spirály, kontinuální tok Kmitající membrána, přerušovaný tok
Maximální tlak 15–30 barů (průmyslové typy) Přibližně 10 barů
Průtok vzduchu Střední až vysoký Nízký až střední
Čistota vzduchu Bezolejový (oil-free verze) Absolutně bezolejový
Hlučnost Nízká Velmi nízká
Životnost Až 15 let při správné údržbě Závisí na frekvenci výměny membrány
Hlavní servisní díl Ložiska, těsnění spirál Membrána
Pořizovací náklady Vyšší Nižší až střední
Typické aplikace Tepelná čerpadla, průmysl, klimatizace Laboratoře, zdravotnictví, analytika

Přehledná infografika ukazuje rozdíly mezi spirálovým a membránovým kompresorem

Spirálové kompresory mají vyšší pořizovací a servisní náklady, proto je správné dimenzování podle objemových potřeb a parametrů CAGI zásadní pro ekonomický provoz. Membránové kompresory jsou cenově dostupnější, ale jejich nízký průtok a omezený tlak je vylučují z průmyslových procesů s kontinuálním odběrem vzduchu.

Limity obou technologií jsou stejně důležité jako jejich přednosti. Spirálový kompresor není vhodný pro aplikace s velmi nízkým odběrem a přerušovaným provozem, kde by docházelo k zbytečnému opotřebení. Membránový kompresor naopak nezvládne zásobovat pneumatické nářadí ani výrobní linky s vysokou spotřebou vzduchu. Přehled dalších typů kompresorů pro průmysl pomůže doplnit celkový obraz při výběru technologie.

Instalace, údržba a nejčastější provozní chyby

Správná instalace a pravidelná údržba rozhodují o životnosti obou typů kompresorů. Technici, kteří přecházejí z pístových na spirálové nebo membránové stroje, se setkávají s odlišnými servisními požadavky. Znalost těchto specifik předchází zbytečným výpadkům a nákladným opravám.

Spirálové kompresory: kritické instalační požadavky

  1. Zkontrolujte směr otáčení před spuštěním. Spirálové kompresory jsou citlivé na směr otáčení a nesprávné zapojení fáze může vést k poškození kompresoru v krátkém čase. Instalujte fázovou ochranu jako standardní součást elektrického zapojení.
  2. Zajistěte správné mazání. U hermetických spirálových kompresorů je olej uzavřen uvnitř stroje. Kontrolujte hladinu oleje při každé pravidelné prohlídce a používejte pouze olej doporučený výrobcem.
  3. Omezte vibrace přenosu na konstrukci. Přestože spirálové kompresory pracují tiše, montujte je na antivibrační podložky. Přenos vibrací do potrubí urychluje únavu spojů.
  4. Dimenzujte správně podle CAGI parametrů. Přetížení spirálového kompresoru nad jmenovitý průtok zkracuje životnost ložisek a těsnění spirál. Při výběru vycházejte z průvodce výběrem kompresoru.
  5. Sledujte teplotu výtlaku. Nadměrná teplota výtlačného vzduchu signalizuje nedostatečné chlazení nebo únik chladiva v chladírenských aplikacích.

Membránové kompresory: servisní zásady

  1. Plánujte preventivní výměnu membrány. Membrána je nejvíce namáhanou částí membránového kompresoru a únavové poškození je běžné. Výměna je rychlá, ale musí proběhnout dříve, než dojde k prasknutí.
  2. Skladujte náhradní membrány na místě. Prasklá membrána zastaví provoz okamžitě. Dostupnost náhradního dílu přímo v provozu zkracuje výpadek na minimum.
  3. Kontrolujte těsnost sacích a výtlačných ventilů. Ventily membránových kompresorů jsou malé a citlivé na nečistoty. Pravidelná kontrola a čištění prodlužuje jejich životnost.
  4. Nepoužívejte membránový kompresor nad jeho jmenovitý tlak. Překročení maximálního tlaku urychluje únavu membrány a zkracuje interval mezi výměnami.
  5. Vyhněte se nejčastějším chybám při provozu. Přehled provozních chyb u kompresorů platí pro oba typy a pomůže předejít zbytečným poruchám.

Klíčové poznatky

Spirálový kompresor je volbou pro kontinuální průmyslový provoz s požadavkem na nízkou hlučnost a dlouhou životnost, membránový kompresor je nenahraditelný všude tam, kde je absolutní čistota výstupního vzduchu podmínkou provozu.

Bod Podrobnosti
Princip komprese Spirálový využívá orbitální pohyb dvou spirál, membránový kmitající pružný element.
Tlak a průtok Spirálové kompresory dosahují vyšších tlaků a průtoků než membránové, které jsou omezeny na přibližně 10 barů.
Čistota vzduchu Membránový kompresor zajišťuje absolutně bezolejový vzduch, spirálový v oil-free provedení splňuje průmyslové normy čistoty.
Životnost a údržba Spirálové kompresory dosahují životnosti až 15 let, membránové vyžadují pravidelnou výměnu membrány jako hlavního servisního dílu.
Výběr podle aplikace Spirálový kompresor patří do průmyslu a tepelných čerpadel, membránový do laboratoří, zdravotnictví a analytických přístrojů.

Zkušenosti z praxe: co rozhoduje při výběru

Při konzultacích s techniky se opakovaně setkávám s jedním omylem: volba kompresoru podle ceny nebo dostupnosti, nikoli podle provozního profilu. Spirálový kompresor zakoupený pro laboratorní aplikaci s přerušovaným odběrem bude sice fungovat, ale jeho potenciál zůstane nevyužit a pořizovací náklady budou zbytečně vysoké. Naopak membránový kompresor nasazený do výroby s kontinuálním odběrem vzduchu selže velmi rychle.

Druhý opakující se problém je podceňování směru otáčení u spirálových kompresorů. Viděl jsem stroje poškozené během prvních minut provozu jen proto, že elektrikář zapojil fáze v nesprávném pořadí a fázová ochrana nebyla nainstalována. Tato chyba stojí více než celá instalace fázové ochrany.

U membránových kompresorů technici nejčastěji zanedbávají preventivní výměnu membrány. Membrána vydrží stovky provozních hodin, ale prasklá membrána zastaví celou linku nebo přístroj okamžitě. Doporučuji nastavit interval výměny o 20 % kratší, než uvádí výrobce, zejména v provozech s vyšší teplotou nebo agresivním médiem.

Při výběru mezi oběma technologiemi kladu vždy tři otázky: Jaký je požadovaný tlak a průtok? Je kritická absolutní čistota vzduchu? Jde o kontinuální nebo přerušovaný provoz? Odpovědi na tyto tři otázky určí správný typ bez zbytečného váhání.

— Zdeněk

Kompresory a příslušenství pro vaši aplikaci

Kompresory-vzduchotechnika nabízí technické poradenství při výběru správného kompresoru pro konkrétní aplikaci. Ať už řešíte instalaci spirálového kompresoru pro průmyslový provoz nebo hledáte membránový typ pro laboratorní zařízení, naši specialisté vám pomohou s dimenzováním a výběrem.

https://kompresory-vzduchotechnika.cz

Pro kompletní instalaci stlačeného vzduchu najdete v nabídce trubky pro rozvody vzduchu v průměrech 15–28 mm pro nástrčné systémy. Pokud potřebujete upravit kvalitu vzduchu z membránového kompresoru, jednotky úpravy vzduchu do 10 barů zajistí filtraci, regulaci tlaku a odvodnění na jednom místě. Pro průmyslové aplikace s vyšší spotřebou vzduchu nabízíme také šroubové kompresory SCR jako alternativu k spirálovým typům.

Časté dotazy

Jaký je hlavní rozdíl mezi spirálovým a membránovým kompresorem?

Spirálový kompresor využívá dvě excentrické spirály pro kontinuální kompresi a dosahuje vyšších tlaků i průtoků. Membránový kompresor pracuje s kmitající membránou, zajišťuje absolutně bezolejový vzduch a je omezen na tlak přibližně 10 barů.

Kdy použít membránový kompresor místo spirálového?

Membránový kompresor je správnou volbou všude tam, kde je kritická čistota výstupního vzduchu bez stop oleje, například v laboratořích, zdravotnických zařízeních nebo při plnění speciálních plynů. Spirálový kompresor je vhodnější pro kontinuální průmyslový provoz s vyšším průtokem.

Jak dlouho vydrží spirálový kompresor?

Při správné údržbě dosahují spirálové kompresory projektované životnosti až 15 let. Klíčová je pravidelná kontrola oleje, těsnosti systému a správného směru otáčení.

Jak často se vyměňuje membrána v membránovém kompresoru?

Interval výměny membrány závisí na provozních podmínkách a doporučení výrobce. Preventivní výměna před dosažením maximálního intervalu snižuje riziko neplánovaného výpadku provozu.

Je spirálový kompresor bezolejový?

Spirálové kompresory existují v olejové i bezolejové verzi. Bezolejové (oil-free) spirálové kompresory jsou vhodné pro aplikace s požadavkem na čistý vzduch, ale absolutní bezolejovosti dosahují pouze membránové kompresory, kde vzduch nepřichází do kontaktu s žádnými mazanými částmi.

Doporučené

Definice pracovního cyklu kompresoru: průvodce pro techniky

Technik kontroluje dokumentaci k provozu kompresoru


TL;DR:

  • Pracovní cyklus kompresoru je podíl doby, během níž zařízení pracuje pod zatížením, vyjádřený v procentech. Pístové kompresory by měly mít maximálně 50 % cyklu, šroubové však mohou pracovat až při 100 %. Správné řízení a monitoring pracovního cyklu prodlužují životnost a zvyšují efektivitu zařízení.

Pracovní cyklus kompresoru je definován jako maximální podíl doby, po kterou může kompresor pracovat pod zatížením v rámci jednoho časového úseku, aniž by došlo k přehřátí nebo mechanickému poškození. Tento parametr se vyjadřuje v procentech a přímo určuje, jak dlouho smí zařízení běžet v poměru k době odpočinku. Doporučený pracovní cyklus pro pístové kompresory je zpravidla 50 %, tedy maximálně 30 minut provozu za hodinu. Ignorování tohoto limitu vede k předčasnému opotřebení, zvýšeným nákladům na údržbu a v krajním případě k havárii zařízení.

Co je definice pracovního cyklu kompresoru a jak ho správně chápat

Definice pracovního cyklu kompresoru rozlišuje dva odlišné koncepty, které technici v praxi často zaměňují. Prvním je mechanický cyklus, který popisuje fyzikální fáze stlačování vzduchu uvnitř kompresoru. Druhým je zatěžovací (provozní) cyklus, který vyjadřuje poměr doby provozu pod zatížením k celkové době cyklu včetně klidového stavu.

Pracovní cyklus kompresoru je nutné odlišovat od prosté operační doby. Pístový kompresor s pracovním cyklem přes 50 % může být pro danou aplikaci poddimenzovaný, i když technicky stále funguje. Výsledkem je postupné tepelné namáhání vinutí motoru, ložisek a pístních kroužků, které se projeví až při delším provozu.

Průmyslový standard vychází z jednoduchého vzorce: pracovní cyklus (%) = (doba provozu / celková doba cyklu) × 100. Pokud kompresor pracuje 20 minut a poté odpočívá 20 minut, jeho pracovní cyklus je 50 %. Tento výpočet je základem pro správný výběr zařízení podle provozních potřeb konkrétní výrobní linky nebo dílny.

Jak funguje kompresor a z jakých fází se skládá jeho cyklus

Ruce nastavují hodnoty na ovládacím panelu kompresoru

Pracovní cyklus zahrnuje tři hlavní mechanické fáze: sání, stlačování a vypouštění vzduchu. Tyto fáze se opakují v každém otočení klikového hřídele u pístových kompresorů nebo v každé otáčce rotorů u šroubových kompresorů. Pochopení těchto fází je předpokladem pro správnou diagnostiku poruch i optimalizaci provozu.

Fáze pracovního cyklu pístového kompresoru:

  • Sání: Píst se pohybuje dolů, podtlak otevírá sací ventil a vzduch vstupuje do válce.
  • Stlačování: Píst se pohybuje nahoru, oba ventily jsou uzavřeny, vzduch se stlačuje na požadovaný tlak.
  • Výtlak: Při dosažení nastaveného tlaku se otevírá výtlačný ventil a stlačený vzduch proudí do vzdušníku.
  • Klidová fáze: Kompresor se zastaví po dosažení horního tlaku spínače a čeká na pokles tlaku pod spodní mez.

Rozdíl mezi mechanickým a zatěžovacím cyklem má přímý dopad na kvalitu stlačeného vzduchu. Při příliš krátkých klidových fázích nestačí vzduch v potrubí vychladnout a kondenzovat vlhkost, což zvyšuje obsah vody ve stlačeném vzduchu. To je kritický faktor zejména v lakovnách, potravinářském průmyslu nebo při výrobě elektroniky, kde vlhkost způsobuje přímé škody na produktech.

Šroubové kompresory pracují na odlišném principu. Dva šroubové rotory se otáčejí v protisměru a vzduch je postupně stlačován podél jejich délky bez přerušení. Tento kontinuální proces eliminuje pulzace tlaku typické pro pístové kompresory a umožňuje provoz při vyšším pracovním cyklu bez tepelného namáhání.

Srovnávací infografika ukazující jednotlivé fáze mechanického a zatěžovacího cyklu kompresoru

Profesionální tip: Při diagnostice přehřátí kompresoru vždy nejprve zkontrolujte skutečný pracovní cyklus za posledních 8 hodin provozu. Přehřátí způsobené překročením doporučeného cyklu se projeví dříve než selhání způsobené mechanickou závadou.

Jak se pracovní cyklus liší mezi typy kompresorů?

Volba správného kompresoru přímo závisí na požadovaném pracovním cyklu v provozu. Šroubové kompresory jsou konstruovány pro nepřetržitý provoz s pracovním cyklem až 100 %, zatímco pístové kompresory jsou určeny pro přerušovaný provoz. Ignorování tohoto rozdílu vede k nadměrnému opotřebení a vyšším nákladům na údržbu.

Typ kompresoru Doporučený pracovní cyklus Typické aplikace Chlazení
Pístový jednostupňový 25–50 % Dílny, servis, přerušovaný provoz Vzduchové
Pístový dvoustupňový 50–75 % Střední výroba, náročnější aplikace Vzduchové nebo olejové
Rotační šroubový 75–100 % Průmyslová výroba, kontinuální provoz Olejové nebo vodní
Bezolejový šroubový 75–100 % Potravinářství, farmacie, elektronika Vzduchové nebo vodní

Pístové kompresory s pracovním cyklem přes 50 % se přehřívají, protože jejich vzduchové chlazení nestačí odvádět teplo vzniklé kompresí. Výsledkem je degradace mazacího oleje, zkrácení životnosti pístních kroužků a v extrémních případech zadření pístu. Šroubové kompresory mají integrované olejové chlazení s termostatickým ventilem, který udržuje provozní teplotu v optimálním rozsahu bez ohledu na délku provozu.

Profesionální tip: Pokud vaše výroba vyžaduje stlačený vzduch více než 6 hodin denně nebo pracovní cyklus nad 60 %, přechod na šroubový kompresor se typicky vrátí v úsporách na údržbě a energii do 2 až 3 let. Podrobné srovnání parametrů najdete v přehledu šroubových a pístových kompresorů.

Při výběru zařízení podle pracovního cyklu je třeba počítat s rezervou. Pokud aplikace vyžaduje 40% cyklus, vyberte kompresor s doporučeným maximem 50 % nebo vyšším. Provoz na hranici maximálního cyklu zkracuje životnost zařízení i při dodržení technických limitů, protože tepelné namáhání se kumuluje.

Jak automatizace řídí pracovní cyklus a chrání zařízení?

Tlakový spínač automaticky řídí pracovní cyklus kompresoru prostřednictvím nastavených spínacích a vypínacích tlaků, typicky v rozmezí 0,6 až 0,8 MPa. Kompresor se spustí při poklesu tlaku pod spodní mez a zastaví při dosažení horního limitu. Správné nastavení tohoto rozsahu přímo ovlivňuje počet startů za hodinu a tím i celkový pracovní cyklus.

Optimalizace pracovního cyklu prostřednictvím automatizace zahrnuje čtyři klíčové kroky:

  1. Nastavení tlakového rozsahu spínače: Větší rozdíl mezi spínacím a vypínacím tlakem prodlužuje klidové fáze a snižuje počet startů za hodinu. Doporučený rozdíl je minimálně 1,5 bar.
  2. Instalace měniče frekvence (VSD): Měnič frekvence přizpůsobuje otáčky motoru aktuální spotřebě vzduchu. Kompresor nemusí cyklicky startovat a zastavovat, ale plynule reguluje výkon. Instalace VSD výrazně zlepšuje efektivitu a spolehlivost.
  3. Monitorování provozních hodin a počtu startů: Moderní řídicí jednotky zaznamenávají počet cyklů za hodinu, celkové provozní hodiny a teplotní profily. Tato data jsou základem prediktivní údržby.
  4. Nastavení minimálního tlaku na výtlaku: Příliš nízký minimální tlak způsobuje zbytečně časté starty. Správné nastavení snižuje pracovní cyklus a prodlužuje životnost motoru.

Časté cykly spouštění a zastavování zvyšují opotřebení a snižují efektivitu provozu. Každý start motoru generuje proudový náraz několikanásobně vyšší než jmenovitý proud, který namáhá vinutí a spouštěcí kondenzátory. Omezení počtu startů na maximálně 10 za hodinu je standardní průmyslové doporučení pro pístové kompresory.

Profesionální tip: Při instalaci VSD ověřte kompatibilitu s existujícím tlakovým spínačem. Některé starší spínače nejsou navrženy pro plynulou regulaci a mohou způsobovat nestabilitu tlaku v síti.

Praktické metody sledování a optimalizace pracovního cyklu

Sledování pracovního cyklu v reálném provozu vyžaduje konkrétní nástroje a metodiku. Bez měřených dat nelze rozlišit, zda kompresor pracuje v optimálním režimu nebo zda se blíží kritickému přetížení.

Nástroje a metody pro měření pracovního cyklu:

  • Hodiny provozu a hodiny zatížení: Většina průmyslových kompresorů má oddělené počítadlo hodin celkového provozu a hodin provozu pod zatížením. Poměr těchto hodnot udává skutečný pracovní cyklus za sledované období.
  • Datalogger teploty: Kontinuální záznam teploty výtlačného vzduchu a oleje odhalí trendy přehřívání dříve, než dojde k poruše. Kritická teplota výtlačného vzduchu u pístových kompresorů je zpravidla 160 °C.
  • Analyzátor sítě stlačeného vzduchu: Přístroje jako Fluke 721 nebo systémy od Kaeser Kompressoren zaznamenávají tlakové profily a identifikují úniky vzduchu, které zvyšují pracovní cyklus.
  • Termokamera: Infračervená termokamera odhalí přehřáté části motoru, ložisek nebo ventilů bez nutnosti odstavení kompresoru.
Parametr Normální rozsah Kritická hodnota Doporučená akce
Teplota výtlačného vzduchu do 120 °C nad 160 °C Zkontrolovat chlazení a olej
Počet startů za hodinu max. 10 nad 15 Upravit tlakový spínač nebo vzdušník
Pracovní cyklus do 50 % (pístový) nad 65 % Zvážit výměnu za šroubový kompresor
Teplota oleje 70–90 °C nad 100 °C Zkontrolovat termostat a chladič

Teplo vzniklé kompresí je klíčovým faktorem ovlivňujícím životnost a provozní efektivitu kompresorů. Ve velkých průmyslových zařízeních lze toto teplo využít prostřednictvím systémů rekuperace pro ohřev vody nebo vytápění provozních prostor, což přináší měřitelné úspory provozních nákladů. Rekuperace tepla je standardní součástí moderních šroubových kompresorů od výrobců jako Atlas Copco nebo Kaeser.

Při optimalizaci pracovního cyklu ve výrobním prostředí je třeba zohlednit i sezónní vlivy. V letních měsících stoupá teplota nasávaného vzduchu, kompresor musí odvádět více tepla a pracovní cyklus se při stejné spotřebě vzduchu prodlužuje. Preventivní kontrola chladicího systému před letní sezónou je standardní součástí plánované údržby.

Klíčové poznatky

Pracovní cyklus kompresoru je kritický parametr, který určuje maximální bezpečné zatížení zařízení a přímo ovlivňuje jeho životnost, efektivitu a náklady na údržbu.

Bod Podrobnosti
Definice pracovního cyklu Poměr doby provozu pod zatížením k celkové době cyklu, vyjádřený v procentech.
Limit pístových kompresorů Doporučený maximum je 50 %, tedy 30 minut provozu za hodinu.
Šroubové kompresory Konstruovány pro provoz až při 100 % cyklu, vhodné pro kontinuální výrobu.
Automatizace a VSD Měniče frekvence a správně nastavené tlakové spínače snižují počet startů a prodlužují životnost.
Monitoring a prediktivní údržba Sledování teploty, počtu startů a provozních hodin umožňuje včasnou detekci problémů.

Zkušenosti z praxe: co technici podceňují

Pracuji s kompresory v průmyslovém prostředí řadu let a opakovaně narážím na stejný problém. Technici sledují tlak a průtok, ale pracovní cyklus ignorují až do okamžiku, kdy kompresor selže. Přitom právě tento parametr je nejjednodušším indikátorem toho, zda je zařízení správně dimenzováno pro danou aplikaci.

Nejčastější chyba, kterou vidím, je instalace pístového kompresoru do provozu, kde se vzduch spotřebovává kontinuálně. Kompresor pracuje na 70 nebo 80 % cyklu, přehřívá se, olej degraduje rychleji a servisní intervaly se zkracují. Provozovatel to řeší opakovanými opravami, místo aby jednou investoval do šroubového kompresoru s výhodami pro průmyslový provoz.

Druhá věc, která mě překvapuje, je podceňování dat z řídicích jednotek. Moderní kompresory zaznamenávají stovky provozních parametrů, ale většina provozovatelů čte jen hodiny do servisu. Analýza trendů pracovního cyklu za posledních 30 dní dokáže předpovědět poruchu s týdenním předstihem. To je rozdíl mezi plánovanou odstávkou a neplánovanou havárií uprostřed výroby.

Doporučuji každému technikovi nastavit si měsíční kontrolu skutečného pracovního cyklu jako standardní součást preventivní údržby. Stačí porovnat hodiny zatížení s celkovými provozními hodinami a výsledek porovnat s doporučením výrobce. Pokud se čísla přibližují maximu, je čas jednat. Přechod na dvoustupňový kompresor nebo instalace VSD jsou konkrétní kroky, které se v praxi opakovaně osvědčily.

— Zdeněk

Produkty pro optimální řízení pracovního cyklu

Kompresory-vzduchotechnika nabízí technické řešení pro každou fázi optimalizace pracovního cyklu, od základní regulace až po komplexní úpravu stlačeného vzduchu.

https://kompresory-vzduchotechnika.cz

Pro stabilní a čistý stlačený vzduch jsou klíčové jednotky úpravy vzduchu, které regulují tlak, filtrují kondenzát a mazají pneumatické prvky. Správná úprava vzduchu snižuje zpětné tlakové rázy, které prodlužují pracovní cyklus kompresoru. Kompresory-vzduchotechnika poskytuje odborné poradenství při výběru regulačních prvků a příslušenství pro průmyslové i dílenské aplikace. Celý sortiment kompresorů a pneumatické techniky najdete na kompresory-vzduchotechnika.cz.

FAQ

Co je pracovní cyklus kompresoru?

Pracovní cyklus kompresoru je maximální podíl doby provozu pod zatížením v rámci jednoho časového úseku, vyjádřený v procentech. Například 50% cyklus znamená maximálně 30 minut provozu za hodinu.

Jaký je doporučený pracovní cyklus pro pístový kompresor?

Doporučený pracovní cyklus pro pístové kompresory je zpravidla 50 %. Překročení tohoto limitu vede k přehřátí, rychlejší degradaci oleje a zkrácení životnosti zařízení.

Mohou šroubové kompresory pracovat nepřetržitě?

Ano, šroubové kompresory jsou konstruovány pro nepřetržitý provoz s pracovním cyklem až 100 %. Jejich integrované olejové chlazení zajišťuje stabilní provozní teplotu bez ohledu na délku provozu.

Jak měnič frekvence (VSD) ovlivňuje pracovní cyklus?

Měnič frekvence přizpůsobuje otáčky motoru aktuální spotřebě vzduchu, takže kompresor nemusí cyklicky startovat a zastavovat. Výsledkem je nižší počet startů za hodinu, menší tepelné namáhání a delší životnost zařízení.

Jak poznám, že kompresor pracuje s příliš vysokým pracovním cyklem?

Nejspolehlivějším indikátorem je porovnání hodin zatížení s celkovými provozními hodinami za sledované období. Pokud výsledný poměr překračuje doporučení výrobce, nebo pokud kompresor startuje více než 10krát za hodinu, je pracovní cyklus příliš vysoký.

Doporučené

Pneumatické nástroje v roce 2025: trendy a inovace

Servisní technik provádí kontrolu pneumatického utahováku v dílně.


TL;DR:

  • V roce 2025 se pneumatické nástroje vyznačují kompaktním designem, lehčími materiály a IoT senzory umožňujícími prediktivní údržbu. Klíčové inovace zahrnují flexibilní kloubové konstrukce, pokročilé materiály a integraci technologií IoT pro zvýšení efektivity a spolehlivosti. Správný výběr a pravidelná údržba zajišťují dlouhou životnost a optimální výkon systémů ve průmyslu i servise.

Pneumatické nástroje v roce 2025 jsou definovány třemi klíčovými posuny: kompaktní konstrukcí pro práci v omezených prostorách, integrací inteligentních senzorů pro prediktivní údržbu a pokročilými materiály snižujícími hmotnost při zachování výkonu. Modely jako ZIW340FA a ZIW410FA od China Pneumatic Corporation ukazují, kam směřuje vývoj pneumatických nástrojů v průmyslu, stavebnictví a automobilovém servisu. IoT integrace umožňuje monitorování stavu nástrojů v reálném čase, což snižuje neplánované prostoje a prodlužuje životnost celého systému. Nová generace pneumatického nářadí přináší měřitelné přínosy pro provozní efektivitu, a proto je přehled aktuálních technologií nezbytný pro každého odborníka, který chce udržet konkurenceschopnost svého provozu.

Jaké hlavní inovace ovlivňují pneumatické nástroje v roce 2025?

Vývoj pneumatických nástrojů v posledních dvou letech přinesl několik technologických posunů, které mají přímý dopad na produktivitu v průmyslových provozech. Nejde o kosmetické změny. Jde o konstrukční přepracování nástrojů od základu.

Klíčové inovace zahrnují:

  • Dual-Flex kloubová konstrukce. China Pneumatic Corporation představila úhlové rázové utahováky ZIW340FA a ZIW410FA se dvěma flexibilními klouby. Tyto modely umožňují přístup do míst, kde standardní utahováky fyzicky neprojdou, například za motory vozidel nebo uvnitř karosérních profilů.
  • Pokročilé materiály. Kompozitní těla nástrojů z hliníkových slitin a technických plastů snižují hmotnost o 15 až 25 % oproti starším ocelovým konstrukcím. Nižší hmotnost přímo snižuje únavu obsluhy při opakované práci.
  • Inteligentní senzory a IoT. Integrace IoT senzorů do pneumatických nástrojů umožňuje monitorování tlaku, teploty a počtu pracovních cyklů. Prediktivní údržba na základě těchto dat snižuje riziko nečekaných poruch v kritických výrobních linkách.
  • Ergonomie a bezpečnost. Nové modely zahrnují protiskluzové povrchy, tlumení vibrací a ergonomicky tvarované rukojeti. Tyto prvky přímo ovlivňují dodržování norem BOZP a snižují riziko profesionálních onemocnění z vibrací.
  • Úspora energie. Moderní pneumatické technologie 2025 pracují s optimalizovanými průtoky vzduchu, které snižují spotřebu stlačeného vzduchu při zachování výkonu.

Profesionální tip: Při pořizování nových nástrojů s IoT funkcemi ověřte kompatibilitu jejich komunikačního protokolu s vaším stávajícím systémem správy výroby. Nekompatibilní systémy znamenají, že data ze senzorů zůstanou nevyužita.

Trendy v pneumatických nástrojích jasně ukazují, že budoucnost patří nástrojům, které jsou nejen výkonnější, ale také „chytřejší" a lépe přizpůsobené konkrétním aplikacím. Automatizace pneumatických nástrojů přestává být výsadou velkých výrobních závodů a stává se dostupnou i pro středně velké servisy a dílny.

Detailní záběr na ruku s pneumatickým utahovákem

Jak vybrat správné pneumatické nástroje pro průmysl a servis?

Výběr pneumatického nářadí bez správného technického základu vede k poddimenzovaným nebo předimenzovaným nástrojům, v obou případech s negativním dopadem na provoz. Správný postup výběru se opírá o konkrétní výpočty a znalost aplikace.

  1. Vypočítejte potřebnou sílu. Výpočet síly F = P × A je základním krokem při dimenzování pneumatického pohonu. K výsledku přidejte bezpečnostní faktor 25 až 30 % kvůli tření a systémovým ztrátám. Tento postup zaručuje, že nástroj bude pracovat v optimálním pásmu výkonu, nikoli na hranici svých možností.
  2. Definujte typ aplikace. Lehká montáž v elektronice vyžaduje jiné parametry než těžká průmyslová montáž nebo servis nákladních vozidel. Točivý moment, rychlost otáček a rozměry nástroje musí odpovídat konkrétnímu pracovnímu úkolu.
  3. Zvolte správný typ pohonu. Válce bez tyčí šetří prostor a umožňují delší zdvihy v kompaktních automatech, ale mají nižší boční zatížitelnost. Pro aplikace s vysokým bočním zatížením jsou vhodnější konvenční válce s profilovými tyčemi nebo externími vodicími systémy.
  4. Porovnejte parametry modelů. Při výběru mezi modely sledujte točivý moment, spotřebu vzduchu v l/min, pracovní tlak v barech a rozměry nástroje. Tyto čtyři parametry tvoří základ srovnání.
  5. Zohledněte přístupnost a ergonomii. Pro práci v omezených prostorách, například v podvozcích vozidel nebo uvnitř strojů, jsou klíčové kompaktní rozměry a kloubová konstrukce.

Profesionální tip: Výkon pneumatického nástroje nelze hodnotit pouze cenou. Správný výpočet síly s bezpečnostní rezervou je rozhodující pro zachování efektivity a životnosti celého systému.

Srovnání nástrojů podle aplikace

Typ aplikace Doporučený nástroj Klíčový parametr
Automobilový servis, těžká montáž Úhlový rázový utahováky ZIW410FA Vysoký točivý moment, kloubová hlava
Příprava povrchů, renovace Pneumatická pískovací pistole Typ trysky, spotřeba vzduchu
Broušení a řezání v dílně Pneumatická tyčová bruska MSW Otáčky až 25 000 ot./min
Průmyslová automatizace Pneumatický válec bez tyče Délka zdvihu, boční zatížení
Lehká montáž, elektronika Kompaktní pneumatický šroubovák Točivý moment, přesnost

Přehledná infografika: porovnání pneumatických nástrojů podle jejich využití

Správná volba nástrojů podle aplikace přímo ovlivňuje rychlost práce, kvalitu výsledku a náklady na údržbu. Přehled dostupných modelů a jejich technická data jsou dostupná v průvodci výběrem pohonů.

Kde se nejnovější pneumatické nástroje uplatňují v praxi?

Praktické nasazení nových pneumatických nástrojů v průmyslu, stavebnictví a automobilovém servisu ukazuje, že technologické inovace mají měřitelný dopad na produktivitu a kvalitu práce.

  • Automobilový servis. Úhlové rázové utahováky s Dual-Flex konstrukcí, jako jsou modely ZIW340FA a ZIW410FA od China Pneumatic Corporation, umožňují dotahování šroubů v místech, kam standardní nástroje nedosáhnou. Typickým příkladem je montáž podvozkových komponent nebo práce v motorovém prostoru kompaktních vozidel, kde je přístup omezený na několik centimetrů.
  • Příprava povrchů a renovace. Pneumatické pískovací pistole využívají různé trysky a abrazivní materiály pro efektivní odstranění rzi, starých nátěrů a nečistot. Výkon a spotřeba vzduchu závisí na typu pistole a zvoleném abrazivu, přičemž správná volba kombinace přímo ovlivňuje rychlost a kvalitu přípravy povrchu před dalšími úpravami.
  • Průmyslové broušení a řezání. Pneumatická tyčová bruska MSW s rychlostí až 25 000 ot./min a sadou brusných kamenů i rozbrušovacích kotoučů pokrývá široké spektrum aplikací od jemného broušení svárů po hrubé řezání v kovoobrábění. Ergonomický design a rychlá výměna nástrojů zvyšují komfort při dlouhodobé práci.
  • Stavebnictví a montáž konstrukcí. Pneumatické hřebíkovačky a sponkovačky zůstávají standardem na stavbách, kde je kladen důraz na rychlost a spolehlivost. Nové modely s nižší hmotností a lepším tlumením zpětného rázu snižují únavu pracovníků při celodenním provozu.
  • Průmyslová automatizace. Pneumatické válce bez tyčí nacházejí uplatnění v kompaktních automatizovaných linkách, kde je prostor omezený a jsou vyžadovány delší zdvihy. Jejich nasazení v balicích a montážních automatech roste s tím, jak výrobci hledají úspory místa při zachování výkonu.

Nové pneumatické nástroje 2025 přinášejí uživatelům v těchto odvětvích konkrétní výhody: kratší čas na pracovní úkon, nižší fyzickou zátěž obsluhy a vyšší opakovatelnost výsledků. Tyto faktory se přímo promítají do provozních nákladů a konkurenceschopnosti provozu.

Jak prodloužit životnost pneumatických nástrojů a zajistit spolehlivý provoz?

Správná údržba a dimenzování systému jsou rozhodující pro životnost pneumatického nářadí. Většina předčasných poruch nevzniká opotřebením, ale chybami v provozní praxi, které jsou snadno odstranitelné.

  1. Naddimenzujte výkon kompresoru. Výkon kompresoru je nutné naddimenzovat o minimálně 20 % oproti teoretické spotřebě nářadí. Pokles tlaku způsobený přetíženým kompresorem snižuje výkon nástrojů a vede k neplánovaným prostojům. Šroubový kompresor s rezervním výkonem je pro průmyslový provoz s více nástroji standardem.
  2. Pravidelně kontrolujte a vyměňujte těsnění. Netěsnosti v rozvodech stlačeného vzduchu způsobují pokles tlaku a zvyšují energetické náklady. Kontrola těsnění by měla být součástí pravidelné měsíční prohlídky.
  3. Mazejte pohyblivé části. Pneumatické nástroje s pohyblivými kovovými díly vyžadují pravidelné mazání olejem určeným pro pneumatiku. Nedostatečné mazání je nejčastější příčinou předčasného opotřebení rotačních nástrojů.
  4. Čistěte a sušte stlačený vzduch. Vlhkost a nečistoty ve stlačeném vzduchu poškozují vnitřní komponenty nástrojů. Instalace odlučovačů vody a filtrů na rozvod je základní podmínkou pro spolehlivý provoz.
  5. Sledujte provozní parametry pomocí senzorů. U nástrojů vybavených IoT senzory využívejte data o počtu cyklů a teplotě pro plánování preventivní údržby. Prediktivní přístup je výrazně levnější než reaktivní opravy po poruše.
  6. Volte správné příslušenství. Výběr válce s ochranou proti rotaci musí zohledňovat zatížení, prostorové omezení a požadovanou přesnost. Nevhodné příslušenství zkracuje životnost celého systému.

Profesionální tip: Nejčastěji přehlíženým krokem při údržbě je kontrola bezpečného používání nářadí a stavu vzduchových hadic. Prasklá nebo opotřebená hadice způsobuje tlakové ztráty, které se projevují jako „slabý výkon nástroje", přestože samotný nástroj je v pořádku.

Efektivita pneumatických nástrojů závisí na celém systému, nikoli jen na samotném nářadí. Kompresor, rozvody, úprava vzduchu a pravidelná údržba tvoří celek, jehož každý článek ovlivňuje výsledný výkon.

Klíčové poznatky

Pneumatické nástroje v roce 2025 dosahují nejvyšší efektivity tehdy, když jsou správně dimenzovány, pravidelně udržovány a voleny podle konkrétní aplikace s využitím aktuálních technologií.

Bod Podrobnosti
Dimenzování kompresoru Naddimenzujte výkon kompresoru o minimálně 20 % oproti nominální spotřebě nářadí.
Výpočet síly pohonu Používejte vzorec F = P × A a přidejte bezpečnostní faktor 25 až 30 % pro spolehlivý provoz.
Volba nástroje podle aplikace Kloubové utahováky pro omezené prostory, tyčové brusky pro broušení, pískovací pistole pro přípravu povrchů.
IoT a prediktivní údržba Senzory v nástrojích umožňují plánovat údržbu před poruchou, nikoli po ní.
Pravidelná údržba systému Kontrola těsnění, mazání a čistota vzduchu jsou rozhodující pro životnost nástrojů.

Pneumatika v praxi: co skutečně rozhoduje o výkonu

Pracuji s pneumatickými nástroji a systémy řadu let a opakovaně narážím na stejný problém: provozovatelé investují do kvalitního nářadí, ale zanedbávají systém, který ho napájí. Koupí výkonný rázový utahováky, ale kompresor nestačí pokrýt špičkovou spotřebu při souběžném provozu více nástrojů. Výsledek je předvídatelný. Nástroj pracuje pod výkonem, obsluha si stěžuje na „slabé nářadí" a hledá se chyba na špatném místě.

Druhý opakující se problém je podceňování ergonomie. Nové modely s kompozitními těly a tlumením vibrací nejsou jen marketingový prvek. Jsou to nástroje, které snižují riziko profesionálních onemocnění a udržují produktivitu obsluhy po celou směnu, nikoli jen v prvních dvou hodinách. Investice do ergonomicky lepšího nářadí se vrátí v nižší nemocnosti a vyšší kvalitě práce.

Co mě na aktuálním vývoji pneumatických technologií 2025 skutečně zajímá, je integrace IoT. Prediktivní údržba na základě dat ze senzorů je přístup, který průmysl zná z velkých strojů. Přenést ho do ručního nářadí je logický krok, ale vyžaduje, aby provozovatelé měli systém pro sběr a vyhodnocení dat. Bez toho jsou senzory zbytečné. Doporučuji začít jednoduše: sledovat počet pracovních cyklů a plánovat výměnu opotřebitelných dílů na základě dat, nikoli odhadem.

Budoucnost pneumatického nářadí patří nástrojům, které jsou chytřejší, lehčí a přizpůsobitelnější. Ale základy zůstávají stejné. Správné dimenzování, čistý a suchý vzduch, pravidelná údržba. Technologie tyto základy nezrušila. Jen je doplnila o nové možnosti.

— Zdeněk

Vybavte svůj provoz s Kompresory-vzduchotechnika

Kompresory-vzduchotechnika nabízí kompletní sortiment pro profesionální pneumatické provozy: od šroubových kompresorů SCR s rezervním výkonem pro průmyslové aplikace až po jednotky úpravy vzduchu zajišťující čistý a suchý vzduch pro spolehlivý provoz nástrojů.

https://kompresory-vzduchotechnika.cz

Sortiment zahrnuje také rozvody stlačeného vzduchu, pneumatické pistole M7 pro přípravu povrchů a kompletní příslušenství pro montáž a servis. Tým Kompresory-vzduchotechnika poskytuje odborné technické poradenství při výběru komponentů a dimenzování systémů. Kontaktujte nás nebo navštivte web pro přehled aktuální nabídky a technické specifikace produktů.

FAQ

Co jsou pneumatické nástroje v roce 2025?

Pneumatické nástroje v roce 2025 jsou nářadí poháněné stlačeným vzduchem, vybavené pokročilými materiály, kompaktní konstrukcí a v nových modelech také IoT senzory pro monitorování provozu. Oproti starším generacím nabízejí nižší hmotnost, lepší ergonomii a vyšší výkon při nižší spotřebě vzduchu.

Jak vybrat správný pneumatický nástroj pro průmyslový provoz?

Výběr vychází z výpočtu potřebné síly podle vzorce F = P × A s bezpečnostním faktorem 25 až 30 %, typu aplikace a požadovaných parametrů jako točivý moment a rozměry nástroje. Srovnání modelů podle spotřeby vzduchu a pracovního tlaku je nezbytné před každým nákupem.

Proč je nutné naddimenzovat kompresor o 20 %?

Přetížený kompresor způsobuje pokles provozního tlaku, který snižuje výkon nástrojů a vede k neplánovaným prostojům. Naddimenzování o minimálně 20 % oproti nominální spotřebě nářadí zajišťuje stabilní tlak i při špičkovém zatížení.

Jaké jsou výhody válců bez tyčí v průmyslové automatizaci?

Válce bez tyčí šetří prostor a umožňují delší zdvihy v kompaktních automatizovaných linkách, ale mají nižší boční zatížitelnost než konvenční válce. Pro aplikace s vysokým bočním zatížením jsou vhodnější válce s profilovými tyčemi nebo externími vodicími systémy.

Jak IoT senzory zlepšují provoz pneumatických nástrojů?

IoT senzory integrované v pneumatických nástrojích monitorují tlak, teplotu a počet pracovních cyklů v reálném čase. Tato data umožňují prediktivní údržbu, která snižuje riziko nečekaných poruch a prodlužuje životnost nástrojů v kritických průmyslových podmínkách.

Doporučené

Seznam profi stříkacích pistolí 2026: průvodce pro techniky

Servisní technik provádí kontrolu profesionální stříkací pistole v dílně.


TL;DR:

  • Profesionální stříkací pistole je určena k rovnoměrnému nanášení barev, laků a lazur na velké plochy a závisí na průměru trysky, objemu nádobky a pracovním tlaku. Výběr správného typu, například HVLP nebo airless, ovlivňuje efektivitu práce a spotřebu materiálu při různých typech povrchů. Kvalitní pistole od značek DeVilbiss, Sata, Iwata nebo Walther Pilot zajišťují přesnost, dlouhou životnost a profesionální výsledky.

Profi stříkací pistole je definována jako pneumatické nebo elektrické zařízení určené k rovnoměrné aplikaci barev, laků a lazur na velké plochy s kontrolovaným průtokem materiálu. Správný výběr z dostupného seznamu profi stříkacích pistolí závisí na třech klíčových parametrech: průměru trysky, objemu nádobky a pracovním tlaku. Značky jako DeVilbiss, Sata, Iwata nebo Walther Pilot patří mezi referenční výrobce v oboru. Tento přehled poskytuje technicky podložené srovnání modelů a typů pro profesionální řemeslníky a lakýrníky, kteří potřebují spolehlivé zařízení pro každodenní práci.

1. Klíčové typy stříkacích pistolí a jejich technické parametry

Profesionální stříkací zařízení se dělí do čtyř hlavních kategorií: HVLP, LVLP, APS a airless. Každá technologie má jiné nároky na kompresor a jiné výsledky na povrchu. Správná volba technologie je základem pro efektivní práci bez zbytečných ztrát materiálu.

Detailní pohled shora na různé typy profesionálních stříkacích pistolí

HVLP (High Volume Low Pressure) pracuje s vysokým objemem vzduchu a nízkým výstupním tlakem. Tato technologie dosahuje vysoké účinnosti přenosu materiálu, typicky 65 až 85 %, a minimalizuje odpad rozprašováním. Pistole HVLP jsou standardem v autolakovnách a truhlářských provozech.

LVLP (Low Volume Low Pressure) kombinuje nízký objem vzduchu s nízkým tlakem. Výhodou je nižší spotřeba vzduchu oproti HVLP, takže tyto pistole fungují i s méně výkonnými kompresory. Hodí se pro jemné lakování a práci v menších provozech.

APS (Air Pressure Spray) je konvenční technologie s vyšším pracovním tlakem. Poskytuje velmi jemný rozprach a rychlé nanášení, ale s vyšším odpadem materiálu. Používá se tam, kde je prioritou rychlost a jemnost povrchu.

Airless pistole pracují bez stlačeného vzduchu. Materiál je tlačen čerpadlem přímo přes trysku pod vysokým tlakem. Jsou ideální pro velké plochy a husté materiály jako fasádní barvy nebo základní nátěry.

Profi stříkací pistole HVLP, LVLP, APS mají pracovní tlak 3 až 6 bar a spotřebu vzduchu 160 až 300 l/min. To znamená, že pro stabilní nástřik potřebujete kompresor s výkonem minimálně 200 l/min a zásobníkem alespoň 50 litrů.

Technologie Pracovní tlak Spotřeba vzduchu Typické použití
HVLP 1,5 až 3 bar 200 až 300 l/min Laky, lazury, autolakovny
LVLP 1,5 až 2,5 bar 160 až 220 l/min Jemné laky, menší provozy
APS 3 až 6 bar 200 až 350 l/min Rychlé nanášení, průmysl
Airless bez vzduchu čerpadlo Fasády, základní nátěry

Profesionální tip: Pro výběr průměru trysky platí přímé pravidlo: trysky 0,5 až 1,4 mm jsou určeny pro laky a tenké materiály, trysky 1,7 až 2,5 mm pak pro husté malířské barvy a základní nátěry. Objem nádobky 0,5 až 0,8 l je optimální kompromis pro většinu profesionálních prací.

2. Deset nejlepších profi stříkacích pistolí: srovnání modelů

Následující přehled zahrnuje modely, které se osvědčily v profesionálním provozu. Každý model je hodnocen podle technických parametrů, typického použití a poměru výkon/cena.

DeVilbiss GTi Pro Lite

DeVilbiss GTi Pro Lite je HVLP pistole určená pro autolakovny a jemné lakování. Tryska je dostupná v průměrech 1,2, 1,3 a 1,4 mm. Tělo pistole je z anodizovaného hliníku, váha činí přibližně 490 g. Pistole je oblíbená pro výjimečně rovnoměrný rozprach a nízkou spotřebu laku.

Sata Jet 5000 B HVLP

Sata Jet 5000 B je referenční model pro profesionální lakýrníky. Nabízí trysky od 1,2 do 1,8 mm a ergonomické tělo s přesnou regulací průtoku. Spotřeba vzduchu je přibližně 220 l/min při tlaku 2 bar. Sata je synonymem pro přesnost a dlouhou životnost v náročném provozu.

Iwata LPH-400

Iwata LPH-400 je HVLP pistole japonské výroby s tryskou 1,3 nebo 1,4 mm. Vyznačuje se mimořádně jemným rozptýlením materiálu a nízkou spotřebou barvy. Pistole je oblíbená v autolakovnách i v průmyslovém lakování díky přesné regulaci vzduchového víčka.
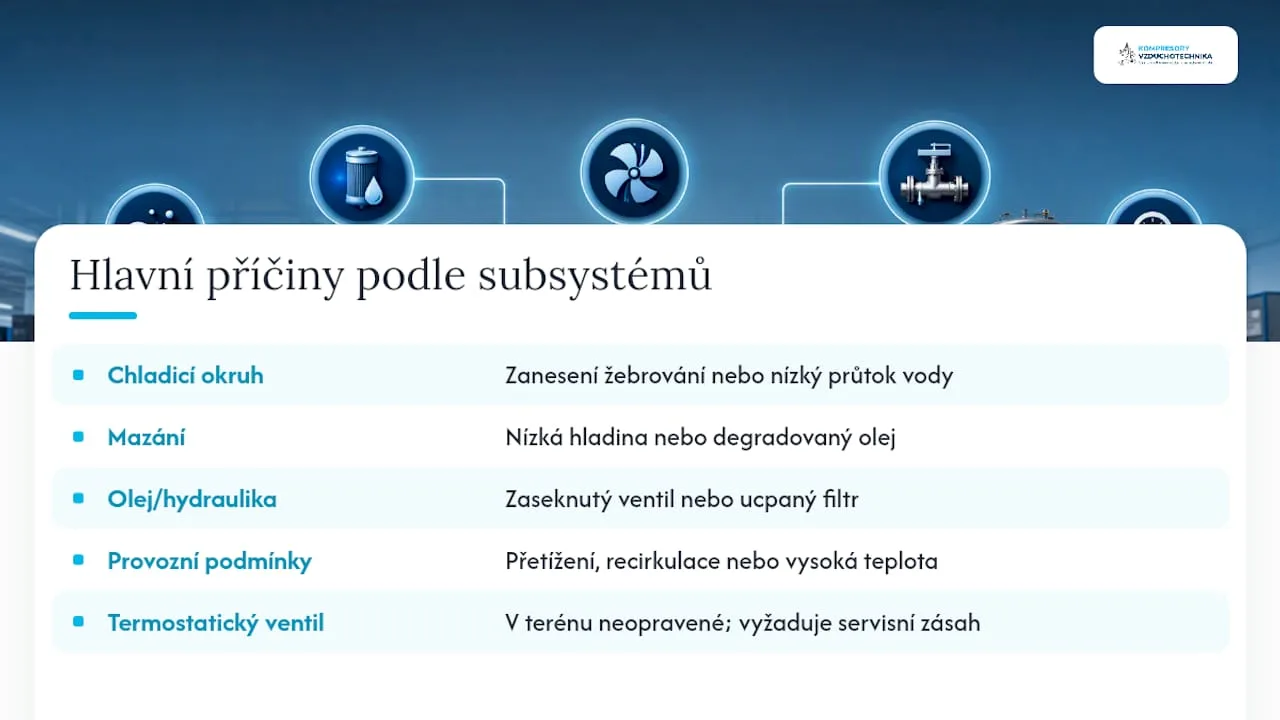
Walther Pilot WA 500

Walther Pilot WA 500 je průmyslová HVLP pistole s tryskou 1,4 až 2,0 mm. Hodí se pro lakování nábytku, kovových konstrukcí a průmyslových dílů. Tělo je z odolného hliníku, nádobka má objem 600 ml. Pistole zvládá jak ředěné laky, tak hustší základní nátěry.

Kinekus Profi Jet S

Kinekus Profi Jet S je HVLP pistole s tryskou 1,4 mm, pracovním tlakem 3 až 6 bar a nádobkou 600 ml. Spotřeba vzduchu 160 až 300 l/min ji řadí do kategorie pistolí pro výkonné kompresory. Je to cenově dostupná volba pro řemeslníky, kteří hledají spolehlivý základ pro každodenní práci.

Graco Finishline 4 FLX

Graco Finishline 4 FLX je HVLP pistole s nastavitelnou tryskou od 1,0 do 1,8 mm. Umožňuje stříkání vodou ředitelných i solventních materiálů. Nádobka má objem 1 litr, tělo je z odolného polymeru. Graco je oblíbený v truhlářských dílnách a při lakování nábytku.

Wagner Control Pro 350 M

Wagner Control Pro 350 M je elektrická airless pistole určená pro fasádní barvy a základní nátěry. Pracuje bez kompresoru, čerpadlo generuje tlak až 210 bar. Tryska 0,023 palce (přibližně 0,58 mm) zajišťuje jemný rozprach i u hustých materiálů. Pistole je vhodná pro velké plochy a rychlé nanášení.

Elektrická HVLP pistole 1200 W

Elektrická HVLP pistole od jedné z prémiových globálních značek má příkon 1200 W. Tryska je nastavitelná od 1,8 do 3,0 mm, nádobka má objem 1,5 l. Pistole zvládá barvy, laky i lazury bez nutnosti kompresoru. Je to praktická volba pro řemeslníky, kteří nepracují s pneumatickým systémem.

Akumulátorová pistole HIGH-END Z10507

Akumulátorová pistole Z10507 s 36V Li-Ion baterií, objemem nádobky 800 ml a výkonem 800 W poskytuje volnost pohybu bez omezení kabelem nebo hadicí. Tato technologie je vhodná pro práce na lešení, střechách nebo v prostorách bez přívodu vzduchu. Rovnoměrný nástřik je srovnatelný s pneumatickými pistolemi nižší třídy.

Fuji Semi-PRO 2 HVLP

Fuji Semi-PRO 2 je turbínová HVLP pistole s vlastní turbínou místo kompresoru. Pracovní tlak je stabilní bez ohledu na délku hadice. Tryska je dostupná v průměrech 1,0 až 1,8 mm, nádobka má objem 400 ml. Pistole je oblíbená pro lakování nábytku a detailní práce, kde je klíčová přesnost.

Profesionální tip: Při výběru pistole pro autolakovnu vždy zkontrolujte kompatibilitu vzduchového víčka s tryskou. Nesprávná kombinace způsobuje asymetrický rozprach, který se projeví pruhy na povrchu.

3. Jak vybrat profi stříkací pistoli podle typu práce

Výběr pistole závisí primárně na materiálu, který budete nanášet, a na rozsahu práce. Neexistuje univerzální model pro všechny situace.

Pro autolakovny a jemné laky volte HVLP pistole s tryskou 1,2 až 1,4 mm. Tyto pistole poskytují nejjemnější rozprach a minimální ztráty materiálu. Značky DeVilbiss, Sata a Iwata jsou v tomto segmentu standardem.

Pro malířské práce a fasádní barvy jsou vhodné pistole s tryskou 1,7 až 2,5 mm nebo airless systémy. Správná viskozita barvy je přitom klíčová pro bezchybný nástřik. Profi lakýrníci měří viskozitu viskozimetrem před každým nástřikem.

Při výběru zohledněte také frekvenci práce. Pistole pro každodenní profesionální provoz musí mít snadno rozebíratelné tělo a dostupné náhradní díly. Levné pistole bez servisu mohou být nákladnější než dražší model s plnou podporou výrobce.

Vzduchové pistole vyžadují výkonný kompresor. Pro stabilní práci s HVLP pistolí potřebujete kompresor s minimální spotřebou vzduchu odpovídající parametrům pistole. Informace o optimalizaci spotřeby vzduchu pomohou nastavit systém efektivně a snížit provozní náklady.

Postup pro správné nastavení pistole před prací:

  1. Zkontrolujte průměr trysky a zvolte odpovídající vzduchové víčko.
  2. Nastavte pracovní tlak na kompresoru podle doporučení výrobce pistole.
  3. Změřte viskozitu barvy viskozimetrem a případně ředidlem upravte konzistenci.
  4. Nastavte šířku rozprašovacího kužele a průtok materiálu na pistoli.
  5. Proveďte zkušební nástřik na kartonu a zkontrolujte rovnoměrnost vzoru.
  6. Upravte vzdálenost pistole od povrchu na 20 až 25 cm a udržujte kolmý úhel.

4. Srovnání stříkací pistole s válečkem: kdy použít co

Stříkací pistole je efektivnější než váleček pro velké plochy. Váleček je naopak rychlejší a praktičtější pro malé nebo členité prostory. Toto rozhodnutí má přímý dopad na čas práce i výslednou kvalitu povrchu.

Pistole nanáší materiál rovnoměrně a bez stop po nástrojích. Výsledný povrch je hladší a profesionálnější, zejména u laků a emailů. Příprava před stříkáním je však časově náročnější: zakrývání okolních ploch, příprava barvy a čištění pistole po práci trvá déle než u válečku.

Parametr Stříkací pistole Váleček
Rychlost na velké ploše Vysoká Střední
Kvalita povrchu Velmi hladký Mírná textura
Příprava a úklid Náročnější Jednoduchý
Vhodnost pro členité plochy Omezená Vysoká
Spotřeba materiálu Nižší (HVLP) Vyšší
Pořizovací náklady Vyšší Nízké

Volba mezi pistolí a válečkem závisí na rozsahu práce. Pro plochy nad 50 m² se pistole vyplatí vždy. Pro malé opravy nebo práci v rohách a za radiátory je váleček nebo štětec praktičtější.

Klíčové poznatky

Profi stříkací pistole vyžaduje správnou kombinaci průměru trysky, pracovního tlaku a viskozity materiálu pro dosažení profesionálního výsledku bez pruhů a fleků.

Bod Podrobnosti
Průměr trysky Trysky 0,5 až 1,4 mm pro laky, 1,7 až 2,5 mm pro husté barvy a základní nátěry.
Technologie pistole HVLP je standard pro autolakovny, airless pro fasády a velké plochy.
Pracovní tlak Profi pistole vyžadují kompresor s výkonem 160 až 300 l/min a tlakem 3 až 6 bar.
Viskozita materiálu Měření viskozity viskozimetrem před každým nástřikem zabraňuje pruhům a nerovnostem.
Vzdálenost a úhel Optimální vzdálenost 20 až 25 cm a kolmý úhel 90° jsou podmínkou rovnoměrného nástřiku.

Zkušenosti z praxe: co rozhoduje o kvalitě nástřiku

Pracuji s profi stříkacími pistolemi řadu let a mohu říct, že největší chyby nedělají řemeslníci při výběru pistole, ale při přípravě barvy a nastavení zařízení. Pistole za tisíce korun nepomůže, pokud je barva špatně naředěná nebo tlak nastaven od oka.
Nedodržení vzdálenosti 20 až 25 cm a kolmého úhlu k povrchu je nejčastější příčinou pruhů a nerovnoměrného nástřiku. Vidím to opakovaně i u zkušených řemeslníků, kteří přecházejí na nový model pistole. Každá pistole má trochu jiné chování a první nástřik by měl být vždy zkušební na kartonu.

Druhá věc, která se podceňuje, je údržba. Pistole, která se po každé práci důkladně nevyčistí, začne zanášet trysku a vzduchové kanály. Výsledkem jsou kapky, nerovnoměrný rozprach a nakonec poškozené těsnění. Čištění pistole trvá 10 minut a prodlouží životnost zařízení o roky.

Pokud jde o výběr konkrétního modelu, doporučuji začít s pistolí, ke které existuje servisní síť a dostupné náhradní díly v České republice. Sata, DeVilbiss a Iwata splňují tento požadavek. Levnější modely bez servisu mohou být lákavé cenou, ale při poruše v sezóně vás zastaví práci na dny.

— Zdeněk

Profi sady pistolí a příslušenství na Kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika nabízí profesionálním řemeslníkům a lakýrníkům kompletní sortiment stříkacích pistolí a pneumatického příslušenství. Výběr zahrnuje pistole pro autolakovny, truhlářské provozy i průmyslové aplikace.

https://kompresory-vzduchotechnika.cz

Na webu Kompresory-vzduchotechnika.cz jsou dostupné profesionální sady pistolí určené přímo pro náročný provoz. Sortiment zahrnuje pistole HVLP, LVLP i příslušenství pro správnou úpravu vzduchu. Tým technických poradců poskytuje podporu při výběru správného modelu podle konkrétních pracovních podmínek. Pro přehled celého sortimentu pneumatického nářadí navštivte web nebo kontaktujte technickou podporu přímo.

FAQ

Co je HVLP pistole a proč ji používají profesionálové?

HVLP (High Volume Low Pressure) pistole pracuje s vysokým objemem vzduchu a nízkým výstupním tlakem, čímž dosahuje vysoké účinnosti přenosu materiálu a minimálního odpadu. Profesionálové ji preferují pro jemné lakování, autolakovny a práce, kde je klíčová kvalita povrchu.

Jaký kompresor potřebuji pro profi stříkací pistoli?

Profi vzduchové pistole mají spotřebu vzduchu 160 až 300 l/min a pracovní tlak 3 až 6 bar. Pro stabilní nástřik potřebujete kompresor s výkonem minimálně 200 l/min a zásobníkem vzduchu alespoň 50 litrů.

Jaký průměr trysky zvolit pro lakování nábytku?

Pro lakování nábytku a jemné laky jsou vhodné trysky 1,0 až 1,4 mm. Trysky 1,7 až 2,5 mm jsou určeny pro husté malířské barvy a základní nátěry na větší plochy.

Kdy je lepší váleček než stříkací pistole?

Váleček je praktičtější pro malé plochy, členité prostory a rychlé opravy. Stříkací pistole se vyplatí na plochách nad 50 m², kde přináší úsporu času a hladší výsledný povrch.

Jak správně udržovat profi stříkací pistoli?

Po každém použití pistoli kompletně rozeberte a vyčistěte všechny díly ředidlem nebo čisticím prostředkem doporučeným výrobcem. Pravidelná údržba zabraňuje zanášení trysky a prodlužuje životnost těsnění i celého zařízení.

Doporučené

Jak nastavit rozvod stlačeného vzduchu krok za krokem

Tento článek jsme sloučili s podrobnějším a aktuálnějším průvodcem na stejné téma. Pokračujte zde: Průvodce průmyslovým rozvodem vzduchu: efektivita provozu.

Neaktuální článek: slevové portály

Tento článek už není aktuální. Pokračujte zde: blog o stlačeném vzduchu.

Postup odvzdušnění kompresoru: návod pro techniky

Technik upouští vzduch z průmyslového kompresoru.


TL;DR:

  • Odvzdušnění kompresoru je nezbytné před každým servisem, aby se zabránilo poškození a rizikům. Technici musí provádět postupné odtlakování, vypuštění kondenzátu a kontrolu těsnosti systému. Pravidelná údržba prodlužuje životnost zařízení a minimalizuje náklady na opravy.

Odvzdušnění kompresoru je proces řízeného uvolnění zbytkového tlaku ze vzdušníku a potrubního systému, který předchází mechanickému poškození, korozi a bezpečnostním rizikům při údržbě. Správný postup odvzdušnění kompresoru není volitelný krok. Je to podmínka pro každý servisní zásah, výměnu filtru nebo kontrolu ventilů. Technici, kteří tento krok přeskočí nebo provedou nesprávně, riskují poškození těsnění, rázy v potrubí nebo vážné úrazy. Tento návod pokrývá přípravu, krok za krokem samotný postup, typické problémy a doporučení pro pravidelnou údržbu po odvzdušnění.

Co potřebujete před odvzdušněním kompresoru?

Správná příprava rozhoduje o tom, zda odvzdušnění proběhne bez komplikací. Bezpečnostní opatření jako postupné odtlakování a odpojení napájení jsou nezbytná k prevenci poranění a poškození zařízení. Před zahájením práce shromážděte následující vybavení a dodržte níže uvedená pravidla.

Potřebné nástroje a vybavení:

  • Plochý nebo šestihranný klíč pro odvzdušňovací ventily (velikost závisí na typu kompresoru)
  • Tlakový manometr pro kontrolu zbytkového tlaku v systému
  • Sada odvzdušňovacích klíčů nebo speciální odvzdušňovač pro šroubové kompresory
  • Ochranné brýle a pracovní rukavice
  • Nádoba nebo hadice pro zachycení kondenzátu z vzdušníku
  • Servisní dokumentace výrobce pro konkrétní model kompresoru

Bezpečnostní pravidla bez výjimky:

  • Odpojte přívod elektrického napájení a zajistěte, aby se kompresor nemohl samovolně spustit.
  • Nikdy nezahajujte odvzdušnění při plném provozním tlaku. Tlak uvolňujte postupně, aby nedošlo k náhlému výpadku a poškození součástí.
  • Pokud pracujete na kompresoru vzduchového odpružení vozidla, podepřete vozidlo před zahájením práce, aby nedošlo k poškození pružin ani kompresoru.
  • Zkontrolujte, zda jsou všechna vzduchová vedení a armatury v dobrém stavu před otevřením ventilů.

Profesionální tip: Před každým odvzdušněním si ověřte aktuální hodnotu tlaku na manometru. Pokud manometr ukazuje nulu, ale slyšíte sykot vzduchu, ventil netěsní a systém stále drží zbytkový tlak. Nikdy nespoléhejte jen na vizuální kontrolu.

Správný výběr nástrojů a znalost specifik jednotlivých typů kompresorů je klíčová pro efektivní odvzdušnění a výběr vhodného kompresoru pro danou aplikaci.

Přehledný návod v podobě infografiky: jak správně odvzdušnit kompresor krok za krokem

Ruce kontrolují tlak na manometru kompresoru

Jak odvzdušnit kompresor krok za krokem?

Postup se liší podle typu kompresoru. Pístové kompresory s vzdušníkem mají jiný odvzdušňovací ventil než šroubové kompresory s integrovaným odlučovačem oleje. Níže uvedený postup platí jako obecný základ. Vždy doplňte specifika z dokumentace výrobce.

Obecný postup odvzdušnění vzduchového kompresoru:

  1. Vypněte kompresor a odpojte napájecí kabel ze zásuvky nebo zajistěte hlavní vypínač v poloze OFF.
  2. Počkejte na ochlazení kompresoru, pokud byl v provozu. Horké povrchy a horký kondenzát zvyšují riziko popálenin.
  3. Zkontrolujte manometr a zaznamenejte aktuální tlak v systému. Provozní tlak pístových kompresorů se pohybuje typicky mezi 8 a 10 bar, u šroubových kompresorů mezi 7 a 13 bar.
  4. Otevřete odvzdušňovací ventil vzdušníku pomalu a postupně. Ventil otáčejte maximálně o čtvrt otáčky najednou a sledujte pokles tlaku na manometru. Náhlé otevření ventilu způsobuje rázy v potrubí a může poškodit těsnění.
  5. Vypusťte kondenzát z vzdušníku. Kondenzát obsahuje vodu a olej. Zachyťte jej do nádoby a zlikvidujte podle místních předpisů pro nakládání s odpadními oleji.
  6. Zkontrolujte, zda manometr ukazuje nulu a sykot vzduchu ustal. Teprve poté pokračujte v servisní práci.
  7. U šroubových kompresorů ověřte, zda je odtlakován i odlučovač oleje a olejový okruh. Šroubové kompresory mají samostatný odvzdušňovací ventil na odlučovači oleje, který je nutné otevřít zvlášť.
  8. Po dokončení servisní práce uzavřete všechny odvzdušňovací ventily, zkontrolujte těsnost spojů a teprve poté zapněte napájení.

Profesionální tip: U šroubových kompresorů SCR a podobných průmyslových strojů vždy odvzdušňujte i potrubní rozvod za výtlačným ventilem. Vzduch uzavřený v rozvodech způsobuje zpětný ráz při opětovném spuštění a zkracuje životnost výtlačného ventilu.

Srovnání postupu pro různé typy kompresorů

Typ kompresoru Odvzdušňovací ventil Zvláštnosti postupu
Pístový s vzdušníkem Ruční kohout nebo kulový ventil na vzdušníku Vypustit kondenzát, zkontrolovat zpětný ventil
Šroubový rotační Ventil na odlučovači oleje a výtlačném potrubí Odvzdušnit olejový okruh i vzduchový okruh zvlášť
Bezolejový pístový Odvzdušňovací ventil na vzdušníku Bez olejového kondenzátu, ale kontrola vlhkosti povinná
Kompresor vzduchového odpružení Ventil na vzduchových várcích nebo rozdělovači Podepřít vozidlo, odvzdušnit každý várek samostatně

Pravidelné a systematické odvzdušnění a čtvrtletní údržba výrazně prodlužují životnost kompresoru a snižují provozní náklady.

Jaké problémy mohou nastat při odvzdušnění?

Odvzdušnění kompresoru vypadá jednoduše, ale v praxi se vyskytuje několik typických chyb, které vedou k poškození zařízení nebo úrazu. Nejčastější chyby při údržbě mohou vést k výraznému snížení výkonu a zvýšeným nákladům na opravy.

Typické chyby a jejich důsledky:

  • Příliš rychlé otevření ventilu. Náhlý pokles tlaku způsobuje hydraulický ráz v potrubí, poškozuje těsnění a může vytrhnout armatury ze závitů.
  • Odvzdušnění bez odpojení napájení. Kompresor se může samovolně spustit a okamžitě znovu natlakovat systém, čímž ohrozí obsluhu.
  • Ignorování zbytkového tlaku. Manometr může ukazovat nulu, ale v odlučovači oleje nebo ve vzduchových várcích zůstává zbytkový tlak. Vždy ověřte fyzicky sykot vzduchu.
  • Nevypuštění kondenzátu. Voda v vzdušníku způsobuje korozi, kontaminuje vzduch a zkracuje životnost kompresoru.
  • Opomenutí olejového okruhu u šroubových kompresorů. Tlak v olejovém okruhu způsobuje vystříknutí oleje při otevření víka odlučovače.

Spálený kompresor signalizuje závažné problémy v systému. Mezi typické příznaky závady patří zápach spáleniny, změna barvy kovového tělesa a poškození vzduchových trubic. Tyto příznaky mohou být přímým důsledkem špatného odvzdušnění nebo úniku vzduchu.

Při instalaci nového kompresoru nebo po opravě je vhodné nahradit i relé spouštění. Přílišné nebo nepřetržité chody kompresoru způsobují předčasný výpadek, který lze předejít výměnou ochranných prvků při každé větší servisní akci.

Diagnostika kompresoru před a po odvzdušnění pomáhá zvýšit provozní spolehlivost a odhalit úniky nebo jiné závady včas. Technici, kteří provádějí diagnostiku systematicky, zachytí problémy dříve, než způsobí nákladné poruchy.

Doporučený postup pravidelné údržby po odvzdušnění

Odvzdušnění je součástí širšího postupu údržby kompresoru. Samotné uvolnění tlaku nestačí. Po každém odvzdušnění a servisním zásahu je nutné provést kontrolní úkony, které zajistí správnou funkci zařízení do příštího servisu.

Čtvrtletní údržbové úkony po odvzdušnění:

  1. Vyměňte filtrační vložku odlučovače oleje a vody. Výměna filtrační vložky a pravidelná kontrola odlučovače oleje a vody výrazně ovlivňuje kvalitu stlačeného vzduchu a spolehlivost kompresoru.
  2. Vyčistěte sítko sacího filtru. Zanesené sítko zvyšuje příkon kompresoru a snižuje průtok vzduchu.
  3. Zkontrolujte a seřiďte obtokový ventil. Nesprávně nastavený obtokový ventil způsobuje přetlakování nebo nedostatečný tlak v systému.
  4. Zkontrolujte těsnost všech spojů a armatur po odvzdušnění. Použijte mýdlový roztok nebo elektronický detektor úniku vzduchu.
  5. Zaznamenejte datum servisu, naměřené hodnoty tlaku a stav filtrů do servisního deníku kompresoru.

Srovnání čtvrtletní a roční údržby kompresoru

Úkon Čtvrtletní interval Roční interval
Výměna filtrační vložky odlučovače Povinná Povinná
Kontrola obtokového ventilu Vizuální kontrola a seřízení Kompletní revize nebo výměna
Výměna oleje (šroubové kompresory) Kontrola hladiny a kvality Úplná výměna oleje
Kontrola řemenů a spojek Vizuální kontrola napnutí Měření opotřebení, případná výměna
Kontrola bezpečnostního ventilu Funkční test Kalibrační test nebo výměna
Čistění chladiče Ofukování stlačeným vzduchem Chemické čistění nebo výměna

Pravidelná údržba podle tohoto schématu prodlužuje životnost kompresoru a snižuje riziko neplánovaných odstávek. Technici, kteří vedou servisní deník, mají přehled o historii zařízení a mohou předvídat potřebu výměny dílů dříve, než dojde k poruše.

Klíčové poznatky

Správný postup odvzdušnění kompresoru vyžaduje odpojení napájení, postupné uvolnění tlaku, vypuštění kondenzátu a následnou kontrolu těsnosti a stavu filtrů.

Bod Podrobnosti
Bezpečnost na prvním místě Před odvzdušněním vždy odpojte napájení a uvolňujte tlak pomalu, po čtvrt otáčce ventilu.
Typ kompresoru určuje postup Šroubové kompresory vyžadují odvzdušnění olejového i vzduchového okruhu zvlášť.
Kondenzát je nutné vypustit Voda v vzdušníku způsobuje korozi a kontaminaci vzduchu. Zachyťte a zlikvidujte ji správně.
Diagnostika před i po Kontrola úniku vzduchu a tlakových hodnot po odvzdušnění odhalí závady dříve, než způsobí poruchu.
Čtvrtletní údržba prodlužuje životnost Výměna filtrů, kontrola ventilů a seřízení obtoků snižují provozní náklady a zvyšují spolehlivost.

Zkušenosti z praxe: co technici přehlíží nejčastěji

Pracuji s kompresory různých typů a výkonů řadu let a jeden vzorec se opakuje stále dokola. Technici odvzdušnění zvládají, ale podcení kontrolu po něm. Otevřou ventil, počkají na pokles tlaku a jdou rovnou na servisní práci. Přitom zbytkový tlak v odlučovači oleje nebo v rozvodech za výtlačným ventilem způsobuje vystříknutí oleje nebo zpětný ráz při opětovném spuštění.

Druhá věc, která mě v praxi překvapuje, je absence servisního deníku. Bez záznamu o posledním odvzdušnění a výměně filtrů se technik při každém servisu rozhoduje naslepo. Neví, kdy byl naposledy vyměněn filtr odlučovače, ani zda byl bezpečnostní ventil testován. To není odborná práce. Je to improvizace.

Doporučuji také nepodceňovat diagnostiku před odvzdušněním. Pokud kompresor před servisem vykazuje neobvyklý hluk, vyšší teplotu nebo pokles výkonu, je to signál, že problém nesouvisí jen s potřebou odvzdušnění. Systematická diagnostika kompresoru odhalí úniky, opotřebené ventily nebo zanesené filtry dříve, než způsobí nákladnou poruchu. Odvzdušnění je pak součástí řešení, ne náhradou za diagnostiku.

Poslední rada: nikdy nepoužívejte improvizované nástroje pro otevírání odvzdušňovacích ventilů. Poškozený ventil nebo špatně nasazený klíč způsobí únik vzduchu mimo řízený směr. Správné nářadí je investice, která se vrátí při prvním servisním zásahu bez komplikací.

— Zdeněk

Kompresory a příslušenství pro snadnou údržbu na Kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika nabízí kompletní sortiment pro techniky a řemeslníky, kteří potřebují spolehlivé stroje s jednoduchou údržbou.

https://kompresory-vzduchotechnika.cz

Pro průmyslové aplikace jsou k dispozici šroubové kompresory SCR s integrovanými odvzdušňovacími ventily a servisními body navrženými pro snadný přístup. Pro čistotu stlačeného vzduchu po odvzdušnění a výměně filtrů nabízíme jednotky úpravy vzduchu, které odstraní zbytky vlhkosti a oleje z rozvodů. Tým Kompresory-vzduchotechnika poskytuje také technické poradenství při výběru vhodného kompresoru a příslušenství pro konkrétní aplikaci.

FAQ

Co je odvzdušnění kompresoru?

Odvzdušnění kompresoru je řízené uvolnění zbytkového tlaku ze vzdušníku, potrubí a olejového okruhu před servisním zásahem. Cílem je zajistit bezpečné pracovní podmínky a předejít mechanickému poškození při otevření systému.

Kdy je nutné odvzdušnit kompresor?

Kompresor je nutné odvzdušnit před každou servisní prací, výměnou filtru, kontrolou ventilů nebo opravou potrubí. Odvzdušnění je také součástí pravidelné čtvrtletní údržby při vypouštění kondenzátu ze vzdušníku.

Jak dlouho trvá odvzdušnění kompresoru?

Samotné odvzdušnění trvá typicky 5 až 15 minut v závislosti na objemu vzdušníku a výchozím tlaku. U šroubových kompresorů s větším olejovým okruhem může postup trvat déle kvůli nutnosti odvzdušnit více okruhů zvlášť.

Jaké jsou příznaky špatného odvzdušnění?

Příznaky zahrnují zápach spáleniny, neobvyklý hluk při spuštění, vystříknutí oleje při otevření víka odlučovače nebo zpětný ráz v potrubí. Tyto příznaky signalizují, že v systému zůstal zbytkový tlak nebo nebyl odvzdušněn olejový okruh.

Jak často provádět odvzdušnění vzduchového kompresoru?

Odvzdušnění jako součást vypouštění kondenzátu se provádí denně nebo po každém pracovním cyklu u kompresorů v intenzivním provozu. Kompletní odvzdušnění před servisem se provádí čtvrtletně nebo při každém plánovaném servisním zásahu.

Doporučené

Ovládací prvky výpisu

188 položek celkem