
TL;DR:
- Diagnostika kompresorov pomáha znižovať náklady na energie, predlžovať životnosť zariadení a odhaľovať poruchy skôr.
- Správne používanie metód, ako sú vibračná analýza alebo tribodiagnostika, umožňuje včas identifikovať opotrebenie a netesnosti.
- Pravidelná prevencia a údržba riadená dátami výrazne znižujú náklady aj environmentálny dopad priemyselných prevádzok.
Výroba stlačeného vzduchu predstavuje až 10 % spotreby elektriny v priemyselných prevádzkach, napriek tomu sa diagnostike kompresorov venuje len zlomok pozornosti, ktorú si zaslúži. Nesprávne nastavený alebo nedostatočne kontrolovaný kompresor nielenže zvyšuje prevádzkové náklady, ale skracuje aj životnosť celej sústavy. Pochopiť, čo diagnostika odhalí a ako ju správne vykonávať, je pre každého technika kľúčové. Tento článok prináša prehľad metód, najčastejších chýb aj praktický postup zavedenia diagnostiky do prevádzky.
Obsah
- Kľúčové poznatky
- Metódy diagnostiky kompresora v priemysle
- Najčastejšie chyby odhalené diagnostikou
- Ekonomické a ekologické prínosy diagnostiky
- Ako zaviesť diagnostiku do prevádzky
- Pohľad z praxe: čo diagnostika naozaj zmení
- Diagnostika a efektivita s podporou Kompresory-vzduchotechnika
- FAQ
Kľúčové poznatky
| Bod | Podrobnosti |
|---|---|
| Diagnostika šetrí energiu | Úniky vzduchu tvoria 10 až 30 % výroby a ich detekcia priamo znižuje náklady. |
| Megmeter, nie multimeter | Izolačný stav vinutia spoľahlivo odhalí iba megmeter s vysokým napätím. |
| Tribotechnická diagnostika | Rozbor maziva včas upozorní na opotrebenie skôr, než dôjde k havárii. |
| Teplotné anomálie ako signál | Nelogické teplotné rozdiely indikujú vnútorné netesnosti alebo mechanické zlyhanie. |
| Plánovaná údržba znižuje náklady | Prechod od reaktívnych opráv k prediktívnej diagnostike predlžuje životnosť zariadenia. |
Metódy diagnostiky kompresora v priemysle
Systematická diagnostika kompresora nestojí na jednej metóde. Spoľahlivý obraz o stave zariadenia vzniká kombináciou niekoľkých prístupov, z ktorých každý odhaľuje inú skupinu porúch.
Meranie prevádzkových parametrov
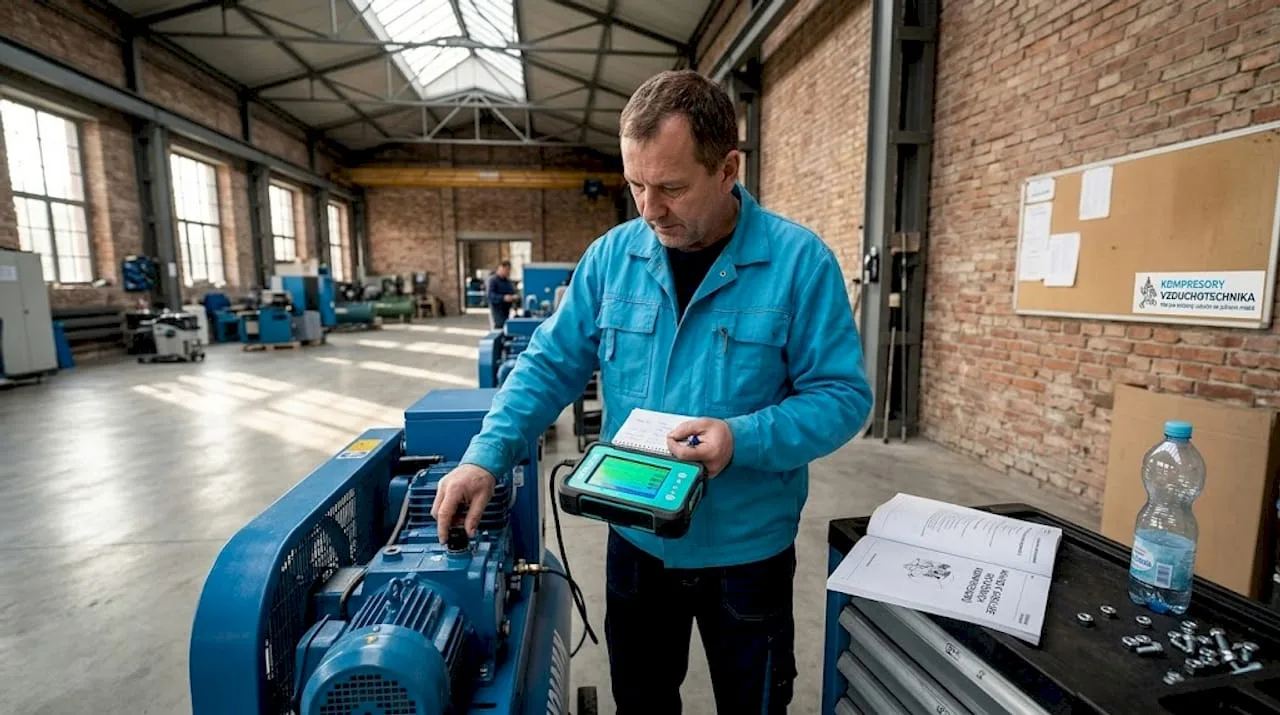
Základom je sledovanie tlaku, teploty a príkonu v čase. Jednorazové meranie nestačí. Diagnostika sledujúca teplotné anomálie v čase odhaľuje mechanické poruchy, ktoré vizuálna kontrola prehliadne. Ak teplota výtlaku rastie bez zmeny zaťaženia, ide o signál vnútornej netesnosti alebo zhoršeného chladenia.
Tribotechnická diagnostika
Tribotechnická diagnostika analyzuje obsah vody, viskozitu a čistotu oleja. Sledovanie týchto parametrov zachytí opotrebenie ložísk alebo kontamináciu maziva skôr, než spôsobí poruchu. Vzorky sa odoberajú pri prevádzkovej teplote zo štandardizovaného miesta, aby boli výsledky porovnateľné.
Analýza vibrácií a akustika
Vibračná analýza identifikuje nevyváženosť, uvoľnené diely alebo poškodené ložiská. Meranie sa vykonáva akcelerometrom priloženým na skriňu kompresora a na ložiskové domčeky. Zvukové emisie zachytia aj mikrotrhliny či začínajúcu kavitáciu, ktoré sa vo vibračnom spektre ešte neprejavia.
Elektrodiagnostika a megmeter
Stav vinutia motora kompresora nemožno spoľahlivo zmerať bežným multimetrom. Na spoľahlivú diagnostiku izolácie je nevyhnutný megmeter, ktorý pri meracom napätí 500 alebo 1000 V odhalí začínajúcu degradáciu izolácie vinutia. Výsledok pod 1 MΩ signalizuje nutnosť servisného zásahu.
Prehľad základných diagnostických metód a ich zamerania:
- Meranie tlaku a prietoku: odhaľuje netesnosti, nesprávne nastavenie regulácie a zníženie výkonu
- Tribodiagnostika oleja: deteguje opotrebenie, cudzie častice, vlhkosť a degradáciu maziva
- Vibračná analýza: zachytí nevyváženosť, poškodené ložiská a mechanické uvoľnenie dielov
- Elektrodiagnostika megmetrom: kontrola izolačného stavu vinutia motora
- Ultrazvuková detekcia únikov: lokalizácia netesností prírub, spojov a ventilov
- Termovízia: vizualizácia teplotných anomálií na elektrických a mechanických dieloch
Profesionálny tip: Pri tribotechnickej diagnostike odoberajte vzorky oleja vždy pri rovnakej prevádzkovej teplote a z rovnakého miesta v mazacom okruhu. Výsledky z rôznych podmienok nemožno spoľahlivo porovnávať.
Najčastejšie chyby odhalené diagnostikou
Diagnostika kompresora neprináša len dáta o aktuálnom stave. Odhaľuje vzorce problémov, ktoré sa opakujú a majú konkrétne príčiny. Poznať tieto vzorce znamená odstraňovať príčinu, nie len príznak.
Úniky vzduchu
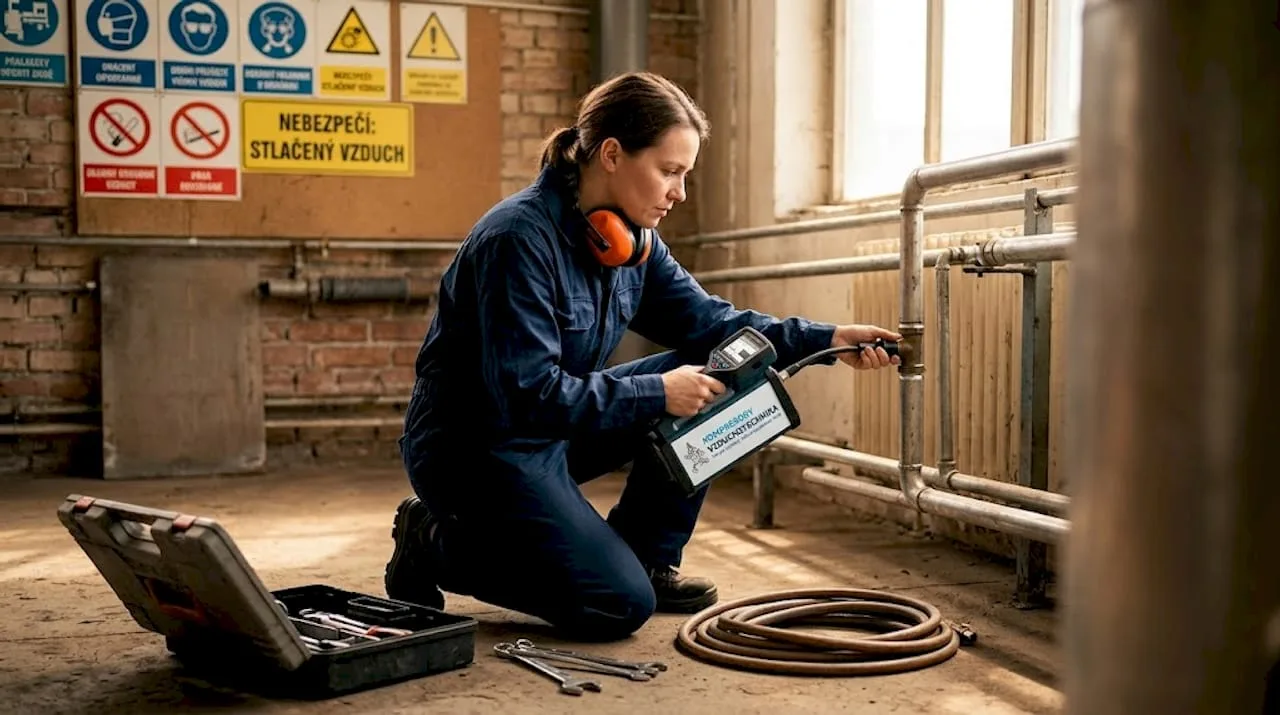
Ide o najrozšírenejší problém v priemyselných kompresorovniach. Úniky vzduchu dosahujú 10 až 30 % celkového objemu vyrobeného vzduchu. Kompresor pritom nevie, či vzduch poháňa nástroj, alebo uniká prasklinou v potrubí. Pracuje rovnako tvrdo, bez ohľadu na to.
Zlé mazanie a jeho príznaky
Nedostatočné alebo degradované mazivo spôsobuje zrýchlené opotrebenie klzných plôch a ložísk. Príznaky zahŕňajú vyššiu prevádzkovú teplotu, hlučnejší chod a rastúci príkon pri rovnakom výkone. Tribodiagnostika tieto zmeny zachytí skôr, než spôsobia haváriu.
Elektrické poruchy vinutia
Technici často nesprávne merajú izolačný stav vinutia kompresora, pretože používajú multimeter namiesto megmetra. Začínajúca degradácia izolácie potom zostane neodhalená až do výpadku motora.
Nevhodné prevádzkové podmienky
Najčastejšou príčinou porúch kompresorov nie je konštrukčná chyba, ale prevádzka mimo projektovaných podmienok. Prehriatie z dôvodu nevhodného umiestnenia kompresora, nedostatočné vetranie strojovne alebo nesprávne nastavené ochranné prvky spôsobujú zbytočné poruchy, ktoré diagnostika jednoznačne identifikuje.
Praktický postup na odhalenie najčastejších chýb pri diagnostike:
- Kontrola netesností ultrazvukom pri plnom prevádzkovom tlaku, mapovanie a označenie každého úniku
- Odber vzorky oleja na tribodiagnostiku a porovnanie s referenčnými hodnotami výrobcu
- Meranie izolačného odporu vinutia megmetrom pri odpojenom napájaní
- Zaznamenanie prevádzkových teplôt na vstupe, výstupe a chladení v rôznych časoch prevádzky
- Porovnanie príkonu s hodnotami z technickej dokumentácie pri rovnakom pracovnom tlaku a prietoku
- Kontrola nastavenia ochranných prvkov a porovnanie s projektovými parametrami zariadenia
Profesionálny tip: Ak kompresor spotrebúva viac energie, ale výkon zostáva rovnaký alebo klesá, hľadajte najprv úniky. Až keď úniky nenájdete, pristúpte k podrobnejšej elektrodiagnostike a analýze mechanických dielov.
Mnohé servisy opomínajú opravy netesností, hoci práve ich zanedbanie vedie k drahým výmenám O-krúžkov, ventilov alebo celých kompresorov. Preventívna oprava tesnenia stojí zlomok nákladov na výmenu celej zostavy.
Ekonomické a ekologické prínosy diagnostiky
Pravidelná diagnostika kompresora sa nepremieta len do zníženia poruchovosti. Prináša merateľné úspory energie, predlžuje životnosť zariadenia a znižuje emisie CO2.
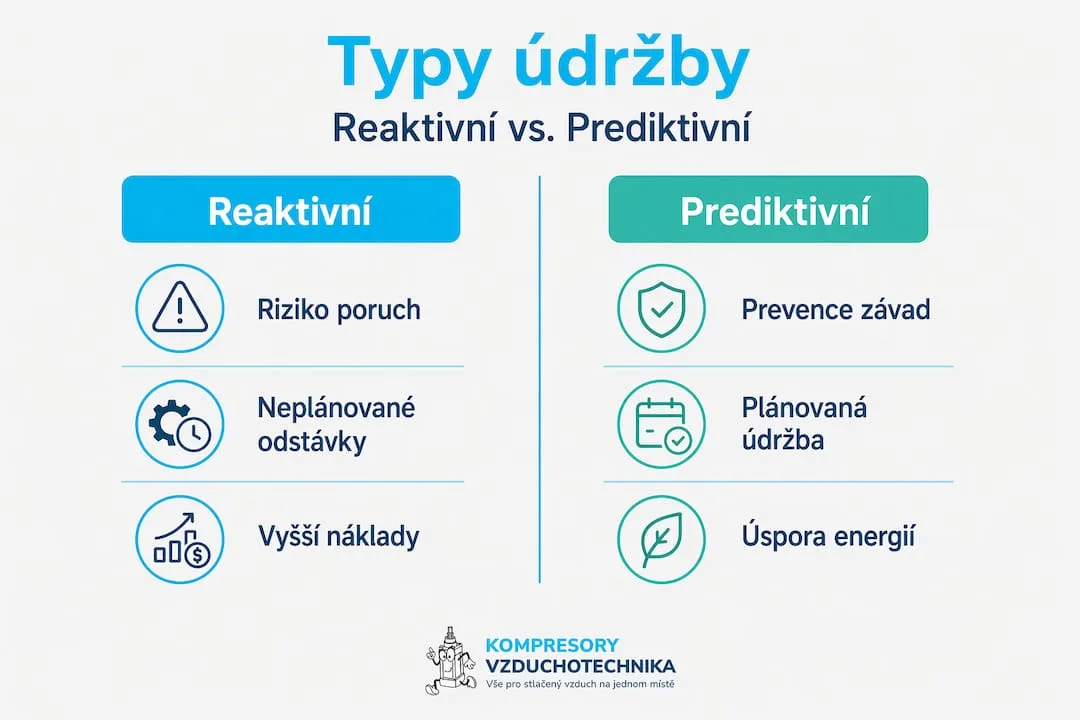
Prechod od reaktívnych opráv k plánovanej prediktívnej údržbe znižuje náklady na opravy a eliminuje neplánované odstávky. Výrobná linka, ktorá sa zastavila pre poruchu kompresora, generuje straty výrazne presahujúce cenu samotného servisu.
Porovnanie: reaktívny vs. prediktívny prístup k údržbe
| Parameter | Reaktívne opravy | Prediktívna diagnostika |
|---|---|---|
| Plánovanie odstávky | Neplánované, okamžité | Plánované, minimálny dopad na výrobu |
| Náklady na opravy | Vysoké, urgentné príplatky | Nižšie, plánované servisné intervaly |
| Životnosť kompresora | Skrátená nekontrolovaným opotrebením | Predĺžená pravidelnou kontrolou stavu |
| Spotreba energie | Nevyrovnaná, skryté úniky | Optimalizovaná, úniky odstránené |
| Emisie CO2 | Vyššie pre neefektívnosť | Nižšie pri správnom nastavení prevádzky |
Správna diagnostika a odstránenie únikov vzduchu dokáže znížiť náklady na stlačený vzduch aj o desiatky percent. Pri prevádzke s vyššou spotrebou to predstavuje výraznú ročnú úsporu. Zníženie príkonu kompresora má pritom priamy dopad na emisie CO2, pretože priemyselná elektrina v ČR stále nesie nezanedbateľnú uhlíkovú stopu.
Zavedenie pravidelného monitoringu prevádzkových dát navyše umožňuje plánovať výmeny opotrebených dielov v predstihu. Výmena ložiska pri plánovanej odstávke stojí zlomok nákladov v porovnaní s výmenou po havárii, keď dôjde aj k poškodeniu ďalších komponentov. Podrobnejšie sa tejto téme venuje sprievodca úsporami energie.
Ako zaviesť diagnostiku do prevádzky
Implementácia diagnostického procesu nemusí byť zložitá. Kľúčom je systematický prístup a výber správnych nástrojov pre konkrétny typ zariadenia.
Výber nástrojov a snímačov
Na základnú diagnostiku postačí ultrazvukový detektor únikov, megmeter, teplomer s IR sondou a tlakomer s dataloggerom. Pre pokročilú diagnostiku možno doplniť vibračný analyzátor a odberovú súpravu na tribodiagnostiku. Snímače prietoku a inteligentné merače príkonu umožňujú kontinuálny monitoring bez nutnosti pravidelnej manuálnej kontroly.
Proces tribodiagnostiky krok za krokom
Odber vzorky prebieha vždy pri prevádzkovej teplote oleja. Vzorka sa odoberá do čistej vzorkovnice zo štandardizovaného odberného miesta. Laboratórium zmeria viskozitu, obsah vody, číslo kyslosti a prítomnosť oterových kovov. Výsledky sa porovnávajú s predchádzajúcimi vzorkami a s limitnými hodnotami výrobcu maziva.
Prehľad odporúčaných nástrojov a frekvencie ich využitia:
- Ultrazvukový detektor úniku: mesačne pri plnom prevádzkovom tlaku, mapovanie celého rozvodu
- Megmeter na meranie izolácie: štvrťročne alebo pri každom servisnom zásahu na elektročasti
- Tribodiagnostika oleja: každých 500 až 1 000 prevádzkových hodín alebo podľa odporúčania výrobcu
- Vibračná analýza: polročne alebo pri podozrení na mechanickú poruchu
- Termovízia elektrických a mechanických dielov: raz ročne alebo pred plánovanou odstávkou
Profesionálny tip: Výsledky diagnostiky zaznamenávajte do prevádzkového denníka s dátumom, hodnotou a prevádzkovými podmienkami pri meraní. Trend v čase je cennejší než jedno izolované číslo.
Vyhodnotenie dát by malo prebiehať v spolupráci technickej obsluhy s údržbárskym inžinierom. Technik pozná prevádzkové podmienky, inžinier vyhodnotí trend a navrhne opatrenia. Táto spolupráca je základom funkčného systému prediktívnej údržby. Na prehľad najčastejších chýb pri prevádzke poslúži aj článok o chybách pri používaní kompresorov.
Plán auditov by mal zahŕňať tak pravidelné denné kontroly obsluhou (vizuálna prehliadka, kontrola tlaku a teplôt, hladina oleja), ako aj periodické odborné diagnostické cykly vykonávané servisnou firmou alebo vyškoleným technikom.
Pohľad z praxe: čo diagnostika naozaj zmení
Z vlastnej skúsenosti môžem povedať, že najväčšia pridaná hodnota diagnostiky nespočíva v samotných číslach. Spočíva v tom, že technik prestane hasiť požiare a začne im predchádzať.
V prevádzke, kde sa diagnostika robila raz za rok len kvôli poisťovni, som videl kompresory, ktoré spotrebúvali o 25 % viac energie než v čase uvedenia do prevádzky. Nikto to neriešil, pretože kompresor „šiel“. Až tribodiagnostika odhalila, že olej je kontaminovaný vodou celé tri roky a ložiská sa opotrebúvajú niekoľkonásobne rýchlejšie.
Čo ma prax naučila: najčastejšie prehliadaným aspektom nie je technická metóda, ale komunikácia. Technik zmeria izoláciu, zistí hodnotu 0,8 MΩ a zapíše ju do formulára. Nikto ju však nevyhodnotí, pretože neexistuje systém eskalácie. Diagnostika bez vyhodnotenia a reakcie je len zber dát.
Dôležitá je aj voľba intervalu. Príliš krátky interval generuje zbytočné náklady na servis. Príliš dlhý interval nezachytí rýchlo rastúcu poruchu. Správne nastavenie vzniká z historických dát konkrétneho zariadenia, nie zo všeobecného odporúčania výrobcu.
Spolupráca s akreditovaným tribodiagnostickým laboratóriom sa oplatí vždy, keď vlastné kapacity nestačia na správnu interpretáciu výsledkov. Laboratórium vidí stovky vzoriek ročne a spozná anomáliu, ktorá sa obsluhe prevádzky nezdá podozrivá.
Dlhodobý monitoring je investícia, ktorá sa vráti pri prvej zamedzenej havárii. To nie je odhad, to je výsledok.
— Zdeněk
Diagnostika a efektivita s podporou Kompresory-vzduchotechnika
Správna diagnostika začína pri správnych zariadeniach a odbornej podpore. Kompresory-vzduchotechnika ponúka technikom aj prevádzkovým inžinierom produkty a poradenstvo potrebné na zavedenie funkčného diagnostického procesu.
V ponuke Kompresory-vzduchotechnika nájdete energeticky úsporné skrutkové kompresory SCR s nízkou mernou spotrebou energie, vhodné na kontinuálnu priemyselnú prevádzku s požiadavkami na monitoring. Sortiment dopĺňajú pneumatické a hydraulické komponenty na spoľahlivú správu rozvodov stlačeného vzduchu. Tím Kompresory-vzduchotechnika poskytuje aj odborné poradenstvo pri výbere diagnostických nástrojov, nastavení servisných intervalov a optimalizácii prevádzky kompresorov. Viac informácií v prehľade služieb.
FAQ
Čo je diagnostika kompresora a prečo je dôležitá?
Diagnostika kompresora je systematický proces merania a vyhodnocovania prevádzkových parametrov zariadenia, ako sú tlak, teplota, príkon a stav oleja. Cieľom je odhaliť začínajúce poruchy skôr, než spôsobia výpadok alebo drahé poškodenie.
Ako vykonať diagnostiku úniku vzduchu v kompresore?
Úniky sa najspoľahlivejšie detegujú ultrazvukovým detektorom pri plnom prevádzkovom tlaku. Každý nájdený únik sa označí a zapíše do mapy rozvodu, aby bolo možné plánovať opravu a sledovať celkový objem strát.
Prečo na meranie izolácie vinutia nestačí klasický multimeter?
Multimeter pracuje s nízkym napätím a začínajúcu degradáciu izolácie neodhalí. Megmeter aplikuje meracie napätie 500 až 1000 V, čím spoľahlivo odhalí degradáciu izolácie skôr, než spôsobí poruchu motora.
Ako často vykonávať tribodiagnostiku oleja kompresora?
Štandardný interval je každých 500 až 1 000 prevádzkových hodín, závisí od typu oleja a odporúčania výrobcu kompresora. Pri zariadeniach s históriou kontaminácie alebo vyšším tepelným zaťažením sa interval skracuje.
Aké sú najväčšie úspory plynúce z pravidelnej diagnostiky?
Najväčšie úspory prináša eliminácia únikov vzduchu, ktoré tvoria 10 až 30 % celkovej výroby, a včasná výmena opotrebených dielov namiesto havarijnej opravy celého kompresora.
Odporúčané
- Čo znamená výkon kompresora: kľúčové faktory a efektívne využitie - Kompresory-Vzduchotechnika.cz
- Vyhnite sa najčastejším chybám pri používaní kompresorov - Kompresory-Vzduchotechnika.cz
- Zoznam bezpečnostných pravidiel pre prácu s kompresorom v automotive 2026 - Kompresory-Vzduchotechnika.cz
- Dekompresor: Kľúčová funkcia v priemyselnej pneumatike - Kompresory-Vzduchotechnika.cz