
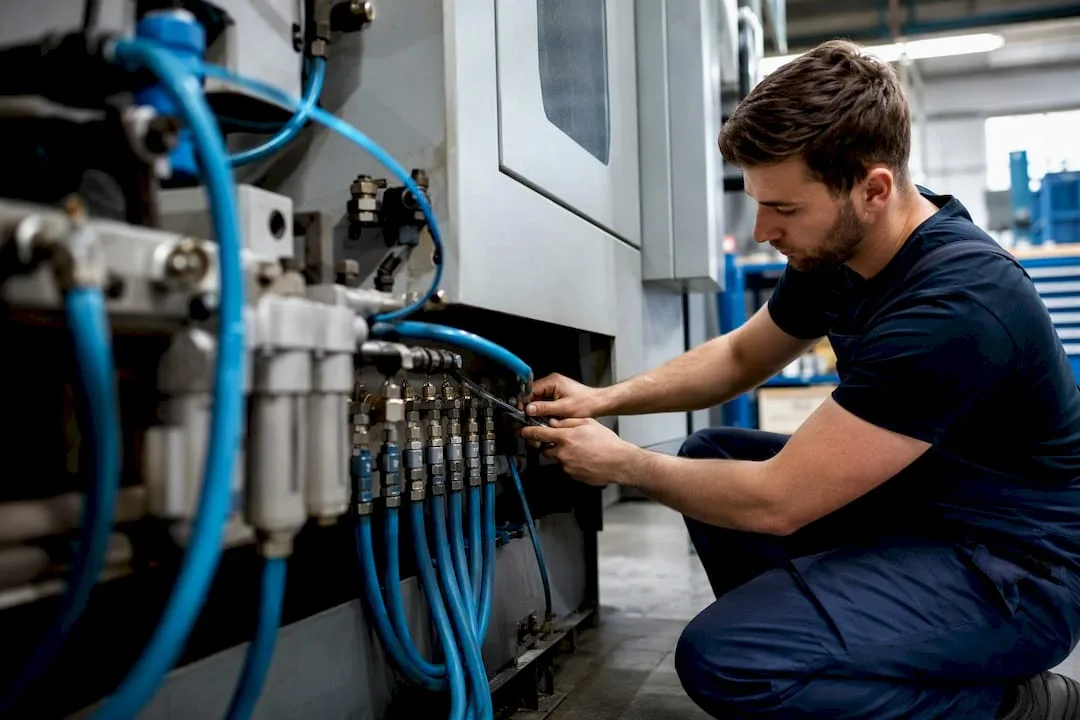
Do niezawodnej obróbki CNC potrzebne jest suche, czyste i prawidłowo dobrane sprężone powietrze. Bez osuszacza i wielostopniowej filtracji wilgoć oraz cząsteczki oleju prędzej czy później dostaną się do elementów pneumatycznych, czujników i do strefy skrawania. Standardem oceny jakości powietrza jest norma ISO 8573, która definiuje klasy czystości według zawartości cząstek stałych, wody i oleju. Kluczowym parametrem jest punkt rosy, którego ciągłe monitorowanie (np. czujnikiem SUTO S217) pozwala wykryć problem, zanim objawi się na obrabianym przedmiocie.
Zanim zaczniecie cokolwiek zmieniać, sprawdźcie te cztery rzeczy:
- Ciśnienie – odpowiada aktualnemu ustawieniu specyfikacji maszyny i jest stabilne nawet pod obciążeniem.
- Przepływ – sprężarka pokrywa szczytowe zużycie wszystkich jednocześnie pracujących odbiorników.
- Punkt rosy – powietrze jest wystarczająco suche dla danej klasy ISO 8573.
- Nieszczelności – instalacja nie wykazuje słyszalnych ani mierzalnych strat ciśnienia.
Kluczowe wnioski
Niezawodne działanie maszyny CNC zależy od połączenia suchego i czystego powietrza, prawidłowo dobranej sprężarki oraz regularnego pomiaru zużycia i nieszczelności.
| Punkt | Szczegóły |
|---|---|
| Jakość powietrza ma priorytet | Osuszacz i wielostopniowa filtracja zgodna z ISO 8573 zapobiega uszkodzeniu czujników i narzędzi. |
| Monitoruj punkt rosy w sposób ciągły | Czujnik taki jak SUTO S217 z alarmem wykryje problem, zanim powstanie brak. |
| Mierz przed zakupem sprężarki | Rzeczywiste zużycie i wycieki określają wymaganą moc lepiej niż szacunek na podstawie maszyn. |
| VSD tylko w efektywnym zakresie | Płynna regulacja obrotów opłaca się przy obciążeniu w zakresie od 50 do 80% mocy. |
| Rozwiązuj wycieki jako pierwszy krok | Naprawa nieszczelności i pomiar zużycia przynoszą oszczędności energii do około 35%. |
| Kompleksowe rozwiązanie od Kompresory-vzduchotechnika | Sklep internetowy oferuje osuszacze, filtrację, sprężarki oraz węże wraz z usługą projektowania, montażu i audytu energetycznego. |
Spis treści
- Jaką funkcję pełni sprężone powietrze przy obróbce CNC
- Jakie uzdatnianie powietrza jest niezbędne dla CNC
- Jak prawidłowo dobrać sprężarkę do maszyn CNC
- Jak dobrać instalację powietrza i wybrać osprzęt
- Jak rozwiązać problem wycieków, kondensatu i zanieczyszczenia olejem
- Jak zwiększyć efektywność energetyczną sprężonego powietrza
- Lista kontrolna instalacji i eksploatacji według Kompresory-vzduchotechnika
- Co rozwiązałbym jako pierwsze przy modernizacji systemu powietrza
- Gdzie zamówić uzdatnianie powietrza i serwis dla eksploatacji CNC
- Najczęstsze pytania
Jaką funkcję pełni sprężone powietrze podczas obróbki CNC
Sprężone powietrze w obróbce CNC spełnia trzy podstawowe funkcje: odprowadza wióry ze strefy skrawania, przedmuchuje narzędzie podczas wymiany i czyści powierzchnie mocujące przed zamocowaniem przedmiotu obrabianego. Każda z nich ma bezpośredni wpływ na wynik.
Niewystarczające odprowadzanie wiórów oznacza, że odłamki wracają do strefy cięcia, zarysowują powierzchnię i skracają żywotność narzędzia. Przy precyzyjnych operacjach (grawerowanie, mikroobróbka) decydujące znaczenie ma także stabilność strumienia powietrza, a nie tylko jego siła.
- Przedmuch wiórów poprawia jakość powierzchni i zmniejsza zużycie narzędzia.
- Przedmuch podczas wymiany narzędzia chroni stożek i uchwyt przed zanieczyszczeniami, które mogłyby spowodować nieprecyzyjne zamocowanie.
- Czyszczenie powierzchni mocujących przed obróbką zapobiega błędom zerowania i nierównomiernemu zamocowaniu.
Powietrze nie zastąpi chłodzenia cieczą przy operacjach o wysokim obciążeniu cieplnym, głębokim wierceniu czy obróbce materiałów trudnoobrabialnych, gdzie ciepło musi odprowadzać medium o wyższej pojemności cieplnej. Tam jednak, gdzie wystarczy odprowadzanie wiórów i chłodzenie powierzchni, powietrze jest tańszym i szybszym rozwiązaniem.
Wilgoć i resztkowy olej w instalacji mają na maszyny CNC gorszy wpływ, niż się oczekuje: zapychają dysze, uszkadzają zawory elektropneumatyczne i zniekształcają sygnał czujników optycznych i indukcyjnych. Producenci maszyn CNC dlatego często podają w dokumentacji technicznej wymóg dotyczący jakości doprowadzanego powietrza, a jeśli dostawca nie dotrzyma tej specyfikacji, może dojść do problemów takich jak reklamacje i nieplanowane przestoje.
Jaka uzdatnianie powietrza jest niezbędne dla CNC
Uzdatnianie powietrza ma trzy warstwy: osuszanie, filtrację i ciągłą kontrolę jakości. Pominięcie jednej z nich zazwyczaj oznacza, że problem pojawi się później i będzie droższy.
Osuszacze kondensacyjne obniżają punkt rosy do wartości odpowiednich dla standardowych napędów pneumatycznych i przedmuchu. Osuszacze adsorpcyjne idą głębiej i są niezbędne tam, gdzie proces wymaga bardzo niskiego punktu rosy, typowo przy obróbce precyzyjnej, liniach lakierniczych powiązanych z produkcją CNC lub maszynach z czułą optyką.
Filtracja powinna mieć strukturę wielopoziomową:
- separator kondensatu zaraz za sprężarką,
- filtr wstępny wychwytujący cząstki stałe i krople oleju,
- filtr końcowy dla cząstek submikronowych przed wejściem do maszyny.
Statystyka, która często jest pomijana: połączenie osuszacza i wielostopniowej filtracji zgodnie z programem filtracji wg ISO 8573 znacząco zmniejsza ryzyko zanieczyszczenia czułych elementów w CNC – separator, filtr wstępny i filtr końcowy wraz z osuszaczem stanowią minimalny standard, a nie standard ponadprzeciętny.
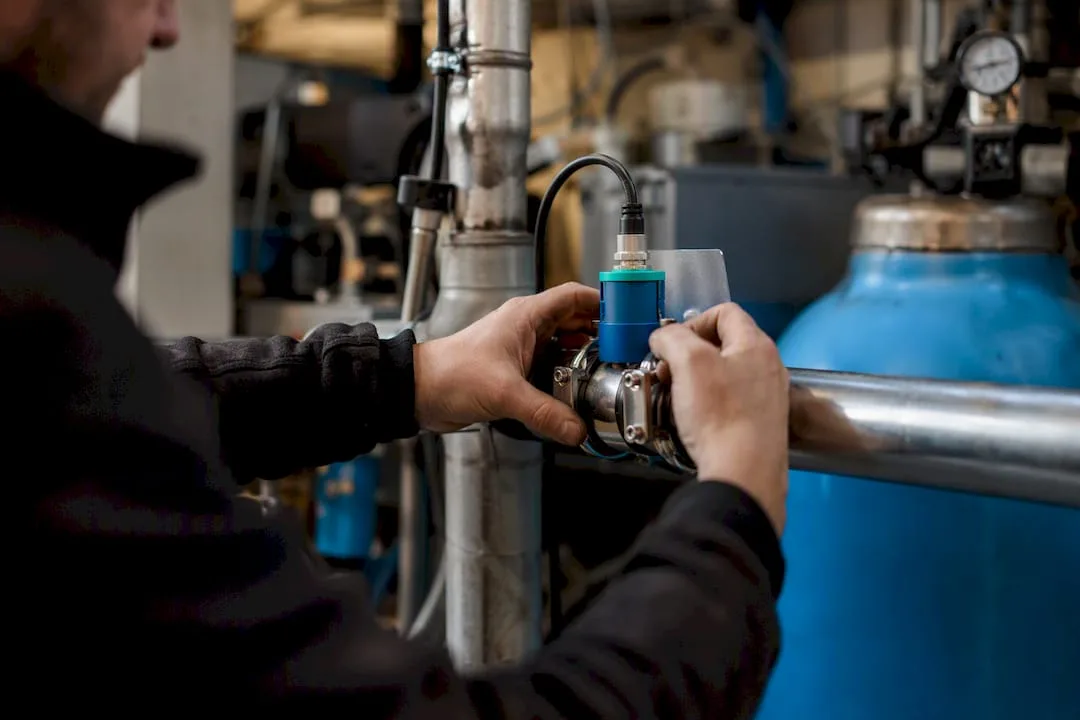
Ciągłe monitorowanie punktu rosy uzupełnia uzdatnianie o kontrolę w czasie rzeczywistym. Czujniki takie jak SUTO S217 umożliwiają ustawienie dwupoziomowego alarmu, który informuje o zbliżającym się problemie, a w skrajnym przypadku automatycznie odcina dopływ powietrza, zanim wilgotne powietrze uszkodzi narzędzie lub obrabiany przedmiot. Dla instalacji o wysokich wymaganiach jakościowych jest to prosty zabezpieczenie przed brakami produkcyjnymi.
Jak prawidłowo dobrać sprężarkę do maszyn CNC
Podstawą jest zmierzyć, a nie szacować. Zanim kupicie nową sprężarkę do maszyn CNC, ustalcie rzeczywiste zużycie powietrza, szczytowy przepływ oraz poziom nieszczelności w obecnej instalacji. Bez tego kroku łatwo może się okazać, że nowa sprężarka będzie albo niedowymiarowana w szczytach, albo trwale przewymiarowana i nieefektywna.
- Zmierzcie rzeczywiste zużycie w typowym cyklu pracy, łącznie ze szczytami przy jednoczesnej pracy kilku maszyn.
- Oszacujcie przyszły wzrost zużycia, jeśli planujecie rozszerzenie produkcji – niedocenienie tego kroku jest jednym z najczęstszych błędów przy doborze wielkości.
- Rozważcie technologię: sprężarka śrubowa z płynną regulacją obrotów (VSD) sprawdza się przy pracy ciągłej ze zmiennym obciążeniem, natomiast rozwiązanie bezolejowe tam, gdzie ślady oleju zagrażałyby jakości procesu.
- Ustawcie rezerwę mocy – zazwyczaj 15 do 25% powyżej zmierzonego szczytu, nigdy dwukrotność „dla spokoju“.
Sprężarka VSD ma sens tam, gdzie obciążenie się zmienia, a jednostka będzie najczęściej pracować w środkowym zakresie swojej mocy. Poza tym zakresem efektywność przemiennika spada, a inwestycja w VSD nie zwróci się tak szybko, jak oczekiwano.
Profesjonalna wskazówka: Nie planujcie sprężarki na podstawie mocy znamionowej maszyn w hali. Zmierzone zużycie bywa niższe, ponieważ maszyny nie pracują na pełnym poborze powietrza jednocześnie przez cały czas zmiany.
Jak dobrać instalację powietrza i wyposażenie dodatkowe
Straty ciśnienia w instalacji powstają najczęściej na niedowymiarowanych wężach oraz na liczbie połączeń, a nie na samej długości przewodu. Fora techników potwierdzają, że wybór przekroju węża oraz liczba szybkozłączek mają realny i często niedoceniany wpływ na spadek ciśnienia.
- W typowych zastosowaniach CNC sprawdzają się wężyki o wymiarach 8/6 mm, a przy dłuższym przewodzie lub wyższym przepływie – 10/8 mm.
- Wężyki z oplotem tekstylnym lub metalowym wytrzymują wyższe temperatury i są bardziej odporne na ścieranie niż profile gładkie.
- Złączki szybkozłączne umieszczaj jak najbliżej odbiornika i wybieraj typy o niskim spadku ciśnienia.
- Każde złącze to potencjalne miejsce nieszczelności – minimalizuj ich liczbę na głównej trasie.
Jak rozwiązać problem nieszczelności, kondensatu i zanieczyszczenia olejem
Nieszczelność powietrza w praktyce rozpoznaje się szybciej słuchem niż przyrządem, ale do dokładnej oceny pomoże pomiar spadku ciśnienia w odciętym odcinku instalacji poza godzinami pracy.
- Sprawdź nieszczelności detektorem ultradźwiękowym lub prostym testem spadku ciśnienia przez noc.
- Zapewnij odprowadzanie kondensatu za pomocą automatycznych odwadniaczy, nigdy poprzez ręczne otwieranie zaworu od czasu do czasu.
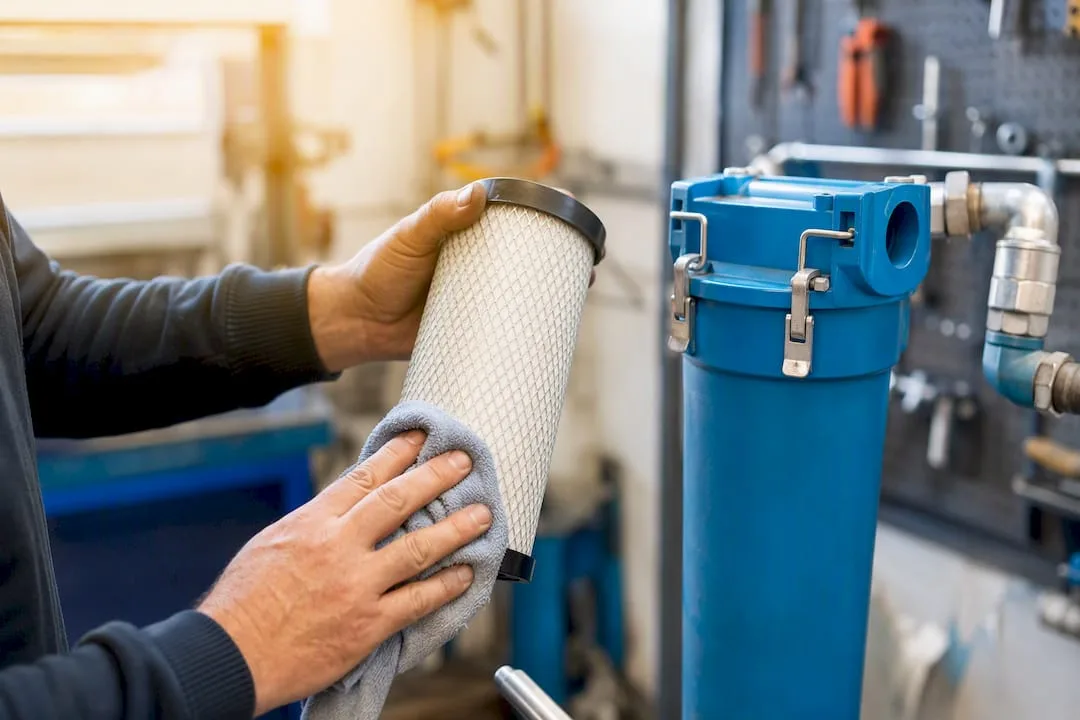
- Wymieniaj filtry zgodnie z interwałem zalecanym przez producenta, a nie dopiero po wizualnym zanieczyszczeniu.
- Sprawdź zawory elektromagnetyczne – opóźniona reakcja lub nieszczelność sygnalizuje zużycie uszczelnień.
Wskazówka profesjonalna: Prowadzisz codzienny zapis spadku ciśnienia w systemie? Nawet niewielki, ale stały spadek bez wyraźnej przyczyny to najczęstszy pierwszy sygnał rozwijającej się nieszczelności.
Kiedy przychodzi czas na wymianę komponentów, a nie tylko na serwis: jeśli filtr po czyszczeniu traci przepustowość szybciej niż wcześniej, lub jeśli osuszacz nie osiąga deklarowanego punktu rosy nawet po interwencji serwisowej, bardziej opłacalne jest wymienienie komponentu niż dalsze dofinansowywanie eksploatacji poprzez naprawy.
Jak zwiększyć efektywność energetyczną sprężonego powietrza
Sprężone powietrze bywa w zakładzie opisywane jako „syczący pożeracz energii" – i słusznie, jeśli nikt nie zwraca uwagi na to, ile powietrza traci się przez nieszczelności lub źle ustawione ciśnienie. Podstawowy audyt energetyczny zajmuje jeden cykl roboczy i mierzy trzy wielkości: całkowite zużycie kWh na m³ powietrza, udział wycieków w całkowitej produkcji oraz stabilność ciśnienia w czasie.
- Mierzcie zużycie przepływomierzem przy stacji sprężarek, a nie na podstawie szacunków wg mocy znamionowej.
- Napraw nieszczelności jako pierwszy krok – to zwykle najtańsza i najszybsza interwencja z natychmiastowym efektem.
- Rozważcie sprężarkę VSD tam, gdzie obciążenie się waha, a jednostka będzie pracować w efektywnym zakresie.
- Zoptymalizujcie ciśnienie robocze pod rzeczywiste zapotrzebowanie maszyn, a nie pod „pewność" o bar więcej.
To różnica, która na rocznej fakturze za energię elektryczną odczuwalnie się odbija, zwłaszcza przy pracy wielozmianowej.
Lista kontrolna instalacji i eksploatacji według Kompresory-vzduchotechnika
Technicy Kompresory-vzduchotechnika zalecają do linii CNC ten minimalny zestaw uzdatniania powietrza:
- osuszacz (kondensacyjny lub adsorpcyjny w zależności od wymaganego punktu rosy),
- wielostopniowa filtracja z separatorem kondensatu, filtrem wstępnym i końcowym,
- automatyczny odwadniacz,
- czujnik punktu rosy z alarmem do stałej kontroli jakości.
Procedura przy planowaniu lub modernizacji systemu:
- Sprawdź aktualną jakość powietrza w odniesieniu do programu filtracji wg ISO 8573.
- Przejrzyj listę zadań dla techników i zaplanuj interwały konserwacji.
- Zamów projekt pod klucz, montaż lub audyt energetyczny bezpośrednio u Kompresory-vzduchotechnika.
Co rozwiązałbym jako pierwsze przy modernizacji systemu powietrza
Gdybym miał uszeregować priorytety, na pierwszym miejscu postawiłbym jakość powietrza, nie wydajność sprężarki. Wadliwy punkt rosy zniszczy dokładność szybciej niż brakujący bar ciśnienia. Dopiero po rozwiązaniu kwestii osuszania i filtracji ma sens liczenie wydajności i rozważanie VSD. Pomiar jest zawsze tańszy niż domysły, a regularny monitoring punktu rosy opłaca się długoterminowo bardziej niż jednorazowa inwestycja w większą sprężarkę.
Gdzie zamówić uzdatnianie powietrza i serwis dla pracy CNC
Kompresory-vzduchotechnika oferuje bezpośredni dostęp do technologii, o których mowa powyżej, bez konieczności samodzielnego szukania osuszacza, filtracji i czujnika punktu rosy od trzech różnych dostawców. W katalogu znajdziesz jednostki uzdatniania sprężonego powietrza do 18 bar oraz kompletny program filtracji wg ISO 8573, dzięki czemu osuszacz, filtry i separator kondensatu wybierasz jednocześnie według tej samej klasy czystości.
Do rozprowadzania powietrza do maszyn CNC w ofercie są również węże do sprężonego powietrza w wymiarach typowych dla eksploatacji maszynowej, w tym w wykonaniu z oplotem do wyższych obciążeń termicznych i mechanicznych. Jeśli zajmujesz się wyborem lub wymianą sprężarki, cały katalog sprężarek tłokowych i śrubowych obejmuje również warianty VSD i bezolejowe odpowiednie dla procesów wrażliwych.
Kompresory-vzduchotechnika zapewnia również fachowe doradztwo, projekt rozwiązania pod klucz, montaż i audyty energetyczne skupione na pomiarze zużycia i nieszczelności. Jeśli nie masz pewności co do aktualnego stanu swojej instalacji, poproś o niezobowiązującą propozycję pomiaru zużycia lub konsultację dotyczącą wyboru osuszacza i filtracji bezpośrednio u zespołu Kompresory-vzduchotechnika.
Często zadawane pytania
Jaki punkt rosy jest odpowiedni do obróbki CNC?
Konkretna wartość zależy od klasy czystości według ISO 8573 oraz od wymagań producenta maszyny, dlatego weryfikuje się ją poprzez ciągły pomiar, a nie jednorazową kontrolę.
Czy do CNC wystarczy osuszacz kondensacyjny, czy konieczny jest adsorpcyjny?
Osuszacz kondensacyjny pokryje standardowy przedmuch i napędy pneumatyczne, osuszacz adsorpcyjny stosuje się tam, gdzie proces wymaga wyraźnie niższego punktu rosy, na przykład przy precyzyjnej obróbce lub wrażliwej optyce.
Jak dużej sprężarki potrzebuję do linii CNC?
Kiedy opłaca się sprężarka z płynną regulacją obrotów (VSD)?
Jak często kontrolować nieszczelności w instalacji sprężonego powietrza?
Regularna kontrola za pomocą detektora ultradźwiękowego lub testu spadku ciśnienia poza czasem pracy powinna być częścią standardowej konserwacji, najlepiej w ramach programu, jaki oferuje Kompresory-vzduchotechnika.
Polecane
- Możliwości magazynowania sprężonego powietrza: przewodnik dla techników - Kompresory-Vzduchotechnika.cz
- Lista zadań dla sprężonego powietrza: przewodnik dla techników - Kompresory-Vzduchotechnika.cz
- Znaczenie automatyzacji sprężonego powietrza w przemyśle - Kompresory-Vzduchotechnika.cz
- Jednostki uzdatniania sprężonego powietrza do 18 bar