BLOG

Lista artykułów

Kompresor się nie uruchamia: diagnostyka krok po kroku dla techników

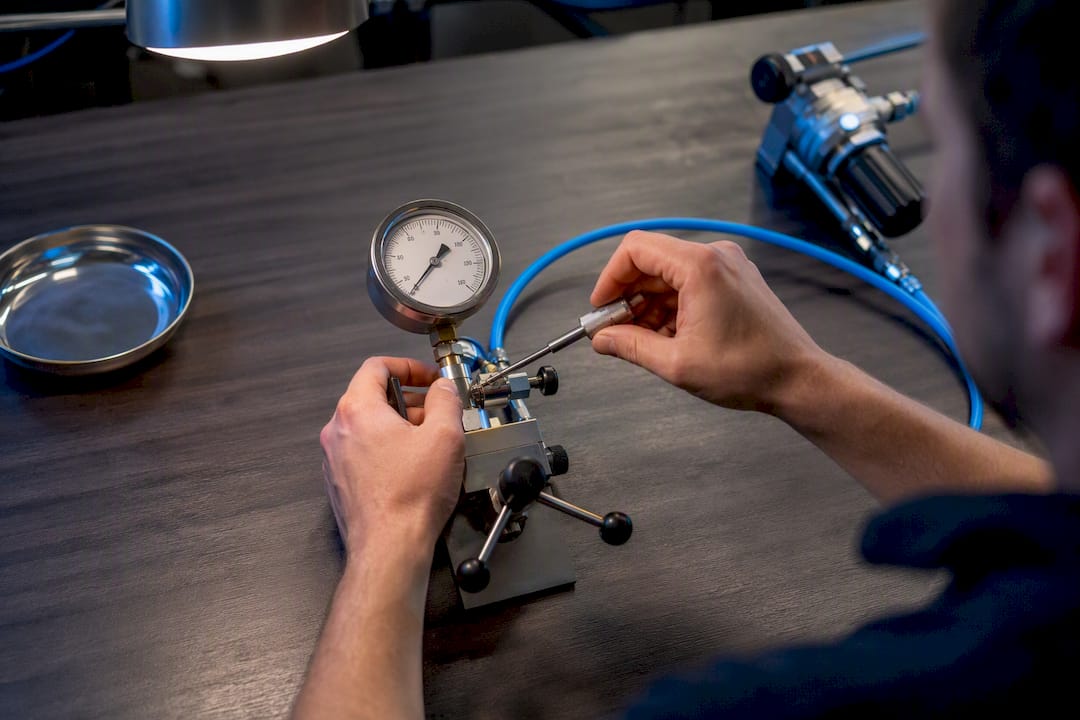
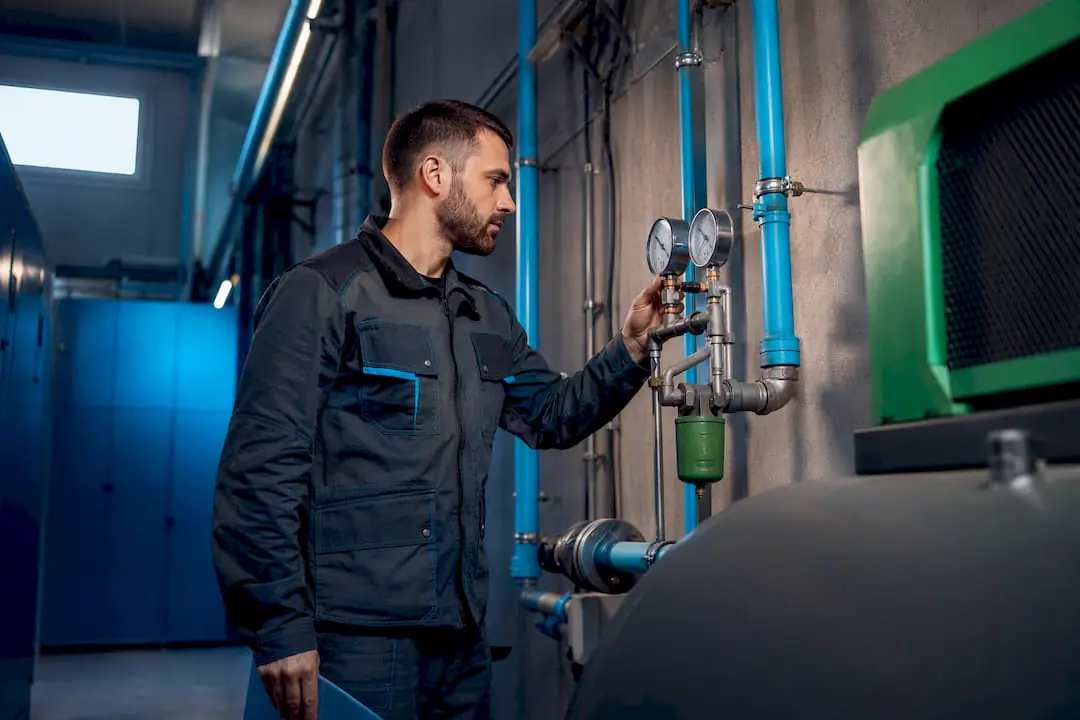
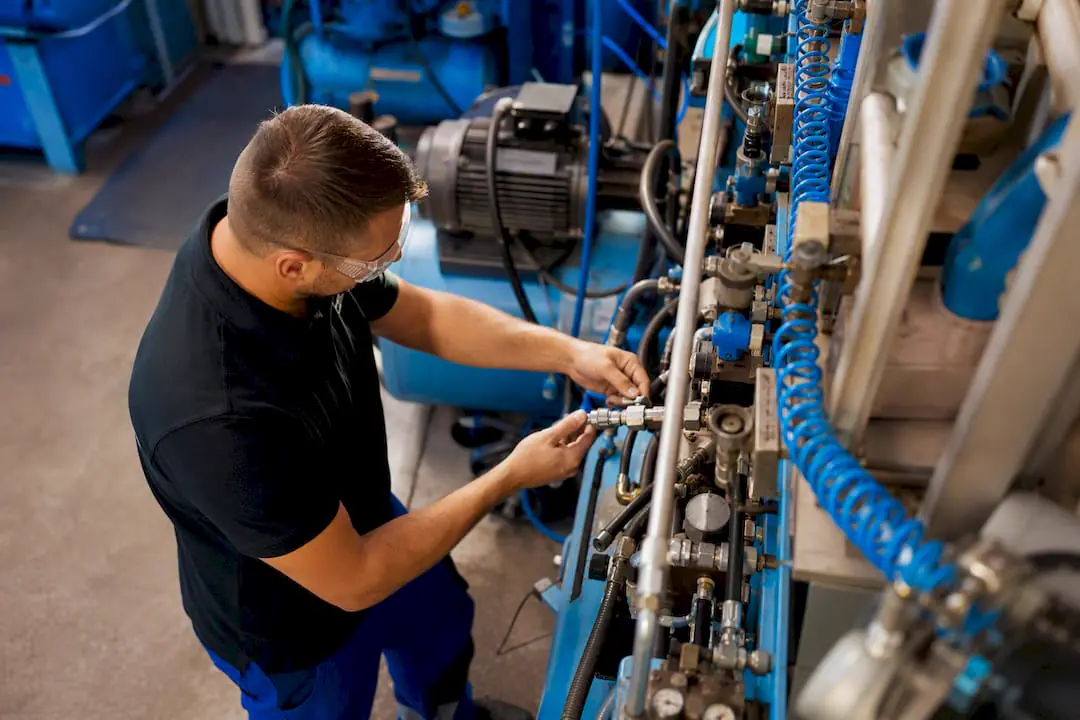
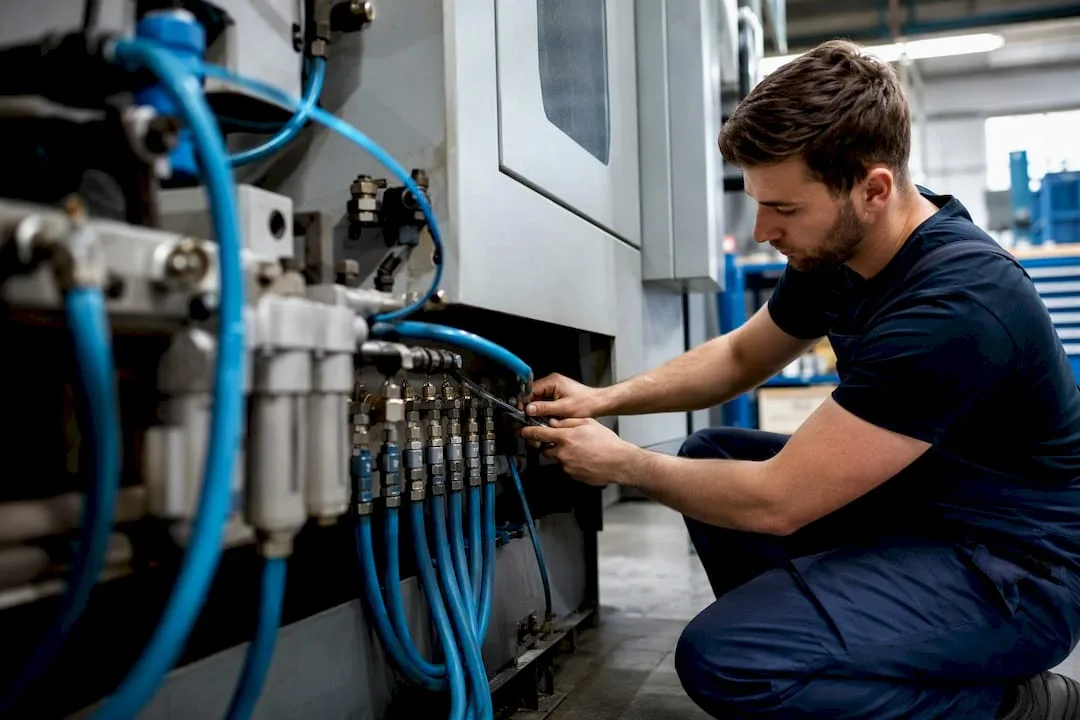
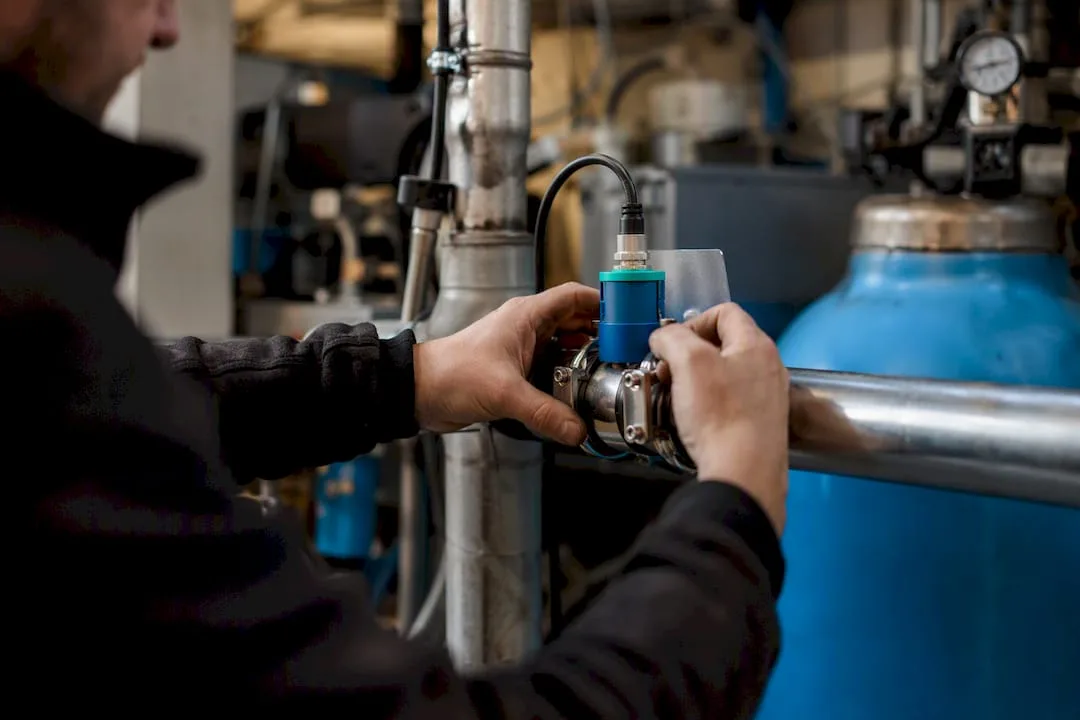
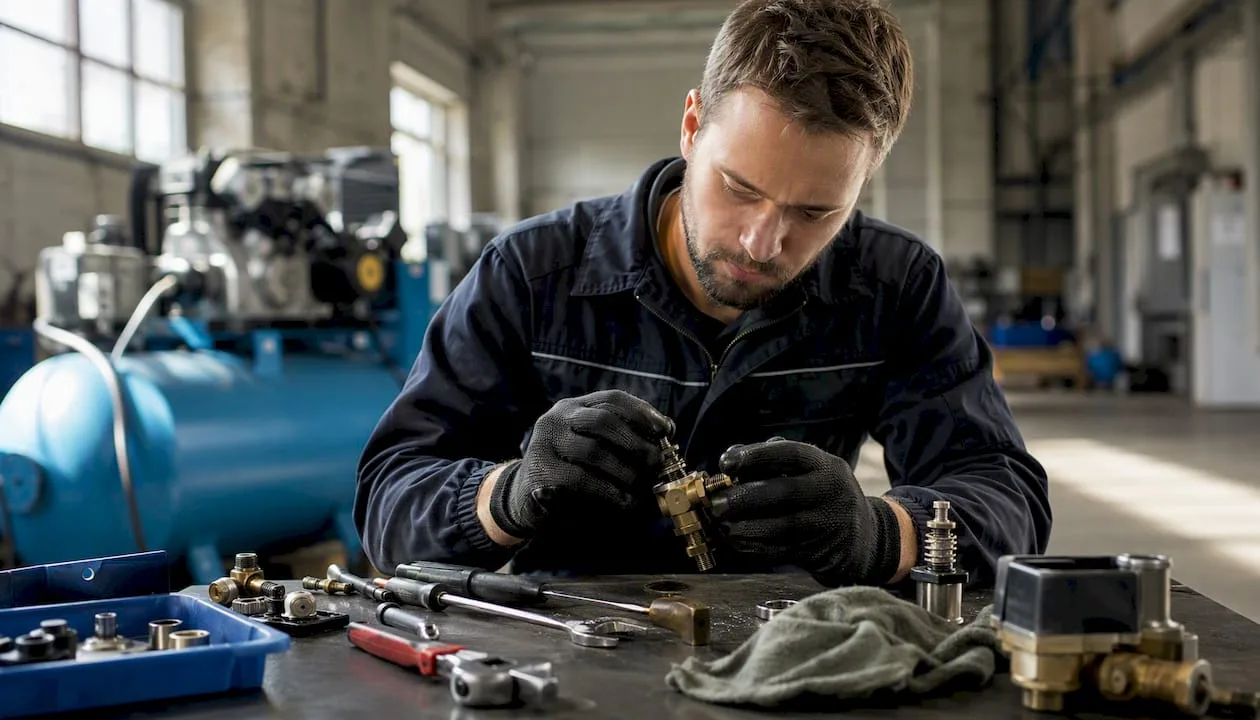
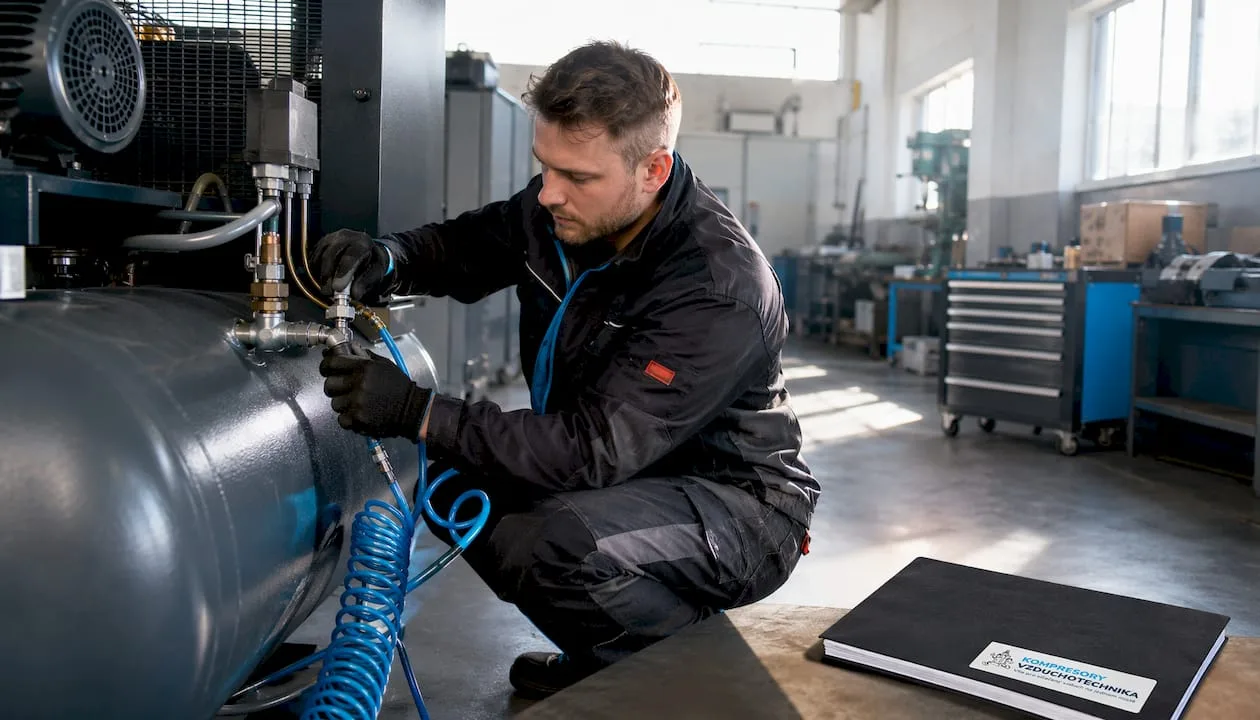
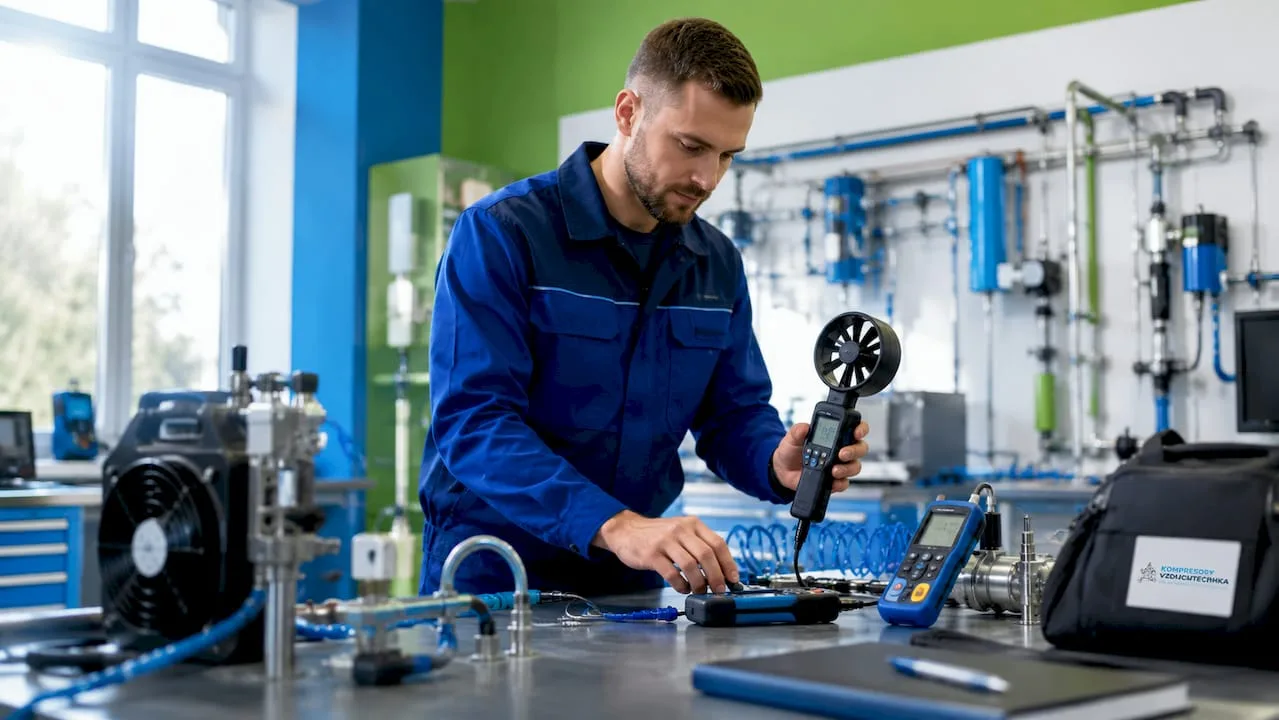
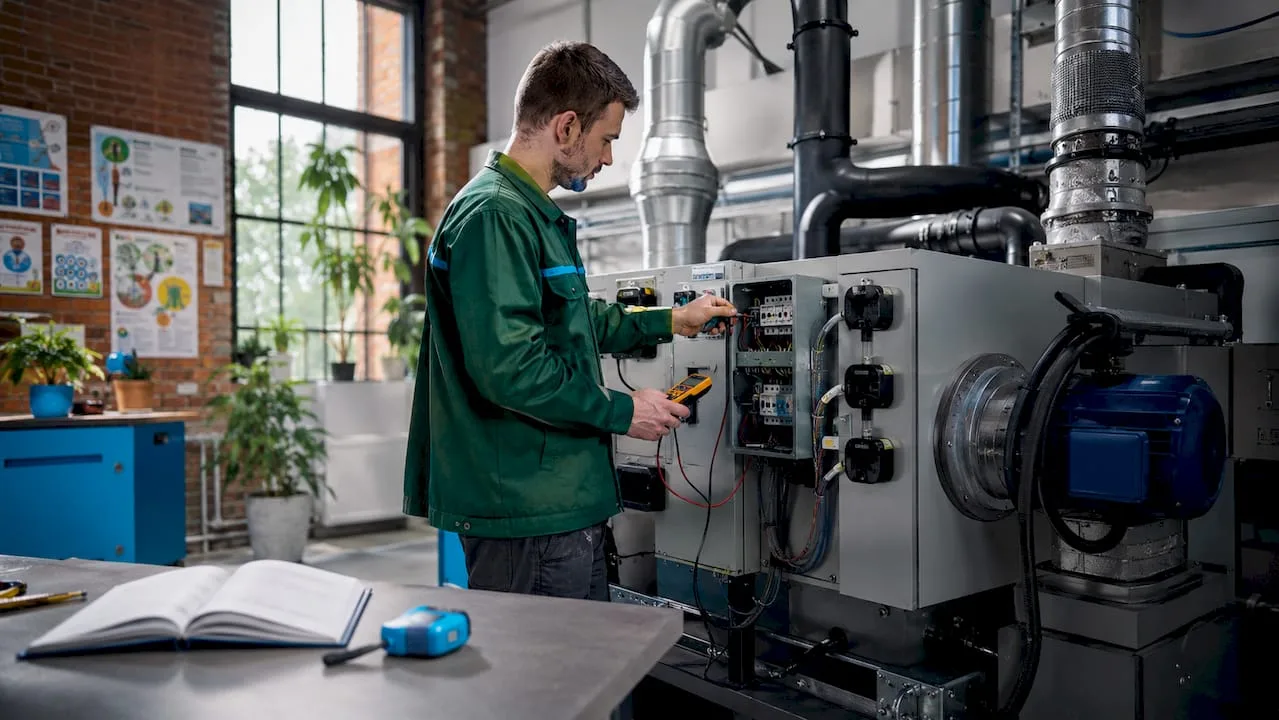
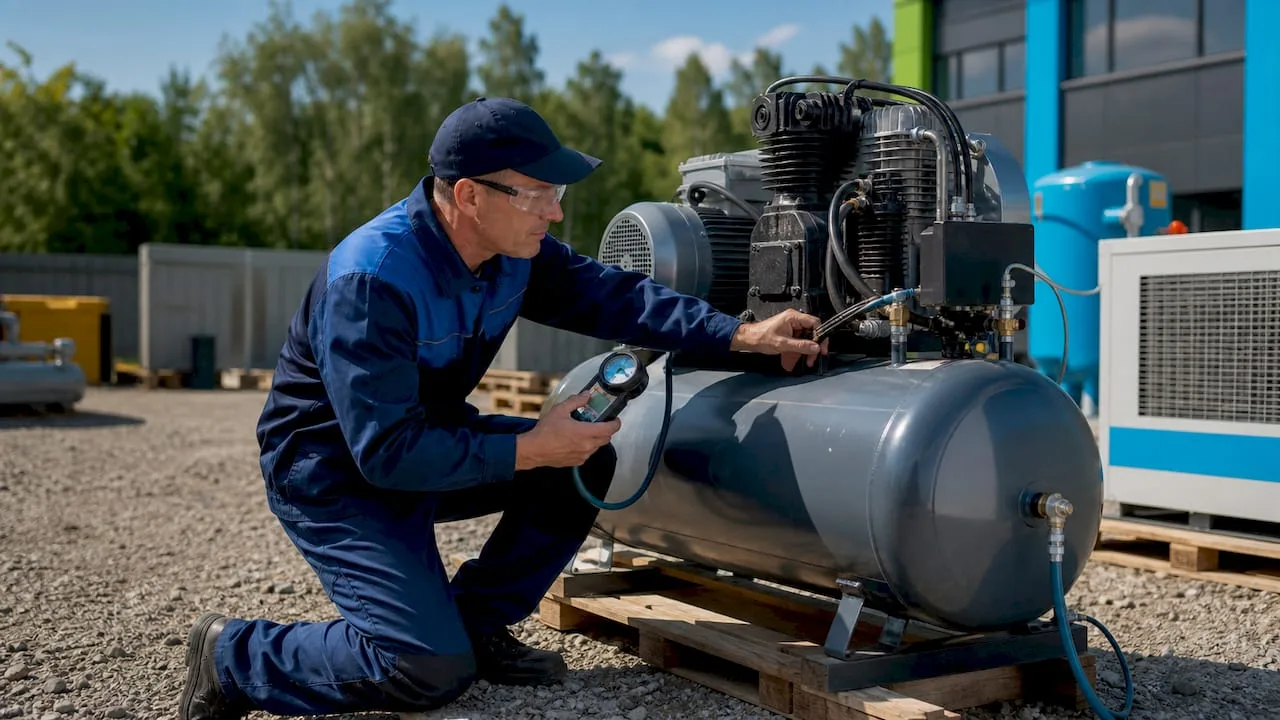
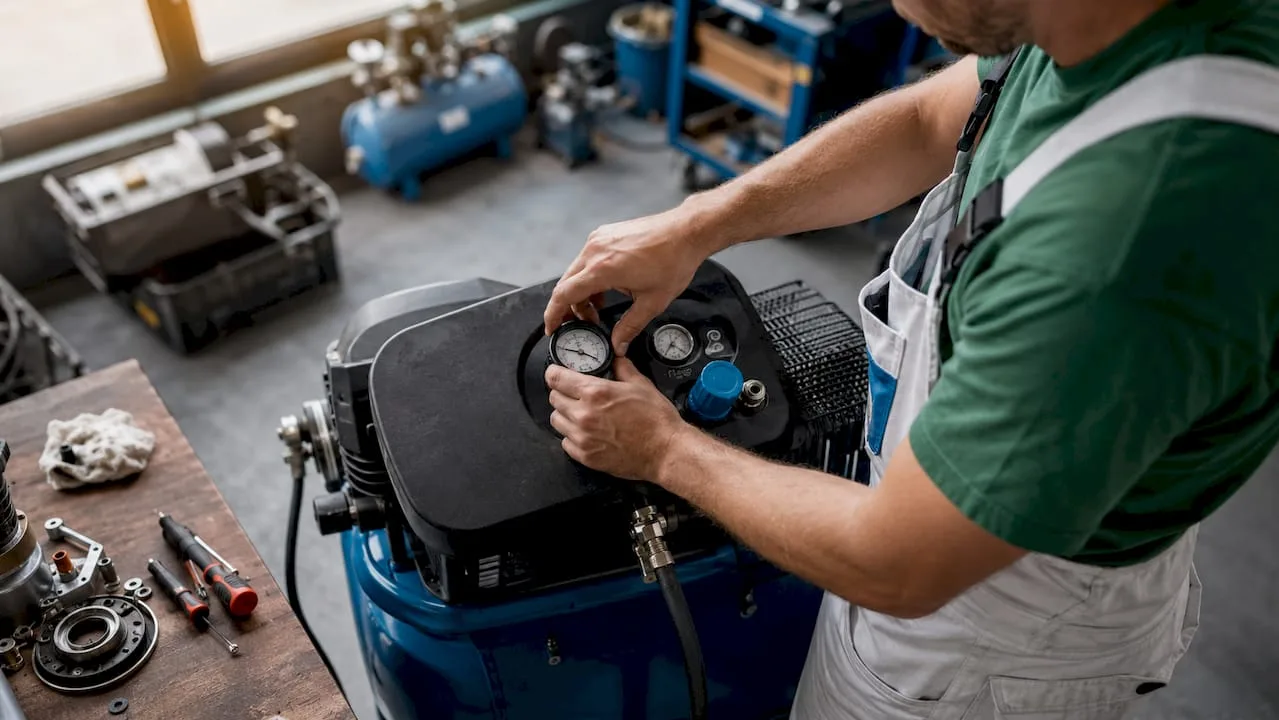
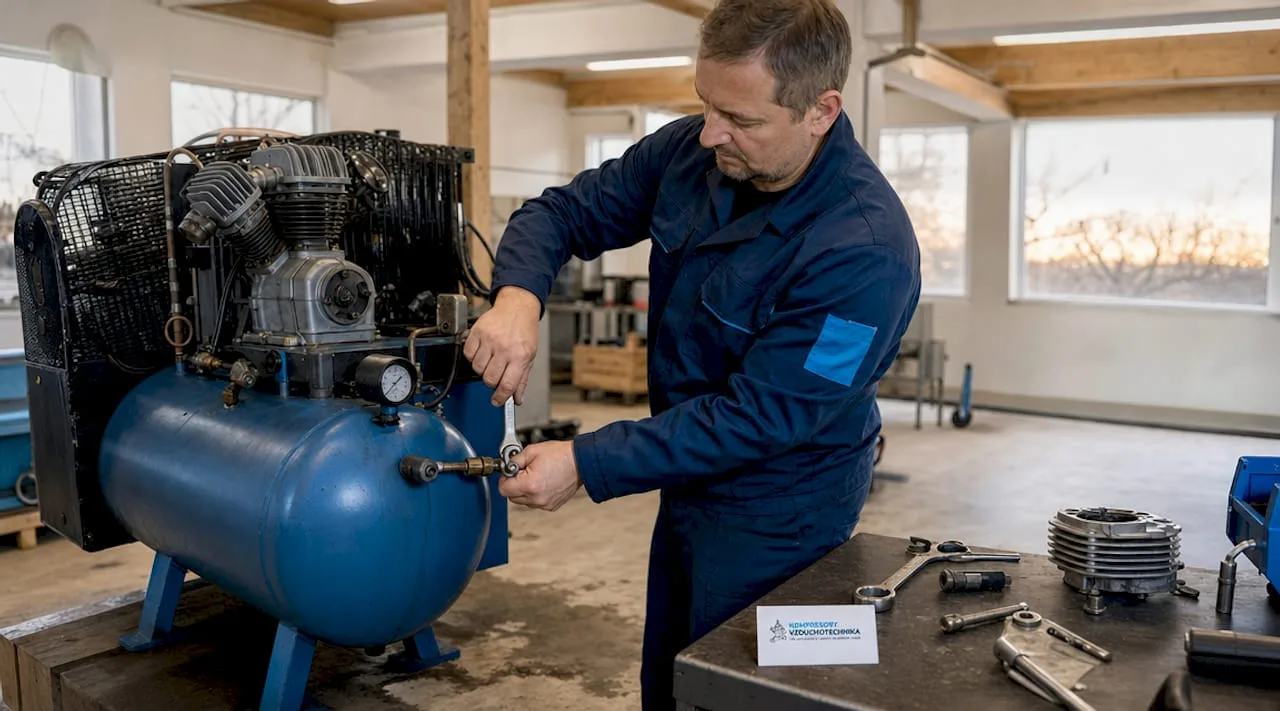
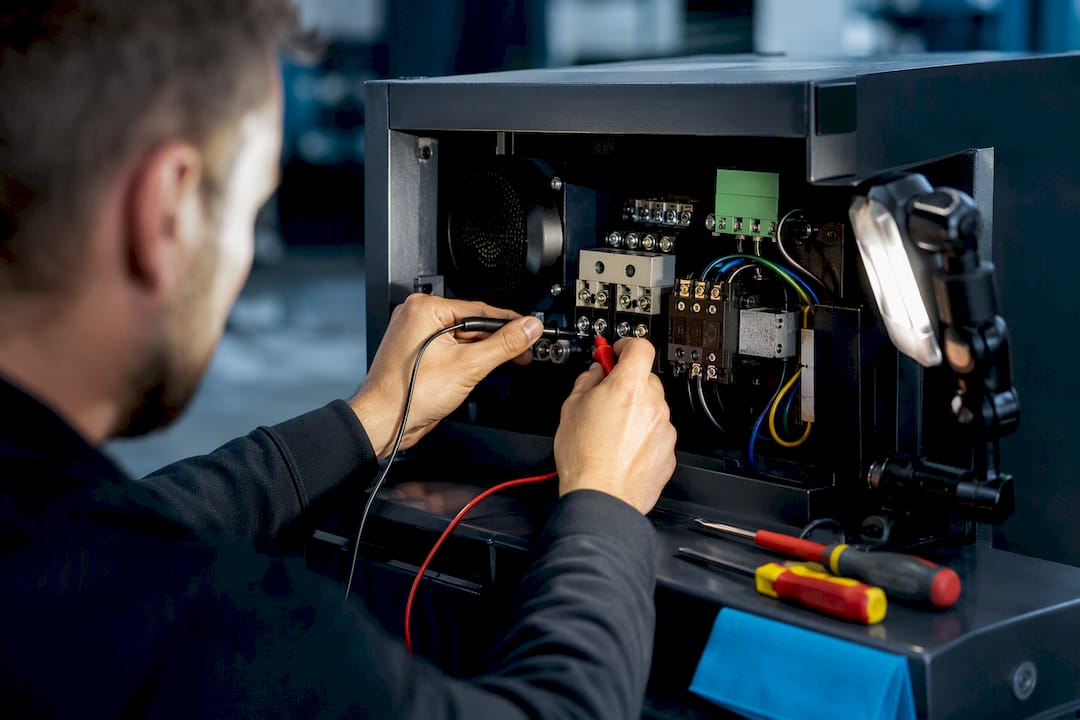
Technik sprawdza zaciski kompresora elektrycznego

Nie powtarzaj próby uruchomienia, jeśli silnik tylko buczy. Najpierw sprawdź zasilanie główne, wyłącznik nadprądowy, ciśnienie w zbiorniku oraz komunikaty na panelu sterowania. Jeśli przyczyna nie jest oczywista, postępuj systematycznie od zasilania, przez wejścia sterujące, aż po mechanikę maszyny. Zapach spalenizny, całkowite zablokowanie wału lub wielokrotne natychmiastowe zadziałanie wyłącznika oznaczają, że czas wezwać serwis.


W skrócie:

  • Niezrównoważenie napięcia między fazami powyżej 3% często wskazuje na konieczność interwencji elektryka.
  • Częste usterki jednofazowych kompresorów wiążą się z wadliwym kondensatorem rozruchowym, który należy skontrolować wzrokowo i zmierzyć.
  • Uruchomienie maszyn śrubowych może być zablokowane z powodu niespełnionych warunków bezpieczeństwa lub alarmów w jednostce sterującej.
  • Przy całkowitym zablokowaniu wału lub uszkodzeniu uzwojenia najwyższy czas skontaktować się z serwisem i nie podejmować prób uruchomienia.
  • Przed wezwaniem technika warto przygotować dane o typie maszyny, kodach błędów oraz dacie ostatniej konserwacji.

Kompresory-wentylacja
Znajdźcie właściwe rozwiązanie dla kompresora
Kompresory-vzduchotechnika oferuje kompresory, akcesoria pneumatyczne i fachowe doradztwo dla przemysłu, rzemiosła oraz warsztatów.
Zobacz ofertę kompresorów

Spis treści

Lista kontrolna przed diagnostyką: co sprawdzić w ciągu 5 do 10 minut

Zanim sięgniecie po śrubokręt lub multimetr, przejdźcie dziesięć punktów, które wykluczą najczęstsze przyczyny zewnętrzne. Technicy zalecają postępować zawsze od najprostszych i najbardziej zewnętrznych przyczyn do tych wewnętrznych, ponieważ oszczędza to czas i ogranicza ryzyko niepotrzebnego demontażu.

  1. Sprawdź wyłącznik główny i jego położenie.
  2. Sprawdź stan wyłącznika nadprądowego oraz ewentualnych bezpieczników HRC.
  3. W przypadku jednostek trójfazowych sprawdź obecność i wyrównanie wszystkich trzech faz.
  4. Sprawdź zaciski na silniku i w skrzynce łączeniowej pod kątem dokręcenia.
  5. Dokonaj wizualnej kontroli okablowania pod kątem oznak uszkodzenia lub przepalonej izolacji.
  6. Sprawdź wyświetlacz jednostki sterującej, czy nie świeci się aktywny alarm.
  7. Sprawdź, czy alarm nie wymaga ręcznego resetu nawet po usunięciu przyczyny.
  8. Spuść resztkowe ciśnienie ze zbiornika przez zawór spustowy.
  9. Sprawdź działanie unloadera, czyli czy po zatrzymaniu słychać charakterystyczne uwolnienie ciśnienia.
  10. Sprawdź, czy maszyna nie ma aktywnego ograniczenia liczby startów na godzinę.

Profesjonalna wskazówka: Posłuchaj maszyny, zanim sięgniesz po narzędzia. Głuche buczenie bez obrotu wału zwykle wskazuje na uszkodzony kondensator rozruchowy lub mechaniczne zablokowanie, natomiast całkowita cisza sygnalizuje problem z zasilaniem lub wejściem sterującym.

Jak postępować przy diagnostyce elektryki, sterowania i mechaniki
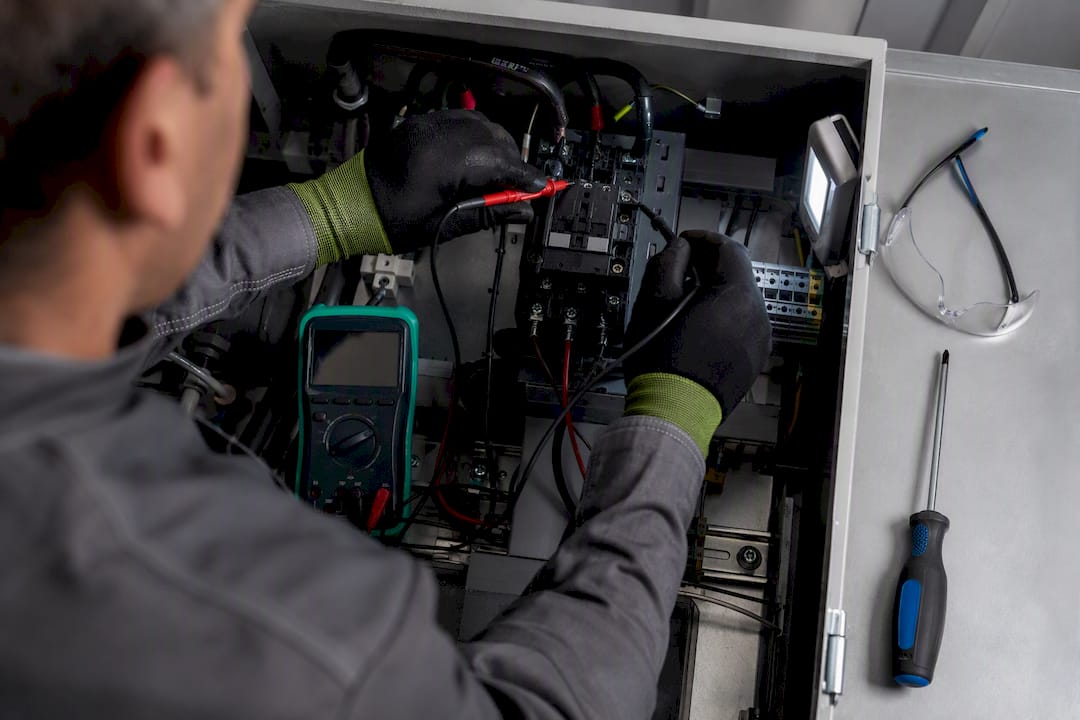
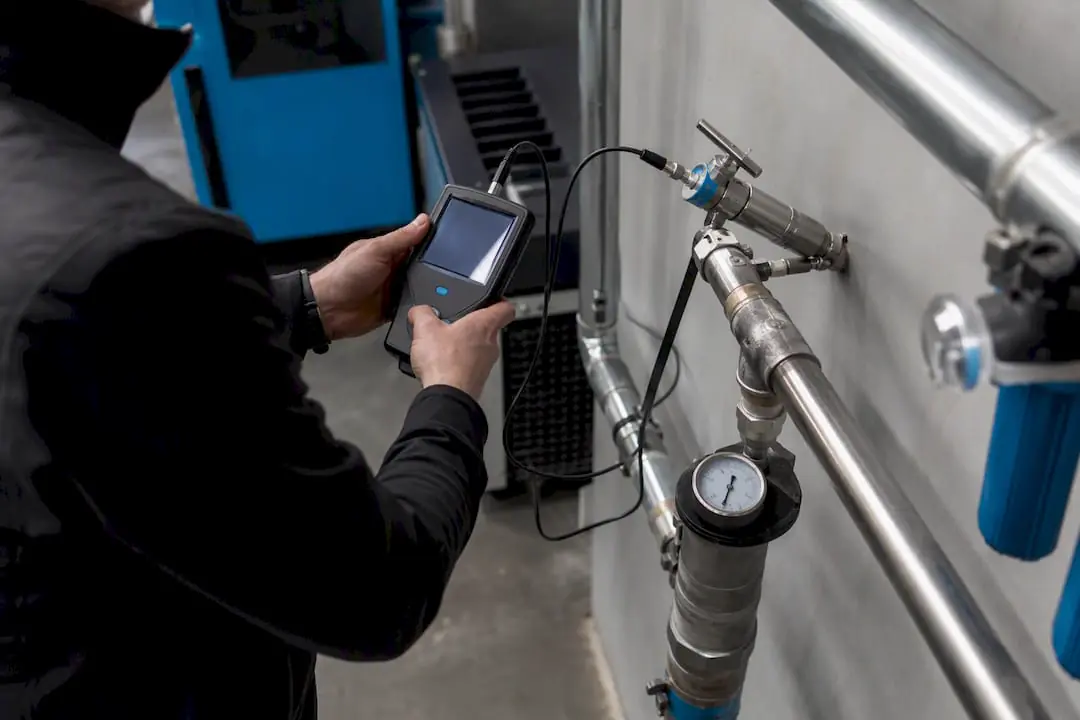
Testowanie zacisków stycznika multimetrem

Systematyczne podejście oszczędza czas i zmniejsza ryzyko dalszego uszkodzenia. Diagnostykę podzielcie na trzy warstwy: zasilanie, logikę sterowania oraz sprawność mechaniczną. Zanim dotkniecie listwy zaciskowej pod napięciem, odłączcie urządzenie od źródła zasilania i zabezpieczcie je przed przypadkowym włączeniem (LOTO, czyli wyłączenie i zablokowanie głównego zasilania). Pomiar napięcia pod napięciem pozostawcie wykwalifikowanemu elektrykowi.

Część elektryczna

  • Zmierzcie napięcie między poszczególnymi fazami. Nierównowaga powyżej około 3% jest praktycznym sygnałem, że należy wezwać elektryka.
  • Utrata jednej fazy, tak zwane single phasing, lub niewłaściwa kolejność faz uniemożliwi rozruch silnika, a przekaźnik ochronny automatycznie zablokuje start.
  • Sprawdźcie przekaźnik fazowy oraz w przypadku większych maszyn także działanie rozrusznika star delta lub softstartera.
  • Sprawdźcie zabezpieczenie termiczne silnika, czy nie zadziałało w wyniku przegrzania podczas wcześniejszej pracy.

Wejścia sterujące Wyświetlacz jednostki sterującej często pokazuje dokładny powód, dla którego urządzenie odmawia uruchomienia. Zanim cokolwiek zdemontujecie, odczytajcie aktywny kod błędu i sprawdźcie, czy nie chodzi jedynie o alarm oczekujący na potwierdzenie. W przypadku wielu nowoczesnych jednostek śrubowych logika sterowania wymaga bowiem ręcznego resetu nawet po usunięciu przyczyny, co niepotrzebnie wydłuża przestój, jeśli technik przeoczy ten krok.

Kontrola mechaniczna Test swobodnego obrotu sprawdzi, czy wał obraca się bez oporu. Wykonajcie go wyłącznie po całkowitym odłączeniu zasilania i zabezpieczeniu przed uruchomieniem, ręcznie obracając wał lub koło pasowe. Ocieranie lub twarde zablokowanie sygnalizuje problem z łożyskami lub zespołem tłokowym. W kompresorach tłokowych sprawdźcie zawór odciążający i zawór zwrotny, ponieważ próba rozruchu pod pełnym ciśnieniem w głowicy cylindra jest jedną z najczęstszych przyczyn, dla których silnik tylko buczy i nie rusza.

Kluczowa liczba: nierównowaga napięcia między fazami powyżej około 3% to granica, którą technicy powszechnie stosują jako sygnał do kontroli przez elektryka.

Kompresory jednofazowe: kondensator i zabezpieczenie termiczne

W przypadku maszyn jednofazowych najczęstszym winowajcą jest kondensator rozruchowy. Silnik, który tylko próbuje się rozkręcić i buczy, nie ruszając z miejsca, często cierpi właśnie na tę usterkę.

  1. Sprawdźcie wzrokowo kondensator, czy obudowa nie jest wybrzuszona lub pęknięta.
  2. Odłączcie zasilanie, rozładujcie kondensator przez rezystor i dopiero potem wyjmijcie go do kontroli.
  3. Zmierzcie pojemność multimetrem z tą funkcją i porównajcie z wartością podaną na etykiecie kondensatora.
  4. Jeśli pojemność jest poza tolerancją lub kondensator wykazuje widoczne uszkodzenia, wymieńcie go na typ o takim samym napięciu i pojemności, jaki przewiduje producent.

Nigdy nie zastępujcie kondensatora rozruchowego standardowym typem roboczym. Mają odmienną konstrukcję, a zamiana może trwale uszkodzić silnik.

Kompresory śrubowe: co blokuje rozruch w sterowniku

Maszyny śrubowe mają wbudowany szereg warunków bezpieczeństwa, tzw. permissives, które muszą zostać spełnione, zanim sterownik w ogóle zezwoli na start silnika.

  • Wyłącznik drzwiowy szafy musi być zwarty, w przeciwnym razie maszyna odmówi startu.
  • Przycisk zatrzymania awaryjnego (E-stop) nie może pozostać aktywny nawet po wizualnym zwolnieniu.
  • Niski poziom oleju lub niepotwierdzony alarm serwisowy zablokuje start, dopóki technik nie zresetuje stanu w menu.
  • Zdalne wejście z systemu nadrzędnego (BMS) lub sygnał remote stop może blokować start, nawet gdy lokalny panel jest w porządku.

Profesjonalna wskazówka: Zanim zadzwonisz do serwisu, przejrzyj menu sterownika typu Elektronikon lub podobnego i sprawdź historię alarmów. Często wystarczy potwierdzić już usuniętą usterkę i maszyna ruszy bez jakiejkolwiek interwencji technika.

Kiedy przerwać i zadzwonić po profesjonalny serwis

Niektóre sygnały oznaczają, że dalsze próby samodzielnej interwencji są bezcelowe, a nawet ryzykowne.

  • Wał jest całkowicie zablokowany i nie da się go obrócić nawet ręcznie.
  • Z obudowy silnika czuć spaleniznę lub uzwojenie jest widocznie uszkodzone.
  • Wyłącznik nadprądowy wyzwala się natychmiast przy każdej próbie uruchomienia.
  • Test swobodnego obrotu wykazał tarcie lub trwały opór.

Aby sprawę załatwić szybko, przygotuj typ i numer fabryczny urządzenia, wyświetlane kody błędów oraz datę ostatniego przeglądu serwisowego.

Kontrole prewencyjne, które ograniczą powtarzające się problemy z uruchomieniem

Regularna konserwacja jest tańsza niż nieplanowany przestój. Sprawdzaj dokręcenie zacisków, zmierzone napięcie oraz rezystancję izolacji silnika co najmniej raz na kwartał, a w przypadku instalacji o wyższym obciążeniu raczej co miesiąc.

  1. Sprawdzaj działanie unloadera oraz zaworu zwrotnego przy każdym regularnym przeglądzie serwisowym.
  2. W okresie zimowym utrzymujcie minimalną temperaturę w pomieszczeniu kompresora i rozważcie wstępne podgrzanie oleju. Niska temperatura zagęszcza olej i zwiększa moment rozruchowy potrzebny do wprawienia bloku w ruch.
  3. Prowadź zapisy serwisowe, w tym daty wymiany oleju, filtrów i elementów przełączających.
  4. Zaplanuj regularne testowe uruchomienia także dla jednostek rezerwowych, które przez dłuższy czas stoją bez pracy.
  5. Wymieniaj zużyte elementy, takie jak wyłącznik ciśnieniowy lub kondensator rozruchowy, prewencyjnie, a nie dopiero po ich całkowitej awarii.

Wskazówka profesjonalna: W przypadku maszyn w nieogrzewanych halach rozważ zastosowanie oleju syntetycznego o niskiej temperaturze krzepnięcia. Zmniejszysz tym samym ryzyko, że mróz zablokuje rozruch już pierwszego ranka po weekendzie.

Jak ja postępuję, gdy kompresor się nie uruchamia

Własną listę kontrolną zaczynam od nasłuchiwania maszyny i sprawdzenia wyświetlacza, dopiero potem sięgam do listwy zaciskowej, zawsze po odłączeniu zasilania. Nigdy nie ponawiam rozruchu bez zabezpieczenia, jeśli silnik tylko buczy, ponieważ ryzyko uszkodzenia uzwojenia rośnie z każdą kolejną próbą. Szczegółowe procedury odpowietrzania lub postępowania przy zadziałaniu wyłącznika nadprądowego znajdziecie w wewnętrznych instrukcjach kontroli kompresora, do których w praktyce sam wracam.

— Zdeněk

Serwis, części zamienne i wsparcie techniczne od Kompresory-vzduchotechnika

Oferujemy szybki dostęp do części zamiennych, konsultacje techniczne i interwencję serwisową, bez konieczności szukania u kilku dostawców jednocześnie.
Kompresory-wentylacja przemysłowa

Zanim się odezwiecie, przygotujcie typ maszyny, numer seryjny, wyświetlane kody błędów i datę ostatniej konserwacji, dokładnie tak, jak opisuje sekcja o wzywaniu serwisu powyżej. Zaoszczędzicie w ten sposób czas sobie i technikowi po drugiej stronie telefonu. W asortymencie znajdziecie także uzdatnianie i filtrację sprężonego powietrza, które często ma związek z przyczyną powtarzających się awarii zaworu odciążającego i zaworów zwrotnych. Jeśli rozważacie wybór nowej jednostki zamiast naprawy starej, zobaczcie kompresory śrubowe do pracy ciągłej. Skontaktujcie się z zespołem przez stronę główną asortymentu i usług i umówcie konkretny termin interwencji serwisowej lub konsultacji.

Gdzie sprawdzić inne procedury

Częste pytania

Dlaczego kompresor się nie uruchamia i tylko buczy?

Najczęściej chodzi o uszkodzony kondensator rozruchowy w maszynach jednofazowych lub o rozruch przy pełnym ciśnieniu z powodu niedziałającego unloadera. Powtarzane próby uruchomienia w tym stanie grożą przegrzaniem i uszkodzeniem uzwojenia silnika.

Jak stwierdzić, że przyczyną problemu jest podłączenie elektryczne?

Zmierz napięcie między poszczególnymi fazami i szukaj niezrównoważenia wyższego niż około 3%, ewentualnie brakującej fazy. Kontrolę napięcia pod obciążeniem powierz wykwalifikowanemu elektrykowi.

Co oznacza alarm na panelu, który nie znika nawet po naprawie?

Sterowniki w kompresorach śrubowych często wymagają ręcznego potwierdzenia alarmu nawet po usunięciu przyczyny. Przejrzyjcie menu sterownika i zresetujcie alarm ręcznie, zanim wezwiecie serwis.

Kiedy nie ma już sensu próbować uruchamiać kompresora samodzielnie?

Jeśli wału nie da się obrócić nawet ręcznie, czujecie zapach spalenizny albo wyłącznik nadprądowy zadziała natychmiast przy każdej próbie, przestańcie i skontaktujcie się z serwisem. Diagnostyka kompresora w tym stanie wymaga już interwencji specjalisty.

Jakie informacje przygotować przed zadzwonieniem do serwisu?

Miej pod ręką typ i numer seryjny maszyny, wyświetlane kody błędów oraz datę ostatniej konserwacji. Dzięki tym danym można szybciej określić prawdopodobną przyczynę jeszcze przed przyjazdem technika.

Zalecane

Instalacja zewnętrzna kompresora: procedura techniczna dla profesjonalistów

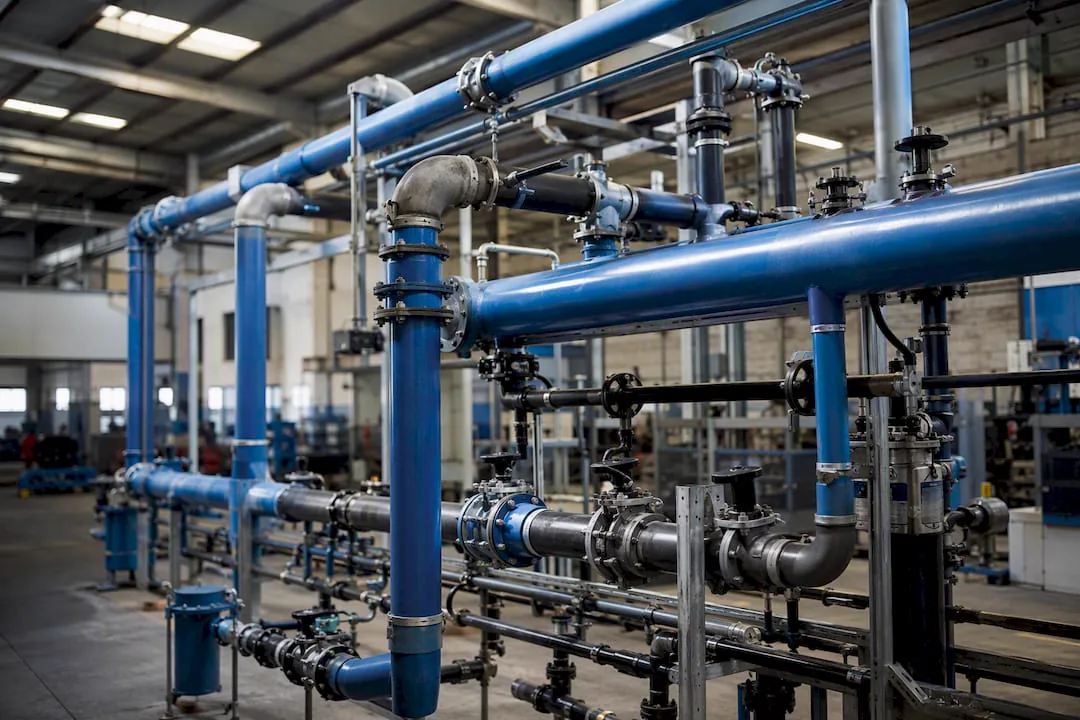
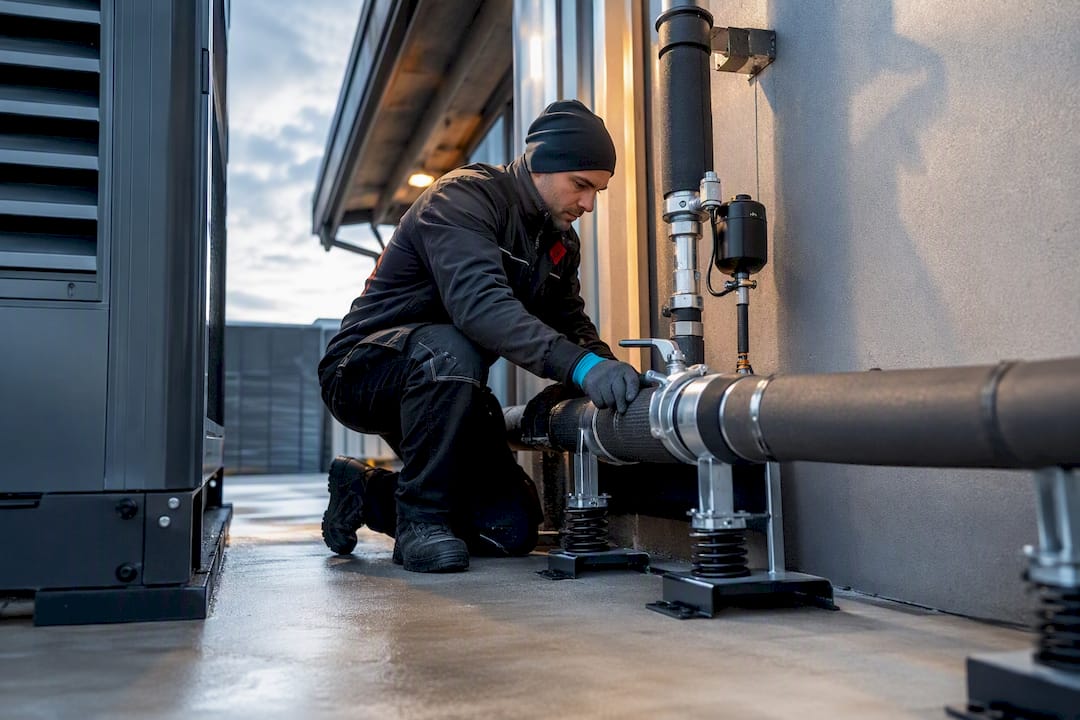
Zewnętrzny montaż kompresora z rozprowadzeniem rurociągu

Tak, kompresor przemysłowy można bez problemu zainstalować na zewnątrz, jeśli spełnicie trzy warunki. Potrzebujecie solidnego i równego fundamentu z kotwieniem, wystarczającej wentylacji do chłodzenia powietrza wlotowego i wylotowego oraz skutecznej ochrony przed deszczem, kurzem i zamarznięciem kondensatu. Czwartym warunkiem jest swobodny dostęp serwisowy, bez którego wzrasta koszt każdego przeglądu lub naprawy.


W skrócie:

  • Instalację kompresora na zewnątrz można zrealizować wyłącznie przy prawidłowym fundamencie, wystarczającej wentylacji oraz ochronie przed warunkami atmosferycznymi i zamarznięciem.
  • Wybierz miejsce w odległości minimum 0,5 metra od ścian i co najmniej 1,5 metra od wylotu, aby zapewnić prawidłowy przepływ powietrza.
  • Podłoże musi być równe i solidne, w przypadku większych jednostek zalecana jest płyta betonowa z elementami antywibracyjnymi.
  • Do kompresora konieczny jest swobodny dostęp serwisowy, najlepiej z możliwością przeprowadzania przeglądów i konserwacji bez demontażu otaczających konstrukcji.
  • Podłączenie elektryczne musi wykonać specjalista z odpowiednim przeglądem i zabezpieczeniem, przy czym istotne jest prawidłowe odprowadzenie kondensatu i jego odpływ poza teren posesji.

Kompresory-wentylacja
Wybierzcie właściwy kompresor do instalacji
Kompresory-vzduchotechnika.cz oferuje kompresory, węże, armaturę oraz fachowe wsparcie dla zastosowań przemysłowych i rzemieślniczych.
Zobacz ofertę kompresorów

Spis treści

Wybór miejsca do instalacji kompresora na zewnątrz

Umiejscowienie decyduje o żywotności kompresora bardziej niż sama wydajność jednostki. Atlas Copco w swoich zaleceniach instalacyjnych podkreśla, że instalacja na zewnątrz wymaga ochrony wlotów ssących, solidnego, równego podłoża oraz uwagi na kurz, wilgoć i nieautoryzowany dostęp. Oznacza to, że miejsce musicie wybierać równie starannie jak przy instalacji w sprężarkowni.

Przy wyborze pozycji należy wziąć pod uwagę następujące punkty:

  • Minimalna odległość 0,5 do 1 metra od ścian i przeszkód, aby powietrze mogło swobodnie krążyć wokół żeber chłodzących.
  • Przed wylotem powietrza chłodzącego pozostaw wolną przestrzeń co najmniej 1,5 metra, w przeciwnym razie gorące powietrze wraca z powrotem do ssania.
  • Technik serwisowy musi mieć dostęp do wszystkich paneli bez konieczności stosowania rusztowania lub demontażu otaczających konstrukcji.
  • Unikaj miejsc wystawionych na całodzienne bezpośrednie słońce oraz tak zwanych martwych stref, w których powietrze się nie porusza, na przykład narożników pomiędzy trzema ścianami.
  • Przy instalacji w pobliżu sąsiednich działek lub we wspólnocie właścicieli lokali należy uwzględnić wymagania dotyczące hałasu i wyglądu urządzenia.

Kompromis między idealnym przepływem powietrza a łatwym dostępem serwisowym jest czymś powszechnym. W praktyce opłaca się przedkładać dostępność dla techników, ponieważ kompresor słabo wentylowany, ale dobrze dostępny można poprawić dodatkowym wentylatorem. Niedostępny kompresor będzie was kosztował czas przy każdej interwencji.

Fundament, kotwienie i rozwiązania antywibracyjne

Rodzaj podłoża dobieracie w zależności od masy i mocy jednostki. W przypadku mniejszych kompresorów tłokowych do 400 kg wystarczy zagęszczona podsypka żwirowa z betonowymi płytami chodnikowymi, przy kompresorach śrubowych i większych jednostkach nie obejdziecie się jednak bez betonowej płyty. Płyta powinna mieć grubość co najmniej 100–150 milimetrów i płaskość w tolerancji do 2 milimetrów na metr, w przeciwnym razie dochodzi do nierównomiernego obciążenia ramy i przedwczesnego zużycia łożysk.

Kotwienie wykonajcie kotwami chemicznymi lub mechanicznymi, odpowiednimi do obciążenia jednostki, z momentem dokręcania zgodnym z zaleceniem producenta danego systemu kotwiącego. Między kompresor a płytę fundamentową zawsze wstawcie silentbloki lub stopki antywibracyjne, które oddzielą drgania od konstrukcji budynku.

  • Sprawdź poziomość fundamentu poziomicą przed osadzeniem ramy.
  • Stosujcie podkładki antywibracyjne także przy mniejszych jednostkach tłokowych, nie tylko przy kompresorach śrubowych.
  • Przy kotwach kontroluj moment dokręcenia po pierwszych tygodniach eksploatacji, materiał fundamentu osiada.

Profesjonalna wskazówka: W przypadku większych kompresorów śrubowych powyżej 15 kW przewidźcie wzmocnioną płytę fundamentową zaprojektowaną przez konstruktora budowlanego. Oszczędzicie sobie w ten sposób ingerencji w podłoże przy przyszłej wymianie na mocniejszy model.

Wentylacja, chłodzenie i przepływ powietrza wokół kompresora

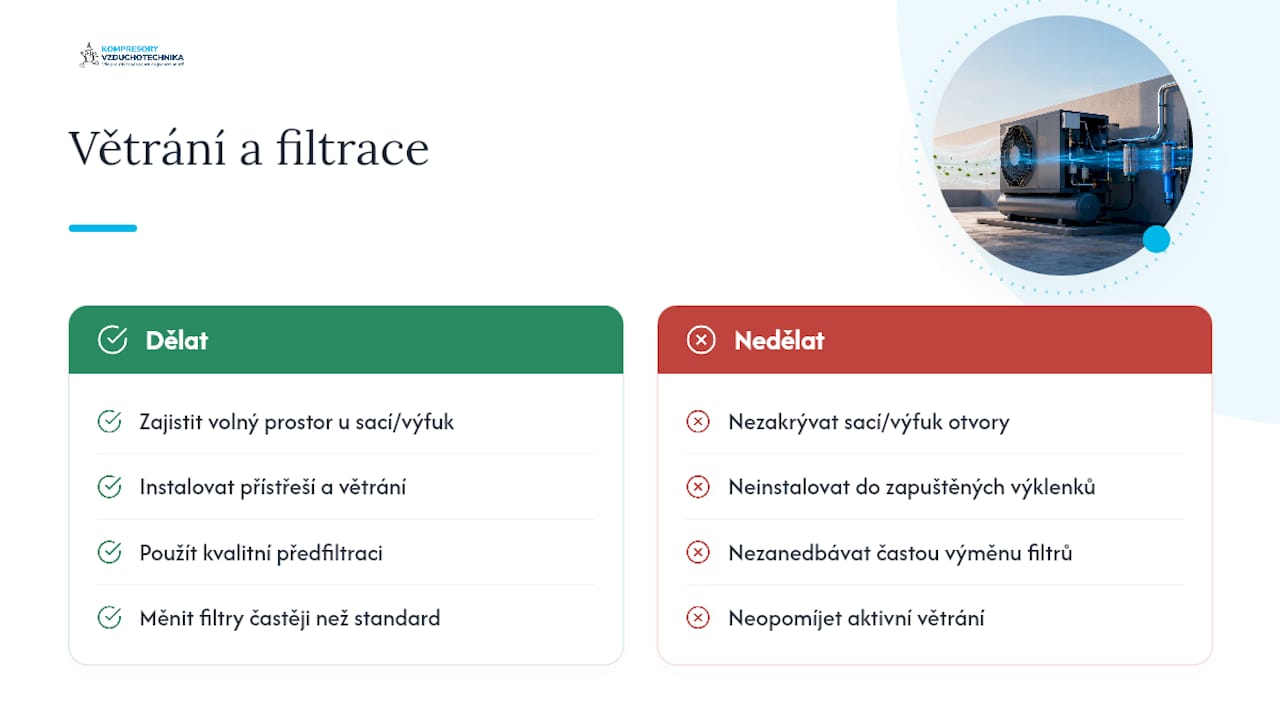
Kompresor wytwarza znaczną ilość ciepła, a bez swobodnego przepływu powietrza jego sprawność spada szybciej, niż spodziewałby się nawet doświadczony technik. Otwory wlotowe i wylotowe muszą mieć wolną przestrzeń bez przeszkód, w przeciwnym razie gorące powietrze wraca do wlotu, a kompresor pracuje z wyższą temperaturą oleju i krótszymi interwałami serwisowymi.

W ograniczonych przestrzeniach, takich jak zagłębione wnęki lub przestrzeń między budynkami, producent Alup zaleca uzupełnienie wiaty ochronnej o aktywną wentylację, czyli dodatkowy wentylator lub krótki kanał odprowadzający. Bez tego środka temperatura w otoczeniu jednostki szybko rośnie, a wydajność kompresora spada.

W lokalizacjach zapylonych, przy placach budowy lub zakładach obróbki drewna, inwestycja w wysokiej jakości filtrację wstępną opłaca się bardziej niż powtarzane interwencje serwisowe. W takim środowisku wymieniaj filtry częściej, niż wskazuje standardowy plan serwisowy dla instalacji wewnętrznych.

Wentylacja, chłodzenie i przepływ powietrza wokół kompresora — overview diagram

Ochrona przed warunkami atmosferycznymi i zapobieganie zamarzaniu kondensatu

Jeśli instalacja wewnątrz budynku nie jest możliwa, Alup zaleca zbudować przynajmniej prostą wiatę ochronną i chronić jednostkę przed bezpośrednim słońcem oraz ekstremalnymi temperaturami. Do wyboru macie trzy poziomy rozwiązań: otwartą wiatę z daszkiem, zamkniętą wentylowaną zabudowę w formie kontenera lub pełną zabudowę z wentylacją. Otwarta wiata jest najtańsza, ale nie chroni przed deszczem i śniegiem wiejącym z boku. Zamknięta zabudowa w formie kontenera chroni kompresor kompleksowo, wymaga jednak własnego rozwiązania wentylacji i odprowadzania ciepła.

Kondensat musi odpływać poza chodniki i sąsiednie działki, najlepiej wężykiem do kanalizacji deszczowej lub do separatora oleju i wody. W mroźnym klimacie izoluj przewody, a w newralgicznych miejscach zastosuj taśmy grzewcze, w przeciwnym razie zamarznięty kondensat uszkodzi armaturę.

  • Otwarta wiata: niska cena, niedostateczna ochrona przed bocznym deszczem.
  • Zamknięty kontener: pełna ochrona, własne wymagania dotyczące wentylacji.
  • Taśmy grzewcze na trasach spustowych w obszarach z mrozami.

Działania przeciwhałasowe dla instalacji zewnętrznych

Hałas jest najczęstszym powodem skarg przy instalacjach na zewnątrz, zwłaszcza w zabudowie mieszkaniowej. W przypadku mniejszych kompresorów tłokowych zwykle wystarczą dobrej jakości stopki antywibracyjne i właściwe ustawienie poza osią sąsiednich okien. W przypadku kompresorów śrubowych o większej mocy opłaca się obudowa akustyczna, która obniży poziom hałasu o odczuwalną wartość bez ograniczania chłodzenia.

Wylot chłodzonego powietrza kierujcie poza część mieszkalną i obiekty wrażliwe, zalecana odległość od okien sąsiednich budynków wynosi co najmniej 3 metry. Jeśli dojdzie do reklamacji, pomiar poziomu hałasu w zadeklarowanej odległości dostarczy wam podstawy do rozwiązania sprawy z sąsiadami lub urzędem. Kombinacja obudowy akustycznej i ukierunkowanego wylotu bywa najszybszą drogą do rozwiązania skargi bez konieczności przemieszczania całej jednostki.

Podłączenie elektryczne, zabezpieczenie i uziemienie

Przyłącze elektryczne kompresora instalowanego na zewnątrz musi odpowiadać poborowi mocy silnika oraz prądom rozruchowym. Orientacyjnie obowiązuje zasada, że wraz ze wzrostem mocy rośnie także wymagany przekrój kabla i wartość wyłącznika nadprądowego, a dokładny wymiar zawsze określa projektant elektryk na podstawie rzeczywistego obciążenia i długości przewodu zasilającego. W przypadku mocniejszych kompresorów śrubowych opłaca się softstart lub falownik, ponieważ ograniczają prąd udarowy przy rozruchu i oszczędzają zarówno sieć, jak i sam silnik.

  • Kabel zasilający musi odpowiadać środowisku zewnętrznemu, czyli stopień ochrony co najmniej IP44 oraz izolacja odporna na promieniowanie UV.
  • Wyłącznik nadprądowy i wyłącznik różnicowoprądowy dobierajcie według rzeczywistego poboru prądu, nie według mocy znamionowej.
  • Uziemienie i ochrona przeciwprzepięciowa są obowiązkowym elementem instalacji, a nie dodatkiem.

Podłączenie elektryczne kompresora instalowanego na zewnątrz powierzajcie zawsze wyspecjalizowanej firmie, która wystawi protokół z przeglądu. Bez ważnego przeglądu producent zazwyczaj nie uzna gwarancji na silnik ani na elektronikę sterowania.

Rurociągi, filtracja i odprowadzanie kondensatu w środowisku zewnętrznym

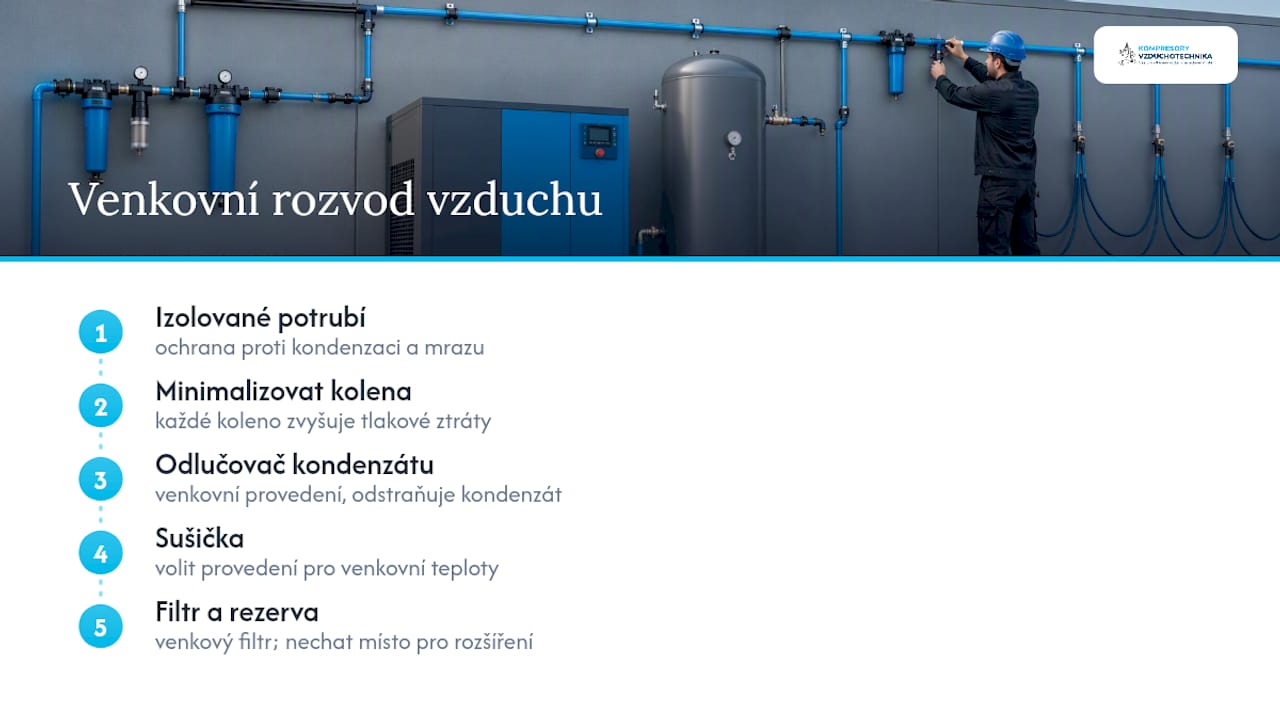
Przewody sprężonego powietrza prowadzone na zewnątrz izolujcie przed kondensacją i mrozem, a liczbę kolan ograniczcie do minimum, każde kolano oznacza stratę ciśnienia i kolejne miejsce potencjalnego wycieku. Odwadniacze kondensatu, osuszacze i filtry dobierajcie w wykonaniu przeznaczonym do zewnętrznego zakresu temperatur, standardowe filtry wewnętrzne w mrozie pękają lub tracą funkcjonalność.

Schemat zewnętrznego rozprowadzenia sprężonego powietrza

W przypadku większych instalacji warto już na etapie projektu uwzględnić miejsce na przyszłe dodanie osuszacza lub dodatkowej filtracji. Zaoszczędzicie sobie w ten sposób rozległej ingerencji w instalację o kilka lat później. Instrukcja dotycząca prawidłowego prowadzenia rurociągu i montażu filtracji opisuje konkretną procedurę krok po kroku.

Uruchomienie i konserwacja po instalacji

Po dostarczeniu kompresora na miejsce pozostawcie jednostkę na co najmniej 24 godziny, zanim ją uruchomicie. Olej i smary podczas transportu ulegają rozwarstwieniu i potrzebują czasu na ustabilizowanie się, w przeciwnym razie grozi uszkodzenie łożysk przy pierwszym rozruchu.

  1. Sprawdźcie poziom oleju, stan filtrów oraz dokręcenie wszystkich śrub kotwiących.
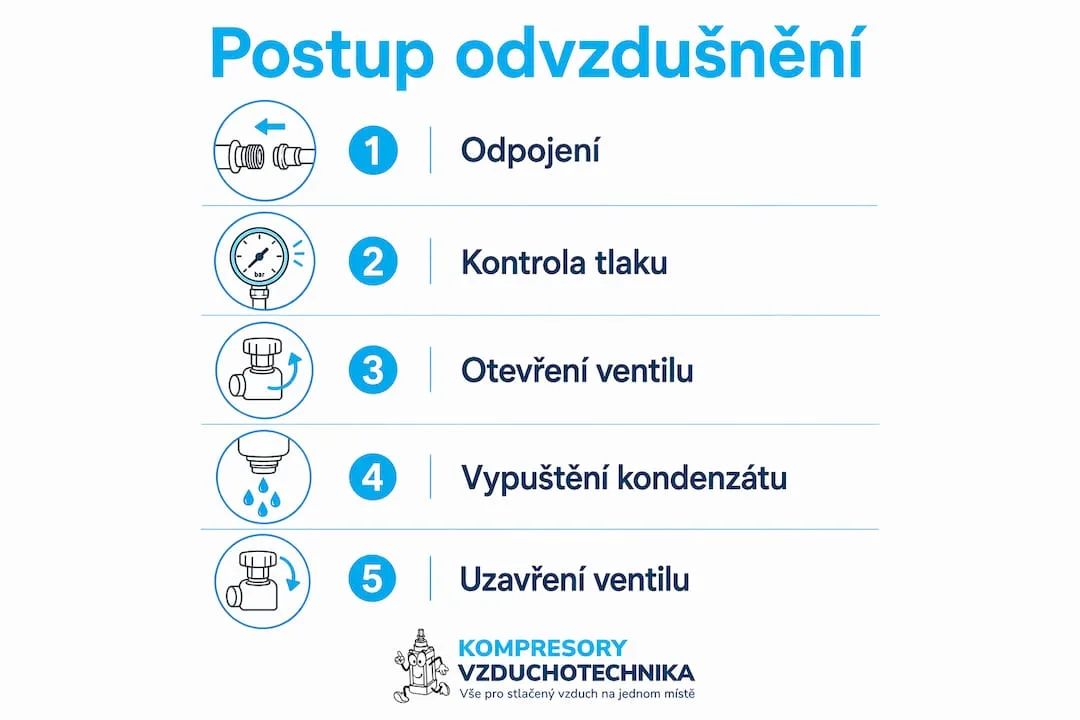
  2. Przeprowadźcie odpowietrzenie systemu zgodnie z procedurą zalecaną przez producenta.
  3. Sprawdźcie szczelność wszystkich połączeń za pomocą próby ciśnieniowej.
  4. Sprawdźcie działanie zaworu bezpieczeństwa oraz prawidłowe ustawienie wyłącznika ciśnieniowego.
  5. Zapiszcie wartości wyjściowe w dokumentacji serwisowej na potrzeby ewentualnych późniejszych reklamacji gwarancyjnych.

Szczegółową procedurę znajdziecie w instrukcji odpowietrzania kompresora, która szczegółowo opisuje poszczególne kroki.

Lista kontrolna przed przekazaniem kompresora

Szybka kontrola przed przekazaniem klientowi lub oddaniem do eksploatacji:

  • Wolna przestrzeń wokół urządzenia co najmniej 0,5 do 1 metra, przed wylotem powietrza 1,5 metra.
  • Mocowanie stabilne, nóżki antywibracyjne sprawne, fundament bez pęknięć.
  • Przegląd elektryczny wykonany i udokumentowany, uziemienie sprawdzone.
  • Odprowadzenie kondensatu sprawne, bez skapywania na sąsiednią posesję.
  • Dostęp serwisowy do paneli bez konieczności demontażu okolicznych konstrukcji.

Wewnętrzne podręczniki poświęcone seriom modelowym sprzedawanym w Czechach zawierają bardziej szczegółowe listy kontrolne dotyczące kotwienia, rozwiązań antywibracyjnych i odległości serwisowych, dostosowane do konkretnych typów kompresorów, co ułatwia protokół przekazania oraz przyszłe interwencje serwisowe.

Notatka autorska od technika

Najczęstszym błędem, jaki widuję w praktyce, jest niedocenienie odprowadzenia kondensatu. Drugim jest nieprawidłowe mocowanie antywibracyjne, które ujawnia się dopiero po miesiącach pracy. Trzecim jest zbyt słabe zasilanie, które skraca żywotność silnika szybciej, niż się tego spodziewacie. Zwróćcie uwagę na te trzy kwestie już na etapie projektu, a zaoszczędzicie sobie niepotrzebnych powrotów na miejsce instalacji.

— Zdeněk

Kompresory-vzduchotechnika.cz pomoże wam z instalacją

Wyspecjalizowane firmy oferują kompleksowe usługi w zakresie projektowania, montażu i serwisu kompresorów, co eliminuje konieczność koordynowania pracy różnych dostawców. Oferujemy projekt rozwiązania pod klucz, montaż, pomiary, przeglądy oraz całodobowy serwis kompresorów, dzięki czemu nie musicie osobno zajmować się koordynacją pomiędzy elektrykiem, firmą budowlaną i dostawcą urządzeń.

Kompresory-wentylacja przemysłowa

Jeśli nie jesteście pewni, jaką wydajność i jaki typ kompresora do instalacji na zewnątrz potrzebujecie, wypróbujcie kalkulator doboru kompresora według narzędzi. W warsztatach i lżejszych zastosowaniach przemysłowych często sprawdzają się kompresory jednotłokowe, w których instalacja na zewnątrz, przy zachowaniu opisanych zasad, nie sprawia problemów. Jeśli interesuje was montaż i ekspertyza techniczna miejsca instalacji, zwróćcie się do specjalistów, którzy chętnie doradzą wam konkretne rozwiązanie dla waszego zakładu.

Odniesienia do norm i źródeł specjalistycznych

W kwestii szczegółów technicznych polecamy instrukcje instalacji producentów kompresorów oraz własne poradniki Kompresory-vzduchotechnika.cz, na przykład wymagania dotyczące sprężarkowni i wentylację sprężarkowni. Podłączenie elektryczne zawsze weryfikujcie z technikiem wykonującym przeglądy elektryczne.

Częste pytania

Czy instalacja kompresora na zewnątrz jest bezpieczna przez cały rok?

Tak, pod warunkiem zapewnienia ochrony przed mrozem, odprowadzenia kondensatu i odpowiedniego kotwienia. W mroźnym klimacie konieczna jest izolacja rurociągów i taśmy grzewcze w newralgicznych miejscach.

Jak daleko od ściany budynku musi stać kompresor?

Orientacyjnie 0,5 do 1 metra od ścian dla zapewnienia przepływu powietrza oraz co najmniej 1,5 metra wolnej przestrzeni przed wylotem powietrza chłodzącego.

Czy instalację zewnętrzną musi wykonać firma specjalistyczna?

Podłączenie elektryczne i rewizję musi wykonać firma specjalistyczna, w przeciwnym razie producent zwykle nie uzna gwarancji. Kompresory-vzduchotechnika oferuje montaż pod klucz wraz z rewizjami.

Jak długo po transporcie kompresor musi stać przed uruchomieniem?

Zaleca się odczekać co najmniej 24 godziny, aby olej i smary ustabilizowały się i nie doszło do uszkodzenia łożysk podczas rozruchu.

Co zrobić z kondensatem przy instalacji zewnętrznej?

Kondensat odprowadzaj wężykiem do kanalizacji deszczowej lub przez separator oleju i wody, nigdy nie może on skapywać na sąsiednią działkę lub chodnik.

Zalecane

Jakie ciśnienie wybrać dla pistoletu natryskowego w zależności od typu i farby

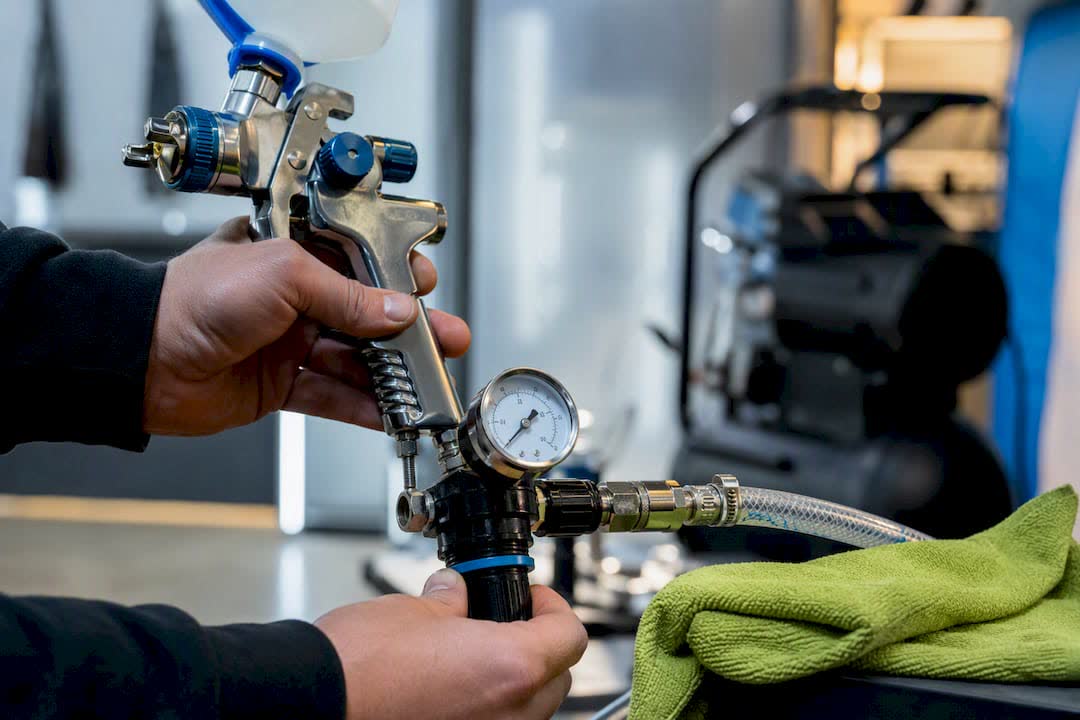
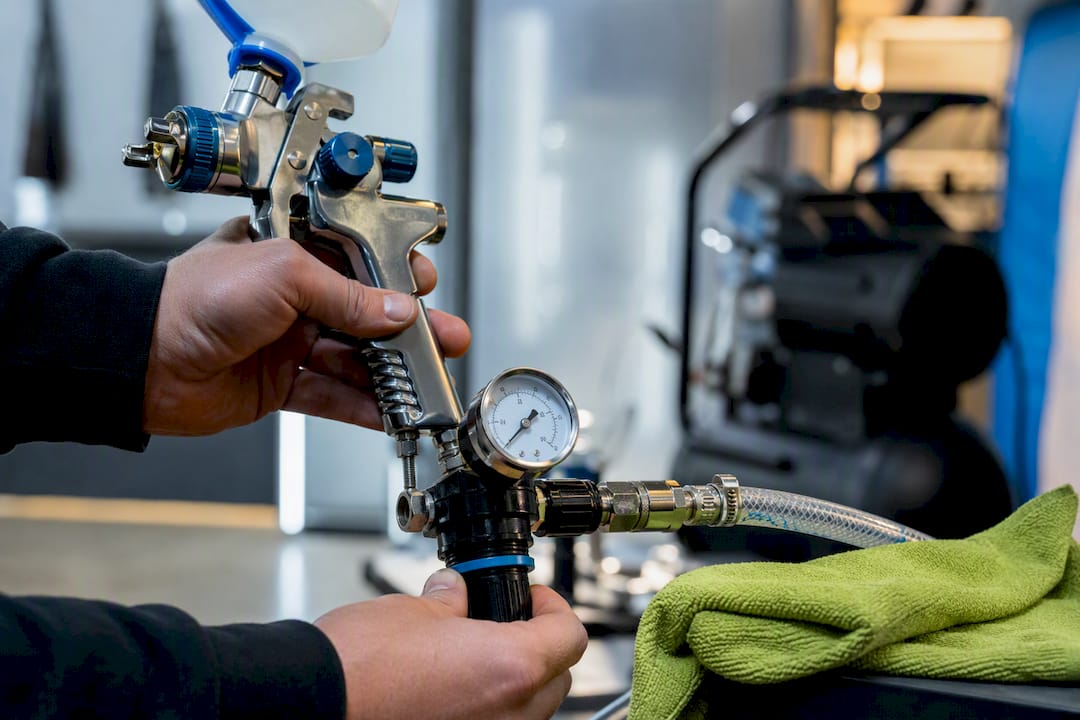
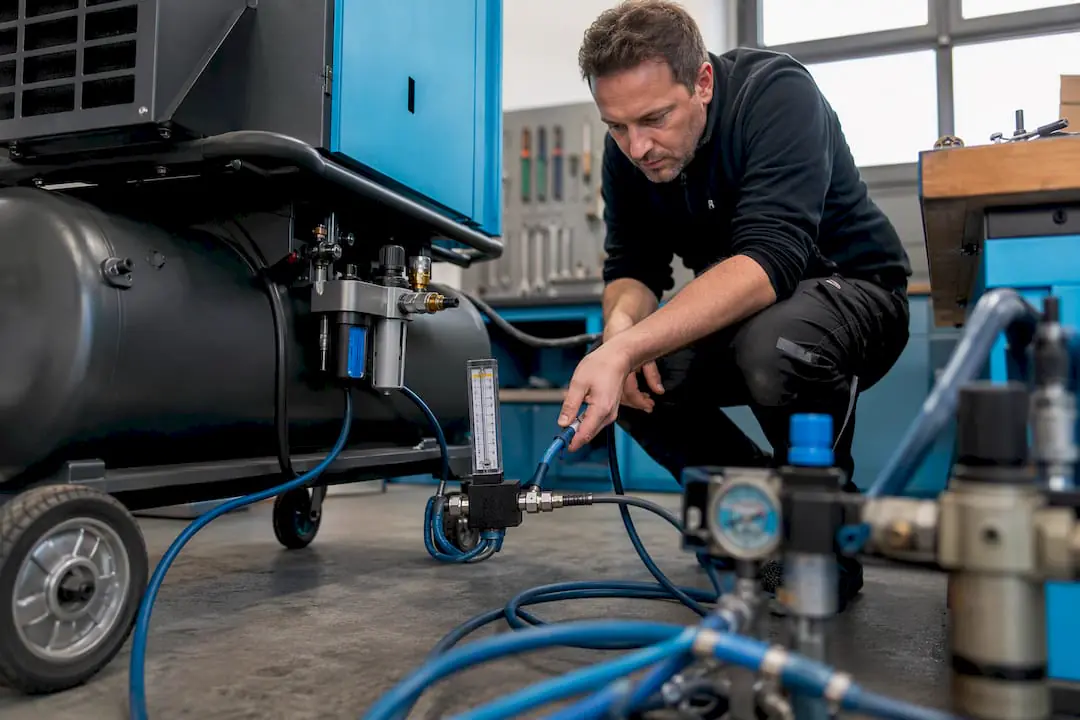
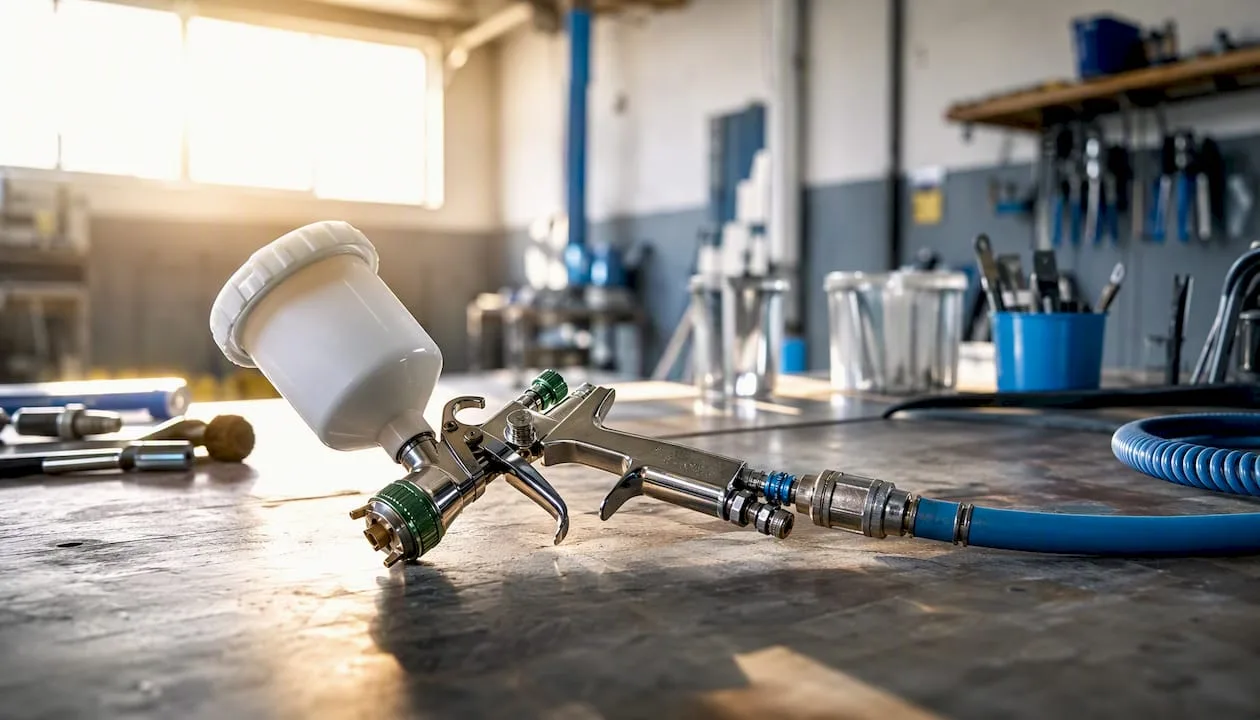
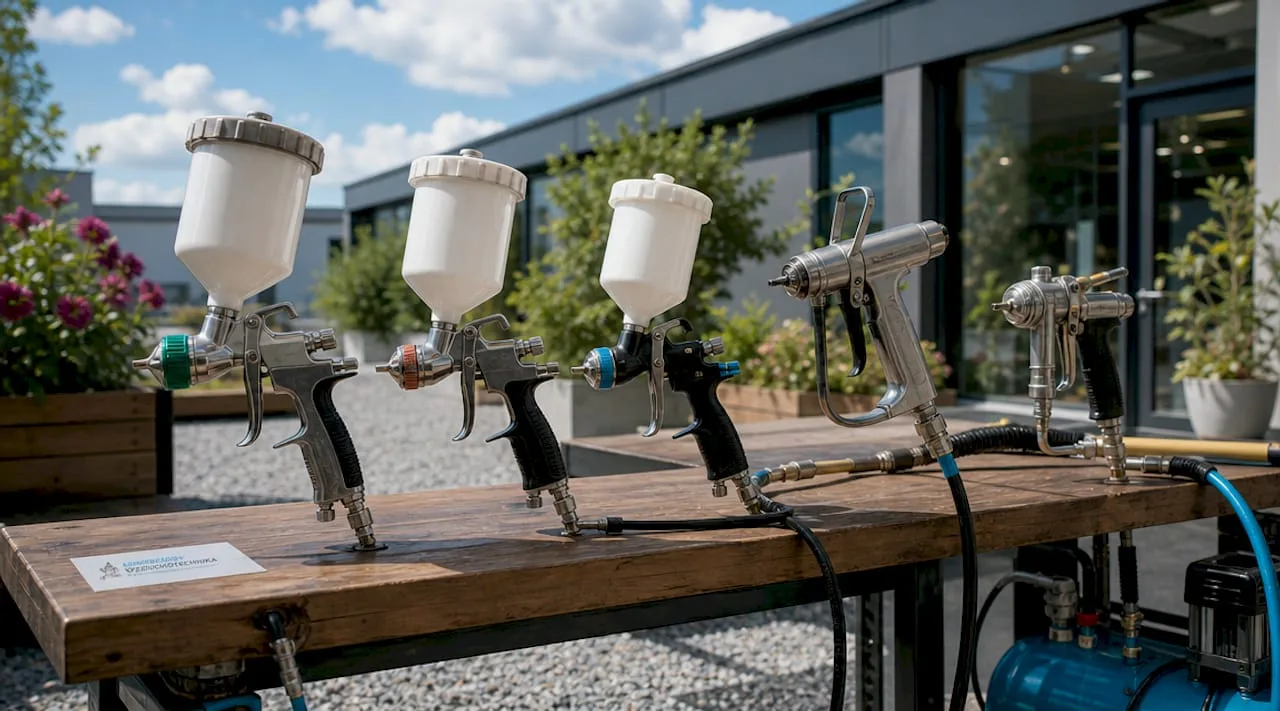
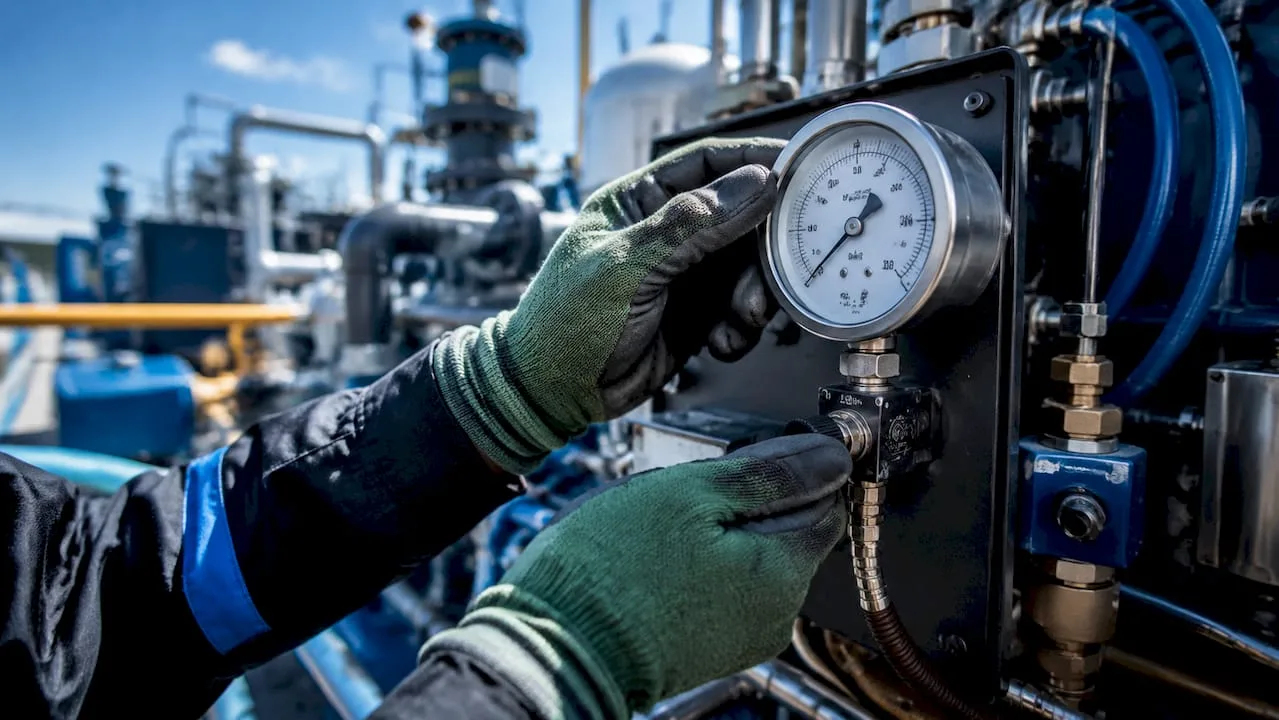
Manometr i dysza pistoletu natryskowego

W przypadku większości pistoletów HVLP zaleca się zacząć od ciśnienia wejściowego około 2 bar, w systemach LVLP od nieco wyższego ciśnienia, a pistolety konwencjonalne (wysokociśnieniowe) pracują przy jeszcze wyższym ciśnieniu, dokładna wartość zależy od konkretnego modelu. Natrysk airless działa na innej zasadzie i te wartości go nie dotyczą. Ciśnienie zawsze mierz na wejściu do pistoletu przy wciśniętym spuście, a ustawienie potwierdź próbnym natryskiem na karton. Sprawdź również, czy kompresor dostarcza wystarczający przepływ i czy powietrze jest czyste i osuszone.


Krótko:

  • Dla pistoletów HVLP zaleca się ustawić ciśnienie wejściowe około 2 bar, w przypadku systemów LVLP wskazane jest nieco wyższe ciśnienie przy mniejszym przepływie.
  • Ciśnienie należy mierzyć bezpośrednio na wejściu do pistoletu przy wciśniętym spuście i zweryfikować próbnym natryskiem na karton, przy czym kompresor musi dostarczać wystarczający przepływ powietrza.
  • Niższe ciśnienie na dyszy oznacza mniej odpadu farby do atmosfery, ale również ograniczony zasięg strumienia, przy czym gęstsza farba wymaga wyższego ciśnienia lub rozcieńczenia.
  • Przy ustawianiu ciśnienia wskazane jest używanie skalibrowanego manometru i zapisanie wartości wyjściowych do przyszłego powtórzenia pracy.
  • Do zapewnienia stabilnego ciśnienia ważne jest posiadanie dobrego regulatora, jednostki filtracyjnej i wystarczająco wydajnego kompresora z zapasem przepływu.

Kompresory-vzduchotechnika
kompresory-vzduchotechnika.cz
Wybierz odpowiednie wyposażenie do natryskiwania
Znajdziesz u nas kompresory, pistolety natryskowe, węże i akcesoria pneumatyczne do precyzyjnego ustawienia powietrza.
Zobacz ofertę

Spis treści

Rodzaje pistoletów natryskowych i ich zalecane zakresy ciśnień

Wybór ciśnienia dla pistoletu natryskowego zależy przede wszystkim od technologii atomizacji. Każdy typ pistoletu rozpyla farbę w inny sposób, co określa, z jakim ciśnieniem powietrza dla pistoletu natryskowego pracujecie.

  • HVLP (duża objętość, niskie ciśnienie) rozpyla farbę dużą ilością powietrza przy niskim ciśnieniu na dyszy, często w okolicach 2 bar.
  • LVLP (niska objętość, niskie ciśnienie) nadaje się do mniejszych kompresorów, przy dyszy 1,3 mm zaleca się ciśnienie robocze mniej więcej w zakresie średnich ciśnień, a zużycie powietrza jest zwykle niższe niż w przypadku HVLP.
  • RP/MP (średnie ciśnienie, systemy konwencjonalne) pracują przy wyższych ciśnieniach niż HVLP i charakteryzują się wyższą prędkością nanoszenia materiału.
  • HP (wysokociśnieniowe pistolety konwencjonalne) są stosowane do prac zgrubnych i charakteryzują się wyższym ciśnieniem, co wiąże się z większym rozpryskiem.
  • Airless wykorzystuje ciśnienie hydrauliczne rzędu wysokich wartości, czego nie można porównywać z wartościami pneumatycznymi.

Niższe ciśnienie na dyszy w przypadku HVLP oznacza mniej odpadu farby do atmosfery, ale też mniejszy zasięg strumienia. Dobór dyszy oraz lepkość materiału lakierniczego dodatkowo wpływają na ciśnienie, gęstsza farba zazwyczaj wymaga wyższego ciśnienia lub rozcieńczenia. Konkretną wartość zawsze sprawdźcie w karcie technicznej swojego pistoletu, producenci różnią się w szczegółach.

Jak prawidłowo mierzyć i ustawiać ciśnienie pistoletu natryskowego

Kluczowa zasada brzmi: ciśnienie mierzy się na wejściu do pistoletu przy wciśniętym spuście, ponieważ ciśnienie w trakcie pracy może być niższe niż ciśnienie spoczynkowe, zwłaszcza przy dłuższym wężu lub niewystarczającym przepływie.

  1. Podłączcie manometr jak najbliżej przyłącza wejściowego pistoletu, najlepiej przez trójnik bezpośrednio za szybkozłączką.
  2. Otwórzcie dopływ powietrza i wciśnijcie spust do pełnego skoku, dopiero wtedy odczytajcie wartość.
  3. Ustawcie ciśnienie zgodnie z kartą techniczną pistoletu. Jeśli pistolet posiada własny regulator pod uchwytem, dostrajanie wykonujcie tam, główny regulator na instalacji służy jedynie do podstawowego ustawienia.
  4. Wykonajcie próbne natryskiwanie na kawałku kartonu z odległości od 15 do 20 centymetrów, pistolet trzymajcie pod kątem 0 stopni do powierzchni.
  5. Wykonaj kilka próbnych przejść i obserwuj kształt strumienia, występowanie suchego ziarnienia lub odwrotnie, kropel i spływania.
  6. Reguluj ciśnienie w małych krokach po 0,2 bara i powtarzaj test, aż strumień będzie równomierny.

Regulator umieszczony bezpośrednio pod uchwytem pistoletu znacząco ogranicza wpływ wahań ciśnienia w wężu i pomaga utrzymać stały strumień nawet podczas dłuższego natrysku. To zalecenie powtarza się praktycznie u wszystkich producentów profesjonalnych pistoletów LVLP i HVLP.

Wskazówka profesjonalna: Zawsze zapisuj wyjściowe ciśnienie dla konkretnej kombinacji pistolet, dysza i rodzaj farby w prostej tabeli. Zaoszczędzisz sobie powtarzanego dostrajania przy kolejnym zleceniu i ograniczysz marnowanie materiału.

Do precyzyjnych odczytów używaj skalibrowanego manometru, tanie wbudowane wskaźniki na regulatorach często odbiegają o dziesiąte części bara. Bardziej szczegółowy przegląd metod pomiaru i zalecanych mierników znajdziesz w przewodniku po pomiarze ciśnienia powietrza dla techników.

Ile powietrza potrzebuje kompresor do utrzymania stabilnego ciśnienia

Samo ciśnienie w barach to tylko połowa równania. Drugą połowę stanowi przepływ powietrza, czyli ile litrów na minutę (l/min) lub stóp sześciennych na minutę (CFM) kompresor rzeczywiście dostarczy przy danym ciśnieniu. Jeśli kompresor nie nadąża z uzupełnianiem powietrza tak szybko, jak zużywa je pistolet, ciśnienie na dyszy spada, mimo że regulator pokazuje prawidłową wartość.

Zależność między ciśnieniem, przepływem a kompresorem

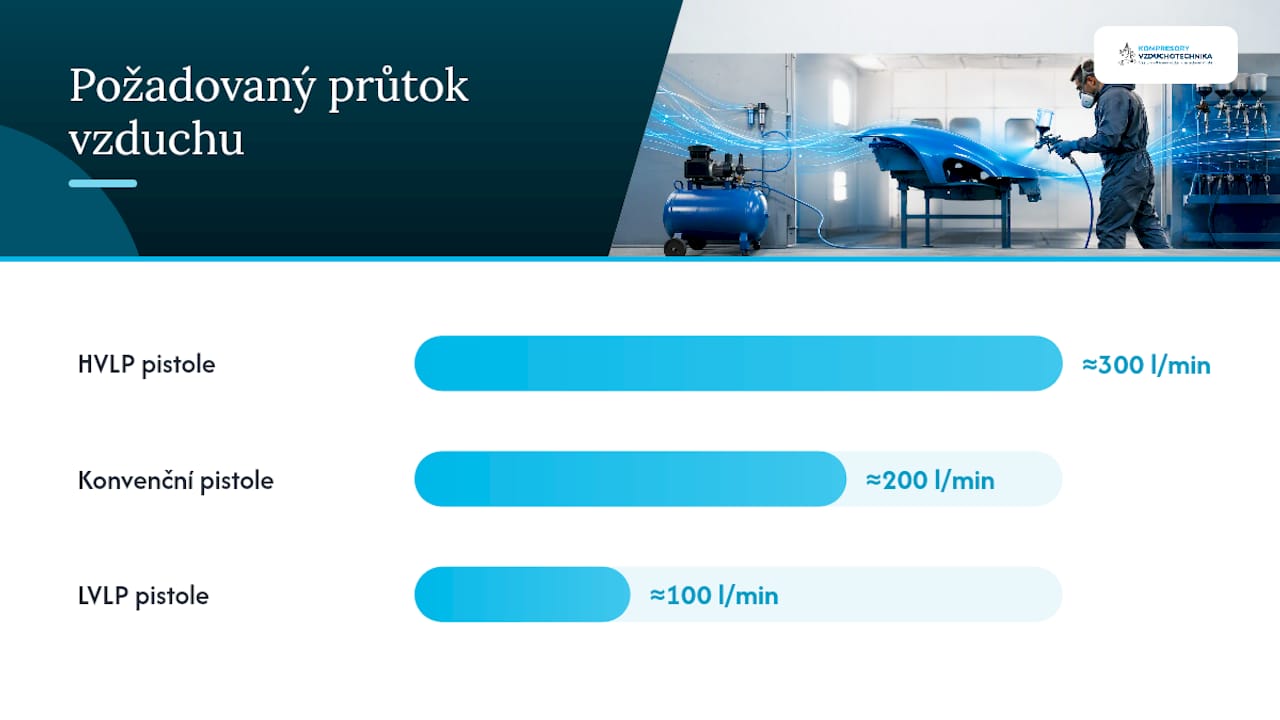
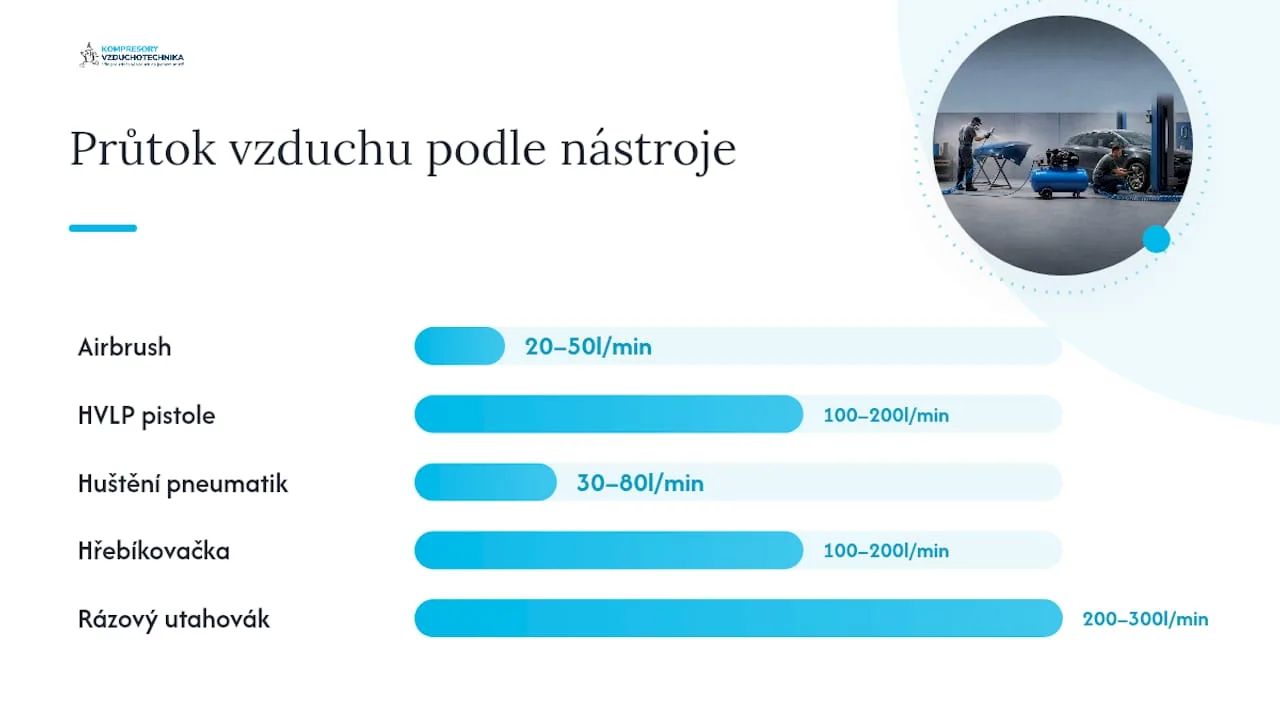
Pistolety HVLP zwykle wymagają wysokiego przepływu powietrza, rzędu kilkuset litrów na minutę, podczas gdy pistolety LVLP z mniejszą dyszą potrzebują mniej powietrza, w granicach kilkuset litrów na minutę, pistolety konwencjonalne mają przepływ pomiędzy tymi wartościami.

Praktyczne konsekwencje dla wyboru kompresora:

  • Kompresor powinien dostarczać przepływ z zapasem, a nie tylko na granicy wymaganej wartości. Silnik pracujący stale na granicy mocy prowadzi do wahań ciśnienia i nierównomiernego natrysku.
  • Większy zbiornik powietrza pomaga tłumić szczyty zużycia i utrzymać stałe ciśnienie nawet podczas dłuższych pociągnięć pistoletem, często jest to bardziej efektywne niż pogoń za wyższą mocą silnika.
  • Filtracja i odwadniacz na instalacji są koniecznością. Wilgoć lub olej w strumieniu powietrza objawią się jako pęcherzyki i kratery w lakierze, niezależnie od tego, jak precyzyjnie masz ustawione ciśnienie.

Przy wyborze odpowiedniej wydajności kompresora do prac lakierniczych warto zapoznać się z podstawowymi wymaganiami dotyczącymi sprężarkowni, gdzie znajdziesz również orientacyjne wymiarowanie zbiornika w zależności od rodzaju eksploatacji.

Diagnostyka typowych problemów przy natryskiwaniu

Większość problemów z natryskiem można rozwiązać poprzez zmianę ciśnienia lub odległości, bez konieczności ingerencji w regulację igły. Próbny natrysk na kartonie pozostaje najszybszą metodą diagnostyczną, kontrola wzrokowa strumienia pozwala wykryć błąd w kilka sekund, w przeciwieństwie do regulacji na wyczucie.

  • Sucha, ziarnista powierzchnia sygnalizuje niskie ciśnienie lub zbyt wysoką lepkość farby. Rozwiązanie: zwiększyć ciśnienie o 0,2 do 0,3 bara lub bardziej rozcieńczyć farbę.
  • Nadmierne natryskiwanie i nadmierna mgła wskazują na zbyt wysokie ciśnienie lub niewłaściwą odległość od powierzchni. Rozwiązanie: zmniejszyć ciśnienie, skrócić odległość do 15–20 centymetrów, ewentualnie zmienić kąt ustawienia pistoletu.
  • Nierównomierny strumień w kształcie ósemki zazwyczaj oznacza źle ustawiony dopływ powietrza na skrzydełkach dyszy lub nieprawidłowo wyregulowaną igłę. Rozwiązanie: wyreguluj dopływ powietrza na głowicy dyszy, ewentualnie sprawdź zużycie igły i gniazda.
  • Wahania ciśnienia podczas natrysku często wynikają z zatkanego lub zanieczyszczonego węża, nieszczelnej złączki lub zapchanej dyszy, a nie z błędnego ustawienia regulatora.

Przed każdą regulacją ciśnienia sprawdź węże, złączki i uszczelnienia pod kątem wycieku powietrza. Wyciek powietrza przy pistolecie natryskowym objawia się ciągłym spadkiem ciśnienia nawet przy prawidłowo ustawionym regulatorze i jest jedną z najczęstszych oraz najszybciej przeoczanych przyczyn niespójnego natrysku.

Doświadczenia z praktyki: ustawienia wyjściowe i konserwacja

Autor tego artykułu, Zdeněk, od dawna zajmuje się pneumatyką i serwisem kompresorów, a doradzając klientom, opiera się na sprawdzonych wartościach wyjściowych, które można dalej dostroić w zależności od konkretnej farby.

Do szybkiej naprawy elementu pistoletem HVLP sprawdza się rozpoczęcie od 1,8 do 2,0 bara, przy lakierowaniu całej powierzchni pistoletem konwencjonalnym natomiast 2,5 do 3,0 bara. Są to wartości wyjściowe do próbnego natrysku, nigdy nie ostateczne ustawienie bez sprawdzenia na kartonie.

Po każdej pracy warto:

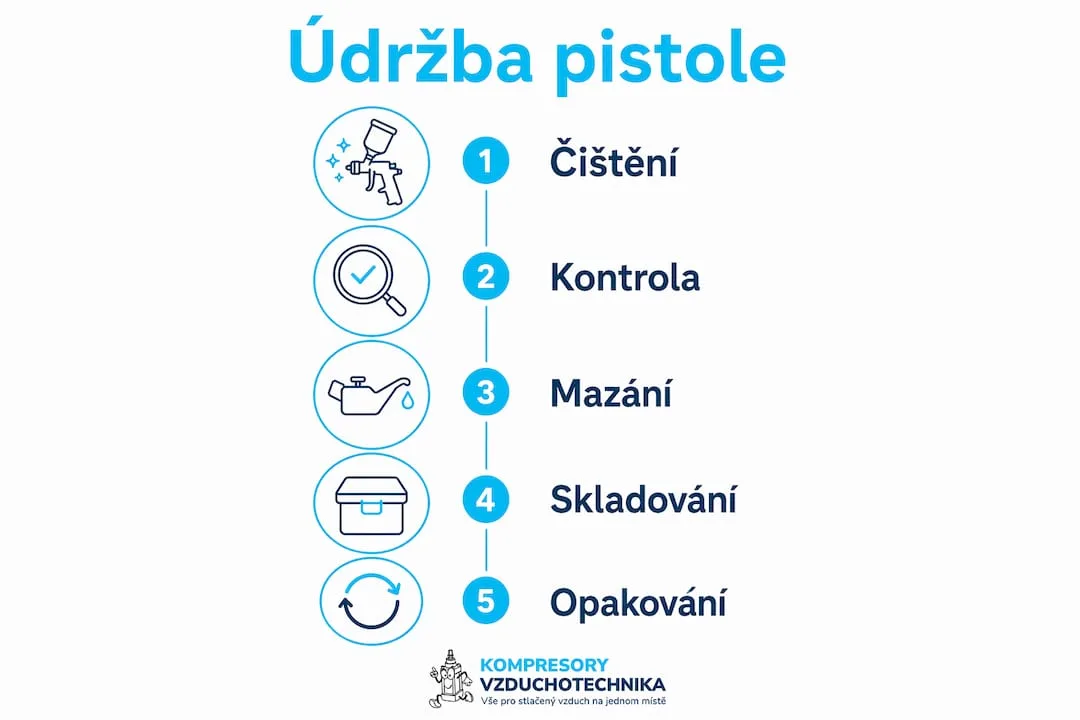
  • wyczyścić dyszę i igłę zaraz po użyciu, zaschnięta farba zmienia charakterystykę strumienia przy kolejnym użyciu,
  • sprawdzić filtr i odwadniacz na instalacji,
  • zweryfikować stan węży i złączek pod kątem ewentualnego wycieku powietrza.

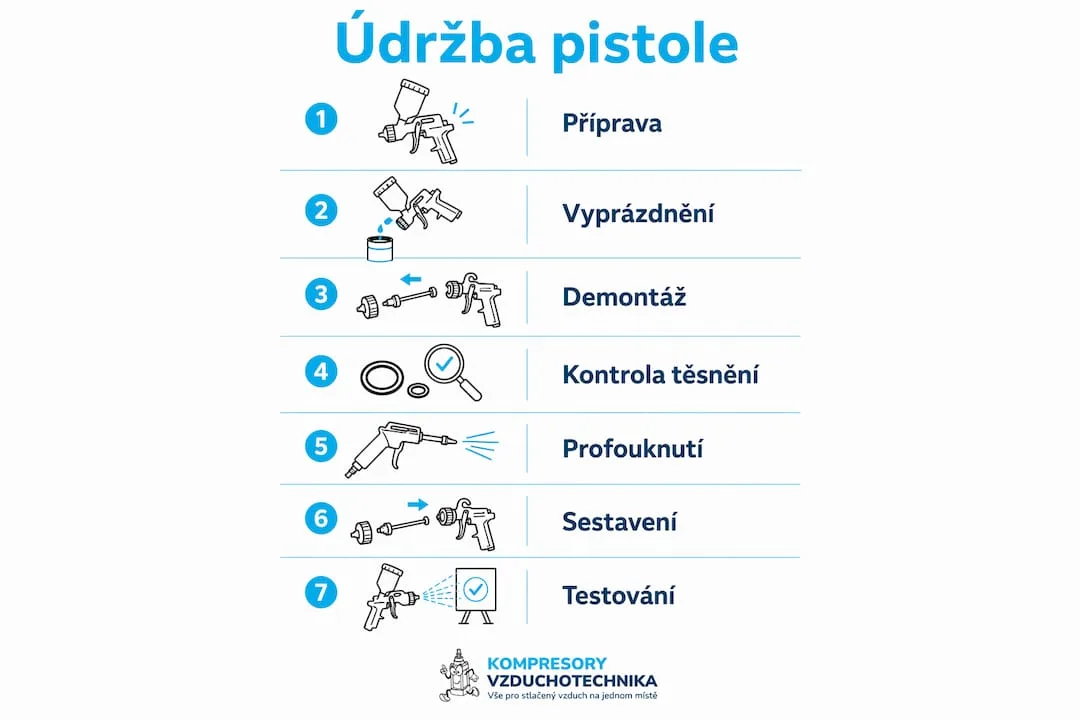
Szczegółową procedurę znajdziesz w przewodniku po konserwacji pistoletu lakierniczego. W razie wątpliwości dotyczących konkretnego połączenia pistoletu i kompresora warto zamówić konsultację lub serwis w wyspecjalizowanej firmie.

Kiedy ciśnienie dostroić samodzielnie, a kiedy wezwać serwis

Drobne korekty, czyli przesunięcie o dziesiąte części bara w zależności od wyniku próbnego natrysku, poradzi sobie zarówno doświadczony rzemieślnik, jak i uważny użytkownik amatorski bez pomocy z zewnątrz. Jest to standardowy element przygotowania przed każdym zleceniem.

Inna sytuacja ma miejsce w przypadku powtarzających się wahań ciśnienia, niewystarczającego przepływu nawet przy pozornie prawidłowym ustawieniu lub częstego zapychania się filtrów. Tu nie chodzi już o ustawienie pistoletu, lecz o stan kompresora, instalacji lub filtracji, a rozwiązanie wymaga pomiaru przepływu i interwencji serwisowej. W takim przypadku rozsądnie jest zamówić konsultację lub pomiar w Kompresory-vzduchotechnika.cz zamiast dalej eksperymentować z regulatorem.

— Zdeněk

Wyposażenie do precyzyjnej regulacji ciśnienia i czystości powietrza

Oferujemy wyposażenie, które zamieni teorię regulacji ciśnienia w niezawodną praktykę w warsztacie: wysokiej jakości regulatory, filtrację oraz kompresory z wystarczającym zapasem przepływu dla pistoletów HVLP i konwencjonalnych.

Kompresory-wentylacja

Aby uzyskać stabilne ciśnienie na dyszy, warto wyposażyć instalację w wysokiej jakości jednostkę uzdatniania sprężonego powietrza do 18 bar, która poradzi sobie z precyzyjną regulacją nawet przy wyższych wymaganiach pistoletów konwencjonalnych. Czystość powietrza decyduje o jakości powierzchni tak samo jak samo ciśnienie, dlatego warto zapoznać się także z programem filtracji zgodnym z normą ISO 8573, który usunie wilgoć i olej, zanim dostaną się do pistoletu. Jeśli zastanawiasz się również nad wyborem samego źródła powietrza, oferta kompresorów obejmuje modele tłokowe i śrubowe o przepływie odpowiadającym bardziej wymagającym zastosowaniom HVLP. Nie wahaj się skontaktować ze wsparciem technicznym Kompresory-vzduchotechnika.cz, podając konkretne parametry swojego pistoletu – doradzimy w wyborze regulatora i kompresora dopasowanych do twojego zakładu.

Przydatne źródła techniczne na ten temat

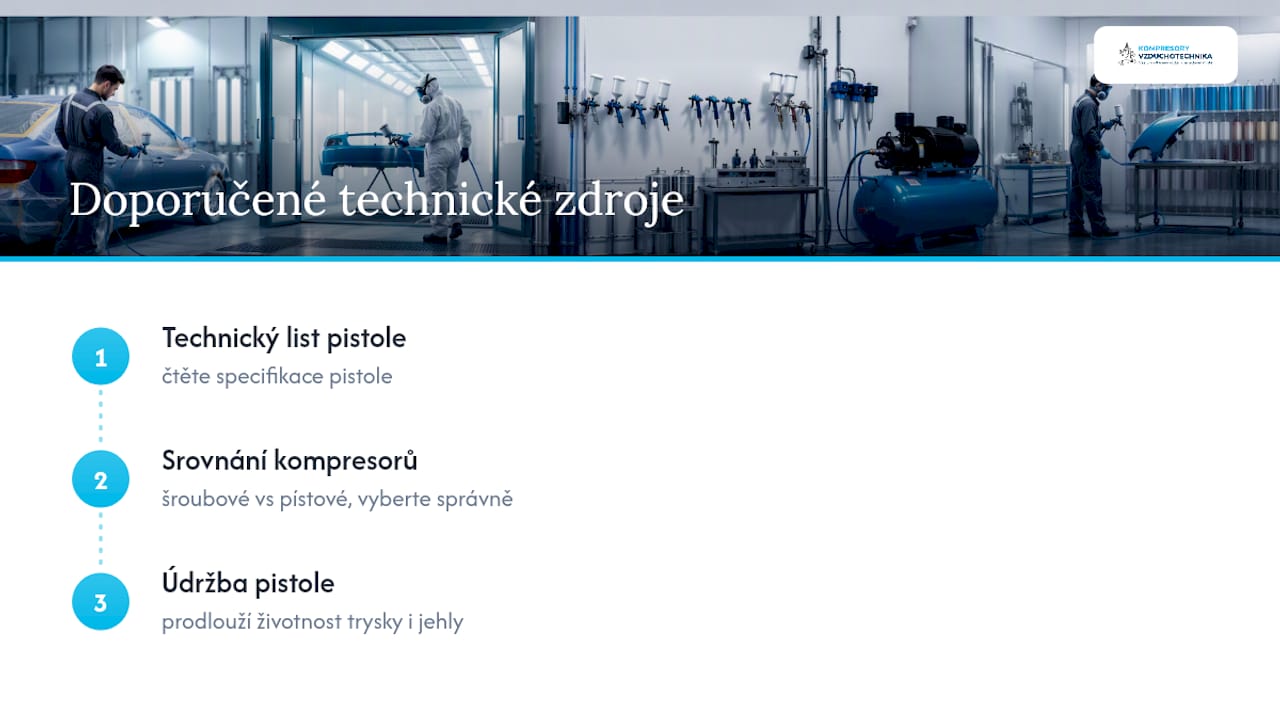
Do pogłębionej nauki zalecamy postępować od konkretów: najpierw karta techniczna twojego pistoletu, następnie porównanie kompresorów śrubowych i tłokowych w celu wyboru właściwego źródła powietrza, a na koniec instrukcja regularnej konserwacji pistoletu, która wydłuży żywotność dyszy i igły.

Przydatne źródła techniczne na ten temat — schemat poglądowy

Najczęstsze pytania

Jak rozcieńczyć farbę do pistoletu natryskowego?

Proporcja rozcieńczenia zależy od konkretnej farby i lepkości określonej przez producenta, ogólnie rzecz biorąc, należy kierować się kartą techniczną wyrobu lakierniczego. Rozcieńczenie sprawdza się za pomocą kubka wiskozymetrycznego, a nie na oko, i dostosowuje się je wraz z ciśnieniem na podstawie wyniku próbnego natrysku na karton.

Jaki kompresor do pistoletu natryskowego?

Kompresor musi dostarczać wystarczający przepływ powietrza, nie tylko ciśnienie, w przypadku pistoletów HVLP liczy się z dziesiątkami do setek litrów na minutę w zależności od modelu. Decydująca jest również wielkość zbiornika powietrza, który tłumi wahania ciśnienia podczas dłuższego prowadzenia pistoletu po powierzchni.

Jak prawidłowo ustawić pistolet natryskowy?

Ciśnienie mierzy się na wejściu do pistoletu przy wciśniętym spuście i ustawia się je zgodnie z kartą techniczną, zazwyczaj 2,0 bar w przypadku HVLP oraz 2,5 do 3,0 bar w przypadku pistoletów konwencjonalnych. Poprawność potwierdza się próbnym natryskiem na karton z odległości 15 do 20 centymetrów.

Jak działa pistolet natryskowy do farby?

Pistolet miesza strumień sprężonego powietrza z wyrobem lakierniczym i rozbija go na drobne kropelki, które trafiają na powierzchnię jako jednolity strumień. Stopień atomizacji zależy od ciśnienia powietrza, wielkości dyszy i lepkości farby, co razem decyduje o jakości i równomierności uzyskanego natrysku.

Jaka jest różnica między ciśnieniem dla pistoletu HVLP a konwencjonalnego?

HVLP pracuje z niższym ciśnieniem na dyszy, około 2,0 bar, i większą objętością powietrza, podczas gdy systemy konwencjonalne potrzebują wyższego ciśnienia 2,5 do 3,0 bar przy mniejszej objętości. Odmienna regulacja ciśnienia pistoletu natryskowego przekłada się również na odmienne wymagania wobec kompresora.

Polecane

Zamarzanie kondensatu w instalacji sprężonego powietrza: co zrobić od razu

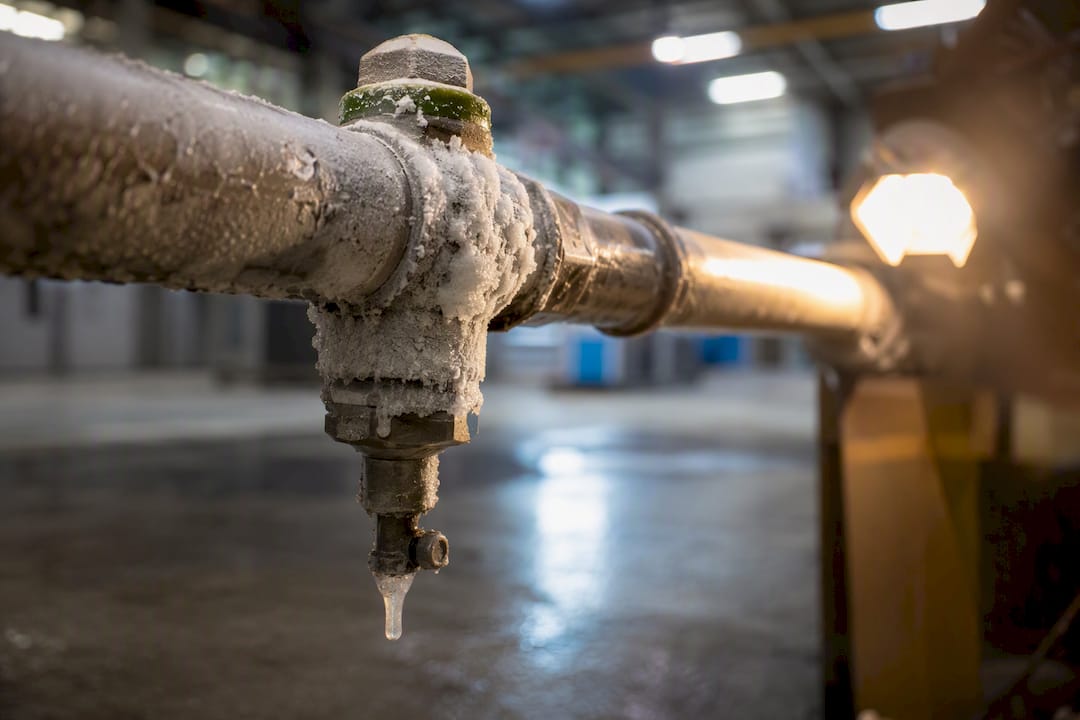
Szron na rurociągu ze sprężonym powietrzem

Zamarzanie kondensatu w instalacji rozwiązuje się trzema krokami: ustawić ciśnieniowy punkt rosy jako monitorowany wskaźnik, sprawdzić, czy odwadniacze kondensatu rzeczywiście odprowadzają wodę, oraz zaizolować lub aktywnie ogrzać odcinki rurociągu w nieogrzewanych pomieszczeniach. Bez tych trzech działań w czasie mrozów rurociąg zostanie zatkany korkiem lodowym bez ostrzeżenia. Jakość powietrza opisuje norma ČSN ISO 8573-1, a przy poważniejszych problemach warto skonsultować się z firmą serwisową, taką jak Kompresory-vzduchotechnika.


W skrócie:

  • Jeśli temperatura w najzimniejszych miejscach instalacji jest niższa niż ustawiony PDP, grozi zamarznięcie i powstanie korka lodowego w rurociągu.
  • W przypadku instalacji zewnętrznej lub nieogrzewanej konieczne jest zastosowanie osuszacza z głębszą rezerwą punktu rosy, na przykład adsorpcyjnego, oraz zainstalowanie kabla grzejnego.
  • Odwadniacze kondensatu powinny być prawidłowo dobrane, regularnie kontrolowane oraz wyposażone w izolację lub przewód grzejny, aby zapobiec zamarzaniu.
  • Pomiar ciśnieniowego punktu rosy w strategicznych miejscach umożliwia wczesne ostrzeżenie o ryzyku zamarznięcia i ułatwia konserwację zapobiegawczą.
  • Naprawa pękniętej rury jest rozwiązaniem krótkoterminowym, długoterminowo opłaca się inwestycja w izolację, wydajniejszy osuszacz lub system z odpowiednim PDP.

Kompresory-technika pneumatyczna
Znajdź odpowiednie rozwiązanie dla sprężonego powietrza
Zapoznajcie się z ofertą kompresorów, wyposażenia pneumatycznego, węży i akcesoriów dla przemysłu, warsztatów oraz do użytku domowego.

Spis treści

Dlaczego kondensat w rurociągu powstaje i kiedy grozi zamarznięcie

Sprężone powietrze zawiera parę wodną, którą kompresor wciąga do układu z zasysanym powietrzem. Gdy powietrze zostaje sprężone, a następnie schłodzone, para skrapla się do postaci ciekłej wody. Decyduje o tym ciśnieniowy punkt rosy (PDP), czyli temperatura, w której przy danym ciśnieniu roboczym para wodna zaczyna przechodzić w kondensat. PDP jest inną wielkością niż atmosferyczny punkt rosy, który opisuje zachowanie powietrza przy normalnym ciśnieniu, i dlatego nie wolno ich mylić przy projektowaniu układu.

Im wyższe nadciśnienie w instalacji i im niższa temperatura powierzchni rury, tym szybciej para skrapla się w krople. W praktyce oznacza to, że miejsca krytyczne nie są przypadkowe:

  • zewnętrzne odcinki instalacji i przyłącza bez izolacji termicznej,
  • najniższe punkty sieci, w których woda gromadzi się grawitacyjnie,
  • odgałęzienia i ślepe odcinki o niskim przepływie powietrza,
  • wyloty odwadniaczy kondensatu prowadzące do nieogrzewanych szybów.

To właśnie w tych miejscach zwykła kropla wody zamienia się w lodowy korek, który ogranicza lub całkowicie zatrzymuje przepływ powietrza do maszyn produkcyjnych.

Gdzie mierzyć ciśnieniowy punkt rosy i jak ustawić ostrzeżenie

Czujnik PDP warto umieścić tam, gdzie decyduje się o jakości powietrza dla całej sieci lub dla wrażliwej części produkcji. Standardowo montuje się go:

  • na wyjściu z osuszacza, aby zweryfikować, czy urządzenie rzeczywiście osiąga deklarowaną wydajność,
  • na głównych gałęziach rozdzielczych przed podziałem na obwody cząstkowe,
  • przy krytycznych odbiornikach, gdzie wilgoć w powietrzu zagraża jakości produkcji lub bezpieczeństwu eksploatacji.

Do długotrwałej pracy w warunkach mrozu lepiej sprawdzają się polimerowe czujniki pojemnościowe niż starsze czujniki na bazie Al2O3. Czujniki polimerowe lepiej znoszą kondensat i opary oleju oraz niezawodnie mierzą nawet głębokie punkty rosy rzędu minus 60°C, czego starsza technologia często nie była w stanie zapewnić bez częstej kalibracji.

Porada profesjonalisty: Alarm ustawiaj zgodnie z przeznaczeniem powietrza, a nie uniwersalnie. Dla zwykłego napędu pneumatycznego zwykle wystarczy PDP w zakresie temperatur określonym przez producenta osuszacza, ale dla wrażliwych procesów, gdzie wilgoć nie może wpływać na jakość produktu, zaleca się znacznie niższy PDP odpowiadający wymaganiom dotyczącym jakości powietrza.

Ciągłe monitorowanie PDP umożliwia ponadto konserwację predykcyjną: filtr lub osuszacz wymienisz, zanim wilgoć przeniknie do sieci i spowoduje szkody na narzędziach i zaworach.

Jak dobrać osuszacz i filtrację do mroźnych warunków eksploatacji

Osuszacz musi dawać rezerwę w stosunku do najzimniejszego miejsca w instalacji, a nie do średniej temperatury w hali. Praktyczna zasada brzmi: docelowy PDP ustaw znacznie poniżej najniższej oczekiwanej temperatury rurociągu, aby zminimalizować ryzyko kondensacji i zamarzania. Jeśli więc rura przebiega przez ścianę zewnętrzną, gdzie temperatura w styczniu spada do minus 10°C, potrzebujesz osuszacza z PDP rzędu minus 20 do minus 30°C, a nie jednostki kondensacyjnej zaprojektowanej na +3°C.

Wybór między typami osuszaczy wynika z tego celu:

  • osuszacz kondensacyjny (chłodniczy) pokryje standardowe instalacje wewnętrzne z PDP rzędu +3°C,
  • osuszacz adsorpcyjny poradzi sobie z głębokimi punktami rosy potrzebnymi dla tras zewnętrznych i mroźnych hal.

Nawet najlepszy osuszacz nie rozwiąże jednak niczego, jeśli kondensat nie jest odprowadzany z rurociągu. Przed odprowadzaczem powinien więc znaleźć się filtr wychwytujący cząstki stałe oraz separator koalescencyjny, który usuwa z przepływu powietrza krople oleju. Bez tej filtracji odprowadzacze szybciej się zanieczyszczają, a ich zawory w mrozie zacinają się w pozycji, w której woda pozostaje wewnątrz rury.

Porada profesjonalisty: Przed sezonem porównaj rzeczywiście zmierzony PDP z wartością deklarowaną przez osuszacz na tabliczce znamionowej. Odchylenie o więcej niż kilka stopni sygnalizuje zużyty materiał sorpcyjny lub nieszczelność, którą warto rozwiązać, zanim nadejdą mrozy.

Odprowadzacze kondensatu: instalacja, spadek i częstotliwość kontroli

Niesprawny odprowadzacz jest najczęstszą przyczyną zamarzania w instalacjach, które poza tym mają prawidłowo dobrany osuszacz. Do wyboru jest kilka zasad działania, z których każda ma inne słabości:

  1. Ręczny odwadniacz wymaga obsługi, która regularnie otwiera zawór. Bez dyscypliny obsługi woda w rurociągu pozostaje.
  2. Odwadniacz czasowy wypuszcza kondensat w stałych odstępach czasu, niezależnie od tego, ile wody faktycznie się nagromadziło, przez co przy wyższej wilgotności nie wystarcza, a przy niskiej marnuje powietrze.
  3. Odwadniacz pływakowy reaguje na poziom wody, ale sitko i mechanizm zanieczyszczają się osadami i olejem.
  4. Odwadniacz elektroniczny (pojemnościowy) wypuszcza kondensat zgodnie z rzeczywistą potrzebą i bywa najbardziej niezawodnym wyborem dla zakładów o zmiennej wilgotności.

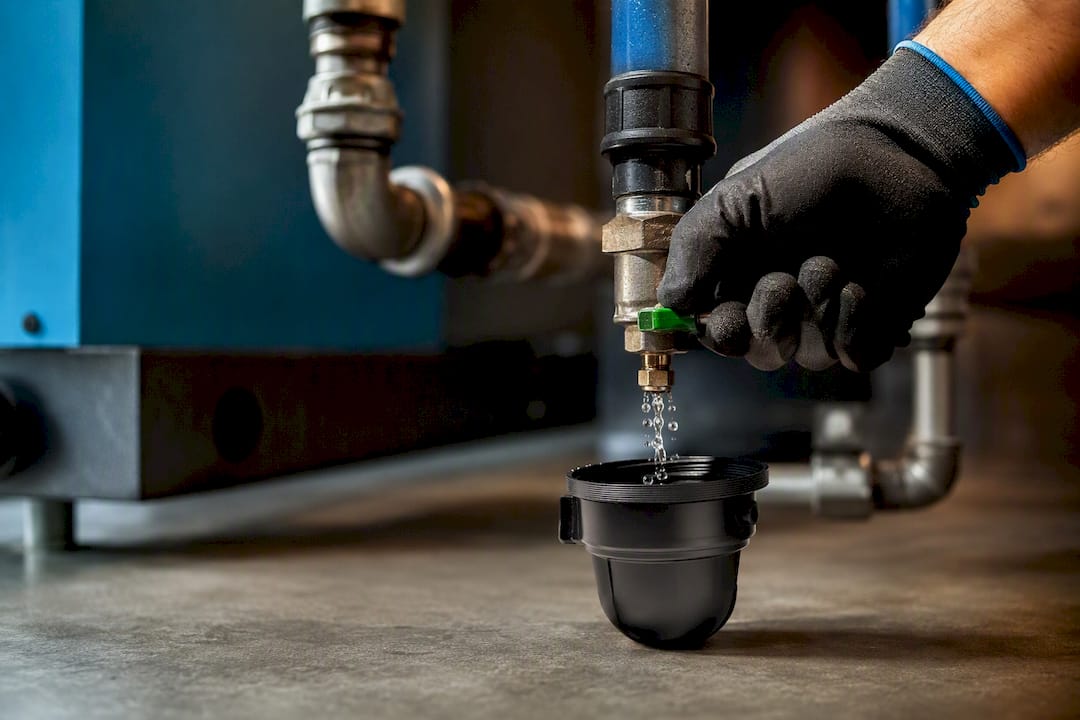
Niezależnie od typu obowiązują te same zasady montażu: przewód do odwadniacza musi mieć wystarczający spadek, syfon musi być trwale wypełniony wodą, a wszystkie połączenia szczelne, inaczej zasysa powietrze, a mechanizm fałszywie sygnalizuje pusty rurociąg. W pomieszczeniach nieogrzewanych do syfonu należy dodać izolację lub kabel grzewczy, inaczej zamarznie jako pierwszy.

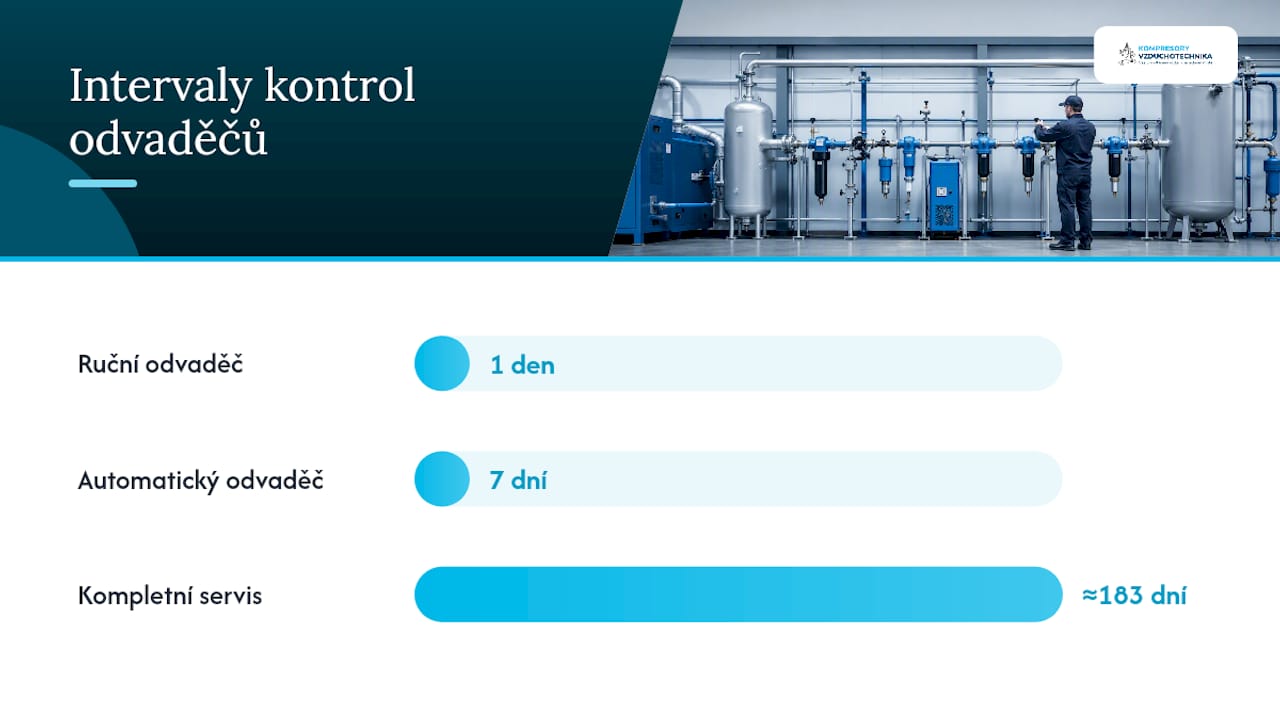
Odstępy kontrolne różnią się w zależności od typu urządzenia: odwadniacze ręczne warto kontrolować codziennie, automatyczne co tydzień, a pełny serwis z sitkiem i zaworem przeprowadzać co najmniej dwa razy w roku. Więcej o wyborze i montażu poszczególnych typów znajdziecie w przewodniku po odwadniaczach kondensatu.

Częstotliwość kontroli odłączników kondensatu

Izolacja i podgrzewanie rurociągu w odcinkach narażonych

Izolacja pasywna rozwiązuje większość rozwodów wewnętrznych, gdzie temperatura po prostu nie spada do punktu zamarzania. Jednak gdy rurociąg prowadzi przez ścianę zewnętrzną, dach lub nieogrzewaną halę, sama izolacja nie wystarcza, ponieważ jedynie spowalnia utratę ciepła, nie zatrzymuje jej. Tam potrzebny jest kabel grzewczy nawinięty wzdłuż rury lub elektryczny płaszcz z termostatem, który utrzyma powierzchnię rury powyżej punktu zamarzania nawet podczas długotrwałych mrozów.

Przy montażu kabla grzewczego obowiązuje kilka zasad:

  • kabel prowadzić wzdłuż dolnej strony rury, gdzie kondensat gromadzi się najpierw,
  • przyłącze elektryczne chronić przed wilgocią obudową o stopniu ochrony co najmniej IP65,
  • syfony i odwadniacze uwzględnić w trasie ogrzewanej, nie tylko proste odcinki rurociągu.

Porada profesjonalisty: Koszty kabla grzewczego i izolacji zwrócą się przy pierwszym postoju, któremu zapobiegną. Godzina przestoju produkcji z powodu zatkanego rozprowadzenia zwykle przewyższa koszt ogrzewania całej gałęzi zagrożonej na cały sezon.

Procedury operacyjne w trybie zimowym

Przełączanie czasowe osuszacza jest w mrozach niepewne, ponieważ nie reaguje na rzeczywistą wilgotność powietrza. Lepsze wyniki daje sterowanie według aktualnego punktu rosy, znane jako przełączanie zależne od punktu rosy, które aktywuje osuszacz tylko wtedy, gdy PDP rzeczywiście tego wymaga.

Do zimowego planu operacyjnego należy:

  • reakcja na alarm PDP w tej samej zmianie, nie dopiero następnego dnia,
  • zapis każdej interwencji przy odwadniaczach i osuszaczu do późniejszej kontroli trendu,
  • przedsezonowy test wszystkich odwadniaczy i kabli grzewczych jeszcze przed pierwszymi mrozami.

To podejście jednocześnie oszczędza energię, ponieważ osuszacz nie pracuje niepotrzebnie na pełnej mocy, gdy PDP wskazuje, że powietrze jest wystarczająco suche.

Jak bezpiecznie rozmrozić zamarznięty odcinek rozprowadzenia

Wykrycie zamarzniętego korka zwykle zaczyna się od spadku ciśnienia za danym odcinkiem lub cichego wylotu, gdzie wcześniej syczało uciekające powietrze. Procedura rozmrażania:

  1. Rozprężcie dany odcinek i odłączcie go od reszty sieci, aby nagłe uwolnienie korka nie wytworzyło skoku ciśnienia.
  2. Sprawdźcie czujniki i odwadniacze w otoczeniu, lodowy korek często wiąże się z wcześniejszą usterką odwadniania.
  3. Zastosujcie miejscowe, kontrolowane ogrzewanie, na przykład pistoletem do gorącego powietrza lub dołączonym kablem grzejnym, i temperaturę podnoście stopniowo.
  4. Po rozmrożeniu ponownie powoli natłoczcie ciśnienie w odcinku i sprawdźcie, czy woda faktycznie odpływa.

Otwarty płomień na instalacji rurowej nie jest odpowiednim rozwiązaniem, grozi uszkodzeniem uszczelek oraz zapłonem pozostałości oleju. Podobnie nie opłaca się gwałtowne przeciążanie ciśnieniem zamarzniętego odcinka ani brutalne mechaniczne usuwanie zatoru, obie metody ryzykują pęknięcie rury lub uszkodzenie armatury.

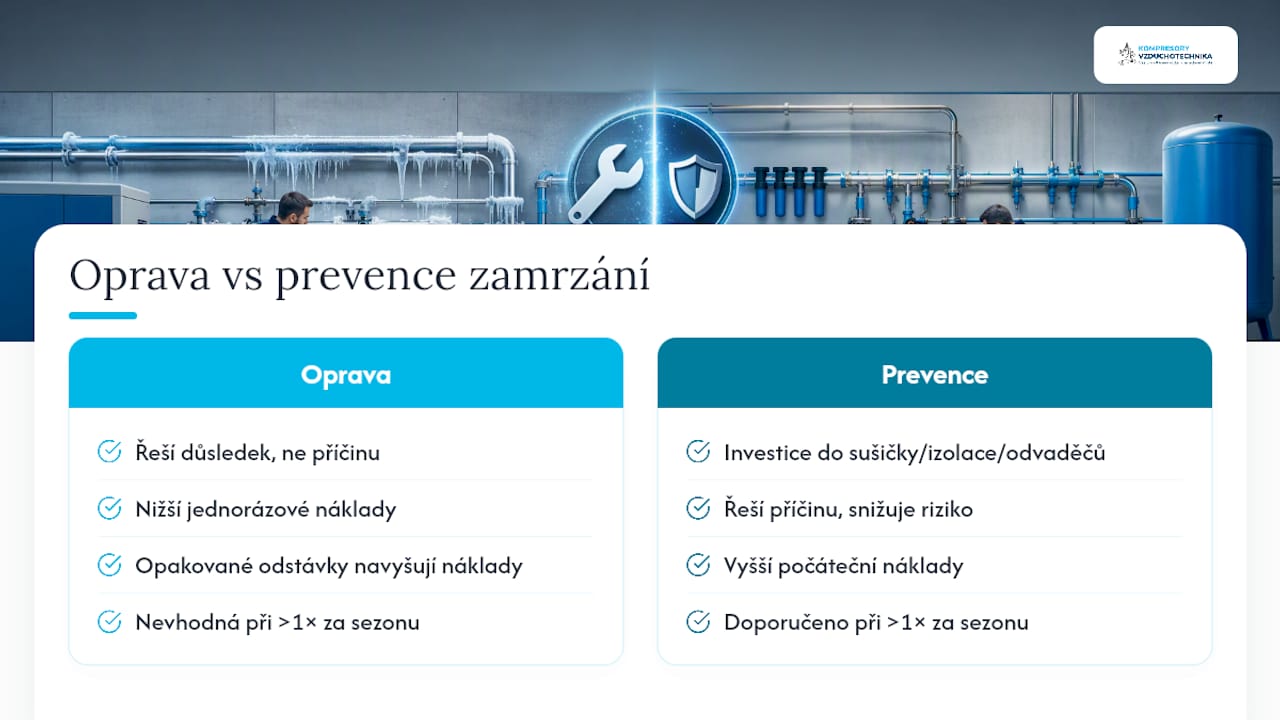
Kiedy naprawa nie wystarczy: decyzja eksploatacyjna i ekonomika prewencji

Kiedy naprawa nie wystarczy: decyzja eksploatacyjna i ekonomika prewencji — overview diagram

Naprawa pękniętej rury lub wymiana uszkodzonego zaworu rozwiązuje jedynie skutek, a nie przyczynę. Jeśli zamarzanie powtarza się w tym samym miejscu więcej niż raz w sezonie, jest to sygnał, że system potrzebuje inwestycji w osuszacz, izolację lub lepsze jakościowo odwadniacze, a nie kolejnej łaty. Jednorazowa naprawa wypada taniej na papierze, ale powtarzające się przestoje produkcji szybko to przewyższają.

Sygnałem do zamówienia fachowej interwencji jest też sytuacja, gdy zmierzony PDP długotrwale nie odpowiada parametrom osuszacza lub gdy odwadniacze trzeba czyścić częściej, niż wskazuje harmonogram. W takim przypadku warto zlecić fachowy audyt energetyczny instalacji, który wykaże, gdzie system traci wydajność i gdzie powstaje ryzyko zamarznięcia. Dostępna jest możliwość fachowego audytu dla zakładów, gdzie prewencja opłaca się bardziej niż powtarzające się gaszenie problemów.

— Zdeněk

Jak Kompresory-vzduchotechnika pomoże Ci zmniejszyć ryzyko zamarzania

Kompresory-vzduchotechnika jest dla Twojego zakładu alternatywą dla przypadkowych napraw: zamiast rozwiązywać pojedyncze zatory lodowe, dostarczy kompletne rozwiązanie uzdatniania powietrza, które usunie ryzyko zamarznięcia u źródła. W ofercie znajdziesz jednostki uzdatniania sprężonego powietrza do 18 bar do doboru PDP według najzimniejszej trasy oraz program filtracji zgodny z normą ISO 8573, który chroni odwadniacze kondensatu przed zanieczyszczeniem.

Kompresory-wentylacja przemysłowa

Oprócz sprzedaży urządzeń Kompresory-vzduchotechnika oferuje też montaż, przeglądy i interwencje serwisowe opisane w przeglądzie usług. Jeśli zamarzanie kondensatu w instalacji powtarza się u Ciebie lub nie masz pewności co do właściwego doboru osuszacza przed zimą, zamów kontrolę techniczną systemu i zleć obliczenie konkretnego rozwiązania dla Twojej sieci.

Zalecane źródła techniczne i normy

Częste pytania

Czym jest ciśnieniowy punkt rosy i dlaczego decyduje o zamarzaniu?

Ciśnieniowy punkt rosy to temperatura, przy której przy danym ciśnieniu roboczym powietrza para wodna zaczyna się skraplać w ciecz. Im niżej utrzymasz go poniżej punktu zamarzania w najchłodniejszym odcinku rurociągu, tym mniejsze ryzyko powstania korka lodowego.

Jak często kontrolować odwadniacze kondensatu zimą?

Ręczne odwadniacze warto kontrolować codziennie, automatyczne co tydzień, a pełny serwis z sitkiem przeprowadzać co najmniej dwa razy w roku, ze szczególnym naciskiem na kontrolę przed nadejściem mrozów.

Jaki PDP wybrać dla rurociągu zewnętrznego?

Docelowy PDP powinien być o 10 do 20 °C niższy niż najniższa spodziewana temperatura rurociągu, co w przypadku tras zewnętrznych zimą zazwyczaj oznacza wybór osuszacza adsorpcyjnego zamiast kondensacyjnego.

Czy bezpiecznie jest rozmrażać zamarznięty rurociąg otwartym płomieniem?

Nie. Otwarty płomień uszkadza uszczelnienia i grozi zapłonem pozostałości oleju. Bezpieczną metodą jest kontrolowane miejscowe podgrzewanie ze stopniowym ponownym natłaczaniem po rozprężeniu odcinka.

Kto pomoże z audytem i serwisem instalacji zabezpieczającej przed zamarzaniem?

Doradztwo techniczne, montaż izolacji i kabli grzewczych oraz serwis odwadniaczy i osuszaczy, w tym audyt energetyczny, można zlecić wyspecjalizowanym firmom w przypadku instalacji z powtarzającym się problemem zamarzania.

Zalecane

Woda w sprężonym powietrzu: przyczyny, zagrożenia i rozwiązania dla eksploatacji

Odprowadzanie kondensatu z instalacji sprężonego powietrza

Woda w sprężonym powietrzu powstaje w wyniku kondensacji wilgoci, którą kompresor zasysa z otaczającej atmosfery i która podczas sprężania oraz następującego po nim schłodzenia zamienia się w ciekły kondensat. Rozwiązanie jest zawsze dwustopniowe: kondensat trzeba odprowadzać z sieci za pomocą separatorów i spustów kondensatu, a pozostałą wilgoć dosuszyć osuszaczem do wymaganego punktu rosy. Jeśli zaniedbacie te dwa kroki, prędzej czy później pojawi się korozja rurociągów, awarie narzędzi pneumatycznych i wadliwe wyroby. Pierwszym krokiem jest więc sprawdzenie działania spustów kondensatu oraz upewnienie się, że w układzie zamontowano chłodnicę końcową i osuszacz odpowiednie do warunków pracy.


W skrócie:

  • Jeśli system nie zawiera sprawnych separatorów i osuszaczy odpowiadających ciśnieniu roboczemu, grozi korozja oraz awarie w instalacji i narzędziach.
  • Niski ciśnieniowy punkt rosy zmniejsza ryzyko kondensacji, ale zwiększa koszty inwestycyjne i eksploatacyjne związane z uzdatnianiem powietrza.
  • Nadmierna wilgotność wynika przede wszystkim z wilgotności atmosferycznej, nieprawidłowego działania chłodnicy końcowej lub braku separatorów.
  • Pomiar ciśnieniowego punktu rosy w odpowiednich miejscach pomoże w porę wykryć pogorszenie jakości powietrza i zapobiec szkodom.
  • Właściwe rozwiązanie obejmuje kompleksowy system z ciągłą kontrolą, regularnym czyszczeniem i odpowiednimi parametrami dobranymi do typu eksploatacji.

Kompresory-wentylacja
Znajdź odpowiednie rozwiązanie dla wilgotnego powietrza
Kompresory, węże, akcesoria i fachowe wsparcie pomogą dobrać wyposażenie pneumatyczne odpowiednio do potrzeb waszego zakładu.
Zobacz ofertę

Spis treści

Czym jest punkt rosy i dlaczego decyduje o kondensacji w Twoim systemie

Ciśnieniowy punkt rosy (PDP, z angielskiego pressure dew point) to temperatura, przy której para wodna w sprężonym powietrzu zaczyna się skraplać w ciecz przy danym ciśnieniu roboczym. Im niższy PDP osiąga powietrze, tym jest ono bardziej suche i tym mniejsze jest ryzyko kondensacji dalej w rurociągu, w zaworach oraz w narzędziach. Różnica między wilgotnością względną a bezwzględną jest tutaj kluczowa: wilgotność względna określa, jak blisko jest powietrze punktu nasycenia, natomiast wilgotność bezwzględna oznacza rzeczywistą ilość wody w kilogramach na metr sześcienny.

Sprężanie znacznie pogłębia ten problem. Przy ciśnieniu 10 bar kompresor musi zassać około jedenastu metrów sześciennych powietrza z otoczenia, aby wytworzyć jeden metr sześcienny sprężonego powietrza, a cała wilgoć zawarta w tej objętości koncentruje się w ten sposób w znacznie mniejszej przestrzeni. Jakość powietrza pod względem zawartości wody opisuje zatem międzynarodowa norma ISO 8573-1, która definiuje klasy jakości według ciśnieniowego punktu rosy i jest standardem referencyjnym do pomiarów i klasyfikacji.

Praktyczny wpływ punktu rosy na eksploatację:

  • niski PDP oznacza suchsze powietrze, ale też wyższe nakłady inwestycyjne i eksploatacyjne na uzdatnianie,
  • wysoki PDP to tańsze rozwiązanie, ale niesie ryzyko kondensacji w chłodniejszych częściach instalacji,
  • wybór klasy według ISO 8573-1 zawsze zależy od konkretnej aplikacji, a nie od uniwersalnego standardu.

Główne przyczyny nadmiernej wilgoci w praktyce

Większość problemów z wodą w instalacji ma tylko kilka powtarzających się źródeł, które technik z reguły potrafi wykryć podczas jednej kontroli.

  • Zasysana wilgoć atmosferyczna – kompresor zasysa powietrze z otoczenia, a zawarta w nim wilgoć koncentruje się podczas sprężania, jak opisuje powyższe obliczenie.
  • Niewystarczające chłodzenie międzystopniowe lub usterka chłodnicy końcowej – jeśli chłodnica końcowa nie działa prawidłowo, gorące powietrze trafia dalej i skrapla się dopiero w rurociągu, a nie w miejscu, gdzie można je bezpiecznie odprowadzić.
  • Zanieczyszczone lub brakujące separatory – bez sprawnego separatora kondensat przechodzi dalej do instalacji.
  • Wadliwe automatyczne spusty kondensatu – zablokowany lub nieszczelny spust albo nie odprowadza kondensatu, albo niepotrzebnie traci powietrze.
  • Nieprawidłowy dobór wielkości systemu – zbyt mały osuszacz lub źle zaprojektowany spadek rurociągu prowadzą do trwałej wilgoci nawet przy sprawnym urządzeniu.

Warunki zewnętrzne odgrywają rolę przede wszystkim latem, kiedy wyższa temperatura i wilgotność powietrza zwiększają wymagania wobec wydajności chłodzenia całego systemu uzdatniania.

Skutki obecności wody w instalacji: co się psuje i jakie są koszty eksploatacyjne

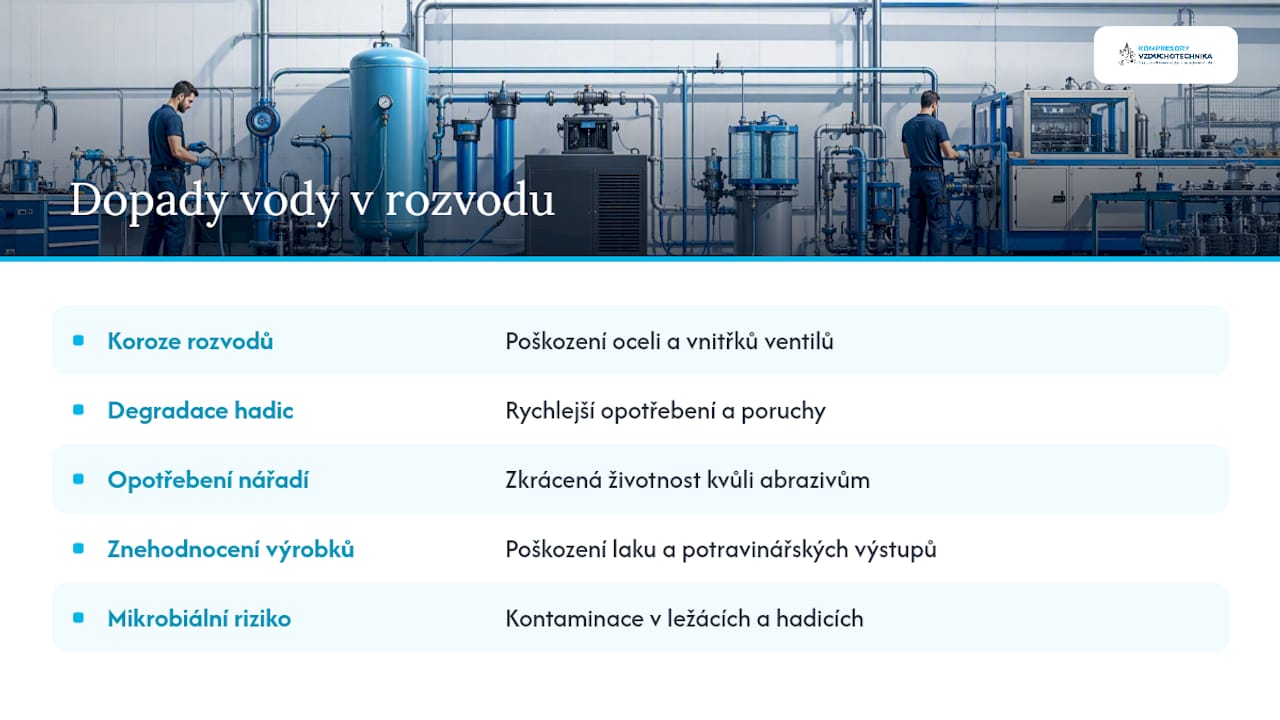
Woda w rurociągu nie jest problemem kosmetycznym, to bezpośrednia droga do zużycia i awarii. Korozja atakuje stalowe instalacje oraz wewnętrzne elementy zaworów, węże degradują się szybciej, a narzędzia pneumatyczne tracą trwałość z powodu ściernych cząstek unoszonych przez wilgotne powietrze. W zakładach takich jak lakiernie czy produkcja spożywcza wilgoć bezpośrednio obniża jakość produktu wyjściowego, a do tego dochodzi ryzyko kontaminacji mikrobiologicznej w zbiornikach i wężach, gdzie woda zalega.

Skutki obecności wody w instalacjach sprężonego powietrza

Kondensat z kompresora zawiera ponadto olej i cząstki stałe, dlatego nie wolno go bez oczyszczenia odprowadzać do kanalizacji. Użytkownik potrzebuje więc separatora oleju i wody, w przeciwnym razie ryzykuje naruszenie przepisów prawa wodnego. Szczegóły dotyczące obowiązków w Czechach podsumowuje przegląd przepisów dotyczących utylizacji kondensatu. Koszty takiego oczyszczania stanowią zazwyczaj ułamek tego, ile kosztuje naprawa skorodowanej sieci lub wymiana uszkodzonego kompresora po awarii spowodowanej wodą w układzie smarowania.

Diagnostyka i pomiary: gdzie mierzyć, co mierzyć i kiedy interweniować

Pomiar punktu rosy ma sens tylko tam, gdzie realnie grozi kondensacja lub gdzie od jakości powietrza zależy jakość produktu wyjściowego. Sonda PDP powinna znajdować się za osuszaczem, ewentualnie bezpośrednio przy krytycznych punktach poboru, takich jak kabina lakiernicza lub przyrząd pomiarowy.

  1. Umieść sondę za osuszaczem, a ewentualnie drugą przy najbardziej wrażliwym odbiorniku w systemie.
  2. Śledź wartość PDP w odniesieniu do wymaganej klasy ISO 8573-1 dla danej aplikacji. Jeśli zmierzony punkt rosy trwale przekracza granicę wybranej klasy, jest to stan alarmowy wymagający natychmiastowej interwencji.
  3. Wprowadź protokół kontrolny – codzienną wizualną kontrolę odwadniaczy, cotygodniowy odczyt PDP i comiesięczny zapis trendu, który wykryje powoli narastający problem, zanim spowoduje szkodę.

Wskazówka profesjonalisty: Zapisujcie wartość PDP w prostej tabeli co tydzień o tej samej porze dnia. Powolny, ale stały wzrost punktu rosy jest najczęściej pierwszym objawem starzejącego się środka osuszającego lub zaczynającej się awarii kompresora, a zauważycie go miesiące wcześniej, zanim objawi się jako widoczna woda w rurociągach.

Rozwiązania: wybór między separatorami, chłodnicami końcowymi, osuszaczami i filtrami

Prawidłowo zaprojektowany system uzdatniania powietrza pracuje stopniowo, a nie jako jedno uniwersalne urządzenie. Kombinacja chłodnicy końcowej, separatora cyklonowego i filtracji potrafi usunąć większość kondensatu, zanim dotrze on do zbiornika powietrza. Pozostałą wilgoć następnie usuwa osuszacz zgodnie z wymaganym punktem rosy.

  • Osuszacze kondensacyjne (chłodnicze) ochładzają powietrze i wytrącają wodę; osiągają wyjściowy PDP na poziomie około +3 °C i konstrukcyjnie nie są zdolne do niższych wartości. Dla typowego warsztatu z narzędziami pneumatycznymi to zwykle wystarcza.
  • Osuszacze adsorpcyjne osiągają PDP od −20 °C do −70 °C w zależności od typu regeneracji (zimna, ciepła lub z podgrzewaniem), dlatego stosuje się je tam, gdzie wilgoć praktycznie nie może pozostać, na przykład w lakierniach lub produkcji farmaceutycznej.
  • Osuszacze membranowe są konstrukcyjnie najprostsze i nie mają części ruchomych, ale mają ograniczoną wydajność i nadają się raczej do mniejszych przepływów i specyficznych zastosowań, a nie do zasilania całego zakładu.

Ekonomicznie najkorzystniejszym rozwiązaniem dla większości zakładów często nie jest najwydajniejszy osuszacz, lecz odpowiednie połączenie chłodnicy końcowej, separatora cyklonowego i mikrofiltra tam, gdzie instalacja nie wymaga PDP poniżej punktu zamarzania. Przewymiarowany osuszacz adsorpcyjny niepotrzebnie zwiększa zarówno nakłady inwestycyjne, jak i koszty eksploatacji, jeśli aplikacja nie wymaga ekstremalnie niskiego punktu rosy.

Szczegółowy przegląd konkretnych modeli według wyjściowego PDP znajdziecie na liście osuszaczy do kompresorów, gdzie można porównać parametry w zależności od rodzaju pracy.

Lista kontrolna konserwacji i szybkie naprawy krok po kroku

Konserwacja systemu uzdatniania powietrza nie musi być skomplikowana, jeśli ma jasny harmonogram i ktoś faktycznie go przestrzega.

  1. Codziennie – ręczna lub kontrola automatycznego spustu kondensatu ze zbiornika powietrza, wizualna kontrola separatorów pod kątem nieszczelności.
  2. Co tydzień – sprawdzenie działania osuszacza, odczyt PDP w punkcie kontrolnym, kontrola stanu filtrów i ewentualnego zanieczyszczenia.
  3. Co miesiąc do co kwartał – wymiana wkładów filtracyjnych, kontrola serwisowa separatora oleju i wody, test szczelności całej instalacji za pomocą próby ciśnieniowej.
  4. Przy awarii osuszacza – tymczasowo przekieruj przepływ powietrza poza krytyczne odbiorniki, zwiększ częstotliwość ręcznego spustu kondensatu, a w przypadku wrażliwych aplikacji rozważ krótkotrwałe ograniczenie pracy, dopóki osuszacz nie zostanie naprawiony.

Wybór i instalacja odwadniaczy kondensatu mają bezpośredni wpływ na to, jak dobrze ten harmonogram sprawdza się w praktyce – szczegółowy poradnik oferuje artykuł o typach i doborze odwadniaczy kondensatu.

Potwierdzenie merytoryczne od Kompresory-Vzduchotechnika.cz oraz autora Zdeňka

Ta procedura wynika z powszechnej praktyki w zakładach, w których wilgoć długo umykała uwadze. Typowy scenariusz: warsztat z narzędziami pneumatycznymi borykał się z powtarzającymi się awariami zaworów, dopóki nie okazało się, że chłodnica końcowa była niedowymiarowana w stosunku do rzeczywistej wydajności kompresora, a osuszacz nigdy nie dostawał powietrza o wymaganej temperaturze. Po dołożeniu prawidłowo dobranej chłodnicy końcowej i serwisie osuszacza problem zniknął.

Dla techników, którzy chcą rozwiązać problem w sposób systematyczny, zalecamy:

  • zapoznać się z procesem osuszania sprężonego powietrza, aby zrozumieć zasady regeneracji,
  • sprawdzić stan odwadniaczy zgodnie z instrukcją ich doboru i instalacji,
  • w razie wątpliwości dotyczących doboru skonsultować konkretne parametry instalacji bezpośrednio z technikami Kompresory-vzduchotechnika, którzy projektują rozwiązania dopasowane do zmierzonego PDP oraz wymaganej klasy ISO 8573-1.

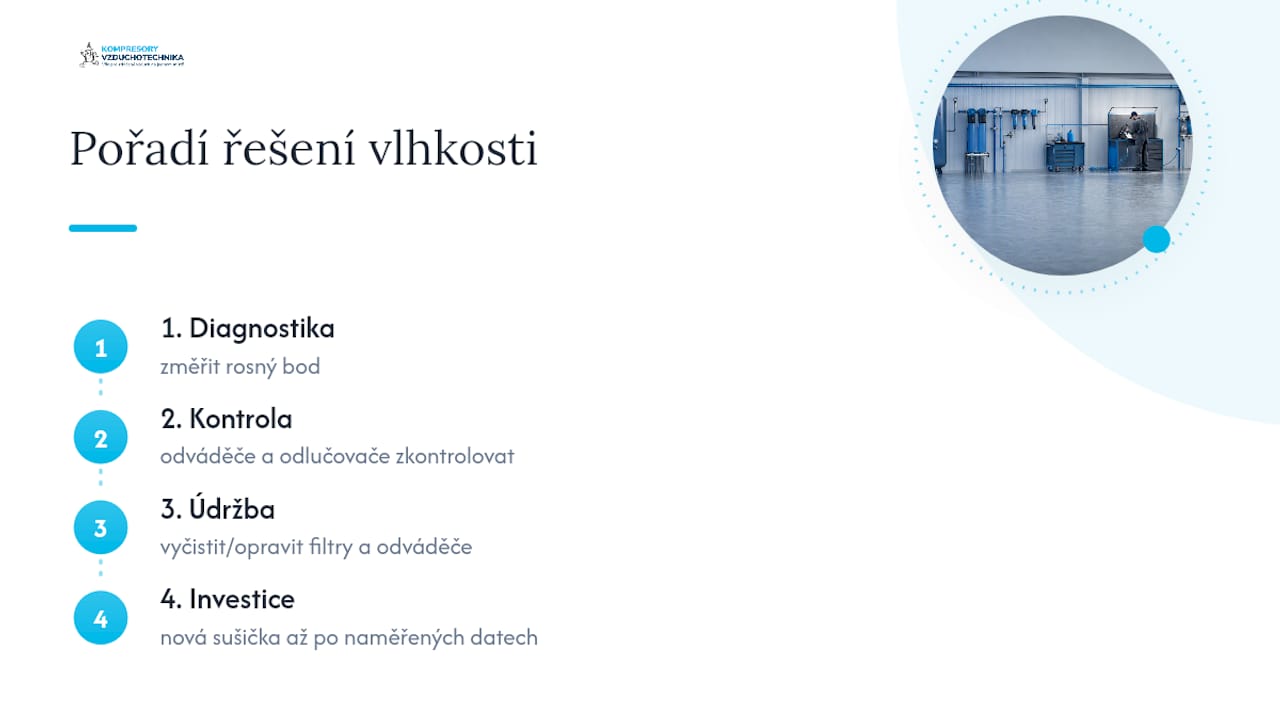
Spojrzenie redakcyjne: dlaczego teoria osuszacza nie wystarcza i co naprawdę decyduje

Większość tekstów o wodzie w sprężonym powietrzu koncentruje się na parametrach osuszaczy, jakby dobór odpowiedniego urządzenia był sprawą najważniejszą. Rzeczywistość w zakładach jest inna: najczęstszą przyczyną problemu nie jest źle dobrany osuszacz, lecz zaniedbana konserwacja odwadniaczy i odolejaczy, które są tanie, niepozorne i łatwo się o nich zapomina. Drogi osuszacz adsorpcyjny z zatkanym filtrem wstępnym działa gorzej niż tani osuszacz kondensacyjny z prawidłowo działającym odolejaczem.

Spojrzenie redakcyjne: dlaczego teoria osuszacza nie wystarczy i co naprawdę decyduje — schemat poglądowy

Konwencjonalne porady często zalecają „zainwestuj w lepszy osuszacz” jako uniwersalne rozwiązanie. W rzeczywistości pierwszym krokiem powinna zawsze być diagnostyka – zmierzyć punkt rosy, sprawdzić odwadniacze i dopiero potem rozważać wymianę technologii. Bez zachowania tej kolejności istnieje ryzyko, że zapłacicie za wydajniejsze urządzenie, a problem pozostanie, ponieważ przyczyna leżała gdzie indziej.

Priorytet czytelnika powinien być zatem jasny: najpierw regularne pomiary i protokół kontrolny, dopiero potem inwestycja w nowy osuszacz lub filtrację. Bez zmierzonych danych projekt rozwiązania staje się domysłem, a domysł w tej branży bywa kosztowny.

— Zdeněk

Dostawa i serwis rozwiązań przeciw wodzie w systemie

Istnieją możliwości kompleksowej dostawy od projektu po serwis, dzięki czemu wilgoć w instalacji nie jest rozwiązywana dla poszczególnych komponentów osobno, lecz jako cały system. W ofercie znajdują się osuszacze, odolejacze, jednostki filtracyjne oraz kompaktowe jednostki uzdatniania sprężonego powietrza do 13 barów odpowiednie dla mniejszych zakładów i warsztatów.

Kompresory-wentylacja przemysłowa

Współpraca może przebiegać w czterech krokach: ocena obecnego stanu i zmierzonego punktu rosy, projekt odpowiedniej kombinacji urządzeń, dostawa i montaż, a następnie regularny serwis obejmujący kontrolę separatorów i filtrów. Dla instalacji, które wymagają wymiany lub uzupełnienia rurociągu, istnieje możliwość skorzystania z rur do instalacji sprężonego powietrza w systemie wtykowym. Jeśli chcą Państwo dowiedzieć się, gdzie dokładnie Państwa system traci powietrze lub generuje nadmierny kondensat, zalecamy skorzystanie z fachowej konsultacji z projektem rozwiązania dopasowanym do Państwa zakładu.

Częste pytania

Jak zapobiec kondensacji wody w sprężonym powietrzu?

Kondensację ograniczysz za pomocą kombinacji chłodnicy końcowej, odolejacza i osuszacza ustawionego na punkt rosy odpowiadający Twojej aplikacji zgodnie z ISO 8573-1. Kluczowa jest również regularna kontrola i odprowadzanie odwadniaczy kondensatu, najlepiej codziennie.

Jak woda dostaje się do sprężonego powietrza?

Kompresor zasysa powietrze atmosferyczne, które zawsze zawiera parę wodną. W wyniku sprężania i następującego po nim schłodzenia powietrze ulega zagęszczeniu, a nadmiar wilgoci skrapla się do postaci ciekłego kondensatu.

Jak stwierdzić, że system ma problem z wilgocią?

Najbardziej niezawodną metodą jest pomiar ciśnieniowego punktu rosy za osuszaczem oraz przy krytycznych punktach poboru. Jeśli zmierzona wartość trwale przekracza granicę wymaganej klasy według ISO 8573-1, oznacza to stan alarmowy wymagający interwencji.

Jaki typ osuszacza jest wystarczający dla zwykłego warsztatu?

Dla większości warsztatów i zakładów korzystających z narzędzi pneumatycznych wystarczy osuszacz kondensacyjny z wyjściowym punktem rosy około trzech stopni Celsjusza w połączeniu z odpowiednio dobranym odolejaczem. Bardziej wymagające aplikacje, takie jak lakierowanie, wymagają osuszacza adsorpcyjnego z niższym punktem rosy.

Czy kondensat z kompresora można odprowadzić do ścieków bez oczyszczenia?

Nie, kondensat zawiera olej i cząstki stałe, dlatego nie można go odprowadzać do kanalizacji bez wcześniejszej separacji. Zakład potrzebuje separatora oleju i wody, aby spełnić wymagania gospodarki wodnej.

Zalecane

PDP +3 °C: co zastosować i gdzie, aby zapobiec korozji w instalacji powietrza

Korozja i kondensat wewnątrz przewodu powietrznego

Korozja w instalacji sprężonego powietrza powstaje przede wszystkim na skutek kondensacji wilgoci wewnątrz rurociągu. Najszybszą ochroną jest zastosowanie odpowiedniego osuszacza wraz z automatycznym odwadniaczem kondensatu, który wychwytuje wodę, zanim zacznie atakować ścianki rur. Regularne kontrole zgodnie z uznanymi normami oraz wybór odpornego materiału rurociągu długoterminowo ograniczają ryzyko do minimum.


Krótko:

  • Korozja w instalacji sprężonego powietrza powstaje głównie na skutek kondensacji wilgoci podczas schładzania powietrza, co zwiększa straty ciśnienia i powoduje zużycie urządzeń.
  • Najskuteczniejszą prewencją jest prawidłowy dobór osuszacza i automatycznego odwadniacza kondensatu, przy czym stal nierdzewna lub rury plastikowe zmniejszają ryzyko korozji.
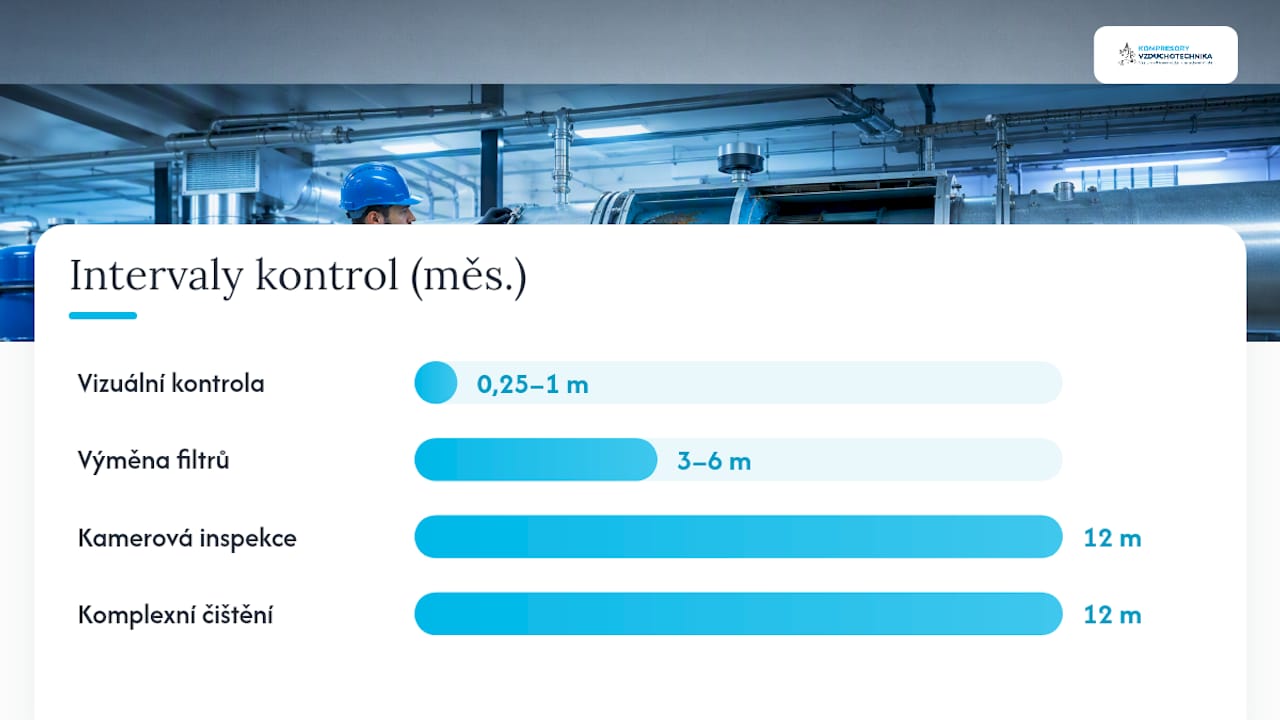
  • Kontrole pod kątem rdzy i innych oznak korozji powinny być przeprowadzane regularnie, na przykład co tydzień lub co miesiąc, a coroczna inspekcja kamerą pomaga wykryć ukryte uszkodzenia.
  • Pomiar ciśnieniowego punktu rosy umożliwia dokładniejszą ocenę stopnia kondensacji i optymalizację parametrów osuszania, co znacznie zmniejsza ryzyko procesów korozyjnych.
  • Długoterminowa konserwacja obejmuje kontrolę spadków, wymianę filtrów oraz ewentualną wymianę materiału rurociągu, aby zminimalizować ryzyko i skutki korozji.

Kompresory-wentylacja
Ograniczcie wilgoć w instalacji sprężonego powietrza
Wybierz odpowiednie kompresory, węże i akcesoria pneumatyczne z pomocą specjalistów dla Twojego zakładu lub warsztatu.
Zobacz ofertę

Spis treści

Czym jest korozja w instalacji sprężonego powietrza i dlaczego powstaje

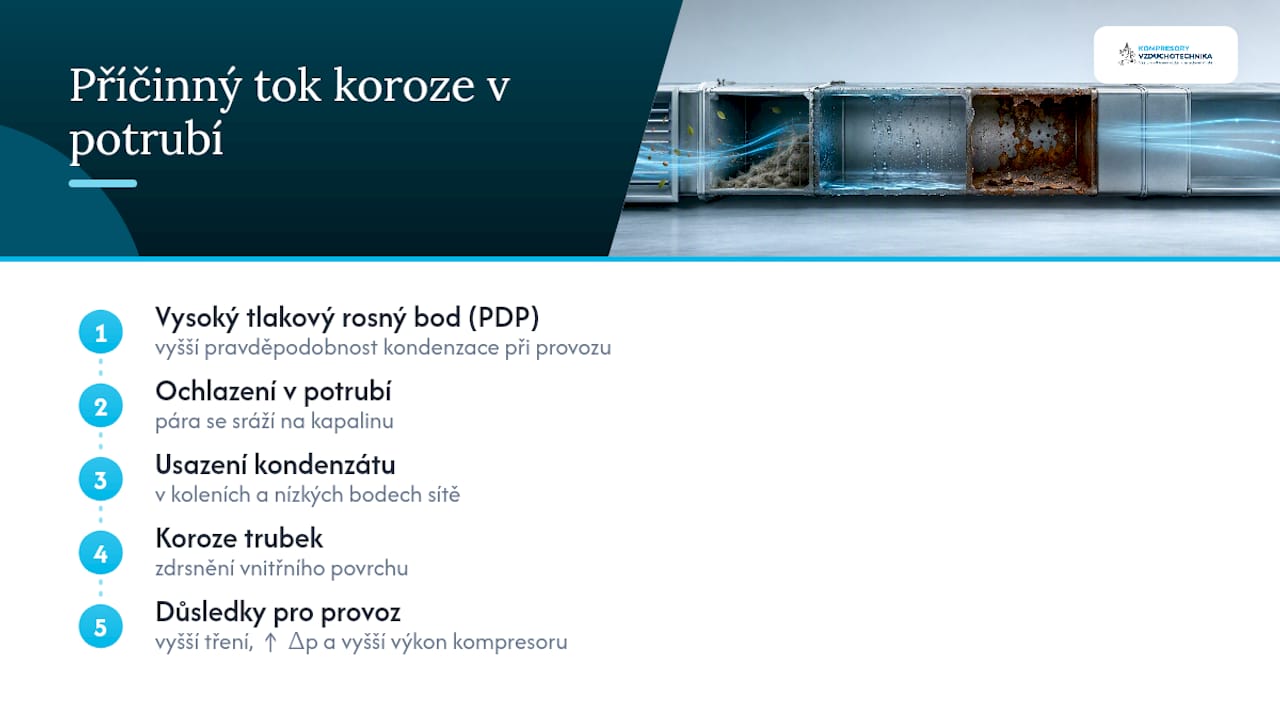
Powietrze zasysane przez kompresor zawiera parę wodną. Podczas sprężania rośnie temperatura i ciśnienie, ale gdy tylko powietrze w rurociągu ochłodzi się, para zaczyna kondensować w wodę w stanie ciekłym. Ta ciecz osadza się w spadkach, kolanach i niskich punktach sieci, gdzie stopniowo atakuje metal.

Kluczową wielkością jest ciśnieniowy punkt rosy (PDP), czyli temperatura, przy której para w układzie pod ciśnieniem zaczyna się skraplać. Im wyższy PDP, tym większe ryzyko, że woda pojawi się w rurociągu przy typowych temperaturach roboczych. Korozja nie pozostaje wtedy jedynie wadą kosmetyczną. Powoduje chropowacenie wewnętrznej powierzchni rur, co zwiększa tarcie przepływającego powietrza, a tym samym straty ciśnienia (Δp) w całej sieci. Kompresor musi pracować z wyższą mocą, aby dostarczyć tę samą ilość powietrza na koniec instalacji.

Zależność między PDP, kondensacją, korozją a stratami ciśnienia

Jak korozja objawia się w eksploatacji i jakie są jej skutki

Rdzę w instalacji rurowej można wykryć nawet bez demontażu systemu. Najczęstsze sygnały znajdują się bezpośrednio na końcowych elementach sieci.

  • Rdzawe plamy lub zabarwiony rdzą kondensat na wyjściu z odwadniaczy.
  • Metalowe cząstki wychwycone we wkładzie filtracyjnym, który zapycha się szybciej niż zwykle.
  • Rosnący spadek ciśnienia między sprężarkownią a odbiornikiem końcowym przy niezmienionym poborze.
  • Przedwczesne zużycie uszczelnień i cylindrów narzędzi pneumatycznych.

Korozja może znacznie skrócić żywotność urządzeń, ponieważ uwolnione cząstki rdzy działają jak materiał ścierny wewnątrz zaworów i cylindrów. Skutkiem jest łańcuchowa awaryjność, gdy jeden zaniedbany odcinek instalacji stopniowo uszkadza drogie wyposażenie końcowe. Oprócz kosztów rośnie także ryzyko bezpieczeństwa: korozja wewnętrznych ścian zbiorników ciśnieniowych i zbiorników powietrza bywa przez długi czas niewidoczna, ponieważ osłabienie następuje od wewnątrz, a nie na powierzchni, gdzie technik mógłby ją zauważyć podczas standardowego obchodu.

Główne przyczyny i czynniki ryzyka powstawania korozji

Za większością przypadków korozji stoi kombinacja kilku błędów eksploatacyjnych, a nie pojedyncza oczywista usterka.

  • Niewystarczające suszenie lub filtracja, przez które PDP systemu pozostaje zbyt wysoki dla danego zastosowania.
  • Stagnacja powietrza w ślepych odcinkach, pułapki wodne i źle zaprojektowane spadki, w których gromadzi się kondensat.
  • Niewłaściwy materiał rurociągu lub uszkodzone pokrycie powierzchniowe, które odsłania goły metal.
  • Zaniedbane odprowadzanie kondensatu, czy to ręczne, czy wskutek awarii automatycznego odwadniacza.

Profesjonalna wskazówka: Zanim zaczniecie wymieniać rurociąg, sprawdźcie spadki i najniższe punkty sieci. Większość korozji, z jaką się spotykamy, powstaje w tym samym odcinku, gdzie od dawna nierozwiązana kieszeń wodna wielokrotnie napełnia się i opróżnia.

Prewencja: rozwiązania techniczne, wyposażenie i zalecenia konstrukcyjne

Skuteczna prewencja korozji w instalacji sprężonego powietrza opiera się na połączeniu osuszania, separacji wilgoci i właściwego doboru materiału, uszeregowanych według miejsca powstawania największego ryzyka.

  1. Osuszacz jako pierwsza linia obrony. Osuszacz kondensacyjny wystarcza do typowych zastosowań warsztatowych i produkcyjnych z docelowym PDP na poziomie około +3 °C. Osuszacz adsorpcyjny jest konieczny tam, gdzie chodzi o aplikacje krytyczne, przemysł spożywczy, farmację lub instalacje zewnętrzne narażone na mróz, ponieważ osiąga PDP w zakresie od −40 °C do −70 °C.
  2. Odlucznik lub cyklon zaraz za kompresorem. Wychwytuje grubą wilgoć i krople oleju, zanim przedostaną się dalej do sieci, i zmniejsza obciążenie kolejnej filtracji.
  3. Automatyczny odwadniacz kondensatu w każdym niskim punkcie i za każdym osuszaczem, aby woda nie gromadziła się bez nadzoru.
  4. Filtracja koalescencyjna do wychwytywania aerozoli olejowych, które w przeciwnym razie osadzają się na ściankach i sprzyjają procesom korozyjnym.

Dobór materiału rurociągu decyduje o tym, jak szybko nawet resztkowa wilgoć zamieni się w problem. Stal nierdzewna i aluminium znacznie zmniejszają podatność na korozję wewnętrzną w porównaniu z klasyczną stalą czarną. Nowoczesne rury do instalacji sprężonego powietrza z aluminium lub wysokiej jakości tworzywa sztucznego oferują dodatkowo niższy spadek ciśnienia, choć z ograniczeniem maksymalnego ciśnienia roboczego, które trzeba uwzględnić przy wyższych poziomach ciśnienia.

Środki Kiedy zastosować Główna korzyść
Osuszacz kondensacyjny Zwykła eksploatacja, warsztaty, produkcja Obniżenie PDP do ok. +3 °C
Osuszacz adsorpcyjny Zastosowania krytyczne i mrozoodporne PDP do −70 °C
Odłącznik cyklonowy Zaraz za kompresorem Wychwytywanie grubej wilgoci i oleju
Automatyczny odwadniacz Niskie punkty, wyjście osuszacza Ciągłe odprowadzanie kondensatu
Filtr koalescencyjny Przed wrażliwymi odbiornikami Usunięcie aerozoli olejowych

Przy projektowaniu nowej trasy nie zapomnij o spadkach w kierunku punktów spustowych, otworach rewizyjnych do inspekcji kamerą oraz łatwym dostępie do odwadniaczy. Szczegóły dotyczące obliczania średnicy i nachylenia rurociągu znajdziesz w osobnym opisie doboru wymiarów instalacji sprężonego powietrza.

Konserwacja, inspekcja i normy: konkretne interwały i zapisy

Plan konserwacji instalacji powietrznych opiera się na dwóch standardach technicznych. ČSN EN 15780 definiuje trzy klasy czystości systemów wentylacyjnych i zaleca procedurę: najpierw ocena wizualna, następnie pomiar zanieczyszczenia. ČSN ISO 8573-1 z kolei klasyfikuje jakość sprężonego powietrza według zawartości cząstek, wody i oleju, więc służy jako wartość referencyjna, do której porównuje się wyniki pomiarów.

  • Szybka kontrola wizualna krytycznych odcinków: co tydzień do co miesiąc.
  • Szczegółowa roczna rewizja z inspekcją kamerą wewnętrznej powierzchni rurociągu i zbiorników ciśnieniowych.
  • Wymiana wkładów filtracyjnych według stopnia zanieczyszczenia, zwykle co trzy do sześciu miesięcy.
  • W zakładach przemysłowych sprawdziło się całkowite czyszczenie instalacji przynajmniej raz w roku.

Profesjonalna wskazówka: Każdą rewizję udokumentuj fotograficznie, najlepiej ten sam odcinek przy każdej kontroli z tego samego kąta. Porównanie zdjęć w czasie pokaże tempo postępu korozji znacznie dokładniej niż pojedyncze, izolowane obserwacje.

Do protokołu z rewizji należy zmierzony ciśnieniowy punkt rosy, data ostatniej wymiany filtrów oraz dokumentacja fotograficzna stanu wewnętrznego. Te dane służą następnie jako podstawa do decyzji, czy dany odcinek tylko oczyścić, czy już wymienić.

Konserwacja, inspekcja i normy: konkretne interwały i zapisy — diagram przeglądowy

Pomiar punktu rosy (PDP) i monitorowanie w celu konserwacji predykcyjnej

Pomiar PDP jest jedynym wiarygodnym sposobem oceny ryzyka kondensacji w systemie pod ciśnieniem. Wilgotność względna (RH) w środowisku ciśnieniowym zniekształca bowiem rzeczywisty stan, ponieważ jest mierzona inaczej niż w powietrzu atmosferycznym. Czujnik PDP umieszcza się za osuszaczem, a ewentualnie także na końcu najdłuższej lub najbardziej krytycznej gałęzi instalacji.

Typ aplikacji Docelowy PDP
Typowa praca warsztatowa w przybliżeniu +3 °C
Produkcja wrażliwa na wilgoć +3°C
Zastosowania krytyczne i mrozoodporne od −40 °C do −70 °C

Sterowanie osuszaczami na podstawie aktualnie zmierzonego PDP, zamiast stałego cyklu czasowego, zmniejsza zużycie energii i jednocześnie lepiej chroni sieć przed nieoczekiwanym wzrostem wilgotności. Alarm ustawiony tuż powyżej docelowej wartości PDP daje technikowi czas na interwencję, zanim w rurociągu pojawią się pierwsze krople.

Co robić po znalezieniu korozji: natychmiastowe i długoterminowe kroki

Znaleziona korozja wymaga szybkiego, ale uporządkowanego postępowania, a nie panicznej wymiany całej sekcji.

  1. Natychmiast odizolować dotknięty odcinek, odprowadzić zgromadzony kondensat i jeśli pozwala na to eksploatacja, przekierować przepływ powietrza inną trasą.
  2. Przeprowadzić inspekcję wizualną i kamerową, aby oszacować głębokość uszkodzenia, i zdecydować, czy wystarczy naprawa miejscowa, czy konieczna jest wymiana odcinka.
  3. W przypadku zbiorników ciśnieniowych i zbiorników powietrza należy skonsultować zakres uszkodzeń ze specjalistą, ponieważ osłabiona ściana zbiornika stanowi zagrożenie dla bezpieczeństwa. Zasady dotyczące spuszczania kondensatu z takich zbiorników podsumowuje przegląd kondensatu z kompresora a przepisów prawnych Republiki Czeskiej.
  4. W dłuższej perspektywie warto rozważyć zmianę materiału rurociągu, korektę spadków lub dodanie osuszacza, aby ten sam problem się nie powtarzał.

Doświadczenie autora Zdeňka: najczęstsze błędy i sprawdzone rozwiązania z praktyki

W praktyce korozja najczęściej powraca tam, gdzie automatyczny spust kondensatu został pominięty dla oszczędności lub zastąpiony ręcznym spustem, o którym potem się zapomina. Sprawdziły się aluminiowe modułowe instalacje rozdzielcze w połączeniu z regularnym pomiarem PDP i poradnią, do której warto się zwrócić, zanim problem rozwiąże się sam za nas.

— Zdeněk

Rozwiązania zapobiegające korozji od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje konkretne wyposażenie, które rozwiązuje problem korozji w miejscu jej powstawania, a nie dopiero po wystąpieniu szkody. Kompaktowe jednostki uzdatniania sprężonego powietrza Combibloc łączą suszenie, filtrację i separację wilgoci w jednym kompaktowym zespole dla instalacji do 16 barów, dzięki czemu nie trzeba składać systemu z kilku osobnych komponentów.

Kompresory-wentylacja przemysłowa

W przypadku niskich punktów sieci zalecamy zapoznać się z przeglądem odwadniaczy kondensatu, ich typów i instalacji, który pomoże dobrać właściwy typ w zależności od wielkości instalacji. Jeśli nie wiecie dokładnie, gdzie w waszej sieci powstaje ryzyko korozji, lub potrzebujecie zmierzyć aktualny ciśnieniowy punkt rosy, skontaktujcie się z Kompresory-vzduchotechnika i umówcie się na konsultację lub interwencję serwisową dopasowaną bezpośrednio do waszej instalacji.

Często zadawane pytania

Jak objawia się korozja w instalacji sprężonego powietrza?

Najczęściej rdzawym zabarwieniem kondensatu, metalowymi cząstkami w filtrach, szybciej rosnącym spadkiem ciśnienia i przedwczesnym zużyciem narzędzi pneumatycznych.

Jak zapobiec korozji w instalacji sprężonego powietrza?

Najskuteczniejsza jest kombinacja osuszacza, separatora, filtra koalescencyjnego i automatycznego spustu kondensatu, uzupełniona regularnym przeglądem zgodnie z ČSN EN 15780.

Jaka jest różnica między osuszaczem kondensacyjnym a adsorpcyjnym?

Osuszacz chłodniczy osiąga ciśnieniowy punkt rosy na poziomie około +3 °C i wystarcza do zwykłej eksploatacji, osuszacz adsorpcyjny schodzi aż do −70 °C i jest niezbędny w zastosowaniach krytycznych lub mrozoodpornych.

Jak często kontrolować instalację sprężonego powietrza pod kątem korozji?

Krytyczne odcinki kontroluj wzrokowo co tydzień do miesiąca, szczegółowy przegląd z inspekcją kamerą i pomiarem PDP wykonuj co najmniej raz w roku.

Dlaczego ciśnieniowy punkt rosy jest ważniejszy niż wilgotność względna?

Wilgotność względna w układzie pod ciśnieniem zniekształca rzeczywiste ryzyko kondensacji, podczas gdy PDP bezpośrednio wskazuje temperaturę, przy której w rurociągu zacznie się skraplać woda.

Zalecane

Przegląd zbiornika powietrza od 1210 Kč: konkretne ceny i terminy dla Czech

Kontrola techniczna spawów zbiorników ciśnieniowych

Przegląd zbiornika ciśnieniowego wyniesie orientacyjnie w zakresie zależnym od objętości zbiornika i zakresu prac, z relacjami cenowymi mieszczącymi się w granicach kilku tysięcy koron. Ostateczną kwotę zawsze określa objętość zbiornika, typ przeglądu oraz dojazd technika na miejsce. Dokładne porównanie cen według objętości znajdziecie w tabeli poniżej.


W skrócie:

  • Większa objętość zbiornika ciśnieniowego oznacza dłuższą i bardziej wymagającą kontrolę, co bezpośrednio przekłada się na wyższe ceny przeglądów.
  • Przeglądy wewnętrzne są droższe niż eksploatacyjne, ponieważ wymagają otwarcia i dokładniejszej kontroli ścian zbiornika.
  • Cena przeglądu wzrasta w przypadku konieczności otwarcia izolacji, próby ciśnieniowej wodą lub gdy wymagane jest szkolenie obsługi.
  • Największy wpływ na cenę mają wielkość zbiornika, typ przeglądu oraz odległość technika od siedziby zamawiającego.
  • Wcześniej przesłane dane dotyczące objętości, typu urządzenia i dostępu znacznie przyspieszą i uściślą ofertę cenową od firmy przeglądowej.

Kompresory-vzduchotechnika
Wybierz odpowiednie rozwiązanie sprężonego powietrza
Dla kompresorów, węży, armatury oraz akcesoriów pneumatycznych otrzymacie fachowe wsparcie przy wyborze odpowiedniego wyposażenia.

Spis treści

Ile kosztuje rewizja zbiornika ciśnieniowego w zależności od pojemności

Ceny rewizji zbiorników ciśnieniowych w Czechach zależą głównie od pojemności zbiornika i rodzaju przeprowadzanej kontroli. Rzeczywiste cenniki firm przeprowadzających rewizje pokazują, że rewizja eksploatacyjna małego zbiornika do 200 litrów kosztuje około 1 210 Kč z VAT, natomiast przy pojemności od 200 do 800 litrów kwota wynosi około 1 331 Kč z VAT. Rewizja wewnętrzna bywa nieco droższa, ponieważ technik musi otworzyć zbiornik i skontrolować ściany od wewnątrz.

Rodzaj przeglądu Do 200 l 200–800 l 800–1500 l 1500–5000 l Powyżej 5000 l
Przegląd eksploatacyjny orientacyjne ceny rzędu tysięcy koron w zależności od objętości zakres cenowy w zależności od objętości i rodzaju przeglądu podobnie, ze wzrostem ceny w zależności od wielkości zakresy cenowe rosną wraz z objętością ceny powyżej zakresu mniejszych objętości
Przegląd wewnętrzny przybliżone ceny w zależności od zakresu i objętości wyższe ceny związane ze złożonością kontroli różne poziomy cenowe w zależności od objętości wyższe kwoty ze względu na zakres pracy ceny według oferty
Przegląd wstępny ceny orientacyjne w zależności od objętości ceny dostosowane do zakresu usługi różne w zależności od wielkości zbiornika wyższe ceny przy największych objętościach cena ustalana indywidualnie
Próba szczelności ceny rzędu kilkuset koron w zależności od objętości przybliżone progi cenowe ceny dostosowane do potrzeb ustala się na podstawie oferty według oferty

Ceny są orientacyjne i nie obejmują dojazdu technika, chyba że dostawca podaje inaczej. W przypadku mniejszych butli ciśnieniowych, na przykład do 5 litrów, ceny wynoszą około 1000 Kč bez VAT, ponieważ rewizja jest szybka i nie wymaga specjalistycznego wyposażenia.

Podstawowa cena rewizji zwykle obejmuje kontrolę stanu zbiornika, spawów i armatury, sprawdzenie działania zaworu bezpieczeństwa i manometru oraz wystawienie protokołu rewizyjnego z pieczęcią technika rewizyjnego.

Kalibracja manometru, otwarcie izolacji lub próba ciśnieniowa wodą są często rozliczane osobno i zwykle nie wchodzą w skład ceny podstawowej, dlatego warto zapytać o to wcześniej.

Technik kalibruje manometr przed rewizją

Co najbardziej wpływa na cenę rewizji zbiornika powietrza

Cena kontroli zbiorników powietrza waha się głównie w zależności od sześciu czynników: objętości i typu zbiornika, rodzaju rewizji, konieczności dostępu wewnętrznego, stanu urządzenia, odległości dojazdu technika oraz liczby jednocześnie rewidowanych sztuk.

  • Objętość i typ zbiornika – większy zbiornik oznacza dłuższą kontrolę i wyższą cenę.
  • Rodzaj rewizji – rewizja wewnętrzna i rewizja początkowa trwają dłużej niż standardowa kontrola eksploatacyjna.
  • Dostęp do wnętrza – jeśli konieczne jest otwarcie izolacji lub demontaż osprzętu, cena rośnie.
  • Stan zbiornika – korozja lub uszkodzenie wydłuża kontrolę i może wymagać ponownej wizyty.
  • Dojazd technika – odległość od siedziby firmy rewizyjnej często przekłada się na wynikową fakturę.
  • Liczba sztuk – firmy posiadające więcej zbiorników w jednym miejscu zwykle otrzymują niższą cenę jednostkową.

Długoterminowe umowy i powtarzające się zamówienia obniżają koszty jednostkowe, ponieważ technik planuje trasę efektywniej i odpada pierwsza wizyta tylko w celu oceny stanu. Do częstych dopłat należy otwarcie izolacji, próba ciśnieniowa wodą lub szkolenie obsługi, które zwykle kosztuje rząd kilkuset do tysiąca koron na osobę.

Profesjonalna wskazówka: Jeśli eksploatujecie Państwo więcej zbiorników ciśnieniowych w jednym miejscu lub w pobliskich zakładach, umówcie rewizje na ten sam dzień. Zaoszczędzicie na dojeździe i często otrzymacie lepszą cenę za cały pakiet usług.

Jak uzyskać dokładną ofertę cenową na rewizję

Dokładną cenę rewizji zbiornika ciśnieniowego dostawca obliczy tylko na podstawie konkretnych danych. Im więcej informacji wyślecie Państwo wcześniej, tym szybciej i dokładniej firma wyceni zlecenie, bez konieczności pierwszej wizyty tylko w celu rozpoznania.

  1. Podajcie Państwo pojemność i wymiary zbiornika, ewentualnie sfotografujcie tabliczkę znamionową.
  2. Opiszcie Państwo medium robocze (powietrze, para, inny gaz).
  3. Dołączcie Państwo ostatni protokół z rewizji, jeśli istnieje.
  4. Doprecyzujcie Państwo dostęp do zbiornika (izolacja, umiejscowienie, wysokość).
  5. Podajcie Państwo liczbę zbiorników i ich umiejscowienie, jeśli chodzi o więcej sztuk.
  6. Proszę podać preferowany termin przeglądu.

Firma na podstawie tych dokumentów zazwyczaj w ciągu kilku dni przesyła ofertę cenową wraz z szacowanym terminem. Proszę pamiętać, że pierwsza rewizja eksploatacyjna powinna odbyć się wkrótce po uruchomieniu zbiornika, co może ograniczyć możliwości terminowe i nieznacznie zwiększyć koszt przyspieszonej realizacji.

Terminy przeglądów zgodnie z ČSN 69 0012 oraz rozporządzeniem nr 18/1979 Sb.

Przeglądy urządzeń ciśnieniowych w Czechach regulowane są normą ČSN 69 0012 oraz rozporządzeniem nr 18/1979 Sb., które określają terminy i zakres poszczególnych kontroli. Użytkownik ponosi odpowiedzialność za dotrzymanie terminów wobec Technické inspekce ČR (TIČR) oraz towarzystw ubezpieczeniowych, a zaniedbanie terminu może skomplikować likwidację szkody ubezpieczeniowej.

  • Rewizja wyjściowa – przeprowadzana przed pierwszym uruchomieniem zbiornika.
  • Pierwsza rewizja eksploatacyjna – musi odbyć się w ciągu 14 dni od uruchomienia.
  • Rewizja eksploatacyjna – powtarzana jest z reguły raz w roku.
  • Rewizja wewnętrzna – co najmniej raz na 5 lat.
  • Próba szczelności – przeprowadzana po rewizji wewnętrznej.
  • Próba ciśnieniowa – przeprowadzana w dłuższych odstępach czasu, w zależności od typu zbiornika.

Do budżetu warto uwzględnić nie tylko coroczną rewizję eksploatacyjną, ale także pięcioletni cykl rewizji wewnętrznej, który bywa bardziej kosztowny i często nie jest brany pod uwagę z wyprzedzeniem.

Jak zaoszczędzić na przeglądach zbiorników ciśnieniowych

Zaplanowane rewizje zawsze wyjdą taniej niż rewizje realizowane w ostatniej chwili. Połączenie terminów kilku zbiorników, umowa serwisowa z firmą rewizyjną oraz regularna konserwacja zgodnie z przewodnikiem po pielęgnacji zbiornika kompresorowego ograniczają ryzyko korozji, która podraża rewizję.

Cztery sposoby, jak zaoszczędzić na kosztach rewizji

Prowadzenie archiwum protokołów ułatwi każdą kolejną kontrolę, ponieważ technik nie musi wyszukiwać historii zbiornika. Przed zamówieniem rewizji sprawdźcie również, czy technik posiada ważny certyfikat i czy wystawi protokół zgodny z ČSN 69 0012. Prawidłowo prowadzona ewidencja przyda się także przy planowaniu zgodnie z podstawowymi wymaganiami dotyczącymi sprężarkowni, gdzie rewizja zbiorników ciśnieniowych stanowi jedną z obowiązkowych pozycji.

Profesjonalna wskazówka: Załóżcie prosty harmonogram rewizji w kalendarzu firmy z wyprzedzeniem co najmniej dwóch miesięcy przed terminem. Unikniecie w ten sposób sytuacji, w której rewizja przepadnie i będziecie musieli załatwiać pilny termin za dopłatą.

Fachowe spojrzenie na planowanie rewizji zbiorników ciśnieniowych

Rewizja zbiornika ciśnieniowego to nie formalność administracyjna, lecz realne zabezpieczenie przed awarią eksploatacyjną. W Kompresory-vzduchotechnika codziennie odpowiadamy na pytania dotyczące zbiorników ciśnieniowych, zbiorników powietrza i ich wyposażenia, i widzimy, że firmy najwięcej tracą na nieplanowanych rewizjach tuż przed kontrolą TIČR. Kto zaplanuje rewizje z wyprzedzeniem i prowadzi paszport urządzenia, zaoszczędzi zarówno na transporcie, jak i na dopłatach za pilny termin. Jeśli zastanawiacie się nad wyborem nowego zbiornika lub potrzebujecie porady dotyczącej stanu technicznego obecnego, skontaktujcie się z naszym zespołem w celu konsultacji technicznej.

— Zdeněk

Zapytanie o rewizję i serwis zbiornika ciśnieniowego przez Kompresory-vzduchotechnika

Oferujemy kompleksowe usługi obejmujące sprzedaż zbiorników ciśnieniowych i wyposażenia wraz ze wsparciem w planowaniu serwisu i rewizji. W jednym miejscu możecie więc załatwić zakup zbiornika, wyposażenia oraz konsultację dotyczącą stanu technicznego urządzenia.

Kompresory-wentylacja przemysłowa

Zanim skontaktujecie się z firmą wykonującą przeglądy, przygotujcie dane według listy kontrolnej z sekcji o dokładnej wycenie, pojemność zbiornika, medium robocze i ostatni protokół. Jeśli rozważacie wymianę zbiornika, zapoznajcie się z ofertą zbiorników ciśnieniowych zgodnych z ČSN EN 286-1 lub z całym asortymentem kompresorów i akcesoriów. Napiszcie zapytanie z parametrami pracy, a możecie otrzymać rekomendację rozwiązania odpowiadającego rzeczywistemu wykorzystaniu sprężonego powietrza.

Częste pytania

Ile kosztuje rewizja zbiorników ciśnieniowych?

Rewizja eksploatacyjna kosztuje w przybliżeniu rząd kilku tysięcy koron, a rewizja wewnętrzna bywa nieco droższa, w zależności od objętości zbiornika. Ostateczną cenę zawsze doprecyzuje oferta konkretnej firmy rewizyjnej.

Jak często wykonuje się rewizję zbiorników ciśnieniowych?

Rewizja eksploatacyjna odbywa się zwykle raz do roku, rewizja wewnętrzna nie rzadziej niż raz na 5 lat. Pierwsza rewizja eksploatacyjna musi zostać przeprowadzona w ciągu 14 dni od uruchomienia zbiornika.

Ile kosztuje próba ciśnieniowa?

Próba ciśnieniowa kosztuje rzędu setek do tysięcy koron w zależności od objętości zbiornika i zwykle jest droższa niż zwykła próba szczelności, która przy mniejszych objętościach wynosi w przybliżeniu cenę rzędu setek koron.

Ile kosztuje próba ciśnieniowa rurociągu wodociągowego?

Cena próby ciśnieniowej rurociągu zależy od długości i średnicy testowanego odcinka i jest ustalana na podstawie indywidualnej oferty firmy rewizyjnej, podobnie jak w przypadku zbiorników ciśnieniowych.

Co najbardziej wpływa na ostateczną cenę rewizji zbiornika ciśnieniowego?

Na cenę najbardziej wpływa objętość zbiornika, typ rewizji i odległość dojazdu technika. Firmy posiadające więcej zbiorników w jednym miejscu lub z długoterminową umową zwykle osiągają niższą cenę jednostkową.

Zalecane

Zaoszczędzisz dziesiątki tysięcy: umowa serwisowa na kompresor dla firm

Technik bada armaturę systemu kompresorowego

Tak, umowa serwisowa na kompresor zazwyczaj zwiększa dostępność urządzenia, zmniejsza nieoczekiwane przestoje i stabilizuje koszty eksploatacji. Firma płaci z góry ustaloną kwotę i otrzymuje regularne przeglądy, części zamienne oraz pogotowie serwisowe bez konieczności załatwiania każdej interwencji osobno. Efektem ubocznym bywa niższe zużycie energii i dłuższa żywotność urządzenia. W przypadku kluczowych maszyn warto zlecić przygotowanie oferty i audytu energetycznego specjaliście.


Krótko:

  • Umowa serwisowa na kompresor zwiększa dostępność urządzenia i umożliwia regularne kontrole, które zapobiegają awariom i skracają nieplanowane przestoje.
  • Oprócz podstawowego pakietu inspekcyjnego może oferować pełny serwis, który obejmuje prewencyjne wymiany i optymalizację energetyczną, często będący warunkiem gwarancji producenta.
  • Największe oszczędności i niższe ryzyko awarii wynikają z regularnej kontroli szczelności, monitorowania parametrów eksploatacyjnych i wczesnego wykrywania nieszczelności, co obniża koszty energii oraz napraw.
  • Przy wyborze należy zwrócić uwagę na gwarancję natychmiastowej interwencji, dostępność części zamiennych i jasno określone warunki w ofercie, a nie tylko na cenę.
  • W zakładach, gdzie kompresor napędza linię produkcyjną, pełny serwis jest często ekonomicznie korzystniejszy niż podstawowe przeglądy, ponieważ minimalizuje ryzyko kosztownych nieplanowanych przestojów.

Kompresory-vzduchotechnika
Wybierz odpowiedni kompresor do eksploatacji
Kompresory-vzduchotechnika oferuje kompresory przemysłowe i mniejsze, osprzęt pneumatyczny oraz fachowe wsparcie przy doborze rozwiązania.
Zobacz ofertę kompresorów

Spis treści

Co w praktyce zawiera umowa serwisowa na kompresor i jakie korzyści przynosi

Umowa serwisowa na kompresor łączy kilka rodzajów czynności w jednym pakiecie. W zależności od zakresu obejmuje od podstawowej inspekcji aż po tak zwany full service, w ramach którego dostawca przejmuje praktycznie całą troskę o działanie urządzenia.

Standardowa umowa obejmuje:

  • planowane przeglądy w stałych, ustalonych odstępach czasu,
  • prace prewencyjne (wymiana oleju, filtrów, kontrola szczelności),
  • części zamienne wliczone w cenę lub w preferencyjnej stawce,
  • linię pomocy technicznej do zgłaszania awarii poza standardowymi godzinami pracy,
  • możliwość wypożyczenia jednostki zastępczej w przypadku dłuższego przestoju,
  • zalecenia dotyczące modernizacji energetycznej systemu.

Różnica między poszczególnymi poziomami jest zasadnicza. Inspekcja oznacza jedynie kontrolę stanu bez ingerencji. Konserwacja obejmuje już wymianę materiałów eksploatacyjnych. Pełny serwis (na przykład model oferowany przez KAESER) łączy oba te elementy z gwarancją dostępności, a często także z optymalizacją energetyczną. Umowa bywa ponadto warunkiem utrzymania gwarancji producenta, ponieważ ta często jest uzależniona od stosowania oryginalnych części i dotrzymywania przewidzianych odstępów serwisowych.

Główne korzyści z umowy serwisowej na kompresor

Największa korzyść z umowy serwisowej jest mierzalna bezpośrednio w liczbach eksploatacyjnych. Nie chodzi o abstrakcyjny „spokój ducha”, lecz o konkretne oszczędności i niższe ryzyko przestoju produkcji.

Profesjonalna wskazówka: Zanim podpiszecie umowę, obliczcie, ile kosztował was ostatni nieplanowany przestój kompresora. Ta liczba jest najlepszym argumentem do negocjowania warunków z dostawcą.

Do głównych zalet umowy serwisowej należą:

  • wyższa dostępność urządzenia — regularne przeglądy wykrywają zużycie, zanim doprowadzi ono do awarii,
  • niższe zużycie energii — czyste filtry i usunięte nieszczelności zmniejszają straty energetyczne, które są jednym z najczęstszych źródeł marnotrawstwa w sprężonym powietrzu,
  • dłuższa żywotność kompresora — zachowane interwały konserwacji chronią blok sprężający i silnik,
  • wyższa wartość rezydualna — urządzenie z udokumentowaną historią serwisową lepiej się sprzedaje i jest lepiej oceniane przy odkupie,
  • zmniejszone ryzyko komplikacji ubezpieczeniowych lub bezpieczeństwa — przestrzeganie norm i regularne przeglądy ograniczają ryzyka eksploatacyjne.

Wykrywanie nieszczelności należy przy tym do środków o szybkim zwrocie z inwestycji. Wyciek w instalacji powietrza działa jak stale otwarty kran, za który płacicie przez cały rok, a technik serwisowy znajdzie go podczas rutynowego przeglądu szybciej niż personel obsługujący. Połączenie niższego zużycia energii i mniej kosztownych napraw przekłada się bezpośrednio na koszty jednostki wytworzonego powietrza, co jest wskaźnikiem, który warto śledzić nawet w małych zakładach.

Jak umowa serwisowa zmniejsza ryzyka i koszty eksploatacyjne

Korzyść z umowy nie opiera się jedynie na papierowych obietnicach. Chodzi o konkretne mechanizmy, które technik serwisowy wykonuje wielokrotnie i systematycznie.

  1. Planowe wymiany oleju i filtrów zgodnie z przewidzianymi interwałami, zazwyczaj co około 500 godzin pracy w przypadku oleju.
  2. Kontrola szczelności instalacji i złączy, gdzie powstają największe straty energetyczne.
  3. Monitorowanie parametrów eksploatacyjnych — ciśnienia, temperatury i wilgotności, które sygnalizują zbliżający się problem, zanim dojdzie do awarii.
  4. Zdalna diagnostyka, dzięki której partner serwisowy reaguje na odchylenie w danych szybciej, niż zauważy je obsługa na miejscu. Szczegółowo tematem zajmuje się artykuł diagnostyka kompresora dla efektywnej pracy.
  5. Szybka dostępność części z magazynu oraz ewentualne wypożyczenie jednostki zastępczej, jeśli naprawa trwa dłużej.

Zwrot z inwestycji w umowę liczy się prosto: porównujecie Państwo szacowane koszty godziny przestoju (utracona produkcja, nadgodziny, kary za opóźnioną dostawę) z roczną ceną umowy. W zakładzie, gdzie kompresor napędza całą linię produkcyjną, umowa często zwraca się już po jednej uniknionej poważniejszej awarii. Obliczenie kosztów eksploatacji kompresora znajdziecie Państwo rozpisane w 7-dniowym audycie kosztów eksploatacji kompresora.

Jak wybrać umowę serwisową na kompresor i o co zapytać dostawcę

Przy porównywaniu ofert nie patrz tylko na cenę przeglądu. Różnica między tanią a drogą umową bywa właśnie w tym, co jest „pod kreską" i co ujawni się dopiero przy pierwszej awarii.

Kluczowe kryteria wyboru:

  • gwarantowany czas reakcji (SLA) wyrażony w godzinach, a nie tylko słowami „jak najszybciej",
  • pokrycie części eksploatacyjnych i jasno zapisane wyjątki,
  • magazyn części zamiennych dostawcy i realna dostępność konkretnego modelu,
  • przejrzysty cennik bez ukrytych dopłat za dojazd czy pracę poza godzinami pracy,
  • możliwość wypożyczenia jednostki zastępczej przy dłuższej naprawie,
  • referencje i doświadczenie z danym typem i mocą kompresora.

Konkretne pytania, które warto zadać: Co dokładnie obejmuje umowa, a co jest z niej wyłączone? Jaki jest gwarantowany termin dostawy części zamiennych, jeśli nie ma ich na magazynie? Czy można zaplanować interwencje serwisowe poza zmianami, aby nie zakłócały produkcji? I jak rozwiązywana jest sytuacja, gdy awaria przekroczy uzgodniony czas naprawy? Odpowiedzi na te pytania często ujawniają więcej niż sama cena w ofercie.

Interwały konserwacji, które powinna obejmować umowa serwisowa

Dobra umowa odzwierciedla rzeczywiste potrzeby maszyny, a nie uniwersalny szablon. Poniższe zestawienie służy jako punkt odniesienia do porównania oferowanego zakresu usług.

Interwał Typowa czynność Kto zazwyczaj wykonuje
Codziennie Kontrola poziomu oleju, spuszczenie kondensatu Personel obsługujący
Co tydzień Kontrola i ewentualna wymiana filtrów powietrza Personel obsługujący
Co miesiąc Kontrola pasów, szczelności złączy i instalacji Personel obsługujący / technik
Co 500 godzin lub 3 miesiące Wymiana oleju i filtrów oleju Technik serwisowy
Rocznie Kompletny przegląd serwisowy, kontrola bloku sprężającego Technik serwisowy

Personel operacyjny zazwyczaj zapewnia codzienne i cotygodniowe kontrole, podczas gdy czynności specjalistyczne należą do rąk technika serwisowego. Dobra umowa uzgadnia te dwa poziomy tak, aby przestoje na serwis roczny planować poza szczytem produkcji. Częste błędy przy samodzielnej obsłudze kompresora, które zakłócają tę zgodność, opisuje artykuł o najczęstszych błędach przy używaniu kompresorów.

Dlaczego w praktyce polecamy umowy serwisowe

Dlaczego w praktyce zalecamy umowy serwisowe — schemat poglądowy

Umowa serwisowa nie opłaca się każdemu w takim samym stopniu. Tam, gdzie kompresor zasila jeden pomocniczy pistolet pneumatyczny, wystarczy podstawowa inspekcja raz w roku. Tam, gdzie sprężone powietrze napędza całą linię produkcyjną, a godzina przestoju kosztuje dziesiątki tysięcy koron, pełny serwis jest oczywistym wyborem, niezależnie od różnicy cenowej w porównaniu z pakietem podstawowym.

Z rzeczywistych interwencji serwisowych wielokrotnie widzimy jeden schemat: firmy, które zlekceważyły umowę, rozwiązują awarie w najgorszym możliwym momencie, w weekend lub w trakcie zlecenia z terminem. Wypożyczenie jednostki zastępczej i magazyn części dla partnerów objętych umową praktycznie eliminują ten scenariusz.

**

Jak Kompresory-vzduchotechnika.cz pomoże Ci z umową serwisową

Istnieją konkretne alternatywy dla przypadkowych interwencji bez umowy: wsparcie techniczne, magazyn części zamiennych, audyty energetyczne oraz montaż nowych jednostek pod jednym dachem.

Kompresory-wentylacja przemysłowa

Jeśli eksploatujecie Państwo kompresor, na którym opiera się produkcja, warto najpierw zlecić wykonanie audytu energetycznego i dopiero na jego podstawie zaplanować zakres umowy serwisowej, a nie odwrotnie. Częścią oferty bywa też ocena jakości uzdatnionego powietrza, nawiązująca do programu filtracji sprężonego powietrza zgodnie z ISO 8573. Klienci firmowi mogą ponadto skorzystać z rejestracji uprawniającej do specjalnych cen i szybszego opracowania zapytań. W celu uzyskania konkretnego rozwiązania, w tym jednostek uzdatniania sprężonego powietrza do 18 bar, poproście o ofertę za pośrednictwem strony produktowej z parametrami technicznymi i umówcie się na niezobowiązującą konsultację.

Przydatne źródła i materiały

W celu głębszego zrozumienia tematu polecamy materiały od Atlas Copco dotyczące efektywności energetycznej kompresorów, przegląd interwałów konserwacji od HQCompresor oraz informacje o umowach serwisowych od producentów ALMiG i KAESER, które opisują poszczególne poziomy pakietów serwisowych.

Przydatne materiały i dokumenty — schemat poglądowy

Często zadawane pytania

Jaka jest żywotność kompresora?

Żywotność kompresora tłokowego wynosi zwykle od dziesięciu do piętnastu lat eksploatacji, w przypadku kompresora śrubowego bywa dłuższa, jeśli zachowane są przewidziane terminy wymiany oleju i filtrów. Regularna konserwacja zgodnie z umową serwisową jest jednym z najsilniejszych czynników wydłużających ten okres.

Jaka jest żywotność kompresora śrubowego?

Kompresor śrubowy przy zachowaniu konserwacji zazwyczaj wytrzymuje dłużej niż kompresor tłokowy, ponieważ ma mniej mechanicznie zużywających się części w bezpośrednim kontakcie. Decydująca jest zwłaszcza regularna wymiana oleju co około 500 godzin pracy oraz kontrola bloku śrubowego podczas corocznego przeglądu.

Jaki olej wlewa się do kompresora?

Do kompresora wlewany jest olej przeznaczony bezpośrednio przez producenta dla danego typu urządzenia, zazwyczaj olej syntetyczny lub półsyntetyczny o właściwościach odpornych na wysokie temperatury i ciśnienie. Zastosowanie niewłaściwego oleju może zagrozić gwarancji oraz funkcjonowaniu bloku śrubowego, dlatego umowa serwisowa z oryginalnymi częściami eliminuje to ryzyko.

Co jest lepsze, kompresor czy turbo?

Kompresor i turbina rozwiązują różne zadania i nie są wymiennymi alternatywami: stacjonarny kompresor przemysłowy wytwarza sprężone powietrze do narzędzi pneumatycznych i procesów produkcyjnych, natomiast turbina dostarcza powietrze pod ciśnieniem do silnika spalinowego pojazdu. Pytanie „co jest lepsze“ zależy więc od tego, jaki problem rozwiązujesz, a nie od uniwersalnej odpowiedzi.

Czy opłaca się umowa serwisowa nawet dla mniejszego warsztatu?

Tak, jeśli awaria kompresora zatrzyma choćby jedną kluczową operację, nawet mniejszy zakład zaoszczędzi na przewidywalnych kosztach i szybszej dostępności części. W przypadku zakładów o minimalnym obciążeniu może wystarczyć nawet podstawowa umowa z coroczną inspekcją zamiast pełnego serwisu.

Polecane

Wahania ciśnienia w systemie: szybkie interwencje i trwałe rozwiązania dla zakładów

Technik kontroluje manometr sprężonego powietrza

Wahania ciśnienia w systemie sprężonego powietrza oznaczają nieregularne wahania, spadki lub krótkotrwałe przeciążenia ciśnieniowe w instalacji między kompresorem a odbiornikami. Pierwsze 15 minut rozwiążcie w trzech krokach: sprawdźcie ciśnienie różnicowe na filtrach, zweryfikujcie odpływ kondensatu z separatorów oraz sprawdźcie ustawienie zaworu redukcyjnego przy problematycznym poborze.


Krótko:

  • Jeśli wahania ciśnienia powtarzają się nawet po wymianie filtrów i kontroli szczelności, zaleca się przeprowadzenie audytu energetycznego systemu.
  • Niedoszacowana średnica rurociągu oraz nieprawidłowy dobór średnicy rur mogą powodować znaczące wahania ciśnienia, dlatego muszą być prawidłowo zaprojektowane.
  • Zanieczyszczone filtry, odwadniacze i nieszczelności stanowią główne przyczyny trwałych deficytów ciśnienia w systemie.
  • Szybkie kroki diagnostyczne obejmują instalację stałych manometrów, testy odcięcia oraz obserwację reakcji systemu, co pozwala wykryć źródło wahań w ciągu jednej zmiany.
  • Regularna konserwacja, w tym kontrola filtrów, odwadniaczy i złączek, jest kluczowa dla długotrwałego zapobiegania problemom z ciśnieniem.

Spis treści

Główne techniczne przyczyny wahań ciśnienia

Większość przypadków wahań ciśnienia ma jedną z pięciu powtarzających się przyczyn. Rozpoznanie swojej jest pierwszym krokiem do naprawy, a nie do wymiany kompresora.

  • Niedowymiarowana instalacja rurowa. Strata ciśnienia rośnie wraz z przepływem wykładniczo, więc nawet niewielkie niedoszacowanie średnicy rury przy rozbudowie produkcji wywoła odczuwalne wahania ciśnienia na końcu odgałęzienia. Atlas Copco zaleca utrzymanie spadku ciśnienia w głównych rozprowadzeniach na poziomie maksymalnie 0,1 bara względem najodleglejszego punktu poboru.
  • Zanieczyszczone filtry i separatory. Zatkany wkład filtracyjny lub przepełniony separator oleju same w sobie mogą spowodować natychmiastowy spadek ciśnienia o znaczną wartość, która może sięgać nawet kilku barów.
  • Nieszczelności w instalacji. Pojedyncza nieszczelność na złączce wygląda na nieistotną, ale dziesiątki drobnych wycieków w starszej instalacji sumują się i objawiają jako trwały deficyt ciśnienia w szczycie.
  • Pulsacja kompresora i brak akumulacji. Kompresor tłokowy dostarcza powietrze w uderzeniach. Bez wystarczająco dużego zbiornika powietrza te uderzenia przenoszone są bezpośrednio do instalacji i objawiają się jako cykliczne wahania ciśnienia na manometrze.
  • Niewłaściwa armatura. Szybkozłącza o małym przekroju, ostre zagięcia pod kątem dziewięćdziesięciu stopni oraz zbędne odgałęzienia zwiększają opór miejscowy i powodują stratę ciśnienia zarówno w wężu, jak i w sztywnej instalacji rurowej, gdzie nikt by jej nie oczekiwał, biorąc pod uwagę samą długość trasy.

Praca dyplomowa FSI VUT poświęcona projektowaniu instalacji sprężonego powietrza potwierdza, że połączenie nieszczelności, braku akumulacji i niewystarczającego odprowadzania kondensatu jest najczęstszą przyczyną strat energetycznych w zakładach, gdzie wahania ciśnienia rozwiązuje się dopiero po latach eksploatacji.

Jak szybko i systematycznie diagnozować wahania ciśnienia

Diagnostyka wahań ciśnienia w systemie nie musi trwać dni. Systematyczne postępowanie z tanimi manometrami ujawni źródło problemu w ciągu jednej zmiany.

  1. Zainstaluj stałe manometry w kluczowych punktach — na wyjściu kompresora, na wejściu do zbiornika powietrza oraz na końcu najdłuższej lub najbardziej obciążonej gałęzi instalacji.
  2. Dodaj manometry różnicowe na stopniach filtracji, aby widoczna była różnica ciśnienia przed i za filtrem, a nie tylko wartość bezwzględna.
  3. Przeprowadź test zamykania gałęzi — stopniowo zamykaj poszczególne odbiory i obserwuj, czy ciśnienie w głównej instalacji wraca do normy.
  4. Odłączaj podejrzane odbiorniki jeden po drugim i zapisuj reakcję ciśnienia, dzięki czemu wyizolujesz źródło wahań od reszty sieci.
  5. Porównaj czas reakcji regulatora ze specyfikacją producenta. Opóźniona reakcja często wskazuje na zużytą membranę lub zatkane powietrze pilotowe.

Pomiar bez zapisu to tylko migawka. Prowadzenie prostego dziennika eksploatacji z czasem, ciśnieniem i notatką o stanie produkcji pokaże trend, którego pojedynczy odczyt manometru nie ujawni.

Profesjonalna wskazówka: Zapisuj ciśnienie zawsze o tej samej porze dnia i przy porównywalnym obciążeniu produkcji. Wahania ciśnienia wyglądają inaczej przy pełnym biegu linii, a inaczej przy porannym rozruchu, i bez tego kontekstu łatwo porównasz nieporównywalne wartości.

Bardziej szczegółowy opis diagnostyki kompresora i interpretacji zmierzonych wartości znajdziesz w instrukcji dotyczącej diagnostyki kompresora dla efektywnej pracy.

Szybkie działania, które często rozwiązują problem jeszcze w trakcie zmiany

Zanim zdecydujesz się na inwestycję w nowe rurociągi, sprawdź sześć kroków, które nie wymagają postoju ani zakupu.

  • Wymień lub oczyść wkłady filtracyjne i ponownie zweryfikuj różnicę ciśnień. Jeśli po wymianie spadnie do normalnej wartości, przyczyną był filtr, a nie instalacja.
  • Sprawdź i wyreguluj ponownie zawory redukcyjne. Po długim czasie pracy sprężyna regulacyjna często zwalnia i wtedy zawór waha się wokół nastawionej wartości zamiast utrzymywać ją stabilnie.
  • Po regulacji zwolnij sprężynę na chwilę i ponownie dociągnij do wymaganej wartości, aby wyeliminować histerezę mechaniczną.
  • Oczyść lub napraw odwadniacze kondensatu, a uszkodzone zawory wymień od razu. Zaniedbany odwadniacz to jedna z najczęstszych praktycznych przyczyn stopniowego ograniczania przepływu, ponieważ w instalacji gromadzi się kondensat bez ostrzeżenia.
  • Przy krytycznym punkcie poboru tymczasowo dodaj przenośny zbiornik powietrza. Wyrówna on krótkotrwałe szczyty bez ingerencji w centralną sprężarkownię.
  • Usuń zbędne szybkozłącza i zmniejsz liczbę armatury na trasie. Wymiana szybkozłączy na stałą złączkę bywa jednym z najtańszych zabiegów o najbardziej widocznym wpływie na całkowitą stratę ciśnienia w instalacji.

Pełny przegląd typów odwadniaczy i ich konserwacji znajdziesz w artykule o odwadniaczach kondensatu.

Trwałe rozwiązania dla stabilnego ciśnienia w instalacji

Jeśli szybkie działania jedynie łagodzą problem, ale go nie rozwiązują, nadszedł czas na zmianę konstrukcyjną instalacji. Cztery obszary mają największy wpływ na długoterminową stabilność ciśnienia.

  • Dobór wymiarów rurociągu i instalacje pierścieniowe. Rurociąg obwodowy (pierścieniowy) rozdziela odbiór z obu stron i znacznie tłumi lokalne spadki ciśnienia w porównaniu z odgałęzieniem ślepym. Obliczanie długości ekwiwalentnych metodą Darcy-Weisbacha lub za pomocą nomogramów należy do standardowych narzędzi przy projektowaniu średnicy rur.
  • Zbiornik powietrza według FAD. Objętość zbiornika powietrza dobiera się na podstawie rzeczywistej wydajności powietrza kompresora (FAD) oraz charakteru poboru, a nie według mocy silnika. Zbiornik powietrza umieszczony blisko krytycznego odbiornika często zastępuje droższą modyfikację całej sprężarkowni.
  • Filtracja i osuszanie według ISO 8573. Dobór stopni filtracji i osuszacza zależy od wymaganej klasy czystości powietrza według normy ISO 8573. Niedoszacowana filtracja prowadzi do powtarzających się wahań ciśnienia z powodu szybkiego zapychania się.
  • Modernizacja armatury i obejścia na potrzeby konserwacji. Komponenty z wyższym współczynnikiem przepływu Cv zmniejszają straty miejscowe, a obejście wokół filtrów umożliwia serwis bez zatrzymywania całej linii.

Spadek ciśnienia w sieci może oznaczać odczuwalnie wyższe koszty energii, ponieważ kompresor musi nadrabiać stratę wyższą mocą. Docelowa całkowita strata ciśnienia w systemie powinna pozostać na niskim poziomie ciśnienia wejściowego, aby zachować sprawność.

Planując rozszerzenie produkcji, warto zaprojektować instalację rurową z rezerwą przepływu, ponieważ dodatkowe zwiększenie średnicy rur w trakcie eksploatacji jest znacznie kosztowniejsze niż prawidłowy dobór od razu na początku. Konkretny sposób doboru wydajności z rezerwą opisuje przewodnik po doborze kompresora przemysłowego.

Program konserwacji, który wykryje wahania ciśnienia wcześniej niż produkcja

Regularna konserwacja to jedyny sposób, aby wychwycić wahania ciśnienia w systemie, zanim wpłyną one na jakość produktu wyjściowego.

  1. Filtry i manometry różnicowe – kontrola raz w tygodniu, wymiana wkładu po osiągnięciu granicznej różnicy ciśnień zalecanej przez producenta.
  2. Odwadniacze kondensatu – test funkcjonalny co miesiąc, elektroniczne odwadniacze z automatyczną diagnostyką zmniejszają ryzyko przeoczenia usterki.
  3. Uszczelnienia i złącza – kontrola nieszczelności metodą ultradźwiękową podczas planowanych przestojów, co najmniej raz na kwartał.
  4. Stałe manometry i rejestracja trendu – codzienny odczyt i zapis w dzienniku eksploatacji, ze szczególnym uwzględnieniem stopniowego spadku ciśnienia w czasie oraz liczby uruchomień i zatrzymań kompresora.

Obserwujcie przede wszystkim trend, a nie pojedyncze wartości. Stopniowo spadające ciśnienie lub rosnąca częstotliwość cyklowania kompresora sygnalizuje problem, zanim ujawni się na gotowych wyrobach. Pod kątem automatycznego zbierania danych i alarmów warto zapoznać się z możliwościami automatyzacji sprężonego powietrza.

Doświadczenie z praktyki: kiedy rozwiązać samemu, a kiedy wezwać serwis

Kompresory-vzduchotechnika rozwiązuje pytania dotyczące wahań ciśnienia w systemie codziennie, od niewielkich zakładów po hale produkcyjne z dziesiątkami stacji pneumatycznych. Schemat jest zawsze podobny: technik najpierw sprawdza filtry i odprowadzanie kondensatu, a dopiero gdy ciśnienie nie wraca do normy, szuka dalej.

Interwencja wewnętrzna ma sens tam, gdzie diagnostyka wykaże jasną, lokalną przyczynę, na przykład jeden zanieczyszczony filtr lub jedno nieszczelne złącze. Gdy jednak kolisanie ciśnienia pojawia się w kilku miejscach instalacji jednocześnie lub powtarza się nawet po wymianie filtrów, warto przeprowadzić audyt energetyczny. Wykaże on, czy winna jest niedoszacowana średnica rurociągu, źle dobrany zbiornik powietrza, czy zbieg kilku drobnych przyczyn, które się wzajemnie wzmacniają.

Zakłady, które po interwencji naprawczej uzupełniły akumulację i poprawiły filtrację, zwykle zgłaszają wyraźnie spokojniejszą pracę siłowników pneumatycznych i mniej braków przy operacjach precyzyjnych. Nie jest to uniwersalny cud, lecz logiczny skutek bardziej stabilnego zasilania powietrzem.

— Zdeněk

Rozwiązania kolisania ciśnienia od uzdatniania powietrza po interwencję serwisową

Oferowane są komponenty opisane w artykule jako trwałe rozwiązanie wahań ciśnienia, a nie ogólny katalog kompresorów.

Kompresory-wentylacja przemysłowa

W kategorii uzdatniania powietrza znajdziecie Państwo zawory regulacyjne, stopnie filtracyjne i zbiorniki powietrza zaprojektowane dokładnie do stabilizacji ciśnienia w instalacji, a nie tylko do podstawowego usuwania wilgoci. Filtracja zgodna z normą ISO 8573 zapewni, że wybrany stopień rzeczywiście odpowiada wymaganej klasie czystości powietrza w Państwa produkcji, a nie szacunkowi "na oko". Dla zakładów o wyższych wymaganiach odporności na korozję dostępne są również nierdzewne jednostki uzdatniające serii A1X.

Jeśli nie macie Państwo pewności, gdzie dokładnie powstaje kolisanie ciśnienia w systemie, można zamówić diagnostykę lub konsultację u wyspecjalizowanej firmy. Technik przejdzie instalację, zmierzy krytyczne punkty i zaproponuje konkretną modyfikację, a nie ogólne zalecenie z internetu.

Często zadawane pytania

Co dokładnie oznacza kolisanie ciśnienia w systemie sprężonego powietrza?

Są to nieregularne wahania, spadki lub krótkotrwałe przeciążenia ciśnieniowe w instalacji między kompresorem a odbiornikami, zwykle spowodowane nieszczelnościami, zanieczyszczonymi filtrami lub brakiem akumulacji.

Czy zbiornik powietrza pomoże rozwiązać kolisanie ciśnienia?

Zbiornik powietrza tłumi pulsacje z kompresora i pokrywa krótkotrwałe szczyty poboru, ale musi być dobrany odpowiednio do rzeczywistej wydajności dostarczania powietrza (FAD), inaczej tylko częściowo złagodzi problem.

Jak często należy kontrolować filtry, aby nie powodowały spadku ciśnienia?

Kontroluj ciśnienie różnicowe na filtrach co najmniej raz w tygodniu i wymieniaj wkład po osiągnięciu granicznej różnicy zalecanej przez producenta, ponieważ zanieczyszczony filtr może spowodować spadek ciśnienia o 0,7 do 1 bar.

Kiedy warto zamówić audyt energetyczny zamiast samodzielnej naprawy?

Jeśli wahania ciśnienia powtarzają się w kilku miejscach instalacji nawet po wymianie filtrów i sprawdzeniu nieszczelności, audyt wykaże systemową przyczynę, której lokalna interwencja nie rozwiąże.

Polecane

120 000–160 000 CZK rocznie: koszty eksploatacyjne osuszacza dla techników i kupców

Szczegóły osuszacza sprężonego powietrza w pomieszczeniu technicznym

Koszty eksploatacyjne osuszacza sprężonego powietrza stanowią w większości energia elektryczna, resztę stanowią konserwacja, części zamienne i amortyzacja urządzenia. Najwięcej pieniędzy pochłania niepotrzebnie wysokie ciśnienie robocze, niedostatecznie schłodzone powietrze wlotowe oraz bardziej rygorystyczny punkt rosy, niż aplikacja faktycznie wymaga. Normy ISO 8573-1 nie warto tu traktować jako formalności, ponieważ dokładnie określa, za ile złotych czytelnik kupuje każdy stopień suchszego powietrza.


Krótko:

  • Zwiększenie ciśnienia roboczego powyżej 7 barów prowadzi do znacznego wzrostu kosztów energii, przy czym każde zwiększenie o 0,07 bara zwiększa zużycie o około 0,5 procenta.
  • Koszty energii stanowią największą pozycję w budżecie, a w przypadku osuszaczy adsorpcyjnych dodatkowo dochodzi energia na regenerację medium osuszającego, co przekłada się na wyższe zużycie.
  • Serwis, wymiana medium osuszającego i odprowadzanie kondensatu stanowią istotną część kosztów, przy czym zaniedbanie konserwacji zwiększa ryzyko kosztownych awarii i korozji.
  • Temperatura robocza powietrza oraz prawidłowy dobór typu osuszacza według wymaganego punktu rosy w znacznym stopniu wpływają na zużycie energii i całkowite koszty.
  • Porady dotyczące oszczędności obejmują obniżanie ciśnienia roboczego, monitoring nieszczelności sprężonego powietrza oraz centralizację urządzeń, co może przynieść oszczędności już w pierwszym roku eksploatacji.

Spis treści

Koszty eksploatacyjne osuszacza: z czego się składają

Energia jest w przypadku osuszacza sprężonego powietrza zawsze najcięższą pozycją w budżecie. W przypadku osuszacza chłodniczego chodzi o pobór mocy obiegu chłodniczego kompresora oraz wentylatora chłodzącego, w przypadku osuszacza adsorpcyjnego dodatkowo o energię zużywaną podczas regeneracji medium osuszającego, niezależnie od tego, czy przebiega ona przez ogrzewanie, czy przez utratę części sprężonego powietrza do cyklu regeneracji. Różnica między oboma typami jest kluczowa dla całkowitego budżetu i omówimy ją szczegółowo w sekcji dotyczącej obliczania zużycia.

Drugim największym działem jest serwis i materiały eksploatacyjne. Należy tu wymiana medium osuszającego (żel krzemionkowy lub sito molekularne w jednostkach adsorpcyjnych), wkłady filtracyjne, uszczelnienia zaworów oraz regularne kontrole czynnika chłodniczego w osuszaczach chłodniczych.

Trzecią pozycją są koszty związane z awarią i odprowadzaniem kondensatu. Źle działający lub niedoszacowany osuszacz pozwoli wilgoci przeniknąć do instalacji, co powoduje korozję rurociągu, uszkodzenie elementów pneumatycznych i skażenie produkcji. Odprowadzanie kondensatu wymaga sprawnych separatorów kondensatu i ich regularnej rewizji, w przeciwnym razie koszty jedynie przeniosą się gdzie indziej w systemie.

Ostatnim składnikiem jest amortyzacja. Osuszacz ma typową żywotność od 10 do 15 lat, jeśli otrzyma odpowiednią konserwację. Do budżetu wlicza się zatem również cena zakupu rozłożona na lata eksploatacji, nie tylko bieżący serwis.

Podsumowanie głównych pozycji:

  • Energia – pobór mocy kompresora osuszacza, w przypadku jednostek adsorpcyjnych również regeneracja medium
  • Serwis i części zamienne – filtry, medium osuszające, uszczelnienia, czujniki punktu rosy
  • Odprowadzanie kondensatu – sprawne separatory i ich przeglądy
  • Koszty awarii – korozja instalacji, przestoje produkcji, naprawy powiązanych komponentów
  • Amortyzacja – cena zakupu rozłożona na planowany okres eksploatacji

Jak ciśnienie i temperatura wpływają na koszty eksploatacji

Ciśnienie robocze i temperatura wejściowa powietrza należą do parametrów, które najbardziej decydują o tym, ile osuszacz rzeczywiście zużywa. Zwiększenie ciśnienia powyżej 7 barów zwiększa zużycie energii kompresora o około pół procenta na każdy dodatkowy mały krok. Ten współczynnik korekcyjny jest w praktyce liczony kumulatywnie, więc system pracujący na 8,5 bara zamiast wymaganych 7 barów zapłaci wymiernie więcej, bez żadnej korzyści dla produkcji.

Wyższa temperatura wlotowa powietrza ma podobny efekt, lecz inną drogą. Niedoszacowana temperatura otoczenia lub wlotowa obniża wydajność osuszacza i zwiększa ryzyko kondensacji w instalacji, więc osuszacz musi pracować intensywniej, aby utrzymać wymagany punkt rosy.

Wybór między osuszaczem chłodniczym a adsorpcyjnym zależy właśnie od wymaganego punktu rosy zgodnie z ISO 8573-1. Osuszacze chłodnicze zazwyczaj osiągają punkt rosy na poziomie około +3°C i są korzystniejsze energetycznie dla typowych zastosowań. Osuszacze adsorpcyjne osiągają punkt rosy głęboko poniżej zera, co wymaga więcej energii, ale jest konieczne w lakierniach, produkcji farmaceutycznej lub spożywczej.

Wskazówka profesjonalisty: Przed zakupem nowego osuszacza zleć pomiar rzeczywistej temperatury wlotowej powietrza w trybie letnim, a nie tylko wartości katalogowej sprężarkowni – różnica kilku stopni potrafi zaniżyć wydajność nawet prawidłowo dobranego modelu.

Ile kosztuje eksploatacja osuszacza: obliczenia i przykład

Roczne koszty energii osuszacza można oszacować prostym wzorem: pobór mocy w kilowatach pomnożony przez liczbę godzin pracy w roku oraz cenę energii elektrycznej za kilowatogodzinę, skorygowany o współczynniki korekcyjne dla ciśnienia i temperatury.

  1. Sprawdź pobór mocy osuszacza – w przypadku jednostki chłodniczej chodzi o znamionowy pobór mocy kompresora i wentylatora, w przypadku adsorpcyjnego o pobór mocy plus energię cyklu regeneracji.
  2. Pomnóżcie przez godziny pracy – typowa praca na trzy zmiany oznacza 6 000 do 8 000 godzin rocznie.
  3. Doliczcie cenę energii elektrycznej – przy cenie około 4 do 5 Kč/kWh dla odbiorców przemysłowych roczny koszt energii dla średniej wielkości osuszacza chłodniczego (5 kW) przy pracy na trzy zmiany wynosi w przybliżeniu 120 000 do 160 000 Kč tylko za energię elektryczną.
  4. Skorygujcie współczynnikiem korekcyjnym ciśnienia – praca o 0,5 bara wyżej niż konieczne zwiększy tę kwotę o kilka procent, przy większych systemach oznacza to dziesiątki tysięcy koron rocznie więcej.

Osuszacz adsorpcyjny o takim samym przepływie zwykle zużywa więcej energii ze względu na regenerację, ale odzysk ciepła w systemach osuszania potrafi znacznie zmniejszyć tę różnicę, ponieważ wykorzystuje ciepło odpadowe z sprężarkowni do podgrzewania powietrza regeneracyjnego.

Kluczowa liczba: niewielkie odchylenie ciśnienia roboczego, powiedzmy 0,5 bara powyżej wymaganej wartości, przekłada się we współczynnikach korekcyjnych na trwały wzrost zużycia energii przez kompresor rzędu kilku procent, który sumuje się przez cały czas pracy osuszacza.

Wynik jest wrażliwy przede wszystkim na temperaturę i ciśnienie wejściowe – dwa parametry, na które technik obsługujący instalację może wpłynąć bez inwestycji w nowe urządzenie.

Konserwacja osuszacza: koszty i interwały serwisowe

Interwał serwisowy osuszacza różni się w zależności od typu, ale ignorowanie zalecanych terminów należy do najdroższych błędów w eksploatacji sprężonego powietrza. Osuszacze chłodnicze wymagają kontroli obiegu chłodniczego i czyszczenia skraplacza raz lub dwa razy w roku, jednostki adsorpcyjne wymagają częstszej kontroli zaworów i czujników punktu rosy, ponieważ ich cykliczne przełączanie komór obciąża elementy mechaniczne znacznie bardziej.

Technik ogląda skraplacz i zawory osuszacza

Wymiana złoża osuszającego w osuszaczach adsorpcyjnych odbywa się raz na 3 do 5 lat, w zależności od jakości powietrza wejściowego i jakości filtracji przed osuszaczem. Zaniedbana filtracja skraca żywotność złoża i wymusza wcześniejszą, droższą wymianę.

Do sygnałów ostrzegawczych, które poprzedzają kosztowną awarię, należą:

  • Narastający hałas lub drgania jednostki kompresorowej osuszacza
  • Wolniejsze osiąganie wymaganego punktu rosy
  • Częste cyklowanie zaworów w jednostce adsorpcyjnej poza standardowym rytmem
  • Widoczna korozja lub wilgoć za separatorem kondensatu

Całkowite koszty posiadania warto obliczać na cały okres eksploatacji, a nie tylko na pierwsze lata użytkowania, ponieważ zaniedbana konserwacja we wczesnych latach odbije się później znacznie wyższymi kosztami napraw.

Jak obniżyć koszty osuszacza: szybkie działania z krótkim zwrotem inwestycji

Obniżenie kosztów eksploatacyjnych osuszacza nie musi czekać na nową inwestycję. Kilka kroków zwróci się już w pierwszym roku eksploatacji.

  1. Obniż ciśnienie robocze do rzeczywiście niezbędnego poziomu – nawet spadek o 0,3 do 0,5 bara przełoży się na mierzalną oszczędność energii kompresora i osuszacza.
  2. Rozważcie odzysk ciepła w osuszaczach adsorpcyjnych – ciepło odpadowe z sprężarkowni obniża energię potrzebną do regeneracji złoża i skraca zwrot inwestycji w wymiennik ciepła.
  3. Wprowadźcie monitoring i szybką detekcję wycieków – nieefektywne systemy sprężonego powietrza tracą przez wycieki nawet 25% energii, a dotyczy to również osuszonego powietrza, za które zakład zapłacił dodatkowo.
  4. Scentralizujcie źródła osuszania – agregacja kilku mniejszych osuszaczy w jeden bardziej efektywny system zmniejsza zarówno obciążenie energetyczne, jak i serwisowe.

Wskazówka profesjonalisty: Zaplanujcie pomiar punktu rosy i ciśnienia przed i po jakiejkolwiek ingerencji w system – bez liczb oszczędność można jedynie szacować, a z pomiarami można ją udowodnić i uzasadnić przed kierownictwem firmy.

Jak do szacowania kosztów podchodzi Kompresory-vzduchotechnika

Dostępne jest doradztwo techniczne oraz audyty energetyczne skupione bezpośrednio na pracy osuszacza w kontekście całego systemu sprężonego powietrza, a nie w oderwaniu od niego. Do dokładnego oszacowania potrzebujemy od klienta podstawowych danych eksploatacyjnych: wymaganego przepływu, ciśnienia roboczego, temperatury wejściowej powietrza oraz trybu pracy (jedna, dwie lub trzy zmiany).

Na podstawie tych danych można zalecić odpowiedni typ osuszacza oraz realistyczny szacunek rocznych kosztów eksploatacyjnych. Zainteresowanym bardziej szczegółową analizą zalecamy konsultację lub audyt energetyczny z konkretną propozycją oszczędności dostosowaną do danego zakładu.

Jak do oszacowania kosztów podchodzi Kompresory-vzduchotechnika — schemat poglądowy

Kompletne rozwiązanie do uzdatniania powietrza w jednym miejscu

Dostępny jest bezpośredni dostęp do technologii, które rzeczywiście wpływają na koszty eksploatacyjne osuszacza, bez konieczności łączenia rozwiązań od kilku dostawców. Asortyment obejmuje jednostki uzdatniania sprężonego powietrza do 18 bar, które łączą filtrację i osuszanie w jednym kompaktowym module.

Kompresory-wentylacja przemysłowa

Dla zakładów o ścisłych wymaganiach dotyczących czystości powietrza dostępny jest program filtracji sprężonego powietrza zgodny z ISO 8573, który pomaga dobrać właściwą klasę czystości bez zbędnego przeinwestowania w niższy punkt rosy, niż wymaga tego aplikacja. Oprócz sprzedaży urządzeń można skorzystać z oferty rozwiązań pod klucz, montażu oraz audytów energetycznych, które ujawnią rzeczywiste rezerwy w konkretnej sprężarkowni. Do indywidualnej kalkulacji kosztów eksploatacyjnych i doboru odpowiedniego osuszacza można skorzystać z kontaktu podanego na stronach specjalistów poprzez asortyment rozwiązań pneumatycznych i opisać swój tryb pracy.

Przydatne źródła na ten temat

Często zadawane pytania

Co najbardziej wpływa na koszty eksploatacyjne osuszacza?

Najbardziej decyduje zużycie energii, które zwiększa niepotrzebnie wysokie ciśnienie robocze oraz wysoka temperatura wlotowa powietrza. Drugą najistotniejszą pozycją jest regularny serwis i wymiana medium osuszającego.

Jak często w osuszaczu adsorpcyjnym wymienia się medium osuszające?

Medium osuszające w osuszaczach adsorpcyjnych wymieniane jest zazwyczaj raz na 3 do 5 lat, w zależności od jakości filtracji wstępnej i obciążenia systemu.

Czy osuszacz chłodniczy jest tańszy w eksploatacji niż adsorpcyjny?

Dla typowych punktów rosy w okolicach +3 °C osuszacz chłodniczy jest korzystniejszy energetycznie. Osuszacz adsorpcyjny jest konieczny tam, gdzie aplikacja wymaga znacznie niższego punktu rosy zgodnie z ISO 8573-1.

Ile zaoszczędzi obniżenie ciśnienia roboczego?

Każde 0,07 bara powyżej wymaganych 7 barów zwiększa zużycie energii przez kompresor o około 0,5%, dzięki czemu nawet niewielkie obniżenie ciśnienia przekłada się na wymierną roczną oszczędność.

Kto pomoże w obliczeniu kosztów eksploatacji konkretnego osuszacza?

Dostępne jest doradztwo techniczne oraz audyty energetyczne, które na podstawie rzeczywistego przepływu, ciśnienia i temperatury określają realistyczny szacunek kosztów eksploatacji.

Polecane

5 kroków jak obliczyć i zweryfikować zużycie powietrza w zakładzie

Technik sprawdza czujnik przepływu sprężonego powietrza

Obliczenie zużycia powietrza oznacza zsumowanie przepływów wszystkich podłączonych odbiorników, ważonych ich rzeczywistym obciążeniem, przeliczenie wyniku na wspólny stan odniesienia ANR lub FAD, dodanie nieszczelności oraz uzupełnienie rezerwy eksploatacyjnej. Wynikowa wartość podawana jest w litrach na minutę lub metrach sześciennych na godzinę. Zaleca się jej weryfikację poprzez krótkotrwały pomiar przepływu bezpośrednio w zakładzie, ponieważ dane katalogowe producentów bywają optymistyczne.


Krótko:

  • Przy obliczaniu zużycia powietrza konieczne jest przeliczenie zmierzonych objętości na jednolity stan odniesienia oraz uwzględnienie nieszczelności i rezerwy eksploatacyjnej.
  • Wynikowy przepływ podawany jest w litrach na minutę lub metrach sześciennych na godzinę i warto go zweryfikować poprzez pomiar bezpośrednio w zakładzie.
  • Do oszacowania zużycia poszczególnych urządzeń stosuje się wzór oparty na liczbie skoków, objętości na skok i ciśnieniu, z uwzględnieniem współczynnika obciążenia.
  • Całkowite zużycie oblicza się jako sumę przepływów wszystkich odbiorników z uwzględnieniem ich obciążenia, do czego dodaje się nieszczelności w instalacji, które warto zmierzyć przy wyłączonej produkcji.
  • Ciągły pomiar i monitoring w czasie rzeczywistym pomagają dokładniej wykryć nieszczelności i dostosować dobór wielkości sprężarkowni do rzeczywistych warunków eksploatacyjnych.

Spis treści

Podstawowe wzory i jednostki do obliczania zużycia powietrza

Zanim zaczniecie sumować odbiorniki, musicie opanować dwie rzeczy: przeliczenie objętości na przepływ oraz zrozumienie warunków odniesienia. Bez tego liczby z różnych źródeł nie da się porównać.

Objętość, którą odbiornik zużywa w jednym cyklu, oblicza się jako powierzchnię tłoka (lub membrany) pomnożoną przez skok. Dla cylindra tłokowego o średnicy tłoka 40 mm i skoku 100 mm powierzchnia wynosi w przybliżeniu 12,57 cm², objętość na skok to więc 125,7 cm³.

Tę objętość następnie przeliczacie na l/min, mnożąc ją przez liczbę cykli na minutę. Dziesięć cykli na minutę przy objętości 125,7 cm³ daje około 1,26 l/min przy ciśnieniu roboczym, ale bez korekty na ciśnienie.

Właśnie tutaj wchodzi do gry normalizacja:

  • ANR (Atmosphère Normale de Référence) to stan odniesienia zgodny z francuską normą, powszechnie stosowany przez europejskich producentów kompresorów.
  • FAD (Free Air Delivery) wyraża przepływ przeliczony na warunki powietrza otoczenia przy ssaniu, czyli rzeczywistą wydajność kompresora „zassaną z powietrza”.
  • Oba standardy rozwiązują ten sam problem: objętość gazu znacznie zmienia się wraz z ciśnieniem i temperaturą, więc bez przeliczenia na wspólną podstawę nie można porównać zużycia zmierzonego przy 6 barach ze zużyciem przy 8 barach.
  • Metodyka pomiarów i badań kompresorów zgodna z ISO 1217 określa, jak prawidłowo wyznaczać FAD zarówno w warunkach laboratoryjnych, jak i eksploatacyjnych, i stanowi standard referencyjny, do którego odnoszą się wartości znamionowe większości kompresorów przemysłowych.

Obliczanie zużycia powietrza dla siłownika pneumatycznego

Dla pojedynczego siłownika pneumatycznego istnieje prosty i utrwalony w praktyce technicznej wzór:

Q = Z · (qp + qz) · n · 0,1

  1. Z to liczba skoków siłownika na minutę (częstotliwość cykli).
  2. qp to objętość powietrza potrzebna na skok roboczy (w litrach), qz to objętość na skok powrotny.
  3. n oznacza ciśnienie bezwzględne w barach (ciśnienie nadciśnieniowe plus ciśnienie atmosferyczne).
  4. Stała 0,1 przelicza wynik na praktyczne jednostki l/min.

Przykład modelowy: siłownik ze skokiem roboczym qp = 0,05 l i skokiem powrotnym qz = 0,04 l, częstotliwością Z = 20 cykli/min, przy ciśnieniu n = 7 bar bezwzględnych. Obliczenie: Q = 20 · (0,05 + 0,04) · 7 · 0,1 = 1,26 l/min. W przeliczeniu na godzinę pracy daje to w przybliżeniu 0,0756 m³/h.

Zasadnicza różnica występuje między siłownikami jednostronnego działania, które zużywają powietrze tylko podczas jednego skoku, a siłownikami dwustronnego działania, w przypadku których uwzględnia się oba kierunki ruchu. Siłownik dwustronnego działania ma więc praktycznie zawsze wyższe zużycie przy tej samej częstotliwości cykli.

Jak zsumować zużycie wszystkich urządzeń i uwzględnić wycieki

Jeden cylinder obliczycie łatwo. Problem pojawia się, gdy w zakładzie pracuje jednocześnie kilkadziesiąt odbiorników i każdy ma inne obciążenie.

Podstawowy wzór na całkowite zużycie wygląda następująco: Σ(qi · di) + Q_leak, gdzie qi to przepływ znamionowy danego odbiornika, a di to współczynnik obciążenia (duty cycle) wyrażony jako udział czasu, w którym urządzenie rzeczywiście pobiera powietrze.

  • Odbiornik pracujący nieprzerwanie ma di = 1,0, natomiast narzędzie pneumatyczne używane jedynie kilka minut na godzinę może mieć di na poziomie 0,1 do 0,2.
  • Dla odbiorników, które nigdy nie pracują jednocześnie z pełną mocą, zastosujcie średnią ważoną według rzeczywistego cyklu pracy.
  • Dla odbiorników, które mogą być włączone jednocześnie (typowo kilka stanowisk na jednej linii), liczcie sumę ich maksymalnych poborów w momencie równoczesnej pracy.
  • Wyciek (Q_leak) uwzględnia się w obliczeniach jako osobną pozycję, ponieważ nieszczelności w instalacji zużywają powietrze nieprzerwanie, niezależnie od tego, czy produkcja pracuje.

Szacowanie wycieków „zza biurka” bywa niedokładne. Sprawdzona w praktyce metoda polega na zmierzeniu zużycia przy wyłączonej produkcji, gdy jedynym poborem są właśnie nieszczelności.

Profesjonalna wskazówka: Jeśli nie macie Państwo do dyspozycji techniki pomiarowej, zostawcie kompresor włączony w weekend, gdy produkcja jest wyłączona, i obserwujcie, jak często się załącza. Każdy start oznacza, że przez nieszczelność ucieka z systemu powietrze, za które Państwo zapłacili.

Pomiar w praktyce: przepływomierze, czujniki i ciągły monitoring

Obliczenie na papierze to punkt wyjścia, a nie wartość ostateczna. Rzeczywisty profil zużycia różni się w zależności od zmiany, sezonu i stanu instalacji, dlatego w praktyce przemysłowej łączy się obliczenia z pomiarami.

Dostępne są zasadniczo trzy poziomy technologii:

  • Klasyczne przepływomierze instalowane na głównej gałęzi lub na poszczególnych odcinkach instalacji, które dają bieżący podgląd poboru.
  • Inteligentne czujniki z komunikacją IO‑Link, na przykład seria MP‑F, które mierzą jednocześnie przepływ, ciśnienie, temperaturę i wilgotność i przekazują dane do systemu sterowania w czasie rzeczywistym.
  • Platformy chmurowe do zbierania danych, które z zmierzonych wartości generują wykresy, raporty i alarmy przy przekroczeniu limitów, dzięki czemu anomalię wykryjecie wcześniej, niż objawi się na fakturze za energię.

Dla uzyskania wiarygodnego profilu zużycia zaleca się mierzyć co najmniej jeden tydzień pracy, aby uchwycić wszystkie tryby eksploatacji, łącznie z weekendami i szczytami zmianowymi. Krótszy pomiar łatwo zaniża lub zawyża rzeczywiste zużycie.

Ciągły monitoring umożliwia ponadto wczesne wykrycie rozwijającego się wycieku, zanim urośnie on do kilkudziesięciu procent całkowitego zużycia, i dostarcza inżynierowi ds. eksploatacji statystykę obciążenia, na podstawie której można planować ewentualną rozbudowę stacji kompresorowej.

Technik ustawia przemysłowy czujnik monitorowania powietrza

Jak dobrać kompresor na podstawie obliczonego zapotrzebowania

Obliczona i zmierzona wartość zużycia jest danymi wejściowymi, a nie ostateczną liczbą do doboru kompresora. Między obliczeniem a zakupem stoi jeszcze decyzja dotycząca rezerwy i sterowania.

  • Docelowy przepływ kompresora ustala się jako średnie zużycie powiększone o rezerwę na szczytowe pobory oraz ewentualny przyszły wzrost produkcji, zazwyczaj o kilkadziesiąt procent powyżej średniej.
  • Wielkość zbiornika powietrza tłumi krótkie szczyty poboru i zmniejsza liczbę cykli załączeń kompresora, co wydłuża jego żywotność.
  • W przypadku instalacji ze zmiennym poborem warto rozważyć regulację obrotową lub kombinację mniejszego i większego kompresora, aby urządzenie nie pracowało niepotrzebnie na pełnej mocy przy niskim poborze.

Przegląd linii produktowej kompresorów pomaga porównać klasy wydajności według obliczonego przepływu i dobrać stopień rezerwy odpowiadający Twojemu zakładowi.

Krok po kroku: od obliczenia do weryfikacji pomiarem

Cały proces warto podzielić na pięć kroków, które następują po sobie i można je powtórzyć w dowolnym zakładzie.

  1. Zbieranie danych – wypiszcie karty techniczne wszystkich odbiorników, ich nominalny przepływ i rzeczywistą liczbę cykli na zmianę.
  2. Obliczenie Σ(qi · di) – dla każdego odbiornika określacie współczynnik wykorzystania i mnożycie przez nominalny przepływ.
  3. Dodanie wycieków i rezerwy – do sumy dodajecie szacowany lub zmierzony wyciek i zwiększacie wartość o rezerwę bezpieczeństwa.
  4. Wdrożenie pomiaru – instalujecie przepływomierz lub czujnik i porównujecie zmierzony profil z obliczeniami przez co najmniej tydzień pracy.
  5. Dostosowanie doboru – na podstawie różnicy między obliczeniami a pomiarem dostosowujecie wielkość kompresora, lub odwrotnie identyfikujecie wycieki do naprawy.

Profesjonalna wskazówka: Zacznijcie od zgrubnego oszacowania na podstawie wartości nominalnych, ale nigdy nie kończcie na nim doboru. Krótki pomiar na kluczowych odgałęzieniach instalacji ujawni różnice, których dane katalogowe nigdy nie uchwycą.

Doświadczenie z monitoringiem zużycia powietrza w praktyce

Z dziesiątek audytów eksploatacyjnych, z którymi spotykamy się w Kompresory-vzduchotechnika, wynika jedna powtarzająca się rzecz: firmy obliczają zużycie na podstawie wartości z tabliczki znamionowej, a potem dziwią się, dlaczego kompresor pracuje trzykrotnie dłużej, niż powinien. Diagnostyka i usunięcie nieszczelności mogą przy tym przynieść znaczące oszczędności energii, podobnie jak wprowadzenie ciągłego pomiaru zużycia dzięki lepszemu sterowaniu sprężorowni. Audyt specjalistyczny zalecam tam, gdzie zakład nie posiada własnej aparatury pomiarowej lub gdzie wyniki pomiaru DIY zasadniczo różnią się od obliczeń.

— Zdeněk

Jak Kompresory-vzduchotechnika może pomóc wam w obliczeniach i doborze

Obliczenie na papierze to dobry pierwszy krok, ale prawdziwą pewność daje tylko połączenie pomiaru i fachowej oceny stanu instalacji. Oferujemy połączenie pomiaru, dostawy komponentów i serwisu w jednym miejscu, aby klient nie musiał załatwiać tych usług u wielu dostawców.

Kompresory-technika płynowa

Zapewniamy pomiar zużycia bezpośrednio w zakładzie, dobór odpowiedniej wielkości kompresora na podstawie zmierzonych danych, dostawę jednostek uzdatniania sprężonego powietrza do 18 bar oraz filtracji zgodnie z programem filtracji sprężonego powietrza według ISO 8573, montaż oraz późniejszy serwis. Jeśli wasze aktualne obliczenia nie zgadzają się z rzeczywistym zużyciem lub podejrzewacie duże wycieki, skontaktujcie się z nami z zapytaniem o pomiar lub audyt energetyczny. Chętnie zaproponujemy rozwiązanie dopasowane do konkretnego profilu eksploatacyjnego.

Często zadawane pytania

Jak obliczyć zużycie powietrza dla całego zakładu?

Zsumuj znamionowe przepływy wszystkich odbiorników ważone ich współczynnikiem wykorzystania, dodaj zmierzony wyciek oraz rezerwę bezpieczeństwa, wynik przelicz na wspólny stan odniesienia ANR lub FAD.

Jak obliczyć zużycie powietrza na podstawie poboru mocy kompresora?

Moc silnika bezpośrednio nie określa przepływu powietrza, ponieważ zależy on od sprawności i ciśnienia. Rzeczywisty przepływ (FAD) znajdziesz na tabliczce znamionowej kompresora lub zweryfikujesz go pomiarem przepływomierzem w danych warunkach eksploatacyjnych.

Jak ustalić zużycie powietrza, jeśli nie mam kart technicznych?

Najszybszym sposobem jest krótkotrwały pomiar za pomocą przenośnego przepływomierza lub czujnika z technologią IO‑Link bezpośrednio na głównej gałęzi instalacji, najlepiej przez okres co najmniej jednego tygodnia pracy.

Jaka jest różnica między ANR a FAD przy obliczaniu zużycia powietrza?

ANR to stan odniesienia definiujący standardowe warunki ciśnienia, temperatury i wilgotności, natomiast FAD wyraża rzeczywistą wydajność kompresora przeliczoną na te warunki ssania. Bez tego przeliczenia nie można porównywać przepływów zmierzonych przy różnym ciśnieniu.

Polecane

Nie oszczędzaj na kręgosłupie: projekt plastikowej instalacji sprężonego powietrza dla techników

Główny plastikowy rurociąg powietrza w hali

Rozwód plastikowy na bazie PA12 i złączek wtykowych (push-fit) jest odpowiedni dla warsztatów oraz lekkiego do średnio wymagającego przemysłu, do ciśnienia roboczego typowego dla tych systemów. Warunkiem jest prawidłowe dobranie średnic do zużycia powietrza, dobra filtracja i osuszanie oraz instalacja zgodna z zaleceniami producenta. Dla cięższych zastosowań o wysokich wymaganiach co do odporności mechanicznej lepszym wyborem pozostaje system aluminiowy. Jeśli nie są Państwo pewni, jaki typ rozwodu potrzebny jest w Państwa zakładzie, wsparcie techniczne Kompresory-vzduchotechnika zweryfikuje projekt jeszcze przed zakupem.


W skrócie:

  • Rozwody plastikowe PA12 ze złączami push-fit wytrzymują ciśnienie robocze do 16 barów, ale są mniej odporne na uszkodzenia mechaniczne i agresywne środowisko.
  • Systemy aluminiowe są lepszym rozwiązaniem dla bardziej wymagających zastosowań o wyższych wymaganiach co do odporności mechanicznej i długoterminowej stabilności parametrów.
  • Przy doborze wymiarów rozwodu kluczowe jest obliczenie rzeczywistego zużycia powietrza i dodanie rezerwy na przyszłą rozbudowę, zamiast dokładnego zaplanowania średnicy.
  • Montaż rur plastikowych wymaga precyzji, prawidłowego usunięcia zadziorów, wsunięcia do złączki i solidnego zamocowania, przy czym próba ciśnieniowa wykaże nieszczelności.
  • Połączenie aluminiowej magistrali z plastikowymi odgałęzieniami to najefektywniejsze rozwiązanie pozwalające zrównoważyć wydajność, odporność i koszty w warsztatach oraz średniej wielkości zakładach.

Spis treści

Plastik czy aluminium: jak wybrać materiał instalacji powietrza

Wybór między plastikową a aluminiową instalacją sprężonego powietrza nie zależy od ceny, lecz od warunków eksploatacyjnych: ciśnienia, temperatury, obciążenia mechanicznego oraz środowiska, w którym będzie prowadzone rurociągi.

Rury plastikowe z materiału PA12 wytrzymują ciśnienia robocze w typowym zakresie stosowanym w przypadku tych produktów oraz temperatury robocze w zakresie podawanym przez producentów w kartach technicznych, zazwyczaj od lekkiego mrozu do +60°C. Są lekkie, nie podlegają korozji i montuje się je bez lutowania czy gwintowania. System push-fit działa na zasadzie połączenia wtykowego z pierścieniem o-ring, rura po prostu wsuwana jest w kształtkę, a połączenie jest gotowe w ciągu kilku sekund. To właśnie szybkość montażu bez specjalistycznych narzędzi obniża koszty pracy oraz czas potrzebny na instalację, co widać szczególnie przy większych instalacjach z kilkudziesięcioma odgałęzieniami.

Ograniczenia plastiku ujawniają się jednak gdzie indziej. Połączenia push-fit mają niższą odporność mechaniczną na uderzenia i wibracje niż spawane lub prasowane połączenia aluminiowe, a w bardziej agresywnym środowisku chemicznym (rozpuszczalniki, niektóre oleje) może dochodzić do degradacji materiału rury lub uszczelnienia. Dlatego plastik nie nadaje się do zakładów z intensywnym transportem maszynowym, gdzie istnieje ryzyko mechanicznego uszkodzenia instalacji, ani do środowisk o wysokim stężeniu agresywnych oparów.

Systemy aluminiowe, takie jak modularne rozwiązanie AIRnet zaprojektowane zgodnie z normą EN 13480-3, wytrzymują ciśnienie robocze odpowiadające typowym standardom dla tego typu systemów i dzięki gładkiej powierzchni wewnętrznej charakteryzują się niskimi stratami ciśnienia nawet na długich trasach. Są one niezbędne tam, gdzie instalacja musi obsługiwać wyższe przepływy, gdzie istnieje ryzyko uszkodzenia mechanicznego lub gdzie eksploatacja wymaga długotrwale stabilnych parametrów bez ryzyka starzenia się plastiku.

W praktyce często sprawdza się kombinacja obu materiałów. Trasa główna, czyli główny ciąg od kompresora do punktów rozdzielczych, jest wykonywana z aluminium dla maksymalnej trwałości i niskich strat ciśnienia. Poszczególne odgałęzienia do stanowisk roboczych są następnie doprowadzane plastikową instalacją rozprowadzającą powietrze, która jest szybsza i tańsza w montażu.

Kryteria decyzyjne przy wyborze materiału:

  • Ciśnienie robocze i jego stabilność – czy praca zbliża się do granicy 16 barów, czy ma zapas?
  • Ryzyko mechaniczne – czy w przestrzeni porusza się wózek widłowy, czy na przewody spadają narzędzia, czy grozi uderzenie?
  • Środowisko chemiczne – czy w powietrzu są rozpuszczalniki, oleje lub agresywne opary?
  • Długość i zakres instalacji – czy chodzi o mały warsztat, czy o rozległą halę z dziesiątkami punktów poboru?
  • Budżet i czas montażu – czy jest dostępny czas na bardziej złożoną instalację, czy priorytetem jest szybkie uruchomienie?

Kombinacja aluminiowej magistrali i plastikowych odgałęzień jest w praktyce najefektywniejszym kompromisem między wydajnością a kosztami, ponieważ koncentruje inwestycję w odporność tam, gdzie jest ona rzeczywiście potrzebna, i oszczędza w miejscach o niższym ryzyku.

Komponenty i złączki: co zawiera kompletna instalacja plastikowa

Kompletna plastikowa instalacja sprężonego powietrza nie składa się jedynie z rur. Działa jako system kilku typów komponentów, które muszą być ze sobą zgodne zarówno ciśnieniowo, jak i materiałowo.

  1. Rury PA12 – tworzą magistralę oraz odgałęzienia instalacji. Typowe średnice dla mniejszych warsztatów mieszczą się w zakresie od 15 do 28 milimetrów dla odgałęzień oraz około 32 milimetrów dla przewodu głównego. W większych zakładach o wyższym zużyciu stosuje się rury o średnicy od 32 do 63 milimetrów.
  2. Złączki wtykowe (push-fit) – kolanka, trójniki, redukcje i złączki, które umożliwiają montaż bez użycia narzędzi. Dobrej jakości złączki mają zintegrowane o-ringi odporne na olej zawarty w systemie sprężonego powietrza.
  3. Skrzynki rozdzielcze – lokalne punkty zbiorcze, z których powietrze jest rozprowadzane do poszczególnych stanowisk roboczych. Zwiększają elastyczność stanowiska pracy, ponieważ umożliwiają dodatkowe rozszerzenie o kolejny punkt poboru bez ingerencji w przewód główny.
  4. Zawory odcinające i szybkozłącza – zawory kulowe do oddzielania poszczególnych odgałęzień podczas serwisu oraz szybkozłącza do podłączenia narzędzi pneumatycznych lub węży.
  5. Odwadniacze kondensatu i spusty kondensatu – umieszczone w najniższych punktach instalacji, gdzie skrapla się wilgoć, oraz przy wejściach do skrzynek rozdzielczych.
  6. Manometry – montuje się w kluczowych miejscach instalacji, zwykle przy wyjściu ze sprężarkowni oraz w bardziej oddalonych punktach końcowych, aby można było monitorować spadek ciśnienia.
  7. Osprzęt montażowy – opaski, wsporniki i uchwyty do mocowania rur do ściany lub sufitu zgodnie z zalecanym rozstawem producenta.

W krytycznych miejscach, takich jak przejścia na kompresor, główne zawory odcinające lub przyłącza narzędzi pneumatycznych, zamiast kształtek plastikowych często wybiera się mosiądz lub stal. Materiały te lepiej znoszą wielokrotne skręcanie, wibracje od kompresora oraz obciążenia mechaniczne przy podłączaniu węży. Połączenie „plastik na trasie, metal w punktach stykowych” to powszechne podejście, które wydłuża żywotność całego systemu rozprowadzenia powietrza w warsztacie bez niepotrzebnego podnoszenia kosztów.

Jak dobrać wymiary instalacji plastikowej: procedura i przykłady obliczeń

Dobór wymiarów instalacji sprężonego powietrza kieruje się prostą logiką: najpierw ustalacie, ile powietrza system rzeczywiście potrzebuje, następnie wybieracie średnicę, która przeniesie to zużycie z akceptowalną stratą ciśnienia, a na koniec weryfikujecie projekt w najbardziej oddalonym punkcie końcowym.

Cztery kroki do wymiarowania instalacji sprężonego powietrza

Krok 1: Ustalenie całkowitego przepływu. Sumujecie zużycie wszystkich narzędzi i maszyn pneumatycznych, które mogą pracować jednocześnie, a nie teoretyczne zużycie wszystkich urządzeń naraz. W warsztacie z wieloma pistoletami powszechne jest założenie, że nie wszystkie pracują nieprzerwanie, dlatego stosuje się współczynnik jednoczesności (zwykle od 0,5 do 0,7 w zależności od typu działalności).

Krok 2: Wybór średnicy głównej magistrali. Zgodnie z tabelami katalogowymi producentów, dla danej kombinacji przepływu i długości trasy wybiera się minimalną średnicę, która zapewni stratę ciśnienia w zalecanej granicy.

Krok 3: Obliczenie strat ciśnienia. Strata ciśnienia rośnie wraz z długością rurociągu, liczbą kolan i kształtek, a maleje wraz ze wzrostem średnicy. Praktyczna zasada dla instalacji warsztatowych i mniejszych przemysłowych to utrzymanie całkowitej straty na magistrali głównej poniżej 0,3 bara między stacją kompresorową a najbardziej oddalonym punktem poboru.

Krok 4: Weryfikacja w punkcie końcowym. Najbardziej oddalone lub najwyżej umieszczone stanowisko robocze jest najbardziej krytycznym miejscem całego systemu. Jeśli ciśnienie spadnie tam poniżej wartości potrzebnej do prawidłowego działania narzędzia, cały projekt należy przeliczyć z większą średnicą lub krótszą trasą.

Przykładowe obliczenie: mały warsztat z trzema pistoletami

Warsztat wykorzystuje trzy pistolety pneumatyczne, każdy o zużyciu około 250 litrów na minutę przy obciążeniu szczytowym. Przy współczynniku jednoczesności 0,6 rzeczywiste szczytowe zużycie wynosi około 450 litrów na minutę. Dla takiego zużycia i trasy do 20 metrów zazwyczaj odpowiednia jest rura główna o średnicy 32 milimetry z odgałęzieniami 15 do 20 milimetrów do poszczególnych stanowisk.

Przykładowe obliczenie: małe stanowisko produkcyjne z pięcioma punktami poboru

Instalacja z pięcioma punktami poboru (kombinacja pistoletów i mniejszych narzędzi pneumatycznych) i całkowitym szczytowym zużyciem około 900 litrów na minutę na trasie przekraczającej 40 metrów wymaga już przewodu głównego 40 do 50 milimetrów, aby strata ciśnienia pozostała w akceptowalnym zakresie. Tutaj warto rozważyć aluminiowy przewód główny z plastikowymi odgałęzieniami.

Praktyczne zalecenia dotyczące projektowania z myślą o przyszłości:

  • Projektujcie średnicę przewodu głównego z zapasem o jeden do dwóch stopni powyżej aktualnego zapotrzebowania, a nie dokładnie dopasowaną do obecnego zużycia.
  • Umieszczajcie skrzynki rozdzielcze tak, aby umożliwiały podłączenie kolejnych punktów poboru bez ingerencji w główny przewód.
  • Liczcie się z tym, że każde przyszłe odgałęzienie zwiększy stratę ciśnienia na przewodzie głównym, więc zapas w średnicy opłaci się również finansowo, ponieważ unikniecie całkowitej przebudowy instalacji.
  • W zakładach z perspektywą rozszerzenia produkcji lepiej zainwestować w przewód główny o jeden stopień mocniejszy już przy pierwszym montażu.

Szczegółową procedurę z konkretnymi tabelami strat ciśnienia i zalecanymi średnicami dla różnych scenariuszy znajdziecie w osobnym poradniku dotyczącym doboru instalacji sprężonego powietrza.

Jak przebiega montaż instalacji plastikowej krok po kroku

Instalacja sprężonego powietrza z rur plastikowych jest szybsza niż w przypadku systemów spawanych, ale dokładność poszczególnych kroków decyduje o tym, jak długo instalacja wytrzyma bez nieszczelności.

  1. Przygotowanie trasy. Sprawdźcie wytrzymałość ścian lub stropu pod mocowanie, obliczcie minimalne promienie gięcia zgodnie ze specyfikacją producenta rury oraz zaplanujcie rozstawy uchwytów, zazwyczaj co 50 do 100 centymetrów w zależności od średnicy.
  2. Cięcie i usuwanie zadziorów. Rurę tnij pod kątem prostym specjalnymi kleszczami lub piłką przeznaczoną do tworzyw sztucznych, następnie usuń zadziory z wewnętrznej i zewnętrznej krawędzi. Zadziory są najczęstszą przyczyną uszkodzenia O-ringu podczas wsuwania do złączki.
  3. Czyszczenie końca rury. Przed wsunięciem do złącza przetrzyj koniec rury suchą ściereczką, aby do połączenia nie dostały się wióry lub pył.
  4. Wsuwanie do złączki wtykowej. Rurę wsuwaj równomiernym naciskiem aż do oporu, nie pod kątem. Większość systemów push-fit ma na rurze lub kształtce widoczne oznaczenie, które potwierdza prawidłową głębokość wsunięcia.
  5. Kontrola połączenia. Po wsunięciu spróbuj lekko pociągnąć rurę z powrotem. Prawidłowo wykonane połączenie zablokuje się i nie puści. Wątpliwe połączenie lepiej rozebrać i wykonać ponownie.
  6. Mocowanie przewodów. Trasę zamocuj za pomocą obejm i uchwytów w zalecanych odstępach, aby przewody nie przenosiły własnego ciężaru na złącza.
  7. Próba ciśnieniowa. Przed uruchomieniem instalacja jest testowana na ciśnienie 1,5-krotności znamionowego ciśnienia roboczego przez 30 do 60 minut. Obserwuj spadek ciśnienia na manometrze i sprawdź wszystkie połączenia za pomocą pianki do wykrywania nieszczelności.

Profesionální tip: Nieszczelność złącza push‑fit najczęściej rozpoznaje się po syku przy wyłączonym kompresorze i cichej pracy w hali. Jeśli ciśnienie podczas próby spada nawet po wizualnej kontroli wszystkich złączy, skoncentruj się na miejscach, gdzie rura zmienia kierunek, tam wsunięcie bywa najczęściej niedokładne.

Najczęstszym błędem montażowym jest niewystarczające wsunięcie rury do kształtki, czy to z powodu zadziorów, czy nieprzestrzegania oznaczenia głębokości. Drugim typowym błędem jest zbyt mocne naprężenie rury między uchwytami, co przy zmianach temperatury prowadzi do mechanicznego obciążenia połączeń. Szczegółową listę kontrolną do montażu znajdziesz w instrukcji ustawiania instalacji sprężonego powietrza krok po kroku.

Technik wsuwa rurkę do złączki wsuwanej

Podłączenie do kompresora: filtracja i osuszanie powietrza

Plastowa instalacja sprężonego powietrza jest bardziej wrażliwa na jakość przepływającego powietrza niż system aluminiowy, ponieważ wilgoć i zanieczyszczenia szybciej uszkadzają uszczelnienia w złączkach wtykowych. Filtracja i osuszanie nie są więc dodatkiem, lecz warunkiem długiej żywotności.

Kontrola filtra i kondensatu w instalacji sprężonego powietrza

Odpowiednie uzdatnianie powietrza zapobiega osadzaniu się kondensatu i zanieczyszczeń mechanicznych, które w przeciwnym razie skracają żywotność plastikowych rur i złączy. Wilgotne powietrze dodatkowo sprzyja korozji metalowych kształtek w systemie i zwiększa ryzyko zamarzania kondensatu w miesiącach zimowych w niewogrzewanych halach.

Do pracy warsztatowej zwykle wystarczy kombinacja odwadniacza cyklonowego i osuszacza membranowego lub adsorpcyjnego z osiąganym punktem rosy około +3 do +5 °C. Zakłady przemysłowe o wyższych wymaganiach co do suchości powietrza, na przykład lakiernie lub linie spożywcze, wybierają osuszacze adsorpcyjne z niższym punktem rosy i wielostopniową filtracją.

Zalecane umiejscowienie elementów uzdatniających w instalacji:

  • Filtr główny i osuszacz zaraz za zbiornikiem powietrza kompresora, jeszcze przed rozdzieleniem na przewód główny.
  • Filtry wtórne przy skrzynkach rozdzielczych prowadzących do wrażliwych aplikacji (pistolety natryskowe, przyrządy pomiarowe).
  • Spusty kondensatu w każdym najniższym punkcie trasy oraz przy wejściu do pionowych odgałęzień.
  • Rezerwa bezpieczeństwa ciśnienia między maksymalnym ciśnieniem roboczym rurociągu z tworzywa sztucznego (do 16 barów) a ustawionym ciśnieniem kompresora, zaleca się odstęp co najmniej 1 do 2 barów.

Podstawowe zasady działania całego systemu, w tym rolę kompresora i uzdatniania powietrza, opisuje artykuł o tym, jak działa pneumatyka w przemyśle.

Konserwacja instalacji sprężonego powietrza: co kontrolować i jak usuwać usterki

Regularna kontrola instalacji sprężonego powietrza pozwala wykryć drobne nieszczelności, zanim objawią się jako spadek wydajności kompresora lub niepotrzebne koszty energii.

Co miesiąc warto sprawdzić osłuchem głośniejsze połączenia oraz wizualnie przejrzeć widoczne odcinki rur. Raz w roku zaleca się przeprowadzić dokładniejszą kontrolę, w tym próbę ciśnieniową całego systemu oraz kontrolę stanu filtrów i osuszacza.

  • Diagnostyka wycieków – detektor ultradźwiękowy nieszczelności lub prosty spray pianowy wykryje nawet małe wycieki, które przy zwykłym osłuchu są niesłyszalne.
  • Pomiar spadków ciśnienia – przenośny manometr umieszczony na początku i na końcu trasy pokaże, czy straty zwiększają się w stosunku do wartości projektowych.
  • Najczęstsze usterki – poluzowane złącze push-fit (rozwiązanie: rozmontować, sprawdzić o-ring, ponownie wsunąć), uszkodzony o-ring w wyniku starzenia (wymiana na oryginalną część), zatkany spust kondensatu (czyszczenie lub wymiana).
  • Kiedy wezwać serwis – przy powtarzających się nieszczelnościach w tym samym miejscu, spadku ciśnienia nawet po kontroli złączy, lub przy planowanym przeglądzie całego systemu sprężonego powietrza wraz ze sprężarkownią.

Interwencja serwisowa powinna obejmować nie tylko naprawę konkretnej usterki, ale także sprawdzenie, czy nie doszło do problemu systemowego, takiego jak źle dobrana trasa lub niewystarczające uzdatnianie powietrza.

Fachowe zalecenie Kompresory-vzduchotechnika dotyczące projektowania instalacji

Typowe zapytanie, z którym zgłaszają się do Kompresory-vzduchotechnika mniejsze warsztaty, dotyczy instalacji dla trzech do pięciu stanowisk roboczych z kombinacją pistoletów i ręcznych narzędzi pneumatycznych. W zakładach produkcyjnych chodzi często o rozbudowę istniejącej instalacji o nową linię lub stanowisko.

Przed konsultacją z technikiem warto mieć przygotowane podstawowe dane: oczekiwaną liczbę stanowisk i ich bieżące zużycie powietrza, wymagane ciśnienie robocze przy końcówkach narzędzi oraz szacunkową długość trasy od kompresora. Dzięki tym danym dobór średnic i wybór materiału można zweryfikować podczas jednej konsultacji, zamiast rozwiązywać błędy dopiero po instalacji.

Zdeněk, który w Kompresory-vzduchotechnika zajmuje się doradztwem technicznym w zakresie systemów sprężonego powietrza, od dawna obserwuje, że najczęstszą przyczyną niezadowolenia z plastikowej instalacji nie jest sam materiał, lecz niedoszacowana średnica magistrali już na etapie projektu.

Dlaczego konwencjonalne porady dotyczące doboru wymiarów często zawodzą

Większość poradników dotyczących instalacji sprężonego powietrza skupia się na tym, który materiał jest „lepszy”, a przy tym nie docenia faktu, że dziewięćdziesiąt procent realnych problemów wynika ze złego doboru wymiarów, a nie z wyboru tworzywa sztucznego czy aluminium. Widziałem instalacje, w których plastikowy rozwód push-fit działa bez jednej usterki przez dziesięć lat, ponieważ został zaprojektowany z zapasem. I widziałem instalacje aluminiowe, w których inwestycja w droższy materiał nie uratowała niedoszacowanej magistrali.

Konwencjonalne porady często pomijają również fakt, że filtracja i osuszanie nie są dodatkiem kosmetycznym, lecz bezpośrednio wpływają na to, jak długo wytrzymają połączenia wtykowe. Kondensat w rurociągu starzeje pierścienie O-ring szybciej niż promieniowanie UV czy wahania temperatury.

Gdybym miał polecić czytelnikom jeden priorytet, to ten: zanim zajmiecie się materiałem, obliczcie realne zużycie ze współczynnikiem jednoczesności i dodajcie do niego zapas na przyszłą rozbudowę. Materiał to druga decyzja, nie pierwsza.

— Zdeněk

Kompresory-vzduchotechnika kompleksowo rozwiązuje instalacje sprężonego powietrza, od obliczenia średnic przez dostawę komponentów aż po montaż i serwis, dzięki czemu nie musicie Państwo polegać na szacunkach ani łączyć dostaw od kilku sprzedawców. Oferujemy projekt pod klucz wraz z doradztwem technicznym, dostawę komponentów plastikowych i aluminiowych, zespół montażowy oraz zaplecze serwisowe na wypadek późniejszych modyfikacji lub przeglądów.

Kompresory-technika płynowa

Elementem każdej funkcjonalnej instalacji jest również odpowiednie uzdatnianie powietrza. W ofercie znajdą Państwo jednostki do uzdatniania sprężonego powietrza i usuwania zanieczyszczeń, a także osuszacze do usuwania kondensatu, które wydłużają żywotność całej instalacji. Dla zakładów z wyższym ciśnieniem roboczym dostępne są również wytrzymałe jednostki uzdatniania do 18 barów.

Jeśli nie są Państwo pewni, jakiej średnicy rur i jakiego rodzaju uzdatniania powietrza potrzebuje Wasz warsztat lub zakład, poproście wsparcie techniczne Kompresory-vzduchotechnika o projekt lub ofertę cenową jeszcze przed zamówieniem materiału.

Często zadawane pytania

Do jakiego ciśnienia bezpieczna jest plastikowa instalacja sprężonego powietrza?

Systemy plastikowe z materiału PA12 ze złączkami wtykowymi wytrzymują ciśnienie robocze do około 16 barów, konkretna wartość różni się jednak w zależności od producenta i rodzaju złączki, dlatego zawsze należy sprawdzić kartę techniczną konkretnego produktu.

Jaką średnicę rury wybrać dla małego warsztatu?

Dla mniejszych warsztatów z kilkoma pistoletami zwykle wystarczają rury o średnicy 15 do 28 milimetrów dla odgałęzień oraz 32 milimetrów dla instalacji głównej, dokładna średnica zależy jednak od liczby punktów poboru i długości trasy.

Jak długo wytrzyma instalacja plastikowa w porównaniu z aluminiową?

Przy prawidłowym montażu, filtracji i osuszaniu powietrza instalacja plastikowa wytrzyma wiele lat bez usterek, jednak systemy aluminiowe generalnie lepiej znoszą obciążenia mechaniczne i bardziej agresywne środowisko, dlatego w wymagającym przemyśle zazwyczaj charakteryzują się bardziej stabilną żywotnością.

Jak testuje się szczelność po montażu?

Instalację testuje się ciśnieniem 1,5-krotności nominalnego ciśnienia roboczego przez 30 do 60 minut, przy czym obserwuje się spadek na manometrze, a połączenia sprawdza się pianką testową.

Kiedy lepiej łączyć tworzywo sztuczne z aluminium?

Kombinacja opłaca się tam, gdzie główny ciąg magistralny wymaga wyższej odporności mechanicznej i niskich strat ciśnienia, podczas gdy poszczególne odgałęzienia do stanowisk roboczych można szybciej i taniej rozwiązać instalacją z tworzywa sztucznego. Kompresory-vzduchotechnika zaleca takie modułowe podejście jako standardowe rozwiązanie dla średnich zakładów.

Polecane

Bez częstego przełączania: ustawienie presostatu kompresora do warsztatu

Technik reguluje presostat kompresora

Wyłącz zasilanie, spuść ciśnienie ze zbiornika powietrza i podłącz manometr kontrolny. Najpierw ustaw ciśnienie załączenia (włączenia) główną nakrętką, dopiero potem różnicę (różnicę między włączeniem a wyłączeniem) nakrętką różnicową. Minimalna histereza bywa u mechanicznych wyłączników na zwykłej granicy fizycznej, mniejszej różnicy nie da się ustawić w większości modeli. Po regulacji przeprowadź trzy do czterech cykli testowych i w razie potrzeby dopracuj ustawienie.


W skrócie:

  • Minimalne możliwe ustawienie różnicy wynosi około 0,6 bara, a w przypadku potrzeby dokładniejszej regulacji konieczne jest przejście na elektroniczny regulator ciśnienia.
  • Po regulacji należy przeprowadzić trzy do czterech cykli testowych, aby sprawdzić stabilność i poprawność ustawienia, a w razie potrzeby ponownie dopracować ustawienie.
  • Przy ustawianiu najważniejsza jest właściwa kolejność: najpierw ustawia się ciśnienie załączenia główną nakrętką, następnie nakrętką różnicową, a testy pokażą rzeczywistą różnicę między nimi.
  • Wadliwe lub zużyte styki w wyłączniku są częstą przyczyną częstego przełączania i mogą być przyczyną nawet przy prawidłowym ustawieniu mechanicznym.
  • Regularna kontrola i konserwacja wyłącznika, w tym kontrola styków i sprężyn, wydłuża jego żywotność i zmniejsza ryzyko awarii.

Spis treści

Czym jest wyłącznik ciśnieniowy i jak działa

Presostat znajduje się między zbiornikiem powietrza a głowicą kompresora i decyduje, kiedy silnik pracuje, a kiedy stoi. Wewnątrz znajduje się membrana lub tłok, na który naciska powietrze ze zbiornika. Przeciwdziała mu sprężyna, której naprężenie ustawia się nakrętką regulacyjną. Gdy ciśnienie przekroczy ustaloną granicę, membrana przełącza styki i silnik się wyłącza. Gdy tylko ciśnienie spadnie o określoną różnicę, styki ponownie się zwierają i kompresor znów się uruchamia.

Ta różnica między ciśnieniem wyłączającym a włączającym nazywa się różnicą (diferencjałem) lub histerezą. Bez niej wyłącznik praktycznie nieustannie przełączałby się wokół jednej wartości, co zniszczyłoby styki i silnik w ciągu kilku tygodni. Właśnie dlatego wyłącznik ustawia się w dwóch krokach, a nie jednym obrotem śrubokręta.

Schemat włączenia ciśnienia, różnicy i wyłączenia

Narzędzia, bezpieczeństwo i przygotowanie przed regulacją

Zanim dotkniesz pokrywy wyłącznika, odłącz kompresor od sieci elektrycznej i wyłącz odpowiedni wyłącznik różnicowo-prądowy. Opróżnij zbiornik powietrza przez zawór spustowy, aby elementy nie były narażone na ciśnienie, z którym manipulowałbyś na ślepo. Dopiero wtedy ma sens otwieranie pokrywy i manipulowanie nakrętkami.

Do samej regulacji potrzebujecie tylko kilku rzeczy:

  • skalibrowanego manometru kontrolnego, najlepiej na osobnym odgałęzieniu, a nie tylko wbudowanego w wyłącznik,
  • klucz oczkowy lub płaski do nakrętek regulacyjnych,
  • śrubokręt do zdjęcia obudowy,
  • narzędzia izolowane, jeśli będziecie pracować pod obudową w pobliżu styków pod napięciem.

Podczas dostrajania cykli będziecie musieli pozostawić system pod ciśnieniem i zasilanie włączone, inaczej nie stwierdzicie, przy jakiej wartości wyłącznik rzeczywiście reaguje. Róbcie to jednak tylko z założoną obudową lub przynajmniej trzymając ręce z dala od styków, a jeśli nie jesteście pewni, lepiej powierzcie dostrojenie serwisowi.

Wskazówka profesjonalisty: Umieśćcie manometr kontrolny tak, abyście go widzieli nawet podczas obracania nakrętką. Zaoszczędzicie sobie przebiegania i błędnych odczytów spowodowanych tym, że zapisaliście wartość dwie sekundy później, niż faktycznie wystąpiła.

Bardziej szczegółowo, jak wybrać i umieścić odpowiednie urządzenie, opisuje przewodnik po pomiarze ciśnienia powietrza.

Jak krok po kroku ustawić presostat kompresora

Samo ustawienie presostatu kompresora ma ustalaną kolejność. Jeśli ją odwrócisz, presostat łatwo się "rozstroi" i zaczniesz ustawianie od zera. Postępuj w następujący sposób:

  1. Zdejmijcie obudowę wyłącznika. Pod nią znajdziecie dwie nakrętki lub śruby: główną (często oznaczoną P lub „Main”), która określa ciśnienie załączenia, oraz różnicową (ΔP lub „Diff”), która określa różnicę między załączeniem a wyłączeniem.
  2. Najpierw ustawcie ciśnienie załączenia główną nakrętką. Obracanie zgodnie z ruchem wskazówek zegara zwiększa ciśnienie, przeciwnie do ruchu wskazówek zegara je zmniejsza. Obserwujcie manometr i wypuszczajcie powietrze ze zbiornika, aż silnik przy spadającym ciśnieniu ponownie uruchomi się przy żądanej wartości.
  3. Następnie wyregulujcie różnicę nakrętką różnicową. Tutaj określacie, o ile musi wzrosnąć ciśnienie powyżej wartości załączenia, zanim wyłącznik ponownie wyłączy silnik. Również tutaj obowiązuje zasada, że obrót zgodnie z ruchem wskazówek zegara zwiększa różnicę.
  4. Zweryfikujcie oba punkty poprzez pomiar. Pozwólcie, aby zbiornik napełnił się aż do wyłączenia, następnie wypuszczajcie powietrze i zapiszcie, przy jakiej wartości silnik się uruchomi. Różnica między wartością wyłączenia a załączenia to wasza rzeczywista różnica ciśnień.
  5. Jeśli różnica ciśnień blokuje dalszą regulację ciśnienia załączenia, całkowicie poluzuj nakrętkę i zacznij od nowa od punktu 2. Próba dokręcania obu nakrętek jednocześnie prowadzi tylko do tego, że nie wiesz, która wartość za co odpowiada.

W typowej aplikacji warsztatowej zwykle ustawia się ciśnienie załączenia i wyłączenia tak, aby różnica ciśnień odpowiadała potrzebom urządzenia. Dla bardziej czułych narzędzi, gdzie zależy nam na stabilniejszym ciśnieniu, różnicę ciśnień utrzymuje się bliżej minimum, które jest w stanie obsłużyć wyłącznik mechaniczny.

Minimalna histereza: w przypadku większości mechanicznych wyłączników ciśnieniowych różnicy ciśnień nie da się zmniejszyć poniżej około 0,6 bara. Próba uzyskania mniejszej różnicy zwykle kończy się tym, że wyłącznik w ogóle nie reaguje na wypuszczone powietrze, ponieważ fizycznie znajduje się na granicy możliwości swojego mechanizmu.

Jeśli potrzebujesz naprawdę wąskiej histerezy, na przykład około 0,1 do 0,2 bara dla czułej automatyki pneumatycznej, wyłącznik mechaniczny na to nie wystarczy i rozwiązaniem jest elektroniczny regulator ciśnienia. Jest to jednak inna kategoria urządzeń niż klasyczny wyłącznik membranowy opisany powyżej.

Wybrana docelowa wartość ciśnienia załączenia powinna wynikać z tego, czego faktycznie potrzebujesz do pracy. Związek między ciśnieniem roboczym a wydajnością narzędzia omawia artykuł o wpływie ciśnienia na narzędzia, który pomoże oszacować, czy wystarczy Ci 6 barów, czy potrzebujesz więcej.

Jak ustawić presostat kompresora krok po kroku — schemat poglądowy

Kontrola po regulacji i najczęstsze usterki

Po zakończeniu regulacji pozwólcie, aby kompresor przeszedł trzy do czterech pełnych cykli, czyli napełnienie zbiornika i jego rozładowanie do ciśnienia załączenia. Obserwujcie na manometrze, czy wartości załączenia i wyłączenia powtarzają się stabilnie, a nie że z każdym cyklem przesuwają się o dziesiątą część bara w inną stronę.

Najczęstsze objawy źle ustawionego lub zużytego wyłącznika:

  • Częste przełączanie – silnik włącza się i wyłącza w krótkich odstępach czasu, ponieważ różnica ciśnień jest ustawiona zbyt wąsko lub sprężyna straciła sprężystość.
  • Przegrzewanie silnika – skutek poprzedniego punktu; silnik nie ma czasu ostygnąć między cyklami, a jego żywotność znacznie się skraca.
  • Skoki prądowe przy rozruchu – powtarzające się częste uruchomienia obciążają instalację elektryczną i wyłącznik nadprądowy bardziej, niż są one do tego przystosowane.
  • Wyłącznik w ogóle nie reaguje – zwykle chodzi o zablokowaną sprężynę, korozję na stykach lub usterkę mechaniczną wewnątrz wyłącznika, a nie o błąd regulacji.

Jeśli problem powtarza się nawet po ponownym wyregulowaniu różnicy ciśnień, sprawdź styki elektryczne pod pokrywą. Częste przełączanie bywa bowiem równie często spowodowane zużytymi stykami, jak i rzeczywiście błędnym ustawieniem, co łatwo pomylić z „źle wyregulowanym wyłącznikiem”. Związki między przełączaniem, wyłącznikiem nadprądowym a przegrzewaniem omówiono szerzej w artykułach o przegrzewaniu kompresora śrubowego oraz o kompresorze, który wyłącza wyłącznik nadprądowy.

Konserwacja wyłączników ciśnieniowych i zapobieganie dalszym problemom

Wyłącznik ciśnieniowy nie wymaga skomplikowanej pielęgnacji, ale kilka minut kontroli raz na jakiś czas oszczędzi później ponownego regulowania od nowa. Zalecany rytm:

  • Raz na trzy do sześciu miesięcy sprawdźcie pokrywę i styki, czy nie są skorodowane lub zanieczyszczone kurzem z warsztatu.
  • Przy każdej kontroli spróbujcie ręką lub kluczem sprawdzić, czy nakrętki regulacyjne się nie zacięły i czy sprężyna porusza się swobodnie.
  • Przy pracy w wilgotnym lub zapylonym środowisku rozważcie krótszy interwał kontroli, środowisko korozyjne zużywa wyłącznik szybciej.

Jeśli po wielokrotnej regulacji różnicy ciśnień i ciśnienia załączenia problem się utrzymuje, a styki wyglądają w porządku, wyłącznik jest prawdopodobnie zużyty mechanicznie i dalsza regulacja niczego już nie rozwiąże. W tym momencie taniej i pewniej jest go wymienić, niż tracić czas w warsztacie z narzędziem, które utrzymuje ustawienie tylko kilka godzin.

Wskazówka profesjonalisty: Warto prowadzić prostą notatkę, kiedy po raz pierwszy wyregulowaliście wyłącznik ciśnieniowy i jakie wartości zostały ustawione. Przy kolejnej kontroli od razu rozpoznacie, czy wartości samoczynnie się przesunęły, czy problem leży gdzie indziej. Praktyczny przegląd innych błędów w eksploatacji kompresora znajdziecie w artykule o najczęstszych błędach przy użytkowaniu kompresorów.

Dlaczego warto polegać na tej instrukcji

Procedura opiera się na zasadzie, której przestrzegają wszystkie przełączniki mechaniczne niezależnie od producenta: najpierw ciśnienie załączenia, potem różnica ciśnień, nigdy odwrotnie. Autorem tekstu jest Zdeněk, redaktor techniczny Kompresory-vzduchotechnika, który długoterminowo zajmuje się eksploatacją i serwisem systemów kompresorowych. Jeśli natraficie na nietypowe podłączenie lub powtarzającą się usterkę, której regulacja nie rozwiąże, konsultacja z serwisem technicznym zaoszczędzi więcej czasu niż kolejne próby na ślepo.

Spojrzenie redakcyjne: kolejność kroków decyduje bardziej niż dokładność

Większość instrukcji skupia się na tym, jak dokładnie obrócić nakrętkę o ćwierć obrotu. To jednak szczegół drugorzędny. Kluczowa jest kolejność. Widziałem opisy, w których zaleca się ustawienie różnicy ciśnień jako pierwszej, ponieważ „to prostsza liczba”. To rzeczywiście prostsza liczba, ale niepotrzebnie komplikuje całą procedurę, ponieważ różnicę ciśnień zawsze liczy się od ciśnienia załączenia, nie odwrotnie.

Druga rzecz, którą ludzie bagatelizują: histereza rzędu 0,6 bara to nie wada konkretnego kupionego wyłącznika. To fizyczna granica samego mechanizmu. Jeśli potrzebujecie dokładniejszej regulacji, rozwiązaniem nie jest szukanie „lepszego" mechanicznego wyłącznika, ale przejście na regulację elektroniczną. Po trzecie, cykle testowe po nastawieniu nie są formalnością na koniec. To jedyny sposób, by wykryć, że problem, który przypisywaliście wyłącznikowi, w rzeczywistości powodują zużyte styki. Kto pominie ten krok, będzie regulować w kółko i nigdy nie dowie się dlaczego.

— Zdeněk

Gdy nastawienie nie wystarczy, pomoże sprzęt i serwis

Jeśli nastawianie wam nie odpowiada lub chcecie mieć pewność dokładnego pomiaru, Kompresory-vzduchotechnika oferuje skalibrowane manometry, zamienne wyłączniki ciśnieniowe oraz fachową konsultację, bez konieczności zamawiania serwisu na cały dzień z powodu jednej nakrętki.

Kompresory-technika pneumatyczna

Odpowiednie węże i akcesoria do uzupełnienia trasy pomiarowej znajdziecie w kategorii węży i akcesoriów. W przypadku bardziej złożonych usterek, gdzie regulacja różnicy ciśnień nie rozwiązuje problemu, szybciej jest zlecić sprawdzenie wyłącznika ciśnieniowego, niż rozbierać go wielokrotnie na próbę.

Często zadawane pytania

Jak wyregulować wyłącznik ciśnieniowy w kompresorze?

Odłącz kompresor od sieci, spuść ciśnienie, podłącz manometr i najpierw ustaw ciśnienie załączenia główną nakrętką, dopiero potem różnicę nastaw nakrętką różnicową. Po ustawieniu wykonaj kilka cykli testowych.

Jak regulować ciśnienie na kompresorze?

Ciśnienie robocze jest sterowane przez wyłącznik ciśnieniowy, który włącza i wyłącza silnik według wartości ustawionych na głównej i różnicowej nakrętce. Dokładniejszą regulację wykraczającą poza możliwości mechanicznego wyłącznika zapewnia elektroniczny regulator ciśnienia.

Jaka jest minimalna różnica między ciśnieniem załączania a wyłączania?

W większości mechanicznych wyłączników minimalny nastawialny różnicowy zakres wynosi około 0,6 bara. Poniżej tej granicy zwykłego mechanicznego wyłącznika zwykle nie da się wyregulować.

Co zrobić, gdy różnica ciśnień blokuje dalsze ustawianie ciśnienia załączenia?

Nakrętkę różnicy ciśnień całkowicie poluzuj i zacznij od nowa od ustawienia ciśnienia załączenia. Ustawianie obu nakrętek jednocześnie prowadzi jedynie do zamieszania co do tego, która wartość czemu odpowiada.

Co powoduje częste przełączanie kompresora po regulacji?

Najczęściej zbyt wąska różnica ciśnień lub zużyte styki elektryczne w wyłączniku. Jeśli dopasowanie różnicy ciśnień nie rozwiąże problemu, należy sprawdzić styki lub wymienić wyłącznik.

Polecane

7-dniowy audyt dla firm: obniżysz koszty eksploatacji kompresora

Analiza energochłonności przemysłowego systemu sprężonego powietrza

Największą pozycją w kosztach eksploatacji kompresora jest energia, która stanowi większość całkowitych kosztów. Naprawą nieszczelności, obniżeniem ciśnienia roboczego i sterowaniem wydajnością poprzez falownik można zazwyczaj obniżyć koszty eksploatacji kompresora o kilkadziesiąt procent. Pierwszym krokiem jest zawsze pomiar, co najmniej siedmiodniowy, poboru mocy i przepływu, a dopiero na podstawie rzeczywistych danych podejmowanie decyzji o inwestycjach.


W skrócie:

  • Zużycie energii stanowi aż 75% całkowitych kosztów eksploatacji kompresora, podczas gdy cena zakupu ma mniejszy wpływ na rachunek.
  • Najlepsze wyniki osiąga się poprzez obniżenie ciśnienia roboczego i usunięcie nieszczelności, co często pozwala zaoszczędzić kilkadziesiąt procent kosztów.
  • Przy obliczaniu kosztów na 1 m³ powietrza należy uwzględnić również obciążenia dodatkowe, na przykład straty w instalacji lub pracę osuszacza.
  • Konserwacja filtrów, regularna kontrola spadków ciśnienia oraz modernizacja urządzeń umożliwiają długoterminowe, wymierne obniżenie kosztów.
  • Ważnym krokiem jest przeprowadzenie audytu energetycznego, który ujawni zbędne marnotrawstwo i pomoże zaplanować długoterminowe oszczędności.

Spis treści

Jak obliczyć rzeczywiste koszty na 1 m³ sprężonego powietrza

Podstawowy wzór jest prosty: właściwe zużycie energii (SEC) równa się zużytej energii elektrycznej (E w kWh) podzielonej przez wyprodukowaną objętość powietrza (V w referencyjnych m³) w tym samym przedziale czasowym. Cenę za m³ otrzymuje się następnie poprzez pomnożenie SEC przez cenę energii elektrycznej za kWh.

Do obliczeń trzeba uwzględnić również obciążenia dodatkowe, nie tylko sam kompresor:

  1. Osuszacz i obieg chłodzenia, jeśli pracują nieprzerwanie.
  2. Straty ciśnienia w instalacji, które zwiększają zużycie, mimo że nie przybywa użytecznego powietrza.
  3. Godziny pracy łącznie z pracą na biegu jałowym.
  4. Amortyzacja urządzenia i koszty serwisu rozliczone na wyprodukowaną objętość.

W praktyce cena 1 m³ sprężonego powietrza wynosi w przybliżeniu od 0,25 CZK do 0,80 CZK, w zależności od stanu instalacji i sprawności systemu. Instalacja z nieszczelną siecią i starym kompresorem łatwo osiąga górną granicę przedziału, podczas gdy dobrze wyregulowana stacja z regulacją VSD pozostaje przy dolnej granicy.

Gdzie płaci się najwięcej: zestawienie głównych pozycji kosztowych

Podział kosztów eksploatacji kompresora jest stosunkowo przewidywalny i dotyczy większości sprężarkowni niezależnie od ich wielkości:

  • Energia: około 70 do 75 % całkowitych kosztów w okresie eksploatacji urządzenia.
  • Koszty zakupu: około 10 do 15 %, rozliczane w ramach amortyzacji.
  • Serwis i części zamienne: kolejne 10 do 15 %.
  • Koszty ogólne i straty w instalacji: reszta, która rośnie wraz z długością rozprowadzeń i nieodpowiednim trybem pracy.

Energia stanowi od 70 do 75% kosztów eksploatacji kompresora w całym okresie jego użytkowania. Oznacza to, że decyzja o cenie zakupu maszyny ma na końcowy rachunek dużo mniejszy wpływ niż codzienne ustawienie ciśnienia i dbałość o instalację rozprowadzającą.

Wysoka temperatura w sprężarkowni, długie lub niedowymiarowane rozprowadzenia oraz praca bez regulacji wydajności w zależności od aktualnego zużycia należą do najczęstszych przyczyn, dla których cena m³ sprężonego powietrza rośnie powyżej standardowego poziomu.

Praktyczne środki ograniczające zużycie energii

Wykrywanie nieszczelności to najszybsza droga do oszczędności. Detektor ultradźwiękowy wykryje nawet drobne nieszczelności, których ludzkie ucho w hałaśliwym warsztacie w ogóle nie zarejestruje. Test ciśnieniowy przy zamkniętych odbiornikach pokazuje natomiast, o ile spada ciśnienie w sieci bez poboru, a na podstawie tego spadku można obliczyć roczną stratę w kWh.

Kolejne działania o szybkim wpływie na koszty eksploatacji sprężarki powietrza:

  • Obniżenie ciśnienia roboczego: każde dodatkowe 0,1 bara zwiększa zużycie energii, dlatego warto ustawić ciśnienie na rzeczywiste minimum, którego potrzebuje sieć.
  • Płynna regulacja wydajności (VSD): w przeciwieństwie do regulacji dwustanowej (start/stop) dostosowuje obroty silnika do aktualnego zapotrzebowania i ogranicza straty przy pracy na biegu jałowym.
  • Zarządzanie czasem pracy: wyłączanie kompresora poza zmianami oraz eliminacja zbędnej produkcji powietrza w weekendy lub podczas przerw nocnych.

Profesjonalna wskazówka: Przed inwestycją w nowy kompresor najpierw napraw nieszczelności i spróbuj obniżyć ciśnienie o 0,5 bara. W wielu zakładach przełoży się to na zużycie energii szybciej i taniej niż jakakolwiek wymiana technologii.

Konserwacja i plan części zamiennych, które obniżają TCO

Filtry i olej decydują o tym, jak długo kompresor utrzyma niski pobór mocy właściwej. Zanieczyszczony filtr ssący zmusza silnik do pracy przy wyższym oporze, co bezpośrednio przekłada się na zużycie energii elektrycznej.

  1. Kontroluj i wymieniaj filtry powietrza i oleju w odstępach zalecanych przez producenta, w zakładach zapylonych częściej.
  2. Monitoruj wibracje, temperaturę łożysk i przepływ. Odchylenie od normy zwykle wyprzedza awarię o kilka tygodni.
  3. Zaplanuj prewencyjną wymianę części zużywających się (zawory, uszczelnienia, separatory) jeszcze przed awarią, nie po niej.
  4. Łącz kontrole wewnętrzne (codzienny/cotygodniowy przegląd wzrokowy) z regularnym serwisem zewnętrznym, który wychwyci to, co personel eksploatacyjny zwykle przeoczy.

Ekonomicznie najkorzystniejszy jest model, w którym bieżącą kontrolę wykonuje własny technik zgodnie z procedurą odpowietrzania i podstawowej konserwacji, a serwis specjalistyczny przyjeżdża w regularnych odstępach na głębszą diagnostykę.

Kiedy modernizować: wymiana kompresora, odzysk ciepła i filtracja

Wymiana ma sens, gdy jednostkowe zużycie energii długotrwale się pogarsza, awarie powtarzają się częściej niż raz na sezon, lub urządzenie jest starsze niż jego planowany okres eksploatacji, a koszty serwisu rosną szybciej niż jego wydajność.

  • Odzysk ciepła odpadowego z chłodzenia kompresora może w zakładach z długim dziennym czasem pracy znacząco poprawić ogólną ekonomikę, ponieważ ciepło można wykorzystać do ogrzewania hal lub przygotowania ciepłej wody.
  • Osuszacze i filtracja zmniejszają ryzyko korozji i uszkodzenia narzędzi pneumatycznych, co przekłada się na niższe koszty konserwacji podłączonych urządzeń.
  • Wybór typu kompresora (śrubowy, tłokowy, ewentualnie odśrodkowy przy dużych instalacjach) wpływa na koszty eksploatacji inaczej niż na cenę zakupu. Przegląd różnic znajdziecie Państwo w porównaniu kompresorów śrubowych i tłokowych.

Praktyczne doświadczenia z zmodernizowanych zakładów, w których przeszło się na regulację VSD lub zainstalowano odzysk ciepła, pokazują oszczędności energii rzędu kilkudziesięciu procent w porównaniu ze stanem wyjściowym.

Jak przeprowadzić audyt systemu i co odczytać z wyników

Audyt nie jest skomplikowanym projektem, ale wymaga dyscypliny przy pomiarach. Procedura, która daje wiarygodne wyniki:

  1. Zainstaluj punkty pomiarowe dla poboru energii elektrycznej (E) i przepływu powietrza (V) w tym samym miejscu i w tym samym interwale.
  2. Mierz minimum 7 dni, najlepiej łącznie z weekendem, aby dane obejmowały również pracę na biegu jałowym.
  3. Oblicz SEC (E/V) i porównaj go z metrykami referencyjnymi zgodnie z normami ISO 11011 i ISO 1217, które są stosowane do oceny efektywności energetycznej i badań odbiorczych kompresorów.
  4. Zidentyfikuj, gdzie w instalacji rurowej powstają straty ciśnienia, i oszacuj ich udział w całkowitym zużyciu energii.

Według analiz technicznych spadek ciśnienia o 100 kPa w większej stacji może oznaczać stratę mocy rzędu kilkudziesięciu kilowatów. Nawet niewielkie zwężenie lub wydłużenie trasy instalacji przekłada się więc na miesięczne rozliczenie.

Po audycie zawsze obowiązuje taka sama kolejność priorytetów: najpierw naprawić nieszczelności i zoptymalizować ciśnienie, dopiero potem rozważać inwestycje z jasno wyliczonym zwrotem. Praktyczny poradnik dotyczący diagnostyki znajdziecie Państwo w artykule o znaczeniu diagnostyki kompresora dla efektywnej pracy.

Podsumowanie: zalecany plan oszczędności krok po kroku

Koszty eksploatacji kompresora można kontrolować systematycznie, jeśli postępujecie Państwo w logicznej kolejności od rozwiązań najtańszych do najbardziej kosztownych.

  • Natychmiast: zmierzyć zużycie i przepływ, naprawić nieszczelności, sprawdzić i w razie potrzeby obniżyć ciśnienie robocze, wymienić zanieczyszczone filtry.
  • W perspektywie średnioterminowej: rozważyć regulację VSD, wdrożyć stały monitoring kluczowych parametrów, sporządzić plan części zamiennych.
  • W perspektywie długoterminowej: modernizacja przestarzałego urządzenia, instalacja odzysku ciepła, rewizja doboru wymiarów całej instalacji.
Horyzont Działania Oczekiwany efekt
Natychmiast Naprawa wycieków, obniżenie ciśnienia Szybka oszczędność bez inwestycji
Średnioterminowo Regulacja VSD, monitoring Niższe SEC, planowana konserwacja
Długoterminowo Modernizacja, rekuperacja ciepła Niższe TCO, dłuższa żywotność

Co firmy najczęściej przeoczają

Najczęstszym błędem nie jest brak technologii, lecz odkładanie drobnych napraw. Wyciek, który syczy za sprężarkownią, uznawany jest za wadę kosmetyczną, dopóki nie zsumuje się kilowatów rocznie. Podobnie odkłada się wymianę filtra „do następnego postoju”, co po cichu zwiększa pobór mocy właściwej miesiąc po miesiącu.

Wewnętrznie obsługa poradzi sobie z bieżącą kontrolą i wymianą materiałów eksploatacyjnych. Jednak gdy chodzi o diagnostykę strat ciśnienia w całej sieci lub o decyzję między naprawą a wymianą maszyny, warto zaprosić specjalistę z aparaturą pomiarową. Kompresory-vzduchotechnika.cz w takich przypadkach oferuje audyt oraz następujący po nim serwis, dzięki czemu decyzja opiera się na zmierzonych liczbach, a nie na szacunkach.

— Zdeněk

Jak Kompresory-vzduchotechnika.cz pomoże obniżyć koszty

Kompresory-vzduchotechnika.cz jest dla Państwa zakładu partnerem, który łączy sprzedaż z rzeczywistym wsparciem technicznym. Podczas gdy zwykły e-sklep sprzeda Państwu kompresor i na tym współpraca się kończy, u nas otrzymają Państwo również audyt energetyczny, montaż i serwis, które bezpośrednio rozwiązują koszty opisane powyżej.

Kompresory-wentylacja

Jeśli audyt wykaże problem z wilgocią lub zanieczyszczeniem powietrza, rozwiązaniem są jednostki uzdatniania sprężonego powietrza do 18 barów lub filtracja przemysłowa zgodna z normą ISO 8573, która chroni urządzenia znajdujące się dalej w instalacji przed korozją i zużyciem. Jeśli okaże się, że dotychczasowa maszyna nie odpowiada już potrzebom zakładu, szeroką ofertę kompresorów tłokowych i śrubowych znajdziesz w katalogu kompresorów.

Zanim zainwestujesz w nowe urządzenie, zleć obliczenie rzeczywistego stanu Twojego systemu. Skontaktuj się z Kompresory-vzduchotechnika.cz z zapytaniem o pomiar lub konsultację, abyś dokładnie wiedział, gdzie uciekają pieniądze.

Jak Kompresory-vzduchotechnika.cz pomoże Państwu obniżyć koszty — diagram poglądowy

Przydatne źródła i normy do dalszego studiowania

W celu dokładniejszej weryfikacji wskaźników zalecamy normy ISO 11011 i ISO 1217, które definiują procedury pomiaru efektywności energetycznej oraz badań odbiorczych kompresorów, a także techniczne kalkulatory kosztów sprężonego powietrza.

Przydatne źródła i standardy do dalszego studiowania — diagram poglądowy

Często zadawane pytania

Co jest lepsze, kompresor czy turbo?

Chodzi o dwie odmienne technologie do innych celów. Kompresor sprężonego powietrza zapewnia napęd narzędzi pneumatycznych i systemów w zakładzie, turbodoładowanie zwiększa moc silnika spalinowego, więc nie porównuje się ich bezpośrednio.

Jaka jest żywotność kompresora?

Żywotność zależy od typu, obciążenia i jakości konserwacji, w przypadku regularnie serwisowanych kompresorów śrubowych liczy się zazwyczaj w tysiącach godzin pracy rocznie przez wiele lat. Regularna wymiana filtrów i oleju ma bezpośredni wpływ na osiąganą żywotność.

Który kompresor jest lepszy, olejowy czy bezolejowy?

Kompresor olejowy jest zazwyczaj tańszy w eksploatacji i bardziej odporny przy zastosowaniach przemysłowych, natomiast bezolejowy jest bardziej odpowiedni tam, gdzie nie może dojść do zanieczyszczenia powietrza olejem, na przykład w przemyśle spożywczym lub lakierniach z wrażliwymi powłokami. Wybór zależy od wymagań dotyczących jakości powietrza, a nie od samej ceny.

Jaka jest wydajność ssania kompresora i dlaczego warto ją monitorować?

Wydajność ssania określa, ile powietrza kompresor jest w stanie wytworzyć w jednostce czasu, zazwyczaj w m³/min. Jeśli wydajność ssania spada w stosunku do wartości znamionowej, sygnalizuje to zużycie, nieszczelność lub zanieczyszczony filtr i zwiększa to koszt energii kompresora.

Jak szybko można zauważyć, że rośnie cena m³ sprężonego powietrza?

Najbardziej wiarygodnie pokazuje to regularny pomiar SEC (pobór mocy podzielony przez objętość) w odstępach tygodniowych. Jeśli wartość bez wyraźnego powodu rośnie, chodzi niemal zawsze o kombinację nieszczelności, zanieczyszczenia filtrów lub podwyższonego ciśnienia w sieci.

Polecane

5 kroków doboru kompresora przemysłowego dla firmy, z rezerwą 20–25%

Technik monitoruje stan manometrów w pomieszczeniu technicznym

Do stabilnej ciągłej produkcji wybierz kompresor śrubowy obrotowy, do pracy przerywanej wystarczy kompresor tłokowy. Decydują cztery liczby: wymagany przepływ w m³/min, ciśnienie robocze w bar, wymagana klasa czystości powietrza według ISO 8573 oraz charakter obciążenia w ciągu dnia. Zanim zaczniesz zbierać oferty, ustal obciążenie średnie i szczytowe oraz rozważ regulację obrotów (VSD) tam, gdzie zapotrzebowanie na powietrze się waha.


Krótko:

  • Kompresory tłokowe są odpowiednie do pracy przerywanej, natomiast kompresory śrubowe obrotowe są najlepszym wyborem do ciągłego zastosowania przemysłowego.
  • Wyższa klasa czystości powietrza według normy ISO 8573 jest wymagana w przemyśle spożywczym, farmaceutycznym i innych wrażliwych branżach, gdzie konieczne jest wyeliminowanie oleju i wilgoci.
  • Prawidłowy dobór kompresora zależy od rzeczywistego zużycia w m³/min, wymaganego ciśnienia oraz rezerwy 20–25%, przy czym zaleca się porównanie z danymi technicznymi przy ciśnieniu roboczym.
  • Regulacja prędkości obrotowej (VSD) przynosi większe oszczędności energii w zmiennych warunkach pracy, gdzie zapotrzebowanie na powietrze się zmienia, natomiast przy stałej pracy korzystniejszy jest wybór ze stałą prędkością obrotową.
  • Przy wyborze kompresora ważne jest, aby zwracać uwagę nie tylko na cenę zakupu, ale także na koszty eksploatacji i regularny serwis, który minimalizuje ryzyko nieplanowanych przestojów.

Spis treści

Jak wybrać kompresor przemysłowy: tłokowy czy śrubowy?

Kompresor tłokowy sprężа powietrze poprzez ruch tłoka w cylindrze. Jest to prostsza, tańsza technologia o niższej cenie zakupu, ale wyższym zużyciu przy długiej pracy. Kompresor śrubowy sprężа powietrze między dwoma wzajemnie zazębiającymi się wirnikami i znacznie lepiej znosi pracę ciągłą. Do ciągłej pracy przemysłowej zazwyczaj lepiej nadają się zatem rotacyjne jednostki śrubowe, natomiast kompresory tłokowe sprawdzają się przy pracy przerywanej i mniej wymagających zastosowaniach, gdzie maszyna pracuje tylko przez część zmiany.

Wybór między wersją olejową a bezolejową zależy od tego, co planujecie robić z tym powietrzem:

  • Kompresory olejowe są tańsze w eksploatacji i odpowiednie tam, gdzie powietrze nie ma kontaktu z produktem finalnym.
  • Kompresory bezolejowe są niezbędne w przemyśle spożywczym, farmaceutycznym lub elektronicznym, gdzie ślady oleju mogłyby zepsuć produkt.
  • Technologia bezolejowa wymaga częstszego serwisu głowic kompresora, ale pozwala zaoszczędzić na dodatkowych stopniach filtracji.
  • Rozwiązanie olejowe wymaga natomiast dobrej separacji oleju i regularnej wymiany filtrów.

Wybór technologii wpływa również na instalację: kompresory śrubowe wymagają bardziej przemyślanego chłodzenia i odprowadzania ciepła, tłokowe są mniej wymagające, ale głośniejsze przy dłuższej pracy.

Jak obliczyć wymagany przepływ i ciśnienie kompresora

Dobór wielkości to matematyka, nie szacunek na oko. Według producentów kluczowe jest uwzględnienie zarówno codziennego, jak i szczytowego zapotrzebowania na powietrze, ponieważ zbyt duża jednostka zwiększa koszty, a zbyt mała ogranicza produkcję. Postępuj w następujący sposób:

  1. Spisz zużycie każdego narzędzia w m³/min zgodnie z tabliczką znamionową, wraz z ciśnieniem, przy którym to zużycie obowiązuje (zwykle 6 lub 7 barów).
  2. Określ czas cyklu – jaki procent zmiany narzędzie faktycznie pracuje (współczynnik wykorzystania).
  3. Zsumuj rzeczywiste zużycie wszystkich urządzeń pracujących jednocześnie, a nie teoretyczne maksimum wszystkich narzędzi naraz.
  4. Dodaj rezerwę 20–25% na nieszczelności instalacji, przyszłą rozbudowę i starzenie się systemu.
  5. Porównaj wynik ze stratą ciśnienia w instalacji – kompresor musi dostarczyć ciśnienie narzędzia plus straty na rurociągu i filtracji.

Profesjonalna wskazówka: Nigdy nie dobieraj wielkości wyłącznie na podstawie mocy znamionowej silnika w kW – decydujący jest rzeczywisty dostarczany przepływ przy Twoim ciśnieniu roboczym, który znajdziesz w karcie technicznej, a nie na tabliczce znamionowej.

W przypadku krytycznych instalacji często łączy się jedną jednostkę główną z rezerwową, aby serwis lub awaria nie zatrzymały produkcji.

Kiedy opłaca się regulacja obrotów (VSD)?

Kompresor z VSD (zmienną prędkością obrotową) dostosowuje prędkość obrotową silnika do aktualnego zapotrzebowania na powietrze, zamiast pracować z pełną wydajnością efektywna i odprowadzać nadmiar. Tam, gdzie zapotrzebowanie na powietrze się waha – zakłady wielozmianowe, produkcja sezonowa, zmienna liczba aktywnych narzędzi – przynosi to odczuwalne oszczędności energii.

Według danych producenta Atlas Copco regulacja obrotów w zakładach o zmiennym zużyciu może przynieść znaczne oszczędności energii w porównaniu z jednostką o stałych obrotach, w zależności od konkretnego profilu obciążenia.

Praktyczne zalecenia:

  • W przypadku pracy ze znacznymi wahaniami zapotrzebowania wybierz kombinację jednego kompresora VSD i jednego o stałych obrotach – VSD pokrywa szczyty i wahania, drugi utrzymuje obciążenie podstawowe.
  • Dla stabilnej, w pełni obciążonej pracy ciągłej inwestycja w VSD zwraca się wolniej – tam wystarczą stałe obroty.
  • Decyzja powinna opierać się na rzeczywistym pomiarze zużycia, a nie na szacunkach.

Jaka jakość powietrza jest potrzebna według ISO 8573

Norma ISO 8573 definiuje klasy czystości sprężonego powietrza według zawartości cząstek stałych, wilgoci i oleju. Jakość powietrza jest krytyczna zwłaszcza tam, gdzie powietrze ma kontakt z produktem lub precyzyjnymi komponentami, a niektóre zastosowania wymagają powietrza bezolejowego z dodatkową filtracją i osuszaniem.

  • Niższa klasa ISO 8573 (standardowe narzędzia pneumatyczne, praca warsztatowa) – wystarczy podstawowa filtracja i osuszacz chłodniczy.
  • Wyższa klasa ISO 8573 (lakiernictwo, elektronika, laboratoria) – konieczne połączenie kompresora olejowego z wielostopniową filtracją lub rozwiązanie bezolejowe.
  • Przemysł spożywczy i farmaceutyczny – praktycznie bez wyjątku kompresor bezolejowy, uzupełniony osuszaczem i filtracją zgodnie z wymogami higienicznymi.

Osuszacze dzielą się na chłodnicze (refrigeracyjne), odpowiednie do zwykłego przemysłu, oraz adsorpcyjne, które osiągają znacznie niższy punkt rosy dla wrażliwych aplikacji. W praktyce powszechne jest uzupełnienie systemu o osuszacz, filtry i zbiornik powietrza, który stabilizuje dostawę powietrza nawet przy szczytowym poborze. Konkretne jednostki uzdatniania sprężonego powietrza do 18 bar rozwiązują filtrację i osuszanie w jednym kompaktowym zespole.

Ile kosztuje eksploatacja kompresora w ciągu roku?

Cena zakupu to tylko ułamek całkowitych kosztów posiadania (TCO). Do obliczeń należy wliczyć inwestycję, zużycie energii, serwis, części zamienne oraz straty spowodowane przestojami. Koszty energii stanowią istotną część TCO, a inwestycje w efektywność, takie jak VSD lub optymalizacja instalacji rozprowadzających, często zwracają się w postaci niższych kosztów eksploatacyjnych.

  • Monitorujcie temperaturę roboczą, wahania ciśnienia i stan oleju – odchylenia sygnalizują zbliżającą się awarię szybciej, niż dojdzie do zatrzymania linii.
  • Przestrzegaj przeglądów serwisowych zgodnie z zaleceniami producenta, w przypadku kompresorów śrubowych zazwyczaj jest to wymiana oleju i filtrów po określonej liczbie godzin pracy.
  • Umowa serwisowa z regularnymi przeglądami minimalizuje ryzyko nieplanowanego przestoju znacznie lepiej niż podejście reaktywne „poczekajmy, aż coś się zepsuje”.

Profesjonalna wskazówka: Prowadzicie dziennik eksploatacyjny z temperaturami i ciśnieniami? Odchylenie o kilka stopni powyżej standardowej wartości bywa pierwszym sygnałem zbliżającej się interwencji serwisowej – zanim dojdzie do awarii.

Jakie są wymagania dotyczące instalacji i hałaśliwości kompresora

Kompresory śrubowe bez obudowy dźwiękochłonnej zazwyczaj osiągają poziom hałasu, który w małym warsztacie utrudnia normalną komunikację. Rozwiązaniem jest obudowa dźwiękochłonna, odpowiednia odległość od miejsc pracy lub osobna sprężarkownia.

  • Sprężarkownia potrzebuje skutecznej wentylacji – odprowadzanie ciepła ma kluczowe znaczenie, ponieważ przegrzany kompresor traci wydajność i szybciej się zużywa.
  • Zachowajcie swobodny dostęp do paneli serwisowych, filtry i olej muszą być dostępne bez demontażu otaczających konstrukcji.
  • Umieszczenie na elastycznych podkładkach ogranicza przenoszenie wibracji na konstrukcję budynku.
  • Odstępy bezpieczeństwa i oznakowanie zbiorników ciśnieniowych muszą być zgodne z obowiązującymi normami dotyczącymi urządzeń ciśnieniowych.

Szczegółowy przegląd znajdziecie Państwo w artykule o podstawowych wymaganiach dotyczących sprężarkowni.

Checklist: kroki wyboru odpowiedniego kompresora

Zanim skontaktujecie się Państwo z dostawcami, przejdźcie przez pięć kroków, które stanowią szkielet każdego rozsądnego zapytania ofertowego:

  1. Spiszcie zużycie – zapiszcie moc wszystkich narzędzi pneumatycznych oraz ich rzeczywisty współczynnik wykorzystania.
  2. Obliczcie wymagany przepływ i ciśnienie wraz z rezerwą 20–25%.
  3. Wybierz technologię – kompresor śrubowy do pracy ciągłej, kompresor tłokowy do użytku okazjonalnego, bezolejowy tam, gdzie wymaga tego czystość produktu.
  4. Sprawdźcie jakość powietrza zgodnie z ISO 8573 i uzupełnijcie filtrację lub osuszacz.
  5. Rozważcie VSD, redundancję i wsparcie serwisowe oraz przygotujcie te dane jako podstawę do konsultacji z dostawcą.

Z takim podkładem otrzymacie Państwo od dostawcy ofertę dopasowaną na miarę, a nie szacunek według katalogu.

Co mówi praktyka: spojrzenie na wybór kompresora

Zalecenia zawarte w tym artykule wynikają z codziennej praktyki zakładów przemysłowych – fabryk samochodów, odlewni oraz linii produkcyjnych, gdzie zbyt mały kompresor oznacza utraconą produkcję, a zbyt duży – niepotrzebne koszty energii. Autor artykułów na Kompresory-Vzduchotechnika, Zdeněk, od wielu lat zajmuje się techniczną stroną doboru kompresorów oraz uzdatniania powietrza.

Kompresory-Vzduchotechnika pomaga firmom przełożyć te liczby na realne rozwiązanie – od pomiaru zużycia, przez projekt zestawu, aż po montaż i serwis. Jeśli masz dane z powyższej listy kontrolnej, konsultacja z przygotowanymi liczbami zaoszczędzi czas obu stronom.

— Zdeněk

Wybierz kompresor z profesjonalnym doradztwem Kompresory-Vzduchotechnika

Kompresory-Vzduchotechnika oferuje coś, czego nie da sam katalog: technika, który wspólnie z Państwem przeanalizuje zmierzone wartości i zaprojektuje zestaw dopasowany dokładnie do Państwa zakładu, zamiast sprzedać pierwszy lepszy kompresor na podstawie mocy silnika.

Kompresory-wentylacja przemysłowa

W ofercie znajdziecie Państwo kompresory tłokowe i śrubowe w wersji olejowej i bezolejowej, uzupełnione o filtrację zgodną z normą ISO 8573 oraz osuszacze dla wymaganej klasy czystości powietrza. Konsultacja obejmuje pomiar rzeczywistego zużycia, dobór odpowiedniej technologii i rezerwy mocy, przygotowanie oferty, a następnie instalację i wsparcie serwisowe. Jeśli zajmujecie się Państwo również powiązanym wyposażeniem pneumatycznym, dostępny jest także asortyment narzędzi pneumatycznych. Prosimy o kontakt z zmierzonymi wartościami z powyższej listy kontrolnej, a przygotujemy konkretną propozycję zestawu dopasowaną do Państwa zakładu.

Polecane źródła do dalszej lektury

Bardziej szczegółowe materiały techniczne znajdziesz w artykułach wewnętrznych dotyczących czynników wyboru kompresora, porównania kompresorów śrubowych i tłokowych oraz checklisty dotyczącej zakupu kompresora do warsztatu i firmy.

Zalecane źródła do dalszego studiowania — schemat poglądowy

Często zadawane pytania

Jaki kompresor wybrać dla firmy?

Do pracy ciągłej w przemyśle wybieraj kompresor śrubowy rotacyjny, do pracy przerywanej lub okazjonalnej wystarczy tańszy kompresor tłokowy. Decydujące są rzeczywiste zużycie w m³/min, wymagane ciśnienie oraz charakter obciążenia.

Jaka jest wydajność ssania kompresora i jak ją sprawdzić?

Wydajność ssania określa ilość powietrza, jaką kompresor dostarcza na minutę przy danym ciśnieniu, zazwyczaj w m³/min. Można ją obliczyć, sumując zużycie wszystkich jednocześnie pracujących narzędzi i dodając rezerwę w wysokości 20–25%.

Co jest lepsze, kompresor olejowy czy bezolejowy?

Kompresor olejowy jest tańszy w eksploatacji i odpowiedni do standardowych zastosowań warsztatowych i przemysłowych. Kompresor bezolejowy jest niezbędny tam, gdzie powietrze ma kontakt z produktem, na przykład w przemyśle spożywczym lub farmaceutycznym.

Jaki kompresor do domowego warsztatu lub małego zakładu?

Do mniejszej przerywanej pracy wystarczy mniejszy kompresor tłokowy z wystarczającą rezerwą w stosunku do znamionowego zużycia narzędzia. Przy bardziej regularnym, całodziennym użytkowaniu warto rozważyć nawet mniejszy agregat śrubowy.

Kiedy opłaca się inwestycja w regulację obrotów VSD?

VSD zwraca się przede wszystkim w zakładach o zmiennym zużyciu powietrza, na przykład przy pracy wielozmianowej lub zmiennym obciążeniu narzędzi. Przy stabilnej, w pełni obciążonej pracy ciągłej zwrot jest wolniejszy i wystarczą stałe obroty.

Polecane

Wybierz kompresor mobilny na podstawie przepływu i rezerwy 2 bar

Przepływomierz mierzący przepływ powietrza kompresora

Do użytku domowego i warsztatowego wybierz przenośny kompresor tłokowy o wydajności efektywnej odpowiadającej typowym narzędziom warsztatowym oraz zbiornik powietrza odpowiedniej wielkości. Do pompowania opon i drobnego przedmuchiwania wystarczy model o niższej wydajności efektywnej, natomiast do lakierowania i bardziej wymagających narzędzi potrzebna jest wyższa wydajność efektywna. Do zastosowań terenowych i piaskowania weź pod uwagę kompresor śrubowy z silnikiem Diesla. Konkretny model dobierzesz następnie według poniższej listy kontrolnej.


W skrócie:

  • Przenośny kompresor tłokowy o wydajności 150–300 l/min i pojemności zbiornika powietrza około 24 litrów jest odpowiedni do warsztatu domowego lub zastosowań hobbystycznych.
  • Do dłuższej, nieprzerwanej pracy lub piaskowania bardziej odpowiednie są wleczone kompresory wysokoprężne o większej pojemności zbiornika powietrza i wysokiej wydajności efektywnej.
  • Przy wyborze należy zwracać uwagę na efektywny przepływ przy wymaganym ciśnieniu, rezerwę ciśnienia co najmniej 2 bar oraz odpowiedni system transportu dostosowany do podłoża i masy urządzenia.
  • Kompresory bezolejowe są bardziej odpowiednie do lakierowania lub prac medycznych, olejowe lepiej radzą sobie z długotrwałą i wymagającą eksploatacją.
  • W przypadku modeli elektrycznych należy liczyć się z ograniczoną mocą i zależnością od sieci elektrycznej, ewentualnie przy zastosowaniu terenowym wybrać rozwiązanie dieslowe lub akumulatorowe.

Spis treści

Jakie rodzaje mobilnych kompresorów istnieją

Kompresor mobilny to nie jedna kategoria, ale grupa maszyn o odmiennej konstrukcji i przeznaczeniu. Przenośny kompresor tłokowy z kółkami lub bez nich to klasyka do warsztatu i garażu. Waga od 20 do 60 kg umożliwia przemieszczanie przez jedną osobę, zasilanie to zazwyczaj 230 V ze standardowego gniazdka.

Przenośny kompresor tłokowy z narzędziami

Kompresor przewoźny na podwoziu z większymi kołami i dyszlem jest przeznaczony na budowy i do serwisów, gdzie urządzenie jest przemieszczane między miejscami codziennie, ale nie po drodze publicznej. Pojemność zbiornika powietrza wynosi zazwyczaj 50 litrów i więcej.

Kompresor mobilny z dużymi kołami na placu budowy

Kompresory akumulatorowe rozwiązują pracę bez dostępu do prądu, zwykle tylko do pompowania opon lub drobnego uzupełniania powietrza. Wydajność jest ograniczona i nie wytrzymują dłuższej nieprzerwanej pracy.

Kompresory wysokoprężne (przyczepiane) są ciągnięte za pojazdem lub mają własne podwozie z hamulcem. Są stosowane w terenie, na budowach bez przyłącza elektrycznego lub przy piaskowaniu, gdzie zwykły silnik 230V nie wystarcza.

  • Przenośna tłokowa: warsztat, garaż, hobby, serwis opon
  • Przejezdna (230 V/380 V): budowa, serwis samochodowy, dłuższe zmiany
  • Akumulatorowa: szybkie pompowanie, wyjazdy terenowe, pojazd serwisowy
  • Diesel/przyczepna: piaskowanie, budowy bez prądu, dłuższa nieprzerwana praca

Co oznaczają przepływ, ciśnienie, moc i objętość zbiornika powietrza

Katalogi producentów, takich jak Airpress, podkreślają wydajność efektywną w l/min, czyli rzeczywistą objętość powietrza, jaką kompresor dostarczy przy danym ciśnieniu, a nie papierową wydajność ssania silnika. Ta liczba decyduje o tym, czy maszyna poradzi sobie z waszym narzędziem, a nie moc silnika w kW.

Ciśnienie robocze podawane jest w barach i powinno mieć rezerwę około 2 bar powyżej minimalnego wymogu narzędzia. Jeśli szlifierka pistoletowa potrzebuje 6 bar, kompresor powinien dostarczać 8 bar. Ta rezerwa zapobiega spadkowi ciśnienia przy jednoczesnym poborze z kilku narzędzi i ogranicza częste załączanie silnika, które skraca jego żywotność.

Diagram porównania przepływu powietrza i rezerwy ciśnienia

Objętość zbiornika powietrza określa, jak długo można pracować bez włączania silnika. Mniejsze kompresory mobilne mają od 6 do 24 litrów, zakłady warsztatowe od 24 do 50 litrów, a zastosowania profesjonalne powyżej 50 litrów.

Prosty sposób na obliczenie wymaganego przepływu:

  1. Zsumujcie zużycie powietrza (l/min) wszystkich narzędzi, które mogą pracować jednocześnie.
  2. Dodajcie rezerwę 20 do 30% na nieszczelności w instalacji i wężach.
  3. Porównaj wynik z wydajnością efektywną kompresora przy wymaganym przez Ciebie ciśnieniu, a nie z wartością maksymalną z karty katalogowej.
  4. Sprawdź, czy pojemność zbiornika powietrza odpowiada długości nieprzerwanej pracy, której potrzebujesz.

Orientacyjna moc silnika różni się w zależności od zastosowania: na przykład pompowanie opon wymaga mniej mocy niż praca z kluczami udarowymi lub szlifierkami, przy czym profesjonalna eksploatacja wymaga wyższej mocy silnika.

Profesjonalna wskazówka: Zanim porównasz ceny, oblicz rzeczywiste zużycie powietrza na podstawie etykiet na narzędziach. Kompresor o wyższym ciśnieniu, ale niskiej wydajności ssania, i tak nie pomoże przy dwóch jednocześnie pracujących narzędziach.

Praktyczny zapas 2 bar pomiędzy minimalnym wymaganiem narzędzia a ustawionym ciśnieniem kompresora sprawdza się w terenie jako prosta zasada, która zapobiega niepotrzebnemu zużyciu silnika.

Jaki napęd wybrać dla mobilności w terenie i warsztacie

Model na 230 V to najbardziej dostępny wybór dla domu i mniejszego warsztatu. Wadą jest zależność od sieci elektrycznej i ograniczona moc, ponieważ zwykłe gniazdko wytrzyma tylko określony pobór mocy.

Rozwiązanie akumulatorowe ma sens tam, gdzie prąd nie jest dostępny i wystarczy krótki, przerywany pobór, typowo przy pompowaniu opon w terenie.

Diesel jest niezbędny przy piaskowaniu, długotrwałej pracy na budowie bez przyłącza lub gdy potrzebujesz wysokiego i stałego przepływu przez całą zmianę. Te maszyny bywają cięższe i głośniejsze, ale niezależne od sieci.

Transport decyduje tak samo jak silnik:

  • Kółka i uchwyt przy małych modelach umożliwiają przemieszczanie przez jedną osobę po równej powierzchni.
  • Podwozia holownicze z dyszlem i hamulcem są niezbędne przy maszynach powyżej 300 kg, które są transportowane za pojazdem.
  • Punkty mocowania i stabilna rama ograniczają przesuwanie się kompresora podczas transportu na platformie lub w furgonetce.
  • Sprawdź, czy podwozie odpowiada powierzchni, na której będziesz faktycznie przemieszczać kompresor, czyli żwir, beton lub nieutwardzony teren na budowie.

Kompresor olejowy czy bezolejowy

Kompresor bezolejowy dostarcza czystsze powietrze bez śladu smaru, co jest kluczowe przy lakierowaniu, w zakładach spożywczych czy przy pracy z pistoletem natryskowym, gdzie mikroplama oleju zniszczyłaby powierzchnię. Wadą bywa krótsza żywotność przy intensywnym użytkowaniu oraz wyższy poziom hałasu w tańszych modelach.

Kompresor olejowy radzi sobie z długimi i wymagającymi cyklami lepiej, ponieważ smarowanie zmniejsza tarcie i zużycie tłoka. Jest odpowiedni do narzędzi warsztatowych, kluczy udarowych pneumatycznych lub szlifierek, gdzie czystość powietrza nie jest krytyczna.

  • Bezolejowa: lakierowanie, przemysł spożywczy, służba zdrowia, krótkie intensywne zadania
  • Olejowa: narzędzia warsztatowe, serwisy, długotrwała praca, niższe koszty eksploatacji na część
  • Bezolejowa: konserwacja odpada, ale szybciej zużywają się pierścienie tłokowe

Profesjonalna wskazówka: Jeśli planujesz lakierowanie oraz prace warsztatowe o dużym obciążeniu w jednym miejscu pracy, rozważ zastosowanie dwóch mniejszych kompresorów zamiast jednego kompromisowego modelu. Krzyżowe zanieczyszczenie olejem pistoletu lakierniczego trudno naprawić.

Jak głośność wpływa na wybór do warsztatu i domu

Do pracy w garażu, warsztacie lub w pobliżu strefy mieszkalnej wybieraj kompresor o poziomie hałasu do 70–75 dB. Powyżej tej granicy długotrwała praca w zamkniętym pomieszczeniu jest nieprzyjemna i może przeszkadzać otoczeniu.

Cicha instalacja kompresora w warsztacie

Odczuwalny poziom hałasu można zmniejszyć, umieszczając kompresor dalej od miejsca pracy, stosując podkładki antywibracyjne pod nogami urządzenia lub instalując je w oddzielnej kabinie z wentylacją. W modelach bezolejowych bez izolacji tłumiącej hałas bywa wyraźniejszy, należy wziąć to pod uwagę przy wyborze do mieszkania lub domu szeregowego.

Do czego przydają się poszczególne kompresory w zależności od zadania

Każde zastosowanie ma inną wymaganą kombinację przepływu i ciśnienia. Pompowanie opon wymaga jedynie krótkiego poboru powietrza, podczas gdy lakierowanie wymaga stałego i czystego przepływu przez dłuższy czas.

Piaskowanie ma specyficzne zapotrzebowanie na objętość powietrza. Mobilne wysokoprężne kompresory śrubowe z wbudowaną chłodnicą końcową lub osuszaczem, jakie stosuje się na przykład w modelu ATMOS PDP50, radzą sobie z długą, nieprzerwaną pracą przy wysokiej wydajności efektywnej, jakiej mały kompresor tłokowy nigdy nie jest w stanie zaoferować.

Do szybkiego użytku domowego, takiego jak dopompowanie opony czy oczyszczenie narzędzia, wystarczy nawet mały model ze zbiornikiem powietrza o pojemności około 6 litrów. Przy regularnej pracy warsztatowej warto zainwestować w zbiornik powietrza o pojemności 24 litry i więcej, ponieważ silnik załącza się rzadziej.

Jak wybrać krok po kroku i o co zapytać sprzedawcę

Zanim kupisz mobilny kompresor, sprawdź u sprzedawcy lub w serwisie konkretne liczby, a nie tylko opisy reklamowe.

  1. Jaki jest gwarantowany efektywny przepływ przy wymaganym przez Ciebie ciśnieniu roboczym, a nie tylko wartość maksymalna przy zerowym poborze.
  2. Jak długa jest gwarancja i co konkretnie obejmuje, włącznie z silnikiem, blokiem śrubowym i zbiornikiem powietrza.
  3. Dostępna jest sieć serwisowa i części zamienne w regionie, w którym będziecie używać kompresora.
  4. Jaka jest liczba cykli załączania silnika na godzinę przy typowym obciążeniu.
  5. Jakie są koszty bieżącej konserwacji, oleju, filtrów oraz ewentualnych napraw w skali roku eksploatacji.

Brakujące dane dotyczące efektywnego przepływu lub liczby cykli załączania to pierwszy sygnał ostrzegawczy, że specyfikacja maszyny jest uproszczona lub wprowadzająca w błąd. Podobnie niejasny warunek gwarancyjny, bez jasno podanego okresu i zakresu objęcia, często oznacza problem przy późniejszej reklamacji.

  • Sprawdź stan oleju i filtrów przed każdym dłuższym użyciem.
  • W przypadku modeli wysokoprężnych śledźcie okresy wymiany paliwa i płynu chłodzącego.
  • Zwracaj uwagę na całkowity koszt eksploatacji (TCO), a nie tylko na cenę zakupu, ponieważ tani kompresor z krótką żywotnością silnika wyjdzie drożej.

Wskazówka profesjonalisty: Poproście sprzedawcę o kartę techniczną z krzywą przepływu przy różnych ciśnieniach, nie tylko o jedną liczbę. Różnica między przepływem przy 6 bar a przy 10 bar bywa w tańszych modelach znacząca.

Fachową konsultację przy wyborze oraz późniejszy serwis oferuje również wsparcie techniczne Kompresory-vzduchotechnika, do którego czytelnicy zwracają się w bardziej złożonych przypadkach z kombinacją kilku narzędzi w jednej sieci.

Osobista rekomendacja dotycząca wyboru kompresora mobilnego

Najczęstszym błędem, jaki widzę u klientów, jest wybór na podstawie mocy silnika w kW, a nie na podstawie wydajności efektywnej w l/min. Dwa kompresory z tym samym silnikiem mogą mieć inną rzeczywistą wydajność w zależności od jakości jednostki tłokowej. Zawsze zalecam uwzględnić rezerwę ciśnienia 2 bar oraz zbiornik powietrza o jeden stopień większy, niż wydaje się to konieczne. Oszczędzi to cykle załączania oraz nerwy przy równoczesnej pracy z kilkoma narzędziami.

— Zdeněk

Gdzie znaleźć odpowiedni kompresor mobilny i akcesoria

Kompresory-vzduchotechnika oferuje kompresory przenośne z kilkoma rozmiarami zbiornika powietrza, dopasowanymi do rzeczywistych potrzeb eksploatacyjnych, od kompaktowych zbiorników o pojemności 22 litrów do prac hobbystycznych i serwisowych, aż po zbiorniki powietrza o pojemności 34 litrów do pracy warsztatowej z dłuższymi cyklami.

Kompresory-technika płynowa

Do bardziej wymagających zastosowań, gdzie potrzebny jest dłuższy nieprzerwany czas pracy bez częstego załączania silnika, warto sięgnąć po model ze zbiornikiem powietrza 128 litrów. Do wybranego kompresora dobierzesz wysokiej jakości węże i akcesoria, ewentualnie ustalicie umowę serwisową z gwarantowanym czasem reakcji. Jeśli nie jesteś pewien, jaka pojemność zbiornika powietrza i jaki rodzaj napędu potrzebny jest na Twoim stanowisku pracy, wsparcie techniczne Kompresory-vzduchotechnika pomoże z wyborem na podstawie konkretnych narzędzi i warunków eksploatacji, wystarczy opisać, jakie narzędzia i jak długo dziennie planujesz je użytkować.

Polecane źródła do dalszej lektury

Aby dokładniej porównać rodzaje napędu, przeczytaj porównanie kompresorów śrubowych i tłokowych lub checklistę przy zakupie kompresora. Ogólne zalecenia dotyczące wyboru oferują również katalogi producentów, takich jak Atlas Copco czy Airpress.

Często zadawane pytania

Jaki kompresor wybrać do warsztatu domowego?

Do warsztatu domowego najbardziej praktyczny jest przenośny kompresor tłokowy o wydajności efektywnej od 150 do 300 l/min i zbiorniku powietrza od 24 litrów, który poradzi sobie ze zwykłymi narzędziami oraz drobnym pompowaniem.

Co jest lepsze, kompresor olejowy czy bezolejowy?

Kompresor bezolejowy lepiej sprawdza się przy lakierowaniu i pracach wymagających czystego powietrza, natomiast model olejowy lepiej znosi długą i intensywną eksploatację warsztatową przy niższych kosztach eksploatacyjnych na jednostkę.

Jaki kompresor jest odpowiedni do pompowania opon w domu?

Do pompowania opon wystarczy mały przenośny lub akumulatorowy kompresor o przepływie do 150 l/min, nie ma potrzeby inwestowania w zbiornik powietrza powyżej 24 litrów.

Co jest lepsze, kompresor czy turbo?

Są to zupełnie różne urządzenia: kompresor mobilny dostarcza sprężone powietrze do narzędzi i pompowania, natomiast turbina jest częścią silnika pojazdu służącą do zwiększenia jego mocy, porównanie nie dotyczy więc tej samej kategorii zastosowań.

Jaka jest orientacyjna cena mobilnego kompresora?

Cena zależy od rodzaju napędu, pojemności zbiornika powietrza i wydajności efektywnej, przenośne modele tłokowe do warsztatu są cenowo bardziej dostępne niż maszyny jezdne lub wysokoprężne przeznaczone do terenu i piaskowania.

Polecane

25 000–200 000 CZK za audyt energetyczny kompresorów w Czechach

Technik sprawdza przemysłowy system sprężonego powietrza

Orientacyjna cena audytu energetycznego kompresorów dla zakładu przemysłowego w Czechach zależy od zakresu pomiarów i liczby maszyn i może się różnić. Audyt w większości przypadków zwraca się dzięki oszczędnościom energii oraz możliwości skorzystania z dotacji na modernizację. Zanim zdecydujecie się na wybór dostawcy, warto omówić zakres instalacji podczas niezobowiązującej konsultacji, na przykład u Kompresory-vzduchotechnika.


W skrócie:

  • Cena audytu energetycznego mieści się w przedziale od dziesięciu do ponad dwustu tysięcy koron, w zależności od zakresu pomiarów i liczby maszyn, przy czym mniejsze instalacje są tańsze.
  • Audyt trwa zazwyczaj kilka tygodni i obejmuje długotrwały pomiar obliczony na podstawie liczby kompresorów, ich typu oraz wymaganych analiz.
  • Najskuteczniejsze działania obejmują naprawę nieszczelności, obniżenie ciśnienia roboczego oraz modernizację sterowania w celu szybkiego zwrotu z inwestycji.
  • Wynikiem jest plan działania z konkretnymi krokami, który można wesprzeć programami dotacyjnymi, co pozwala znacznie obniżyć koszty projektów modernizacyjnych.
  • Nawet mniejsze instalacje mogą znacząco zaoszczędzić na energii po naprawie nieszczelności i właściwej optymalizacji, co często zwraca się już w ciągu jednego roku.

Spis treści

Co naprawdę obejmuje audyt stacji kompresorowej

Audyt sprężarkowni nie jest jednorazowym przeglądem zakończonym pieczątką. Technik mierzy konkretne wielkości eksploatacyjne przez dłuższy czas, aby uchwycić rzeczywiste zachowanie systemu, a nie tylko chwilowy stan podczas wizyty.

Mierzone parametry i metody różnią się w zależności od typu instalacji, ale podstawa bywa podobna:

  • Zużycie energii kompresorów oraz ich obciążenie w czasie.
  • Przepływ i ciśnienie powietrza w głównych gałęziach instalacji rozdzielczej.
  • Czas pracy na biegu jałowym w porównaniu z rzeczywistym poborem powietrza.
  • Wykrywanie nieszczelności za pomocą detektorów ultradźwiękowych, które potrafią zlokalizować nawet nieszczelności niesłyszalne dla ludzkiego ucha.
  • Kontrola jakości powietrza, filtracji i punktu rosy w osuszaczach.

Ciągły monitoring trwa zwykle od kilku dni do kilku tygodni, ponieważ jednorazowy odczyt nie wychwyci ani szczytów, ani nocnej pracy na biegu jałowym. Wynikiem jest raport z wykresami obciążenia, listą nieszczelności i oszacowaniem strat finansowych dla każdej z nich, a także konkretny plan działań uszeregowany według zwrotu z inwestycji. Szczegółową diagnostykę stanu kompresora opisuje również znaczenie diagnostyki kompresora dla efektywnej pracy.

Cena audytu energetycznego kompresorów: zakres cenowy i co na niego wpływa

Kompleksowy audyt energetyczny zakładu produkcyjnego w Czechach może kosztować od niższych kwot za mniejsze zakłady aż po wyższe kwoty za rozległe zakłady z wieloma maszynami i bardziej szczegółową analizą.

Orientacyjna cena: mały zakład z jednym kompresorem zazwyczaj mieści się w niższych dziesiątkach tysięcy koron, podczas gdy kompleksowy audyt całego zakładu z analizami laboratoryjnymi i długoterminowym monitoringiem może sięgnąć nawet 200 000 Kč.

Na ostateczną cenę wpływa kilka czynników:

  • Liczba i typ kompresorów, ponieważ kompresor śrubowy z falownikiem wymaga innej analizy niż starsze urządzenie tłokowe.
  • Długość monitoringu, gdzie pomiar trwający ponad dwa tygodnie przyniesie dokładniejsze dane niż trzydniowy odczyt, ale podniesie koszt zlecenia.
  • Konieczność wykonania analiz laboratoryjnych jakości powietrza lub oleju.
  • Lokalizacja zakładu i dostępność techników na miejscu.
  • Zakres prac związanych z instalacją czujników pomiarowych w instalacji.

Dla szybkiej orientacji istnieje również tańszy wariant. Audyt wirtualny lub szybki screening bez pomiaru fizycznego można uzyskać za niską cenę, w przypadku prostych obiektów cena standardowego audytu jest wyższa. Jest to jednak raczej oszacowanie potencjału oszczędności niż podstawa, która obroni się przy wniosku o dotację.

Jakie działania zaproponuje audyt i jak szybko zwróci się inwestycja

Raport z audytu nie kończy się na diagnozie, lecz konkretną listą kroków uszeregowanych według stosunku kosztów do korzyści. Najczęściej pojawiają się następujące działania:

  1. Naprawa nieszczelności w instalacji, która bywa pozycją o najszybszym zwrocie.
  2. Obniżenie ciśnienia roboczego do minimum, które rzeczywiście jest potrzebne w eksploatacji.
  3. Modernizacja sterowania stacji kompresorowej i zastosowanie falowników.
  4. Odzysk ciepła odpadowego do ogrzewania hali lub podgrzewania wody.
  5. Wymiana filtracji i dostosowanie osuszania powietrza do rzeczywistego zużycia, a nie do pierwotnego przewymiarowania.

Optymalizacja całego systemu sprężonego powietrza może znacząco obniżyć koszty eksploatacyjne energii, co w zakładach, gdzie kompresory stanowią znaczną część rachunku za energię elektryczną, oznacza wymierną oszczędność. Konkretny przykład poglądowy z praktyki obejmuje odzysk ciepła oraz wymianę oświetlenia na LED, przy zwrocie inwestycji w ciągu kilku lat; w przypadku bardziej kompleksowych pakietów działań zwrot bywa dłuższy, ale oszczędności są wyższe.

Profesjonalna wskazówka: Zanim zainwestujesz w nowy kompresor, zleć obliczenie, ile realnie kosztują nieszczelności w Twojej instalacji. Często okazuje się, że naprawa wycieków ma krótszy okres zwrotu niż jakakolwiek nowa technologia.

Wyniki zawsze zależą od stanu wyjściowego systemu. Zaniedbana instalacja ze sterowaniem sprzed dziesiątek lat zaoszczędzi po wdrożeniu działań znacznie więcej niż stacja, która przeszła już częściową modernizację. Praktyczne wskazówki dotyczące konkretnych usprawnień znajdziecie Państwo także w artykule jak zoptymalizować zużycie sprężonego powietrza i obniżyć koszty.

Jak dobrać głębokość audytu w zależności od wielkości zakładu

Wybór między audytem podstawowym a kompleksowym powinien wynikać z normy ČSN ISO 50002, która definiuje zakres i metodykę audytów energetycznych, a przede wszystkim z rzeczywistego profilu eksploatacyjnego zakładu, a nie z tego, co oferuje najtańszy dostawca.

  • Małemu zakładowi z jednym lub dwoma kompresorami zwykle wystarczy ukierunkowany pomiar bezpośrednio na stacji kompresorowej i krótszy monitoring.
  • Średni zakład z większą liczbą technologii i rozgałęzioną siecią rozprowadzającą wymaga już szerszej analizy, w tym strat ciśnienia w poszczególnych gałęziach.
  • Duży obiekt z dziesiątkami odbiorników wymaga pełnego monitoringu eksploatacyjnego, często uzupełnionego o laboratoryjne analizy jakości powietrza.

Audyt wirtualny lub szybkie badanie ma sens jako pierwszy krok, gdy chcecie jedynie orientacyjnie poznać potencjał oszczędności, zanim zlecicie pełne zamówienie.

Jak przebiega audyt krok po kroku i ile trwa

Proces ma stałą strukturę, której przestrzega większość rzetelnych dostawców:

  1. Zapytanie i wstępna konsultacja, podczas której omawiana jest wielkość zakładu i cele audytu.
  2. Opracowanie planu pomiarów w zależności od liczby kompresorów i instalacji rozprowadzających.
  3. Instalacja przyrządów pomiarowych i sam monitoring bezpośrednio w zakładzie.
  4. Analiza zebranych danych oraz identyfikacja wycieków i nieefektywnych trybów pracy.
  5. Przekazanie raportu końcowego i konsultacja zaproponowanych działań.

Sam monitoring trwa od kilku dni do kilku tygodni w zależności od zakresu, a cały proces od zapytania ofertowego po przekazanie raportu może trwać kilka tygodni. Przed pierwszą konsultacją warto przygotować listę kompresorów i odbiorników, dane dotyczące pracy zmianowej oraz przybliżone faktury za energię elektryczną, aby technik mógł od razu oszacować zakres pomiarów.

Normy, dotacje i zaplecze merytoryczne stojące za zaleceniami

Metodyka audytów sprężarkowni opiera się na normie ČSN ISO 50002, która określa wymagania dotyczące audytów energetycznych w różnych branżach, i nawiązuje do krajowych przepisów regulujących obowiązkowe i dobrowolne audyty energetyczne. Te teksty eksperckie na stronie Kompresory-vzduchotechnika rozwijają dalej tematy, takie jak oszczędność energii dzięki kompresorowi czy wykorzystanie ciepła odpadowego.

Audyt to nie tylko dokument do szuflady. Służy jako oficjalny podkład techniczny do wniosków dotacyjnych w programach OP TAK lub OPŽP, co może znacząco obniżyć koszty netto realizacji proponowanych działań.

Dzięki temu początkowa inwestycja w audyt często zwraca się jeszcze zanim zdążą się pojawić same oszczędności energii.

Dlaczego firmy w Czechach patrzą na audyt zbyt wąsko

Najczęstszym błędem, jaki widzę w zakładach przemysłowych, jest traktowanie audytu jako koniecznego zła przed złożeniem wniosku o dotację. Kwota na fakturze za audyt jest wtedy porównywana jedynie z kosztami formalności, a nie z tym, co faktycznie przynosi. To krótkowzroczne podejście.

Ręce mierzą efektywność energetyczną kompresora

Rzeczywista wartość audytu tkwi w planie działań, nie w samym raporcie. Firma, która zleca audyt, a potem przez pół roku ignoruje zalecenia, wyrzuciła pieniądze w błoto. Natomiast zakład, który w ciągu kilku tygodni naprawi zidentyfikowane nieszczelności i skoryguje ciśnienie robocze, często pokryje koszty audytu jeszcze przed wpłynięciem pierwszej płatności dotacyjnej.

Druga rzecz, którą konwencjonalne porady bagatelizują: cenę audytu należy odnosić nie tylko do wielkości zakładu, ale do wieku stacji kompresorowej. Dziesięcioletnia instalacja bez modernizacji kryje więcej rezerw niż niedawno zmodernizowana stacja, więc nawet droższy kompleksowy audyt zwróci się tam szybciej. Priorytetem powinno być ustalenie stanu nieszczelności i nastaw ciśnienia, a dopiero potem rozstrzyganie, czy potrzebna jest nowa technologia.

— Zdeněk

Konsultacje i dalsze kroki z Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje dokładnie takie połączenie, jakiego wymaga audyt: zespół techniczny, który potrafi zaprojektować pomiary, ocenić dane oraz od razu dostarczyć i zamontować rozwiązanie, bez konieczności szukania kolejnego dostawcy do realizacji działań.

Kompresory-wentylacja

Po ocenie audytu zazwyczaj następuje naprawa nieszczelności, modyfikacja filtracji lub wymiana osuszaczy. Oferta filtracji sprężonego powietrza zgodnie z ISO 8573 obejmuje właśnie tę część działań, a przy starszych maszynach często warto rozważyć także bardziej nowoczesny kompresor o niższym zużyciu energii.

Jeśli chcą Państwo otrzymać orientacyjną wycenę dopasowaną do swojego zakładu, wystarczy skontaktować się z Kompresory-vzduchotechnika, podając liczbę kompresorów, ich wiek oraz przybliżone roczne zużycie energii. Na podstawie tych danych zespół zaproponuje zakres pomiarów i umówi termin niezobowiązującej konsultacji bezpośrednio w Państwa zakładzie.

Technik ustawia przyrząd pomiarowy w komorze kompresora

Zweryfikowane źródła i normy do dalszego studiowania

Do weryfikacji parametrów technicznych audytu służy norma ČSN ISO 50002, która definiuje procedurę i zakres audytów energetycznych. Dokumentacja dotycząca programów dotacyjnych OP TAK i OPŻP zawiera konkretne wymagania co do tego, jakie elementy musi spełniać audyt, aby został uznany jako część wniosku. Artykuły eksperckie na stronie Kompresory-vzduchotechnika, takie jak diagnostyka kompresora lub wykorzystanie ciepła odpadowego, uzupełniają praktyczny kontekst dla działań proponowanych w audycie.

Najczęściej zadawane pytania

Ile kosztuje audyt energetyczny kompresorów?

Kompleksowy audyt sprężarkowni w zakładzie przemysłowym w Czechach kosztuje zazwyczaj od 25 000 do 200 000 CZK w zależności od zakresu pomiarów i liczby maszyn, natomiast szybki wirtualny screening można uzyskać już za kilka tysięcy koron.

Ile kosztuje świadectwo energetyczne budynku?

Świadectwo energetyczne prostego obiektu zaczyna się od około 60 000 Kč, a w przypadku większych kompleksów z wieloma budynkami cena rośnie w zależności od złożoności technologii i potrzeby dodatkowych pomiarów.

Jak długo trwa audyt stacji kompresorowej?

Samo pomiar trwa od kilku dni do kilku tygodni, a cały proces od zapytania do przekazania raportu końcowego zajmuje zwykle kilka tygodni.

Czy audyt opłaca się również mniejszym zakładom?

Tak, nawet eksploatacja z jednym kompresorem dzięki audytowi często ujawnia nieszczelności i nieprawidłowe ustawienie ciśnienia, których naprawa zwraca się szybciej niż w przypadku dużych obiektów, ponieważ początkowa inwestycja w audyt bywa niższa.

Czy audyt może służyć jako podstawa do dotacji?

Audyt opracowany zgodnie z ČSN ISO 50002 służy jako oficjalny dokument techniczny dla programów OP TAK i OPŽP, co obniża koszty netto realizacji proponowanych działań.

Polecane

Hałaśliwość kompresora śrubowego: co oznaczają liczby na etykiecie

Technik mierzy hałaśliwość kompresora śrubowego

Kompresor śrubowy zazwyczaj generuje poziom mocy akustycznej (Lwa) w zakresie od 79 do 90 dB(A), podczas gdy poziom ciśnienia akustycznego (Lwp) na stanowisku pracy wynosi zwykle od 59 do 70 dB(A). Te dwie wartości nie są tym samym, a ich mylenie jest najczęstszym błędem przy porównywaniu modeli. Pierwszym krokiem jest więc ustalenie, którą wielkość producent podaje na tabliczce znamionowej, a następnie przeprowadzenie własnego pomiaru bezpośrednio w miejscu eksploatacji, ponieważ instalacja i akustyka pomieszczenia mogą znacząco zmienić rzeczywistą wartość. Normy dotyczące pomiaru hałasu oraz fachowe konsultacje w tym zakresie oferuje również Kompresory-vzduchotechnika.


W skrócie:

  • Producent podaje różne wartości mocy akustycznej (Lwa) i ciśnienia akustycznego (Lwp), które należy zweryfikować własnym pomiarem z uwzględnieniem miejsca instalacji.
  • Większość kompresorów podczas pracy osiąga poziom hałasu od 59 do 70 dB(A) przy ciśnieniu oraz od 79 do 90 dB(A) przy mocy, przy czym rzeczywista wartość w praktycznym zastosowaniu bywa o 5 do 10 dB wyższa.
  • Zastosowanie obudów dźwiękoszczelnych, podkładek antywibracyjnych oraz prawidłowego mocowania rurociągu może znacznie ograniczyć rozprzestrzenianie się hałasu w przestrzeni roboczej.
  • Przy porównywaniu danych katalogowych należy żądać podania warunków pomiaru oraz potwierdzenia sposobu wyznaczenia wartości, ponieważ bez tego nie można orientacyjnie śledzić rzeczywistego poziomu hałasu.
  • Doraźne działania przy wysokim poziomie hałasu obejmują pomiar, konserwację oraz instalację elementów przeciwhałasowych, przy czym inwestycja w izolację bez weryfikacji rzeczywistego stanu bywa zbędna.

Spis treści

Co oznaczają Lwa, Lwp i dB(A) przy kompresorze

Poziom mocy akustycznej (Lwa) opisuje całkowitą ilość energii dźwiękowej, jaką maszyna emituje do otoczenia, niezależnie od odległości. Poziom ciśnienia akustycznego (Lp, często zapisywany jako Lwp) natomiast określa, jak silnie dźwięk oddziałuje w konkretnym miejscu, zazwyczaj metr od obudowy kompresora. Jest to różnica między tym, ile energii wytwarza źródło, a tym, co faktycznie słyszy osoba stojąca obok maszyny.

Szczegółowe ujęcie tabliczki akustycznej kompresora śrubowego

Jednostka dB(A) jest stosowana dlatego, że filtr wagowy „A” naśladuje czułość ludzkiego ucha, które nie odbiera wszystkich częstotliwości z taką samą intensywnością. Bez tego filtra liczby nie odpowiadałyby rzeczywistemu subiektywnemu odczuciu hałasu.

Porównywalność danych zależy od warunków pomiaru:

  • odległości mikrofonu od źródła (zwykle 1 metr),
  • konkretnego punktu pomiarowego (przednia, boczna lub górna część obudowy),
  • odbicia akustycznego pomieszczenia, w którym wykonywany jest pomiar.

Dwa kompresory o takiej samej wartości w katalogu mogą w praktyce zachowywać się inaczej. Urządzenie umieszczone w małym warsztacie o gładkich ścianach będzie brzmiało głośniej niż ten sam model w większej hali z wyciszeniem, mimo że karta katalogowa obu podaje identyczną wartość.

Jaki jest typowy poziom hałasu kompresorów śrubowych w eksploatacji?

Orientacyjne zakresy dla większych zamkniętych jednostek śrubowych wynoszą około Lwp 59 do 70 dB(A) oraz Lwa 79 do 90 dB(A). Rozrzut jest dość szeroki, ponieważ wpływa na niego moc silnika, konstrukcja obudowy oraz prędkość obrotowa.

Praktyczny pomiar podczas pracy często wykazuje wartości o 5 do 10 dB wyższe niż dane katalogowe — powodem bywa umiejscowienie urządzenia, bliskość ścian lub twardej podłogi, które odbijają dźwięk zamiast go tłumić.

Jednostki w obudowie z izolacją akustyczną należą do cichszych rozwiązań i nadają się do pomieszczeń, w których ludzie pracują w pobliżu urządzenia. Stanowiska otwarte, typowe dla hal przemysłowych z centralną sprężarkownią, w żaden sposób nie ograniczają hałasu i polegają na odległości lub izolacji budowlanej pomieszczenia. Wersje mobilne przeznaczone na budowy bywają głośniejsze, ponieważ kompaktowa konstrukcja i brak dźwiękoszczelnej obudowy zwiększają przenoszenie drgań do otoczenia. Dla środowiska pracy ma to bezpośredni wpływ. Wartość hałasu przekraczająca powszechnie akceptowane limity przy ekspozycji przez całą zmianę roboczą wymaga ochrony słuchu, podczas gdy niższe poziomy zwykle nie zakłócają normalnej komunikacji w hali.

Jak porównywać hałaśliwość kompresorów na podstawie danych katalogowych?

Informacja „hałas 70 dB” bez dalszego kontekstu nie ma żadnej wartości porównawczej. Nie wiadomo, czy chodzi o moc akustyczną, czy ciśnienie akustyczne, ani w jakich warunkach wykonano pomiar. Podobnie w praktyce często pojawia się wartość referencyjna na poziomie około 85 dB, którą zawsze należy zweryfikować w ten sam sposób, ponieważ sama w sobie nic nie mówi o rodzaju wielkości.

Zanim porównasz dwa modele, poproś dostawcę o konkretne dokumenty:

  • rodzaj podawanej wielkości (Lwa lub Lp),
  • odległość i punkt pomiaru,
  • typ obudowy (zamknięta, otwarta, dźwiękoszczelna),
  • obroty silnika oraz sposób chłodzenia (powietrzem, olejem),
  • protokół pomiarowy zgodny z odpowiednią normą.

Wymagaj raportu pomiarowego, który zawiera warunki pomiaru łącznie z geometrią przestrzeni. Bez niego nie można bezpośrednio porównywać modeli różnych producentów, ponieważ każdy mógł testować w innych warunkach. Oszacowanie rzeczywistego poziomu w miejscu instalacji można wykonać prostym obliczeniem z uwzględnieniem odbijalności ścian, ale dokładniejszy jest zawsze pomiar eksploatacyjny bezpośrednio w hali.

Parametr do sprawdzenia Dlaczego jest kluczowy
Typ wielkości (Lwa/Lp) Odróżnia moc źródła od oddziaływania na konkretne miejsce
Odległość pomiaru Wpływa na zmierzoną wartość ciśnienia
Typ obudowy Zamknięta obudowa tłumi hałas wyraźniej niż konstrukcja otwarta
Obroty silnika Wyższe obroty zwykle zwiększają hałaśliwość przepływu
Norma pomiaru Zapewnia porównywalność między producentami

Akustyka samego pomieszczenia produkcyjnego odgrywa rolę, której katalog nigdy nie uwzględni. Hala z betonowymi ścianami i wysokim sufitem odbija dźwięk inaczej niż warsztat z sufitami akustycznymi, nawet przy identycznym urządzeniu. Szczegółowy przegląd technicznych zalet różnych konstrukcji znajdziesz w porównaniu kompresorów śrubowych dla przemysłu.

Jak Kompresory-vzduchotechnika mierzy i rozwiązuje problem hałaśliwości w praktyce

Wewnętrzna metodyka opiera się na wielokrotnym pomiarze w zdefiniowanym punkcie (zwykle metr od obudowy, na wysokości odpowiadającej obsłudze), z kilkoma powtórzeniami ze względu na wahania obciążenia silnika. Zmierzone dane są porównywane z kartą katalogową producenta oraz z rzeczywistym zachowaniem w konkretnym zakładzie.

Praktyczne działania, które najczęściej sprawdziły się w terenie:

  • instalacja podkładek antywibracyjnych pod stopami kompresora,
  • elastyczne mocowanie rurociągu, aby drgania nie przenosiły się na instalację,
  • obudowy i skrzynie akustyczne dla jednostek umieszczonych w pobliżu zabudowy mieszkalnej,
  • kontrola i wymiana filtrów w ramach regularnej konserwacji, która zapobiega wzrostowi hałasu wynikającego z przepływu.

Podkładki antywibracyjne i prawidłowe mocowanie rurociągu należą do najszybszych i najtańszych sposobów ograniczenia hałasu przenoszonego do konstrukcji budynku. Dla techników zajmujących się konkretnymi czynnościami serwisowymi przydatna jest instrukcja odpowietrzania kompresora oraz przegląd metod redukcji hałasu kompresora, który opisuje rozwiązania techniczne bardziej szczegółowo.

Kiedy rozwiązywać problem hałaśliwości natychmiast i w jakiej kolejności postępować

Jeśli poziom hałasu zagraża słuchowi obsługi lub przekracza limity dla środowiska pracy, działaj natychmiast. To nie jest problem estetyczny, lecz kwestia bezpieczeństwa pracy. Jeśli chodzi jedynie o komfort w hali bez obecności ludzi w pobliżu, można postępować systematycznie, bez pośpiechu.

Zalecana kolejność jest jasna: najpierw zmierzyć rzeczywisty poziom hałasu na miejscu, następnie sprawdzić konserwację (filtry, smarowanie, łożyska), potem uzupełnić antywibracyjne mocowanie i dopiero jako ostatni krok zająć się obudową akustyczną lub izolacją pomieszczenia. Pominięcie pomiaru i od razu inwestowanie w izolację bywa najczęstszym zbędnym wydatkiem, który wielokrotnie obserwowaliśmy u klientów.

— Zdeněk

Rozwiązania zapewniające cichszą pracę kompresorów

Niższa hałaśliwość kompresora śrubowego często zaczyna się od jakości uzdatniania i rozprowadzania powietrza, a nie tylko od samego silnika. Kompresory-vzduchotechnika oferuje konkretne kategorie, które pomagają obniżyć hałas roboczy oraz energochłonność systemu.

Kompresory-technika płynowa

Jednostki uzdatniania sprężonego powietrza do 18 bar ograniczają przepływ turbulentny w instalacji, który bywa jednym ze źródeł hałasu. Filtracja zgodna z normą ISO 8573 zmniejsza obciążenie kompresora, a tym samym jego hałaśliwość przy dłuższej pracy. Dla zakładów, gdzie priorytetem jest oszczędność energii, oferujemy regulację SCR dla kompresorów śrubowych, która ogranicza niepotrzebną pracę na wysokich obrotach, a dla najbardziej wymagających zastosowań także kompresory spiralne jako cichszą alternatywę.

Jeśli potrzebujesz zamówić pomiar hałasu na miejscu lub konsultację przy wyborze odpowiedniej jednostki, skontaktuj się z Kompresory-vzduchotechnika i umów termin bezpośrednio w zakładzie.

Rozwiązania zapewniające cichszą pracę kompresorów — schemat poglądowy

Przydatne źródła do dalszej lektury

Szczegóły dotyczące działań technicznych znajdziesz w przeglądzie metod redukcji hałasu kompresora. Diagnostykę nieszczelności, które wzmacniają hałas, opisuje poradnik naprawy wycieku powietrza, a szerszy kontekst związany z ochroną zdrowia podsumowuje artykuł o redukcji hałasu w zakładzie.

Częste pytania

Jak wyciszyć kompresor?

Najszybszy efekt dają podkładki antywibracyjne pod stopkami, elastyczne mocowanie rurociągu i regularna wymiana filtrów. W przypadku trwale hałaśliwych jednostek pomaga obudowa akustyczna lub umieszczenie w oddzielnym, izolowanym pomieszczeniu.

Ile wynosi hałaśliwość 40 dB?

Poziom odpowiadający cichej rozmowie lub spokojnemu biuru jest znacznie niższy. Kompresory śrubowe poruszają się zazwyczaj znacznie wyżej, w przypadku ciśnienia akustycznego typowo między 59 a 70 dB(A).

Jaka jest zasada działania kompresora śrubowego?

Dwa wzajemnie zazębiające się wirniki sprężają powietrze płynnym ruchem obrotowym w zamkniętej przestrzeni, bez pulsującego ruchu tłoka. Ta zasada prowadzi do bardziej równomiernego strumienia powietrza, a także do odmiennego charakteru hałasu.

Jaka jest różnica między kompresorem tłokowym a kompresorem śrubowym pod względem hałasu?

Kompresory tłokowe generują bardziej wyraźny hałas impulsowy ze względu na przerywany ruch tłoka, podczas gdy kompresory śrubowe wytwarzają bardziej płynne, ale trwalsze wibracje. Wybór między nimi zależy więc również od tego, czy istotniejszy jest komfort obsługi, czy długotrwała ekspozycja na hałas.

Polecane

Odwadniacze kondensatu: typy, dobór i instalacja w praktyce

Technik instaluje odprowadzenie kondensatu w pomieszczeniu kompresorów

Dla większości warsztatów wystarczy mechaniczny odwadniacz pływakowy lub bezstratny odwadniacz elektroniczny. W systemach z olejowym kondensatem nie obejdzie się bez separatora olej/woda, niezależnie od wybranego typu. Wybór odpowiedniego odwadniacza kondensatu zależy od trzech rzeczy: wielkości instalacji, zanieczyszczenia kondensatu i dostępności zasilania w miejscu instalacji.

Szybka orientacja według typu instalacji:

  • Małe warsztaty i serwisy: prosty odwadniacz pływakowy lub czasowy poradzi sobie ze zwykłą ilością kondensatu bez konieczności stosowania elektroniki.
  • Instalacje średniej wielkości: elektroniczne odwadniacze bezstratne oszczędzają energię, wypuszczając kondensat tylko według rzeczywistej potrzeby, a nie według timera.
  • Duże instalacje przemysłowe: kombinacja wytrzymałych odwadniaczy elektronicznych lub magnetycznych z cyklonowymi separatorami wody przed osuszaczami chroni urządzenia znajdujące się dalej w instalacji.
  • Olejnatý kondensat: w przypadku kompresorów ze smarowaniem olejowym zawsze należy zastosować separator olej/woda, niezależnie od typu wybranego spustu kondensatu.

Kluczowe informacje

Odpowiedni odwadniacz kondensatu powinien zawsze wynikać ze zmierzonej produkcji wody, obecności oleju i dostępności zasilania, a nie z ceny najtańszego modelu.

Punkt Szczegóły
Zmierz produkcję kondensatu Należy kierować się wydajnością kompresora i wilgotnością względną, a nie szacunkiem na oko.
Sprawdź zawartość oleju W przypadku kompresorów smarowanych olejem zawsze zamontuj separator olej/woda.
Wybierz według wielkości zakładu Małe warsztaty poradzą sobie z odwadniaczem pływakowym, średnie i duże zakłady potrzebują bezstratnego typu elektronicznego.
Umieść w niskich punktach Montaż pod zbiornikiem powietrza oraz w najniższych punktach instalacji zmniejsza ryzyko zatykania filtrów.
Skonsultuj wybór i montaż Kompresory-Vzduchotechnika.cz oferuje doradztwo, montaż oraz przegląd wybranego odwadniacza.

Spis treści

Typy odwadniaczy kondensatu i zasada ich działania

Odwadniacze kondensatu automatycznie usuwają wodę, olej i zanieczyszczenia z instalacji sprężonego powietrza, chroniąc tym samym urządzenia przed korozją i utratą wydajności. Na rynku istnieje pięć podstawowych rozwiązań konstrukcyjnych, z których każde sprawdza się w innej sytuacji eksploatacyjnej.

Odwadniacze pływakowe (mechaniczne) działają bez zasilania elektrycznego. Pływak unosi się wraz z poziomem kondensatu i po osiągnięciu określonego poziomu otwiera zawór spustowy. Wiele modeli umożliwia spust bez strat powietrza przy ciśnieniu roboczym przekraczającym 10 barów, dzięki czemu nadają się również tam, gdzie brak jest przyłącza elektrycznego. Wadą jest wrażliwość na zanieczyszczenia mechaniczne, które mogą zapchać pływak lub gniazdo zaworu.

Szczegół mechanicznego zaworu pływakowego do odprowadzania kondensatu

Odwadniacze czasowe spuszczają kondensat w regularnych odstępach ustawionych na zegarze, niezależnie od rzeczywistej ilości kondensatu w zbiorniku. Są tanie i proste w montażu, jednak przy niewłaściwym ustawieniu interwału zbędnie spuszczają również sprężone powietrze, co zwiększa koszty eksploatacji.

Elektroniczne bezstratne spusty kondensatu (często oznaczane jako IWD lub EWD) wykorzystują czujnik poziomu kondensatu i odprowadzają tylko tyle kondensatu, ile faktycznie się nagromadziło. Dzięki temu znacznie minimalizują marnowanie sprężonego powietrza w porównaniu z modelami czasowymi. Wydajność nowoczesnych bezstratnych spustów kondensatu pokrywa szeroki zakres odprowadzania kondensatu odpowiedni zarówno dla małych, jak i dużych sprężarkowni, dzięki czemu obejmują zarówno małe kompresory, jak i duże sprężarkownie.

Odwadniacze magnetyczne wykorzystują sterowane magnetycznie zawory, które reagują szybko i niezawodnie nawet przy zmiennym obciążeniu. Sprawdzają się tam, gdzie produkcja kondensatu silnie się waha w trakcie zmiany.

Cyklonowe separatory wody nie są odwadniaczami w ścisłym tego słowa znaczeniu, lecz urządzeniem dodatkowym. Dzięki odśrodkowemu działaniu wychwytują aerozole wodne ze strumienia powietrza i tym samym chronią osuszacze oraz filtry przed przeciążeniem.

Kluczowy parametr: bezstratne odwadniacze elektroniczne przynoszą największą oszczędność kosztów eksploatacyjnych właśnie w średnich i większych zakładach, gdzie objętość wypuszczanego powietrza przy modelach czasowych odczuwalnie pogarsza bilans energetyczny.

Przy porównywaniu typów zwracajcie uwagę na cztery parametry techniczne: maksymalne ciśnienie robocze, przepływ w m³/min, wydajność odprowadzania w litrach na godzinę oraz materiał korpusu odwadniacza. Wykonanie żeliwne lub aluminiowe wystarcza przy zwykłym kondensacie, konstrukcja ze stali nierdzewnej jest konieczna tam, gdzie kondensat jest agresywny.

Jak wybrać odwadniacz: kroki i lista kontrolna

Wybór odpowiedniego odwadniacza kondensatu nie polega na tym, który model jest „najlepszy”, lecz który odpowiada waszemu zakładowi. Postępujcie zgodnie z poniższymi krokami.

  1. Oszacuj ilość powstającego kondensatu. Orientacyjnie wynika ona z wydajności kompresora, czasu pracy oraz wilgotności względnej powietrza w miejscu instalacji. Bardziej wilgotne otoczenie i wyższa wydajność oznaczają większą ilość kondensatu, a tym samym potrzebę zastosowania spustu kondensatu o większej wydajności odprowadzania.
  2. Sprawdź, czy kondensat jest zaolejony. W przypadku kompresorów smarowanych olejem zaleca się kombinację spustu kondensatu z separatorem olej/woda. Kompaktowe jednostki filtracyjne pozwalają znacząco zmniejszyć zawartość oleju, co pomaga spełnić wymagania dotyczące ekologicznej utylizacji.
  3. Uwzględnijcie ciśnienie robocze i straty powietrza. Jeśli kluczowa jest dla was oszczędność energii, wybierzcie rozwiązanie bezstratne elektroniczne zamiast modelu czasowego.
  4. Sprawdźcie dostępność zasilania. Tam, gdzie energia elektryczna nie jest dostępna lub jej doprowadzenie jest kosztowne, praktycznym wyborem pozostaje mechaniczny odwadniacz pływakowy.
  5. Sprawdź przyłącza i materiał. Dla agresywnego kondensatu (na przykład z kompresorów olejowych ze specyficznymi dodatkami) wybierz wykonanie ze stali nierdzewnej zamiast standardowego żeliwa.
  6. Sprawdźcie dostęp serwisowy i dostępność części zamiennych. Odwadniacz umieszczony w trudno dostępnym miejscu utrudni bieżącą konserwację oraz wymianę zużytych części.

Porada profesjonalna: W przypadku systemów ze znacznie wahającym się obciążeniem, typowo w zakładach wielozmianowych o zmiennym zużyciu powietrza, wybierz odwadniacz kondensatu z adaptacyjnym sterowaniem elektronicznym. Reaguje on na rzeczywistą ilość kondensatu w czasie rzeczywistym i minimalizuje straty nawet przy obciążeniu skokowym.

Gdzie w systemie sprężonego powietrza montować odwadniacze kondensatu

Umiejscowienie odwadniacza decyduje o tym, czy będzie działał niezawodnie, czy stanie się źródłem powtarzających się awarii.

  • Montuj pod zbiornikiem powietrza, na spodach filtrów i separatorów oraz na wyjściu z osuszacza, czyli we wszystkich punktach, gdzie kondensat naturalnie się gromadzi.
  • Umieszczaj odwadniacze w najniższych punktach trasy rurociągu. Instalacja w niskich punktach znacznie zmniejsza ryzyko gromadzenia się kondensatu i następczego zapchania elementów filtracyjnych.
  • Zapewnij wystarczający dostęp do serwisu. Odwadniacz zabudowany w ciasnej przestrzeni bez możliwości odłączenia spowolni każdą przyszłą kontrolę.
  • Zadbaj o prawidłowy spadek rurociągu w kierunku odpływu, aby kondensat nie zalegał i nie tworzył kieszeni przed samym odwadniaczem.
  • Unikaj miejsc o silnych wibracjach (w pobliżu jednostek tłokowych) oraz niezaizolowanego rurociągu o wysokiej temperaturze kondensatu. Przed montażem sprawdź również bezpieczną procedurę zgodnie z instrukcją odpowietrzania zbiorników pod ciśnieniem.

Konserwacja odwadniaczy i rozwiązywanie typowych usterek

Odwadniacz kondensatu należy do komponentów, o których łatwo zapomnieć, dopóki nie zacznie zawodzić. Regularna kontrola zajmuje przy tym zaledwie kilka minut miesięcznie.

  1. Sprawdzaj uszczelnienie, sitko, elektrozawory i pływak co najmniej raz w miesiącu, w zakładach zapylonych częściej.
  2. Testuj funkcjonalność spustu poprzez ręczne uruchomienie cyklu i obserwuj, czy odwadniacz rzeczywiście zamyka się po spuszczeniu kondensatu.
  3. Mierz straty powietrza nasłuchem lub detektorem ultradźwiękowym, nieszczelność na wylocie sygnalizuje zużyte uszczelnienie lub zanieczyszczone gniazdo zaworu.
  4. Rozwiązuj zatkanie poprzez wyczyszczenie sitka i otworu wylotowego, częste w zakładach o wyższym udziale zanieczyszczeń stałych w kondensacie.
  5. Kontroluj zamarzanie w nieizolowanych instalacjach zewnętrznych zimą, zamarznięty odwadniacz całkowicie przestaje spełniać swoją funkcję.
  6. Sprawdź działanie czujnika w modelach elektronicznych, jeśli odwadniacz w ogóle nie spuszcza kondensatu lub przeciwnie, spuszcza go nieprzerwanie.

Przed pracą na zbiorniku pod ciśnieniem należy zawsze bezpiecznie rozprężyć system zgodnie z wewnętrzną procedurą, patrz przewodnik dotyczący procedury odpowietrzania kompresora.

Porada profesjonalisty: Nieszczelny spust kondensatu często mylnie uznajesz za awarię kompresora. Zanim zaczniesz szukać wycieku gdzie indziej w instalacji, sprawdź właśnie zawór spustowy spustu kondensatu — to zwykle najtańsza i najszybsza naprawa w całym systemie.

Zaplecze eksperckie i usługi Kompresory-Vzduchotechnika.cz

Wybór odwadniacza to tylko część całościowej dbałości o system sprężonego powietrza. Kompresory-Vzduchotechnika.cz zapewnia:

  • fachową konsultację w zakresie doboru typu odwadniacza według konkretnego zakładu i rodzaju kondensatu,
  • montaż, przeglądy i audyty energetyczne sprężarkowni,
  • wsparcie serwisowe w rozwiązywaniu nieszczelności i usterek w instalacjach sprężonego powietrza.

Dla operatorów rozwiązujących kwestię legislacyjną utylizacji kondensatu przydatny będzie przegląd obowiązków prawnych dla operatorów w Czechach. Przy rozwiązywaniu wycieków powietrza w systemie pomoże praktyczny przewodnik po naprawie wycieków, a przy planowaniu nowej sprężarkowni warto zajrzeć do wymagań dotyczących organizacji sprężarkowni.

Wpływ temperatury i wilgotności na wybór odwadniacza

Temperatura i wilgotność względna powietrza w miejscu zasysania kompresora bezpośrednio wpływają na ilość kondensatu, z jaką musi poradzić sobie spust kondensatu. Im cieplejsze i bardziej wilgotne powietrze zasysa kompresor, tym więcej wilgoci wytrąca się podczas sprężania i następującego po nim schładzania. W miesiącach letnich ten sam kompresor wytwarza więc znacznie więcej kondensatu niż zimą, a spust kondensatu dobrany do zimowej eksploatacji może latem nie nadążać.

W zakładach o wysokiej wilgotności (na przykład w pobliżu lakierni, myjni lub zakładów spożywczych z parą) warto wybrać odwadniacz o wyższej wydajności odprowadzania, najlepiej typ elektroniczny bezstratny, który dostosowuje się do zmiennej produkcji kondensatu bez ręcznego przestawiania.

Niskie temperatury niosą ze sobą odwrotny problem: ryzyko zamarznięcia kondensatu w przewodzie wylotowym lub bezpośrednio w korpusie odwadniacza. Instalacje zewnętrzne i nieizolowane maszynownie w miesiącach zimowych wymagają albo termostatowania przewodu, albo umieszczenia odwadniacza w pomieszczeniu ogrzewanym. Wahania temperatury między zmianą dzienną a nocną obciążają również uszczelnienia i mechanizmy pływakowe, co skraca ich żywotność.

Przy projektowaniu systemu nie należy więc oceniać produkcji kondensatu na podstawie jednej średniej wartości rocznej, lecz według najbardziej wymagającego scenariusza, czyli gorącego i wilgotnego lata. Odwadniacz, który poradzi sobie ze szczytem, bez problemu poradzi sobie także z normalną eksploatacją.

Wpływ temperatury i wilgotności na wybór odwadniacza — diagram poglądowy

Konkretne zastosowania w zależności od typu zakładu

Wybór odwadniacza w praktyce różni się w zależności od branży i charakteru produkcji.

Serwisy samochodowe i lakiernie zwykle pracują z mniejszymi kompresorami tłokowymi lub kompresorami śrubowymi oraz kondensatem o wyższym udziale oleju z jednostek smarowanych olejem. Tutaj sprawdza się połączenie prostego odwadniacza pływakowego z kompaktowym separatorem olej/woda bezpośrednio pod jednostką filtracyjną.

Zakłady spożywcze i farmaceutyczne kładą nacisk na niezawodność i higienę. Elektroniczny odwadniacz bezstratny z korpusem ze stali nierdzewnej eliminuje tutaj ryzyko zanieczyszczenia, a jednocześnie spełnia bardziej rygorystyczne wymagania dotyczące czystości sprężonego powietrza zgodnie z filtracją zgodną z normą ISO 8573.

Zakłady maszynowe z bezolejowymi kompresorami śrubowymi zazwyczaj potrzebują bardziej wytrzymałego rozwiązania o większej wydajności odprowadzania, szczególnie tam, gdzie kilka kompresorów pracuje równolegle do wspólnego zbiornika powietrza. Tutaj warto zastosować odwadniacz magnetyczny lub elektroniczny umieszczony bezpośrednio pod zbiornikiem powietrza oraz drugi za osuszaczem.

Zastosowania budowlane i mobilne z przenośnymi kompresorami często wystarczają z prostym czasowym lub ręcznym spustem, ponieważ ilość kondensatu bywa niska, a dostęp do urządzenia jest łatwy.

Dla zakładów o wyższych wymaganiach co do czystości powietrza wybór odwadniacza uzupełnia odpowiednio dobrana filtracja sprężonego powietrza zgodnie z ISO 8573, która zmniejsza obciążenie samego odwadniacza.

Czego nie należy lekceważyć przy odwadniaczach

Najczęstszym błędem, jaki widuję w zakładach, nie jest zły dobór typu, lecz niedocenienie połączenia z odolejaczem. Technicy często dobierają odwadniacz wyłącznie na podstawie ciśnienia i przepływu, a o zawartości oleju w kondensacie zapominają zupełnie, dopóki organ kontrolny lub odbiorca odpadów nie zwróci protokołu z wysoką zawartością węglowodorów.

Drugą niedocenianą kwestią jest dostępność serwisowa. Tańszy odwadniacz umieszczony w trudno dostępnym miejscu kosztuje w efekcie więcej, ponieważ technik dociera do niego tylko podczas postoju, a nie podczas rutynowego obchodu. Konwencjonalna rada „kup najtańszy model pływakowy” sprawdza się tylko tam, gdzie kondensat jest czysty, a instalacja mała. W przypadku średnich i większych instalacji inwestycja w bezstratny odwadniacz elektroniczny zwraca się właśnie dzięki oszczędności energii, a nie dzięki cenie samego urządzenia.

Jeśli mam wskazać jeden priorytet, to ten: najpierw zmierzcie rzeczywistą produkcję kondensatu i sprawdźcie obecność oleju, dopiero potem porównujcie typy i ceny. Bez tego kroku wybieracie po omacku.

— Zdeněk

Kompletne rozwiązania do uzdatniania sprężonego powietrza od Kompresory-Vzduchotechnika.cz

Kompresory-Vzduchotechnika.cz oferuje pełny asortyment do odprowadzania i uzdatniania kondensatu, dzięki czemu nie musicie łączyć części od kilku dostawców i rozwiązywać problemu niekompatybilnych przyłączy. W ofercie znajdziecie jednostki uzdatniania sprężonego powietrza do 18 barów do standardowej eksploatacji oraz metalowe jednostki uzdatniania do bardziej wymagających warunków, w tym automatyczne odwadniacze z separatorami olej/woda.

Kompresory-wentylacja przemysłowa

Oprócz sprzedaży jednostek, Kompresory-Vzduchotechnika.cz oferuje również zamówienie montażu i rewizji bezpośrednio przez e-shop lub infolinię serwisową, dzięki czemu dobór, instalację oraz późniejszą kontrolę funkcjonowania zapewnia jeden partner. Jeśli nie macie pewności, jakiego typu odwadniacza potrzebuje wasza instalacja, konsultacja z technikiem zaoszczędzi wam czasu i ewentualnych reklamacji. Zapoznajcie się z pełną ofertą jednostek uzdatniania sprężonego powietrza i wybierzcie rozwiązanie odpowiadające waszemu ciśnieniu roboczemu i objętości kondensatu.

Często zadawane pytania

Jaki typ odwadniacza kondensatu jest najbardziej niezawodny?

Mechaniczny odwadniacz pływakowy jest najbardziej niezawodny tam, gdzie nie jest dostępne zasilanie, ponieważ działa wyłącznie mechanicznie, bez elektroniki. W średnich i dużych zakładach bezstratne odwadniacze elektroniczne lepiej jednak kontrolują koszty eksploatacyjne dzięki minimalizacji strat powietrza.

Jak często trzeba serwisować odwadniacz kondensatu?

Kontrolę uszczelnienia, sitka i mechanizmu spustowego zaleca się przeprowadzać co najmniej raz w miesiącu, w zakładach zapylonych lub wilgotnych częściej. Czujniki elektroniczne warto testować przy każdym regularnym przeglądzie sprężarkowni.

Czy zawsze muszę stosować separator olej/woda?

Jeśli kompresor pracuje ze smarowaniem olejowym, separator olej/woda jest konieczny niezależnie od typu wybranego odwadniacza. Kompaktowe jednostki filtracyjne pozwalają znacząco obniżyć zawartość oleju i przyczynić się do spełnienia wymagań dotyczących ekologicznej utylizacji.

Gdzie najczęściej instaluje się odwadniacz kondensatu?

Odwadniacze montuje się pod zbiornikiem powietrza, na spodach filtrów i separatorów oraz na wyjściu z osuszacza, czyli we wszystkich miejscach, gdzie kondensat naturalnie się gromadzi. Instalacja w najniższych punktach instalacji dodatkowo zmniejsza ryzyko zapchania elementów filtracyjnych.

Gdzie uzyskam fachową pomoc przy wyborze odwadniacza?

Kompresory-Vzduchotechnika.cz oferuje konsultację przy wyborze odpowiedniego typu w zależności od konkretnego zakładu, montaż oraz późniejsze przeglądy stacji kompresorowej. Firma zapewnia również wsparcie techniczne przy rozwiązywaniu typowych usterek odwadniaczy i instalacji sprężonego powietrza.

Polecane

Dobór wymiarów instalacji sprężonego powietrza: procedura i kluczowe wartości liczbowe

Technik mierzy rury sprężonego powietrza

Dobór rozmiaru instalacji sprężonego powietrza kieruje się jedną główną zasadą, że spadek ciśnienia między kompresorem a najbardziej oddalonym punktem poboru powinien być jak najniższy i utrzymywany na niskim poziomie. Druga zasada dotyczy prędkości przepływu; główne rozprowadzenia projektuje się tak, aby prędkość mieściła się w rozsądnym limicie, który chroni system przed porywaniem wody i zanieczyszczeń.

Procedura jest zawsze taka sama. Ustala się rzeczywiste zużycie powietrza (FAD) dla wszystkich podłączonych urządzeń, mierzy się całkowitą długość rurociągu wraz z długością zastępczą kształtek i armatury, z tabeli lub nomogramu dobiera się orientacyjną średnicę, a wynik weryfikuje się dokładniejszym obliczeniem na podstawie równania Darcy’ego-Weisbacha.

Kluczowe liczby dla szybkiej orientacji:

  • Spadek ciśnienia powinien być jak najniższy i utrzymywany na niskim poziomie między sprężarkownią a najdalej położonym odbiornikiem
  • Zalecana prędkość w głównych przewodach mieści się w rozsądnym zakresie, zwykle rzędu kilku metrów na sekundę
  • Prędkość w końcowych odgałęzieniach i przyłączach powinna być niższa, dostosowana do danego odcinka
  • Górna granica prędkości jest ustalona tak, aby zapobiec przenoszeniu kondensatu i zanieczyszczeń w rurociągu

Kluczowe wnioski

Prawidłowy dobór parametrów instalacji sprężonego powietrza polega na zachowaniu spadku ciśnienia do 0,1 bar oraz prędkości przepływu 6 do 7 m/s w głównym przewodzie, co należy potwierdzić obliczeniem oraz pomiarem po instalacji.

Punkt Szczegóły
Limit spadku ciśnienia Między kompresorem a najdalej położonym punktem poboru utrzymujcie spadek do 0,1 bar.
Prędkość projektowa Przewód główny 6–7 m/s, przyłącza 2–4 m/s, bezwzględny limit 9 m/s.
Długości zastępcze Do rzeczywistej długości rurociągu dodaj długość za każde kolano, zawór i trójnik.
Tabela i obliczenia Tabele dają szybkie oszacowanie, równanie Darcy'ego-Weisbacha potwierdza dokładność w przypadku złożonych sieci.
Realizacja ze specjalistą Kompresory-vzduchotechnika zapewnia projekt, montaż, pomiary i serwis instalacji w jednym miejscu.

Spis treści

Praktyczny sposób wymiarowania instalacji powietrza krok po kroku

Wymiarowanie instalacji powietrza to nie szacowanie na oko. To sekwencja pięciu kroków, które na siebie nawzajem oddziałują, a pominięcie któregokolwiek z nich zwykle objawia się jako podciśnienie na końcu linii lub przeciwnie – jako niepotrzebnie drogi, przewymiarowany rurociąg.

  1. Sporządźcie listę odbiorów. Dla każdego urządzenia pneumatycznego ustalcie rzeczywiste zużycie w l/s lub m³/h, a nie moc znamionową z katalogu. W większych zakładach uwzględnia się jednoczesność poboru, nie wszystkie narzędzia pracują naraz.
  2. Podzielcie sieć na odcinki. Rozdział główny, piony i przyłącza serwisowe mają odmienne wymagania co do prędkości oraz dopuszczalnego spadku ciśnienia, dlatego nie wymiarujcie ich jednolicie.
  3. Obliczcie długość całkowitą i równoważną. Do długości prostego odcinka rurociągu doliczcie długość równoważną za każde kolano, trójnik, zawór i redukcję. W krótszych, gęsto uzbrojonych odcinkach kształtki często stanowią większą część straty ciśnienia niż sama prosta trasa.
  4. Wybierzcie wstępną średnicę. Tabele wymiarów, gdzie na jednej osi znajduje się przepływ, a na drugiej długość trasy (zazwyczaj kolumny dla 25, 50 i 100 metrów), dają szybkie wstępne oszacowanie średnicy bez konieczności liczenia czegokolwiek ręcznie.
  5. Doprecyzuj obliczeniami i zweryfikuj prędkość. Równanie Darcy'ego-Weisbacha z liczbą Reynoldsa i chropowatością ścianki rury da dokładny spadek ciśnienia. Sprawdź, czy wynikowa prędkość przepływu pozostaje w zalecanym zakresie dla danego odcinka.

Konkretną realizację głównego rozprowadzenia można sprawdzić również na przykładzie rozprowadzeń rurowych 50 mm dla zakładów przemysłowych, gdzie widać, jak wymiar przekłada się na rzeczywistą wydajność sieci. Cały ciąg montażowy od projektu po instalację opisuje poradnik jak krok po kroku ustawić rozprowadzenie sprężonego powietrza.

Profesjonalna wskazówka: W kroku 3 prowadź tabelę długości ekwiwalentnych dla każdej kształtki osobno. W przypadku krótkich przyłączy serwisowych z kilkoma kolanami i zaworem kulowym taka suma potrafi zaskakująco podnieść wynikowy spadek ciśnienia nawet tam, gdzie prosta trasa nie wskazywałaby problemu.

Kiedy wystarczy tabela, a kiedy niezbędne jest dokładne obliczenie

Wybór metody zależy od wielkości projektu i tego, ile rezerwy macie w budżecie na błąd. Dla mniejszych warsztatów, zakładów serwisowych lub prostego uzupełnienia istniejącej linii zwykle w pełni wystarczy podejście tabelaryczne lub nomogramowe. Tabele wymiarów, które podają na przykład czeskie źródła jak EQOfluids, pracują z zależnością przepływ, długość trasy i zalecana średnica, i dają użyteczny wynik w ciągu kilku minut.

W przypadku rozleglejszych sieci przemysłowych, gdzie sumuje się zużycie dziesiątek maszyn, a trasa prowadzi przez wiele pięter lub hal, szacunek tabelaryczny staje się niedokładny. Wtedy wkracza dokładne obliczenie:

  • Równanie Darcy'ego-Weisbacha oblicza spadek ciśnienia na podstawie prędkości przepływu, długości rurociągu, średnicy i współczynnika tarcia.
  • Liczba Reynoldsa określa, czy przepływ jest laminarny czy turbulentny, co wpływa na wybór współczynnika tarcia.
  • Chropowatość wewnętrznej powierzchni rury wprowadza się do wzoru zgodnie z materiałem, rura stalowa ma inną chropowatość niż plastikowa lub aluminiowa.

Tabela daje szybkie oszacowanie. Obliczenie daje pewność, że oszacowanie jest słuszne również dla waszego konkretnego materiału, kształtu trasy i warunków eksploatacyjnych. W przypadku krytycznych instalacji tego kroku nie da się uniknąć.

W celu weryfikacji wyniku warto skorzystać z internetowego kalkulatora oporu hydraulicznego rurociągu, który pracuje z równaniem Darcy'ego-Weisbacha i listą kształtek. Takie narzędzie w chwilę potwierdzi, czy tabelaryczne oszacowanie średnicy zgadza się z dokładnym obliczeniem, czy też konieczne jest zwiększenie wymiaru. Połączenie obu metod, tabeli dla pierwszego oszacowania i obliczenia dla potwierdzenia, jest w praktyce najszybszą drogą do niezawodnego projektu.

Jaki wpływ ma prędkość powietrza na spadki ciśnienia

Spadek ciśnienia w praktyce nie rozkłada się równomiernie na całej długości sieci. Rozsądny podział wygląda następująco:

  • Przewód główny od sprężarkowni: najniższy udział spadku, w niektórych metodach projektowania zaleca się utrzymać poniżej 0,03 bar
  • Gałęzie rozdzielcze do poszczególnych hal lub odcinków: średni udział w całkowitym spadku
  • Przyłącza serwisowe do poszczególnych maszyn: pozostała rezerwa do całkowitego limitu 0,1 bar

Wysoka prędkość przepływu powyżej 9 m/s wiąże się z trzema konkretnymi problemami. Zwiększa hałaśliwość instalacji, co jest odczuwalne zwłaszcza w przypadku metalowych rurociągów prowadzonych wzdłuż ścian hal. Umożliwia porywanie kondensatu i zanieczyszczeń mechanicznych dalej w głąb systemu, co obciąża filtry i urządzenia końcowe. Wreszcie zwiększa stratę ciśnienia proporcjonalnie do kwadratu prędkości, dzięki czemu nawet niewielkie przewymiarowanie przepływu w rurociągu objawia się nieproporcjonalnie dużym spadkiem ciśnienia, a tym samym wyższym zużyciem energii przez kompresor.

Przy projektowaniu przewodu głównego długoterminowo opłaca się wybrać średnicę o jeden stopień większą, niż wskazuje aktualne zapotrzebowanie. Rozszerzenie produkcji o kolejne maszyny jest zjawiskiem powszechnym, a późniejsza wymiana rurociągu zawsze wyjdzie drożej niż początkowa rezerwa. Związek między średnicą rurociągu a efektywnością eksploatacji dobrze opisuje również przewodnik po przemysłowej instalacji sprężonego powietrza poświęcony efektywności eksploatacji.

Przewód powietrza o różnych średnicach

Wybór materiału rurociągu i złączek do instalacji sprężonego powietrza

Materiał rurociągu wpływa na chropowatość powierzchni wewnętrznej, a tym samym bezpośrednio wchodzi do obliczenia straty ciśnienia. Jednocześnie decyduje o odporności na korozję i o ogólnej trwałości instalacji.

  • Rurociąg stalowy jest odporny mechanicznie, ale bez powłoki ochronnej ulega korozji, co objawia się chropowatością powierzchni, a z czasem również wyższymi stratami ciśnienia.
  • Rurociąg ze stali nierdzewnej najlepiej odporny na korozję, nadaje się do zakładów o wysokiej wilgotności lub agresywnym środowisku, cena jest jednak wyższa.
  • Rurociąg aluminiowy łączy niską masę, gładką powierzchnię wewnętrzną i dobrą odporność na korozję, montaż jest szybszy dzięki niższej wadze elementów.
  • Systemy z tworzywa sztucznego mają bardzo niską chropowatość powierzchni i są odporne na korozję, ich zastosowanie ogranicza jednak maksymalne ciśnienie robocze i temperatura zgodnie z danymi producenta.

Jeśli chodzi o systemy wtykowe i szybkiego montażu, warto zapoznać się z asortymentem instalacji rurowych w wykonaniu wtykowym, który upraszcza wybór materiału i kształtek. Liczbę kolanek, trójników i zaworów na trasie należy ograniczyć do minimum, ponieważ każda kształtka dodaje długość ekwiwalentną do obliczenia spadku ciśnienia, a przy krótkich odcinkach może to oznaczać różnicę między projektem spełniającym wymagania a niespełniającym ich.

Jak zweryfikować wymiarowanie instalacji poprzez pomiar po instalacji

Projekt na papierze to jedno, a rzeczywista eksploatacja to drugie. Weryfikację przeprowadza się w trzech krokach:

  1. Zmierz ciśnienie w kluczowych miejscach. Za pomocą manometru lub różnicowego czujnika ciśnienia porównaj ciśnienie na wyjściu ze sprężarkowni oraz w najbardziej oddalonym punkcie poboru przy pełnym obciążeniu roboczym.
  2. Porównaj zmierzoną różnicę z limitem projektowym 0,1 bar. Jeśli odchylenie mieści się w tolerancji kilku setnych bara, projekt jest prawidłowy. Większe odchylenie wskazuje na niedowymiarowany odcinek, zatkaną kształtkę lub nieszczelność.
  3. Zapisz wyniki w protokole odbioru. W przypadku większych instalacji warto podać zmierzone wartości ciśnienia, temperatury oraz ewentualnie prędkości przepływu na poszczególnych odcinkach, aby móc wrócić do tych danych przy przyszłej rozbudowie sieci.

Profesjonalna wskazówka: Zawsze mierz przy rzeczywistym poborze, a nie w stanie spoczynku bez obciążenia. Instalacja, która spełnia wymagania bez obciążenia, może przy pełnej pracy kilku maszyn jednocześnie łatwo przekroczyć limit 0,1 bar.

Doświadczenia autora Zdeňka: częste błędy i wskazówki montażowe

Z praktyki najczęściej powtarzają się następujące błędy: niedocenienie długości ekwiwalentnej kształtek, wymiarowanie według mocy znamionowej narzędzi zamiast rzeczywistego zużycia oraz zastosowanie jednej średnicy dla całej sieci bez uwzględnienia różnych wymagań dla przewodu głównego i przyłączy.

Przed zamówieniem rur sprawdź tę listę kontrolną:

  • Czy zsumowano rzeczywiste zużycie wszystkich punktów poboru z uwzględnieniem jednoczesności?
  • Czy uwzględniono długość ekwiwalentną dla każdej kształtki na trasie?
  • Czy wybrana średnica odpowiada zalecanej prędkości 6–7 m/s w przewodzie głównym?
  • Czy mają Państwo rezerwę w średnicy na przyszłe rozszerzenie instalacji?

Podczas montażu minimalizuj liczbę zbędnych kolan, mocuj rurociąg tak, aby nie powstawały naprężenia w złączach, a wszystkie połączenia gwintowane i zaprasowywane po uruchomieniu sprawdź detektorem nieszczelności.

Co sprawia, że dobre zwymiarowanie jest naprawdę dobre

Najczęstszy błąd, jaki widuję w projektach rozprowadzeń, to nie zły wzór. To niedoszacowanie długości ekwiwalentnej kształtek oraz przecenianie dokładności tabel przy skomplikowanych sieciach z wieloma odgałęzieniami. Tabela jest doskonałym narzędziem do wstępnego oszacowania, ale przy trasie z dziesięcioma kolanami i pięcioma zaworami na dwudziestu metrach da zniekształcony wynik, jeśli kształtki nie zostaną rzetelnie uwzględnione.

Co sprawia, że dobre dobieranie wymiarów jest naprawdę dobre — diagram przeglądowy

Druga sprawa, którą konwencjonalne porady lekceważą: rezerwa w średnicy niemal zawsze się opłaca. Inwestycja w rurociąg o jeden stopień większej średnicy to ułamek kosztów późniejszej wymiany całej linii, gdy instalacja zostanie rozszerzona o kolejne maszyny. Jeśli muszą Państwo wybierać między „dokładnie według obliczeń" a „z małą rezerwą na rozszerzenie", przy przewodzie głównym wybierz rezerwę.

Priorytet czytelnika powinien być jasny: najpierw prawidłowo ustalić rzeczywiste zużycie (nie wartości katalogowe), następnie uwzględnić długości ekwiwalentne, a dopiero na końcu rozstrzygnąć, czy wystarczy tabela, czy konieczne jest dokładne obliczenie według równania Darcy-Weisbacha. Odwrócona kolejność priorytetów jest przyczyną tak częstego występowania niedowymiarowanych instalacji.

— Zdeněk

Jak Kompresory-vzduchotechnika pomoże Państwu w realizacji projektu

Projekt na papierze to połowa pracy, druga połowa to prawidłowa realizacja i jakość powietrza na końcu rurociągu. Kompresory-vzduchotechnika oferuje projekt rozprowadzenia pod klucz, pomiar strat ciśnienia na miejscu, montaż oraz późniejszy serwis, dzięki czemu nie muszą Państwo łączyć kilku dostawców dla jednego projektu.

Kompresory-wentylacja przemysłowa

Do obliczonej średnicy rurociągu zwykle przypisuje się również wybór uzdatniania powietrza na końcu trasy. W ofercie znajdziecie Państwo jednostki uzdatniania sprężonego powietrza do 18 bar oraz program filtracji zgodny z normą ISO 8573, która określa jakość powietrza według rzeczywistych wymagań urządzeń końcowych. Jeśli dopiero wybieracie Państwo odpowiedni kompresor do zaprojektowanej instalacji, przejrzyjcie również kategorię kompresorów tłokowych i śrubowych.

Do niezobowiązującego zapytania proszę przygotować podstawowe dane z listy kontrolnej: całkowite zużycie powietrza (FAD) w l/s lub m³/h, długości poszczególnych odcinków rurociągu, liczbę i rodzaj punktów poboru oraz orientacyjny plan przyszłego rozszerzenia instalacji. Z tymi danymi technicy Kompresory-vzduchotechnika zaprojektują dla Państwa wymiar rozprowadzenia oraz odpowiednie uzdatnianie powietrza dopasowane do Państwa instalacji.

Często zadawane pytania

Jaki jest maksymalny dopuszczalny spadek ciśnienia w instalacji?

Wartość docelowa to 0,1 bar między kompresorem a najbardziej oddalonym punktem poboru, w przypadku głównego przewodu zaleca się utrzymać znacznie niższy udział tego limitu.

Jaka jest zalecana prędkość przepływu w rurociągu sprężonego powietrza?

Główne rozprowadzenia projektuje się na 6 do 7 m/s, przyłącza końcowe bywają wolniejsze, w granicach 2 do 4 m/s, a granicy 9 m/s nie wolno przekraczać ze względu na ryzyko porywania kondensatu.

Kiedy stosować tabelę, a kiedy dokładne obliczenie średnicy rurociągu?

Tabela lub nomogram wystarczają w przypadku mniejszych i prostszych instalacji, natomiast w rozległych sieciach przemysłowych z wieloma odgałęzieniami wynik należy zweryfikować równaniem Darcy-Weisbacha.

Jak długość ekwiwalentna kształtek wpływa na obliczenie?

Każde kolano, zawór czy trójnik jest wliczane do obliczeń jako dodatkowa długość prostego rurociągu, a w krótkich, gęsto uzbrojonych odcinkach często stanowi większą część straty ciśnienia niż sama trasa.

Czy Kompresory-vzduchotechnika może pomóc w doborze wymiarów instalacji?

Kompresory-vzduchotechnika oferuje projekt instalacji pod klucz, pomiar strat ciśnienia oraz montaż, dzięki czemu obliczenia techniczne i realizację można zapewnić u jednego dostawcy.

Polecane

Wykrywanie nieszczelności sprężonego powietrza: szybka lokalizacja strat

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualniejszym przewodnikiem na ten sam temat. Kontynuujcie tutaj: Jak wyeliminować wyciek powietrza: przewodnik na 42% oszczędności energii.

Sprężone powietrze do CNC: co musi spełniać dla niezawodnej pracy

Szczegóły pneumatycznych instalacji powietrza w warsztacie CNC

Do niezawodnej obróbki CNC potrzebne jest suche, czyste i prawidłowo dobrane sprężone powietrze. Bez osuszacza i wielostopniowej filtracji wilgoć oraz cząsteczki oleju prędzej czy później dostaną się do elementów pneumatycznych, czujników i do strefy skrawania. Standardem oceny jakości powietrza jest norma ISO 8573, która definiuje klasy czystości według zawartości cząstek stałych, wody i oleju. Kluczowym parametrem jest punkt rosy, którego ciągłe monitorowanie (np. czujnikiem SUTO S217) pozwala wykryć problem, zanim objawi się na obrabianym przedmiocie.

Zanim zaczniecie cokolwiek zmieniać, sprawdźcie te cztery rzeczy:

  • Ciśnienie – odpowiada aktualnemu ustawieniu specyfikacji maszyny i jest stabilne nawet pod obciążeniem.
  • Przepływ – kompresor pokryje szczytowe zużycie wszystkich jednocześnie pracujących odbiorników.
  • Punkt rosy – powietrze jest wystarczająco suche dla danej klasy ISO 8573.
  • Nieszczelności – instalacja nie wykazuje słyszalnych ani mierzalnych strat ciśnienia.

Kluczowe wnioski

Niezawodna praca obrabiarki CNC zależy od kombinacji suchego i czystego powietrza, prawidłowo dobranego kompresora oraz regularnego pomiaru zużycia i wycieków.

Punkt Szczegóły
Jakość powietrza ma priorytet Osuszacz i wielostopniowa filtracja zgodna z ISO 8573 zapobiega uszkodzeniu czujników i narzędzi.
Monitoruj punkt rosy w sposób ciągły Czujnik taki jak SUTO S217 z alarmem wykryje problem, zanim powstanie brak.
Mierzcie przed zakupem kompresora Rzeczywiste zużycie i wycieki określają wymaganą moc lepiej niż szacunek na podstawie maszyn.
VSD tylko w efektywnym zakresie Płynna regulacja obrotów opłaca się przy obciążeniu w zakresie od 50 do 80% mocy.
Rozwiązuj wycieki jako pierwszy krok Naprawa nieszczelności i pomiar zużycia przynoszą oszczędności energii do około 35%.
Kompleksowe rozwiązanie od Kompresory-vzduchotechnika Sklep internetowy oferuje osuszacze, filtrację, kompresory oraz węże wraz z usługą doboru, montażu i audytu energetycznego.

Spis treści

Jaką funkcję pełni sprężone powietrze podczas obróbki CNC

Sprężone powietrze w obróbce CNC spełnia trzy podstawowe funkcje: odprowadza wióry ze strefy skrawania, przedmuchuje narzędzie podczas wymiany i czyści powierzchnie mocujące przed zamocowaniem przedmiotu obrabianego. Każda z nich ma bezpośredni wpływ na wynik.

Niewystarczające odprowadzanie wiórów oznacza, że odłamki wracają do strefy cięcia, zarysowują powierzchnię i skracają żywotność narzędzia. Przy precyzyjnych operacjach (grawerowanie, mikroobróbka) decydujące znaczenie ma także stabilność strumienia powietrza, a nie tylko jego siła.

  • Przedmuch wiórów poprawia jakość powierzchni i zmniejsza zużycie narzędzia.
  • Przedmuch podczas wymiany narzędzia chroni stożek i uchwyt przed zanieczyszczeniami, które mogłyby spowodować nieprecyzyjne zamocowanie.
  • Czyszczenie powierzchni mocujących przed obróbką zapobiega błędom zerowania i nierównomiernemu zamocowaniu.

Powietrze nie zastąpi chłodzenia cieczą przy operacjach o wysokim obciążeniu cieplnym, głębokim wierceniu czy obróbce materiałów trudnoobrabialnych, gdzie ciepło musi odprowadzać medium o wyższej pojemności cieplnej. Tam jednak, gdzie wystarczy odprowadzanie wiórów i chłodzenie powierzchni, powietrze jest tańszym i szybszym rozwiązaniem.

Wilgoć i resztkowy olej w instalacji mają na maszyny CNC gorszy wpływ, niż się oczekuje: zapychają dysze, uszkadzają zawory elektropneumatyczne i zniekształcają sygnał czujników optycznych i indukcyjnych. Producenci maszyn CNC dlatego często podają w dokumentacji technicznej wymóg dotyczący jakości doprowadzanego powietrza, a jeśli dostawca nie dotrzyma tej specyfikacji, może dojść do problemów takich jak reklamacje i nieplanowane przestoje.

Jaka uzdatnianie powietrza jest niezbędne dla CNC

Uzdatnianie powietrza ma trzy warstwy: osuszanie, filtrację i ciągłą kontrolę jakości. Pominięcie jednej z nich zazwyczaj oznacza, że problem pojawi się później i będzie droższy.

Osuszacze kondensacyjne obniżają punkt rosy do wartości odpowiednich dla standardowych napędów pneumatycznych i przedmuchu. Osuszacze adsorpcyjne idą głębiej i są niezbędne tam, gdzie proces wymaga bardzo niskiego punktu rosy, typowo przy obróbce precyzyjnej, liniach lakierniczych powiązanych z produkcją CNC lub maszynach z czułą optyką.

Filtracja powinna mieć strukturę wielopoziomową:

  • separator kondensatu zaraz za kompresorem,
  • filtr wstępny wychwytujący cząstki stałe i krople oleju,
  • filtr końcowy dla cząstek submikronowych przed wejściem do maszyny.

Statystyka, która często jest pomijana: połączenie osuszacza i wielostopniowej filtracji zgodnie z programem filtracji wg ISO 8573 znacząco zmniejsza ryzyko zanieczyszczenia czułych elementów w CNC – separator, filtr wstępny i filtr końcowy wraz z osuszaczem stanowią minimalny standard, a nie standard ponadprzeciętny.

Ciągłe monitorowanie punktu rosy uzupełnia uzdatnianie o kontrolę w czasie rzeczywistym. Czujniki takie jak SUTO S217 umożliwiają ustawienie dwupoziomowego alarmu, który informuje o zbliżającym się problemie, a w skrajnym przypadku automatycznie odcina dopływ powietrza, zanim wilgotne powietrze uszkodzi narzędzie lub obrabiany przedmiot. Dla instalacji o wysokich wymaganiach jakościowych jest to prosty zabezpieczenie przed brakami produkcyjnymi.

Instalacja czujnika wilgotności na rurze powietrznej

Jak prawidłowo dobrać kompresor do maszyn CNC

Podstawą jest zmierzenie, a nie szacowanie. Zanim kupicie nowy kompresor dla maszyn CNC, sprawdźcie rzeczywiste zużycie powietrza, szczytowy przepływ oraz poziom nieszczelności w obecnej instalacji. Bez tego kroku łatwo może się okazać, że nowy kompresor będzie albo niedoszacowany w szczytach, albo trwale przewymiarowany i nieefektywny.

  1. Zmierzcie rzeczywiste zużycie w typowym cyklu pracy, łącznie ze szczytami przy jednoczesnej pracy kilku maszyn.
  2. Oszacujcie przyszły wzrost zużycia, jeśli planujecie rozszerzenie produkcji – niedocenienie tego kroku jest jednym z najczęstszych błędów przy doborze wielkości.
  3. Rozważ technologię: kompresor śrubowy z płynną regulacją obrotów (VSD) sprawdza się w pracy ciągłej ze zmiennym obciążeniem, natomiast rozwiązanie bezolejowe tam, gdzie ślady oleju zagrażałyby jakości procesu.
  4. Ustawcie rezerwę mocy – zazwyczaj 15 do 25% powyżej zmierzonego szczytu, nigdy dwukrotność „dla spokoju“.

Kompresor VSD ma sens tam, gdzie obciążenie się waha i jednostka będzie najczęściej pracować w średnim zakresie swojej wydajności. Poza tym zakresem efektywność falownika się traci, a inwestycja w VSD nie zwróci się tak szybko, jak się oczekiwało.

Profesjonalna wskazówka: Nie planuj kompresora na podstawie mocy znamionowej maszyn w hali. Zmierzone zużycie bywa niższe, ponieważ maszyny nie pracują przy pełnym poborze powietrza jednocześnie przez cały czas trwania zmiany.

Jak dobrać instalację powietrza i wyposażenie dodatkowe

Straty ciśnienia w instalacji powstają najczęściej na niedowymiarowanych wężach oraz na liczbie połączeń, a nie na samej długości przewodu. Fora techników potwierdzają, że wybór przekroju węża oraz liczba szybkozłączek mają realny i często niedoceniany wpływ na spadek ciśnienia.

  • W typowych zastosowaniach CNC sprawdzają się wężyki o wymiarach 8/6 mm, a przy dłuższym przewodzie lub wyższym przepływie – 10/8 mm.
  • Wężyki z oplotem tekstylnym lub metalowym wytrzymują wyższe temperatury i są bardziej odporne na ścieranie niż profile gładkie.
  • Złączki szybkozłączne umieszczaj jak najbliżej odbiornika i wybieraj typy o niskim spadku ciśnienia.
  • Każde złącze to potencjalne miejsce nieszczelności – minimalizuj ich liczbę na głównej trasie.

Jak rozwiązać problem nieszczelności, kondensatu i zanieczyszczenia olejem

Nieszczelność powietrza w praktyce rozpoznaje się szybciej słuchem niż przyrządem, ale do dokładnej oceny pomoże pomiar spadku ciśnienia w odciętym odcinku instalacji poza godzinami pracy.

  1. Sprawdź nieszczelności detektorem ultradźwiękowym lub prostym testem spadku ciśnienia przez noc.
  2. Zapewnij odprowadzanie kondensatu za pomocą automatycznych odwadniaczy, nigdy poprzez ręczne otwieranie zaworu od czasu do czasu.
  3. Wymieniaj filtry zgodnie z interwałem zalecanym przez producenta, a nie dopiero po wizualnym zanieczyszczeniu.
  4. Sprawdź zawory elektromagnetyczne – opóźniona reakcja lub nieszczelność sygnalizuje zużycie uszczelnień.

Wskazówka profesjonalna: Prowadzisz codzienny zapis spadku ciśnienia w systemie? Nawet niewielki, ale stały spadek bez wyraźnej przyczyny to najczęstszy pierwszy sygnał rozwijającej się nieszczelności.

Kiedy przychodzi czas na wymianę komponentów, a nie tylko na serwis: jeśli filtr po czyszczeniu traci przepustowość szybciej niż wcześniej, lub jeśli osuszacz nie osiąga deklarowanego punktu rosy nawet po interwencji serwisowej, bardziej opłacalne jest wymienienie komponentu niż dalsze dofinansowywanie eksploatacji poprzez naprawy.

Technik czyści filtr sprężonego powietrza

Jak zwiększyć efektywność energetyczną sprężonego powietrza

Sprężone powietrze bywa w zakładzie opisywane jako „syczący pożeracz energii" – i słusznie, jeśli nikt nie zwraca uwagi na to, ile powietrza traci się przez nieszczelności lub źle ustawione ciśnienie. Podstawowy audyt energetyczny zajmuje jeden cykl roboczy i mierzy trzy wielkości: całkowite zużycie kWh na m³ powietrza, udział wycieków w całkowitej produkcji oraz stabilność ciśnienia w czasie.

  • Mierz zużycie przepływomierzem przy stacji kompresorowej, a nie szacunkowo na podstawie mocy z tabliczki znamionowej.
  • Napraw nieszczelności jako pierwszy krok – to zwykle najtańsza i najszybsza interwencja z natychmiastowym efektem.
  • Rozważ kompresor VSD tam, gdzie obciążenie się waha i jednostka będzie pracować w efektywnym paśmie.
  • Zoptymalizujcie ciśnienie robocze pod rzeczywiste zapotrzebowanie maszyn, a nie pod „pewność" o bar więcej.

To różnica, która na rocznej fakturze za energię elektryczną odczuwalnie się odbija, zwłaszcza przy pracy wielozmianowej.

Lista kontrolna instalacji i eksploatacji według Kompresory-vzduchotechnika

Technicy Kompresory-vzduchotechnika zalecają do linii CNC ten minimalny zestaw uzdatniania powietrza:

  • osuszacz (kondensacyjny lub adsorpcyjny w zależności od wymaganego punktu rosy),
  • wielostopniowa filtracja z separatorem kondensatu, filtrem wstępnym i końcowym,
  • automatyczny odwadniacz,
  • czujnik punktu rosy z alarmem do stałej kontroli jakości.

Procedura przy planowaniu lub modernizacji systemu:

  1. Sprawdź aktualną jakość powietrza w odniesieniu do programu filtracji wg ISO 8573.
  2. Przejrzyj listę zadań dla techników i zaplanuj interwały konserwacji.
  3. Zamów projekt pod klucz, montaż lub audyt energetyczny bezpośrednio u Kompresory-vzduchotechnika.

Co rozwiązałbym jako pierwsze przy modernizacji systemu powietrza

Gdybym miał uszeregować priorytety, na pierwszym miejscu postawiłbym jakość powietrza, a nie wydajność kompresora. Wadliwy punkt rosy zniszczy dokładność szybciej niż brakujący bar ciśnienia. Dopiero po rozwiązaniu kwestii osuszania i filtracji ma sens liczenie wydajności i rozważanie VSD. Pomiar jest zawsze tańszy niż domysły, a regularny monitoring punktu rosy w długim okresie opłaca się bardziej niż jednorazowa inwestycja w większy kompresor.

Gdzie zamówić uzdatnianie powietrza i serwis dla pracy CNC

Kompresory-vzduchotechnika oferuje bezpośredni dostęp do technologii, o których mowa powyżej, bez konieczności samodzielnego szukania osuszacza, filtracji i czujnika punktu rosy od trzech różnych dostawców. W katalogu znajdziesz jednostki uzdatniania sprężonego powietrza do 18 bar oraz kompletny program filtracji wg ISO 8573, dzięki czemu osuszacz, filtry i separator kondensatu wybierasz jednocześnie według tej samej klasy czystości.

Kompresory-wentylacja przemysłowa

Do rozprowadzania powietrza do maszyn CNC w ofercie znajdują się również węże do sprężonego powietrza w wymiarach standardowych dla zastosowań przemysłowych, w tym w wersji oplatanej dla zwiększonego obciążenia termicznego i mechanicznego. Jeśli rozważasz wybór lub wymianę kompresora, cały katalog kompresorów tłokowych i śrubowych obejmuje również warianty VSD oraz bezolejowe, odpowiednie dla procesów wrażliwych.

Kompresory-vzduchotechnika zapewnia również fachowe doradztwo, projekt rozwiązania pod klucz, montaż i audyty energetyczne skupione na pomiarze zużycia i nieszczelności. Jeśli nie masz pewności co do aktualnego stanu swojej instalacji, poproś o niezobowiązującą propozycję pomiaru zużycia lub konsultację dotyczącą wyboru osuszacza i filtracji bezpośrednio u zespołu Kompresory-vzduchotechnika.

Często zadawane pytania

Jaki punkt rosy jest odpowiedni do obróbki CNC?

Konkretna wartość zależy od klasy czystości według ISO 8573 oraz od wymagań producenta maszyny, dlatego weryfikuje się ją poprzez ciągły pomiar, a nie jednorazową kontrolę.

Czy do CNC wystarczy osuszacz kondensacyjny, czy konieczny jest adsorpcyjny?

Osuszacz kondensacyjny pokryje standardowy przedmuch i napędy pneumatyczne, osuszacz adsorpcyjny stosuje się tam, gdzie proces wymaga wyraźnie niższego punktu rosy, na przykład przy precyzyjnej obróbce lub wrażliwej optyce.

Jakiego kompresora potrzebuję do linii CNC?

Kiedy opłaca się kompresor z płynną regulacją obrotów (VSD)?

Jak często kontrolować nieszczelności w instalacji sprężonego powietrza?

Regularna kontrola za pomocą detektora ultradźwiękowego lub testu spadku ciśnienia poza czasem pracy powinna być częścią standardowej konserwacji, najlepiej w ramach programu, jaki oferuje Kompresory-vzduchotechnika.

Polecane

Jaki materiał wybrać do rozprowadzenia powietrza w firmie i warsztacie

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualniejszym przewodnikiem na ten sam temat. Kontynuujcie tutaj: Przewodnik po przemysłowej instalacji powietrznej: efektywność pracy.

Zbiorniki ciśnieniowe: przepisy prawne w Czechach i obowiązki użytkownika w 2026 roku

Technik kontroluje bok zbiornika ciśnieniowego w warsztacie

Zbiornik ciśnieniowy staje się w Czechach zastrzeżonym urządzeniem ciśnieniowym w chwili, gdy najwyższe ciśnienie robocze (PS) przekroczy 0,5 bar. Tę granicę ustala czeskie rozporządzenie rządu nr 192/2022 Sb., a gdy zbiornik ją przekroczy, na użytkownika spada cały szereg obowiązków.

Musi mieć opracowany miejscowy przepis eksploatacyjny, prowadzić plan przeglądów i zapewnić, aby urządzenie obsługiwały osoby o odpowiednich kwalifikacjach. Czeska ustawa nr 250/2021 Sb. wyraźnie przenosi odpowiedzialność za bezpieczeństwo eksploatacji na użytkownika, a nie na producenta czy technika przeglądowego.

Konkretne terminy znajdziecie w załączniku nr 4 do rozporządzenia rządu nr 192/2022 Sb. oraz w normie technicznej ČSN 69 0012:

  • Przegląd wstępny przed oddaniem do eksploatacji, pierwsza kontrola eksploatacyjna w ciągu 14 dni.
  • Przeglądy eksploatacyjne wykonuje się zwykle raz w roku, przy urządzeniach LPG i chłodniczych z dłuższymi odstępami przeglądów.
  • Przeglądy wewnętrzne wykonuje się według obowiązujących zasad z dłuższymi odstępami.
  • Próbę ciśnieniową wykonuje się zwykle w dłuższych odstępach czasu, które ustalają właściwe normy i rozporządzenia.

Jeśli chodzi o wprowadzanie proste zbiorników ciśnieniowych na rynek, decyduje iloczyn PS·V. Jeżeli przekroczy 50 bar.L, zbiornik musi przejść ocenę zgodności według rozporządzenia rządu nr 119/2016 Sb., włącznie z badaniem typu UE w tak zwanym module B.

Najważniejsze wnioski

Użytkownik zbiornika ciśnieniowego z PS powyżej 0,5 bar ponosi pełną odpowiedzialność za bezpieczeństwo eksploatacji i musi prowadzić przeglądy według rzeczywistych warunków eksploatacji, nie tylko według ustawowego maksimum.

Punkt Szczegóły
Klasyfikacja urządzenia Zbiornik z PS > 0,5 bar jest zastrzeżonym urządzeniem ciśnieniowym według czeskiego RR 192/2022 Sb.
Najważniejsze dokumenty Zapewnijcie miejscowy przepis eksploatacyjny i plan przeglądów przed oddaniem do eksploatacji.
Terminy przeglądów Przegląd eksploatacyjny raz w roku, przegląd wewnętrzny po 5 latach, próba ciśnieniowa po 9 do 10 latach.
Ocena zgodności Zbiorniki o iloczynie PS·V powyżej 50 bar.L wymagają oceny zgodności według czeskiego RR 119/2016 Sb.
Dostawa certyfikowana Kompresory-vzduchotechnika dostarcza zbiorniki powietrza według ČSN EN 286-1 wraz z montażem i serwisem.

Spis treści

Dlaczego pieczątka technika przeglądowego nie wystarczy

Prawo przeniosło odpowiedzialność za bezpieczeństwo jednoznacznie na użytkownika. W praktyce oznacza to, że plan przeglądów nie może tylko kopiować ustawowych terminów maksymalnych, ale musi wychodzić z dokumentacji producenta i z rzeczywistych warunków eksploatacji danego zbiornika.

Zbiornik pracujący z agresywnym medium albo w zapylonym zakładzie potrzebuje częstszych kontroli, niż dopuszcza ustawowe maksimum. Należy do tego udokumentowane przeszkolenie obsługi i bieżąca komunikacja z technikiem przeglądowym, a nie tylko jednorazowy kontakt raz w roku.

Ręce regulują zawór w zapylonej przemysłowej sprężarkowni

Jak Kompresory-vzduchotechnika pomogą wam ze zbiornikami ciśnieniowymi

Dostawa certyfikowanego zbiornika to tylko pierwszy krok. Kompresory-vzduchotechnika oferują zbiorniki ciśnieniowe o pojemności 725 litrów wyprodukowane zgodnie z ČSN EN 286-1, uzupełnione o montaż, sporządzenie miejscowego przepisu eksploatacyjnego i dalszy serwis.

Kompresory-wentylacja przemysłowa

To jest różnica w porównaniu z zakupem „nagiego“ zbiornika bez wsparcia. Nasi technicy pomogą ustawić plan przeglądów według realnego obciążenia zakładu, nie tylko według terminów tabelarycznych, i zapewnią też przyłączenie przez rury do instalacji sprężonego powietrza, jeśli budujecie sprężarkownię od podstaw. Jeśli rozważacie zakup nowego zbiornika albo przegląd istniejącego zbiornika powietrza, skontaktujcie się z naszym działem technicznym i umówcie konsultację bezpośrednio na miejscu.

Gdzie sprawdzić przepisy i normy techniczne

Pełne brzmienie głównych czeskich przepisów znajdziecie na portalach ZákonyProLidi.cz lub ČeskéZákony.cz. Zalecamy zacząć od załącznika nr 4 do rozporządzenia rządu nr 192/2022 Sb., ponieważ zawiera konkretne terminy przeglądów.

Dla klasyfikacji urządzenia i obowiązków użytkownika kluczowe jest rozporządzenie rządu nr 192/2022 Sb., dla wprowadzania prostych zbiorników ciśnieniowych na rynek rozporządzenie rządu nr 119/2016 Sb., a dla odpowiedzialności za bezpieczeństwo pracy ustawa nr 250/2021 Sb. Ocenę zgodności reguluje ogólnie ustawa nr 90/2016 Sb. Wszystkie wymienione przepisy to prawo czeskie. Praktykę techniczną dopełniają normy ČSN 69 0012 i ČSN EN 286-1.

Praktyczne kroki dotyczące konserwacji i dokumentacji znajdziesz w przewodniku po pielęgnacji zbiornika kompresora oraz w checkliście zasad bezpieczeństwa dotyczących obsługi kompresora.

Częste pytania

Kiedy zbiornik ciśnieniowy jest urządzeniem zastrzeżonym?

Gdy najwyższe ciśnienie robocze (PS) przekroczy 0,5 bar, według czeskiego rozporządzenia rządu nr 192/2022 Sb. jest to zastrzeżone urządzenie ciśnieniowe z pełnym obowiązkiem przeglądów.

Jak często musi odbywać się przegląd zbiornika ciśnieniowego?

Przegląd eksploatacyjny wykonuje się raz w roku, przegląd wewnętrzny raz na pięć lat, a próbę ciśnieniową około raz na 9 do 10 lat według załącznika nr 4 do RR 192/2022 Sb.

Przegląd czasowy odstępów kontrolnych zbiorników ciśnieniowych

Kto odpowiada za bezpieczeństwo eksploatacji zbiornika?

Odpowiedzialność ponosi użytkownik, który musi zapewnić miejscowy przepis eksploatacyjny, plan przeglądów i obsługę o odpowiednich kwalifikacjach według czeskiej ustawy nr 250/2021 Sb.

Kiedy prosty zbiornik ciśnieniowy musi przejść ocenę zgodności?

Jeżeli iloczyn PS·V przekroczy 50 bar.L, zbiornik wymaga oceny zgodności według czeskiego rozporządzenia rządu nr 119/2016 Sb., włącznie z badaniem typu UE.

Gdzie kupić zbiornik ciśnieniowy zgodny z normami?

Kompresory-vzduchotechnika dostarcza zbiorniki powietrza zgodnie z ČSN EN 286-1 wraz z montażem, dokumentacją eksploatacyjną i serwisem.

Polecane

Zdalne monitorowanie kompresora: plan wdrożenia dla techników

Technik właśnie montuje czujnik ciśnienia na rurociągu kompresora.

Zdalne monitorowanie kompresora zapewnia ciągły pomiar ciśnienia, przepływu, temperatury i drgań oraz wysyła ostrzeżenia, zanim dojdzie do awarii. Szacunki branżowe wskazują, że typowa eksploatacja traci przez nieszczelności nawet około jednej piątej sprężonego powietrza. Systemy oparte na protokołach takich jak OPC UA lub Modbus wykrywają tę stratę w ciągu dni, a nie miesięcy. Kompresory-vzduchotechnika.cz oferuje lokalne wsparcie przy projektowaniu i instalacji takiego rozwiązania.

Główne korzyści podsumowują trzy punkty:

  • niższe zużycie energii dzięki wczesnemu wykrywaniu wycieków i przeciążeń,
  • mniej napraw awaryjnych, ponieważ odchylenia są rozwiązywane, zanim przerodzą się w awarię,
  • planowana konserwacja według rzeczywistego stanu maszyny, a nie według kalendarza.

Profesionalna wskazówka: Zanim zaczniesz wybierać czujniki, zmierz aktualne zużycie energii kompresora w ciągu tygodnia. Bez wartości wyjściowej nie dowiesz się, czy monitoring faktycznie coś zaoszczędził.

Kluczowe wnioski

Zdalne monitorowanie działa tylko wtedy, gdy łączy właściwe wskaźniki, niezawodną łączność oraz jasno określony etap pilotażowy przed pełnym wdrożeniem.

Punkt Szczegóły
Główna korzyść Połączenie ciśnienia, przepływu i drgań wykrywa wyciek lub awarię, zanim spowoduje przestój.
Straty szczelności Szacunki eksperckie wskazują na stratę do 20% sprężonego powietrza z powodu nierozwiązanych wycieków.
Wybór protokołu Modbus TCP i OPC UA nadają się do sieci przewodowych, NB‑IoT i LoRaWAN do odległych lokalizacji.
Pilotaż przed skalowaniem Weryfikacja na 1 do 3 maszynach przez okres 4 do 6 tygodni pokaże rzeczywisty zwrot z inwestycji.
Wybór dostawcy Kompresory-vzduchotechnika.cz oferuje audyt, montaż, integrację i nieprzerwany serwis jako jedną całość.

Spis treści

Co dokładnie oznacza zdalne monitorowanie kompresora

Zdalne monitorowanie kompresora to system, który odczytuje parametry pracy maszyny za pomocą czujników, przesyła dane przez bramkę do platformy chmurowej lub lokalnej i ocenia je względem ustawionych limitów. Jednostka sterująca taka jak Elektronikon Nano potrafi monitorować ciśnienie, temperaturę oraz tryby pracy w czasie rzeczywistym i udostępnić je przez aplikację typu SMARTLINK, z dowolnego miejsca, w którym technik ma dostęp do internetu.

System działa w dwóch trybach:

  • monitoring aktywny – technik samodzielnie przegląda dane i szuka odchyleń,
  • monitoring pasywny – system sam wysyła powiadomienie, tylko gdy wartość przekroczy próg graniczny.

Wdrożenie dzieli się na rozwiązanie chmurowe, gdzie dane trafiają na zdalny serwer, oraz na sieć lokalną (LAN), która integruje dane bezpośrednio z SCADA przez Modbus TCP, OPC UA lub Profinet. Wybór zależy od tego, czy firma preferuje zdalny dostęp z wielu lokalizacji, czy zamkniętą sieć z pełną kontrolą nad danymi.

Które wielkości monitorować i jakie progi ustawić

Monitorowanie jednej wielkości samo w sobie niczego nie mówi. Rzeczywistą wartość diagnostyczną ma połączenie ciśnienia, przepływu i drgań, ponieważ pokazuje, czy problem wynika z nieszczelności, zużycia łożyska, czy przeciążenia kompresora.

Technik wykonuje pomiar drgań na łożysku kompresora.

Wielkość Dlaczego ją monitorować Typ czujnika Przykład wartości progowej
Ciśnienie Wykrywa nieszczelności i niedowymiarowane instalacje Czujnik piezoelektryczny ciśnienia Spadek o ponad 0,5 bar w stosunku do ciśnienia roboczego
Przepływ Pokazuje rzeczywiste zużycie powietrza vs. wydajność maszyny Przepływomierz (termiczny lub wirowy) Odchylenie powyżej planowanego zużycia
Temperatura Sygnalizuje przegrzewanie oleju lub silnika Termopara / czujnik rezystancyjny Powyżej temperatury roboczej w kompresorach olejowych
Drgania Wykrywa zużycie łożysk i niewyważenie Akcelerometr Powyżej wartości drgań typowej dla danej maszyny
Prąd silnika Wskazuje przeciążenie mechaniczne Przekładnik prądowy Odchylenie powyżej wartości znamionowej
Godziny pracy Planowanie interwałów serwisowych Licznik w jednostce sterującej Zbliżający się interwał serwisowy producenta
Nieszczelności powietrza Bezpośrednia strata energii Akustyczny detektor nieszczelności Szacowana strata powyżej 5% całkowitej mocy

Szacunek, że nieszczelności odpowiadają za utratę nawet około jednej piątej sprężonego powietrza, dotyczy całego asortymentu instalacji przemysłowych, nie tylko samego kompresora. Trwałe odchylenie dłuższe niż jedna zmiana to już nie szum, lecz sygnał do interwencji. Więcej o tym, jak praktycznie oceniać wibracje, opisuje przewodnik po monitorowaniu wibracji kompresora.

Wskazówka profesjonalisty: Łączcie ciśnienie, przepływ i wibracje w jednym wykresie. Spadek ciśnienia bez spadku przepływu zwykle oznacza wyciek, spadek obu wartości przy rosnących wibracjach wskazuje na uszkodzenie mechaniczne.

Z jakich komponentów składa się system monitorowania

System składa się z czterech warstw, a jeśli brakuje jednej z nich, całe rozwiązanie traci sens.

  • Czujniki – mierzą ciśnienie, temperaturę, wibracje i prąd bezpośrednio na maszynie; przy wyborze decyduje stopień ochrony IP65 i wyższy, dokładność oraz odporność na wibracje.
  • Brama (gateway) – agreguje dane z czujników i przekształca je z protokołów przemysłowych do formatu czytelnego dla chmury lub systemu SCADA.
  • Platforma chmurowa lub programowa – przechowuje historię, tworzy przeglądy i uruchamia alarmy; system taki jak SMARTLINK potrafi rejestrować dane nawet w odstępach kilku minut, co daje technikowi szybki czas reakcji.
  • Moduł powiadomień – wysyła powiadomienia e-mailem, SMS-em lub do aplikacji, gdy tylko wartość przekroczy ustawiony próg.

Nad tymi czterema warstwami znajduje się centralna jednostka sterująca, tak zwany optimizer, która przy większej liczbie kompresorów rozdziela obciążenie w zależności od aktualnego zapotrzebowania.

Równomierne rozłożenie godzin pracy pomiędzy maszyny wydłuża żywotność całego parku kompresorów, a jednocześnie zmniejsza zużycie energii, ponieważ system wyłącza maszyny, które w danej chwili nie są potrzebne.

Zasadę sterowania centralnego i jej zalety w praktyce omawia artykuł o równoległym sterowaniu kompresorów.

Jaki protokół i połączenie wybrać dla waszego zakładu

Wybór połączenia decyduje o niezawodności całego systemu, nie tylko o szybkości przesyłu danych.

  • Modbus TCP – standard integracji z istniejącym systemem SCADA, niskie opóźnienie, ale ograniczone bezpieczeństwo bez dodatkowego szyfrowania.
  • OPC UA – nowoczesny zamiennik Modbusu z wbudowaną warstwą bezpieczeństwa, odpowiedni dla większych zakładów z wieloma systemami.
  • MQTT – lekki protokół idealny do przesyłu danych do chmury z odległych lokalizacji o ograniczonej przepustowości.
  • NB-IoT i LoRaWAN – technologie bezprzewodowe dla miejsc bez infrastruktury kablowej, na przykład zewnętrznych stacji sprężarkowni.

Dla hali z dziesiątkami punktów pomiarowych i istniejącym systemem SCADA sensowny jest Modbus TCP lub OPC UA przez sieć kablową. Dla odległej lokalizacji, gdzie prowadzenie kabli jest kosztowne, opłaca się NB-IoT lub LoRaWAN. W przypadku zakładów o krytycznym znaczeniu zalecamy zapasową trasę sieciową oraz edge computing, który filtruje szum bezpośrednio u źródła, zanim dane trafią do chmury.

Jak wdrożyć monitoring zdalny krok po kroku

Wdrożenie warto podzielić na pięć faz, które następują po sobie, a każda weryfikuje, czy kontynuacja ma sens ekonomiczny.

  1. Audyt systemu sprężonego powietrza – zmapuj istniejące kompresory, instalacje i znane słabe punkty.
  2. Wybór metryk i czujników – w zależności od typu zakładu określicie, które wielkości z poprzedniej tabeli mają priorytet.
  3. Wdrożenie pilotażowe na 1 do 3 maszynach – zweryfikuje funkcjonalność czujników, przesyłu danych oraz powiadomień w rzeczywistej eksploatacji.
  4. Ocena kluczowych wskaźników (KPI) – porównasz zużycie energii, liczbę awarii i długość przestojów przed i po wdrożeniu.
  5. Skalowanie na cały zakład – po potwierdzeniu korzyści rozszerzysz system na pozostałe maszyny.

Przed uruchomieniem pilotażu sprawdź tę listę kontrolną:

  • kalibracja wszystkich czujników względem przyrządu wzorcowego,
  • synchronizacja znaczników czasu między czujnikami a platformą,
  • test powiadomień na symulowanym odchyleniu,
  • kopia zapasowa konfiguracji przed uruchomieniem produkcyjnym.

Pilotaż warto prowadzić co najmniej cztery do sześciu tygodni, aby objął typowe wahania pracy oraz przynajmniej jedną interwencję serwisową. Krótszy okres zwykle nie dostarczy wystarczających danych do wiarygodnego porównania. Postępowanie po instalacji, w tym odpowietrzenie systemu, opisuje instrukcja odpowietrzania kompresora.

Ile kosztuje zdalne monitorowanie i kiedy się zwróci

Ile kosztuje zdalne monitorowanie i kiedy się zwróci — schemat poglądowy

Cenę wpływa pięć pozycji: czujniki, brama, instalacja, licencje platformy programowej i łączność danych. Do tego często dochodzi umowa serwisowa na regularną kontrolę i kalibrację.

Prosty wzór do oszacowania zwrotu z inwestycji wygląda następująco:

  • ROI = (oszczędność energii + obniżone koszty napraw − koszty rozwiązania) / koszty rozwiązania

Jeśli monitoring wykryje i pozwoli naprawić wyciek, który kosztował firmę w przybliżeniu jedną piątą wydajności efektywnej kompresora, oszczędność energii sama w sobie często pokrywa część inwestycji w ciągu jednego roku. Dodając do tego mniejszą liczbę awaryjnych wyjazdów serwisowych dzięki planowanej konserwacji opartej na rzeczywistym stanie maszyny, a nie na stałym harmonogramie, okres zwrotu inwestycji skraca się jeszcze bardziej. Konkretne wyliczenia oszczędności dla poszczególnych typów kompresorów znajdziesz w przewodniku po oszczędnościach energii.

Jak zabezpieczyć dane między siecią produkcyjną a IT

Połączenie sieci produkcyjnej (OT) z infrastrukturą IT jest najczęstszą słabością całego wdrożenia, jeśli zostanie zlekceważone już na początku.

  1. Segmentacja sieci – monitoring kompresorów ma własny VLAN oddzielony od reszty sieci produkcyjnej.
  2. Szyfrowanie transmisji – tunel VPN lub szyfrowanie TLS między bramą a platformą chmurową.
  3. Zarządzanie prawami dostępu – każdy technik ma własne dane logowania, nie wspólne konto.
  4. Regularne aktualizacje oprogramowania układowego – bramy i czujniki potrzebują łatek tak samo jak komputery.

Do tego należą jasne zasady dotyczące samych danych:

  • okres przechowywania danych historycznych (retencja) odpowiada potrzebom serwisu, zwykle 12 do 24 miesięcy,
  • własność danych pozostaje jednoznacznie po stronie użytkownika, a nie dostawcy oprogramowania,
  • zespoły serwisowe mają dostęp tylko do odczytu, a nie uprawnienia administratora, jeśli nie jest to konieczne,
  • dzienniki audytowe rejestrują każdą ingerencję w konfigurację alarmów.

Na podstawie czego wybrać dostawcę zdalnego monitorowania

Dostawca decyduje o tym, czy system po instalacji rzeczywiście działa, czy tylko zbiera dane, których nikt nie analizuje.

  1. Sprawdźcie, czy dostawca oferuje lokalne wsparcie serwisowe, a nie tylko sprzedaż sprzętu.
  2. Dowiedzcie się, jakie protokoły przemysłowe dostawca zwykle integruje i czy ma referencyjne instalacje o podobnej skali.
  3. Wymagajcie jasno zdefiniowanego SLA na interwencje serwisowe, łącznie z czasem reakcji w przypadku awarii.
  4. Pytajcie o dostępność części zamiennych i czas ich dostawy.

Kompresory-vzduchotechnika.cz pokrywa te wymagania kompleksową ofertą — od zaprojektowania rozwiązania pod klucz, przez montaż, aż po audyty energetyczne i serwis całodobowy.

Dobry dostawca przed złożeniem oferty zaproponuje pilotażową weryfikację na jednej lub dwóch maszynach, a nie od razu dostawę czujników na cały zakład. Jeśli nie oferuje takiej możliwości, jest to raczej sprzedaż sprzętu niż rzeczywiste rozwiązanie.

Przy zapytaniu pytajcie konkretnie: ile trwa kalibracja po instalacji, jaki format mają dane wyjściowe oraz kto zajmuje się serwisem, gdy czujnik przestanie się komunikować.

Uwaga technika Zdenka: co w praktyce najczęściej jest niedoceniane

Najczęstszym błędem przy instalacji czujników jest ich umieszczenie zbyt blisko źródła drgań, co zniekształca zmierzone wartości i prowadzi do fałszywych alarmów. Kalibracji nigdy nie wykonujcie zaraz po uruchomieniu maszyny, lecz dopiero po nagrzaniu do temperatury roboczej. Jeden pilotaż na dwóch maszynach pokazał mi kiedyś wyciek, który operator przeoczał przez miesiące, ponieważ żaden manometr na panelu go nie wskazywał.

Jak Kompresory-vzduchotechnika.cz pomoże wam we wdrożeniu

Kompresory-vzduchotechnika.cz podchodzi do zdalnego monitorowania inaczej niż dostawca, który po prostu wysyła pudełko z czujnikami. Oferujemy kompletny proces od audytu istniejącego systemu sprężonego powietrza, przez projekt czujników i bramki, montaż, integrację z Państwa siecią SCADA, aż po audyt energetyczny, który obliczy realny zwrot z inwestycji, zanim zapadnie decyzja o inwestycji.

Kompresory-wentylacja

Standardowa współpraca zaczyna się od niezobowiązującego kontaktu, po którym następuje audyt techniczny instalacji, projekt rozwiązania pilotażowego na jednej do trzech maszyn, a dopiero po jego ocenie – dostawa dla całej instalacji. Dzięki lokalnej sieci serwisowej usuwamy awarie czujników i bramki bez tygodni oczekiwania na część zamienną.

Jeśli chcecie Państwo sprawdzić, gdzie w waszym zakładzie dochodzi do największych strat sprężonego powietrza, zapoznajcie się z ofertą pneumatyki i hydrauliki i poproście o niezobowiązującą konsultację dotyczącą audytu energetycznego waszego parku kompresorów.

Polecane źródła i dalsza lektura

Najczęściej zadawane pytania

Czym jest zdalne monitorowanie kompresora?

To system czujników, bramki i platformy programowej, który nieprzerwanie monitoruje ciśnienie, temperaturę, drgania i inne wielkości kompresora i powiadamia o odchyleniach przez internet.

Jaki protokół jest najbardziej niezawodny dla monitoringu?

Zależy od instalacji: OPC UA i Modbus TCP nadają się do sieci kablowych i integracji z SCADA, natomiast NB‑IoT i LoRaWAN do odległych lokalizacji bez infrastruktury kablowej.

Jak długo trwa pilotażowe wdrożenie monitoringu?

Faza pilotażowa na 1 do 3 maszynach zwykle trwa od 4 do 6 tygodni, co obejmuje typowe wahania eksploatacyjne oraz co najmniej jedną interwencję serwisową.

Ile można zaoszczędzić dzięki wykryciu nieszczelności?

Szacunki branżowe wskazują, że nierozwiązane nieszczelności kosztują zakład nawet około jednej piątej wyprodukowanego sprężonego powietrza, więc ich wczesne wykrycie często przekłada się na oszczędności już w ciągu pierwszego roku.

Gdzie zapytać o instalację i serwis systemu?

Kompresory-vzduchotechnika.cz zapewnia audyt, projekt, montaż oraz nieprzerwany serwis zdalnego monitorowania, w tym audyt energetyczny Twojego zakładu.

Polecane

Przegrzewanie się kompresora śrubowego: szybka reakcja i profilaktyka

Technik przeprowadza czyszczenie żeber chłodzących kompresora.

Najczęstsze przyczyny przegrzewania kompresora śrubowego to cztery: zanieczyszczona chłodnica, zdegradowany lub niewystarczający olej, awaria wentylatora i złe wietrzenie sprężarkowni. Piątym, mniej oczywistym winowajcą bywa przeciążenie powyżej projektowanej wydajności.

Gdy jednostka sterująca zgłosi wysoką temperaturę, zróbcie następujące rzeczy:

  • odciążcie obciążenie lub przełączcie na bieg jałowy,
  • sprawdźcie poziom i kolor oleju,
  • usuńcie wszystko, co utrudnia przepływ powietrza wokół chłodnicy.

Jeśli temperatura po tych krokach nie spada w ciągu kilku minut, wyłączcie jednostkę i wezwijcie serwis. Ryzyko uszkodzenia bloku śrubowego i łożysk rośnie z każdą minutą pracy powyżej temperatury granicznej.

Kluczowe wnioski

Przegrzewanie się kompresora śrubowego najczęściej powoduje kombinacja zanieczyszczonej chłodnicy, zdegradowanego oleju i niewystarczającej wentylacji, którą w dużej mierze można wykryć poprzez regularne pomiary i czyszczenie.

Punkt Szczegóły
Główne przyczyny Zanieczyszczona chłodnica, zły olej, awaria wentylatora i niewystarczająca wentylacja sprężarkowni stanowią większość przypadków przegrzania.
Natychmiastowa reakcja Odciąż obciążenie, sprawdź olej i usuń przeszkody w przepływie powietrza, a następnie obserwuj, czy temperatura spada.
Wartości progowe Normalna temperatura oleju wynosi 60–85 °C, wyłączenie bezpieczeństwa jest zwykle ustawione na około 95–105 °C.
Diagnostyka przed naprawą Diagnostyka wieloparametrowa (drgania, mapowanie termiczne, analiza oleju) wykrywa wewnętrzne usterki wcześniej niż kontrola wzrokowa.
Profilaktyka działa Regularna wymiana oleju, czyszczenie chłodnic i monitoring danych eksploatacyjnych znacznie zmniejszają ryzyko nieplanowanego przestoju.
Wsparcie specjalistyczne Kompresory-vzduchotechnika oferuje diagnostykę, analizę oleju, monitoring i dostawy części zamiennych do rozwiązywania problemu powtarzającego się przegrzewania.

Spis treści

Natychmiastowa lista kontrolna w przypadku stwierdzonego przegrzania

Zanim czegokolwiek dotkniesz, odłącz kompresor od zasilania i poczekaj, aż ostygnie. Gorące przewody i olej mogą spowodować poparzenia nawet po wyłączeniu silnika.

Postępuj w następującej kolejności:

  1. Zapisz zgłoszone alarmy oraz czas ich wystąpienia.
  2. Sprawdź poziom oleju oraz jego kolor (ciemny lub zmętniały olej sygnalizuje utlenianie).
  3. Sprawdź, czy wentylator się obraca oraz czy pasek nie ślizga się lub nie jest pęknięty.
  4. Obejrzyj żebra chłodnicy, czy nie są zanieczyszczone kurzem lub smarem.
  5. Sprawdź temperaturę i przepływ powietrza w sprężarkowni.

Podczas kontroli zanotuj cztery wartości: temperaturę wylotu oleju, temperaturę korpusu bloku, ciśnienie oleju i liczbę godzin pracy.

Wskazówka profesjonalna: Normalna temperatura oleju na wylocie w większości kompresorów śrubowych mieści się w zakresie od 60 do 85 °C. Fabryczne ustawienie wyłączenia bezpieczeństwa wynosi zwykle około 95 do 105 °C – jeśli jednostka zgłasza przekroczenie tego progu wielokrotnie, nie jest to przypadek, lecz usterka systemowa.

Ręczna kontrola temperatury oleju w kompresorze

Jeśli zmierzone wartości przekraczają typowy zakres nawet po oczyszczeniu chłodnicy i uzupełnieniu oleju, problem leży prawdopodobnie wewnątrz obiegu oleju lub w zaworze termostatycznym.

Główne techniczne przyczyny przegrzewania według podsystemów

Przegrzewanie się kompresora śrubowego rzadko ma jedną przyczynę. Zwykle jest to kombinacja drobnych usterek, które sumują się w jeden poważny problem. Podział na podzespoły pomaga szybciej znaleźć winowajcę niż ogólna kontrola.

Schemat najczęstszych przyczyn przegrzewania kompresora według poszczególnych podsystemów

Obieg chłodzenia. Zanieczyszczone żebra chłodnicy blokują przepływ powietrza i obniżają skuteczność wymiany ciepła. W jednostkach chłodzonych powietrzem wystarczy warstwa kurzu i smaru o grubości kilku milimetrów, aby temperatura wzrosła o kilkadziesiąt stopni. W kompresorach chłodzonych wodą ten sam efekt powoduje niski przepływ wody chłodzącej lub osady w obiegu wodnym. Typowy objaw: temperatura rośnie stopniowo, nawet przy normalnym obciążeniu.

Smarowanie. Niski poziom oleju, utleniony olej lub niewłaściwa lepkość zwiększają tarcie między wirnikami a łożyskami. Zdegradowany olej traci jednocześnie właściwości smarne i chłodzące, ponieważ olej w kompresorze śrubowym nie pełni wyłącznie funkcji smarującej, ale odprowadza również istotną część ciepła z bloku śrubowego. Efektem jest rosnące zużycie energii i przyspieszone zużycie elementów.

Komponenty olejowe i hydrauliczne. Zablokowany zawór termostatyczny to podstępna usterka, ponieważ na zewnątrz wygląda jak problem z chłodzeniem. Olej krąży wyłącznie w krótkim obiegu obejściowym i wcale nie wykorzystuje głównej chłodnicy. Można to rozpoznać po prostym teście: przewód prowadzący do chłodnicy pozostaje zimny w dotyku, mimo że sterownik zgłasza przegrzanie. Zatkany filtr oleju lub zużyty separator oleju prowadzi do podobnego efektu, a dodatkowo olej może przedostawać się do powietrza wylotowego.

Warunki eksploatacji. Przeciążenie powyżej projektowanej wydajności, recyrkulacja gorącego powietrza z wylotu z powrotem do ssania oraz temperatura otoczenia przekraczająca limit producenta mogą przegrzać nawet technicznie sprawny kompresor. Nieprawidłowa wentylacja sprężarkowni należy do przyczyn, które technicy w terenie najczęściej lekceważą.

Przegląd systemu wentylacji pomieszczenia sprężarkowni

Zablokowanego zaworu termostatycznego ani zużytego separatora oleju nie da się naprawić w terenie. Tam kończy się prewencja, a zaczyna się interwencja serwisowa.

Jak diagnozować przegrzewanie się kompresora krok po kroku

Diagnostyka bez pomiaru to tylko zgadywanie. Wielu techników zaleca najpierw wykluczyć czynniki zewnętrzne – wentylację, temperaturę otoczenia, czystość chłodnicy – a dopiero potem szukać wewnętrznej usterki, takiej jak zablokowany zawór termostatyczny lub zatkane przewody.

Podstawowe wyposażenie diagnostyczne:

  • termometr kontaktowy lub bezkontaktowy, ewentualnie kamera termowizyjna do szybkiego mapowania gorących miejsc,
  • manometr do pomiaru ciśnienia oleju i różnicy ciśnień na separatorze,
  • zestaw do pobierania próbki oleju,
  • sonda ultradźwiękowa do kontroli łożysk,
  • analizator drgań do monitorowania stanu bloku śrubowego.

Diagnostyka wieloparametrowa łącząca drgania, mapowanie termiczne, analizę oleju i ultradźwięki umożliwia ilościową ocenę stanu kompresora i przewidywanie awarii, zanim ujawnią się wizualnie. Badanie poświęcone diagnostyce kompresorów śrubowych opisuje zastosowanie tej kombinacji metod na kilku jednostkach z wyraźną korzyścią dla predykcji awarii.

Co konkretnie mierzyć i jak odczytywać wyniki:

  • Temperatura na wyjściu oleju – zwykle od 60 do 85 °C; wartości trwale powyżej 90 °C sygnalizują problem z chłodzeniem lub smarowaniem.
  • Temperatura korpusu bloku – porównujcie z wartością z poprzednich pomiarów, nie tylko z jednorazowym limitem.
  • Różnica ciśnień na separatorze – rosnąca wartość wskazuje na zanieczyszczony separator.
  • Napięcie i prąd silnika – odchylenia mogą świadczyć o przeciążeniu mechanicznym.

Jeśli po wyczyszczeniu chłodnicy i uzupełnieniu oleju temperatura nie spada, wyślij próbkę oleju do analizy laboratoryjnej. Wynik pokaże stopień utlenienia, zawartość cząstek metalowych pochodzących ze zużycia oraz ewentualne zanieczyszczenia, co stanowi dokładniejszą podstawę do decyzji o serwisie niż sama kontrola wizualna.

Konserwacja zapobiegawcza, która faktycznie zmniejsza ryzyko przegrzania

Regularna konserwacja – wymiana oleju i filtrów, czyszczenie chłodnic oraz monitorowanie parametrów pracy – należy do najskuteczniejszych sposobów ograniczenia ryzyka przegrzewania się oraz nieplanowanych przestojów. Działa to jednak tylko wtedy, gdy harmonogram ma jasną strukturę.

Orientacyjny rozkład czynności:

  1. Codziennie – kontrola wyświetlacza, alarmów i poziomu oleju.
  2. Co tydzień – kontrola wzrokowa chłodnicy i przestrzeni wokół wentylatora.
  3. Co miesiąc – czyszczenie chłodnicy sprężonym powietrzem i kontrola naciągu pasków.
  4. Co kwartał – kontrola stanu filtra oleju i separatora.
  5. Co rok – wymiana oleju zgodnie z zaleceniami producenta oraz pobranie próbki do analizy laboratoryjnej.

Praktyczne działania o największym wpływie:

  • Czyszczenie chłodnic chłodzonych powietrzem poprzez przedmuchiwanie w kierunku przeciwnym do przepływu powietrza chłodzącego, przy ciśnieniu około 0,4 MPa – przeciwny kierunek wtłoczy zanieczyszczenia głębiej w żebra zamiast je usunąć.
  • Wymiana oleju i filtrów według rzeczywistych godzin pracy, a nie według kalendarza.
  • Kontrola przestrzeni za wentylatorem i wewnątrz obudowy, którą technicy w terenie często pomijają, mimo że ma zasadniczy wpływ na odprowadzanie ciepła.

Gdzie warto zainwestować w modernizację: regulacja obrotów wentylatora w zależności od rzeczywistej temperatury, wzmocnienie wentylacji sprężarkowni, dodatkowy odciąg gorącego powietrza lub zdalny monitoring kluczowych parametrów. Bardziej szczegółowy przegląd zalet i parametrów technicznych znajdziecie Państwo w przeglądzie zalet kompresorów śrubowych dla przemysłu.

Profesjonalna wskazówka: Lepkość oleju dobieraj według rzeczywistej temperatury roboczej w sprężarkowni, a nie według zaleceń z instrukcji przeznaczonej dla innej strefy klimatycznej. W gorącym i zapylonym środowisku pracy opłaca się stosować krótszy interwał wymiany niż podaje producent.

Kiedy wezwać serwis i jak bezpiecznie poczekać na interwencję

Niektóre sygnały oznaczają, że sytuacja wykracza poza ramy standardowej konserwacji na miejscu. Należą do nich powtarzające się automatyczne wyłączenia z powodu przegrzania, podwyższone wartości cząstek metalowych w analizie oleju lub nietypowe wibracje i hałas wskazujące na zużycie wirnika czy łożysk.

Zanim przyjedzie technik serwisowy:

  1. Bezpiecznie wyłącz kompresor – nie odłączaj go pod obciążeniem, pozwól mu pracować na biegu jałowym przez 5 do 10 minut, a dopiero potem go zatrzymaj.
  2. Zabezpiecz miejsce przed nieuprawnioną manipulacją i oznacz jednostkę jako wyłączoną z eksploatacji.
  3. Przygotuj zapis alarmów, zmierzonych wartości oraz historii konserwacji.

Dla zespołu serwisowego oznacza to szybszą diagnostykę:

  • zapis godzin pracy od ostatniej wymiany oleju,
  • próbka oleju, jeśli została pobrana,
  • opis okoliczności, w jakich doszło do przegrzania.

Konserwacja predykcyjna jako kolejny krok

Nowoczesne sterowniki powszechnie zbierają dziś temperatury i generują sygnały serwisowe w czasie rzeczywistym, co umożliwia przejście z napraw reaktywnych do konserwacji predykcyjnej. Śledźcie trzy sygnały: trend temperatury oleju na wyjściu, jakość oleju oraz liczbę godzin pod obciążeniem. Do pilotażowego wdrożenia wystarczy podstawowy zestaw czujników i zbieranie danych przez trzy do sześciu miesięcy, zanim ustawicie dokładne progi alarmowe.

Co wynoszę z własnej praktyki

Firmy, które mają przy panelu sterowania prostą papierową lub cyfrową listę kontrolną, radzą sobie z przegrzaniem znacznie rzadziej niż te, które polegają wyłącznie na pamięci obsługi. Zalecam wprowadzenie regularnych szkoleń obsługi w zakresie rozpoznawania pierwszych objawów oraz wymianę części według godzin pracy, a nie dopiero po awarii. Serwis prewencyjny planujcie w momencie, gdy zmierzone wartości zaczynają powoli rosnąć, a nie dopiero wtedy, gdy odezwie się alarm.

Jak pomoże Wam Kompresory-vzduchotechnika

Powtarzające się przegrzewanie kompresora śrubowego rzadko rozwiąże jedna naprawa. Kompresory-vzduchotechnika oferuje połączenie, którego nie zapewnia pojedyncza interwencja serwisowa: fachową diagnostykę na miejscu, analizę oleju, dostawy oryginalnych filtrów i części zamiennych oraz instalację monitoringu parametrów eksploatacyjnych pod jednym dachem.

Kompresory-wentylacja

Jeśli przegrzewanie w Państwa urządzeniu powtarza się nawet po podstawowej konserwacji, oferujemy konsultację i diagnostykę bezpośrednio w zakładzie, aby ustalić rzeczywistą przyczynę, zanim dojdzie do uszkodzenia bloku śrubowego. Szeroki przegląd usług serwisowych i doradczych znajdą Państwo na stronie z usługami. Jeśli problem wynika ze zużytego odolejacza lub Państwa urządzenie przekroczyło granicę opłacalności naprawy, zapoznają się Państwo z ofertą kompresorów śrubowych SCR i sprawdzą, jak modernizacja wpłynie na energochłonność eksploatacji. Proszę skontaktować się za pomocą formularza kontaktowego i umówić termin diagnostyki.

Często zadawane pytania

Jaka jest normalna temperatura robocza kompresora śrubowego?

Temperatura wyjściowa oleju w większości kompresorów śrubowych wynosi od 60 do 85°C; wyłączenie bezpieczeństwa jest fabrycznie ustawione zwykle na około 95 do 105°C.

Co zrobić w pierwszej kolejności, gdy kompresor się przegrzeje?

Odciążcie obciążenie, sprawdźcie poziom i barwę oleju oraz usuńcie wszystko, co utrudnia przepływ powietrza wokół chłodnicy, a następnie obserwujcie, czy temperatura spada.

Jak rozpoznać zablokowany zawór termostatyczny?

Przewód prowadzący do chłodnicy głównej pozostaje zimny w dotyku, mimo że sterownik zgłasza wysoką temperaturę, ponieważ olej krąży tylko w krótkim obejściu.

Jak często czyścić chłodnicę kompresora śrubowego?

Kontrolę wzrokową przeprowadzajcie co tydzień, a dokładne czyszczenie sprężonym powietrzem pod prąd przepływu powietrza chłodzącego co najmniej raz w miesiącu lub w zależności od zapylenia eksploatacji.

Kiedy konieczne jest wezwanie serwisu zamiast samodzielnej naprawy?

Wezwijcie serwis w przypadku powtarzającego się automatycznego wyłączania, podwyższonych wartości cząstek metalu w analizie oleju lub nietypowych wibracji sygnalizujących zużycie łożysk czy wirnika. Kompresory-vzduchotechnika oferuje w takich przypadkach diagnostykę bezpośrednio na miejscu eksploatacji.

Polecane

Wykorzystanie ciepła odpadowego kompresora dla zakładów i instalacji technicznych

Jednostka wymiennika podłączona do kompresora przemysłowego

Ciepło odpadowe kompresora to bezpośrednio dostępne źródło energii, które przy odpowiednim zaprojektowaniu można wykorzystać do podgrzewania CWU, termostatowania hal lub jako źródło zasilania dla pompy ciepła. W przypadku kompresorów śrubowych większość mocy elektrycznej zamieniana jest na ciepło, podczas gdy tylko niewielka część pozostaje jako energia sprężonego powietrza.

Statystyka: w przypadku kompresorów śrubowych zwykle odprowadza się bez wykorzystania zdecydowaną większość tej energii, mimo że technicznie jest ona łatwa do odzyskania.

Trzy zastosowania przynoszą najszybszy zwrot: przygotowanie ciepłej wody użytkowej, termostatowanie hal produkcyjnych i magazynów oraz wstępne podgrzewanie mediów procesowych lub powietrza dla wentylacji. Poniższe sekcje pokazują, skąd ciepło czerpie swój potencjał, jak go obliczyć oraz jakie warianty techniczne rzeczywiście sprawdzają się w eksploatacji.

Kluczowe wnioski

Odzysk ciepła z kompresora przy pracy dwuzmianowej potrafi zwrócić inwestycję w ciągu trzech miesięcy i zmienić urządzenie z czystego kosztu w źródło ciepła dla zakładu.

Punkt Szczegóły
Wysoki udział ciepła W przypadku kompresorów śrubowych większość mocy elektrycznej zamienia się w ciepło.
Trzy główne zastosowania Podgrzewanie CWU, termostatowanie hal i wstępne podgrzewanie mediów procesowych lub wentylacji przynoszą najszybszą korzyść.
Szybki zwrot z inwestycji W przypadku zakładów pracujących na dwie zmiany z wystarczającą liczbą godzin zwrot inwestycji wynosi poniżej trzech miesięcy w porównaniu do ogrzewania elektrycznego.
Akumulacja przy nieregularnym poborze Tam, gdzie pobór ciepła jest skokowy, potrzebny jest zbiornik lub pompa ciepła, w przeciwnym razie potencjał zostaje utracony.
Wsparcie eksperta Kompresory-vzduchotechnika oferuje ocenę techniczną stacji kompresorowej i dostawę komponentów do projektu odzysku ciepła.

Polecane źródła i dalsza lektura

  • Plan działań na rzecz rozwoju wykorzystania niskopotencjałowego ciepła odnawialnego i odpadowego od Ministerstwa Środowiska
  • Raport końcowy o potencjale niskotemperaturowych źródeł ciepła w systemach zaopatrzenia w ciepło

Zbieranie własnych danych rozpocznij od pomiaru temperatury i przepływu w obiegu chłodzenia twojego kompresora przez okres co najmniej jednego tygodnia.

Spis treści

Skąd pochodzi ciepło odpadowe kompresora

Energia elektryczna doprowadzona do kompresora zamienia się w pracę mechaniczną i ciepło. W przypadku kompresorów śrubowych smarowanych olejem większość ciepła trafia do oleju smarnego, który odprowadza ciepło z bloku sprężającego. Reszta ucieka do powietrza chłodzącego wokół silnika i bloku, ewentualnie do wody, jeśli maszyna jest chłodzona wodą.

Źródła ciepła i ich typowe parametry:

  • Obieg olejowy – temperatura oleju zwykle 70–90 °C, wysoka jakość ciepła, łatwe odprowadzanie przez wymiennik płytowy.
  • Powietrze chłodzące – temperatura 30–50 °C powyżej otoczenia, niższa jakość, nadaje się do temperowania pomieszczeń.
  • Obieg chłodzenia wodnego – w maszynach chłodzonych wodą temperatura zbliżona do oleju, czyste źródło bez ryzyka zanieczyszczenia olejem.
  • Osuszacze i kondensat – niższy poziom temperatury, źródło uzupełniające, często pomijane.

Kluczowe punkty pomiarowe to wlot i wylot medium chłodzącego, przepływ oraz różnica temperatur między nimi. Bez tych danych nie można wiarygodnie ocenić potencjału ani zaprojektować wymiennika.

Ile ciepła można realnie odzyskać?

Dokładne obliczenia wymagają oprogramowania projektowego, ale orientacyjny szacunek można wykonać w kilka minut. Procedura:

  1. Sprawdź pobór mocy kompresora w kW z tabliczki znamionowej lub z pomiaru zużycia.
  2. Pomnóż przez udział ciepła – w przypadku kompresorów śrubowych należy liczyć się z przemianą większości mocy wejściowej w ciepło.
  3. Pomnóżcie przez roczne godziny pracy – przy pracy dwuzmianowej typowo około 4000 do 6000 godzin.
  4. Odejmijcie straty i rezerwę – nie całe ciepło jest praktycznie możliwe do odzyskania, należy uwzględnić współczynnik bezpieczeństwa w wysokości 10 do 20%.

Przykład: kompresor o mocy pobieranej 30 kW, praca 5500 godzin rocznie, konwersja 90% na ciepło. Brutto potencjał cieplny wynosi około 148 MWh rocznie, po odliczeniu rezerwy realnie przyjmuje się wartość bliższą 120 MWh.

Wynik silnie zależy od obciążenia maszyny, sezonowości oraz różnicy między mocą znamionową a rzeczywistą. Dlatego szacunek zawsze podaje się jako przedział, a nie jako jedną stałą liczbę.

Schemat zmian sprawności odzysku ciepła

Jakie techniczne warianty odzysku ciepła istnieją?

Wybór technologii zależy od typu kompresora, dostępnego poziomu temperatury oraz profilu odbioru ciepła w zakładzie.

  • Zintegrowany wymiennik płytowy w obiegu oleju – najpopularniejsze rozwiązanie w olejowych kompresorach śrubowych, kompaktowe, stosunkowo tanie, odpowiednie do podgrzewania ciepłej wody użytkowej lub wody grzewczej.
  • Wymienniki chłodzone wodą – czystsze medium, niższe ryzyko kontaminacji, ale wymagają własnego obiegu wodnego i konserwacji antykorozyjnej.
  • Podłączenie odprowadzenia do wentylacji mechanicznej – prosta integracja przy maszynach chłodzonych powietrzem, idealne do termostatowania hal w okresie zimowym.
  • Połączenie z pompą ciepła – zwiększa użytkową temperaturę ciepła niskotemperaturowego, zalecane szczególnie tam, gdzie ciepło bezpośrednie nie wystarcza do pokrycia wymaganego poziomu temperatury.
  • Zbiornik akumulacyjny – wyrównuje niezgodność między produkcją ciepła przez kompresor a nagłym odbiorem w zakładzie.

Kompresory bezolejowe oferują czystsze ciepło bez ryzyka zanieczyszczenia olejem, ale zwykle z niższą dostępną temperaturą. W przypadku maszyn olejowych trzeba natomiast liczyć się z filtracją i regularną kontrolą stanu oleju w wymienniku.

Każdy wariant wymaga pompy obiegowej, regulacji temperatury i przepływu oraz zabezpieczeń przed przegrzaniem. Bez odpowiednio dobranej regulacji istnieje ryzyko wahań temperatury na wyjściu, co utrudnia podłączenie do CWU lub wentylacji mechanicznej.

Zawory regulacyjne i pompy w systemie odzysku ciepła

Profesjonalna wskazówka: Zanim zamówisz wymiennik, zleć pomiar rzeczywistego profilu temperaturowego kompresora w ciągu tygodnia normalnej pracy – wartości znamionowe z katalogu często nie odpowiadają rzeczywistości po latach eksploatacji i zużycia.

Szczegóły dotyczące chłodzenia i jego wpływu na żywotność kompresora znajdziesz w artykule o chłodzeniu kompresora.

Gdzie odzyskane ciepło najlepiej sprawdzi się w zakładzie?

Najczęstsze zastosowanie znajdziesz tam, gdzie odbiór ciepła jest regularny i przewidywalny:

  • Podgrzewanie ciepłej wody użytkowej na potrzeby socjalne, umywalnie lub mycie w zakładzie produkcyjnym.
  • Termostatowanie hal i magazynów w miesiącach zimowych, zwłaszcza w przypadku kompresorów chłodzonych powietrzem podłączonych do VZT.
  • Podgrzewanie wstępne powietrza w wentylacji przed dalszym ogrzewaniem, co obniża zużycie głównego źródła ciepła.
  • Regeneracja osuszaczy adsorpcyjnych sprężonego powietrza, gdzie ciepło wykorzystywane jest bezpośrednio w technologii.
  • Procesowe podgrzewanie wstępne wody lub mediów w dalszej produkcji.

Bezpośrednie podłączenie bez akumulacji sprawdza się dobrze tam, gdzie kompresor pracuje w trybie ciągłym, a odbiór ciepła odpowiada jego pracy, na przykład przy liniach produkcyjnych pracujących na trzy zmiany lub w centrach danych. Tam, gdzie odbiór jest nierównomierny, niemal zawsze konieczna jest akumulacja lub pompa ciepła, w przeciwnym razie duża część potencjału zostaje utracona.

Jak obliczyć zwrot z inwestycji w odzysk ciepła

Podstawowy wzór jest prosty:

  1. Obliczcie roczną oszczędność – ilość pozyskanego ciepła w MWh pomnożoną przez cenę alternatywnego źródła (energia elektryczna, gaz).
  2. Zsumujcie nakłady inwestycyjne – wymiennik, rurociągi, pompy, regulacja i montaż.
  3. Podzielcie inwestycję przez roczną oszczędność – wynikiem jest okres zwrotu w latach.

W przypadku standardowych zakładów pracujących na dwie zmiany, z wystarczającą liczbą godzin pracy, przy dobrze zaprojektowanym systemie okres zwrotu inwestycji w odzysk ciepła odpadowego podaje się jako poniżej trzech miesięcy, w porównaniu z bezpośrednim ogrzewaniem elektrycznym. Jest to niezwykle krótki okres, nawet w porównaniu z innymi działaniami energetycznymi w przemyśle.

Uwzględnij w kalkulacji również korzyści dodatkowe – niższe emisje CO2 i mniejsze obciążenie głównego źródła ciepła. Ryzykiem pozostaje zmienność pracy: jeśli zmniejszy się obciążenie kompresora, spada również dostępne ciepło, a wraz z nim rzeczywista oszczędność w stosunku do wyliczeń.

Instalacja i eksploatacja: na co się przygotować

Zanim dostawca zainstaluje system, projekt powinien zawierać kilka stałych punktów:

  • Punkt odbioru ciepła – dokładnie określone miejsce na obiegu olejowym, wodnym lub powietrznym.
  • Wymiennik płytowy dobrany do rzeczywistej mocy, a nie tylko do nominalnej wartości tabliczkowej.
  • Pompy obiegowe i zbiornik wyrównawczy do utrzymania ciśnienia w obiegu grzewczym.
  • Zbiornik akumulacyjny, jeśli odbiór ciepła jest nieregularny.
  • Regulacja z pomiarem przepływu i temperatury na wejściu i wyjściu.
  • Filtracja oleju lub wody, aby zanieczyszczenia nie zapychały wymiennika.

Do ryzyk eksploatacyjnych należą przegrzewanie oleju w przypadku awarii regulacji, korozja po stronie wodnej wymiennika oraz zamarzanie zewnętrznych instalacji w systemach powietrznych zimą. Dostęp do punktów serwisowych kompresora musi pozostać zachowany również po instalacji wymiennika, w przeciwnym razie wydłuża się czas standardowej konserwacji.

Profesjonalna wskazówka: Ustaw kontrolę skuteczności wymiennika co najmniej raz na kwartał – porównanie różnicy temperatur na wejściu i wyjściu szybko wykryje zanieczyszczenie lub spadek wydajności, zanim odbije się to na rachunku za energię.

Szczegółowe wymagania dotyczące organizacji sprężarkowni i dostępu do punktów serwisowych opisuje artykuł o wymaganiach dotyczących sprężarkowni.

Kiedy odzysk ciepła się nie opłaca

Projekt zazwyczaj nie ma sensu ekonomicznego, jeśli kompresor pracuje tylko kilka godzin dziennie, praca jest wysoce nieregularna bez możliwości akumulacji ciepła, lub dostępna temperatura jest tak niska, że wymagałaby kosztownej pompy ciepła bez odpowiedniego odbioru. Zewnętrzna sprzedaż ciepła sąsiadom lub ciepłowni niesie ponadto ryzyko zależności od pracy własnego kompresora. Przerwanie produkcji oznacza przerwanie dostawy ciepła, co wymaga starannego uregulowania umownego i niemal zawsze komplikuje ekonomikę projektu bardziej, niż się na pierwszy rzut oka wydaje.

Jak przebiega profesjonalny audyt odzysku ciepła

Rzetelny dostawca postępuje według jasnej metodyki, a nie na podstawie szacunków:

  1. Zbieranie danych – pomiar poboru mocy, temperatur i przepływów na obiegach chłodzenia przez okres reprezentatywnego cyklu pracy.
  2. Mapowanie odbiorów ciepła w zakładzie – gdzie i kiedy ciepło jest rzeczywiście potrzebne.
  3. Opracowanie wariantów rozwiązania – bezpośrednie podłączenie, akumulacja lub kombinacja z pompą ciepła.
  4. Analiza ekonomiczna z prognozą zwrotu inwestycji i wrażliwości na cenę energii.

Sprawozdanie techniczne powinno zawierać schemat podłączenia, dobór wymiennika, plan regulacji, harmonogram konserwacji oraz szacunek kosztów. Standardowy proces przebiega następnie od oferty, przez weryfikację pilotażową, instalację i uruchomienie, aż po długoterminowy monitoring efektywności.

Normy i wymagania prawne dotyczące odzysku ciepła

Rekuperacja ciepła w kompresorach jest w Czechach rozpatrywana przede wszystkim w kontekście zarządzania energią oraz krajowej polityki dotyczącej ciepła niskotemperaturowego. Plan działań na rzecz rozwoju wykorzystania niskotemperaturowego odnawialnego i odpadowego ciepła, opracowany przez Ministerstwo Środowiska, zaleca wykorzystywanie ciepła odpadowego przede wszystkim bezpośrednio w miejscu jego powstawania i wskazuje pompy ciepła jako kluczową technologię dla źródeł o niskim poziomie temperatury.

Dla firm podlegających regularnym audytom energetycznym zgodnie z ustawą o gospodarce energią odzysk ciepła ze kompresorów jest standardową pozycją, którą audytor musi ocenić jako działanie o określonym okresie zwrotu. Instalacja wymienników i zbiorników ciśnieniowych podlega ponadto obowiązującym normom technicznym dotyczącym urządzeń ciśnieniowych i instalacji wody grzewczej, dlatego projekt musi uwzględniać również przeglądy zgodnie z obowiązującymi normami ČSN dla instalacji grzewczych i zbiorników ciśnieniowych.

Jeśli firma planuje sprzedawać ciepło na zewnątrz, na przykład sąsiedniemu zakładowi lub do sieci ciepłowniczej, w grę wchodzi prawo umowne i energetyczne regulujące dostawy ciepła stronom trzecim. Oznacza to zwykle bardziej skomplikowaną administrację oraz wymagania techniczne dotyczące pomiaru i fakturowania dostarczonego ciepła, dlatego w praktyce zaleca się preferować wykorzystanie wewnętrzne przed sprzedażą zewnętrzną tam, gdzie jest to ekonomicznie możliwe.

Zalecenia autora dla praktyki

Priorytetyzujcie wewnętrzne wykorzystanie ciepła, zacznijcie od pilotażu na najbardziej stabilnej linii i mierzcie rzeczywiste dane, nie wartości katalogowe. Tam, gdzie pobór jest nieregularny, zaplanujcie akumulację od samego początku. Najczęstszym błędem bywa niedocenienie regulacji, a nie dobór wymiennika.

Jak może Wam pomóc Kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika to alternatywa dla wynajmowania samodzielnego biura projektowego do odzysku ciepła: konsultację techniczną dotyczącą Państwa sprężarkowni oraz rekomendację odpowiednich komponentów otrzymają Państwo bezpośrednio od dostawcy, który rzeczywiście dostarcza i serwisuje kompresory oraz osprzęt.

Kompresory-technika pneumatyczna

Oferujemy ocenę energetyczną stacji kompresorowej, projekt podłączenia wymiennika, dostawę komponentów do instalacji i uzdatniania powietrza oraz serwis non stop. Jeśli zajmujesz się jakością medium dla wymiennika, warto zacząć od jednostek uzdatniania sprężonego powietrza, które chronią system przed zanieczyszczeniem i wydłużają jego żywotność. Odezwij się do nas, podając parametry swojej stacji kompresorowej, a umówimy niezobowiązującą konsultację techniczną dotyczącą projektu odzysku ciepła.

Najczęściej zadawane pytania

Ile ciepła można realnie odzyskać z kompresora?

W przypadku kompresorów śrubowych większość mocy elektrycznej przekształca się w ciepło, a realnie wykorzystywalna część zależy od rodzaju medium, poziomu temperatury i godzin pracy.

Jaki jest typowy okres zwrotu inwestycji w odzysk ciepła?

W standardowych zakładach pracujących na dwie zmiany przy wystarczającym obciążeniu podaje się okres zwrotu poniżej trzech miesięcy w porównaniu z ogrzewaniem elektrycznym, w zakładach o mniejszym obciążeniu czas ten się wydłuża.

Czy odzysk ciepła nadaje się również do kompresorów bezolejowych?

Tak, kompresory bezolejowe zapewniają czystsze ciepło bez ryzyka zanieczyszczenia olejem, zwykle jednak z niższą dostępną temperaturą niż maszyny olejowe.

Kiedy potrzebna jest pompa ciepła zamiast bezpośredniego podłączenia?

Pompa ciepła sprawdza się tam, gdzie temperatura ciepła odpadowego jest zbyt niska do bezpośredniego wykorzystania, typowo przy powietrzu chłodzącym o niższym poziomie temperatury.

Gdzie uzyskać ocenę techniczną do projektu odzysku ciepła?

Kompresory-vzduchotechnika oferuje konsultację techniczną i ocenę stacji kompresorowej, w tym zalecenia dotyczące komponentów do wymiennika i instalacji rozprowadzania ciepła.

Polecane

Kompresor wyłącza wyłącznik nadprądowy: główne przyczyny i jak to naprawić

W rozdzielnicy kompresora przemysłowego wyłączył się wyłącznik nadprądowy.

Najczęściej stoi za tym rozruch silnika pod ciśnieniem, gdy niesprawny zawór odciążający zmusza silnik do poboru wielokrotnie wyższego prądu, niż na jaki wymiarowany jest wyłącznik. Drugą najczęstszą przyczyną jest źle dobrana charakterystyka wyłącznika. Typ B jest dla kompresorów często nieodpowiedni, ponieważ wyłącza już przy krótkim skoku prądowym, który jest typowy dla tych silników.

Zanim zaczniecie cokolwiek demontować, przejdźcie przez trzy rzeczy:

  • Zawór odciążający – wypuszcza ciśnienie z głowicy cylindra po zatrzymaniu, aby kolejny start nie był „na twardo”.
  • Typ wyłącznika – w rozdzielnicy sprawdźcie literę na wyłączniku (B, C lub D).
  • Mechanika silnika – nasłuchiwanie nietypowych dźwięków przy rozruchu, utrudniony ruch tłoka lub łożysk.

Pierwszym krokiem jest zawsze bezpieczne odłączenie od zasilania i wizualna kontrola zaworu odciążającego, ponieważ właśnie tam kryje się najtańsza i najszybsza naprawa.

Kluczowe wnioski

Kompresor najczęściej wyłącza wyłącznik nadprądowy z powodu rozruchu pod ciśnieniem, spowodowanego niesprawnym zaworem odciążającym w połączeniu z nieodpowiednią charakterystyką wyłącznika nadprądowego.

Punkt Szczegóły
Sprawdźcie zawór jako pierwszy Zawór odciążający przy presostacie jest najczęstszą i najtańszą przyczyną twardego startu.
Prąd rozruchowy jest kluczem Silnik może podczas startu pod ciśnieniem pobierać 10 do 12 razy wyższy prąd niż prąd znamionowy.
Wybierz odpowiednią charakterystykę Wyłącznik nadprądowy typu C lub D lepiej znosi udar prądowy kompresora niż standardowy typ B.
Mierz, zanim wymienisz części Amperomierz i megaomomierz pozwalają odróżnić usterkę elektryczną od mechanicznego zatarcia.
Serwis w przypadku utrzymującej się usterki Kompresory-vzduchotechnika oferuje diagnostykę, naprawę zaworów oraz instalację softstarterów z technikiem na miejscu.

Przydatne źródła i dalsza lektura

Dla głębszego zrozumienia tematu polecamy:

Spis treści

Szybkie kontrole, które wykonacie od razu bez narzędzi

Przed sięgnięciem po multimetr wyłączcie główny dopływ zasilania i pozostawcie kompresor bez napięcia. Praca w rozdzielnicy pod napięciem bez odpowiednich kwalifikacji to niepotrzebne ryzyko, którego można łatwo uniknąć.

Postępuj według prostej kolejności:

  • Posłuchaj startu: ostre „zahamowanie” silnika podczas rozruchu wskazuje na trudny start pod ciśnieniem.
  • Sprawdź, czy po wyłączeniu kompresora powietrze uchodzi z zaworka odciążającego przy wyłączniku ciśnieniowym (powinno to trwać kilka sekund).
  • Sprawdź literę na wyłączniku nadprądowym w rozdzielnicy. Typ B jest nieodpowiedni dla większości kompresorów.
  • Zanotuj, czy wyłącznik wyzwala się za każdym razem, czy tylko sporadycznie, i o jakiej porze dnia.

Porada profesjonalisty: Jeśli wyłącznik nie wyzwala się przy pierwszym porannym starcie, ale wyzwala się przy kolejnym uruchomieniu w ciągu dnia, problem niemal na pewno nie leży w silniku elektrycznym. To typowy objaw niedziałającego zaworu odciążającego lub nieszczelnego zaworu zwrotnego, który pozostawia ciśnienie w cylindrze pomiędzy poszczególnymi startami.

Powtarzające się „wyzwalanie wyłącznika” bywa w rzeczywistości problemem mechanicznym przebranym za usterkę elektryczną. Użytkownicy skupiają się na wyłączniku nadprądowym, podczas gdy wystarczy wyczyścić lub wymienić mały zawór w wyłączniku ciśnieniowym.

Aby lepiej zrozumieć działanie wewnętrznej mechaniki urządzenia, warto zapoznać się z zasadą działania kompresora tłokowego, gdzie widać dokładnie, gdzie znajdują się zawór odciążający i zawór zwrotny.

Główne techniczne przyczyny, dla których wyłącznik nadprądowy wyłącza kompresor

Najbardziej prawdopodobną przyczyną jest przeciwciśnienie podczas startu. Gdy zawór odciążający nie uwalnia ciśnienia z głowicy cylindra, silnik musi ruszać pod pełną kompresją. To drastycznie zwiększa moment rozruchowy oraz prąd potrzebny do tego, aby wał w ogóle się obrócił.

Prąd rozruchowy to kluczowa wartość w całym równaniu. Zwykły silnik elektryczny podczas rozruchu pobiera w przybliżeniu 5 do 8 razy prąd znamionowy. Jeśli jednak kompresor uruchamia się pod ciśnieniem, prąd może krótkotrwale wzrosnąć nawet do 10 do 12 razy wartości znamionowej. Wyłącznik nadprądowy o charakterystyce B jest zaprojektowany tak, by wyłączać się już przy 3 do 5 razy tej wartości, więc w przypadku kompresora jest to praktycznie pewna awaria przy każdym rozruchu.

Do innych częstych przyczyn elektrycznych należą:

  • Zanik jednej fazy w silnikach trójfazowych, gdy pozostałe dwie fazy przeciążają uzwojenie.
  • Uszkodzony kondensator rozruchowy w silnikach jednofazowych, który wydłuża czas rozruchu i zwiększa pobór prądu.
  • Asymetria napięcia między fazami, która obciąża silnik nierównomiernie.

Usterki mechaniczne stanowią drugą grupę. Zatarty tłok, zużyte łożyska lub uszkodzony korbowód zwiększają opór mechaniczny, który natychmiast przekłada się na pobór prądu. Diagnostyka uszkodzonego kompresora opiera się często właśnie na połączeniu dźwięku, temperatury i zmierzonego prądu, ponieważ usterka rzadko ma charakter czysto konstrukcyjny. Przyczynia się do tego również częste cykliczne załączanie, gdy silnik uruchamia się i zatrzymuje w krótkich odstępach i nie ma czasu na ustabilizowanie termiczne.

Diagnostyka: co mierzyć i jak czytać wyniki

Niezawodna diagnostyka wymaga trzech podstawowych narzędzi: cęgów amperometrycznych, megomomierza (meggera) i multimetru. Kamera termowizyjna jest użytecznym dodatkiem, ale nie jest konieczna.

  1. Zmierz prąd rozruchowy cęgami amperometrycznymi bezpośrednio podczas startu. Wartość powyżej 10-krotności prądu znamionowego potwierdza start pod ciśnieniem.
  2. Sprawdź stan izolacji uzwojenia megomomierzem i porównaj rezystancje między poszczególnymi fazami. Wyraźna różnica między fazami sygnalizuje uszkodzone uzwojenie.
  3. Zweryfikuj napięcie i symetrię faz multimetrem na wszystkich trzech przewodach, jeśli chodzi o silnik trójfazowy.
  4. Obserwuj zachowanie przy odciążeniu ciśnienia – jeśli ręczne otwarcie zaworu odciążającego podczas startu widocznie obniży prąd, przyczyna jest potwierdzona.

Gdzie szukać sygnałów ostrzegawczych:

  • Wysoki pobór prądu bez wyraźnego zwarcia często wskazuje na zatarcie mechaniczne, a nie na usterkę elektryczną.
  • Aby potwierdzić problem mechaniczny, warto zmierzyć prąd przy odłączonym obciążeniu mechanicznym, jeśli konstrukcja na to pozwala, i porównać z normalnym rozruchem.
  • Różne wartości rezystancji między fazami uzwojenia sygnalizują zbliżającą się awarię silnika, nawet jeśli nadal "działa".

Pomiary pod napięciem zawsze wykonuj przy użyciu izolowanych narzędzi i w suchym środowisku. Jeśli nie masz pewności w pracy z urządzeniami elektrycznymi, pozostaw ten krok technikowi.

Praktyczne rozwiązania: od szybkiej naprawy po trwałe zabezpieczenie

Najtańszą i najczęściej skuteczną naprawą jest czyszczenie lub wymiana zaworu odciążającego na presostacie. W przypadku silników jednofazowych równie skuteczna bywa wymiana kondensatora rozruchowego, który zużywa się nawet bez widocznych objawów.

Sposób postępowania przy naprawie:

  1. Najpierw sprawdź i napraw elementy ciśnieniowe – zawór odciążający i zawór zwrotny.
  2. Jeśli problem się utrzymuje, sprawdź i ewentualnie wymień kondensator rozruchowy w silnikach jednofazowych.
  3. Dopiero potem zajmij się zabezpieczeniem i ewentualnie instalacją softstartu lub falownika (VSD).
  4. W przypadku większych silników z wyprowadzonymi uzwojeniami rozważ przełączenie rozruchu na gwiazda/trójkąt.

Trwalsze rozwiązania obejmują:

  • Wymianę wyłącznika nadprądowego na charakterystykę C, która poradzi sobie z krótkim udarem prądowym typowym dla kompresorów; przy cięższych maszynach lub bardzo częstym rozruchu odpowiedni jest typ D.
  • Instalację softstartera lub VSD, które stopniowo kontrolują prąd rozruchowy i chronią zarówno silnik, jak i sieć elektryczną.
  • Przebudowę rozruchu na gwiazda/trójkąt, jeśli konstrukcja silnika na to pozwala.

Orientacyjnie: wymiana kondensatora kosztuje kilkaset koron i zajmuje maksymalnie godzinę. Softstarter lub VSD to inwestycja rzędu tysięcy do kilkudziesięciu tysięcy koron w zależności od mocy silnika, łącznie z pracą.

Profesjonalna wskazówka: Zawsze rozwiązuj problemy z mechaniką i elementami ciśnieniowymi, zanim wymienisz wyłącznik. Mocniejszy wyłącznik bez naprawy zaworu odciążającego tylko ukryje problem i ryzykuje uszkodzenie silnika.

Technik serwisowy wykonuje ręczną naprawę zaworu kompresora.

Prewencja: jak uniknąć powtarzającego się wyłączania

Regularna konserwacja zaworu odciążającego i zaworu zwrotnego to najtańsze zabezpieczenie przed powtarzającym się wyłączaniem wyłącznika. Większość producentów zaleca kontrolę przy każdej wymianie oleju i filtra.

Ponadto pomaga:

  • Dobór charakterystyki wyłącznika według rzeczywistego prądu rozruchowego silnika, a nie według mocy znamionowej.
  • W przypadku kompresorów z częstym rozruchem warto rozważyć softstart już na etapie instalacji, a nie dopiero jako reakcję na problem.
  • Pozwolenie, by ciśnienie stopniowo spadało przed wyłączeniem, i unikanie powtarzającego się rozruchu krótko po sobie.

Wskazówka profesjonalisty: Obserwuj, jak długo kompresor pracuje między poszczególnymi cyklami. Jeśli załącza się częściej, niż podaje producent, oznacza to pracę cykliczną, która skraca żywotność silnika oraz zaworu odciążającego.

Kiedy czas wezwać serwis lub elektryka

Jeśli wyłącznik nadal się wyłącza nawet po wyczyszczeniu zaworu odciążającego i sprawdzeniu kondensatora, prawdopodobnie chodzi o wewnętrzne uszkodzenie silnika lub bloku śrubowego. Zapach spalenizny, dym lub nietypowe dźwięki mechaniczne są sygnałem do natychmiastowego wyłączenia maszyny.

  • Ciągłe wyłączanie się nawet po podstawowych kontrolach.
  • Podejrzenie uszkodzenia uzwojenia lub łożysk wewnątrz kompresora.
  • Niejasna usterka elektryczna, której nie potraficie bezpiecznie zmierzyć.

Modyfikacja głównego wyłącznika nadprądowego w rozdzielnicy bez zgody operatora sieci lub technika uprawnień jest ryzykiem, które się nie opłaca. Pracę przy silniku pod napięciem zawsze powierzajcie elektrykowi z odpowiednimi kwalifikacjami.

Krótka rekomendacja technika

Na miejscu zawsze zaczynam od kontroli zaworu odciążającego, ponieważ to najczęstszy winowajca, a naprawa trwa kilka minut. Dopiero potem mierzę prąd rozruchowy i stan izolacji uzwojenia. Ta procedura oszczędza klientowi czas i pieniądze na niepotrzebną wymianę wyłącznika nadprądowego.

Serwis, części i doradztwo od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika to alternatywa dla umawiania interwencji przez przypadkowego elektryka bez znajomości pneumatyki. Zajmujemy się kompresorami kompleksowo, od elementów ciśnieniowych po zabezpieczenia elektryczne, dzięki czemu nie musicie Państwo kontaktować się z dwiema różnymi firmami w sprawie jednego problemu.

Kompresory-wentylacja

Oferujemy diagnostykę na miejscu, naprawę i czyszczenie zaworów odciążających, instalację softstarterów oraz dostawę części zamiennych, w tym kondensatorów i komponentów do instalacji sprężonego powietrza. Dokładną diagnozę i wycenę zawsze przygotuje technik po zmierzeniu rzeczywistych wartości bezpośrednio na waszej maszynie, a nie na podstawie szacunków przez telefon. Jeśli potrzebujecie wymienić rurociąg lub uzupełnić instalację sprężonego powietrza, zapoznajcie się z rurami do instalacji sprężonego powietrza lub całym asortymentem pneumatyki i hydrauliki i zamówcie interwencję serwisową bezpośrednio przez stronę internetową.

Często zadawane pytania

Jak objawia się wadliwy wyłącznik nadprądowy?

Uszkodzony wyłącznik nadprądowy wyłącza się nawet bez wyraźnego obciążenia lub wręcz przeciwnie, w ogóle nie reaguje na skok prądu, który powinien spowodować odłączenie. Jeśli wyłącznik wyłącza się regularnie tylko przy kompresorze, a inne odbiorniki na tym samym obwodzie działają bez problemów, usterka zwykle leży w samym kompresorze, a nie w wyłączniku.

Jak rozpoznać wadliwy kompresor?

Uszkodzony kompresor objawia się nietypowymi dźwiękami podczas rozruchu, zwiększonym poborem prądu, przegrzewaniem się lub spadkiem wydajności efektywnej. Połączenie ciężkiego rozruchu i powtarzającego się wyłączania wyłącznika nadprądowego niemal zawsze wskazuje na problem z zaworem odciążającym lub obciążeniem mechanicznym silnika.

Jak rozpoznać uszkodzony kompresor? — schemat poglądowy

Jak rozpoznać wadliwy kompresor klimatyzacji?

W przypadku kompresora klimatyzacyjnego awarię sygnalizuje nieszczelność wału, hałas mechaniczny lub zanieczyszczenie obiegu chłodniczego. W przypadku poważnego uszkodzenia wewnętrznego konieczne bywa przepłukanie obiegu lub wymiana całego kompresora.

Jak wyciszyć głośny kompresor?

Hałas zmniejsza umieszczenie na gumowych podkładkach, izolacja akustyczna pomieszczenia oraz regularna kontrola poluzowanych elementów i łożysk. Jeśli głośność wzrosła nagle, często chodzi o usterkę mechaniczną, którą trzeba najpierw zdiagnozować, a nie tylko wyciszyć.

Jaki wyłącznik nadmiarowo-prądowy jest najbardziej odpowiedni dla kompresora?

Dla większości kompresorów warsztatowych sprawdza się charakterystyka C, w przypadku cięższych maszyn lub bardzo częstego uruchamiania charakterystyka D. Wybór zależy od rzeczywistego prądu rozruchowego silnika, który można zmierzyć amperomierzem cęgowym bezpośrednio podczas rozruchu.

Polecane

Bezpieczeństwo pożarowe sprężarkowni: procedura dla użytkownika

System wentylacji dla sprężarkowni w zakładzie przemysłowym

Jeśli podczas własnej kontroli stwierdzisz zagrożenie, działaj natychmiast: przerwij pracę w przypadku poważnego zagrożenia, odizoluj ciecze palne od maszynowni, sprawdź działanie wentylacji i zaworów bezpieczeństwa oraz zamów zaktualizowane rozwiązanie bezpieczeństwa pożarowego (PBŁ). Bezpieczeństwo pożarowe sprężarkowni nie opiera się bowiem na jednym środku, lecz na zestawie działań konstrukcyjnych, technicznych i organizacyjnych, które muszą wzajemnie się uzupełniać, a gdy brakuje jednego elementu, kontrola straży pożarnej zwykle wykrywa to jako pierwsze.

Zanim zadzwonisz do projektanta PBŁ, sam sprawdź tych sześć punktów:

  • Czy ciecze palne (oleje, środki czyszczące) są przechowywane poza pomieszczeniem sprężarkowni?
  • Czy działa awaryjne wyłączenie wentylacji, sterowane zarówno z pomieszczenia, jak i z zewnątrz?
  • Czy między kompresorem a pierwszym urządzeniem odcinającym zainstalowane są sprawne zawory bezpieczeństwa?
  • Czy klasyfikacja i odporność zamknięć przeciwpożarowych (drzwi, klapy) odpowiada aktualnemu stanowi eksploatacji?
  • Czy system likwidacji kondensatu działa prawidłowo i nie dochodzi do wycieku oleju na podłogę?
  • Czy posiadasz aktualne protokoły rewizyjne instalacji elektrycznej, zbiorników ciśnieniowych i gaśnic?

Profesjonalna wskazówka: Jeśli nie jesteście Państwo pewni, czy obowiązujący PBŘ odpowiada rzeczywistemu stanowi technologii, nie polegajcie na szacunkach. Zmiana wydajności kompresora, dodanie osuszacza lub modyfikacja instalacji może przesunąć obciążenie ogniowe poza ramy pierwotnej oceny, a to jest dokładnie ten typ niezgodności, który HZS wychwyci podczas kontroli jako pierwszy.

Spis treści

Wymagania dotyczące konstrukcji budowlanych i podziału na strefy pożarowe

Sprężarkownia jest z punktu widzenia bezpieczeństwa pożarowego oceniana jako samodzielna lub przyłączona strefa pożarowa, co wpływa na to, jaką odporność muszą mieć otaczające ściany, strop oraz drzwi. Przewodnik metodyczny dotyczący projektowania i oceny rozwiązania ochrony przeciwpożarowej zalicza sprężarkownię do obiektów, w których podział na strefy pożarowe (PÚ) ocenia się indywidualnie, w zależności od ilości materiałów palnych, mocy zainstalowanego urządzenia oraz usytuowania w obiekcie.

Ściany i drzwi o odporności ogniowej w zakładach przemysłowych

Typową wartością, z którą można się spotkać w praktyce, jest odporność konstrukcji na poziomie F30, czyli średniookresowa odporność ścian i stropów. Jest to jednak naprawdę tylko wartość orientacyjna. Konkretny wymóg zawsze określa ocena ryzyka w PBŁ, a w przypadku wydajniejszych maszyn z wtryskiem oleju w praktyce często zaleca się oddzielne pomieszczenia przeciwpożarowe z bardziej rygorystycznym oddzieleniem i bardziej odporną konstrukcją podłogi, ponieważ ryzyko rozprzestrzeniania się pożaru poprzez pozostałości oleju jest wyższe.

Zamknięcia przeciwpożarowe, czyli drzwi, klapy i zamknięcia szybowe, muszą mieć odporność odpowiadającą klasie danej strefy pożarowej, a ich funkcja (samozamykanie, szczelność, ewentualnie sygnalizacja stanu) jest dokumentowana osobno.

Element konstrukcji Co podlega ocenie
Ściany i stropy strefy pożarowej Klasa odporności pożarowej według ryzyka (często orientacyjnie F30)
Drzwi i klapy Odporność, mechanizm samozamykający, szczelność
Szyby i przejścia Uszczelnienie, mankiety przeciwpożarowe, kontrola przejść instalacyjnych
Podłoga Niepalna, olejoodporna powierzchnia w przypadku maszyn o wyższej mocy

Dokumentacja, którą PBŘ musi zawierać dla tej części, obejmuje:

  • Obliczenie obciążenia ogniowego i zaklasyfikowanie do stopnia zagrożenia pożarowego.
  • Uzasadnienie wielkości i granic strefy pożarowej.
  • Specyfikację typu i odporności zastosowanych zamknięć przeciwpożarowych.
  • Opis powiązania z sąsiednimi strefami pożarowymi i drogami ewakuacyjnymi.

Środki techniczne w sprężarkowni: wentylacja, armatura, elektryka, kondensat i pomiary

Stacje kompresorów należą do instalacji zagrożonych wysokim ciśnieniem, wyciekiem mediów, a w niektórych przypadkach także powstaniem atmosfery wybuchowej, dlatego muszą posiadać wydzielone pomieszczenie ze skuteczną wentylacją oraz wyposażeniem do wykrywania stanów nieprawidłowych. Wentylację rozwiązuje się poprzez połączenie wentylacji naturalnej i mechanicznej, przy czym tryb awaryjny musi być sterowalny zarówno z pomieszczenia obsługi, jak i z zewnątrz, na wypadek gdyby nie można było bezpiecznie dostać się do środka.

Jeśli w pomieszczeniu istnieje ryzyko powstania atmosfery wybuchowej, na przykład w przypadku kompresorów gazowych lub tam, gdzie pracuje się z gazami palnymi, rozporządzenie rządu nr 406/2004 Sb. wymaga formalnej oceny ryzyka i klasyfikacji przestrzeni na strefy. Ta klasyfikacja określa następnie, jakie urządzenia i instalacje elektryczne wolno stosować w danym pomieszczeniu, ponieważ standardowe wyłączniki i silniki w strefie z atmosferą wybuchową nie spełniają wymaganego poziomu ochrony.

Do kluczowych środków technicznych należą:

  • Zawór bezpieczeństwa między kompresorem a pierwszym urządzeniem odcinającym, który zapobiega nadciśnieniu w systemie.
  • Manometry na poszczególnych stopniach sprężania do monitorowania rzeczywistego stanu pracy.
  • Zakaz instalowania elementów odcinających między poszczególnymi stopniami ciśnienia, ponieważ groziłoby to niekontrolowanym przeciążeniem.
  • Sygnalizacja stanu zaworów odcinających i kluczowej armatury, najlepiej podłączona do stanowiska dozoru.
  • Zdalne sterowanie silnikami elektrycznymi w kompresorach gazowych, aby można było wyłączyć urządzenie bez konieczności wchodzenia do strefy zagrożenia.

Kondensat jest niedocenianym, ale realnym źródłem ryzyka. Olej wyciekający wraz z kondensatem łatwo rozprzestrzenia się po podłodze i zwiększa obciążenie ogniowe pomieszczenia. Rozwiązaniem jest separacja olej/woda bezpośrednio u źródła oraz odprowadzenie przez certyfikowane rurociągi, które wytrzymają ciśnienia robocze i nie przepuszczą pozostałości olejowych do otoczenia. Wykonanie materiałowe instalacji oraz ich badania powinny odpowiadać normie ČSN EN 13480-5, co dotyczy również instalacji sprężonego powietrza bezpośrednio połączonych z kompresorownią.

Profesjonalna wskazówka: Kontrolujcie separator kondensatu wizualnie co najmniej raz w tygodniu, a nie dopiero podczas planowanego przeglądu. Zapchany lub przepełniony separator to jedno z najczęstszych stwierdzeń podczas kontroli eksploatacyjnych, a wystarczy kilka minut, aby wykryć problem, zanim olej trafi na podłogę.

Dbałość o odwadniacz kondensatu w sprężarce powietrza

Środki organizacyjne i reżim eksploatacyjny w kompresorowni

Środki techniczne działają tylko wtedy, gdy uzupełnia je jasno określony reżim eksploatacyjny z konkretną odpowiedzialnością. Ustawa nr 133/1985 Sb. o ochronie przeciwpożarowej stanowi, że za zapobieganie powstawaniu pożaru, ograniczenie jego rozprzestrzeniania się oraz zapewnienie ewakuacji odpowiada prowadzący eksploatację, w praktyce zatem przedstawiciel statutowy firmy we współpracy z technikiem ochrony przeciwpożarowej oraz technikiem eksploatacji kompresorowni. Państwowa Straż Pożarna (HZS) występuje jako organ właściwy, który ocenia dokumentację i podczas kontroli sprawdza, czy odpowiada ona rzeczywistości eksploatacji.

  1. Przedstawiciel statutowy ponosi całkowitą odpowiedzialność za zgodność eksploatacji z ustawą o ochronie przeciwpożarowej.
  2. Technik ochrony przeciwpożarowej (osoba posiadająca odpowiednie kwalifikacje w zakresie ochrony przeciwpożarowej) opracowuje lub koordynuje PBŘ i proponuje środki.
  3. Technik eksploatacji kompresorowni odpowiada za codzienne przestrzeganie zasad eksploatacji oraz zgłaszanie odchyleń.
  4. HZS jako organ właściwy ocenia dokumentację i przeprowadza kontrole spełnienia wymagań.

Zasady eksploatacji, które każdy prowadzący eksploatację powinien mieć pisemnie ustalone, obejmują zakaz magazynowania cieczy palnych w pomieszczeniu kompresorowni, określone interwały kontroli przez obsługę, oznakowanie dróg ewakuacyjnych i tras dostępu oraz jasno określone procedury postępowania obsługi w przypadku odchyleń od standardowej eksploatacji.

  • Regulamin eksploatacji kompresorowni z opisem procedur standardowych i awaryjnych.
  • Zapisy z przeglądów i kontroli urządzeń technicznych.
  • Dokumentacja eksploatacyjna producenta kompresora, w tym zalecane okresy konserwacji.
  • Procedura awaryjnego wyłączenia i ewakuacji osób z zagrożonej strefy.
  • Obowiązek niezwłocznego zgłoszenia pożaru lub wybuchu Państwowej Straży Pożarnej, nawet jeśli został on ugaszony własnymi siłami.

Szczegółowy przegląd zasad eksploatacji dotyczących obsługi kompresorów znajdziesz na liście zasad bezpieczeństwa pracy z kompresorem, która uzupełnia wewnętrzne szkolenia pracowników.

Rozwiązanie bezpieczeństwa pożarowego (PBŘ) i ocena ryzyka: co musi zawierać

PBŘ to dokument, który łączy rozwiązania budowlane, techniczne i organizacyjne w jedną całość ocenianą przez Państwową Straż Pożarną, i bez niego nie obejdzie się żadna przemysłowa sprężarkownia. Metodyczna instrukcja projektowania i oceny rozwiązania bezpieczeństwa pożarowego określa, że dokument musi oceniać stabilność konstrukcji podczas pożaru, podział obiektu na strefy pożarowe, możliwości ewakuacji osób oraz sposób zabezpieczenia w wodę do celów przeciwpożarowych.

Konkretnie PBŘ dla sprężarkowni powinno zawierać:

  • Obliczenie obciążenia ogniowego i określenie stopnia zagrożenia pożarowego pomieszczenia.
  • Opis podziału na strefy pożarowe oraz uzasadnienie wybranych odporności konstrukcyjnych.
  • Projekt rozwiązań technicznych do gaszenia, w tym typu i rozmieszczenia gaśnic.
  • Opis wewnętrznych i zewnętrznych dróg dojazdowych oraz placów manewrowych dla jednostek straży pożarnej.
  • Zapewnienie wody do celów przeciwpożarowych, czyli lokalizacja punktów poboru i ich wydajność.
  • Odległości od sąsiednich obiektów i instalacji technologicznych.

PBŘ opracowuje projektant z uprawnieniami zawodowymi, zwykle we współpracy z technikiem ochrony przeciwpożarowej użytkownika. HZS jako organ właściwy ocenia dokumentację w ramach procedury budowlanej lub przy zmianie sposobu użytkowania, a podczas rutynowych kontroli sprawdza, czy rzeczywisty stan eksploatacji jest zgodny z dokumentacją.

Podstawowa zasada, która w praktyce jest najczęściej naruszana: przy jakiejkolwiek zmianie budowlanej lub instalacji nowego urządzenia nie może dojść do obniżenia poziomu bezpieczeństwa pożarowego obiektu w stosunku do stanu zatwierdzonego w pierwotnym PBŘ. Dodanie wydajniejszego kompresora, osuszacza lub zmiana instalacji rozprowadzających zawsze wymaga więc sprawdzenia, czy pierwotna ocena nadal obowiązuje.

Jeśli planujecie rozbudowę sprężarkowni, skontaktujcie się z opracowującym PBŘ już na etapie projektu, a nie dopiero po instalacji. Dodatkowe wykazywanie zgodności jest zawsze droższe i bardziej czasochłonne niż korekta dokumentacji przed realizacją.

Kluczowe normy i przepisy prawne, które musicie znać

Ramy prawne dla bezpieczeństwa pożarowego sprężarkowni opierają się na ustawie nr 133/1985 Sb. o ochronie przeciwpożarowej, przepisach wykonawczych dotyczących technicznych warunków ochrony przeciwpożarowej budynków oraz rozporządzeniu rządu nr 406/2004 Sb. w sprawie szczegółowych wymagań dotyczących bezpieczeństwa i ochrony zdrowia przy pracy w środowisku zagrożonym wybuchem. Przepisy te są prawnie wiążące, a ich przestrzeganie HZS egzekwuje podczas kontroli bez wyjątku.

Oprócz ustaw stosuje się szereg norm ČSN, które mają charakter podkładu technicznego do opracowania PBŘ oraz do oceny parametrów konstrukcyjnych i eksploatacyjnych. Same normy nie zawsze są bezpośrednio egzekwowane prawnie, jednak ich przestrzeganie w praktyce uznaje się za standard, od którego można odstąpić jedynie przy bardzo dobrym uzasadnieniu technicznym.

Przepis / norma Co reguluje
Ustawa nr 133/1985 Sb. Podstawowe obowiązki w zakresie ochrony przeciwpożarowej, prewencja, ewakuacja, akcja gaśnicza
Rozporządzenie rządu nr 406/2004 Sb. Klasyfikacja przestrzeni zagrożonych wybuchem, strefowanie
ČSN z serii 73 08xx Bezpieczeństwo pożarowe budynków, strefy pożarowe, odległości graniczne
ČSN EN 1012-1 Wymagania bezpieczeństwa dotyczące kompresorów i pomp próżniowych
ČSN 10 5004 Konstrukcja, montaż, eksploatacja i konserwacja sprężarek powietrza
Ustawa nr 250/2021 Sb. oraz rozporządzenia nr 191/2022 Sb., 192/2022 Sb. Wyznaczone urządzenia ciśnieniowe i gazowe, rewizje i kontrole

Zalecany tok studiowania to przejście od ogólnego do szczegółowego: najpierw ustawa nr 133/1985 Sb. dla ram obowiązków, następnie rozporządzenie rządu nr 406/2004 Sb. dla oceny stref zagrożenia wybuchem, dalej ČSN z serii 73 08xx dla części budowlanej i na koniec ČSN EN 1012-1 wraz z ČSN 10 5004 dla samego urządzenia technicznego. Norma ČSN EN 1012-1 przy tym nie rozwiązuje jedynie bezpieczeństwa maszyny, ale służy również jako podstawa dla protokołów rewizyjnych i dla dokumentowania zgodności podczas kontroli.

Kontrole, rewizje i wymagania dotyczące kwalifikacji zawodowych

Wyznaczone urządzenia ciśnieniowe i gazowe w sprężarkowni podlegają obowiązkowym rewizjom zgodnie z ustawą nr 250/2021 Sb. oraz jej przepisami wykonawczymi nr 191/2022 Sb. i nr 192/2022 Sb., które określają terminy oraz zakres kontroli. Urządzenia te może rewidować wyłącznie osoba z odpowiednimi uprawnieniami, a nie pracownik wewnętrzny bez odpowiednich kwalifikacji, co dotyczy również kontroli instalacji elektrycznej i gaśnic, gdzie wymagana jest osoba kompetentna z ważnym zaświadczeniem.

  • Zbiorniki ciśnieniowe i urządzenia gazowe: rewizje w odstępach czasu zgodnych z przepisami wykonawczymi, przeprowadzane przez osobę autoryzowaną.
  • Instalacja elektryczna w pomieszczeniach ze strefą zagrożenia wybuchem: kontrola przez technika rewizyjnego elektryka specjalizującego się w środowiskach zagrożonych wybuchem.
  • Gaśnice: kontrola sprawności co najmniej raz w roku, przeprowadzana przez osobę posiadającą uprawnienia producenta lub organizację serwisową.
  • Zawory bezpieczeństwa: próba funkcjonalna w odstępach czasu zalecanych przez producenta, zwykle raz w roku, patrz szczegółowa instrukcja w zawory bezpieczeństwa.

Praktyka branżowa: zawory bezpieczeństwa, separacja kondensatu oraz nieprawidłowe sterowanie wentylacją to środki techniczne, które podczas kontroli eksploatacyjnych najczęściej okazują się niewystarczające. Nie są to egzotyczne usterki, lecz rzeczy, które można wykryć już podczas rutynowej kontroli wzrokowej, jeśli operator ma na to wyznaczony czas i jasno określoną odpowiedzialność.

Zapisy ze wszystkich rewizji i kontroli muszą być przechowywane i dostępne podczas kontroli przeprowadzanej przez HZS. Sprawdzoną praktyką jest prowadzenie jednego centralnego systemu ewidencji dla całej sprężarkowni, a nie rozproszonych protokołów papierowych przy poszczególnych urządzeniach, ponieważ brakujący lub nieodnaleziony zapis podczas kontroli jest oceniany tak samo, jak niewykonana rewizja.

Praktyczna lista kontrolna dla operatora: co sprawdzić już dziś

Zanim zamówicie zewnętrzny audyt, przejdźcie przez własną kontrolę wewnętrzną zgodnie z poniższą procedurą, uszeregowaną według priorytetu ryzyka.

  1. Sprawdźcie wytrzymałość konstrukcyjną i sprawność zamknięć przeciwpożarowych sprężarkowni.
  2. Sprawdźcie działanie wentylacji naturalnej i mechanicznej oraz sterowanie awaryjne z zewnątrz.
  3. Sprawdź obecność i sprawność zaworów bezpieczeństwa pomiędzy kompresorem a urządzeniem odcinającym.
  4. Sprawdź separację i odprowadzanie kondensatu, w tym stan podłogi pod maszyną.
  5. Sprawdź instalację elektryczną pod kątem klasyfikacji strefy, jeśli w pomieszczeniu występuje zagrożenie atmosferą wybuchową.
  6. Sprawdź oznakowanie dróg ewakuacyjnych i dojazdowych oraz ich drożność.

Priorytet powinien zawsze dotyczyć najpierw środków, które bezpośrednio zapobiegają powstaniu i rozprzestrzenianiu się pożaru, czyli zaworów bezpieczeństwa, wentylacji i kondensatu, a dopiero potem formalnych aspektów dokumentacji.

  • Zawory bezpieczeństwa i manometry kontroluj wizualnie co miesiąc, a funkcjonalnie zgodnie z zaleceniami producenta.
  • Separator kondensatu kontroluj co tydzień.
  • Drogi ewakuacyjne i oznakowanie kontroluj przy każdej zmianie obsługi.
  • Ogólną zgodność z PBŘ sprawdzaj raz w roku lub przy każdej zmianie technologicznej.

Jeśli kontrola wykaże niezgodność między stanem faktycznym a zatwierdzonym PBŘ, nie rozwiązuj tego prowizorycznie. Zleć audyt techniczny oraz ewentualną aktualizację dokumentacji, ponieważ prowizoryczne naprawy bez aktualizacji PBŘ to dokładnie to, co podczas kontroli HZS budzi najwięcej pytań. Przegląd podstawowych wymagań dotyczących kompresorowni znajdziesz również w osobnym przewodniku.

Zalecenie dostawcy serwisowego: praktyczne spojrzenie na częste błędy

Najczęstszym błędem, z jakim spotykamy się u użytkowników sprężarkowni, nie jest brak dokumentacji, lecz rozbieżność między tym, co opisuje PBŘ, a tym, co faktycznie jest zainstalowane. Firma dodaje drugi kompresor, zmienia trasę instalacji lub zastępuje stary agregat wydajniejszym modelem, a nikt nie sprawdza, czy pierwotna ocena obciążenia ogniowego nadal jest aktualna. Właśnie taka drobna zmiana eksploatacyjna jest momentem, w którym należy ponownie otworzyć PBŘ, a nie dopiero przy kolejnej planowanej kontroli.

Drugą kwestią, którą zaskakująco wiele zakładów lekceważy, jest kolejność inwestycji. Gdy użytkownik dysponuje ograniczonym budżetem, często w pierwszej kolejności inwestuje w widoczne zmiany konstrukcyjne, podczas gdy tańsza i bardziej ryzykowna luka pozostaje w wentylacji lub odprowadzaniu kondensatu. Z punktu widzenia rzeczywistego ryzyka pożaru sprawna wentylacja awaryjna i niezawodna separacja oleju z kondensatu często zapobiegają większym szkodom niż nowe drzwi przeciwpożarowe, jeśli istniejąca konstrukcja przynajmniej w minimalnym stopniu spełnia wymagania.

Plan konserwacji zapobiegawczej, który naprawdę działa, nie jest tym najbardziej skomplikowanym, lecz tym, który jest przestrzegany. Krótka cotygodniowa kontrola wizualna zaworów bezpieczeństwa, separatora oraz stanu podłogi pozwoli wykryć większość problemów, zanim staną się poważne. Coroczne przeglądy zgodnie z ustawą č. 250/2021 Sb. są wówczas zabezpieczeniem, a nie główną linią obrony.

Jak może Wam pomóc Kompresory-vzduchotechnika

Kompresory-vzduchotechnika stanowi alternatywę dla samodzielnego poszukiwania poszczególnych komponentów u różnych dostawców: oferujemy zawory bezpieczeństwa o odpowiedniej wydajności, certyfikowane instalacje sprężonego powietrza oraz doradztwo techniczne w jednym miejscu, dzięki czemu nie musicie składać rozwiązania z kilku źródeł i samodzielnie weryfikować kompatybilności elementów.

Kompresory-wentylacja przemysłowa

Dla sprężarkowni, w której kontrola wykazała niezgodność między PBŘ a rzeczywistym stanem technologii, warto zacząć od konkretnych elementów technicznych. Oferujemy zawory bezpieczeństwa o parametrach odpowiadających wydajności Państwa kompresora, doradztwo przy doborze odpowiedniej pojemności oraz certyfikowane rurociągi do instalacji sprężonego powietrza, spełniające wymagania dotyczące wykonania zgodnie z normą ČSN EN 13480-5. Jeśli potrzebują Państwo urządzenia, które rzeczywiście odpowiada Państwa stopniowi ciśnienia i trybowi pracy, proszę zapoznać się z ofertą pneumatyki i hydrauliki i wybrać rozwiązanie dopasowane do Państwa sprężarkowni. Nasi doradcy techniczni pomogą dobrać odpowiednią pojemność zaworu oraz powiązane instalacje, niezależnie od tego, czy chodzi o nową instalację, czy o naprawę stwierdzonych usterek.

Kluczowe wnioski do podjęcia decyzji

Bezpieczeństwo pożarowe kompresorowni opiera się na zgodności między rozwiązaniem konstrukcyjnym, funkcjonalnymi elementami technicznymi (zawory bezpieczeństwa, wentylacja, separacja kondensatu) a aktualnym PBŘ, przy czym każda zmiana technologiczna wymaga jego ponownej weryfikacji.

Punkt Szczegóły
Aktualizujcie PBŘ przy każdej zmianie Instalacja nowego kompresora lub modyfikacja instalacji zawsze wymaga weryfikacji zgodności z PBŘ.
Kontrolujcie najczęściej zawory bezpieczeństwa i kondensat Te elementy należą do najczęściej stwierdzanych usterek technicznych wykrywanych podczas kontroli eksploatacyjnych.
Przestrzegaj terminów przeglądów zgodnie z ustawą nr 250/2021 Sb. Wydzielone urządzenia ciśnieniowe i gazowe kontroluje wyłącznie osoba uprawniona, w przewidzianych odstępach czasu.
Przestrzegaj klasyfikacji stref zagrożenia wybuchem Rozporządzenie rządu nr 406/2004 Sb. określa, jakie wyposażenie elektryczne może być stosowane w strefie zagrożenia.
Omów rozwiązania techniczne z wyspecjalizowanym dostawcą Kompresory-vzduchotechnika dostarcza zawory bezpieczeństwa oraz certyfikowane instalacje odpowiadające Twojemu ciśnieniu roboczemu.

Przydatne źródła i normy do kontroli

Przy opracowywaniu lub aktualizacji PBŘ warto postępować systematycznie — od ogólnych ram prawnych do norm technicznych dla konkretnych urządzeń.

Źródło Czego w nim szukać
Ustawa nr 133/1985 Sb. Podstawowe obowiązki użytkownika w zakresie ochrony przeciwpożarowej
Instrukcja metodyczna HZS dotycząca PBŘ Struktura i wymagania dotyczące treści rozwiązania bezpieczeństwa pożarowego
Rozporządzenie rządu nr 406/2004 Sb. Procedura klasyfikacji przestrzeni zagrożonych wybuchem
ČSN z serii 73 08xx Konkretne parametry odporności pożarowej budowli i stref
ČSN EN 1012-1 oraz ČSN 10 5004 Wymagania bezpieczeństwa dotyczące konstrukcji i eksploatacji kompresorów
Ustawa nr 250/2021 Sb. oraz rozporządzenia nr 191/2022, 192/2022 Sb. Terminy i zakres rewizji wyznaczonych urządzeń ciśnieniowych i gazowych

Zalecana kolejność lektury: najpierw ustawa o ochronie przeciwpożarowej dla ogólnych ram obowiązków, następnie wytyczne metodyczne HZS dotyczące struktury PBŘ, kolejno rozporządzenie rządu nr 406/2004 Sb. dotyczące stref, a na końcu konkretne normy ČSN odpowiednie dla typu Państwa urządzenia. Taka kolejność odpowiada logice, według której dokumentację ocenia również sama HZS podczas kontroli.

Najczęstsze pytania

Co w praktyce oznacza bezpieczeństwo pożarowe sprężarkowni?

Chodzi o zgodność rozwiązań budowlanych, technicznych i organizacyjnych, udokumentowaną w PBŘ, która zapobiega powstaniu i rozprzestrzenianiu się pożaru oraz zapewnia ewakuację i akcję gaśniczą.

Jaka jest typowa odporność pożarowa ścian sprężarkowni?

W praktyce często podaje się orientacyjną wartość F30, ale konkretny wymóg zawsze określa ocena ryzyka w PBŘ według mocy i typu urządzenia.

Kto opracowuje rozwiązanie bezpieczeństwa pożarowego dla sprężarkowni?

PBŘ opracowuje projektant z odpowiednimi kwalifikacjami, zazwyczaj we współpracy z technikiem ochrony przeciwpożarowej użytkownika, a ocenia je HZS jako organ właściwy.

Jak często należy wykonywać rewizje urządzeń ciśnieniowych w sprężarkowni?

Terminy określają rozporządzenia wykonawcze nr 191/2022 Sb. i nr 192/2022 Sb. do ustawy nr 250/2021 Sb., rewizję musi wykonać osoba z odpowiednimi uprawnieniami.

Gdzie kupić zawory bezpieczeństwa zgodne z normami dla kompresorów?

Zawory bezpieczeństwa o odpowiedniej przepustowości dla danego typu kompresora oferuje Kompresory-vzduchotechnika, wraz z doradztwem przy wyborze odpowiedniego modelu.

Polecane

Domowe projekty z kompresorem: pomysły i parametry dla majsterkowiczów

Technik serwisu podłącza narzędzie pneumatyczne w warsztacie.

Sprężarka powietrza poradzi sobie w warsztacie domowym zaskakująco z wieloma zadaniami: lakierowanie modelarskie i airbrush, malowanie natryskowe mebli lub płotu, pompowanie opon i materacy, przedmuchiwanie i czyszczenie części, praca z gwoździarką lub wkrętarką pneumatyczną, domowy czop do piwa oraz przygotowanie lodów. Do większości tych projektów wystarczy bezolejowy kompresor tłokowy o przepływie 100–250 l/min, ciśnieniu roboczym 6–8 bar i zbiorniku powietrza 24–50 l. Inspiracji do domowych projektów ze sprężarką powietrza jest więc wiele, ale każdy projekt ma inne wymagania, i to właśnie one decydują o wyborze urządzenia.

  • Airbrush / malowanie modelarskie: 20–50 l/min, 1,5–3 bar, zbiornik powietrza 6–24 l
  • Malowanie mebli lub płotu (pistolet HVLP): 100–200 l/min, 2–4 bar, zbiornik powietrza 24–50 l
  • Pompowanie opon i materacy: 30–80 l/min, 6–8 bar, zbiornik powietrza 6–24 l
  • Przedmuchiwanie i czyszczenie części: 50–150 l/min, 4–6 bar, zbiornik powietrza 24 l
  • Gwoździarka / wkrętak pneumatyczny: 100–200 l/min, 6–8 bar, zbiornik powietrza 24–50 l
  • Domowy szafkowy dystrybutor piwa: zintegrowany kompresor, ciśnienie robocze w systemie
  • Domowa maszyna do lodów z kompresorem: jednostka wbudowana, bez zewnętrznego doprowadzenia powietrza
  • Lekkie prace warsztatowe samochodowe (klucz udarowy pneumatyczny): 200–300 l/min, 6–8 bar, zbiornik powietrza 50 l+

Jeśli nie jesteście pewni wyboru, zawsze opierajcie się na najwyższym zużyciu narzędzia w zestawie, dodajcie 20–30% rezerwy wydajności i wybierzcie zbiornik powietrza, który pokryje co najmniej 30 sekund nieprzerwanego poboru bez uruchamiania silnika.


Kluczowe wnioski

Sprężarka powietrza o wydajności 100–250 l/min, ciśnieniu 6–8 bar i zbiorniku powietrza 24–50 l pokryje większość typowych projektów hobbystycznych, od airbrush po gwoździarkę.

Punkt Szczegóły
Przepływ decyduje o wyborze Zawsze wychodź z najwyższego zużycia narzędzia i dodaj 20–30% rezerwy przepływu.
Duty cycle to krytyczny parametr Kompresory przenośne o duty cycle 50% przegrzewają się przy ciągłym poborze powietrza; do malowania natryskowego większych powierzchni należy wybrać kompresor o wyższej wydajności.
Bezpieczeństwo zbiorników ciśnieniowych Nigdy nie używaj zmodyfikowanych zbiorników bez rewizji; zawór bezpieczeństwa jest obowiązkowy w każdym zestawie.
Akcesoria nie są opcjonalne Odwadniacz kondensatu, reduktor i filtr są niezbędne dla dobrego rezultatu oraz ochrony narzędzi.
Kompresory-wentylacja Oferuje kompresory bezolejowe i olejowe, akcesoria oraz serwis z doradztwem technicznym przy doborze do projektu.

Spis treści

Jakie typy kompresorów nadają się do domowego warsztatu?

Wybór odpowiedniego typu kompresora zależy od częstotliwości użytkowania, wymaganego natężenia przepływu i rodzaju projektu.

Bezolejowe kompresory tłokowe są najczęstszym wyborem dla hobbystów majsterkowiczów. Nie wymagają wymiany oleju, powietrze jest czystsze, dlatego nadają się do aerografii, zastosowań spożywczych (domowy szynkowar do piwa) oraz do pompowania. Do przerywanej pracy w warsztacie zazwyczaj jednak nie ma to znaczenia.

Olejowe kompresory tłokowe mają dłuższą żywotność i lepiej znoszą częste lub dłuższe cykle pracy. Nadają się do regularnej pracy z narzędziami pneumatycznymi, szlifowania lub lakierowania większych powierzchni. Wymagają regularnej wymiany oleju oraz spustu kondensatu, aby olej nie dostawał się do instalacji powietrznej.

Dla domowego hobby są zazwyczaj przewymiarowane i droższe finansowo, ale dla dobrze wyposażonego warsztatu z wyższym zużyciem powietrza mają sens. Dokładniejsze porównanie parametrów oferuje przewodnik wyboru sprężarki powietrza.

Przenośne kompresory i małe jednostki stołowe nadają się do prac poza warsztatem: pompowania w ogrodzie, airbrushu w plenerze lub czyszczenia mebli przed lakierowaniem. Mobilność odbywa się kosztem pojemności zbiornika powietrza.

Specjalną kategorią są zintegrowane kompresory w domowych urządzeniach do nalewania piwa i maszynach do lodów. Nie są one przeznaczone do podłączania narzędzi pneumatycznych, działają jako zamknięte systemy dla konkretnego urządzenia.

Do hobby wystarczą małe jednostki bezolejowe o przepływie 100–250 l/min i zbiorniku powietrza 24–50 l do typowych zastosowań.


Jak wybrać kompresor w zależności od konkretnego projektu?

Prawidłowy sposób wyboru jest prosty, jeśli przejdzie się przez niego krok po kroku.

  1. Określ narzędzie lub projekt. Każde narzędzie pneumatyczne ma na tabliczce znamionowej lub w instrukcji podany wymagany przepływ (l/min lub CFM) oraz ciśnienie robocze (bar lub PSI). Zacznij od tego.
  2. Sprawdź ciśnienie robocze. Kompresor musi osiągać ciśnienie co najmniej o 1–2 bar wyższe niż ciśnienie robocze narzędzia, aby regulator miał zakres do regulacji.
  3. Oblicz wymagany przepływ. Jeśli planujesz używać kilku narzędzi jednocześnie, zsumuj ich przepływy. Dodaj 20–30% rezerwy.
  4. Wybierz pojemność zbiornika powietrza i duty cycle. Większy zbiornik powietrza oznacza dłuższą pracę bez załączania silnika. Narzędzia o przerywanym poborze (gwoździarka) wystarczą z mniejszym zbiornikiem; ciągły pobór (szlifierka, pistolet natryskowy) wymaga większego.

Orientacyjne parametry dla typowych projektów hobbystycznych:

Narzędzie / projekt Przepływ (l/min) Ciśnienie robocze (bar) Zalecany zbiornik powietrza (l)
Aerograf 20–50 1,5–3 6–24
Pistolet natryskowy HVLP 100–200 2–4 24–50
Pompowanie opon 30–80 6–8 6–24
Pistolet przedmuchowy 50–150 4–6 24
Gwoździarka 100–200 6–8 24–50
Wkrętarka pneumatyczna 150–200 6–8 24–50
Klucz udarowy 200–300 6–8 50+

Przejrzyste porównanie parametrów kompresorów do różnych narzędzi

Do aerografu i do pompowania wystarczy mały kompresor bezolejowy do 50 l/min. Gdy tylko dodacie klucz udarowy lub pistolet HVLP, czas przejść na jednostkę olejową lub większą bezolejową ze zbiornikiem powietrza o pojemności co najmniej 50 l. Bardziej szczegółowe czynniki techniczne dotyczące wyboru większej jednostki opisuje przewodnik po wyborze kompresora przemysłowego.


Konkretne projekty domowe z kompresorem: instrukcje i bezpieczeństwo

Pomysły na domowe projekty z kompresorem różnią się wymaganiami i ryzykiem. Każda karta poniżej przedstawia, czego naprawdę potrzebujecie.

Aerograf i malowanie modelarskie

Parametry: 20–50 l/min, 1,5–3 bar, zbiornik powietrza 6–24 l. Akcesoria: filtr dokładny wilgoci, regulator z manometrem, wąż 6 mm. Czas i koszty: cena zakupu zestawu airbrush od ok. 1500 Kč, kompresor od 3000 Kč. Pracuj w wentylowanym pomieszczeniu lub z maską, farby zawierają rozpuszczalniki.

Na stole roboczym w warsztacie przygotowane jest wyposażenie airbrush i farby.

Malowanie mebli lub płotu (pistolet HVLP)

Parametry: 100–200 l/min, 2–4 bar, zbiornik powietrza 24–50 l. Akcesoria: odwadniacz kondensatu, regulator, pistolet HVLP, wąż 8–10 mm. Przed malowaniem zawsze odfiltrujcie wilgoć, w przeciwnym razie lakier się ścina. Pracujcie na zewnątrz lub w dobrze wentylowanym warsztacie, z dala od otwartego ognia.

Na stole warsztatowym leży pistolet natryskowy HVLP wraz z wężem powietrznym.

Pompowanie opon i materacy

Parametry: 30–80 l/min, 6–8 bar, zbiornik powietrza 6–24 l. Akcesoria: manometr, pistolet do pompowania z adapterami. Nigdy nie przekraczajcie maksymalnego ciśnienia opony podanego na jej boku. Sprawdzajcie ciśnienie na zimno, nie po jeździe.

Przedmuchiwanie i czyszczenie elementów

Parametry: 50–150 l/min, 4–6 bar, zbiornik powietrza 24 l. Akcesoria: pistolet przedmuchowy, okulary ochronne. Nigdy nie kierujcie strumienia powietrza na skórę ani do uszu. Stosujcie ochronniki słuchu, hałas przedmuchiwania przekracza 85 dB.

Na stole roboczym w warsztacie leżą pistolet przedmuchowy pneumatyczny oraz okulary ochronne.

Praca z gwoździarką lub wkrętarką pneumatyczną

Parametry: 100–200 l/min, 6–8 bar, zbiornik powietrza 24–50 l. Akcesoria: złącza szybkozłączne, wąż 8 mm, okulary ochronne. Przed odłączeniem węża zawsze odpowietrzcie układ. Gwoździarka wystrzeli gwóźdź nawet przy niezamierzonym naciśnięciu, dlatego nigdy nie kierujcie jej w stronę osób.

Domowy wyszynk piwa

Domowe urządzenia do nalewania piwa z wbudowanym kompresorem utrzymują piwo pod optymalnym ciśnieniem i wydłużają jego świeżość o kilka dni przy prawidłowej sanityzacji. Kompresor pełni tu funkcję zarówno głównego źródła ciśnienia, jak i zapasowego źródła dla systemów gazowych. Modele takie jak seria Pygmy łączą kran, chłodzenie i kompresor w jednym urządzeniu i umożliwiają nalewanie bez zewnętrznego CO₂. Bezpieczeństwo: regularnie czyść przewody i kran, w przeciwnym razie namnażają się bakterie. Używaj wyłącznie elementów certyfikowanych do kontaktu z żywnością.

Porada profesjonalna: Aby piwo podczas nalewania się nie pieniło, ustawcie ciśnienie w systemie dokładnie według zaleceń producenta beczki, zwykle 0,5–1 bar, i utrzymujcie temperaturę piwa poniżej 5 °C. Wyższa temperatura lub ciśnienie spowoduje nadmierne pienienie.

Domowa maszyna do lodów z kompresorem

Maszyny do lodów z wbudowanym kompresorem przygotowują lody w ciągu godziny i radzą sobie z porcjami do jednego i pół litra bez wcześniejszego mrożenia pojemnika. Jest to system zamknięty, który nie wymaga żadnego zewnętrznego doprowadzenia powietrza. Bezpieczeństwo: nie umieszczaj urządzenia w zamkniętym pomieszczeniu bez wentylacji, kompresor wytwarza ciepło.

Lekkie prace warsztatowe przy samochodzie

Parametry: 200–300 l/min, 6–8 bar, zbiornik powietrza 50 l+. Akcesoria: klucz udarowy, szlifierka pneumatyczna, wąż 10 mm, szybkozłącza, okulary ochronne i ochronniki słuchu. To jest najbardziej wymagające zastosowanie hobbystyczne. Mały przenośny kompresor nie wystarczy, potrzebujesz stacjonarnej jednostki olejowej lub większej bezolejowej.

Podczas pracy z narzędziami pneumatycznymi w warsztacie zawsze sprawdzaj szczelność połączeń przed uruchomieniem. Wyciek sprężonego powietrza może spowodować obrażenia i niepotrzebnie obciąża kompresor.


Jakie akcesoria są potrzebne do bezpiecznej pracy z kompresorem?

Odpowiednie akcesoria decydują o jakości efektu oraz o bezpieczeństwie. Podstawowy zestaw do warsztatu domowego obejmuje:

  • Wejściowy filtr powietrza: zatrzymuje pył i zanieczyszczenia na ssaniu, wydłuża żywotność kompresora.
  • Odwadniacz kondensatu (separator wilgoci): oddziela wodę ze sprężonego powietrza, niezbędny przed malowaniem natryskowym i aerografem.
  • Regulator ciśnienia z manometrem: umożliwia ustawienie dokładnego ciśnienia roboczego dla każdego narzędzia. Szczegóły dotyczące prawidłowej regulacji opisuje przewodnik po zastosowaniu regulatorów ciśnienia.
  • Zawór bezpieczeństwa: chroni zbiornik przed przekroczeniem maksymalnego ciśnienia, obowiązkowy element każdego zestawu.
  • Zawór zwrotny: zapobiega cofaniu się powietrza ze zbiornika do kompresora po wyłączeniu.
  • Wąż: Węże PVC są lekkie i tanie, odpowiednie do aerografu i pompowania. Węże gumowe lepiej znoszą olej i wyższe temperatury, zalecane do kompresorów olejowych i warsztatów samochodowych. Średnica 6 mm do aerografu, 8–10 mm do narzędzi.
  • Szybkozłącza: umożliwiają szybką wymianę narzędzi bez odpowietrzania całego systemu. Wybierz typ odpowiadający średnicy węża i narzędzia.
  • Separator oleju: niezbędny przy kompresorach olejowych przed aerografem lub zastosowaniami w przemyśle spożywczym, aby olej nie przedostawał się do produktu.
  • Ochronniki słuchu i okulary ochronne: podstawowa ochrona osobista podczas każdej pracy z kompresorem.

Jak dbać o kompresor i bezpiecznie z nim pracować?

Regularna konserwacja wydłuża żywotność kompresora i zapobiega awariom. Kompresor i projekty DIY idą ze sobą w parze, ale tylko wtedy, gdy maszyna działa niezawodnie.

Codzienne kontrole:

  • Sprawdź ciśnienie w zbiorniku przed uruchomieniem.
  • Sprawdź wzrokowo węże i złącza pod kątem uszkodzeń.
  • Po zakończeniu pracy spuść kondensat ze zbiornika, otwierając zawór spustowy. Woda w zbiorniku powoduje korozję.

Czynności tygodniowe i miesięczne:

  • Sprawdź działanie zaworu bezpieczeństwa poprzez ręczny test.
  • Wyczyść lub wymień filtr powietrza na ssaniu.
  • W przypadku kompresorów olejowych sprawdźcie poziom oleju i jego kolor. Ciemny lub zmętniały olej wymieńcie. Procedurę odpowietrzania i czynności serwisowe opisuje instrukcja odpowietrzania kompresora.

Podstawowe zasady bezpieczeństwa:

  • Nigdy nie przekraczaj maksymalnego ciśnienia roboczego zbiornika podanego na tabliczce znamionowej.
  • Nie używaj zmodyfikowanych zbiorników (na przykład z gaśnic lub starych lodówek) bez fachowej rewizji i certyfikacji. Przy budowie zestawu DIY z lodówki instalacja zaworu bezpieczeństwa oraz rewizja zbiornika ciśnieniowego jest warunkiem bezpiecznej eksploatacji, w przeciwnym razie grozi pęknięcie.
  • Pracuj w wentylowanym pomieszczeniu, kompresor wytwarza ciepło i hałas.
  • Zbiorniki ciśnieniowe podlegają regularnym przeglądom zgodnie z obowiązującymi przepisami. Dbanie o zbiornik ciśnieniowy szczegółowo opisuje przewodnik po pielęgnacji zbiornika kompresora.

Nigdy nie wykonuj spawania ani mechanicznych modyfikacji zbiornika ciśnieniowego bez fachowej oceny. Uszkodzony lub niewłaściwie zmodyfikowany zbiornik może ulec awarii bez ostrzeżenia.


Kiedy kupić fabryczny kompresor, a kiedy postawić na rozwiązanie DIY?

Decyzja między kompresorem fabrycznym a własnym zestawem zależy od kilku konkretnych kryteriów.

  1. Częstotliwość użytkowania. Aerograf raz w miesiącu lub okazjonalne pompowanie poradzi sobie nawet z prostym zestawem DIY opartym na kompresorze z lodówki, który zapewnia około 0,7–1 CFM. Do regularnej pracy z narzędziami pneumatycznymi bezpieczniejsza i bardziej ekonomiczna pod względem serwisu jest fabrycznie certyfikowana jednostka.
  2. Wymagany przepływ i duty cycle. Zestawy DIY mają ograniczoną wydajność i duty cycle. Narzędzia o wyższym zużyciu powietrza (klucz udarowy, szlifierka pneumatyczna) wymagają fabrycznego kompresora o gwarantowanych parametrach.
  3. Czystość spożywcza. Domowy szafarek do piwa lub przygotowywanie lodów wymagają powietrza bez oleju i zanieczyszczeń. Bezolejowy kompresor przemysłowy lub zintegrowana jednostka są tutaj jedynym niezawodnym wyborem.
  4. Bezpieczeństwo zbiorników ciśnieniowych. Własnoręcznie wykonane zbiorniki z lodówek lub gaśnic bez rewizji stanowią ryzyko. Fabryczne kompresory mają zbiorniki certyfikowane, a zawory bezpieczeństwa ustawione przez producenta.
  5. Dostępność serwisu. Maszynę fabryczną można serwisować u dostawcy. Zestaw DIY zależy od dostępności części zamiennych i własnej wiedzy.

Doświadczony majsterkowicz zaleca podejście kombinowane: DIY do niskoenergetycznych jednorazowych zastosowań, fabryczne certyfikowane jednostki do narzędzi o wysokim zużyciu powietrza, ze względu na bezpieczeństwo, wydajność i dostępność serwisu. W przypadku jakichkolwiek wątpliwości co do bezpieczeństwa lub wydajności właściwym wyborem jest rozwiązanie fabryczne i konsultacja ze specjalistą.


Najczęstszy błąd majsterkowiczów: niedocenienie duty cycle

Duty cycle to parametr, który majsterkowicze najczęściej niedoceniają. Jeśli obciążysz go ciągłym poborem (natryskiwanie większej powierzchni, szlifowanie), przegrzeje się, a zabezpieczenie termiczne go wyłączy lub uszkodzeniu ulegnie uzwojenie silnika.

Praktyczny test szczelności wykonacie w prosty sposób: naciśnijcie system, zamknijcie dopływ i obserwujcie manometr przez 5 minut. Jeśli ciśnienie spada, szukajcie nieszczelności wodą z mydłem na złączach i szybkozłączkach. Po każdym użyciu spuście kondensat ze zbiornika i pozwólcie kompresorowi dobiec na biegu jałowym, zanim go wyłączycie. Te dwa środki znacznie wydłużą żywotność urządzenia.


Kompresory-vzduchotechnika pomoże Ci w doborze i serwisie

Wybór odpowiedniego kompresora do konkretnego projektu nie zawsze jest prosty, szczególnie jeśli planujecie łączyć wiele narzędzi lub stopniowo rozbudowywać warsztat. Kompresory-vzduchotechnika oferuje doradztwo techniczne w zakresie wyboru kompresorów bezolejowych i olejowych, dostawę akcesoriów (węże, filtry, regulatory, szybkozłącza) oraz regularny serwis, w tym rewizje zbiorników powietrza.

Kompresory-wentylacja

Procedura jest prosta: opiszcie swój projekt i narzędzia, które planujecie używać, a zespół Kompresory-vzduchotechnika zaproponuje odpowiedni zestaw z konkretnymi parametrami. Cały asortyment pneumatyki i techniki płynowej jest dostępny online, z możliwością konsultacji przed zakupem. Jeśli nie macie pewności, czy wasz obecny kompresor poradzi sobie z planowanym projektem, wystarczy przesłać jego parametry techniczne, a zespół serwisowy oceni, czy konieczny jest upgrade, czy wystarczy nowe wyposażenie.


Przydatne źródła i dalsza lektura


Często zadawane pytania

Jaki kompresor wystarczy do airbrushu w domu?

Do aerografu wystarczy mały kompresor bezolejowy o przepływie 20–50 l/min i ciśnieniu roboczym 1,5–3 bar; zbiornik powietrza 6–24 l zapewni spokojne i równomierne ciśnienie bez pulsacji.

Jak sprawdzić, czy kompresor poradzi sobie z moim narzędziem?

Jak często należy spuszczać kondensat ze zbiornika?

Spuszczaj kondensat po każdym użyciu, otwierając zawór spustowy na dnie zbiornika; woda w zbiorniku powoduje korozję i skraca żywotność kompresora.

Czy DIY kompresor z lodówki jest bezpieczny?

Zestaw DIY z kompresora lodówki sprawdza się w zastosowaniach niskoenergetycznych, ale wymaga instalacji zaworu bezpieczeństwa i fachowego przeglądu zbiornika ciśnieniowego; bez tych środków grozi pęknięcie zbiornika.

Gdzie znajdę akcesoria i doradztwo dla warsztatu domowego?

Kompresory-vzduchotechnika oferuje kompletny asortyment akcesoriów (filtry, regulatory, węże, szybkozłącza) oraz doradztwo techniczne przy doborze odpowiedniego zestawu do konkretnego projektu.

Polecane

Narzędzia diagnostyczne do kompresorów: kompletna lista dla techników

Technik serwisowy poszukuje wycieków za pomocą detektora ultradźwiękowego w warsztacie.

Do szybkiej diagnostyki kompresora technik potrzebuje następujących podstawowych narzędzi: manometr, przepływomierz, ultradźwiękowy detektor nieszczelności, miernik drgań, kamera termowizyjna, zestaw do pobierania i analizy oleju, multimetr cyfrowy z amperomierzem cęgowym, rejestrator danych i zestaw serwisowy. Każdy z nich obejmuje inną warstwę usterki i razem tworzą kompletną listę narzędzi diagnostycznych do kompresora, która umożliwia szybką lokalizację usterki bez niepotrzebnego demontażu.

Dlaczego akurat te narzędzia? Każde z nich wykrywa inny rodzaj awarii. Manometr wykrywa spadek wydajności w ciągu kilku sekund, ultradźwięki wykrywają nieszczelność, która inaczej pozostałaby ukryta przez tygodnie, a analiza oleju ostrzega przed ściernym zużyciem, zanim objawi się ono temperaturą lub drganiami.

Wskazówka profesjonalisty: Po przybyciu na miejsce sprawdzaj w następującej kolejności: ciśnienie → nieszczelności → drgania → temperatura → elektryka. Ta kolejność oszczędza czas i wyklucza najczęstsze przyczyny usterek, od najtańszego pomiaru do najkosztowniejszego.


Kluczowe informacje

Prawidłowo skompletowana lista narzędzi diagnostycznych do kompresora, regularna kalibracja oraz wieloparametrowy protokół pomiarowy stanowią podstawę niezawodnej pracy i konserwacji predykcyjnej.

Punkt Szczegóły
Narzędzia obowiązkowe Manometr, przepływomierz, ultradźwiękowy detektor, miernik drgań, kamera termowizyjna, multimetr i rejestrator danych stanowią podstawę każdego warsztatu.
Kolejność pomiarów Zacznij od ciśnienia i przepływu, kontynuuj ultradźwiękami, drganiami, temperaturą, pobraniem oleju i testami elektrycznymi.
Kalibracja Krytyczne przyrządy pomiarowe kalibruj co 12 miesięcy w akredytowanym ośrodku zgodnie z ISO 17025; archiwizuj świadectwa kalibracji.
Analiza oleju Trybodiagnostyka wykrywa zużycie ścierne wcześniej niż drgania czy temperatura; standaryzuj pobór próbek z portu próbkującego.
Kompresory-wentylacja Oferuje zestawy serwisowe, akcesoria pneumatyczne oraz fachowe doradztwo w zakresie wyboru i eksploatacji narzędzi diagnostycznych.

Spis treści

Jakie narzędzia mierzą ciśnienie i przepływ w kompresorze?

Manometr i różnicowy miernik ciśnienia to punkt wyjścia każdej diagnostyki. Manometr sprawdza, czy kompresor osiąga ciśnienie znamionowe; różnicowy miernik ciśnienia mierzy spadek ciśnienia na filtrze lub osuszaczu i natychmiast pokazuje jego zanieczyszczenie. Przepływomierz z kolei potwierdza, czy rzeczywista wydajność odpowiada wartościom podanym na tabliczce znamionowej.

Kluczowe kryteria wyboru:

  • Zakres pomiarowy: musi obejmować ciśnienie robocze urządzenia z zapasem (zazwyczaj 0–16 bar lub 0–25 bar w zastosowaniach przemysłowych)
  • Klasa dokładności: do pomiarów serwisowych klasa 1,0 lub lepsza; do wskazań eksploatacyjnych wystarczy klasa 2,5
  • Podłączenie: standardowy gwint G 1/4" lub G 1/2" dla większości kompresorów przemysłowych; NPT dla urządzeń importowanych
  • Wytrzymałość: obudowa ze stali nierdzewnej lub obudowa z tworzywa sztucznego z tłumikiem drgań do warsztatu

Przepływomierz stosuje się w przypadku podejrzenia spadku wydajności lub podczas audytu energetycznego. Przepływomierze wirowe lub ultradźwiękowe umożliwiają pomiar bez przerywania pracy. Szczegółowy sposób pomiaru ciśnienia opisuje przewodnik po pomiarze ciśnienia.

Wskazówka profesjonalisty: Podłącz manometr różnicowy na stałe przez jednostkę filtracyjną. Gdy tylko spadek ciśnienia przekroczy wartość zalecaną przez producenta (zwykle 0,3–0,5 bar), wymień filtr bez czekania na zaplanowany przegląd.


Jak skutecznie wykryć wycieki powietrza w kompresorze?

Nieszczelności powietrza są najczęstszą przyczyną niepotrzebnego zużycia energii. Detektor ultradźwiękowy wykrywa wysokoczęstotliwościowy szum uchodzącego powietrza nawet w hałaśliwym otoczeniu, gdzie test z użyciem mydlin zawodzi. Czułe urządzenia wykrywają nieszczelności już od ułamków l/min i umożliwiają mapowanie całej instalacji.

Kiedy zastosować ultradźwięki, a kiedy wystarczy test ciśnieniowy:

  • Detektor ultradźwiękowy: hałaśliwe otoczenie, trudno dostępne miejsca, szybkie przeszukanie całej trasy rurociągu
  • Roztwór mydlany: weryfikacja konkretnego połączenia po naprawie, niskokosztowa kontrola przy wyłączeniu z eksploatacji
  • Test spadku ciśnienia: całkowity bilans systemu; kompresor zostaje wyłączony, rejestruje się spadek ciśnienia w czasie

Praktyczne wskazówki dotyczące pracy z detektorem ultradźwiękowym:

  • Czułość ustaw na wartość średnią i stopniowo zwiększaj; zbyt wysoka czułość wychwyci również hałas mechaniczny łożysk
  • Wyniki zapisuj w datalogerze lub w dokumentacji fotograficznej z lokalizacją GPS w celu mapowania wycieków w czasie
  • Podczas pracy pod ciśnieniem zawsze przestrzegaj zasad BHP: nigdy nie kieruj strumienia powietrza na osoby, używaj okularów ochronnych

Wskazówka profesjonalisty: Po naprawie wycieku wykonaj kontrolny pomiar ultradźwiękowy podczas pracy. Naprawione miejsce może nadal emitować resztkowy szum z uszkodzonej powierzchni uszczelniającej, którego test mydlany nie wykryje.

Procedurę naprawy po wykryciu wycieku opisuje przewodnik po naprawie wycieków powietrza.


Co zdradzają drgania kompresora i jak je mierzyć?

Wibrodiagnostyka wykrywa zużycie łożysk, niewyważenie wirnika i poluzowane połączenia, zanim doprowadzą do awarii. Połączenie czterech metod diagnostycznych (wibrodiagnostyka, trybodiagnostyka, termodiagnostyka i pomiary parametryczne) umożliwia kompleksową ocenę stanu technicznego kompresora, jak pokazują badania VŠB.

Technik sprawdza drgania kompresora za pomocą przyrządu pomiarowego.

Typ urządzenia Co mierzy Zakres częstotliwości Przenośność Kalibracja
Ręczny miernik drgań Prędkość RMS, przyspieszenie 10 Hz–1 kHz Wysoka Roczna
Akcelerometr + rejestrator danych Widmo, przebieg czasowy 1 Hz–20 kHz Średnia Roczna
Analizator przemysłowy Widmo FFT, analiza obwiedni 0,5 Hz–40 kHz Niska Półroczna

Podstawowe cechy spektralne, które technik musi znać:

  • Harmoniczne obrotów (1×, 2×, 3× RPM): niewyważenie, niewspółosiowość wału
  • Charakterystyki łożyskowe (BPFI, BPFO, BSF): uszkodzenie pierścienia wewnętrznego lub zewnętrznego łożyska
  • Piki rezonansowe: poluzowane elementy ramy lub płyty fundamentowej

Przy wyborze przyrządu należy zwrócić uwagę na zakres częstotliwości odpowiadający obrotom kompresora, możliwość podłączenia do komputera oraz dostępność oprogramowania do archiwizacji widm. Więcej o interpretacji widm znajdziesz w przewodniku monitorowania drgań.

Wskazówka profesjonalisty: Mierz zawsze w tych samych punktach i w tym samym kierunku (osiowo, promieniowo). Spójne miejsca pomiarowe są ważniejsze niż dokładność samego przyrządu — kluczowy jest trend.


Kiedy i jak używać kamery termowizyjnej na kompresorze?

Kamera termowizyjna wykryje przegrzewające się łożysko, nieszczelność przewodu olejowego lub niewystarczające chłodzenie w ciągu sekund, bez kontaktu z urządzeniem. Termometr kontaktowy wystarczy do jednorazowej weryfikacji konkretnego punktu; kamera termowizyjna jest niezbędna przy mapowaniu całej stacji lub podczas poszukiwania nieznanego źródła ciepła.

Podstawowe parametry wyboru:

  • Rozdzielczość detektora: minimum 160×120 px do warsztatu; 320×240 px i więcej do precyzyjnej analizy
  • Dokładność: ±2 °C lub ±2% (obowiązuje wyższa wartość)
  • Emisyjność: ustawialna; dla metalowych powierzchni kompresora typowo 0,7–0,9; nieprawidłowa emisyjność powoduje systematyczny błąd pomiaru
  • Zakres temperatur: co najmniej −20 °C do +350 °C dla zastosowań przemysłowych

Procedura tworzenia mapy termicznej sprężarkowni:

  • Wykonuj pomiary w ustabilizowanym stanie roboczym (co najmniej 30 minut po uruchomieniu)
  • Zarejestruj zdjęcia referencyjne w stanie normalnym do późniejszego porównania
  • Sprawdź rozdzielnice elektryczne, chłodnice, filtry oleju i obudowy łożysk

Porada profesjonalna: Ustaw emisyjność przed każdym pomiarem. Błyszcząca powierzchnia kompresora może wskazywać temperaturę o 20–30°C niższą niż rzeczywista.


Dlaczego analiza oleju jest kluczowa dla konserwacji predykcyjnej?

Laboratoryjna analiza oleju wykrywa cząstki ścierne pochodzące ze zużycia łożysk, zanim awaria objawi się podwyższoną temperaturą lub wibracjami. Precyzyjne pobranie próbki i trybodiagnostyka stanowią zatem najwcześniejszy system ostrzegawczy dostępny dla kompresorów śrubowych i tłokowych.

Monitorowane parametry podczas analizy:

  • Zużycie metali (Fe, Cu, Al, Cr): wskazuje typ i miejsce zużycia
  • Zanieczyszczenie cząstkami stałymi: liczba i wielkość cząstek stałych (ISO 4406)
  • Lepkość: odchylenie od specyfikacji sygnalizuje degradację lub zamianę oleju
  • Obecność wody lub czynnika chłodniczego: powoduje korozję i przyspieszone zużycie

Zalecane odstępy pobierania próbek: co 500–1000 godzin pracy lub w przypadku podejrzenia usterki. Pobieranie próbek należy znormalizować: zawsze z tego samego portu próbkowania, podczas pracy urządzenia, do czystych butelek do próbek. Wybór odpowiedniego oleju wpływa na wyniki analizy, dlatego zalecamy zapoznanie się z przewodnikiem po wyborze oleju.


Jakich przyrządów elektrycznych potrzebujesz do diagnostyki kompresora?

Elektrodiagnostyka pozwala wykryć problemy z zasilaniem silnika, asymetrię faz i usterki rozrusznika, zanim spowodują przegrzanie lub awarię. Podstawowy zestaw obejmuje cztery przyrządy:

  • Multimetr cyfrowy: pomiar napięcia, rezystancji, ciągłości obwodu; niezbędna podstawa każdego warsztatu
  • Amperomierz cęgowy: pomiar prądu roboczego bez przerywania obwodu; wykrywa przeciążenie lub asymetrię faz
  • Megomierz (rezystancja izolacji): kontrola izolacji uzwojenia silnika; wartość poniżej 1 MΩ sygnalizuje ryzyko przebicia
  • Przenośny oscyloskop: analiza przebiegu prądów rozruchowych i wykrywanie zniekształceń harmonicznych

Szybka kontrola zasilania: zmierz napięcie na wszystkich trzech fazach przy obciążonym kompresorze.

Uwaga dotycząca bezpieczeństwa: Podczas pracy z napięciem powyżej 50 V AC zawsze stosujcie środki ochrony indywidualnej (rękawice izolacyjne, okulary ochronne), pracujcie zgodnie z normą ČSN EN 50110 i nigdy nie wykonujcie pomiarów samodzielnie bez asysty drugiej osoby.

Na stole roboczym leżą środki ochrony do pracy z elektrycznością oraz multimetr cyfrowy, przygotowane do bezpiecznego pomiaru.


Jak zbierać długoterminowe dane i dlaczego datalogging jest niezbędny?

Jednorazowy pomiar rejestruje stan w danym momencie; datalogger wykrywa powtarzające się zdarzenia, trendy i korelacje między parametrami. Do diagnostyki przerywanych usterek lub weryfikacji skuteczności naprawy datalogging jest niezastąpiony.

Powszechnie stosowane czujniki i ich konfiguracja:

  • Sondy ciśnieniowe: zakres 0–16 bar, dokładność ±0,5%, częstotliwość próbkowania 1–10 Hz do monitorowania pulsacji
  • Sondy temperatury (PT100, termopary): zakres od −50 °C do +200 °C, dokładność ±0,5 °C
  • Obrotomierz (optyczny lub magnetyczny): monitorowanie RPM i wykrywanie poślizgu paska
  • Akcelerometr do dataloggingu: ciągły zapis drgań do analizy trendów
Czujnik Typowa dokładność Odporność do zastosowań warsztatowych Częstotliwość próbkowania
Sonda ciśnienia (piezoelektryczna) ±0,5 % IP65, stal nierdzewna 1–100 Hz
Sonda temperatury PT100 ±0,5°C IP67 0,1–10 Hz
Obrotomierz optyczny ±1 RPM IP54 1–1 000 Hz
Akcelerometr MEMS ±5% (RMS) IP65 1–10 kHz

Częstotliwość próbkowania ustaw zgodnie z obserwowanym zjawiskiem: dla pulsacji ciśnienia wystarczy 10 Hz, dla analizy wibracji potrzebujesz co najmniej 2× najwyższej obserwowanej częstotliwości (twierdzenie Nyquista). Długość zapisu dobierz tak, aby obejmowała co najmniej trzy pełne cykle robocze kompresora. Porównanie metod pomiaru przepływu w systemie opisuje przewodnik po testowaniu przepływu.


Co musi zawierać zestaw serwisowy do kompresora?

Zestaw serwisowy do kompresora śrubowego lub tłokowego to podstawa każdego planowanego przeglądu. Użycie niskiej jakości zamienników uszczelnień prowadzi do powtarzających się nieszczelności, które są trudne do zdiagnozowania i podnoszą koszty serwisu.

Podstawowy zestaw serwisowy do kompresora śrubowego:

  • Pierścienie O-ring i uszczelki płaskie (zestaw dla danego modelu i rocznika produkcji)
  • Uszczelnienie olejowe wału (uszczelnienie mechaniczne)
  • Filtr powietrza i filtr oleju
  • Separator oleju
  • Zawór bezpieczeństwa (jeśli jest częścią planu wymiany)

Specjalistyczne narzędzia serwisowe:

  • Ściągacz koła pasowego: do demontażu bez uszkodzenia wału lub piasty
  • Przyrząd do montażu uszczelnienia wału: zapewnia prawidłowe osadzenie bez deformacji
  • Klucz dynamometryczny: dokręcanie śrub z zalecanym momentem zgodnie z instrukcją serwisową

Praktyczne wskazówki dotyczące bezpiecznego demontażu: przed rozpoczęciem pracy rozhermetyzuj układ i odłącz zasilanie elektryczne. Oznacz wszystkie elementy i ich położenie przed demontażem. Śruby dokręcaj na krzyż i w dwóch etapach do zalecanego momentu.


Jak wybrać narzędzia diagnostyczne do warsztatu: checklista

Przed zakupem przejrzyj tę checklistę. Oszczędzi ci to rozczarowania urządzeniem, które nie spełni oczekiwań w eksploatacji.

  1. Zakres pomiarowy a wartości robocze: sprawdź, czy zakres przyrządu pokrywa maksymalne wartości robocze Twojego kompresora z 20% rezerwą
  2. Klasa dokładności i rozdzielczość: w przypadku diagnostyki serwisowej wymagaj specyfikacji dokładności w dokumentacji, a nie tylko w opisie marketingowym
  3. Odporność i stopień ochrony IP: warsztat wymaga minimum IP54; w środowisku wilgotnym lub zapylonym IP65 i wyżej
  4. Dostępność kalibracji w ČR: sprawdź, czy dostawca lub akredytowane laboratorium (ISO 17025) oferuje kalibrację i w jakim czasie
  5. Kompatybilność formatów danych: urządzenia z wyjściem USB lub Bluetooth ułatwią archiwizację i analizę danych

Pytania do dostawcy:

  • Czy dostępne są części zamienne i baterie do urządzenia w ČR?
  • Czy dostarczacie świadectwo kalibracji z każdym urządzeniem?
  • Czy oferujecie szkolenie lub wsparcie techniczne po zakupie?

Sygnały ostrzegawcze przy zakupie: brak dokumentacji serwisowej, brak możliwości kalibracji w Czechach, nieprecyzyjne specyfikacje dokładności (np. „±5 dgt" bez podania zakresu).


Jak sporządzić wieloparametrowy protokół diagnostyczny?

Badania sześciu kompresorów śrubowych przeprowadzone na VŠB wykazały, że podejście łączone zmniejsza ryzyko nieplanowanych przestojów i wydłuża żywotność jednostek. Kluczem jest właściwa kolejność pomiarów i korelacja krzyżowa wyników.

Zalecana kolejność przy standardowym przeglądzie:

  1. Ciśnienie i przepływ: weryfikacja podstawowej wydajności, wykrycie spadku wydajności
  2. Ultradźwiękowe wykrywanie nieszczelności: przeszukanie całej instalacji podczas pracy
  3. Wibrodiagnostyka: pomiar w miejscach łożyskowania, zapis widma
  4. Termodiagnostyka: kamera termowizyjna do chłodnic, łożysk, rozdzielnic elektrycznych
  5. Pobranie próbki oleju: znormalizowane pobranie do analizy laboratoryjnej
  6. Testy elektryczne: pomiar zasilania, asymetrii faz, rezystancji izolacji

Korelacja krzyżowa wyników: podwyższona temperatura łożyska + zmiana widma wibracji + cząstki metalu w oleju stanowią jednoznaczny dowód uszkodzenia łożyska. Każdy parametr sam w sobie może mieć inne wytłumaczenie; kombinacja trzech sygnałów eliminuje fałszywe alarmy.

Diagnostyka wieloparametrowa łączy wibrodiagnostykę, trybodiagnostykę, termodiagnostykę i pomiary parametryczne (ciśnienie, przepływ, obroty). Ta kombinacja umożliwia kompleksową ocenę stanu technicznego i wczesne wykrycie awarii, zanim dojdzie do nieplanowanego przestoju.

Porada profesjonalisty: Wyniki każdego pomiaru zapisuj w znormalizowanym protokole z datą, numerem urządzenia i nazwiskiem technika. Bez danych historycznych nie da się ocenić trendu ani udowodnić, że naprawa była skuteczna.
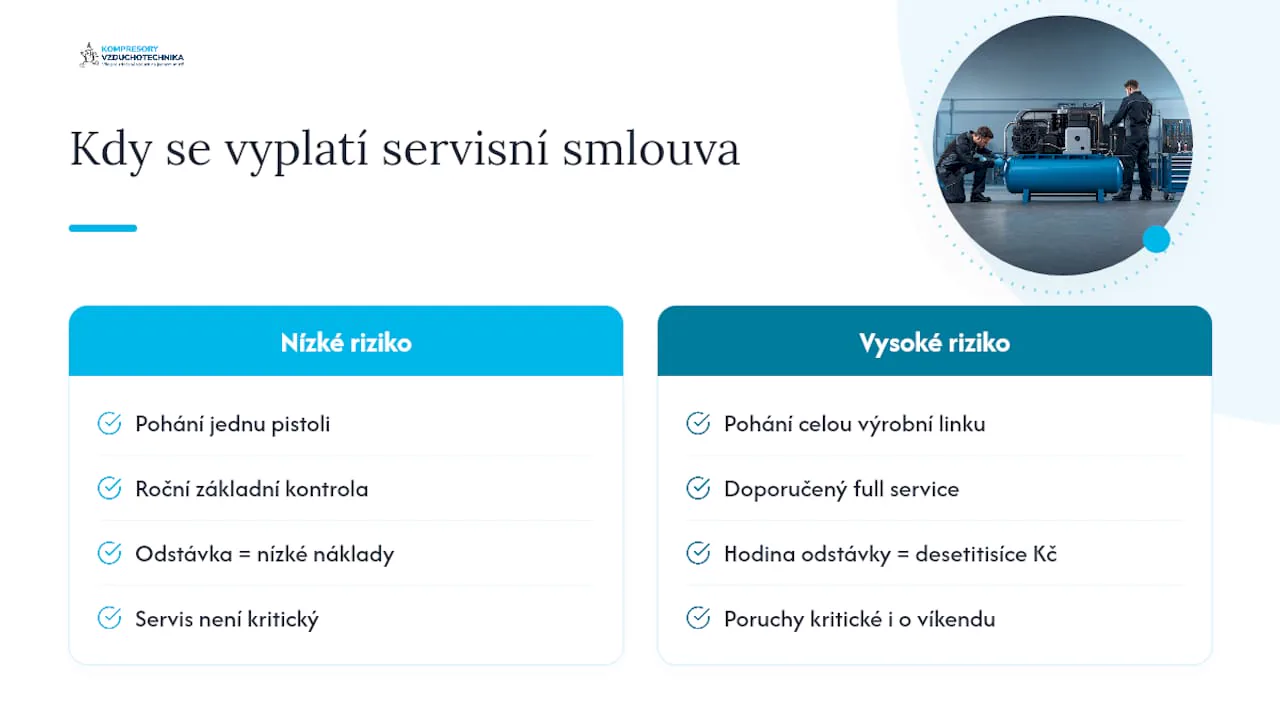
Przegląd korzyści wynikających z systematycznej diagnostyki podsumowuje artykuł o znaczeniu diagnostyki kompresora.


Jakie są wymagania dotyczące kalibracji przyrządów pomiarowych w Czechach?

Kalibracja zgodna z ISO 17025 jest gwarancją, że wyniki pomiarów są identyfikowalne względem krajowych wzorców. W przypadku krytycznych przyrządów pomiarowych w zakładzie przemysłowym akredytowana kalibracja to nie tylko zalecenie, ale w wielu przypadkach również wymóg klienta lub ubezpieczyciela.

Zalecane interwały kalibracji:

  • Manometry: co 12 miesięcy lub po uderzeniu mechanicznym
  • Multimetry cyfrowe i cęgi amperometryczne: co 12 miesięcy
  • Mierniki drgań i akcelerometry: co 12–24 miesiące w zależności od intensywności użytkowania
  • Kamery termowizyjne: co 24 miesiące lub po upadku urządzenia

Jak zweryfikować świadectwo kalibracji: sprawdźcie numer akredytacji ośrodka kalibracyjnego (wydaje ČIA, Czeski Instytut Akredytacyjny) oraz datę ważności. Świadectwo kalibracji musi podawać zmierzone wartości, niepewność pomiaru oraz warunki kalibracji.

Archiwizacja protokołów: przechowujcie świadectwa kalibracji przez co najmniej okres eksploatacji urządzenia. Podczas audytu lub zdarzenia ubezpieczeniowego zapisy kalibracyjne są kluczowym dokumentem.


Gdzie kupić narzędzia diagnostyczne w Czechach?

Urządzenia diagnostyczne do kompresorów są w Czechach dostępne przez kilka kanałów:

  • Wyspecjalizowani dystrybutorzy techniki pomiarowej (np. TR-Instruments): szeroki katalog przyrządów ze wsparciem technicznym i możliwością kalibracji
  • Dostawcy narzędzi serwisowych (np. Kovosluzba OTS): zestawy serwisowe, ściągacze i specjalne przyrządy do napraw kompresorów
  • Akredytowane ośrodki kalibracyjne: HES, s.r.o. i inne ośrodki akredytowane przez ČIA oferują kalibracje zgodnie z ISO 17025
  • Producenci kompresorów i ich sieci serwisowe: oryginalne zestawy serwisowe i zalecane przyrządy pomiarowe

Kompresory-vzduchotechnika oferuje sprzedaż kompresorów, akcesoriów pneumatycznych i części zamiennych wraz z zestawami serwisowymi. Częścią oferty jest również doradztwo, montaż, przeglądy oraz audyty energetyczne. Po pneumatykę i hydraulikę wraz z techniką pomiarową i akcesoriami do instalacji sprężonego powietrza odwiedź odpowiednią kategorię sklepu internetowego. Strona produktowa manometrów 74 mm oferuje konkretne modele wraz z parametrami technicznymi.

Profesjonalna wskazówka: Przy zakupie przyrządu zawsze wymagajcie świadectwa kalibracji. Przyrząd bez udokumentowanej kalibracji nie może być użyty do pomiaru, którego wyniki zaprezentujecie klientowi lub audytorowi.


Doświadczenia z praktyki: co naprawdę pomaga technikom

Systematyczny pomiar ratuje działanie. Najczęściej usterki wykrywa się dzięki połączeniu ultradźwiękowego wykrywania wycieków i pomiaru drgań; analiza oleju ostrzega przed ściernym zużyciem, zanim objawi się ono podwyższoną temperaturą lub drganiami.

Najczęstsze błędy z praktyki:

  • Nieprawidłowy pobór próbki oleju: pobór z dna zbiornika lub z zaworu spustowego osadu wychwytuje osad, a nie reprezentatywną próbkę; zawsze pobieraj próbkę z portu próbkującego podczas pracy
  • Ignorowanie emisyjności w kamerach termowizyjnych: błyszcząca powierzchnia kompresora wskazuje pozornie niższą temperaturę; ustawienie prawidłowej emisyjności jest warunkiem uzyskania użytecznego wyniku
  • Niekalibrowane przyrządy: wyników z niekalibrowanego manometru lub multimetru nie można porównać z danymi historycznymi ani z wartościami innego technika

Zalecenie dla zespołu utrzymania ruchu: wprowadźcie regularne szkolenia z obsługi przyrządów diagnostycznych. Producenci tacy jak Fluke czy Testo oferują szkolenia aplikacyjne bezpośrednio dla środowiska przemysłowego. Certyfikaty w zakresie wibrodiagnostyki (ISO 18436-2) lub termodiagnostyki (ISO 18436-7) zwiększają wiarygodność wyników pomiarów podczas komunikacji z klientem.


Kompresory-vzduchotechnika: narzędzia, serwis i doradztwo w jednym miejscu

Technik szukający przyrządów diagnostycznych, zestawów serwisowych lub kompletnych rozwiązań do sprężonego powietrza znajdzie w Kompresory-vzduchotechnika konkretną odpowiedź, a nie tylko katalog. Oferta obejmuje kompresory wszystkich typów, osprzęt pneumatyczny, części zamienne i zestawy serwisowe, a w jej skład wchodzą także usługi specjalistyczne: projektowanie systemu, montaż, przeglądy i audyty energetyczne.

Kompresory-wentylacja przemysłowa

Dla techników i kierowników ds. eksploatacji kluczowa jest dostępność wsparcia technicznego i serwisu całodobowego. Kompresory-vzduchotechnika obejmuje cały cykl życia urządzenia od wyboru przez instalację aż po regularny serwis. Kategoria pneumatyki i hydrauliki obejmuje osprzęt pomiarowy i komponenty instalacji sprężonego powietrza. Skontaktuj się z działem technicznym w celu konsultacji doboru narzędzi diagnostycznych lub zamówienia interwencji serwisowej.


Przydatne źródła i zalecana literatura

W celu pogłębienia wiedzy na temat diagnostyki kompresorów polecamy następujące źródła:

  • TR-Instruments, katalog przyrządów pomiarowych: — przegląd dostępnych typów przyrządów (multimetry, kamery termowizyjne, analizatory drgań, rejestratory danych) wraz ze specyfikacjami technicznymi
  • ISO 17025: — międzynarodowa norma dotycząca kompetencji laboratoriów badawczych i wzorcujących; podstawa wyboru ośrodka kalibracyjnego

Kompresory-vzduchotechnika: narzędzia diagnostyczne i serwis dla Twojego zakładu

Kompresory-vzduchotechnika obejmuje pełen zakres potrzeb w zakresie diagnostyki i serwisu kompresorów: od sprzedaży osprzętu pneumatycznego i zestawów serwisowych, przez montaż i przeglądy, aż po audyty energetyczne i całodobowe interwencje serwisowe. Technicy i kierownicy ds. eksploatacji docenią bezpośredni dostęp do wsparcia technicznego oraz możliwość zamówienia kompletnego zestawu serwisowego lub konsultacji w zakresie doboru przyrządów pomiarowych.

Kompresory-wentylacja przemysłowa

Zapoznaj się z kategorią pneumatyki i hydrauliki, aby znaleźć akcesoria pomiarowe i elementy instalacji, lub skontaktuj się z działem technicznym w celu uzyskania indywidualnej oferty interwencji serwisowej i dostawy narzędzi diagnostycznych.


Najczęściej zadawane pytania

Czym jest wydajność ssania kompresora i jak ją zmierzyć?

Wydajność ssania (przepływ) określa objętość powietrza, jaką kompresor zasysa w ciągu minuty (l/min lub m³/h). Mierzy się ją przepływomierzem podłączonym do przewodu tłocznego przy ustabilizowanym stanie pracy.

Jakie rodzaje kompresorów istnieją i czy wymagania dotyczące diagnostyki się różnią?

Najbardziej rozpowszechnione są kompresory tłokowe i śrubowe; rzadziej spotykane są turbokompresory i kompresory scroll. Kompresory śrubowe wymagają regularnej trybodiagnostyki i analizy oleju w celu lepszej kontroli stanu technicznego, natomiast tłokowe wymagają dokładniejszej kontroli zaworów i pierścieni tłokowych.

Jaki kompresor jest odpowiedni do warsztatu samochodowego?

Dla warsztatu samochodowego wystarczy kompresor tłokowy o odpowiedniej mocy i ciśnieniu roboczym. Przy większym obciążeniu lub wymaganiu cichej pracy lepszym rozwiązaniem jest kompresor śrubowy.

Jak poznać, że kompresor wymaga serwisu?

Najczęstsze objawy to: spadek ciśnienia lub przepływu, zwiększone zużycie energii, nietypowe wibracje lub hałas, podwyższona temperatura łożysk oraz zmiana koloru lub zapachu oleju. Te objawy wykrywają narzędzia diagnostyczne do kompresorów podczas regularnej kontroli.

Kiedy inwestować w monitoring ciągły zamiast przyrządów ręcznych?

Monitoring ciągły (systemy takie jak Sigma Air Manager 4.0) opłaca się przy pracy ciągłej, wysokim koszcie przestoju lub wymogu zdalnego nadzoru. Dla mniejszych zakładów z planowanymi przeglądami wystarczą przyrządy przenośne i rejestratory danych (dataloggery).

Zalecane

Kondensat z kompresora: przepisy prawne Czech dla użytkowników

Oddzielanie oleju od wody w warsztacie przemysłowym

Kondensatu z kompresorów smarowanych olejem nie wolno bez uzdatnienia odprowadzać do kanalizacji publicznej. Ten obowiązek nakłada ustawa nr 254/2001 Sb. (ustawa wodna) w powiązaniu z regulaminem kanalizacyjnym operatora kanalizacji publicznej oraz normami technicznymi ČSN EN 12056-1 i ČSN 75 6760. Kondensat zawiera śladowe ilości oleju mineralnego, które kwalifikują go jako zanieczyszczone ścieki, dlatego obowiązuje zakaz bezpośredniego odprowadzania.

Co musicie zapewnić:

  • Zainstalować separator olej–woda lub inny zatwierdzony sposób uzdatniania kondensatu przed jego odprowadzeniem do kanalizacji.
  • Neutralizować kondensat o pH niższym niż 6,5 (zazwyczaj kondensat z kotłów kondensacyjnych lub niektórych typów kompresorów) przed odprowadzeniem do kanalizacji wrażliwej na kwaśne wody.
  • Prowadzić ewidencję ilości kondensatu, wyników pomiarów oraz działań serwisowych na separatorze.
  • Zapewnić odbiór wyseparowanego oleju przez autoryzowanego przetwórcę odpadów niebezpiecznych.

Pierwszym krokiem jest sprawdzenie regulaminu kanalizacyjnego waszego operatora kanalizacji publicznej i uwzględnienie korekty w najbliższym audycie eksploatacyjnym.


Kluczowe wnioski

Operator kompresora musi zapewnić uzdatnianie kondensatu za pomocą separatora lub neutralizacji, prowadzić ewidencję oraz przekazać wydzielony olej autoryzowanemu podmiotowi zajmującemu się przetwarzaniem odpadów niebezpiecznych.

Punkt Szczegóły
Zakaz bezpośredniego zrzutu Nieoczyszczony kondensat z kompresorów smarowanych olejem nie może trafiać do kanalizacji; obowiązek ten nakłada ustawa wodna nr 254/2001 Dz.U.
Limit pH i neutralizacja Kondensat o pH niższym niż 6,5 wymaga neutralizacji przed odprowadzeniem do kanalizacji bez zabezpieczenia kwasoodpornego.
Separator jako główne rozwiązanie Separacja fizyczna (adsorpcja, filtracja) pozwala osiągnąć resztkową zawartość oleju poniżej celu eksploatacyjnego ~15 mg/l i jest metodą preferowaną.
Ewidencja i odpady niebezpieczne Frakcja olejowa jest odpadem niebezpiecznym; zapisy dotyczące przekazania podmiotowi przetwarzającemu należy archiwizować co najmniej 5 lat.
Kompresory-wentylacja Oferuje audyt, dostawę odolejaczy, instalację oraz umowy serwisowe w celu zapewnienia zgodności z czeskim ustawodawstwem.

Spis treści

Jakie polskie przepisy i normy dotyczą kondensatu ze kompresora?

Ramy prawne tworzą trzy warstwy: ustawa, przepisy wykonawcze i normy techniczne.

Zákon č. 254/2001 Sb. (ustawa wodna) określa podstawowe zasady odprowadzania ścieków. Na jego podstawie urząd wodnoprawny wydaje pozwolenie na odprowadzanie ścieków i może nałożyć warunki lub sankcje. Kondensat z kompresorów smarowanych olejem zawiera oleje mineralne, dlatego zalicza się do kategorii zanieczyszczonych ścieków, których odprowadzanie bez wcześniejszego oczyszczenia jest zabronione przez ustawę.

Ustawa nr 274/2001 Sb. o wodociągach i kanalizacji wprowadza instytucję regulaminu kanalizacyjnego. Każdy operator kanalizacji publicznej wydaje własny regulamin kanalizacyjny, który konkretnie określa dopuszczalne limity zanieczyszczeń, dozwolone substancje oraz warunki techniczne przyłączenia. Regulamin kanalizacyjny ma dla Państwa jako producenta ścieków moc wiążącą. Bez jego przeanalizowania nie wiedzą Państwo, jakie konkretne limity obowiązują dla Państwa przyłącza.

ČSN 75 6760 reguluje instalacje wewnętrzne kanalizacyjne i wymagania techniczne dotyczące odprowadzania kondensatu, w tym wymóg neutralizacji przy pH niższym niż 6,5. ČSN EN 12056-1 natomiast określa zasady grawitacyjnego odwadniania wewnątrz budynków. Obie normy są wiążące przy projektowaniu i instalacji rurociągów kondensatu.

Kluczowy fakt: Kondensat z kompresorów smarowanych olejem jest technicznie klasyfikowany jako odpad zawierający oleje mineralne. Bez separatora lub innego uzdatnienia chodzi o bezpośrednie naruszenie ustawy wodnej, a nie tylko o niedociągnięcie techniczne.

Rozporządzenie rządowe nr 401/2015 Sb. uzupełnia ustawę wodną i określa standardy emisyjne dla odprowadzania ścieków. Dla zakładów przemysłowych istotne są zwłaszcza limity dla substancji niepolarnych ekstrahowalnych (NEL), poniżej których musi mieścić się uzdatniony kondensat.


Jakie konkretne limity musi spełniać uzdatniony kondensat?

Trzy parametry decydują o tym, czy można odprowadzić kondensat do kanalizacji bezpośrednio po uzdatnieniu.

Parametr Typowa wartość nieuzdatnionego kondensatu Wymóg dla odprowadzania
Zawartość oleju (NEL) Ilość śladowa do kilku mg/l Zwykle ≤ 15 mg/l (zgodnie z regulaminem kanalizacyjnym)
pH kotły kondensacyjne, niektóre kompresory ≥ 6,5 dla kanalizacji bez ochrony kwasoodpornej
Temperatura W zależności od eksploatacji Zgodnie z regulaminem kanalizacyjnym (zwykle ≤ 40 °C)

Wartość 15 mg/l dla resztkowej zawartości oleju to eksploatacyjny cel referencyjny, podawany przez producentów separatorów i odpowiadający typowym wymaganiom regulaminów kanalizacyjnych. Twój konkretny limit może być bardziej rygorystyczny, dlatego zawsze sprawdź regulamin kanalizacyjny.

Kondensat z kotłów kondensacyjnych oraz niektórych typów kompresorów ma zwykle kwaśne pH niższe niż 6,5. Norma ČSN 75 6760 stanowi, że przy pH niższym niż 6,5 musi zostać przeprowadzona neutralizacja, jeśli kanały ściekowe nie są wykonane z materiału odpornego na kwasy. Kanały betonowe i kamionkowe są uszkadzane przez kwaśny kondensat, kanały z tworzyw sztucznych (PVC, PP) są bardziej odporne, ale i w tym przypadku decyduje regulamin kanalizacyjny.

Minimalna średnica rurociągu kondensatu zależy od przepływu i długości trasy. Do odprowadzania kondensatu z kompresorów powszechnie stosuje się DN 32 lub DN 40; konkretną wartość określa projekt lub ČSN EN 12056-1 na podstawie obliczenia przepływu.


Jakie rozwiązania techniczne do uzdatniania kondensatu są dostępne?

Cztery główne technologie pokrywają większość sytuacji eksploatacyjnych.

Odłączniki olej–woda są najbardziej rozpowszechnionym rozwiązaniem dla kompresorów smarowanych olejem. Działają na zasadzie separacji fizycznej: kondensat najpierw przechodzi przez komorę sedymentacyjną, gdzie oddzielane są grube krople oleju, a następnie przez warstwę filtracyjną z medium adsorpcyjnego (węgiel aktywny lub specjalne włókna polipropylenowe). Rezultatem jest woda o zawartości oleju poniżej limitu eksploatacyjnego oraz skoncentrowana frakcja olejowa, która jest odprowadzana do zbiornika zbiorczego. Separacja fizyczna jest preferowaną metodą, ponieważ nie wprowadza do procesu substancji chemicznych i zapewnia stabilne wyniki.

Szczegółowy widok działania separatora substancji ropopochodnych

Boxy neutralizacyjne rozwiązują problem kwaśnego pH. Kondensat przepływa przez warstwę granulatu neutralizacyjnego (zwykle węglan wapnia lub magnezu), który podnosi pH do akceptowalnej wartości. Stosowane są samodzielnie przy kotłach kondensacyjnych lub w połączeniu z separatorem tam, gdzie kondensat jest jednocześnie kwaśny i olejowy.

Systemy kombinowane łączą separator i neutralizację w jednym urządzeniu. Dla zakładów z kilkoma źródłami kondensatu (kompresor, kocioł kondensacyjny, osuszacz sprężonego powietrza) jest to najbardziej praktyczny wybór.

Automatyczne spusty kondensatu nie są technologią uzdatniania, ale kluczowym elementem eksploatacyjnym. Zapewniają regularne i kontrolowane odprowadzanie kondensatu ze zbiornika ciśnieniowego, zbiornika powietrza lub separatora do separatora. Bez sprawnego spustu kondensat przelewa się lub gromadzi, co prowadzi do wycieków poza system. Spusty wymagają regularnej kontroli drożności oraz czystości mechanizmu pływakowego lub elektronicznego.

Automatyczny odprowadzanie kondensatu w instalacji sprężonego powietrza

Profesjonalna wskazówka: Przy wyborze separatora zawsze należy wychodzić z maksymalnej godzinowej objętości kondensatu, a nie ze średniej. Kompresor w letnim okresie eksploatacji przy wysokiej wilgotności powietrza wytwarza znacznie więcej kondensatu niż zimą. Niedowymiarowany separator nie jest w stanie przefiltrować całego przepływu i przepuszcza olej do kanalizacji.


Jakie są wymagania instalacyjne i eksploatacyjne dotyczące rurociągu kondensatu?

Prawidłowa instalacja jest warunkiem sprawności całego systemu. Błędy w rurociągu powodują wycieki, nieprzyjemne zapachy lub zasysanie zwrotne gazów kanalizacyjnych.

  1. Wymiary rurociągu: Do odprowadzania kondensatu z kompresorów stosuje się co najmniej DN 32, w większych zakładach DN 40 lub więcej. Rurociąg musi być zwymiarowany na maksymalny przepływ kondensatu z rezerwą.

  2. Spadek rurociągu: Minimalny spadek 1% (1 cm na 1 m długości) zapewnia grawitacyjny odpływ bez gromadzenia się kondensatu. Przy dłuższych trasach lub niewystarczającym spadku konieczne jest zastosowanie przepompowni.

  3. Syfon (zamknięcie wodne): Każde podłączenie do kanalizacji musi być wyposażone w syfon z zamknięciem wodnym. Przy przerywanym odpływie kondensatu istnieje ryzyko wyschnięcia syfonu i przedostania się gazów kanalizacyjnych do zakładu. Rozwiązaniem jest regularne uzupełnianie wody lub instalacja syfonu z zabezpieczeniem przed wysychaniem (wypełnienie glicerynowe lub klapka mechaniczna).

  4. Kielich (otwarty pierścień): Podłączenie rurociągu kondensatu do kanalizacji wykonuje się przez kielich, a nie przez bezpośrednie podłączenie. Kielich umożliwia wizualną kontrolę przepływu i zapobiega cofaniu się ścieków.

  5. Materiał rurociągu: Dla kondensatu kwaśnego (pH < 6,5) stosuje się rurociąg z PP lub HDPE. Rurociąg stalowy lub żeliwny jest korodowany przez kwaśny kondensat.

  6. Kształtki czyszczące: Na każdym dłuższym odcinku rurociągu oraz przed każdą zmianą kierunku konieczne jest zamontowanie kształtki czyszczącej umożliwiającej dostęp w przypadku zatkania lub kontroli.

  7. Regularna konserwacja separatora: Medium filtracyjne separatora wymienia się zgodnie z zaleceniami producenta, zazwyczaj raz w roku lub po osiągnięciu maksymalnej pojemności. Zbiornik zbiorczy oleju opróżnia się w razie potrzeby, nie rzadziej jednak niż raz na kwartał. Każda interwencja serwisowa jest zapisywana w dzienniku eksploatacji.


Jak postępować krok po kroku, zapewniając zgodność z przepisami?

Systematyczne postępowanie minimalizuje ryzyko pominięć i niepotrzebnych kosztów.

  1. Audyt źródeł kondensatu: Zmapujcie wszystkie urządzenia produkujące kondensat (kompresory, osuszacze, kotły kondensacyjne). Dla każdego źródła ustalcie szacunkową godzinową ilość kondensatu oraz sposób jego obecnego odprowadzania.

  2. Pobór próbek i pomiary: Zleć wykonanie laboratoryjnej analizy kondensatu: zawartość oleju (NEL), pH i temperaturę. Wyniki porównaj z limitami regulaminu kanalizacyjnego obowiązującego u operatora kanalizacji publicznej.

  3. Analiza regulaminu kanalizacyjnego: Poproś o regulamin kanalizacyjny operatora kanalizacji publicznej lub znajdź go na jego stronie internetowej. Skup się na limitach NEL, pH, temperatury oraz na warunkach podłączenia przemysłowych ścieków.

  4. Wybór technologii: Na podstawie pomiarów i limitów zdecyduj, czy wystarczy separator olej–woda, czy konieczna jest również neutralizacja. W małych zakładach o niskiej ilości kondensatu rozważ wywóz całego kondensatu jako odpadu niebezpiecznego bez instalowania separatora.

  5. Instalacja i uruchomienie: Zapewnij montaż zgodnie z ČSN EN 12056-1 i ČSN 75 6760. Po uruchomieniu wykonaj pomiar kontrolny wody wyjściowej i udokumentuj wyniki.

  6. Komunikacja z operatorem kanalizacji: Jeśli Twój zakład przekracza limity lub chodzi o nowe podłączenie, skonsultuj warunki z operatorem kanalizacji z wyprzedzeniem. W niektórych przypadkach konieczne jest zgłoszenie lub zgoda urzędu wodnoprawnego.

  7. Ustalenie regularnego monitoringu i ewidencji: Określ interwały pomiarów, osobę odpowiedzialną oraz sposób archiwizacji zapisów.


Jak monitorować jakość kondensatu i postępować z wyodrębnionym olejem?

Bieżący monitoring i właściwa ewidencja są tak samo ważne, jak sama technologia uzdatniania.

Co i jak często mierzyć:

  • Zawartość oleju (NEL) w wodzie wylotowej z separatora: co najmniej raz w roku, przy zmianie trybu pracy lub po wymianie medium filtracyjnego natychmiast.
  • pH wody wylotowej: przy każdej wymianie granulatu neutralizującego oraz raz w roku jako kontrola.
  • Objętość kondensatu: monitorować na bieżąco za pomocą automatycznego spustu lub przepływomierza.

Ewidencja i zapisy:

  • Dziennik eksploatacji separatora: data interwencji serwisowej, stan medium filtracyjnego, objętość odebranego oleju, imię i nazwisko osoby odpowiedzialnej.
  • Zapisy dotyczące przekazania frakcji olejowej: data, ilość, nazwa autoryzowanego podmiotu przetwarzającego, numer dokumentu przekazania odpadu niebezpiecznego.
  • Wyniki analiz laboratoryjnych: archiwizować co najmniej 5 lat na wypadek kontroli.

Postępowanie z separowanym olejem:

Frakcja olejowa ze zbiornika zbiorczego separatora stanowi odpad niebezpieczny (kod odpadu 13 05 07 lub 13 05 08 według katalogu odpadów). Należy ją przechowywać w oznakowanych zbiornikach odpornych na wyciek, przekazywać wyłącznie autoryzowanemu podmiotowi przetwarzającemu oraz prowadzić ewidencję zgodnie z ustawą nr 541/2020 Sb. o odpadach.

Sankcje i postępowanie awaryjne:

Wypuszczanie nieuzdatnionego kondensatu może skutkować karą nałożoną przez organ ds. gospodarki wodnej lub operatora kanalizacji. W przypadku awarii (wyciek kondensatu poza system) należy natychmiast zatrzymać źródło, zebrać wyciekłą ciecz, poinformować operatora kanalizacji oraz organ ds. gospodarki wodnej, a całe zdarzenie udokumentować, włącznie z podjętymi działaniami.


Kiedy zwróci się inwestycja w separator?

Decyzja między własną obróbką a zewnętrznym wywozem kondensatu jest przede wszystkim ekonomiczna.

Większość objętości kondensatu z kompresora stanowi woda. Wywożenie całej objętości jako odpadu niebezpiecznego jest więc kosztowne i niepotrzebne. Odolejacz oddziela frakcję olejową, która stanowi tylko niewielką część całkowitej objętości, a czystą wodę można odprowadzić do kanalizacji. Dzięki temu objętość odpadu niebezpiecznego przeznaczonego do utylizacji radykalnie się zmniejsza.

Liczby w tabeli są orientacyjne i zależą od cennika waszego podmiotu zajmującego się odpadami, rodzaju oleju oraz lokalnych warunków. Kluczowymi zmiennymi są roczna objętość kondensatu i cena zewnętrznego wywozu za litr. Im wyższa objętość i cena wywozu, tym szybciej separator się zwróci.

Dla bardzo małych zakładów o objętości kondensatu poniżej 200 l rocznie wywóz całej objętości jako odpadu niebezpiecznego może być ekonomicznie korzystniejszy niż zakup i eksploatacja separatora. W przypadku średnich i większych zakładów zdecentralizowana obróbka na miejscu jest niemal zawsze tańszym wariantem.

Profesjonalna wskazówka: Przed zakupem separatora poproście podmiot zajmujący się odpadami o aktualny cennik za litr kondensatu. Ta jedna wartość decyduje o okresie zwrotu bardziej niż cena samego urządzenia.


Spojrzenie redakcji: gdzie operatorzy najczęściej popełniają błędy

Największe ryzyko prawne nie wynika z nieznajomości przepisów, lecz z bierności. Operatorzy, którzy wiedzą o obowiązku, ale odkładają naprawę na „przyszły rok”, podczas kontroli są w takiej samej sytuacji jak ci, którzy nigdy o nim nie słyszeli.

Drugim typowym błędem jest brak ewidencji. Separator zainstalowany bez dziennika eksploatacji, bez zapisu o wymianie medium filtracyjnego i bez dokumentów potwierdzających przekazanie frakcji olejowej nie zapewnia żadnej ochrony podczas kontroli. Urząd nie widzi sprawnego systemu, widzi urządzenie bez udokumentowanej historii.

Trzecim problemem jest niedocenianie sezonowej zmienności. Kompresor latem, przy wysokiej wilgotności powietrza, wytwarza znacznie więcej kondensatu niż zimą. Separator zwymiarowany na średni przepływ może latem przepełniać się i przepuszczać olej. Prawidłowe zwymiarowanie według szczytowego przepływu jest kwestią techniczną, a nie prawną, ale jego zaniedbanie ma bezpośredni skutek prawny.

Użytkownicy, którzy posiadają kompresor olejowy do warsztatu lub zakładu przemysłowego, powinni uwzględnić rodzaj i ilość oleju przy wyborze separatora. Skład kondensatu zależy od rodzaju kompresora i zastosowanego oleju, co szczegółowo opisuje przewodnik po wyborze oleju do kompresora.

Proste środki, które minimalizują ryzyko: regularny roczny audyt stanu separatora i ewidencji, umowne pokrycie wywozu frakcji olejowej z autoryzowanym podmiotem zajmującym się odpadami oraz podstawowe szkolenie obsługi dotyczące tego, czego nie wolno wprowadzać do kanalizacji. Wsparcie techniczne i konsultacje w zakresie doboru i instalacji separatorów zapewnia dział serwisowy Kompresory-vzduchotechnika.


Kompresory-vzduchotechnika pomoże wam w całym procesie

Spełnienie wymogów prawnych dotyczących kondensatu z kompresora wymaga odpowiedniego urządzenia, fachowej instalacji oraz bieżącego serwisu. Kompresory-vzduchotechnika oferuje kompleksowe rozwiązanie pod klucz: ocenę eksploatacji i ilości kondensatu, dostawę i instalację separatorów olej–woda oraz neutralizatorów, ustawienie automatycznych spustów kondensatu oraz umowy serwisowe wraz z regularnym pomiarem jakości wody na wyjściu.

Kompresory-wentylacja

Zlecenie realizowane jest w trzech krokach: audyt pracy instalacji i pomiar kondensatu, opracowanie konkretnego rozwiązania wraz z kalkulacją zwrotu inwestycji, montaż i uruchomienie wraz z przekazaniem dokumentacji eksploatacyjnej. Do montażu rurociągu kondensatu dostępne są również rury do instalacji sprężonego powietrza w różnych wymiarach i materiałach odpowiednich dla kwaśnego kondensatu. Skontaktuj się z Kompresory-vzduchotechnika w celu bezpłatnej konsultacji i dowiedz się, jakie rozwiązanie odpowiada Twojej instalacji i regulaminowi kanalizacyjnemu.


Często zadawane pytania

Czy kondensat z kompresora można odprowadzać bezpośrednio do kanalizacji?

Nie. Kondensat z kompresorów smarowanych olejem zawiera oleje mineralne i nie może być bez uzdatnienia odprowadzany do kanalizacji publicznej. Wymaga wcześniejszego uzdatnienia w separatorze olej–woda.

Jaki jest dopuszczalny limit zawartości oleju w odprowadzanym kondensacie?

Konkretny limit określa regulamin kanalizacyjny operatora kanalizacji publicznej. Producenci separatorów podają jako cel eksploatacyjny wartość ~15 mg/l (NEL); Twój regulamin kanalizacyjny może być bardziej restrykcyjny.

Co się stanie, jeśli nie oczyszczę kondensatu z kompresora?

Grozi kara pieniężna od organu administracji wodnoprawnej lub operatora kanalizacji za naruszenie ustawy wodnej nr 254/2001 Sb. oraz warunków regulaminu kanalizacyjnego. W przypadku awarii należy niezwłocznie zgłosić zdarzenie i udokumentować podjęte działania.

Jak postępować z olejem oddzielonym w separatorze?

Frakcja olejowa jest odpadem niebezpiecznym. Należy przechowywać ją w oznaczonych pojemnikach i przekazywać wyłącznie autoryzowanemu podmiotowi zajmującemu się jej przetwarzaniem. Zapisy dotyczące przekazania należy archiwizować co najmniej 5 lat.

Czy potrzebuję pozwolenia organu administracji wodnoprawnej na odprowadzanie oczyszczonego kondensatu?

Zależy od objętości i warunków regulaminu kanalizacyjnego. Nowe podłączenie lub przekroczenie limitów należy wcześniej skonsultować z operatorem kanalizacji oraz właściwym miejscowo urzędem wodnoprawnym.

Polecane

Sterowanie równoległe kompresorów: przewodnik dla techników 2026

Technik ustawia sterowanie przemysłowej sprężarki powietrza.

Sterowanie równoległe kompresorów utrzymuje wymagane ciśnienie przy najniższym możliwym zużyciu energii. Preferowanym rozwiązaniem jest nadrzędne inteligentne sterowanie z rotacją jednostek i sterowaniem według rzeczywistego zużycia.

Natychmiastowe kroki:

  • Sprawdź ustawienia pasma ciśnienia na każdej jednostce sterującej i zweryfikuj, czy pasma się nie nakładają ani nie są w konflikcie.
  • Zweryfikuj minimalne czasy pracy (typowo 3–5 minut) oraz czy aktywna jest logika rotacji.
  • Sprawdź stan komunikacji między jednostkami: brak połączenia danych oznacza, że kompresory pracują niezależnie, bez koordynacji.

Wskazówka profesjonalisty: Jeśli stacji brakuje magistrali danych lub diagnostyki predykcyjnej, skontaktuj się ze specjalistą w celu przeprowadzenia audytu energetycznego przed jakąkolwiek ingerencją w ustawienia.

Kluczowe wnioski

Punkt Szczegóły
Pasmo ciśnienia jako podstawa Każdy zbędny bar nadciśnienia zwiększa zużycie o 6–8%; ustaw wartość zadaną na minimum pokrywające technologię.
Rotacja jest obowiązkowa Bez aktywnej rotacji jeden kompresor ponosi nieproporcjonalne obciążenie, a interwały serwisowe się skracają.
Komunikacja jako warunek Bez magistrali danych (MODBUS, Profinet) nie można zastosować predykcyjnego sterowania nadrzędnego.
Audyt przed wdrożeniem Pomiar stanu wyjściowego przez okres jednego tygodnia jest niezbędny do oceny korzyści po wdrożeniu.
Kompresory-vzduchotechnika Oferuje audyt, dostawę komponentów, integrację systemów sterowania oraz całodobowy serwis dla stacji pracujących równolegle.

Spis treści

Jak różnią się poszczególne tryby sterowania kompresorów?

Wybór odpowiedniego trybu sterowania zależy od profilu zużycia powietrza i akceptowalnego pasma ciśnienia. Każdy tryb ma inny wpływ na zużycie energii i stabilność ciśnienia.

Tryb sterowania Zasada działania Odpowiedni dla Wpływ na energię
Start/stop Kompresor uruchamia się i zatrzymuje w zależności od ciśnienia Małe zakłady, niska częstotliwość cykli Wysokie zużycie przy częstej zmianie
Load/unload Kompresor pracuje na biegu jałowym przy niskim poborze Średniej wielkości zakłady ze zmiennym poborem Praca na biegu jałowym zużywa znaczną część mocy znamionowej
Modulacja (by-pass) Dławienie tłoczenia w celu regulacji przepływu Zakłady z płynną zmianą poboru Niższa sprawność przy częściowym obciążeniu
VSD (zmienne obroty) Przemiennik częstotliwości dostosowuje obroty do poboru Zakłady z wyraźną fluktuacją obciążenia Najwyższa sprawność przy zmiennym obciążeniu
Nadrzędne sterowanie sieciowe Jednostka centralna koordynuje wiele kompresorów Stacja z dwiema lub więcej jednostkami Najniższe całkowite zużycie przy prawidłowym ustawieniu

Konfiguracje z wieloma kompresorami wyposażonymi w VSD zapewniają niższe zużycie energii właściwej oraz lepszą stabilność ciśnienia niż systemy mieszane łączące VSD z jednostkami o stałej prędkości obrotowej. Przejście na większą liczbę jednostek VSD zmniejsza lukę regulacyjną i utrzymuje ciśnienie w węższym paśmie, co bezpośrednio obniża całkowite koszty eksploatacji.

Jakie metody sterowania równoległego kompresorów istnieją?

Praca równoległa kilku kompresorów wymaga logiki koordynacji. Cztery podstawowe podejścia różnią się złożonością, kosztami oraz osiąganą efektywnością.

Master/slave: Jeden kompresor (master) steruje ciśnieniem i wysyła polecenia do jednostek podrzędnych (slave). Odpowiednie dla prostych instalacji z dwoma do trzech kompresorów i ograniczoną infrastrukturą komunikacyjną. Wada: master przejmuje nieproporcjonalną część godzin pracy, jeśli nie jest uzupełniony rotacją.

Load sharing i rotacja: Logika sterowania przydziela obciążenie według aktualnych godzin pracy każdej jednostki. Kompresor z najniższą liczbą godzin otrzymuje pierwszeństwo przy kolejnym starcie. Rezultatem jest równomierne zużycie i wydłużenie interwałów serwisowych w całej stacji.

Technik ustawia podział obciążenia w kompresorze.

Sterowanie kaskadowe: Jednostki uruchamiają się sekwencyjnie zgodnie ze stałymi ustawionymi granicami ciśnienia. Proste w konfiguracji, ale mniej efektywne: przy spadku ciśnienia uruchamia się drugi kompresor z pełną mocą, co powoduje przejściowe uderzenia ciśnieniowe i niepotrzebny bieg jałowy.

Predykcyjne sterowanie nadrzędne (sterowanie według zapotrzebowania): Jednostka centralna monitoruje ciśnienie w punkcie poboru jako podstawowy sygnał wejściowy i optymalizuje pracę maszyn na podstawie rzeczywistego zapotrzebowania. Systemy takie jak ARCHON od ARDAT Systems lub GD Connect 12 mogą sterować do 12 kompresorami różnych producentów za pomocą magistrali danych. Ta metoda zapewnia najwęższe pasmo ciśnienia i najniższe całkowite zużycie energii.

  • Czujniki ciśnienia należy umieszczać jak najbliżej miejsca poboru, a nie tylko na wydajności efektywnej kompresora.
  • Punkt nastawy (setpoint) ustaw na najniższe akceptowalne ciśnienie w technologii, nie na maksymalne.
  • Przy sterowaniu kaskadowym ustaw progi ciśnienia z wystarczającym odstępem (minimum 0,3–0,5 bar) między jednostkami.

Jakie komponenty i protokoły są potrzebne do niezawodnej integracji?

Niezawodne sterowanie równoległe wymaga konkretnego sprzętu i infrastruktury danych. Brakujące ogniwo w łańcuchu zazwyczaj powoduje niestabilność ciśnienia lub niekontrolowane starty.

Obowiązkowe komponenty:

  1. Jednostka sterująca (PLC lub dedykowany HMI stacji kompresorowej) z wystarczającą liczbą cyfrowych i analogowych wejść/wyjść dla wszystkich jednostek.
  2. Czujniki ciśnienia w miejscu poboru (4–20 mA lub wyjście cyfrowe) oraz na wydajności efektywnej każdego kompresora.
  3. Czujniki przepływu do pomiaru rzeczywistego zużycia powietrza (podstawa dla sterowania predykcyjnego).
  4. Przemienniki częstotliwości (VSD) w jednostkach przeznaczonych do regulacji płynnej.
  5. Zbiornik powietrza (receiver) o odpowiedniej pojemności do tłumienia skoków ciśnienia i stanów przejściowych.
  6. Osuszacze i filtry zintegrowane z logiką sterowania: ich stan (różnica ciśnień na filtrach) musi być monitorowany centralnie.

Protokoły komunikacyjne i magistrala danych:

  • MODBUS RTU lub MODBUS TCP/IP: najbardziej rozpowszechniony protokół dla kompresorów przemysłowych, obsługiwany przez większość producentów.
  • Profinet lub Profibus: odpowiednie do integracji z istniejącymi sieciami przemysłowymi opartymi na Siemens.
  • RS485: warstwa fizyczna dla MODBUS RTU, niskokosztowa i niezawodna dla odległości do 1200 m.

Sterowanie centralne z magistralą danych umożliwia zdalną diagnostykę, analizę predykcyjną trendów oraz ograniczenie przestojów. Bez połączenia danych sterowanie nadrzędne jest ograniczone do sygnałów analogowych, co uniemożliwia funkcje predykcyjne.

Lista kontrolna przy instalacji:

  • Zweryfikować liczbę punktów I/O jednostki sterującej w stosunku do liczby podłączonych kompresorów i czujników.
  • Zapewnić zasilanie awaryjne (UPS) dla jednostki sterującej i infrastruktury komunikacyjnej.
  • Ustawić funkcję watchdog: w przypadku zaniku komunikacji każdy kompresor przechodzi w autonomiczny tryb load/unload.
  • Przetestować izolację każdej jednostki bez wpływu na pozostałą część stacji.

Jak prawidłowo zaprojektować i uruchomić stację równoległą?

Dobór parametrów oraz procedura rozruchu bezpośrednio decydują o tym, czy stacja osiągnie zaplanowane oszczędności, czy będzie generować zbędne koszty. Szczegółowe wymagania dotyczące projektu sprężarkowni, instalacji i bezpieczeństwa opisuje przewodnik po podstawowych wymaganiach dla sprężarkowni.

  1. Określ pasmo ciśnienia. Każdy bar zbędnego nadciśnienia zwiększa zużycie energii o około 6–8%. Ustaw maksymalne ciśnienie na najniższą wartość, która z zapasem pokryje wszystkie punkty poboru.
  2. Ustaw minimalne czasy pracy. Zazwyczaj 3–5 minut dla kompresorów śrubowych. Krótsze czasy powodują nadmierne zużycie elementów rozruchowych i skracają żywotność oleju.
  3. Zdefiniuj priorytet i rotację. Przypisz każdej jednostce priorytet (1 = obciążenie podstawowe, 2 = pokrycie szczytowe) i aktywuj automatyczną rotację według godzin pracy.
  4. Dobierz wielkość zbiornika. Objętość zbiornika powietrza musi tłumić stany przejściowe przy starcie/zatrzymaniu jednostki szczytowej. Niewystarczający zbiornik powoduje częste cykle i niestabilne ciśnienie.
  5. Przeprowadź testy rozruchowe (commissioning):
    • Test stabilności ciśnienia: zasymulować maksymalny pobór i sprawdzić, czy ciśnienie nie spadnie poniżej minimalnej akceptowalnej wartości.
    • Test stanów przejściowych: odłącz jedną jednostkę i obserwuj czas, w jakim pozostałe kompresory pokryją pobór.
    • Weryfikacja alarmów: zasymulować zanik komunikacji i sprawdzić, czy każda jednostka przechodzi w tryb awaryjny.
    • Test rotacji: sprawdźcie, czy po upływie ustawionego interwału pracy dojdzie do rzeczywistej zmiany priorytetu.

Wskazówka dla profesjonalistów: Przy pierwszym uruchomieniu zarejestrujcie przebieg ciśnienia i pobór mocy każdej jednostki przez okres co najmniej 24 godzin. Te dane są punktem wyjścia do późniejszej optymalizacji i audytu energetycznego.

Jakie metryki i alarmy monitorować na stacji równoległej?

Prawidłowo skonfigurowany monitoring wykrywa nieefektywność, zanim objawi się ona jako awaria lub przestój. Praktyczne procedury diagnostyki i ustawiania KPI są szczegółowo opisane w artykule o diagnostyce kompresora dla efektywnej pracy.

Kluczowe metryki:

  • Ciśnienie w miejscu poboru (bar): podstawowy wskaźnik jakości regulacji.
  • Ciśnienie różnicowe na filtrach i osuszaczach: sygnalizuje zanieczyszczenie i konieczność wymiany.
  • Pobór mocy każdej jednostki (kW) i specyficzne zużycie energii (kWh/m³).
  • Godziny pracy i liczba cykli start/stop dla każdego kompresora.
  • Przepływ powietrza (m³/min lub m³/h): podstawa do obliczenia specyficznego zużycia.

Typowe alarmy i ich interpretacja:

  • Częste starty (więcej niż 6 na godzinę): zbyt wąskie pasmo ciśnieniowe lub niewystarczający zbiornik powietrza.
  • Różnice w poborze mocy przy tym samym ustawieniu: niezrównoważone obciążenie, błędny priorytet lub usterka mechaniczna.
  • Przerwa w komunikacji: kompresor przeszedł w tryb autonomiczny, sterowanie nadrzędne nie działa.
  • Wysoki spadek ciśnienia różnicowego na filtrze: zanieczyszczenie, konieczna wymiana przed kolejnym pomiarem zużycia.

Zalecane KPI dla audytu energetycznego:

  • Jednostkowe zużycie energii (kWh/m³ sprężonego powietrza).
  • Udział pracy na biegu jałowym w całkowitej liczbie godzin pracy (cel: poniżej 10%).
  • Średnie ciśnienie w miejscu poboru vs ustawiony punkt nastawy (odchylenie do ±0,1 bar).

Wskazówka profesjonalisty: Eksportuj dane ze sterownika do arkusza kalkulacyjnego lub systemu SCADA przynajmniej raz w tygodniu. Trend poboru mocy przy tym samym przepływie jest najszybszym wskaźnikiem pogorszenia stanu.

Jakie są najczęstsze błędy w sterowaniu równoległym kompresorów i jak je naprawić?

Praktyczne doświadczenia eksploatacyjne pokazują, że większość problemów przy równoległym podłączeniu kompresorów wynika z błędnej konfiguracji, a nie z usterki sprzętowej.

  • Nakładające się progi ciśnienia: Dwa kompresory mają ustawione takie same lub zbyt bliskie ciśnienia załączania. Efekt: oba próbują regulować jednocześnie, ciśnienie oscyluje. Rozwiązanie: ustaw progi z odstępem co najmniej 0,3 bar.
  • Brak rotacji: Jeden kompresor przenosi całe obciążenie podstawowe, drugi stoi. Godziny pracy gromadzą się nierównomiernie, odstępy serwisowe skracają się na jednej jednostce. Naprawa: aktywujcie automatyczną rotację w jednostce sterującej.
  • Nieprawidłowy priorytet: Wydajniejsza jednostka jest ustawiona jako rezerwowa zamiast podstawowej. Naprawa: przypisz priorytet 1 jednostce o najniższych kosztach eksploatacyjnych na m³.
  • Utrata komunikacji bez rezerwy: Przy awarii magistrali sterowanie nadrzędne przestaje działać, a kompresory zachowują się w sposób niekontrolowany. Naprawa: ustaw watchdog oraz zapasowy, autonomiczny tryb load/unload dla każdej jednostki.
  • Niewystarczający receiver: Ciśnienie waha się przy każdym starcie jednostki szczytowej. Naprawa: zwiększ objętość zbiornika powietrza lub spowolnij reakcję logiki sterującej poprzez wydłużenie minimalnego czasu pracy.

Podczas podstawowej diagnostyki przed wezwaniem serwisu sprawdź w następującej kolejności: przebieg ciśnienia w ciągu ostatnich 24 godzin, liczbę cykli start/stop, stan komunikacji oraz pobór mocy każdej jednostki przy tym samym odbiorze.

Jakie oszczędności i korzyści eksploatacyjne przynosi sterowanie równoległe?

Prawidłowo wdrożone inteligentne sterowanie nadrzędne przynosi wymierne rezultaty. Ten wynik wynika z połączenia trzech efektów: utrzymania ciśnienia w węższym paśmie, eliminacji pracy na biegu jałowym oraz równomiernego rozłożenia obciążenia.

Manometry pokazują bezproblemową pracę kompresora przemysłowego.

Największą korzyścią sterowania nadrzędnego jest nie tylko oszczędność energii, ale także wydłużenie interwałów serwisowych dzięki inteligentnej rotacji i równomiernemu rozłożeniu godzin pracy. Integracja osuszaczy, separatorów oleju i przepływomierzy w logice sterującej umożliwia pełną automatyzację i efektywną pracę bezobsługową, co potwierdzają referencje z zrealizowanych instalacji.

Zalecane kroki w celu maksymalizacji korzyści:

  • Przed wdrożeniem sterowania nadrzędnego przeprowadź pomiar stanu wyjściowego (pobór mocy, przepływ, ciśnienie) przez okres co najmniej jednego tygodnia.
  • Zachowuj historię danych w celu porównania stanu przed i po wdrożeniu.
  • Dostrajaj ustawienia stopniowo: najpierw pasmo ciśnienia, potem rotację, na końcu funkcje predykcyjne.
  • Uwzględnij w logice sterującej osuszacze i filtry w celu pełnej automatyzacji jakości powietrza. Odpowiednie jednostki uzdatniania sprężonego powietrza są dostępne dla różnych przepływów i klas ciśnienia.

Szczegółowe techniki obliczania zwrotu z inwestycji oraz audytu energetycznego opisuje specjalistyczny przewodnik po oszczędnościach energii z kompresorem.

Kiedy wystarczy proste sterowanie, a kiedy warto zainwestować w system nadrzędny?

Decyzja zależy od czterech zmiennych: fluktuacji zużycia, liczby jednostek, godzin pracy i ceny energii.

Proste sterowanie kaskadowe lub master/slave wystarcza dla stacji z dwoma kompresorami, stabilnym poborem i pracą poniżej 2000 godzin rocznie. Koszty systemu nadrzędnego w takim przypadku nie zwrócą się w rozsądnym horyzoncie czasowym.

Zalecany postęp: audyt energetyczny jako pierwszy krok, pilotażowe wdrożenie na jednej stacji, ocena danych po trzech miesiącach, następnie decyzja o pełnym wdrożeniu.

Kompresory-vzduchotechnika oferuje projekt i serwis sterowania równoległego

Kompresory-vzduchotechnika zapewnia kompletną dostawę dla stacji równoległych: od doboru i dostawy kompresorów śrubowych SCR, przez projekt logiki sterowania, aż po uruchomienie i całodobowy serwis. Współpraca przebiega w czterech etapach: audyt stanu obecnego i pomiar zużycia, projekt konfiguracji i dobór komponentów, montaż i integracja systemów sterowania, rozruch i przekazanie z protokołem.

Kompresory-wentylacja

Dla zakładów, w których brakuje połączenia danych czy diagnostyki predykcyjnej, Kompresory-vzduchotechnika oferuje bezpłatną konsultację oraz pomiar ciśnienia i zużycia bezpośrednio na miejscu. Skontaktuj się z zespołem technicznym przez Kompresory-vzduchotechnika i umów termin audytu.

Zalecane źródła techniczne do dalszej lektury

  • Ulotki techniczne producentów systemów sterowania — (ARDAT Systems ARCHON, GD Connect 12): zawierają specyfikacje I/O, obsługiwane protokoły i przykłady konfiguracji dla różnej liczby jednostek.
  • Dokumentacja techniczna Atlas Copco dotycząca konfiguracji VSD — analiza zalet wielu jednostek VSD w porównaniu z systemami mieszanymi pod względem jednostkowego zużycia energii i stabilności ciśnienia.

Często zadawane pytania

Czym jest sterowanie równoległe kompresorów i jak ono działa?

Równoległe sterowanie kompresorami koordynuje pracę dwóch lub więcej kompresorów tak, aby wspólnie utrzymywały wymagane ciśnienie przy minimalnym zużyciu energii. Centralna jednostka sterująca przydziela obciążenie poszczególnym kompresorom w zależności od bieżącego zużycia i godzin pracy.

Jaka oszczędność energii jest realna przy sterowaniu nadrzędnym?

Konkretny wynik zależy od profilu zużycia, ustawienia pasma ciśnienia i liczby jednostek.

Jaki protokół komunikacyjny jest najczęściej stosowany do sterowania wieloma kompresorami?

MODBUS RTU lub MODBUS TCP/IP to najbardziej rozpowszechniony protokół dla kompresorów przemysłowych i obsługuje go większość producentów. Do integracji z sieciami Siemens stosuje się Profinet lub Profibus.

Od ilu kompresorów opłaca się zastosować nadrzędne sterowanie?

Sterowanie nadrzędne ekonomicznie się opłaca przy większej liczbie jednostek lub wyższej liczbie godzin pracy z wyraźną fluktuacją poboru. Dla dwóch jednostek ze stabilnym poborem wystarcza zazwyczaj sterowanie kaskadowe lub master/slave.

Co powoduje niestabilne ciśnienie przy pracy równoległej?

Najczęstszymi przyczynami są nakładające się progi ciśnienia jednostek, niewystarczająca objętość zbiornika powietrza lub przerwa w komunikacji między kompresorami. Podstawowa diagnostyka obejmuje kontrolę przebiegu ciśnienia w ciągu ostatnich 24 godzin oraz liczby cykli start/stop.

Zalecane

Czyszczenie wymiennika kompresora: poradnik dla techników

Technik serwisu czyści wymiennik ciepła kompresora na zewnątrz

Dla kompresorów przemysłowych najskuteczniej sprawdza się połączenie CIP (chemicznej cyrkulacji) dla powierzchni wewnętrznych oraz przepłukiwania mechanicznego dla lamelowych chłodnic powietrza. Wybór metody zależy od trzech zmiennych: typu wymiennika, rodzaju osadów oraz dostępnej długości przestoju.

Natychmiastowe kroki po wykryciu problemu:

  • Zmierzcie wyjściowe ∆T (różnicę temperatur na wejściu i wyjściu) oraz spadek ciśnienia.
  • Odizolujcie obwód, zamknijcie zawory serwisowe i rozprężcie system.
  • Skontrolujcie wzrokowo lamele lub płyty pod kątem uszkodzeń mechanicznych.
  • Dobierzcie chemię czyszczącą w zależności od materiału wymiennika (aluminium, miedź, stal nierdzewna).
  • Zdecydujcie, czy czyścić na miejscu (CIP), czy zdemontować do obróbki poza miejscem instalacji.

Demontaż jest konieczny w przypadku silnego zanieczyszczenia, widocznego uszkodzenia uszczelnień lub korozji. Czyszczenie na miejscu wystarczy w przypadku regularnie konserwowanych wymienników z niewielkim osadem.

W przypadku maszyny o mocy 300 kW z 5000 godzin pracy rocznie stanowi to orientacyjną oszczędność 45 000 kWh/rok po obniżeniu ∆T o 1 °C.*

Kluczowe wnioski

Regularne czyszczenie wymiennika kompresora zmniejsza pobór mocy, wydłuża żywotność maszyny i zapobiega nieplanowanym przestojom, przy czym kluczowym wskaźnikiem efektu jest spadek ∆T po zabiegu.

Punkt Szczegóły
Wybór metody w zależności od typu Chłodnice lamelowe: płukanie ciśnieniowe + chemia; płytowe: CIP; rurowe: CIP + szczotki.
Kluczowy wskaźnik efektu Obniżenie ∆T o 1°C odpowiada spadkowi poboru mocy kompresora o około 3%.
Minimalna częstotliwość Chłodnice lamelowe: 1× rocznie; płytowe w obiegu otwartym z twardą wodą: co 6 miesięcy.
Bezpieczeństwo chemiczne Po czyszczeniu kwasowym zawsze neutralizować; aluminium nie znosi silnie alkalicznych preparatów.
Kompresory-wentylacja Zapewnia CIP, czyszczenie mechaniczne, pomiary przed/po oraz protokół serwisowy dla zakładów w ČR.

Spis treści

Jaki typ wymiennika Państwo posiadają i jaka metoda czyszczenia jest dla niego odpowiednia?

Kompresory wykorzystują trzy podstawowe typy wymienników ciepła. Każdy z nich ma inną konstrukcję, materiał i wrażliwość na metody czyszczenia.

Chłodnice powietrza lamelowe są najbardziej rozpowszechnione w kompresorach tłokowych i kompresorach śrubowych. Lamele aluminiowe z rurkami miedzianymi lub aluminiowymi są podatne na uszkodzenia mechaniczne przy nieodpowiednim ciśnieniu wody. Powierzchnia zewnętrzna jest czyszczona poprzez naniesienie roztworu czyszczącego i następne spłukanie wodą pod ciśnieniem lub powietrzem w kierunku prostopadłym do lameli. Wewnętrzną stronę rurek można przepłukać metodą CIP.

Szczegółowy widok aluminiowego wymiennika ciepła z lamelami

Wymienniki płytowe (Alfa Laval i podobne konstrukcje) mają dużą powierzchnię wymiany na małej objętości. Osady kamienia wodnego lub pozostałości oleju usuwa się poprzez cyrkulację roztworu kwasowego metodą CIP. Demontaż płyt w celu mechanicznego czyszczenia szczotkami jest wskazany przy silnym zanieczyszczeniu lub uszkodzonych uszczelkach.

Na stole roboczym rozłożone są poszczególne elementy płytowego wymiennika ciepła.

Wymienniki rurowe są wytrzymałe i znoszą zarówno czyszczenie mechaniczne szczotkami prętowymi, jak i metodę CIP. Stosowane są w większych maszynach i przemysłowych obiegach chłodzących.

Typ wymiennika Typowe zanieczyszczenia Zalecana metoda Główne zagrożenia
Lamelowy powietrzny Kurz, olej, osady biologiczne Zewnętrznie: przepłukanie pod ciśnieniem + chemia; wewnętrznie: CIP Uszkodzenie lamel przez ciśnienie, korozja aluminium przez silny kwas
Płytowy (nierdzewny/tytanowy) Kamień kotłowy, biofilm, olej CIP roztworem kwaśnym; demontaż przy silnym zanieczyszczeniu Uszkodzenie uszczelek przez niewłaściwą chemię lub temperaturę
Rurowy (stal/miedź) Kamień kotłowy, korozja, osady CIP + szczotki mechaniczne Korozja miedzi przez roztwory alkaliczne

Wskazówka profesjonalna: W przypadku aluminiowych chłodnic lamelowych nigdy nie stosuj silnie alkalicznych preparatów (pH powyżej 11). Aluminium w środowisku alkalicznym koroduje szybciej niż w kwaśnym.

Jak przebiega czyszczenie wymiennika krok po kroku?

Procedura dotyczy zarówno czyszczenia CIP on-site, jak i czyszczenia po demontażu. Kroki są uszeregowane tak, aby zminimalizować ryzyko uszkodzenia i skrócić czas przestoju.

Przygotowanie i pomiar parametrów wyjściowych

  1. Zarejestruj aktualne ∆T, stratę ciśnienia na wymienniku oraz przepływ medium.
  2. Zrzuć ciśnienie w systemie, zamknij zawory serwisowe i zapewnij odłączenie elektryczne.
  3. Sprawdź stan filtrów kompresora — zanieczyszczony filtr zwiększa zanieczyszczanie wymiennika.
  4. Przygotuj środki ochrony osobistej: rękawice kwasoodporne, okulary ochronne, fartuch.

On-site CIP (cyrkulacja chemiczna)

  1. Podłącz pompę płuczącą do wlotu i wylotu wymiennika.
  2. Wybierz roztwór czyszczący w zależności od materiału i typu osadów (patrz sekcja o chemii poniżej).
  3. Uruchom cyrkulację i kontroluj pH roztworu oraz jego zabarwienie co 15–20 minut.
  4. Po osiągnięciu stabilnego pH i klarownego roztworu zakończ cyrkulację.
  5. Płucz czystą wodą, aż pH wody odpadowej osiągnie wartość 6,5–8,5.
  6. Zastosuj neutralizator (preparat zasadowy) w zalecanym stężeniu i ponownie przepłucz.

Demontaż i czyszczenie mechaniczne

  1. Bezpiecznie odłącz przyłącza, oznacz położenie płyt lub rur.
  2. Sprawdź uszczelki — popękane lub zdeformowane uszczelki wymień przed montażem.
  3. Oczyść mechanicznie powierzchnie szczotkami lub strumieniem wody pod wysokim ciśnieniem.
  4. Sprawdź szczelność po montażu za pomocą testu ciśnieniowego.

Kontrola po czyszczeniu

  1. Zmierz ∆T, stratę ciśnienia i przepływ w tych samych warunkach eksploatacyjnych jak przed czyszczeniem.
  2. Wyniki zapisz w protokole serwisowym wraz z dokumentacją fotograficzną.

Checklista serwisowa na wyjazd: przyrządy pomiarowe (termometr, manometr, przepływomierz), pompa płucząca, zapas chemii i neutralizatora, uszczelki zamienne dla danego typu wymiennika, paski pH lub cyfrowy pH-metr.

Kiedy opłaca się automatyczne czyszczenie wymiennika?

Systemy automatyczne utrzymują przekazywanie ciepła w sposób ciągły, bez konieczności planowanych przestojów. Trane oferuje dla dużych instalacji HVAC i przemysłowych systemy z dostosowywalnym dozowaniem i okresowymi płukaniami, które utrzymują wymiennik w stanie sprawności eksploatacyjnej w sposób ciągły.

Automatyzacja opłaca się w następujących sytuacjach:

  • Instalacje o mocy powyżej 200 kW, gdzie każda godzina przestoju oznacza wymierną stratę produkcji.
  • Zakłady o wysokim stopniu zanieczyszczenia medium (twarda woda, osady biologiczne).
  • Linie produkcyjne, gdzie przerwanie chłodzenia zagraża jakości produktu lub bezpieczeństwu procesu.
  • Zakłady o ograniczonej dostępności personelu serwisowego do regularnego czyszczenia ręcznego.

Główne wymagania eksploatacyjne systemów automatycznych: stały dopływ wody i chemii, automatyczna regulacja pH, zasilanie awaryjne dla jednostki sterującej oraz regularna kontrola pomp dozujących.

Wskazówka profesjonalisty: Przed inwestycją w system automatyczny obliczcie roczne koszty czyszczenia ręcznego (praca + chemia + przestoje) i porównajcie je z ceną zakupu oraz kosztami eksploatacyjnymi automatyki. W przypadku instalacji średniej wielkości okres zwrotu wynosi zwykle 2–4 lata.

Jakie zasady bezpieczeństwa obowiązują podczas pracy z chemią czyszczącą?

Wybór chemii zależy od materiału wymiennika. Środki kwaśne (kwas cytrynowy, fosforowy lub siarkowy w stężeniach przemysłowych) usuwają kamień wodny i tlenki metali. Środki alkaliczne rozkładają osady olejowe i biologiczne. Łączenie obu typów w jednym cyklu bez dokładnego płukania pośredniego powoduje reakcje egzotermiczne i uszkadza uszczelnienia.

Zasada neutralizacji: Po zastosowaniu roztworu kwaśnego należy najpierw rozcieńczyć pozostały kwas czystą wodą, a dopiero potem zastosować neutralizator (środek zasadowy). Bezpośrednie zmieszanie stężonego kwasu z neutralizatorem może spowodować gwałtowną reakcję i uszkodzenie wymiennika oraz obsługi. Roztwór odpadowy należy odprowadzić do kanalizacji dopiero po osiągnięciu pH 6,5–8,5 i zgodnie z lokalnymi przepisami.

Zasady doboru chemii w zależności od materiału:

  • Aluminium: słabo kwaśne środki (pH 3–5), nigdy silnie alkaliczne.
  • Miedź: unikać silnie alkalicznych roztworów, odpowiednie są środki lekko kwaśne lub neutralne.
  • Nierdzewna stal i tytan: wytrzymują szerszy zakres pH, ale związki chlorkowe powodują korozję wżerową.
  • Stal: preparaty kwasowe z inhibitorem korozji.

Środki bezpieczeństwa dla techników: rękawice kwasoodporne klasy EN 374, okulary ochronne lub osłona twarzy, odzież robocza odporna na chemikalia, zapewnienie odpowiedniej wentylacji pomieszczenia. Karty charakterystyki (SDS) należy zawsze mieć dostępne na miejscu pracy.

Wskazówka profesjonalisty: Kontrola pH podczas płukania jest bardziej wiarygodna niż szacunki czasowe. Monitorowanie pH w czasie rzeczywistym zmniejsza ryzyko uszkodzenia materiału i niepotrzebnie długiego czasu czyszczenia.

Jak opracować plan konserwacji zapobiegawczej wymienników?

Interwały serwisowe kompresora ustala się według dwóch kryteriów: godzin pracy (motogodzin) oraz rodzaju medium w obiegu. Jednostki sterujące nowoczesnych kompresorów śrubowych sygnalizują termin serwisu automatycznie, natomiast w przypadku starszych maszyn lub kompresorów tłokowych konieczne jest prowadzenie zapisów ręcznie.

Zalecane minimalne częstotliwości:

  1. Lamelowe chłodnice powietrza: kontrola wzrokowa co 500 motogodzin, czyszczenie co najmniej 1× rocznie, przy pracy w warunkach zapylonych co 6 miesięcy.
  2. Wymienniki płytowe w obiegu zamkniętym: CIP co najmniej 1× rocznie, pomiar ∆T co 1000 motogodzin.
  3. Wymienniki płytowe w obiegu otwartym (twarda woda): CIP co 6 miesięcy lub przy wzroście ∆T o więcej niż 2 °C w stosunku do wartości wyjściowej.
  4. Wymienniki rurowe: kontrola mechaniczna i CIP 1× rocznie, przy agresywnym medium co 6 miesięcy.

Integracja z planem konserwacji: rejestrujcie ∆T przy każdej wizycie serwisowej i śledźcie trend. Wzrost ∆T o 2 °C w stosunku do wartości referencyjnej jest sygnałem do niezaplanowanego czyszczenia. Plan kontroli zapobiegawczych uwzględniajcie w ogólnym harmonogramie rewizji zbiorników ciśnieniowych.

Parametr Zalecane działanie
Wzrost ∆T o 1–2 °C Zaplanować czyszczenie w najbliższym oknie serwisowym
Wzrost ∆T powyżej 3 °C Natychmiastowe czyszczenie, kontrola szczelności
Strata ciśnienia +20 % Demontaż i czyszczenie mechaniczne
Spadek przepływu o 15 % Kontrola zanieczyszczenia i szczelności

Jak zmierzyć efekt czyszczenia i obliczyć oszczędności energii?

Pomiar przed i po czyszczeniu to jedyny sposób na obiektywne wykazanie korzyści z zabiegu. Kluczowe parametry to ∆T, spadek ciśnienia na wymienniku, przepływ oraz pobór mocy kompresora w kW.

Procedura pomiaru

  1. Przed czyszczeniem zapisz wszystkie parametry przy stabilnej pracy (to samo obciążenie, ta sama temperatura otoczenia).
  2. Po czyszczeniu powtórz pomiary w identycznych warunkach.
  3. Oblicz różnicę ∆T i odpowiadającą jej zmianę poboru mocy.

Przykład kalkulacji oszczędności

Dla maszyny o mocy 300 kW z 5000 godzinami pracy rocznie i ceną energii elektrycznej 4 CZK/kWh:

Ta kalkulacja ma charakter orientacyjny i zależy od rzeczywistego profilu pracy maszyny. Dla zarządu zalecamy monitorowanie KPI: średnie ∆T w ujęciu kwartalnym, roczne zużycie kWh na jednostkę produkcji oraz liczba nieplanowanych przestojów spowodowanych przegrzaniem.

Co obejmuje serwis wymienników od Kompresory-vzduchotechnika?

Kompresory-vzduchotechnika zapewnia kompletny serwis wymienników ciepła dla sprężarkowni w Czechach. Oferta obejmuje:

  • Inspekcję wstępną z pomiarem ∆T, spadku ciśnienia i przepływu.
  • Czyszczenie CIP z doborem chemii odpowiedniej do materiału wymiennika.
  • Czyszczenie mechaniczne chłodnic lamelowych i wymienników rurowych.
  • Demontaż, wymianę uszczelek i ponowny montaż wymienników płytowych (w tym typów Alfa Laval).
  • Neutralizację i ekologiczną utylizację chemii odpadowej.
  • Protokół serwisowy z dokumentacją fotograficzną i zmierzonymi wartościami przed/po.

Proces zamawiania: przygotuj kartę techniczną kompresora (moc, typ wymiennika, medium robocze) oraz informację o dostępnym oknie serwisowym. Typowa interwencja trwa 4–8 godzin, w zależności od stopnia zanieczyszczenia i typu wymiennika.

Wskazówka profesjonalisty: Przy zamawianiu serwisu podajcie technikom ostatnią zmierzoną wartość ∆T oraz datę ostatniego czyszczenia. Skróci to fazę diagnostyczną i umożliwi wcześniejsze przygotowanie odpowiedniej chemii.

Rodzaj interwencji Typowy czas trwania Co jest zawarte
CIP on-site 4–6 godzin Chemia, pompa, protokół, neutralizacja
Demontaż + czyszczenie mechaniczne 6–8 godzin Demontaż, szczotki, uszczelki, protokół
Kontrola wstępna 1–2 godziny Pomiar ∆T, spadek ciśnienia, zalecenia

Długoterminowe umowy serwisowe obejmują zaplanowane interwały czyszczenia, priorytetowy wyjazd w przypadku awarii oraz monitorowanie trendów ∆T w całej sprężarkowni. Skontaktuj się z nami poprzez sekcję serwisową, aby uzyskać niezobowiązującą konsultację.

Jak zweryfikować jakość wykonanego serwisu?

Standardowa metodyka CIP obejmuje cztery fazy: wstępne płukanie czystą wodą, cyrkulację roztworu czyszczącego, neutralizację oraz końcowe płukanie. Każda faza jest dokumentowana pomiarem pH i przepływu.

Miara jakości: Wymiennik uznaje się za wyczyszczony, jeśli ∆T po zabiegu spadnie do wartości zbliżonej do referencyjnej wartości podanej przez producenta dla danej mocy i przepływu. Spadek ciśnienia powinien zmniejszyć się o 15–30% w stosunku do wartości sprzed czyszczenia. Jeśli te wartości nie zostaną osiągnięte, konieczny jest demontaż i czyszczenie mechaniczne lub wymiana uszczelek.

Dokumentacja fotograficzna obejmuje stan wymiennika przed czyszczeniem, przebieg CIP (zabarwienie roztworu) oraz stan po czyszczeniu. Protokół pH rejestruje wartości na początku i na końcu każdej fazy.

Zanonimizowany przykład: kompresor śrubowy 132 kW w zakładzie spożywczym, wymiennik płytowy Alfa Laval, medium woda twarda (twardość 25 °dH). Przed czyszczeniem ∆T 8 °C w stosunku do wartości referencyjnej 4 °C.

Wskazówka profesjonalna: Przechowuj protokoły serwisowe przez minimum 5 lat. Trend ∆T w zapisach ujawni, czy wymiennik zanieczyszcza się szybciej niż wcześniej, co może sygnalizować pogorszenie jakości medium lub uszkodzenie filtracji.

Jakie środki czyszczące są dostępne w Polsce?

Do przemysłowego czyszczenia wymienników ciepła w Czechach dostępne są preparaty z kilku kategorii. Wybór zależy od materiału wymiennika, rodzaju osadów i wymagań bezpieczeństwa.

Preparaty kwasowe na kamień kotłowy i tlenki:

Preparaty z serii Boiler Cleaner od IVAR CS są dostępne w różnych stężeniach dla wymienników płytowych i rurowych. Zawierają kwas fosforowy lub cytrynowy z inhibitorem korozji. Karty charakterystyki (SDS) są dostępne bezpośrednio od dystrybutora IVAR CS i podają pH roztworu roboczego, zalecane stężenie oraz instrukcje neutralizacji.

Kwas cytrynowy o czystości technicznej (dostępny u dystrybutorów chemicznych, takich jak Penta lub Lach-Ner) jest odpowiedni do niewielkiego zanieczyszczenia wymienników płytowych ze stali nierdzewnej lub tytanu. Do stężeń przemysłowych i wielokrotnego użycia zawsze lepiej wybrać certyfikowany preparat z kartą charakterystyki niż domowe mieszanki.

Preparaty alkaliczne na olej i biofilm:

Przemysłowe odtłuszczacze na bazie wodorotlenku sodu lub potasu są dostępne u dystrybutorów chemii przemysłowej (Brenntag, Univar). Dla wymienników aluminiowych są nieodpowiednie. Zawsze sprawdź kompatybilność z materiałem wymiennika w karcie charakterystyki.

Neutralizatory:

Po czyszczeniu kwasowym stosuje się zasadowy neutralizator (np. sodę oczyszczoną o czystości technicznej lub specjalistyczne preparaty IVAR CS). Prawidłowa procedura: najpierw rozcieńczyć pozostałość kwasową czystą wodą, następnie dodać neutralizator i sprawdzić pH. Odpad utylizować po osiągnięciu pH 6,5–8,5 zgodnie z lokalnymi przepisami dotyczącymi gospodarki odpadami chemicznymi.

Przy wyborze preparatu zawsze zażądaj aktualnej karty charakterystyki (SDS) i sprawdź, czy preparat spełnia wymagania normy dla danego typu działalności (branża spożywcza, farmaceutyczna, przemysł ogólny).

Dlaczego zaniedbanie czyszczenia podraża eksploatację bardziej, niż się wydaje

Wpływ finansowy zanieczyszczonych wymienników ujawnia się stopniowo, dlatego bywa niedoceniany.

Menedżerowie operacyjni, którzy śledzą trend ∆T kwartalnie, wychwycą problem wcześniej, zanim przełoży się na nieplanowany przestój. Naprawa reaktywna po awarii wymiennika zazwyczaj kosztuje trzykrotnie więcej niż planowe czyszczenie, ponieważ obejmuje serwis ekspresowy, ewentualną wymianę uszkodzonych uszczelek i utratę produkcji. Inwestycja w monitoring i regularny serwis systemów pneumatycznych zwraca się szybciej, niż zakłada większość zakładów.

Wyzwanie dla kierowników operacyjnych: ustalcie wartość referencyjną ∆T dla każdego wymiennika zaraz po kolejnym czyszczeniu i monitorujcie odchylenia. Ten jeden wskaźnik KPI da wam wczesny sygnał, zanim problem przerodzi się w awarię.

Serwis wymienników kompresora od Kompresory-vzduchotechnika

Kompresory-wentylacja

Kompresory-vzduchotechnika zapewnia inspekcję, czyszczenie CIP, czyszczenie mechaniczne oraz demontaż wymienników dla sprężarkowni na terenie całej Republiki Czeskiej. Zespół serwisowy przyjeżdża z kompletnym wyposażeniem, wykonuje pomiary przed i po interwencji oraz przekazuje protokół ze zmierzonymi wartościami. Żadnych domysłów, tylko mierzalne wyniki.

Dla firm posiadających wiele kompresorów dostępne są długoterminowe umowy serwisowe z zaplanowanymi interwałami czyszczenia, priorytetowym wyjazdem serwisowym oraz monitorowaniem trendów ∆T. Zamów inspekcję lub konsultację poprzez katalog rozwiązań serwisowych i sprawdź, ile można zaoszczędzić na poborze mocy jeszcze w tym roku.

Zalecane źródła do dalszej lektury

Do pogłębionego studium i przygotowania zlecenia serwisowego przydatne są następujące dokumenty i źródła:

  • Karty charakterystyki (SDS) preparatów IVAR CS Boiler Cleaner: — zawierają dokładne stężenia, pH roztworu roboczego, instrukcje neutralizacji i utylizacji. Należy je zażądać bezpośrednio od dystrybutora IVAR CS przed każdym czyszczeniem.
  • Dokumentacja techniczna producenta wymiennika (Alfa Laval, Trane): — podaje wartości referencyjne ∆T oraz straty ciśnienia dla danego modelu, zalecane metody czyszczenia i kompatybilną chemię.
  • Wytyczne producenta kompresora dotyczące konserwacji zapobiegawczej: — każdy producent (Atlas Copco, Kaeser, CompAir) wydaje instrukcję serwisową z zalecanymi odstępami czasowymi czyszczenia chłodnic i kondensatorów.

Profesjonalna wskazówka: Przy przygotowywaniu zlecenia serwisowego zawsze należy zażądać SDS dla każdego preparatu, który zostanie użyty. Technik musi mieć SDS fizycznie dostępne na miejscu pracy, a nie tylko w e-mailu.

Często zadawane pytania

Jak często czyścić wymiennik kompresora?

Chłodnice powietrza lamelowe wymagają czyszczenia minimum 1× w roku, a przy pracy w zapylonym środowisku co 6 miesięcy. Wymienniki płytowe w obiegu otwartym z twardą wodą czyść co 6 miesięcy lub przy wzroście ∆T o więcej niż 2 °C w stosunku do wartości referencyjnej.

Jak wyczyścić wymiennik ciepła kompresora na miejscu?

Podłącz pompę płuczącą, cyrkuluj roztwór kwaśny kompatybilny z materiałem wymiennika, monitoruj pH co 15–20 minut, a po osiągnięciu stabilnego pH przepłucz czystą wodą. Zakończ neutralizacją środkiem zasadowym i sprawdź pH wody odpadowej (wartość docelowa 6,5–8,5).

Jak dbać o kompresor, aby wymiennik wytrzymał dłużej?

Regularnie wymieniaj filtry powietrza, monitoruj trend ∆T i utrzymuj czystość otoczenia kompresora. Zanieczyszczony filtr zwiększa ilość zanieczyszczeń przedostających się do chłodnicy i skraca odstępy między czyszczeniami.

Czym wyczyścić wymiennik kotła gazowego lub mniejszy wymiennik płytowy?

Do zastosowań domowych lub mniejszych przemysłowych stosuje się roztwory kwasu cytrynowego lub mlekowego. W przypadku kompresorów przemysłowych i większych wymienników zawsze bardziej odpowiednie są certyfikowane preparaty z kartą charakterystyki, takie jak preparaty z serii Boiler Cleaner firmy IVAR CS, które mają określone stężenie i instrukcje dotyczące neutralizacji.

Jak poznać, że wymiennik kompresora wymaga czyszczenia?

Głównymi sygnałami są wzrost ∆T w stosunku do wartości referencyjnej, zwiększony spadek ciśnienia na wymienniku, spadek przepływu medium chłodzącego lub powtarzające się wyzwalanie zabezpieczenia termicznego kompresora. Sterownik nowoczesnego kompresora śrubowego może automatycznie sygnalizować termin serwisu.

Zalecane

Możliwości rozbudowy wyposażenia pneumatycznego: plan dla techników

Zbiornik powietrza i instalacja sprężonego powietrza w warsztacie przemysłowym

Najszybszym sposobem na rozszerzenie wyposażenia pneumatycznego jest przeprowadzenie audytu zapotrzebowania na powietrze, uzupełnienie zbiornika i dodanie podstawowego uzdatniania powietrza. Konkretnie: zmierzcie całkowity przepływ (FAD w Nm³/h), określcie jednoczesność poboru i dodajcie osuszacz kondensacyjny z docelowym ciśnieniowym punktem rosy (TRB) +3 °C. Dopiero wtedy ma sens rozważanie nowego kompresora lub rozbudowy instalacji rozprowadzającej.

Kluczowe komponenty przy rozbudowie systemu sprężonego powietrza:

  • Kompresor: śrubowy do ciągłego poboru, tłokowy do nieregularnej pracy lub użytku hobbystycznego
  • Zbiornik (zbiornik powietrza): pierwszy i najszybszy sposób na zmniejszenie liczby cykli kompresora
  • Osuszacz kondensacyjny: ciśnieniowy punkt rosy CPR około +3°C jako typowy cel dla zakładów warsztatowych
  • Odlučnik cyklonowy: mechaniczna separacja kropel kondensatu przed filtracją
  • Mikrofiltry: kaskada 0,1 µm i 0,01 µm zgodnie z DIN ISO 8573
  • Elektroniczne bezstratne spusty kondensatu (ECD): automatyczne odprowadzanie bez strat sprężonego powietrza
  • Instalacja: rury aluminiowe ze złączkami polimerowymi, typowe średnice rzędu kilkudziesięciu milimetrów dla gałęzi przemysłowych

Normy i wartości zastosowane w tym artykule: DIN ISO 8573 dla klas czystości powietrza, CPR około +3°C jako docelowy punkt rosy oraz zalecana prędkość konstrukcyjna powietrza w rurociągu rzędu kilku metrów na sekundę.

Kluczowe wnioski

Właściwe rozszerzenie wyposażenia pneumatycznego zaczyna się od audytu zużycia powietrza, następnie obejmuje zbiornik powietrza i uzdatnianie powietrza, a dopiero potem dotyczy kompresora lub instalacji rozprowadzającej.

Punkt Szczegóły
Audyt jako podstawa Zmierz FAD i jednoczesność poboru przed jakąkolwiek inwestycją w nowe wyposażenie.
Zbiornik jako pierwsze działanie Większy zbiornik powietrza natychmiast zmniejszy liczbę cykli kompresora i wyrówna skoki ciśnienia.
Suszenie i filtracja Osuszacz kondensacyjny z TRB +3 °C i kaskada filtrów 0,1–0,01 µm chronią narzędzia i wydłużają ich żywotność.
Dobór przekroju rurociągu Utrzymuj prędkość powietrza ≤6–7 m/s i spadek ciśnienia ≤0,1 bar do najbardziej oddalonego punktu.
Kompresory-wentylacja Oferuje audyty energetyczne, projekt pod klucz, dostawę komponentów i całodobowy serwis dla całej modernizacji.

Spis treści

Jakie są najszybsze możliwości rozszerzenia wyposażenia pneumatycznego?

Zbiornik o większej pojemności to najprostsza ingerencja o natychmiastowym efekcie. Zmniejsza liczbę startów kompresora, wydłuża jego żywotność i wyrównuje skoki ciśnienia przy skokowym poborze.

Osuszacz kondensacyjny z TRB +3°C chroni narzędzia i technologię przed wilgocią. Instalacja w istniejącej instalacji trwa zwykle jeden dzień roboczy i nie wymaga ingerencji w przyłącze elektryczne kompresora.

Separator cyklonowy oraz automatyczne bezstratne spusty kondensatu usuwają wolną wodę z instalacji bez obsługi ręcznej. Spusty ECD pracują na zasadzie przełączania czasowego lub pojemnościowego i nie odprowadzają zbędnie sprężonego powietrza, w przeciwieństwie do zaworów pływakowych.

Odwadniacz cyklonowy i automatyczne spusty kondensatu na rurociągu

Szybkie modyfikacje instalacji obejmują dodanie lokalnej gałęzi z rur aluminiowych ze złączkami wtykowymi polimerowymi. Taką instalację można zbudować bez spawania, skrócić lub wydłużyć w trakcie pracy i łatwo dostosować do zmian rozmieszczenia w warsztacie.

Jak wybrać kompresor w zależności od charakteru poboru?

Wybór określa charakter poboru: stabilna, ciągła praca wymaga kompresora śrubowego, natomiast nieregularny lub hobbystyczny pobór obsłuży kompresor tłokowy.

Kompresory śrubowe pracują z niskimi wibracjami i mogą działać nieprzerwanie. Ich ekonomika eksploatacji zwraca się przy wysokim wykorzystaniu. Kompresory tłokowe są tańsze w zakupie i odpowiednie tam, gdzie kompresor pracuje tylko przez część czasu pracy.

VSD (falownik) dostosowuje obroty silnika do aktualnego zapotrzebowania na powietrze. W zakładach o zmiennym obciążeniu VSD znacząco zmniejsza zużycie energii w porównaniu z kompresorem o stałych obrotach, który w przeciwnym razie cyklicznie przełącza się między pełną mocą a biegiem jałowym.

Praca olejowa vs. bezolejowa:

  • Kompresor olejowy: niższe koszty zakupu, wymaga filtracji oleju w instalacji
  • Kompresor bezolejowy: niezbędny w przemyśle spożywczym, farmaceutycznym, elektronice i lakiernictwie bez ryzyka zanieczyszczenia
  • Koszty eksploatacji: maszyny bezolejowe mają wyższą cenę zakupu, ale niższe koszty filtracji i serwisu gospodarki olejowej

Szczegółowe porównanie kompresorów śrubowych i tłokowych pomoże przy wyborze konkretnego modelu.

Profesjonalna wskazówka: Przed podjęciem decyzji o typie kompresora zmierz jednoczesność poboru: zapisz, ile narzędzi lub urządzeń pracuje rzeczywiście w tym samym czasie. Wynik może być znacznie niższy niż suma znamionowych przepływów, a tym samym niższa może być też wymagana wydajność kompresora.

Jak prawidłowo uzdatnić sprężone powietrze: suszenie, filtracja i separacja?

Suszenie i kaskada filtracji są warunkiem niezawodności narzędzi i technologii. Wilgoć w instalacji powoduje korozję, awarie zaworów pneumatycznych i niszczy powłoki powierzchniowe.

Osuszacz kondensacyjny obniża ciśnieniowy punkt rosy do PDP +3 °C, co jest standardowym celem dla warsztatów i zakładów przemysłowych. Instaluje się go za kompresorem i zbiornikiem, przed kaskadą filtracyjną.

Stopień filtracji Funkcja Klasa wg DIN ISO 8573
Odpylacz cyklonowy Mechaniczna separacja kropel i cząstek stałych Stopień wstępny
Mikrofiltr 0,1 µm Wychwytywanie drobnych cząstek stałych i aerozoli oleju Klasa 2–3
Mikrofiltr 0,01 µm Ultradrobna filtracja do aplikacji wrażliwych Klasa 1
Filtr z węglem aktywnym Absorpcja par oleju Klasa 1 (olej)

W przypadku aplikacji wrażliwych (lakiernictwo, elektronika, przemysł spożywczy) za mikrofiltrami dodaje się oczyszczanie dyfuzyjne lub absorpcyjne. Elektroniczne bezstratne odwadniacze kondensatu (ECD) zapewniają automatyczne odprowadzanie kondensatu z każdego stopnia filtracji bez strat sprężonego powietrza. Separatory woda–olej następnie przetwarzają kondensat przed jego utylizacją zgodnie z obowiązującymi przepisami.

Jak prowadzić instalacje i odprowadzać kondensat?

Wybór materiału i średnicy rurociągu zasadniczo wpływa na straty ciśnienia i niezawodność całego systemu. Do stałych instalacji przemysłowych najlepiej nadają się rury aluminiowe ze złączkami wtykowymi polimerowymi.

Dokumentacja projektowa przemysłowych sprężarkowni podaje jako typowe średnice głównych odgałęzień 50 mm i 63 mm. Rury mocuje się za pomocą gumowych obejm, które tłumią drgania i zapobiegają przenoszeniu hałasu do konstrukcji budynku. Do odprowadzania kondensatu stosuje się rury PPR ze spadkiem w kierunku punktów spustowych, natomiast zbiorcze wężyki PU prowadzą kondensat do separatora.

Zasady prowadzenia instalacji:

  • Utrzymuj prędkość powietrza w rurociągu na poziomie ≤6–7 m/s; wyższa prędkość zwiększa straty ciśnienia i hałaśliwość
  • Preferuj prowadzenie obwodowe (pętlę), które wyrównuje ciśnienie przy poborze z różnych miejsc
  • Minimalizuj liczbę kolan i kształtek; każda kształtka dodaje równoważną długość rurociągu
  • Spadek ciśnienia do najbardziej oddalonego punktu poboru nie powinien przekroczyć 0,1 bar

Rury aluminiowe i złączki wtykowe do instalacji sprężonego powietrza są dostępne w różnych średnicach i długościach.

Jak sterować i monitorować sprężarkownię?

Centralne sterowanie i monitoring oszczędzają energię i zmniejszają liczbę zbędnych załączeń urządzenia. Przy większej liczbie kompresorów zastosuj sterowanie sekwencyjne, które przełącza maszyny w zależności od obciążenia i równomiernie zużywa godziny pracy.

Co mierzyć i monitorować:

  • FAD (Nm³/h): rzeczywisty przepływ kompresora przy ciśnieniu roboczym
  • Ciśnienie na magistrali głównej: ciągły zapis ujawni spadki ciśnienia przy szczytowym poborze
  • Ciśnienie różnicowe na filtrach: sygnał do wymiany wkładu filtracyjnego
  • Zużycie energii i czasy pracy: podstawa do audytu energetycznego

Zalecane alarmy obejmują wskazanie punktu rosy (przekroczenie TRB), sygnał do serwisu po osiągnięciu godzin pracy oraz automatyczne odłączenie wadliwej gałęzi. Regulator VSD dostosowuje wydajność do aktualnego zapotrzebowania i eliminuje bieg jałowy.

Wskazówka profesjonalisty: Podłączcie system sterowania do prostego datalogera lub przemysłowego PLC z eksportem danych. Tygodniowy zapis zużycia i ciśnień dostarczy podstaw do audytu energetycznego i ujawni nieszczelności powietrza, które w innym przypadku pozostaną niewidoczne.

Jak obliczyć wydajność i dobrać wielkość sieci rurociągów?

Zacznijcie od listy wszystkich punktów poboru i ich znamionowego zużycia powietrza (FAD w Nm³/h lub l/min).

  1. Inwentaryzacja odbiorników: zapiszcie każde narzędzie, zawór lub odbiornik wraz z jego znamionowym przepływem
  2. Przeliczenie na Nm³/h: zsumujcie przepływy wszystkich jednocześnie pracujących odbiorników
  3. Określenie jednoczesności: nie wszystkie odbiorniki pracują jednocześnie; współczynnik jednoczesności wynosi zwykle 0,5–0,8
  4. Dobór wydajności kompresora: wynikowe FAD × współczynnik jednoczesności + rezerwa 20–30%
  5. Dobór zbiornika: objętość zbiornika w litrach odpowiada w przybliżeniu wydajności kompresora w l/min

Przykład dla warsztatu z trzema narzędziami: szlifierka kątowa (400 l/min), wkrętak pneumatyczny (200 l/min) oraz dmuchawa (300 l/min). Maksymalny jednoczesny pobór przy współczynniku 0,7 = (400 + 200 + 300) × 0,7 = 630 l/min = 37,8 Nm³/h. Kompresor o FAD 45 Nm³/h i zbiornik 200–270 l pokryją tę pracę z wystarczającym zapasem.

Parametr Wartość Uwaga
Całkowity przepływ znamionowy 400 l/min Suma trzech narzędzi
Współczynnik jednoczesności 0,7 Typowa wartość dla warsztatu
Wymagany FAD 37,8 Nm³/h Podstawa wyboru kompresora
Zalecany zapas 20–30 % Wynik: kompresor min. 45 Nm³/h
Zalecany zbiornik 200–270 l Odpowiada wydajności kompresora

Szczegółowy przewodnik po doborze kompresora przemysłowego zawiera praktyczne pytania kontrolne do doboru wielkości.

Jak obliczyć wydajność i dobrać wymiary sieci rurociągowej? — schemat poglądowy

Jakie są wymagania dotyczące instalacji i bezpieczeństwa?

Instalacja musi zapewniać wentylację, odprowadzanie ciepła oraz bezpieczne umieszczenie kompresora z uwzględnieniem hałaśliwości i dostępu w celu konserwacji.

Sprężarkownia wymaga doprowadzenia świeżego powietrza i odprowadzania ciepłego powietrza. Kompresor śrubowy o mocy 15 kW wytwarza ciepło, które bez odprowadzenia podniesie temperaturę pomieszczenia powyżej limitów eksploatacyjnych i skróci żywotność urządzenia. Odzysk tego ciepła do ogrzewania lub podgrzewania wody jest technicznie wykonalny i ekonomicznie interesujący.

Lista kontrolna przed uruchomieniem:

  • Kotwienie kompresora na podkładkach antywibracyjnych lub ramie
  • Szczelność wszystkich połączeń po montażu (test ciśnieniowy wodą z mydłem lub detektorem)
  • Zabezpieczenie elektryczne: wyłącznik nadprądowy, uziemienie, ochrona silnika
  • Separator woda–olej umieszczony poza bezpośrednim odpływem do kanalizacji
  • Dostęp do filtrów, odwadniaczy i osuszacza w celu regularnej konserwacji
  • Rewizja zbiornika powietrza zgodnie z ČSN EN 286 i lokalnymi przepisami

Pomiar punktu rosy i różnicy ciśnień na filtrach powinien zostać wykonany bezpośrednio po uruchomieniu, a wyniki zapisane jako wartości wyjściowe do przyszłych porównań.

Jak zaplanować koszty i harmonogram modernizacji?

Proste interwencje, takie jak dodanie zasobnika lub separatora cyklonowego, można zainstalować w ciągu dni do tygodnia. Większa modernizacja obejmująca wymianę kompresora, nowe instalacje i uzdatnianie powietrza trwa tygodnie do miesięcy, a koszty są odpowiednio wyższe.

  • Drobna inwestycja: zbiornik powietrza, odlučovacz, odwadniacze ECD, lokalna gałąź instalacji
  • Średnia modernizacja: osuszacz kondensacyjny, kaskada filtracyjna, rozbudowa instalacji
  • Kompletna modernizacja: nowy kompresor śrubowy z VSD, cała instalacja, system sterowania, uzdatnianie powietrza

Etapy projektu: audyt → projekt → zatwierdzenie → zakup → montaż → uruchomienie i pomiary.

Podczas planowania należy uwzględnić czas na próby szczelności i regulację sterowania. Przerwa w pracy jest konieczna co najmniej przy podłączaniu nowych gałęzi do istniejącej instalacji pod ciśnieniem.

Lista kontrolna modernizacji wyposażenia pneumatycznego

  1. Audit: zmierzyć FAD, jednoczesność poboru i istniejące straty ciśnienia w instalacji
  2. Obliczenia: określ wymaganą wydajność kompresora, objętość zbiornika oraz średnice rurociągów
  3. Wybór komponentów: kompresor (typ, VSD), zbiornik, osuszacz, kaskada filtracyjna, spusty ECD
  4. Plan instalacji: harmonogram, izolacja sprężarkowni, wentylacja, kotwienie, odprowadzanie kondensatu
  5. Montaż i instalacje: rury aluminiowe, złączki polimerowe, PPR do kondensatu, wężyki PU
  6. Uruchomienie: próba ciśnieniowa, pomiar punktu rosy, kontrola różnicy ciśnień na filtrach
  7. Zapisy: wartości wyjściowe FAD, ciśnienia, punktu rosy i zużycia energii do przyszłych porównań

Najczęstsze błędy, które podnoszą koszty modernizacji

Audit jako pierwszy krok, zbiornik jako drugi, a osuszanie z filtracją jako trzeci. Ta kolejność priorytetów obowiązuje bez wyjątku.

Najczęstszym błędem jest pominięcie audytu i bezpośredni zakup większego kompresora. Rezultatem bywa przewymiarowana maszyna, która cykluje na pusto, lub odwrotnie - niedowymiarowana instalacja rurowa, która nie jest w stanie przenieść nowej wydajności kompresora. Niedowymiarowana instalacja rurowa powoduje straty ciśnienia, zwiększoną hałaśliwość i skrócenie żywotności narzędzi.

Drugim najczęstszym błędem jest zaniedbanie spustów kondensatu. Zawory pływakowe bez kontroli przestają działać, a kondensat gromadzi się w instalacji. Bezstratne spusty ECD eliminują ten problem, ale wymagają zasilania i okresowej kontroli.

Trzecim błędem jest podejmowanie decyzji bez danych.

Kompresory-vzduchotechnika oferuje profesjonalne doradztwo w zakresie projektowania i realizacji.

Kompresory-vzduchotechnika: projekt, dostawa i serwis na miarę

Kompresory-vzduchotechnika obejmuje cały zakres modernizacji od audytu energetycznego, przez projekt pod klucz, aż po montaż, uruchomienie i całodobowy serwis. Dostawa obejmuje kompresory śrubowe i tłokowe, osuszacze kondensacyjne, kaskady filtracyjne, spusty ECD, zbiorniki oraz kompletne instalacje rozprowadzające.

Kompresory-wentylacja przemysłowa

Doradztwo techniczne jest częścią standardowej oferty: specjaliści pomogą z obliczeniem FAD, doborem średnic rurociągów oraz wyborem odpowiedniej klasy filtracji zgodnie z DIN ISO 8573. Cały asortyment akcesoriów pneumatycznych i komponentów instalacyjnych jest dostępny online z możliwością konsultacji przed złożeniem zamówienia. Do planowania instalacji dostępne są również rury i złączki do instalacji sprężonego powietrza w średnicach odpowiadających projektom przemysłowym. Skontaktuj się z zespołem Kompresory-vzduchotechnika w celu uzyskania bezpłatnej konsultacji i propozycji rozwiązania.

Przydatne źródła do dalszego studiowania

Do technicznego doboru i projektowania istotne są następujące materiały:

DIN ISO 8573 definiuje klasy czystości sprężonego powietrza (cząstki stałe, wilgoć, olej) i jest podstawową normą przy projektowaniu kaskady filtracyjnej. Każdy projekt uzdatniania powietrza powinien określać wymaganą klasę czystości dla danej aplikacji.

Dokumentacja projektowa przemysłowych sprężarkowni (na przykład zamówienia VOP CZ) podaje konkretne wartości techniczne: średnice rozdzielaczy 50 mm i 63 mm, TRB +3 °C dla osuszaczy kondensacyjnych, filtrację 0,1–0,01 µm oraz zastosowanie bezstratnych spustów ECD. Te wartości służą jako punkt odniesienia dla własnych projektów.

Zalecenia BCAS dotyczące prędkości powietrza w rurociągu (≤6–7 m/s) oraz zasada maksymalnego spadku ciśnienia (≤0,1 bar) są standardowymi wartościami projektowymi przy doborze instalacji.

Często zadawane pytania

Jaki jest pierwszy krok przy rozszerzaniu wyposażenia pneumatycznego?

Audyt zużycia powietrza: zmierzcie FAD wszystkich odbiorników, określcie jednoczesność poboru i dopiero wtedy projektujcie nowe komponenty.

Kiedy niezbędny jest kompresor śrubowy zamiast kompresora tłokowego?

Kompresor śrubowy nadaje się do stabilnego, ciągłego poboru; kompresor tłokowy wystarczy do nieregularnej lub hobbystycznej pracy o krótszym czasie działania.

Jaki ciśnieniowy punkt rosy ma zapewnić osuszacz kondensacyjny?

Standardowym celem dla zakładów warsztatowych i przemysłowych jest CTPR +3°C; aplikacje wrażliwe wymagają niższych wartości osiągalnych za pomocą osuszaczy adsorpcyjnych.

Jaka prędkość powietrza jest zalecana w rurociągu rozdzielczym?

Zalecana prędkość konstrukcyjna to ≤6–7 m/s; wyższa prędkość zwiększa straty ciśnienia i hałaśliwość instalacji.

Kiedy skontaktować się ze specjalistą w celu modernizacji sprężarkowni?

Przy wymianie kompresora, projektowaniu nowych instalacji lub w przypadku niejasności w obliczeniach FAD i doborze wymiarów, konsultacja ze specjalistą, na przykład przez Kompresory-vzduchotechnika, jest najszybszą drogą do prawidłowego rozwiązania.

Zalecane

Przegląd ważnych norm dla kompresorów w Republice Czeskiej

Technik serwisowy wykonuje konserwację kompresora przemysłowego.

Przy eksploatacji kompresora w Czechach obowiązuje sześć kluczowych norm: ČSN EN 1012-1 (sprężarki powietrza o ciśnieniu powyżej 0,5 bara), ČSN EN 1012-2 (pompy próżniowe), ČSN EN 1012-3 (kompresory procesowe i gazy), ČSN 10 5004 (stacjonarne i przenośne sprężarki powietrza, przepisy bezpieczeństwa), ČSN EN ISO 10439-1 (kompresory osiowe i odśrodkowe w petrochemii i gazownictwie) oraz EN ISO 12100 (ogólne zasady bezpieczeństwa maszyn). Wydawcą czeskich wersji jest Urząd ds. Normalizacji Technicznej, Metrologii i Badań Państwowych (ÚNMZ).

Krótki przegląd zakresu każdej normy:

  • ČSN EN 1012-1 obejmuje konstrukcję, instalację, eksploatację, konserwację i demontaż sprężarek powietrza; dotyczy także azotu i gazów obojętnych.
  • ČSN EN 1012-2 ustala wymagania bezpieczeństwa dla pomp próżniowych.
  • ČSN EN 1012-3 dotyczy wyłącznie kompresorów procesowych; obowiązuje od lipca 2014 i jest normą typu C według EN ISO 12100. Oddzielenie od części 1 umożliwia zmianę wymagań dla gazów procesowych bez ingerencji w zasady dotyczące sprężarek powietrza.
  • ČSN 10 5004 obejmuje montaż, eksploatację, konserwację, organizację prac i kryteria przeciwhałasowe; zatwierdzona w lipcu 1988, obowiązuje od 1. 8. 1989.
  • ČSN EN ISO 10439-1 i części 2–4 obowiązują dla ciężkich zastosowań przemysłowych (petrochemia, gazownictwo); obowiązuje od 1. 9. 2015.
  • EN ISO 12100 stanowi podstawę bezpieczeństwa maszyn i pozostałe normy odwołują się do niej jako do normy nadrzędnej typu A.

Profesjonalna wskazówka: Przed zastosowaniem normy zawsze sprawdźcie jej aktualną ważność w katalogu ÚNMZ. Starsza wersja ČSN EN 1012-1 z roku 1998 została wycofana i zastąpiona wersją obowiązującą od 1. 5. 2011. Użycie wycofanej wersji przy przeglądzie jest bezpośrednią przyczyną niezgodności.

Najważniejsze wnioski

Zgodność z normami dla kompresorów opiera się na trzech filarach: właściwa norma dla danego typu urządzenia, aktualne protokoły rewizyjne oraz udokumentowane szkolenie obsługi.

Punkt Szczegóły
Wybór właściwej normy ČSN EN 1012-1 dla powietrza powyżej 0,5 bara; ČSN EN 1012-3 dla gazów procesowych.
Ważność normy Zawsze sprawdzajcie datę obowiązywania w katalogu ÚNMZ; starsza wersja z roku 1998 już nie obowiązuje.
Wymagania organizacyjne Prowadzenie zapisów eksploatacyjnych, szkolenie obsługi i dostępne raporty z przeglądów są obowiązkowe.
Przemysł ciężki Dla petrochemii i gazownictwa obowiązują ČSN EN ISO 10439-1 i części 2–4.
Kompresory-vzduchotechnika Dostawa zbiorników ciśnieniowych, instalacji i wsparcie serwisowe do spełnienia wymagań norm.

Spis treści

Gdzie najczęściej zawodzi praktyczne wdrożenie norm

Stan techniczny maszyny bywa w porządku. Problem pojawia się przy wymaganiach organizacyjnych: brakujące protokoły przeglądów, niedostateczne przeszkolenie obsługi i niedostępna dokumentacja eksploatacyjna. Użytkownik musi w sposób udokumentowany zapoznać obsługę z instrukcją obsługi i miejscowymi instrukcjami bezpieczeństwa; to standardowy punkt kontrolny przy przeglądach zbiorników ciśnieniowych.

W warsztacie mechanik dokręca śrubę za pomocą grzechotki pneumatycznej.

Przy audycie zgodności sprawdza się porządkowanie punktów kontrolnych według cyklu życia urządzenia: konstrukcja, instalacja, eksploatacja, konserwacja, demontaż. Takie porządkowanie upraszcza pisanie protokołów i ułatwia przygotowanie do przeglądu. Kompresory-vzduchotechnika oferują konsultacje techniczne do oceny zgodności zakładu z obowiązującymi normami.

Schemat przedstawiający poszczególne fazy cyklu życia kompresora na potrzeby audytu zgodności z przepisami.

Jak Kompresory-vzduchotechnika pomogą wam spełnić wymagania norm

Spełnienie wymagań norm dla sprężarek powietrza wymaga prawidłowo zaprojektowanych instalacji, certyfikowanych zbiorników ciśnieniowych i udokumentowanej konserwacji.

Kompresory-wentylacja przemysłowa

Kompresory-vzduchotechnika zapewniają konkretne kroki do zgodności: projekt i instalację instalacji sprężonego powietrza, dostawę zbiorników ciśnieniowych o pojemności 725 l i większych pojemności przemysłowych, montaż zespołów przygotowania powietrza (filtracja, oddzielanie wody) oraz regularne umowy serwisowe. W sprawie oceny zgodności konkretnego zakładu skontaktujcie się z działem technicznym przez stronę kompresory-vzduchotechnika.cz.

Przydatne źródła do nauki i sprawdzenia norm

Gdzie znaleźć normy i sprawdzić ich ważność w Czechach:

  • ÚNMZ / ČSN online — (csnonline.agentura-cas.cz): oficjalny katalog obowiązujących norm ČSN, wraz z datami obowiązywania i zastąpień; tutaj sprawdzicie, czy norma nadal obowiązuje.
  • seznam.normy.biz — klasyfikator ČSN, klasa 10 obejmuje kompresory, technikę próżniową i urządzenia pneumatyczne (grupy 1050, 1051 i inne).
  • shop.normy.biz — zakup tekstów norm ČSN EN 1012-1, ČSN EN 1012-3, ČSN 10 5004 i ČSN EN ISO 10439-1 w języku czeskim.
  • Katalog MZK — sprawdzenie wydawcy i harmonizacji ČSN EN 1012-1 z normą europejską EN 1012.
  • Przewodnik po konserwacji zbiornika kompresora: praktyczne informacje dotyczące rewizji zbiorników ciśnieniowych zgodnie z normami.
  • Podstawowe wymagania dotyczące sprężarkowni: przewodnik po projektowaniu pomieszczenia dla kompresora zgodnie z wymaganiami instalacyjnymi norm.

Częste pytania

Jakie normy obowiązują dla zwykłej sprężarki powietrza w warsztacie?

Dla stacjonarnych i przenośnych sprężarek powietrza obowiązują ČSN EN 1012-1 (ciśnienie powyżej 0,5 bara) i ČSN 10 5004. Obie normy obejmują instalację, eksploatację i konserwację.

Jakie są główne parametry kompresora kontrolowane podczas rewizji?

Przegląd monitoruje ciśnienie robocze, stan zbiornika ciśnieniowego, działanie zaworów bezpieczeństwa i dostępność dokumentacji eksploatacyjnej wraz z zapisem o przeszkoleniu obsługi.

Czym jest wydajność ssania kompresora i jak uwzględniają ją normy?

Wydajność zasysania (przepływ zasysanego powietrza w m³/min) to kluczowy parametr do doboru; normy ČSN EN 1012-1 i ČSN EN ISO 10439-1 ustalają, jak ten parametr się mierzy i podaje w dokumentacji technicznej.

Kiedy zastosować ČSN EN ISO 10439 zamiast ČSN EN 1012?

ČSN EN ISO 10439-1 oraz jej części 2–4 dotyczą kompresorów procesowych osiowych i odśrodkowych w przemyśle petrochemicznym i gazowniczym. W przypadku standardowych sprężarek powietrza wystarczająca jest ČSN EN 1012-1.

Polecane

Co sprawdzić przy zakupie kompresora: checklista dla warsztatu i firmy

Profesjonalny kompresor i narzędzia pneumatyczne jako nieodłączna część każdego warsztatu

Przy wyborze kompresora decydują trzy parametry w tej kolejności: wydajność efektywna (dostarczana) FAD, ciśnienie robocze i pojemność zbiornika powietrza. Wszystko inne wynika z nich.

Na co zwrócić uwagę przy zakupie kompresora — szybki przegląd:

  • Wydajność tłoczenia (FAD): rzeczywisty dostarczany przepływ w l/min lub m³/h przy ciśnieniu roboczym
  • Ciśnienie robocze: zazwyczaj 8–10 bar dla warsztatu, do 15 bar w zastosowaniach specjalnych
  • Objętość zbiornika powietrza: 6–24 l do zastosowań hobbystycznych, 100 l+ do bardziej wymagającej eksploatacji
  • Typ: olejowa vs. bezolejowa; przenośna vs. stacjonarna
  • Duty cycle: procent czasu, przez który kompresor może pracować nieprzerwanie
  • Jakość powietrza: filtracja, odwadniacz kondensatu, osuszacz (zgodnie z normą ISO 8573)
  • Hałas i mobilność: wartość dB, kółka, orientacja zbiornika
  • Pobór mocy i podłączenie elektryczne: napięcie (230/400 V), maksymalny pobór mocy, zabezpieczenie obwodu
  • Akcesoria: manometr, zawór redukcyjny, węże, szybkozłącza

Dobierajcie zawsze z odpowiednim zapasem ponad szczytowe zużycie najmocniejszego narzędzia. Kompresor pracujący stale na granicy swojej wydajności zużywa się szybciej i skraca swoją żywotność.


Kluczowe wnioski

Punkt Szczegóły
Wydajność tłoczenia (FAD) Wymagajcie FAD przy 6,2–7 bar; wydajność ssania jest o 30–40% wyższa niż rzeczywiście dostarczana.
Zapas wydajności Dobierajcie o 30–50% powyżej szczytowego zużycia dla dłuższej żywotności i stabilnego ciśnienia.
Pojemność zbiornika powietrza Hobby: 24–50 l; serwis samochodowy: 100–200 l; praca ciągła: kompresor śrubowy.
Konserwacja i kondensat Spuszczajcie kondensat regularnie; zatrzymana woda powoduje korozję zbiornika.
Kompresory-wentylacja Oferuje kompresory tłokowe i śrubowe, projektowanie rozwiązań, montaż oraz całodobowy serwis.

Spis treści

1. Jak odczytywać wydajność tłoczenia i obliczyć, czego naprawdę potrzebuje Twoje narzędzie

Wydajność efektywna (FAD, z angielskiego Free Air Delivery) określa, ile powietrza kompresor faktycznie dostarcza przy danym ciśnieniu roboczym. Wydajność ssania (displacement) to wartość teoretyczna, bez strat — i właśnie ją producenci podają najczęściej. Różnica między obiema wartościami bywa znaczna, ponieważ kompresor o podawanej wydajności ssania 300 l/min może w rzeczywistości dostarczać wyraźnie mniej powietrza.

Jednostki w praktyce są mieszane: l/min, m³/h i CFM (cubic feet per minute). Przeliczenie: 1 CFM ≈ 28,3 l/min; 1 m³/h ≈ 16,7 l/min.

Narzędzie Typowe zużycie (l/min) Ciśnienie robocze (bar)
Wkrętarka pneumatyczna 100–150 6–7
Klucz udarowy 150–200 6–7
Nitownica 80–100 6
Pistolet natryskowy (lakier) 200–400 2–4
Szlifierka pneumatyczna 150–300 6–7

Sposób obliczania: Sporządźcie listę wszystkich narzędzi wraz z ich zużyciem. Zsumujcie zużycie narzędzi, które będziecie eksploatować jednocześnie. Dodajcie około 20% zapasu na przyszłą rozbudowę lub nieprzewidziane zastosowanie. W ten sposób uzyskacie minimalną wartość FAD poszukiwanego kompresora.

Przykład: Klucz udarowy (200 l/min) + szlifierka pneumatyczna (200 l/min) = 400 l/min.

Porada profesjonalisty: Żądajcie od sprzedawcy tabeli FAD przy konkretnym ciśnieniu roboczym — najczęściej 6,2 lub 7 bar. To jedyna porównywalna wartość między różnymi producentami.


2. Jaką pojemność zbiornika powietrza wybrać w zależności od sposobu użytkowania

Zbiornik powietrza (zbiornik ciśnieniowy) pełni dwie funkcje: wyrównuje pulsacyjny pobór powietrza przez narzędzia i zmniejsza liczbę cykli start/stop silnika. Im większy zbiornik, tym dłużej narzędzie pracuje bez uruchamiania kompresora. Zbyt mały zbiornik powietrza powoduje niestabilną dostawę powietrza, wahania ciśnienia i zwiększa obciążenie kompresora nadmiernym załączaniem.

  • Bez zbiornika lub 6–10 l: napompowanie opon, sporadyczne użycie
  • 24–50 l: warsztat hobbystyczny, okazjonalne szlifowanie lub wkręcanie
  • 50–100 l: warsztat półprofesjonalny, regularne użycie kilku narzędzi
  • 100–270 l i więcej: serwis samochodowy, mała produkcja, praca ciągła

Większy zbiornik powietrza nie oznacza wyższego FAD. Jeśli narzędzia zużywają powietrze szybciej, niż dostarcza je kompresor, nawet 500-litrowy zbiornik sytuacji nie rozwiąże. Potrzebujecie wyższego FAD, a nie tylko większego zbiornika.

Scenariusz Zalecana pojemność zbiornika powietrza
Pompowanie kół, hobby 24–50 l
Warsztat, praca okazjonalna 50–100 l
Serwis samochodowy, praca regularna 100–200 l
Mała produkcja, praca ciągła 200 l+ lub kompresor śrubowy

W Waszym warsztacie możecie natrafić na kompresory z różnymi typami zbiorników powietrza – niektóre są ustawione pionowo, inne leżą poziomo. Każde wykonanie ma swoje zalety w zależności od tego, jaką macie przestrzeń i jak pracujecie z kompresorem.

Zbiorniki pionowe oszczędzają powierzchnię podłogi w warsztacie; wersje poziome bywają bardziej stabilne przy montażu na podwoziu mobilnym.


3. Ciśnienie robocze i kompatybilność z narzędziami pneumatycznymi

Ciśnienie robocze kompresora musi przekraczać maksymalne wymagane ciśnienie narzędzia — i to z wystarczającym zapasem na spadek ciśnienia przy poborze. Standardowe narzędzia pneumatyczne pracują przy ciśnieniu 6–7 bar (87–102 PSI). Kompresory warsztatowe osiągają zwykle 8–10 bar, modele przemysłowe 12–15 bar.

Ze względu na ciśnienie tłoczenia kompresory dzielą się na trzy kategorie:

  • Niskociśnieniowe: do 2,5 MPa (25 barów)
  • Średniociśnieniowe: do 10 MPa (100 barów)
  • Wysokociśnieniowe: powyżej 10 MPa
  • Sprawdźcie ciśnienie włączenia i wyłączenia: kompresor włącza się przy niższym ciśnieniu i wyłącza przy wyższym; narzędzia muszą działać w całym tym zakresie.
  • Zawór redukcyjny (regulator ciśnienia) jest obowiązkowym elementem każdej instalacji — ustawia ciśnienie wyjściowe na wartość wymaganą przez narzędzie.
  • Pistolet lakierniczy pracuje przy ciśnieniu 2–4 bar; klucz udarowy potrzebuje 6–7 bar. Zawór redukcyjny pozwala używać jednego kompresora do obu zastosowań.
  • Kompresory wysokociśnieniowe (powyżej 15 bar) są przeznaczone do zastosowań specjalnych: napełnianie butli ciśnieniowych, prasy pneumatyczne. Dla zwykłego warsztatu są zbędne i droższe w eksploatacji.

Profesjonalna wskazówka: Podczas próby demonstracyjnej zasymulujcie rzeczywiste obciążenie narzędziami i obserwujcie, jak szybko spada ciśnienie w zbiorniku i jak długo trwa jego ponowne napełnienie. Jeśli ciśnienie spadnie poniżej wartości roboczej narzędzia, zanim zbiornik się napełni, kompresor jest niedowymiarowany.


4. Kompresor olejowy czy bezolejowy? Duty cycle i konserwacja

Wybór między kompresorem olejowym a bezolejowym zależy od zastosowania, częstotliwości pracy i wymagań dotyczących czystości powietrza. Szczegółowe porównanie kompresorów śrubowych i tłokowych pomoże w podjęciu decyzji dla konkretnych warunków produkcyjnych.

Kompresor bezolejowy:

  • Czystsze powietrze bez ryzyka zanieczyszczenia olejem
  • Odpowiedni do lakierowania, przemysłu spożywczego, farmacji, praktyk dentystycznych, elektroniki
  • Niższe wymagania dotyczące konserwacji, lżejsza konstrukcja, ale krótsza żywotność części sprężającej przy intensywnej pracy

Kompresor olejowy:

  • Dłuższa żywotność i wyższa niezawodność przy wymagającym i ciągłym obciążeniu
  • Wyższa efektywność FAD przy tym samym poborze mocy
  • Niższe koszty zakupu
  • Wymaga regularnej wymiany oleju i kontroli poziomu

Duty cycle określa, jaki procent czasu kompresor może pracować nieprzerwanie. Zbyt mały kompresor o niskim duty cycle w pracy ciągłej przegrzewa się, skraca swoją żywotność i zwiększa zużycie energii.

Checklist konserwacji przy odbiorze i podczas eksploatacji:

  1. Sprawdź poziom oleju (w modelach olejowych) przed pierwszym uruchomieniem.
  2. Spuszczaj kondensat ze zbiornika przed każdym użyciem lub po każdej zmianie.
  3. Sprawdź szczelność złączy i wężyków wizualnie oraz osłuchowo.
  4. Wymieniaj filtr powietrza zgodnie z interwałem serwisowym producenta.
  5. Wymianę oleju należy wykonać po pierwszych 50 godzinach pracy, następnie zgodnie z zaleceniami.
  6. Sprawdzaj działanie zaworu bezpieczeństwa raz na 3 miesiące.
Akcesoria / czynność Zalecana częstotliwość
Filtr powietrza (wlotowy) Kontrola co miesiąc, wymiana co 3–6 miesięcy (w zapyleniu częściej)
Filtr olejowy Wymiana co 500–1000 godzin pracy
Filtr koalescencyjny Wymiana co 2000–4000 godzin
Zawór bezpieczeństwa Test funkcjonalny co 6 miesięcy
Zawór spustowy Kontrola codziennie, czyszczenie co miesiąc
Manometr Kalibracja co roku
Wentylator chłodzący Czyszczenie co miesiąc

Profesjonalna wskazówka: Zalegająca w zbiorniku woda prowadzi do korozji wewnętrznej i osłabienia ścian. Spuszczajcie kondensat regularnie — w przypadku często używanych kompresorów po każdej zmianie.


5. Jakość powietrza: filtracja, separatory i norma ISO 8573

Norma ISO 8573 definiuje klasy czystości sprężonego powietrza według trzech parametrów: zawartość cząstek stałych, zawartość oleju i wilgotność. Im niższy numer klasy, tym czystsze powietrze. Dla lakiernictwa, przemysłu spożywczego lub farmaceutycznego obowiązują surowe wymagania; dla zwykłych narzędzi pneumatycznych w warsztacie wystarczy standardowa filtracja.

  • Klasa 1–2 (ISO 8573): przemysł farmaceutyczny, elektronika, żywność — wymaga kompresora bezolejowego lub zaawansowanej filtracji
  • Klasa 3–4: lakiernictwo, montaż precyzyjny — odolejacz i osuszacz
  • Klasa 5–6: standardowy warsztat, narzędzia pneumatyczne — podstawowy filtr i odwadniacz kondensatu

W przypadku czystych zastosowań zakup kompresora bezolejowego jest często prostszy i tańszy niż instalacja zaawansowanej filtracji i osuszacza adsorpcyjnego za maszyną olejową. Olejowe zanieczyszczenie powietrza uszkadza powierzchnie lakierowane, zatyka zawory i skraca żywotność narzędzi.

Typy filtracji:

  • Odwadniacz kondensatu (cyklonowy lub mechaniczny): podstawa każdej instalacji
  • Filtr koalescencyjny: wychwytuje aerozole olejowe
  • Osuszacz adsorpcyjny (z węglem aktywnym lub żelem krzemionkowym): do aplikacji wrażliwych na wilgoć
  • Filtr sterylny: do przemysłu spożywczego i farmaceutycznego

W środowisku wilgotnym (lakiernie, zakłady spożywcze) osuszacz chłodniczy lub adsorpcyjny jest obowiązkowym elementem instalacji. W zakładach zapylonych, takich jak warsztaty obróbki drewna lub kamieniarskie, wybieraj filtry wlotowe o wyższej pojemności wychwytywania i skracaj okresy ich wymiany; pomaga również separator cyklonowy umieszczony przed filtrem wlotowym.


6. Hałaśliwość, mobilność i bezpieczeństwo w eksploatacji

Poziom hałasu kompresora podaje się w decybelach (dB). Modele hobbystyczne z bezolejowym tłokiem mieszczą się w granicach 60–70 dB; wydajne olejowe kompresory tłokowe do warsztatu osiągają 85–95 dB. Kompresory śrubowe bywają cichsze przy takiej samej wydajności.

  • Wartość 85 dB i więcej wymaga przy ciągłej pracy w zamkniętym pomieszczeniu stosowania ochronników słuchu.
  • Kompresor umieszczony w oddzielnym pomieszczeniu lub pod zewnętrzną wiatą znacznie zmniejsza narażenie pracowników na hałas.
  • Hałaśliwość można dodatkowo zmniejszyć za pomocą osłon dźwiękochłonnych i tłumików drgań.
  • Zbiornik pionowy oszczędza powierzchnię podłogi; odpowiedni do stacjonarnej instalacji w rogu warsztatu.
  • Zbiornik poziomy z kółkami i uchwytem umożliwia łatwe przemieszczanie na budowie lub między stanowiskami pracy.
  • Przy pracy w zamkniętym pomieszczeniu zapewnij odpowiednią wentylację — silnik potrzebuje dopływu chłodnego powietrza i odprowadzania ciepła.

7. Pobór mocy i podłączenie elektryczne

Parametry elektryczne kompresora decydują o jego kompatybilności z istniejącą instalacją elektryczną oraz o kosztach eksploatacji. Przed zakupem sprawdźcie:

  • Napięcie: modele hobbystyczne i mniejsze pracują na 230 V, wydajniejsze maszyny stacjonarne wymagają podłączenia trójfazowego 400 V
  • Maksymalny pobór mocy i odpowiednie zabezpieczenie obwodu
  • Rodzaj prądu i wystarczający przekrój kabla zasilającego

W przypadku maszyn trójfazowych oraz bardziej wymagających instalacji skonsultuj podłączenie z elektrykiem, aby uniknąć problemów z kompatybilnością i bezpieczną instalacją. Zbyt słabo zwymiarowany obwód prowadzi do wyzwalania zabezpieczeń, zbyt mocno zwymiarowany niepotrzebnie zwiększa koszty.


8. Jakie akcesoria muszą wchodzić w skład każdego kompresora

Kompresor bez właściwych akcesoriów nie jest funkcjonalną całością.

Podstawowe akcesoria:

  • Manometr: pokazuje ciśnienie w zbiorniku oraz na wyjściu; sprawdź dokładność przy odbiorze
  • Reduktor ciśnienia: ustawia ciśnienie wyjściowe dla konkretnego narzędzia
  • Zawór bezpieczeństwa: element obowiązkowy; automatycznie uwalnia ciśnienie po przekroczeniu limitu
  • Wąż: średnica musi odpowiadać przepływowi; dla wydajnych narzędzi minimum 10 mm średnicy wewnętrznej
  • Szybkozłącza: znormalizowany typ (najczęściej EURO lub standard japoński) dla kompatybilności z narzędziami
  • Zawór spustowy na zbiorniku powietrza: sprawdzaj jego obecność i funkcjonalność przy odbiorze

Akcesoria dla wyższej jakości powietrza:

  • Separator oleju i kondensatu
  • Osuszacz (chłodniczy lub adsorpcyjny)
  • Filtr koalescencyjny precyzyjny

Przy wyborze akcesoriów pamiętaj również o przyszłej rozbudowie stanowiska pracy — kompatybilne i wysokiej jakości komponenty zapewnią większą elastyczność systemu.


9. Jak w praktyce dobrać wielkość kompresora

Doboru wielkości dokonuje się w trzech krokach:

  1. Sporządźcie listę narzędzi z wartościami FAD (l/min) oraz ciśnienia roboczego (bar).
  2. Określcie pobór symultaniczny: zsumujcie zużycie narzędzi pracujących jednocześnie.
  3. Dodajcie zapas 30–50% i wybierzcie kompresor o wydajności FAD powyżej tej wartości przy ciśnieniu roboczym.

Dla warsztatu samochodowego należy uwzględnić szczyty przy rozruchu kluczy udarowych — mają one krótkotrwałe zużycie znacznie wyższe niż zużycie ciągłe. Większa rezerwa FAD i odpowiednia pojemność zbiornika są tutaj kluczowe.

Profesjonalna wskazówka: Poproście dostawcę o kartę techniczną kompresora z tabelą FAD przy różnych ciśnieniach. Efektywność energetyczna zależy nie tylko od mocy pobieranej przez silnik, lecz także od konstrukcji części kompresyjnej — porównajcie wartość FAD/kW dla kilku maszyn.


10. Orientacyjne ceny i koszty eksploatacji

Cena zakupu zależy od typu kompresora, wydajności, pojemności zbiornika, sposobu smarowania i dostępności serwisu. Orientacyjny zakres na rynku czeskim:

  • Hobbystyczne kompresory tłokowe (do 50 l, FAD do 150 l/min): około 3 000–8 000 Kč
  • Półprofesjonalne kompresory tłokowe (50–100 l, FAD 150–300 l/min): około 8 000–25 000 Kč
  • Profesjonalne kompresory tłokowe (100–270 l, FAD 300–600 l/min): około 20 000–60 000 Kč
  • Kompresory śrubowe (do ciągłej pracy przemysłowej): od 60 000 Kč wzwyż

Na koszty eksploatacji składają się zużycie energii elektrycznej, interwały serwisowe i części zamienne. Efektywność energetyczną mierzy się stosunkiem FAD/kW — wyższa wartość oznacza więcej powietrza przy mniejszym zużyciu energii. Kompresory o zmiennej prędkości obrotowej (VSD) osiągają oszczędność energii do 35–50% w porównaniu z maszynami o stałej prędkości obrotowej; oszczędność ta rośnie dodatkowo przy prawidłowo dobranym osuszaczu i filtrach, które nie ograniczają przepływu zbędnym oporem.

Przy zakupie firmowym kalkulujcie całkowity koszt posiadania (TCO): cena zakupu, roczne zużycie energii, koszty oleju i filtrów, umowa serwisowa oraz przewidywana żywotność. Przegląd kompresorów do warsztatu pomoże porównać konkretne modele w poszczególnych klasach cenowych.


11. Lista kontrolna przed zakupem i przy odbiorze

Przed podpisaniem zamówienia i przy fizycznym odbiorze kompresora sprawdźcie następujące punkty:

  • FAD przy ciśnieniu roboczym: wymagajcie wartości podanej w karcie technicznej, a nie tylko wydajności ssania
  • Ciśnienie robocze: odpowiada wymaganiom waszych narzędzi z zapasem
  • Parametry elektryczne: napięcie, pobór mocy i zabezpieczenie odpowiadają waszej instalacji
  • Sprawność manometrów: oba wskaźniki (zbiornika i wyjścia) muszą być czytelne i dokładne
  • Stan zbiornika: kontrola wzrokowa pod kątem korozji, odkształceń lub napraw; w przypadku starszych maszyn wymagajcie protokołu z próby ciśnieniowej
  • Obecność zaworu spustowego: musi być sprawny i łatwo dostępny
  • Dane dotyczące hałaśliwości: porównajcie z podaną wartością przy rzeczywistym obciążeniu
  • Dostępność serwisu i części zamiennych: sprawdźcie zaplecze serwisowe, gwarantowaną dostępność części oraz przejrzystość instrukcji serwisowych
  • Kompletne wyposażenie: manometr, zawór redukcyjny, zawór bezpieczeństwa, wąż, instrukcja obsługi i konserwacji
  • Zapisy serwisowe: w przypadku urządzeń używanych wymagajcie książki serwisowej

Profesjonalna wskazówka: Podczas próby demonstracyjnej podłączcie narzędzia i obserwujcie spadek ciśnienia przy poborze oraz czas ponownego napełniania zbiornika. Jeśli kompresor nie jest w stanie utrzymać ciśnienia roboczego przy stałym poborze, jest niedowymiarowany dla waszego zastosowania.


Doświadczenia z praktyki: co najczęściej zalecamy

Podczas konsultacji z majsterkowiczami i z nabywcami firmowymi powtarza się ten sam błąd: wybór kompresora według ceny lub wielkości zbiornika zamiast według FAD i duty cycle. Mały kompresor z częstym trybem start/stop zużywa się szybciej i ostatecznie wychodzi drożej niż prawidłowo dobrana od początku maszyna.

Drugim częstym błędem jest traktowanie checklisty konserwacyjnej jako czystej formalności. Zapchany filtr, którego nikt nie wymienił, lub kondensat w zbiorniku powodujący korozję, należą do najczęstszych przyczyn przedwczesnych awarii. Połączenie prawidłowo dobranego osuszacza i filtra koalescencyjnego potrafi wydłużyć żywotność narzędzi pneumatycznych nawet o ponad jedną trzecią. Przydatna wskazówka: jeśli pobór mocy rośnie, a wydajność pozostaje taka sama, szukajcie zapchanego filtra lub wycieku powietrza — ta prosta zależność ujawni problem, zanim objawi się jako awaria.

Dla warsztatu hobbystycznego z okazjonalną pracą wystarczy olejowy kompresor tłokowy ze zbiornikiem 50–100 l i FAD około 200 l/min. Dla serwisu samochodowego lub małej produkcji zalecamy konsultację w sprawie doboru jeszcze przed zakupem — prawidłowy wybór typu (tłokowy vs. śrubowy) i wydajności pozwoli zaoszczędzić na kosztach eksploatacji i serwisu przez cały okres żywotności maszyny.

Mechanik samochodowy w warsztacie dokręca śruby za pomocą klucza pneumatycznego.

Kompresory-vzduchotechnika oferuje bezpłatną konsultację techniczną dla klientów firmowych oraz dla bardziej wymagających projektów hobbystycznych. Dostarczamy kompresory tłokowe i śrubowe, olejowe i bezolejowe, przenośne i stacjonarne — do warsztatu, serwisu samochodowego oraz do zastosowań przemysłowych. W ofercie znajdują się instalacje sprężonego powietrza, filtracja, osuszacze, zbiorniki ciśnieniowe i wszelkie akcesoria, a także projektowanie rozwiązań pod klucz, montaż, przeglądy, audyty energetyczne i całodobowy serwis.

Kompresory-wentylacja przemysłowa

Cały asortyment produktów pneumatycznych znajdziecie w kategorii pneumatyka i hydraulika. Skontaktujcie się z nami w sprawie niezobowiązującej konsultacji doboru kompresora dokładnie do waszego zastosowania.

Lista osuszaczy do kompresorów: przewodnik wyboru dla eksploatacji w Czechach

W warsztacie zainstalowaliśmy nowo osuszacz sprężonego powietrza.

Dla większości zakładów przemysłowych w ČR osuszacz kondensacyjny (chłodzony) jest standardowym i najbardziej ekonomicznym wyborem. Osuszacz adsorpcyjny wybierajcie wtedy, gdy aplikacja wymaga ciśnieniowego punktu rosy poniżej 0 °C. Osuszacze membranowe pokrywają specyficzne przypadki o niskim przepływie i wymogu zerowego zużycia energii elektrycznej.

Krótki przegląd trzech głównych technologii:

  • Osuszacz kondensacyjny: schładza powietrze, oddziela i odprowadza kondensat; osiąga ciśnieniowy punkt rosy około +3 °C; niskie koszty zakupu i eksploatacji.
  • Osuszacz adsorpcyjny: powietrze przechodzi przez adsorbent (żel krzemionkowy, aktywną aluminę lub sita molekularne); osiąga PDP do −40 °C lub −70 °C; wyższe zapotrzebowanie energetyczne.
  • Osuszacz membranowy: wilgoć przenika przez membranę; nie wymaga zasilania elektrycznego; typowy osiągalny PDP mieści się między +3 °C a −40 °C w zależności od konkretnego wykonania i warunków eksploatacyjnych; ograniczony do niższych przepływów.

Podstawowa zasada wyboru: najpierw określ wymagany ciśnieniowy punkt rosy, następnie wybierz technologię. Przepływ osuszacza dobieraj z rezerwą 10–20% powyżej nominalnej wydajności kompresora, przy czym nominalną wydajność zawsze przelicz za pomocą współczynników korekcyjnych dla ciśnienia i temperatury.

Spis treści

Jakie typy osuszaczy powietrza do kompresorów istnieją?

Osuszacze kondensacyjne (chłodnicze)

Osuszacz kondensacyjny schładza sprężone powietrze poniżej temperatury punktu rosy, wymuszając kondensację wilgoci. Kondensat gromadzi się w odwadniaczu i jest automatycznie odprowadzany. Typowy osiągalny ciśnieniowy punkt rosy to około +3 °C, co wystarcza do zdecydowanej większości zastosowań przemysłowych.

Zalety: niska cena zakupu, prosta obsługa, niskie zużycie energii, minimalne wymagania konserwacyjne.

Wady: PDP nie można obniżyć poniżej 0 °C (ryzyko zamarznięcia kondensatu wewnątrz osuszacza), nieodpowiednie do zastosowań z ekstremalnymi wymaganiami co do suchości powietrza.

Osuszacze kondensacyjne dzielą się na niecykliczne (kompresor obiegu chłodniczego pracuje stale) i cykliczne (kompresor włącza się w razie potrzeby). Warianty cykliczne oszczędzają energię przy częściowym obciążeniu.

Typowe zastosowanie: warsztaty, serwisy samochodowe, linie produkcyjne, narzędzia pneumatyczne, ogólna produkcja przemysłowa.

Osuszacze membranowe

Osuszacz membranowy wykorzystuje selektywnie przepuszczalną membranę: cząsteczki wody przechodzą przez ściankę membrany na zewnątrz, podczas gdy suche powietrze przepływa dalej. Nie wymaga zasilania elektrycznego ani części ruchomych.

Osuszacz membranowy powietrza w instalacji sprężonego powietrza

Zalety: brak zużycia energii elektrycznej, kompaktowe wymiary, zerowa konserwacja części ruchomych, odpowiedni do środowisk zagrożonych wybuchem.

Wady: ograniczona wydajność przepływu, zazwyczaj osiąga PDP pomiędzy wartościami kondensacyjnymi a adsorpcyjnymi (zwykle w zakresie od +3 °C do −40 °C), osiągalny PDP zależy od przepływu i ciśnienia, wyższa cena na jednostkę przepływu.

Typowe zastosowanie: urządzenia analityczne, małe aplikacje przemysłowe, urządzenia mobilne, środowiska zagrożone wybuchem.

Systemy łączone

Połączenie osuszacza kondensacyjnego i adsorpcyjnego ma sens wtedy, gdy wymagany PDP jest bardzo niski, ale eksploatacja generuje duże przepływy. Stopień kondensacyjny usuwa większość wilgoci i zmniejsza obciążenie stopnia adsorpcyjnego, co wydłuża żywotność adsorbentu i obniża całkowite zużycie energii.

Wskazówka profesjonalna: Przy wyborze osuszacza adsorpcyjnego zawsze sprawdź, czy producent podaje PDP przy znamionowym przepływie i warunkach referencyjnych. PDP −40 °C osiągnięty przy 50% przepływu nie oznacza, że osuszacz spełni ten parametr przy pełnym obciążeniu.

Czym jest ciśnieniowy punkt rosy i jakie wartości wybierać?

Ciśnieniowy punkt rosy (PDP) to temperatura, przy której powietrze przy danym ciśnieniu roboczym zaczyna kondensować. Jeśli PDP wynosi +3 °C, a powietrze w przewodzie ochłodzi się do +2 °C, powstanie kondensat. W nieogrzewanych pomieszczeniach lub instalacjach zewnętrznych przy PDP powyżej 0 °C istnieje ryzyko zamarznięcia.

Związek z normą ISO 8573-1 jest bezpośredni: norma ta definiuje klasy jakości sprężonego powietrza według zawartości cząstek stałych, wody i oleju. Klasa 4 odpowiada PDP +3 °C (osuszacz kondensacyjny), klasa 2 odpowiada PDP −40 °C (osuszacz adsorpcyjny). Przy specyfikacji systemu zawsze podawaj wymaganą klasę ISO 8573-1, a nie tylko opis słowny.

Zastosowanie Zalecany PDP Klasa ISO 8573-1 (woda) Odpowiedni typ osuszacza
Warsztat ogólny, narzędzia pneumatyczne +3 °C Klasa 4 Kondensacyjny
Warsztat samochodowy, linia montażowa +3 °C Klasa 4 Kondensacyjny
Lakiernia (standardowa) 0 do −10 °C Klasa 3 Kondensacyjny lub adsorpcyjny
Lakiernia (wysokie wymagania) −20 °C Klasa 2–3 Adsorpcyjny
Przemysł spożywczy, branża napojowa −20 °C Klasa 2 Adsorpcyjny
Farmacja, aparatura laboratoryjna −40 °C Klasa 1–2 Adsorpcyjny
Produkcja elektroniki, pomieszczenia czyste −40 do −70 °C Klasa 1 Adsorpcyjny

Jak dobrać osuszacz: procedura z zastosowaniem współczynników korekcyjnych

Wydajność nominalną osuszacza producent podaje dla warunków odniesienia, zazwyczaj 25°C temperatura otoczenia, 35°C temperatura powietrza wlotowego i 7 bar ciśnienie robocze. Przy odmiennych warunkach roboczych konieczne jest przeliczenie wydajności nominalnej, w przeciwnym razie grozi niedoszacowanie i nieosiągnięcie wymaganego PDP.

Współczynniki korekcyjne: tabele orientacyjne

Korekta według ciśnienia roboczego:

Ciśnienie robocze (bar) Współczynnik korekcyjny ciśnienia
8 bar 1,08

Korekta według temperatury powietrza wlotowego:

Temperatura powietrza wlotowego Współczynnik korekcyjny temperatury
40°C 0,84

Przykład obliczeniowy

Kompresor dostarcza 80 m³/h przy ciśnieniu roboczym 8 bar. Powietrze wlotowe do osuszacza ma temperaturę 40 °C (typowe lato w niewentylowanej sprężarkowni). Współczynnik korekcyjny dla 8 bar wynosi 1,08; współczynnik korekcyjny dla 40 °C wynosi 0,84.

Rzeczywista wymagana wydajność osuszacza = 80 ÷ (1,08 × 0,84) = 80 ÷ 0,907 = około 88 m³/h.

Z rezerwą 15% minimalna wydajność znamionowa osuszacza wynosi 101 m³/h. Model Remeza RFD81 o wydajności znamionowej 81 m³/h w tym przypadku nie wystarczy; należy wybrać model o wyższych parametrach. Szczegółowe czynniki wyboru kompresora przemysłowego opisuje przewodnik na stronie Kompresory-vzduchotechnika.

Efektywność energetyczna i koszty cyklu życia osuszaczy

Efektywność energetyczna i koszty cyklu życia osuszaczy — schemat przeglądowy

Cena zakupu osuszacza stanowi tylko część całkowitych kosztów. W przypadku osuszaczy kondensacyjnych zużycie energii elektrycznej przez kompresor chłodniczy zazwyczaj stanowi największą pozycję kosztów eksploatacyjnych. W przypadku osuszaczy adsorpcyjnych z regeneracją bezgrzewną jest to strata sprężonego powietrza na regenerację, która może osiągnąć 15–20% całkowitego przepływu.

Kluczowe czynniki wpływające na całkowite koszty cyklu życia (TCO):

  • Dostępność części zamiennych: — Atlas Copco i Kaeser utrzymują sieci serwisowe w Czechach z dostępnością oryginalnych części; przy wyborze mniej znanej marki sprawdź dostępność serwisu.

Praktyczne oszacowanie: osuszacz kondensacyjny o poborze mocy 1 kW przy pracy ciągłej (8760 godzin/rok) zużyje około 8760 kWh rocznie. Przy średniej cenie energii elektrycznej dla przemysłu w Czechach stanowi to niebagatelną pozycję, która w ciągu 10 lat eksploatacji może kilkukrotnie przewyższyć cenę zakupu osuszacza. Osuszacz adsorpcyjny z regeneracją bezgrzewną i przepływem 100 m³/h traci na regenerację 15–20 m³/h sprężonego powietrza, które musi dodatkowo dostarczyć kompresor.

Podsumowanie dla TCO: Zawsze porównuj całkowite koszty za 5–10 lat, nie tylko cenę zakupu. W przypadku osuszaczy adsorpcyjnych o wysokim przepływie wariant z ogrzewaniem lub odzyskiem ciepła zazwyczaj zwraca się w ciągu 2–3 lat.

Jak prawidłowo konserwować osuszacz i zintegrować go z instalacją sprężonego powietrza

Zalecana kolejność elementów w stacji uzdatniania

Prawidłowe podłączenie osuszacza do instalacji jest równie ważne jak jego wybór. Zalecana kolejność: kompresor, zbiornik powietrza (akumulacja i wstępne schłodzenie), odolejacz i odwadniacz kondensatu, osuszacz, filtracja dokładna, odbiorniki. Zbiornik powietrza przed osuszaczem obniża szczyty temperaturowe i pulsacje przepływu, chroniąc tym samym osuszacz przed przeciążeniem. Szczegółowe wymagania dotyczące układu sprężarkowni opisuje przewodnik po podstawowych wymaganiach dla sprężarkowni.

Wymagania serwisowe w zależności od typu osuszacza

Osuszacze kondensacyjne:

  • Czyszczenie lub wymiana filtra wejściowego (zazwyczaj co 3–6 miesięcy).
  • Kontrola i czyszczenie skraplacza (chłodzonego powietrzem lub wodą).
  • Kontrola działania automatycznego spustu kondensatu.

Osuszacze adsorpcyjne:

  • Wymiana adsorbentu zgodnie z zaleceniami producenta (zwykle co 2–4 lata, w zależności od jakości powietrza wejściowego).
  • Wymiana filtrów wstępnych i dokładnych (co 3–12 miesięcy).
  • Kontrola zaworów przełączania kolumn.

Osuszacze membranowe:

  • Wymiana filtra wstępnego (kondensat przed membraną ją uszkodzi).
  • Kontrola wzrokowa membrany.

Odprowadzanie kondensatu

Automatyczne spusty kondensatu, pływakowe lub elektroniczne, są bardziej niezawodne niż ręczne. Elektroniczne spusty czasowe są tanie, ale odprowadzają również część sprężonego powietrza. Spusty pływakowe odprowadzają kondensat w sposób ciągły bez strat powietrza, ale wymagają regularnej kontroli drożności.

Profesjonalna wskazówka: Przy uruchomieniu po dłuższym postoju lub rano zimą może dojść do uderzenia wodnego, jeśli w rurociągu zgromadził się kondensat. Przed uruchomieniem odbiorników pozwól kompresorowi popracować 5–10 minut z otwartym ręcznym spustem w najniższym punkcie instalacji.

Na co zwrócić uwagę przy wyborze osuszacza i jak przygotować zapytanie ofertowe

Dopasowanie zastosowań do typu osuszacza

Różne branże mają różne wymagania dotyczące PDP i przepływu. Warsztat lub serwis samochodowy wystarczy wyposażyć w osuszacz kondensacyjny i PDP +3 °C. Lakiernia z wysokimi wymaganiami co do jakości powierzchni potrzebuje PDP −20 °C lub niższego. Przemysł spożywczy i farmaceutyczny wymagają rozwiązania adsorpcyjnego z PDP −40 °C i spełnienia klasy ISO 8573-1 klasa 1 lub 2. Produkcja elektroniki i pomieszczenia czyste pracują z reguły z PDP od −40 do −70 °C. Przegląd przykładów zastosowania kompresora w warsztacie i produkcji oferuje dalsze zestawienie technologii według branży.

Lista kontrolna parametrów do zapytania ofertowego

Przed wysłaniem zapytania do dostawcy przygotuj następujące wartości:

  • Nominalny przepływ kompresora (m³/h lub l/min) oraz rzeczywiste ciśnienie robocze (bar).
  • Temperatura powietrza wlotowego do osuszacza (°C) oraz temperatura otoczenia w miejscu instalacji.
  • Wymagany ciśnieniowy punkt rosy (PDP) oraz odpowiadająca klasa ISO 8573-1.
  • Dostępna moc elektryczna (kW, fazy) oraz miejsce na instalację (wymiary, orientacja).
  • Sposób odprowadzania kondensatu (kanalizacja, zbiornik zbiorczy, przepisy dotyczące utylizacji).
  • Wymagania dotyczące umowy serwisowej i dostępności części zamiennych.
  • Czy wymagany jest pomiar PDP po instalacji.

Pytania do dostawcy

Przy wyborze dostawcy pytaj konkretnie:

  • Czy udostępnia tabele korekcyjne dla ciśnienia i temperatury dla danego modelu?
  • Jakie są okresy serwisowe i ceny części zamiennych (adsorbent, filtry)?
  • Czy oferuje pomiar rzeczywistego PDP po instalacji?
  • Jaka jest dostępność interwencji serwisowej w ČR (czas reakcji, odległość serwisu)?

Jak złożyć zapytanie krok po kroku

  1. Wypełnij powyższą listę kontrolną parametrów.
  2. Przelicz przepływ za pomocą współczynników korekcyjnych (patrz sekcja dotycząca doboru wielkości).
  3. Dodaj rezerwę 10–20% do wynikowej wydajności.
  4. Podaj wymaganą klasę ISO 8573-1 (nie tylko opis słowny).
  5. Załącz schemat instalacji lub opis sprężarkowni.
  6. Poproś o kartę techniczną z warunkami odniesienia i współczynnikami korekcyjnymi.

Praktyczna lista kontrolna akcesoriów do kompresorów pomoże sprawdzić, czy nie zapomnieliście o zbiorniku powietrza, filtrach lub odolejaczu.

Jak dobieramy rozwiązania w Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje konsultacje techniczne, dobór wielkości na miarę oraz serwis dla całego systemu uzdatniania sprężonego powietrza. Podejście do doboru osuszacza opiera się na konkretnych danych eksploatacyjnych klienta, a nie na wartościach katalogowych.

Standardowa procedura projektowania rozwiązania obejmuje:

  • Ustalenie rzeczywistego przepływu i ciśnienia w eksploatacji (pomiar lub obliczenie na podstawie parametrów kompresora).
  • Weryfikację temperatury powietrza wlotowego oraz warunków otoczenia w sprężarkowni.
  • Obliczenie rzeczywistej wymaganej wydajności osuszacza z uwzględnieniem współczynników korekcyjnych.
  • Rekomendacja konkretnego modelu wraz z kartą techniczną i warunkami referencyjnymi.
  • Oferta montażu, podłączenia odprowadzenia kondensatu oraz pomiaru kontrolnego PDP po uruchomieniu.

W przypadku aplikacji wymagających PDP poniżej 0 °C Kompresory-vzduchotechnika zaleca rozwiązanie adsorpcyjne, a jednocześnie ocenia, czy połączenie osuszacza kondensacyjnego i adsorpcyjnego nie zapewni niższego TCO. Zaplecze części zamiennych i wsparcie serwisowe są dostępne dla klientów na terenie całej Republiki Czeskiej.

Wewnętrzny przewodnik osuszania sprężonego powietrza i usuwania kondensatu zawiera praktyczne zalecenia, przegląd linii produktowych oraz odnośniki do kart technicznych najczęściej dostarczanych modeli.

Konsultację techniczną lub zapytanie ofertowe można złożyć bezpośrednio przez stronę internetową Kompresory-vzduchotechnika.

Kluczowe wnioski

Prawidłowy dobór osuszacza powietrza zależy od trzech parametrów: wymaganego ciśnieniowego punktu rosy, rzeczywistego przepływu przeliczonego przy użyciu współczynników korekcyjnych oraz całkowitych kosztów cyklu życia.

Punkt Szczegóły
Osuszacz kondensacyjny do eksploatacji standardowej Osiąga PDP na poziomie około +3 °C; odpowiedni do warsztatów, serwisów samochodowych i produkcji ogólnej.
Osuszacz adsorpcyjny do aplikacji krytycznych Osiąga PDP aż do bardzo niskich wartości poniżej zera; niezbędna dla lakierni o wysokich wymaganiach, farmacji i elektroniki.
Współczynniki korekcyjne są obowiązkowe Nominalna wydajność osuszacza obowiązuje dla warunków odniesienia (7 bar, 35 °C na wejściu); przy innych warunkach należy przeliczyć.
Rezerwa 10–20% wydajności Zawsze dobieraj osuszacz z rezerwą powyżej przeliczonego przepływu kompresora.
Kompresory-vzduchotechnika Oferuje dobór na miarę, montaż i pomiar PDP po instalacji dla zakładów na terenie całej Republiki Czeskiej.

Osobista uwaga dotycząca doboru osuszacza

Najczęstszy błąd, jaki widzę przy doborze osuszacza, to nie wybór niewłaściwej technologii. To ignorowanie współczynników korekcyjnych. Klient dobiera osuszacz na podstawie nominalnego przepływu kompresora, ale zapomina, że w niewentylowanej sprężarkowni latem temperatura powietrza wlotowego może osiągnąć 45 °C. Przy 45 °C rzeczywista wydajność osuszacza kondensacyjnego spada do około 68% wartości nominalnej. Osuszacz wtedy nie nadąża, PDP wzrasta, a kondensat trafia do instalacji dokładnie tam, gdzie tego nie chcemy.

Druga rzecz, która jest niedoceniana: TCO osuszaczy adsorpcyjnych z regeneracją bezgrzewną. Strata 15–20% sprężonego powietrza na regenerację oznacza, że kompresor musi stale pracować z wyższą wydajnością. Przy większych przepływach wariant z podgrzewaniem lub rekuperacją ciepła zwraca się szybko. Dane z karty technicznej są dostępne; wystarczy je porównać.

Osuszacze i akcesoria do Twojego kompresora od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika dostarcza osuszacze powietrza kondensacyjne i adsorpcyjne, jednostki uzdatniające oraz akcesoria do odprowadzania kondensatu. Oferta obejmuje zakłady od małych warsztatów po linie przemysłowe o wysokich przepływach.

Kompresory-wentylacja

Oferta produktowa obejmuje jednostki uzdatniania sprężonego powietrza do standardowych zastosowań do 10 bar, a także metalowe jednostki uzdatniania do 18 bar dla bardziej wymagających zastosowań. Częścią oferty są również komponenty i akcesoria pneumatyczne do kompletnego złożenia stacji uzdatniania.

Do każdego zamówienia dostępna jest konsultacja techniczna: przeliczenie wydajności osuszacza według współczynników korekcyjnych, rekomendacja konkretnego modelu oraz wsparcie przy montażu. Zapytanie techniczne lub pytanie dotyczące doboru prosimy przesłać przez formularz kontaktowy na stronie Kompresory-vzduchotechnika.

Przydatne źródła i karty techniczne

Do weryfikacji specyfikacji i przygotowania zapytania zalecamy pracę bezpośrednio z kartami technicznymi producentów. W datasheet szukaj następujących danych:

  • Ciśnieniowy punkt rosy (PDP): przy jakich warunkach odniesienia jest podawany.
  • Przepływ nominalny (m³/h lub l/min): oraz odpowiednie ciśnienie i temperatury odniesienia.
  • Tabele korekcyjne: dla ciśnienia i temperatury powietrza wejściowego.
  • Okresy serwisowe: wymiana filtrów, adsorbentu, medium chłodzącego.
  • Klasa ISO 8573-1: którą model spełnia przy warunkach znamionowych.

Istotne źródła i wewnętrzne przewodniki:

  • Osuszanie sprężonego powietrza i usuwanie kondensatu — praktyczne zalecenia i przegląd produktów Kompresory-vzduchotechnika.
  • Czynniki wyboru kompresora przemysłowego: przewodnik 2026 — wymiarowanie i współczynniki korekcyjne dla całego systemu.
  • Karty katalogowe producentów Atlas Copco i Kaeser są dostępne na ich oficjalnych stronach internetowych; zawsze sprawdź, czy karta odpowiada konkretnemu modelowi i serii.
  • Norma ČSN EN ISO 8573-1 definiuje klasy jakości sprężonego powietrza; dostępna przez Českou agenturu pro standardizaci (ČAS).

Często zadawane pytania

Jaki typ osuszacza jest odpowiedni do zwykłego warsztatu lub serwisu samochodowego?

Do warsztatu lub serwisu samochodowego wystarczy osuszacz kondensacyjny z ciśnieniowym punktem rosy około +3 °C. Dobierz go z zapasem powyżej przepływu kompresora i przelicz wydajność za pomocą współczynników korekcyjnych dla ciśnienia roboczego i temperatury.

Jaka jest różnica między osuszaczem kondensacyjnym a adsorpcyjnym?

Osuszacz kondensacyjny schładza powietrze i odprowadza kondensat; osiąga PDP około +3 °C i charakteryzuje się niskim zużyciem energii. Osuszacz adsorpcyjny przepuszcza powietrze przez adsorbent i osiąga bardzo niskie wartości PDP poniżej zera; jest bardziej energochłonny, ale niezbędny w zastosowaniach z krytycznymi wymaganiami dotyczącymi suchości.

Na co zwrócić uwagę przy wyborze osuszacza do kompresora?

Najważniejsze jest przeliczenie nominalnej wydajności osuszacza za pomocą współczynników korekcyjnych dla rzeczywistego ciśnienia roboczego i temperatury powietrza wlotowego. Wartości nominalne obowiązują dla warunków referencyjnych; przy innych temperaturach lub ciśnieniach rzeczywista wydajność jest inna.

Czym jest wydajność ssania kompresora i jak wpływa na wybór osuszacza?

Wydajność ssania (przepływ) kompresora określa ilość powietrza, jaką kompresor zasysa i sprężą w jednostce czasu, zazwyczaj w m³/h lub l/min. Osuszacz musi mieć wydajność równą lub wyższą niż ten przepływ po przeliczeniu współczynnikami korekcyjnymi; niedowymiarowany osuszacz nie osiągnie wymaganego PDP.

Jak często należy wykonywać konserwację osuszacza powietrza?

W przypadku osuszaczy kondensacyjnych filtr wlotowy czyści się lub wymienia co 3–6 miesięcy, a działanie automatycznego spustu kondensatu należy regularnie kontrolować. W przypadku osuszaczy adsorpcyjnych adsorbent wymienia się zazwyczaj co 2–4 lata, w zależności od jakości powietrza wlotowego, a filtry wstępne co 3–12 miesięcy.

Polecane

Przegląd metod redukcji hałasu kompresora dla techników

Technik sprawdza hałaśliwość sprężarki powietrza za pomocą przyrządu pomiarowego.


Krótko:

  • Najszybciej zmniejszysz hałaśliwość kompresora poprzez wymianę filtra ssącego, podkładki antywibracyjne oraz tłumik ssania.
  • Prawidłowa identyfikacja źródła hałasu jest kluczem do skutecznej redukcji, przy czym głównymi źródłami są ssanie, wylot, mechanika i wibracje.

Najszybsze i najbardziej niezawodne obniżenie hałaśliwości kompresora osiągniesz poprzez trzy kroki: natychmiastową wymianę filtra ssącego, montaż podkładek antywibracyjnych pod urządzeniem oraz instalację tłumika ssania. Te działania można wykonać w ciągu jednej zmiany, nie wymagają specjalistycznych narzędzi i przynoszą wymierny efekt. Działania średnioterminowe, takie jak obudowy akustyczne i tłumiki rurowe, planuj na dni do tygodni. Decyzje inwestycyjne, na przykład przejście na kompresor śrubowy z napędem VSD, podejmuj wtedy, gdy obecne urządzenie przestanie spełniać wymagania eksploatacyjne lub bezpieczeństwa.

Szybkie kroki dla natychmiastowego efektu:

  • Sprawdź i wymień filtr ssący. Zanieczyszczony filtr zwiększa podciśnienie w układzie ssącym, zmienia charakter częstotliwościowy hałasu i przyspiesza zużycie podzespołów.
  • Uzupełnij lub wymień smar w łożyskach. Niewystarczające smarowanie jest jedną z najczęstszych przyczyn hałasu mechanicznego.
  • Dokręć wszystkie śruby montażowe i elementy mocujące. Poluzowane elementy rezonują i wzmacniają przenoszony hałas.
  • Podłóż pod kompresor gumowe podkładki antywibracyjne lub silentbloki.
  • Sprawdź złącza elastyczne między kompresorem a przewodami rurowymi.

Kiedy wezwać specjalistę: W przypadku podejrzenia uszkodzonych łożysk (metaliczny zgrzyt, nierówna praca), przy rezonansie całej konstrukcji lub podłogi oraz gdy potrzebna jest budowlana obudowa dźwiękoszczelna ze sterowaną wentylacją.

Wskazówka profesjonalisty: Przed jakąkolwiek ingerencją zmierz wyjściowy poziom hałasu miernikiem poziomu dźwięku. Bez wartości wyjściowej nie da się obiektywnie zweryfikować, czy dane działanie działa.


Spis treści

Jakie są główne źródła hałasu kompresora i jak je szybko zidentyfikować?

Hałas kompresora pochodzi z czterech podstawowych źródeł: ssania, wylotu, części mechanicznych oraz drgań przenoszonych przez konstrukcję. Prawidłowa identyfikacja źródła decyduje o tym, które działanie zastosować jako pierwsze.

Przegląd źródeł hałasu:

  • Zasysanie: Pulsujący przepływ powietrza do kompresora generuje hałas niskoczęstotliwościowy. Zanieczyszczony filtr pogarsza sytuację.
  • Wylot i pulsacje: Strona tłoczna wytwarza impulsy ciśnieniowe, zwłaszcza w przypadku kompresorów tłokowych.
  • Części mechaniczne: Łożyska, koła zębate i mechanizm tłokowy wydają hałas przy zużyciu lub niewystarczającym smarowaniu.
  • Silnik: Silnik elektryczny dodaje hałas elektromagnetyczny i wentylacyjny.
  • Rurociągi i przepływ powietrza: Ostre kolana, zwężenia i nieodpowiednie długości rurociągów powodują hałas aerodynamiczny i rezonans.
  • Wibracje przenoszone przez konstrukcję: Kompresor przenosi wibracje przez ramę, podłogę i sztywno podłączone rurociągi do całego budynku.

Rozróżnienie między hałasem rozchodzącym się w powietrzu a hałasem przenoszonym przez konstrukcję jest kluczowe, ponieważ każdy typ wymaga innego działania. Izolację akustyczną (osłony, panele) zastosuj przeciwko hałasowi rozchodzącemu się w powietrzu. Elementy antywibracyjne rozwiązują hałas przenoszony przez konstrukcję.

Procedura szybkiej identyfikacji:

  1. Przyłóż rękę (lub miernik wibracji) do ramy i rurociągu podczas pracy. Silne wibracje w ramie sygnalizują przenoszenie strukturalne.
  2. Tymczasowo odłącz filtr ssący i porównaj poziom hałasu. Wyraźna zmiana potwierdza, że ssanie jest dominującym źródłem.
  3. Sprawdź stronę tłoczną oraz zbiornik powietrza. Metaliczne stukanie lub syczenie wskazuje na pulsacje tłoczne lub nieszczelności.
  4. Osłuchaj łożyska podczas biegu jałowego bez obciążenia. Zgrzytanie lub nieregularny dźwięk sygnalizuje zużycie mechaniczne.

Wskazówka dla profesjonalistów: Jeśli hałas brzmi inaczej podczas pracy pod obciążeniem i bez obciążenia, źródło ma głównie charakter aerodynamiczny lub wynika z tłoczenia. Jeśli charakter dźwięku się nie zmienia, należy szukać przyczyny mechanicznej lub wibracyjnej.


Jak mierzyć poziom hałasu w miejscu pracy i jakie są orientacyjne wartości dla kompresorów?

Pomiar hałasu przed interwencją i po niej jest warunkiem weryfikacji skuteczności podjętych działań. Bez udokumentowanych wartości nie można wykazać poprawy ani spełnienia wymagań BHP.

Orientacyjne poziomy hałasu w zależności od typu kompresora

Typ kompresora Orientacyjny poziom hałasu
Kompresor tłokowy (standardowy) 75–85 dB(A)
Kompresor śrubowy 65–75 dB(A)
Cichy/bezolejowy model (scroll, specjalny) 60–70 dB(A)

Te wartości są orientacyjne i zależą od mocy, wieku maszyny oraz warunków instalacji. Bardziej szczegółowy przegląd wpływu hałasu na środowisko pracy oferuje artykuł o cichej pracy kompresora.

Procedura pomiaru krok po kroku

  1. Użyj skalibrowanego miernika poziomu dźwięku klasy 2 lub wyższej. Aplikacje mobilne są orientacyjne, niewystarczające do dokumentacji BHP.
  2. Umieść mikrofon na wysokości 1,5 m nad podłogą, 1 m od powierzchni kompresora.
  3. Przeprowadź pomiar przy pełnym obciążeniu, na biegu jałowym oraz podczas rozruchu.
  4. Zarejestruj wartości z czterech stron maszyny i oblicz średnią.
  5. Powtarzaj pomiar po każdej interwencji i dokumentuj wyniki.

Uwaga dotycząca bezpieczeństwa: Przy stałej ekspozycji powyżej 80 dB(A) obowiązkowe jest stosowanie osobistych środków ochrony słuchu. Powyżej 85 dB(A) pracodawca musi wprowadzić program ochrony słuchu i ewidencjonować ekspozycję pracowników zgodnie z rozporządzeniem rządowym nr 272/2011 Sb. Przegląd metod redukcji hałasu w kontekście BHP znajdziesz również w artykule o redukcji hałasu w zakładzie.


Jakie natychmiastowe środki można podjąć w ciągu jednej zmiany?

Większość tanich działań nie wymaga wyłączenia maszyny na dłużej niż godzinę. Poniżej kroki uszeregowano według typowego wpływu na poziom hałasu.

Lista kontrolna na zmianę:

  • Sprawdź i wymień filtr ssący. Zanieczyszczony filtr zmienia charakter hałasu i zwiększa obciążenie komponentów.
  • Uzupełnij smar w łożyskach i przekładniach zgodnie z instrukcją serwisową.
  • Dokręć wszystkie śruby montażowe, zaciski i mocowania rurociągu.
  • Sprawdź stan gumowych podkładek pod kompresorem. Stwardniałe lub pęknięte podkładki przestają tłumić.
  • Zainstaluj elastyczne złącza (kompensatory) pomiędzy kompresorem a stałym rurociągiem.
  • Usuń lub zastąp ostre kolana w rurociągu łukowymi kształtkami o większym promieniu.
  • Sprawdź zbiornik powietrza i rurociąg pod kątem nieszczelności. Syczenie oznacza ucieczkę powietrza i dodatkowy hałas.

Prawidłowa filtracja sprężonego powietrza chroni kompresor oraz podłączoną technologię, a jednocześnie przyczynia się do bardziej stabilnej i cichszej pracy.

Kolejność działań według priorytetu

  1. Wymiana filtra ssącego (natychmiastowy efekt, niskie koszty).
  2. Kontrola smarowania i uzupełnienie oleju.
  3. Dokręcenie mocowań i usunięcie luźnych elementów.
  4. Instalacja podkładek antywibracyjnych lub silentbloków.
  5. Montaż elastycznych złączy na przewodzie tłocznym.

Profesjonalna wskazówka: Po każdej interwencji zmierz poziom hałasu i zapisz wynik. Jeśli dany krok nie przyniósł mierzalnej zmiany, przejdź do kolejnego. W ten sposób szybko zidentyfikujesz dominujące źródło hałasu i nie będziesz tracić zbędnego wysiłku na przyczyny drugorzędne.


Jak zaprojektować obudowę akustyczną lub kabinę dla kompresora?

Obudowa akustyczna może obniżyć poziom hałasu o 10–20 dB(A), ale tylko wtedy, gdy jest poprawnie zaprojektowana. Najczęstszym błędem jest zaniedbanie wentylacji, co prowadzi do przegrzewania i awarii maszyny.

Zasady projektowania obudowy akustycznej:

  • Łącz absorpcję dźwięku (wełna mineralna, pianka akustyczna) ze sztywną obudową izolacyjną (blacha stalowa, panel warstwowy).
  • Zapewnij drzwi dostępowe lub zdejmowane panele serwisowe. Obudowa bez dostępu uniemożliwia konserwację.
  • Każdy otwór chłodzący wyposaż w tłumiki przepływu (tłumiki kulisowe lub absorpcyjne), aby nie zniwelowały efektu akustycznego obudowy.
  • Otwory wentylacyjne należy zaprojektować tak, aby temperatura wewnątrz obudowy nie przekraczała limitu roboczego kompresora.
  • Pokryj wewnętrzne powierzchnie materiałem absorpcyjnym, aby ograniczyć odbicia.
  • Uszczelniaj przepusty rur akustycznie, nie tylko mechanicznie.

Szczegółowe wymagania dotyczące projektu sprężarkowni, w tym wentylacji i wyciszenia, podsumowuje przewodnik podstawowe wymagania dotyczące sprężarkowni.

Lista kontrolna dla projektanta:

  • Drzwi dostępowe z uszczelnieniem akustycznym
  • Tłumiki na otworze ssącym i wylotowym obudowy
  • Odprowadzanie ciepła z regulowanym przepływem powietrza
  • Wewnętrzna okładzina absorpcyjna na wszystkich powierzchniach
  • Akustycznie uszczelnione przepusty dla rur i kabli
  • Czujnik temperatury z alarmem na wypadek przegrzania

Profesjonalna wskazówka: Zintegruj wentylację z projektem od samego początku, a nie jako późniejszą modyfikację. Dodatkowo dodane otwory bez tłumików zniweczą większość efektu akustycznego obudowy.


Jakie tłumiki ssania i wylotu wybrać i jak wpływają na przeciwciśnienie?

Tłumiki są najskuteczniejszym rozwiązaniem przeciwko hałasowi o średniej i wysokiej częstotliwości na przewodach ssawnych i tłocznych. Każdy typ działa na innej zasadzie i jest odpowiedni dla innego zakresu częstotliwości.

Typy tłumików i ich zastosowanie:

  • Tłumiki oporowe (absorpcyjne): Pochłaniają dźwięk za pomocą materiału porowatego. Skuteczne dla średnich i wysokich częstotliwości, niska strata ciśnienia.
  • Tłumiki reaktywne (impedancyjne): Działają na zasadzie odbicia i interferencji fal. Odpowiednie dla niskich częstotliwości i pulsacji wylotowych.
  • Kombinowane (mieszanka impedancyjna): Łączą obie zasady, szersze pokrycie częstotliwościowe.
  • Tłumiki mikroperforowane: Cienkie perforowane płyty bez materiału absorpcyjnego. Odpowiednie tam, gdzie nie można zastosować materiału włóknistego (czyste środowiska pracy).

Porównanie typów tłumików

Typ tłumika Główna zaleta Wada
Absorpcyjny (oporowy) Niska strata ciśnienia, łatwy montaż Mniej skuteczny dla niskich częstotliwości
Reaktywny (impedancyjny) Skuteczny dla niskich częstotliwości i pulsacji Wyższa strata ciśnienia, większe wymiary
Kombinowany Szersze pokrycie częstotliwościowe Wyższa cena, bardziej złożony projekt
Mikroperforowany Odpowiedni do czystych zastosowań Niższa sprawność całkowita

Przeciwciśnienie to kluczowy kompromis: każdy tłumik zwiększa opór w przewodzie. Przy doborze wybierajcie tłumik o stratach ciśnienia do 0,5% ciśnienia roboczego kompresora, w przeciwnym razie zmniejsza się wydajność i zwiększa zużycie energii.

Zasady instalacji: Tłumik umieść jak najbliżej źródła hałasu. Unikaj rezonujących długości przewodów (długości odpowiadające ćwiartce długości fali dominującej częstotliwości). Elastyczne złącza przed i za tłumikiem zapobiegają przenoszeniu drgań do przewodu.

Przemysłowe systemy rurociągów wyposażone w tłumiki hałasu i elastyczne złącza


Jak prawidłowo izolować drgania i dobrać silentbloki?

Drgania przenoszone przez konstrukcję są drugim najczęstszym źródłem hałasu w sprężarkowniach. Sztywno podłączone rurociągi i ramy działają jak mosty akustyczne i rozprzestrzeniają hałas po całym budynku.

Rodzaje rozwiązań antywibracyjnych:

  • Podkładki gumowe: Najprostsze i najtańsze rozwiązanie dla mniejszych kompresorów. Odpowiednie dla częstotliwości powyżej 20 Hz.
  • Podstawy sprężynowe: Skuteczniejsze dla cięższych maszyn i niskich częstotliwości drgań. Umożliwiają precyzyjne ustawienie sztywności.
  • Złącza elastyczne i węże faliste: Przerywają przenoszenie drgań z kompresora do sztywnego rurociągu. Obowiązkowy element każdej instalacji.
  • Elastyczne zawieszenia rurociągu: Zapobiegają przenoszeniu drgań z rurociągu na konstrukcję stropu lub ściany.

Dobór silentbloku zależy od masy maszyny i częstotliwości dominujących drgań. Zbyt sztywny silentblok nie amortyzuje, zbyt miękki powoduje niestabilność. Producenci podają nośność i zakres częstotliwości w karcie technicznej.

Lista kontrolna diagnostyczna do montażu:

  • Czy wszystkie cztery (lub więcej) podkładki są równomiernie obciążone? Sprawdźcie wypoziomowanie maszyny.
  • Czy złącza elastyczne znajdują się zarówno na rurociągu tłocznym, jak i ssawnym?
  • Czy rurociąg jest zawieszony na elastycznych zawieszeniach, a nie sztywno przykręcony do ściany?
  • Czy kompensowane są rozszerzenia cieplne rurociągu?
  • Czy nie istnieją żadne sztywne kontakty między kompresorem a otaczającą konstrukcją (śruby, rury, kable prowadzone bez przepustów)?

Wskazówka dla profesjonalistów: Najczęstszy mostek akustyczny powstaje tam, gdzie instalator sztywno przykręca rurociąg do ściany zaraz za złączem elastycznym. Złącze elastyczne nie ma wtedy żadnego efektu. Rurociąg musi być zawieszony na elastycznych zawiesiach na całej długości, nie tylko w miejscu podłączenia do kompresora.


Jak wybrać technologię kompresora z uwzględnieniem hałaśliwości?

Wybór technologii jest najważniejszą decyzją przy planowaniu nowej instalacji lub wymiany istniejącego urządzenia. Hałaśliwość jest jednym z kluczowych parametrów obok wydajności, ciśnienia i kosztów eksploatacji.

Porównanie technologii pod względem hałaśliwości:

  • Kompresory tłokowe: Najwyższa hałaśliwość, typowo 75–85 dB(A). Odpowiednie do pracy przerywanej i niższych mocy. Przy pracy ciągłej w zamkniętych pomieszczeniach wymagają wyciszenia.
  • Kompresory śrubowe: Średnia hałaśliwość, 65–75 dB(A). Odpowiednie do pracy ciągłej. Niższa pulsacja wylotu w porównaniu do tłokowych.
  • Kompresory scroll i specjalne modele ciche: Najniższy poziom hałasu, 60–70 dB(A). Odpowiednie do środowisk wrażliwych (laboratoria, służba zdrowia, biura). Wyższa cena zakupu.
  • VSD (napęd o zmiennej prędkości): Zmniejsza obroty silnika przy niższym zapotrzebowaniu na powietrze. Efektem jest niższa hałaśliwość przy częściowym obciążeniu oraz niższe zużycie energii. W eksploatacji ze zmiennym obciążeniem kompresor VSD może wyeliminować potrzebę osobnej wyciszonej sprężarkowni.

Praktyczne parametry wyboru kompresora przemysłowego, w tym poziom hałasu, podsumowuje przewodnik po wyborze kompresora przemysłowego.

Kiedy inwestować w nową technologię zamiast wyciszania istniejącego urządzenia:

  • Obecny kompresor ma ponad 10 lat i wymaga częstych napraw.
  • Profil pracy zmienił się na ciągły lub ze zmiennym obciążeniem.
  • Hałaśliwość obecnego urządzenia przekracza 80 dB(A) nawet po zastosowaniu wszystkich środków.
  • Koszty wyciszenia przekraczają 30–40% wartości nowego urządzenia.

Jak postępować przy wdrażaniu: od diagnostyki po weryfikację wyników?

Systematyczne podejście skraca czas realizacji i zapobiega marnowaniu środków na działania, które nie przyniosą efektu.

Etapy wdrażania

  1. Przygotowanie i pomiary (godziny): Zmierz wyjściowy poziom hałasu z czterech stron urządzenia przy pełnym obciążeniu. Zidentyfikuj dominujące źródło (zasysanie, wylot, mechanika, drgania). Udokumentuj wyniki.
  2. Szybkie działania (godziny do 1 dnia): Wymiana filtra, uzupełnienie smaru, dokręcenie mocowań, montaż podkładek antywibracyjnych i elastycznych złączy. Orientacyjne koszty: niskie (setki do niskich tysięcy CZK).
  3. Działania średnioterminowe (dni do 2 tygodni): Montaż tłumików ssania i wylotu, modyfikacja tras rurociągów, instalacja elastycznych zawiesi. Orientacyjne koszty: średnie (tysiące do dziesiątek tysięcy CZK).
  4. Inwestycje długoterminowe (tygodnie do miesięcy): Budowa obudowy akustycznej lub kabiny dźwiękoszczelnej, przejście na cichszą technologię (VSD, kompresor śrubowy lub scroll). Orientacyjne koszty: wyższe (dziesiątki do setek tysięcy Kč).

Lista kontrolna do weryfikacji skuteczności:

  • Zmierz poziom hałasu po każdej fazie, z tych samych miejsc co przy pomiarze wyjściowym.
  • Porównaj wartości przed i po. Skuteczne działanie przyniesie mierzalny spadek.
  • Udokumentuj każdą interwencję: datę, opis, zmierzone wartości.
  • Jeśli hałas po szybkich interwencjach nie spadnie, przejdź do średnioterminowych działań bez opóźnień.
  • Zintegrowane rozwiązanie w projekcie sprężarkowni (pochłanianie, izolacja, izolacja rurociągów) obniża całkowite koszty i zwiększa skuteczność w porównaniu z pojedynczymi, stopniowymi interwencjami.

Kiedy skontaktować się z serwisem Kompresory-vzduchotechnika: W przypadku podejrzenia uszkodzonych łożysk lub poważnych usterek mechanicznych, przy potrzebie zaprojektowania obudowy akustycznej ze sterowaną wentylacją, przy wyborze nowej technologii lub przy wymogu pomiaru i dokumentacji hałasu dla celów BHP. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne, interwencje serwisowe i projekty rozwiązań pod klucz.


Kluczowe wnioski

Najszybsze i najbardziej niezawodne obniżenie hałaśliwości kompresora osiągniesz poprzez połączenie natychmiastowej konserwacji, antywibracyjnego posadowienia i tłumików ssania, przy czym każde działanie zweryfikuj pomiarem przed i po interwencji.

Punkt Szczegóły
Działania natychmiastowe Wymianę filtra, smarowanie i dokręcenie mocowań można wykonać w ciągu jednej zmiany przy minimalnych kosztach.
Posadowienie antywibracyjne Silentbloki i złącza elastyczne przerywają przenoszenie drgań do konstrukcji i rurociągu.
Tłumiki ssania i wylotu Tłumiki absorpcyjne redukują hałas średnio- i wysokoczęstotliwościowy przy niskim spadku ciśnienia.
Obudowa akustyczna Prawidłowo zaprojektowana obudowa z tłumikami wentylacji obniży poziom hałasu o 10–20 dB(A).
Wybór technologii Kompresory VSD i śrubowe osiągają 65–75 dB(A), ciche modele i kompresory scroll 60–70 dB(A).

Uwaga eksperta z praktyki

Technicy w zakładzie najczęściej w pierwszej kolejności skupiają się na obudowie akustycznej, ponieważ jest widoczna i sprawia wrażenie kompleksowego rozwiązania. Praktyka pokazuje jednak, że obudowa zamontowana nad maszyną z poluzowanymi śrubami, stwardniałymi podkładkami i zabrudzonym filtrem przyniesie jedynie ułamek oczekiwanego efektu. Hałas po prostu przenosi się dalej rurociągiem do budynku.

Prawidłowa kolejność jest odwrotna: najpierw należy usunąć przyczyny hałasu u źródła, a dopiero potem izolować to, co pozostanie. Takie podejście jest tańsze, a efekty są trwalsze. Inwestycja w obudowę ma sens dopiero wtedy, gdy maszyna pracuje w dobrym stanie technicznym, a pozostały hałas wynika z niemożliwych do usunięcia cech konstrukcyjnych kompresora.

Jedna rzecz, którą technicy regularnie pomijają: rurociąg przykręcony na sztywno do ściany tuż za złączem elastycznym. Złącze wtedy nie pełni żadnej funkcji, a drgania przenoszą się dalej. Wystarczy przejść na elastyczne zawieszenia na całej długości rurociągu, a efekt jest natychmiastowy.

Rurociąg do kompresora jest zawieszony na elastycznych zawieszeniach, które tłumią drgania i zapobiegają ich przenoszeniu do konstrukcji budynku.


Najczęściej zadawane pytania

Jak samodzielnie wyciszyć kompresor?

Zacznij od wymiany filtra ssącego, uzupełnienia smaru i instalacji gumowych podkładek antywibracyjnych pod urządzeniem. Dodaj elastyczne złącza na przewodzie tłocznym. Te czynności można wykonać w ciągu jednej zmiany bez specjalistycznych narzędzi.

Ile dB odpowiada 40 dB(A) w praktyce?

Poziom 40 dB(A) odpowiada cichemu biuru lub spokojnemu pomieszczeniu mieszkalnemu. Standardowy kompresor tłokowy osiąga 75–85 dB(A), kompresor śrubowy 65–75 dB(A), a modele ciche 60–70 dB(A).

Jak działa kompresor spiralny (scroll) i dlaczego jest cichszy?

Kompresor spiralny (scroll) sprężą powietrze za pomocą dwóch elementów spiralnych, bez tłoków i zaworów. Efektem jest płynne sprężanie, pozbawione pulsacji, o poziomie hałasu zazwyczaj 60–70 dB(A), czyli znacznie niższym niż w przypadku maszyn tłokowych.

Jak regulować ciśnienie kompresora w celu zmniejszenia hałasu?

Niższe ciśnienie robocze oznacza mniejsze obciążenie maszyny i niższy hałas. Ustaw ciśnienie na najniższą wartość, która wciąż spełnia wymagania aplikacji. Napęd VSD dodatkowo automatycznie dostosowuje obroty do bieżącego zapotrzebowania, zmniejszając hałas przy częściowym obciążeniu.

Kiedy konieczne jest wezwanie specjalisty do pomiaru hałasu?

Pomiar specjalistyczny jest konieczny przy stałej ekspozycji pracowników powyżej 80 dB(A), przy dokumentacji na potrzeby BHP oraz przy projektowaniu obudowy akustycznej lub sprężarkowni. Kompresory-vzduchotechnika zapewnia doradztwo techniczne i pomiary w ramach usług serwisowych.

Polecane

Lista zastosowań zaworów redukcyjnych: przemysł, spawalnictwo, gazownictwo

Technik serwisowy sprawdza stan kompresora bezpośrednio w warsztacie.


Krótko:

  • Reduktory ciśnienia obniżają wysokie ciśnienie z butli lub sieci do bezpiecznej wartości roboczej. Są stosowane przy spawaniu, przemysłowej dystrybucji gazów, w systemach wodociągowych i medycznych oraz wymagają prawidłowego doboru, instalacji i regularnej konserwacji. Dostarcza je wyspecjalizowany sprzedawca z certyfikacją i wsparciem technicznym w Republice Czeskiej.

Reduktor ciśnienia obniża wysokie ciśnienie wejściowe z butli gazowej lub sieci rurowej do stabilnego ciśnienia roboczego. Zastosowanie reduktorów ciśnienia obejmuje spawanie i cięcie, przemysłowe instalacje sprężonego powietrza, dystrybucję gazów technicznych, systemy wodociągowe i hydrauliczne oraz zastosowania medyczne i laboratoryjne. Przed pierwszym użyciem zawsze sprawdź, czy zawór jest przeznaczony do danego gazu, zweryfikuj czystość gwintów i poluzuj śrubę regulacyjną przed otwarciem zaworu butli.

Natychmiastowe kroki bezpieczeństwa:

  • Zweryfikuj typ zaworu: każdy gaz (tlen, acetylen, argon, CO2) wymaga zaworu z odpowiednim gwintem i wewnętrznym ustawieniem.
  • Sprawdź gwinty i uszczelnienia pod kątem czystości, bez śladów oleju lub smaru, szczególnie w przypadku tlenu.
  • Poluzuj śrubę regulacyjną przed otwarciem zaworu butli, otwieraj powoli i obserwuj manometr.

Porada profesjonalisty: Do spawania, pracy laboratoryjnej lub innego zastosowania wymagającego stabilnego ciśnienia wyjściowego przy spadającym poziomie w butli wybierz reduktor dwustopniowy. Model jednostopniowy jest odpowiedni do mniej wymagających instalacji przemysłowych, gdzie wahania ciśnienia nie przeszkadzają.


Spis treści

Gdzie stosuje się reduktory ciśnienia?

Reduktory ciśnienia stosuje się wszędzie tam, gdzie konieczne jest obniżenie ciśnienia wejściowego do bezpiecznej i funkcjonalnej wartości roboczej. Poniżej przedstawiono przegląd głównych obszarów zastosowań wraz z konkretnymi przykładami.

Spawanie i cięcie:

  • Spawanie MIG/MAG i TIG: regulacja przepływu i ciśnienia gazów osłonowych (argon, CO2, mieszanki ArCO2).
  • Cięcie plazmowe: precyzyjne ustawienie ciśnienia gazu plazmowego i gazu osłonowego.
  • Spawanie i cięcie gazowe: zawory acetylenowe i tlenowe z oddzielnymi gwintami i limitami ciśnienia.

Gazownictwo i instalacje gazów technicznych:

  • Redukcja ciśnienia z butli do ciśnienia roboczego odbiornika.
  • Instalacje centralne w halach przemysłowych: jeden reduktor ciśnienia na wejściu sieci, indywidualna regulacja przy każdym punkcie poboru.
  • Dystrybucja gazów obojętnych (azot, argon) dla przemysłu spożywczego, chemicznego i elektroniki.

Przemysł i produkcja:

Systemy wodociągowe i hydrauliczne:

  • Ochrona sprzętu gospodarstwa domowego (pralki, zmywarki, bojlery) przed nadciśnieniem z sieci wodociągowej.
  • Zmniejszenie hałasu i wibracji w instalacji rurowej, wydłużenie żywotności armatury.
  • Obwody hydrauliczne maszyn: stabilizacja ciśnienia roboczego w obiegu.

Zastosowania medyczne i laboratoryjne:

  • Precyzyjna regulacja ciśnienia gazów medycznych (tlen, podtlenek azotu) w szpitalach.
  • Przyrządy laboratoryjne: stałe ciśnienie dla chromatografów, spektrometrów i reaktorów.

Jakie typy reduktorów ciśnienia istnieją i kiedy który wybrać?

Wybór odpowiedniego typu zależy od medium, wymaganej precyzji regulacji oraz warunków eksploatacji.

Przemysłowe zawory redukcyjne do instalacji gazowych

Reduktory jednostopniowe vs. dwustopniowe

Reduktor jednostopniowy obniża ciśnienie w jednym kroku. Ciśnienie wyjściowe nieznacznie zmienia się wraz ze spadkiem ciśnienia w butli, co jest akceptowalne w mniej wymagających instalacjach przemysłowych lub przy pracach krótkotrwałych. Reduktor dwustopniowy redukuje ciśnienie w dwóch stopniach i utrzymuje stabilne ciśnienie wyjściowe nawet przy znacznym spadku ciśnienia w zbiorniku. W przypadku profesjonalnego spawania, spawania TIG lub pracy laboratoryjnej reduktor dwustopniowy jest standardem.

Wykonanie membranowe vs. tłokowe

Reduktor membranowy reaguje szybciej na zmiany przepływu i oferuje bardziej czułą regulację. Nadaje się do niskich i średnich ciśnień oraz czystych gazów. Reduktor tłokowy wytrzymuje wyższe ciśnienia i obciążenia mechaniczne, ale jego reakcja jest wolniejsza. Profesjonalne zestawy spawalnicze do spawania wykorzystują podwójną membranę ze stali nierdzewnej z zabezpieczeniem przed nadciśnieniem.

Reduktory według medium

Medium Typowy gwint Maks. ciśnienie wejściowe Uwaga
Tlen W 21 × 1/14" LH (prawy) 200–300 bar Bez oleju i tłuszczu
Acetylen W 19 × 1/14" LH (lewy) — Maks. wyjście ≤ 1,5 bar
Argon / CO2 W 21 × 1/14" 200–300 bar Standardowy gwint
Sprężone powietrze G 1/4" – G 1/2" do 16 bar Mosiądz lub stal nierdzewna
Azot / gazy obojętne W 21 × 1/14" 200–300 bar Zgodnie z czystością gazu

Zawory acetylenowe mają maksymalne ciśnienie wyjściowe ograniczone do bezpiecznej wartości; starsze typy z wyższym ustawieniem stanowią zagrożenie bezpieczeństwa i powinny zostać wymienione.

Wykonanie materiałowe

Zawory mosiężne są standardem dla większości gazów technicznych i sprężonego powietrza. Wykonanie ze stali nierdzewnej wybierane jest do środowisk korozyjnych, mediów agresywnych lub zastosowań z wymogiem czystości (przemysł spożywczy, farmaceutyczny). Zawory tlenowe nie mogą zawierać żadnych śladów smarów ani materiałów organicznych w uszczelnieniu.


Jak wybrać reduktor ciśnienia do konkretnego zastosowania?

Prawidłowy wybór zależy od czterech podstawowych parametrów. Sprawdźcie je przed każdym zakupem.

Zakresy ciśnień:

  • Ciśnienie wejściowe: zawór musi być dobrany do maksymalnego ciśnienia napełniania butli lub sieci (200 lub 300 barów dla butli, 6–16 barów dla instalacji przemysłowych).
  • Ciśnienie wyjściowe: ustawcie na wartość wymaganą przez odbiornik; w przypadku acetylenu nie przekraczajcie 1,5 bara.

Przepływ i dokładność regulacji:

  • Określcie wymagany przepływ w l/min lub m³/h w zależności od odbiornika.
  • W przypadku aplikacji ze zmiennym poborem (kilka stanowisk spawalniczych) sprawdźcie, czy zawór pokryje szczytowy przepływ bez spadku ciśnienia.

Materiał i uszczelnienie:

  • Tlen: wyłącznie zawory oznaczone „O2 czysty”, bez smarów.
  • Acetylen: zawory z gwintem lewoskrętnym, nigdy nie mylić z zaworami tlenowymi.
  • Media agresywne lub wilgoć: wykonanie ze stali nierdzewnej lub specjalne uszczelnienia (PTFE, EPDM).

Przyłącza i certyfikacja:

Procedura wyboru krok po kroku:

  1. Ustalcie rodzaj gazu i maksymalne ciśnienie źródła (butla, sieć).
  2. Określcie wymagane ciśnienie wyjściowe i przepływ odbiornika.
  3. Sprawdźcie gwint zaworu butlowego lub przyłącza rurowego.
  4. Sprawdźcie certyfikację zaworu (ČSN EN ISO 2503 dla zaworów spawalniczych, ewentualnie EN 13175 dla armatury butlowej).
  5. Wybierzcie materiał uszczelnienia i korpusu odpowiednio do medium i otoczenia.
  6. W wymagających zastosowaniach (spawanie, prace laboratoryjne) wybierzcie wykonanie dwustopniowe.

Porada eksperta: Zamiana zaworów dla różnych gazów jest częsta i niebezpieczna. Gwinty mogą fizycznie pasować, ale wewnętrzne ustawienia ciśnień i materiały uszczelnień są inne. Zawsze sprawdzajcie oznaczenie na korpusie zaworu, nie tylko kształt nakrętki.


Jak prawidłowo zainstalować zawór redukcyjny?

Prawidłowa instalacja zapobiega najczęstszym przyczynom uszkodzeń. Najczęstszą przyczyną zniszczenia zaworu redukcyjnego jest otwarcie butli przy dokręconej śrubie regulacyjnej, kiedy membrana pęka, a zawór wymaga profesjonalnego serwisu lub wymiany.

  1. Kontrola wzrokowa: Sprawdźcie gwinty zaworu oraz zaworu butlowego pod kątem czystości, uszkodzeń i braku smaru. W przypadku zaworów tlenowych obowiązuje zerowa tolerancja dla olejów.
  2. Mocowanie butli: Ustawcie butlę w pozycji pionowej i zabezpieczcie ją łańcuchem lub zaciskiem do ściany lub wózka.
  3. Zwolnienie śruby regulacyjnej: Przed podłączeniem do butli poluzuj śrubę regulacyjną (obróć w lewo) do oporu, aby zawór znajdował się w pozycji spoczynkowej.
  4. Podłączenie do butli: Nakręć nakrętkę zaworu na kurek butli ręcznie, następnie dokręć kluczem. Gwinty lewoskrętne (acetylen) dokręcaj w przeciwnym kierunku.
  5. Powolne otwieranie butli: Otwieraj kurek butli powoli, maksymalnie o pół obrotu, i obserwuj manometr wejściowy. Nagły skok ciśnienia sygnalizuje problem.
  6. Ustawienie ciśnienia roboczego: Obracaj śrubą regulacyjną w prawo, aż manometr wyjściowy wskaże żądaną wartość.
  7. Kontrola szczelności: Nanieś roztwór mydlany na połączenia i obserwuj ewentualne bąbelki. Nigdy nie używaj otwartego ognia.

Umieszczenie zaworu w instalacji: Zawór redukcyjny należy umieścić jak najbliżej źródła ciśnienia (butla, kompresor). W instalacjach centralnych montuje się go na wejściu sieci; regulację indywidualną przy odbiornikach rozwiązuje się za pomocą zaworów wtórnych lub jednostek uzdatniania powietrza. Zawór musi być dostępny do kontroli i serwisu.

Po instalacji sprawdź działanie obu manometrów, prawidłowe ustawienie zaworu bezpieczeństwa przed nadciśnieniem oraz szczelność wszystkich połączeń.

Mechanik montuje właśnie zawór redukcyjny w układzie sprężarki powietrza.


Jak dbać o zawór redukcyjny i kiedy go wymienić?

Regularna konserwacja wydłuża żywotność zaworu i zapobiega nieoczekiwanym awariom.

Lista kontrolna przed każdym użyciem:

  • Czystość gwintów i uszczelnień, brak śladów korozji lub smaru.
  • Integralność membrany: zawór nie może przepuszczać gazu przy zamkniętym odbiorniku.
  • Sprawność zabezpieczenia: sprawdź, czy zawór bezpieczeństwa nie jest zablokowany lub przeszczelniony.
  • Prawidłowe wskazania obu manometrów (wejściowego i wyjściowego).

Zalecany plan konserwacji:

  1. Przed każdym użyciem: kontrola wzrokowa gwintów, uszczelnień i manometrów.
  2. Co miesiąc: kontrola szczelności roztworem mydlanym na wszystkich połączeniach.
  3. Raz w roku: szczegółowy serwis zgodnie z instrukcjami producenta, wymiana uszczelnień i membrany przy najmniejszej wątpliwości.
  4. Po każdym upadku lub uderzeniu mechanicznym: natychmiastowa kontrola lub wymiana.

Kiedy wymienić zawór:

  • Uszkodzona lub pęknięta membrana (najczęściej po otwarciu butli z dokręconą śrubą regulacyjną).
  • Nieszczelności, których nie można usunąć poprzez wymianę uszczelnienia.
  • Korozja na korpusie lub gwincie.
  • Niezdolność do utrzymania ustawionego ciśnienia wyjściowego.
  • Manometr pokazuje zerowe lub niestabilne ciśnienie przy otwartej butli.

Zawory przechowuj w suchym miejscu, chroń gwinty plastikowymi zaślepkami i nigdy nie składuj ich z podłączonym wężem pod ciśnieniem.


Co oferuje Kompresory-vzduchotechnika w zakresie serwisu i montażu?

Kompresory-vzduchotechnika zapewnia fachowe doradztwo, dostawy i serwis zaworów redukcyjnych oraz akcesoriów dla zakładów przemysłowych na terenie całej Republiki Czeskiej. Usługi obejmują projekt pod klucz, montaż, przeglądy oraz audyty energetyczne systemów sprężonego powietrza.

Praktyczne przykłady z eksploatacji:

  • Wymiana uszkodzonej membrany po nieprawidłowym otwarciu butli tlenowej z dokręconą śrubą regulacyjną.
  • Odtłuszczanie i czyszczenie gwintów zaworów tlenowych zanieczyszczonych smarem z kompresora.
  • Zamiana zaworu acetylenowego na tlenowy: fizycznie pasujący gwint, lecz nieprawidłowe nastawienie ciśnienia i materiał uszczelnienia. Taka zamiana prowadzi do niekontrolowanego nadciśnienia lub wycieku gazu.
  • Wymiana przestarzałych zaworów acetylenowych na certyfikowane modele z limitem 1,5 bar.

Jak Kompresory-vzduchotechnika pomoże przy wyborze:

  • Zmierzy rzeczywisty przepływ i ciśnienie w Państwa zakładzie.
  • Zaleci konkretny typ i wykonanie zaworu w zależności od medium, ciśnienia i przepływu.
  • Zapewni dostawę certyfikowanego towaru oraz montaż pod klucz.
  • Zapewni wsparcie techniczne i całodobowy serwis.

Najczęstszym błędem, jaki widzimy w terenie, jest otwarcie butli bez wcześniejszego poluzowania śruby regulacyjnej. Membrana pęka natychmiast, a zawór nie nadaje się do naprawy. Drugim najczęstszym błędem jest pomylenie zaworów przeznaczonych do różnych gazów — gwinty pasują, ale ustawienie ciśnienia i materiały uszczelnień są inne. Oba błędy są w 100% możliwe do uniknięcia dzięki prawidłowemu postępowaniu i wyborowi certyfikowanego urządzenia.

Wskazówka profesjonalisty: Przy zamawianiu montażu lub przeglądu miej przygotowane następujące informacje: rodzaj gazu lub medium, maksymalne ciśnienie wejściowe ze źródła, wymagane ciśnienie wyjściowe i przepływ, rodzaj gwintu oraz wymiar przyłącza. Technik serwisowy przyjedzie wtedy przygotowany, a praca przebiegnie bez zbędnych opóźnień.


Kluczowe informacje

Prawidłowy dobór, instalacja i regularna konserwacja zaworu redukcyjnego stanowią podstawę bezpiecznej i niezawodnej pracy w przemyśle, spawalnictwie i gazownictwie.

Punkt Szczegóły
Typ zaworu w zależności od medium Każdy gaz wymaga zaworu o odpowiednim gwincie, limicie ciśnienia i materiale uszczelnienia.
Procedura bezpiecznej instalacji Poluzuj śrubę regulacyjną przed otwarciem butli; otwieraj powoli i obserwuj manometr.
Limit acetylenowy Maksymalne ciśnienie wyjściowe zaworu acetylenowego wynosi 1,5 bar; starsze typy z wyższym limitem należy wymienić.
Regularna konserwacja Kontrola wzrokowa przed każdym użyciem, szczegółowy serwis raz w roku zgodnie z instrukcjami producenta.
Kompresory-wentylacja Dostawa, montaż i serwis zaworów redukcyjnych pod klucz dla zakładów przemysłowych w Czechach.

Doświadczenia z eksploatacji mówią jasno

Literatura techniczna dotycząca zaworów redukcyjnych jest obszerna, ale praktyka pokazuje, że większość problemów wynika z dwóch źródeł: pośpiechu przy instalacji i niedoceniania zamiany zaworów. Obu błędów można jednak łatwo uniknąć.

Co mnie w tym zaskakuje najbardziej: zamiana zaworów dla różnych gazów nie jest kwestią niewiedzy. Technicy, którzy pracują z gazami od lat, popełniają ją dlatego, że gwint fizycznie pasuje i zawór „działa”. Tymczasem zawór acetylenowy na butli tlenowej to nie tylko błąd, to bomba zegarowa. Wewnętrzne ustawienia ciśnień, materiały uszczelnień i odporność na utlenianie są zasadniczo odmienne.

Drugi problem, poluzowanie śruby regulacyjnej, wydaje się trywialny. Mimo to jest to najczęstsza przyczyna zniszczenia zaworu w terenie. Membrana pęka natychmiast i zawór nie nadaje się do naprawy. Wystarczy jednak jeden dodatkowy krok przed otwarciem butli.

Zalecam każdemu zakładowi wprowadzenie pisemnej procedury postępowania z butlami pod ciśnieniem, wraz z listą kontrolną przed każdym użyciem. To nie biurokracja, to zapobieganie przestojom produkcji i wypadkom. Certyfikacja zgodna z ČSN EN ISO 2503 to nie tylko formalność, to gwarancja, że zawór został przetestowany w warunkach, w jakich będzie użytkowany.


Gdzie kupić i zlecić montaż zaworu redukcyjnego w Czechach

Kompresory-vzduchotechnika oferuje kompletny asortyment do instalacji sprężonego powietrza, w tym jednostki uzdatniające do 18 bar oraz osprzęt do instalacji przemysłowych. Do bardziej wymagających instalacji dostępne są również zbiorniki ciśnieniowe i zbiorniki powietrza, które w połączeniu z reduktorami ciśnienia służą do stabilizacji ciśnienia w całym systemie.

Kompresory-wentylacja

Zamówienie montażu lub przeglądu odbywa się poprzez sklep internetowy lub bezpośrednio poprzez kontakt z działem technicznym. Przed złożeniem zamówienia przygotuj: rodzaj medium, ciśnienie wejściowe i wyjściowe, wymagane natężenie przepływu oraz wymiar przyłącza. Klienci firmowi mogą skorzystać z rejestracji w celu uzyskania specjalnych cen i priorytetowego wsparcia technicznego. Kompresory-vzduchotechnika zapewnia dostawę certyfikowanego towaru, montaż pod klucz oraz całodobowy serwis na terenie całej Republiki Czeskiej.


Przydatne źródła i normy

Normy techniczne dla reduktorów ciśnienia:

Zalecane źródła do weryfikacji technicznej:

  • GCE Group: instrukcje techniczne i katalogi reduktorów butlowych, karty charakterystyki dla tlenu i acetylenu
  • KOWAX: instrukcje obsługi reduktorów ciśnienia, wskazówki bezpieczeństwa dla zastosowań tlenowych
  • Svarbazar: zasady obsługi reduktorów ciśnienia, przegląd ryzyk związanych z pomyleniem zaworów

Strony Kompresory-vzduchotechnika dotyczące serwisu i zakupu:


Często zadawane pytania

Do czego służy zawór redukcyjny?

Zawór redukcyjny obniża wysokie ciśnienie wejściowe z butli lub sieci rurociągowej do stabilnego ciśnienia roboczego wymaganego przez odbiornik. Stosowany jest w spawalnictwie, przemysłowych instalacjach gazowych, systemach wodociągowych, medycynie i laboratoriach.

Gdzie umieszcza się zawór redukcyjny?

Zawór redukcyjny instaluje się jak najbliżej źródła ciśnienia, czyli bezpośrednio na zaworze butlowym lub na wejściu sieci rurociągowej. W instalacjach centralnych uzupełnia się go o regulatory wtórne lub jednostki przygotowania powietrza przy poszczególnych odbiornikach.

Jak prawidłowo podłączyć zawór redukcyjny?

Poluzuj śrubę regulacyjną, nakręć nakrętkę zaworu na zawór butlowy i dokręć kluczem. Następnie powoli otwórz zawór butlowy, a dopiero potem ustaw ciśnienie wyjściowe, obracając śrubę regulacyjną w prawo.

Jakie są dwa podstawowe rodzaje zaworów redukcyjnych?

Zawory jednostopniowe obniżają ciśnienie w jednym kroku i nadają się do mniej wymagających zastosowań. Zawory dwustopniowe redukują ciśnienie w dwóch stopniach i utrzymują stabilne ciśnienie wyjściowe nawet przy spadającym ciśnieniu w zbiorniku, dlatego są standardem w spawalnictwie i pracy laboratoryjnej.

Dlaczego na zaworze tlenowym nie może być oleju?

Zawory tlenowe są niezwykle wrażliwe na zanieczyszczenie olejami i smarami. Nawet niewielka ilość tłuszczu może przy kontakcie z tlenem pod ciśnieniem spowodować wybuch. W przypadku podejrzenia zanieczyszczenia należy wyłączyć urządzenie i skontaktować się z dystrybutorem w celu fachowego czyszczenia.

Polecane

Kompresor olejowy do warsztatu i zakładu: jak wybrać

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualnym przewodnikiem na ten sam temat. Kontynuuj tutaj: Jak správně vybrat olej do kompresoru: průvodce 2026.

Kompresory do warsztatu: recenzje i rekomendacje 2026

W warsztacie do produkcji przemysłowej powszechnie stosowane są sprężarki powietrza i narzędzia pneumatyczne.

Do warsztatu hobbystycznego wystarczy kompresor bezolejowy ze zbiornikiem o mniejszej pojemności i wydajnością efektywną odpowiednią do podstawowych prac przy standardowym ciśnieniu. Do warsztatu samochodowego lub lakierowania lepiej sprawdzi się olejowa maszyna tłokowa z większym zbiornikiem powietrza i wyższą wydajnością efektywną. Wymagająca eksploatacja przemysłowa z pracą ciągłą wymaga kompresora śrubowego. Kluczowym parametrem przy wyborze nie jest wydajność ssania podana na opakowaniu, lecz wydajność efektywna (dostarczana) przy 6–7 bar — to liczba, która decyduje o tym, czy narzędzie rzeczywiście będzie działać.

Szybki przegląd według podstawowego zastosowania:

  • Pompowanie opon i drobne prace: kompresor bezolejowy, zbiornik 24–30 l, wydajność napełniania od 100 l/min, hałaśliwość poniżej 75 dB
  • Klucz udarowy i szlifierka pneumatyczna: olejowy kompresor tłokowy, zbiornik 50 l, wydajność napełniania 200–300 l/min przy 6 bar
  • Malowanie natryskowe i lakierowanie: kompresor olejowy z odwadniaczem i filtracją, zbiornik 50–100 l, wydajność ssania 300+ l/min, stabilne ciśnienie 6–8 bar
  • Praca przemysłowa, wiele narzędzi jednocześnie: kompresor śrubowy z falownikiem, dobrany z rezerwą 20–30% powyżej sumy zużycia narzędzi

Wskazówka profesjonalisty: Przed zakupem zawsze wypisz z karty technicznej wartość wydajności tłoczenia (l/min) przy 6 lub 7 bar — nie wydajność ssania. Jeśli sprzedawca nie jest w stanie udokumentować tej wartości, szukaj dalej. Kompresory-vzduchotechnika oferuje bezpłatne doradztwo techniczne i pomoże Ci zweryfikować, czy wybrany model odpowiada Twoim wymaganiom.


Spis treści

Jakiego kompresora potrzebujesz? Orientacyjne parametry w zależności od zastosowania

Prawidłowy dobór rozmiaru zaczyna się od konkretnego narzędzia, a nie od ceny kompresora. Każde narzędzie pneumatyczne ma swoje wymagania dotyczące przepływu powietrza i minimalnego ciśnienia — a kompresor musi pokrywać te wartości z zapasem.

Rzemieślnik pracuje z narzędziem pneumatycznym, które napędza kompresor.

Klucz udarowy pneumatyczny zużywa podczas pracy powietrze w zakresie odpowiadającym typowym średnim wartościom. Szlifierka pneumatyczna i pistolet natryskowy również mają wymagania dotyczące wydajności tłoczenia powietrza, które zależą od konkretnego narzędzia i zastosowania. Przy jednoczesnej pracy kilku urządzeń należy uwzględnić łączne zużycie powietrza.

Zastosowanie Przybliżona wydajność tłoczenia przy typowym ciśnieniu roboczym Ciśnienie (bar) Przybliżona wielkość zbiornika
Pompowanie i drobne prace wydajność tłoczenia od 100 l/min ciśnienie standardowe zbiornik 24–30 l
Klucz udarowy i narzędzia pneumatyczne wydajność tłoczenia 200–300 l/min przy 6 bar typowe ciśnienie robocze zbiornik 50 l
Lakierowanie i natryskiwanie farb wydajność tłoczenia 300+ l/min, stabilne ciśnienie 6–8 bar zalecane ciśnienie w zakresie zbiornik 50–100 l
Wymagający warsztat i więcej narzędzi wysoka wydajność tłoczenia dobrana do sumy zużyć, rezerwa 20–30% wyższe ciśnienie robocze zbiornik 90–100 l

Przejrzysta infografika, która pokazuje różnice między kompresorami hobbystycznymi a profesjonalnymi

Pojemność zbiornika wpływa na to, jak często włącza się silnik. Zbiornik 50 l jest odpowiedni do zastosowań hobbystycznych oraz do lakierowania mniejszych powierzchni; 90–100 l zaleca się do zastosowań bardziej wymagających i półprofesjonalnych, gdzie częste cykliczne włączanie silnika przeszkadza i skraca żywotność urządzenia.

Hałas jest w zamkniętym warsztacie lub garażu w zabudowie mieszkaniowej kluczowym parametrem. Ciche kompresory bezolejowe osiągają 69–74 dB, standardowe maszyny tłokowe przekraczają 90 dB. Różnica 20 dB w praktyce oznacza, że standardowa maszyna brzmi około czterokrotnie głośniej. Jeśli pracujecie na terenie zamieszkałym lub dzielicie przestrzeń z innymi ludźmi, hałas poniżej 75 dB to realny warunek, a nie tylko komfort.

Praktyczne przykłady zastosowania kompresorów w warsztacie i produkcji znajdziesz w przewodniku po zastosowaniach.


Jak wybrać kompresor do warsztatu: checklista i pytania do sprzedawcy

Wybór kompresora staje się prostszy, gdy postępuje się systematycznie. Poniżej znajduje się procedura, która eliminuje najczęstsze błędy.

  1. Sporządź listę narzędzi i ich zużycia powietrza. Sprawdź wydajność tłoczenia (l/min) każdego narzędzia z karty technicznej lub u producenta. Zsumuj zużycia i dodaj rezerwę 20–30%.
  2. Określ typ kompresora. Kompresor tłokowy olejowy do wymagającej i dłuższej pracy; bezolejowy do czystego środowiska, sporadycznego użytku lub tam, gdzie liczy się poziom hałasu; kompresor śrubowy do nieprzerwanej pracy przemysłowej.
  3. Określ maksymalny dopuszczalny poziom hałasu. Zamknięty warsztat w zabudowie: szukaj poniżej 75 dB. Hala przemysłowa: 85–95 dB jest akceptowalne.
  4. Zmierz dostępną przestrzeń i przyłącze elektryczne. Większe maszyny olejowe wymagają zasilania trójfazowego (400 V); modele hobbystyczne pracują na 230 V.
  5. Sprawdź dostępność serwisu i części zamiennych. Tani kompresor bez sieci serwisowej w Polsce to zła inwestycja.

Pytania, które warto zadać sprzedawcy:

  • Jaka jest wydajność tłoczenia przy 6 i 7 barach (nie wydajność ssania)?
  • Jaki jest zalecany cykl pracy (duty cycle) — ile minut z każdej godziny maszyna może pracować?
  • Gdzie znajduje się najbliższy autoryzowany serwis i jaka jest dostępność części zamiennych?
  • Jaki jest okres gwarancji i czy obejmuje głowicę kompresora?
  • Czy w zestawie znajduje się instrukcja w języku czeskim i plan serwisowy?

Sygnały ostrzegawcze przy zakupie: sprzedawca podaje wyłącznie wydajność ssania bez wydajności tłoczenia; brak danych o poziomie hałasu w dB; maszyna nie ma spustu kondensatu ani manometru; dokumentacja jest wyłącznie w obcym języku bez tłumaczenia.

Rzeczywiste testy pokazują, że różnica między wydajnością ssania a wydajnością tłoczenia może być w przypadku kompresorów hobbystycznych bardzo znacząca. Na przykład w testowanym kompresorze dwutłokowym zmierzono wydajność tłoczenia na poziomie 148 l/min przy 7 bar, podczas gdy deklarowana wydajność ssania wynosiła 412 l/min. Gdyby dobierać narzędzia na podstawie wydajności ssania, kompresor by nie wystarczył.


Parametry techniczne, które musicie znać: wydajność ssania a wydajność tłoczenia, przepływ i duty cycle

Wydajność ssania opisuje, ile powietrza głowica kompresora zasysa w ciągu minuty w warunkach idealnych. Wydajność tłoczenia (dostarczana) określa, ile sprężonego powietrza faktycznie dostarcza do sieci przy ciśnieniu roboczym. Przy doborze narzędzi decydujące znaczenie ma wyłącznie wydajność tłoczenia przy 6–7 barach.

Przemysłowe kompresory śrubowe w zakładzie produkcyjnym

W przypadku kompresorów hobbystycznych wydajność ssania może być o kilkadziesiąt procent wyższa niż rzeczywista wydajność napełniania. Producenci podają tę liczbę, ponieważ lepiej wygląda na opakowaniu. Efektem jest frustracja: narzędzie nie działa prawidłowo, silnik się przegrzewa, a urządzenie zbyt często się załącza.

Jak czytać duty cycle

Cykl pracy (duty cycle) wyraża, jaką część czasu pracy kompresor może działać bez przerwy. Wartość 50% oznacza 30 minut pracy i 30 minut chłodzenia w ciągu każdej godziny. Kompresory bezolejowe mają zazwyczaj duty cycle 50–70%, olejowe tłokowe 60–80%, kompresory śrubowe wytrzymują 100% pracy ciągłej. Szczegółowe informacje techniczne dotyczące cyklu pracy oferuje przewodnik dla techników.

Przykład obliczeniowy dla kombinacji narzędzi

Klucz udarowy: 180 l/min + szlifierka pneumatyczna: 250 l/min = 430 l/min. Z rezerwą 25% potrzebujesz kompresora o wydajności tłoczenia co najmniej 540 l/min przy 6 bar. To wydajność, której sprzęt hobbystyczny za 4000 CZK nie zapewni.

Przegląd zużycia powietrza dla popularnych narzędzi

Narzędzie Zużycie powietrza (l/min) Min. ciśnienie (bar)
Pompka do opon 30–80 8
Klucz udarowy 100–200 6
Szlifierka pneumatyczna 200–300 6
Pistolet natryskowy 200–400 4–6
Młotek pneumatyczny 300 6
Piaskowanie 400 6–8

Do malowania i prac precyzyjnych konieczne jest zainstalowanie odwadniacza i filtracji jak najbliżej miejsca poboru. Wilgoć kondensuje zarówno w zbiorniku, jak i w wężach, a bez filtracji uszkodzi powierzchnię oraz narzędzie.

Kompresory śrubowe mają wyższą cenę zakupu, ale przy pracy ciągłej niższe koszty eksploatacji dzięki niższemu zużyciu energii i dłuższej żywotności. W przypadku zastosowania przemysłowego z wieloma punktami poboru inwestycja w urządzenie śrubowe jest ekonomicznie korzystniejsza niż eksploatacja kilku jednostek tłokowych.


Kompresor olejowy a bezolejowy: zalety, wady i plan konserwacji

Wybór między urządzeniem olejowym a bezolejowym zależy od intensywności pracy, wymagań dotyczących czystości powietrza oraz gotowości do poświęcania czasu na konserwację.

Kompresory olejowe:

  • Dłuższa żywotność głowicy kompresora dzięki smarowaniu
  • Nadaje się do intensywnych i długich cykli pracy
  • Niższy poziom hałasu przy porównywalnej mocy
  • Wymagają regularnej wymiany oleju i kontroli poziomu
  • Ryzyko przenikania mgły olejowej do powietrza (nieodpowiednie dla branży spożywczej lub precyzyjnego lakierowania bez filtracji)

Kompresory bezolejowe:

  • Czyste powietrze bez ryzyka zanieczyszczenia olejem
  • Zerowa lub minimalna konserwacja układu smarowania
  • Wyższy poziom hałasu w standardowych modelach; dostępne są warianty ciche (69–74 dB)
  • Krótsza żywotność głowicy kompresora przy intensywnej eksploatacji
  • Nadaje się do okazjonalnego użytku, czystych zakładów i otoczenia wrażliwego na hałas

Plan serwisowy dla kompresora olejowego

Czynność Częstotliwość
Kontrola poziomu oleju Przed każdym uruchomieniem
Spuszczanie kondensatu ze zbiornika Po każdym użyciu lub codziennie
Czyszczenie filtra powietrza Co 50–100 godzin pracy
Pierwsza wymiana oleju Po ~100 godzinach pracy
Kolejne wymiany oleju Co 6 miesięcy
Kontrola zaworów i uszczelnień Raz w roku lub zgodnie z zaleceniami producenta

Regularna wymiana oleju, kontrola filtra i spuszczanie kondensatu to kluczowe czynności prewencyjne. Zaniedbanie prowadzi do zatarcia i przedwczesnej awarii kompresora. Zawsze miej pod ręką zapasowy filtr powietrza oraz olej o lepkości zgodnej z zaleceniami producenta — uniwersalne oleje mogą przy wysokich temperaturach tracić właściwości smarne.

W zapylonym środowisku olej degraduje szybciej. Skróćcie interwały wymiany o połowę, a filtr sprawdzajcie po każdych 25–50 godzinach. Korzyści z regularnej diagnostyki dla wydłużenia żywotności maszyny opisuje przewodnik po diagnostyce kompresora.

Wskazówka profesjonalna: Nie spuszczaj kondensatu do kanalizacji bez sprawdzenia lokalnych przepisów — kondensat olejowy jest odpadem niebezpiecznym, a jego utylizacja podlega przepisom.


Jak prawidłowo umieścić kompresor w warsztacie i zapewnić bezpieczną eksploatację

Umiejscowienie kompresora bezpośrednio wpływa na poziom hałasu, żywotność urządzenia oraz bezpieczeństwo eksploatacji. Oto kilka zasad, których warto przestrzegać.

  • Stabilna, równa podłoga: kompresor nie może wibrować ani się przemieszczać; w przypadku większych urządzeń zastosuj podkładki antywibracyjne lub śruby mocujące do podłogi
  • Odległość od miejsc pracy: im dalej od miejsca pracy, tym niższy odczuwalny poziom hałasu; idealnie oddzielne pomieszczenie lub umiejscowienie w rogu
  • Dostęp do zaworu spustowego kondensatu: musi być swobodnie dostępny, a nie ukryty za regałem
  • Wentylacja: kompresor potrzebuje dopływu chłodnego powietrza i odprowadzenia ciepła; zamknięta obudowa bez wentylacji prowadzi do przegrzania i skrócenia żywotności
  • Podłączenie elektryczne: zapewnij odpowiednie zabezpieczenie i uziemienie; wydajne maszyny na 400 V wymagają fachowej instalacji

Hałas na poziomie 65–75 dB odpowiada głośności zwykłej rozmowy lub otoczenia biurowego. Wartości 85–95 dB są porównywalne z pracą kosiarki do trawy — przy dłuższej ekspozycji wymagają ochrony słuchu. Jeśli kompresora nie można umieścić w oddzielnym pomieszczeniu, pomoże izolacja akustyczna ścian lub przenośna obudowa wyciszająca.

Podstawowe wymagania dotyczące instalacji sprężarkowni, w tym wentylacji i zasad bezpieczeństwa, podsumowuje przewodnik po sprężarkowni.

Zasady bezpieczeństwa dla codziennej eksploatacji:

  • Nigdy nie przekraczaj maksymalnego ciśnienia roboczego podanego na zbiorniku
  • Przed serwisem zawsze zrzuć ciśnienie ze zbiornika i odłącz zasilanie
  • Regularnie sprawdzaj zawór bezpieczeństwa — musi się otworzyć przy nadciśnieniu
  • Zbiornik powietrza poddawaj regularnym przeglądom zgodnie z obowiązującymi przepisami (w Czechach zgodnie z normą ČSN EN 286 i rozporządzeniem rządowym nr 26/2003 Sb.)

Profesionální tip: Podłóż kompresor pod antywibracyjną podkładkę gumową o grubości co najmniej 10 mm. Przenoszenie drgań na betonową podłogę wzmacnia hałas w całym pomieszczeniu — ta prosta modyfikacja zmniejszy odczuwalną hałaśliwość bez jakichkolwiek prac budowlanych.


Jakie rodzaje kompresorów oferuje Kompresory-vzduchotechnika do Twojego warsztatu?

Kompresory-vzduchotechnika oferuje kompletny asortyment do zastosowań hobbystycznych i przemysłowych. Wybór kategorii zależy od intensywności eksploatacji i konkretnego zastosowania.

  • Mobilne kompresory bezolejowe (zbiornik 24–30 l): odpowiednie do pompowania, drobnych prac pneumatycznych i pracy w wielu miejscach; niska waga, łatwy transport, hałas w cichych modelach poniżej 75 dB
  • Olejowe kompresory tłokowe (zbiornik 50–100 l): podstawa dla warsztatu samochodowego, warsztatu i lakierowania; dłuższy cykl pracy, niższe koszty eksploatacji niż kompresory bezolejowe przy intensywnej pracy
  • Dwutłokowe kompresory olejowe: wyższa wydajność napełniania dla bardziej wymagających narzędzi i większej liczby punktów poboru; odpowiednie do zastosowań półprofesjonalnych i rzemieślniczych
  • Kompresory śrubowe: do pracy ciągłej w zastosowaniach przemysłowych; niższe zużycie energii przy długotrwałej pracy, cichsze niż maszyny tłokowe o porównywalnej mocy; przegląd zalet jednostek śrubowych oferuje ten przewodnik

Oprócz samych kompresorów Kompresory-vzduchotechnika zapewnia projektowanie instalacji sprężonego powietrza, montaż filtracji i odwadniaczy, interwencje serwisowe oraz audyty energetyczne. Dla klientów firmowych dostępna jest rejestracja z indywidualnymi cenami i priorytetowym serwisem.

Dostępność części zamiennych oraz warunki gwarancji są częścią każdej dostawy. Przed zakupem większego rozwiązania można umówić się na bezpłatną konsultację techniczną i weryfikację doboru bezpośrednio ze specjalistami Kompresory-vzduchotechnika.


Ile kosztuje kompresor i gdzie go kupić w Polsce?

Ceny kompresorów w Czechach kształtują się w szerokim zakresie w zależności od mocy, typu i przeznaczenia. Orientacyjne przedziały pomogą Państwu ustalić realistyczne oczekiwania.

Przedział cenowy Typ / zastosowanie Co otrzymacie za tę cenę
Do 4 000 Kč Hobby, pompowanie, drobne prace Kompresor bezolejowy, zbiornik 24–30 l, wydajność efektywna 80–150 l/min, 230 V
— Klasa średnia, warsztat Olejowa tłokowa, zbiornik 50 l, wydajność tłoczenia 200–300 l/min, bardziej solidna konstrukcja
— Półprofesjonalny, serwis samochodowy Olejowa dwutłokowa, zbiornik 90–100 l, wydajność tłoczenia 250–400 l/min
— Profesjonalny, przemysł Kompresor śrubowy, praca ciągła, sterowanie falownikowe, niższe koszty eksploatacji

Przy zakupie sprawdź: czy olej jest zawarty w dostawie, jakie są warunki gwarancji na głowicę kompresora (nie tylko na zbiornik), czy sprzedawca zapewnia serwis w Czechach i jak szybko dostarczy części zamienne.

Kompresory śrubowe mają wyższą cenę zakupu, ale przy pracy ciągłej niższe koszty eksploatacji. Silniki niskoobrotowe i sterowanie falownikiem zmniejszają zużycie energii przy częściowym obciążeniu — co przekłada się na rachunek za energię elektryczną, zwłaszcza w przypadku maszyn pracujących dłużej niż 4 godziny dziennie. Przegląd oszczędności w jednostkach śrubowych znajdziesz na stronie oszczędności energetyczne SCR.

Zakup przez sklep internetowy Kompresory-vzduchotechnika zapewnia bezpośredni dostęp do doradztwa technicznego, sieci serwisowej i części zamiennych w Polsce. Klienci firmowi mogą poprosić o rejestrację i uzyskać indywidualne warunki cenowe.


Kluczowe wnioski

Prawidłowo dobrany kompresor z udokumentowaną wydajnością napełniania przy 6–7 bar, odpowiednią konserwacją i dostępnym serwisem w Polsce to inwestycja, która zwróci się w postaci niezawodnej pracy na lata.

Punkt Szczegóły
Wydajność tłoczenia jest decydująca Zawsze wymagaj wydajności tłoczenia przy 6–7 bar, nie wydajności ssania — różnica może wynosić kilkadziesiąt procent.
Dobieraj wymiary z zapasem Zsumuj zużycie wszystkich narzędzi i dodaj 20–30% rezerwy dla niezawodnej pracy.
Hałaśliwość poniżej 75 dB dla pomieszczeń zamkniętych Ciche modele bezolejowe osiągają 69–74 dB; standardowe maszyny tłokowe przekraczają 90 dB.
Konserwacja przedłuża żywotność Pierwsza wymiana oleju po ~100 godzinach; kondensat spuszczać codziennie.
Kompresory-wentylacja Oferuje kompresory olejowe, bezolejowe oraz śrubowe, projekt pod klucz, montaż i serwis w Polsce.

Dlaczego tani kompresor bez serwisu wychodzi drogo

Najczęstszy błąd, jaki widzę w praktyce, to dobór kompresora na podstawie wydajności ssania lub ceny. Efektem jest urządzenie, które nie nadąża za narzędziami, przegrzewa się i po dwóch latach kończy w serwisie — albo od razu na złomie.

Druga rzecz, która się powtarza: zaniedbanie konserwacji. Niewielka inwestycja w odpowiedni filtr i regularną wymianę oleju wydłuży żywotność kompresora znacznie bardziej niż wybór „najtańszego” modelu. Urządzenie za 8000 CZK z regularnym serwisem wytrzyma dłużej niż urządzenie za 12000 CZK bez jakiejkolwiek dbałości.

Trzeci problem to brak filtracji podczas lakierowania. Wilgoć i mgła olejowa w wężach niszczą powierzchnię i drogie narzędzia. Odwadniacz oraz filtr zamontowany jak najbliżej pistoletu natryskowego to obowiązkowe wyposażenie, a nie opcjonalne akcesorium.

Jeśli nie jesteście Państwo pewni doboru wymiarów lub wyboru, zwróćcie się do specjalistów. Prawidłowy wybór na początku jest tańszy niż naprawa błędnej decyzji za rok.


Kompresory-vzduchotechnika: doradztwo, serwis i kompleksowe rozwiązania dla Państwa warsztatu

Kompresory-vzduchotechnika obejmuje cały proces od wyboru po eksploatację. Oferta obejmuje olejowe kompresory tłokowe, bezolejowe oraz kompresory śrubowe do zastosowań hobbystycznych i przemysłowych, uzupełnione o kompletne akcesoria: filtrację, odwadniacze, instalacje sprężonego powietrza oraz narzędzia pneumatyczne.

Kompresory-wentylacja

Usługi obejmują projektowanie rozwiązań pod klucz, montaż instalacji, montaż filtracji, interwencje serwisowe oraz audyty energetyczne. Dla klientów firmowych dostępny jest serwis całodobowy oraz priorytetowa dostawa części zamiennych. Przy zakupie większego rozwiązania można umówić się na bezpłatną konsultację techniczną i weryfikację doboru wymiarów.

Zapoznaj się z kompresorami śrubowymi SCR do zastosowań przemysłowych lub skontaktuj się z zespołem Kompresory-vzduchotechnika w celu opracowania konkretnego rozwiązania dopasowanego dokładnie do Twojego warsztatu.


Przydatne źródła do weryfikacji parametrów i dalszej lektury


Częste pytania

Jaka jest różnica między wydajnością ssania a wydajnością napełniania kompresora?

Wydajność ssania opisuje, ile powietrza zasysa głowica kompresora w idealnych warunkach; wydajność tłoczenia oznacza rzeczywistą dostarczaną objętość przy ciśnieniu roboczym (6–7 bar). Przy doborze narzędzi decydujące znaczenie ma wyłącznie wydajność tłoczenia.

Jaki poziom hałasu kompresora jest odpowiedni do warsztatu w zabudowie?

Do zamkniętego warsztatu lub garażu na terenie zabudowanym polecamy modele o hałaśliwości poniżej 75 dB. Ciche kompresory bezolejowe osiągają 69–74 dB, standardowe kompresory tłokowe przekraczają 90 dB.

Jak duży zbiornik potrzebuję do malowania natryskowego?

Do lakierowania mniejszych powierzchni wystarczy zbiornik 50 l; do bardziej wymagającego i półprofesjonalnego natryskiwania zalecany jest zbiornik 90–100 l, aby silnik nie włączał się zbyt często i ciśnienie pozostawało stabilne.

Kiedy opłaca się kompresor śrubowy zamiast kompresora tłokowego?

Kompresor śrubowy opłaca się przy ciągłej pracy przez więcej niż 4–6 godzin dziennie lub przy jednoczesnej pracy kilku narzędzi. Niższe koszty eksploatacji i cichsza praca rekompensują wyższą cenę zakupu.

Gdzie w Polsce znajdę serwis i części zamienne do kompresora?

Kompresory-vzduchotechnika zapewnia interwencje serwisowe, części zamienne i doradztwo techniczne dla całych Czech, w tym serwis całodobowy dla klientów firmowych.

Polecane

Sprężarka powietrza: jak wybrać odpowiednią do hobby i do pracy zawodowej

W warsztacie nie może zabraknąć wysokiej jakości przemysłowej sprężarki powietrza – jest to niezbędny pomocnik przy pracy z narzędziami pneumatycznymi oraz przy innych czynnościach rzemieślniczych.

Do zastosowań hobbystycznych i warsztatu domowego wystarczy kompresor tłokowy na 230 V z odpowiednio dużym zbiornikiem powietrza, odpowiednim do użytku hobbystycznego i domowego. Do warsztatu samochodowego lub pracy ciągłej wybierz kompresor śrubowy na 400 V ze zbiornikiem powietrza o pojemności 100 l i więcej. Ta podstawowa zasada sprawdza się w zdecydowanej większości przypadków i pozwoli uniknąć niepotrzebnej przepłaty lub, przeciwnie, niedoszacowania.

Szybki przegląd według zastosowania:

  • Hobby i pompowanie: kompresor tłokowy olejowy lub bezolejowy, 230 V, zbiornik powietrza 24–50 l, przepływ 50–160 l/min
  • Warsztat i serwis samochodowy: kompresor tłokowy dwucylindrowy lub śrubowy, 400 V, zbiornik powietrza 50–100 l, przepływ 160–260 l/min
  • Przemysł i praca ciągła: kompresor śrubowy 400 V, zbiornik powietrza 100 l i więcej, przepływ od 260 l/min

Jeśli nie masz pewności, jakiej mocy rzeczywiście potrzebuje Twoja działalność, Kompresory-vzduchotechnika oferuje doradztwo techniczne oraz opracowanie rozwiązania pod klucz.

Spis treści

Jakie typy sprężarek powietrza istnieją i kiedy wybrać który z nich?

Podstawowy podział jest prosty: tłokowe i śrubowe. Każdy typ ma inny profil pracy oraz inne koszty zakupu i eksploatacji.

Kompresory tłokowe są najbardziej rozpowszechnione do zastosowań hobbystycznych i warsztatowych. Mają niższą cenę zakupu, prostszą konserwację i radzą sobie z pracą przerywaną. Wadą jest wyższy poziom hałasu, w standardowych modelach 80–90 dB, oraz ograniczony cykl pracy. Do regularnych krótkotrwałych poborów powietrza są jednak w pełni wystarczające.

Kompresor tłokowy jako niezbędny pomocnik w serwisie samochodowym

Kompresory śrubowe są przeznaczone do stabilnej, długotrwałej lub ciągłej pracy. Oferują płynny przepływ powietrza, niższy poziom hałasu i wyższy cykl pracy. Przy stałym obciążeniu przynoszą również oszczędności energii. Bardziej szczegółowy przegląd zalet kompresorów śrubowych dla przemysłu pokazuje, dlaczego ta inwestycja opłaca się nawet w mniejszych zakładach z wyższą częstotliwością poboru powietrza.

Kompresor śrubowy umieszczony w pomieszczeniu technicznym

Olejowa czy bezolejowa?

Kompresory olejowe mają dłuższą żywotność i niższe temperatury robocze. Modele bezolejowe dostarczają czyste powietrze bez ryzyka mgły olejowej, co jest warunkiem przy lakierowaniu, aerografii, przemyśle spożywczym lub medycynie. Kompresory tłokowe bezolejowe z certyfikatem ISO 8573-1 klasy 0 gwarantują zerową zawartość oleju w powietrzu i są odpowiednie do zastosowań o surowych wymaganiach dotyczących czystości.

Mobilna czy stacjonarna

  • 230 V mobilna: odpowiednia do pracy w terenie, na budowie, w domowym warsztacie
  • 400 V stacjonarna: do warsztatów, serwisów samochodowych, produkcji; wymaga stałego podłączenia i przeglądu instalacji elektrycznej
  • Akumulatorowe: do pracy bez dostępu do zasilania elektrycznego; ograniczona moc i pojemność

Profesionalna wskazówka: Kompresor śrubowy opłaca się nawet w mniejszym zakładzie, jeśli kompresor załącza się więcej niż 10–15 razy na godzinę. Częste załączanie kompresora tłokowego skraca jego żywotność i zwiększa zużycie energii.

Które parametry techniczne w karcie katalogowej są naprawdę istotne?

Karta katalogowa zawiera wiele liczb, ale nie wszystkie mają takie samo znaczenie. Kluczowe parametry do porównywania modeli są następujące:

  1. Maksymalne ciśnienie robocze (bar): najczęściej 8–10 bar dla zastosowań hobbystycznych, 10–13 bar dla przemysłu
  2. Przepływ (l/min lub m³/h): zawsze sprawdzaj przepływ wyjściowy przy konkretnym ciśnieniu, nie wydajność ssania
  3. Pobór mocy (kW): wpływa na koszty eksploatacji i wymagania dotyczące zasilania elektrycznego
  4. Pojemność zbiornika powietrza (l): większy zbiornik powietrza = dłuższe odstępy między załączeniami i stabilniejsze ciśnienie
  5. Cykl pracy (%): ile procent czasu kompresor może pracować bez przegrzania
  6. Hałaśliwość (dB): kluczowe przy instalacji w strefie mieszkalnej lub współdzielonym warsztacie

Wydajność efektywna jest w praktyce zwykle o 30–50% niższa niż wydajność ssania podawana przez producenta, dlatego należy liczyć się z zapasem właśnie w tym zakresie. Jeśli Twoje narzędzie zużywa określoną ilość powietrza, potrzebujesz kompresora o odpowiedniej wydajności ssania wyższej o 30–50% niż wymagany przepływ wyjściowy. Bez tego zapasu kompresor będzie załączał się zbyt często i nie będzie w stanie utrzymać wymaganego ciśnienia.

Parametr Typowa wartość Co to oznacza w praktyce
Wydajność ssania Typowa teoretyczna wartość producenta
Wydajność wyjściowa przy 7 barach O 30–50% niższa niż wydajność ssania Rzeczywisty przepływ dla narzędzi
Pojemność zbiornika powietrza Wystarczający do krótkotrwałych szczytów poboru
Cykl pracy Typowa wartość dla maszyn hobbystycznych Kompresor może pracować przez część czasu z danego przedziału
Hałaśliwość Około 80–90 dB i więcej Odpowiednie do warsztatu, mniej odpowiednie do strefy mieszkalnej

Przejrzysta infografika porównująca poszczególne rodzaje sprężarek powietrza

Do zastosowań hobbystycznych wystarczy niższy przepływ powietrza. Lakierowanie i bardziej wymagające narzędzia pneumatyczne wymagają wyższego przepływu. Eksploatacja profesjonalna zaczyna się od jeszcze wyższego przepływu. Bardziej szczegółowe kryteria dla zastosowań przemysłowych znajdziesz w przewodniku wyboru kompresora przemysłowego.

Jaka wydajność i jaki rozmiar sprężarki powietrza są potrzebne do Twojego zastosowania?

Zastosowanie Przepływ (l/min) Ciśnienie (bar) Zbiornik powietrza (l) Zasilanie
Pompowanie, przedmuchiwanie 50–100 6–8 10–24 230 V
Warsztat hobbystyczny, wiertarka, szlifierka 100–160 8 24–50 230 V
Lakierowanie, natryskiwanie 160–260 6–8 50–100 230 V / 400 V
Serwis samochodowy, klucze udarowe 260 i więcej 8–10 100–260 400 V
Mniejsza produkcja, praca ciągła 260 i więcej 8–13 260 i więcej 400 V
Przemysł 500+ 10–13 260 i więcej 400 V

Do natryskiwania i lakierowania zaleca się stosowanie większego zbiornika powietrza, aby zapewnić stabilną dostawę powietrza; do pracy ciągłej wskazany jest jeszcze pojemniejszy zbiornik powietrza. Mniejszy zbiornik powietrza prowadzi do częstego dotłaczania, co może negatywnie wpływać na płynność pracy i obciążać silnik kompresora.

Ciche modele o niskim poziomie hałasu są odpowiednie do instalacji w strefie mieszkalnej lub wspólnych warsztatach, podczas gdy standardowe kompresory tłokowe są znacznie głośniejsze, co może ograniczać komfort pracy bez izolacji akustycznej.

Profesjonalna wskazówka: Przy wyborze wydajności uwzględnij rezerwę 30–50% ponad rzeczywiste zużycie narzędzia. Kompresor pracujący stale na granicy swojej wydajności przegrzewa się, zużywa się szybciej i ma skróconą żywotność.

Ile kosztuje sprężarka powietrza w Czechach i gdzie ją kupić?

Przedziały cenowe różnią się w zależności od kategorii i mocy:

  • Modele kompaktowe i akumulatorowe: 1000–5000 CZK
  • Hobbystyczne tłokowe (230 V, 24–50 l): 5000–20 000 CZK
  • Większe tłokowe i dwucylindrowe: 20 000–60 000 CZK
  • Śrubowe i przemysłowe: od 100 000 CZK wzwyż

Stosunek ceny do wydajności zależy głównie od rzeczywistego przepływu wyjściowego w l/min oraz wielkości zbiornika powietrza, a nie od mocy silnika w kW. Dwa modele o tym samym poborze mocy mogą mieć wyraźnie różny przepływ wyjściowy.

Nowy vs. używany: Nowy kompresor zapewnia gwarancję, dostępność części zamiennych oraz wsparcie serwisowe. W przypadku urządzenia z drugiej ręki istnieje ryzyko niejasnej historii eksploatacji, zużycia tłoków lub zaworów oraz braku dokumentacji. Jeśli mimo to rozważają Państwo zakup z drugiej ręki, należy sprawdzić:

  • Liczbę godzin pracy i zapisy dotyczące konserwacji
  • Stan oleju i uszczelnień (w modelach olejowych)
  • Sprawność zaworu bezpieczeństwa i manometru
  • Dostępność części zamiennych do danego modelu w Czechach

Kompresory-vzduchotechnika oferuje kompresory dostępne od ręki oraz na zamówienie, z dostawą na terenie całej Republiki Czeskiej.

Jaki serwis i gwarancję wymagać przy zakupie kompresora?

Warunki serwisowe są tak samo ważne jak parametry techniczne. Przy zakupie wymagaj:

  • Długości gwarancji i zakresu serwisu gwarancyjnego (minimum 24 miesiące)
  • Dostępność części zamiennych do danego modelu w Czechach
  • Czasu reakcji serwisu (dla zakładów przemysłowych maks. 24–48 godzin)
  • Możliwości serwisu umownego z regularnymi przeglądami

Regularna konserwacja wydłuża żywotność kompresora i zapobiega nieplanowanym przestojom. Podstawowe interwały serwisowe:

  • Codziennie: odprowadzanie kondensatu ze zbiornika powietrza
  • Co 500 godzin: wymiana oleju (w modelach olejowych), kontrola filtra powietrza
  • Co 1 000–2 000 godzin: wymiana filtra oleju, kontrola zaworów i uszczelnień
  • Rocznie: kontrola zaworu bezpieczeństwa, rewizja zbiornika ciśnieniowego zgodnie z normą ČSN

Przed uruchomieniem kompresora należy zapewnić rewizję zbiornika powietrza, podłączenie do 400 V przez elektryka z uprawnieniami oraz instalację filtracji i osuszacza powietrza. Wymagania dotyczące pomieszczeń i rewizji opisuje przewodnik dotyczący podstawowych wymagań dla sprężarkowni.

Wskazówka profesjonalisty: Umowę serwisową skonstruuj tak, aby obejmowała przeglądy prewencyjne 2 razy w roku i gwarantowała dostępność części zamiennych w ciągu 48 godzin. Dzięki temu zminimalizujesz ryzyko nieplanowanego przestoju produkcji.

Jakie akcesoria do sprężarki powietrza są naprawdę potrzebne?

Sam kompresor bez osprzętu nie wystarczy. Podstawowe wyposażenie dla funkcjonalnego systemu:

  • Wąż: gumowy lub PVC, średnica 6–10 mm w zależności od przepływu i długości instalacji
  • Szybkozłącza: standaryzowane (typ Euro lub Foster) do szybkiego podłączania narzędzi
  • Reduktor ciśnienia z manometrem: ustawienie ciśnienia roboczego dla konkretnego narzędzia
  • Filtr i odwadniacz kondensatu: chroni narzędzia przed wilgocią i zanieczyszczeniami
  • Osuszacz powietrza: niezbędny do lakierowania, aerografii i wrażliwych systemów pneumatycznych

Przy wyborze filtracji obowiązuje prosta zasada zgodna z normą ISO 8573-1: do zwykłego zastosowania (pompowanie, narzędzia) wystarczy klasa 4–5, do lakierowania i natryskiwania wymagana jest klasa 2–3, do zastosowań spożywczych lub medycznych klasa 0–1. Jednostki uzdatniania powietrza do zastosowań do 10 bar są dostępne bezpośrednio w sklepie internetowym Kompresory-vzduchotechnika.

Rozprowadzanie sprężonego powietrza rurami (aluminium, stal nierdzewna) jest znacznie bardziej efektywne niż wężami dla dłuższych tras. Węże mają wyższe straty ciśnienia i są bardziej podatne na uszkodzenia. Do stałych instalacji w warsztacie lub produkcji wybierajcie rozprowadzenie rurowe.

Lista kontrolna: co sprawdzić przed zakupem kompresora

Zanim podpiszecie zamówienie, przejdźcie przez tę procedurę:

  1. Obliczcie całkowite zużycie powietrza wszystkich narzędzi, które będą pracować jednocześnie, i dodajcie rezerwę 30–50%.
  2. Sprawdźcie przepływ wyjściowy przy ciśnieniu roboczym (7 lub 10 bar), nie wydajność ssania.
  3. Sprawdźcie cykl pracy (%) i porównajcie z planowaną częstotliwością poborów.
  4. Ustalcie dostępność części zamiennych dla danego modelu w Czechach oraz czas reakcji serwisu.
  5. Poproście o kompletną kartę techniczną z poziomem hałasu w dB i masą.
  6. Potwierdźcie termin dostawy, instalacji i rewizji zbiornika powietrza.

Pytania do sprzedawcy:

  • Jaki jest rzeczywisty przepływ wyjściowy przy 7 bar?
  • Jaki jest cykl pracy przy pełnym obciążeniu?
  • Gdzie znajduje się najbliższe centrum serwisowe i jaki jest czas reakcji?
  • Czy części zamienne są dostępne na magazynie w Czechach?
  • Czy cena obejmuje instalację i rewizję?

Sygnały ostrzegawcze: brakująca lub niepełna karta techniczna, niepodany poziom hałasu, brak serwisu w Czechach, niejasne warunki gwarancji, odmowa serwisu umownego. Najczęstsze błędy przy wyborze i eksploatacji kompresora opisuje praktyczny przewodnik po błędach przy użytkowaniu kompresorów.

Kluczowe wnioski

Odpowiednia sprężarka powietrza dobierana jest według rzeczywistego przepływu wyjściowego przy ciśnieniu roboczym, a nie według mocy silnika, i zawsze z rezerwą 30–50% ponad rzeczywiste zużycie narzędzi.

Punkt Szczegóły
Rezerwa mocy Planuj przepływ wyjściowy o 30–50% wyższy niż zużycie narzędzi.
Typ według eksploatacji Tłokowa do pracy przerywanej, śrubowa do pracy ciągłej lub przemysłowej.
Zbiornik powietrza i przepływ Do natryskiwania min. 50 l zbiornik powietrza; do pracy ciągłej 100 l i więcej.
Serwis i gwarancje Wymagaj okresu gwarancji min. 24 miesięcy oraz dostępności części zamiennych w Czechach.
Kompresory-vzduchotechnika Oferuje sprzedaż, instalację, przeglądy i serwis umowny kompresorów na terenie całych Czech.

Dlaczego klienci kupują niewłaściwy kompresor

Najczęstszym błędem, który obserwuję wielokrotnie, jest wybór kompresora na podstawie mocy silnika zamiast na podstawie wydajności wyjściowej. Klient kupuje urządzenie z silnikiem 2,2 kW i zbiornikiem powietrza 50 l, uruchamia klucz udarowy i przez minutę czeka, aż kompresor się doładuje. Efektem jest frustracja, zużycie silnika i w końcu zakup drugiego, właściwego urządzenia.

Drugim błędem jest niedocenianie hałaśliwości. Kompresor tłokowy o poziomie 85 dB w garażu sąsiadującym z pomieszczeniem mieszkalnym to problem, który trzeba rozwiązać za pomocą izolacji akustycznej za dziesiątki tysięcy koron lub wymiany na model cichy. Obu tym sytuacjom można zapobiec dzięki właściwemu wyborowi na początku.

Trzeci błąd to ignorowanie dostępności serwisu. Kompresor przemysłowy bez umowy serwisowej i bez zapasu części zamiennych w Czechach może w razie awarii zatrzymać produkcję na tygodnie. Oszczędności energii i koszty eksploatacji rozwiązań śrubowych szczegółowo omawia przewodnik oszczędnościami energii z kompresorem. Zalecam konsultację przed zakupem, nie po nim.

Kompresory-vzduchotechnika: sprzedaż, montaż i serwis w Czechach

Kompresory-vzduchotechnika dostarcza sprężarki powietrza do hobby, warsztatów, serwisów samochodowych i zakładów przemysłowych wraz z kompletnym zapleczem do instalacji i serwisu w Czechach. Oferta obejmuje serię MARK COMPRESSORS dla warsztatów i średnich zakładów oraz kompresory śrubowe SCR do zastosowań przemysłowych i pracy ciągłej.

Kompresory-technika płynowa

W zakres dostawy wchodzi możliwość pomiaru zużycia powietrza na miejscu, projekt sprężarkowni, montaż, rewizja zbiornika powietrza oraz serwis kontraktowy z gwarantowanym czasem reakcji. Dostępne są również filtry, osuszacze, instalacje oraz wszelkie akcesoria do sprężarki powietrza. W celu uzyskania oferty cenowej lub doradztwa technicznego skontaktuj się z Kompresory-vzduchotechnika bezpośrednio przez e-shop lub telefonicznie.

Przydatne źródła dotyczące wyboru i eksploatacji kompresora

  • Karta techniczna producenta: zawsze poproś o kompletną dokumentację z wydajnością wyjściową przy konkretnym ciśnieniu, cyklem pracy i poziomem hałasu
  • Przewodnik po sprężarkowni: wymagania dotyczące pomieszczeń, wentylacji, rewizji oraz podłączenia do 400 V
  • Blog Kompresory-vzduchotechnika: artykuły techniczne dotyczące doboru, diagnostyki i eksploatacji kompresorów do różnych zastosowań
  • Norma ČSN EN ISO 8573-1: klasy czystości sprężonego powietrza do doboru filtracji i osuszaczy

Przy zakupie zawsze wymagaj przekazania kompletnej karty technicznej, dokumentacji serwisowej oraz warunków gwarancji w formie pisemnej.

Często zadawane pytania

Jaka sprężarka powietrza jest odpowiednia do warsztatu hobbystycznego?

Do warsztatu hobbystycznego wystarczy kompresor tłokowy na 230 V z wystarczająco dużym zbiornikiem powietrza odpowiednim do użytku hobbystycznego i domowego oraz wydajnością 100–160 l/min. Model olejowy zapewni dłuższą żywotność, bezolejowy nadaje się do lakierowania.

Jaka jest różnica między wydajnością ssania a wydajnością wyjściową kompresora?

Wydajność ssania to teoretyczna wartość podawana przez producenta; wydajność wyjściowa przy ciśnieniu roboczym jest o 30–50% niższa. Przy wyborze kompresora zawsze sprawdzaj wydajność wyjściową przy 7 lub 10 barach.

Kiedy opłaca się kompresor śrubowy zamiast kompresora tłokowego?

Kompresor śrubowy opłaca się przy pracy ciągłej lub bardzo częstej, gdy kompresor tłokowy załącza się więcej niż 10–15 razy na godzinę. Kompresor śrubowy zapewnia niższą hałaśliwość, wyższy cykl pracy oraz oszczędności energii przy stałym obciążeniu.

Jaką pojemność zbiornika powietrza potrzebuję do natrysku i lakierowania?

Do natrysku i lakierowania zalecany jest zbiornik powietrza o pojemności co najmniej 50 l. Mniejszy zbiornik powoduje częste dotłaczanie, które przerywa pracę i może powodować nierównomierne nanoszenie farby.

Gdzie kupić sprężarkę powietrza w Czechach z serwisem?

Kompresory-vzduchotechnika oferuje sprzedaż kompresorów dostępnych od ręki oraz na zamówienie, w tym montaż, przegląd i serwis kontraktowy na terenie całej Republiki Czeskiej. Doradztwo techniczne jest dostępne bezpośrednio przez sklep internetowy.

Polecane

Rola zbiorników powietrza: przewodnik dla techników

W warsztacie znajduje się przemysłowy zbiornik ciśnieniowy na sprężone powietrze.

Zbiornik powietrza (zbiornik powietrza) jest elementem wyrównawczym i akumulacyjnym instalacji sprężonego powietrza, który stabilizuje ciśnienie w sieci, pokrywa krótkotrwałe szczyty poboru i zmniejsza liczbę załączeń kompresora. Prawidłowo dobrany zbiornik chroni kompresor przed nadmiernym zużyciem, odciąża osuszacz i poprawia jakość dostarczanego powietrza. Kluczowymi parametrami decydującymi są zakres ciśnienia, wymagany przepływ oraz czas zasilania w minutach. Przed uruchomieniem sprawdź dobór zbiornika i jego podłączenie do osuszacza.

  • Główne funkcje: wyrównanie ciśnienia, akumulacja na potrzeby szczytowego poboru, zmniejszenie liczby cykli załączania
  • Kluczowe parametry: zakres ciśnienia (bar), przepływ (l/s lub m³/min), czas zasilania (min)
  • Zalecenie: sprawdzić dobór wielkości i kolejność urządzeń w instalacji rurowej (kompresor → zbiornik powietrza → osuszacz lub kompresor → osuszacz → zbiornik powietrza, w zależności od typu)

Spis treści

Jak zbiornik działa w ramach obwodu kompresora?

Powietrze wchodzi do zbiornika z przewodu tłocznego kompresora pod ciśnieniem. Wewnątrz zbiornika powietrze uspokaja się, zwalnia i zaczyna się schładzać. Dzięki temu zbiornik pełni funkcję wtórnego wymiennika ciepła: wilgoć zawarta w powietrzu skrapla się na ściankach zbiornika i spływa na dno, skąd jest odprowadzana przez zawór spustowy.

Przejrzysta infografika pokazuje, do czego wszystkiego służy zbiornik powietrza.

Wylot ze zbiornika prowadzi do instalacji rozdzielczej lub bezpośrednio do osuszacza. Zbiornik wyrównuje w ten sposób impulsy ciśnienia powodowane cyklem pracy kompresora i utrzymuje stabilne ciśnienie na wylocie. Sterowanie załączaniem kompresora reaguje na ciśnienie w zbiorniku za pomocą presostatu lub regulatora.

Główne elementy zbiornika i ich funkcje:

  • Kołnierz wejścia/wyjścia: podłączenie do rurociągu kompresora i instalacji rozdzielczej
  • Zawór spustowy (kurek spustowy lub automatyczny odpływ): odprowadzanie kondensatu ze dna zbiornika
  • Manometr: monitorowanie aktualnego ciśnienia w zbiorniku
  • Zawór bezpieczeństwa: ochrona przed przekroczeniem maksymalnego ciśnienia roboczego
  • Otwór rewizyjny (w większych zbiornikach): dostęp do kontroli wewnętrznej

Kolejność urządzeń w instalacji rurowej zależy od typu zbiornika. Zbiornik mokry montuje się przed osuszaczem i wychwytuje kondensat z kompresora. Zbiornik suchy umieszcza się za osuszaczem i przechowuje już uzdatnione powietrze.

Jakie są główne funkcje i korzyści zbiornika powietrza?

Zbiornik powietrza pełni w instalacji sprężonego powietrza cztery zasadnicze role, które się wzajemnie uzupełniają.

Poziomy zbiornik ciśnieniowy z kompresorem – układ

Wyrównanie ciśnienia i pokrywanie szczytów zapotrzebowania. Przy krótkotrwałym wzroście poboru zbiornik powietrza dostarczy powietrze z własnej rezerwy, bez konieczności natychmiastowego uruchomienia kompresora. Ciśnienie w instalacji pozostaje stabilne, co jest kluczowe dla narzędzi pneumatycznych, pistoletów natryskowych i zautomatyzowanych linii, gdzie wahania ciśnienia powodują powstawanie wadliwych produktów lub awarie.

Zmniejszenie liczby załączeń kompresora. Każde uruchomienie kompresora obciąża silnik, stycznik rozruchowy i zawory. Zbiornik powietrza wydłuża odstępy między uruchomieniami, pokrywając pobór powietrza z zgromadzonego zapasu. Rezultatem jest mniejsze zużycie i dłuższa żywotność urządzenia. Prawidłowe dobranie wielkości zbiornika powietrza wraz z eliminacją wycieków powietrza może przynieść znaczne oszczędności energii, jak pokazuje przewodnik po oszczędnościach energii na blogu Kompresory-vzduchotechnika.

Chłodzenie i kondensacja wilgoci. Powietrze w zbiorniku powietrza ulega schłodzeniu, a wilgoć skrapla się jeszcze przed wejściem do osuszacza. Osuszacz przetwarza więc powietrze o niższej zawartości wody, pracuje efektywniej, a jego zdolność sorpcyjna lub chłodnicza jest mniej obciążona.

Rezerwa bezpieczeństwa. W przypadku awarii kompresora zbiornik zapewnia zapas powietrza umożliwiający kontrolowane zatrzymanie maszyn lub dokończenie sekwencji bezpieczeństwa.

Zbiornik nie jest pasywnym zbiornikiem. Prawidłowo dobrany zbiornik powietrza zmniejsza częstotliwość załączania kompresora i koszty eksploatacji, jednocześnie odciążając osuszacz i stabilizując jakość powietrza w całej instalacji.

Jak dobrać wielkość zbiornika powietrza?

Dobór wielkości zbiornika powietrza opiera się na czterech parametrach wejściowych: wymaganym natężeniu przepływu, ciśnieniu roboczym, dopuszczalnym spadku ciśnienia i czasie zasilania.

Parametry wejściowe:

  • Przepływ kompresora: Q (l/s lub m³/min)
  • Maksymalne ciśnienie robocze: P₁ (bar absolutny)
  • Minimalne dopuszczalne ciśnienie w instalacji: P₂ (bar absolutny)
  • Wymagany czas zasilania bez kompresora: t (min)

Podstawowy wzór na objętość zbiornika:

V = (Q × t × P₀) / (P₁ P₂)

gdzie P₀ = 1 bar (ciśnienie atmosferyczne jako wartość odniesienia), Q to przepływ w l/min, t to czas w minutach, P₁ i P₂ to ciśnienia absolutne w barach. Wzór wynika z uproszczenia izotermicznego; w praktyce dodaj rezerwę 10–20% na odchylenia temperaturowe i nieszczelności.

Przykład obliczeń dla typowej pracy:

Kompresor dostarcza Q = 300 l/min. Ciśnienie robocze P₁ = 8 bar abs., minimalne dopuszczalne ciśnienie P₂ = 6 bar abs. Zbiornik musi pokryć szczyt zapotrzebowania przez czas t = 1 min.

V = (300 × 1 × 1) / (8 6) = 300 / 2 = 150 litrów

Z 15% rezerwą zalecana objętość wynosi około 170 litrów. W celu bardziej szczegółowego ustawienia cykli załączania zalecamy również przewodnik po cyklu pracy kompresora.

Tabela orientacyjna: przepływ kompresora a zalecana pojemność zbiornika

Przepływ kompresora (l/min) Zalecana pojemność zbiornika (l)
do 100 24
100–300 150–170
300 150–170
powyżej 1000 1000 i więcej

Wartości są orientacyjne dla ciśnienia roboczego 7–10 bar i czasu zasilania 1 min. Konkretne zastosowania mogą wymagać innego doboru wielkości.

Jakie typy zbiorników powietrza są dostępne?

Zbiorniki różnią się orientacją, funkcją w instalacji, klasami ciśnienia i materiałem.

Wykonanie pionowe a poziome. Zbiorniki pionowe zajmują mniej powierzchni podłogi, a kondensat naturalnie spływa na dno do zaworu spustowego. Zbiorniki poziome nadają się do pomieszczeń o niskim suficie lub do zastosowań mobilnych, wymagają jednak starannego umieszczenia zaworu spustowego w najniższym punkcie.

Zbiorniki mokre i suche. Zbiornik mokry instaluje się bezpośrednio za kompresorem, przed osuszaczem. Wychwytuje kondensat i ciepło z kompresora oraz zmniejsza obciążenie wilgotnościowe osuszacza. Zbiornik suchy znajduje się za osuszaczem i przechowuje już uzdatnione powietrze bez ryzyka ponownej kondensacji.

Klasy ciśnienia i materiał:

  • Zbiorniki standardowe: do 11 bar, odpowiednie do większości zastosowań warsztatowych i przemysłowych
  • Zbiorniki wysokociśnieniowe: 15–40 bar, do specjalnych zastosowań przemysłowych lub napełniania
  • Materiał: stal konstrukcyjna z powłoką epoksydową lub cynkową (standardowo), stal nierdzewna do zastosowań spożywczych, farmaceutycznych lub w środowiskach z mediami agresywnymi
  • Przyłącza: standardowo gwintowane (BSP lub NPT), w przypadku większych zbiorników kołnierzowe

Przy wyborze zbiornika do podłączenia z osuszaczem sprawdź zgodność średnic przyłączy oraz rozmieszczenie króćca wlotowego i wylotowego.

Jak prawidłowo zainstalować i umieścić zbiornik?

Instalacja zbiornika ma bezpośredni wpływ na jego niezawodność i dostępność serwisową.

Lista kontrolna instalacji:

  • Solidny fundament betonowy lub stalowy o odpowiedniej nośności
  • Zakotwienie zbiornika zgodnie z instrukcjami producenta (zbiorniki pionowe szczególnie przy wysokości powyżej 1 m)
  • Minimalna odległość 0,5 m od ścian i maszyn w celu zapewnienia dostępu do armatury
  • Zawór spustowy w najniższym punkcie zbiornika, dostępny bez demontażu rurociągu
  • Manometr umieszczony na wysokości czytelnej dla obsługi
  • Zawór bezpieczeństwa na króćcu tłocznym, nieosłonięty i niezablokowany

Podłączenie do instalacji i osuszacza. Rurociąg między kompresorem a zbiornikiem powietrza powinien być jak najkrótszy, aby zminimalizować straty ciśnienia. Za zbiornikiem powietrza (lub za osuszaczem w przypadku suchego zbiornika powietrza) zainstaluj filtr do wychwytywania pozostałych zanieczyszczeń. Automatyczne zawory spustowe z timerem lub odwadniacze pływakowe zapewnią regularne odprowadzanie kondensatu bez konieczności ręcznej interwencji.

Profesjonalna wskazówka: W środowiskach o wysokiej wilgotności powietrza (lakiernia, zakład spożywczy) zainstaluj elastyczne kompensatory na przewodzie wlotowym zbiornika. Ograniczysz przenoszenie drgań z kompresora, a jednocześnie zmniejszysz ryzyko uszkodzenia korozyjnego kołnierzy spowodowanego naprężeniami mechanicznymi.

Wymagania dotyczące sprężarkowni, wentylacji i odległości bezpieczeństwa podsumowuje przewodnik po sprężarkowni na stronie Kompresory-vzduchotechnika.

Jak dbać o zbiornik powietrza i zapewnić jego bezpieczną eksploatację?

Regularna konserwacja wydłuża żywotność zbiornika powietrza i jest warunkiem ważności przeglądu zgodnie z czeskimi przepisami.

Zalecane interwały kontroli:

  • Codziennie lub przed każdą zmianą: kontrola wzrokowa manometru, stanu zaworu bezpieczeństwa i szczelności przyłączy
  • Co miesiąc: kontrola wzrokowa powierzchni zewnętrznej zbiornika (korozja, uszkodzenia mechaniczne, powłoka lakiernicza), działanie zaworu spustowego
  • Co roku: wewnętrzna inspekcja zbiornika (korozja, osady, stan spoin), test zaworu bezpieczeństwa, kontrola manometru, wpis do dziennika eksploatacji
  • Zgodnie z przepisami Republiki Czeskiej: zbiorniki ciśnieniowe podlegają przeglądom zgodnie z obowiązującymi normami technicznymi i rozporządzeniami rządowymi; częstotliwość i zakres przeglądu określa technik rewizyjny na podstawie kategorii zbiornika

Uwaga dotycząca bezpieczeństwa: W przypadku podejrzenia korozji ścianek zbiornika, deformacji lub wycieku powietrza z korpusu zbiornika natychmiast wyłączcie zbiornik z eksploatacji, obniżcie ciśnienie do zera i wezwijcie technika rewizyjnego. Nigdy nie spawajcie ani nie wiercijcie w zbiorniku ciśnieniowym bez fachowej oceny.

Spust kondensatu to najczęściej zaniedbywana część konserwacji. Kondensat zawiera olej, rdzę i mikroorganizmy; jego gromadzenie przyspiesza korozję dna zbiornika i pogarsza jakość powietrza. Automatyczny spust kondensatu pływakowy lub elektroniczny eliminuje konieczność ręcznego spustu i zapewnia regularne odprowadzanie nawet przy pracy ciągłej.

Jak zbiornik wpływa na koszty eksploatacji?

Zbiornik obniża koszty poprzez trzy mechanizmy: mniejszą liczbę cykli przełączania kompresora, dłuższą pracę pod obciążeniem oraz mniejsze zużycie komponentów.

Mechanizmy oszczędności:

  • Każde niepotrzebne uruchomienie kompresora zużywa wielokrotnie więcej energii niż praca w stanie ustalonym; zbiornik eliminuje te uruchomienia
  • Stabilne ciśnienie w instalacji obniża zużycie powietrza przez narzędzia pneumatyczne i zapobiega przeciążeniu ciśnieniowemu
  • Mniej załączeń oznacza mniejsze zużycie zaworów, łożysk i rozrusznika, a tym samym niższe koszty części zamiennych

Prosty przykład ROI. Kompresor o mocy 7,5 kW uruchamia się średnio 20 razy na godzinę bez zbiornika. Po zainstalowaniu zbiornika o odpowiedniej wielkości liczba uruchomień spada do 4–6 na godzinę. Przy cenie energii elektrycznej 5 Kč/kWh i 2000 godzinach pracy rocznie oszczędności wynikające z optymalizacji załączania i redukcji strat przełożą się na rachunek za energię elektryczną oraz na koszty serwisu. Eliminacja wycieków powietrza w połączeniu z prawidłowym doborem wielkości zbiornika może przynieść oszczędności energii rzędu kilkudziesięciu procent, jak dokumentuje wewnętrzna analiza Kompresory-vzduchotechnika.

Przy podejmowaniu decyzji między większym zbiornikiem powietrza a kolejnym kompresorem lub sterowanym załączaniem pomoże przegląd automatyzacji sprężonego powietrza oraz optymalizacja zużycia.

Kompresory-vzduchotechnika pomoże Państwu w wyborze oraz serwisie zbiornika

Kompresory-vzduchotechnika oferuje zbiorniki od małych zbiorników serwisowych (24–100 l) aż po stacjonarne zbiorniki przemysłowe powyżej 1000 l, w tym wykonania ze stali nierdzewnej do wymagających środowisk. Do każdej dostawy dołączone jest doradztwo techniczne: pomożemy z obliczeniem objętości, wyborem klasy ciśnieniowej oraz projektem kolejności urządzeń w instalacji rurowej.

Kompresory-wentylacja

Usługi obejmują projekt systemu pod klucz, montaż, rewizje zbiorników ciśnieniowych oraz audyty energetyczne sprężarkowni. Cały asortyment pneumatyki i techniki płynowej jest dostępny w sklepie internetowym. W celu bezpłatnej konsultacji doboru skontaktuj się z działem technicznym Kompresory-vzduchotechnika bezpośrednio przez stronę internetową.

Kluczowe wnioski

Zbiornik powietrza jest aktywnym elementem układu sprężonego powietrza, którego prawidłowy dobór wielkości i konserwacja bezpośrednio wpływają na zużycie energii, żywotność kompresora i jakość dostarczanego powietrza.

Punkt Szczegóły
Rola zbiornika Wyrównuje ciśnienie, pokrywa szczyty poboru i zmniejsza liczbę załączeń kompresora.
Dobór wielkości Objętość zbiornika oblicza się na podstawie przepływu, pasma ciśnienia i wymaganego czasu zasilania; dodaj rezerwę 10–20%.
Rodzaje zbiorników Zbiornik mokry umieszcza się przed osuszaczem, zbiornik suchy za osuszaczem; wybierz wersję pionową lub poziomą w zależności od przestrzeni.
Konserwacja Kontrola wzrokowa co miesiąc, inspekcja wewnętrzna co rok, rewizja zgodnie z czeskimi przepisami według kategorii zbiornika.
Kompresory-vzduchotechnika Oferuje zbiorniki powietrza, projektowanie doboru wielkości, montaż i rewizje; konsultacja dostępna przez e-sklep.

Zbiornik powietrza, który technicy niedoceniają

Zbiornik bywa w projektach sprężonego powietrza elementem pomijanym. Technicy zajmują się wydajnością kompresora, typem osuszacza i filtracji, ale zbiornik traktują jako „dodatkowy zbiornik”. Tymczasem to właśnie zbiornik decyduje o tym, ile razy na godzinę kompresor się uruchomi, a tym samym bezpośrednio określa, jak szybko zużyje się silnik i zawory.

Najczęstszym błędem, jaki widzę w zakładach, jest zbyt mały zbiornik powietrza przy kompresorach z falownikiem. Technicy zakładają, że falownik sam rozwiąże kwestię załączania. Jednak bez odpowiedniego zbiornika powietrza falownik oscyluje w wąskim zakresie ciśnienia i kompresor nigdy nie osiąga optymalnego punktu pracy. Wynikiem jest wyższe zużycie energii, niż byłoby przy prawidłowo dobranym zbiorniku powietrza ze stałymi obrotami.

Przed każdą decyzją o doborze wielkości zbiornika zmierz rzeczywisty przepływ i zakres ciśnienia w czasie pracy. Wartości katalogowe kompresora i rzeczywiste zużycie w aplikacji różnią się, czasem znacząco. Audyt zużycia sprężonego powietrza to najszybsza droga do uzyskania liczby, z której wynik obliczeń ma sens.

Przydatne źródła i dalsza lektura

W celu pogłębienia tematu polecamy następujące strony Kompresory-vzduchotechnika:

  • Optymalizacja zużycia sprężonego powietrza — praktyczne metody obniżenia energochłonności zakładu
  • Cykl pracy kompresora — przewodnik techniczny po konfiguracji strategii załączania
  • Podstawowe wymagania dla sprężarkowni — wymagania instalacyjne i bezpieczeństwa, w tym wentylacja
  • Wybór kompresora przemysłowego — kryteria porównania wydajności i pojemności

Uwaga dotycząca rewizji i przepisów prawnych: Zbiorniki ciśnieniowe (w tym zbiorniki powietrza) podlegają w Republice Czeskiej normom technicznym i odpowiednim rozporządzeniom rządowym. Konkretne wymagania dotyczące rewizji, kategoryzacji i dokumentacji należy zweryfikować u certyfikowanego technika rewizyjnego lub u właściwego organu inspekcyjnego. Karty techniczne urządzeń należy regularnie aktualizować i przechowywać zapisy o wszystkich interwencjach serwisowych.

Najczęstsze pytania

Jaka jest główna rola zbiornika powietrza w systemie?

Zbiornik wyrównuje ciśnienie w instalacji, pokrywa krótkotrwałe szczyty poboru i zmniejsza liczbę załączeń kompresora, dzięki czemu wydłuża jego żywotność.

Jak duży zbiornik powietrza potrzebuję do kompresora 300 l/min?

Typowa aplikacja wymaga zbiornika o pojemności 150–170 litrów dla kompresora o przepływie 300 l/min, zakresie ciśnienia 6–8 bar i czasie zasilania 1 min, z uwzględnieniem rezerwy na odchylenia temperaturowe i nieszczelności.

Gdzie w instalacji zainstalować zbiornik, przed czy za osuszaczem?

Mokry zbiornik powinien znajdować się przed osuszaczem (zbiera kondensat z kompresora), suchy zbiornik za osuszaczem (przechowuje uzdatnione powietrze).

Jak często kontrolować zbiornik powietrza?

Kontrolę wzrokową zewnętrzną przeprowadza się co miesiąc, inspekcję wewnętrzną raz w roku. Rewizja zgodnie z czeskimi przepisami zależy od kategorii zbiornika ciśnieniowego i ustala ją technik rewizyjny.

Czy Kompresory-vzduchotechnika pomoże w doborze zbiornika?

Tak. Kompresory-vzduchotechnika oferuje doradztwo techniczne, obliczenia doboru wielkości, dostawę zbiorników oraz wsparcie serwisowe; konsultację można zamówić bezpośrednio przez sklep internetowy.

Zalecane

Rola przepływomierza w pneumatyce: przewodnik techniczny

Nowocześnie wyposażony warsztat przemysłowy z własnym przepływomierzem i instalacją pneumatyczną

Przepływomierz w systemie pneumatycznym spełnia jedną zasadniczą funkcję: potwierdza, że system rzeczywiście dostarcza taką objętość sprężonego powietrza, jaka jest potrzebna napędom i procesom. Bez tego pomiaru pracujecie z systemem na ślepo. Niewystarczający przepływ obniża ciśnienie bezpośrednio przy odbiorniku, spowalnia ruch cylindrów i zmniejsza ich siłę. Z kolei nadmiar przepływu bez pomiaru oznacza niepotrzebne koszty energii. Przepływomierz zamontujcie najpierw na głównym doprowadzeniu oraz w odgałęzieniach do maszyn produkcyjnych, gdzie wykryjecie największe straty.

  • Diagnostyka zużycia: monitorowanie rzeczywistego zużycia na maszynę lub linię
  • Wykrywanie wycieków: porównanie przepływu w trybie spoczynku i w trybie roboczym ujawnia wycieki powietrza
  • Weryfikacja wydajności napędów: kontrola, czy cylindry otrzymują wymagany przepływ zapewniający odpowiednią prędkość i siłę

Przepływomierz to nie tylko przyrząd pomiarowy. To narzędzie diagnostyczne, które decyduje o tym, czy wasz system pneumatyczny pracuje zgodnie z projektem, czy tylko w przybliżeniu.

Profesionalna wskazówka: Przy pierwszym zastosowaniu przepływomierza zmierz zużycie w stanie spoczynku (bez produkcji). Jakikolwiek niezerowy przepływ sygnalizuje wycieki, które bezpośrednio zwiększają koszty związane z kompresorem.

Spis treści

Dlaczego mierzyć przepływ sprężonego powietrza?

Pomiar przepływu przynosi konkretne wyniki eksploatacyjne i ekonomiczne. Bez danych o rzeczywistym zużyciu nie można efektywnie zarządzać energetyką sprężonego powietrza ani planować wydajności kompresora.

  • Oszczędność energii: identyfikacja strat i optymalizacja cykli pracy obniża pobór mocy kompresora; optymalizacja zużycia powietrza zaczyna się właśnie od pomiaru
  • Kwantyfikacja wycieków: ciągły pomiar na głównych gałęziach z analizą porównawczą przepływu w stanie spoczynku i w trakcie pracy niezawodnie wykrywa i oblicza wycieki
  • Weryfikacja wydajności napędów: prawidłowa prędkość i siła cylindrów zależy od dostarczonego przepływu, a nie tylko od ustawionego ciśnienia
  • Audyty energetyczne i raportowanie: przepływomierz dostarcza danych do monitorowania zużycia w podziale na dział, maszynę lub produkt, które są niezbędne zarówno do audytów wewnętrznych, jak i zewnętrznych
  • Obliczanie zwrotu z inwestycji: pomiar zużycia przed i po optymalizacji daje dokładną wartość oszczędności; typowym przykładem są linie pakujące, gdzie izolowany pomiar każdej stacji ujawnia, która zużywa nieproporcjonalnie dużo

Zależność między przepływem a wydajnością napędów jest bezpośrednia. Jeśli siłownik nie otrzyma odpowiedniego przepływu, ruch zwalnia lub siła spada poniżej wymaganej wartości. Manometr ciśnienia nie wykryje tej sytuacji, ponieważ ciśnienie na wejściu może być prawidłowe, podczas gdy przepływ jest ograniczony przez wąskie gardło w instalacji.

Jakie zasady działania i typy przepływomierzy są odpowiednie dla pneumatyki?

Dla sprężonego powietrza dostępnych jest kilka zasad pomiarowych. Każda z nich ma inne mocne strony i inne ograniczenia.

Montaż przepływomierza w nowocześnie wyposażonym serwisie samochodowym

Termiczne (kalorymetryczne) przepływomierze masowe działają na zasadzie podgrzewanego czujnika: sonda mierzy utratę ciepła z podgrzanego elementu spowodowaną przepływającym gazem. Wynik podawany jest bezpośrednio w jednostkach masowych lub znormalizowanych (Nm³/h) bez konieczności przeliczania na aktualne ciśnienie i temperaturę. Dlatego są najczęściej preferowanym wyborem dla sprężonego powietrza, zwłaszcza przy niskich przepływach i w aplikacjach ze zmiennym ciśnieniem.

Przepływomierze różnicowo-ciśnieniowe (kryzy, dysze, rurki Venturiego) należą do najbardziej rozpowszechnionych w przemyśle. Są wytrzymałe i sprawdzone, ale wymagają precyzyjnej instalacji, ponieważ turbulencje znacząco wpływają na dokładność. Wynik zależy od ciśnienia i temperatury, więc konieczne jest przeliczenie na warunki znormalizowane.

Przepływomierze turbinowe i łopatkowe są wrażliwe na czystość medium. Kondensat lub olej w rurociągu szybko uszkadzają części obrotowe. Wymagają prostych odcinków rurociągu przed i za przepływomierzem.

Przepływomierze ultradźwiękowe umożliwiają nieinwazyjny pomiar z zewnętrznej strony rurociągu bez przerywania pracy instalacji. Minimalizują straty ciśnienia i sprawdzają się tam, gdzie nie można ingerować w rurociąg.

Przepływomierze Coriolisa mierzą przepływ masowy i gęstość z wysoką dokładnością, niezależnie od ciśnienia, temperatury i lepkości. Są jednak droższe i stosuje się je tam, gdzie dokładność bezpośrednio wpływa na proces lub fakturowanie.

Przepływomierze elektromagnetyczne (indukcyjne) są przeznaczone wyłącznie do cieczy przewodzących elektrycznie, więc nie nadają się do sprężonego powietrza.

Zasada działania Zalety Wady Typowe zastosowanie
Termiczny masowy Niezależność od PT, bezpośredni pomiar Nm³/h, niskie przepływy Wrażliwość na olej i kondensat Główne instalacje, wykrywanie wycieków
Ciśnienie różnicowe Wytrzymały, sprawdzony, niski koszt Zależność od PT, konieczność przeliczeń Instalacje przemysłowe, duże przepływy
Turbinowy Dobra dokładność, szybka reakcja Wrażliwość na zanieczyszczenia, konieczne odcinki proste Czyste powietrze, średnie przepływy
Ultradźwiękowy Nieinwazyjny, bez straty ciśnienia Wyższa cena, wpływ profilu przepływu Retrofit, brak konieczności ingerencji w rurociąg
Coriolisa Najwyższa dokładność, pomiar masowy Wysoka cena, większe wymiary Procesy krytyczne, fakturowanie

Przejrzysta infografika porównuje zalety i wady różnych typów przepływomierzy odpowiednich do zastosowania w pneumatyce.

Wskazówka profesjonalisty: Jeśli instalacja zawiera kondensat lub ślady oleju, wybierz termiczny przepływomierz masowy z poprzedzającym go odolejaczem i separatorem kondensatu. Przepływomierze turbinowe i łopatkowe w takim środowisku szybko ulegają uszkodzeniu.

Jak wybrać przepływomierz do sprężonego powietrza?

Wybór przepływomierza zależy od kombinacji parametrów eksploatacyjnych. Żadne pojedyncze kryterium nie wystarczy.

Kluczowe kryteria wyboru:

  • Zakres pomiarowy (rangeability): stosunek maksymalnego i minimalnego mierzalnego przepływu; dla systemów o zmiennym zużyciu wybieraj przepływomierz o rangeability co najmniej 10:1
  • Dokładność i powtarzalność: dla audytów energetycznych wystarczy ±2–3%, dla rozliczeń lub procesów krytycznych wymagaj ±0,5–1%
  • Strata ciśnienia: typy różnicowo-ciśnieniowe powodują wyższą stratę ciśnienia niż ultradźwiękowe lub termiczne
  • Odporność na zanieczyszczenia: olej i kondensat uszkodzą typy turbinowe; czujniki termiczne wymagają czystego powietrza lub wstępnej filtracji
  • Ciśnienie i temperatura robocza: sprawdź, czy urządzenie pokrywa cały zakres warunków eksploatacyjnych
  • Materiały i przyłącza: przyłącze gwintowane lub kołnierzowe, materiał korpusu i uszczelnień musi odpowiadać medium roboczemu
  • Certyfikaty i ścieżka kalibracji: dla audytów i wymogów metrologicznych wymagaj certyfikatu kalibracji z identyfikowalnością do wzorca krajowego

Wpływ ciśnienia i temperatury na pomiar jest kluczowy w przypadku przepływomierzy objętościowych. Przepływ zmierzony przy ciśnieniu roboczym 7 bar znacznie różni się od wartości przy ciśnieniu atmosferycznym. Termiczne przepływomierze masowe wykonują to przeliczenie automatycznie. W przypadku innych typów konieczne jest przeliczenie zmierzonej wartości na warunki znormalizowane (Nm³/h przy 0°C i 101,325 kPa) lub zastosowanie kompensacji temperaturowej i ciśnieniowej.

Przykład obliczenia przepływu dla cylindra:

  1. Określ objętość cylindra (średnica tłoka, skok): np. średnica 63 mm, skok 200 mm → objętość jednego skoku ≈ 0,624 l
  2. Dodaj objętość dla ruchu powrotnego (mniejsza powierzchnia tłoka ze względu na trzpień)
  3. Pomnóż przez częstotliwość cykli: 20 cykli/min × 0,624 l = 12,5 l/min przy ciśnieniu roboczym
  4. Przelicz na warunki znormalizowane: przy 7 bar (abs) ≈ 87,5 Nl/min = 5,25 Nm³/h

To obliczenie określa minimalny przepływ, który przepływomierz musi być w stanie niezawodnie zmierzyć. Dodaj rezerwę dla pozostałych odbiorników na gałęzi.

Współczynnik przepływu Cv zaworów bezpośrednio wpływa na to, ile powietrza może przepłynąć przez zawór regulacyjny. Niedowymiarowany zawór stworzy wąskie gardło, którego nie da się zrekompensować wyższym ciśnieniem kompresora. Cv musi zostać przeliczone dla gazu ściśliwego, a nie tylko dla cieczy. Przepływomierz umieszczony za zaworem wykaże, czy zawór rzeczywiście przepuszcza wymagany przepływ. Więcej o zależności między zaworami a przepływem znajdziesz w osobnym artykule.

Jak prawidłowo zainstalować przepływomierz w instalacji pneumatycznej?

Instalacja decyduje o dokładności pomiaru w takim samym stopniu jak jakość samego urządzenia. Błędy instalacji są w praktyce częstszą przyczyną odchyleń niż błędy czujników.

Wymagania dotyczące odcinków prostych:

  • Przepływomierze turbinowe i łopatkowe: co najmniej 10× średnica rurociągu przed miernikiem i 5× za nim
  • Termiczne przepływomierze masowe: zazwyczaj 5–10× średnica przed, 3–5× za (w zależności od producenta)
  • Typy różnicowo-ciśnieniowe: 20× średnica przed i 5× za dla kryz; mniej dla rurek Venturiego

Nieprzestrzeganie tych odcinków powoduje turbulencję, która prowadzi do nieliniowego pomiaru i błędów rzędu kilku procent.

Procedura instalacji:

  1. Zaplanuj trasę rurociągu i sprawdź dostępność wymaganych odcinków prostych
  2. Zamontuj filtr, odwadniacz kondensatu i odolejacz bezpośrednio przed przepływomierzem
  3. Zainstaluj przepływomierz we właściwej orientacji (poziomo lub pionowo, zgodnie ze specyfikacją producenta)
  4. Sprawdź uszczelnienia i dokręcenie połączeń; zastosuj uszczelnienie kompatybilne z medium roboczym pod ciśnieniem
  5. Zainstaluj równoczesny pomiar ciśnienia i temperatury, jeśli przepływomierz nie wykonuje kompensacji automatycznie
  6. Uruchom obejście (bypass) lub zawory odcinające, aby umożliwić wymianę bez wyłączania linii
  7. Sprawdź zerowy przepływ przy zamkniętym systemie (kontrola punktu zerowego)

Zalecenia dotyczące umiejscowienia: główny doprowadzenie powietrza rejestruje całkowite zużycie, rozgałęzienie do poszczególnych maszyn umożliwia lokalizację wycieków, pomiar blisko odbiornika weryfikuje wydajność konkretnego napędu.

Porada eksperta: Zaprojektuj obejście (bypass) z zaworami odcinającymi po obu stronach przepływomierza. Podczas kalibracji lub wymiany czujnika nie musisz wtedy wyłączać całej linii. Ta niewielka inwestycja w instalację oszczędzi godziny przestojów przy każdej konserwacji.

Jak kalibrować i konserwować przepływomierz?

Dokładność przepływomierza zmienia się w czasie. Regularna kalibracja i konserwacja są warunkiem uzyskania danych nadających się do wykorzystania w audytach energetycznych.

Zalecane interwały i procedury:

  1. Kontrola wstępna po instalacji: sprawdźcie punkt zerowy i porównajcie z miernikiem referencyjnym lub ze znaną objętością
  2. Coroczna kalibracja dla aplikacji krytycznych: dla przepływomierzy stosowanych w raportowaniu energetycznym lub fakturowaniu; dla mniej krytycznych aplikacji wystarczy kalibracja co dwa lata
  3. Monitorowanie dryftu: regularne porównanie z przenośnym miernikiem referencyjnym lub z wynikami prób ciśnieniowych pozwoli wykryć dryft, zanim spowoduje błędy w danych
  4. Czyszczenie czujnika: czujniki termiczne są wrażliwe na osady oleju; czyśćcie zgodnie z zaleceniami producenta, zazwyczaj przy każdym corocznym przeglądzie
  5. Kontrola uszczelnień: przy każdym przeglądzie sprawdźcie szczelność połączeń i stan uszczelnień

Weryfikacja po serwisie:

  • Zamknijcie system i zweryfikujcie zerowy przepływ
  • Otwórzcie na przepływ kontrolny i porównajcie z przyrządem referencyjnym lub z wartością obliczoną
  • Zapiszcie wynik w karcie ewidencyjnej urządzenia

Ścieżka ewidencyjna kalibracji jest obowiązkowym dokumentem dla audytów energetycznych zgodnie z ČSN EN ISO 50001. Bez niej nie można wykazać wiarygodności zmierzonych danych.

Praktyczne zastosowania i przykłady obliczeń

Przepływomierze w zakładach przemysłowych pełnią trzy główne role: pomiar zużycia, wykrywanie nieszczelności i weryfikację wydajności napędów.

Pomiar zużycia linii maszynowej: przepływomierz na doprowadzeniu do linii rejestruje całkowite zużycie w Nm³/cykl lub Nm³/h. Porównanie z wartością projektową ujawnia, czy linia pracuje efektywnie, czy doszło do zmiany zużycia (zużycie uszczelnień, zmiana procesu).

Wykrywanie nieszczelności na rozgałęzionej instalacji: przepływomierze na głównej gałęzi oraz na wyjściach do poszczególnych sekcji umożliwiają pomiar bilansowy. Różnica między dopływem a sumą odpływów odpowiada nieszczelności. Pomiar w stanie spoczynku (bez produkcji) bezpośrednio kwantyfikuje nieszczelności.

Przykładowe obliczenie oszczędności przy usunięciu nieszczelności:

  1. Zmierzony przepływ w stanie spoczynku: 15 Nm³/h
  2. Ciśnienie robocze: 7 bar, pobór mocy kompresora: około 0,1 kWh/Nm³
  3. Roczna strata: 15 Nm³/h × 8000 h × 0,1 kWh/Nm³ = 12 000 kWh/rok
  4. Przy cenie energii elektrycznej 4 Kč/kWh: 48 000 Kč/rok wyłącznie na nieszczelnościach

Interpretacja danych: szczyty przepływu przy rozruchu maszyn są normalne. Anomalia występuje, gdy przepływ w stanie spoczynku nie spada do zera lub gdy szczyty przekraczają wartość projektową. Oba przypadki sygnalizują albo nieszczelności, albo niedowymiarowaną instalację.

Zalecane wskaźniki do raportowania: Nm³/h (przepływ chwilowy), Nm³/cykl (zużycie na cykl produkcyjny), zużycie jednostkowe na produkt (Nm³/szt.).

Ostrzeżenie: kondensat lub olej w rurociągu powodują błędne wyniki zarówno w czujnikach termicznych (osady na sondzie), jak i w typach turbinowych (uszkodzenie mechaniczne). Diagnostyka: jeśli przepływomierz wskazuje niezerowy przepływ przy zamkniętym systemie lub wyraźnie wahające się wartości bez widocznej przyczyny, sprawdź filtrację poprzedzającą oraz stan czujnika.

Dostępne technologie i wsparcie dla rynku czeskiego

Na rynku czeskim dostępne są wszystkie główne technologie przepływomierzy do sprężonego powietrza: termiczne masowe, różnicowo-ciśnieniowe, turbinowe oraz ultradźwiękowe. W aplikacjach przemysłowych w Czechach najczęściej stosowane są termiczne przepływomierze masowe do instalacji rozdzielczych oraz typy różnicowo-ciśnieniowe dla większych średnic rurociągów.

  • Termiczne przepływomierze masowe: dostępne u szeregu dostawców, odpowiednie dla zakresu DN15–DN100, typowe ciśnienia robocze do 16 bar
  • Typy ultradźwiękowe: odpowiednie do retrofitu istniejących instalacji bez konieczności ingerencji w rurociąg
  • Typy różnicowo-ciśnieniowe: standardowe rozwiązanie dla większych średnic i wysokich przepływów

Kompresory-vzduchotechnika oferuje kompleksowe wsparcie od doboru przepływomierza, przez projekt instalacji, aż po kalibrację i serwis. Usługi obejmują pomiar zużycia i raportowanie, projekt rozwiązania pod klucz, dostawę urządzeń, montaż, kalibrację oraz całodobowy serwis. Do pomiaru pilotażowego zalecamy rozpoczęcie od jednego przepływomierza na głównym doprowadzeniu lub na najbardziej problematycznej gałęzi.

Profesjonalna wskazówka: Przed zapytaniem ofertowym przygotuj schemat instalacji z zaznaczonymi średnicami rurociągów, ciśnieniami roboczymi i wymaganymi miejscami pomiaru. Uzupełnij wymaganą dokładność oraz cele (wykrywanie nieszczelności, audyt energetyczny, weryfikacja wydajności). Z takimi materiałami otrzymasz konkretną ofertę zamiast ogólnego katalogu.

Kluczowe wnioski

Przepływomierz w systemie pneumatycznym jest niezbędnym narzędziem do diagnostyki zużycia, wykrywania nieszczelności oraz weryfikacji wydajności napędów, przy czym prawidłowy dobór technologii i instalacji bezpośrednio decyduje o wiarygodności zmierzonych danych.

Punkt Szczegóły
Główna rola przepływomierza Diagnostyka zużycia, wykrywanie wycieków i weryfikacja przepływu dla napędów to trzy kluczowe funkcje.
Wybór technologii W przypadku sprężonego powietrza termiczne przepływomierze masowe są najczęściej preferowanym wyborem dzięki niezależności od ciśnienia i temperatury.
Instalacja i odcinki proste Typy turbinowe wymagają 10× średnicy przed i 5× za miernikiem; niezachowanie tego powoduje błędy rzędu procentów.
Kalibracja i audyt Coroczna kalibracja ze śladem ewidencyjnym jest warunkiem uzyskania danych nadających się do wykorzystania w audytach energetycznych zgodnie z ČSN EN ISO 50001.
Kompresory-vzduchotechnika Oferuje dobór, dostawę, montaż i kalibrację przepływomierzy wraz z audytami energetycznymi i serwisem non-stop.

Przepływomierz jako pierwszy krok audytu energetycznego

Przepływomierz bywa w praktyce niedoceniany. Technicy zajmują się ciśnieniem, wydajnością kompresora, stanem filtrów, ale przepływ mierzą dopiero wtedy, gdy problem w pełni się ujawni. To błąd, który podraża eksploatację.

Najczęstszy błąd powtarzający się w eksploatacji: instalacja przepływomierza w niewłaściwym miejscu bez wcześniejszej filtracji. Czujnik zanieczyszcza się olejem lub kondensatem, dane są niewiarygodne, a technik uznaje, że przepływomierz „nie działa”. Tymczasem problem nie leży w urządzeniu, lecz w instalacji. Prawidłowa kolejność to zawsze: filtracja, odwadniacz kondensatu, odlewacz oleju, dopiero potem przepływomierz.

Drugim powtarzającym się problemem jest niedotrzymanie odcinków prostych. Rurociąg w zakładzie przemysłowym bywa prowadzony z uwzględnieniem przestrzeni, a nie metrologii. Kolano tuż przed miernikiem powoduje turbulencję, która zafałszowuje wynik. Planowanie trasy rurociągu z uwzględnieniem wymagań instalacyjnych przepływomierza musi odbyć się na etapie projektowania, a nie podczas montażu.

Zalecenie dla techników: zacznijcie od jednego przepływomierza na głównym doprowadzeniu, zmierzcie przepływ spoczynkowy i porównajcie go z wartością projektową. Wynik pierwszego pomiaru niemal zawsze ujawnia albo nieszczelności, albo niedowymiarowaną instalację. Dopiero na podstawie tych danych zdecydujcie o dalszej rozbudowie infrastruktury pomiarowej.

Kompresory-vzduchotechnika: pomiar, projektowanie i serwis w jednym miejscu

Jeśli chcecie przepływ sprężonego powietrza rzeczywiście zmierzyć, a nie tylko szacować, Kompresory-vzduchotechnika oferuje bezpośrednią drogę od doboru urządzenia po uruchomienie i kalibrację.

Kompresory-wentylacja

Usługi obejmują pomiar zużycia i opracowanie raportów, projektowanie punktów pomiarowych zgodnie ze schematem instalacji, dostawę przepływomierzy dla wszystkich typowych średnic i ciśnień, montaż z zachowaniem wymagań instalacyjnych, kalibrację z wydaniem certyfikatu oraz serwis non-stop. Dla audytów energetycznych zapewniamy kompletną kampanię pomiarową wraz z dokumentacją.

Pomiar pilotażowy można zamówić jako osobną usługę: przywieziemy przenośny przepływomierz, zmierzymy zużycie w wytypowanych miejscach i przekażemy raport z zaleceniami. Pełny asortyment przepływomierzy i akcesoriów do systemów pneumatycznych jest dostępny online. W celu konsultacji doboru lub zamówienia pomiaru pilotażowego skontaktujcie się z działem technicznym Kompresory-vzduchotechnika bezpośrednio przez stronę internetową.

Wybrane źródła i dalsza lektura

Do pogłębionego studium i weryfikacji parametrów technicznych polecamy następujące źródła:

  • ČSN EN ISO 5167 (pomiar przepływu płynów za pomocą ciśnienia różnicowego): podstawa normatywna dla kryz, dysz i rurek Venturiego
  • ČSN EN ISO 50001 (systemy zarządzania energią): wymagania dotyczące pomiaru i ewidencji zużycia energii, w tym sprężonego powietrza
  • TZB-info, sekcja Technika przemysłowa: artykuły przeglądowe na temat zasad działania przepływomierzy i wymagań instalacyjnych
  • Jak wybrać przepływomierz powietrza na Kompresory-vzduchotechnika.cz: porównanie techniczne technologii z praktycznymi zaleceniami
  • Metody testowania przepływu powietrza: przewodnik po technikach pomiarowych dla techników
  • Procedura rozwiązywania problemu wycieku powietrza: krok po kroku od wykrycia do naprawy

Podczas przygotowywania zapytania ofertowego lub pomiaru pilotażowego zalecamy najpierw zapoznać się z wymaganiami normy ČSN EN ISO 50001 dotyczącymi punktów pomiarowych i dokładności, a następnie skonsultować wybór technologii z dostawcą na podstawie konkretnego schematu instalacji.

Często zadawane pytania

Jak działa przepływomierz w sprężonym powietrzu?

Przepływomierz mierzy objętość lub masę powietrza przepływającego przez rurociąg w jednostce czasu. Zasada działania zależy od technologii: czujnik termiczny mierzy chłodzenie podgrzanego elementu, typ różnicowo-ciśnieniowy mierzy spadek ciśnienia na elemencie pierwotnym, typ turbinowy zlicza obroty wirnika.

Jak działa masowy przepływomierz?

Termiczny masowy przepływomierz podgrzewa element czujnikowy i mierzy, ile ciepła odbiera przepływający gaz. Większy przepływ powoduje większe schłodzenie. Wynik podawany jest bezpośrednio w jednostkach masowych lub znormalizowanych (Nm³/h) bez zależności od aktualnego ciśnienia i temperatury.

Jak działa indukcyjny (elektromagnetyczny) przepływomierz?

Przepływomierz elektromagnetyczny mierzy przepływ cieczy elektrycznie przewodzących na podstawie prawa indukcji elektromagnetycznej Faradaya. Dla sprężonego powietrza nie jest odpowiedni, ponieważ powietrze nie jest elektrycznie przewodzące.

Jaki typ przepływomierza jest najlepszy do wykrywania wycieków?

Do wykrywania wycieków najbardziej odpowiednie są termiczne masowe przepływomierze: mierzą bezpośrednio w Nm³/h bez przeliczeń, mają dobrą czułość przy niskich przepływach i umożliwiają ciągłe monitorowanie z analizą porównawczą stanu spoczynkowego i roboczego.

Jak często należy kalibrować przepływomierz?

Dla przepływomierzy stosowanych w raportowaniu energetycznym lub audytach zaleca się coroczną kalibrację z wydaniem certyfikatu z odniesieniem do wzorca krajowego. W przypadku mniej krytycznych zastosowań wystarczy kalibracja co dwa lata, uzupełniona bieżącym monitorowaniem dryftu za pomocą przenośnego miernika wzorcowego.

Zalecane

Co oznacza zintegrowana wentylacja przemysłowa: przewodnik dla techników

Hala przemysłowa wyposażona w nowoczesny system wentylacji


W skrócie:

  • Zintegrowana technika wentylacyjna łączy komponenty i przewody w jedną całość, zwiększa efektywność energetyczną i zmniejsza wymagania przestrzenne. System ten jest odpowiedni przede wszystkim dla nowych budynków, NZEB oraz obiektów z ograniczoną przestrzenią instalacyjną. Firma Kompresory-vzduchotechnika oferuje projekt, dostawę, montaż oraz serwis tych systemów w Czechach.

Zintegrowana technika wentylacyjna to system, w którym komponenty i trasy przewodów są projektowane i realizowane jako jedna kompaktowa całość. Celem jest minimalizacja wymagań przestrzennych, osiągnięcie wyższej szczelności przewodów (na przykład klasy D) oraz maksymalizacja efektywności energetycznej budynku. Takie podejście ma sens przede wszystkim w przypadku nowych budynków, obiektów z wymogiem NZEB oraz projektów z ograniczoną przestrzenią instalacyjną. Lindab należy do producentów, którzy aktywnie oferują zintegrowane rozwiązania przewodowe na rynku czeskim. Jeśli chodzi o wsparcie wdrożeniowe, dostawę urządzeń oraz serwis, na rynku czeskim sprawdziła się firma Kompresory-vzduchotechnika.

Szczegółowy widok sprężarki powietrza i instalacji pneumatycznej w hali produkcyjnej.

Pojęcie „zintegrowana technika wentylacyjna” ma przy tym dwa wymiary: integrację technologiczną komponentów w jednym zespole produkcyjnym oraz integrację systemową przewodów bezpośrednio w konstrukcji budynku. Oba wymiary mają odmienne konsekwencje dla projektu oraz serwisu.

Spis treści

Z czego składa się zintegrowany system wentylacyjny?

Zintegrowane rozwiązanie tworzy kilka wzajemnie powiązanych zespołów. Każdy musi być zwymiarowany z uwzględnieniem pozostałych, w przeciwnym razie system jako całość nie osiągnie projektowanych parametrów.

  • Centrala wentylacyjna z odzyskiem ciepła zapewnia wymianę powietrza i odzysk ciepła. Sprawność wymienników w systemach domowych może osiągać bardzo wysokie wartości, w aplikacjach przemysłowych zależy od typu rekuperatora.
  • Zintegrowana pompa ciepła lub wymiennik wykorzystuje entalpię powietrza wywiewanego, która dla pompy ciepła jest korzystniejsza niż powietrze zewnętrzne. Kompaktowe jednostki ze zintegrowaną pompą ciepła (typ VTS) łączą regenerator obrotowy i pompę w jednym zespole produkcyjnym, dzięki czemu odpada potrzeba stosowania zewnętrznych chillerów.
  • Trasy przewodów wbudowane w konstrukcję stanowią część podłóg, ścian lub sufitów podwieszanych. Lindab opisuje to podejście jako konstrukcyjne połączenie przewodów z elementami budynku w celu osiągnięcia klasy szczelności D i zmniejszenia wymagań przestrzennych instalacji.
  • Filtracja i elementy wentylacyjne regulują jakość powietrza nawiewanego, zatrzymują kurz i alergeny oraz przyczyniają się do ochrony wewnętrznych komponentów.
  • AKPiA i jednostka sterująca koordynuje działanie całego systemu. Regulacja PI (proporcjonalno-całkująca) jest praktycznie niezbędna do minimalizacji odchyłek regulacyjnych i ograniczenia liczby załączeń elementów grzewczych i chłodzących.

Dla projektanta wskazane jest opracowanie schematu blokowego całego systemu jeszcze przed rozpoczęciem dokumentacji rysunkowej. Przejrzysty schemat ujawni kolizje w trasach i ułatwi koordynację z pozostałymi branżami na budowie.

Jakie korzyści i kompromisy niesie ze sobą zintegrowane rozwiązanie?

Główne korzyści:

  • Oszczędność miejsca: przewody zintegrowane z konstrukcją eliminują potrzebę osobnej kondygnacji technicznej lub rozbudowanych sufitów podwieszanych.
  • Wyższa szczelność: prawidłowo zaprojektowane i wykonane zintegrowane przewody osiągają klasę szczelności D, co jest warunkiem spełnienia wymagań energetycznych nowych budynków.
  • Lepszy bilans energetyczny: rekuperacja zmniejsza straty cieplne wynikające z wentylacji, a zintegrowana pompa ciepła wykorzystuje odprowadzane powietrze o wyższym potencjale energetycznym niż powietrze zewnętrzne.
  • Szybszy montaż: integracja eliminuje potrzebę przygotowania ram fundamentowych i rozbudowanych zewnętrznych instalacji, co skraca czas instalacji i upraszcza koordynację budowlaną.
  • Uproszczona koordynacja branż: jedna kompaktowa całość zastępuje wiele osobnych podzleceń.

Kompromisy i ryzyka:

  • Dostęp serwisowy do kompaktowych jednostek bywa trudniejszy niż w przypadku klasycznych zestawów. Wielu inwestorów nie docenia tego faktu przy specyfikacji.
  • Wyższe wymagania wobec algorytmów sterowania: regulacja PI wymaga prawidłowego ustawienia i regularnej kontroli parametrów.
  • Inwestycja początkowa może być wyższa w przypadku w pełni zintegrowanych konfiguracji z pompą ciepła.

Profesjonalna wskazówka: Przy zlecaniu projektu wyraźnie określ dostęp serwisowy do każdego wewnętrznego komponentu. Modułowe mocowanie wymienników i kompresora zaoszczędzi godziny pracy przy pierwszej większej naprawie.

Lista kontrolna dla projektanta i technika

Przed przekazaniem dokumentacji przetargowej sprawdźcie każdy punkt:

  1. Klasa szczelności przewodów — określcie wymaganą klasę (typowo D dla NZEB) i dobierzcie odpowiednie przekroje oraz połączenia. Klasa szczelności bezpośrednio wpływa na wybór systemu przewodów.
  2. Dostęp serwisowy — zaznacz otwory dostępowe do każdego komponentu wewnętrznego. Sprawdź, czy wymiennik i kompresor można zdemontować bez ingerencji w konstrukcję budowlaną.
  3. Protokoły komunikacyjne BMS — określcie Modbus lub inny wymagany protokół, zakres logowania danych oraz funkcje diagnostyczne. Automatyczne sterowanie powietrzem jest kluczowym elementem całego systemu.
  4. Regulacja PI — podajcie wymagane parametry regulacji i sprawdźcie, czy jednostka sterująca obsługuje człon całkujący zapewniający stabilną pracę bez oscylacji.
  5. Testy po montażu — zaplanujcie pomiar przepływu, próbę szczelności przewodów, weryfikację rekuperacji, walidację chłodzenia swobodnego oraz weryfikację trybów pracy pompy ciepła.
  6. Wydajność entalpowa — uwzględnijcie w zadaniu test wydajności entalpowej pompy ciepła wykorzystującej powietrze usuwane.

Wskazówka profesjonalisty: Sprawdźcie dostępność części zamiennych do wybranej jednostki kompaktowej jeszcze przed finalną specyfikacją. Brak dostępności części w okresie gwarancyjnym wydłuży przestój i zwiększy koszty serwisu.

Kiedy wybrać rozwiązanie zintegrowane, a kiedy decentralizację?

Decyzja zależy od kombinacji wymagań dotyczących szczelności, dostępnej przestrzeni oraz dostępności serwisowej.

Rozwiązanie zintegrowane jest odpowiednie, gdy:

  • Chodzi o nowy budynek lub przebudowę mający na celu spełnienie standardu NZEB lub pasywnego.
  • Projekt ma ograniczoną przestrzeń instalacyjną i nie można wydzielić osobnej maszynowni.
  • Wymóg szczelności przewodów osiąga klasę D.
  • Obiekt wymaga scentralizowanego sterowania klimatem (hale przemysłowe, budynki biurowe).

Rozwiązanie zdecentralizowane lub modularne jest lepszym wyborem, gdy:

  • Chodzi o małą przebudowę z ograniczonym budżetem, gdzie instalacja zintegrowana wymagałaby rozległej ingerencji budowlanej.
  • Obiekt ma utrudniony dostęp serwisowy, a priorytetem jest łatwa wymiana komponentów.
  • Wymagania dotyczące szczelności są niższe, a bilans energetyczny nie jest kluczowym kryterium.

Praktyczna zasada decyzyjna: jeśli wymóg szczelności i oszczędności powierzchni przewyższa wymóg łatwej serwisowalności, rozwiązanie zintegrowane jest właściwym wyborem. Więcej o korzyściach scentralizowanej dystrybucji powietrza w przemyśle znajdziesz w osobnym artykule.

Jak przebiega realizacja, uruchomienie i serwis?

Instalacja systemu zintegrowanego przebiega w kilku następujących po sobie etapach:

  1. Przygotowanie przejść budowlanych — koordynacja z pozostałymi branżami, wytyczenie tras, wykonanie przepustów i osadzenie gniazd pod przewody w konstrukcji.
  2. Osadzenie jednostki kompaktowej — umieszczenie jednostki wentylacyjnej z rekuperacją i pompą ciepła w przygotowanym miejscu, podłączenie do przewodów wentylacyjnych.
  3. Podłączenie do sieci wewnętrznych — podłączenie do instalacji elektrycznej, BMS, ewentualnie do systemu grzewczego lub chłodniczego budynku.
  4. Integracja jednostki sterującej — konfiguracja komunikacji (Modbus), parametryzacja regulacji PI, konfiguracja logowania i alarmów.
  5. Ruch próbny — pomiar przepływu na każdym wylocie, próba szczelności przewodów, weryfikacja rekuperacji, walidacja free coolingu i pompy ciepła.
  6. Przekazanie dokumentacji — protokoły badań, schematy podłączeń, instrukcja serwisowa z planem regularnych przeglądów.

Regularna konserwacja obejmuje wymianę filtrów (zazwyczaj co 6–12 miesięcy), kontrolę wymiennika rekuperacji, dostęp do kompresora i zaworu rozprężnego oraz przegląd parametrów sterowania. Kompaktowe jednostki pozwalają zaoszczędzić na kosztach infrastruktury zewnętrznej, jednak prace serwisowe przy komponentach wewnętrznych mogą być bardziej czasochłonne niż w przypadku klasycznych zestawów.

Jak Kompresory-vzduchotechnika może pomóc w realizacji zintegrowanego rozwiązania?

Kompresory-vzduchotechnika oferuje kompleksowe wsparcie od projektu po serwis:

  • Doradztwo techniczne i projekt pod klucz — ocena rozmieszczenia obiektu, rozwiązanie rysunkowe tras zintegrowanych, kontrola dostępu serwisowego.
  • Dostawa urządzeń — kompresory, zespoły uzdatniania powietrza, rurociągi, filtracja i akcesoria do automatyzacji.
  • Montaż i uruchomienie — instalacja, ustawienie parametrów sterowania, ruch próbny i przekazanie dokumentacji.
  • Audyty energetyczne — weryfikacja bilansu energetycznego systemu i identyfikacja oszczędności.
  • Serwis całodobowy — interwencje serwisowe, przeglądy, dostawa części zamiennych.

Konsultację lub ofertę techniczną można zamówić bezpośrednio przez Kompresory-vzduchotechnika.cz. Wystarczy przesłać dane dotyczące obiektu oraz podstawowe wymagania dotyczące wydajności i szczelności.

Kluczowe informacje

Infografika przedstawiająca poszczególne kroki działania zintegrowanego systemu wentylacji powietrza

Zintegrowana wentylacja to praktyczny wybór dla nowych budynków i projektów NZEB, gdzie szczelność przewodów i oszczędność miejsca mają pierwszeństwo przed łatwością serwisowania.

Punkt Szczegóły
Definicja i poziomy integracji System łączy integrację technologiczną komponentów oraz integrację systemową przewodów z konstrukcją budynku.
Najwyższa klasa szczelności stosowana w NZEB Zintegrowane przewody spełniają klasę szczelności D, która jest wymogiem dla budynków NZEB i pasywnych.
Regulacja PI jako podstawa Algorytm sterowania z członem całkującym minimalizuje liczbę załączeń komponentów i zapewnia stabilną pracę.
Podejście serwisowe od samego początku Otwory serwisowe i modułowy montaż komponentów muszą być częścią dokumentacji przetargowej, a nie późniejszą poprawką.
Kompresory-vzduchotechnika Oferuje projekt pod klucz, dostawę urządzeń, montaż, audyty energetyczne i całodobowy serwis dla rozwiązań zintegrowanych.

Dlaczego podejście serwisowe decyduje bardziej niż wydajność na papierze

Parametry techniczne jednostek zintegrowanych są dziś porównywalne u różnych producentów. Rzeczywista różnica ujawnia się dopiero przy pierwszej większej czynności serwisowej. Kompaktowy zespół z wymiennikiem zabudowanym głęboko w suficie podwieszanym, bez otworu serwisowego, potrafi zamienić standardową wymianę filtra w półdniową akcję budowlaną.

Praktyka pokazuje, że inwestorzy i projektanci zwracają uwagę na dostępność serwisową dopiero wtedy, gdy jej potrzebują. Właściwe podejście jest odwrotne: scenariusze serwisowe należy przemyśleć jeszcze przed wyborem konkretnej jednostki. Sprawdźcie, czy producent dostarcza dokumentację serwisową z wymiarami otworów dostępowych oraz czy części zamienne są dostępne na czeskim rynku bez długich terminów dostaw.

Lokalny dostawca z własnym zespołem serwisowym, jak Kompresory-vzduchotechnika, potrafi zapewnić ciągłość pracy nawet w przypadku nietypowej awarii, ponieważ nie zależy wyłącznie od łańcucha importowego producenta.

Kompresory-vzduchotechnika: wsparcie techniczne dla Twojego projektu

Zintegrowana wentylacja wymaga precyzyjnej specyfikacji już od pierwszego rysunku. Kompresory-vzduchotechnika oferuje konsultacje techniczne, dostawę komponentów i serwis dla projektów przemysłowych i budowlanych w Czechach.

Kompresory-technika pneumatyczna

Do instalacji sprężonego powietrza w rozwiązaniach zintegrowanych dostępne są rury do instalacji o średnicach 15–28 mm z systemem wtykowym umożliwiającym szybki montaż. Do filtracji i uzdatniania powietrza e-shop oferuje jednostki uzdatniania powietrza do 10 bar w wersji klasycznej i kompaktowej. Obsługa klienta i całodobowe wsparcie są dostępne dla zespołów eksploatacyjnych przez cały okres eksploatacji systemu. Prześlijcie dane obiektu przez Kompresory-vzduchotechnika.cz i otrzymajcie bezpłatną wstępną ocenę.

Przydatne źródła do dalszej lektury

  • Lindab — karty techniczne zintegrowanych systemów kanałów wentylacyjnych: szczegółowa dokumentacja dotycząca klas szczelności, wymiarów i procedur montażowych; przydatne dla projektantów przy wyborze systemu kanałów wentylacyjnych.
  • TZB-info — artykuły o zintegrowanych pompach ciepła i sterowaniu wentylacją mechaniczną: teksty specjalistyczne o regulacji PI, wydajności entalpowej i chłodzeniu swobodnym; przydatne dla techników projektujących schematy sterowania.
  • TZB-info — wentylacja dla zdrowego środowiska: przegląd zasad rekuperacji, filtracji i wpływu jakości powietrza na eksploatację; przydatne jako podstawa do audytów energetycznych.
  • Blog Kompresory-vzduchotechnika.cz: praktyczne artykuły o instalacji wentylacji, automatyzacji i eksploatacji systemów sprężonego powietrza; przydatne dla rzemieślników i techników eksploatacyjnych.

Najczęstsze pytania

Co dokładnie oznacza zintegrowana wentylacja mechaniczna?

Zintegrowana wentylacja mechaniczna to system, w którym komponenty wentylacyjne i trasy kanałów są projektowane jako jedna całość wbudowana w konstrukcję budynku. Celem jest osiągnięcie wyższej szczelności kanałów, oszczędność przestrzeni montażowej oraz poprawa bilansu energetycznego.

Jaka klasa szczelności kanałów jest wymagana w systemach zintegrowanych?

Dla nowych budynków oraz budynków z wymogiem NZEB standardowo wymagana jest klasa szczelności D. Klasa ta jest warunkiem spełnienia norm energetycznych obowiązujących dla nowych budynków w Republice Czeskiej.

Dlaczego regulacja PI jest ważna dla zintegrowanej wentylacji mechanicznej?

Regulacja PI minimalizuje odchyłki regulacyjne i ogranicza liczbę załączeń elementów grzewczych i chłodzących. Bez składowej całkującej system oscyluje, a komponenty zużywają się niepotrzebnie.

Kiedy lepiej wybrać rozwiązanie zdecentralizowane zamiast zintegrowanego?

Rozwiązanie zdecentralizowane jest bardziej odpowiednie przy małych remontach z ograniczonym budżetem lub tam, gdzie układ budynku nie pozwala na integrację kanałów z konstrukcją bez rozległych ingerencji.

Jak Kompresory-vzduchotechnika może pomóc w zaprojektowaniu zintegrowanego systemu?

Kompresory-vzduchotechnika oferuje doradztwo techniczne, projekt "pod klucz", dostawę urządzeń wraz z trasami kanałów i jednostkami uzdatniania powietrza, montaż, uruchomienie oraz całodobowy serwis.

Polecane

Instrukcja konserwacji pistoletu natryskowego: dla profesjonalistów i majsterkowiczów

Na stole roboczym w warsztacie leży rozłożony pistolet natryskowy, przygotowany do czyszczenia lub naprawy.


W skrócie:

  • Regularna konserwacja i natychmiastowe czyszczenie po użyciu wydłużają żywotność pistoletu natryskowego. Przed demontażem należy odłączyć pistolet od powietrza, zredukować ciśnienie i używać środków ochrony.

Najlepszym sposobem na utrzymanie pistoletu natryskowego w sprawności i bezpieczeństwie jest natychmiastowe czyszczenie po każdym użyciu, regularna kontrola uszczelnień oraz zapewnienie czystego sprężonego powietrza z 3-stopniową filtracją. Prawidłowa konserwacja może znacząco wydłużyć żywotność pistoletu i trwale zapewnić równomierne natryski.

Trzy kroki, które nie mogą zabraknąć po każdej pracy:

  • Natychmiast opróżnić zbiornik i przepłukać system wodą (farby wodorozcieńczalne) lub odpowiednim rozcieńczalnikiem (farby syntetyczne i rozpuszczalnikowe).
  • Odłączyć pistolet od źródła sprężonego powietrza i zredukować resztkowe ciśnienie przed jakimkolwiek demontażem.
  • Zapewnić czyste sprężone powietrze: 3-stopniowy filtr z regulatorem ciśnienia i wąż o średnicy wewnętrznej co najmniej 9 mm.

Spis treści

Bezpieczeństwo na pierwszym miejscu: co zrobić przed demontażem

Zaniedbanie kroków bezpieczeństwa przed czyszczeniem jest najczęstszą przyczyną urazów podczas pracy z narzędziami pneumatycznymi. Ciśnienie w systemie może spowodować poważne obrażenia, dlatego kolejność kroków jest obowiązkowa, a nie zalecana.

Środki ochronne podczas czyszczenia i konserwacji:

  • Maska przeciwpyłowa odpowiednia dla używanego rozpuszczalnika lub farby (minimum FFP2 w przypadku oparów organicznych).
  • Okulary ochronne z boczną osłoną, a nie tylko okulary robocze.
  • Rękawice nitrylowe odporne na rozpuszczalniki; lateksowe nie wystarczą.
  • Długie rękawy lub kombinezon roboczy chroniące skórę przed rozpryskami.

Nigdy nie zanurzaj całego pistoletu w agresywnym rozpuszczalniku. Długotrwałe zanurzenie nieodwracalnie uszkodzi wewnętrzne uszczelnienia oraz wykończenie powierzchni korpusu pistoletu. Czyść wyłącznie elementy, które mają bezpośredni kontakt z farbą.


Jakich narzędzi i środków czyszczących będziesz potrzebować?

Wcześniejsze przygotowanie wszystkiego oszczędza czas i zapobiega improwizacji, która prowadzi do uszkodzenia elementów.

Podstawowe narzędzia:

  • Wkrętak płaski i krzyżakowy (rozmiar zależy od modelu pistoletu).
  • Klucze oczkowe lub klucze płaskie do nakrętek dyszy i czapeczek powietrznych.
  • Zestaw delikatnych szczoteczek do dysz i kanalików (średnice 1–4 mm).
  • Nitki lub cienkie druty do sprawdzania drożności otworów dyszy.
  • Czyste szmatki lub ręczniki papierowe niestrzępiące się.

Środki czyszczące w zależności od typu farby:

  • Farby rozcieńczalne wodą (akrylowe, lateksowe): czysta woda, ewentualnie łagodny środek myjący.
  • Farby syntetyczne i alkidowe: rozcieńczalnik podany w karcie technicznej produktu farby (najczęściej benzyna techniczna lub benzyna lakiernicza).
  • Farby dwuskładnikowe i epoksydowe: specjalny środek czyszczący zalecany przez producenta, praca z limitem czasowym przed żelowaniem.

Części zamienne na zapas:

  • Zestaw o-ringów i uszczelek do danego modelu pistoletu.
  • Zapasowa igła i dysza (co najmniej jeden komplet).
  • Filtry do zbiornika lub filtr wlotowy pistoletu.
  • Smar silikonowy lub smar zalecany przez producenta do smarowania igły i części ruchomych.

Szczegółowa instrukcja czyszczenia i konserwacji pistoletu natryskowego

Cała procedura przy rutynowej praktyce trwa 15–25 minut. Przy pierwszym czyszczeniu należy zarezerwować więcej czasu i mieć pod ręką instrukcję do swojego modelu.

1. Przygotowanie bezpieczeństwa Odłączcie wąż od pistoletu. Naciśnijcie spust skierowany do pojemnika na odpady, aż ujdzie całe powietrze i ciśnienie. Załóżcie środki ochrony osobistej.

2. Opróżnienie zbiornika i przepłukanie układu Odkręćcie zbiornik, przelejcie pozostałą farbę z powrotem do oryginalnego opakowania. Wlejcie do zbiornika środek czyszczący (wodę lub rozcieńczalnik), przykręćcie go ponownie i rozpylcie do pojemnika na odpady, aż wypłynie czysty płyn. Powtórzcie raz lub dwa razy, w zależności od stopnia zabrudzenia.

3. Demontaż i czyszczenie dyszy, igły oraz nasadki powietrznej Odkręćcie nasadkę powietrzną i dyszę. Igłę wyciągnijcie po poluzowaniu nakrętki zabezpieczającej. Wszystkie elementy zanurzcie w środku czyszczącym w małym pojemniku (nie cały pistolet). Kanaliki dyszy wyczyśćcie szczoteczką i nitką; nigdy nie używajcie metalowego drutu, który mógłby poszerzyć otwór i trwale uszkodzić geometrię dyszy.

Przegląd dyszy i igły w pistolecie natryskowym

4. Kontrola o-ringów, uszczelek i smarowania Obejrzyjcie każdy o-ring i uszczelkę przy dobrym oświetleniu. Pęknięcia, spłaszczenia lub stwardnienia są sygnałem do wymiany. Igłę i ruchome części lekko posmarujcie smarem silikonowym. Nadmiar smaru zetrzyjcie, aby nie dostał się do farby.

Na stole leżą o-ringi i uszczelki, obok nich znajduje się lupa do szczegółowej kontroli.

5. Przedmuchanie, kontrola i montaż Krótko przedmuchajcie kanaliki pistoletu sprężonym powietrzem (bez farby). Zmontujcie pistolet w odwrotnej kolejności niż demontaż: igła, dysza, nasadka powietrzna. Dokręćcie nakrętki mocno, ale bez nadmiernej siły, która mogłaby uszkodzić gwinty.

Przejrzysta infografika: jak prawidłowo konserwować pistolet natryskowy krok po kroku

6. Kontrola obrazu natrysku Podłączcie wąż, ustawcie ciśnienie i rozpylcie próbkę testową na kawałek kartonu. Prawidłowy obraz to symetryczna elipsa bez smug, kropli czy suchych krawędzi.

Obraz natrysku Prawdopodobna przyczyna Rozwiązanie
Symetryczna elipsa Wszystko w porządku Kontynuować pracę
Cięższy po jednej stronie Zatkany otwór nasadki powietrznej Oczyścić szczoteczką
Krople pośrodku Zużyta igła lub dysza Wymienić element
Suchy, postrzępiony brzeg Niskie ciśnienie lub zatkany filtr Zwiększyć ciśnienie, sprawdzić filtr
Zbyt duży stożek Zbyt wysokie ciśnienie Zmniejszać ciśnienie stopniowo

Wskazówka dla profesjonalistów: Zawsze zaczynaj od niższego ciśnienia i zwiększaj je stopniowo, małymi krokami, aż uzyskasz prawidłowy obraz natrysku. Test na kartonie przed każdą pracą pozwoli wykryć zużycie dyszy, zanim ujawni się na lakierowanej powierzchni.


Jak często kontrolować pistolet i na co zwracać uwagę?

Regularna kontrola prewencyjna jest tańsza niż naprawa wynikająca z zaniedbanej konserwacji. Częstotliwość zależy od intensywności użytkowania.

Interwał Co kontrolować
Po każdym użyciu Czystość dyszy, igły i zbiornika; przepłukanie systemu
Codziennie / po każdej zmianie Stan uszczelnień, drożność filtrów, szczelność złączy
Miesięcznie Kompletny demontaż, kontrola o-ringów, smarowanie, stan węża
Rocznie Przegląd serwisowy, kalibracja regulatora ciśnienia, wymiana części prewencyjnych

Konkretne punkty kontrolne podczas przeglądu miesięcznego:

  • Dysza: kontrola wzrokowa zużycia krawędzi otworu; zmiana obrazu natrysku jest pierwszym objawem.
  • Igła: prostoliniowość, powierzchnia bez rys lub korozji.
  • Uszczelnienia i o-ringi: elastyczność, integralność, brak pęknięć.
  • Filtr powietrza pistoletu: czystość wkładu, brak kondensatu.
  • Regulator ciśnienia: stabilność ustawionej wartości przy przepływie.
  • Węże i złączki: bez pęknięć, prawidłowe dokręcenie, szczelność.

Prowadzenie prostego zapisu konserwacji (data, wykonane czynności, wymienione części) znacznie przyspieszy diagnostykę w przypadku usterki i ułatwi zamówienie właściwych części zamiennych. Wystarczy tabela w telefonie lub papierowy formularz przy pistolecie.


Jak usunąć zatkanie i inne typowe usterki pistoletu natryskowego?

Większość problemów można rozwiązać bezpośrednio w warsztacie. Kluczem jest prawidłowa diagnostyka przed wymianą części.

Usterka Przyczyna Szybka naprawa
Zatkana dysza Zaschnięta farba w otworze Namoczyć w środku czyszczącym, wyczyścić drucikiem
Nieregularny lub pasmowy natrysk Zużycie igły/dyszy, niewłaściwe ciśnienie Sprawdzić elementy, ustawić odległość i zakładkę —
Kapanie z pistoletu Uszkodzone uszczelnienie lub poluzowana nakrętka Wymienić uszczelnienie, dokręcić nakrętkę przepływu materiału
Zanieczyszczenia w lakierze Kondensat lub zanieczyszczenia w powietrzu Sprawdzić i wymienić filtry, sprawdzić osuszacz
Nierównomierne pokrycie Zbyt szybki ruch lub zbyt małe ciśnienie Zwolnić ruch (ok. 1 m na 3 s), zwiększyć ciśnienie

Sygnały wskazujące na konieczność profesjonalnego serwisu:

  • Pęknięcia lub odkształcenia korpusu pistoletu.
  • Uszkodzone gwinty dyszy lub czapki powietrznej.
  • Regulator ciśnienia nie utrzymuje ustawionej wartości.
  • Powtarzająca się usterka po wymianie uszczelnienia i dyszy.

Pistolety Airless (bezpowietrzne) mają odmienne wymagania dotyczące ustawienia ciśnienia i dyszy. Podczas ich konserwacji zawsze postępujcie zgodnie z instrukcją danego modelu, ponieważ ciśnienia robocze są znacznie wyższe niż w przypadku konwencjonalnych pistoletów pneumatycznych.


Dlaczego czyste sprężone powietrze decyduje o jakości natrysku?

Kondensat, olej i stałe zanieczyszczenia w sprężonym powietrzu bezpośrednio wpływają na jakość lakieru: powodują kratery, zanieczyszczenia i nierównomierne pokrycie. Filtracja powietrza nie jest opcjonalnym dodatkiem, lecz warunkiem niezawodnej pracy.

Zalecany zestaw do uzdatniania powietrza:

  • 1. stopień: filtr wstępny do zatrzymywania cząstek stałych i kropel wody.
  • 2. stopień: filtr dokładny do aerozoli oleju i drobnych zanieczyszczeń.
  • 3. stopień: regulator ciśnienia z precyzyjnym manometrem dla stabilnego ciśnienia roboczego.

Dla zakładów przemysłowych istotna jest norma ISO 8573, która definiuje klasy czystości sprężonego powietrza i określa wybór filtrów i osuszaczy. Przegląd filtrów kompresorowych dla przemysłu pomoże wybrać odpowiednią kombinację dla konkretnego zakładu.

Parametr Minimalny wymóg Uwaga
Wewnętrzna średnica węża ≥ 9 mm Mniejsza średnica powoduje spadek ciśnienia
Wykonanie węża Antystatyczny Zapobieganie wyładowaniom elektrostatycznym podczas natryskiwania
Filtracja 3-stopniowa Filtr + regulator ciśnienia
Odprowadzanie kondensatu Automatyczny lub ręczny Regularnie spuszczać

Nie używaj węża o średnicy wewnętrznej mniejszej niż 9 mm nawet do zastosowań hobbystycznych. Spadek ciśnienia na końcu węża prowadzi do niestabilnego obrazu natrysku i zwiększonego zużycia farby. Wybór odpowiedniego węża do rozprowadzania powietrza jest zatem równie ważny jak ustawienie regulatora.


Jak prawidłowo przechowywać pistolet po konserwacji?

Prawidłowe przechowywanie przedłuży żywotność uszczelnień i ochroni precyzyjne elementy przed deformacją lub korozją.

Zasady przechowywania krótko- i długoterminowego:

  • Pistolet przechowywać czysty, suchy i w odpowiedniej temperaturze (5–40 °C), z dala od bezpośredniego nasłonecznienia i źródeł ciepła.
  • Przed dłuższym przechowywaniem (ponad 2–3 tygodnie) lekko nasmarować igłę i ruchome części smarem silikonowym.
  • Wrażliwe uszczelki wyjąć i przechowywać osobno w suchym, szczelnym opakowaniu, jeśli producent tak zaleca.
  • Dyszę i czapkę powietrzną zakryć osłoną ochronną lub owinąć czystą tkaniną.
  • Nigdy nie przechowywać pistoletu z farbą w zbiorniku; zaschnięta farba uszkodzi uszczelki i zatka układ.

Podczas transportu:

  • Dyszę i igłę chronić przed uszkodzeniem mechanicznym (sztywne etui lub opakowanie ochronne).
  • Ruchome części zabezpieczyć, aby nie doszło do ich samoczynnego przemieszczenia.
  • Nie transportować pistoletu z podłączonym wężem pod ciśnieniem.

Profesjonalna wskazówka: Jeśli pistoletu nie używasz przez dłuższy czas, wlej do zbiornika kilka kropli oleju silikonowego, krótko przepuść i pozostaw do wypłynięcia. Powierzchnie wewnętrzne pozostaną chronione, a uszczelki nie wyschną.


Które części zamienne warto mieć zawsze pod ręką?

Części eksploatacyjne zużywają się w przewidywalny sposób. Posiadanie ich na stanie oznacza, że awaria nie wstrzyma pracy na godziny czy dni oczekiwania na dostawę.

Najczęściej zużywające się części:

  • Dysza: zużycie krawędzi otworu objawia się zmianą obrazu natrysku; wymień przy pierwszych oznakach.
  • Igła: rysy lub korozja na powierzchni powodują kapanie i nieregularny przepływ materiału.
  • O-ringi i uszczelki: pęknięcia lub utrata elastyczności prowadzą do nieszczelności i kapania.
  • Filtr wejściowy pistoletu: zatkanie powoduje spadek przepływu i niestabilne ciśnienie.

Jak wybrać odpowiednią część:

  1. Znajdź numer części w instrukcji lub na tabliczce znamionowej pistoletu.
  2. Porównaj z katalogiem producenta lub dostawcy.
  3. Preferuj oryginalne zestawy lub wysokiej jakości części zamienne ze specyfikacją techniczną (materiał uszczelki, średnica dyszy).

Kompresory-vzduchotechnika oferuje pneumatyczne pistolety natryskowe i akcesoria wraz ze wsparciem technicznym w wyborze odpowiedniej części. Przed złożeniem zamówienia przygotuj model pistoletu i numer części z instrukcji.


Kluczowe informacje

Regularna konserwacja pistoletu natryskowego, natychmiastowe czyszczenie po użyciu oraz czyste sprężone powietrze z 3-stopniową filtracją to trzy warunki decydujące o niezawodności i trwałości pistoletu.

Punkt Szczegóły
Natychmiastowe czyszczenie Przepłukać system od razu po użyciu; zaschnięta farba zatyka dysze i uszkadza uszczelnienia.
Bezpieczeństwo przed demontażem Zawsze odłączyć od powietrza i zwolnić ciśnienie jako pierwszy krok, bez wyjątku.
Jakość sprężonego powietrza 3-stopniowy filtr z regulatorem oraz wąż o średnicy wewnętrznej ≥ 9 mm są warunkiem równomiernego natrysku.
Prewencyjna wymiana części Mieć na stanie zestaw uszczelnień, igłę i dyszę; wymienić przy pierwszych oznakach zużycia.
Kompresory-vzduchotechnika Oferuje filtry, węże, zestawy części zamiennych oraz konsultacje techniczne przy wyborze właściwego rozwiązania.

Konserwacja pistoletu: co naprawdę decyduje o wyniku

Większość problemów z pistoletami natryskowymi nie wynika ze zużycia, lecz z zaniedbanego czyszczenia. Pistolet, który po pracy pozostaje z farbą w układzie, zatka się szybciej, niż ujawni się jakiekolwiek zużycie mechaniczne. Dotyczy to w równym stopniu użytkowników hobbystycznych, jak i profesjonalnych lakierni.

Drugą sprawą, która jest niedoceniana, jest jakość powietrza. Nawet najlepiej wyregulowany pistolet z czystymi dyszami nie da dobrego efektu, jeśli wchodzi do niego powietrze z kondensatem lub olejem. Inwestycja w filtrację 3-stopniową zwróci się już przy pierwszym zleceniu, gdzie nie trzeba będzie przeszlifowywać i przelakierowywać.

W przypadku eksploatacji profesjonalnej zalecam prowadzenie zapisów każdej interwencji serwisowej. Przy powtarzającej się usterce zapis jest najszybszą drogą do diagnozy, a jednocześnie podstawą do reklamacji lub zamówienia części zamiennych. Dla użytkowników hobbystycznych wystarczy prosta data i notatka o wymienionej części.

Kiedy powierzyć pistolet specjaliście: jeśli usterka powtarza się po wymianie uszczelnienia i dyszy lub jeśli regulator ciśnienia nie utrzymuje ustawionej wartości, to czas na przegląd serwisowy. Naprawa w zarodku jest zawsze tańsza niż wymiana całego pistoletu.


Gdzie zdobyć części i akcesoria do pistoletu natryskowego?

Kompresory-vzduchotechnika obejmuje cały łańcuch od źródła powietrza po pistolet. Dla aplikacji natryskowych oznacza to konkretnie: jednostki uzdatniania powietrza, filtry, węże i części zamienne do pistoletów pneumatycznych.

Kompresory-wentylacja przemysłowa

Do warsztatów hobbystycznych i lekkiej eksploatacji profesjonalnej odpowiednie są kompaktowe jednostki uzdatniania powietrza do 10 bar, które łączą filtrację i regulację ciśnienia w jednym kompaktowym zespole. Zakłady przemysłowe docenią kompresory śrubowe SCR ze zintegrowanym uzdatnianiem powietrza, zapewniającym stabilne i czyste powietrze przez całą zmianę.

Przed kontaktem z pomocą techniczną przygotuj: model pistoletu, numer części z instrukcji oraz krótki opis usterki lub zapytania. Dzięki temu skróci się czas konsultacji i zwiększy trafność zaleceń. Pomoc techniczna Kompresory-vzduchotechnika jest dostępna online oraz telefonicznie.


Przydatne źródła i instrukcje

Dokumentacja producenta jest niezastąpiona przy pracach serwisowych. Ogólne instrukcje mogą posłużyć jako orientacja, ale konkretne wartości momentów, średnice dysz i rodzaje uszczelnień są zawsze specyficzne dla danego modelu.

Zalecane źródła:

  • Instrukcja producenta pistoletu: pobrać ze strony producenta lub poprosić o nią przy zakupie; przechowywać przy urządzeniu lub w cyfrowej dokumentacji.
  • Karta techniczna farby lub lakieru: określa właściwy rozcieńczalnik i środek czyszczący; zmieniać przy każdej nowej partii.
  • Norma ISO 8573: dokument referencyjny dla zakładów przemysłowych przy projektowaniu filtracji powietrza.
  • Wewnętrzny przewodnik Kompresory-vzduchotechnika: krok po kroku konserwacja pistoletu lakierniczego ze zdjęciami demontażu i praktycznymi wskazówkami.
Źródło Typ Wykorzystanie
Instrukcja producenta pistoletu PDF / drukowany Wartości momentów, schemat demontażu, numery części
Karta techniczna farby PDF producenta farby Odpowiedni rozcieńczalnik, środek czyszczący, ciśnienie robocze
ISO 8573 Norma Klasy czystości powietrza dla zakładów przemysłowych
Blog Kompresory-vzduchotechnika Artykuł wewnętrzny Praktyczne procedury, zalecane akcesoria

Instrukcję każdego pistoletu używanego w zakładzie przechowuj w miejscu dostępnym bezpośrednio przy urządzeniu lub w formie cyfrowej. Przy zamawianiu części zamiennych numer części z instrukcji to najszybsza droga do właściwego komponentu.


Częste pytania

Jak prawidłowo ustawić pistolet natryskowy przed użyciem?

Zacznij od niskiego ciśnienia i zwiększaj je stopniowo, małymi krokami. Prawidłowe ustawienie sprawdź testowym natryskiem na kartonie: obraz powinien być symetryczną elipsą bez kropel lub suchych krawędzi.

Czym czyścić pistolet natryskowy po pracy?

Farby wodorozcieńczalne czyść wodą, farby syntetyczne i alkidowe rozcieńczalnikiem wskazanym w karcie technicznej producenta farby. Nigdy nie zanurzaj całego pistoletu w rozpuszczalniku; czyść tylko części mające kontakt z farbą.

Jakie ciśnienie ustawić dla pistoletu natryskowego?

Ciśnienie robocze zależy od modelu pistoletu i lepkości farby; zawsze kieruj się zaleceniami producenta pistoletu oraz farby. Ogólnie zaleca się zaczynać od niższej wartości i zwiększać stopniowo, aż obraz natrysku będzie równomierny.

Jak rozcieńcza się farbę do pistoletu natryskowego?

Farbę rozcieńczaj rozcieńczalnikiem zalecanym przez producenta farby do lepkości podanej w karcie technicznej. Prawidłową lepkość można sprawdzić kubkiem wypływowym (najczęściej Ford Cup nr 4); zbyt gęsta farba zatyka dysze, zbyt rzadka powoduje spływanie.

Jak usunąć zatkanie dyszy pistoletu natryskowego?

Zdemontuj dyszę, zamocz ją w odpowiednim środku czyszczącym i wyczyść kanaliki miękką szczoteczką lub nitką. Nigdy nie używaj metalowego drutu, który mógłby poszerzyć otwór dyszy i trwale zmienić obraz natrysku.

Zalecane

Dlaczego wąż ciśnieniowy jest ważny: przewodnik dla techników

Warsztat przemysłowy wyposażony w węże pneumatyczne

Wąż ciśnieniowy determinuje bezpieczeństwo, niezawodność i efektywność całego systemu pneumatycznego. Niewłaściwy lub uszkodzony wąż powoduje straty ciśnienia, uszkadza narzędzia, a w skrajnym przypadku prowadzi do rozerwania z ryzykiem zranienia operatora. Przed każdym użyciem sprawdź tabliczkę z ciśnieniem roboczym i wybierz wąż zgodnie z metodyką STAMP.

Główne powody, dla których wybór węża jest istotny:

  • Bezpieczeństwo: rozerwanie lub wyciek medium pod ciśnieniem zagraża operatorowi i otoczeniu
  • Straty ciśnienia: niewłaściwa średnica lub długość zmniejszają dostępne ciśnienie przy narzędziu; nieprawidłowa długość i średnica mogą powodować straty ciśnienia w zakresie od 5 do 10%
  • Ochrona narzędzi: stabilny przepływ wydłuża żywotność narzędzi pneumatycznych
  • Niezawodność eksploatacyjna: wysokiej jakości wąż zmniejsza przestoje i koszty serwisowe

Spis treści

Czym jest wąż ciśnieniowy i jakie są jego podstawowe typy do warsztatu i budowy?

Wąż ciśnieniowy jest konstrukcyjnie zaprojektowany do przenoszenia mediów pod ciśnieniem, czyli sprężonego powietrza, cieczy lub gazów technicznych. Od węża ssącego (odsysającego) różni się zbrojeniem i grubością ścianki: wąż ssący jest wymiarowany na podciśnienie, a wąż ciśnieniowy na nadciśnienie. Zamiana tych dwóch typów jest jedną z najczęstszych przyczyn awarii.

Główne typy według materiału i zbrojenia:

  • Węże gumowe z oplotem tekstylnym lub stalowym: wysoka odporność na ścieranie, odporność na oleje, rozpuszczalniki i ekstremalne temperatury; odpowiednie do budownictwa i przemysłu
  • Węże poliuretanowe (PU): lekkie, elastyczne, odporne na oleje i ścieranie; zachowują elastyczność nawet w niskich temperaturach (rzędu do około −40°C), popularne w zastosowaniach warsztatowych
  • Węże PTFE: odporność chemiczna i stabilność termiczna; odpowiednie do agresywnych mediów i wysokich temperatur
  • Węże PVC: najtańsze cenowo, lekkie, ale o niższej odporności i tężejące w zimnie; tylko do sporadycznego i mniej wymagającego zastosowania
  • Węże z oplotem stalowym (wielowarstwowe): maksymalna odporność na ciśnienie, zachowana elastyczność; do zastosowań przemysłowych wysokociśnieniowych
Materiał Główne zalety Wady Typowe zastosowanie
Guma z oplotem Odporność na ścieranie, oleje i rozpuszczalniki, elastyczność Wyższa waga Budownictwo, przemysł
Poliuretan (PU) Lekkość, elastyczność nawet w niskich temperaturach, odporność na oleje i ścieranie Wyższa cena, wrażliwość na niektóre chemikalia Warsztat, serwis samochodowy
PVC Niska cena, lekkość Niższa odporność, twardnieje w niskich temperaturach Sporadyczne użycie, lżejsze narzędzia
PTFE Odporność chemiczna, wysokie temperatury Wyższa cena, większa sztywność Przemysł chemiczny, spożywczy
Oplot stalowy Najwyższa odporność na ciśnienie Niższa elastyczność, masa Przemysłowe systemy wysokociśnieniowe

Kompatybilność materiału z przesyłanym medium ma kluczowe znaczenie. Wąż stosuj wyłącznie do medium, dla którego jest certyfikowany. PTFE, nitryl lub EPDM wybiera się tam, gdzie istnieje ryzyko kontaktu z chemikaliami lub wysokimi temperaturami. Zawsze sprawdź kartę techniczną producenta, ponieważ odporność na ciśnienie spada wraz ze wzrostem temperatury.


Przegląd kluczowych parametrów technicznych doboru właściwego węża

Jak wąż ciśnieniowy wpływa na bezpieczeństwo eksploatacji?

Nieodpowiedni lub uszkodzony wąż jest bezpośrednią przyczyną wypadków eksploatacyjnych. Pęknięcie węża pod ciśnieniem uwalnia energię porównywalną z wystrzałem: rozpryśnięte medium, oderwanie się węża lub odłamki armatury mogą spowodować poważne obrażenia. Wycieki medium prowadzą ponadto do niekontrolowanego spadku ciśnienia w systemie, co zagraża działaniu innych urządzeń na linii.

Czynniki zwiększające ryzyko awarii:

  • Starzenie się i degradacja materiału (promieniowanie UV, ozon, chemikalia)
  • Otarcia i uszkodzenia mechaniczne powierzchni (najeżdżanie wózkami, ostre krawędzie)
  • Załamanie węża w miejscu o małym promieniu gięcia
  • Przekroczenie znamionowego ciśnienia roboczego
  • Udary ciśnieniowe przy nagłym zamknięciu zaworów lub narzędzi

Udary ciśnieniowe są w praktyce niedocenianym czynnikiem. Wartości szczytowe mogą krótkotrwale kilkukrotnie przekroczyć ciśnienie znamionowe i spowodować zmęczenie materiału lub natychmiastowe pęknięcie węża bez wystarczającego zapasu bezpieczeństwa. Obciążenie mechaniczne często prowadzi ponadto do mikrouszkodzeń, które nie są widoczne gołym okiem, a wąż może wydawać się sprawny, dopóki nagle nie ulegnie awarii pod pełnym ciśnieniem.

Lista kontrolna do oględzin i kontroli funkcjonalnej przed użyciem:

  • Powierzchnia węża: pęknięcia, przecięcia, przetarcia, wybrzuszenia lub pęcherze
  • Końcówki i armatura: korozja, deformacja, poluzowanie
  • Całkowita długość: bez zbędnych pętli lub załamań
  • Etykieta: czytelne ciśnienie robocze i data produkcji
  • Szczelność: brak syczenia lub wilgoci w okolicy złączy

Porada eksperta: Ukryte uszkodzenia (wewnętrzna delaminacja lub zmęczenie zbrojenia) nie są widoczne z zewnątrz. Węże starsze niż 5 lat lub eksploatowane w trudnych warunkach poddaj próbie ciśnieniowej. Częstotliwość kontroli dostosuj do obciążenia eksploatacyjnego: przy pracy jednozmianowej cotygodniowa kontrola wzrokowa, przy pracy trzyzmianowej codzienna kontrola przed zmianą.


Technik sprawdza wąż ciśnieniowy w warsztacie.

Jak wąż ciśnieniowy wpływa na wydajność i osiągi systemu?

Odpowiednia wężyk jest warunkiem pełnej wydajności narzędzia pneumatycznego. Średnica wewnętrzna (DN) i długość węża bezpośrednio determinują straty ciśnienia: im mniejsza średnica i im dłuższy wąż, tym większy spadek ciśnienia między kompresorem a narzędziem. Narzędzie pneumatyczne zaprojektowane na 6 bar może przy niewłaściwym wężu pracować na 4,5–5 bar, co obniża wydajność, zwiększa zużycie i skraca żywotność. Niewłaściwa długość lub średnica może obniżyć wydajność narzędzia pneumatycznego nawet o 10%.

Wpływ parametrów na wydajność:

  • Średnica wewnętrzna: mniejsze DN = większa prędkość przepływu = większa strata ciśnienia; dla większości narzędzi warsztatowych wystarcza DN 9–13 mm
  • Długość: każdy dodatkowy metr zwiększa stratę ciśnienia; idealna długość dla serwisu samochodowego to 10–15 m, przy wężach powyżej 15 m rozważ większe DN
  • Niskiej jakości połączenia i nieszczelności: powodują trwałe wycieki, które kompresor musi kompensować dłuższym czasem pracy, co zwiększa zużycie energii

Orientacyjny dobór średnicy w zależności od narzędzia:

Typ narzędzia Zalecana średnica wewnętrzna Min. ciśnienie Uwaga
Pompka, pistolet do nadmuchu 6 mm 6 bar Lekkie narzędzia, niski przepływ
Wkrętarka, szlifierka, wiertarka 8–9 mm 6,5 bar Narzędzia standardowe
Klucz udarowy, piaskowanie 10 mm 6,5 bar Narzędzia o wysokim przepływie
Lakierowanie, ciężkie szlifierki 13 mm 7 bar Zastosowania wysokowydajne

Prosty przykład: wąż DN 6 mm o długości 20 m powoduje znacznie większy spadek ciśnienia niż wąż DN 10 mm o długości 10 m przy tym samym przepływie. Narzędzie na końcu dłuższego i węższego węża otrzyma mniej ciśnienia, mimo że kompresor pracuje na pełnej mocy. Praktyczną kontrolę przeprowadzisz manometrem na wyjściu węża: jeśli różnica między ciśnieniem na kompresorze a na wyjściu jest większa niż 0,5 bar, rozważ krótszy wąż lub większą średnicę.

Kluczowa zasada: przy projektowaniu uwzględnij rezerwę co najmniej 1–2 bar powyżej znamionowego ciśnienia roboczego narzędzia, aby udary ciśnienia i straty w przewodzie nie ograniczały wydajności.

Wysokiej jakości wąż o odpowiedniej średnicy zapewnia stały przepływ i zapobiega nieszczelnościom, które w przeciwnym razie wydłużałyby czas pracy kompresora i zwiększały koszty eksploatacji. Jeśli potrzebny jest większy zasięg, korzystniej jest zainstalować stałą instalację sprężonego powietrza z gniazdami poboru niż stosować jeden bardzo długi wąż. Więcej informacji o doborze kompresora pod kątem instalacji wężowej znajdziesz w przewodniku po wyborze kompresora przemysłowego.


Jakie parametry techniczne decydują o prawidłowym doborze węża?

Etykieta lub karta techniczna węża zawiera kilka wartości, które trzeba umieć odczytać i poprawnie zinterpretować.

Ciśnienie robocze, ciśnienie rozrywające i współczynnik bezpieczeństwa:

  • WP (Working Pressure / znamionowe ciśnienie robocze): maksymalne dopuszczalne ciśnienie robocze przy znamionowej temperaturze
  • BP (Burst Pressure / ciśnienie rozrywające): ciśnienie, przy którym wąż ulega awarii; zawsze znacznie wyższe niż WP
  • S.F. (Safety Factor / współczynnik bezpieczeństwa): stosunek BP do WP; dla węży przemysłowych typowo od 3:1 do 4:1, w zastosowaniach wysokociśnieniowych nawet wyższy

Średnica wewnętrzna (DN): określa przepływ i straty ciśnienia. Większe DN = niższe straty, ale większa masa i cena. Przy wyborze właściwego DN należy wychodzić z wymagań przepływowych narzędzia (l/min) oraz długości przewodu.

Zakres temperatur: wraz ze wzrostem temperatury maleje odporność ciśnieniowa węża. Wartość WP na etykiecie obowiązuje dla temperatury znamionowej (zazwyczaj 20°C). Podczas pracy w wyższych temperaturach należy sprawdzić krzywą deratingu w karcie technicznej producenta.

System sprężonego powietrza z wężami ciśnieniowymi w eksploatacji

Promień gięcia i armatura:

Parametr Co obserwować Dlaczego to ważne
Minimalny promień gięcia Wartość w mm na etykiecie Zagięcie poniżej tego promienia uszkodzi zbrojenie
Typ końcówki (armatury) BSP, NPT, gwint metryczny Kompatybilność z instalacją i szybkozłączkami
Typ zbrojenia Oplot vs. spirala Spirala wytrzymuje wyższe ciśnienie i udary
Ciśnienie testowe Podane w karcie technicznej Weryfikacja jakości wykonania

Szybkozłącza muszą odpowiadać średnicy nominalnej węża oraz ciśnieniu roboczemu systemu. Standard przemysłowy i automotive szybkozłączy nie są wzajemnie wymienne; przy budowie systemu wybierz jeden standard dla całej instalacji i konsekwentnie go stosuj. Tanie lub niekompatybilne złącza są źródłem nieszczelności i zwiększonego zużycia końcówek. Czystość szybkozłączy i ich kulek zabezpieczających ma zasadniczy wpływ na szczelność całego systemu i jest częstym, lecz często pomijanym źródłem wycieków.


Jak wybrać odpowiedni wąż ciśnieniowy krok po kroku (metodyka STAMP)

Metodyka STAMP (Size, Temperature, Application, Material, Pressure) zapewnia systematyczny proces, który minimalizuje błędy przy doborze wymiarów. W praktyce eliminuje najczęstsze przyczyny awarii: niedoszacowanie udarów ciśnieniowych, pomyłkę materiału lub niewłaściwą średnicę.

Procedura wyboru:

  1. Size (wielkość): zmierz wymagany przepływ (l/min) oraz długość przewodu; dobierz DN tak, aby strata ciśnienia nie przekroczyła dopuszczalnej granicy
  2. Temperature (temperatura): ustal zakres temperatur roboczych; sprawdź derating w karcie technicznej
  3. Application (zastosowanie): określ rodzaj medium (powietrze, olej, chemikalia, gorąca woda) oraz obciążenia mechaniczne (ścieranie, zginanie, udary ciśnieniowe)
  4. Material (materiał): wybierz materiał kompatybilny z medium i warunkami roboczymi (guma, PU, PTFE, EPDM)
  5. Pressure (ciśnienie): sprawdź WP węża względem maksymalnego ciśnienia roboczego systemu, z uwzględnieniem rezerwy na udary

Lista kontrolna do zamówienia:

  • Długość węża i typ końcówek (BSP, NPT, gwint metryczny)
  • Średnica wewnętrzna (DN) i średnica zewnętrzna
  • Znamionowe ciśnienie robocze (WP) i współczynnik bezpieczeństwa (S.F.)
  • Typ wzmocnienia: oplot (niższe ciśnienia, większa elastyczność) lub spirala (wysokie ciśnienie, udary)
  • Certyfikaty i protokół testowy producenta
  • Zakres temperatur i kompatybilność z medium

Wskazówka profesjonalisty: Zawsze wybieraj wąż o znamionowym ciśnieniu roboczym wyższym niż twoje aktualne ciśnienie robocze. Udary ciśnieniowe przy nagłym zamknięciu zaworów lub narzędzi mogą krótkotrwale kilkukrotnie przekroczyć ciśnienie znamionowe. Rezerwa bezpieczeństwa 30–50% powyżej ciśnienia roboczego jest standardem w eksploatacji przemysłowej.

Pełny przegląd akcesoriów, które wpływają na wybór węża, znajdziesz w checkliście akcesoriów do kompresorów.


Jak prawidłowo zainstalować, używać i konserwować wąż ciśnieniowy?

Prawidłowa instalacja wydłuża żywotność węża i zapobiega awariom. Najczęstszym błędem przy montażu jest skręcenie węża lub przełożenie go przez ostre krawędzie.

Procedura instalacji:

  1. Wyłącz kompresor i zredukuj ciśnienie w systemie; nigdy nie podłączaj ani nie odłączaj węża pod ciśnieniem
  2. Sprawdzić czystość i stan końcówek oraz szybkozłączy przed montażem
  3. Wąż prowadzić bez zbędnych pętli, załamań lub kontaktu z ostrymi krawędziami; unikać ostrego zgięcia bezpośrednio za końcówką, gdzie naprężenie jest największe
  4. Podłączyć armaturę kluczem dynamometrycznym zgodnie ze specyfikacją producenta; nie dokręcać gwintów na siłę i zastosować taśmę uszczelniającą na połączeniach gwintowanych
  5. Stopniowo zwiększać ciśnienie i sprawdzić połączenia słuchem (syczenie) oraz dotykiem (wilgoć)
  6. Przed uruchomieniem przeprowadzić próbę ciśnieniową na 1,5-krotność ciśnienia roboczego
  7. Oznaczyć wąż etykietą z datą montażu i ciśnieniem nominalnym

Zasady prawidłowej eksploatacji:

  • Nigdy nie przekraczać maksymalnego ciśnienia roboczego węża
  • Nie najeżdżać na wąż pojazdami ani ciężkimi maszynami; w miejscach o dużym natężeniu ruchu stosować osłony ochronne węży
  • Nie wyciągać węża, ciągnąc za końcówki lub podłączone narzędzie
  • Nie używać węża jako środka do podwieszania lub liny
  • Nie odłączać węża pod ciśnieniem bez zaworu bezpieczeństwa odcinającego

Porada eksperta: W warsztatach zatrudniających wielu techników oznacz węże kolorami według średnicy nominalnej lub zastosowania (np. czerwony dla większych średnic, niebieski dla mniejszych). Zapobiega to pomyłkom i nieprawidłowemu podłączeniu.

Częstotliwość okresowych kontroli:

  • Przed każdą zmianą / użyciem: kontrola wzrokowa powierzchni, końcówek i połączeń
  • Co tydzień: kontrola szczelności przy ciśnieniu roboczym, kontrola mocowania
  • Co miesiąc (lub w zależności od obciążenia roboczego): próba ciśnieniowa, kontrola promienia gięcia
  • Co 6 miesięcy: kompleksowa kontrola elastyczności, gwintów i wytrzymałości połączeń

Kiedy natychmiast wymienić wąż:

  • Widoczne pęknięcia, wybrzuszenia lub odwarstwienie zewnętrznej powłoki
  • Trwała deformacja przekroju spowodowana nieprawidłowym zwijaniem
  • Deformacja lub korozja armatury
  • Powtarzające się nieszczelności w połączeniach nawet po dokręceniu lub wymianie złączki
  • Wąż bez czytelnej etykiety lub starszy niż 5 lat w wymagających warunkach eksploatacji (lub przy ekspozycji na chemikalia i promieniowanie UV)

Żadna naprawa taśmą ani improwizowana łata nie jest akceptowalnym rozwiązaniem dla systemów pneumatycznych pod ciśnieniem. Cena nowego węża jest zawsze niższa niż koszty nieplanowanego przestoju lub wypadku.


Jak prawidłowo przechowywać węże ciśnieniowe?

Sposób przechowywania ma zasadniczy wpływ na żywotność węża. Źle utrzymywane węże mają w praktyce żywotność 1 do 2 lat, podczas gdy prawidłowo przechowywane węże z tego samego materiału wytrzymują 5 do 8 lat. Różnica nie wynika z jakości produktu, lecz z codziennego obchodzenia się z nim.

Zasady przechowywania:

  • Przed magazynowaniem rozhermetyzuj wąż, wykonaj kontrolę wzrokową, oczyść z zanieczyszczeń i olejów oraz pozostaw do wyschnięcia
  • Nawijaj węże luźno na szpule, bez zachodzenia pętli na siebie i bez naprężania; nigdy nie przechowuj na ziemi
  • Wolny koniec zabezpiecz rzepem lub plastikowym zaciskiem, nigdy drutem ani metalowym klipsem
  • Zawieś na hakach lub umieść na regale z dala od ostrych krawędzi; na złączki załóż osłony ochronne
  • Przechowuj w suchym, ciemnym miejscu, z dala od bezpośredniego promieniowania UV i źródeł ciepła, zalecana temperatura 5–25°C
  • Oddziel węże od olejów, smarów, rozpuszczalników i agresywnych chemikaliów

Zalecana średnica szpuli nawijającej w zależności od średnicy węża:

Średnica węża (mm) Zalecana średnica bębna (cm) Maks. długość na bęben (m)
6 25 50
8 30 40
10 35 30
13 40 20
16 i więcej 45 15

Zbyt mały bęben powoduje trwałe odkształcenia wewnętrznego przekroju, zmniejsza przepływ i osłabia materiał w miejscach zgięcia. Węże na bębnach lub hakach dodatkowo nie zawadzają w korytarzach komunikacyjnych i zmniejszają ryzyko potknięcia. Oprócz wydłużenia żywotności, prawidłowe przechowywanie oszczędza więc także czas technika, który w przeciwnym razie musiałby rozwijać węże lub szukać odpowiedniej długości w magazynie.


Jakie normy i certyfikaty obowiązują dla węży ciśnieniowych w Czechach i UE?

Węże ciśnieniowe wprowadzane na rynek w UE muszą spełniać wymagania odpowiednich norm europejskich i w stosownych przypadkach posiadać oznaczenie CE. Operatorów w Czechach obowiązuje obowiązek weryfikacji zgodności produktu oraz przechowywania dokumentacji na wypadek kontroli lub zdarzenia ubezpieczeniowego.

Kluczowe normy dla węży ciśnieniowych:

  • EN ISO 6945: węże do sprężonego powietrza; wymagania dotyczące konstrukcji, badania i oznaczania
  • EN ISO 1307: wymagania wymiarowe dla węży gumowych i z tworzyw sztucznych
  • EN 14423: węże do przesyłu cieczy; wymagania bezpieczeństwa
  • Oznaczenie CE: obowiązkowe dla węży objętych dyrektywą ciśnieniową (PED 2014/68/EU) w przypadku przekroczenia określonych limitów ciśnienia

Wskazówka profesjonalna: Przy czytaniu certyfikatu sprawdź, czy norma odnosi się do konkretnego typu węża (materiał, zbrojenie, średnica) oraz czy ciśnienie testowe odpowiada Twojemu ciśnieniu roboczemu. Ogólne stwierdzenie „spełnia normy EN” bez wskazania konkretnej normy i wartości testowych nie jest wystarczające.

Operator ponosi odpowiedzialność za regularną kontrolę i dokumentację stanu węży. W przypadku awarii spowodowanej zaniedbaniem konserwacji lub użyciem nieodpowiedniego węża ubezpieczyciel może odmówić wypłaty odszkodowania. Zapisy dotyczące kontroli i wymian przechowuj co najmniej przez okres eksploatacji urządzenia.


Praktyczne zalecenia dla trzech typowych scenariuszy eksploatacyjnych

Konkretny wybór węża zależy od aplikacji. Poniżej przedstawiono trzy scenariusze z zalecanymi parametrami.

Scenariusz 1: Warsztat do narzędzi pneumatycznych

  • Materiał: wąż poliuretanowy lub gumowy z oplotem tekstylnym
  • Średnica nominalna: 9–13 mm w zależności od wymagań przepływowych narzędzi
  • Ciśnienie robocze: 8–12 bar; wybierz wąż o znamionowym ciśnieniu roboczym co najmniej 15 bar dla zapewnienia zapasu bezpieczeństwa
  • Końcówki: złączki szybkozłączne kompatybilne ze standardem warsztatowym (BSP 1/4")
  • Długość: do 10 m; przy dłuższym przewodzie przejdź na średnicę nominalną 13 mm lub większą

Scenariusz 2: Prace natryskowe na budowie i wysokie zużycie

  • Materiał: wąż gumowy z oplotem stalowym lub wąż wielowarstwowy z płaszczem ochronnym
  • Wzmocnienie: oplot stalowy zwiększa odporność na ścieranie podczas ciągnięcia po powierzchni
  • Ciśnienie robocze: zwykle 10–15 barów; sprawdzić odporność na promieniowanie UV i warunki atmosferyczne
  • Ochrona końcówek: zastosować tuleje ochronne lub osłony spiralne

Scenariusz 3: Linia przemysłowa z częstymi uderzeniami ciśnienia

  • Materiał: wąż wielowarstwowy ze zbrojeniem spiralnym z drutu stalowego
  • Zbrojenie spiralne znacznie zwiększa odporność na uderzenia ciśnienia w porównaniu z prostym oplotem
  • Ciśnienie robocze: 15–20 barów i więcej; współczynnik bezpieczeństwa S.F. minimum 4:1
  • Interwały kontroli: codzienna kontrola wzrokowa, miesięczna próba ciśnieniowa

Wartości orientacyjne: dla warsztatu należy przyjąć ciśnienie robocze 8–12 barów, dla zastosowań przemysłowych 15–20 barów i więcej. Rezerwa bezpieczeństwa 30–50% powyżej ciśnienia roboczego jest standardem w wymagających warunkach eksploatacji.


Kluczowe wnioski

Odpowiedni wąż ciśnieniowy chroni obsługę, utrzymuje wydajność systemu i obniża koszty eksploatacji; nieodpowiedni lub uszkodzony wąż jest bezpośrednią przyczyną awarii i przestojów.

Punkt Szczegóły
Wybór według STAMP Systematyczne postępowanie eliminuje błędy w doborze wymiarów i zamianę materiału.
Współczynnik bezpieczeństwa S.F. Węże przemysłowe mają S.F. 3:1 do 4:1; zawsze sprawdź na etykiecie lub w karcie technicznej.
Uderzenia ciśnieniowe Wartości szczytowe mogą krótkotrwale przekroczyć ciśnienie znamionowe; wybieraj zapas 30–50% powyżej ciśnienia roboczego.
Przechowywanie Zwój o średnicy 30–45 cm i przechowywanie poza podłożem wydłuży żywotność z 1–2 lat do 5–8 lat.
Regularne kontrole Kontrola wzrokowa przed każdą zmianą, próba ciśnieniowa co miesiąc lub w zależności od obciążenia eksploatacyjnego.

Opinia eksperta dotycząca doboru i konserwacji węży ciśnieniowych

Najczęstszy błąd, jaki widzę w zakładach, to nie zły wąż. To właściwy wąż w niewłaściwym miejscu. Technicy dobierają wąż na podstawie ceny lub tego, co mają na magazynie, zamiast opierać się na parametrach systemu. Efektem jest wąż o zbyt małej średnicy, który powoduje straty ciśnienia, lub wąż bez odpowiedniego zapasu bezpieczeństwa, który ulega awarii przy pierwszym wyraźniejszym uderzeniu ciśnieniowym.

Drugim pomijanym szczegółem nie są same węże, lecz szybkozłącza i końcówki. Kurz, wióry metalowe lub resztki taśmy uszczelniającej wewnątrz złącza powodują nieszczelności, których technicy na próżno szukają na samym wężu. Szybkozłącza należy regularnie czyścić i kontrolować ich kulki zabezpieczające.

Trzecim niedocenianym problemem jest dokumentacja. Użytkownicy wymieniają węże, ale nie zapisują daty wymiany ani jej przyczyny. W przypadku awarii lub zdarzenia ubezpieczeniowego nie są wtedy w stanie udowodnić, że wypełniali obowiązki regularnej konserwacji. Prosty arkusz ewidencyjny z datą montażu, ciśnieniem nominalnym i datą następnej kontroli zajmuje minutę pracy i może zadecydować o wypłacie odszkodowania.

Inwestycja w wąż o wyższym ciśnieniu znamionowym, wysokiej jakości armaturze i systemie zwijaczy zwraca się szybciej, niż mogłoby się wydawać. Mniej przestojów, mniej interwencji serwisowych, niższe zużycie energii przez kompresor. Jakość węża to nie koszt, lecz element projektu systemu.


Gdzie znaleźć odpowiedni wąż ciśnieniowy i wsparcie techniczne?

Kompresory-vzduchotechnika oferuje kompletny asortyment węży do sprężonego powietrza, akcesoriów oraz jednostek uzdatniania powietrza dla warsztatów i zakładów przemysłowych. Przed zakupem zapewniamy konsultację techniczną: pomożemy określić właściwą średnicę nominalną, materiał, typ wzmocnienia oraz kompatybilną armaturę według parametrów Państwa systemu.

Kompresory-technika pneumatyczna

Dla warsztatów i serwisów samochodowych zalecamy rozpoczęcie od jednostek uzdatniania powietrza, które zapewnią czyste i suche powietrze zarówno dla narzędzi, jak i węży. Zakłady przemysłowe o wyższych wymaganiach ciśnieniowych docenią ofertę kompresorów śrubowych SCR przeznaczonych do pracy ciągłej. Zapewniamy również montaż, pomiary parametrów oraz przeglądy całej instalacji wężowej bezpośrednio na miejscu. Skontaktuj się z nami, podając parametry swojego systemu, a przygotujemy konkretne zalecenia.


Jakie dokumenty i karty techniczne wymagać od dostawcy?

Prawidłowa dokumentacja jest warunkiem bezpiecznej eksploatacji oraz spełnienia obowiązków prawnych. Przy zamawianiu węża zawsze należy zażądać:

  • Karty technicznej producenta (datasheet): WP, BP, S.F., zakres temperatur, promień gięcia, kompatybilne media
  • Deklaracji zgodności (Declaration of Conformity): odniesienie do konkretnej normy EN i zakresu obowiązywania
  • Protokołu testowego: wyniki próby ciśnieniowej z produkcji, data testu
  • Zalecanych limitów eksploatacyjnych i interwału wymiany: od producenta, nie tylko od sprzedawcy
Dokument Co sprawdzić Jak zastosować
Karta techniczna WP, BP, S.F., zależność od temperatury Porównanie z warunkami eksploatacji
Certyfikat zgodności Konkretna norma EN, zakres obowiązywania Potwierdzenie zgodności na potrzeby audytu wewnętrznego
Protokół testowy Ciśnienie testowe, data, partia produkcyjna Dokument jakości przy reklamacji lub awarii
Zalecany interwał wymiany Lata lub godziny pracy Planowanie konserwacji zapobiegawczej

Użyj tych dokumentów przy porównywaniu ofert od różnych dostawców: wąż bez karty technicznej lub z ogólnym certyfikatem bez odniesienia do konkretnej normy nie zapewnia wystarczającej gwarancji bezpieczeństwa. Podczas wewnętrznej kontroli bezpieczeństwa przechowuj dokumentację wraz z zapisami dotyczącymi instalacji i regularnych przeglądów.


Często zadawane pytania

Jaki wąż wybrać do kompresora do warsztatu?

Do pracy warsztatowej z narzędziami pneumatycznymi wybierz wąż poliuretanowy lub gumowy z oplotem tekstylnym, DN 9–13 mm i znamionowym ciśnieniem roboczym co najmniej 15 bar. Ogranicz długość do 10 m; przy dłuższym przewodzie przejdź na większą średnicę.

Jak zwiększyć ciśnienie dostępne przy narzędziu pneumatycznym?

Najskuteczniejszym sposobem jest skrócenie węża lub zwiększenie jego średnicy wewnętrznej. Spadki ciśnienia rosną wraz z długością i maleją wraz ze średnicą; przejście z DN 6 mm na DN 10 mm przy tej samej długości znacznie zmniejszy spadek ciśnienia między kompresorem a narzędziem.

Jakie ciśnienie wytrzyma zwykły wąż do kompresora?

Standardowe węże warsztatowe mają znamionowe ciśnienie robocze 8–12 bar; węże profesjonalne i przemysłowe 15–20 bar i więcej. Ciśnienie rozrywające (BP) jest zawsze znacznie wyższe, zazwyczaj 3–4-krotność WP, jednak praca powyżej WP jest niedopuszczalna.

Jaka jest różnica między wężami PU a PVC?

Węże PU charakteryzują się wysoką elastycznością nawet w niskich temperaturach oraz odpornością na ścieranie i oleje, co czyni je odpowiednimi do wymagających zastosowań. Węże PVC są mniej elastyczne i twardnieją na zimnie, ale są bardziej przystępne cenowo do mniej

Czym jest pneumatyka modułowa: przemysł i motorsport

Technik właśnie składa modularny zestaw pneumatyczny FRL.


Krótko:

  • Modularna pneumatyka w przemyśle oznacza połączone zestawy FRL, które można łatwo rozbudowywać lub naprawiać. W motorsporcie oznacza wkładki lub systemy bezdętkowe, które zastępują klasyczne opony i zmniejszają ryzyko defektu. Oba podejścia umożliwiają wymianę tylko wadliwego segmentu zamiast całego zestawu, co oszczędza czas i koszty.

Modularna pneumatyka oznacza dwa odmienne koncepty. W przemyśle chodzi o konfigurowalny system FRL (filtr, regulator, smarownica) do uzdatniania sprężonego powietrza, gdzie poszczególne moduły łączą się wzajemnie bez ingerencji w całą infrastrukturę. W motorsporcie i off-roadzie to samo pojęcie oznacza modularne wkładki lub rozwiązania bezdętkowe, które zastępują klasyczną dętkę. System Mr. Wolf Mousse Balls pracuje na przykład z 24–30 segmentami dla tylnej opony, przy czym liczba segmentów bezpośrednio wpływa na sztywność jazdy. Oba podejścia mają wspólną logikę: zamiast wymieniać całość, wystarczy wymienić wadliwą część.

  • Przemysłowy system FRL: filtr, regulator, smarownica połączone w zestaw modularny; można dodawać wyłączniki ciśnieniowe, zawory soft-start lub kolejne filtry.
  • Wkładki motorsportowe: segmentowe wkładki mousse lub balonowe (24–30 segmentów dla tylnej opony) zastępują dętkę i eliminują ryzyko defektu.
  • Wspólna zasada: modularność umożliwia serwis lub modyfikację bez wymiany całego zestawu.

Spis treści

Jak dokładnie działa modułowy system FRL i z czego się składa?

Modułowy zestaw FRL składa się z trzech podstawowych modułów. Filtr usuwa wilgoć, olej i zanieczyszczenia stałe ze sprężonego powietrza. Regulator utrzymuje stałe ciśnienie robocze niezależnie od wahań w sieci. Smarownica dawkuje olej do strumienia powietrza dla narzędzi pneumatycznych i napędów, które wymagają smarowania.

Moduły łączy się za pomocą wspólnego interfejsu, tzw. złączek push-together lub modułów rozdzielczych blokowych. Ten sposób połączenia eliminuje zbędne połączenia gwintowe, które w przeciwnym razie zwiększałyby straty ciśnienia. Prawidłowo zaprojektowany zestaw modułowy wykazuje więc niższą całkowitą stratę ciśnienia niż trzy osobne jednostki połączone szeregowo. Ponadto wspólny moduł rozdzielczy zmniejsza liczbę uszczelnień, a tym samym liczbę potencjalnych miejsc nieszczelności.

  • Filtr: separacja kondensatu i cząstek stałych, wymiana wkładu bez demontażu rurociągu.
  • Regulator: ustawienie ciśnienia roboczego, opcjonalnie z manometrem lub wyświetlaczem cyfrowym.
  • Smarownica: smarowanie mgłowe lub kroplowe; można pominąć w zastosowaniach z wymogiem bezolejowym.
  • Moduły rozszerzające: przełączniki ciśnieniowe, zawory soft-start, przepływomierze, dodatkowe filtry.

Wskazówka profesjonalna: Interfejs modułowy wybieraj zawsze wtedy, gdy planujesz rozbudowę linii lub eksploatujesz kilka stref o różnych wymaganiach ciśnieniowych. Samodzielna jednostka jest tańsza w zakupie, ale przy każdej zmianie konfiguracji wymaga wymiany całego bloku.

Więcej informacji o integracji FRL w liniach produkcyjnych znajdziesz w przeglądzie automatyzacji pneumatycznej w przemyśle.

Przejrzysta infografika: porównanie modularnych systemów pneumatycznych w przemyśle i motorsporcie


Wkładki modułowe w motorsporcie: jak działają i co mówią liczby?

Systemy bezdętkowe i wkładkowe zastępują klasyczną dętkę w ten sposób, że stopka opony uszczelnia się bezpośrednio na specjalnej obręczy lub przestrzeń wewnętrzna jest wypełniona stałą wkładką. Efektem jest eliminacja klasycznej awarii: przy uszkodzeniu opony pojazd nie traci natychmiast ciśnienia, a kierowca zachowuje kontrolę.

Montaż wkładki do opony do motorsportu na specjalnym stojaku

Systemy takie jak Mr. Wolf Mousse Balls działają na zasadzie segmentów balonowych. Standardowe opakowanie zawiera szereg segmentów do tylnej opony; dodając lub usuwając segmenty, kierowca dostraja sztywność w zależności od nawierzchni toru. Mniejsza liczba segmentów oznacza miększe zachowanie odpowiednie do błota, większa liczba segmentów zwiększa sztywność na twardym terenie.

Parametr Typowa wartość
Liczba segmentów, tylna opona 24–30 segmentów
Typ montażu Specjalna obręcz lub obręcz bezdętkowa
Główna zaleta Eliminacja defektu, regulowana sztywność

Kluczowa informacja techniczna: Uszkodzonych balonów nie można bezpiecznie używać ponownie. Przy każdej wymianie opony należy sprawdzić stan wszystkich segmentów. Przeoczony uszkodzony segment jest najczęstszą przyczyną awarii systemu w terenie.

Montaż wymaga pasty montażowej na stopce obręczy. Montaż na sucho znacznie zwiększa ryzyko powolnego wycieku w miejscu stopki i jest jednym z najczęstszych błędów przy instalacji systemów bezdętkowych.


Jakie są rzeczywiste zalety i gdzie są ograniczenia?

Rozwiązanie modularne przynosi konkretne korzyści eksploatacyjne, ale ma też realne ograniczenia, które warto znać przed zakupem.

Zalety:

  • Elastyczna konfiguracja bez wymiany całego zestawu.
  • Niższe straty ciśnienia dzięki zoptymalizowanemu przepływowi wewnętrznemu i mniejszej liczbie połączeń gwintowych.
  • Krótsze przestoje: wadliwy moduł wymienia się w minuty, nie godziny.
  • Oszczędność miejsca w porównaniu do trzech oddzielnych jednostek w szeregu.
  • W przypadku wkładek motorsportowych: eliminacja defektu i regulowana sztywność.

Wady:

  • Wyższa inwestycja początkowa w porównaniu do samodzielnej jednostki.
  • Serwis wymaga znajomości konkretnego systemu; nieprawidłowy montaż unieważnia korzyści.
  • Zapasy modułów zamiennych zwiększają zamrożony kapitał.

Rozwiązania bezdętkowe i modułowe wkładki zwiększają odporność na defekty, ale w najbardziej wydajnych zastosowaniach wyścigowych nadal nie mogą w pełni zastąpić klasycznych opon pneumatycznych. Ograniczona zdolność współpracy z podwoziem na granicy właściwości jezdnych pozostaje kompromisem nierozwiązanym pod względem inżynieryjnym.

Przegląd zalet systemów pneumatycznych w eksploatacji przemysłowej omawia artykuł o efektywności systemów pneumatycznych.


Jak wybrać odpowiednie rozwiązanie modułowe?

Wybór zależy od konkretnych parametrów eksploatacyjnych. Przejdźcie przez tę listę kontrolną przed skontaktowaniem się z dostawcą.

  1. Określcie wymagany przepływ (l/min lub m³/h) oraz ciśnienie robocze (bar).
  2. Obliczcie liczbę stref z różnymi wymaganiami ciśnieniowymi.
  3. Oszacujcie częstotliwość serwisową i dostępność technika.
  4. Sprawdźcie plan rozbudowy linii w horyzoncie 2–3 lat.
  5. Sprawdźcie dostępność modułów zamiennych i części u dostawcy w Czechach.

Pytania do dostawcy:

  • Czy moduły są kompatybilne z innymi producentami, czy jest to system zamknięty?
  • Ile trwa wymiana jednego modułu podczas pracy?
  • Jaki jest okres gwarancji i jakie są warunki serwisu w Czechach?

Dodatkowo dla motorsportu:

  • Kompatybilność wkładki ze średnicą i szerokością felgi.
  • Zalecana liczba segmentów dla konkretnego typu toru.
  • Dostępność pasty montażowej i narzędzi serwisowych.

Wskazówka profesjonalna: Całkowite koszty posiadania (TCO) obliczcie jako sumę ceny zakupu, rocznych kosztów serwisu oraz szacowanych kosztów przestojów. W przypadku zastosowań z więcej niż dwoma interwencjami serwisowymi rocznie modularny FRL zazwyczaj wychodzi taniej w okresie trzech lat eksploatacji.


Jak wygląda konserwacja i co wpływa na koszty eksploatacji?

Modularne systemy FRL wymagają regularnej wymiany wkładów filtracyjnych, kontroli poziomu oleju w smarownicy oraz kalibracji regulatora. Częstotliwość zależy od jakości powietrza wlotowego i intensywności pracy. Kluczowa zaleta w porównaniu z samodzielną jednostką: w przypadku awarii regulatora wystarczy wymienić tylko moduł regulatora, a nie cały zestaw.

Główne czynniki kosztowe:

  • Cena zakupu zestawu i poszczególnych modułów.
  • Cena wkładów filtracyjnych i oleju do smarownicy.
  • Koszty interwencji serwisowej i dojazdu technika w Czechach.
  • Straty wynikające z przestojów przy nieplanowanej awarii.

W przypadku wkładów motorsportowych obowiązuje inna logika. Segmenty są kontrolowane przy każdej wymianie opony; uszkodzone elementy są utylizowane. Regularna kontrola wydłuża żywotność systemu i zapobiega awarii w terenie.

Praktyczna wskazówka: Utrzymujcie w magazynie co najmniej jeden zapasowy moduł każdego typu, który jest w eksploatacji. Wymiana modułu na miejscu trwa minuty; oczekiwanie na dostawę części zamiennej może oznaczać godziny lub dni przestoju.


Gdzie w Czechach kupić rozwiązanie modułowe?

Przemysłowe zestawy modułowe FRL są w Czechach dostępne poprzez specjalistyczne e-sklepy i hurtownie techniczne. Kompresory-vzduchotechnika oferuje jednostki uzdatniania sprężonego powietrza wraz z fachowym doradztwem, projektem zestawu i wsparciem serwisowym.

  • Przemysłowe FRL: sprawdźcie katalog producenta, kartę techniczną z charakterystykami przepływu oraz dostępność modułów zamiennych w Czechach.
  • Wkłady motorsportowe: sprzedawcy sprzętu enduro i motocyklowego; przed zamówieniem sprawdźcie kompatybilność z felgą.
  • Serwis i montaż: Kompresory-vzduchotechnika zapewnia projekt pod klucz, montaż, przeglądy i serwis non-stop systemów kompresorowych i pneumatycznych w Czechach.

Przy zakupie zawsze należy poprosić o kartę techniczną z charakterystykami przepływu, zakresem ciśnienia i wymiarami przyłączy. Kompatybilność modułów różnych producentów nie jest gwarantowana.


Kiedy wybrać rozwiązanie modułowe, a kiedy lepiej nie?

Modułowy zespół FRL ma sens tam, gdzie eksploatacja obejmuje wiele stref z różnymi wymaganiami ciśnieniowymi, gdzie częstotliwość serwisowania przekracza dwa razy w roku lub gdzie planowana jest rozbudowa linii. Samodzielna jednostka jest bardziej odpowiednia dla aplikacji jednostrefowych o niskim przepływie i minimalnych wymaganiach serwisowych.

  • Przemysł, modułowy zespół FRL: wiele stref, wysoka częstotliwość serwisowania, plan rozbudowy.
  • Przemysł, samodzielna jednostka: prosta aplikacja, niski przepływ, ograniczony budżet.
  • Motorsport, wkłady modułowe: hobbystyczne enduro, off-road, zawody trailowe.
  • Motorsport, klasyczna pneumatyka: ekstremalne zastosowania wyścigowe z najwyższymi wymaganiami co do właściwości jezdnych.

Przed podjęciem ostatecznej decyzji należy porównać oczekiwane interwały serwisowe oraz cenę części zamiennych.


Kluczowe informacje

Pneumatyka modułowa w dwóch głównych znaczeniach oferuje elastyczność i niższy TCO przy intensywnej eksploatacji, ale wymaga wyższej inwestycji początkowej oraz prawidłowo zaprojektowanej konfiguracji.

Punkt Szczegóły
Dwa główne znaczenia Systemy FRL w przemyśle i segmentowane wkładki w motorsporcie to odrębne koncepcje o wspólnej logice modularności.
Liczba segmentów wkładek Standardowe opakowanie do opony tylnej zawiera 24–30 segmentów; liczba segmentów określa sztywność.
TCO a koszty początkowe Modularny FRL ma wyższą cenę zakupu, ale przy większej liczbie interwencji serwisowych rocznie obniża całkowite koszty poprzez wymianę tylko wadliwego modułu.
Limity mocy Systemy bezdętkowe i wkładkowe nie zastępują klasycznych opon w zastosowaniach wyścigowych o ekstremalnych wymaganiach co do właściwości jezdnych.
Kompresory-vzduchotechnika Oferuje projektowanie, dostawę i serwis modularnych zestawów FRL w Czechach, w tym fachowe doradztwo.

Rozwiązania modularne w praktyce: co pomijają technicy

Najczęstszym błędem przy specyfikacji modularnego FRL nie jest sam dobór modułów, lecz niedoszacowany przepływ. Projektant projektuje zestaw na bieżące zapotrzebowanie, a za rok, gdy dojdzie kolejna maszyna, system przestaje wystarczać. Architektura modularna rozwiązuje ten problem łatwiej niż pojedyncza jednostka, ale tylko wtedy, gdy rozbudowa jest uwzględniona od początku i wybrany zostanie odpowiednio zwymiarowany interfejs.

W przypadku wkładek motorsportowych technicy najczęściej pomijają kontrolę segmentów przy wymianie opony. Uszkodzony balonik wygląda niewinnie, ale w terenie powoduje awarię całego systemu. Równie niedocenianą kwestią jest pasta montażowa: suchy montaż stopki na obręczy to prosta droga do powolnego wycieku.

Zalecenie jest proste: przed finalizacją specyfikacji skonsultuj zestaw ze specjalistą, który zna konkretne warunki eksploatacji.


Kompresory-vzduchotechnika pomoże Ci z wyborem

Prawidłowo zaprojektowany zestaw modułowy oszczędza czas i pieniądze, ale tylko wtedy, gdy odpowiada rzeczywistym parametrom eksploatacyjnym. Kompresory-vzduchotechnika oferuje projekt zestawu FRL pod klucz, dostawę modułów, montaż, przeglądy i całodobowy serwis w Czechach.

Kompresory-wentylacja

Dział techniczny oceni Państwa istniejącą instalację sprężonego powietrza, zaleci odpowiednią konfigurację i zapewni kompatybilność modułów. Cały asortyment pneumatyki i hydrauliki jest dostępny online z możliwością konsultacji fachowej. Prześlij parametry techniczne swojego zakładu i otrzymaj konkretną rekomendację bez zobowiązań.


Polecane źródła i dalsza lektura

  • Karty techniczne producentów zestawów FRL: poproś o nie bezpośrednio u dostawcy; zawierają charakterystyki przepływu, zakres ciśnienia i wymiary przyłączy.
  • Normy ETRTO i UNECE R30 określają wymagania techniczne dla systemów bezdętkowych; dostępne na stronach odpowiednich organów normalizacyjnych.
  • Montaż systemu pneumatycznego krok po kroku na Kompresory-vzduchotechnika: praktyczny poradnik instalacji FRL i rurociągów.
  • Jak działa pneumatyka w przemyśle: głębsze wyjaśnienie techniczne dla czytelników, którzy chcą zrozumieć szerszy kontekst.
  • Producenci wkładek mousse (Mr. Wolf, Tannus): strony produktowe zawierają tabele kompatybilności z wymiarami opon i obręczy.

Częste pytania

Czym jest pneumatyka modułowa w przemyśle?

Modularna pneumatyka w przemyśle oznacza konfigurowalny zestaw FRL (filtr, regulator, smarownica), w którym poszczególne moduły łączy się poprzez wspólny interfejs i można je wymieniać lub rozbudowywać bez ingerencji w całą instalację.

Ile segmentów mają modularne wkładki do opon tylnych?

Standardowe opakowanie modularnych wkładek typu Mousse Balls zawiera 24–30 segmentów do opony tylnej; liczba segmentów bezpośrednio wpływa na sztywność i zachowanie jezdne.

Czy wkładki bezdętkowe nadają się do zastosowań wyścigowych?

Do hobbystycznego enduro i off-roadu są odpowiednie, ale w zastosowaniach wyścigowych z ekstremalnymi wymaganiami co do właściwości jezdnych nie mogą w pełni zastąpić klasycznych opon ze względu na ograniczoną współpracę z podwoziem na granicy wydajności.

Jak obniżyć koszty eksploatacji modularnego systemu FRL?

Utrzymuj magazyn modułów zamiennych i przestrzegaj okresów serwisowych wymiany wkładów filtracyjnych. Wymiana wadliwego modułu na miejscu eliminuje koszty przestojów, które zazwyczaj są wyższe niż cena samego modułu.

Gdzie w Czechach zakupić modularne zestawy FRL?

Kompresory-vzduchotechnika oferuje modularne jednostki uzdatniania sprężonego powietrza, w tym projekt zestawu, montaż i wsparcie serwisowe w Czechach.

Polecane

Czym jest zbiornik powietrza i jak go prawidłowo dobrać

Warsztat przemysłowy wyposażony w certyfikowane zbiorniki powietrza i narzędzia pneumatyczne.


Krótko:

  • Zbiornik powietrza to zamknięte urządzenie ciśnieniowe przeznaczone do bezpiecznego przechowywania cieczy lub gazów pod ciśnieniem wyższym niż atmosferyczne. Służy do akumulacji sprężonego powietrza, wyrównywania pulsacji ciśnienia i zmniejszania liczby załączeń kompresora, co wydłuża jego żywotność. Przepisy stanowią, że zbiorniki powyżej 0,5 bara są urządzeniami ciśnieniowymi podlegającymi ścisłej kontroli.

Czym jest zbiornik powietrza i do czego służy

Zbiornik powietrza to zamknięte naczynie ciśnieniowe zaprojektowane do bezpiecznego przechowywania cieczy lub gazów pod ciśnieniem wyższym niż ciśnienie atmosferyczne. Zgodnie z § 2 rozporządzenia rządu nr 192/2022 Sb. chodzi o naczynie ciśnieniowe wraz z elementami przymocowanymi do niego bezpośrednio, aż do miejsca połączenia z urządzeniem ciśnieniowym.

W systemach sprężonego powietrza zbiornik powietrza pełni kilka kluczowych funkcji:

  • Akumulacja sprężonego powietrza w celu pokrycia krótkotrwałych szczytów poboru bez konieczności natychmiastowego uruchomienia kompresora
  • Wyrównywanie pulsacji ciśnienia powstających podczas sprężania, co chroni podłączone narzędzia i urządzenia
  • Oddzielanie kondensatu ze sprężonego powietrza przed jego dalszą dystrybucją
  • Zmniejszenie częstotliwości załączania kompresora, co wydłuża jego żywotność

Ciśnienie robocze (PS) określa najwyższe dopuszczalne ciśnienie robocze zbiornika. Wyposażenie zabezpieczające, zwłaszcza zawór bezpieczeństwa, zapewnia, że ciśnienie nigdy nie przekroczy tej granicy. Zbiorniki powietrza o najwyższym ciśnieniu roboczym powyżej 0,5 bara są zgodnie z NV 192/2022 Sb. zaliczane do urządzeń ciśnieniowych i podlegają ścisłej kontroli prawnej.

Kompresory-vzduchotechnika oferuje certyfikowane zbiorniki powietrza do przemysłowych i domowych systemów sprężonego powietrza, wraz z fachowym doradztwem przy wyborze.

Przejrzysty graficzny przewodnik po wyborze zbiornika powietrza – krok po kroku


Spis treści

Jakie typy zbiorników powietrza są najczęściej stosowane?

Zbiorniki powietrza dzielą się według konstrukcji, sposobu zastosowania i klasyfikacji prawnej. Każdy typ ma specyficzne właściwości, które określają jego przydatność do konkretnego zastosowania.

  • Stacjonarne zbiorniki powietrza są trwale zamocowane w miejscu instalacji. Norma ČSN 69 0010-1-1 ustanawia dla nich zasady techniczne, definiuje ciśnienie robocze oraz maksymalne ciśnienie robocze. Zazwyczaj są to przemysłowe zbiorniki powietrza o pojemności od kilkudziesięciu litrów do kilku tysięcy litrów.
  • Przenośne zbiorniki powietrza są przeznaczone do zastosowań mobilnych. Mniejsza pojemność i niższa masa umożliwiają ich przemieszczanie na placach budowy lub w warsztatach.
  • Proste zbiorniki powietrza to seryjnie produkowane zbiorniki zgodnie z rozporządzeniem rządowym NV 175/1997 Sb., przeznaczone do magazynowania powietrza lub azotu do 30 barów. Ich produkcja podlega uproszczonej ocenie zgodności.

Materiały zbiorników ciśnieniowych wpływają na temperatury robocze, maksymalne ciśnienie i odporność na warunki otoczenia:

  • Stal niestopowa: najbardziej rozpowszechniony materiał, odpowiedni do standardowych zastosowań przemysłowych
  • Aluminium niestopowe i jego stopy: niższa waga, odpowiednie do zbiorników przenośnych i przemysłu spożywczego
  • Stal nierdzewna: odporność na korozję, odpowiednia do agresywnego środowiska lub cieczy grupy 1

Typowe pojemności i ich zastosowanie:

Pojemność zbiornika Typowe zastosowania
mniejsze objętości odpowiednie do warsztatów domowych i kompresorów hobbystycznych
średnie pojemności stosowane w serwisach samochodowych i mniejszych zakładach produkcyjnych
— Przemysł lekki, zbiorniki powietrza —
większe pojemności typowe dla średnich systemów przemysłowych
duże objętości odpowiednie dla rozległych hal produkcyjnych i kompresorów przemysłowych

Jakie przepisy i normy obowiązują dla zbiorników powietrza w Republice Czeskiej?

Eksploatację zbiorników powietrza w Republice Czeskiej reguluje kilka obowiązujących przepisów. Ich znajomość jest niezbędna zarówno dla producentów, jak i dla użytkowników.

  • Rozporządzenie rządowe nr 192/2022 Sb. jest podstawowym przepisem dla urządzeń ciśnieniowych. Definiuje wyodrębnione urządzenia ciśnieniowe, warunki ich bezpieczeństwa oraz wymagania dotyczące wyposażenia zabezpieczającego. Zbiorniki o PS powyżej 0,5 bara są zaliczane do klasy I lub II w zależności od kombinacji ciśnienia roboczego i objętości.
  • Rozporządzenie rządowe nr 175/1997 Sb. reguluje proste zbiorniki ciśnieniowe i określa limity techniczne dla ich produkcji seryjnej.
  • ČSN 69 0010-1-1 definiuje pojęcia techniczne i zasady dotyczące stacjonarnych zbiorników ciśnieniowych, w tym nadciśnienia roboczego i najwyższego nadciśnienia roboczego.
  • Przepis wykonawczy nr 18/1979 Sb. oraz ČSN 69 0012 określają terminy i procedury przeglądów oraz prób ciśnieniowych eksploatowanych zbiorników.

Wymagania dotyczące wyposażenia zabezpieczającego obejmują zawory bezpieczeństwa, manometry i armaturę odcinającą. Każdy zbiornik musi być oznaczony tabliczką znamionową z parametrami technicznymi, rokiem produkcji i identyfikacją producenta.

Bardziej szczegółowe informacje na temat zasad bezpieczeństwa przy pracy z urządzeniami ciśnieniowymi przedstawia artykuł o bezpieczeństwie pneumatycznym w przemyśle.


Jak wybrać zbiornik powietrza do Twojego systemu sprężonego powietrza?

Prawidłowy wybór zbiornika powietrza zależy od parametrów kompresora, wymagań punktów poboru oraz warunków eksploatacji. Błędny wybór prowadzi do niewystarczającej wydajności systemu lub niepotrzebnie wysokich kosztów.

  • Objętość zbiornika dobiera się w zależności od wydajności kompresora i charakteru poboru powietrza. Ogólnie obowiązuje zasada, że większy zbiornik powietrza zmniejsza liczbę załączeń kompresora i wydłuża jego żywotność.
  • Ciśnienie robocze musi odpowiadać maksymalnemu ciśnieniu kompresora oraz wymaganiom podłączonych narzędzi. Normy ČSN EN 286-1 określają zbiorniki powietrza zgodne z normą europejską z dokładnie zdefiniowanymi parametrami.
  • Materiał i wykonanie zależą od środowiska instalacji. Otoczenie zewnętrzne lub wilgotne wymaga ochrony powierzchni lub wykonania ze stali nierdzewnej.
  • Certyfikacja i zgodność z NV 192/2022 Sb. są warunkiem legalnej eksploatacji. Przy zakupie zawsze sprawdź obecność oznaczenia CE oraz dokumentacji towarzyszącej.
  • Wyposażenie: zawór bezpieczeństwa, manometr, kurek spustowy kondensatu oraz odpowiednie mocowanie stanowią część kompletnego rozwiązania.

Profesjonalna wskazówka: Pojemność zbiornika powietrza w litrach powinna być w przybliżeniu równa dziesięciokrotności wydajności minutowej kompresora w litrach na minutę, aby zapewnić efektywną pracę przy przerywanym poborze.

Kompresory-vzduchotechnika oferuje zbiorniki powietrza w całej gamie pojemności, od kompaktowych zbiorników do warsztatów domowych aż po zbiorniki powietrza o pojemności 725 l dla średnich systemów przemysłowych.

Ręce sprawdzają manometr ciśnienia na zbiorniku powietrza.


Jak prawidłowo konserwować zbiorniki powietrza i kiedy je poddawać rewizji?

Regularna konserwacja wydłuża żywotność zbiornika powietrza i zapobiega awariom. Przepisy prawne określają konkretne terminy, których nie można ignorować.

  • Regularne kontrole wizualne przeprowadzaj co najmniej raz w roku. Obserwuj stan powierzchni, spawów, kołnierzy i uszczelnień. Korozja, odkształcenia lub nieszczelności są sygnałem do natychmiastowego wyłączenia zbiornika z eksploatacji.
  • Rewizje przeprowadza się w terminach określonych przez rozporządzenie nr 18/1979 Sb. oraz normę ČSN 69 0012. Standardowy termin rewizji wynosi jeden rok.
  • Próba ciśnieniowa przeprowadzana jest zazwyczaj po dziewięciu latach eksploatacji. Próba sprawdza wytrzymałość i szczelność zbiornika przy ciśnieniu wyższym niż ciśnienie robocze.
  • Spust kondensatu wykonuj regularnie, najlepiej codziennie przy intensywnej eksploatacji. Nagromadzona woda przyspiesza korozję wewnętrznej ścianki zbiornika.
  • Czyszczenie i ochrona: powierzchnię zewnętrzną chroń powłoką malarską lub preparatem antykorozyjnym, szczególnie w środowiskach o podwyższonej wilgotności.
  • Objawy uszkodzenia: syczenie lub ucieczka powietrza w okolicy kołnierzy, widoczna korozja, odkształcenie płaszcza lub niedziałający zawór bezpieczeństwa wymagają natychmiastowej interwencji serwisowej.

Kompresory-vzduchotechnika zapewnia wsparcie techniczne, interwencje serwisowe i doradztwo przy rewizjach zbiorników powietrza.


Zbiorniki powietrza z Kompresory-vzduchotechnika

Kompresory-wentylacja

Kompresory-vzduchotechnika oferuje certyfikowane zbiorniki powietrza dla przemysłowych i domowych systemów sprężonego powietrza z ciśnieniami roboczymi i objętościami pokrywającymi całe spektrum typowych zastosowań. Asortyment obejmuje stabilne zbiorniki powietrza od małych objętości do zastosowań hobbystycznych aż po wielkoobjętościowe zbiorniki dla zakładów przemysłowych, w tym zbiorniki dla płynów grupy 1 oraz zbiorniki zgodne z ČSN EN 286-1.

Każdy produkt jest dostarczany z odpowiednią dokumentacją i spełnia wymagania NV 192/2022 Sb. Dostępne jest fachowe doradztwo przy wyborze odpowiedniej objętości, ciśnienia i materiału zgodnie z konkretnym zastosowaniem. Dla kompletnego systemu sprężonego powietrza Kompresory-vzduchotechnika oferuje również jednostki uzdatniania powietrza oraz wszelkie akcesoria do rozprowadzania i filtracji.

Zapoznaj się z aktualną ofertą zbiorników powietrza o objętości 720 l lub skontaktuj się z działem technicznym w celu indywidualnego doboru rozwiązania.


Kluczowe informacje

Zbiornik powietrza to urządzenie ciśnieniowe podlegające NV 192/2022 Sb., przy czym prawidłowy wybór objętości, materiału i certyfikacji jest podstawą bezpiecznej i długotrwałej eksploatacji systemu sprężonego powietrza.

Punkt Szczegóły
Definicja i legislacja Zbiornik powietrza to zbiornik ciśnieniowy zgodnie z NV 192/2022 Sb.; zbiorniki powyżej 0,5 bar są urządzeniami ciśnieniowymi podlegającymi szczególnym wymaganiom.
Typy i materiały Zbiorniki stacjonarne, przenośne i proste; materiały obejmują stal, aluminium i ich stopy.
Wybór według parametrów Pojemność dobieraj w przybliżeniu jako dziesięciokrotność wydajności minutowej kompresora; ciśnienie musi odpowiadać kompresorowi oraz narzędziom.
Przeglądy i próby Przeglądy odbywają się co roku, próba ciśnieniowa jest wykonywana po dziewięciu latach eksploatacji.
Kompresory-vzduchotechnika Oferuje certyfikowane zbiorniki powietrza w pełnym zakresie objętości wraz z fachowym doradztwem i wsparciem serwisowym.

Często zadawane pytania

Czym jest zbiornik powietrza według czeskiego ustawodawstwa?

Zbiornik powietrza to zamknięte naczynie ciśnieniowe przeznaczone do przechowywania cieczy lub gazów pod ciśnieniem, zdefiniowane w § 2 NV č. 192/2022 Sb. Zbiorniki o ciśnieniu roboczym powyżej 0,5 bar są zaliczane do wyznaczonych urządzeń ciśnieniowych.

Jak działa zbiornik powietrza w systemie sprężonego powietrza?

Zbiornik gromadzi sprężone powietrze, wyrównuje pulsacje ciśnienia i zmniejsza liczbę załączeń kompresora. Dzięki temu chroni kompresor oraz podłączone narzędzia i zapewnia stabilne ciśnienie w instalacji.

Jak często należy przeprowadzać rewizję zbiornika ciśnieniowego?

Rewizję przeprowadza się zazwyczaj raz w roku, próbę ciśnieniową natomiast po dziewięciu latach eksploatacji, zgodnie z rozporządzeniem nr 18/1979 Sb. oraz normą ČSN 69 0012.

Jaki pojemność zbiornika powietrza potrzebuję do kompresora?

Objętość zbiornika powietrza w litrach powinna odpowiadać w przybliżeniu dziesięciokrotności wydajności minutowej kompresora w litrach na minutę. Kompresory-vzduchotechnika oferuje zbiorniki od małych pojemności do zastosowań hobbystycznych aż po przemysłowe zbiorniki powietrza o dużych pojemnościach.

Jakie certyfikaty musi posiadać zbiornik ciśnieniowy?

Zbiornik musi posiadać oznaczenie CE i spełniać wymagania NV 192/2022 Sb. lub NV 175/1997 Sb. dla prostych zbiorników ciśnieniowych. Częścią dostawy musi być dokumentacja towarzysząca z parametrami technicznymi oraz identyfikacją producenta.

Polecane

Wpływ ciśnienia na narzędzia: wydajność, trwałość i ustawienia

Hala przemysłowa wyposażona w narzędzia pneumatyczne i kompresor

Jak ciśnienie wpływa na wydajność i trwałość narzędzi pneumatycznych

Narzędzia pneumatyczne pracują prawidłowo przy dynamicznym ciśnieniu roboczym typowym dla danego rodzaju. Spadek ciśnienia wyraźnie obniża wydajność, natomiast nadmierne ciśnienie przyspiesza zużycie podzespołów wewnętrznych. Wpływ ciśnienia na narzędzie przejawia się więc w obie strony.

Kluczowe czynniki, które określają rzeczywiste ciśnienie w miejscu odbioru:

  • Ciśnienie robocze kompresora musi pokryć straty ciśnienia w całej sieci, a nie tylko ciśnienie znamionowe narzędzia.
  • Rurociągi, węże i złączki powodują straty; nowoczesne szybkozłącza wyraźnie obniżają straty ciśnienia.
  • Zespoły przygotowania powietrza FRL (filtr, regulator, naolejacz) zainstalowane bezpośrednio przy narzędziu stabilizują ciśnienie, oczyszczają powietrze i zapewniają smarowanie.
  • Wahania ciśnienia obniżają efektywność i zwiększają zużycie; regularny pomiar bezpośrednio na narzędziu jest koniecznością.
  • Bezpieczeństwo: ciśnienie powyżej zalecanej wartości powoduje hałas szkodliwy dla słuchu i zwiększa ryzyko wypadku.

Każdy dodatkowy bar powyżej wymaganej wartości znacząco zwiększa zużycie energii przez kompresor. Ustawianie ciśnienia wyższego, niż wymaga tego narzędzie, nie opłaca się więc również pod względem energetycznym.

Spis treści

Jak prawidłowo ustawić i utrzymać ciśnienie w całym systemie

Ciśnienie robocze to nie tylko liczba na manometrze kompresora. To wynik działania całej sieci od kompresora aż po samo narzędzie.

Wpływ niedostatecznego ciśnienia na produktywność

Obniżenie ciśnienia o 0,5 bara wydłuża czas wiercenia o około 60 %, co przekłada się bezpośrednio na wyższe koszty pracy. To wydłużenie czasu pracy może podnieść koszty miesięcznie o więcej niż 240 euro. Przy dłuższym czasie pracy na tę samą czynność rośnie też zużycie narzędzia. Właściwe ciśnienie robocze jest dlatego podstawowym warunkiem efektywnej eksploatacji.

Dobór węży i złączek

Średnica i długość węża bezpośrednio określają straty ciśnienia na trasie. Krótki wąż o dużej średnicy traci mniej ciśnienia niż długi wąż o małej średnicy. Stare złączki o wysokim oporze zastąpcie nowoczesnymi szybkozłączami, które utrzymują stratę ciśnienia poniżej 0,2 bara.

Różne typy węży powietrznych podłączonych do narzędzi pneumatycznych

Zespoły przygotowania powietrza FRL w miejscu odbioru

Zespół FRL umieszczony bezpośrednio przed narzędziem spełnia trzy funkcje jednocześnie: usuwa wilgoć i zanieczyszczenia, reguluje ciśnienie do wartości, której narzędzie rzeczywiście potrzebuje, i dodaje smar do strumienia powietrza. Bez zespołu FRL narzędzie pracuje z powietrzem złej jakości i wahającym się ciśnieniem, co skraca jego trwałość.

Profesjonalna wskazówka: Zainstaluj manometr bezpośrednio na wejściu narzędzia i zmierz ciśnienie przy pełnym obciążeniu. Różnica między ciśnieniem na kompresorze a ciśnieniem przy narzędziu ujawni rzeczywiste straty w sieci i pokaże, gdzie należy interweniować.

Pomiar i monitorowanie ciśnienia

Mierz ciśnienie bezpośrednio na narzędziu, nie tylko na wyjściu kompresora. Wahania ciśnienia podczas pracy sygnalizują albo niedowymiarowany kompresor, albo straty w instalacji rozprowadzającej. Regularna kontrola szczelności i czyszczenie filtrów utrzymują straty ciśnienia na minimalnym poziomie i wydłużają żywotność całego systemu.

Przejrzysta instrukcja: jak prawidłowo ustawić ciśnienie przy narzędziach pneumatycznych

Aspekty bezpieczeństwa

Ciśnienie powyżej zalecanej wartości generuje hałas, który przy długotrwałym narażeniu uszkadza słuch. Nieprawidłowo prowadzone albo zużyte węże pod wysokim ciśnieniem stanowią ryzyko gwałtownego uwolnienia. Zwijacze węży i regularna kontrola wzrokowa przewodów zasilających to podstawowe środki bezpieczeństwa w każdym warsztacie.

Kompresory-vzduchotechnika pomogą wam ustawić system prawidłowo

Kompresory vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment dla przemysłowych i warsztatowych systemów sprężonego powietrza: kompresory, narzędzia pneumatyczne i akcesoria, jednostki serwisowe FRL, manometry, węże i szybkozłącza. Specjaliści techniczni Kompresory-vzduchotechnika doradzą w zakresie prawidłowego doboru całej sieci, wyboru jednostki FRL oraz ustawienia ciśnienia roboczego. Usługi obejmują projekt systemu, instalację, przeglądy oraz audyty energetyczne. Zapoznaj się z ofertą w e-sklepie i skontaktuj się z profesjonalnym doradztwem bezpośrednio na stronie kompresory-vzduchotechnika.cz.

Najważniejsze wnioski

Właściwe ciśnienie robocze w okolicach 6,3 bara, stabilizowane zespołem przygotowania powietrza FRL bezpośrednio przy narzędziu, jest podstawowym warunkiem wydajności, trwałości i bezpieczeństwa narzędzi pneumatycznych. Jeżeli ciśnienie spadnie o 0,5 bara, czas pracy wydłuży się nawet o 60 %.

Punkt Szczegóły
Optymalne ciśnienie robocze Narzędzia pneumatyczne pracują prawidłowo przy zalecanym ciśnieniu dynamicznym typowym dla narzędzia.
Wpływ spadku ciśnienia Spadek ciśnienia obniża wydajność i wydłuża czas pracy, co wpływa na efektywność.
Oszczędność energii Niepotrzebne zwiększanie ciśnienia zwiększa zużycie energii kompresora.
Zespół przygotowania powietrza FRL FRL zainstalowany przy narzędziu stabilizuje ciśnienie, filtruje powietrze i smarowaniem chroni podzespoły wewnętrzne.
Kompresory-vzduchotechnika Oferują kompletny asortyment, doradztwo fachowe i projekty systemów ciśnieniowych dla przemysłu i warsztatów.

Częste pytania

Jakie ciśnienie jest właściwe dla narzędzi pneumatycznych?

Większość narzędzi pneumatycznych pracuje przy ciśnieniu dynamicznym w okolicach 6,3 bara. Konkretną wartość sprawdzajcie zawsze w dokumentacji technicznej danego narzędzia.

Co powoduje wahania ciśnienia w systemie?

Wahania ciśnienia są spowodowane stratami ciśnienia w rurociągu, zużytymi złączami, zatkanymi filtrami lub zbyt małym kompresorem. Pomiar bezpośrednio na narzędziu pozwoli wykryć źródło problemu.

Dlaczego instalować zespół FRL bezpośrednio przy narzędziu?

Zespół FRL w miejscu odbioru reguluje ciśnienie do dokładnej wartości, usuwa wilgoć i zanieczyszczenia oraz dodaje smar. Bez niego narzędzie pracuje z powietrzem złej jakości i szybciej się zużywa.

Czy wysokie ciśnienie jest niebezpieczne dla obsługi?

Ciśnienie powyżej zalecanej wartości podnosi hałas narzędzia do poziomu szkodliwego dla słuchu i zwiększa ryzyko awarii węża albo złączki. Właściwa regulacja ciśnienia chroni zarówno narzędzie, jak i obsługę.

Polecane

Dlaczego warto stosować technikę wentylacyjną w przemyśle i produkcji

Technika płynowa dla hali przemysłowej

Wentylacja mechaniczna jest dla nowoczesnych zakładów przemysłowych i produkcyjnych koniecznością, a nie opcjonalnym dodatkiem. Sterowana wentylacja z rekuperacją ciepła zapewnia stały dopływ świeżego powietrza, znacząco obniża koszty ogrzewania oraz usuwa wilgoć, CO2, pył i alergeny ze środowiska pracy. Efektem jest zdrowsze powietrze, niższa absencja chorobowa pracowników i wyraźnie wyższa wydajność pracy. Kompresory-vzduchotechnika oferuje w tym zakresie doradztwo techniczne oraz konkretne rozwiązania produktowe dla obiektów przemysłowych i komercyjnych.

Główne korzyści wentylacji mechanicznej w skrócie:

  • Sterowana wentylacja zapewnia stałą wymianę powietrza niezależnie od otwartych okien
  • Rekuperacja ciepła zwraca do budynku nawet 90% energii z powietrza odpadowego
  • Filtracja usuwa pył, pyłki, alergeny i szkodliwe cząstki
  • Zapobieganie pleśni dzięki aktywnemu odprowadzaniu nadmiernej wilgoci
  • Izolacja akustyczna przy zamkniętych oknach w hałaśliwych lokalizacjach przemysłowych
  • Integracja z pompami ciepła i czujnikami CO2 umożliwiająca automatyczne sterowanie

Spis treści

Jak rekuperacja oszczędza energię i obniża koszty ogrzewania?

Rekuperacja ciepła to zasada, przy której centrala wentylacyjna przekazuje ciepło z odprowadzanego powietrza do napływającego świeżego powietrza przez wymiennik. Sprawność nowoczesnych rekuperatorów jest wysoka, a oszczędności na ogrzewaniu są znaczące w porównaniu z budynkami bez wentylacji mechanicznej.

Rekuperacja potrafi wykorzystać do 90% ciepła z powietrza odpadowego, co znacznie zmniejsza straty ciepła i koszty ogrzewania nawet o 85%.

Systemy dzielą się na centralne i zdecentralizowane. Jednostki centralne obsługują cały obiekt poprzez instalację rozprowadzającą powietrze, zdecentralizowane pracują samodzielnie w każdym pomieszczeniu bez konieczności stosowania kanałów. Automatyczne sterowanie dwustrefowe rozróżnia pracę dzienną i nocną, dzięki czemu zmniejsza zużycie energii oraz hałaśliwość systemu. Sterowanie sensorowe dodatkowo dostosowuje wydajność do aktualnego zapotrzebowania, dzięki czemu system nie pracuje niepotrzebnie na pełnej mocy w pustych pomieszczeniach.

  • Systemy centralne: odpowiednie dla nowych hal przemysłowych i większych obiektów komercyjnych
  • Jednostki zdecentralizowane: idealne do remontów lub pomieszczeń bez możliwości wykonania instalacji
  • Regulacja dwustrefowa: oddzielne sterowanie produkcją i administracją w jednym obiekcie

Jak technika wentylacyjna poprawia zdrowie pracowników?

Jakość powietrza wewnętrznego bezpośrednio wpływa na stan zdrowia i wydajność pracowników. Technika wentylacyjna aktywnie usuwa nadmierną wilgoć, CO2, kurz i alergeny, dzięki czemu zmniejsza ryzyko powstawania pleśni i przyczynia się do zdrowego środowiska wewnętrznego.

Warsztat wyposażony w kompresory i narzędzia pneumatyczne

Wysokie stężenie CO2 powoduje zmęczenie, bóle głowy i spadek koncentracji. W halach produkcyjnych, gdzie na małej przestrzeni pracuje wiele osób, poziom CO2 bez kontrolowanej wentylacji szybko wzrasta. Jakość powietrza w produkcji ma bezpośredni wpływ na produktywność oraz liczbę zwolnień lekarskich.

Kluczowa informacja: Prawidłowo zaprojektowana technika wentylacyjna zmniejsza występowanie chorób układu oddechowego i alergii u pracowników w zamkniętych zakładach.

Zapobieganie pleśni jest szczególnie istotne w ocieplonych i szczelnych budynkach, gdzie naturalna wymiana powietrza nie wystarcza do odprowadzania wilgoci z produkcji, pryszniców czy kuchni. Bez kontrolowanej wentylacji wilgoć gromadzi się w konstrukcjach budowlanych, powodując trwałe uszkodzenia budynku oraz problemy zdrowotne.

Zamknięte okna, czyste powietrze: jak technika wentylacyjna zwiększa komfort?

Zamknięte okna w hałaśliwych lokalizacjach minimalizują przenikanie hałasu, podczas gdy technika wentylacyjna zapewnia ciągły dopływ świeżego, filtrowanego powietrza. Dla zakładów produkcyjnych w strefach przemysłowych lub przy ruchliwych drogach jest to praktyczne rozwiązanie, które łączy dwie inaczej sprzeczne potrzeby.

Filtracja powietrza zatrzymuje kurz, pyłki i drobne cząstki, zanim dostaną się do przestrzeni roboczej. Przemysłowa filtracja powietrza jest szczególnie istotna w zakładach zajmujących się obróbką, spawaniem lub lakierowaniem, gdzie powietrze zawiera szkodliwe substancje. Dzięki temu pracownicy oddychają czystym powietrzem bez konieczności ciągłego wietrzenia przez okna, co zakłócałoby komfort cieplny lub bezpieczeństwo pracy zakładu.

Dlaczego regularna konserwacja wentylacji jest kluczowa?

Wentylacja działa niezawodnie tylko wtedy, gdy użytkownik regularnie ją konserwuje. Zaniedbana konserwacja prowadzi do pogorszenia jakości powietrza, wyższego zużycia energii i hałaśliwości systemu.

Podstawowe czynności konserwacyjne:

  • Wymiana filtrów zgodnie z zaleceniami producenta, zazwyczaj co 3–6 miesięcy
  • Czyszczenie wymiennika ciepła w celu zachowania skuteczności rekuperacji
  • Dezynfekcja instalacji w przypadku występowania pleśni lub bakterii
  • Kontrola szczelności przewodów i złączy w celu zapobiegania ucieczce powietrza
  • Przegląd elektroniki regulacyjnej oraz czujników CO2 lub wilgotności

Profesjonalna wskazówka: Ustal plan serwisowy już przy instalacji systemu. Zapisz terminy wymiany filtrów bezpośrednio w dzienniku eksploatacji obiektu. System bez planu konserwacji traci skuteczność i może stać się źródłem zanieczyszczeń zamiast ich eliminacji.

Tomáš Sysel z Institutu zdravého bydlení zwraca uwagę, że wentylacja wymaga regularnej pielęgnacji, zwłaszcza wymiany filtrów, inaczej przestaje spełniać swoją funkcję. Rekuperacja nie jest rozwiązaniem samym w sobie. Źle utrzymywany system może rozprzestrzeniać szkodliwe substancje zamiast je usuwać.

Dlaczego nowoczesne budynki bez wentylacji nie funkcjonują prawidłowo?

Nowoczesne budynki są ze względu na normy energetyczne szczelniejsze niż starsza zabudowa. Naturalna infiltracja powietrza przez szczeliny w oknach i drzwiach, która dawniej zapewniała podstawową wymianę powietrza, w nowych budynkach praktycznie nie występuje. Bez wentylacji mechanicznej wilgoć, CO2 i substancje szkodliwe gromadzą się bez możliwości ucieczki.

Przepisy prawne, jak i zalecenia branżowe, wymagają instalacji wentylacji sterowanej w budynkach niskoenergetycznych i pasywnych. Dla obiektów przemysłowych obowiązują normy higieniczne określające minimalną ilość dostarczanego świeżego powietrza na osobę i rodzaj działalności. Te wymagania wentylacja spełnia automatycznie i mierzalnie, podczas gdy wentylacja przez okna zależy od zachowania użytkowników i warunków pogodowych.

Jak wentylacja współpracuje z pompami ciepła i czujnikami?

Integracja wentylacji z pompami ciepła i czujnikami CO2 umożliwia automatyczne sterowanie wentylacją, optymalizację zużycia energii oraz zwiększenie komfortu pracowników. Czujnik CO2 mierzy aktualne stężenie dwutlenku węgla i na tej podstawie reguluje wydajność wentylatora. Efektem jest wentylacja dokładnie tam, gdzie jest potrzebna, bez niepotrzebnego przegrzewania lub nadmiernego chłodzenia.

Połączenie z systemami pompy ciepła zmniejsza ślad ekologiczny eksploatacji, ponieważ ciepło odpadowe z wentylacji wraca z powrotem do obiegu grzewczego. Regulacja dwustrefowa oddziela pracę hali produkcyjnej od części administracyjnej, przy czym każda strefa reaguje na własne czujniki. Automatyzacja sprężonego powietrza w przemyśle pokazuje, jak podobna logika sterowania działa również w systemach pneumatycznych.

Jakie typy systemów wentylacyjnych istnieją?

Wybór systemu zależy od typu budynku, wielkości zakładu i możliwości instalacji.

Przejrzysta infografika dotycząca różnych typów techniki płynowej stosowanej w zakładach produkcyjnych

Centralne systemy wentylacyjne obsługują cały obiekt za pomocą jednej jednostki połączonej z siecią kanałów. Są odpowiednie dla nowych hal przemysłowych, zakładów produkcyjnych i większych budynków komercyjnych, gdzie instalacje można zintegrować z konstrukcją budowlaną.

Jednostki zdecentralizowane pracują bez instalacji kanałowej i montowane są bezpośrednio w ścianie zewnętrznej lub oknie. Zdecentralizowane systemy wentylacyjne umożliwiają instalację również w pomieszczeniach bez możliwości prowadzenia instalacji, dzięki czemu są odpowiednie do renowacji lub mieszkań. W zakładach przemysłowych sprawdzają się tam, gdzie rozwiązanie centralne nie jest technicznie lub ekonomicznie wykonalne.

Jednostki podstropowe i kanałowe łączą wentylację z klimatyzacją lub ogrzewaniem i są powszechne w pomieszczeniach komercyjnych, serwerowniach i pomieszczeniach czystych.

Systemy nadciśnieniowe i podciśnieniowe stosowane są w specjalnych zakładach, na przykład w lakierniach lub przemyśle spożywczym, gdzie konieczna jest kontrola kierunku przepływu powietrza i zapobieganie zanieczyszczeniom.

Jakie są konsekwencje złej wentylacji dla zdrowia i wydajności?

Niewystarczająca wentylacja powoduje mierzalne problemy. Wysokie stężenie CO2 obniża wydajność poznawczą pracowników, zwiększa liczbę błędów i spowalnia podejmowanie decyzji. Wilgotne powietrze sprzyja rozwojowi pleśni i bakterii zarówno na powierzchniach, jak i w konstrukcjach budowlanych.

Pracownicy w pomieszczeniach o słabej wentylacji częściej cierpią na bóle głowy, zmęczenie i problemy z układem oddechowym. Długotrwała ekspozycja na pył lub opary chemiczne bez odpowiedniej wentylacji prowadzi do chorób zawodowych. Oprócz skutków zdrowotnych rośnie także fluktuacja pracowników oraz koszty związane ze zwolnieniami chorobowymi. Inwestycja w wentylację zwraca się zatem nie tylko w postaci oszczędności energii, ale także w obniżeniu tych kosztów pośrednich.

Jakie normy i przepisy regulują wentylację w budynkach?

Czeskie przepisy prawne i europejskie normy określają konkretne wymagania dotyczące wentylacji w zależności od typu budynku i prowadzonej działalności. Rozporządzenie rządu nr 361/2007 Sb. określa minimalną ilość powietrza doprowadzanego na stanowisku pracy. Norma ČSN EN 16798 reguluje charakterystykę energetyczną budynków oraz wymagania dotyczące środowiska wewnętrznego, w tym wentylacji.

Dla zakładów przemysłowych obowiązują limity higieniczne dotyczące stężenia substancji szkodliwych, zapylenia i temperatury środowiska pracy. Limity te kontroluje Wojewódzka Stacja Sanitarno-Epidemiologiczna, a ich nieprzestrzeganie może skutkować karami finansowymi lub zamknięciem zakładu. Prawidłowo zaprojektowana i eksploatowana wentylacja spełnia te wymagania automatycznie i zapewnia operatorowi mierzalne dowody jakości środowiska wewnętrznego.

Kompresory-vzduchotechnika: rozwiązania techniczne dla systemów powietrznych

Kompresory-vzduchotechnika dostarcza komponenty i systemy do przemysłowych instalacji powietrznych, od jednostek uzdatniania powietrza przez kompresory śrubowe SCR aż po zbiorniki powietrza i akcesoria. Dla zakładów, które potrzebują zarówno wentylacji, jak i sprężonego powietrza do narzędzi pneumatycznych, jest to jeden dostawca z kompletną ofertą.

Kompresory technika pneumatyczna

Zespół techniczny Kompresory-vzduchotechnika doradzi w zakresie prawidłowego doboru kompresorów, filtrów i komponentów instalacji dla konkretnego typu zakładu. Niezależnie od tego, czy chodzi o nową instalację, czy modernizację istniejącego systemu, oferta obejmuje produkty zarówno dla małych warsztatów, jak i dużych zakładów przemysłowych. Zapoznaj się z aktualnym asortymentem na stronie kompresory-vzduchotechnika.cz i sprawdź, które komponenty odpowiadają Twoim wymaganiom eksploatacyjnym.

Kluczowe informacje

Wentylacja z odzyskiem ciepła jest dla zakładów przemysłowych i komercyjnych najskuteczniejszym sposobem jednoczesnego zapewnienia jakości powietrza, oszczędności energii i spełnienia wymogów prawnych.

Punkt Szczegóły
Oszczędności energii Rekuperacja odzyskuje do 90% ciepła z powietrza odpadowego.
Zdrowie pracowników Sterowana wentylacja usuwa CO2, wilgoć i pył, zmniejszając absencję chorobową i zwiększając wydajność.
Regularna konserwacja Wymiana filtrów co 3–6 miesięcy jest warunkiem zachowania skuteczności systemu.
Zgodność z przepisami Normy ČSN EN 16798 oraz rozporządzenie rządowe nr 361/2007 Sb. ustalają obowiązujące limity wentylacji.
Kompresory-wentylacja przemysłowa Dostarcza kompresory, jednostki uzdatniania powietrza oraz akcesoria do przemysłowych systemów sprężonego powietrza.

Najczęściej zadawane pytania

Dlaczego stosować wentylację zamiast wietrzenia przez okna?

Wentylacja zapewnia sterowany, filtrowany dopływ powietrza niezależnie od pogody czy zachowania użytkowników. Rekuperacja przy tym odzyskuje ciepło, które w przypadku wietrzenia przez okna uciekłoby na zewnątrz.

Jak skuteczna jest rekuperacja ciepła?

Nowoczesne rekuperatory osiągają skuteczność do 90% i umożliwiają oszczędność kosztów ogrzewania nawet o 85% w porównaniu z budynkami bez wentylacji sterowanej.

Jak często należy wymieniać filtry w wentylacji?

Filtry zazwyczaj wymienia się co 3–6 miesięcy, w zależności od intensywności eksploatacji i zaleceń producenta. Zaniedbanie wymiany obniża skuteczność systemu i pogarsza jakość powietrza.

Czy wentylacja jest obowiązkowa w budynkach przemysłowych?

Tak, rozporządzenie rządowe nr 361/2007 Sb. oraz normy higieniczne określają minimalne wymagania dotyczące wentylacji stanowisk pracy. Ich nieprzestrzeganie może prowadzić do sankcji ze strony Wojewódzkiej Stacji Sanitarno-Epidemiologicznej.

Czy wentylację można połączyć z pompą ciepła?

Tak, integracja wentylacji z pompą ciepła oraz czujnikami CO2 umożliwia automatyczne sterowanie wentylacją i obniża całkowite zużycie energii w trakcie eksploatacji.

Polecane

Przepływomierz powietrza: co to jest i jak go wybrać

Warsztat przemysłowy wyposażony w przepływomierze sprężonego powietrza

Przepływomierz powietrza to przyrząd pomiarowy, który określa ilość lub masę powietrza przepływającego przez rurociąg lub system wentylacyjny. W praktyce przemysłowej jest to podstawowe narzędzie do kontroli zużycia sprężonego powietrza, wykrywania nieszczelności oraz spełniania wymogów zarządzania energią zgodnie z normą ISO 50001. Bez dokładnego pomiaru przepływu nie można niezawodnie zarządzać pracą sprężarkowni ani wykazywać oszczędności energii.

Przepływomierze powietrza dzielą się na kilka głównych kategorii:

  • Termiczne masowe (kalorymetryczne) przepływomierze
  • Różnicowe ciśnieniowe przepływomierze
  • Wirowe (vortexowe) przepływomierze
  • Turbinowe przepływomierze
  • Ultradźwiękowe przepływomierze
  • Elektromagnetyczne (indukcyjne) przepływomierze
  • Coriolisa przepływomierze

Jakie zasady fizyczne stoją za pomiarem przepływu powietrza?

Każdy typ przepływomierza wykorzystuje inne zjawisko fizyczne. Zrozumienie tych zasad ułatwi wybór odpowiedniego urządzenia do konkretnego zastosowania.

Przenoszenie ciepła jest podstawą przepływomierzy kalorymetrycznych. Urządzenie podgrzewa jeden czujnik i obserwuje, jak przepływające powietrze odprowadza ciepło od podgrzanego czujnika do czujnika referencyjnego. Im szybciej płynie powietrze, tym większy jest przepływ ciepła. Ta metoda mierzy bezpośrednio przepływ masowy, dzięki czemu wynik nie zależy od temperatury ani ciśnienia powietrza.

Równanie Bernoulliego jest podstawą przepływomierzy różnicowo-ciśnieniowych. Przed elementem dławiącym (kryzą, dyszą lub rurką Venturiego) i za nim powstaje różnica ciśnień, której wielkość odpowiada prędkości przepływu. Ta metoda jest w przemyśle rozpowszechniona i niezawodna, wymaga jednak precyzyjnego montażu i regularnej kontroli.

Częstotliwość wirów napędza przepływomierze wirowe (vortex). Za generatorem trójkątnym umieszczonym w rurociągu powstają wiry, których częstotliwość jest wprost proporcjonalna do prędkości przepływu. Dokładność przepływomierzy wirowych zwykle mieści się w zakresie niskich pojedynczych procent, a trwałość bywa dobra nawet w trudniejszych warunkach.

Kluczowe parametry techniczne każdego przepływomierza to dokładność pomiaru, strata ciśnienia, zakres pomiarowy oraz czas reakcji na zmianę przepływu. Niższa strata ciśnienia przepływomierza zmniejsza zapotrzebowanie energetyczne całego systemu i wydłuża żywotność kompresora.

Jakie typy przepływomierzy powietrza są dostępne?

Typ przepływomierza Zasada działania Zalety Ograniczenia
Termiczny masowy Przenoszenie ciepła Niska strata ciśnienia, mierzy przepływ masowy Wrażliwy na wilgoć i zanieczyszczenia
Różnicowy ciśnieniowy Równanie Bernoulliego Solidny, sprawdzony przemysłowo Wyższa strata ciśnienia, konieczna precyzyjna instalacja
Wirowy Częstotliwość wirowania Dokładność rzędu niskich jednostek procentowych, dobra trwałość Nieodpowiedni dla bardzo niskich przepływów
Turbinowy Rotacja mechaniczna Prosta konstrukcja Wyższa strata ciśnienia, zużycie części ruchomych
Ultradźwiękowy Przenoszenie akustyczne Bezdotykowy, bez straty ciśnienia Wyższa cena zakupu
Elektromagnetyczny Indukcja elektromagnetyczna Odpowiedni dla mediów przewodzących Nieodpowiedni dla czystego powietrza
Coriolisa Siła Coriolisa Bardzo wysoka dokładność Wysoka cena, duże wymiary

Przejrzysta infografika: Jakie istnieją typy przepływomierzy do pomiaru powietrza?

Testo 6454 to kompaktowy termiczny przepływomierz masowy przeznaczony do pomiaru sprężonego powietrza bezpośrednio w rurociągu. Mierzy przepływ, ciśnienie oraz temperaturę w jednym urządzeniu i umożliwia przesyłanie danych do systemów nadrzędnych. Nadaje się do zakładów przemysłowych, w których wymagane jest ciągłe monitorowanie zużycia.

CS Instruments GmbH oferuje kompaktowe przepływomierze do sprężonego powietrza z wyświetlaczem cyfrowym i wyjściami do zdalnego monitorowania. Urządzenia tej serii są zaprojektowane do bezpośredniego montażu w rurociągu i spełniają wymagania audytu energetycznego.

Kompaktowy przepływomierz na rurociągu powietrznym w warsztacie samochodowym

Wskazówka profesjonalisty: Przed zakupem sprawdź, czy przepływomierz mierzy przepływ objętościowy, czy masowy. Do audytów energetycznych i obliczeń zużycia przepływ masowy jest dokładniejszy, ponieważ nie zależy ani od ciśnienia roboczego, ani od temperatury.

Jak wybrać odpowiedni przepływomierz powietrza do przemysłu?

Wybór przepływomierza zależy od kilku konkretnych parametrów zastosowania. Nie warto bagatelizować żadnego z nich.

  • Ciśnienie i temperatura robocza: Urządzenie musi być zwymiarowane na maksymalne ciśnienie robocze systemu. Przepływomierze cieplne działają niezawodnie przy ciśnieniach typowych dla przemysłowych sprężarkowni.
  • Czystość i wilgotność powietrza: Czujniki termiczne są wrażliwe na kondensat i aerozole olejowe. Jeśli powietrze nie jest wystarczająco suche i czyste, lepszy będzie przepływomierz różnicowy lub wirowy (vortex). Ignorowanie wilgotności i zanieczyszczeń należy do najczęstszych błędów przy wyborze.
  • Zakres pomiarowy: Przepływomierz musi pokrywać cały oczekiwany zakres przepływów, w tym wartości szczytowe. Zbyt mały zakres powoduje przeciążenie czujnika, zbyt duży obniża dokładność przy niskich przepływach.
  • Spadek ciśnienia: Starsze modele turbinowe mają wyższy spadek ciśnienia niż nowoczesne czujniki termiczne lub ultradźwiękowe. Niższy spadek ciśnienia oznacza niższe koszty energii i mniejsze obciążenie kompresora.
  • Kalibracja i certyfikacja: Aby spełnić wymagania ISO 50001 i audytów energetycznych, konieczna jest udokumentowana kalibracja urządzenia. Przepływomierze powinny posiadać ważne świadectwo kalibracji wydane przez akredytowane laboratorium.
  • Integracja z systemami sterowania: Nowoczesne przepływomierze oferują wyjścia cyfrowe (4–20 mA, Modbus, M-Bus) do podłączenia z systemami zdalnego monitoringu i automatyki przemysłowej.

Inwestycja w lepszy przepływomierz o niższej stracie ciśnienia i dokładniejszym pomiarze zwróci się dzięki oszczędnościom energii i bardziej niezawodnej pracy. Szczegółowe kryteria doboru kompresora przemysłowego mają odpowiednie zastosowanie również przy wyborze przyrządów pomiarowych w systemie.

Wskazówka profesjonalisty: Sprawdź kompatybilność czujnika ze średnicą rurociągu oraz wymaganą długością odcinka prostego przed i za przepływomierzem. Niezachowanie odległości instalacyjnych jest najczęstszą przyczyną niedokładnego pomiaru.

Jak przepływomierze powietrza działają w praktyce?

Przepływomierze powietrza znajdują zastosowanie w wielu aplikacjach przemysłowych. Najczęściej dotyczy to następujących obszarów:

  • Monitorowanie zużycia sprężonego powietrza w czasie rzeczywistym umożliwia śledzenie, ile powietrza faktycznie zużywa każdy węzeł eksploatacyjny. Dane te stanowią podstawę do audytu energetycznego i planowania oszczędności.
  • Wykrywanie nieszczelności jest jedną z najcenniejszych funkcji przepływomierza. Porównując przepływ na wejściu i wyjściu systemu, można szybko zidentyfikować wycieki, które w innym przypadku pozostają ukryte. Zastosowanie przepływomierzy w systemach sprężonego powietrza bezpośrednio przyczynia się do obniżenia kosztów eksploatacyjnych. Więcej o eliminacji wycieków powietrza znajdziesz w osobnym przewodniku.
  • Zarządzanie energią zgodnie z ISO 50001 wymaga mierzalnych danych o zużyciu. Przepływomierz z wyjściem danych umożliwia automatyczne rejestrowanie i raportowanie bez ręcznego odczytu.
  • Produkcja i jakość: W procesach, w których jakość wyrobu zależy od precyzyjnego dawkowania powietrza (lakierowanie, nadmuchiwanie, transport pneumatyczny), przepływomierz zapewnia powtarzalność procesu.

Prawidłowa instalacja jest warunkiem dokładnego pomiaru. Przepływomierz musi być umieszczony na prostym odcinku rurociągu, wystarczająco daleko od kolan, zaworów i innych elementów powodujących turbulencje. Regularna kalibracja urządzeń jest niezbędna do zachowania dokładności w czasie. Bez niej zmierzone wartości mogą stopniowo spadać i wpływać na decyzje eksploatacyjne. Zalecany interwał kalibracji zależy od producenta i warunków eksploatacji, zwykle wynosi około jednego roku.

Do częstych błędów należy montaż przepływomierza zbyt blisko za kolanem rurociągu, zaniedbanie kondycjonowania powietrza przed czujnikiem lub stosowanie urządzenia poza jego zakresem pomiarowym. Wszystkie te sytuacje prowadzą do systematycznych błędów pomiaru, które ujawniają się dopiero przy porównaniu z fakturowanym zużyciem energii.

System do pomiaru przepływu powietrza w zakładach przemysłowych


Kompresory-vzduchotechnika oferuje jednostki uzdatniania powietrza odpowiednie do przygotowania sprężonego powietrza przed czujnikami pomiarowymi. Prawidłowo uzdatnione powietrze przedłuża żywotność przepływomierza i zapewnia dokładne wyniki.

Kompresory i technika płynowa

Kluczowe wnioski

Przepływomierz powietrza jest niezbędnym narzędziem dla każdego przemysłowego systemu sprężonego powietrza, w którym liczy się zużycie energii, jakość procesu lub spełnienie wymagań audytowych.

Punkt Szczegóły
Typ pomiaru Przepływomierze termiczne mierzą przepływ masowy niezależnie od ciśnienia i temperatury.
Strata ciśnienia Niższa strata ciśnienia przepływomierza zmniejsza koszty energetyczne i obciążenie kompresora.
Wybór technologii Wilgotność i zanieczyszczenia w powietrzu decydują o odpowiednim typie czujnika.
Dokładność przyrządów wirowych Przepływomierze wirowe osiągają dokładność 0,5–2% przy dobrej trwałości.
Kalibracja Regularna kalibracja jest warunkiem uzyskania wiarygodnych danych do zarządzania energią.

Najczęściej zadawane pytania

Co to jest przepływomierz powietrza i do czego służy?

Przepływomierz powietrza to przyrząd pomiarowy, który określa ilość lub masę powietrza przepływającego przez rurociąg. Służy do monitorowania zużycia sprężonego powietrza, wykrywania nieszczelności oraz spełniania wymagań audytu energetycznego.

Jak działa termiczny przepływomierz powietrza?

Termiczny przepływomierz podgrzewa jeden czujnik i mierzy, ile ciepła odprowadza przepływające powietrze do czujnika referencyjnego. Intensywność przenoszenia ciepła odpowiada masowemu natężeniu przepływu powietrza, przy czym wynik nie zależy od ciśnienia roboczego ani temperatury.

Jak mierzy się przepływ powietrza przepływomierzem różnicowym?

Przepływomierz różnicowy mierzy różnicę ciśnień przed elementem dławiącym i za nim. Zgodnie z równaniem Bernoulliego istnieje bezpośrednia zależność między różnicą ciśnień a prędkością przepływu, na podstawie której oblicza się natężenie przepływu.

Jak działa przepływomierz indukcyjny i czy nadaje się do powietrza?

Przepływomierz indukcyjny wykorzystuje indukcję elektromagnetyczną i wymaga medium przewodzącego elektrycznie. Nie nadaje się do czystego powietrza; jego typowym zastosowaniem są ciecze, na przykład woda lub media chłodzące.

Jak wybrać przepływomierz powietrza do systemu przemysłowego?

Wybór zależy od ciśnienia roboczego, temperatury, czystości powietrza, wymaganego zakresu pomiarowego oraz sposobu integracji danych. Przepływomierze termiczne są odpowiednie dla suchego i czystego powietrza, natomiast przyrządy różnicowe lub wirowe lepiej znoszą wilgoć i zanieczyszczenia.

Polecane

Co oznacza automatyczne sterowanie powietrzem: przewodnik po systemach

Systemy sterowania pneumatycznego dla warsztatów przemysłowych

Jak działa automatyczne sterowanie powietrzem i dlaczego ma to znaczenie

Automatyczne sterowanie powietrzem to technologia, która samodzielnie reguluje przepływ, ciśnienie, temperaturę i jakość powietrza w zamkniętej przestrzeni bez potrzeby ingerencji manualnej. System na bieżąco zbiera dane z czujników, ocenia je zgodnie z wcześniej ustawioną logiką sterowania i automatycznie dostosowuje parametry eksploatacyjne jednostek wentylacyjnych lub klimatyzacyjnych. Rezultatem jest stabilny mikroklimat, niższe zużycie energii oraz eliminacja błędów wynikających z czynnika ludzkiego.

Kluczowe funkcje i obszary zastosowania automatycznego sterowania powietrzem:

  • Regulacja przepływu powietrza w mieszkaniowych jednostkach rekuperacyjnych oraz przemysłowych systemach wentylacyjnych
  • Utrzymanie równowagi ciśnień między nawiewem a wywiewem powietrza, co minimalizuje straty cieplne
  • Kontrola jakości powietrza poprzez pomiar CO2, wilgotności i temperatury z automatycznym przełączaniem trybów eksploatacyjnych
  • Integracja z systemami zarządzania budynkiem w celu koordynacji wentylacji, ogrzewania i ochrony przeciwpożarowej
  • Zastosowania przemysłowe od hal produkcyjnych po sprężarkownie

Ekspert Libor Štorec z serwisu TZB-info podkreśla, że prawidłowo ustawiony system automatyczny reguluje przepływy szybko i precyzyjnie, co oszczędza technikom czas podczas uruchamiania. Firma Brink Climate Systems wykazała, że automatyczna regulacja stałego przepływu utrzymuje równowagę ciśnień i maksymalizuje sprawność wymiennika ciepła. Kompresory-vzduchotechnika oferuje do tych systemów komponenty oraz doradztwo specjalistyczne.


Jakie czujniki i dane napędzają automatyczne sterowanie powietrzem?

Cały system opiera się na precyzyjnym pomiarze. Bez niezawodnych czujników logika sterowania nie ma na czym pracować, a wyniki są wtedy niedokładne lub mylące.

Najczęściej stosowane typy czujników:

  • Czujniki temperatury monitorują temperaturę powietrza nawiewanego i wywiewanego oraz reagują na wahania w czasie rzeczywistym
  • Czujniki wilgotności zapobiegają kondensacji i powstawaniu pleśni, uruchamiając cykl odwilżania lub wentylacji
  • Czujniki CO2 mierzą stężenie dwutlenku węgla i sygnalizują potrzebę intensywniejszej wentylacji
  • Czujniki ciśnienia kontrolują ciśnienie różnicowe w przewodach i wykrywają zanieczyszczone filtry lub zatkane instalacje
  • Wbudowane anemometry mierzą dokładny przepływ objętościowy powietrza i umożliwiają systemowi utrzymanie ustawionych wartości

Przesyłanie danych odbywa się za pomocą sygnałów analogowych (0–10 V, 4–20 mA) lub cyfrowych magistrali, takich jak Modbus czy KNX. Centrum sterujące przetwarza dane w czasie rzeczywistym i aktywuje odpowiednie moduły wentylacji lub wyłączenia. Dokładność czujników bezpośrednio wpływa na to, jak szybko i niezawodnie system reaguje na zmiany w pomieszczeniu.

Wskazówka profesjonalisty: Czujniki CO2 umieszczaj na wysokości 1,5 m nad podłogą, jak najdalej od otworu nawiewnego powietrza. Pomiar w pobliżu nawiewu zaniża rzeczywiste stężenie w strefie przebywania ludzi, przez co system wentyluje mniej, niż jest to potrzebne.

Szczegółowy widok czujników umieszczonych na przewodach pneumatycznych

System rekuperacji dodatkowo priorytetyzuje dane z czujnika stałego przepływu przed ustawieniami użytkownika. Jeśli filtry są zanieczyszczone lub instalacje zatkane, system automatycznie ogranicza przepływ lub sygnalizuje usterkę, nawet jeśli użytkownik ustawił wyższą wydajność.

Przejrzysta infografika pokazująca krok po kroku, jak działa automatyczna regulacja powietrza.


Jak logika sterująca automatyzuje systemy wentylacyjne?

Czujniki dostarczają dane, ale to algorytm sterujący decyduje, co się z nimi dzieje. Nowoczesne systemy wentylacyjne wykorzystują programowalne sterowniki logiczne (PLC) lub wbudowane mikrokontrolery, które porównują zmierzone wartości z zadanymi nastawami i wydają polecenia falownikom, przepustnicom lub wentylatorom.

Instalacje pneumatyczne i sterowanie w warsztacie samochodowym: jak prawidłowo skonfigurować i przygotować warsztat do efektywnej pracy ze sprężonym powietrzem

Typ regulacji Zasada działania Typowe zastosowanie
Regulacja stałego przepływu Utrzymuje ustawiony przepływ powietrza niezależnie od oporu przewodów Mieszkaniowe jednostki rekuperacyjne
Regulacja ciśnienia Utrzymuje stałe ciśnienie w sieci przewodów Przemysłowe stacje kompresorowe
Regulacja ślizgowa Zmienia wartość zadaną w zależności od obłożenia pomieszczenia Budynki biurowe, hale produkcyjne
Regulacja temperatury Steruje ogrzewaniem lub chłodzeniem powietrza nawiewanego Centrale klimatyzacyjne AHU
Regulacja wilgotności Aktywuje nawilżacz lub osuszacz Szpitale, magazyny towarów wrażliwych

Regulacja kaskadowa jest szczególnie skuteczna w systemach przemysłowych. System dynamicznie zmienia parametr nastawy w zależności od aktualnego obłożenia pomieszczenia, dzięki czemu w pustej hali produkcyjnej wentyluje na minimum, a przy pełnym obciążeniu przechodzi na maksymalną wydajność. Rezultatem są wymierne oszczędności energii bez kompromisu w jakości powietrza.

Zabezpieczenie systemu obejmuje awaryjne wyłączenie przy przekroczeniu limitów temperatury, wykrycie pożaru lub zaniku zasilania. System sterowania przechodzi wówczas w stan bezpieczny i blokuje ponowne uruchomienie bez autoryzacji technika.

Profesjonalna wskazówka: Przy programowaniu PLC ustaw histerezę regulatora na co najmniej 5% zakresu mierzonej wielkości. Zbyt wąska histereza powoduje szybkie przełączanie aktuatorów, tzw. hunting, które skraca ich żywotność.


Jakie korzyści przynosi automatyczne sterowanie powietrzem w praktyce?

Automatyczne sterowanie powietrzem przynosi wymierne korzyści w porównaniu z obsługą ręczną, zarówno w gospodarstwach domowych, jak i w zakładach przemysłowych.

Precyzyjny pomiar przepływu za pomocą wbudowanego anemometru utrzymuje ustawiony przepływ powietrza, jednocześnie minimalizując zużycie energii elektrycznej. Wentylacja zrównoważona, w której nawiew i wywiew powietrza są wyrównane, zapobiega kondensacji na zimnych powierzchniach i powstawaniu pleśni. Pomiary porównawcze CO2 i strat ciepła potwierdzają, że mieszkania z wentylacją sterowaną osiągają lepszą jakość powietrza i niższe zużycie energii niż pomieszczenia wentylowane wyłącznie przez okna.

Główne korzyści automatycznego sterowania powietrzem:

  • Oszczędności energetyczne dzięki optymalizacji prędkości wentylatorów i przepływu w zależności od aktualnego zapotrzebowania
  • Zapobieganie kondensacji i pleśni dzięki wentylacji z równoważeniem ciśnienia i precyzyjną regulacją wilgotności
  • Eliminacja czynnika ludzkiego: system wentyluje prawidłowo nawet wtedy, gdy użytkownik zapomni o wentylacji
  • Zdrowsze środowisko wewnętrzne dzięki utrzymywaniu stężenia CO2 poniżej wartości krytycznych
  • Niższe koszty eksploatacji w nieregularnie użytkowanych pomieszczeniach dzięki regulacji kaskadowej

Systemy z automatyczną regulacją zapewniają komfortowy mikroklimat i korzyści ekologiczne w nowoczesnych domach. Automatyczna wentylacja różni się przy tym od klimatyzacji: jej podstawowym celem jest ciągła wymiana powietrza i regulacja wilgotności, a nie chłodzenie pomieszczenia.


Gdzie w praktyce stosuje się automatyczne sterowanie powietrzem?

Automatyczne sterowanie powietrzem znajduje zastosowanie w wielu różnych środowiskach, od domów jednorodzinnych po duże hale przemysłowe. Konkretne zastosowanie różni się w zależności od wymagań dotyczących przepływu, ciśnienia i jakości powietrza.

  • Mieszkaniowe jednostki rekuperacyjne (np. systemy Brink) automatycznie utrzymują równowagę ciśnień i maksymalizują wydajność wymiennika ciepła, zmniejszając tym samym straty ciepła podczas wentylacji
  • Hale produkcyjne i magazyny wykorzystują regulację kaskadową, która dostosowuje intensywność wentylacji do obłożenia pomieszczenia i zmniejsza wymagania eksploatacyjne w nieobsadzonych strefach
  • Stacje kompresorowe regulują ciśnienie w sieci rurociągów i chronią podłączone narzędzia przed uderzeniami ciśnienia; regulacja ciśnienia w pneumatyce jest przy tym kluczowym elementem niezawodnej pracy
  • Budynki biurowe i szkoły łączą czujniki CO2 z systemem zarządzania budynkiem (BMS) w celu wentylacji zgodnej z rzeczywistym obłożeniem
  • Szpitale i pomieszczenia czyste wymagają precyzyjnej regulacji nadciśnienia lub podciśnienia, aby zapobiec zanieczyszczeniu między oddziałami
  • Samochody sterują nie tylko temperaturą, ale i dystrybucją powietrza w zależności od pory roku, zapobiegając zaparowaniu szyb i zwiększając bezpieczeństwo jazdy
Otoczenie Typ regulacji Główna korzyść
Rekuperacja w budynkach mieszkalnych Stały przepływ Równowaga ciśnień, minimalne straty cieplne
Hala produkcyjna Regulacja ślizgowa Oszczędność energii przy niskim obłożeniu
Sprężarkownia Regulacja ciśnienia Ochrona narzędzi, stabilna wydajność
Szpital Regulacja nadciśnienia/podciśnienia Zapobieganie zanieczyszczeniom
Biuro Regulacja CO2 Jakość powietrza, komfort pracowników

Integracja z inteligentnymi domami odbywa się poprzez protokoły KNX, Modbus lub własne bramki producentów. System koordynuje wówczas wentylację z ogrzewaniem, zacienieniem i ochroną przeciwpożarową jako jedną całość. Bardziej szczegółowe spojrzenie na wentylację przemysłową pokazuje, jak te zasady są stosowane w zakładach produkcyjnych.


Jak prawidłowo skonfigurować i utrzymywać automatyczny system sterowania powietrzem?

Prawidłowa konfiguracja systemu decyduje o tym, czy będzie on działał niezawodnie przez lata, czy będzie powodował problemy już od pierwszego miesiąca eksploatacji. Kalibracja czujników, ustawienie wartości zadanych i regularna konserwacja to trzy filary długoterminowej stabilności.

Zalecany sposób postępowania przy uruchamianiu systemu:

  • Zmierzcie rzeczywiste przepływy na wszystkich wylotach i porównajcie je z wartościami projektowymi przed uruchomieniem automatyki
  • Skalibrujcie czujniki według urządzenia referencyjnego, a nie tylko według fabrycznej kalibracji producenta
  • Ustawcie wartości zadane dla przepływu, temperatury i wilgotności zgodnie z rzeczywistym wykorzystaniem pomieszczenia, a nie według ogólnych zaleceń
  • Sprawdźcie działanie wyłączenia awaryjnego poprzez symulację stanu awaryjnego przed przekazaniem do eksploatacji
  • Udokumentuj ustawienia w dzienniku eksploatacyjnym, aby późniejszy technik serwisowy wiedział, od czego się odchylić

Typowe błędy przy ustawianiu obejmują zbyt wąską histerezę regulatora, złe umiejscowienie czujników lub zaniedbanie kalibracji po wymianie filtra. Regularne kontrole filtrów, kalibracja czujników i ocena danych eksploatacyjnych wydłużają żywotność systemu i zapobiegają awariom, zanim się ujawnią.

Wskazówka profesjonalisty: Po każdej wymianie filtrów sprawdź, czy system prawidłowo przeregulował przepływy. Nowy filtr ma niższy opór niż zanieczyszczony, więc przepływy się zmieniają i automatyka musi ustawić nowe punkty pracy.

Rola profesjonalnego technika jest przy pierwszym ustawieniu niezastąpiona. Automatyzacja eliminuje błędy spowodowane czynnikiem ludzkim podczas eksploatacji, ale samo ustawienie wymaga fachowej wiedzy o kalibracji czujników, prawidłowym podłączeniu elementów sterujących oraz zrozumienia hydrauliki sieci przewodów.


Jakie normy i przepisy prawne obowiązują dla automatycznego sterowania powietrzem w Czechach?

Automatyczne sterowanie powietrzem w Republice Czeskiej podlega kilku normom technicznym i przepisom prawnym, które określają minimalne wymagania dotyczące wymiany powietrza, energochłonności oraz bezpieczeństwa systemów.

Podstawowe ramy normatywne tworzą ČSN EN 16798 (charakterystyka energetyczna budynków, wentylacja budynków niemieszkalnych) oraz ČSN EN 15251 (parametry wejściowe środowiska wewnętrznego do projektowania i oceny charakterystyki energetycznej budynków). Normy te definiują minimalne przepływy powietrza na osobę i na powierzchnię oraz kategorie jakości środowiska wewnętrznego, od których zależy ustawienie systemów sterowania.

Dla wentylacji przemysłowej obowiązuje rozporządzenie rządu nr 361/2007 Sb., które określa warunki ochrony zdrowia przy pracy, w tym wymagania dotyczące mikroklimatu miejsc pracy. Minimalna wymiana powietrza, dopuszczalne stężenia CO2 i zakresy temperatur są tu wiążące, a nie zalecane.

Charakterystyka energetyczna budynków jest regulowana ustawą nr 406/2000 Sb. o gospodarowaniu energią oraz rozporządzeniem wykonawczym nr 264/2020 Sb. Automatyczne sterowanie powietrzem jest jednym z narzędzi, dzięki którym projektanci osiągają wymagane klasy charakterystyki energetycznej budynków (ENB). Jednostki rekuperacyjne z automatyczną regulacją przepływu przyczyniają się do obniżenia jednostkowego zapotrzebowania na ciepło do ogrzewania, co jest parametrem monitorowanym przy certyfikacji budynków.

Instalacja systemów wentylacyjnych musi również spełniać ČSN 73 0872 (bezpieczeństwo pożarowe budowli, urządzenia wentylacyjne) i być koordynowana z rozwiązaniem bezpieczeństwa pożarowego budowli. Automatyczne klapy i systemy sterowania muszą podczas alarmu pożarowego reagować zgodnie z wcześniej określonym scenariuszem.


Kluczowe wnioski

Automatyczne sterowanie powietrzem łączy precyzyjny pomiar, algorytmy sterujące i siłowniki w system, który zapewnia optymalną jakość powietrza, równowagę ciśnień i oszczędność energii bez interwencji manualnej.

Punkt Szczegóły
Czujniki jako podstawa systemu Temperatura, wilgotność, CO2, ciśnienie i przepływ to dane wejściowe dla każdej decyzji logiki sterującej.
Równowaga ciśnień zapobiega powstawaniu pleśni Wyrównanie przepływu nawiewu i wywiewu eliminuje kondensację i powstawanie pleśni na konstrukcjach obwodowych.
Regulacja nadążna oszczędza energię Dynamiczna zmiana wartości zadanej w zależności od obłożenia pomieszczenia zmniejsza zapotrzebowanie eksploatacyjne w nieobsadzonych strefach.
Normy są wiążące ČSN EN 16798, rozporządzenie rządu nr 361/2007 Sb. oraz ustawa nr 406/2000 Sb. określają minimalne wymagania dotyczące projektowania i eksploatacji.
Kalibracja decyduje o niezawodności Regularna kalibracja czujników i kontrola filtrów są warunkiem precyzyjnego działania automatyki.

Często zadawane pytania

Co dokładnie oznacza automatyczne sterowanie powietrzem?

Automatyczne sterowanie powietrzem to system, który za pomocą czujników i algorytmów sterujących samodzielnie reguluje przepływ, ciśnienie, temperaturę i wilgotność powietrza w pomieszczeniu bez ręcznej ingerencji użytkownika.

Jak mierzy się przepływ powietrza w systemach automatycznych?

Przepływ powietrza mierzy wbudowany anemometr lub czujnik różnicy ciśnień umieszczony w przewodzie. Zmierzona wartość jest porównywana z wartością zadaną, a przemiennik częstotliwości wentylatora automatycznie doregulowuje przepływ.

Ile powietrza na osobę wymagają czeskie normy?

Norma ČSN EN 16798 oraz rozporządzenie rządu nr 361/2007 Sb. określają minimalne przepływy powietrza na osobę oraz na powierzchnię pomieszczenia w zależności od kategorii przestrzeni i sposobu jej użytkowania; konkretne wartości różnią się w zależności od typu budynku i liczby osób.

Co wyraża wilgotność powietrza i dlaczego system ją kontroluje?

Wilgotność względna powietrza określa, ile procent z maksymalnej możliwej ilości pary wodnej zawiera powietrze przy danej temperaturze. Automatyczny system ją kontroluje, ponieważ zbyt wysoka wilgotność sprzyja rozwojowi pleśni, a niska wilgotność powoduje wysychanie błon śluzowych.

Jak klimatyzacja powietrze-powietrze współpracuje z automatycznym sterowaniem?

Klimatyzacja powietrze-powietrze przenosi ciepło między powietrzem zewnętrznym a wewnętrznym; automatyczne sterowanie koordynuje jej pracę z wentylacją tak, aby zminimalizować straty ciepła i utrzymać wymaganą temperaturę oraz wilgotność w pomieszczeniu.

Polecane

Redukcja hałasu w zakładzie: metody, normy i ochrona zdrowia

Ten artykuł nie jest już aktualny. Przejdźcie proszę na stronę główną lub zajrzyjcie do naszej poradni.

Trendy w systemach pneumatycznych 2026: przegląd innowacji

W warsztacie jeden z pracowników właśnie przygotowuje się do pracy z narzędziami pneumatycznymi.


W skrócie:

  • Trendy w systemach pneumatycznych 2026 są związane z integracją inteligentnego sterowania, lewitacją magnetyczną i normą ISO 8573-1. Wdrożenie tych technologii zwiększa efektywność, zmniejsza zużycie energii i poprawia niezawodność linii produkcyjnych. Odpowiednia podstawa w postaci kontroli jakości powietrza i energooszczędnych kompresorów jest kluczowa dla udanej modernizacji.

Trendy w systemach pneumatycznych 2026 są definiowane przez trzy siły: integrację inteligentnego sterowania z protokołem IO-Link, lewitację magnetyczną w siłownikach bezprętowych oraz bardziej rygorystyczne wymagania normy ISO 8573-1 dotyczące jakości sprężonego powietrza. 35% nowych produktów pneumatycznych zawiera już wbudowane monitorowanie stanu. Te liczby pokazują, że inteligentne funkcje przestają być opcjonalnym dodatkiem i stają się standardem przemysłowym. Zakłady produkcyjne, które ignorują te nowości w pneumatyce 2026, stają w obliczu rosnącej niekorzystnej pozycji zarówno pod względem kosztów, jak i niezawodności.

Jak inteligentne sterowanie i IoT transformują systemy pneumatyczne?

Systemy pneumatyczne były przez długi czas postrzegane jako „czarne skrzynki" bez wyjścia danych. Przejście na inteligentne węzły z IO-Link zmienia tę architekturę w sposób fundamentalny. Każdy zawór, czujnik ciśnienia czy przepływomierz staje się źródłem danych dostępnych dla nadrzędnego systemu sterowania w czasie rzeczywistym.

Nowoczesna hala produkcyjna wyposażona w inteligentny system sterowania pneumatycznego

IO-Link to standaryzowany protokół komunikacyjny zgodny z normą IEC 61131-9. Działa poprzez standardowy trzyżyłowy kabel i nie wymaga specjalnej magistrali. Dzięki temu jego wdrożenie w istniejącej infrastrukturze jest znacznie tańsze niż przejście na przemysłowy Ethernet.

Edge computing uzupełnia IO-Link poprzez przetwarzanie danych bezpośrednio u źródła, a nie w centralnej chmurze. Opóźnienie spada do milisekund, co umożliwia natychmiastową reakcję na odchylenia ciśnienia lub przepływu. Konserwacja predykcyjna przestaje więc być teorią i staje się praktyką operacyjną.

Przejrzysta infografika przedstawia dwie kluczowe nowości, które w 2026 roku zasadniczo zmienią systemy pneumatyczne.

Inteligentne systemy pneumatyczne zmniejszają nieplanowane przestoje nawet o 45% i zwiększają całkowitą efektywność wyposażenia (OEE) o 12%. Liczby te odpowiadają doświadczeniom z linii produkcyjnych, gdzie dane z czujników wykrywają wyciek powietrza lub zużycie uszczelnienia, zanim spowodują awarię.

Konkretne korzyści inteligentnego sterowania obejmują:

  • Ciągły monitoring ciśnienia na każdym węźle z automatycznym powiadomieniem przy odchyleniu powyżej ustawionego limitu
  • Automatyczną korektę przepływu zgodnie z aktualnym zapotrzebowaniem linii produkcyjnej bez interwencji obsługi
  • Cyfrowe zapisy zużycia umożliwiające precyzyjne rozliczanie energii dla poszczególnych maszyn lub stanowisk pracy
  • Zdalna diagnostyka poprzez standardowy interfejs przemysłowy bez konieczności fizycznej obecności technika

Wskazówka profesjonalisty: Przy wdrażaniu IO-Link zacznij od monitoringu ciśnienia na najbardziej obciążonym węźle. Dane z jednego miesiąca eksploatacji pokażą, gdzie są największe straty, i uzasadnią inwestycję w dalszą rozbudowę.

Integracja piezotechnologii i oprogramowania idzie jeszcze dalej. Jeden programowalny terminal zastępuje do 50 samodzielnych komponentów, co znacznie upraszcza i obniża koszty konfiguracji całego systemu. Ten poziom konsolidacji zmniejsza liczbę potencjalnych miejsc awarii i skraca czas potrzebny na przezbrojenie linii przy zmianie programu produkcyjnego. Więcej o roli automatyzacji w praktyce opisuje przewodnik po automatyzacji pneumatycznej.

Jak lewitacja magnetyczna zmienia siłowniki beztłoczyskowe?

Lewitacja magnetyczna w siłownikach beztłoczyskowych eliminuje kontakt mechaniczny między elementem ruchomym a korpusem siłownika. Efektem jest zerowe tarcie, brak zużycia uszczelnień i znacznie większa dokładność pozycjonowania. Dokładność osiąga ±1 µm, co jest parametrem wcześniej zarezerwowanym wyłącznie dla elektrycznych napędów liniowych.

Strona energetyczna jest równie przekonująca. Siłowniki z lewitacją magnetyczną osiągają o 40% wyższą efektywność energetyczną w porównaniu z konwencjonalnymi siłownikami pneumatycznymi. Ta oszczędność wynika z eliminacji strat tarcia oraz z rekuperacji energii kinetycznej poprzez superkondensatory zintegrowane z napędem.

Trwałość eksploatacyjna przekracza 100 milionów cykli, co stanowi 5 do 10 razy więcej niż w przypadku konwencjonalnych konstrukcji. Ta trwałość zasadniczo zmienia ekonomikę wymiany komponentów i obniża koszty konserwacji planowej.

Parametr Siłownik konwencjonalny Siłownik z lewitacją magnetyczną
Dokładność pozycjonowania ±50–100 µm ±1 µm
Efektywność energetyczna poziom podstawowy +40 %
Trwałość (cykle) 10–20 milionów ponad 100 milionów
Tarcie mechaniczne zerowe
Odzysk energii nie tak (superkondensator)

Implementacja lewitujących magnetycznie cylindrów wymaga wiedzy zarówno w zakresie sterowania ruchem, jak i integracji superkondensatorów. To nie jest prosta wymiana mechanicznego cylindra. Integrator systemu musi zaprojektować pętlę sterowania, która poradzi sobie z dynamiką lewitacji, a jednocześnie zapewni bezpieczne zatrzymanie w przypadku zaniku zasilania.

Wskazówka profesjonalna: Przed wdrożeniem lewitacji magnetycznej sprawdź zgodność systemu sterowania z wymaganą dynamiką. Standardowy PLC o czasie cyklu 10 ms może nie wystarczyć w aplikacjach wymagających precyzji ±1 µm przy wysokich prędkościach.

Specjalne konstrukcje przeznaczone do trudnych środowisk, na przykład do pracy z wodorem, osiągają niezawodność na poziomie 99,999% oraz żywotność o 300–400% dłuższą niż konstrukcje standardowe. Parametry te wskazują, w jakim kierunku zmierza przyszłość systemów pneumatycznych w branżach energochłonnych.

Dlaczego jakość sprężonego powietrza jest kluczowa w 2026 roku?

Norma ISO 8573-1 definiuje klasy czystości sprężonego powietrza na podstawie zawartości cząstek stałych, wilgoci i oleju. Klasa jakości ISO 8573-1:2010 [1:2:1] staje się standardem dla zakładów produkcyjnych o wysokich wymaganiach co do niezawodności. Niespełnienie tych klas powoduje przedwczesne zużycie zaworów, zatykanie dysz oraz zanieczyszczenie produktów.

Prawidłowy dobór i instalacja zespołów FRL (filtr, regulator, smarownica) bezpośrednio decydują o tym, czy system spełni tę normę. Błędna kolejność komponentów lub zaniżony dobór wymiarów zwiększa straty ciśnienia powyżej 10%, co bezpośrednio przekłada się na wyższe zużycie energii przez kompresor. Optymalny dobór wymiarów opiera się na rzeczywistych przepływach w l/min, a nie na wartościach nominalnych podanych na tabliczce znamionowej urządzenia.

Prawidłowy sposób doboru i instalacji zespołów FRL:

  1. Zmierz rzeczywisty przepływ w danym punkcie w l/min przy maksymalnym obciążeniu linii, a nie tylko wartość szacunkową.
  2. Wybierz filtr o współczynniku przepływu co najmniej o 20% wyższym niż zmierzona wartość, aby strata ciśnienia nie przekroczyła 0,1 bar przy pełnym przepływie.
  3. Zainstaluj komponenty w odpowiedniej kolejności: filtr jako pierwszy, za nim regulator, smarownicę jako ostatnią przed odbiornikiem.
  4. Ustaw regulator na najniższe ciśnienie, przy którym urządzenie działa niezawodnie. Każdy dodatkowy bar niepotrzebnie obciąża kompresor.
  5. Monitoruj różnicę ciśnień na filtrze. Przekroczenie wartości 0,5 bar sygnalizuje zanieczyszczenie wkładu filtracyjnego i konieczność jego wymiany.

Prawidłowa kolejność jednostek FRL w znaczący sposób wpływa na żywotność całego systemu. Wielu techników eksploatacyjnych lekceważy tę kolejność i instaluje smarownicę przed regulatorem, powodując tym samym zanieczyszczenie zaworu regulacyjnego olejem i skracając jego żywotność. Filtrację sprężonego powietrza według międzynarodowych standardów szczegółowo opisuje program filtracji ISO 8573.

Jak nowoczesne kompresory obniżają koszty energii?

Kompresory śrubowe z silnikami z magnesami trwałymi i napędem o zmiennej prędkości obrotowej (VSD) pozwalają zaoszczędzić 15–20% energii w porównaniu z kompresorami z silnikami o stałej prędkości obrotowej. Ta oszczędność wynika z dynamicznego dostosowania wydajności kompresora do aktualnego zapotrzebowania na sprężone powietrze. Kompresor nie pracuje z pełną wydajnością, gdy linia potrzebuje tylko 60% wydajności.

Silniki z magnesami trwałymi mają wyższą sprawność w całym zakresie prędkości obrotowej, a nie tylko w jednym punkcie pracy. Ta cecha jest kluczowa dla zakładów ze zmiennym zapotrzebowaniem, gdzie tradycyjny silnik o stałej prędkości obrotowej pracuje poza optymalnym punktem przez większość czasu eksploatacji.

Zalety nowoczesnych kompresorów z VSD i magnesami trwałymi obejmują:

  • Zmniejszenie strat cieplnych w komorze silnika, co zmniejsza wymagania dotyczące klimatyzacji sprężarkowni
  • Cichszą pracę przy częściowym obciążeniu dzięki niższym obrotom bloku śrubowego
  • Dłuższą żywotność bloku śrubowego dzięki niższym temperaturom szczytowym przy zmiennym obciążeniu
  • Bezpośrednią integrację z inteligentnymi systemami pneumatycznymi poprzez IO-Link lub przemysłowy Ethernet w celu centralnego zarządzania zużyciem

Integracja kompresora z inteligentnym systemem pneumatycznym zamyka pętlę sterowania od odbiornika aż po źródło. System sterowania zna aktualne zapotrzebowanie każdego węzła i przekazuje tę informację do kompresora, który dostosowuje wydajność, zanim ciśnienie w sieci spadnie poniżej ustawionej granicy. Efektem jest bardziej stabilne ciśnienie w sieci oraz niższy szczyt energetyczny przy rozruchu. Parametry techniczne kompresorów śrubowych do pracy ciągłej są dostępne bezpośrednio w katalogu Kompresory-vzduchotechnika.
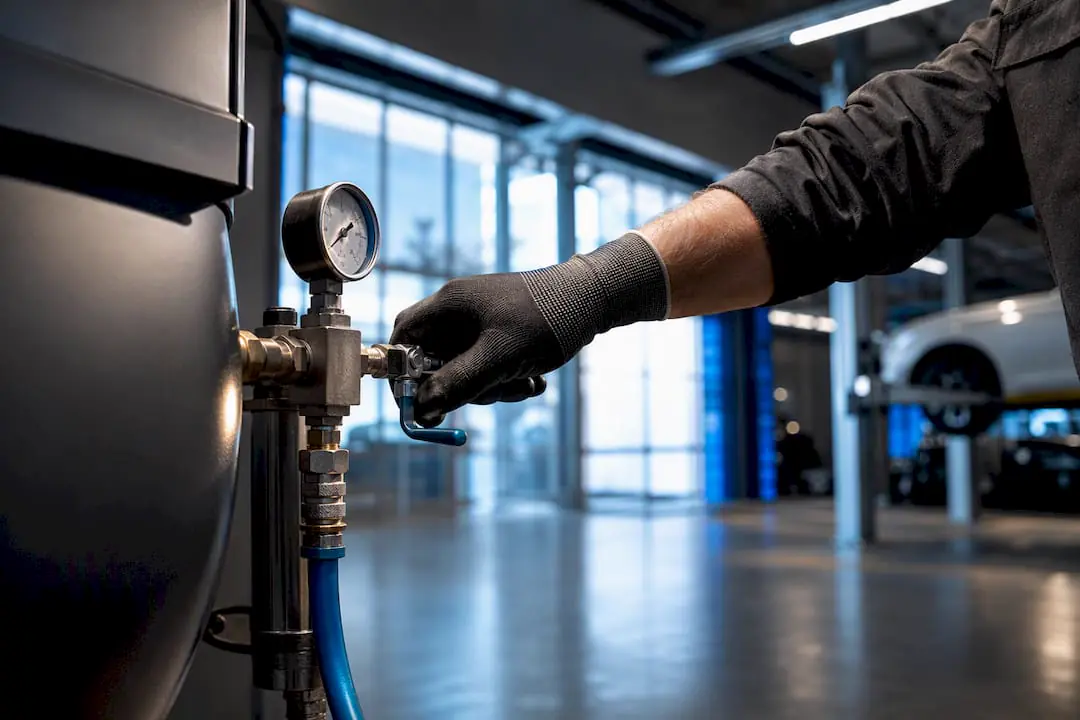
Kluczowe wnioski

Trendy w pneumatyce przemysłowej na rok 2026 wymagają jednoczesnego wdrożenia inteligentnego sterowania, prawidłowej filtracji zgodnie z ISO 8573-1 oraz energooszczędnych kompresorów z VSD, aby zakłady osiągnęły mierzalne oszczędności i wyższą niezawodność.

Punkt Szczegóły
Inteligentne sterowanie z IO-Link Zmniejsza nieplanowane przestoje o 45% i zwiększa OEE o 12% dzięki danym w czasie rzeczywistym.
Lewitacja magnetyczna Dokładność ±1 µm i żywotność powyżej 100 milionów cykli zmieniają ekonomikę utrzymania cylindrów bezrdzeniowych.
Norma ISO 8573-1 Prawidłowa klasa czystości powietrza i kolejność jednostek FRL zapobiega spadkom ciśnienia powyżej 10%.
Kompresory z VSD Silniki z magnesami trwałymi i zmienną prędkością obrotową oszczędzają 15–20% energii w porównaniu do stałej prędkości obrotowej.
Monitorowanie stanu 35% nowych produktów pneumatycznych posiada wbudowane monitorowanie, które zmniejsza zużycie energii o 25–35%.

Doświadczenia z praktyki: co naprawdę działa, a co nie

Pracuję z systemami pneumatycznymi wystarczająco długo, by widzieć, jak obiecujące technologie zmieniają się w rzeczywistość eksploatacyjną. Lewitacja magnetyczna i IO-Link to prawdziwe przełomy, a nie pojęcia marketingowe. Jednak wdrożenie bez przygotowania przynosi problemy, o których producenci nie wspominają w prospektach.

Największym błędem, który widzę wielokrotnie, jest niedocenianie jakości sprężonego powietrza. Zakład inwestuje w inteligentne zawory z IO-Link, a po sześciu miesiącach zgłasza reklamację, ponieważ nikt nie wymienił filtrów ani nie sprawdził klasy wilgotności. Norma ISO 8573-1 nie jest formalnością biurokratyczną. To ochrona inwestycji w cały system.

Druga rzecz, która mnie zaskakuje: kompresory z VSD są wdrażane, ale system sterowania z nimi nie komunikuje się. Kompresor działa autonomicznie, a inteligentny system pneumatyczny również autonomicznie. Oszczędność energii, która mogłaby wynosić 30%, pozostaje na poziomie 10%, ponieważ brakuje połączenia danych. Integracja nie jest opcjonalna, jest warunkiem osiągnięcia deklarowanych parametrów.

Cyfrowe bliźniaki systemów pneumatycznych to kolejny temat, w którym oczekiwania wyprzedzają rzeczywistość. Model musi być określony z wymaganą dokładnością w zależności od zastosowania: ±2% dla sterowania, ±5% dla optymalizacji energetycznej i ±10% dla konserwacji predykcyjnej. Zakład, który chce „cyfrowego bliźniaka", ale nie określa dokładności, otrzyma narzędzie, które nie spełni dobrze żadnego z tych celów.

Zalecenie na rok 2026 jest proste: zacznijcie od podstaw. Zmierzcie rzeczywiste zużycie powietrza, sprawdźcie jakość zgodnie z normą ISO 8573-1, dopiero potem dodawajcie warstwę inteligentną. Technologia działa. Ale tylko na solidnym fundamencie.

— Zdeněk

Komponenty pneumatyczne i doradztwo od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment do modernizacji instalacji pneumatycznych oraz uzdatniania sprężonego powietrza. Do nowych instalacji dostępne są rury systemu wtykowego o średnicach 15–28 mm, odpowiednie do instalacji przemysłowych wymagających niskich strat ciśnienia i łatwego montażu. Do uzdatniania jakości powietrza zgodnie z normą ISO 8573-1 Kompresory-vzduchotechnika oferuje jednostki uzdatniania powietrza do 10 bar z różnymi stopniami filtracji.

https://kompresory-vzduchotechnika.cz

Zespół specjalistów Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy wyborze komponentów oraz przy projektowaniu całego systemu. Konsultacja obejmuje ocenę aktualnego stanu instalacji, zalecenie klasy filtracji oraz dobór wielkości jednostek FRL na podstawie rzeczywistych przepływów. Kontakt i wsparcie techniczne są dostępne bezpośrednio na stronie Kompresory-vzduchotechnika.cz.

Często zadawane pytania

Jakie są trendy w systemach pneumatycznych 2026?

Główne trendy obejmują inteligentne sterowanie z IO-Link, lewitację magnetyczną w siłownikach beztłoczyskowych, bardziej rygorystyczne wymagania normy ISO 8573-1 oraz kompresory z napędami VSD. Technologie te wspólnie obniżają zużycie energii i zwiększają niezawodność linii produkcyjnych.

IO-Link umożliwia ciągłe monitorowanie każdego węzła w czasie rzeczywistym oraz konserwację predykcyjną. Inteligentne systemy z IO-Link zmniejszają nieplanowane przestoje nawet o 45% i zwiększają ogólną efektywność urządzenia o 12%.

Jaka jest żywotność siłowników lewitujących magnetycznie?

Magnetycznie lewitujące siłowniki beztłoczyskowe osiągają żywotność ponad 100 milionów cykli, co stanowi 5 do 10 razy więcej niż w przypadku konwencjonalnych konstrukcji. Eliminacja tarcia usuwa główną przyczynę zużycia standardowych siłowników pneumatycznych.

Dlaczego norma ISO 8573-1 jest istotna przy wyborze jednostek FRL?

ISO 8573-1 określa klasy czystości sprężonego powietrza, które system musi spełniać dla zapewnienia niezawodnej pracy. Prawidłowo dobrane i uszeregowane jednostki FRL zapobiegają stratom ciśnienia przekraczającym 10% oraz chronią zawory i odbiorniki przed zanieczyszczeniem.

Ile energii zaoszczędzi kompresor z VSD w porównaniu ze standardowym?

Kompresory śrubowe z silnikami z magnesami trwałymi i napędem VSD oszczędzają 15–20% energii w porównaniu do kompresorów z silnikami o stałej prędkości obrotowej. Oszczędność jest największa w zakładach o zmiennym zapotrzebowaniu na sprężone powietrze.

Polecane

Jak prawidłowo wentylować sprężarkownię: poradnik dla techników

Przemysłowa sprężarkownia wyposażona w instalacje wentylacyjne


W skrócie:

  • Prawidłowa wentylacja sprężarkowni utrzymuje temperaturę 18–27°C i wilgotność 40–60%, co jest kluczowe dla długiej żywotności urządzenia. Niewystarczające zarządzanie klimatem prowadzi do przegrzewania, korozji i wyższego zużycia energii. Prawidłowe umiejscowienie otworów, dobór wentylatora i regularna konserwacja są kluczowe dla efektywnej eksploatacji.

Prawidłowa wentylacja sprężarkowni jest definiowana jako kontrolowany dopływ świeżego powietrza i odprowadzanie ciepła w taki sposób, aby temperatura w pomieszczeniu pozostawała w zakresie 18–27 °C, a wilgotność względna na poziomie 40–60%. Te parametry bezpośrednio decydują o tym, jak efektywnie kompresor pracuje i jak długo wytrzyma bez poważnej awarii. Przegrzane lub wilgotne powietrze skraca żywotność filtrów, olejów oraz elementów mechanicznych. Technicy, którzy lekceważą wentylację, zajmują się drogimi naprawami tam, gdzie wystarczyło prawidłowo zaprojektować drogi powietrza od samego początku. Ten przewodnik opisuje konkretne rozwiązania techniczne, które zapewnią stabilną i niezawodną pracę sprężarkowni.

Jak prawidłowo wentylować sprężarkownię: optymalne warunki klimatyczne

W ścianie sprężarkowni zamontowany jest wentylator osiowy do skutecznej wentylacji pomieszczenia.

Temperatura w sprężarkowni musi pozostawać w zakresie 18–27°C, a wilgotność na poziomie 40–60%. Te wartości nie są orientacyjnymi zaleceniami, lecz granicami eksploatacyjnymi, których przekroczenie ma bezpośredni wpływ na wydajność i zużycie urządzenia.

Przekroczenie górnej granicy temperatury zwiększa pobór mocy kompresora, ponieważ maszyna musi sprężać cieplejsze i mniej gęste powietrze. Efektem jest wyższe zużycie energii przy niższej wydajności. Z kolei zbyt niska temperatura, zwłaszcza w miesiącach zimowych, powoduje kondensację wilgoci wewnątrz zbiornika powietrza i instalacji rurowej, co przyspiesza korozję.

Wilgotność powyżej 60% przyspiesza degradację oleju kompresorowego i skraca żywotność filtrów powietrza. Czystość i stabilność klimatu znacząco wpływają na żywotność filtrów i podzespołów. Filtr zanieczyszczony wilgocią i zabrudzeniami zwiększa stratę ciśnienia, co bezpośrednio przekłada się na wyższe zużycie energii.

Stabilne środowisko w sprężarkowni nie jest luksusem. Jest to podstawowy warunek do tego, aby urządzenie pracowało zgodnie ze specyfikacjami producenta, a okresy serwisowe odpowiadały zaplanowanemu harmonogramowi.

Wpływ niestabilnego środowiska na pracę urządzenia

  • Temperatura powyżej 27°C: wyższy pobór mocy, ryzyko zadziałania ochrony termicznej kompresora, skrócenie żywotności oleju
  • Temperatura poniżej 18°C: kondensacja wilgoci, korozja zbiornika powietrza i przewodów, problemy z rozruchem przy mrozie
  • Wilgotność powyżej 60%: szybsze zanieczyszczanie filtrów, degradacja oleju, korozja elementów wewnętrznych
  • Wilgotność poniżej 40%: zwiększone ryzyko wyładowania elektrostatycznego w czułych jednostkach sterujących

Jak zapewnić prawidłowy przepływ powietrza w sprężarkowni?

Prawidłowy przepływ powietrza w sprężarkowni zależy od umiejscowienia otworów nawiewnych i wywiewnych. Otwory nawiewne umieszczone nisko zasysają chłodniejsze powietrze przy podłodze, podczas gdy otwory wywiewne umieszczone wysoko odprowadzają ogrzane powietrze na zewnątrz. Takie rozmieszczenie wykorzystuje naturalne właściwości fizyczne powietrza i minimalizuje wymagania energetyczne wentylacji.

Kluczowym problemem jest zwarcie przepływu. Występuje wtedy, gdy otwór ssawny i wylotowy znajdują się blisko siebie lub po tej samej stronie budynku. Kompresor zasysa wtedy powietrze, które zostało właśnie ogrzane i wydmuchnięte na zewnątrz. Niedocenienie zwarcia przepływu prowadzi do zasysania ogrzanego powietrza i obniżenia sprawności całego systemu.

Przewód wywiewny musi być jak najkrótszy i mieć jak najmniej zagięć. Każde kolano 90° zwiększa opór ciśnieniowy, który musi pokonać wentylator. Jeśli długość przewodu wywiewnego przekroczy kilka metrów, konieczne jest przeliczenie mocy wentylatora tak, aby pokrył powstały opór.

Wskazówka profesjonalna: Przy modernizacji istniejącej sprężarkowni należy najpierw przeprowadzić wizualizację przepływu za pomocą próby dymnej lub zdjęcia termowizyjnego. Pozwoli to wykryć miejsca, w których gromadzi się ciepłe powietrze, i zaprojektować zmiany przy minimalnej ingerencji budowlanej.

Zasady prawidłowego rozmieszczenia otworów

  • Otwory nawiewne: umieścić na możliwie najniższej wysokości, idealnie do 0,3–0,5 m nad podłogą, po stronie przeciwnej do wywiewu
  • Otwory wywiewne: umieścić jak najwyżej, najlepiej pod dachem lub w płaszczyźnie dachu
  • Odległość między otworem nawiewnym a wywiewnym: jak największa, idealnie po przeciwległych stronach pomieszczenia
  • Kratki ochronne: wyposażyć we wkłady filtracyjne, które zapobiegną przedostawaniu się kurzu i owadów
  • Klapy zwrotne na wywiewie: zapobiegną wstecznemu przepływowi zimnego powietrza zimą przy wyłączonym wentylatorze

Jaki wentylator wybrać do wentylacji sprężarkowni?

Wybór wentylatora zależy od charakteru instalacji powietrznej. Wentylatory osiowe są odpowiednie do otwartych pomieszczeń o niskim oporze ciśnieniowym, natomiast wentylatory promieniowe do systemów rurowych, w których powietrze pokonuje dłuższe trasy i więcej kształtek. Zamiana tych typów prowadzi do niedowymiarowania lub przewymiarowania wentylacji.

Wentylator osiowy zainstalowany bezpośrednio w otworze ściennym to najprostsze i najtańsze rozwiązanie. Działa niezawodnie tam, gdzie otwór wywiewny prowadzi bezpośrednio na zewnątrz bez rurociągu. Gdy konieczne jest prowadzenie powietrza rurociągiem dłuższym niż 1–2 m lub przez większą liczbę kolan, wentylator osiowy nie wystarcza i należy sięgnąć po wykonanie promieniowe.

Wentylatory z wyjściem alarmowym są niezbędne w pracy ciągłej 24/7. Wyjście alarmowe sygnalizuje awarię silnika lub przegrzanie łożysk, zanim dojdzie do awarii wentylacji i w konsekwencji do przegrzania kompresora. Ta funkcja jest standardem w instalacjach przemysłowych i nie powinna jej zabraknąć również w mniejszych zakładach z pracą ciągłą.

Przejrzysta infografika pokazująca różnice między wentylatorami osiowymi a promieniowymi.

Wskazówka profesjonalisty: Zawsze dobieraj wymiary wentylacji na maksymalną spodziewaną temperaturę letnią, a nie na średnią roczną. Niedowymiarowanie wentylacji prowadzi do nieefektywnego chłodzenia właśnie wtedy, gdy obciążenie cieplne jest najwyższe.

Porównanie wentylatorów osiowych i promieniowych

Parametr Wentylator osiowy Wentylator promieniowy
Opór ciśnieniowy Niski Wysoki
Odpowiednie zastosowanie Otwór w ścianie, krótka trasa System rurowy, dłuższe przewody
Hałaśliwość Niższa Wyższa
Koszty zakupu Niższa Wyższa
Wyjście alarmowe Opcjonalny Standardowy w typach przemysłowych

Realizacja i konserwacja systemu wentylacji w sprężarkowni

Prawidłowo zaprojektowany system wentylacji wymaga regularnej konserwacji, w przeciwnym razie jego wydajność stopniowo spada. Nadciśnienie w pomieszczeniu i niewłaściwa konserwacja wentylacji zwiększają koszty eksploatacji oraz ryzyko uszkodzenia urządzenia. Plan konserwacji musi być częścią dokumentacji eksploatacyjnej sprężarkowni od pierwszego dnia pracy.

Procedura instalacji lub modyfikacji wentylacji:

  1. Obliczanie obciążenia cieplnego: Zsumuj moc pobieraną wszystkich kompresorów i innych źródeł ciepła w pomieszczeniu. Wynik określa minimalną wymaganą wydajność powietrza wentylacji w m³/h.
  2. Projekt rozmieszczenia otworów: Zaznacz położenie otworów nawiewnych i wywiewnych na rzucie poziomym. Sprawdź, czy odległość między nimi jest maksymalna i nie grozi zwarciem przepływu.
  3. Wybór wentylatora: W zależności od długości i kształtu przewodu wywiewnego wybierz typ osiowy lub promieniowy. Dodaj rezerwę mocy co najmniej 20% na pracę letnią.
  4. Instalacja czujników: Umieść czujniki temperatury i wilgotności na środku pomieszczenia, poza bezpośrednim zasięgiem otworu ssącego kompresora. Czujnik w strumieniu zimnego powietrza daje zafałszowane wartości.
  5. Ustawienie regulacji: Połącz czujniki z regulatorem wentylatora. Ustaw temperaturę załączenia wentylatora tak, aby aktywował się, zanim temperatura przekroczy 25°C.
  6. Regularne czyszczenie filtrów: Filtry na otworach ssących czyść lub wymieniaj zgodnie z instrukcjami producenta, jednak nie rzadziej niż co trzy miesiące. Zanieczyszczony filtr zmniejsza przepływ powietrza i zwiększa opór przepływu.
  7. Kontrola przepływu: Raz w roku przeprowadź kontrolę rzeczywistego przepływu powietrza za pomocą anemometru. Spadek przepływu poniżej wartości projektowej sygnalizuje zanieczyszczenie filtrów lub awarię wentylatora.
  8. Zapis wartości: Prowadź dziennik eksploatacji z miesięcznymi zapisami temperatury, wilgotności i stanu filtrów. Trend rosnącej temperatury przy tym samym ustawieniu wentylacji wskaże problem, zanim objawi się awarią.

Regularna diagnostyka sprężarkowni, w tym kontrola systemu wentylacji, to najpewniejszy sposób, aby zapobiec nieplanowanym przestojom.

Typowe błędy w wentylacji sprężarkowni i jak ich unikać

Niewłaściwe umiejscowienie otworów nawiewnych i wywiewnych jest najczęstszą przyczyną przegrzewania się sprężarkowni. Technicy popełniają ten błąd przy modernizacjach, gdy wykorzystują istniejące otwory budowlane zamiast zaprojektować nowe rozmieszczenie zgodnie z zasadami fizycznymi przepływu.

Brak regularnych kontroli i monitoringu stale obniża niezawodność systemu. Zaniedbana wentylacja nie da efektu natychmiast. Temperatura w pomieszczeniu rośnie stopniowo, kompresor coraz częściej przechodzi w zabezpieczenie termiczne i dopiero wtedy technik stwierdza, że filtry nie były czyszczone od półtora roku.

Przegląd najczęstszych błędów:

  • Zwarcie przepływu powietrza: otwór ssawny i wylotowy na tej samej ścianie lub zbyt blisko siebie; rozwiązanie: przenieść jeden z otworów lub zainstalować deflektory kierujące przepływ
  • Niedowymiarowany wentylator: wydajność wentylatora odpowiada średniej temperaturze, a nie letniemu maksimum; rozwiązanie: przeliczyć i wymienić na mocniejszy typ lub dodać drugi wentylator
  • Brak filtrów na otworach ssących: pył i zanieczyszczenia osadzają się na żebrach chłodzących kompresora; rozwiązanie: zamontować wkłady filtracyjne klasy G3 lub G4
  • Brak systemu alarmowego: awaria wentylatora pozostanie niezauważona aż do przegrzania kompresora; rozwiązanie: zainstalować wentylator z wyjściem alarmowym lub dodać alarm temperaturowy
  • Nieprawidłowe umieszczenie czujników: czujnik w strumieniu zimnego powietrza wskazuje niższą temperaturę, niż rzeczywista temperatura w pomieszczeniu; rozwiązanie: przenieść czujnik na środek pomieszczenia

Przegląd najczęstszych błędów podczas eksploatacji kompresorów pokazuje, że wentylacja należy do trzech najczęściej niedocenianych obszarów.

Kluczowe wnioski

Prawidłowa wentylacja kompresorowni wymaga połączenia właściwie rozmieszczonych otworów, odpowiednio dobranego wentylatora oraz regularnej konserwacji, przy czym zaniedbanie któregokolwiek z tych trzech elementów prowadzi do przegrzewania i skrócenia żywotności urządzenia.

Punkt Szczegóły
Zakres temperatury i wilgotności Utrzymuj temperaturę 18–27 °C i wilgotność 40–60% dla optymalnej pracy kompresora.
Umiejscowienie otworów Otwory ssące umieść nisko, wylotowe wysoko i po przeciwnej stronie pomieszczenia.
Dobór wentylatora Typ osiowy do bezpośrednich otworów ściennych, promieniowy do systemów rurowych o wyższym oporze.
Dobór wymiarów na maksimum Projektuj wentylację na letni szczyt temperaturowy, nie na średnią temperaturę roczną.
Regularna konserwacja Czyść filtry co najmniej co trzy miesiące i prowadź dziennik eksploatacji z mierzonymi wartościami.

Doświadczenia z praktyki: co naprawdę decyduje o jakości wentylacji

Przez lata pracy z różnej wielkości sprężarkowniami zauważyłem, że największe problemy wynikają nie z nieznajomości zasad, lecz z kompromisów przy realizacji. Technik wie, że otwór wlotowy powinien znajdować się nisko, ale budowlaniec powie, że akurat tam jest ściana nośna. Efektem jest otwór na niewłaściwej wysokości i kompresor, który w lipcu się przegrzewa.

Druga rzecz, która wielokrotnie mnie zaskakuje, to brak monitoringu. Sprężarkownia bez alarmu temperatury jest jak samochód bez kontrolki oleju. Jedziesz, dopóki się nie zepsuje. Instalacja prostego czujnika temperatury z alarmem kosztuje ułamek ceny jednej naprawy kompresora po przegrzaniu.

Osobiście zalecam, aby przy każdej nowej instalacji lub przebudowie wykonać zdjęcie termowizyjne kompresorowni po pierwszym letnim sezonie pracy. Kamera termowizyjna pokaże dokładnie, gdzie gromadzi się ciepłe powietrze i gdzie przepływ jest niewystarczający. Ta informacja jest cenniejsza niż jakiekolwiek obliczenia wykonywane zza biurka. Właściwe podstawowe wymagania dotyczące kompresorowni są podstawą, ale rzeczywistość eksploatacji zawsze przyniesie szczegóły, których żaden podręcznik nie obejmie.

— Zdeněk

Kompresory i wsparcie techniczne od Kompresory-vzduchotechnika

Dobrze zaprojektowana wentylacja sprężarkowni ma sens tylko wtedy, gdy stoi za nią niezawodny kompresor. Kompresory-vzduchotechnika oferuje kompresory śrubowe SCR do zakładów przemysłowych, gdzie wymagania dotyczące stabilnej temperatury i nieprzerwanej pracy są najwyższe.

https://kompresory-vzduchotechnika.cz

Zespół Kompresory-vzduchotechnika zapewnia konsultacje techniczne dotyczące doboru urządzeń oraz projektowania systemu wentylacji kompresorowni. Jeśli planujesz przebudowę istniejącej kompresorowni lub nową instalację, wsparcie techniczne obejmuje ocenę warunków przestrzennych, zalecenia dotyczące wentylatorów oraz kontrolę dokumentacji projektowej. Skontaktuj się z nami bezpośrednio przez stronę internetową i opisz swój zakład. Odpowiemy z konkretnym zaleceniem technicznym, a nie ogólną ofertą.

Często zadawane pytania

Jaka temperatura jest optymalna dla kompresorowni?

Optymalna temperatura w sprężarkowni wynosi 18–27°C. Przekroczenie górnej granicy zwiększa pobór mocy kompresora i skraca żywotność oleju.

Jak zapobiec zwarciu przepływu powietrza?

Otwory wlotowe i wylotowe umieść po przeciwległych stronach pomieszczenia i jak najdalej od siebie. Zwarcie przepływu powietrza następuje, gdy kompresor zasysa powietrze, które zostało właśnie wydmuchane na zewnątrz.

Kiedy wybrać wentylator promieniowy zamiast osiowego?

Wybierz wentylator promieniowy zawsze, gdy przewód wylotowy przekracza długość 1–2 m lub zawiera więcej kolan. Wentylator osiowy w takim systemie nie osiągnie wymaganego przepływu powietrza.

Jak często czyścić filtry na otworach ssących w sprężarkowni?

Filtry czyść lub wymieniaj co najmniej co trzy miesiące. W środowisku zapylonym skróć interwał do sześciu tygodni i monitoruj spadek ciśnienia na filtrze jako wskaźnik zanieczyszczenia.

Dlaczego monitoring temperatury w sprężarkowni jest konieczny?

Alarm temperaturowy wykrywa awarię wentylatora lub zanieczyszczenie filtrów, zanim kompresor przejdzie w zabezpieczenie termiczne. Bez monitoringu problem zostanie wykryty dopiero podczas nieplanowanego przestoju.

Polecane

Domowe zastosowanie kompresorów: możliwości i jak wybrać odpowiedni

Kompresory profesjonalne do warsztatów przemysłowych


W skrócie:

  • Kompresor do użytku domowego ułatwia różne prace, od pompowania opon po lakierowanie mebli. Wybór odpowiedniego modelu zależy od wydajności ssania, pojemności zbiornika powietrza i rodzaju smarowania. Ciche kompresory bezolejowe o wydajności około 150–200 l/min i zbiorniku powietrza 50 litrów są odpowiednie do większości prac domowych.

Kompresor do domu to urządzenie, które pokrywa dziesiątki praktycznych zadań, od pompowania opon przez czyszczenie z kurzu po lakierowanie mebli. Właściwy wybór zależy od trzech kluczowych parametrów: wydajności ssania, pojemności zbiornika powietrza i rodzaju smarowania. Nowoczesne kompresory domowe są zaprojektowane z myślą o prostej obsłudze bez konieczności specjalistycznego szkolenia. Domowe zastosowanie kompresorów oferuje możliwości, które wcześniej były zarezerwowane wyłącznie dla profesjonalnych warsztatów. Wybór odpowiedniego modelu decyduje o wydajności, poziomie hałasu i ogólnej trwałości urządzenia.

1. Jakie typy kompresorów są odpowiednie do domu?

W warsztacie samochodowym kompresor i narzędzia pneumatyczne należą do podstawowego wyposażenia, które znacznie ułatwia naprawy pojazdów.

Podstawowy podział kompresorów do użytku domowego to kompresory olejowe i bezolejowe. Każdy typ ma inne wymagania dotyczące obsługi i nadaje się do innych sytuacji.

Kompresory bezolejowe to pierwszy wybór dla początkujących. Kompresory bezolejowe wymagają minimalnego serwisu i eliminują ryzyko wycieku oleju do sprężonego powietrza. Jest to zaletą szczególnie podczas lakierowania lub pracy z żywnością. Cena zakupu jest niższa, a obsługa prosta.

Kompresory olejowe radzą sobie z bardziej wymagającymi i dłużej trwającymi pracami. Mają dłuższą żywotność przy intensywnej eksploatacji oraz niższą hałaśliwość w porównaniu z podobnymi modelami bezolejowymi. Wymagają jednak regularnej wymiany oleju i kontroli jego poziomu.

  • Kompresor bezolejowy: odpowiedni do pompowania, czyszczenia, okazjonalnego lakierowania
  • Kompresor olejowy: odpowiedni do narzędzi pneumatycznych, dłuższych cykli pracy, renowacji
  • Kompresor tłokowy: najbardziej rozpowszechniony typ do warsztatów domowych
  • Kompresor śrubowy: cichy i wydajny, ale droższy cenowo

Porada profesjonalna: Jeśli planujesz używać kompresora rzadziej niż raz w tygodniu do lżejszych prac, model bezolejowy zaoszczędzi Ci czasu na konserwację oraz pieniędzy za serwis.

2. Praktyczne możliwości wykorzystania kompresora w domu i w ogrodzie

Kompresory domowe są wykorzystywane do konserwacji opon, usuwania kurzu, renowacji mebli za pomocą narzędzi pneumatycznych oraz pielęgnacji ogrodu. Każde z tych zastosowań ma inne wymagania dotyczące ciśnienia i przepływu powietrza.

Pompowanie i nadmuchiwanie

Pompowanie opon samochodu osobowego, roweru, traktorka ogrodowego lub materacy dmuchanych należy do najczęstszych domowych zadań. Opony samochodu osobowego wymagają ciśnienia około 2,0–2,5 bara, opony sportowych rowerów nawet do 8 barów. Kompresor wykona tę pracę w ułamku czasu w porównaniu z ręczną pompką.

Czyszczenie z kurzu i usuwanie zanieczyszczeń

Sprężone powietrze oczyści filtry klimatyzacji, obudowy komputerów, narzędzia ogrodowe czy spoiny w kostce brukowej. Pistolet przedmuchowy o ciśnieniu 3–6 barów usunie kurz z miejsc, do których nie dotrze szczotka. Zastosowanie to oszczędza czas przy regularnej konserwacji warsztatu lub garażu.

Narzędzia pneumatyczne do renowacji i konserwacji

  • Wiertarka i wkrętarka pneumatyczna: szybsza i lżejsza niż alternatywy elektryczne
  • Szlifierka pneumatyczna: idealna do szlifowania karoserii lub mebli
  • Gwoździarka: montaż podłóg, boazerii, prace stolarskie
  • Pistolet pneumatyczny do dokręcania nakrętek: wymiana kół lub naprawy podwozia

Malowanie natryskowe i lakierowanie

Malowanie natryskowe wymaga ciśnienia 30–50 PSI (około 2–3,5 bara) oraz równomiernego przepływu powietrza. Pistolet natryskowy nanosi farbę równomierniej niż pędzel i znacznie przyspiesza pracę. Do malowania mebli lub płotów niezbędny jest kompresor ze zbiornikiem powietrza o pojemności co najmniej 50 litrów.

3. Jak dobrać odpowiednią moc i parametry kompresora

Moc kompresora podawana jest jako wydajność ssania w litrach na minutę (l/min) oraz maksymalne ciśnienie w barach. Te dwie wartości decydują o tym, jakie narzędzia i aplikacje kompresor jest w stanie obsłużyć.

Prace domowe wymagają wydajności ssania między 80 a 270 l/min. Modele hobbystyczne do 150 l/min poradzą sobie z podstawowymi zadaniami, takimi jak pompowanie czy czyszczenie. Do narzędzi pneumatycznych lub lakierowania potrzebna jest wydajność co najmniej 180–200 l/min.

Zastosowanie Wymagane ciśnienie Zalecany przepływ
Pompowanie opon 7–10 barów (100–150 PSI) 30–50 l/min
Lakierowanie 2–3,5 bara (30–50 PSI) 100–200 l/min
Gwoździarka 5–6 barów (70–90 PSI) 30–60 l/min
Szlifierka pneumatyczna 6–7 barów 150–250 l/min
Przedmuchiwanie kurzu 3–6 barów 20–40 l/min

Zalecana pojemność zbiornika powietrza to co najmniej 50 litrów dla efektywnej pracy kompresorów domowych. Większy zbiornik powietrza oznacza dłuższe cykle pracy bez konieczności czekania na uzupełnienie ciśnienia. Do okazjonalnego pompowania wystarczy 24 litry, do lakierowania lub narzędzi pneumatycznych odpowiednim wyborem jest 50–100 litrów.

Moc kompresora z rezerwą co najmniej 50% w stosunku do aktualnych potrzeb zapobiega przeciążeniu i wydłuża żywotność urządzenia. Jeśli więc narzędzie zużywa 100 l/min, wybierz kompresor o wydajności co najmniej 150 l/min.

Profesjonalna wskazówka: Przy wyborze zawsze zakładaj, że w przyszłości dodasz kolejne narzędzia. Kompresor z rezerwą mocy opłaci się bardziej niż model „dokładnie dopasowany" do dzisiejszych potrzeb.

Szczegółowy przegląd czynników wyboru znajdziesz w przewodniku po wyborze kompresora na blogu Kompresory-vzduchotechnika.

4. Praktyczne porady dotyczące eksploatacji i konserwacji domowego kompresora

Prawidłowa obsługa wydłuża żywotność kompresora i zapobiega niepotrzebnym naprawom. Większość problemów powstaje w wyniku zaniedbania prostych, regularnych czynności.

  1. Spuszczaj kondensat po każdym użyciu. Regularne spuszczanie kondensatu zapobiega korozji zbiornika powietrza i zwiększa bezpieczeństwo pracy. Otwórz zawór spustowy na dnie zbiornika powietrza, aż wypłynie cała woda.

  2. Nigdy nie wyłączaj kompresora, wyciągając go z gniazdka. Kompresor zawsze wyłączaj wyłącznikiem na wyłączniku ciśnieniowym. Wyciągnięcie wtyczki pod obciążeniem uszkadza silnik i zwiększa ryzyko wypadku.

  3. Uszczelniaj gwinty akcesoriów taśmą PTFE. Brak uszczelnienia gwintów taśmą PTFE to najczęstsza przyczyna wycieku powietrza. Wycieki zwiększają hałas, marnują energię i skracają żywotność kompresora.

  4. Sprawdzaj poziom oleju w modelach olejowych. Poziom oleju sprawdzaj przed każdym dłuższym użyciem. Praca bez odpowiedniej ilości oleju spowoduje nieodwracalne uszkodzenie kompresora.

  5. Czyść filtr powietrza regularnie. Zanieczyszczony filtr obniża wydajność i powoduje przegrzewanie się. Filtr czyść lub wymieniaj zgodnie z zaleceniami producenta, zwykle po każdych 50–100 godzinach pracy.

  6. Przechowuj kompresor w suchym miejscu, zabezpieczonym przed mrozem. Wilgoć i mróz uszkadzają uszczelnienia i części metalowe. Garaż lub suchy warsztat to idealne miejsca do przechowywania.

Przegląd najczęstszych błędów podczas obsługi znajdziesz w artykule błędy podczas używania kompresorów na blogu Kompresory-vzduchotechnika.
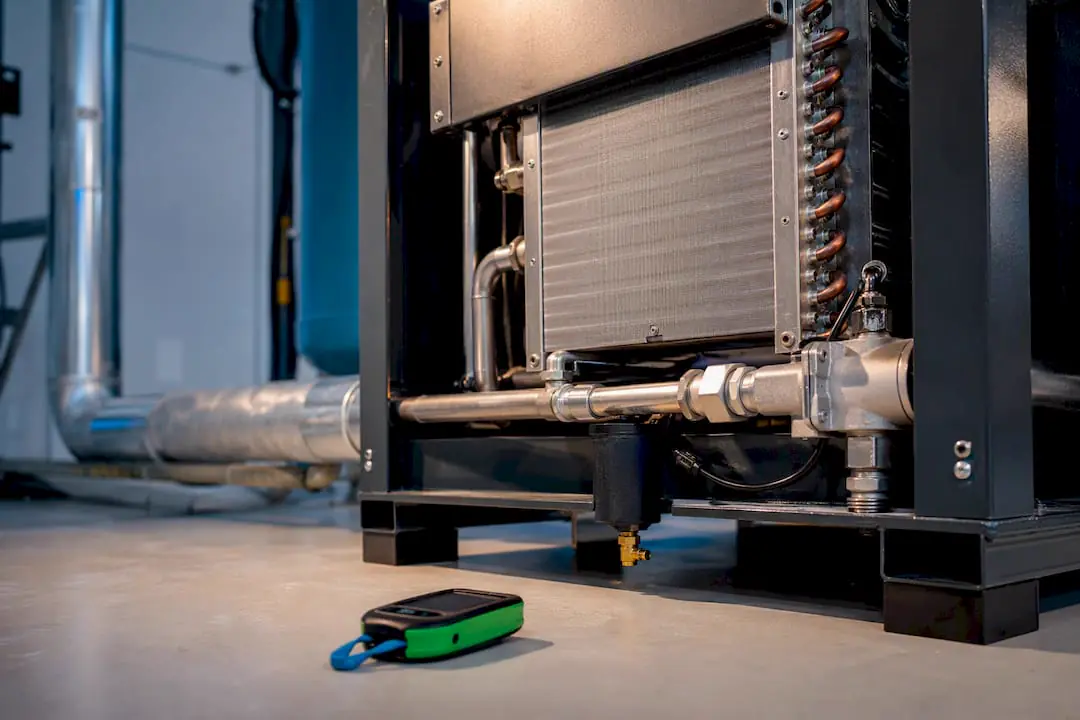
5. Zalety cichych kompresorów do użytku domowego

Ciche kompresory znacznie poszerzają możliwości pracy w domu. Niektóre modele pracują poniżej 50 dB, co odpowiada głośności zwykłej rozmowy. Umożliwia to pracę w mieszkaniu, w pobliżu sąsiadów lub w godzinach wieczornych.

Typ kompresora Typowa głośność Odpowiednie umiejscowienie
Standardowa tłokowa 70–85 dB Warsztat zewnętrzny, garaż
Cicha bezolejowa 45–60 dB Mieszkanie, pomieszczenie mieszkalne
Cicha olejowa 50–65 dB Warsztat w domu, piwnica

Podkładki antywibracyjne i odpowiednia wentylacja wydłużają żywotność kompresora oraz dodatkowo zmniejszają hałas podczas pracy. Umieszczenie kompresora na podkładce antywibracyjnej zapobiegnie przenoszeniu drgań na podłogę i okoliczne ściany. Wymagania dotyczące prawidłowego umiejscowienia kompresora w domu opisuje przewodnik po sprężarkowni na blogu Kompresory-vzduchotechnika.
Ciche kompresory są korzystne zwłaszcza w mieszkaniach i domach jednorodzinnych, gdzie hałaśliwa praca przeszkadzałaby innym. Ich cena zakupu jest wyższa, ale komfort codziennego użytkowania uzasadnia tę inwestycję.

Kluczowe wnioski

Prawidłowy wybór kompresora do domu zależy od kombinacji wydajności ssania, pojemności zbiornika powietrza i typu smarowania, przy czym modele bezolejowe o wydajności 150–200 l/min i zbiorniku powietrza 50 litrów pokryją większość domowych potrzeb.

Punkt Szczegóły
Typ kompresora Modele bezolejowe są odpowiednie dla początkujących i do sporadycznych prac, olejowe do bardziej wymagającej eksploatacji.
Wydajność i zbiornik powietrza Wydajność ssania 150–200 l/min i zbiornik powietrza o pojemności co najmniej 50 litrów pokryje zarówno lakierowanie, jak i narzędzia pneumatyczne.
Rezerwa mocy Wybierz kompresor o mocy co najmniej o 50% wyższej niż aktualne potrzeby narzędzi.
Regularna konserwacja Spuszczaj kondensat po każdym użyciu i uszczelniaj gwinty taśmą PTFE, aby zapobiec nieszczelnościom.
Ciche modele Kompresory poniżej 50 dB umożliwiają pracę w mieszkaniu lub wieczorem bez przeszkadzania otoczeniu.

Doświadczenia z praktyki: czego nie dowiesz się z instrukcji

Najczęstszym błędem, jaki widzę u użytkowników domowych, jest niedocenianie wydajności. Kupują kompresor „akurat do pompowania”, a potem okazuje się, że chcą pomalować płot albo oszlifować karoserię. Efektem jest przeciążone urządzenie, które się przegrzewa i po dwóch sezonach kończy w serwisie.

Drugą rzeczą, która mnie zaskakuje, jest ignorowanie kondensatu. Ludzie włączają kompresor, używają go i odkładają. Woda w zbiorniku powoduje wtedy korozję metalu od wewnątrz. Zbiornik powietrza, który wytrzymałby dwadzieścia lat, kończy żywot po pięciu. A wystarczy otworzyć zawór na trzydzieści sekund po każdym użyciu.

Polecam również nie lekceważyć poziomu hałasu. Jeśli pracujesz w garażu obok pomieszczenia mieszkalnego lub w mieszkaniu, standardowy kompresor tłokowy przestanie cię cieszyć bardzo szybko. Cichy model za wyższą cenę się opłaci, ponieważ będziesz go rzeczywiście używać, zamiast odkładać go na bok z powodu hałasu.

I ostatnia rzecz: osprzęt decyduje o efekcie tak samo jak sam kompresor. Dobrej jakości pistolet lakierniczy, prawidłowo dobrany wężyk oraz osuszacz powietrza sprawią, że przeciętny kompresor stanie się niezawodnym narzędziem. Tani pistolet zepsuje nawet najlepszą farbę.

— Zdeněk

Kompresory domowe od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompresory do zastosowań domowych, od kompaktowych modeli bezolejowych po wydajniejsze maszyny olejowe odpowiednie do remontów i narzędzi pneumatycznych. W ofercie znajdują się również akcesoria do uzdatniania sprężonego powietrza, które zapewniają czyste i suche powietrze zarówno do lakierowania, jak i do prac precyzyjnych.

https://kompresory-vzduchotechnika.cz

Do lakierowania i czyszczenia powierzchni znajdziesz w ofercie pistolety natryskowe i przedmuchowe różnych klas wydajności. Do prawidłowej eksploatacji kompresora należą także jednostki uzdatniania powietrza, które usuwają wilgoć i zanieczyszczenia ze sprężonego powietrza. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy wyborze oraz po zakupie urządzenia.

Częste pytania

Jaki kompresor jest najlepszy do użytku domowego?

Bezolejowy kompresor tłokowy o pojemności zbiornika powietrza 24–50 litrów i wydajności ssania 100–150 l/min pokryje większość zadań domowych. Do bardziej wymagających prac, takich jak lakierowanie lub narzędzia pneumatyczne, odpowiedni jest model o wydajności co najmniej 180 l/min.

Jak często spuszczać kondensat z kompresora?

Kondensat spuszczaj po każdym użyciu kompresora. Regularne spuszczanie zapobiega korozji zbiornika ciśnieniowego i wydłuża żywotność urządzenia.

Ile barów potrzebuję do pompowania opon?

Pompowanie opon samochodu osobowego wymaga ciśnienia 7–10 barów (100–150 PSI). Większość domowych kompresorów osiąga to ciśnienie bez problemu.

Czy ciche kompresory nadają się do mieszkania?

Ciche kompresory pracujące poniżej 50 dB nadają się do użytku w mieszkaniu lub w pobliżu pomieszczeń mieszkalnych. Ich poziom hałasu odpowiada zwykłej rozmowie i nie przeszkadza sąsiadom nawet podczas pracy wieczorem.

Jak rozpoznać, że kompresor ma wystarczającą moc?

Kompresor ma wystarczającą moc, jeśli jego wydajność ssania przewyższa zużycie narzędzia o co najmniej 50%. Jeśli silnik kompresora pracuje nieprzerwanie bez przerwy, urządzenie jest przeciążone i należy wybrać mocniejszy model.

Polecane

Lista najlepszych kompresorów 2026: przewodnik po wyborze

Nowoczesny warsztat przemysłowy wyposażony w nowoczesne sprężarki powietrza


W skrócie:

  • Najlepszy kompresor na rok 2026 odpowiada mocą, rodzajem smarowania i pojemnością zbiornika powietrza do zastosowania.
  • Do domu nadają się modele bezolejowe o niskiej hałaśliwości i prostej konserwacji, natomiast w przemyśle sprawdzają się kompresory śrubowe o większej wydajności.

Najlepszy kompresor na rok 2026 to taki, który dokładnie odpowiada wymaganej mocy, rodzajowi smarowania i pojemności zbiornika powietrza. Zakres mocy sięga od 1,5 kW dla zastosowań domowych do 55 kW i więcej dla zakładów przemysłowych, przy czym pojemność zbiornika powietrza decyduje o stabilności ciśnienia i liczbie uruchomień silnika. Kluczowa różnica między modelami olejowymi a bezolejowymi polega na czystości powietrza wylotowego i wymaganiach dotyczących konserwacji. Ta lista najlepszych kompresorów 2026 obejmuje wszystkie główne kategorie od gospodarstwa domowego przez warsztat aż po przemysł, aby każdy użytkownik znalazł model odpowiadający jego potrzebom.

1. Jak wybrać kompresor do domu i zastosowań hobbystycznych

Kompresory bezolejowe o mocy 1,5–3,7 kW to najlepszy wybór dla użytkowników domowych i hobbystów. Radzą sobie z pompowaniem opon, lakierowaniem małych powierzchni, czyszczeniem sprężonym powietrzem oraz zasilaniem narzędzi pneumatycznych do drobnych prac. Zbiornik powietrza o pojemności 50–100 l wystarczy do przerywanej pracy typowej dla warsztatu domowego.

Warsztat samochodowy wyposażony w narzędzia pneumatyczne i kompresor

Nowoczesne modele domowe oferują sterowanie cyfrowe i automatyczne wyłączanie po osiągnięciu ustawionego ciśnienia. Funkcja ta zmniejsza zużycie energii i chroni silnik przed przeciążeniem. Dzięki wydajności ssania w zakresie 36,5–528 l/min i maksymalnemu ciśnieniu do 8 bar modele bezolejowe pokrywają zdecydowaną większość zadań domowych.

Zalety kompresora bezolejowego do użytku domowego:

  • Brak wymiany oleju i ryzyka zanieczyszczenia powietrza wylotowego
  • Niższa hałaśliwość w porównaniu z olejowymi modelami tłokowymi
  • Kompaktowe wymiary i niska waga ułatwiające przenoszenie
  • Minimalne wymagania dotyczące konserwacji, odpowiednie do nieregularnego użytkowania
  • Szybkie uruchomienie bez konieczności nagrzewania

Profesionální tip: Przed zakupem sprawdź, czy producent podaje rzeczywistą wydajność ssania (l/min), a nie tylko teoretyczną. Różnica bywa znaczna i bezpośrednio wpływa na to, jakie narzędzia kompresor udźwignie.

2. Najlepsze kompresory do warsztatów i małych oraz średnich zakładów

Warsztaty i małe zakłady wymagają kompresorów o mocy 5,5–11 kW jako standardu. Ten zakres mocy pokrywa jednoczesną pracę wielu narzędzi pneumatycznych, takich jak szlifierki, wkrętarki czy pistolety natryskowe. Zbiornik powietrza o pojemności 200–500 l zapewnia stabilność ciśnienia roboczego i zmniejsza liczbę uruchomień silnika, co wydłuża jego żywotność.

Kompresor tłokowy jest tańszy w zakupie i nadaje się do pracy przerywanej. Kompresor śrubowy pracuje cicho, w sposób ciągły i z wyższą efektywnością energetyczną przy stałym obciążeniu. Dla warsztatu z ośmiogodzinnym czasem pracy i większą liczbą użytkowników model śrubowy jest ekonomicznie bardziej opłacalny.

Kluczowe parametry wyboru kompresora warsztatowego:

  • Moc silnika 5,5–11 kW w zależności od liczby podłączonych narzędzi
  • Zbiornik powietrza 200–500 l dla stabilnego ciśnienia bez spadków
  • Rodzaj smarowania w zależności od zastosowania: olejowy do warsztatu, bezolejowy do lakierowania
  • Maksymalne ciśnienie robocze 8–10 bar dla standardowych narzędzi pneumatycznych
  • Poziom hałasu poniżej 70 dB dla komfortowego środowiska pracy

Regularna konserwacja obejmuje kontrolę oleju, wymianę filtrów powietrza oraz wykrywanie nieszczelności powietrza. Zaniedbanie tych czynności prowadzi do utraty wydajności i wyższych kosztów eksploatacji. Kompresory olejowe wymagają wymiany oleju zazwyczaj co 500 godzin pracy.

Profesjonalna wskazówka: Najczęstszym błędem w warsztatach jest niedoszacowanie potrzebnej objętości zbiornika powietrza. Jeśli kompresor uruchamia się więcej niż dwa razy na minutę, zbiornik powietrza jest zbyt mały. Dodaj dodatkowy zbiornik ciśnieniowy zamiast wymiany całego kompresora.

3. Kompresory przemysłowe: technologia śrubowa dla stabilnej produkcji

Zakłady przemysłowe wymagają kompresorów o mocy 15–55 kW oraz zbiorników powietrza o objętości 1000 l i więcej do pracy ciągłej. Technologia śrubowa jest w tym segmencie standardem dzięki niskiej hałaśliwości, wysokiej niezawodności i efektywności energetycznej przy stałym obciążeniu. Prawidłowy dobór wielkości kompresora przemysłowego zasadniczo obniża koszty eksploatacji i przestoje w produkcji.

Nowoczesne kompresory przemysłowe są wyposażone w cyfrowe systemy sterowania z automatyczną regulacją ciśnienia i zdalnym monitorowaniem wydajności. Nieszczelności w instalacjach sprężonego powietrza mogą zwiększyć zużycie energii nawet o 20%. Regularna diagnostyka i wykrywanie wycieków są zatem kluczowe z ekonomicznego punktu widzenia.

Kategoria eksploatacji Moc kompresora Pojemność zbiornika powietrza Zalecany typ
Mały zakład / warsztat 1,5–5,5 kW 50–200 l Tłokowa olejowa
Praca średnia 5,5–15 kW 200–500 l Tłokowa lub śrubowa
Duży zakład przemysłowy 15–55 kW 500–1 000 l Śrubowy olejowy
Produkcja ciągła powyżej 55 kW powyżej 1 000 l Śrubowa, ewentualnie bezolejowa

Instalacja kompresora wymaga odpowiedniego środowiska z dostatecznym wentylowaniem, stabilną temperaturą i ochroną przed pyłem. Nieodpowiednie środowisko skraca żywotność kompresora i zwiększa koszty serwisu. Zakłady przemysłowe powinny planować regularną diagnostykę co najmniej raz w roku.

Wskazówka profesjonalisty: Wydajny kompresor bez odpowiedniej pojemności zbiornika powietrza i właściwego osprzętu nie zapewni optymalnej pracy. Filtry, odwadniacze kondensatu i jednostki uzdatniania powietrza są równie ważne jak sam kompresor.

4. Kompresory bezolejowe vs. olejowe: co wybrać w 2026 roku

Kompresory bezolejowe są standardem w branżach wymagających wysokiej czystości powietrza, takich jak lakiernictwo, przemysł spożywczy czy ochrona zdrowia. Eliminują ryzyko przenikania cząstek olejowych do powietrza wylotowego, co jest warunkiem w procesach certyfikowanych. W czystych zastosowaniach kompresor bezolejowy z wysokiej jakości separacją kondensatu jest jedynym właściwym wyborem.

Kompresory olejowe mają dłuższą żywotność łożysk i niższą cenę zakupu przy porównywalnej wydajności. Wymagają regularnej wymiany oleju i kontroli poziomu smaru, ale ich koszty eksploatacyjne są przy prawidłowej konserwacji niższe niż w przypadku modeli bezolejowych. Dla warsztatów i zakładów przemysłowych bez wymagań co do czystości powietrza kompresory olejowe pozostają ekonomicznie korzystniejszym wyborem.

Parametr Kompresor bezolejowy Kompresor olejowy
Czystość powietrza wyjściowego Wysoka, bez cząstek oleju Standardowa, wymaga filtracji
Żywotność łożysk Krótsza Dłuższa
Konserwacja Niższe wymagania dotyczące smarowania Regularna wymiana oleju
Hałaśliwość Zazwyczaj niższa Wyższa w modelach tłokowych
Cena zakupu Wyższa Niższa
Odpowiednie zastosowania Lakiernictwo, przemysł spożywczy, służba zdrowia Warsztaty, budownictwo, przemysł

Wybór między obydwoma typami zależy od konkretnego zastosowania. Jeśli proces produkcyjny wymaga certyfikacji czystości powietrza lub pracujesz z żywnością, kompresor bezolejowy nie jest alternatywą opcjonalną. Dla pozostałych zastosowań decyduje stosunek ceny zakupu, kosztów eksploatacji i wymaganej trwałości.

5. Cykl pracy i jego wpływ na wybór modelu

Cykl pracy kompresora określa, jak dużą część czasu pracy urządzenie faktycznie pracuje. Kompresory tłokowe mają zazwyczaj cykl pracy 50–70%, kompresory śrubowe pracują przy 100% obciążeniu bez przerwy. Nieprzestrzeganie cyklu pracy prowadzi do przegrzewania silnika i przedwczesnego zużycia.

Do pracy przerywanej w warsztacie domowym lub do sezonowego użytku wystarczy kompresor tłokowy z cyklem 50%. Zakłady z ciągłym poborem powietrza, na przykład linie produkcyjne lub serwisy samochodowe z wieloma stanowiskami pracy, potrzebują kompresora śrubowego z cyklem 100%. Prawidłowe dobranie kompresora do cyklu pracy wydłuża żywotność maszyny i obniża koszty napraw.

6. Wyposażenie i instalacje sprężonego powietrza

Nawet wydajny kompresor nie zapewni niezawodnej pracy bez odpowiedniego osprzętu. Filtry, regulatory ciśnienia, odłączniki kondensatu i smarownice stanowią podstawę każdego funkcjonalnego systemu sprężonego powietrza. Wysokiej jakości instalacje sprężonego powietrza z rur aluminiowych lub stalowych minimalizują straty ciśnienia i wycieki.

Regulatory ciśnienia umożliwiają precyzyjne ustawienie ciśnienia roboczego dla każdego narzędzia osobno. Odwadniacz kondensatu chroni narzędzia pneumatyczne przed wilgocią, która powoduje korozję i skraca żywotność. Regularne odpowietrzanie zbiornika powietrza i kontrola nieszczelności należą do podstawowych procedur eksploatacyjnych.

7. Bezpieczeństwo podczas eksploatacji kompresora

Bezpieczna eksploatacja kompresora wymaga przestrzegania limitów ciśnienia oraz regularnej kontroli zaworów bezpieczeństwa. Zbiornik powietrza musi posiadać ważne badanie ciśnieniowe zgodnie z obowiązującymi przepisami, w przeciwnym razie grozi to sankcją administracyjną oraz stanowi zagrożenie bezpieczeństwa. Nadciśnienie spowodowane niesprawnym zaworem bezpieczeństwa należy do najpoważniejszych ryzyk eksploatacyjnych.

Podczas pracy z kompresorem w warsztacie samochodowym lub w zakładzie przemysłowym obowiązują specyficzne zasady bezpieczeństwa, które obejmują ochronę słuchu, prawidłowe mocowanie węży oraz regularną kontrolę stanu zbiorników powietrza. Węże i złączki muszą odpowiadać maksymalnemu ciśnieniu roboczemu kompresora. Lekceważenie tych zasad zwiększa ryzyko wypadków przy pracy.

8. Jak uniknąć najczęstszych błędów podczas eksploatacji

Najczęstszym błędem podczas eksploatacji kompresora jest zaniedbanie regularnej konserwacji. Kontrola oleju, wymiana filtrów oraz wykrywanie nieszczelności powietrza są kluczem do przedłużenia żywotności i utrzymania wydajności. Zaniedbanie tych czynności prowadzi do spadku wydajności i wyższych kosztów eksploatacji.

Drugim częstym błędem jest wybór kompresora o niewystarczającej mocy lub zbyt małym zbiorniku powietrza. Niedoszacowanie potrzebnej mocy powoduje przeciążanie silnika i skraca żywotność urządzenia. Przegląd najczęstszych błędów przy używaniu kompresorów pomaga uniknąć kosztownych napraw.

Trzecim błędem jest instalacja kompresora w nieodpowiednim środowisku. Kurz, wysoka wilgotność i niewystarczająca wentylacja skracają żywotność kompresora i zwiększają ryzyko awarii. Prawidłowe umiejscowienie oraz regularna diagnostyka kompresora to inwestycja, która zwróci się w postaci niższych kosztów serwisu.


Kluczowe wnioski

Najlepszy kompresor na rok 2026 to taki, który dokładnie odpowiada mocą, pojemnością zbiornika powietrza i rodzajem smarowania konkretnemu zastosowaniu, przy czym o jego rzeczywistej żywotności i kosztach eksploatacji decyduje regularna konserwacja.

Punkt Szczegóły
Moc w zależności od zastosowania Gospodarstwo domowe 1,5–3,7 kW, warsztat 5,5–11 kW, przemysł 15–55 kW i więcej.
Pojemność zbiornika powietrza 50–100 l dla gospodarstwa domowego, 200–500 l dla warsztatów, 1000 l i więcej dla przemysłu.
Rodzaj smarowania Bezolejowa do lakierowania i branży spożywczej, olejowa do warsztatów i przemysłu.
Regularna konserwacja Kontrola oleju, wymiana filtrów i wykrywanie nieszczelności wydłużają żywotność i obniżają koszty.
Akcesoria Filtry, regulatory ciśnienia i odwadniacze kondensatu są niezbędnym elementem każdego systemu.

Doświadczenia z praktyki: czego nie znajdziesz w katalogu

Spędziłem lata w warsztatach i zakładach przemysłowych i jedna rzecz wciąż mnie zaskakuje. Użytkownicy inwestują w wydajny kompresor, ale oszczędzają na zbiorniku powietrza i akcesoriach. Rezultat jest przewidywalny: kompresor uruchamia się zbyt często, silnik się przegrzewa, a po dwóch latach przychodzi pierwsza poważniejsza naprawa.

Drugi problem, który widzę wielokrotnie, to niedocenienie otoczenia. Kompresor zainstalowany w zapylonym pomieszczeniu bez wentylacji starzeje się trzykrotnie szybciej niż ten sam sprzęt w czystej sprężarkowni. A właściwe umiejscowienie nic nie kosztuje, wymaga jedynie wcześniejszego zaplanowania.

Kompresory bezolejowe są dziś bardzo atrakcyjne marketingowo, ale ich krótsza żywotność łożysk jest realną wadą. Do lakierowania lub przemysłu spożywczego nie ma alternatywy. W przypadku zwykłego warsztatu model olejowy jest wciąż ekonomicznie rozsądniejszym wyborem, pod warunkiem regularnej konserwacji.

Moja rekomendacja jest prosta: kupcie kompresor o 20% wyższej mocy, niż myślicie, że potrzebujecie. Wymagania eksploatacyjne rosną, a odpowiedni zapas mocy wydłuża żywotność urządzenia. I nie oszczędzajcie na filtracji i regulacji ciśnienia. To one decydują o jakości powietrza wyjściowego tak samo jak sam kompresor.

— Zdeněk


Kompresory-vzduchotechnika: wsparcie techniczne i kompletny asortyment

Kompresory-vzduchotechnika oferuje kompletny asortyment kompresorów do domu, warsztatów i zakładów przemysłowych, w tym profesjonalne doradztwo przy wyborze.

https://kompresory-vzduchotechnika.cz

Dla zakładów przemysłowych wymagających stabilnego ciśnienia dostępne są kompresory śrubowe SCR o wysokiej niezawodności i niskim zużyciu energii. Asortyment obejmuje również zbiorniki ciśnieniowe o pojemności 725 l do stabilizacji przemysłowych instalacji powietrza. Zespół Kompresory-vzduchotechnika zapewnia konsultacje techniczne, serwis oraz pomoc w doborze odpowiedniego modelu do każdego zastosowania. Więcej informacji o dostępnych usługach znajdziesz na stronie usługi Kompresory-vzduchotechnika.


Często zadawane pytania

Jaką wydajność kompresora potrzebuję do warsztatu domowego?

Do warsztatu domowego wystarczy kompresor o mocy 1,5–3,7 kW i zbiorniku powietrza 50–100 l. Ta moc pokryje pompowanie opon, czyszczenie sprężonym powietrzem oraz drobne narzędzia pneumatyczne.

Kiedy wybrać kompresor bezolejowy zamiast olejowego?

Kompresor bezolejowy jest koniecznością przy lakierowaniu, w przemyśle spożywczym i medycynie, gdzie wyjściowe powietrze nie może zawierać cząstek oleju. Dla zwykłych warsztatów model olejowy jest korzystniejszy ekonomicznie.

Jak duży zbiornik powietrza potrzebuję do stabilnej pracy?

Pojemność zbiornika powietrza zależy od intensywności użytkowania: 50–100 l do domu, 200–500 l do warsztatów i 1000 l i więcej do zastosowań przemysłowych z ciągłym poborem powietrza.
Jak często należy wykonywać konserwację kompresora?

Kompresory olejowe wymagają wymiany oleju co około 500 godzin pracy. Filtry powietrza oraz kontrola szczelności powinny być przeprowadzane co najmniej raz w roku we wszystkich typach kompresorów.

Jaka jest różnica między kompresorem tłokowym a kompresorem śrubowym?

Kompresor tłokowy jest tańszy i nadaje się do pracy przerywanej z cyklem roboczym 50–70%. Kompresor śrubowy pracuje w sposób ciągły przy 100% obciążeniu i jest bardziej ekonomiczny w zastosowaniach z ciągłym poborem powietrza.

Polecane

Krok po kroku konserwacja pistoletu lakierniczego: przewodnik 2026

Na stole roboczym w warsztacie leży przygotowany pistolet natryskowy do lakierowania.


W skrócie:

  • Regularna konserwacja pistoletu lakierniczego jest podstawowym warunkiem zachowania jakości natrysku i długiej żywotności. Prawidłowe czyszczenie, demontaż, suche przechowywanie i stosowanie odpowiednich akcesoriów zapobiegają uszkodzeniom i pogorszeniu wydajności narzędzia. Niedbałość i nieprawidłowy sposób postępowania prowadzą do utraty gwarancji i powstawania usterek.

Prawidłowa konserwacja pistoletu lakierniczego jest definiowana jako regularny cykl czyszczenia, kontroli i ochrony wszystkich funkcjonalnych elementów narzędzia po każdym użyciu. Zaniedbanie tego procesu prowadzi bezpośrednio do pogorszenia jakości natrysku, przedwczesnego zużycia komponentów i utraty gwarancji. Nawet drobne zanieczyszczenie w dyszy powoduje nierównomierny natrysk z niepożądaną ziarnistością lub spływaniem farby. Konserwacja pistoletu lakierniczego krok po kroku nie jest więc opcjonalną rutyną, lecz technicznym warunkiem niezawodnego działania narzędzia.

Przejrzysta infografika: Jak prawidłowo wyczyścić pistolet natryskowy w 5 krokach

Jakich narzędzi i środków potrzebujesz do konserwacji pistoletu?

Na stole roboczym w warsztacie roi się od różnych narzędzi i akcesoriów, które są zawsze pod ręką.

Prawidłowe przygotowanie wyposażenia przed czyszczeniem oszczędza czas i chroni elementy pistoletu przed uszkodzeniem. Bez odpowiednich akcesoriów istnieje ryzyko, że czyszczenie wyrządzi więcej szkody niż pożytku.

Podstawowe narzędzia do czyszczenia

  • Miękkie szczoteczki różnych rozmiarów do czyszczenia dyszy, kapturka powietrznego i wewnętrznych kanalików
  • Plastikowe lub drewniane wykałaczki do usuwania osadów z drobnych otworów
  • Czyste szmatki lub papierowe ręczniki do przecierania zewnętrznej obudowy pistoletu
  • Pojemniki lub miski do namaczania elementów w rozpuszczalniku
  • Pistolet przedmuchowy do wydmuchiwania pozostałości rozpuszczalnika i wilgoci

Wybór odpowiedniego rozpuszczalnika

Wybór rozpuszczalnika zależy od rodzaju farby, której używałeś. Do farb rozcieńczalnych wodą wystarczy ciepła woda z dodatkiem środka czyszczącego. Do farb na bazie oleju należy użyć rozpuszczalnika mineralnego lub benzyny lakowej. Rozpuszczalniki do materiałów na bazie oleju powinny mieć temperaturę zapłonu co najmniej 38 °C dla bezpiecznej pracy. Agresywne rozpuszczalniki, takie jak aceton lub rozpuszczalniki chlorowane, uszkadzają uszczelnienia gumowe i skracają żywotność pistoletu.

Środki ochrony osobistej

Podczas pracy z rozpuszczalnikami zawsze używaj rękawic nitrylowych i okularów ochronnych. Czyszczenie wykonuj w dobrze wentylowanym pomieszczeniu lub na zewnątrz, ponieważ opary rozpuszczalników są szkodliwe dla zdrowia. Łatwopalne rozpuszczalniki przechowuj w oryginalnych, zamkniętych pojemnikach, z dala od źródeł ciepła.

Wskazówka profesjonalisty: Nie wylewaj rozpuszczalnika czyszczącego po pierwszym użyciu. Zanieczyszczenia osiądą na dnie pojemnika, a górna warstwa cieczy nadaje się do ponownego użycia do wstępnego czyszczenia.

Jak wyczyścić pistolet lakierniczy: dokładna procedura krok po kroku

Czyszczenie pistoletu lakierniczego składa się z kilku następujących po sobie kroków. Pominięcie któregokolwiek z nich zwiększa ryzyko awarii lub pogorszenia wydajności.

Przygotowanie przed demontażem

  1. Odłącz pistolet od źródła powietrza. Nigdy nie czyść pistoletu z podłączonym wężem pod ciśnieniem. Pozostałe ciśnienie w układzie może spowodować niekontrolowany wytrysk farby lub rozpuszczalnika.
  2. Opróżnij zbiornik z farbą. Nadmiar farby przelej z powrotem do oryginalnego opakowania. Resztki farby w zbiorniku przepłucz niewielką ilością rozpuszczalnika, a powstały roztwór zutylizuj zgodnie z lokalnymi przepisami.
  3. Przepłucz pistolet rozpuszczalnikiem. Wlej do zbiornika niewielką ilość czystego rozpuszczalnika i pozwól mu przepłynąć przez pistolet, naciskając spust. Powtarzaj, aż z pistoletu będzie wypływać czysty rozpuszczalnik.

Demontaż pistoletu

  1. Zdejmij kapturek powietrzny. Kapturek powietrzny zwykle odkręca się ręcznie lub za pomocą klucza. Włóż go do pojemnika z rozpuszczalnikiem do namoczenia.
  2. Wykręć dyszę. Dysza jest delikatnym elementem. Podczas demontażu trzymaj ją mocno, ale ostrożnie, aby nie upadła ani się nie odkształciła.
  3. Wyciągnij igłę. Igłę wyciągaj powoli, prostym ruchem do tyłu. Sprawdź ją wizualnie, czy nie jest wygięta lub uszkodzona.
  4. Zdemontuj pozostałe dostępne elementy zgodnie z instrukcją producenta. Nie wszystkie pistolety umożliwiają pełny demontaż. Postępuj tylko w takim zakresie, jaki zaleca producent.

Profesjonalna wskazówka: Przed demontażem zrób zdjęcia pistoletu z kilku kątów. Dzięki temu przy ponownym montażu dokładnie będziesz wiedzieć, gdzie pasuje dany element.

Czyszczenie poszczególnych elementów

Namoczone elementy (kapturek powietrzny, dysza) pozostaw w rozcieńczalniku na 10–15 minut. Następnie oczyść je miękką szczoteczką. Do czyszczenia dyszy nigdy nie używaj metalowych przedmiotów. Zarysowanie powierzchni dyszy powoduje trwałe pogorszenie rozpylania farby i nie da się tego naprawić.

  • Otwory kapturka powietrznego czyść cienką, miękką szczoteczką lub plastikowym patyczkiem
  • Igłę przecieraj szmatką nasączoną rozcieńczalnikiem, poruszając się od podstawy ku końcówce
  • Wewnętrzne kanały korpusu pistoletu przepłucz rozcieńczalnikiem za pomocą małej szczoteczki lub strzykawki
  • Zewnętrzny korpus pistoletu przetrzyj szmatką nasączoną rozcieńczalnikiem

Do usuwania twardych osadów z wewnętrznych kanałów nadają się myjki ultradźwiękowe. Ta metoda usuwa zanieczyszczenia z niedostępnych miejsc bez abrazyjnego uszkodzenia i cieszy się coraz większą popularnością wśród profesjonalnych lakierników.

Suszenie i montaż

  1. Dokładnie osusz wszystkie części. Użyj sprężonego powietrza lub czystej szmatki. Pozostała wilgoć w połączeniu z metalowymi częściami pistoletu stwarza ryzyko korozji w kanalikach pistoletu.
  2. Sprawdź stan uszczelek. Popękane lub stwardniałe uszczelki wymień przed montażem. Uszkodzona uszczelka powoduje wycieki powietrza i farby.
  3. Zmontuj pistolet w odwrotnej kolejności. Postępuj dokładnie według instrukcji producenta. Nie dokręcaj części nadmierną siłą.
  4. Sprawdź działanie. Po złożeniu podłącz pistolet do źródła powietrza i sprawdź, czy nie występują wycieki. Wykonaj próbne natryskiwanie na papier.

Po każdym użyciu wyczyść również filtr powietrza, aby zapewnić prawidłowy przepływ powietrza i zapobiec awariom.

Jakie są najczęstsze błędy podczas czyszczenia pistoletu lakierniczego?

Błędy podczas konserwacji pistoletu mają bezpośredni wpływ na jakość natrysku i żywotność narzędzia. Większość problemów wynika z niedbalstwa lub nieznajomości prawidłowego postępowania.

Niewłaściwe rozcieńczalniki i ich konsekwencje

Użycie agresywnych lub niekompatybilnych rozcieńczalników uszkadza gumowe uszczelki wewnątrz pistoletu. Uszkodzona uszczelka powoduje wycieki powietrza, nierównomierne ciśnienie i niekontrolowane kapanie farby. Zawsze używaj rozcieńczalnika zalecanego przez producenta farby lub pistoletu.

Metalowe przedmioty w dyszy

Użycie ostrych metalowych przedmiotów do czyszczenia dyszy prowadzi do nieodwracalnego uszkodzenia powierzchni dyszy, a tym samym do złego rozpylania farby. Zarysowana dysza wytwarza nierównomierny lub postrzępiony strumień farby, którego nie da się naprawić kalibracją. Jedynym właściwym wyborem są miękkie szczoteczki lub plastikowe patyczki.

Niewystarczające suszenie przed przechowywaniem

Pistolet złożony z wilgotnymi częściami koroduje od wewnątrz. Korozja w kanalikach pistoletu zanieczyszcza farbę przy kolejnym użyciu i powoduje defekty na powierzchni. Każda część musi być przed złożeniem i przechowywaniem całkowicie sucha.

Producenci zwracają uwagę, że nieprawidłowa konserwacja może prowadzić do odrzucenia napraw gwarancyjnych. Konserwacja pistoletu nie jest opcjonalna, lecz stanowi techniczny obowiązek w celu zachowania gwarancji i niezawodności narzędzia.

Przegląd najczęstszych błędów

  • Stosowanie acetonu lub chlorowanych rozpuszczalników na pistoletach z uszczelnieniami gumowymi
  • Czyszczenie dyszy metalowymi przedmiotami (śrubokrętami, drucikami, igłami)
  • Składanie pistoletu bez dokładnego osuszenia wszystkich części
  • Pomijanie czyszczenia filtra powietrza po każdym użyciu
  • Przechowywanie pistoletu bez zamontowanej dyszy

Jak prawidłowo przechowywać pistolet po konserwacji?

Prawidłowe przechowywanie przedłuża żywotność pistoletu i chroni wrażliwe elementy pomiędzy poszczególnymi użyciami. Niewłaściwe przechowywanie może zniszczyć nawet perfekcyjnie oczyszczony pistolet.

Ochrona igły i dyszy

Producenci zalecają, aby nigdy nie przechowywać pistoletu bez zamocowanej dyszy. Dysza chroni igłę przed wygięciem i uszkodzeniem mechanicznym. Wygięta igła powoduje asymetryczny natrysk i nie można jej wyprostować bez ryzyka pęknięcia.

Smarowanie części ruchomych

Ruchome części pistoletu, zwłaszcza igłę i mechanizm spustowy, lekko nasmaruj olejem silikonowym lub specjalnym olejem do narzędzi pneumatycznych. Regularne smarowanie ruchomych części zachowuje funkcjonalność elementów i zapobiega ich zacinaniu się. Zewnętrzną obudowę pistoletu lekko pokryj olejem silikonowym w celu ochrony przed korozją.

Porada profesjonalisty: W przypadku długotrwałego przechowywania rozmontuj pistolet, oczyść i nasmaruj ruchome części. Elementy przechowuj w czystym woreczku lub pudełku, aby nie osadzał się na nich kurz.

Warunki przechowywania

  • Suche środowisko o niskiej wilgotności powietrza
  • Temperatura bez skrajnych wahań (nie wystawiaj na mróz ani bezpośrednie działanie promieni słonecznych)
  • Ochrona przed kurzem za pomocą zamkniętego futerału lub woreczka
  • Przechowywanie z dala od agresywnych chemikaliów i rozpuszczalników

Nigdy nie przechowuj pistoletu z farbą w zbiorniku. Farba zasycha, zatyka kanaliki i powoduje problemy, które wymagają kosztownej naprawy lub wymiany części.

Kluczowe wnioski

Regularna i prawidłowo przeprowadzona konserwacja pistoletu lakierniczego to jedyny sposób, aby zapewnić wysoką jakość natrysku i długą żywotność narzędzia.

Punkt Szczegóły
Czyszczenie po każdym użyciu Przepłukuj pistolet rozcieńczalnikiem natychmiast po zakończeniu pracy, zanim farba zaschnie.
Właściwe rozcieńczalniki Zawsze używaj rozcieńczalnika kompatybilnego z typem farby i o temperaturze zapłonu min. 38 °C dla materiałów olejowych.
Ochrona dyszy Nigdy nie czyść dyszy metalowymi przedmiotami, zarysowanie jest trwałe i nie da się go naprawić.
Suszenie przed przechowywaniem Wszystkie części muszą być całkowicie suche, w przeciwnym razie powstaje korozja w kanalikach pistoletu.
Przechowywanie z dyszą Dysza chroni igłę przed wygięciem, nigdy nie przechowuj pistoletu bez niej.

Czego nauczyłem się po latach pracy z pistoletami lakierniczymi

Większość użytkowników nie docenia znaczenia czyszczenia dyszy podczas normalnej eksploatacji. A to właśnie zapchana dysza jest najczęstszą przyczyną problemów z natryskiem, które ludzie błędnie przypisują złej farbie lub kompresorowi. Sam tego doświadczyłem: pistolet działał „prawie dobrze", natrysk był trochę ziarnisty, a ja zmieniałem farbę, ciśnienie i odległość. Problem tkwił w dyszy, która nie była czysta nawet po pozornym przepłukaniu.

Druga rzecz, która mnie zaskoczyła, to jak mało użytkowników smaruje igłę. Igła porusza się przy każdym naciśnięciu spustu i bez smarowania stopniowo się zacina. Efektem jest sztywny spust i niedokładne dozowanie farby. Kilka kropel oleju silikonowego po każdym czyszczeniu całkowicie eliminuje ten problem.

Polecam również wypróbować pistolety natryskowe HVLP lub LVLP, jeśli nadal pracujesz ze starszym typem. Te pistolety są skonstruowane z myślą o łatwiejszym czyszczeniu i mają mniej ukrytych kanałów, w których osadza się farba. Konserwacja trwa wtedy krócej, a rezultaty są bardziej spójne.

Ostatnia rada: prowadź prosty zeszyt konserwacji. Zapisuj datę czyszczenia, typ użytej farby i stan uszczelnień. Przy kolejnym problemie z natryskiem od razu wiesz, kiedy ostatnio czyściłeś pistolet i co wymieniałeś. Ten drobiazg oszczędza godziny szukania przyczyny.

— Zdeněk

Wyposażenie i akcesoria do konserwacji pistoletów natryskowych

Kompresory-vzduchotechnika oferuje asortyment akcesoriów pneumatycznych i części zamiennych odpowiednich do regularnej konserwacji pistoletów natryskowych.

https://kompresory-vzduchotechnika.cz

Na stronie Kompresory-vzduchotechnika znajdziesz komponenty i akcesoria pneumatyczne do serwisu i konserwacji pistoletów, w tym oleje smarujące, filtry zamienne i uszczelnienia. Zespół wsparcia technicznego doradzi w wyborze odpowiednich akcesoriów dla konkretnego typu pistoletu. Jeśli szukasz nowego pistoletu lub części zamiennych, przewodnik wyboru pistoletów pomoże w podjęciu decyzji w zależności od rodzaju pracy i materiału. Kompresory-vzduchotechnika zapewnia doradztwo techniczne zarówno dla profesjonalistów, jak i użytkowników hobbystycznych.

Najczęstsze pytania

Jak często wykonywać konserwację pistoletu natryskowego?

Czyść pistolet po każdym użyciu, dopóki farba jest jeszcze świeża. Przed długotrwałym przechowywaniem wykonaj pełny demontaż, czyszczenie i smarowanie wszystkich ruchomych części.

Jakiego rozcieńczalnika użyć do czyszczenia pistoletu?

Użyj rozcieńczalnika kompatybilnego z typem farby, którą rozpylałeś. Do farb olejnych wybieraj rozcieńczalniki o temperaturze zapłonu co najmniej 38 °C, do farb rozcieńczalnych wodą wystarczy ciepła woda.

Czy dyszę można czyścić metalową igłą lub śrubokrętem?

Nie. Metalowe przedmioty trwale porysują dyszę i pogorszą rozpylenie farby. Używaj wyłącznie miękkich szczoteczek lub plastikowych patyczków.

Dlaczego pistolet należy przechowywać z zamontowaną dyszą?

Dysza chroni igłę przed wygięciem i uszkodzeniem mechanicznym podczas przechowywania. Wygięta igła powoduje asymetryczny natrysk, a jej wymiana jest kosztowna.

Czy nieprawidłowa konserwacja może unieważnić gwarancję na pistolet?

Tak. Producenci wyraźnie zaznaczają, że nieprawidłowa konserwacja może być powodem odmowy naprawy gwarancyjnej. Regularna i prawidłowo przeprowadzona konserwacja jest warunkiem skorzystania z gwarancji.

Polecane

Jak jakość powietrza wpływa na wydajność w przemyśle

Warsztat przemysłowy wyposażony w narzędzia pneumatyczne i kompresory


W skrócie:

  • Jakość powietrza wpływa na wydajność pracowników oraz niezawodność urządzeń technicznych. Szkodliwe substancje i cząstki obniżają zdolności kognitywne, zwiększają zachorowalność i awaryjność. Właściwa filtracja i monitoring jakości powietrza przynoszą mierzalną poprawę efektywności i obniżenie kosztów.

Jakość powietrza definiowana jest jako miara obecności szkodliwych substancji, wilgoci i cząstek w środowisku pracy, przy czym bezpośrednio determinuje ona wydajność pracowników oraz niezawodność urządzeń technicznych. Normy WHO ustalają zalecany limit PM2,5 na poziomie 5 µg/m³ dla średniej rocznej, podczas gdy standardy RESET i WELL definiują ścisłe limity dla lotnych związków organicznych (VOC) w pomieszczeniach wewnętrznych. W przemyśle, budownictwie i branży motoryzacyjnej wartości te bywają jednak regularnie przekraczane. Skutkiem jest mierzalny spadek produktywności, wyższa awaryjność urządzeń oraz zwiększona absencja pracowników. To, jak jakość powietrza wpływa na wydajność, nie jest kwestią teoretyczną. To rzeczywistość operacyjna o bezpośrednich skutkach ekonomicznych.

Jak jakość powietrza wpływa na wydajność pracowników?

Zanieczyszczone powietrze obniża zdolności kognitywne pracowników w sposób udowodniony i mierzalny. Przy wysokim stężeniu VOC zdolności kognitywne spadają nawet o 61%, podczas gdy przy zoptymalizowanej wentylacji wynik wydajności wzrasta o 101%. Każdy wzrost TVOC o 500 µg/m³ koreluje ze spadkiem wyniku w obszarach podejmowania decyzji, reakcji i koncentracji o 13%. To liczby, które bezpośrednio przekładają się na wskaźnik błędów na linii produkcyjnej lub na jakość decyzji kierownika budowy.

Wydajność fizyczna i oddychanie są szczególnie narażone na działanie drobnych cząstek pyłu PM2,5. Cząstki te przenikają głęboko do płuc i powodują stany zapalne dróg oddechowych. Włoskie badanie z 2024 roku potwierdziło, że regiony o wyższym poziomie zanieczyszczenia powietrza wykazują nawet o 30% wyższą liczbę hospitalizacji z powodu chorób układu oddechowego. Dla zakładów przemysłowych oznacza to wyższą absencję i niższą wytrzymałość fizyczną pracowników przy wymagających operacjach.

Wpływ zanieczyszczenia powietrza przejawia się również na poziomie mentalnym. Wysokie stężenia VOC prowadzą do zmęczenia, bólów głowy, obniżonej koncentracji i szybszych błędów w pracy. Syndrom chorego budynku (SBS) dotyka pracowników w pomieszczeniach o niewystarczającej wentylacji i wysokim stężeniu emisji z farb, klejów lub środków czyszczących. Te objawy nie są subiektywnymi skargami. Są mierzalnym skutkiem złej jakości powietrza.

Jakość powietrza w miejscu pracy bezpośrednio wpływa na myślenie strategiczne. W gorszych warunkach zdolności kognitywne obniżają się podobnie jak po spożyciu alkoholu. Dla techników i kierowników w przemyśle oznacza to, że powietrze w hali nie jest wyłącznie kwestią higieniczną, lecz czynnikiem bezpieczeństwa i jakości produkcji.

Kontekst globalny jest alarmujący. Tylko 13 ze 143 monitorowanych krajów spełniło średnie stężenia PM2,5 poniżej zalecanego progu WHO. Czechy plasują się na przeciętnym poziomie, jednak hale przemysłowe i place budowy zazwyczaj mają wyraźnie gorsze wartości niż powietrze zewnętrzne. To, dlaczego czyste powietrze jest ważne dla wydajności, pokazuje także fakt, że obniżenie stężeń zanieczyszczeń prowadzi do zmniejszenia absencji i zwiększenia produktywności.

Kluczowe skutki działania VOC i PM2,5 na pracowników:

  • Podejmowanie decyzji i reakcja: spadek wyniku o 13% przy każdym wzroście TVOC o 500 µg/m³
  • Wytrzymałość fizyczna: PM2,5 powoduje stany zapalne dróg oddechowych i obniża wydolność tlenową
  • Absencje: wyższe stężenia szkodliwych substancji korelują z wyższą chorobowością i fluktuacją
  • Bezpieczeństwo: pogorszona koncentracja zwiększa ryzyko wypadków przy pracy
  • Morale: przewlekłe problemy zdrowotne obniżają motywację i lojalność pracowników

Jak niska jakość powietrza uszkadza urządzenia techniczne i systemy HVAC?

Zanieczyszczenia w powietrzu uszkadzają urządzenia techniczne zarówno fizycznie, jak i chemicznie. Warstwa pyłu o grubości 1 mm na wymienniku ciepła obniża jego sprawność nawet o 15%. Oznacza to, że kompresor lub jednostka FCU musi pracować z wyższym poborem mocy, aby osiągnąć taką samą wydajność. Skutkiem są wyższe koszty eksploatacji i krótsza żywotność urządzenia.

Przemysłowa filtracja powietrza oraz systemy wentylacji, klimatyzacji i ogrzewania w zakładach produkcyjnych

Osady powodują drgania i przedwczesne zużycie silników oraz wentylatorów. Nierównomierne naloty na łopatkach wentylatora zakłócają wyważenie wirnika. Zjawisko to objawia się zwiększonym hałasem, wyższym obciążeniem termicznym łożysk i ostatecznie awarią. W lakierniach motoryzacyjnych lub montażu przemysłowym taka awaria może zatrzymać całą linię produkcyjną.

Wilgotność powietrza stanowi osobną kategorię ryzyka. Wysoka wilgotność tworzy środowisko sprzyjające rozwojowi pleśni w jednostkach FCU, co prowadzi do zanieczyszczenia powietrza i zagrożeń zdrowotnych. Suche powietrze z kolei zwiększa zużycie wentylatorów i obniża efektywność kompresorów. Optymalna wilgotność dla warunków przemysłowych mieści się w zakresie 40–50%, przy którym oba rodzaje ryzyka są zminimalizowane.

LZO powodują chemiczną degradację uszczelnień i materiałów izolacyjnych. Agresywne związki organiczne z procesów przemysłowych atakują uszczelnienia gumowe w kompresorach i zaworach. Skutkiem tego są wycieki czynników chłodniczych, spadek ciśnienia w obwodach pneumatycznych oraz konieczność przedwczesnej wymiany komponentów. Regularna przemysłowa filtracja powietrza spowalnia te procesy i wydłuża interwały serwisowe.

Profesjonalna wskazówka: Filtry o klasie MERV 13 i wyższej wychwytują cząstki od 0,3 µm i zapobiegają osadzaniu się pyłu na wymiennikach. Regularne czyszczenie i wymiana tych filtrów wydłuża żywotność urządzeń i obniża koszty energii dzięki utrzymaniu skuteczności wymienników.

Rodzaj zanieczyszczenia Wpływ na urządzenia Zalecane działanie
Cząstki pyłu (PM2,5, PM10) Zmniejszenie wydajności wymiennika nawet o 15%, wibracje wirników Filtry MERV 13+, HEPA, regularne czyszczenie
Lotne związki organiczne (VOC) Degradacja uszczelnień, wycieki czynnika chłodniczego, korozja Filtry z węglem aktywnym, kontrolowana wentylacja
Wysoka wilgotność (powyżej 60%) Rozwój pleśni w FCU, korozja styków Osuszacze, monitorowanie wilgotności
Niska wilgotność (poniżej 30%) Wyładowania elektrostatyczne, zużycie wentylatorów Nawilżacze, regulacja na poziomie 40–50%

Jak mierzyć i monitorować jakość powietrza w zakładach przemysłowych?

Pomiar jakości powietrza w przemyśle wymaga kombinacji czujników dla różnych typów zanieczyszczeń. Czujniki TVOC wykrywają całkowite stężenie lotnych związków organicznych w czasie rzeczywistym. Czujniki PM2.5 mierzą stężenie masowe drobnych cząstek. Oba typy czujników są obecnie dostępne jako kompaktowe moduły przemysłowe z wyjściem do systemów sterowania.

Zautomatyzowane systemy wentylacji sterowane na podstawie danych są najskuteczniejszym narzędziem do utrzymania jakości powietrza. Czujniki TVOC umożliwiają uruchamianie sterowanej wentylacji w czasie rzeczywistym, która utrzymuje stężenia szkodliwych substancji poniżej zalecanych limitów. Takie podejście, określane jako demand-controlled ventilation, uruchamia wentylację tylko wtedy, gdy jest rzeczywiście potrzebna. Rezultatem jest niższe zużycie energii przy zachowaniu jakości powietrza.

Standardy certyfikacyjne WELL, LEED i RESET definiują konkretne limity dla parametrów powietrza wewnętrznego i stanowią ramy do ich weryfikacji. Standard RESET wymaga na przykład ciągłego monitoringu za pomocą certyfikowanych czujników oraz regularnego raportowania danych. Dla zakładów przemysłowych dostarczających do sektora automotive lub farmaceutycznego spełnienie tych standardów może być warunkiem uzyskania zamówienia.

Procedura wdrożenia monitoringu jakości powietrza w zakładzie:

  1. Zmapowanie źródeł zanieczyszczenia: zidentyfikować procesy generujące VOC, pył lub wilgoć (spawanie, lakierowanie, szlifowanie, czyszczenie chemiczne)
  2. Wybór czujników: zastosować kombinację czujników TVOC, PM2.5 i wilgotności w kluczowych miejscach w hali
  3. Integracja z systemem sterowania: połączyć czujniki z systemem wentylacji w celu automatycznego uruchamiania wentylacji
  4. Ustawienie alarmów: zdefiniować wartości progowe dla natychmiastowej reakcji obsługi w przypadku przekroczenia limitów
  5. Regularna kalibracja: kalibrować czujniki co najmniej raz w roku zgodnie z zaleceniami producenta
  6. Raportowanie i analiza: śledzić trendy i identyfikować powtarzające się problemy w celu podjęcia działań zapobiegawczych
Parametr Zalecany limit (WHO/WELL) Metoda pomiaru
PM2.5 5 µg/m³ (średnia roczna) Czujniki optyczne, grawimetria
TVOC poniżej 300 µg/m³ Detektor fotojonizacyjny (PID)
CO2 poniżej 1000 ppm Czujniki podczerwieni (NDIR)
Wilgotność względna 40–50 % Czujniki pojemnościowe
Temperatura 18–24 °C Termistory, PT100

Praktyczne kroki poprawy wydajności dzięki powietrzu w zakładach

Poprawa jakości powietrza w zakładzie przemysłowym zaczyna się od właściwej filtracji. Filtry klasy F7 do F9 zatrzymują cząstki średnie i grube oraz chronią wymienniki ciepła przed osadzaniem się zanieczyszczeń. Dla środowisk o wysokim zapyleniu lub emisjach chemicznych niezbędne są filtry HEPA lub filtry z węglem aktywnym. Wybór odpowiedniej klasy filtracji zależy od konkretnego procesu produkcyjnego i parametrów jakości powietrza.

Infografika: Jak postępować, aby zapewnić czystsze powietrze w produkcji

Regularna konserwacja wentylacji jest warunkiem utrzymania wydajności. Zanieczyszczony filtr zwiększa stratę ciśnienia w systemie i zmusza wentylator do pracy z większym poborem mocy. Wymiana filtrów według rzeczywistego stanu, a nie tylko według harmonogramu czasowego, oszczędza energię i zapobiega awariom. Czyszczenie wymienników ciepła i łopatek wentylatorów powinno być częścią regularnego planu serwisowego.

Ograniczenie emisji VOC w zakładzie wymaga doboru odpowiednich materiałów i procesów. Farby o niskiej zawartości VOC, kleje rozcieńczalne wodą oraz zamknięte systemy procesów chemicznych zmniejszają stężenia zanieczyszczeń u źródła. Te działania są skuteczniejsze niż dodatkowa filtracja, ponieważ eliminują problem przed jego powstaniem.

Kluczowe działania poprawiające wydajność dzięki powietrzu:

  • Odzysk ciepła: odzyskiwanie ciepła z powietrza odpadowego obniża koszty ogrzewania przy zachowaniu intensywnej wentylacji
  • Filtracja sprężonego powietrza: dla narzędzi pneumatycznych i lakierowania czystość sprężonego powietrza zgodna z ISO 8573 jest warunkiem jakości wyniku
  • Zarządzanie wilgotnością: utrzymanie wilgotności w zakresie 40–50 % chroni urządzenia oraz pracowników
  • Wentylacja strefowa: oddzielna wentylacja dla różnych stref produkcyjnych zapobiega przenoszeniu zanieczyszczeń
  • Szkolenie obsługi: pracownicy muszą znać objawy pogorszenia jakości powietrza oraz procedurę zgłaszania

Wskazówka profesjonalisty: Podczas modernizacji wentylacji w lakierni motoryzacyjnej lub hali przemysłowej zawsze najpierw przeprowadź audyt jakości powietrza z pomiarem TVOC i PM2.5. Bez danych wejściowych nie da się prawidłowo zwymiarować systemu filtracji i wentylacji ani wykazać poprawy po instalacji.

Inwestycja w systemy zarządzania jakością powietrza zwraca się dzięki niższej awaryjności urządzeń, wyższej produktywności i niższej absencji pracowników. Jakość powietrza wewnętrznego jest równie ważna jak jakość wody pitnej. Prawidłowa wentylacja i filtracja nie są luksusem, lecz technicznym fundamentem zdrowego i wydajnego środowiska pracy.

Kluczowe wnioski

Jakość powietrza bezpośrednio determinuje wydajność pracowników oraz niezawodność urządzeń technicznych, przy czym poprawa filtracji i wentylacji przynosi mierzalny wzrost produktywności i obniżenie kosztów eksploatacyjnych.

Punkt Szczegóły
LZO a wydajność poznawcza Wzrost TVOC o 500 µg/m³ obniża wynik podejmowania decyzji i koncentracji o 13%.
Pył a skuteczność urządzeń Warstwa pyłu 1 mm na wymienniku obniża jego skuteczność nawet o 15%.
Optymalna wilgotność Utrzymanie wilgotności na poziomie 40–50% chroni urządzenia przed pleśnią i zużyciem.
Monitoring w czasie rzeczywistym Czujniki TVOC i PM2.5 umożliwiają automatyczne sterowanie wentylacją bez ręcznych interwencji.
Filtracja MERV 13+ i HEPA Regularna wymiana filtrów wydłuża żywotność urządzeń i obniża koszty energii.

Powietrze w przemyśle: czego nauczyłem się przez lata pracy w zakładzie

Pracowałem w halach, gdzie nikt nie zajmował się jakością powietrza, dopóki nie zaczęły psuć się kompresory albo dopóki technicy nie zaczęli zgłaszać bólów głowy. Wtedy przyczyny szukano wstecznie, kosztem przestojów i kosztownych napraw. To reaktywne podejście jest w przemyśle wciąż zbyt powszechne.

Najbardziej zaskoczyło mnie, jak szybko sytuacja poprawia się po instalacji odpowiedniej filtracji i czujników. Technicy pracują bardziej skoncentrowani, urządzenia pracują ciszej, a przerwy serwisowe wydłużają się. To nie jest efekt placebo. To fizyczna rzeczywistość: mniej zanieczyszczeń w systemie oznacza mniej tarcia, mniej ciepła i mniej awarii.

Konwencjonalna mądrość mówi, że filtracja to koszt. Ja uważam ją za inwestycję o jednym z najkrótszych okresów zwrotu w eksploatacji przemysłowej. Jeśli wiadomo, że zanieczyszczony wymiennik zwiększa zużycie energii o 15%, to wymiana filtra za 500 koron, która temu zapobiega, jest trywialną decyzją.

Każdemu technikowi eksploatacji polecam zacząć od prostego audytu: zmierzyć TVOC i PM2.5 w trzech miejscach w hali, porównać z limitami WHO i WELL oraz sprawdzić, kiedy ostatnio wymieniano filtry. Wyniki prawdopodobnie was zaskoczą. A jeśli nie, macie dane potwierdzające, że wasz zakład działa prawidłowo.

— Zdeněk

Rozwiązania dla czystego powietrza od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje rozwiązania techniczne do filtracji i uzdatniania powietrza w zakładach przemysłowych, budowlanych i motoryzacyjnych. Asortyment obejmuje jednostki filtracyjne do sprężonego powietrza, akcesoria do instalacji oraz komponenty do kontroli jakości powietrza zgodnie z normą ISO 8573.

https://kompresory-vzduchotechnika.cz

Dla zakładów, w których jakość powietrza bezpośrednio wpływa na wydajność urządzeń i pracowników, Kompresory-vzduchotechnika oferuje jednostki uzdatniania powietrza zapewniające czystość i stabilność sprężonego powietrza. Pełny asortyment pneumatyki i techniki płynowej wraz z fachowym doradztwem jest dostępny na pneumatics & hydraulics. Zespół techniczny Kompresory-vzduchotechnika zapewnia konsultacje dotyczące wyboru odpowiedniego rozwiązania dla konkretnych warunków eksploatacyjnych.

Często zadawane pytania

Jak jakość powietrza wpływa na wydajność pracowników?

Zanieczyszczone powietrze o wysokim stężeniu VOC obniża zdolności poznawcze nawet o 61% i powoduje zmęczenie, bóle głowy oraz wyższą liczbę błędów. Zoptymalizowana wentylacja z kolei zwiększa wskaźnik wydajności o 101%.

Jaki jest wpływ PM2.5 na urządzenia przemysłowe?

Drobne cząstki pyłu osadzają się na wymiennikach ciepła i obniżają ich sprawność nawet o 15%. Zwiększa to pobór mocy kompresorów i wentylatorów oraz skraca ich żywotność.

Jaka wilgotność powietrza jest optymalna dla zakładu przemysłowego?

Optymalna wilgotność względna dla warunków przemysłowych wynosi 40–50%. Wyższa wilgotność sprzyja rozwojowi pleśni w systemach HVAC, niższa zwiększa zużycie wentylatorów i ryzyko wyładowań elektrostatycznych.

Jak smog i zanieczyszczenie powietrza zewnętrznego wpływają na wydajność w halach?

Zanieczyszczone powietrze zewnętrzne przenika do hal przez instalacje wentylacyjne i zwiększa wewnętrzne stężenie PM2.5 oraz VOC. Bez odpowiedniej filtracji na wejściu wpływ zanieczyszczenia powietrza z zewnątrz przenosi się bezpośrednio na pracowników i urządzenia wewnątrz.

Jakie filtry są odpowiednie do przemysłowej filtracji powietrza?

Dla zakładów przemysłowych zalecane są filtry klasy MERV 13 i wyższej, ewentualnie filtry HEPA dla środowisk o wysokim zapyleniu lub emisjach chemicznych. Filtracja sprężonego powietrza jest regulowana normą ISO 8573, która definiuje klasy czystości dla różnych zastosowań.

Zalecane

Czym jest logika pneumatyczna: przewodnik dla przemysłu

Warsztat przemysłowy, w którym pracuje się z narzędziami pneumatycznymi


W skrócie:

  • Logika pneumatyczna wykorzystuje sprężone powietrze do sterowania funkcjami bez energii elektrycznej. Znajduje zastosowanie w automatyzacji przemysłowej, gdzie kładzie nacisk na niezawodność i prostotę. Prawidłowe projektowanie i dokumentacja zgodna z normami zwiększają jej efektywność i trwałość systemów.

Logika pneumatyczna to system sterowania, który wykorzystuje sprężone powietrze do realizacji funkcji logicznych, takich jak AND, OR i NOT, bez potrzeby stosowania energii elektrycznej. Takie podejście znajduje zastosowanie w automatyzacji przemysłowej, na liniach produkcyjnych oraz w budownictwie, gdzie niezawodność i prostota systemu mają pierwszeństwo przed skomplikowaną elektroniką. Normy takie jak ISO 1219-2 i ANSI/JIC definiują standardowe sposoby projektowania i dokumentowania tych systemów. Logika pneumatyczna łączy termodynamikę, mechanikę płynów i teorię sterowania w jedną funkcjonalną całość, która potrafi sterować ruchami siłowników, sekwencjami ruchów oraz funkcjami blokad bezpieczeństwa.

Czym jest logika pneumatyczna i jak działa?

Logika pneumatyczna jest definiowana jako wykorzystanie sprężonego powietrza do przesyłania i przetwarzania sygnałów sterujących w systemach technicznych. W przeciwieństwie do logiki elektrycznej, która operuje napięciem i prądem, logika pneumatyczna pracuje z impulsami ciśnieniowymi przepływającymi przez zawory i rurociągi. Efektem jest system odporny na zakłócenia elektromagnetyczne, środowiska wybuchowe oraz wysoką wilgotność.

Teoria pneumatyczna mówi, że pneumatyka to nie tylko powietrze w rurach, lecz kontrolowany przesył energii z wykorzystaniem termodynamiki, mechaniki płynów i teorii sterowania. Ta kombinacja dyscyplin pozwala projektować systemy, które reagują precyzyjnie i powtarzalnie nawet w wymagających warunkach eksploatacyjnych.

Podstawowe komponenty pneumatycznego systemu logicznego

Każdy pneumatyczny system logiczny składa się z kilku kluczowych elementów:

  • Pneumatyczne zawory logiczne realizują funkcje logiczne AND, OR i NOT za pomocą sygnałów ciśnieniowych. Ciśnienie wejściowe otwiera lub zamyka przepływ powietrza na wyjściu.
  • Regulatory ciśnienia utrzymują ciśnienie robocze w wymaganym zakresie. Zintegrowane regulatory logiczne pracują zazwyczaj w zakresie 2–8 barów i w temperaturach od -15 °C do +60 °C.
  • Pneumatyczne przekaźniki czasowe zapewniają opóźnienie czasowe pomiędzy poszczególnymi krokami sekwencji. Ich precyzję i powtarzalność należy zweryfikować przed wdrożeniem do eksploatacji.
  • Pneumatyczne liczniki śledzą liczbę cykli lub impulsów i umożliwiają warunkowe sterowanie procesami.
  • Elementy blokujące zapobiegają jednoczesnej aktywacji sprzecznych sygnałów i chronią zawory oraz siłowniki przed uszkodzeniem.

Wskazówka dla profesjonalistów: Podczas projektowania systemu zawsze sprawdź, czy ciśnienie robocze odpowiada specyfikacjom każdego elementu logicznego z osobna. Odchylenie ciśnienia poza dopuszczalny zakres powoduje niestabilne przełączanie zaworów.

Funkcja logiczna AND w pneumatyce wymaga jednoczesnej obecności sygnału ciśnieniowego na obu wejściach, aby otworzyć wyjście. Funkcja OR przepuszcza powietrze, jeśli aktywne jest co najmniej jedno z wejść. Funkcja NOT odwraca sygnał wejściowy. Te trzy podstawowe funkcje stanowią elementy składowe bardziej złożonych sekwencji sterujących.

Przejrzysta infografika z przykładem podstawowych elementów logiki pneumatycznej

Jakie normy obowiązują przy projektowaniu systemów pneumatycznych?

Projektowanie i dokumentacja pneumatycznych systemów logicznych podlega kilku międzynarodowo uznanym normom. Ich przestrzeganie nie jest wyłącznie formalnym wymogiem. Normy bezpośrednio wpływają na niezawodność, zrozumiałość dokumentacji oraz szybkość diagnostyki w przypadku awarii.

Diagramy sekwencyjne zgodne z ISO 1219-2 wizualizują zależności czasowe między poszczególnymi krokami sekwencji i umożliwiają zarówno precyzyjne projektowanie, jak i efektywną konserwację. Niedocenianie dokumentacji znacząco utrudnia naprawy i wydłuża przestoje produkcyjne.

Norma Obszar zastosowania
ISO 1219-2 Symbole graficzne i diagramy sekwencyjne dla obwodów pneumatycznych
ANSI/JIC Amerykański standard dotyczący schematów systemów hydraulicznych i pneumatycznych
IEC 60848 Język GRAFCET do opisu sekwencyjnych systemów sterowania
VDI 3260 Niemiecki standard dotyczący obwodów pneumatycznych i ich dokumentacji

Każda z tych norm podchodzi do dokumentacji z innej perspektywy. ISO 1219-2 koncentruje się na symbolach graficznych i diagramach sekwencyjnych. IEC 60848 definiuje język GRAFCET, który opisuje sekwencje kroków i przejść w formie diagramu stanów. VDI 3260 jest rozpowszechniony głównie w krajach niemieckojęzycznych oraz w przemyśle Europy Środkowej.

Profesjonalna wskazówka: Podczas projektowania nowego systemu zacznij od diagramu sekwencyjnego zgodnego z ISO 1219-2, jeszcze przed wyborem komponentów. Diagram ujawni potencjalne konflikty sygnałów, zanim powstaną koszty związane z fizycznymi prototypami.

Dokładne zapisanie stałych czasowych zaworów w dokumentacji ma zasadnicze znaczenie dla stabilności systemu. Stała czasowa zaworu określa, jak szybko zawór reaguje na sygnał sterujący. Jeśli ta wartość brakuje w dokumentacji, technik przy awarii nie ma podstawy do porównania, a diagnostyka trwa znacznie dłużej.

Gdzie wykorzystuje się logikę pneumatyczną w przemyśle i budownictwie?

Logika pneumatyczna znajduje zastosowanie wszędzie tam, gdzie konieczne jest sterowanie ruchami, sekwencjami lub funkcjami warunkowymi bez zależności od infrastruktury elektrycznej. Przemysł i budownictwo oferują dziesiątki konkretnych zastosowań.

Najczęstsze zastosowania obejmują:

  • Sterowanie siłownikami pneumatycznymi w liniach montażowych, gdzie sekwencja ruchów musi przebiegać w ściśle określonej kolejności. Logika pneumatyczna zapewnia, że siłownik B poruszy się dopiero po zakończeniu ruchu siłownika A.
  • Systemy manipulacyjne do przemieszczania części między stanowiskami roboczymi. Pneumatyczne obwody logiczne koordynują chwytaki, stoły obrotowe i przenośniki taśmowe.
  • Linie produkcyjne w przemyśle spożywczym i farmaceutycznym, gdzie urządzenia elektryczne stanowią ryzyko zanieczyszczenia lub wybuchu. Czysto pneumatyczne sterowanie eliminuje to ryzyko.
  • Maszyny budowlane i urządzenia dźwigowe, gdzie logika pneumatyczna steruje sekwencjami bezpieczeństwa i funkcjami blokującymi.
  • Stacje testowe do weryfikacji szczelności lub wytrzymałości produktów za pomocą testów ciśnieniowych.

Automatyzacja w pneumatyce w procesach produkcyjnych pokazuje, że prawidłowo zaprojektowany pneumatyczny system logiczny zmniejsza zależność od obsługi i zwiększa powtarzalność produkcji. Nowoczesne inteligentne sterowanie pneumatyką w połączeniu z IoT i edge computingiem może obniżyć koszty energii o 25–35%. Ta oszczędność wynika z precyzyjnego sterowania zużyciem powietrza i eliminacji zbędnych wycieków lub przeciążenia ciśnieniowego.

Logika pneumatyczna znajduje zastosowanie również w systemach sortowania i pakowania towarów. Obwody logiczne decydują tu o kierowaniu produktów na podstawie sygnałów ciśnieniowych z czujników. Rezultatem jest szybkie i niezawodne sortowanie bez skomplikowanej elektroniki.

Mechanicy samochodowi w warsztacie pracują z narzędziami pneumatycznymi

Jak prawidłowy projekt zwiększa niezawodność systemu pneumatycznego?

Niezawodność pneumatycznego systemu logicznego zależy bezpośrednio od jakości jego projektu. Błędy w projekcie objawiają się jako przypadkowe awarie, nieprawidłowe sekwencje lub uszkodzenia komponentów.

Zalecany proces projektowania obejmuje następujące kroki:

  1. Opracowanie diagramu sekwencyjnego przed wyborem jakichkolwiek komponentów. Diagram ujawnia konflikty sygnałów i umożliwia weryfikację logiki sekwencji na papierze.
  2. Dobór komponentów zgodnie z warunkami eksploatacji. Ciśnienie, temperatura, częstotliwość cykli i rodzaj medium muszą odpowiadać specyfikacjom każdego elementu. Właściwy dobór komponentów może wyeliminować nawet 90% awarii sterowania. Liczba ta pokazuje, że większość awarii nie wynika ze zużycia, lecz z błędnego projektu.
  3. Walidacja timerów i elementów blokujących. Timery pneumatyczne muszą wykazać dokładność i powtarzalność w różnych temperaturach i przy różnych ciśnieniach. Testowanie odbywa się przed uruchomieniem do eksploatacji, a nie dopiero przy pierwszej awarii.
  4. Implementacja zabezpieczenia przed blokowaniem. Zabezpieczenie przed blokowaniem zapobiega jednoczesnemu wysyłaniu sprzecznych sygnałów. Bez niego istnieje ryzyko mechanicznego uszkodzenia cylindrów lub zaworów przy równoczesnej aktywacji sprzecznych poleceń.
  5. Ustawienie konserwacji zapobiegawczej. Regularna kontrola filtrów, smarownic i uszczelnień wydłuża żywotność systemu. Monitorowanie ciśnienia roboczego i przepływu pozwala wykryć nieszczelności, zanim spowodują awarię.

Elementy bezpieczeństwa stanowią nieodłączną część każdego niezawodnego systemu. Bezpieczeństwo pneumatyczne w przemyśle obejmuje nie tylko ochronę przed zablokowaniem, ale także zawory bezpieczeństwa, czujniki położenia i awaryjne obwody odciążające. Te elementy chronią zarówno urządzenia, jak i obsługę.

Nowoczesna automatyka pneumatyczna coraz częściej integruje protokoły komunikacyjne IoT oraz edge computing na potrzeby konserwacji predykcyjnej. Czujniki monitorują ciśnienie, przepływ i temperaturę w czasie rzeczywistym. System sygnalizuje odchylenie od stanu normalnego, zanim dojdzie do awarii.

Kluczowe wnioski

Logika pneumatyczna stanowi niezawodną podstawę automatyzacji przemysłowej, której wydajność zależy od prawidłowego projektu, znormalizowanej dokumentacji i regularnej walidacji komponentów.

Punkt Szczegóły
Definicja logiki pneumatycznej System sterowania wykorzystujący sprężone powietrze do realizacji funkcji logicznych AND, OR i NOT.
Parametry robocze Regulatory logiczne pracują w zakresie 2–8 barów i temperaturach od -15 °C do +60 °C.
Wpływ projektu na niezawodność Prawidłowy dobór komponentów eliminuje do 90% awarii sterowania systemów pneumatycznych.
Kluczowe normy ISO 1219-2, ANSI/JIC, IEC 60848 i VDI 3260 definiują standardy dla projektowania i dokumentacji.
Oszczędność energii Inteligentne sterowanie pneumatyką obniża koszty energii o 25–35% w porównaniu z systemami konwencjonalnymi.

Logika pneumatyczna w praktyce: co technicy przeoczają

Pracuję z systemami pneumatycznymi od wielu lat i wielokrotnie napotykam ten sam problem. Technicy poświęcają dużo uwagi doborowi zaworów i cylindrów, ale dokumentacji i schematom sekwencyjnym poświęcają minimum czasu. Efekt ujawnia się przy pierwszej poważniejszej awarii. Nikt nie wie, jakie stałe czasowe zostały ustawione przy uruchomieniu, a diagnostyka trwa dni zamiast godzin.

Drugą rzeczą, która mnie zaskakuje, jest niedocenianie zabezpieczenia przed zablokowaniem. Widziałem systemy, w których ta funkcja była całkowicie nieobecna. Przy jednoczesnej aktywacji przeciwstawnych sygnałów uszkodzeniu uległy zarówno zawory, jak i mechaniczne części cylindra. Naprawa kosztowała wielokrotnie więcej niż prawidłowy projekt od początku.

Trendy w automatyzacji jednoznacznie zmierzają w kierunku integracji pneumatyki z czujnikami IoT i konserwacją predykcyjną. Takie połączenie ma sens, ale podstawowym warunkiem jest posiadanie prawidłowo zaprojektowanego i udokumentowanego obwodu pneumatycznego. Bez solidnej podstawy żadna inteligentna nadbudowa nie pomoże.

Technikom i projektantom polecam jedną zasadę: schemat sekwencyjny zgodny z ISO 1219-2 jest obowiązkowym wynikiem każdego projektu, a nie opcjonalnym dodatkiem. Systemy z solidną dokumentacją naprawia się szybciej, taniej i z mniejszym ryzykiem błędu przy naprawie.

— Zdeněk

Elementy pneumatyczne i wsparcie eksperckie w jednym miejscu

Kompresory-vzduchotechnika oferuje asortyment elementów pneumatycznych do zastosowań przemysłowych i budowlanych, od regulatorów ciśnienia i zaworów logicznych po akcesoria do instalacji sprężonego powietrza.

https://kompresory-vzduchotechnika.cz

Wsparcie techniczne Kompresory-vzduchotechnika pomaga w doborze odpowiednich komponentów do konkretnego zastosowania. Niezależnie od tego, czy chodzi o projekt nowego systemu, czy wymianę istniejących elementów, fachowe doradztwo skraca czas od wyboru do funkcjonalnego rozwiązania. Cały asortyment pneumatyki i hydrauliki jest dostępny online z możliwością konsultacji. Do instalacji sprężonego powietrza dostępne są również rury systemu wtykowego o średnicach 15–28 mm.

Często zadawane pytania

Czym jest logika pneumatyczna i do czego służy?

Logika pneumatyczna to system sterowania, który wykorzystuje sprężone powietrze do realizacji funkcji logicznych AND, OR i NOT bez energii elektrycznej. Służy do automatyzacji sekwencji ruchów, sterowania cylindrami i funkcji blokad bezpieczeństwa w przemyśle i budownictwie.

Jakie ciśnienie potrzebują elementy logiki pneumatycznej?

Zintegrowane pneumatyczne regulatory logiczne pracują w zakresie 2–8 barów i w temperaturach od -15 °C do +60 °C. Dokładne wartości zależą od konkretnego typu elementu i producenta.

Jaka jest różnica między logiką pneumatyczną a elektryczną?

Logika pneumatyczna pracuje z sygnałami ciśnieniowymi i nie wymaga energii elektrycznej, co czyni ją odpowiednią do środowisk zagrożonych wybuchem lub wilgotnych. Logika elektryczna oferuje wyższą prędkość przełączania i łatwiejszą integrację z cyfrowymi systemami sterowania.

Dlaczego dokumentacja systemów pneumatycznych jest tak ważna?

Diagramy sekwencyjne zgodne z ISO 1219-2 wizualizują relacje czasowe i logikę sekwencji. Bez dobrej dokumentacji diagnostyka usterek trwa znacznie dłużej, a ryzyko błędu przy naprawie rośnie.

Jak logika pneumatyczna oszczędza energię?

Inteligentne sterowanie systemami pneumatycznymi w połączeniu z czujnikami IoT obniża koszty energii o 25–35% dzięki precyzyjnemu zarządzaniu zużyciem powietrza i eliminacji wycieków. Sama logika pneumatyczna oszczędza energię, ponieważ nie wymaga zasilania elementów sterujących.

Polecane

Korzyści z scentralizowanej dystrybucji powietrza w przemyśle

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualniejszym przewodnikiem na ten sam temat. Kontynuujcie tutaj: Przewodnik po przemysłowej instalacji powietrznej: efektywność pracy.

Możliwości magazynowania sprężonego powietrza: przewodnik dla techników

Widok na całą halę warsztatową, w której znajdują się sprężarki powietrza i zbiorniki na sprężone powietrze.


W skrócie:

  • Prawidłowo zaprojektowane magazynowanie sprężonego powietrza zmniejsza cyklowanie kompresora i wydłuża jego żywotność. Mokry zbiornik powietrza instaluje się przed osuszaczem, suchy za nim, co wpływa na jakość powietrza w systemie. UCAES to długoterminowe magazynowanie energii pod ziemią o sprawności około 70 procent, odpowiednie dla dużych projektów energetycznych.

Magazynowanie sprężonego powietrza jest definiowane jako kontrolowany zapas sprężonego powietrza utrzymywany w zbiorniku ciśnieniowym lub podziemnym magazynie, który wyrównuje różnicę między wydajnością efektywną kompresora a bieżącym zużyciem. Prawidłowo zaprojektowany system magazynowania zmniejsza liczbę uruchomień kompresora, stabilizuje ciśnienie robocze i wydłuża żywotność całego urządzenia. Możliwości magazynowania sprężonego powietrza obejmują od prostych zbiorników powietrza, przez wielofunkcyjne zbiorniki ciśnieniowe, aż po przemysłowe systemy CAES (Compressed Air Energy Storage). Wybór odpowiedniego rozwiązania bezpośrednio wpływa na efektywność energetyczną eksploatacji oraz koszty eksploatacyjne.

1. Jakie są podstawowe typy zbiorników ciśnieniowych do magazynowania sprężonego powietrza?

Zbiornik ciśnieniowy, w praktyce określany jako zbiornik powietrza, stanowi podstawę każdego systemu magazynowania sprężonego powietrza. Zbiorniki powietrza dzielą się według umiejscowienia w systemie na mokre i suche, przy czym ten podział zasadniczo wpływa na jakość powietrza oraz funkcjonowanie osuszacza.

Prasa pneumatyczna i narzędzia w hali produkcyjnej

Mokry zbiornik powietrza

Mokry zbiornik powietrza instaluje się przed osuszaczem powietrza, czyli bezpośrednio za kompresorem. Powietrze zawiera w nim wilgoć i kondensat, które się tutaj osadzają i oddzielają od strumienia powietrza. Mokry zbiornik powietrza pełni więc funkcję podstawowego separatora kondensatu, a jednocześnie obniża temperaturę powietrza przed wejściem do osuszacza. Wybór mokrego zbiornika powietrza zasadniczo wpływa na działanie osuszacza i jakość sprężonego powietrza w całym systemie.

Suchy zbiornik powietrza

Suchy zbiornik powietrza umieszcza się za osuszaczem powietrza. Powietrze, które do niego wchodzi, jest już pozbawione wilgoci, więc zbiornik pełni czysto wyrównawczą funkcję. Stabilizuje ciśnienie w sieci rozdzielczej i tłumi udary ciśnieniowe spowodowane nagłymi poborami. W aplikacjach, gdzie wymagana jest wysoka jakość powietrza, na przykład w przemyśle maszynowym lub spożywczym, suchy zbiornik powietrza jest niezbędnym elementem systemu.

Kluczowe parametry przy wyborze zbiornika powietrza:

  • Objętość zbiornika odpowiada wydajności kompresora i szczytowemu zużyciu; niedowymiarowany zbiornik powietrza powoduje częste cyklowanie i przegrzewanie silnika.
  • Maksymalne ciśnienie robocze musi być kompatybilne z ciśnieniem kompresora. Wyższe ciśnienie w zbiorniku nie oznacza większego przepływu, lecz jego zmniejszenie.
  • Materiał i wykończenie powierzchni wpływają na odporność na korozję, szczególnie w przypadku mokrych zbiorników powietrza.
  • Wyposażenie bezpieczeństwa obejmuje zawór bezpieczeństwa, manometr i zawór spustowy kondensatu.

Wskazówka profesjonalisty: Automatyczny spust kondensatu jest bardziej niezawodny niż ręczne spuszczanie. W mokrych zbiornikach powietrza kondensat gromadzi się szybko, a regularne spuszczanie zapobiega korozji i uszkodzeniu zbiornika.

2. Nowoczesne systemy CAES i ich zastosowania przemysłowe

CAES (Compressed Air Energy Storage) to technologia długoterminowego magazynowania energii w postaci sprężonego powietrza w podziemnych zbiornikach, takich jak kawerny solne, wyeksploatowane kopalnie lub porowate formacje skalne. System działa w ten sposób, że nadmiarowa energia elektryczna napędza kompresory, które sprężają powietrze i magazynują je. W razie potrzeby powietrze jest uwalniane, podgrzewane i napędza turbinę lub maszynę rozprężną wytwarzającą energię elektryczną.

Systemy CAES osiągają całkowitą sprawność na poziomie około 70% oraz żywotność przekraczającą 30 lat. Ta wydajność jest porównywalna z elektrowniami szczytowo-pompowymi, które są obecnie najbardziej rozpowszechnioną technologią magazynowania energii w skali sieciowej.

Trzy podstawowe koncepcje CAES różnią się sposobem postępowania z ciepłem powstałym podczas sprężania:

  1. Diabatyczny CAES odprowadza ciepło powstałe podczas sprężania do otoczenia, a podczas rozprężania podgrzewa powietrze gazem ziemnym. Jest to najstarsza i najprostsza koncepcja, ale wiąże się z utratą części energii.
  2. Adiabatyczny CAES wychwytuje ciepło i magazynuje je w zbiorniku energii cieplnej (TES). Podczas rozprężania zwraca je z powrotem do powietrza, eliminując tym samym potrzebę stosowania paliw kopalnych. Zaawansowane systemy CAES z TES osiągają wyższą całkowitą sprawność energetyczną.
  3. Izotermiczny CAES utrzymuje stałą temperaturę powietrza przez cały czas trwania sprężania i rozprężania. Jest to teoretycznie najbardziej wydajne podejście, którego praktyczna realizacja jest technicznie trudna.

Systemy CAES funkcjonują jako zbiornik wyrównawczy dla odnawialnych źródeł energii. Nadmiar energii elektrycznej z elektrowni wiatrowych i słonecznych magazynują w postaci sprężonego powietrza i uwalniają go wtedy, gdy produkcja nie wystarcza na pokrycie zapotrzebowania. Ta zdolność szybkiej reakcji czyni je kluczowym elementem nowoczesnych sieci energetycznych.

Typowe komponenty przemysłowego systemu CAES obejmują kompresory wielostopniowe, chłodnice, zbiornik podziemny, system zarządzania ciepłem i turbinę rozprężną. Głównym wyzwaniem pozostaje utrata ciepła podczas sprężania, która obniża całkowitą sprawność systemu, jeśli ciepło nie jest aktywnie odzyskiwane i ponownie wykorzystywane.

3. Kluczowe czynniki wpływające na dobór wielkości zbiornika powietrza

Prawidłowe dobranie wielkości zbiornika powietrza to najczęstszy błąd przy projektowaniu systemów sprężonego powietrza. Zbiornik powietrza o zbyt małej pojemności powoduje częste cyklowanie kompresora, przegrzewanie silnika oraz przedwczesną awarię urządzenia. Z kolei zbiornik o zbyt dużej pojemności niepotrzebnie zwiększa koszty inwestycyjne i zajmuje miejsce.

Czynniki, które określają prawidłową pojemność zbiornika powietrza:

  • Wydajność kompresora określa maksymalny przepływ powietrza w litrach na minutę lub m³/h. Pojemność zbiornika powietrza powinna odpowiadać co najmniej czterokrotności tego przepływu w standardowych zastosowaniach.
  • Zapotrzebowanie szczytowe to maksymalne chwilowe zużycie powietrza podczas pracy. Uwzględnienie zapotrzebowania szczytowego przy doborze wielkości obniża koszty eksploatacyjne i zwiększa wydajność całego systemu.
  • Wymagane ciśnienie robocze musi odpowiadać ciśnieniu kompresora oraz podłączonych urządzeń. Niezgodność parametrów ciśnieniowych prowadzi do zmniejszenia przepływu i niestabilności systemu.
  • Długość sieci rurociągowej wpływa na straty ciśnienia. Dłuższe instalacje wymagają większej pojemności zapasowej w celu utrzymania stabilnego ciśnienia w końcowych punktach poboru.

Prawidłowo dobrany zbiornik powietrza wydłuża żywotność kompresorów poprzez minimalizację niepożądanego cyklowania i obciążeń mechanicznych. Każde zbędne uruchomienie kompresora skraca żywotność silnika, zaworów i uszczelnień.

Urządzenia dodatkowe zwiększające niezawodność systemu:

  • Osuszacze powietrza (chłodnicze lub adsorpcyjne) usuwają wilgoć i zapobiegają korozji w sieci rozdzielczej.
  • Filtry zatrzymują olej, cząstki stałe i mikroorganizmy zgodnie z klasą czystości ISO 8573-1.
  • Automatyczne spusty kondensatu zapewniają regularne odprowadzanie kondensatu bez konieczności obsługi.

Porada eksperta: Projektując system, zawsze uwzględniaj 20% rezerwy ponad szczytowe zapotrzebowanie. Ta rezerwa pokryje przyszłą rozbudowę zakładu bez konieczności wymiany zbiornika powietrza. Temat ten szczegółowo opisuje przewodnik dotyczący wyboru kompresora przemysłowego.

4. Porównanie systemów magazynowania sprężonego powietrza według parametrów

Wybór właściwego systemu zależy od scenariusza eksploatacji, dostępnej przestrzeni, wymaganej jakości powietrza oraz budżetu inwestycyjnego. Poniższa tabela podsumowuje kluczowe cechy poszczególnych typów.

Parametr Mokry zbiornik powietrza Suchy zbiornik powietrza System CAES
Umiejscowienie w systemie Przed osuszaczem Za osuszaczem Zbiornik podziemny
Funkcja Separator kondensatu, chłodzenie Wyrównanie ciśnienia, zbiornik Długoterminowe magazynowanie energii
Jakość powietrza Niższa (wilgotne powietrze) Wysoka (suche powietrze) Zależy od uzdatniania
Typowa objętość 50–5000 l 50–5000 l Tysiące m³
Żywotność 15–25 lat 15–25 lat Ponad 30 lat
Koszty inwestycyjne Niskie do średnich Niskie do średnich Bardzo wysoka
Typowe zastosowanie Warsztat, produkcja Produkcja, przemysł spożywczy Sieć energetyczna, przemysł
Efektywność energetyczna Zależy od doboru wielkości Zależy od doboru wielkości Około 70%

Mokry zbiornik powietrza jest właściwym wyborem dla większości standardowych zakładów przemysłowych, gdzie osuszacz powietrza jest elementem systemu. Suchy zbiornik powietrza jest niezbędny tam, gdzie jakość powietrza bezpośrednio wpływa na produkt lub proces, na przykład w przemyśle farmaceutycznym lub przy lakierowaniu. Systemy CAES są ekonomicznie uzasadnione wyłącznie w zastosowaniach wielkoskalowych w energetyce lub przemyśle ciężkim, gdzie operuje się mocami rzędu megawatów.

Dla optymalizacji zużycia sprężonego powietrza w mniejszych zakładach wystarczy prawidłowo dobrany zbiornik powietrza w połączeniu z osuszaczem i filtrami. Inwestycja w CAES w tych przypadkach się nie zwróci.

5. Instalacja, konserwacja i bezpieczeństwo zbiorników ciśnieniowych

Prawidłowa instalacja zbiornika powietrza decyduje o bezpieczeństwie oraz efektywności całego systemu. Zbiornik ciśnieniowy musi spełniać wymagania dyrektywy PED 2014/68/EU i być oznakowany znakiem CE. Regularna rewizja zgodnie z ČSN 69 0012 jest obowiązkiem prawnym dla zbiorników powyżej ustalonego progu ciśnienia i objętości.

Zasady prawidłowej instalacji i eksploatacji:

  • Zbiornik powietrza instalować na równym, stabilnym podłożu z odpowiednim dostępem do przeglądów i konserwacji.
  • Zawór bezpieczeństwa musi być ustawiony na maksymalne ciśnienie robocze zbiornika i nie może być blokowany.
  • Przewody doprowadzające i odprowadzające dobierać tak, aby nie powstawały straty ciśnienia na połączeniach.
  • Kondensat należy spuszczać regularnie. W przypadku mokrych zbiorników powietrza zaleca się codzienną kontrolę lub instalację automatycznego spustu.

Stosowanie osuszaczy powietrza i filtrów znacząco podnosi jakość magazynowanego powietrza i wydłuża żywotność wyposażenia. Wilgoć i zanieczyszczenia w powietrzu przyspieszają korozję zbiornika powietrza od wewnątrz oraz uszkadzają narzędzia pneumatyczne i elementy sterujące.

Przeglądy obejmują kontrolę wzrokową obudowy zewnętrznej, kontrolę zaworu bezpieczeństwa, pomiar grubości ścianki za pomocą ultradźwięków oraz sprawdzenie wyposażenia bezpieczeństwa. Zaniedbanie przeglądów zwiększa ryzyko awarii i może mieć konsekwencje prawne dla operatora.

6. Efektywność energetyczna i oszczędności przy prawidłowym magazynowaniu

Prawidłowe magazynowanie sprężonego powietrza bezpośrednio obniża koszty eksploatacji. Kompresor pracujący w regularnych cyklach zużywa mniej energii niż maszyna, która niepotrzebnie się uruchamia i zatrzymuje. Prawidłowe magazynowanie powietrza zapewnia regularne cykle kompresora i ogranicza zbędne uruchamianie.

Straty ciśnienia w systemie są kolejnym źródłem marnowania energii. Każdy bar straty ciśnienia w sieci rozdzielczej odpowiada wzrostowi zużycia energii kompresora o około 7%. Prawidłowo dobrany zbiornik powietrza w połączeniu z wysokiej jakości rurociągiem i uszczelnieniami minimalizuje straty ciśnienia.

Systemy CAES pomagają wyrównywać wahania energii wiatrowej i słonecznej poprzez magazynowanie nadmiaru energii elektrycznej w postaci sprężonego powietrza z możliwością szybkiego uwolnienia. Dla zakładów przemysłowych podłączonych do odnawialnych źródeł energii CAES stanowi sposób na zmniejszenie zależności od sieci w okresach szczytowych cen energii elektrycznej.

Monitorowanie ciśnienia i przepływu w czasie rzeczywistym umożliwia identyfikację wycieków powietrza i nieefektywnych poborów. Wycieki powietrza w zakładach przemysłowych stanowią niebagatelną część całkowitego zużycia sprężonego powietrza. Regularny audyt systemu jest zatem elementem efektywnej eksploatacji. Więcej na ten temat przedstawia przegląd uzdatniania powietrza dla przemysłu.

Kluczowe wnioski

Prawidłowy dobór wielkości i typu zbiornika powietrza są decydującym czynnikiem efektywności energetycznej, trwałości kompresora oraz stabilności ciśnienia w całym systemie sprężonego powietrza.

Punkt Szczegóły
Typ zbiornika powietrza według umiejscowienia Mokry zbiornik powietrza znajduje się przed osuszaczem, suchy za osuszaczem, aby zapewnić jakość powietrza.
Dobór wielkości według szczytowego zapotrzebowania Objętość zbiornika musi pokrywać szczytowe zapotrzebowanie z rezerwą, w przeciwnym razie dochodzi do cyklowania kompresora.
CAES dla aplikacji wielkoskalowych Systemy CAES osiągają sprawność około 70% i żywotność ponad 30 lat, odpowiednie dla energetyki.
Regularna konserwacja i przeglądy Codzienne spuszczanie kondensatu i regularne przeglądy zapobiegają korozji i awariom.
Dodatkowe urządzenia zwiększają niezawodność Osuszacze i filtry wydłużają żywotność zbiornika powietrza oraz podłączonych urządzeń.

Doświadczenia z praktyki: co naprawdę decyduje

Pracuję z systemami sprężonego powietrza od wielu lat i najczęstszym błędem, jaki widzę, jest niedoszacowanie wielkości zbiornika powietrza. Technicy skupiają się na wydajności kompresora, a o zbiorniku myślą dopiero później. Efektem jest kompresor, który uruchamia się co kilka minut, przegrzewa się i przedwcześnie kończy swoją żywotność.

Druga rzecz, która wielokrotnie mnie zaskakuje, to niedocenianie zarządzania ciepłem. W systemach CAES utrata ciepła podczas sprężania jest kluczowym problemem. Koncepcje adiabatyczne ze zbiornikami TES są technicznie bardziej skomplikowane, ale pod względem energetycznym znacznie korzystniejsze. Kto projektuje system o dużej pojemności bez rozwiązania kwestii ciepła, niepotrzebnie marnuje energię.

Z praktycznego punktu widzenia zalecam zawsze zacząć od audytu rzeczywistego zużycia powietrza w zakładzie, a nie tylko od obliczeń na papierze. Rzeczywiste szczytowe zapotrzebowanie bywa wyższe, niż się zakłada. Prawidłowo zaprojektowany system zwraca się dzięki oszczędnościom energii w ciągu kilku lat.

— Zdeněk

Rozwiązania do magazynowania sprężonego powietrza od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment produktów dla wydajnych systemów sprężonego powietrza, od kompresorów przez akcesoria aż po komponenty do instalacji rozprowadzających.

https://kompresory-vzduchotechnika.cz

W celu zapewnienia jakości powietrza dostępne są jednostki uzdatniania powietrza do 10 barów, które usuwają wilgoć, olej i cząstki stałe. Instalacje sprężonego powietrza można budować za pomocą rur systemu wtykowego o średnicach 15–28 mm, odpowiednich zarówno do zastosowań przemysłowych, jak i warsztatowych. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy wyborze odpowiedniego rozwiązania dla konkretnego zakładu, w tym doboru wielkości zbiornika powietrza i projektowania sieci rozprowadzającej.

Często zadawane pytania

Czym jest zbiornik powietrza i do czego służy?

Zbiornik powietrza to zbiornik ciśnieniowy, który magazynuje sprężone powietrze i wyrównuje różnicę między wydajnością kompresora a chwilowym zapotrzebowaniem. Stabilizuje ciśnienie w systemie i zmniejsza liczbę załączeń kompresora.

Jaka jest różnica między mokrym a suchym zbiornikiem powietrza?

Mokry zbiornik powietrza montuje się przed osuszaczem i pełni funkcję separatora kondensatu. Suchy zbiornik powietrza umieszcza się za osuszaczem i zapewnia zapas suchego powietrza dla sieci rozdzielczej.

Jak dobrać wielkość zbiornika powietrza do zastosowań przemysłowych?

Objętość zbiornika powietrza powinna odpowiadać co najmniej czterokrotności minutowej wydajności kompresora i uwzględniać szczytowe zapotrzebowanie zakładu. Zbyt mały zbiornik powietrza powoduje częste cyklowanie i skraca żywotność urządzenia.

Czym jest CAES i dla kogo jest odpowiedni?

CAES (Compressed Air Energy Storage) to system długoterminowego magazynowania energii w sprężonym powietrzu w podziemnych zbiornikach. Jest odpowiedni do wielkoskalowych zastosowań przemysłowych i energetycznych, gdzie osiąga sprawność na poziomie około 70% i żywotność przekraczającą 30 lat.

Jak często należy spuszczać kondensat ze zbiornika powietrza?

Kondensat z mokrego zbiornika powietrza należy spuszczać codziennie lub zainstalować automatyczny spust. Regularne spuszczanie zapobiega korozji i wydłuża żywotność zbiornika.

Zalecane

Przewodnik po konserwacji zbiornika kompresora: 2026

Technik przeprowadza kontrolę zbiornika powietrza sprężonego w zakładzie przemysłowym.


Krótko:

  • Zbiornik kompresora to zbiornik ciśnieniowy magazynujący, który wyrównuje skoki ciśnienia i chroni system przed przeciążeniem. Prawidłowa konserwacja i regularne kontrole z dokumentacją zapewniają bezpieczeństwo i wydłużają jego żywotność. Zaniedbanie prowadzi do niepotrzebnych kosztów, korozji i ryzyka awarii zbiornika ciśnieniowego.

Zbiornik powietrza kompresora, fachowo określany jako zbiornik powietrza lub zbiornik ciśnieniowy, to magazyn sprężonego powietrza, który wyrównuje skoki ciśnienia i chroni kompresor przed nadmierną liczbą startów. Właściwy przewodnik po pielęgnacji zbiornika kompresora jest podstawowym warunkiem bezpiecznej eksploatacji i wydłużenia żywotności całego systemu kompresorowego. Zaniedbana konserwacja zbiornika powietrza prowadzi do strat energetycznych, uszkodzeń korozyjnych, a w skrajnym przypadku do awarii zbiornika ciśnieniowego. Obowiązujące normy dotyczące zbiorników ciśnieniowych nakładają na techników obowiązkowe rewizje i regularne kontrole, których zaniedbanie ma bezpośredni wpływ na bezpieczeństwo eksploatacji oraz warunki ubezpieczenia. Ten przewodnik obejmuje wszystko od przygotowania narzędzi, przez krok po kroku procedurę kontroli, aż po planowanie długoterminowej konserwacji prewencyjnej.

Co jest niezbędne do konserwacji zbiornika kompresora?

Prawidłowe przygotowanie przed samą konserwacją zbiornika powietrza decyduje o dokładności i bezpieczeństwie całej operacji. Prawidłowe przygotowanie znacznie zwiększa bezpieczeństwo i dokładność przeprowadzonych kontroli. Bez kompletnego wyposażenia i dokumentacji technik ryzykuje przeoczenie usterki lub naruszenie wymogów prawnych.

Niezbędne narzędzia i przyrządy pomiarowe

Podstawowe wyposażenie do pielęgnacji zbiornika powietrza obejmuje następujące pozycje:

  • Skalibrowany manometr do pomiaru ciśnienia roboczego i spadku ciśnienia podczas testu szczelności
  • Ultradźwiękowy detektor wycieków do lokalizacji nieszczelności w spawach, kołnierzach i zaworach
  • Klucz dynamometryczny do dokręcania połączeń kołnierzowych z zadanym momentem
  • Endoskop lub kamera inspekcyjna do wizualnej kontroli wewnętrznej powierzchni zbiornika
  • Multimetr do kontroli podłączenia elektrycznego wyłączników ciśnieniowych i elementów zabezpieczających
  • Środki ochrony osobistej: okulary ochronne, rękawice robocze odporne na ciśnienie, kask ochronny podczas pracy nad głową

Dokumentacja obowiązkowa

Każdy zbiornik ciśnieniowy musi posiadać kompletną dokumentację. Bez niej nie można przeprowadzić ustawowej rewizji ani wykazać zgodności z normami.

Przejrzysta infografika z procedurą regularnej konserwacji zbiornika powietrza kompresora

Dokument Cel
Deklaracja zgodności (CE) Potwierdza spełnienie wymagań dyrektywy PED 2014/68/EU
Protokół z poprzedniej rewizji Podstawa do oceny aktualnego stanu zbiornika
Instrukcja obsługi producenta Określa maksymalne ciśnienie robocze (MAWP) i okresy serwisowe
Protokół z próby ciśnieniowej Dokumentuje wyniki próby hydraulicznej lub pneumatycznej
Dziennik serwisowy Chronologiczny zapis wszystkich wykonanych czynności i napraw

Profesjonalna wskazówka: Przechowuj całą dokumentację w formie cyfrowej w systemie CMMS. Fizyczne wydruki giną lub ulegają uszkodzeniu; cyfrowe zapisy są natychmiast dostępne podczas niezapowiedzianej kontroli.

Jak poprawnie konserwować i kontrolować zbiornik powietrza kompresora?

Procedura konserwacji zbiornika powietrza składa się z kilku następujących po sobie kroków. Pominięcie któregokolwiek z nich zwiększa ryzyko przeoczenia usterki. Zbiorniki powietrza kompresorów podlegają obowiązkowym okresowym rewizjom jako część ustawowego obowiązku i standardów technicznych.

Krok 1: Bezpieczne odłączenie i rozprężenie

  1. Wyłącz kompresor i odłącz go od sieci elektrycznej (procedura lockout/tagout).
  2. Powoli otwórz zawór spustowy i rozpręż zbiornik do zerowego nadciśnienia.
  3. Sprawdź za pomocą manometru, czy ciśnienie w zbiorniku jest rzeczywiście zerowe.
  4. Zamknij dopływ sprężonego powietrza z sieci, aby zapobiec ponownemu napełnieniu.
  5. Spuść kondensat z dolnego kurka spustowego do przygotowanego pojemnika.

Krok 2: Kontrola wizualna i fizyczna

Sprawdź zewnętrzną powierzchnię zbiornika pod kątem korozji, uszkodzeń mechanicznych i deformacji. Szczególną uwagę zwróć na spoiny, nogi zbiornika oraz miejsca, w których gromadzi się wilgoć. Sprawdź stan powłoki lakierniczej; uszkodzona powłoka przyspiesza korozję i wskazuje na miejsca o podwyższonym ryzyku. Jeśli zbiornik jest wyposażony w właz, przeprowadź kontrolę endoskopową powierzchni wewnętrznej.

Technicy sprawdzają stan kompresora w warsztacie.

Krok 3: Test szczelności

Standaryzowana procedura obejmuje sprężenie zbiornika do ciśnienia roboczego, odłączenie wszystkich odbiorników oraz pomiar spadku ciśnienia w określonym czasie. Spadek ciśnienia nie może przekroczyć 20% ciśnienia roboczego w ustalonym interwale. Detektor nieszczelności ultradźwiękowy przyłóż do wszystkich kołnierzy, zaworów i spoin; urządzenie wykrywa nieszczelność nawet tam, gdzie roztwór mydlany nie wystarcza. Każdy wykryty wyciek zapisz w dzienniku serwisowym wraz z dokładną lokalizacją.

Krok 4: Kontrola i konserwacja zaworów

Zawór bezpieczeństwa jest najważniejszym elementem bezpieczeństwa zbiornika powietrza. Zawór bezpieczeństwa musi być ustawiony na co najmniej 110% MAWP i testowany co najmniej raz w roku. Ręczny test zaworu bezpieczeństwa wykonuje się poprzez krótkie przekręcenie pierścienia testowego przy ciśnieniu roboczym. Jeśli zawór nie uwalnia powietrza lub po uwolnieniu nieszczelni, należy go natychmiast wymienić. Zawór zwrotny należy sprawdzić pod kątem drożności i prawidłowego działania; uszkodzony zawór zwrotny powoduje cofanie się kompresora i jego przedwczesne zużycie.

Krok 5: Wymiana filtrów i czyszczenie

Filtr powietrza na wlocie kompresora wymieniaj zgodnie z zaleceniami producenta lub w przypadku widocznego zanieczyszczenia. Przegląd filtrów kompresorowych pokazuje, że właściwy dobór filtra bezpośrednio wpływa na czystość powietrza w zbiorniku i żywotność uszczelnień. Separator kondensatu należy oczyścić i sprawdzić działanie automatycznego odwadniania. Zaniedbany separator powoduje gromadzenie się wody w zbiorniku, co przyspiesza korozję od wewnątrz.

Wskazówka profesjonalisty: Najczęstszym błędem techników jest pominięcie testu zaworu bezpieczeństwa z uzasadnieniem „działał ostatnim razem”. Zawory bezpieczeństwa korodują i zacinają się nawet bez widocznego uszkodzenia. Testuj je przy każdym przeglądzie okresowym bez wyjątku.

Jak rozwiązywać typowe usterki zbiorników powietrza kompresora?

Diagnostyka usterek zbiornika powietrza opiera się na śledzeniu wskaźników eksploatacyjnych. Śledzenie liczby uruchomień kompresora i poziomu nieszczelności pomaga wykryć usterki, zanim spowodują poważne problemy. Zwiększona liczba uruchomień kompresora na godzinę jest pierwszym sygnałem, że zbiornik lub instalacja są nieszczelne.

Przegląd najczęstszych usterek

Usterka Przyczyna Zalecane rozwiązanie
Zwiększona liczba uruchomień kompresora Nieszczelność zbiornika lub instalacji Test szczelności, lokalizacja wycieku za pomocą ultradźwięków
Spadek ciśnienia roboczego Uszkodzony zawór zwrotny, zatkany filtr Wymiana zaworu lub filtra
Korozja na powierzchni zewnętrznej Uszkodzona powłoka lakiernicza, wilgotne otoczenie Oszlifowanie, powłoka antykorozyjna, kontrola odwodnienia
Zawór bezpieczeństwa upuszcza powietrze przy normalnym ciśnieniu Nadciśnienie w sieci lub wadliwy zawór Kontrola presostatu, wymiana zaworu
Woda na wyjściu powietrza Niedziałający odwadniacz kondensatu Czyszczenie lub wymiana odwadniacza

Regularne kontrole i natychmiastowa naprawa drobnych wycieków zapobiegają poważniejszym awariom i spadkowi wydajności. Mały wyciek, który technik odkłada „na później", w ciągu trzech miesięcy eksploatacji rozrośnie się w pęknięcie wymagające wymiany całego zbiornika.

Jak reagować na ostrzeżenie zaworu bezpieczeństwa

Jeśli zawór bezpieczeństwa upuszcza powietrze przy normalnym ciśnieniu roboczym, natychmiast wyłącz kompresor. Przyczyną jest albo nadciśnienie spowodowane uszkodzonym wyłącznikiem ciśnieniowym, albo sam uszkodzony zawór. Najpierw sprawdź ustawienie wyłącznika ciśnieniowego i porównaj je z wartością MAWP podaną na tabliczce znamionowej zbiornika. Jeśli ustawienie jest prawidłowe, wymień zawór bezpieczeństwa na certyfikowaną część zamienną o tym samym ustawieniu ciśnienia.

Profesionalna wskazówka: System CMMS umożliwia ustawienie automatycznego powiadomienia po przekroczeniu progowej liczby uruchomień kompresora na godzinę. Ta funkcja zastępuje ręczne monitorowanie i wychwytuje problem, zanim zauważy go technik podczas obchodu.

Jak planować przeglądy i długoterminową opiekę nad zbiornikiem powietrza?

Konserwacja zapobiegawcza zbiornika powietrza odbywa się według ustalonego harmonogramu, a nie na podstawie wrażenia „wygląda dobrze". Wdrożenie systemu CMMS umożliwia przejście od konserwacji reaktywnej do predykcyjnej w przypadku urządzeń kompresorowych. Podejście reaktywne, polegające na czekaniu na awarię, zwiększa koszty eksploatacji i zagraża bezpieczeństwu pracy.

Zalecany harmonogram konserwacji zapobiegawczej obejmuje następujące interwały:

  • Codziennie: kontrola wzrokowa ciśnienia, sprawdzenie wycieku kondensatu, nasłuchiwanie nietypowych dźwięków
  • Co tydzień: ręczne spuszczanie kondensatu (jeśli brak automatycznego odwadniania), kontrola stanu filtra
  • Co miesiąc: test zaworu bezpieczeństwa, kontrola szczelności roztworem mydlanym na kołnierzach
  • Co rok: kompletna obsługa zgodnie z niniejszym przewodnikiem, ustawowy przegląd zbiornika ciśnieniowego, wymiana filtrów i uszczelnień

Środowisko, w którym pracuje zbiornik, bezpośrednio wpływa na częstotliwość kontroli. Zbiorniki pracujące w środowisku zapylonym lub wilgotnym wymagają krótszych interwałów niż zbiorniki w czystych, klimatyzowanych pomieszczeniach. Podstawowe wymagania dotyczące sprężarkowni określają warunki środowiskowe, które wydłużają żywotność zbiorników ciśnieniowych i zmniejszają częstotliwość koniecznych interwencji.

Archiwizacja dokumentacji serwisowej musi być systematyczna. Każdy wpis w dzienniku serwisowym zawiera datę, imię i nazwisko technika, opis wykonanej czynności oraz wynik pomiaru. Cyfrowe narzędzia CMMS centralizują te dane i automatyzują kontrole szczelności oraz wymianę części. W przypadku nieplanowanej kontroli lub zdarzenia ubezpieczeniowego kompletna cyfrowa historia stanowi nieoceniony dowód należytej dbałości.

Zaniedbana konserwacja zbiornika powietrza zwiększa koszty eksploatacji o 6–8% ze względu na wyższe zużycie energii spowodowane nieszczelnościami i spadkiem ciśnienia. Liczba ta nie uwzględnia kosztów nieplanowanych przestojów ani wymiany uszkodzonego zbiornika. Systematyczna konserwacja zapobiegawcza zwraca się więc zarówno w oszczędnościach energii, jak i w wydłużonej żywotności urządzenia.

Kluczowe wnioski

Prawidłowa pielęgnacja zbiornika powietrza kompresora wymaga połączenia regularnych kontroli szczelności, testów funkcjonalnych zaworów bezpieczeństwa oraz cyfrowego planowania konserwacji w systemie CMMS.

Punkt Szczegóły
Przygotowanie i dokumentacja Przed każdą kontrolą miej dostępne deklarację CE, protokół rewizyjny oraz instrukcję obsługi.
Test szczelności Spadek ciśnienia nie może przekroczyć 20% MAWP w ustalonym interwale pomiarowym.
Zawór bezpieczeństwa Testuj co najmniej raz w roku i ustaw na minimum 110% MAWP.
Planowanie cyfrowe System CMMS automatyzuje powiadomienia i zmniejsza ryzyko przeoczenia usterki.
Harmonogram prewencyjny Codzienne, tygodniowe, miesięczne i roczne interwały kontroli chronią zbiornik przed korozją i wyciekiem.

Podejście predykcyjne jako podstawa bezpiecznej konserwacji

Po latach pracy z systemami kompresorowymi doszedłem do jednego jasnego wniosku: największe szkody powodują nie duże awarie, lecz małe zaniedbane szczegóły. Technik, który pomija test zaworu bezpieczeństwa, ponieważ „to zajmuje pięć minut więcej", tworzy ryzyko, którego usunięcie zajmuje potem dni i kosztuje dziesięciokrotnie więcej.

Przejście od konserwacji reaktywnej do predykcyjnej nie jest kwestią technologii, lecz dyscypliny. System CMMS to tylko narzędzie. Jeśli technik nie wprowadzi do niego prawidłowych danych, system nie pomoże. Widziałem zakłady z najnowocześniejszym oprogramowaniem, gdzie zapisy uzupełniano z opóźnieniem „na oko". To nie jest konserwacja predykcyjna, to jest zdigitalizowana niedbałość.

Polecam każdemu technikowi, aby raz w roku przeszedł cały proces konserwacji zbiornika powietrza od początku do końca, nawet jeśli zbiornik „wygląda dobrze". Diagnostyka kompresora wykryje problemy, które nie są widoczne podczas zwykłego obchodu. Kontrola wzrokowa wykryje korozję na powierzchni, ale detektor ultradźwiękowy wykryje nieszczelność, która w przeciwnym razie pozostałaby niewidoczna przez miesiące.

Bezpieczeństwo zbiornika powietrza kompresora to nie kwestia jednego serwisu rocznego. To efekt codziennych, drobnych decyzji: spuszczenia kondensatu, zapisania odczytu, przetestowania zaworu. Technik, który podejmuje te decyzje systematycznie, nigdy nie doświadczy nieplanowanego przestoju z powodu awarii zbiornika powietrza.

— Zdeněk

Wyposażenie i akcesoria do pielęgnacji zbiornika powietrza

Kompresory-vzduchotechnika oferuje pełny asortyment produktów do prawidłowej pielęgnacji zbiorników kompresorowych i instalacji sprężonego powietrza.

https://kompresory-vzduchotechnika.cz

Dla bezpiecznych i szczelnych instalacji sprężonego powietrza dostępne są rury systemu wtykowego o średnicach 15–28 mm, odpowiednie zarówno do instalacji przemysłowych, jak i warsztatowych. Wysokiej jakości instalacja bezpośrednio zmniejsza liczbę miejsc, w których może dochodzić do wycieku ciśnienia. Do zapewnienia czystości i odpowiedniego ciśnienia powietrza na wejściu do zbiornika służą jednostki uzdatniania do 18 bar, które usuwają wilgoć i zanieczyszczenia przed wejściem do zbiornika powietrza. Wsparcie techniczne Kompresory-vzduchotechnika jest dostępne do konsultacji w zakresie doboru odpowiednich akcesoriów oraz rozwiązywania konkretnych sytuacji eksploatacyjnych.

Często zadawane pytania

Czym jest zbiornik powietrza i dlaczego wymaga regularnej konserwacji?

Zbiornik powietrza to zbiornik ciśnieniowy, który magazynuje sprężone powietrze i wyrównuje wahania ciśnienia w systemie. Regularna konserwacja zapobiega korozji, wyciekom ciśnienia i awariom elementów bezpieczeństwa.

Jak często przeprowadzana jest ustawowa rewizja zbiornika powietrza?

Ustawowe rewizje zbiorników ciśnieniowych przeprowadzane są w regularnych odstępach czasu określonych obowiązującymi normami, zazwyczaj raz do roku lub po każdej większej naprawie.

Jak rozpoznam, że zbiornik powietrza nie jest szczelny?

Głównym sygnałem jest zwiększona liczba startów kompresora na godzinę przy niezmienionym poborze powietrza. Dokładną lokalizację nieszczelności przeprowadzi detektor ultradźwiękowy.

Na jaką wartość ustawia się zawór bezpieczeństwa zbiornika powietrza?

Zawór bezpieczeństwa ustawia się na minimum 110% maksymalnego dopuszczalnego ciśnienia roboczego (MAWP) zbiornika i testuje się go co najmniej raz do roku.

Czym jest CMMS i jak pomaga przy konserwacji zbiornika powietrza?

CMMS to system informatyczny do zarządzania utrzymaniem ruchu, który centralizuje zapisy serwisowe, automatyzuje powiadomienia o planowanych kontrolach i umożliwia przejście od konserwacji reaktywnej do predykcyjnej.

Polecane

Proces osuszania sprężonego powietrza: przewodnik dla techników

Specjalista w warsztacie używa narzędzi pneumatycznych podczas swojej pracy.


W skrócie:

  • Proces osuszania sprężonego powietrza usuwa wilgoć, co chroni urządzenia i produkty przed korozją i uszkodzeniem. Wybór technologii, czy to kondensacyjnej, czy adsorpcyjnej, zależy od wymaganej suchości powietrza oraz warunków otoczenia. Prawidłowy montaż i regularna konserwacja są kluczem do wydajnej i niezawodnej pracy systemu.

Proces osuszania sprężonego powietrza jest definiowany jako kontrolowane usuwanie wilgoci ze sprężonego powietrza przed jego wejściem do systemu pneumatycznego lub procesu produkcyjnego. Wilgoć w sprężonym powietrzu powoduje korozję i awarie urządzeń, które prowadzą do nieplanowanych przestojów i uszkodzeń produktów. Kluczowym parametrem całego procesu jest ciśnieniowy punkt rosy (PDP), czyli temperatura, przy której powietrze pod danym ciśnieniem osiąga nasycenie parą wodną. Standard przemysłowy dla typowych aplikacji odpowiada wartości PDP +3 do +10°C, podczas gdy wymagające instalacje wymagają PDP do −40°C i niższego. Prawidłowe osuszanie powietrza w przemyśle chroni rurociągi, zawory, narzędzia oraz produkty końcowe i bezpośrednio wpływa na niezawodność całego systemu powietrznego.

Jakie są podstawowe metody osuszania sprężonego powietrza i jak działają?

Osuszacz kondensacyjny do pomieszczeń przemysłowych

Przemysł wykorzystuje dwie główne technologie osuszania: osuszacze kondensacyjne i osuszacze adsorpcyjne. Każda działa na innej zasadzie fizycznej i osiąga inne wartości PDP. Wybór odpowiedniej metody zależy od wymaganej jakości powietrza i konkretnej aplikacji.

Osuszacze kondensacyjne

Osuszacze kondensacyjne schładzają sprężone powietrze do temperatury bliskiej punktowi zamarzania, wymuszając w ten sposób kondensację pary wodnej. Powstały kondensat jest odprowadzany przez automatyczny odwadniacz. Osuszacze kondensacyjne osiągają PDP w zakresie +3 do +10°C. Taki wynik jest wystarczający dla zdecydowanej większości zastosowań przemysłowych, od napędu narzędzi pneumatycznych po lakiernictwo w przemyśle motoryzacyjnym. Nowoczesne osuszacze kondensacyjne łączą niskie zużycie energii z minimalną konserwacją, dlatego należą do najbardziej rozpowszechnionych rozwiązań w zakładach przemysłowych.

Osuszacze adsorpcyjne

Osuszacze adsorpcyjne usuwają wilgoć poprzez przepływ powietrza przez materiał osuszający, najczęściej aktywowany tlenek glinu lub żel krzemionkowy. Osuszacze adsorpcyjne osiągają PDP co najmniej −40°C, w niektórych wykonaniach nawet do −70°C. Tak niskie wartości są niezbędne w farmacji, produkcji elektroniki lub przy lakierowaniu wysokiej jakości, gdzie nawet minimalny ślad wilgoci uszkodzi produkt lub proces. Osuszacze adsorpcyjne różnią się sposobem regeneracji materiału osuszającego: regeneracja bezgrzewna zużywa część suchego powietrza, regeneracja z podgrzewaniem wykorzystuje grzałki elektryczne, regeneracja próżniowa działa bez zużycia powietrza. Wybór metody regeneracji bezpośrednio wpływa na koszty eksploatacji i ogólny bilans energetyczny systemu.

Porównanie obu technologii

Infografika poglądowa: różnice między osuszaczami kondensacyjnymi a adsorpcyjnymi sprężonego powietrza

Parametr Osuszacz kondensacyjny Osuszacz adsorpcyjny
Osiągalny PDP +3 do +10°C −40°C i niższy
Zużycie energii Niskie Średnia do wysokiej
Koszty konserwacji Niskie Średni
Typowe zastosowania Narzędzia przemysłowe, lakiernictwo Farmacja, elektronika, przemysł spożywczy
Cena zakupu Niższa Wyższa

Wskazówka profesjonalisty: Przed wyborem osuszacza zawsze ustal wymagany PDP na podstawie najbardziej wymagającego odbiornika w systemie, a nie na podstawie przeciętnego zapotrzebowania. Niedoszacowanie osuszacza prowadzi do awarii, przewymiarowanie niepotrzebnie zwiększa koszty eksploatacji.

Jak prawidłowo zwymiarować i przygotować system do efektywnego osuszania powietrza

Prawidłowe przygotowanie systemu przed samym osuszaczem decyduje o tym, jak efektywnie i ekonomicznie będzie przebiegał cały proces. Technicy, którzy lekceważą ten krok, borykają się z wyższymi kosztami eksploatacji i krótszą żywotnością osuszaczy.

Kluczowe kroki przy przygotowaniu systemu

  1. Instalacja chłodnicy końcowej. Chłodnica końcowa obniża temperaturę powietrza za kompresorem i usuwa 40–60% pary wodnej jeszcze przed wejściem do osuszacza. Mniejsza ilość wilgoci na wejściu oznacza mniejsze obciążenie osuszacza i niższe zużycie energii.

  2. Prawidłowe zwymiarowanie zbiornika powietrza. Zbiornik powietrza (zbiornik ciśnieniowy) pełni funkcję zbiornika mokrego, w którym powietrze się uspokaja, a część wilgoci skrapla się. Zbiornik powietrza należy regularnie opróżniać, najlepiej codziennie, aby zapobiec gromadzeniu się kondensatu i korozji zbiornika oraz podłączonych rurociągów.

  3. Ustawienie ciśnieniowego punktu rosy. PDP musi odpowiadać najbardziej wymagającej aplikacji w systemie. Zbyt niski PDP niepotrzebnie zwiększa koszty eksploatacji, zbyt wysoki PDP stwarza ryzyko kondensacji wilgoci w rurociągu.

  4. Instalacja filtrów przed i za osuszaczem. Filtracja sprężonego powietrza usuwa cząstki stałe i aerozole oleju, które w przeciwnym razie zanieczyszczałyby materiał osuszający lub uszkadzałyby obieg chłodniczy osuszacza kondensacyjnego.

  5. Regularna kontrola odwadniaczy kondensatu. Niesprawny odwadniacz jest najczęstszą przyczyną przenikania wilgoci do osuszanego powietrza. Kontrola działania odwadniaczy stanowi element każdego planu konserwacji zapobiegawczej.

Profesjonalna wskazówka: Zawsze umieszczaj zbiornik powietrza przed osuszaczem, a nie za nim. Za osuszaczem zbiornik powietrza gromadzi suche powietrze i działa jako zbiornik na szczytowe pobory. Przed osuszaczem służy jako separator wilgoci i chroni osuszacz przed przeciążeniem.

Funkcja chłodnicy końcowej jest przy tym niedoceniana bardziej, niż powinna być. Prawidłowo dobrana chłodnica końcowa umożliwia zastosowanie mniejszego osuszacza, co obniża zarówno cenę zakupu, jak i koszty eksploatacji przez cały okres żywotności systemu. Inwestycja w chłodnicę końcową zwraca się zatem szybciej, niż zazwyczaj oczekują technicy.

Jakie są najczęstsze problemy i błędy w procesie osuszania sprężonego powietrza?

Problemy z osuszaniem powietrza mają w większości przypadków wspólny mianownik: złe dobranie parametrów lub zaniedbanie konserwacji. Identyfikacja przyczyny jest przy tym szybka, jeśli wiesz, gdzie szukać.

Najczęstsze problemy eksploatacyjne obejmują:

  • Przenikanie wilgoci za osuszacz. Przyczyną bywa przeciążony osuszacz, niesprawny odwadniacz kondensatu lub niedoszacowana chłodnica końcowa. Wynikiem jest korozja rurociągów i awarie urządzeń pneumatycznych.
  • Zamarzanie osuszacza kondensacyjnego. Występuje przy spadku temperatury powietrza na wejściu poniżej minimum roboczego osuszacza lub przy nadmiernym przepływie. Zamarznięty osuszacz przestaje odprowadzać kondensat i wilgoć przenika do systemu.
  • Nadmierne osuszanie. Nadmierne osuszanie zwiększa koszty eksploatacji i zużycie energii bez wartości dodanej dla procesu produkcyjnego. Powstaje typowo przy zastosowaniu osuszacza adsorpcyjnego tam, gdzie osuszacz kondensacyjny w pełni wystarcza.
  • Zanieczyszczenie materiału osuszającego olejem. Olej z kompresora, który nie zostanie wychwycony przez filtr wlotowy, szybko degraduje aktywowany tlenek glinu lub żel krzemionkowy. Skutkiem jest skrócona żywotność wkładu oraz pogorszenie PDP.
  • Niesprawne odwadniacze automatyczne. Odwadniacze kondensatu zapychają się lub ulegają awarii mechanicznej. Bez regularnej kontroli usterka pozostaje niezauważona, a kondensat gromadzi się w systemie.

Nieosuszone sprężone powietrze prowadzi do korozji rurociągów, awarii urządzeń pneumatycznych, zanieczyszczenia produktów i nieplanowanych przestojów. Właściwe uzdatnianie powietrza nie jest opcjonalną funkcją systemu, lecz warunkiem jego niezawodnego działania.

Diagnostyka stanu osuszania jest najbardziej wiarygodna dzięki ciągłemu pomiarowi PDP bezpośrednio w rurociągu za osuszaczem. Odchylenie od wartości zadanej o więcej niż 2–3 °C sygnalizuje problem, który wymaga natychmiastowej kontroli. Monitorowanie jakości sprężonego powietrza w czasie rzeczywistym znacznie skraca czas reakcji na awarie i obniża koszty nieplanowanych napraw.

Jak wybrać odpowiednią technologię osuszania powietrza?

Wybór między osuszaczem kondensacyjnym a adsorpcyjnym zależy od trzech czynników: wymaganego PDP, charakteru zastosowania i kosztów eksploatacyjnych. Technicy, którzy lekceważą ten wybór, albo przepłacają za niepotrzebnie wysoką jakość powietrza, albo ryzykują awarie wynikające z niedostatecznego osuszania.

Kiedy wystarczy osuszanie kondensacyjne

Osuszacz kondensacyjny jest właściwym wyborem dla zastosowań, w których w pełni wystarcza PDP +3 do +10 °C. Należą do nich napęd narzędzi pneumatycznych w przemyśle maszynowym, praca cylindrów i zaworów pneumatycznych, lakierowanie w przemyśle motoryzacyjnym czy eksploatacja instalacji powietrznych w budownictwie. Osuszacze chłodnicze są energooszczędne i wymagają minimalnej konserwacji, dlatego są najczęstszym wyborem dla zakładów przemysłowych bez ekstremalnych wymagań dotyczących suchości powietrza.

Kiedy niezbędny jest osuszacz adsorpcyjny

Osuszacz adsorpcyjny jest niezbędny wszędzie tam, gdzie istnieje ryzyko kondensacji wilgoci przy niskich temperaturach lub gdzie wilgoć bezpośrednio zagraża produktowi. Typowe zastosowania obejmują produkcję farmaceutyczną, produkcję i montaż elektroniki, przemysł spożywczy oraz zastosowania w środowisku o temperaturach poniżej zera, na przykład instalacje zewnętrzne pracujące zimą.

Kryterium Osuszanie kondensacyjne Osuszanie adsorpcyjne
Wymagany PDP +3 do +10°C −40°C i niższy
Temperatura otoczenia podczas pracy Powyżej 0°C Poniżej 0°C i wyżej
Wrażliwość produktu na wilgoć Niska do średniej Wysoka
Koszty eksploatacyjne Niskie Średnie do wysokich

Porada eksperta: Jeśli system zawiera instalacje zewnętrzne lub przechodzi przez pomieszczenia o temperaturze poniżej 0°C, zawsze wybieraj osuszacz adsorpcyjny, niezależnie od charakteru procesu produkcyjnego. Kondensat w mroźnym środowisku zamarza i powoduje mechaniczne uszkodzenia rurociągów oraz armatury.

Aspekty energetyczne i eksploatacyjne wyboru technologii są przy tym kluczowe dla ogólnej ekonomiki pracy instalacji. Optymalizacja punktu rosy jest jednym z najszybszych sposobów na obniżenie kosztów eksploatacyjnych bez inwestycji w nowe urządzenie. Ustawienie PDP o 5°C wyżej, jeśli pozwala na to aplikacja, może w przypadku osuszacza kondensacyjnego znacząco zmniejszyć zużycie czynnika chłodniczego i energii elektrycznej.

Kluczowe wnioski

Prawidłowe osuszanie sprężonego powietrza wymaga połączenia odpowiedniej technologii osuszania, poprawnie dobranej chłodnicy końcowej oraz regularnej konserwacji odwadniaczy kondensatu.

Punkt Szczegóły
Wybór technologii według PDP Osuszacze kondensacyjne wystarczają dla PDP +3 do +10°C, osuszacze adsorpcyjne są konieczne dla PDP −40°C i niższych.
Chłodnica końcowa oszczędza energię Prawidłowo dobrana chłodnica końcowa usuwa 40–60% wilgoci przed osuszaczem i zmniejsza jego obciążenie.
Zbiornik powietrza wymaga regularnego spuszczania Codzienne odprowadzanie kondensatu ze zbiornika powietrza zapobiega korozji i utrzymuje stabilną jakość powietrza.
Nadmierne osuszanie zwiększa koszty Ustawienie PDP niższego, niż wymaga tego aplikacja, niepotrzebnie zwiększa zużycie energii bez korzyści dla produkcji.
Monitoring PDP wykrywa awarie wcześnie Ciągły pomiar PDP za osuszaczem umożliwia szybką reakcję na odchylenia i zapobiega nieplanowanym przestojom.

Osuszanie powietrza w praktyce: czego nauczyłem się po latach pracy w zakładzie

Pracuję z systemami pneumatycznymi od wielu lat i jedna obserwacja powtarza się bez wyjątku: technicy zajmują się problemami z suszeniem powietrza dopiero wtedy, gdy ujawnią się one jako awaria. Korozja w rurociągu, zamarznięty odwadniacz czy zniszczona partia produktu zawsze kosztują więcej niż działania zapobiegawcze.

Najczęstszym błędem, jaki widzę, jest wybór osuszacza na podstawie ceny zakupu, a nie całkowitych kosztów eksploatacji. Osuszacz adsorpcyjny z regeneracją bezgrzewną zużywa część suchego powietrza do regeneracji złoża. W dużych systemach ta strata stanowi niebagatelny koszt eksploatacyjny. Przejście na regenerację z podgrzewaniem lub regenerację próżniową zwraca się w takim przypadku w ciągu dwóch lat.

Drugą rzeczą, która wciąż mnie zaskakuje, jest niedocenianie chłodnicy końcowej. Technicy inwestują w wydajny osuszacz, ale instalują niedowymiarowaną chłodnicę końcową. Osuszacz pracuje wtedy na granicy wydajności, zużywa więcej energii i szybciej się zużywa. Odpowiednia chłodnica końcowa jest tańsza niż przewymiarowany osuszacz.

Zalecam każdemu technikowi wprowadzenie regularnego pomiaru PDP co najmniej raz w miesiącu, najlepiej w sposób ciągły. Odchylenie od ustawionej wartości to pierwszy sygnał problemu, który jeszcze nie spowodował szkody. Konsultacja z ekspertami w dziedzinie bezpieczeństwa pneumatycznego w przemyśle przed zaprojektowaniem systemu oszczędza więcej pieniędzy, niż kosztuje sama konsultacja.

— Zdeněk

Osuszacze i uzdatnianie powietrza od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje doradztwo techniczne przy doborze osuszaczy i urządzeń do uzdatniania sprężonego powietrza dla zakładów przemysłowych i rzemieślniczych. Specjaliści Kompresory-vzduchotechnika pomogą prawidłowo dobrać wielkość systemu od kompresora, przez chłodnicę końcową, aż po osuszacz i filtrację.

https://kompresory-vzduchotechnika.cz

Dla klientów przemysłowych dostępne są jednostki uzdatniania powietrza obejmujące filtry, regulatory ciśnienia i odwadniacze kondensatu. Kompresory-vzduchotechnika zapewnia również dostawę rur do instalacji rozprowadzających sprężone powietrze, odpowiednich do montażu za osuszaczem. Wsparcie techniczne jest dostępne zarówno przy projektowaniu, jak i serwisie całego systemu uzdatniania powietrza.

Często zadawane pytania

Czym jest ciśnieniowy punkt rosy i dlaczego jest ważny?

Ciśnieniowy punkt rosy (PDP) to temperatura, przy której sprężone powietrze przy danym ciśnieniu osiąga nasycenie parą wodną. Im niższy PDP, tym suchsze powietrze i niższe ryzyko kondensacji wilgoci w systemie.

Jaki PDP potrzebuję dla typowego zakładu przemysłowego?

Dla większości zastosowań przemysłowych wystarcza PDP w zakresie od +3 do +10°C, który zapewnia osuszacz kondensacyjny. Wymagające aplikacje, takie jak farmacja czy elektronika, wymagają PDP −40°C i niższego.

Jak często należy spuszczać kondensat ze zbiornika powietrza?

Zbiornik powietrza należy spuszczać codziennie lub zainstalować automatyczny odwadniacz kondensatu. Regularne spuszczanie zapobiega korozji zbiornika i przedostawaniu się wilgoci do dalszej instalacji rurowej.

Dlaczego osuszacz kondensacyjny przestaje działać prawidłowo?

Najczęstszymi przyczynami są przeciążenie osuszacza przy szczytowym poborze, niesprawny odwadniacz kondensatu lub niewystarczające wstępne schłodzenie powietrza przez chłodnicę końcową. Regularna kontrola tych elementów zapobiega awariom.

Kiedy warto przejść z osuszacza kondensacyjnego na adsorpcyjny?

Przejście jest konieczne przy wymaganiu PDP niższego niż 0°C, przy pracy w pomieszczeniach o temperaturach mrozowych lub przy produkcji wrażliwej na jakiekolwiek ślady wilgoci w powietrzu.

Polecane

Rola automatyzacji w pneumatyce w procesach produkcyjnych

Nowoczesna hala produkcyjna wyposażona w zaawansowane systemy pneumatyczne do automatyzacji


W skrócie:

  • Automatyzacja w pneumatyce steruje siłownikami i zaworami za pomocą programowalnych systemów bez udziału człowieka. Wykorzystuje termodynamikę, mechanikę płynów i cyfrowe sterowanie do efektywnej pracy linii produkcyjnych. Nowoczesne trendy obejmują czujniki IoT, cyfrowe bliźniaki oraz zawory sterowane programowo, które skracają czas przezbrojenia.

Automatyzacja w pneumatyce jest definiowana jako sterowanie siłownikami pneumatycznymi, zaworami i komponentami za pomocą programowalnych systemów sterowania bez bezpośredniej ingerencji człowieka. Technologia ta łączy termodynamiczne zasady sprężonego powietrza z nowoczesną elektroniką sterującą, taką jak systemy PLC i SCADA, zmieniając tym samym sposób funkcjonowania przemysłowych linii produkcyjnych. Efektem jest wyższa powtarzalność ruchów, niższe zużycie energii i skrócenie przestojów. Dla techników i inżynierów pracujących w automatyzacji przemysłowej zrozumienie roli automatyzacji w pneumatyce stanowi podstawę do projektowania niezawodnych i efektywnych procesów produkcyjnych.

Jak działa automatyzacja w pneumatyce?

Automatyzacja pneumatyczna opiera się na trzech podstawach naukowych: termodynamice, mechanice płynów i teorii sterowania. Sprężone powietrze powstaje w wyniku przemiany energii mechanicznej kompresora na energię ciśnieniową gazu. Energia ta jest następnie przenoszona rurociągiem do odbiorników, takich jak siłowniki pneumatyczne lub napędy obrotowe, gdzie z powrotem zamienia się w ruch mechaniczny.

Zastosowanie siłowników pneumatycznych i zaworów w przemyśle

Mechanika płynów określa, jak powietrze przepływa przez rurociąg, jak zachowuje się podczas przepływu przez zawory dławiące oraz jakie ciśnienie działa na tłoczysko siłownika. Prawidłowy dobór przekrojów rurociągów oraz zaworów bezpośrednio wpływa na prędkość i siłę ruchu. Błędny projekt prowadzi do strat ciśnienia i nieprzewidywalnego zachowania siłowników.

Teoria sterowania łączy warstwę fizyczną z logiką cyfrową. PLC odbiera sygnały z czujników, ocenia warunki i wydaje polecenia zaworom elektromagnetycznym. Analiza bezpieczeństwa i optymalizacja ciśnienia są niezbędnymi krokami przy projektowaniu niezawodnych systemów pneumatycznych. Bez prawidłowo ustawionych limitów bezpieczeństwa grozi nadciśnienie lub niekontrolowany ruch.

Normy przemysłowe, takie jak ISO 4414, określają wymagania dotyczące bezpiecznej eksploatacji systemów pneumatycznych, w tym maksymalne ciśnienia robocze oraz wymagania dotyczące odpowietrzania. Przestrzeganie tych norm nie jest opcjonalne. Jest to warunek konieczny do eksploatacji w regulowanych środowiskach przemysłowych.

Porada eksperta: Przed zaprojektowaniem obwodu pneumatycznego zawsze obliczaj rzeczywiste zużycie powietrza wszystkich siłowników w najgorszym możliwym scenariuszu jednoczesnego ruchu. Niedowymiarowany kompresor powoduje spadek ciśnienia i niestabilność całej linii.

  • Termodynamika: przemiana energii kompresora na sprężone powietrze
  • Mechanika płynów: przepływ, straty ciśnienia i przepływy w rurociągu
  • Teoria sterowania: logika PLC, sprzężenie zwrotne z czujników, sterowanie zaworami
  • Normy bezpieczeństwa: ISO 4414, EN 983 oraz wymagania dotyczące odpowietrzania
  • Optymalizacja ciśnienia: ustawienie regulatorów ciśnienia dla minimalnego zużycia energii

Jakie są główne typy zautomatyzowanych systemów pneumatycznych?

Pneumatyka jako technologia przemysłowa oferuje niezawodność, prostotę i niskie koszty przy automatyzacji powtarzalnych zadań. Typy systemów różnią się w zależności od złożoności logiki sterowania i stopnia integracji z platformami cyfrowymi.

Przegląd najczęstszych typów systemów pneumatycznych w infografice

Podstawowe napędy pneumatyczne z zaworami elektromagnetycznymi

Najbardziej rozpowszechniony typ stanowią siłowniki pneumatyczne sterowane zaworami elektromagnetycznymi. PLC załącza cewkę zaworu, powietrze wchodzi do siłownika, a tłok wykonuje ruch. Takie podejście obejmuje większość prostych aplikacji manipulacyjnych i tłoczących.

Inteligentne terminale zaworowe

Bardziej zaawansowaną kategorię stanowią terminale zaworowe z zintegrowaną elektroniką. Motion Terminal Festo zastępuje ponad 50 fizycznych komponentów jednym inteligentnym zaworem, przy czym zmiany funkcji systemu realizowane są programowo poprzez aplikacje. Jeden terminal sterujący może obsługiwać do ośmiu ruchów przy zużyciu energii niższym nawet o 65% w porównaniu z konwencjonalnymi napędami elektrycznymi. Ta oszczędność bezpośrednio przekłada się na koszty eksploatacyjne zakładu produkcyjnego.

Systemy z czujnikami IoT

Trzecią kategorię stanowią systemy pneumatyczne wyposażone w czujniki IoT do pomiaru ciśnienia, przepływu, temperatury i położenia. Integracja czujników IoT z PLC i SCADA umożliwia programowanie zaawansowanej logiki sterowania oraz synchronizację procesów produkcyjnych w czasie rzeczywistym. Ta warstwa danych otwiera drogę do konserwacji predykcyjnej i zdalnego monitoringu.

Typ systemu Logika sterowania Odpowiednie zastosowania
Zawory elektromagnetyczne z PLC Logika sekwencyjna Manipulacja, tłoczenie, pakowanie
Terminale zaworowe Aplikacje programowe Elastyczne komórki produkcyjne
Systemy sensoryczne IoT Analiza danych w czasie rzeczywistym Konserwacja predykcyjna, monitoring energii
Integracja SCADA Sterowanie scentralizowane Kompleksowe linie produkcyjne

Jak digitalizacja i IoT zmieniają pneumatykę w automatyzacji?

Digitalizacja zmienia pneumatykę z pasywnego komponentu w aktywnie sterowany element z predykcyjnym utrzymaniem ruchu opartym na rzeczywistym stanie zamiast stałego harmonogramu. Ta zmiana ma bezpośredni wpływ na koszty eksploatacyjne i dostępność linii produkcyjnej.

Predykcyjne utrzymanie ruchu działa w ten sposób, że czujniki stale mierzą ciśnienie, przepływ i wibracje. Oprogramowanie sterujące porównuje zmierzone wartości z modelami referencyjnymi i identyfikuje odchylenia, zanim spowodują awarię. Rezultatem jest planowana wymiana komponentów zamiast nieplanowanego przestoju.

Systemy programowe potrafią analizować dane z istniejących magistrali CAN i ABS oraz przewidywać stan komponentów bez konieczności instalowania dodatkowych czujników. Ta zdolność obniża koszty inwestycyjne na digitalizację istniejących systemów.

Digitalizacja i ujednolicenie środowisk danych znacząco poprawia współpracę między zespołami i przyspiesza realizację projektów. Platformy takie jak 3DEXPERIENCE pokazują, że połączenie danych konstrukcyjnych, produkcyjnych i serwisowych w jednym środowisku skraca czas od projektu do produkcji i zmniejsza liczbę błędów spowodowanych nieaktualnymi dokumentami.

Rola digitalizacji w pneumatyce przejawia się również w obszarze oszczędności energii. Inteligentne regulatory ciśnienia obniżają ciśnienie robocze do wartości rzeczywiście potrzebnej dla każdej fazy cyklu produkcyjnego. Niepotrzebnie wysokie ciśnienie zwiększa zużycie energii przez kompresor i przyspiesza zużycie uszczelnień.

  • Ciągły pomiar ciśnienia i przepływu wykrywa wycieki powietrza w czasie rzeczywistym
  • Zdalny monitoring przez SCADA zmniejsza potrzebę fizycznych obchodów
  • Analiza danych identyfikuje wzorce zużycia przed awarią komponentu
  • Aktualizacje oprogramowania terminali zaworowych zmieniają funkcję bez wymiany sprzętu
  • Raporty energetyczne pokazują rzeczywiste zużycie sprężonego powietrza na operację produkcyjną

Jak zintegrować pneumatykę z zautomatyzowanymi liniami produkcyjnymi?

Skuteczna integracja pneumatyki z zautomatyzowaną linią produkcyjną wymaga systematycznego podejścia od projektu aż po uruchomienie. Improwizacja na tym etapie powoduje problemy, które trudno usunąć po rozpoczęciu produkcji.

  1. Analiza wymagań: Zdefiniuj siły, prędkości, skoki i częstotliwości cykli dla każdego siłownika. Te parametry określają średnice cylindrów, przepływy zaworów i wydajność kompresora.
  2. Projekt instalacji sprężonego powietrza: Zaprojektuj instalacje rurowe z minimalnymi stratami ciśnienia. Rury do instalacji sprężonego powietrza systemu wtykowego umożliwiają szybki montaż i łatwą rozbudowę sieci bez specjalistycznych narzędzi.
  3. Uzdatnianie powietrza: Każdy obwód pneumatyczny wymaga filtracji, regulacji ciśnienia i smarowania. Scentralizowane systemy smarowania automatycznie dostarczają smar do newralgicznych miejsc, zwiększając niezawodność i zmniejszając wymagania dotyczące ręcznej konserwacji.
  4. Wybór systemu sterowania: Wybierz PLC z wystarczającą liczbą wejść i wyjść dla wszystkich czujników i zaworów. Zapewnij zgodność z nadrzędnym systemem SCADA zakładu.
  5. Testowanie i dostrajanie: Sprawdź działanie każdego ruchu osobno, a następnie w kombinacji. Ustaw zawory dławiące na wymagane prędkości i skontroluj funkcje bezpieczeństwa.

Profesjonalna wskazówka: Podczas projektowania umieść jednostki uzdatniania powietrza jak najbliżej odbiorników. Długie odcinki rurociągu bez filtracji i regulacji powodują niestabilność ciśnienia i skracają żywotność uszczelnień w cylindrach.

Optymalizacja zużycia energii polega na ustawieniu najniższego ciśnienia, przy którym system działa niezawodnie. Każdy bar niepotrzebnego nadciśnienia zwiększa zużycie kompresora o około 7%. Ta wartość szybko odbija się na rocznym rachunku za energię elektryczną w większym zakładzie.

Jakie są obecne trendy w automatyzacji systemów pneumatycznych?

Nowoczesna automatyzacja pneumatyczna zmierza w kierunku systemów definiowanych programowo, gdzie sprzęt pozostaje standaryzowany, a funkcje zmieniają się za pomocą oprogramowania. Takie podejście skraca czas przezbrojenia linii produkcyjnej z godzin do minut.

Cyfrowe bliźniaki systemów pneumatycznych umożliwiają symulację zachowania linii przed fizyczną instalacją. Inżynier weryfikuje sekwencje ruchów, identyfikuje kolizje i optymalizuje synchronizację cykli w środowisku wirtualnym. Dopiero po walidacji przystępuje się do fizycznego montażu.

  • Inteligentne zawory sterowane oprogramowaniem: Jedna platforma fizyczna zastępuje dziesiątki wyspecjalizowanych komponentów, a funkcje przełącza się za pomocą aplikacji
  • Cyfrowe bliźniaki: Wirtualny model systemu umożliwia testowanie zmian bez zatrzymywania produkcji
  • Systemy modułowe: Znormalizowane bloki szybko rekonfiguruje się do nowych zadań produkcyjnych
  • Zarządzanie energią: Automatyczne obniżanie ciśnienia podczas przerw w produkcji oszczędza koszty związane z kompresorem
Trend Korzyść Stan wdrożenia
Zawory definiowane programowo Elastyczność bez wymiany sprzętu Dostępne w przemyśle
Cyfrowe bliźniaki Testowanie bez przestojów Rozszerzające się zastosowanie
Konserwacja predykcyjna Eliminacja nieplanowanych przestojów Standard w nowych instalacjach
Modułowe bloki pneumatyczne Szybka przebudowa linii Dostępne dla nowych projektów

Możliwości automatyzacji w systemach pneumatycznych są dodatkowo rozszerzane poprzez połączenie z przemysłowym internetem rzeczy. Każdy zawór, czujnik i kompresor staje się źródłem danych dla nadrzędnych platform analitycznych. Efektem jest środowisko produkcyjne, które samo się monitoruje i ostrzega obsługę o odchyleniach, zanim spowodują one przestój.

Kluczowe wnioski

Automatyzacja systemów pneumatycznych przynosi mierzalne rezultaty wtedy, gdy projekt techniczny, logika sterowania i monitoring cyfrowy tworzą jedną połączoną całość.

Punkt Szczegóły
Podstawy naukowe Termodynamika, mechanika płynów i teoria sterowania stanowią podstawę każdego systemu pneumatycznego.
Typy systemów Od zaworów elektromagnetycznych po inteligentne terminale z oszczędnością energii do 65%.
Cyfryzacja i IoT Konserwacja predykcyjna zastępuje stałe harmonogramy i ogranicza nieplanowane przestoje.
Praktyczna integracja Prawidłowe uzdatnianie powietrza i scentralizowane smarowanie zwiększają niezawodność całej linii.
Przyszłe trendy Zawory definiowane programowo i cyfrowe bliźniaki skracają czas przezbrojenia linii produkcyjnej.

Doświadczenia z praktyki: co naprawdę decyduje o sukcesie

Przy wdrażaniu automatyzacji pneumatycznej w zakładach przemysłowych wielokrotnie napotykałem ten sam problem. Zespół techniczny poświęca dużo uwagi doborowi siłowników i zaworów, ale nie docenia jakości sprężonego powietrza i prawidłowości jego uzdatniania. Efektem są przedwczesne awarie uszczelnień, niestabilne ruchy i niepotrzebne przestoje.

Drugim powtarzającym się problemem jest niedocenienie warstwy danych. System jest instalowany, uruchamiany, a potem zapomina się o nim aż do pierwszej awarii. Tymczasem rola IoT w systemach pneumatycznych polega właśnie na tym, że bieżące dane ujawniają problem na tygodnie przed awarią. Inwestycja w czujniki zwraca się przy pierwszym wykrytym przestoju.

Moją rekomendacją jest zacząć prosto. Wdróżcie pomiar ciśnienia i przepływu w kluczowych miejscach obwodu. Obserwujcie trendy przez miesiąc. Dopiero potem podejmujcie decyzje o kolejnych krokach digitalizacji. Takie podejście ma sens zarówno dla nowych instalacji, jak i dla modernizacji istniejących systemów.

Połączenie pneumatyki z platformami cyfrowymi nie jest projektem jednorazowym. To proces ciągły, który przynosi wyniki stopniowo. Każdy dodany czujnik i każde przeanalizowane dane zwiększają zdolność przewidywania i sterowania procesem produkcyjnym. Korzyści z automatyzacji technologii pneumatycznej w pełni się ujawniają dopiero wtedy, gdy warstwa fizyczna i cyfrowa systemu współpracują jako całość.

— Zdeněk

Komponenty pneumatyczne do automatyzacji przemysłowej od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment komponentów pneumatycznych do automatyzacji przemysłowej, od podstawowych zaworów i cylindrów po jednostki przygotowania powietrza i akcesoria do instalacji sprężonego powietrza. Każdy produkt jest dobierany z uwzględnieniem niezawodności w warunkach przemysłowych oraz kompatybilności z powszechnie stosowanymi systemami sterowania.

https://kompresory-vzduchotechnika.cz

Dla klientów przemysłowych dostępne jest wsparcie techniczne przy doborze komponentów oraz przy projektowaniu obwodów pneumatycznych. Asortyment komponentów pneumatycznych i hydraulicznych obejmuje wszystko, co potrzebne do budowy i modernizacji zautomatyzowanych linii produkcyjnych. Zespół ekspertów Kompresory-vzduchotechnika doradzi w wyborze odpowiedniej jednostki przygotowania powietrza oraz w doborze parametrów całego systemu pneumatycznego zgodnie z konkretnymi wymaganiami produkcyjnymi.

Często zadawane pytania

Jaka jest rola automatyzacji w pneumatyce?

Automatyzacja w pneumatyce oznacza sterowanie napędami pneumatycznymi i zaworami za pomocą PLC, SCADA lub inteligentnych terminali zaworowych bez bezpośredniej ingerencji człowieka. Celem jest zwiększenie powtarzalności, zmniejszenie zużycia energii i skrócenie przestojów.

Jakie typy zautomatyzowanych systemów pneumatycznych istnieją?

Podstawowe typy obejmują zawory elektromagnetyczne sterowane przez PLC, inteligentne terminale zaworowe ze sterowaniem programowym oraz systemy z czujnikami IoT do konserwacji predykcyjnej. Każdy typ odpowiada innemu poziomowi złożoności i wymaganiom dotyczącym elastyczności produkcji.

Jak czujniki IoT przyczyniają się do automatyzacji pneumatycznej?

Czujniki IoT mierzą ciśnienie, przepływ i temperaturę w czasie rzeczywistym i przekazują dane do systemów sterowania. Te dane umożliwiają konserwację predykcyjną, monitoring energetyczny i zdalne sterowanie systemem pneumatycznym.

Jak zintegrować pneumatykę z istniejącą linią produkcyjną?

Integracja zaczyna się od analizy wymagań dotyczących sił i prędkości, kontynuuje się projektowaniem rozprowadzeń i wyborem systemu sterowania. Kluczowe jest prawidłowe uzdatnianie powietrza oraz zgodność komponentów pneumatycznych z istniejącym systemem PLC lub SCADA zakładu.

Jakie są zalety automatyzacji technologii pneumatycznej w porównaniu z napędami elektrycznymi?

Napędy pneumatyczne są prostsze, bardziej odporne w zapylonym i wilgotnym środowisku oraz mają niższe koszty zakupu. Ponadto inteligentne terminale zaworowe osiągają nawet o 65% niższe zużycie energii w porównaniu z konwencjonalnymi napędami elektrycznymi przy porównywalnej mocy.

Polecane

Lista zadań dla sprężonego powietrza: przewodnik dla techników

Warsztat przemysłowy wyposażony w narzędzia pneumatyczne i kompresory


W skrócie:

  • Sprężone powietrze to droga energia, stanowiąca aż 80% kosztów eksploatacji kompresorów.
  • Odpowiednie planowanie i monitorowanie zużycia pomaga zapobiegać niepotrzebnym wyciekom i obniżać koszty.

Sprężone powietrze jest definiowane jako powietrze sprężone powyżej ciśnienia atmosferycznego i przechowywane w zbiorniku lub systemie rurociągów w celu przenoszenia energii. Jest to jedna z najdroższych form energii w przemyśle. Nawet 80% kosztów eksploatacji kompresora stanowi zużycie energii elektrycznej. Mimo to technicy w serwisach samochodowych, halach produkcyjnych oraz na budowach codziennie pracują ze sprężonym powietrzem bez ustrukturyzowanego przeglądu jego zastosowań. Dobrze przygotowana lista zadań dotyczących sprężonego powietrza zmienia to podejście. Pomaga wybrać odpowiednie urządzenie, ustawić ciśnienie i zapobiec niepotrzebnym stratom energii.

Jak działa sprężone powietrze i jego podstawowe zastosowania

Sprężarka powietrza zasysa powietrze otoczenia, sprężą je i dostarcza pod ciśnieniem do urządzeń pneumatycznych. Proces ten opisuje zasadę termodynamiczną przemiany energii mechanicznej w energię pneumatyczną. Wynikiem jest przenośna energia, którą można rozprowadzić rurociągiem w dowolne miejsce w zakładzie.

Podstawowe zastosowania sprężonego powietrza w systemach przemysłowych obejmują:

  • Napęd narzędzi pneumatycznych (szlifierki, wiertarki, klucze udarowe)
  • Przedmuchiwanie i czyszczenie powierzchni, elementów i form
  • Chłodzenie form produkcyjnych szybkim strumieniem powietrza
  • Napęd i sterowanie elementami automatyki (cylindry, zawory, siłowniki)
  • Lakierowanie i nanoszenie powłok pistoletami natryskowymi
  • Napełnianie opon i testowanie szczelności

Zasada termodynamiczna umożliwia przemianę energii mechanicznej w energię pneumatyczną w postaci sprężonego powietrza. Oznacza to, że każdy kilowat energii elektrycznej doprowadzony do kompresora jest przekazywany jako energia ciśnieniowa do narzędzi i maszyn.

Wskazówka profesjonalna: Przed wyborem kompresora zawsze sprawdź całkowity przepływ powietrza wszystkich podłączonych narzędzi w litrach na minutę. Niedoszacowanie przepływu powoduje spadek ciśnienia i zmniejsza wydajność całego systemu.

1. Napęd narzędzi pneumatycznych

Napęd narzędzi pneumatycznych to najbardziej rozpowszechnione zastosowanie sprężonego powietrza w przemyśle i warsztatach samochodowych. Sprężarki powietrza umożliwiają stosowanie kluczy udarowych, szlifierek, wiertarek, pistoletów lakierniczych i innych narzędzi. Narzędzia pneumatyczne oferują wyższą moc przy niższej wadze niż ich odpowiedniki elektryczne, co zmniejsza zmęczenie operatora podczas długotrwałej pracy.

Wyposażenie pneumatyczne warsztatu do napraw samochodów

Klucz udarowy o ciśnieniu roboczym 6,3 bara i przepływie 200 l/min poradzi sobie z demontażem kół samochodu osobowego w ułamku czasu w porównaniu z narzędziami ręcznymi. Szlifierki i pilniki z napędem pneumatycznym znajdują zastosowanie przy obróbce spoin i powierzchni w zakładach blacharskich.

2. Przedmuchiwanie i czyszczenie powierzchni roboczych

Przedmuchiwanie sprężonym powietrzem usuwa wióry, kurz i zanieczyszczenia z obrabianych przedmiotów, form i części maszyn. To zastosowanie jest szybkie, nie wymaga rozpuszczalników chemicznych i nie pozostawia wilgoci na wrażliwych powierzchniach. Pistolety przedmuchowe z regulowanym przepływem umożliwiają precyzyjne czyszczenie nawet w trudno dostępnych miejscach.

Wskazówka profesjonalisty: Podczas przedmuchiwania zawsze używaj pistoletów przedmuchowych z dyszą bezpieczeństwa zgodną z normą EN 13463. Bezpośredni strumień powietrza pod ciśnieniem wyższym niż 0,5 bara może spowodować poważne obrażenia w przypadku kontaktu ze skórą.

Przedmuchiwanie znajduje zastosowanie w centrach obróbczych, tłoczniach tworzyw sztucznych i liniach montażowych. Właściwy dobór dyszy i ciśnienia roboczego wydłuża żywotność narzędzi i zmniejsza zużycie powietrza.

3. Szybkie chłodzenie form produkcyjnych

Sprężone powietrze jest wykorzystywane do szybkiego chłodzenia form w tłoczniach tworzyw sztucznych i odlewniach ciśnieniowych. Powietrze o temperaturze otoczenia lub chłodzone rurką wirową obniża temperaturę formy pomiędzy cyklami. Krótszy cykl chłodzenia zwiększa produktywność linii bez konieczności inwestowania w chłodzenie cieczą.

Rurka wirowa (rurka Ranque-Hilscha) potrafi wytworzyć ze zwykłego sprężonego powietrza strumień o temperaturze nawet 50°C poniżej temperatury powietrza wejściowego. To rozwiązanie nie wymaga żadnego medium chłodzącego ani zasilania elektrycznego, wyłącznie doprowadzenia sprężonego powietrza.

4. Napęd i sterowanie w automatyzacji przemysłowej

Siłowniki pneumatyczne, zawory i aktuatory stanowią podstawę systemów automatyzacji w produkcji. Sprężone powietrze napędza ruchy liniowe i obrotowe z szybką reakcją i prostą regulacją. Systemy pneumatyczne są odporne na zakłócenia elektromagnetyczne i pracują niezawodnie w środowisku zapylonym lub wilgotnym.

Automatyzacja i uzdatnianie powietrza są kluczowe dla niezawodności i efektywności systemów pneumatycznych. Prawidłowo ustawione ciśnienie i czystość powietrza wydłużają żywotność komponentów pneumatycznych i zmniejszają liczbę awarii. Standardy przemysłowe ISO 8573 definiują klasy czystości sprężonego powietrza dla różnych zastosowań.

5. Lakierowanie i nanoszenie powłok

Pistolety natryskowe zasilane sprężonym powietrzem zapewniają równomierne nanoszenie farb, lakierów i podkładów. Jakość wykończenia powierzchni zależy od stabilności ciśnienia, czystości powietrza i odpowiedniej lepkości materiału. Wahania ciśnienia przekraczające 0,2 bara powodują nierównomierne nanoszenie i zwiększają zużycie farby.

Lakiernie karoserii i lakiernie przemysłowe używają pistoletów HVLP (High Volume Low Pressure), które pracują przy ciśnieniu 0,7 bara przy dyszy. Ten system zmniejsza odpad farby i emisje lotnych związków organicznych w porównaniu z konwencjonalnymi pistoletami wysokociśnieniowymi.

6. Montaż i demontaż w serwisie samochodowym

Narzędzia pneumatyczne w serwisie samochodowym skracają czas czynności serwisowych i zmniejszają obciążenie fizyczne mechaników. Klucze udarowe, podnośniki pneumatyczne i wiertarki pneumatyczne należą do standardowego wyposażenia każdego profesjonalnego warsztatu. Prawidłowe ciśnienie robocze dla większości narzędzi serwisowych mieści się w zakresie 6–8 barów.

Specyficzne zadania w serwisie samochodowym obejmują:

  • Demontaż i montaż kół kluczem udarowym (moment 500–1500 Nm)
  • Pompowanie opon do ciśnienia zalecanego przez producenta pojazdu
  • Czyszczenie gaźników i wtryskiwaczy poprzez przedmuchiwanie
  • Szlifowanie i polerowanie karoserii pneumatycznymi szlifierkami mimośrodowymi
  • Testowanie szczelności układu chłodzenia i klimatyzacji sprężonym powietrzem

Narzędzia pneumatyczne nie wymagają zasilania elektrycznego bezpośrednio przy narzędziu, co eliminuje ryzyko zwarcia podczas pracy w pobliżu paliwa lub elektrolitów.

7. Budowlane narzędzia pneumatyczne i technologie

Na placach budowy sprężone powietrze napędza młoty udarowe, młotki pneumatyczne, gwoździarki oraz urządzenia natryskowe. Przenośne kompresory o pojemności zbiornika powietrza 50–200 litrów zasilają kilka narzędzi jednocześnie. Młoty pneumatyczne o energii uderzenia 40–80 J radzą sobie z rozbiórką betonu, nawierzchni asfaltowych oraz murów.

Gwoździarki i zszywacze zasilane sprężonym powietrzem pracują z prędkością 2–3 gwoździe na sekundę. To wydajność, której nie osiągnie narzędzie ręczne. Firmy budowlane wybierają narzędzia pneumatyczne również dlatego, że lepiej znoszą zapylone i wilgotne warunki niż urządzenia elektryczne.

8. Napełnianie i testowanie zbiorników ciśnieniowych

Sprężone powietrze służy do napełniania opon pojazdów, kół przemysłowych i zbiorników ciśnieniowych. Testowanie szczelności spawów, rurociągów i zbiorników ciśnieniowych odbywa się poprzez doprowadzenie powietrza do ciśnienia próbnego i obserwację spadku ciśnienia. Ta metoda jest bezpieczniejsza niż badanie hydrauliczne, ponieważ powietrze przy wycieku nie wywołuje uderzenia hydraulicznego.

Normy przemysłowe ČSN EN 13445 i ČSN EN 286 określają procedury prób ciśnieniowych dla zbiorników ciśnieniowych. Prawidłowe wykonanie próby wymaga skalibrowanego manometru i precyzyjnie określonego ciśnienia próbnego.

9. Transport i manipulacja materiałem

Transport pneumatyczny materiałów sypkich przemieszcza pył, granulat lub proszek rurociągiem bez przenośników mechanicznych. Powietrze napędza materiał na zasadzie tłocznej lub ssącej na odległości kilkudziesięciu metrów. To zastosowanie znajduje wykorzystanie w przemyśle spożywczym, chemicznym oraz w produkcji tworzyw sztucznych.

Ejektory pneumatyczne i przyssawki manipulują kruchymi lub gładkimi przedmiotami bez uszkodzeń mechanicznych. Stanowiska robotyczne wykorzystują przyssawki próżniowe zasilane sprężonym powietrzem do precyzyjnej manipulacji częściami.

10. Optymalizacja i monitoring zużycia sprężonego powietrza

Kontrola i eliminacja wycieków sprężonego powietrza przynosi największe natychmiastowe oszczędności. Wycieki osiągają 10–30% wyprodukowanej ilości powietrza, w skrajnych przypadkach nawet 50–60%. Regularna kontrola i usuwanie wycieków przynosi oszczędność do 42% energii zużywanej przez system sprężonego powietrza.

Kluczowe kroki w celu ograniczenia strat i kosztów:

  • Detekcja wycieków detektorem ultradźwiękowym w regularnych odstępach (zalecane kwartalnie)
  • Śledzenie reżimu ciśnieniowego poprzez ciągły pomiar w wielu punktach instalacji
  • Czyszczenie i wymiana filtrów odwadniaczy kondensatu i filtrów powietrza zgodnie z planem serwisowym
  • Ustawienie minimalnego ciśnienia roboczego osobno dla każdej aplikacji
  • Kontrola kondensatu i jego regularne odprowadzanie ze zbiornika powietrza i instalacji

Porada eksperta: Każdy bar zbędnego nadciśnienia zwiększa zużycie energii kompresora o około 7%. Zawsze ustawiaj ciśnienie na najniższej wartości, przy której narzędzie lub maszyna działa niezawodnie.

Prawidłowe prowadzenie instalacji oraz jakość sprężonego powietrza bezpośrednio wpływają na żywotność komponentów pneumatycznych. Wilgoć i zanieczyszczenia w powietrzu powodują korozję zaworów, zatykanie dysz i przedwczesne zużycie uszczelnień.

Obszar optymalizacji Wpływ na eksploatację
Wykrywanie i naprawa nieszczelności Oszczędność 10–42% energii systemu
Obniżenie ciśnienia roboczego o 1 bar Spadek zużycia energii o ok. 7%
Regularna wymiana filtrów Wydłużenie żywotności narzędzi i zaworów
Automatyczna regulacja kompresora Eliminacja pracy jałowej i niepotrzebnego zużycia

Kluczowe wnioski

Efektywne wykorzystanie sprężonego powietrza wymaga uporządkowanego przeglądu zadań, regularnej konserwacji i monitorowania zużycia, ponieważ niekontrolowane straty i źle ustawione ciśnienie bezpośrednio zwiększają koszty eksploatacji.

Punkt Szczegóły
Sprężone powietrze to droga energia Nawet 80% kosztów stanowi energia elektryczna, dlatego każda strata bezpośrednio zwiększa wydatki eksploatacyjne.
Wycieki są największym źródłem strat Wykrywanie i naprawa wycieków przynosi oszczędność do 42% energii systemu.
Ciśnienie ustawiaj na minimum Każdy zbędny bar zwiększa zużycie energii o około 7%.
Czystość powietrza chroni komponenty Wilgoć i zanieczyszczenia skracają żywotność zaworów, uszczelnień i dysz.
Regularna konserwacja obniża koszty Kwartalna kontrola wycieków i serwis filtrów utrzymują system w optymalnym stanie.

Doświadczenia z praktyki: co naprawdę pomaga technikom

Pracuję z systemami pneumatycznymi od wielu lat i wielokrotnie widzę ten sam błąd. Technicy budują instalację, podłączają narzędzia i uruchamiają system. Nikt jednak nie spisuje, jakie zadania system obejmuje, jakiego ciśnienia wymaga każde z nich i gdzie znajdują się krytyczne punkty instalacji. W rezultacie kompresor pracuje przy wyższym ciśnieniu niż to konieczne, nikt nie zajmuje się nieszczelnościami, a koszty rosną.

Dobrze opracowana lista zadań dla sprężonego powietrza nie jest formalnością biurokratyczną. To narzędzie pracy. Gdy technik wie, że gwoździarka potrzebuje 5,5 bara, a klucz udarowy 6,3 bara, może ustawić regulator precyzyjnie i bezkompromisowo. Kompresor wtedy nie pracuje niepotrzebnie na 8 barach dla całej instalacji.

Drugą rzeczą, która w praktyce jest niedoceniana, jest automatyzacja regulacji kompresora. Falownik lub przełącznik ciśnieniowy z histerezą 0,5 bara potrafi obniżyć zużycie energii o dziesiątki procent w porównaniu z kompresorem o stałych obrotach. Inwestycja zwraca się szybko, zwłaszcza przy pracy na dwie lub trzy zmiany.

Zalecam każdemu zakładowi raz w roku przejść całą listę zadań, zmierzyć rzeczywiste zużycie powietrza w każdym punkcie poboru i porównać je z wartościami z czasu uruchomienia systemu. Odchylenia wskazują na wycieki lub zmiany w technologii, które zasługują na uwagę.

— Zdeněk

Produkty do instalacji i uzdatniania sprężonego powietrza

Kompresory-vzduchotechnika oferuje kompletny asortyment do budowy i eksploatacji systemów sprężonego powietrza w przemyśle, budownictwie i serwisach samochodowych.

https://kompresory-vzduchotechnika.cz

Dla niezawodnych instalacji dostępne są rury systemu wtykowego o średnicach 15–28 mm, odpowiednie do szybkiego montażu bez specjalnego narzędzia. Do czystego i suchego powietrza w punktach poboru służą jednostki uzdatniania powietrza z filtrami, odwadniaczami kondensatu i smarownicami do 10 barów. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy projektowaniu instalacji oraz doborze odpowiednich komponentów do konkretnej aplikacji.

Często zadawane pytania

Czym jest lista zadań dla sprężonego powietrza?

Lista zadań dla sprężonego powietrza to przegląd konkretnych aplikacji i procedur roboczych, w których sprężone powietrze jest wykorzystywane w przemyśle, serwisach samochodowych lub budownictwie. Służy jako praktyczna pomoc dla techników przy wyborze urządzeń, ustawianiu ciśnienia i planowaniu konserwacji.

Jak działa sprężone powietrze w systemie pneumatycznym?

Kompresor zasysa powietrze z otoczenia, sprężą je i magazynuje w zbiorniku powietrza pod ciśnieniem. Sprężone powietrze jest następnie rozprowadzane rurociągiem do narzędzi i urządzeń, gdzie energia ciśnienia jest przekształcana w ruch mechaniczny lub strumień powietrza.

Jakie są najczęstsze wycieki sprężonego powietrza i jak je wykryć?

Wycieki powstają najczęściej na połączeniach rurociągu, przyłączach węży i zużytych uszczelnieniach. Detekcja odbywa się za pomocą detektora ultradźwiękowego lub roztworu mydlanego przy nadciśnieniu w systemie.

Jakie ciśnienie sprężonego powietrza jest odpowiednie dla narzędzi pneumatycznych?

Większość narzędzi pneumatycznych pracuje przy ciśnieniu 6–8 barów. Dokładne ciśnienie robocze podaje producent narzędzia, a ustawia się je regulatorem bezpośrednio przy punkcie poboru.

Jak obniżyć koszty sprężonego powietrza w zakładzie?

Największe oszczędności przynosi regularne wykrywanie i naprawa nieszczelności, obniżenie ciśnienia roboczego do minimum niezbędnego dla danej aplikacji oraz instalacja falownika na kompresorze w celu regulacji wydajności w zależności od bieżącego zapotrzebowania.

Polecane

Przegląd zastosowań zaworów pneumatycznych w przemyśle 2026

Technik sprawdza zespół zaworów pneumatycznych w warsztacie.


W skrócie:

  • Zawory pneumatyczne sterują przepływem sprężonego powietrza i określają ruch oraz prędkość urządzeń pneumatycznych. Wybór odpowiedniego typu, dobór wielkości według wartości Cv oraz regularna konserwacja są kluczowe dla niezawodności systemu. Najczęściej stosowane są zawory elektromagnetyczne 5/2 w automatyzacji linii przemysłowych.

Zawór pneumatyczny to element sterujący, który reguluje przepływ sprężonego powietrza w zautomatyzowanych systemach i bezpośrednio określa ruch, prędkość i położenie napędów pneumatycznych. Przegląd zastosowań zaworów pneumatycznych pokazuje, że prawidłowy wybór typu zaworu, jego dobór wielkości oraz konserwacja decydują o niezawodności całej linii produkcyjnej. Najbardziej rozpowszechnionym typem są zawory elektromagnetyczne 5/2, które stały się standardem przemysłowym do sterowania siłownikami dwustronnego działania dzięki szybkości, powtarzalności i bezpośredniej integracji z PLC. Technik, który zna różnice funkcjonalne między poszczególnymi typami zaworów i potrafi je prawidłowo stosować, zapobiega awariom i skraca przestoje.

Które typy zaworów pneumatycznych są stosowane najczęściej?

Praktyka przemysłowa wyróżnia kilka podstawowych typów zaworów, przy czym każdy typ spełnia inną funkcję i nadaje się do innego zastosowania. Wybór niewłaściwego typu wydłuża cykle, zwiększa zużycie powietrza, a w skrajnym przypadku zagraża bezpieczeństwu obsługi.

Zawory elektromagnetyczne 5/2

Ten typ jest standardem do sterowania siłownikami pneumatycznymi dwustronnego działania. Zawór ma pięć portów i dwa położenia, przy czym elektromagnes przełącza powietrze między obiema komorami siłownika. Zawory elektromagnetyczne są szybkie, powtarzalne i łatwe do zintegrowania z systemami sterowania PLC. Typowe zastosowania obejmują maszyny prasujące, automaty montażowe i linie pakujące.

Zawory 3/2

Dłonie w rękawicach regulują ustawienia zaworów pneumatycznych 3/2 na panelu sterującym.

Trzy porty i dwa położenia. Zawór albo doprowadza ciśnienie na wyjście, albo odpowietrza wyjście. Stosowany do sterowania napędami jednostronnego działania z powrotem sprężynowym, na przykład do uchwytów mocujących lub klap pneumatycznych. Prostota konstrukcji oznacza niższą cenę zakupu i mniejszą przestrzeń zabudowy.

Zawory 5/3

Pięć portów i trzy położenia, przy czym pozycja środkowa definiuje zachowanie systemu w przypadku utraty sygnału. Ten typ wybiera się wtedy, gdy konieczne jest sterowanie ruchem w dwóch kierunkach oraz jednoczesne zdefiniowanie bezpiecznego stanu w przypadku zaniku zasilania. Pozycjom środkowym poświęcona jest szczegółowo osobna sekcja poniżej.

Przegląd najczęstszych typów i ich typowych zastosowań:

  • Elektrozawór 5/2-drogowy: sterowanie siłownikami dwustronnego działania, automaty montażowe, maszyny tłoczące
  • Zawór 3/2-drogowy: napędy jednostronnego działania z powrotem sprężynowym, uchwyty mocujące, klapki
  • Zawór 5/3-drogowy z zamkniętym środkiem: osie pionowe, przytrzymywanie ładunku, aplikacje bezpieczeństwa
  • Zawór 5/3-drogowy ze środkiem wydechowym: osie poziome z wymogiem swobodnego ruchu w przypadku awarii
  • Zawór 5/3-drogowy ze środkiem ciśnieniowym: aplikacje wymagające ciśnienia w obu komorach siłownika w pozycji spoczynkowej
  • Zawory proporcjonalne: płynna regulacja przepływu lub ciśnienia, aplikacje robotyczne, stanowiska testowe

Zawory wielodrogowe w przemyśle stanowią podstawę każdego zautomatyzowanego układu pneumatycznego. Nowoczesne linie produkcyjne coraz częściej wykorzystują ponadto wyspy zaworowe, które łączą wiele zaworów na wspólnej listwie ze wspólnym doprowadzeniem powietrza i magistralą danych dla PLC. Efektem jest bardziej kompaktowe podłączenie, prostsze okablowanie i szybsza wymiana uszkodzonego zaworu bez konieczności odłączania całej instalacji.

Jak wybrać położenie środkowe w zaworach 5/3-drogowych?

Wybór położenia środkowego to decyzja dotycząca bezpieczeństwa, a nie tylko preferencja techniczna. Zachowanie zaworu w przypadku utraty zasilania lub sygnału bezpośrednio decyduje o tym, co stanie się z napędem i ewentualnym ładunkiem na nim.

Trzy dostępne warianty położenia środkowego różnią się zasadniczo:

  • Zamknięty środek: wszystkie porty są zamknięte, siłownik pozostaje w aktualnej pozycji. Niezbędny dla osi pionowych i aplikacji, w których nie może dojść do opadnięcia ładunku w przypadku awarii zasilania.
  • Środek wydechowy: obie komory siłownika są odpowietrzone, tłok może się swobodnie poruszać. Odpowiedni dla osi poziomych, gdzie obsługa musi ręcznie przesunąć napęd podczas czynności serwisowych.
  • Środek ciśnieniowy: obie komory są pod ciśnieniem, cylinder jest zablokowany siłą powietrza. Stosuje się tam, gdzie konieczne jest utrzymanie sztywnego mocowania bez hamulca mechanicznego.

Porada profesjonalna: Przed wyborem położenia środkowego zawsze przeprowadź analizę ryzyka zgodnie z normą ISO 13849. Nieodpowiednie położenie środkowe na osi pionowej z zamkniętym środkiem wylotowym może spowodować niekontrolowany spadek ładunku przy zaniku zasilania.

Najczęstszym błędem jest zastosowanie środka wylotowego na osi pionowej. Przy zaniku zasilania obie komory zostają odpowietrzone, a grawitacja porusza tłokiem w sposób niekontrolowany. Środek zamknięty jest niezbędny w każdej aplikacji, w której istnieje ryzyko spadku lub niekontrolowanego ruchu przy utracie sygnału. Środek ciśnieniowy z kolei nadaje się do uchwytów zaciskowych, gdzie konieczne jest utrzymanie siły mocowania nawet bez aktywnego sygnału. Prawidłowy wybór chroni zarówno maszynę, jak i obsługę.

Jak prawidłowo dobrać wielkość zaworu pneumatycznego?

Dobór wielkości zaworu rozpoczyna się od wartości współczynnika przepływu Cv. Wartość ta określa, jaki przepływ powietrza przepuści zawór przy danym spadku ciśnienia. Zawór o zbyt małej przepustowości tworzy wąskie gardło w systemie i spowalnia ruch cylindra nawet wtedy, gdy wszystkie pozostałe komponenty są dobrane prawidłowo.

Procedura prawidłowego doboru wielkości obejmuje następujące kroki:

  • Ustalić średnicę i skok cylindra, na podstawie których oblicza się zużycie powietrza na jeden cykl
  • Określić wymagany czas cyklu i na jego podstawie wyznaczyć potrzebny przepływ w litrach na minutę
  • Wybrać zawór o wartości Cv pokrywającej obliczony przepływ z rezerwą około 20%
  • Sprawdzić, czy gwint przyłączeniowy zaworu odpowiada średnicy rurociągu zasilającego
  • Sprawdzić maksymalne ciśnienie robocze zaworu w stosunku do ciśnienia roboczego systemu

Wskazówka profesjonalna: Przy obliczaniu Cv nie zapominaj o spadku ciśnienia na przewodzie zasilającym i armaturze. Rzeczywiste ciśnienie na wejściu zaworu bywa o 0,5–1 bar niższe niż ciśnienie na wyjściu kompresora, zwłaszcza w przypadku długich instalacji.

Wartość Cv jest kluczowa dla uzyskanej prędkości ruchu i niezawodności cyklu. Technicy, którzy dobierają wielkość zaworu wyłącznie na podstawie średnicy gwintu bez obliczenia przepływu, regularnie napotykają sytuację, w której siłownik nie osiąga wymaganej prędkości nawet przy pełnym ciśnieniu roboczym. Testowanie parametrów zaworu bezpośrednio na maszynie przed finalnym montażem oszczędza czas podczas uruchamiania. Pomiar czasu cyklu przy różnych ustawieniach zaworów dławiących pokaże, czy zawór rzeczywiście nie jest wąskim gardłem systemu.

Jak dbać o zawory pneumatyczne i zapobiegać awariom?

Najczęstszą przyczyną awarii zaworów jest zabrudzone lub wilgotne powietrze zasilające zawierające cząstki stałe. Zanieczyszczenia powodują korozję uszczelnień, zacinanie się suwaka oraz zwarcie cewki elektrozaworu. Zapobieganie jest proste i tanie w porównaniu z kosztami wymiany zaworu lub nieplanowanego przestoju linii.

Regularna konserwacja zaworów pneumatycznych obejmuje następujące punkty:

  1. Kontrola i czyszczenie filtra jednostki FRL co tydzień lub zgodnie z zaleceniami producenta. Zanieczyszczony filtr obniża ciśnienie i przepuszcza zanieczyszczenia dalej do systemu.
  2. Spuszczanie kondensatu z filtra i zbiornika powietrza codziennie lub automatycznie za pomocą automatycznego zaworu odwadniającego.
  3. Kontrola poziomu oleju w smarownicy jednostki FRL. Niewystarczające smarowanie przyspiesza zużycie uszczelnień suwaka.
  4. Wizualna kontrola szczelności przewodów zasilających i złączek przyłączeniowych. Wyciek powietrza zwiększa zużycie i obniża ciśnienie na wejściu zaworu.
  5. Sprawdzenie działania ręcznego sterowania zaworu. Ręczne załączenie bez sygnału elektrycznego natychmiast pokazuje, czy problem jest mechaniczny, czy elektryczny.

Ręczne sterowanie zaworu jest kluczowym narzędziem przy diagnostyce usterek. Technik, który ręcznie załączy zawór i siłownik się poruszy, wie, że problem nie jest mechaniczny, lecz elektryczny lub leży w systemie sterowania. Ten prosty test skraca czas diagnostyki do minimum. Diagnostyka problemów z zaworami trwa mniej niż 2 godziny przy prawidłowej konserwacji i znajomości systemu. Inwestycja w jakościową jednostkę FRL zwróci się w postaci wydłużonej żywotności zaworów i mniejszej liczby nieplanowanych przestojów.

Profesjonalna wskazówka: Przy wymianie zaworu zawsze sprawdź stan przewodów zasilających i złączek. Nowy zawór w zanieczyszczonym systemie zawiedzie równie szybko jak ten poprzedni.

Serwis i czyszczenie systemów pneumatycznych powinny być częścią planowanej konserwacji zapobiegawczej każdej linii produkcyjnej. Technik, który zna system i regularnie kontroluje jednostki FRL, zapobiega większości awarii zaworów, zanim spowodują one przestój.

Kluczowe wnioski

Prawidłowy dobór typu zaworu, dobór wielkości według wartości Cv oraz regularna konserwacja jednostek FRL to trzy warunki niezawodnej pracy układu pneumatycznego.

Punkt Szczegóły
Najczęstszy typ zaworu Zawór solenoidowy 5/2 jest standardem do sterowania siłownikami dwustronnego działania w automatyce.
Pozycja środkowa jako opcja bezpieczeństwa Środek zamknięty jest niezbędny dla osi pionowych, środek wydmuchowy umożliwia swobodny ruch podczas interwencji serwisowej.
Dobór wielkości według Cv Zbyt mały zawór spowalnia cykl nawet przy prawidłowym ciśnieniu; rezerwa 20% powyżej obliczonego przepływu to minimum.
Zapobieganie awariom Wysokiej jakości jednostka FRL wraz z regularną kontrolą filtra i smarownicy zapobiega większości awarii zaworów.
Sterowanie ręczne Ręczne załączenie zaworu podczas diagnostyki natychmiast pozwala odróżnić usterkę mechaniczną od elektrycznej lub sterowniczej.

Doświadczenia z praktyki: co technicy najczęściej przeoczają

Przez lata pracy z systemami pneumatycznymi stwierdziłem, że większość usterek zaworów nie jest spowodowana wadą elementu, lecz błędnym projektem lub zaniedbaniem konserwacji. Technicy, którzy podchodzą do niedziałającego zaworu, od razu sięgają po multimetr i sprawdzają zasilanie cewki. Tymczasem wystarczyłoby spróbować sterowania ręcznego. Jeśli zawór nie działa mechanicznie nawet ręcznie, problem tkwi w zanieczyszczeniach lub zużyciu suwaka, a nie w elektryce.

Drugim najczęstszym błędem jest niedocenianie wartości Cv przy projektowaniu systemu. Widzę to wielokrotnie: cylinder o właściwej średnicy, właściwe ciśnienie, ale zawór dobrany według średnicy gwintu bez obliczenia przepływu. Rezultatem jest wolny cykl, który technik następnie niepotrzebnie próbuje rozwiązać zwiększaniem ciśnienia lub wymianą cylindra. Tymczasem wystarczy wymienić zawór na typ o wyższej wartości Cv.

Trzecim obszarem, w którym popełniane są błędy, jest wybór położenia środkowego w zaworach 5/3-drogowych. Środek wydechowy na osi pionowej na papierze wygląda jak rozsądny wybór ułatwiający ręczne przesuwanie. W praktyce oznacza to, że przy zaniku zasilania ładunek opada w dół. Bezpieczeństwo pneumatyczne w przemyśle wymaga, aby wybór położenia środkowego zawsze wynikał z analizy ryzyka, a nie z intuicji czy przyzwyczajenia.

Moje zalecenie jest proste: przed każdą instalacją zaworu odpowiedz sobie na trzy pytania. Jakim ruchem steruje zawór? Co się stanie przy zaniku zasilania? Czy przepływ zaworu jest wystarczający dla wymaganej prędkości cyklu? Te trzy pytania eliminują większość problemów jeszcze przed uruchomieniem maszyny.

— Zdeněk

Zawory pneumatyczne i komponenty do zastosowań przemysłowych

Kompresory-vzduchotechnika oferuje technikom w przemyśle kompletny asortyment komponentów pneumatycznych, od zaworów i jednostek FRL po przewody pneumatyczne i akcesoria do instalacji sprężonego powietrza.

https://kompresory-vzduchotechnika.cz

Cały asortyment pneumatyki i hydrauliki obejmuje zawory do standardowych, jak i wymagających zastosowań przemysłowych. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy wyborze zaworu odpowiedniego do konkretnego zastosowania, pomaga w doborze parametrów i poleca odpowiednie akcesoria. Technicy, którzy nie są pewni wyboru, mogą skontaktować się z działem obsługi klienta bezpośrednio na stronie internetowej i uzyskać odpowiedź na konkretne pytanie techniczne bez zbędnego oczekiwania.

Często zadawane pytania

Czym jest zawór elektromagnetyczny 5/2?

Zawór elektromagnetyczny 5/2 posiada pięć portów i dwie pozycje. Elektromagnes przełącza dopływ powietrza między obiema komorami siłownika dwustronnego działania i jest standardowym typem stosowanym w automatyzacji przemysłowej.

Jak działają zawory pneumatyczne w systemach PLC?

Zawór elektromagnetyczny przekształca sygnał elektryczny z PLC na ruch mechaniczny suwaka. PLC steruje w ten sposób bezpośrednio kierunkiem, prędkością i pozycją siłownika pneumatycznego.

Jaka pozycja środkowa jest odpowiednia dla osi pionowych?

Dla osi pionowych odpowiednim wyborem jest pozycja środkowa zamknięta. W przypadku zaniku zasilania zamyka wszystkie porty, a siłownik pozostaje w aktualnej pozycji bez ryzyka opadnięcia ładunku.

Dlaczego zawór spowalnia cykl mimo odpowiedniego ciśnienia?

Przyczyną jest najczęściej niedoszacowany zawór o niewystarczającej wartości Cv. Zawór stanowi wówczas wąskie gardło w systemie i ogranicza przepływ powietrza niezależnie od ciśnienia roboczego.

Jak często należy kontrolować jednostki FRL?

Filtr jednostki FRL kontroluje się raz w tygodniu, kondensat spuszcza się codziennie lub automatycznie. Regularna kontrola smarownicy oraz szczelności przewodów zapobiega większości usterek zaworów.

Polecane

Jak prawidłowo wybrać olej do kompresora: przewodnik 2026

Hala przemysłowa wyposażona w kompresor i narzędzia pneumatyczne


Krótko:

  • Prawidłowy wybór oleju do kompresora zależy od typu urządzenia, warunków eksploatacji i składu chemicznego smaru. Oleje syntetyczne oferują dłuższe interwały wymiany i niższe zużycie energii w porównaniu z olejem mineralnym.

Olej do kompresora spełnia cztery podstawowe funkcje: smaruje części ruchome, odprowadza ciepło, uszczelnia luzy i wychwytuje zanieczyszczenia. Niewłaściwy dobór smaru skraca żywotność łożysk, zwiększa zużycie energii, a w skrajnym przypadku powoduje zatarcie wirników lub tłoków. Wybór oleju do sprężarki powietrza kieruje się trzema kluczowymi parametrami: rodzajem bazy olejowej smaru, klasą lepkości ISO VG oraz warunkami eksploatacji konkretnego urządzenia. Ten przewodnik wyjaśnia, jak prawidłowo wybrać olej do kompresora, i obejmuje wszystko od składu chemicznego po interwały wymiany i analizę próbek.

Infografika: jak prawidłowo wybrać olej do kompresora – krok po kroku

Jakie są główne rodzaje olejów do kompresorów?

Oleje do smarowania kompresora dzielą się na cztery podstawowe kategorie według składu chemicznego bazy olejowej. Każda kategoria ma inne właściwości, inne interwały wymiany i inne koszty eksploatacji.

Olej mineralny jest najbardziej rozpowszechnionym i najtańszym rozwiązaniem. Produkowany jest poprzez rafinację ropy naftowej i zawiera naturalne domieszki, które przyspieszają utlenianie w wyższych temperaturach. Okres wymiany oleju mineralnego wynosi 1000–2000 godzin pracy. Oznacza to znacznie wyższą częstotliwość przeglądów serwisowych w porównaniu z syntetycznymi alternatywami.

Olej syntetyczny na bazie PAO (polialfaolefin) oferuje znacznie lepszą stabilność termiczną i odporność na utlenianie. Interwały wymiany sięgają 4000–12 000 godzin, a oleje syntetyczne zmniejszają opór tarcia kompresora o 5–8%. Niższe tarcie bezpośrednio przekłada się na zużycie energii elektrycznej.

Olej syntetyczny na bazie POE (poliolester) stosuje się przede wszystkim w kompresorach chłodniczych i urządzeniach pracujących z czynnikami chłodniczymi. Oleje POE mają doskonałe właściwości smarne w niskich temperaturach i są kompatybilne z większością elastomerów. Ich wadą jest wyższa higroskopijność, czyli skłonność do pochłaniania wilgoci z powietrza.

Oleje estrowe łączą właściwości PAO i POE. Stosowane są w wymagających aplikacjach przemysłowych o ekstremalnych wahaniach temperatury. Są bardziej biodegradowalne niż pozostałe bazy syntetyczne, co stanowi zaletę w zakładach wrażliwych na środowisko.

Typ oleju Okres wymiany Opór tarcia Typowe zastosowanie
Mineralny 1000–2000 h Wyższe Przemysł lekki, DIY
Syntetyczny PAO 4000–8000 h Niższe o 5–8% Kompresory śrubowe
Syntetyczny POE 4000–12000 h Niski Kompresory chłodnicze
Estrowy 6000–12 000 h Bardzo niski Przemysł wymagający

Oprócz bazy chemicznej oleje do kompresorów tłokowych są zgodne również ze specyfikacją DIN 51506 VDL. Bezpopiołowe oleje klasy VDL (na przykład Paramo Mogul Komprimo VDL 100) ograniczają tworzenie się osadów węglowych na zaworach, wydłużają okresy międzyobsługowe i zmniejszają ryzyko konieczności czyszczenia głowicy kompresora. Dla zakładów o wysokim dziennym obciążeniu jest to rozwiązanie ekonomicznie korzystne.

Kluczowe właściwości, które należy porównać przy wyborze oleju:

  • Klasa lepkości ISO VG (najczęściej ISO VG 46 lub ISO VG 68 dla kompresorów śrubowych)
  • Temperatura zapłonu (minimum 200 °C dla bezpiecznej eksploatacji)
  • Wskaźnik lepkości (im wyższy, tym stabilniejsza lepkość przy zmianach temperatury)
  • Zawartość dodatków antyoksydacyjnych i antykorozyjnych
  • Kompatybilność z uszczelnieniami i elastomerami w konkretnym kompresorze

Przegląd orientacyjny klas lepkości dla kompresorów tłokowych:

Lepkość ISO VG Typowe zastosowanie Uwaga
ISO VG 32 Lekkie kompresory tłokowe, niskie temperatury Odpowiednia do zimnego środowiska
ISO VG 46 Standardowe kompresory tłokowe, hobbystyczne i warsztatowe Najczęściej zalecana klasa
ISO VG 68 Wydajniejsze kompresory tłokowe i dwustopniowe Wyższe temperatury robocze
ISO VG 100 Ciężkie kompresory przemysłowe, wysokie obciążenie Zgodnie ze specyfikacją producenta

Porada profesjonalisty: Przed przejściem z oleju mineralnego na syntetyczny PAO sprawdź filtry i kanały olejowe. Oleje syntetyczne mają wyższe działanie detergentowe i uwalniają stare osady, które mogą zatkać filtry w ciągu pierwszych 200–500 godzin pracy.

Tanie oleje mineralne mają ukryte koszty w postaci wyższej częstotliwości wymian i niższej efektywności energetycznej. Przy kalkulacji całkowitych kosztów eksploatacji należy uwzględnić koszt pracy, przestój urządzenia i zużycie energii, a nie tylko cenę samego smaru.

Jak warunki eksploatacji wpływają na wybór oleju?

Temperatura wyjściowa kompresora, jakość zasysanego powietrza i wilgotność to trzy czynniki, które decydują o odpowiednim oleju bardziej niż cena czy marka. Każdy z nich wpływa na szybkość degradacji smaru oraz częstotliwość wymiany.

Technik przeprowadza kontrolę kompresora oraz stanu oleju w nim.

Wpływ temperatury na degradację oleju

Temperatura jest czynnikiem decydującym o utlenianiu oleju i jego właściwościach smarnych. Ogólnie przyjmuje się, że każde 10°C powyżej zalecanej temperatury roboczej podwaja szybkość utleniania smaru. Kompresory pracujące przy temperaturze wylotowej powyżej 90°C wymagają oleju syntetycznego o wysokim wskaźniku lepkości i silnej dodatkowej ochronie antyoksydacyjnej.

Nowoczesne kompresory mają dodatkowo zabezpieczenie: po osiągnięciu temperatury oleju smarowego 93 °C urządzenie automatycznie się wyłącza, aby zapobiec uszkodzeniu. Powtarzające się osiąganie tej granicy nie jest oznaką tego, że urządzenie jest sprawne, lecz objawem problemu. Najczęstszymi przyczynami są zabrudzona chłodnica oleju, zapchany filtr powietrza lub zbyt wysoka temperatura w sprężarkowni.

Jakość powietrza i zapylenie środowiska

Zapylone środowisko przyspiesza zanieczyszczenie oleju cząstkami stałymi. Ścierne zanieczyszczenia powodują zużycie łożysk i pierścieni tłokowych. W takich warunkach należy skrócić interwały wymiany oleju i zwiększyć częstotliwość kontroli filtrów powietrza.

Czynniki jakości powietrza, które wpływają na wybór smaru:

  • Koncentracja pyłu i cząstek stałych w zasysanym powietrzu
  • Obecność oparów chemicznych lub agresywnych gazów
  • Temperatura zasysanego powietrza (wyższa temperatura oznacza niższą gęstość powietrza i wyższe obciążenie cieplne)
  • Wysokość nad poziomem morza miejsca pracy (wpływa na wydajność chłodzenia)

Wilgotność i utlenianie oleju

Wysoka wilgotność zasysanego powietrza powoduje emulgację oleju. Woda w oleju zmniejsza jego zdolność smarną i przyspiesza korozję powierzchni metalowych. Oleje POE są bardziej wrażliwe na wilgoć niż PAO, dlatego w zakładach o wysokiej wilgotności zaleca się oleje PAO lub oleje mineralne o dobrych właściwościach hydrofobowych. Emulgowany, mlecznobiały olej sygnalizuje zanieczyszczenie wodą i wymaga natychmiastowej wymiany, niezależnie od liczby przepracowanych godzin.

Profesionální tip: Jeśli kompresor pracuje w otoczeniu o temperaturach poniżej 5°C, wybierz olej o niższej klasie ISO VG lub specjalną formułę zimową. Zbyt gęsty olej przy rozruchu na zimno powoduje kawitację pompy olejowej i niewystarczające smarowanie łożysk w pierwszych sekundach pracy.

Dostosowanie lepkości do warunków eksploatacji jest bezpośrednią prewencją przedwczesnego zużycia. Lepkość ISO VG jest najważniejszym parametrem przy wyborze oleju. Zbyt niska lepkość prowadzi do awarii łożysk, zbyt wysoka powoduje problemy z rozruchem i zwiększa zużycie energii.

Procedura prawidłowego doboru i wymiany oleju w kompresorze

Prawidłowa wymiana oleju wymaga przygotowania, przestrzegania procedury i sprawdzenia kompatybilności. Improwizacja na tym etapie powoduje więcej awarii niż samo zaniedbanie wymiany.

Krok po kroku: wymiana oleju

  1. Rozgrzej kompresor do temperatury roboczej. Ciepły olej jest rzadszy i lepiej spływa. Zimny olej pozostawia w zbiorniku nawet 15% starego smaru.
  2. Zatrzymaj kompresor i spuść ciśnienie. Nigdy nie otwieraj zbiornika oleju pod ciśnieniem.
  3. Spuść stary olej przez kurek spustowy. Odczekaj minimum 10 minut, aż olej spłynie.
  4. Sprawdź stan starego oleju. Ciemny kolor, zmętnienie lub piana wskazują na zanieczyszczenie lub utlenienie.
  5. Wymień filtr oleju. Użycie starego filtra z nowym olejem niweczy korzyści z wymiany. Zapchany filtr ogranicza przepływ oleju i zwiększa ryzyko niedostatecznego smarowania przy zimnych startach.
  6. Napełnij nowym olejem do kreski na wskaźniku poziomu. Przepełnienie powoduje pienienie się i wyciek oleju do sprężonego powietrza.
  7. Uruchom kompresor na 5 minut i sprawdź szczelność. Sprawdź poziom oleju po pierwszym nagrzaniu.

Kompatybilność olejów i ryzyko mieszania

Mieszanie niekompatybilnych olejów, na przykład PAG z POE, może wytworzyć żel lub szlam. Ten szlam szybko niszczy łożyska kompresora. Nie należy mieszać również olejów syntetycznych i mineralnych w jednym systemie — ich pakiety dodatków mogą reagować, tworzyć szlamy i zatykać kanały olejowe. Przy przechodzeniu z jednego typu na drugi system należy dokładnie przepłukać czystym olejem zgodnie z procedurą producenta. Uwaga również na mieszanie olejów różnych marek o tej samej lepkości: wynikowe właściwości zbliżą się do słabszego z obu olejów, co w wymagających warunkach eksploatacji może oznaczać awarię.

Najczęstsze błędy przy wymianie oleju:

  • Pominięcie wymiany filtra oleju podczas wymiany smaru
  • Uzupełnienie innym typem oleju pozostałości starego (mieszanie baz)
  • Przepełnienie zbiornika oleju powyżej maksymalnej kreski
  • Zastosowanie oleju o nieprawidłowej klasie ISO VG

Analiza próbki oleju co 2000 godzin pracy jest skuteczną profilaktyką przed uszkodzeniem łożysk i zatarciem kompresora. Analiza laboratoryjna wykrywa zawartość cząstek metalowych, wody, produktów utleniania i zanieczyszczeń, zanim spowodują awarię. Metoda ta określana jest jako konserwacja predykcyjna na podstawie stanu oleju.

Profesionalna wskazówka: Przy wyborze kompresora przemysłowego zawsze sprawdź, jaki rodzaj oleju zaleca producent. Zastosowanie innego smaru może unieważnić gwarancję, nawet jeśli olej jest technicznie porównywalny.

Jakie są najczęstsze błędy przy wyborze oleju do kompresora?

Niewłaściwy dobór smaru jest jedną z najczęstszych przyczyn przedwczesnego zużycia kompresorów. Większość błędów wynika z oszczędności kosztów lub z braku informacji.

Najczęstsze pomyłki w praktyce:

  • Stosowanie samochodowego oleju silnikowego. Olej silnikowy zawiera dodatki przeznaczone do silników spalinowych, a nie do kompresorów. Olej samochodowy powoduje osady węglowe i zatarcie wirników po 500–800 godzinach pracy. Ten błąd jest w praktyce bardzo powszechny, zwłaszcza u użytkowników kompresorów tłokowych.
  • Mieszanie różnych typów olejów. Dolanie innego smaru do pozostałości starego oleju bez sprawdzenia kompatybilności to prosta droga do powstania żelu lub szlamu w obiegu oleju.
  • Niedotrzymanie okresów wymiany. Wydłużenie okresu wymiany oleju mineralnego powyżej 2000 godzin prowadzi do utleniania smaru i powstawania lakierów na powierzchniach wewnętrznych.
  • Wybór oleju wyłącznie na podstawie ceny. Najtańszy olej na rynku nie musi spełniać wymagań producenta kompresora dotyczących lepkości lub dodatków uszlachetniających.

„Odpowiedni olej do kompresora to nie ten najtańszy ani ten najdroższy. To ten, który spełnia specyfikacje producenta urządzenia, odpowiada warunkom eksploatacji i którego okresy wymiany są rzeczywiście przestrzegane. Każda oszczędność na smarze wróci jako koszt naprawy."

Wybór oleju do sprężarki powietrza zgodnie z zaleceniami producenta urządzenia jest podstawowym warunkiem zachowania gwarancji i niezawodnej pracy. Przestrzeganie zaleceń producenta oleju oraz kompresora zapewnia długotrwałą niezawodność i przewidywalne koszty eksploatacji.

Jak monitorować stan oleju i kiedy planować wymianę?

Monitorowanie stanu oleju to najskuteczniejszy sposób na zapobieganie nieplanowanym przestojom. Regularna kontrola poziomu i stanu oleju, w tym czyszczenie filtrów, w sposób udowodniony wydłuża żywotność kompresora. Przed każdym uruchomieniem sprawdź poziom oleju za pomocą miarki lub wziernika oraz obejrzyj uszczelnienia olejowe i węże pod kątem widocznych wycieków. Co 250–500 godzin pracy wymień filtr oleju i dokonaj wizualnej oceny jakości oleju.

Analiza laboratoryjna próbki oleju monitoruje następujące parametry:

Parametr Co wskazuje Wartość graniczna
Zawartość wody Kondensacja, nieszczelność chłodnicy Powyżej 0,1%
Lepkość w 40°C Degradacja lub rozcieńczenie oleju Odchylenie powyżej 10% od nowej wartości
Zawartość Fe, Cu, Al Zużycie łożysk i tłoków Według normy producenta
Liczba kwasowości (TAN) Utlenianie i tworzenie kwasów Powyżej 2,0 mg KOH/g
Zawartość cząstek stałych Zanieczyszczenie środowiskowe Klasa ISO 4406

Regularna analiza oleju pozwala wykryć zmęczenie metalu lub przenikanie czynnika chłodniczego, zanim dojdzie do awarii. Wyniki analizy służą jako podstawa do decyzji o wydłużeniu lub skróceniu interwału wymiany. Oprócz analizy laboratoryjnej najbardziej niezawodnym narzędziem diagnostycznym, które mamy zawsze pod ręką, jest słuch: prawidłowo nasmarowany i wyregulowany kompresor pracuje cicho i równomiernie, a jakakolwiek zmiana profilu dźwięku zasługuje na natychmiastową uwagę. Zalecamy prowadzenie protokołu wymiany oleju z ewidencją godzin pracy, zastosowanego smaru oraz stanu oleju przy wymianie — przy późniejszej diagnostyce zaoszczędzi to więcej czasu niż jakiekolwiek inne narzędzie.

Wydłużenie okresów wymiany znacząco obniża koszty eksploatacji i minimalizuje przestoje, pod warunkiem stosowania właściwego typu oleju syntetycznego. Przejście z oleju mineralnego na syntetyczny olej PAO w połączeniu z regularną analizą próbek może zmniejszyć liczbę wymian oleju w roku o ponad połowę. Przekłada się to bezpośrednio na koszty pracy, smaru i przestoju urządzenia. Właściwy dobór smaru i oszczędność energii z kompresorem idą w parze — kompresor śrubowy ze zdegradowanym olejem zużywa przy tej samej wydajności o kilka procent więcej energii elektrycznej niż ta sama maszyna ze świeżym smarem.

Kluczowe wnioski

Prawidłowy dobór oleju do kompresora wymaga znajomości typu urządzenia, warunków eksploatacji oraz składu chemicznego smaru, przy czym oleje syntetyczne na bazie PAO lub POE oferują znacznie niższe całkowite koszty eksploatacji niż alternatywy mineralne.

Punkt Szczegóły
Typ oleju decyduje o okresach wymiany Syntetyczny PAO wytrzymuje 4 000–12 000 h, mineralny tylko 1 000–2 000 h.
Lepkość ISO VG to kluczowy parametr ISO VG 46 to najczęstsza klasa dla standardowych kompresorów tłokowych; nieprawidłowa klasa powoduje awarie łożysk lub problemy z rozruchem.
Olej samochodowy nie nadaje się do kompresora Powoduje osady węglowe i zatarcie wirników po 500–800 godzinach.
Mieszanie olejów jest zabronione PAG z POE tworzy żel, który niszczy łożyska w ciągu kilku godzin pracy.
Temperatura 93°C to krytyczna granica Nowoczesne kompresory automatycznie się przy tym wyłączają; powtarzające się wyłączenia sygnalizują problem w układzie smarowania lub chłodzenia.
Analiza próbki co 2000 h zapobiega awariom Analiza laboratoryjna wykrywa zużycie metali i zanieczyszczenia, zanim dojdzie do awarii.

Doświadczenia z praktyki: czego nauczyłem się o doborze oleju

Przez lata pracy z kompresorami różnych typów doszedłem do jednego wniosku, który powtarza się bez wyjątku. Największe szkody powoduje nie zły olej, lecz właściwy olej zastosowany w niewłaściwym momencie lub zmieszany z innym rodzajem smaru.

W praktyce widziałem uszkodzone maszyny, w których ostatnia wymiana oleju odbyła się trzy lata wcześniej, mimo że maszyna w międzyczasie przepracowała tysiące godzin. Argument był zawsze ten sam: poziom oleju był w normie. Przegrzanie oleju smarującego to jednak jedna z najczęściej powtarzających się przyczyn nieplanowanych napraw. Automatyczne wyłączenie przy 93°C to zabezpieczenie, które działa, ale powtarzające się osiąganie tej granicy oznacza, że system pracuje na granicy swoich możliwości. Zawsze szukam przyczyny: zanieczyszczonej chłodnicy oleju, zatkanego filtra powietrza lub zbyt wysokiej temperatury otoczenia w maszynowni.

Nigdy nie polegam na tym, że „ten sam poziom lepkości wystarczy". Producenci kompresorów testują swoje urządzenia z konkretnymi olejami i certyfikatami. Olej zamienny innej marki o tej samej lepkości może nie mieć takich samych dodatków antyoksydacyjnych lub antykorozyjnych. W wymagających warunkach pracy, gdzie kompresor pracuje 20 godzin dziennie, ta różnica ujawni się w ciągu kilku miesięcy.

Moje zalecenie dla użytkowników kompresorów śrubowych jest jednoznaczne: zainwestujcie w syntetyczny olej PAO i ustawcie regularne pobieranie próbek. Koszty początkowe są wyższe, ale całkowite koszty eksploatacji są niższe, a przestoje są przewidywalne. Dla kompresorów tłokowych w lekkim przemyśle lub warsztatach wystarczającym wyborem jest olej mineralny dobrej jakości przy konsekwentnym przestrzeganiu okresu wymiany.

Jeden praktyczny szczegół, który rzadko podaje się w instrukcjach: przy przejściu z oleju mineralnego na syntetyczny wykonajcie pierwszą wymianę syntetyku po 500 godzinach, a nie po standardowym interwale. Olej syntetyczny uwalnia stare osady, a pierwsze napełnienie zostanie zanieczyszczone szybciej, niż wskazywałby standardowy interwał.

— Zdeněk

Oleje i smary do kompresorów na Kompresory-vzduchotechnika.cz

Wybór odpowiedniego smaru jest łatwiejszy dzięki wsparciu specjalistów. Kompresory-vzduchotechnika.cz oferuje doradztwo techniczne w zakresie doboru oleju w zależności od typu kompresora, warunków eksploatacji i wymaganych okresów wymiany.

https://kompresory-vzduchotechnika.cz

Asortyment obejmuje smary do kompresorów tłokowych i śrubowych, oleje mineralne i syntetyczne klas ISO VG 46 i ISO VG 68 oraz akcesoria do wymiany i analizy oleju. Zespół specjalistów Kompresory-vzduchotechnika zapewnia konsultacje dla zakładów przemysłowych i użytkowników indywidualnych. Cały asortyment pneumatyki i hydrauliki jest dostępny online wraz z możliwością konsultacji technicznej przed złożeniem zamówienia.

Często zadawane pytania

Jaki olej stosować do kompresora śrubowego?

Do kompresorów śrubowych zaleca się olej syntetyczny na bazie PAO klasy ISO VG 46 lub ISO VG 68 zgodnie ze specyfikacją producenta. Oleje syntetyczne oferują interwały wymiany 4 000–12 000 godzin i zmniejszają opór tarcia o 5–8%.

Czy można zastosować olej silnikowy zamiast oleju kompresorowego?

Olej silnikowy nie nadaje się do kompresora. Zawiera dodatki przeznaczone do silników spalinowych, które powodują osady węglowe i zatarcie wirników po 500–800 godzinach pracy.

Jak poznać, że nadszedł czas na wymianę oleju w kompresorze?

Olej należy wymienić po osiągnięciu zalecanego przez producenta interwału, w przypadku zmętnienia lub ściemnienia smaru, w przypadku pienienia się lub stwierdzenia podwyższonej zawartości cząstek metalicznych w analizie próbki. Mlecznobiały (zemulgowany) olej sygnalizuje skażenie wodą i wymaga natychmiastowej wymiany.

Czy można mieszać różne rodzaje olejów kompresorowych?

Mieszanie różnych typów olejów jest zabronione. Połączenie olejów PAG i POE tworzy żel, który zniszczy łożyska kompresora w ciągu kilku godzin pracy. Nie mieszaj również oleju syntetycznego z mineralnym.

Jak często wykonywać analizę oleju w kompresorze?

Analiza próbki oleju co 2000 godzin pracy to standardowa częstotliwość dla kompresorów przemysłowych. Analiza laboratoryjna wykrywa zanieczyszczenia, utlenianie i zużycie metali, zanim dojdzie do awarii.

Zalecane

Przegląd filtrów kompresorowych dla przemysłu i budownictwa

Nowoczesny warsztat przemysłowy z wysokiej jakości wyposażeniem wentylacyjnym, kompresorami i filtrami, gdzie kładzie się nacisk na czystość i porządek.


W skrócie:

  • Filtry kompresorowe usuwają zanieczyszczenia ze sprężonego powietrza i chronią urządzenia oraz procesy produkcyjne. Najczęstsze są filtry koalescencyjne, filtry wstępne, filtry końcowe, filtry z węglem aktywnym oraz filtry sterylne, przy czym ich dobór zależy od rodzaju zanieczyszczenia i warunków eksploatacyjnych. Prawidłowa filtracja zgodna z normą ISO 8573-1 wymaga wielostopniowego systemu z monitoringiem spadku ciśnienia dla efektywnej pracy i oszczędności energii.

Filtr kompresora to urządzenie przeznaczone do usuwania zanieczyszczeń ze sprężonego powietrza, przy czym każdy typ rozwiązuje inny rodzaj zanieczyszczenia. Prawidłowa filtracja chroni narzędzia pneumatyczne, linie produkcyjne oraz produkty końcowe przed olejem, wilgocią, pyłem i gazami. Norma ISO 8573-1 definiuje klasy czystości sprężonego powietrza i określa mierzalne limity dla cząstek stałych, wody i oleju. Przegląd filtrów kompresora nie jest więc jedynie listą katalogową, lecz praktyczną podstawą do wyboru odpowiedniego rozwiązania w konkretnym zakładzie.

1. Przegląd filtrów do kompresorów: główne typy i ich funkcje

Szczegółowy widok filtra koalescencyjnego kompresora przemysłowego

Systemy filtracyjne dla kompresorów dzielą się na kilka podstawowych kategorii według mechanizmu oczyszczania i miejsca zastosowania w systemie.

Filtry mechaniczne (cząstkowe) to najbardziej rozpowszechniona i najbardziej dostępna technologia. Powietrze przepływa przez medium włókniste lub membranowe, które zatrzymuje cząstki stałe powyżej określonej wielkości. Dzielą się na filtry wstępne zgrubne (zatrzymywanie cząstek powyżej 5–40 mikronów) i filtry dokładne (od 1 mikrona, w niektórych wykonaniach nawet od 0,01 mikrona). Nie rozwiązują jednak problemu mgły olejowej, par olejowych ani wilgoci. Filtr ssący kompresora stanowi przy tym pierwszą linię ochrony całego systemu, a jego wymiana jest najtańszym działaniem prewencyjnym w całej sprężarkowni, ponieważ zanieczyszczony filtr ssący bezpośrednio zwiększa pobór mocy kompresora.

Filtry koalescencyjne są najbardziej rozpowszechnionym typem filtracji dokładnej w praktyce przemysłowej. Działają na zasadzie koalescencji drobnych kropelek oleju lub wody: małe kropelki osadzają się na medium włóknistym, łączą się w większe krople i spływają grawitacyjnie do zbiornika zbiorczego. Skuteczność filtracji wynosi 0,01–1 mikrona, co ma kluczowe znaczenie dla ochrony narzędzi pneumatycznych i wrażliwych procesów produkcyjnych. Spełniają wymagania normy ISO 8573-1 dla klasy 1 lub 2 w zakresie oleju.

Filtry wstępne montuje się przed osuszaczem chłodniczym. Chronią osuszacz, usuwając wilgoć, olej i większe zanieczyszczenia, zanim powietrze trafi do bardziej wrażliwych części systemu. Bez filtra wstępnego osuszacz zanieczyszcza się szybciej, a jego żywotność spada.

Filtry końcowe pracują za osuszaczem. Zatrzymują drobne zanieczyszczenia, które uwalnia osuszacz lub które przechodzą przez poprzedni stopień. Skuteczność filtrów końcowych osiąga taki sam zakres 0,01–1 mikrona jak filtry koalescencyjne, jednak ich rola jest uzupełniająca.

Filtry z węglem aktywnym usuwają gazowe zanieczyszczenia, pary oleju i zapachy. Działają na zasadzie adsorpcji, w której cząsteczki zanieczyszczeń wiążą się z powierzchnią węgla aktywnego. Stosuje się je tam, gdzie filtry koalescencyjne nie wystarczają, na przykład w przemyśle spożywczym, farmaceutycznym lub przy lakierowaniu. Ich skuteczność zależy od temperatury i wilgotności otoczenia. Nasycony wkład węglowy przestaje filtrować bez widocznego ostrzeżenia, dlatego należy przestrzegać interwałów wymiany niezależnie od wizualnego stanu filtra.

Specjalne filtry sterylne stosuje się w aplikacjach o najwyższych wymaganiach co do czystości powietrza, takich jak produkcja leków lub żywności. Zatrzymują bakterie i mikroorganizmy oraz spełniają rygorystyczne normy higieniczne.

2. Skuteczność i parametry techniczne filtrów

Skuteczność filtracji wyrażana jest w mikronach i określa najmniejszą wielkość cząstki, którą filtr zatrzyma. Filtry koalescencyjne obejmują zakres 0,01–1 mikrona, filtry wstępne grubszą frakcję powyżej 1 mikrona, a filtry sterylne zatrzymują cząstki poniżej 0,01 mikrona.

Temperatura pracy zasadniczo wpływa na skuteczność filtrów z węglem aktywnym. Przy temperaturach powyżej 35–40 °C ich skuteczność gwałtownie spada, co powoduje przenikanie par oleju do systemu. Filtry z węglem aktywnym wymagają zatem umieszczenia w chłodnym i wentylowanym miejscu.

Spadek ciśnienia jest najbardziej wiarygodnym wskaźnikiem stanu filtra. Monitorowanie spadku ciśnienia umożliwia wymianę wkładu filtracyjnego we właściwym czasie, jeszcze przed całkowitym zanieczyszczeniem. Zanieczyszczony filtr zwiększa zużycie energii przez kompresor i zmniejsza przepływ powietrza.

Wskazówka profesjonalisty: Zainstaluj manometr przed i za każdym filtrem. Różnica ciśnienia powyżej 0,5 bar sygnalizuje konieczność wymiany wkładu. Nie czekaj na widoczne zanieczyszczenie ani na stały interwał czasowy.

Typ filtra Skuteczność (mikrony) Typowe zastosowanie Wrażliwość na temperaturę
Filtr wstępny 1–40 Ochrona osuszacza, zanieczyszczenia grube Niska
Koalescencyjny 0,01–1 Olej, wilgoć, drobne aerozole Średnia
Filtr końcowy 0,01–1 Doczyszczanie za osuszaczem Niska
Węgiel aktywny Substancje gazowe Zapachy, opary olejowe Wysoka (powyżej 35–40 °C)
Sterylny Poniżej 0,01 Farmacja, przemysł spożywczy Średnia

3. Porównanie kluczowych charakterystyk filtrów

Wybór odpowiedniego filtra zależy od kombinacji czterech parametrów: skuteczności filtracji, odporności na warunki eksploatacyjne, kosztów konserwacji i zalecanego zastosowania.

Charakterystyka Filtr wstępny Koalescencyjny Węgiel aktywny Sterylny
Skuteczność filtracji Zgrubna (powyżej 1 µm) Dokładna (0,01–1 µm) Substancje gazowe Bardzo dokładna (poniżej 0,01 µm)
Odporność na wilgoć Wysoka Wysoka Niska Średnia
Odporność na temperaturę Wysoka Średnia Niska (powyżej 35–40 °C) Średnia
Koszty wymiany wkładu Niskie Średnia Średnie do wysokich Wysokie
Częstotliwość wymiany Według spadku ciśnienia Według spadku ciśnienia Według temperatury i obciążenia Według zastosowania
Zalecane zastosowanie Wszystkie zastosowania Przemysł, lakiernictwo, pneumatyka Przemysł spożywczy, farmacja Farmacja, medycyna

Poniższe zestawienie pokazuje, jakie zanieczyszczenia poszczególne typy filtrów faktycznie zatrzymują i jakie klasy czystości oleju według ISO 8573-1 można dzięki temu osiągnąć:

Typ filtra Cząstki stałe Olej/aerozole Zapachy Klasa ISO 8573 (olej)
Mechaniczny (zgrubny) Tak Nie Nie 4–5
Mechaniczny (dokładny) Tak Częściowo Nie 3–4
Koalescencyjny Tak Tak Nie 1–2
Węgiel aktywny Nie Tak (opary) Tak 1

Spadek ciśnienia i zanieczyszczenie filtra znacząco wpływają na efektywność eksploatacji i zużycie energii przez kompresor. Zanieczyszczony filtr nie działa jako zabezpieczenie, lecz jako hamulec całego systemu.

Skuteczny system filtracji zmniejsza liczbę braków i zwiększa niezawodność produkcji. Dotyczy to zwłaszcza branż, w których zanieczyszczenie powietrza bezpośrednio wpływa na jakość finalnego produktu.

4. Jak prawidłowo dobrać filtr do zastosowań przemysłowych lub budowlanych

Wybór filtra zaczyna się od analizy zanieczyszczeń w danym zakładzie. Inne podejście wymaga lakiernia, inne wytwórnia betonu, a inne zakład farmaceutyczny.

Podstawowe kryteria wyboru:

  • Rodzaj zanieczyszczenia: Olej i wilgoć wymagają filtra koalescencyjnego. Pył i grube zanieczyszczenia rozwiązuje filtr wstępny. Zapachy i substancje gazowe usuwa filtr z węglem aktywnym.
  • Temperatura robocza: Filtrów z węglem aktywnym nie można stosować w pomieszczeniach o temperaturze powyżej 35–40 °C bez dodatkowego chłodzenia.
  • Wymagana klasa czystości: Norma ISO 8573-1 definiuje klasy 0–6 dla cząstek stałych, wody i oleju. Klasa 1 dla oleju oznacza zawartość poniżej 0,01 mg/m³, klasa 4 natomiast poniżej 5 mg/m³.
  • Przepływ powietrza (l/min lub m³/godz.): Filtr musi odpowiadać przepływowi znamionowemu kompresora. Niedowymiarowany filtr zwiększa spadek ciśnienia i obniża wydajność całego systemu.
  • Miejsce w układzie: Filtr wstępny należy umieścić przed osuszaczem, filtr dokładny za osuszaczem, filtr z węglem aktywnym na końcu układu.
  • Dostępność wkładów zamiennych i wsparcie serwisowe: Tani filtr z drogim lub trudno dostępnym wkładem może w perspektywie 3–5 lat okazać się droższy niż rozwiązanie premium z dostępnymi częściami.

Wielostopniowa filtracja łączy filtr wstępny, główny filtr koalescencyjny i ewentualnie filtr z węglem aktywnym. Takie podejście spełnia rygorystyczne normy ISO 8573-1 i minimalizuje ryzyko przedostania się zanieczyszczeń do wrażliwych aplikacji.

Zalecenia według typu zakładu:

  • Przemysł maszynowy i motoryzacyjny (ogólnie): filtr wstępny + filtr mechaniczny dokładny, wystarcza do ochrony narzędzi pneumatycznych i zaworów.
  • Lakiernie i obróbka powierzchniowa: filtr wstępny + filtr koalescencyjny + węgiel aktywny, spełnia wymagania klasy 1 według ISO 8573.
  • Przemysł spożywczy i farmaceutyczny: wielostopniowa filtracja ze stopniem koalescencyjnym i węglowym, ewentualnie filtr sterylny.
  • Spawalnictwo i odlewnictwo: solidne filtry wstępne o wysokiej pojemności zatrzymywania cząstek stałych.

Wskazówka profesjonalisty: Przy projektowaniu systemu filtracji należy uwzględnić rezerwę przepływu wynoszącą co najmniej 20%. Warunki eksploatacyjne się zmieniają, a niedoszacowany filtr spowoduje spadek ciśnienia, co podniesie koszty eksploatacji całej linii. Przy wysokiej zawartości pyłu wybierajcie media filtracyjne z tkaniny poliestrowej lub kasety składane, które można wielokrotnie czyścić sprężonym powietrzem lub wodą.

Najczęstsze błędy przy wyborze filtra:

  • Zastosowanie jednego filtra tam, gdzie konieczna jest filtracja wielostopniowa.
  • Niedocenianie wpływu temperatury na filtry z węglem aktywnym.
  • Wybór filtra bez uwzględnienia przepływu i strat ciśnienia.
  • Zaniedbanie regularnej kontroli spadku ciśnienia.

Inwestycja w wysokiej jakości filtrację wielostopniową zwraca się zazwyczaj w ciągu 12–24 miesięcy dzięki oszczędnościom na konserwacji i zmniejszeniu przestojów. To mierzalny argument ekonomiczny, nie tylko zalecenie techniczne.

Przy wyborze kompresora do wymagających zastosowań przemysłowych warto uwzględnić również kryteria wyboru kompresora przemysłowego, gdzie filtracja odgrywa kluczową rolę w całościowej koncepcji systemu.

5. Konserwacja filtrów kompresorowych i zapobieganie awariom

Regularna konserwacja filtrów bezpośrednio decyduje o trwałości całego systemu pneumatycznego. Zaniedbany filtr powoduje nie tylko gorszą jakość powietrza, ale także uszkadza zawory, cylindry i narzędzia znajdujące się za nim.

Konserwacja systemów filtracyjnych na podstawie aktualnego spadku ciśnienia znacznie zapobiega kosztownym naprawom. Stałe interwały czasowe wymiany wkładów są mniej precyzyjne niż monitorowanie rzeczywistego stanu filtra.

Zalecany sposób postępowania przy konserwacji:

  1. Codzienna kontrola wzrokowa zbiornika zbierającego kondensat i olej.
  2. Cotygodniowy odczyt spadku ciśnienia z manometrów przed i za filtrem. Wzrost powyżej 0,2 bara sygnalizuje początkowe zanieczyszczenie, różnica powyżej 0,5 bara oznacza konieczność wymiany wkładu.
  3. Regularne spuszczanie kondensatu ze zbiorników zbiorczych, najlepiej za pomocą automatycznego odwadniacza kondensatu.
  4. Wymiana wkładu filtracyjnego po przekroczeniu zalecanego spadku ciśnienia lub najpóźniej raz w roku; standardowo co 6 do 12 miesięcy, w środowisku zapylonym krócej.
  5. Zapisy serwisowe: data wymiany, typ wkładu, zmierzone wartości spadku ciśnienia.
  6. Używajcie oryginalnych części zamiennych. Nieoryginalne wkłady mogą nie spełniać deklarowanej klasy filtracji i mogą powodować reklamacje lub awarie.

Filtry z węglem aktywnym wymagają szczególnej uwagi. Przy długotrwałym narażeniu na temperatury powyżej 35–40 °C tracą skuteczność, choć nie jest to widoczne. Regularna wymiana wkładu zgodnie z zalecanym przez producenta interwałem jest zatem obowiązkowa, a nie opcjonalna.

Wskazówka profesjonalna: Przy planowaniu konserwacji uwzględnijcie sezonowe wahania. Zimą w rurociągu kondensuje więcej wilgoci i filtry zanieczyszczają się szybciej, dlatego dostosujcie interwały kontroli do pory roku, zwłaszcza w przypadku filtrów ssących i odwadniaczy kondensatu.

Przegląd najczęstszych błędów przy konserwacji filtrów znajdziesz również w artykule o najczęstszych błędach przy użytkowaniu kompresorów, gdzie opisano konkretne skutki zaniedbania filtracji dla eksploatacji.

Kluczowe wnioski

Prawidłowa filtracja sprężonego powietrza zgodnie z normą ISO 8573-1 wymaga wielostopniowego systemu z filtrem wstępnym, filtrem koalescencyjnym i ewentualnie filtrem z węglem aktywnym, przy czym spadek ciśnienia jest głównym wskaźnikiem stanu każdego stopnia.

Punkt Szczegóły
Filtracja wielostopniowa Kombinacja filtra wstępnego, filtra koalescencyjnego i filtra z węglem aktywnym spełnia normę ISO 8573-1.
Spadek ciśnienia jako wskaźnik Różnica ciśnienia powyżej 0,5 bar sygnalizuje konieczność wymiany wkładu filtracyjnego.
Limit temperatury węgla aktywnego Filtry z węglem aktywnym tracą skuteczność w temperaturach powyżej 35–40 °C.
Rezerwa przepływu Przy projektowaniu należy uwzględnić rezerwę przepływu wynoszącą co najmniej 20%.
Zwrot z inwestycji Wysokiej jakości filtracja wielostopniowa zwraca się w ciągu 12–24 miesięcy dzięki oszczędnościom na konserwacji.
Wybór według zastosowania Typ filtra musi odpowiadać rodzajowi zanieczyszczenia, przepływowi oraz wymaganej klasie czystości ISO 8573-1.

Doświadczenia z praktyki: co naprawdę decyduje o filtracji

Pracuję z systemami kompresorowymi od wielu lat i wielokrotnie widzę ten sam schemat. Zakład inwestuje w wysokiej jakości kompresor śrubowy, ale filtry traktuje jako pozycję drugorzędną. Efekt jest przewidywalny: uszkodzone zawory, zanieczyszczone produkty i nieplanowane przestoje. Problemy z jakością produkcji lub reklamacje da się z czasem wyśledzić właśnie do zaniedbanego systemu filtracji.

Największym błędem, jaki obserwuję, jest poleganie na stałym interwale czasowym wymiany wkładów. Filtr w zapylonej lakierni zapycha się trzykrotnie szybciej niż filtr w maszynowni z czystym powietrzem. Spadek ciśnienia mówi prawdę, harmonogram czasowy – nie.

Filtry z węglem aktywnym to niedoceniana kategoria. W przemyśle spożywczym czy farmaceutycznym są niezastąpione, ale w letnich miesiącach w niewentylowanej sprężarkowni przestają działać, a nikt tego nie zauważa. Umieszczenie filtra w chłodnym miejscu to nie szczegół, lecz warunek jego skutecznego działania.

Każdemu zakładowi polecam wprowadzenie prostej ewidencji spadków ciśnienia z datą odczytu. Wystarczy tabela na papierze lub w Excelu. Po pół roku macie dane, które pokażą rzeczywisty cykl życia wkładów w waszych warunkach. To dokładniejsze niż jakakolwiek ogólna instrukcja.

— Zdeněk

Filtry i akcesoria do uzdatniania sprężonego powietrza od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment filtrów i urządzeń do uzdatniania sprężonego powietrza, od prostych filtrów wstępnych po wielostopniowe zestawy filtracyjne dla wymagających zakładów przemysłowych.

https://kompresory-vzduchotechnika.cz

Do standardowych zastosowań przemysłowych odpowiednie są jednostki uzdatniania powietrza, które łączą w jednej kompaktowej całości filtrację, regulację ciśnienia i smarowanie. Dla zakładów wymagających spełnienia normy ISO 8573 Kompresory-vzduchotechnika oferuje program filtracyjny zgodny z ISO 8573 z certyfikowanymi komponentami. Zespół techniczny jest do dyspozycji w zakresie doradztwa przy doborze właściwego rozwiązania filtracyjnego, odpowiedniego do konkretnych warunków eksploatacyjnych.

Polecane

Czym jest uszczelnienie pneumatyczne i jak działa w praktyce

W warsztacie zakładu przemysłowego na stole roboczym leżą różne elementy uszczelnień pneumatycznych przygotowane do montażu.


Krótko:

  • Uszczelnienie pneumatyczne tworzy szczelną barierę w systemie dzięki elastycznej deformacji i naciskowi kontaktowemu. Prawidłowo zaprojektowane uszczelnienie zapobiega wyciekowi sprężonego powietrza i utrzymuje ciśnienie przez cały okres eksploatacji urządzenia. Kluczowym parametrem jest współczynnik kompresji, który musi odpowiadać typowi uszczelnienia i obciążeniu eksploatacyjnemu.

Uszczelnienie pneumatyczne to element elastomerowy tworzący szczelną barierę w systemie pneumatycznym dzięki kontrolowanej deformacji i naciskowi kontaktowemu. Prawidłowo zaprojektowane uszczelnienie zapobiega wyciekowi sprężonego powietrza i utrzymuje ciśnienie na poziomie eksploatacyjnym przez cały okres użytkowania urządzenia. Kluczowym parametrem jest współczynnik kompresji: dla połączeń statycznych obowiązuje zakres 15–30%, dla dynamicznych uszczelnień zwrotnych 10–15%, a dla zastosowań rotacyjnych 3–8%. Wartości te nie są zaleceniem, lecz wymogiem technicznym. Odchylenie od nich prowadzi do przedwczesnego zużycia lub nieszczelności. Kompresory-vzduchotechnika oferuje fachowe doradztwo przy doborze uszczelnienia do konkretnych warunków eksploatacyjnych.

Czym jest uszczelnienie pneumatyczne i jaka jest zasada jego działania?

W fabryce pracownik zakłada uszczelnienie pneumatyczne na element walcowy.

Uszczelnienie pneumatyczne działa na zasadzie elastycznej deformacji materiału pod wpływem ciśnienia. Podczas montażu uszczelnienie zostaje ściśnięte o określoną część swojego przekroju. Ta deformacja wytwarza nacisk kontaktowy na przylegające powierzchnie, który zapobiega przepływowi sprężonego powietrza. Uszczelnienie nie jest przy tym elementem pasywnym. Aktywnie reaguje na zmiany ciśnienia systemowego i luzów konstrukcyjnych, dzięki czemu jego zachowanie jest dynamiczne.

Różnica między uszczelnieniem statycznym a dynamicznym polega na ruchu powierzchni kontaktowych. Uszczelnienia statyczne pracują między nieruchomymi elementami, na przykład w połączeniach rurowych lub pokrywach cylindrów. Uszczelnienia dynamiczne uszczelniają ruchome elementy, takie jak tłoczyska czy wały obrotowe. Każdy typ wymaga innego współczynnika kompresji oraz innego materiału. Pomylenie tych kategorii jest jedną z najczęstszych przyczyn przedwczesnej awarii.

Współczynnik Poissona elastomeru bezpośrednio wpływa na to, jak uszczelnienie zachowuje się pod wpływem ściśnięcia. W przypadku materiału NBR osiąga wartość około 0,47, co oznacza 4,7% ekspansję promieniową przy 10% ściśnięciu osiowym. Ta promieniowa rozszerzalność zapewnia siłę uszczelniającą w cylindrze lub rowku. Znajomość tego parametru jest niezbędna przy projektowaniu uszczelnienia.

Jak materiały wpływają na właściwości uszczelnień pneumatycznych?

Wybór elastomeru określa odporność termiczną, kompatybilność chemiczną i trwałość uszczelnienia. Niewłaściwy materiał oznacza szybką awarię i wyższe koszty konserwacji. Poniżej znajduje się przegląd najczęściej stosowanych materiałów i ich kluczowych właściwości.

Materiał Zakres temperatur Główna zaleta Typowe zastosowanie
NBR (kauczuk nitrylowy) od –30 do +100 °C Odporność na oleje i paliwa Hydraulika, pneumatyka, automotive
PU (poliuretan) od 0 do +60 °C Wysoka odporność na zużycie Tłoczyska, napędy liniowe
HNBR (uwodorniony NBR) od –30 do +150 °C Odporność na temperaturę i chemikalia Maszyny przemysłowe, technika kompresorowa
FKM (Viton) –20 do +200 °C Odporność na agresywne media Przemysł chemiczny, zastosowania wysokotemperaturowe

Przejrzysta infografika porównująca właściwości różnych materiałów stosowanych do uszczelnień pneumatycznych

NBR jest najbardziej rozpowszechnionym materiałem do standardowych zastosowań pneumatycznych. Poliuretan nadaje się do temperatur w zakresie 0–60 °C i wyróżnia się odpornością na zużycie, dlatego jest stosowany w siłownikach liniowych o wysokiej częstotliwości skoków. HNBR zastępuje NBR tam, gdzie temperatury przekraczają 80 °C lub gdzie obecne są bardziej agresywne substancje. FKM jest wyborem dla środowisk chemicznie wymagających oraz temperatur przekraczających 150 °C.

Geometria uszczelnienia wpływa na siłę uszczelniającą i tarcie w takim samym stopniu jak materiał. O-ring jest najprostszym kształtem, ale dla wysokich ciśnień lub środowisk ściernych stosuje się X-ringi, mankiety typu U lub specjalne uszczelnienia profilowe. Asymetryczne profile zmniejszają tarcie przy zachowaniu siły uszczelniającej. Zintegrowane zgarniacze usuwają zanieczyszczenia z tłoczyska i wydłużają żywotność całego systemu.

Wskazówka profesjonalisty: Przy wyborze materiału zawsze opieraj się na najwyższej temperaturze roboczej i najbardziej agresywnym medium w systemie. Uszczelnienie musi poradzić sobie z najgorszymi warunkami, a nie przeciętnymi.

Jakie są główne przyczyny awarii uszczelnień pneumatycznych?

Awaria uszczelnienia ma w większości przypadków konkretną przyczynę techniczną, a nie przypadkowy charakter. Najczęstszym mechanizmem uszkodzenia jest wyciskanie materiału w luz konstrukcyjny, określane po angielsku jako nibbling. Zjawisko to powstaje w wyniku kombinacji ciśnienia systemowego i szczeliny między tłokiem a cylindrem.

Uszczelnienie zaprojektowane dla ciśnienia 100 PSI i luzu 0,005" szybko ulega awarii przy zwiększeniu ciśnienia do 150 PSI lub poszerzeniu luzu do 0,010". Materiał uszczelnienia jest wielokrotnie wciskany w szczelinę i mechanicznie ścierany. Efektem są nieszczelności, fragmenty elastomeru w systemie i skrócona żywotność.

Główne przyczyny awarii uszczelnień pneumatycznych:

  • Nibbling (wyciskanie w luz): kombinacja wysokiego ciśnienia i nadmiernego luzu konstrukcyjnego; najczęstsza przyczyna awarii w aplikacjach dynamicznych
  • Nadmierna kompresja: przekroczenie zalecanego współczynnika kompresji prowadzi do przegrzania i degradacji elastomeru
  • Niewłaściwy materiał: zastosowanie NBR w środowisku z temperaturami powyżej 100 °C lub w kontakcie z agresywnymi chemikaliami
  • Niewystarczające smarowanie: suche tarcie na tłoczysku przyspiesza zużycie uszczelnienia nawet przy właściwym materiale
  • Uszkodzenie podczas montażu: przecięcie lub skręcenie uszczelnienia podczas instalacji powoduje natychmiastową lub szybką awarię
  • Zanieczyszczenie: cząstki stałe w systemie powodują ścierne zużycie powierzchni uszczelniających

Dynamiczne uderzenia ciśnieniowe są bardziej niebezpieczne niż statyczne przeciążenie. Powtarzające się impulsy ciśnieniowe wprawiają uszczelnienie w drganie w rowku i przyspieszają nibbling. Wpływ zmiennego ciśnienia na uszczelnienie należy więc uwzględnić już przy projektowaniu systemu, a nie dopiero przy pierwszej awarii.

Wskazówka profesjonalisty: Przy analizie uszkodzonych uszczelnień zawsze zmierz rzeczywisty luz między tłokiem a cylindrem. Zużycie powierzchni ślizgowych stopniowo zwiększa luz, więc uszczelnienie zaprojektowane dla nowej maszyny może nie być odpowiednie po dwóch latach eksploatacji.

Jak prawidłowo montować i konserwować uszczelnienia pneumatyczne?

Prawidłowy montaż i regularna konserwacja wydłużają żywotność uszczelnienia znacznie bardziej niż sam wybór droższego materiału. Dokładne zachowanie współczynników kompresji jest w aplikacjach dynamicznych ważniejsze niż sam materiał. Nadmierna kompresja prowadzi do przegrzania i degradacji elastomeru, niewystarczająca kompresja do nieszczelności.

Procedura prawidłowego montażu i konserwacji:

  1. Zmierz rowek i przekrój uszczelnienia przed montażem. Sprawdź, czy współczynnik kompresji odpowiada typowi aplikacji: 15–30% dla uszczelnień statycznych, 10–15% dla dynamicznych zwrotnych.
  2. Nanieś odpowiedni smar na uszczelkę oraz na powierzchnie kontaktowe. W zastosowaniach pneumatycznych stosuje się smary silikonowe lub mineralne kompatybilne z elastomerem. Smarowanie podczas montażu zmniejsza tarcie i zapobiega uszkodzeniom podczas pierwszego uruchomienia.
  3. Zainstaluj uszczelkę bez skręcenia. W przypadku o-ringów sprawdź, czy uszczelka nie jest przełożona ani skręcona w rowku. Skręcenie o 5° zmniejsza siłę uszczelniającą i powoduje nierównomierne zużycie.
  4. Sprawdź luz między ruchomymi częściami. Luz musi odpowiadać wartości projektowej. Zużyte powierzchnie ślizgowe należy naprawić lub wymienić przed montażem nowej uszczelki.
  5. Ustaw ciśnienie robocze na wartość projektową. Praca powyżej ciśnienia znamionowego przyspiesza zjawisko nibblingu i skraca żywotność uszczelki.
  6. Określ interwały kontroli. W standardowych zastosowaniach kontroluj uszczelkę przy każdym planowanym postoju. W przypadku krytycznych węzłów ustaw krótsze interwały lub zastosuj monitorowanie stanu.

Smarowanie ma w pneumatyce specyficzne wymagania. Zbyt duża ilość smaru zanieczyszcza układ i może uszkodzić zawory lub czujniki. Zbyt mała ilość smaru powoduje suche tarcie. Szczegółowy przegląd procedur smarowania dla układów pneumatycznych oferuje przewodnik po smarowaniu dla techników. Prawidłowa procedura serwisowa obejmuje również czyszczenie rowków z pozostałości starej uszczelki oraz kontrolę powierzchni tłoczyska pod kątem rys lub korozji.

Gdzie w przemyśle stosuje się uszczelnienia pneumatyczne?

Uszczelnienia pneumatyczne w przemyśle występują praktycznie w każdej branży, w której pracuje się ze sprężonym powietrzem. Przemysł motoryzacyjny jest jednym z największych użytkowników: siłowniki pneumatyczne sterują zaciskami, oprzyrządowaniem i liniami montażowymi, gdzie uszczelki muszą wytrzymać miliony cykli. Przemysł spożywczy wymaga materiałów dopuszczonych do kontaktu z żywnością, zazwyczaj elastomerów silikonowych lub EPDM. Budowa maszyn i automatyzacja wykorzystują uszczelnienia w siłownikach liniowych, aktuatorach obrotowych oraz zaworach pneumatycznych.

Zmodernizowane uszczelnienia pneumatyczne w trudnych warunkach zwiększają niezawodność maszyny o 40–70% i wydłużają interwały serwisowe z pierwotnych 3–6 miesięcy do 2–3 lat. To wydłużenie żywotności bezpośrednio zmniejsza koszty utrzymania i nieplanowanych przestojów. Zaawansowane uszczelnienia o asymetrycznych profilach i zintegrowanych zgarniaczach wytrzymują ciśnienia do 16 barów bez uszkodzenia struktur zapasowych.

Branża Typowe zastosowanie Zalecany materiał Korzyść z modernizacji
Automotive Linie montażowe, zaciski NBR, PU Wydłużenie przedziałów do 2 lat
Przemysł spożywczy Maszyny napełniające i pakujące Silikon, EPDM Spełnienie norm higienicznych
Przemysł chemiczny Zawory, pompy FKM (Viton) Odporność na agresywne media
Przemysł maszynowy Napędy liniowe, cylindry PU, HNBR Zmniejszenie tarcia i zużycia
Energetyka Pneumatyczne napędy armatury HNBR, FKM Niezawodność w wysokich temperaturach

Przyszły rozwój zmierza w kierunku integracji uszczelnień z monitorowaniem stanu. Czujniki ciśnienia i wibracji wykrywają początkową nieszczelność, zanim spowoduje ona awarię. Takie podejście zmienia konserwację z reaktywnej na predykcyjną i dodatkowo wydłuża przerwy serwisowe. Efektywny serwis systemów pneumatycznych, w tym prawidłową pielęgnację uszczelnień, opisuje przewodnik serwisowy na stronie Kompresory-vzduchotechnika.

Kluczowe wnioski

Uszczelnienie pneumatyczne działa niezawodnie tylko wtedy, gdy materiał, współczynnik kompresji i luzy konstrukcyjne odpowiadają konkretnym warunkom eksploatacyjnym.

Punkt Szczegóły
Współczynnik kompresji Uszczelnienia statyczne wymagają 15–30%, dynamiczne zwrotne 10–15%, obrotowe 3–8%.
Wybór materiału PU dla 0–60 °C, HNBR dla temperatur powyżej 80 °C, FKM dla agresywnych środowisk chemicznych.
Nibbling jako główne ryzyko Połączenie ciśnienia powyżej wartości projektowej i zwiększonego luzu powoduje mechaniczne wyciskanie i uszkodzenie uszczelnienia.
Korzyść z modernizacji Zaawansowane uszczelnienia zwiększają niezawodność maszyny o 40–70% i wydłużają interwały serwisowe do 2–3 lat.
Smarowanie i montaż Prawidłowe smarowanie podczas montażu i kontrola luzu są równie ważne jak wybór materiału.

Doświadczenia z praktyki: czego nie napisano w dokumentacji technicznej

Pracuję z systemami pneumatycznymi od wielu lat i wielokrotnie natrafiam na ten sam problem. Technicy poświęcają dużą uwagę wyborowi materiału uszczelnienia, ale niedoceniają stopnia sprężania i luzu konstrukcyjnego. A to właśnie te dwa parametry decydują o tym, czy uszczelnienie wytrzyma rok czy trzy miesiące.

Najczęstszy błąd, jaki widzę w praktyce, to użycie uszczelnienia z nowej maszyny jako części zamiennej po dwóch latach eksploatacji. Powierzchnie ślizgowe zużywają się, luz się zwiększa, a pierwotnie prawidłowo zaprojektowane uszczelnienie zaczyna nibblować. Efektem jest tajemnicza nieszczelność bez wyraźnej przyczyny. Rozwiązanie jest proste: przy każdej wymianie uszczelnienia zmierz rzeczywisty luz i porównaj go z wartością projektową.

Drugą rzeczą, która mnie zaskakuje, jest niedocenianie smarowania. Smar silikonowy podczas montażu nic nie kosztuje w porównaniu z kosztami nieplanowanego przestoju. Mimo to technicy go pomijają, ponieważ „wcześniej też działało bez tego." Działało, ale krócej.

Modernizacja uszczelnień na zaawansowane typy z asymetrycznymi profilami lub zintegrowanymi zgarniaczami opłaca się zawsze, gdy maszyna znajduje się w krytycznej linii produkcyjnej. Inwestycja w lepsze uszczelnienie zwróci się przy pierwszym zaoszczędzonym przestoju. Przyszłość widzę w monitorowaniu predykcyjnym, ale podstawą pozostaje właściwy dobór i montaż. Bez tego żaden czujnik nie pomoże.

— Zdeněk

Akcesoria pneumatyczne i rury od Kompresory-vzduchotechnika

Prawidłowo dobrane uszczelnienie wymaga wysokiej jakości systemu rozprowadzania sprężonego powietrza. Nieszczelne lub nieodpowiednie przewody niwelują nawet najlepsze uszczelnienie w cylindrze.

https://kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika oferuje kompletny asortyment rur do sprężonego powietrza o średnicach 15–28 mm, odpowiednich zarówno do instalacji przemysłowych, jak i mniejszych warsztatów. W ofercie znajdują się również jednostki uzdatniania powietrza na ciśnienia do 10 bar, które utrzymują jakość powietrza i chronią uszczelnienia przed zanieczyszczeniem. Zespół ekspertów Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy wyborze akcesoriów do konkretnego zastosowania. Skontaktuj się z nami w celu konsultacji dotyczącej Twojego systemu pneumatycznego.

Często zadawane pytania

Czym jest uszczelnienie pneumatyczne i do czego służy?

Uszczelnienie pneumatyczne to element elastomerowy, który tworzy szczelną barierę w systemie pneumatycznym za pomocą kontrolowanego odkształcenia i nacisku kontaktowego. Zapobiega wyciekowi sprężonego powietrza i utrzymuje ciśnienie robocze w cylindrach pneumatycznych, zaworach i napędach.

Jaki współczynnik kompresji jest właściwy dla uszczelnień dynamicznych?

Dla dynamicznych uszczelnień zwrotnych obowiązuje współczynnik kompresji 10–15%, dla zastosowań obrotowych 3–8%. Przekroczenie tych wartości prowadzi do przegrzania i przedwczesnego zużycia elastomeru.

Co powoduje nibbling uszczelnienia?

Nibbling powstaje w wyniku połączenia wysokiego ciśnienia systemowego i nadmiernego luzu konstrukcyjnego między tłokiem a cylindrem. Materiał uszczelnienia jest wielokrotnie wciskany w szczelinę i mechanicznie ścierany, co prowadzi do nieszczelności i awarii.

Jaki materiał uszczelnienia wybrać dla temperatur powyżej 100°C?

Dla temperatur powyżej 80°C odpowiedni jest HNBR, dla temperatur przekraczających 150°C lub dla agresywnego środowiska chemicznego stosuje się FKM (Viton). NBR nie jest odpowiedni dla tych warunków.

Jak modernizacja uszczelnień wpływa na niezawodność maszyny?

Zmodernizowane uszczelnienia pneumatyczne zwiększają niezawodność maszyny o 40–70% i wydłużają interwały serwisowe z 3–6 miesięcy do 2–3 lat. Zaawansowane typy z asymetrycznymi profilami wytrzymują ciśnienia do 16 barów bez uszkodzenia.

Polecane

Rola IoT w systemach pneumatycznych: przewodnik dla techników

Warsztat przemysłowy wyposażony w systemy pneumatyczne wspierane przez technologię IoT


Krótko:

  • IoT w pneumatyce łączy komponenty za pomocą czujników i protokołów w celu automatyzacji monitorowania i konserwacji. Wdrożenie IIoT zwiększa niezawodność systemów o 40 do 60 procent i zmniejsza zużycie energii o 25 do 35 procent. Kluczem do sukcesu jest odpowiedni wybór protokołu, precyzyjny model danych i stopniowa integracja z produkcją.

Rola IoT w systemach pneumatycznych jest definiowana jako połączenie fizycznych komponentów za pomocą inteligentnych czujników, protokołów komunikacyjnych i edge computingu w celu zautomatyzowanego monitorowania, sterowania i konserwacji predykcyjnej. W praktyce przemysłowej technologia ta jest określana jako IIoT (Industrial Internet of Things), przy czym IIoT różni się od konsumenckiego IoT przede wszystkim skalowalnością, interoperacyjnością i niskim opóźnieniem. Wdrożenie IIoT w pneumatyce przynosi wymierne wyniki: oszczędność energii osiąga 25–35%, a niezawodność systemów rośnie o 40–60%. Te liczby nie są teoretyczne. Wynikają z rzeczywistych wdrożeń przemysłowych, w których czujniki, cyfrowe bliźniaki i odpowiednio dobrane protokoły zastąpiły konserwację reaktywną systematycznym zarządzaniem.

Jak działają czujniki i protokoły IoT w systemach pneumatycznych

Podstawę każdego inteligentnego systemu pneumatycznego stanowią trzy rodzaje czujników: ciśnienia, przepływu i temperatury. Każdy rodzaj pełni inną funkcję i generuje inny strumień danych.

  • Czujniki ciśnienia mierzą ciśnienie robocze w przewodach i blokach zaworowych. Odchylenie od wartości zadanej sygnalizuje wyciek lub zużycie uszczelnienia.
  • Czujniki przepływu monitorują zużycie powietrza w czasie rzeczywistym. Nowoczesne czujniki przepływu przechowują dane lokalnie przez okres do 8 dni i przesyłają je za pomocą protokołów MQTT i OPC UA. Ta funkcja zapewnia ciągłość danych nawet w przypadku awarii sieci.
  • Czujniki temperatury wykrywają przegrzewanie kompresorów i napędów. Nadmierna temperatura poprzedza awarię, zanim objawi się ona mechanicznie.

Wybór protokołu komunikacyjnego decyduje o kosztach

Wybór niewłaściwego protokołu komunikacyjnego zwiększa koszty i obniża efektywność całego systemu. IO-Link jest bardziej odpowiedni do prostych aplikacji, w których wystarcza bezpośrednia komunikacja czujnik–system sterowania przy minimalnej infrastrukturze. OPC UA natomiast zapewnia interoperacyjność w integracjach korporacyjnych, gdzie system pneumatyczny komunikuje się z platformami MES lub ERP. MQTT z kolei sprawdza się w aplikacjach o dużej ilości danych i wymogu niskiego opóźnienia, typowo przy synchronizacji wielu linii produkcyjnych.

Szczegółowy widok zainstalowanych czujników IoT do pneumatyki oraz panelu sterowania

Wizualizacja danych w czasie rzeczywistym odbywa się za pomocą przemysłowych systemów SCADA lub chmurowych dashboardów. Technik widzi aktualne ciśnienie, przepływ i temperaturę na jednym ekranie i może natychmiast reagować na anomalie.

Cyfrowe bliźniaki i dokładność symulacji

Cyfrowy bliźniak systemu pneumatycznego to wirtualny model, który odwzorowuje zachowanie fizycznego urządzenia. Symulacja musi uwzględniać ściśliwość powietrza i tarcie uszczelnień, aby wyniki odpowiadały rzeczywistości z dokładnością przekraczającą 95%. Ta dokładność umożliwia testowanie zmian konfiguracji wirtualnie przed fizyczną ingerencją. Rezultatem jest skrócenie czasu rozwoju i integracji projektów nawet o 50%.

Przegląd największych zalet IoT dla technologii pneumatycznych w jednej infografice

Wskazówka profesjonalisty: Przed wdrożeniem cyfrowego bliźniaka zmierz rzeczywiste parametry systemu w różnych warunkach eksploatacyjnych. Symulacja skalibrowana na rzeczywistych danych osiąga znacznie wyższą dokładność niż model oparty wyłącznie na wartościach katalogowych.

Przegląd możliwości pomiaru ciśnienia powietrza i wyboru odpowiednich czujników dla inteligentnych systemów znajdziesz w osobnym przewodniku.

Jakie są korzyści z IoT dla oszczędności energii i utrzymania ruchu?

Technologia IoT zmienia sposób, w jaki przedsiębiorstwa przemysłowe podchodzą do efektywności energetycznej i planowania utrzymania ruchu. Wyniki są mierzalne i powtarzalne.

Obszar korzyści Wynik wdrożenia IoT Mechanizm
Zużycie energii Zmniejszenie o 25–35% Precyzyjne sterowanie ciśnieniem i przepływem zgodnie z bieżącym zapotrzebowaniem
Koszty konserwacji Zmniejszenie o 30–50% Przejście od konserwacji czasowej do konserwacji warunkowej
Niezawodność systemu Wzrost o 40–60% Wczesne wykrywanie anomalii i działania predykcyjne
Czas integracji projektów Skrócenie nawet o 50% Cyfrowe bliźniaki i symulacje termodynamiczne

Tradycyjna konserwacja czasowa działa na zasadzie stałych interwałów, niezależnie od rzeczywistego stanu urządzenia. Technik wymienia filtr lub uszczelkę po upływie ustalonej liczby godzin pracy, nawet jeśli komponent jest nadal sprawny. IoT zastępuje to podejście konserwacją warunkową: interwencja następuje wtedy, gdy dane z czujników wskazują na rzeczywiste zużycie.

„Przejście na konserwację opartą na stanie dzięki IoT obniża koszty konserwacji o 30–50% i zwiększa niezawodność systemu o 40–60%."

Diagnostyka predykcyjna idzie jeszcze dalej. Algorytmy analizują trendy w danych i przewidują awarię, zanim do niej dojdzie. Na przykład stopniowy spadek przepływu przy stałym ciśnieniu sygnalizuje zanieczyszczenie filtra lub początkowy wyciek. Technik otrzymuje powiadomienie z odpowiednim wyprzedzeniem, aby zaplanować interwencję poza godzinami szczytu produkcji. Rezultatem jest wyższa dostępność linii produkcyjnej i niższe koszty nieplanowanych napraw.

Długoterminowy zwrot z inwestycji (ROI) wdrożenia IIoT w pneumatyce zależy od prawidłowej kalibracji progów alarmowych oraz jakości modelu danych. System, który generuje zbyt wiele fałszywych alarmów, traci zaufanie obsługi. Natomiast system o zbyt łagodnych progach przeoczy rzeczywiste usterki.

Jak skutecznie zintegrować IoT z systemami pneumatycznymi?

Skuteczna integracja IIoT z systemami pneumatycznymi wymaga systematycznego podejścia. Najczęstsze błędy powstają przy niedocenianiu kompatybilności istniejącej infrastruktury oraz przy niewłaściwym wyborze protokołów komunikacyjnych.

  1. Ocena kompatybilności jest pierwszym krokiem. Sprawdźcie, czy istniejące PLC i systemy sterowania obsługują przemysłowe protokoły komunikacyjne. Starsze urządzenia bez interfejsu IO-Link lub OPC UA wymagają konwerterów protokołów. Właściwy wybór konwerterów skraca czas integracji i obniża koszty utrzymania.

  2. Definicja use-case przed wyborem technologii. Najpierw określcie, co chcecie mierzyć i jaką decyzję będziecie podejmować na podstawie danych. Zbieranie danych bez jasnego celu nie przynosi wartości. Bez właściwego kontekstu dane IoT są mało przydatne do optymalizacji procesów produkcyjnych.

  3. Konwergencja IT/OT i bezpieczeństwo. Połączenie technologii operacyjnej (OT) z systemami informatycznymi (IT) otwiera nowe wektory zagrożeń cybernetycznych. Segmentacja sieci, szyfrowanie komunikacji i regularne aktualizacje oprogramowania układowego są podstawowymi wymogami, a nie opcjonalnymi dodatkami.

  4. Projekt pilotażowy na jednej linii. Zacznijcie od jednego węzła produkcyjnego, zweryfikujcie funkcjonalność i dopiero potem skalujcie. IIoT to proces ciągły wymagający zarządzania danymi i skalowalności od samego początku, a nie jednorazowy projekt.

  5. Zarządzanie danymi i model danych. Surowe dane bez kontekstu nie mają wartości. Każdy punkt danych musi być odniesiony do konkretnej maszyny, zlecenia i stanu operacyjnego. Dopiero wtedy dane można wykorzystać do optymalizacji procesów.

  6. Plan skalowania. Architektura systemu musi od początku uwzględniać możliwość rozbudowy. Dodanie kolejnych czujników lub węzłów produkcyjnych nie może wymagać kompletnego przeprojektowania infrastruktury.

Profesjonalna wskazówka: Przy wyborze protokołu komunikacyjnego nie zaczynajcie od technologii, lecz od wymagań dotyczących opóźnienia i ilości danych. Dla prostych czujników na poziomie maszyny wystarczy IO-Link. Do integracji z firmowym ERP wybierzcie OPC UA. Połączenie obu protokołów w jednej architekturze jest powszechne i funkcjonalne.

Podstawy automatyzacji pneumatycznej oraz zasady sterowania systemami pneumatycznymi w produkcji są szczegółowo opisane w osobnym przewodniku.

Praktyczne zastosowania IoT w przemysłowej pneumatyce

Inteligentne systemy pneumatyczne znajdują zastosowanie w konkretnych scenariuszach operacyjnych, gdzie bezpośrednie połączenie czujników z warstwą sterowania przynosi mierzalne rezultaty.

  • Monitorowanie zużycia powietrza w czasie rzeczywistym umożliwia identyfikację wycieków i nieefektywnego zużycia na poziomie poszczególnych maszyn. Czujnik przepływu z lokalnym zapisem danych wykrywa nocne zużycie podczas bezczynności produkcji, co zazwyczaj wskazuje na wyciek w instalacji.
  • Predykcyjna konserwacja napędów i zaworów działa na podstawie analizy trendów ciśnienia i przepływu. System ostrzega o zużyciu uszczelnienia lub zaworu zanim dojdzie do awarii linii produkcyjnej.
  • Synchronizacja ruchów pneumatycznych z linią produkcyjną jest kluczowa w aplikacjach z precyzyjnym taktowaniem, na przykład przy montażu lub pakowaniu. Warstwa IoT zapewnia, że napęd pneumatyczny reaguje na sygnał z systemu produkcyjnego z minimalnym opóźnieniem.
  • Integracja z systemami MES i ERP łączy dane z czujników pneumatycznych z planowaniem produkcji. Kierownik produkcji widzi rzeczywistą dostępność maszyn i może dokładniej planować moce produkcyjne.
  • Zdalna diagnostyka i zarządzanie urządzeniami umożliwia technikowi sprawdzenie stanu systemu bez fizycznej obecności przy maszynie. Ta funkcja obniża koszty wyjazdów serwisowych i skraca czas reakcji na usterki.

Trend roku 2026 zmierza w kierunku bezpośredniej komunikacji czujników z inteligentnym sterowaniem w celu synchronizacji z produkcją i minimalizacji przestojów. Ta architektura, określana jako inteligentna pneumatyka, eliminuje warstwy pośrednie i ogranicza opóźnienie do minimum.

Przegląd aktualnych trendów w narzędziach pneumatycznych i ich wpływu na efektywność produkcji oferuje odrębny artykuł.

Kluczowe wnioski

IoT w systemach pneumatycznych przynosi udowodnione oszczędności energii, obniża koszty konserwacji i zwiększa niezawodność, pod warunkiem że integracja jest oparta na właściwym modelu danych i odpowiednio dobranych protokołach komunikacyjnych.

Punkt Szczegóły
Oszczędność energii Wdrożenie IoT obniża zużycie energii systemów pneumatycznych o 25–35% dzięki precyzyjnemu sterowaniu ciśnieniem.
Konserwacja warunkowa Przejście z konserwacji czasowej na warunkową obniża koszty o 30–50% i zwiększa niezawodność o 40–60%.
Wybór protokołu IO-Link służy do prostych aplikacji, OPC UA do integracji korporacyjnych z systemami MES i ERP.
Kontekst danych Surowe dane bez odniesienia do stanu maszyny i zlecenia nie mają żadnej wartości dla optymalizacji procesów.
Podejście pilotażowe Integracja IIoT zaczyna się na jednej linii z jasnym use-case i dopiero potem jest skalowana na cały zakład.

Doświadczenia z praktyki: co działa, a co nie

Pracując z systemami pneumatycznymi w zakładach przemysłowych, wielokrotnie widziałem ten sam schemat. Firma inwestuje w czujniki i infrastrukturę komunikacyjną, uruchamia zbieranie danych, a po trzech miesiącach stwierdza, że nikt tych danych nie wykorzystuje. Problem nie tkwi w technologii. Problem leży w braku modelu danych i jasnej odpowiedzialności za interpretację wyników.

Najbardziej udane wdrożenia, które obserwowałem, miały jedną wspólną cechę: zaczynały od jednego konkretnego pytania. Na przykład: „Gdzie w instalacji tracimy sprężone powietrze przez noc?" To pytanie określało, jakie czujniki są potrzebne, gdzie je umieścić i jak interpretować wyniki. Dopiero po odpowiedzi na pierwsze pytanie system był rozszerzany o konserwację predykcyjną i integrację z MES.

Drugim typowym błędem jest niedocenienie konwergencji IT/OT. Technicy operacyjni i dział IT mają różne priorytety i różny słownik. Bez koordynacji powstają luki bezpieczeństwa lub zdublowana infrastruktura. Zalecam wyznaczenie jednego koordynatora projektu, który rozumie oba te światy.

Inwestycja w IIoT się zwróci, ale nie automatycznie. Zwróci się wtedy, gdy dane są odpowiednio skontekstualizowane, protokoły właściwie dobrane, a zespół przygotowany do ciągłego zarządzania systemem. Pneumatyka to technologia fizyczna z precyzyjnie mierzalnymi parametrami. IoT czyni z niej system, który się uczy i doskonali. To realna wartość, a nie obietnica marketingowa.

— Zdeněk

Komponenty pneumatyczne dla systemów gotowych do IoT

Wysokiej jakości infrastruktura fizyczna jest warunkiem każdej udanej integracji IoT. Czujniki mierzą dokładnie tylko wtedy, gdy instalacje są szczelne, powietrze uzdatnione, a komponenty w dobrym stanie.

https://kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika oferuje asortyment komponentów przeznaczonych bezpośrednio do zastosowań w przemysłowym IoT. Rury do instalacji sprężonego powietrza systemu wtykowego zapewniają szczelne i łatwo rozszerzalne instalacje, które stanowią podstawę niezawodnego pomiaru przepływu. Jednostki uzdatniania powietrza utrzymują jakość sprężonego powietrza na poziomie, który chroni czujniki i siłowniki przed przedwczesnym zużyciem. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy doborze komponentów do konkretnych warunków eksploatacyjnych oraz wymagań dotyczących integracji z systemami IoT.

Często zadawane pytania

Czym jest IIoT i czym różni się od IoT w pneumatyce?

IIoT (Industrial Internet of Things) to przemysłowa odmiana IoT o wyższej skalowalności, niezawodności i niskim opóźnieniu. W pneumatyce zapewnia bezpieczne sterowanie w czasie rzeczywistym, którego IoT konsumenckie nie zapewnia.

Jakie czujniki są niezbędne do monitorowania systemów pneumatycznych?

Podstawowy zestaw obejmuje czujniki ciśnienia, przepływu i temperatury. Czujniki przepływu z lokalnym zapisem danych i transmisją przez MQTT lub OPC UA pokrywają większość wymagań eksploatacyjnych.

Który protokół komunikacyjny wybrać dla pneumatycznego systemu IoT?

IO-Link jest odpowiedni do prostych zastosowań na poziomie czujnika. OPC UA zapewnia interoperacyjność przy integracji z systemami korporacyjnymi MES i ERP. Wybór zależy od złożoności architektury i wymagań dotyczących przepływu danych.

Jak szybko zwróci się inwestycja w IoT w pneumatyce?

Dokładny czas zwrotu zależy od zakresu wdrożenia i stanu wyjściowego systemu. Konserwacja warunkowa obniża koszty o 30–50%, a oszczędność energii sięga 25–35%, co w przypadku średnich zakładów zazwyczaj zapewnia zwrot inwestycji w ciągu dwóch lat.

Jak zacząć integrację IoT z istniejącym systemem pneumatycznym?

Zacznij od projektu pilotażowego na jednej linii produkcyjnej z jasno określonym przypadkiem użycia (use-case). Sprawdź kompatybilność istniejących systemów sterowania, wybierz odpowiedni protokół komunikacyjny i dopiero po zweryfikowaniu wyników skaluj rozwiązanie na cały zakład.

Polecane

Znaczenie kontroli wycieków powietrza: przewodnik na 2026

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualniejszym przewodnikiem na ten sam temat. Kontynuujcie tutaj: Jak wyeliminować wyciek powietrza: przewodnik na 42% oszczędności energii.

Metody testowania przepływu powietrza: przewodnik dla techników

Specjalista wykonujący pomiary za pomocą przyrządów w otoczeniu hali produkcyjnej


Krótko:

  • Prawidłowy pomiar przepływu powietrza jest kluczowy dla diagnostyki systemów i spełnienia norm.
  • Metody takie jak okapy pomiarowe i anemometry umożliwiają precyzyjne określenie przepływu objętościowego, o ile są prawidłowo umieszczone i skalibrowane.

Pomiar przepływu powietrza jest definiowany jako kwantyfikacja objętości lub masy powietrza przepływającego przez przekrój przewodu lub otwór w jednostce czasu. Prawidłowe metody testowania przepływu powietrza stanowią podstawę diagnostyki systemów pneumatycznych, wentylacji i klimatyzacji. Normy takie jak LEED i BREEAM wymagają dokładności pomiaru poniżej ±10% wartości mierzonej. Oznacza to, że błąd większy niż 10% bezpośrednio zagraża certyfikacji budynku lub urządzenia przemysłowego. Czeska norma techniczna ČSN EN określa podobne wymagania dla zastosowań przemysłowych. Bez zwalidowanego pomiaru nie można wiarygodnie ustawić mocy kompresora, wentylatora ani armatury sterującej.

Jakie są główne metody pomiaru przepływu powietrza?

Bezpośredni pomiar przepływu objętościowego za pomocą okapów pomiarowych, określanych również jako balometry, należy do najbardziej niezawodnych metod dla systemów wentylacyjnych. Okapy pomiarowe dla HVAC obejmują zakres 25–4.000 m³/h z dokładnością ±3%. Ta dokładność jest wystarczająca do pomiarów certyfikacyjnych zgodnych zarówno z LEED, jak i BREEAM. Okapy pomiarowe z wbudowaną kompensacją ciśnienia dodatkowo eliminują błędy nierównomiernego przepływu, typowe dla designerskich dyfuzorów i kratek.

Anemometry stanowią drugą dużą grupę urządzeń pomiarowych. Dzielą się na skrzydełkowe i termiczne, w zależności od fizycznej zasady pomiaru.

  • Anemometry skrzydełkowe mierzą prędkość powietrza w zakresie 0,5–30 m/s z dokładnością ±1,5% + 0,3 m/s. Nadają się do standardowych pomiarów w przewodach i kanałach kominowych.
  • Anemometry termiczne są odpowiednie dla niskich prędkości w zakresie 0,01–2 m/s. Ich wysoka czułość jest zaletą przy pomiarze powietrza nawiewanego w pomieszczeniach czystych lub laboratoriach.
  • Rurki Pitota działają na zasadzie różnicy ciśnień zgodnie z równaniem Bernoulliego. Są tanie i trwałe, ale wymagają równomiernego profilu przepływu.
  • Wielopunktowe sondy ciśnieniowe umożliwiają uśrednianie prędkości w całym przekroju przewodu. Technicy zalecają je do pomiarów online w nowoczesnych aplikacjach HVAC.

Wybór metody zależy od zakresu prędkości i charakteru przepływu. Anemometry termiczne są lepsze przy niskich prędkościach, skrzydełkowe są bardziej odporne w standardowych przewodach przemysłowych.

Profesjonalna wskazówka: Jeśli mierzysz przepływ na dyfuzorze lub kratce o nieregularnym kształcie, zawsze stosuj okap z kompensacją ciśnienia. Punktowy pomiar anemometrem na takim elemencie daje systematycznie zniekształcone wyniki.

Jak prawidłowo wybrać i umieścić urządzenie pomiarowe?

Wybór urządzenia pomiarowego kieruje się trzema kryteriami: zakresem przepływu, wymaganą dokładnością i rodzajem aplikacji. Do przemysłowych systemów pneumatycznych o wyższych przepływach i ciśnieniach odpowiednie są anemometry skrzydełkowe lub rurki Pitota. Do pomiarów niskoprędkościowych w laboratoriach lub pomieszczeniach czystych właściwym wyborem jest anemometr termiczny.

Technik montuje właśnie urządzenie pomiarowe na rurociągu powietrznym.

Umiejscowienie sondy decyduje o jakości wyniku w takim samym stopniu jak typ urządzenia. Prawidłowa pozycja sondy jest kluczowa. Zaleca się minimalną odległość od elementów turbulencyjnych odpowiadającą kilkukrotności średnicy przewodu. Kolana, wentylatory, zwężenia i trójniki wytwarzają turbulencję, która zniekształca wynik. Jeśli nie ma dostępnego wystarczającego odcinka prostego, sytuację rozwiązuje pomiar wielopunktowy.

Procedura wyboru i instalacji:

  1. Określ zakres przepływu i wymaganą dokładność zgodnie z normą lub dokumentacją projektową.
  2. Wybierz typ urządzenia odpowiadający zakresowi prędkości i środowisku (temperatura, wilgotność, zapylenie).
  3. Zidentyfikuj miejsce pomiaru z wystarczającym odcinkiem prostym przed sondą i za nią.
  4. Przy nierównomiernym profilu przepływu zaplanuj pomiar wielopunktowy i obliczenie średniej.
  5. Sprawdź szczelność połączenia sondy oraz szczelność powietrzną węży.
  6. Przed rozpoczęciem pomiaru zweryfikuj ważność kalibracji urządzenia.

Kalibracja jest podstawą technicznej ważności każdego pomiaru. Standardowa kalibracja przeprowadzana jest w tunelach aerodynamicznych zgodnie z normą ISO 17025 w co najmniej 5 punktach zakresu. Przy intensywnym profesjonalnym użytkowaniu zaleca się częstotliwość kalibracji wynoszącą w przybliżeniu raz do roku.

  • Przechowuj karty kalibracyjne przy każdym przyrządzie.
  • W razie wątpliwości co do wyniku wykonaj pomiar porównawczy dwoma przyrządami.
  • Uszkodzone lub zanieczyszczone sondy kalibruj natychmiast, a nie dopiero w zaplanowanym terminie.

Profesjonalna wskazówka: Podczas instalacji wężyków powietrznoszczelnych do pomiaru małych przepływów zawsze dobieraj średnicę wewnętrzną wężyka odpowiadającą dyszy mierzonego urządzenia. Nieodpowiednia średnica wytwarza przeciwciśnienie, które zniekształca wynik przy małych pompach pneumatycznych i kompresorach.

Jak przeprowadzić pomiar przepływu powietrza krok po kroku?

Właściwy przebieg pomiaru zapewnia powtarzalność i porównywalność wyników. Każdy krok ma swój cel, a jego pominięcie odbija się na jakości danych.

  1. Przygotowanie miejsca pomiarowego. Sprawdź, czy system znajduje się w ustalonym stanie roboczym. Zweryfikuj, czy wentylatory, kompresory i armatura regulacyjna pracują zgodnie z wartościami projektowymi.
  2. Kontrola przyrządu. Sprawdź ważność kalibracji, stan sondy i baterii. W przypadku przyrządów cyfrowych sprawdź ustawienia jednostek i współczynników kompensacji dla temperatury i ciśnienia.
  3. Umieszczenie sondy. Umieść sondę w miejscu pomiaru zgodnie z zaleceniami producenta. Zachowaj minimalne odległości od elementów turbulentnych.
  4. Wykonanie pomiaru. W przypadku anemometrów przed odczytem pozwól przyrządowi ustabilizować się przez co najmniej 30 sekund. W przypadku okapów przyłóż krawędź ściśle do mierzonego elementu i poczekaj na ustabilizowanie się wartości.
  5. Pomiar wielopunktowy. Przy nierównomiernym profilu przepływu zmierz prędkość w kilku punktach przekroju i oblicz średnią. Nierównomierny przepływ zmusza techników do stosowania pomiarów wielopunktowych i kompensacji ciśnieniowych w celu osiągnięcia dokładności.
  6. Zapis danych. Zapisz zmierzone wartości wraz z temperaturą, ciśnieniem i wilgotnością powietrza w czasie pomiaru. Te parametry są niezbędne do przeliczenia na warunki znormalizowane.
  7. Weryfikacja wyników. Powtórz pomiar co najmniej trzy razy i porównaj wartości. Odchylenie między powtórzeniami większe niż 5% sygnalizuje niestabilne warunki lub błąd pomiaru.

Podstawowy wzór do obliczenia przepływu to iloczyn przekroju i prędkości. Rzeczywiste warunki wymagają jednak kompensacji w zależności od aktualnej temperatury i ciśnienia, ponieważ gęstość powietrza zmienia się wraz z tymi wielkościami. Bez korekty wynik może być mylący, zwłaszcza przy pomiarach w miesiącach letnich lub na wysokościach powyżej 500 m n.p.m.

Metoda pomiaru Typowy zakres Dokładność Odpowiednie zastosowanie
Okap pomiarowy (balometr) 25–4.000 m³/h ±3 % Kratki wentylacyjne, dyfuzory
Anemometr skrzydełkowy 0,5–30 m/s ±1,5% + 0,3 m/s Rury, kominy
Anemometr termiczny 0,01–2 m/s wysoka czułość Pomieszczenia czyste, laboratoria
Rurka Pitota średnie i wysokie prędkości zależy od kalibracji Rurociągi przemysłowe
Wielopunktowa sonda ciśnieniowa szeroki zakres zależy od kalibracji Monitoring online HVAC

Przejrzysta infografika, która przeprowadzi Cię krok po kroku przez główne metody pomiaru przepływu powietrza.

Jakie są najczęstsze błędy podczas testowania przepływu powietrza?

Niewłaściwe umiejscowienie sondy jest najczęstszą przyczyną niedokładnych wyników. Sonda umieszczona zbyt blisko kolana, wentylatora lub zwężenia rejestruje przepływ turbulentny, który nie odzwierciedla rzeczywistego przepływu w przewodzie.

Do innych częstych błędów należą:

  • Nieważna kalibracja przyrządu. Przyrząd bez aktualnego świadectwa kalibracji daje wyniki, których nie można technicznie uzasadnić. Kalibracja zgodna z ISO 17025 jest warunkiem koniecznym dla pomiarów w projektach certyfikacyjnych.
  • Niewłaściwy wężyk do pomiaru małych przepływów. Wężyk o zbyt małej średnicy wewnętrznej wytwarza przeciwciśnienie, które zniekształca wynik w przypadku małych urządzeń pneumatycznych.
  • Pominięcie korekty temperatury i ciśnienia. Obliczenie przepływu bez uwzględnienia aktualnych warunków prowadzi do błędu systematycznego. Wpływ zmiennego ciśnienia na dokładność pomiaru jest dobrze udokumentowany w zastosowaniach przemysłowych.
  • Pomiar jednopunktowy przy nierównomiernym profilu. Jeden odczyt pośrodku przewodu nie obejmuje całego przekroju. Wynik może być o kilkadziesiąt procent wyższy lub niższy od rzeczywistego średniego przepływu.
  • Niewystarczająca stabilizacja systemu. Pomiar podczas rozruchu lub wybiegu wentylatora rejestruje stan przejściowy, a nie wartość eksploatacyjną.

Bezpośredni pomiar przepływu objętościowego za pomocą okapów pomiarowych jest kluczowy dla certyfikacji i weryfikacji prawidłowego działania wentylacji i klimatyzacji w budownictwie oraz przemyśle.

Eliminacja tych błędów nie wymaga drogiego wyposażenia. Wymaga zdyscyplinowanego postępowania, ważnej kalibracji oraz znajomości zachowania przepływu w danym systemie. Regularna kontrola przepływów powietrza i archiwizacja wyników pozwalają wcześnie wykryć degradację systemu.

Kluczowe wnioski

Najbardziej wiarygodne wyniki pomiaru przepływu powietrza daje połączenie prawidłowo dobranej metody, ważnej kalibracji oraz pomiaru wielopunktowego przy nierównomiernym profilu przepływu.

Punkt Szczegóły
Wybór metody w zależności od prędkości Anemometry termiczne dla 0,01–2 m/s, skrzydełkowe dla 0,5–30 m/s, okapy dla elementów wentylacyjnych.
Umieszczenie sondy poza turbulencją Zachowaj minimalną odległość od kolan i wentylatorów lub zastosuj pomiar wielopunktowy.
Kalibracja zgodnie z ISO 17025 Kalibruj przyrządy co najmniej raz w roku w minimum 5 punktach zakresu.
Korekta temperatury i ciśnienia Każdy pomiar przepływu uzupełnij o aktualne wartości temperatury i ciśnienia w celu przeliczenia na warunki znormalizowane.
Archiwizacja wyników Rejestruj wszystkie pomiary wraz z warunkami w celu późniejszego porównania i walidacji systemu.

Doświadczenia z praktyki: co naprawdę decyduje o dokładności pomiaru

Przez lata pracy z systemami pneumatycznymi zauważyłem, że największe błędy nie powstają przez zły przyrząd. Powstają przez zły sposób postępowania z dobrym przyrządem. Technik z tanim, ale świeżo skalibrowanym anemometrem skrzydełkowym i prawidłowo wybranym miejscem pomiarowym uzyska lepszy wynik niż kolega z drogim przyrządem termicznym umieszczonym 20 cm za kolanem.

Drugą rzeczą, która zaskoczyła mnie w praktyce, jest niedocenianie wpływu temperatury. Mierzyłem przepływ w hali produkcyjnej w styczniu i w lipcu. Bez korekty temperaturowej różnica w zmierzonych wartościach wyglądałaby jak awaria systemu. W rzeczywistości chodziło jedynie o różnicę gęstości powietrza. Przeliczenie na warunki znormalizowane natychmiast wyeliminowało ten pozorny problem.

Trendem, który obserwuję w ostatnich latach, jest stosowanie wielopunktowych sond ciśnieniowych do ciągłego monitoringu online przepływu w przemysłowych systemach HVAC. Te sondy nie wymagają regularnej ręcznej interwencji i przekazują dane bezpośrednio do systemów sterowania. Ich wadą jest konieczność kalibracji na konkretną konfigurację rurociągu, co zwiększa koszty początkowe. Jednak w przypadku dużych instalacji inwestycja ta zwraca się szybko dzięki wczesnemu wykrywaniu wycieków i spadku wydajności.

Polecam każdemu technikowi, aby opracował własną listę kontrolną dla każdego rodzaju pomiaru. Zestandaryzowana procedura eliminuje pominięte kroki i ułatwia porównywanie wyników w czasie. Dokładność pomiaru nie jest kwestią talentu. Jest to kwestia dyscypliny i odpowiedniego narzędzia.

— Zdeněk

Systemy pneumatyczne i pomiar przepływu: co oferuje Kompresory-vzduchotechnika

Dokładny pomiar przepływu powietrza zaczyna się od prawidłowo skonfigurowanego i utrzymywanego systemu pneumatycznego. Kompresory-vzduchotechnika oferuje doradztwo techniczne w zakresie doboru przyrządów pomiarowych, akcesoriów i komponentów odpowiednich dla konkretnego zastosowania.

https://kompresory-vzduchotechnika.cz

Dla stabilnych i powtarzalnych wyników pomiaru kluczowe znaczenie mają wysokiej jakości jednostki uzdatniania powietrza, które utrzymują stałe ciśnienie i czystość powietrza w systemie. Kompresory-vzduchotechnika oferuje klasyczne jednostki do uzdatniania sprężonego powietrza do 10 barów oraz metalowe jednostki uzdatniania do 18 barów do bardziej wymagających zastosowań przemysłowych. Prawidłowo dobrane i utrzymywane komponenty są warunkiem uzyskania wyników pomiaru, którym można zaufać.

Często zadawane pytania

Czym są metody testowania przepływu powietrza?

Metody testowania przepływu powietrza to techniczne procedury służące do kwantyfikacji objętości lub prędkości powietrza w rurociągu lub otworze. Obejmują stosowanie okapów, anemometrów, rurek Pitota i wielopunktowych sond ciśnieniowych.

Jak mierzyć przepływ powietrza w systemie pneumatycznym?

Przepływ powietrza mierzy się anemometrem lub rurką Pitota umieszczoną na prostym odcinku rurociągu poza strefami turbulencji. Wynik należy skorygować zgodnie z aktualną temperaturą i ciśnieniem powietrza.

Jaka dokładność pomiaru przepływu powietrza jest wymagana przez normy?

Normy LEED i BREEAM wymagają dokładności pomiaru poniżej ±10% wartości mierzonej. Okapy do HVAC osiągają dokładność ±3%, co spełnia ten wymóg z zapasem.

Jak często kalibrować przyrządy pomiarowe do przepływu powietrza?

Przy intensywnym profesjonalnym użytkowaniu zaleca się kalibrację mniej więcej raz w roku zgodnie z normą ISO 17025. Kalibrację przeprowadza się w co najmniej 5 punktach zakresu w tunelu aerodynamicznym.

Dlaczego wielopunktowy pomiar przepływu powietrza jest ważny?

Nierównomierny profil przepływu powoduje, że jednopunktowy pomiar nie obejmuje całego przekroju rurociągu. Pomiar wielopunktowy uśrednia prędkości na całym przekroju i daje wynik odpowiadający rzeczywistemu przepływowi.

Polecane

Dlaczego monitorować wibracje kompresora: przewodnik dla techników

We współczesnym warsztacie można dziś znaleźć kompresor przemysłowy wyposażony w czujniki wibracji, które monitorują jego stan i na czas sygnalizują ewentualne problemy.


W skrócie:

  • Regularne monitorowanie wibracji kompresora umożliwia wczesne wykrycie usterek technicznych i obniżenie kosztów napraw. Diagnostyka drganiowa identyfikuje zmiany w profilu wibracji, które sygnalizują zbliżającą się awarię komponentów jeszcze przed wystąpieniem usterki. Nowoczesne czujniki i automatyczny monitoring zwiększają niezawodność i efektywność konserwacji maszyn.

Monitorowanie wibracji kompresora to podstawowa metoda diagnostyczna umożliwiająca wczesne wykrycie problemów technicznych i zapewnienie efektywnej pracy. W praktyce przemysłowej ta metoda określana jest jako wibrodiagnostyka. Jest to metoda bezdemontażowa zgodna ze standardami przemysłowymi, która umożliwia lokalizację usterek bez zatrzymywania produkcji. Wibracje przy tym nie sygnalizują tylko hałasu lub drgań. Każda zmiana w profilu wibracyjnym kompresora odzwierciedla konkretny stan techniczny podzespołu, łożyska lub wału. Technicy, którzy regularnie monitorują wibracje, przechodzą od napraw reaktywnych do planowanej konserwacji, dzięki czemu obniżają koszty napraw i nieplanowanych przestojów.

Dlaczego monitorować wibracje kompresora i co nam mówią

Wibracje kompresora są bezpośrednim odzwierciedleniem jego stanu technicznego. Każdy element, od łożysk przez wał aż po układ tłokowy, wytwarza podczas pracy charakterystyczny wzorzec wibracyjny. Jeśli ten wzorzec się zmieni, sygnalizuje to konkretny problem, zanim jeszcze dojdzie do awarii lub poważnej usterki.

Każdy element kompresora ma unikalną sygnaturę wibracyjną, której monitorowanie umożliwia przejście na konserwację zapobiegawczą, oszczędzającą czas i koszty. W praktyce oznacza to, że technik nie musi czekać na widoczne oznaki awarii. Zmiana amplitudy lub częstotliwości wibracji w konkretnym miejscu maszyny dokładnie wskaże, który element zaczyna ulegać awarii.

Drgania dzielą się na dwa podstawowe typy:

  • Drgania swobodne powstają po jednorazowym impulsie, na przykład podczas uruchomienia lub uderzenia. Zanikają samoistnie bez zewnętrznego źródła energii.
  • Drgania wymuszone są trwałe i są wywoływane przez powtarzającą się siłę, na przykład niewyważenie wirnika, zużyte łożysko lub poluzowane połączenie.

Drgania wymuszone są kluczowe dla diagnostyki. Ich częstotliwość odpowiada prędkości obrotowej maszyny lub jej wielokrotnościom, dzięki czemu analiza częstotliwościowa bezpośrednio wskazuje źródło problemu. Niewyważenie wirnika objawia się na podstawowej częstotliwości obrotowej, uszkodzone łożysko na wyższych składowych harmonicznych. Kompresory najczęściej ulegają awarii z powodu pracy poza specyfikacją, przy czym drgania sygnalizują to zużycie wcześniej niż inne metody.

Warunki pracy i otoczenie mają bezpośredni wpływ na drgania. Nieodpowiednie posadowienie kompresora na podłodze, brak podkładek tłumiących lub bliskość innych maszyn mogą nasilać drgania i maskować rzeczywisty stan urządzenia. Dlatego dane dotyczące drgań należy zawsze oceniać w kontekście całego środowiska pracy.

Infografika: pięć podstawowych kroków, jak prawidłowo zmierzyć wibracje kompresora

Jak mierzyć wibracje kompresora: metody i technologie

Pomiar drgań kompresora w praktyce wykonuje się za pomocą akcelerometrów. Są to czujniki, które rejestrują przyspieszenie drgań i przekształcają je na sygnał elektryczny. Wynikiem jest przebieg czasowy lub widmo częstotliwości, z którego technik odczytuje stan poszczególnych elementów.

Na kompresorze umieszczonym w hali przemysłowej zainstalowany jest akcelerometr, który służy do monitorowania wibracji.

Nowoczesne czujniki umożliwiają pomiar wibracji w czasie rzeczywistym oraz zdalny monitoring, dzięki czemu awarie można przewidzieć, zanim dojdzie do zatrzymania maszyny. Zdalny monitoring jest szczególnie cenny w przypadku kompresorów pracujących w trybie ciągłym lub znajdujących się w trudno dostępnych miejscach.

Podczas pomiaru śledzimy dwa podstawowe parametry:

  • Amplituda wibracji określa intensywność drgań. Rosnąca amplituda sygnalizuje pogarszający się stan elementu.
  • Częstotliwość wibracji określa, który element powoduje problem. Analiza częstotliwościowa (FFT, czyli szybka transformata Fouriera) rozkłada złożony sygnał wibracyjny na poszczególne składowe.

Oprócz akcelerometrów stosuje się również czujniki prędkości drgań oraz bezdotykowe czujniki położenia wału (sondy wiroprądowe). Wybór czujnika zależy od typu kompresora, zakresu częstotliwości oraz wymaganej dokładności pomiaru.

Wskazówka profesjonalna: Czujniki umieszczaj zawsze jak najbliżej łożysk. Im dłuższa droga przenoszenia wibracji, tym bardziej zniekształcony jest sygnał i tym niższa wartość diagnostyczna danych.

Zbieranie danych w czasie rzeczywistym umożliwiają systemy ciągłego monitoringu. Systemy te rejestrują wartości wibracji w regularnych odstępach czasu i automatycznie powiadamiają obsługę przy przekroczeniu ustalonych granic. Zaletą jest to, że technik widzi trend zmian wibracji w czasie, a nie tylko chwilowy stan. Trend jest przy tym cenniejszy diagnostycznie niż jednorazowy pomiar.

Interpretacja zmierzonych wartości wymaga bazy odniesienia. Podczas uruchamiania kompresora mierzony jest wyjściowy profil wibracji, tzw. sygnatura wibracyjna. Wszystkie kolejne pomiary są porównywane z tym stanem referencyjnym. Odchylenie o wcześniej ustaloną wartość uruchamia alarm lub zaplanowany przegląd.

Jak monitorowanie wibracji pomaga zapobiegać awariom

Przejście od konserwacji reaktywnej do konserwacji prewencyjnej jest głównym atutem diagnostyki wibracyjnej. Podejście reaktywne oznacza naprawę kompresora dopiero po awarii. Podejście prewencyjne oznacza interwencję w momencie, gdy wibracje wskazują na zbliżający się problem, i zaplanowanie naprawy bez nieplanowanego przestoju.

Praktyczny sposób wdrożenia konserwacji prewencyjnej opartej na wibracjach wygląda następująco:

  1. Zmierz wyjściowy profil wibracji nowego lub świeżo naprawionego kompresora. Ten profil stanowi punkt odniesienia dla wszystkich przyszłych pomiarów.
  2. Ustal granice alarmowe. Normy branżowe, na przykład ISO 10816, określają dopuszczalne wartości wibracji dla różnych typów maszyn i klas mocy.
  3. Mierz regularnie i rejestruj trendy. Jednorazowy pomiar ma ograniczoną wartość. Dopiero seria pomiarów w czasie ujawnia, czy stan maszyny się pogarsza.
  4. Powiąż dane wibracyjne z innymi parametrami. Temperatura łożysk, ciśnienie oleju i zużycie energii uzupełniają obraz wibracyjny o całościowy pogląd na stan kompresora.
  5. Planuj naprawy na podstawie danych, a nie na podstawie harmonogramu. Kompresor, którego wibracje są stabilne, nie wymaga przedwczesnej wymiany łożysk. Natomiast maszyna z rosnącą amplitudą wymaga interwencji wcześniej, niż przewiduje to harmonogram.

Inwestycja w systemy zwiększające efektywność kompresorów przy pracy dwuzmianowej do 6000 motogodzin rocznie zwraca się w ciągu 3 do 6 miesięcy. Diagnostyka wibracyjna jako element systemu konserwacji zapobiegawczej przyczynia się do tego zwrotu, obniżając koszty nieplanowanych napraw i wydłużając żywotność podzespołów.

Wczesne wykrycie problemów ma bezpośredni wpływ ekonomiczny. Wymiana łożyska w zaplanowanym terminie kosztuje ułamek kosztów w porównaniu z awarią, podczas której dochodzi do uszkodzenia wału lub obudowy kompresora. Nieplanowany przestój dodatkowo zatrzymuje produkcję, co dodatkowo mnoży koszty. Kompresory z falownikiem zmniejszają liczbę cykli zatrzymania i uruchomienia, zwiększając tym samym stabilność pracy i zmniejszając potrzebę konserwacji. Diagnostyka wibracyjna i właściwy dobór technologii kompresora wzajemnie się więc uzupełniają.

Prawidłowa diagnostyka kompresora obejmuje analizę wibracji jako jedno z kluczowych narzędzi do utrzymania efektywnej pracy.

Częste błędy przy monitorowaniu wibracji i jak ich unikać

Najczęstszym błędem w diagnostyce wibracyjnej jest skupienie się wyłącznie na objawach zamiast na przyczynach. Błędna interpretacja wibracji prowadzi do niepotrzebnej wymiany sprawnych komponentów i zbędnych kosztów. Technik, który widzi zwiększone wibracje na łożysku, musi najpierw ustalić, czy przyczyną jest zużycie łożyska, czy niewyważenie wirnika przenoszące obciążenie właśnie na to łożysko.

Inne powszechne błędy obejmują:

  • Mylenie drgań z hałasem. Hałas jest akustycznym objawem drgań, ale jego natężenie nie odpowiada powadze problemu mechanicznego. Cichy kompresor może mieć krytyczne drgania na częstotliwościach spoza pasma słyszalnego.
  • Pomiar w niewłaściwych warunkach. Wibracje okolicznych maszyn, wstrząsy z produkcji lub niestabilne zasilanie zniekształcają zmierzone dane. Pomiar powinien odbywać się w spokojnych warunkach bez zakłóceń zewnętrznych, aby dane były jak najdokładniejsze.
  • Śledzenie tylko jednego parametru. Amplituda drgań bez analizy częstotliwościowej nie wskaże, który element jest problematyczny. Z kolei widmo częstotliwościowe bez śledzenia trendu amplitudy nie ujawni, czy stan się pogarsza.
  • Ignorowanie wpływów otoczenia i konstrukcji. Diagnostyka wibracyjna ujawnia nie tylko stan wewnętrzny maszyny, ale także zewnętrzne wpływy na konstrukcję i podłoże, które wpływają na żywotność kompresora. Nieodpowiednie posadowienie lub brak elementów tłumiących powoduje wibracje nawet w przypadku maszyny poza tym prawidłowo serwisowanej.
  • Brak pomiaru referencyjnego. Bez wyjściowego profilu wibracyjnego nie można ocenić, czy zmierzone wartości są normalne, czy alarmujące.

Wskazówka dla profesjonalistów: Zawsze porównuj dane dotyczące wibracji z temperaturą łożysk i ciśnieniem oleju. Połączenie tych trzech parametrów daje bardziej wiarygodny obraz stanu kompresora niż każdy z parametrów osobno.

Całościowe spojrzenie na stan maszyny jest warunkiem prawidłowej diagnostyki. Wibracje są jednym z narzędzi diagnostycznych, nie jedynym. Technicy, którzy znają najczęstsze błędy podczas eksploatacji i aktywnie im zapobiegają, osiągają znacznie niższą awaryjność swoich kompresorów.

Kluczowe wnioski

Regularne monitorowanie wibracji kompresora metodą diagnostyki wibracyjnej jest najskuteczniejszym sposobem zapobiegania nieplanowanym awariom, obniżania kosztów napraw i wydłużania żywotności urządzenia.

Punkt Szczegóły
Sygnatury wibracyjne elementów Każdy element ma unikalny profil wibracyjny, którego zmiana sygnalizuje konkretną usterkę.
Diagnostyka bez demontażu Wibrodiagnostyka wykrywa usterki bez zatrzymywania produkcji zgodnie ze standardami przemysłowymi.
Pomiar referencyjny jako podstawa Wyjściowy profil wibracji przy uruchomieniu jest niezbędny do prawidłowej oceny wszystkich kolejnych pomiarów.
Łączenie danych dla precyzji Dane o wibracjach łącz z temperaturą łożysk i ciśnieniem oleju w celu uzyskania wiarygodnej diagnozy.
Zwrot ekonomiczny Konserwacja prewencyjna oparta na wibracjach obniża koszty napraw i skraca czas przestojów.

Wibrodiagnostyka w praktyce: czego nauczyłem się przez lata pracy przy kompresorach

Zdeněk dzieli się tutaj swoim spojrzeniem.

Przez lata pracy z kompresorami przemysłowymi zauważyłem, że największym błędem nie jest zły czujnik ani złe oprogramowanie. Największym błędem jest przestać mierzyć w chwili, gdy kompresor „działa dobrze”. Właśnie wtedy bowiem buduje się bazę referencyjną, bez której wszystkie późniejsze pomiary są tylko liczbami bez kontekstu.

Wibrodiagnostyka kilkukrotnie uratowała mi produkcję. Konkretnie pamiętam przypadek, gdy analiza częstotliwościowa wykazała rosnącą amplitudę na częstotliwości odpowiadającej bieżni zewnętrznej łożyska. Kompresor działał normalnie, hałas był taki sam jak zawsze. Bez pomiaru wibracji łożysko wymienilibyśmy dopiero przy awarii, prawdopodobnie z uszkodzeniem wału.

Zalecam każdej firmie wdrożenie monitoringu wibracji jako elementu standardowego protokołu eksploatacyjnego, a nie jako narzędzia na sytuacje kryzysowe. Systemy ciągłego monitoringu z automatycznymi alarmami są dziś dostępne również dla średnich przedsiębiorstw, a ich koszty zakupu stanowią ułamek ceny jednej nieplanowanej awarii.

Nowoczesne technologie, takie jak bezprzewodowe akcelerometry i platformy chmurowe do zbierania danych, znacząco zmniejszają wymagania wobec obsługi. Technik nie musi być fizycznie obecny przy każdym pomiarze. Dane napływają automatycznie, a trend jest oceniany na bieżąco. To właśnie ta zmiana od konserwacji reaktywnej do predykcyjnej, o której w branży mówi się od lat, ale która dopiero teraz staje się dostępna dla zwykłych zakładów.

— Zdeněk

Zaplecze techniczne dla prawidłowej pracy kompresora

Wibrodiagnostyka to tylko jedna część całościowej dbałości o kompresor. Równie ważna jest prawidłowa dystrybucja sprężonego powietrza oraz wysokiej jakości uzdatnianie powietrza przed wejściem do układu pneumatycznego.

https://kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika oferuje kompletny asortyment do uzdatniania sprężonego powietrza, w tym filtry, regulatory i smarownice zapewniające prawidłową pracę układów pneumatycznych. Dla bardziej wymagających zastosowań dostępne są metalowe jednostki uzdatniania do 18 bar. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy doborze wyposażenia oraz przy rozwiązywaniu konkretnych problemów eksploatacyjnych. Prawidłowo zaprojektowany i utrzymywany system sprężonego powietrza zmniejsza drgania przenoszone do instalacji i wydłuża żywotność całej instalacji.

Często zadawane pytania

Czym jest wibrodiagnostyka kompresora?

Wibrodiagnostyka to bezdemontażowa metoda pomiaru i analizy wibracji kompresora podczas pracy. Umożliwia zlokalizowanie usterek elementów, takich jak łożyska lub wirnik, bez zatrzymywania produkcji.

Jak często mierzyć drgania kompresora?

Częstotliwość pomiarów zależy od intensywności eksploatacji i krytyczności urządzenia. W przypadku kompresorów pracujących w trybie ciągłym zaleca się monitoring ciągły, natomiast dla mniej obciążonych maszyn – pomiary miesięczne lub kwartalne z porównaniem trendów.

Jakie czujniki stosuje się do pomiaru drgań?

Najpopularniejsze są akcelerometry, które mierzą przyspieszenie drgań. Do precyzyjnej diagnostyki łożysk uzupełnia się je czujnikami temperatury, a w niektórych zastosowaniach bezdotykowymi sondami położenia wału.

Jak rozpoznać, że wibracje kompresora są alarmujące?

Alarmujące są drgania, których amplituda przekracza wartość referencyjną z pomiaru wyjściowego lub limity określone w normie ISO 10816. Decydujący jest trend: rosnąca amplituda w czasie jest zawsze sygnałem ostrzegawczym.

Czy wibrodiagnostyka może wykryć również problemy poza samym kompresorem?

Tak. Diagnostyka wibracyjna wykrywa również wpływy środowiska, takie jak nieodpowiednie posadowienie kompresora lub brak podkładek tłumiących, które powodują wibracje nawet w przypadku maszyny poza tym bezbłędnie serwisowanej.

Polecane

Definicja jakości powietrza: parametry, normy i pomiary

Mężczyzna sprawdza aktualne informacje o jakości powietrza.


Krótko:

  • Dobre powietrze ma optymalne stężenia zanieczyszczeń i parametry fizyczne. Do prawidłowej oceny mierzone jest zarówno środowisko zewnętrzne, jak i wewnętrzne, w tym cząstki PM, CO2, wilgotność i temperaturę. Ciągłe monitorowanie tych parametrów jest kluczem do ochrony zdrowia i wydajności.

Dobre powietrze to powietrze o optymalnych stężeniach zanieczyszczeń i parametrów fizycznych, które zapewniają zdrowe i komfortowe środowisko dla człowieka. Fachowym terminem dla tej dziedziny jest jakość powietrza (po angielsku air quality), przy czym w praktyce ocenia się zarówno środowisko zewnętrzne, jak i wewnętrzne. Kluczowe parametry obejmują cząstki pyłu PM10 i PM2.5, dwutlenek węgla (CO2), wilgotność względną i temperaturę. Czeskie ustawodawstwo, konkretnie ustawa nr 201/2012 Sb. o ochronie powietrza, ustanawia obowiązujące limity dla substancji zanieczyszczających i stanowi podstawę do oceny za pomocą Indeksu Jakości Powietrza (IKO). Prawidłowe zrozumienie tych parametrów jest pierwszym krokiem do ochrony zdrowia i wydajności.

Czym jest definicja dobrego powietrza i jakie parametry o tym decydują?

Dobre powietrze spełnia dokładnie określone wartości stężeń zanieczyszczeń i wielkości fizycznych. Nie wystarczy monitorować jednego wskaźnika. Dopiero kombinacja wszystkich parametrów daje pełny obraz stanu środowiska.

Na zewnątrz ktoś trzyma w ręku przyrząd do pomiaru pyłu.

Cząstki pyłu PM10 i PM2.5

PM10 to cząstki o średnicy do 10 mikrometrów, PM2.5 to cząstki do 2,5 mikrometra. Mniejsze cząstki wnikają głębiej do dróg oddechowych i powodują poważniejsze problemy zdrowotne. Unia Europejska ustanawia roczną wartość graniczną dla PM2.5 na poziomie 25 µg/m³, a dla PM10 na poziomie 40 µg/m³. Przekroczenie tych limitów zwiększa ryzyko chorób serca i płuc.

Dwutlenek węgla jako wskaźnik wentylacji

CO2 jest najlepszym wskaźnikiem jakości wentylacji w pomieszczeniach. Wartości powyżej 1000 ppm sygnalizują niewystarczającą wymianę powietrza i prowadzą do zmęczenia oraz obniżenia zdolności koncentracji. Optymalny poziom CO2 w pomieszczeniach mieszkalnych i biurowych wynosi poniżej 1000 ppm. Monitorowanie CO2 jest zatem podstawowym narzędziem dla każdego, kto chce utrzymać zdrowe środowisko wewnętrzne.

Wilgotność względna i temperatura

Optymalna wilgotność w pomieszczeniach wynosi 40–60%. Przy wilgotności poniżej 30% wysychają błony śluzowe i wzrasta podatność na infekcje dróg oddechowych. Z kolei wilgotność powyżej 60% sprzyja rozwojowi pleśni i roztoczy. Temperatura powietrza jest ściśle związana z odczuciem komfortu cieplnego i wpływa również na postrzeganie wilgotności.

Przegląd najważniejszych wskaźników jakości powietrza w formie infografiki

Monitorowanie wszystkich parametrów razem jest niezbędne. Powietrze o niskim stężeniu PM2.5, ale nadmiernej wilgotności, nadal stanowi zagrożenie dla zdrowia.

Profesjonalna wskazówka: Zaopatrz się w czujnik kombinowany, który mierzy jednocześnie CO2, wilgotność i temperaturę. Takie urządzenia są dostępne u producentów takich jak Aranet lub CO2Meter i zapewniają kompleksowy przegląd stanu powietrza w jednym urządzeniu.

Jakie normy i metody pomiaru jakości powietrza obowiązują w Republice Czeskiej?

Republika Czeska kieruje się ustawą nr 201/2012 Sb. o ochronie powietrza, która definiuje substancje zanieczyszczające i określa ich wartości graniczne. Ustawa wdraża dyrektywy europejskie i nakłada obowiązki zarówno na zakłady przemysłowe, jak i na organy administracji państwowej.

Indeks jakości powietrza i jego metodyka

Nowa metodyka IKO w Republice Czeskiej wykorzystuje trzygodzinne średnie kroczące stężeń PM10, NO2 i SO2. Ta zmiana zapewnia dokładniejszą i bardziej realistyczną ocenę aktualnej sytuacji w porównaniu ze starszymi średnimi dobowymi. IKO mieści się w skali od 1 do 7, przy czym niższa liczba oznacza lepszą jakość powietrza. Wyniki są publicznie dostępne za pośrednictwem Systemu Informacyjnego Jakości Powietrza.

Metody pomiaru powietrza wewnętrznego

Do pomiaru środowiska wewnętrznego istnieje kilka technologii:

  1. Czujniki CO2 oparte na technologii NDIR (niedyspersyjna spektroskopia w podczerwieni) są najdokładniejszą metodą pomiaru dwutlenku węgla w pomieszczeniach.
  2. Czujniki wilgotności względnej działają na zasadzie pojemnościowej lub rezystancyjnej i są częścią większości mierników kombinowanych.
  3. Laserowe liczniki cząstek wykrywają PM2.5 i PM10 w czasie rzeczywistym i nadają się zarówno do zastosowań przemysłowych, jak i domowych.
  4. Czujniki elektrochemiczne mierzą stężenia gazów takich jak CO, NO2 lub VOC (lotne związki organiczne).
Parametr Metoda pomiaru Zalecane urządzenie
CO2 Czujnik NDIR Aranet4, CO2Meter
Wilgotność Czujnik pojemnościowy Mierniki kombinowane
PM2.5 / PM10 Laserowy licznik cząstek Detektory przemysłowe
NO2, CO Czujnik elektrochemiczny Wielofunkcyjne analizatory

Wskazówka dla profesjonalistów: Do zastosowań przemysłowych wybieraj przyrządy pomiarowe z certyfikacją zgodną z EN 14211 lub EN 14907. Normy te gwarantują dokładność pomiaru i porównywalność wyników z metodami referencyjnymi stacji państwowych.

Państwową sieć monitoringu w Czechach prowadzi Czeski Instytut Hydrometeorologiczny (ČHMÚ), który zarządza dziesiątkami stacji pomiarowych na terenie całego kraju. Firmy prywatne i zakłady przemysłowe nabywają własne systemy pomiarowe do kontroli wewnętrznej. Wybór odpowiedniego urządzenia zależy od wymaganej dokładności, środowiska i budżetu.

Jak poprawić jakość powietrza wewnątrz pomieszczeń i na zewnątrz?

Powietrze wewnętrzne bywa od dwóch do pięciu razy bardziej zanieczyszczone niż powietrze zewnętrzne. Przyczyną są emisje z gotowania, sprzątania, mebli i materiałów budowlanych. Bez regularnego wietrzenia i filtracji szkodliwe substancje gromadzą się w zamkniętym pomieszczeniu i pogarszają stan zdrowia mieszkańców.

Wietrzenie jako podstawa

Krótkie, intensywne wietrzenie przez przeciąg trwające 3–5 minut jest skuteczniejsze niż długotrwała mikrowentylacja. Przeciąg szybko wymienia powietrze w całym pomieszczeniu, a jednocześnie oszczędza koszty ogrzewania, ponieważ ściany nie zdążą się wychłodzić. Wietrzenie jest najtańszą i najbardziej dostępną metodą poprawy jakości powietrza w gospodarstwie domowym.

Filtracja powietrza i technologie oczyszczania

Oczyszczacze powietrza z filtrami HEPA zmniejszają zachorowalność, wychwytując cząstki pyłu, alergeny i bakterie. Światowa Organizacja Zdrowia (WHO) łączy zanieczyszczenie powietrza wewnętrznego z milionami przedwczesnych zgonów rocznie. Oprócz filtrów HEPA istnieją filtry z węglem aktywnym do wychwytywania lotnych związków organicznych oraz lampy UV do niszczenia mikroorganizmów.

Ograniczenie źródeł zanieczyszczeń

Główne źródła zanieczyszczeń w pomieszczeniach obejmują:

  • Palenie tytoniu wewnątrz budynków, które emituje PM2,5 i setki toksycznych substancji.
  • Chemiczne środki czyszczące o wysokiej zawartości VOC, które uwalniają się do powietrza podczas stosowania.
  • Roztocza i pleśń w dywanach, tapicerce i wilgotnych miejscach, które produkują alergeny.
  • Drukarki i kopiarki w biurach, które emitują ozon i drobne cząstki tonera.
  • Nowe meble i podłogi z płyty wiórowej lub laminatu, które uwalniają formaldehyd.

Porada eksperta: Przy wyborze oczyszczacza powietrza zwracaj uwagę na wartość CADR (Clean Air Delivery Rate). Wartość ta określa objętość oczyszczonego powietrza na godzinę i umożliwia porównanie wydajności różnych urządzeń niezależnie od opisów marketingowych producenta.

Regulacja wilgotności i powietrze zewnętrzne

Właściwa wilgotność powietrza wzmacnia odporność i zmniejsza ryzyko chorób dróg oddechowych. Nawilżacze powietrza są odpowiednie w okresie zimowym, gdy ogrzewanie obniża wilgotność poniżej 30%. Osuszacze z kolei pomagają w miesiącach letnich lub w pomieszczeniach piwnicznych. Jakość powietrza zewnętrznego zależy od ruchu drogowego, przemysłu i warunków meteorologicznych, przy czym największy wpływ mają inwersje i brak wiatru.

Porównanie metod zapewniających zdrowe powietrze

Wybór odpowiedniej metody zależy od konkretnego środowiska, wymagań i dostępnego budżetu. Różne technologie filtracji powietrza różnią się skutecznością, kosztami eksploatacji oraz wymaganiami konserwacyjnymi.

Metoda Zalety Wady Odpowiednie środowisko
Wentylacja przez okna Zerowe koszty, prostota Zależność od powietrza zewnętrznego, straty ciepła Gospodarstwa domowe, biura
Wentylacja sterowana z rekuperacją Oszczędność energii, stała wymiana powietrza Wysokie koszty zakupu, konieczność montażu Nowe budynki, przemysł
Filtracja HEPA Wysoka skuteczność wobec cząstek Nie usuwa gazów, konieczna wymiana filtrów Alergicy, szpitale, laboratoria
Filtr z węglem aktywnym Wychwytuje VOC i zapachy Niska skuteczność wobec cząstek Biura, hale produkcyjne
System kombinowany Kompleksowa ochrona Wyższa cena i złożoność Przemysł, ochrona zdrowia

Wietrzenie przez okna jest wystarczające dla zwykłych gospodarstw domowych z niskim zanieczyszczeniem powietrza zewnętrznego. Zakłady przemysłowe i placówki ochrony zdrowia wymagają połączenia wentylacji sterowanej i wielostopniowej filtracji. Przepisy UE i Republiki Czeskiej ustanawiają surowe limity dla SO2, NO2, PM10 i CO, przy czym obszary przekraczające te limity muszą opracować plany osiągnięcia wartości granicznych. Wybór technologii zawsze zaczyna się więc od analizy konkretnego środowiska i obowiązujących norm.

Kluczowe wnioski

Jakość powietrza to system wzajemnie powiązanych parametrów, który wymaga ciągłego monitorowania oraz połączenia wentylacji, filtracji i ograniczenia źródeł zanieczyszczeń.

Punkt Szczegóły
Definicja wysokiej jakości powietrza Powietrze spełniające wartości graniczne PM2.5, PM10, CO2 i wilgotności dla zdrowego środowiska.
Kluczowe parametry CO2 poniżej 1.000 ppm, wilgotność 40–60%, PM2.5 poniżej 25 µg/m³ to podstawowe mierniki.
Ramy prawne Ustawa nr 201/2012 Sb. oraz IKO stanowią wiążącą podstawę oceny jakości powietrza w Republice Czeskiej.
Najskuteczniejsza wentylacja Krótkie intensywne przewietrzanie trwające 3–5 minut jest skuteczniejsze niż stała mikrowentylacja.
Wybór technologii Połączenie wentylacji i filtracji HEPA zapewnia najlepszą ochronę zarówno w środowisku przemysłowym, jak i domowym.

Jakość powietrza w praktyce: co naprawdę działa

Od dłuższego czasu zajmuję się kwestiami jakości powietrza w środowisku przemysłowym i domowym, i jedna rzecz wciąż mnie zaskakuje. Większość ludzi zajmuje się jakością powietrza dopiero wtedy, gdy pojawią się problemy zdrowotne lub nieprzyjemny zapach. Tymczasem profilaktyka kosztuje ułamek wydatków na usuwanie skutków.

Najczęstszym błędem, jaki obserwuję, jest poleganie na jednej metodzie. Ktoś kupuje oczyszczacz powietrza i przestaje wietrzyć. Ktoś inny wietrzy regularnie, ale ignoruje wilgotność, która zimą spada do 20%. Obie sytuacje prowadzą do pogorszenia jakości środowiska, tylko z innego powodu.

Drugą sprawą, którą w praktyce się lekceważy, jest pomiar czystości powietrza. Bez danych nie wiadomo, czy podjęte działania działają. Czujnik CO2 za kilkaset koron od razu pokaże, czy wentylacja jest wystarczająca. To informacja, której inaczej nie da się uzyskać.

Zalecam zacząć od pomiaru, a dopiero potem inwestować w technologie. Dzięki temu dowiecie się, czego naprawdę brakuje, i nie kupicie niepotrzebnych urządzeń. Jakość powietrza nie jest jednorazowym projektem. To ciągła dbałość, tak jak utrzymanie dowolnego systemu technicznego.

— Zdeněk

Rozwiązania dla jakości powietrza od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje rozwiązania techniczne do przemysłowej i eksploatacyjnej obróbki powietrza, od filtrów i regulatorów ciśnienia po kompletne systemy uzdatniania sprężonego powietrza. Asortyment obejmuje komponenty do filtracji przemysłowej oraz akcesoria do precyzyjnej kontroli jakości powietrza w wymagających instalacjach.

https://kompresory-vzduchotechnika.cz

Dla zastosowań przemysłowych dostępne są systemy spełniające normę ISO 8573, która definiuje klasy czystości sprężonego powietrza. Wsparcie techniczne Kompresory-vzduchotechnika pomoże dobrać odpowiednie rozwiązanie zgodnie z konkretnym środowiskiem i wymaganiami. Cały asortyment komponentów pneumatycznych jest dostępny online wraz z możliwością konsultacji specjalistycznej.

Często zadawane pytania

Co oznacza jakość powietrza zgodnie z czeskim ustawodawstwem?

Jakość powietrza spełnia wartości graniczne substancji zanieczyszczających określone ustawą nr 201/2012 Sb. o ochronie powietrza. Ocena odbywa się za pomocą Indeksu Jakości Powietrza (IKO), który opiera się na średnich kroczących stężeń PM10, NO2 i SO2.

Jaka jest optymalna koncentracja CO2 w pomieszczeniach?

Koncentracja CO2 powinna wynosić poniżej 1000 ppm. Wyższe wartości sygnalizują niewystarczającą wentylację i powodują zmęczenie oraz spadek zdolności koncentracji.

Jak mierzyć jakość powietrza w domu?

Najbardziej dostępną metodą jest czujnik kombinowany mierzący CO2, wilgotność i temperaturę. Do wykrywania cząstek pyłu PM2.5 służą liczniki cząstek laserowych, które są dostępne również do użytku domowego.

Jaka wilgotność powietrza jest zdrowa?

Wilgotność względna 40–60% jest optymalna dla zdrowego środowiska wewnętrznego. Wilgotność poniżej 30% wysusza błony śluzowe, wilgotność powyżej 60% sprzyja rozwojowi pleśni i roztoczy.

Dlaczego powietrze wewnętrzne jest często bardziej zanieczyszczone niż zewnętrzne?

Powietrze wewnętrzne bywa dwa do pięciu razy bardziej zanieczyszczone niż zewnętrzne z powodu emisji z gotowania, środków czyszczących, mebli i materiałów budowlanych. Bez regularnej wentylacji i filtracji szkodliwe substancje gromadzą się w zamkniętym pomieszczeniu.

Polecane

Co to jest wentylacja przemysłowa: przewodnik dla zakładów produkcyjnych

Technik sprawdza wentylację w hali produkcyjnej.


W skrócie:

  • Wentylacja przemysłowa zapewnia kontrolowaną wymianę powietrza w halach produkcyjnych i chroni zdrowie pracowników. System obejmuje wentylatory, filtry, rurociągi i elementy regulacyjne, przy czym prawidłowe dobranie wymiarów ma kluczowe znaczenie dla efektywności. Często niedoceniany jest właściwy dobór wentylatora, konserwacja filtrów lub prawidłowe zaprojektowanie instalacji, co obniża wydajność systemu.

Wentylacja przemysłowa definiowana jest jako kontrolowana wymiana powietrza w pomieszczeniach produkcyjnych i przemysłowych, której celem jest doprowadzanie świeżego powietrza i odprowadzanie powietrza zanieczyszczonego pyłem, substancjami chemicznymi lub ciepłem. Fachowym określeniem dla tej dziedziny jest technika wentylacyjna przemysłowa. System tworzą wentylatory, jednostki filtracyjne, instalacje rurowe i elementy regulacyjne. Prawidłowo zaprojektowana wentylacja przemysłowa chroni zdrowie pracowników, spełnia wymagania BHP i utrzymuje stabilne warunki dla procesów produkcyjnych. Bez sprawnie działającej wentylacji w halach gromadzą się szkodliwe substancje, rośnie temperatura i spada produktywność.

Czym jest wentylacja przemysłowa i jak działa jako system?

Przemysłowa technika wentylacyjna to zespół technologii zapewniających kontrolowaną wymianę powietrza w wymagających warunkach produkcyjnych. Zapewnia doprowadzanie świeżego powietrza, odprowadzanie zanieczyszczonego oraz stabilne warunki nawet przy wysokim zapyleniu, obecności substancji chemicznych lub obciążeniu termicznym.

Technik ustawia właśnie panel sterowania przemysłowej wentylacji.

Podstawowa zasada jest prosta. Wentylator wytwarza podciśnienie, które zasysa powietrze od źródła zanieczyszczenia przez instalacje rurowe do jednostek filtracyjnych i na zewnątrz hali. Ten kontrolowany ruch powietrza jest kluczową zasadą wentylacji przemysłowej. Bez prawidłowo zaprojektowanego przepływu powietrze nie podąża ścieżką od źródła zanieczyszczenia do odprowadzenia, a szkodliwe substancje rozprzestrzeniają się w całym pomieszczeniu.

System składa się z kilku wzajemnie powiązanych części. Każda część pełni konkretną funkcję, a awaria jednej z nich obniża wydajność całego systemu:

  • Wentylatory zapewniają ruch powietrza i pokonują opór rurociągów i filtrów.
  • Instalacje rurowe prowadzą powietrze od punktów odsysania do filtracji i wylotu.
  • Jednostki filtracyjne wychwytują cząstki stałe, aerozole lub substancje gazowe.
  • Elementy regulacyjne (klapy, zawory) umożliwiają sterowanie przepływem w różnych gałęziach systemu.
  • Dodatkowe odłączniki, takie jak cyklony, służą jako wstępna filtracja przed filtrami dokładnymi.

Profesjonalna wskazówka: Punkty odciągowe umieszczaj jak najbliżej źródła zanieczyszczenia. Im krótsza odległość między źródłem pyłu lub oparów a wlotem do przewodu odciągowego, tym niższy przepływ powietrza wystarczy do wychwycenia zanieczyszczeń i tym mniejszy wentylator jest potrzebny.

Efektywność wentylacji przemysłowej zależy od kompleksowej oceny całego systemu, nie tylko poszczególnych komponentów. Wydajny wentylator z niewłaściwie zwymiarowanym przewodem lub zapchanym filtrem nie przyniesie oczekiwanych rezultatów.

Jaka jest różnica między wentylatorem osiowym a promieniowym?

Przejrzysta infografika z głównymi krokami przy projektowaniu przemysłowego systemu wentylacji

Wybór odpowiedniego wentylatora należy do najważniejszych decyzji przy projektowaniu wentylacji przemysłowej. Wentylatory osiowe i promieniowe różnią się konstrukcją, wydajnością oraz odpowiednim zastosowaniem.

Wentylator osiowy porusza powietrze równolegle do osi obrotu. Radzi sobie z dużymi przepływami powietrza przy niskim oporze systemu. Typowe zastosowanie obejmuje wentylację dużych hal produkcyjnych, magazynów lub doprowadzanie świeżego powietrza do pomieszczenia bez długich instalacji. Wentylator promieniowy (odśrodkowy) porusza powietrze siłą odśrodkową prostopadle do osi obrotu. Generuje wyższe ciśnienie i pokonuje opór długich tras przewodów oraz jednostek filtracyjnych.

Parametr Wentylator osiowy Wentylator promieniowy
Przepływ powietrza Wysoki Średnia do wysokiej
Ciśnienie statyczne Niskie Wysoki
Typowe zastosowanie Wentylacja hal, nawiew powietrza Odciąganie z filtracją, długie instalacje
Hałaśliwość Niższa Wyższa
Zapotrzebowanie energetyczne Niższe przy niskim oporze Wyższe, ale efektywne przy oporze

Ciśnienie statyczne wentylatora to kluczowy parametr, który wpływa na rzeczywisty przepływ powietrza w zainstalowanym systemie z instalacją i filtrami. Producenci podają przepływ w m³/h przy zerowym oporze. W rzeczywistym systemie z rurociągami, przepustnicami i filtrami rzeczywisty przepływ jest zawsze niższy.

Dobór wentylatora musi uwzględniać nie tylko przepływ, ale przede wszystkim ciśnienie statyczne systemu i opór elementów filtracyjnych. Niedocenienie tego parametru prowadzi do niedowymiarowania całego systemu.

Profesjonalna wskazówka: Przed wyborem wentylatora zawsze obliczcie całkowity opór systemu. Zsumujcie straty w rurociągach, na przepustnicach, kratkach i filtrach. Dopiero potem wybierzcie wentylator, którego punkt pracy leży na jego krzywej wydajności przy wymaganym przepływie.

Wentylatory przemysłowe do zastosowań specjalnych, na przykład chłodzenia rozdzielnic, wykorzystują konkretne zasilanie i wydajność wyrażoną przepływem powietrza w m³/h. Każda aplikacja wymaga innego typu i doboru wielkości urządzenia.

Jakie typy filtrów stosuje się w wentylacji przemysłowej?

Filtracja jest nieodłączną częścią każdego przemysłowego systemu wentylacyjnego. Technika płynowa wykorzystuje w wymagających zakładach cyklony, filtry tekstylne, odpylacze elektrostatyczne oraz filtry adsorpcyjne. Wybór filtracji zależy od rodzaju i składu zanieczyszczeń.

Prawidłowa filtracja powietrza przemysłowego bezpośrednio wpływa na zdrowie pracowników i bezpieczeństwo zakładów produkcyjnych. Niewystarczająca filtracja powoduje choroby zawodowe i skraca żywotność maszyn.

Przegląd głównych typów filtrów i ich zastosowania:

  • Cyklony wychwytują cięższe cząstki stałe siłą odśrodkową bez zużycia medium filtracyjnego. Służą jako pierwszy stopień wstępnej filtracji przed filtrami dokładnymi.
  • Filtry tekstylne (tkaninowe) wychwytują drobny pył z wysoką skutecznością. Stosowane są w przemyśle drzewnym, przy szlifowaniu metali lub w przemyśle spożywczym.
  • Filtry patronowe oferują dużą powierzchnię filtracyjną w kompaktowej konstrukcji. Odpowiednie do pracy ciągłej z automatycznym czyszczeniem sprężonym powietrzem.
  • Odpylacze elektrostatyczne wychwytują aerozole, mgły olejowe i drobne cząstki za pomocą ładunku elektrostatycznego. Typowe zastosowanie to centra obróbcze i lakiernie.
  • Filtry adsorpcyjne (z węglem aktywnym lub zeolitem) usuwają substancje gazowe, opary rozpuszczalników i zapachy. Niezbędne wszędzie tam, gdzie filtry tekstylne nie wystarczają.
Typ filtra Wychwytuje Typowy zakład
Cyklon Grube cząstki stałe Przemysł drzewny, rolnictwo
Filtr tkaninowy Drobny pył Szlifowanie, drewno, przemysł spożywczy
Filtr kasetowy Drobny pył, praca ciągła Spawanie, metale, ceramika
Elektrofiltr Aerozole, mgła olejowa Obróbka, lakierowanie
Filtr adsorpcyjny Substancje gazowe, opary Przemysł chemiczny, lakiernie

Wielostopniowe odpylanie z wykorzystaniem cyklonów i specjalistycznych filtrów znacząco zwiększa niezawodność i żywotność systemów wentylacji przemysłowej. Cyklon wychwytuje cięższe cząstki i zmniejsza obciążenie filtrów dokładnych, co wydłuża odstępy między wymianą wkładów filtracyjnych.

Szczegółowy przegląd typów systemów filtracji powietrza dla produkcji pomoże w wyborze odpowiedniej kombinacji dla konkretnego zakładu.

Jak zaprojektować wentylację przemysłową dla hali produkcyjnej?

Projekt wentylacji przemysłowej zaczyna się od obliczenia wymaganej ilości powietrza. To obliczenie zależy od rodzaju pracy, liczby pracowników, rodzaju zanieczyszczeń i obciążenia cieplnego pomieszczenia. Bez prawidłowego obliczenia powstaje albo niedowymiarowany system, który nie spełnia swojej funkcji, albo przewymiarowany system z niepotrzebnie wysokimi kosztami eksploatacji.

Procedura projektowania systemu wentylacji dla hali produkcyjnej:

  1. Określ źródła zanieczyszczeń. Zmapuj wszystkie miejsca, w których powstaje pył, opary, ciepło lub hałas. Każde źródło wymaga własnego punktu odciągowego lub przynajmniej uwzględnienia w całkowitym przepływie.
  2. Oblicz wymagany przepływ powietrza. Wymiana powietrza na stanowisku pracy musi odpowiadać rodzajowi pracy. Przy pracy bez pyłu i chemikaliów obowiązuje norma 25 m³/h na pracownika. Przy wyższym obciążeniu cieplnym lub zapachu ta ilość zwiększa się o 10 m³/h na osobę.
  3. Zaprojektuj trasy przewodów. Instalacje rurowe prowadzą powietrze od punktów odciągowych do filtracji i wyrzutu. Niewłaściwe zagięcia i klapy zwiększają straty hydrauliczne i zmniejszają skuteczność całego systemu. Trasy projektuj możliwie najprostsze, z minimalną liczbą kolan.
  4. Dobierz filtrację według rodzaju zanieczyszczenia. Typ filtra musi odpowiadać wychwytywanym substancjom. Dla pyłu wystarczy filtr tekstylny lub patronowy, dla aerozoli konieczny jest elektrostatyczny odpylacz, dla oparów filtr adsorpcyjny.
  5. Dobierz wentylator według całkowitego oporu systemu. Zsumuj straty w przewodach, na filtrach i pozostałych elementach. Wybierz wentylator z punktem pracy odpowiadającym wymaganemu przepływowi przy tym oporze.
  6. Uwzględnij temperaturę i wilgotność. Wysoka temperatura lub wilgotność zmienia gęstość powietrza, a tym samym rzeczywistą wydajność wentylatora. Te parametry wpływają zarówno na dobór wentylatora, jak i na materiał przewodów i filtrów.

Porada eksperta: Przy projektowaniu instalacji przewodów powietrznych uwzględnij prędkość powietrza w przewodzie w zakresie 5–10 m/s dla głównych odgałęzień i 3–6 m/s dla odgałęzień bocznych. Wyższe prędkości zwiększają hałas i straty hydrauliczne, niższe prędkości powodują osadzanie się pyłu w przewodach.

Prawidłowo dobrane przewody rozprowadzające powietrze stanowią podstawę efektywnej dystrybucji powietrza w rozległych obiektach przemysłowych. Średnica przewodu bezpośrednio określa prędkość przepływu, a tym samym straty hydrauliczne całego systemu.

Komfort cieplny pracowników jest częścią BHP i wpływa na produktywność. Przegrzana lub źle wentylowana hala zwiększa liczbę błędów i absencję chorobową. Wentylacja musi zapewnić nie tylko odprowadzanie szkodliwych substancji, ale także utrzymanie akceptowalnej temperatury i wilgotności na stanowisku pracy.

Kluczowe wnioski

Wentylacja przemysłowa działa jako system połączonych elementów, w którym wydajność całości zależy od prawidłowego doboru każdej części — od wentylatora, przez przewody, aż po filtrację.

Punkt Szczegóły
Definicja systemu Wentylacja przemysłowa to kontrolowana wymiana powietrza zapewniająca dopływ świeżego i odprowadzanie zanieczyszczonego powietrza w pomieszczeniach produkcyjnych.
Wybór wentylatora Wentylatory osiowe służą do dużych pomieszczeń z niskim oporem, promieniowe do systemów z filtracją i długimi instalacjami.
Filtracja wielostopniowa Cyklon jako filtracja wstępna wydłuża żywotność filtrów dokładnych i zmniejsza wymagania dotyczące ich konserwacji.
Wymiarowanie przepływu Norma określa minimum 25 m³/h na pracownika przy pracy bez pyłu, przy obciążeniu termicznym dodaje się 10 m³/h na osobę.
Instalacje rurowe Niewłaściwe zagięcia i klapy zwiększają straty hydrauliczne i zmniejszają rzeczywisty przepływ powietrza w systemie.

Doświadczenia z praktyki: co w wentylacji przemysłowej najczęściej jest niedoceniane

Największym błędem, jaki widuję w praktyce, jest niedoszacowanie wentylatora. Projektant lub użytkownik wybiera wentylator na podstawie przepływu podanego w katalogu przy zerowym oporze. Jednak rzeczywisty system z instalacją rurową, filtrami i klapami zawsze ma opór. W rezultacie wentylator dostarcza jedną trzecią obiecanego przepływu, a hala wciąż jest pełna pyłu lub oparów.

Drugim najczęstszym błędem jest zaniedbanie konserwacji. Wkłady filtracyjne stopniowo się zatykają i zmniejszają przepływ powietrza. Regularna kontrola stanu filtrów i ich terminowa wymiana są kluczowe dla zachowania wydajności wentylacji i żywotności urządzenia. Widziałem zakłady, gdzie filtr nie był wymieniany od dwóch lat. Wentylator pracował na pełnych obrotach, ale powietrze przez zatkany filtr niemal nie przechodziło.

Trzecim problemem jest podejście „kupię jeden duży wentylator i rozwiążę wszystko”. Wentylacja przemysłowa działa jak system. Jeden wydajny wentylator bez prawidłowo zaprojektowanych punktów odciągowych, instalacji rurowej i filtracji nie pomoże. Zanieczyszczenia muszą być wychwytywane bezpośrednio u źródła, a nie dopiero gdy rozprzestrzenią się po całej hali.

Zalecam każdemu operatorowi hali produkcyjnej przeprowadzanie przeglądu systemu wentylacji raz w roku. Sprawdźcie stan filtrów, zmierzcie rzeczywisty przepływ powietrza w punktach odciągowych i porównajcie go z wartościami projektowymi. Odchylenie większe niż 20% sygnalizuje problem, który należy rozwiązać, zanim odbije się na zdrowiu pracowników lub jakości produkcji.

— Zdeněk

Wentylacja przemysłowa od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje doradztwo techniczne oraz dostawy komponentów do przemysłowych systemów wentylacji. Asortyment obejmuje wentylatory, jednostki filtracyjne, osprzęt rurowy oraz elementy regulacyjne dla zakładów produkcyjnych różnej wielkości.

https://kompresory-vzduchotechnika.cz

Zespół ekspertów Kompresory-vzduchotechnika pomoże z wyborem odpowiedniego urządzenia na podstawie konkretnych parametrów zakładu, rodzaju zanieczyszczeń i wymaganego przepływu powietrza. Wsparcie techniczne obejmuje konsultacje przy projektowaniu systemu oraz serwis po instalacji. Cały asortyment pneumatyki, wentylacji i akcesoriów znajdziecie w sekcji pneumatyki i hydrauliki przemysłowej na stronie Kompresory-vzduchotechnika.

Często zadawane pytania

Czym jest wentylacja przemysłowa i do czego służy?

Wentylacja przemysłowa to system sterowanej wymiany powietrza w pomieszczeniach produkcyjnych. Zapewnia dopływ świeżego powietrza, odprowadzanie zanieczyszczonego oraz utrzymuje bezpieczne warunki pracy dla pracowników.

Jaka jest różnica między wentylatorem osiowym a promieniowym?

Wentylator osiowy przemieszcza duże ilości powietrza przy niskim oporze systemu i nadaje się do wentylacji hal. Wentylator promieniowy generuje wyższe ciśnienie i pokonuje opór filtrów oraz długich instalacji rurowych.

Jak często należy wymieniać filtry w wentylacji przemysłowej?

Częstotliwość wymiany zależy od intensywności pracy i rodzaju zanieczyszczeń. Stan filtrów należy regularnie kontrolować, ponieważ zatkane filtry zmniejszają przepływ powietrza i obciążają wentylator.

Ile powietrza potrzebuje jeden pracownik w hali produkcyjnej?

Norma określa minimalnie 25 m³/h na pracownika przy pracy bez pyłu i substancji chemicznych. Przy wyższym obciążeniu cieplnym lub zapachu wartość ta zwiększa się o 10 m³/h na osobę.

Co to jest wentylator przemysłowy i czym różni się od wentylatora domowego?

Wentylator przemysłowy jest zaprojektowany do pracy ciągłej, wysokich przepływów powietrza oraz pokonywania oporów instalacji rurowych i filtrów. Wentylator domowy pracuje przy niskim oporze i krótkotrwałej pracy, bez wymagań dotyczących filtracji czy odporności na pył.

Zalecane

Co to jest zawór przedmuchowy: przewodnik dla techników

Technik przeprowadza kontrolę zaworu przedmuchowego bezpośrednio w warsztacie.


W skrócie:

  • Zawór przedmuchowy reguluje przepływ i ciśnienie sprężonego powietrza w układach pneumatycznych.
  • Rozróżnia się ręczne pistolety oraz zautomatyzowane zawory sterowane sygnałem elektrycznym.

Zawór przedmuchowy to urządzenie do sterowania przepływem, ciśnieniem i kierunkiem sprężonego powietrza w układach pneumatycznych. Termin obejmuje dwie odrębne kategorie: ręczne pistolety przedmuchowe do ręcznego czyszczenia i suszenia oraz zautomatyzowane zawory sterowane sygnałem elektrycznym do precyzyjnych zastosowań przemysłowych. W praktyce branżowej dla wariantów zautomatyzowanych stosuje się określenie zawór elektromagnetyczny lub zawór rozdzielający. Właściwy wybór między tymi typami bezpośrednio wpływa na efektywność całego obwodu pneumatycznego, zużycie powietrza oraz bezpieczeństwo pracy.

Czym jest zawór przedmuchowy i jak działa?

Zbliżenie na dłonie, które trzymają ręczny pistolet przedmuchowy.

Zawór przedmuchowy reguluje, kiedy i którędy płynie sprężone powietrze w obwodzie pneumatycznym. Ręczne pistolety przedmuchowe działają na prostej zasadzie: naciśnięcie spustu otwiera przepływ powietrza przez dyszę. Zautomatyzowane zawory elektromagnetyczne odbierają sygnały elektryczne z PLC i przełączają przepływ z wysoką precyzją i powtarzalnością. Ta zdolność precyzyjnego dozowania powietrza jest kluczowa w zautomatyzowanych liniach produkcyjnych, gdzie ręczna obsługa nie wystarcza.

Podstawowym parametrem technicznym każdego zaworu jest liczba dróg i położeń, zapisywana jako X/Y. Liczba przed ukośnikiem oznacza liczbę przyłączy (dróg), liczba za ukośnikiem liczbę położeń roboczych. Najczęstsze konfiguracje to:

  • Zawór 3/2-drożny: trzy przyłącza, dwa położenia. Stosowany do prostego przełączania dopływu powietrza do jednego odbiornika, na przykład do siłownika pneumatycznego jednostronnego działania.
  • Zawór 5/2-drożny: pięć przyłączy, dwa położenia. Standardowy wybór do dwukierunkowych siłowników pneumatycznych, gdzie konieczne jest sterowanie ruchem do przodu i do tyłu.
  • Zawór 5/3-drożny: pięć przyłączy, trzy położenia. Dodatkowo oferuje położenie neutralne, które określa zachowanie napędu w przypadku zaniku sygnału lub zasilania.

Ręczne pistolety przedmuchowe pracują przy ciśnieniu około 6 bar i zużywają 110–300 l/min powietrza, w zależności od zastosowanej dyszy i ustawionego ciśnienia. To zużycie jest znacznie wyższe niż w przypadku zaworów zautomatyzowanych, gdzie przepływ jest sterowany dokładnie według potrzeb procesu.

Porada dla profesjonalistów: Przy projektowaniu obwodu pneumatycznego zawsze określaj wymagany przepływ w l/min przy konkretnym ciśnieniu roboczym. Niedoszacowanie przepływu prowadzi do spadku ciśnienia w miejscu poboru i utraty wydajności całego systemu.

Jakie są najczęstsze przyczyny awarii zaworów przedmuchowych?

Awarie zaworów przedmuchowych mają zazwyczaj cztery główne przyczyny: mechaniczne zużycie uszczelnień, zanieczyszczenia w powietrzu, nieprawidłowy montaż oraz błędny wybór pozycji neutralnej w zaworach 5/3-drogowych. Każda z tych przyczyn objawia się inaczej i wymaga innego podejścia do prewencji.

Najczęstsza procedura diagnostyki awarii:

  1. Sprawdzić jakość sprężonego powietrza. Wilgoć, olej i cząstki stałe niszczą uszczelnienia zaworów. Filtr i odwadniacz kondensatu przed zaworem to konieczność, a nie opcjonalne wyposażenie.
  2. Zweryfikować orientację zaworu podczas montażu. Nieprawidłowa orientacja prowadzi do zakłóceń działania. Montaż pionowy jest w przypadku wielu zaworów warunkiem prawidłowego działania i zapobiega niepożądanym wyciekom.
  3. Sprawdzić uszczelnienia i o-ringi. Mechaniczne zużycie uszczelnień objawia się wyciekiem powietrza słyszalnym jako syczenie lub spadkiem ciśnienia w obwodzie.
  4. Ocenić wybór pozycji neutralnej w zaworach 5/3-drogowych. Błędna pozycja neutralna powoduje niekontrolowany ruch siłownika w przypadku awarii zasilania, co stanowi zagrożenie bezpieczeństwa.
  5. Przeprowadzić regularny test funkcjonalny. Zawór powinien przełączać się płynnie, bez zacinania. Zwiększona siła przełączania lub opóźniona reakcja wskazują na zużycie lub zanieczyszczenie.

Pozycja neutralna zaworu 5/3-drogowego jest parametrem krytycznym dla bezpieczeństwa. Środek zamknięty blokuje siłownik w pozycji w przypadku awarii zasilania. Środek wydechowy uwalnia ciśnienie z obu stron cylindra i umożliwia swobodny ruch. Środek ciśnieniowy utrzymuje siłownik pod ciśnieniem z obu stron. Pomylenie tych wariantów podczas projektowania obwodu powoduje niebezpieczne zachowanie maszyny.

Wskazówka profesjonalna: Przy każdej wymianie zaworu sprawdź stan filtra i odwadniacza kondensatu. Zanieczyszczone powietrze jest najczęstszą przyczyną przedwczesnej awarii nowego zaworu.

Pistolet ręczny a zawór zautomatyzowany: porównanie typów

Wybór między rozwiązaniem ręcznym a zautomatyzowanym zależy od zastosowania, wymaganej precyzji i sposobu obsługi. Poniższa tabela podsumowuje kluczowe różnice:

Parametr Pistolet przedmuchowy ręczny Zawór elektromagnetyczny
Sterowanie Ręczne, przez obsługę Sygnał elektryczny, PLC
Ciśnienie robocze Do 6,2 bar Typowo 2–10 bar
Zużycie powietrza 110–300 l/min Sterowane zgodnie z procesem
Precyzja dozowania Niska Wysoka, powtarzalna
Typowe zastosowanie Czyszczenie, suszenie, serwis Automatyzacja, produkcja
Konfiguracja Prosta (1 droga) 3/2, 5/2, 5/3
Elementy bezpieczeństwa Sitko powietrzne Wybór położenia neutralnego

Pistolety ręczne, takie jak na przykład modele SAM o ciśnieniu roboczym 6,2 bar i bezpiecznym sitku powietrznym, są odpowiednie dla stanowisk serwisowych, warsztatów samochodowych i warsztatów. Zawory elektromagnetyczne są niezbędne wszędzie tam, gdzie konieczne jest sterowanie ruchem siłowników pneumatycznych automatycznie, bez obecności obsługi.

Zalety zaworów elektromagnetycznych w automatyzacji:

  • Precyzyjne i powtarzalne przełączanie niezależne od obsługi
  • Integracja z systemami sterowania PLC i automatyzacją przemysłową
  • Możliwość zdalnego sterowania i diagnostyki
  • Wybór pozycji neutralnej dla bezpiecznego zachowania przy zaniku zasilania
  • Niższe zużycie powietrza dzięki kontrolowanemu przepływowi

Pistolety z długą dyszą umożliwiają czyszczenie wąskich i trudno dostępnych miejsc przy ciśnieniu do 6 bar. Ten wariant jest standardem w przemyśle motoryzacyjnym i warsztatach mechanicznych, gdzie konieczne jest czyszczenie wnęk i kanałów bez demontażu.

Jak wybrać i prawidłowo zintegrować zawór przedmuchowy?

Prawidłowy wybór zaworu zaczyna się od zdefiniowania aplikacji. Technik musi znać trzy podstawowe parametry: wymagane ciśnienie robocze, potrzebny przepływ powietrza oraz sposób sterowania. Dopiero na podstawie tych wartości można wybrać odpowiedni typ i konfigurację.

Kryteria wyboru zaworu:

  • Ciśnienie robocze: Zawór musi wytrzymywać maksymalne ciśnienie w systemie z zapasem. Praca na granicy ciśnienia znamionowego skraca żywotność uszczelnień.
  • Przepływ (wartość Kv): Zbyt mały współczynnik przepływu powoduje spadek ciśnienia. Zbyt duży zawór niepotrzebnie zwiększa koszty i może powodować uderzenia w obwodzie.
  • Konfiguracja dróg i położeń: Do prostego przełączania wystarczy 3/2, do napędów dwukierunkowych 5/2, do aplikacji z wymogiem określonego zachowania przy awarii 5/3.
  • Położenie neutralne w zaworach 5/3: Wybór położenia neutralnego wpływa na bezpieczeństwo pracy i zużycie energii. Ta decyzja musi być częścią projektu obwodu, a nie wyborem dodatkowym.
  • Medium i jakość powietrza: Zaworów do powietrza smarowanego nie można stosować w systemach bez smarowania i odwrotnie. Specyfikacja producenta jest wiążąca.
  • Pozycja montażowa: Szereg zaworów wymaga konkretnej orientacji dla prawidłowego działania. Montaż poziomy tam, gdzie producent przewiduje montaż pionowy, prowadzi do usterek.

Konsultacja techniczna jest kluczowa przy wyborze zaworu do niestandardowych aplikacji. Równowaga między szczelnością, oporem przepływu, regulacją a kosztami nie zawsze wynika jasno z kart katalogowych. Doświadczony technik lub dostawca potrafi zidentyfikować ukryte ryzyka projektu, zanim objawią się jako usterka w eksploatacji.

Instalacja zaworu musi uwzględniać kierunek przepływu oznaczony na korpusie. Zamiana portu wejściowego i wyjściowego powoduje niesprawność lub uszkodzenie zaworu. Po instalacji należy przeprowadzić próbę funkcjonalną przy ciśnieniu roboczym i sprawdzić szczelność wszystkich połączeń.

Infografika poglądowa porównująca różne typy zaworów przedmuchowych

Wskazówka profesjonalna: Przy integracji zaworu elektromagnetycznego z systemem PLC zawsze sprawdź napięcie zasilania cewki oraz typ wyjścia systemu sterującego. Zamiana napięcia lub zastosowanie niewłaściwego modułu wyjściowego powoduje natychmiastowe uszkodzenie cewki.

Efektywność systemu pneumatycznego zależy od całego łańcucha komponentów, od kompresora przez zbiornik powietrza i uzdatnianie powietrza aż po zawory i siłowniki. Zawór to tylko jedno ogniwo. Niedowymiarowana instalacja lub niewystarczające uzdatnianie powietrza zniweczy nawet prawidłowo dobrany zawór.

Kluczowe wnioski

Zawór przedmuchowy działa niezawodnie tylko wtedy, gdy odpowiada aplikacji, jest prawidłowo zainstalowany i zasilany czystym powietrzem o odpowiednim ciśnieniu.

Punkt Szczegóły
Definicja i rodzaje Pistolet przedmuchowy obejmuje zarówno pistolety ręczne, jak i zawory elektromagnetyczne; wybór zależy od zastosowania i wymaganej precyzji.
Konfiguracje 3/2, 5/2, 5/3 Liczba dróg i położeń określa funkcję zaworu w układzie; 5/3 dodatkowo definiuje zachowanie w przypadku zaniku zasilania.
Położenie neutralne Błędny wybór położenia neutralnego w zaworze 5/3 powoduje zagrożenia bezpieczeństwa i niekontrolowany ruch napędu.
Jakość powietrza Wilgoć i zanieczyszczenia są główną przyczyną przedwczesnej awarii zaworu; filtr przed zaworem jest konieczny.
Wybór i konsultacja Prawidłowy wybór zaworu wymaga znajomości ciśnienia, przepływu i zastosowania; konsultacja techniczna zmniejsza ryzyko błędnego wyboru.

Doświadczenia z praktyki: co technicy przeoczają

Zdeněk, technik systemów pneumatycznych

Przez lata pracy z obwodami pneumatycznymi zauważyłem, że największe problemy powodują nie złe zawory, lecz złe decyzje podjęte na etapie projektowania. Najczęściej pomijanym parametrem jest pozycja neutralna zaworu 5/3-drogowego. Technicy dobierają ją na podstawie tego, co mają na magazynie, a nie na podstawie wymagań aplikacji. Efektem jest napęd, który przy zaniku zasilania porusza się w sposób niekontrolowany lub wręcz przeciwnie — pozostaje zablokowany w miejscu, w którym powinien uwolnić ciśnienie.

Drugim powtarzającym się problemem jest jakość powietrza. Widziałem instalacje, w których nowy zawór uległ awarii w ciągu trzech miesięcy, ponieważ przed nim nie było żadnego filtra. Karta katalogowa zaworu podaje wymagania dotyczące czystości medium, jednak mało kto czyta ją przed montażem. Tymczasem filtr z odwadniaczem kondensatu kosztuje ułamek ceny zaworu, a wydłuża jego żywotność kilkukrotnie.

Zalecam każdemu technikowi, aby przy projektowaniu obwodu zaczynał od końca: co ma się stać przy zaniku zasilania? To pytanie determinuje wybór pozycji neutralnej, a tym samym typ zaworu. Dopiero wtedy ma sens zajmowanie się przepływem, ciśnieniem i sposobem montażu. Podejście w odwrotnym kierunku prowadzi do przeróbki projektu lub, w gorszym przypadku, do awarii na linii produkcyjnej.

Zawory wielodrogowe są standardem w przemyśle, jednak ich prawidłowe działanie w systemach zależy od szczegółów, które nie pojawiają się w katalogach. Konsultacja z dostawcą przed zakupem to inwestycja, a nie strata czasu.

— Zdeněk

Zawory przedmuchowe i akcesoria pneumatyczne w Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment do systemów pneumatycznych, od pistoletów przedmuchowych i zaworów elektromagnetycznych po instalacje, uzdatnianie powietrza i kompresory. Technicy znajdą tu produkty zarówno do warsztatów serwisowych, jak i automatyki przemysłowej, wraz ze wsparciem technicznym przy doborze właściwego rozwiązania.

https://kompresory-vzduchotechnika.cz

Do zastosowań ręcznych dostępne są pistolety przedmuchowe i natryskowe do pracy ze sprężonym powietrzem. Instalacje pneumatyczne można uzupełnić o rury do sprężonego powietrza systemu wtykowego o średnicach 15–28 mm. Uzdatnianie powietrza przed zaworami zapewniają jednostki uzdatniania powietrza do klasycznych zastosowań do 10 bar. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne przy wyborze zaworów, komponentów oraz całych zestawów pneumatycznych.

Często zadawane pytania

Czym jest zawór przedmuchowy w pneumatyce?

Zawór przedmuchowy to urządzenie służące do sterowania przepływem, ciśnieniem i kierunkiem sprężonego powietrza. Obejmuje zarówno ręczne pistolety przedmuchowe, jak i zautomatyzowane zawory elektromagnetyczne do zastosowań przemysłowych.

Jak działa elektromagnetyczny zawór przedmuchowy?

Zawór elektromagnetyczny odbiera sygnał elektryczny z PLC i mechanicznie przełącza przepływ powietrza między przyłączami. Umożliwia precyzyjne i powtarzalne dozowanie powietrza bez obsługi ręcznej.

Jaka jest różnica między zaworem 5/2 a 5/3?

Zawór 5/2 ma dwa położenia robocze i jest stosowany do napędów dwukierunkowych. Zawór 5/3 dodaje położenie neutralne, które definiuje zachowanie napędu w przypadku zaniku zasilania lub sygnału.

Jakie są najczęstsze przyczyny awarii zaworów przedmuchowych?

Głównymi przyczynami są zanieczyszczone powietrze z wilgocią i cząstkami stałymi, zużycie uszczelnień, nieprawidłowa orientacja montażowa oraz błędny dobór położenia neutralnego w zaworach 5/3.

Gdzie kupić zawór przedmuchowy do zastosowań przemysłowych?

Zawory przedmuchowe i kompletne akcesoria pneumatyczne oferuje Kompresory-vzduchotechnika, wyspecjalizowany dostawca zapewniający wsparcie techniczne w doborze właściwego rozwiązania do konkretnej aplikacji.

Polecane

Rola smarowania w pneumatyce: przewodnik dla techników

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualnym przewodnikiem na ten sam temat. Kontynuuj tutaj: Jak správně vybrat olej do kompresoru: průvodce 2026.

Znaczenie stopnia sprężania: przewodnik dla techników

Technik przeprowadza kontrolę stopnia sprężania kompresora.


Krótko:

  • Stopień sprężania to podstawowa funkcjonalność kompresora, która określa ciśnieniowo efektywne sprężenie powietrza. Prawidłowa konfiguracja i regularna konserwacja wydłużają żywotność i zwiększają sprawność całego systemu. Wybór między rozwiązaniem jednostopniowym a wielostopniowym zależy od wymaganego ciśnienia i warunków eksploatacji.

Stopień sprężania jest definiowany jako jeden funkcjonalny zespół kompresora, w którym powietrze przechodzi przez jeden cykl sprężania z niższego ciśnienia na wyższe. Ten parametr określa, jak efektywnie urządzenie sprężą powietrze, jakie ciśnienie wyjściowe osiągnie i jak długo wytrzyma bez awarii. Dla techników i specjalistów w dziedzinie sprężonego powietrza zrozumienie stopnia sprężania jest podstawą prawidłowego doboru, eksploatacji oraz konserwacji całego systemu. Konfiguracje jednostopniowe i wielostopniowe różnią się wydajnością, zapotrzebowaniem energetycznym oraz przydatnością do konkretnych zastosowań przemysłowych.

Jak działa stopień sprężania i jakie ma znaczenie konstrukcyjne?

Stopień sprężania działa na zasadzie zmniejszenia objętości powietrza w przestrzeni roboczej, dzięki czemu rośnie jego ciśnienie. W kompresorach tłokowych tłok podczas ruchu spręża powietrze w cylindrze, zawory sterują wlotem i wylotem powietrza, a każdy cykl odpowiada jednemu stopniowi sprężania. Kompresory śrubowe wykorzystują obracające się wirniki śrubowe, które stopniowo sprężają powietrze wzdłuż osi maszyny.

Układ konstrukcyjny stopni bezpośrednio wpływa na obciążenie siłowe wału korbowego, wibracje oraz spadek mocy. Konfiguracja w kształcie W w trzystopniowych kompresorach tłokowych minimalizuje drgania skrętne i wydłuża żywotność łożysk. Technicy, którzy lekceważą tę zależność, narażają się na przedwczesne awarie i wyższe koszty napraw.

Podstawowe typy układów kompresorów tłokowych:

  • Układ rzędowy (inline): prosty, odpowiedni dla maszyn jednostopniowych o niższym ciśnieniu
  • Konfiguracja V: dwa cylindry tworzą kąt, lepsze wyważenie sił niż w układzie rzędowym
  • Konfiguracja W: trzy cylindry, znacznie niższe wibracje, typowe dla wielostopniowych kompresorów przemysłowych
  • Układ gwiazdowy: wiele cylindrów rozmieszczonych równomiernie wokół wału korbowego, maksymalne wyważenie

Każdy układ wpływa na żywotność łożysk, poziom hałasu oraz częstotliwość czynności serwisowych. Prawidłowa konfiguracja stopni zmniejsza drgania i skręcanie, co bezpośrednio wydłuża żywotność urządzenia i obniża koszty konserwacji.

Wskazówka dla profesjonalistów: Przy wyborze kompresora do pracy ciągłej zawsze sprawdź konfigurację cylindrów. Konfiguracja W lub układ gwiazdowy są dla pracy 24-godzinnej znacznie bardziej niezawodne niż prosta konstrukcja rzędowa.

Zasadę działania kompresora tłokowego szczegółowo opisuje analiza techniczna kompresorów tłokowych, gdzie znajdziecie Państwo również wpływ konfiguracji na pracę i konserwację.

Czym jest stopień sprężania i dlaczego decyduje o wydajności?

Stopień sprężania to liczba wyrażająca stosunek objętości przestrzeni roboczej przed sprężaniem do objętości po sprężaniu. W silnikach spalinowych określany jest jako stopień sprężania silnika i bezpośrednio decyduje o sprawności termodynamicznej całego cyklu. W kompresorach przemysłowych obowiązuje ta sama zasada: wyższy stopień oznacza większe sprężenie powietrza w jednym stopniu.

Wyższy stopień sprężania zapewnia wyższą sprawność energetyczną i wydajność, ale wymaga kontroli wrażliwości paliwa na samozapłon oraz właściwości materiałowych. W przypadku kompresorów oznacza to większe obciążenie cieplne komponentów i konieczność zastosowania wysokiej jakości chłodzenia. Bez odpowiedniego chłodzenia temperatura sprężonego powietrza wzrasta do wartości, które uszkadzają uszczelnienia, smar oraz same cylindry.

Ścisłe regulacje stopni sprężania w sporcie motorowym pokazują, jak krytyczny jest dokładny monitoring i kontrola stopnia sprężania dla osiągnięcia optymalnej wydajności bez przekraczania ustalonych limitów.

Przykładem z praktyki jest sport motorowy. FIA od 1 czerwca 2026 mierzy stopień sprężania silników przy nagrzaniu do 130°C, aby zapobiec nielegalnym wzrostom sprężania powyżej limitu 16:1. Ten środek powstał dlatego, że różnica stopnia sprężania między stanem zimnym a roboczym silnika może być znacząca i wpływa na wykorzystanie energii. Technicy przemysłowi powinni wyciągnąć naukę z tego podejścia: pomiar stopnia sprężania wyłącznie na zimno nie wystarcza.

Parametr Niski stopień sprężania Wysoki stopień sprężania
Ciśnienie wyjściowe Niższe Wyższa
Efektywność energetyczna Niższe Wyższa
Obciążenie cieplne Niższe Wyższa
Wymagania dotyczące chłodzenia Minimalne Wysokie
Ryzyko samozapłonu Niskie Wyższa
Przydatność Lekkie zastosowania Eksploatacja przemysłowa

Kompresory jednostopniowe a wielostopniowe: co decyduje o wyborze?

Wybór między kompresorem jednostopniowym a wielostopniowym zależy od wymaganego ciśnienia, objętości powietrza i profilu eksploatacji. Każdy typ ma jasno określone mocne strony i ograniczenia.

Kompresory jednostopniowe

Kompresor jednostopniowy spręża powietrze w jednym kroku bezpośrednio do ciśnienia wyjściowego. Kompresory jednostopniowe osiągają zakres ciśnienia 100–150 psi i są odpowiednie do lekkich i średnio wymagających zastosowań. Typowe zastosowanie obejmuje warsztaty samochodowe, warsztaty, prace budowlane i narzędzia pneumatyczne o niższym zużyciu powietrza.

Jednostopniowy kompresor tłokowy – szczegółowy opis budowy i zasady działania

Zaletą maszyn jednostopniowych jest prosta konstrukcja, niższa cena zakupu i łatwa konserwacja. Wadą jest wyższa temperatura sprężonego powietrza i niższa sprawność energetyczna przy wyższych ciśnieniach.

Kompresory wielostopniowe

Kompresor wielostopniowy dzieli sprężanie na dwa lub więcej etapów z chłodzeniem międzystopniowym pomiędzy stopniami. Chłodzenie międzystopniowe obniża temperaturę powietrza pomiędzy stopniami, zwiększa gęstość powietrza, a tym samym sprawność całego procesu sprężania. Ciśnienie wyjściowe maszyn wielostopniowych przekracza 200 psi, co jest niezbędne w zastosowaniach przemysłowych, w lakiernictwie, produkcji lub przemyśle spożywczym.

Chłodzenie międzystopniowe to nie tylko obniżenie temperatury. Wyższa gęstość powietrza po schłodzeniu pozwala kolejnemu stopniowi pracować z mniejszą stratą energii. Regularna konserwacja chłodnicy międzystopniowej jest zatem kluczowa dla stabilnej, długotrwałej pracy.

  1. Sprawdzaj chłodnicę międzystopniową przy każdej planowanej konserwacji. Zanieczyszczenie zmniejsza sprawność i zwiększa temperaturę na wyjściu.
  2. Monitoruj różnicę ciśnień między stopniami. Odchylenie od specyfikacji producenta wskazuje na zużycie zaworów lub pierścieni tłokowych.
  3. Mierz temperaturę powietrza wyjściowego z każdego stopnia osobno. Nierównomierne wartości ujawnią problem, zanim doprowadzi on do awarii.
  4. Wymieniaj filtry powietrza zgodnie z godzinami pracy, a nie tylko według kalendarza. Zapylone środowisko znacznie skraca żywotność filtra.
Typ kompresora Zakres ciśnienia Typowe zastosowanie Koszty konserwacji
Jednostopniowa 100–150 psi Warsztat, serwis samochodowy, budowa Niskie
Dwustopniowa 150–200 psi Przemysł, lakiernia, produkcja Średni
Wielostopniowa (3+) powyżej 200 psi Przemysł ciężki, zastosowania specjalne Wyższa

Wskazówka dla profesjonalistów: Kompresor dwustopniowy z chłodnicą międzystopniową zużywa przy tej samej wydajności mniej energii niż maszyna jednostopniowa pracująca na granicy swojego limitu ciśnienia. Jeśli Twoja instalacja wymaga stale ciśnienia powyżej 10 bar, rozwiązanie dwustopniowe zwróci się w oszczędnościach energii w ciągu dwóch lat.

Przejrzysta infografika, która pokazuje różnice między poszczególnymi typami kompresorów

Szczegółowe porównanie i zalety maszyn dwustopniowych znajdziesz w artykule o wydajności kompresorów dwustopniowych.

Praktyczne zastosowania i zalecenia dla techników w eksploatacji

Prawidłowy dobór stopnia sprężania do konkretnego zastosowania zapobiega większości problemów eksploatacyjnych. Technik, który zna wymagania swojej instalacji, wybierze odpowiednią maszynę i ustawi ją tak, aby pracowała w optymalnym zakresie.

Najczęstsze błędy przy doborze i eksploatacji:

  • Niedoszacowanie wymaganego ciśnienia: kompresor pracujący stale na górnej granicy swojego zakresu zużywa się szybciej i zużywa więcej energii
  • Ignorowanie cyklu pracy: maszyna przeznaczona do pracy przerywanej, eksploatowana w trybie ciągłym, ulega przedwczesnej awarii
  • Zaniedbanie chłodzenia: niewystarczające chłodzenie przestrzeni kompresora zwiększa temperaturę ssania i zmniejsza wydajność
  • Błędny dobór smaru: niewłaściwy smar przy wysokich temperaturach ulega karbonizacji i zanieczyszcza zawory
  • Pomijanie konfiguracji cylindrów: wybór maszyny jednostopniowej tam, gdzie potrzebna jest maszyna wielostopniowa, prowadzi do przeciążenia i skrócenia żywotności

Wybór odpowiedniego kompresora do zastosowań przemysłowych obejmuje więcej parametrów niż tylko ciśnienie i przepływ. Czynniki wyboru kompresora przemysłowego obejmują profil pracy, jakość sieci, wymagania dotyczące czystości powietrza oraz plan konserwacji.

Prawidłowe ustawienie stopnia sprężania przynosi wymierne rezultaty. Zmniejsza zużycie energii, wydłuża odstępy między przeglądami serwisowymi i zwiększa niezawodność dostawy sprężonego powietrza. Technicy, którzy regularnie kontrolują parametry ciśnienia i temperatury poszczególnych stopni, wykryją zużycie wcześniej, zanim spowoduje ono nieplanowany przestój. Wskazówki dotyczące oszczędności energii z kompresorem pokazują, jak prawidłowe ustawienie stopnia sprężania bezpośrednio wpływa na koszty eksploatacji.

Kluczowe wnioski

Prawidłowo dobrany i ustawiony stopień sprężania stanowi podstawę energooszczędnej, niezawodnej i długotrwałej eksploatacji każdego systemu sprężającego.

Punkt Szczegóły
Definicja stopnia sprężania Jeden funkcjonalny zespół kompresora zapewniający jeden cykl sprężania powietrza z niższego na wyższe ciśnienie.
Wpływ konfiguracji na żywotność Konfiguracja W oraz układ gwiazdowy minimalizują drgania i wydłużają żywotność łożysk.
Stopień sprężania a wydajność Wyższy stopień sprężania zwiększa sprawność, ale wymaga wysokiej jakości chłodzenia i kontroli obciążenia cieplnego.
Zaleta chłodzenia międzystopniowego Chłodzenie międzystopniowe w kompresorach wielostopniowych zwiększa gęstość powietrza i zmniejsza straty energii.
Konserwacja jako prewencja Regularna kontrola chłodnicy międzystopniowej, zaworów i różnic ciśnień między stopniami zapobiega nieplanowanym przestojom.

Stopień kompresji w praktyce: czego nauczyłem się przez lata w terenie

Technicy najczęściej popełniają błąd w momencie, gdy dobierają kompresor według katalogowego ciśnienia i przepływu, a pomijają konfigurację stopni. Widziałem warsztaty, w których kompresor jednostopniowy pracował stale przy 10 bar, ponieważ „tak było zawsze". Efektem były przegrzane zawory, skrócona żywotność smaru i interwencja serwisowa co trzy miesiące zamiast raz w roku.

Drugą rzeczą, która zaskoczyła mnie w praktyce, jest niedocenianie chłodzenia międzystopniowego. Technicy czyszczą chłodnicę międzystopniową dopiero wtedy, gdy kompresor zaczyna się przegrzewać. Prawidłowo chłodnica międzystopniowa powinna być częścią każdego planowanego przeglądu, ponieważ zanieczyszczenie o zaledwie 20% znacznie obniża sprawność całego drugiego stopnia.

Przyszłość systemów kompresji zmierza w kierunku zintegrowanych czujników, które monitorują ciśnienie i temperaturę każdego stopnia w czasie rzeczywistym. Maszyny z tą funkcją umożliwiają konserwację predykcyjną i eliminują nieplanowane przestoje. Dla techników oznacza to, że znajomość stopnia kompresji przestaje być tylko mechaniczna, a staje się także danymi.

Polecam każdemu technikowi: naucz się odczytywać wykres ciśnienia swojego kompresora. Odchylenie od normalnego przebiegu między stopniami jest pierwszym sygnałem problemu, na długo zanim objawi się awarią.

— Zdeněk

Rozwiązania techniczne dla systemów kompresji od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje wyposażenie techniczne dla specjalistów, którzy potrzebują niezawodnych narzędzi do obsługi i konserwacji systemów kompresji. Asortyment obejmuje komponenty pneumatyczne i hydrauliczne odpowiednie do zastosowań jednostopniowych i wielostopniowych.

https://kompresory-vzduchotechnika.cz

Dla techników pracujących ze sprężonym powietrzem dostępny jest Professional KIT pistoletów do sprężonego powietrza, który zawiera narzędzia do codziennej obsługi systemów kompresji. Dodatkowe komponenty pneumatyczne i hydrauliczne pokrywają potrzeby zakładów przemysłowych od podstawowej konserwacji po wymagające zastosowania. Zespół Kompresory-vzduchotechnika zapewnia wsparcie techniczne przy wyborze odpowiedniego wyposażenia dla konkretnego systemu kompresji.

Często zadawane pytania

Co to jest stopień sprężania w kompresorze?

Stopień sprężania to jeden funkcjonalny zespół kompresora, w którym powietrze przechodzi przez jeden cykl sprężania z niższego na wyższe ciśnienie. Każdy stopień pracuje z własnymi zaworami, tłokiem lub wirnikiem oraz systemem chłodzenia.

Jaka jest różnica między kompresorem jednostopniowym a dwustopniowym?

Kompresor jednostopniowy sprężaj powietrze w jednym kroku do ciśnienia 100–150 psi, natomiast kompresor dwustopniowy dzieli sprężanie na dwa kroki z chłodzeniem międzystopniowym i osiąga ciśnienie powyżej 200 psi. Urządzenie dwustopniowe jest bardziej efektywne energetycznie przy wyższych ciśnieniach.

Dlaczego chłodzenie międzystopniowe w kompresorach wielostopniowych jest ważne?

Chłodzenie międzystopniowe obniża temperaturę powietrza między stopniami i zwiększa jego gęstość, co pozwala kolejnemu stopniowi pracować z mniejszą stratą energii. Zaniedbana chłodnica międzystopniowa obniża efektywność sprężania i skraca żywotność komponentów.

Jak stopień sprężania wpływa na wydajność kompresora?

Wyższy stopień sprężania zwiększa efektywność energetyczną i ciśnienie wyjściowe, ale jednocześnie zwiększa obciążenie termiczne komponentów. Bez odpowiedniego chłodzenia dochodzi do uszkodzenia uszczelnień, smaru i cylindrów.

Jak rozpoznać, że stopień kompresji wymaga serwisu?

Sygnałem jest odchylenie różnicy ciśnień między stopniami od wartości podanych przez producenta, podwyższona temperatura powietrza wyjściowego lub nietypowe wibracje. Regularna kontrola tych parametrów pozwala wykryć zużycie, zanim spowoduje awarię.

Polecane

Co oznacza bezpieczeństwo pneumatyczne w przemyśle

Inżynier przeprowadza kontrolę listy bezpieczeństwa dla systemów pneumatycznych.


Krótko:

  • Prawidłowe bezpieczeństwo pneumatyczne łączy szybkie zawory awaryjne, obwody SIL i blokady fizyczne, co znacznie zmniejsza ryzyko poważnych wypadków. Kluczowymi elementami są zawory awaryjne o czasie reakcji do 50 ms, monitorowanie ich stanu oraz odporne mechanizmy blokujące, których nie wolno mylić. Istotna jest również analiza wspólnych przyczyn usterek oraz przestrzeganie norm, aby zapewnić rzeczywistą ochronę pracowników.

Bezpieczeństwo pneumatyczne definiuje się jako zbiór środków technicznych i systemów zaprojektowanych w celu zapobiegania wypadkom oraz ochrony pracowników podczas eksploatacji urządzeń pneumatycznych w przemyśle. Obejmuje trzy kluczowe komponenty: zawory odcinające awaryjne o czasie reakcji 15–50 ms, obwody bezpieczeństwa o poziomie SIL oraz blokady dwuciśnieniowe zapobiegające przypadkowemu uwolnieniu ciśnienia. Prawidłowo wdrożone pneumatyczne systemy bezpieczeństwa zmniejszają ryzyko poważnych wypadków o 96–99%. Dla techników i menedżerów produkcji oznacza to jasne ramy: bez tych elementów nie da się spełnić ani wymogów prawnych, ani zapewnić rzeczywistej ochrony obsługi.

Co oznacza bezpieczeństwo pneumatyczne i jak działają jego kluczowe komponenty?

Bezpieczeństwo pneumatyczne opiera się na trzech warstwach funkcjonalnych: szybkim zamykaniu obwodu, fizycznej blokadzie ciśnienia oraz kontrolowanym monitorowaniu stanu systemu. Każda warstwa pełni inną funkcję i wzajemnie się uzupełniają.

Ręce regulują pneumatyczny zawór awaryjny

Zawory odcinające awaryjne

Zawory odcinające awaryjne muszą zamknąć obwód pneumatyczny w ciągu 15–50 ms. Ta szybkość jest kluczowa: reakcja człowieka trwa około 200 ms, więc zawór musi zadziałać, zanim obsługa w ogóle zarejestruje zagrożenie. Standardowe konstrukcje wykorzystują podwójne solenoidy z dynamicznym monitorowaniem położenia cewki. Takie rozwiązanie zapewnia automatyczną diagnostykę oraz odporność na usterki w ramach obwodów bezpieczeństwa o poziomie SIL.

Monitorowanie stanu zaworu nie jest opcjonalnym dodatkiem. Bez ciągłego sprzężenia zwrotnego dotyczącego położenia suwaka nie można potwierdzić, że zawór rzeczywiście zamknął obwód po aktywacji zatrzymania awaryjnego. Prawidłowy projekt obwodu bezpieczeństwa obejmuje zatem redundantne czujniki położenia oraz automatyczne cykle testowe.

Blokada pneumatyczna a wyłącznik bezpieczeństwa

Te dwa elementy pełnią zasadniczo odmienne funkcje, mimo to technicy w praktyce często je mylą. Blokada pneumatyczna stanowi fizyczną barierę przed przypadkowym uwolnieniem ciśnienia. Mechanicznie izoluje źródło energii i uniemożliwia ponowne uruchomienie systemu bez świadomej interwencji obsługi.

Infografika porównująca blokadę pneumatyczną i wyłączniki bezpieczeństwa

Wyłącznik bezpieczeństwa natomiast steruje pracą systemu w trybie start/stop. Nie zapobiega fizycznie przypadkowemu uwolnieniu ciśnienia, dlatego nie można go stosować jako zamiennika blokady podczas prac serwisowych lub wejścia do strefy niebezpiecznej. Oba elementy są niezbędne i wzajemnie się uzupełniają.

Rola obwodów bezpieczeństwa o poziomie SIL

Obwody bezpieczeństwa z poziomem SIL (Safety Integrity Level) określają, jak niezawodnie system spełni swoją funkcję bezpieczeństwa przy żądaniu zatrzymania. Wyższy poziom SIL oznacza niższe prawdopodobieństwo awarii na żądanie (PFDavg). Redundancja w obwodzie, czyli zdublowanie zaworów lub czujników, bezpośrednio zwiększa osiągnięty poziom SIL. Bez prawidłowo zaprojektowanego obwodu nie można zagwarantować, że funkcja bezpieczeństwa zadziała właśnie wtedy, gdy jest to najbardziej potrzebne.

Profesjonalna wskazówka: Przy projektowaniu obwodu bezpieczeństwa zawsze sprawdź, czy producent zaworu podaje certyfikowane wartości PFDavg i B10d. Bez tych danych nie można przeprowadzić walidacji poziomu SIL.

Jak bezpieczeństwo pneumatyczne zmniejsza ryzyko w zakładach produkcyjnych?

Kompleksowe podejście do bezpieczeństwa systemów pneumatycznych zmniejsza ryzyko poważnych obrażeń o 96–99%. Liczba ta dotyczy systemów łączących szybkie zawory, obwody SIL oraz prawidłowo dobrane blokady. Sam zawór awaryjny bez redundancji i monitorowania takiego wyniku nie osiągnie.

Szybkość reakcji zaworu bezpośrednio wpływa na zakres obrażeń. Zawór reagujący w czasie 50 ms zamyka obwód, zanim ruchoma część maszyny wejdzie w kontakt z obsługą. Zawór o czasie reakcji 200 ms lub dłuższym takiej ochrony nie zapewnia. Prawidłowe dobranie parametrów obejmuje więc obliczenie czasu zatrzymania całego układu ruchowego, a nie tylko samego zaworu.

Środki bezpieczeństwa w pneumatyce wpływają również bezpośrednio na niezawodność eksploatacyjną. System z automatyczną diagnostyką wykrywa degradację zaworu, zanim spowoduje ona nieplanowany przestój produkcji. Podejście prewencyjne obniża więc koszty nieplanowanych przestojów, jednocześnie utrzymując funkcje bezpieczeństwa w stanie sprawności operacyjnej.

Ramy prawne w Republice Czeskiej i UE wymagają, aby producenci maszyn wykazali zgodność z normami z serii EN ISO 13849 lub EN 62061. Normy te bezpośrednio odnoszą się do poziomów zapewnienia bezpieczeństwa (PL) oraz poziomów SIL, które muszą spełniać obwody bezpieczeństwa. Niespełnienie tych wymagań oznacza nie tylko odpowiedzialność prawną, ale także wyższe składki ubezpieczeniowe oraz ryzyko wstrzymania produkcji podczas kontroli.

Profesjonalna wskazówka: Podczas oceny zgodności z EN ISO 13849 nie zapomnij uwzględnić całego łańcucha bezpieczeństwa: czujnika, logiki oraz elementu wykonawczego. Błąd w jednym ogniwie obniża ogólny poziom zapewnienia bezpieczeństwa systemu.

Jakie zagrożenia niosą ze sobą systemy pneumatyczne i jak im zapobiegać?

Systemy pneumatyczne kryją cztery główne kategorie ryzyka: niekontrolowany wypływ powietrza, nagromadzone ciśnienie po wyłączeniu, wyciek energii oraz awarie mechaniczne spowodowane zanieczyszczeniem.

Zagrożenie niekontrolowanym wypływem powietrza

Powietrze wylotowe może powodować obrażenia mechaniczne, uszkodzenie słuchu oraz awarie elementów. Hałas przy bezpośrednim wylocie przekracza 100 dB, przy czym skumulowana ekspozycja powyżej 85 dB uszkadza słuch przy długotrwałym działaniu. Energia kinetyczna cząstek unoszonych przez powietrze przy prędkości 100 m/s jest wystarczająca do przebicia skóry lub uszkodzenia oka.

Prędkości wylotu powyżej 30 m/s w miejscach dostępnych są uznawane za ryzykowne. Norma ISO 4414 zaleca więc regulację przepływu jako standardowy środek ochronny. Tłumiki hałasu, regulatory przepływu oraz specjalne przewody wylotowe to konkretne rozwiązania techniczne, które eliminują to ryzyko.

Przegląd głównych zagrożeń i środków ochronnych

Rodzaj zagrożenia Przyczyna Środek ochronny
Hałas przy wylocie Bezpośredni wylot powyżej 85 dB Tłumik hałasu, przewód wylotowy
Energia kinetyczna cząstek Prędkość powietrza powyżej 30 m/s Regulator przepływu, osłona wylotu
Skumulowane ciśnienie Energia szczątkowa po wyłączeniu Blokada, zawór odpowietrzający
Zanieczyszczenie powietrza Zanieczyszczenia, wilgoć, olej Filtracja, regularna wymiana filtrów

Procedura bezpiecznego wyłączenia systemu

  1. Zamknij dopływ sprężonego powietrza za pomocą głównego zaworu odcinającego.
  2. Aktywuj blokadę (lockout) na dopływie energii.
  3. Odpowietrz system przez zawór odpowietrzający lub ręczny wylot z tłumikiem.
  4. Za pomocą manometru sprawdź, czy ciśnienie w całym obwodzie spadło do zera.
  5. Dopiero wtedy wejdź do strefy niebezpiecznej lub rozpocznij prace serwisowe.

Skumulowane ciśnienie w cylindrach pneumatycznych lub zbiornikach utrzymuje się nawet po zamknięciu dopływu. Ten fakt jest przyczyną wielu wypadków przy pracy podczas prac serwisowych. Odpowietrzenie musi obejmować wszystkie gałęzie obwodu, nie tylko główny dopływ.

Regularna konserwacja i testowanie urządzeń bezpieczeństwa są warunkiem zachowania ich funkcjonalności. Interwały testowania ustala się na podstawie wartości PFDavg oraz wymaganego poziomu SIL. Automatyczna diagnostyka wbudowana w nowoczesne zawory upraszcza ten proces, ale nie zastępuje okresowej weryfikacji fizycznej.

Jak wybrać i wdrożyć pneumatyczne środki bezpieczeństwa?

Wybór komponentów bezpieczeństwa rozpoczyna się od oceny ryzyka. Bez formalnej oceny ryzyka zgodnej z EN ISO 12100 nie można określić, jaki poziom SIL lub poziom wydajności PL musi spełniać dana funkcja bezpieczeństwa. Ocena ryzyka jest zatem warunkiem wstępnym, a nie formalnością.

Wybór urządzeń blokujących według ČSN EN 1088

Wybór urządzeń blokujących musi wynikać z oceny ryzyka, kompatybilności z systemem sterowania maszyny oraz wymagań normy ČSN EN 1088. Kluczowy błąd w praktyce polega na tym, że urządzenie blokujące dodawane jest jako dodatek, a nie jako zintegrowana część bezpieczeństwa systemu sterowania. Ten błąd obniża ogólnie osiągnięty poziom SIL.

Porównanie typów urządzeń blokujących

Typ urządzenia Funkcja Odpowiednie zastosowanie
Blokowanie mechaniczne Fizyczna izolacja źródła ciśnienia Prace serwisowe, wejście do strefy
Blokada elektropneumatyczna Sterowane zamknięcie z potwierdzeniem Zautomatyzowane linie, SIL 2–3
Wyłącznik bezpieczeństwa Sterowanie start/stop Sterowanie robocze, a nie odcięcie
Awaryjny zawór odcinający Szybkie zatrzymanie obwodu Ochrona przy wykryciu zagrożenia

Zalecane kroki wdrożenia

  • Przeprowadź ocenę ryzyka zgodnie z EN ISO 12100 i określ wymagany poziom PL lub SIL dla każdej funkcji bezpieczeństwa.
  • Wybierz zawory o certyfikowanych wartościach PFDavg i B10d od producenta.
  • Sprawdź kompatybilność urządzeń blokujących z systemem sterowania maszyny przed zakupem.
  • Zaprojektuj obwód redundantny z monitorowaniem stanu dla funkcji SIL 2 i wyższych.
  • Udokumentuj instalację i przeprowadź test walidacyjny przed uruchomieniem.
  • Ustal interwały okresowego testowania na podstawie wymaganej wartości PFDavg.

Norma ČSN EN 1088 definiuje zasady projektowania i doboru urządzeń blokujących osłon ochronnych. Jej praktyczna wartość polega na tym, że dostarcza konkretnych kryteriów wyboru: typ napędu, sposób blokowania oraz wymagania dotyczące monitorowania. Technik, który zna tę normę, potrafi uzasadnić wybór konkretnego urządzenia podczas audytu lub w komunikacji z ubezpieczycielem.

Podczas montażu systemu pneumatycznego obowiązuje zasada, że elementy bezpieczeństwa muszą być zainstalowane przed pierwszym uruchomieniem, a nie dodatkowo. Dodatkowa instalacja zwiększa koszty i często kompromituje osiągalny poziom SIL z powodu ograniczeń w okablowaniu.

Niewystarczające uwzględnienie uszkodzeń o wspólnej przyczynie (CCF) może obniżyć poziom bezpieczeństwa systemu nawet kilkukrotnie. CCF obejmuje wahania ciśnienia, zanieczyszczenie powietrza lub niekorzystne środowisko, które mogą spowodować awarię kilku redundantnych elementów jednocześnie. Prawidłowy projekt obejmuje zatem analizę CCF jako część walidacji obwodu bezpieczeństwa.

Kluczowe wnioski

Bezpieczeństwo pneumatyczne wymaga kombinacji szybkich zaworów awaryjnych, obwodów SIL i blokady fizycznej, przy czym prawidłowa implementacja zmniejsza ryzyko poważnych urazów o 96–99%.

Punkt Szczegóły
Czas reakcji zaworów Zawory awaryjne muszą zamknąć obwód w czasie 15–50 ms, aby ochrona była skuteczna.
Blokada a przełącznik Blokada fizycznie izoluje ciśnienie; przełącznik steruje pracą. Nie można ich wzajemnie zastąpić.
Analiza CCF Uszkodzenia o wspólnej przyczynie mogą zniweczyć redundancję; analiza CCF jest obowiązkowa.
Norma ČSN EN 1088 Określa kryteria doboru urządzeń blokujących; ocena ryzyka jest warunkiem wstępnym.
Powietrze wylotowe Prędkości powyżej 30 m/s i hałas powyżej 85 dB wymagają tłumików i regulatorów przepływu.

Spojrzenie z praktyki: gdzie bezpieczeństwo pneumatyczne najczęściej zawodzi

Pracuję z systemami pneumatycznymi od wielu lat i wielokrotnie widzę ten sam schemat: firma spełnia minimalne wymogi prawne, wystawia sobie deklarację zgodności i uważa sprawę za zamkniętą. Problem w tym, że minimalna zgodność i rzeczywiste bezpieczeństwo to dwie różne rzeczy.

Najczęstszy błąd, jaki widzę, to brak analizy CCF. Technicy instalują redundantne zawory i zakładają, że tym samym osiągnęli SIL 2. Jednak jeśli oba zawory współdzielą to samo doprowadzenie powietrza o niestabilnym ciśnieniu lub są narażone na to samo zanieczyszczenie, redundancja jest iluzoryczna. Jeden wspólny czynnik może spowodować jednoczesne uszkodzenie obu elementów.

Drugim powtarzającym się błędem jest mylenie wyłącznika bezpieczeństwa z blokadą. Widziałem zakłady, gdzie technik przed wejściem do strefy niebezpiecznej po prostu wyłączał przełącznik. Przełącznik można przypadkowo lub celowo ponownie włączyć. Blokady nie. Ta pomyłka w przeszłości kosztowała życie.

Zalecam każdemu kierownikowi produkcji, aby raz w roku przeprowadził wewnętrzny audyt funkcji bezpieczeństwa. Nie audyt papierowy, lecz fizyczną weryfikację: uruchomcie zatrzymanie awaryjne i zmierzcie czas reakcji. Sprawdźcie, czy urządzenia blokujące są faktycznie w użyciu podczas prac serwisowych. Szkolenie techników w zakresie bezpiecznego użytkowania narzędzi pneumatycznych to inwestycja, która zwróci się szybciej, niż się wydaje.

Kompleksowych rozwiązań bezpieczeństwa w aplikacjach wysokiego ryzyka nie wystarczy opierać na minimalnej zgodności z przepisami. Połączenie kilku technologii znacząco zwiększa zarówno bezpieczeństwo, jak i niezawodność eksploatacyjną. To nie teoria, to praktyka.

— Zdeněk

Bezpieczne systemy pneumatyczne od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje zaplecze techniczne oraz asortyment produktów do budowy bezpiecznych systemów pneumatycznych w produkcji. Od jednostek uzdatniania sprężonego powietrza przez rozprowadzenie instalacji, aż po kompresory śrubowe do zastosowań przemysłowych, wszystko z naciskiem na niezawodną eksploatację i zgodność z normami bezpieczeństwa.

https://kompresory-vzduchotechnika.cz

Technicy i menedżerowie, którzy zajmują się wdrażaniem rozwiązań bezpieczeństwa lub doborem komponentów do konkretnej aplikacji, mogą skorzystać z fachowych konsultacji bezpośrednio na stronie. Kompresory-vzduchotechnika zapewnia wsparcie techniczne przy doborze kompresorów, instalacji rozprowadzających i akcesoriów dla bezpiecznej i efektywnej pracy pneumatyki. Asortyment kompresorów śrubowych SCR obejmuje aplikacje przemysłowe o wysokich wymaganiach co do niezawodności i ciągłości dostaw sprężonego powietrza.

Często zadawane pytania

Co oznacza bezpieczeństwo pneumatyczne w przemyśle?

Bezpieczeństwo pneumatyczne to zbiór środków technicznych chroniących pracowników przed zagrożeniami związanymi z systemami pneumatycznymi, zwłaszcza niekontrolowanym uwolnieniem ciśnienia, powietrzem wylotowym i ruchami mechanicznymi. Obejmuje zawory awaryjne, blokady, obwody bezpieczeństwa SIL oraz regularne testowanie.

Jaka jest różnica między blokadą pneumatyczną a wyłącznikiem bezpieczeństwa?

Blokada pneumatyczna fizycznie izoluje źródło ciśnienia i uniemożliwia ponowne uruchomienie bez świadomej interwencji. Wyłącznik bezpieczeństwa jedynie steruje pracą start/stop i nie zapewnia fizycznej ochrony podczas prac serwisowych.

Jak szybko musi zareagować awaryjny zawór odcinający?

Awaryjny zawór odcinający musi zamknąć obwód pneumatyczny w ciągu 15–50 ms. Ten czas reakcji jest krótszy niż czas reakcji człowieka, co zapewnia ochronę, zanim obsługa zarejestruje zagrożenie.

Jakie normy regulują pneumatyczne środki bezpieczeństwa?

Kluczowymi normami są EN ISO 13849 i EN 62061 dla funkcji bezpieczeństwa systemów sterowania, ČSN EN 1088 dla urządzeń blokujących oraz ISO 4414 dla ogólnych wymagań dotyczących systemów pneumatycznych. Ocena ryzyka zgodnie z EN ISO 12100 jest warunkiem wstępnym wyboru odpowiednich środków.

Dlaczego analiza CCF jest ważna dla pneumatycznych systemów bezpieczeństwa?

Uszkodzenia o wspólnej przyczynie (CCF) mogą spowodować awarię wielu redundantnych elementów jednocześnie, na przykład przy wahaniach ciśnienia lub zanieczyszczeniu powietrza. Bez analizy CCF pozornie redundantny system może ulec awarii jako całość i nie osiągnąć deklarowanego poziomu SIL.

Zalecane

Dlaczego warto monitorować wilgotność powietrza: przewodnik po zdrowym domu

Ten artykuł nie jest już aktualny. Przejdźcie proszę na stronę główną lub zajrzyjcie do naszej poradni.

Dlaczego mierzy się czystość powietrza: metody i zdrowie

Ten artykuł nie jest już aktualny. Przejdźcie proszę na stronę główną lub zajrzyjcie do naszej poradni.

Postup montażu instalacji sprężonego powietrza: przewodnik montażowy

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualniejszym przewodnikiem na ten sam temat. Kontynuujcie tutaj: Przewodnik po przemysłowej instalacji powietrznej: efektywność pracy.

Checklist akcesoriów do kompresorów: przewodnik dla techników

Ten artykuł został połączony z bardziej szczegółowym i aktualnym przewodnikiem na ten sam temat. Kontynuuj tutaj: Co sledovat při nákupu kompresoru: checklist pro dílnu i firmu.

Podstawowe wymagania dotyczące sprężarkowni: przewodnik 2026

Inżynier przegląda plany pomieszczenia z kompresorami.


Krótko:

  • Prawidłowe zaprojektowanie sprężarkowni zależy od szczegółowego określenia przepływu i ciśnienia na podstawie rzeczywistego zużycia.
  • Ważne są również zabezpieczenia konstrukcyjne i przestrzenne, na przykład nośność podłogi i sterowana wentylacja, które chronią urządzenia przed przegrzaniem i wibracjami.

Podstawowe wymagania dotyczące sprężarkowni to zbiór kryteriów technicznych, konstrukcyjnych i eksploatacyjnych, które muszą zostać spełnione dla bezpiecznej i ekonomicznej pracy systemu kompresorowego w środowisku przemysłowym. Prawidłowo zaprojektowana sprężarkownia zapewnia stabilną dostawę sprężonego powietrza, minimalizuje straty energetyczne i wydłuża żywotność urządzeń. Niniejszy przewodnik obejmuje kluczowe obszary, od doboru wielkości przepływu i ciśnienia, przez standardy konstrukcyjne, aż po sterowanie systemami wielokompresorowymi. Opiera się na zaleceniach Atlas Copco oraz normach IEC 61511, dzięki czemu otrzymacie przegląd, który bezpośrednio wykorzystacie przy projektowaniu lub modernizacji sprężarkowni.

1. Podstawowe wymagania dotyczące sprężarkowni: przepływ i ciśnienie jako punkt wyjścia

Technik właśnie ustawia ciśnienie na manometrze.

Prawidłowy projekt sprężarkowni zawsze zaczyna się od przepływu powietrza (CFM) i ciśnienia roboczego (PSI lub bar). Te dwa parametry określają, jaka moc kompresora jest faktycznie potrzebna, a dopiero z nich wyprowadza się moc pobieraną w kW lub HP. Odwrotne podejście, czyli dobór kompresora według mocy bez znajomości rzeczywistego zapotrzebowania, prowadzi do niedoszacowania lub przewymiarowania systemu.

Atlas Copco zaleca sporządzenie szczegółowej listy wszystkich narzędzi i aplikacji wraz z ich wymaganiami dotyczącymi CFM i PSI. Lista ta musi uwzględniać jednoczesną pracę urządzeń, czyli ile narzędzi będzie pracować równocześnie i jaki jest ich szczytowy pobór.

Kluczowe kroki przy ustalaniu wymagań technicznych:

  • Wypiszcie wszystkie punkty poboru wraz z nominalnym przepływem i ciśnieniem.
  • Określcie współczynnik jednoczesności (nie wszystkie urządzenia pracują jednocześnie).
  • Dodajcie rezerwę 10–20% na przyszłą rozbudowę.
  • Uwzględnijcie straty ciśnienia w instalacjach, filtrach i osuszaczach.

Straty ciśnienia to najczęściej niedoceniany czynnik. Atlas Copco zwraca uwagę, że straty w osuszaczach i filtrach mogą być na tyle istotne, że kompresor o katalogowo prawidłowym ciśnieniu nie dostarczy wymaganego ciśnienia w miejscu poboru. W praktyce oznacza to, że jeśli w miejscu poboru potrzebujesz 6 bar, kompresor musi pracować przy 7 lub 7,5 bar, aby pokryć straty w systemie.

Wskazówka profesjonalna: Przy doborze zawsze zaczynaj od wymagań dotyczących CFM i PSI, a dopiero potem wybieraj moc kompresora. Takie postępowanie minimalizuje straty energetyczne i zapobiega niepotrzebnemu przewymiarowaniu.

Moc kompresora w kW jest parametrem uzupełniającym, a nie punktem wyjścia. Praktyczne przykłady zastosowania kompresorów pokazują, że ten sam pobór mocy może odpowiadać bardzo różnym przepływom w zależności od typu kompresora i jego sprawności.

2. wymagania konstrukcyjne i przestrzenne dotyczące sprężarkowni

Pomieszczenie sprężarkowni musi spełniać konkretne warunki budowlane i fizyczne. Nie wystarczy mieć wolne pomieszczenie. Podłoga, wentylacja, izolacja i rozwiązanie kwestii drgań są równie ważne jak wybór samego kompresora.

Nośność podłogi i izolacja

Kompresory przemysłowe to ciężkie urządzenia. W przypadku kompresorów przemysłowych w kontenerach podłogę standardowo wzmacnia się do nośności minimum 1.000 kg/m². Ta wartość obowiązuje jako wyjściowe minimum również dla stałych sprężarkowni w halach produkcyjnych. Niewystarczająca nośność podłogi powoduje wibracje, które przyspieszają zużycie złączy i rurociągów.

Izolacja musi spełniać klasę palności A1 i zawierać paroizolację o grubości 0,2 mm zabezpieczającą przed kondensacją. Kondensacja w konstrukcji sprężarkowni powoduje korozję elementów nośnych oraz samego urządzenia i skraca jego żywotność.

Wentylacja i chłodzenie

Parametr Minimalny wymóg Wartość zalecana
Doprowadzenie świeżego powietrza Wentylacja naturalna Wentylacja mechaniczna z żaluzjami
Odprowadzenie ciepłego powietrza Otwór przy suficie Wentylator z termostatem
Temperatura w pomieszczeniu Maks. 40°C 20–30°C
Wilgotność powietrza Maks. 85% RH Poniżej 60% RH

Kompresory wytwarzają dużą ilość ciepła odpadowego. Bez odpowiedniej wentylacji temperatura w sprężarkowni szybko wzrasta powyżej dopuszczalnych limitów eksploatacyjnych urządzenia, co powoduje zadziałanie zabezpieczeń termicznych i skutkuje nieplanowanymi przestojami.

Wibracje i hałas

Kompresory generują wibracje, które przenoszą się na konstrukcję budynku i instalacje. Podkładki antywibracyjne pod kompresorem są podstawowym środkiem zapobiegawczym. W przypadku większych instalacji stosuje się elastyczne złącza na wylocie kompresora oraz okładziny akustyczne ścian. Hałas w sprężarkowni zwykle osiąga 70–85 dB, dlatego pomieszczenie musi być oddzielone od stanowisk pracy, gdzie wymagany jest niższy poziom hałasu.

Profesjonalna wskazówka: Modułowe kontenerowe sprężarkownie od producentów takich jak CubeCont rozwiązują kwestie nośności, izolacji i wentylacji jako całość. Przy rozbudowie produkcji oszczędzają czas i koszty, ponieważ całą stację można przenieść bez prac budowlanych.

3. sterowanie systemami wielokompresorowymi: tryb wiodący i podrzędny

Systemy wielokompresorowe wymagają prawidłowo skonfigurowanego układu sterowania. Bez niego kompresory pracują w sposób nieskoordynowany, zużywają się nierównomiernie i pobierają więcej energii, niż to konieczne.

Zasada sterowania lead-lag (prowadzący i podążający) polega na tym, że jeden kompresor (prowadzący) pokrywa obciążenie podstawowe, a drugi (podążający) uruchamia się tylko po przekroczeniu wydajności kompresora prowadzącego. Taki układ wydłuża żywotność obu maszyn i obniża koszty energii.

Typowe parametry ustawień

Parametr Typowa wartość
Opóźnienie uruchomienia kolejnego kompresora 30–60 s
Opóźnienie zatrzymania kolejnego kompresora 60–120 s
Ciśnienie regulacji 80–100 psig (5,5–6,9 bar)
Pasmo nieczułości (deadband) 10–20 psig (0,7–1,4 bar)

Typowe ustawienie w trybie wiodącym i następczym przewiduje opóźnienie uruchomienia 30–60 s oraz opóźnienie zatrzymania 60–120 s. Te opóźnienia zapobiegają krótkotrwałym cyklom, które powodują nadmierne zużycie mechanizmów rozruchowych.

Nieprawidłowe ustawienie parametrów prowadzi do częstego załączania kompresorów, zwiększonego zużycia oraz wyższego zużycia energii. Zbyt wąskie pasmo nieczułości powoduje, że kompresory uruchamiają się i zatrzymują w krótkich odstępach czasu, co jest najczęstszą przyczyną przedwczesnej awarii silników elektrycznych.

Odłączenie bezpieczeństwa

Elementy bezpieczeństwa, takie jak wyłączenie przy wysokiej temperaturze oleju, przeciążeniu silnika lub nadciśnieniu, są obowiązkowe zgodnie z normami IEC 61511 i OSHA 1910.169. Te zabezpieczenia muszą być podłączone poza PLC, czyli bezpośrednio w sprzęcie, aby działały nawet w przypadku awarii systemu sterowania.

Profesjonalna wskazówka: Ustawienie strefy nieczułości skonsultuj z producentem kompresora lub technikiem serwisowym. Zbyt szeroka strefa powoduje wahania ciśnienia w sieci, zbyt wąska przyspiesza zużycie kompresorów. Prawidłowa wartość zależy od objętości zbiornika powietrza i charakteru poboru.

Wybór odpowiedniego typu kompresora dla systemów wielokompresorowych opisuje porównanie kompresorów śrubowych i tłokowych, gdzie podane są również typowe parametry eksploatacyjne obu technologii.

4. instalacje sprężonego powietrza: planowanie i jakość materiałów

Rozprowadzenie sprężonego powietrza jest elementem sprężarkowni, który najbardziej wpływa na rzeczywistą wydajność całego systemu w punktach poboru. Źle zaprojektowane instalacje powodują straty ciśnienia, kondensację wody w rurociągu i zwiększone koszty konserwacji.

Wysokiej jakości instalacje sprężonego powietrza obejmują właściwy dobór materiałów, minimalizację długości rurociągów i strat ciśnienia oraz integrację elementów takich jak odłączacze, filtry i osuszacze powietrza. Każdy z tych elementów dodaje stratę ciśnienia, którą należy uwzględnić przy doborze kompresora.

Podstawowe wymagania dotyczące instalacji sprężonego powietrza:

  • Materiał rurociągu: Certyfikowane rury do sprężonego powietrza (stal, aluminium lub tworzywo sztuczne w zależności od ciśnienia i środowiska). Niskiej jakości materiały korodują i zanieczyszczają powietrze.
  • Średnica rurociągu: Dobierać na maksymalny przepływ z rezerwą. Zbyt wąski rurociąg powoduje straty ciśnienia nawet przy prawidłowo dobranym kompresorze.
  • Minimalizacja długości: Krótsze instalacje oznaczają niższe straty. Sprężarkownia powinna być umieszczona jak najbliżej głównych punktów poboru.
  • Dostępność do konserwacji: Każdy filtr, osuszacz i separator musi być dostępny do regularnej kontroli i wymiany wkładów.
  • Możliwość rozbudowy: Instalacje należy projektować z przyłączami na przyszłe punkty poboru. Dodatkowe nawiercanie rurociągu ciśnieniowego jest kosztowne i ryzykowne.
  • Spadek rurociągu: Poziome odgałęzienia muszą mieć spadek 1–2% w kierunku przepływu w celu odprowadzenia kondensatu do separatorów.

Integracja systemów sterowania i monitorowania ciśnienia w instalacjach umożliwia wczesne wykrycie wycieków powietrza. Wycieki są najczęstszą przyczyną zbędnego zużycia energii w przemysłowych sprężarkowniach. Ciągłe monitorowanie ciśnienia w kluczowych punktach sieci pozwala wykryć spadek, który sygnalizuje wyciek lub zapchanie filtra.

Przy wyborze kompresora przemysłowego warto uwzględnić również planowaną instalację, ponieważ typ kompresora wpływa na jakość powietrza, a tym samym na wymagania dotyczące filtracji w sieci.

Kluczowe wnioski

Prawidłowo zaprojektowana sprężarkownia wymaga jednoczesnego spełnienia wymagań technicznych, konstrukcyjnych i eksploatacyjnych, przy czym punktem wyjścia jest zawsze określenie przepływu i ciśnienia zgodnie z rzeczywistymi potrzebami instalacji.

Punkt Szczegóły
Przepływ i ciśnienie jako podstawa Dobierz kompresor na podstawie CFM i PSI, a nie na podstawie mocy w kW.
Spadki ciśnienia w instalacji Uwzględnij straty w osuszaczach i filtrach w obliczeniach, w przeciwnym razie kompresor nie dostarczy wymaganego ciśnienia.
Normy konstrukcyjne Podłoga min. 1000 kg/m², izolacja klasy A1, paroizolacja 0,2 mm oraz wentylacja wymuszona to podstawowe warunki.
Sterowanie systemami lead-lag Ustaw opóźnienie 30–60 s dla uruchomienia i 60–120 s dla zatrzymania kolejnego kompresora.
Ochrona bezpieczeństwa Odłączenie przy przegrzaniu oleju, przeciążeniu silnika i nadciśnieniu musi być podłączone poza PLC.

Doświadczenia z praktyki: co w projektach jest najczęściej pomijane

Pracuję z systemami kompresorowymi od wielu lat i wielokrotnie widzę te same błędy. Technicy poświęcają uwagę wyborowi kompresora, ale nie doceniają instalacji. W rezultacie nowy kompresor o mocy 11 kW nie dostarczy na końcu 80 metrów rurociągu nawet 5 bar, ponieważ nikt nie uwzględnił strat w przestarzałym filtrze i zbyt wąskim rurociągu.

Drugim najczęstszym błędem jest wentylacja sprężarkowni. Widziałem instalacje, w których kompresor był umieszczony w zamkniętym pomieszczeniu bez dopływu świeżego powietrza. Zabezpieczenie termiczne uruchamiało się każdego lata, a technicy uważali to za usterkę kompresora. Przyczyna leżała w pomieszczeniu, nie w maszynie.

Trzecim pomijanym obszarem są bezpieczne odłączenia w systemach wielokompresorowych. Wiele instalacji opiera się wyłącznie na PLC, bez zabezpieczeń sprzętowych. W przypadku awarii systemu sterowania nic wtedy nie zatrzyma kompresora pracującego poza bezpiecznymi parametrami.

Zalecam rozpoczęcie każdego projektu sprężarkowni od szczegółowej analizy poboru, sprawdzenie fizycznej przestrzeni z pomiarami i dopiero potem wybór urządzeń. Oszczędność energii osiągnięta dzięki prawidłowemu zwymiarowaniu i ustawieniu systemu zwróci się w ciągu dwóch lat. Szerzej temat ten omawia przewodnik po oszczędnościach energii z kompresorem, w którym podano konkretne przykłady z zakładów produkcyjnych.

— Zdeněk

Kompresory-vzduchotechnika pomoże Ci w projekcie i wyposażeniu

Kompresory-vzduchotechnika oferuje kompletny asortyment do budowy i eksploatacji sprężarkowni. Od kompresorów śrubowych SCR do zastosowań przemysłowych, przez zbiorniki powietrza 270–2.000 l, aż po certyfikowane rury do instalacji sprężonego powietrza systemu wtykowego.

https://kompresory-vzduchotechnika.cz

Zespół Kompresory-vzduchotechnika zapewnia konsultacje techniczne przy doborze urządzeń, doborze wymiarów systemu oraz planowaniu rozprowadzeń. Jeśli planujecie Państwo nową sprężarkownię lub modernizację istniejącej, skontaktujcie się z nami bezpośrednio przez stronę internetową. Doradzimy w wyborze kompresora, zbiornika powietrza oraz akcesoriów do uzdatniania powietrza, zarówno do zastosowań przemysłowych, jak i budowlanych.

Często zadawane pytania

Jakie są podstawowe wymagania dotyczące sprężarkowni?

Podstawowe wymagania dotyczące sprężarkowni obejmują prawidłowe dobranie przepływu i ciśnienia, nośność podłogi min. 1.000 kg/m², wentylację wymuszoną, izolację klasy A1 oraz odłączenie bezpieczeństwa zgodnie z normami IEC 61511.

Jak wybrać kompresor do przemysłowej sprężarkowni?

Wybór kompresora zaczyna się od sporządzenia listy punktów poboru z wymaganiami dotyczącymi CFM i PSI, doliczeniem strat ciśnienia w systemie oraz dodaniem rezerwy 10–20% na przyszłą rozbudowę.

Jakie straty ciśnienia muszę uwzględnić w projekcie sprężarkowni?

Do obliczeń należy uwzględnić straty w osuszaczach, filtrach, odwadniaczach i rurociągu rozdzielczym. Atlas Copco podaje, że straty te mogą być na tyle istotne, że kompresor musi pracować o 1–1,5 bar wyżej, niż wynosi wymagane ciśnienie w miejscu poboru.

Jak skonfigurować tryb nadrzędny i podrzędny sterowania kompresorów?

Ustaw opóźnienie uruchomienia kolejnego kompresora na 30–60 s, opóźnienie zatrzymania na 60–120 s, a strefę nieczułości na 10–20 psig. Te ustawienia minimalizują zużycie spowodowane krótkimi cyklami.

Jakie elementy bezpieczeństwa są obowiązkowe w sprężarkowni?

Obowiązkowe są sprzętowe odłączenia przy wysokiej temperaturze oleju, przeciążeniu silnika i nadciśnieniu. Zgodnie z normami IEC 61511 i OSHA 1910.169 ochrona ta musi być podłączona poza PLC, aby działała nawet w przypadku awarii systemu sterowania.

Polecane

Wskazówki dotyczące cichych systemów kompresorowych: przewodnik 2026

Technik sprawdza poziom hałasu w pobliżu cichego kompresora.


W skrócie:

  • Właściwy dobór, dobór wielkości i profesjonalna instalacja są kluczem do cichej i wydajnej pracy kompresora. Regularna konserwacja oraz odpowiednie środki antywibracyjne znacznie redukują hałas i wydłużają żywotność urządzenia. Modele bezolejowe nadają się do zastosowań precyzyjnych, natomiast olejowe są niezawodne w bardziej wymagających zastosowaniach przemysłowych.

Cichy kompresor jest definiowany jako urządzenie o poziomie ciśnienia akustycznego poniżej 60 dB, co odpowiada poziomowi zwykłej rozmowy. Właściwe wskazówki dotyczące cichych systemów kompresorowych obejmują wybór odpowiedniego typu, precyzyjne dobranie wielkości, instalację na podkładkach antywibracyjnych oraz regularną konserwację. Na przykład model ze zbiornikiem 24 litry i silnikiem 750 W osiąga poziom hałasu 57,5 dB. Cichy tryb pracy umożliwia umieszczenie kompresora bezpośrednio przy stanowisku pracy, co eliminuje straty ciśnienia w długich instalacjach i zwiększa ogólną efektywność pracy. Ten przewodnik dostarcza konkretnych zaleceń technicznych dla specjalistów, którzy chcą zmniejszyć hałas i poprawić warunki eksploatacyjne.

Wskazówki dotyczące cichych systemów kompresorowych: typy i ich wybór

Wybór odpowiedniego typu cichego kompresora to pierwszy i najważniejszy krok. Każda kategoria ma inną charakterystykę hałasu, wymagania konserwacyjne i odpowiednie zastosowania.

Kompresory olejowe a bezolejowe – ciche

Ciche kompresory olejowe wykorzystują smarowanie w celu zmniejszenia tarcia, co pozwala im pracować ciszej przy wyższej wydajności. Ich wadą jest konieczność regularnej wymiany oleju oraz ryzyko mgły olejowej w sprężonym powietrzu. Bezolejowe ciche kompresory wykorzystują specjalne materiały tłoków, które minimalizują tarcie bez smarowania. Są niezbędne w zastosowaniach medycznych, laboratoryjnych i spożywczych, gdzie wymagana jest 100% czystość powietrza. Dodatkowo odpada konieczność wymiany oleju i utylizacji kondensatów olejowych, co obniża koszty eksploatacji.

Modele przenośne i pionowe

Przenośne ciche kompresory z mniejszym zbiornikiem (do 24 l) nadają się do zastosowań mobilnych, warsztatów samochodowych i pracowni. Modele pionowe ze zbiornikiem 50–100 l oferują bardziej stabilne ciśnienie i są przeznaczone do stałego umieszczenia w zakładzie. Nowoczesne ciche kompresory tłokowe z silnikami o niskiej prędkości obrotowej potrafią zapewnić przepływ do 295 l/min przy hałasie na poziomie około 50 dB. Ta wydajność obala rozpowszechniony mit, że cichy kompresor oznacza koniecznie słaby kompresor.

Przegląd typów cichych kompresorów

Typ kompresora Typowy poziom hałasu Zalecane zastosowanie
Bezolejowy tłokowy (do 24 l) 55–60 dB Warsztat, serwis samochodowy, dom
Olejowy tłokowy (50–100 l) 58–65 dB Produkcja, budownictwo
Bezolejowy pionowy (50–100 l) 50–58 dB Laboratorium, medycyna, przemysł spożywczy
Cichy kompresor śrubowy 62–72 dB Przemysł, praca ciągła

Przejrzyste porównanie kompresorów olejowych i bezolejowych w infografice

Wskazówka profesjonalisty: Przy wyborze do środowiska przemysłowego zawsze porównuj nie tylko wartość dB, ale także rodzaj hałasu. Kompresory śrubowe mają wyższą wartość dB, ale bardziej równomierny i mniej uciążliwy dźwięk niż modele tłokowe.

Modele bezolejowe są jedynym właściwym wyborem dla aplikacji przemysłowych z wymogiem czystości powietrza. Bardziej szczegółowe kryteria wyboru w zależności od aplikacji znajdziesz w przewodniku wyboru kompresora przemysłowego.

Jak prawidłowo zwymiarować cichy kompresor?

Nieprawidłowy dobór wielkości to najczęstsza przyczyna nadmiernego hałasu i skróconej żywotności kompresora. Zbyt mały kompresor pracuje na granicy wydajności, przegrzewa się i hałasuje. Zbyt duży niepotrzebnie zwiększa koszty zakupu.

Kluczowe zasady doboru

Zgodnie z zaleceniami Atlas Copco obowiązują dwie podstawowe zasady. Po pierwsze, ciśnienie robocze kompresora musi być o 2 bary wyższe niż maksymalne wymagane ciśnienie w aplikacji. Po drugie, przepływ powietrza musi mieć rezerwę 15–20% ponad sumę zużycia wszystkich podłączonych narzędzi. Ta rezerwa zapewnia, że kompresor nie pracuje stale na 100% wydajności, dzięki czemu zmniejsza się hałas i zużycie.

Procedura prawidłowego doboru:

  1. Zsumuj zużycie powietrza wszystkich narzędzi i urządzeń (w l/min).
  2. Dodaj rezerwę 15–20% na nieoczekiwane szczyty zużycia.
  3. Określ maksymalne wymagane ciśnienie robocze i dodaj 2 bary.
  4. Wybierz wielkość zbiornika: większy zbiornik powietrza stabilizuje ciśnienie i zmniejsza liczbę uruchomień silnika.
  5. Sprawdź, czy wybrany model poradzi sobie z cyklem pracy Twojej aplikacji.

Wpływ pojemności zbiornika na hałaśliwość

Większy zbiornik powietrza bezpośrednio zmniejsza hałaśliwość pracy. Kompresor z małym zbiornikiem uruchamia się i zatrzymuje znacznie częściej, przy czym każde uruchomienie silnika jest głośniejsze niż sama praca. Zbiornik o pojemności 50 l i więcej znacznie wydłuża odstępy między uruchomieniami i stabilizuje ciśnienie w instalacji.

Aplikacja Przepływ (l/min) Zalecane ciśnienie (bar) Minimalna pojemność zbiornika (l)
Wkrętarka pneumatyczna 100–150 6 bar + 2 = 8 bar 24 l
Pistolet natryskowy 200–250 4 bar + 2 = 6 bar 50 l
Szlifierki pneumatyczne 250–300 6 bar + 2 = 8 bar 100 l
Więcej narzędzi jednocześnie 400+ 8 bar + 2 = 10 bar 200 l+

Jak zainstalować cichy kompresor, aby uzyskać minimalny hałas?

Sama wartość dB na tabliczce znamionowej kompresora nie mówi wszystkiego. Hałas strukturalny przenoszony przez wibracje do podłogi, ścian i stołów roboczych może w praktyce być bardziej uciążliwy niż bezpośredni dźwięk maszyny. Prawidłowy montaż rozwiązuje ten problem.

Zasady instalacji cichego kompresora:

  • Podkładki antywibracyjne: Umieszczenie kompresora na gumowych podkładkach antywibracyjnych znacznie zmniejsza przenoszenie drgań na podłogę i konstrukcje otaczające. Stosuj podkładki o grubości minimum 20 mm i twardości Shore A 40–60.
  • Odległość od ścian: Kompresor umieść minimum 30 cm od ścian i przeszkód. Bliskość ścian wzmacnia odbicie dźwięku i zwiększa odczuwalną hałaśliwość.
  • Wentylacja pomieszczenia: Niedostateczna wentylacja powoduje przegrzewanie, które zwiększa hałas silnika. Zapewnij dopływ świeżego powietrza i odprowadzanie ciepłego powietrza z pomieszczenia.
  • Sztywne instalacje rurowe: Elastyczne węże przenoszą drgania do całej instalacji. Tam, gdzie to możliwe, zastosuj sztywne rury do instalacji sprężonego powietrza z elastycznymi kompensatorami przy przyłączu do kompresora.
  • Oddzielne pomieszczenie lub kabina: Dla zakładów przemysłowych najskuteczniejszym rozwiązaniem jest umieszczenie kompresora w oddzielnej sprężarkowni z wykładziną akustyczną.

Profesjonalna wskazówka: Jeśli nie można oddzielić kompresora do sprężarkowni, zainstaluj obudowę akustyczną z wełny mineralnej i blachy perforowanej. Prawidłowo zaprojektowana obudowa obniży hałas o 5–10 dB bez ograniczania wentylacji.

Cichy tryb pracy dodatkowo umożliwia umieszczenie kompresora bliżej stanowiska roboczego. Krótsze przewody oznaczają niższe straty ciśnienia i wyższą efektywność całego systemu. Więcej na temat tego, dlaczego cicha praca jest kluczowa dla produktywności, opisuje osobny artykuł na blogu Kompresory-vzduchotechnika.
Ręce podczas montażu izolacji akustycznej z wełny mineralnej

Jak dbać o cichy kompresor, aby zapewnić długotrwałą cichą pracę?

Prawidłowa konserwacja jest warunkiem utrzymania niskiego poziomu hałasu przez cały okres eksploatacji kompresora. Zaniedbanie konserwacji prowadzi do stopniowego wzrostu hałasu, wibracji, a w końcu do awarii.

Regularna konserwacja krok po kroku

  1. Kontrola filtra powietrza (co 50 godzin pracy): Zanieczyszczony filtr zwiększa opór ssania, silnik pracuje z większym obciążeniem i głośniej. Filtr należy wyczyścić lub wymienić.
  2. Odpowietrzenie zbiornika (co tydzień): Kondensat w zbiorniku powoduje korozję i zmniejsza efektywną pojemność zbiornika powietrza. Procedurę odpowietrzania opisuje instrukcja dla techników.
  3. Kontrola i dokręcenie połączeń (co 100 godzin): Poluzowane śruby i kołnierze są źródłem wibracji i hałasu. Sprawdź wszystkie dostępne połączenia.
  4. Wymiana oleju w modelach olejowych (zgodnie z zaleceniami producenta, zazwyczaj co 500 godzin): Zdegradowany olej zwiększa tarcie i temperaturę, co objawia się wyższym poziomem hałasu.
  5. Diagnostyka komponentów redukujących hałas (raz w roku): Regularna diagnostyka wydłuża żywotność i utrzymuje niską hałaśliwość kompresora.

Cykl pracy i przegrzewanie

Tłokowe ciche kompresory są konstruowane do pracy przerywanej. Zalecany cykl pracy wynosi około 30% całkowitego czasu, czyli stosunek 1:3 (1 minuta pracy, 3 minuty przerwy). Przekroczenie tego limitu prowadzi do przegrzania silnika, co natychmiast objawia się wzrostem hałasu i wibracjami. Kompresory śrubowe natomiast są konstruowane do pracy ciągłej i w zastosowaniach przemysłowych o wysokim zużyciu powietrza są właściwym wyborem.

Bezolejowe ciche kompresory mają niższe wymagania konserwacyjne. Odpada wymiana oleju i czyszczenie kondensatu olejowego, co oszczędza czas i koszty utylizacji odpadów. Mimo to wymagają regularnej kontroli pierścieni tłokowych i zaworów, których zużycie objawia się spadkiem wydajności i wzrostem hałasu.

Najczęstsze błędy, które prowadzą do głośniejszej pracy, to: eksploatacja z niewystarczającą wentylacją, przeciążanie ponad zalecany cykl pracy, zaniedbanie wymiany filtra powietrza oraz brak montażu antywibracyjnego. Przegląd innych błędów eksploatacyjnych i ich zapobiegania znajdziesz w artykule o najczęstszych błędach podczas użytkowania kompresorów.

Kluczowe wnioski

Cichy i wydajny przebieg pracy systemu kompresorowego wymaga odpowiedniego doboru typu, precyzyjnego doboru wielkości, instalacji antywibracyjnej oraz regularnej konserwacji bez wyjątku.

Punkt Szczegóły
Wybór typu kompresora Modele bezolejowe są koniecznością w medycynie i przemyśle spożywczym, olejowe w wymagającej pracy przemysłowej.
Wymiarowanie z zapasem Dobierz przepływ z zapasem 15–20% oraz ciśnienie o 2 bary powyżej wymaganej wartości.
Instalacja antywibracyjna Podkładki gumowe i sztywne instalacje eliminują hałas strukturalny przenoszony do budynku.
Cykl pracy Kompresorów tłokowych cichych nie eksploatować powyżej 30% całkowitego czasu pracy, aby nie dochodziło do przegrzewania.
Regularna diagnostyka Coroczna diagnostyka komponentów utrzymuje niski poziom hałasu i wydłuża żywotność kompresora.

Cichy kompresor w praktyce: czego nauczyłem się przez lata eksploatacji

Pracuję z kompresorami długo i muszę powiedzieć, że największym błędem, który widzę powtarzalnie, jest mylenie wartości dB na tabliczce z gwarancją cichej pracy. Kompresor o wartości 58 dB umieszczony bezpośrednio na betonowej podłodze bez podkładek antywibracyjnych i przykręcony do stalowego stołu wytworzy w warsztacie nieznośny hałas. Ta sama maszyna przy właściwym posadowieniu i z krótkimi, sztywnymi rozprowadzeniami pracuje rzeczywiście cicho.

Druga rzecz, która wciąż mnie zaskakuje: specjaliści nie doceniają wydajności cichych kompresorów. Spotkałem się z zakładami, gdzie odrzucano cichy kompresor z powodu „niewystarczającej wydajności”, mimo że pionowy model tłokowy z silnikiem niskoobrotowym osiąga przepływ ponad 295 l/min. To wydajność, która pokrywa większość średnio wymagających zastosowań przemysłowych.

Trzecia obserwacja dotyczy modeli bezolejowych. Ich niższe wymagania dotyczące konserwacji to realna zaleta, a nie tylko chwyt marketingowy. W zakładach, w których obserwowałem przejście z kompresorów olejowych na bezolejowe, koszty eksploatacyjne związane z konserwacją zmniejszyły się w sposób wymierny. Jednocześnie zniknęły problemy z zanieczyszczeniem powietrza w lakierniach i halach montażowych.

Polecam każdemu, kto rozwiązuje wybór cichego kompresora, zacząć od aplikacji, a dopiero potem szukać maszyny. Odwrotne podejście, czyli kupić „cichy kompresor”, a potem sprawdzać, co można z nim zrobić, prowadzi do frustracji i zbędnych kosztów.

— Zdeněk

Ciche kompresory i akcesoria od Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment cichych systemów kompresorowych do zastosowań przemysłowych i profesjonalnych. Od bezolejowych modeli tłokowych do laboratoriów i serwisów samochodowych aż po kompresory śrubowe SCR o niskim hałasie roboczym do ciągłej pracy przemysłowej.

https://kompresory-vzduchotechnika.cz

W ofercie znajdują się również jednostki uzdatniania powietrza zapewniające czystą i stabilną pracę, instalacje rurowe oraz wszelkie akcesoria niezbędne do prawidłowego montażu. Zespół Kompresory-vzduchotechnika zapewnia doradztwo techniczne w zakresie wyboru odpowiedniego modelu do Państwa aplikacji, doboru wielkości systemu oraz wsparcie serwisowe. Skontaktuj się z nami w celu bezpłatnej konsultacji technicznej i dowiedz się, który cichy kompresor najlepiej odpowiada Twoim wymaganiom eksploatacyjnym.

Najczęstsze pytania

Co oznacza cichy kompresor i jaki jest jego poziom hałasu?

Cichy kompresor to urządzenie o poziomie ciśnienia akustycznego poniżej 60 dB. Na przykład bezolejowy model ze zbiornikiem o pojemności 24 litrów i silnikiem 750 W osiąga poziom hałasu 57,5 dB, co odpowiada poziomowi zwykłej rozmowy.

Jak wybrać odpowiedni cichy kompresor do przemysłu?

Wybór zależy od wymaganego natężenia przepływu powietrza, ciśnienia roboczego oraz rodzaju zastosowania. Przepływ należy dobrać z zapasem 15–20%, a ciśnienie wybrać o 2 bary wyższe niż maksymalne wymagania Waszej aplikacji.

Dlaczego bezolejowy cichy kompresor do medycyny i laboratoriów?

Kompresory bezolejowe dostarczają w 100% czyste powietrze bez mgły olejowej, co jest warunkiem w placówkach medycznych, laboratoriach i zakładach spożywczych. Ponadto nie wymagają wymiany oleju ani utylizacji kondensatów olejowych.

Jak zmniejszyć hałas kompresora poprzez instalację?

Umieszczenie kompresora na antywibracyjnych podkładkach gumowych znacznie zmniejsza przenoszenie hałasu strukturalnego na podłogę i ściany. Uzupełnij sztywne instalacje rurowe o elastyczne kompensatory przy przyłączu do kompresora.

Jak długo może pracować cichy kompresor tłokowy bez przerwy?

Tłokowe ciche kompresory są przeznaczone do pracy przerywanej z zalecanym cyklem w przybliżeniu 1:3, czyli maksymalnie 30% całkowitego czasu. Przekroczenie tego limitu prowadzi do przegrzewania i wzrostu hałasu. Do pracy ciągłej odpowiednie są kompresory śrubowe.

Polecane

Kompresor spiralny a membranowy: kluczowe różnice

Specjalista pracuje w swoim warsztacie nad kompresorem spiralnym.


W skrócie:

  • Kompresory spiralne działają na zasadzie dwóch orbitalnie poruszających się spiral, co zapewnia ciągłą i cichą kompresję powietrza. Są odpowiednie do ciągłego zastosowania przemysłowego dzięki długiej żywotności i niskiej hałaśliwości, głównie w pompach ciepła lub klimatyzacjach. Kompresory membranowe wykorzystują drgającą elastyczną membranę, dostarczają czyste powietrze i są idealne do aplikacji wymagających czystości, na przykład w laboratoriach lub w służbie zdrowia.

Różnica między kompresorem spiralnym a membranowym polega na zasadzie sprężania, osiąganym ciśnieniu oraz przydatności do konkretnych warunków eksploatacyjnych. Kompresor spiralny (po angielsku scroll compressor) wykorzystuje dwie mimośrodowo poruszające się spirale do ciągłego sprężania powietrza, podczas gdy kompresor membranowy pracuje z elastyczną membraną, która drga i spręża powietrze bez kontaktu z olejem. Oba typy należą do kategorii kompresorów bezolejowych, ale służą do odmiennych zastosowań. Właściwy wybór zależy od wymaganego ciśnienia, przepływu, czystości powietrza wyjściowego oraz profilu pracy urządzenia.

Jak działa kompresor spiralny i na czym polega jego zaleta?

Kompresor spiralny działa na zasadzie dwóch spiral: jedna jest nieruchoma, druga porusza się mimośrodowo po torze kołowym. Spirala ruchoma nie wykonuje obrotu, lecz ruch orbitalny. Powietrze jest zasysane na obwodzie spiral i stopniowo sprężane w kierunku środka, gdzie jest wypychane przez otwór wylotowy. Ten mechanizm zapewnia ciągłą kompresję bez wstrząsów i pulsacji typowych dla kompresorów tłokowych.

Kluczowe właściwości eksploatacyjne kompresorów spiralnych:

  • Niska hałaśliwość i drgania: Brak ruchu posuwisto-zwrotnego oraz mniejsza liczba ruchomych części prowadzą do cichej pracy, odpowiedniej do pomieszczeń biurowych i komercyjnych.
  • Długa żywotność: Przy prawidłowej konserwacji kompresory spiralne osiągają projektowaną żywotność do 15 lat. Wartość ta jest znacznie wyższa niż w przypadku porównywalnych maszyn tłokowych.
  • Odporność na uderzenia cieczy: Kompresory spiralne charakteryzują się wysoką tolerancją na powrót cieczy, co stanowi istotną zaletę w zastosowaniach chłodniczych i pompach ciepła.
  • Praca ciągła: Odpowiednie do zastosowań o wysokim obciążeniu i wymogu stabilnego przepływu powietrza.
  • Bez awarii zaworów: Technologia spiralna eliminuje zawory ssące i tłoczne, które w kompresorach tłokowych są typowym miejscem awarii.

Typowe zastosowania przemysłowe i komercyjne obejmują pompy ciepła, systemy klimatyzacji, przemysłowe obiegi chłodnicze oraz produkcję czystego sprężonego powietrza dla przemysłu spożywczego lub farmaceutycznego. Kompresory spiralne niemal całkowicie zastąpiły tłokowe w rezydencyjnych i komercyjnych pompach ciepła dzięki wysokiej sprawności i niezawodności. Ta dominacja nie jest przypadkowa: technologia scroll oferuje lepszy stosunek wydajności do hałaśliwości niż jakikolwiek inny typ rotacyjny w danej klasie mocy.

Profesionalna wskazówka: Jeśli eksploatujecie Państwo kompresor spiralny w obiegu chłodniczym, regularnie sprawdzajcie szczelność systemu. Wycieki czynnika chłodniczego prowadzą do zmniejszenia smarowania spiral i przyspieszają ich zużycie.

W laboratorium technik przeprowadza modyfikacje kompresora membranowego.

Jak działa kompresor membranowy i gdzie znajduje swoje zastosowanie?

Kompresor membranowy wykorzystuje elastyczną membranę jako główny element sprężający. Membrana jest napędzana korbowodem lub hydraulicznie i oscyluje między dwoma położeniami. Podczas ruchu w dół zasysa powietrze do przestrzeni sprężania, podczas ruchu w górę spręża je i wytłacza przez zawór wylotowy. Powietrze przy tym nie ma kontaktu z olejem ani z ruchomymi częściami metalowymi. Rezultatem jest bezolejowe powietrze wylotowe, idealne do wrażliwych zastosowań.

Cechy konstrukcyjne i zalety kompresorów membranowych:

  • Absolutna czystość powietrza: Brak kontaktu z olejami maszynowymi ani metalami. Powietrze wylotowe spełnia wymagania laboratoriów, placówek medycznych i urządzeń analitycznych.
  • Niskie ciśnienie robocze: Kompresory membranowe pracują do około 10 barów. Ta wartość jest wystarczająca dla większości zastosowań laboratoryjnych i medycznych, ale nie wystarcza do procesów przemysłowych o wyższych wymaganiach.
  • Cichy przebieg: Kompresor membranowy pracuje z niskimi wibracjami i płynnym przebiegiem, odpowiednim dla otoczenia wrażliwego na hałas.
  • Prosta konserwacja: Membrana jest najczęstszą częścią serwisową. Jej wymiana jest szybka i nie wymaga specjalistycznych narzędzi ani demontażu całej maszyny.
  • Niskie przepływy: Kompresory membranowe nie są przeznaczone do wysokich przepływów objętościowych. Nadają się do aplikacji o niskim zużyciu powietrza i pracy przerywanej.

Typowe zastosowania obejmują laboratoryjne przyrządy analityczne, zestawy stomatologiczne, respiratory medyczne, napełnianie gazów specjalnych oraz zastosowania w przemyśle spożywczym, gdzie zanieczyszczenie olejem jest niedopuszczalne. Jeśli szukasz przeglądu kompresorów bezolejowych dla różnych zastosowań, typ membranowy jest jedną z najczystszych dostępnych technologii.

Porada eksperta: Membranę wymieniaj profilaktycznie zgodnie z zaleceniami producenta, a nie dopiero po awarii. Pęknięta membrana powoduje natychmiastowe zatrzymanie pracy i może skazić podłączone urządzenia.

Porównanie kompresorów spiralnych i membranowych według kluczowych parametrów

Wybór odpowiedniego typu kompresora wymaga jednoczesnej oceny wielu parametrów. Technicy powinni traktować jakość powietrza, rodzaj pracy i poziom hałasu jako kryteria podstawowe. Poniższa tabela podsumowuje kluczowe różnice techniczne i eksploatacyjne.

Parametr Kompresor spiralny Kompresor membranowy
Zasada sprężania Dwie mimośrodowe spirale, ciągły przepływ Drgająca membrana, przerywany przepływ
Maksymalne ciśnienie 15–30 barów (typy przemysłowe) Około 10 barów
Przepływ powietrza Średnia do wysokiej Niskie do średniego
Czystość powietrza Bezolejowa (wersja oil-free) Absolutnie bezolejowa
Hałaśliwość Niska Bardzo niska
Żywotność Do 15 lat przy prawidłowej konserwacji Zależy od częstotliwości wymiany membrany
Główna część serwisowa Łożyska, uszczelnienia spiral Membrana
Koszty zakupu Wyższa Niższa do średniej
Typowe zastosowania Pompy ciepła, przemysł, klimatyzacja Laboratoria, służba zdrowia, analityka

Przejrzysta infografika pokazuje różnice między kompresorem spiralnym a kompresorem membranowym

Kompresory spiralne mają wyższe koszty zakupu i serwisu, dlatego właściwy dobór wielkości zgodnie z potrzebami objętościowymi i parametrami CAGI jest kluczowy dla ekonomicznej eksploatacji. Kompresory membranowe są tańsze cenowo, jednak ich niski przepływ i ograniczone ciśnienie wykluczają je z procesów przemysłowych z ciągłym poborem powietrza.

Ograniczenia obu technologii są równie ważne jak ich zalety. Kompresor spiralny nie nadaje się do zastosowań z bardzo niskim poborem powietrza i przerywaną pracą, gdzie dochodziłoby do niepotrzebnego zużycia. Kompresor membranowy z kolei nie poradzi sobie z zaopatrywaniem narzędzi pneumatycznych ani linii produkcyjnych o wysokim zużyciu powietrza. Przegląd innych typów kompresorów przemysłowych pomoże uzupełnić całościowy obraz przy wyborze technologii.

Instalacja, konserwacja i najczęstsze błędy eksploatacyjne

Prawidłowa instalacja i regularna konserwacja decydują o żywotności obu typów kompresorów. Technicy, którzy przechodzą z kompresorów tłokowych na maszyny spiralne lub membranowe, spotykają się z odmiennymi wymaganiami serwisowymi. Znajomość tej specyfiki zapobiega niepotrzebnym przestojom i kosztownym naprawom.

Kompresory spiralne: krytyczne wymagania instalacyjne

  1. Sprawdź kierunek obrotów przed uruchomieniem. Kompresory spiralne są wrażliwe na kierunek obrotów, a nieprawidłowe podłączenie fazy może doprowadzić do uszkodzenia kompresora w krótkim czasie. Zainstaluj ochronę fazową jako standardowy element instalacji elektrycznej.
  2. Zapewnij prawidłowe smarowanie. W hermetycznych kompresorach spiralnych olej jest zamknięty wewnątrz urządzenia. Sprawdzaj poziom oleju przy każdym okresowym przeglądzie i stosuj wyłącznie olej zalecany przez producenta.
  3. Ogranicz przenoszenie drgań na konstrukcję. Chociaż kompresory spiralne pracują cicho, montuj je na podkładkach antywibracyjnych. Przenoszenie drgań do rurociągu przyspiesza zmęczenie złączy.
  4. Dobierz odpowiednio parametry zgodnie z CAGI. Przeciążenie kompresora spiralnego powyżej przepływu znamionowego skraca żywotność łożysk i uszczelnień spiral. Przy wyborze kieruj się przewodnikiem po wyborze kompresora.
  5. Monitoruj temperaturę tłoczenia. Nadmierna temperatura powietrza tłoczonego sygnalizuje niewystarczające chłodzenie lub wyciek czynnika chłodniczego w aplikacjach chłodniczych.

Kompresory membranowe: zasady serwisowe

  1. Planuj prewencyjną wymianę membrany. Membrana jest najbardziej obciążoną częścią kompresora membranowego i uszkodzenie zmęczeniowe jest zjawiskiem powszechnym. Wymiana jest szybka, ale musi zostać przeprowadzona, zanim dojdzie do jej pęknięcia.
  2. Przechowuj zapasowe membrany na miejscu. Pęknięta membrana natychmiast zatrzymuje pracę urządzenia. Dostępność części zamiennej bezpośrednio na miejscu skraca przestój do minimum.
  3. Sprawdzajcie szczelność zaworów ssących i tłocznych. Zawory kompresorów membranowych są małe i wrażliwe na zanieczyszczenia. Regularna kontrola i czyszczenie wydłuża ich żywotność.
  4. Nie używaj kompresora membranowego powyżej jego ciśnienia znamionowego. Przekroczenie maksymalnego ciśnienia przyspiesza zmęczenie membrany i skraca odstęp między wymianami.
  5. Unikaj najczęstszych błędów podczas eksploatacji. Przegląd błędów eksploatacyjnych w kompresorach dotyczy obu typów i pomoże zapobiec niepotrzebnym awariom.

Kluczowe wnioski

Kompresor spiralny jest wyborem do ciągłej pracy przemysłowej z wymogiem niskiej hałaśliwości i długiej żywotności, natomiast kompresor membranowy jest niezastąpiony wszędzie tam, gdzie absolutna czystość powietrza wylotowego jest warunkiem pracy.

Punkt Szczegóły
Zasada sprężania Spiralny wykorzystuje orbitalny ruch dwóch spiral, membranowy drgający elastyczny element.
Ciśnienie i przepływ Kompresory spiralne osiągają wyższe ciśnienia i przepływy niż membranowe, które są ograniczone do około 10 barów.
Czystość powietrza Kompresor membranowy zapewnia absolutnie bezolejowe powietrze, kompresor spiralny w wykonaniu oil-free spełnia przemysłowe normy czystości.
Trwałość i konserwacja Kompresory spiralne osiągają żywotność do 15 lat, kompresory membranowe wymagają regularnej wymiany membrany jako głównej części serwisowej.
Wybór według zastosowania Kompresor spiralny jest przeznaczony do przemysłu i pomp ciepła, membranowy do laboratoriów, służby zdrowia i aparatury analitycznej.

Doświadczenia z praktyki: co decyduje przy wyborze

Podczas konsultacji z technikami wielokrotnie spotykam się z jednym błędem: wybór kompresora na podstawie ceny lub dostępności, a nie profilu eksploatacyjnego. Kompresor spiralny zakupiony do aplikacji laboratoryjnej z przerywanym poborem będzie wprawdzie działać, ale jego potencjał pozostanie niewykorzystany, a koszty zakupu będą niepotrzebnie wysokie. Z kolei kompresor membranowy zastosowany w produkcji z ciągłym poborem powietrza bardzo szybko ulegnie awarii.

Drugim powtarzającym się problemem jest lekceważenie kierunku obrotów w kompresorach spiralnych. Widziałem maszyny uszkodzone w ciągu pierwszych minut pracy tylko dlatego, że elektryk podłączył fazy w niewłaściwej kolejności, a zabezpieczenie fazowe nie zostało zainstalowane. Ten błąd kosztuje więcej niż cała instalacja zabezpieczenia fazowego.

W przypadku kompresorów membranowych technicy najczęściej zaniedbują prewencyjną wymianę membrany. Membrana wytrzymuje setki godzin pracy, ale pęknięta membrana natychmiast zatrzymuje całą linię lub urządzenie. Zalecam ustawienie interwału wymiany o 20% krótszego niż podaje producent, zwłaszcza w instalacjach o wyższej temperaturze lub z agresywnym medium.

Przy wyborze między obiema technologiami zadaję zawsze trzy pytania: Jakie jest wymagane ciśnienie i przepływ? Czy kluczowa jest absolutna czystość powietrza? Czy chodzi o pracę ciągłą czy przerywaną? Odpowiedzi na te trzy pytania określą właściwy typ bez zbędnego wahania.

— Zdeněk

Kompresory i akcesoria do Twojej aplikacji

Kompresory-vzduchotechnika oferuje doradztwo techniczne przy wyborze odpowiedniego kompresora do konkretnej aplikacji. Niezależnie od tego, czy planujesz instalację kompresora spiralnego do zakładu przemysłowego, czy szukasz typu membranowego do urządzeń laboratoryjnych, nasi specjaliści pomogą Ci w doborze parametrów i wyborze odpowiedniego modelu.

https://kompresory-vzduchotechnika.cz

Do kompletnej instalacji sprężonego powietrza znajdziesz w ofercie rury do rozprowadzania powietrza o średnicach 15–28 mm do systemów wtykowych. Jeśli potrzebujesz poprawić jakość powietrza z kompresora membranowego, jednostki uzdatniania powietrza do 10 barów zapewnią filtrację, regulację ciśnienia i odwadnianie w jednym miejscu. Do zastosowań przemysłowych o wyższym zużyciu powietrza oferujemy również kompresory śrubowe SCR jako alternatywę dla typów spiralnych.

Często zadawane pytania

Jaka jest główna różnica między kompresorem spiralnym a membranowym?

Kompresor spiralny wykorzystuje dwie mimośrodowe spirale do ciągłego sprężania i osiąga wyższe ciśnienia oraz przepływy. Kompresor membranowy pracuje z drgającą membraną, zapewnia absolutnie bezolejowe powietrze i jest ograniczony do ciśnienia około 10 barów.

Kiedy zastosować kompresor membranowy zamiast spiralnego?

Kompresor membranowy jest właściwym wyborem wszędzie tam, gdzie kluczowa jest czystość powietrza wylotowego bez śladów oleju, na przykład w laboratoriach, placówkach medycznych lub przy napełnianiu gazów specjalnych. Kompresor spiralny jest bardziej odpowiedni do ciągłej pracy przemysłowej z wyższym przepływem.

Jak długo wytrzyma kompresor spiralny?

Przy prawidłowej konserwacji kompresory spiralne osiągają projektowaną żywotność do 15 lat. Kluczowa jest regularna kontrola oleju, szczelności systemu i prawidłowego kierunku obrotów.

Jak często wymienia się membranę w kompresorze membranowym?

Interwał wymiany membrany zależy od warunków eksploatacji i zaleceń producenta. Prewencyjna wymiana przed osiągnięciem maksymalnego interwału zmniejsza ryzyko nieplanowanego przestoju w pracy.

Czy kompresor spiralny jest bezolejowy?

Kompresory spiralne istnieją zarówno w wersji olejowej, jak i bezolejowej. Bezolejowe (oil-free) kompresory spiralne są odpowiednie do zastosowań z wymogiem czystego powietrza, jednak absolutną bezolejowość osiągają wyłącznie kompresory membranowe, w których powietrze nie ma kontaktu z żadnymi smarowanymi częściami.

Polecane

Definicja cyklu pracy kompresora: przewodnik dla techników

Technik sprawdza dokumentację dotyczącą pracy kompresora


TL;DR:

  • Cykl pracy kompresora to udział czasu, w którym urządzenie pracuje pod obciążeniem, wyrażony w procentach. Kompresory tłokowe powinny mieć maksymalnie 50% cyklu pracy, natomiast kompresory śrubowe mogą pracować nawet przy 100%. Prawidłowe sterowanie i monitorowanie cyklu pracy wydłużają żywotność i zwiększają efektywność urządzenia.

Cykl pracy kompresora jest definiowany jako maksymalny udział czasu, przez który kompresor może pracować pod obciążeniem w ramach jednego odcinka czasowego, bez przegrzania lub uszkodzenia mechanicznego. Ten parametr wyrażany jest w procentach i bezpośrednio określa, jak długo urządzenie może pracować w stosunku do czasu odpoczynku. Zalecany cykl pracy dla kompresorów tłokowych wynosi z reguły 50%, czyli maksymalnie 30 minut pracy na godzinę. Ignorowanie tego limitu prowadzi do przedwczesnego zużycia, zwiększonych kosztów utrzymania, a w skrajnym przypadku do awarii urządzenia.

Czym jest definicja cyklu pracy kompresora i jak ją prawidłowo rozumieć

Definicja cyklu pracy kompresora rozróżnia dwie odrębne koncepcje, które technicy w praktyce często mylą. Pierwszą jest cykl mechaniczny, który opisuje fizyczne fazy sprężania powietrza wewnątrz kompresora. Drugą jest cykl obciążenia (roboczy), który wyraża stosunek czasu pracy pod obciążeniem do całkowitego czasu cyklu, łącznie ze stanem spoczynku.

Cykl pracy kompresora należy odróżniać od zwykłego czasu pracy. Kompresor tłokowy z cyklem pracy powyżej 50% może być niedoszacowany dla danej aplikacji, nawet jeśli technicznie nadal działa. Efektem jest stopniowe obciążenie termiczne uzwojenia silnika, łożysk i pierścieni tłokowych, które ujawni się dopiero przy dłuższej eksploatacji.

Standard przemysłowy opiera się na prostym wzorze: cykl pracy (%) = (czas pracy / całkowity czas cyklu) × 100. Jeśli kompresor pracuje 20 minut, a następnie odpoczywa 20 minut, jego cykl pracy wynosi 50%. To obliczenie stanowi podstawę prawidłowego doboru urządzenia odpowiednio do potrzeb eksploatacyjnych konkretnej linii produkcyjnej lub warsztatu.

Jak działa kompresor i z jakich faz składa się jego cykl pracy

Ręce ustawiają wartości na panelu sterowania kompresora

Cykl pracy obejmuje trzy główne fazy mechaniczne: zasysanie, sprężanie i wypuszczanie powietrza. Fazy te powtarzają się przy każdym obrocie wału korbowego w kompresorach tłokowych lub przy każdym obrocie wirników w kompresorach śrubowych. Zrozumienie tych faz jest warunkiem prawidłowej diagnostyki usterek oraz optymalizacji pracy.

Fazy cyklu roboczego kompresora tłokowego:

  • Zasysanie: Tłok porusza się w dół, podciśnienie otwiera zawór ssący, a powietrze wchodzi do cylindra.
  • Sprężanie: Tłok porusza się do góry, oba zawory są zamknięte, powietrze zostaje sprężone do żądanego ciśnienia.
  • Tłoczenie: Po osiągnięciu nastawionego ciśnienia otwiera się zawór tłoczny i sprężone powietrze przepływa do zbiornika powietrza.
  • Faza spoczynku: Kompresor zatrzymuje się po osiągnięciu górnego ciśnienia wyłączenia presostatu i czeka na spadek ciśnienia poniżej dolnej granicy.

Różnica między cyklem mechanicznym a cyklem obciążenia ma bezpośredni wpływ na jakość sprężonego powietrza. Przy zbyt krótkich fazach spoczynku powietrze w rurociągu nie zdąży się schłodzić i skondensować wilgoci, co zwiększa zawartość wody w sprężonym powietrzu. Jest to czynnik krytyczny zwłaszcza w lakierniach, przemyśle spożywczym lub przy produkcji elektroniki, gdzie wilgoć powoduje bezpośrednie szkody na produktach.

Kompresory śrubowe działają na innej zasadzie. Dwa wirniki śrubowe obracają się w przeciwnych kierunkach, a powietrze jest stopniowo sprężane na całej ich długości bez przerwy. Ten ciągły proces eliminuje pulsacje ciśnienia typowe dla kompresorów tłokowych i umożliwia pracę przy wyższym cyklu roboczym bez obciążenia termicznego.

Infografika porównawcza przedstawiająca poszczególne fazy cyklu mechanicznego i cyklu obciążenia kompresora

Wskazówka dla profesjonalistów: Podczas diagnostyki przegrzania kompresora zawsze najpierw sprawdź rzeczywisty cykl pracy w ciągu ostatnich 8 godzin eksploatacji. Przegrzanie spowodowane przekroczeniem zalecanego cyklu pracy ujawni się wcześniej niż awaria spowodowana usterką mechaniczną.

Jak różni się cykl pracy między typami kompresorów?

Wybór odpowiedniego kompresora bezpośrednio zależy od wymaganego cyklu pracy w danym zastosowaniu. Kompresory śrubowe są konstruowane do pracy ciągłej z cyklem pracy do 100%, podczas gdy kompresory tłokowe są przeznaczone do pracy przerywanej. Ignorowanie tej różnicy prowadzi do nadmiernego zużycia i wyższych kosztów konserwacji.

Typ kompresora Zalecany cykl roboczy Typowe zastosowania Chłodzenie
Tłokowa jednostopniowa 25–50 % Warsztaty, serwis, praca przerywana Powietrzne
Tłokowa dwustopniowa 50–75 % Produkcja średnia, bardziej wymagające aplikacje Powietrzne lub olejowe
Rotacyjna śrubowa 75–100 % Produkcja przemysłowa, praca ciągła Olejowe lub wodne
Śrubowa bezolejowa 75–100 % Przemysł spożywczy, farmacja, elektronika Powietrzne lub wodne

Kompresory tłokowe z cyklem pracy powyżej 50% przegrzewają się, ponieważ ich chłodzenie powietrzem nie wystarcza do odprowadzenia ciepła powstałego podczas sprężania. Skutkiem jest degradacja oleju smarnego, skrócenie żywotności pierścieni tłokowych, a w skrajnych przypadkach zatarcie tłoka. Kompresory śrubowe posiadają zintegrowane chłodzenie olejowe z zaworem termostatycznym, który utrzymuje temperaturę roboczą w optymalnym zakresie niezależnie od czasu pracy.

Profesjonalna wskazówka: Jeśli Twoja produkcja wymaga sprężonego powietrza przez więcej niż 6 godzin dziennie lub cyklu pracy powyżej 60%, przejście na kompresor śrubowy zazwyczaj zwraca się w oszczędnościach na konserwacji i energii w ciągu 2 do 3 lat. Szczegółowe porównanie parametrów znajdziecie Państwo w przeglądzie kompresorów śrubowych i tłokowych.

Przy doborze urządzenia na podstawie cyklu pracy należy uwzględnić zapas. Jeśli aplikacja wymaga cyklu 40%, należy wybrać kompresor o zalecanym maksimum 50% lub wyższym. Praca na granicy maksymalnego cyklu skraca żywotność urządzenia nawet przy zachowaniu limitów technicznych, ponieważ obciążenie cieplne kumuluje się.

Jak automatyzacja steruje cyklem pracy i chroni urządzenie?

Presostat automatycznie steruje cyklem pracy kompresora za pomocą ustawionych ciśnień załączania i wyłączania, zazwyczaj w zakresie od 0,6 do 0,8 MPa. Kompresor uruchamia się przy spadku ciśnienia poniżej dolnej granicy i zatrzymuje się po osiągnięciu górnego limitu. Prawidłowe ustawienie tego zakresu bezpośrednio wpływa na liczbę uruchomień na godzinę, a tym samym na cały cykl pracy.

Optymalizacja cyklu pracy za pomocą automatyzacji obejmuje cztery kluczowe kroki:

  1. Ustawienie zakresu ciśnień wyłącznika: Większa różnica między ciśnieniem załączania a wyłączania wydłuża fazy spoczynku i zmniejsza liczbę startów na godzinę. Zalecana różnica wynosi co najmniej 1,5 bar.
  2. Instalacja falownika (VSD): Falownik dostosowuje obroty silnika do aktualnego zapotrzebowania na powietrze. Kompresor nie musi cyklicznie uruchamiać się i zatrzymywać, lecz płynnie reguluje wydajność. Instalacja falownika znacząco poprawia efektywność i niezawodność.
  3. Monitorowanie godzin pracy i liczby startów: Nowoczesne jednostki sterujące rejestrują liczbę cykli na godzinę, całkowite godziny pracy oraz profile temperaturowe. Dane te stanowią podstawę konserwacji predykcyjnej.
  4. Ustawienie minimalnego ciśnienia na wylocie: Zbyt niskie minimalne ciśnienie powoduje niepotrzebnie częste starty. Prawidłowe ustawienie zmniejsza cykl pracy i wydłuża żywotność silnika.
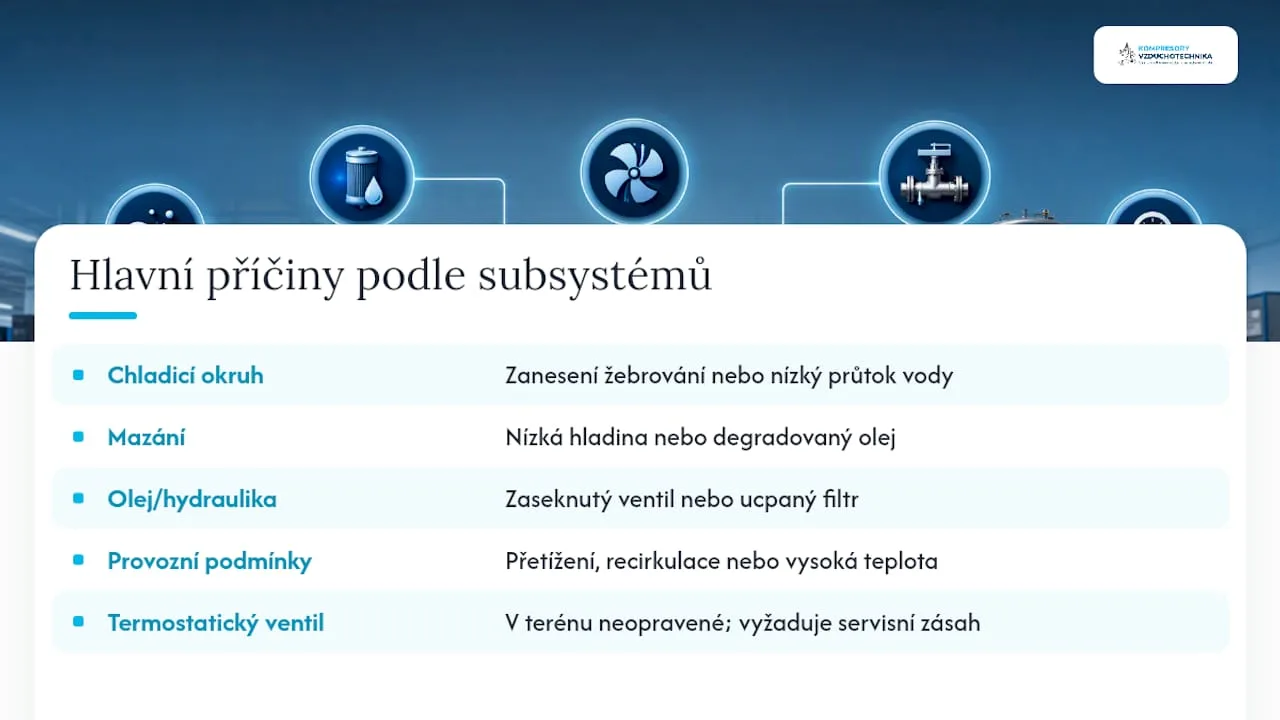
Częste cykle włączania i wyłączania zwiększają zużycie i obniżają efektywność pracy. Każdy rozruch silnika generuje skok prądu kilkukrotnie wyższy od prądu znamionowego, który obciąża uzwojenia i kondensatory rozruchowe. Ograniczenie liczby rozruchów do maksymalnie 10 na godzinę jest standardowym zaleceniem przemysłowym dla kompresorów tłokowych.

Profesjonalna wskazówka: Przy instalacji VSD sprawdź kompatybilność z istniejącym wyłącznikiem ciśnieniowym. Niektóre starsze wyłączniki nie są zaprojektowane do płynnej regulacji i mogą powodować niestabilność ciśnienia w sieci.

Praktyczne metody monitorowania i optymalizacji cyklu pracy

Monitorowanie cyklu pracy w rzeczywistej eksploatacji wymaga konkretnych narzędzi i metodyki. Bez danych pomiarowych nie można rozróżnić, czy kompresor pracuje w optymalnym trybie, czy zbliża się do krytycznego przeciążenia.

Narzędzia i metody pomiaru cyklu pracy:

  • Godziny pracy i godziny obciążenia: Większość kompresorów przemysłowych posiada oddzielny licznik godzin całkowitej pracy oraz godzin pracy pod obciążeniem. Stosunek tych wartości wskazuje rzeczywisty cykl pracy w analizowanym okresie.
  • Datalogger temperatury: Ciągły zapis temperatury powietrza tłocznego i oleju pozwala wykryć trendy przegrzewania, zanim dojdzie do awarii. Krytyczna temperatura powietrza tłocznego w kompresorach tłokowych wynosi zwykle 160°C.
  • Analizator sieci sprężonego powietrza: Urządzenia takie jak Fluke 721 lub systemy od Kaeser Kompressoren rejestrują profile ciśnienia i identyfikują wycieki powietrza, które zwiększają cykl pracy.
  • Kamera termowizyjna: Kamera termowizyjna w podczerwieni wykrywa przegrzane części silnika, łożysk lub zaworów bez konieczności zatrzymywania kompresora.
Parametr Zakres normalny Wartość krytyczna Zalecane działanie
Temperatura powietrza tłocznego do 120°C powyżej 160°C Sprawdzić chłodzenie i olej
Liczba uruchomień na godzinę maks. 10 powyżej 15 Wyregulować presostat lub zbiornik powietrza
Cykl pracy do 50% (tłokowa) powyżej 65% Rozważyć wymianę na kompresor śrubowy
Temperatura oleju 70–90°C powyżej 100°C Sprawdzić termostat i chłodnicę

Ciepło powstające podczas sprężania jest kluczowym czynnikiem wpływającym na żywotność i efektywność eksploatacyjną kompresorów. W dużych instalacjach przemysłowych ciepło to może być wykorzystywane za pomocą systemów odzysku ciepła do podgrzewania wody lub ogrzewania pomieszczeń roboczych, co przynosi wymierne oszczędności kosztów eksploatacyjnych. Odzysk ciepła jest standardowym elementem nowoczesnych kompresorów śrubowych od producentów takich jak Atlas Copco czy Kaeser.

Podczas optymalizacji cyklu pracy w środowisku produkcyjnym należy uwzględnić również wpływy sezonowe. W miesiącach letnich wzrasta temperatura zasysanego powietrza, kompresor musi odprowadzać więcej ciepła, a cykl pracy przy tym samym zużyciu powietrza się wydłuża. Prewencyjna kontrola systemu chłodzenia przed sezonem letnim jest standardowym elementem planowanej konserwacji.

Kluczowe wnioski

Cykl pracy kompresora jest kluczowym parametrem, który określa maksymalne bezpieczne obciążenie urządzenia i bezpośrednio wpływa na jego trwałość, efektywność oraz koszty konserwacji.

Punkt Szczegóły
Definicja cyklu pracy Stosunek czasu pracy pod obciążeniem do całkowitego czasu cyklu, wyrażony w procentach.
Limit kompresorów tłokowych Zalecane maksimum to 50%, czyli 30 minut pracy na godzinę.
Kompresory śrubowe Zaprojektowane do pracy nawet przy 100% cyklu, odpowiednie do produkcji ciągłej.
Automatyzacja i VSD Przemienniki częstotliwości oraz prawidłowo ustawione wyłączniki ciśnieniowe zmniejszają liczbę uruchomień i wydłużają żywotność.
Monitorowanie i konserwacja predykcyjna Monitorowanie temperatury, liczby uruchomień i godzin pracy umożliwia wczesne wykrycie problemów.

Doświadczenia z praktyki: co technicy niedoceniają

Pracuję z kompresorami w środowisku przemysłowym od wielu lat i wielokrotnie napotykam ten sam problem. Technicy monitorują ciśnienie i przepływ, ale cykl pracy ignorują aż do chwili, gdy kompresor ulegnie awarii. A przecież właśnie ten parametr jest najprostszym wskaźnikiem tego, czy urządzenie jest prawidłowo zwymiarowane dla danego zastosowania.

Najczęstszym błędem, jaki obserwuję, jest instalacja kompresora tłokowego w zakładzie, gdzie powietrze jest zużywane w sposób ciągły. Kompresor pracuje na poziomie 70 lub 80% cyklu, przegrzewa się, olej degraduje szybciej, a odstępy serwisowe się skracają. Użytkownik rozwiązuje to poprzez powtarzające się naprawy, zamiast jednorazowo zainwestować w kompresor śrubowy z zaletami dla eksploatacji przemysłowej.

Drugą rzeczą, która mnie zaskakuje, jest niedocenianie danych ze sterowników. Nowoczesne kompresory rejestrują setki parametrów roboczych, ale większość użytkowników odczytuje tylko godziny do serwisu. Analiza trendów cyklu roboczego z ostatnich 30 dni pozwala przewidzieć awarię z tygodniowym wyprzedzeniem. To różnica między planowanym postojem a nieplanowaną awarią w trakcie produkcji.

Polecam każdemu technikowi wprowadzenie miesięcznej kontroli rzeczywistego cyklu pracy jako standardowego elementu konserwacji zapobiegawczej. Wystarczy porównać godziny pracy pod obciążeniem z całkowitą liczbą godzin eksploatacji i zestawić wynik z zaleceniem producenta. Jeśli wartości zbliżają się do maksimum, czas na działanie. Przejście na kompresor dwustopniowy lub instalacja VSD to konkretne kroki, które w praktyce wielokrotnie się sprawdziły.

— Zdeněk

Produkty do optymalnego sterowania cyklem pracy

Kompresory-vzduchotechnika oferuje rozwiązania techniczne na każdy etap optymalizacji cyklu pracy, od podstawowej regulacji po kompleksową obróbkę sprężonego powietrza.

https://kompresory-vzduchotechnika.cz

Dla stabilnego i czystego sprężonego powietrza kluczowe są jednostki uzdatniania powietrza, które regulują ciśnienie, filtrują kondensat i smarują elementy pneumatyczne. Prawidłowe uzdatnianie powietrza zmniejsza zwrotne uderzenia ciśnieniowe, które wydłużają cykl pracy kompresora. Kompresory-vzduchotechnika zapewnia fachowe doradztwo przy doborze elementów regulacyjnych i akcesoriów do zastosowań przemysłowych i warsztatowych. Pełny asortyment kompresorów i techniki pneumatycznej znajdziesz na kompresory-vzduchotechnika.cz.

FAQ

Czym jest cykl pracy kompresora?

Cykl pracy kompresora to maksymalny udział czasu pracy pod obciążeniem w ramach jednego przedziału czasowego, wyrażony w procentach. Na przykład cykl 50% oznacza maksymalnie 30 minut pracy na godzinę.

Jaki jest zalecany cykl pracy dla kompresora tłokowego?

Zalecany cykl pracy dla kompresorów tłokowych wynosi zazwyczaj 50%. Przekroczenie tego limitu prowadzi do przegrzania, szybszej degradacji oleju i skrócenia żywotności urządzenia.

Czy kompresory śrubowe mogą pracować w sposób ciągły?

Tak, kompresory śrubowe są skonstruowane do pracy ciągłej z cyklem pracy do 100%. Ich zintegrowane chłodzenie olejowe zapewnia stabilną temperaturę roboczą niezależnie od czasu trwania pracy.

Jak przemiennik częstotliwości (VSD) wpływa na cykl pracy?

Falownik dostosowuje obroty silnika do aktualnego zapotrzebowania na powietrze, dzięki czemu kompresor nie musi cyklicznie uruchamiać się i zatrzymywać. Efektem jest mniejsza liczba startów na godzinę, mniejsze obciążenie termiczne i dłuższa żywotność urządzenia.

Jak poznać, że kompresor pracuje z zbyt wysokim cyklem pracy?

Najbardziej wiarygodnym wskaźnikiem jest porównanie godzin pracy pod obciążeniem z całkowitą liczbą godzin pracy w analizowanym okresie. Jeśli wynikowy stosunek przekracza zalecenia producenta lub jeśli kompresor uruchamia się więcej niż 10 razy na godzinę, cykl pracy jest zbyt wysoki.

Zalecane

Narzędzia pneumatyczne w 2025 roku: trendy i innowacje

Technik serwisowy przeprowadza kontrolę klucza pneumatycznego w warsztacie.


TL;DR:

  • W 2025 roku narzędzia pneumatyczne charakteryzują się kompaktową konstrukcją, lżejszymi materiałami oraz czujnikami IoT umożliwiającymi konserwację predykcyjną. Kluczowe innowacje obejmują elastyczne konstrukcje przegubowe, zaawansowane materiały oraz integrację technologii IoT w celu zwiększenia efektywności i niezawodności. Odpowiedni dobór i regularna konserwacja zapewniają długą żywotność i optymalną wydajność systemów zarówno w przemyśle, jak i serwisie.

Narzędzia pneumatyczne w 2025 roku definiowane są przez trzy kluczowe zmiany: kompaktową konstrukcję umożliwiającą pracę w ograniczonych przestrzeniach, integrację inteligentnych czujników do konserwacji predykcyjnej oraz zaawansowane materiały zmniejszające wagę przy zachowaniu wydajności. Modele takie jak ZIW340FA i ZIW410FA od China Pneumatic Corporation pokazują, w jakim kierunku zmierza rozwój narzędzi pneumatycznych w przemyśle, budownictwie i serwisie motoryzacyjnym. Integracja IoT umożliwia monitorowanie stanu narzędzi w czasie rzeczywistym, co ogranicza nieplanowane przestoje i wydłuża żywotność całego systemu. Nowa generacja narzędzi pneumatycznych przynosi wymierne korzyści dla efektywności operacyjnej, dlatego przegląd aktualnych technologii jest niezbędny dla każdego specjalisty, który chce utrzymać konkurencyjność swojego zakładu.

Jakie główne innowacje wpływają na narzędzia pneumatyczne w 2025 roku?

Rozwój narzędzi pneumatycznych w ostatnich dwóch latach przyniósł kilka zmian technologicznych, które mają bezpośredni wpływ na produktywność w zakładach przemysłowych. Nie chodzi o zmiany kosmetyczne. Chodzi o konstrukcyjne przeprojektowanie narzędzi od podstaw.

Kluczowe innowacje obejmują:

  • Konstrukcja przegubowa Dual-Flex. China Pneumatic Corporation przedstawiła kątowe klucze udarowe ZIW340FA i ZIW410FA z dwoma elastycznymi przegubami. Modele te umożliwiają dostęp do miejsc, do których standardowe klucze udarowe fizycznie nie dotrą, na przykład za silnikami pojazdów lub wewnątrz profili karoserii.
  • Zaawansowane materiały. Kompozytowe korpusy narzędzi wykonane ze stopów aluminium i tworzyw technicznych zmniejszają wagę o 15 do 25% w porównaniu ze starszymi konstrukcjami stalowymi. Niższa waga bezpośrednio zmniejsza zmęczenie operatora przy pracy powtarzalnej.
  • Inteligentne czujniki i IoT. Integracja czujników IoT z narzędziami pneumatycznymi umożliwia monitorowanie ciśnienia, temperatury oraz liczby cykli roboczych. Konserwacja predykcyjna oparta na tych danych zmniejsza ryzyko nieoczekiwanych awarii na krytycznych liniach produkcyjnych.
  • Ergonomia i bezpieczeństwo. Nowe modele obejmują powierzchnie antypoślizgowe, tłumienie drgań oraz ergonomicznie ukształtowane uchwyty. Te elementy bezpośrednio wpływają na przestrzeganie norm BHP i zmniejszają ryzyko chorób zawodowych związanych z wibracjami.
  • Oszczędność energii. Nowoczesne technologie pneumatyczne 2025 wykorzystują zoptymalizowane przepływy powietrza, które zmniejszają zużycie sprężonego powietrza przy zachowaniu wydajności.

Wskazówka profesjonalisty: Przy zakupie nowych narzędzi z funkcjami IoT sprawdź kompatybilność ich protokołu komunikacyjnego z posiadanym systemem zarządzania produkcją. Niekompatybilne systemy oznaczają, że dane z czujników pozostaną niewykorzystane.

Trendy w narzędziach pneumatycznych wyraźnie pokazują, że przyszłość należy do narzędzi, które są nie tylko wydajniejsze, ale także „inteligentniejsze" i lepiej dostosowane do konkretnych zastosowań. Automatyzacja narzędzi pneumatycznych przestaje być domeną dużych zakładów produkcyjnych i staje się dostępna również dla średniej wielkości serwisów i warsztatów.

Zbliżenie na dłoń trzymającą klucz pneumatyczny

Jak wybrać odpowiednie narzędzia pneumatyczne do przemysłu i serwisu?

Wybór narzędzia pneumatycznego bez odpowiedniej podstawy technicznej prowadzi do niedowymiarowanych lub przewymiarowanych narzędzi, w obu przypadkach z negatywnym wpływem na eksploatację. Właściwy proces wyboru opiera się na konkretnych obliczeniach i znajomości zastosowania.

  1. Oblicz wymaganą siłę. Obliczenie siły F = P × A jest podstawowym krokiem przy doborze wymiarów napędu pneumatycznego. Do wyniku dodaj współczynnik bezpieczeństwa wynoszący 25 do 30% ze względu na tarcie i straty systemowe. Ta procedura gwarantuje, że narzędzie będzie pracować w optymalnym zakresie wydajności, a nie na granicy swoich możliwości.
  2. Zdefiniuj typ zastosowania. Lekki montaż w elektronice wymaga innych parametrów niż ciężki montaż przemysłowy czy serwis pojazdów ciężarowych. Moment obrotowy, prędkość obrotowa i wymiary narzędzia muszą odpowiadać konkretnemu zadaniu roboczemu.
  3. Wybierz odpowiedni typ napędu. Siłowniki beztłoczyskowe oszczędzają miejsce i umożliwiają dłuższe skoki w kompaktowych automatach, ale mają niższą nośność boczną. Do zastosowań z wysokim obciążeniem bocznym lepiej nadają się konwencjonalne siłowniki z tłoczyskami profilowymi lub zewnętrznymi systemami prowadzącymi.
  4. Porównaj parametry modeli. Przy wyborze między modelami zwracaj uwagę na moment obrotowy, zużycie powietrza w l/min, ciśnienie robocze w barach oraz wymiary narzędzia. Te cztery parametry stanowią podstawę porównania.
  5. Uwzględnij dostępność i ergonomię. Do pracy w ograniczonych przestrzeniach, na przykład w podwoziach pojazdów lub wewnątrz maszyn, kluczowe znaczenie mają kompaktowe wymiary i konstrukcja przegubowa.

Porada profesjonalisty: Wydajności narzędzia pneumatycznego nie można oceniać wyłącznie na podstawie ceny. Właściwe obliczenie siły z rezerwą bezpieczeństwa ma decydujące znaczenie dla zachowania efektywności i trwałości całego systemu.

Porównanie narzędzi według zastosowania

Typ zastosowania Zalecane narzędzie Kluczowy parametr
Serwis samochodowy, montaż ciężki Klucze udarowe kątowe ZIW410FA Wysoki moment obrotowy, głowica przegubowa
Przygotowanie powierzchni, renowacja Pneumatyczny pistolet piaskujący Typ dyszy, zużycie powietrza
Szlifowanie i cięcie w warsztacie Pneumatyczna szlifierka prosta MSW Obroty do 25 000 obr./min
Automatyzacja przemysłowa Siłownik pneumatyczny beztłoczyskowy Długość skoku, obciążenie boczne
Łatwy montaż, elektronika Kompaktowy wkrętak pneumatyczny Moment obrotowy, precyzja

Przejrzysta infografika: porównanie narzędzi pneumatycznych według ich zastosowania

Prawidłowy dobór narzędzi do zastosowania bezpośrednio wpływa na szybkość pracy, jakość wyniku i koszty konserwacji. Przegląd dostępnych modeli i ich dane techniczne znajdują się w przewodniku wyboru napędów.

Gdzie najnowsze narzędzia pneumatyczne znajdują zastosowanie w praktyce?

Praktyczne zastosowanie nowych narzędzi pneumatycznych w przemyśle, budownictwie i serwisie samochodowym pokazuje, że innowacje technologiczne mają wymierny wpływ na produktywność i jakość pracy.

  • Serwis samochodowy. Kątowe klucze udarowe o konstrukcji Dual-Flex, takie jak modele ZIW340FA i ZIW410FA od China Pneumatic Corporation, umożliwiają dokręcanie śrub w miejscach, do których standardowe narzędzia nie sięgają. Typowym przykładem jest montaż elementów podwozia lub praca w komorze silnika kompaktowych pojazdów, gdzie dostęp jest ograniczony do kilku centymetrów.
  • Przygotowanie powierzchni i renowacja. Pistolety pneumatyczne do piaskowania wykorzystują różne dysze i materiały ścierne do skutecznego usuwania rdzy, starych powłok lakierniczych i zanieczyszczeń. Wydajność i zużycie powietrza zależą od typu pistoletu i wybranego materiału ściernego, przy czym właściwy dobór kombinacji bezpośrednio wpływa na szybkość i jakość przygotowania powierzchni przed dalszą obróbką.
  • Szlifowanie i cięcie przemysłowe. Pneumatyczna szlifierka prosta MSW o prędkości do 25 000 obr./min oraz zestaw kamieni ściernych i tarcz tnących pokrywają szeroki zakres zastosowań, od precyzyjnego szlifowania spawów po grube cięcie w obróbce metali. Ergonomiczna konstrukcja i szybka wymiana narzędzi zwiększają komfort podczas długotrwałej pracy.
  • Budownictwo i montaż konstrukcji. Pneumatyczne gwoździarki i zszywacze pozostają standardem na budowach, gdzie liczy się szybkość i niezawodność. Nowe modele o mniejszej masie i lepszym tłumieniu odrzutu zmniejszają zmęczenie pracowników podczas całodniowej pracy.
  • Automatyzacja przemysłowa. Cylindry pneumatyczne bez tłoczyska znajdują zastosowanie w kompaktowych zautomatyzowanych liniach, gdzie przestrzeń jest ograniczona, a wymagane są dłuższe skoki. Ich zastosowanie w automatach pakujących i montażowych rośnie wraz z poszukiwaniem przez producentów oszczędności miejsca przy zachowaniu wydajności.

Nowe narzędzia pneumatyczne 2025 przynoszą użytkownikom w tych branżach konkretne korzyści: krótszy czas na wykonanie czynności roboczej, niższe obciążenie fizyczne obsługi oraz wyższą powtarzalność wyników. Czynniki te bezpośrednio przekładają się na koszty eksploatacyjne i konkurencyjność zakładu.

Jak przedłużyć żywotność narzędzi pneumatycznych i zapewnić niezawodną pracę?

Prawidłowa konserwacja i dobór wielkości systemu mają decydujące znaczenie dla żywotności narzędzi pneumatycznych. Większość przedwczesnych awarii nie wynika ze zużycia, lecz z błędów w praktyce eksploatacyjnej, które można łatwo wyeliminować.

  1. Naddimensjonuj wydajność kompresora. Wydajność kompresora należy naddimensjonować o minimum 20% w stosunku do teoretycznego zużycia narzędzi. Spadek ciśnienia spowodowany przeciążonym kompresorem obniża wydajność narzędzi i prowadzi do nieplanowanych przestojów. Kompresor śrubowy z rezerwą wydajności jest standardem dla przemysłowej pracy z wieloma narzędziami.
  2. Regularnie sprawdzaj i wymieniaj uszczelnienia. Nieszczelności w instalacji sprężonego powietrza powodują spadek ciśnienia i zwiększają koszty energii. Kontrola uszczelnień powinna być elementem regularnego, miesięcznego przeglądu.
  3. Smaruj części ruchome. Narzędzia pneumatyczne z ruchomymi częściami metalowymi wymagają regularnego smarowania olejem przeznaczonym do pneumatyki. Niewystarczające smarowanie jest najczęstszą przyczyną przedwczesnego zużycia narzędzi obrotowych.
  4. Oczyszczaj i osuszaj sprężone powietrze. Wilgoć i zanieczyszczenia w sprężonym powietrzu uszkadzają wewnętrzne elementy narzędzi. Instalacja odwadniaczy i filtrów na instalacji jest podstawowym warunkiem niezawodnej pracy.
  5. Monitoruj parametry pracy za pomocą czujników. W przypadku narzędzi wyposażonych w czujniki IoT wykorzystuj dane o liczbie cykli i temperaturze do planowania konserwacji zapobiegawczej. Podejście predykcyjne jest znacznie tańsze niż reaktywne naprawy po awarii.
  6. Wybieraj odpowiednie akcesoria. Dobór cylindra z zabezpieczeniem przed obrotem musi uwzględniać obciążenie, ograniczenia przestrzenne oraz wymaganą dokładność. Niewłaściwe akcesoria skracają żywotność całego systemu.

Profesjonalna wskazówka: Najczęściej pomijanym krokiem podczas konserwacji jest kontrola bezpiecznego użytkowania narzędzi oraz stanu węży powietrznych. Pęknięty lub zużyty wąż powoduje straty ciśnienia, które objawiają się jako „słaba wydajność narzędzia”, mimo że samo narzędzie jest sprawne.

Efektywność narzędzi pneumatycznych zależy od całego systemu, a nie tylko od samego narzędzia. Kompresor, instalacja rozprowadzająca, uzdatnianie powietrza oraz regularna konserwacja tworzą całość, w której każdy element wpływa na końcową wydajność.

Kluczowe wnioski

Narzędzia pneumatyczne w 2025 roku osiągają najwyższą efektywność wtedy, gdy są prawidłowo dobrane pod względem wymiarowania, regularnie konserwowane i wybierane zgodnie z konkretnym zastosowaniem, z wykorzystaniem aktualnych technologii.

Punkt Szczegóły
Dobór wielkości kompresora Przewymiarować wydajność kompresora o minimum 20% w stosunku do nominalnego zużycia narzędzi.
Obliczanie siły napędu Stosuj wzór F = P × A i dodaj współczynnik bezpieczeństwa od 25 do 30% dla niezawodnego działania.
Dobór narzędzia zgodnie z zastosowaniem Klucze przegubowe do ograniczonych przestrzeni, szlifierki proste do szlifowania, pistolety piaskujące do przygotowania powierzchni.
IoT i konserwacja predykcyjna Czujniki w narzędziach umożliwiają planowanie konserwacji przed awarią, a nie po niej.
Regularna konserwacja systemu Kontrola uszczelnień, smarowania i czystości powietrza ma decydujące znaczenie dla trwałości narzędzi.

Pneumatyka w praktyce: co naprawdę decyduje o wydajności

Pracuję z narzędziami i systemami pneumatycznymi od wielu lat i wielokrotnie napotykam ten sam problem: użytkownicy inwestują w wysokiej jakości narzędzia, ale zaniedbują system, który je zasila. Kupują wydajne klucze udarowe, ale kompresor nie jest w stanie pokryć szczytowego zapotrzebowania przy jednoczesnej pracy kilku narzędzi. Wynik jest przewidywalny. Narzędzie pracuje poniżej swojej wydajności, obsługa narzeka na „słabe narzędzia" i błędu szuka się w niewłaściwym miejscu.

Drugi powtarzający się problem to niedocenianie ergonomii. Nowe modele z kompozytowymi korpusami i tłumieniem drgań to nie tylko element marketingowy. To narzędzia, które zmniejszają ryzyko chorób zawodowych i utrzymują produktywność obsługi przez całą zmianę, a nie tylko w pierwszych dwóch godzinach. Inwestycja w narzędzia lepsze ergonomicznie zwraca się w postaci niższej absencji chorobowej i wyższej jakości pracy.

Co w aktualnym rozwoju technologii pneumatycznych 2025 naprawdę mnie interesuje, to integracja IoT. Konserwacja predykcyjna oparta na danych z czujników to podejście, które przemysł zna z dużych maszyn. Przeniesienie go do narzędzi ręcznych jest logicznym krokiem, ale wymaga, aby operatorzy dysponowali systemem do zbierania i analizy danych. Bez tego czujniki są bezużyteczne. Zalecam zacząć prosto: śledzić liczbę cykli roboczych i planować wymianę części zużywających się na podstawie danych, a nie szacunków.

Przyszłość narzędzi pneumatycznych należy do narzędzi, które są inteligentniejsze, lżejsze i bardziej uniwersalne. Ale podstawy pozostają takie same. Prawidłowe dobranie parametrów, czyste i suche powietrze, regularna konserwacja. Technologia tych podstaw nie zniosła. Jedynie uzupełniła je o nowe możliwości.

— Zdeněk

Wyposaż swój zakład z Kompresory-vzduchotechnika

Kompresory-vzduchotechnika oferuje kompletny asortyment dla profesjonalnych instalacji pneumatycznych: od kompresorów śrubowych SCR z rezerwą wydajności do zastosowań przemysłowych, aż po jednostki uzdatniania powietrza zapewniające czyste i suche powietrze dla niezawodnej pracy narzędzi.

https://kompresory-vzduchotechnika.cz

Asortyment obejmuje również instalacje sprężonego powietrza, pistolety pneumatyczne M7 do przygotowania powierzchni oraz kompletne akcesoria do montażu i serwisu. Zespół Kompresory-vzduchotechnika zapewnia profesjonalne doradztwo techniczne przy doborze komponentów i doborze wymiarów systemów. Skontaktuj się z nami lub odwiedź stronę, aby zapoznać się z aktualną ofertą i specyfikacjami technicznymi produktów.

FAQ

Czym są narzędzia pneumatyczne w 2025 roku?

Narzędzia pneumatyczne w 2025 roku to narzędzia napędzane sprężonym powietrzem, wyposażone w zaawansowane materiały, kompaktową konstrukcję, a w nowych modelach również czujniki IoT do monitorowania pracy. W porównaniu ze starszymi generacjami oferują niższą masę, lepszą ergonomię i wyższą wydajność przy niższym zużyciu powietrza.

Jak wybrać odpowiednie narzędzie pneumatyczne do zakładu przemysłowego?

Wybór opiera się na obliczeniu wymaganej siły według wzoru F = P × A z współczynnikiem bezpieczeństwa od 25 do 30%, rodzaju zastosowania oraz wymaganych parametrów, takich jak moment obrotowy i wymiary narzędzia. Przed każdym zakupem niezbędne jest porównanie modeli pod względem zużycia powietrza i ciśnienia roboczego.

Dlaczego konieczne jest przewymiarowanie kompresora o 20%?

Przeciążony kompresor powoduje spadek ciśnienia roboczego, co obniża wydajność narzędzi i prowadzi do nieplanowanych przestojów. Przewymiarowanie o minimum 20% w stosunku do nominalnego zużycia narzędzi zapewnia stabilne ciśnienie nawet przy szczytowym obciążeniu.

Jakie są zalety siłowników beztłoczyskowych w automatyzacji przemysłowej?

Siłowniki beztłoczyskowe oszczędzają miejsce i umożliwiają dłuższe skoki w kompaktowych liniach zautomatyzowanych, ale mają niższą nośność boczną niż siłowniki konwencjonalne. Do zastosowań z wysokim obciążeniem bocznym bardziej odpowiednie są siłowniki z prowadnicami profilowymi lub zewnętrznymi systemami prowadzącymi.

Jak czujniki IoT poprawiają pracę narzędzi pneumatycznych?

Czujniki IoT zintegrowane w narzędziach pneumatycznych monitorują w czasie rzeczywistym ciśnienie, temperaturę i liczbę cykli roboczych. Te dane umożliwiają konserwację predykcyjną, która zmniejsza ryzyko nieoczekiwanych awarii i wydłuża żywotność narzędzi w krytycznych warunkach przemysłowych.

Polecane

Lista profesjonalnych pistoletów natryskowych 2026: przewodnik dla techników

Technik serwisu przeprowadza kontrolę profesjonalnego pistoletu natryskowego w warsztacie.


TL;DR:

  • Profesjonalny pistolet natryskowy jest przeznaczony do równomiernego nanoszenia farb, lakierów i lazur na duże powierzchnie i zależy od średnicy dyszy, pojemności zbiornika oraz ciśnienia roboczego. Wybór odpowiedniego typu, na przykład HVLP lub airless, wpływa na efektywność pracy i zużycie materiału przy różnych rodzajach powierzchni. Wysokiej jakości pistolety marek DeVilbiss, Sata, Iwata lub Walther Pilot zapewniają precyzję, długą żywotność i profesjonalne rezultaty.

Profesjonalny pistolet natryskowy definiowany jest jako urządzenie pneumatyczne lub elektryczne przeznaczone do równomiernego nanoszenia farb, lakierów i lazur na duże powierzchnie z kontrolowanym przepływem materiału. Właściwy wybór z dostępnej listy profesjonalnych pistoletów natryskowych zależy od trzech kluczowych parametrów: średnicy dyszy, pojemności zbiornika i ciśnienia roboczego. Marki takie jak DeVilbiss, Sata, Iwata lub Walther Pilot należą do wzorcowych producentów w tej branży. Niniejszy przegląd zapewnia technicznie uzasadnione porównanie modeli i typów dla profesjonalnych rzemieślników i lakierników, którzy potrzebują niezawodnego urządzenia do codziennej pracy.

1. Kluczowe typy pistoletów natryskowych i ich parametry techniczne

Profesjonalne urządzenia natryskowe dzielą się na cztery główne kategorie: HVLP, LVLP, APS i airless. Każda technologia ma inne wymagania wobec kompresora i inne rezultaty na powierzchni. Właściwy wybór technologii jest podstawą efektywnej pracy bez zbędnych strat materiału.

Szczegółowy widok z góry na różne typy profesjonalnych pistoletów natryskowych

HVLP (High Volume Low Pressure) pracuje z dużą objętością powietrza i niskim ciśnieniem wyjściowym. Ta technologia osiąga wysoką skuteczność przenoszenia materiału, typowo od 65 do 85%, i minimalizuje straty podczas rozpylania. Pistolety HVLP są standardem w lakierniach samochodowych i zakładach stolarskich.

LVLP (Low Volume Low Pressure) łączy niskie zużycie powietrza z niskim ciśnieniem. Zaletą jest niższe zużycie powietrza w porównaniu z HVLP, dzięki czemu te pistolety działają nawet z mniej wydajnymi kompresorami. Sprawdzają się do precyzyjnego lakierowania i pracy w mniejszych zakładach.

APS (Air Pressure Spray) to konwencjonalna technologia o wyższym ciśnieniu roboczym. Zapewnia bardzo drobny rozpył i szybkie nanoszenie, ale z większym zużyciem materiału. Stosowana tam, gdzie priorytetem jest szybkość i gładkość powierzchni.

Pistolety airless pracują bez sprężonego powietrza. Materiał jest tłoczony przez pompę bezpośrednio przez dyszę pod wysokim ciśnieniem. Są idealne do dużych powierzchni i gęstych materiałów, takich jak farby elewacyjne lub podkłady.

Profesjonalne pistolety natryskowe HVLP, LVLP, APS mają ciśnienie robocze od 3 do 6 bar i zużycie powietrza od 160 do 300 l/min. Oznacza to, że do stabilnego natrysku potrzebujesz kompresora o wydajności co najmniej 200 l/min i zbiorniku o pojemności przynajmniej 50 litrów.

Technologia Ciśnienie robocze Zużycie powietrza Typowe zastosowanie
HVLP 1,5 do 3 bar 200 do 300 l/min Lakiery, lazury, lakiernie samochodowe
LVLP 1,5 do 2,5 bar 160 do 220 l/min Lakiery precyzyjne, mniejsze zakłady
APS 3 do 6 bar 200 do 350 l/min Szybkie nakładanie, przemysł
Airless bez powietrza pompa Elewacje, podkłady

Wskazówka profesjonalna: Przy wyborze średnicy dyszy obowiązuje prosta zasada: dysze 0,5 do 1,4 mm są przeznaczone do lakierów i cienkich materiałów, natomiast dysze 1,7 do 2,5 mm do gęstych farb malarskich i podkładów. Pojemność zbiornika 0,5 do 0,8 l to optymalny kompromis dla większości prac profesjonalnych.

2. Dziesięć najlepszych profesjonalnych pistoletów natryskowych: porównanie modeli

Poniższe zestawienie obejmuje modele, które sprawdziły się w eksploatacji profesjonalnej. Każdy model jest oceniany pod względem parametrów technicznych, typowego zastosowania oraz stosunku wydajności do ceny.

DeVilbiss GTi Pro Lite

DeVilbiss GTi Pro Lite to pistolet HVLP przeznaczony do lakierni samochodowych i lakierowania precyzyjnego. Dysza jest dostępna w średnicach 1,2, 1,3 i 1,4 mm. Korpus pistoletu jest wykonany z anodowanego aluminium, waga wynosi około 490 g. Pistolet jest ceniony za wyjątkowo równomierny rozpył i niskie zużycie lakieru.

Sata Jet 5000 B HVLP

Sata Jet 5000 B to model referencyjny dla profesjonalnych lakierników. Oferuje dysze od 1,2 do 1,8 mm oraz ergonomiczny korpus z precyzyjną regulacją przepływu. Zużycie powietrza wynosi około 220 l/min przy ciśnieniu 2 bar. Sata jest synonimem precyzji i długiej żywotności w wymagającej eksploatacji.

Iwata LPH-400

Iwata LPH-400 to pistolet HVLP produkcji japońskiej z dyszą 1,3 lub 1,4 mm. Charakteryzuje się wyjątkowo delikatnym rozpyleniem materiału i niskim zużyciem lakieru. Pistolet jest popularny zarówno w lakierniach samochodowych, jak i w lakiernictwie przemysłowym dzięki precyzyjnej regulacji nasadki powietrznej.

Walther Pilot WA 500

Walther Pilot WA 500 to przemysłowy pistolet HVLP z dyszą 1,4 do 2,0 mm. Nadaje się do lakierowania mebli, konstrukcji metalowych i elementów przemysłowych. Korpus wykonany jest z odpornego aluminium, zbiornik ma pojemność 600 ml. Pistolet radzi sobie zarówno z rozcieńczonymi lakierami, jak i gęstszymi podkładami.

Kinekus Profi Jet S

Kinekus Profi Jet S to pistolet HVLP z dyszą 1,4 mm, ciśnieniem roboczym od 3 do 6 bar i zbiornikiem 600 ml. Zużycie powietrza od 160 do 300 l/min klasyfikuje go w kategorii pistoletów dla wydajnych kompresorów. Jest to cenowo dostępny wybór dla rzemieślników, którzy szukają niezawodnej podstawy do codziennej pracy.

Graco Finishline 4 FLX

Graco Finishline 4 FLX to pistolet HVLP z regulowaną dyszą od 1,0 do 1,8 mm. Umożliwia natryskiwanie materiałów rozcieńczalnych wodą, jak i rozpuszczalnikowych. Zbiornik ma pojemność 1 litr, korpus wykonany jest z odpornego polimeru. Graco jest popularny w warsztatach stolarskich i przy lakierowaniu mebli.

Wagner Control Pro 350 M

Wagner Control Pro 350 M to elektryczny pistolet airless przeznaczony do farb elewacyjnych i podkładów gruntujących. Pracuje bez kompresora, pompa wytwarza ciśnienie do 210 bar. Dysza 0,023 cala (ok. 0,58 mm) zapewnia drobny rozpył nawet w przypadku gęstych materiałów. Pistolet nadaje się do dużych powierzchni i szybkiego nanoszenia.

Elektryczny pistolet HVLP 1200 W

Elektryczny pistolet HVLP od jednej z czołowych globalnych marek ma moc 1200 W. Dysza jest regulowana od 1,8 do 3,0 mm, zbiornik ma pojemność 1,5 l. Pistolet radzi sobie z farbami, lakierami oraz lazurami bez konieczności stosowania kompresora. Jest to praktyczny wybór dla rzemieślników, którzy nie pracują z systemem pneumatycznym.

Akumulatorowy pistolet HIGH-END Z10507

Akumulatorowy pistolet Z10507 z 36V baterią Li-Ion, zbiornikiem o pojemności 800 ml i mocą 800 W zapewnia swobodę ruchu bez ograniczeń kablem lub wężem. Ta technologia jest odpowiednia do prac na rusztowaniach, dachach lub w pomieszczeniach bez dopływu powietrza. Równomierny natrysk jest porównywalny z pistoletami pneumatycznymi niższej klasy.

Fuji Semi-PRO 2 HVLP

Fuji Semi-PRO 2 to pistolet natryskowy turbinowy HVLP z własną turbiną zamiast kompresora. Ciśnienie robocze jest stabilne niezależnie od długości węża. Dysza jest dostępna w średnicach od 1,0 do 1,8 mm, zbiornik ma pojemność 400 ml. Pistolet jest popularny do lakierowania mebli i prac wymagających precyzji, gdzie kluczowa jest dokładność.

Wskazówka profesjonalisty: Przy wyborze pistoletu do lakierni samochodowej zawsze sprawdź kompatybilność kapsla powietrznego z dyszą. Niewłaściwa kombinacja powoduje asymetryczny rozpył, który objawia się smugami na powierzchni.

3. Jak wybrać profesjonalny pistolet natryskowy w zależności od rodzaju pracy

Wybór pistoletu zależy przede wszystkim od materiału, który będzie nanoszony, oraz od zakresu pracy. Nie istnieje uniwersalny model dla wszystkich sytuacji.

Do lakierni samochodowych i delikatnych lakierów wybieraj pistolety HVLP z dyszą 1,2 do 1,4 mm. Te pistolety zapewniają najdelikatniejszy rozpył i minimalne straty materiału. Marki DeVilbiss, Sata i Iwata są standardem w tym segmencie.

Do prac malarskich i farb elewacyjnych odpowiednie są pistolety z dyszą 1,7 do 2,5 mm lub systemy airless. Prawidłowa lepkość farby jest przy tym kluczowa dla bezbłędnego natrysku. Profesjonalni lakiernicy mierzą lepkość wiskozymetrem przed każdym natryskiem.

Przy wyborze uwzględnij również częstotliwość pracy. Pistolet do codziennej profesjonalnej eksploatacji musi mieć łatwo rozbieralny korpus i dostępne części zamienne. Tanie pistolety bez serwisu mogą być kosztowniejsze niż droższy model z pełnym wsparciem producenta.

Pistolety pneumatyczne wymagają wydajnego kompresora. Do stabilnej pracy z pistoletem HVLP potrzebny jest kompresor o minimalnym zużyciu powietrza odpowiadającym parametrom pistoletu. Informacje o optymalizacji zużycia powietrza pomogą skutecznie skonfigurować system i obniżyć koszty eksploatacji.

Procedura prawidłowego ustawienia pistoletu przed pracą:

  1. Sprawdź średnicę dyszy i dobierz odpowiednią czapkę powietrzną.
  2. Ustaw ciśnienie robocze na kompresorze zgodnie z zaleceniami producenta pistoletu.
  3. Zmierz lepkość farby wiskozymetrem i w razie potrzeby dostosuj konsystencję rozcieńczalnikiem.
  4. Ustaw szerokość stożka rozpylania i przepływ materiału na pistolecie.
  5. Wykonaj próbny natrysk na kartonie i sprawdź równomierność wzoru.
  6. Dostosuj odległość pistoletu od powierzchni do 20–25 cm i zachowaj kąt prostopadły.

4. Porównanie pistoletu natryskowego z wałkiem: kiedy czego użyć

Pistolet natryskowy jest bardziej efektywny niż wałek w przypadku dużych powierzchni. Wałek natomiast jest szybszy i bardziej praktyczny w przypadku małych lub skomplikowanych przestrzeni. Ta decyzja ma bezpośredni wpływ na czas pracy oraz końcową jakość powierzchni.

Pistolet nanosi materiał równomiernie i bez śladów po narzędziach. Powstała powierzchnia jest gładsza i bardziej profesjonalna, zwłaszcza w przypadku lakierów i emalii. Przygotowanie przed natryskiem jest jednak bardziej czasochłonne: zakrywanie otaczających powierzchni, przygotowanie farby oraz czyszczenie pistoletu po pracy trwa dłużej niż w przypadku wałka.

Parametr Pistolet natryskowy Wałek
Szybkość na dużej powierzchni Wysoka Średnia
Jakość powierzchni Bardzo gładki Lekka tekstura
Przygotowanie i sprzątanie Bardziej wymagające Proste
Przydatność do powierzchni o skomplikowanym kształcie Ograniczona Wysoka
Zużycie materiału Niższe (HVLP) Wyższe
Koszty zakupu Wyższe Niskie

Wybór między pistoletem a wałkiem zależy od zakresu pracy. Dla powierzchni powyżej 50 m² pistolet zawsze się opłaca. Do małych napraw lub pracy w narożnikach i za grzejnikami wałek lub pędzel jest praktyczniejszy.
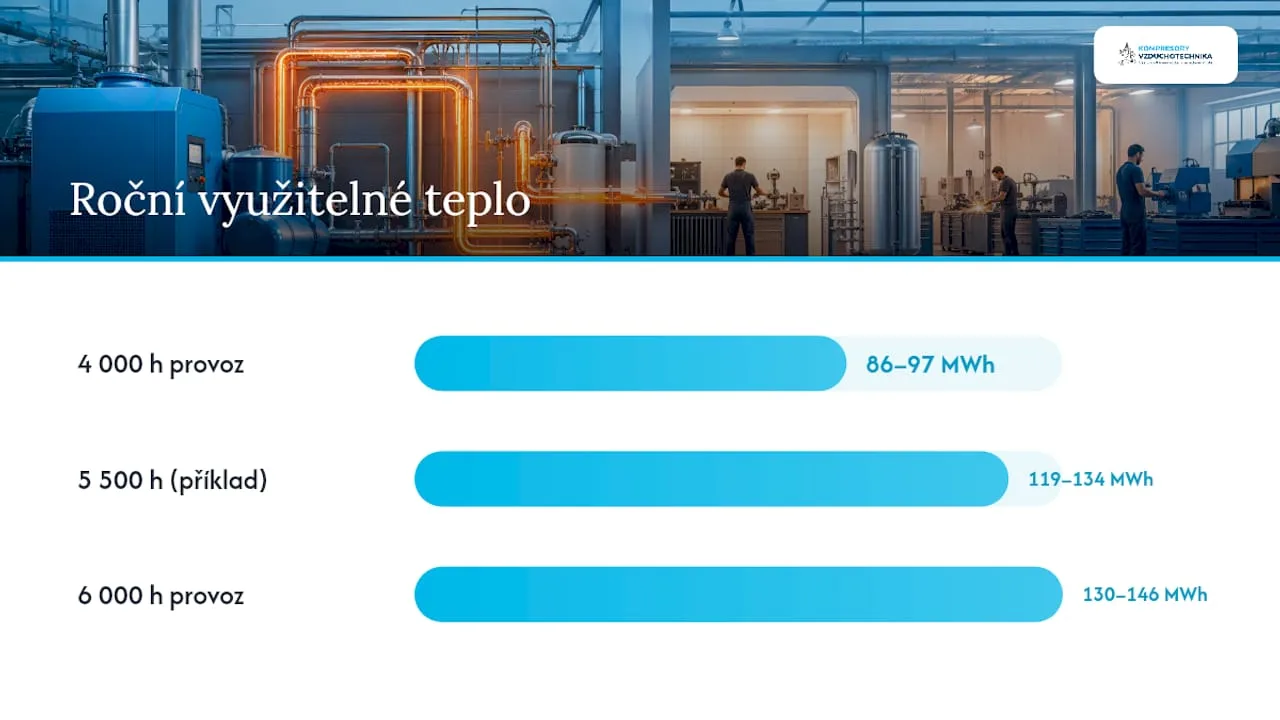
Kluczowe wnioski

Profesjonalny pistolet natryskowy wymaga odpowiedniej kombinacji średnicy dyszy, ciśnienia roboczego i lepkości materiału, aby uzyskać profesjonalny efekt bez smug i plam.

Punkt Szczegóły
Średnica dyszy Dysze 0,5 do 1,4 mm do lakierów, 1,7 do 2,5 mm do gęstych farb i podkładów.
Technologia pistoletu HVLP to standard dla lakierni samochodowych, airless dla elewacji i dużych powierzchni.
Ciśnienie robocze Profesjonalne pistolety wymagają kompresora o wydajności 160 do 300 l/min i ciśnieniu 3 do 6 bar.
Lepkość materiału Pomiar lepkości kubkiem wiskozymetrycznym przed każdym natryskiem zapobiega smugom i nierównościom.
Odległość i kąt Optymalna odległość 20 do 25 cm oraz prostopadły kąt 90° są warunkiem równomiernego natrysku.

Doświadczenia z praktyki: co decyduje o jakości natrysku

Pracuję z profesjonalnymi pistoletami natryskowymi od wielu lat i mogę powiedzieć, że największe błędy rzemieślnicy popełniają nie przy wyborze pistoletu, ale przy przygotowaniu farby i ustawieniu urządzenia. Pistolet za tysiące koron nie pomoże, jeśli farba jest źle rozcieńczona lub ciśnienie ustawione "na oko".

Niezachowanie odległości 20 do 25 cm oraz prostopadłego kąta do powierzchni jest najczęstszą przyczyną smug i nierównomiernego natrysku. Widzę to wielokrotnie nawet u doświadczonych rzemieślników, którzy przechodzą na nowy model pistoletu. Każdy pistolet zachowuje się trochę inaczej i pierwszy natrysk powinien być zawsze próbny na kartonie.

Drugą rzeczą, która jest niedoceniana, jest konserwacja. Pistolet, który po każdej pracy nie zostanie dokładnie wyczyszczony, zaczyna zapychać dyszę i kanały powietrzne. Efektem są krople, nierównomierne rozpylanie, a w końcu uszkodzone uszczelnienie. Czyszczenie pistoletu trwa 10 minut i wydłuża żywotność urządzenia o lata.

Jeśli chodzi o wybór konkretnego modelu, zalecam zacząć od pistoletu, dla którego istnieje sieć serwisowa i dostępne części zamienne w Czechach. Sata, DeVilbiss i Iwata spełniają ten wymóg. Tańsze modele bez serwisu mogą być kuszące ceną, ale w razie awarii w sezonie zatrzymają pracę na dni.

— Zdeněk

Profesjonalne zestawy pistoletów i akcesoriów na Kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika oferuje profesjonalnym rzemieślnikom i lakiernikom kompletny asortyment pistoletów natryskowych i akcesoriów pneumatycznych. Wybór obejmuje pistolety do lakierni samochodowych, zakładów stolarskich oraz zastosowań przemysłowych.

https://kompresory-vzduchotechnika.cz

Na stronie Kompresory-vzduchotechnika.cz dostępne są profesjonalne zestawy pistoletów przeznaczone bezpośrednio do pracy w wymagających warunkach. Asortyment obejmuje pistolety HVLP, LVLP oraz akcesoria do odpowiedniej uzdatniania powietrza. Zespół doradców technicznych zapewnia wsparcie przy wyborze odpowiedniego modelu w zależności od konkretnych warunków pracy. Aby zobaczyć pełny przegląd asortymentu narzędzi pneumatycznych, odwiedź stronę lub skontaktuj się bezpośrednio z pomocą techniczną.

FAQ

Czym jest pistolet HVLP i dlaczego używają go profesjonaliści?

Pistolet HVLP (High Volume Low Pressure) pracuje z dużą objętością powietrza i niskim ciśnieniem wyjściowym, dzięki czemu osiąga wysoką skuteczność przenoszenia materiału i minimalne straty. Profesjonaliści preferują go do precyzyjnego lakierowania, lakierni samochodowych oraz prac, w których kluczowa jest jakość powierzchni.

Jakiego kompresora potrzebuję do profesjonalnego pistoletu natryskowego?

Profesjonalne pistolety pneumatyczne mają zużycie powietrza od 160 do 300 l/min i ciśnienie robocze od 3 do 6 bar. Dla stabilnego natrysku potrzebny jest kompresor o wydajności minimum 200 l/min i zbiorniku powietrza o pojemności co najmniej 50 litrów.

Jaką średnicę dyszy wybrać do lakierowania mebli?

Do lakierowania mebli i lakierów o drobnej strukturze odpowiednie są dysze 1,0 do 1,4 mm. Dysze 1,7 do 2,5 mm przeznaczone są do gęstych farb malarskich i podkładów na większe powierzchnie.

Kiedy lepszy jest wałek niż pistolet natryskowy?

Wałek jest bardziej praktyczny do małych powierzchni, miejsc o skomplikowanym kształcie i szybkich napraw. Pistolet natryskowy opłaca się przy powierzchniach powyżej 50 m², gdzie zapewnia oszczędność czasu i gładszą powierzchnię wynikową.

Jak prawidłowo konserwować profesjonalny pistolet natryskowy?

Po każdym użyciu pistolet należy całkowicie rozłożyć i wyczyścić wszystkie elementy rozcieńczalnikiem lub środkiem czyszczącym zalecanym przez producenta. Regularna konserwacja zapobiega zanieczyszczaniu dyszy i wydłuża żywotność uszczelnień oraz całego urządzenia.

Polecane

Jak krok po kroku skonfigurować instalację sprężonego powietrza

Ten artykuł połączyliśmy z bardziej szczegółowym i aktualniejszym przewodnikiem na ten sam temat. Kontynuujcie tutaj: Przewodnik po przemysłowej instalacji powietrznej: efektywność pracy.

Nieaktualny artykuł: portale rabatowe

Ten artykuł nie jest już aktualny. Przejdźcie tutaj: blog o sprężonym powietrzu.

Procedura odpowietrzania kompresora: instrukcja dla techników

Technik spuszcza powietrze z kompresora przemysłowego.


TL;DR:

  • Odpowietrzenie kompresora jest niezbędne przed każdym serwisem, aby zapobiec uszkodzeniom i zagrożeniom. Technicy muszą przeprowadzić stopniowe rozprężenie, spuszczenie kondensatu oraz kontrolę szczelności systemu. Regularna konserwacja wydłuża żywotność urządzenia i minimalizuje koszty napraw.

Odpowietrzenie kompresora to proces kontrolowanego uwolnienia resztkowego ciśnienia ze zbiornika powietrza i systemu rurowego, który zapobiega uszkodzeniom mechanicznym, korozji i zagrożeniom bezpieczeństwa podczas konserwacji. Prawidłowy sposób odpowietrzenia kompresora nie jest krokiem opcjonalnym. Jest to warunek konieczny dla każdej interwencji serwisowej, wymiany filtra lub kontroli zaworów. Technicy, którzy pomijają ten krok lub wykonują go nieprawidłowo, ryzykują uszkodzenie uszczelnień, uderzenia w instalacji rurowej lub poważne obrażenia. Niniejsza instrukcja obejmuje przygotowanie, sam proces krok po kroku, typowe problemy oraz zalecenia dotyczące regularnej konserwacji po odpowietrzeniu.

Co jest potrzebne przed odpowietrzeniem kompresora?

Prawidłowe przygotowanie decyduje o tym, czy odpowietrzenie przebiegnie bez komplikacji. Środki bezpieczeństwa takie jak stopniowe rozprężenie i odłączenie zasilania są niezbędne, aby zapobiec obrażeniom i uszkodzeniu urządzenia. Przed rozpoczęciem pracy zgromadź poniższe wyposażenie i przestrzegaj podanych zasad.

Niezbędne narzędzia i wyposażenie:

  • Klucz płaski lub sześciokątny do zaworów odpowietrzających (rozmiar zależy od typu kompresora)
  • Manometr ciśnienia do kontroli resztkowego ciśnienia w systemie
  • Zestaw kluczy odpowietrzających lub specjalny odpowietrznik do kompresorów śrubowych
  • Okulary ochronne i rękawice robocze
  • Pojemnik lub wąż do zebrania kondensatu ze zbiornika powietrza
  • Dokumentacja serwisowa producenta dla konkretnego modelu kompresora

Zasady bezpieczeństwa bez wyjątku:

  • Odłącz zasilanie elektryczne i zabezpiecz kompresor przed możliwością samoczynnego uruchomienia.
  • Nigdy nie rozpoczynaj odpowietrzania przy pełnym ciśnieniu roboczym. Uwalniaj ciśnienie stopniowo, aby uniknąć nagłego spadku i uszkodzenia elementów.
  • Jeśli pracujesz przy kompresorze zawieszenia pneumatycznego pojazdu, podeprzyj pojazd przed rozpoczęciem pracy, aby nie doszło do uszkodzenia sprężyn ani kompresora.
  • Sprawdź, czy wszystkie przewody powietrzne i armatura są w dobrym stanie przed otwarciem zaworów.

Profesjonalna wskazówka: Przed każdym odpowietrzaniem sprawdź aktualną wartość ciśnienia na manometrze. Jeśli manometr pokazuje zero, ale słyszysz syczenie powietrza, zawór nie jest szczelny i system nadal utrzymuje ciśnienie resztkowe. Nigdy nie polegaj wyłącznie na kontroli wzrokowej.

Prawidłowy dobór narzędzi oraz znajomość specyfiki poszczególnych typów kompresorów jest kluczowa dla skutecznego odpowietrzenia oraz wyboru odpowiedniego kompresora do danej aplikacji.

Przejrzysta instrukcja w formie infografiki: jak prawidłowo odpowietrzyć kompresor krok po kroku

Ręce sprawdzają ciśnienie na manometrze kompresora

Jak odpowietrzyć kompresor krok po kroku?

Procedura różni się w zależności od typu kompresora. Kompresory tłokowe ze zbiornikiem powietrza mają inny zawór odpowietrzający niż kompresory śrubowe ze zintegrowanym odolejaczem. Poniższa procedura stanowi ogólną podstawę. Zawsze uzupełnij ją o specyfikę wynikającą z dokumentacji producenta.

Ogólna procedura odpowietrzania sprężarki powietrza:

  1. Wyłącz kompresor i odłącz przewód zasilający od gniazdka lub zabezpiecz wyłącznik główny w pozycji OFF.
  2. Poczekaj na ochłodzenie kompresora, jeśli był w eksploatacji. Gorące powierzchnie i gorący kondensat zwiększają ryzyko oparzeń.
  3. Sprawdź manometr i zanotuj aktualne ciśnienie w systemie. Ciśnienie robocze kompresorów tłokowych wynosi zazwyczaj od 8 do 10 bar, a kompresorów śrubowych od 7 do 13 bar.
  4. Otwórz zawór odpowietrzający zbiornika powietrza powoli i stopniowo. Obracaj zawór maksymalnie o ćwierć obrotu naraz i obserwuj spadek ciśnienia na manometrze. Nagłe otwarcie zaworu powoduje uderzenia w instalacji i może uszkodzić uszczelnienia.
  5. Spuść kondensat ze zbiornika powietrza. Kondensat zawiera wodę i olej. Zbierz go do naczynia i zutylizuj zgodnie z lokalnymi przepisami dotyczącymi postępowania z olejami odpadowymi.
  6. Sprawdź, czy manometr wskazuje zero i czy syczenie powietrza ustało. Dopiero wtedy kontynuuj prace serwisowe.
  7. W przypadku kompresorów śrubowych sprawdź, czy rozprężony jest również odolejacz i obieg olejowy. Kompresory śrubowe mają osobny zawór odpowietrzający na odolejaczu, który należy otworzyć oddzielnie.
  8. Po zakończeniu prac serwisowych zamknij wszystkie zawory odpowietrzające, sprawdź szczelność połączeń i dopiero wtedy włącz zasilanie.

Porada profesjonalisty: W przypadku kompresorów śrubowych SCR i podobnych maszyn przemysłowych zawsze odpowietrzaj również instalację rurową za zaworem tłocznym. Powietrze zamknięte w instalacji powoduje uderzenie zwrotne przy ponownym uruchomieniu i skraca żywotność zaworu tłocznego.

Porównanie procedury dla różnych typów kompresorów

Typ kompresora Zawór odpowietrzający Specyfika procedury
Tłokowa ze zbiornikiem powietrza Ręczny kurek lub zawór kulowy na zbiorniku powietrza Spuścić kondensat, sprawdzić zawór zwrotny
Śrubowa rotacyjna Zawór na odolejaczu i przewodzie tłocznym Odpowietrzyć obieg oleju i obieg powietrza osobno
Bezolejowa tłokowa Zawór odpowietrzający na zbiorniku powietrza Bez kondensatu olejowego, ale kontrola wilgotności obowiązkowa
Kompresor zawieszenia pneumatycznego Zawór na miechach powietrznych lub rozdzielaczu Podeprzeć pojazd, odpowietrzyć każdy miech osobno

Regularne i systematyczne odpowietrzanie oraz kwartalna konserwacja znacznie wydłużają żywotność kompresora i obniżają koszty eksploatacji.

Jakie problemy mogą wystąpić podczas odpowietrzania?

Odpowietrzanie kompresora wygląda prosto, jednak w praktyce występuje kilka typowych błędów, które prowadzą do uszkodzenia urządzenia lub wypadku. Najczęstsze błędy przy konserwacji mogą prowadzić do znacznego obniżenia wydajności i zwiększonych kosztów napraw.

Typowe błędy i ich konsekwencje:

  • Zbyt szybkie otwarcie zaworu. Nagły spadek ciśnienia powoduje uderzenie hydrauliczne w przewodach, uszkadza uszczelnienia i może wyrwać armaturę z gwintów.
  • Odpowietrzenie bez odłączenia zasilania. Kompresor może samoczynnie się uruchomić i natychmiast ponownie naciśnić system, zagrażając obsłudze.
  • Ignorowanie ciśnienia resztkowego. Manometr może wskazywać zero, ale w separatorze oleju lub w zbiornikach powietrza pozostaje ciśnienie resztkowe. Zawsze sprawdź fizycznie syk powietrza.
  • Nieusunięcie kondensatu. Woda w zbiorniku powietrza powoduje korozję, zanieczyszcza powietrze i skraca żywotność kompresora.
  • Pominięcie obiegu olejowego w kompresorach śrubowych. Ciśnienie w obiegu olejowym powoduje wytrysk oleju przy otwieraniu pokrywy odolejacza.

Spalony kompresor sygnalizuje poważne problemy w systemie. Do typowych objawów usterki należą zapach spalenizny, zmiana koloru metalowej obudowy oraz uszkodzenie przewodów powietrznych. Objawy te mogą być bezpośrednim skutkiem złego odpowietrzenia lub wycieku powietrza.

Podczas instalacji nowego kompresora lub po naprawie wskazane jest wymienić również przekaźnik rozruchowy. Nadmierna lub nieprzerwana praca kompresora powoduje przedwczesną awarię, której można zapobiec poprzez wymianę elementów zabezpieczających przy każdej większej czynności serwisowej.

Diagnostyka kompresora przed i po odpowietrzeniu pomaga zwiększyć niezawodność eksploatacyjną i wcześnie wykryć nieszczelności lub inne usterki. Technicy, którzy przeprowadzają diagnostykę systematycznie, wychwycą problemy, zanim spowodują kosztowne awarie.

Zalecany sposób regularnej konserwacji po odpowietrzeniu

Odpowietrzenie jest częścią szerszego procesu konserwacji kompresora. Samo uwolnienie ciśnienia nie wystarczy. Po każdym odpowietrzeniu i interwencji serwisowej konieczne jest wykonanie czynności kontrolnych, które zapewnią prawidłowe działanie urządzenia do następnego serwisu.

Kwartalne czynności konserwacyjne po odpowietrzeniu:

  1. Wymień wkład filtracyjny odolejacza i odwadniacza. Wymiana wkładu filtracyjnego oraz regularna kontrola odolejacza i odwadniacza znacząco wpływa na jakość sprężonego powietrza i niezawodność kompresora.
  2. Wyczyść siatkę filtra ssącego. Zanieczyszczona siatka zwiększa pobór mocy kompresora i zmniejsza przepływ powietrza.
  3. Sprawdź i wyreguluj zawór obejściowy. Nieprawidłowo ustawiony zawór obejściowy powoduje nadmierne ciśnienie lub niedostateczne ciśnienie w systemie.
  4. Sprawdź szczelność wszystkich połączeń i armatur po odpowietrzeniu. Użyj roztworu mydlanego lub elektronicznego detektora nieszczelności powietrza.
  5. Zapisz datę serwisu, zmierzone wartości ciśnienia oraz stan filtrów w dzienniku serwisowym kompresora.

Porównanie konserwacji kwartalnej i rocznej kompresora

Czynność Interwał kwartalny Interwał roczny
Wymiana wkładu filtracyjnego separatora Obowiązkowa Obowiązkowa
Kontrola zaworu obejściowego Kontrola wzrokowa i regulacja Pełny przegląd lub wymiana
Wymiana oleju (kompresory śrubowe) Kontrola poziomu i jakości Pełna wymiana oleju
Kontrola pasów i sprzęgieł Kontrola wzrokowa naciągu Pomiar zużycia, ewentualna wymiana
Kontrola zaworu bezpieczeństwa Test funkcjonalny Test kalibracyjny lub wymiana
Czyszczenie chłodnicy Przedmuchiwanie sprężonym powietrzem Czyszczenie chemiczne lub wymiana

Regularna konserwacja zgodnie z tym schematem wydłuża żywotność kompresora i zmniejsza ryzyko nieplanowanych przestojów. Technicy, którzy prowadzą dziennik serwisowy, mają przegląd historii urządzenia i mogą przewidzieć potrzebę wymiany części, zanim dojdzie do awarii.

Kluczowe wnioski

Prawidłowy sposób odpowietrzenia kompresora wymaga odłączenia zasilania, stopniowego uwolnienia ciśnienia, spuszczenia kondensatu oraz następnej kontroli szczelności i stanu filtrów.

Punkt Szczegóły
Bezpieczeństwo na pierwszym miejscu Przed odpowietrzeniem zawsze odłącz zasilanie i uwalniaj ciśnienie powoli, co ćwierć obrotu zaworu.
Typ kompresora określa procedurę Kompresory śrubowe wymagają odpowietrzenia obiegu olejowego i powietrznego osobno.
Kondensat należy spuścić Woda w zbiorniku powietrza powoduje korozję i zanieczyszczenie powietrza. Należy ją prawidłowo zebrać i zutylizować.
Diagnostyka przed i po Kontrola wycieku powietrza i wartości ciśnienia po odpowietrzeniu wykryje usterki, zanim spowodują awarię.
Kwartalna konserwacja wydłuża żywotność Wymiana filtrów, kontrola zaworów i regulacja obejść obniżają koszty eksploatacji i zwiększają niezawodność.

Doświadczenia z praktyki: co technicy najczęściej przeoczają

Pracuję z kompresorami różnych typów i mocy od wielu lat i jeden schemat powtarza się w kółko. Technicy radzą sobie z odpowietrzeniem, ale lekceważą kontrolę po nim. Otwierają zawór, czekają na spadek ciśnienia i przechodzą od razu do pracy serwisowej. Tymczasem ciśnienie resztkowe w odlewaczu oleju lub w instalacji za zaworem tłocznym powoduje wytrysk oleju lub uderzenie zwrotne przy ponownym uruchomieniu.

Drugą rzeczą, która mnie w praktyce zaskakuje, jest brak dziennika serwisowego. Bez zapisu o ostatnim odpowietrzeniu i wymianie filtrów technik przy każdym serwisie decyduje na ślepo. Nie wie, kiedy ostatnio wymieniono filtr odlewnika, ani czy zawór bezpieczeństwa był testowany. To nie jest fachowa praca. To improwizacja.

Polecam również nie lekceważyć diagnostyki przed odpowietrzeniem. Jeśli kompresor przed serwisem wykazuje nietypowy hałas, wyższą temperaturę lub spadek wydajności, jest to sygnał, że problem nie wiąże się wyłącznie z koniecznością odpowietrzenia. Systematyczna diagnostyka kompresora pozwala wykryć nieszczelności, zużyte zawory lub zapchane filtry, zanim doprowadzą do kosztownej awarii. Odpowietrzenie jest wtedy elementem rozwiązania, a nie zamiennikiem diagnostyki.

Ostatnia rada: nigdy nie używajcie improwizowanych narzędzi do otwierania zaworów odpowietrzających. Uszkodzony zawór lub źle założony klucz spowoduje wyciek powietrza poza kontrolowanym kierunkiem. Odpowiednie narzędzie to inwestycja, która zwróci się już przy pierwszej interwencji serwisowej bez komplikacji.

— Zdeněk

Kompresory i akcesoria do łatwej konserwacji na Kompresory-vzduchotechnika.cz

Kompresory-vzduchotechnika oferuje kompletny asortyment dla techników i rzemieślników, którzy potrzebują niezawodnych maszyn z prostą konserwacją.

https://kompresory-vzduchotechnika.cz

Do zastosowań przemysłowych dostępne są kompresory śrubowe SCR z zintegrowanymi zaworami odpowietrzającymi i punktami serwisowymi zaprojektowanymi z myślą o łatwym dostępie. Dla czystości sprężonego powietrza po odpowietrzeniu i wymianie filtrów oferujemy jednostki uzdatniania powietrza, które usuwają pozostałości wilgoci i oleju z instalacji. Zespół Kompresory-vzduchotechnika zapewnia również doradztwo techniczne przy doborze odpowiedniego kompresora i wyposażenia do konkretnego zastosowania.

FAQ

Co to jest odpowietrzanie kompresora?

Odpowietrzenie kompresora to kontrolowane uwolnienie resztkowego ciśnienia ze zbiornika powietrza, rurociągu i obiegu olejowego przed interwencją serwisową. Celem jest zapewnienie bezpiecznych warunków pracy i zapobieżenie uszkodzeniom mechanicznym podczas otwierania układu.

Kiedy konieczne jest odpowietrzenie kompresora?

Kompresor należy odpowietrzyć przed każdą pracą serwisową, wymianą filtra, kontrolą zaworów lub naprawą rurociągu. Odpowietrzenie jest również częścią regularnej kwartalnej konserwacji podczas spustu kondensatu ze zbiornika powietrza.

Ile trwa odpowietrzanie kompresora?

Samo odpowietrzenie trwa zazwyczaj od 5 do 15 minut w zależności od objętości zbiornika powietrza i ciśnienia wyjściowego. W przypadku kompresorów śrubowych z większym obiegiem oleju procedura może trwać dłużej ze względu na konieczność odpowietrzenia kilku obiegów osobno.

Jakie są objawy nieprawidłowego odpowietrzenia?

Objawy obejmują zapach spalenizny, nietypowy hałas przy uruchomieniu, wytrysk oleju podczas otwierania pokrywy odolejacza lub uderzenie zwrotne w rurociągu. Objawy te wskazują, że w układzie pozostało resztkowe ciśnienie lub nie odpowietrzono obiegu olejowego.

Jak często należy przeprowadzać odpowietrzenie sprężarki powietrza?

Odpowietrzanie jako element spustu kondensatu wykonuje się codziennie lub po każdym cyklu roboczym w przypadku kompresorów pracujących w trybie intensywnym. Kompletne odpowietrzanie przed serwisem wykonuje się kwartalnie lub przy każdej planowanej czynności serwisowej.

Zalecane

Kontrolki listy

188 pozycji razem