
Tlaková hadice určuje bezpečnost, spolehlivost a efektivitu celého pneumatického systému. Nevhodná nebo poškozená hadice způsobuje tlakové ztráty, poškozuje nářadí a v krajním případě vede k prasknutí s rizikem zranění obsluhy. Před každým provozem zkontrolujte štítek s pracovním tlakem a vyberte hadici podle metodiky STAMP.
Hlavní důvody, proč na volbě hadice záleží:
- Bezpečnost: prasknutí nebo únik média pod tlakem ohrožuje obsluhu i okolí
- Tlakové ztráty: nevhodný průměr nebo délka snižují dostupný tlak u nástroje; nesprávná délka a průměr mohou způsobit tlakové ztráty v rozsahu 5 až 10 %
- Ochrana nářadí: stabilní průtok prodlužuje životnost pneumatického nářadí
- Provozní spolehlivost: kvalitní hadice snižuje prostoje a servisní náklady
Obsah
- Co je tlaková hadice a jaké jsou základní typy pro dílnu a stavbu?
- Jak tlaková hadice ovlivňuje bezpečnost provozu?
- Jak tlaková hadice ovlivňuje efektivitu a výkon systému?
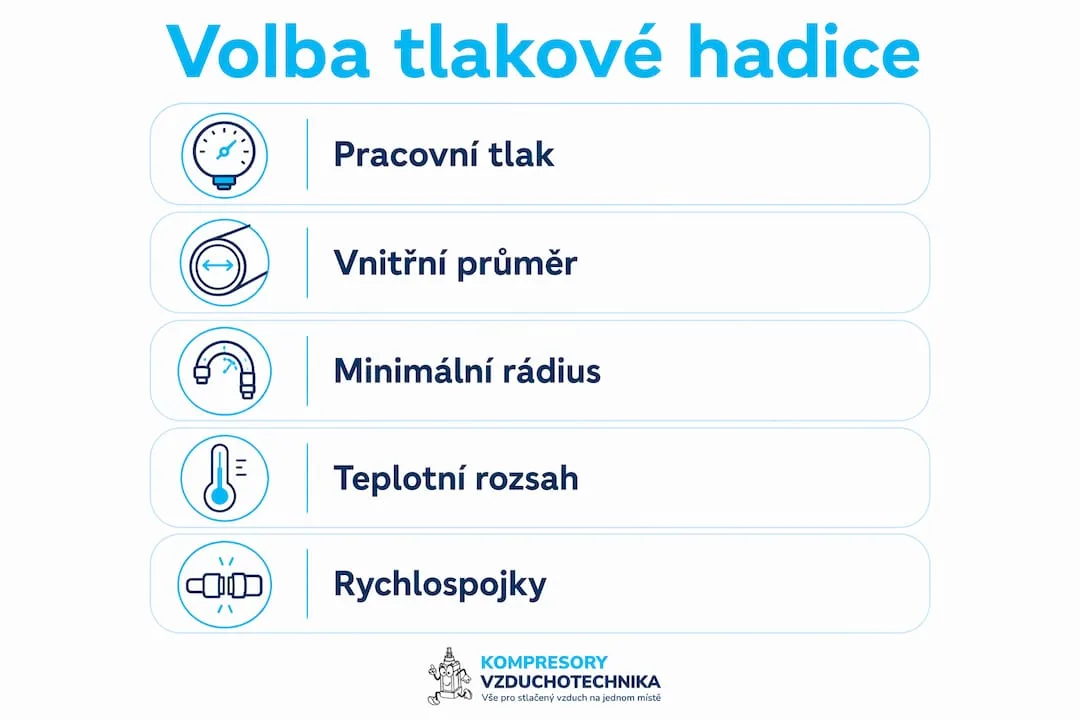
- Jaké technické parametry rozhodují o správné volbě hadice?
- Jak vybrat správnou tlakovou hadici krok za krokem (metodika STAMP)
- Jak správně instalovat, používat a udržovat tlakovou hadici?
- Jak správně skladovat tlakové hadice?
- Jaké normy a certifikace platí pro tlakové hadice v ČR a EU?
- Praktická doporučení pro tři typické scénáře z provozu
- Klíčové poznatky
- Odborné stanovisko k volbě a údržbě tlakových hadic
- Kde najdete správnou tlakovou hadici a odbornou podporu?
- Jaké dokumenty a technické listy požadovat od dodavatele?
- Časté dotazy
Co je tlaková hadice a jaké jsou základní typy pro dílnu a stavbu?
Tlaková hadice je konstrukčně navržena pro přenos médií pod tlakem, tedy stlačeného vzduchu, kapalin nebo technických plynů. Od sací (odsávací) hadice se liší výztuží a tloušťkou stěny: sací hadice je dimenzována na podtlak, tlaková na přetlak. Záměna těchto dvou typů je jednou z nejčastějších příčin havárií.
Hlavní typy podle materiálu a výztuže:
- Gumové hadice s textilním nebo ocelovým opletením: vysoká odolnost vůči oděru, odolávají olejům, rozpouštědlům a extrémním teplotám; vhodné pro stavbu a průmysl
- Polyuretanové (PU) hadice: lehké, pružné, odolné vůči olejům a oděru; udržují pružnost i za nízkých teplot (řádově až kolem −40 °C), oblíbené v dílenském provozu
- PTFE hadice: chemická odolnost a teplotní stabilita; vhodné pro agresivní média a vysoké teploty
- PVC hadice: cenově nejdostupnější, lehké, ale nižší odolnost a tuhnou v chladu; jen pro občasné a méně náročné použití
- Hadice s ocelovým opletením (vícevrstvé): maximální tlaková odolnost, zachovaná flexibilita; pro vysokotlaké průmyslové aplikace
| Materiál | Hlavní výhody | Nevýhody | Typické použití |
|---|---|---|---|
| Guma s opletením | Odolnost vůči oděru, olejům a rozpouštědlům, flexibilita | Vyšší hmotnost | Stavba, průmysl |
| Polyuretan (PU) | Lehkost, pružnost i v chladu, odolnost vůči olejům a oděru | Vyšší cena, citlivost na některé chemikálie | Dílna, autoservis |
| PVC | Nízká cena, lehkost | Nižší odolnost, tuhne v chladu | Občasné použití, lehčí nářadí |
| PTFE | Chemická odolnost, vysoké teploty | Vyšší cena, tužší | Chemický průmysl, potravinářství |
| Ocelové opletení | Nejvyšší tlaková odolnost | Nižší flexibilita, hmotnost | Průmyslové vysokotlaké systémy |
Kompatibilita materiálu s přepravovaným médiem je zásadní. Hadici používejte výhradně pro médium, pro které je certifikována. PTFE, nitril nebo EPDM se volí tam, kde hrozí kontakt s chemikáliemi nebo vysokými teplotami. Vždy ověřte technický list výrobce, protože tlaková odolnost klesá se stoupající teplotou.
Jak tlaková hadice ovlivňuje bezpečnost provozu?
Nevhodná nebo poškozená hadice je přímou příčinou provozních nehod. Prasknutí hadice pod tlakem uvolní energii srovnatelnou s výstřelem: vystříknuté médium, úlet hadice nebo úlomky armatury mohou způsobit vážné zranění. Úniky média navíc vedou k nekontrolovanému poklesu tlaku v systému, což ohrožuje funkci dalších zařízení na lince.
Faktory, které zvyšují riziko selhání:
- Stárnutí a degradace materiálu (UV záření, ozón, chemikálie)
- Oděry a mechanické poškození povrchu (přejíždění vozíky, ostré hrany)
- Zalomení hadice v místě s malým rádiusem ohybu
- Překročení jmenovitého pracovního tlaku
- Tlakové rázy při náhlém uzavření ventilů nebo nářadí
Tlakové rázy jsou v praxi podceňovaným faktorem. Špičkové hodnoty mohou krátkodobě několikanásobně překročit jmenovitý tlak a způsobit únavu materiálu nebo okamžité prasknutí hadice bez dostatečné bezpečnostní rezervy. Mechanické namáhání navíc často vede k mikropoškozením, která nejsou viditelná pouhým okem a hadice se může zdát v pořádku, dokud náhle neselže pod plným tlakem.
Kontrolní seznam pro vizuální a funkční inspekci před použitím:
- Povrch hadice: praskliny, řezy, otěry, vydutiny nebo bubliny
- Koncovky a armatury: koroze, deformace, uvolnění
- Celková délka: bez zbytečných smyček nebo zalomení
- Štítek: čitelný pracovní tlak a datum výroby
- Těsnost: žádný sykot nebo vlhkost v okolí spojů
Profesionální tip: Skrytá poškození (vnitřní delaminace nebo únava výztuže) nejsou viditelná zvenku. Hadice starší než 5 let nebo provozované v náročných podmínkách podrobte tlakové zkoušce. Intervaly kontrol nastavte podle provozní zátěže: při jednosměnném provozu týdenní vizuální kontrola, při třísměnném provozu denní kontrola před směnou.
Jak tlaková hadice ovlivňuje efektivitu a výkon systému?
Správná hadice je podmínkou plného výkonu pneumatického nářadí. Vnitřní průměr (DN) a délka hadice přímo určují tlakové ztráty: čím menší průměr a čím delší hadice, tím větší pokles tlaku mezi kompresorem a nástrojem. Pneumatické nářadí dimenzované na 6 bar může při nevhodné hadici pracovat na 4,5–5 bar, což snižuje výkon, zvyšuje opotřebení a zkracuje životnost. Nesprávná délka či průměr může snížit výkon pneumatického nástroje až o 10 %.
Vliv parametrů na výkon:
- Vnitřní průměr: menší DN = vyšší rychlost proudění = větší tlaková ztráta; pro většinu dílenského nářadí postačuje DN 9–13 mm
- Délka: každý metr navíc přidává tlakovou ztrátu; ideální délka pro autoservis je 10–15 m, u hadic nad 15 m zvažte větší DN
- Nekvalitní spoje a netěsnosti: způsobují trvalé úniky, které kompresor musí kompenzovat delším chodem, což zvyšuje spotřebu energie
Orientační volba průměru podle nářadí:
| Typ nářadí | Doporučený vnitřní průměr | Min. tlak | Poznámka |
|---|---|---|---|
| Hustilka, foukací pistole | 6 mm | 6 bar | Lehké nástroje, nízký průtok |
| Utahovák, bruska, vrtačka | 8–9 mm | 6,5 bar | Standardní nářadí |
| Rázový utahovák, pískování | 10 mm | 6,5 bar | Nástroje s vysokým průtokem |
| Lakování, těžké brusky | 13 mm | 7 bar | Vysokovýkonné aplikace |
Jednoduchý příklad: hadice DN 6 mm o délce 20 m způsobí výrazně větší tlakovou ztrátu než hadice DN 10 mm o délce 10 m při stejném průtoku. Nářadí na konci delší a užší hadice dostane méně tlaku, přestože kompresor pracuje na plný výkon. Praktickou kontrolu provedete tlakoměrem na výstupu hadice: pokud je rozdíl mezi tlakem na kompresoru a na výstupu větší než 0,5 bar, zvažte kratší hadici nebo větší průměr.
Klíčové pravidlo: při návrhu počítejte s rezervou minimálně 1–2 bar nad jmenovitým pracovním tlakem nářadí, aby tlakové rázy a ztráty ve vedení neomezily výkon.
Kvalitní hadice s dostatečným průměrem udržuje konzistentní průtok a zabraňuje netěsnostem, které by jinak prodlužovaly chod kompresoru a zvyšovaly provozní náklady. Pokud potřebujete delší dosah, je výhodnější instalovat pevný rozvod stlačeného vzduchu se zásuvkami než používat jednu extrémně dlouhou hadici. Více o výběru kompresoru vzhledem k hadicovému vedení najdete v průvodci výběrem průmyslového kompresoru.
Jaké technické parametry rozhodují o správné volbě hadice?
Štítek nebo technický list hadice obsahuje několik hodnot, které musíte umět přečíst a správně interpretovat.
Pracovní tlak, poruchový tlak a bezpečnostní faktor:
- WP (Working Pressure / jmenovitý pracovní tlak): maximální dovolený provozní tlak při jmenovité teplotě
- BP (Burst Pressure / praskový tlak): tlak, při kterém hadice selže; vždy výrazně vyšší než WP
- S.F. (Safety Factor / bezpečnostní faktor): poměr BP k WP; u průmyslových hadic typicky 3:1 až 4:1, u vysokotlakých aplikací i vyšší
Vnitřní průměr (DN): určuje průtok a tlakové ztráty. Větší DN = nižší ztráty, ale vyšší hmotnost a cena. Pro výběr správného DN vycházejte z průtokových požadavků nářadí (l/min) a délky vedení.
Teplotní rozsah: s rostoucí teplotou klesá tlaková odolnost hadice. Hodnota WP na štítku platí pro jmenovitou teplotu (obvykle 20 °C). Při provozu za vyšších teplot musíte ověřit derating křivku v technickém listu výrobce.
Rádius ohybu a armatury:
| Parametr | Co sledovat | Proč záleží |
|---|---|---|
| Minimální rádius ohybu | Hodnota v mm na štítku | Zalomení pod tímto rádiusem poškodí výztuž |
| Typ koncovky (armatury) | BSP, NPT, metrický závit | Kompatibilita s rozvody a rychlospojkami |
| Typ výztuže | Opletení vs. spirála | Spirála snese vyšší tlak a rázy |
| Testovací tlak | Uveden v technickém listu | Ověření kvality výroby |
Rychlospojky musí odpovídat jmenovitému průměru hadice i pracovnímu tlaku systému. Průmyslový a automobilový standard rychlospojek nejsou vzájemně zaměnitelné; při budování systému zvolte jeden standard pro celý provoz a důsledně ho dodržujte. Levné nebo nekompatibilní spojky jsou zdrojem netěsností a zvýšeného opotřebení koncovek. Čistota rychlospojek a jejich záchytných kuliček zásadně ovlivňuje těsnost celého systému a je častým, ale opomíjeným zdrojem úniků.
Jak vybrat správnou tlakovou hadici krok za krokem (metodika STAMP)
Metodika STAMP (Size, Temperature, Application, Material, Pressure) poskytuje systematický postup, který minimalizuje chyby při dimenzování. V praxi eliminuje nejčastější příčiny selhání: podcenění tlakových rázů, záměnu materiálu nebo nevhodný průměr.
Postup výběru:
- Size (velikost): změřte požadovaný průtok (l/min) a délku vedení; zvolte DN tak, aby tlaková ztráta nepřekročila přípustnou mez
- Temperature (teplota): zjistěte rozsah provozních teplot; ověřte derating v technickém listu
- Application (aplikace): určete typ média (vzduch, olej, chemikálie, horká voda) a mechanické namáhání (oděr, ohyb, tlakové rázy)
- Material (materiál): zvolte materiál kompatibilní s médiem a provozními podmínkami (guma, PU, PTFE, EPDM)
- Pressure (tlak): ověřte WP hadice vůči maximálnímu provoznímu tlaku systému včetně rezervy pro rázy
Checklist pro objednávku:
- Délka hadice a typ koncovek (BSP, NPT, metrický závit)
- Vnitřní průměr (DN) a vnější průměr
- Jmenovitý pracovní tlak (WP) a bezpečnostní faktor (S.F.)
- Typ výztuže: opletení (nižší tlaky, vyšší flexibilita) nebo spirála (vysoký tlak, rázy)
- Certifikace a testovací protokol výrobce
- Teplotní rozsah a kompatibilita s médiem
Profesionální tip: Vždy volte hadici s jmenovitým pracovním tlakem vyšším, než je váš aktuální provozní tlak. Tlakové rázy při náhlém uzavření ventilů nebo nářadí mohou krátkodobě několikanásobně překročit jmenovitý tlak. Bezpečnostní rezerva 30–50 % nad provozním tlakem je v průmyslovém provozu standardem.
Kompletní přehled příslušenství, které ovlivňuje výběr hadice, najdete v checklistu příslušenství pro kompresory.
Jak správně instalovat, používat a udržovat tlakovou hadici?
Správná instalace prodlužuje životnost hadice a předchází haváriím. Nejčastější chybou při montáži je kroucení hadice nebo její přepnutí přes ostré hrany.
Postup instalace:
- Vypněte kompresor a snižte tlak v systému; nikdy nepřipojujte ani neodpojujte hadici pod tlakem
- Zkontrolujte čistotu a stav koncovek a rychlospojek před montáží
- Hadici veďte bez zbytečných smyček, zalomení nebo kontaktu s ostrými hranami; vyhněte se ostrému ohybu ihned za koncovkou, kde je namáhání největší
- Připojte armatury momentovým klíčem podle specifikace výrobce; nepřetahujte závity a použijte těsnicí pásku na závitových spojích
- Postupně zvyšujte tlak a zkontrolujte spoje poslechem (syčení) i pohmatem (vlhkost)
- Před uvedením do provozu proveďte tlakovou zkoušku na 1,5násobek provozního tlaku
- Označte hadici štítkem s datem montáže a jmenovitým tlakem
Zásady správného provozu:
- Nikdy nepřekračujte maximální provozní tlak hadice
- Nepřejíždějte přes hadici vozidly ani těžkými stroji; na frekventovaných místech použijte ochranné kryty hadic
- Nevytahujte hadici tahem za koncovky nebo připojený nástroj
- Nepoužívejte hadici jako závěsný prostředek nebo lano
- Neodpojujte hadici pod tlakem bez bezpečnostního uzavíracího ventilu
Profesionální tip: V dílnách s více techniky barevně označte hadice podle jmenovitého průměru nebo použití (např. červená pro větší průměry, modrá pro menší). Předchází to záměně a nesprávnému zapojení.
Intervaly pravidelných kontrol:
- Před každou směnou / použitím: vizuální kontrola povrchu, koncovek a spojů
- Týdně: kontrola těsnosti při provozním tlaku, kontrola upevnění
- Měsíčně (nebo dle provozní zátěže): tlaková zkouška, kontrola rádiusu ohybu
- Každých 6 měsíců: komplexní kontrola elasticity, závitů a pevnosti spojů
Kdy hadici okamžitě vyměnit:
- Viditelné praskliny, vydutiny nebo odloupnutí vnějšího pláště
- Trvalá deformace průřezu způsobená nevhodným navíjením
- Deformace nebo koroze armatur
- Opakované netěsnosti ve spojích i po dotažení či výměně konektoru
- Hadice bez čitelného štítku nebo starší než 5 let v náročném provozu (nebo při expozici chemikáliím a UV)
Žádná oprava páskou ani improvizovaná záplata není přijatelným řešením pro pneumatické systémy pod tlakem. Cena nové hadice je vždy nižší než náklady na neplánovaný výpadek nebo úraz.
Jak správně skladovat tlakové hadice?
Způsob skladování má zásadní dopad na životnost hadice. Špatně udržované hadice mají v praxi životnost 1 až 2 roky, zatímco správně skladované hadice ze stejného materiálu vydrží 5 až 8 let. Rozdíl není v kvalitě produktu, ale v každodenní manipulaci.
Zásady skladování:
- Před uskladněním hadici odtlakujte, vizuálně zkontrolujte, očistěte od nečistot a olejů a nechte uschnout
- Navíjejte hadice volně na cívky, bez překrývání smyček a bez napínání; nikdy neskladujte na zemi
- Volný konec zajistěte suchým zipem nebo plastovým svorníkem, nikdy drátem nebo kovovou sponou
- Zavěšte na háky nebo uložte do regálu mimo dosah ostrých hran; na konektory nasaďte ochranné krytky
- Skladujte v suchu, temnu, mimo přímé UV záření a zdroje tepla, doporučená teplota 5–25 °C
- Oddělte hadice od olejů, maziv, rozpouštědel a agresivních chemikálií
Doporučený průměr navíjecí cívky podle průměru hadice:
| Průměr hadice (mm) | Doporučený průměr cívky (cm) | Max. délka na cívku (m) |
|---|---|---|
| 6 | 25 | 50 |
| 8 | 30 | 40 |
| 10 | 35 | 30 |
| 13 | 40 | 20 |
| 16 a více | 45 | 15 |
Příliš malá cívka způsobuje trvalé deformace vnitřního průřezu, snižuje průtok a oslabuje materiál v místech ohybu. Hadice na cívkách nebo hácích navíc nezavazí v pochozích koridorech a snižují riziko zakopnutí. Kromě prodloužení životnosti tak správné skladování šetří i čas technika, který by jinak strávil rozmotáváním hadic nebo hledáním správné délky ve skladu.
Jaké normy a certifikace platí pro tlakové hadice v ČR a EU?
Tlakové hadice uváděné na trh v EU musí splňovat požadavky příslušných evropských norem a v relevantních případech nést označení CE. Pro provozovatele v ČR platí povinnost ověřit shodu produktu a uchovávat dokumentaci pro případ kontroly nebo pojistné události.
Klíčové normy pro tlakové hadice:
- EN ISO 6945: hadice pro stlačený vzduch; požadavky na konstrukci, zkoušení a označení
- EN ISO 1307: rozměrové požadavky na pryžové a plastové hadice
- EN 14423: hadice pro přenos kapalin; bezpečnostní požadavky
- CE označení: povinné pro hadice spadající pod směrnici o tlakovém zařízení (PED 2014/68/EU) při překročení stanovených tlakových limitů
Profesionální tip: Při čtení certifikátu ověřte, zda se norma vztahuje na konkrétní typ hadice (materiál, výztuž, průměr) a zda testovací tlak odpovídá vašemu provoznímu tlaku. Obecné prohlášení „splňuje EN normy“ bez specifikace konkrétní normy a testovacích hodnot není dostatečné.
Provozovatel nese odpovědnost za pravidelnou kontrolu a dokumentaci stavu hadic. Při havárii způsobené zanedbáním údržby nebo použitím nevhodné hadice může pojišťovna odmítnout plnění. Záznamy o kontrolách a výměnách uchovávejte minimálně po dobu provozní životnosti zařízení.
Praktická doporučení pro tři typické scénáře z provozu
Konkrétní volba hadice závisí na aplikaci. Níže jsou tři scénáře s doporučenými parametry.
Scénář 1: Dílna pro pneumatické nářadí
- Materiál: polyuretanová nebo gumová hadice s textilním opletením
- DN: 9–13 mm podle průtokových požadavků nářadí
- Pracovní tlak: 8–12 bar; volte hadici s jmenovitým pracovním tlakem alespoň 15 bar pro bezpečnostní rezervu
- Koncovky: rychlospojky kompatibilní s dílenským standardem (BSP 1/4")
- Délka: do 10 m; při delším vedení přejděte na DN 13 mm nebo více
Scénář 2: Stavební stříkací práce a vysoké opotřebení
- Materiál: gumová hadice s ocelovým opletením nebo vícevrstvá hadice s ochranným pláštěm
- Výztuž: ocelové opletení zvyšuje odolnost vůči oděru při tažení po povrchu
- Pracovní tlak: obvykle 10–15 bar; ověřte odolnost vůči UV záření a povětrnostním vlivům
- Ochrana koncovek: použijte ochranné objímky nebo spirálové chrániče
Scénář 3: Průmyslová linka s častými tlakovými rázy
- Materiál: vícevrstvá hadice se spirálovou výztuží z ocelového drátu
- Spirálová výztuž výrazně zvyšuje odolnost vůči tlakovým rázům oproti jednoduchému opletení
- Pracovní tlak: 15–20 bar a více; bezpečnostní faktor S.F. minimálně 4:1
- Intervaly kontrol: denní vizuální kontrola, měsíční tlaková zkouška
Orientační hodnoty: pro dílnu počítejte s provozním tlakem 8–12 bar, pro průmyslové aplikace 15–20 bar a více. Bezpečnostní rezerva 30–50 % nad provozním tlakem je v náročném provozu standardem.
Klíčové poznatky
Správná tlaková hadice chrání obsluhu, udržuje výkon systému a snižuje provozní náklady; nevhodná nebo poškozená hadice je přímou příčinou havárií a prostojů.
| Bod | Podrobnosti |
|---|---|
| Volba podle STAMP | Systematický postup eliminuje chyby v dimenzování a záměnu materiálu. |
| Bezpečnostní faktor S.F. | Průmyslové hadice mají S.F. 3:1 až 4:1; vždy ověřte na štítku nebo v technickém listu. |
| Tlakové rázy | Špičkové hodnoty mohou krátkodobě překročit jmenovitý tlak; volte rezervu 30–50 % nad provozním tlakem. |
| Skladování | Cívka o průměru 30–45 cm a uložení mimo zem prodlouží životnost z 1–2 let na 5–8 let. |
| Pravidelné kontroly | Vizuální kontrola před každou směnou, tlaková zkouška měsíčně nebo dle provozní zátěže. |
Odborné stanovisko k volbě a údržbě tlakových hadic
Nejčastější chyba, kterou vidím v provozech, není špatná hadice. Je to správná hadice na špatném místě. Technici vybírají hadici podle ceny nebo toho, co mají na skladě, místo aby vycházeli z parametrů systému. Výsledkem je hadice s příliš malým průměrem, která způsobuje tlakové ztráty, nebo hadice bez dostatečné bezpečnostní rezervy, která selže při prvním výraznějším tlakovém rázu.
Druhý přehlížený detail nejsou samotné hadice, ale rychlospojky a koncovky. Prach, kovové třísky nebo zbytky těsnicí pásky uvnitř spojky způsobují úniky, které technici marně hledají na hadici samotné. Rychlospojky je nutné pravidelně čistit a kontrolovat jejich záchytné kuličky.
Třetí podceňovaný problém je dokumentace. Provozovatelé vyměňují hadice, ale nezaznamenávají datum výměny ani důvod. Při havárii nebo pojistné události pak nemohou prokázat, že plnili povinnosti pravidelné údržby. Jednoduchý záznamový list s datem montáže, jmenovitým tlakem a datem příští kontroly stojí minutu práce a může rozhodnout o pojistném plnění.
Investice do hadice s vyšším jmenovitým tlakem, kvalitními armaturami a systémem cívek se vrátí rychleji, než se zdá. Méně prostojů, méně servisních zásahů, nižší spotřeba energie kompresoru. Kvalita hadice není náklad, je to součást návrhu systému.
Kde najdete správnou tlakovou hadici a odbornou podporu?
Kompresory-vzduchotechnika nabízí kompletní sortiment hadic pro stlačený vzduch, příslušenství a jednotky úpravy vzduchu pro dílny i průmyslové provozy. Před nákupem poskytujeme technickou konzultaci: pomůžeme určit správný DN, materiál, typ výztuže a kompatibilní armatury podle parametrů vašeho systému.
Pro dílny a autoservisy doporučujeme začít s jednotkami úpravy vzduchu, které zajistí čistý a suchý vzduch pro nářadí i hadice. Průmyslové provozy s vyššími tlakovými požadavky ocení nabídku šroubových kompresorů SCR dimenzovaných pro kontinuální provoz. Zajišťujeme také montáž, měření parametrů a revize celého hadicového vedení přímo na místě. Kontaktujte nás s parametry vašeho systému a připravíme konkrétní doporučení.
Jaké dokumenty a technické listy požadovat od dodavatele?
Správná dokumentace je podmínkou bezpečného provozu i splnění zákonných povinností. Při objednávce hadice si vždy vyžádejte:
- Technický list výrobce (datasheet): WP, BP, S.F., teplotní rozsah, rádius ohybu, kompatibilní média
- Certifikát shody (Declaration of Conformity): odkaz na konkrétní EN normu a rozsah platnosti
- Testovací protokol: výsledky tlakové zkoušky z výroby, datum testu
- Doporučené provozní limity a interval výměny: od výrobce, ne jen od prodejce
| Dokument | Co ověřit | Jak použít |
|---|---|---|
| Technický list | WP, BP, S.F., teplotní závislost | Porovnání s provozními podmínkami |
| Certifikát shody | Konkrétní EN norma, rozsah platnosti | Ověření shody pro interní audit |
| Testovací protokol | Testovací tlak, datum, výrobní šarže | Doklad kvality při reklamaci nebo havárii |
| Doporučený interval výměny | Roky nebo provozní hodiny | Plánování preventivní údržby |
Tyto dokumenty použijte při porovnání nabídek od různých dodavatelů: hadice bez technického listu nebo s obecným certifikátem bez odkazu na konkrétní normu neposkytuje dostatečnou záruku bezpečnosti. Při interní kontrole bezpečnosti archivujte dokumentaci spolu se záznamy o instalaci a pravidelných kontrolách.
Časté dotazy
Jakou hadici vybrat ke kompresoru pro dílnu?
Pro dílenský provoz s pneumatickým nářadím volte polyuretanovou nebo gumovou hadici s textilním opletením, DN 9–13 mm a jmenovitým pracovním tlakem alespoň 15 bar. Délku omezte na 10 m; při delším vedení přejděte na větší průměr.
Jak zvýšit tlak dostupný u pneumatického nářadí?
Nejúčinnější způsob je zkrátit hadici nebo zvětšit její vnitřní průměr. Tlakové ztráty rostou s délkou a klesají s průměrem; přechod z DN 6 mm na DN 10 mm při stejné délce výrazně sníží pokles tlaku mezi kompresorem a nástrojem.
Jaký tlak vydrží běžná hadice ke kompresoru?
Standardní dílenské hadice mají jmenovitý pracovní tlak 8–12 bar; profesionální a průmyslové hadice 15–20 bar a více. Praskový tlak (BP) je vždy výrazně vyšší, typicky 3–4násobek WP, ale provoz nad WP je nepřípustný.
Jaký je rozdíl mezi PU a PVC hadicemi?
PU hadice se vyznačují vysokou flexibilitou i za nízkých teplot a odolností vůči oděru a olejům, vhodné pro náročné provozy. PVC hadice jsou méně flexibilní a tuhnou v chladu, ale jsou cenově dostupnější pro mé