
TL;DR:
- Diagnostyka kompresorów pomaga obniżać koszty energii, wydłużać żywotność urządzenia oraz wcześniej wykrywać usterki.
- Właściwe stosowanie metod takich jak analiza drgań czy tribodiagnostyka pozwala w porę rozpoznać zużycie i nieszczelności.
- Regularna profilaktyka i utrzymanie ruchu oparte na danych wyraźnie obniżają koszty oraz wpływ zakładów przemysłowych na środowisko.
Wytwarzanie sprężonego powietrza stanowi aż 10% zużycia energii elektrycznej w zakładach przemysłowych, a mimo to diagnostyce kompresorów poświęca się jedynie ułamek uwagi, na jaką zasługuje. Niewłaściwie ustawiony lub niedostatecznie kontrolowany kompresor nie tylko zwiększa koszty eksploatacji, ale również skraca żywotność całego układu. Zrozumienie tego, co ujawnia diagnostyka i jak ją prawidłowo przeprowadzać, jest kluczowe dla każdego technika. Ten artykuł przedstawia przegląd metod, najczęstszych błędów oraz praktyczny sposób wdrożenia diagnostyki w zakładzie.
Spis treści
- Kluczowe wnioski
- Metody diagnostyki kompresora w przemyśle
- Najczęstsze błędy wykryte przez diagnostykę
- Korzyści ekonomiczne i ekologiczne z diagnostyki
- Jak wdrożyć diagnostykę w zakładzie
- Spojrzenie z praktyki: co naprawdę zmienia diagnostyka
- Diagnostyka i efektywność ze wsparciem Kompresory-vzduchotechnika
- FAQ
Kluczowe wnioski
| Zagadnienie | Szczegóły |
|---|---|
| Diagnostyka oszczędza energię | Wycieki powietrza stanowią od 10 do 30 % produkcji, a ich wykrycie bezpośrednio obniża koszty. |
| Megomierz, nie multimetr | Stan izolacji uzwojenia wiarygodnie wykryje wyłącznie megomierz o wysokim napięciu. |
| Diagnostyka tribotechniczna | Analiza środka smarnego w porę ostrzega przed zużyciem, zanim dojdzie do awarii. |
| Anomalie temperatury jako sygnał | Nielogiczne różnice temperatur wskazują na wewnętrzne nieszczelności lub uszkodzenia mechaniczne. |
| Planowane utrzymanie ruchu obniża koszty | Przejście od napraw reaktywnych do diagnostyki predykcyjnej wydłuża żywotność urządzeń. |
Metody diagnostyki kompresora w przemyśle
Systematyczna diagnostyka kompresora nie opiera się na jednej metodzie. Wiarygodny obraz stanu urządzenia powstaje dzięki połączeniu kilku podejść, z których każde ujawnia inną grupę usterek.
Pomiar parametrów pracy
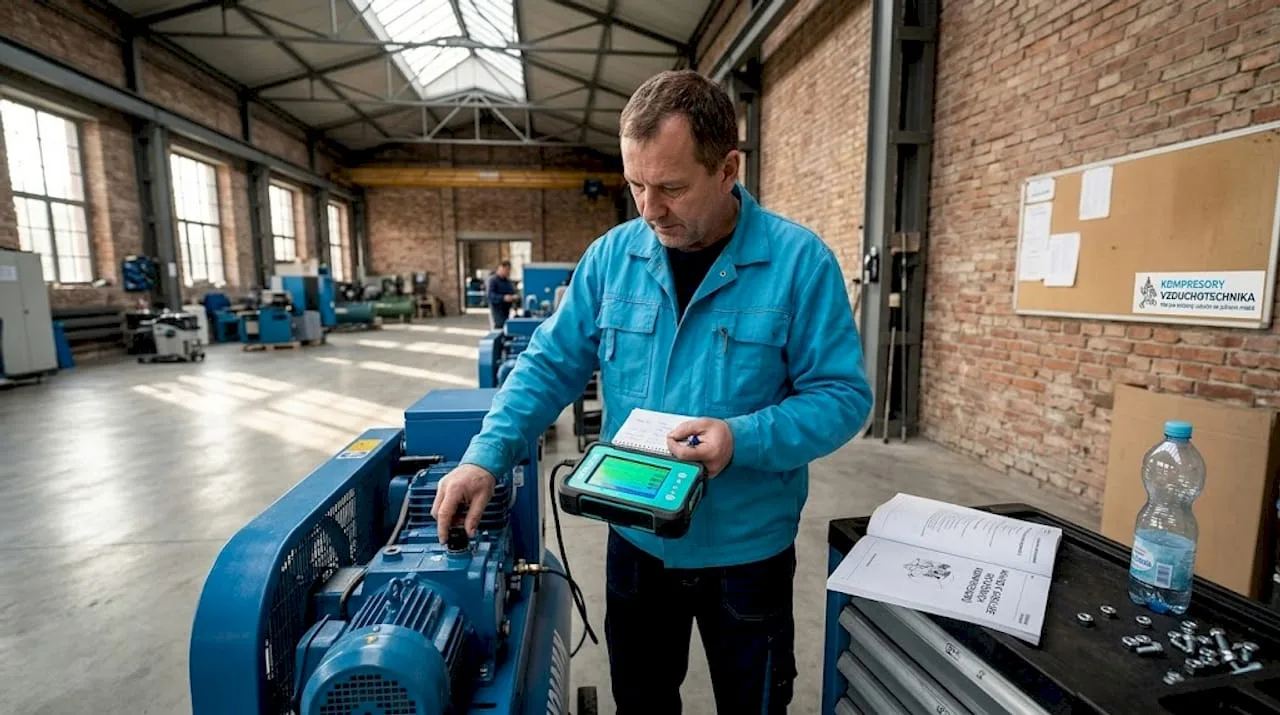
Podstawą jest śledzenie ciśnienia, temperatury i poboru mocy w czasie. Jednorazowy pomiar nie wystarczy. Diagnostyka śledząca anomalie temperatury w czasie ujawnia usterki mechaniczne, które kontrola wzrokowa przeoczy. Jeżeli temperatura tłoczenia rośnie bez zmiany obciążenia, jest to sygnał wewnętrznej nieszczelności lub pogorszonego chłodzenia.
Diagnostyka tribotechniczna
Diagnostyka tribotechniczna analizuje zawartość wody, lepkość i czystość oleju. Śledzenie tych parametrów wychwyci zużycie łożysk lub zanieczyszczenie środka smarnego, zanim doprowadzi do awarii. Próbki pobiera się w temperaturze pracy ze znormalizowanego miejsca, aby wyniki były porównywalne.
Analiza drgań i akustyka
Analiza wibracji identyfikuje niewyważenie, poluzowane elementy lub uszkodzone łożyska. Pomiar wykonuje się za pomocą akcelerometru przyłożonego do obudowy kompresora oraz do oprawy łożyskowej. Emisje akustyczne wychwytują nawet mikropęknięcia lub początkową kawitację, które na widmie wibracji jeszcze się nie ujawniają.
Elektrodiagnostyka i megomierz
Stanu uzwojenia silnika kompresora nie można wiarygodnie zmierzyć zwykłym multimetrem. Do rzetelnej diagnostyki izolacji niezbędny jest megaomomierz, który przy napięciu pomiarowym 500 lub 1000 V wykrywa początkową degradację izolacji uzwojenia. Wynik poniżej 1 MΩ sygnalizuje konieczność interwencji serwisowej.
Przegląd podstawowych metod diagnostycznych i ich zastosowania:
- Pomiar ciśnienia i przepływu: ujawnia nieszczelności, błędne ustawienie regulacji i spadek wydajności
- Tribodiagnostyka oleju: wykrywa zużycie, obce cząstki, wilgoć i degradację środka smarnego
- Analiza drgań: wychwyci niewyważenie, uszkodzone łożyska i mechaniczne poluzowanie elementów
- Elektrodiagnostyka megomierzem: kontrola stanu izolacji uzwojenia silnika
- Ultradźwiękowe wykrywanie wycieków: lokalizacja nieszczelności kołnierzy, połączeń i zaworów
- Termowizja: wizualizacja anomalii temperatury na elementach elektrycznych i mechanicznych
Porada eksperta: Przy diagnostyce tribotechnicznej pobieraj próbki oleju zawsze w tej samej temperaturze pracy i z tego samego miejsca w obiegu smarowania. Wyników uzyskanych w różnych warunkach nie da się wiarygodnie porównywać.
Najczęstsze błędy wykryte przez diagnostykę
Diagnostyka kompresora nie dostarcza jedynie danych o aktualnym stanie. Ujawnia powtarzające się wzorce problemów, które mają konkretne przyczyny. Znajomość tych wzorców oznacza naprawianie przyczyny, a nie tylko objawu.
Wycieki powietrza
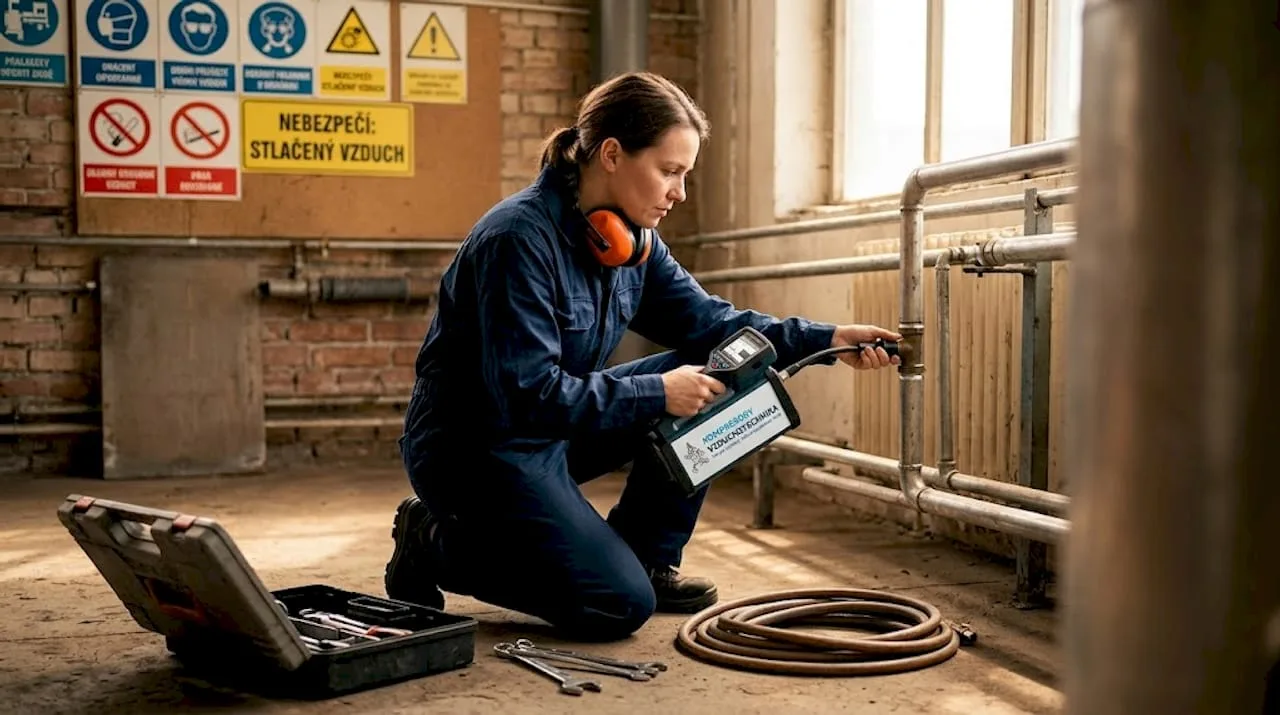
To najbardziej powszechny problem w przemysłowych sprężarkowniach. Wycieki powietrza sięgają od 10 do 30% całkowitej objętości wytworzonego powietrza. Kompresor przy tym nie wie, czy powietrze napędza narzędzie, czy ucieka przez pęknięcie w rurociągu. Pracuje tak samo ciężko, bez względu na to.
Złe smarowanie i jego objawy
Niewystarczający lub zdegradowany środek smarny powoduje przyspieszone zużycie powierzchni ślizgowych i łożysk. Objawy to wyższa temperatura pracy, głośniejsza praca i rosnący pobór mocy przy tej samej wydajności. Tribodiagnostyka wychwyci te zmiany, zanim doprowadzą do awarii.
Usterki elektryczne uzwojenia
Technicy często nieprawidłowo mierzą stan izolacji uzwojenia kompresora, ponieważ używają multimetru zamiast megomierza. Rozpoczynająca się degradacja izolacji pozostaje wtedy niewykryta aż do awarii silnika.
Nieodpowiednie warunki pracy
Najczęstszą przyczyną awarii kompresorów nie jest wada konstrukcyjna, lecz praca poza założonymi warunkami eksploatacyjnymi. Przegrzanie wynikające z nieodpowiedniego umiejscowienia kompresora, niedostatecznej wentylacji sprężarkowni lub nieprawidłowo ustawionych elementów zabezpieczających powoduje niepotrzebne awarie, które diagnostyka jednoznacznie identyfikuje.
Praktyczny sposób wykrycia najczęstszych błędów podczas diagnostyki:
- Kontrola nieszczelności ultradźwiękami przy pełnym ciśnieniu roboczym, mapowanie i oznaczenie każdego wycieku
- Pobranie próbki oleju do tribodiagnostyki i porównanie z wartościami referencyjnymi producenta
- Pomiar rezystancji izolacji uzwojenia megomierzem przy odłączonym zasilaniu
- Zapisanie temperatur pracy na wlocie, wylocie i w układzie chłodzenia w różnych momentach pracy
- Porównanie poboru mocy z wartościami z dokumentacji technicznej przy tym samym ciśnieniu roboczym i przepływie
- Kontrola nastaw zabezpieczeń i porównanie z parametrami projektowymi urządzenia
Profesjonalna wskazówka: Jeśli kompresor zużywa więcej energii, ale wydajność efektywna pozostaje taka sama lub spada, szukaj najpierw nieszczelności. Dopiero jeśli nie znajdziesz nieszczelności, przejdź do bardziej szczegółowej elektrodiagnostyki i analizy elementów mechanicznych.
Wiele serwisów pomija naprawy nieszczelności, mimo że właśnie ich zaniedbanie prowadzi do kosztownych wymian pierścieni O-ring, zaworów lub całych kompresorów. Prewencyjna naprawa uszczelnień kosztuje ułamek kosztów wymiany całego zespołu.
Korzyści ekonomiczne i ekologiczne z diagnostyki
Regularna diagnostyka kompresora przekłada się nie tylko na zmniejszenie awaryjności. Przynosi wymierne oszczędności energii, wydłuża żywotność urządzenia i zmniejsza emisje CO2.
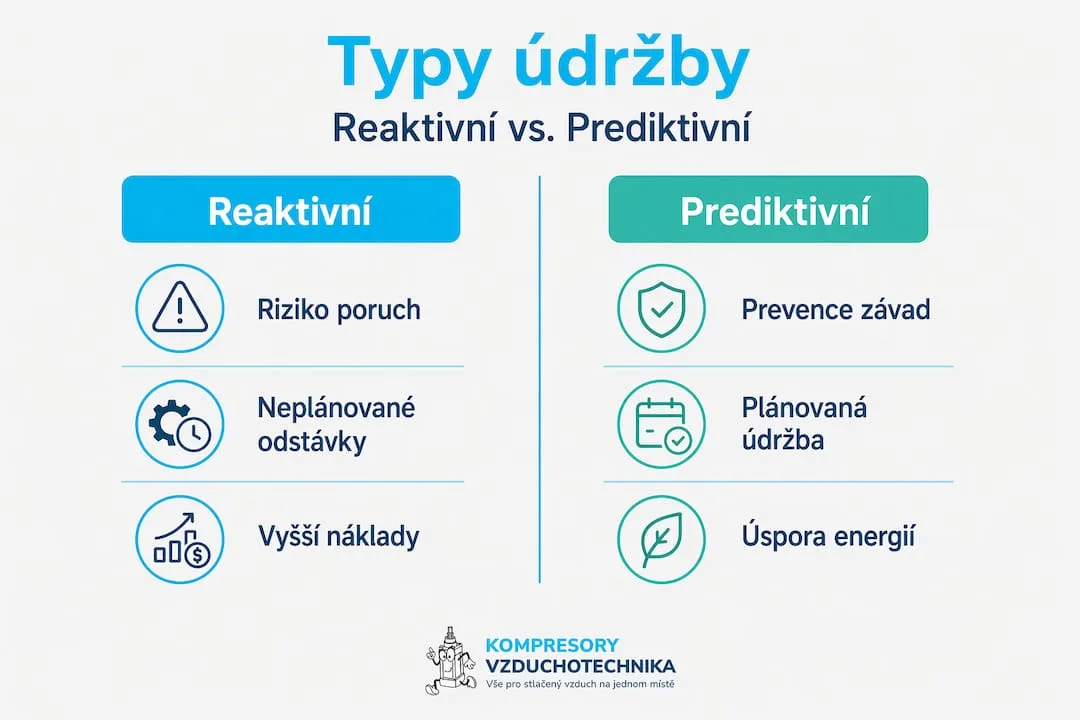
Przejście od napraw reaktywnych do planowanej konserwacji predykcyjnej obniża koszty napraw i eliminuje nieplanowane przestoje. Linia produkcyjna, która zatrzymała się z powodu awarii kompresora, generuje straty znacznie przekraczające cenę samego serwisu.
Porównanie: podejście reaktywne a predykcyjne w utrzymaniu ruchu
| Parametr | Naprawy reaktywne | Diagnostyka predykcyjna |
|---|---|---|
| Planowanie przestoju | Nieplanowany, natychmiastowy | Planowany, minimalny wpływ na produkcję |
| Koszty napraw | Wysokie, dopłaty za pilność | Niższe, planowane interwały serwisowe |
| Żywotność kompresora | Skrócona przez niekontrolowane zużycie | Wydłużona dzięki regularnej kontroli stanu |
| Zużycie energii | Nierównomierne, ukryte wycieki | Zoptymalizowane, wycieki usunięte |
| Emisje CO2 | Wyższe z powodu nieefektywności | Niższe przy prawidłowym ustawieniu pracy |
Prawidłowa diagnostyka i usunięcie wycieków powietrza może obniżyć koszty sprężonego powietrza nawet o kilkadziesiąt procent. W zakładzie o wyższym zużyciu stanowi to oszczędność rzędu setek tysięcy koron rocznie. Zmniejszenie poboru mocy kompresora ma przy tym bezpośredni wpływ na emisje CO2, ponieważ energia elektryczna przemysłowa w Czechach nadal niesie ze sobą niezaniedbywalny ślad węglowy.
Wdrożenie regularnego monitoringu danych eksploatacyjnych pozwala dodatkowo planować wymianę zużytych części z wyprzedzeniem. Wymiana łożyska podczas planowanego przestoju kosztuje ułamek tego, co wymiana po awarii, przy której uszkodzeniu ulegają też inne podzespoły. Temu zagadnieniu poświęcony jest szerzej poradnik o oszczędnościach energii.
Jak wdrożyć diagnostykę w zakładzie
Wdrożenie procesu diagnostycznego nie musi być skomplikowane. Kluczem jest systematyczne podejście i dobór właściwych narzędzi do konkretnego typu urządzenia.
Dobór narzędzi i czujników
Do podstawowej diagnostyki wystarczy ultradźwiękowy detektor wycieków, megomierz, termometr z sondą IR i manometr z rejestratorem danych. Diagnostykę zaawansowaną można uzupełnić analizatorem drgań i zestawem do pobierania próbek na potrzeby tribodiagnostyki. Czujniki przepływu i inteligentne mierniki poboru mocy umożliwiają ciągły monitoring bez konieczności regularnej kontroli ręcznej.
Proces tribodiagnostyki krok po kroku
Pobranie próbki odbywa się zawsze w temperaturze pracy oleju. Próbkę pobiera się do czystego pojemnika ze znormalizowanego miejsca poboru. Laboratorium mierzy lepkość, zawartość wody, liczbę kwasową i obecność metali ściernych. Wyniki porównuje się z poprzednimi próbkami oraz z wartościami granicznymi producenta środka smarnego.
Przegląd zalecanych narzędzi i częstotliwości ich stosowania:
- Ultradźwiękowy detektor wycieków: co miesiąc przy pełnym ciśnieniu roboczym, mapowanie całej instalacji
- Megomierz do pomiaru izolacji: co kwartał lub przy każdej interwencji serwisowej w części elektrycznej
- Tribodiagnostyka oleju: co 500 do 1 000 godzin pracy lub zgodnie z zaleceniem producenta
- Analiza drgań: co pół roku lub przy podejrzeniu usterki mechanicznej
- Termowizja elementów elektrycznych i mechanicznych: raz w roku lub przed planowanym przestojem
Porada eksperta: Wyniki diagnostyki zapisuj w dzienniku eksploatacji wraz z datą, wartością i warunkami pracy w chwili pomiaru. Trend w czasie jest cenniejszy niż pojedyncza wyizolowana liczba.
Ocena danych powinna odbywać się we współpracy obsługi technicznej z inżynierem utrzymania ruchu. Technik zna warunki eksploatacji, inżynier ocenia trend i proponuje działania. Ta współpraca jest podstawą funkcjonalnego systemu konserwacji predykcyjnej. Przegląd najczęstszych błędów podczas eksploatacji zapewni również artykuł o błędach przy użytkowaniu kompresorów.
Plan audytów powinien obejmować zarówno regularne codzienne kontrole prowadzone przez obsługę (oględziny, kontrola ciśnienia i temperatur, poziom oleju), jak i okresowe fachowe cykle diagnostyczne wykonywane przez firmę serwisową lub przeszkolonego technika.
Spojrzenie z praktyki: co naprawdę zmienia diagnostyka
Z własnego doświadczenia mogę powiedzieć, że największa wartość diagnostyki nie tkwi w samych liczbach. Tkwi w tym, że technik przestaje gasić pożary i zaczyna im zapobiegać.
W zakładzie, gdzie diagnostyka była wykonywana raz w roku tylko ze względu na ubezpieczyciela, widziałem kompresory, które zużywały o 25% więcej energii niż w momencie uruchomienia. Nikt się tym nie zajmował, bo kompresor „działał”. Dopiero tribodiagnostyka wykazała, że olej był skażony wodą przez cały trzy lata, a łożyska zużywały się kilkukrotnie szybciej.
Czego nauczyła mnie praktyka: najczęściej pomijanym aspektem nie jest metoda techniczna, lecz komunikacja. Technik zmierzy izolację, stwierdzi wartość 0,8 MΩ i wpisze ją do formularza. Nikt jednak tego nie oceni, bo nie istnieje system eskalacji. Diagnostyka bez oceny i reakcji to tylko zbieranie danych.
Ważny jest też wybór interwału. Zbyt krótki interwał generuje niepotrzebne koszty serwisu. Zbyt długi nie wychwyci szybko narastającej usterki. Właściwe ustawienie wynika z danych historycznych konkretnego urządzenia, a nie z ogólnego zalecenia producenta.
Współpraca z akredytowanym laboratorium tribodiagnostycznym opłaca się zawsze wtedy, gdy własne zasoby nie wystarczają do prawidłowej interpretacji wyników. Laboratorium widzi setki próbek rocznie i rozpozna anomalię, która obsłudze zakładu nie wyda się podejrzana.
Długoterminowy monitoring to inwestycja, która zwraca się przy pierwszej zapobieżonej awarii. To nie jest szacunek, to wynik.
— Zdeněk
Diagnostyka i efektywność ze wsparciem Kompresory-vzduchotechnika
Właściwa diagnostyka zaczyna się od właściwych urządzeń i fachowego wsparcia. Kompresory-vzduchotechnika oferuje technikom i inżynierom utrzymania ruchu produkty oraz doradztwo potrzebne do wdrożenia działającego procesu diagnostycznego.
W ofercie Kompresory-vzduchotechnika znajdą Państwo energooszczędne kompresory śrubowe SCR o niskim zużyciu energii właściwym, odpowiednie do ciągłej pracy przemysłowej z wymaganiami dotyczącymi monitoringu. Asortyment uzupełniają komponenty pneumatyczne i hydrauliczne do niezawodnego zarządzania instalacjami sprężonego powietrza. Zespół Kompresory-vzduchotechnika zapewnia także fachowe doradztwo przy wyborze narzędzi diagnostycznych, ustalaniu interwałów serwisowych oraz optymalizacji pracy kompresorów. Więcej informacji na przeglądzie usług.
FAQ
Czym jest diagnostyka kompresora i dlaczego jest ważna?
Diagnostyka kompresora to systematyczny proces pomiaru i oceny parametrów eksploatacyjnych urządzenia, takich jak ciśnienie, temperatura, pobór mocy i stan oleju. Celem jest wykrycie początkowych usterek, zanim spowodują przestój lub kosztowne uszkodzenie.
Jak przeprowadzić diagnostykę wycieku powietrza w kompresorze?
Wycieki najpewniej wykrywa się detektorem ultradźwiękowym przy pełnym ciśnieniu roboczym. Każdy znaleziony wyciek oznacza się i zapisuje na mapie instalacji, aby móc zaplanować naprawę i śledzić całkowitą wielkość strat.
Dlaczego zwykły multimetr nie wystarczy do pomiaru izolacji uzwojenia?
Multimetr pracuje z niskim napięciem i nie wykryje początkowej degradacji izolacji. Megomierz przykłada napięcie pomiarowe od 500 do 1000 V, dzięki czemu wiarygodnie ujawni degradację izolacji, zanim spowoduje awarię silnika.
Jak często należy wykonywać trybodiagnostykę oleju kompresora?
Standardowy interwał wynosi co 500 do 1000 godzin pracy, zależnie od rodzaju oleju i zaleceń producenta kompresora. W przypadku urządzeń z historią zanieczyszczenia lub wyższym obciążeniem termicznym interwał ulega skróceniu.
Jakie są największe oszczędności wynikające z regularnej diagnostyki?
Największe oszczędności przynosi eliminacja wycieków powietrza, które stanowią od 10 do 30% całkowitej produkcji, oraz terminowa wymiana zużytych części zamiast awaryjnej naprawy całego kompresora.
Polecane
- Co oznacza moc kompresora: kluczowe czynniki i efektywne wykorzystanie - Kompresory-Vzduchotechnika.cz
- Unikaj najczęstszych błędów podczas użytkowania kompresorów - Kompresory-Vzduchotechnika.cz
- Lista zasad bezpieczeństwa pracy z kompresorem w automotive 2026 - Kompresory-Vzduchotechnika.cz
- Dekompresor: kluczowa funkcja w pneumatyce przemysłowej - Kompresory-Vzduchotechnika.cz